


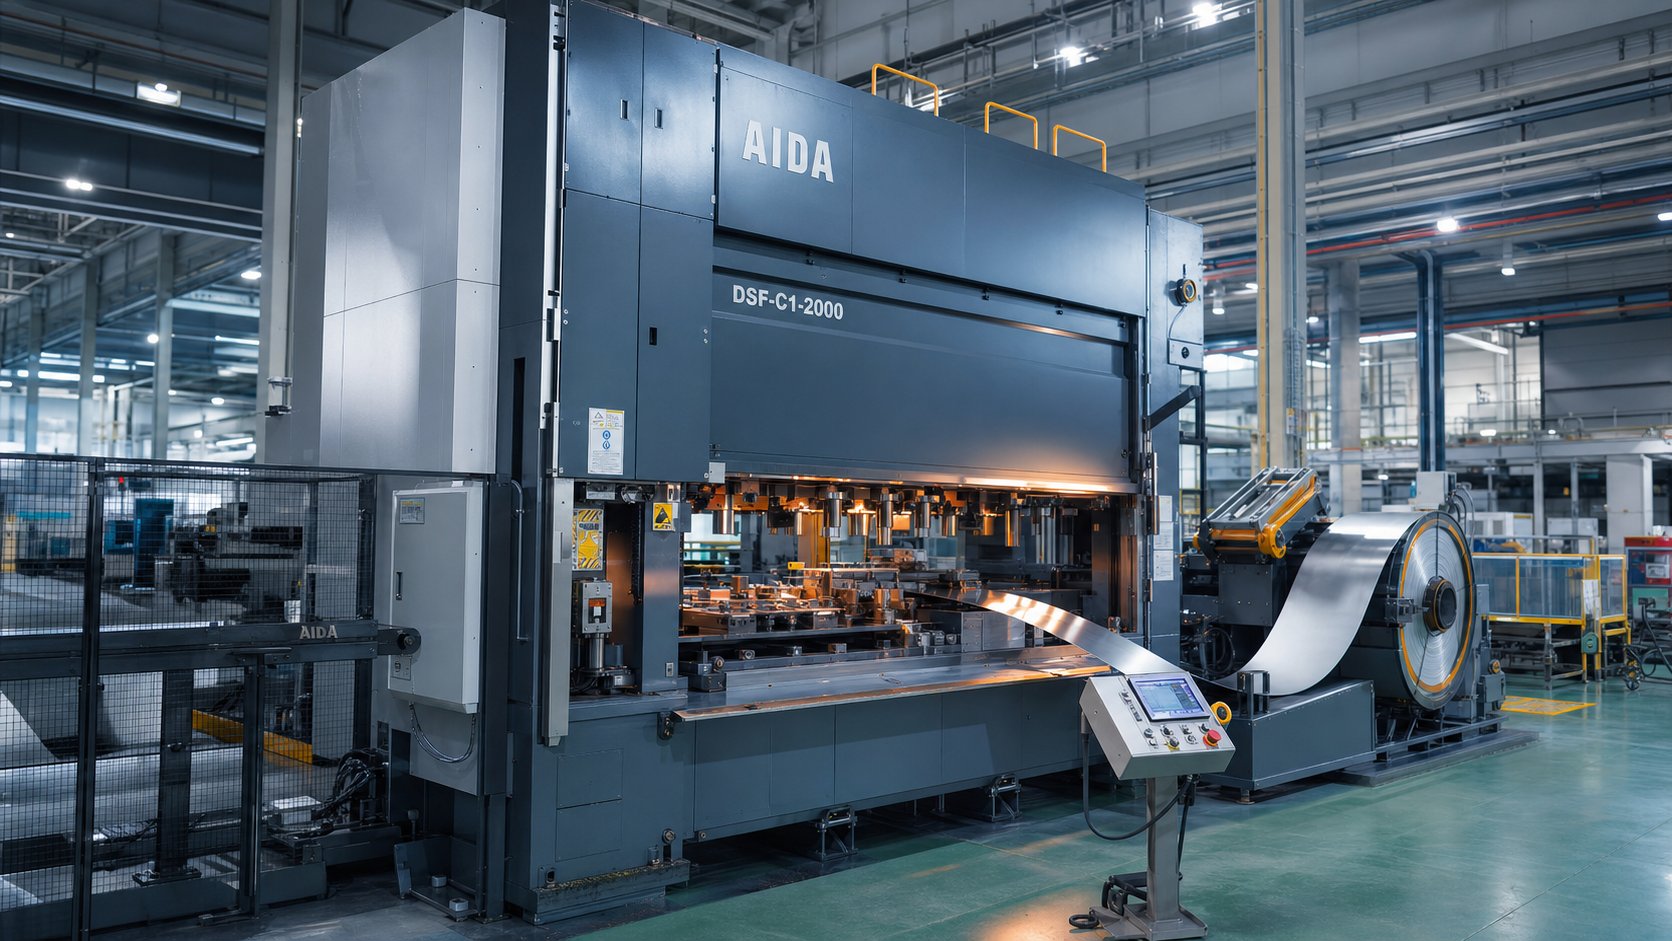
Mitä progressiivinen stanssauskone todella tekee
Kuvittele litteä metallikäämi, joka tulee koneen toiseen päähän ja tulee ulos toisesta täysin muotoiltuna, täsmällisenä osana-ei manuaalisia siirtoja, ei toissijaisia asetuksia. Se on progressiivista stanssausta toiminnassa.
Mikä on progressiivinen stanssauskone
Niinmikä on progressiivinen kuoppa? Pohjimmiltaan se on moni{0}}asematyökalu, joka suorittaa peräkkäisiä leikkaus- ja muotoilutoimenpiteitä metallinauhalle, kun se etenee puristimen läpi. Tämän työkalun ympärille rakennettu kone tekee konseptista jatkuvan tuotannon.
Progressiivinen stanssauskone on integroitu valmistusjärjestelmä, joka yhdistää mekaanisen tai servopuristimen, moni-aseman progressiivisen muottisarjan ja automatisoidun kela-syöttölinjan litteän metallinauhan muuntamiseksi valmiiksi osiksi jatkuvilla, peräkkäisillä puristusiskuilla.
Jokainen puristimen isku siirtää nauhaa eteenpäin kiinteän etäisyyden -jota kutsutaan syöttöväliksi-, kun taas jokainen asema suorittaa erillisen toimenpiteen: lävistää, taivuttaa, muotoilee tai katkaisee. Osa pysyy kiinnitettynä kantonauhaan, kunnes loppuasema erottaa sen valmiiksi komponentiksi. Tämä kela{4}}syötettävä, jatkuva sykli antaa progressiiviselle leimauskoneelle sen nopeuden ja toistettavuuden, ja se tuottaa usein satoja osia minuutissa ilman käyttäjän toimia.
Miksi koneen{0}}keskeisellä näkökulmalla on väliä
Suurin osa resursseista keskittyy progressiiviseen leimaamiseen palveluna tai prosessikuvauksena. Tämä artikkeli käsittelee eri näkökulmaa-käsittelemällä itse stanssauskonetta ensisijaisena aiheena. Miksi? Koska tuotantoinsinöörien, jotka arvioivat pääomalaitteita, on ymmärrettävä, kuinka rungon jäykkyys, vetotyyppi ja syöttötarkkuus vaikuttavat muotin suorituskykyyn. Hankintavaihtoehtoja vertailevat hankintatiimit hyötyvät siitä, että tietävät mitkä koneen tekniset tiedot vaikuttavat osien laatuun ja kokonaiskustannuksiin.
Olitpa sitten määrittelemässä uutta puristuslinjaa tai hyväksymässä toimittajan lattiakapasiteettia, kone on muuttuja, joka määrittää, mikä on saavutettavissa toleranssin, nopeuden ja meistin käyttöiän osalta. Edessä olevat osiot jakavat kunkin alajärjestelmän-puristinkehyksestä romuputkeen-, joten voit yhdistää laitevalinnat suoraan osien tuloksiin.
Koneen sisällä olevat ydinkomponentit
A progressiivinen stanssauskoneei ole yksittäinen laite-se on alijärjestelmien järjestelmä, joista jokainen suorittaa tietyn työn, joka siirtyy seuraavaan. Riisu koneesta sen olennaiset ominaisuudet ja löydät puristusrungon, joka tarjoaa rakenteellisen rungon, metallintyöstöä suorittavan meistisarjan ja kelalinjan, joka toimittaa raaka-aineita metronomisella tarkkuudella. Näiden elementtien vuorovaikutuksen ymmärtäminen auttaa sinua ennustamaan osien laadun ennen ensimmäisen osuman saapumista.
Puristuskehystyypit ja rakenteellinen jäykkyys
Runko on luuranko, joka vastustaa jokaista muovausvoimaa. Kolme yleistä arkkitehtuuria hallitsee progressiivisia muottisovelluksia:
- väli-kehys (C-kehys)– Tarjoaa kolmipuolisen-pääsyn ja pienen tilan, mikä tekee siitä kustannus-tehokkaan kevyemmän-tonnityön. Kompromissi on kulmapoikkeama kuormituksen alaisena; koska toinen puoli on auki, kehys taipuu hieman jokaisella vedolla, mikä voi vaikuttaa tiukoihin-toleranssiominaisuuksiin.
- Suora{0}}puoli– Pystysuorat pylväät molemmilla puolilla eliminoivat kulmapoikkeaman, mikä takaa erinomaisen muotin käyttöiän ja mittojen yhdenmukaisuuden. Tämä on oikea valinta progressiivisille meisteille, jotka toimivat suurilla volyymeillä tai vaativat tiukkoja toleransseja.
- Raidetanko-– Käyttää esi{0}}kuormitettuja raidetangoja kruunun, pylväiden ja alustan kiinnittämiseen yhteen. Tuloksena on jäykkä, tärinää-vaimennettu rakenne, joka soveltuu raskaisiin-tonnisovelluksiin, joissa jopa mikro-tason taipuma heikentää osien tarkkuutta.
Miksi jäykkyydellä on niin väliä? Jokainen tuuman tuhannesosa kehyksen taipumisesta muuttuu suoraan leimatun osan mittojen vaihteluksi. Suora-sivu- tai sidetanko{2}}puristin pitää työkalun lävistimet kohdakkain koko iskun ajan, mikä säilyttää välykset, jotka määrittävät jäysteen korkeuden, reiän laadun ja muotoillun-ominaisuuden tarkkuuden.
Die Set -asettelu ja asemajärjestys
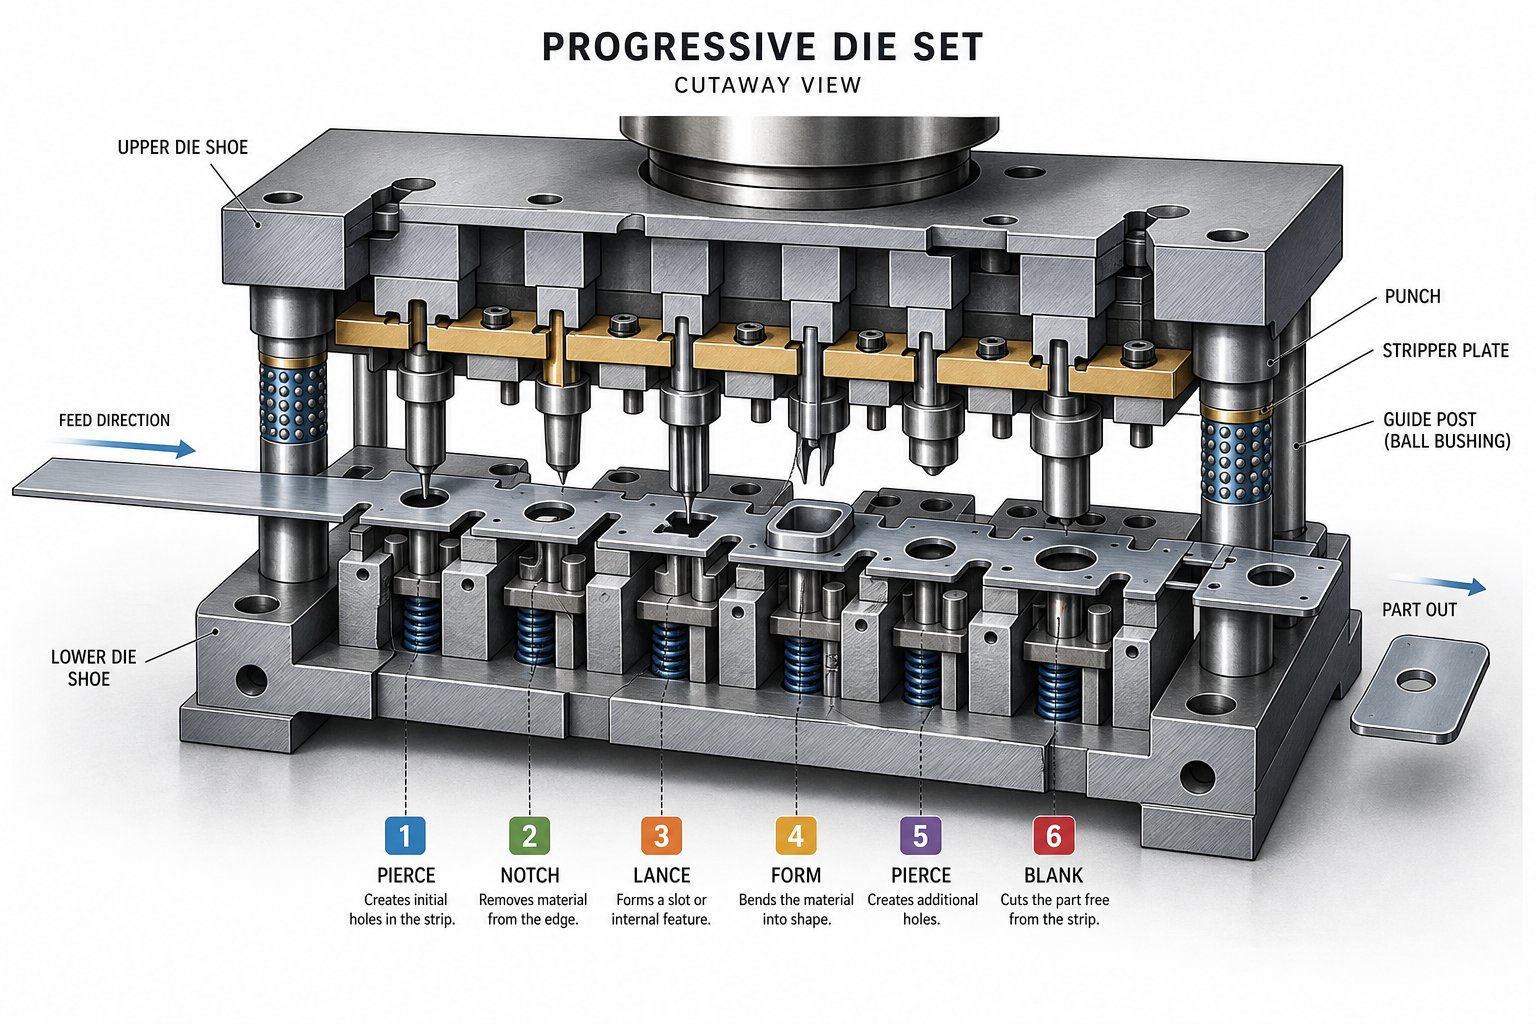
Puristimen sisällä on meistosuulake -tarkkuus-koneistettu ylä- ja alakenkien kokoonpano, ohjauspylväät, lävistimet, muottinapit, lenkit, irrottimet ja jouset. Progressiiviset meistit järjestävät nämä elementit useille asemille, joista jokainen on omistettu tietylle toiminnalle:
- Lävistykset– Metalliset lävistystyökalut luovat nauhaan reikiä, rakoja tai ohjausominaisuuksia.
- Tyhjennys– Poistaa suurempia osia materiaalista määrittääkseen osan kehän geometrian.
- Muotoilu ja taivutus– Muodostaa litteän aihion kolmiulotteisiksi{0}}piirteiksi.
- Keksiminen– Käyttää suurta puristusvoimaa tiukkaan mittojen hallintaan kriittisillä pinnoilla.
- Katkaisu– Erottaa valmiin osan kantonauhasta.
Asemien sekvensointi noudattaa tarkoituksellista logiikkaa: peruspisteet rei'itetään aikaisin paikannustarkkuuden vuoksi, muodostusoperaatiot tulevat lävistyksen jälkeen vääristymien välttämiseksi, ja katkaisu on aina viimeinen. Asemien välinen etäisyys-vastaa syöttöväliä-määrittää, kuinka pitkälle nauha etenee vetoa kohti. Hyvin -suunniteltu progressiivinen meistityökalu tasapainottaa aseman nauhan vakautta vastaan, mikä varmistaa, että jokaisella toimenpiteellä on tilaa suorittaa ilman, että kannatinta vaarannetaan.
Ruokinta-, ohjaus- ja romujärjestelmät
Tarkkuusleimausmuotit ovat vain niin tarkkoja kuin niitä syöttävä materiaalinsyöttöjärjestelmä. Tyypillinen kelasarja sisältää kolme integroitua toimintoa:
- Uncoiler– Tukee ja maksaa kelan hallitulla kireydellä.
- Suoristus (tasoitus)– Ohjaa nauhan säädettävien rullien läpi, jotka poistavat käämin -kiinnittyneen kaarevuuden ja kuljettavat tasaisen materiaalin suuttimeen.
- Servo- tai rullasyöttölaite– Siirtää nauhaa tarkan matkan jokaisella jaksolla ja pitää sen sitten paikallaan painalluksen aikana.
Kun nauha tulee suulakkeeseen, ohjaustapit kiinnittyvät esi-rei'itettyihin reikiin rekisteröidäkseen sen tarkan sivuttais- ja pituussuuntaisen sijainnin jokaisella asemalla. Nauhojen ohjauskiskot pitävät materiaalin keskitettynä, kun taas nostimet nostavat sen muotin pinnan yläpuolelle vetojen välillä, mikä estää vetojäljet ja varmistaa tasaisen etenemisen.
Romu on väistämätön sivutuote. Lävistyksen aiheuttamat etanat putoavat muotin aukkojen kautta kannattimen alla oleviin kouruihin, kun taas luurankonauha poistuu puristimen takaosasta romukuljettimelle tai -leikkurille. Luotettava romunpoisto estää etanan vetämisen-tilan, jossa etana nousee takaisin lävistimen mukana ja vahingoittaa seuraavaa osaa tai itse muotia.
| Komponentti | Ensisijainen toiminto | Vaikutus osien laatuun |
|---|---|---|
| Paina kehystä | Kestää muodostavia voimia, ylläpitää kohdistusta | Säätää taipumista; vaikuttaa suoraan mittatarkkuuteen ja muotin käyttöikään |
| Muottisarja (leimausmuotit) | Suorittaa peräkkäisen leikkauksen, muotoilun ja erottelun | Määrittää piirteiden geometrian, toleranssit ja pinnan viimeistelyn |
| Kelan syöttölaite ja suoristus | Toimittaa litteän nauhan tarkalla syöttövälillä | Varmistaa jatkuvan etenemisen; estää syöttöhäiriöt ja asentovirheet |
| Pilottijärjestelmä | Rekisteröi nauhan sijainnin jokaisella asemalla | Säilyttää asemien-to{1}}suuntauksen mikroneissa |
| Nauhaa ohjauskiskot | Keskukset irrotetaan sivusuunnassa muotin läpi | Estää vinoutumisen, joka aiheuttaa epätasaisen peittämisen tai muodostumisen |
| Romun poisto (kourut ja silppurit) | Irrottaa etanat ja luurankonauhat | Estää etanan vetäytymisen, törmäykset ja pintavauriot |
Kun jokainen alijärjestelmä toimii yhdessä-runkoa vaimentaen kuormitusta ilman taipumista, syöttölaitteen jakamista kaistaleella, ohjaimia lukitusasennossa ja romun puhtaana poistamista-, tuloksena on yhtenäinen järjestelmä, joka pystyy tuottamaan tuhansia identtisiä osia tunnissa. Seuraava yhtälön muuttuja on liike itse: kuinka puristin muuntaa varastoidun energian ohjatuksi liukuliikkeeksi, joka ajaa kunkin aseman sen muodostussyklin läpi.
Kuinka progressiivinen leimausprosessi toimii
Tiedät mitä koneen sisällä on. Todellinen kysymys on: kuinka leimauspuristin toimii, kun kaikki osajärjestelmät syttyvät yhdessä jatkuvassa jaksossa? Vastaus piilee itse progressiivisessa stanssausprosessissa-koreografiassa, jossa litteästä kelasta tulee valmis osa asema kerrallaan poistumatta nauhasta ennen viimeistä leikkausta.
Vaiheittainen--kaistan eteneminen
Kuvittele metallikäämi, joka on ladattu irrotuskoneeseen. Suoristuslaite poistaa kaarevuuden, ja servosyöttölaite siirtää nauhan suulakkeeseen kiinteän etäisyyden-etenemisvälin verran. Tämä sävelkorkeus on yhtä suuri kuin asemien keskipisteen -keski-väli ja määrittää osan virtauksen koko työkalun läpi. Jokainen painallus toistaa tämän syöttö-ja-muotojakson.
Tässä on progressiivinen leimausprosessi jaettuna sen ydinvaiheisiin:
- Kelojen lataus ja nauhan syöttö– Syöttölaite syöttää tasaisen massan suuttimen aukkoon. Ensimmäiset pilottireiät tehdään varhaisessa asemassa rekisteröinnin vahvistamiseksi.
- Pilotin kiinnitys– Kun ylempi muotti laskeutuu alas, tarkat ohjaustapit menevät esi-rei'itettyihin reikiin lukitsivat nauhan tarkasti sivuttais- ja pituussuuntaiseen asentoon ennen kuin leikkausvoimaa kohdistetaan.
- Lävistykset ja lansetti– Lävistää stanssattua metallia luodakseen reikiä, rakoja ja kohokuvioita, jotka valmistelevat aihion myöhempää muotoilua varten.
- Muotoilu ja piirtäminen– Asemat taivuttavat, lyövät kolikoita tai piirtävät materiaalia kolmiulotteiseen muotoon. Kantonauha joustaa suunnitelluissa kiinnityspisteissä pystysuunnassa tapahtuvan liikkeen mukaiseksi ilman, että kaltevuustarkkuutta heikkenee.
- Trimmaus– Ylimääräinen materiaali leikataan pois osan kehän tarkentamiseksi lopulliseen geometriaan.
- Leikkaus ja poisto– Viimeinen asema katkaisee valmiin osan kantoaalolta. Valmiit progressiiviset meistot putoavat puristimen alla olevaan kouruun tai kuljettimeen valmiina pakkaamista tai toissijaista käsittelyä varten.
Nauha-asettelu hallitsee koko tätä sekvenssiä. Insinöörit määrittävät, kuinka osat sijoittuvat nauhaan, missä sillat säilyttävät rakenteellisen eheyden ja missä järjestyksissä toimintoja noudatetaan vääristymien välttämiseksi. Hyvin-optimoidut asettelukohteetmateriaalin käyttöaste yli 75 %pitäen kantotelineen riittävän vankana syöttämään luotettavasti nopeudella.
Mitä nopea{0}}leimaus vaatii koneelta
Normaalit progressiiviset meistisovellukset toimivat mukavasti 100-400 iskulla minuutissa. Työnnä nopealle progressiiviselle stanssausalueelle, ja puristukset voivat ylittää 1 000 iskua minuutissa. Näillä nopeuksilla jokainen millisekunti liukuviipymisestä, syöttöliikkeestä ja pilotin kytkeytymisestä pakataan.
Mikä muuttuu nopeudella? Kolme asiaa kiristyy samanaikaisesti:
- Koneen jäykkyys– Kehyksen taipuma, joka on merkityksetön nopeudella 200 SPM, tulee kumulatiiviseksi arvolla 1 000 -plus. Suorat-sivu- tai raidetangon puristimet ovat välttämättömiä muotin kohdistuksen ylläpitämiseksi nopeassa syklisessä kuormituksessa.
- Voitelun tarkkuus– Suuremmat nopeudet tuottavat enemmän lämpöä ja kitkaa. Mikro-spray- tai tippajärjestelmien on toimitettava voiteluainetta tarkalle kosketusvyöhykkeelle ilman, että vierekkäiset asemat kerääntyvät tai nääntyvät.
- Syötteen tarkkuus– Servosyöttimen on kiihdytettävä, sijoitettava ja hidastettava nauhaa puristusjakson murto-osan sisällä. Jopa 0,05 mm:n syöttövirhe sekoittuu asemien välillä aiheuttaen virheellisen kohdistuksen ja romun.
Nopea{0}}nopeus ei tarkoita vain nopeampaa moottoria. Se on yhdistetty tulos puristusdynamiikasta, syöttövasteesta, muottien välyksistä ja romun evakuoinnista, jotka kaikki toimivat tiukemmissa ajoitusikkunoissa. Liukuliikkeen -mekaaninen, servo- tai hydraulinen-käyttöjärjestelmä määrittää saavutettavissa olevat nopeudet ja profiilit.
Puristintyypit, jotka tehostavat progressiivisia muottitoimintoja
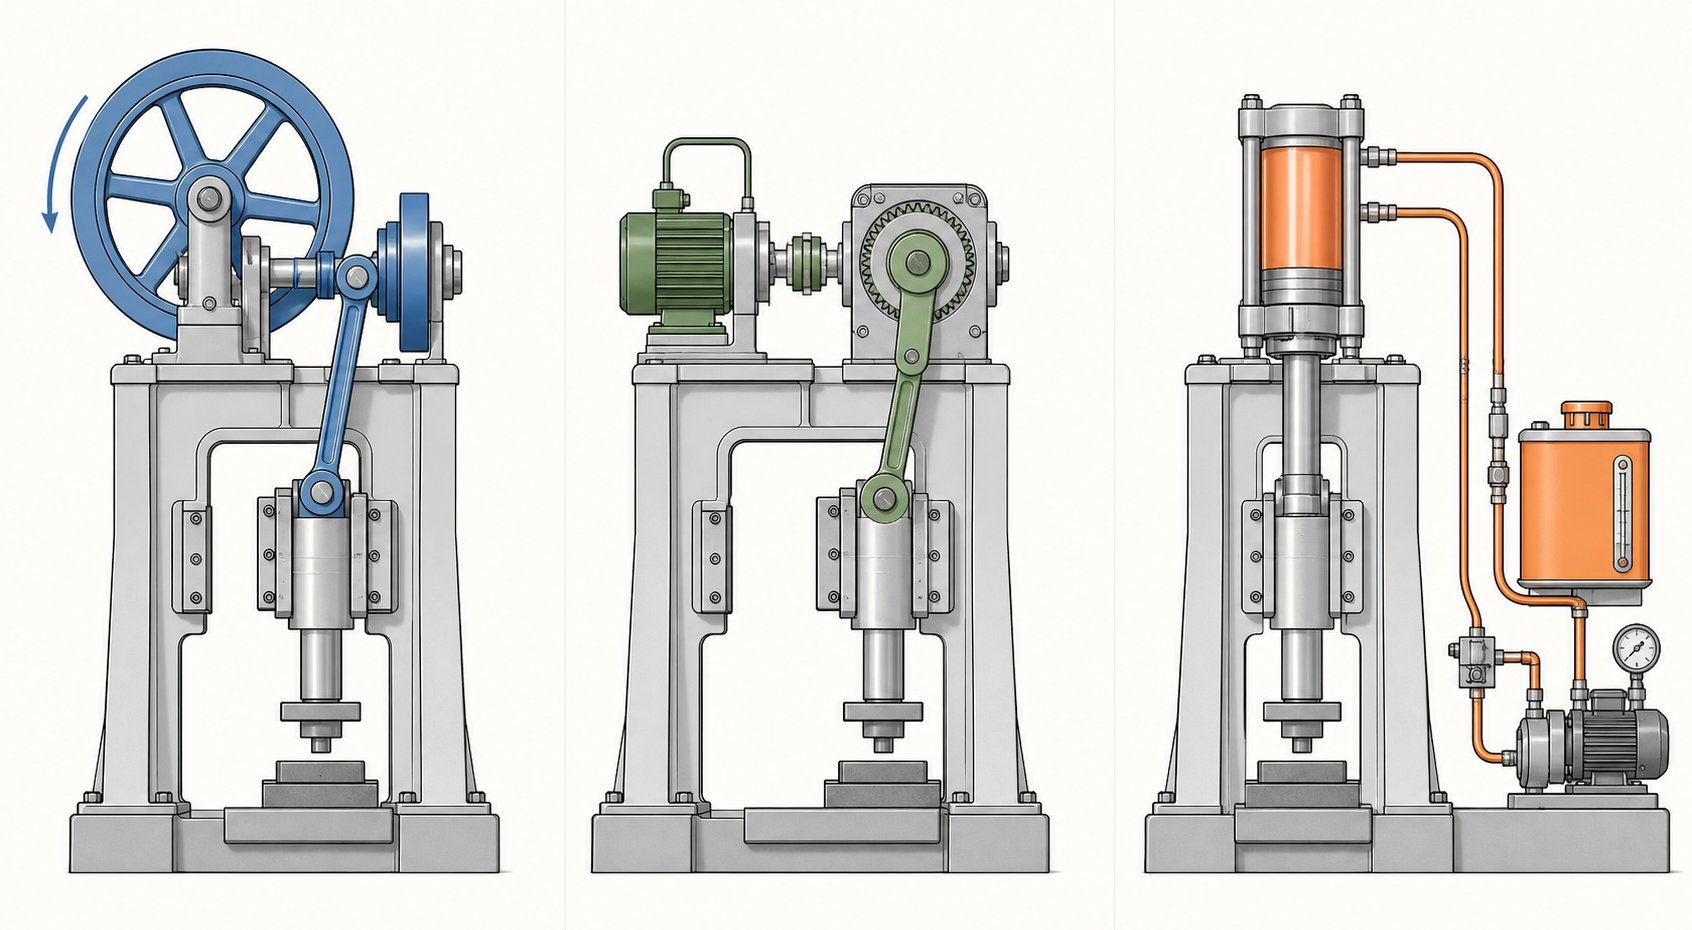
Jokainen progressiivinen meistopuristin muuntaa varastoidun energian kontrolloiduksi liukuliikkeeksi, joka ajaa lyöntejä metallin läpi. Mutta kuinka tämä energia saavuttaa luistin-ja kuinka se käyttäytyy iskun kriittisen työskentelyosan aikana-, vaihtelee dramaattisesti käyttöjärjestelmästä riippuen. Valinta mekaanisen, servon ja hydraulisen välillä vaikuttaa suoraan tuotantonopeuteen, osien laatuun, muotin pitkäikäisyyteen ja saavutettavaan muotoiluun.
Mekaaniset puristimet ja linkkiliikkeet
Suurimääräisen{0}}progressiivisen stanssauksen työhevonen on mekaaninen puristin. Vauhtipyörä varastoi pyörimisenergiaa, ja kampiakseli tai epäkeskovaihteisto muuntaa tämän energian edestakaisin liukuliikkeeksi. Tuloksena on kiinteä iskukäyrä-nopea ylhäällä, hitaampi lähellä alhaalla kuollutta kohtaa-, mikä tuottaa johdonmukaiset sykliajat, jotka sopivat toistuvaan tuotantoon.
Mekaaniset puristimet ovat vauhdikkaita. Lyhyet sykliajat ja alhainen energiankulutus iskua kohden tekevät niistä ihanteellisia tyhjennys-, matalamuovaus- ja lävistysoperaatioihin, joissa täysi vetoisuus tarvitaan vain hetkeksi iskun alaosassa. Vaihtoehto? Rajoitettu joustavuus. Iskun profiilin määrää geometria, ei ohjelmisto, joten saat saman liikkeen joka syklissä riippumatta siitä, mitä osa vaatii.
Tässä linkin liikkeen painaminen muuttaa yhtälön. Yksinkertaisen kammen sijaan linkkiliikkeet käyttävät moni-linkkimekanismia, joka muotoilee liukunopeuskäyrän uudelleen. Aivohalvauksen työjakson aikanaliukunopeus laskee jopa 40 %, kun taas nopeus kasvaa ei-{0}}toimivan osan kautta korkean tuotantonopeuden ylläpitämiseksi. Kuvittele puristin, joka hidastuu tarkalleen, kun metallia muodostuu, ja juoksee sitten takaisin huipulle seuraavaa osumaa varten.
Käytännön edut progressiivisissa muottioperaatioissa ovat merkittäviä:
- Vähentynyt muotin vaikutus– Pienempi lähestymisnopeus vähentää työkaluihin kohdistuvaa iskua kytkeytyessä, mikä pidentää lävistimen ja meistinpainikkeen käyttöikää.
- Vähemmän kevättä-takaisin– Pidempi viipyminen paineen alla parantaa metallin plastisuutta, jolloin muodostuu muotoiltuja piirteitä, jotka ovat lähempänä verkon muotoa ilman iskeytymistä.
- Korkeampi tehokas SPM– Progressiiviset meistilinkin liikkeet voivat lisätä käyttönopeuksia vähintään 25 % verrattuna tavalliseen kammen liikkeeseen vastaavalla osalaadulla.
- Alempi melu ja tärinä– Pienemmät{0}}läpivientivoimat johtavat hiljaisempaan, pehmeämpään-käytävään stanssauspuristimeen.
Dynaaminen tasapainotus täydentää linkin liikettä vastustamalla edestakaisin liikkuvan liukumassan synnyttämiä inertiavoimia. Suurilla nopeuksilla epätasapainoinen puristin siirtää tärinää perustukseen, muotiin ja lopulta osaan. Vastapainojärjestelmät-joko mekaaniset painot tai pneumaattiset sylinterit-neutraloivat nämä voimat pitäen puristimen vakaana ja vähentäen sekä rungon että työkalujen väsymistä.
Servopuristimet säädettävään iskunsäätöön
Mitä jos voisit ohjelmoida liukukappaleen liikkumaan eri tavalla jokaisessa työssä{0}}tai jopa eri kohdissa yhden vedon aikana? Sitä servoprogressiivinen meistipuristin tarjoaa. Korkean vääntömomentin -servomoottori korvaa vauhtipyörän ja kytkimen, mikä antaa täyden hallinnan liukuasennosta, nopeudesta ja kiihtyvyydestä koko syklin ajan.
Servopuristimet tuovat mukanaan useita ominaisuuksia, joita perinteiset mekaaniset käyttölaitteet eivät pysty vastaamaan:
- Ohjelmoitavat iskuprofiilit– Hidasta liukua syvävetoa varten, oleskele alakuolopisteessä lyömistä varten tai pulssi muodostussekvenssin läpi. Suunnittelet liikekäyrän sopimaan osaan, et päinvastoin.
- Muuttuva nopeus yhdessä syklissä– Lähesty nopeasti, muotoile hitaasti, palaa maksiminopeudella. Tämä joustavuus tukee monimutkaista moni-aseman muodostamista suorituskyvystä tinkimättä.
- Energiatehokkuus– Moottori ottaa tehoa vain työskennellessään, ja regeneratiivinen jarrutus ottaa energiaa talteen hidastuessa.
- Vähentynyt muotin kuluminen– Lähestymisnopeuden ohjaaminen iskun kytkeytymishetkellä vähentää iskukuormitusta, mikä on etu, joka on verrattavissa linkin liikkeen etuihin, mutta on portaattomasti säädettävissä ohjelmiston avulla.
Servoteknologian nouseva rooli progressiivisessa leimaamisessa keskittyy töihin, joissa yhdistyvät useat muovaustyypit-lävistys ja syväveto sekä lyönti-yhdellä meistillä. Kiinteä iskukäyrä pakottaa kompromisseihin asemien välillä. Servopuristin eliminoi nämä kompromissit räätälöimällä liikkeen kunkin toimenpiteen ihanteelliseen muotoilunopeuteen.
Puristimen vetoisuuden ja sängyn koon valitseminen
Oikean vetoisuuden valitseminen progressiiviseen meistopuristimeen ei ole niin yksinkertaista kuin puristimen luokituksen sovittaminen paksuimpaan materiaaliin, jota aiot käyttää. Vetoisuuskysyntä on kumulatiivinen jokaisella suulakkeen aktiivisella asemalla. Sinun on otettava huomioon:
- Materiaalin paksuus ja vetolujuus– Paksummat tai kovemmat materiaalit vaativat suhteellisesti enemmän leikkaus- ja muovausvoimaa asemaa kohti.
- Aktiivisten asemien lukumäärä– 20 aseman stanssaus, jossa on samanaikainen lävistys-, muotoilu- ja lyöntikuorma, voi saavuttaa reilusti sen, mitä yksittäinen asema vaatii yksinään.
- Muodostavat voimia– Piirtäminen ja lyöminen tuottavat suuremman tonnimäärän kuin lävistäminen. Monimutkaiset taivutukset tiukoilla säteillä keskittävät voiman pienemmille muottialueille.
Yleinen ohje on mitoittaa puristin 60–70 %:iin nimelliskapasiteetista lasketun huippukuorman mukaan. Tämä marginaali suojaa runkoa, laakereita ja vetoa ylikuormitukselta samalla, kun se antaa tilaa materiaalin vaihteluille ja meistinteroitusjaksoille, jotka lisäävät asteittain leikkausvoimaa.
Sängyn koolla on yhtä paljon merkitystä. Muotin on mahduttava tukialueelle niin, että siinä on riittävästi tilaa romukouruille, nauhatuelle ja nopealle muotinvaihtokiinnitykselle. Jos käytät leveää kaistaa usean-asettelun asettelulle, suurempi vasemmalta-o-oikealle vuodemitta tulee pakolliseksi. Tonnimäärän ja alustan koon yhteensovittaminen varmistaa, että puristin voi fyysisesti mukauttaa ja tukea mekaanisesti muotin koko käyttöiän ajan.
| Kriteerit | Mekaaninen puristin | Servo Press | Hydraulinen puristin |
|---|---|---|---|
| Nopeus (iskua minuutissa) | Korkeasta erittäin korkeaan | Säädettävä (matalasta korkeaan) | Matalasta kohtalaiseen |
| Pakota johdonmukaisuutta vedon kautta | Huippuvoima vain lähellä BDC:tä | Ohjelmoitava voimakäyrä | Täysi vetoisuus missä tahansa vaiheessa |
| Iskun profiilin joustavuus | Korjattu (parannettu linkin liikkeellä) | Täysin ohjelmoitavissa | Säädettävä, mutta hitaampi |
| Energiatehokkuus | Korkea (vauhtipyörän säilytystila) | Erittäin korkea (regeneratiivinen) | Alempi (jatkuva pumppu) |
| Kuoleman vaikutus elämään | Hyvä (erinomainen linkkiliikkeen kanssa) | Erinomainen (hallittu sitoutuminen) | Hyvä (hidas -lähestymisnopeus) |
| Tyypillisiä progressiivisia muottisovelluksia | Nopea-sammutus, lävistys, matala muovaus | Monimutkaiset monimuotoiset{0}}muotit, sekaoperaatiot | Syväveto, raskas{0}}mittamuovaus |
Hydrauliset puristimet ansaitsevat maininnan täydellisyydestään. Ne tuottavat täyden vetoisuuden missä tahansa iskun vaiheessa-hyödyllinen syvävetossa tai jatkuvaa voimaa vaativissa toimenpiteissä,-mutta niiden hitaammat sykliajat rajoittavat suorituskykyä suuren-volyymin progressiivisissa sovelluksissa. Löydät ne useammin virtalähteenä siirtomuotteihin tai itsenäisiin muovaustoimintoihin kuin useiden{5}}asemaisten progressiivisten työkalujen tuotantonopeudella.
Käyttöjärjestelmä määrittää, mitä progressiivinen meistipuristin voi tehdä, mutta materiaali on mitä se tekee. Eri metallit ja lejeeringit tuovat omat vaatimuksensa muovausvoimaan, syöttökäyttäytymiseen ja voitelustrategiaan,{1}}jotka palaavat puristimen valintaan tavoilla, joita on helppo unohtaa.
Materiaalin valinta progressiiviseen stanssaukseen
Puristin voi tuottaa täydellisen iskudynamiikan ja suulakkeessa voi olla virheetön asemageometria, mutta väärä materiaalivalinta tuottaa silti romua. Progressiivinen metallileimaus asettaa ainutlaatuisia vaatimuksia sen läpi kulkevalle kelamateriaalille-nauhan on syötettävä puhtaasti, muotoiltava halkeilematta ja leikattava ennustettavilla purseominaisuuksilla satojen iskujen aikana. Oikean metallin valinta ei ole vain suunnittelupäätös; se vaikuttaa suoraan siihen, mitkä koneen asetukset, työkaluvälykset ja voitelustrategiat onnistuvat.
Yhteensopivat metalli- ja metalliseosperheet
Progressiivinen stanssausmetallin leimaus sopii laajaan valikoimaan rauta- ja ei-rautapitoisia materiaaleja. Jokainen metalliseosperhe tuo selkeän tasapainon lujuuden, muovattavuuden ja kustannusten välillä, mikä määrittää kuinka meisti ja puristin on konfiguroitava.
- Vähähiilinen{0}}teräs (C1008–C1026)– Eniten käsitelty materiaali teräksen progressiivisessa leimaamisessa. Suuri sitkeys, alhaiset kustannukset ja ennustettava leikkauskäyttäytyminen tekevät siitä oletusvaihtoehdon kannakkeille, koteloille ja rakenneosille. Sinkki- tai nikkelipinnoitus voi lisätä korroosionkestävyyttä-leimauksen jälkeen.
- Ruostumaton teräs (300 ja 400 sarjat)– Tarjoaa korroosionkestävyyttä ja lujuutta suurempien muovausvoimien ja aggressiivisemman meistin kulumisen kustannuksella. Austeniittiset teräslajit, kuten 304, kovettuvat-nopeasti, vaatien vankkaa puristusvoimakkuutta ja huolellisesti kontrolloitua lävistystä-,-että puristusvälit.
- Kupari ja berylliumkupari– Progressiivinen kuparileimaus hallitsee sähköliittimien ja liittimien tuotantoa erinomaisen johtavuuden, korroosionkestävyyden ja taipuisuuden ansiosta. Berylliumkupari lisää jousiominaisuuksia ja väsymiskestävyyttä kosketussovelluksiin, jotka vaativat pitkää käyttöikää.
- Messinki (C260–C360)– Yhdistää hyvän muovattavuuden lämmön- ja sähkönjohtavuuteen. Sen suhteellisen pehmeä luonne vähentää muotin kulumista, mikä tekee siitä sopivan koristeellisiin laitteisiin, lukkokomponentteihin ja nopeaan{1}}progressiiviseen ajoon.
- Alumiini (1100, 3003, 5052, 6061)– Tarjoaa korkean lujuus--/-painosuhteen ja erinomaisen muovattavuuden pehmeämmissä olosuhteissa. Alumiiniset leimaustyökalut vaativat leveämmät lävistysvälykset-muistamiseen- verrattuna teräkseen, koska materiaalilla on taipumus sahautua ja kerääntyä työkalupinnoille ilman asianmukaista voitelua.
Paras materiaali on harvoin vahvin-se, jonka mekaaninen käyttäytyminen on linjassa osan geometrian, tuotantomäärän ja käytettävissä olevan puristuskyvyn kanssa.
Paksuusalueet ja kelojen tekniset tiedot
Progressiiviset leimausmateriaalit toimitetaan kelamateriaalina standardipaksuuksina. Tyypilliset käsittelyalueet ulottuvat noin 0,004 tuumasta (0,1 mm) mikro-tarkkuuselektroniikkaliittimiin aina 0,250 tuumaan (6,35 mm) raskaille rakennetuille. Sweet spot useimpien progressiivisten sovellusten välillä on 0,015 - 0,125 tuumaa (noin 28 gauge - 11 gauge).
Kelan leveydet vaihtelevat tavallisesti alle 1 tuumasta yksittäisissä-kapeassa-nauhassa yli 24 tuumaa leveille-asetelmille. Leveämmät nauhat vaativat puristimia, joiden alustamitat ovat suurempia, ja syöttölaitteita, jotka pystyvät käsittelemään raskaampia kelapainoja aiheuttamatta nauhan kaatumista tai reuna-aaltoa.
Alan{0}}vakiomittapaksuuksien noudattaminen pitää kustannukset alhaisina, koska nämä koot ovat yleisesti saatavilla palvelukeskuksissa. Mukautetut paksuudet tai erikoisseokset vaativat usein tehdas-minimitilauksia-joskus rekkakuormamäärät-, mikä voi rasittaa budjetteja-pienempien ohjelmien osalta.
Miten materiaalin ominaisuudet vaikuttavat koneen asetuksiin
Kolme mekaanista ominaisuutta ohjaa progressiivisten meistomateriaalien ja puristimen välistä vuorovaikutusta: vetolujuus, sitkeys (venymäprosentti) ja kovuus. Jokainen määrittää, miten laitteet määritetään.
Vetolujuusmäärittää leikkaus- ja muovausvoimavaatimukset. 304 ruostumattomasta teräksestä valmistettu nauha 85 ksi:n murtolujuudella vaatii suunnilleen kaksinkertaisen rei'itysmäärän matalan -hiilisen teräksen 45 ksi:n reiän geometriaa varten. Tämä ero tiivistyy jokaisen aktiivisen aseman välillä, mikä nostaa kokonaisvetoisuusvaatimuksia ja usein sanelee suuremman puristimen.
Taipuisuusmäärää, kuinka aggressiivisesti suulake voi muodostaa materiaalia ilman murtumista. Korkean-venymän metallit, kuten kupari (yli 40 % venymä), kestävät tiukkoja taivutussäteitä ja syvää vetoa. Alhaisempi-seokset, kuten jousiteräs tai kova-teräs ruostumaton teräs, vaativat hellävaraisempia muotoilukulmia, enemmän asemia jännityksen jakamiseksi ja joskus servopuristusprofiileja, jotka hidastavat liukumista työskentelyn aikana.
Kovuuskorreloi muotin kulumisasteen kanssa. Kovemmat materiaalit hiovat lävistys- ja meistipintoja nopeammin, mikä lyhentää teroitusvälejä. Hiiliteräksen progressiivinen leimaus pehmeämmille lajeille (Rockwell B 55–70) tuottaa pitkiä muottiajossa minimaalisella huollolla, kun taas ruostumattomat tai -lujat seokset voivat puolittaa muotin käyttöiän, jos työkaluteräksiä ja pinnoitteita ei päivitetä vastaavasti.
Voitelustrategia muuttuu myös materiaalityypin mukaan. Sekä ruostumattomat teräkset että alumiini vaativat raskaampia-käyttöön tarkoitettuja voiteluaineita-kloori- tai synteettisiä kalvoja-, jotta estetään lävistysten ruostuminen ja{4}}reunojen muodostuminen. Tavalliset öljypohjaiset-öljyt sopivat hyvin miedolle teräkselle ja messingille. Suurilla nopeuksilla voitelun jakelu siirtyy tulvajärjestelmistä tarkkoihin mikro-spray-applikaattoreihin, jotka kohdistavat tiettyihin lävistyspintoihin ja muodostusasemia saastuttamatta viereisiä toimintoja.
Puristusnopeuden säädöt noudattavat samaa logiikkaa. Pehmeämmät, sitkeämmät materiaalit kestävät suurempia iskulukuja, koska ne leikkaavat puhtaasti ja tuottavat vähemmän lämpöä. Kovemmat seokset hyötyvät alennetusta nopeudesta tai link{2}}liikekäytöistä, jotka hidastavat liukumista kiinnittyessä, vähentävät iskuja ja pidentävät työkalun käyttöikää.
| Materiaalityyppi | Tyypillinen paksuusalue | Tärkeimmät käsittelyyn liittyvät näkökohdat |
|---|---|---|
| Vähähiilinen{0}}teräs | 0,015–0,250 tuumaa | Pieni muovausvoima, korkea sitkeys, vakiovoitelu. Laajin valikoima puristusyhteensopivuutta. |
| Ruostumaton teräs (austeniittista) | 0,010–0,125 tuumaa | Vaatii suuri vetoisuus, nopea työ-kovettuminen,-nestovoiteluaineita tarvitaan. Tiukemmat lyöntivälit--muistamaan. |
| Kupari / berylliumkupari | 0,004–0,080 tuumaa | Erinomainen muovattavuus, pehmeä materiaali vähentää muotin kulumista. Ohut mittarit, jotka ovat yleisiä sähkökoskettimille. |
| Messinki | 0,008–0,125 tuumaa | Hyvä sitkeys, kohtalainen lujuus. Yhteensopiva nopean-leimauksen kanssa; voiteluainetta tarvitaan minimaalisesti. |
| Alumiini | 0,010–0,190 tuumaa | Tarvitaan leveämmät muotinvälykset, taipumus kipeästi. Alumiiniset leimaustyökalut hyötyvät pinnoitetuista tai kiillotetuista lävistyspinnoista. |
Materiaalin valinta ei ole koskaan yksittäinen päätös,{0}}se vaikuttaa vetoisuuslaskelmiin, muottiterästen valintaan, huoltoväleihin ja jopa progressiivisten ja vaihtoehtoisten leimausmenetelmien vertailuun. Kun materiaali ajaa muotin monimutkaisuuden tai puristuskapasiteetin rajoihinsa, voi olla aika kysyä, onko progressiivinen lähestymistapa edelleen kustannustehokkain tapa.
Progressiivisten meistien vertaaminen vaihtoehtoisiin leimausmenetelmiin
Progressiivinen meisti on tehokas työkalu, mutta se ei ole ainoa metallintyöstön työkalupakki. Kun osien geometria kasvaa liian suureksi, tilavuudet ovat liian pieniä tai muovaussyvyys ylittää kantonauhan kestävyyden, vaihtoehtoiset menetelmät tarjoavat usein paremman taloudellisuuden tai parempia osia. Kun tiedät, missä progressiiviset meisti- ja leimaustoiminnot menestyvät-ja missä eivät-, estät kalliit epäsuhtat prosessin ja tuotteen välillä.
Progressiivinen vs siirto vs yhdisteleimaus
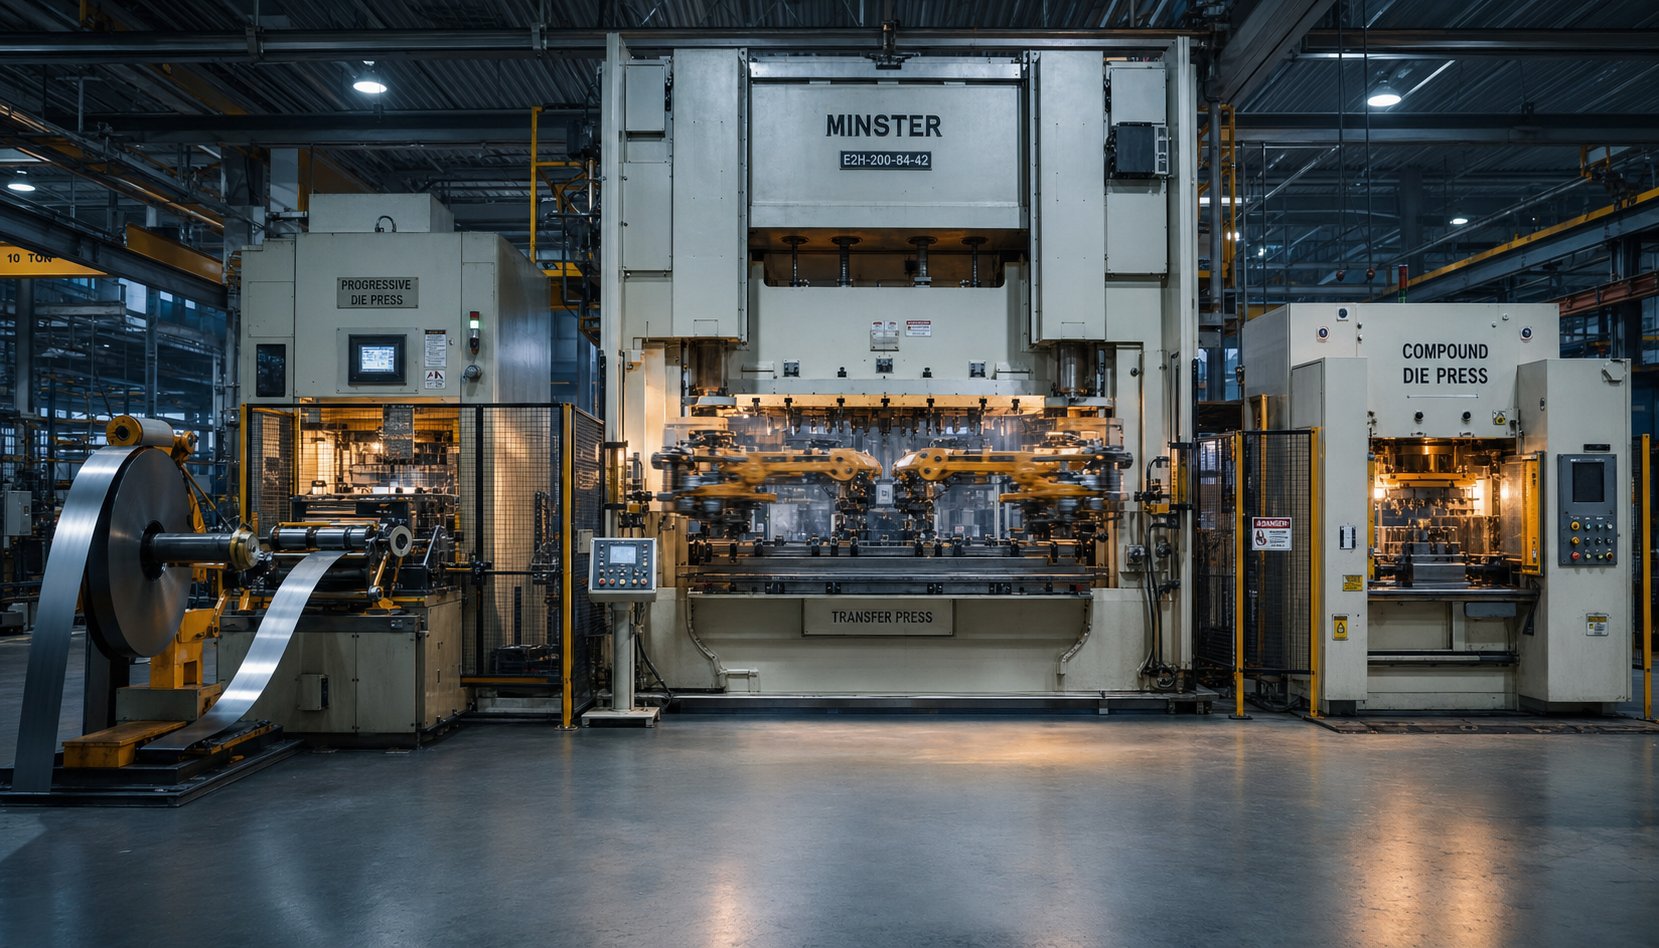
Kolme leimausmenetelmää hallitsee tarkkuusmetalliosien tuotantoa. Jokainen käyttää olennaisesti erilaista lähestymistapaa materiaalin siirtämiseen toimintojen kautta, ja tämä ero määrittää, mitkä työt he hoitavat parhaiten.
Progressiivinen stanssauspitää työkappaleen kiinni kantonauhassa koko sarjan ajan. Nauha etenee asemalta asemalle yhden muottisarjan sisällä, jolloin valmis osa erotetaan vasta lopullisessa rajassa. Tämä jatkuva-syöttötapa tukee erittäin suuria nopeuksia-usein 100 - yli 1 000 lyöntiä minuutissa-ja tarjoaa alhaisimmat-osakustannukset tilavuudessa, koska asennusaika on minimaalinen ja työvoiman käyttö on lähes nollaa, kun puristin on käynnissä.
Siirtoleimauserottaa aihion nauhasta prosessin alussa. Mekaaniset sormet tai siirtovarret siirtävät sitten yksittäistä työkappaletta itsenäisten meistiasemien välillä. Koska osa on vapaasti-seisova, siirtomuotit voivat lävistää niin syvälle kuin raaka-aine sallii ilman, että kantonauhan geometria rajoittaa niitä. Tämä tekee siirtoleimauksesta suositellun menetelmän suurille osille, syvävedetyille-kuorille ja komponenteille, jotka vaativat toimintoja useilla pinnoilla.
Yhdistelmäleimaussuorittaa useita leikkaustoimintoja-tyhjennyksen ja lävistyksen, esimerkiksi-yhdellä painalluksella. Tuloksena on litteä, mitoiltaan tarkka osa, jolla on erinomainen samankeskisyys ominaisuuksien välillä. Yhdistelmäsuuttimet ovat yksinkertaisempia ja halvempia rakentaa kuin progressiivinen työkalu, mutta ne käsittelevät vain tasaista geometriaa ja tuottavat yhden osan iskun kohden ilman muovauskykyä.
Usean-dian muodostaminenansaitsee mainita neljäntenä vaihtoehtona. Moni-liukukoneet käyttävät nokkeja ja liukutyökaluja, jotka lähestyvät nauhaa useista suunnista samanaikaisesti, joten ne sopivat ihanteellisesti pienille osille, joissa on monimutkaisia mutkia useissa tasoissa,-kiinnikkeet, jouset, lankamuodot ja liittimet, jotka vaativat liikaa asemaa perinteisessä progressiivisessa muotissa.
| Kriteerit | Progressiivinen stanssaus | Siirtoleimaus | Yhdistelmäleimaus |
|---|---|---|---|
| Ihanteellinen vuosimäärä | 50 000 miljooniin | 10 000 - 500,000+ | 5 000 - 200 000 |
| Osan monimutkaisuus | Keskitaso (rajoitettu vetosyvyys) | Korkea (syvät vedot, suuret osat) | Matala (vain litteät osat) |
| Tyypilliset työkalukustannukset | $15,000 – $60,000+ | $100,000 – $500,000+ | $5,000 – $20,000 |
| -kappalehinta mittakaavassa | Alin | Kohtalainen | Matalasta kohtalaiseen |
| Tuotantonopeus | Erittäin korkea (100–1, 000+ SPM) | Keskitaso (15–60 SPM) | Kohtalainen tai korkea |
| Osakokovalikoima | Pienestä keskikokoiseen | Keskikokoisesta suureen | Pienestä keskikokoiseen (tasainen) |
| Asennus ja vaihto | Matala (yksi suulake, automaattinen syöttö) | Korkeampi (useita asemia, siirtokalibrointi) | Matala |
Tämäntyyppisten leimausmuotien ymmärtäminen suhteessa tiettyihin osavaatimuksiisi eliminoi arvailun. Kiinnike, joka sopii kämmeneesi ja toimitetaan 500 000 vuodessa? Progressiivinen on lähes varmasti vastaus. Syvä-vedetty autokuppi, joka ylittää nauhan-leveysrajoitukset? Siirto ottaa haltuunsa.
Kun progressiivinen stanssaus ei ole oikea istuvuus
Kuulostaako progressiivinen leimaaminen lisää nopeutta ja kustannuksia joka kerta? Ei aivan. Useat skenaariot työntävät projekteja kohti vaihtoehtoisia menetelmiä:
- Osakoko ylittää nauhakapasiteetin– Progressiivisia muotteja rajoittavat kelan leveys ja puristusalustan mitat. Noin 24 tuumaa leveämpiä tai suuren tasaisen alueen vaativia osia ei useinkaan voida sijoittaa tehokkaasti nauhaan, mikä tekee siirtosuulakkeista tai tandem-linjameistämisestä käytännöllisempää.
- Syväveto syvyys ylittää kantonauhan rajat– Kun vetosuhteet edellyttävät materiaalin liikkuvan pystysuunnassa yli kantonauhan kestävyyden ilman nurjahdusta tai repeytymistä, osan on oltava vapaasti{0}}seisomassa. Siirtopuristimet käsittelevät tämän luonnollisesti.
- Volyymi on liian pieni työkalujen kulutukseen– Keskimäärin 15 000–60 000 dollarin progressiivinen stanssaus on järkevää vain, kun tuotantomäärät jakavat investoinnin tarpeeksi ohueksi kilpailemaan yksinkertaisemmilla menetelmillä. Tiettyjen kynnysarvojen alapuolella laserleikkaus, puristusjarrumuovaus tai yhdistelmämeistaus maksavat vähemmän per osa.
- Osageometria vaatii moni{0}}kasvooperaatioita– Progressiivinen työkalut toimivat yhdellä puristusliikkeellä. Jos osa vaatii sivu-lävistystä, kierteitystä, pyälletystä tai operaatioita useista suunnista samanaikaisesti, siirto- tai moni{2}}liukumenetelmät tarjoavat enemmän geometrista vapautta.
- Tiukka tasaisuus monimutkaisilla aihioilla– Yhdistelmäsuuttimet tuottavat litteämpiä osia kuin progressiiviset muotit, koska osa muodostetaan yhdellä vedolla ilman, että sitä vedetään useiden asemien läpi. Aluslevyissä, välilevyissä tai laminointipinoissa, joissa tasaisuus on kriittinen ominaisuus, yhdistelmätyökalut voittaa.
Näiden rajojen varhainen tunnistaminen säästää suunnitteluaikaa ja välttää progressiivisen ratkaisun pakottamista, jossa prosessi taistelee geometriaa vastaan.
Kustannusrakenne ja volyymikatkon{0}}tasainen logiikka
Pitkän aikavälin progressiivisen leimaamisen taloudellisuus noudattaa yksinkertaista mutta tehokasta käyrää: korkeat kiinteät kustannukset edessä, katoavan alhainen muuttuva kustannus per osuma. Sen ymmärtäminen, missä nollapiste-sijoittuu, määrittää, onko progressiivinen työkalu fiksu investointi vai kallis yli{2}}sitoutuminen.
Harkitse konkreettista esimerkkiä. Keskikokoisen-progressiivisen muotin suunnittelu ja rakentaminen voi maksaa 30 000 dollaria. Käynnistyksen jälkeen se tuottaa osia hintaan 0,50 dollaria. Sama laserleikkauksella ja puristusjarrumuovauksella valmistettu osa saattaa maksaa 5,00 dollaria kappaleelta ilman työkaluinvestointeja. Matematiikka on suoraviivaista:
- Kun 1 000 osaa vuodessa, progressiivinen meisti lisää 30 dollaria osaa kohden poistetuista työkalukustannuksista-, mikä ylittää huomattavasti laser-leikkausvaihtoehdon.
- 10 000 osalla työkalujen poisto laskee 3,00 dollariin osalta, mikä nostaa progressiiviset kokonaiskustannukset 3,50 dollariin verrattuna vaihtoehtojen 5,00 dollariin. Nollatulos- lähestyy.
- Kun 20 000 osaa, progressiivinen reitti maksaa 2,00 dollaria per osa kokonaisuutena (1,50 dollaria poistetuista työkaluista plus 0,50 dollarin käyttökustannukset),säästää noin 60 000 dollaria vuodessaverrattuna pala{0}}osamenetelmiin.
- Yli 50 000 osan poistosta tulee merkityksetön, ja progressiivinen meisti tarjoaa alhaisimman hinta-per-kappaleetunsa-usein 10:1 suhteessa ei--työkalullisiin menetelmiin.
Useimmissa progressiivisissa sovelluksissa kannattavuusraja{0}} laskeutuu 10 000–20 000 osaan vuodessa. Tämän alueen alapuolella yksinkertaisemmat työkalut tai -työkaluttomat valmistusmenetelmät pitävät kustannukset alhaisempana. Sen yläpuolella progressiivinen leimaaminen vetää pois ratkaisevasti yksikkötalouden.
Siirtomuotit noudattavat erilaista käyrää. Niiden korkeammat työkalukustannukset (100 dollaria,000+) työntävät katkon- entistä pidemmälle, mutta ne käsittelevät osia, joita progressiiviset meistit eivät fyysisesti pysty tuottamaan. Yhdistelmäsuuttimet vievät budjettiin-ystävällisen pään-pienemmät työkalut, nopeammat rakennusajat, mutta rajoittuvat tasaiseen geometriaan ja kohtuullisiin nopeuksiin.
Päätöskehys tiivistyy kolmeen kysymykseen:
- Voiko osan geometria ajaa fyysisesti progressiivisessa muotissa ylittämättä koko- tai syvyysrajoituksia?
- Oikeuttaako vuosimäärä työkaluinvestointia kilpailukykyiseen{0}}kappalehintaan?
- Tukeeko tuotantoaikajana muotin suunnitteluun, rakentamiseen ja validointiin vaadittavaa läpimenoaikaa?
Jos kaikki kolme vastausta ovat kyllä, progressiiviset meisti- ja leimaustoiminnot tarjoavat lähes aina parhaan nopeuden, toistettavuuden ja kokonaiskustannusten yhdistelmän. Jos jokin vastaus on ei, vaihtoehdot ansaitsevat vakavan arvioinnin.
Menetelmien vertailu selventää, mikä lähestymistapa sopii tiettyyn tuotantoprofiiliin,-mutta itse progressiivisessa leimaamisessa sovellusvalikoima on huomattavan laaja. Sama perusprosessi, joka leimaa kuparisen mikro-liittimen älypuhelinliittimeen, tuottaa myös teräksisen rakennetuen auton runkoon, ja koneen tekniset tiedot ja tarkkuusstandardit vaihtelevat dramaattisesti sektoreiden välillä.
Teollisuuden sovellukset ja tarkkuusstandardit
Luottokorttia ohuempi kupariliitin ja teräsrakennetuki, jonka päällä voit seisoa, kumpikin irtoaa progressiivisista meistä. Ero ei ole vain materiaali-, vaan jokaisen osan takana oleva koko koneen erittely. Vetoisuus, puristustyyppi, iskun nopeus ja laadunvalvonta muuttuvat riippuen siitä, millä toimialalla valmis komponentti palvelee.
Auto- ja elektroniikkasovellukset
Autojen komponenttien progressiivinen leimaus muodostaa valtavan osan globaaleista progressiivisista muottimarkkinoista. Ajattele kiinnikkeitä, jotka kiinnittävät johtosarjoja, rakenteellisia vahvistuksia ovien sisällä, liittimiä, jotka yhdistävät ECU-moduuleja, ja polttoainejärjestelmän osia, jotka vaativat yhtenäisiä tiivistepintoja. Nämä osat vaativat suuren vetoisuuden puristimia-usein 200–600 tonnia-, koska materiaalimittarit ovat yleensä raskaampia (0,040–0,125 tuumaa mietoa terästä tai -lujuutta, matala{11}}seoslaatua) ja suulakeasemia on lukuisia.
Ajoneuvojen elinikäodotukset ovat yhtä aggressiivisia. Tuotantomäärät, jotka saavuttavat miljoonia osumia vuodessa, tarkoittavat, että puristimen on kestettävä kohdistus iskun jälkeen ilman kumulatiivista rungon väsymistä heikentävien osien mittoja. Suorat-sivupuristimet, joissa on linkkiliikkeet, hallitsevat tässä, koska niissä yhdistyvät raskaaseen tyhjennykseen tarvittava jäykkyys ja pienempi iskukuormitus, mikä pidentää työkalun käyttöikää pitkissä kampanjoissa.
Elektroniikkasovellukset kääntävät yhtälön. Suuren vetoisuuden sijaan etusija siirtyy mikro-tarkkuuteen ja nopeuteen. Liittimet, suojakotelot, akun koskettimet ja liittimien kotelot on meistetty ohuesta -kuparista, fosforipronssista tai ruostumattomasta nauhasta, -usein alle 0,020 tuuman.{13}}nopeudella yli 800 iskua minuutissa. Koneen jäykkyydellä on edelleen merkitystä, mutta kriittinen muuttuja on syöttötarkkuus. 0,05 mm:n asemointivirhe liittimessä, jonka jakoväli on 0,3 mm, tuottaa romua. Servosyöttölaitteet, joissa on suljettu -silmukainen kooderi ja puristimet, joissa on minimaalinen liuku{15}}tukivälys, pitävät progressiiviset tarkkuusmeistot näiden osien edellyttämissä ±0,001 tuuman (±0,025 mm) toleransseissa.
Lääketieteen ja ilmailun tarkkuusvaatimukset
Lääketieteellinen progressiivinen leimaaminen nostaa rimaa entisestään. Kirurgisten instrumenttien komponenttien, implantoitavien laitekoteloiden ja diagnostisten laitteiden osien on täytettävä ±0,0002 tuuman toleranssit, kun ne on leimattu bioyhteensopivista seoksista, kuten 316 litran ruostumattomasta teräksestä, titaanista tai koboltti-kromista. Koneen vaikutukset ovat merkittäviä: servopuristimet, joissa on ohjelmoitava pysähdys alakuolokohdassa, mahdollistavat hallitun lyönnin ja muotoilun, mikä minimoi kovien -muovautuvien-lääketieteellisten metalliseosten takaiskun. Pinnan viimeistelyvaatimukset-usein Ra 16 mikro-tuumaa tai parempia-vaativat kiillotettuja muotikomponentteja ja tarkasti huollettuja lävistys---välyksiä.
Ilmailu jakaa tämän pakkomielteen ulottuvuuden johdonmukaisuuden kanssa. Rakenteelliset pidikkeet, suojapaneelit ja ilmailutekniikan liitinkomponentit sisältävät ±0,0005 tuuman toleranssit tiukan materiaalin jäljitettävyyden ohella. Puristimen vetoisuuden valvonnan on kirjattava voimatiedot iskua kohden, jotta kaikki poikkeamat, jotka laukaisevat -poikkeavan- tilan, voidaan jäljittää tiettyyn osaan.
LVI- ja rakennussovellukset sitä vastoin asettavat tilavuuden ja kestävyyden etusijalle äärimmäisen tarkkuuden edelle. Lämmönvaihtimen rivat, kiinnityskannattimet ja kanavaliittimet pitävät tyypillisesti ±0,005 tuuman toleranssit- rennommin, mutta ne ovat silti riippuvaisia jatkuvasta puristustoiminnasta useiden -miljoonien- kappaleiden aikana.
- Autoteollisuus– Kannakkeet, liittimet, rakennevahvikkeet, polttoainejärjestelmän osat. Tyypillinen toleranssi: ±0,001 - ±0,002 tuumaa. Suuri vetoisuus, pitkä meistin käyttöikä, linkkiliikekäytöt suositeltavina.
- Elektroniikka– Liittimet, suojakotelot, akun koskettimet, liitinkotelot. Tyypillinen toleranssi: ±0,001 tuumaa Ohut mitta, suuri nopeus (800+ SPM), servosyöttötarkkuus kriittinen.
- Lääketieteelliset laitteet– Kirurgisten instrumenttien osat, implantoitavat kotelot, diagnostiset komponentit. Tyypillinen toleranssi: ±0,0002 tuumaa - ±0,0005 tuumaa. Bioyhteensopivat seokset, servopuristimen viipymä, kiillotetut työkalut.
- Ilmailu– Rakenteelliset pidikkeet, avioniikkaliittimet, suojapaneelit. Tyypillinen toleranssi: ±0,0005 tuumaa. Täysi tonnimäärän jäljitettävyys, materiaalisertifiointi vaaditaan.
- LVI / Rakentaminen– Lämmönvaihtimen rivat, asennustarvikkeet, kanavakannattimet. Tyypillinen toleranssi: ±0,005 tuumaa. Suuri tilavuus, kohtalainen vetoisuus, tavalliset mekaaniset puristimet.
Laadunvalvonta ja sisään{0}}Die Sensing
Tarkka stanssaus näillä toleranssitasoilla toimii vain, jos kone pystyy havaitsemaan ongelmat ennen kuin niistä tulee viallisia lähetyksiä. Moderni progressiivinen leimaus integroi laatujärjestelmät suoraan puristimeen ja meistiin luoden suljetun palautesilmukan.
In-suulakeanturit valvovat jatkuvasti voimaa, siirtymää ja materiaalin läsnäoloa kriittisillä asemilla. Jos lävistysrei'itys kohtaa vastuksen odotetun alueen ulkopuolella-osoittaa tylsästä leikkuureunasta tai syöttöhäiriöstä-, anturi ilmoittaa puristusohjaimelle pysähtymään välittömästi sen sijaan, että se tuottaa satoja huonoja osia ennen kuin käyttäjä huomaa.
Automaattinen optinen tarkastus lisää uuden kerroksen. Nopeat-CCD-näköjärjestelmät, jotka toimivatjopa 1000 kuvaa sekunnissamittaa kriittiset mitat jokaisesta osasta, kun se poistuu muotista, mittausresoluutiolla 0,01 mm. Toleranssin ulkopuolelle jäävät osat ohjataan automaattisesti pois ennen kuin ne saapuvat pakkauslinjalle.
Itse puristimen vetoisuusmittarit seuraavat huippuvoimaa iskua kohti ja suuntaavat sen ajan myötä. Asteittainen nousu osoittaa kulumista tai materiaalin vaihtelua kauan ennen kuin toleranssit rikkoutuvat, mikä antaa huoltotiimille varoituksen ajoittaa teroitus. Yhdessä nämä järjestelmät muuttavat progressiivisen stanssauskoneen tuotantotyökalusta itse-valvontasoluksi-, joka kieltäytyy lähettämästä sitä, mitä se ei voi vahvistaa.
Varmennusjärjestelmän pitäminen terveenä ja meistin suorituskyvyn rajoissa miljoonien jaksojen aikana riippuu kurinalaisesta huoltostrategiasta, jota useimmat toiminnot aliarvioivat.
Huoltokäytännöt, jotka pidentävät kuomien käyttöikää
Progressiivinen leimaustyökalu, jonka nopeus on 400 iskua minuutissa, kerää yli miljoona osumaa yhden tuotantoviikon aikana. Jokainen näistä osumista tuottaa leikkausvoimaa, kitkaa ja lämpöä, jotka heikentävät asteittain lävistysreunoja, muodostavia pintoja ja ohjauskomponentteja. Ilman systemaattista huolto-ohjelmaa stankojen käyttöikä lyhenee arvaamattomasti, osien laatu heikkenee ja suunnittelemattomat seisokit syövät tuotantoaikatauluja.
Ennaltaehkäisevät huoltoaikataulut ja terän teroitus
Tehokas progressiivinen työkalujen huolto ei ole reaktiivinen{0}}se noudattaa rytmiä, joka on sidottu vetomäärään kalenteripäivien sijaan. Tavoitteena, kutenleimausasiantuntijat korostavat, on johdonmukaisuus: tunnista työkalun jokainen alue, joka huononee ajan myötä, dokumentoi sen huolto ja suorita samalla tavalla jokainen sykli.
Teroitusvälit riippuvat kolmesta ensisijaisesta tekijästä:
- Materiaalin hankausta– Ruostumaton teräs ja korkea{0}}lujuus matala-seoslaadut kuluttavat lävistysreunoja paljon nopeammin kuin pehmeä kupari tai pehmeä teräs. Ruostumattomasta teräksestä valmistettu 304-suulake saattaa vaatia teroitusta 50 000–100 000 iskun välein, kun taas sama geometria C1010-teräksessä voi työntää 250 000 tai enemmän huoltojen välillä.
- Iskumäärän kertyminen– Useimmat kaupat seuraavat osumia huoltoväliä kohti ja suuntaavat todellisia teroitustarpeita tavoitteisiin nähden. Johdonmukaiset välit-ei reaktiiviset vastaukset laadukkaisiin pakotapoihin-tuottavat ennustettavan kuoloniän.
- Voitelun laatu– Riittämätön tai epätasainen voiteluaineen annostelu kiihdyttää reunojen kulumista, lisää lämmön kertymistä ja edistää muodostuvien pintojen hilseilyä. Mikro-spray-järjestelmät, jotka levittävät oikean kalvon painon kullakin asemalla, voivat pidentää teroitusvälejä 30 % tai enemmän verrattuna tulvavoiteluun, joka jättää huomiotta kriittiset kosketusalueet.
Jäsennelty kunnossapidon tarkistuslista pitää jokaisen palvelun johdonmukaisena riippumatta siitä, mikä teknikko työn suorittaa:
- Tarkasta kaikki leikkuureunat suurennuksessa; teroita, kun purseen korkeus ylittää käyttökohteen hyväksyttävän kynnyksen (yleensä 10 % materiaalin paksuudesta).
- Tarkista ohjaustapin halkaisija ja pituus-kuluneet pilotit aiheuttavat nauhan kohdistusvirheitä, jotka sekoittuvat asemien välillä.
- Tarkasta muotinlävistimet ja muottiterät mitattavissa olevan kulumisen varalta; vaihda tai kiillota dokumentoidun menettelyn mukaisesti.
- Tarkista irrottimien, lavatyökalujen nostimien ja painetyynyjen jousivoimat; vaihda heikentyneet jouset ennen kuin ne vaikuttavat nauhan ohjaukseen.
- Vahvista ajoitus kaikissa osissa ja tarkista muotin sulkukorkeus perusmittausta vastaan.
- Puhdista jätekourut ja tarkasta, onko etanoita kerääntynyt, mikä voisi aiheuttaa etanan vetäytymistä seuraavilla ajoilla.
- Asiakirjan teroitusvarasto poistettu, muotin korkeuden kokonaismuutos ja huoltohistorialokin komponenttien vaihdot.
Tämän tarkistuslistan taustalla oleva kurinalaisuus on tärkeämpi kuin itse tarkistuslista. Kuten eräs kokenut meistinhuoltopäällikkö sanoo: laadukas ammattitaito määritellään johdonmukaisuudeksi. Jos huoltotekniikka jauhaa eri määrän leikkausosasta joka kerta, osumat huoltoa kohden heilahtelevat arvaamattomasti-, mikä tekee jatkuvan parantamisen mahdottomaksi.
Quick Die Change ja SMED-periaatteet
Jokainen minuutti, jolloin puristin on käyttämättömänä muotinvaihdon aikana, on minuutti, joka tuottaa nollaa osaa. High-mix progressiivisissa leimausympäristöissä, joissa useat osanumerot jakavat saman puristimen, vaihtoaika vaikuttaa suoraan suorituskykyyn ja toimitussuoritukseen. Tässä SMED-Single-Minute Exchange of Dies-muuntaa yhtälön.
Teollisuusinsinööri Shigeo Shingon kehittämä SMED-metodologia tähtäävähentää mahdollisen vaihdon alle 10 minuuttiinjakamalla asennustehtävät kahteen luokkaan:
- Sisäiset elementit– Vaiheet, jotka voivat tapahtua vain puristimen ollessa pysäytettynä (suulakkeen kiinnittäminen palkkiin, antureiden kytkeminen, sulkukorkeuden tarkistaminen).
- Ulkoiset elementit– Vaiheet, jotka voidaan suorittaa puristimen ollessa vielä käynnissä edellisessä työssä (seuraavan muotin asettaminen vierivälle kärrylle, esi{0}}ilma- ja sähköjohtojen liittäminen, käämin lataaminen kelauskoneeseen).
Periaate on yksinkertainen: muunna mahdollisimman monta sisäistä vaihetta ulkoisiksi ja virtaviivaista sitten jäljellä olevat sisäiset tehtävät. Käytännössä progressiiviset leimaustoiminnot toteuttavat SMED:n nopean muotinvaihtojärjestelmän (QDC) avulla, jotka sisältävät hydrauliset tai pneumaattiset muottipuristimet, standardoidut tukilevyt T-ura- tai pallo{2}}lukkokuvioilla, sähkökäyttöiset muotinsiirtokärryt ja esiasetettu sulku-korkeusmuisti puristusohjaimessa.
Hyvin{0}}suoritettu QDC-järjestelmä voi lyhentää vaihtoa 45 minuutista alle 8-, jolloin puristin voi ajaa pienempiä eriä taloudellisesti ja reagoida nopeammin muuttuviin tuotantoaikatauluihin. SMED-periaatteiden ja vaihetyökalujen valmistelun yhdistelmä,{5}}jossa saapuvat muotti-, kela- ja syöttölaitteet kootaan kokonaan offline-tilassa, eliminoi tyypillisesti työn vaihtamiseen liittyvän sekamelskan.
Muotin käyttöiän pidentäminen koneoptimoinnin avulla
Muotin käyttöikä ei ole vain työkaluteräksen laadun ja huoltotiheyden funktio. Lehdistöllä on sama rooli. Väärin kohdistettu puristin tai puristin, joka käy ilman asianmukaista tonnimäärän valvontaa, voi tuhota hyvin rakennetun muotin murto-osassa sen odotetusta käyttöiästä.
Paina kohdistustärkeitä mikronitasolla. Liukupinnan ja tukipinnan välisen yhdensuuntaisuuden tulee pysyä 0,001 tuuman sisällä sängyn leveyden jalkaa kohti. Jos luisti hankaa kuormituksen alaisena, se luo epätasaisen voiman jakautumisen muotin -ylikuormittaen toista puolta ja alikuormittaa toista. Tuloksena on lävistysten nopeutettu kuluminen, epätasaiset pursekuviot ja ennenaikainen meistinvika suuren{5}}kuormituksen puolella.
Vetoisuuden seurantaantaa ennakkovaroituksen ennen vahinkoa. Oikein konfiguroitu näyttö oppii normaalin huippuvoiman jokaiselle meistille ja asettaa korkean- ja matalan-rajan asetusarvot tiukassa ikkunassa-tyypillisesti ±15-20 % odotetusta huipusta. Jos vetoisuustrendit nousevat peräkkäisten ajojen aikana, se on merkki siitä, että leikkuureunat ovat tylsistyneet ja teroitus on syytä. Äkillinen piikki ilmoittaa etanan kertymisestä, kaksinkertaisesta-osasta tai syöttöhäiriöstä, joka muutoin kaataisi suulakkeen. Monitori on kytkettävä puristimen pysäytyspiiriin ja asetettava työn -kohtaisiin rajoihin-ei jätetä täyteen puristuskapasiteettiin, jos se ei tarjoa mielekästä suojaa.
Muottien nostimet ja typpijousetheillä on vähemmän ilmeinen, mutta yhtä tärkeä rooli kuolleiden elämän säilyttämisessä. Nostimet nostavat nauhan muotin pinnan yläpuolelle vetojen välillä, jolloin se pääsee liikkumaan vapaasti ilman, että se vetää muodon yksityiskohtien tai leikkausreunojen yli. Ilman riittävää nostovoimaa nauha naarmuuntuu terävien reunojen yli ja kerää materiaalia kiillotetuille pinnoille-, mikä heikentää sekä nauhan laatua että työkalujen viimeistelyä.
Typpikaasujousia suositaan mekaanisiin kierrejousiin verrattuna monissa progressiivisissa työkalusovelluksissa, koska ne tuottavat tasaisen voiman koko iskun ajan ilman väsymiseen liittyvää{0}}voiman menetystä ajan myötä. Ne tarjoavat myös suuren alkuvoiman, joka tarvitaan materiaalin poistamiseen iskuista, mikä estää etanan vetämisen. Kun progressiivinen leimaustyökalu kerää miljoonia osumia, typpijouset säilyttävät nimellispaineensa, kun taas kierrejouset heikkenevät vähitellen, mikä tekee typestä luotettavamman valinnan kriittisiin kuorinta- ja nostotoimintoihin vaativissa tuotantoympäristöissä.
Yhdessä-strukturoidut teroitusaikataulut, nopeat vaihdot, tarkka puristimen kohdistus, aktiivinen vetoisuuden hallinta ja oikein määritellyt nostojärjestelmät-nämä käytännöt määrittävät, tuottaako meisti 500 000 iskua vai 5 miljoonaa ennen kuin se vaatii suurta kunnostusta. Investointi kunnossapitokuriin maksaa takaisin ennustettavan laadun, vähemmän suunnittelemattomien pysähdysten ja -osumakohtaisen hinnan ansiosta, joka pitää progressiivisen leimaamisen kilpailukykyisenä vaihtoehtoisia menetelmiä vastaan suurella volyymilla.
Oikean koneen ja kumppanin valinta
Huolto pitää kuopan käynnissä. Mutta ennen kuin yksittäinen osuma osuu maahan, kaksi päätöstä muokkaa koko ohjelmaa: kumpi painallus laittaa muotin paikoilleen ja mihin progressiivisiin meistien valmistajiin luottaa työkalut. Jos teet jommankumman väärin, kulutat seuraavat viisi vuotta kyvyn ja vaatimusten välisen ristiriidan kompensoimiseen.
Koneen tekniset tiedot osavaatimuksiin
Progressiivisen stanssauskoneen valinta alkaa itse osasta-ei siitä, mitä lattialla on saatavilla. Neljä muuttujaa ohjaa määritystä:
- Puristustonnikapasiteetti– Summaa jokaisen aktiivisen aseman kaikki leikkaus-, muotoilu- ja kuorintavoimat ja käytä sitten 1,2–1,3 turvakerrointa lasketun kokonaismäärän yläpuolelle. Liian lähellä nimelliskapasiteettia ajaminen nopeuttaa rungon väsymistä ja lyhentää laakerien käyttöikää.
- Sängyn mitat– Tukeen on mahduttava koko muotin pituus, ja siinä on tilaa romukouruille, nauhatuelle ja pika{0}}vaihtokiinnityslaitteistolle. Moniasemaiset progressiiviset leimausmuotit voivat olla yllättävän pitkiä; mittaa muotin pohjan jalanjälki ennen puristusvaihtoehtojen arviointia.
- Iskutaajuus kyky– Yhdistä puristusnopeusalue vuotuisiin volyymitavoitteisiisi. Osa, joka vaatii 2 miljoonaa kappaletta vuodessa 90 %:n käyttöajalla, tarvitsee puristimen, joka pystyy ylläpitämään lasketun SPM:n ylittämättä materiaalin syöttö- tai voitelurajoja.
- Käyttötyyppi ja iskunprofiili– Monimutkainen muotoilu useiden asemien välillä suosii servo- tai linkkiliikekäyttöjä. Yksinkertainen tyhjennys ja lävistys suurella nopeudella toimii tehokkaasti tavallisella mekaanisella kammella. Osageometria kertoo, mikä veto ansaitsee palkkionsa.
Materiaalityyppi lisää toisen suodattimen. Progressiivinen ruostumatonta terästä käyttävä meistopuristin tarvitsee enemmän vetotilaa ja raskaampia{1}}voitelujärjestelmiä kuin kupariliittimille tarkoitettu. Vastaavasti tiukat-toleranssit lääketieteelliset osat voivat oikeuttaa servopuristimen investoinnin, jota kannatinohjelma ei koskaan saisi takaisin.
Mitä arvioida progressiivisessa die-toimittajassa
Lehdistö on puolet yhtälöstä. Progressiivinen leimaussuulake itse määrittää, ovatko tarkkuustavoitteet saavutettavissa ja toistettavissa miljoonien jaksojen aikana. Kun arvioit progressiivisia työkalu- ja meistikumppaneita, jotka tarjoavat progressiivisia stanssauspalveluita, katso pidemmälle kuin hinta per asema ja tutki suunnittelun syvyys.
- Usean{0}}aseman suunnittelukyky ja tiukka toistettavuus– Toimittajat pitävätYICHENtukea tuotantoinsinöörejä ja hankintatiimejä, jotka hankkivat progressiivisia leimausmuotteja suuria-volyymejä metalliosia varten, mikä tarjoaa tehokkaan moni-asemamuodostuksen ja skaalautuvan massatuotantokapasiteetin, joka muuttuu suoraan tasalaatuiseksi osien-to{3}}laaduksi.
- Progressiivinen leimausmuotin suunnitteluosaaminen– Toimittajan tulee osoittaa CAD/CAE-simulointitaito, mukaan lukien FEA{0}}pohjainen paluuennuste ja kaistaleasettelun optimointi. Pyydä nähdäksesi esimerkkejä siitä, kuinka he ratkaisivat muodostamalla haasteita sinun kanssasi verrattavissa olevissa geometrioissa.
- Työkaluterästen valinnan tuntemus– Eri asemat kohtaavat erilaisia kulumisprofiileja. Osaava toimittaja valitsee oikean yhdistelmän nopeita-nopeita teräksiä, jauhemetallurgialaatuja tai kovametalliteräksiä leimaamasi materiaalin perusteella-ei yksi-koko-sopii-kaikkiin.
- Omat-kokeiluresurssit– Valmistajat, joilla on omat koepuristimet, voivat validoida muotin realistisissa olosuhteissa, mitata näyteosia CMM:llä ja toistaa säädöt ennen kuin työkalu toimitetaan tuotantotilaan. Tämä oma-kokeilu- ja vahvistusominaisuus eliminoi viikkoja kestävän vianetsinnän toimituksen jälkeen.
- Myynnin jälkeinen-tekninen tuki– Progressiiviset muotit vaativat jatkuvaa huoltoa. Arvioi, tarjoaako toimittaja huolto-ohjeita, uudelleenhiontatukea ja nopeaa kuluvien komponenttien, kuten lävistysten, pilottien ja terien vaihtoa.
- Skaalautuvuus– Volyymit voivat kasvaa. Toimittaja, joka on suunniteltu mittakaavassa alkuperäisestä tuotannosta laajennettuun kapasiteettiin-ilman uudelleensuunnittelua tyhjästä-, säästää huomattavasti aikaa ja kustannuksia kysynnän kasvaessa.
Progressiivisten metallin leimauspalvelujen tarjoajien noudattaminen näillä kriteereillä erottaa ratkaisuja suunnittelevat kumppanit niistä, jotka vain lainaavat työkaluja.
Skaalaus prototyypistä massatuotantoon
Harvat ohjelmat käynnistyvät täydellä äänenvoimakkuudella ensimmäisenä päivänä. Polku siirtyy yleensä prototyypin validoinnista pilottiajojen kautta jatkuvaan massatuotantoon-, ja muottikumppanisi tulee tukea jokaista vaihetta pakottamatta täydellistä työkalujen uudelleenkäynnistystä jokaisessa siirrossa.
Varhaisessa validoinnissa pehmeät työkalut tai yhden{0}}aseman prototyypin meistit vahvistavat osan geometrian ja materiaalin käyttäytymisen alhaisin kustannuksin. Kun rakenne on vakiintunut, karkaistuista työkaluteräksistä valmistetut progressiiviset meistysmuotit ottavat käyttöön pilottituotannon-5 000–50 000 osasta koostuvan kontrolloidun ajon, joka vahvistaa prosessin kyvyn, mittavakauden ja muotin kestävyyden realistisissa olosuhteissa.
Siirtyminen massatuotantoon lisää viimeistä kysyntää: muotin on kestettävä miljoonia osumia ilman huonontumista, joka työntää osat toleranssin ulkopuolelle. Tässä progressiivinen leimausmuotin suunnittelufilosofia on tärkein. Modulaarinen rakenne vaihdettavilla osilla, vankka ohjausjärjestelmä ja oikein mitoitettu typpijouset mahdollistavat kohdistetun huollon, joka pitää muotin tuottavan ilman täydellisiä repeämiä.
Sekä koneen että muotin lähteen valitseminen koordinoiduksi päätökseksi-eristämisen sijaan-varmistaa, että puristuskyky vastaa muotin muotoiluvaatimuksia, alusta sopii muotin jalanjälkiin ja toimittajan tekninen tuki kattaa koko elinkaaren ensimmäisestä näytteestä jatkuvaan korkeaan{2}}volyymiin asti.
Usein kysyttyjä kysymyksiä progressiivisista stanssauskoneista
1. Kuinka nopeasti progressiivinen stanssauskone voi toimia?
Normaalit progressiiviset meistokoneet toimivat 100-400 iskulla minuutissa tyypillisessä tuotantotyössä. Nopeat-sovellukset voivat ylittää 1 000 lyöntiä minuutissa, mutta näiden nopeuksien saavuttaminen vaatii yhdistelmän jäykkiä suoria-sivu- tai raidetangon puristuskehyksiä, tarkkoja servosyöttölaitteita suljetun-silmukan sijoittelulla, huolellisesti suunniteltuja meistinvälyksiä puhtaaseen leikkausta varten ja mikromäärittelyyn tarkoitettuja kosketusvyöhykkeitä. Suurin saavutettava nopeus riippuu materiaalityypistä, nauhan leveydestä, aktiivisten asemien lukumäärästä ja valitusta puristimen käyttöjärjestelmästä.
2. Mitä eroa on progressiivisella meistileimalla ja siirtomuotimeistamalla?
Progressiivinen stanssaus pitää työkappaleen kiinni kantonauhassa koko muovausjakson ajan, jolloin se etenee asemalta asemalle yhden meistisarjan sisällä jopa 1,000+ SPM nopeuksilla. Siirtomeistaus erottaa aihion nauhasta aikaisin ja siirtää sitten yksittäiset työkappaleet itsenäisten asemien välillä mekaanisten sormien tai siirtovarsien avulla pienemmillä nopeuksilla 15-60 SPM. Progressiiviset muotit loistavat pienissä---keskisuurissa{8}}voluvissa osissa, kun taas siirtomuotit käsittelevät suurempia osia, syvävedettyjä kuoria ja komponentteja, jotka vaativat toimintoja useista suunnista, joita kantonauhat eivät voi ottaa huomioon.
3. Mitä materiaaleja voidaan työstää progressiivisella stanssauskoneella?
Progressiiviset stanssauskoneet prosessoivat monenlaisia metalleja, mukaan lukien vähähiilinen teräs{0}}, ruostumaton teräs (300- ja 400-sarjat), kupari ja berylliumkupari, messinki ja alumiiniseokset. Käämin paksuus vaihtelee tyypillisesti 0,004 tuumasta mikro-tarkkuuselektroniikkaliittimissä aina 0,250 tuumaan painavien rakennetukien kohdalla. Jokainen materiaali vaatii tietyt koneasetukset-ruostumaton teräs vaatii suurempaa puristusvoimakkuutta ja-ryppyjä ehkäiseviä voiteluaineita, kun taas alumiini tarvitsee leveämmät lävistysvälit--ja pinnoitetut työkalupinnat materiaalin kertymisen estämiseksi.
4. Kuinka määrität oikean puristimen vetoisuuden progressiiviselle muotille?
Puristimen tonnimäärän valinta edellyttää kaikkien leikkaus-, muovaus- ja kuorintavoimien summaamista jokaisella muotin aktiivisella asemalla ja sitten 1,2-1,3 turvakertoimen soveltamista lasketun kokonaismäärän yläpuolelle. Keskeisiä muuttujia ovat materiaalin paksuus ja vetolujuus, samanaikaisten toimintojen määrä ja muovauksen monimutkaisuus, kuten syväveto tai lyönti. Yleinen ohje on mitoittaa puristin 60-70 prosentilla sen nimelliskapasiteetista laskettua huippukuormaa varten, mikä antaa tilaa materiaalin vaihtelulle ja leikkausvoiman asteittaiselle kasvulle, koska lävistysreunat himmenevät teroitusjaksojen välillä.
5. Kuinka usein progressiivinen suulake tarvitsee huoltoa tai teroitusta?
Teroitusvälit vaihtelevat meistettävän materiaalin mukaan. Pehmeämmällä metallilla, kuten C1010-mietolla teräksellä tai kuparilla, käytettäviä meistit voivat kestää 250 000 tai enemmän iskua huoltojen välillä, kun taas ruostumattoman teräksen 304 työstö vaatii yleensä teroitusta 50 000 - 100 000 iskun välein materiaalin suuremman hankauskyvyn vuoksi. Tehokkaat huolto-ohjelmat seuraavat iskunlaskuja kalenteripäivien sijaan, tarkastavat leikkuureunat suurennuksella, kun jäysteen korkeus ylittää 10 prosenttia materiaalin paksuudesta, ja tarkistavat ohjaustapin mitat, jousivoimat ja meistisulkukorkeuden joka huoltoväli. Toimittajat, kuten YICHEN, voivat tarjota ohjeita huoltoaikatauluista, jotka on räätälöity tiettyjen muottikokoonpanojen ja tuotantomateriaalien mukaan.


