


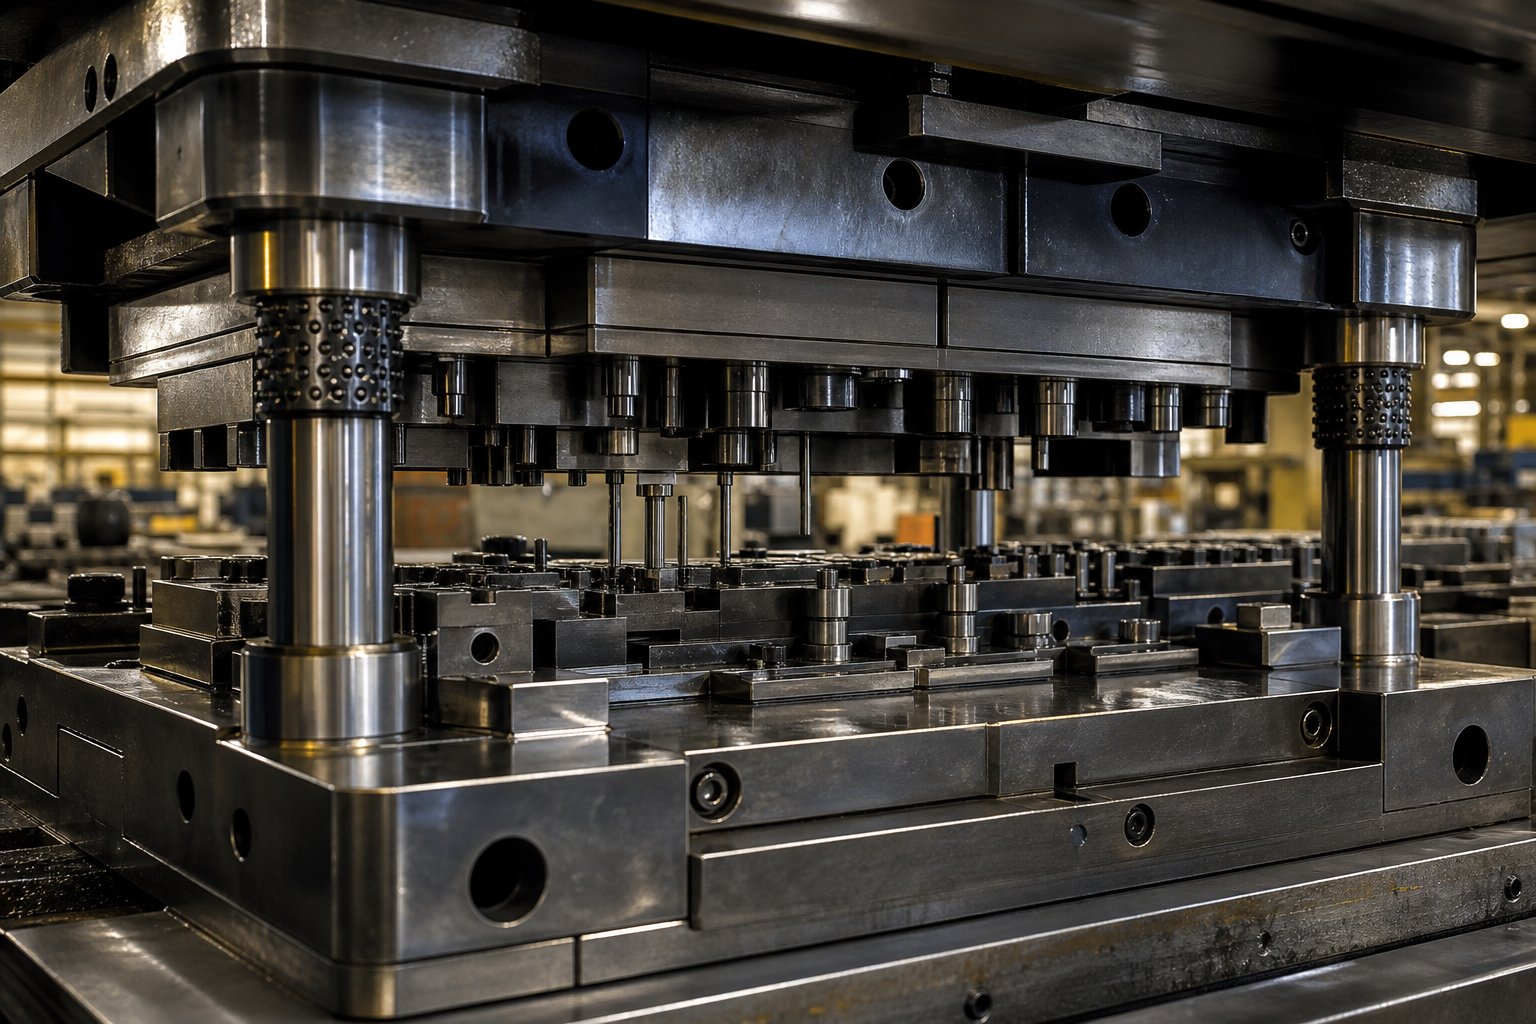
Mitä leimaamalla työkalut todella tarkoittaa ja miksi sillä on merkitystä
Jos olet joskus miettinytmikä on metallileimaus, vastaus alkaa yhdestä asiasta: puristimen sisällä olevasta työkalusta. Jokainen meistolinjalta rullaava kiinnike, pidike, liitin ja paneeli on muotonsa, tarkkuutensa ja yhtenäisyytensä velkaa tarkasti suunnitellulle työkalusarjalle, joka toimii yhdessä satojen -joskus tuhansien-lyöntien tunnissa. Ilman oikeaa työkalua tehokkainkin puristin on vain kallis kone, joka iskee terästä terästä vasten.
Mitä ovat kuopat ja miten ne sopivat isompaan kuvaan? Tässä on puhdas leimausmääritelmä, jonka voit viedä suoraan myymälään:
Leimausmuotityökalut ovat täydellinen suunniteltu työkalusarja-, joka sisältää lävistimet, muottilohkot, irrotuslevyt ja ohjausjärjestelmät-, jotka on asennettu meistopuristimeen leikkaamaan, taivuttamaan, vetämään ja muotoilemaan metallilevyä valmiiksi osiksi tuotantonopeudella.
Tämä yksittäinen lause vangitsee laajuuden, mutta yksityiskohdilla on merkitystä. Leimaussuulake ei ole yksittäinen teräspala. Se on kokoonpano toisistaan riippuvaisia komponentteja, joista jokaisella on tietty mekaaninen tehtävä. Näiden komponenttien välisen eron ymmärtäminen on ensimmäinen askel kohti laadun, kustannusten ja käytettävyyden hallintaa.
Leimaustyökalujen määrittely nykyaikaisessa valmistuksessa
Kolme termiä tulee esiin jatkuvasti-ja niitä käytetään usein vaihtokelpoisina, mikä johtaa sekaannukseen. Näin ne todellisuudessa eroavat toisistaan:
- Kuolla:Työkalusarjan naaraspuolisko. Se sisältää muotoillun ontelon tai leikkuureunan, johon materiaali puristetaan tai jota vasten leikataan. Ajattele sitä yhtälön muottipuolena.
- Booli:Miespuolinen vastine. Se tuottaa muotoilu- tai leikkausvoiman työntämällä metallilevyä muottionteloon tai sen läpi. Lävistimen ja meistin on vastattava erittäin tiukkoja välyksiä-usein tuuman tuhannesosissa.
- Muottisarja (työkalupaketti):Täysi kokoonpano, joka sisältää lävistimen, muottilohkon, irrotuslevyn, ohjaustapit, holkit, taustalevyt ja kaikki tukilaitteistot, jotka on asennettu ylempään ja alempaan meistikenkiin. Tämä on se, mikä pultataan puristimeen.
Kun joku kysyy "mitä valmistuksessa kuolee", he todella kysyvät koko järjestelmästä. Muottilohko yksinään ei tee mitään hyödyllistä ilman lävistysmateriaalia, joka työntää siihen materiaalia, irrotuslevyä, joka pitää massan tasaisena, ja ohjausjärjestelmää, joka pitää kaiken kohdakkain iskun jälkeen. Laadukkaiden-työkalujen ansiosta valmistajat voivat pitää toleranssit yhtä tiukoina kuin0,0002 tuumaamiljoonien syklien aikana-toistettavuustaso, jota mikään muu muotoilumenetelmä ei pysty vastaamaan vastaavalla nopeudella ja kustannuksilla.
Miksi meistityökalut ovat jokaisen leimatun osan perusta
Kuvittele, että käytät meistopuristinta 400 iskulla minuutissa. Jokaisen osuman on laskeuduttava täsmälleen samaan asentoon, kohdistettava täsmälleen sama voima ja tuotettava täsmälleen sama kappalegeometria. Työkalu tekee sen mahdolliseksi. Se on suurin yksittäinen tekijä osien laadulle, mittojen yhtenäisyydelle ja kappalekohtaiselle-kustannukselle suuren-volyymin metallileimauksessa.
Huono työkalujen suunnittelu tai ammattitaito tuo mukanaan sarjan ongelmia: epäjohdonmukaisia osia, korkeampia romumääriä, suunnittelemattomia puristusseisokkeja ja kalliita toissijaisia toimenpiteitä, kuten purseenpoisto, jonka ei olisi koskaan pitänyt olla välttämätöntä. Hyvin-rakennettu meistosuutin puolestaan tuottaa puhtaat leikkaukset, tiukat toleranssit ja tasaisen osan virtauksen-, mikä poistaa usein loppupään koneistuksen tarpeen.
Tämä työkalujen laadun ja tuotantotalouden välinen suhde on juuri tämä artikkeli. Edellisistä osioista löydät yksityiskohtaisen vertailun muottityypeistä ja kun kukin niistä on taloudellisesti järkevää, komponenttien -komponenttien-jakauma leimaussuulakkeen todellisesta toiminnasta, työkaluterästen valinta- ja pintakäsittelyohjeita, katsaus nykyaikaiseen simulointiin ja nauhan asettelun optimointiin, vianmääritysohje yleisimpien vikatilojen ymmärtämiseen, käytännön kustannusten arviointityökalu, realististen kustannusten arviointi. Jokainen osio on suunniteltu antamaan sinulle suunnittelun syvyys ja päätöksenteko-selkeyttä, että pintatason-katsaukset ohitetaan kokonaan.
Looginen lähtökohta? Ensinnäkin sen ymmärtäminen, minkä tyyppinen muotti puristimeesi kuuluu,-koska tämä yksittäinen päätös määrittää kaikki seuraavat kustannukset ja mahdollisuudet.
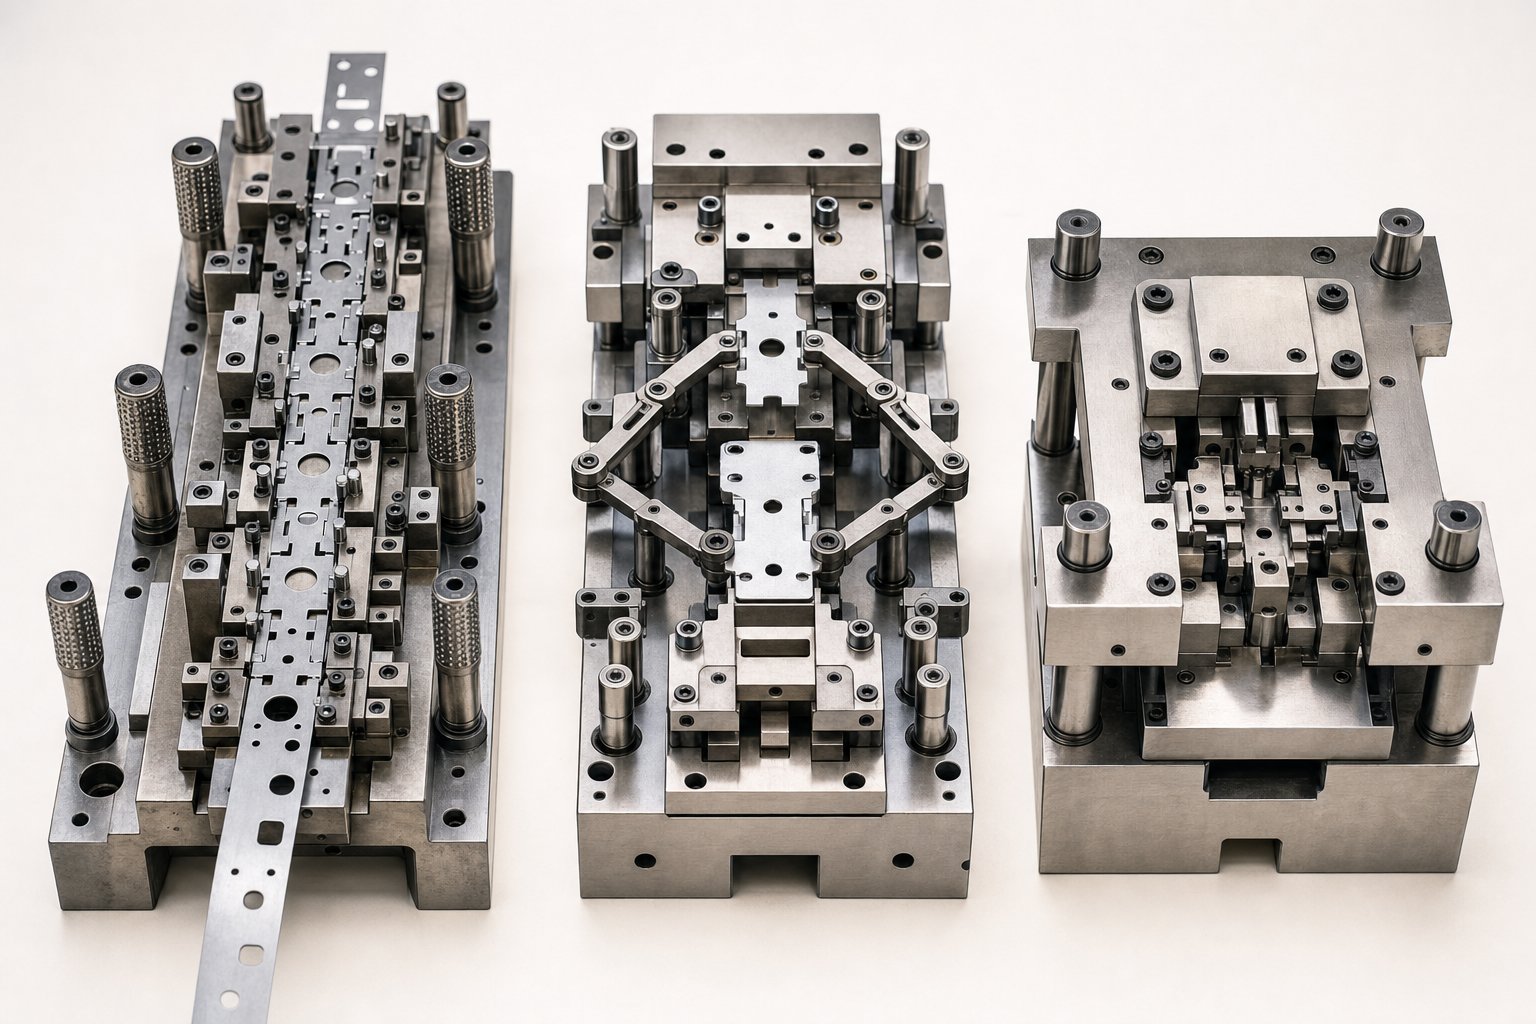
Leimausmuottityypit ja oikean valinta
Väärän muottityypin valinta on yksi kalleimmista virheistä metallin leimaamisessa. Se lukitsee sinut kustannusrakenteeseen, kiertonopeuteen ja joukkoon geometrisia rajoituksia, jotka seuraavat projektia sen koko tuotantoiän ajan. Haasteena on, että neljätärkeimmät leimausmuotityypit-progressiivinen, siirto, yhdistelmä ja yhdistelmä- menevät päällekkäin tarpeeksi luomaan todellista sekaannusta, mutta kuitenkin riittävän erilaisia, jotta virheellinen poiminta voi kaksinkertaistaa työkalukulutuksesi tai leikata suorituskykyäsi.
Joten miten päätät? Yhdistät meistiprosessin kolmeen muuttujaan: osan geometria, vuositilavuus ja toleranssivaatimukset. Ota nämä kolme oikein, ja jokainen myöhemmän vaiheen päätös-materiaalilaatu, huoltoaikataulu, painon valinta-sopiu luonnollisemmin paikoilleen.
Progressive Dies vs. Transfer Dies vs. Compound Dies
Jokainen päätyyppinen meisti toimii pohjimmiltaan eri periaatteella, ja tämä periaate sanelee, mitä se voi ja ei voi tehdä tehokkaasti.
Progressiivinen kuoleesyötä jatkuva metallinauha useiden asemien läpi, joista jokainen suorittaa eri toiminnot-lävistys, loveus, taivutus, muovaus-kunnes valmis osa leikataan vapaaksi viimeisellä asemalla. Nauha toimii omana kuljettimenaan, mikä eliminoi osien käsittelyn toimintojen välillä ja mahdollistaa pienille osille rutiininomaisesti yli 200 iskua minuutissa. Tämä tekee progressiivisista työkaluista-valinnan suuria-määriä varten pienistä ja keskikokoisista-komponenteista, kuten sähköliittimistä, kiinnikkeistä ja pidikkeistä.
Siirto kuoleeota erilainen lähestymistapa. Yksittäiset aihiot erotetaan nauhasta aikaisin ja siirretään sitten mekaanisesti asemalta asemalle erillisellä kuljetusjärjestelmällä,{1}}tyypillisesti sormimekanismeilla tai kävelypalkeilla. Tämä on välttämätöntä osille, jotka ovat liian suuria, liian syvävedettyjä-tai geometrisesti liian monimutkaisia pysyäkseen kiinni kannatinliuskassa.Siirtoleimauson yleinen laitteiden koteloissa, autojen koripaneeleissa ja rakenneosissa, joissa kolmiulotteinen muovaussyvyys tekee nauhan-syötöstä epäkäytännöllistä.
Yhdiste kuoleesuorittaa useita leikkaustoimintoja-tyhjennyksen ja lävistyksen, esimerkiksi-yhdellä painalluksella. Koska kaikki ominaisuudet tuotetaan samanaikaisesti, toimintojen välinen kohdistus on lähes täydellinen. Kompromissi on nopeus: yhdistelmämuotit toimivat tyypillisesti hitaammin kuin progressiivinen työkalu, ja ne sopivat parhaiten litteisiin tai lähes{4}}tasaisiin osiin, joissa mittojen tarkkuus on tärkeämpää kuin kiertonopeus. Aluslevyt, tiivisteet ja litteät sähkökoskettimet ovat klassisia yhdistelm{6}}sovelluksia.
Yhdistelmä kuoleeyhdistä leikkaus- ja muovaustoiminnot yhdeksi vedoksi{0}}ajattele, että tyhjennys ja taivutus tapahtuvat samanaikaisesti. Ne ovat yhdistelmän ja progressiivisen työkalun välissä tarjoten kohtalaisen monimutkaisuuden kohtuullisella volyymilla pienemmillä työkaluinvestoinneilla kuin täysi progressiivinen asennus.
| Die Tyyppi | Toimintaperiaate | Paras-sovitusosien monimutkaisuus | Ihanteellinen äänenvoimakkuusalue | Suhteellinen hinta | Pyörän nopeus |
|---|---|---|---|---|---|
| Progressiivinen | Nauhaa ennakot useiden asemien kautta; jokainen asema suorittaa yhden toiminnon | Pienistä ja keskikokoisista{0}}osista, joissa on useita ominaisuuksia (taivutukset, reiät, muodot) | 100,000+ osaa/vuosi | Korkea | Nopea (200-1, 500+ SPM) |
| Siirtää | Yksittäisiä aihioita siirrettiin mekaanisesti eri asemien välillä | Suuret, syväpiirretyt-tai 3D{2}}monimutkaiset osat | 25 000-500,000+ osaa/vuosi | Korkeasta erittäin korkeaan | Keskitaso (15-80 SPM) |
| Yhdiste | Useita leikkaustoimenpiteitä yhdellä vedolla yhdellä asemalla | Litteät tai lähes{0}}litteät osat, jotka tarvitsevat tiukan ominaisuuden-o-tarkkuus | 10 000-250 000 osaa/vuosi | Kohtalainen | Keskitaso (40-200 SPM) |
| Yhdistelmä | Leikkaus- ja muotoiluoperaatiot yhdistettynä yhdellä vedolla | Kohtalaisen monimutkaiset osat, joissa on sekä leikattuja että muotoiltuja piirteitä | 10 000-150 000 osaa/vuosi | Kohtalainen | Keskitaso (30-150 SPM) |
Muottityypin ja tuotantomäärän ja osan geometrian yhteensopiminen
Volyymikynnykset ovat siellä, missä teoria kohtaa budjetoinnin todellisuuden. Yksittäinen-asemasuulake saattaa maksaa murto-osan progressiivisesta asennuksesta, mutta sen osahinta pysyy ennallaan äänenvoimakkuudesta riippumatta. Progressiivinen muotti sitä vastoin vaatii jyrkkää etukäteissijoitusta, joka maksaa itsensä takaisin vasta, kun tuotantomäärä on tarpeeksi suuri kuluttaakseen työkalut riittävän osista. Käytännössä tämä vaihtopiste sijaitsee tyypillisesti jossain 50 000–100 000 vuosittaisen osan välillä,{9}}vaikka osien monimutkaisuus ja sykliaika nostavat tai laskevat sitä.
Milloin siirtoleimaus on järkevämpää kuin progressiivinen? Ratkaiseva tekijä on yleensä osan geometria, ei pelkkä tilavuus. Jos osa vaatii syvävetoa, suuria paneelialueita tai muovaustoimenpiteitä, jotka vääristävät tai rikkovat kantonauhan, siirtotyökaluista tulee ainoa käyttökelpoinen reitti. Näet myös siirtomuotit määritettynä, kun valmiita osia on käännettävä tai sijoitettava uudelleen asemien välillä-jota, jota progressiivinen nauha ei yksinkertaisesti voi majoittaa.
Pienemmille määrille tai prototyyppiajoille yhdistelmä- tai yhdistelmämetallileimausmuotit ovat usein älykkäin investointi. Ne pitävät työkalukustannukset hallittavissa ja tarjoavat silti mittayhteensopivuuden, jota käsinsyötetyn-aseman asennuksen on vaikea ylläpitää.
Luokkien A, B ja C työkaluluokituksen ymmärtäminen
Muottien tyypin lisäksi työkaluluokka määrittää, kuinka kauan meistomuotisi kestävät-ja kuinka paljon sinun pitäisi kuluttaa niiden ylläpitoon. Luokittelujärjestelmä liittyy suoraan odotettavissa olevaan kuolinaikaan mitattuna osumien kokonaismääränä:
- Luokan A työkalut:Rakennettu pitkiä matkoja varten. Näissä muotteissa käytetään korkealuokkaisia työkaluteräksiä, kovametalliteräksiä korkean-kulumisen kohteissa ja karkaistuja komponentteja kauttaaltaan. Muotin odotettu käyttöikä ylittää usein 1 000 000 osumaa, joten luokka A on standardi autoteollisuudessa ja muissa suurivolyymissa{6}}ohjelmissa, joissa keskeytymätön käyttöaika on kriittistä.
- Luokan B työkalut:Käytännöllinen keskitie. Laadukkaista työkaluteräksistä, mutta vähemmän laadukkaista terästä valmistetut B-luokan meistit antavat tyypillisesti 250 000 - 1 000 000 iskua. Ne sopivat keskimääräiseen-tuotantoon, jossa työkalukustannusten on pysyttävä suhteessa tilauksen kokonaisarvoon.
- Luokan C työkalut:Suunniteltu lyhyisiin ajoihin, prototyyppeihin tai siltatuotantoon. Materiaalit ja rakenne on yksinkertaistettu alkukustannusten minimoimiseksi, ja sen odotettu käyttöikä on alle 250 000 osumaa. Luokka C on oikea valinta, kun tarvitset osia nopeasti ja kokonaiskäyttöikä ei oikeuta raskaampaan investointiin.
Oikean luokan valitseminen ei tarkoita "parhaan" vaihtoehdon valitsemista{0}}hanke on työkaluinvestoinnin sovittaminen tuotantotodellisuuteen. Yli-luokan A muotin määrittäminen 50 000-osan käyttöikää varten hukkaa pääomaa. Luokan C työkalujen alimäärittäminen miljoonaosaiselle ohjelmalle luo ennenaikaisen kulumisen, uudelleenhionnan ja mahdollisen uudelleenrakentamisen syklin, joka maksaa paljon enemmän pitkällä aikavälillä.
Jokainen näistä suutintyypeistä ja luokitteluista on kuitenkin vain yhtä hyvä kuin työkalun sisällä olevat yksittäiset komponentit. Lävistimellä, muottilohkolla, irroittimella ja ohjausjärjestelmällä on kullakin erillinen mekaaninen rooli-, ja kun jokin niistä alkaa kulua, tehosteet värähtelevät jokaisen puristimesta irtoavan osan läpi.
Selitetty leimausmuotin sisällä olevat kriittiset osat
Leimaussuulake näyttää ulkopuolelta kiinteältä teräspalalta, mutta avaa se ja löydät huolellisesti suunnitellun kokoonpanon yksittäisistä komponenteista-, joista jokainen on suunniteltu suorittamaan tietty mekaaninen toiminto jokaisen painalluksen aikana. Näiden leimausmuottikomponenttien ymmärtäminen ei ole vain akateemista. Se eroaa ongelman diagnosoimisesta minuuteissa ja sen välillä, että kuluu tuntikausia oireiden jahtaamiseen, kun romu kasaantuu jonon loppuun.
Tässä on nopea toiminnallinen yleiskatsaus ydinmetallileimauskomponenteista, ennen kuin tutkimme, kuinka ne toimivat yhdessä:
- Booli:Antaa leikkaus- tai muovausvoiman työntämällä työkappaleen materiaaliin.
- Die block:Tarjoaa vasteontelon tai leikkuureunan, joka muotoilee tai leikkaa materiaalia lävistystä vasten.
- Irrotuslevy:Pitää nauhan litteänä muotin pintaa vasten ja irrottaa sen irti meististä paluuiskun aikana.
- Ohjaustapit ja holkit:Säilytä tarkka kohdistus ylemmän ja alemman muotin puolikkaan välillä jokaisen iskun ajan.
- Lentäjät:Rekisteröi nauha tarkkaan paikkaan jokaisella asemalla ja varmista, että jokainen ominaisuus laskeutuu sinne, missä sen pitäisi.
- Taustalevyt:Levitä lävistyskuormat muottikengän poikki paikallisten vaurioiden ja muodonmuutosten estämiseksi.
Jokaisella näistä osista on selkeästi määritelty tehtävä. Todellinen monimutkaisuus-ja todellinen laatuongelmien lähde-on niiden vuorovaikutuksessa kuormituksen alaisena, nopeudella, isku toisensa jälkeen.
Kuinka Punch, Die Block ja Stripper Plate toimivat yhdessä
Kuvittele yksi leikkausisku hidastettuna. Puristussylinteri laskeutuu ja nostaa ylemmän muottikengän alaspäin. Jousilla kuormitettu irrotuslevy koskettaa ensin peltinauhaa ja painaa sitä lujasti muotin alempaa pintaa vasten. Tämä on erittäin tärkeää-jos nauhaa ei pidetä tasaisena ja tukevasti ennen kuin rei'itys koskettaa materiaalia, leikkaus vääristyy, osa siirtyy ja reunan väärälle puolelle muodostuu purseita.
Sekunnin murto-osan kuluttua lävistys tunkeutuu nauhan läpi. Lävistysleimauksessa meisti leikkaa materiaalin läpi työntämällä sen alla olevaan muottilohkon aukkoon. Lävistimen ja muottilohkon välinen välys-ilmaistaan tyypillisesti prosentteina materiaalin paksuudesta-määrittää leikatun reunan laadun. Liian tiukka, ja työkalu kuluu ennenaikaisesti. Liian löysä, ja saat ylimääräistä purseisuutta ja kaatumista. Miedolla teräksellä välykset ovat usein 5-10 % materiaalin paksuudesta per sivu, vaikka kovemmat materiaalit, kuten ruostumaton teräs, vaativat tiukempia arvoja.
Paluuiskulla jousi{0}}kuormitettiinstrippauslevysuorittaa toisen tehtävänsä: se pitää nauhaa alhaalla, kun meisti vetäytyy. Ilman sitä materiaali tarttuisi lävistimen runkoon-erityisesti lävistyksen aikana, jolloin metalli painuu tiukasti lävistimen varren ympärille. Irrotuslaite kirjaimellisesti kuorii materiaalin vapaaksi, jolloin nauha pääsee siististi seuraavalle asemalle.
Muottilohko ei kuitenkaan ole vain passiivinen aukko. Sen leikkuureunat on hiottava tarkkaan geometriaan ja kovuuteen puhtaiden leikkauspintojen saamiseksi. Muovausasemilla muottilohko toimii ontelona, joka määrittää metallileistetun osan lopullisen muodon, jolloin sen pinnan viimeistely ja mittatarkkuus ovat yhtä tärkeitä kuin sen yläpuolella oleva meistin geometria.
Ohjausjärjestelmät, pilotit ja kohdistustarkkuus
Lävistimet ja meistipalat voivat olla täydellisiä yksinään, mutta silti tuottaa huonoja osia, jos kohdistus poikkeaa jopa muutaman tuhannesosan tuumasta. Se on opasjärjestelmän tehtävä-, ja se on luultavasti aliarvostetuin elementti koko työkalussa.
Ohjaustapit ja holkitovat ensisijainen kohdistusmekanismi. Toiseen muotin puolikkaaseen asennetut karkaistu terästapit liukuvat tarkkuus-porattuihin holkkeihin vastakkaisella puoliskolla, mikä pakottaa ylemmän ja alemman kengän kulkemaan yhtä toistettavaa reittiä. Nopeissa-progressiivisissa meistissä, jotka pyörivät satojen iskujen nopeudella minuutissa, ohjausjärjestelmä absorboi sivuttaisvoimat ja lämpökasvua pitäen samalla kohdistuksen mikroneissa. Kuulalaakeri{5}}ohjainkokoonpanot ovat yleisiä tarkkuussovelluksissa, koska ne vähentävät kitkaa ja kestävät kulumista paremmin kuin liukuholkit.
Lentäjätkäsittelee erilaista kohdistushaastetta: nauhan rekisteröinti. Kun metallinauha etenee asemalta asemalle progressiivisessa suulakkeessa, ylempään suulakkeeseen asennetut pienet, suippenevat tapit-menevät esi-rei'itettyihin reikiin nauhassa ja vetävät sen tarkasti asentoon ennen kuin mitään leikkaamista tai muotoilua tapahtuu. Kartio mahdollistaa nauhan itsensä-keskittymisen, mikä korjaa pienet syöttövirheet ennen kuin puristin saavuttaa alemman kuollutkohdan. Ilman tarkkaa ohjausta, reikien -to-välit, mutkien sijainnit ja piirteiden sijainnit vaihtelevat asemalta asemalle, ja kumulatiivinen virhe voi työntää leimautuneet metalliosat toleranssin ulkopuolelle hyvissä ajoin ennen kuin leikkuureunassa näkyy näkyvää kulumista.
Taustalevytniillä on hiljaisempi mutta olennainen rakenteellinen rooli. Nämä karkaistut levyt, jotka on sijoitettu meistin pidikkeiden ja muottikengän väliin, levittävät jokaisen iskun keskitetyn voiman laajemmalle alueelle. Ohita taustalevy, ja yksittäiset lävistykset hiljentävät asteittain muotin kengän pintaa-luoen pieniä syvennyksiä, jotka muuttavat lävistyskohtaa ajan myötä ja heikentävät hiljaa osien tarkkuutta.
Komponenttien kulumisen tunnistaminen ennen kuin se vaikuttaa osien laatuun
Jokainen leimausmuotin osa on kuluvaa esinettä. Kysymys ei ole koskaan siitä, kuluuko se, vaan kuinka nopeasti voit havaita kulumisen ennen kuin se näkyy osissasi.
Punch kulumistaon näkyvin. Terävä leikkauslävistys tuottaa puhtaan leikkausalueen kapealla purseella. Kun leikkuureuna himmenee, pursekorkeus kasvaa, leikkausnauha kapenee ja leikkausvoima kasvaa -joskus tarpeeksi selvästi, jotta puristimen käyttäjät kuulevat eron. Päätös uudelleenhionnan ja täyden vaihdon välillä riippuu siitä, kuinka paljon materiaalia on jo poistettu lävistimen pituudesta. Useimmat lävistimet voidaan hioa uudelleen useita kertoja, ennen kuin ne saavuttavat vähimmäispituuden kynnyksen, jonka alapuolella meisti ei enää tartu meistikappaleeseen tarpeeksi syvästi puhtaan leikkauksen suorittamiseksi.
Muottilohkon reunan kuluminennoudattaa samanlaista kaavaa, mutta sitä on vaikeampi nähdä ilman, että meistiä irrotetaan puristimesta. Kokeneet työkaluvalmistajat etsivät toissijaisia osoittimia: kappaleen kasvavaa purseetta, suulakkeen aukkoon juuttumista tai aihion mittojen asteittaista muutosta, joka osoittaa, että leikkausprofiili on kasvanut hieman reunaeroosiosta.
Ohjaustapin ja holkin kuluminenilmenee eri tavalla-ja salakavalammin. Äkillisen vian sijaan huomaat hitaan mittojen siirtymisen useiden osien ominaisuuksien välillä. Reikien paikat muuttuvat hieman, taivutusviivat vaeltavat ja piirteiden-to-mitat alkavat kehittyä kohti toleranssikaistan reunaa. Jos CMM-tietosi osoittavat progressiivista trendiä satunnaisen hajonnan sijaan, kuluneet ohjauskomponentit ovat ensisijainen epäily.
Pilotin kuluminen tai vauriotluo kaistaleen kohdistusvirheen, joka näyttää satunnaiselta vaihtelulta, mutta itse asiassa seuraa syöttöjaksoa. Osat voivat vaihdella hyvän ja marginaalisen välillä, sillä kaistale etenee hieman yli- tai ali- tietyillä asemilla. Ohjaushalkaisijoiden ja kartion kunnon tarkistaminen määräaikaishuoltojen aikana havaitsee tämän ennen kuin romumäärät nousevat.
Ytimen otos on suoraviivainen: komponenttien tarkkuus ja loppuosan toleranssi liittyvät suoraan toisiinsa. Leimaussuulake ei heikkene vähitellen epämääräisin,-vaikeasti{2}}jäljitettävin tavoin. Jokainen komponentti kuluu tyypillisen kuvion mukaan, joka tuottaa tietyn, tunnistettavan allekirjoituksen valmiiseen osaan. Allekirjoitusten lukemisen oppiminen -mittasuuntauksen, visuaalisen tarkastuksen ja voimanvalvonnan- avulla erottaa reaktiivisen palontorjunnan proaktiivisesta muotin huollosta.
Tietysti kuinka nopeasti nämä komponentit kuluvat, riippuu suuresti siitä, mistä ne on valmistettu. Työkalun teräslaadun, kovuustason ja pintakäsittelyn valinta kullekin komponentille on yksi vähiten käsitellyistä-ja merkittävimmistä-päätöksistä koko työkaluprosessissa.
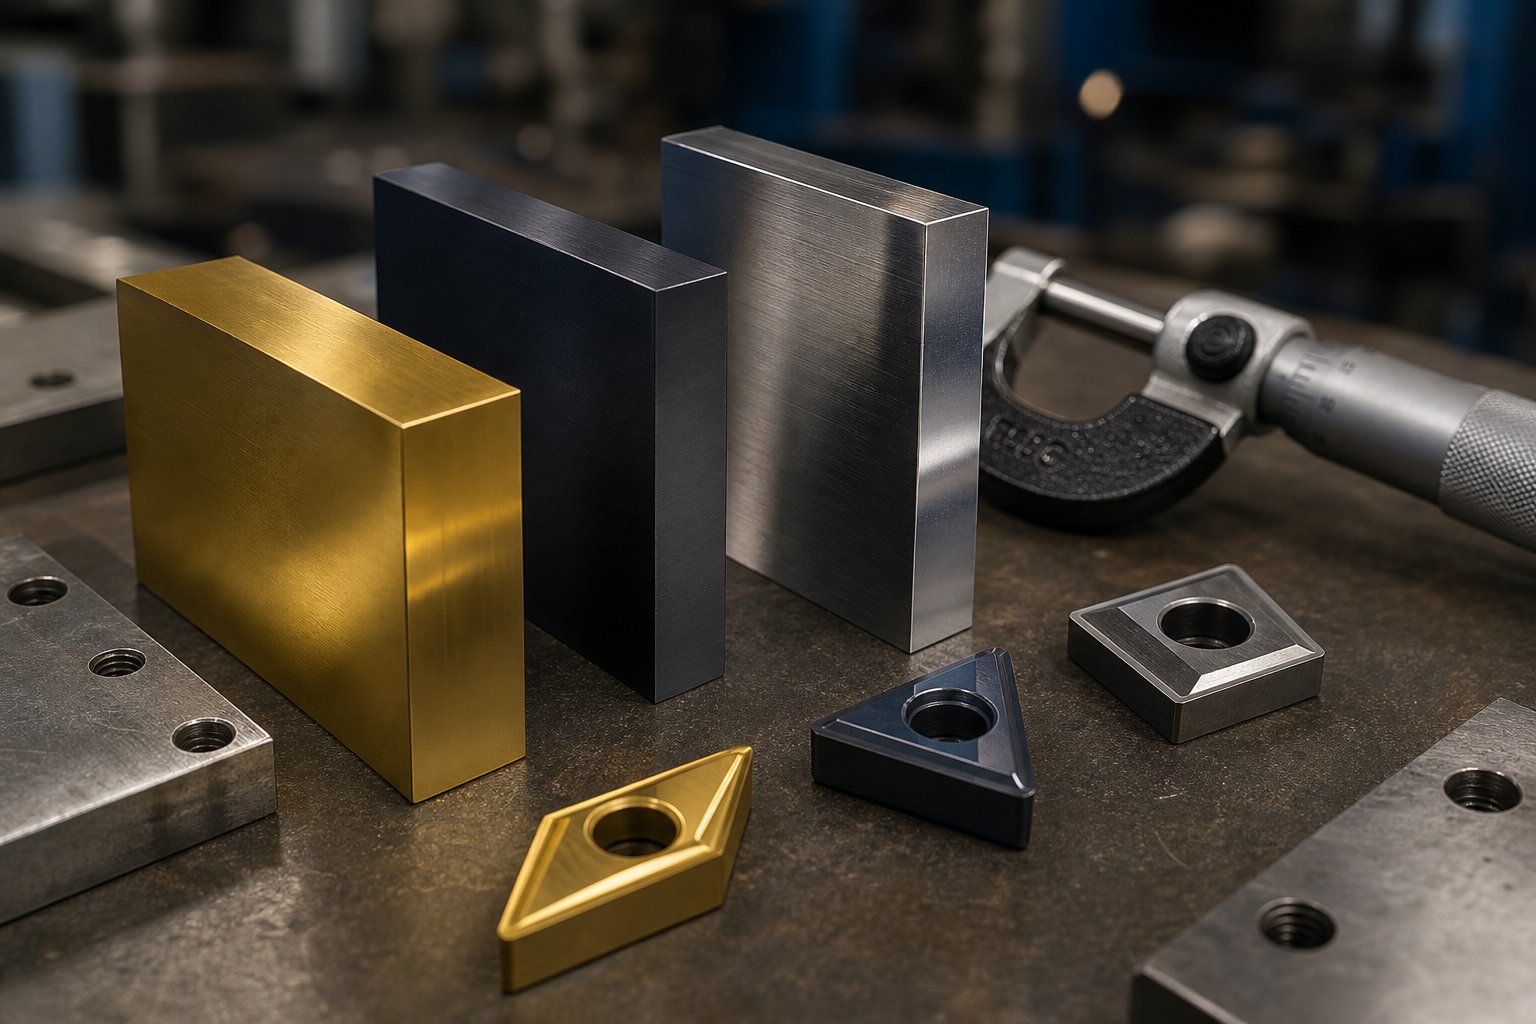
Leimausmuotin materiaalin valinta- ja pintakäsittelyopas
Leimaussuuttimesi sisällä oleva työkaluteräs määrittää, kuinka monta osaa voit käyttää ennen uudelleenhiontaa, kuinka tiukat toleranssisi pitävät pitkien tuotantokampanjoiden aikana ja epäonnistuuko meistisi sulavasti vai katastrofaalisesti. Materiaalin valinta on kuitenkin yksi työkaluprosessin unohdetuimmista päätöksistä,{1}}joka usein jätetään oletusvalintojen tai toimittajan mieltymysten varaan tietoisen suunnitteluanalyysin sijaan.
Erilaiset meistoteräslaadut sijaitsevat eri kohdissa kovuus--/-sitkeysspektrissä, ja väärän kohdan valitseminen kyseiseltä spektriltä sovelluksellesi on nopea tapa ennenaikaiseen työkaluvikaan. Näin verrataan yleisimpiä arvosanoja ja milloin kukin niistä ansaitsee paikkansa muottirakenteessa.
Työkaluteräslaadut leimausmuotteihin ja niiden suorituskyvyn kompromissit
Viisi työkaluteräslaatua kattaa suurimman osan nykyisin tuotannossa olevista teräspuristusmuotteista. Jokainen kuuluu eri metallurgiseen perheeseen, ja nämä perheen ominaisuudet sanelevat suorituskyvyn:
- D2 (korkea-hiilipitoisuus, korkea-kromi):Työhevonen pitkäkestoiseen-tyhjennykseen ja lävistykseen. D2:n korkea kromipitoisuus muodostaa kovia kovametallihiukkasia, jotka tarjoavat poikkeuksellisen kulutuskestävyyden. Kovetuksen ja karkaisun jälkeen D2 saavuttaa62-64 HRC-riittävän kova pitämään terävä kärjessä satojatuhansia osumia. Kompromissi on hauraus vaikutuksen alaisena; D2 ei ole oikea valinta raskaaseen muovaukseen tai töihin, joihin liittyy iskukuormituksia.
- A2 (ilma-kovettuva):5 % kromia ja erinomainen mittavakaus lämpökäsittelyn aikana, A2 saavuttaa 63-65 HRC ja tarjoaa paremman sitkeyden kuin D2. Sitä käytetään yleisesti lävistyssovelluksissa, meistien muotoilussa ja stanssaussovelluksissa, joissa kohtalainen kulutuskestävyys kohtaa kohtalaisen iskunkestävyyden. A2 on vahva -kaikkipuolinen valinta keskimääräisiin stanssattuihin teräsrakenteisiin.
- S7 (iskunkestävä-):Kun stanssausasemillasi on voimakas veto, syvämuovaus tai toistuva mekaaninen isku, S7 astuu sisään. Se kovettuu 60{5}}62 HRC:hen, mutta asettaa iskunkestävyyden etusijalle kulutuksenkestävyyden sijaan. Ajattele S7:tä laatuna, joka taipuu ennen kuin se rikkoutuu – ihanteellinen komponenteille, kuten vetolävistyksille ja muovausterille, jotka vaimentavat merkittäviä dynaamisia kuormia joka iskun jälkeen.
- M2 (pikateräs-):Suunniteltu säilyttämään kovuuden korkeissa lämpötiloissa, M2 saavuttaa noin 62-64 HRC:tä ja se on erinomainen korkean-iskunopeuden-sovelluksissa, joissa kitkan -syntymä lämpö pehmentää tavanomaisia kylmätyöstettyjä teräksiä. Näet M2:n leikkauslävistyksissä, jotka pyörivät 600+ iskulla minuutissa, jolloin lämpöstabiilisuus tarkoittaa suoraan reunan käyttöikää.
- O1 (öljy-kovettuva):Taloudellisin vaihtoehto, O1 on suhteellisen helppo työstää ja saavuttaa 57-62 HRC karkaisun jälkeen. Se tarjoaa kohtuullisen tasapainon sitkeyden ja kulutuskestävyyden välillä lyhytkestoiseen tuotantoon, prototyyppityökaluihin ja sovelluksiin, joissa kokonaisosumamäärä ei oikeuta ensiluokkaisia teräslaatuja.
Taustalla oleva kompromissi on aina sama: kovemmat teräkset kestävät hankaavaa kulumista pidempään, mutta ovat alttiimpia halkeilemaan tai halkeilemaan iskun vaikutuksesta. Kovemmat teräkset vaimentavat iskuja paremmin, mutta himmenevät nopeammin. Kokeneet työkaluvalmistajat sekoittavat laatuja yhdessä muotissa-käyttämällä D2:ta tai kovametallia korkean-kulumisen leikkausasemilla ja S7:tä muovausasemilla, joissa iskunkestävyys on tärkeämpää kuin reunan pysyvyys.
Kun puhutaan kovametallista, volframikarbiditerät ansaitsevat oman maininnan. Korkeimmassa-kulumisasemissa progressiivisissa muotteissa-erityisesti hankaavia materiaaleja, kuten korkean piipitoisuuden omaavaa meistettyä terästä tai ruostumattomia metalliseoksia-käyttävät kovametalliterät voivat kestää jopa D2-kertoimen viidestä kymmeneen. Ne ovat huomattavasti kalliimpia ja hauraampia, joten ne on tyypillisesti varattu tietyille asemille sen sijaan, että niitä käytettäisiin koko suulakkeen ajan.
Lämpökäsittely ja pintapinnoitteet, jotka pidentävät kuopan käyttöikää
Oikean teräslaadun valinta on vain puolet yhtälöstä. Se, miten terästä lämpökäsitellään-ja mitkä pinnoitteet sen työskentelypinnoille levitetään, voi kaksinkertaistaa tai jopa moninkertaistaa käyttöiän dramaattisesti.
Lämpökäsittelymäärittää kunkin komponentin peruskovuuden ja sitkeyden. Koko osan lämmittäminen-karkaisulla-kriittisen lämpötilan yläpuolelle ja karkaisu-on vakiona kylmä-työteräksille, kuten D2 ja A2. Case-karkaisu sitä vastoin luo kovan ulkokuoren säilyttäen samalla sitkeän ytimen, mikä on hyödyllistä komponenteille, jotka tarvitsevat pinnan kulutuskestävyyttä, mutta joiden on vaimennettava iskuja murtumatta. Tyhjiölämpökäsittely on erittäin suositeltavaa menetelmästä riippumatta; kutenalan asiantuntijat huomauttavat, ei--tyhjiöprosessien aiheuttama hapettuminen estää pinnoitteen adheesiota ja voi vaarantaa pinnan eheyden, ennen kuin suutin koskaan ehtii suorittaa ensimmäisen osan.
Pintapinnoitteetlisää toissijainen suojakerros, joka vähentää merkittävästi kitkaa ja liiman kulumista. Yleisimpiä vaihtoehtoja ovat:
- Titaaninitridi (TiN):PVD-pinnoite, jonka kovuus on noin 2 400 HV. TiN tarjoaa hyvän yleissuojan-hankaavaa ja liimallista kulumista vastaan, ja sitä käytetään laajalti leikkaamiseen. Sen kultainen väri tekee pinnoitteen peittävyyden helposti tarkastettavissa visuaalisesti.
- Titaanikarbonitridi (TiCN):TiCN:ää, joka on noin 3 200 HV:tä korkeampi, levitetään monikerroksisena pinnoitteena, ja se soveltuu hyvin-toleranssiin leimaussovelluksiin, joissa sekä kovuus että mittojen säätö ovat tärkeitä.
- Krominitridi (CrN):1800 HV:ssa se on pehmeämpi kuin TiN, mutta pienempi sisäinen jännitys mahdollistaa paksumman pinnoitteen. CrN toimii hyvin muovausoperaatioissa, joissa pieni kitkakerroin on tärkeämpää kuin äärimmäinen kovuus.
- Typpitys:Termokemiallinen diffuusioprosessi kerrostetun pinnoitteen sijaan. Nitraus kovettaa itse teräksen pintakerroksen, tyypillisesti 65-70 HRC-ekvivalenttiin, ilman erillistä pinnoitekerrosta. Tämä tekee siitä hyödyllisen suurille muottikomponenteille, joissa pinnoitteen paksuustoleranssit ovat huolenaiheita.
- Kromipinnoitus:Vanhempi, mutta edelleen ajankohtainen vaihtoehto vetomuottien irrotusominaisuuksien parantamiseen ja materiaalin kerääntymisen vähentämiseen muovauksen aikana.
Päällystetyn ja päällystämättömän työkalun välinen suorituskykyero ei ole marginaalinen-se voi olla muuttava. Yhdessä dokumentoidussa tapauksessa, jossa käytettiin 1074 jousiteräksestä valmistettua yhdistelävistystä, tuotanto hyppäsi 10 000 pinnoittamattomasta osasta 100 000 osaan AlTiN-pinnoitteella ja jopa 250 000 osaan, kun AlTiN-kerroksen päälle lisättiin kuiva voiteluainekalvo. Nämä luvut osoittavat, miksi pinnoitteen valinta ansaitsee saman teknisen huomion kuin perusteräslaadun valinta.
Yksi tärkeä huomautus: kaikki pinnoitusprosessit eivät toimi jokaisen teräksen kanssa. CVD-pinnoitteet, jotka on kerrostettu noin 1 900 astetta F, hehkuttavat työkalun alustan levityksen aikana. Teräksiä, kuten A2 ja S7, ei tule CVD{6}}pinnoittaa sovelluksissa, joihin liittyy iskukuormitusta, koska korkea prosessilämpötila heikentää niiden mikrorakennetta ja heikentää iskulujuutta. PVD-prosessit, jotka toimivat alle 900 astetta F, välttävät tämän ongelman kokonaan- tehden PVD:stä turvallisemman oletusarvon useimmille leimaustyökaluille, elleivät erityiset sovellusvaatimukset oikeuta CVD- tai TRD-vaihtoehtoja.
Muottimateriaalin ja työkappaleen materiaalin yhteensopivuus
Tämä on todellisuus, joka saa monia ensikertalaisia työkalujen ostajia-: leimaamasi materiaali sanelee materiaalin, josta muotti on valmistettava. Hiiliteräksen leimaamiseen rakennettu muotti ei kestä pitkää ruostumattoman teräksen käyttöä ilman merkittäviä muutoksia, ja teräslevyjen leimaamiseen suunnitellut työkalut voivat olla yli-suunniteltuja-ja yli-hinnoiteltuja- alumiinimeistoprosessia varten.
Miksi? Kovemmat työkappalemateriaalit synnyttävät suurempia leikkaus- ja muovausvoimia, kiihdyttävät muottien pintojen hankaavaa kulumista ja vaativat tiukempia lävistysväliä--puhtaiden reunojen saavuttamiseksi. Pehmeämmät materiaalit, kuten alumiini ja kupari, kuluttavat vähemmän työkaluja, mutta aiheuttavat erilaisia haasteita-, materiaalin kerääntymistä ja taipumusta repeytyä eikä leikata puhtaasti, jos välyksiä ei pienennetä vastaavasti.
| Työkappaleen materiaali | Suositeltavat teräslaadut | Tyhjyysohje (% paksuudesta per puoli) | Suhteellinen odotettu työkalun käyttöikä |
|---|---|---|---|
| Lievä/vähähiilinen{0}}teräs | D2, A2; kovametalliterät suuriin-volyymeihin | 5-10% | Perustaso (1x) |
| Ruostumaton teräs (300-sarja) | D2, M2 tai karbidi; TRD/PVD-pinnoitteita suositellaan | 3-6% | 0,4x - 0.6x perustaso |
| Korkea{0}}lujuus teräs (HSLA, AHSS) | Karbidi, D2 TiCN- tai AlTiN-pinnoitteella | 4-8% | 0,3x - 0.5x perustaso |
| Alumiiniseokset | A2, D2; CrN- tai DLC-pinnoitteet estämään ruskistumista | 3-5% | 1,5x - 2.5x perustaso |
| Kupari/messinkilejeeringit | A2, O1 lyhyille lennoille; D2 pidempiin kampanjoihin | 3-6% | 1,5x - 2x perustaso |
Huomaa kuvio: ruostumattomat ja -lujat teräkset lyhentävät työkalun odotettua käyttöikää puoleen tai enemmän verrattuna mietoon hiiliteräksen meistoon, kun taas pehmeämmät ei-rautametallit pidentävät sitä merkittävästi. Juuri tästä syystä työkalujen tarjoukset vaihtelevat niin paljon riippuen osapiirustuksessa määritellystä työkappaleen materiaalista. Alumiinille tarjotussa muotissa voidaan käyttää A2-terästä, jossa on CrN-pinnoite. Sama osien geometria ruostumattomassa 304-teräksessä saattaa vaatia D2:ta kovametalliterillä ja TRD-vanadiinikarbidipinnoitteella -kaksin- tai kolminkertaistamista työkaluinvestoinneilla, mutta tuottaa tarvittavan osumamäärän rakentamisen perustelemiseksi.
Välyksen säädöt ovat yhtä tärkeitä. Ruostumattoman teräksen työ-kovettumistaipumus tarkoittaa, että liiallinen välys ei vain aiheuta huonoa reunalaatua-se kiihdyttää lävistyskulumista, koska materiaali vastustaa leikkausta ja sen sijaan muotoutuu leikkuureunan ympärillä. Alumiini sitä vastoin vaatii tiukempia välyksiä, jotta vältetään repeäminen ja liiallinen purseutuminen, jotka johtuvat materiaalin sitkeydestä ja taipumuksesta valua puhtaan murtumisen sijaan.
Muottimateriaalin, lämpökäsittelyn, pinnoitteen ja välyksen kohdistaminen työkappaleen materiaaliin on se, mikä erottaa kestävät työkalut tuotantoajon aikana heikentävistä työkaluista. Mutta jopa täydellisesti määritelty meisti on silti suunniteltava oikein,-ja juuri siellä nykyaikainen simulointi ja kaistaleasettelun optimointi ovat muuttaneet perusteellisesti sitä, miten työkaluvalmistajat muuttavat kappalepiirustuksen tuotantovalmiiksi työkaluksi.
Leimaamisen suunnittelu, simulointi ja kaistaleasettelun optimointi
Täydellinen materiaalivalinta ja pintakäsittely eivät tarkoita mitään, jos itse muotin geometria on viallinen. TiCN-pinnoitteella varustetusta korkealaatuisesta D2:sta valmistettu rei'itys tuottaa silti ryppyisiä, halkeilevia tai -säröileviä tai poikkeavia osia, jos vetopalojen sijoitus on väärä, aihion pidikkeen paine on laskettu väärin tai etenemisasettelu hukkaa 30 % nauhasta romuna. Tästä syystä leimausmuotin suunnittelu on siirtynyt niin voimakkaasti kohti digitaalista simulointia viimeisen kahden vuosikymmenen aikana-näiden ongelmien havaitseminen ohjelmistoissa on suuruusluokkaa halvempaa kuin niiden löytäminen puristinlattialla suoritettaessa.
Kuinka leimaussimulaatio vähentää kokeilutoistoja ja kustannuksia
Tietokoneavusteisen suunnittelun (CAE) simuloinnin avulla insinöörit voivat suorittaa koko leimausprosessin käytännössä-aihion sijoittelusta lopullisen osan geometriaan-ennen kuin yksikään työkaluteräslohko koneistetaan. Ohjelmisto mallintaa materiaalivirtaa askel askeleelta ennustaen tarkasti, missä ongelmat ilmaantuvat.
Mitä simulaatio oikeasti saa kiinni? Kriittiset vikatilat, jotka muuten tulisivat esiin vain fyysisen kokeilun aikana:
- Harvennus ja repeytyminen:Simulaatiossa kartoitetaan materiaalin paksuus koko kappaleelta ja merkitään vyöhykkeet, joissa pelti venyy turvallisten rajojen yli. Insinöörit säätävät vetosäteitä, lisäävät vetohelmiä tai muokkaavat aihion muotoa materiaalivirran jakamiseksi uudelleen ennen teräksen leikkaamista.
- Rypistyminen:Riittämätön aihion pidikkeen paine tai väärät materiaalin virtausreitit aiheuttavat puristusryppyjä laippoihin ja sivuseiniin. Simulointi tunnistaa nämä vyöhykkeet ja mahdollistaa aihion pidikkeen voimien ja vanteen geometrian iteratiivisen säätämisen.
- Springback:Muodostuneiden voimien vapautumisen jälkeen osa pomppii joustavasti{0}}joskus tarpeeksi työntämään mitat toleranssin ulkopuolelle.Kehittyneet FEA-menetelmätOta huomioon materiaalin anisotropia, Bauschinger-ilmiö ja jäännösjännitykset takaisinjouston suuruuden ennustamiseksi, minkä ansiosta insinöörit voivat soveltaa kompensaatiostrategioita, kuten yli{0}}taivutusta tai työkalun geometrian muokkausta ennen muotin rakentamista.
- Voimaanalyysi:Kokonaisvetoisuusvaatimuksen laskeminen varmistaa, että meisti on sovitettu oikeaan puristimeen ja että työkalukomponentit on mitoitettu kestämään todellisia muovauskuormia ilman ennenaikaista vikaa.
Käytännön hyöty on merkittävä. Perinteiset metallileimauksen suunnittelutyönkulut vaativat usein kolmesta viiteen-tai useampaa-fyysistä koetoistoa hyväksyttävien osien saavuttamiseksi. Jokainen iteraatio tarkoittaa muotin purkamista, korjausten koneistamista, uudelleen kokoamista ja uudelleen ajamista. Simulaatio{5}}vetoinen leimaussuunnittelu tiivistää, että se vaihtuu dramaattisesti, mikä usein leikkaa koejaksot puoleen ja leikkaa viikkoja kehitysaikajanasta.
Raidan asettelun optimointi maksimaalisen materiaalin käytön varmistamiseksi
Progressiivisessa muottisuunnittelussa kustannussuunnittelu tapahtuu nauhan asettelussa. Jokainen millimetri hukattua materiaalia osien välillä, jokainen ylimitoitettu kannatinsilta ja jokainen epäoptimaalinen sisäkulma muuttuu metalliromun tonnimääräksi miljoonien iskujen tuotantoajon aikana. Perinteiset muottimallit tuottavat rutiininomaisesti 25–40 % romuprosentin, kun taas optimoidut asettelut voivat painaa tämän luvun alle 15 %.
Insinöörit hallitsevat romua useilla toisiinsa liittyvillä päätöksillä leimausmuotin suunnitteluvaiheessa:
- Pesäytymisstrategiat:Osien sijoittaminen mahdollisimman lähelle-tai niiden lukitseminen geometrian perusteella-maksimoi materiaalin käytön suoraan kelasta. Pienetkin muutokset osan suunnassa suhteessa nauhan akseliin voivat tuottaa 10–20 % säästöjä raaka-ainekustannuksissa.
- Sävelkorkeuden ja kaistanleveyden säätö:Etenemisetäisyys (pituus) ja nauhan leveys on laskettava alle{0}}millimetrin tarkkuudella. Tarpeettomat aukot asemien välillä tuhlaa materiaalia jokaisella vedolla.
- Kantajan sillan suunnittelu:Kunkin osan nauhaan yhdistävien siltojen on oltava riittävän kapeita romun minimoimiseksi, mutta riittävän leveitä, jotta ne säilyttävät rakenteellisen eheyden ruokinnan aikana. Tee tämä väärin ja nauhat soljet tai repeytyvät kesken{1}}juoksun.
- Yleiset{0}}leikkaustekniikat:Useita osia iskua kohden valmistavissa meistiissä vierekkäisten aihioiden väliset jaetut leikkauslinjat voivat eliminoida osien välisen -romun kokonaan.
Nauhojen asettelu ei ole kosmeettinen harjoitus-se on yksi tehokkaimmista keinoista, joita suunnittelijat voivat alentaa osakustannuksia-. 10 %:n materiaalinkäytön parannus miljoonalla-osalla vuosittaisella 1 mm:n ruostumattoman teräksen ajolla tuo tuhansia dollareita säästöjä, jotka kaikki saavutettiin ennen ensimmäistä tuotantoa.
Toteutettavuustutkimuksesta CNC{0}}koneistettuihin muottikomponentteihin
Metallileimausmuotin suunnittelu noudattaa jäsenneltyä työnkulkua, joka muuttaa osapiirustuksen tuotantovalmiiksi{0}}työkaluksi. Jokainen vaihe perustuu edelliseen, ja vaiheiden ohittaminen-tai niiden läpi kiihtyminen- aiheuttaa kalliita virheitä.
- Osan toteutettavuusarviointi:Insinöörit arvioivat osan geometriaa, materiaalia, toleransseja ja tilavuusvaatimuksia määrittääkseen, onko leimaaminen kannattavaa, mikä meistityyppi on sopiva ja missä on mahdollisia muovaushaasteita.
- 2D-nauhan asettelu:Etenemisjärjestys, aseman osoitukset ja materiaalin käyttöstrategia kartoitetaan tasaisessa asettelussa, joka määrittää, mitä tapahtuu kussakin stanssausasemassa ja kuinka nauha liikkuu työkalun läpi.
- 3D-mallinnus:Täysi meistikokoonpano-lävistimet, muottilohkot, irrottimet, ohjausjärjestelmät ja kaikki tukilaitteistot-on suunniteltu CAD-muodossa tarkalla sovituksella, välyksillä ja kiinnikkeiden sijainnilla.
- Simuloinnin validointi:CAE-ohjelmisto suorittaa muovausprosessin virtuaalisesti, tarkastaen materiaalin virtauksen, tarkistaen ohenemisen ja rypistymisen, ennakoiden palautumisen ja vahvistaen tonnimäärän vaatimukset. 3D-mallia jalostetaan iteratiivisesti, kunnes simulointitulokset täyttävät hyväksymiskriteerit.
- Muottikomponenttien CNC-työstö:Validoidut mallit siirtyvät tarkkuuslanka-EDM-, CNC-jyrsintä- ja hiontaoperaatioihin, jotta jokainen komponentti valmistetaan eritelmien mukaisesti.
- Kokoonpano ja koeajot:Valmis suulake kootaan, asennetaan koepuristimeen ja ajetaan asteittain jalostettujen iteraatioiden läpi, kunnes näyteosat täyttävät mitta- ja laatutavoitteet.
Tämä päästä{0}}päähän-prosessi vaatii tiukkaa koordinointia suunnitteluinsinöörien, simulaatioanalyytikkojen, CNC-koneistajien ja testausteknikkojen välillä. Täyden-palvelun työkaluvalmistajat, jotka pitävät jokaisen vaiheen saman katon alla-todennäköisyyden lopputarkastuksen kautta-, eliminoivat kanavanvaihtoviiveet ja virheviestinnän, jotka vaivaavat useiden-toimittajien työnkulkuja.YICHENesimerkiksi suorittaa tämän täydellisen työnkulun sisäisesti, alkaen CAE-simulaatiosta ja suuttimen suunnittelusta tarkkaan CNC-työstöön, koeajoihin ja osien tarkastukseen, mikä antaa valmistajille yhden vastuun konseptista tuotantovalmiisiin työkaluihin{0}}.
Hyvin-suunniteltu, simulaatio-validoitu stangaa vähentää dramaattisesti yllätyksiä kokeilussa. Mutta se ei poista niitä kokonaan. Materiaalin vaihtelevuus, puristimen taipuma ja todelliset -kitkaolosuhteet aiheuttavat edelleen ongelmia, jotka tulevat esiin vasta teräksen osuessa teräkseen,-tämän vuoksi on tärkeää ymmärtää yleisimmät vikatilat, niiden perimmäiset syyt ja niiden korjaavat toimenpiteet ennen kuin mikään muoti tulee täyteen tuotantoon.
Leimausstankon vianetsintä ja koetarkastus
Simulaatio saa paljon kiinni, mutta se ei voi replikoida jokaista muuttujaa puristinlattialla. Materiaalierän epäjohdonmukaisuudet, puristimen taipuma kuormituksen alaisena, voiteluainekalvon hajoaminen lämpötilassa, lämpölaajeneminen pitkien ajojen aikana-nämä todelliset-tekijät aiheuttavat vikoja, jotka paljastuvat vasta, kun meisti käy nopeudella. Ero tunneissa ongelmia korjaavan liikkeen ja vuorokaudessa palavan ja oireita jahtivan liikkeen välillä johtuu yhdestä taidosta: perimmäisen syyn tarkka diagnosointi ensimmäisellä kerralla.
Jokainen metallileimausprosessin vika jättää allekirjoituksen. Purseet kertovat jotain erilaista kuin ryppyjäljet. Halkeileva laippa osoittaa eri perimmäisyyteen kuin ryppyinen vetoseinä. Näiden allekirjoitusten lukemisen oppiminen muuttaa reaktiivisen palontorjunnan järjestelmälliseksi vianetsinnän-ja suojaa sekä työkaluinvestointiasi että tuotantoaikatauluasi.
Yleisimmät leimausmuottivirheet ja niiden syyt
Seitsemän vikatilaa aiheuttavat suurimman osan stanssauksen laatuongelmista. Jokaisella niistä on tunnistettavia oireita, lyhyt luettelo todennäköisistä perimmäisistä syistä ja erityiset korjaavat toimet, jotka käsittelevät todellista ongelmaa oireen peittämisen sijaan. Tässä on täydellinen viite:
| Vika | Oireet | Perimmäiset syyt | Korjaavat toimet |
|---|---|---|---|
| Burring | Kohotetut, terävät reunat peitetyissä tai lävistetyissä piirteissä; purseen korkeuden lisääminen ajan myötä; karkea leikkaus-tuntu | Kuluneet tai painuneet leikkuureunat; liiallinen lyönti--kiinnittämiseen; huono viimeistely stanssausseinässä | Hio tai vaihda leikkuureunat; pienennä välystä leikkaamalla{0}}uudet terät; puola kuolla leikkaus seinään; varmista, että välys on 5-10 % materiaalin paksuudesta per puoli, kun kyseessä on pehmeä teräs |
| Galling | Materiaalin poiminta lävistys- tai muotipinnoilla; naarmuuntumista tai naarmuuntumista muotoilluilla osien pinnoilla; progressiivinen paheneminen jokaisen osuman myötä | Riittämätön tai väärä voitelu; yhteensopimaton muotin/työkappaleen materiaalipari (esim. ruostumaton pinnoittamattomalla työkaluteräksellä); pinnan karheus liian korkea muotinmuodostuspinnoilla | Käytä sopivaa leimausvoiteluainetta tai päivitä EP{0}}-luokitelluksi nesteeksi; levitä sahausta estävä pinnoite (TiN, CrN tai DLC) muovauspinnoille; kiillottaa pinnat; vaihtaa yhteensopivampaan työkaluteräslaatuun |
| Etanan vetäminen | Etanat (rei'itetyt{0}}romupalat), jotka löytyvät nauhan päältä tai upotettuna myöhempiin osiin; ajoittaiset lävistysvirheet | Tyhjiövaikutus lyöntipinnan ja etanan välillä; riittämätön muotin sisääntulosyvyys; magnetoidut lävistys- tai meistikomponentit; liiallinen öljy nauhan pinnalla | Lisää tyhjiö{0}}poistouria tai ejektorin tappeja lävistyspintaan; lisää stanssaussyvyyttä; demagnetoi työkalut säännöllisesti; tarkista etanan kourun välys ja kartio varmistaaksesi puhtaan etanan poiston |
| Punch rikkoutuminen | Äkillinen lyönnin rungon tai kärjen murtuma; epänormaali painallusääni tai voimapiikki; leimatuista osista puuttuu ominaisuuksia | Väärä kohdistus lävistimen ja muotin aukon välillä; puristimen vetoisuus ylittää lävistyskapasiteetin; työkappaleen materiaali on määriteltyä kovempaa; lävistyskovuus liian korkea (hauras); riittämätön kuorintavoima | Kohdista ylemmän ja alemman muotin puolikkaat uudelleen-; varmista, että materiaalisertifikaatit vastaavat muottien suunnitteluoletuksia; vähennä lävistyskovuutta tai vaihda kovempaan laatuun (esim. S7); tarkista ja vaihda väsyneet irrotusjouset; tarkasta ohjaustapit ja holkit kulumisen varalta |
| Halkeilua taivutuslinjoissa | Näkyviä murtumia tai mikro{0}}halkeamia mutkien ulkosäteellä; halkeaa laipallisista reunoista | Taivutussäde liian tiukka materiaalin paksuuteen ja laatuun nähden; taivutusviiva, joka on suunnattu samansuuntaisesti materiaalin raesuuntaan nähden; materiaalin takaisku aiheuttaa toissijaista jännitystä; työ-karkaistu materiaali aikaisemmista toiminnoista | Lisää taivutussäde materiaalille suositeltuun minimiin; suuntaa mutkat jyväsuunnan poikki, kun mahdollista; hehkuta materiaali ennen muovausta, jos työ{0}}kovettuminen on ongelma; säädä rei'ityskulmaa R- |
| Rypistäminen (piirtotoiminnot) | Puristusrypyt tai soljet laipoissa, sivuseinissä tai piirretyissä piirteissä; epätasainen materiaalin jakautuminen | Riittämätön aihion pidikkeen paine; virheellinen vetohelmien suunnittelu tai sijoitus; tyhjä koko liian suuri onteloon; epätasainen materiaalivirtaus voitelun epäjohdonmukaisuuden vuoksi | Lisää aihion pidikkeen voimaa; lisää tai säädä vetohelmiä materiaalivirran ohjaamiseksi; pienennä aihion mittoja; varmistaa voiteluaineen tasaisen levityksen; tarkista puristustyynyn paineen tasaisuus |
| Mittasuhteet | Progressiivinen suuntapoikkeama osien mitoissa tuotantoajon aikana; ominaisuuksia, jotka suuntautuvat kohti toleranssirajoja sen sijaan, että ne leviäisivät satunnaisesti | Ohjaustapin ja holkin kuluminen mahdollistaa ylemmän/alemman muottivirheen; suulakekomponenttien lämpölaajeneminen pitkien käyntien aikana; ohjaustapin kuluminen aiheuttaa nauhan virheellisen kohdistuksen | Vaihda kuluneet ohjaustapit ja holkit; toteuttaa ajoitetut jäähdytyskatkot pitkien ajojen aikana tai lisätä jäähdytyskanavia; tarkasta ja vaihda kuluneet ohjaustapit; varmista ulottuvuustrendit{0}}prosessinaikaisilla SPC-tarkistuksilla |
Huomaatko kuvion tuossa taulukossa? Monilla näistä vioista on päällekkäisiä perimmäisiä syitä.Pelkästään tyhjennysvalintavaikuttaa purseutumiseen, naarmuuntumiseen, lävistyksen kulumisnopeuteen ja jopa materiaalin vääristymiseen meistoprosessin aikana. Kohtuuton välys-olipa se sitten liian tiukka tai liian löysä-laukaisee sarjan ongelmia, jotka voivat peittää toisensa, mikä tekee tarkasta diagnoosista sitä vaikeampaa, mitä kauemmin perimmäinen syy puuttuu.
Korjaustoimenpiteet purskeutumisen, ryppyjä ja etanoiden vetämistä varten
Nämä kolme vikaa ansaitsevat erityistä huomiota, koska ne ovat ylivoimaisesti yleisimmät ongelmat tarkkuusleimauksessa, ja jokainen niistä diagnosoidaan usein väärin kuten muut.
Burringon helpoin tunnistaa, mutta vaikein korjata pysyvästi. Nopea hionta palauttaa leikkuuterän, mutta jos taustalla on väärä välys, purse palaa tuhansien osumien sisällä. Kokonaisvälyksen yleinen ohje on noin 20-25 % materiaalin paksuudesta, mutta tämä vaihtelee työkappaleen materiaalin ja halutun reunan laadun mukaan. Varmista aina ennen uudelleenhiontaa, että välys on oikea käytettävälle materiaalille-ei vain alun perin määritellylle materiaalille. Materiaalien vaihdot kelatasolla ovat yleisempiä kuin useimmat kaupat ymmärtävät, ja siirtyminen vähähiilisestä-keskihiilestä-teräkseen voi työntää aiemmin riittävän välyksen "liian tiukalle" alueelle, mikä kiihdyttää reunan rikkoutumista.
Gallingnäyttää pintapuolisesti die kulumiselta, mutta sen mekanismi on täysin erilainen. Kun hankaava kuluminen syövyttää muotin pintaa hitaasti, hankaus on liimavaurio-työkappaleen ja muotin pinnan välille muodostuu paineen alaisena mikroskooppisia hitsejä, jotka repivät materiaalia toiselta pinnalta ja kerrostavat sen toiselle. Se on erityisen aggressiivinen meistottaessa ruostumatonta terästä tai alumiinia päällystämätöntä työkaluterästä vasten. Korjauspolku ei ole uudelleenhionta vaan pikemminkin pintakäsittely: levitä PVD-pinnoite, kuten TiN tai CrN, kiillota muotoilevat pinnat kitkan alkamiskohtien vähentämiseksi ja päivitä voitelu kalvoksi, joka säilyttää erottumisen muotin synnyttämissä erityisissä paineissa ja lämpötiloissa.
Etanan vetäminenon katkonaisin ja turhauttavin näistä kolmesta. Etana vetää takaisin nauhan pinnalle tyhjiön vaikutuksesta, joka syntyy, kun meisti vetäytyy suulakkeen aukosta. Se voi tapahtua kerran sadassa vedossa tai kerran tuhannessa -vain niin usein, että se aiheuttaa alavirran vikoja tai vahingoittaa itse meistiä, kun etana jää kiinni lävistimen ja meistinkappaleen väliin seuraavassa vedossa. Ratkaisuihin kuuluu pienten poikittais-urien hiominen lävistimen pintaan tyhjiön tiivisteen rikkomiseksi, jousikuormitettujen ejektorin tappien lisääminen, muotin sisääntulosyvyyden lisääminen, jotta hylsy asettuu tiukemmin aukkoon, ja -kriittinen-demagnetointi lävistimen ja muotin osien säännöllisesti. Hiontaoperaatioiden jäännösmagnetismi on yksi huomiotta jääneimmistä etanan veto-ongelmien aiheuttajista.
Die Tryout ja osien validointiprosessi
Jokainen leimauspuikko-riippumatta siitä, kuinka perusteellisesti simuloitu-käytetään fyysisen koeprosessin läpi ennen kuin se hyväksytään tuotantoon. Kokeilu on paikka, jossa virtuaalinen malli kohtaa todellisen-fysiikan, ja se on yksi työkalujen koko elinkaaren taitoja-intensiivisimmistä vaiheista.
Tässä on mitä itse asiassa tapahtuu koeajon aikana stanssauspuristimella:
- Alkuasetukset ja hidas{0}}nopeuspyöräily:Suulake asennetaan koepuristimeen ja sitä käytetään erittäin alhaisella nopeudella -usein yksi-iskutila- varmistaakseen mekaanisen välyksen, nauhan syötön ja perusosien muodostumisen ilman työkalujen vaurioitumisen vaaraa.
- Progressiivinen nopeus kasvaa:Iskunopeutta nostetaan asteittain kohti tuotantonopeutta, kun taas teknikot tarkkailevat epänormaalia melua, voimapiikkejä, nauhan syöttöongelmia ja osien laadun muutoksia, jotka ilmenevät vain korkeammilla kierrosnopeuksilla.
- Näytteenotto ja mittaus:Osat vedetään säännöllisin väliajoin ja mitataan osapiirustusta vasten käyttämällä koordinaattimittauskoneita (CMM), optisia vertailijoita, go/no{0}}go-mittareita ja toiminnantarkistuslaitteita. Mitat tarkistetaan GD&T-huomiotekstien-nimellisarvojen lisäksi myös toleranssikaistojen, todellisen sijainnin ja profiilin määritysten perusteella.
- Iteratiivinen säätö:Mittaustietojen perusteella työkaluvalmistajat tekevät kohdennettuja korjauksia: muokkaavat muotoilusäteitä, sovittavat meistiasemia, muokkaavat välyksiä tai muokkaavat tiettyjä lävistyksiä. Jokaista säätöä seuraa toinen näyteajo ja mittausjakso.
- Tuotantonopeuden{0}}tarkistus:Kun osat täyttävät jatkuvasti vaatimukset tavoiteiskutaajuudella, jatkuva ajo tuottaa tilastollisesti merkityksellisen näyteerän-usein 300–500 peräkkäistä osaa-Cpk-analyysiä ja asiakkaan lähettämistä varten.
Kuinka monta iteraatiota sinun pitäisi realistisesti odottaa? Jos kyseessä on kohtalaisen monimutkainen progressiivinen kuoppa, suunnittele kahdesta neljään koekierrosta lähtötilanteena. Yksinkertaiset tyhjennyssuulakkeet voivat validoitua yhdessä tai kahdessa iteraatiossa. Monimutkaiset moni-aseman progressiiviset tai siirtotyökalut, joissa on syväveto, tiukat toleranssit tai kehittyneet korkealujuiset teräkset, voivat vaatia viisi tai useampia kierroksia, ennen kuin kaikki asemat tuottavat mukaisia osia samanaikaisesti.
Onnistunut muotin hyväksyntä vaatii tyypillisesti kolmea asiaa: kaikki kriittiset mitat määritetyissä toleransseissa jatkuvassa näyteerässä, pinnan viimeistely ja reunojen laatu täyttävät ammattitaitostandardit sekä tasainen nauhan syöttö ja jätteen poisto tuotantonopeudella ilman käyttäjän väliintuloa. Ennen kuin kaikki kolme ehtoa täyttyvät samanaikaisesti, muotti ei ole tuotanto-valmis-riippumatta siitä, kuinka läheltä yksittäiset mittaukset näyttävät.
Kokeilu paljastaa sen, mitä mikään simulaatio ei voi täysin ennustaa: nostan käyttämisen todelliset kustannukset ajan mittaan. Jokainen säätö, jokainen uusinta, jokainen jousivaihto lisää-ja näiden kustannusten kokonaisvaltainen ymmärtäminen erottaa älykkään työkaluinvestoinnin sellaisesta, joka laskee hiljaa marginaalia monivuotisessa tuotantoohjelmassa.
Leimaustyökalujen kustannukset ja taloudellinen päätöskehys
Jokaisella uusinnalla, jokaisella kevään vaihdolla, jokaisella kokeilu-iteraatiolla edellisestä osiosta on hintalappu-eikä näitä kustannuksia ole olemassa erikseen. Ne pinoavat alkutyökaluinvestoinnin, osumaa kohti kulutetun raaka-aineen ja osaa kohti tarvittavan puristusajan päälle. Todellinen kysymys, jonka kanssa useimmat insinöörit ja ostopäälliköt kamppailevat, ei ole "kuinka paljon kuoppa maksaa?" vaan pikemminkin "missä vaiheessa tämä investointi alkaa todella maksaa itsensä takaisin?" Tähän vastaaminen edellyttää selkeää-katselmusta siihen, mikä ohjaa leimausmuotin työkalujen kustannuksia, kuinka nämä kustannukset kuolevat koko tuotantomäärän mukaan ja milloin vaihtoehtoiset valmistustavat ovat taloudellisesti järkevämpiä.
Mikä aiheuttaa leimaustyökalujen kustannuksia
Metallileimausprojektien työkaluhinnat voivat vaihdella 5 000 dollarista yksinkertaisista tyhjennysmuotista 100 000 dollariin tai enemmän monimutkaisille progressiivisille muotteille, joissa on useita muovausasemia. Tuo valtava leviäminen ei ole mielivaltaista. Kuusi päätekijää vetää hintaa eri suuntiin:
- Osien monimutkaisuus ja ominaisuuksien määrä:Jokainen reikä, mutka, kohokuviointi ja ääriviiva lisää aseman tai toiminnon suulakkeeseen. Tasainen aluslevy yhdellä tyhjennystoiminnolla on täysin erilainen työkaluhaaste kuin moni-mutkainen autoteline, jossa on kaksitoista rei'itettyä ominaisuutta. Enemmän ominaisuuksia tarkoittaa enemmän asemia, tarkempia-maakomponentteja ja enemmän suunnittelutunteja.
- Die tyyppi:Kuten aiemmin mainittiin, progressiiviset meistit maksavat huomattavasti enemmän kuin yksittäiset{0}}asemat tai yhdistelmämuotit, koska ne pakaavat useita toimintoja yhteen työkaluun. Siirtomuotit nostavat kustannuksia entisestään johtuen mekaanisista kuljetusjärjestelmistä, joita tarvitaan osien siirtämiseen asemien välillä.
- Asemien lukumäärä:Progressiivisessa työkalussa jokainen asema lisää leikkauslävistyksiä, muovausterät, kuorintalaitteet ja pilotit,{0}}jotka kaikki on työstettävä, karkaistava ja kohdistettava. Kuuden-aseman muotti ei maksa kaksi kertaa niin paljon kuin kolmen-aseman muotti, mutta suhde on lähempänä lineaarista kuin useimmat ostajat odottavat.
- Työkaluteräslaatu ja pintakäsittely:O1-teräksestä ilman pinnoitetta valmistettu meisti on paljon halvempi kuin D2-muotti, jossa on kovametalliterät ja TiCN{2}}pinnoitetut meistit. Mutta kuten materiaalivalintaosiossa mainittiin, halvempi teräs tarkoittaa usein lyhyempää muotin käyttöikää ja korkeampia osakustannuksia tuotantojakson aikana.
- Toleranssivaatimukset:Tiukemmat toleranssit vaativat hienompaa koneistusta, tarkempaa hiontaa ja enemmän kokeilutoistoja.Litteät ominaisuudet mahtuvat ±0,005 tuumaatai tiukempi-hyvin rakennetuilla työkaluilla, mutta muotoiltujen ominaisuuksien-taivutukset, laipat, vedetyt seinät-vaativat lisätyötä ja usein monimutkaisempaa meistigeometriaa takaisinjousto- ja materiaalivirran ohjaamiseksi spesifikaatioiden mukaisesti.
- Odotettu tuotantomäärä:Volyymi ei muuta suoraan muotin hintaa, mutta se määrittää minkä luokan työkaluja tarvitset. 50 000{4}}kappaleen käyttöikä voi oikeuttaa luokan C työkalut yksinkertaisemmilla teräksillä. Viiden-miljoona-osainen autoteollisuusohjelma vaatii luokan A rakentamista laadukkailla materiaaleilla – ja kustannusero on huomattava.
Suurin osa metallileimauksen valmistusprojekteista on 15 000 - 50 000 dollarin alueella kohtalaisen monimutkaisille osille. Kun ymmärrät, mitkä näistä kuudesta tekijästä vaikuttavat tiettyyn hintatarjoukseen, voit-et olla neuvottelematta sokeasti vaan tehdä tietoisia kompromisseja työkaluinvestoinnin, meistin käyttöiän ja osakustannusten välillä.
-Osakustannusten poisto ja katko{1}}tasainen ajattelu
Täällä leimaamisen valmistuksen taloustiede kiinnostaa. 40 000 dollarin progressiivinen muotti kuulostaa kalliilta, kunnes jaat sen miljoonalle osalle-yhtäkkiä näet neljä senttiä kappaleelta pelkästä työkalukomponentista. Aja vain 10 000 osaa saman muotin läpi, ja työkalut lisäävät 4,00 dollaria jokaiseen yksikköön. Matematiikka on yksinkertaista, mutta sen vaikutukset ovat valtavat.
Ajattele asiaa näin: suulake on kiinteä hinta. Puristusaika, materiaali ja työ ovat muuttuvia kustannuksia. Kun volyymi kasvaa, kiinteät työkalukustannukset kappaletta kohti laskevat nopeasti, kun taas muuttuvat kustannukset pysyvät olennaisesti tasaisina. Jossain risteyskohdassa leimattujen osien kokonaishinta-osaa kohden alittaa vaihtoehtoiset menetelmät, joihin ei liity etukäteistyökaluja, mutta korkeammat kappalekohtaiset käsittelykustannukset.
Missä se risteys yleensä tapahtuu? Vastaus riippuu osan geometriasta, materiaalista ja siitä, mihin vaihtoehtoon vertaat. Mutta alan käytännön vertailukohdat tarjoavat hyödyllisiä ohjeita:
- Tällä hetkellä laserleikkauksella valmistettujen osien leimaamisesta tulee yleensä kustannustehokkaampi{0}} yli 3 000–10 000 yksikköä monimutkaisuudesta riippuen. Tämän alueen alapuolella laserleikkauksen nolla-työkaluetu voittaa.
- CNC{0}}koneistettujen metalliosien leimausvaihdoissa ristikytkentä voi tapahtua jopa pienemmillä tilavuuksilla, jos osan geometria soveltuu hyvin-muovaukseen-koska koneistuksessa on korkeat kappaletta-jaksoajat, jotka meistäminen eliminoi.
- Yksinkertaisissa geometrioissa teollisissa metallileimaussovelluksissa yli 10 000 osaa vuodessa alkavat siirtyä taloudellisesti tiukasti leimaamisen hyväksi, varsinkin kun otetaan huomioon kokonaistilaushinnoittelu ja materiaalitehokkuus optimoiduista nauhaasetteluista.
Suurin virhe, jonka ostajat tekevät, on työkalukustannusten arvioiminen erillään sen sijaan, että laskettaisiin vuosittaisten kokonaiskustannusten -työkalujen poisto plus -kappalekohtainen muuttuva hinta kerrottuna tilavuudella. 5 000 dollarin arvoinen yksittäinen -asemasuulake, joka tuottaa osia hintaan 0,80 dollaria, voi näyttää halvemmalta kuin 35 000 dollarin arvoinen progressiivinen muotti, joka tuottaa osia 0,25 dollarilla{10}}kunnes suoritat vuosimäärän laskennan ja huomaat, että progressiivinen meisti säästää 50 000 dollaria vuodessa tuotantokustannuksissa.
Leimausmuotit vs. vaihtoehtoiset valmistusmenetelmät
Leimaus ei aina ole oikea vastaus. Pienille volyymeille, nopeille suunnitteluiteroinneille tai osien geometrioille, jotka edellyttävät laajaa kolmiulotteista työstöä, muut menetelmät voivat parantaa kokonaistaloudellisuutta. Alla oleva päätöskehys auttaa selvittämään, milloin stanssaustyökalut ansaitsevat pysyvyyden verrattuna siihen, milloin vaihtoehdot ansaitsevat vakavan harkinnan:
- Valitse leimaus, kun:Vuotuiset määrät ylittävät 10 000-50 000 osaa; osa on pääasiassa muodostettu tasaisesta levymateriaalista; mittojen yhdenmukaisuus suurilla volyymeillä on kriittinen; osakohtainen kustannuspaine on ensisijainen tekijä; ja suunnittelu on tarpeeksi vakaa oikeuttaakseen kiinteän työkaluinvestoinnin.
- Harkitse laserleikkausta, kun:Volyymit ovat alle 3 000 yksikköä; suunnittelu on edelleen kehittymässä ja saattaa muuttua tuotantoerien välillä; osat ovat litteitä tai vaativat vain yksinkertaisen-jälkileikatun taivutuksen; jaeliminoi 15 000 dollaria tai enemmän etukäteistyökaluistapainaa korkeammat{0}}kappaleen käsittelykustannukset.
- Harkitse CNC-työstöä, kun:Osat vaativat tiukkoja koneistettuja ominaisuuksia-, tarkkoja porauksia, monimutkaisia 3D-pintoja-, joita meisto ei voi muodostaa. määrät ovat riittävän alhaiset, jotta -kappalekohtaiset työstökustannukset ovat kilpailukykyiset; tai materiaalin paksuus ylittää käytännön leimausrajat.
- Harkitse hydroformia, kun:Osat vaativat syviä, monimutkaisia kolmiulotteisia muotoja, joissa on sileät ääriviivat, mikä vaatisi useita piirtotoimenpiteitä tavanomaisessa muotissa. määrät ovat kohtalaisia; ja materiaalin hyödyntämistä palvelee paremmin putken tai levyn hydroforming-geometria.
Mikään näistä vaihtoehdoista ei ole yleisesti halvempi tai parempi. Jokaisella on tilavuus-ja-geometria. Metallileimauksen valmistuksen arvo on nimenomaan sen kyvyssä tuottaa geometrisesti yhtenäisiä osia alhaisimmalla-osahinnalla, kun tilavuudet oikeuttavat työkalun-kynnyksen, joka muuttuu jokaisesta edellä käsitellystä tekijästä riippuen.
Omistuskustannukset ylittävät kuitenkin huomattavasti alkuperäisen ostotilauksen. Ennaltaehkäisevä huolto-suunniteltu uudelleenhionta tietyin osuma-määrävälein, säännöllinen jousen vaihto kuormitusvoiman heikkeneessä, voitelujärjestelmän huolto ja mahdollinen meistin kunnostus-ovat jatkuvia kustannuksia, jotka vaikuttavat suoraan pitkän-talouteen. Hyvin-huollettu A-luokan meisteri, joka tuottaa 1 500 000 osumaa elinkaarensa aikana, jakaa kokonaiskulutuksensa huomattavasti suuremmalle nimittäjälle kuin laiminlyöty stange, joka vaatii täyden uudelleenrakentamisen 400 000 osumalla. Ylläpitoinvestointi on todellinen, mutta sen väliin jääminen on aina korkeampi.
Näiden taloustieteiden ymmärtäminen asettaa sinut vahvemmalle asemalle lainaustaulukossa. Mutta tieto siitä, mitä kysyä, mitä asiakirjoja valmistella ja kuinka arvioida vastapäätä istuvaa työkaluvalmistajaa, on täysin erilainen taitovalikoima-, joka erottaa luotettavat työkalut hankkivat ostajat niistä, jotka seuraavat kaksi vuotta laadukkaiden pakojen hallinnassa ja tilausten muuttamisessa.
Kuinka hankkia ja arvioida leimaustyökalujen toimittajia
Ymmärrät talouden. Tiedät, mikä muottityyppi sopii tuotantomäärääsi, mitkä työkaluteräkset sopivat työkappaleesi materiaaliin ja mihin työkalusijoituksesi tulisi suunnilleen kohdistua. Seuraava haaste on täysin erilainen: löytää työkaluvalmistaja, joka pystyy todella täyttämään nämä tekniset tiedot ilman, että sinua haudataan muutostilauksiin, myöhästyneisiin aikatauluihin ja osiin, jotka tuskin läpäisevät tarkastusta hyvänä päivänä.
Metallileimausmuotin hankkiminen ei ole kuin tavaran tilaaminen luettelosta. Jokainen muotti on räätälöity-, ja tämän suunnittelun laatu on näkymätön, kunnes työkalu on rakennettu, asennettu ja pyörii vauhdilla. Epäsymmetria,-jossa ostaja ei voi varmistaa laatua ennen kuin rahat on suurelta osin käytetty,-tekee etupään-prosessista erittäin tärkeän. Se, mitä sisällytät tarjouspyyntöpakettiin, kuinka arvioit vastauksia ja mitä kysymyksiä esität toimittajakäyntien aikana, ratkaisee, saatko tuotanto-valmis työkalun vai kuusi-numeron päänsärkyä.
Mitä tulee sisällyttää leimaustyökalujen tarjouspyyntöpakettiin
Epämääräinen tarjouspyyntö tuottaa epämääräisiä lainauksia{0}}ja epämääräiset lainaukset yllätyksiä. Mitä tarkemmin määrittelet projektin etukäteen, sitä tiukempi linjaus sen välillä, mitä odotat ja mitä työkaluvalmistaja toimittaa. Tässä on hankinnan työnkulku vaihe vaiheelta:
- Valmistele osapiirustukset GD&T:llä ja materiaaliviitteillä.Sisällytä täysin mitoitettu piirustus, jossa on geometrinen mitoitus ja toleranssi, materiaalilaatu, paksuus ja mahdolliset erikoisolosuhteet, kuten karkaistu tai tulevan kelan pinnan viimeistely. Kutenalan tapaustutkimukset osoittavat johdonmukaisesti, epäselvät tai liian tiukat toleranssit ei--kriittisten ominaisuuksien suhteen ovat yksi tärkeimmistä tarpeettomien työkalukustannusten aiheuttajista. Tunnista, mitkä mitat ovat toiminnallisesti kriittisiä ja mitkä kestävät laajemmat kaistat-työkaluvalmistajasi tarvitsee tätä eroa suunnitellakseen tehokkaasti.
- Määritä vuotuiset volyymivaatimukset ja ramppiaikataulu.Määritä koko käyttöiän kokonaismäärän lisäksi myös vuosi-yksi tilaus, vuotuinen huippukysyntä ja suunnitellut nousu-nousu- tai{2}}alennus{2}}. Tämä vaikuttaa suoraan työkaluluokan valintaan-työkaluvalmistaja, joka lainaa luokan A rakennetta 20 000 -osaisen ohjelman osalta, ylisuunnittelee työtä.
- Määritä toleranssi- ja pintakäsittelyvaatimukset.Mainitse kriittiset--laadun (CTQ) mitat erillään yleisistä toleransseista. Jos tiettyjen pintojen on täytettävä Ra-arvot pinnoituksen tai pinnoituksen jälkeen, ilmoita ne nimenomaisesti. Tässä olevat oletukset maksavat viikkoja kokeilun aikana.
- Pyydä palautetta toteutettavuudesta ennen kuin sitoudut stanssaustyyppiin.Pysyvä leimaustyökalu ja meistintoimittaja työntää tässä vaiheessa rakentavasti taaksepäin-merkitsemällä vaikeasti muotoiltavaa geometriaa, ehdottaen rakennemuutoksia, jotka vähentävät työkalujen monimutkaisuutta, tai suosittelevat erilaista meistin tyyppiä kuin oletat. Jos toimittaja vain sanoo "kyllä" kaikelle, se ei ole reagointikykyä. Se on punainen lippu.
- Arvioi toimittajan valmiuksia suunnittelun, koneistuksen, testauksen ja tarkastuksen aikana.Pyynnön tiedot: Mitä CAD/CAM-alustoja he käyttävät? Suorittavatko he simulaatioita-talossa? Mikä on heidän koepuristimiensa vetoisuus? Mitä metrologisia laitteita on saatavilla osien validointiin?
- Tarkista kokeilun näyteosat teknisten vaatimusten mukaisesti.Pyydä ensin{0}}artikkelitarkastusraportteja, joissa on täydelliset CMM-tiedot, jotka on sidottu GD&T-huomioteksteihisi. Pelkkä visuaalinen hyväksyntä ei riitä,-mittatietojen on tuettava yhdenmukaisuutta koko toleranssikartalla.
- Vahvista muotin hyväksymiskriteerit ja huoltoasiakirjat.Ennen kuin ensimmäinen lastu leikataan, sovi kirjallisesti siitä, mikä muodostaa onnistuneen muotin hyväksymisen: kuinka monta peräkkäistä mukautuvaa osaa, millä iskuntiheydellä mitattuna mitä mittoja vastaan. Pyydä myös huoltokäsikirja, jossa dokumentoidaan uudelleenhiontavälit, varaosaluettelot ja suositellut voiteluaikataulut.
Näiden vaiheiden ohittaminen ei säästä aikaa. Se siirtää ongelman alavirtaan-kokeiluviivästyksiin, erittelyihin liittyviin kiistoihin ja osiin, jotka melkein vastaavat tulostusta, mutta eivät koskaan pääse perille jatkuvasti.
Työkalutoimittajien arviointi ylihinnoista
Hinnalla on tietysti väliä. Mutta alhaisimmista-hintatarjouksista metallileimausmuotille tulee usein kallein projekti, kun huomioidaan pidennetyt koe-, uudelleentyöstö- ja tuotantoseisokit. Metallityökalun ja muotin toimittajan arvioiminen edellyttää, että tarkastellaan ilmoitetun luvun ohi ja sen taustalla olevaa infrastruktuuria, suunnittelun syvyyksiä ja prosessikuria.
Viisi ominaisuutta erottaa vakavat työkaluvalmistajat kaupoista, jotka vain lainaavat saadakseen tilauksen:
- Sisäinen{0}}suunnittelu- ja simulointimahdollisuus:Toimittajat, jotka suunnittelevat progressiivisia muotit sisäisesti-ja validoivat ne CAE-simulaatiolla ennen koneistamista-reagoivat ongelmiin nopeammin, iteroivat tehokkaammin koeajon aikana ja pitävät koko kokoonpanon tiukemman hallinnan. Ulkoistettu suunnittelu luo aukkoja viestinnässä ja sormella -osoittelee, kun laatuongelmia ilmenee.
- Tarkkuustyöstölaitteet:Lanka-EDM, jig-hionta, CNC-jyrsintä sub{0}}mikronin sijoittelulla ja pintahiontakapasiteetti ovat perusvaatimuksia kaikille myymälärakennusten tuotanto{1}}tason työkaluille. Kysy koneen iästä ja huoltoaikatauluista-tarkkuuslaitteet, joita ei kalibroida säännöllisesti, tuottavat komponentteja, jotka poikkeavat vaatimuksista.
- Paikan päällä-koepaineet:Toimittaja, jolla ei ole omaa{0}}kokeilumahdollisuutta, toimittaa sinulle testaamattoman muotin. Haluat nähdä koepuristimia, jotka vastaavat tuotantopuristimesi vetoisuutta, sänkykokoa ja iskunopeutta tai jäljittelevät sitä läheisesti. Yhteensopimattomat kokeiluolosuhteet peittävät ongelmat, jotka ilmenevät välittömästi, kun noppa siirtyy laitoksellesi.
- Metrologia ja tarkastuskapasiteetti:CMM-laitteet, optiset mittausjärjestelmät ja kalibroidut mittaukset eivät ole-neuvoteltavissa. Kysy, onko tarkastus integroitu kokeilun työnkulkuun vai suoritetaanko se vasta lopussa. Jatkuva mittaus kokeilun aikana havaitsee ajautumisen aikaisemmin ja vähentää iteraatioiden kokonaismäärää.
- Lähetä-toimitustuki ja halukkuus muokata:Kuorit toimivat harvoin ongelmattomana-koko elämänsä ajan ilman muutoksia. Toimittaja, joka pitää stanssaustoimitusta osallistumisensa päätteeksi, ei ole kumppani-he ovat myyjä. Etsi työkaluvalmistajia, jotka pitävät kirjaa muotistasi, varastoivat kriittisiä varaosia ja sitoutuvat tukemaan muutoksia, kun osasi suunnittelu kehittyy tai tuotantoolosuhteet muuttuvat.
Nämä kriteerit eivät ole valinnaisia autojen leimaussuulakkeissa ja muissa{0}}sovelluksissa,{1}}ne ovat vähimmäiskynnys vakavalle harkintalle. Metallileimausmuotin yrityskatsauksen, joka ei käsittele kaikkia näitä ominaisuuksia, pitäisi herättää syvempiä kysymyksiä, ei oletuksia.
Täyden-palvelun toimittajat, jotka hoitavat jokaisen vaiheen-toteutettavuusarvioinnista CAE-simulaatioon, tarkkuuskoneistukseen, koeajoihin ja lopputarkastukseen saman katon alla-poistavat koordinointiriskin, joka vaivaa useiden-toimittajien työkaluohjelmia, ja antavat ostajille yhden vastuun alusta alkaen konseptista tuotannon vaihtoon.
YICHENon esimerkki tästä integroidusta mallista, joka kattaa toteutettavuusanalyysin, CAE{0}}ohjatun meistisuunnittelun, CNC-työstön,-talon sisäisen kokeilun ja mittatarkastuksen yhdellä toimenpiteellä. Niiden valmistajien ja hankintapäälliköiden, jotka ovat valmiita siirtymään tutkimuksesta tarjouspyyntöihin -valmiisiin keskusteluihin, heidän päästä-päähän-päähän oleva kykyrakenne vastaa suoraan edellä esitettyihin arviointikriteereihin,-vähentäen vaihdon riskiä ja vahvistaen vastuullisuutta siellä, missä se on tärkeintä.
Tarjouspyynnöstä Die Acceptance and Production Handoffiin
Hankintaprosessi ei pääty, kun valitset toimittajan. Se jatkuu suunnittelun tarkastelujen, simulaatioiden-poistojen, kokeisiin osallistumisen ja muodollisen kuolinhyväksynnän- kautta, ja näiden virstanpylväiden hallinta määrittää, sujuuko siirtyminen työkalujen kehittämisestä tuotantoon sujuvasti vai kompasteleeko.
Muutamia käytännön ohjeita kanavanvaihtovaiheeseen:
- Osallistu kokeeseen henkilökohtaisesti, jos mahdollista.Kokeilupuristimen näppäilyn seuraaminen antaa sinulle tietoa, jota mikään raportti ei pysty kuvaamaan-nauhan käyttäytymistä, etanan ulostyöntöjä, melukuvioita ja työkaluvalmistajan vianetsintäprosessia reaaliajassa. Se myös rakentaa työsuhdetta, johon luotat, kun muutoksia tarvitaan.
- Vaadi täydellistä kuoppikirjaa.Tämän tulee sisältää lopulliset muotin suunnittelupiirustukset, materiaaliluettelot teräslaaduineen ja lämpökäsittelytietueet jokaisesta komponentista, varaosien varastoluettelo, huoltoaikataulu uudelleenhiontaväleineen ja täydelliset ensimmäisen{0}}artikkelin tarkastustiedot. Muotti ilman dokumentaatiota on muotti, jota et voi ylläpitää tehokkaasti.
- Määritä tuotannon kanavanvaihdon kriteerit selvästi.Sovi etukäteen, kuinka monta peräkkäistä vaatimustenmukaista osaa tuotantoiskutaajuudella muodostaa onnistuneen vastaanottoajon. Alan normit vaihtelevat 300–500 osasta automaatiotyökalu- ja meistisovelluksissa, mutta monimutkaiset ohjelmat voivat vaatia suurempia näytteitä Cpk-validointia varten.
- Suunnittele teknisiä muutostilauksia (ECO).Osat kehittyvät. Asiakkaasi voi muuttaa geometriaa, säätää toleransseja tai vaihtaa materiaaleja muotin rakentamisen jälkeen. Keskustele ECO-menettelyistä ja hinnoittelurakenteista ennen kuin tarvitset niitä,-kun suhde on yhteistyöllinen eikä vastakkainen.
Leimausmuottityökalujen hankinta on viime kädessä riskinhallintaharjoitus. Prosessin jokainen vaihe-tarjouspyyntöpaketin täydellisyydestä toimittajan arvioinnin tarkkuuteen ja hyväksymiskriteerien kurinalaisuuteen-joko vähentää tai lisää tuotantoongelmien riskiä tuotantoketjun loppupäässä. Ostajat, jotka investoivat aikaa etukäteen saadakseen nämä tiedot oikeiksi, ovat samat, jotka pyörittävät sujuvaa tuotantolinjaa 12 kuukautta myöhemmin, kun taas heidän kollegansa jahtaavat edelleen mittaongelmia ja neuvottelevat korjauskuluista työkaluista, joita ei alun perin määritetty tai vahvistettu kunnolla.
Usein kysyttyjä kysymyksiä stanssaustyökaluista
1. Kuinka paljon leimausmuotin työkalut yleensä maksavat?
Leimausmuotin työkalujen kustannukset vaihtelevat laajasti osan monimutkaisuuden, suutintyypin, työkaluteräslaadun ja toleranssivaatimusten perusteella. Yksinkertaiset tyhjennysmuotit voivat alkaa noin 5 000 dollarista, kun taas monimutkaiset progressiiviset muotit, joissa on useita muodostusasemia, voivat ylittää 100 000 dollaria. Useimmat kohtalaisen-monimutkaisuuden projektit ovat 15 000–50 000 dollaria. Tärkeintä on arvioida omistamisen kokonaiskustannuksia pelkän ennakkohinnan sijaan,{10}}että otetaan huomioon muotin käyttöikä, huolto, uudelleenhiontavälit ja osa-{11}}poisto koko odotetun tuotantomäärän osalta. Täysi-palvelukumppani, kuten YICHEN, voi auttaa sinua-oikeaan{14}}kokoamaan työkaluinvestoinnin arvioimalla toteutettavuuden, suorittamalla CAE-simulaatioita ja suosittelemalla optimaalista suutinluokkaa ennen teräksen leikkaamista.
2. Mitä eroa on progressiivisten, siirto- ja yhdistelmämuottien välillä?
Progressiiviset meistit syöttävät jatkuvaa metallinauhaa useiden asemien läpi, joista jokainen suorittaa eri toiminnot, joten ne ovat ihanteellisia suurille-volumeille pienistä--keskikokoisille-osille yli 200 iskua minuutissa. Siirtomuotit siirtävät mekaanisesti yksittäisiä aihioita eri asemien välillä, mikä sopii suurille tai syvävedetyille osille, jotka eivät voi pysyä kantonauhalla. Yhdistelmäsuuttimet suorittavat useita leikkaustoimintoja yhdellä vedolla ylivoimaisen ominaisuuksien---tarkkuuden saavuttamiseksi litteissä osissa, mutta ne toimivat hitaammin. Oikean tyypin valinta riippuu osan geometriasta, vuotuisesta tilavuudesta ja toleranssitarpeista kunkin muotin vahvuuksiin.
3. Mikä aiheuttaa purseet leimattuihin metalliosiin ja miten korjaat ne?
Pursuminen leimautuneissa osissa johtuu yleisimmin kuluneista tai painuneista leikkuureunoista meistissä tai muotilohkossa tai liiallisesta rei'itys---välistä. Kun reunat himmenevät, jäysteen korkeus kasvaa ja leikkausnauha kapenee. Korjaava lähestymistapa alkaa varmistamalla, että välys vastaa työkappaleen materiaalia-tyypillisesti 5-10 % materiaalin paksuudesta per puoli pehmeällä teräksellä ja tiukempi ruostumattomalla teräksellä. Uudelleenhionta palauttaa leikkuuterän, mutta jos välys on syynä, tarvitaan uudet oikeankokoiset terät. Purseen korkeuden säännöllinen seuranta tuotantoajojen aikana korjaa ongelman ennen kuin romumäärät nousevat.
4. Kuinka valitset oikean työkaluteräksen meistosuuttimeen?
Työkaluteräksen valinta riippuu työkappaleen materiaalista, tuotantomäärästä ja kunkin suutinaseman suorittamasta toimenpiteestä. D2-teräs tarjoaa erinomaisen kulutuskestävyyden-mietojen terästen pitkäkestoiseen peittoon. A2 tarjoaa tasapainoisen sekoituksen sitkeyttä ja kovuutta keskimääräiseen -volyymiin. S7 kestää raskaita muovaus- ja iskukuormia. M2 säilyttää kovuuden korkeissa lämpötiloissa nopean iskunopeuden saavuttamiseksi, ja O1 sopii lyhytkestoisiin{11}}tai prototyyppityökaluihin. Monissa tuotantosuulakkeissa käytetään useita -kovempilaatuisia teräksiä leikkausasemilla ja kovempia teräksiä muovausasemilla-sekä pintapinnoitteita, kuten TiN tai TiCN, muotin käyttöiän pidentämiseksi merkittävästi.
5. Milloin investoiminen meistityökaluihin on taloudellisesti järkevämpää kuin laserleikkaus tai CNC-työstö?
Leimausmuotista tulee yleensä kustannustehokkaampaa- kuin laserleikkauksesta yli 3 000–10 000 kappaletta ja taloudellisempaa kuin CNC-työstö vielä pienempiä määriä arkkimuotoisille geometrioille. Jakopiste riippuu osan monimutkaisuudesta, materiaalikustannuksista ja toleranssivaatimuksista. Leimaamiseen liittyy korkeat kiinteät työkalukustannukset, jotka kuolevat nopeasti volyymin kasvaessa, kun taas vaihtoehdoilla on alhaisemmat alkukustannukset, mutta korkeammat kappalekohtaiset käsittelykustannukset. Yli 10 000-50 000 osaa ja vakaan mallin vuosimäärillä leimaamalla saadaan lähes aina alhaisimmat kokonaiskustannukset per{15}}osa. YICHENin kaltaisen täyden palvelun työkaluvalmistajan konsultointi toteutettavuusarvioinnissa auttaa määrittämään projektisi tarkan kannattavuuden.


