


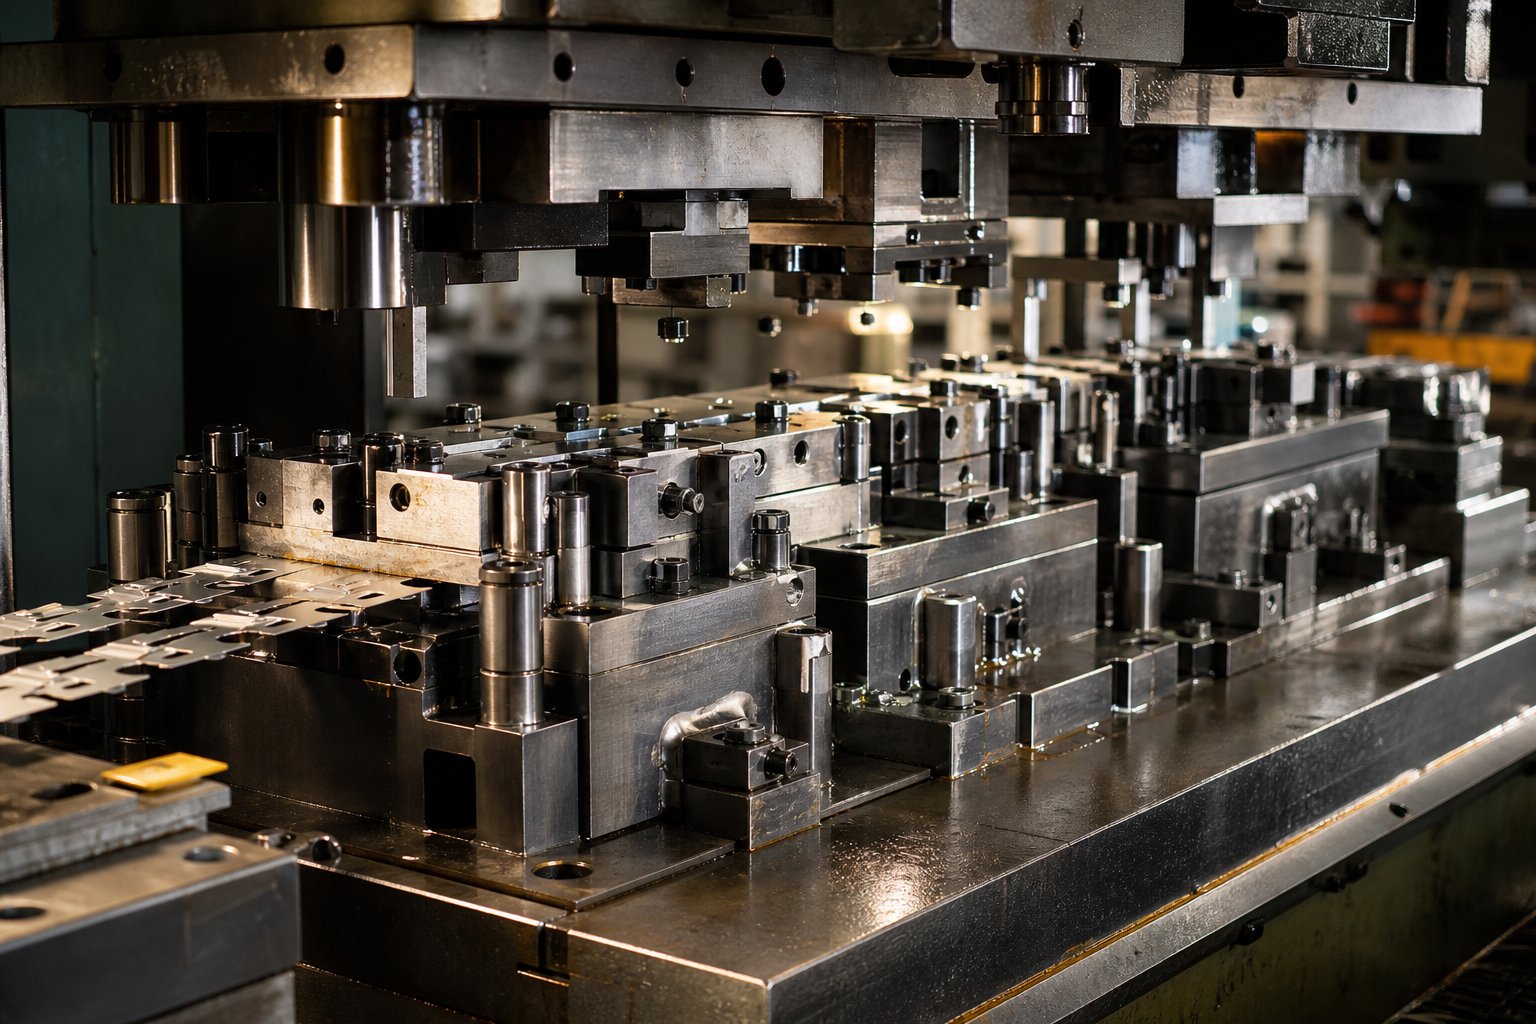
Mikä on Progressiivinen leimaustyökalun suunnittelu
Niinmikä on progressiivinen kuoppa, tarkalleen? Progressiivinen meisti on yksi työkalu, joka sisältää useita peräkkäin järjestettyjä asemia, joista jokainen suorittaa tietyn muovausoperaation -lävistää, taivuttaa, muotoilla tai leikata-metallinauhaa, kun se siirtyy yhden askelman pituuden painon lyöntiä kohti. Nauha syöttää kelasta, liikkuu asemien läpi ja valmis osa poistuu loppuasemalta. Progressiivinen leimaussuulakesuunnittelu on insinööritiede, joka keskittyy tämän asemajärjestyksen, nauhan asettelun ja työkalujen geometrian suunnitteluun, jotta jokainen toimenpide perustuu viimeiseen ilman, että työkappaletta poistetaan nauhasta katkaisuun asti.
Kuvittele osa, joka tarvitsee kuusi reikää, kaksi taitetta ja ulkoprofiilin trimmausta. Sen sijaan, että käsittelisi tätä osaa eri koneissa, progressiivinen muotti käsittelee sen kaiken yhdessä jatkuvassa puristusjaksossa. Nauha toimii sekä raaka-aineena että osien kantajana, mikä eliminoi manuaaliset siirrot ja pitää sykliajat lyhyinä.
Progressive Stamping Die Designin määrittely
Progressiivinen muottisuunnittelu ratkaisee ytimenään sekvensointiongelman: kuinka jaat valmiin osan erillisiin muovausvaiheisiin, järjestät nämä vaiheet asemien poikki ja pidät nauhan vakaana koko ajan? Kukin asema tekee yhden työn-tai pienen ryhmän toisiinsa liittyviä töitä-samalla kun nauha indeksoi eteenpäin. Työkappale pysyy kytkettynä alustaan, kunnes viimeinen asema erottaa sen. Tämä lähestymistapa mahdollistaa progressiivisen stanssauksen tuottavan monimutkaisia geometrioita nopeuksilla, joita yksittäinen -operaatiotyökalu ei yksinkertaisesti pysty vastaamaan.
Miten progressiiviset meistit eroavat yhdistelmä- ja siirtomuotteista
Insinöörit punnitsevat usein kolme muottityyppiä suunnitellessaan leimausohjelmaa. Erot johtuvat siitä, kuinka työkappale liikkuu prosessin läpi ja mitä monimutkaisuutta kukin menetelmä tukee.
| Kriteerit | Progressiivinen Die | Yhdistetty kuolee | Siirrä kuoppa |
|---|---|---|---|
| Toimenpiteet per veto | Yksi toimenpide asemaa kohti, useita asemia iskua kohden | Useita toimintoja yhdellä vedolla yhdellä asemalla | Yksi toimenpide per asema, osa siirretään mekaanisesti |
| Osan monimutkaisuus | Kohtalainen tai korkea (lävistys, taivutus, muotoilu, piirtäminen) | Matala tai kohtalainen (litteät osat, yksitasoiset{0}}leikkaukset) | Korkea (syvät piirrokset, suuret muodot, monimutkaiset 3D-muodot) |
| Tuotantonopeus | Korkea-jatkuva kelan syöttö, minimaalinen käsittely | Kohtalainen{0}}yksi isku, mutta hitaampi irtoaminen suuremmista osista | Kohtuullinen{0}}mekaaninen siirto lisää syklin aikaa |
| Tyypillinen tilavuussopivuus | Keskikokoisesta erittäin korkeaan äänenvoimakkuuteen | Pieni tai keskimääräinen äänenvoimakkuus | Keskikokoinen tai suuri äänenvoimakkuus |
Yhdistelmäleimaus suorittaa kaikki leikkaustoimenpiteet samanaikaisesti yhdellä painalluksella, mikä tekee siitä tehokkaan yksinkertaisemmille litteille osille, kuten aluslevyille tai sähkölaminoinneille. Siirtomuotit sitä vastoin erottavat aihion nauhasta ajoissa ja siirtävät sitä itsenäisten asemien välillä käyttämällä mekaanisia sormia -paremmin sopivaksi, kun syväveto tai suuri osa tekee nauhan kuljettamisesta epäkäytännöllistä.
Miksi progressiivinen meistisuunnittelu on tärkeä{0}}volyymituotannossa
Progressiivisen meistityökalun taloudellinen peruste on suoraviivainen: vaihdat korkeammat etukäteiskustannukset dramaattisesti pienemmillä osakustannuksilla mittakaavassa. Koska useat toiminnot tapahtuvat yhdessä muottisarjassa, poistat osien käsittelyn koneiden välillä, vähennät työvoimaa ja minimoit-työn-prosessin varastoissa. Toistettavuus pysyy tiukkana, koska jokainen osa noudattaa samaa asemajärjestystä kontrolloiduissa puristusolosuhteissa.
Tuotantoinsinööreille, jotka tavoittelevat satojen tuhansien tai miljoonien vuosimääriä, progressiivinen stanssaus edustaa usein alhaisinta kokonaiskustannuspolkua-varsinkin kun osan suunnittelu on vakaa ja toissijaiset toiminnot voidaan suunnitella kokonaan pois prosessista.
Tämä kustannusetu toteutuu kuitenkin vain, kun osan geometria todella sopii prosessiin. Kaikki muodot eivät voi kulkea kaistalla kymmenen aseman läpi menettämättä vakautta-ja useimmat suunnitteluprojektit joko saavat vauhtia tai pysähtyvät tässä arvioinnissa.
Osageometrian analyysi ja DFM:n toteutettavuus
Jokaleimausmuotin suunnitteluprojektialkaa osatulosteella-ja sen geometria kertoo, lentääkö progressiivinen lähestymistapa vai epäonnistuuko se. Insinöörit eivät vain katso muotoa ja arvaa. He soveltavat systemaattisia Design for Manufacturability -kriteerejä määrittääkseen, voiko osa pysyä nauhalla, muodostaa oikein asemien poikki ja pitääkö toleranssit vaatimatta kallista sivutyötä.
Osageometrian arviointi progressiivisen muotin sopivuuden kannalta
Kun arvioit ensimmäisen kerran vedoksen progressiivisen muotin sopivuutta, esität kourallisen kriittisiä kysymyksiä. Voiko osa pysyä kiinni kantonauhassa kaikissa muovausvaiheissa menettämättä vakautta? Onko ominaisuuksien välissä tarpeeksi materiaalia, jotta muottiosien rakenteellinen eheys säilyy? Vaativatko toleranssit jotain muuta kuin mitä sisäisillä toiminnoilla voidaan saavuttaa?
Arviointia ohjaavat erityiset DFM-kriteerit. Reikien halkaisijan tulee olla vähintään kerran materiaalin paksuus, ja reikien tulee olla vähintään kaksi kertaa materiaalin paksuus mistä tahansa reunasta tai muodostuneesta piirteestä vääristymisen estämiseksi. Sisäisten taivutussäteiden on oltava yhtä suuria tai suurempia kuin materiaalin paksuus halkeilun välttämiseksi. Symmetrialla on merkitystä, koska tasapainotetut osat kulkevat ennakoitavammin nauhan läpi. Piirustuksen syvyys---halkaisijasuhteet määrittävät, voiko muoto tapahtua yhdessä asemassa vai onko se lavastettava. Raesuuntainen suuntaus suhteessa taivutusakseleihin vaikuttaa suoraan murtumisriskiin-käyrät, jotka ovat kohtisuorassa vierintäsuuntaan nähden, toimivat parhaiten.
Miten ominaisuuden monimutkaisuus lisää asemien määrää
Tässä metallileimausmuotin suunnittelusta tulee mielenkiintoista. Jokainen erillinen ominaisuus puolestasi-jokainen reikä, mutka, muoto, lovi tai leikkaus-vaatii mahdollisesti oman asemansa. Mutta se ei ole yksinkertainen-yhteen{5}}suhde.
Esimerkiksi tiiviitä-läheisyysreikiä ei voida aina tehdä samassa asemassa. Jos kaksi reikää on liian lähellä toisiaan, molempien samanaikainen lävistys heikentää niiden välistä muotin osaa ja vaarantaa etanan vetämisen tai lävistyksen taipumisen. Niiden erottaminen kahdelle asemalle ratkaisee rakenteellisen ongelman. Samoin rei'itetyn reiän vieressä oleva mutka vaatii sekvensointihoitoa: lävistetään ensin, sitten taivutetaan myöhemmin, koska taivuttaminen juuri rei'itetyn reiän lähellä vääristää reiän geometriaa.
Monimutkaisia osia varten kokeneet insinöörit suunnittelevat usein yhdessä tai kahdessasokeat asemat-tyhjät paikat on varattu tulevia muutoksia varten, jos osa ei leimaa mittoja oikein kokeilun aikana. Tämä on käytännöllinen suojakeino, joka välttää valmiin leimausmuotin kalliita uudelleenkäsittelyjä.
Toteutettavuus punaiset liput ja suunnittelun muutokset
Kaikki osat eivät kuulu progressiiviseen leimaamiseen. Tietyt geometriset ominaisuudet ilmoittavat ongelmista ajoissa, ja niiden havaitseminen ennen suunnitteluun sitoutumista säästää huomattavasti aikaa ja kustannuksia. Katso näitä yleisiä punaisia lippuja:
- Materiaalin muovattavuusrajat ylittävät syvävedot-kun vetosyvyys---halkaisijasuhteet ylittävät sen, minkä yksittäiset tai vaiheittaiset asemat voivat saavuttaa, siirtosuuttimesta tulee usein vakaampi valinta
- Äärimmäisen tiukat toleranssit, jotka ylittävät in-suulakekyvyn ja pakottavat toissijaisiin hiontaan, koneistukseen tai tarkastustoimintoihin, jotka kumoavat nopeusedun
- Epäsymmetriset ominaisuudet luovat epätasapainoisia sivuttaisvoimia nauhaan, mikä johtaa nauhan vaeltelemiseen ja asteittaiseen väärin kohdistumiseen asemien välillä
- Paksut materiaalit, jotka rajoittavat asematiheyttä-painosempi massa vaatii suurempia lävistysväliä-ja-suulakkeisiin, suurempia muotin osia ja suurempaa vetoisuutta, mikä levittää asemat fyysisesti erilleen ja pidentää muotin pituutta
- Suuri osakoko suhteessa nauhan leveyteen, mikä tekee kantoaineen pidätyksestä epävakaa useissa muovausvaiheissa
Kun huomaat nämä ongelmat, oikea askel ei ole aina hylätä progressiivinen käsite. Usein osien suunnittelun muutosten suositteleminen-kosketusloven lisääminen, ei--kriittisen toleranssin lieventäminen, ominaisuuden sijainnin säätäminen puoli millimetriä-muuntaa rajallisen osan täysin progressiiviseksi-muovattavaksi. Parhaat leimausohjelmat käsittelevät DFM:ää yhteistyösilmukana osien suunnittelijan ja meistisuunnittelijan välillä eikä yksisuuntaisena kanavanvaihtona.
Tietysti toteutettavuuden vahvistaminen on vasta ensimmäinen virstanpylväs. Todellinen suunnitteluhaaste alkaa, kun muutat tämän geometrian kaistaleasetteluksi-. Päätät tarkalleen, miten materiaali virtaa, mihin kukin operaatio laskeutuu ja kuinka asemat järjestyvät yhdessä muodostaen täydellisen osan vääristämättä sitä, mikä oli aiemmin.
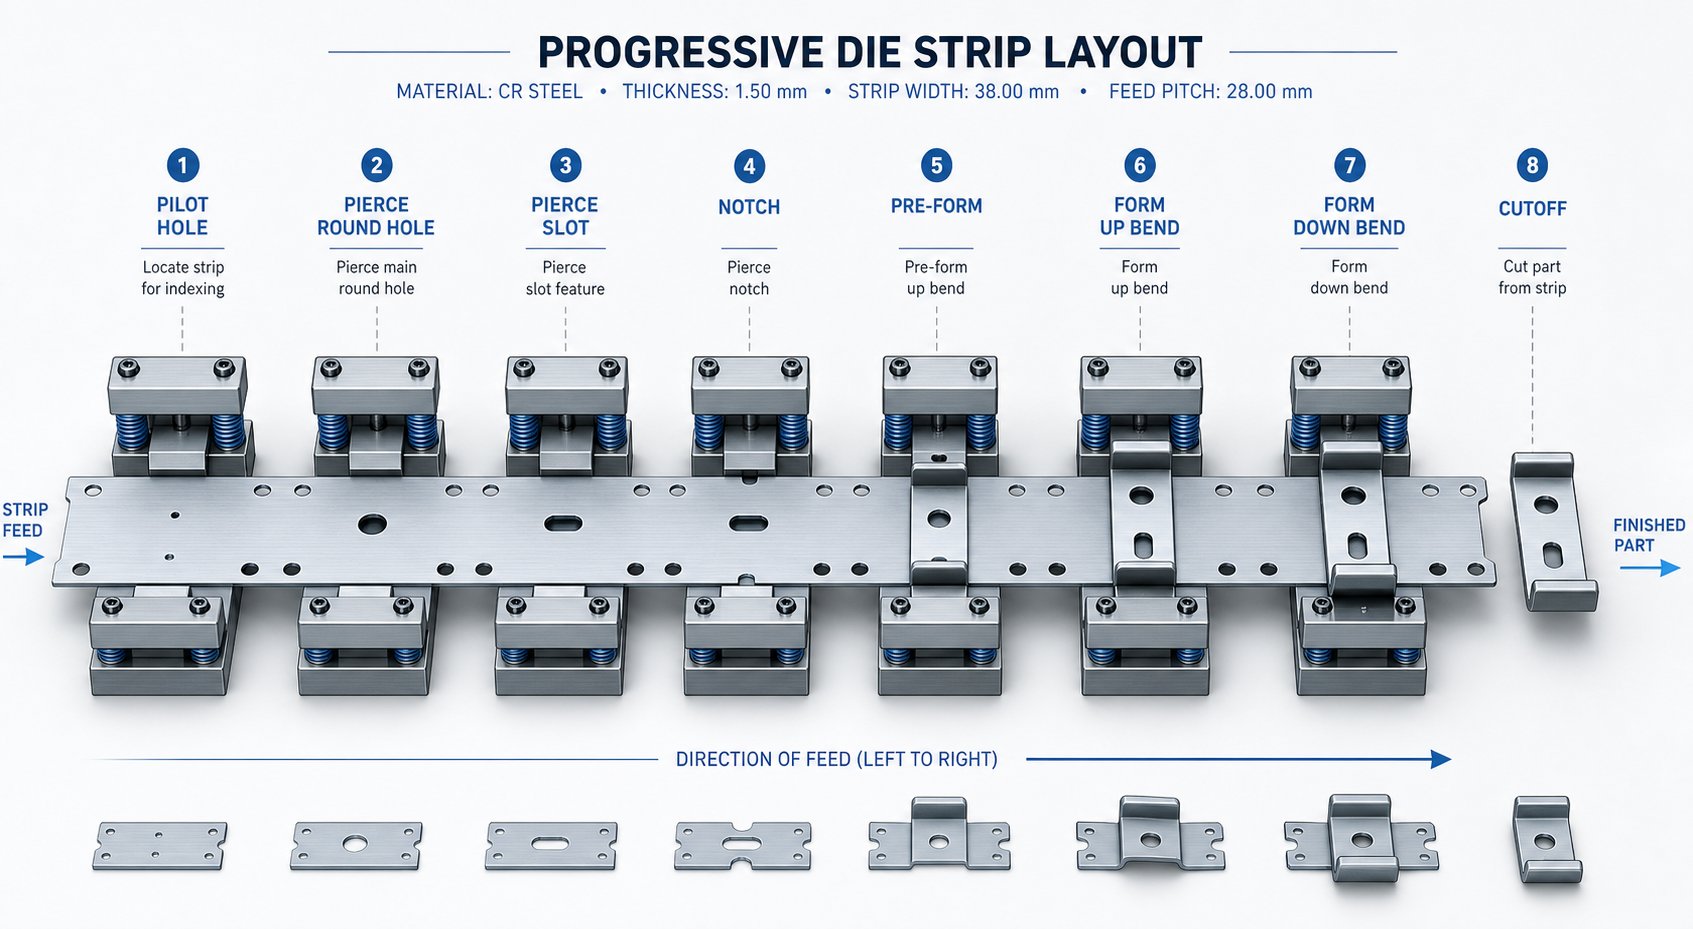
Strip Layout -kehitys ja asemajärjestys
Liuska-asettelu on paikka, jossa progressiivinen stanssausprosessi joko yhdistyy tai hajoaa. Se on yleissuunnitelma, joka määrittelee kuinka raakakelavarasto muuttuu valmiiksi osiksi-asema kerrallaan, isku iskulta. Jokainen meistin kokoa, puristimen valintaa, materiaalikustannuksia ja mittatarkkuutta koskevat päätökset johtuvat suoraan tästä yhdestä asiakirjasta. Tee se oikein, ja sinulla on vakaa,{4}}nopea tuotantojärjestelmä. Ymmärrä se väärin, niin jahtaat ongelmia rakentamisen jokaisessa loppuvaiheessa.
Strip-asettelun perusteet ja materiaalien käyttö
Kolme numeroa määrittelevät nauhan asettelun yksinkertaisimmalla tasolla: nauhan leveys, jako (etäisyys, jonka nauha etenee vetoa kohti) ja materiaalin käyttöprosentti. Insinöörit määrittävät nauhan leveyden lisäämällä osan maksimimitan syöttösuunnassa, sekä alustamateriaalin toisella tai molemmilla puolilla sekä vähimmäissillan leveydet osan reunan ja nauhan reunan välillä. Ayhteinen sääntöasettaa sillan vähimmäispaksuudeksi 1,25–1,5 kertaa materiaalin paksuus-. Riittävän ohut materiaalin säästämiseksi, riittävän paksu estämään romun vääntymisen ja jumittumisen.
Nousu lasketaan samalla tavalla: osan pituus syöttösuunnassa plus silta peräkkäisten osien välillä. Hyvin suunniteltujen-progressiivisten meistityökalujen tavoitteena on materiaalin käyttöaste yli 75 %, mikä tarkoittaa, että alle neljännes kelasta tulee romua. Tämän tavoitteen saavuttaminen tarkoittaa usein kulmikkaan sisäkkäisyyden, usean -rivin asettelujen arviointia tai nauhan osan suunnan kääntämistä tyhjennettyjen profiilien välisten rakojen sulkemiseksi.
Raesuunta lisää toisen rajoitteen. Metallinauhalla on vierintäsuunta, ja rakeen suuntaiset mutkat ovat alttiimpia halkeilemaan. Aina kun mahdollista, layout suuntaa kriittiset taivutusakselit kohtisuoraan raesuuntaan nähden. Kun kappaleessa on mutkia useisiin suuntiin, asetat etusijalle jyrkimmän mutkan tai tiukimman säteen suotuisan raelinjauksen saavuttamiseksi.
Aseman sekvensointilogiikka ja toimintajärjestys
Miksi toimintojen järjestyksellä on niin väliä? Koska metallin muodostaminen väärässä järjestyksessä vääristää aikaisemmilla asemilla valmiit piirteet. Kuvittele, että lävistetään tarkkuusreikä ja taivutetaan sitten laippa sen viereen-taivutus venyttää materiaalia ja vetää reiän ulos pyöreästä. Järjestä toiminnot oikein (puhkaise ensin, sitten taivuta alavirtaan) ja vältät vääristymisen kokonaan.
Tyypillinen asemajärjestys moni{0}}ominaisuusosalle progressiivisissa muotteissa noudattaa tätä logiikkaa:
- Ohjausreiät ja kannattimen lovet{0}}muovistavat kohdistuksen ja nauhan seurannan ensimmäisestä vedosta
- Sisäinen lävistys-lävistää kaikki reiät ja raot nauhan ollessa vielä tasainen, ennen kuin muodostuminen vääristää ympäröivää materiaalia
- Piikki- ja muotooperaatiot-osittaiset leikkaukset, jotka luovat kielekkeitä tai säleikköjä, joita seuraavat alkutaivutukset
- Piirustustoiminnot-syvempi materiaali, joka vetää materiaalia, lavastettu useille asemille, jos syvyys sitä vaatii
- Viimeinen leikkaus ja katkaisu{0}}erottelevat valmiin osan alustasta viimeisenä toimenpiteenä
Leikkaus on aina viimeinen, koska kantonauhan täytyy pitää osa fyysisesti jokaisen edeltävän aseman läpi. Ohjausreiät ovat etusijalla, koska jokainen seuraava asema luottaa siihen, että pilotit rekisteröivät nauhan tarkasti. Tämä ei ole mielivaltaista-se on tekninen logiikka, joka pitää paikkatoleranssit tiukoina kahdeksassa, kymmenessä tai jopa kahdessakymmenessä lavatyökalujen asemassa.
Tasapainottavat voimat kaistalla
Tässä on tekijä, jonka monet insinöörit jättävät huomioimatta asettelun kehittämisessä: voimatasapaino. Jokainen lävistys, jokainen muotoiluasema ja jokainen tyhjennysoperaatio synnyttävät voimaa tietyssä kohdassa nauhan leveydellä. Jos nämä voimat keskittyvät yhdelle puolelle, puristusliukukappale kaatuu sivusuunnassa-, mikä aiheuttaa epätasaista kulumista, lävistysvirheitä ja nopeutettua muotin kulumista.
MetalForming Magazinekuvaa tätä "kippausmomentin" ongelmana: lasket kunkin aseman voiman ja kerrot sen etäisyydellä puristimen keskilinjasta. Näiden hetkien summan pitäisi lähestyä nollaa. Jos näin ei tapahdu, suuttimen suunnittelija voi siirtää nauhan asettelua -keskeltä suhteessa puristusliukukappaleeseen tai käyttää leikkauskulmia valitakseen lävistyksiä, jotka porrasttavat voimahuippuja ja vähentävät epätasapainoa.
Epäsymmetriset osat tekevät tästä erityisen haastavan. Toiselle puolelle ryhmitelty osa luo luonnollisesti epätasapainoisia leikkausvoimia. Ratkaisuihin kuuluu kahden osan ajaminen peilattuina nauhan keskiviivan poikki (kaksinkertainen-rivi käänteinen asettelu), valeasemien lisääminen taajuuskorjauksilla kevyelle puolelle tai raskaiden-leikkausten strateginen sekvensointi vastakkain. Tavoite on aina sama: pidä sivuttaisvoimat tasapainossa, jotta nauha kulkee suoraan ja meisti kulkee ilman ennenaikaista kulumista.
Kun kaistaleasettelu on lukittu{0}}asemat järjestykseen, materiaalin käyttö optimoitu, voimat tasapainotettu-seuraava kriittinen muuttuja on se, kuinka meisti on vuorovaikutuksessa itse materiaalin kanssa. Eri metalliseokset vaativat olennaisesti erilaisia välyksiä, paineita ja kompensointistrategioita, jotka muokkaavat työkaluja sisältä ulospäin.
Muotoilu ja materiaali{0}}erityiset suunnittelusäädöt
Täydellisesti järjestetyllä kaistaleasettelulla ei ole mitään merkitystä, jos rei'itys-leikkaus-on väärä leikattavalle materiaalille. Välys-meistin leikkuureunan ja meistinpainikkeen leikkuureunan välinen rako ilmaistuna prosentteina massapaksuudesta sivua kohden-säätelee reunan laatua, työkalun käyttöikää ja jopa sitä, pysyykö meistissä vai alipaine-kiinnittyykö takaisin vetäytyvään meistiin. Selvitys ei kuitenkaan ole yksittäinen yleinen numero. Se siirtyy merkittävästi muotin pinnalla olevan metalliseoksen mukaan.
Suulakevälin valinta ja sen vaikutus reunan laatuun
Kun lävistys osuu materiaaliin, se ei viipaloi puhtaasti kuin veitsi. Se aiheuttaa murtuman sekä lävistimen että muotin reunasta. Oikea välys varmistaa, että murtumaviivat kohtaavat keskellä ja muodostaa osan reunan, jossa on puhdas leikkausnauha ja minimaalinen purse. Liian tiukka, ja saat toissijaisen leikkausleikkauksen-kaksinkertaisen-leikkauksen- sekä dramaattisesti suurempien lävistysvoimien ja kiihtyneen työkalun kulumisen. Liian löysä ja liiallinen kaatuminen ja purse muodostuu osan reunaan, ja etana voi kallistua ja vetää takaisin ylös meistin avulla.
Teollisuuden yleinen sääntö alkaa noin 10 %:sta materiaalin paksuudesta per sivu, mutta tutkimukset osoittavat, että 11-20 %:iin nostaminen tietyille materiaaleille pidentää merkittävästi työkalun käyttöikää heikentämättä merkittävästi reunan laatua. Todellinen vastaus riippuu materiaalityypistä ja kovuudesta. Tässä on mitä kokeneet metallileimausmuotti-insinöörit yleensä määrittelevät:
| Työkappaleen materiaali | Välys sivua kohden (pehmeä/hehkutettu) | Sivuväli (kova/työ{0}}karkaistu) |
|---|---|---|
| Alumiini | 10% | 20% |
| Messinki / kupari | 6% | 15% |
| Mieto teräs (vähähiili{0}}) | 10% | 12% |
| Ruostumaton teräs | 15% | 20% |
| Korkea{0}}lujuus teräs (HSLA/AHSS) | 18% | 20%+ |
Huomaa vaihteluväli. Alumiinin progressiiviset leimaussovellukset voivat päästä eroon tiukemmista välyksistä pehmeässä temperissä, koska alumiini murtuu puhtaasti pienemmällä leikkausjännityksellä. Progressiivisessa messingissä ja progressiivisessa leimauksessa kupariosat käyttävät tiukimmat välykset kaikista tavallisista materiaaleista -niinkin 6 % per puoli hehkutetuissa olosuhteissa-, koska kuparilejeeringit leikkaavat minimaalisella murtuman etenemisellä ja tuottavat erinomaisen reunan viimeistelyn. Hiiliteräksen progressiivinen leimaus on keskialueella, kun taas ruostumattomat ja lujat{6}}laadut työntyvät spektrin leveämpään päähän hallitakseen korkeampaa leikkausvastustaan.
Yksi huomiotta jäänyt seuraus raivauksen valinnasta: etanan pidättyminen. Tiukempi välys luo etanan, joka sopii tiukasti stanssauspainikkeeseen, mikä itse asiassa auttaa pitämään sen paikallaan. Avaa välys, ja etanat istuvat löysemmin taskussa, mikä lisää riskiä, että ne nousevat takaisin lyöntipintaan. Suunnittelijat vastustavat tätä etananpidätysominaisuuksilla-kulmikkaalla kohokuviolla muottinappien seinissä tai tyhjiökanavilla leikkauspinnan alla.
Suunnittelu ruostumattomalle teräkselle ja{0}}lujille metalliseoksille
Progressiivinen ruostumattomasta teräksestä valmistettu leimaus tuo esiin erilaisia teknisiä haasteita, jotka värähtelevät muotin kaikilla osa-alueilla. Materiaalityö-kovettuu nopeasti muotoilun aikana, mikä tarkoittaa, että jokainen peräkkäinen isku lisää hieman vyöhykkeen lujuutta muotoutuneen alueen ympärillä. Lävistysvoimat ovat 40-60 % suurempia kuin vastaavan paksuinen-mieto teräs. Työkalun kuluminen kiihtyy-erityisesti lävistyksissä, jotka koskettavat toistuvasti työstettyä reuna-aluetta.
Suunnitteluvastatoimenpiteet progressiiviseen metallin leimaamiseen ruostumattomasta teräksestä ja AHSS-laatuista ovat:
- Lisääntynyt muotin välys (15-20%+ per puoli) vähentää leikkausvoimaa ja viivyttää naarmuuntumista
- Kovempi kuorintajousen paine, joka varmistaa nauhan positiivisen hallinnan lävistimeen tarttuvan työ{0}}kovettuneen materiaalin lisääntynyttä kuorintavoimaa vastaan
- Kovametalli- tai PM-työkaluteräsosat lävistyksiin ja painikkeisiin korkean{0}}kulumisen asemissa, korvaavat perinteisen D2:n, kun tuotantomäärät oikeuttavat kustannukset
- Pintapinnoitteet (TiN, TiCN tai AlCrN) lävistyksissä vähentämään liiman kulumista ja ruostumattoman teräksen käyttökohteissa
- Pienennetty asematiheys-etäisyys asemat kauempana toisistaan suurempien muottiosien ja raskaampien tukilevyjen vastaanottamiseksi, joita tarvitaan kestämään suurempia leikkausvoimia
Nettovaikutus? 304 ruostumattomalle teräkselle suunniteltu progressiivinen muotti on fyysisesti suurempi, vaatii enemmän vetoisuutta ja vaatii useammin huoltoa kuin samalle osan geometrialle valmistettu pehmeä teräs. Nämä eivät ole pieniä säätöjä,-ne muokkaavat muottia perusteellisesti.
Springback-kompensaatiostrategiat materiaalin mukaan
Jokainen metalli taipuu hieman pidemmälle kuin missä se jää. Kun meisti vetäytyy, työkappale joustaa takaisin kohti alkuperäistä litteää tilaa myötörajan ja kimmomoduulin suhteen määrittämän määrän. Lujat{2}}materiaalit joustavat enemmän, koska niillä on suurempi myötöraja suhteessa niiden jäykkyyteen. Alumiini joustaa takaisin vähemmän absoluuttisesti mitattuna, mutta se on hankalampaa, koska sen pienempi moduuli tarkoittaa, että kimmoisuuden palautumisprosentti voi olla arvaamaton lejeeringin ominaisuuksissa.
Insinöörit kompensoivat käyttämällä kolmea ensisijaista strategiaa:
- Ylitaivutus-lävistysgeometrian suunnittelu taipumaan kohdekulman ohi niin, että osa rentoutuu takaisin nimellisarvoon. Osa, joka vaatii 90-asteen taivutuksen erittäin lujasta teräksestä, saattaa vaatia lävistyshiontaan 87 tai 85 astetta, riippuen lejeeringin mitatusta takajousta.
- Pohjaus (taivutusvyöhykkeen muodostaminen)-riittävä vetoisuus muuttaa materiaalia plastisesti koko paksuudeltaan taivutuskohdassa, mikä eliminoi elastisen palautuskerroksen. Tämä toimii hyvin hiiliteräksen progressiivisessa leimaamisessa, mutta vaatii huomattavasti enemmän puristusvoimaa.
- Askeltaivutus useiden asemien yli-ottamalla 90-asteen mutka kahdessa tai kolmessa vaiheessa, ja jokainen vaihe on hieman yli taivutettu. Tämä jakaa muovausjännityksen ja tuottaa ennustettavampia tuloksia materiaaleissa, joiden työstökovettuvuus on korkea.
Kevyille teräksille ja messingille vuosikymmenten aikana kertyneet empiiriset kompensointisäännöt{0}} tuottavat yleensä tarkat tulokset. Taivutat yli 1-3 astetta ja olet lähellä. Mutta ruostumattomasta teräksestä, AHSS-laaduista ja lujista alumiiniseoksista{7}} nämä säännöt rikkoutuvat. Springback muuttuu epälineaariseksi ja herkäksi materiaalierän vaihteluille. Tässä simulointiohjelmiston muodostaminen ansaitsee pidennys
Käytännöllinen takeaway: materiaalivalikoima ei muuta vain sitä, mitä metalliseosta tilaat palvelukeskuksesta. Se muotoilee uudelleen välykset, puristustonnit, työkalumateriaalit, taivutuskompensaatiot ja huoltovälit koko muotin ajan. Ja tämä materiaalivaikutus ulottuu leikkaus- ja muotoiluterien ulkopuolelle-se vaikuttaa suoraan siihen, miten nauha kuljetetaan, ohjataan ja rekisteröidään asemalta asemalle.
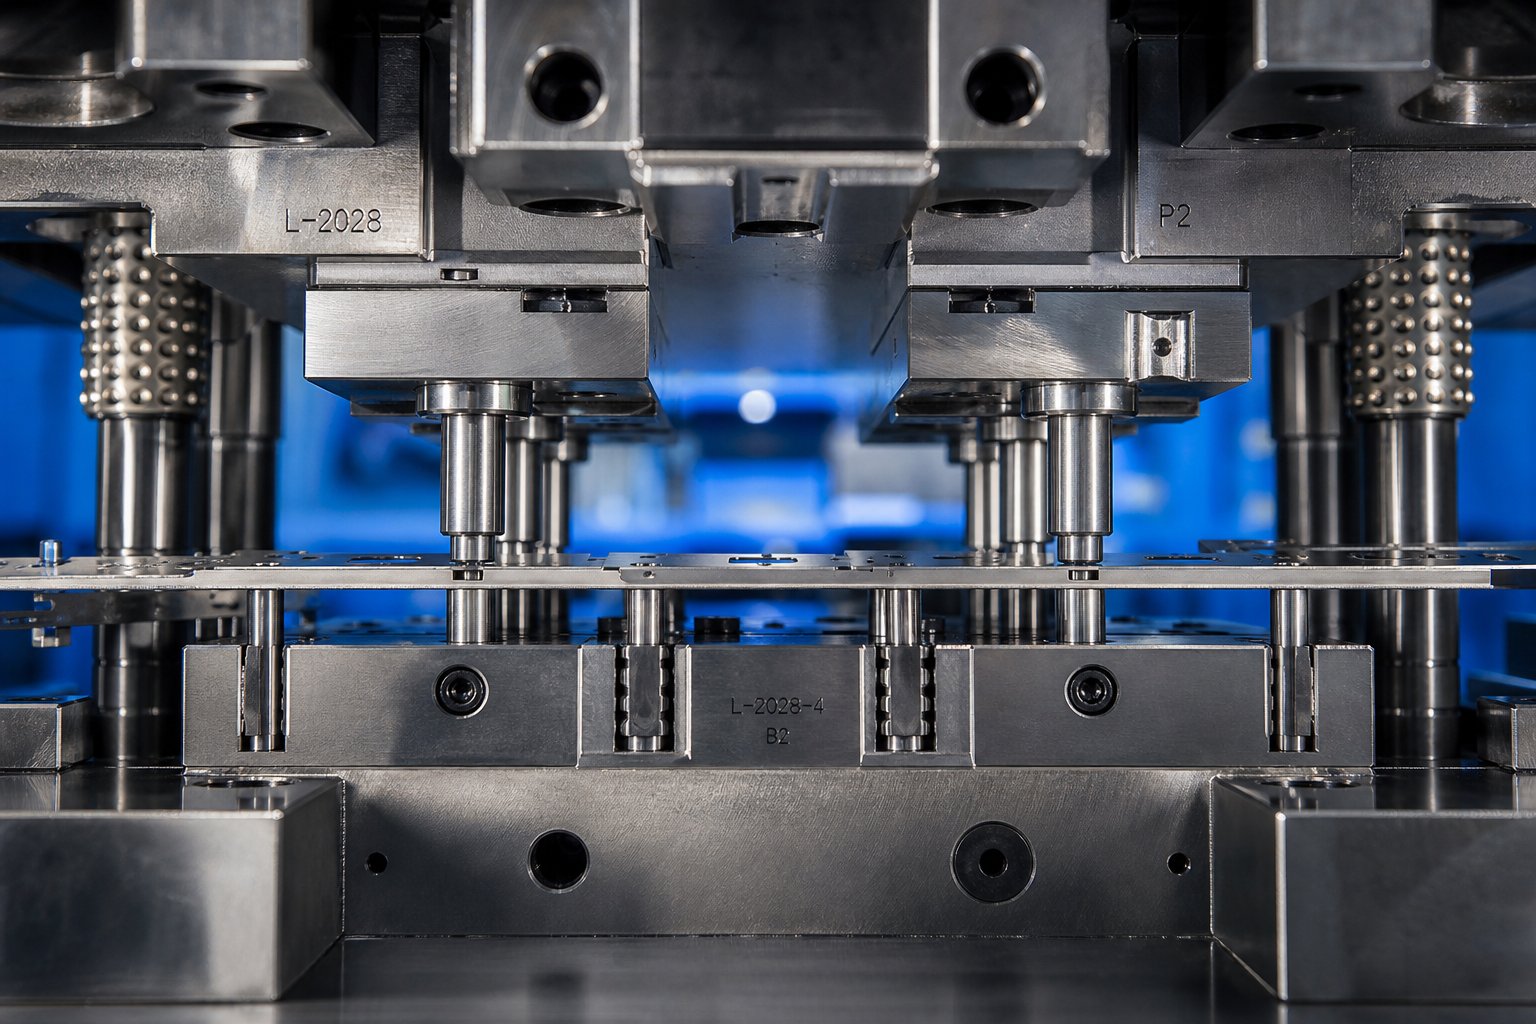
Operaattorin suunnittelu ja pilotin sijoitusstrategia
Nauhakannattimet ja ohjausnastat saavat harvoin ansaitsemaansa huomiota progressiivisissa muottikeskusteluissa-mutta nämä kaksi elementtiä määrittävät, tuottaako leimaussuulakkeesta osia toleranssirajojen sisällä vai syntyykö laatikollinen romu. Teline pitää osaa jokaisen muodostusvaiheen läpi. Lentäjät sijoittavat sen mikroni-tarkkuudella kullakin asemalla. Yhdessä ne muodostavat näkymätön infrastruktuurin, joka saa progressiiviset leimausmuotit toimimaan tarkkuusinstrumentteina tylppänä voimatyökaluna.
Liuskan kantoainetyypit ja valintakriteerit
Kantoaine on osa nauhamateriaalia, joka yhdistää jokaisen kehitysosan kelaan, kun se liikkuu suulakkeen läpi. Se on uhrautuva-hylätty romuksi katkaisun jälkeen-, mutta sen muotoilu ohjaa nauhan vakautta, materiaalin käyttöä ja muovausvapautta jokaisella asemalla. Kolme ensisijaista kokoonpanoa kattavat suurimman osan progressiivisista leimaustyökalusovelluksista:
A keskitelinekulkee materiaaliraina alas nauhan keskellä, ja molemmille puolille on muodostettu osapiirteitä. Ayksipuolinen{0}}operaattorikiinnittää osan materiaaliin nauhan yhdestä reunasta, jolloin muut kolme sivua ovat käytettävissä leikkaamista ja muotoilua varten. Akaksi (double{0}}side) operaattoriasäilyttää materiaalin molemmissa nauhan reunoissa ja ripustaa osan niiden väliin.
Jokainen tyyppi sopii erilaisiin kappalegeometrioihin ja prosessivaatimuksiin. Valinta riippuu siitä, miltä osa näyttää, kuinka paljon muovausta se vaatii ja kuinka voimat jakautuvat nauhan leveydelle.
| Kriteerit | Keskikantaja | Yksi{0}}sivuteline | Kaksi (kaksi{0}}sivua) kantoaaltoa |
|---|---|---|---|
| Materiaalin käyttö | Kohtalainen{0}}keskiverkko lisää leveyttä | Suuri{0}}minimi romu avoimella puolella | Alempi-materiaali varattu molemmille reunille |
| Nauhan vakaus | Sopii hyvin symmetrisille osille | Alempi-epätasapainoinen lisälaite luo sivuttaisvetoa | Erinomainen{0}}tasapainoinen tuki kestää vääntymistä ja taipumista |
| Soveltuu epäsymmetrisiin osiin | Rajoitettu-toimii parhaiten peilatun tai symmetrisen geometrian kanssa | Hyvä{0}}osa roikkuu vapaasti toiselta puolelta | Erinomainen-tasapainoinen pito kompensoi epäsymmetrisiä voimia |
| Tyypillisiä sovelluksia | Symmetrinen litteät osat, sähkökoskettimet, yksinkertaiset kiinnikkeet | Pienet liittimet, liittimet, osat kolmella sivulla | Suuret osat, syvävedet{0}}kuoret, raskas muotoilu, leveät aihiot |
Miten valitset? Aloita osan geometriasta ja leikkausvaatimuksista. Symmetrinen osat, joissa on kohtalainen muoto, yhdistyvät usein luonnollisesti keskitelineiden kanssa-verkko tarjoaa tasapainoisen tuen ja yksinkertaistaa nauhan seurantaa. Mutta kun osa vaatii syvämuovausta tai piirtämistä, ajoustava verkkotelinekonfiguraatiosta tulee välttämätön, jotta metalli pääsee virtaamaan vapaasti muuttamatta peräkkäisten osien välistä jakoväliä. Kaksoiskannattimet ovat erinomaisia tässä, koska ne ankkuroivat nauhan molemmat puolet ja estävät raskaan -puoleisen muodostuksen aiheuttaman voimakkaan kallistumisen ja vääntymisen.
Yksipuoliset{0}kannattimet maksimoivat materiaalin pääsyn, mutta niissä on kompromissi: epäsymmetrinen kiinnitys tuottaa epätasaisia kuorintavoimia, jotka voivat vetää nauhaa sivuttain. Metallileimaussuuttimessa, joka pyörii 200+ iskulla minuutissa, jopa vähäinen sivusuunnassa kulkeutuminen seostuu nopeasti. Insinöörit, jotka käyttävät yksittäisiä{{4}sivutelineitä, lisäävät yleensä toissijaisia ohjauskiskoja tai vakauttavia ominaisuuksia torjumaan tätä taipumusta.
Myös kantajan vahvuudella on väliä. Rainan on kestettävä syöttövoima kaikissa asemissa ilman nurjahdusta tai repeytymistä-noin 10 % nauhan kokonaispainosta kerrottuna etenemisten määrällä leimausmuotin suunnitteluviranomaisten mukaan. Kantajan mitoitukselle ei ole olemassa yleistä kaavaa, joten kokeneet suunnittelijat luottavat materiaalityyppiin, paksuuteen ja muovaustoimenpiteiden vakavuuteen määrittääkseen rainan leveyden ja geometrian.
Pilottipintojen sijoitusstrategia aseman tarkkuutta varten
Pilotit ovat hiottuja terästappeja, jotka on asennettu ylempään suuttimeen, jotka laskeutuvat nauhassa oleviin esi{0}}rei'itettyihin reikiin ennen kuin muut työkalut tarttuvat materiaaliin. Heidän työnsä on yksinkertainen, mutta kriittinen: pakota nauha tarkkaan X-Y-asentoon ennen lävistyksen tai muotoilun aloittamista. Ilman niitä syöttörullan epätarkkuus kertyy asemalta toiselle, kunnes sijaintivirheet ylittävät osien toleranssit.
Ajattele sitä tällä tavalla-syöttölaite tarjoaa karkean sijainnin ja siirtää nauhan likimääräiseen paikkaan. Lentäjät suorittavat sitten hienon korjauksen työntämällä nauhan fyysisesti todelliseen teoreettiseen asentoonsa jokaisella painalluksella. Tämä "karkea-niin-hieno" -jakso nollaa sijaintivirheen jokaisella asemalla, mikä tarkoittaa, että progressiiviset leimaussuuttimet säilyttävät +/-0,05 mm tai paremmat toleranssit kymmenen tai useamman peräkkäisen toimenpiteen aikana.
Tehokas lentäjän sijoitus noudattaa useita teknisiä sääntöjä:
- Taajuus:Sijoita lentäjät jokaiselle asemalle maksimaalisen tarkkuuden saavuttamiseksi. Pidemmillä stansseilla, joissa hinta on huolenaihe, kaikki muut asemat ovat hyväksyttäviä ei--kriittisiin välitoimintoihin-, mutta kaikki muotoilu- ja viimeistelyasemat tarvitsevat omat ohjaajat.
- Väli:Sijoita ohjausnastat niin kauas toisistaan nauhan leveyden yli kuin geometria sallii. Leveämpi etäisyys tarjoaa paremman kulman hallinnan, mikä estää nauhan pyörimisen (yaw), jota suljetut{1}}pilot eivät pysty havaitsemaan tai korjaamaan.
- Muodostuksen edellä:Pilottien on kytkeydyttävä nauhaan ennen kuin muovaustyökalut koskettavat materiaalia. Muotoilutoimenpiteet voivat vääristää ohjausreikiä, jos niitä esiintyy liian lähellä, joten sijoita kriittiset pilotit ylävirtaan (syöttösuunnassa) raskaista mutkista, vedoista tai kohokuvioista, jotka voivat muuttaa kohdistusreikiä.
- Sitoutumisjärjestys:Ohjauskärki tulee ensin nauhaan ja sen jälkeen paikannushalkaisija.Syöttötelojen on vapautettava nauha ennen kuin ohjaajan paikannushalkaisija tarttuu-Muuten syöttölaite taistelee lentäjän kanssa, taivuttamalla tappia, pidentäen reikää ja heikentäen tarkkuutta ajan myötä.
Pilotin koko on yhtä tärkeä. Ohjaushalkaisijan ja ohjausreiän välinen välys on tyypillisesti 0,0005 - 0,001 tuumaa materiaalin paksuudesta ja nauhan jäykkyydestä riippuen. Tiukempi välys parantaa asennon tarkkuutta, mutta lisää tarttumisriskiä, jos nauha ei ole täysin tasainen. Paksummat materiaalit kestävät tiukempia ohjaussovituksia, koska nauha kestää muodonmuutoksia; ohuemmat kalvot tarvitsevat hieman enemmän tilaa, jotta vältytään kohoumilta ohjausreiän ympärillä kytkennän aikana.
Toleranssipinon hallinta-asemien poikki
Tässä on perustavanlaatuinen haaste minkä tahansa leimaussuulakkeelle, jossa on useita asemia: jokainen toimenpide tuo mahdollisuuden pieniin paikkapoikkeamiin. Lävistetty reikä asemassa 3 saattaa olla 0,02 mm:n päässä nimellisarvosta. Aseman 7 mutka lisää 0,01 mm siirtymää. Asemalla 12 nämä virheet voivat pinota-ellei nostan rekisteröintijärjestelmä aktiivisesti katkaise ketjua.
Pilotit saavuttavat tämän palauttamalla nauhan absoluuttiseen asentoon jokaisessa kiinnityspisteessä. Syöttö-rullan mekaanisen välyksen, nauhan lämpölaajenemisen ja muovauksen jälkeisen elastisen takajouston aiheuttama kumulatiivinen virhe nollautuu aina, kun ohjaustappi asettuu paikalleen. Tästä syystä progressiiviset meistit voivat pitää ominaisuuden -to-toleranssit +/-0,05 - +/-0,10 mm jopa osissa, jotka vaativat viisitoista tai useampaa asemaa – virhe ei koskaan saa mahdollisuutta pahentua yhden askelvälin yli.
Useat tekijät määräävät, kuinka tiukkoja nämä saavutettavat toleranssit todella ovat:
- Pilotista-reikään-välys:Jokainen tuhannes tuuman välys ohjauksen ja reiän välillä edustaa mahdollista nauhan siirtymää. 0,001 tuuman välys tarkoittaa, että nauha voi olla missä tahansa halkaisijaltaan 0,001 tuuman alueella kyseisellä asemalla. Siinä asemassa muodostuneet piirteet perivät tämän epävarmuuden.
- Etäisyys pilotista ominaisuuteen:Mitä kauempana muodostunut piirre sijaitsee lähimmästä pilotista, sitä suurempi kulmavirhe vahvistaa sijaintipoikkeamaa. Ominaisuus 50 mm:n päässä pilotista, jossa on 0,01-asteen nauhan kiertovirhe, syrjäyttää noin 0,009 mm - pieni, mutta merkityksellinen, kun toleranssit ovat tiukat.
- Nauhan paksuus ja jäykkyys:Paksummat nauhat vastustavat taipumista ohjauspisteiden välillä ja säilyttävät suoruuden muotin leveydellä. Ohut foliomateriaali voi taipua tai aallotella tukien välissä, jolloin keski-jännevälit voivat siirtyä suhteessa ohjattuihin reunoihin.
- Lämpövaikutukset nopeudella:Nopea{0}}progressiivinen stanssaus tuottaa kitkalämpöä, joka laajentaa nauhaa asteittain asemien välillä. 400+ iskulla minuutissa toimivissa pitkissä meistiissä jopa muutaman mikronin lämpökasvu lyöntiväliä kohti lisää mitattavissa olevaa paikannuspoikkeamaa,-jotain pilottikorjausta käsittelee automaattisesti, mutta suunnittelijoiden on otettava huomioon ohjausreiän mitoitus.
Käytännön suunnitteluohje: jos kahdella saman osan piirteellä on oltava tiukka sijaintisuhde, muodosta ne samalle asemalle tai vierekkäisille asemille, jotka jakavat saman pilottiparin. Tiukasti toleranssien ominaisuuksien levittäminen kaukaisille asemille moninkertaistaa muuttujat, jotka voivat aiheuttaa virheitä-vaikka pilotit korjaavat joka vaiheessa.
Carrier-suunnittelu ja pilotointistrategia muodostavat yhdessä nauhaohjauksen selkärangan. Mutta kun nämä leimausmuotin osat on määritelty, herää erilainen kysymys: onko puristimella tarpeeksi kapasiteettia ajaa kaikkia näitä asemia samanaikaisesti? Täysin ladatun progressiivisen muotin kokonaisvoimantarpeen laskeminen-ja sen sovittaminen oikeaan puristimeen-on seuraava suunnittelun este, joka erottaa rakennettavan konseptin tuotantovalmiista-työkaluista.
Tonnilaskelmat ja paina Selection
Sinulla voi olla virheetön kaistaleasettelu, täydelliset välykset ja ihanteellinen lentäjän sijoitus,-mutta jos progressiivinen leimauspuristin ei pysty toimittamaan tarpeeksi voimaa kaikkien näiden asemien ajamiseen samanaikaisesti, sillä ei ole merkitystä. Tonnilaskenta on kohtaa, jossa muotin suunnittelu kohtaa fyysisen todellisuuden, ja sen aliarvioiminen on yksi nopeimmista poluista puristustukoksiin, rikkoutuneisiin lyönteihin ja tuotannon pysähtymiseen.
Leikkaus- ja muovausvoimien laskeminen asemaa kohti
Jokainen asema progressiivisessa muotissa vaatii voimaa itsenäisesti. Lävistysasema tarvitsee tarpeeksi vetoisuutta reikien leikkaamiseen. Taivutusasema tarvitsee voimaa muuttaakseen materiaalin plastisesti muotoaan. Piirustusasema tarvitsee voimaa kuoren seinien venyttämiseksi. Lasketaan jokainen erikseen käyttämällä toimintotyyppiin sovitettuja kaavoja.
Tyhjennyksen ja lävistyksen-peruskaava on yksinkertainen:
Leikkausvoima (tonnia)=Leikkauksen ympärysmitta (tuumaa) x materiaalin paksuus (tuumaa) x leikkauslujuus (tonnia/tuuma²)
Halkaisijaltaan 2 tuuman reiässä 0,060 tuuman pehmeässä teräksessä (leikkauslujuus ~25 tonnia/in²), se on: (2 x 3,1416) x 0,060 x 25=9.4 tonnia. Kerro tämä logiikka aseman jokaiselle lävistetylle ominaisuudelle, niin sinulla on aseman leikkauskuorma.
Muotoilutoiminnot käyttävät eri ominaisuutta. Piirtäminen ja taivutus jättävät materiaalin jännityksen alle, ei leikkausta, jotenLaskelma korvaa Ultimate Tensile Strength (UTS)leikkauslujuuden vuoksi. Taivutusaseman voima riippuu taivutuksen pituudesta, materiaalin paksuudesta, muotin aukon leveydestä ja materiaalin vetoominaisuuksista. Jokainen asema saa oman laskelman-ei pikanäppäimiä, ei keskiarvoa.
Puristimen kokonaistonnimäärä ja turvallisuustekijät
Tässä on yksityiskohta, jota monet insinöörit kaipaavat: progressiivisen meistipuristimen vaadittu kokonaistonni on kaikkien yhdellä puristusiskulla esiintyvien asemavoimien summa{0}}ei vain raskain asema. Jokainen lävistys, jokainen muoto, jokainen jousi ja jokainen tyyny kohdistavat voimaa samanaikaisesti alakuolokohtaan. Sinun on otettava huomioon ne kaikki:
- Lävistys pakottaa-kaikki reiät, raot ja lovet tähän vetoon
- Tyhjennys pakottaa-kannattimen lovet, trimmaustoiminnot ja lopullinen katkaisu
- Taivutusvoimat{0}}kaikkia iskun aikana aktivoituvia muodostusasemia
- Vetovoimat-kupin tai kuoren muodostamiseen sekä aihion pidikkeen tyynyn paine
- Muodostaa{0}}lokalisoituja korkeapaineasemia-kohokuviointia tai mitoitusta varten
- Kuoritusjousen paine-kaikkien iskun aikana puristuvien poistojousien ja typpisylintereiden kumulatiivinen voima
- Nostotapin paine{0}}jousikuormitetut-tapit, jotka nostavat nauhaa vetojen välillä
- Käytettävä nokka pakottaa-kaikki sivu{1}}toimintamekanismit kytkeytymään iskujakson aikana
Summaa kaikki yhteen ja lisää sitten 20-30 % turvakerroin lasketun kokonaissumman yläpuolelle. Tämä marginaali kattaa materiaalin ominaisuuksien vaihtelun käämierien välillä, progressiivisen lävistyksen himmennyksen teroitusjaksojen välillä ja dynaamisen -läpivientivoiman, joka esiintyy tyhjennyksen aikana. Snap-through-energian äkillinen vapautuminen, kun meisti murtuu materiaalin läpi – luo impulssikuormituksen, joka ylittää hetkellisesti staattisen leikkausvoiman. Liian lähelle teoreettista minimiä koottu puristin tuntee tämän tärisevänä iskuna jokaisen iskun pohjassa, mikä kiihdyttää laakerien kulumista ja lyhentää meistin käyttöikää.
Paina valintakriteerit, jotka ylittävät tonnimäärän
Pelkkä vetoisuus ei täytä progressiivista leimauskonetta tähän työhön. Useiden mekaanisten parametrien on myös vastattava muotin fyysisiä vaatimuksia:
- Sängyn koko:Puristusalustaan tulee mahtua muotin jalanjälki ja tilaa kiinnitystä varten. Muottipuristin, joka on mitoitettu riittävälle tonnimäärälle, mutta alimitoitettu peti keskittää kuorman pienemmälle alueelle aiheuttaen paikallista taipumaa, joka huonontaa osien laatua.
- Sulkukorkeus:Liukupinnan ja alustan pinnan välisen etäisyyden alakuolopisteessä tulee ylittää muotin sulkukorkeus. Aseta sulkukorkeus liian tiukaksi asennuksen aikana ja vaarana on murskata suulake; liian löysä ja muovausasemat eivät saavuta täyttä pohjaa.
- Iskun pituus:Sen on oltava riittävä muotin syvimmälle vedolle tai korkeimmalle muodolle sekä nauhannostimille tilaa nostaa materiaalia syöttöä varten.
- Nopeusluokitus:Suurimääräiset-progressiiviset meistit toimivat 200–600+ iskulla minuutissa. Progressiivisen muottipuristimen on oltava mitoitettu jatkuvaan pyörimiseen näillä nopeuksilla ilman lämmön kertymistä laakereihin, kytkimeen tai jarruihin. Jaksottaiseen käyttöön suunniteltu puristin ylikuumenee ja menettää mittavakauden jatkuvassa nopeassa{5}}tuotannossa.
Energia on usein{0}}huomattava kumppani tonnimäärälle. Puristimella saattaa olla tarpeeksi huippuvoimaa, mutta riittämätön vauhtipyörän energia ylläpitämään tätä voimaa iskun työskentelyosan läpi-erityisesti vedot, jotka koskettavat materiaalia korkealla iskun syklissä. Riittämätön energia on yleinen syy puristustukoksiin alakuolokohdassa, jossa vauhtipyörä hidastuu alle työn suorittamiseen tarvittavan nopeuden. Vahvista aina sekä tonnimäärä että käytettävissä oleva energia tavoiteiskulla minuutissa.
Painava valinta lukitsee tuotantokirjeen{0}}nopeuteen, voimakkuuteen ja fyysiseen työtilaan. Mutta tässä kirjekuoressa itse muotin osat määräävät, kuinka kauan työkalu toimii huoltoseisokkien välillä. Lävistyksiin, meistinnappeihin ja kulutuslevyihin valitut materiaalit sanelevat, teroitko 50 000 iskun välein vai ylitätkö miljoonan.
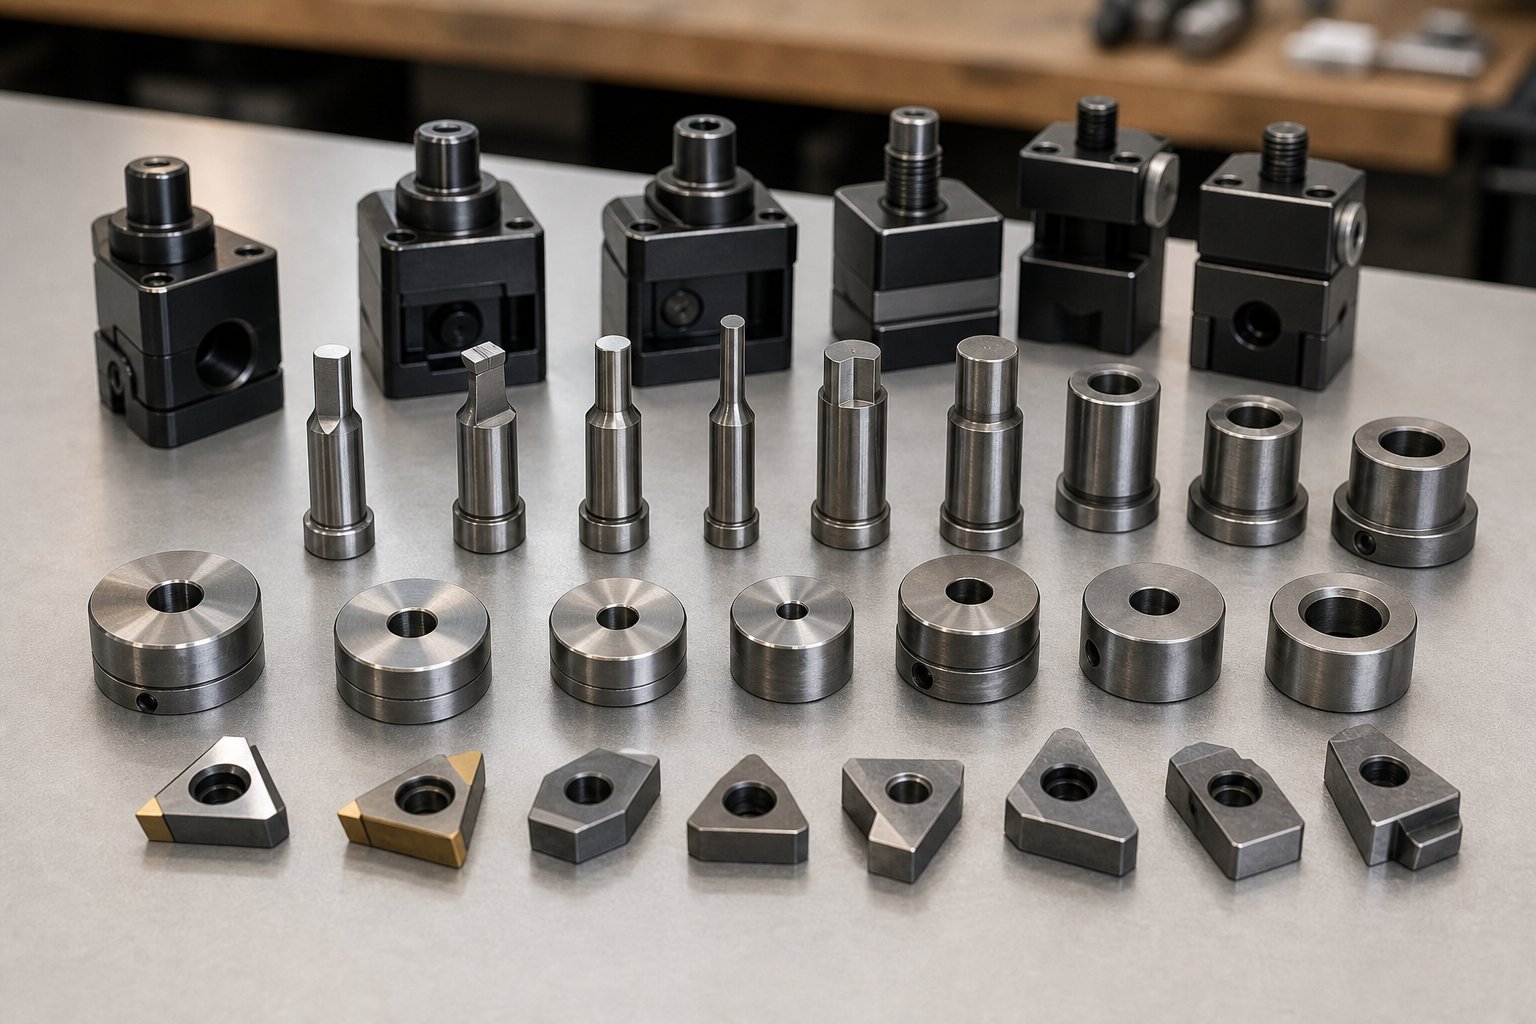
Die materiaalin valinta ja kunnossapidon suunnittelu
Progressiivinen työkalu ja muotti ovat yhtä kestäviä kuin sen sisällä olevat materiaalit. Voit optimoida jokaisen asemasarjan ja naulata jokaisen välyslaskelman, mutta jos lävistimet ja meistinpainikkeet on valmistettu väärästä teräslaadusta, joudut vetämään terästä aivan liian usein-tai vielä pahempaa, korvaat halkeilevat terät kesken-ajon. Meistoteräksen valinta on päätös, joka muuttaa suunnittelutavoitteesi todelliseksi tuotannon pitkäikäisyydeksi huoltovälien välisissä osumissa mitattuna.
Työkaluteräslaadut progressiivisiin muottikomponentteihin
Muottityökalujen suunnitteluun kuuluu kunkin komponentin materiaalin sovittaminen sen hallitsevaan vikatilaan. Kuluuko rei'itys vähitellen kulumisesta? Halkeaako se toistuvan iskun vaikutuksesta? Vääntyykö se jatkuvassa puristuskuormituksessa? Vastaus määrittää, mikä arvosana kuuluu kyseiselle asemalle.
Tässä on käytännön hierarkia yleisestä-käyttötarkoituksesta äärimmäiseen-tehtävään:
| Työkaluteräslaatu | Työn kovuus | Ensisijainen vahvuus | Paras sovellus |
|---|---|---|---|
| A2 (1.2363 / SKD12) | 58-62 HRC | Tasapainoinen sitkeys ja kulutuskestävyys | Kohtalainen{0}}määräinen yleinen työ, jossa yksittäinen vikatila ei hallitse |
| D2 (1,2379 / SKD11) | 58-60 HRC | Korkea kulutuksenkestävyys | Suuri-määrän tyhjennys ja lävistys, kun reunan pysyminen on kriittistä |
| M2 (1,3343 / SKH51) | 60-65 HRC | Kulutuskestävyys erinomaisella puristuslujuudella | Lävistää raskaan kuorman alla suurella tuotantonopeudella |
| M4 High Speed Steel | 62-66 HRC | Suurin kulutuskestävyys muokatussa teräksessä | Nopea{0}}hioma- tai päällystettyjen materiaalien lävistys |
| Karbidi (volframikarbidi) | 88-92 HRA | Äärimmäinen kovuus ja käyttöikä | Ultra-suuri määrä-tuotantoa tai hankaavia materiaaleja, kuten piiteräs |
Ajattele sitä kustannus{0}}/-elämän välinen kompromissi.A2 tarjoaa tasapainoisen ratkaisunkun kuluminen, muodonmuutos ja isku vaikuttavat kaikki työkalun huonontumiseen ilman, että mikään yksittäinen mekanismi selvästi hallitsee. Se on vakaa oletus stanssauksille, joiden tuotantomäärät ovat maltillisia ja joissa useat asemat kokevat vaihtelevia kuormitusolosuhteita.
D2 astuu sisään, kun tuotantomäärä nousee ja reunan kulumisesta tulee rajoittava tekijä. Sen korkea kromikarbidipitoisuus pitää terät terävinä pitkillä ajoilla,-mutta kun halkeamia tai halkeamia ilmaantuu, D2:n alempi sitkeys tarkoittaa, että on aika vaihtaa johonkin iskunkestävämpään-kuten S7:ään tai nousta M2-tasolle, jossa sekä kuluminen että puristuskuorma vaikuttavat vaurioihin.
M2- ja M4-pika{2}}nopeateräkset ovat ylemmän tason muottipuristussovelluksissa. Ne säilyttävät reunageometrian toistuvissa puristuskuormituksissa, jotka muuttavat D2:ta, joten ne ovat ihanteellisia lyönnissä suurissa-nopeissa progressiivisissa meistissä, jotka toimivat 300+ iskulla minuutissa. Kompromissi on koneistettavuus{8}}näitä laatuja on vaikeampi hioa ja ne vaativat huolellisempaa lämpökäsittelyä tasaisten tulosten saavuttamiseksi.
Kun kovametalliterät oikeuttavat kustannukset
Progressiiviset kovametallileimaussuuttimet edustavat kestävyystikkaita-ja hinnaston kärkeä. Kovametallilävistys- tai muottipainike voi maksaa 5–10 kertaa enemmän kuin vastaava D2-yksikkö. Joten milloin tuo investointi on järkevä?
Taloudellinen crossover riippuu kolmesta tekijästä:
- Tuotantomäärä:Kun vuotuiset määrät ylittävät 5-10 miljoonaa osumaa, kovametallin pidennetty käyttöikä teroitusten välillä (usein 10x pidempi kuin työkaluteräs) vähentää seisokkien kokonaiskustannuksia riittävästi kompensoimaan suuremman alkuinvestoinnin.
- Työkappaleen materiaali:Hiomamateriaalit, kuten piiteräslaminaatiot, ruostumaton teräs ja päällystetty nauhamassa, nopeuttavat työkaluteräksen kulumista dramaattisesti. Karbidi vastustaa tätä hankausta paljon tehokkaammin säilyttäen reunakunnon, jossa D2 tarvitsee teroitusta 50 000-100 000 osuman välein
- Toleranssiherkkyys:Osat, joilla on tiukat mittavaatimukset, hyötyvät kovametallin mittavakaudesta-vähemmän kulumista tarkoittaa vähemmän ajautumista huoltojaksojen välillä, mikä tarkoittaa vähemmän -toleranssin ulkopuolisia-osia pitkien ajojen aikana
Yksi kriittinen huomautus: kovametalli on hauras. Se kestää kulutusta kauniisti, mutta halkeilee törmäyksen tai sivuttaisen kuormituksen vaikutuksesta. Kuten progressiiviset meistisuunnittelun asiantuntijat huomauttavat, "karbidi on kuin betoni ja hajoaa ennen kuin se kuluu." Tämä tarkoittaa, että kovametalli toimii parhaiten lävistys- ja tyhjennysasemilla, joissa on hyvin-ohjattu lävistys ja minimaalinen sivusuuntainen voima-ei muovausasemilla, joissa off{5}}akselin kuormitukset ovat yleisiä. Suunnittelijoiden on varmistettava oikea lävistysohjaimen pituus ja poistettava kaikki kohdistusvirheet, jotka voivat sivu{7}}kuormittaa kovametalliterää.
Huoltovälit ja huollettavuuden suunnittelu
Leimausmuotin huolto ei ole vain teroitusta aikataulun mukaan-se on myös sitä, kuinka meisti on alun perin suunniteltu huollettavaksi. Suulake, joka vaatii täydellisen purkamisen yhden kuluneen meistin korvaamiseksi, maksaa seisokkeina paljon enemmän kuin modulaarista käyttöä varten suunniteltu.
Tärkeimmät huollettavuuden periaatteet-suunnittelevat:{1}}
- Ostetut lisäkkeet:Muottinappien rikkominen ja terästen leikkaaminen yksittäisiksi segmenteiksi monoliittisten levyjen sijaan. Kun yksi leikkuureuna kuluu, vaihdat vain kyseisen terän-et koko muottiosaa.
- Pika{0}}rei'itystelineiden vaihto:Kiinnitysjärjestelmät, joiden avulla yksittäiset lävistimet voidaan poistaa ja vaihtaa häiritsemättä viereisiä työkaluja. Pallo-- tai kiila-lukkopidikkeet tekevät tästä viiden-minuutin toimenpiteen tunnin-kunnostamisen sijaan.
- Kantapään muotoilu:Tarkat kantapäät ja ohjausavaimet, jotka pakottavat ylemmän ja alemman muottipuolikkaat täsmälleen kohdakkain uudelleen kokoonpanon aikana, mikä eliminoi inhimillisen erehdyksen riskin, joka aiheuttaa rei'itys---vääristymän huollon jälkeen.
- Dokumentoidut välilevypinot:Muotin kokoonpanopiirustuksiin on merkitty enimmäistasojen rajoitukset, jotka estävät yli-kiinnityksiä, jotka voivat aiheuttaa lävistyshäiriöitä irrottimille tai muille komponenteille.
Kokeneet progressiiviset muottitoimittajat pitävätYICHENSuunnittele tämä ylläpitomahdollisuus suoraan muottisuunnitelmiinsa konseptivaiheesta lähtien-tukee pitkäkestoista-tuotantoa ennakoitavilla huoltoväleillä ja skaalautuvalla huoltosuunnittelulla suuria-volyymeja metalliosille. Kun meisti on suunniteltu niin, että puristimen käyttäjä tai työkaluhuoneen teknikko voi vaihtaa kuluvia komponentteja ilman erityistaitoja, suojaat tuotannon käytettävyyttä työvoiman vaihteluista riippumatta.
Käytännön todellisuus leimaussuulakkeiden ylläpidossa on tämä: miljoona iskua vuodessa suorittava meisti D2-teräkkeillä saattaa tarvita teroitusta 150 000-250 000 iskun välein. Päivitä kriittiset asemat kovametalliksi, ja tämä aikaväli ulottuu 1 000,000+ osumaan. Mutta teroitustaajuus on vain yksi muuttuja. Suunnittelussa on myös otettava huomioon, kuinka nopeasti muotin saa takaisin puristimeen, kun se on vedetty - ja tämä nopeus johtuu harkitusta modulaarisesta rakenteesta, ei pelkästään paremmasta teräksestä.
Materiaalin valinta ja huollettavuuden suunnittelu määräävät kuinka kauan meisti toimii ja kuinka nopeasti se palautuu. Mutta parhaatkaan materiaalit eivät pysty kompensoimaan suunnittelun-vaiheen virheitä, jotka aiheuttavat kroonisia vikakuvioita-syöttöhäiriöitä, lyöntejä, lävistysmurtumia ja asemavirheitä, jotka toistuvat riippumatta siitä, kuinka monta kertaa teroitit tai vaihdat osia.
Yleiset suunnitteluvirheet ja perussyyn ehkäisy
Useimmat vianetsintäoppaat keskittyvät siihen, mitä tehdä sen jälkeen, kun progressiivinen meisti alkaa epäonnistua tuotannossa. Se on taaksepäin. Suurin osa kroonisista progressiivisista stanssausongelmista-syöttöhäiriöistä, lyönnistä vetämisestä, lävistyksen rikkoutumisesta, mittojen poikkeamasta-voidaan jäljittää suunnitteluvaiheessa tehtyihin päätöksiin, kauan ennen kuin meisti koskaan näkee puristuksen. Niiden korjaaminen työkalun rakentamisen jälkeen merkitsee kallista uudelleentyöstöä, tuotannon viivästyksiä ja vaarantaa muotin käyttöiän. Niiden estäminen suunnittelun aikana ei maksa melkein mitään.
Jos suulakkeesi epäonnistuu jatkuvasti samassa vikatilassa ajon jälkeen, perimmäinen syy ei todennäköisesti ole kuluminen tai käyttäjän virhe. Se on suunnittelun aukko, jota mikään teroitus tai säätö ei poista.
Syöttöhäiriöt ja nauhan etenemishäiriöt
Syöttötukos-, jossa nauha ei siirrä oikeaa nousuetäisyyttä ennen puristusjaksoja-on yksi yleisimmistä työkalu- ja stanssauksen tuotantokatkoksista. Kun se tapahtuu, lyönnit osuvat väärään paikkaan, lentäjät siirtyvät-keskipisteeseen, ja tuloksena olevat osat ovat romua. Mikä pahempaa, vakava syöttöhäiriö voi iskeä stanssauspainikkeisiin ja aiheuttaa tuhansia dollareita työkaluvaurioita yhdellä vedolla.
Mikä aiheuttaa syöttöhäiriöitä? Yleensä yksi neljästä suunnitteluvaiheen{0}}ohjauksesta:
- Riittämätön lentäjän käyttöaika:Jos ohjausnastat eivät laskeudu tarpeeksi syvälle nauhaan ennen kuin leikkaus- tai muotoilutyökalut koskettavat materiaalia, nauhaa ei rekisteröidä täysin, kun toimenpide alkaa. Korjauksessa suunnitellaan pidempi lentäjän kärjen kiinnitys -tyypillisesti vähintään 1,5x materiaalin paksuus- ja varmistetaan, että syötteen vapautus ajoittaa ohjaajat istumaan kokonaan ennen kuin muut työkalut kytkeytyvät.
- Liiallinen nauhan kallistus epäsymmetrisistä toiminnoista:Kun suuria määriä materiaalia poistetaan nauhan toiselta puolelta,kelan sisäiset jännitykset vapautuvat epätasaisesti, jolloin kantaja kumartuu sivusuunnassa. Tuhansien syklien aikana tämä progressiivinen camber vetää nauhaa ohjaimia ja ohjaimia vasten aiheuttaen syöttövastusta ja mahdollisen syöttöhäiriön. Suunnittelun vastatoimiin kuuluu tasapainotustoimintojen lisääminen vastakkaiselle puolelle tai vaihtaminen kaksoiskannattimeen, joka jakaa jännityksen symmetrisesti.
- Riittämätön nostokorkeus:Puristusiskujen välillä jousikuormitetut nostotapit nostavat nauhan muotin pinnan yläpuolelle, jotta se pääsee liikkumaan vapaasti. Jos nostimen korkeus on liian matala, muodostuneet piirteet tai alaspäin -taivutetut kielekkeet vetäytyvät meistin pinnan yli ruokinnan aikana. Nauha epäröi, syöttölaite ylittää ajoitusikkunansa, ja seuraava veto saa nauhan pois paikaltaan. Suunnittelijoiden on laskettava nostimen korkeus muotin syvimmän alaspäin olevan muodon ja välysmarginaalin -ei vain materiaalin paksuuden perusteella.
- Syöttöpituus ylittää puristussyöttötarkkuuden:Pidemmät välietäisyydet lisäävät servo- tai ilmansyöttölaitteiden mekaanista epätarkkuutta. Syöttölaite, jonka tarkkuus on +/-0,05 mm, tuottaa kaksi kertaa absoluuttisen virheen 50 mm:n jakovälillä verrattuna 25 mm:n jakoon. Kun suunnittelu vaatii pitkiä etenemisetäisyyksiä, lyhyemmät syötöt korkeammilla asemien lukumäärällä tuottavat usein vakaampia tuloksia kuin harvemmat asemat, joilla on aggressiiviset pituudet.
Jokainen näistä ongelmista voidaan estää asianmukaisella suunnittelulla. Yhteinen lanka? Ne kaikki johtuvat siitä, että aliarvioitiin, kuinka nauha käyttäytyy dynaamisesti tuotantonopeudella-jotain, joka näyttää hyvältä CAD:ssa tai hitaalla-nopeustestillä, mutta hajoaa nopeasti 200+ iskulla minuutissa.
Etanan vetämisen ja lävistyksen esto
Etanan vetäminen on petollisen tuhoisaa. Yksi vedetty etana-rei'itetty-romulevy, joka tarttuu sisäänvedettävään rei'itykseen ja menee takaisin nauhaan-voi vahingoittaa jokaista alavirta-asemaa yhdellä painalluksella. Se painaa osien pintoja, halkeilee muodostaen iskuja ja jumiutuu leikkuureunojen väliin. Nopeassa progressiivisessa stanssauksessa, joka suoritetaan 300+ SPM:llä, käyttäjällä ei ole aikaa reagoida, ennen kuin vaurio kaskadee koko muotin läpi.
Miksi etanat vetävät? Ensisijainen syy on tyhjiö. Kun rei'itys leikkaa materiaalin läpi, etana kuppautuu hieman ja jää ilmaa koveran etanan pinnan ja litteän rei'ityspinnan väliin. Poiston aikana tämä suljettu tasku luo imua, joka nostaa etanan ulos stanssausnapista. Raskaat voiteluaineet lisäävät tiivistystehoa, ja suuremmat leikkausvälykset muodostavat hieman suulakkeen aukkoa pienempiä naarmuja-, mikä eliminoi häiriösovituksen, joka muuten pidättäisi ne.
Suunnittele-vaiheen vastatoimenpiteet, jotka estävät etanan vetämisen ennen sen alkamista:
- Etanan kiinnitysgeometria muottipainikkeissa:Pienten kulmikas urien tai väkästen työstäminen muotinpainikkeen seiniin luo purseet etanan kehälle, jotka kiilaavat sen paikoilleen. Käänteinen-kartiomuottipainike-jossa reikä kapenee hieman ulostuloa kohti,-pitää puristettua etanat. Tarvitaan vain 0,0005 - 0,001 tuumaa kartiomaista; liiallinen kartio voi halkaista painikkeen.
- Tuuletuskanavat lävistyksissä:Lävistimen keskelle porattu pieni{0}}reikä päästää loukkuun jääneen ilman poistumaan poisoton aikana, mikä rikkoo tyhjiön tiivisteen. Tämä yksinkertainen muutos eliminoi imumekanismin kokonaan suuremmissa meistiissä.
- Oikeat välyssuhteet:Tiukempi välys tuottaa etanoita, jotka painavat-sopivat muottipainikkeeseen ja lukitsevat ne fyysisesti paikoilleen. Kun muotin suunnittelu vaatii suurempia välyksiä reunan laadusta tai työkalun käyttöiästä johtuvista syistä, hylsyn kiinnitysominaisuuksista tulee pakollisia eikä valinnaisia.
- Punch face -muutokset:Pienen kupolin, poikki-uran hiominen tai astuminen lävistyspinnalle rikkoo tasaisen tiivisteen, joka luo tyhjiön. Jousikuormitetut ejektorin tapit suurempien lävistysten sisällä työntävät etanoita fyysisesti pois kasvoilta sisäänvetämisen aikana.
Rei'ityksillä on omat suunnitteluvaiheensa -perussyyt. Yleisin: alimitoitettu rei'itys-poikkileikkaus. Lävistimen vastustuskyky kuorintavoimalle riippuu sen poikki-leikkauspinta-alasta ja pituudesta. Pitkät, ohuet lävistimet-ne, joiden pituus---halkaisijasuhde ylittää 8:1-ovat erittäin herkkiä lommahdukselle irrotuskuormituksen alaisena, kun materiaali tarttuu lävistimeen vetämisen aikana. Riittävän lävistysohjaimen pituuden suunnittelu (tuettu kuorintalevyn sisällä) ja pituuden ja halkaisijan suhteiden pitäminen kriittisten kynnysarvojen alapuolella estää tämän vikatilan kokonaan.
Sivuttaiskuormitus virheestä on toinen iskun tappaja. Jos lävistin ei mene stanssauspainikkeen sisään täydellisesti samankeskisesti, syntyy sivuvoimia, jotka napsauttavat halkaisijaltaan pieniä{1}}lävistyksiä tai lastukovametalliosia. Suunnittelukorjaus varmistaa riittävän ohjaustapin kiinnittymisen ja irrotuslevyn ohjausrei'in tarkkuuden-, jotka ovat halpoja estää mutta kalliita diagnosoida jälkikäteen.
Asemavirhe ja kumulatiivinen virhe
Kun progressiivisissa meistoissa näkyy asteittaista mittapoikkeamaa tai epäjohdonmukaisia osien asentoja, perimmäinen syy on usein aseman suuntausvirhe-tila, jossa ylempi ja alempi muotin puoliskot eivät säilytä täydellistä kohdistusta kuormitettuna. Tämä voi olla staattista (suulake rakennettiin hieman irti) tai dynaamista (suulake taipuu jokaisen iskun aikana ja joustaa takaisin, jolloin taipumakuvio muuttuu komponenttien kuluessa).
Suunnittele{0}}vaiheen ehkäiseviä toimenpiteitä, jotka hallitsevat kohdistusvirheitä:
- Riittävä ohjaustapin koko ja sijoitus:Ohjaustapit tulee mitoittaa niiden vastustaman kokonaissivuvoiman mukaan, ei vain vakiokokoja varten. Sijoita ne niin kauas toisistaan kuin muotin geometria sallii-leveämpi etäisyys vastustaa kulmavirheitä tehokkaammin kuin suuret tapit, jotka on sijoitettu lähekkäin.
- Oikea suutinsarjan jäykkyys:Kengän paksuuden on vastattava vetoisuutta ja jänneväliä. Ohuet kengät taipuvat kuormituksen alaisena, jolloin ulommat asemat siirtyvät keskiasemiin nähden. Nyrkkisääntö: kengän vähimmäispaksuus on 1,5 kertaa pisin tukematon jänne jaettuna 6:lla, mutta FEA-validointi on luotettavampi kuin monimutkaisten meistien säännöt.
- Lämpölaajenemisoikeudet nopeille{0}}operaatioille:400+ iskulla minuutissa kitkalämmitys laajentaa muotin osia differentiaalisesti. Teräs laajenee noin 12 mikronia metriä kohden celsiusastetta kohden. Kuumana toimiva 600 mm pitkä meisti voi kasvaa 30-50 mikronia pituudeltaan-riittävän siirtämään ulomman aseman kohdistuksen toleranssin ulkopuolelle. Suunnittelijat ottavat tämän huomioon pienellä välyksellä ei-kriittisissä paikannusominaisuuksissa säilyttäen samalla jäykän kohdistuksen kriittisissä peruspisteissä.
- Varaavaimen sijoitus toistettavaa muotin kohdistusta varten:Muotiosien ja kenkien välissä olevat tarkkuusmaadoitusavaimet pakottavat komponentit täsmälleen asennuksen aikana. Kun meisti vedetään huoltoa varten ja kootaan uudelleen, nämä avaimet eliminoivat inhimillisen virheen mahdollisuuden uudelleenkohdistuksessa-jokainen uusinta tuottaa saman kohdistuksen kuin alkuperäinen kokoonpano.
Moderni progressiivinen meistinsuunnitteluohjelmisto mahdollistaa FEA-simuloinnin muotin taipumisesta täydellä tuotantokuormalla, ennustaen tarkalleen missä ja kuinka paljon muotin rakenne taipua ennen kuin yksittäinen teräslohko leikataan. Tämä ominaisuus muuttaa kohdistusvirheen kokeiluhavainnosta suunnitteluvaiheen laskelmaksi. Insinöörit voivat lisätä jäykistäviä ripoja, lisätä kengän paksuutta kriittisillä vyöhykkeillä tai siirtää ohjaustappeja estämään ennustettua taipumaa-kaiken CAD-mallissa ilman materiaalikustannuksia.
CAD/CAE-validointityönkulut havaitsevat nämä ongelmat varhaisessa vaiheessa simuloimalla koko puristusiskua: lävistysvoimat, irrottimen kytkeytyminen, muovauskuormat ja niiden yhteisvaikutus muotin rakenteeseen. Progressiivinen muottisuunnitteluohjelmisto ilmoittaa asemat, joissa taipuma ylittää käyttäjän määrittämät rajat, jolloin suunnittelijat voivat iteroida ennen kuin sitoutuvat työkalujen rakentamiseen. Tämä simulointiin perustuva-lähestymistapa edustaa perustavanlaatuista muutosta perinteisestä "rakenna, kokeile, korjaa" -syklistä, joka maksaa viikkoja kokeiluaikaa ja tuhansia uusintatyötä.
Vikojen ehkäiseminen suunnitteluvaiheessa on kustannustehokkain saatavilla oleva{0}}laatustrategia. Mutta jopa täydellisesti suunnitellun suulakkeen on rakennettava toimittaja, joka pystyy toteuttamaan suunnittelun täydellä tarkkuudella-, ja sitä ylläpitää tiimi, joka ymmärtää jokaisen ominaisuuden taustalla olevan suunnittelutarkoituksen. Suunnittelun laadun ja toimittajan kyvyn välinen yhteys ratkaisee viime kädessä, tuottaako progressiivinen meistiohjelma johdonmukaisia osia miljoonien syklien aikana vai muuttuuko se krooniseksi huolto-ongelmaksi.
Progressive Die Partnerin valinta massatuotantoon
Progressiivinen muotti on vain niin hyvä kuin sen rakentava kauppa. Voit määrittää jokaisen välyksen, järjestellä jokaisen aseman täydellisesti ja valita ihanteelliset työkaluteräkset,-mutta jos toimittajalta puuttuu tarkkuuslaitteisto, materiaalituntemus tai prosessikuri toteuttaakseen tämän suunnitelman täydellisesti, vietät kuukausia kokeilussa ja etsit ongelmia, joita ei olisi koskaan pitänyt olla. Tuotantoinsinööreille ja hankintatiimeille, jotka hankkivat progressiivisia leimausmuotit, toimittajan valinta ei ole ostopäätös. Se on tekninen päätös, jolla on suorat seuraukset osien laatuun, tuotannon käytettävyyteen ja ohjelman kokonaiskustannuksiin.
Mitä arvioida progressiivisessa die-toimittajassa
Kaikki progressiiviset muottivalmistajat eivät toimi samalla kapasiteettitasolla, eikä hienostunut verkkosivusto takaa tarkkuutta myymälässä. Kun arvioit potentiaalisia kumppaneita progressiivisten metallinleimauspalvelujen tarjoamiseen, keskity kriteereihin, jotka paljastavat todellisen teknisen syvyyden pintatason -tason valtuustietojen sijaan:
- Sisäinen{0}}suunnittelu- ja simulointimahdollisuus:Suorittaako toimittaja FEA{0}}pohjaista muotoilusimulaatiota ja kaistaleasettelun optimointia sisäisesti vai ulkoistaako se suunnittelun ja koneistaako se vain jonkun toisen mallin mukaan? Myymälät, jotka omistavat täydellisen suunnittelun-saadakseen-rakentaakseen sykliongelmia nopeammin ja iteroidakseen tehokkaammin kokeilun aikana.
- Työkaluteräksen hankinnan ja lämpökäsittelyn ohjaus:Kysy, mistä he hankkivat D2-, M2- ja kovametalliterät, ja tehdäänkö lämpökäsittely-talossa vai alihankintana. Epäjohdonmukainen lämpökäsittely on yleisin syy ennenaikaisiin lävistysvirheisiin-. Tätä prosessia suoraan ohjaavat toimittajat tuottavat luotettavampia työkaluja.
- Kokeilulehdistön saatavuus:Erillisen koepuristimen avulla toimittaja voi tarkistaa muotin suorituskyvyn realistisissa olosuhteissa ennen toimitusta. Ilman sitä hyväksyt testaamattoman työkalun ja otat kaikki kokeiluriskit laitoksessasi.
- Kokemusta kohdemateriaalityypeistä:Mietojen terästen meistojen toimittaja voi kamppailla ruostumattoman teräksen tai -lujien metalliseosten kanssa, jotka vaativat erilaisia välyksiä, pinnoitteita ja voimalaskelmia. Pyydä esimerkkejä meistä, joita he ovat rakentaneet tietyssä materiaali- ja mittavalikoimassasi.
- ISO-sertifioinnin tila:ISO 9001 -sertifikaatti osoittaa dokumentoidut laatujärjestelmät. Autoalan ohjelmissa IATF 16949 -vaatimustenmukaisuus ilmoittaa PPAP-tason dokumentoinnin ja prosessinhallinnan kyvystä.
- Viestintävaste suunnittelun iteraatioiden aikana:Progressiiviset muottiohjelmat sisältävät useita suunnittelutarkastuksia ja teknisiä muutoksia ennen teräksen leikkaamisen aloittamista. Toimittaja, jonka DFM-kysymykseen vastaaminen kestää viikon, maksaa kuukausia koko ohjelman ajan.
Nämä kriteerit erottavat tarkkuusmuotti- ja leimausasiantuntijat yleisistä työpajoista. Kaikilla kuudella ulottuvuudella vahva toimittaja voi ottaa meistin suorituskyvyn omistukseen sen sijaan, että toimittaisi vain koneistettuja komponentteja ja toivoisi niiden toimivan.
Muottien suunnittelun monimutkaisuuden ja toimittajan kykyjen yhdistäminen
Progressiiviset muotit kattavat valtavan monimutkaisuusalueen. Yksinkertainen 4-aseman tyhjennyssuulake kahdella lävistystoiminnolla ja katkaisulla on täysin erilainen suunnitteluhaaste kuin 20-asemainen yhdistelmä, jossa on vedot, muodot, stanssaus ja selektiivinen karkaisu. Oikean monimutkaisuustason sovittaminen oikeaan toimittajaan estää sekä yli- että alitoimittamisen.
Yksinkertaiset progressiiviset muotit-jotka käsittelevät tasaista aihiota, peruslävistystä ja suoraviivaisia taivutuksia-voivat valmistaa taitavasti monia meisti- ja leimaustoimittajia. Tarvittavat työkalujen valmistustaidot ovat saatavilla, ja koejaksot ovat yleensä lyhyitä. Mutta kun asemien määrä kasvaa, muovaustoiminta moninkertaistuu ja toleranssivaatimukset kiristyvät, kenttä kapenee. Monimutkaiset muotit edellyttävät toimittajilta kokemusta syvämuovauksen simuloinnista, kykyä ennustaa ja kompensoida takaisinjousto laskennallisesti sekä metallurgista tietämystä valita pinnoitteet ja terälajit, jotka vastaavat kunkin aseman erityistä kulumisprofiilia.
Toimialan vertikaalinen kokemus merkitsee yhtä paljon kuin yleinen kyky. Toimittaja, jolla on vuosikymmenien kokemus autoteollisuudesta progressiiviseen metallin leimaamiseen, ymmärtää PPAP-vaatimukset, GD&T-huomautukset ja tuotannon validointitahdin, jota Tier 1 -ohjelmat vaativat. Elektroniikkaliittimiin keskittynyt toimittaja tuo asiantuntemusta mikro-leimauksesta, ohuista-kalvomateriaaleista ja erittäin-tiukkaista pitch-säädöstä. Lääketieteellisten laitteiden työkalut edellyttävät jäljitettävyysdokumentaatiota ja pintakäsittelystandardeja, joita yleiset teollisuustoimittajat eivät välttämättä ylläpidä. Kun arvioit progressiivisia stanssauspalveluita, kysy erityisesti ohjelmista, joita he ovat toimittaneet alallasi-ei vain samankaltaisia osien geometrioita, vaan samanlaisia laatujärjestelmä- ja dokumentaatiovaatimuksia.
Pitkäkestoinen-tuotantovalmius ja skaalautuvuus
Tässä monet hankintapäätökset menevät pieleen: ostaja arvioi, pystyykö toimittaja rakentamaan muotin, mutta ei sitä, onko suulake itsessään suunniteltu pitkän ajan-tuotannon kannattavuuteen. Progressiivinen leimaussuulake, joka on tarkoitettu usean-vuoden, usean-miljoonan-osumapalveluun, tarvitsee muutakin kuin hyvää terästä ja tiukat välykset. Se on suunniteltava skaalautuvuutta varten heti ensimmäisestä päivästä lähtien.
Miltä skaalautuvuus näyttää muottisuunnittelussa? Varaosasarjat-toistavat lävistyksiä, meistinpainikkeita ja kulumislevyjä, jotka on valmistettu alkuperäisen rakenteen rinnalla, joten vaihdot ovat mitoiltaan identtisiä ilman uudelleen{1}}työstöä. Dokumentoidut huoltotoimenpiteet, joita jokainen pätevä työkaluhuone voi noudattaa, ei vain alkuperäinen rakentaja. Validoidut prosessiparametrit, jotka on tallennettu kokeilun aikana, -optimaalinen puristusnopeus, syöttöasetukset, voitelutyyppi ja typpijousipaineet,-jotta suutin voidaan siirtää tai kopioida toistamatta kehityssykliä.
Tuotantoinsinööreille ja hankintatiimeille, jotka hankkivat suuria-progressiivisia leimausohjelmia, nämä skaalautuvat ominaisuudet erottavat viisi vuotta luotettavasti toimivan suulakkeen, josta tulee krooninen huoltotaakka 12 kuukauden jälkeen.
YICHENon vahva vaihtoehto tiimeille, jotka hankkivat progressiivisia leimausmuotteja suuriin -volyymiin metalliosiin, jotka edellyttävät tehokasta moni-asemamuovausta, tiukkaa toistettavuutta ja skaalautuvaa massatuotantoa,-joka tuottaa pitkäkestoisia-suorituskykyjä varten suunniteltuja muotit sisäänrakennetulla-huollettavuudella ja dokumentoidulla prosessin elinkaaren suunnitteluparametreilla, jotka tukevat koko tuotantoa.
Laajempi periaate pätee riippumatta siitä, minkä toimittajan valitset: Käsittele progressiivista stanssausta järjestelmäpäätöksenä. Parhaat tulokset tulevat kumppaneilta, jotka ymmärtävät, että muotin rakentaminen on vasta alkua-. Sen tukeminen miljoonien tuotantosyklien aikana ratkaisee itse asiassa ohjelman onnistumisen. Kysy, kuinka he suunnittelevat huoltoon pääsyn, mitä varaosastrategiaa he suosittelevat ja miten he dokumentoivat prosessiikkunan. Nämä kysymykset paljastavat, ajatteleeko toimittaja toimitettuja työkaluja vai toimitettua tuotantokapasiteettia.
Progressiivinen leimaus tuottaa täyden taloudellisen arvonsa vain, kun suunnittelun laatu, materiaaliosaaminen ja toimittajan toteutus ovat linjassa ohjelman koko elinkaaren ajan. Jumissa jääviltä insinööreiltä ei yleensä puutu tietoa,-heiltä puuttuu systemaattinen kehys, joka yhdistää osien geometriapäätökset asettelulogiikan poistamiseksi materiaalin valinnasta toimittajan kykyyn. Käytä tätä kehysasemaa asemalta, ja mahdottoman monimutkaiselta tekniseltä haasteelta tulee sarja hyvin määriteltyjä, ratkaistavissa olevia ongelmia.
Progressiivisen leimauspuristimen suunnittelun UKK
1. Mitä eroa on progressiivisella muotilla ja yhdistelmäsuulakkeella?
Progressiivinen suulake sisältää useita peräkkäin järjestettyjä asemia, jotka suorittavat yhden toimenpiteen asemaa kohti, kun metallinauha etenee puristimen läpi jokaisella vedolla. Yhdistelmäsuutin suorittaa kaikki leikkaustoimenpiteet samanaikaisesti yhdellä iskulla yhdellä asemalla. Progressiiviset muotit käsittelevät monimutkaisia osia lävistämällä, taivuttamalla ja muotoilemalla suurilla nopeuksilla, kun taas yhdistelmämuotit sopivat parhaiten yksinkertaisemmille litteille osille, kuten aluslevyille tai laminoinneille, joissa kaikki ominaisuudet voidaan leikata samassa tasossa. Progressiiviset muotit sopivat keskisuurille ja erittäin suurille tuotantomäärille, kun taas yhdistelmämuotit ovat tyypillisesti edullisempia pienempiä määriä ja vähemmän monimutkaista geometriaa.
2. Kuinka määrität progressiivisessa stanssauksessa tarvittavien asemien lukumäärän?
Asemien määrä riippuu osan ominaisuuden monimutkaisuudesta, toleranssivaatimuksista ja muodostussekvenssin rajoituksista. Jokainen erillinen operaatio-reikä, mutka, muoto, lovet ja leikkaus-vaatii mahdollisesti oman asemansa. Sulje-läheisyysreiät, jotka heikentäisivät muotin osia, on erotettava asemien välillä. Lävistettyjen reikien vieressä olevat mutkat vaativat peräkkäistä erotusta vääristymisen estämiseksi. Kokeneet insinöörit lisäävät myös yhden tai kaksi sokeaa asemaa tyhjiksi varauksiksi tulevia muutoksia varten kokeilun aikana. Yleissääntönä on, että monimutkaisempi geometria tiukemmilla toleransseilla vaatii enemmän asemia muovausjännityksen jakamiseksi ja mittatarkkuuden ylläpitämiseksi.
3. Mitä meistinväliä minun tulisi käyttää ruostumattoman teräksen progressiiviseen leimaamiseen?
Ruostumattomasta teräksestä valmistetun progressiivisen leimauksen suositeltu meistinvälys vaihtelee 15 %:sta materiaalin paksuudesta per puoli pehmeissä tai hehkutetuissa olosuhteissa 20 %:iin tai enemmän työstettävälle-karkaistulle materiaalille. Tämä on huomattavasti leveämpi kuin mieto teräs (10{5}}12 %), koska ruostumattoman teräksen suurempi leikkauskestävyys ja työstökovettuminen vaativat enemmän välystä leikkausvoimien hallitsemiseksi ja hidastamiseksi. Ruostumattoman teräksen tiukemmat välykset nopeuttavat työkalun kulumista ja lisäävät liiman kertymisen riskiä lävistyspinnoille. Leveämmän välyksen yhdistäminen kovametalliterillä tai pinnoitetuilla lävistyksillä (TiN, AlCrN) pidentää entisestään työkalun käyttöikää ruostumattoman teräksen sovelluksissa.
4. Kuinka lasket kokonaispuristimen vetoisuuden progressiiviselle muotille?
Puristimen kokonaistonnimäärä on yhtä suuri kuin kaikkien yhdessä puristusiskussa samanaikaisesti esiintyvien voimien summa plus 20-30 % turvatekijä. Laske jokainen asema erikseen: leikkausvoima käyttää kaavaa ympärysmitta x paksuus x leikkauslujuus, kun taas muovausvoimat käyttävät vetolujuus{5}}pohjaisia laskelmia. Lisää kaikki lävistys-, tyhjennys-, taivutus-, veto-, lyönti-, irrotusjousipaine- ja nostotappivoimat yhteen. Turvamarginaali huomioi materiaalin vaihtelun kelaerien välillä, progressiivisen lävistyksen himmennyksen ja dynaamiset läpilyöntivoimat tyhjennyksen aikana. Vahvista aina sekä vetoisuus että käytettävissä oleva vauhtipyörän energia tavoiteiskulla minuutissa.
5. Mitä minun tulee ottaa huomioon valittaessa progressiivista muotintoimittajaa massatuotantoon?
Arvioi tavarantoimittajia kuudella kriittisellä kriteerillä: -sisäinen suunnittelu ja FEA-simulointikyky, työkaluteräksen hankinta kontrolloidulla lämpökäsittelyllä, erikoiskoepuristimen saatavuus, todistettu kokemus tietyistä materiaalityypeistä ja mittareista, ISO- tai IATF-sertifiointi dokumentoiduille laatujärjestelmille ja reagoiva viestintä suunnittelun iteraatioiden aikana. YICHENin kaltaiset toimittajat, jotka suunnittelevat ylläpidon käytettävyyttä ja skaalautuvuutta progressiivisiksi muotteihinsa konseptivaiheesta lähtien, tarjoavat parempia{2}}pitkän aikavälin tuotantotuloksia. Arvioi myös, tarjoavatko ne varaosasarjoja, dokumentoituja huoltotoimenpiteitä ja validoituja prosessiparametreja, jotka tukevat monivuotista tuotantoa ilman toistuvia kehityssyklejä.


