


Mikä on progressiivinen metallileimaus
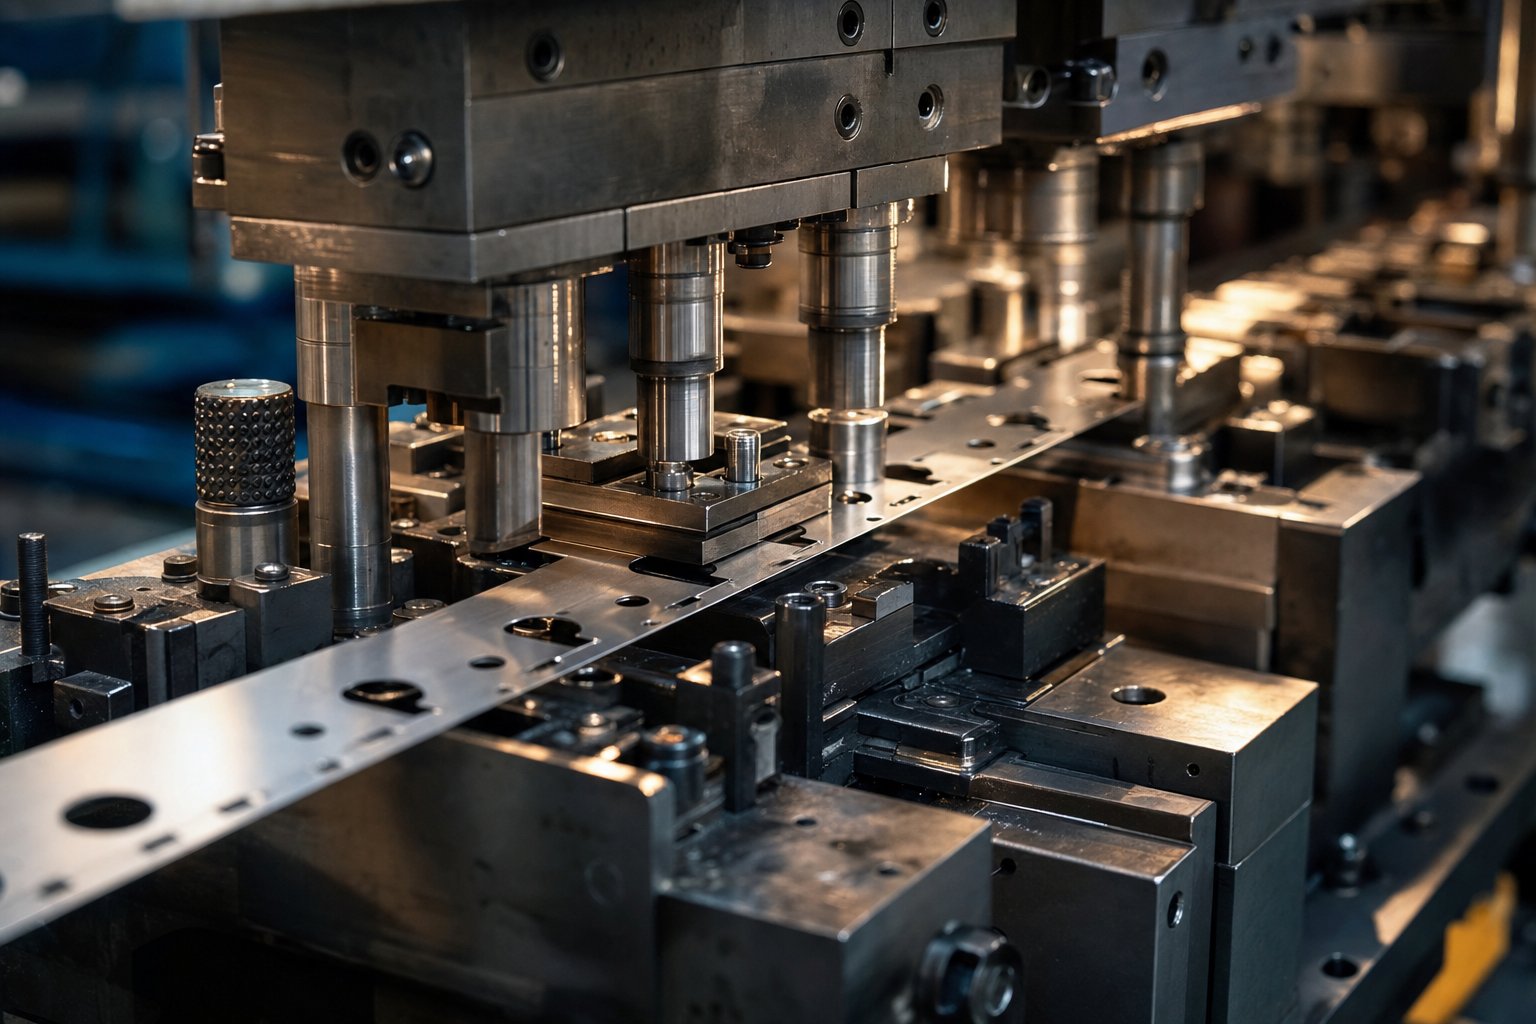
Niinmikä on progressiivinen kuoppa, tarkalleen? Kuvittele yksi työkalu, jossa on useita peräkkäin järjestettyjä asemia. Jatkuva metallinauha syöttyy näiden asemien läpi askelpituus kerrallaan, ja jokaisella painalluksella jokainen asema suorittaa eri toimenpiteen - lävistessään, taivuttaen, muotoillen tai leikkaaen - nauhan eri osaan samanaikaisesti. Kun nauha poistuu viimeiseltä asemalta, valmis osa putoaa pois. Se on progressiivinen metallimeistaus yksinkertaisimmassa muodossaan.
Progressiivinen stanssaus on suuren -volyymin metallin muovausprosessi, jossa jatkuva metallinauha etenee moni-aseman suuttimen läpi, ja jokainen asema suorittaa peräkkäisen toimenpiteen ja tuottaa valmiin osan jokaisella puristimen vedolla.
Miksi progressiivinen leimaus on olemassa
Kuvittele, että tarvitset monimutkaisen metallikiinnikkeen, jossa on reikiä, mutkia ja vedetty syvennys. Yksittäisen-operaation leimaamisessa osa ajetaan erilaisten meistien läpi, sijoitetaan se uudelleen kunkin vaiheen väliin ja otetaan kaikki siihen liittyvä käsittelyaika ja kohdistusriski. Progressiivinen leimaus poistaa tämän ongelman kokonaan. Yksi meisti, yksi painallus, yksi jatkuva syöttö - ja valmistat monimutkaisia valmiita osia nopeuksilla, jotka voivat saavuttaa 300 iskua minuutissa nopeilla laitteilla. Ei manuaalista uudelleenasemointia, ei useiden-asetusten pullonkauloja, ei operaattorien esittämiä osien-to{10}}variaatioita.
Kuka käyttää Progressive Die Stamping -palveluita
Kolme erillistä ryhmää hankkii tyypillisesti progressiivisia metallileimauspalveluita, ja jokaisella on eri prioriteetit:
- Tuotantoinsinööritkeskittyä prosessikykyyn, toleransseihin ja siihen, kestääkö muotin rakenne miljoonia syklejä ilman heikkenemistä.
- Hankintaryhmätpunnita työkaluinvestointeja -osakohtaisiin kustannuksiin ja etsi volyymikynnystä, jossa progressiivinen leimaus on vaihtoehtoja parempi.
- Tuotesuunnittelijattäytyy tietää, mitkä geometriat ovat toteutettavissa progressiivisessa muotissa ja kuinka niiden ominaisuusvalinnat vaikuttavat työkalujen monimutkaisuuteen.
Jokainen näkökulma muodostaa erilaisia kysymyksiä - ja erilaisia virheitä - toimittajia arvioitaessa. Mekaniikka siitä, kuinka nauha todella liikkuu näiden asemien läpi ja mitä kullakin tapahtuu, paljastaa, miksi nämä virheet ylipäätään tapahtuvat.
Kuinka progressiivinen stanssausprosessi toimii askel askeleelta
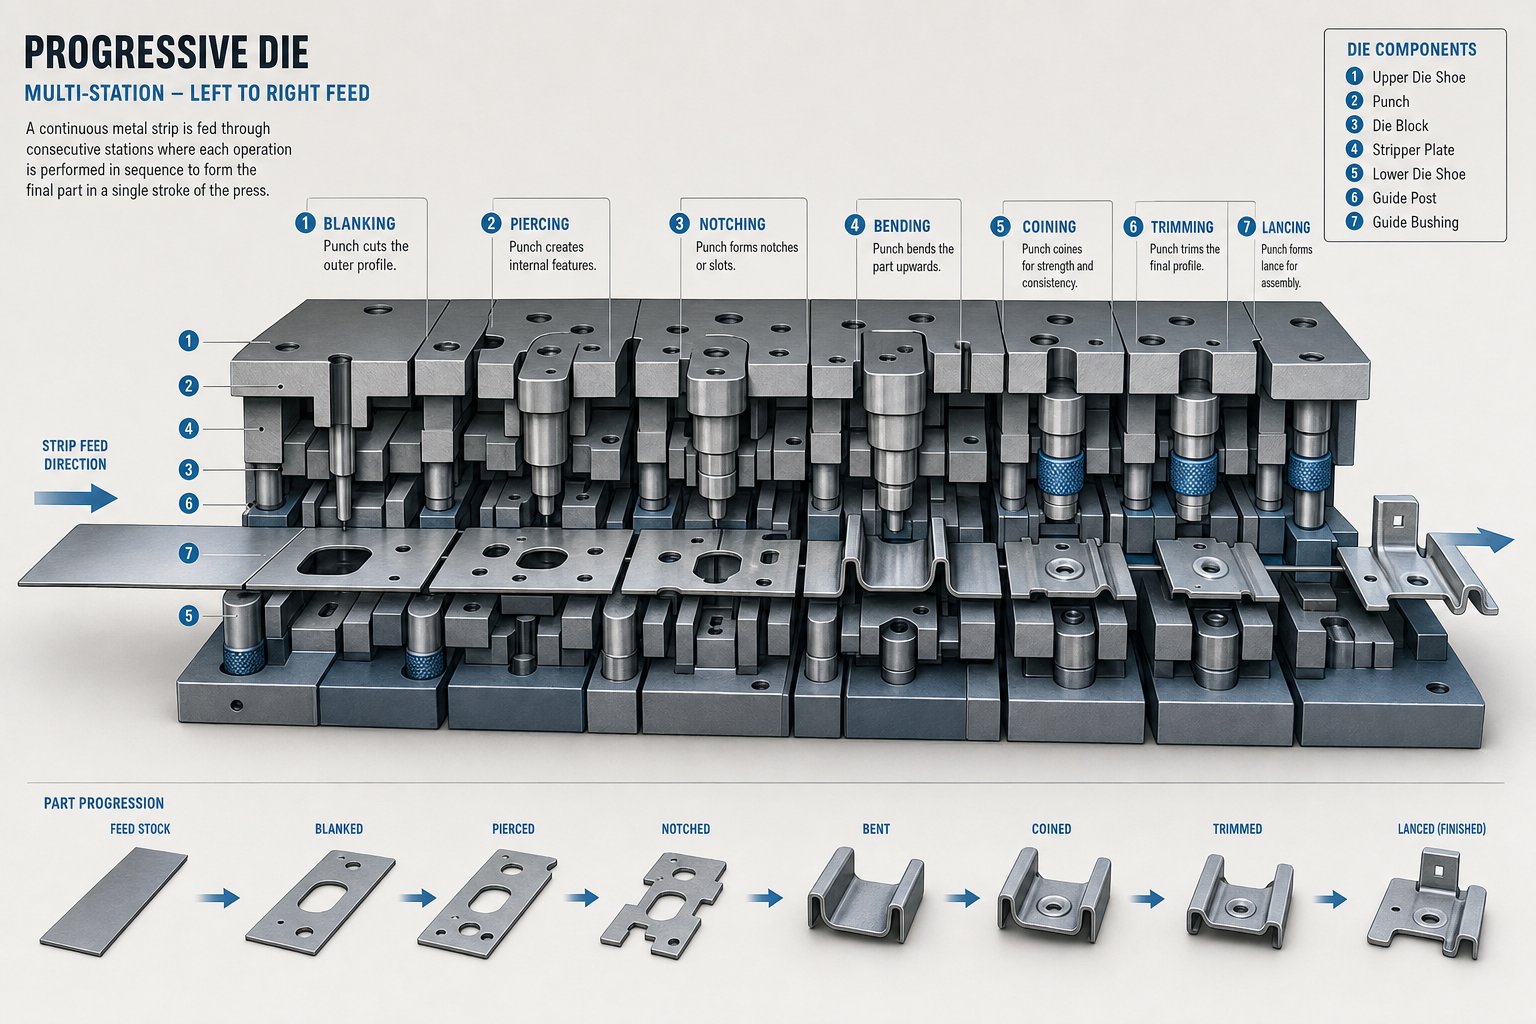
Toisessa päässä menee litteä metallikäämi. Valmiit osat tulevat ulos toisista. Se, mitä näiden kahden pisteen välillä tapahtuu, määrittää, saatko luotettavia, mitoiltaan yhdenmukaisia komponentteja - vai tuotannon päänsärkyä. Tässä koko matka asemalta asemalta.
Liuskojen syöttö ja kelojen purku
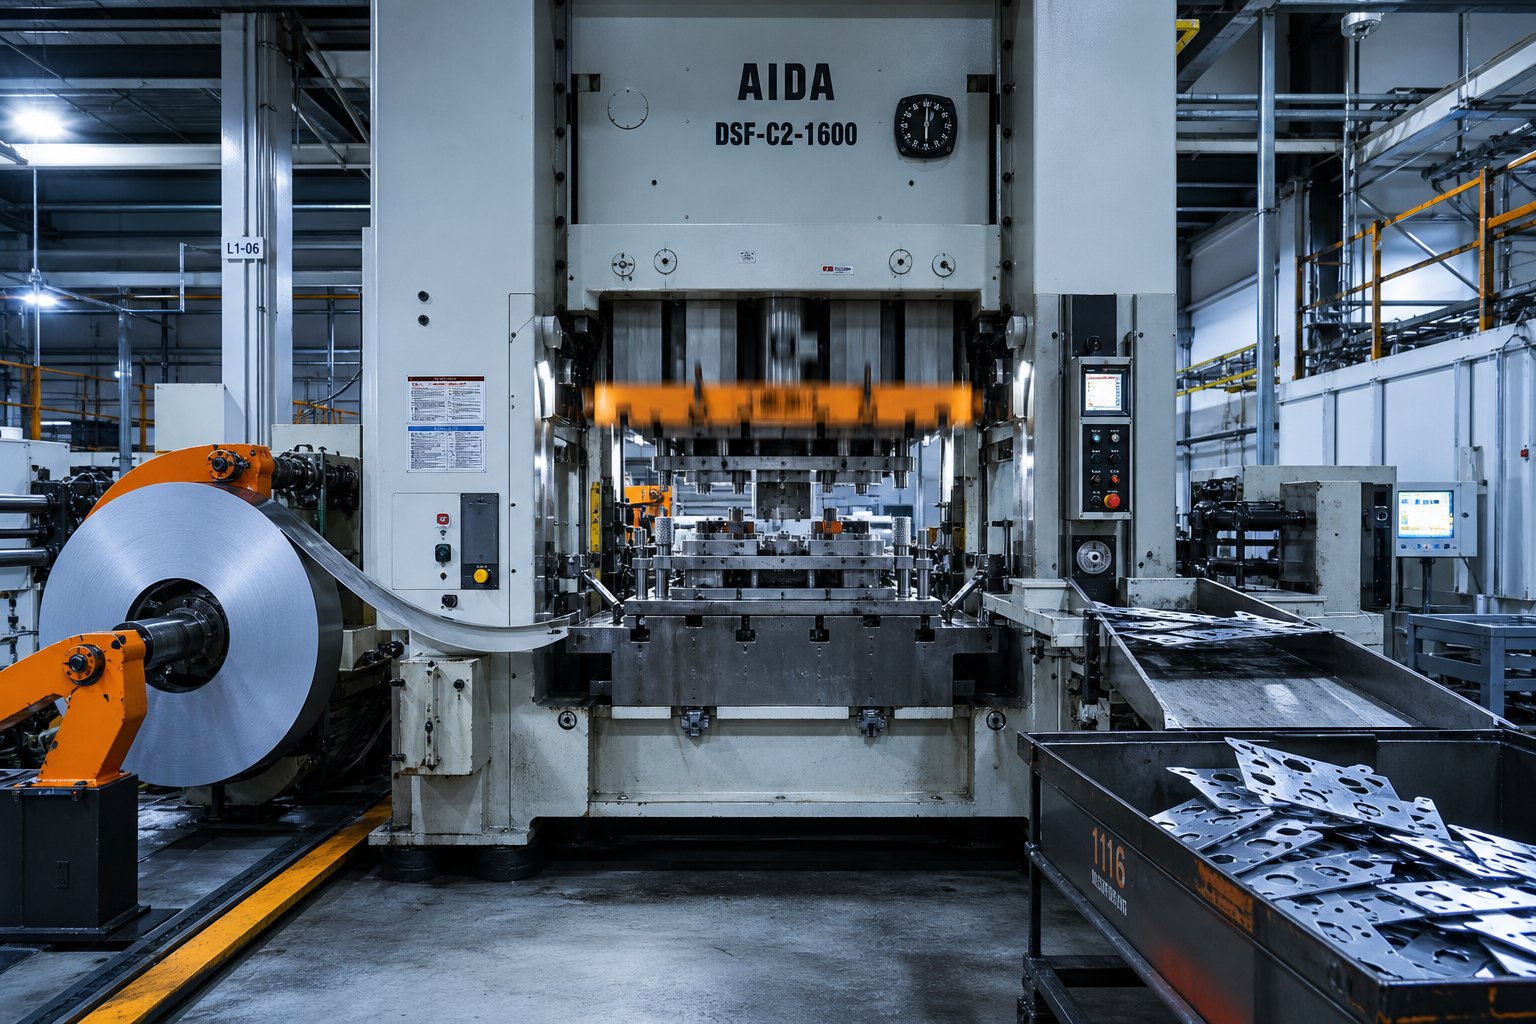
Jokainen progressiivinen meisti- ja leimausjakso alkaa irrotusyksiköstä. Metallikela - terästä, alumiinia, kuparia, messinkiä tai ruostumatonta terästä - ladataan tuurnalle, joka pyörii vapauttaakseen materiaalia puristimen sitä vaatiessa. Nauha kulkee ensin suoristusraudan läpi, joka poistaa luonnollisen käyrän (kutsutaan kelasarjaksi), joka syntyy käämityksen aikana. Ilman tätä vaihetta nauha syöttäisi epätasaisesti ja aiheuttaisi mittojen siirtymistä osien poikki.
Servosyöttölaite vetää suoristimesta nauhan suuttimeen tarkalla askeleella, jota kutsutaan syöttöväliksi. Syötteen tarkkuus on tärkeämpää kuin useimmat ostajat ymmärtävät. Jopa 0,05 mm:n poikkeama iskua kohden sekoittuu asemien välillä, jolloin syntyy vääriä reikiä, epätasaisia mutkia ja romua. Syöttölaitteen tulee synkronoida täydellisesti puristusiskujakson kanssa, vapauttaen nauhan vain, kun suulake on täysin auki, ja ajamalla sitä täsmälleen saman matkan joka kerta.
Aseman eteneminen lävistyksestä katkaisuun
Kerran sisälläprogressiivinen leimausmuotti, nauha kohtaa sarjan asemia -, joista jokainen suorittaa yhden tietyn toiminnon. Osa pysyy kytkettynä kantonauhaan (jota joskus kutsutaan rainaksi) koko prosessin ajan, mikä pitää sen vakaana ja tarkasti paikoillaan liikkuessaan eteenpäin. Ajattele kantolaitetta itse materiaaliin sisäänrakennettuna kuljettimena.
Tyypillinen asemajärjestys prog-dieselissä näyttää tältä:
- Ohjausreiät- Lävistetty ensin tarkan kohdistuspisteiden luomiseksi, jotka ohjaavat nauhan jokaisen seuraavan aseman läpi.
- Lävistykset- Sisäiset reiät, raot ja leikkaukset on tehty nauhaan.
- Lancing- Osittaiset leikkaukset luovat kielekkeitä tai säleikköjä poistamatta materiaalia kokonaan.
- Muodostaminen- Kolmiulotteisia{1}}muotoja, ripoja tai kohokuvioituja piirteitä painetaan osaan.
- Piirustus- Materiaali vedetään tarvittaessa matalaan kuppi- tai kanavamuotoon.
- Keksiminen- Korkeapaineinen-kompressio jalostaa pintoja, terävöittää yksityiskohtia tai kalibroi kriittiset mitat.
- Katkaisu- Valmis osa erotetaan kantoliuskasta ja poistetaan keräystä varten.
Kaikki osat eivät vaadi kaikkia näitä toimintoja. Yksinkertainen kiinnike saattaa tarvita vain lävistyksiä, taivutusta ja katkaisua. Monimutkainen sähköliitin voi vaatia kymmenen tai useamman aseman. Asia on siinä, että jokainen operaatio tapahtuu kiinteässä, suunnitellussa järjestyksessä -, eikä tämä järjestys koskaan vaihtele osasta toiseen.
Paina Mekaniikka ja Iskun sykli
Tämä tekee progressiivisesta leimauspuristimesta niin tuottavan: jokainen painimen isku suorittaa kaikki aseman toiminnot samanaikaisesti nauhan eri osissa. Kun ensimmäinen asema puhkaisee pilottireiät tuoreeseen materiaaliin, alavirran asemat taivuttavat, muotoilevat ja leikkaavat osia, jotka tulivat suuttimeen useita iskuja aikaisemmin. Useita osia on aina käynnissä kerralla.
Muottipuristin pyörii kiinteällä nopeudella, joka mitataan iskuina minuutissa (SPM). Pienten osien nopeat metallileimaustoiminnot voivat toimia nopeudella 200 - yli 1 000 SPM materiaalin paksuudesta, osan monimutkaisuudesta ja puristusmäärästä riippuen. Jokainen veto siirtää nauhaa täsmälleen yhden pituuden eteenpäin. Tämä rytmi - eteenpäin, leima, eteenpäin, leima - tuottaa valmiin osan jokaisella jaksolla.
Nopeus ei kuitenkaan yksin määritä suorituskykyä. Hyvin-suunniteltu 400 SPM:n nopeudella ilman seisokkiaikaa toimiva meisti tuottaa enemmän kuin huonosti suunniteltu, 600 SPM:n nopeus, joka jumiutuu joka tunti. Syöttövakaus, muotin kohdistus, voitelu ja romun poisto määräävät kaikki, muuttuuko teoreettinen nopeus todelliseksi tehoksi.
Tämä mekaaninen logiikka - kiinteät asemat, ohjattu syöttö, samanaikaiset toiminnot - selittää, miksi progressiivinen leimaus tuottaa toistettavia osia äänenvoimakkuudella. Mutta todellinen insinöörihaaste ei ole lehdistön pyörittäminen. Se suunnittelee itse muotin: valitaan, kuinka monta asemaa tarvitaan, mitä järjestystä ne noudattavat ja kuinka nauhan asettelu hallitsee materiaalin rasitusta jokaisen toimenpiteen aikana.
Työkalusuunnittelun ja meistitekniikan perusteet
Puristimen saaminen pyörimään on helppo osa. Todellinen älyllinen investointi progressiiviseen meistityökaluun tapahtuu kuukausia ennen ensimmäistä vetoa - nauhan suunnittelun, asemajärjestyksen ja materiaalin valinnan aikana itse meistille. Nämä tekniset päätökset lukitsevat osien laadun, työkalun käyttöiän ja -palakohtaisen taloudellisen arvon koko tuotantojaksolle.
Strip Layout ja Station Sequencing Logic
Miten insinööri päättää, tarvitseeko osa kuusi vai neljätoista asemaa? Se alkaa osan geometriasta. Jokainen reikä, mutka, muoto ja leikkaus vaatii vähintään yhden aseman, mutta sekvenssin on kunnioitettava materiaalin käyttäytymistä. Et voi kolikoida pintaa syvävedon jälkeen ilman vääristymisen riskiä. Vielä muodostumattoman mutkan viereen reikää ei voi puhkaista ilman jännitysmurtumia.
Progressiivinen leimausmuotin suunnittelu perustuu tarkoitukselliseen järjestyslogiikkaan: toiminnot, jotka aiheuttavat vähiten materiaalin rasitusta, tapahtuvat ensin, kun taas voimakkaat -voimatoimenpiteet, kuten lyönti tai syvämuovaus, tulevat myöhemmin, kun ympäröivät ominaisuudet on jo lukittu. Tyhjäasemat - paikat, joissa ei tapahdu työtä - ovat strategisesti sijoitettuja tilan vakauttamiseksi tulevaisuuden toiminnan mahdollistamiseksi. tarvittaessa.
Ohjausreiän sijoitus on toinen kriittinen tekijä. Nämä pienet, tarkasti lävistetyt reiät rekisteröivät nauhan jokaisella asemalla, ja niiden sijainti suhteessa muodostuspiirteisiin määrää, kuinka tarkasti loppupään toiminnot laskeutuvat. Julkaisussa julkaistu tutkimusInternational Journal of Production Researchtunnistaa neljä keskeistä tekijää kaistaleasettelujen arvioimiseksi: asemanumeron tehokkuus, momentin tasapainotus, nauhan vakaus ja syöttökorkeus -, joista kukin pisteytetään ja painotetaan kilpailevien asetteluvaihtoehtojen objektiivisen arvioinnin tuottamiseksi ryhmän konsensuksen sijaan.
Valmistettavuuden suunnittelu progressiivisissa muotteissa
Osasuunnittelijoilla on geometriavalintojensa ansiosta valtava vaikutus progressiivisten meistityökalujen monimutkaisuuteen - ja hintaan -. Progressiivista leimaamista varten optimoitu komponentti voi toimia 10-asemaisessa suulakkeessa. Sama osa, jossa on huonosti harkittuja ominaisuuksia, saattaa vaatia 16 asemaa, mikä kaksinkertaistaa työkalukustannukset ja lisää toleranssien kertymistä nauhan poikki.
Keskeisiä DFM-periaatteita progressiivisille leimausmuotteille ovat:
- Pienin taivutussäde:Pidä taivutussäteet vähintään 1,0-kertaisena materiaalin paksuuden estämiseksi taivutusviivan halkeilun estämiseksi. Työkalun käyttöiän pidentämiseksi suositellaan 1,2-1,5-kertaista paksuutta.
- Reiän halkaisijan rajat:Säilytä reiän halkaisija vähintään 1,0-kertaisena materiaalin paksuuden välttämiseksi, jotta vältytään rei'ityksiltä nopeassa{1}}pyöräilyssä.
- Ominaisuuden väli:Pidä rei'itetyt kohdat vähintään 2,0-kertaisena materiaalin paksuudella reunoista ja viereisistä kohdista, jotta teräs ei painu kokoon ajan myötä.
- Tasainen seinämän paksuus:Vältä rajuja paksuusmuutoksia, jotka luovat epätasaisen materiaalin virtauksen ja lisäävät palautuksen arvaamattomuutta.
- Raesuuntatietoisuus:Suuntaa taivutukset kohtisuoraan vierintäsuuntaan nähden, mikäli mahdollista murtumisriskin vähentämiseksi.
- Matala muovaussyvyys:Minimoi vetosyvyydet suhteessa osan leveyteen - liiallinen syvyys vaatii siirtosuulakeprosesseja progressiivisten liuska{1}}pohjaisten toimintojen sijaan.
Kokeneet edistykselliset työkalu- ja meistisuunnittelijat tarkistavat osatulosteet ajoissa ja merkitsevät ominaisuudet, jotka lisäävät asemia, vaikeuttavat huoltoa tai lyhentävät meistin käyttöikää. Tämä DFM:n ennakkopalaute säästää usein enemmän rahaa kuin mikään hankintaneuvottelu.
Työkalut Rakennus- ja meistimateriaalit
Progressiivisen leimaustyökalun fyysinen rakenne määrittää, kuinka monta miljoonaa osaa se voi tuottaa ennen kuin se vaatii suurta kunnostusta. Muottikomponentit kestävät toistuvia suuria-nopeita iskuja, kitkaa ja materiaalivirtausta -, joten itse työkalujen materiaalivalinnalla on valtava merkitys.
Useimmissa progressiivisissa muottisarjoissa käytetään D2- tai A2-työkaluterästä lävistyksissä ja muottiteräksissä. D2 tarjoaa erinomaisen kulutuskestävyyden ja reunojen pysyvyyden, mikä tekee siitä työhevosen lävistys- ja tyhjennysasemille. A2 tarjoaa paremman sitkeyden muovausasemille, joissa iskukuormat ovat suuremmat, mutta hankauskuluminen pienempi. Sovelluksissa, jotka vaativat äärimmäistä työkalun käyttöikää - hiovien ruostumattomien terästen leimaaminen useiden miljoonien osien ylittävillä tilavuuksilla - volframikarbidisäkkeillä varustetut progressiiviset kovametallileimaussuut korvaavat tavanomaisen teräksen kriittisissä kulumispisteissä. Kuten eräässä alan ohjeessa todetaan, kovametalli käyttäytyy kuin betoni: se hajoaa ennen kuin se kuluu, mikä tekee siitä ihanteellisen asemille, joissa hankaus hajottaisi työkaluteräksen nopeasti.
Muottilevyt ja kenkäsarjat on tyypillisesti valmistettu S7- tai 4140-esikarkaistu-teräksestä, mikä tarjoaa rakenteellisen jäykkyyden, jota tarvitaan tasauksen säilyttämiseen kaikilla asemilla täydellä puristusvoimalla. Ohjaustappien, holkkien ja kohdistuskomponenttien on oltava riittävän kestäviä, jotta ne voivat voittaa sivuttaisvoimat, jotka aiheutuvat off-keskuksesta muodostaen - yksityiskohdan, joka liittyy suoraan hetkeen-tasapainotustekijään nauhan asettelun arvioinnissa.
Viime kädessä työkalumateriaalipäätökset lähtevät yhteen kysymykseen: mikä on odotettu tuotantomäärä? 50 000 -kappaleen vuosiajo ei oikeuta kovametalliteriä kaikkialla, kun taas 5-miljoonaisen kappaleen ohjelmalla ei ole varaa toistuviin D2-lävistysten vaihtoihin. Muottirakenteen sovittaminen volyymi-odotuksiin on paikka, jossa tekninen harkinta ja kustannusten optimointi risteävät - ja missä leimattava materiaali asettaa omat rajoitteensa.
Materiaalin valinta ja metallien käyttäytyminen progressiivisissa muotteissa
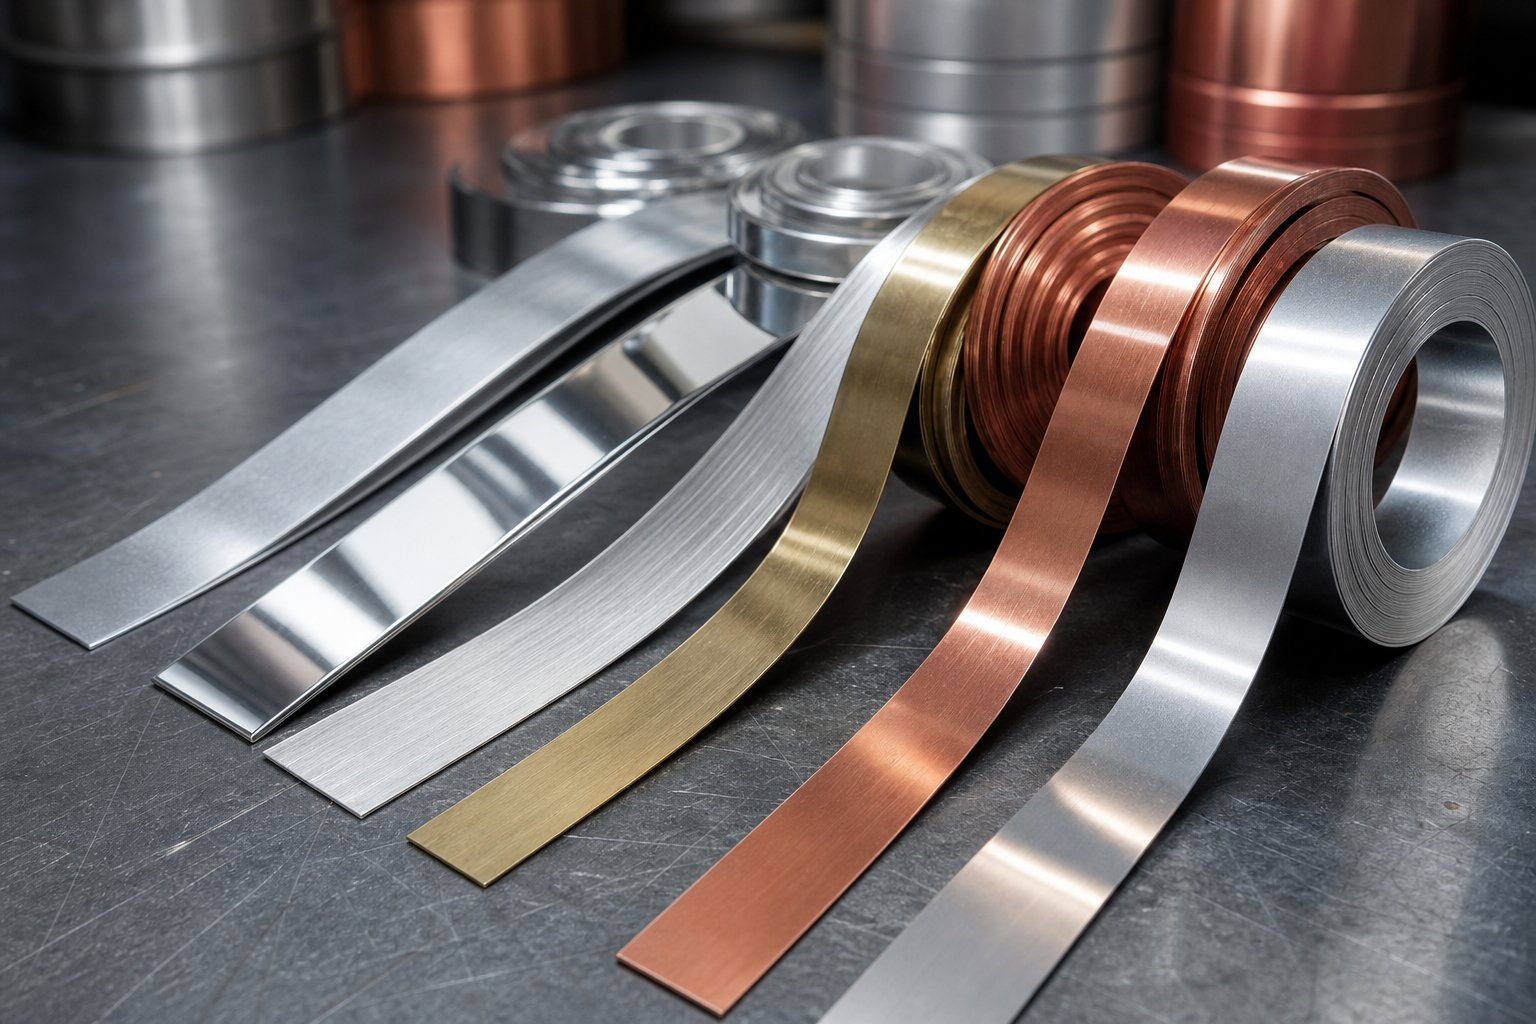
Muotin rakenteella on merkitystä -, mutta sen läpi kulkeva materiaali sanelee lähes kaikki muut tekniset päätökset. Nauhan syöttökäyttäytyminen, aseman sekvensointi, voitelustrategia, lävistysvälykset ja huoltovälit muuttuvat muovattavan metallin mukaan. Ostajat, jotka pitävät materiaalin valintaa yksinkertaisena hankintavalintaruutuna, huomaavat usein tuotannon puolivälissä-, että heidän valitsemansa metalliseos vaatii olennaisesti erilaisen työkalun kuin he budjetoivat.
Teräksen ja ruostumattoman teräksen leimaamiseen liittyviä huomioita
Hiiliteräksen progressiivinen leimaus on edelleen yleisin sovellus progressiivisissa muotteissa. Matala-hiililaadut, kuten 1008 ja 1010, tarjoavat erinomaisen muovattavuuden, ennustettavan käyttäytymisen eri asemilla ja minimaalisen työkalun kulumisen. He hyväksyvät tiukat mutkat, syvät muodot ja{5}}nopeat pyöräilyt ilman draamaa. Tyypilliset paksuusalueet teräksen progressiiviselle meistolle ovat 0,4 mm ja 3,0 mm välillä, ohuemmilla mittareilla käy korkeammilla iskuilla minuutissa ja paksummalla materiaalilla, joka vaatii suurempaa puristustonnia.
Ruostumattomasta teräksestä valmistettu progressiivinen leimaus puolestaan tuo täysin erilaiset haasteet. Austeniittiset teräslajit, kuten 304, toimivat-kovettuessaan aggressiivisesti kulkiessaan muovausasemien läpi -, mikä tarkoittaa, että jokainen peräkkäinen toimenpide kohtaa asteittain kovemman materiaalin. Insinöörien on otettava tämä huomioon laskemalla eksponentiaalisesti suurempi vetoisuus loppupään asemilla ja sekvensoimalla operaatiot kumulatiivisen jännityksen minimoimiseksi.
Springback on yhtä ongelmallinen. Jos pehmeä teräs saattaa ponnahtaa takaisin 1–2 astetta taivutuksen jälkeen, ruostumaton teräs joustaa rutiininomaisesti 3–5 astetta tai enemmän. Työkaluinsinöörit kompensoivat ylitaivuttamalla - meistin ja meistin kulmat esimerkiksi 93 asteeseen, jotta osa löystyy 90 asteen tavoitegeometriaan. Ilman tätä kompensointia, joka on sisäänrakennettu meistin suunnitteluun, jokainen taivutettu ominaisuus laskeutuu toleranssin ulkopuolelle.
Galling esittelee häiritsevimmän vikatilan. Korkeakitkaiset nauhat irrottavat ruostumattoman teräksen passiivisen oksidikerroksen aiheuttaen paljaan materiaalin kylmähitsauksen-suoraan työkalun pintaan. Kun kiillotus alkaa, tuotanto pysähtyy muotin kiillotusta varten. PVD-pinnoitteet, kuten TiCN lävistyspinnoilla, ja äärimmäisen paineen{4}}voiteluaineet ovat pakollisia vastatoimia kaikille ruostumattoman teräksen ohjelmille, joita käytetään suurella määrällä.
Kuparin ja messinkilejeeringin käyttäytyminen progressiivisissa muotteissa
Kuparinen progressiivinen leimaus hallitsee sähköliitin- ja päätemarkkinoita, ja hyvästä syystä. C11000 elektrolyyttisesti sitkeä kupari tarjoaa noin 101 % IACS-johtavuuden sekä erinomaisen sitkeyden, mikä tekee siitä ihanteellisen tynnyrimuotoihin, kosketuskielekkeisiin ja puristusominaisuuksiin, joita progressiivinen leimaus kupariliittimet vaativat. Näissä sovelluksissa käytettävä liuskakela on tyypillisesti 0,13–1,5 mm paksu, ja tietty lämpötila (hehkutettu täys-kovaksi) vaikuttaa suoraan muodostuskäyttäytymiseen kullakin asemalla.
Haaste? Kupari lyö aggressiivisesti työkaluterästä -, joka muistuttaa ruostumatonta terästä, mutta kuparin pehmeys ja hyvä pintatarttuvuus vaikuttavat pikemminkin kuin oksidikerroksen rikkoutumiseen. Automaattiset voitelujärjestelmät ja kiillotetut muottipinnat eivät ole-neuvoteltavissa jatkuvassa kuparin tuotantoajoissa.
Messingin progressiivinen leimaus tarjoaa käytännöllisen vaihtoehdon, jossa ei vaadita täyttä kuparin johtavuutta. C26000-patruunan messinki tarjoaa paremman lujuuden ja paremmat jousiominaisuudet kiinnitysklipsiille, kun taas sen pienempi kitkakerroin tekee siitä huomattavasti ystävällisemmän työkaluille kuin puhdas kupari. Fosforipronssi (C51000) täyttää aukon sovelluksissa, joissa tarvitaan sekä jousivoimaa että kohtalaista johtavuutta - ajattele liitinkoskettimia, joiden on säilytettävä tasainen paine tuhansien kytkentäjaksojen ajan.
Kupariseosten työstökarkaisu noudattaa erilaista käyrää kuin teräksen. Nämä materiaalit kovettuvat nopeasti alkumuovauksen aikana, mutta taso jo aikaisemmin, mikä tarkoittaa, että moni-aseman progressiivisten sekvenssien on kuormitettava raskain muodonmuutos etu-ennen kuin seos jäykistyy. Insinöörit määrittävät usein hehkutetun karkaisunauhan erityisesti, jotta varhaiset asemat voivat muodostua aggressiivisesti rikkomatta materiaalia loppupään toiminnassa.
Alumiinin progressiivinen leimaushaasteet
Alumiininen progressiivinen leimaus vetoaa painoon -herkkiin sovelluksiin - autojen lämpösuojuksiin, elektroniikkakoteloihin, ilmailu- ja avaruuskiinnikkeisiin -, joissa tiheyden säästö oikeuttaa ylimääräisen suunnittelutyön. Seokset, kuten 5052-H32 ja 6061-T4, tarjoavat kohtuullisen muovattavuuden 0,5–3,0 mm:n paksuusalueella, mutta ne tuovat mukanaan leimauskäyttäytymisen, joka saa ostajat yllättäen.
Galling on jälleen listan kärjessä. Alumiinin pehmeä oksidikerros hajoaa muodostuvan paineen vaikutuksesta paljastaen tuoreen materiaalin, joka sitoutuu välittömästi työkaluteräkseen. Toisin kuin ruostumattomassa teräksessä, jossa erikoispinnoitteet ratkaisevat useimmat ongelmat, alumiinin pinnoitus vaatii usein yhdistelmän lähestymistapoja: kromi-pinnoitetut muottipinnat, PTFE-pohjaiset kuiva-kalvovoiteluaineet ja suuremmat muotinvälykset (tyypillisesti 8–12 % materiaalin paksuudesta verrattuna 5–8 % teräkseen).
Nämä leveämmät välykset ovat olemassa, koska alumiini repeytyy mieluummin kuin leikkaa puhtaasti, kun lävistysraot ovat liian tiukkoja. Purseen hallinnasta tulee tasapainotustoimi - liian tiukka ja repeytyminen ja liiallinen lävistyskuluminen, liian löysä ja purseen korkeus ylittää hyväksyttävät rajat asennuksen jälkeen.
Voiteluvaatimukset ovat myös tiukemmat. Hiiliteräkselle täydellisesti toimivilta vakioleimausöljyiltä puuttuu usein alumiinin tarvitsemat raja--kerrosominaisuudet. Ilman asianmukaista voitelua pinnan naarmuja ja muotin kertymistä kertyy muutamassa sadassa vedossa, mikä pakottaa suunnittelemattomat huoltopysähdykset.
| Materiaaliperhe | Muovattavuus | Tyypillinen paksuusalue | Yleiset sovellukset | Tärkeimmät leimausnäkökohdat |
|---|---|---|---|---|
| Vähähiilise{0}}teräs (1008/1010) | Erinomainen | 0,4 - 3,0 mm | Kiinnikkeet, pidikkeet, rakennevahvikkeet, autojen laitteistot | Minimaalinen takajousto; alhainen työkalun kuluminen; suurin nopeusominaisuus |
| Ruostumaton teräs (304/316L) | Kohtalainen | 0,3-2,5 mm | Lääketieteelliset komponentit, elintarvikelaitteet, korroosiota{0}}kestävät kotelot | Vakava takaisku; työn kovettaminen; rasitus vaatii PVD-pinnoitteita ja EP-voiteluaineita |
| Kupari (C11000) | Erinomainen | 0,13 - 1,5 mm | Sähköliittimet, virtakiskot, liittimet | Galling taipumus; pehmeys aiheuttaa kuolemien kertymistä; luonnevalinta kriittinen |
| Messinki (C26000) | Erittäin hyvä | 0,2 - 2,0 mm | Liitinjouset, koristelaitteistot, instrumenttikomponentit | Pienempi kuoppausriski kuin kupari; parempi jousen pysyvyys; kohtalainen työkarkaisu |
| Alumiini (5052/6061) | Hyvä | 0,5-3,0 mm | Lämpösuojat, kotelot, kevyet kannakkeet, jäähdytyslevyt | Tarvitaan leveämpiä muottien välyksiä; PTFE voiteluaineet; repeytyy mieluummin kuin leikkautuu, jos välys on tiukka |
Jokaisella materiaalilla on omat sääntönsä muotin välykselle, asemamäärälle, voitelulle ja huoltotiheydelle. Osatulostus saattaa näyttää samalta teräksessä ja alumiinissa, mutta sen takana oleva progressiivinen muotti - ja sen rakennus- ja ylläpitokustannukset - voivat vaihdella dramaattisesti. Tämä ero vain terävöityy, kun alkaa verrata näiden materiaalien suorituskykyä vaihtoehtoisiin leimausmenetelmiin, jotka käsittelevät niitä pohjimmiltaan eri tavoin.
Progressive Die vs Transfer Die vs Compound Die
Materiaalikäyttäytyminen muokkaa suulaketta -, mutta valitsemasi suulaketyyppi muokkaa koko tuotantostrategiaa. Ostajat olettavat usein, että progressiiviset muotit hoitavat kaiken tai että kaikki meistit ja leimausmenetelmät ovat keskenään vaihdettavissa pienillä kustannuseroilla. Todellisuudessa progressiiviset muotit, siirtomuotit ja yhdistelmämuotit ratkaisevat kumpikin pohjimmiltaan erilaisia valmistusongelmia. Väärän osan valitseminen ei vain hukkaa työkalubudjettia -, vaan se lukitsee sinut prosessiin, joka taistelee kappaleen geometriaa vastaan ohjelman elinkaaren ajan.
| Ominaista | Progressiivinen Die | Siirrä kuoppa | Yhdistetty kuolee |
|---|---|---|---|
| Prosessimekaniikka | Osa pysyy kiinni kantonauhassa kaikkien asemien läpi | Osa erotetaan nauhasta aikaisin, siirretään asemien välillä mekaanisilla sormilla | Useita leikkaustoimenpiteitä yhdellä vedolla |
| Ihanteellinen osien monimutkaisuus | Pienet ja keskikokoiset osat, joissa on kohtalainen muotoilu, taivutukset ja lävistykset | Suuret tai syvävedetyt{0}}osat, jotka vaativat laajoja muotoilu- tai suuntamuutoksia | Litteät osat tarvitsevat vain tyhjennyksen, lävistyksen tai yksinkertaisen leikkaamisen |
| Tilavuuden sopivuus | 50,000+ yksikköä/vuosi (optimaalinen yli 100,000+) | 25,000+ yksikköä/vuosi | Keskikokoisia tai suuria määriä yksinkertaisia geometrioita |
| Pyörän nopeus | 200–1,000+ lyöntiä minuutissa | Keskitaso (mekaaninen siirto rajoittaa nopeutta) | Nopea yksinkertaisille osille; hitaampi suuremmille komponenteille |
| Työkalukustannukset | Korkea (30 000–250 $,000+) | Korkea (verrattavissa progressiiviseen) | Alempi - yksinkertaisempi rakenne, vähemmän asemia |
| -Osahinta volyymin mukaan | Alhaisin kelvollisille geometrioille | Matala, mutta korkeampi kuin progressiivinen hitaamman syklin vuoksi | Matala litteille osille; ei sovellu muotoosiin |
Progressive Die vs Transfer Die Stamping
Ydinero on yksinkertainen: progressiivisissa muotteissa osa ei koskaan poistu nauhasta ennen viimeistä katkaisuasemaa. Siirtopuottimeistossa osa erotetaan nauhasta heti ensimmäisessä käyttökerrassa ja siirretään sitten fyysisesti asemien välillä mekaanisilla sormilla tai siirtomekanismilla.
Miksi sillä on väliä? Koska kantonauha rajoittaa vetosyvyyttä. Jos osasi vaatii syvämuovausta - kuppeja, kuoria tai koteloita, jotka ovat korkeammat kuin noin 1,5x osan halkaisija -, nauha repeytyy tai lommahtaa ennen muotoilutoimenpiteen päättymistä. Siirtolevyt poistavat tämän rajoituksen kokonaan. Kun aihio on irronnut nauhasta, puristin voi vetää niin syvälle kuin materiaalin venymäominaisuudet sallivat.
Siirtomuotit käsittelevät myös suurempia osia, jotka vaativat suunnan muuttamista asemien välillä, kuten autojen koripaneelit tai syvävedetyt kotelot, joita on käännettävä moni-akselin muodostamista varten. Progressiiviset meistit eivät voi pyörittää osaa -, koska se on fyysisesti lukittu nauhaan kauttaaltaan.
Vaihtoehto? Nopeus. Siirtomekanismit tarvitsevat aikaa tarttuakseen, siirtääkseen ja vapauttaakseen jokaisesta aihiosta. Tämä mekaaninen palautus tarkoittaa, että siirtopuristimet toimivat tyypillisesti pienemmillä iskuilla minuutissa kuin progressiiviset toiminnot samankokoisilla osilla. Pienille, suuritehoisille-komponenteille - sähköliittimet, jousiklipsit, ohuet kannakkeet - progressiiviset meistit voittivat suorituskyvyn laajalla marginaalilla. Suuremmille rakenneosille tai muulle, joka vaatii vetosyvyyttä nauhankannattimen rajojen yli, siirtoleimaus on ainoa käyttökelpoinen tie.
Myös äänenvoimakkuuden jakopisteet eroavat toisistaan. Progressiivinen metallileimaus on tyypillisesti perusteltu 50 000 - 100,000+ vuosiyksikköön, kun taas siirtomuottiohjelmat voivat oikeuttaa työkaluinvestoinnin jopa 25 000 yksikön volyymilla, osittain siksi, että valmistettujen suurempien osien kappalearvo on korkeampi.
Progressive Die vs Compound Die
Yhdistelmäsuuttimet toimivat täysin eri periaatteella. Sen sijaan, että sekvensoisi operaatioita useilla asemilla, yhdistelmämuotti suorittaa useita leikkaustoimintoja samanaikaisesti yhdellä painalluksella. Nauha menee sisään, yksi veto laukeaa ja täysin tyhjennetty ja lävistetty litteä osa putoaa ulos.
Kuulostaa tehokkaalta - ja sitä se on oikeaan sovellukseen. Yhdistelmäleimaus tuottaa litteämpiä osia paremmalla mittatarkkuudella ominaisuuksien välillä, koska kaikki leikatut reunat luodaan yhdellä toimenpiteellä, mikä eliminoi eri toimintojen väliset kohdistusvirheet. Aluslevyt, välilevyt, tiivisteet ja litteät sähkölaminaatiot ovat oppikirjayhdistelmiä.
Rajoitus on perustavanlaatuinen: yhdistelmämuotit voivat vain leikata. Heiltä puuttuu muodostumiskyky. Ei taivutusta, ei piirtämistä, ei kohokuviointia. Jos kappaleesi vaatii minkä tahansa kolmiulotteisen geometrian - jopa yksinkertaisen 90-asteen kielekkeen - yhdistelmämuotit eivät pysty tuottamaan sitä. Tarvitset toissijaisen taivutusoperaation myötävirtaan, mikä lisää käsittelyä, kustannuksia ja laaturiskiä.
Yhdistelmätyökalut ovat myös halvempia ja nopeampia rakentaa kuin progressiiviset työkalut, joten se on taloudellinen valinta litteisiin osiin keskikokoisilla tilavuuksilla, joissa yksinkertaisten geometrioiden tarkkuus meistäminen on vaatimus. Mutta kun osien monimutkaisuus vaatii muovaamista, yhdistelmäsuulake osuu kovaan kattoon - ja progressiiviset muotit ovat välttämättömiä.
Kun progressiivinen stanssaus on optimaalinen valinta
Kaikki osat eivät kuulu progressiiviseen kuoppaan. Päätös riippuu viidestä ristikkäisestä kriteeristä:
- Osan koko:Progressiiviset muotit suosivat pieniä ja keskisuuria komponentteja, jotka sopivat standardinauhaleveyksiin (tyypillisesti alle 300 mm).
- Geometrian monimutkaisuus:Useita operaatioita vaativat osat - lävistys plus muotoilu ja taivutus - hyötyvät eniten peräkkäisestä asemasta.
- Vuosimäärä:Korkeat alkutyökalukustannukset ovat järkeviä vain, kun ne poistetaan kymmenien tai satojen tuhansien osien kesken.
- Toleranssivaatimukset:Nauha{0}}pohjainen eteneminen pilottireikien rekisteröinnillä tarjoaa yhdenmukaiset toleranssit ±0,05–±0,10 mm miljoonien jaksojen aikana.
- Toissijaisen toiminnan eliminointi:Jos progressiivinen stanssaus- ja leimausmenetelmä voi yhdistää sen, mikä muuten vaatisi useita asetuksia, se vähentää ohjelman kokonaiskustannuksia, vaikka työkalut olisivat kalliita.
Progressiivisista muotista tulee taloudellisin valinta, kun vuotuiset määrät ylittävät 50 000 yksikköä ja osien geometria vaatii useita muovaustoimenpiteitä, jotka muutoin edellyttäisivät erillisiä työkalukokoonpanoja, manuaalista käsittelyä tai toissijaisia prosesseja.
Tämän tilavuuskynnyksen alapuolella yksinkertaisemmat menetelmät - litteiden osien yhdistelmämuotit, prototyyppeihin CNC-laserleikkaus tai jopa yksi-aseman muotit matalan-monimutkaisten muotojen - ansiosta tarjoavat paremman kustannus-per-osatalouden. Sen yläpuolella hallitsevat progressiiviset muotit, koska -yksikköhinta laskee kohti raaka-ainetta ja puristusaikaa, kun taas jokaiseen vaihtoehtoon liittyy lineaarinen työ- tai sykli{8}}aikaseuraamukset, jotka yhdistetään volyymiin.
Oikea valinta riippuu myös ohjelman kestosta. Osa, jonka tuotanto-ikä on viisi-vuotta 80 000 yksikköä vuodessa (yhteensä 400 000 yksikköä), oikeuttaa korkealuokkaisen työkalun rakentamisen - kovametalliterät, karkaistut ohjausjärjestelmät, nopeat-komponenttien vaihdot -, joita kahden-vuotinen 60 000 yksikön ohjelma ei ehkä voi tehdä. Muottisijoitusten yhteensovittaminen koko elinkaaren ajan, ei vain vuosikysynnän kanssa, erottaa älykkäät hankintapäätökset kalliista virheistä.
Sen ymmärtäminen, mikä prosessi sopii osallesi, on vasta ensimmäinen askel. Seuraava kysymys, jonka useimmat ostajat aliarvioivat, on se, kuinka toimialakohtaiset vaatimukset - sertifioinnit, dokumentointistandardit, materiaalin jäljitettävyys - asettavat lisävaatimuksia yksinkertaiselta leimaamispäätökseltä.
Progressiiviseen stanssaukseen perustuvat teollisuudenalat
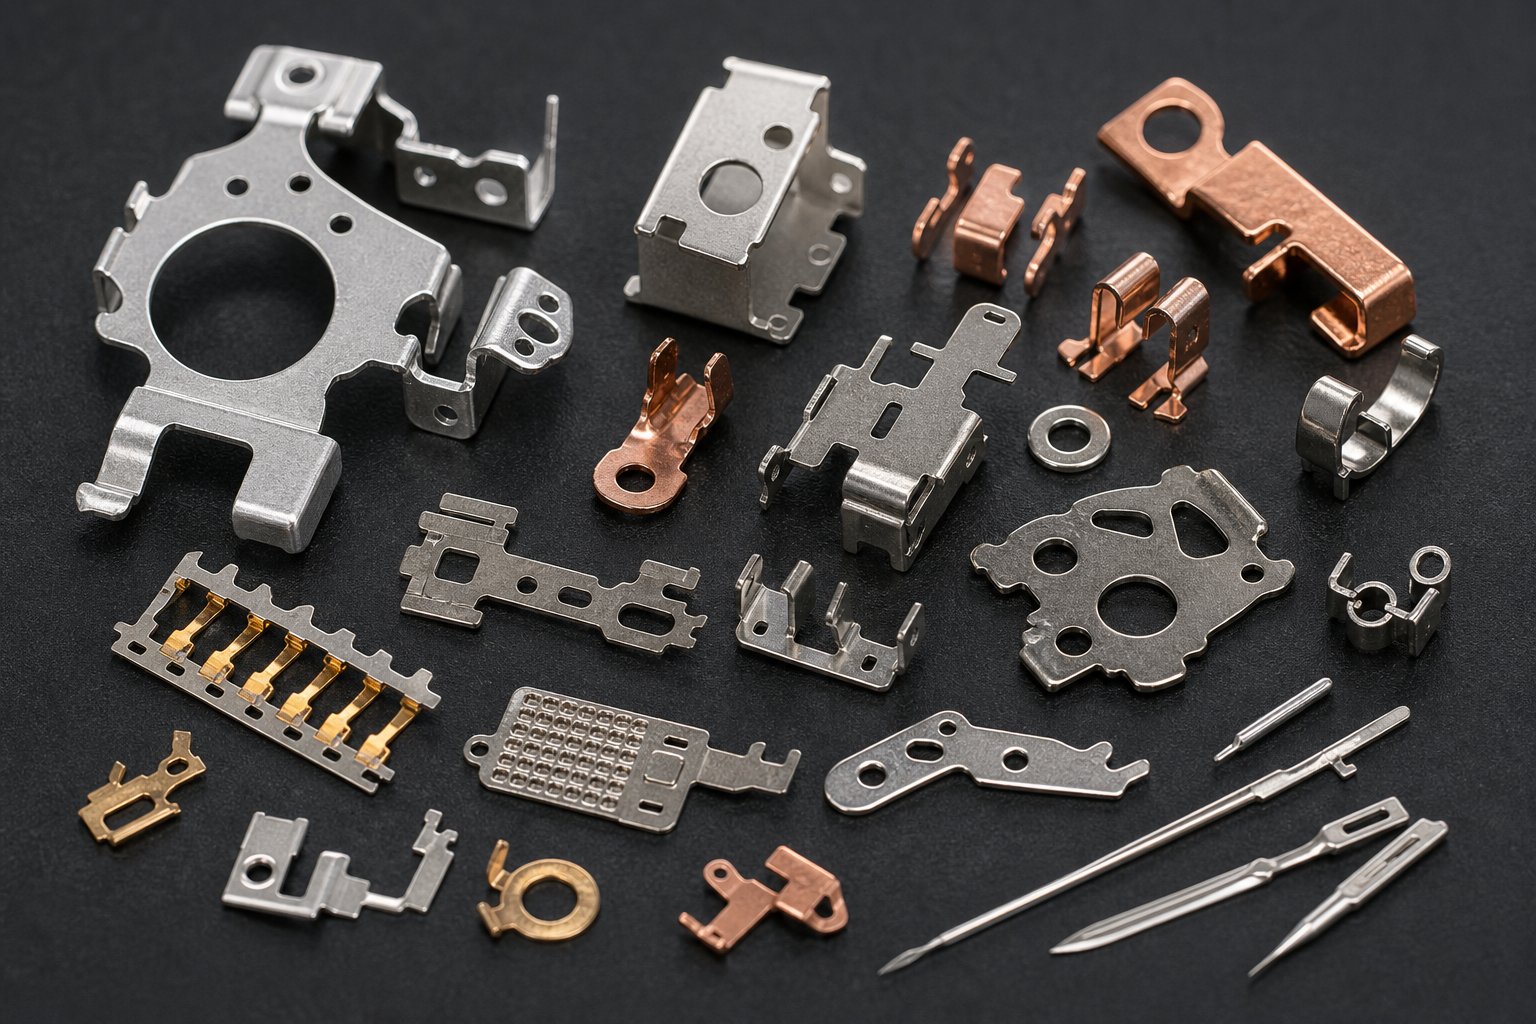
Jokainen toimiala leimaa metallia. Mutta syy siihen, miksi kukin toimiala valitsee progressiivisen stanssauksen vaihtoehtojen sijaan, johtuu erityisistä teknisistä vaatimuksista, joita muut prosessit eivät yksinkertaisesti pysty vastaamaan mittakaavassa. Luettelo "autoteollisuus, lääketiede, elektroniikka" ei kerro sinulle mitään hyödyllistä. Tärkeää on se, miksi nämä alat vaativat nopeuden, toistettavuuden ja geometrisen monimutkaisuuden erityisen yhdistelmän, jonka progressiiviset muotit tarjoavat.
Autoteollisuuden korkeat{0}}volyymien yhdenmukaisuusvaatimukset
Autoalan ohjelmat eivät vaadi vain osia -, ne vaativat dokumentoitua näyttöä siitä, että jokainen osa on identtinen viimeisen miljoonan kanssa. Siksi autoteollisuuden komponenttien progressiivinen leimaus toimii IATF 16949 -sertifioinnin alaisena, mikä edellyttää PPAP-dokumentaatiota, tilastollista prosessiohjausta (SPC), mittausjärjestelmäanalyysiä (MSA) ja vikatila- ja vaikutusanalyysiä (FMEA) koko tuotannon ajan.
Progressiiviset meistit tarjoavat näiden ohjelmien vaatiman toistettavuuden, koska prosessi on luonnostaan itse{0}}rekisteröitynyt. Ohjausreiät kohdistavat jokaisen vedon samalla tavalla, ja nauhankannatin eliminoi osien käsittelyn vaihtelut toimintojen välillä. Kun valmistat 500 000 kiinnikettä vuodessa oven salpakokoonpanoa varten, tämä mekaaninen konsistenssi pitää Cpk-arvosi yli 1,33:ssa ilman jatkuvaa käyttäjän väliintuloa.
Tyypillisiä progressiivisen leimaamisen avulla valmistettuja autonosia ovat:
- Rakenteelliset vahvistuskannattimet ja asennuslevyt
- Ikkunansäätimen pidikkeet ja jousien kiinnitysosat
- Sähköliitinkotelot ja liitinkoskettimet
- Istuimen rungon kiinnikkeet ja turvajärjestelmän laitteistot
- Moottorin nakutusanturin kotelot ja magneettiventtiilien osat
Suuren volyymin, tiukkojen toleranssien ja pakollisen dokumentaation yhdistelmä tekee progressiivisesta leimaamisesta oletusprosessin kaikille autoissa leimatuille komponenteille, jotka ovat tarpeeksi pieniä toimiakseen nauhalla.
Lääketieteellisten laitteiden mikro{0}}toleranssisovellukset
Lääketieteellisten laitteiden progressiivinen leimaus toimii kokospektrin - vastakkaisessa päässä, mutta samat tai suuremmat tarkkuusvaatimukset. Kun laitteet kutistuvat kohti minimaalisesti invasiivisia malleja, niiden sisällä olevat komponentit seuraavat. Kirurgisten instrumenttien leuat, implantoitavat klipsit ja diagnostiset anturikannattimet vaativat nyt toleransseja mikrometreinä, ei millimetrin kymmenesosina.
Se, mikä tekee lääketieteellisestä progressiivisesta leimaamisesta erityisen vaativaa, on kolmen rajoitteen leikkaus. Ensinnäkin bioyhteensopivia materiaaleja - 316L ruostumaton teräs, titaani, koboltti-kromiseokset - ovat vaikeampia muodostaa ja hankaavampia työkaluille kuin tavallinen hiiliteräs. Toiseksi implantoitavien laitteiden mikroleimaus vaatii erikoistyökaluja ja tarkkoja ohjausjärjestelmiä, jotka ylittävät perinteisiä leimauslaitteita. Kolmanneksi puhtaat valmistusympäristöt ja täydellinen materiaalierän jäljitettävyys lisäävät prosessin ylimääräisiä kustannuksia, joita ei ole kaupallisissa leimausohjelmissa.
Erittäin tarkka metallileimaus lääketieteellisiin sovelluksiin saavuttaa rutiininomaisesti ±0,01–±0,025 mm:n toleranssit kriittisissä ominaisuuksissa -, koska progressiiviset meistit eliminoivat moni-asennusprosesseihin liittyvät uudelleenasemointivirheet. Yleisiä lääketieteellisiä komponentteja ovat:
- Kirurgiset niitti- ja klipsiaihiot
- Katetrin kärjen vahvistusnauhat
- Kuulolaitteen paristojen koskettimet ja kotelot
- Oikomiskiinnikkeiden pohjat
- Diagnostiikkanauhan elektrodien koskettimet
Elektroniikka ja LVI-sovellukset
Elektroniikkavalmistajat luottavat progressiivisiin tarkkuusmeistoihin yhdestä yksinkertaisesta syystä: liitinnastat, suojapurkit ja kosketusjouset ovat liian pieniä ja geometrisesti liian monimutkaisia tuottaakseen taloudellisesti millään muulla tavalla. Yhdessä älypuhelimen liittimessä voi olla kymmeniä leimattuja liittimiä, joista jokaisessa on muotoiltuja väkäsiä, kosketinkuoppeja ja juotospäitä, jotka on valmistettu 12 aseman progressiivisessa suulakkeessa, joka pyörii nopeudella 800+ iskua minuutissa.
Tyypillisiä elektroniikkaleimauksia ovat:
- USB- ja kortin{0}}kortille{1}}liittimet
- EMI-suojauspurkit ja maadoitusklipsit
- LED-jäähdytyslevyn rivat ja lämpöliitäntäkomponentit
- Akun kosketusjouset
LVI:n progressiivinen leimaus ratkaisee erilaisen ongelman - ei pienentämiseen, vaan pelkkään volyymiin alhaisin kustannuksin. LVI-järjestelmät kuluttavat valtavia määriä suhteellisen yksinkertaisia stanssattuja komponentteja: asennuskannattimet, puhaltimen moottorin päätykellot, lämmönvaihtimen rivat ja kanavan kiinnikkeet. Nämä osat eivät vaadi lääketieteellisen -tason toleransseja, mutta ne vaativat miljoonia kappaleita vuosittain sellaisilla hintapisteillä, jotka vain nopealla-progressiivisella toiminnalla voidaan saavuttaa.
Yleiset LVI-leimat, jotka valmistetaan progressiivisissa muotteissa:
- Lauhduttimen ja höyrystimen lamellit
- Kompressorin venttiililevyt ja kieliventtiilit
- Asennuskannattimet ja moottorilaminaatiot
- Lämmönvaihtimen putken tukilevyt
Kukin näistä teollisuudenaloista saavuttaa progressiivisen stanssauksen eri suunnasta - autoteollisuudessa tiukan dokumentoinnin, lääketieteen mikro-toleranssitarpeen, elektroniikan miniatyyrimonimutkaisuuden ja LVI-alan puhtaan volyymitalouden avulla. Mutta niillä kaikilla on yksi yhteinen haavoittuvuus: kustannusrakenteen aliarviointi, kun toimialakohtaiset vaatimukset{3}}kerroutuvat perusleimaustaloustiedoille.
Progressiivisen leimauksen kustannustekijät ja taloustiede
Toimialakohtaiset-vaatimukset lisäävät kustannustasoja -, mutta monet ostajat ymmärtävät perustalouden väärin ennen kuin nämä tasot edes tulevat kuvaan. Progressiivisilla stanssauspalveluilla on kustannusrakenne, joka ei näytä yhtään hyödykkeiden ostamiselta. Ennakkomäärä on suuri. Osanumero- on pieni. Ja näiden kahden luvun välinen suhde hämmentää hankintatiimiä, jotka arvioivat työkalutarjouksia samalla tavalla kuin raaka-ainetarjouksia.
Työkaluinvestointi vs{0}}osakustannustalous
Tässä on perusjännite: progressiivinen meistityökalut vaihtelevat tyypillisesti 30 000 dollarista yli 250 000 dollariin monimutkaisuudesta riippuen. Se on merkittävä pääomapanos ennen kuin yksittäinen tuotantoosa on olemassa. Mutta kun suulake on käynnissä, kunkin lisäosan rajakustannukset putoavat hieman enemmän kuin raaka-aine plus puristusaika.
Mikä nostaa työkalukustannuksia? Asemien lukumäärä ensisijaisesti. Kuusi-aseman lävistys-ja-taivutussuulake miedossa teräksessä voi laskea 10 000 - 25 000 $. Lisää muovausoperaatiot, tiukemmat toleranssit, kovametalliterät hankaavia materiaaleja varten tai -die-sensing-pakkaukset, niin näet 25 000 - 60 000 $ keskikokoisten{13}}työkalujen -, joihin useimmat auto- ja elektroniikkasovellukset keskittyvät. Nopeat progressiiviset stanssausmuotit, joissa on syväveto,{16}}kierteitys tai paksujen materiaalien raskaat meistot{17}}työntävät selvästi tämän alueen ulkopuolelle.
Palkkaus? 60–80 %:n-osakustannusten aleneminen erillisiin valmistusmenetelmiin verrattuna. Asennusteline, joka maksaa 5,00 dollaria yksikköä kohden laserleikkauksella ja manuaalisilla toissijaisilla toimenpiteillä, laskee noin 0,50 dollariin yksikköä kohti progressiivisen leimauksen ansiosta. Tämä ero tekee ennakkosijoituksesta kannattavan -, mutta vain volyymin suhteen.
Äänenvoimakkuuden kynnysarvot ja{0}}takaisurajat
Milloin progressiivisesta stanssauksesta tulee taloudellinen valinta? Yleisesti mainittu kynnys on 50 000 vuosiyksikköä, vaikka erittäin-yksinkertaiset osat voivat oikeuttaa työkalun 30 000 yksikköön. Tämän alueen alapuolella meistin hinta jaettuna yksikkömäärällä ylittää osasäästöt-. Sen lisäksi pitkän aikavälin progressiivinen leimaus kuluttaa työkaluinvestoinnin nopeasti - ja maksaa usein takaisin 6–18 kuukauden kuluessa tuotannosta.
Harkitse matematiikkaa suoraan. 50 000 dollarin meisti, joka tuottaa 500 000 osaa, lisää vain 0,10 dollaria yksikköä kohden työkalukustannuksiin. Sama meisti, joka tuottaa vain 5 000 osaa, lisää 10,00 dollaria yksikköä kohti - tehden tehokkaan prosessin taloudelliseksi katastrofiksi. OEM-progressiiviset leimausohjelmat, joissa on monivuotisia sopimuksia kuusi-numeroisella vuosivolyymilla, lisäävät työkalujen osuutta pennin murto-osaan osaa kohden, mikä tekee suuren volyymin leimaamisesta alueen, jossa progressiiviset stanssaukset tuottavat eniten.
Piilokustannukset, jotka ostajien tulisi ymmärtää
Hintatarjous ja -osahinta eivät kerro kaikkea. Kokeneet ostajat huomioivat kustannustekijät, jotka eivät koskaan näy alkuperäisessä tarjouksessa -, ja nämä piilotetut tekijät määräävät usein, pysyykö ohjelma budjetissa vai ylittääkö ohjelma sen.
- Toleranssivaatimukset:Alle ±0,05 mm:n ominaisuudet vaativat toistuvaa meistien teroitusta ja laadukkaampia -työkaluteräksiä, mikä lisää merkittävästi sekä työkalu- että ylläpitokustannuksia.
- Materiaalin käyttöaste:Nauhojen asettelutehokkuus määrittää, kuinka suuresta osasta ostetusta kelasta tulee valmiita osia verrattuna romuun. Huono pesiminen voi hukata yli 30 % raaka-aineesta.
- Tekniset muutokset muotin rakentamisen jälkeen:Myöhäisen-vaiheen suunnittelumuutos voi maksaa jopa puolet alkuperäisen työkalun hinnasta - koneistuksen, lämpökäsittelyn ja hionnan uudelleenkäsittely kasvaa nopeasti.
- Toissijaiset toiminnot:Kierteitys-, pinnoitus-, lämpökäsittely- tai kokoonpanovaiheet, joita muotti ei pysty yhdistämään, lisäävät työ- ja käsittelykustannuksia kappaletta kohti-tilavuuden mukaan.
- Kehitys- ja kokeilutoistot:Keski-monimutkaiset terät vaativat yleensä 5–8 näytteenottoiteraatiota ennen vakaan tuotannon saavuttamista. Nämä koeajot kuluttavat painoaikaa, suunnittelutunteja ja materiaalia, joita esiintyy harvoin alkuperäisessä lainauksessa.
- Muotin huolto koko tuotantoajan:Rei'itys, terän vaihto ja ennaltaehkäisevät kunnostukset ovat jatkuvia kustannuksia, jotka skaalautuvat kokonaismäärän mukaan.
Hankintakuri, joka toimii hyödykeostoissa - lowest compliant bid wins -, epäonnistuu progressive die -ohjelmissa. 22 000 dollarin hintatarjous, joka ei sisällä vankkaa simulointia, riittävää testauslaajuutta ja oikeaa muottiluokkarakennetta, tuottaa usein 15 000 dollaria tai enemmän loppupään kehityskustannuksia, jotka 35 000 dollarin tarjous perusteellisella-edun suunnittelulla olisi välttänyt kokonaan.
Älykkäät ostajat arvioivat kokonaiskustannukset: työkalut, kehitys ja ylläpito sekä -osahinta koko ohjelman ajan. Tämä laskelma siirtää huomion ostotilauksesta tuotantotalouteen - ja herättää käytännönläheisemmän kysymyksen siitä, kuinka tunnistaa toimittajat, jotka pystyvät toimittamaan nämä taloudelliset tiedot luotettavasti.
Progressiivisen leimaustoimittajan arviointi
Omistuskustannusten kokonaismäärä kertoo, mitä kuluttaa. Toimittajaarvio kertoo, kuka sen ansaitsee. Ja tähän monet hankintatiimit kompastuvat - vertailevat tarjouksia rivi riviltä tarkistamatta, pystyykö näiden lukujen takana oleva progressiivinen leimausyritys todella tarjoamaan ohjelman vaatiman suunnittelun syvyyden, laadukkaan infrastruktuurin ja tuotannon skaalautuvuuden.
Varmennettavat tekniset ominaisuudet
Suurin yksittäinen ero progressiivisten muottivalmistajien keskuudessa on se, suunnittelevatko ja rakentavatko ne työkalut itse-tai alihankintana. Toimittaja, jolla on sisäinen muottisuunnittelu, voi toistaa nauha-asetteluja, muokata asemajärjestystä ja suorittaa kokeiluongelmien vianmäärityksen päivissä viikkojen sijaan. Kun työkaluvalmistajasi ja tuotantosi jakavat saman katon, DFM-palaute tapahtuu reaaliajassa - ei sähköpostiketjujen kautta irrotettujen yritysten välillä.
Työkalukyvyn lisäksi tarkista nämä tiedot ennen kuin valitset progressiivisten meistojen toimittajia:
- Puristustonni ja sänkykokoalue:Vastaavatko niiden varusteet osasi materiaalipaksuutta ja jalanjälkeä? 30 tonnin puristimia käyttävä toimittaja ei pysty käsittelemään paksuja ruostumattomia komponentteja, jotka tarvitsevat 150+ tonnia muovausvoimaa.
- Materiaalinkäsittelykapasiteetti:Pystyvätkö he käsittelemään osasi tarvitsemat kelan leveydet, paksuudet ja seokset? Servosyöttöjärjestelmät, kelojen suoristimet ja linjan{0}}voitelu vaikuttavat kaikki siihen, mitä materiaaleja ne voivat käyttää luotettavasti.
- Toissijaiset toiminnot:Kierteitys, hitsaus, pinnoitus, lämpökäsittely ja kokoonpano saman katon alla eliminoivat logistiikkakustannukset ja laaturiskit prosessivaiheiden välillä.
- Usean{0}}aseman muodostamisen asiantuntemus:Toimittajat pitävätYICHEN, joka nimenomaan palvelee tuotantoinsinöörejä ja hankintatiimejä, jotka hankkivat progressiivisia leimausmuotteja suurien{0}}volyymien metalliosiin, osoittavat keskitetyn kyvyn - tehokkaan moni-asemamuodostuksen, tiukan toistettavuuden ja skaalautuvan massatuotannon -, joka erottaa pätevän kumppanin yleisestä työpajasta.
Edistykselliseen CNC-koneistukseen, lankojen EDM:ään ja digitaalisiin simulointityökaluihin, kuten Finite Element Analysis (FEA) -työkaluihin investoinut toimittaja voi ennustaa ja ratkaista työkaluongelmat ennen kuin terästä edes leikataan. Tämä tekninen pätevyys merkitsee suoraan vähemmän kokeiluita, lyhyempiä läpimenoaikoja ja alhaisempia kokonaiskehityskustannuksia.
Laatujärjestelmät ja sertifioinnit, joilla on merkitystä
Sertifikaatit eivät ole vain logoja verkkosivustolla. Jokainen asettaa tietyn prosessikurin, joka vaikuttaa siihen, miten osat tuotetaan, tarkastetaan ja dokumentoidaan:
| Sertifiointi | Laajuus | Mitä se tarkoittaa leimatuille osillesi |
|---|---|---|
| ISO 9001 | Yleinen valmistuslaatu | Perusprosessin hallinta, riskiin{0}} perustuva ajattelu, jatkuva parantaminen. Riittää yleisiin teollisiin leimauksiin. |
| IATF 16949 | Autojen tuotanto | Valtuutetaan PPAP, SPC, FMEA ja MSA. Vaaditaan kaikilta autoalan toimittajilta. Pakottaa kriittisten ominaisuuksien Cpk-arvon, joka on suurempi tai yhtä suuri kuin 1,67. |
| AS9100 | Ilmailu ja puolustus | Lisää kokoonpanonhallinnan, ensimmäisen artikkelin tarkastuksen AS9102:n mukaan ja väärennettyjen osien ehkäisyn. Ei-neuvoteltavissa ilmailu-avaruuskoneissa. |
Autoalan ohjelmissa PPAP (Production Part Approval Process) on portti tuotantoon. Tyypillinen progressiivinen PPAP-leimaus kestää 8–12 viikkoa työkalun-käynnistä hyväksyttyyn osan toimituslupaan. Tämä aikajana kattaa muotin valmistuksen, ensimmäiset artikkelin ajot, mittavahvistuksen, kykytutkimukset ja täyden 18 elementin toimituspaketin. Jos edistyksellinen muotinvalmistaja ei pysty ilmaisemaan PPAP-prosessiaan selkeästi, he eivät ole suorittaneet tarpeeksi autoteollisuuden ohjelmia käsittelemään sinun.
Muihin kuin{0}}autotöihin voit silti pyytää osajoukon: mittaraportit, materiaalitodistukset, valvontasuunnitelma ja näyteosat. Rakenne tarjoaa vastuullisuuden myös silloin, kun täyttä autojen dokumentointitaakkaa ei vaadita.
Kysymyksiä leimaustoimittajaltasi
Yksi asia on tietää, mitä on tarkistettava. Rehellisten vastausten saaminen edellyttää tarkkojen kysymysten esittämistä. Käytä tätä tarkistuslistaa arvioidessasi leimausmuottivalmistajia - se kattaa aukot, joissa pinnalliset lainaukset piilottavat todelliset suorituskykyerot:
- Työkalun omistajuus:Kuka omistaa nostan maksun jälkeen - sinä tai toimittaja? Voiko sen tarvittaessa siirtää toiseen laitokseen?
- Oma-muottisuunnittelu:Suunnittelevatko, simuloivat ja rakentavatko he progressiivisia muotit sisäisesti vai teetkö alihankintana minkä tahansa vaiheen?
- DFM-palauteprosessi:Tarkistavatko he osasi suunnittelun ja ehdottavat muutoksia leimaamiseen ennen työkalujen lainaamista? Kuinka nopeasti?
- Äänenvoimakkuuden skaalautuvuus:Voivatko ne skaalata alkuperäisestä näytteenotosta 500000+ vuosittaiseen yksikköön ilman puristuskapasiteetin ulkoistamista?
- Materiaalin hankinta:Varastoivatko ne vakiokierukkaseoksia vai vaatiiko jokainen tilaus materiaalihankinnassa läpimenoaikaa?
- Kokeilu- ja validointialue:Kuinka monta näytteenottoiteraatiota sisältyy työkalutarjoukseen? Mitä tapahtuu, jos lisäkokeita tarvitaan?
- Muotin huolto-ohjelma:Mikä on heidän ennaltaehkäisevän huollon aikataulu? Kuka vastaa meistien teroittamisesta ja terän vaihdosta muotin käyttöiän aikana?
- Tekninen muutosprosessi:Miten he käsittelevät{0}}tuotannon puolivälin suunnitteluversioita? Mikä on tyypillinen kustannus- ja aikajanavaikutus?
- Laatudokumentaatio:Voivatko he tarjota PPAP-tason 3, ensimmäisen artikkelin tarkastusraportit ja jatkuvat SPC-tiedot vakiotoimituksina?
- Viestintä ja projektinhallinta:Onko sinulla oma tekninen yhteyshenkilö vai ohjataanko sinut yleisen myynnin kautta?
Toimittaja, joka vastaa näihin kysymyksiin tarkalla - todellisella aikajanalla, nimetyillä teknisillä yhteyshenkilöillä, dokumentoiduilla prosesseilla -, ilmoittaa syvyydestä. Se, joka poikkeaa yleisistä vakuutuksista, ilmoittaa riskistä. Metallimuottien valmistajilla ero luotettavan pitkäaikaisen-kumppanin ja toistuvien tuotantopäänsärkyjen lähteiden välillä tulee usein näkyviin tässä arviointivaiheessa, hyvissä ajoin ennen ostotilauksen allekirjoittamista.
Toimittajavalinta luo pohjan. Mutta sen ymmärtäminen, miten projekti todellisuudessa etenee - ensimmäisestä suunnittelutarkastuksesta tuotantorampin kautta -, määrittää, ovatko aikajanalla odotuksesi realistisia vai toiveajattelua.
Alustavasta tiedustelusta koko tuotantoon
Olet löytänyt oikean toimittajan. Arviointikysymykset tarkastettiin. Mitä sitten oikeastaan tapahtuu seuraavaksi? Useimmat ostajat osallistuvat progressiivisiin metallin leimauspalveluohjelmiin epämääräisellä tunteella, että työkalut rakennetaan, näytteet hyväksytään ja tuotanto alkaa. Todellisuus on rakenteellinen sarja suunnitteluportteja, joilla jokaisella on oma aikajanansa, suoritteensa ja mahdolliset vikakohdat. Tämän elinkaaren väärinkäsitys johtuu siitä, että aikataulun ylitykset eivät johdu - toimittajan epäpätevyydestä vaan ostajien odotuksista, jotka ohittavat kriittiset vaiheet.
Suunnittelun tarkistus ja DFM-palautevaihe
Jokainen progressiivinen metallileimausprojekti alkaa teknisellä arvioinnilla - ei ostotilauksella. Toimittajan työkaluinsinöörit tarkastelevat osien geometriaa, materiaalivalintaa, toleranssihuomautuksia ja vuotuisia määrätavoitteita määrittääkseen, sopiiko komponentti ollenkaan progressiiviseen muotinkäsittelyyn. Täällä he merkitsevät ominaisuuksia, jotka lisäävät tarpeettomia asemia, ehdottavat säteen muutoksia, jotka estävät halkeilun, ja tunnistavat mahdollisuudet yhdistää toissijaiset toiminnot itse suulakkeeseen.
Tämän vaiheen odotetaan sisältävän:
- Nauhojen asettelukonseptit, jotka näyttävät asemien lukumäärän, kantoaallon suunnittelun ja syöttövälin
- Alustava puristusvalinta vetoisuuslaskelmien ja sänkykokovaatimusten perusteella
- DFM-suositukset - geometrian muutoksia, jotka vähentävät työkalukustannuksia tai pidentävät meistin käyttöikää
- Materiaalin vahvistus, mukaan lukien keskustelu asteittaisesta leimausmateriaalien käyttäytymisestä ja kaikista metalliseos{0}}kohtaisista työkaluvaatimuksista
- Budjettityökalut ja kappale{0}}hinta-arviot, jotka on sidottu tiettyihin volyymi-oletuksiin
Tyypillinen kesto? 2–4 viikkoa tavallisille monimutkaisille osille. Erittäin monimutkaiset komponentit, joissa on tiukat toleranssit tai eksoottiset materiaalit, voivat kestää kauemmin, kun insinöörit suorittavat muotoilusimulaatioita ja arvioivat useita kaistaleasetteluvaihtoehtoja ennen kuin sitoutuvat tiettyyn suuntaan. Tämän vaiheen kiirehtiminen - tai DFM-palautteen ohittaminen kokonaan - on ostajien yleisin virhe. Jokainen teknisessä tarkastelussa säästetty dollari tuottaa kymmenen dollaria työkalujen uusintatyötä loppupäässä.
Työkalujen rakentaminen ensimmäisen artikkelin hyväksynnän kautta
Kun nauhan asettelu ja osan suunnittelu on lukittu, muotin rakentaminen alkaa. Korkealaatuisen-progressiivisen muotin suunnittelu, koneistus, lämpökäsittely, hiominen, kokoaminen ja käyttöönotto kestää tyypillisesti 12–20 viikkoa. Monimutkaiset muotit, joissa on monia asemia tai tiukat toleranssit, voivat työntää tämän alueen yli. Tämä aikajana ei ole pehmuste - se heijastaa tarkkuussuulakkeiden ja leimaustyökalujen todellisuutta, jonka on säilytettävä mittatarkkuus miljoonien jaksojen aikana.
Rakennus-hyväksyntään-seuraa yleensä tätä polkua:
- Yksityiskohtainen muotin suunnittelu:Täysi 3D-mallinnus jokaisesta asemasta, komponentista ja nauhan etenemisestä (2-4 viikkoa)
- Komponenttien työstö:CNC-jyrsintä, lanka-EDM ja lävistysten, stanssausten ja levyjen hionta (4-8 viikkoa)
- Lämpökäsittely ja viimeistely:Muottiterästen karkaisu määritettyihin Rockwell-arvoihin, pintahionta lopullisiin mittoihin (1-2 viikkoa)
- Kokoaminen ja penkkiasennus:Komponenttien asennus, välysten asettaminen, kohdistuksen tarkistaminen kaikilla asemilla (1-2 viikkoa)
- Ensimmäinen koe:Ensimmäiset puristusajot nauhan etenemisen vahvistamiseksi, häiriön tunnistamiseksi ja alustavien näytteiden tuottamiseksi
- Iterointi ja tarkentaminen:Lävistyskorkeuksien säätö, muotoilusäteiden muuttaminen, mittapoikkeamien korjaaminen näytemittauksen perusteella
- Ensimmäinen artikkelin tarkastus:Täysimittainen raportti osatulosteesta, sisältäen usein kriittisten ominaisuuksien GD&T-mittaukset
Autoalan ohjelmien osalta tämä vaihe huipentuu PPAP-toimitukseen - kattavaan dokumentaatiopakettiin, joka osoittaa prosessin kyvyn mittatietojen, kykytutkimusten (Cpk-analyysi), ohjaussuunnitelmien ja osan toimitusmääräyksen avulla. PPAP-taso 3, yleisimmin vaadittu toimitustaso, sisältää täydellisen dokumentaation suunnittelupiirustuksista, prosessin kulusta, kykytutkimuksista ja normaaleissa olosuhteissa tuotetuista tuotantonäytteistä.
Keski-monimutkaiset terät vaativat yleensä 5–8 näytteenottoiteraatiota ennen vakaan-tuotantovalmiuden saavuttamista. Jokainen iteraatio sisältää osien ajamisen, mittaamisen, poikkeamien tunnistamisen, työkalujen muokkaamisen ja uudelleen{5}}ajon. Ostajat, jotka budjetoivat kaksi koeajoa ja huomaavat sitten tarvitsevansa kuusi, soittavat turhautuneena toimittajalleen viikolla 18 -, jolloin tuotannon oletetaan olevan jo käynnissä.
Tuotantoramppi ja jatkuva laadunhallinta
Ensimmäinen artikkelin hyväksyntä ei tarkoita, että koko tuotanto alkaa seuraavana päivänä. On olemassa tahallinen ramppijakso, jolloin tuotantomäärät kasvavat asteittain, kun toimittaja vahvistaa, että laatu pysyy vakaana nopeudella. Muotin ajaminen nopeudella 50 iskua minuutissa kokeilun aikana kertoo, että työkalu toimii. Sen käyttäminen 400 SPM:llä kahdeksan peräkkäisen tunnin ajan kertoo, kestääkö se tuotantoa ilman lämpöpoikkeamia, voiteluhäiriöitä tai romun kertymisongelmia.
Tasaisen tuotannon aikana laadunhallinta perustuu kolmeen pilariin:
- Tilastollinen prosessiohjaus (SPC):Kriittiset mitat mitataan määrätyin aikavälein ja kartoitetaan ryöminnän havaitsemiseksi ennen kuin osat menevät toleranssin ulkopuolelle. Ohjausrajat käynnistävät korjaavat toimet hyvissä ajoin ennen kuin vialliset osat saapuvat telakkaan.
- Ennaltaehkäisevä muottihuolto:Suunnitellut sammutukset rei'itin teroittamiseen, terän tarkastukseen ja jousen vaihtoon estävät odottamattomat viat. Useimmat progressiiviset muotit vaativat huoltoa 50 000 - 150 000 iskun välein riippuen materiaalin hankaavuudesta ja työkalun rakenteesta.
- Tuotannon seuranta:In-suulakeanturit, vetoisuusmittarit ja-syötön tunnistimet pysäyttävät puristuksen välittömästi, jos jokin menee pieleen - ja suojaa sekä työkaluinvestointia että osien laatua.
Tuotantoinsinööreille ja hankintatiimeille, jotka ovat valmiita aloittamaan progressiivisen leimausmuotin hankintamatkansa, toimittajat, kutenYICHENkeskittyä erityisesti tiukkaan toistettavuuteen ja skaalautuvaan massatuotantoon -, jotka ovat tärkeimpiä tässä tuotantoramppivaiheessa, jossa muotin on todistettava, että se pystyy toimittamaan johdonmukaisia osia paitsi näytteenotossa myös jatkuvan suuren{1}}volyymin ajoissa.
Koko elinkaari - ensimmäisestä tiedustelusta vakaaseen tuotantoon - kestää tyypillisesti 16–30 viikkoa osan monimutkaisuudesta, materiaalihaasteista ja dokumentaatiovaatimuksista riippuen. Ostajat, jotka ymmärtävät tämän aikajanan etukäteen, suunnittelevat tuotelanseerauksensa sen mukaisesti. Ne, jotka eivät päädy pakkaamaan suunnitteluvaiheita, ohittamaan validointivaiheita ja maksamaan siitä laatupakoina ja aikatauluviiveinä, jotka maksavat paljon enemmän kuin viikot, joita he yrittivät säästää.
Usein kysyttyjä kysymyksiä progressiivisesta metallileimauksesta
1. Mikä on progressiivinen meisti metallin leimaamisessa?
Progressiivinen muotti on moni{0}}asematyökalu, joka asennetaan meistopuristimeen, jossa jatkuva metallinauha etenee peräkkäisten asemien läpi jokaisella painalluksella. Jokainen asema suorittaa tietyn toimenpiteen, kuten lävistyksen, taivutuksen, muotoilun tai leikkaamisen. Osa pysyy kiinni kantonauhassa koko prosessin ajan ja erotetaan vain lopullisessa katkaisuasemassa, jolloin saadaan valmis komponentti jokaisella iskujaksolla.
2. Kuinka paljon progressiivinen stanssaus maksaa?
Progressiiviset meistityökalut vaihtelevat tyypillisesti 30 000 dollarista yli 250 000 dollariin riippuen asemien määrästä, materiaalivaatimuksista, toleranssivaatimuksista ja ominaisuuksista, kuten kovametalliterät tai{4}}sisäiset anturit. Yksinkertainen kuuden-aseman lävistys-ja-taivutusmuotti pehmeässä teräksessä voi maksaa 10 000 - 25 000 $, kun taas keskikokoiset{13}}auto- tai elektroniikkatyökalut ovat yleensä 25 000 - 60 000 $. Investoinnista tulee taloudellinen, kun se poistuu yli 50 000 yksikön vuosivolyymeilta, jolloin osahinta laskee merkittävästi vaihtoehtoisiin prosesseihin verrattuna.
3. Mitä eroa on progressiivisen ja siirtomuotin leimaamisen välillä?
Progressiivisessa stanssauksessa osa pysyy kytkettynä metallinauhakannattimeen kaikkien asemien kautta lopulliseen katkaisuun asti. Siirtomuotimeistamisessa osa erotetaan nauhasta aikaisin ja siirretään fyysisesti asemien välillä mekaanisin sormin. Siirtomuotit sopivat suurempiin osiin tai sellaisiin, jotka vaativat syvää vetoa ja suuntamuutoksia, kun taas progressiiviset muotit ovat loistavat pienemmillä, suuritehoisilla{2}}komponenteilla, jotka toimivat suuremmilla iskuilla minuutissa. Progressiivisista muotteista tulee yleensä kustannustehokkaita yli 50 000 yksikköä vuodessa, kun taas siirtomuottiohjelmat voivat oikeuttaa investoinnit jopa 25 000 yksikköön.
4. Mitä materiaaleja voidaan käyttää progressiivisessa stanssauksessa?
Yleisiä materiaaleja ovat vähähiilinen{0}}teräs (1008/1010), ruostumaton teräs (304/316L), kupari (C11000), messinki (C26000), fosforipronssi (C51000) ja alumiiniseokset (5052/6061). Jokainen materiaali vaatii erityisiä työkalusäätöjä. Teräs tarjoaa erinomaisen muovattavuuden minimaalisella työkalun kulumisella. Ruostumaton teräs vaatii joustokompensaatiota ja{13}}halkeamista estäviä pinnoitteita. Kupari ja messinki tarvitsevat erikoisvoitelun, jotta ne eivät pääse kertymään. Alumiini vaatii leveämmät suutinvälykset ja PTFE{16}}pohjaisia voiteluaineita repeytymisen ja pinnan naarmuuntumisen estämiseksi.
5. Kuinka kauan kestää ensimmäisestä tiedustelusta täyteen tuotantoon progressiivisella stanssauksella?
Koko elinkaari kestää tyypillisesti 16–30 viikkoa osan monimutkaisuudesta ja dokumentaatiovaatimuksista riippuen. DFM-tarkistusvaihe kestää kahdesta neljään viikkoa, muotin rakentaminen vaatii 12-20 viikkoa, mukaan lukien suunnittelu, koneistus, lämpökäsittely ja kokoonpano, ja ensimmäinen tuotehyväksyntä sisältää 5-8 näytteenotto iteraatiota. Hyväksynnän jälkeen tuotantoramppivaihe vahvistaa laadun täydellä nopeudella ennen kuin vakaa{8}}tilavalmistus alkaa. YICHENin kaltaiset toimittajat, jotka keskittyvät tiukkaan toistettavuuteen ja skaalautuvaan massatuotantoon, voivat virtaviivaistaa tätä aikajanaa{10}}sisäisten työkalujen suunnittelu- ja rakentamisominaisuuksien avulla.


