


Ohituslovien määrittely ja niiden rooli leimauskonetekniikassa
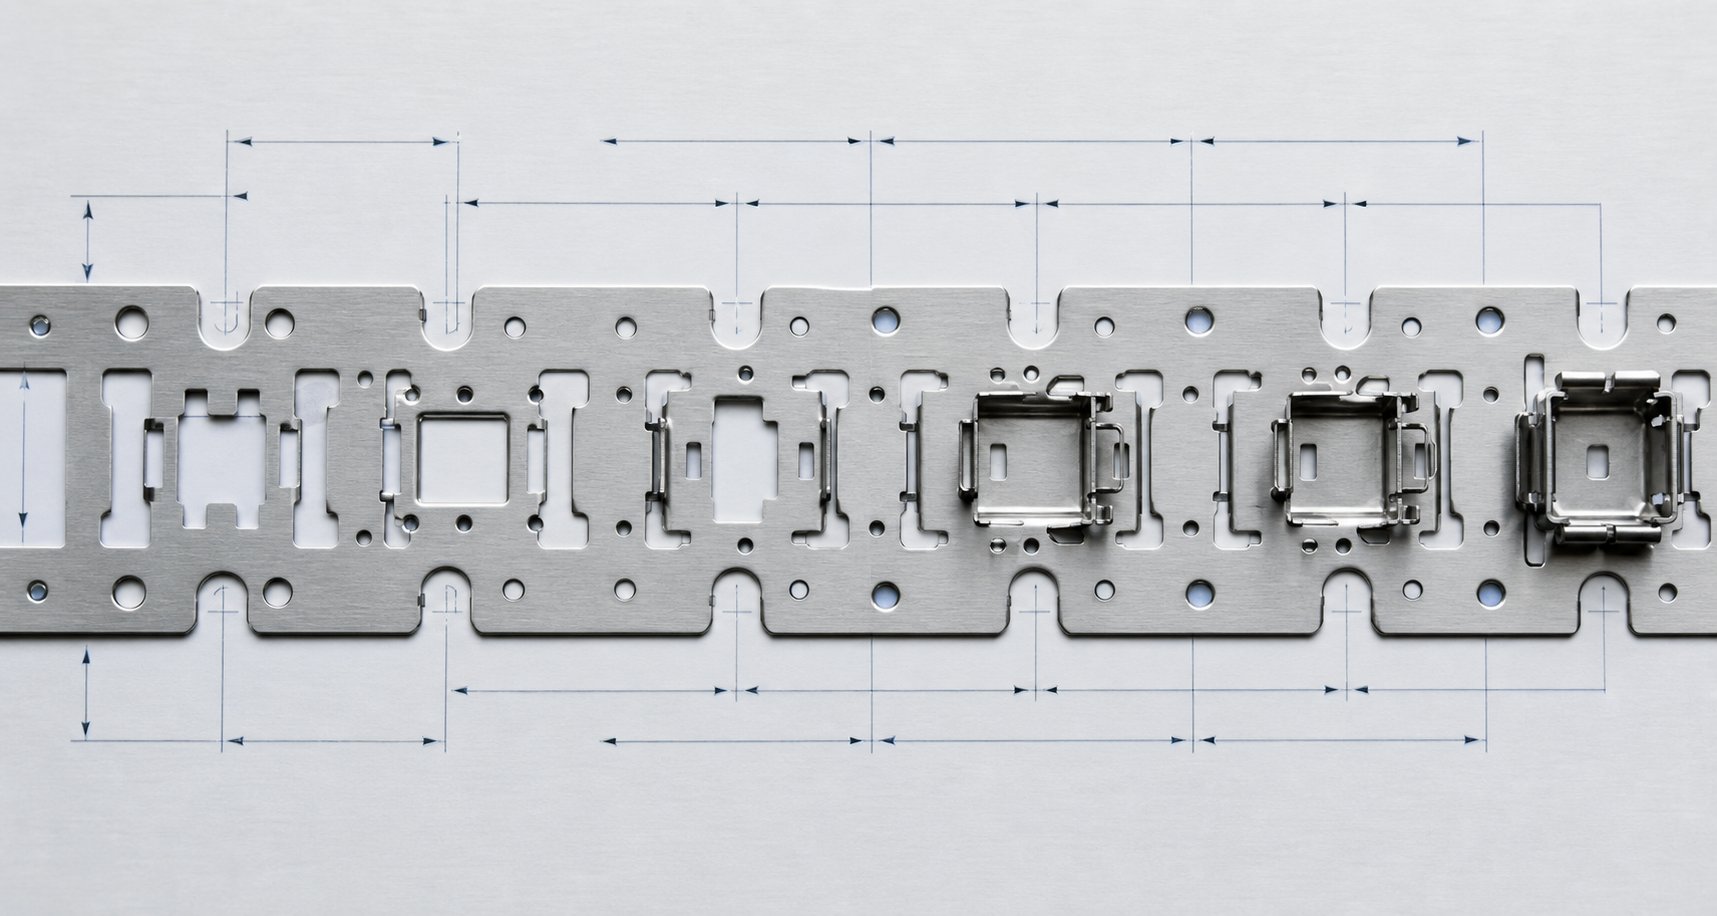
Kun tarkastelet progressiivisen muotin nauha-asettelua, huomaat pieniä leikkauksia kantoaaltojen reunoilla tai asemien välillä, jotka vaikuttavat melkein satunnaisilta. He eivät ole. Nämä ominaisuudet, ohituslovet, edustavat yhtä tietoisesti suunnitelluista metallileimausmuotteissa, mutta niiden tieteellinen perustelu on harvoin dokumentoitu tavalla, joka tyydyttää teknisen tarkastuksen.
Mitä ovat ohituslovet progressiivisissa leimausmuotteissa
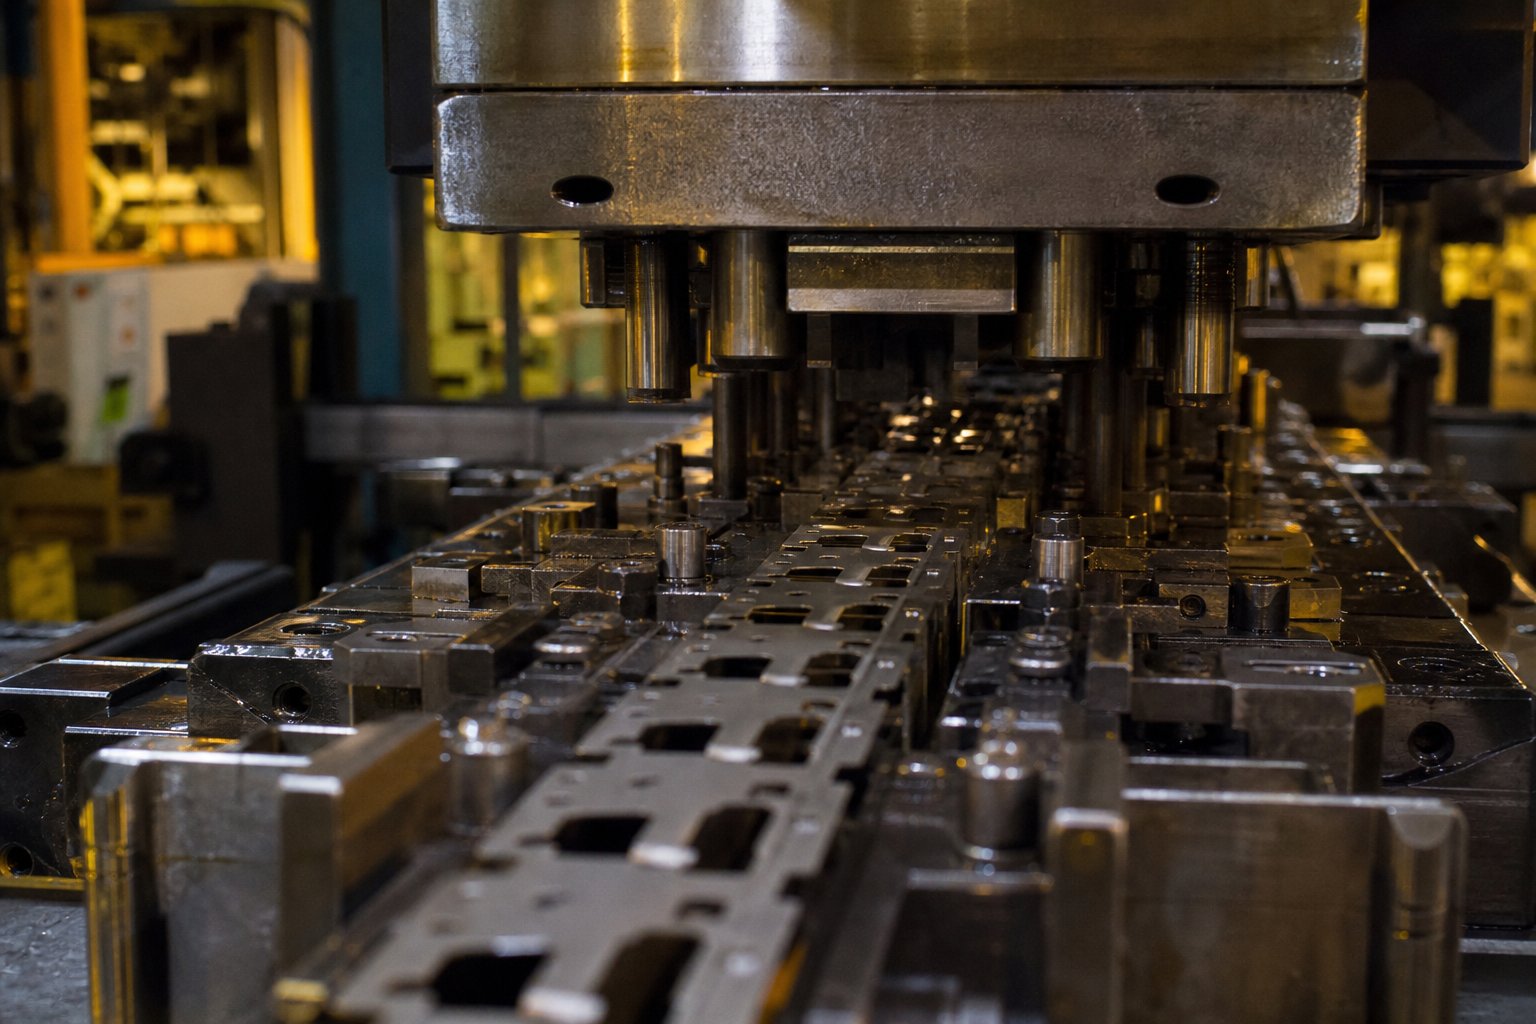
Ohitusurat ovat hallittuja kohokuvioita, jotka on tarkoituksella leikattu progressiivisen meistysmuotin kantonauhaan materiaalivirtauksen hallitsemiseksi, leikkausjännityksen uudelleen jakamiseksi ja läpivientivoimien vähentämiseksi muotoilun aikana. Ne ovat sekä negatiivisia lovia (materiaali poistettu) että positiivisia lovia (materiaali lisätty tai jätetty seisomaan) nauhan jäykkyyden selektiiviseksi muokkaamiseksi kriittisissä paikoissa.
Niinmitä on metallin leimaaminen sen ytimessä? Se on litteän levymateriaalin muuntamista valmiiksi geometriaksi leikkaus-, taivutus- ja muotoiluoperaatioiden sarjan kautta. Progressiivisessa muotissa nauha etenee useiden asemien läpi samalla kun se on edelleen kiinnitetty kantonauhaan. Jokainen asema käyttää voimia, jotka ovat vuorovaikutuksessa viereisten asemien kanssa itse nauhan kautta. Ohitusurat katkaisevat tämän voimansiirtotien hallitusti eristäen muodonmuutosvyöhykkeitä, jotta jokainen asema voi tehdä työnsä vahingoittamatta viereisiä ominaisuuksia.
Useimpien insinöörien oppima leimaamisen määritelmä kattaa lävistyksen ja muotoilun perusmekaniikka. Mutta sen ymmärtäminen, mitä meistit ovat käytännössä, tarkoittaa sen tunnustamista, että jokainen progressiivisen muottiliuska-asettelun ominaisuus palvelee mekaanista tarkoitusta. Ohitusurat eivät ole poikkeus. Ne toimivat suunniteltuina jännitysrajoina, jotka säätelevät, missä ja miten kantonauha vääntyy jokaisen painalluksen aikana.
Miksi suunnitteluperusteet ovat tärkeitä myymälä{0}}lattiaperinteen ulkopuolella
Tässä on ongelma. Monet negatiiviset ja positiiviset ohituslovet ohutlevyn leimausmuotteissa kehitettiin vuosikymmeniä kestäneiden kokeiden-ja-erehdysten seurauksena työkaluhuoneissa. Kokenut stansseja lisää lovin, koska "se toimi viime kerralla" tai "niin olemme aina tehneet". Tulos? Tekniset tiedot, joita ei voida puolustaa suunnittelukatsauksessa, joita ei voida skaalata uusiin materiaaleihin tai geometrioihin, eikä niitä voida optimoida ilman kalliita kokeilujaksoja.
Jos olet meistisuunnittelija tai prosessiinsinööri, tarvitset muutakin kuin perinnöllisen käytännön. Tarvitset teknisen perustelun, joka selittää, miksi tietty loven syvyys, leveys ja sijoitus tuottavat halutun jännityksen lievennyksen. Sinun on ymmärrettävä mekaniikka riittävän hyvin ennustaaksesi, mitä tapahtuu, kun materiaalin ominaisuudet muuttuvat, kun nauhan leveys kapenee tai kun muovauksen vakavuus kasvaa tietyllä asemalla.
Tämä artikkeli täyttää tämän kuilun. Sen sijaan, että vain toteaisin, että leimausprosessissa käytetään ohituslovia, se selittää taustalla olevan tieteen: jännityksen jakautumisteorian, materiaalin anisotropian, hallitun helpotusmekaniikan ja niiden vuorovaikutuksen kantonauhan suunnittelun kanssa. Tavoitteena on antaa sinulle sanastoa ja fysiikkaa, jonka avulla voit määrittää ohituspyöröt luottavaisin mielin, ja tukena ovat ensimmäiset periaatteet pelkän shop-perinteen sijaan.
Mekaniikka alkaa ymmärtämällä tarkasti, kuinka voimat etenevät kantoliuskan läpi muotoilun aikana ja mitä tapahtuu materiaalitasolla, kun tuolle kuormitusreitille tehdään tahallinen epäjatkuvuus.
Perusmekaniikka ohituslovitoiminnon takana
Kuvittele jatkuva metallilevynauha, joka etenee progressiivisen suulakkeen läpi. Jokaisella asemalla lävistimet ja muotoilutyökalut kohdistavat voimia kyseisen nauhan tiettyihin vyöhykkeisiin. Nämä vyöhykkeet yhdistävä operaattoriverkko ei ole passiivinen. Se välittää voimia sivusuunnassa, eli se, mitä tapahtuu asemalla neljä, voi vaikuttaa materiaalin tilaan asemalla viisi ennen kuin puristin edes koskettaa sitä. Tämä voimakytkin on paikka, jossa ohituslovet saavat teknisen arvonsa.
Metallin meistoprosessi progressiivisessa muotissa altistaa kantonauhan monimutkaisille, kilpaileville kuormituksille jokaisen puristusiskun aikana. Piirustus vetää materiaalia sisäänpäin.Lävistysleimaustoimenpiteetsynnyttää äkillisen leikkausvapautuksen. Taivutustoimenpiteet siirtävät neutraalia akselia ja aiheuttavat paikallista jännitystä. Ilman väliintuloa kantonauha toimii jäykänä siltana, joka siirtää kaikki nämä voimat samanaikaisesti asemien yli luoden arvaamattomia vuorovaikutuksia, jotka heikentävät mittatarkkuutta.
Ohituslovet ratkaisevat tämän suorittamalla kolme erillistä mekaanista toimintoa:
- Materiaalivirran hallinta- Luomalla ohjattuja kevennyspisteitä kannattimeen, ohituslovet mahdollistavat metallilevyn muodonmuutoksen paikallisesti ilman liiallista rajoitusta viereisistä asemista. Materiaali voi vetää sisäänpäin tai venyä ulospäin muodostusasemalla ilman, että viereinen aihion geometria vetää mukanaan.
- Leikkausjännityksen uudelleenjakaminen- Leikkaus- ja lävistysoperaatioiden aikana leikkausjännitys keskittyy työkalun-ja materiaalin väliseen rajapintaan. Ohitusurat ohjaavat jäännösjännityksen pois kriittisiltä muovausvyöhykkeiltä estäen paikallisen taipumisen tai mikro-halkeamisen, joka muuten leviäisi valmiiden osien ominaisuuksiin.
- Pienennä läpivientivoimia-- Kun rei'itys murtuu materiaalin läpi tyhjennyksen tai lävistyksen aikana, varastoidun kimmoenergian äkillinen vapautuminen luo läpivientitapahtuman. Tämä isku siirtyy nauhan läpi ja voi nostaa sen irti muotin pinnasta aiheuttaen-syöttövirheitä ja ohjausvirheitä loppupään asemilla.
Kuinka ohituslovet ohjaavat materiaalin virtausta muotoilun aikana
Kaikissa ohutlevyn leimausoperaatioissa, joihin liittyy vetämistä tai venytystä, materiaalin tulee virrata ympäröiviltä alueilta muovausvyöhykkeelle. Jos kantonauha on liian jäykkä lähellä tätä asemaa, se vastustaa tätä virtausta. Seurauksena on osan seinämän liiallista ohenemista, laipan rypistymistä tai suoraa halkeilua. Vetoaseman ylä- tai alavirtaan sijoitettu ohituslovi vähentää kannattimen poikkileikkausvastusta, jolloin materiaali pääsee liikkumaan vapaasti muottipesään ilman, että se taistelee nauhan pituussuuntaista jäykkyyttä vastaan.
Tämä on sama periaate joustavien rainakannattimien taustalla, jotka on kuvattu progressiivisen muottisuunnittelun kirjallisuudessa. Kutenkantonauhan suunnitteluohjeethuomauttaa, että kiinteä alusta ei salli osien pystysuuntaista liikkumista, ja koko nauhan on pysyttävä tasaisena koko vedon ajan. Ohituslovet mahdollistavat selektiivisen mukautumisen, mikä antaa jokaiselle asemalle vapauden muuttaa muotoaan itsenäisesti, kun nauha syöttää edelleen luotettavasti.
Stressin uudelleenjako ja snap{0}}voiman vähentäminen
Kun meisti leikkaa materiaalin läpi, nauhaan varastoitunut elastinen energia vapautuu lähes välittömästi. Tämä -läpivienti synnyttää voimapiikin, joka kulkee kantotelineen läpi molempiin suuntiin. Kaistalla, jossa ei ole kohokuormituksia, tuo piikki saavuttaa viereiset asemat ohimenevänä iskukuormana. Tuhansien jaksojen aikana tämä toistuva impulssi väsyttää kantoaaltoa, vääristää ohjausreiän geometriaa ja kiihdyttää meistin kulumista viereisillä asemilla.
Ohitusurat toimivat mekaanisina{0}}alipäästösuodattimina. Pienennetty-poikkileikkaus lovessa absorboi ja vaimentaa voimapulssia ennen kuin se saavuttaa seuraavan aseman. Lovijuuri deformoituu elastisesti ohimenevän kuormituksen alaisena, muuntaen kineettisen energian paikalliseksi jännitykseksi sen sijaan, että se siirtäisi sen nauhaa pitkin. Nykyaikainen leimaustekniikka hyödyntää tätä periaatetta ylläpitääkseen tiukempia toleransseja suuremmilla puristusnopeuksilla, joissa läpivientivoimat muuttuvat ankarammiksi painimen lisääntyneen kiihtyvyyden ja hidastumisen vuoksi.
Nauhojen nostamisen ja{0}}virheellisten syöttöolosuhteiden estäminen
Nauhojen nosto on yksi yleisimmistä tuotantohäiriöistä progressiivisissa muottitoiminnoissa. Kun läpivientivoimat-tai epätasapainoiset muovauskuormat työntävät nauhaa ylöspäin irti muotin pinnasta, ohjaajat eivät voi{2}}kytkeä uudelleen puhtaasti seuraavalla syöttöjaksolla. Nauha etenee väärin kohdistetussa tilassa aiheuttaen ylisuuria reikiä, siirtyneitä taivutuslinjoja ja vaikeissa tapauksissa ohjaustapin leikkausta.
Todettujen metallileimaustekniikoiden joukossa tämän estämiseksi ohituslovet vähentävät nauhan kykyä siirtää pystysuuntaisia voimakomponentteja asemien välillä. Lovi raskaan tyhjennysaseman ja tarkkuusmuovausaseman välillä erottaa niiden dynaamisen käyttäytymisen. Tyhjennysaseman läpivienti-pysyy paikallisena. Muovausaseman liuskakosketin pysyy vakaana. Syöttötarkkuus pysyy toleranssin sisällä.
Ilman näitä kevennysominaisuuksia kantonauhan jäykkyydestä tulee pikemminkin velka kuin omaisuus. Se välittää kaikki voimatapahtumat koko muotin läpi luoden mittavirheitä, jotka lisääntyvät jokaisen aseman läpi, ja progressiivista materiaalin väsymistä, joka lyhentää kantoaineen käyttöikää. Näiden lovien geometria, niiden syvyys, leveys, kulma ja juuren säde määräävät tarkalleen, kuinka paljon irrotusta ne tarjoavat. Tämä geometria riippuu suoraan jännityksen jakautumisteoriasta ja materiaalin ominaisuuksista, jotka määräävät, kuinka nauha reagoi tahallisiin epäjatkuvuuksiin poikkileikkauksessaan.
Stress Distribution Theory ja Notch Geometry Parametrit
Jokainen ohituslovi aiheuttaa geometrisen epäjatkuvuuden kannatinliuskaan. Tämä epäjatkuvuus muuttaa sitä, miten jännitys virtaa materiaalin läpi, ja loven erityinen geometria määrittää, tarjoaako se toiminnallisen irrotuksen vai yksinkertaisesti heikentää nauhaa tuottamatta mielekästä helpotusta. Ero johtuu jännityskeskittymisteoriasta ja siitä, kuinka se on vuorovaikutuksessa nauhan kuormitus-kantavuuden-poikkileikkauksen kanssa progressiivisten meistitoimintojen aikana.
Jännityskeskittymisteoria sovellettu lovigeometriaan
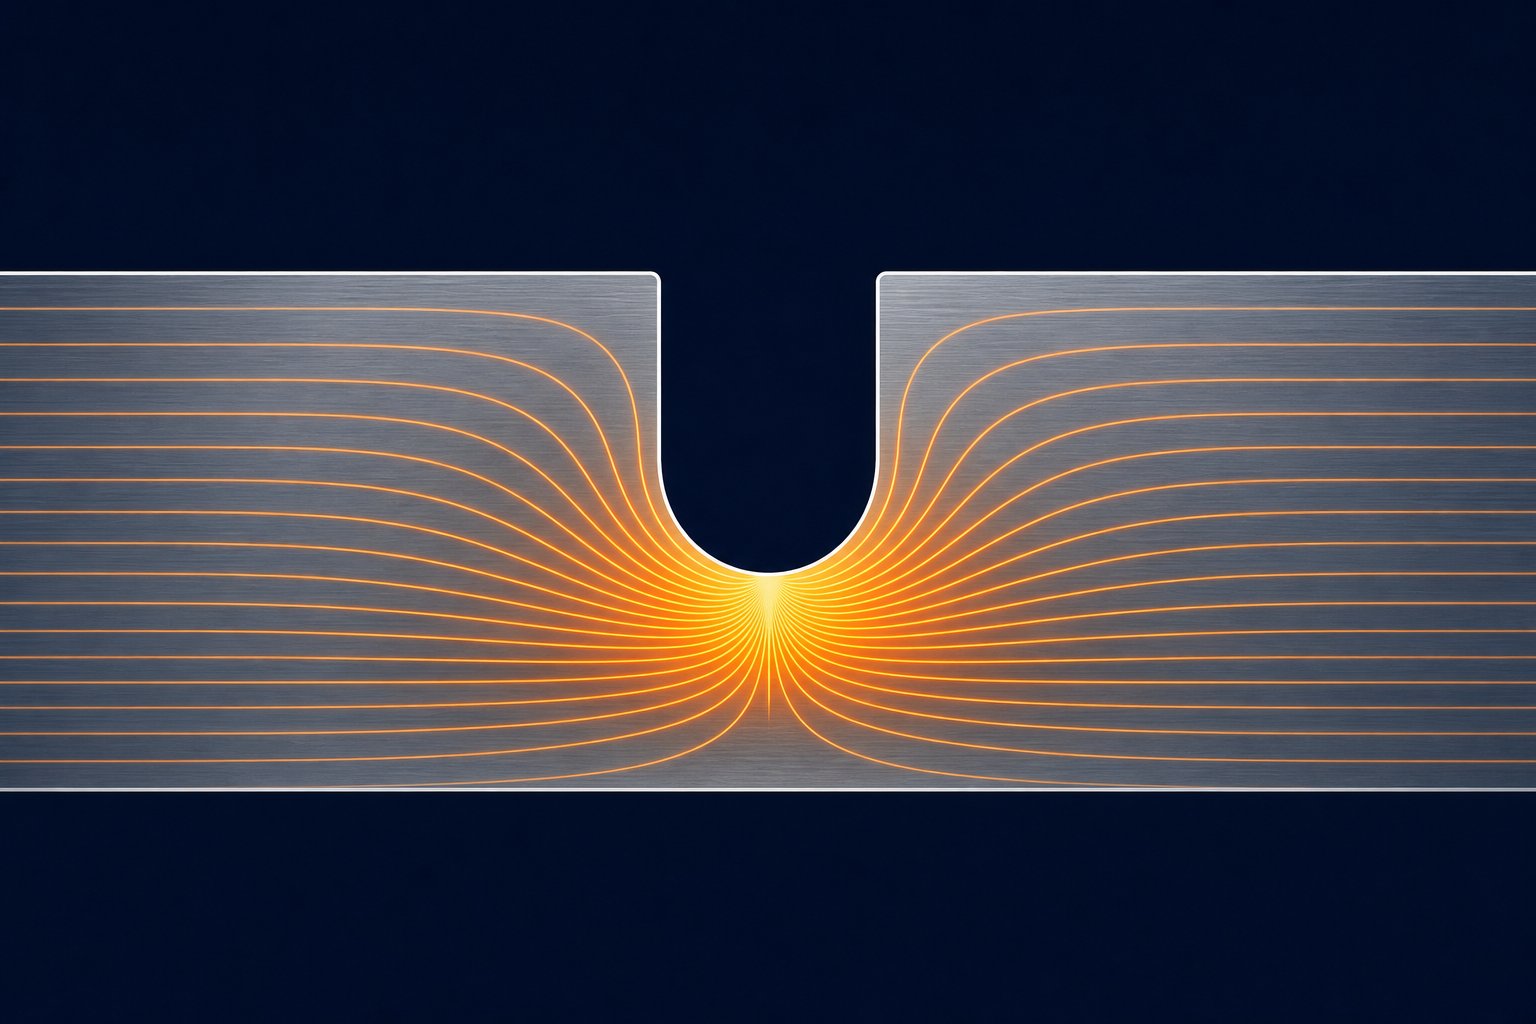
Jännityskeskittymä esiintyy aina, kun geometriassa tapahtuu äkillinen muutos, joka pakottaa sisäisen kuormituspolun kääntymään epäjatkuvuuden ympärille. Voit visualisoida stressin virtaavan osan läpi nesteen virtaviivaisuuksien tapaan. Kun nämä viivat nipuavat yhteen, reiän, loven juuren tai terävän kulman ympärillä, paikallinen jännitys nousee huomattavasti ympäröivän materiaalin nimellisarvon yläpuolelle. Paikallisen jännityksen huippuarvon suhde nimellisjännitykseen onstressin keskittymiskerroin, Kt.
Leimausmuotin suunnittelussa ohituslovi on tarkoituksellinen jännityksen nostaja. Se kuulostaa ristiriitaiselta. Miksi luot tarkoituksella paikan, jossa stressi voimistuu? Koska lovi uhraa kantomateriaalin kontrolloidun alueen osan geometrian suojaamiseksi. Keskittämällä jännitysenergian loven juureen ohjaat muodonmuutoksen pois muotopiirteistä alueelle, jossa se ei vahingoita valmiita kappaleita. Lovi absorboi asemien väliset kilpailevat voimat niin, että kriittiset muodostusvyöhykkeet pysyvät häiriintymättöminä.
Lovijuuren säteen ja Kt välinen suhde on vakiintunut insinöörimekaniikassa. Terävämpi säde loven juuressa tuottaa korkeamman jännityskeskittymiskertoimen, mikä tarkoittaa, että huippujännitys kyseisessä kohdassa kasvaa dramaattisesti ympäröivään nauhaan verrattuna. Leveämpi, runsaampi säde jakaa kuorman laajemmalle alueelle, mikä vähentää huippujännitystä, mutta myös vähentää loven tehokkuutta irrotusominaisuudena. Lovivaikutusten tutkimus vahvistaa, että Kt:n kasvaessa paikallinen jännityskenttä muuttuu ankarammaksi ja paikallisemmaksi, kun taas pienemmät Kt-arvot levittävät jännitystä suuremmalle vyöhykkeelle.
Suorakaiteen muotoiselle tangolle, jossa on vastakkaiset reunalovet, jos tangon leveys on 12 mm ja loven säde 2 mm, jännityskeskittymiskerroin saavuttaa noin 3,05. Tämä tarkoittaa, että loven juuren huippujännitys on yli kolme kertaa suurempi kuin nimellisjännitys jäljellä olevassa poikkileikkauksessa. Progressiivisissa muotinkannatinliuskoissa pätee sama periaate. Tiukka juurisäteinen lovi keskittää jännityksen jyrkästi luoden aggressiivisen irrotusrajan. Suurella juuren säteellä varustettu lovi tuottaa asteittaisemman siirtymän, joka sopii sovelluksiin, joissa tarvitset osittaista helpotusta ilman, että vaarana on väsymishalkeilu loven juuressa tuhansien puristusjaksojen aikana.
Tämä on keskeinen kompromissi metallileimausmuotin suunnittelussa: terävämmät lovet erottuvat tehokkaammin, mutta lisäävät väsymisriskiä; kevyemmät lovet kestävät pidempään, mutta ne eivät välttämättä tarjoa riittävää eristystä asemien välillä. Muottiprosessi edellyttää näiden kilpailevien vaatimusten tasapainottamista tuotantomäärän, materiaaliominaisuuksien ja vierekkäisten asemien muovaustoimenpiteiden vakavuuteen perustuen.
Neutraaliakselin muutos ja sen vaikutus lovien sijoitukseen
Progressiivisessa muotissa taivutettaessa materiaalin neutraali akseli, taso, jossa jännitys siirtyy ulkopinnan jännityksestä sisäpinnan puristumiseen, ei jää levyn paksuuden geometriseen keskipisteeseen. Se siirtyy kohti mutkan sisäosaa. Siirtymäaste riippuu taivutussäteen suhteesta materiaalin paksuuteen (R/t-suhde) ja materiaalin työkarkaisuominaisuuksista.
Miksi tällä on merkitystä ohitusloven sijoittamisessa? Koska neutraaliakselin siirtymä määrittää, missä nauha kokee suurimman vetojännityksen muovauksen aikana. Jos ohituslovi sijoitetaan paikkaan, jossa kantoliuska taipuu siirtyessään asemien välillä, loven juuresta tulee maksimivenymäkonsentraatio, joka on jo -koholla olevan taivutusjännityksen päällä. Lovan sijoittaminen väärään kohtaan nauhan taivutusprofiilia pitkin voi muuttaa toiminnallisen kohokuvion halkeaman alkamispaikaksi.
Pienin taivutussäteen suhde toimii tässä ohjeena. Tietylle materiaalipaksuudelle t on olemassa pienin sisäinen taivutussäde, jonka alapuolella ulkokuidut ylittävät venymisrajansa ja halkeilevat. Kun R/t-suhde on pieni (tiukat mutkat), neutraali akseli siirtyy merkittävästi sisäänpäin, joskus 30-40 prosenttiin paksuudesta sisäpinnasta nimellisen 50 %:n sijaan. Ohitusloven, joka on sijoitettu alueelle, joka kokee tämän tiukan -säteen taivutuksen, on otettava huomioon kohonnut ulkokuidun jännitys. Lovijuuren säteen tulee olla riittävän suuri, jotta sen oma jännityspitoisuus ei lisää taivutusjännitystä murtumiskohtaan asti.
Käytännössä leimaussuunnittelussa tämä tarkoittaa, että ohituslovet sijoitetaan parhaiten kantonauhan tasaisille alueille, pois kaikesta luonnollisesta taipumisesta, jota esiintyy nauhan noustessa nostajien yli tai taipuessa meistiasemien välillä. Kun loven on oltava lähellä taivutussiirtymää, sen syvyys ja juuren säde vaativat huolellista määrittelyä, jotta yhdistetty jännitystila ei ylittäisi materiaalin väsymiskestävyyttä.
Kriittinen parametri on loven syvyys suhteessa materiaalin paksuuteen. Lovi, joka poistaa 30-50 % nauhan poikkileikkauksesta-kannattimen reunasta, vähentää riittävästi taivutusjäykkyyttä vierekkäisten asemien irrottamiseksi. Lovi, joka poistaa vain 10-15 % poikkileikkauksesta, voi olla liian matala keskeyttääkseen mielekkäästi voimansiirron, jolloin syntyy heikentynyt vyöhyke ilman toiminnallista hyötyä. Päinvastoin, lovi, joka ylittää 60 % nauhan leveydestä, heikentää syöttöjäykkyyttä ja voi aiheuttaa kantolaitteen taipumisen syöttömekanismin työntövoiman vaikutuksesta.
Seuraavassa taulukossa on yhteenveto metallileimausmuotin ohitusloven tärkeimmistä geometriaparametreista ja kunkin spesifikaation taustalla olevasta teknisestä perusteesta:
| Geometriaparametri | Tyypillinen alue | Tekninen perustelu |
|---|---|---|
| Lovi syvyys | 30-50 % kantolevyn leveydestä | Poikkileikkauksen{0}}jäykkyyttä on vähennettävä tarpeeksi, jotta asemavoimat saadaan irti. Liian matala ei tarjoa helpotusta; liian syvä vaarantaa nauhan syöttämisen eheyden. |
| Lovien leveys (nauhan suunnassa) | 1,0 t - 3,0 t (t=materiaalin paksuus) | Ohjaa jännityksen siirtymäalueen pituutta. Leveämmät lovet luovat pidemmän mukautuvan alueen, mutta kuluttavat enemmän nauhamateriaalia ja vähentävät syöttövälin tehokkuutta. |
| Lovikulma (sivuseinämän kartiomainen) | 0 astetta 30 asteeseen kohtisuorasta | Kulmaiset sivuseinät vähentävät geometrisen siirtymän jyrkkyyttä alentaen Kt:tä lovien sisääntulokohdissa. Pystysuorat seinät luovat terävämpiä jännitysgradientteja aggressiivista irtoamista varten. |
| Juuren säde | Vähintään 0,5 t - 2,0 t | Ohjaa suoraan Kt:tä syvimmässä kohdassa. Pienemmät säteet keskittävät stressiä aggressiivisemmin, mutta lisäävät väsymisriskiä. Suuremmat säteet leviävät kuormaa ja pidentää kantolaitteen käyttöikää vähemmän paikallisen irrotuksen kustannuksella. |
| Syvyyden-–-paksuussuhde | Vaihtelee materiaalin sitkeyden mukaan | Määrittää, pysyykö loven juuri elastisessa tilassa syklisen kuormituksen aikana vai tapahtuuko plastinen muodonmuutos, joka johtaa progressiiviseen halkeamiseen. |
Jokainen näistä parametreista on vuorovaikutuksessa muiden kanssa. Syvä lovi runsaalla juurisäteellä voi tuottaa saman tehokkaan Kt:n kuin matalampi lovi, jolla on tiukempi säde, mutta ne tuottavat erilaisia venymäkentän geometrioita ja erilaisen väsymissuorituskyvyn tuotantoiän aikana. Leimaussuunnittelupäätös riippuu siitä, mikä yhdistelmä tuottaa riittävän aseman irrottamisen samalla kun säilyy vaadittu tuotantomäärä ilman kantoaallon halkeilua.
Nämä geometriasuhteet kertovat, kuinka mitoittaa ohituslovi tietylle jännitystilalle. Mutta materiaali itse määrittää, kuinka tämä lovi itse asiassa käyttäytyy kuormituksen alaisena. Muovattavat materiaalit jakavat jännityksen uudelleen paikallisen myöntymisen kautta loven juuressa, mikä vähentää tehokkaasti pitoisuutta ajan myötä. Hauraat tai -lujat materiaalit eivät voi jakaantua uudelleen yhtä helposti, joten suunniteltu Kt-arvo on paljon tarkempi todellisen -suorituskyvyn ennustaja. Materiaalin vetoominaisuudet, työkovettuvuus ja venymiskyky vaikuttavat kaikki siihen, kuinka anteeksiantava tai anteeksiantamaton tietyn loven geometria on käytössä.
Materiaalin ominaisuudet, jotka ohjaavat ohituslovin mittoja
Lovien geometria, joka toimii moitteettomasti miedolla teräksellä, voi aiheuttaa katastrofaalisia kantohalkeamia ruostumattomassa teräksessä muutaman tuhannen osuman sisällä. Sama syvyys ja juuren säde, joka tarjoaa puhtaan irtoamisen yhdessä materiaalissa, voi aiheuttaa joko riittämättömän helpotuksen tai ennenaikaisen väsymisvaurion toisessa. Materiaalin ominaisuudet eivät ole toissijaisia näkökohtia ohituslovimäärittelyssä. He ovat ensisijaisia kuljettajia.
Neljä mekaanista ominaisuutta hallitsee ohituksen lovien käyttäytymistä: vetolujuus, myötöraja, venymäprosentti ja työstökarkaisueksponentti (n-arvo). Yhdessä nämä määrittävät, kuinka kantoliuska reagoi toistuvaan sykliseen kuormitukseen loven juuressa progressiivisen meistitoiminnan aikana.Vankkaiden leimausprosessien tutkimusvahvistaa, että materiaalin karakterisointi ei ole olennaista vain osan geometrian muodostamisen kannalta, vaan jokaisessa tuotantoketjun lenkkeessä, mukaan lukien kantonauhan luotettavuus.
Miedon teräksen ja hiiliteräksen lovien suunnitteluperiaatteet
Hiiliteräsleimaus on anteeksiantavin skenaario ohituslovisuunnittelussa. Kevyet teräkset, kuten SPCC, SAE 1008 ja SAE 1010, tarjoavat tyypillisesti 28-42 % venymäarvoja ja kohtalaisia vetolujuuksia alueella 270-400 MPa. Tämä suuri venymä tarkoittaa suoraan toleranssia syvemmille loville. Lovijuuressa oleva materiaali voi läpikäydä paikallisen plastisen muodonmuutoksen ilman halkeaman alkamista, koska sillä on huomattava sitkeysreservi jäljellä sen jälkeen, kun loven geometria keskittyy jännitykseen.
Kun työskentelet kylmävalssatun teräksen leimaamisen kanssa mietoteräskategoriassa, suhteellisen alhainen myöhön -/-vetolujuussuhde (tyypillisesti 0,55-0,70) tarkoittaa, että materiaali kovettuu asteittain, kun se muotoutuu. Tämä on itse asiassa hyödyllistä loven juuressa. Kun kantonauha joustaa jokaisen painalluksen aikana, loven juuren jännitys-kovettuu hieman, mikä lisää sen paikallista vastustuskykyä lisämuodonmuutoksia vastaan. Karkaisu stabiloituu muutaman sadan ensimmäisen syklin aikana, ja lovijuuri saavuttaa vakaan tilan, jossa syklinen jännitys pysyy elastisena. Tämä itsestään stabiloituva käyttäytyminen johtuu siitä, että kevyesti puristetut teräskannattimet kestävät 40-50 %:n loven syvyyksiä telineen leveydestä ilman väsymishalkeamia jopa yli miljoonan osuman tuotantomäärillä.
Pehmeän teräksen työkarkaisuindeksi on tyypillisesti välillä n=0.18 ja n=0.24.. Korkeammat n--arvot edistävät tasaisempaa jännitysjakautumaa loven ympärillä, mikä tarkoittaa, että jännityskeskittymisvaikutus tasaantuu, kun materiaali myöntyy ja levittää muodonmuutosvyöhykettä ulospäin. Korkeampi n--arvo vähentää tehokkaasti toteutunutta jännityspitoisuutta teoreettisen Kt:n alapuolelle, mikä antaa suunnittelijoille enemmän liikkumavaraa loven geometrian määrittelyssä.
Alumiini- ja kuparilejeeringit huomioitavaa
Alumiinin leimausprosessi tuo mukanaan erilaisia rajoituksia. Progressiivisessa muottityössä käytetyillä alumiiniseoksilla, yleensä 5052-H32, 6061-T4 ja 3003-H14, on pienempi leikkauslujuus ja pienempi venymä verrattuna mietoon teräkseen. Niillä on myös taipumusta naarmuuntumiseen, jolloin materiaali tarttuu lävistimen tai muotin pintaan leikkaamisen aikana. Tämä naarmu tuottaa karkeita, epäsäännöllisiä lovipintoja, joissa on mikrorepeämiä, jotka toimivat ylimääräisinä jännityksen nostajina suunnitellun loven geometrian ulkopuolella.
Alumiinin pienempi työkarkaisukyky (n--arvot tyypillisesti 0,08-0,16 luonteesta riippuen) tarkoittaa, että loven juuri ei pysty jakamaan jännitystä yhtä tehokkaasti paikallisen myöntymisen kautta. Kanta pysyy keskittyneenä eikä leviä ulospäin. Yhdistä tämä alumiinin alempaan väsymiskestävyysrajaan, niin saat materiaalin, joka vaatii konservatiivisempia lovimalleja: matalampia syvyyksiä, suuremmat juuren säteet ja tasaisemmat pintakäsittelyt lovessa.
Kuparilejeeringit, kuten C26000 (messinkipatruuna), tarjoavat paremman venymän kuin alumiini, mutta tuovat oman haasteensa. Messinkityö kovettuu nopeasti muodonmuutoksen alkuvaiheessa, jonka jälkeen kovettumisnopeus laskee. Tämä tarkoittaa, että muutamat ensimmäiset muodostusasemat progressiivisessa muotissa voivat merkittävästi muuttaa kantonauhan ominaisuuksia lähellä ohituslovia, muuttaen sen väsymisvastetta nauhan matkan aikana. Kupariseosten kanssa työskentelevien suunnittelijoiden on otettava huomioon kumulatiivinen työ, joka kovettaa kantoaallon kokemuksia, ennen kuin se saavuttaa aggressiivisia muovaustoimenpiteitä suorittaville asemille.
Korkean{0}}lujan teräksen ja ruostumattoman teräksen haasteet
Lujat, matala-seosteiset teräkset (HSLA) ja edistyneet korkean -lujat teräkset (AHSS) ovat vaativin skenaario ohituslovisuunnittelulle. Näissä materiaaleissa, kuten HSLA 340-, DP 590- ja DP 780 -laaduissa, yhdistyvät korkea vetolujuus (500-900 MPa) ja pienentynyt venymä (12-24 %). Suurempi lujuus tarkoittaa suurempaa elastisen energian varastoitumista nauhaan muotoilun aikana, mikä vahvistaa läpilyöntivoimia. Pienempi venymä tarkoittaa vähemmän toleranssia plastiselle jännitykselle loven juuressa ennen halkeaman alkamista.
Korkean lujuusluokan{0}}teräslevyn leimaamisessa ohituslovien on oltava matalampia ja niissä on oltava huomattavasti suuremmat juuren säteet. Kun pehmeä teräs sietää 45 %:n loven syvyyttä kantolevyn leveydestä juuren säteen ollessa 1,0 t, saman paksuinen HSLA-teräs saattaa vaatia syvyyden rajoittamista 25-35 %:iin juuren säteen ollessa 1,5-2,5 t. Pienennetty syvyys tarkoittaa vähemmän aggressiivista aseman irrotusta, mikä joskus pakottaa suunnittelijan lisäämään tyhjäkäynnillä olevia asemia tai käyttämään useita matalampia lovia peräkkäin yhden syvän loven sijaan.
Ruostumattomat teräkset, erityisesti austeniittiset teräslajit, kuten 304 ja 316, lisäävät haastetta erittäin korkeilla työstökovettumisasteikoilla (n--arvot 0,40-0,55). Tämä kuulostaa edulliselta miedon teräslogiikan perusteella, mutta vaikutus on erilainen korkeilla n-arvoilla yhdistettynä korkeaan vetolujuuteen. Lovijuuri kovettuu niin aggressiivisesti muutaman ensimmäisen puristusjakson aikana, että siitä tulee paikallisesti hauras. Lovin ympärillä oleva materiaali muuttuu sitkeästä levystä kovetetuksi vyöhykkeeksi, jonka jäljellä oleva venymä on merkittävästi pienentynyt. Myöhempi syklinen kuormitus kyseisessä kovettuneessa loven juuressa käynnistää väsymishalkeilun paljon nopeammin kuin irtomateriaalin ominaisuudet antavat ymmärtää.
Tästä syystä ruostumattomasta teräksestä valmistetut progressiiviset muotinkannattimet vaativat kaikkein konservatiivisimpia lovien geometrioita: runsaita juurisäteitä (2,0 t tai suurempia), kohtuullisia syvyyksiä ja joissakin tapauksissa jännitystä poistavia ominaisuuksia, kuten toissijaisia kevennysreikiä loven päässä, jotka estävät halkeaman etenemisen ennen kuin se saavuttaa kriittisen kannatinpoikkileikkauksen.
| Materiaalityyppi | Suhteellinen loven syvyys | Juuren säteen ohjaus | Päätöksen taustalla oleva keskeinen ominaisuus |
|---|---|---|---|
| Mieto teräs (SPCC, SAE 1008-1010) | 40-50 % kantolevyn leveydestä | 0,5t - 1,0t | Suuri venymä (28-42 %) tarjoaa suuren sitkeysvaran loven juuressa |
| HSLA Steel (luokka 340-550 MPa) | 25-35 % kantolevyn leveydestä | 1,5t - 2,5t | Pienempi venymä (12-22 %) rajoittaa muovin venymäkestävyyttä ennen halkeilua |
| Advanced High Strength Steel (DP 590-980) | 20-30 % kantolevyn leveydestä | 2,0t - 3,0t | Korkea varastoitu elastinen energia yhdistettynä rajoitettuun venymiseen; kohonneet snap{0}}läpivientivoimat |
| Alumiiniseokset (5052, 6061, 3003) | 30-40 % kantolevyn leveydestä | 1,5t - 2,0t | Alhainen leikkauslujuus ja taipumus aiheuttavat epäsäännöllisiä lovipintoja; alhainen väsymyskestävyys |
| Kuparilejeeringit (C26000, C51000) | 35-45 % kantolevyn leveydestä | 1,0t - 1,5t | Nopea alkukarkaisu muuttaa kantoaineen ominaisuuksia asteittain muottiasemien kautta |
| Austeniittista ruostumatonta terästä (304, 316) | 25-35 % kantolevyn leveydestä | 2,0t - 3,0t | Äärimmäinen kovettumisaste (n=0.40-0.55) aiheuttaa paikallista haurastumista loven juuressa |
Perusperiaate, joka yhdistää kaikki nämä materiaaliperheet, on sama: työstökarkaisuominaisuudet määräävät, kuinka paljon toistuvaa taipumista kantonauha sietää lähellä lovea ennen kuin väsymishalkeilu alkaa. Materiaali, jolla on korkea venymä ja kohtalainen työstökarkaisu (mieto teräs) stabiloituu itse-loven juuressa saavuttaen turvallisen vakaan-venymäjakson. Materiaali, jolla on alhainen venymä tai äärimmäinen karkaisu (AHSS, ruostumaton), kuluttaa sitkeyteensä loven juuresta suhteellisen muutamassa jaksossa, mikä vaatii konservatiivisempaa geometriaa syklisten jännitysten pitämiseksi elastisen järjestelmän sisällä.
Tämä materiaalista -riippuvainen käyttäytyminen selittää myös sen, miksi "vakiomuotoisia" ohituslovimittoja ei voi olla olemassa. Jokainen lovimäärittely on sovitettava tiettyyn käsiteltävään metalliseokseen, temperointiin ja paksuuteen. Lovigeometrian kopioiminen pehmeästä terässuulakkeesta HSLA-terässovellukseen on yksi yleisimmistä syistä ennenaikaiseen kantovaurioon progressiivisissa muottitoiminnoissa.
Materiaalin anisotropia lisää vielä yhden kerroksen monimutkaisuutta. Tässä käsitellyt mekaaniset ominaisuudet, vetolujuus, venymä, työstökarkaisu, eivät ole tasaisia kaikkiin suuntiin levyn sisällä. Vierintäsuunta, poikkisuunta ja diagonaalisuuntaukset tuottavat kukin eri arvoja. Se, miten tämä suuntavaihtelu on vuorovaikutuksessa ohituksen lovien suunnan kanssa, määrittää, seuraako halkeamien eteneminen ennustettavaa, hallittavaa reittiä vai odottamatonta liikerataa, joka uhkaa nauhan eheyttä.
Raesuunta ja anisotrooppinen materiaalivirtaus
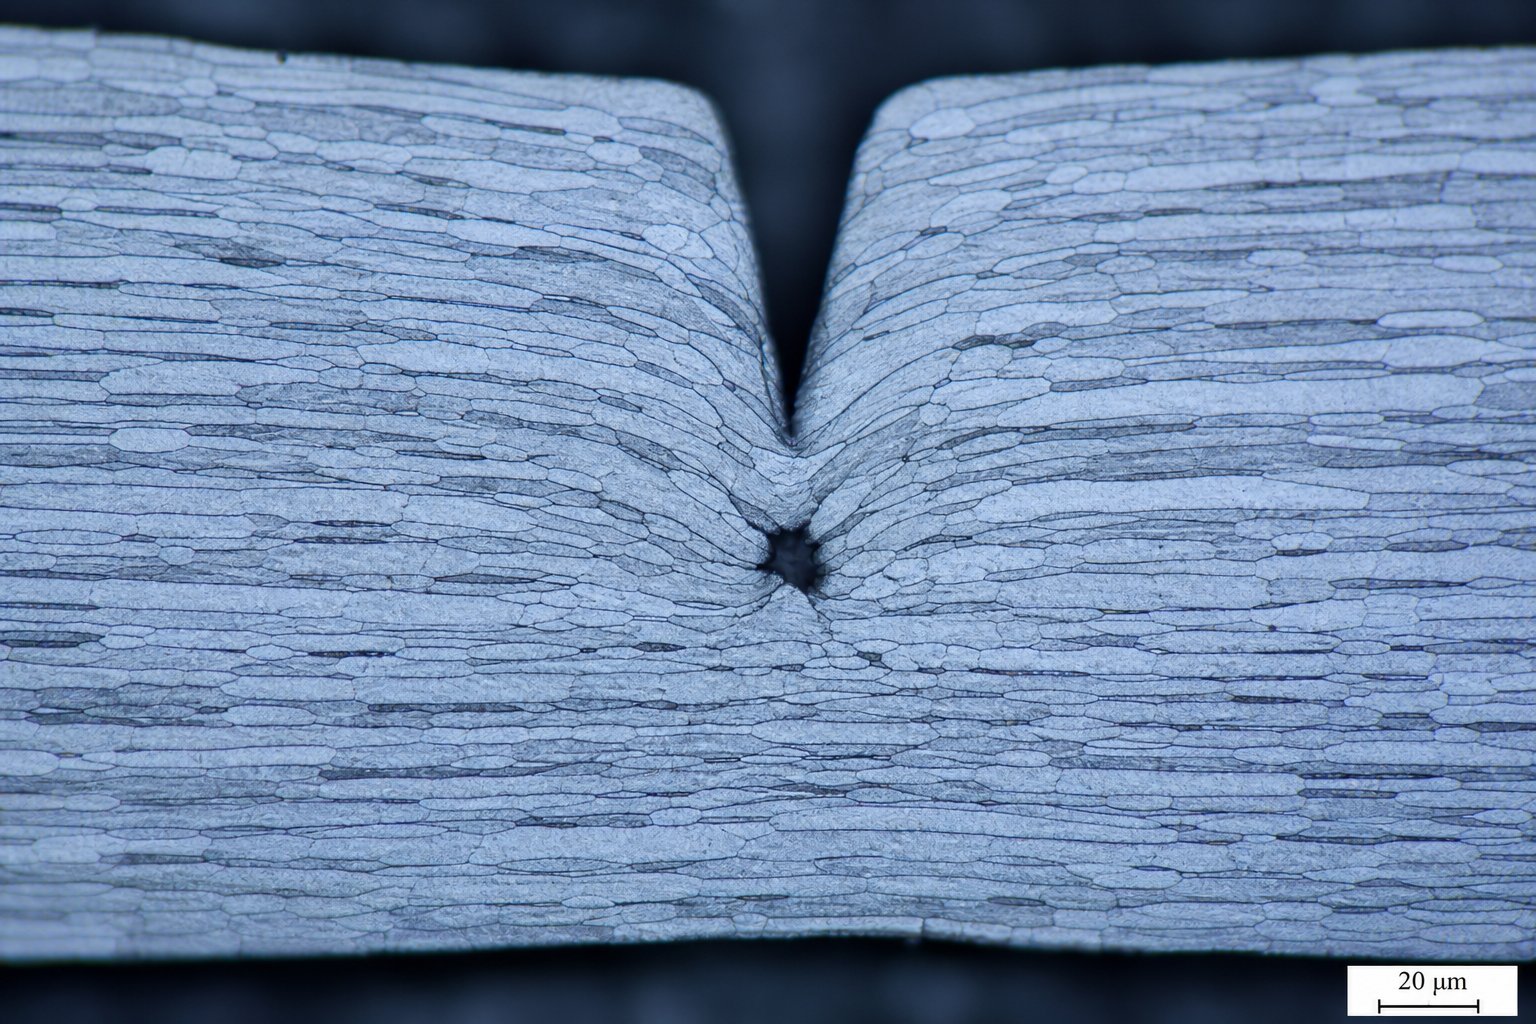
Pelti ei ole yhtenäinen, suunnasta{0}}riippumaton materiaali. Terästehtaalla valssauksen aikana kiteinen raerakenne venyy valssaussuuntaan, jolloin syntyy materiaalia, joka vastustaa muodonmuutoksia eri tavalla riippuen siitä, mihin suuntaan sitä työnnät, vedät tai leikkaat. Tämä suuntariippuvuus, jota kutsutaan anisotropiaksi, vaikuttaa suoraan siihen, miten ohituslovi käyttäytyy, kuinka halkeamat etenevät sen juuresta ja kuinka materiaali virtaa sen ympärillä muovausoperaatioiden aikana.
Anisotrooppinen käyttäytyminen ja rullaavan suunnan vaikutukset
Kun metallilevyä meistetään kelamassasta, nauha syöttää progressiivisen muotin läpi sen valssaussuunta on kohdistettu syöttöakselia pitkin. Tämä tarkoittaa, että jokaisella kannatinreunaan leikatulla ohituslovella on kiinteä geometrinen suhde raerakenteeseen. Se suhde ei ole neutraali.Anisotrooppisia materiaaleja, joiden raesuunta vaikuttaa muodonmuutoskäyttäytymiseen, ja tämä ominaisuus vaihtelee seoksen mukaan. Kylmä-teräksessä on voimakkaita rakeisia vaikutuksia, alumiinilla on kohtalainen herkkyys ja kupari on suurelta osin isotrooppista.
Käytännön seuraus on selvä. Leimatulla metallilevyllä on suurempi vetolujuus ja pienempi venymä valssaussuunnassa verrattuna poikkisuuntaan. Myötölujuus voi vaihdella 10-20 % suuntausten välillä. Kun ohituslovi on leikattu kohtisuoraan nauhan reunaan nähden, loven juuren jännityskenttä on vuorovaikutuksessa materiaalin kanssa, jolla on erilainen muodonmuutoskestävyys halkeamatason kummallakin puolella. Yksi suunta tuottaa helpommin; toinen pitää tiukemmin. Tämä epäsymmetria muuttaa jännityskentän kehittymistä loven ympärillä syklisessä kuormituksessa ja määrittää, kasvavatko väsymishalkeamat vakaasti, ennustettavasti vai poikkeavatko ne odottamattomille poluille.
Lovisuuntaus suhteessa jyvärakenteeseen
Mieti, mitä tapahtuu mikrorakennetasolla. Raesuuntaan suuntautunut ohituslovi, joka tarkoittaa, että sen syvyys kulkee pitkin pitkänomaisia raerajaja, kohtaa vähemmän vastusta halkeamien etenemiselle. Raerajat itse toimivat ensisijaisina murtumisreiteinä. Tässä suunnassa lovijuuren halkeama voi ulottua heikennettyjä rakeidenvälisiä tasoja pitkin suhteellisen pienellä energialla. Tuloksena on nopeampi halkeamien kasvu, mutta myös ennakoitavampi halkeaman liikerata, mikä voi olla edullista, jos suunnittelija ottaa sen huomioon.
Raesuuntaan nähden kohtisuoraan suunnatun loven täytyy ajaa halkeamia rakeiden poikki eikä niiden väliin. Tämä vaatii huomattavasti enemmän energiaa ja tuottaa paremman vastustuskyvyn halkeamien kasvua vastaan, mikä on toivottava tulos kantoaallon pitkäikäisyydelle. Pystysuora suuntaus tarkoittaa kuitenkin myös sitä, että lovi on vuorovaikutuksessa materiaalin alemman-venymäakselin kanssa muotoilun aikana, mikä saattaa aiheuttaa odottamattomia materiaalin virtauskuvioita vetotoimintojen aikana. Materiaali, jonka odotat virtaavan vapaasti muodostusonteloon, voi vastustaa liikettä, koska loven helpotus taistelee jyvän haluttua muodonmuutossuuntaa vastaan.
Metallinpuristusprosessin aikana progressiivisissa muottioperaatioissa veto- ja muovausasemat luottavat ohituslovisiin kontrolloituina kevennyspisteinä estämään rypistymistä, halkeilua tai liiallista ohenemista. Jos loven suuntaus toimii vasten raerakennetta, materiaali ei välttämättä virtaa tarkoitetulla tavalla. Halkeamia tapahtuu, kun venymät aiheuttavat materiaalin ohenemisen yli turvallisten rajojen, ja jyvä-poikkeamat keskittyvät jännityksiin sen sijaan, että ne vähentäisivät niitä. Insinöörien on otettava huomioon nauhan suunta kelassa suhteessa lopullisen osan geometriaan määrittäessään ohituksen loven paikkaa.
Tärkeimmät näkökohdat arvioitaessa jyväsuunnan vaikutusta ohituksen lovien suorituskykyyn:
- Kelan suuntaus suhteessa syöttösuuntaan- Varmista, kulkeeko valssaussuunta yhdensuuntaisesti vai kohtisuorassa nauhan syöttöakseliin nähden, sillä tämä määrittää perusviivasuhteen kaikkien lovien ja raerakenteen välillä.
- Lovi juuren halkeaman etenemispolku- Raesuuntaan suuntautuvat lovet levittävät halkeamia nopeammin raerajoja pitkin; rakeita vastaan kohtisuorassa olevat lovet estävät halkeamien kasvua, mutta voivat rajoittaa materiaalin virtausta muovauksen aikana.
- Materiaalikohtainen -herkkyys- Kylmävalssatulla-teräksellä ja ruostumattomalla teräksellä on voimakkaita anisotrooppisia vaikutuksia; kuumavalssattu teräs- ja kupari ovat vähemmän herkkiä. Alumiini jää väliin, ja lämpötila vaikuttaa rakeiden venymisasteeseen.
- Muodostumisen vakavuus viereisillä asemilla- Voimakkaat-vedot tai venytykset ohitusloven lähellä edellyttävät, että kohokuvio on kohdistettu halutun materiaalin virtaussuunnan kanssa, ei sitä vasten, jotta estetään paikallinen kaventuminen tai halkeilu.
- Väsymyselämä vs. irrottaminen- Rae-rinnakkaiset lovet erottuvat aggressiivisemmin, mutta väsyvät nopeammin; jyvä-suorassa olevat lovet kestävät pidempään, mutta saattavat vaatia suurempaa syvyyttä vastaavan jännityksen lieventämiseksi.
- Raekokoefektit- Hienojakoisemmat-materiaalit vastustavat halkeamien leviämistä tasaisemmin asennosta riippumatta, kun taas karkearakeiset-materiaalit vahvistavat suuntaeroja murtumiskäyttäytymisessä.
Muotisuunnittelijoille on selvää. Et voi määrittää ohituksen loven geometriaa erillään nauhan suunnasta. Sama loven syvyys ja juuren säde toimivat eri tavalla riippuen siitä, onko se kohdistettu raerakenteen kanssa vai leikkaako se sen yli. Tätä loven geometrian ja materiaalin anisotropian välistä vuorovaikutusta on arvioitava nauhan asettelupäätösten rinnalla, jotka määrittävät lovien sijainnin suhteessa ohjausreikiin, kantolevyn leveyksiin ja muodostusasemiin koko progressiivisessa muotissa.
Progressiivinen Die Strip Layout -integraatio ja -suunnittelun kompromisseja
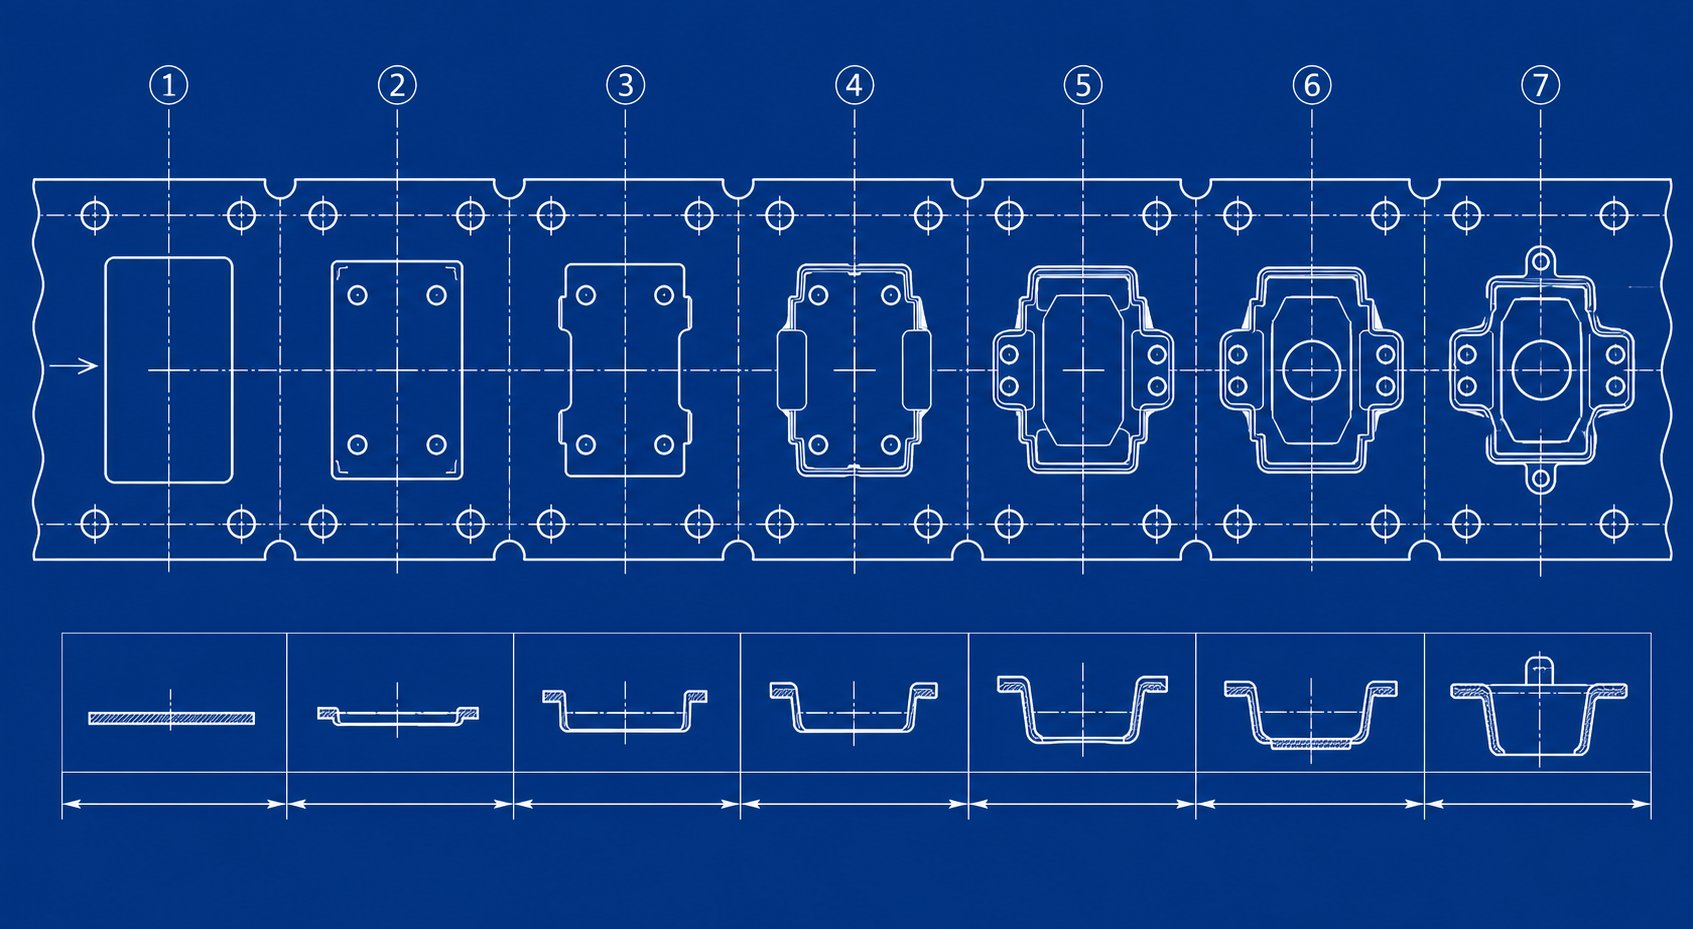
Ohituslovia ei ole tyhjiössä. He jakavat nauhan pilottireikien, kantoverkkojen, tyhjäkäyntiasemien, muotoiluominaisuuksien ja-leikkausvälilehtien kanssa, jotka kaikki kilpailevat samasta rajoitetusta kiinteistöstä. Ohituslovien tarkoitus leimaussuulakkeissa voidaan toteuttaa vain, kun niiden sijoitus kunnioittaa nauha-asettelun integroitua järjestelmää. Täydellisen kokoinen lovi väärässä paikassa suhteessa ohjausreikään tai mutkalinjaan aiheuttaa enemmän ongelmia kuin ratkaisee.
Ohita lovien sijoittelu kaistaleasettelujärjestelmissä
Kaikissa progressiivisissa leimaustyökaluissa ja muottirakenteissa nauhan asettelu määrittää toimintosarjan, joka on koordinoitava tarkasti. Jokainen asema käyttää voimia, jotka ovat vuorovaikutuksessa kantoliuskan läpi. Ohituslovet metallilevyn muovaussovellukset sijoittavat nämä kevennyspiirteet asemien väliin, joissa voiman irrottamista tarvitaan eniten, tyypillisesti raskaan tyhjennys- tai lävistysaseman ja alavirran puolella olevan tarkkuusmuovaus- tai -vetoaseman väliin.
Sijoituspäätöksissä on otettava huomioon useita vierekkäisiä ominaisuuksia samanaikaisesti. Ohjausreiät, jotka tarjoavat nauhan sijaintireferenssin jokaisella asemalla, vaativat ympärilleen vakaata materiaalia. Ohituslovi, joka on sijoitettu liian lähelle ohjausreikää, heikentää ympäröivää materiaalia, mikä saa reiän venymään syöttökuormien vaikutuksesta ja tuhoaa kohdistustarkkuuden. Alan käytäntö säilyttää vähintään 2-3 kertaa materiaalin paksuuden etäisyyden loven rajan ja lähimmän ohjausreiän reunan välillä.
Tyhjäkäyntiasemat, jotka ovat yleisiä monimutkaisissa progressiivisissa muotteissa, tarjoavat luonnolliset paikat ohitusloville. Nämä asemat eivät suorita muovaustyötä, joten kyseisessä paikassa oleva kantonauha ei kanna prosessiin{1}}kuormia syöttövoiman lisäksi. Lovi sijoittaminen tyhjäkäynnillä olevaan asemaan tarkoittaa, että pienennetyn-poikkileikkauksen tarvitsee kestää vain ruokintakuormitukset sen sijaan, että yhdistetty ruokinta-ja-muodostavat kuormat. Tämä on myös relevanttianauhan asettelun optimointi, jossa insinöörit tasapainottavat kantoaineen lujuuden ja materiaalin käytön jokaisella asemalla.
Tekniset kompromissit syvyys- ja leveysmäärityksessä
Perimmäinen kompromissi on helppo todeta, mutta vaikea optimoida: liian matala lovi ei poista riittävästi jännitystä eikä pysty erottamaan vierekkäisiä asemia, kun taas liian syvä lovi vaarantaa nauhan eheyden ja syöttötarkkuuden muotin läpi. Näiden ääripäiden välissä on toiminnallinen ikkuna, joka vaihtelee sovelluksen mukaan.
Matala lovi, joka poistaa vain 15-20 % kantolevyn leveydestä, tuskin katkaisee voimansiirtotien. Jäljelle jäävä poikkileikkaus säilyttää riittävän jäykkyyden siirtääkseen läpilyöntivoimia ja muodostavia kuormia asemien välillä lähes vähentymättä. Lovi on olemassa geometrisesti, mutta siitä ei ole mekaanista hyötyä. Olet käyttänyt nauhan leveyttä turhaan.
Liian syvä lovi, joka poistaa vähintään 60 % kantolevyn leveydestä, vähentää dramaattisesti nauhan nurjahduskestävyyttä syöttö-suuntaisten puristuskuormien vaikutuksesta. Kun syöttölaite työntää nauhaa eteenpäin, heikennetty osa painuu kokoon tai poikkeaa sivusuunnassa sen sijaan, että se välittäisi liikettä alavirran asemille. Seurauksena on epäjohdonmukainen nousu, ohjausvirhe ja mahdollinen muottivaurio. Tämä skenaario pahenee siirtoleimaussovelluksissa, joissa nauhan on säilytettävä jäykkyys pidemmillä tukemattomilla jänteillä muottiasemien välillä.
Negatiivisten ja positiivisten ohituslovien ymmärtäminen ohutlevyn muovauspuristusmuotteissa selventää suunnittelijan vaihtoehtoja. Negatiiviset ohituslovet poistavat materiaalia alustan reunasta, mikä luo paikallista joustavuutta. Ne vähentävät kantotelineen poikki-leikkauspinta-alaa ja taivutusjäykkyyttä tässä kohdassa, jolloin vierekkäiset asemat voivat muuttaa muotoaan itsenäisesti. Positiiviset ohituslovet toimivat päinvastoin: ne lisäävät materiaalia tai jättävät ulkonevan kielekkeen nauhan reunaan luoden paikallista jäykistystä. Alansetti ja taivutuksen pysähdysesimerkiksi luo alaspäin suuntautuvan laipan, joka jäykistää kantolaitetta ja auttaa syöttämään samalla kun se tarjoaa kiinteän pysäytysreferenssin. Jokainen tyyppi palvelee erillistä mekaanista tarkoitusta samassa nauhaasettelussa.
Vuorovaikutus pilottireikien ja kannattimen leveyden kanssa
Telineen leveys määrittää, kuinka paljon materiaalia on käytettävissä sekä syöttöjäykkyyttä että loven helpotusta varten. Kapea kannatin, 3-5 mm leveä, ei jätä juuri mitään tilaa merkittävälle loven syvyydelle, ennen kuin jäljellä oleva nivelside muuttuu liian heikoksi syötettäväksi luotettavasti. Leveämmät kannattimet, 8-12 mm tai enemmän, antavat suunnittelijoille enemmän joustavuutta määrittää syvempiä lovia säilyttäen samalla riittävän jäännöspoikkileikkauksen vakaata syöttöä varten. Vaiheittaiset työstöjärjestelyt moniasemaisissa muotteissa vaativat usein leveämpiä kannattimia erityisesti sovittamaan sekä ohjausreiät että ohituslovet ilman häiriöitä.
Peräkkäinen päätösprosessi ohitusloviparametrien määrittämiseksi uudessa progressiivisessa muottisuunnittelussa noudattaa loogista suunnittelujärjestystä:
- Tunnista voima{0}}kriittisten asemien rajat- Selvitä, mitkä vierekkäiset asemat luovat ongelmallisimman voimakytkennän muodostumisen vakavuuden,{1}}läpiviennin suuruuden ja materiaalin virtausvaatimusten perusteella.
- Määritä kannattimen leveys ja ohjausreikien paikat- Määrittele ensin nauhan rakenteellinen runko ja varmista, että jokaista pilottia ympäröi riittävästi materiaalia asennon vakauttamiseksi syöttökuormituksen aikana.
- Valitse lovityyppi mekaanisen tarpeen mukaan- Valitse negatiiviset lovet, joissa vaaditaan joustavuutta ja irrottamista, tai positiiviset lovet, joissa paikallinen jäykistys ja syötteen ohjaus ovat etusijalla.
- Määritä loven syvyys materiaaliominaisuuksien perusteella- Noudata materiaalin-syvyysohjeita (jotka käsiteltiin edellisessä materiaaliominaisuuksia käsittelevässä keskustelussa) määrittääksesi aloitussyvyyden, joka tasapainottaa irtoamisen kantoaineen väsymisen kanssa.
- Määritä juurisäde tavoiteväsymisikää varten- Yhdistä juurisäde odotettuun tuotantomäärään ja materiaalin kovettumiskäyttäytymiseen käyttämällä suurempia säteitä suuren-volyymin tai{2}}lujuuden sovelluksissa.
- Tarkista välimatka viereisiin kohteisiin- Varmista, että loven raja säilyttää vähimmäisetäisyydet ohjausrei'istä, taivutuslinjoista ja muodostavien piirteiden rajoista jännityskentän päällekkäisyyden estämiseksi.
- Tarkista nauhan syöttämisen eheys- Tarkista, että jäljellä oleva kannatinpoikkileikkaus-lovikohdassa kestää nurjahduksen syöttölaitteen työntövoiman vaikutuksesta ilman sivusuuntaista taipumaa tai nousun vaihtelua.
Tämä järjestys varmistaa, että ohituslovien metallilevyn muovaustarkoitus täyttyy täydellisen nauhan asettelujärjestelmän rajoissa. Jokainen vaihe rakentuu edelliselle, ja minkä tahansa vaiheen ohittaminen saattaa aiheuttaa lovin, joka joko ei suorita irrotustoimintoaan tai tuo nauhaan uuden vikatilan.
Täällä layout-tasolla tehdyt päätökset muuttuvat suoraan mitattavissa oleviksi tuloksiksi lehdistökerroksessa. Lovigeometria ei vaikuta ainoastaan aseman irrotuksen ja syöttötarkkuuteen, vaan myös purseen muodostumiskuvioihin, leikkausmurtuman suuntaan ja lävistys-to-välin vuorovaikutukseen, jotka kaikki määräävät lopullisen osan laadun.
Ensimmäisten periaatteiden soveltaminen käytännön lovisuunnittelupäätöksiin
Nauhan asettelugeometria, materiaalin ominaisuudet ja jännityskeskittymisteoria yhtyvät yhteen pisteeseen: sillä hetkellä, kun teet lovimitan muotin suunnittelupiirustukseen. Kaikki tähän mennessä keskusteltu perustelee. Tämä osio muuntaa nämä perustelut päätöksiksi, joita voit puolustaa suunnittelukatsauksessa, tehdä vianmäärityksen puristinlattialla ja viestiä selkeästi leimaustyökalukumppaneillesi.
Lovikokopäätösten teoriasta käytäntöön
Rakennesuunnittelu toimii näin. Määritä ensin ongelma: mitkä voimat vaikuttavat kantonauhaan tietyllä aseman rajalla, ja mikä materiaalin käyttäytyminen rajoittaa nauhan kykyä absorboida nämä voimat ilman mittavääristymiä? Toiseksi, kerro periaate: hallittu kevennysominaisuus muuttaa paikallista jännitystilaa keskittämällä jännityksen uhrautuvaan vyöhykkeeseen, irrottamalla vierekkäiset asemat siten, että jokainen muodostustoiminto etenee itsenäisesti. Kolmanneksi, sovelleta suunnittelua: mittaa loven syvyys, leveys ja juuren säde käyttämällä materiaalin -spesifisiä ohjeita ja jännityskeskittymissuhteita, jotka käsiteltiin aiemmin, ja varmista sitten, että jäljellä oleva kanto{3}}-leikkaus tukee vakaata syöttöä.
Monet kauppa{0}}lattiakäytännöt koodaavat todellista fysiikkaa, mutta jotkut ovat eläneet alkuperäisen kontekstinsa vanhentuneita. Tässä ovat yleiset nyrkkisäännöt ja niiden taustalla oleva tiede:
- "Käytä loven syvyyttä, joka on puolet kantolevyn leveydestä."- Vahvistettu miedolle teräkselle kohtuullisilla tuotantomäärillä. 50 %:n syvyys tarjoaa aggressiivisen erotuksen, ja miedon teräksen suuri venymä tukee sitä. Ristiriitainen HSLA:lle ja ruostumattomille teräksille, joissa 50 %:n syvyys tyhjentää notkeuden loven juuresta tuhansissa jaksoissa.
- "Yhdistä aina loven leveys materiaalin paksuuteen."- Kohtuullinen lähtökohta. Tiede vahvistaa, että 1,0–1,5 tonnin loven leveys luo tehokkaan jännityksen siirtymäalueen useimmille materiaaleille. Leveämmät lovet (2,0t-3,0t) ovat perusteltuja, kun muodostumisvakavuus viereisillä asemilla on suuri ja tarvitaan pidempi yhteensopiva alue.
- "Terävät{0}}kulmaiset lovet toimivat hyvin, jos hiiliteräs on vähissä."- Osittain vahvistettu. Pehmeän teräksen sitkeys tylsää terävät lovet paikallisen myöntymisen ansiosta, mikä vähentää tehollista Kt:ta muutaman sadan ensimmäisen osuman aikana. Mutta jopa miedossa teräksessä alle 0,5 tonnin juuren säde kiihdyttää väsymistä yli 500 000 osan tilavuuksilla. Tiede sanoo, että määritä aina vähimmäissäde.
- "Jos nauha syöttää hyvin, lovi on tarpeeksi syvä."- Kiistanalainen. Syöttövakaus vahvistaa vain sen, että alusta säilyttää riittävän jäykkyyden. Se ei kerro mitään siitä, erottaako lovi todella asemavoimat. Nauha voi syöttää täydellisesti samalla, kun se välittää silti -läpikuormia, jotka heikentävät mittatarkkuutta loppupään asemilla.
- "Lisää lovi sinne, missä näet nauhan nousevan."- Osittain vahvistettu. Nauhan nosto osoittaa voimansiirron asemien välillä, ja lovi voi vaimentaa sitä. Mutta perimmäinen syy voi olla riittämätön irrottimen paine tai väärä nostimen ajoitus kuin puuttuva kevennysgeometria. Tee diagnoosi ennen leikkaamista.
Ohita lovien vaikutus purseen muodostumiseen ja osien laatuun
Tässä on yhteys, jota monet insinöörit eivät huomaa: ohituslovet vaikuttavat valmiiden osien purseen korkeuteen. Kun leikkuumeisti leikkaa nauhan läpi, murtumiskuvio riippuu siitä, kuinka jännitys jakautuu materiaalin läpi läpimurtohetkellä.Pursevaihtelu progressiivisissa muottioperaatioissausein juontaa juurensa epäjohdonmukaisiin jännitystiloihin leikkausvyöhykkeellä eikä pelkästään välykseen. Sulku- tai lävistysaseman lähelle sijoitettu ohituslovi muuttaa leikattavan materiaalin jäännösjännityskenttää. Jos tämä muuttunut jännitystila muuttaa tapaa, jolla lävistin tarttuu arkkiin, leikkaus---murtumasuhde muuttuu ja pursekorkeus muuttuu sen mukana.
Erityisesti ohituslovien pursemuodostuksen leimausvuorovaikutus toimii näin: lovi välittömästi ennen leikkausasemaa voi lievittää puristusjäännösjännitystä nauhassa, jolloin meisti pääsee materiaaliin puhtaammin ja tuottaa tasaisemman leikkausnauhan. Sitä vastoin huonosti sijoitettu lovi voi aiheuttaa jäännösjännityksen leikkausvyöhykkeelle, mikä saa materiaalin murtumaan ennenaikaisesti ja lisää pursekorkeutta murtumispuolella. Metallinleikkauksen fysiikka osoittaa, että noin -kolmasosa leikatusta reunasta on leikkausta (kiillotettu alue) ja kaksi-kolmasosaa on murtumaa vähähiilisessä-teräksessä oikealla välyksellä. Kaikki, mikä muuttaa tätä suhdetta, mukaan lukien jäännösjännitys viereisistä ohituslovista, muuttaa reunan laatua.
Rei'itys-to--välys- ja ohituslovijännityskentät on otettava huomioon yhdessä tarkkojen meistintulosten saamiseksi. Välys määrittää kulman, jossa murtuman halkeamat etenevät lävistyksen ja muotin reunoista toisiaan kohti. Läheisen ohituslovon jäännösjännitys vääristää etenemiskulman halkeamia. Jos loven{5}}indusoitu jännitys on kohdakkain välysgeometrian kanssa, murtumat kohtaavat puhtaasti ja purse pysyy minimaalisena. Jos ne ovat ristiriidassa, murtumisreitit siirtyvät sivuun, jolloin syntyy repaleinen reuna korkealla purseella. Suurella nopeudella toimivassa meistipuristimessa tämä vuorovaikutus tulee selvemmäksi, koska dynaamiset voimat vahvistavat jännityskentän epäsymmetriaa.
Tavoitteena ei ole lisätä monimutkaisuutta sen itsensä vuoksi. Sen tarkoituksena on antaa insinööreille sanasto ja perustelut metallileimaustyökalujen tekniset tiedot luotettavasti. Kun määrität ohitusloven syvyyden 35 % 1,5 t:n juuren säteellä 3 t etäisyydellä lähimmästä leikkuuasemasta, sinun pitäisi pystyä selittämään miksi: koska tämä geometria mahdollistaa riittävän aseman irrottamisen materiaalilaadulle ilman jäännösjännitystä, joka muuttaisi leikkausmurtumakuvioita viereisissä leikkausoperaatioissa. Tämä on ero tieteeseen perustuvan ja toivoon perustuvan määrittelyn välillä.
Nämä periaatteet pätevät valvotuissa olosuhteissa, mutta suuri{0}}volyymituotanto aiheuttaa kumulatiivisia vaikutuksia, joita yksittäinen-osumaanalyysi ei voi ennustaa. Toistuva pyöräily, progressiivinen meistien kuluminen ja lämpölaajeneminen muuttavat jännitystilaa ajan mittaan paljastaen, onko ohitusloveilla riittävä marginaali vai toimiiko se suorituskyvyn rajalla.
Reaalimaailman-indikaattorit ja diagnostiikkasovellus
Hallitut olosuhteet koeajon aikana paljastavat harvoin koko tarinan. Ohituslovi voi kestää viisikymmentä näyteosumaa ilman ongelmia, mutta autojen metallin leimausprosessi vaatii miljoonia syklejä jatkuvan lämpökuormituksen, progressiivisen kulumisen ja materiaalikelan vaihtelun alla. Suuri-volyymituotanto on paikka, jossa riittämätön lovisuunnittelu paljastaa itsensä, ei äkillisenä katastrofaalisena epäonnistumisena, vaan hitaana ajautumisena kohti epävakautta, joka ilmenee romumäärinä, mittojen leviämisenä ja suunnittelemattomina seisokkeina.
Suuri-volyymituotanto ja kumulatiiviset stressivaikutukset
Autojen kiinnikkeiden, liitinkoteloiden ja rakennevahvikkeiden teollisessa metallileimauksessa puristusnopeudet ylittävät yleensä 200 iskua minuutissa. Tällä tahdilla kantonauha joustaa kussakin ohituslovessa satoja kertoja minuutissa. Yli 500 000 osan tuotantoajon aikana lovijuuri on kiertänyt jännitysalueensa läpi puoli miljoonaa kertaa. Kaikki lähellä väsymyskynnystä toimivat lovet alkavat huonontua, ei yhden työvuoron jälkeen, vaan asteittain tuotantopäivien ja -viikkojen aikana.
Kumulatiivinen vaikutus noudattaa ennustettavaa kaavaa. Ensinnäkin mikro-halkeamat alkavat loven juuresta, jossa stressin keskittymiskerroin on korkein. Nämä halkeamat eivät näy paljaalla silmällä rutiinitarkastuksen aikana. Toiseksi halkeamat etenevät asteittain jokaisen painalluksen yhteydessä, mikä pienentää kannakkeen tehollista poikkileikkausta loven kohdalla. Kolmanneksi heikennetty kantoaalto menettää jäykkyyden, mikä mahdollistaa aseman-to-voiman lähetyksen lisääntyvän asteittain. Neljänneksi, valmiisiin metallileimauskomponentteihin ilmenee mittapoikkeamaa, kun irrotusvaikutus heikkenee.
Tämä sekvenssi selittää, miksi korkealujuus{0}}teräksestä valmistetut autojen leimausmuotit tuottavat usein hyväksyttäviä osia ensimmäisellä 100 000 osumalla, minkä jälkeen ne kehittävät progressiivisia laatuongelmia. Lovijuuri kuluttaa väsymisaikaansa. Aiemmin käsitelty tiede jännityskeskittymisestä ja työn kovettumiskäyttäytymisestä ennustaa tämän aikajanan kohtuullisella tarkkuudella, jos materiaalin väsymisominaisuudet ja todellinen Kt-arvo tunnetaan.
Lämpövaikutukset pahentavat ongelmaa. Suurilla puristusnopeuksilla lävistyslämpötilat nousevat vähitellen toistuvien kitka- ja muodonmuutoskuormien vuoksi, ja tämä lämpö johtaa nauhaan. Kantoliuska, joka kulkee 10-15 celsiusastetta ympäristön yläpuolella ohituslovon kohdalla, on hieman muuttanut myötölujuutta ja venymää. Lovigeometriaan suunnitellut marginaalit huoneenlämpötilassa kutistuvat lämpökuormituksen alaisena, mikä saattaa työntää loven juuren muoviselle jännitysalueelle jokaisen jakson aikana sen sijaan, että ne pysyisivät elastisina.
Diagnostiset ilmaisimet riittämättömästä ohituslovisuunnittelusta
Kokeneet puristinkäyttäjät havaitsevat usein ohitusloviongelmat ennen kuin laaduntarkastajat huomaavat, koska oireet ilmenevät pikemminkin meistin toiminnan muutoksina kuin välittöminä mittavirheinä. Seuraavat havaittavat oireet puristimen lattialla osoittavat ohitusloviongelmia:
- Nauhan nosto asemien välillä- Kantoliuska nousee pois muotin pinnasta raskaan tyhjennys- tai lävistysiskun jälkeen, mikä osoittaa, että läpivientivoimat siirtyvät liian syvän loven kautta sen sijaan, että ne imeytyvät paikallisesti.
- Epäjohdonmukaiset osien mitat muotoiluasemilla- Mittojen leviäminen kasvaa asteittain tuotantoajon aikana, mikä viittaa siihen, että kannatinnauhan jäykkyys lovessa muuttuu väsymishalkeamien kasvun vuoksi tai että lovi ei koskaan tarjonnut riittävää irtoamista aluksi.
- Ohjaustapin leikkaus tai taivutus- Ohjausnastat joutuvat sivuttaiskuormitukseen, jota niitä ei ole suunniteltu kestämään, koska kaistaleen kohdistusvirhe, joka johtuu loveen- liittyvästä syöttöepävakaudesta, pakottaa lentäjät korjaamaan kapasiteettinsa ylittävät sijaintivirheet.
- Progressiivinen reunahalkeilu lovien kohdissa- Näkyviä halkeamia, jotka ulottuvat loven juuresta kohti kannatinkeskusta, mikä osoittaa, että loven juuren säde on liian tiukka materiaalilaadulle tai että loven syvyys ylittää sen, mitä materiaalin väsymiskestävyys voi tukea tietyllä tuotantomäärällä.
- Nauhan nurjahdus syötteen edetessä- Teline romahtaa sivusuunnassa loven kohdalla, kun syöttölaite työntää nauhaa eteenpäin, mikä tarkoittaa, että loven syvyyden jälkeen jäljellä oleva nivelside on liian kapea kestämään puristavaa syöttökuormaa ilman nurjahdusta.
- Asemien-to-mittojen siirtyminen yhteen suuntaan- Alavirran asemien osat siirtyvät jatkuvasti samaan suuntaan, mikä viittaa siihen, että materiaalivirtaus viereisen ohituslovon läpi on epäsymmetristä johtuen raesuuntavirheestä tai vastakkaisten kannatinreunojen epätasaisesta loven geometriasta.
- Nopeutettu muotin kuluminen lovien vieressä olevilla asemilla- Muodostavat terät tai leikkaavat lävistimet ohitusloven lähellä kuluvat odotettua nopeammin, koska lovi ei pysty erottamaan voimia ja välittää toistuvia iskukuormituksia näihin asemiin.
Jokainen näistä oireista liittyy tiettyihin tieteellisiin periaatteisiin. Kuori nostopisteet riittämättömään-läpivaimennuksen takia, lovin syvyysongelma. Ohjaustappivaurion jälkiä ruokinnan epävakaudesta, kantolaitteen jäykkyysongelmasta. Reunahalkeilu paljastaa väsymisvaurion loven juuressa, geometrian-ja{5}}materiaalin epäsuhtaisuuden. Diagnostiikkapolku toimii taaksepäin havaittavasta oireesta taustalla olevaan parametriin, joka vaatii säätöä.
Kun työkaluinsinööri kohtaa epäyhtenäiset mitat progressiivisessa muotissa valmistetussa leimatussa metalliosassa, ensimmäinen kysymys ei saa olla, onko muovausmeisti kulunut. Sen pitäisi olla, suorittaako ohituslovi tämän aseman yläpuolella edelleen irrotustoimintoaan.Vianmäärityksen perusperiaatteetkorostaa, että osat on sijoitettava tarkasti ja pidettävä kunnolla kiinni ennen muovaustyötä. Heikentynyt ohituslovi heikentää näitä molempia edellytyksiä sallimalla voimakytkennän asemien välillä, mikä vääristää nauhan asentoa ja vapauttaa pitopaineen epätasaisesti.
Diagnostinen lähestymistapa metallileimattujen osien laatuongelmiin noudattaa loogista järjestystä. Tarkasta ensin suurennuksella loven juurta väsymishalkeaman alkamisen varalta. Jos halkeamia esiintyy, juurisäteen on lisättävä tai loven syvyyttä pienennettävä käytettävän materiaalilaadun mukaan. Toiseksi mittaa nauhan todellinen taipuma lovesta hitaalla-nopealla puristusjaksolla. Jos kannatin joustaa näkyvästi elastisen palautumisen yli, jäljellä oleva poikkileikkaus- on riittämätön tai materiaali on-kovettunut yli sen hyödyllisen sitkeyden tässä kohdassa. Kolmanneksi vertaa ohjausreiän venymää loven ylä- ja alavirtaan. Soikean muotoiset ohjausreiät alavirran puolella osoittavat, että lovi ei absorboi siirrettyjä voimia ja nauha kohdistuu -keskipisteeseen kyseisellä asemalla.
Tuotantotiedot vahvistavat näitä havaintoja. Suurien-määrien leimattujen metalliosien ohjelmissaProgressiiviset suutinvauriot johtuvat harvoin yhdestä vaurioituneesta komponentista. Useimmat ongelmat kehittyvät vähitellen kulumisen kertymisen, nauhan epävakauden ja lämpövaikutusten seurauksena jatkuvan tuotannon aikana. Ohitusloven huononeminen noudattaa samaa kaavaa. Lovi ei petä yhtäkkiä. Se menettää tehonsa vähitellen, ja alavirran oireet ilmaantuvat kauan ennen kuin perimmäinen syy tulee visuaalisesti ilmeiseksi.
Insinööreille, jotka käyttävät autojen leimaussuotteja tuotantomäärillä, jotka ylittävät 500 000 osaa vuodessa, ennakoiva lovien tarkastus määrätyin iskun{2}}laskentavälein estää asteittaisen liukumisen vakaasta tuotannosta romun kertymiseen. Tiede tarjoaa puitteet: tunne materiaalisi väsymiskäyrä, laske todellinen Kt loven juuresta, arvioi syklien määrä halkeaman alkamiseen ja ajoita tarkastus ennen kynnyksen saavuttamista. Näin ensimmäisten-periaatteiden tietämys muuttuu tuotantolattian luotettavuudeksi jokaisessa muotin tuottamassa metallin leimauskomponentissa.
Suunnittelu-ohjattu ohituslovisuunnittelu takaa erinomaisen tuotannon
Diagnostiset oireet puristinlattialla vahvistavat sen, mitä tiede ennustaa: ohituslovimäärittelyjen on perustuttava kvantitatiiviseen mekaniikkaan, ei perittyyn käytäntöön. Jännityskeskittymisen, materiaalin anisotropian ja kontrolloidun kohokuviogeometrian periaatteet muodostavat yhtenäisen kehyksen, joka koskee jokaista meistosuutinta osan monimutkaisuudesta tai tuotantomäärästä riippumatta.
Tärkeimmät suunnitteluperiaatteet ohituslovimäärittelylle
Kolme pilaria tukevat jokaista äänen ohituspäätöstä metallileimausmuotissa:
- Jännitysjakauma säätelee loven geometriaa- Juuren säde, syvyys ja leveys määrittävät jännityskeskittymistekijän kevennyspisteessä. Näiden parametrien mitoitus materiaalin väsymiskäyrää vasten varmistaa, että lovi kestää tuotantomäärän ilman halkeamia.
- Materiaalin anisotropia sanelee suunnan- Raesuunta suhteessa loven kohdistukseen ohjaa halkeaman etenemiskäyttäytymistä ja materiaalin virtauskuvioita. Vierintäsuunnan huomiotta jättäminen lovien sijoittelua määritettäessä aiheuttaa arvaamattomia murtumisreittejä, jotka heikentävät kantolaitteen luotettavuutta.
- Hallittu helpotus eristää aseman voimat- Lovin on vähennettävä kantoaallon jäykkyyttä tarpeeksi erottaakseen vierekkäiset asemat ja säilyttää samalla riittävä poikkileikkaus- vakaata syöttämistä varten. Tämä tasapaino on materiaali-spesifinen, paksuus-riippuvainen ja tuotanto-tilavuus-herkkä.
Yhdessä nämä periaatteet korvaavat arvailun teknisillä perusteilla. Muotisuunnittelija, joka ymmärtää, miksi 35 %:n loven syvyys 1,5 t:n juurisäteellä toimii HSLA-teräkselle, voi luottavaisesti mukauttaa tätä spesifikaatiota materiaalin laadun, paksuuden tai muovauksen vakavuuden muuttuessa. Tämä sopeutumiskyky on tieteeseen perustuvan-meisti- ja leimaussuunnittelun todellinen arvo: se skaalautuu uusiin sovelluksiin ilman uutta kokeilukierrosta-ja-virhetestausta.
Kun ohituslovimääritykset johdetaan jännityskeskittymisteoriasta, materiaalin väsymistiedoista ja anisotrooppisesta virtausanalyysistä pelkän myymälä{0}}lattiaperinteen sijaan, jokainen nauha-asettelun leimausmuotin komponentti suorittaa sille tarkoitettua tehtävää koko tuotannon koko elinkaaren ajan.
Yhteistyötä erikoistuneiden suulakesuunnitteluresurssien kanssa
Näiden periaatteiden muuntaminen tuotanto{0}}valmiiksi työkaluiksi vaatii muutakin kuin teoreettista tietoa. Se vaatii kokemusta siitä, kuinka puristusmuottikomponentit toimivat vuorovaikutuksessa todellisissa puristusolosuhteissa, eri materiaalien välillä ja tilavuuksilla, joissa kumulatiiviset vaikutukset paljastavat jokaisen marginaalisen suunnitteluvaihtoehdon. Insinöörit, jotka työskentelevät monimutkaisten progressiivisten meistien parissa, joilla on kriittiset ohituslovivaatimukset, hyötyvät yhteistyöstä työkaluasiantuntijoiden kanssa, jotka yhdistävät tieteen ja{3}}lattian todellisuuden.
Kun arvioit metallileimausmuotiyrityksen yleiskatsausta, etsi kumppaneita, jotka osoittavat sujuvasti sekä tekniikan perusteet että meistämisen tuotannon käytännön rajoitteet.YICHENyhdistää työkaluinsinöörit räätälöityihin leimausmuottiratkaisuihin, joissa ohituslovien suunnittelua, materiaalivirran hallintaa, jäysteen hallintaa ja välyksen optimointia käsitellään integroituina suunnitteluhaasteina yksittäisten lävistys{0}}ja-puikkopäätösten sijaan. Heidän lähestymistapansa meistiin ja leimaamiseen heijastelee samoja ensimmäisiä-periaatteita, joita käsitellään tässä artikkelissa: määritä jännitystila, sovita geometria materiaalin käyttäytymiseen ja validoi tuotantotietojen avulla.
Tie eteenpäin kaikille ohitusloveja määrittävälle suunnittelijalle on selkeä. Perustele päätöksesi stressin keskittymisen ja materiaalivasteen mekaniikassa. Vahvista diagnostisella havainnolla puristinlattialla. Ja kun sovellus vaatii asiantuntemusta nykyistä työkalukykyäsi pidemmälle, ota yhteyttä kumppaniin, jonka suunnittelusyvyys vastaa leimausmuotin suunnitteluvaatimustesi monimutkaisuutta.
Usein kysyttyjä kysymyksiä leimausmuotin ohitusloveista
1. Mikä on ohituslovien tarkoitus progressiivisissa leimausmuotissa?
Ohitusurat palvelevat kolmea mekaanista ydintoimintoa progressiivisissa leimausmuotissa. Ne säätelevät materiaalin virtausta luomalla kohokohtia, jotka antavat metallilevyn vääntyä ilman liiallista rajoitusta naapuriasemista. Ne jakavat leikkausjännityksen uudelleen kriittisiltä muovausvyöhykkeiltä paikallisen vian estämiseksi. Ja ne vähentävät läpivientivoimia, jotka aiheuttavat nauhan kohoamista ja{4}}syöttöhäiriöitä. Pohjimmiltaan ne toimivat suunniteltuina jännitysrajoina, jotka eristävät muodonmuutosvyöhykkeet, joten jokainen asema toimii itsenäisesti vahingoittamatta viereisiä ominaisuuksia.
2. Kuinka määrität oikean ohituksen loven syvyyden eri materiaaleille?
Lovien syvyys riippuu ensisijaisesti materiaalin venymisprosentista ja työstökovettumisesta. Pehmeä teräs, jonka venymä on 28-42 %, kestää 40-50 %:n syvyydet kantolevyn leveydestä, koska sen sitkeysreservi estää halkeaman syntymisen loven juuressa. Suurlujat teräkset, joiden venymä on pienentynyt (12-24 %), vaativat pienempiä 20-35 % syvyyksiä suuremmilla juurisäteillä. Alumiiniseokset tarvitsevat 30-40 % syvyyttä ja runsaita säteitä alhaisen väsymiskestävyyden ja taipumusten vuoksi. Ruostumaton teräs vaatii konservatiivisimman lähestymistavan (syvyys 25-35 %, juuren säde 2,0 t tai enemmän), koska sen äärimmäinen työkovettumisnopeus aiheuttaa paikallista haurastumista loven juuressa.
3. Mitä eroa on positiivisilla ja negatiivisilla ohituslovilla?
Negatiiviset ohituslovet poistavat materiaalia kantonauhan reunasta, mikä luo paikallista joustavuutta, joka mahdollistaa viereisten asemien muodonmuutoksen itsenäisesti. Ne pienentävät poikkileikkauspinta--ja taivutusjäykkyyttä tässä kohdassa. Positiiviset ohituslovet toimivat päinvastoin lisäämällä materiaalia tai jättämällä ulkonevan kielekkeen nauhan reunaan paikallisen jäykistyksen luomiseksi. Negatiivisia lovia käytetään silloin, kun tarvitaan voiman irrottamista asemien välillä, kun taas positiivisia lovia käytetään silloin, kun syötön ohjaus ja kantoaineen jäykkyys vaativat vahvistamista tietyissä kohdissa.
4. Miten raesuunta vaikuttaa ohituslovin suorituskykyyn ohutlevyssä?
Metallilevyllä on anisotrooppisia ominaisuuksia johtuen rakeiden venymisestä valssauksen aikana. Raesuuntaan suuntautunut ohituslovi levittää halkeamia helpommin raerajoja pitkin tarjoten aggressiivista irtoamista, mutta lyhyemmän väsymisiän. Raesuuntaan nähden kohtisuorassa oleva lovi vastustaa halkeamien kasvua, mutta voi rajoittaa materiaalin virtausta muovauksen aikana. Kylmä-teräs ja ruostumaton teräs osoittavat voimakkaita anisotrooppisia vaikutuksia, kun taas kuuma-teräs ja kupari ovat vähemmän herkkiä. Insinöörien on vahvistettava kelan suuntaus suhteessa syöttöakseliin ja sovitettava lovien sijainti vierekkäisten asemien muodostuksen vakavuuden mukaan.
5. Mitkä ovat merkit puutteellisesta ohitusloven suunnittelusta tuotannon aikana?
Havaittavia oireita ovat nauhan nostaminen asemien välillä raskaiden sammutusiskujen jälkeen, mittojen leviämisen asteittainen lisääntyminen muodostusasemilla, ohjaustapin leikkautuminen nauhan virheellisen kohdistuksen vuoksi, näkyvä reunan halkeama, joka ulottuu loven juurista, nauhan nurjahdus syötteen etenemisen aikana ja kiihtynyt meistin kuluminen lovien viereisillä asemilla. Jokainen oire liittyy tiettyyn tekniseen parametriin: nauhan nosto osoittaa riittämättömän loven syvyyden, ohjausvaurion jälkiä syötteen epävakaudesta ja reunan halkeilu paljastaa geometrian -versus{2}}materiaalin epäsuhtaisuuden. Erikoistuneet työkalukumppanit, kuten YICHEN, voivat auttaa diagnosoimaan nämä ongelmat ja muuttamaan korjaustoimenpiteet optimoiduiksi suutinsuunnitelmiksi.


