


Mitä autoleimauspuristimet ovat ja miksi niillä on merkitystä
Kun litteästä teräskelasta tulee lokasuoja, rakennekisko tai kiinnike, joka on pultattu syvälle ajoneuvosi sisään, muutos tapahtuu leimauspuristimessa, jota käyttää tarkoitukseen rakennettu -työkalu. Tämä työkalu on suulake, ja sen saaminen oikein määrittää, saavuttaako tuotantoohjelma hinta-, laatu- ja ajoitustavoitteensa.
Automotive Stamping Dies määrittely
Autojen leimausmuotit ovat tarkkuussuunniteltuja-työkalusarjoja, jotka on tyypillisesti valmistettu karkaistusta työkaluteräksestä tai kovametalli{1}}seoksista, jotka leikkaavat, muotoilevat ja muotoilevat metallilevyjä ajoneuvon osiin kohdistamalla hallittua voimaa suuren -tonnimääräisen puristimen läpi.
Jokainen muottisarja koostuu yhteensovitetuista ylä- ja alapuoliskoista, jotka sisältävät lävistyksiä, muottilohkoja, kuorimia ja ohjausjärjestelmiä, jotka toimivat yhdessä tuottaen toistettavia osia tuotantonopeudella. Kutenpk-yrityskuvailee sitä, leimausmuotit ovat työkaluja, joilla muotoillaan ja leikataan metallilevyosia. Ne on kehitetty käyttämällä CAD-ohjelmistoa ja analyyttisiä ohjelmia, minkä jälkeen ammattitaitoiset meistit muuttavat fyysisiksi työkaluiksi. Autonosien valmistuksessa nämä työkalut muodostavat jokaisen linjalta vierivän runkopaneelin, rakenteellisen vahvistuksen ja sisäpuolen metalliosien selkärangan.
Miksi die Selection edistää valmistuksen menestystä
Kuvittele, että määrität suulakkeen, joka tuottaa puhtaita osia, mutta ei pysy tahdissasi, tai sellaisen, joka käy nopeasti mutta tuottaa romumääriä, jotka heikentävät marginaaliasi. Suulakevalinta sijaitsee kolmen kilpailevan paineen leikkauskohdassa:
- Tuotantokustannukset- työkaluinvestoinnit, huoltotiheys ja materiaalin käyttö juontavat kaikki meistintyyppi- ja suunnitteluvalinnat.
- Osan laatu- mittatarkkuus, pinnan viimeistely ja purseen hallinta riippuvat oikeista välyksistä, materiaalivirran hallinnasta ja muotin rakenteen laadusta.
- Pyöräilyaika- asemien määrä, puristusnopeuden yhteensopivuus ja osien siirtotapa määräävät suoraan lyöntejä minuutissa.
OEM-insinööreille, jotka määrittävät autojen muotit uudelle alustalle, nämä{0}}muotit muokkaavat ohjelman toteutettavuutta varhaisessa konseptivaiheessa. Tier 1- ja Tier 2 -tiimeille, jotka investoivat muottiomaisuuksiin tuotantosopimusten saamiseksi, väärä valinta voi lukkiutua epäsuotuisaan taloudelliseen tilanteeseen ohjelman keston ajaksi.Autojen metallin leimaaminenvaativat molempien ryhmien mukauttamista muotin tyypin, materiaalin ja rakenteen laadun mukaan ennen kuin terästä koskaan leikataan.
Päätökset vivahtuvat nopeasti. Osageometria, vuotuinen tilavuus, materiaalilaatu ja puristimen saatavuus ovat kaikki vuorovaikutuksessa, ja jokaisella suutintyypillä on omat vahvuudet ja rajoitukset. Seuraavat osiot jakavat nämä tyypit vierekkäin, käyvät läpi, kuinka meistit rakennetaan, ja kartoittavat tekniset vaihto-erot, jotka erottavat kannattavan leimausohjelman ongelmallisesta.
Täydellinen autoteollisuuden leimausmuottityyppien vertailu
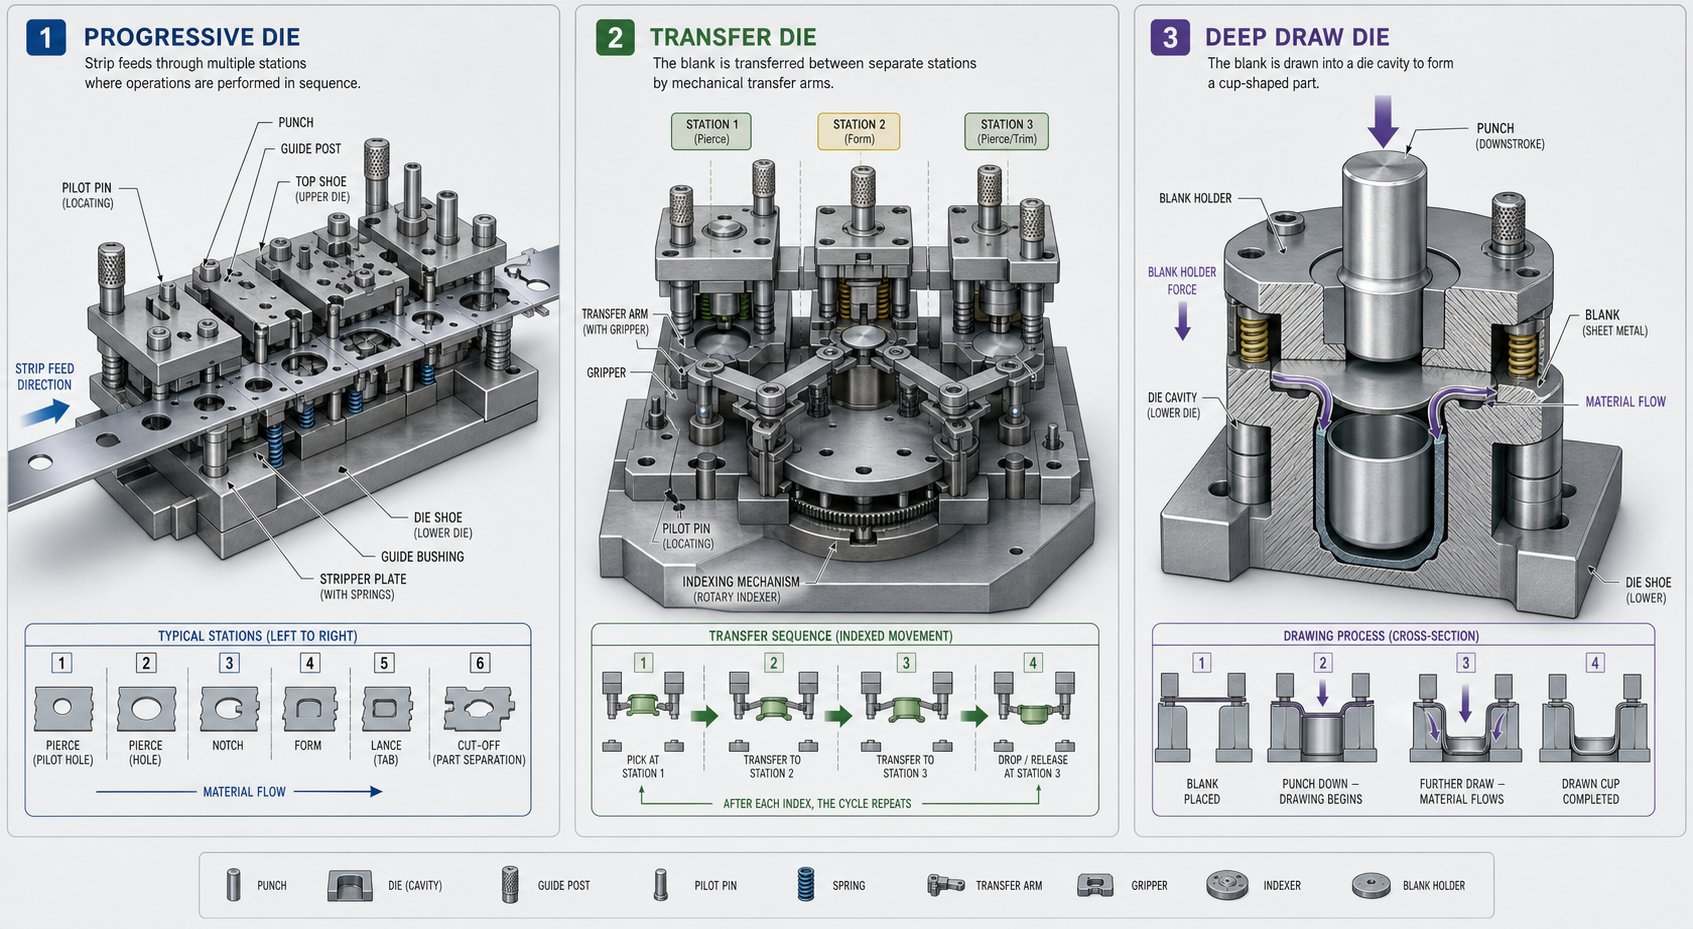
Jokainen suulaketyyppi ratkaisee erilaisen tuotantoongelman. Osageometria, tilavuustavoitteet ja materiaalilaatu ohjaavat päätöstä, mutta kunkin kokoonpanon todellisen toiminnan ymmärtäminen on perusta oikean kutsun tekemiselle. Alla on vierekkäinen erittely-vierestä-ajoneuvoissa nykyisin käytetyistä tärkeimmistä peltileimausmuotteista.
| Die Tyyppi | Toimintaperiaate | Parhaat-autojen osat | Tuotantovolyymialue | Monimutkaisuustaso | Tärkeimmät rajoitukset |
|---|---|---|---|---|---|
| Progressiivinen | Metallinauha etenee useiden asemien läpi yhdessä muottisarjassa; jokainen isku suorittaa yhden toiminnon asemaa kohti | Kannakkeet, turvavyön ankkurit, sähköliittimet, pienet rakennevahvikkeet | Korkea (100 000+ vuodessa) | Keskitasoista korkeaan | Osan koko on rajoitettu nauhan leveyden ja puristusalustan mukaan; syvemmät vedot ovat vaikeita |
| Siirtää | Yksittäiset aihiot liikkuvat mekaanisesti tai roboteilla itsenäisten meistiasemien välillä | Rakenteelliset poikkipalkit, jousituskannattimet, suuret rungon vahvistukset | Keskitasoa korkeaan (50 000+) | Korkea | Korkeammat pääomakustannukset; hitaampi sykliaika kuin progressiivinen; vaatii automaatioinfrastruktuurin |
| Tandemi | Sarja yksittäisiä -operaatiopuristimia rivissä; osien siirto puristimien välillä | Suuri runko-valkoiset paneelit- (ovet, konepellit, lokasuojat) | Keskitasoista korkeaan | Korkea | Suuri lattiatila; merkittävä pääomasijoitus; monimutkainen logistiikka |
| Yhdiste | Useita leikkaustoimenpiteitä (tyhjennys + lävistys) suoritetaan samanaikaisesti yhdellä vedolla | Litteät tarkkuusosat, aluslevyn kaltaiset komponentit,{0}}vahvikelevyt | Keskitasoista korkeaan | Keskikokoinen | Rajoitettu suhteellisen tasaisiin geometrioihin; korkeammat työkalukustannukset kuin yksittäiset{0}}käyttömuotit |
| Yhdistelmä | Leikkaus- ja muotoilutoimenpiteet yhdistettynä yhdellä vedolla | Muotoillut kiinnikkeet reikillä, sähköliittimillä, voimansiirtolevyillä | Keskitasoista korkeaan | Keskitasoista korkeaan | Monimutkainen kuolla rakentaminen; tiukemmat huoltovälit |
| Syvä veto | Tyhjä pidike ja lävistys vetää materiaalia onteloon luodakseen onton tai kupin muotoisen-geometrian | Polttoainesäiliöt, rakennekotelot, koripaneeliosat, akkukotelot | Keskitasoista korkeaan | Korkea | Vaatii tarkan materiaalivirtauksen ohjauksen; taipuvainen rypistymään ja repeytymään |
| Leikkaa/Pierre | Poistaa ylimääräisen materiaalin ja lisää reikiä tai rakoja muotoilun päätyttyä | Lähes kaikkien leimattujen runko- ja rakenneosien-käsittelyvaihe | Kaikki volyymit | Matalasta keskitasoon | Toissijainen toiminta lisää sykliaikaa; leikkuureunat kuluvat nopeasti AHSS:ssä |
Progressiiviset ja siirtomuottikokoonpanot
Progressiiviset meistit pitävät metallinauhan kytkettynä koko prosessin ajan. Kuvittele kela, joka syöttää puristimeen: jokaisella vedolla nauha indeksoituu eteenpäin ja uusi toiminto, olipa sitten leikkaus, taivutus, lyönti tai kohokuviointi, tapahtuu jokaisella asemalla samanaikaisesti. Valmis osa irtoaa kantonauhasta vasta loppuasemalla. Tämä tekee progressiivisesta leimausmuotista poikkeuksellisen tehokkaan pienille komponenteille, joita valmistetaan suuria määriä, kuten kiinnityskannattimia, sähkökoteloita ja liitinpäätteitä. Itse asiassa kuparinen progressiivinen leimaus on yleistä sähköajoneuvojen virtakiskoissa ja korkean -johtavuuden liittimissä, joissa tiukat toleranssit ja nopea suorituskyky ovat tärkeitä.
Siirtomuotteissa on erilainen lähestymistapa. Aihio leikataan irti aikaisin, minkä jälkeen mekaaniset sormet tai robottikädet siirtävät sen itsenäisten asemien välillä. Jokainen asema voidaan optimoida yhtä toimintoa varten, mukaan lukien syvävedot, jotka olisivat epäkäytännöllisiä progressiivisella nauhalla.Siirtojärjestelmätloistaa suurempia, geometrisesti monimutkaisia autonosia, kuten rakenteellisia poikkipalkkeja ja jousitusosia, joissa osa ei yksinkertaisesti mahdu progressiivisen nauhan rajoituksiin.
Tandem-muottilinjat laajentavat tätä logiikkaa entisestään. Yhden puristimen asemien sijaan sarja yksittäisiä puristimia järjestetään peräkkäin automaattisella osien siirrolla niiden välillä. Löydät tandem-asennuksia, jotka tuottavat täysikokoisen-rungon-valkoisissa paneeleissa, kuomuissa ja ovien ulkopinnassa-, joissa jokainen muovausvaihe vaatii oman puristuspainonsa ja iskunprofiilinsa.
Yhdistelmä-, yhdistelmä- ja syvävedot
Yhdistetyt muotit suorittavat useita leikkaustoimintoja yhdellä vedolla, ajattele ulkoprofiilin tyhjentämistä ja sisäisten reikien puhkaisua samanaikaisesti. Tuloksena on tiukka samankeskisyys ominaisuuksien välillä, millä on merkitystä tarkkuustasaisille osille, kuten vahvikelevyille ja voimansiirtolevyille. Yhdistelmäsuuttimet ovat raskaampia alkuperäisistä työkalukustannuksista, mutta ne maksavat takaisin nopeasti tilavuudeltaan eliminoimalla osien käsittelyn toimintojen välillä.
Yhdistelmämuotit menevät askeleen pidemmälle yhdistämällä leikkaamisen ja muovauksen yhdellä vedolla. Kannatin, joka tarvitsee sekä rei'itetyn reiän että muotoillun laipan, voi irrota puristimesta kokoamista varten. Tämä vähentää sivutoimintoja ja osien{2}}käsittelykustannuksia, vaikka muotin rakentaminen ja ylläpito monimutkaistuvat.
Syvävetomuotit käsittelevät vaativimmankin geometrian autojen leimaamisessa. Litteä aihio vedetään meistinonteloon, kun taas aihion pidike ohjaa materiaalin virtausta rypistymisen estämiseksi. Koripaneelin osat, polttoainesäiliöt ja EV-akkukotelon komponentit perustuvat kaikki syvävetoon. Prosessi vaatii huolellista huomiota säteiden piirtämiseen, aihion pidikkeen paineeseen ja voiteluun, varsinkin kun valmistajat siirtyvät käyttämään alumiinipaneeleja, jotka ovat vähemmän anteeksiantavia kuin kevytteräs.
Trim ja Pierce kuolevat viimeistelytöissä
Lähes jokainen muotoiltu auton osa vaatii viimeistelypassin. Leikkaus- ja lävistysmuotit poistavat ylimääräisen laippamateriaalin, joka jää yli vedettäessä, lisää kiinnitysreikiä ja leikkaa koloja kokoonpanoominaisuuksia varten. Nämä suuttimet istuvat prosessin jälkeen, usein siirtolinjan viimeisinä asemana tai itsenäisinä toimintoina tandem-kokoonpanossa.
Vaikka trimmaus- ja lävistysmuotit ovat konseptiltaan yksinkertaisempia, niiden leikkuureunat kestävät suuria kulumisnopeuksia, erityisesti kun leikataan kehittyneitä korkealujuisia teräksiä. Reunojen laatu määrää suoraan sen, läpäiseekö osa mittatarkastuksen, joten työkaluteräksen valinta- ja huoltoaikataulut ansaitsevat saman huomion kuin muovausvaiheet.
Oikean suutintyypin sovittaminen osasi geometriaan ja tilavuuteen on ensimmäinen päätös. Seuraava haaste on ymmärtää, mitä tapahtuu, kun rajaosa voi mennä kumpaankin suuntaan, mikä on juuri silloin, kun progressiivinen -versus-transfer trade-on ratkaiseva.
Progressive Die vs Transfer Die päätöskehys
Monet autonosat putoavat harmaalle vyöhykkeelle, jossa joko progressiivinen muotti tai siirtomuotti voisi teknisesti toimia. Turvavyön ankkuri on selvästi progressiivinen alue, ja täysikokoinen-oven sisäpuoli kuuluu selvästi siirtolinjaan. Mutta entä keskikokoinen-rakennevahvike, jossa on kohtalainen vetosyvyys ja 200 000 vuotuinen tilavuus? Siitä alkaa todellinen insinöörikeskustelu.
Kun progressiiviset kuoleet ovat parempia kuin Transfer Dies
Progressiivinen stanssaus- ja leimausjärjestelmä voittaa nopeuden. Koska nauha pysyy kytkettynä ja indeksoituu eteenpäin jokaisella painalluksella, voit ajaa suurilla iskuilla minuutissa ilman, että käsittely on monimutkaista{1}}. Koko toiminta elää yhdessä muottisarjassa, mikä tarkoittaa yhtä painallusta, yhtä asetusta ja tasaista toistettavuutta asemalta asemalle.
Progressiiviset meistit ovat vahvempi valinta, kun osasi on suhteellisen pieni, siinä on matalat vedot tai yksinkertaiset mutkat ja se vaatii suurta vuotuista volyymia. Ajattele asennuskiinnikkeitä, sähköliittimiä ja pieniä rakenteellisia vahvistuksia. Integroitu asemarakenne vähentää myös riippuvuutta työvoimasta, koska kelan syöttölaite ja puristimen kahvaosa liikkuvat automaattisesti. Autojen komponenttien osalta progressiivinen leimaus tuottaa parhaan sijoitetun pääoman tuottoprosentin, kun osat pysyvät nauhan leveyden sisällä eivätkä vaadi pyörimistä tai kallistamista toimintojen välillä.
Kun siirtokuoret ovat parempi valinta
Siirtomuotit ansaitsevat paikkansa, kun osan koko ylittää nauhan kantaman määrän tai kun geometria vaatii toimintoja, joita ei yksinkertaisesti voi tapahtua yhdistetyllä kantolaitteella. Syvemmät piirrokset, osien kierto jyrsintä-suunnan ohjaamiseksi ja moni-akselin muodostaminen ovat kaikki käytettävissä, koska jokainen aihio liikkuu itsenäisesti asemien välillä.
Materiaalin käyttö on toinen tekijä, joka kallistuu siirtoon. Progressiivinen suulake tuottaa kantonauhan{1}}romua, joka menee suoraan kierrätykseen, ja paksummissa tai kalliimmissa materiaaleissa jätettä kertyy nopeasti. Siirtojärjestelmät sallivatsisäkkäisiä tyhjennysasettelujajoka puristaa enemmän osia jokaisesta levystä, mikä tuottaa merkittäviä kustannussäästöjä korkean lujuuden{0}}teräksissä ja alumiinissa. Muotin huolto on myös yleensä yksinkertaisempaa, koska jokainen asema on itsenäinen yksikkö, johon on helpompi päästä käsiksi ja sitä on helpompi säätää kuin tiiviisti pakatut proge-asemat.
Keskikokoisten{0}}monimutkaisten osien päätöksentekoperusteet
Kun osa on näiden kahden lähestymistavan välissä, nämä tekijät kallistavat asteikon:
- Osakoon kynnys- jos osan kuori ylittää noin 300-400 mm mihin tahansa suuntaan, nauhan syöttö on epäkäytännöllistä ja siirto on todennäköinen reitti.
- Piirrä syvyys- matalat muodot (alle 25-30 mm) toimivat hyvin progressiivisilla asemilla; syvemmät kupit tai kanavat suosivat siirtokokoonpanoa, jossa aihion pidikkeen paine voidaan optimoida asemakohtaisesti.
- Materiaalin romuprosentti- kalliit tai paksut varastot lisäävät kuljettajan-liuskajätteen kustannussakkoja ja siirtävät päätöksen siirtoon sisäkkäisen tyhjennyksen avulla.
- Lehdistön tonnimäärän saatavuus- progressiiviset meistit yhdistävät kaikki muodostusvoimat yhdeksi puristusiskuksi; Jos käytettävissä oleva puristin on vetoisuudeltaan-rajoitettu, toimintojen jakaminen siirtoasemien kesken jakaa kuorman.
- Toissijaisen toiminnan tarpeet- jos osa vaatii pyörimistä, kallistamista tai toimintoja useista suunnista, siirtojärjestelmä tarjoaa joustavuuden ilman nokkamekanismin rajoituksia progressiivisen nauhan sisällä.
Kolmas tie on huomionarvoinen. Suurille koripaneeleille, kuten oville, konepelleille ja lokasuojan ulkopinnoille, yksittäinen progressiivinen meistin tai tavallinen siirtoasetus ei ole ihanteellinen. Tandem-suulakelinjat käyttävät sarjaa yksittäisiä puristimia, jotka on järjestetty peräkkäin, joista jokainen on omistettu yhdelle muotoilu- tai trimmausvaiheelle, ja välillä on robottisiirto. Pääomainvestoinnit ovat huomattavia, mutta suurien-volyymien ulkopaneelien, jotka vaativat tiukkaa pintalaatua-laatustandardeja, tandemkokoonpanot ovat edelleen alan standardi suurissa OEM-valmistajissa.
Valitsemalla näiden lähestymistapojen välillä työkalukustannukset, sykliajat ja romutaloudet pysyvät ohjelman elinkaaren ajan. Mutta suulaketyyppi on vain puolet yhtälöstä. Se, miten se rakennetaan, raakatyökaluteräskappaleesta tuotantovalmiisiin työkaluihin, joissa on mikroni-toleranssit, määrittää, toimiiko se suunnitellusti vai tuleeko siitä huoltopäänsärky ensimmäisestä päivästä lähtien.
Kuinka leimausmuotit rakennetaan aihiosta tuotantotyökaluksi
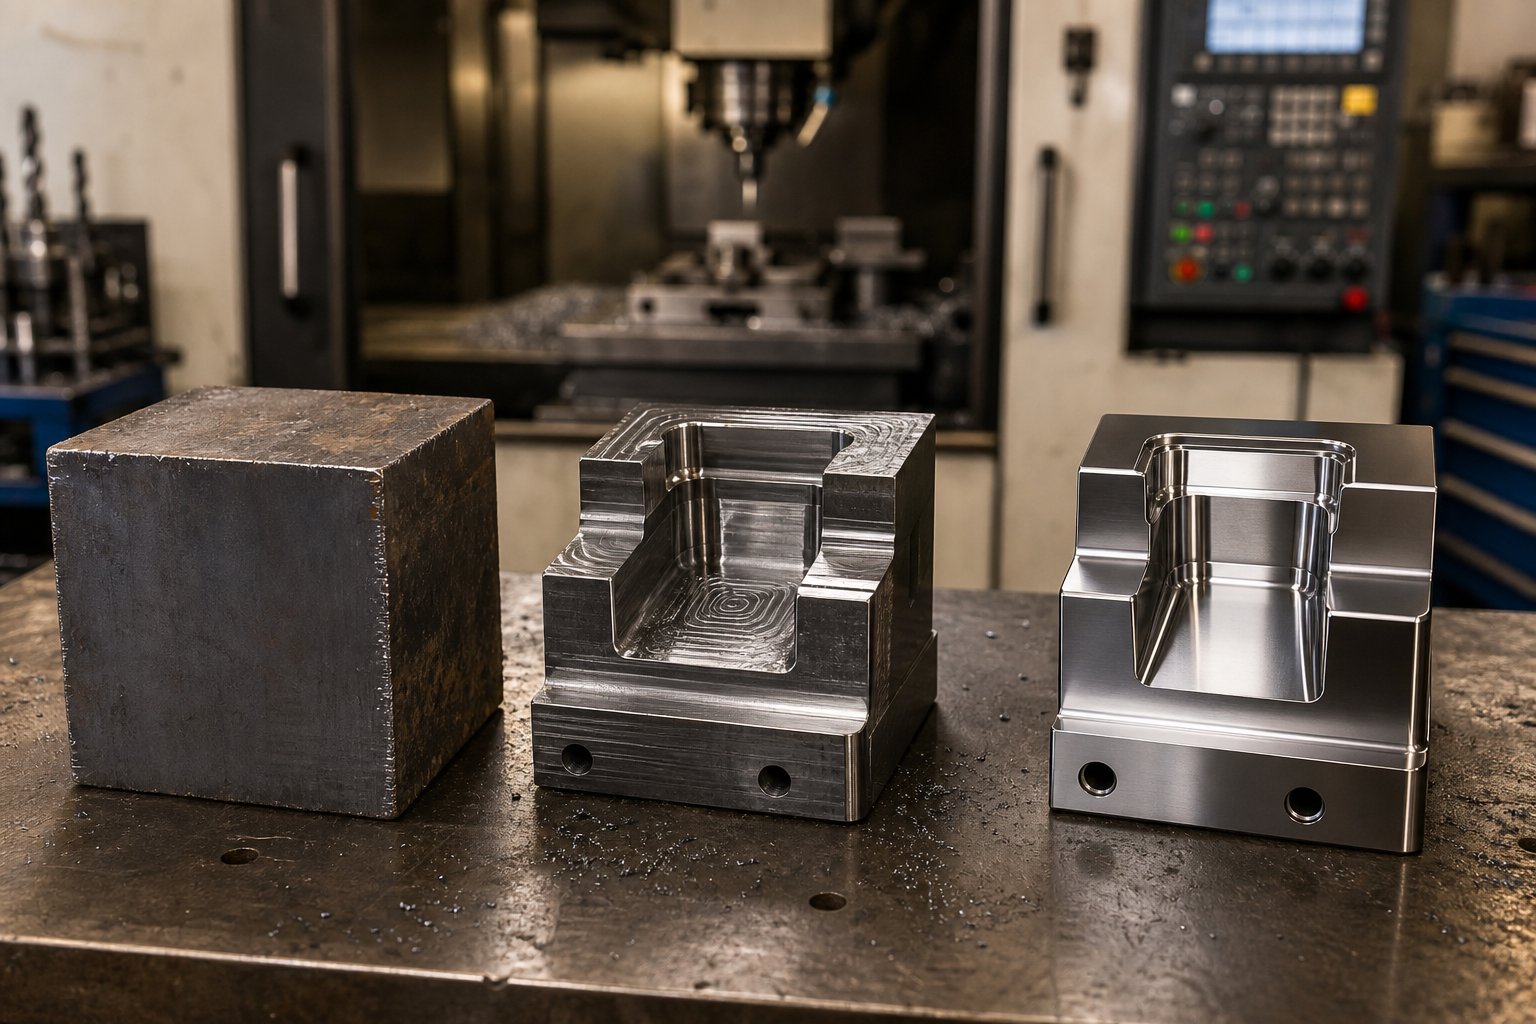
Leimaustyökalu ja muotti alkaa karkeasta teräskappaleesta ja päättyy tarkkuusinstrumenttiin, joka pitää mikroneina mitatut toleranssit. Jokainen askel välissä joko rakentaa työkaluun laatua tai tuo esiin heikkouden, joka tulee esiin tuotannon aikana. Näin matka etenee.
Raakalohkosta tarkkuuskoneistettuun muotiin
Muotin rakentaminen seuraa tarkoituksellista järjestystä, jossa jokainen vaihe valmistelee työkappaleen seuraavaa varten. Ohita askel tai kiirehdi, ja seuraukset kärjistyvät alavirtaan. Tyypillinen metallileimausmuotin valmistaja noudattaa tätä yleistä prosessikulkua:
- Materiaalin hankinta ja neliöinti- Muottikomponentit alkavat valetuina tai taotuina aihioina, jotka valitaan laadun mukaan ja mitoitetaan suunnittelukuoren mukaan. Materiaali neliöitetään CNC-jyrsimellä referenssipintojen muodostamiseksi kaikkia myöhempiä työstöjä varten.
- Karkea CNC-työstö- Suurin osa materiaalin poistosta tapahtuu täällä. CNC-jyrsintä leikkaa muotin kengän taskut, lävistysprofiilit ja onteloiden geometriat lähes verkkoon, jättäen tyypillisesti pienen varastovaran viimeistelyä varten.
- Lanka-EDM ja uppo-EDM- Monimutkaiset profiilit, tiukat sisäsäteet ja monimutkaiset lävistysgeometriat, joihin perinteisellä jyrsinnällä ei päästä, leikataan sähköpurkaustyöstyksellä.Lanka EDMkäsittelee{0}}profiileja poikkeuksellisen tarkasti, kun taas uppo-EDM muotoilee onteloita ja 3D-ääriviivoja karkaistuissa materiaaleissa.
- Lämpökäsittely- Työskentelevät komponentit on karkaistu tavoitealueelleen, jotta saavutetaan vaadittu kulutuskestävyys ja sitkeys.
- Viimeistele koneistus- Lämpökäsittelyn jälkeen komponentit viimeistely-hiotaan, kova-jyrsitään tai jig-hiotaan lopullisiin mittoihin. Pintahionnalla saavutetaan muottilevyjen tasaisuus, kun taas jigihionnalla saavutetaan kriittiset poraustoleranssit.
- Pinnan viimeistely ja pinnoitus- Sovelluksesta riippuen komponentit nitridataan, pinnoitetaan PVD-pinnoitteella tai kiillotetaan kitkan vähentämiseksi, naarmuuntumisen estämiseksi ja käyttöiän pidentämiseksi.
- Kokoaminen ja kiinnitys käsin- Kaikki osat yhdistyvät muottikengässä. Diemakers sovittaa leikkuureunat käsin-, tarkista välykset sinistysaineella ja sovittaa tarpeen mukaan oikean kohdistuksen saavuttamiseksi koko sulkukorkeudelta.
- Kokeilu ja validointi- Koottu muotti menee puristimeen ensimmäisiä leimauskokeita varten. Insinöörit arvioivat osien laadun, tunnistavat säätöä vaativat alueet ja hiovat työkalua, kunnes tuotantostandardit täyttyvät.
Lämpökäsittely ja pintatekniikka
Lämpökäsittely on vaihe, jossa koneistettava lohko muutetaan kulumista{0}}kestäväksi tuotantotyökaluksi. Prosessi kohottaa muotin komponentit kriittiseen lämpötilaan, pitää ne mikrorakenteen täydellisen muutoksen saavuttamiseksi, sitten sammuttaa ja karkaisee ne tasapainottaakseen kovuuden ja sitkeyden.
Miksi tällä on niin väliä? Liian kova reikä halkeaa iskukuormituksen aikana. Liian pehmeä muovauspinta deformoituu plastisesti toistuvien puristusjaksojen aikana. Makea piste riippuu komponentin toiminnasta: leikkuureunat tarvitsevat huippukovuuden, kun taas muotikengät tarvitsevat iskunvaimennusta-lujuutta. KutenValmistajatoteaa, työkaluteräkset, joilta puuttuu riittävä sitkeys, rikkoutuvat halkeilun ja lohkeilun kautta, kun taas ne, joilla ei ole kulutuskestävyyttä, kuluvat leikkausrajapinnassa.
Pintasuunnittelu lisää suorituskykyä toisen kerroksen. Tyhjiölämpökäsittely säilyttää ytimen sitkeyden ilman hapettumista. Nitraus diffundoi typpeä pintaan muodostaen kovan kotelon. PVD- ja CVD-pinnoitteet levittävät ohuita karbidi- tai nitridikerroksia, jotka vähentävät merkittävästi kitkaa ja liiman kulumista, mikä on erityisen tärkeää alumiini- tai ruostumattomasta teräksestä valmistettujen paneelien muodostamisessa.
Muottimateriaalien valinta sovelluksen mukaan
Kaikilla muotin komponenteilla ei ole samoja vaatimuksia, joten peittomateriaalin valinta tuhlaa rahaa tai heikentää suorituskykyä. Ohjaava periaate on sovittaa materiaalin ominaisuudet kunkin komponentin kestämiin erityisiin jännityksiin:
| Komponenttifunktio | Suositeltu materiaaliluokka | Miksi se sopii |
|---|---|---|
| Die kengät ja rakennelevyt | Keskihiiliteräs (esim. S50C tai 4140) | Vaimentaa iskuja ja tärinää; tarjoaa jäykän tuen ilman haurautta |
| Tausta- ja tukilevyt | Kylmätyötyökaluteräs (esim. D2/SKD11) | Korkea puristuslujuus vastustaa painaumia jatkuvassa muovauskuormituksessa |
| Pintojen muotoilu ja irroittimet | Muokattu kylmätyöstö tai niukka{0}}seostettu työkaluteräs | Tasapainottaa kovuuden ja sitkeyden vastustaakseen lohkeilua toistuvien iskujen aikana |
| Leikkausleistit ja -terät | Pikateräs-(esim. M2/SKH9) | Säilyttää reunan eheyden kitkalämmössä tuotantonopeuksilla |
| Paljon{0}}kuluvat leikkuureunat (AHSS tai pitkä{1}}käyttö) | Kovametalliterät tai jauhettu metallityökaluteräs | Suurin kulutuksenkestävyys vaativille materiaaleille tai äärimmäisille tilavuuksille |
Kovametallileimausmuotit ja erityisesti progressiiviset kovametallipuristusmuotit, jotka pyörittävät korkean{0}}johtavuuden materiaaleja nopeudella, käyttävät volframikarbiditeriä niillä leikkausasemilla, joissa kuluminen on suurinta. Nämä terät pidentävät teroitusvälejä dramaattisesti, mutta ne ovat hauraita, joten ne on varattu särmien leikkaamiseen sen sijaan, että ne muodostaisivat iskuja vaimentavia pintoja.
Päätöspuu on suoraviivainen: tuotantomäärä, leimatun materiaalin kovuus ja komponenttien funktio konvergoivat osoittamaan oikeaa materiaalia. Vähämääräiset-pehmeät-teräsosat eivät oikeuta kovametallia. Suuri-volyymi AHSS-ohjelmat eivät selviä ilman sitä.
Kun meisti on rakennettu ja materiaalit on valittu pitkäikäisyyttä silmällä pitäen, seuraava suorituskykymuuttuja on geometria, erityisesti meistin ja meistin väliset välykset, jotka määrittävät, ovatko leikatut reunat puhtaat vai repeytyneet ja vastaako työkalun käyttöikä odotuksia vai jääkö sitä lyhyeksi.
Suulakepuristus ja materiaalivirtauksen perusteet
Voit rakentaa muotin hienoimmasta työkaluteräksestä, työstää sen mikroni{0}}tarkkuudella ja levittää parhaita saatavilla olevia pintapinnoitteita. Mutta jos meistin ja meistin välinen välys on väärä materiaalillesi, voit torjua purseet, työkalun ennenaikaisen kulumisen ja mittojen poikkeaman ensimmäisestä osumasta lähtien. Tyhjennys on yksi haetuimmista teknisistä kysymyksistä meistisuunnittelussa hyvästä syystä: se on ainoa muuttuja, joka yhdistää materiaalitieteen reunalaatuun jokaisessa leimatussa osassa.
Suulakevälyksen laskeminen eri materiaaleille
Suulakevälys on meistin leikkaavan reunan ja suuttimen aukon vastaavan reunan välinen rako ilmaistuna prosentteina materiaalin paksuudesta per sivu. Jos leimaa 1,0 mm:n autolevyä 10 %:n välyksellä per puoli, meistin ja muotin välinen rako on 0,10 mm meistin kummallakin puolella.
Kuulostaa yksinkertaiselta, mutta tässä monet kaupat joutuvat vaikeuksiin. Thelaajalti käytetty 10 % sääntöperustettiin aikakaudella, jolloin ajoneuvot valmistettiin pääasiassa vähähiilisestä{0}}teräksestä. Tämä peittoarvo toimii hyvin pehmeälle teräkselle, ja se tuottaa odotetun yksi-kolmannesleikkaus-, kaksi-kolmannesmurtumaprofiilin leikatussa reunassa. Mutta nykyaikaiset autoteollisuuden ohjelmat leimaavat kaikkea kaksivaiheisesta 980-{5}}6000-sarjan alumiinista, ja nämä materiaalit käyttäytyvät hyvin eri tavalla leikkausvoiman vaikutuksesta.
Ydinperiaate on suoraviivainen: kovemmat, -lujimmat materiaalit vaativat yleensä suuremman välyksen, koska niiden myötölujuus on lähempänä niiden lopullista vetolujuutta. Ennen murtumista tapahtuu hyvin vähän plastista muodonmuutosta, joten materiaali tarvitsee enemmän tilaa murtuakseen puhtaasti. Pehmeämmät, sitkeämmät materiaalit kestävät tiukempia välyksiä, koska ne muuttuvat enemmän (kiiltävä kiillotettu vyöhyke) ennen rikkoutumista.
| Materiaaliluokka | Tyypillisiä esimerkkejä | Yleinen välysalue (% per puoli) | Cut Edge -käyttäytyminen |
|---|---|---|---|
| Vähähiili{0}}/mieto teräs | DC04, SPCC, 1008/1010 | ~10% | Tasapainoiset leikkaus- ja murtumisalueet; puhdas reuna oikealla välyksellä |
| AHSS (DP-, TRIP-, CP-luokat) | DP590, DP780, DP980, TRIP780 | ~12-20% | Minimaalinen kiillotusalue; murtuma-dominoiva reuna; suuremmat leikkausvoimat |
| Alumiiniseokset | 5xxx, 6xxx sarjat | ~8-12% | Altis purseen muodostumiseen ja reunojen repeytymiseen, jos välys on liian suuri |
| Ruostumaton teräs | 304, 316, 430 | ~12-16% | Työ kovettuu nopeasti leikatussa reunassa; suuremmat kuorintavoimat |
| Korkea{0}}lujuus matala{1}}seos (HSLA) | HSLA 340, 420, 550 | ~11-15% | Pienempi muodonmuutos ennen murtumista kuin pehmeä teräs; kohtalaiset iskukuormat |
Nämä vaihteluvälit edustavat alan yleisiä ohjeita. Tarkat arvot tulee vahvistaa tiettyä seoslaatua, levyn paksuutta ja työkalujen kuntoa vastaan. KutenMISUMIn tekninen referenssitoteaa, että jotkin nykyaikaiset työkalututkimukset viittaavat siihen, että 11-20 % välykset voivat vähentää huomattavasti työkalun rasitusta ja pidentää käyttöikää, erityisesti lujia laatuja sisältävien autojen metallileimaussovelluksissa.
Mitä tapahtuu, kun selvitys on väärä? Seuraukset ovat molempiin suuntiin:
- Riittämätön välys- leikkuuvoimat piikkelevät, iskukuormitukset kasvavat ja lävistys halkeaa tai katkeaa ennenaikaisesti. Kuoritusvoimat nousevat, koska materiaali tarttuu meistiin. Teräsleimausmuotteissa, joissa käytetään AHSS:ää, tiukat välykset voivat aiheuttaa katastrofaalisen lävistysvian suhteellisen muutaman iskun jälkeen.
- Liiallinen välys- materiaali ei murtu puhtaasti. Näet suurempia purseita osan reunassa, kiertymistä-rei'ityspuolella ja mittatarkkuus kärsii. Osat epäonnistuvat tarkastuksessa, ja toissijaiset purseenpoistotoimenpiteet syövät syklin aikaa ja kustannuksia.
Takeaway: poisto ei ole asetettu{0}}ja-unohda arvo. Jokainen materiaaliluokka autoleimapuristimessasi vaatii oman laskelman, ja vanha 10 %:n sääntö kattaa vain yhden metalliseosperheen.
Materiaalivirran ohjaaminen Deep Draw -operaatioissa
Raivaus ohjaa leikkaustoimenpiteitä. Mutta muovaus, erityisesti syväveto, tuo täysin erilaisen haasteen: ohjata kuinka paljon materiaalia virtaa muotin onteloon ja millä nopeudella. Liian suuri virtaus aiheuttaa ryppyjä laipassa tai sivuseinissä. Liian pieni virtaus venyttää materiaalin rajojen yli, mikä aiheuttaa ohenemista ja mahdollisia repeytymiä.
Kolme mekanismia toimivat yhdessä tämän tasapainon hallitsemiseksi autojen paneelin meistiissä:
Tyhjät pidikkeet (kansiot).Aihion pidike puristaa arkin reunan samalla kun meisti vetää materiaalia onteloon. Sen käyttämä voima, nimeltään tyhjäpidinvoima (BHF, blank holder force), on ensisijainen sisäänveto-hallintavipu. KutenOhion osavaltion yliopiston Precision Formingin keskuksen tutkimusselittää, BHF-käyrä lyöntiiskun aikana määrittää, saatko rypistymättömän-repeämättömän-osan. Liian alhainen ja ylimääräinen materiaali rypistyy. Liian korkea, eikä aihio pääse virtaamaan onteloon, mikä aiheuttaa murtuman lävistimen nokan säteellä.
Piirrä helmiä.Nämä sideaineen pintaan koneistetut kohotetut harjanteet lisäävät paikallisesti aihioon kohdistuvaa pidätysvoimaa vaatimatta tasaisesti suurta aihion pidikkeen painetta. Vetohelmet pakottavat arkin taipumaan ja taipumaan, kun se virtaa niiden ohitse, imeen energiaa ja hidastaen{1}}vetoa kohdealueille. Autojen koripaneeleissa, joissa materiaalivirta vaihtelee dramaattisesti osan kehän ympärillä, vetopalojen geometriaa ja asemointia säädetään vyöhykkeeltä stanssauksen aikana.
Typpijouset ja hydrauliset tyynyt.Voiman lähteellä aihion pidikkeen takana on väliä. Suulakkeeseen rakennetut typpisylinterit tuottavat voimaa, joka kasvaa 10-20 % iskun myötä, mikä tarjoaa progressiivisen vastuksen vedon syveneessä. Nykyaikaisten puristimien CNC-hydrauliset pehmusteet tarjoavat vielä hienomman hallinnan ja vaihtelevat aihion pidikkeen voimaa koko iskun ajan ohjelmoitavassa profiilissa. Tämä joustavuus voi joskus poistaa vetohelmien tarpeen kokonaan, ja BHF:n lisääminen lähellä iskun loppua auttaa vähentämään joustavuutta lisäämällä jännitystä osan seinämiin.
Monimutkaisten autojen peltilevyjen, kuten ovien sisäosien tai neljännespaneelien, kohdalla aihion pidikkeen voiman, vetopalojen konfiguraation ja voitelun välinen vuorovaikutus määrittää, täytätkö paneelien laatustandardit vai vietätkö viikkoja koeajalla halkeamia ja ryppyjä jahtaamalla. Nykyaikaiset CNC-pehmustejärjestelmät nopeuttavat tätä prosessia sallimalla profiilin pakottavat-säädöt osumien välillä sen sijaan, että vaadittaisiin fyysisiä muottien muutoksia.
Näistä materiaalivirtausperiaatteista tulee entistä kriittisempiä, kun teollisuus siirtyy käyttämään kehittyneitä korkealujuisia teräksiä ja alumiinia, materiaaleja, joissa on kapeammat muotoiluikkunat, joissa rypistymisen ja repeämisen välinen marginaali pienenee huomattavasti.
Kuinka edistyneet materiaalit muokkaavat muottisuunnittelua
Kapeammat ikkunat ovat vain osa tarinaa. Siirtyminen kohti kevyempiä ja vahvempia ajoneuvoarkkitehtuureja muuttaa perusteellisesti sen, mitä odotetaan jokaiselta puristinpajassa. Kehittyneet lujat{2}}teräkset ylittävät vetoisuusrajoja ja pureskelevat leikkuureunojen läpi. Alumiini tunkeutuu muovautuville pinnoille, jos pinnoitteet eivät ole oikein. Ja moni-materiaalinen runkorakenne vaatii joustavuutta, jota ei ollut vielä vuosikymmen sitten. Nämä materiaalitrendit eivät ole teoreettisia tiimeille, jotka tuottavat autojen metallin leimausosia mittakaavassa. Ne sanelevat työkalubudjetit, huoltovälit ja prosessin vakauden joka päivä.
AHSS ja sen vaatimukset muottitekniikalle
Kun OEM määrittelee rakennekiskolle DP780:n tai DP980:n, meistisuunnittelija perii seurausten ketjun. Korkeampi myötöraja tarkoittaa suurempia muovausvoimia, mikä tarkoittaa suurempaa puristustonnia. Leikkausreunat kestävät dramaattisesti enemmän hankaavaa kulumista, koska AHSS murtuu minimaalisella plastisella muodonmuutoksella, mikä keskittyy jännitykseen leikkausrajapinnassa. Ja jousto, elastinen palautuminen muotoilun jälkeen, lisääntyy huomattavasti.
TheAHSS Insights -tietokantakuvaa tätä selkeästi: takaisinjouston suuruus on funktio muodostuneena -virtausjännityksenä, joka yhdistää aloitusmyötölujuuden muodonmuutoksen aikana tapahtuvaan työkovettumiseen. Molemmat arvot ovat korkeammat AHSS-laaduissa verrattuna mietoon tai tavanomaiseen HSLA-teräkseen. Tietylle osan muodolle ja paksuudelle DP-teräskanava joustaa enemmän kuin sama geometria HSLA 350:ssä, vaikka jännitysjakaumat olisivat lähes identtisiä. Jännityserot ohjaavat mittapoikkeamaa.
Kolme takajoustotilaa osuu voimakkaimmin AHSS-osiin: kulman muutos taivutussäteillä, sivuseinän käpristyminen taivutussäteiden yli taivutuksesta -ja vääntyminen epäsymmetristen poikkileikkausten epätasapainoisista jäännösjännityksistä. Jokainen vaatii tietyn suuttimen geometrian kompensoinnin, joka lasketaan usein simuloinnilla ennen teräksen leikkaamista.
AHSS-luokille vaadittavat muottirakenteen muutokset:
- Lisääntynyt puristuskapasiteetti- muovaus- ja leikkausvoimat voivat olla 50–100 % suuremmat kuin mietoteräksiset vastaavat, mikä edellyttää suurempia puristimia tai uudelleen jaettua asemakuormitusta.
- Leveämmät muotinvälit- leikkausvälykset siirtyvät perinteisestä 10 %:sta puolta kohti 12-20 %:iin, jotta estetään lävistysmurtuminen ja vähennetään työkaluteräksen iskukuormitusta.
- Takaisinjousikompensointi meistigeometriassa- yli-taivutus, yli-kruunu ja muokatut vetosäteet on rakennettu työkalun pintoihin, jotta osa joustaa takaisin nimellismittoihin.
- Päivitetyt leikkuuterät- kovametalli- tai jauhemaiset{1}}metallityökaluteräkset korvaavat tavanomaisen D2:n trimmaus- ja lävistysasemissa kestämään hankaavaa kulumista -lujista reunoista.
- Suuremmat aihion pidikkeen voimat- lisääntynyt seinän jännitys muovauksen aikana vähentää takajousta, mutta vaatii vahvempia typpijousia tai hydraulisia pehmusteita.
- Tiukemmat prosessiikkunat- pienempi toleranssi aihion paksuuden, voitelun jakautumisen ja muotin kunnon vaihteluille, ennen kuin osat ajautuvat pois vaatimuksista.
Alumiinirunkopaneelit ja pinnoitusratkaisut
Alumiini säästää painoa, noin 40 % kevyempi kuin teräs vastaavalla paneelipinta-alalla, mutta se rankaisee kuolia tavalla, jolla teräs ei koskaan tee. Ensisijainen syyllinen on räjähdys: alumiinin oksidikerros murtuu muovauksen aikana ja paljastunut metalli kiinnittyy paineen alaisena työkaluteräspintoihin. Jos sitä ei valvota, se kerääntyy kokkareiksi, jotka pisteyttävät jokaista seuraavaa paneelia, aiheuttaen romua ja vaativat suunnittelematonta meistihuoltoa.
Alumiini tarjoaa myös joustohaasteita eri näkökulmasta. Sen kimmokerroin on noin kolmasosa teräksen kimmomoduulista (noin 70 GPa vs. 210 GPa), mikä tarkoittaa kolminkertaista elastisuuden palautumista vastaavilla virtausjännitystasoilla. Suulakegeometriat tarvitsevat vieläkin aggressiivisemman kompensoinnin säilyttääkseen lopullisten osien mitat, ja muotoilusimulaatioiden on otettava huomioon tämä pienempi jäykkyys koko prosessin ajan.
Alumiinipaneeleille vaadittavat muottirakenteen muutokset:
- PVD- tai CVD-kovapinnoitteet muovauspinnoille- titaani-alumiininitridi (TiAlN), krominitridi (CrN) tai timantin kaltaiset hiilipinnoitteet- (DLC) vähentävät dramaattisesti liiman kulumista ja taipumusta rapistumiseen.
- Peilaa{0}}kiillotetut muottipinnat- pinnan karheus alle Ra 0,2 µm minimoi kitkapisteet, joissa alumiini voi aloittaa tarttumisen.
- Erikoisvoiteluaineet- kuivat-kalvovoiteluaineet tai alumiini-spesifiset muovausöljyt korvaavat tavalliset meistovoiteluaineet, jotka hajoavat pintapaineen vaikutuksesta.
- Muokatut vetosäteet- suuremmat lävistys- ja meistisäteet vähentävät paikallista kosketuspainetta ja räjähdysvaaraa korkealla-rasitusalueilla.
- Springbackin yli{0}}kompensaatio- kolminkertainen kompensointigeometria verrattuna vastaavaan-lujuusteräkseen, vahvistettu simulaatiolla ennen koneistusta.
- Toistuva pinnoitteen{0}}käyttöaikataulu- suunnitellut huoltovälit-muovattavien pintojen uudelleen-kiillotukseen ja-pinnoitukseen ennen pinnoitusta heikentävät paneelien laatua.
Räätälöidyt autojen metallin leimaustoiminnot, joissa käytetään alumiinisulkimia (kuvut, kansiluukut, lokasuojat), investoivat voimakkaasti pinnoitustekniikkaan ja pintahuoltoon. Työkalujen ennakkokustannukset ovat korkeammat, mutta vaihtoehtoiset, usein tapahtuvat suunnittelemattomat seisokit sappipintojen korjaamiseksi ovat paljon kalliimpia koko tuotantojakson aikana.
Moni-materiaaliarkkitehtuuri ja joustavuus
Nykyaikaiset ajoneuvoalustat sitoutuvat harvoin yhteen materiaaliin. Tyypillinen-valkoinen runko-saattaa yhdistää puristin-karkaistua booriterästä B--pilareissa, DP980:aa rakennekiskoissa, 5000--sarjan alumiinia sulkimissa ja pehmeää terästä ei-rakenteisissa kiinnikkeissä. Jokainen materiaali vaatii työkalulta oman välyksensä, tonnimääränsä ja pintakäsittelynsä.
Näitä seka-arkkitehtuuria tukevien autometallien leimaustoimintojen haasteena on säilyttää muotin joustavuus ilman, että työkalubudjettia lisätään. Jotkut strategiat, jotka käsittelevät tätä:
- Modulaariset muottiterät- vaihdettavat leikkaus- ja muovausterät mahdollistavat sen, että yksi suutinkengä voi käyttää eri materiaalilaatuja vaihtamalla kuhunkin seokseen sopivat komponentit.
- Säädettävät aihioiden pidikejärjestelmät- Ohjelmoitavalla voimaprofiililla varustetut CNC-tyynyt voidaan konfiguroida uudelleen materiaalin vaihdon välillä ilman fyysisiä muotteja.
- Moni{0}}materiaaliprosessin tuntemus- meistininsinöörit, jotka ymmärtävät sekä AHSS:n ponnahduskäyttäytymisen että alumiinin murtumisen eston, voivat suunnitella työkaluja, jotka mukautuvat suunniteltuihin materiaalimuutoksiin alustan elinkaaren aikana.
Progressiivinen leimauskupari ja muut korkean{0}}johtavat seokset sähköajoneuvojen sähkökomponentteihin lisäävät sekoitukseen uuden materiaaliperheen. Kuparin pehmeys aiheuttaa pursehaasteita tiukoilla välyksillä, kun taas sen lämmönjohtavuus haihduttaa lämpöä eri tavalla kuin teräs, mikä vaikuttaa voiteluaineen käyttäytymiseen ja lävistyslämpötiloihin korkeilla iskunopeuksilla. Autojen komponenttien metallileimaukset kattavat nyt materiaalien kirjon, jota ei olisi voinut kuvitella yhdessä laitoksessa kaksikymmentä vuotta sitten.
Tässä Teollisuus 4.0 -tekniikat ansaitsevat jalansijansa. Kun muotin kuluminen kiihtyy arvaamattomasti useissa materiaaliperheissä, perinteiset{2}}aikaan perustuvat huoltoaikataulut jäävät lyhyemmiksi. Nykyaikaiset ratkaisut integroivat tunnistuksen suoraan suuttimeen:
- In-kuormitusanturitSuulakkeeseen upotetut - pietsosähköiset anturit havaitsevat reaaliajassa kulumisen etenemistä, materiaalin epäjohdonmukaisuutta tai voitelun hajoamista osoittavat voiman tunnusmerkit.
- Iskulaskurit ennustavilla algoritmeilla- sen sijaan, että ajoittaisivat huollon kiintein väliajoin, algoritmit korreloivat iskujen määrän materiaalin laatuun, puristusnopeuteen ja historiallisiin kulumiskuvioihin optimaalisen huoltoikkunan ennustamiseksi.
- Prosessin{0}}laadunvalvonta- suulakkeessa olevat läheisyysanturit ja lasermittausjärjestelmät varmistavat osien mitat tuotantonopeudella ja havaitsevat mittapoikkeaman takaisinjoustovaihteluista ennen kuin vialliset autojen metallileimatut osat pääsevät seuraavaan toimenpiteeseen.
- Lämpötilan seurantaMuodostettavien pintojen - lämpöparijärjestelmät seuraavat lämmön kertymistä, joka nopeuttaa alumiinin hilseilyä tai pinnoitteen hajoamista päällystetyissä sisäosissa, mikä laukaisee hälytyksiä ennen kuin pinnan laatu heikkenee.
Nämä anturiin perustuvat{0}}lähestymistavat muuttavat muotin huollon reaktiivisesta ennakoivaksi, mikä on erityisen arvokasta, kun yksi puristuslinja pyörii AHSS-rakenneosien ja alumiinisulkimien välillä saman työvuoron aikana. Tiedot palaavat myös seuraavan ohjelman muottisuunnitteluun, mikä sulkee silmukan tuotantotodellisuuden ja suunnitteluoletusten välillä.
Kehittyneet materiaalit vaativat enemmän jokaisessa suutinsuunnitteluprosessin vaiheessa, geometrian alkukompensoinnista pintakäsittelyyn ja jatkuvaan kunnossapitoon. Mutta itse työkalut ovat vain yhtä hyviä kuin simulaatiotyö, joka vahvistaa sen ennen koneistuksen alkamista, aihe, jossa virtuaalinen kokeilutekniikka on muuttanut meistikehityksen taloutta dramaattisesti.
Simulaatio ja virtuaalinen kokeilu modernissa muottitekniikassa
Yksittäinen autojen leimaussuulake voi kestää 20 viikkoa tai enemmän suunnittelun julkaisusta tuotannon hyväksymiseen. Merkittävä osa tästä aikajanasta meni historiallisesti fyysiseen kokeiluun: muotin lataaminen puristimeen, osien pyörittäminen, poikkeamien mittaus, hiontakorjaukset ja toistaminen, kunnes osa täyttää vaatimukset. Jokainen silmukka maksaa puristusajan, materiaalin ja ammattitaitoisen työvoiman. Simuloinnin muodostaminen kääntää tämän yhtälön havaitsemalla ongelmia ohjelmistossa viikkoja ennen kuin työkaluterästä koneistetaan.
Muodostussimulaatio ja Springback-ennustus
Kuvittele, että painat ensimmäistä painallustasi näytölle 2 000 tonnin painon sijaan. Se on nykyaikaisen muotoilusimuloinnin ydinarvo. Ohjelmistopaketit käyttävät finite element -analyysiä (FEA) mallintaakseen kuinka metallilevy deformoituu lävistys- ja muottikontaktissa, mikä ennustaa, mitä materiaali tekee iskun syklin jokaisessa vaiheessa. Progressiivisen leimaussuulakkeen suunnittelussa tämä tarkoittaa kunkin aseman muovausosuuden arvioimista ennen nauhan asettelun viimeistelyä.
Työkaluja, kuten AutoFormin ProgSim, joka käyttää edistyksellisille-muottisuunnittelijoille räätälöityä inkrementaalista ratkaisutekniikkaa, toimivat virtuaalisina kokeilupainajina. Ne tarjoavat muovattavuustuloksia, mukaan lukien joustoennusteen, automaattisen aihion kehityksen ja vetoisuusarviot, ennen kuin varsinainen muotin suunnittelu on valmis. Asennus- ja simulointiaika voi vaihdella minuuteista pienempien suojien kohdalla muutamaan tuntiin suurempien mallien kohdalla, mikä on murto-osa siitä, mitä fyysinen kokeilu vaatii.
Takaisinjousituksen ennuste on erityisen kriittinen kaikille AHSS:n tai alumiinin muodostaville autoleimaussuulakkeille. Simulaatio laskee, kuinka paljon elastista palautumista tapahtuu meistin vetäytymisen jälkeen, minkä jälkeen insinöörit soveltavat virtuaalista kompensointia, muokkaamalla muotin pintoja niin, että osa joustaa takaisin nimellismittoihin. Ilman tätä vaihetta huomaat mittapoikkeaman vasta työstettyään satojen tuhansien dollarien arvosta työkaluterästä väärään geometriaan.
Tässä on mitä insinöörit arvioivat tyypillisestä simulaatiosta:
- Rajakaavioiden muodostaminen (FLD)- kartoittaa venymätila osan jokaisessa pisteessä materiaalin vaurioverhoa vasten ja merkitsee halkeamis- tai kaventumisvaarassa olevat alueet.
- Materiaalin ohennuskartat- näyttää prosentuaalisen arkin paksuuden pienenemisen kappaleessa ja tunnistaa alueet, joissa materiaali venyy turvallisten rajojen yli.
- Ryppyjen indikaattorit- havaitse laippojen ja sivuseinien puristusepävakaudet, jotka aiheuttaisivat pintavikoja tai kokoonpanohäiriöitä.
- Springback siirtymäkentät- kvantifioi elastisen palautumisen suuruus ja suunta jokaisessa solmussa ohjaten muotin pintojen kompensointigeometriaa.
- Vetoisuus- ja tyynyvoimaarvioiden muodostaminen- ennustaa kussakin vaiheessa tarvittavan puristuskuorman ja aihion pidikkeen voiman, mikä kertoo puristimen valinnasta ja typpijousen mitoituksesta.
- Piirrä{0}}kuvioihin- seuraa kuinka paljon materiaalia virtaa muottipesään aihion jokaiselta reunalta, vahvistaen vetopallon sijoittelun ja aihion koon.
KutenFraunhofer IWU:n tutkimusosoittaa, että jopa itse puristimen elastinen taipuma, joka usein vastaa noin 80 %:sta työkalun -puristinjärjestelmän kokonaistaipuma, voidaan mallintaa käyttämällä koneen kiinnityspintojen pienennettyjä FE-esityksiä. Tämä tarkkuustaso tarkoittaa, että simulaatiotulokset ottavat nyt huomioon todelliset-rajaehdot, jotka aiemmat ohjelmistosukupolvet ovat yksinkertaisesti jättäneet huomiotta.
Virtuaalinen kokeilu vs fyysinen kokeilu
Fyysinen kokeilu ei katoa kokonaan. Sinun on vielä vahvistettava pinnan laatu, vahvistettava pinnoitteen suorituskyky ja suoritettava tuotanto{1}}nopeuskokeita. Mutta fyysisen kokeilun rooli on siirtynyt ongelmien-ratkaisusta todentamiseen. Raskas diagnostinen työ, halkeamien etsiminen, ryppyjen poistaminen, takaiskun viritys, tapahtuu nyt virtuaalisesti.
Kontrasti on jyrkkä. Perinteinen testaussilmukka monimutkaiselle runkopaneelille saattaa vaatia 8–12 fyysistä iteraatiota, joista kukin kuluttaa puristusaikaa, koeaihiota ja työkalunvalmistustunteja hiontaan ja säätöihin. Virtuaalinen kokeilu voi pakata sen 2 tai 3 fyysiseen silmukkaan, jotka keskittyvät hienosäätöön peruskorjauksen sijaan. Fraunhofer IWU -tutkimus osoitti, että virtuaaliset pistekuviot, jotka simuloivat paineen jakautumista muotin pintojen välillä todellisissa muovauskuormissa, korreloivat erinomaisesti fysikaalisten täpläystulosten kanssa jo yhden mekaanisen työstösilmukan jälkeen.
Tämä on muutakin tärkeämpää kuin ajansäästö. Jokainen fyysinen kokeilu-iteraatio sisältää riskin: hiontakorjaus yhdellä alueella siirtää paineen jakautumisen muualle, ja työkaluvalmistaja jahtaa peräkkäisiä säätöjä. Virtuaalisen simulaation avulla voit testata korjauksia erillään, ymmärtää niiden järjestelmänlaajuiset vaikutukset{2}}ja päästä puristimeen suulakkeella, joka kaipaa tarkennusta uudelleen keksimisen sijaan.
Autoteollisuuden metallileimauksessa, jossa muottien kehitysaikataulut vaikuttavat suoraan ajoneuvojen julkaisuaikatauluihin, taloudellinen peruste on vakuuttava. Simulaatioiden etu
Koko muotin elinkaari konseptista tuotantoon ja lopulliseen -käyttöiän-päättymiseen hyötyy useissa vaiheissa tapahtuvasta simulaatiosta:
- Konsepti ja toteutettavuus- yksi-vaiheen ratkaisijat tarjoavat nopean muovattavuuden tarkistuksen ehdotetulle osien geometrialle minuuteissa ja merkitsevät mahdottomat muodot ennen yksityiskohtaisen suunnittelun aloittamista.
- Yksityiskohtainen muotin suunnittelu- inkrementaalinen simulointi vahvistaa kaistaleasettelut, asemajärjestyksen, piirroshelmien sijoittelun ja aihioiden kehittämisen täydellisillä materiaalimalleilla.
- Takaisinjousikorvaus- iteratiivinen virtuaalinen kompensaatio jalostaa muotin pintoja, kunnes ennustettu osan geometria osuu toleranssialueille.
- Die rakentaminen ja koneistus- simulaatio-johdettu kompensointigeometria syöttää suoraan CNC-työkalun ratoihin, ja puristuspoikkeutusmallit ilmoittavat kruunauskorjauksista.
- Fyysinen koe- pelkistetty validointiin ja hienosäätöön-perusongelmien-ratkaisun sijaan, leikkaamalla viikkoja aikataulusta.
- Tuotantotuki- simulaation perusviivat tulevat vianetsinnän viitteeksi, kun prosessin ajautuminen tapahtuu käynnissä olevan valmistuksen aikana.
- Huolto ja kunnostus- kuluneet muottipinnat voidaan arvioida uudelleen-päivitettyjen materiaalimallien tai tarkistettujen osien geometrian perusteella, kun alustat päivittyvät.
Simulointi ei korvaa työkaluvalmistajan asiantuntemusta. Se vahvistaa sitä tarjoamalla näkyvyyttä fysiikkaan, jota mikään kokemus ei voi nähdä paljaalla silmällä. Tulos: meistit, jotka osuvat tuotantokohteisiin nopeammin, maksavat vähemmän kehittää ja tarjoavat tasaisemman osien laadun ensimmäisestä hyväksytystä osumasta lähtien.
Kaikki tämä suunnittelutyö, materiaalin valinta, välyslaskelmat, simulointi-validoitu muotin geometria palvelee viime kädessä yhtä tarkoitusta: tuottaa osia, jotka täyttävät tietyt ajoneuvon järjestelmävaatimukset. Kuinka nämä vaatimukset vaihtelevat rakenne-, alusta-, sisätilojen ja voimansiirtosovellusten muodoissa, joita käytetään käytännössä.
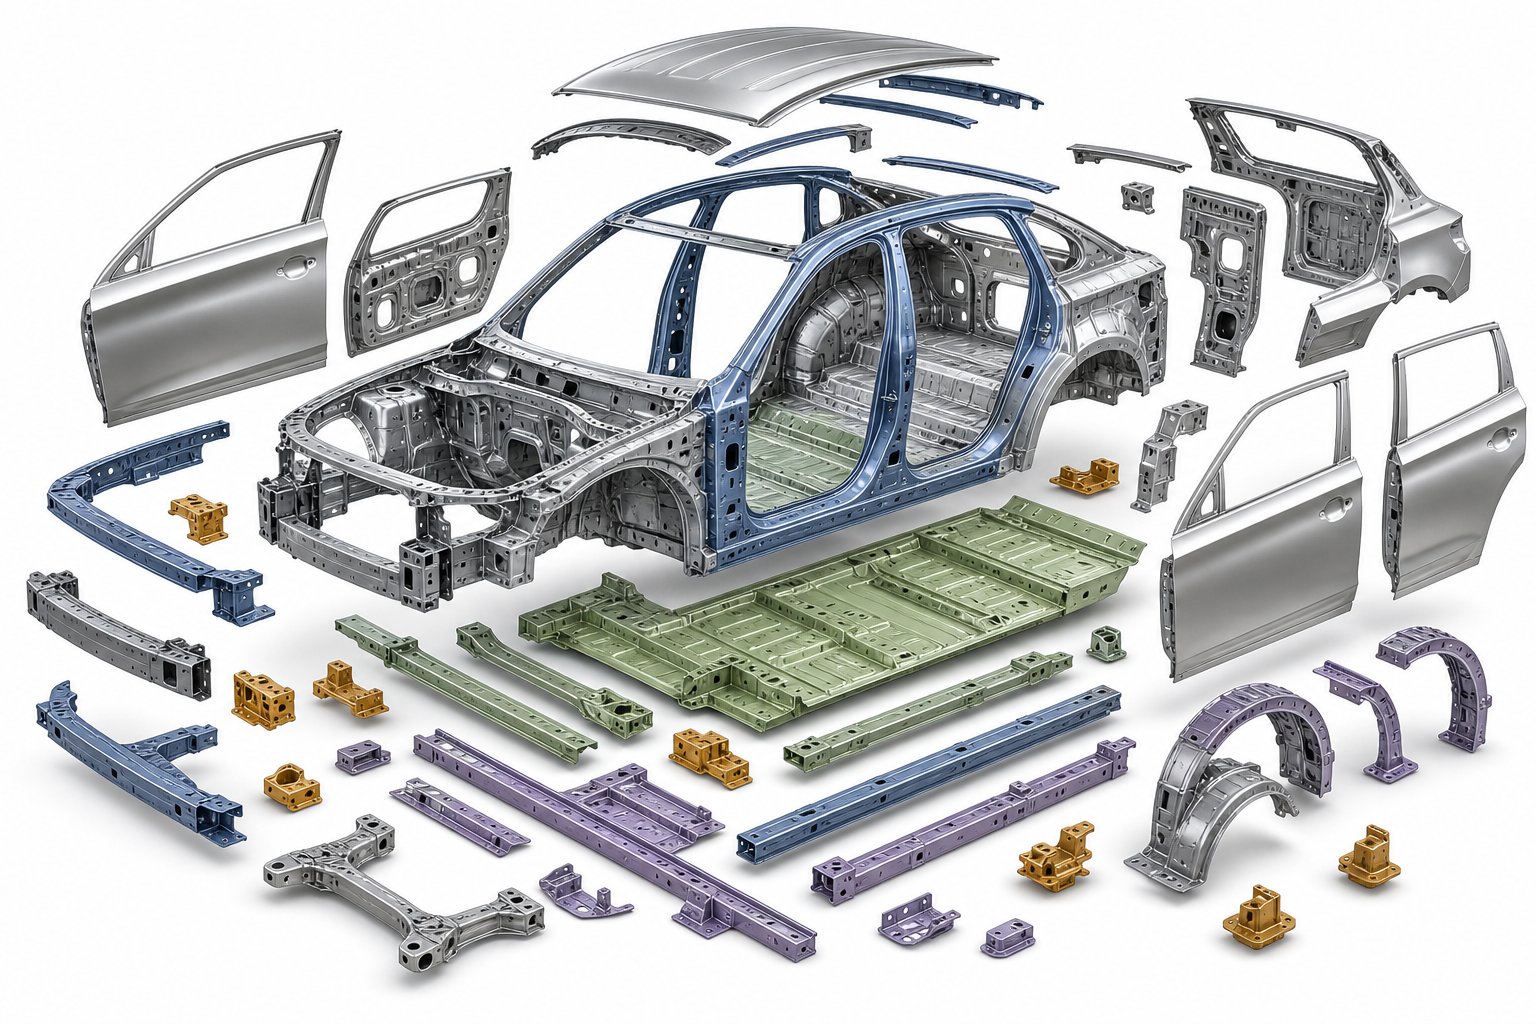
Leimausmuottisovellukset ajoneuvojärjestelmissä
Jokainen leimattu osa ajoneuvossa on olemassa, koska tietty toiminto vaati sitä: absorboi törmäysenergiaa, tukee jousituksen kuormia, vahvistaa oven onteloa tai koteloi vaihteistokomponentin. Tämä toiminto sanelee materiaalin ja materiaali sanelee muotin. Kun jäljität tätä ketjua taaksepäin valmiista ajoneuvosta, selviä kuvioita siinä, kuinka meistityypit sopivat ajoneuvojärjestelmiin. Näiden mallien ymmärtäminen auttaa suunnittelu- ja ostotiimejä määrittämään työkalut, jotka vastaavat kunkin osan todellisia suorituskykyvaatimuksia sen sijaan, että käyttäisivät oletusarvoisesti yhtä -koko-sopii-lähestymistapaa.
Rakenteelliset ja{0}}runko-valkoiset leimaussovellukset
Kori-valkoinen- (BIW) edustaa suurinta autojen leimausosien pitoisuutta kaikissa ajoneuvoissa. Nämä komponentit määrittelevät matkustamon geometrian, hallitsevat törmäysenergiapolkuja ja tarjoavat kiinnityspinnat sulkimille, lasille ja sisäjärjestelmille. Leimaamiseen liittyvät haasteet ovat merkittäviä: suuret paneelialueet, tiukat pinnat-laatustandardit luokan A pinnoille ja yhä aggressiivisemmat materiaalilaadut törmäyssuorituskykyä varten.
Ulkokorin paneelit, kuten ovet, konepellit ja lokasuojat, vaativat syvävetomuotteja, jotka toimivat tandempuristuslinjoissa. Ensisijainen on pinnan laatu, joten muotin pinnat kiillotetaan peilipintaiseksi, pinnoitetaan merkintöjen estämiseksi ja huolletaan tiukkojen aikataulujen mukaisesti. Sisäpaneelit ja rakennevahvikkeet kestävät karkeampia pintaolosuhteita, mutta vaativat tiukempaa mittojen hallintaa, koska ne määrittävät hitsaus-laipan geometrian, joka pitää rungon koossa.
Rakennekiskoissa, poikkipalkeissa ja pilarivahvikkeissa käytetään yhä useammin puriste{0}}karkaistua booriterästä tai AHSS-laatuja, kuten DP980. Nämä autojen metallimeistot vaativat kuumamuovauslinjoja boorikomponenteille tai raskaita-tonnisiirtopuristimia kylmämuovattua AHSS:ää varten. Muotin suunnittelussa on otettava huomioon äärimmäinen takaisinjousen kompensointi ja nopea leikkausreunan -kuluminen, joten kovametalliterät ovat välttämättömiä trimmausasemilla.
Auton osat, jotka käyttävät stanssausleikkausta BIW-alueella, sisältävät käytännössä kaikki vahvistuslevyt, pilarin sisäosat ja tunnelikomponentit. Trimmaus- ja lävistysoperaatiot viimeistelevät reikäkuviot, laippaprofiilit ja liitospinnat sen jälkeen, kun perusmuovausvaiheet ovat saaneet valmiiksi osan 3D-geometrian.
Alustan, sisätilojen ja kuorma-autojen osien leimaus
Alustan ja jousituksen komponentit toimivat väsymiskuormituksen ja korroosion alaisena, mikä ohjaa materiaalien valintaa kohti HSLA-teräksiä ja kuumasinkittyjä{0}}laatuja. Ohjausvarsien kannattimet, apurungon vahvistukset ja jousiistuimet ovat tyypillisiä metallileimausauton osia, jotka valmistetaan siirtosuulakkeilla, joissa peräkkäisillä asemilla tapahtuu kohtalainen vetosyvyys ja useita lävistysoperaatioita.
Sisätilojen metallivahvikkeet, istuinten rungot, kojelaudan poikittais-autopalkit ja ovien tunkeutumisenestopalkit- yhdistävät rakenteelliset toiminnot pakkausrajoituksiin. Monet näistä osista sopivat progressiivisiin muotteihin, koska niiden geometria pysyy nauhan-leveyden rajoissa ja vuotuiset määrät ovat suuria. Auton osien leimaaminen sisäjärjestelmiin sisältää usein yhdistelmämuotteja, jotka yhdistävät lävistyksen ja muovauksen yhdellä vedolla toissijaisten toimintojen ja osien{5}}käsittelykustannusten vähentämiseksi.
Kuorma-auton-erityiset rakenneosat työntävät meistinsuunnittelua kokonaan eri suuntaan. Runkokiskot, poikkipalkit ja vetopöydän -kiinnityslevyt käyttävät paksua-lujaa-terästä (usein 4-8 mm), mikä vaatii massiivisen puristusvoiman ja meistinrakenteen, joka on riittävän vahva kestämään paksun materiaalin aiheuttaman iskukuormituksen. Siirtomuotit tai erilliset yhden{8}}aseman puristimet käsittelevät näitä osia. Muottikengät ja tukilevyt ovat reilusti suurempia kuin matkustaja-ajoneuvojen työkalut vaativat.
Voimansiirron kotelot ja kannet, mukaan lukien voimansiirtokotelot, tasauspyörästön kannet ja EV-moottorien kotelot, perustuvat syvävetomuotteisiin, jotka tuottavat onttoja geometrioita ilman hitsattuja saumoja. Materiaalivalinnat kattavat alumiiniseokset painon säästämiseksi ja meistetty teräs kustannustavoitteiden saavuttamiseksi, joista jokainen vaatii erilaista muotin pintakäsittelyä ja välyskonfiguraatioita, kuten aiemmissa osissa on käsitelty.
Alla oleva taulukko kartoittaa nämä suhteet järjestelmällisesti:
| Ajoneuvojärjestelmä | Tyypilliset osat | Yleiset materiaalit | Ensisijainen tyyppi | Tärkeimmät suunnittelunäkökohdat |
|---|---|---|---|---|
| Runko-valkoinen- (ulkopaneelit) | Ovet, konepellit, lokasuojat, kattopaneelit | Pehmeä teräs, alumiini 5xxx/6xxx | Tandem-linja syvävetolevyillä | A-luokan pinnanlaatu; Alumiinin uurtumisen esto; suuret painosängyt |
| Runko-valkoinen-(rakenteellinen) | Pilarit, kiskot, tunnelivahvikkeet | AHSS (DP780-DP980), puristuskarkaistu booriteräs | Siirto kuolee; kuumamuovauslinjat | Backback korvaus; kovametalli leikkaus lisää; suuri vetoisuus |
| Alusta ja jousitus | Ohjausvarsien kannattimet, apurungon osat, jousiistuimet | HSLA teräs, galvanoitu teräs | Siirto kuolee | Väsymiskestävyys; korroosiosuojaus; kohtalainen vetosyvyys |
| Sisäpuolen vahvistukset | Istuinrungot, IP-palkit, ovien tunkeutumissuojat- | HSLA-teräs, kevytteräs, DP-teräkset | Progressiivinen kuolee; yhdistelmä kuolee | Tiukka pakkaus; suuri määrä; useita lävistysominaisuuksia |
| Voimansiirron kotelot | Vaihteiston kannet, moottorikotelot, tasauspyörästön kannet | Alumiiniseokset, syväveto{0}}teräs | Deep draw kuolee | Tiivistyspinnan tasaisuus; seinän tasaisuus; voiteluaineiden hallinta |
| Kuorma-auton rakenne | Runkokiskot, poikkipalkit, viidennen{0}}pyörän levyt | Paksu{0}}mittainen HSLA (4–8 mm) | Siirto kuolee; yhden{0}}aseman raskaat puristimet | Äärimmäinen vetoisuus; vankka kuolla kengät; paksut{0}}varastovarat |
| Sähköt ja liittimet | Kiskot, navat, akkuliitännät | Kupari, messinki, nikkeliseokset | Progressiivinen kuolee | Tiukat toleranssit; purse valvonta; nopea{0}}tuotanto |
Huomaa kuinka ketju virtaa yhteen suuntaan: funktio määrittelee materiaalin, materiaali määrittelee muodostuskäyttäytymisen ja muovauskäyttäytyminen sanelee muotin tyypin. Törmäys-kriittisessä B-pilarin vahvistuksessa ei voi käyttää progressiivista muottia, koska materiaali (puristin-karkaistu teräs) vaatii kuumamuovausta. Suuri-volyymi istuinkiinnike ei voi oikeuttaa tandem-linjaa, koska talous ei tue sitä. Jokainen taulukon pariliitos kuvastaa suunnittelulogiikkaa, ei mielivaltaista tehtävää.
Autonosien valmistus tällä monimutkaisella tasolla tarkoittaa, että insinööritiimien on arvioitava leimausratkaisut kokonaisvaltaisesti sen sijaan, että määritettäisiin työkalut erikseen. Suulaketyyppi, puristimen kokoonpano, materiaalilaatu ja toissijaiset toiminnot ovat kaikki vuorovaikutuksessa, ja yhden väärän saaminen kaskadee muiden läpi. Tiimille, jotka tutkivat, miten nämä vuorovaikutukset toimivat todellisissa tuotantoohjelmissa,YICHENin autoteollisuuden tapaustutkimuksettarjoavat prosessiesimerkkejä, jotka kattavat rakenteellisia, sisätilojen, alustan ja kuorma-autojen -kuorma-autojen metallimeistoja, jotka tarjoavat hyödyllisen vertailukohdan, kun verrataan meististrategioita todellisiin tuotantotuloksiin.
Muottisovellusten kartoitus ajoneuvojärjestelmiin selventää, mitä tarvitset. Seuraava kysymys on, kuka sen rakentaa ja mikä erottaa tuotanto{1}}valmiita työkaluja tuottavan muottikumppanin päänsärkyä aiheuttavasta kumppanista.
Oikean leimaustyökalun suunnittelukumppanin valinta
Se, että tiedät, mikä meistityyppi sopii osallesi ja kuinka se tulisi rakentaa, on vain puoli voittoa. Toinen puoli on löytää kumppani, joka voi todella toteuttaa ja toimittaa työkalut, jotka toimivat suunnitellusti, aikataulussa ja budjetissa koko tuotannon koko elinkaaren ajan. Laadusta ja lanseerauksen ajoituksesta kilpailevien autoleimausyritysten ero pätevän ja alipätevän kumppanin välillä näkyy kaikissa mittareissa aina PPAP-hyväksyntäaikatauluista takuun PPM-hintoihin tuotantovuosien aikana.
Kriittinen arviointikyky kuolinkumppanissa
Kaikki autoteollisuuden metallileimausyritykset eivät tarjoa samaa syvyyttä. Jotkut ovat loistavia suunnittelussa, mutta ulkoistavat koneistuksen. Toiset käyttävät upeita puristimia, mutta heillä ei ole simulaatioasiantuntemusta. Arvioinnin haasteena on tunnistaa ohjelmallesi tärkeimmät ominaisuudet ja varmistaa, että toimittaja todella omistaa ne sen sijaan, että teettäisit kriittiset vaiheet alihankintana.
Järjestä nämä kriteerit suurimmasta pienimpään ohjelman menestykseen:
- Sisäinen muotisuunnittelu ja muotoilusimulaatio-- Toimittaja, joka suorittaa muovaussimulaatioita sisäisesti ennustaen takaiskun, ohentamisen ja materiaalivirran ennen teräksen leikkaamista, havaitsee ongelmat viikkoja aikaisemmin kuin se, joka luottaa asiakkaan-toimittamiin tietoihin tai ohittaa simuloinnin kokonaan. KutenCenterline Engineeringin tapaustutkimuksiaHavainnollistaa, että toimittajat, jotka käyttävät muotoilusimulaatiota "alusta alkaen" lainauksen aikana, tarjoavat tarkempia tyhjiä arvioita, optimoitua materiaalin käyttöä ja meistiä, jotka tarvitsevat vähemmän fyysisiä kokeiluita.
- Oma-koneistus- ja koekapasiteetti- Varmista, että toimittaja omistaa CNC-jyrsimet (mukaan lukien 5-akseliset), lanka-EDM- ja koepuristimet, jotka kattavat tonnimääräsi. Ulkoistetut työkaluhuoneet lisäävät läpimenoaikariskiä ja vähentävät vastuullisuutta. Progressiiviset muotinvalmistajat, jotka ylläpitävät omia työkaluhuoneitaan, voivat toteuttaa tekniset muutokset nopeammin ja pitää muotit tuotantokunnossa ilman kolmansien osapuolien viivytyksiä.
- AHSS:n ja alumiinin materiaaliosaaminen- Kysy erityisesti kokemuksia kaksois-vaiheteräksistä, puristus-karkaistusta boorista ja alumiinisista sulkupaneeleista. Jokainen materiaaliperhe vaatii erilaisia raivausstrategioita, pinnoitusjärjestelmiä ja takaisinjoustokompensaatiotapoja. Kumppani, jolla ei ole kokemusta AHSS:stä tai alumiinista{5}}, oppii työkalubudjettisi.
- OEM-laatujärjestelmän sertifiointi ja PPAP-ominaisuus- IATF 16949 -sertifiointi toimittajan leimaus- ja työkalualalla on autoalan ohjelmien perusta. ISO 9001 ei yksinään sisällä autoteollisuuden -PPAP- ja APQP-vaatimuksia. Varmista, että toimittaja pystyy toimittamaan ilmapallotulosteita, mittaraportteja, ohjaussuunnitelmia, FMEA:ita, Gage R&R -tutkimuksia ja kykytutkimuksia OEM-asiakkaasi odottamalla tasolla.
- Muotin huolto-ohjelmat ja tuotantorampin tuki- Kumppanin työ ei pääty PPAP:n hyväksyntään. Ennaltaehkäisevät huoltoaikataulut, varaosien varastot ja nopeat-korjausominaisuudet määrittävät, säilyvätkö työkalusi laadun volyymiltaan vai muuttuvatko ne palonsammutusharjoitteiksi. Vahvista dokumentoidut huoltolokit,-paikan päällä olevat muottivarastointiolosuhteet ja suunnittelumuutosten hallintaprosessit.
- Lisäarvo{0}}palvelut ja vertikaalinen integraatio- Toissijaisia toimintoja, kuten hitsausta, viimeistelyä, osakokoamista-ja räätälöityjä pakkauksia saman katon alle tarjoavat toimittajat vähentävät vaihtoriskiä ja lyhentävät toimitusaikoja. Progressiivisten meistojen toimittajille integroidut palvelut merkitsevät vähemmän ostotilauksia ja yhtä vastuuta raakakelasta toimitettuihin kokoonpanoihin.
Painotettu tuloskortti auttaa jäsentämään vertailun objektiivisesti. Anna kullekin kriteerille painoarvo ohjelmasi prioriteettien perusteella, pisteytä luetteloon valitut toimittajat 1–5 jokaisesta kriteeristä ja anna matematiikan nostaa esiin vahvin ehdokas sen sijaan, että luottaisit pelkästään suhdehistoriaan.
Investoinnin yhdistäminen tuotantostrategiaan
Muottityökalut ovat pääoma-omaisuus, jonka käyttöikä mitataan miljoonissa iskuissa. Valitsemasi kumppanin on mukauduttava nykyisten tuotantomäärien lisäksi ramppisi kehityskulkuun, mahdollisiin teknisiin muutoksiin ja ohjelman päättymisstrategiaan-.
Muutama kysymys, joka erottaa strategiset kuomukumppanit kaupallisista kaupoista:
- Voivatko ne skaalata?- Jos vuotuinen volyymi kaksinkertaistuu lanseerauksen jälkeen, kestääkö toimittajan puristuskalusto ja tuotantosolurakenne sen ilman uusia työkaluja tai pitkiä seisokkeja? Autojen metallileimauspalveluita tulee arvioida sekä nykyisen kapasiteetin että kasvuvaran perusteella.
- Miten he käsittelevät teknisiä muutoksia?- Myöhäiset-vaiheen suunnitteluversiot ovat todellisuutta autoalan ohjelmissa. Toimittaja, jolla on omat työkalut-, voi toteuttaa ECO:t nopeammin ja pienemmällä riskillä kuin ulkopuolisista muottipajoista riippuvainen toimittaja.
- Mitkä ovat muottien omistus- ja säilytysehdot?- Vahvista kirjallisesti, kuka omistaa työkalut ohjelman lopussa, mikä tallennuskäytäntö on passiivisille stansseille ja sitoutuuko toimittaja tukeen, mukaan lukien ylläpito, ohjelman koko elinkaaren ajan. Epämääräiset termit aiheuttavat kiistoja volyymien vaihtuessa tai ohjelmien laskeutuessa.
- Osallistuvatko he varhaiseen DFM-yhteistyöhön?- Parhaat autonosien valmistajakumppanit tarkistavat piirustukset ennen lainaamista, merkitsevät toleranssipinoa-riskejä ja suosittelevat geometrian tarkennuksia, jotka parantavat muovattavuutta osien toimivuudesta tinkimättä. Ohjelmat, jotka kutsuvat DFM-syötteen aikaisemmin, välttävät kalliit myöhäisvaiheen työkalumuutokset.
Tiimille, jotka arvioivat autonosien valmistajaehdokkaita reshoring- tai nearshoring-kontekstissa, kokoonpanotehtaan läheisyys vähentää läpimenoaikaa ja tukee -nopeassa{1}}toimitusvaatimuksia. Kun hankintastrategiat asettavat yhä enemmän etusijalle toimitusketjun kestävyyden, kotimaiset tai alueelliset kumppanit, joilla on vertikaalisesti integroituneet toiminnot, tarjoavat paremman näkyvyyden ja nopeamman ongelmanratkaisun kuin hajautetut usean maan työkaluohjelmat. Monet autonosien valmistajat Yhdysvalloissa ja muilla vakiintuneilla alueilla kilpailevat nyt reagoivuudesta ja toiminnan hallinnasta yksikkökustannusten ohella.
Yksi tämän arvioinnin aikana tutkimisen arvoinen resurssi onYICHENin autoteollisuuden sivu, joka tarjoaa leimaamisen ja ohutlevyn valmistuksen tapaustutkimuksia, jotka kattavat OEM:t Tier-2-ohjelmien kautta rakenne-, sisustus-, alusta- ja kuorma-autokomponenteille. Niiden kattavuus useissa ajoneuvojärjestelmissä ja toimitusketjutasoissa tekee niistä asianmukaisen vaihtoehdon tiimeille, jotka etsivät kumppania, joka ymmärtää autoteollisuuden metallileimauspalveluiden täyden valikoiman muottisuunnittelusta tuotantotukeen.
Lopulta oikea meistinsuunnittelukumppani ei ole vain se, jolla on alhaisin hintatarjous. Se on se, jonka ominaisuudet, laatujärjestelmät ja tuotannon tukimalli ovat linjassa ohjelman riskiprofiilin, volyymipolun ja materiaalin monimutkaisuuden kanssa. Käytä näitä kriteerejä laajasti, tarkista väitteet sivustotarkastuksilla ja viitetarkastuksilla ja anna dokumentoitujen suorituskykytietojen, ei lupausten, ohjata hankintapäätöstäsi.
Usein kysyttyjä kysymyksiä autojen leimausmuotteista
1. Mitä eroa on progressiivisilla ja siirtomuotilla autojen leimaamisessa?
Progressiiviset meistit pitävät metallinauhan kytkettynä, kun se kulkee useiden asemien läpi yhdessä muottisarjassa, mikä tekee niistä ihanteellisia pienempiä,{0}}volyymiä osia, kuten kiinnikkeitä ja liittimiä, varten. Siirtomuotit leikkaavat aihion varhaisessa vaiheessa vapaaksi ja siirtävät sitä itsenäisten asemien välillä mekaanisten sormien tai robottien avulla, mikä sopii suurempiin, geometrisesti monimutkaisiin osiin, kuten rakenteellisiin poikkipalkkeihin ja ripustuskannattimiin. Valinta riippuu osan koosta, vetosyvyydestä, materiaalin romutavoitteista ja vuotuisista tilavuusvaatimuksista.
2. Miten lasket eri peltimateriaalien muotin välyksen?
Suulakevälys ilmaistaan prosentteina materiaalin paksuudesta per sivu. Mieto teräs käyttää tyypillisesti noin 10 % välystä, kun taas edistyneet korkean -lujuuden teräkset (AHSS) vaativat 12-20 % suuremman myötörajansa ja murtumista hallitsevan leikkauskäyttäytymisensä vuoksi. Alumiiniseokset tarvitsevat yleensä 8-12 % ja ruostumaton teräs 12-16 %. Väärän välyksen käyttö johtaa työkalun ennenaikaiseen kulumiseen, liiallisiin purseisiin tai mittaepätarkkuuteen, joten jokainen materiaaliluokka vaatii oman validoidun välyksen arvonsa.
3. Mitä muutoksia muottien suunnitteluun tarvitaan edistyneen -lujan teräksen (AHSS) leimaamiseen?
AHSS-laadut, kuten DP780 ja DP980, vaativat useita muottimuunnoksia: suurempi puristusvoimakkuus (50-100 % korkeampi kuin mietoteräs), leveämmät leikkausvälykset lävistysmurtuman estämiseksi, meistin geometriaan sisäänrakennettu joustokompensaatio, kovametalli- tai jauhemetalliterät trimmiasemissa kulumisvoiman hallintaa varten, korkeampi aihionpidin. Muovaussimulaatiosta tulee välttämätön näiden materiaalien huomattavasti suuremman elastisen palautumisen ennustamiseksi ja kompensoimiseksi muotoilun jälkeen.
4. Kuinka kauan autojen leimausmuotin rakentaminen kestää?
Tyypillisellä autoteollisuuden leimaamalla kestää 20 viikkoa tai enemmän suunnittelun julkaisusta tuotannon hyväksymiseen. Tämä aikajana kattaa CNC-koneistuksen, EDM-toiminnot, lämpökäsittelyn, pinnan viimeistelyn, kokoonpanon ja fyysisen testauksen. Nykyaikainen muovaussimulaatiotekniikka vähentää merkittävästi koevaihetta, koska se havaitsee muovattavuusongelmat käytännössä ennen teräksen leikkaamista ja pakkaa aiemmin 8-12 fyysistä iteraatiota 2-3 vahvistussilmukkaan, jotka keskittyivät hienosäätöön perusongelmien ratkaisemisen sijaan.
5. Mitä sinun tulee ottaa huomioon valittaessa autojen leimausmuotin toimittajaa?
Priorisoi toimittajat, joilla on oma-muottisuunnittelu- ja muotoilusimulaatiokyky, omat CNC-työstö- ja koepuristimet, todistettu kokemus AHSS- ja alumiinimateriaaleista, IATF 16949 -sertifikaatti täydellä PPAP-kyvyllä ja dokumentoidut meistihuolto-ohjelmat. Arvioi heidän kykynsä skaalata volyymipolusi mukaan, käsitellä teknisiä muutoksia nopeasti ja tarjota varhaista suunnittelua-valmistusyhteistyötä varten-. YICHENin kaltaiset kumppanit, jotka tarjoavat integroitua leimaamista ja metallilevyjen valmistusta kaikille OEM-yrityksille Tier-2-ohjelmien kautta, tarjoavat yhden lähteen vastuun työkaluista tuotantotukeen.


