


Mitä lehdistön leimaaminen tekee ja miksi sillä on merkitystä
Mitä leimaaminen tarkalleen on, ja miksi yksi erikoistyökalu on kaiken keskiössä? Kuvittele, että syötät litteän teräslevyn koneeseen ja vedät ulos valmiin kannakkeen, liittimen tai auton paneelin sekunteja myöhemmin. Muutosta vastaava työkalu on puristusleimausmuotti -, ja sen toiminnan ymmärtäminen avaa nykyaikaisen suuren-volyymin valmistuksen taustalla olevan logiikan.
Puristusleimausstangon määrittely
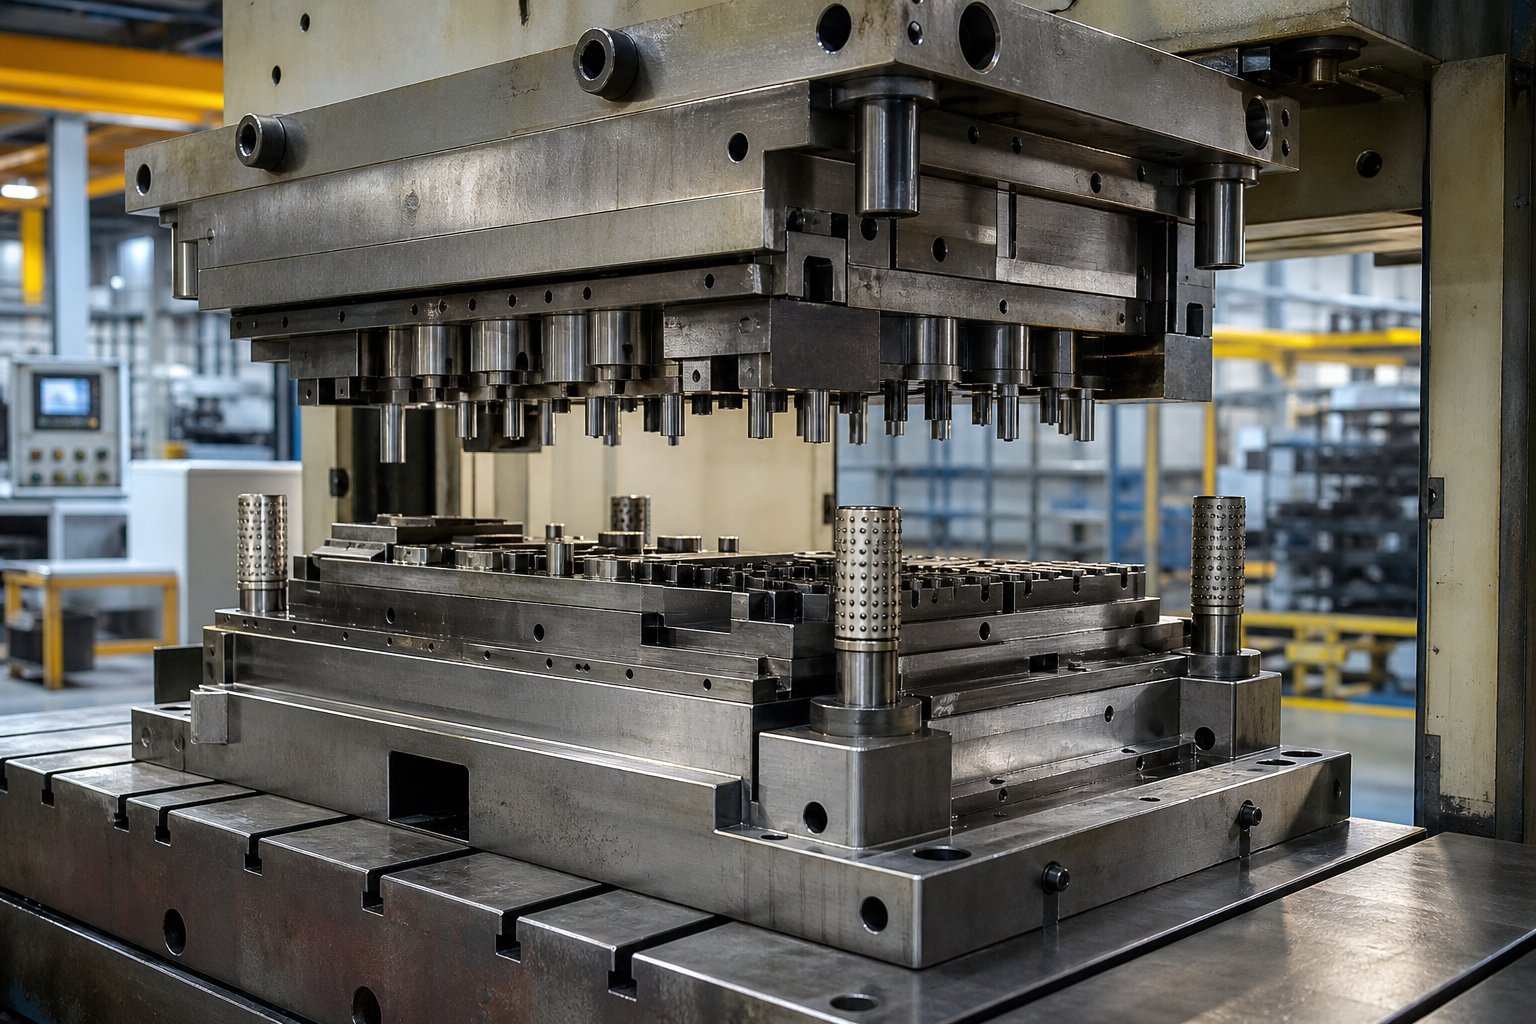
Puristussuulake on meistopuristimen sisään asennettu tarkkuus{0}}koneistettu työkalukokoonpano, joka muuntaa litteän metallilevyn valmiiksi osiksi kontrolloiduilla leikkaus-, taivutus-, veto- ja muotoilutoimenpiteillä.
Käytännössä leimaussuulake on räätälöity laite, joka koostuu ylä- ja alapuoliskosta -, joista kukin sisältää karkaistuja teräsosia, jotka on suunniteltu leikkaamaan, taivuttamaan tai muotoilemaan raaka-ainetta tiettyyn geometriaan. Puolikkaat asettuvat kohdakkain puristimen sisällä, ja kun koneen luisti ajaa ne yhteen valtavan voiman alaisena, levyn meistotoiminto tapahtuu. Toleranssit yhtä tiukat kuin0,0002 tuumaaovat saavutettavissa laadukkailla työkaluilla ja oikealla asetuksella.
Miksi die on metallin leimaamisen sydän
Joten mitä on metallin leimaaminen ilman suulaketta? Pohjimmiltaan vain puristin, jolla ei ole mitään hyödyllistä tekemistä. Puristin tuottaa voimaa ja liikettä, mutta meisti määrää osan geometrian, mittatarkkuuden ja tuotannon tehokkuuden. Jokainen leimatun osan - piirre, jossa on reikiä, taivutuksia, kohokuvioita, piirrettyjä muotoja -, on peräisin muotin suunnittelusta. Muotin monimutkaisuus vaihtelee yksinkertaisista yhden{5}}aseman työkaluista, jotka suorittavat yhden tyhjennys- tai lävistystoiminnon vetoa kohti, aina moni-aseman progressiivisiin järjestelmiin, jotka suorittavat kymmeniä toimintoja peräkkäin metallinauhan kulkiessa työkalun läpi.
Miten meistit eroavat muoteista ja muista työkaluista
Yleinen hämmennyskohta:mitä ovat muotit muotteihin verrattuna? Leimaamisen määritelmä keskittyy mekaaniseen muodonmuutokseen - metalli pysyy kiinteänä ja leikataan tai muotoillaan meistin ja muottiontelon välisellä voimalla. Ruiskumuotit sitä vastoin vaativat sulaa materiaalia virtaamaan suljettuun onteloon ja jähmettymään. Leimausmuotit eivät muuta metallimateriaalin tilaa, joten ne eroavat toisistaan olennaisesti rakenteeltaan, jäähdytysvaatimuksiltaan ja syklimekaniikaltaan. Laajemmassa valmistusterminologiassa "työkalut" on kattotermi, joka kattaa muotit, lävistimet, kiinnikkeet ja niihin liittyvät laitteet - itse puristussuutin on yksi kriittinen komponentti tässä järjestelmässä.
Sen ymmärtäminen, mitä meistit ovat valmistuksessa tällä perustasolla, luo pohjan syvemmälle tarkastelulle siitä, kuinka eri muottikokoonpanot palvelevat erilaisia tuotantotavoitteita - ja miksi väärän tyypin valitseminen voi maksaa aikaa, rahaa ja osien laatua.
Leimausmeistityypit ja niiden ihanteelliset sovellukset
Väärän muottikokoonpanon valitseminen ei vain vähennä tehokkuutta -, vaan se voi tehdä projektista taloudellisesti kannattamattoman. Saatavilla olevat leimausmuotit ratkaisevat tietyn teknisen ongelman, ja oikea valinta riippuu tilavuustavoitteista, osan monimutkaisuudesta ja materiaalin käyttäytymisestä. Näin pääkategoriat jakautuvat ja milloin kukin ansaitsee paikkansa lehdistössä.
Yksinkertaiset{0}}asemat yksinkertaisiin toimiin
Yksittäiset{0}}asemat suorittavat yhden toiminnon painallusta kohden. Ne ovat yksinkertaisin kokoonpano suunniteltava, rakennettava ja ylläpidettävä, mikä tekee niistä käytännöllisiä pienimääräiseen-työhön, prototyyppien valmistukseen tai osiin, jotka vaativat vain yhden toimenpiteen. Tyhjennysmeisti leikkaa tasaisen muodon arkkimateriaalista. Lävistysmeisti -, jota joskus kutsutaan lävistysmeistiksi -, luo sisäisiä reikiä tai rakoja. Taivutus-, muotoilu- ja vetomuotit muokkaavat materiaalia poistamatta sitä.
Tyypillisiä yhden{0}}aseman työkalujen käsittelemiä toimintoja ovat:
- Tyhjennys - tasaisen osan ääriviivojen leikkaaminen nauhasta tai arkista
- Lävistetään - leimausreikiä, rakoja tai lovia työkappaleeseen
- Taivutus - kulmapiirteiden luominen suoraa pitkin
- Muodostamalla - muotoiltuja muotoja, kuten ripoja, säleikköjä tai kohokuvioita
- Piirustus -, joka vetää litteän materiaalin kupin tai kuoren muotoon
Koska jokainen isku tuottaa vain yhden ominaisuuden, monimutkaiset osat vaativat useita muotteja ja erillisiä puristusasennuksia -, mikä lisää työ- ja käsittelykustannuksia suuremmilla määrillä.
Progressiiviset muotit suuritehoisille{0}}monimutkaisille osille
Kun vuotuinen kysyntä nousee satoihin tuhansiin tai miljooniin, progressiivisista kuoleista tulee työhevonen. Metallikela syöttää muotin läpi jatkuvana nauhana, joka etenee kiinteää etäisyyttä (nousua) jokaisella painalluksella. Jokaisella nauhan asemalla suoritetaan erilainen toimenpide - leikkaaminen, leimaustoimintojen leikkaaminen, liuskojen taivutus tai muottien geometrian lisääminen -, kunnes valmis osa irrotetaan kantonauhasta lopullisella asemalla.
Miksi tämä kokoonpano hallitsee{0}}suurten volyymien tuotantoa? Työkappale ei koskaan poistu työkalusta. Tämä eliminoi osien käsittelyn toimintojen välillä, pitää sykliajat alle sekunnissa pienten komponenttien osalta ja tarjoaa tiukat toleranssit ja korkea toistettavuus miljoonien osien välillä. Kompromissi on työkalukustannukset ja läpimenoaika - progressiiviset muotit ovat monimutkaisia suunnitella ja kalliita rakentaa, joten ne tarvitsevat volyymia oikeuttaakseen investoinnin.
Siirto- ja yhdistelmämuotit erikoissovelluksiin
Kaikki osat eivät sovi progressiiviseen malliin. Siirtoleimaus erottaa jokaisen aihion nauhasta ensimmäisessä asemassa, sitten mekaaniset sormet tai robotit siirtävät yksittäisiä kappaleita peräkkäisten muottiasemien läpi. Tämä lähestymistapa sopii suuriin osiin, syvävedettyihin-kuoreihin ja putkisovelluksiin, joissa työkappale ei voi jäädä kiinni kannatinnauhaan. Siirtomuotit tarjoavat suunnittelun joustavuutta monimutkaisille geometrioille, kuten pyälleille, rivat ja kierteet, vaikka ne pyörivätkin hitaammin kuin progressiiviset asetukset.
Yhdistetyt muotit kulkevat täysin eri polulla. Ne suorittavat useita leikkaustoimintoja - tyhjennyksen ja lävistyksen, esimerkiksi - yhdellä vedolla yhdellä asemalla. Tuloksena on litteä, mittatarkka osa, joka on valmistettu nopeammin kuin yksittäisten-asematyökalujen käyttäminen. Yhdistelmätyökalut ovat halvempia ja nopeampia rakentaa kuin progressiivinen työkalu, joten se on käytännöllinen keskitie keskikokoisille- ja suurille-tilavuuksille litteille osille, jotka eivät vaadi muotoilua tai taivutusta.
Oikean muottityypin valinta tuotantotarpeiden perusteella
Näiden kokoonpanojen välillä valitaan neljä muuttujaa: vuositilavuus, osan monimutkaisuus, materiaaliominaisuudet ja toleranssivaatimukset. Alla oleva vertailu kehystää päätöksen yhdellä silmäyksellä:
| Die Tyyppi | Tyypillinen äänenvoimakkuusalue | Suhteellinen työkalukustannus | Osan monimutkaisuus | Pyörän nopeus | Ihanteelliset käyttötapaukset |
|---|---|---|---|---|---|
| Yksi{0}}asema | Prototyyppi 50 000/v | Matala | Yksinkertainen (yksi ominaisuus) | Kohtalainen | Prototyyppejä, lyhyitä ajoja, yksinkertaisia aihioita tai mutkia |
| Yhdiste | 50 000 - 500,000+/vuosi | Matalasta keskitasoon | Kohtalainen (litteät osat, useita leikkauksia) | Korkea | Aluslevyt, litteät moni{0}}osat, tiukat-toleranssiaihiot |
| Progressiivinen | 100 000 - miljoonia/vuosi | Korkea | Korkea (moni{0}}ominaisuus, 3D-geometria) | Erittäin korkea | Auton kiinnikkeet, liittimet, elektroniikkakannattimet |
| Siirtää | 50 000 - 500,000+/vuosi | Korkea | Korkea (suuri tai syvä{0}}vedetty) | Kohtalainen | Kuoret, kupit, suuret rakennepaneelit, putkimuodot |
Muovaussuulake, joka käsittelee matalaa kohokuviointia yksinkertaisessa kannattimessa, saattaa tarvita vain yhden{0}}aseman asennuksen. Moni-ominaisuusliitin, joka on tarkoitettu autojen johtosarjaan, vaatii melkein varmasti progressiivista työkalua. Ja syvävedetty ruostumattomasta teräksestä valmistettu kotelo? Siirtoleimaus on todennäköisesti ainoa käytännöllinen tapa.
Suulaketyyppi asettaa vaiheen, mutta sisäiset komponentit - lävistimet, muottilevyt, irrottimet, pilotit - todella suorittavat työn. Se, miten nämä osat toimivat vuorovaikutuksessa jokaisen puristusiskun aikana, määrittää, tarjoavatko työkalusi suunnittelun lupaaman tarkkuuden ja pitkäikäisyyden.
Tärkeimmät osat puristusleimausmuottikokoonpanon sisällä
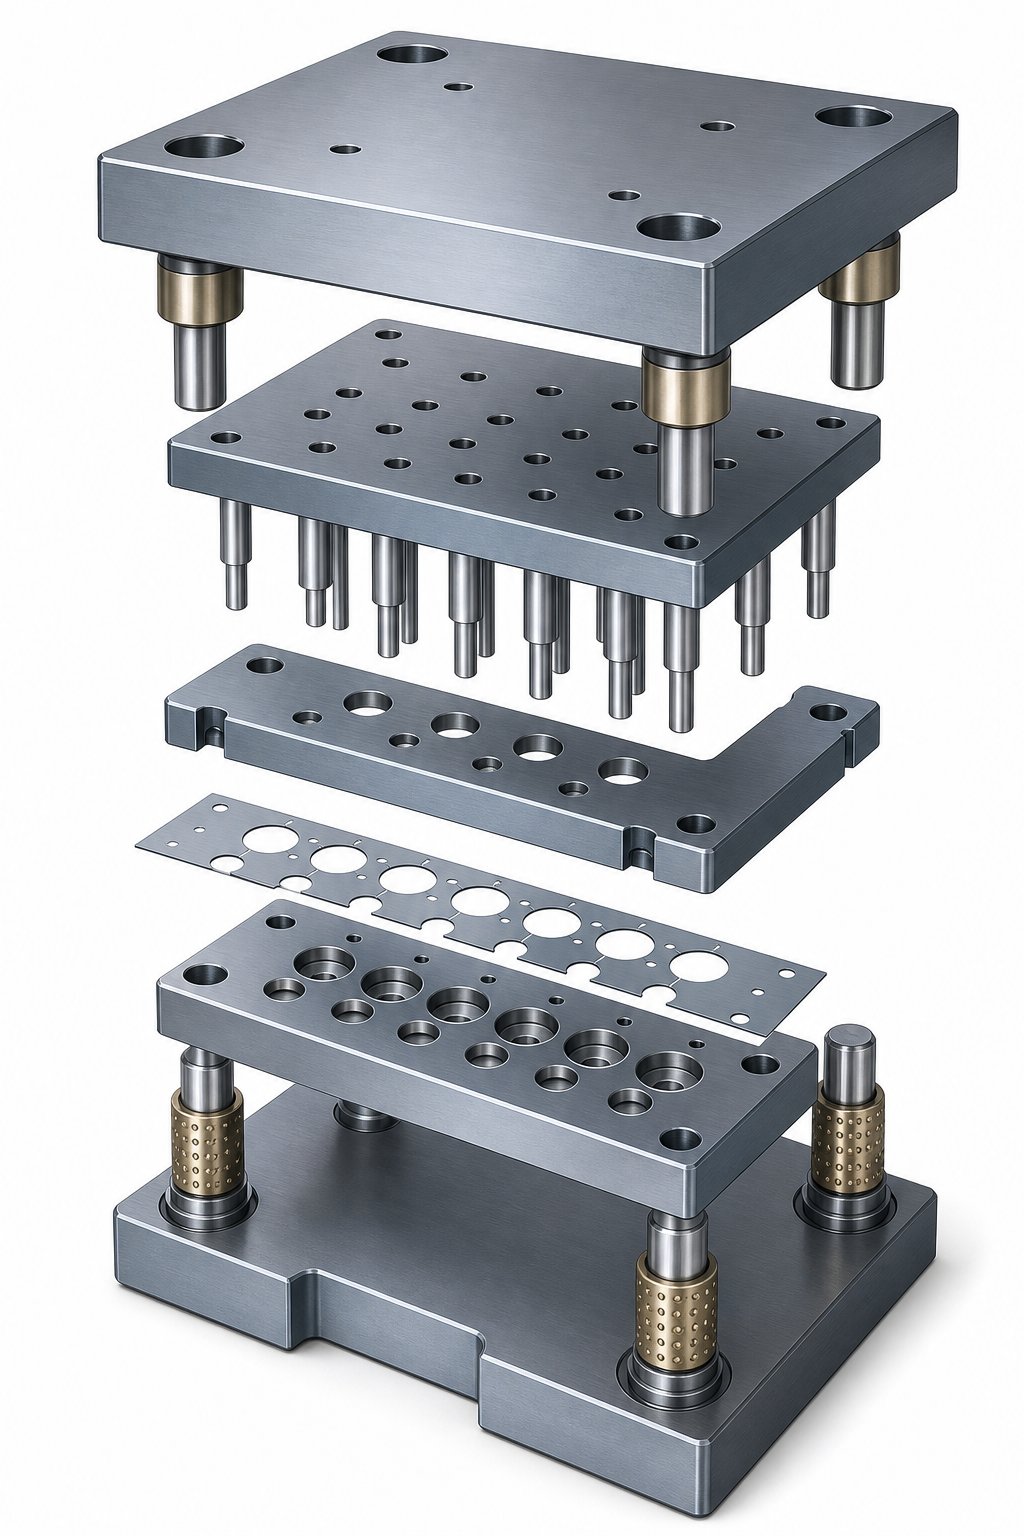
Jokaisella painalluksella - riippumatta tyypistä - on yhteinen anatomia. Tarkat toiminnot vaihtelevat työkaluittain, mutta rakenteellinen logiikka pysyy yhtenäisenä: jäykkä runko pitää tarkat-maatyökomponentit tarkassa linjassa, ja nämä komponentit ovat vuorovaikutuksessa metallilevyn kanssa tiukasti kontrolloidussa järjestyksessä. Kunkin puristusmuottikomponentin ja sen roolin ymmärtäminen antaa sinulle selkeän kuvan siitä, kuinka litteästä nauhasta tulee valmis osa.
Ylä- ja alareunakengät ja ohjausjärjestelmä
Muottikengät muodostavat koko kokoonpanon rakenteellisen selkärangan. Ajattele niitä rungoina - kaikki muu kiinnittyy näihin raskaisiin teräslevyihin tai niihin. Ylempi kenkä kiinnittyy puristussylinteriin ja alempi kenkä pultit puristuskannattimeen. Yhdessä ohjaustappien ja holkkien kanssa ne muodostavat sen, mitä yleisesti kutsutaan muottisarjaksi.
Ohjaustapit ja holkit pitävät ylä- ja alapuoliskot kohdakkain jopa 0,0001 tuuman toleranssien sisällä. On olemassa kaksi päätyyliä: kitkatapit (suorat) ja kuulalaakeritapit. Kuulalaakeri-ohjaintapit kulkevat häkkilaakereissa, mikä tekee muotin puolikkaasta helpomman erottaa ja koota huollon aikana. Tyylistä riippumatta nämä komponentit estävät sivuttaissiirtymän tonnimääräisten kuormien alla, jotka voivat saavuttaa satoja tonneja - jopa mikro-tason kohdistusvirhe aiheuttaa epätasaista kulumista, purseet tai suorat työkaluvauriot.
Oikea muotisarjan jäykkyys ei ole-neuvoteltavissa. Jos kengät taipuvat tai ohjausjärjestelmään syntyy välystä, jokainen alavirtaan toimiva komponentti kärsii. Siksi suuren-tonnimäärän sovelluksissa käytettävissä muottisarjoissa käytetään paksumpia kenkiä ja halkaisijaltaan suurempia{4}}ohjainpylväitä taipumisen estämiseksi.
Lävistyslevy, muottilevy ja leikkausvälykset
Lävistyslevy ja muottilevy ovat siellä, missä varsinainen työ tapahtuu. Lävistimet ja meistit toimivat yhteensopivina pareina - puristussuuttimen meisti menee vastaavaan muotin aukkoon leikkaamaan, taivuttamaan tai muodostamaan materiaalin niiden väliin. Lävistyslevy (ylempi) pitää ja asettaa lävistimet, kun taas meistinlevy (alempi) sisältää vastinontelot tai -painikkeet.
Tämän suhteen ratkaisevaa on leikata välys - lävistimen nokan ja muotin aukon välillä. Oikea välys riippuu materiaalityypistä ja paksuudesta, useimmilla teräksillä tyypillisesti 5-10 % materiaalin paksuudesta per sivu. Tässä on mitä tapahtuu, kun selvitys menee pieleen:
- Liian tiukka- liiallinen leikkausvoima, nopeutettu lävistys- ja muotin kuluminen, toissijainen leikkaus, joka tuottaa karkeita reunoja
- Liian löysä- osaan muodostuu suuria purseita, kaatuminen lisääntyy ja reiän laatu huononee
- Epätasainen- yksipuolinen jäysteen muodostus, pois-keskipisteen vetäminen ja ennenaikainen lastuminen tiukalla puolella
Välitön saaminen heti alusta alkaen pidentää muotin käyttöikää ja pitää osat tulostusmäärien mukaisina ilman jatkuvaa uudelleenkäsittelyä.
Kuorijat, pilotit ja nauhan ohjauskomponentit
Kun meisti tunkeutuu materiaaliin, jonkin täytyy vetää nauha vapaaksi paluuiskulla. Se on irrotuslevyn tehtävä. Se pitää levyn litteänä muotin pintaa vasten leikkaamisen aikana ja työntää sitten materiaalia irti stansseista, kun ylempi puolisko vetäytyy. Jousikuormitteiset kuorintalaitteet kohdistavat myös alaspäin suuntautuvan paineen, mikä vähentää materiaalin vääristymistä leikkauskohteiden ympärillä.
Progressiivisissa muottisarjoissa kaksi lisäkomponenttia pitävät kaiken järjestyksessä:
- Lentäjät- tarkkuusnastaa, jotka syöttävät nauhan esi-rei'itettyihin reikiin ja vetävät sen oikeaan asentoon ennen jokaista vetoa. Ilman pilotteja kumulatiivinen syöttövirhe pinoutuisi asemalta asemalle, mikä tuhoaisi osien tarkkuuden.
- Varastonnostimet- jousikuormitetut kiskot-, jotka nostavat nauhan muotin pinnan yläpuolelle vetojen välillä, jolloin se voi siirtyä vapaasti seuraavaan nousuasentoon ilman, että se vetää leikkuureunojen yli.
Komponenttien vuorovaikutus jokaisen painalluksen aikana
Kuvittele puristusjakso neljässä vaiheessa:
- Lähestyä- ylempi kenkä laskeutuu, ohjaustapit kiinnittyvät holkkeihin ja lentäjät menevät kaistaleen lukitsemaan kohdistuksen.
- Ota yhteyttä- irrotuslevy koskettaa materiaalia ja puristaa sen tasaisesti muottilevyä vasten.
- Työ- meistit leikkaavat, taivuttavat tai muotoilevat metallia. Suurin vetoisuus esiintyy täällä.
- Palata- ylempi puolisko vetäytyy, irrottaja työntää nauhan irti lyönnistä, ja nostolaitteet nostavat nauhaa, jotta se voi siirtyä eteenpäin seuraavaan asentoon.
Tämä sarja toistuu satoja tai jopa tuhansia kertoja tunnissa. Jokaisen komponentin on säilytettävä toleranssinsa koko syklin käyttöiän ajan -, ja kestävyys riippuu suuresti materiaaleista, joista komponentit on valmistettu.
Suulakemateriaalin valinta ja pintakäsittelyvaihtoehdot
Suulake voidaan suunnitella täydellisesti ja epäonnistua silti aikaisin, jos se on rakennettu väärästä teräksestä. Geometria, välykset ja nauhan asettelu ovat tärkeitä -, mutta valitsemasi meistoteräs määrää, kuinka monta osaa työkalu tuottaa ennen kuin se tarvitsee uudelleenhiontaa, kunnostusta tai vaihtoa. Materiaalivalinnalla insinööri ja talous kohtaavat, ja väärin johtaminen näkyy ennenaikaisena reunojen halkeiluna, repeytymisenä tai katastrofaalisena halkeiluna puolivälissä.
Työkaluteräslaadut meistosovelluksiin
Useimmat teräsleimausmuotit on valmistettu kylmätyöstötyökaluteräksistä - seoksista, jotka on erityisesti suunniteltu kestämään kulutusta, säilyttämään kovuuden käyttölämpötiloissa ja pitämään tiukat toleranssit lämpökäsittelyn jälkeen. Neljä luokkaa kattaa suurimman osan sovelluksista:
D2 työkaluterästäon-suu Sen korkea hiili- (1,40-1,60 %) ja kromipitoisuus (11,00-13,00 %) takaavat poikkeuksellisen reunojen pysyvyydenkarkaistu kovuusalue 54-61 HRC. D2 käsittelee toistuvia leikkaustoimenpiteitä ilman toistuvaa uudelleenhiontaa, mikä tekee siitä ihanteellisen progressiivisiin stansseihin ja meistinpainikkeisiin, joissa käytetään hiiliteräksen leimaamista suurella nopeudella. Vaihtoehto? Se on vähemmän kova kuin muut vaihtoehdot ja vaikeampi työstää ja hioa.
A2 työkaluterästätarjoaa tasapainoisen keskitien. Kohtalaisen hiilen (0,95-1,05 %) ja kromin (4,75-5,50 %) A2 on ilma-kovettuva, kestää erittäin hyvin lämpökäsittelyn aiheuttamaa vääntymistä ja kohtalaisen työstettävää. Se saavuttaa kovuuden välillä 57-62 HRC ja toimii hyvin lyönnissä, trimmauksessa, suurissa lyönnissä ja pitkissä lävistyksissä, joissa tarvitaan kulutuskestävyyden ja sitkeyden yhdistelmää. Keskimääräisessä, alle miljoonan osan tuotannossa A2 tarjoaa usein parhaan kustannus-suorituskykysuhteen.
S7 työkaluterästätäyttää tilan, jossa iskunkestävyys ohittaa reunan pysyvyyden. Sen alempi hiilipitoisuus (0,45–0,55 %) ja kromi (3,00–3,50 %) tekevät siitä sitkeimmän kolmesta, ja sen käyttökovuus on 48–58 HRC ja erinomainen iskunkesto. S7 on suositeltava taivutus-, muovaus-, kylmämuovausoperaatioissa ja kaikissa sovelluksissa, joissa metallisuulake absorboi äkillisiä tai toistuvia iskukuormituksia, jotka halkeaisivat kovempia teräksiä.
M2{1}}pikaterästulee kuvaan äärimmäisissä{0}}kulumistilanteissa. Alunperin leikkaustyökaluille kehitetty M2 säilyttää kovuuden korkeissa lämpötiloissa ja kestää hankausta paremmin kuin kylmätyöstölajit. Sitä käytetään leimaamaan muottikomponentteja, jotka prosessoivat hankaavia levymateriaaleja tai käyvät sellaisilla nopeuksilla, joissa kitkakuumenemisesta tulee tekijä -, vaikka sen korkeammat kustannukset ja alhaisempi sitkeys rajoittavat sen tiettyihin teriin täyssuulakelevyjen sijaan.
| Teräsluokka | Kovuus (HRC) | Kulutuskestävyys | Kovuus | Koneistettavuus | Tyypilliset sovellukset |
|---|---|---|---|---|---|
| D2 | 54-61 | Erittäin korkea | Matalasta kohtalaiseen | Vaikea | Tyhjennysmuotit, lävistyksiä, trimmausmuotit, leikkurit |
| A2 | 57-62 | Korkea | Kohtalainen | Kohtalainen | Muotit, suuret tyhjennysmuotit, pitkät lyönnit, trimmaukset |
| S7 | 48-58 | Kohtalainen | Erittäin korkea | Keskitaso hyvä | Taivutus-, muovaus-, niittaustyökalut, kylmämuovaus |
| M2 (HSS) | 60-65 | Erittäin korkea | Matala | Vaikea | Kuluvat lisäosat-, hankaavien materiaalien leimaus, nopeat{1}}toiminnot |
Kovametalliterät ja milloin ne oikeuttavat kustannukset
Kun edes D2 tai M2 ei pysty takaamaan hyväksyttävää käyttöikää uusintahiontojen välillä, ratkaisuksi tulee kovametallileimausmuotit - tai tarkemmin sanottuna kriittisissä kulumiskohdissa kovametalliterät - sisältävät meistit. Volframikarbidi tarjoaa tietyissä sovelluksissa 500-1000 % paremman kulutuskestävyyden kuin perinteiset työkaluteräkset. Löydät kovametallisisäkappaleita hankaavista ruostumattomista teräksistä, erittäin lujista edistyksellisistä teräksistä- tai ultra-suurten volyymien tuotannosta, joka on yli miljoona osumaa, jolloin huoltoseisokkien vähentäminen vaikuttaa suoraan kannattavuuteen.
Saalista on hauraus. Kovametalli toimii parhaiten vähäisissä-iskuissa - hienosammutuksessa, matalassa piirtämisessä ja tarkassa lävistyksessä -, joissa kuormitukset ovat ennakoitavissa ja isku on minimaalinen. Käytä sitä raskaassa muovaussovelluksessa, jossa on äkillinen isku, ja vaarana on, että sisäosa murtuu kokonaan. Kustannukset ovat toinen näkökohta; kovametalliterät voivat ajaa 5-10 kertaa työkaluterästen vastaaviin verrattuna, joten ne tarvitsevat tilavuuden tai materiaalihaasteen oikeuttaakseen investoinnin.
Pintapinnoitteet, jotka pidentävät kuomun käyttöikää
Pintapinnoitteet lisäävät ohuen, kovan kerroksen valmiisiin muotin osiin - vähentäen kitkaa, vastustaen hankausta ja pidentäen huoltoväliä muuttamatta perusteräksen bulkkiominaisuuksia. Yleisimpiä vaihtoehtoja ovat:
- TiN (titaaninitridi)- yleiskäyttöinen-PVD-pinnoite, joka lisää pinnan kovuutta ja antaa miedon voitelun. Tehokas kuitenkin leikkaamiseenvarhaiset kokemukset osoittivat rajallisen suojan muotoilutyökaluilleäärimmäisen paineen alla.
- TiCN (titaanikarbonitridi)- kovempi ja kulumista kestävämpi-kuin TiN, ja se kestää paremmin hankaavia materiaaleja. Edistys teräslevyjen meistoissa, joissa käytetään lujempaa-työkappaleita.
- CrN (krominitridi)- erinomainen tarttuvuus ja pienempi sisäinen jännitys kuin TiN, joten se soveltuu hyvin-muovaukseen. Matalan -lämpötila-PVD:n kautta käytettynä se välttää ohuiden tai uritettujen muottiosien vääntymisen -. Tämä on todellinen etu, jonka yksi valmistaja ilmoitti tuottavansa 3-10-kertaisen käyttöiän parantumisen sovelluksesta riippuen.
- DLC (Diamond{0}}Like Carbon)- äärimmäisen pieni kitkakerroin, ihanteellinen alumiinin ja muiden-sahaavien materiaalien muodostamiseen. DLC-pinnoitteet voivat pidentää muotin käyttöikää 30-50 % ruostumattomasta teräksestä ja alumiinista tehdyssä meistossa ja samalla parantaa osien pinnan viimeistelyä.
Milloin pinnoittamisessa on järkeä? Käytännön lähestymistapa on kokeilla ensin päällystämätöntä metallilevyä, optimoida geometria ja sitten pinnoittaa hyväksi havaittu malli. Kuten eräs kokenut työkaluvalvoja selitti, ei ole mitään järkeä kuluttaa rahaa pinnoitteisiin vain sen selvittämiseksi, että sinun on hiottava materiaalia mittojen säätämistä varten kokeilun aikana.
Lämpökäsittely ja sen vaikutus muotin suorituskykyyn
Raakatyökaluteräs ei ole valmis tuotantoon - se tarvitsee lämpökäsittelyä työominaisuuksiensa kehittämiseksi. Prosessi sisältää kolme perusvaihetta:
- Kovetus (austenitisointi + karkaisu)- teräs kuumennetaan kriittiseen muunnoslämpötilaansa ja jäähdytetään sitten nopeasti (ilmasammutus A2:lle ja D2:lle, öljysammutus joillekin laaduille). Tämä tuottaa kovan mutta hauraan martensiittisen rakenteen.
- Karkaisu- yksi tai useampi karkaisujakso kontrolloiduissa lämpötiloissa vähentää haurautta ja säilyttää suurimman osan kovuudesta. Erityinen temperointilämpötila määrittää lopullisen tasapainon: korkeampi luonne tarkoittaa sitkeämpää mutta pehmeämpää; matalampi luonne tarkoittaa kovempaa, mutta siru{2}}alttimpaa.
- Kryogeeninen hoito- valinnainen vaihe, joka jäähdyttää teräksen nollan miinus-lämpötiloihin (usein -120 C tai alle), jotta säilynyt austeniitti muunnetaan martensiitiksi, mikä parantaa mittojen vakautta ja kulutuskestävyyttä työkalun koko käyttöiän ajan.
Nämä arvosanat ovat tyypillisestiläpi-karkaistu tyhjiöuuneissapuhtaiden, sileiden pintaprofiilien säilyttämiseen -, jotka ovat tärkeitä muottikomponenteille, joissa pintavioista tulee jännityksen nousuja. Lämpökäsittely tapahtuu yleensä ennen lopullista koneistusta lanka-EDM:llä, joka leikkaa karkaistua terästä aiheuttamatta lämpövääristymiä.
Työkappaleen materiaali itsessään ohjaa suuren osan valintalogiikasta. Leimatut teräsosat, jotka on valmistettu miedosta vähähiilisestä-hiilestä, ovat anteeksiantavia työkaluissa - A2- tai D2-standardi kohtuullisella kovuudella käsittelee niitä hyvin. Mutta lisää levyn paksuutta, siirry -lujuuteen tai ruostumattomaan teräkseen tai lisää hankaavia pinnoitteita, kuten galvanoituja sinkkikerroksia, ja metallisuuttimen on vastattava kovemmilla teräksillä, kovametalliterillä tai suojapinnoitteilla selviytyäkseen. Muottimateriaalin sovittaminen työkappaleen käyttäytymiseen ei ole valinnaista - se on ennustettavan työkalun käyttöiän ja tasaisen osan laadun perusta.
Materiaalivalinnalla asetetaan katto, kuinka kauan työkalusi kestävät. Mutta paraskaan meistoteräs ei toimi, jos meisti ei sovi puristimeensa - ja mekaaninen suhde muotin ja puristimen välillä asettaa rajoituksia, jotka muokkaavat koko mallia.
Oikean puristimen sovittaminen muottivaatimuksiisi
Muottipuristin ei syötä vain voimaa -, se määrittää, millaista meistiä voit ajaa, kuinka nopeasti voit pyöriä ja kuinka paljon voit hallita materiaalin käyttäytymistä muovauksen aikana. Puristimen ja muotin välinen suhde kulkee molempiin suuntiin: puristin rajoittaa, mitä meisti voi tehdä, ja meisti sanelee, mitä puristimen on toimitettava. Tämän pariliitoksen tekeminen väärin tarkoittaa joko alamittaista laitetta, joka pysähtyy puolivälissä-, tai ylimitoitettua investointia, joka on käyttämättä suurimman osan kapasiteetistaan.
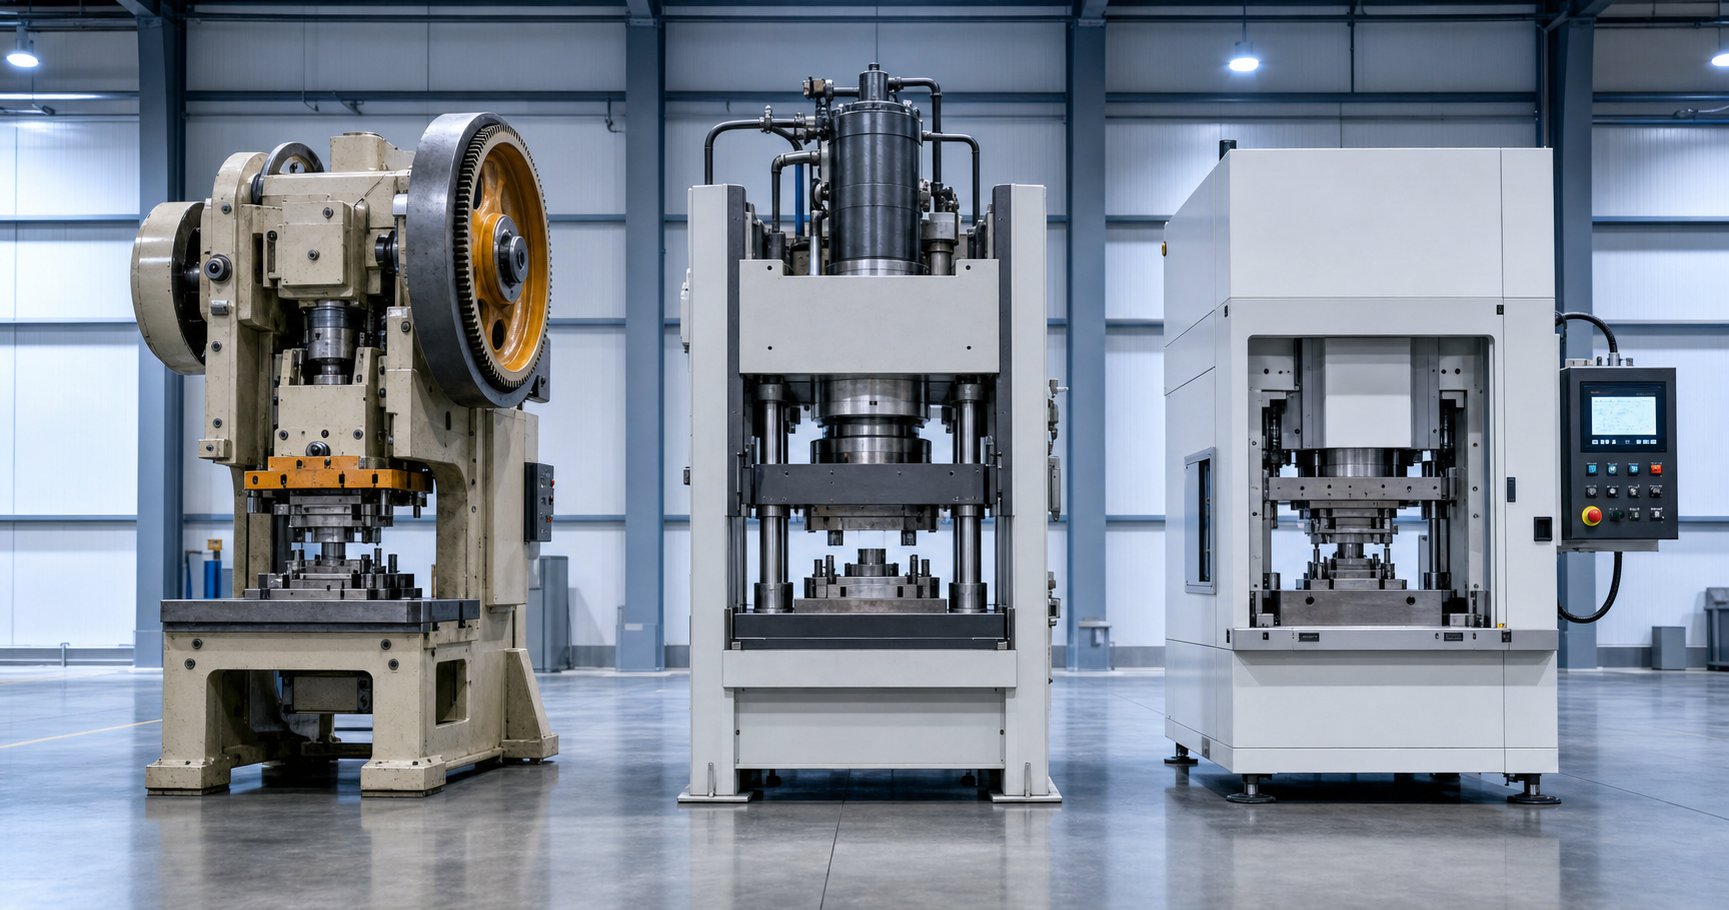
Mekaaniset, hydrauliset ja servopuristimet
Kolme puristusarkkitehtuuria hallitsee metallin leimaamista, ja jokainen tuottaa voimaa olennaisesti eri tavalla. Näiden erojen ymmärtäminen on lähtökohta lävistyspuristimen muotin sovittamiseksi oikeaan koneeseen.
Mekaaniset puristimetvarastoida energiaa vauhtipyörään ja vapauttaa se kampiakselin tai epäkeskovaihteiston kautta. Ne tuottavat voimaa kiinteällä iskupolulla - liukumäki noudattaa samaa liikekäyrää joka syklissä, ja suurin vetoisuus on käytettävissä vain lähellä alempaa kuollutta pistettä (BDC). Tämä tekee niistä ihanteellisia nopeaan-tyhjennykseen ja matalaan muotoiluun, kun iskun työskentelyosa on lyhyt. Syklinopeudet voivat ylittää 1 000 iskua minuutissa pienissä -runkokoneissa, minkä vuoksi progressiiviset meistit toimivat melkein aina mekaanisilla puristimilla.
Hydrauliset puristimetkäytä mäntiin vaikuttavaa paineistettua nestettä voiman tuottamiseksi. Tärkein etu? Täysi vetoisuus on saatavilla missä tahansa iskun vaiheessa, ei vain lähellä BDC:tä. Voit myös säätää männän nopeutta asennosta riippumatta, jolloin hydraulipuristimet sopivat luonnollisesti syvävetoon, jossa materiaalin täytyy virrata asteittain jatkuvan paineen alaisena. Kompromissi on, että nopeus - hydraulijärjestelmät pyörivät hitaammin kuin mekaaniset, ja muuttuva nopeus, joka tekee niistä joustavia, tekee niistä myös vähemmän tehokkaita yksinkertaisessa-suuren volyymin lävistyksessä tai tyhjennyksessä.
Servo puristimetvaihda vauhtipyörä ja kytkin suuren vääntömomentin{0}}servomoottoriin, jotka käyttävät kampiakselia suoraan. Tämä antaa käyttäjälle täyden ohjelmoitavan hallinnan liukunopeudesta ja viipymisestä missä tahansa työiskussa. Voit hidastaa paininta muotoilun aikana kitkan ja lämmön kertymisen vähentämiseksi, pysähtyä BDC:ssä asettaaksesi kohokuvion ja kiihdyttää sitten ei--toimivan osan aikana suuren suorituskyvyn saavuttamiseksi. Servoteknologia yhdistää olennaisesti mekaanisen puristimen nopeuspotentiaalin hydraulisen puristimen suulakesarjan - ohjattavuuteen, vaikkakin korkeammilla pääomakustannuksilla.
| Ominaisuus | Mekaaninen puristin | Hydraulinen puristin | Servo Press |
|---|---|---|---|
| Pakota toimitus | Energiapohjainen-, huiput lähellä BDC:tä | Vakio kaikissa iskuasennossa | Ohjelmoitava, täysi ohjaus |
| Nopeus | Nopein (kiinteä sykli) | Hitain (muuttuva) | Säädettävä (heiluritila käytettävissä) |
| Iskunhallinta | Kiinteä reitti ja nopeus | Säädettävä nopeus, kiinteä suunta | Täysin ohjelmoitava nopeus, viipyminen ja suunnanvaihto |
| Force Control | Rajoitettu | Erinomainen | Erinomainen |
| Energiatehokkuus | Korkea | Alentaa | Korkea (regeneratiivinen) |
| Ihanteelliset Die-parit | Progressiiviset kuopat, tyhjennys, lävistykset | Syväveto, muotoilu, suuret paneelit | AHSS-muovaus, moni-moodi progressiivinen, monimutkainen piirtäminen |
Vetoisuusvaatimukset ja niiden laskeminen
Ennen kuin valitset puristimen, sinun on tiedettävä, kuinka paljon voimaa meisti todella vaatii. Aliarvioi vetoisuus ja puristus pysähtyy tai vahingoittaa työkalua. Yliarvioi ja maksat kapasiteetista, jota et koskaan käytä.
Leikkausvoiman laskentakaavassa käytetään kolmea muuttujaa:
P=L xtx S (jossa P=leikkausvoima, L=leikkauskehä tuumina, t=materiaalin paksuus tuumina, S=materiaalin leikkauslujuus PSI:nä)
Tämä suhde,käytetään laajalti leimausteollisuudessa, koskee tasapintaisia -lävistysmuotteja, joita käytetään puristamiseen vastaavia muottiteriä vastaan. Progressiivisessa meistissä, jossa on useita asemia, lasket kunkin lävistyksen voiman erikseen ja lisäät ne yhteen saadaksesi hetkellisen kokonaiskuorman -, ellei lyöntejä ole porrastettu pituudeltaan voiman jakautumiseksi ajan kuluessa.
Porrastetut lävistykset materiaalin paksuuden lisäyksillä tarkoittaa, että vähemmän lävistyksiä koskettaa nauhaa samanaikaisesti. Täyden iskun aikana tarvittava kokonaisvoima pysyy samana, mutta hetkellinen huippukuormitus laskee merkittävästi. Tämä vähentää vetopiikkiä, alentaa tärinää ja pidentää sekä muotin että puristusrungon käyttöikää. Käytettäessä leikkauskulmia lävistyspinnoilla voidaan soveltaa korjauskerrointa 0,5 - 0,95 pienentyneen hetkellisen kosketuspinnan huomioon ottamiseksi.
Leikkausvoiman lisäksi muotoilu- ja vetotoiminnot lisäävät omat vetoisuusvaatimukset. Suulake, joka tyhjenee, lävistää ja muodostaa progressiivisessa järjestyksessä, tarvitsee kaikkien huomioon otettujen voimien summan - plus turvamarginaalin, tyypillisesti 10-20 % laskettujen arvojen yläpuolella. Varmista aina, että puristusteho ylittää tämän kokonaismäärän todellisella työskentelykorkeudella iskun aikana, jossa voima on huipussaan.
Fyysiset rajoitteet, jotka muotoilevat muottisuunnittelua
Vetoisuus ei ole ainoa vastaavuuskriteeri. Useat puristimen fyysiset mitat rajoittavat suoraan, mitä metallipuristusmuotteja voit asentaa ja käyttää:
- Sulkukorkeus- liukupinnan ja tukipinnan välinen etäisyys, kun painin on BDC:ssä. Suulakkeen sulkukorkeuden on oltava puristimen sulkukorkeuden säätöalueella. Liian korkea ja suulake ei sulkeudu kokonaan; liian lyhyt etkä pääse käsiksi työkappaleeseen.
- Iskun pituus- määrittää, kuinka pitkälle dia kulkee. Syvä-vetomuotit tarvitsevat pitkiä vetoja, jotta lävistin voi laskeutua kokonaan materiaaliin ja vetäytyä pois vedetystä kuoresta. Matalaan työhön tarkoitetut progressiiviset meistit voivat usein käyttää lyhyempiä iskuja suuremmalla nopeudella.
- Sängyn ja pehmusteen mitat- fyysinen jalanjälki, joka on käytettävissä alemman muotin kengän asentamiseen. Suuri siirtosuulake voi vaatia puristimen, jonka alusta on leveämpi kuin kompakti progressiivinen työkalu, joka tuottaa saman osatonnimäärän.
- Syöttöikkuna- progressiivisissa operaatioissa nauhan on syötettävä paluuvedon aikana. Puristimen käytettävissä oleva aukko liukupinnan ja muotin pinnan välillä yläkuolokohdassa on tyhjennettävä nauhan ja nostolaitteiden kanssa.
Nämä rajoitukset eivät ole jälki-ajatuksia - ne muodostavat muotti alkuperäisestä ideasta. Meistisuunnittelijalla, joka työskentelee 24- tuuman hydraulipuristimella, on täysin erilainen vapaus kuin 6 tuuman mekaaniseen puristimeen, jonka nopeus on 400 SPM.
Nopeudellakin on väliä. Progressiiviset meistit pyörivät lävistyspuristimet satojen iskujen minuutissa vaativat johdonmukaista, korkeataajuista{1}}jaksotusta, jonka vain mekaaniset tai servopuristimet tuottavat luotettavasti. Syvävetotoiminnot sitä vastoin saattavat edellyttää, että painin hidastuu, kun se tulee materiaaliin, jotta se ei repeä - jotain, jota tavanomainen mekaaninen puristin ei yksinkertaisesti pysty tekemään puolivälissä-. Servopuristimet ratkaisevat tämän sallimallaohjelmoitava alennettu nopeus iskun työosassasamalla kun se säilyttää suuren nopeuden ei--työmatkan aikana, mikä usein tehostaa suorituskykyä 30 % tai enemmän heiluritilan käytön ansiosta.
Tämä ohjelmoitavuus on erityisen tärkeä edistyneille -lujille teräksille, joissa puristimen ja muotin on toimittava yhdessä hallitakseen suurempia muovauskuormia, lisääntynyttä joustavuutta ja tiukempia prosessiikkunoita. Servo-tekniikka mahdollistaa muottirakenteiden - viipymiseen- perustuvan lyönnin, moni-askelmuovauksen yhdellä vedolla ja mukautuvat nopeusprofiilit -, jotka ovat fyysisesti mahdottomia kiinteissä-liikelaitteissa.
Oikea painallus-to-suppaa ottelun, mikä varmistaa, että työkalusi toimivat suunnitellusti koko tuotantokäyttönsä ajan. Mutta siihen pisteeseen pääseminen - alkuperäisestä osan konseptista todistettuun, tuotantovalmiiseen -valmiiseen muotiin - edellyttää monivaiheista-suunnittelutyönkulkua, joka määrittää, osuuko työkalu lattialle vai kuluuko se viikkoja uusintatyössä.
Die Design -työnkulku toteutettavuudesta ensimmäiseen artikkeliin
Puristusleimausmuotti ei hyppää ideasta tuotantolattialle yhdessä vaiheessa. "Tarvitsemme tämän osan" ja "työkalussa on hyviä osia" välissä on jäsennelty suunnittelutyönkulku -, joka erottaa luotettavat, pitkäikäiset-työkalut meistä, jotka työstävät kuukausia uudelleen. Jokainen vaihe perustuu viimeiseen, ja vaiheiden ohittaminen maksaa melkein aina enemmän aikaa kuin säästää. Tältä koko leimausmuotin suunnitteluprosessi näyttää, kun se on tehty oikein.
- Osan toteutettavuusanalyysi
- CAE/FEA muovattavuuden simulointi
- Strip-asettelun suunnittelu ja optimointi
- Muottikomponenttien 3D CAD-mallinnus
- CAM-ohjelmointi ja meistityöstö
- Lanka EDM, hionta ja viimeistely
- Kokoaminen, asennus ja paikannus
- Kokeiluajoja iteratiivisilla säädöillä
- Ensimmäinen-artikkelin tarkastus ja hyväksyntä
Jokaisella vaiheella on erityinen tarkoitus, ja yhdessä ne edustavat metallileimausmuotin suunnittelua, joka muuttaa kappalepiirustuksen tuotantovalmiiksi{0}}työkaluiksi.
Toteutettavuusanalyysi ja CAE-simulointi
Ennen kuin terästä tilataan tai CAD-mallia käynnistetään, ensimmäinen kysymys on yksinkertainen: voidaanko tämä osa todella leimata? Toteutettavuusanalyysi arvioi osan geometriaa materiaalin käyttäytymisen suhteen - tarkastelemalla vetosyvyyssuhteita, taivutussäteitä suhteessa paksuuteen, piirteiden etäisyyttä ja sitä, ovatko tulosteessa ilmoitetut toleranssit saavutettavissa ylipäätään leimaamalla.
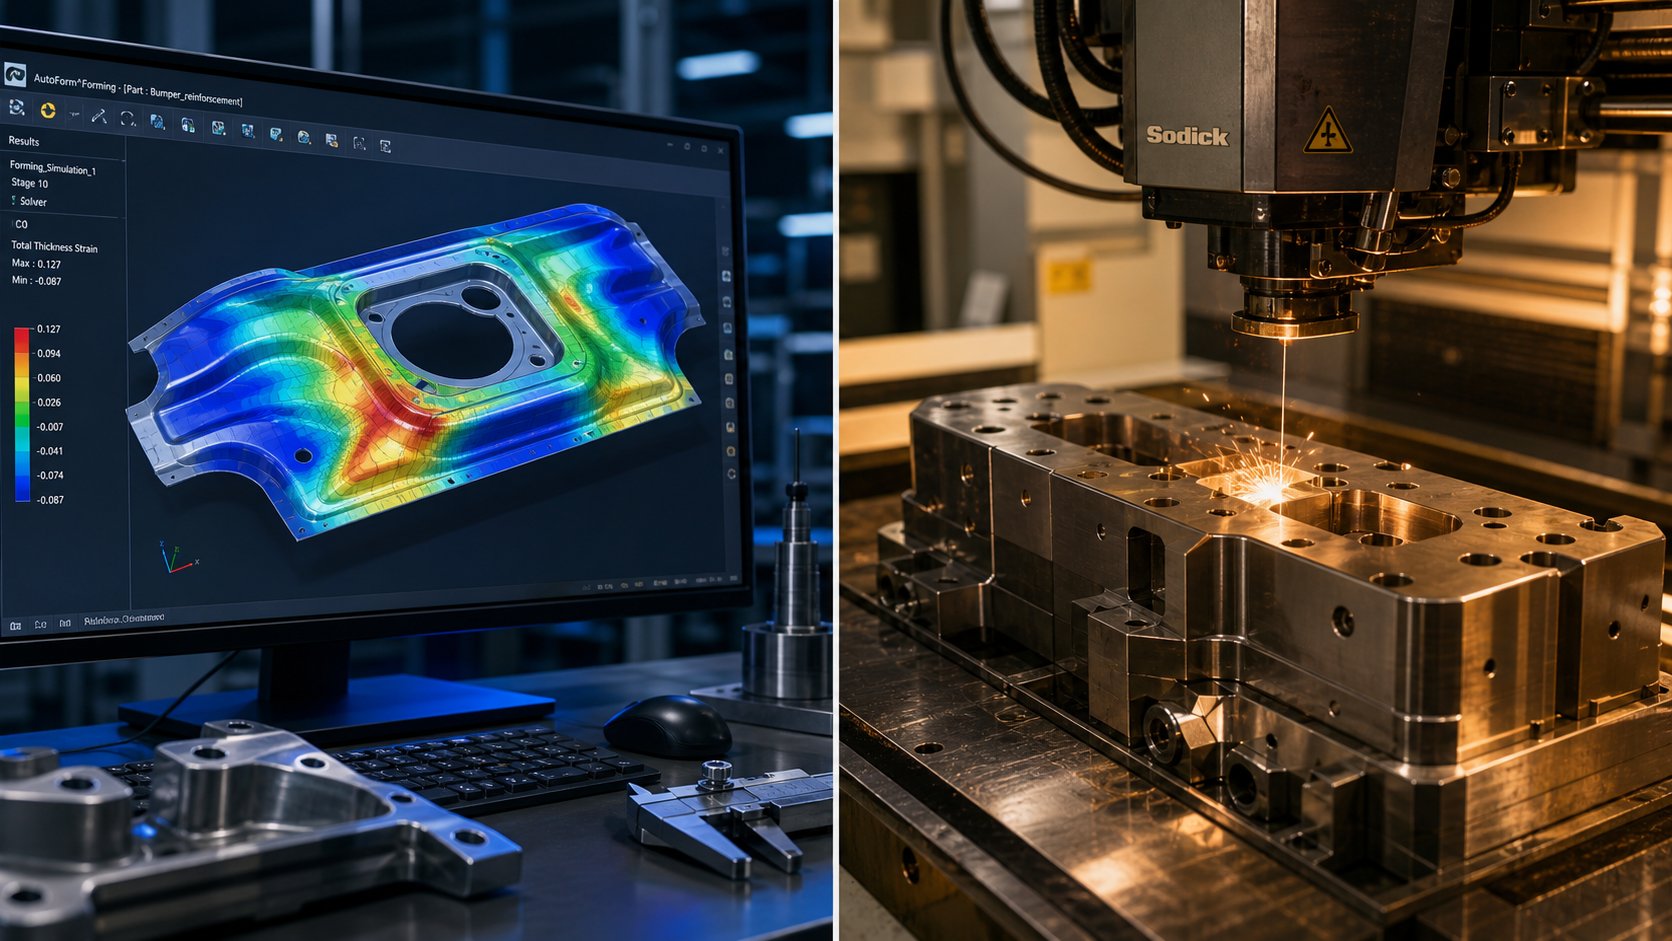
Tämä ei ole arvailua. Nykyaikainen leimaussuunnittelu perustuu vahvasti CAE-simulaatioon (Computer-Aided Engineering) sen ennustamiseen, kuinka metallilevy käyttäytyy muotin sisällä. Äärellisten elementtien analyysi mallintaa aihiota, kun se koskettaa meistiä, venyy suuttimen säteiden yli ja virtaa onteloihin. Ohjelmisto tunnistaa mahdolliset ongelmat ennen kuin fyysinen työkalu on olemassa:
- Harvennus- alueita, joissa materiaali venyy turvallisten rajojen yli, mikä voi aiheuttaa halkeamia tai repeytymistä tuotannon aikana
- Rypistyvä- ylimääräistä materiaalia, joka puristuu ja taittuu, tyypillisesti syviin-vedetyissä kulmissa tai tukemattomissa laipoissa
- Springback- elastinen palautuminen, joka saa muotoiltuja piirteitä "aukeutumaan" lävistimen vetäytymisen jälkeen, mikä vaikuttaa lopullisten osien mittoihin
- Materiaalin virtausmallit- kuinka aihio liikkuu muotoilun aikana, paljastaen missä vetohelmiä tai aihion pidikkeen painesäätöjä tarvitaan
Näiden simulaatioiden suorittaminen ajoissa eliminoi kalliit yllätykset. Ohjelmiston suunnitteluiteraatio kestää tunteja. Sama löytö fyysisen kokeen aikana vie viikkoja ja tuhansia dollareita uudelleenkäsittelyyn. Tutkimusprogressiivinen muotin optimointivahvistaa, että systemaattinen, simulointiin perustuva{0}}suunnittelu vähentää dramaattisesti tarvittavien asemien määrää ja kokonaiskustannuksia - erityisesti monimutkaisten moni-ominaisuuden osien osalta.
Strip Layout Suunnittelu ja materiaalien käyttö
Progressiivisissa ja yhdistelmämuotteissa nauhan asettelu on luultavasti merkittävin suunnittelupäätös. Se määrittelee, kuinka osa pesii käämin leveyden sisällä, mitä operaatioita kullakin asemalla tapahtuu ja kuinka paljon raaka-ainetta päätyy romuksi lopputuotteeksi.
Nauhojen asettelusuunnittelu sisältää useita toisiinsa liittyviä päätöksiä:
- Pesimäsuunta- aihion sijoittaminen nauhan leveyteen jätteen minimoimiseksi. Kappaleen kääntäminen, vuorottelevien rivien peilaus tai useiden osien ajaminen nauhan leveydellä voi parantaa käyttöastetta 10-20 %.
- Sillan leveys- materiaali, joka jää vierekkäisten kohteiden väliin tai osan ja nauhan reunan väliin. Siltojen on oltava riittävän leveitä kuljettamaan nauha suulakkeen läpi repeytymättä, mutta riittävän kapeita materiaalin tuhlaamisen välttämiseksi. Tyypilliset minimit ovat 1,0-1,5 kertaa materiaalin paksuus.
- Asemien järjestys- määrittää, mitkä toiminnot tapahtuvat ensin ja mitkä seuraavat. Ohjausreiät lävistetään lähes aina asemalla yksi rekisteröinnin varmistamiseksi kaikkiin loppupään toimintoihin. Leikkaus ja lävistys edeltävät yleensä taivutusta ja muotoilua tasaisuuden säilyttämiseksi leikkaamisen aikana.
- Romun hallinta- suunnitella etanan kulkureittejä ja romuleikkurin asentoja, jotta jätteet poistuvat puhtaasti ilman juuttumista tai kerääntymistä muotin sisään.
Tavoitteena on optimoitu asettelu, joka tasapainottaa materiaalikustannukset, muotin monimutkaisuuden ja tuotantonopeuden. Asettelu, jossa on vähemmän asemia, maksaa vähemmän rakentaa, mutta se voi uhrata pesäketehokkuuden tai vaatia suuremman puristimen vetoisuuden. Useammat asemat levittävät työtä, mutta lisäävät muotin pituutta ja työstöaikaa. Tämä kompromissi on keskeinen muotinvalmistuksen talouden kannalta.
CAD-mallista koneistettuihin muottikomponentteihin
Kun kaistaleasettelu on lukittu, yksityiskohtainen 3D CAD -mallinnus alkaa. Jokainen lävistys, muottilohko, irrotussisäke, ohjaus- ja ohjauskomponentti mallinnetaan tarkkojen mittojen mukaan - mukaan lukien välykset, puristussovitukset, tappien paikat ja kiinnikkeiden kuviot. CAD-malli toimii ainoana totuuden lähteenä kaikille myöhemmille prosesseille.
Muottityöstö noudattaa useita{0}}prosesseja, jotka on räätälöity kunkin komponentin geometrian ja kovuuden mukaan:
- CNC-jyrsintäEsikarkaistujen tai pehmeiden teräsaihioiden - rouhinta ja puoli-muotti, lävistyslevyt ja muottilevyt. Nopeat-jyrsintäkeskukset käsittelevät muotoiltuja pintoja ja taskuja.
- Lanka EDM- tarkkuustyöhevonen karkaistulle työkaluteräkselle. Lanka-EDM leikkaa monimutkaiset lävistys- ja meistiprofiilit +/-0,0001 tuuman toleransseihin ilman lämpövaikutuksia aiheuttavia vyöhykkeitä, mikä tekee siitä välttämättömän räätälöityihin metallileimausmuotteihin, joissa profiilin tarkkuus määrittää osan laadun.
- Pinnan hionta- muodostaa yhdensuuntaisuuden ja tasaisuuden yhteenliittyville pinnoille. Muotikengät, lävistyslevyt ja taustalevyt on hiottu tasaisen kosketuksen ja kuorman jakautumisen varmistamiseksi.
- Jig-hionta ja koordinaattihionta- paikantaa tarkkoja reiät ja poraukset suhteessa vakiintuneisiin peruspisteisiin varmistaen, että ohjaustapin reiät, tapinreiät ja stanssausnappien taskut ovat täydellisesti kohdakkain ylemmän ja alemman puoliskon välillä.
CAM-ohjelmointi muuntaa 3D-mallin koneellisesti{1}}luettaviksi työstöratoiksi. Ohjelmoija valitsee terät, määrittää askelmatkoja ja ohjelmoi lähestymiskulman - päätökset, jotka vaikuttavat pinnan viimeistelyyn, työkiertoaikaan ja työkalun käyttöikään koneistuskeskuksessa. Monimutkaisia progressiivisia meisti- ja työkalukokoonpanoja varten yksi projekti voi tuottaa satoja yksittäisiä CAM-ohjelmia useille konealustoille.
Kokeiluajot, säädöt ja ensimmäinen{0}}artikkelin hyväksyntä
Asennus kokoaa kaikki koneistetut komponentit yhteen meistisarjaan ensimmäistä kertaa. Asennus sisältää sinisillä-täplittävillä pinnoilla, meistin-to-kohdistuksen tarkistamisen, irrottimen ajoituksen tarkistamisen ja sen varmistamisen, että kaikki liikkuvat osat liikkuvat vapaasti ilman häiriöitä. Ajattele sitä mekkoharjoituksena ennen kuin työkalu näkee todellista materiaalia.
Koeajot -, joita kutsutaan myös kokeiluksi tai näytteenotoksi - laittavat kootun muotin puristimeen todellisen tuotantomateriaalin kanssa. Ensimmäiset osumat tuottavat harvoin täydellisiä osia. Insinöörit arvioivat näytteitä:
- Mittatarkkuus GD&T:n spesifikaatioiden mukaan
- Purseen korkeus ja reunan kunto leikkausominaisuuksissa
- Takaisin muotoiltuihin piirteisiin
- Pinnanlaatu, naarmujälkiä tai kuolinnäkijäviivaa
- Syötteen johdonmukaisuus ja pilottien sitoutuminen
Säädöt seuraavat - välilevyjä korjaamaan välykset, uudelleen-profiloivat muotopinnat takaisinjouston kompensoimiseksi, säätämällä jousikuormitettujen osien ajoitusta-. Tämä iteratiivinen sykli voi kestää kaksi tai kolme kierrosta yksinkertaisille työkaluille tai tusina iteraatiota monimutkaisille räätälöityille metallileimausmuotteille, joissa on tiukat toleranssit ja useita muodostusasemia.
Ensimmäinen-artikkelitarkastus sulkee silmukan. Hyväksytyn koeajon osat mitataan CMM:llä (Coordinate Measuring Machine) täyttä GD&T-piirustusta vasten. Jokainen mitta, sijainti ja profiilin toleranssi tarkistetaan ja dokumentoidaan. Ainoastaan, kun tarkastusraportti vahvistaa vaatimustenmukaisuuden, muotti vapauttaa tuotannon.
Tämä päästä{0}}päähän-työnkulku - toteutettavuudesta ensimmäiseen artikkeliin - erottaa ammattimaisen muotinvalmistuksen liikkeistä, jotka vain leikkaavat terästä ja toivovat parasta. Toimittajat pitävätYICHENjäsentää prosessinsa tämän koko elinkaaren ympärille: CAE-simulaatio leimaussuunnittelun validoimiseksi ennen kovaan työkaluun sitoutumista, täydellinen -talon CNC- ja lanka-EDM-ominaisuus stanssaukseen sekä dokumentoidut koeajot mittatarkastuksella ennen toimitusta. Tällaista integroitua työnkulkua valmistajien tulee odottaa hankkiessaan räätälöityjä metallileimausmuotteja - se ei ole ylellisyyttä, se on peruspätevyys stanssauskumppanille, joka käsittelee tuotantoa-kriittisiä työkaluja.
Hyvin{0}}suoritettu suunnittelutyönkulku tarjoaa työkalun, joka toimii heti ensimmäisestä päivästä lähtien. Mutta "ensimmäinen päivä" on vasta muotin käyttöiän alkua -, ja työkalun ylläpito seuraavien kuukausien ja vuosien aikana määrittää, pysyvätkö -osakohtaiset kustannukset ennustettavissa vai karkaavatko ne hallinnasta.
Huoltostrategiat ja yleiset die-vikatilat
Metalliset meistot eivät petä ilman varoitusta. Ne hajoavat - aluksi hitaasti ja sitten katastrofaalisesti, jos kukaan ei katso. Ero miljoonia yhtenäisiä osia toimittavan muottityökalun ja puolivälissä kaatuvan työkalun välillä johtuu yleensä siitä, tunnistaako tiimisi varhaiset signaalit ja toimiiko jäsennellyn huoltosuunnitelman mukaisesti. Reaktiivinen "korjaa, kun se rikkoutuu" -ajattelu on houkuttelevaa, mutta tutkimukset osoittavat johdonmukaisesti, että täysin reagoiva lähestymistapa maksaa 25-30 % enemmän kuin ennakoiva ennaltaehkäisevä strategia, kun otetaan huomioon hätätyö, kiireesti tilatut osat ja tuotannon menetys.
Ylläpitokustannukset ovat aina alhaisemmat kuin suunnittelemattomat seisokit. Jokainen dollari viivästetystä ennakoivasta kunnossapidosta voi laukaista neljä dollaria tulevan pääoman korvaamiseen.
Yleisimmät kuoppien vikatilat ja perussyyt
Viisi vikatilaa muodostavat suurimman osan työkalusuulakeongelmista tuotantoleimauksessa. Kunkin tunnistaminen visuaalisesta allekirjoituksestaan - ja sen taustalla olevan syyn ymmärtäminen - on ensimmäinen askel kohti poistamista toiston sijaan.
- Huippuluokan lastuaminen- pieniä hauraita sirpaleita irtoaa rei'itys- tai meistinnappien reunoista jättäen rosoisen profiilin. Perimmäisiä syitä ovat materiaalille liian tiukat välykset, kovat sulkeumat levymassassa tai stanssausteräs, joka on karkaistu yli sen sitkeysrajan. Varoitusmerkit: epäyhtenäinen jäysteen korkeus, pieniä metallihiukkasia romukourussa ja paikallisia karkeita kohtia leikatuissa reunoissa.
- Sattuma (liimakuluma)- työkappaleesta tuleva materiaali hitsautuu mikroskooppisesti muotin pintaan paineen alaisena, sitten repeytyy pois jättäen karkeita tahroja ja kertyneitä{1}}kertymiä. Näin tapahtuu, kun voitelu epäonnistuu, pinnoitteet kuluvat läpi tai työkalun ja työkappaleen materiaalien välillä on kemiallinen affiniteetti. Varoitusmerkit: muotoiltujen osien naarmut, kasvava muovausvoima ja näkyvä materiaalin kerääntyminen lävistys- tai meistisäteille.
- Virhe kuluneista ohjaimista- kun ohjaustapit ja holkit kehittävät välystä miljoonien jaksojen aikana, ylä- ja alapuoliskot siirtyvät sivusuunnassa. Jo 0,001 tuuman ryömintä aiheuttaa epätasaisen välyksen, yksi-purseet ja kiihtyvän puolen kulumisen. Varoitusmerkit: purse, joka näkyy vain toisella puolella, epätasainen etanan muoto ja kasvava vaikeus muotin asettamisen aikana.
- Väsymys halkeilee- toistuvat jännitysjaksot terävissä kulmissa, tiukoissa säteissä tai pintavirheissä muodostavat lopulta halkeamia, jotka etenevät suutintyökalujen läpi jatkuvassa kuormituksessa. Varoitusmerkit: hiusrajamurtumia, jotka näkyvät suurennuksessa tai väriaineen tunkeutumisessa, muotojen poikkeama muodostuneissa piirteissä ja epätavallinen ääni puristimen käytön aikana.
- Punch rikkoutuminen- rei'ityksen täydellinen epäonnistuminen, tyypillisesti liiallisesta tonnistosta, keskikuormituksesta-tai etanan vetämisestä, jolloin leikattu etana kulkeutuu ylöspäin ja kaksinkertaistaa materiaalin paksuuden seuraavassa vedossa. Varoitusmerkit: nouseva puristimen kuormitusvirta, etanat, jotka eivät putoa puhtaasti, ja lävistykset, joissa näkyy taipumista tai pinnan väsymisjälkiä tarkastuksen aikana.
Jokaisella näistä tiloista on yhteinen säike: ne alkavat pienestä ja laajenevat. Sirpaloitu reuna tuottaa ylimitoitettuja purseita, jotka tukkivat irroittimen, mikä syöttää nauhan väärin, mikä ylikuormittaa seuraavaa asemaa. Tällaiset peräkkäiset viat tekevät pienestä huoltotehtävästä täydellisen muottiuudistuksen - ja suunnittelemattoman tuotannon pysäyttämisen.
Ennaltaehkäisevät huoltoaikataulut ja tarkastuspisteet
Strukturoidut huoltovälit, jotka on skaalattu tuotantomäärän ja materiaalin vaikeuden mukaan, pitävät työkalun muotit turvallisessa käyttöikkunassa. Käytännön huoltopoljinnoissa jaetaan tasoihin:
- Joka vuoro- puhdista lastut ja etanat, tarkista voitelukohdat, varmista, että romureitit ovat vapaat, ja tarkasta silmämääräisesti, ettei niissä ole ilmeisiä halkeamia tai puuttuvia osia.
- Viikoittain- mittaa ohjaimen välys ja paikantimen tappien kuluminen, tarkasta irrotuslevyt ja jouset ja kirjaa kaikki mittojen poikkeamat, jotta trendit tulevat näkyviin ennen kuin toleranssit katoavat.
- Kuukausittain tai kiinteää vetoa kohti (100 000–300 000 osumaa)- hio tai viimeistele leikkuureunat jäysteen korkeuden mittauksen perusteella, tarkista muotin kohdistus ja levyn tasaisuus, lisää tai vaihda voitelu ja kalibroi meistinsuojaanturit (tukostunnistimet, osa{1}}out-anturit, ylikuormitusmittarit).
- Suuri kunnostus (70-80 % odotetusta käyttöiästä)- täydellinen purkaminen, kaikkien kuluvien osien mittatarkastus, ohjaustapin ja holkin vaihto tarvittaessa sekä uudelleen-kelpoisuus alkuperäisten määritysten mukaisesti.
Suunnittelemattoman huollon laukaisin ei saa olla rikkinäinen työkalu - sen pitäisi olla mitattavissa olevia indikaattoreita. Seuraa purseen korkeutta, leikkauskaistan-leveyttä, kriittisiä reikien halkaisijoita ja puristusvoimakäyriä. Kun SPC-tiedot osoittavat, että Cp/Cpk ylittää kontrollikynnykset, lopeta ja tarkasta sen sijaan, että jatkat tuotantoa, kunnes jokin rikkoutuu. Tasainen puristuskuormituksen tai iskunkohtaisen energian nousu merkitsee terän himmenemistä tai lisääntynyttä kitkaa - molemmat signaalit siitä, että koneistus palaa spesifikaatioon, on myöhässä.
Uudelleenhionta, kunnostus ja vaihtosuunnittelu
Jokainen uudelleenhionta poistaa materiaalia meistityökalujesi työpinnoilta, ja jokaisella työkaluteräskomponentilla on käytettävissä rajallinen määrä materiaalia ennen kuin se saavuttaa toimintarajansa. Suunnittelu tämän todellisuuden ympärille muuttaa ylläpidon kustannuksista, joihin reagoit, kustannuksiksi, joita hallitset.
Muottityökalun kokonaisomistuskustannukset vaikuttavat useisiin muuttujiin alkuperäisen ostohinnan lisäksi:
- Alkutyökaluinvestointi- suuttimen suunnittelun, koneistuksen ja hyväksynnän ennakkokustannukset
- Uudelleenhiontataajuus- kuinka usein terät tarvitsevat teroitusta materiaalin hankaavuuden ja tuotantomäärän vuoksi
- Kuvauksia ison remontin välissä- odotettu osumamäärä ennen kuin ohjauskomponentit, jouset ja kulutuslevyt on vaihdettava kokonaan
- Vaihdon ajoitus- kun kumulatiiviset uudelleenhionnat ovat kuluttaneet tarpeeksi materiaalia, jotta muotti ei voi enää pitää sisällään teknisiä tietoja, mikä vaatii uusia lisäosia tai täydellisen uudelleenrakentamisen
korkea{0}}tarkkuus,hyvin{0}}suunnitellut työkalut voivat aiheuttaa korkeammat alkukustannukset, mutta usein ne pienentävätlisäämällä suorituskykyä, vähentämällä romua ja alentamalla huoltotiheyttä. Ensiluokkaisesta työkaluteräksestä valmistettu muotti, jossa on asianmukaiset pinnoitteet, saattaa maksaa aluksi 30 % enemmän, mutta kestää kolme kertaa pidempään uusintahiontojen välillä -, mikä tekee työkalujen osasta kustannukset huomattavasti alhaisemmat ohjelman käyttöiän aikana.
Käytännön lähestymistapa? Suunnittele ennaltaehkäisevät kunnostukset 70–80 %:iin odotetusta käyttöiästä sen sijaan, että joutuisit epäonnistumaan. Seuraa kumulatiivisia uudelleenhiontauksia komponentin käytettävissä olevaa materiaalia vastaan. Ja kun työkalun muotti saavuttaa pisteen, jossa jokainen huoltoväli tuottaa vähemmän hyviä osia kuin viimeksi, matematiikka suosii vaihtamista jatkuvan korjauksen sijaan. Ennustettavat ylläpitokulut ylittävät hätäpääomapyynnöt joka kerta.
Muottityökalujen pitäminen terveenä pidentää sen tuottavaa käyttöikää, mutta meistien rakentamiseen ja valvontaan käytettävissä olevat työkalut ja tekniikat kehittyvät jatkuvasti -, ja viimeisimmät edistysaskeleet muuttavat sen, mikä on mahdollista sekä muotin pitkäikäisyydessä että puristuksesta irtautuvien osien tarkkuudessa.
Nykyaikaiset edistysaskeleet leimausmeistitekniikassa
Leimaustekniikka on kehittynyt paljon parempien terästen ja tiukempien koneistustoleranssien ulkopuolelle. Uusimman sukupolven tarkkuussuuttimet integroivat sulautetun elektroniikan, hyödyntävät ilmailusta lainattuja valmistusmenetelmiä ja luottavat digitaaliseen simulaatioon suorituskyvyn ennustamiseksi ennen fyysisen työkalun rakentamista. Nämä eivät ole futuristisia konsepteja, jotka istuvat tutkimuslaboratorioissa - vaan muokkaavat leimausvalmistusprosessia ykköstason-autoteollisuuden toimittajilla ja{4}}suurten volyymien elektroniikkavalmistajilla juuri nyt.
In-Die Sensing ja reaaliaikainen-prosessien valvonta
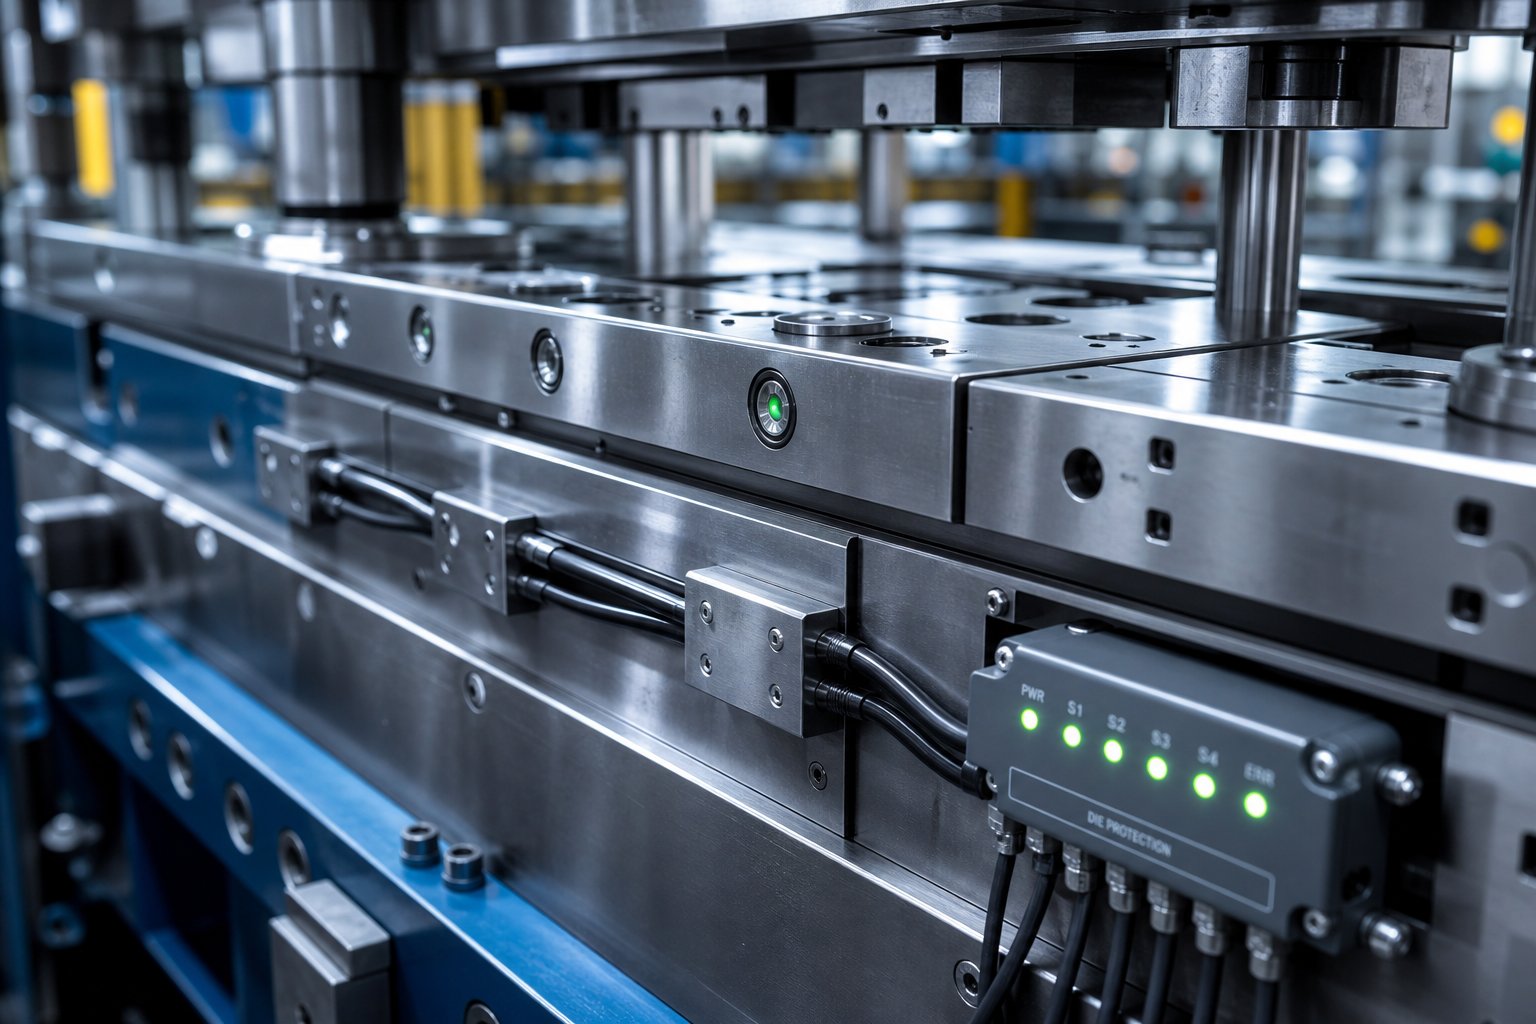
Kuvittele ajavasi progressiivista meistiä nopeudella 600 iskua minuutissa tietämättä, työntyivätkö kaikki osat ulos puhtaasti vai etenivätkö nauha todella oikealla nopeudella. Se on todellisuutta ilman in-kuolemantuntoa -, ja se on resepti katastrofaalisiin vaurioihin. Nykyaikaiset vaihetyökalut integroivat anturit suoraan muottikokoonpanoon havaitsemaan ongelmat yhden iskujakson aikana ja sulkemaan puristimen ennen kuin syöttöhäiriö muuttuu 50 000 dollarin korjauslaskuksi.
Tuotantoleimauksessa tärkeimmät anturiluokat:
- Induktiiviset läheisyysanturit syötteen valvontaan- tunnistaa jousikuormitetun lohkon asento, joka on työnnetty lopulliseen paikkaansa syötteen-päässä olevalla-nauhalla. Jos nauha ei etene kokonaan, anturin lähtö muuttuu ja puristus pysähtyy ennen seuraavaa vetoa.Eagle Bend -valmistus, Magna Cosma -divisioona, joka käsittelee 104 000 tonnia terästä vuosittain, käyttää tätä lähestymistapaa kaikissa 500+ muotissa ei--neuvoteltavissa olevana virheiden todentamisen lähtökohtana.
- Heijastavat valosähköiset anturit osien irrottamiseen- vahvista, että valmis pala on tyhjentänyt nostan ennen kuin seuraava veto sulkeutuu. Leimaavasta öljysumusta tulevat väärät signaalit ovat tunnettu vikatila, joten pätevät anturiohjelmat testaavat havaitsemisen luotettavuuden öljyisissä ympäristöissä ennen asennusta.
- Kameran{0}}asennon valvonta- induktiiviset anturit varmistavat, että muodostavat nokat ovat täysin ulos vedetty ja täysin palautuneet. Jumissa oleva nokka, joka ei vedä sisään, luo häiriötilan, joka tuhoaa sekä nokan että meistinosan seuraavassa jaksossa.
- Voimanvalvonta (kuormituskennot ja venymämittarit)- mittaa reaaliaikainen tonnimäärä- koko iskun ajan. Äkillinen piikki merkitsee etanan vetämistä, kaksinkertaista materiaalia tai rikkoutunutta lyöntiä. Asteittainen nousu viikkojen aikana osoittaa progressiivisen reunan himmenemisen - arvokasta ennakoivaa huoltotietoa.
- Akustiset emissioanturit- havaita korkeataajuiset-äänimerkit, jotka liittyvät halkeamien alkamiseen muotin osissa. Nämä anturit havaitsevat väsymishäiriöt varhaisessa vaiheessaan, hyvissä ajoin ennen kuin halkeama leviää tarpeeksi pitkälle rikkoutuakseen.
Anturin suojaus on yhtä tärkeää kuin anturin valinta. Kaapelit, jotka on vedetty koneistettujen kanavien läpi ja peitetty suojalevyillä, kestävät nopean -leimauksen aiheuttaman tärinän ja iskun. Keskittämällä kaikki anturin johdot yhteen tukevaan liittimeen - sotilaallinen-tyylinen pyöreä tai suorakaiteen muotoinen - varmistaa toistettavan kytkennän muottivaihdon aikana ja eliminoi löysät-johtimien viat. Periaate on suoraviivainen: tuhoutunut tai irrotettu anturi ei anna arvoa, joten asennuskurista ei voida neuvotella.
Nopea{0}}leimaus ja sen vaikutus meistisuunnitteluun
Suulakkeen ajaminen nopeudella 1 200 iskua minuutissa tuo fysiikkaa, jolla ei yksinkertaisesti ole väliä 200 kierrosta minuutissa. Metallien leimaamisen valmistusprosessi kohonneilla nopeuksilla vaatii muotoja, jotka ottavat huomioon:
- Lisääntyneet dynaamiset voimat- puristuskelkan, nauhan massan ja työkalukomponenttien hitaus lisäävät voimaa staattisen leikkaus- tai muovauskuorman yli. Muotikenkien ja ohjausjärjestelmien on oltava jäykempiä kestämään taipumista millisekunteina mitattuilla törmäysnopeuksilla.
- Lämpölaajeneminen- nauhan ja muotin pintojen välinen kitka tuottaa lämpöä, joka kerääntyy jatkuvan tuotannon aikana. Suurella nopeudella muotin osat voivat kasvaa useita tuhannesosia tuuman kriittisissä mitoissa, mikä muuttaa välyksiä ja heikentää osien laatua. Nopeiden töiden-tarkkuusmuotit sisältävät usein jäähdytysnestekanavia tai ne on suunniteltu lasketuilla lämpökasvuvaroilla.
- Työkappaleen jännitys{0}}herkkyys- monet metallit käyttäytyvät eri tavalla suurilla jännitysnopeuksilla. Myötölujuus kasvaa tehokkaasti, sitkeys voi heikentyä ja takaisinjousto-ominaisuudet muuttuvat. Näiden vaikutusten kompensointi on sisällytettävä muovausgeometriaan alusta alkaen.
- Etanan pidättäminen ja irtoaminen- suurella nopeudella tyhjiövaikutukset ja öljyn pintajännitys muodostavat merkittäviä voimia, jotka vaikuttavat aihioihin. Jos etanat eivät työnty ulos puhtaasti, ne pinoutuvat muottipesään tai joutuvat meistin kantamaan - molemmat skenaariot, jotka vahingoittavat työkaluja yhdessä tai kahdessa vedossa.
Autojen metallin leimausprosessi työntää näitä rajoja jatkuvasti. Ajoneuvojen alustojen liittimet, kannattimet ja rakenteelliset vahvistukset ovat miljoonia, ja sekunnin jokainen murto-osa erottuu syklin ajasta vuotuisissa volyymeissä. Näillä markkinoilla palvelevat meistisuunnittelijat rakentavat ratkaisuja - alipaineruiskun poistoon, positiiviset lyöntitapit, tehostetun voitelun jakelun ja lämmönhallintaominaisuudet -, joita ei tarvita kohtuullisilla nopeuksilla.
Kehittyneet valmistusmenetelmät muottirakentamista varten
Osien valmistukseen käytetyt metallileimaustekniikat ovat vain yhtä hyviä kuin itse meistien valmistuksessa käytetyt tekniikat. Useat edistyneet valmistusmenetelmät määrittelevät uudelleen sen, mikä on mahdollista muotin rakentamisessa:
- Kova jyrsintä- Täyskarkaistujen työkaluterästen (55-65 HRC) CNC-työstö keraamisilla tai CBN-pinnoitetuilla päätyjyrsimellä. Tämä vähentää tai eliminoi erillisten hiontatoimenpiteiden tarpeen lämpökäsittelyn jälkeen, jolloin läpimenoajat lyhenevät ja pinnan viimeistely on alle 16 Ra. Kova jyrsintä mahdollistaa myös monimutkaisen 3D-muodon muodostamisen pinnoille, joita ei ole käytännöllistä hioa.
- Micro-EDM- sähköpurkauskoneistus on skaalattu niinkin pieniksi piirteiksi kuin 0,001 tuumaa. Hyödyllinen erittäin-hienojen lävistysten tekemiseen, elektroniikan leimaamiseen tarkoitettuihin pienoispainikkeisiin ja monimutkaisiin yksityiskohtiin, joihin perinteinen lanka-EDM ei pääse.
- 5-akselinen CNC-työstö- sallii leikkurin lähestyä työkappaletta käytännöllisesti katsoen mistä tahansa kulmasta, mikä tuottaa monimutkaisia alileikkauksia, yhdistettyjä-kulmapintoja ja muotoiltuja muotogeometrioita yhdessä asennuksessa. Tämä eliminoi kalustemuutokset ja niihin liittyvän kumulatiivisen paikannusvirheen.
- Lisäainevalmistus konformiseen jäähdytykseen- ehkä merkittävin kehittyvä kyky muotoilla muotit. Perinteiset poratut jäähdytyskanavat seuraavat suoria linjoja, jotka harvoin vastaavat muotin pinnan muotoa. Lisämenetelmät, kuten Selective Laser Melting (SLM) tai Laser Metal Deposition (LMD) rakentavat jäähdytyskanavia, jotka noudattavat tarkasti työpinnan geometriaa.Lisäainevalmisteisten kuumaleimausmuottien tutkimusosoittaa, että mukautetut jäähdytyskanavat optimoiduilla hilarakenteilla voivat lyhentää pitoaikaa jopa 45 % samalla kun ne tarjoavat tasaisemman lämpötilan jakautumisen -, mikä johtaa suoraan suurempaan suorituskykyyn ja parempiin osien ominaisuuksiin.
Additiivinen valmistus tuo myös mahdollisuuden integroida hilarakenteita muottirungoihin. Nämä huokoiset sisäiset geometriat vähentävät lämpömassaa, jolloin suulake jäähtyy nopeammin syklien välillä ja säilyttää alhaisemmat käyttölämpötilat jatkuvan tuotannon aikana. Rakenteellisen eheyden ja jäähdytystehokkuuden välistä kompromissia hallitaan simulaatiolla-ohjatulla optimoinnilla - säätämällä hilan tiheyttä, kanavan halkaisijaa ja etäisyyttä työpinnasta löytääkseen mallin, joka maksimoi sammutussuorituskyvyn ylittämättä jännitysrajoja.
Kaikkien näiden laitteistokehitysten taustalla on digitaalinen kaksoiskonsepti: meistin virtuaalinen malli, joka heijastaa fyysisen työkalun geometriaa, materiaalin ominaisuuksia ja käyttöolosuhteita. Insinöörit simuloivat miljoonia puristussyklejä digitaalisesti, tunnistavat kulumiskuvioita, ennustavat lämpökäyttäytymistä ja optimoivat huoltovälit ennen kuin sitoutuvat kalliisiin fyysisiin kokeisiin. Yhdistettynä reaaliaikaisen-anturitietojen syöttämiseen takaisin malliin, valmistusleimausprosessista tulee yhä enemmän suljetun-silmukan järjestelmä, jossa muotin digitaalinen vastine parantaa jatkuvasti ennusteita todellisen tuotannon suorituskyvyn perusteella.
Nämä tekniikat eivät ole yhtäläisesti kaikkien liikkeiden saatavilla. Pääomainvestoinnit lisälaitteisiin, 5-akselin alustoihin ja simulointiohjelmistoihin ovat huomattavia. Tämä todellisuus tekee toimittajan valinnasta entistäkin kriittisempää – kumppanisi pöydälle tuomat ominaisuudet määräävät suoraan, mitä näistä edistysaskeleista työkalusi voi hyödyntää.
Kuinka arvioida ja valita mukautettu leimausmuottikumppani
Edistyksellinen meistitekniikka tuottaa lisäarvoa vain, jos sen takana olevalla toimittajalla on suunnittelusyvyys, laitteet ja prosessikuri johdonmukaiseen suoritukseen. Mukautettujen leimausmuottien hankinta on järjestelmäpäätös -, ei pelkkä koneistetun teräksen ostotilaus. Arvioimasi leimausmuottivalmistajat vaihtelevat dramaattisesti sen suhteen, mitä he tosiasiallisesti hallitsevat-talossa verrattuna siihen, mitä he ulkoistavat, ja tämä ero muokkaa kaikkea toimitusajasta-ensimmäisen artikkelin laatuun.
Tärkeimmät arviointiominaisuudet muottitoimittajassa
Mikä erottaa pätevät meistivalmistajat liikkeistä, jotka vain leikkaavat metallia? Tarkastele näitä ominaisuuksia ei--neuvoteltavina perusvaatimuksina arvioidessasi mitä tahansa metallileimausmuottivalmistajaa:
- YICHEN- koko elinkaaren kestävä leimauspuristinvalmistaja, joka tarjoaa toteutettavuusanalyysin, CAE-simuloinnin,-sisäistä CNC-työstöä ja lankojen EDM:ää, dokumentoituja koeajoja ja CMM-tarkastuksia saman katon alla. Heidän työnkulkunsa kattaa koko polun alkuperäisestä konseptista tuotanto{4}}valmiin räätälöityihin muotitoimitukseen, mikä tekee niistä vahvan haastajan valmistajille, jotka etsivät integroitua kumppania osittaisen toimittajan sijaan.
- Oma-CAE-simulointiominaisuus- toimittajat, jotka suorittavat muovaussimulaatioita ennen teräksen leikkaamista, vähentävät testausiteraatioita 30-50 %, ja ne havaitsevat ohenemis-, rypistymis- ja palautumisongelmat digitaalisesti. Kysy, onko simulointi vakiokäytäntö vai lisäpalvelu.
- Täysi CNC-työstö- ja lanka-EDM-kapasiteetti- stanssaustyökalut, kuten 5-akseliset työstökeskukset, lanka-EDM karkaistuja profiileja varten ja tarkkuuspintahiomakoneet, pitäisi olla paikan päällä. Ulkoistettu koneistus lisää läpimenoaikaa, tiedonsiirtoaukkoja ja toleranssipinoamisriskiä.
- Ilmasto{0}}valvottu tarkastus CMM-laitteilla- mittavarmennus koordinaattimittauskoneella lämpötila-vakaassa ympäristössä on ainoa tapa vahvistaa GD&T-yhteensopivuus luotettavasti. Pyydä nähdäksesi viimeisimmät ensimmäiset-artikkeliraportit.
- Halukkuus iteroida koeajojen aikana- pätevä toimittaja ei luovuta noppaa yhden osuman jälkeen. He suorittavat materiaalin, mittaavat tuloksia, säätävät ja toistavat, kunnes työkalu täyttää vaatimukset. Tämä iteratiivinen sitoumus erottaa räätälöidyt metallileimasimuotit kumppanit hyödykekaupoista.
- alakohtainen-kokemus- autoteollisuuden, elektroniikan ja laitteiden leimaaminen asettaa erilaisia materiaalihaasteita, toleranssialueita ja pätevyysstandardeja (sertifikaatit, kuten ISO 9001 ja IATF 16949, signaalivalmius säännellyille markkinoille). Varmista, että toimittaja on valmistanut työkaluja alallesi.
- Suunnittelun läpinäkyvyys- Sinun pitäisi saada kaistaleen asetteluarvosteluja, simulaatioraportteja ja palautetta-valmistatavuudesta- koko prosessin ajan, ei vain valmiita työkaluja ilman tukiasiakirjoja.
Kysymyksiä ennen tarjouspyynnön lähettämistä
Ennen kuin lähetät piirustuksia millekään leimausmuotin valmistajille, hanki selkeät vastaukset näihin kohtiin:
- Mitä CAD/CAM- ja simulaatioalustoja käytät ja saanko simulaatioraportteja suunnittelun aikana?
- Mitkä työkaluteräslaadut ja -pinnoitteet ovat vakiona, ja mikä laukaisee kovametallisuosituksen?
- Kuinka monta kokeilutoistoa sisältyy hintaan, ennen kuin niistä veloitetaan?
- Mikä on dokumentoitu suulakkeen odotettavissa oleva elinikä samankaltaisissa sovelluksissa - lyöntiä uusintahiontojen ja odotetun kokonaiskeston välillä?
- Tarjoatko jatkuvaa tuotantotukea, hiontapalveluita tai varaosapaketteja toimituksen jälkeen?
- Mitä puristinmerkkiä ja teknisiä tietoja käytetään kokeilussa, ja vastaavatko ne tuotantolaitteistoani?
Nämä kysymykset paljastavat, kattaako toimittaja todella koko elinkaaren - toteutettavuudesta tuotantotukeen - vai onko kyseessä ensisijaisesti koneistus, joka rakentaa meistityökaluja ilman syvempää insinöörityötä. Pitkän aikavälin kumppanuusjärjestelyllä on yhtä paljon merkitystä kuin alkuperäisellä tarjoushinnalla, koska halvemmat-muokattu muotti, joka vaatii kuukausien uudelleenkäsittelyä, poistaa kaikki ennakkosäästöt.
Siirtyminen tutkimuksesta tarjouspyyntöön-valmiin keskusteluun
Olet nyt käsitellyt puristusleimaussuulakkeen toimintaa, mitä sen sisällä on, kuinka materiaalit ja puristussovitukset vaikuttavat suorituskykyyn ja mikä huolto pitää sen käynnissä. Tämä tieto antaa sinulle vahvemman aseman arvioida toimittajia sisällöstä myyntipuheen sijaan.
Seuraava askel on suoraviivainen: vie osapiirustuksistasi, tilavuusennusteistasi ja materiaalimäärittelyistäsi pätevälle kumppanille ja aloita toteutettavuuskeskustelu.YICHENin leimausmuotitiimion rakentunut juuri tämän työnkulun ympärille - siirtää valmistajat varhaisen-vaiheen tutkimuksesta tarjouspyyntöjen-valmiisiin räätälöityihin leimaussuulakkeisiin, jotka kattavat simuloinnin, koneistuksen, koeajot ja mittatarkastukset. Jos projektisi tarvitsee tuotantovalmiita-työkaluja täyden teknisen tuen tukena, ota yhteyttä tarpeisiisi ja aloita toteutettavuuskeskustelu.
Usein kysytyt kysymykset puristusleimausmuotteista
1. Mikä on puristusleimausmuotti ja miten se toimii?
Puristussuulake on tarkkuus{0}}koneistettu työkalukokoonpano, joka koostuu ylemmistä ja alemmista puoliskoista, jotka asennetaan meistopuristimen sisään. Kun puristussylinteri työntää kahta puoliskoa yhteen suurella voimalla, karkaistut teräsosat - lävistävät, stanssaavat levyt ja muovauspinnat - leikkaavat, taivuttavat, vetivät tai muotoilevat tasaista peltiä valmiiksi osiksi. Suulake määrittää osan geometrian ja mittatarkkuuden, kun taas puristin yksinkertaisesti tuottaa voiman ja liikkeen. Jo 0,0002 tuuman toleranssit ovat saavutettavissa laadukkailla työkaluilla. Valmistajille, jotka tarvitsevat mukautettuja leimausmuottiratkaisuja, toimittajat, kuten YICHEN (https://www.yichen-group.com/stamping-die/), tarjoavat täydellisiä työnkulkuja toteutettavuusanalyysistä ja CAE-simulaatiosta koneistukseen, koeajoihin ja mittatarkastuksiin.
2. Mitkä ovat pääasialliset leimausmuotit ja milloin kutakin tulisi käyttää?
Viisi päätyyppiä ovat yksi-asemasuuttimet, yhdistelmäsuuttimet, yhdistelmämuotit, progressiiviset meistit ja siirtomuotit. Yksittäiset-asemat tekevät yhden toimenpiteen iskua kohden ja sopivat prototyypeille tai pienellä-volyymilla ajetaan alle 50 000 osaa vuodessa. Yhdistetyt muotit suorittavat useita leikkaustoimenpiteitä yhdellä vedolla litteille, moni{7}}osille keskipitkällä tai suurella äänenvoimakkuudella. Progressiiviset meistit käsittelevät monimutkaisia moni-osia erittäin suurella nopeudella viemällä nauhaa useiden asemien läpi - ihanteellinen yli 100 000 osan vuosimäärille. Siirtomuotit palvelevat suuria tai syvävedettyjä osia, jotka eivät voi pysyä kiinni telineliuskassa. Valinta riippuu vuotuisesta tilavuudesta, osan monimutkaisuudesta, materiaalityypistä ja toleranssivaatimuksista.
3. Kuinka lasket meistosuuttimeen vaaditun tonnimäärän?
Leikkausvoiman vakiokaava on P=L xtx S, jossa P on leikkausvoima, L on leikatun kokonaiskehä tuumina, t on materiaalin paksuus tuumina ja S on materiaalin leikkauslujuus PSI:nä. Progressiivisissa muotteissa, joissa on useita asemia, laske voima jokaiselle lävistimelle erikseen ja laske ne yhteen hetkellisen kokonaiskuorman perusteella. Porrastetut lävistyspituudet vähentävät huippukuormitusta jakamalla kosketuksen ajan mittaan. Muotoilu- ja vetotoiminnot lisäävät omat vetoisuusvaatimukset leikkausvoimien lisäksi. Lisää aina 10-20 % turvamarginaali lasketun kokonaismäärän yläpuolelle ja varmista, että puristusarvo ylittää tämän arvon todellisella työkorkeudella, jossa voima on huipussaan.
4. Mikä työkaluteräs on paras muotin leimaamiseen?
Paras työkaluteräs riippuu sovelluksesta. D2 (54-61 HRC) tarjoaa poikkeuksellisen kulutuskestävyyden suuren-volyymin peittämiseen ja hiiliteräksen lävistykseen. A2 (57-62 HRC) tasapainottaa kulutuskestävyyttä ja sitkeyttä, joten se on monipuolinen keskimääräiseen-kokoiseen lyöntiin, trimmaamiseen ja suuriin aihitamiseen. S7 (48-58 HRC) tarjoaa maksimaalisen sitkeyden iskukuormitusta vaimentavien taivutus- ja muottien muodostamiseen. M2{19}}pikateräs (60-65 HRC) kestää äärimmäisen kulumisen hankausmateriaaleja. Kovametalliterät tarjoavat 500–1000 % paremman kulutuskestävyyden kuin työkaluteräkset, mutta ne ovat hauraita ja kalliita, ja ne on parhaiten varattu erittäin suuria määriä tai hankaavia materiaaleja koskeviin sovelluksiin, joissa seisokkien vähentäminen oikeuttaa investoinnin.
5. Kuinka usein leimausmuotit tulee huoltaa vikojen estämiseksi?
Strukturoitu ennaltaehkäisevä huoltoaikataulu toimii useilla tasoilla: joka vuoro (puhdistus, voitelun tarkastukset, silmämääräinen tarkastus), viikoittain (ohjattu välysmittaus, kuorinta- ja jousitarkastus, mittapoikkeamatallennus), kuukausittain tai 100 000–300 000 iskua kohden (uurrereunan hionta jäysteen korkeuden perusteella, kohdistuksen tarkastus, anturin ylikalibrointi) ja 0 %:n käyttöikä -8. purkaminen, mittatarkastus, ohjauskomponenttien vaihto). Purseen korkeuden, puristimen tehokäyrien ja SPC-tietojen valvonta tarjoaa objektiivisia laukaisimia suunnittelemattomille huoltotöille. Täysin reaktiivinen lähestymistapa maksaa tyypillisesti 25–30 % enemmän kuin ennakoiva ennakoiva huolto, kun otetaan huomioon hätätyö, kiireiset osat ja menetetty tuotantoaika.


