


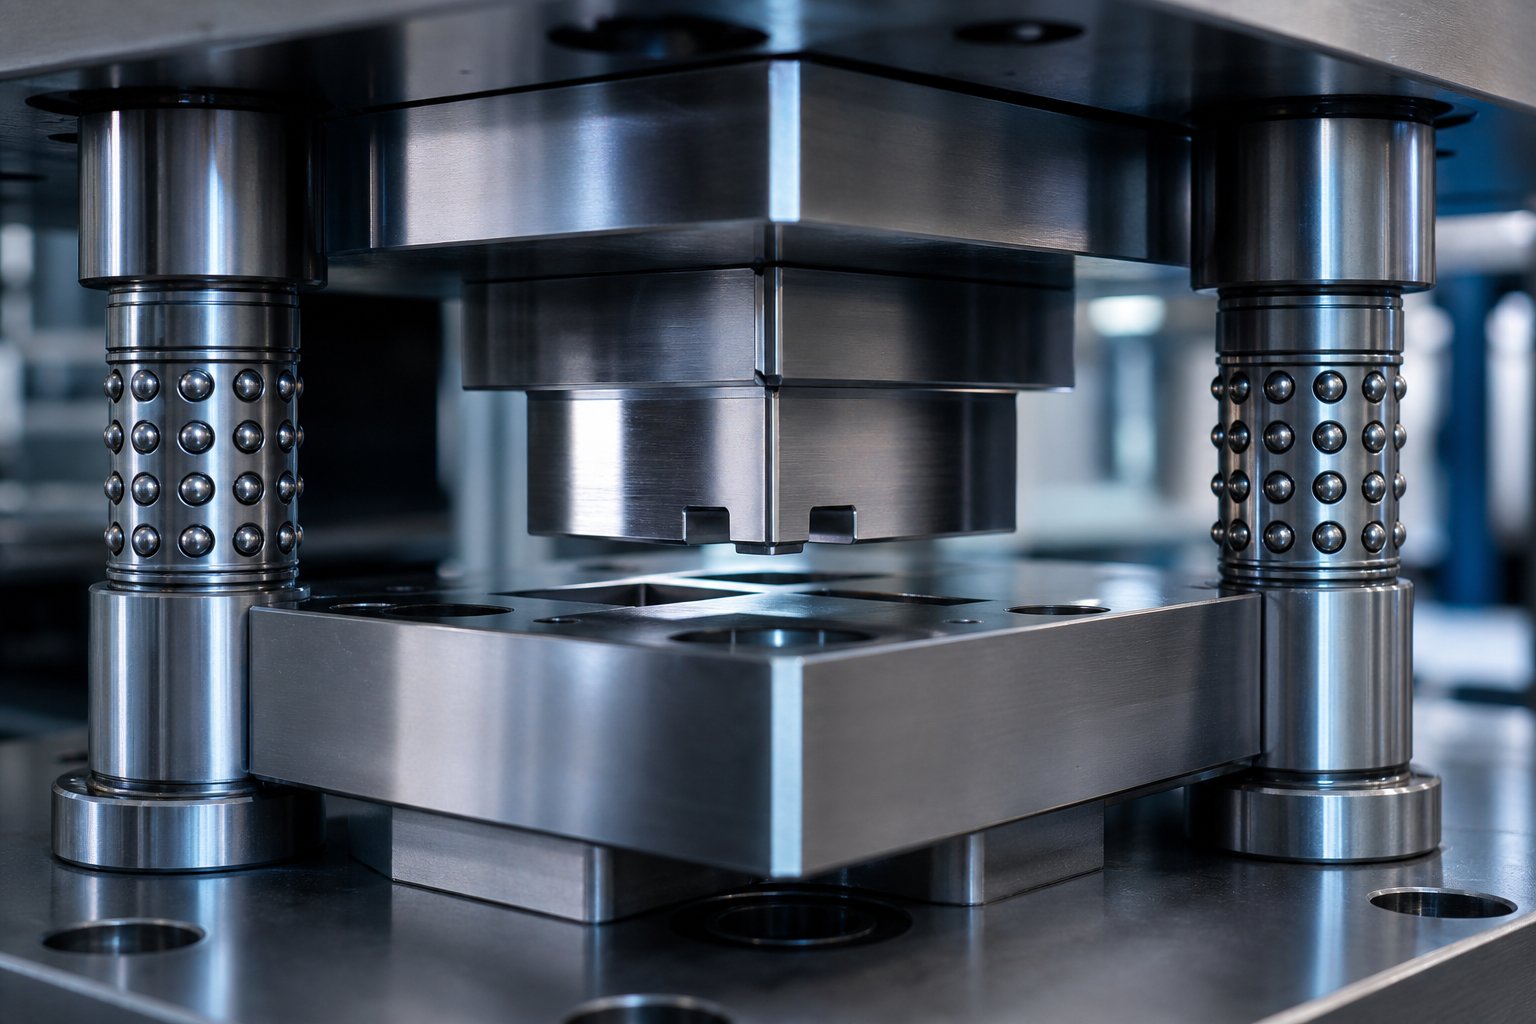
Mitä tarkkuusleimaustyökalut ovat ja miksi niillä on merkitystä
A tarkkuusleimausmuottion räätälöity{0}}työkalu, jota käytetään leimauspuristimessa metallilevyjen leikkaamiseen, muotoiluun tai muotoiluun erittäin-tarkoiksi osiksi pitäen samalla yli ±0,05 mm:n toleranssit miljoonien tuotantosyklien aikana. Toisin kuin yleiset leimaustyökalut, jotka on suunniteltu löysempiä mittavaatimuksia varten, nämä meistit vaativat tiukempia lävistysväliä-to-, ylivoimaisia työkaluteräksiä ja kehittyneitä ohjausjärjestelmiä, jotka takaavat toistettavan tarkkuuden tuotantonopeudella.
Tarkkuusleimaustyökalujen määrittely
Kuvittele työkalu, jonka täytyy toistaa sama osan geometria mikrometrien poikkeaman sisällä, olipa se sitten leimausosa numero yksi tai osa numero yksi miljoona. Tämä on tarkkuusleimausmuotien ydinhaaste. Muotti koostuu kahdesta vastapuolikkaasta: meististä, joka liikkuu, ja meistilohkosta, joka pysyy paikallaan. Kun metallilevyä syötetään niiden väliin, meisti kohdistaa voiman muotoillakseen tai leikkaamalla materiaalin tiettyyn muotoon. Se, mikä nostaa tämän työkalun vakiosta tarkkuuteen, on jokaisen pinnan, välyksen ja kohdistusominaisuuden takana oleva suunnittelu.
Tarkkuussuuttimen toleranssivaatimukset vaihtelevat tyypillisesti ±0,01 mm - ±0,05 mm sovelluksesta riippuen. Tämän tarkkuustason saavuttaminen ei ole yksittäinen-muuttujaongelma. Se on järjestelmäsuunnittelun lopputulos, jossa meistisuunnittelu, puristimen valinta, materiaalivalinta ja huoltostrategia ovat vuorovaikutuksessa. Virhe missä tahansa elementissä heikentää koko järjestelmän suorituskykyä riippumatta siitä, kuinka hyvin muut elementit suoritetaan.
Miksi tarkkuus on tärkeä{0}}suurten volyymien leimaamisessa
Kun valmistat satoja tuhansia osia, pienikin mittojen ajautuminen aiheuttaa pahenemisongelmia. Purse, joka kasvaa 0,02 mm tuotantoajon aikana, saattaa vaikuttaa vaarattomalta yksinään, mutta alavirran puolella se aiheuttaa kokoonpanohäiriöitä, liitinvikoja tai -poikkeaa- hylkäämisestä saapuvan tarkastuksen yhteydessä. Romun hinnat nousevat. Linjapysähdykset lisääntyvät. Kustannukset nousevat tavoilla, jotka ylittävät huomattavasti alkuperäisen työkaluinvestoinnin.
Muottitason tarkkuus ei ole luksusspesifikaatio. Se on perusta, joka vaikuttaa tuotteen luotettavuuteen, kokoonpanon johdonmukaisuuteen ja kokonaisvalmistuskustannuksiin jokaisessa muotin tuottamassa osassa.
Tästä syystä korkean tarkkuuden leimaustyökaluja ei voida arvioida pelkällä meistin hinnalla. Todellinen kysymys on, pystyykö suulake säilyttämään tavoitetoleranssinsa koko suunnitellun tuotanto-iän ajan, ja se riippuu siitä, kuinka hyvin järjestelmän jokainen elementti toimii yhdessä. Suulaketyypillä, materiaalilaadulla, puristuskyvyllä ja huoltoprotokollalla on oma roolinsa tässä vastauksessa.
Tarkkuus vs standardi leimaustyökalut
Joten mikä tekee meistä "tarkkuuden" "standardin" sijaan? Vastaus ei ole yksittäinen eritelmä tai markkinointimerkki. Se on sarja harkittuja suunnittelupäätöksiä, jotka yhdistetään koko työkaluun materiaalin valinnasta pinnan viimeistelyyn ohjausjärjestelmiin, jotka pitävät kaiken linjassa. Näiden erojen ymmärtäminen auttaa sinua välttämään kaksi kallista virhettä: liian-määrittää työkalut osille, jotka eivät sitä tarvitse, tai alimäärittämästä-osia, jotka sitä tarvitsevat.
Toleranssialueet ja toistettavuusstandardit
Näkyvin ero on toleranssikyky. Vakioleimaussuuttimet toimivat tyypillisesti toleranssialueella ±0,1 mm - ±0,5 mm, mikä kattaa laajan valikoiman yleiskäyttöisiä sovelluksia, kuten kannattimet, kotelot ja rakennelaitteistot. Tarkkuusleimaus muotit sen sijaan kohdetoleranssit alkaen±0,01 mm - ±0,05 mm, joissa jotkin ultratarkkuussovellukset painavat alle ±0,01 mm mikro-liittimiin ja lääketieteellisiin komponentteihin.
Mutta tässä on se vivahde, jonka leimausmuotin toleranssivertailu yksinään kaipaa: todellinen erotustekijä ei ole painon ensimmäisen osan toleranssi. Se on toistettavuutta tuotantomäärään nähden. Tavallinen meisti saattaa osua tiukkaan mittaan ensimmäisellä sadalla vedolla, mutta se vain ajautuu kulumisen kertyessä. Tarkkuustyökalut on suunniteltu säilyttämään tavoitespesifikaationsa satojen tuhansien tai miljoonien syklien ajan, koska jokainen muotin elementti teräslaadusta pintapinnoitteeseen on valittu kestämään mitoitusmuutoksia aiheuttavia kulumismekanismeja.
Suunnittelun ja rakentamisen monimutkaisuuserot
Tiukemmat toleranssit vaativat tiukempaa suunnittelua muotin kaikilla tasoilla. Huomaat useita keskeisiä eroja, kun vertaat tarkkoja muotin välysvaatimuksia ja rakennetta vakiotyökaluihin:
- Puolivälit-lyönnillä-:Tarkkuusmuottien välys on niinkin pieni kuin 3-5 % materiaalin paksuudesta verrattuna 8–12 %:iin tai enemmän tavallisilla muotteilla. Tämä tiukempi rako tuottaa puhtaammat leikatut reunat ja tasaisemmat osien mitat, mutta se vaatii myös laadukkaampia komponentteja, jotka voivat säilyttää tämän raon kuormituksen alaisena.
- Työkaluteräslaadut:Vakiomuotteissa käytetään usein yleisiä työkaluteräksiä, kuten Cr12MoV tai perus D2-muunnelmia. Tarkkuusmuotit nousevat korkeisiin-suorituskykyluokkiin, kutenDC53, SKD11 tai jauhemetallurgiset teräksetjotka tarjoavat erinomaisen sitkeyden, kulutuskestävyyden ja mittavakauden lämpösyklissä.
- Pintakäsittelyt:Tarkkuussuuttimien kriittiset pinnat hiotaan ja kiillotetaan peilipinnoiksi, mikä vähentää kitkan -aiheuttamaa kulumista ja estää materiaalin tarttumista (halkeilua), joka muutoin heikentäisi osien laatua ajan myötä.
- Ohjausjärjestelmät:Vakiomuottimet voivat perustua perusohjaintolppiin ja holkkeihin. Tarkkuustyökalut sisältävät kuulalaakeriohjausjärjestelmiä, tarkkuuskohdistusmekanismeja ja ohjaustappeja, jotka säilyttävät paikannustarkkuuden mikroneissa iskun toisensa jälkeen.
- Valmistusprosessit:Tarkkuusmuotit vaativat lanka-EDM:ää monimutkaisia lävistys- ja meistiprofiileja varten, tarkkuushiontaa peruspinnoille ja tiukempia tarkastusprotokollia. Lävistimet ja meistit leikataan usein ±0,001 mm:iin valmistuksen aikana.
Nämä erot eivät ole itsenäisiä päivityksiä. Ne toimivat järjestelmänä: tiukemmasta välyksestä on hyötyä vain, jos ohjausjärjestelmä pitää linjauksen, ja ohjausjärjestelmä säilyttää tarkkuuden vain, jos työkaluteräs kestää kulutusta. Poista yksi lenkki ja tarkkuusketju katkeaa.
Kun vakiomuottimet ovat riittävät
Tarkkuustyökalut eivät aina ole oikea vastaus. Rehellinen suunnittelu tarkoittaa sen tunnistamista, milloin vakiomuotit palvelevat sovellusta täydellisesti, ja enemmän kuluttaminen olisi hukkaa eikä investointia. Vakiotyökalut ovat yleensä riittävät seuraavissa skenaarioissa:
- Suuret rakenneosat runsailla toleransseilla:Kannakkeet, kotelot ja paneelit, joissa ±0,1 mm tai löysempi ovat hyväksyttäviä, oikeuttavat harvoin tarkkuusmuottien kustannuksia.
- Pieni{0}}volyymi prototyyppien valmistus:Kun vuosituotanto on alle 20 000 osaa ja rakenne voi vielä muuttua, yksinkertaisemmalla työkaluilla tai jopa lanka-EDM-aihioilla on taloudellisempi järkeä.
- Ei-{0}}kriittiset kosmeettiset sovellukset:Osat, joissa sopivuus ja toiminta eivät ole toleranssiin perustuvia,{0}}kuten koristekuoret tai yhteensopimattomat osat-.
Päätös perustuu työkaluinvestoinnin sovittamiseen osavaatimuksiin. Yli-siedettävät osat, jotka eivät sitä tarvitse, aiheuttavat tarpeettomia kustannuksia muotin valmistuksen ja huollon jokaiseen vaiheeseen.
| Ulottuvuus | Standardi leimauslevyt | Tarkkuusleimaustyökalut |
|---|---|---|
| Tyypilliset toleranssit | ±0,1 mm - ±0,5 mm | ±0,01 mm - ±0,05 mm |
| Die materiaalit | Tavalliset työkaluteräkset (Cr12MoV, perus D2) | Suorituskykyiset{0}}teräkset (DC53, SKD11, jauhemetallurgia, kovametalliteräkset) |
| Ohjausjärjestelmät | Vakioohjaintolpat ja holkit | Kuulalaakeriohjaimet-, tarkkuuskohdistusmekanismit, ohjaustapit |
| Pintakäsittely | Vakiokoneistettu | Tarkkuushiottu ja kiillotettu |
| Tuotantovolyymin sopivuus | Pienet tai kohtalaiset volyymit; yksinkertaiset geometriat | Suuri-määrä ajoja (100,000+ jaksoa); monimutkaisia, suvaitsevaisia{3}}kriittisiä osia |
| Punch-to-die Clearance | 8-12 % materiaalin paksuudesta | 3-5 % materiaalin paksuudesta |
| Suhteellinen hinta | Pienempi etukäteissijoitus | Korkeammat ennakkokustannukset; alhaisemmat -osakustannukset tilavuudessa vähentyneen romun ja pidemmän muotin käyttöiän ansiosta |
Vakio- ja tarkkuustyökalujen kustannuskeskustelussa keskitytään usein ennakkoinvestointeihin, mutta sen tulisi keskittyä kokonaiskustannuksiin per hyväksyttävää osaa muotin käyttöiän aikana. Tarkkuussuulake, joka maksaa kaksi kertaa enemmän, mutta toimii kolme kertaa pidempään puolet pienemmällä romumäärällä, tarjoaa paljon paremman taloudellisuuden suuren-volyymin ja toleranssin{2}}kriittisen tuotannon kannalta. Todellinen kysymys ei ole "kumpi matriisi maksaa vähemmän", vaan "kumpi matriisi vastaa osavaatimuksiani, tilavuutta ja laatuodotuksiani." Ja tähän kysymykseen vastaaminen edellyttää, että ymmärrät saatavilla olevat tarkkuussuuttimet ja kuinka valita niistä.
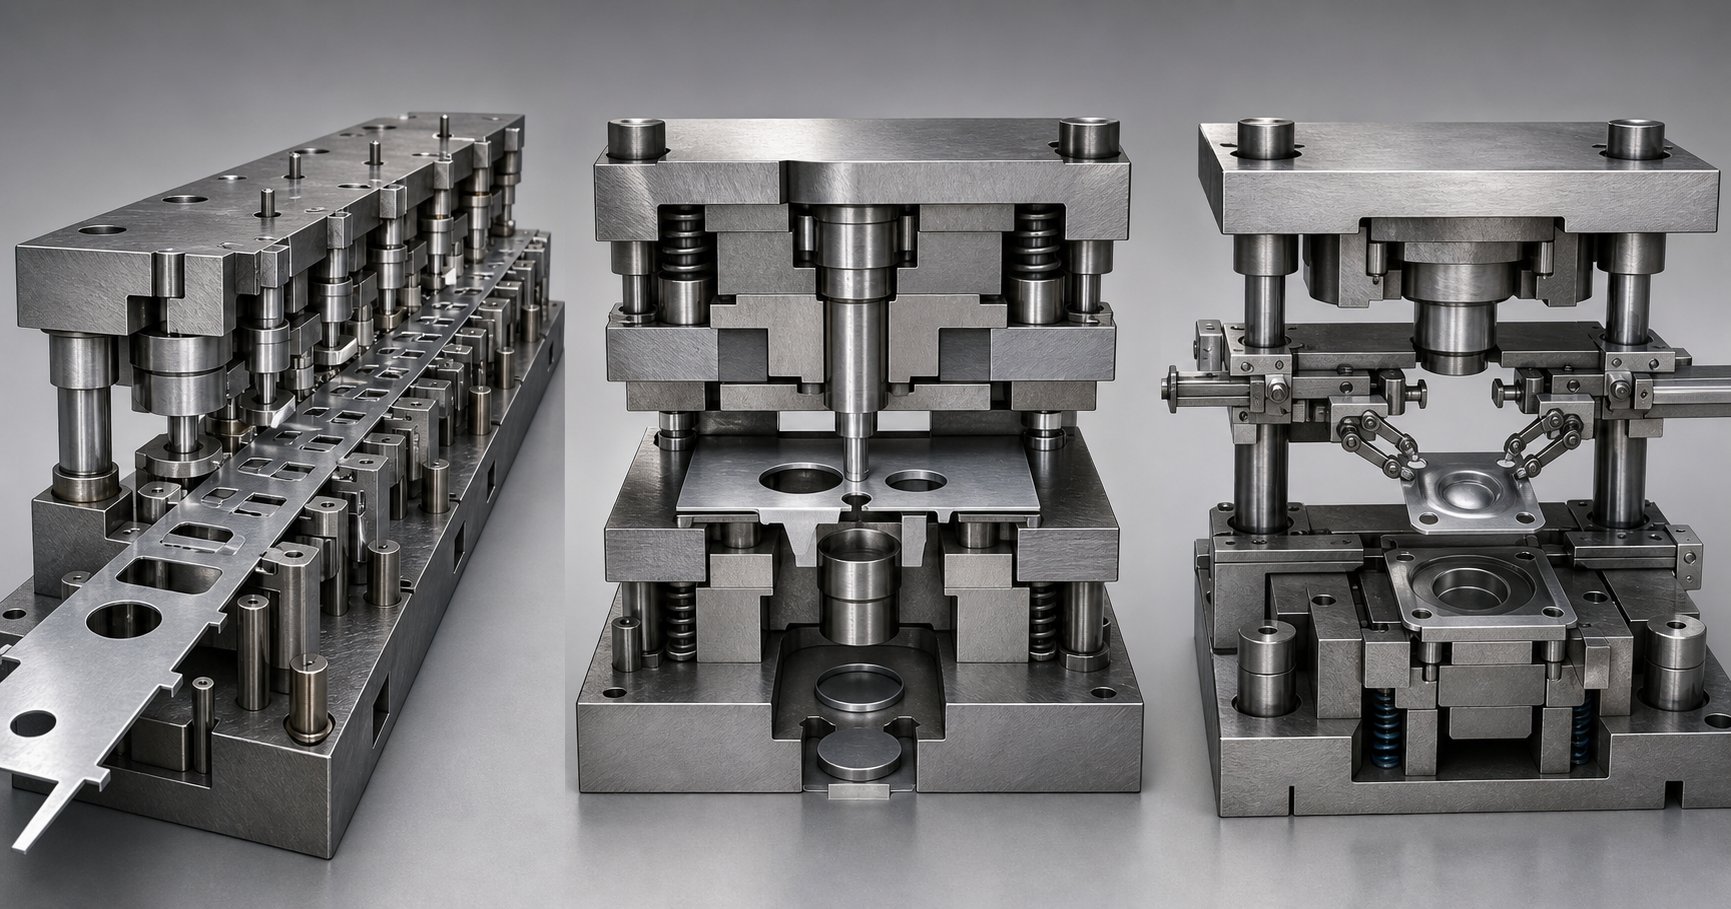
Tarkkuusleimausmuottityypit ja valinta
Oikean suutintyypin valinta on yhtä tärkeää kuin oikean toleranssialueen valinta. Kaksi identtisten tarkkuusstandardien mukaan rakennettua meistiä voivat tuottaa hyvin erilaisia tuloksia, jos toinen on väärä arkkitehtuuri osan geometrialle, tuotantomäärälle tai materiaalille. Haasteena on, että suurin osa tätä aihetta koskevista ohjeista käsittelee muottityyppejä eristyneinä luokkina pikemminkin kuin päätöskehyksen sisällä olevia vaihtoehtoja. Tässä on kuinka lähestyä tätä päätöstä insinöörin kurinalaisuutta noudattaen.
Progressiiviset muotit suuritehoisille{0}}monimutkaisille osille
Progressiivinen meisti on liuska{0}}syötettävä, moni-asematyökalu, jossa kelamateriaali etenee toimintosarjan kautta, ja jokainen asema lisää ominaisuuden: leikkaus, taivutus, muoto, lävistys. Kun nauha saavuttaa loppuaseman, valmis osa erotetaan kantonauhasta. Tämä arkkitehtuuri tekee siitä hallitsevan valinnan progressiivisena muotina kohtalaisen monimutkaisten osien suuren volyymin leimaamiseen.
Miksi se on erinomainen tarkkuussovelluksissa? Jokainen asema käsittelee yhden toiminnon, mikä tarkoittaa, että meistin-to-välykset ja kohdistus voidaan optimoida erikseen kullekin leikkaukselle tai muodolle. Asemien sekvensoinnin avulla insinöörit voivat myös hallita takaisinjoustoa jakamalla muovausoperaatiot useisiin vaiheisiin sen sijaan, että kaikki muodonmuutos pakotettaisiin yhteen iskuun. Tuloksena on valmiin kappaleen tiukempi mittojen hallinta, jopa sellaisille geometrioille, joita olisi vaikea pitää yhdellä toimenpiteellä.
Progressiiviset meistit voivat tuottaa mistä tahansaseitsemän tai kahdeksan osaa minuutissa 1 500 osaan minuutissa, ja ne toimivat usein ilman valvontaa, kun ne on asennettu oikein. LVI-komponentit, kuten pienet kannattimet, lämmönvaihtimen rivat ja liitinliittimet, ovat yleisiä sovellusesimerkkejä, joissa progressiivinen leimaus yhdistää suuren volyymin ja tarkkuuden vaatiman toistettavuuden.
Kompromissi: työkalujen alkukustannukset ovat korkeammat kuin yksinkertaisemmat muottityypit, ja yksittäisen aseman vaurioituminen edellyttää koko muottisarjan poistamista korjausta varten. Progressiiviset muotit vaativat myös kelan syöttöjärjestelmän ja avo{1}}päisen puristimen nauhan syöttämisen mahdollistamiseksi.
Yhdistelmä- ja yhdistelmämuotit litteille{0}}kriittisille osille
Kun tarvitset yhdistelmämuotin kriittisten osien-tasaisuuteen, arkkitehtuuri muuttuu perusteellisesti. Yhdistelmäsuulake suorittaa useita leikkaustoimenpiteitä yhdellä painalluksella ja tuottaa valmiin aihion yhdellä osumalla. Koska kaikki piirteet leikataan samanaikaisesti suhteessa samaan peruspisteeseen, osa poistuu muotista poikkeuksellisella paikkatarkkuudella piirteiden välillä ja minimaalisella vääristymällä.
Tämä tekee yhdistelmämuista ihanteellisia aluslevyille, tiivisteille, välilevyille ja kaikille komponenteille, joissa tasaisuus ja samankeskisyys ovat tärkeämpiä kuin geometrinen monimutkaisuus. Theyhden{0}}vedon lähestymistapa minimoi kohdistusvirheriskintoimintojen välillä ja tuottaa vähemmän romumateriaalia verrattuna usean{0}}aseman menetelmiin.
Yhdistelmäsuuttimet laajentavat tätä konseptia lisäämällä muotoiluoperaation (kuten matalan vedon tai kohokuvioinnin) leikkaustoimintoihin saman iskun sisällä. Niillä on keskitie yhdistelmämuottien ja progressiivisten muottien välillä: tehokkaampi kuin puhdas yhdistelmämuotti, mutta ilman täyden progressiivisen työkalun monimutkaisuutta ja kustannuksia.
Rajoitus on tuotannon nopeus. Yhdistelmä- ja yhdistelmäsuuttimet ovat yleensä hitaampia kuin progressiiviset muotit, ja ne sopivat paremmin kohtalaisiin tilavuuksiin, joissa osien tarkkuus on suurempi kuin suoritustehoon liittyvät ongelmat.
Siirtomuotit suurille tai syvävedetyille{0}}osille
Jotkut osat ovat yksinkertaisesti liian suuria, liian syviä tai liian geometrisesti monimutkaisia nauhan syöttämiseen. Siirtomuotit ratkaisevat tämän ongelman siirtämällä yksittäisiä aihioita mekaanisesti asemalta asemalle käyttämällä liikkuvia kiskoja tarttujasormilla sen sijaan, että luotaisiin liitettyyn nauhakannattimeen.
Progressiivisessa vs. siirtosuuttimen valinnassa ratkaiseva tekijä on usein osan koko ja vetosyvyys. Siirtojärjestelmät käsittelevät kolmen-akselin liikettä: liikkuminen sisäänpäin tarttumaan osaan, nostamaan sitä pystysuoraan, viemään sitä seuraavalle asemalle ja laskemaan sen paikoilleen. Tämä joustavuus mahdollistaa osien kääntämisen tai pyörittämisen siirtoprosessin aikana, mikä mahdollistaa sekvenssien muodostamisen, joka olisi mahdotonta nauha{3}}syötetyillä työkaluilla.
Erittäin suuria osia varten tandempuristinlinja-asetuksissa yksittäiset muotit asetetaan erillisiin puristimiin järjestyksessä. Servo-käyttöiset siirtojärjestelmät voidaan ohjelmoida sopimaan erilaisiin osiin, puristusnopeuksiin ja iskunpituuksiin, mikä lisää joustavuutta erilaisiin-tuotantoympäristöihin.
Siirtomuotit eivät sido osia yhteen nauhaksi, mikä usein tuottaa materiaalisäästöjä suuremmissa aihioissa. Ne vaativat kuitenkin monimutkaisempaa automaatiota, lisämuottisuoja-antureita ja tyhjän pinonpurkausjärjestelmän yksittäisten kappaleiden syöttämiseksi ensimmäiseen asemaan.
Kuinka valita oikea leimausmuottityyppi
Näistä vaihtoehdoista valitseminen ei ole yksittäinen{0}}muuttujapäätös. Käytä tätä järjestystä rajataksesi kenttää systemaattisesti:
- Osan monimutkaisuus:Yksinkertaiset litteät osat, joissa on useita reikiä, osoittavat yhdistelmämuotteja kohti. Kohtuullinen monimutkaisuus peräkkäisine ominaisuuksineen suosii progressiivisia muotteja. Syväpiirrokset tai suuret 3D-geometriat vaativat siirtomuotit.
- Vuosimäärä:Suuri-volyymi (100,000+ osaa) oikeuttaa progressiivisen die-investoinnin. Kohtuulliset tilavuudet voivat suosia yhdiste- tai yhdistelmämuotteja. Siirtomuotit sopivat sekä lyhyille että pitkille ajoille osan koosta riippuen.
- Toleranssivaatimukset:Tasaisuus-kriittiset osat hyötyvät yhdistemuotteista. Tiukat sijaintitoleranssit useissa ominaisuuksissa saavutetaan progressiivisen meistinaseman sekvensoinnin avulla. Siirtomuotit säilyttävät tarkkuuden ohjatun kolmen-akselin osien käsittelyn ansiosta.
- Materiaalin paksuus:Ohuet materiaalit syötetään hyvin progressiivisten suulakkeiden kautta. Paksumpi materiaali tai syvävetoa vaativat aihiot sopivat paremmin siirtojärjestelmiin.
- Kustannusrajoitukset:Progressiivisilla muotteilla on korkeimmat ennakkokustannukset, mutta alhaisimmat -osakustannukset tilavuuden mukaan. Yhdistelmäsuuttimet tarjoavat alhaisemmat työkalukustannukset yksinkertaisemmille geometrioille. Siirtomuotit aiheuttavat korkeammat käyttökustannukset, mutta säästävät materiaalia suurissa osissa.
Mikään yksittäinen suulaketyyppi ei ole yleisesti parempi. Oikea vastaus syntyy, kun osavaatimukset sovitetaan muottiarkkitehtuuriin ja rakennetaan sitten sovelluksen vaatimalle tarkkuustasolle. Ja tämä suunnittelu, muotityypistä riippumatta, alkaa samalla kysymyksellä: kuinka tämä työkalu suunnitellaan ja rakennetaan niin, että se pitää mikroni-tarkkuuden koko tuotantonsa ajan?
Kuinka tarkkuusleimausmuotit suunnitellaan ja rakennetaan
Jokainen tarkkuusleimaussuutin alkaa joukosta teknisiä rajoituksia: osan geometria, materiaaliominaisuudet, tuotantomäärä ja toleranssialue, jota ei voida rikkoa työkalun koko käyttöiän aikana. Tarkkuusleimausmuotin suunnitteluprosessi muuttaa nämä rajoitukset fyysisiksi työkaluiksi vaiheiden sarjan kautta, joista jokainen sisältää päätöksiä, jotka joko lisäävät järjestelmään tarkkuutta tai aiheuttavat virheitä, joita ei voida korjata myöhemmin. Näin prosessi etenee ensimmäisestä CAD-luonnoksesta lopulliseen validoituun tuotantotyökaluun.
CAD-suunnittelu ja kaistaleasettelun optimointi
Nauhojen asettelussa materiaalitehokkuus ja osien tarkkuus joko kohtaavat tai kilpailevat keskenään. Progressiivisessa muotissa nauhan asettelu määrittää, kuinka kelamateriaali etenee kunkin aseman läpi, missä tapahtuu leikkauksia ja muotoja ja kuinka paljon kantajamateriaalia yhdistää osan nauhaan toimintojen välillä. Leimausnauhan asettelun optimointi on pohjimmiltaan tasapainottavaa: tiukempi sisäkkäisyys vähentää romun prosenttiosuutta, mutta voi tiivistää asemat yhteen, mikä rajoittaa muovausoperaatioille ja pilottitappien sijoittelulle käytettävissä olevaa tilaa.
Insinöörit arvioivat useita sisäkkäisiä suuntauksia ja etäisyyksiä CAD-ohjelmiston avulla ja etsivät asettelua, joka maksimoi materiaalin käytön vaarantamatta tarkkaan muotoiluun tarvittavaa asemaväliä. Asettelu, joka säästää 3 % materiaalia mutta pakottaa muodostamaan asemat liian lähelle toisiaan, voi aiheuttaa nauhan vääristymiä, jotka heikentävät mittatarkkuutta kaikissa osissa.
Mittavälyslaskelmat tapahtuvat rinnakkain nauhasuunnittelun kanssa. Lävistimen ja muotin välinen rako vaikuttaa suoraan reunan laatuun, jäysteen muodostumiseen ja meistin pitkäikäisyyteen. Liian tiukka ja lävistin kuluu ennenaikaisesti liiallisesta sivuttaisesta paineesta. Liian löysä ja leikattu reuna heikkenee kaatumisen ja lisääntyneen pursekorkeuden myötä. Tarkkuussovelluksissa välys lasketaan tyypillisesti prosentteina materiaalin paksuudesta, joka on säädetty työkappaleen kovuuden ja vetolujuuden mukaan. Tämän numeron saaminen oikeaan suunnitteluvaiheessa estää ongelmia, joita ei voida korjata millään loppupään säädöllä.
CNC-työstö, langan EDM ja tarkkuushionta
Kun suunnittelu on lukittu, valmistus noudattaa tarkoituksellista järjestystä, jossa jokainen prosessi antaa tietyn tason valmiille työkalulle. Ymmärtäminen, kuinka leimausmuotit valmistetaan, tarkoittaa ymmärtämistä, miksi tällä järjestyksellä on merkitystä.
CNC-työstö käsittelee muottilohkojen, rei'ityspitimien ja rakenneosien alkuperäisen karkean muotoilun. Se määrittää kokonaisgeometrian toleransseilla ±0,01 mm - ±0,02 mm, mikä riittää ei--kriittisille pinnoille, mutta ei arkkimateriaalia koskettaville työstöreunoille.
Lanka-EDM leimausmuotin valmistukseen ottaa haltuunsa siellä, missä CNC saavuttaa rajansa. Ohut sähkövarattu lanka leikkaa karkaistun työkaluteräksen ilman mekaanista kosketusta, jolloin syntyy monimutkaisia lävistys- ja meistiprofiileja, joiden toleranssit ovat jopa ±0,005 mm. Tämä prosessi on välttämätön monimutkaisille muodoille, tiukoille sisäsäteille ja kaikille geometrioille, joissa tavanomainen koneistus aiheuttaisi työkalun taipumaa tai lämpövääristymiä. Lanka-EDM leikkaa myös täysin kovettunutta materiaalia, mikä tarkoittaa, että komponentit voidaan lämpö-käsitellä lopulliseen kovuuteen ennen profilointia, mikä eliminoi lämpökäsittelyn muutoin aiheuttamat mittamuutokset.
Tarkka pintahionta päättää sarjan. Kriittiset peruspinnat, sulkukorkeudet ja liitospinnat hiotaan tasaisiksi ja yhdensuuntaisiksi mikronien sisällä. Nämä pinnat toimivat vertailutasoina, joihin kaikki muut muotin osat kohdistuvat kokoonpanon aikana. Jos ne eivät ole tasaisia ja yhdensuuntaisia, mikään säätölevy ei tuota tasaisia tuloksia.
Kokoaminen, kohdistus ja kokeilu
Yksittäisten komponenttien, joista jokainen on valmistettu tiukkojen eritelmien mukaan, on yhdistettävä integroitu järjestelmä. Kokoaminen alkaa muottisarjalla: ohjaustolpat asennetaan, muottilohkot sijaitsevat maadoituspinnoille ja lävistimet asennetaan kontrolloiduilla välyksillä, jotka tarkistetaan rakotulkeilla tai optisella mittauksella.
Shimmillä on tässä ratkaiseva rooli. Insinöörit säätävät lävistimen ja muotin välistä välystä lisäämällä tai poistamalla tarkkoja välilevyjä ja hienosäätämällä rakenteen määrittämää rakoa. Kuulalaakeroidut ohjauspylväät säilyttävät pystysuoran suuntauksen ylemmän ja alemman muotin puoliskon välillä mikrometrien etäisyydellä varmistaen, että meisti tulee suuttimen aukkoon täsmälleen samassa asennossa jokaisella vedolla.
Muotin koe- ja validointiprosessi alkaa sitten progressiivisilla näyteajoilla tuotantopuristimella tai erillisellä koepuristimella. Alkuiskut ajetaan pienemmällä nopeudella, ja osat mitataan kunkin aseman mittatulostusta vasten. Insinöörit tarkistavat jäysteen korkeuden, reunan kunnon, mittatarkkuuden ja muovauksen laadun sekä säätävät ajoitusta, sulkukorkeutta ja jousipaineita tarpeen mukaan.
CAE-simulointityökalut ovat vähentäneet merkittävästi vaadittujen fyysisten kokeiluiden iteraatioiden määrää. Muodostumissimulaatioohjelmisto ennustaa materiaalin virtauksen, ohenemisen ja rypistymisen ennen muotin rakentamista. Springback-ennustus käyttämällä kehittyneitä materiaalimalleja, kutenYoshida{0}}Uemori kinemaattinen karkaisumalli, sallii insinöörien kompensoida elastisen palautumisen itse muotin geometriassa. Ilman tarkkoja takaisinjousitietoja, muotoillut osat voivat poiketa merkittävästi nimellismitoista, mikä on ongelma, jonka ratkaiseminen on historiallisesti vaatinut useita fyysisiä muottien korjauskierroksia.
Nämä simulointiominaisuudet eivät poista kokeilua, mutta ne tiivistävät sen viikoista päiviin. Ensimmäiset fyysiset näytteet irtoavat lähempänä tulostusta, ja korjaukset ovat pienempiä ja ennakoitavampia. Suunnittelutiimeille, jotka työskentelevät kehittyneiden -lujien terästen parissa, joissa takaisinjoustokäyttäytyminen on monimutkaista ja epälineaarista, simulointi ei ole valinnaista. Se on ero hallitun kehitysprosessin ja kalliin arvauspelin välillä.
Siihen mennessä, kun tarkkuussuulake tyhjentää validoinnin, jokainen pinta-, välys- ja kohdistusominaisuus on varmistettu vastaamaan spesifikaatioita. Työkalu on tuotanto-valmis. Mutta "tuotanto-valmis" ei ole pysyvä tila. Materiaalit ja pinnoitteet, jotka muodostavat muotin työpinnat, määrittävät, kuinka kauan tämä valmius kestää rankaisevan toistamisen aikana suuria määriä leimaamalla.
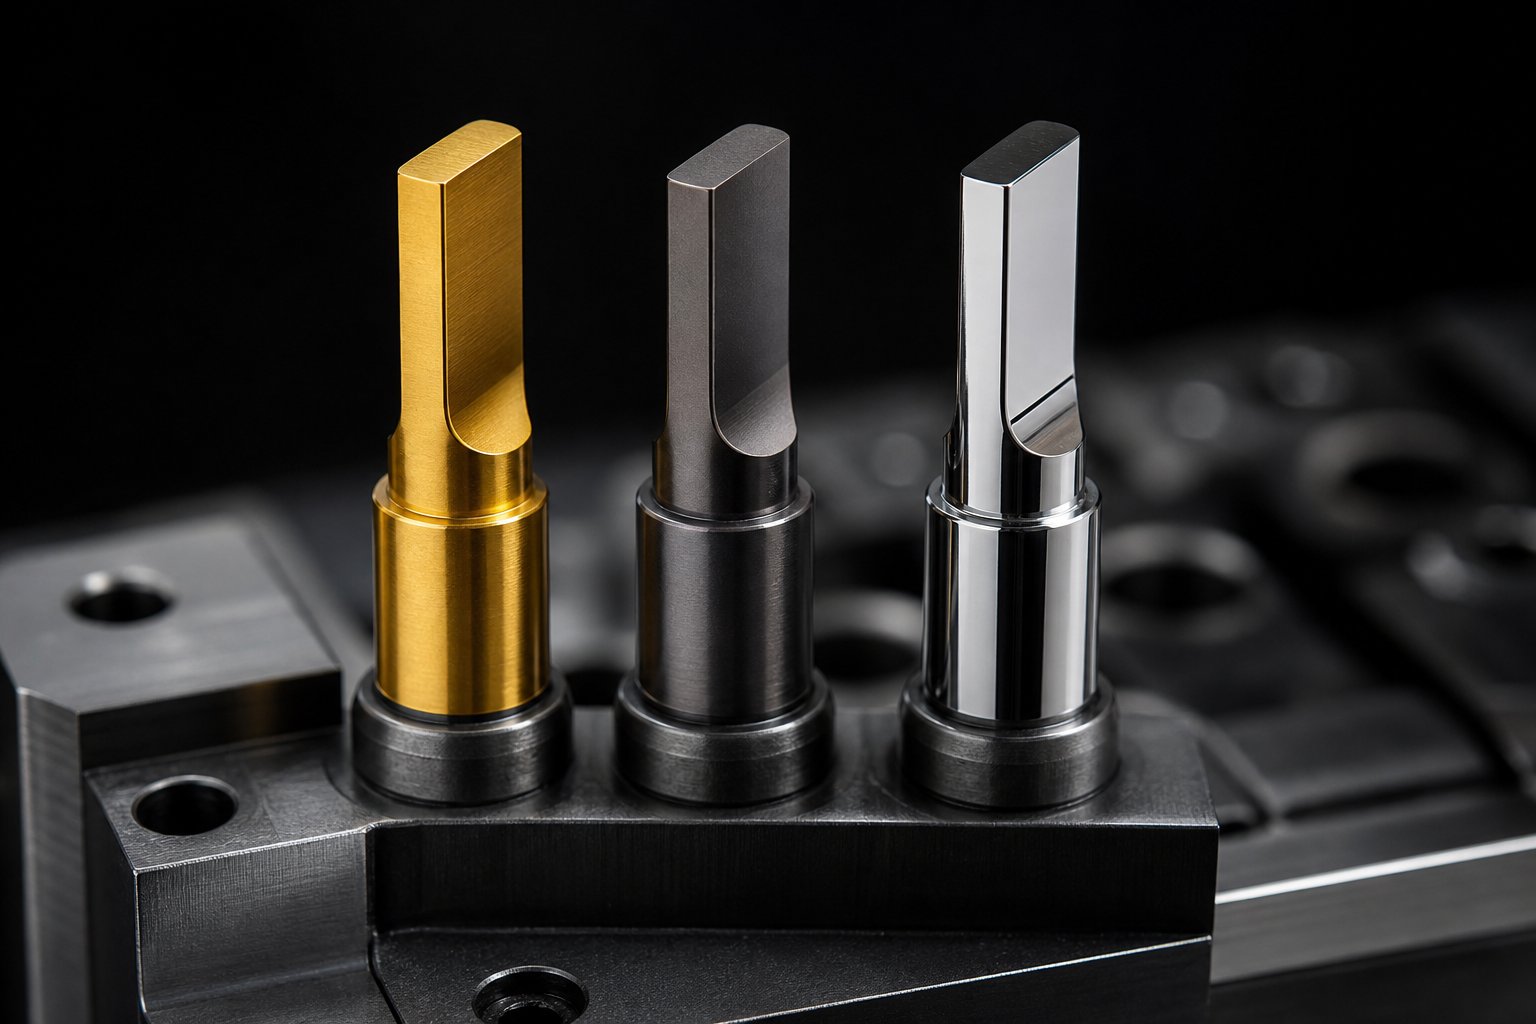
Suulakemateriaalit ja pinnoitteet, jotka edistävät pitkäikäisyyttä
Muotti, joka läpäisee validoinnin ensimmäisenä päivänä, tuottaa arvoa vain, jos sillä on samat toleranssit koko tuotantonsa ajan. Tarkkuusleimausmuotin työpinnat kestävät miljoonia iskuja, joista jokainen synnyttää kitkaa, lämpöä ja puristusjännitystä. Se, kuinka kauan nämä pinnat säilyttävät geometriansa, riippuu lähes kokonaan kahdesta päätöksestä: mistä suulake on valmistettu ja mikä pinnoite sitä suojaa. Suulakemateriaalin valinnassa suuren volyymin leimaamiseen ei ole kyse kovimman saatavilla olevan teräksen valitsemisesta. Kyse on materiaalin ominaisuuksien sovittamisesta tiettyyn vikamekanismiin, joka todennäköisimmin lopettaa muotin käyttöiän.
Työkaluteräslaadut ja niiden sovellukset
Mikä on paras työkaluteräs muotin leimaamiseen? Vastaus riippuu siitä, kuinka noppa epäonnistuu. Reunat voivat kulua asteittain, muotoutua kuormituksen alaisena tai murtua toistuvista iskuista. Hallitsevan mekanismin tunnistaminen on materiaalin valinnan lähtökohta.
Näin yleisimmät lajikkeet liittyvät tuotantoolosuhteisiin:
- AISI D2 (SKD11):Työhevonen suureen{0}}määrän tyhjennykseen ja leikkaamiseen. D2:n korkea kromikarbidipitoisuus tekee leikkuuteristä poikkeuksellisiakulutuskestävyys, jolloin ne voivat säilyttää geometrian pitkien tuotantoajojen ajan. Käyttökovuus vaihtelee välillä 58-60 HRC. Se on erinomainen, kun työkalun käyttöikää rajoittaa hioma- tai liima-ainekuluminen, mutta kun reunahalkeama ilmenee, tarvitaan kovempaa laatua.
- AISI A2 (SKD12):Valitaan, kun mikään yksittäinen vikatila ei hallitse. A2 tarjoaa tasapainon kulutuskestävyyden ja sitkeyden välillä 58-62 HRC:ssä, mikä tekee siitä sopivan progressiivisille muotteille, joissa useat asemat kokevat erilaisia kuormitusolosuhteita samanaikaisesti. D2 vs A2 työkaluteräksessä muottipäätöksessä A2 voittaa, kun vallitsee sekalaiset olosuhteet ja reunahalkeamisriski on kohtalainen.
- AISI M2 (SKH51):Käytetään paikoissa, joissa sekä kuluminen että puristusjännitys vaikuttavat epäonnistumiseen. M2 toimii 60-65 HRC:llä ja tarjoaa paremman muodonmuutoskestävyyden kuin D2 säilyttäen samalla korkeamman kulutuskestävyyden kuin iskunkestävät -laadut. Sitä käytetään yleisesti lävistyksissä, joiden on säilytettävä reunalujuus toistuvan suuren kuormituksen meistossa.
- AISI S7:Valinnanvarainen-halkeama, halkeilu tai toistuvan törmäyksen aiheuttama väsyminen rajoittaa työkalun käyttöikää. 56-58 HRC:ssä S7 absorboi syklisiä iskujännityksiä, jotka rikkoisivat korkeampia-karbiditeräksiä. Raskaat-leimaus- ja suuren kuorman leimausasemat hyötyvät eniten tästä luokasta.
Ultra{0}}suurivolyymiisissa-sovelluksissa, jotka ylittävät useita miljoonia jaksoja, perinteiset työkaluteräkset eivät välttämättä tarjoa riittävää käyttöikää. Jauhemetallurgiset (PM) teräkset, kuten CPM 10V ja Vanadis 4 Extra, tarjoavat hienompia, tasaisemmin jakautuneita karbideja, jotka parantavat sekä sitkeyttä että kulutuskestävyyttä enemmän kuin perinteiset sulatetut teräkset saavuttavat. Volframikarbiditerät vievät tätä pidemmälle ja tarjoavat äärimmäisen kovuuden leikkaaville särmille sovelluksissa, joissa jopa PM-teräkset kuluvat liian nopeasti, vaikka niiden hauraus vaatii huolellista suutinsuunnittelua murtumien estämiseksi iskukuormituksessa.
Pintapinnoitteet, jotka pidentävät kuomun käyttöikää
Jopa paras työkaluteräs hyötyy pintakäsittelyistä, jotka käsittelevät suulaketta hyökkäävää erityistä kulumismekanismia. Leimausmuotin pinnoitusvaihtoehdot kulutuskestävyyden parantamiseksi ovat laajentuneet merkittävästi, ja jokainen on kohdistettu eri vikatilaan:
- TiN (titaaninitridi):Yleiskäyttöinen-PVD-pinnoite, joka lisää pinnan kovuutta ja vähentää kitkaa. Se parantaa kohtalaista hankaavaa kulumista ja on kustannustehokas-vakiosovelluksissa, vaikka se on parempi kuin uudemmat pinnoitteet vaativissa ympäristöissä.
- TiCN (titaanikarbonitridi):Kovempi kuin TiN ja parempi kulutuksenkestävyys. TiCN toimii hyvin materiaaleja vastaan, jotka synnyttävät suurta liukukitkaa, joten se soveltuu kovempien metallilevyjen muovaukseen.
- TiAlN (titaanialumiininitridi):Erinomainen sovelluksissa, joissa liiman kuluminen ja hilseily ovat ensisijaisia vikatiloja. AMicromachinesissa julkaistu tutkimusosoitti, että TiAlN-päällystetyt AISI D2 -leimausmuotit saavuttivat arvioitujen käyttöiän lisäysten yli 500 % pinnoittamattomiin työkaluihin verrattuna, mikä pidensi kunnostusvälit 80 000 jaksosta ennustettuun 500 000 jaksoon. Pinnoite alensi myös kitkakertoimen arvoon 0,18, mikä on huomattavasti pienempi kuin 0,74, joka on kirjattu pinnoittamattomalle teräkselle-peltipinnalla.
- DLC (Diamond{0}}Like Carbon):Erittäin alhainen kitkakerroin (usein alle 0,15) ja erinomainen liiman kulumisenkestävyys. DLC-pinnoitteet ovat erityisen tehokkaita alumiinin, kuparin ja muiden pehmeiden metallien leimaamiseen pinnoittamattomilla työkalupinnoilla.
- Nitraus:Diffuusiokäsittely eikä kerrostettu pinnoite, nitraus muodostaa kovettuneen pintakerroksen, joka tunkeutuu teräsalustaan. Se parantaa väsymiskestävyyttä ja tarjoaa kohtalaisen kulumissuojan lisäämättä erillistä kalvoa, joka voi irrota äärimmäisissä iskuissa.
Ymmärtäminen leimausmuotin käyttöiän pidentämisestä pinnoitteilla alkaa vikatilan diagnosoimisesta. Hankaava kuluminen vaatii TiCN:ää tai TiAlN:ää. Liiman kuluminen ja hilseily reagoivat DLC:hen tai TiAlN:iin. Väsymiseen- liittyvä pinnan halkeilu hyötyy typpitöistä. Väärän pinnoitteen levittäminen väärään ongelmaan tuhlaa rahaa pidentämättä muotin käyttöikää.
Muottimateriaalien sovittaminen työkappaleen ominaisuuksiin
Itse työkappale rajoittaa materiaalivaihtoehtojasi. Pehmeän kuparifolion stanssaus täyttää täysin erilaiset vaatimukset kuin erittäin lujaa ruostumatonta terästä leikkaava{1}. Vetolujuus, pinnan kovuus, sitkeys ja materiaalin paksuus vaikuttavat kaikki siihen, mikä työkaluteräslaatu ja pinnoiteyhdistelmä tarjoavat hyväksyttävän käyttöiän.
Kovemmat työkappalemateriaalit aiheuttavat enemmän hankaavaa kulumista leikkuureunoihin, mikä vaatii korkeampia{0}}kovametalliteräksiä. Pehmeämmät, sitkeämmät materiaalit aiheuttavat yleensä liiman kulumista ja materiaalin siirtymistä (halkeilua), jossa työkappaleen materiaali sitoutuu muotin pintaan. Paksumpi materiaali lisää meistien puristuskuormitusta ja suosii laatuja, joilla on suurempi muodonmuutoskestävyys.
| Työkaluteräslaatu | Työn kovuus | Suositeltavat työkappaleen materiaalit | Odotettu kuolin elinikä | Tyypilliset sovellukset |
|---|---|---|---|---|
| AISI D2 | 58-60 HRC | Hiiliteräs, ruostumaton teräs, jousiteräs | 500 000–2 000,000+ vetoa | Suuri-volyymi, pitkäkestoiset{1}}leikkaustoiminnot |
| AISI A2 | 58-62 HRC | Sekamateriaalit, keskikovuus{0}}seokset | 300 000-1 000 000 vetoa | Progressiiviset meistit useilla toimintatyypeillä |
| AISI M2 | 60-65 HRC | Luja{0}}teräs, hankaavat seokset | 500 000-1 500 000 vetoa | Nopeat-kuormitusleivit, nopea{1}}tyhjennys |
| AISI S7 | 56-58 HRC | Raskas-teräs, paksu materiaali | 200 000-800 000 vetoa | Isku{0}}alttiit asemat, raskas-leimaus |
| Jauhemetallurgia (CPM 10V) | 60-63 HRC | Hankaavat materiaalit, korkea-piipitoiset teräkset | 2 000 000–5 000,000+ vetoa | Ultra-suuri määrä-tuotantoa, hankaavia työkappaleita |
| Volframikarbidi | 85-92 HRA | Kaikki peltimetallit, erityisesti hankaavat seokset | 5 000 000–10 000,000+ vetoa | Leikkausterät äärimmäisiin{0}}volyymiin |
Muotin materiaalin, pinnoitteen ja työkappaleen välinen suhde ei ole sokeasti käyttämäsi hakutaulukko. Se on joukko teknisiä kompromisseja. Kovampi teräs kovalla pinnoitteella voi joskus päihittää kovemman teräksen ilman sitä, koska pinnoite kestää kulumista samalla kun alusta vaimentaa iskun. Tämän yhdistelmän saaminen oikeaan erottaa vuosia toimivat muotit meistä, jotka epäonnistuvat kuukausissa, ja se tekee myös paino- ja ohjausalijärjestelmistä niin kriittisiä. Jopa paras materiaalipari toimii huonommin, jos puristin tuottaa epäyhtenäistä voimaa tai ohjausjärjestelmä sallii asentoliikkeen.
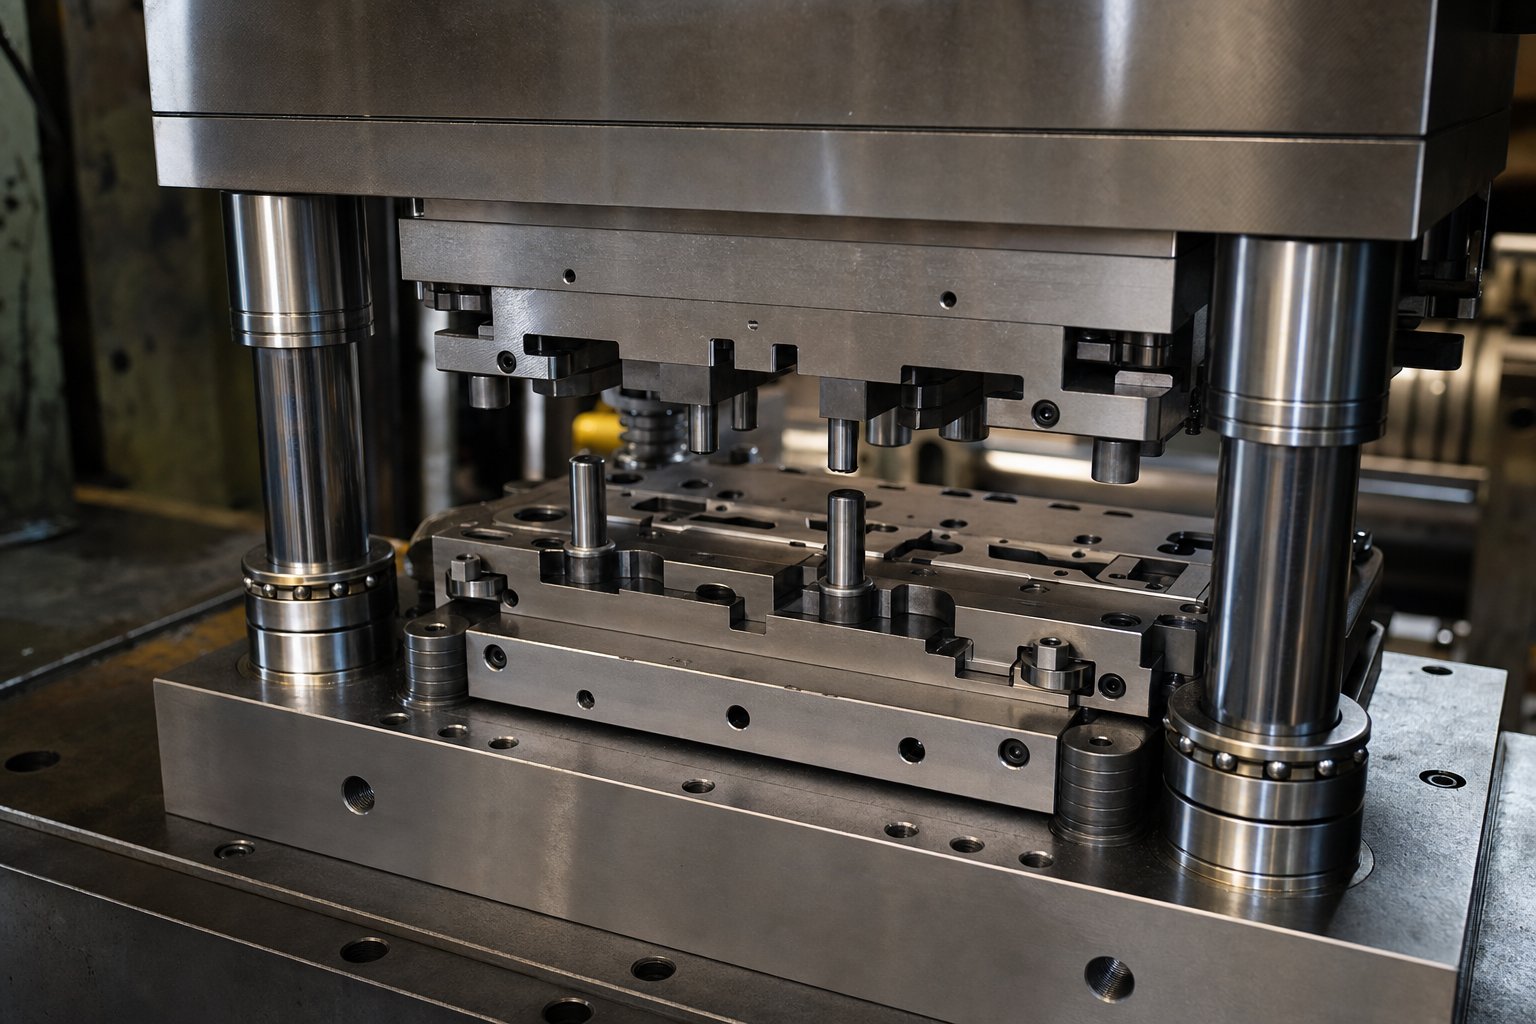
Paina Selection and Die Subsystems saavuttaaksesi tiukat toleranssit
Tarkkuussuutin voi tuottaa vain sen, minkä sen alla oleva puristin sallii. Kuvittele kirurgisen instrumentin asentamista nokkavasaraan: työkalun suunnittelusta tulee epäolennainen, jos voimaa tuottava kone ei pysty ohjaamaan nopeutta, sijaintia ja kuormitusta vastaavalla tarkennuksella. Puristustyypin valinta tiukan toleranssin leimaamiseksi ei ole jälkikäteen. Se on rajoitus, joka määrittelee saavutettavan tarkkuuden katon riippumatta siitä, kuinka hyvin itse suulake on rakennettu.
Mekaaniset, hydrauliset ja servopuristimet
Jokainen puristusarkkitehtuuri asettaa eri rajoituksia sille, kuinka tarkasti voima saavuttaa työkappaleen. Näiden rajojen ymmärtäminen auttaa sinua sovittamaan puristimen valmiudet stanssausvaatimuksiin sen sijaan, että havaitset epäsuhtauksia tuotannon aikana.
Mekaaniset puristimetajaa luistia kampiakselin tai epäkeskovaihteiston läpi, jolloin saadaan kiinteä iskuprofiili, joka määräytyy vauhtipyörän pyörimisenergian mukaan. Ne ovat erinomaisia nopeudessa ja johdonmukaisuudessa: kun ne on asennettu, ne tuottavat saman liikejakson syklin jälkeen minimaalisella vaihtelulla. Mekaaniset puristimet tarjoavat erinomaisen toistettavuuden nopeassa-progressiivisessa meistissä, jossa tyhjennys ja lävistys hallitsevat. Niiden rajoituksena on liikeprofiilin jäykkyys. Liukunopeuden pohjakuolopisteessä (BDC) määrää geometria, ei ohjelmointi. Muovausoperaatioissa, joissa materiaali tarvitsee aikaa virrata, tämä kiinteä nopeus voi aiheuttaa iskun-snapsahduksen, käänteisiä vetopiikkejä, jotka rasittavat sekä muotti- että puristuskehystä, ja sivuttaispoikkeaman, joka heikentää paikannustarkkuutta.
Hydrauliset puristimetKäytä nestepainetta luistin liikuttamiseen, mikä tarjoaa täyden vetoisuuden missä tahansa iskun vaiheessa. Tämä tekee niistä ihanteellisia syvävetoon, jossa tasainen voimanhallinta koko muovaussyvyyden ajan on välttämätöntä. Ne mahdollistavat myös viipymisen BDC:ssä antaen materiaalille aikaa muodostaa muotoiltu muoto. Kompromissi on nopeus. Hydrauliset järjestelmät pyörivät hitaammin kuin mekaaniset puristimet ja voivat aiheuttaa pieniä asentovaihteluita öljyn lämpötilan muutoksista ja venttiilin vasteviiveistä, mikä rajoittaa niiden soveltuvuutta erittäin -tiukkaan-toleranssiin, nopeaan{6}}tuotantoon.
Servo puristimetedustavat tehokkainta arkkitehtuuria tarkkuusmuovaukseen. Tarkkuusleimaukseen tarkoitettu servopuristin korvaa vauhtipyörän ja kytkimen suoravetoisella-servomoottorilla, jolloin käyttäjä voi ohjelmoida liukunopeuden ja pysyä missä tahansa iskun työosassa. Voit hidastaa liukumista ryömimään sillä hetkellä, kun lävistys koskettaa työkappaletta, mikä vähentää iskun aiheuttamaa napsahtamista-ja minimoi sivuttaisliikkeen, joka aiheuttaa virheen kohdistuksen. Voit ohjelmoida hetkellisen viivytyksen asettamaan kohokuviointi tai profiili. Voit ajaa heiluritilassa, jossa luisti värähtelee vain iskun työskentelyosan läpi sen sijaan, että se suorittaisi täyden 360 asteen kierron, mikä lisää tuotantonopeutta 30 % tai enemmän samalla moottorin kierrosluvulla.
Tämä ohjelmoitava liike ei ole valinnainen tarkkuusleimausmuotteissa, jotka työstävät kehittyneitä korkealujuisia teräksiä-. Nämä materiaalit vaativat enemmän muovausenergiaa ja tuottavat suurempia käänteiskuormia. Nopeuden ohjaaminen materiaalin kosketuskohdassa minimoi kitkan muodostumisen, vähentää läpivientivoimia ja pidentää meistin käyttöikää rajoittamalla lävistysten sivuttaisjännitystä. Tuloksena on muotoiltujen ominaisuuksien tiukempi mittahallinta ja pidemmät huoltovälit.
Ohjaus- ja paikannusalijärjestelmät
Lehdistö antaa voimaa. Muotin sisäiset alajärjestelmät hallitsevat, mihin voima laskeutuu. Jopa täydellisesti viritetty servopuristin ei voi kompensoida huolimatonta meistinohjausta. Kuten meistisuunnittelun asiantuntija Art Hedrick huomauttaa, ohjaustapit on tarkoitettu paikantamaan ylä- ja alakengät tarkasti siten, että kaikki muotin osat ovat yhteydessä oikeaan välykseen, mutta ne eivät voi korjata huonosti huollettua puristinta. Molempien järjestelmien on toimittava suunnittelijan tarkoittamalla tavalla.
Kuulalaakeri{0}}ohjaintolpatovat muotin ohjaustapin kohdistustarkkuuden perusta. Toisin kuin kitka-tyylisissä ohjaustapeissa, jotka kulkevat ohuella öljykalvolla ja tuottavat lämpöä nopeudella, kuulalaakeritolpat käyttävät karkaistuja teräskuulia tarkkuushäkissä saavuttaakseen sen, mitä valmistajat kutsuvat "negatiiviseksi jyrkkyydeksi": tappi-ja-laakerikokoonpano on noin 0,00002.00002. Tämä nolla-välyssovitus varmistaa, että ylemmän ja alemman muotin puoliskot palaavat täsmälleen samaan suhteelliseen asentoon joka iskun yhteydessä, jopa suurilla tuotantonopeuksilla, joissa kitkatapit ylikuumenevat ja takertuvat.
Ohjausnastatpalvelevat erilaista tehtävää. Ohjainpylväät kohdistavat muotin puolikkaat toisiinsa, kun taas ohjaustapit kohdistavat nauhamateriaalin suuttimeen. Ne tunkeutuvat esi-rei'itettyihin reikiin nauhaan ennen kuin muodostuu tai leikataan kyseisellä asemalla, mikä vetää materiaalin tarkasti kohdakkain. Progressiivisissa meistissä, jotka pyörivät sadoilla iskuilla minuutissa, jopa 0,02 mm:n kaistaleet sijoittuvat väärin asemien poikki, mikä tuottaa -toleranssin ulkopuolella olevia osia{6}}. Ohjaustapit eliminoivat tämän ajautumisen viittaamalla nauhan mekaanisesti muotin geometriaan joka kerta.
Varastonnostimetnosta nauhaa vetojen välillä, jotta se voi liikkua vapaasti ilman, että se vetää meistin pintojen yli. Tämä estää nauhan vääristymisen, naarmuuntumisen ja pintavaurion.ErikoisvarastonostinsylinteritSuunniteltu progressiivisille muotteille, jotka vaimentavat sivutyöntövoimaa ja kiinnittävät suoraan kiskoihin, säilyttäen tasaisen nostokorkeuden myös sivuttaiskuormituksessa.
Näiden näkyvien komponenttien alla onelastinen järjestelmähallitsee hiljaa sitä, kuinka voimat jakautuvat nostan sisällä. Jouset, uretaanityynyt ja typpikaasusylinterit tarjoavat vastapaineen,{1}}joka ohjaa irrottimia, aihioiden pidikkeitä ja tyynyn painetta. Virheellinen jousen valinta on yksi yleisimmistä sijaintivirheiden lähteistä muuten hyvin -rakennetuissa meistiissä. Liian heikko irrotusjousi mahdollistaa nauhan nousemisen epätasaisesti, mikä aiheuttaa kallistuksen. Väärin ladattu typpijousijärjestelmä muottien leimaamiseen tuottaa epäyhtenäisen aihion pidikkeen voiman, mikä aiheuttaa metallin virtauksen vaihteluita, jotka näkyvät muotosironna muodostuneissa osissa. Typpisarjat, jotka yhdistävät useita sylintereitä toisiinsa yhdistettävien kaasukanavien kautta, rajoittavat paineen nousun noin 15 prosenttiin täysin puristettuna, mikä tarjoaa yhtenäisemmän ja ennustettavamman voiman kuin yksittäiset jouset.
Yhdessä nämä komponentit muodostavat taksonomian tarkkuus{0}}ylläpidon alijärjestelmistä. Jokainen niistä koskee tiettyä sijaintivirheen lähdettä:
- Ohjausjärjestelmä(kuula-laakerin ohjauspylväät, kantapääpalat, kulutuslevyt): Säilyttää ylemmän ja alemman muotin puoliskon välisen linjan mikrometrien sisällä, estäen sivuttaissiirtymän, joka muuttaisi lävistys---välystä.
- Paikannusjärjestelmä(pilotinastat, kohdistusominaisuudet, paikannusdatumit): Kohdistaa työkappaleen materiaalin muotin geometriaan jokaisessa asemassa varmistaen, että jokainen toimenpide viittaa samaan paikannuskohtaan.
- Elastinen järjestelmä(jouset, uretaani, typpisylinterit, jakoputket): Ohjaa vasta{0}}painevoimia, jotka pitävät, irrottavat ja pehmustavat materiaalia muotoilun aikana, mikä estää epätasaisen kuormituksen, joka aiheuttaa mittavaihteluita.
- Syöttöjärjestelmä(servosyöttimet, varastoohjaimet, syöttöpituuden säätimet): Siirtää materiaalia eteenpäin tarkoilla, toistetuilla askeleilla, jotka on sovitettu nauhan jakoon, varmistaen, että jokainen asema vastaanottaa materiaalia oikeassa paikassa.
- Tunnistinjärjestelmä(in-suulakeanturit, tukosilmaisimet, kuormitusmittarit): Havaitsee sijaintivirheet, materiaalin nurjahduksen tai epänormaalit voimat reaaliajassa ja pysäyttää puristimen, ennen kuin virheestä tulee vaurioitunut suulake tai romuosien erä.
Nämä osajärjestelmät eivät toimi erillään. Syöttövirhe, jota tunnistusjärjestelmä ei pysty havaitsemaan, tulee paikkavirheeksi, jota ohjausjärjestelmä ei voi korjata. Kulunut typpisylinteri, johon elastinen järjestelmä luottaa, aiheuttaa epäyhtenäisen tyynyn paineen, joka näkyy mittasironana valmiissa kappaleessa. Tarkkuus on tulos kaikista viidestä osajärjestelmästä, jotka toimivat suunnittelutarkoituksessaan samanaikaisesti, isku iskun jälkeen, koko tuotantojakson ajan.
Tämä keskinäinen riippuvuus selittää myös sen, miksi tarkkuus heikkenee ajan myötä. Kuluminen, väsymys ja kontaminaatio heikentävät vähitellen kunkin osajärjestelmän suorituskykyä, ja tästä johtuva laadun heikkeneminen on harvoin äkillistä. Se kerääntyy hiljaa, kunnes osat alkavat ajautua pois toleranssista. Näiden varhaisten varoitusmerkkien tunnistaminen ja siihen, miten reagoida, ennen kuin tarkkuus katoaa, eroaa miljoonia hyviä osia toimittavan suulakkeen ja lisääntyvää romua tuottavan suulakkeen välillä.
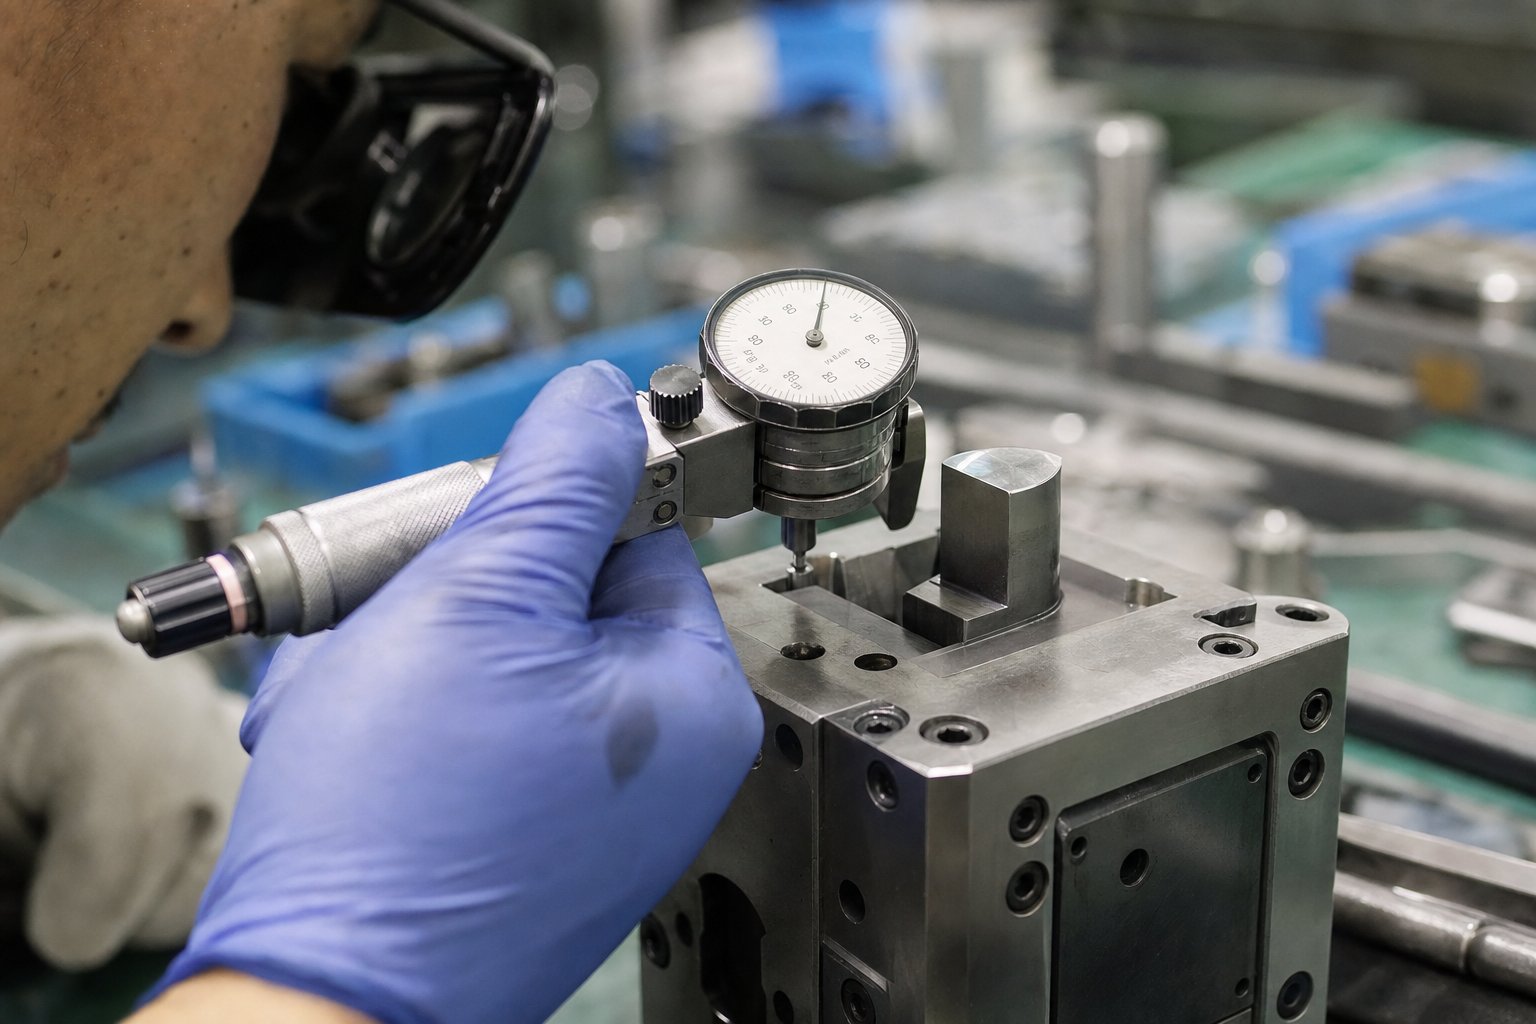
Muotivikatilat ja huolto, joka säilyttää tarkkuuden
Tarkkuus ei katoa yhdessä yössä. Se syöpyy isku kerrallaan kulumismekanismien kautta, jotka jättävät hienovaraisia sormenjälkiä osien laatuun kauan ennen kuin itse meistissä näkyy näkyviä vaurioita. Purse, joka kasvaa 0,01 mm kymmentä tuhatta vetoa kohden. Muodostunut ulottuvuus, joka ajautuu kohti alarajaa tuotantoviikon aikana. Pinnan naarmu, joka näkyy joka viidennessä osassa. Nämä signaalit kertovat tarkalleen, mitä kuoppasi sisällä tapahtuu, jos osaat lukea ne.
Leimausmuotin vikatilojen ja syiden käsitteleminen ennustettavissa olevina teknisinä ilmiöinä satunnaisena huonona tuurina muuttaa ylläpidon reaktiivisesta korjauksesta ennakoivaksi elinkaaren hallintaan. Tavoitteena ei ole vain pitää kuoppa käynnissä. Se säilyttää mikroni-tason tarkkuuden, johon investoit suunnittelun ja valmistuksen aikana, muotin koko tuottoiän ajan.
Yleiset vikatilat ja perussyyt
Neljä ensisijaista vikamekanismia hyökkää tarkkuusleimausmuotteihin tuotannon aikana. Jokainen noudattaa erilaista fysiikkaa, kohdistaa eri muotin ominaisuuksia ja jättää selkeän allekirjoituksen puristimesta tuleviin osiin. Aktiivisen mekanismin tunnistaminen määrittää, onko oikea vastaus teroitus, uudelleenpinnoitus, uudelleenlinjaus vai vaihto.
Chipaaminen:Pienet palaset irtoavat leikkausreunoista, tyypillisesti terävistä kulmista, tiukoista säteistä tai monimutkaisista lävistysprofiileista. Perimmäinen syy on lähes aina epätasapaino kovuuden ja sitkeyden välillä: stanssausteräs, joka on liian hauras iskukuormitukseen nähden, tai leikkuureunat, jotka ovat alttiina sivuttaisvoimille, jotka johtuvat väärin kohdistetusta materiaalista. Osien halkeama näkyy epäsäännöllisinä purseina, joiden korkeus ja sijainti vaihtelevat vedosta toiseen, toisin kuin yksinkertaisen reunan kulumisen aiheuttama tasainen pursekasvu. Muottivaurioiden diagnostinen viitekehys tunnistaa halkeamisen yhdeksi leimausmuotin "neljästä tappajasta" ja huomauttaa, että tuloksena oleva reuna näyttää rosoiselta tai sahaiselta{3}}hammastetulta suurennuksessa.
Galling:Kun työkappaleen materiaali hitsautuu mikroskooppisesti muotin pintaan paineen alaisena ja repeytyy irtoaessaan, se muodostaa karkeita, tahriintuneita läiskiä ja kerrostumia{0}}muovauspinnoille. Sakka kiihtyy nopeasti, koska siirretty materiaali lisää kitkaa, mikä tuottaa enemmän lämpöä, mikä edistää enemmän materiaalin siirtoa. Osiin rappautuminen aiheuttaa naarmuja, naarmuja ja pinnan karheutta, jotka pahenevat asteittain. Se on yleisintä meistottaessa ruostumatonta terästä, alumiinia tai muita materiaaleja, joilla on kemiallinen affiniteetti työkaluteräkseen, erityisesti kun voitelu on riittämätön tai vetovälykset ovat liian tiukat.
Väsymyshalkeilu:Toistuvat jännitysjaksot ylittävät lopulta muottiteräksen kestävyysrajan ja muodostavat mikro{0}}halkeamia korkeassa-rasituskohdissa, kuten säteet, siivujen siirtymät ja kiilaurat. Nämä halkeamat etenevät hitaasti materiaalin läpi, kunnes ne saavuttavat kriittisen pituuden ja aiheuttavat äkillisen murtuman. Väsymyksen salakavala puoli on ajoitus: meistin voi käydä virheettömästi 800 000 iskua, ennen kuin 200 000 iskulla alkanut halkeama saavuttaa vihdoin kärjen. Osien laatuvaikutukset näkyvät ajoittaisena mittavaihteluna, halkeamana viereisen materiaalin taipumisen aiheuttamina pinnan jälkinä- tai äkillisenä katastrofaalisena reunavauriona ilman ennakkovaroitusta asteittaisesta purseen kasvusta.
Virheellinen{0}}kuluminen:Kun ohjausjärjestelmät heikkenevät, ylempi ja alempi muotinpuolikkaat eivät enää kohtaa täsmälleen samassa suhteellisessa paikassa joka iskun kohdalla. Jopa 0,01 mm:n sivuttaissiirtymä tarkoittaa, että meisti menee muotin aukkoon -keskeltä, jolloin kuluminen keskittyy leikkuureunan toiselle puolelle. Tämä tuottaa epäsymmetrisiä purseetta, yksipuolista reunapyöristystä ja progressiivista ulottuvuuden ajautumista yhteen suuntaan. Se on yleisin vikatila muotteissa, joissa on kitka-tyyppinen ohjaustappi, tai puristimissa, joissa on kuluneet kärjet, ja se jää usein huomaamatta, koska käyttäjät pitävät asteittaisen laadunmuutoksen johtuvan normaalista reunan kulumisesta.
Ennaltaehkäisevät huoltostrategiat
Leimausmuotien tehokas ennaltaehkäisevä huolto noudattaa jäsenneltyä rytmiä, jossa yhdistyvät aika{0}}perusteinen tarkastus tuotanto-pohjaisiin laukaisuihin. Pelkästään kalenteriväliin luottaminen jättää huomiotta sen todellisuuden, että kuluminen perustuu iskuihin, materiaalin kovuuteen ja käyttöolosuhteisiin, ei päiviin hyllyssä.
Suunnitellut teroitusvälit:Leimausmuotin teroitusaikataulun tulisi perustua todellisiin iskunlukumääriin mielivaltaisten ajanjaksojen sijaan. Alan käytäntö sitoo tarkistuksen kulumishistorian perusteella määritettyihin dokumentoituihin osumiin-per-huoltovälejä. Atuotantoon perustuva-PM-lähestymistapasuosittelee puristuslukujen käyttöä teroitustarkistuksessa, terän tarkastuksessa ja valituissa vaihtopisteissä. Tarkkuussuuttimissa liipaisin asetetaan tyypillisesti konservatiivisesti: teroitus tapahtuu, kun purseen korkeus lähestyy 50-70 % suurimmasta sallitusta spesifikaatiosta, ei silloin, kun osat ovat jo ajautuneet toleranssin ulkopuolelle. Kaikki teroitus on suoritettava erityisellä pintahiomakoneella, jossa on oikea jäähdytysneste ja kiinnikkeet. Manuaalinen käsinhionta tai virheelliset hiomalaikat ovat pääasiallisia syitä ennenaikaiseen reunan vaurioitumiseen ja kovettuneiden pintojen lämpövaurioihin.
Kulumismittauksen tarkastusprotokollat:Määrällinen tarkastus erottaa objektiiviset kunnossapitopäätökset arvailusta. Käytä mikrometrejä ja optisia vertailulaitteita mittaamaan lävistimen halkaisijan pienenemistä, suuttimen aukon suurenemista ja välyksen muutoksia kullakin PM-välillä. Tukitulkin välystarkastuksissa tulee varmistaa, että rei'itys---poikkeama ei ylitä 0,02 mm määrityksestä. Seuraa näitä mittauksia ajan myötä. Kun piirretään iskumäärää vastaan, kulumissuuntauksista tulee ennustettavissa, jolloin voit ajoittaa huoltotyöt suunniteltujen seisokkien aikana sen sijaan, että vastaat laatuhälytyksiin tuotannon aikana.
Kunto{0}}pohjainen huolto käyttämällä-sisäisiä antureita:Nykyaikaisissa tarkkuussuulakkeissa on kuormitusantureita, läheisyysantureita ja tukosilmaisimia, jotka tarjoavat reaaliaikaista{0}}prosessidataa. Kun tonnimäärien tunnusmerkit muuttuvat tai kun nauhan paikannusanturit havaitsevat kasvavaa vaihtelua, suulake ilmoittaa, että jokin on muuttunut. Kunto-pohjainen huolto vastaa näihin signaaleihin sen sijaan, että odotaisi seuraavaa ajoitettua väliä, ja havaitsee ongelmat, kuten jousiväsymisen, ohjaimen kulumisen ja progressiivisen kohdistusvirheen, ennen kuin ne tuottavat romua. Tämä lähestymistapa katkaisee kuilun ennaltaehkäisevän ja ennakoivan huollon välillä käyttämällä todellista stanssauskäyttäytymistä arvioiden sijaan palvelun käynnistämiseksi.
Tutkimukset osoittavat johdonmukaisesti, että täysin reagoiva huoltotapa maksaa 25-30 % enemmän kuin ennakoiva, ennaltaehkäisevä strategia. Ylimääräiset kustannukset aiheutuvat siitä, että hätätyöstä maksetaan kaksi tai kolme kertaa enemmän, kiireesti tilatuista varaosista 25-50 % enemmän ja tuotantokatkoksen aiheuttamien paljon suurempien tappioiden kattaminen.
Kuoren kunnostus- ja-päätökset-elämän päättymisestä
Tarkkuussuuttimen käyttöiän pidentäminen on viime kädessä kysymys siitä, milloin huolto voi palauttaa alkuperäisen kyvyn verrattuna siihen, milloin meisti on edennyt palautumisen jälkeen. Tämä ero määrittää, investoitko kunnostukseen vai aloitatko korvaavien työkalujen hankinnan.
Kun hiotaan ja pinnoitetaan uudelleen, palauta tarkkuus:Jos kuluminen rajoittuu leikkausreunoihin ja muovauspintoihin ja muotin rakennegeometria, ohjausjärjestelmät ja asennuspinnat pysyvät spesifikaatioiden sisällä, uudelleenhionta ja pinnoitus voivat palauttaa työkalun{0}}tuotantovalmiiksi. Jokainen uudelleenhionta poistaa pienen määrän materiaalia lävistyspinnasta ja lyhentää leikkauspituutta. Useimmat tarkkuusmeistit on suunniteltu 1-3 mm:n hiontavaralla, mikä mahdollistaa useita restaurointijaksoja ennen kuin meististä tulee liian lyhyt toimimaan. Uudelleenhionnan jälkeen PVD-pinnoitteiden, kuten TiAlN tai TiCN, uudelleen levittäminen palauttaa pinnan kovuuden ja kulutuskestävyyden.
Kun muotti on saavuttanut mittarajat:Uudelleenhionta ei voi korjata kaikkea. Jos ohjaustapin reiät ovat kuluneet soikeiksi, jos muottipaloissa on rakenteellisiin osiin muodostunut väsymishalkeamia tai jos kumulatiivinen uudelleenhionta on kuluttanut käytettävissä olevan varauksen, meisti on saavuttanut käyttöikänsä loppupisteen--. Muotin ajon jatkaminen tämän pisteen jälkeen tuottaa osia, jotka eivät pysty luotettavasti pitämään spesifikaatioita, jolloin syntyy romua, joka maksaa enemmän kuin vaihtotyökalut.
Kunnostamisen ja vaihtamisen välillä tehtävän päätöksen tulee perustua huoltokirjanpitoon ja prosessikapasiteettitietoihin, ei intuitioon. Kun Cpk-arvon trendi on alle 1,33 todistetusta huollosta huolimatta tai kun vaadittujen huoltojen välinen aika lyhenee, stanssaus ilmoittaa, että se on saavuttanut käyttöiän loppuvaiheen--.
Tarkkaile näitä varoitusmerkkejä, jotka osoittavat, että nostan tarkkuus on heikentynyt:
- Purseiden korkeuden lisääminen:Nopeammin takaisin kasvavat purseet jokaisen teroitusjakson jälkeen osoittavat, että uudelleenhionta ei enää täysin palauta reunan geometriaa tai että välys on avautunut sen pisteen ulkopuolelle, jossa teroitus yksinään voi kompensoida.
- Mittojen poikkeama Cpk-kynnysten yli:Kun prosessin suorituskykyindeksit putoavat alle 1,33:n jopa huollon ja asennuksen tarkistuksen jälkeen, muotin mekaaninen kunto ei enää kestä vaadittua toleranssialuetta.
- Epäjohdonmukainen nauhan syöttö:Muottien pintojen asteittainen karhentuminen, kuluneet ohjausreiät tai huonontuneet ohjausjärjestelmät luovat vaihtelevan nauhan sijoittelun, joka ilmenee asemasta{0}}asemiin-dimensiohajonnana.
- Näkyviä kulumiskuvioita lävistyspinnoissa:Epätasainen kuluminen, epäsymmetriset kiillotusjäljet tai tunnistusviivat lävistystasoissa osoittavat kohdistusvirheitä tai ohjausjärjestelmän heikkenemistä, joita puhdistus ja teroitus ei korjaa.
Näiden havaintojen dokumentointi jokaisella huoltovälillä luo tietojäljen, joka tekee loppuelämän--päätökset objektiivisiksi eikä tunneperäisiksi. Suulake, joka on toiminut luotettavasti kahdessa miljoonassa iskussa, ansaitsee korvaamisen asianmukaisella suunnittelulla, ei kriisin-vetämyksellä, kun se lopulta epäonnistuu katastrofaalisesti tuotantoajon aikana.
Tietäminen, milloin kuoppa on saavuttanut rajansa, on yksi elinkaaren hallinnan puoli. Toinen puoli, yhtä tärkeä, on tietää, mistä sen korvaaminen hankitaan ja kuinka arvioida, pystyykö toimittaja toimittamaan sovelluksen vaatiman tarkkuuden, johdonmukaisuuden ja tuotantotuen.
Tarkkuussuulakkeiden toimittajan arviointi ja valinta
Kuluneen muotin vaihtaminen tai uuden leimatun komponentin lanseeraus asettaa sinut kasvotusten--kasvotusten hankintapäätöksen kanssa, jolla on pitkäaikaisia-seurauksia. Toimittaja, joka voi osua toleranssiisi näyteosaan, ei ole sama kuin toimittaja, joka pystyy pitämään sen yli miljoonan kappaleen vuosittaisen ajon ja samalla tarjoamaan reagoivaa tukea, kun jokin ajautuu. Näiden kahden ominaisuuden välinen kuilu erottaa tapahtumatoimittajan aidosta työkalukumppanista, ja kuilun kurominen umpeen vaatii jäsenneltyä arviointia, joka menee paljon pidemmälle kuin tarjouksen pyytäminen.
Tärkeimmät arviointikriteerit muottitoimittajille
Kun kokoat tarkkuusleimausmuotin hankinnan tarkistuslistaa, kolme kykyluokkaa ovat tärkeintä: tekninen syvyys, laatujärjestelmät ja tuotannon tukiinfrastruktuuri. Minkä tahansa alueen heikkous ilmenee lopulta mitta-ongelmina, toimitusviiveinä tai ylläpitopäänsärkynä loppupäässä.
Tekniset ominaisuudetmääritellä, mitä toimittaja voi todella rakentaa. Etsi yksityiskohtia yleisten sijasta:
- Saavutettavat toleranssit:Pyydä dokumentoitua näyttöä tuotannossa pidetyistä toleransseista, ei vain sitä, mitä kauppa väittää voivansa saavuttaa yhdellä näytteellä. ±0,01–±0,05 mm kohdistavan toimittajan pitäisi pystyä näyttämään Cpk-tiedot todellisista tuotantoajoista, ei vain ensimmäisistä -artikkelimittauksista.
- Omat-koneistusresurssit:Lanka-EDM, tarkkuuspintahionta, CNC-jig-poraus ja optinen profiilihionta ovat kaikki saman katon alla. Kriittisten prosessien ulkoistaminen aiheuttaa kanavanvaihdon vaihtelua, jota tarkkuustyö ei voi ottaa vastaan. Liikkeet, jotka ylläpitävät omia lankojen EDM- ja hiontaosastoja, hallitsevat tiukemmin iteratiivista sovitusta-ja-tarkistavat syklit, joita tarkkuussuulakekokoonpano vaatii.
- Simulointityökalut:Muotoilusimulaatio-, joustoennuste- ja kaistaleasettelun optimointiohjelmistot osoittavat toimittajan, joka ratkaisee ongelmat digitaalisesti ennen teräksen leikkaamista. Tämä ominaisuus vähentää suoraan kokeilutoistoja ja lyhentää läpimenoaikoja.
Laatujärjestelmäterillisiä osia tarkastavia liikkeitä prosesseja valvovista liikkeistä. Erotus on erittäin tärkeä tarkkuustyökalujen kannalta:
- Ensimmäinen artikkelitarkastus (FAI):Tiukka FAI-prosessi varmistaa, että valmistusprosessi voi johdonmukaisesti tuottaa osia, jotka täyttävät kaikki suunnitteluvaatimukset, ennen kuin täydellinen tuotanto alkaa. Etsi toimittajia, jotka toimittavat täydelliset FAI-raportit jokaiseen kriittiseen ominaisuuteen kartoitetuilla mittatiedoilla, materiaalisertifikaateilla ja prosessidokumentaatiolla. Tämä tarkistusvaihe havaitsee mitta-, materiaali- tai prosessivirheet ennen kuin ne saapuvat tuotantokerrokseen.
- Tilastollisen prosessin ohjaus (SPC):Toimittajat, jotka käyttävät SPC:tä kriittisillä muottimitoilla valmistuksen ja leimattujen osien valmistuksen aikana, osoittavat prosessitietoisuutta, eivät vain tarkastuskykyä. Pyydä vertailukaavioita ja Cpk-dokumentteja vastaavista aiemmista projekteista.
- Sertifikaatit:ISO 9001 -sertifikaatti luo perustason laadunhallinnan kurinalaisuudesta. Autoteollisuuden sovelluksissa IATF 16949 on yleensä pakollinen. Nämätarkkuusmuottivalmistajien laatusertifikaatitvarmista, että toimittaja ylläpitää dokumentoituja järjestelmiä prosessien valvontaan, ei vain lopputarkastustuloksia.
Tuotantotukimäärittää, mitä tapahtuu kuoppien lähettämisen jälkeen. Tarkkuustyökalut eivät ole osta{1}}ja-unohda:
- Kokeilupalvelut:Voiko toimittaja suorittaa tuotannon{0}}edustavia kokeita puristimilla, jotka vastaavat vetoisuuttasi, nopeuttasi ja iskuprofiiliasi? Kokeilu alikokoisella tai yhteensopimattomalla puristimella peittää ongelmat, jotka näkyvät vain tuotantoympäristössäsi.
- Käynnissä olevat huolto-ohjelmat:Tarjoaako toimittaja määräaikaishuoltoa, uudelleenhiontapalveluita ja hätäkorjaustukea? Toimittaja, joka rakentaa muotin ja kävelee pois, jättää sinulle kaiken elinkaaren riskin.
- Tekninen reagointikyky:Kun muotti tarvitsee muutosta materiaalimuutoksen tai teknisen päivityksen vuoksi, vasteajalla on merkitystä. Toimittajat, joilla on omistautunut meistisuunnittelija, mukautuvat nopeammin kuin kaupat, joissa työkaluvalmistajat toimivat suunnittelijoina.
Toimittajan valmiuksien sovittaminen projektin vaatimuksiin
Kaikki projektit eivät tarvitse samaa toimittajaprofiilia. Priorisoimasi leimausmuottitoimittajan arviointikriteerien tulisi muuttua sovellusparametreidesi mukaan. Suuri rakennetuki, joka on meistetty miedosta teräksestä ±0,1 mm:n leveydellä, asettaa täysin erilaiset hankintavaatimukset kuin miniatyyri sähköliittimen liitin, joka pidetään ±0,02 mm:ssä viidessä miljoonassa vuodessa.
Neljän projektimuuttujan pitäisi ohjata suosikkilistaasi:
- Osan koko ja geometria:Toimittajat kehittävät asiantuntemusta kokoluokissa. Suurille autopaneeleille optimoitu myymälä toimii eri tavalla kuin pieniin, monimutkaisiin komponentteihin keskittyvä myymälä. Osakuoren sovittaminen toimittajan miellyttäviin kohteisiin varmistaa, että heidän varusteensa, kiinnitys- ja tarkastusominaisuudet vastaavat luonnollisesti tarpeitasi.
- Toleranssialue:Tiukemmat toleranssit edellyttävät toimittajia, joilla on osoitettu prosessikyky tällä tasolla, ei vain laitteita, jotka kykenevät siihen teoreettisesti. Pyydä todisteita tuotantoajoista, älä prototyyppejä.
- Vuosimäärä:Suuri{0}}volyymiohjelmat vaativat toimittajilta kapasiteetin suunnittelun kurinalaisuutta, varatyökalustrategiat ja tuotantoinfrastruktuurin, jotta ne ylläpitävät suorituskykyä ilman laadun heikkenemistä pitkien ajojen aikana.
- Materiaalityyppi:Eksoottiset seokset, kehittyneet -lujat teräkset tai ohuet-kupariseokset asettavat kukin ainutlaatuisia muotoiluhaasteita. Toimittajat, joilla on kokemusta tietyn työkappaleen materiaalista, välttävät oppimiskäyrän epäonnistumisia, jotka maksavat aikaa ja työkaluja.
Suunnittelutiimeille, jotka hankkivat työkaluja pienille, korkean{0}}tarkkuuden, toleranssin-kriittisille osille, erikoistoimittajat tarjoavat usein parempia tuloksia kuin yleiset kaupat. Tämän alan asiantuntijat, kutenYICHEN, keskittävät laitteistonsa, prosessikehityksensä ja laatujärjestelmänsä nimenomaan toistettavaan tiukoille{0}}toleranssikomponenttien massatuotantoon. Tämä keskittynyt asiantuntemus merkitsee lyhyempiä kehityssyklejä, vähemmän kokeilutoistoja ja ennakoitavampia tuotantotuloksia verrattuna liikkeisiin, jotka jakavat huomionsa useisiin osakokoihin ja toleranssiluokkiin.
Alla oleva arviointijakso tarjoaa toistettavan kehyksen siirtymiselle vaatimusten määrittelystä toimittajan valintaan:
- Määritä toleranssi- ja tilavuusvaatimukset:Dokumentoi mittatiedot, jotka ovat tärkeitä-laatuominaisuuksien- kannalta, vuotuinen määrä ja odotettu käyttöikä, ennen kuin otat yhteyttä toimittajiin. Epämääräiset vaatimukset tuottavat epämääräisiä lainauksia.
- Lista toimittajia, joilla on osoitettu kyky:Suodata ehdokkaat dokumentoitujen todisteiden perusteella toleranssialueen saavuttamisesta vertailukelpoisilla määrillä. Eliminoi toimittajat, joilla ei ole-talon sisäisiä lankojen EDM-, hionta- tai vastaavia simulointityökaluja.
- Pyydä näytteitä ensimmäisistä{0}}artikkeleista:Pyydä luetteloon valittuja toimittajia valmistamaan näyteosia tuotanto{0}}intent-työkaluista määrittämästäsi materiaalista. Arvioi mittojen yhdenmukaisuutta, reunan laatua, pinnan viimeistelyä ja yhtenäisyyttä näyteerässä, ei vain yksittäisessä kappaleessa.
- Tarkista SPC-asiakirjat:Tarkista näyteajon prosessikykytiedot. Cpk-arvot yli 1,33 kriittisillä mitoilla osoittavat prosessin, joka on keskitetty sen toleranssialueelle, jossa on marginaali normaalille vaihtelulle. Arvot alle 1,0 merkitsevät prosessia, joka ei voi luotettavasti pitää spesifikaatiota.
- Arvioi jatkuvat tuki- ja ylläpitoehdot:Vahvista, mitä tapahtuu kuomun toimituksen jälkeen. Arvioi uudelleenhiontapalvelut, varaosien saatavuus, teknisten muutosten läpimeno ja takuuehdot. Alempi muottihinta toimittajalta, jolla ei ole jälkimarkkinatukea, maksaa usein enemmän työkalun käyttöiän aikana.
Tämä jäsennelty lähestymistapa poistaa subjektiivisuuden siitä, mikä lopulta on tekninen päätös. Hinnalla on väliä, mutta se on yksi muuttuja monien joukossa. Toimittaja, joka toimittaa halvimman tarjouksen, mutta ei voi osoittaa prosessikykyä, toimittaa täydellistä FAI-dokumentaatiota tai tukea muotin koko tuotantoiän ajan, on harvoin halvin-kustannusvaihtoehto mitattuna työkalun koko elinkaaren ajalta. Tarkkuusleimausmuotin toimittajan valitseminen edellyttää, että todennettu kapasiteetti sovitetaan dokumentoituihin vaatimuksiin ja vahvistetaan sitten fyysisellä todisteella ennen tuotantomäärän sitomista.
Tarkkuusleimausmenetelmäsi rakentaminen
Oikean toimittajan valinta on viimeinen lenkki ketjussa, joka alkaa paljon aikaisemmin. Jokainen tässä artikkelissa käsitelty päätös, meistin tyypin valinnasta materiaalispesifikaatioihin ja puristimen yhteensovittamiseen, ohjaa yhteen lopputulokseen: täyttävätkö leimatut osasi jatkuvasti erittelyt kaupallisesti järkevällä hinnalla. Suunnittelutiimit, jotka saavat tämän oikeuden, pitävät tarkkuusleimaamista järjestelmäongelmana, eivät komponenttien ostona.
Vältettävät määrittelyvirheet
Kalliimmat virheet tapahtuvat ennen kuin terästä on koskaan leikattu. Nämä yleiset leimausmuotin suunnitteluvirheet lisäävät hiljaa budjetteja ja lyhentävät muotin käyttöikää tuottamatta mitään suorituskykyetua:
- Yli-siedettävät ei--kriittiset ominaisuudet:Jokaisella piirustuksen desimaalilla on hintansa. Kuten alan insinöörit johdonmukaisesti huomauttavat, ±0,02 mm:n määrittäminen ominaisuudelle, joka toimii täydellisesti ±0,1 mm:n kohdalla, pakottaa tiukempiin muottivälyksiin, kovempiin työkaluteräksiin ja tiheämpään teroittamiseen, kaikki ilman tuotteen parantamista. Varaa tiukat toleranssit ominaisuuksille, jotka niitä todella vaativat.
- -Muistimateriaalien määrittäminen tuotantomäärälle:A2:sta valmistettu muotti, kun käyttöikä vaatii D2:ta tai jauhemetallurgista terästä, kuluu ennenaikaisesti, mikä vaatii varhaista kunnostusta, mikä heikentää halvempien työkalujen aiheuttamia kustannussäästöjä.
- Lehdistöyhteensopivuuden huomiotta jättäminen:Suulakkeen suunnittelu vahvistamatta puristimen vetoisuutta, sulkukorkeutta, pohjapinta-alaa ja liukuliikeprofiilia johtaa kokeiluyllätyksiin, jotka viivästävät tuotantoa ja vaativat joskus muottimuutoksia.
- Huollon suunnittelun epäonnistuminen suunnitteluvaiheesta lähtien:Muotit, jotka on suunniteltu ilman uudelleenhiontavaraa, helposti saavutettavia kuluvia osia tai anturin kiinnitysjärjestelyjä, pakottavat reaktiivisen huollon, joka maksaa 25–30 % enemmän kuin ennakoiva lähestymistapa.
Tästä alkaa tieto siitä, kuinka meistämissuulakkeiden kustannuksia voidaan pienentää tarkkuutta menettämättä: käytä suunnitteluaikaa piirustusvaiheessa tunnistaaksesi, mitkä toleranssit todella ohjaavat toimintaa, ja sovita sitten jokainen myöhemmän vaiheen päätös noihin todellisiin vaatimuksiin mielivaltaisten spesifikaatioiden sijaan.
Tarkkuusleimausstrategian rakentaminen
Suunnitteluryhmien leimaussuulakestrategia noudattaa loogista järjestystä, joka kohdistaa osavaatimukset työkalupäätösten kanssa:
- Aloita osatoiminnolla. Tunnista mitkä mitat ovat kriittisiä kokoonpanon, suorituskyvyn tai turvallisuuden kannalta ja mitkä sallivat vakiotoleranssit.
- Valitse muotosi muoto, joka vastaa geometriaa, tilavuutta ja toleranssiprofiilia: progressiivinen{0}}volyymin monimutkaisuus, yhdistelmä tasaisuus-kriittisiin osiin, siirto suurille tai syvälle{2}}piirretyille geometrioille.
- Määritä muotin materiaalit ja pinnoitteet odotetun käyttöiän ja työkappaleen ominaisuuksien perusteella, ei vain ennakkokustannusten perusteella.
- Yhdistä puristuskyky muotin muovausvaatimuksiin, erityisesti liukuliikkeen ohjaus tiukoissa{0}}toleranssimuovauksissa.
- Määritä huoltoprotokollat, teroitusvälit, tarkastuskriteerit ja käyttöiän -lopun
Tarkkuusleimausmuotin suorituskyky on järjestelmän tulos, ei komponentin spesifikaatio. Yksikään elementti, olipa kyseessä materiaali, pinnoite, puristus tai huoltoaikataulu, ei takaa tarkkuutta erikseen. Se syntyy integroiduista päätöksistä, jotka vahvistavat toisiaan koko työkalun elinkaaren ajan.
Tarkkuusleimausmuotispesifikaatioiden parhaiden käytäntöjen noudattaminen tarkoittaa sen hyväksymistä, että jokainen päätös rajoittaa seuraavaa. Toleranssitavoite määrää materiaalin laadun. Materiaalilaatu vaikuttaa pinnoitteen valintaan. Pinnoitteen suorituskyky riippuu puristusdynamiikasta. Puristuskäyttäytyminen määrittää huoltotiheyden. Katkaisemalla kaikki linkit järjestelmä toimii huonommin riippumatta siitä, kuinka hyvin muut elementit on suunniteltu.
Suunnittelutiimeille, jotka ovat valmiita siirtymään tutkimuksesta aktiiviseen hankintaan, erityisesti pienten, toleranssi{0}}kriittisten osien osalta, jotka on valmistettu toistettavaa massatuotantoa varten,YICHENin tarkkuusleimausmuottiratkaisuttarjoavat käytännöllisen lähtökohdan toimittajakeskusteluille, jotka perustuvat edellä kuvattuun arviointikehykseen.
Usein kysyttyjä kysymyksiä tarkkuusleimausmeistä
1. Mitä eroa on tarkkuusleimausmuotilla ja tavallisella leimausmuotilla?
Tarkka leimaussuulake kohdistaa toleransseihin ±0,01 mm - ±0,05 mm ja toistettavuus miljoonien jaksojen aikana, kun taas vakiosuuttimet toimivat ±0,1 mm:llä tai löysemmin. Tarkkuusmuotit vaativat tiukemmat lävistys---välykset (3-5 % materiaalin paksuudesta vs. 8-12 %), korkealaatuisempia-työkaluteräksiä, kuten DC53 tai SKD11, kuulalaakeroituja ohjausjärjestelmiä ja peilikiillotettuja pintoja. Todellinen erottava tekijä ei ole ensimmäisen osan toleranssi, vaan kyky säilyttää mittatarkkuus työkalun koko tuotantoiän ajan.
2. Kuinka kauan tarkkuusleimausmuotit kestävät?
Muotin käyttöikä riippuu työkaluteräslaadusta, pintapinnoitteista, työkappaleen materiaalista ja huoltosäännöstä. AISI D2 -suulakkeet saavuttavat tyypillisesti 500 000–2 000,000+ iskua tyhjennysoperaatioissa. Jauhemetallurgiset teräkset, kuten CPM 10 V, pidentävät käyttöikää 2 000 000–5 000 000+ iskuun, kun taas volframikarbiditeräkset voivat saavuttaa 5 000 000 - 10 000 000+ iskun. Pinnoitteiden, kuten TiAlN, levittäminen voi pidentää kunnostusvälejä yli 500 %. Asianmukainen ennaltaehkäisevä huolto, mukaan lukien määräaikainen teroitus ja kunnonvalvonta, on olennaista näiden lukujen saavuttamiseksi johdonmukaisesti.
3. Miten valitset progressiivisen ja siirtosuulakkeen välillä?
Päätös riippuu osan koosta, geometriasta ja tilavuudesta. Progressiiviset meistit ovat erinomaiset pienille ja keskikokoisille osille, joissa on kohtalaisen monimutkaisuus suurilla volyymeillä (100,{2}} vuodessa), käyttämällä liuska-syötetyn moni-aseman sekvensointia tiukkojen toleranssien saavuttamiseksi tehokkaasti. Siirtomuotit ovat välttämättömiä, kun osat ovat liian suuria nauhan syöttämiseen, vaativat syvää vetoa tai niitä on pyöritettävä asemien välillä. Siirtojärjestelmät siirtävät yksittäisiä aihioita tarttujasormien avulla, mikä tarjoaa enemmän joustavuutta monimutkaisille 3D-geometrioille, mutta vaatii enemmän automaatioinfrastruktuuria.
4. Mitkä pinnoitteet pidentävät meistomuotin käyttöikää parhaiten?
Paras pinnoite riippuu vallitsevasta vikatilasta. TiAlN on erittäin tehokas liiman kulumista ja rappautumista vastaan, ja tutkimukset osoittavat, että D2-muotit kestävät yli 500 %. DLC-pinnoitteet antavat erittäin alhaisen kitkan (alle 0,15) ja estävät naarmuuntumista alumiinia tai kuparia meistettäessä. TiCN tarjoaa erinomaisen kulutuskestävyyden kovemmille pelleille. Nitraus parantaa väsymiskestävyyttä diffuusio{7}}kovettuneen kerroksen ansiosta, joka vastustaa pinnan halkeilua. Pinnoitteen sovittaminen kulumismekanismiin on kriittinen, koska väärä pinnoite tarjoaa minimaalisen hyödyn kustannuksista riippumatta.
5. Mitä sinun tulee ottaa huomioon, kun valitset tarkkuusleimausmuotin toimittajaa?
Arvioi tavarantoimittajia kolmella eri ulottuvuudella: tekninen kyky (dokumentoidut toleranssit tuotantoajoista, -talon lankojen EDM ja hionta, simulointiohjelmistot), laatujärjestelmät (ensimmäinen-tuotetarkastus täydellisellä mittakartoituksella, SPC-tiedot, joiden Cpk on yli 1,33, ISO 9001 tai IATF 16949), ylläpito ja tuotantotuki (16949) insinöörimuutosten reagointikyky). YICHENin kaltaiset asiantuntijat keskittyvät pienten, suvaitsevaisten{6}}kriittisten osien osalta erityisesti toistettaviin massatuotannon työkaluihin, jotka tarjoavat kohdennettua asiantuntemusta, jota yleisliikkeiltä ehkä puuttuu. Tarkista aina kyky fyysisillä näytteillä ennen volyymin vahvistamista.


