


Mitä metallileimausmeistien valmistajat tekevät ja miksi sillä on merkitystä
Kun hankit tarkkuusosia mittakaavassa, yksi kysymys nousee esiin aikaisin:mikä kuolee valmistuksessa? Vastaus muokkaa jokaisen loppupään päätöksen materiaalivalinnasta tuotantomäärätavoitteisiin. Leimausmuotit ja niitä valmistavat valmistajat antavat sinulle selkeämmän polun konseptista valmiiseen komponenttiin.
Mitä ovat metallileimausmuotit
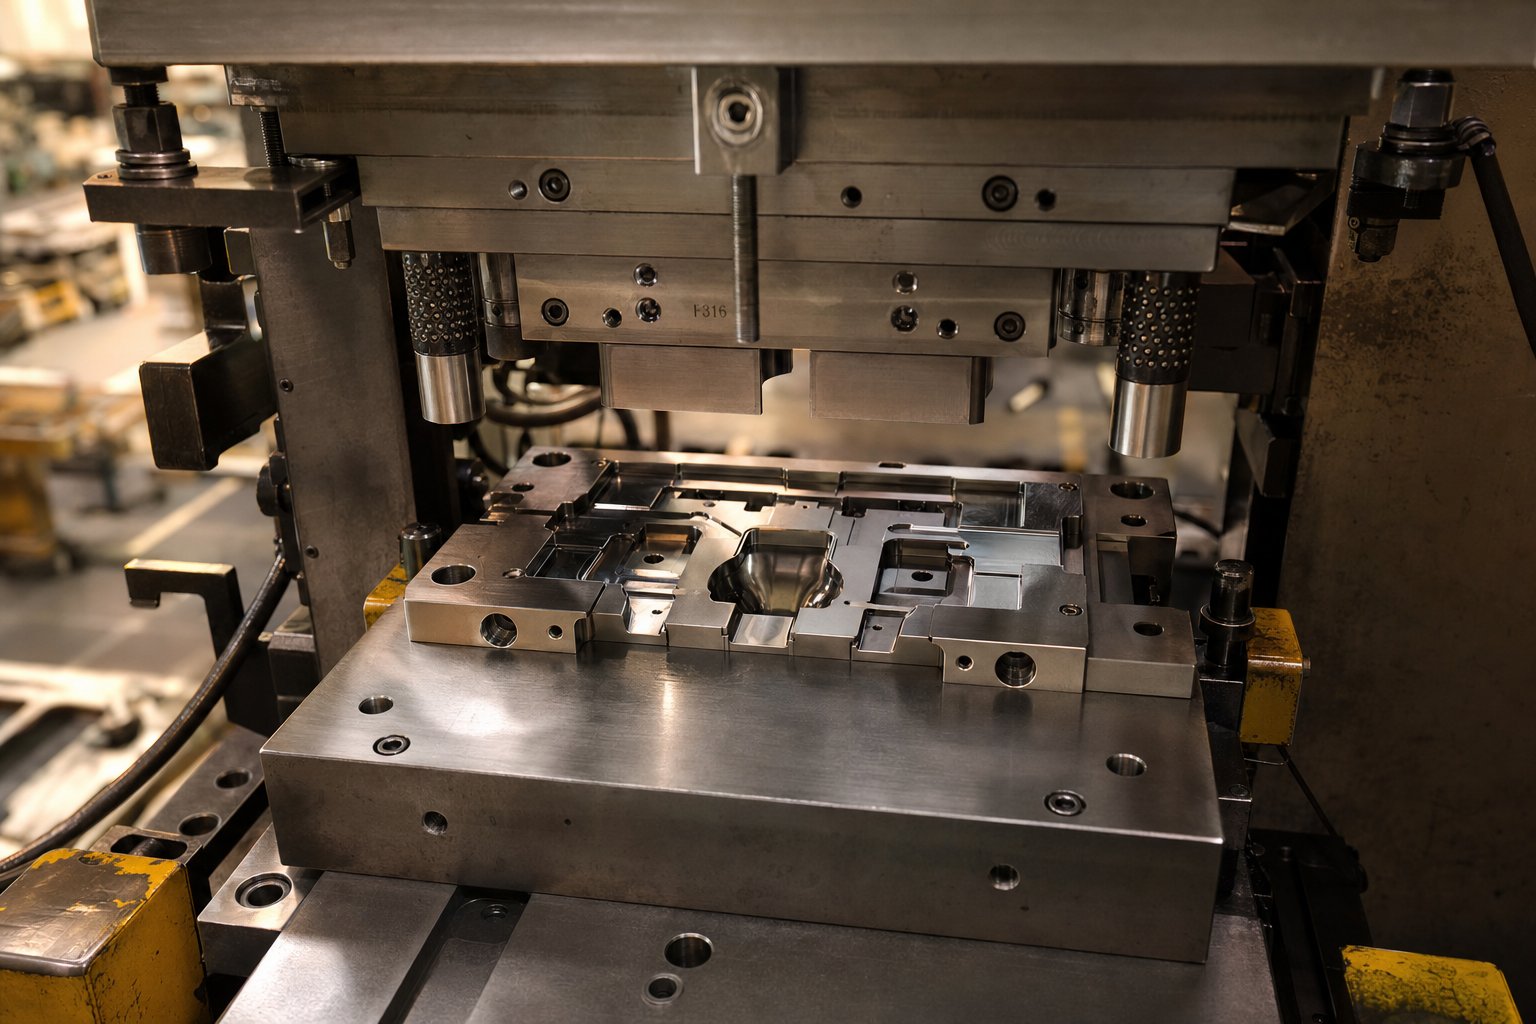
Leimaussuutin on räätälöity{0}}tarkkuustyökalu, joka leikkaa ja muotoilee metallilevyjä toiminnallisiin muotoihin kohdistamalla voimaa meistopuristimen läpi.
Toisin kuin tavalliset työkalut tai -hyllykalusteet-, metalliset leimaussuuttimet on suunniteltu- tiettyä osan geometriaa varten. Jokainen muotti koostuu ylemmistä ja alemmista puoliskoista, jotka toimivat yhdessä puristimen sisällä suorittaen toimintoja, kuten leikkaamista, taivutusta, lävistämistä, vetoa ja muotoilua. Kaksi puoliskoa asettuvat kohdakkain karkaistujen ohjaustappien ja holkkien läpi, mikä varmistaa toistettavan tarkkuuden tuhansien tai jopa miljoonien puristusjaksojen aikana.
Ajattele leimaavaa muottia negatiivisena kuvana valmiista osastasi. Suunnittelusi jokainen muoto, reikä ja laippa vastaavat työkalun tarkasti koneistettua ominaisuutta. Tämä räätälöinnin taso on juuri se, mikä erottaa räätälöidyt metallileimausmuotit tavaroiden rei'itys-ja-muottisarjoista, joita saatat löytää luettelosta.
Mitä metallileimauspurien valmistajat todellisuudessa tekevät
Metallileimausmuotit yrityksen yleiskatsauksessa, joka pysähtyy "he valmistavat työkaluja", ei jätä koko kuvaa. Nämä valmistajat toimivat suunnittelukumppaneina työkalujen koko elinkaaren ajan. Niiden soveltamisalaan kuuluvat tyypillisesti:
- Toteutettavuusanalyysi ja suunnittelu--valmistettavuuspalautteen saamiseksi
- CAE-simulaatio materiaalivirtauksen ja takaisinvedon ennustamiseksi
- CNC-työstö, lanka-EDM ja muottikomponenttien tarkkuushionta
- Lämpökäsittely ja pintakäsittely kulutuskestävyyttä varten
- Kokoaminen, kuiva{0}}ajovahvistus ja iteratiivinen puristuskoe
- Jatkuvat huolto-, teroitus- ja korjauspalvelut
Jokainen metallileimausmuotti käy läpi tämän etenemisen ennen kuin se koskaan tuottaa tuotanto-osan. Valmistajan tehtävänä on muuttaa suunnittelutavoitteesi vankaksi työkaluksi, joka säilyttää toleranssin ajon jälkeen. Tämä tarkoittaa mahdollisten ongelmien havaitsemista simulaation aikana sen sijaan, että ne löydettäisiin lehdistössä, jossa muutokset maksavat eksponentiaalisesti enemmän.
Tässä artikkelissa käydään läpi koko prosessi muotityypeistä ja rakennusmateriaaleista arviointikriteereihin ja työsuhteisiin. Olitpa insinööri, joka määrittää toleransseja, hankintapäällikkö, joka vertailee toimittajia, tai valmistaja, joka tutkii uusia leimausmuotit tulevaa ohjelmaa varten, seuraavat osiot antavat sinulle kontekstin tehdä tarkempia päätöksiä.
Leimausmuottityypit ja niiden sovittaminen projektiisi
Oikean muottityypin valinta on yksi varhaisimmista päätöksistä missä tahansa leimausohjelmassa, ja se muokkaa suoraan työkalujen kustannuksia, sykliaikaa ja osien laatua. Silti monet ostajat saavuttavat tarjouspyyntövaiheen ilman selvää käsitystä siitä, mikä lähestymistapa sopii heidän geometriaan, volyymiinsa ja budjettiinsa. Neljä päätyyppiä leimausmuotit ratkaisevat kukin erilaisen tuotantoongelman. Kun ymmärrät, missä kukin erinomaista on, voit käydä tuottavampaa keskustelua työkalukumppanisi kanssa alusta alkaen.
Progressiiviset meistit suuriin{0}}volyymiin jatkuviin ajoihin
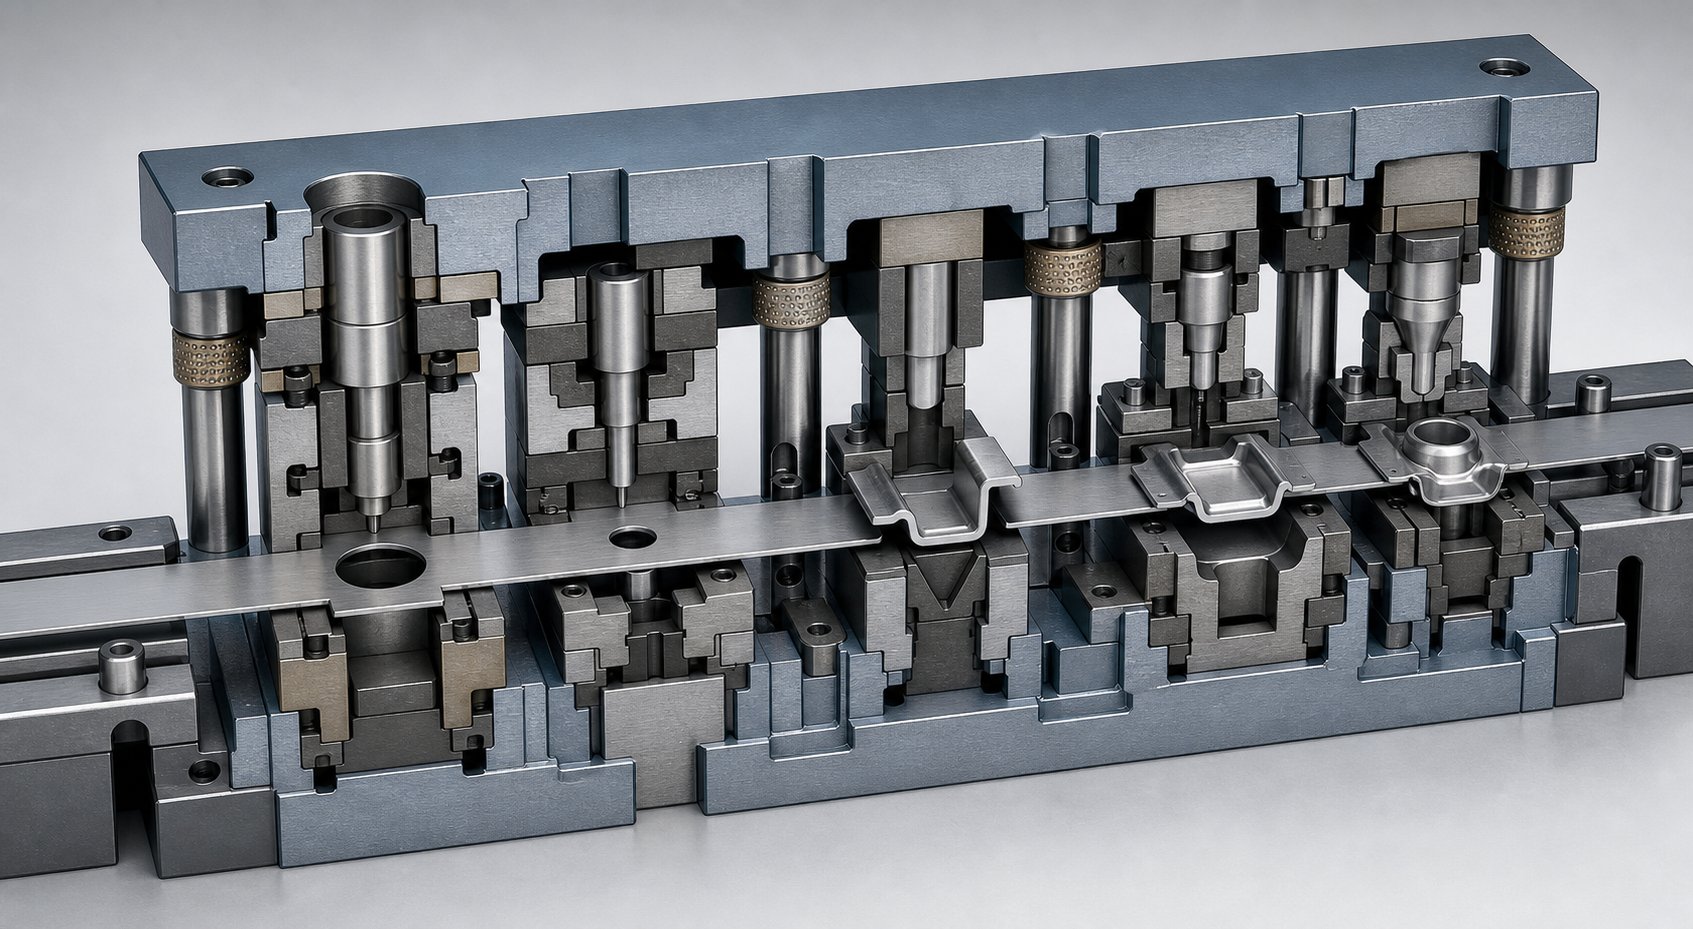
Kuvittele metallinauha, joka syöttää suulakkeeseen ja tulee esiin valmiina osana sekunnin murto-osan kuluttua. Se onprogressiivinen stanssaustoiminnassa. Nauhakappaleen kela tulee toiseen päähän eteneen asteittain useiden asemien läpi, joista jokainen suorittaa erillisen toiminnon, kuten lävistyksen, taivuttamisen, lyönnin tai trimmauksen. Viimeiseen asemaan mennessä valmis komponentti erotetaan kantoliuskasta.
Progressiiviset muotit ovat työhevonen valinta suuriin{0}}volyymeihin, jotka tuottavat monimutkaisia osia. Koska materiaali ei koskaan poistu muotista toimintojen välillä, jaksoajat pysyvät lyhyinä ja osien-to{3}}sakeus pysyy korkeana. Progressiiviset muottivalmistajat suosittelevat tyypillisesti tätä lähestymistapaa, kun vuosimäärät ylittävät kymmeniä tuhansia kappaleita ja osien geometriassa on useita ominaisuuksia, jotka muuten edellyttäisivät erillisiä toimintoja.
Vaihtoehto on etukäteissijoitus. Progressiivisen muotin suunnittelu ja rakentaminen vaatii huolellista suunnittelua jokaisella asemalla, ja rakentamisen jälkeiset muutokset voivat olla kalliita. Mutta pitkien tuotantosarjojen aikana kappalehinta-punee dramaattisesti, mikä tekee progressiivisista muotista usein edullisimman vaihtoehdon ohjelman elinkaaren aikana.
Siirtomuotit suurempia tai syvempiä osia varten
Jotkut osat eivät yksinkertaisesti voi kulkea kantonauhassa olevan progressiivisen muotin läpi. Syvä-vedetyt kuoret, suuret kannattimet ja komponentit, joiden geometria ulottuu raaka-aineen tasaisen tason ulkopuolelle, tarvitsevat toisenlaisen strategian. Siirtomuotit ratkaisevat tämän erottamalla aihion nauhasta ensimmäisessä asemassa ja siirtämällä sitä sitten mekaanisesti itsenäisten muodostusasemien välillä tarttujalla tai siirtosormilla.
Tämä riippumattomuus antaa siirtosuulakkeiden toimittajille joustavuuden käsitellä osia, jotka ovat liian suuria, syviä tai geometrisesti liian monimutkaisia nauhan{0}}syöttömenetelmiä varten. Jokainen asema voi suorittaa aggressiivisia vetoja, laippoja tai -jälkilyöntejä ilman, että osan nauhaan yhdistävä materiaali rajoittaa sitä. Lisäetu: kantoradan poistaminen vähentää materiaalin käyttöä osaa kohti, mikä voi merkittävästi alentaa kappalekustannuksia ohjelmissa, joissa käytetään kalliita seoksia.
Siirtomuotit aiheuttavat korkeammat työkalu- ja asennuskustannukset, ja sykliajat ovat hieman pidemmät kuin progressiivisissa asetuksissa mekaanisen siirtoliikkeen vuoksi. Ne ovat parhaiten perusteltuja keskikokoisille---suurille volyymeille, joissa osan koko tai syvyys tekee progressiivisesta työkalusta epäkäytännöllistä.
Yhdistelmäsuuttimet litteille tarkkuusosille
Kun osasi on suhteellisen tasainen ja vaatii tiukkaa mittatarkkuutta kaikilta ominaisuuksiltaan, yhdistelmämuotti tuottaa tuloksia yhdellä painalluksella. Yhdistetyt muotit suorittavat useita leikkaus- ja muotoilutoimintoja samanaikaisesti. Lävistykset ja tyhjennys tapahtuvat samassa hetkessä, mikä varmistaa täydellisen kohdistuksen sisäisten ominaisuuksien ja ulkoprofiilin välillä.
Tämän samanaikaisen toiminnan ansiosta yhdistelmämuotit sopivat -hyvin aluslevyille, sähkölaminoinneille, liitosaihioille ja muille tarkkuustasoisille komponenteille, joissa samankeskisyys tai paikannustarkkuus on kriittistä. Ne ovat rakenteeltaan yksinkertaisempia kuin progressiiviset tai siirtotyökalut, mikä pitää alkukustannukset maltillisina. Ne rajoittuvat kuitenkin osiin, joissa ei ole monimutkaista 3D-muovausta, ja tuotantonopeus on pienempi kuin progressiivinen leimaus suuriin-volyymeihin.
Insinööreille, jotka arvioivat metallipuristusmuotteja litteisiin komponentteihin pienillä-–-keskimääräisillä tilavuuksilla, yhdistelmämuotti tarjoaa usein parhaan tasapainon tarkkuuden ja kustannusten välillä. Ne toimivat myös erinomaisena-ensioperaation työkaluina, jotka tuottavat aihioita, jotka syötetään myöhemmissä muovausprosesseissa.
Yksinkertaiset{0}}asemat yksinkertaisiin toimiin
Kaikki leimaustyöt eivät vaadi moni{0}}aseman monimutkaisuutta. Yksi-aseman meistit suorittavat yhden toiminnon per painallus, olipa kyseessä sitten aihio, lävistys, muoto tai leikkaus. Ne ovat yksinkertaisimmillaan suunniteltava ja rakennettava leimausmuotit, joten ne sopivat ihanteellisesti prototyyppien tekemiseen, lyhyisiin ajoihin tai toissijaisiin toimintoihin osissa, jotka on jo läpäissyt ensisijaisen leimauksen.
Yksinkertainen{0}}asematyökalu tarkoittaa nopeaa käsittelyä ja alhaisia alkukustannuksia. Huono puoli on tehokkuus. Useita toimenpiteitä vaativan osan valmistaminen tarkoittaa sen käsittelyä useiden meistien läpi, työvoiman lisäämistä ja mahdollisesti asennon vaihtelua toimintojen välillä. Tuotantoohjelmissa yksi-aseman meistit on yleensä varattu vähän-monimutkaisille osille tai tilanteisiin, joissa räätälöity stanssausratkaisu yhdelle ominaisuudelle riittää.
Muottityyppien vertailu yhdellä silmäyksellä
Alla olevassa taulukossa on kartoitettu kukin suulaketyyppi suhteessa projektin suunnittelun kannalta tärkeimpiin tekijöihin. Käytä sitä vaihtoehtojen rajaamiseen ennen kuin otat valmistajan käyttöön yksityiskohtaista toteutettavuusanalyysiä varten.
| Die Tyyppi | Paras käyttökotelo | Tyypillinen tuotantomäärä | Osan monimutkaisuus | Materiaalin paksuusalue | Suhteellinen työkalukustannus |
|---|---|---|---|---|---|
| Progressiivinen | Monimutkaiset moni{0}}ominaisuudet suurella nopeudella | Korkea (50,000+ vuodessa) | Keskitasoa korkeaan | 0,1 mm - 6 mm | Korkea |
| Siirtää | Suuret, syvät tai 3D{1}}muovatut osat | Keskitaso tai korkea (10,000+) | Korkea | 0,5 mm - 12 mm | Korkea |
| Yhdiste | Litteät tarkkuusosat tiukoilla toleransseilla | Matalasta keskitasoon (1,000 - 50, 000) | Matalasta keskikokoiseen | 0,1 mm - 4 mm | Keskikokoinen |
| Yksi{0}}asema | Yksinkertaiset toiminnot, prototyypit, lyhyet ajot | Matala (alle 10 000) | Matala | 0,1 mm - 10 mm | Matala |
Huomaa, kuinka äänenvoimakkuus ja osan monimutkaisuus työntävät sinut spektrin eri päihin. Litteä liitinliitin 500 000 kappaletta vuodessa osoittaa suoraan progressiiviselle työkalulle, kun taas syvävedetty kotelo 20 000 yksikköä vuodessa on oppikirjan siirtomuottisovellus. Muottityypin sovittaminen projektisi todellisiin vaatimuksiin sen sijaan, että käyttäisit oletusarvoisesti tutuinta vaihtoehtoa, on yksi nopeimmista tavoista hallita työkaluinvestointeja osien laadusta tinkimättä.
Tietenkin muottityyppi kertoo vain osan tarinasta. Tämän työkalun valmistuksessa käytetyt materiaalit työkaluteräslaaduista pintakäsittelyihin määräävät, kuinka kauan se kestää toleranssin ja kuinka paljon huoltoa se vaatii käyttöikänsä aikana.
Die Rakennusmateriaalit, jotka erottavat hyvän työkalun hienosta
Kaksi meistiä voivat näyttää ulkopuolelta identtisiltä ja toimia hyvin eri tavalla yli 500 000 syklin aikana. Ero johtuu yleensä siitä, mistä ne on tehty. Leimausmuottiteräksen valinta on yksi selkeimmistä indikaattoreista valmistajan suunnittelusyvyydestä, mutta se näkyy harvoin tarjouspyyntövertailuissa. Kun ymmärrät, mitkä työkaluteräslaadut, kovametallivaihtoehdot ja pintakäsittelyt projektiisi soveltuvat, voit arvioida, heijastaako tarjottu hinta pitkän ajan-arvoa vai vain alhaisia ennakkokustannuksia.
Työkaluteräslaadut, joita käytetään leimausmuotin rakentamisessa
Useimmat teräsleimausmuotit on valmistettu kourallisesta testatuista työkaluteräslajeista, joista jokainen on optimoitu tiettyyn kovuuden, sitkeyden ja kulutuskestävyyden tasapainoon. Yleiset arvosanat sopivat tähän:
D2on mennyt-kylmään-työluokkaan hankaavaa kulumista kestävien meistien tyhjentämiseen ja muotoiluun. Sen korkea hiili- ja kromipitoisuus tarjoaa erinomaisen kulutuskestävyyden noin RC 58-60 kovuustasoilla, joten se soveltuu hyvin pitkiin tuotantoajoihin miedolla teräksellä ja HSLA-levyillä. Kompromissi on kohtalainen sitkeys. D2 voi halkeilla tai halkeilla raskaan iskukuormituksen alaisena.
A2tarjoaa keskitien. Se on ilma-kovettuva laatu, jonka sitkeys on parempi kuin D2, mutta silti hyvä kulutuskestävyys. Kun metallilevyn leimausmuotisi on kestettävä sekä muovauksen voimakkuutta että kohtalaista iskua, A2 löytää käytännöllisen tasapainon keskikokoisille{5}}--suurille ohjelmille.
S7on iskunkestävä-laatu, joka on suunniteltu iskuja varten. Jos muotti kokee raskaita sammutusvoimia, aggressiivisia nokkatoimintoja tai toistuvaa iskukuormitusta, S7 imee tämän energian ilman katastrofaalista vikaa. Se ei vastaa D2:ta kulutuskestävyyden suhteen, mutta se jatkaa toimintaansa paikoissa, joissa hauraat materiaalit murtuisivat.
M2on nopea{0}}nopea teräs, joka säilyttää kovuuden korkeissa lämpötiloissa. Se on tyypillisesti varattu lävistyskärkeille ja leikkausteräksille nopeissa-progressiivisissa muotteissa, joissa kitkan -syntymä lämpö pehmentäisi tavanomaisia kylmä{4}}työteräksiä.
Oikea valinta riippuu tuotantomäärästäsi, meistettävästä työkappaleen materiaalista ja muotin hallitsevasta vikatilasta. Valmistaja, joka leimaa pehmeää alumiinia kohtalaisina tilavuuksina, saattaa määrittää A2:n, kun taas valmistaja, joka käyttää 1,5 miljoonaa sykliä erittäin lujalla-teräksellä, kallistuu kohti D2:ta tai jauhemetallurgista vaihtoehtoa, jossa on vielä hienompi kovametallijakauma.
Kovametalliterät ja pintakäsittelyt
Kun standardityökaluteräkset saavuttavat rajoituksensa, kovametallimeistinkomponentit pidentävät käyttöikää merkittävästi. Volframikarbiditerät ovat yleisiä leikkausasemilla, joissa hankaavat peltimetallit, pinnoitetut teräkset tai lujat seokset kuluvat tavanomaisten terästen läpi murto-osassa odotetusta muotin käyttöiästä. Nämä sisäosat juotetaan tai kiinnitetään mekaanisesti muotin runkoon, mikä keskittää äärimmäisen kovuuden juuri sinne, missä kuluminen tapahtuu.
Pintakäsittelyt lisäävät toisen suojakerroksen muuttamatta muotin pohjan geometriaa. Yleisimpiä vaihtoehtoja ovat:
Nitraus(kaasu- tai plasma-ioni) diffundoi typpeä työkalun pintaan luoden kovan kotelon, joka vastustaa liiman kulumista ja hankausta. Ionitridaus on nopeampaa, toimii alhaisemmissa lämpötiloissa ja minimoi hauraan valkoisen kerroksen, joka voi hilseillä kuormituksen alaisena.
TiN- ja TiAlN-pinnoitteetfysikaalisella höyrypinnoituksella (PVD) levitettynä tuottaa korkean{0}}kovuuden ja alhaisen{1}}kitkapinnan. Tutkimuksen dokumentoiAHSS-sovellusohjeetnäyttää PVD{0}}pinnoitettujen työkalujen tuottavan yli 1,2 miljoonaa osaa verrattuna vain 50 000:een kromi-pinnoitettujen vastaavien osien kanssa samalla peltimuottisovelluksella.
Kromipinnoitus, kun alan oletusarvo on, on putoamassa suosiosta. Siinä voi esiintyä mikrohalkeilua korkeissa kosketuspaineissa, jotka ovat tyypillisiä edistyneille -lujille teräksille, ja ympäristömääräykset tiukentuvat prosessin ympärillä.
Käytännöllinen lähestymistapa, jota monet valmistajat käyttävät: rakentaa muotin runko kustannustehokkaasta -valuraudasta tai huonommasta-teräksestä ja asenna sitten korkealaatuista-työkaluteräs- tai kovametalliterät kulumisen-kriittisiin paikkoihin. Tämä kohdistaa investoinnit sinne, missä se on tärkeintä, ja pitää työkalujen kokonaiskustannukset kurissa.
Kuinka terämateriaali vaikuttaa osien laatuun ja kustannuksiin
Materiaalin valinta ei vain määritä, kuinka kauan kuoppa kestää. Se vaikuttaa suoraan puristimesta irtautuviin osiin. Muotin pinta, joka heikkenee, aiheuttaa purseet, mittapoikkeamat ja pinnan epätäydellisyydet leimattuihin osiin. Ajan mittaan nämä laatuongelmat muuttuvat romuksi, uudelleenkäsittelyksi ja mahdollisiksi linjakatkoiksi loppupäässä.
Laadukkaampi-leimausmuotiteräs pitää tiukemmat toleranssit pidempään teroitusvälien välillä. Pinnoitetut pinnat vähentävät kitkaa, mikä parantaa materiaalin virtausta ja minimoi naarmuuntumisen jälkiä valmiisiin osiin. Metallileimausmuotteja määrittäville insinööreille oikeiden muotin materiaalia koskevien kysymysten esittäminen ennen rakenteen hyväksymistä on yksi tehokkaimmista tavoista suojata osien laatua koko tuotantojakson ajan.
Tässä ovat tärkeimmät tekijät, joista on keskusteltava valmistajan kanssa materiaalia valittaessa:
- Mikä on stanssauksen odotettu käyttöikä ennen uudelleenhiontaa, ja mikä teräslaatu tukee tätä tavoitetta?
- Mikä on tämän sovelluksen hallitseva vikatila: hankaava kuluminen, liiman kuluminen, halkeilu tai halkeilu?
- Vaatiiko työkappaleen materiaali (luja{0}}teräs, ruostumaton teräs, alumiini) kovametallisisäkkeitä tai pinnoitteita?
- Tehdäänkö pintakäsittelyjä ennen kokeilua vai sen jälkeen, ja miten se vaikuttaa mittavarauksiin?
- Mikä on huoltovälioletus, joka sisältyy mainittuun muotin käyttöikään?
- Ovatko jauhemetallurgiset työkaluteräkset perusteltuja tuotantomäärän ja työkappaleen lujuuden kannalta?
Nämä kysymykset siirtävät keskustelun hinnasta-per-kumppanuushinnasta-per-osahintaan, mikä on mittari, joka itse asiassa ohjaa tulostasi. Valmistaja, joka osaa ilmaista, miksi he valitsivat tietyn laadun sovelluksellesi sen sijaan, että käyttäisivät oletusarvoisesti mitä tahansa varastossa olevaa terästä, ilmaisee suunnittelusyvyyden, joka tuottaa tulosta satojen tuhansien puristusjaksojen aikana.
Die suunnittelu- ja suunnitteluprosessi selitetty askel askeleelta
On arvokasta tietää, mitä materiaaleja muotiin menee. Mutta sen ymmärtäminen, kuinka suunnittelusta todella tulee validoitu tuotantotyökalu, saat jotain käytännöllisempää: selkeän kuvan aikajanasta, päätöspisteistä ja yhteistyöstä, joka liittyy valmistajan kanssa. Valmistusprosessissa leimausprosessi kulkee erilaisten suunnitteluvaiheiden läpi, ja jokainen niistä on olemassa, jotta ongelmat havaitaan ajoissa, kun korjaukset ovat edullisia ja nopeita.
Tässä on metallileimausmuotin suunnittelun täydellinen eteneminen alkuperäisestä osatiedostostasi tuotanto{0}}hyväksyttyihin työkaluihin.
- Osien toteutettavuusanalyysi ja materiaaliarviointi
- Nauhojen asettelu ja prosessisuunnittelu
- CAE-simulointi ja muodostuksen validointi
- Yksityiskohtainen meistisuunnittelu ja komponenttisuunnittelu
- CNC-työstö, EDM ja komponenttien valmistus
- Kokoaminen, kohdistus ja stanssaus
- Lehdistökoe, näytetarkastus ja iteratiivinen tarkennus
- Tuotannon hyväksyntä ja luovutus
Jokainen vaihe perustuu sitä edeltävään. Minkä tahansa vaiheen väliin jättäminen tai kiirehtiminen aiheuttaa riskin, että yhdisteet muodostuvat pidemmälle. Katsotaanpa kolmea suurta suunnitteluvaihetta yksityiskohtaisesti.
Toteutettavuusanalyysi ja materiaalin valinta
Ennen suunnittelutyön aloittamista valmistajan suunnittelutiimi suorittaa osallesi portinvartiotarkastuksen. Tämä toteutettavuusanalyysi määrittää, onko geometriasi leimattavissa piirustuksessa, ja jos ei, mitkä muutokset parantavat valmistettavuutta toiminnasta tinkimättä.
Mitä tämä arvostelu oikeastaan kattaa? Insinöörit tarkastelevat kappaleesi geometriaa ja etsivät ominaisuuksia, jotka luovat muotoiluhaasteita: taivutussäteet, jotka ovat liian tiukat suhteessa materiaalin paksuuteen, materiaalin sitkeysrajat ylittävät syvyydet, liian lähelle mutkia sijoitetut reiät, joissa vääristymät saisivat ne soikeiksi, tai ominaisuuksia, jotka vaativat toleransseja, jotka lisäävät työkalujen kustannuksia suhteettomasti. Kokenut insinööri tunnistaa nämä ongelmat nopeasti, koska hän on nähnyt samankaltaisten geometrioiden onnistuvan tai epäonnistuneen tuhansissa aikaisemmissa ohjelmissa.
Materiaalin arviointi tapahtuu rinnakkain. Metallileimausprosessi käyttäytyy eri tavalla riippuen valitsemasi seoksen myötörajasta, sitkeydestä ja takaisinjousto-ominaisuuksista. Pehmeästä teräksestä valmistettu osa saattaa leimautua puhtaaksi ensimmäisellä kokeilulla, kun taas sama geometria lujassa teräksessä tai ruostumattomassa teräksessä voi rypistyä, halkeilla tai ponnahtaa takaisin yli sietokyvyn. Valmistaja arvioi, tukeeko materiaalivalintasi suunniteltua geometriaa ja ehdottaa vaihtoehtoja, jos se ei tue.
Tässä myös tuotantomäärä tulee yhtälöön. 5 000 osan vuosiajo oikeuttaa erilaisen työkalustrategian kuin 500 000 kappaletta. Tilavuus vaikuttaa meistin tyypin valintaan, itse työkalun materiaaliluokkaan ja siihen, pitäisikö tietyt ominaisuudet muodostaa-suulakkeessa vai käsitellä toissijaisissa toiminnoissa. Parhaat valmistajat pitävät tätä vaihetta yhteistyöhön perustuvana DFM-keskusteluna eikä yksisuuntaisena tarjousharjoitteluna.
CAE-simulaatio ja meistisuunnittelu
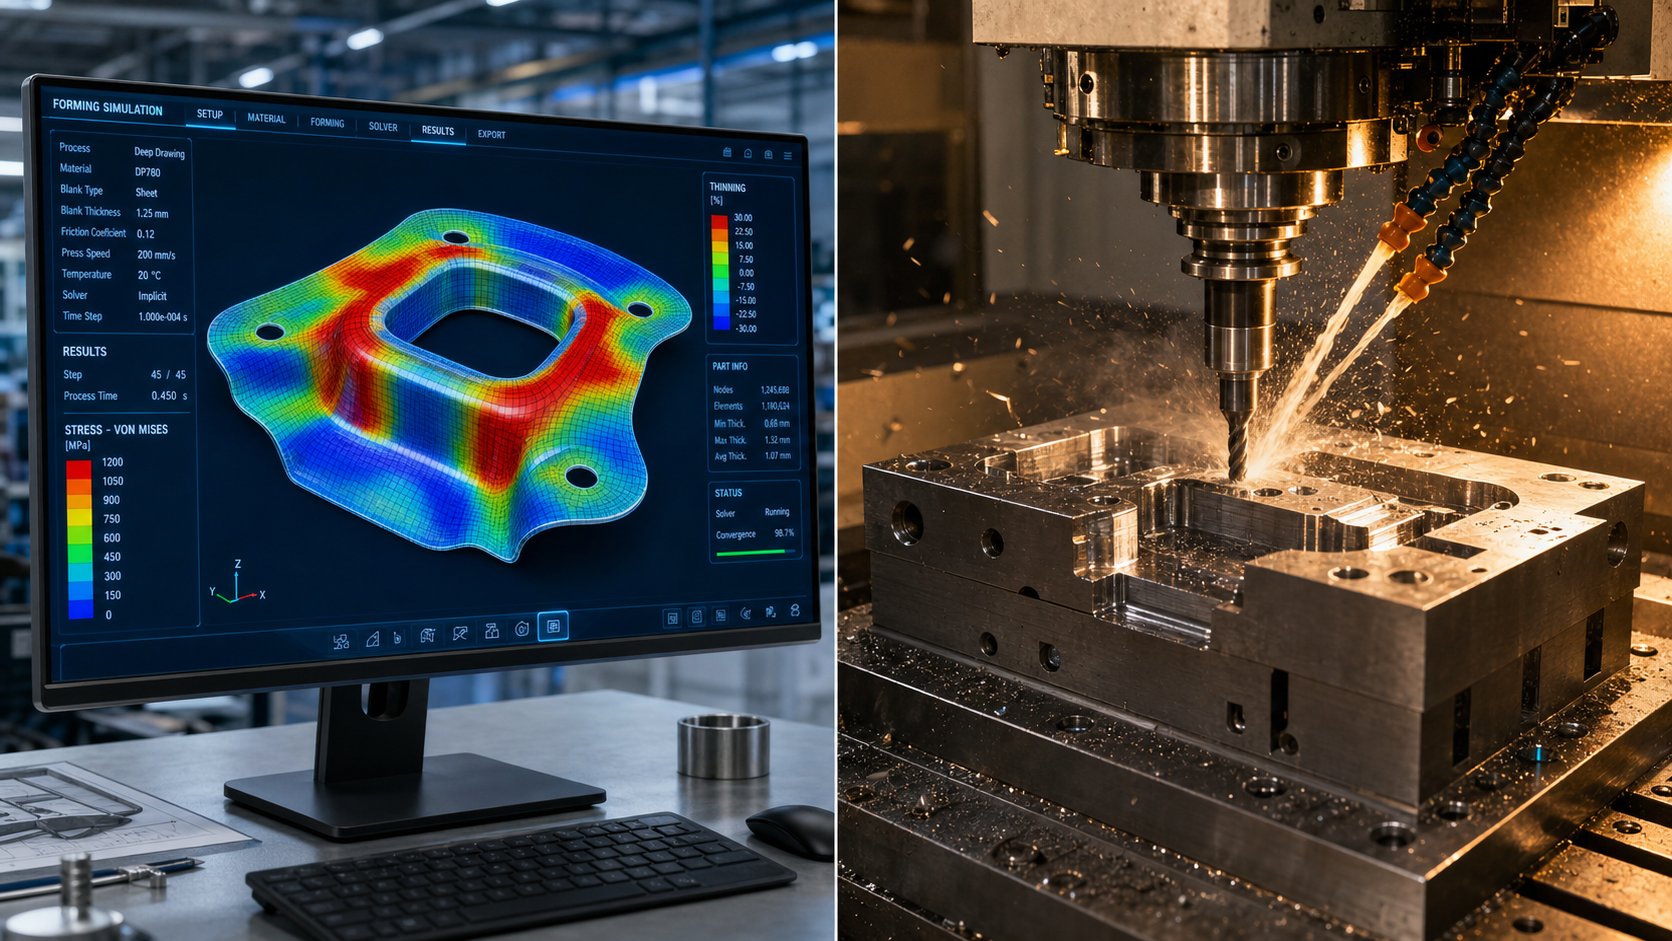
Kuvittele, että pystyt leimaamaan osasi sata kertaa digitaalisesti ja katsomaan tarkasti, missä metalli ohenee, rypistyy tai pomppaa takaisin, ennen kuin yksikään työkaluteräslohko leikataan. Juuri tämän elementtianalyysi tuo leimaamisen valmistusprosessiin.
Käyttämällä alustoja, kuten AutoForm, DYNAFORM tai vastaavia erityisiä muovaussimulaatioohjelmistoja, insinöörit mallintavat metallilevyaihisi, muotin pintojen ja puristusvoimien välisen täydellisen vuorovaikutuksen. Simulaatio ennustaa materiaalin virtauksen muotinonteloihin, tunnistaa liiallisen ohenemisen tai puristumisen alueet, laskee takaiskun suuruuden ja ilmoittaa mahdolliset halkeamat tai ryppyjä. MukaanKeysightin analyysi muodostussimulaatiostaTämän virtuaalisen validoinnin avulla valmistajat voivat havaita ja ratkaista mahdolliset viat ennen varsinaisen tuotannon aloittamista ja korvata kalliit fyysiset kokeilu{0}} iteratiivisella digitaalisella tarkennuksella.
Springback-kompensaatio on yksi suurimmista{0}}simuloinnin arvotuloksista. Jokaisella materiaalilla on taipumus palata osittain takaisin alkuperäiseen muotoonsa muodostamisen jälkeen. Sen sijaan, että tämä löydettäisiin puristuksessa ja työstetään{3}}muotin pintoja uudelleen yrityksen ja erehdyksen avulla, simulaatio mittaa takaisinjouston ja antaa insinöörille mahdollisuuden rakentaa tarvittavan yli-taivutuksen suoraan työkalun geometriaan alusta alkaen.
Yksityiskohtainen muotin suunnitteluvaihe seuraa simulaation validointia. Insinöörit kääntävät todistetun muotoilukonseptin täydelliseksi 3D-malliksi, jossa määritellään jokainen komponentti: lävistysprofiilit, muottilohkot, irrotuslevyt, ohjausjärjestelmät, ohjaustappien sijainnit ja nauhan asettelu, joka järjestää toiminnot eri asemilla. Tässä määritellään myös stanssauskoneen vaatimukset, mukaan lukien puristimen vetoisuus, alustan koko ja valmiin työkalun käyttämiseen tarvittava sulkukorkeus. CAD-alustat, kuten SOLIDWORKS tai Siemens NX, luovat valmistuspiirustukset, jotka syötetään suoraan koneistusvaiheeseen.
Koneistus, kokoonpano ja koetarkastus
Kun suunnittelu on valmis, valmistus alkaa. CNC-jyrsinkoneet tuottavat ensisijaiset muottimuodot, jotka työskentelevät karkaistuista työkaluteräslohkoista rei'itysprofiilien, muottionteloiden ja levygeometrioiden luomiseksi tiukoille toleransseille. Monimutkaiset sisäiset ominaisuudet, terävät sisäkulmat ja hienot yksityiskohdat, joita olisi vaikea tai mahdotonta jyrsiä käsitellä lanka-EDM:llä ja uppo-EDM:llä, jotka käyttävät sähköpurkausta materiaalin syöpymiseen mikroni{2}}tarkkuudella.
Pintahionta tuo kriittiset pinnat lopulliseen tasaisuuteen ja viimeistelyyn. Lämpökäsittely kovettaa työkomponentit niiden Rockwell-tavoitearvoihin. Itse työkalujen valmistus leimausprosessi vaatii samaa tarkkaa ajattelutapaa, joka lopulta tuottaa osasi.
Asennus kokoaa kaikki koneistetut komponentit yhteen muottisarjaan. Lävistää istukan lävistyslevyyn, meistinlohkot kiinnitetään alempaan kenkään, ohjaustapit ja holkit kohdistavat puolikkaat ja jousijärjestelmät kalibroidaan. Kohdistus tässä vaiheessa mitataan mikroneina. Pieni epätasainen kohdistus ylä- ja alapuoliskojen välillä ilmenisi epätasaisena leikkauksena, ennenaikaisena kulumisena tai -toleranssin ulkopuolella{4}}osina.
Kokeilu on paikka, jossa teoria kohtaa todellisuuden. Koottu muotti menee puristimeen ja suorittaa ensimmäiset iskunsa todelliselle tuotantomateriaalille. Insinöörit tarkastavat tuloksena olevat näytteet osatulostesi perusteella, mittaavat mitat, tarkistavat pinnan viimeistelyn ja arvioivat reunan laadun. Tuskin mikään muotti ei tuota täydellisiä osia ensimmäisellä osumalla. Seuraa iteratiivisia säätöjä: muotoilusädettä sekoitetaan hieman, leikkausvälystä säädetään, joustokompensaatiota valitaan aggressiivisemmin. Jokainen iteraatio tuo näytteet lähemmäksi määritystä, kunnes mittojen vastaavuus vahvistetaan useissa peräkkäisissä ajoissa.
Tämä validointisilmukka, näytteiden suorittaminen, mittaus, säätö ja uudelleen{0}}ajo on se paikka, jossa kokemus erottaa osaavat valmistajat muista. Tiimi, joka on validoinut tuhansia meistiä, tunnistaa kuviot nopeammin, tekee tarkempia korjauksia ja saavuttaa tuotantohyväksynnän harvemmilla iteraatioilla. Tulos: lyhyemmät toimitusajat ja pienemmät kehityskustannukset sinulle.
Huomaat koko prosessin aikana, kuinka voimakkaasti alkuvaiheet, toteutettavuus, simulointi ja yksityiskohtainen suunnittelu vaikuttavat kaikkeen loppupään. Perusteellinen etukäteen tehty suunnitteluinvestointi tiivistää kokeilun aikajanaa ja vähentää kalliiden yllätysten mahdollisuutta. Sama periaate ulottuu yksittäisten muottikehitysten lisäksi laajempaan kysymykseen siitä, mitkä teollisuudenalat vaativat minkä tason suunnittelun tarkkuutta ja kuinka niiden erityiset materiaali- ja sertifiointivaatimukset muokkaavat työkaluprosessia alusta alkaen.
Toimialat ja kuinka niiden leimausmuotitarpeet eroavat
Auton koripaneeliin rakennetulla leimaussuulalla ja mikro-liittimen liittimelle rakennetulla meistillä voi olla sama perusfysiikka, mutta siihen yhtäläisyydet päättyvät. Jokaisella sektorilla vaaditut materiaalit, toleranssit, tilavuudet ja laatudokumentaatio muokkaavat kaikkea työkaluteräksen valinnasta kokeiluvalidointikriteereihin. Useita toimialoja palvelevat metallileimausmuottivalmistajat pitävät kullekin omat tekniset pelikirjansa, koska prosessi, joka täyttää yhden sektorin vaatimukset, voi jäädä toiselle.
Näiden erojen ymmärtäminen auttaa sinua arvioimaan, onko mahdollisella työkalukumppanilla aitoa kokemusta alaltasi vai onko hän yksinkertaisesti listaamassa sen kykysivulle.
Autoteollisuuden leimausmuottivaatimukset
Autojen leimausmuotit toimivat maailmassa, jonka määräävät tilavuus, nopeus ja nolla{0}}vikoja koskevat odotukset. Yksi ajoneuvoalusta saattaa vaatia satoja metallilevymeistoja rakenteellisista poikkipalkeista ja ohjausvarreista aina luokan A koripaneeleihin, joissa on kosmeettisia pintavaatimuksia. Vuotuiset määrät saavuttavat rutiininomaisesti satoja tuhansia tai miljoonia kappaleita osanumeroa kohden, mikä tarkoittaa, että työkalujen on kestettävä äärimmäisiä jaksomääriä ja säilytettävä toleranssi koko käyttöikänsä ajan.
Autoteollisuuden erottaa muista sen laadukas infrastruktuuri. TheIATF 16949standardi ohjaa koko autoteollisuuden toimitusketjua ja vaatii vikojen ehkäisemistä pelkän havaitsemisen sijaan. Toisin kuin ISO 9001, joka keskittyy yleiseen asiakastyytyväisyyteen, IATF 16949 velvoittaa käyttämään viittä ydintyökalua: APQP lanseerauksen suunnitteluun, PPAP tuotannon hyväksyntään, FMEA riskianalyysiin, MSA mittausten validointiin ja SPC reaaliaikaiseen prosessien seurantaan.
Autojen leimausmuottiohjelmassasi tämä tarkoittaa erityisiä työkalutason vaatimuksia. Muotin on tuotettava osia, jotka läpäisevät PPAP-toimituksen, mikä tarkoittaa, että mittakykytutkimukset vahvistavat, että prosessiindeksit täyttävät OEM-tavoitteet peräkkäisillä tuotantoajoilla. Autojen leimaussuulakkeessa on myös oltava sisään-meistintunnistin reaaliaikaista-voiman seurantaa, etanoiden havaitsemista ja syötteen tarkistamista varten, koska yksittäinen huomaamatta jäänyt vika voi lähettää vialliset osat alavirtaan ennen kuin kukaan huomaa ongelman.
Rakennekomponenttien toleranssit laskeutuvat tyypillisesti +/-0,1 mm:stä +/-0,25 mm:iin, kun taas luokan A paneelit vaativat vielä tiukempaa pintaprofiilien hallintaa, jotta vältetään näkyvät aaltoilut tai uppoamismerkit maalin jälkeen. Suurten volyymien, tiukkojen toleranssien ja pakollisen sertifioinnin yhdistelmä tekee autoteollisuudesta yhden vaativimmista teollisuusmetallien leimaamistyökaluista.
Elektroniikan ja sähkökomponenttien leimaaminen
Vaihda auton ovipaneelista sähköliitinterminaaliin, ja haasteen mittakaava muuttuu kokonaan. Osat kutistuvat millimetreihin. Materiaalin paksuus putoaa alle 0,2 mm. Toleranssit kiristyvät mikroneihin. Silti tuotantomäärät kilpailevat usein autoteollisuuden kanssa tai ylittävät sen, ja liitinohjelmien määrä ulottuu kymmeniin miljooniin vuosittain.
Sähköinen metallin leimaaminen vaatii progressiivisia muotteja, jotka pyörivät suurella nopeudella, joskus yli 1 000 iskua minuutissa, ohuilla-kupariseoksilla, fosforipronssilla tai berylliumkuparilla. Kriittinen laatutekijä ei ole vain mittatarkkuus. Se on reunakunnossa. Liittimien valmistajat vaativat jäysteettömiä reunoja, koska pienikin purse voi häiritä yhteensopivia pintoja, vaarantaa sähkökontaktin tai aiheuttaa välysongelmia pienissä koteloissa.
Kuvittele liittimen nasta, joka on 0,5 mm leveä. Vain 0,05 mm:n purse, joka ei näy paljaalla silmällä, voi estää oikean työntämisen astiaan. Tästä syystä elektroniikan tarkkuussuulake- ja leimaustoiminnot vaativat tietylle seokselle ja paksuudelle optimoituja leikkausvälyksiä sekä progressiivisia meistimalleja, jotka ylläpitävät suuntauksen kymmenien äärimmäisellä nopeudella toimivien asemien välillä.
Materiaalinkäsittely lisää uuden kerroksen monimutkaisuutta. Ohuet kuparinauhat ovat pehmeitä ja helposti muotoutuvia, joten syöttöjärjestelmien, ohjauksen kohdistuksen ja nauhan ohjauksen on estettävä nurjahdus tai virheellinen kohdistus. Päällystysvaatimukset, vaativatko liittimet kultaa, tinaa tai nikkeliä, vaikuttavat myös muotin suunnitteluun, koska valikoiva pinnoitus tapahtuu usein nauhalle ennen leimaamista, mikä tarkoittaa, että muotin on vältettävä vaurioittamasta esipinnoitettuja pintoja.
Elektroniikan mukautettu tarkkuusleimaus ei yleensä vaadi IATF 16949 -standardia, mutta monet liittimien OEM-valmistajat asettavat asiakkailleen omat-laatuvaatimukset, jotka kilpailevat autoteollisuuden tiukkuuden kanssa. PPAP-tyyliset lähetykset ja tilastollisen prosessin hallinta ovat yleisiä, erityisesti autoteollisuuden-luokan liittimissä, jotka yhdistävät molemmat sektorit.
Ilmailu- ja lääkinnällisten laitteiden sovellukset
Ilmailu- ja lääkinnällisten laitteiden leimaamalla on yhteinen säike: epäonnistumisen seuraus on katastrofaalinen. Viallinen lentokoneen kiinnike voi johtaa rakenteelliseen vioittumiseen korkeudessa. Viallinen kirurgisen instrumentin osa voi vahingoittaa potilasta. Molemmat sektorit vastaavat tähän riskiin laajoilla jäljitettävyys-, dokumentointi- ja prosessien validointivaatimuksilla, jotka vaikuttavat olennaisesti työkalujen suunnitteluun ja pätevyyteen.
Ilmailu- ja avaruusleimauksessa käytetään eksoottisia materiaaleja, kuten titaaniseoksia (Ti-6Al-4V), Inconel 718:aa ja lujia ruostumattomia teräksiä (15-5 PH). Nämä materiaalit vastustavat muovaamista, aiheuttavat äärimmäistä työkalujen kulumista ja joustavat takaisin aggressiivisesti. Ilmailu- ja avaruuskomponenttien muotit vaativat korkealuokkaisia työkaluteräksiä tai kovametalliteriä leikkausasemilla, ja simulaatiotyössä on otettava huomioon näiden seosten epälineaarinen käyttäytyminen. Hallitseva laatustandardi onAS9100D, joka perustuu ISO 9001:een, mutta lisää ilmailu-{1}}erityisiä vaatimuksia kokoonpanon hallinnasta, väärennettyjen osien ehkäisystä ja AS9102:n mukaisesta ensimmäisen artikkelin tarkastuksesta.
ISO 13485 -standardin mukainen lääkinnällisten laitteiden leimaaminen tuo omat selkeät haasteensa. Bioyhteensopivuus ohjaa materiaalien valinnassa kohti 316L ruostumatonta terästä, titaani Grade 23 (ELI) ja kobolttikromia. Potilasta{5}}koskettavien komponenttien pintakäsittelyvaatimukset voivat vaatia 8-16 Ra:n tai paremman viimeistelyn, joka saavutetaan sähkökiillotuksella leimaamisen jälkeen. Implantoitavien komponenttien erän jäljitettävyys ulottuu aina potilastason tietueisiin, mikä tarkoittaa, että jokaisen leimatun osan on linkitettävä tiettyyn materiaalin lämpönumeroon, tuotantovuoroon ja tarkastustietueeseen.
Molemmilla sektoreilla on yksi käytännön vaikutus muottien valmistukseen: tuotantomäärät ovat tyypillisesti pienemmät kuin autoteollisuudessa tai elektroniikassa, mutta dokumentoinnin intensiteetti on paljon korkeampi. Suulake, joka tuottaa 10 000 ilmailu- ja avaruuskonsolia vuodessa, vaatii saman validointitarkkuuden kuin 500 000 autokomponenttia valmistava suulake, mikä vaikuttaa kustannusrakenteeseen ja aikajanaan, joita sinun pitäisi odottaa hankittaessa työkaluja säännellyille teollisuudenaloille.
Toimialan vaatimukset yhdellä silmäyksellä
Alla oleva taulukko koottelee tärkeimmät erot eri sektoreilla ja antaa sinulle nopean ohjeen ymmärtääksesi, mitä alasi vaatii työkalukumppanilta.
| Teollisuussektori | Tyypilliset materiaalit | Toleranssialue | Tuotantomäärä | Vaaditut sertifikaatit |
|---|---|---|---|---|
| Autoteollisuus | Pehmeä teräs, HSLA, Advanced HSS, alumiini (5xxx/6xxx) | +/-0,1 mm - +/-0,25 mm | Suuri (100, 000 - milj./vuosi) | IATF 16949, ISO 9001 |
| Elektroniikka/sähkö | Kupariseokset, fosforipronssi, berylliumkupari, messinki | +/-0,01 mm - +/-0,05 mm | Erittäin korkea (miljoonia - kymmeniä miljoonia/vuosi) | ISO 9001, asiakaskohtaiset-vaatimukset |
| Ilmailu | Ti-6Al-4V, Inconel 718, 15-5 PH ruostumaton, 7075 alumiini | +/-0,05 mm - +/-0,13 mm | Matalasta keskitasoon (1,000 - 50 000/vuosi) | AS9100D, NADCAP (erikoisprosessit) |
| Lääketieteelliset laitteet | 316L ruostumaton, Ti Grade 23, kobolttikromi, PEEK | +/-0,025 mm - +/-0,13 mm | Matalasta keskitasoon (500 - 50 000/vuosi) | ISO 13485, FDA 21 CFR 820 |
Huomaa, kuinka sertifiointisarake paljastaa jotain tärkeää valmistajan valinnasta. IATF 16949:n mukaan sertifioitu työkalukumppani on osoittanut todistetusti järjestelmiä suurien -volyymien vikojen ehkäisyyn, mutta se ei automaattisesti täytä niitä ilmailu- ja avaruusalan jäljitettävyyden tai lääkinnällisten laitteiden validointiin. Sitä vastoin liikkeellä, jolla on AS9100-kokemus eksoottisista metalliseoksista, ei välttämättä ole elektroniikkaohjelmien vaatimaa nopeaa{5}}progressiivista meistiosaamista.
Juuri tästä syystä valmistajan arvioiminen vaatii katsomista laajemmalle kuin heidän laiteluettelonsa. Heidän omistamansa sertifioinnit, teollisuudenalat, joille he ovat toimittaneet työkaluja, ja suunnittelutuki, jota he tarjoavat kehitystyön aikana, vaikuttavat kaikki siihen, sopivatko ne oikein ohjelman erityisvaatimuksiin.
Kuinka arvioida metallileimausmuottivalmistajat projektiisi
Yksi asia on tietää, mitä toimialasi vaatii työkaluilta. Sen kääntäminen pätevien metallileimausmuottivalmistajien luetteloon on täysin erilainen haaste. Verkkohakemistot antavat sinulle nimet ja osoitteet. He eivät tarjoa sinulle puitteita sen määrittämiseksi, millä toimittajalla on kapasiteetti, sertifioinnit ja suunnittelusyvyys toimittaakseen työkalut, jotka toimivat ensimmäisellä tuotantokierroksella.
Hintavertailu kertoo vain osan tarinasta. Kaksi leimausmuottivalmistajaa voivat lainata samaa projektia samankaltaisella määrällä tarjoten samalla huomattavasti erilaisia valmiuksia tämän tarjouksen takana. Alla olevat arviointikriteerit auttavat sinua erottamaan kumppanin, joka tekee yhteistyötä kehitystyön kautta, ja myymälän, joka vain rakentuu tulostaakseen ilman alkuvaiheen ongelmia.
Tekniset ominaisuudet tarkistettava ennen tarjouspyynnön lähettämistä
Laitteet määräävät, mitä valmistaja voi fyysisesti tuottaa. Varmista ennen osapiirustusten lähettämistä, että liikkeen laitteisto vastaa projektisi vaatimuksia. Tässä on, mitä kukin ominaisuus tarkoittaa työkalullesi:
Paina tonnistoaluesanelee muottien koon ja materiaalipaksuuden, joita valmistaja voi kokeilla kotona-. 200 -tonnisiin puristimiin rajoitettu myymälä ei voi validoida suulaketta, joka vaatii 600 tonnia muovausvoimaa. Jos osassasi on syvävetoa tai erittäin lujaa terästä,{10}} kysy niiden enimmäiskapasiteettia. Valmistajat, joiden puristusalueet ovat 50–2000 tonnia, kattavat kaiken mikrotarkkuusliittimistä suuriin rakennepaneeleihin.
Sängyn kokorajoittaa muotin fyysisiä mittoja. Progressiivinen meisti 400 mm-leveälle kannakkeelle tarvitsee puristusalustan, joka mahdollistaa koko nauhan asettelun. Varmista, että valmistajan saatavilla olevat sänkykoot tukevat muotin jalanjälkeäsi ilman ruuhkautumista.
CNC- ja EDM-kapasiteettiheijastaa koneistuksen tarkkuutta. Nopeat-CNC-jyrsintäkeskukset tuottavat ensisijaisia muotteja, kun taas lanka-EDM ja upotus-EDM käsittelevät hienoja yksityiskohtia, tiukkoja säteitä ja karkaistuja komponentteja, joita ei voida jyrsiä perinteisesti. Valmistaja, jolla ei ole omaa EDM-kykyä, ulkoistaa nämä toiminnot, mikä lisää läpimenoaikaa ja koordinointiriskiä.
Omat-simulaatiotyökaluterilliset suunnitteluun perustuvat-muottivalmistajat rakentamisesta-painotaloihin-. Muovaussimulaatioohjelmistoa, kuten AutoForm tai DYNAFORM, käyttävä valmistaja voi vahvistaa muotin suunnittelun digitaalisesti ennen teräksen leikkaamista, jousto-ongelmien, ohenemisriskien ja materiaalivirtausongelmien havaitsemista varhaisessa vaiheessa. Ilman simulointia koevaiheesta tulee pidempi ja kalliimpi.
Materiaalin paksuuden rajatmäärittää työskentelyalueen. Jotkut kaupat ovat erikoistuneet ohuiden-tarkkuustöihin, joiden paksuus on alle 1 mm, kun taas toiset käsittelevät raskasta-rakenteellista leimaamista, jonka paksuus on yli 6 mm. Osasi paksuuden ja materiaalityypin tulee istua mukavasti valmistajan osoittamalla alueella, ei sen reunalla.
Kun arvioit leimauspuristimen toimittajia ja muottien rakentajia, älä hyväksy vain tonnimäärää verkkosivustolla. Kysy, mitä puristinmalleja he käyttävät, kuinka monta on testattavissa verrattuna tuotantoon ja pystyvätkö ne käyttämään tiettyä materiaalia vaaditulla nopeudella. Laitteiden käyttöaste on yhtä tärkeä kuin laitteiden olemassaolo.
Luotettavuudesta kertovat sertifikaatit ja laatujärjestelmät
Sertifikaatit eivät ole vain logoja etusivulla. Jokainen niistä edustaa auditoitua laatujärjestelmää, jossa on erityisiä prosessinvalvontaa. Oikean sertifikaatin sovittaminen toimialasi vaatimuksiin on välttämätöntä.
ISO 9001on perusviiva. Se todistaa, että valmistajalla on järjestelmällinen laadunhallintajärjestelmä, joka kattaa asiakirjojen valvonnan, kalibroinnin, poikkeamien käsittelyn ja korjaavat toimet. Kaikkien vakavien metallileimausmuottivalmistajien tulee pitää virtaaISO 9001sertifiointi vähintään. Se ei takaa täydellisiä osia, mutta se vahvistaa kontrolloitujen prosessien olemassaolon.
IATF 16949perustuu ISO 9001 -standardiin ja autoteollisuuden erityisvaatimuksiin: APQP-käynnistyksen suunnittelu, PPAP-tuotannon hyväksyntä, FMEA-riskianalyysi, MSA-mittausten validointi ja pakollinen SPC. Jos leimattuja osiasi syötetään autoteollisuuden toimitusketjuun, muottivalmistajasi on ymmärrettävä ja tuettava nämä vaatimukset, vaikka sertifiointi olisikin myöhemmässä leimauslaitoksessa.
AS9100lisää ilmailu- ja avaruusavaruus{0}}erityiset hallintalaitteet määrityksen hallintaan, väärennettyjen osien ehkäisyyn ja ensimmäisen artikkelin tarkastusprotokolliin. Varmista ilmailu-avaruusalan työkaluohjelmia varten, että valmistajalla on AS9100D ja että valmistaja on toimittanut työkalut ohjelmiin, jotka edellyttävät AS9102:n ensimmäisen artikkelin dokumentaatiota.
Käytännön vahvistusvaihe: älä hyväksy vain PDF-sertifikaattia. Tarkista varmenteen numeroIAF CertSearch -tietokantavahvistaaksesi voimassaolon, soveltamisalan ja voimassaolon. Joillakin valmistajilla on sertifiointi vain osalle toiminnastaan. Varmista, että soveltamisala kattaa muotin suunnittelun ja valmistuksen, ei vain kokoonpanoa tai sivupalveluja.
Teknisen tuen ja viestinnän arviointi
Laitteet ja sertifikaatit tuovat sinut pätevälle listalle. Suunnittelutuki ja viestintä erottavat luotettavan kumppanin pätevästä, mutta kaupallisesti toimivasta kaupasta. Nämä pehmeämmät tekijät määräävät usein, käynnistyykö projekti ajoissa vai pysähtyykö kehityskierros.
DFM-palautteen laatupaljastaa, kuinka syvästi valmistaja sitoutuu suunnitteluusi. Kauppa, joka vain lainaa piirustustasi sellaisena kuin se on,{1}}saattaa rakentaa juuri sitä, mitä pyysit, mukaan lukien ominaisuudet, joiden työkalut ovat tarpeettoman kalliita tai jotka ovat alttiita muotoiluongelmille. Parhaat muottivalmistajat lykkäävät rakentavasti ja ilmoittavat mahdollisuuksia yksinkertaistaa geometriaa, lieventää ei--kriittisiä toleransseja tai konsolidoida toimintoja.Tutkimus DFM-käytännöistäosoittaa johdonmukaisesti, että varhainen yhteistyö ostajan ja valmistajan välillä voi vähentää työkalukustannuksia keskimäärin 15-25 % eliminoimalla tarpeettoman monimutkaisuuden ennen teräksen leikkaamista.
Suunnittelun iterointivastettavuussillä on merkitystä, koska kuoppien kehitys on luonnostaan iteratiivista. Kun simulaatio paljastaa muodostumisongelman tai koenäytteet tarvitsevat säätöä, kuinka nopeasti valmistaja ilmoittaa ongelmasta, ehdottaa ratkaisua ja toteuttaa muutoksen? Kysy mahdollisilta toimittajilta heidän tyypillisestä vastausajastaan suunnittelukysymyksiin ja kuinka monta tarkistusjaksoa heidän vakioaikajanaan mahtuu.
Läpinäkyvät projektiaikataulutsuojaa sinua aikataulun yllätyksiltä. Ammattimainen leimausmuotinvalmistaja tarjoaa virstanpylväs-tason aikajanan tarjousvaiheessa, joka näyttää, milloin suunnittelun hyväksyntä tarvitaan, milloin koneistus alkaa, milloin koe suoritetaan ja milloin tuotantonäytteet lähetetään. Epämääräiset aikajanat yhdellä toimituspäivämäärällä ja ilman välitarkistuspisteitä tekevät viiveiden tunnistamisen lähes mahdottomaksi ennen kuin ne kaskadoituvat.
Käytä alla olevaa tarkistuslistaa, kun vertaat muottien valmistajia vierekkäin. Se yhdistää tekniset, laatu- ja viestintäkriteerit yhdeksi arviointikehykseksi, jonka voit arvioida toimittajan arvioinnin aikana.
- Puristustonnialue kattaa muotisi muovausvoimavaatimukset marginaalilla
- Sängyn koko vastaa muotin jalanjälkeäsi ilman muutoksia
- Omat-CNC- ja EDM-ominaisuudet kaikille kriittisille muottikomponenteille
- Suunnittelun validoinnissa käytetty simulointiohjelmisto
- Kokemus materiaalin paksuudesta vastaa osan mittaa ja metalliseosta
- ISO 9001 -sertifioitu ja ajantasainen
- Toimialakohtainen -sertifiointi (IATF 16949, AS9100), jos sovellettavissa
- Dokumentoitu DFM-tarkistusprosessi ja kirjallinen palaute
- Nimetty insinööriyhteyshenkilö, joka on määritetty projektillesi
- Virstanpylväs-aikajana on tarjouksessa määritellyillä tarkistuspisteillä
- Referenssit saatavilla toimialasi ja volyymivalikoimasi projekteista
- Sopimuksessa selkeät työkalujen omistus- ja siirtoehdot
- Huolto- ja korjauspalvelut saatavilla -toimituksen jälkeen
Mahdollisten toimittajien pisteytyksen näiden kriteerien perusteella saat objektiivisen vertailun, joka ylittää huomattavasti tarjotun hinnan. Valmistaja, joka tarkistaa jokaisen laatikon hieman korkeammilla työkalukustannuksilla, tuottaa lähes varmasti pienemmät projektin kokonaiskustannukset, kun huomioidaan kehitysnopeus, kokeilutoistot ja pitkän aikavälin -suorituskyky.
Kun pätevä valmistaja on tunnistettu, seuraavasta kysymyksestä tulee käytännöllinen: miltä näyttää todellinen sitoutuminen ensimmäisestä sähköpostistasi tuotantoon -valmis työkalut, jotka istuvat painokoneessa?
Tarjouspyynnöstä tuotantoon-Valmiit työkalut
Tarjouspyynnön lähettämisen ja{0}}tuotantohyväksyttyjen työkalujen saamisen välinen ero on se paikka, jossa leimausohjelmat joko saavat vauhtia tai pysähtyvät. Monille hankintapäälliköille ja insinööreille tämä aukko tuntuu läpinäkymättömältä. Tietäen, mitä tietoja on annettava etukäteen ja mitä virstanpylväitä odottaa vastineeksi, muuntaa kokemuksen epävarmuudesta kontrolloiduksi, yhteistyöprosessiksi.
Tehokkaan tarjouspyynnön laatiminen leimaustyökaluille
Täydellinen tarjouspyyntöpaketti nopeuttaa kaikkea loppupäässä. Puutteelliset lähetykset pakottavat leimausmuottitoimittajasi oleuksiin, ja olettamukset johtavat virheellisiin lainauksiin, uudelleensuunnitteluun tai kokeiluyllätyksiin. Kun laadit pyyntöäsi, liitä mukaan:
- 2D-piirustukset, joissa on GD&T-viitteet ja 3D-CAD-mallit (STEP tai alkuperäinen muoto)
- Materiaalitiedot, mukaan lukien laatu, temperointi ja paksuus
- Vuotuinen määräarvio ja odotettu ohjelman kesto
- Kriittiset toleranssit on merkitty erikseen yleisistä lohkotoleransseista
- Pintakäsittelyvaatimukset ja mahdolliset jälki{0}}leimausprosessit (pinnoitus, maalaus, hitsaus)
- Osan tavoitehinta tai työkalubudjettirajoitukset, jos tiedossa
Yksi yksityiskohta, joka erottaa johdonmukaisesti sujuvat ohjelmat vaikeista: kommunikointitoimintokriittisistä ominaisuuksista. Kuten dokumentoiValmistajan DFM-tutkimus, kun leimausmuotitehdas ymmärtää, miksi ominaisuus on olemassa, se voi ehdottaa toleranssisäätöjä tai geometrian muutoksia, jotka vähentävät työkalukustannuksia 20 % tai enemmän vaikuttamatta osan suorituskykyyn. Reikä, joka paikantaa maalikoukun, ei tarvitse samaa sijaintitoleranssia kuin reikä, joka vastaanottaa puristussovitusnastan.
Tehokkain tapa tiivistää muotin kehitysaikatauluja ja alentaa kustannuksia on perusteellinen ennakkoviestintä. Jokainen tunti, joka kuluu vaatimusten selvittämiseen ennen suunnittelun aloittamista, säästää päiviä kokeilun aikana.
Mitä on odotettavissa kuopan kehittämisen ja validoinnin aikana
Ammattimainen muotinvalmistustoiminta noudattaa ennustettavaa virstanpylväsjärjestystä. Tässä on tyypillinen eteneminen ostotilauksesta tuotantojulkaisuun:
- Aloituskatsaus: vahvista osavaatimukset, materiaalit, määrät ja aikajana
- Toteutettavuuspalaute ja DFM-suositukset toimitetaan 1–2 viikossa
- Suunnittelun hyväksyntä: valmistaja esittelee suutinkonseptin, nauhan asettelun ja simulointitulokset kirjautumiseen{0}}
- Koneistus ja valmistus: CNC, EDM, hionta ja kaikkien muottikomponenttien lämpökäsittely
- Kokoonpanon ja sisäisen kuivaajon{0}}tarkastus
- Ensimmäinen koe: alkuperäiset näytteet tuotetaan ja mitat tarkastetaan
- Iteratiivinen tarkennus: näytemittauksiin perustuvat säädöt, kunnes kaikki mitat vastaavat
- PPAP-toimitus tai vastaava tuotannon hyväksymisasiakirja
- Tuotannon vaihto: stanssat toimitetaan puristimellesi tai tuotantoleimaajallesi
PPAP-vaihe ansaitsee erityistä huomiota. Kuten Fictivin PPAP-dokumentaatiossa esitetään, tämä prosessi vahvistaa, että räätälöity metallileimausmuotti tuottaa osia, jotka täyttävät kaikki tekniset vaatimukset johdonmukaisesti, ei vain yhdestä hyvästä näytteestä. Se sisältää kykytutkimukset (CpK-analyysi), mittausjärjestelmän validoinnin, prosessinkulkudokumentaation ja muodollisen osan toimitusvaroituksen, joka vahvistaa valmiuden volyymituotantoon.
Viestinnän poljinnopeudella on merkitystä koko tämän elinkaaren ajan.Alan kokemus osoittaaettä kurinalaiset toimittajat antavat näkyvyyttä edistymisestä jokaisessa virstanpylväässä sen sijaan, että vaikeutuisivat tilauksen ja toimituksen välillä. Viestinnän puute työkalujen rakentamisen aikana on usein varoitusmerkki tulevista viiveistä. Parhaat peltileimausmuotikumppanit ottavat esiin huolenaiheita ennakoivasti, ehdottavat ratkaisuja ja pitävät julkaisuaikajanasi ennallaan.
Tiimille, jotka haluavat kokea tämän työnkulun integroidulla suunnittelutuella toteutettavuudesta tarkastukseen,YICHENin leimausmuottiratkaisuttarjota täyden{0}}palvelun sitouttamismallin, joka on suunniteltu siirtämään sinut ensimmäisestä tiedustelusta tuotantovalmiiden muotien valmistukseen.
Tuotannon hyväksyminen ei tietenkään ole tarinan loppu. Kun meisti on otettu käyttöön, sen pitkän ajan-suorituskyky riippuu täysin siitä, kuinka hyvin sitä huolletaan, ja tietoisuus teroittaa, korjata tai vaihtaa työkalut suojaa kehitysinvestointia.
Leimaamalla muottihuolto ja maksimoimalla työkaluinvestoinnit
Tuotanto{0}}hyväksytty muotti edustaa kuukausien suunnittelu-, koneistus- ja validointityötä. Tämä investointi kannattaa kuitenkin vain, jos työkalut pysyvät kunnossa koko sen käyttöiän. Leimausmuotin huolto erottaa työkalut, jotka tuottavat johdonmukaisia osia miljoonan syklin ajan, työkaluista, jotka ajautuvat toleranssin ulkopuolelle murto-osan odotetusta käyttöajastaan.
Ennaltaehkäisevät huoltoaikataulut ja kuopan käyttöiän pidentäminen
Ennaltaehkäisevä huolto toimii, koska se tarttuu kulumiseen ennen kuin se vaurioituu. Logiikka on suoraviivainen: ajoitettu puhdistus, tarkastus, voitelu ja teroitus pitävät meiston osat toiminnassa suunnittelurajoissaan, joten pienet ongelmat eivät koskaan kasva lehdistön keskeytyksiksi tai romutapahtumiksi.
Käytännöllinen PM-aikataulu yhdistää aikaan{0}}perustuvat intervallit veto-laskennan laukaisimiin. -Vuorokohtaiset tarkastukset kattavat näkyvän roskat, etanan kertymisen, voiteluaineen toimituksen ja ilmeiset syöttöongelmat. Viikoittaiset ja kuukausittaiset tarkastukset käsittelevät ohjaintappeja, jousia, ohjauksen kuntoa ja kärjen kulumista. Teroitusvälien, mielivaltaisten kalenterien noudattamisen sijaan, tulisi seurata todellisia osumia huoltoa kohden muotin kulumishistorian ja leimattavan materiaalin perusteella.Metallinmuodostuspanee merkille, että huonosti ajoitettu PM voi johtaa yli-huoltoon, jossa komponentit vaihdetaan ennen kuin ne ovat pilaantuneet, tai alihuoltoon-, jolloin kulumista ei korjata, kunnes jokin rikkoutuu.
Leimausmuotissa olevien ohituslovien tarkoitus on hyödyllinen kulumisilmaisin. Nämä pienet referenssiominaisuudet, jotka on koneistettu suuttimeen tunnetussa syvyydessä, antavat teknikot arvioida visuaalisesti, kuinka paljon materiaalia on poistettu peräkkäisten teroitusjaksojen aikana. Kun ohituslovi katoaa tai saavuttaa rajansa, se ilmoittaa, että osio on lähestymässä käyttöikänsä loppua ja tarvitsee vaihtoa uuden hionnan sijaan. Muita kulumisen osoittimia ovat jäysteen korkeuden nousutrendi teroitusvälien välillä, ohjaustapin pisteytys ja jousivapaa{3}}pituuden vähennys yli 10 prosenttia.
Suurien{0}}volyymien ohjelmien metallileimaustyökalut hyötyvät tiukeneista aikaväleistä tuotannon intensiteetin kasvaessa. Hankaavat työkappaleen materiaalit, kriittiset toleranssivaatimukset ja monimutkaiset progressiiviset muottirakenteet kiihdyttävät kulumista ja oikeuttavat useammin tarkastuksia.
Milloin leimaussuulake on korjattava, kunnostettava tai vaihdettava
Leimaustyökalujen korjaus ja rutiinihuolto palvelevat eri tarkoituksia. Toimialaanalyysi tekee selvän eron: kunnossapito säilyttää nykyisen kunnon, kun taas korjaus palauttaa jotain, joka on jo vaurioitunut tai ei enää toimi kunnolla. Näiden kahden yhdistäminen johtaa paisuneisiin ylläpitobudjetteihin ja piilokustannuksiin, jotka johtuvat suunnittelemattomista seisokeista, nopeutuneista toimituksista ja laadukkaista roiskeista.
Päätös korjauksen, kunnostuksen ja vaihdon välillä riippuu kolmesta tekijästä: korjauskustannukset suhteessa vaihtokustannuksiin, tuotannon seisokit korjauksen aikana ja se, pystyykö meisti saavuttamaan osan toleransseja työn jälkeen. Paikallinen lävistysvirhe oikeuttaa komponenttien vaihtamisen. Kumulatiivinen välyspoikkeama useiden asemien välillä vaatii kunnostusta. Mutta kun tietueet osoittavat toistuvaa kohdistuksen menetystä, kroonista mittaepävakautta tarkistetun PM:n jälkeen tai rakenteellista halkeilua, joka palaa jatkuvasti, leimaustyökalut ovat saavuttaneet käyttöikänsä lopun ja vaihtamisesta tulee taloudellisesti järkevä päätös.
Sen tietäminen, mihin kategoriaan tilanteesi kuuluu, vaatii todisteita. Tässä on varoitusmerkkejä siitä, että muotti tarvitsee välitöntä huomiota verrattuna seuraavaan aikatauluun kuuluvaan huoltoon:
- Välitön huomio:halkeilu tai halkeilu leikkuureunoissa, äkillinen mittasiirtymä toleranssin yli, epänormaali puristusääni tai tärinä, näkyvät rakenteelliset vauriot muotin osissa, puristimen tukoksia aiheuttava etanan vetäminen
- Suunniteltu huolto:asteittainen jäysteen kasvu suuntautuu kohti teroituskynnystä, pieniä naarmuja ohjaustapeissa, jousivoiman pieneneminen käyttöalueella, voiteluaineen toimitus vähenee ilman osien laatua, ohituslovi lähestyy rajaa
Seuraa korjauskustannuksia ja seisokkitapahtumia muotin mukaan, ei koottuna. Tämä historia paljastaa, mitkä työkalut vastaavat hyvin rutiinihoitoon ja mitkä kuluttavat resursseja tuottamatta vakaita tuloksia. Kun tiedot viittaavat jatkuvasti epävakauteen asianmukaisesta huollosta huolimatta, kustannustehokkain-polku eteenpäin on ottaa työkalukumppanisi vaihtoon tai uudelleensuunnitteluun sen sijaan, että rahoittaisit vanhenevan työkalun pienenevän tuoton.
Oikean leimauspuristimen valmistuskumppanin valinta
Huoltohistoria kertoo, kun stanssaus on saavuttanut rajansa. Mutta se vahvistaa myös laajempaa näkökohtaa: ohjelman alussa valitsemasi valmistaja määrittää, kuinka hyvin työkalut toimivat, kuinka sujuvasti ongelmat ratkaistaan ja kuinka paljon kokonaisarvoa saat sijoituksestasi. Kumppanin valinta ei ole vain sitä, kuka rakentaa nostan. Kyse on siitä, kuka tukee sinua metallilevyn leimaamisen koko elinkaaren ajan ensimmäisestä toteutettavuuskeskustelusta vuosien tuotantopalveluun.
Valmistajan tyyppi vastaamaan erityistarpeitasi
Kaikki muottivalmistajat eivät toimi samalla tavalla. Ne jakautuvat yleensä kolmeen luokkaan, ja oikean tyypin sovittaminen tilanteeseensi välttää vääristyneet odotukset.
Täyden{0}}palvelun valmistajathoitaa kaiken suunnittelusta ja simuloinnista koneistukseen, kokeiluun ja jatkuvaan tukeen. Jotkin suorittavat myös tuotantoleimaamista-talossa, jolloin saat yhdestä lähteestä sekä työkalut että räätälöidyt metallileimaukset. Tämä malli toimii parhaiten, kun tarvitset integroitua suunnittelutukea, haluat yhden vastuullisen kumppanin tai sinulla ei ole sisäistä leimausasiantuntemusta. Kompromissi on se, että yhdistät riskit yhden toimittajan kanssa, joten heidän kykyjensä perusteellinen tarkistaminen on vielä tärkeämpää.
Vain työkalu-ja-kuolema-asiantuntijatkeskittyä yksinomaan räätälöityjen leimausmuotien rakentamiseen ilman käynnissä olevia tuotantoosia. He menestyvät monimutkaisissa työkaluhaasteissa ja investoivat usein enemmän edistykselliseen koneistukseen, EDM:ään ja simulointitekniikkaan kuin liikkeet, jotka jakavat resurssit työkalujen ja tuotannon kesken. Valitse tämä polku, kun sinulla on jo tuotantoleima ja tarvitset oman työkalujen ja muottien valmistuskumppanin, jonka ainoa painopiste on työkalujen laatu ja tarkkuus.
Sopimusleimaajia sisäisillä-työkaluillarakentaa muotti ja valmistaa osia saman katon alla. Tämä yksinkertaistaa logistiikkaa ja vastuullisuutta ohjelmissa, joissa leimaaja omistaa koko prosessin. Niiden työkalukapasiteetti voi kuitenkin olla suppeampi kuin erillinen leimaustyökalu ja stanssaus, koska niiden pääasiallinen liiketoiminta on puristimien käyttö sen sijaan, että ne suunnittelevat monimutkaisia työkaluja tyhjästä.
Päätöksesi riippuu siitä, mihin sisäiset kykysi päättyvät. Jos sinulla on vahvat suunnitteluresurssit, mutta ei puristuskapasiteettia, sopimusleima on järkevä. Jos tarvitset syvällistä DFM-yhteistyötä ja edistynyttä simulointia ennen kuin yksi siru leikataan, täyden palvelun tai erityinen työkalujen ja muottien valmistusyritys tuottaa enemmän arvoa kehityksen aikana.
Ota seuraava askel kohti räätälöityjä leimausmuottiratkaisuja
Kaikki tässä artikkelissa käsitelty, muottityypeistä ja rakennusmateriaaleista suunnitteluprosessiin, teollisuuden vaatimuksiin ja arviointikriteereihin, viittaa yhteen käytännön johtopäätökseen: hankintaprosessin laatu määrittää työkalujen lopputuloksen. Tässä on toimintasuunnitelmasi eteenpäin pääsemiseksi:
- Määrittele vaatimukset selkeästi: osan geometria, materiaali, vuosimäärät, toleranssit ja pinnan viimeistely dokumentoitu ennen kuin otat yhteyttä keneenkään
- Tarkista tekniset valmiudet arvioinnin tarkistuslistasta, joka vahvistaa puristimen vetoisuuden, koneistuskapasiteetin, simulointityökalut ja materiaalikokemuksen
- Pyydä DFM-palautetta ajoissa ja käsittele sitä kelpoisuussignaalina. Valmistajat, jotka hylkäävät suunnitteluasi rakentavasti, osoittavat suunnittelun syvyyttä
- Varmista, että sertifioinnit vastaavat toimialaasi (vähintään ISO 9001, IATF 16949 autoteollisuudelle, AS9100 ilmailualalle, ISO 13485 lääketieteelle)
- Pyydä virstanpylväsaikajanat lainausvaiheessa, jotta voit seurata edistymistä ja tunnistaa viiveet ennen kuin ne ketjutetaan
- Valitse kumppani, joka tukee koko elinkaarta: toteutettavuusanalyysi, CAE-simulaatio, tarkkuustyöstö, iteratiivinen kokeilu, mittatarkastus ja toimituksen jälkeinen{0}}huolto
- Arvioi omistamisen kokonaiskustannukset sen sijaan, että vertailet työkalutarjouksia erikseen
Tiimille, jotka ovat valmiita ottamaan yhteyttä täyden{0}}palvelun valmistajaan, joka kattaa tämän työnkulun,YICHENin leimausmuottiratkaisuttarjota integroitua suunnittelutukea alusta alkaen toteutettavuudesta tuotanto{0}}valmiisiin työkaluihin, jotka on suunniteltu siirtämään sinut tutkimuksesta suoraan tarjouspyyntöihin-valmiiksi sitoutuneiksi.
Oikea leimaustyökalu ja muottikumppani eivät rakenna vain sitä, mitä pyydät. He haastavat olettamuksesi, kun se säästää rahaa, validoi suunnittelusi digitaalisesti ennen kuin sitoudut teräkseen ja seisoo työkalujen takana kauan sen toimituksen jälkeen. Tämä on ero muotin ostamisen ja tuotantosuhteeseen sijoittamisen välillä, joka lisää arvoa jokaisessa tuotantosyklissä.
Usein kysyttyjä kysymyksiä metallileimausmeistien valmistajista
1. Mitä meistit valmistuksessa on?
Valmistuksessa muotti on räätälöity{0}}tarkkuustyökalu, joka asennetaan meistopuristimeen ja joka leikkaa, taivuttaa, lävistää tai muotoilee metallilevyä tietyn osan muotoon. Toisin kuin tavalliset työkalut, jokainen meistosuulake on tarkoitettu-yhdelle osan geometrialle, joka koostuu yhteensovitetuista ylä- ja alapuoliskoista, jotka on kohdistettu karkaistuilla ohjaustapeilla. Suulake toimii valmiin komponentin negatiivisena kuvana ja toistaa sen ääriviivat, reiät ja laipat ohjatun voiman kohdistamisen kautta tuhansien tai miljoonien puristusjaksojen aikana.
2. Kuinka valitsen progressiivisten, siirrettävien ja yhdistelmäleimausmuotien välillä?
Valinta riippuu kolmesta tekijästä: osan geometria, tuotantomäärä ja monimutkaisuus. Progressiiviset meistit sopivat suuriin-volyymeihin (50,000+ vuodessa) monimutkaisille moni--ominaisuuksille osille, jotka voivat jäädä kannatinliuskaan. Siirtomuotit käsittelevät suurempia tai syvempiä osia, jotka ylittävät nauhan-syöttögeometrian rajat, tyypillisesti keski{7}}--suurilla volyymeillä. Yhdistelmäsuuttimet toimivat parhaiten litteissä tarkkuusosissa, jotka vaativat tiukkaa samankeskisyyttä pienillä{10}}--keskisillä tilavuuksilla. Pätevä valmistaja, kuten YICHEN, voi arvioida osatiedostosi toteutettavuusanalyysin aikana ja suositella optimaalista suutintyyppiä erityisvaatimustesi perusteella.
3. Mitä sertifikaatteja metallileimausmuottivalmistajalla tulee olla?
Ainakin jokaisella vakavalla valmistajalla on oltava nykyinen ISO 9001 -sertifikaatti. Tämän lisäksi toimialakohtaisilla-sertifikaateilla on merkitystä: IATF 16949 vaaditaan autoteollisuuden toimitusketjuissa, AS9100D ilmailu- ja avaruusohjelmissa ja ISO 13485 lääketieteellisten laitteiden sovelluksissa. Tarkista sertifikaatit IAF CertSearch -tietokannasta vahvistaaksesi niiden voimassaolon ja laajuuden. Sertifioinnin soveltamisalan tulee kattaa nimenomaisesti muotin suunnittelu ja valmistus, ei vain kokoonpano tai sivupalvelut, jotta varmistetaan, että laatujärjestelmä koskee projektissasi suoritettua varsinaista työkalutyötä.
4. Kuinka kauan mukautetun leimausmuotin kehittäminen tarjouspyynnöstä tuotantoon kestää?
Tyypillinen leimaamissuulakekehityksen aikajana on 8–20 viikkoa monimutkaisuudesta riippuen. Keskeisiä virstanpylväitä ovat muun muassa toteutettavuuspalaute (1-2 viikkoa aloituksen jälkeen), suunnittelun hyväksyntä, koneistus ja valmistus, kokoonpano, koetoistot ja PPAP-lähetys. Monimutkaisten autonosien progressiiviset muotit kestävät kauemmin kuin yksittäisten{8}}asemien työkalut yksinkertaisille geometrioille. Suurin aikataulumuuttuja on ennakkoviestinnän laatu. Täydellisten tarjouspyyntöpakettien tarjoaminen 3D-CAD-, GD&T-piirustuksilla, materiaalispesifikaatioilla ja tilavuusarvioilla tiivistää aikajanaa merkittävästi eliminoimalla olettamuksiin perustuvan uudelleentyöskentelyn.
5. Mitkä tekijät vaikuttavat leimausmuotin hintaan?
Leimausmuotin kustannuksiin vaikuttavat meistin tyyppi (progressiiviset kustannukset enemmän kuin yksi{0}}asema), osien monimutkaisuus ja muovausasemien lukumäärä, työkaluteräslaatu ja valitut pintakäsittelyt, vaaditut toleranssit, valmistusmäärän odotukset, jotka määräävät muotin käyttöiän vaatimukset, sekä teknisen tuen taso, mukaan lukien simulointi ja DFM-palaute. Kustannusten arvioiminen kappalekohtaisesti koko tuotantojakson ajalta sen sijaan, että verrattaisiin etukäteen työkalutarjouksia erikseen, antaa tarkemman kuvan kokonaisarvosta, koska laadukkaampi-työkalu tuottaa yleensä alhaisemmat ylläpitokustannukset ja vähemmän laatuongelmia sen käyttöiän aikana.


