


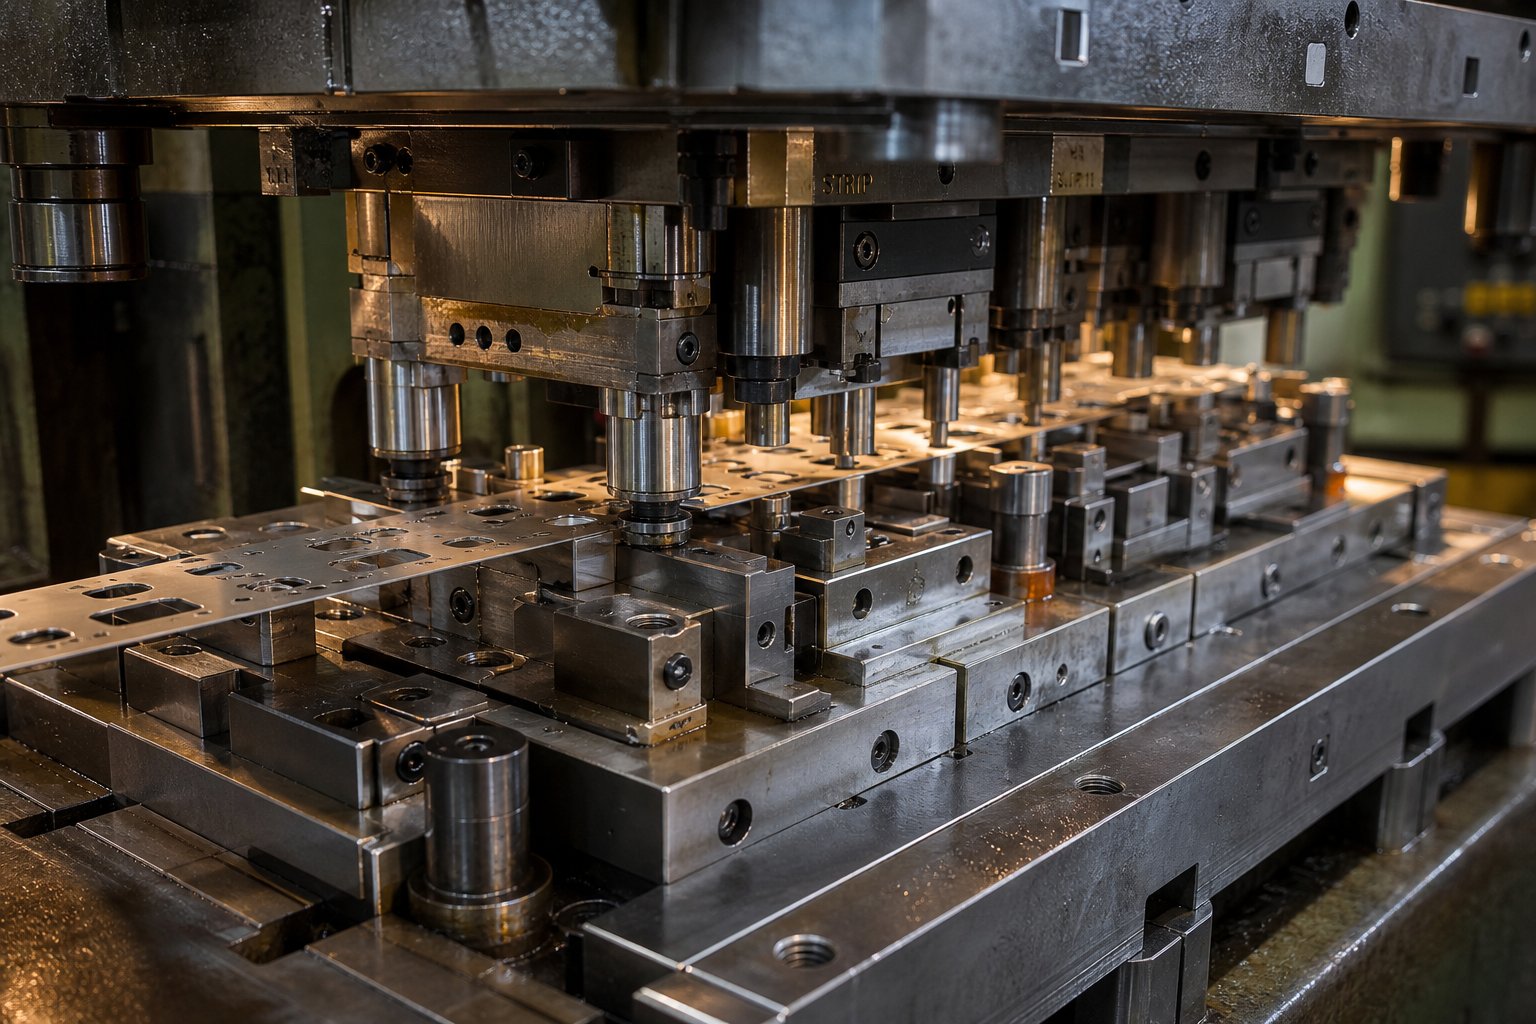
Mikä on progressiivinen stanssaus ja miksi sillä on merkitystä
Kun tarvitset miljoonia identtisiä metalliosia, jotka on valmistettu nopeasti ja toistettavalla tarkkuudella, yksi prosessi hallitsee:progressiivinen stanssaus. Se on suurten-volyymien metallikomponenttien valmistuksen selkäranka, mutta itse termi voi tuntua läpinäkymättömältä, jos et ole työskennellyt suoraan työkalujen kanssa. Joten mikä on progressiivinen meisti, ja miksi sillä on merkitystä insinööreille, jotka arvioivat räätälöityjä progressiivisia meisti- ja leimausratkaisuja?
Progressiivinen stanssaus on kelalla -syötetty metallin muovausprosessi, jossa metallilevynauha kulkee useiden asemien läpi yhdessä muottisarjassa, ja jokainen puristuslyönti suorittaa peräkkäisen toimenpiteen - tyhjentää, lävistää, taivuttaa tai muodostaa -, kunnes valmis osa erotetaan lopullisella asemalla.
Tämä yksittäinen määritelmä vangitsee ydinkonseptin, mutta sen alla oleva mekanismi on se, missä insinööriarvo elää.
Kuinka Progressiivinen stanssaus toimii
Kuvittele levykelaa - terästä, alumiinia, kuparia tai messinkiä -, joka on ladattu irrotuskoneeseen ja syötetty meistopuristimeen. Servosyöttölaite siirtää nauhaa eteenpäin kiinteällä askeleella, jota kutsutaan syöttöväliksi. Jokaisella painalluksella nauha siirtyy juuri tälle etäisyydelle seuraavalle asemalle.
Jokainen asema suorittaa yhden tietyn toiminnon. Ensimmäinen saattaa puhkaista pilottireiät rekisteröintiä varten. Seuraava voisi tyhjentää sisäisen ominaisuuden. Alavirran asema taivuttaa välilehteä. Toinen muodostaa kolmiulotteisen-geometrian. Loppuasemalla valmis osa leikataan irti kantonauhasta ja työnnetään ulos.
Nauha itsessään toimii kuljetusmekanismina - ei robottikäsivarsia, ei manuaalista osien käsittelyä toimintojen välillä. Ohjaustapit kiinnittävät esi-rei'itettyihin reikiin jokaisella asemalla korjatakseen pienet syöttöpoikkeamat ja pitävät nauhan paikoillaan tuuman tuhannesosissa. Tämä pilotointistrategia antaa progressiiviselle leimaamiselle sen ulottuvuuden yhdenmukaisuuden satojen tuhansien syklien aikana.
Progressiivisia meistiä käyttävät puristimet toimivat tyypillisesti missä tahansa 25 - yli 200 iskua minuutissa, mikä tarkoittaa, että valmis osa putoaa jokaisella vedolla, kun nauha on ladattu täyteen kaikkien asemien läpi. Tätä suorituskykyä on vaikea sovittaa yhteen minkään vaihtoehtoisen muovausmenetelmän kanssa vertailukelpoisilla toleransseilla.
Miksi Progressive Dies hallitsee{0}}suuren volyymin tuotantoa
Kolme ominaisuutta tekevät progressiivisesta stanssauksesta oletusvalinnan suurivolyymille{0}}metalliosille:
- Osien käsittelyn poistaminen:Koska nauha kuljettaa työkappaletta jokaisen toimenpiteen läpi, koneen välillä ei tapahdu siirtoa, ei uudelleen{0}}kiinnitystä eikä asemointivirheiden kertymistä vaiheiden väliin.
- Tasaiset sykliajat:Tuotantonopeus mitataan iskuina minuutissa ja pysyy vakiona. Juoksitpa ensimmäistä osaa tai miljoonasosaa, syklin aika ei ajaudu.
- Luontainen toistettavuus:Kaikki muotoilugeometria elää yhdessä integroidussa työkalussa. Jokainen ulottuvuus on lukittu karkaistulla teräksellä tai kovametallilla, ei käyttäjän taitojen tai asetusten vaihtelun vuoksi.
Nämä edut yhdistyvät ajan myötä. Hyvin -suunniteltu progressiivinen meisti voi tuottaa osia yksikköhintaan-30–80 % alhaisemmalla kuin CNC-valmistusprosesseilla, ja romumäärät on optimoitu älykkään nauhasuunnittelun avulla. Työkalujen ennakkoinvestointi -, joka voi vaihdella 10 000 dollarista yksinkertaisiin geometrioihin ja 200 000 dollariin tai enemmän monimutkaisiin moni{11}}moniasemaisiin työkaluihin -, kuolee nopeasti, kun tuotantomäärät nousevat kymmeniin tuhansiin vuosittain.
Tarkkuusmetallikomponentteja hankkiville insinööreille progressiivinen stanssaus ja leimaus edustavat nopeuden, tarkkuuden ja taloudellisuuden leikkauskohtaa. Mutta raakaprosessin kyky kertoo vain puolet tarinasta. Todellinen suorituskyvyn ero - ja piste, jossa useimmat projektit onnistuvat tai epäonnistuvat -, riippuvat siitä, kuinka perusteellisesti kyseinen suulake on mukautettu siihen tiettyyn osaan, jonka se tarvitsee tuottaa.
Mitä räätälöinti tarkoittaa Progressive Die Engineeringissä
Sana "mukautettu" leviää löyhästi valmistuksessa. Progressiivisessa meistityökalussa se tarkoittaa jotain erityistä: jokainen työkalun geometrinen, materiaali- ja järjestyspäätös on suunniteltu taaksepäin valmiin osan vaatimuksista. Ei ole olemassa universaalia progressiivista muottia, joka odottaa säätöä - jokainen työkalu on suunniteltu tarkoitukseen-, ja räätälöinnin aste määrittää, tuottaako se mukaisia osia vai kallista romua.
Mitä siis tarkalleen ottaen insinöörit räätälöivät, kun he kehittävät mukautetun työkalun jameistisarja progressiivista leimaamista varten? Vastaus kattaa kymmeniä toisistaan riippuvaisia muuttujia, joista jokainen määräytyy osan geometrian, materiaalin käyttäytymisen, toleranssivaatimusten ja tuotantomäärän mukaan, jota työkalun tulee palvella.
Muuttujien insinöörit mukauttavat progressiivisessa työkalussa
Kun progressiivinen työkalu- ja muottisarja suunnitellaan tyhjästä, insinöörit tekevät tietoisia valintoja useista parametreistä -, joista yhtäkään ei ole standardoitu eri projekteihin. Tässä ovat ensisijaiset muokattavat elementit:
- Nauhan asettelun konfigurointi:Nauhan osien suuntaus, kannattimen tyyppi (keskellä, ulkopuolella, lansetti), sillan geometria ja materiaalin käyttöprosentti. Hyvin-suunniteltu asettelu voi parantaa tuottoa 10–15 % yleiseen järjestelyyn verrattuna.
- Asemien lukumäärä:Määräytyy osan monimutkaisuuden ja toleranssivaatimusten mukaan. Yksinkertainen kiinnike saattaa tarvita 4-6 asemaa; liitin, jossa on useita mutkia ja muotoiltuja ominaisuuksia, voi vaatia 12-20.
- Die materiaalin valinta:Työkaluteräslaadut (D2, A2, M2) yleiskäyttöisille-asemille verrattuna kovametalliteräksiin korkean-kulumisen leikkaus- ja muovauspinnoille. Valinta riippuu nauhan materiaalin hankaavuudesta ja muotin odotetusta käyttöiästä.
- Syöttösuunta suhteessa viljaan:Osan suunnan kääntäminen metallin vierintäsuuntaan nähden voi estää halkeilua tiukoissa mutkissa, mutta voi lisätä nauhan leveyttä ja romua. Se on suora vaihto-muovattavuuden ja materiaalikustannusten välillä.
- Pitch-etäisyys asemien välillä:Kiinteä lisäys nauha etenee vetoa kohti. Lyhyempi jako vähentää kaistan kulutusta, mutta voi ruuhkautua asemilla ja vaikeuttaa huoltoon pääsyä.
- Pilot-nastan sijoitusstrategia:Pilotit voivat kytkeä reikiä kantonauhassa tai itse osan geometriassa. Sijoitus vaikuttaa rekisteröinnin tarkkuuteen, ja osien ominaisuuksien käyttäminen pilottipaikkoina saattaa venyttää kriittisiä reikiä ajan myötä.
Jokainen näistä päätöksistä on vuorovaikutuksessa muiden kanssa. Et voi muuttaa yhtä ilman värähtelyvaikutuksia työkalun muun osan läpi -, minkä vuoksi räätälöityjen työkalujen suunnittelu ja valmistus vaatii kokeneita meistiinsinöörejä luetteloratkaisujen sijaan.
Off-hyllystä-vs. täysin räätälöity malli
Jotkut leimaustoimittajat tarjoavat mukautettuja tai puoli{0}}vakiotyökaluja: olemassa olevia progressiivisia muotteja on muokattu hieman vastaamaan uuden osan geometriaa. Tämä lähestymistapa sopii vakiomuotoisille - yksinkertaisille aluslevyille, peruskiinnittimille tai osille, jotka sopivat olemassa oleviin työkaluprofiileihin. -Osakohtaiset kustannukset pysyvät korkeampina ja geometriavaihtoehtoja rajoittavat jo olemassa olevat työkalut.
Täysin räätälöidyt progressiiviset muotit kulkevat täysin eri tavalla. Työkalu on suunniteltu osan - ympärille, ei päinvastoin. Kun insinööri määrittelee muodostetulle piirteelle sijaintitoleranssin +/-0,05 mm, tämä yksittäinen vaatimus voi ketjuttaa koko suunnittelun: se saattaa vaatia ylimääräisen lyöntiaseman poistamaan ponnahdusvaihtelut, mikä lisää kokonaismäärää, mikä pidentää nauhan leveyttä, mikä muuttaa materiaalin käyttölaskelmaa ja meistinjalanjälkeä.
Tämä peräkkäinen vaikutus erottaa mukautetut työkaluratkaisut mukautetuista lähestymistavoista. Tiukempi tasaisuusviittaus saattaa vaatia vaaitusaseman. Toisen pinnan pinnan viimeistelyvaatimus voi edellyttää kovametallia muodostavia teriä työkaluteräksen sijaan. Purse{3}}vapaan reunan määrittely saattaa lisätä parranajoaseman ensimmäisen tyhjennyksen jälkeen. Jokainen toiminnallinen vaatimus liittyy tiettyyn työkalupäätökseen - ja nämä päätökset moninkertaistuvat.
Taloudellinen logiikka on suoraviivainen: räätälöityjen työkalujen suunnittelu ja valmistus maksaa enemmän etukäteen, mutta se tuottaa osia halvemmin, nopeammin ja johdonmukaisemmin käyttöönoton jälkeen. Tarkkaa geometriaa, materiaalia ja tilavuusprofiilia varten suunniteltu-progressiivinen meisti on voimavara, joka tuottaa arvoa jokaisella tuotantojaksolla vuosien ajan.
Todellinen suunnitteluhaaste ei ole päättää, mukauttaako - mitään ei--triviaalia tuotanto-osaa varten, vaan se on ainoa toimiva tie. Haasteena on saada suunnitteluprosessi oikeaan, jossa kaistaleasettelupäätökset, asemajärjestys ja simulointi toimivat yhdessä ja tuottavat työkalun, joka toimii ensimmäisellä kokeilulla viidennen sijaan.
Mukautettu progressiivinen muottisuunnitteluprosessi askel askeleelta
Progressiivisen leimausmuotin saaminen konseptista tuotantoon-valmiit työkalut eivät ole yksittäinen harppaus -, se on huolellisesti järjestettävä suunnittelutyönkulku, jossa jokainen vaihe perustuu edellisen validoituihin päätöksiin. Ohita askel tai kiirehdi analyysin läpi, niin ongelmat lisääntyvät loppupäässä. Muotti, joka tarvitsee viisi kokeilutoistoa yhden sijasta, voi viivyttää tuotantoa kuukausilla ja lisätä kymmeniä tuhansia suunnittelemattomia kustannuksia.
Miltä siis tiukka, progressiivinen leimausmuotin suunnitteluprosessi todellisuudessa näyttää, siitä hetkestä, kun osatuloste laskeutuu meistisuunnittelijan pöydälle siihen pisteeseen, jossa mukaisia osia putoaa vauhdilla? Tässä on koko sarja eriteltynä vaiheisiin, jotka erottavat hyvin -suunnitellut työkalut kalliista kokeiluista-ja-virheistä.
- Osatulostusanalyysi ja toteutettavuuskatsaus
- DFM-palaute ja spesifikaatioiden tarkentaminen
- Strip layout kehitys
- Asemien sekvensointi ja pilottistrategian määrittely
- Yksityiskohtainen muottisuunnittelu (3D-mallinnus)
- Muodostussimulaatio ja takaiskuennustus
- Työkalun rakentaminen ja kokoonpano
- Kokeilu, näytteenotto ja tuotannon validointi
Jokainen vaihe vaatii erityistä panosta asiakkaalta ja tuottaa suoritteita, jotka ruokkivat seuraavaa vaihetta. Käydään läpi, mitä kussakin kohdassa tapahtuu.
Osatulostuksesta kaistaleasettelun kehittämiseen
Kaikki alkaa osatulostuksella - 2D-piirustus tai 3D-malli, joka määrittää, miltä valmiin komponentin tulee näyttää. Mutta muottisuunnittelija ei vain lue mittoja tulosteesta. He analysoivat sitä muovattavuuden linssin läpi: mitkä ominaisuudet voidaan saavuttaa yhdellä osumalla, mitkä vaativat progressiivista muotoilua useiden asemien välillä ja mitä geometrioita voi olla mahdotonta tuottaa ilman muutoksia.
Ensimmäinen todellinen tulos on toteutettavuusarviointi. Muotisuunnittelijat arvioivat osien geometriaa materiaalin ominaisuuksien perusteella ja ilmoittavat mahdollisista ongelmista varhaisessa vaiheessa - tiukat taivutussäteet, jotka vaarantavat halkeilun, muotoiltuja piirteitä, jotka ovat liian lähellä reunoja, tai toleranssimerkintöjä, jotka ylittävät standardin progressiivisen leimauksen luotettavasti ilman toissijaisia toimenpiteitä.
Tässä kohtaa Design for Manufacturability (DFM) -palaute tulee kuvaan. Kokeneet työkalusuunnittelun palveluntarjoajat eivät hyväksy vain osatulostusta nimellisarvolla. He painostavat taaksepäin rakentavasti: "Jos voit avata tämän taivutussäteen 0,5 tonnista 1,0 tonniin, poistamme aseman ja vähennämme joustovaihtelua 40 %." Tai: "Tämän reiän siirtäminen 2 mm kauemmaksi muodostetusta reunasta antaa meidän lävistää sen ennen muotoilua, mikä parantaa paikannustarkkuutta." Nämä ehdotukset säästävät kustannuksia ja parantavat laatua vaarantamatta osan toimivuutta.
Tässä vaiheessa vaadittavia asiakkaiden panoksia ovat:
- Täydellinen kappalegeometria (3D-malli mieluiten, 2D-piirustus vähintään)
- Materiaalitiedot (seos, karkaistu, paksuus)
- Geometrinen mitoitus ja toleranssi (GD&T)
- Vuotuiset volyymit ja tuotannon odotukset
- Pintakäsittelyvaatimukset ja kosmeettiset standardit
- Kaikki jälkikäteen suunnitellut toissijaiset toiminnot (pinnoitus, lämpökäsittely, kokoonpano)
Kun toteutettavuus on vahvistettu ja DFM-versiot on sovittu, muottien suunnittelija kehittää nauhan asettelun. Tämä on suunnitelma, joka määrittelee kaiken: kuinka osa suuntautuu nauhalle, missä romusillat pitävät alustaa yhdessä, kuinka materiaali virtaa kunkin aseman läpi ja missä katkaisu tapahtuu. Progressiivisen leimausmuotin nauha-asettelu on pohjimmiltaanprosessin asettelu- se ei määrittele vain muodostusjärjestystä, vaan myös sitä, kuinka romu irtoaa, kuinka osa kuljetetaan työkalun läpi ja kuinka se työntyy ulos lopussa.
Nauhojen layout-kehitys määrää myös materiaalin käytön. Ammattitaitoinen meistisuunnittelija voi usein parantaa tuottoa säätämällä osan kiertoa, sisäkkäistä suuntausta tai kantolaitteen konfiguraatiota - muuttamalla mahdollisesti 60 prosentin käyttöasteen 72 prosentiksi tai korkeammaksi. Miljoonan-osan vuosittaisella ajolla tämä ero merkitsee suoraan materiaalisäästöjä, jotka mitataan tuhansissa dollareissa.
Asemien sekvensointi ja pilottien rekisteröintistrategia
Kun nauhan asettelu on määritetty, seuraava kriittinen päätös on aseman sekvensointi -, joka määrittää, mikä toiminto tapahtuu missä kohdassa nauhan etenemistä pitkin. Tämä ei ole mielivaltaista. Toimintojen järjestys vaikuttaa suoraan saavutettaviin toleransseihin, materiaalin käyttäytymiseen ja muotin pitkäikäisyyteen.
Muutamia ohjaavia periaatteita muokkaavat sekvensointipäätökset progressiivisissa leimausmuotteissa:
- Lävistykset ennen muotoilua:Reiät ja sisäiset piirteet lyötään yleensä nauhan ollessa vielä tasainen. Lävistysyritys taivutuksen jälkeen aiheuttaa asentovirheen, koska materiaali on jo liikkunut ja jännittynyt epätasaisesti.
- Muodostaminen yksinkertaisesta monimutkaiseen:Matalat mutkat edeltävät syvää vetoa. Osittaiset muodot edeltävät lopullista geometriaa. Tämä vaiheittainen lähestymistapa jakaa rasituksen asteittain ja estää repeytymistä tai liiallista ohenemista.
- Myöhäisiin asemiin sidotut kriittiset mitat:Ominaisuudet, joilla on tiukimmat toleranssit, muodostetaan tai keksitään usein mahdollisimman myöhään etenemisvaiheessa, mikä minimoi seuraavien toimintojen lukumäärän, jotka voivat aiheuttaa vääristymiä.
- Tyhjät asemat rakenteellisen eheyden varmistamiseksi:Jotkin paikat eivät toimi lainkaan - ne tarjoavat vain fyysistä tilaa asemien välillä, jotka vaativat suuria, raskaita muottiosia tai mahdollistavat nauhan liikkeen korkeuden muutosten välillä.
Pilottirekisteröintistrategia toimii rinnakkain sekvensointipäätösten kanssa. Ohjausnastat ovat mekanismi, joka korjaa syöttö-suuntavirheen vetojen välillä ja varmistaa, että nauha on sijoitettu tarkasti jokaisella asemalla. Muotisuunnittelija määrittää, missä ohjausreiät puhkaistaan (tyypillisesti ensimmäisellä asemalla), kuinka monta pilottia kytkeytyy kullakin seuraavalla asemalla ja viittaavatko pilotit kantonauhaan tai itse osan piirteisiin.
Ohjausajoituksen oikea asetus on kriittinen meistin asennuksen aikana. Kelan syöttölaitteen pilotti-vapautustoiminto on ajoitettava siten, että ohjaajan luodin kärki menee nauhaan ennen kuin syöttörullat irrottavat puristuksen -, mutta koko pilotin halkaisija kytkeytyy vasta vapauttamisen jälkeen. Väärä ajoitus johtaasyöttöhäiriöt, pitkänomaiset ohjausreiät ja huono osien sijainti. Nämä asennuksen yksityiskohdat suunnitellaan työkaluun alusta alkaen - ohjausreiän halkaisija, ohjauskärjen geometria sekä pilotin ja reiän välinen välys vaikuttavat työkalun anteeksiantamiseen tuotannon aikana.
Simulointi, prototyyppien valmistus ja tuotannon validointi
Ennen kuin terästä leikataan varsinaista muotinrakennusta varten, nykyaikaiset muottisuunnittelupalvelut luottavat muotoilusimulaatioon koko sekvenssin validoimiseksi virtuaalisesti. FEA-pohjaiset ohjelmistot - työkalut, kutenLogopress ProgSimInkrementaalisen simulointitekniikan - avulla meistisuunnittelijat voivat mallintaa kunkin aseman muovausoperaation, ennustaa materiaalin ohenemista, tunnistaa ryppyille-alttiita alueita ja laskea takaiskun ennen fyysisen työkalun olemassaoloa.
Simulaatio vastaa kysymyksiin, jotka vaativat ennen kalliita fyysisiä kokeiluja: Aiheuttaako tämä vetosyvyys halkeamista kulman säteellä? Kuinka paljon osa joustaa takaisin taivutusaseman jälkeen ja mikä ylitaivutuskulma kompensoi? Virtautuuko materiaali tasaisesti muodostetun osan poikki vai oheneeko toinen puoli liikaa?
Monimutkaisissa progressiivisissa leimausmuotin suunnitteluprojekteissa simulointi voi vähentää koejaksoja viidestä tai kuudesta yhteen tai kahteen - viikkoon, mikä säästää kalenteriaikaa ja merkittäviä työkalujen uudelleenkäsittelykustannuksia. Se toimii virtuaalisena koepuristimena, jolloin insinöörit voivat vahvistaa prosessin ennen kuin muotin suunnittelu on edes valmis.
Kun simulaatio on valmis ja muotti on rakennettu, fyysinen kokeilu alkaa. Suulake asennetaan kohdepuristimeen (tai vastaavan spesifikaation omaavaan koepuristimeen), kela pujotetaan läpi ja alkuosat valmistetaan. Insinöörit mittaavat kriittiset mitat osan tulosteesta ja tarkistavat:
- Mittojen mukainen GD&T-huomiotekstien mukainen
- Purseen korkeus ja reunan kunto
- Pinnan laatu ja merkintä
- Joustopoikkeama nimellisarvosta
- Syötteen johdonmukaisuus ja pilottien sitoutuminen
Kokeilun aikana tehtävät säädöt ovat normaaleja - muovausaseman säätämistä, taivutuskulman säätämistä, muotin välyksen säätämistä. Ero hyvin-simuloidun muotin ja ilman simulointia suunnitellun välillä on näiden säätöjen suuruus: pienet muokkaukset verrattuna perusteelliseen uudelleenkäsittelyyn.
Tuotannon validointi seuraa onnistunutta koetta. Tämä tarkoittaa tuotantonopeutta pitkiä aikoja, tilastollisen prosessikapasiteetin (Cpk) mittaamista ja sen varmistamista, että suutin säilyttää vaatimustenmukaisuuden jatkuvassa kierrossa. Vasta sen jälkeen, kun työkalu osoittaa vakaan tuoton nopeudella, se siirtyy kehityksestä tuotantotilaan.
Koko työnkulku - osatulostusanalyysistä tuotannon validointiin - kestää tyypillisesti 8–20 viikkoa monimutkaisuudesta riippuen. Mutta todellinen muuttuja ei ole aika. Se on nauhasuunnittelun ja aseman sekvensoinnin aikana tehtyjen suunnittelupäätösten laatu. Nuo varhaiset-vaihevalinnat lukitsevat muotin suorituskykykattoon. Kaikki loppupään - simulaatio, rakentaminen, kokeilu - paljastaa yksinkertaisesti, olivatko peruspäätökset järkeviä.
Materiaalin valinta on yksi voimakkaimmista tekijöistä, jotka vaikuttavat näihin varhaisiin päätöksiin. Sama osien geometria leimattu mietoon teräkseen verrattuna ruostumattomaan teräkseen vs. alumiiniin voi vaatia täysin erilaisen asemamäärän, erilaisia muottimateriaaleja ja erilaisia muovausstrategioita -, mikä on juuri se, missä suunnitteluprosessi saa materiaalikohtaisen-.
Materiaalin valinta ja sen vaikutus meistisuunnitteluun
Hiiliteräkselle suunniteltu progressiivinen suulake ei kestä viikkoa ruostumattomana -, ja alumiinille optimoitu tuhoaa kupariosat räjähtäen sadan ensimmäisen osuman jälkeen. Progressiiviset leimausmateriaalit eivät vain täytä riviä osatulostuksessa. Ne määräävät asemien lukumäärän, vetoisuusvaatimukset, lävistysgeometrian, voitelustrategian ja meistimateriaalin valinnan koko työkalussa. Vaihda metalliseos ja suunnittelet suulakkeen uudelleen.
Tämä on muuttuja, joka erottaa insinöörit, jotka ymmärtävät progressiivisen metallin leimaamisen, niistä, jotka pitävät materiaalivalintaa jälkikäteen. Näin yleisimmät nauhamateriaalit muokkaavat jokaista työkalua koskevaa päätöstä.
Teräs ja ruostumaton teräs progressiivisessa leimaamisessa
Vähähiilinen{0}}teräs (1008, 1010, 1018) on edelleen hiiliteräksen progressiivisen leimauksen työhevonen. Se on anteeksiantava - kohtalainen jousto, ennustettava muovattavuus ja suhteellisen alhaiset vetoisuusvaatimukset. Muotisuunnittelijat voivat saavuttaa tiukkoja taivutuksia 1T säteellä ilman halkeamisriskiä, ja standardi D2-työkaluteräslävistys takaa luotettavan käyttöiän sadoissa tuhansissa iskuissa ennen uudelleenteroitusta.
Ruostumaton teräs muuttaa kaiken. Lajit, kuten 301 ja 304, kovettuvat nopeasti muotoilun aikana, mikä tarkoittaa, että jokainen taivutus- tai vetotoiminto lisää materiaalin myötörajaa ja kestävyyttä lisämuodonmuutoksia vastaan. Käytännön seuraus? Geometria, joka on saavutettavissa kolmella asemalla miedolla teräksellä, saattaa vaatia viisi tai kuusi asemaa ruostumattomasta - ylimääräisestä lyönnistä, jännitystä-poistavista tai vaiheittaisista muovausvaiheista, jotka on lisätty erityisesti hallitsemaan työkarkaisua ilman halkeamia.
Ruostumattomasta teräksestä valmistettu progressiivinen meisto vaatii myös suurempaa puristusvoimakkuutta (tyypillisesti 1,5–2 kertaa sen verran, mitä mieto teräs vaatii vastaavalle geometrialle) ja aiheuttaa huomattavasti enemmän hankaavaa kulumista työkalupinnoille. Ruostumaton materiaali hitsautuu mikroskooppisesti lävistyspintoihin - on jatkuva uhka -. Muotisuunnittelijat vastustavat tätä pintapinnoitteilla (TiN, TiCN tai AlCrN), kiillotetuilla lävistyspinnoilla ja erikoisvoiteluaineilla, jotka on suunniteltu pitämään rajakerroksen äärimmäisen paineen alaisena.
Kupari-, messinki- ja alumiininäkökohdat
Pehmeämmät, sitkeämmät materiaalit, kuten kupari, messinki ja alumiiniseokset, ratkaisevat ongelman. Muovattavuus on runsasta - saavutat tiukemmat mutkasäteet vähemmällä asemalla. Kuparinen progressiivinen leimaussovellus saattaa vahvistaa toimintoja, jotka ruostumaton teräs leviävät useisiin vaiheisiin. Vähemmän asemaa tarkoittaa lyhyempää ja halvempaa kuoppaa.
Mutta sitkeydellä on omat vikatilat. Kuparilla ja messingillä on taipumus tarttua työkalupintoihin, jolloin syntyy jäysteitä ja pintajälkiä, jotka vaarantavat sekä toiminnan että kosmeettisen tuotteen. Liiallinen purseen muodostuminen messingissä vaatii usein terävämpiä leikkaussärmiä ja tiheämpiä teroitusvälejä. Alumiininen progressiivinen leimaus aiheuttaa samankaltaisia ongelmia sekä taipumusta naarmuuntua ja jälkiä vasten karkeita työkalupintoja - meistisuunnittelijat reagoivat kiillottamalla muotopintoja lähes -peilipinnoille ja vähentämällä puristusnopeutta kitkalämmön kertymisen rajoittamiseksi.
Nauhamateriaalin hankauskyky määrittää suoraan, käytetäänkö muotin komponenteissa työkaluteräs- vai kovametalliteräksiä. Tässä on päätöksentekologiikka: työkaluteräkset, kuten D2 tai A2, sopivat hyvin miedolle teräkselle ja messingille kohtuullisilla tilavuuksilla. Mutta ruostumattomasta teräksestä, -lujista metalliseoksista tai kaikista sovelluksista, joiden käyttöikä on yli 500 000 osumaa, kovametalliterät leikkauspisteissä ja korkean{7}}kulumisen asemissa ovat taloudellisesti tarpeellisia. Kovametalli maksaa kolmesta viiteen kertaa enemmän terää kohden, mutta pidentää teroitusväliä kertoimella 5-10 - nettovoitto pitkillä tuotantoajoilla.
| Materiaali | Muovattavuus | Tyypillinen paksuusalue | Die Wear Impact | Yleiset sovellukset |
|---|---|---|---|---|
| Vähähiilinen{0}}teräs (1008-1018) | Korkeat - anteeksiantavat mutkat, kohtalainen jousto | 0,3 mm – 3,0 mm | Kohtuullinen - standardi D2-työkaluteräs riittävä | Kannakkeet, rakennepidikkeet, autovahvikkeet |
| Ruostumaton teräs (301, 304, 316) | Kohtalainen - työ kovettuu nopeasti, lisää asemia tarvitaan | 0,2 mm – 2,5 mm | Suuri - kuoppausriski, vaaditaan pinnoitteita tai kovametalli | Lääketieteelliset komponentit, elintarvikelaitteet, korroosionkestävät{0}laitteistot |
| Kupari (C110, C102) | Erittäin korkeat - tiukat säteet saavutettavissa | 0,1 mm – 2,0 mm | Vähäiset-kohtalaiset - tarttumis- ja purseongelmat | Sähköliittimet, virtakiskot, jäähdytyslevyt |
| Messinki (C260, C272) | Korkea - erinomainen sitkeys, helppo muotoilla | 0,1 mm – 2,0 mm | Matala -, mutta vaatii teräviä reunoja purseen hallitsemiseksi | Liittimet, koristetarvikkeet, LVI-liittimet |
| Alumiini (3003, 5052, 6061) | Kohtalainen-korkea - naarmuuntumis- ja naarmuuntumisriski | 0,3 mm – 3,0 mm | Tarvitaan kohtalainen - kiillotettu työkalu ja alennettu nopeus | Lämmönvaihtimen rivat, kotelot, kevyet rakenneosat |
Huomaa kuvio: kovemmat ja vahvemmat materiaalit vaativat enemmän muovausasemia, suurempaa vetoisuutta ja kulumista kestävämpiä (kallimpia) työkaluja. Pehmeämmät materiaalit vähentävät asemien määrää, mutta vaativat pinnanhallintastrategioita, jotka lisäävät niiden omaa monimutkaisuutta. Kumpaakaan ääripäätä ei ole luonnostaan helpompi leimata - ne ovat erilaisia teknisiä ongelmia, jotka edellyttävät erilaisia suulakesuunnittelureaktioita.
Juuri tästä syystä räätälöidyt progressiiviset meistit ja leimaukset ovat tärkeitä materiaalitasolla. Muotinrakentaja, joka ei säädä välysprosentteja, lävistyspinnoitteita ja asemamäärää erityisesti metalliseokselle, jättää suorituskyvyn ja muotin käyttöiän pöydälle. Luvut vaihtelevat mielekkäästi: pehmeän teräksen muotin välys asetetaan tyypillisesti 5-8 %:iin materiaalin paksuudesta per sivu, kun taas ruostumaton teräs vaatii 8,5-9,5 % ja alumiini tarvitsee tiukempia välyksiä noin 4-6 % purseen hallitsemiseksi.
Materiaalin valinta ei vaikuta vain siihen, kuinka meisti muodostaa osan -, vaan se määrittää, onko progressiivinen työkalu edes oikea menetelmä. Kun osan geometriaan liittyy syvävetoja, jotka ylittävät nauhan -syötetyn etenemisen, tai kun materiaalin paksuus ylittää käytännön nauhan-käsittelyrajat, keskusteluun tulee vaihtoehtoisia meistinmenetelmiä.
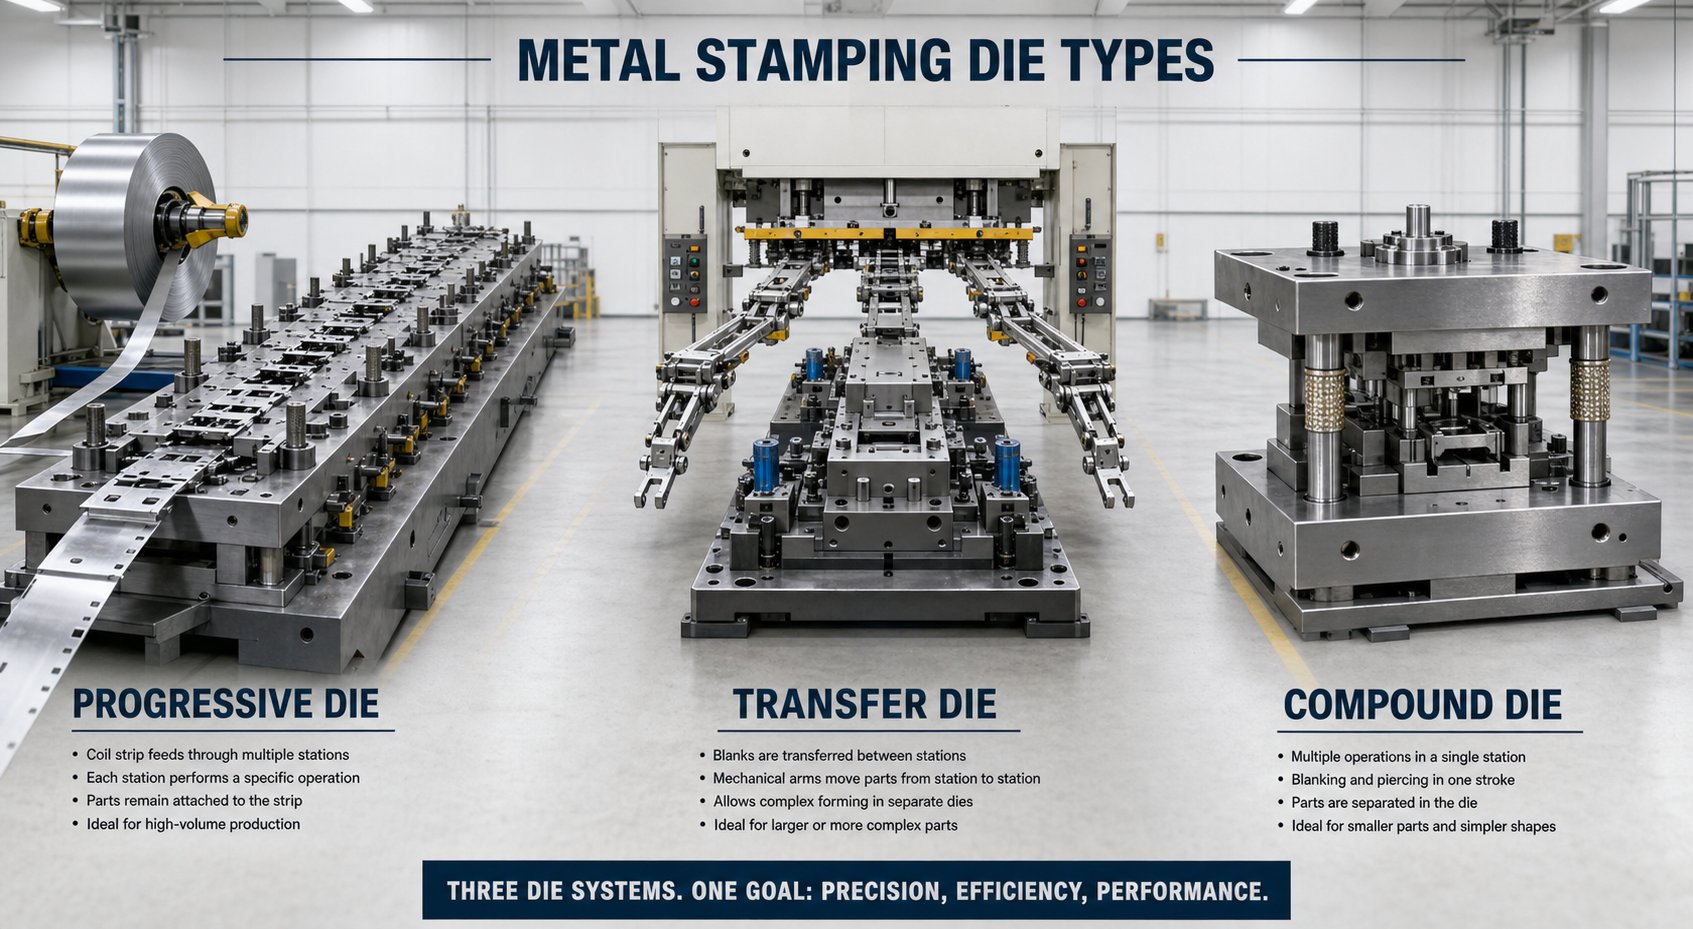
Progressiivinen matriisi vs. siirtosuulake vs. yhdistelmämuottivalinta
Kaikki osat eivät kuulu progressiiviseen leimauspuristimeen. Syvävedetyt Väärä valinta tarkoittaa liiallista kulutusta työkaluihin, laatuongelmien taistelemista tai sykliajan jättämistä pöydälle.
Kolme ensisijaista stanssausmenetelmää - progressiivinen, siirto ja yhdistelmä - eroavat toisistaan sen suhteen, kuinka ne siirtävät materiaalia, kuinka ne käsittelevät osien monimutkaisuutta ja missä ne tarjoavat taloudellista hyötyä. Niiden välisen mekaanisen eron ymmärtäminen erottaa järkevän työkaluinvestoinnin kalliista yhteensopimattomuudesta.
Progressive Die vs. Transfer Die vs. Compound Die
Jokainen menetelmä ratkaisee erilaisen valmistusongelman:
- Progressiivinen kuoleepidä työkappale kiinni nauhassa kaikkien muotoilutoimenpiteiden ajan. Kela etenee kiinteällä nousulla, ja valmis osa erottuu vasta loppuasemalla. Tämä nauha-kytketty lähestymistapa mahdollistaa suurimmat syklin nopeudet - progressiivinen metallileimaustoiminto suorittaa tavallisesti 100 - 300+ lyöntiä minuutissa -, mutta rajoittaa osan koon niin, että se mahtuu käytännön nauhaleveyksiin (tyypillisesti alle 300 mm).
- Siirto kuoleeirrota aihio nauhasta ensimmäisessä asemassa ja siirrä sitten erilliset osat seuraavien asemien välillä käyttämällä mekaanisia sormia tai servo{0}}käyttöisiä tarttuja. Koska osa on vapaasti-seisova, siirtotyökalut käsittelevät suurempia osia, syvempiä vetoja ja geometrioita, joita on mahdotonta muodostaa, kun se on kiinnitetty kannatinnauhaan. Jaksojen nopeudet ovat alhaisemmat (tyypillisesti 15-40 iskua minuutissa) johtuen asemien välisestä mekaanisesta siirtoliikkeestä.
- Yhdiste kuoleesuorita useita leikkaustoimintoja - tyhjennys, lävistys ja joskus lyönti - yhdellä painalluksella yhdellä asemalla. Osa putoaa valmiiksi yhdellä osumalla. Tämä menetelmä tarjoaa erinomaisen tasaisuuden ja samankeskisyyden piirteiden välillä, koska kaikki toiminnot tapahtuvat samanaikaisesti, mutta se ei voi suorittaa taivutusta tai kolmiulotteista muotoilua. Se on rajoitettu olennaisesti litteisiin osiin.
Perimmäinen kompromissi{0}}päätyy tähän: progressiiviset muotit maksimoivat nopeuden ja minimoivat monimutkaisten osien käsittelyn. Siirtomuotit uhraavat nopeuden geometrisen vapauden vuoksi suuremmissa tai syvemmässä osassa. Yhdistelmäsuuttimet tarjoavat yksinkertaisuutta ja tarkkuutta tasaisille geometrioille kohtuullisilla tilavuuksilla.
Osavaatimuksiin perustuvat valintakriteerit
Näiden menetelmien välillä valitseminen ei ole mieltymyskysymys - vaan mitattavissa olevien osien ominaisuudet. Kysy itseltäsi nämä kysymykset, kun arvioit, mikä stanssauskoneen kokoonpano sopii sovellukseesi:
- Mikä on osan kirjekuori?Jos se mahtuu 300 mm:n nauhaleveyteen eikä vaadi syvempää vetoa kuin materiaali kestää, kun se on liitetty alustaan, progressiivinen työkalu on todennäköisesti optimaalinen.
- Mikä on vuotuinen volyymi?Progressiiviset meistit tuottavat alhaisimmat osakustannukset{0}}yli 500 000 vuotuisilla volyymeillä nopeusetunsa ansiosta. Siirtomuotteista tulee taloudellisia 100,{5}} yksiköllä, kun osien monimutkaisuus oikeuttaa työkalut. Yhdistetyt muotit osuvat 50 000 - 500 000 yksikköön yksinkertaisten geometrioiden vuoksi.
- Sisältääkö geometria syvävedoksia?Vetosyvyydet, jotka ylittävät 1,5 kertaa osan halkaisijan, edellyttävät tyypillisesti, että aihio on vapaa siirtotyökaluja kohti osoittavasta kaistaleesta -.
- Mikä on työkalujen budjetti?Yhdistelmäsuuttimet maksavat huomattavasti vähemmän suunnittelussa ja rakentamisessa. Sekä progressiiviset että siirtomuotit edellyttävät suurempia etukäteissijoituksia, mutta progressiiviset muotit kuluvat nopeammin volyymin mukaan korkeampien iskutiheyden ansiosta.
| Kriteerit | Progressiivinen Die | Siirrä kuoppa | Yhdistetty kuolee |
|---|---|---|---|
| Optimaalinen osakoko | Pienet tai keskikokoiset (sopii nauhan leveyteen, tyypillisesti alle 300 mm) | Keskikokoinen tai suuri (ei rajoita nauhaa) | Pienet tai keskikokoiset (litteät osat, yleensä alle 150 mm) |
| Ihanteellinen vuosimäärä | 500,000+ yksikköä | 100 000 – 2 000 000 yksikköä | 50 000 – 500 000 yksikköä |
| Geometrinen monimutkaisuus | Korkeat - useat mutkat, lävistykset ja muodot ovat saavutettavissa monilla asemilla | Erittäin korkeat - syvävedot, kierteet, rivat ja uurteet mahdollisia | Matala - rajoitettu tasaisiin, yksitasoisiin-lentoihin |
| Työkalukustannukset (suhteellinen) | Korkea | Korkein (120-150 % progressiivisista) | Keskitaso (70-90 % progressiivisesta) |
| Pyörän nopeus | Nopein (100-300+ SPM) | Keskitaso (15-40 SPM) | Nopea (80-200 SPM, mutta yhdellä toiminnolla) |
| Materiaalin käyttö | Keskitasoisesta - operaattorinauhasta tulee romu | Korkeampi - ei vaadi operaattorin verkkoa | Suuri - minimaalinen romu yksinkertaisille aihioille |
Yksi huomionarvoinen yksityiskohta: siirtomuotit tarjoavat usein paremman materiaalin hyödyntämisen kuin progressiivinen työkalu, koska ne eliminoivat kantonauhan (materiaaliraina, joka yhdistää osia etenemisen kautta). Nämä materiaalisäästöt voivat kompensoida alhaisemman syklin nopeuden, erityisesti paksummissa tai kalliissa metalliseoksissa, joissa romukustannukset ovat merkittävät.
Hybridilähestymistapoja on myös olemassa. Joissakin stanssauspuristimen kokoonpanoissa yhdistyvät progressiivinen etuosa -, jossa käsitellään lävistystä ja alkumuovausta samalla kun osa pysyy nauhalla -, siirtotakaosaan, joka erottaa aihion ja siirtää sen syvemmälle muovausasemien läpi. Nämä progressiiviset{4}}siirtohybridit hyödyntävät etuosan nopeusetuja samalla kun ne täyttävät geometriset vaatimukset, jotka ylittävät puhtaan progressiivisen kyvyn takapäässä. Ne ovat monimutkaisempia suunnitella ja huoltaa, mutta oikean osan geometrian kannalta ne edustavat molemmista menetelmistä parhaita.
Yllä oleva valintakehys käsittelee useimmat skenaariot selkeästi. Mutta päätöstä ei tehdä eristyksissä - sen muokkaavat ala, jota osa palvelee, sen ohella vaadittava laatudokumentaatio ja OEM- ja jälkimarkkinaohjelmien mukana tulevat tuotantoodotukset. Nämä sovellustason-vaatimukset lisäävät työkalustrategiaan uuden kerroksen.
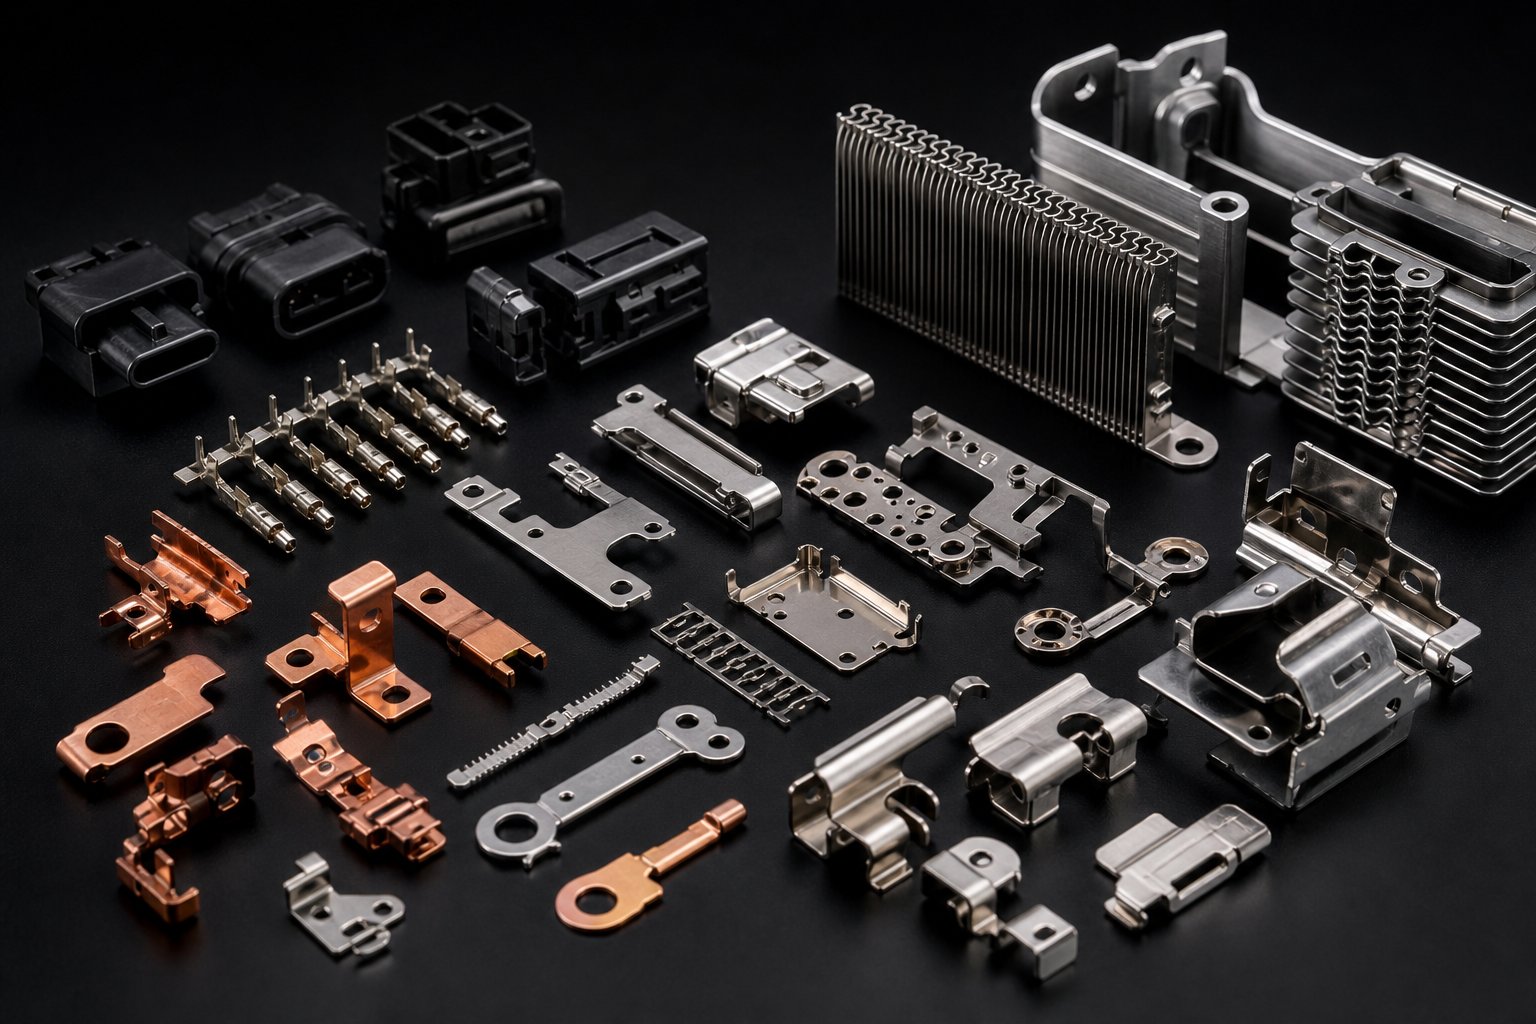
Teollisuuden sovellukset ja miksi Progressive Dies Excel
Jokaisella progressiivista leimaamista käyttävällä alalla on syy muutakin kuin "tarvitsemme paljon osia". Erityiset tekniset vaatimukset - toleranssikaistat, pintaolosuhteet, jäljitettävyysvaatimukset, materiaalirajoitukset - määrittävät paitsi sen, onko progressiivinen työkalu sopiva, myös kuinka se on mukautettava. LVI-puhallinkotelon kannake ja sydämentahdistimen kosketin ovat molemmat peräisin progressiivisista meistä, mutta jokaisen työkalun takana oleva suunnittelulogiikka on täysin erilainen.
Sillä erolla on merkitystä. Kun arvioit, sopivatko progressiiviset tarkkuusmetallileimat sovellukseesi, kysymys ei ole vain määrästä -, vaan se, pystyykö prosessi vastaamaan toimialasi ei--neuvoteltaviin vaatimuksiin ilman, että toissijaiset toiminnot syövät kustannusetuasi.
Autojen ja sähköautojen komponenttien leimaus
Autoteollisuus on edelleen suurin suurikokoisten leimausten kuluttaja maailmanlaajuisesti, ja syyt ovat rakenteellisia. Ajoneuvojen alustat vaativat tuhansia erillisiä leimattuja komponentteja - kiinnikkeitä, liittimiä, rakennevahvikkeita, anturikoteloita, liitinkoskettimia -, joita valmistetaan miljoonissa vuodessa toleranssilla, joka ei voi poiketa kuukausien tuotantoajon aikana.
Progressiiviset muotit palvelevat tätä kysyntää, koska ne tarjoavat sen, mitä autojen OEM-valmistajat todella vaativat: tilastollisen johdonmukaisuuden. Ei riitä, että osat mittaavat oikein näytetarkastuksen aikana. OEM-valmistajien progressiiviset leimausohjelmat edellyttävät todistettua prosessikykyä (Cpk-arvot 1,33 tai korkeammat kriittisillä ominaisuuksilla), jotka jatkuvat koko tuotantokampanjoiden ajan. Itse muotin on tuotettava osia niin johdonmukaisesti, että prosessin vaihtelu pysyy ohjausrajoissa loputtomiin.
EV-siirtymä on nopeuttanut tätä entisestään. Akun kosketuskomponentit, virtakiskoliittimet ja moottorin laminointipinot vaativat kaikki erittäin tarkkaa metallimeistausta kupariin tai erikoisseoksiin, usein tiukemmilla toleransseilla kuin perinteiset voimansiirtokomponentit. 400 V:n akkumoduulin liittimen on säilytettävä kosketusvoima kapeassa ikkunassa -, mikä tarkoittaa, että nämä jousikoskettimet muodostava progressiivinen suutin ei voi sallia taipuma-ominaisuuksia muuttavaa mittojen siirtymää.
Elektroniikka-, lääketieteen ja LVI-sovellukset
Elektroniikka leimaaminen toimii kokospektrin vastakkaisessa päässä. Ajattele johtokehyksiä, joiden jakovälit ovat alle 1 mm, liitinnastat, jotka on muodostettu jopa 0,1 mm:n ohuista nauhamateriaalista, ja RF-suojatölkkejä, joiden toleranssit mitataan mikroneina. Elektroniikan progressiiviset meistit toimivat suurella nopeudella - usein 300–1 200 iskua minuutissa - erittäin ohuilla materiaaleilla, joissa syöttötarkkuudesta ja ohjauksen rekisteröinnistä tulee hallitsevia suunnitteluhaasteita.
Lääketieteellinen progressiivinen leimaaminen tuo täysin erilaisen rajoitusjoukon. Itse osat eivät välttämättä ole geometrisesti äärimmäisiä, mutta prosessiympäristö on. Implantoitavat laitteen komponentit vaativat purseettomia-reunoja (koska mikroskooppinenkin purse voi vahingoittaa kudosta), biologisesti yhteensopivan materiaalin käsittelyn (ei ristikontaminaation-voiteluaineiden tai työkalujätteiden aiheuttamaa) ja usein puhdastila-yhteensopivan työkalurakenteen, joka minimoi hiukkasten muodostumisen leimaamisen aikana. Ruostumattomasta teräksestä valmistetun progressiivisen leimauksen avulla valmistetut kirurgiset instrumentit vaativat jopa ±0,0005 tuuman - noin 12 mikronin - toleransseja, jotta varmistetaan sujuva mekaaninen toiminta toimenpiteiden aikana.
LVI-progressiivinen leimaus kulkee jälleen toisella tavalla. Tässä suunnitteluhaaste ei ole niinkään äärimmäinen tarkkuus vaan enemmän kestävä materiaalitehokkuus valtavilla määrillä. Lämmönvaihtimen ripojen -, joita on leimattu miljoonilla ohuesta alumiininauhasta -, on säilytettävä tasainen ilmavirtausgeometria jokaisessa osassa. Jopa 0,1 mm:n vaihtelu evien välissä tai säleikön kulmassa heikentää lämpötehokkuutta koko lämmönvaihdinkokoonpanossa. LVI-sovellusten progressiiviset muotit asettavat etusijalle pitkän työkalun käyttöiän ja minimaalisen asemien-to{8}}vaihtelun tuotantoajoissa kymmenissä miljoonissa osumissa mitattuna.
Näin kunkin toimialan ydinvaatimukset liittyvät tiettyihin progressiivisiin muottiominaisuuksiin:
- Autot/EV:Suuri-volyymitasaisuus tiukoilla toleransseilla → moni-asemamuovaus lyönnillä mittojen vakauden takaamiseksi, in-osien merkintä jäljitettävyyttä varten, SPC-yhteensopiva prosessisuunnittelu
- Elektroniikka:Mikro-ominaisuudet ultra-ohuissa materiaaleissa → nopea-progressiivinen työkalu, jossa on tarkkuuspilotit, kovametallileikkausosat ja tiiviit-jaot
- Lääketieteelliset laitteet:Purse{0}}vapaat reunat ja bioyhteensopiva käsittely → parranajoasemat tyhjennyksen jälkeen, kiillotetut kovametallin muodostavat sisäosat, kontrolloidut voitelujärjestelmät lääketieteellisillä-nesteillä
- LVI:Miljoonia identtisiä osia tasaisella ilmavirran geometrialla → erittäin{0}}kestävät työkaluteräkset, optimoidut nauhaasettelut materiaalien maksimaaliseen hyödyntämiseen, kestävät pilottijärjestelmät ohuiden alumiiniliuskojen ohjaukseen
- Ilmailu:Äärimmäiset toleranssit (±0,0005 tuumaa) kevyissä metalliseoksissa → vaiheittaiset muovaussarjat, FEA-validoitu joustokompensaatio, 100 %:n tarkastuskyky
Yhteinen lanka? Jokainen toimiala ei tarvitse vain progressiivisia tarkkoja metallimeistoja -, se tarvitsee räätälöidyn meistin antamaan tietyn suorituskyvyn, joka on tärkein kyseisessä sovelluksessa.
OEM-progressiiviset leimausohjelmat lisäävät uuden kerroksen monimutkaisuutta, jota jälkimarkkina- tai kaupalliset laitteistoprojektit kohtaavat harvoin. OEM-sopimukset vaativat yleensä täydenPPAP (tuotantoosan hyväksymisprosessi)dokumentaatio - 18{3}}elementtipaketti, joka sisältää mittatuloksia, prosessikykytutkimuksia, ohjaussuunnitelmia, FMEA-dokumentaatiota ja mittausjärjestelmäanalyysiä. Itse suulake on suunniteltava helpottamaan tätä: osien merkintäasemat, jotka leimaavat eräkoodit tai päivämäärämerkit jäljitettävyyttä varten, sisäänrakennetut anturit, jotka valvovat muodostusvoimaa SPC-tietojen keräämistä varten, ja modulaarinen rakenne, joka mahdollistaa mitatun, dokumentoidun huollon muuttamatta validoituja prosessiparametreja.
Jälkimarkkinaohjelmat sitä vastoin vaativat usein vain mittojen mukaisuuden tulostaakseen. Suulake voi olla yksinkertaisempi, dokumentaatio kevyempi ja prosessisäädöt vähemmän tiukat. Mutta kaikille tason 1 tai tason 2 auto-, lääketieteen tai ilmailualan OEM-laitteita toimittaville insinööreille PPAP-vaatimus ei ole valinnainen -, ja se on suunniteltava osaksi työkaluja alusta alkaen, eikä sitä saa pultata kiinni muotin rakentamisen jälkeen.
Tämä ero "hyvien osien tekemisen" ja "osoittamisen, että voit aina tehdä hyviä osia" välillä on juuri se, missä suuria määriä leimausohjelmat onnistuvat tai epäonnistuvat. Suulakkeen on tuotettava vaatimustenmukaisia osia, kyllä -, mutta sen on myös tuotettava tiedot, jäljitettävyys ja prosessin vakauden todisteet, jotka täyttävät OEM:n laatujärjestelmän. Tämä vaatimus ulottuu aina alkuperäisiin suutinsuunnittelupäätöksiin: kuinka monta anturia, millainen osamerkintä, miten huollettavuus vaikuttaa prosessin uudelleenkvalifiointiin.
Näiden alan sovellusten - nopeus, tarkkuus, jäljitettävyys, käyttöikä - suorituskykyodotukset eivät säily itsestään. Ne kuluvat joka vedolla, ellei työkalua ole suunniteltu kestävään tuotantoon. Mikä herättää kysymyksen, jonka jokainen tuotantoinsinööri lopulta joutuu kohtaamaan: kuinka saat progressiivisen meisterin toimimaan vaatimuksilla miljoonien syklien ajan ilman, että suunnittelemattomat seisokit tuhoavat toimitusaikataulusi?
Dieettien huolto, työkalujen käyttöikä ja tuotantotalous
Progressiivinen kuoppa ei epäonnistu kerralla. Se heikentää - lävistysreunat tylsiksi mikroneilla tuhatta iskua kohden, muotin välykset avautuvat pintojen kuluessa, jouset menettävät esijännityksensä miljoonien jaksojen aikana. Kysymys ei ole siitä, tarvitaanko huoltoa. Kyse on siitä, huomaatko huonontumisen ajoissa suunnitellulla toimenpiteellä vai huomaatko sen myöhään hylättyjen osien ja suunnittelemattomien seisokkien kautta.
Täällä kuukausia aiemmin tehdyt meistinsuunnittelupäätökset - materiaalivalinnat, inserttirakenne, pääsystrategia - joko maksavat osinkoa tai aiheuttavat päänsärkyä tuotantokerroksessa. Erityisesti nopeassa metallimeistossa, jossa puristimet pyörivät nopeudella 200–1,{5}} iskua minuutissa, kuluminen kerääntyy nopeammin kuin useimmat insinöörit odottavat.
Die Huoltovälit ja ennakoivat ilmaisimet
Mistä tiedät, milloin progressiivinen kuoppa tarvitsee huoltoa? Et odota katastrofaalista epäonnistumista. Sen sijaan tarkkailet mitattavissa olevaa laadun poikkeamaa, joka ilmaisee kulumisen etenemisen ennen kuin se ylittää toleranssirajat:
- Poran korkeuden nousu:Kun lävistysreunat himmenevät, leikkaus vähenee. Purseen korkeuden ryömiminen 0,05 mm:stä 0,10 mm:iin on usein ensimmäinen mitattavissa oleva merkki siitä, että teroitus on myöhässä.
- Mittojen poikkeama:Muodostuneet piirteet siirtyvät vähitellen nimellisarvojen ulkopuolelle muotoilupintojen kuluessa. SPC-kaaviot, jotka osoittavat trendin (ei satunnaisen hajonnan), osoittavat järjestelmällisen työkalun huonontumisen.
- Lisääntynyt kuorintavoima:Kuluneet lävistykset aiheuttavat enemmän kitkaa irrottamisen aikana. Käyttäjät voivat huomata hienovaraisia puristuskuormituksen muutoksia ennen kuin mittaongelmat ilmenevät.
- Etanan vetäminen:Kun etanat tarttuvat lävistyspintoihin sen sijaan, että ne irtoavat puhtaasti, se tarkoittaa tyypillisesti pinnan rappeutumista taityhjiövaikutuksia pahensi lävistysten kuluminen.
Kokeneet leimaustoimenpiteet määrittävät teroitusvälit, jotka perustuvat iskujen määrään silmämääräisen tarkastuksen sijaan. Nopea, progressiivinen ruostumatonta terästä käyttävä stanssaus saattaa ajastaa teroituksen joka 150 000–250 000 iskun välein, kun taas sama työkalu, joka käyttää mietoa terästä, voisi pidentää tätä väliä 500 000 tai enemmän. Avain on kvantifioida aikaväli ensimmäisen tuotannon validoinnin aikana ja seurata sitä sitten tarkasti.
Suunniteltu huolto tarkoittaa, että muotti tulee ulos puristimesta aikataulussa - operaattorin seisokit ovat ennakoitavissa, varaosat on lavastettu ja tuotannon suunnittelu ottaa huomioon keskeytyksen. Suunnittelematon huolto tarkoittaa, että jotain on rikki. Tämä ero on kallista: suunnittelemattomat tapahtumat maksavat yleensä kolmesta viiteen kertaa enemmän kuin suunniteltu huolto, kun huomioidaan romu, nopeutetut korjaukset, myöhästyneet toimitusikkunat ja linjahäiriöt.
Älykkäät meistisuunnittelijat rakentavat ylläpidettävyyden suoraan työkaluun. Modulaarinen sisäkerakenne mahdollistaa kuluneiden osien vaihtamisen ilman, että koko suutin irrotetaan puristimesta. Helppokäyttöinen kiinnitys tarkoittaa pultattuja sisäosia sen sijaan, että{2}}sovitetaan muiden asemien taakse upotettuja komponentteja. Standardoidut rei'itystelineet mahdollistavat nopean vaihdon ilman mukautettua hiontaa. Nämä suunnitteluominaisuudet maksavat hieman enemmän etukäteen, mutta säästävät valtavasti aikaa työkalun tuotantoiän aikana.
Kuinka muotin suunnittelupäätökset vaikuttavat työkalun käyttöikään ja osahintoihin
Tässä on taloudellinen todellisuus, jota hankintatiimit usein kaipaavat: halvempi muotti maksaa enemmän per osa. Kaksi työkalutarjousta samasta osan geometriasta - yksi hintaan 35 000 dollaria työkaluteräksen kanssa ja toinen 48 000 dollaria progressiivisilla kovametallimeistillä ja teräillä kaikilla leikkausasemilla - näyttää yksinkertaiselta budjettipäätökseltä paperilla. Mutta laske matematiikka yli miljoonan-osien tuotanto-iän ja talouden käänteen.
Harkitse muuttujia:
- Kovametalli vs. työkaluteräkset:Kovametallileikkauskomponentit maksavat kolmesta viiteen kertaa enemmän terää kohti, mutta pidentää teroitusväliä kertoimella 5-10. Vähemmän huoltotapahtumia tarkoittaa enemmän käytettävyyttä, vähemmän romutapahtumia uudelleenkäynnistyksen aikana ja pienempiä kumulatiivisia työvoimakustannuksia.
- Mitoitusvälin valinta:Oikea välys - sovitettuna materiaalityyppiin ja paksuuteen - vähentää leikkausvoimaa jokaisella vedolla. Pienempi voima tarkoittaa hitaampaa reunan hajoamista. 6 %:n välyksellä miedolla teräksellä toimiva meisti kestää mitattavasti kauemmin kuin 4 %:n tiiveys, koska liiallinen tiiviys moninkertaistaa kitkan ja lämmön leikkuureunassa.
- Asemien lukumäärä ja kulumisen jakautuminen:Muovaustyön hajauttaminen useammille asemille vähentää huippukuormitusta missä tahansa kohdassa. Jokainen asema kuluu hitaammin, koska se tekee vähemmän työtä iskua kohden. Muotin rakentaminen maksaa enemmän (enemmän asemaa tarkoittaa enemmän komponentteja), mutta jokainen komponentti kestää suhteellisesti pidempään.
Muotin käyttäminen nopealla-leimauspuristimella 300+ iskulla minuutissa nopeuttaa jokaista kulumismekanismia. Lävistyslämpötila nousee toistuvista kitkajaksoista. Lämpölaajeneminen muuttaa hienovaraisesti välyksiä ajon puolivälissä. Nauhan tärinä lisää ohjaimien ja ohjaimien sivuttaista kuormitusta. Voitelukalvot ohenevat nopean pyöräilyn vaikutuksesta. Suulake, joka kestää 800 000 iskua huollon välillä nopeudella 60 SPM, saattaa vaatia huomiota 400 000 iskun välein 400 SPM:llä - suhde ei ole lineaarinen, koska dynaamiset voimat ja lämpövaikutukset yhdistyvät suuremmilla nopeuksilla.
Nopea leimaus vaatii työkaluja, jotka on suunniteltu erityisesti tätä käyttöjärjestelmää varten. Vakio-nopeussuulakerakenne - riittävä 60-100 SPM - tulee vastuulliseksi, kun se painetaan nopeaan-palveluun. Vahvistetut ohjausjärjestelmät, tasapainotettu aseman lastaus, optimoitu romun evakuoinnin ajoitus ja dynaaminen purkamisen vakautus ovat kaikki välttämättömiä ylellisyyksiä yli 300 SPM:n sijaan.
Kokonaisomistuskustannuslaskelman pitäisi näyttää tältä:
Osakohtainen hinta=(suulakkeen hinta + käyttöiän ylläpitokustannukset + suunnittelemattomat seisokkikustannukset + romukustannukset) / osien kokonaismäärä, joka on valmistettu meistin käyttöiän aikana
48 000 dollarin suulake, joka tuottaa 2 miljoonaa vaatimustenmukaista osaa minimaalisilla huoltotapahtumilla, tuottaa olennaisesti erilaiset kustannukset-/-osa kuin 35 000 dollarin meisti, joka tuottaa saman volyymin, mutta vaatii kaksinkertaisen huollon ja tuottaa 3 % enemmän romua uudelleenkäynnistyksen aikana. Ennakkoero on 13 000 dollaria. Elinikäinen ero voi ylittää 50 000 dollaria toiminnallisissa säästöissä -, kun ei oteta huomioon toimitusvarmuuden parantumista, joka johtuu harvemmista odottamattomista pysähdyksistä.
Tämä kokonaiskustannusnäkökulma{0}}kehystää uudelleen työkaluinvestointipäätöksen. Et ole ostamassa kuoppia. Olet ostamassa tuotantojärjestelmän, jonka taloudellinen tilanne on vuosia, ei viikkoja. Jokainen suunnitteluvaihtoehto - kovametalli vs. työkaluteräs, modulaarinen vs. monoliitti, viisi asemaa vs. seitsemän - muuttaa pitkän ajan-kustannuskäyrää tavoilla, joita alkuperäinen ostotilaus ei koskaan kata.
Sama taloudellinen logiikka ulottuu suuttimen suunnittelun lisäksi laajempaan hankintapäätökseen. Kun valitset kumppania räätälöityyn progressiiviseen stanssaukseen ja leimaamiseen, arvioit paitsi hänen kykynsä rakentaa työkalu, myös hänen ymmärrystään siitä, kuinka suunnitteluvalinnat muuttuvat tuotantotaloudeksi ohjelman koko elinkaaren ajan.
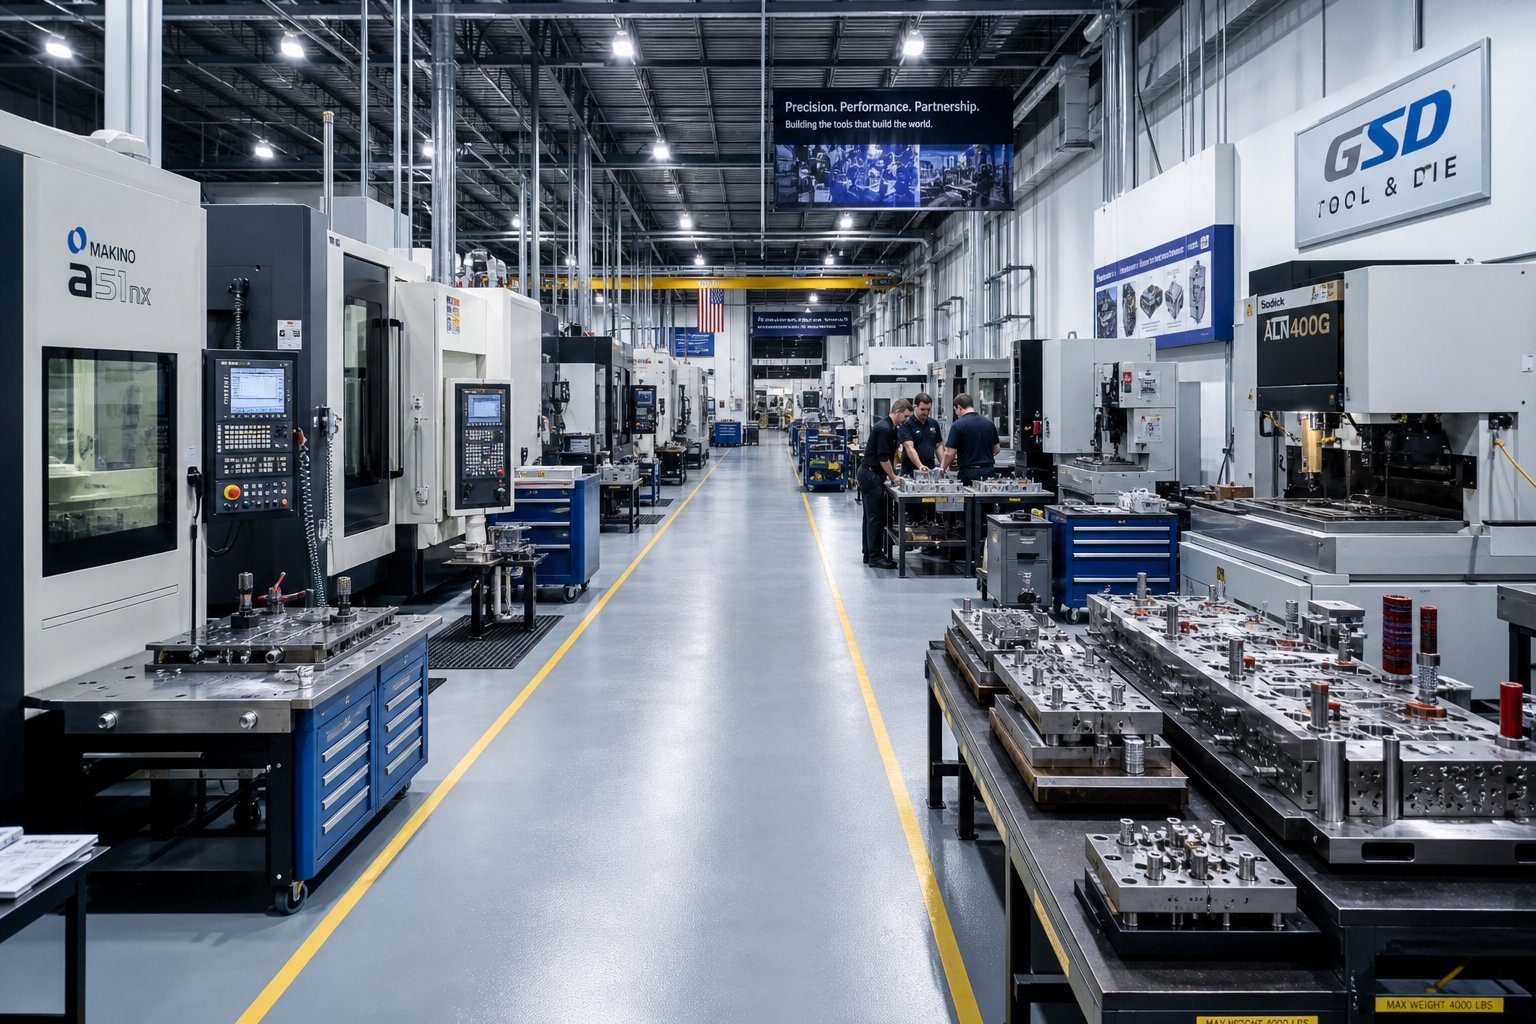
Kuinka hankkia räätälöity Progressive Die Partner
Olet validoinut suunnittelun, valinnut materiaalin, määrittänyt asemajärjestyksen ja laskenut kokonaiskustannukset. Jokainen tekninen päätös on lukittu. Ja silti koko ohjelma voi epäonnistua tässä vaiheessa -, jos väärä kumppani rakentaa työkalun. Paperilla toimivan ja kahden miljoonan syklin nopeudella toimivan muotin välinen ero riippuu siitä, kuka sen valmistaa, kuinka he tekevät yhteistyötä suunnittelun aikana ja mitä järjestelmiä he tuovat tuotantoramppiin.
Progressiivisten muottivalmistajien hankinta ei ole sama asia kuin laitteiston ostaminen. Olet liittymässä tekniseen kumppanuuteen, joka kattaa kuukausien kehitystyön ja vuosien tuotannon. Arviointikriteereillä on merkitystä -, eivätkä useimmat hankintatiimit painota niitä oikein.
Progressiivisten muottivalmistajien kykyjen arviointi
Kuvittele, että valitset leimausmuottivalmistajia uuteen autojen liitinohjelmaan. Kolme toimittajaa ilmoittaa samanlaisen hinnan ja toimitusajat. Miten erotat? Hinta ja toimitus ovat pöytäpanoksia. Todellinen ero tulee teknisestä syvyydestä - erityisesti siitä, pystyykö toimittaja hoitamaan kaikki työkalujen ja meistien valmistuspalvelut saman katon alla vai luottaako alihankkijat kriittisissä vaiheissa.
Tässä on mitä arvioida:
- Sisäinen muotin suunnittelu- ja valmistuskyky:-Voiko toimittaja ottaa osaa tulostasi, kehittää nauhan asettelua, suunnitella koko muotin ja koneistaa kaikki komponentit sisäisesti? Hajanaiset toimitusketjut -, joissa suunnittelu tapahtuu yhdessä liikkeessä, koneistus toisessa ja kokoonpano kolmannessa - aiheuttavat viestintäaukkoja ja tilivelvollisuusongelmia, jotka lisääntyvät kokeilun aikana.
- Puristustonni ja sänkykokoalue:Käyttääkö toimittaja puristimia, jotka vastaavat tuotantomuottisi vaatimuksia? Valmistaja, jonka kapasiteetti on 30–400 tonnia useilla puristuslinjoilla, pystyy käsittelemään kaikkea mikroliittimistä rakenteellisiin kiinnikkeisiin ulkoistamatta tuotantoajoja.
- Tiettyjen metalliseosten materiaalinkäsittely:Kuparin, ruostumattoman tai lujan{0}}teräksen käyttö vaatii erilaisia syöttöjärjestelmiä, voitelustrategioita ja romun hallintaa. Kysy, onko toimittajalla dokumentoitua kokemusta tarkasta materiaalispesifikaatiostasi - ei vain seosperheestä, vaan tietystä luonteesta ja paksuudesta.
- Laatujärjestelmät (ISO-sertifiointi, SPC-toteutus):ISO 9001 on lähtökohta. Autoteollisuuden OEM-progressiivisissa leimausohjelmissa IATF 16949 -sertifiointi ilmaisee, että toimittaja toimii prosessiohjatussa kehyksessä, jossa dokumentoidut FMEA-, ohjaussuunnitelmat ja mittausjärjestelmäanalyysit on jo sisällytetty työnkulkuun.
- Prototyyppi-tuotantoon-skaalautuvuus:Jotkut liikkeet ovat erinomaisia muotien rakentamisessa, mutta niillä ei ole tuotantopuristinkapasiteettia. Toiset leimaavat suuria-volyymeja, mutta eivät suunnittele työkaluja-talossa. Ihanteellinen kumppani kattaa sekä -, joka pystyy iteroitumaan kehityksen aikana ja skaalautumaan sitten saumattomasti jatkuvaan tuotantoon luovuttamatta sitä toiseen laitokseen.
- Simulointi- ja validointityökalut:FEA-pohjainen muotoilusimulaatio, paluuennuste ja virtuaalinen kokeiluominaisuus vähentävät fyysisiä iteraatioita ja nopeuttavat-tuotannon{2}}aikaa. Näihin työkaluihin investoivat toimittajat tarjoavat yleensä ensimmäisen-kokeilun onnistumisprosentit huomattavasti korkeammat kuin pelkästään kokemukseen luottavat toimittajat.
- Huoltoinfrastruktuuri:Kysy mitä tapahtuu sen jälkeen, kun kuoppa on vahvistettu. Tarjoaako toimittaja määräaikaishuoltopalveluita, varaosaohjelmia ja muotinkorjausominaisuuksia? Progressiivinen meisti- ja leimauskumppani, joka katoaa toimituksen jälkeen, paljastaa, kun työkalut tarvitsevat huoltoa 18 kuukauden iässä.
Punnitse näitä kriteerejä ohjelmasi riskiprofiilin mukaan. Suuri-volyymi autojen liitin, jossa on 5 miljoonaa osaa vuodessa, vaatii tiukkoja laatujärjestelmiä ja todistettua materiaalikokemusta. Pienempi-volyymi teollinen kiinnitysohjelma saattaa asettaa etusijalle toimitusajan joustavuuden ja kustannukset. Joka tapauksessa arvioinnin tulisi mennä pidemmälle kuin ominaisuusesite - pyydä tapaustutkimuksia, pyydä referenssejä omasta materiaalistasi ja toleranssialueestasi ja vieraile laitoksessa, jos mahdollista, tarkkailemaan niiden muotin valmistus- ja kokeiluprosessia omakohtaisesti.
Miltä yhteistyön suunnittelu-tuotannon-työnkulkuun näyttää
Parhaat progressiiviset stanssauspalvelut eivät ala ostotilauksesta. He alkavat keskustelulla -, tyypillisesti suunnittelukatsauksella, jossa toimittajan meistisuunnittelijat istuvat tuotetiimisi kanssa ja käsittelevät yhdessä osan tulosteita. Tämä ensimmäinen yhteistyö määrittää koko ohjelman liikeradan.
Tältä hyvin{0}}strukturoitu sitoutuminen näyttää ensimmäisestä yhteydenotosta tuotantorampin kautta:
- Alkuosan tarkistus ja toteutettavuusarviointi:Toimittaja arvioi kappaleen geometrian, materiaalitiedot, toleranssit ja tilavuusvaatimukset. Ne tunnistavat mahdolliset muotoiluhaasteet, merkitsevät ominaisuudet, jotka saattavat tarvita DFM-säätöä, ja vahvistavat, että progressiivinen työkalut ovat oikea menetelmä sovellukseesi.
- DFM-palaute ja suunnittelun optimointi:Insinöörit ehdottavat muunnelmia, jotka parantavat valmistettavuutta vaarantamatta toiminnasta - leveämpiä taivutussäteitä, säädettyjä reikien asentoja suhteessa muotoihin tai materiaalilaatuvaihtoehtoja, jotka vähentävät vetoisuusvaatimuksia. Tämä vaihe poistaa usein yhdestä kolmeen asemaa muotista, mikä vähentää suoraan työkalukustannuksia.
- Nauhan asettelun hyväksyntä:Toimittaja esittelee ehdotetun kaistaleasettelun, josta näkyy osien suunta, kannatinrakenne, romusillat, asemajärjestys ja materiaalin käyttöprosentti. Hyväksyt tämän ennen kuin yksityiskohtainen muotin suunnittelu alkaa - se on tärkein yksittäinen merkki-ohjelmassa, koska kaikki loppupäässä riippuu siitä.
- Yksityiskohtainen muotin suunnittelu ja työkalujen aikajana:Kun nauhan asettelu on lukittu, 3D-suulakesuunnittelu etenee mallinnuksen, komponenttien määrittelyn ja toleranssipino{1}}analyysin kautta. Toimittaja tarjoaa rakennusaikajanan, jossa on virstanpylväitä suunnittelun valmistumiselle, komponenttien koneistukselle, kokoonpanolle ja koevalmiudelle.
- Kokeilu ja näytelähetys:Valmiit niskot menevät puristimeen ensimmäistä koetta varten. Ensimmäiset-osat mitataan tulostettasi vasten, ja toimittaja toimittaa näytteitä mittaraporttien kera. Pienet säädöt - välilevyt, välyssäädöt, ylitaivutuksen korjaukset - ovat normaaleja tässä vaiheessa.
- PPAP-täyttö:OEM-ohjelmien osalta toimittaja suorittaa täydenTuotantoosan hyväksymisprosessidokumentaatiopaketin - mittatulokset, kykytutkimukset, ohjaussuunnitelmat, prosessin vuokaaviot, FMEA ja osan toimitusmääräys. Tämä muodollinen validointi vahvistaa, että tuotantoprosessi on vakaa ja toimintakykyinen ennen volyymin nousun alkamista.
- Tuotantoramppi ja jatkuva tuki:Kun PPAP on hyväksytty, tuotanto skaalautuu täyteen nopeuteen. Toimittaja seuraa prosessin suorituskykyä SPC:n avulla, ajoittaa ennaltaehkäisevän huollon validoiduin väliajoin ja ylläpitää viestintäkanavia teknisiä muutoksia tai äänenvoimakkuuden säätöjä varten.
Tämä jakso kestää tyypillisesti 10-20 viikkoa muotin monimutkaisuudesta riippuen. Kriittinen muuttuja ei ole kalenterin aika - vaan se, kuinka hyvin varhaisen-vaiheen yhteistyö (vaiheet 1–3) tunnistaa ja ratkaisee ongelmat ennen teräksen leikkaamista. Toimittaja, joka kiirehtii DFM-palautteen ohi nopeuttaakseen aikajanaa, maksaa sen yleensä pidennetyillä kokeilujaksoilla ja uudelleenkäsittelyllä.
Tuotantoinsinööreille, jotka arvioivat progressiivisia metallileimauspalveluita,YICHENedustaa sellaista päästä{0}}to-kumppania, jota tämä työnkulku vaatii - ja tarjoaa integroituja ominaisuuksia suunnitteluyhteistyöstä suurien-volyymien tuotantoon, keskittyen erityisesti usean-aseman muodostamisen tehokkuuteen ja skaalautuvaan massatuotantoon. Heidän lähestymistapansa kuvastaa sitä, miltä tehokkaiden työkalujen ja muottien valmistuspalvelujen pitäisi näyttää: yhdestä lähteestä, joka käsittelee nauhan asettelun kehitystä, stanssausta, koeajoa ja jatkuvaa tuotantotukea ilman kanavanvaihtoja irrotettujen liikkeiden välillä.
Riippumatta siitä, minkä toimittajan lopulta valitset, noudata yhtä periaatetta johdonmukaisesti: arvioi heitä heidän prosessinsa perusteella, ei vain tarjouksensa perusteella. Edistyksellinen meistinkumppani, joka opastaa sinut suunnittelumetodologiansa läpi, näyttää heidän simulointivalidointitapansa ja selittää, kuinka he käsittelevät kunnossapidon suunnittelua muotin koko tuotantoiän ajan, osoittaa suunnittelusyvyyden, jonka ansiosta tuotantokerroksessasi on vähemmän yllätyksiä. Halvin tarjous tuottaa harvoin halvimmat osat -, ja räätälöidyssä progressiivisessa stanssauksessa kumppanin suunnittelun tarkkuus kehityksen aikana määrittää, toimiiko työkalu vuosia vai vaatiiko kalliita toimenpiteitä kuukausien kuluessa.
Usein kysyttyjä kysymyksiä räätälöidyistä progressiivisista stansseista ja leimaamisesta
1. Mikä on progressiivinen muotti ja miten se toimii?
Progressiivinen muotti on tarkkuusmetallin muovaustyökalu, jossa kelalla syötetty metallilevy etenee useiden asemien läpi kiinteällä etäisyydellä jokaisella painalluksella. Jokainen asema suorittaa tietyn toimenpiteen, kuten lävistyksen, tyhjennyksen, taivutuksen tai muotoilun. Nauha itsessään toimii kuljetusmekanismina, ja ohjausnastat säilyttävät kohdistustarkkuuden tuuman tuhannesosissa. Kun nauha on ladattu täyteen, valmis osa putoaa jokaisella vedolla, mikä mahdollistaa tuotantonopeudet 25 - yli 1 200 vetoa minuutissa sovelluksesta riippuen.
2. Kuinka kauan mukautetun progressiivisen muotin suunnittelu ja rakentaminen kestää?
Täysi työnkulku osatulostusanalyysistä tuotannon validointiin kestää tyypillisesti 8–20 viikkoa monimutkaisuudesta riippuen. Tämä sisältää toteutettavuustarkistuksen, DFM-palautteen, kaistaleasettelun kehittämisen, aseman sekvensoinnin, 3D-suulakesuunnittelun, muotoilusimuloinnin, työkalun rakentamisen, kokeilun ja PPAP:n viimeistelyn. Kriittinen aikamuuttuja ei ole kalenterin kesto, vaan suunnittelun laatu alkuvaiheessa. YICHENin kaltaiset toimittajat, jotka yhdistävät suunnitteluyhteistyön sisäiseen-rakennusominaisuuteen, voivat tiivistää aikajanat eliminoimalla yhteysvastuun vaihdot irrotettujen liikkeiden välillä.
3. Milloin minun pitäisi valita progressiivinen suulake siirtosuulakkeen tai yhdistelmäsuulakkeen sijaan?
Progressiiviset meistit ovat optimaalisia, kun osasi mahtuu 300 mm:n nauhaleveyteen, vuotuiset määrät ylittävät 500 000 yksikköä ja geometriaan kuuluu useita taivutuksia ja muotoiltuja piirteitä ilman, että syväveto ylittää 1,5 kertaa osan halkaisijan. Siirtomuotit sopivat suurempiin osiin, jotka vaativat syvävetoa kohtalaisilla 100 000 tai useamman yksikön tilavuudella. Yhdistelmäsuuttimet sopivat parhaiten litteisiin, yksitasoisiin osiin, joiden tilavuus on 50 000–500 000 yksikköä, kun työkalubudjetti on rajallinen. Osan koko, tilavuus, geometrinen monimutkaisuus ja budjetti vaikuttavat yhdessä päätöksentekoon.
4. Miten materiaalin valinta vaikuttaa progressiiviseen muotin suunnitteluun ja kustannuksiin?
Materiaalivalinta muuttaa perusteellisesti asemien määrää, vetoisuusvaatimuksia ja suulakekomponenttien materiaaleja. Ruostumattoman teräksen työstö-kovettuu nopeasti, ja vaatii usein 1,5–2 kertaa enemmän työstöjä kuin mieto teräs vastaavan geometrian saamiseksi sekä pinnoitettuja tai kovametallityökaluja kalkkistumisen estämiseksi. Alumiini ja kupari mahdollistavat vähemmän asemia, mutta vaativat kiillotetut muovauspinnat ja huolellisen nopeuden säädön pintamerkintöjen estämiseksi. Suulakevälysprosentit vaihtelevat myös materiaalin mukaan: 5-8 % pehmeälle teräkselle, 8,5-9,5 % ruostumattomalle teräkselle ja 4-6 % alumiinille. Jokainen metalliseos luo erillisen teknisen ongelman, joka vaatii räätälöityjä työkaluratkaisuja.
5. Mitä minun tulee ottaa huomioon arvioitaessa progressiivisia muottivalmistajia?
Priorisoi toimittajat, joilla on oma-muottisuunnittelu- ja valmistuskyky, tuotantovaatimuksiasi vastaava puristusmäärä, dokumentoitu kokemus tietystä materiaalista ja paksuudesta, ISO- tai IATF-sertifiointi SPC-toteutuksen kanssa ja prototyypin-to{2}}skaalautuvuus. Arvioi myös heidän simulointityökalunsa, ylläpitoinfrastruktuurinsa ja yhteistyöhalukkuutensa DFM-palautteen aikana. YICHENin kaltaiset progressiiviset muottivalmistajat, jotka tarjoavat palveluita kaistaleasettelun kehittämisestä jatkuvaan-suurten volyymien tuotantoon, poistavat viestintäpuutteet ja vastuullisuusongelmat, joita syntyy, kun suunnittelu, koneistus ja tuotanto on pirstoutunut useisiin liikkeisiin.


