


Leimaamisen ja ennaltaehkäisevän huollon ymmärtäminen
Kun kuoppa rikkoutuu puolivälissä-, kaikki pysähtyy. Puristin seisoo käyttämättömänä, osat kasaantuvat alavirtaan, ja joku etsii korjausta, jota olisi pitänyt välttää viikkoja sitten. Tämä reaktiivinen sykli polttaa aikaa, rahaa ja luottamusta tuotantoaikatauluusi.Leimausmuotin ennaltaehkäisevä huoltoon olemassa katkaisemaan tämä kierre korvaamalla paniikki suunnittelulla.
Mitä leimaamalla meistin ennaltaehkäisevä huolto todellisuudessa tarkoittaa
Tämä käytäntö on pohjimmiltaan suoraviivainen. Huollat muotin aikataulun mukaisesti, ennen kuin kuluminen muuttuu epäonnistuneeksi. Tämä aikataulu voi seurata aivohalvausten määrää, kalenterivälejä tai molempia. Itse työ sisältää puhdistuksen, tarkastuksen, voitelun, teroituksen, jousien vaihdon ja kohdistuksen tarkistamisen ennalta määrätyissä kohdissa, jotta työkalu tuottaa hyväksyttäviä osia turvallisesti ja johdonmukaisesti.
Leimausmuotin ennaltaehkäisevä huolto tarkoittaa määräaikaisten tarkastusten, puhdistuksen, voitelun ja komponenttien huollon suorittamista määrätyin isku{0}}- tai kalenterivälein normaalin kulumisen hallitsemiseksi, ennen kuin se aiheuttaa romua, suunnittelemattomia seisokkeja tai muotivaurioita.
Tärkein ero on ajoitus. Avaat muotin ja osoitat kuluvia esineitä, koska aikataulu sanoo, että on aika, ei siksi, että osaan ilmestyi purse tai rei'itys katkesi. Tämä muutos reaktiosta aikomukseen erottaa työkalukustannuksiaan hallitsevat kaupat niistä, jotka yllättävät ne jatkuvasti.
Reaktiivinen vs ennaltaehkäisevä vs ennakoiva lähestymistapa
Ajattele ylläpitolähestymistapoja kypsyysportaina. Reaktiivinen huolto korjaa asiat sen jälkeen, kun ne rikkoutuvat. Ennaltaehkäisevä huolto huoltaa niitä suunnitelluin huoltovälein vähentääkseen vikojen todennäköisyyttä. Kunto-pohjainen ylläpito käyttää reaaliaikaista-anturidataa käynnistääkseen palvelun, kun mitattavissa olevat parametrit poikkeavat. Ennakoiva ylläpito menee pidemmälle soveltamalla analytiikkaa ja koneoppimista vikojen ennustamiseen viikkoja etukäteen.
Suurin osa leimausoperaatioista tapahtuu reaktiivisen ja ennaltaehkäisevän välimaastossa. Winston Leedetin vuonna 1999 alun perin suunnittelema leimausmuotin ylläpitokypsyysmalli kuvaa tämän etenemisen ja antaa joukkueille selkeän tien eteenpäin. Jokainen taso rakentuu sen alapuolella olevalle tasolle. Et voi siirtyä ennakoivaan seurantaan ilman, että ensin määritetään johdonmukaiset ennaltaehkäisevät rutiinit ja niiden tuottamat tiedot.
Tämä artikkeli toimii käytännöllisenä etenemissuunnitelmana noiden tikkaiden kiipeämiseen. Siinä käsitellään vastuiden jäsentämistä, aikavälien asettamista materiaalityypeittäin, huollon digitaalista seurantaa ja helpommin huollettavien muotien suunnittelua alusta alkaen. Olipa myymälässäsi tällä hetkellä käytössä ilman virallista ohjelmaa tai se noudattaa jo perusaikatauluja optimointia varten, tavoite on sama: siirry reaktiivisesta kaaoksesta kohti tarkoituksellista, mitattavissa olevaa työkalujen suorituskyvyn hallintaa.
Miksi ennaltaehkäisevä huolto leimaa kannattavuutta?
Jokainen leimaustoiminto suoritetaan marginaaleilla. Raaka-ainekustannukset hallitsevat budjettia, mutta niiden takana on työ- ja seisonta-ajat, jotka on sidottu muotin huoltoon. Ero kannattavan juoksun ja häviämisen välillä johtuu usein siitä, tapahtuuko ylläpito sinun ehdoillasi vai nostan ehdoilla.
Määräaikaishuoltojen väliin jäämisen todelliset kustannukset
Kuvittele progressiivinen kuoppa kuuden-tunnin tuotantojakson puolivälissä. Leikkausrei'itys kuluu yli rajansa, ja leimattuihin reunoihin alkaa muodostua purseita. Käyttäjä ei välttämättä havaitse vikaa heti, joten kymmeniä tai satoja osia-erityistä- liikkuu alavirtaan ennen kuin kukaan kutsuu pysäkkiä. Lehdistö laskee. Asennusteknikko vetää muotia. Työkaluvalmistaja vaihtaa lävistimen. Laatukaranteenit epäilyttävät osat. Hallinta{10}}järjestää työt aukon täyttämiseksi. Jokaiseen näistä vaiheista aiheutuu kustannuksia, joita ei koskaan ollut alkuperäisessä tarjouksessa.
A MetalForming Magazineanalyysi osoittaa tämän selvästi: jopa yksi rikkinäinen rei'itys, jonka vaihtaminen maksaa 25 dollaria, ja yksi tunti työkaluvalmistajan työvoimaa asentaa, tuottaa paljon yli 50 dollaria kokonaiskustannuksia. Ota huomioon asennustyö muotin vetämiseksi ja nollaamiseksi, laadukas-laboratorioaika osien-uudelleenvalvontaan, romutettu materiaali, käyttämättömät kuljettajan palkat, tuottamattomien osien menetetty marginaali ja kolmen tunnin paineen absorptio, ja yhden suunnittelemattoman tapahtuman todelliset kustannukset ovat yli 500 dollaria. Skaalaa tämä useisiin tapauksiin kuukaudessa, ja suunnittelemattomien leimausmuotin epäonnistumisen kustannukset heikentävät vakavasti kannattavuutta.
Kaskadiefekti tekee reaktiivisesta ylläpidosta niin kallista. Kulunut rei'itys aiheuttaa purseita. Purseet aiheuttavat osien hylkäämistä tarkastuksessa. Hylkäykset pysäyttävät tuotantolinjan. Hätäkorjaus häiritsee jokaisen sen takana olevan työn aikataulua. Yksi pieni kulumistila, jota ei valvota, laukaisee ketjureaktion, joka koskettaa laatua, toimitusta, työtä ja yleiskustannuksia samanaikaisesti.
Alan kokemus osoittaa jatkuvasti, että suunnittelematon huolto on noin neljä kertaa kalliimpaa kuin suunniteltu huolto. Tämä kerroin on olemassa, koska suunnitellut seisokit eliminoivat käyttämättömät puristuskustannukset, välttävät komponenttien nopean tilauksen-, poistaa laaduntarkkailusyklin ja pitää tuotannon järjestyksen ennallaan.
Kuinka PM suojaa työkalusijoitustasi
A yksi progressiivinen leimausmuottivoi edustaa 50 000 - 500 000 dollarin investointia tai enemmän riippuen monimutkaisuudesta, asemien lukumäärästä ja materiaalilaadusta. Se on pääomavarustus. Sen antaminen huonontua laiminlyönnin vuoksi ei eroa öljynvaihdon väliin jättämisestä CNC-koneella ja toivomisesta, ettei mikään tartu.
Järjestelmällinen määräaikaishuolto suojaa tätä investointia vangitamalla kulumista ennen kuin se lisääntyy. Oikealla aikavälillä teroitettu lävistys menettää muutaman tuhannesosan materiaalista. Vikaan asti jäljellä oleva rei'itys voi halkeilla, murtaa taustalevyn tai vahingoittaa sen alla olevaa muottiosaa, jolloin 25 dollarin uudelleenhionta muuttuu 2 000 dollarin osien vaihdoksi ja viikon{5}}uudeksi.
Hyvin{0}}suoritettu ajoitettu meistinhuolto-ohjelma tarjoaa mitattavissa olevan tuoton useissa ulottuvuuksissa:
- Pidentynyt kuolin käyttöikä- Hallittu teroitus ja komponenttien vaihto pitävät kumulatiivisen kulumisen suunnittelun rajoissa, mikä lisää vuosia tuottavaa palvelua jokaiselle työkalulle.
- Ennustettava tuotantoteho- Aikataulutetut palveluikkunat antavat suunnittelijoille mahdollisuuden lisätä ylläpitoa tuotantokalenteriin sen sijaan, että he reagoisivat yllätyksiin.
- Alennetut romumäärät- Terävien reunojen, oikeiden välysten ja oikean kohdistuksen säilyttäminen pitää leimautuneet osat toleranssin sisällä, mikä vähentää suoraan sitä, miten ennaltaehkäisevä huolto vähentää romumäärää toiminnassasi.
- Alhaisempi -osakohtainen työkaluhinta- Muotin kokonaiskustannusten jakaminen useammille osumille ja harvemmille hätäkorjauksille vähentää kullekin leimatulle kappaleelle kohdistettua työkalutaakkaa.
- Turvallisempia puristustoimintoja- Kuluneet tai vaurioituneet työkalut luovat arvaamattomia vikatiloja, kuten murtuneita osia, jotka irtoavat suulakkeesta, vetäytyvät ja syöttöhäiriöt vaarantavat käyttäjiä.
Leimausmuotin ylläpidon ROI tulee selväksi, kun vertaat kahta skenaariota vierekkäin. Meisti, joka huolletaan 150 000 iskun välein suunnitellun teroituksen, jousen vaihdon ja tarkastuksen kanssa, saattaa kestää viisi vuotta ennen kuin se tarvitsee suurta kunnostusta. Sama suulakeajo reaktiivisesti, huollettu vain vikojen jälkeen, saattaa vaatia täyden uusinnan kahdessa vuodessa ja tuottaa huomattavasti enemmän romua joka ajon aikana. Matematiikka suosii ennaltaehkäisyä joka kerta.
Kannattavuuden turvaaminen vaatii kuitenkin muutakin kuin hyviä aikomuksia. Se vaatii rakennetta, selkeää omistajuutta tehtävistä kaikilla tasoilla ja oikeat ihmiset, jotka tekevät oikean työn oikeaan aikaan.
Kolmen-tason ylläpitorakenne leimaustoimintoja varten
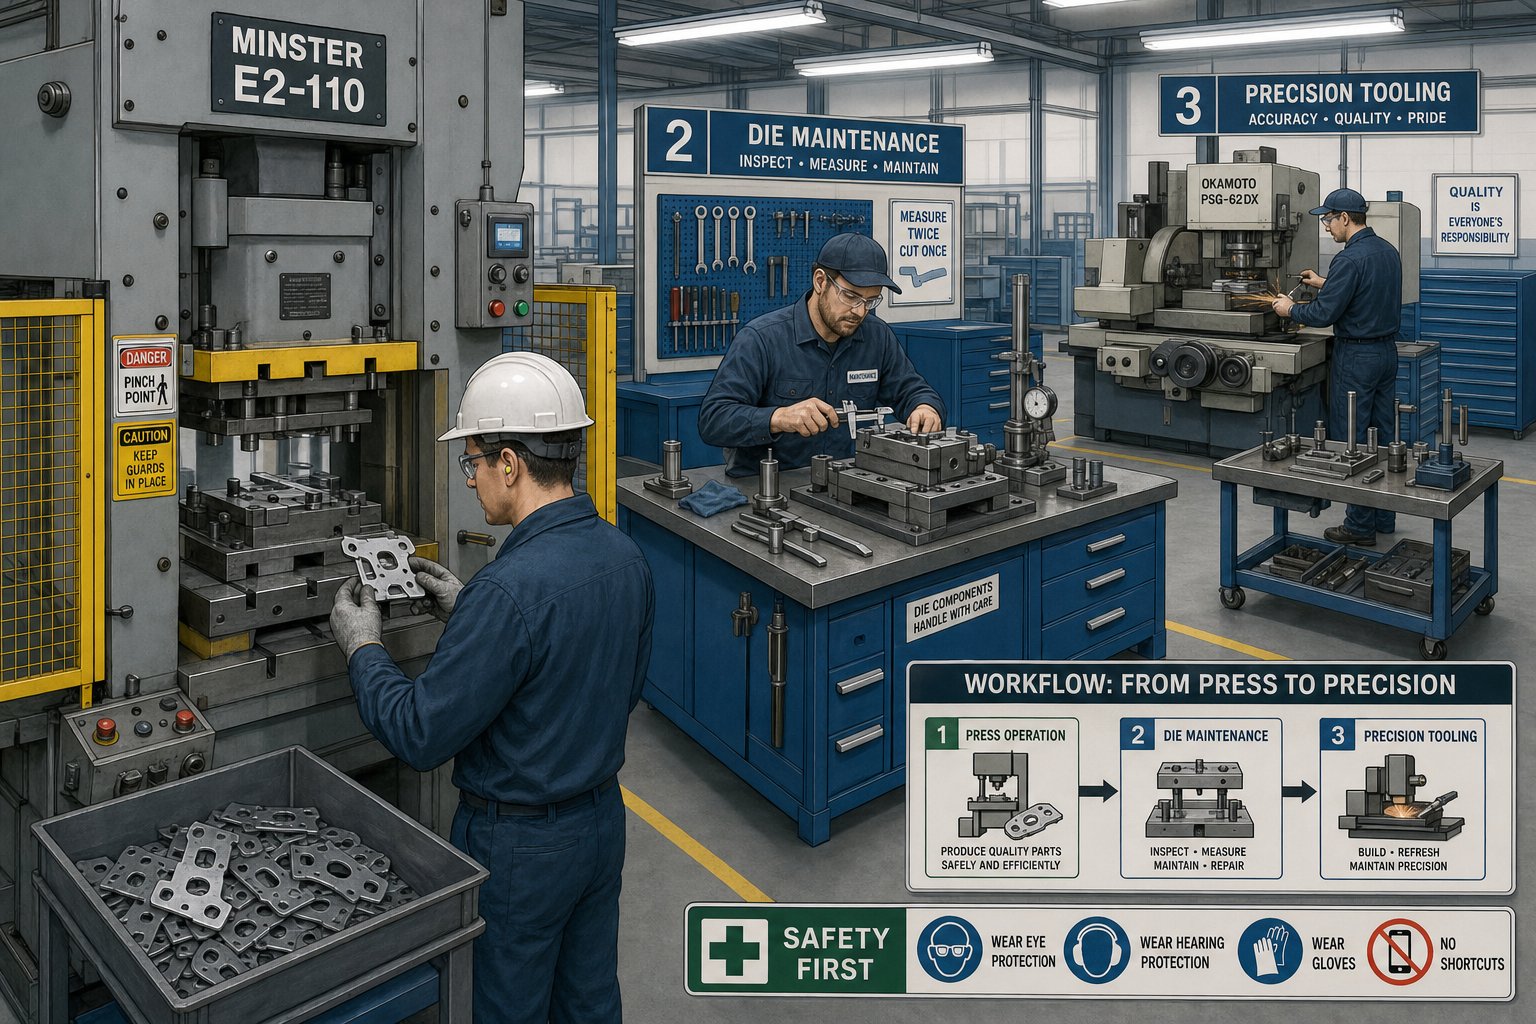
Rakenne ilman selkeyttä aiheuttaa sekaannusta. Jos kaikki ovat vastuussa kuoleman tilasta, kukaan ei ole vastuussa. Porrastettu meistinhuoltovastuurakenne jakaa tietyt tehtävät tietyille taitotasoille tietyin väliajoin, joten mikään ei jää huomaamatta eikä kukaan yritä työskennellä koulutuksensa lisäksi. Ajattele sitä kolmena samankeskisenä puolustusrenkaana: käyttäjät saavat kiinni siitä, mitä juuri nyt tapahtuu, teknikot käsittelevät ajan mittaan kuluvaa ja työkaluvalmistajat palauttavat sen, mikä on saavuttanut palvelurajan.
Alla olevassa taulukossa kukin taso on eritelty tiheyden, taitovaatimuksen ja työn laajuuden mukaan:
| Taso | Henkilöstö | Taajuus | Taitotaso | Ensisijaiset tehtävät |
|---|---|---|---|---|
| 1 - Vaihtotarkistukset | Paina Operaattori | Joka vuoro tai 2000-5000 vedon välein | Peruskoulutus kuollatietoisuuden lisäämiseksi | Silmämääräinen etanan pysymisen tarkistus, voitelutason tarkistus, nauhan syötön kohdistuksen vahvistus, epänormaalien äänten kuuntelu, osien laadun tarkistaminen rajanäytteitä vastaan |
| 2 - Säännöllinen palvelu | Die Huoltoteknikko | Joka 50 000 - 150 000 lyöntiä (vaihtelee niskoittain) | Keskitason työkalutiedot, mittaustaidot | Rei'itys---välyksen mittaus, jousen tarkastus ja vaihto, ohjaustapin ja holkin kulumisen tarkistus, teroitusliipaisimen arviointi, kiinnittimen vääntömomentin tarkistus, välilevyn kunnon tarkistus |
| 3 - Suuri kunnostus | Työkaluvalmistaja / Die Maker | 500 000–1 000 000+ vedon välein tai vuosittain | Journeyman-työkaluvalmistaja, jolla on täydellinen stanssauskokemus | Täydellinen purkaminen, kaikkien toimivien osien mittatarkastus, kuluneiden osien vaihto, ajoituksen nollaus, muotin uudelleen{0}}pätevyys painotoleranssien mukaan |
Kuljettajan päivittäiset tarkastukset ja vuorotarkastukset
Operaattorit ovat ensimmäinen tunnistusrivi. Niiden leimausmuotin käyttäjän tarkastuslista ei vaadi mittaustyökaluja tai purkamista. Se perustuu koulutettuun havaintoon: putoavatko etanat puhtaasti vai pinoavatko ne muotissa? Pääseekö voiteluaine nauhaan tasaisesti? Näyttääkö ja tuntuuko osa oikealta vertailunäytteeseen verrattuna? Seuraako nauha suoraan lentäjien läpi?
Nämä tarkistukset vievät minuutteja, mutta havaitsevat ongelmia, jotka vaikeutuisivat koko työvuoron aikana. Esimerkiksi muotin aukkoon juuttunut etana voi tuhota lyöntipinnan muutamassa sadassa vedossa, jos kukaan ei huomaa.Art Hedrick of Dieologykorostaa, että roskien, kuten etanoiden, suikaleiden ja voiteluainekertymien puhdistaminen suulakkeista on yksi yksinkertaisimmista mutta vaikuttavimmista huoltotoimista, joita käyttäjä voi suorittaa.
Teknikon määräaikaiset huoltotehtävät
Die-huoltoteknikon vastuut ovat keskitasolla, ja siellä tapahtuu suurin osa ennaltaehkäisevästä työstä. Teknikot avaavat työpöydällä olevan muotin, tarkastavat kulumispinnat, mittaavat rei'itys---välykset rakotulkeilla tai optisilla vertailijoilla ja arvioivat, ovatko leikkuureunat saavuttaneet teroituspisteen. Ne korvaavat typpijouset tai kierrejouset lähestyvät-käyttöiän loppua-, varmistavat, että kaikki tapit ovat paikoillaan ja ruuvit on kiristetty, ja tarkistavat nokkapinnat tai kulutuslevyt naarmujen varalta.
Kriittinen ero tässä on, että teknikot huoltavat muotin aikataulun eikä oireen perusteella. Ne eivät reagoi osan purseeseen. He puuttuvat ennalta määrätyllä iskumäärällä estääkseen tuon purseen ilmestymisen koskaan. Tämä on ehkäisevän ohjelman sydän.
Toolmaker{0}}tason korjausmenettelyt
Työkaluvalmistajan huoltomenetelmät leimausmuotit edustavat syvimmän tason toimenpiteitä. Täydellinen kunnostus tarkoittaa, että jokainen komponentti tulee ulos. Jokainen lävistin, muottiosa, irrotussisäke, ohjaustappi, ohjaustappi ja holkki mitataan alkuperäisiä mittoja vastaan. Osat, jotka ovat ylittäneet kumulatiiviset kulumisrajat, vaihdetaan. Asemien välinen aika tarkistetaan ja nollataan. Suulake kootaan uudelleen, pisteytetään sisään ja valutetaan pois sen varmistamiseksi, että se täyttää osien tulostustoleranssit ennen tuotantoon paluuta.
Tämän tasoinen työ edellyttää asiantuntijan{0}}tason taitoa ja pääsyä pintahiomakoneiden, EDM-laitteiden ja tarkkuusmittaustyökalujen käyttöön. Henkilöstön, jolla ei ole täyttä stanssauskokemusta, ei tulisi koskaan kokeilla sitä. Huoltotyön antaminen alipätevälle-henkilöstölle saattaa aiheuttaa virheitä, vaurioittaa osia tai luoda vaarallisia olosuhteita lehdistössä.
Tämän kolmitasoisen lähestymistavan{0}}voima on jakelu. Operaattorit hoitavat usein, vähän monimutkaisia havaintoja, jotka eivät maksa juuri mitään. Teknikot hoitavat määräajoin, kohtalaisen{4}}monimutkaisen palvelun, joka pitää muotin toimintarajoissa. Työkaluvalmistajat käsittelevät harvoin, erittäin{6}}monimutkaisia uudelleenrakennuksia, jotka palauttavat meistin uuteen-kuntoon. Jokainen taso nappaa sen, mitä sen yläpuolella oleva taso ei näe alemmalla taajuudellaan, mikä luo päällekkäisiä suojakerroksia suunnittelemattomilta vioittumisilta.
Tietenkin, kun tietää, kuka tekee työn ja milloin se tekee, ratkaisee vain puolet yhtälöstä. Tier 2:n yleisin tehtävä, teroitus, vaatii omat päätöskriteerinsä, jotta se voidaan suorittaa oikein lyhentämättä meistin käyttöikää.
Teroitus- ja kunnostuspäätöskriteerit
Teroitus on yleisin yksittäinen{0}}käden tehtävä missä tahansa leimausmuotin ennaltaehkäisevässä huolto-ohjelmassa. Se tehdään myös useimmiten liian myöhään, liian aggressiivisesti tai ilman dokumentaatiota. Oikein saaminen tarkoittaa sitä, että tiedetään tarkalleen, milloin meistysmeistit on teroitettava, kuinka paljon materiaalia on poistettava ja milloin komponentti on hiottu hyödyllisen huoltopisteen jälkeen.
Milloin teroittaa vs milloin vaihtaa
Mistä tiedät, että reuna tarvitsee huomiota? Mittaat sen jättämiä todisteita. Luotettavin liipaisin on pursekorkeus meistetyissä osissa. Yleinen jäysteen korkeuden kynnys meistien teroittamisessa miedoissa terässovelluksissa on 0,003 - 0,005 tuumaa (0,076 - 0,127 mm). Kun purseet ylittävät jatkuvasti tämän alueen, leikkuureuna on pyöristynyt tarpeeksi vaatimaan hiomista. Ahuoltoopas, jossa viitataan Davinci-menettelyynmerkitsee rei'ityshiontaan, kun reunan kuluminen ylittää 0,1 mm.
Muita mitattavia indikaattoreita ovat muutokset leikkauskaistan -/-murtumisvyöhykkeen suhteen pimennetyillä reunoilla. Tuore reuna tuottaa puhtaan leikkausnauhan noin kolmanneksen materiaalin paksuudesta. Kun lyönti himmenee, tämä nauha kutistuu ja murtuma-alue karheutuu. Myös reikäkokojen tai aihioiden profiilien mittapoikkeama on merkki kulumisesta, koska pyöristetty reuna syrjäyttää materiaalia sen sijaan, että se leikkaa sitä puhtaaksi.
Teroitus ratkaisee normaalin reunan kulumisen. Se ei korjaa halkeilua, halkeilua, plastista muodonmuutosta tai toistuvaa kohdistushäviötä. Jos rei'issä on murtumia tai se epäonnistuu pian huollon jälkeen, ongelma on edennyt kunnostusta pidemmälle korvaavalle alueelle.
Parhaat hiontakäytännöt rei'itys- ja meistiosille
Parhaat stanssauksen käytännöt alkavat oikeista laitteista. Tarkkuuspintahiomakone, ei penkkihiomakone, on oikea työkalu lävistyspintojen ja muotin osien palauttamiseen. Tavoitteena on hallittu, rinnakkainen lastunpoisto, joka säilyttää työpinnan alkuperäisen geometrian.
Hionnan aikana noudatettavat keskeiset periaatteet:
- Poista vain tarvittava vähimmäismateriaali.Kevyet kierrokset 0,0005–0,001 tuumaa kulkua kohti estävät lämmön kertymisen ja säilyttävät työkaluteräksen kovuuden. Kuten Moeller Precision Tool huomauttaa, varovaisuus liiallisen lämmön joutumisesta hionnan aikana on välttämätöntä pintavaurioiden välttämiseksi.
- Säilytä rinnakkaisuus.Lävistimen pinnan tulee pysyä tasaisena ja suorassa lävistimen runkoon nähden. Kulmapoikkeama muuttaa tehollista välystä ja aiheuttaa epätasaista kulumista seuraavassa ajossa.
- Säilytä maan mitat.Leikkauslävistyksissä on suora pinta pinnan alla, mikä ylläpitää muotin välyssuhdetta. Hionta tämän maan läpi muuttaa lävistysprofiilia ja vaatii välyksen geometrian uudelleenkäsittelyä.
- Säilytä kulmavälykset.Jos muottiosassa on kulmapoisto leikkuureunan takana, varmista, että kohotuskulma pysyy oikeana hionnan jälkeen. Pienempi kohotuskulma nopeuttaa-tumentumista.
- Poista jäysteet ja kiillota hionnan jälkeen.Hionnasta jäljelle jääneet langan reunat voivat halkeilla leimaamisen aikana ja uppoutua osiin tai muotin pintoihin. Kevyt hiontakulku poistaa ne muuttamatta geometriaa.
- Shim kompensoimaan.Jokainen lyönnistä poistettu tuhannes lyhentää sen tehollista pituutta. Lisää vastaavat välilevyt lävistimen taakse oikean sulkukorkeuden ja ajoituksen säilyttämiseksi muotin sisällä.
Seuranta kumulatiivista varastonpoistoa
Jokainen teroitusjakso kuluttaa rajallisen resurssin: itse meistinosan. Tästä syystä palvelukohtaisesti poistetun materiaalin dokumentoinnilla on niin paljon merkitystä. Rei'itys, joka on alun perin suunniteltu 0,060 tuuman uudelleenhiontaan, ei voi teroittaa loputtomiin. Kun kumulatiiviset puunpoistorajat on saavutettu, komponentti on siirtynyt kunnostuksesta vaihtoalueelle riippumatta siitä, kuinka terävältä reuna näyttää tänään.
Paras käytäntö on kirjata kussakin huollossa poistetut määrät suoraan muottihuoltokorttiin tai seurantajärjestelmääsi. Yksinkertainen juoksusumma, lyönti lyönniltä, kertoo teknikoillesi tarkalleen, kuinka paljon käyttöikää on jäljellä. Tyypilliset uudelleenhiontavarat vaihtelevat välillä 0,040 - 0,080 tuumaa riippuen lävistimen pituudesta, materiaalilaadusta ja siitä, sisältääkö suunnittelu porrastettuja ominaisuuksia, jotka rajoittavat kokonaislyhennystä.
Kun rei'itys saavuttaa 75–80 prosenttia suurimmasta sallitusta poistoarvostaan, merkitse se vaihdettavaksi seuraavassa suunnitellussa huollossa. Odottaessa, kunnes se on täysin kulutettu, on vaarana, että tuotanto joudutaan käyttämään komponenttia, jolla ei enää ole tarpeeksi maata välyksen ylläpitämiseen, mikä nopeuttaa vastinkappaleen kulumista ja aiheuttaa kalliimman ongelman kuin yhden lävistimen vaihtaminen.
Terävöittäviä päätöksiä ei kuitenkaan ole olemassa erillään. Suulakkeen läpi virtaavalla materiaalilla on suora ja mitattava vaikutus siihen, kuinka nopeasti reunat himmenevät ja millainen kuluminen hallitsee hajoamiskuviota.
Materiaali{0}}Erityiset huoltosäädöt
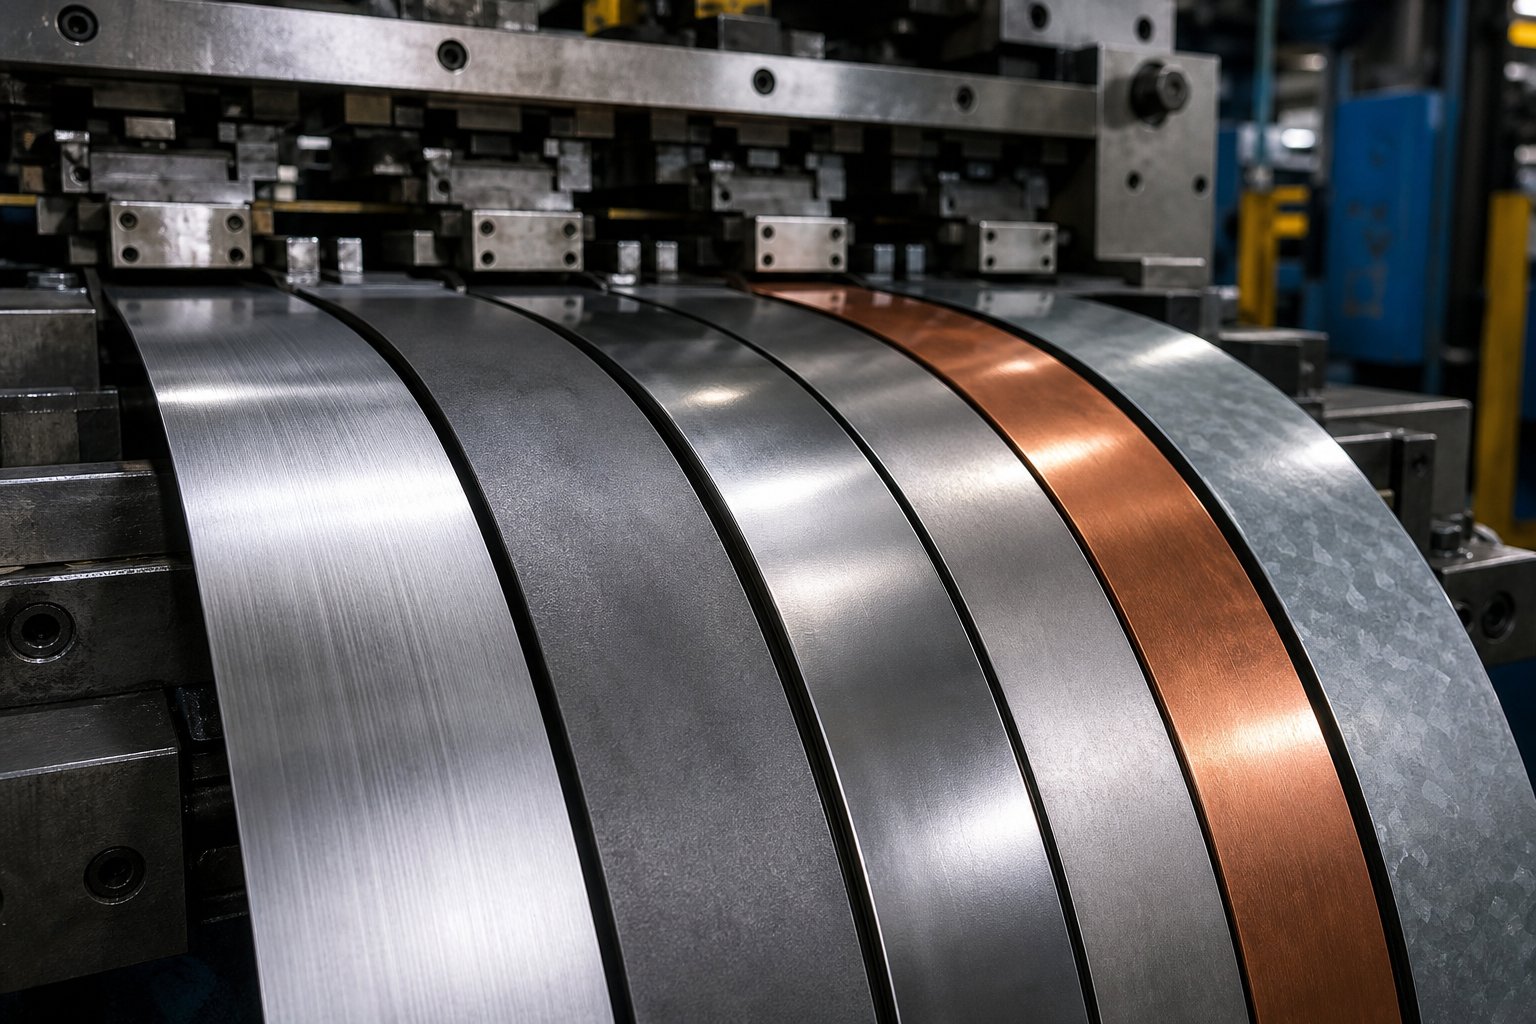
Leimaussuulake, joka käyttää pehmeää terästä 150 000 iskulla huollon välillä, saattaa vaatia huomiota 80 000 iskun kohdalla, kun sama työkalu käyttää ruostumatonta terästä. Kuoppasi läpi kulkeva materiaali ei ole passiivinen osallistuja. Se muokkaa aktiivisesti sitä, kuinka nopeasti reunat himmenevät, millainen kuluminen hallitsee ja mihin huoltopainopisteesi tulee kohdistua. Kaikkiin materiaaleihin yhtenäisesti sovellettu yhden iskun{7}}laskennan aikataulu takaa, että joko huollat joitain meistiä liian aikaisin tai annat toisten ajaa vaarallisen pitkään.
Käytä kuvioita materiaalityypin mukaan
Eri metallit hyökkäävät työkaluihin pohjimmiltaan eri tavoin. Näiden mekanismien ymmärtäminen auttaa sinua ennakoimaan ongelmia sen sijaan, että pystyt reagoimaan niihin.
Ruostumaton teräson yksi aggressiivisimmista meistityökalujen materiaaleista. Sen korkea kromipitoisuus ja taipumus työskennellä-kovettua muovauksen aikana luovat tartuntakulumisolosuhteet, joissa levymateriaali mikro-hitsautuu työkalun pintaan kitkan ja lämmön vaikutuksesta. Tämä on ärsyttävää, ja se on yksi suurimmista puristinliikkeisiin liittyvistä ongelmista-. Kun naarmuuntuminen alkaa, materiaalin siirto kerääntyy lävistys- ja meistipinnoille, naarmuuntaen myöhempiä osia ja kiihdyttäen lisävaurioita. Ruostumattomasta teräksestä valmistettujen meistojen huoltovälien on otettava huomioon tämä liimamekanismi lyhentämällä voitelutarkastuksia, lisäämällä pinnan kertymisen tarkastustiheyttä ja käynnistämällä teroitus ennen lähtötasoa.
Alumiiniasettaa toisenlaisen haasteen. Perinteisessä merkityksessä naarmuuntumisen sijaan alumiini luo rakennetun-reunan (BUE) leikkauspinnoille. Pehmeät alumiinihiukkaset kiinnittyvät lävistyspintaan ja kerääntyvät kerros kerrokselta muuttaen tehokkaasti työkalun geometriaa. BUE aiheuttaa epäyhtenäisiä reikien kokoja, karkeita leikkausreunoja ja lisääntyneitä kuorintavoimia. Alumiinimuottien huolto keskittyy puhdistuskäytäntöihin, BUE-kerrostumien poistamiseen ennen niiden kovettumista ja materiaalin tarttumista vastustavien pintakäsittelyjen, kuten TiN- tai DLC-pinnoitteiden, levittämiseen. Teroitusvälit eivät ehkä lyhene yhtä dramaattisesti kuin ruostumattoman teräksen kanssa, mutta puhdistustiheys kasvaa huomattavasti.
Lujat, matala{1}}seostetut teräkset (HSLA).aiheuttaa ensisijaisesti hankaavaa kulumista. Niiden korkeampi kovuus ja oksidimitta{1}} toimivat kuin hiekkapaperi lävistyspintoja vasten ja hiovat työkalun materiaalia asteittain pois jokaisen vedon jälkeen. Tutkimus osoitteestaAHSS-sovellusohjeetosoittaa, että edistykselliset teräslaadut voivat saavuttaa 4–5 kertaa korkeampia kovuusarvoja kuin mieto teräs, ja jotkin martensiittiset teräslajit lähestyvät itse työkalun kovuutta. HSLA-teräsleimausmuotin huoltotiheyden on heijastettava tätä todellisuutta. Kun mieto teräs saattaa sallia 150 000 iskua teroitusten välillä, HSLA-laadut voivat lyhentää väliä 40–60 prosenttia paksuudesta ja tietystä laadusta riippuen.
Pehmeä teräs (CRS/HRS)toimii perustana. Se tuottaa kohtalaista hankaavaa kulumista ennustettavalla nopeudella, mikä tekee siitä helpoimman aikataulutettavan materiaalin. Mietolle teräkselle kehitettyjä PM-välejä tulee pitää lähtökohtana, ei yleissääntönä.
Alla olevassa taulukossa verrataan yleisiä leimattuja materiaaleja niiden hallitsevaan kulumistyyppiin, suositeltua PM-välin säätöä suhteessa mietoon teräkseen ja mihin huoltotiimin tulisi keskittyä:
| Materiaali | Hallitseva kulumistyyppi | PM-välin säätö | Ensisijainen huoltopiste |
|---|---|---|---|
| Kevyt teräs (CRS/HRS) | Kohtalainen hankausaine | Vakio (perustaso) | Säännöllinen teroitus, tyhjennystarkastukset |
| Ruostumaton teräs (300/400-sarja) | Liiman kulumaa ja hilseilyä | 30-50 % lyhyempi | Voitelun tarkistus, pinnan kertymätarkastus, aikaisempi teroitus, pinnoitteen kunto |
| Alumiini (5000/6000-sarja) | Rakennettu{0}}reunan tartunta | 10-20 % lyhyempi | BUE-puhdistusprotokollat, pintakäsittelyn eheys, kuorintavoiman valvonta |
| HSLA Steel (50-80 ksi saanto) | Hankaavaa kulumista | 40-60 % lyhyempi | Lävistimen reunan kunto, välyksen tarkastus, jousikuormituksen riittävyys, pinnoitteen kuluminen |
| Edistynyt korkea{0}}lujuus teräs (DP/TRIP) | Vakava hankaus + halkeamisvaara | 50-70 % lyhyempi | Reunojen halkeaman tunnistus, työkaluteräslaadun riittävyys, pinnoitteen eheys, puristimen vetoisuuden valvonta |
| Galvanoitu teräs | Hioma-aine (sinkkioksidi) + sinkin kertymä | 20-30 % lyhyempi | Sinkkipölyn kerääntyminen, etanan pysyminen, muottien puhdistustiheys |
PM-välien säätäminen materiaalin kovuuden mukaan
Joten miten käännät tämän todelliseksi aikataulusi? Aloita todetulla perusvälillä miedolle teräkselle tietyssä muotissa. Käytä sitten materiaalikerrointa vallitsevan kulumismekanismin ja vakavuuden perusteella.
Jos esimerkiksi suulake #247 toimii luotettavasti 120 000 iskulla kylmävalssatun teräksen huoltojen välillä ja siirrät työkalun ruostumattomasta teräksestä valmistettuun sovellukseen, säädetyt välit putoavat noin 60 000 - 84 000 iskuun. Se ei ole arvaus. Se heijastaa sitä, kuinka materiaalin kovuus vaikuttaa muotin kulumiseen ruostumattomalle teräkselle ominaisen liimamekanismin kautta yhdistettynä siihen liittyviin suurempiin muovausvoimiin.
Muutamia käytännön ohjeita leimatun materiaalityypin PM-aikataulun säätämiseen:
- Älä odota todisteita.Jos vaihdat materiaalia ja pidät vanhan aikataulun, huomaat todennäköisesti tarvittavan säädön vasta vikatapahtuman jälkeen. Käytä lyhyempää väliä ennakoivasti ensimmäisellä kerralla.
- Tarkenna datalla.Kahden tai kolmen uuden materiaalin huoltojakson jälkeen arvioi todellinen kulumisen eteneminen. Jos muottiosissa on odotettua vähemmän kulumista lyhennetyllä aikavälillä, voit pidentää hieman. Jos ne ovat jo lähestymässä rajoja, lyhennä lisää.
- Ota huomioon paksuuden muutokset.Paksumpi massa moninkertaistaa leikkuureunojen hankauskuormituksen. Hyppy 1,0 mm:stä 2,0 mm:iin samassa materiaalilaadussa voi oikeuttaa 20-30 prosentin lisälyhennyksen huoltovälissä.
- Sovita työkaluteräs ja pinnoitteet materiaaliin.D2-lävistys, joka käyttää HSLA:ta aggressiivisilla aikaväleillä, kuluttaa uudelleenhiontavaran nopeasti. Päivittäminen jauhemetallurgisiin työkaluteräksiin tai PVD-pinnoitteiden lisääminen voi palauttaa aikavälit lähemmäksi lähtötasoa ja samalla vähentää kokonaishuoltotapahtumia muotin käyttöiän aikana.
AHSS-sovellusohjeissa korostetaan käytännön esimerkkiä: kaksifaasiterästä muodostava kromattu-D2-työkalu epäonnistui vain 50 000 osan jälkeen, kun taas sama työkaluteräs ioninitridatulla ja PVD-krominitridipinnoitteella tuotti yli 1,2 miljoonaa osaa. Tämä on 24-kertainen ero työkalun käyttöiässä, kun pintakäsittely sovitetaan yhteen materiaalin kulumismekanismin kanssa.
Takeaway on selvä: PM-aikataulusi ei ole kiinteä asiakirja. Se on elävä runko, joka joustaa sen mukaan, mitä meisti todellisuudessa leikkaa ja muodostaa. Kaikkien materiaalien käsittely samalla tavalla takaa optimaalisen lopputuloksen. Liikkeet, jotka räätälöivät aikavälit materiaalin käyttäytymisen mukaan, saavat pidemmän käyttöiän, vähemmän yllätyksiä ja tarkemman tuotannon suunnittelun.
Näiden materiaalikohtaisten-säätöjen tallentaminen, kunkin stangon reagoinnin seuraaminen eri varastoihin ja mallien tunnistaminen kalustostasi vaatii muutakin kuin leikepöydän. Se vaatii järjestelmän ylläpitotietojen tallentamiseen, analysoimiseen ja niihin vaikuttamiseen mittakaavassa.
Digitaalinen seuranta ja CMMS-integrointi meistinhuoltoon
Muottikenkään kiinnitetty paperikortti kertoo, mitä tapahtui viimeksi, kun joku muisti kirjoittaa sen muistiin. Se ei voi hälyttää, kun huolto on suoritettava, ilmoittaa suulaketta, joka kuluttaa kaksinkertaisen huoltobudjetin naapureihinsa, tai näyttää, mikä vikatila toistuu samalla asemalla. Kuilu sen välillä, että tiedät, että muotit tarvitsevat määräaikaista huoltoa, ja sen välillä, että palvelun hallitaan kymmenillä tai sadoilla työkaluilla, on tietoongelma. Sen ratkaiseminen vaatii digitaalisen muottihuollon seurantajärjestelmän, joka tallentaa oikeat tiedot, käynnistää oikeat toiminnot ja paljastaa kuvioita, jotka ovat näkymättömiä manuaalisessa kirjaamisessa-.
Muotin huollon leimaamiseen tarkoitettu CMMS-ohjelmisto katkaisee useimpia myymälöitä vaivaavan katkaisun: tuotanto tietää, että meisti on käynnissä, mutta työkaluhuone ei tiedä, kuinka monta iskua on kertynyt edellisen huollon jälkeen. Työkaluhuone tietää, että meisti oli teroitettu, mutta kukaan ei kirjannut, kuinka paljon materiaalia poistettiin. Kun nämä aukot tiivistyvät kuukausien ja vuosien aikana, menetät kyvyn ennustaa mitään. Olet palannut reagoimaan.
Tärkeimmät tietokentät muottihuoltotietueita varten
Mitä järjestelmän pitäisi todella tallentaa kussakin palvelutapahtumassa? Kaikki ei ole yhtä arvokasta. Alla olevat kentät edustavat vähimmäistietojoukkoa, joka mahdollistaa mielekkään trendianalyysin ja ajoitustarkkuuden:
| Tietokenttä | Tarkoitus | Esimerkkimerkintä |
|---|---|---|
| Die Numero / ID | Ainutlaatuinen omaisuuden tunniste | D-247-A |
| Iskunlasku huollossa | Käyttöön perustuva{0}}väliseuranta | 148 200 lyöntiä edellisen PM:n jälkeen |
| Kumulatiivinen käyttöikä | Kokonaiskäyttöhistoria | 2 340 000 yhteensä |
| Työ suoritettu | Tehtävän luokitus (teroi, vaihda, tarkasta) | Teroitettu asemat 3, 5, 7; vaihdettu jousi asemalla 4 |
| Poistettu materiaali (komponenttia kohti) | Päivitä elämän seuranta | Aseman 3 lävistys: 0,002 tuumaa poistettu; kumulatiivinen 0,038 tuumaa |
| Osat vaihdettu | Varaosien kulutuksen ja käyttöiän seuranta | 1x typpijousi P/N NS-750, 2x irrotuspultit |
| Teknikko / työkaluvalmistaja | Vastuullisuus ja taitojen seuranta | J. Martinez |
| Materiaali leimataan | kulumisnopeuden-korrelaatio | 304 SS, 0,060 tuumaa |
| Seuraava määräaikaishuolto | Eteenpäin ajoituksen liipaisin | 150 000 lisävedolla tai 4 viikkoa |
| Havainnot / Huomautukset | Konteksti tuleville teknikoille | Lomakeasemassa 6 näkyy lievää ryppyä, seuraa seuraavaa jaksoa |
Jokainen kenttä palvelee tiettyä analyyttistä tarkoitusta. Iskujen määrä huollossa mahdollistaa iskunmäärään perustuvan huoltoaikataulun vertaamalla todellisia välejä suunniteltuihin aikaväleihin. Komponenttikohtaisesti poistettu materiaali syöttää kumulatiivista uudelleenhiontaseurantaa, jotta tiedät, milloin rei'itys lähestyy vaihtokynnystä. Komponenttien vaihto tallentaa aseman varaosien ennusteet. Kaikkien kenttien yhdistelmä antaa sinulle jotain, johon mikään paperijärjestelmä ei pysty: kyselyn mahdollistavan, lajiteltavan, trendivalmiin-historian jokaisesta kalustosi kuoleesta.
Monet kaupat seuraavat jo osaa näistä tiedoista epävirallisesti. Ero epävirallisen ja systemaattisen välillä on siinä, pystytkö koomaan Die #247:n täydellisen huoltohistorian kymmenessä sekunnissa, huomaatko, että se on kuluttanut 40 prosenttia enemmän huoltotyötä kuin vastaavat meistit, ja tutkitko miksi. Tällainen näkyvyys on olemassa vain jäsennellyssä digitaalisessa järjestelmässä.
Historiallisten trendien käyttäminen PM-aikataulujen optimointiin
Raakadata tulee arvokkaaksi, kun se paljastaa kuvioita, joita et ennen nähnyt. Tässä on se, missä meistin huoltohistorian digitaalinen seuranta kannattaa yksinkertaisen aikataulutuksen lisäksi.
Harkitse kolmea analyysityyppiä, jotka historialliset ylläpitotiedot mahdollistavat:
Tunnistaa paljon huoltoa vaativat{0}}muotit.Kun jokaiseen huoltotapahtumaan kirjataan työaika ja osakustannukset, voit luokitella muottikalustosi kokonaishuoltokustannusten mukaan. Poikkeamat tulevat ilmeisiksi. Suulakkeessa, joka maksaa kolme kertaa laivaston keskiarvo 100 000 iskua kohden, voi olla suunnitteluvirhe, materiaalien yhteensopimattomuus tai toistuva ongelma, jota toistuva teroitus ei pysty ratkaisemaan. Ilman tietoja tuo kuoppa tuntuu vain kalliilta. Tietojen avulla voit todistaa sen ja perustella teknisen toimenpiteen tai vaihtamisen.
Toistuvien vikatilojen havaitseminen.Jos 312:n asema 5 on vaatinut lävistimen vaihtoa kolmella peräkkäisellä huoltovälillä, jotain järjestelmällistä on tapahtumassa. Ehkä välys on väärä materiaalille. Ehkä lävistysteräslaatu ei sovellu käyttötarkoitukseen. Ehkä kaistale syöttää hieman -keskipisteestä ja kuormittaa asemaa epäsymmetrisesti. Trendidata paljastaa nämä kuviot, jotta työkaluvalmistajasi voivat puuttua perimmäisiin syihin sen sijaan, että he korvaisivat oireen toistuvasti.
Lasketaan todellinen hinta per osuma.Useimmat leimauskustannusmallit ottavat huomioon materiaalin, puristusajan ja työn. Harvat sisältävät iskukohtaisen huoltotaakan. Leimausmeistien osumakohtaisessa laskennassa jaetaan kokonaishuoltokustannukset (työ + osat + seisokit) huollon välillä tuotetuilla kokonaisiskuilla. Tämän mittarin avulla voit verrata samankaltaisten meistien todellisia käyttökustannuksia, arvioida, säästääkö kalliimpi suulake, jossa on parempi työkaluteräs, todella rahaa koko käyttöiän aikana, ja tunnistaa pisteen, jossa meisti pitäisi poistaa käytöstä sen sijaan, että se olisi kunnostettava uudelleen.
A MetalForming Magazine -analyysivahvistaa tätä seikkaa: todelliset die{0}}huoltokustannukset jäävät monille organisaatioille tuntemattomiksi, koska korjaus- ja ennaltaehkäisytyöt sekoittuvat usein kustannusten seurantaan. Näiden luokkien erottaminen digitaalisessa järjestelmässä on välttämätöntä. Reaktiivisten korjauskustannusten pitäisi laskea ajan myötä, kun PM-ohjelmasi kypsyy, kun taas suunnitellut ylläpitokustannukset voivat nousta hieman, mutta ne tuottavat suhteettomia säästöjä, kun vältytään seisokkeilta ja romuilta.
Digitaalisen seurannan käyttöönottovaiheet
Siirtyminen paperikorteista tai laskentataulukoista toimivaan digitaaliseen seurantajärjestelmään ei vaadi kuusi-numeroista ohjelmistoinvestointia tai vuoden{1}}käyttöjaksoa. Se vaatii tarkoituksellista järjestystä, jotta jokainen vaihe perustuu edelliseen. Tässä on käytännöllinen käyttöönottopolku:
- Määritä tietokentät.Aloita yllä olevasta taulukosta ja mukauta toimintasi mukaan. Vastusta halua vangita kaikki ensimmäisenä päivänä. Kohdennettu joukko kymmenestä kahteentoista kenttään, jotka ihmiset itse asiassa täyttävät johdonmukaisesti, päihittää viisikymmentä huomiotta jätettyä kenttää.
- Määritä aivohalvaus{0}}laskennan laukaisimet jokaiselle noppaalle.Käytä lähtöpisteinä olemassa olevia perusaikavälejäsi. Jos meistiä huolletaan tällä hetkellä "kun näyttää siltä, että se tarvitsee sitä", arvioi konservatiivinen iskuluku parhaan teknikon kokemuksen perusteella ja tarkenna sitä. Nykyaikaiset CMMS-alustat voivatvetoiskumäärät suoraan puristimen PLC:istä, poistaa manuaalisen kirjaamisen aukon, joka aiheuttaa useimmat ajoitusvirheet.
- Kouluta operaattoreita ja teknikoita tietojen syöttämiseen.Tässä suurin osa toteutuksista pysähtyy. Jos järjestelmää on vaikeampi käyttää kuin paperikorttia, ihmiset eivät käytä sitä. Valitse alusta, jossa on mobiili- tai tablet--ystävälliset käyttöliittymät, jotta tiedot syötetään lehdistössä tai penkillä, ei myymälän pöytätietokoneella 20 minuuttia myöhemmin.
- Määritä automaattiset ajoitushälytykset.Aseta järjestelmä ilmoittamaan työkaluhuoneen johdolle, kun meisti lähestyy käyttökynnystä. Tavoitteena on ennakoiva veto: työkaluhuone suunnittelee palveluikkunan ennen kuin tuotanto havaitsee ongelman. Hälytysten tulee laukea 80-90 prosentissa aikavälistä, jotta on aikaa ajoittaa veto häiritsemättä nykyistä ajoa.
- Rakenna raportointipaneelit jatkuvaa parantamista varten.Kun sinulla on kaksi tai kolme kuukautta jatkuvaa dataa, voit luoda näkymiä, jotka vastaavat tärkeimpiin kysymyksiisi. Mitkä kuopat maksavat eniten per osuma? Ketkä teknikot täyttävät PM:t nopeimmin ilman takaisinsoittoja? Mitkä materiaali-muottiyhdistelmät kuluttavat huoltoväliä suunniteltua nopeammin? Nämä hallintapaneelit muuttavat raakatiedon päätöksiksi.
Digitaalisen seurannan lisäetuna on, että jokainen palvelutapahtuma tekee seuraavasta aikataulupäätöksestäsi älykkäämmän. Kuuden kuukauden jälkeen et enää arvaile väliajoin. Asettelet ne kullekin tietylle materiaalille ajettaessa käytettävän todellisen kulumisen etenemisen perusteella. Vuoden kuluttua voit ennustaa varaosien kulutuksen, ennustaa, milloin meistit tarvitsevat huoltoa, ja osoittaa PM-ohjelmasi taloudelliset vaikutukset johdolle kovilla numeroilla anekdoottisten väitteiden sijaan.
Silti paraskin seurantajärjestelmä pystyy hallitsemaan vain sen ylläpitotaakan, johon meisti on suunniteltu luomaan. Jotkut kuoleet vaativat liiallista huoltoa, eivät aikatauluvirheiden takia, vaan siksi, että niiden rakentaminen tekee rutiinihuollosta vaikeampaa kuin sen pitäisi olla. Suhde muotin suunnittelun ja sen elinkaaren aikana vaativan vaivan välillä on se, mistä pitkäaikainen kustannusten hallinta- todella alkaa.
Kuinka suunnittelupäätökset muokkaavat kunnossapitotuloksia
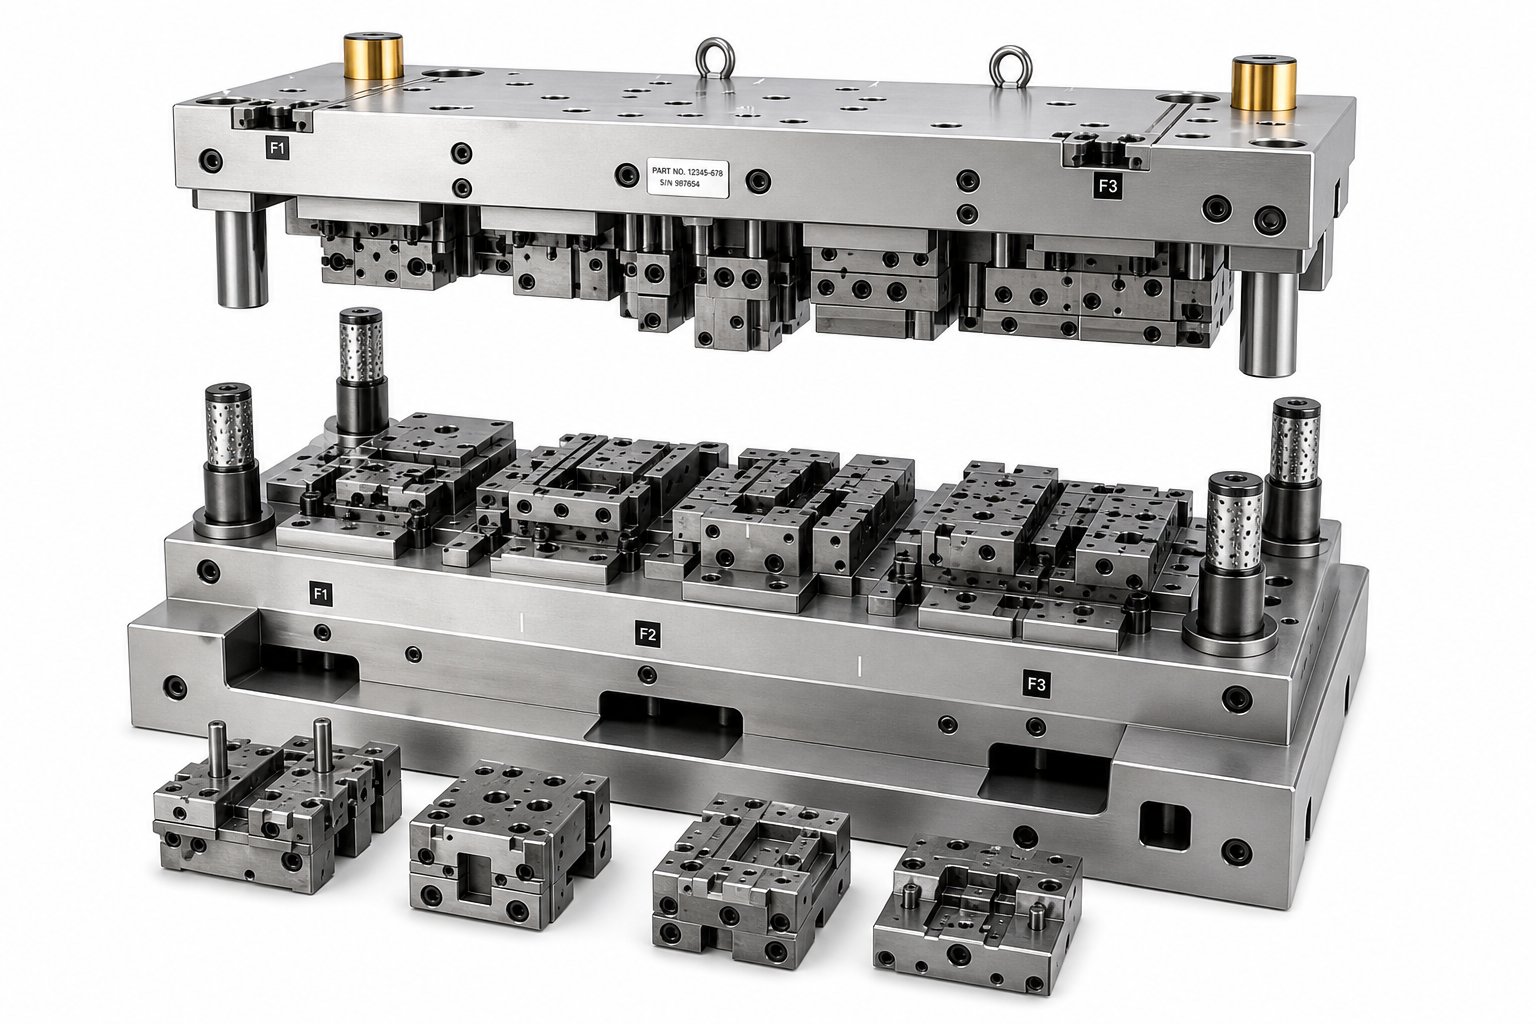
Jokainen muotti saapuu työkaluhuoneeseesi, ja sen ylläpidon kohtalo on jo kirjoitettu teräkseen. Huollettavuutta harkitsematta suunniteltu muotti rankaisee tiimiäsi joka PM-välillä: komponentit, joihin ei pääse käsiksi ilman täydellistä purkamista, ei--standardikiinnikkeet, jotka vaativat erikoistyökaluja, monoliittiset osat, jotka pakottavat vaihtamaan kokonaan, kun vain pieni alue kuluu. Sitä vastoin huollettaviksi suunniteltu meisti muuttaa rutiinihuollon nopeaksi, ennustettavaksi toiminnaksi, joka pitää puristimen käynnissä ja kustannukset hallinnassa.
Tämä suunnittelu- ja ylläpitokustannusten välinen yhteys on usein näkymätön tarjousvaiheessa. Kahdella meistillä, jotka tuottavat identtisiä osia samalla kiertonopeudella, voi olla hurjasti erilaisia käyttöiän huoltokustannuksia pelkästään sen perusteella, miten ne on rakennettu. Huoltoleimausmuotin periaatteiden suunnittelun ymmärtäminen antaa työkalujen johtajille sanaston, jonka avulla he voivat arvioida meistiä ennen ostamista, ei sen jälkeen, kun ne alkavat rikkoutua.
Suunnittelu-suunnittelun-kunnossapitoperiaatteet puristustekniikassa
Mikä erottaa helposti huollettavan muotin sellaisesta, joka taistelee joka huoltovälillä? Se perustuu kouralliseen suunnitteluvaiheessa tehtyihin tietoisiin suunnittelupäätöksiin.
Poikkileikkausterät vs monoliittinen muottirakenne.Tämä on tehokkain yksittäinen suunnitteluvaihtoehto pitkän ajan{0}}ylläpidon kannalta. Monoliittinen meistiosa työstää koko leikkaus- tai muotoiluprofiilin yhdestä kiinteästä työkaluteräskappaleesta. Kun yksi alue kuluu yli rajansa, koko lohko on poistettava, hiottava tai vaihdettava ja asennettava uudelleen. Osiot jakavat saman profiilin yksittäisiksi osiksi, joista jokainen on irrotettavissa ja vaihdettavissa erikseen. Kun Station 5:n leikkuureuna tylsyy, vedät tuosta yhdestä terästä, teroitat tai vaihdat sitä ja palautat muotin käyttöön häiritsemättä viereisiä asemia.
Jeelixin tekninen analyysi kehystää tämän valinnan selkeästi: monoliittinen rakenne tarjoaa vertaansa vailla olevan jäykkyyden yksinkertaisille geometrioille, mutta aiheuttaa niin sanottuja "katastrofaalisia ylläpitokustannuksia", koska mikä tahansa paikallinen vika vaatii yleensä koko kalliin lohkon romuttamista. Segmentoidut mallit sitä vastoin vähentävät ylläpitoa katastrofaalisesta hallittavaan mahdollistamalla nopeat moduulien vaihdot täysien vaihtojen sijaan. Suuria määriä käyttävissä meistiissä, joissa PM-taajuus mitataan viikkoina kuukausien sijaan, leikatut terät maksavat moninkertaisen suunnittelun monimutkaisuuden.
Riittävä tila tarkastusta varten.Suulaketta, joka vaatii kuuden komponentin poistamisen yhden kulutuspinnan tarkastamiseksi, ei tarkasteta niin usein kuin pitäisi. Kokeneet muotisuunnittelijat rakentavat näkölinjat ja pääsyraot muottirakenteeseen, jotta teknikot voivat tarkastaa silmämääräisesti kriittiset kulumisalueet, etanan kulku ja voiteluvirtaus ilman täydellistä purkamista. Kuorituslevyt tarkastusikkunoilla, irrotettavat kannet korkean-kulumisasemien päällä ja strategisesti sijoitetut helpotustaskut vähentävät jokaisen PM-tapahtuman työvoimakustannuksia.
Standardoitu komponenttien mitoitus.Kuvittele ylläpitäväsi 80 muotin kalustoa, jossa jokaisessa työkalussa käytetään eri pituuksia, erilaisia tappien halkaisijoita, erikokoisia ruuveja ja erilaisia lävistysvarsia. Varaosavarastosi räjähtää, ja teknikot tuhlaavat aikaa oikean osan etsimiseen. Suunnittelun standardointi, jossa käytetään yleisiä jousiporauksia, vakiolävistyspidikkeiden mittoja ja yhtenäisiä kiinnityskokoja koko muottikalustossasi, kutistaa varastoa ja nopeuttaa palvelua. Muotin suunnittelun vaikutus ylläpitokustannuksiin juontaa usein juurensa tähän hämmentävään yksityiskohtaan: voiko teknikkosi napata tarvitsemansa vakiosarjasta vai pitääkö heidän tilata -erityisesti jokainen vaihto?
Oikea ajoitusmerkin sijoitus.Progressiivisten meistien on palattava yhteen tarkasti. Jokaisen aseman suhde seuraavaan riippuu tarkasta uudelleenkokoonpanosta huollon jälkeen. Ajoitusmerkit, ottelumerkit ja avaimilla olevat paikannusominaisuudet, jotka tekevät oikean kokoamisen ilmeiseksi ja väärän kokoamisen fyysisesti mahdottomaksi, ovat huollettavuuden kannalta leimaamisen tunnusmerkkejä. Ilman niitä kokeneetkin työkaluvalmistajat voivat aiheuttaa korjauksen aikana ajoitusvirheitä, jotka aiheuttavat romua ensimmäisellä tuotantokierroksella huollon jälkeen.
Materiaalivalinnalla kulutuskestävyyttä{0}}stressialueilla.Muotti, joka on suunniteltu kauttaaltaan yhtenäisellä työkaluteräksellä, kuluu epätasaisesti. Suuri-jännitys leikkuureunat, nokka-käyttöiset muotoilupinnat ja ohjauskärjet kokevat kaikki suuremman kuormituksen kuin ympäröivä rakenne. Ensiluokkaisten työkaluterästen tai kovametalliterästen määrittäminen näissä kohdissa koko muotin päivittämisen sijaan tasapainottaa suorituskykyä ja kustannuksia. Tämä heterogeeninen materiaalistrategia, jossa käytetään D2- tai jauhemetallurgiateräksiä, joissa kuluminen keskittyy, ja sitkeämpää A2-terästä tukirakenteeseen, pidentää teroitusvälejä eniten huoltotyötä kuluttavilla asemilla.
Kuinka huoltopalaute parantaa tulevia muottirakenteita
Suunnittelu-huoltoa varten-ei ole kertaluonteinen-päätös. Se paranee jatkuvasti, kun huoltotiedot virtaavat takaisin suunnittelutiimille. Tässä palautesilmukassa digitaalinen seurantajärjestelmäsi ja muottisuunnitteluprosessi risteävät.
Harkitse käytännön esimerkkiä. CMMS-tietosi osoittavat, että muotti nro 312:n muovausasema vaatii lävistimen vaihtamisen 200 000 iskun välein, kun taas vastaavat asemat muissa muotteissa kestävät 500 000 iskun. Työkaluvalmistajasi panee merkille muodon pinnan naarmuuntumisen kussakin huollossa. Huoltoryhmä on hoitanut tämän lyhyemmillä väliajoilla ja useammin vaihtamalla. Se on oireen hoitoa.
Palautesilmukka kysyy: miksi tämä asema häiritsee, kun muut eivät? Ehkä muotoilusäde on liian tiukka materiaalille, mikä aiheuttaa liiallista kitkaa. Ehkä tuon sisäosan pinnan viimeistelytiedot ovat liian karkeita. Ehkä työkaluteräslaadusta puuttuu kromipitoisuus, joka tarvitaan kestämään liiman kulumista tällä tietyllä levymateriaalilla. Kun insinööri tarkistaa nämä tiedot ja suunnittelee aseman uudelleen seuraavaa stanssausta varten, ongelma katoaa tulevista huoltoaikatauluista kokonaan.
Tämä on periaate, joka muuttaa leimausmuotin ennaltaehkäisevän huollon kustannuspaikasta älyjärjestelmäksi. Jokainen palvelutapahtuma tuottaa tietoa. Jokainen näissä tiedoissa oleva kuvio viittaa suunnittelun parantamiseen. Liikkeet, jotka sulkevat tämän silmukan ja syöttävät huollon tulokset takaisin meistisuunnitteluun, vähentävät asteittain hiukkaskuormitustaan peräkkäisten muottisukupolvien aikana.
Palaute toimii useissa eri ulottuvuuksissa:
- Toistuvat komponenttivirheetsignaali riittämättömästä materiaalilaadusta tai geometriasta kyseisellä asemalla, mikä vaatii uudelleensuunnittelua kovemmilla lisäkkeillä tai suuremmilla säteillä.
- Liiallinen teroitustaajuustietyillä asemilla ehdottaa välyksen optimointia tai pintapinnoitteen lisäyksiä seuraavaa rakentamista varten.
- Vaikea pääsy palvelun aikanateknikkojen dokumentoima ajaa asettelumuutoksia, jotka parantavat tarkastusikkunoita ja komponenttien käytettävyyttä tulevissa työkaluissa.
- Ei--vakiovaraosien kulutuskorostaa mahdollisuuksia standardoida koko kaluston mitat seuraavan suunnittelusyklin aikana.
Työskentely muottivalmistajan kanssa, joka harkitsee huoltoon pääsyä, komponenttien standardointia ja pitkäkestoista{0}}kestävyyttä suunnitteluvaiheessa, vähentää PM-kuormitusta heti ensimmäisestä päivästä lähtien. Valmistajat pitävätYICHENlähestymistapa räätälöityihin leimaussuulakkeisiin rakennetaan insinöörinä huomioiden huollettavuus sekä tuotannon suorituskyky, ja tunnustetaan, että muotin todelliset kustannukset ulottuvat paljon alkuperäistä ostohintaa pidemmälle jokaiseen huoltotapahtumaan sen käyttöiän aikana. Kun meistitoimittajasi pitää ylläpidettävyyttä suunnitteluvaatimuksena eikä jälkikäteen, työkaluhuoneesi perii työkalun, joka toimii yhteistyössä PM-ohjelman kanssa sen sijaan, että taistelee sitä vastaan.
Oppitunti on selvä: helpoin huoltotehtävä on se, jota muottisi on suunniteltu tukemaan, ja halvin korjausvika on se, joka tehtiin ennen teräksen leikkaamista. Mutta jopa parhaiten-suunniteltu muotti tarvitsee edelleen ihmisiä, prosesseja ja organisaation sitoutumista ylläpitääkseen sitä kunnolla. Tämän ohjelman rakentaminen alusta alkaen, erityisesti liikkeissä, joissa ei ole koskaan ollut virallisia ennaltaehkäiseviä aikatauluja, vaatii jäsenneltyä lähestymistapaa muutosten hallintaan, henkilöstön määräämiseen ja mittaamiseen.
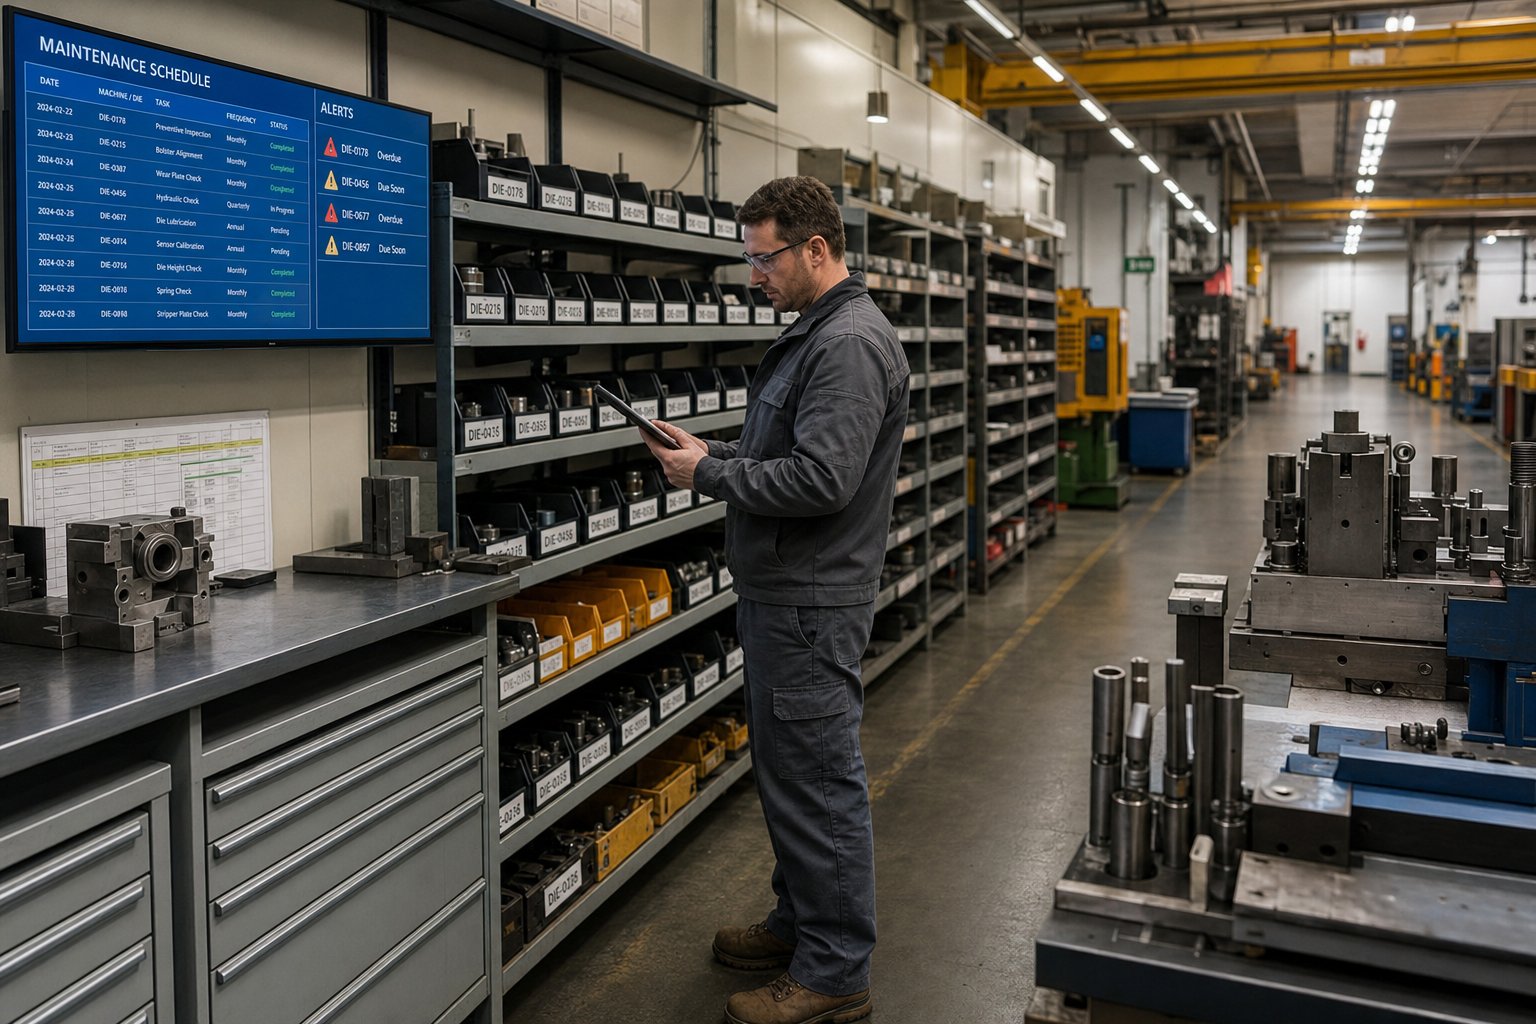
Ennaltaehkäisevän huolto-ohjelman rakentaminen alusta alkaen
Pelkät toimenpiteet eivät luo ennaltaehkäisevää huolto-ohjelmaa. Työkaluhuoneen seinälle painetut ja kirjoitetut ohjeet eivät muuta käyttäytymistä, jos niitä ei omista, ketään ei ole koulutettu suorittamaan eikä kukaan mittaa niiden toimivuutta. Todellinen haaste PM-leimausohjelman käynnistämisessä ei ole tekninen. Se on organisatorista. Pyydät ihmisiä käyttämään aikaa työhön, joka ehkäisee näkymättömiä epäonnistumisia ja kilpaile huomiosta tämän päivän tuotantoaikataulun erittäin näkyvää kiireellisyyttä vastaan.
Tämä jännitys selittää, miksi niin monet kaupat pysyvät reaktiivisina. Tuotantopaine tuntuu aina välittömämmältä kuin ennaltaehkäisy. Sisäänoston saaminen-johtajilta edellyttää heidän kieltään: dollareita. Ennen kuin ehdotat muodollista ohjelmaa, kerää perustiedot.Valmistajasuosittelee seisokkitunnit, romukustannukset ja asiakasvalitukset, jotka liittyvät stanssausvioihin, kokoamista ennen resurssien pyytämistä. Tästä lähtötilanteesta tulee entinen kuvasi, vertailukohta, jota vasten jokainen tuleva parannus mitataan. Johtajat reagoivat kustannusten alentamiseen jo seuraamiensa numeroiden muodossa.
Henkilöstö- ja koulutusvaatimukset
PM-ohjelma tarvitsee omistettuja työtunteja, ei lainattua aikaa jo -ylikuormitetuilta työkaluvalmistajilta. Arvioi henkilöstötarpeesi laskemalla kaluston kokonaiskuolemat, kertomalla keskimääräisellä palvelutunnilla per PM-tapahtuma ja jakamalla välitiheydellä. Jos käytät 60 konetta, joista jokainen tarvitsee neljä tuntia huoltoa kahdeksan viikon välein, se on 30 teknikkotuntia viikossa, joka on sitoutunut pelkkään suunniteltuun huoltoon.
Taitojen kehittäminen noudattaa aiemmin käsiteltyä{0}}kolmitason mallia. Käyttäjät tarvitsevat kahdesta neljään tuntia koulutusta silmämääräisten tarkastusten kriteereistä ja rajanäytteistä. Teknikot tarvitsevat käytännön opastusta-mittaustekniikoista, teroitusmenetelmistä ja seurantajärjestelmästäsi. Työkalunvalmistajat tarvitsevat määräajoin ristiin{5}}koulutusta uusista laivastoin tulevista muottirakenteista. Rakenna etenemispolku: soveltuvia käyttäjiä siirtyy teknikon rooleihin, syvän kokemuksen omaavat teknikot etenevät työkaluvalmistajan tehtäviin. Tämä putki pitää institutionaalisen tietämyksen kasvussa sen sijaan, että kävelemään ovesta eläkkeelle jääden kanssa.
PM:n käyttöönoton vaiheittainen käyttöönottosuunnitelma
Jos yrität käynnistää kattavan ohjelman koko stanssauskalustollesi ensimmäisenä päivänä, epäonnistut. Ennaltaehkäisevän huollon vaiheittaisen käyttöönottosuunnitelman avulla voit todistaa konseptin pienessä mittakaavassa, tarkentaa prosessiasi ja lisätä uskottavuutta ennen laajentamista.
- Tarkasta suulakkeen nykyinen kunto ja huoltohistoria.Tarkista kaikki laivaston kuoleet. Dokumentoi nykyinen kulumistila, erinomaiset korjaukset ja mikä tahansa olemassa oleva huoltohistoria, vaikka se olisi vain vanhemman työkaluvalmistajan laitosmuisti. Tämä tarkastus määrittää lähtökohtasi.
- Määritä perusviivan lyönti{0}}laskentavälit noppaa kohti.Käytä teknikon kokemusta, materiaalikohtaisia-ohjeita ja kaikkia käytettävissä olevia ajotietoja määrittääksesi kullekin työkalulle alkuperäisen PM-triggerin. Konservatiivinen kelpaa. Tarkennat näitä, kun olet kerännyt todellisia tietoja.
- Anna porrastettuja vastuita.Virallista, kuka omistaa mitkä tehtävät käyttämällä operaattori-, teknikko- ja työkaluvalmistajarakennetta. Julkaise visuaaliset tarkistuslistat painopisteille ja yksityiskohtaiset huoltotoimenpiteet työkaluhuoneeseen.
- Rakenna varaosasarjat jokaiselle suulakkeelle.Tehokas muottihuollon varaosien varastonhallinta tarkoittaa, että osat, joita kukin muotti kuluttaa rutiinihuollon aikana: jouset, lävistimet, vedot, irrottimet ja kiinnittimet, esiasettelee. Ryhmittele ne merkittyihin astioihin kuopan numeron mukaan. Kun noppa tulee penkille, sen sarja odottaa jo. Tämä eliminoi osien etsimisen viiveen-huollon puolivälissä ja estää teknikoita jättämästä vaihtoa väliin, koska komponentti oli loppunut. Aseta kullekin sarjalle vähimmäisvarastot kulutushistorian perusteella ja tarkista neljännesvuosittainvaraosavaraston parhaat käytännötsuositella.
- Ota seurantajärjestelmä käyttöön.Aloita sitten CMMS-ohjelmisto tai strukturoitu laskentataulukko, aloita edellisessä luvussa esitettyjen tietokenttien tallentaminen. Johdonmukaisuus on tässä vaiheessa tärkeämpää kuin hienostuneisuus.
- Tarkista ja tarkenna aikavälejä ensimmäisen tiedonkeruun jälkeen.Luo ensimmäiset raportit 90 päivän kuluttua. Vertaa todellista käytön kulumista perusolettamaasi. Pidennä aikavälejä, jolloin muotit saapuvat minimaalisella kulumisella. Lyhennä aikavälejä, jolloin teknikot löytävät komponentteja lähestymässä rajoja. Tämä jalostussykli ei todellakaan lopu koskaan. Se on mekanismi, joka muuttaa staattisen aikataulun mukautuvaksi järjestelmäksi.
Aloita viidellä huonoiten{0}}suorituskykyisilläsi: niistä, jotka aiheuttavat eniten seisokkeja, eniten romua tai eniten hätäkorjauskutsuja. Onnistunut käänne näissä työkaluissa luo näkyvän todisteen siitä, että ehkäisy toimii, ja että todiste käännyttää skeptikot nopeammin kuin mikään politiikkamuistio.
Ohjelman onnistumisen mittaaminen
Ohjelma ilman mittareita on vain toimintaa. Muottien huolto-ohjelman onnistumismittausten mittaaminen vahvistaa, maksaako panostus ennaltaehkäisyyn vai kuluttaako vain työtä ilman neulaa liikuttamatta.
Kolme ensisijaista indikaattoria kertovat tarinan:
- Suunnittelematon seisokkien vähentäminen.Seuraa lehdistön{0}}seisokkeja kuukausittain. Tämä on suorin PM tehokkuuden mitta.Alan vertailuarvotehdottaa, että virheiden välinen keskimääräinen aika (MTBF) kasvaa tasaisesti ohjelman kypsyessä. Jos se ei parane johdonmukaisesta PM-suorituksesta huolimatta, tehtäväsi eivät välttämättä kohdistu oikeisiin vikatiloihin.
- Romumäärän trendi.Mittaa työkalun kunnosta johtuvat hylkäysnopeudet: purseet, mittapoikkeamat, pintavirheet. Toimivan PM-ohjelman pitäisi tuottaa näkyvä laskusuuntaus-työkaluihin liittyvässä romussa kahden tai kolmen neljänneksen kuluessa.
- Keskimääräinen kuomun eliniän pidentyminen.Seuraa kumulatiivisia iskuja suurten huoltojen välillä jokaisessa meistissä. Koska rutiinihuolto pitää kulumisen hallinnassa, kalliiden remonttien välisen ajan pitäisi pidentyä. Tämä mittari heijastaa suoraan leimausmuotin ylläpidon sijoitetun pääoman tuottoprosenttia pääoman säilymisen kannalta.
Seuraamisen arvoisia tukimittareita ovat suunniteltu huoltoprosentti (kuinka osuus kokonaishuoltotunneistasi on aikataulutettuja verrattuna reaktiivisiin), varaosien hätätilaustiheys ja ensimmäinen-aikakyky muotin asettamisen jälkeen. Maailmanluokan toimintojen tavoitteena on yli 85 prosentin suunniteltu huoltoprosentti. Suurin osa reaktiivisista olosuhteista alkavista kaupoista alkaa noin 30-40 prosentin tienoilla ja nousee sieltä.
Ilmoita nämä luvut kuukausittain samoille esimiehille, joiden{0}}ostoa tarvitsit alussa. Mikään ei tue huolto-ohjelmaa niin kuin kova todiste siitä, että se säästää rahaa. Mikään ei tapa ihmistä nopeammin kuin kyvyttömyys todistaa arvoaan budjettien kiristyessä.
Ennaltaehkäisevän huoltojärjestelmän käyttöönotto
Leimausmuotin ennaltaehkäisevä huolto ei ole työkaluhuoneen seinään kiinnitetty tarkistuslista. Se on järjestelmä: porrastetut vastuut, jotka jakavat työmäärän älykkäästi, materiaali-tietoinen ajoitus, joka mukautuu sen mukaan, mitä meistin todellisuudessa leikkaa, digitaalinen seuranta, joka muuttaa palvelutapahtumat toiminnalliseksi älykkyydeksi, ja suunnittelu--huoltoa varten, joka vähentää taakkaa ennen ensimmäistä iskua. Jokainen elementti vahvistaa toisiaan. Seurantajärjestelmä ilman porrastettua omistajuutta tuottaa tietoja, joihin kukaan ei puutu. Porrastettu omistus ilman aineellisia-tiettyjä palveluja kuolee liian myöhään ja toiset liian aikaisin. Järjestelmä toimii, kun kaikki neljä osaa ovat yhteydessä toisiinsa.
Seuraava siirtosi riippuu siitä, missä olet tänään. Tässä on leimausmuotin ylläpidon toimintasuunnitelma kypsyystason mukaan priorisoituna, jotta pääset ensin-voimakkaimpiin töihin lähtökohdasta riippumatta.
Priorisoidut seuraavat vaiheet ohjelman kypsyyden mukaan
Jos sinulla ei ole virallista PM-ohjelmaa:
- Tarkista viisi huonoiten{0}}suorituskykyäsi ja dokumentoi niiden nykyinen kunto.
- Määritä käyttäjän vuorotarkastukset yksinkertaisen silmämääräisen tarkastuslistan avulla joka painalluksella.
- Aseta konservatiiviset iskun{0}}laskentavälit parhaan teknikon kokemuksen perusteella.
- Rakenna varaosasarja jokaiselle korkean{0}}prioriteetin muottimelle, jotta huolto ei viivästy puuttuvien komponenttien vuoksi.
- Aloita palvelutapahtumien seuranta missä tahansa jäsennellyssä muodossa, jopa laskentataulukossa, perustaa tietojen luomiseksi.
Jos sinulla on perusaikataulut ja haluat optimoida:
- Säädä PM-välit materiaalityypin mukaan käyttämällä aiemmin käsiteltyjä{0}}kulumismekanismin kertoimia.
- Ota käyttöön CMMS- tai digitaalinen seurantajärjestelmä, joka tallentaa iskumäärät, poistetun materiaalin ja vaihdetut komponentit jokaisessa huoltotapahtumassa.
- Laske hinta per osuma 20 suurimmalle muotillesi tunnistaaksesi poikkeamat, jotka kuluttavat liikaa ylläpitoresursseja.
- Sulje takaisinkytkentäsilmukka työkaluhuoneen löydösten ja meistisuunnittelun välillä, jotta toistuvat viat suunnitellaan tulevista rakennuksista.
Jos olet valmis ehtoihin perustuvaan{0}}seurantaintegraatioon:
- Arvioi kunnosta{0}}perustuva leimausmuotin valvonta puristusvoiman allekirjoituksen seurannan ja tonnimäärän vaihteluvaroitusten avulla, jotka käynnistävät palvelun mitattavissa olevan heikkenemisen perusteella kiinteiden aikavälien sijaan.
- Korreloi historialliset PM-tietosi tuotannon laatumittareihin tunnistaaksesi, mitkä parametrit ennustavat parhaiten osan laadun poikkeaman ennen kuin se saavuttaa hylkäyskynnykset.
- Pilot-anturi{0}}perustuu korkeimman-arvon progressiivisten kuoppien valvontaan, kun yksittäisestä törmäyksestä aiheutuu katastrofaalisia kustannuksia.
Pitkäaikaiseen{0}}huoltoon suunniteltujen muotien hankinta
Ymmärtäminen, kuinka alentaa muotin käyttöiän huoltokustannuksia, johtaa yhteen johtopäätökseen, jonka useimmat kaupat jättävät huomiotta: muotin huoltotaakka määräytyy suurelta osin ennen kuin se pääsee työkaluhuoneeseesi. Leikatut sisäosat, standardoidut komponentit, helppopääsyiset kulutuspinnat ja asianmukainen materiaalivalinta korkean{1}}rasitusasemilla vähentävät kaikki tulevan PM-tapahtuman työvoimaa ja kustannuksia. Nämä ovat hankintavaiheessa tehtyjä suunnittelupäätöksiä.
Kun arvioit uusien muottien hankintaa, kysy, pitääkö toimittajasi ylläpidettävyyttä suunnitteluvaatimuksena vai jälkikäteen. Valmistajat pitävätYICHENSuunnittelijan räätälöidyissä leimauksessa kiinnitetään huomiota kestävyyteen, ylläpitoon ja vakaaseen tuotannon suorituskykyyn suunnittelun alkuvaiheesta lähtien. Ylläpidettävyyttä silmällä pitäen suunnitellut meistit ovat yksi tehokkaimmista pitkän aikavälin kustannusten hallinnasta-, joka on käytettävissä leimaamiseen.
Ennaltaehkäisy ei ole päämäärä. Se on tieteenala, joka yhdistelee. Jokainen tallennettu huoltotapahtuma, jokainen tarkennettu aikaväli, jokainen suunnittelun parannus, joka palautetaan seuraavaan muottirakenteeseen, tekee järjestelmästä älykkäämmän ja toimintasi ennakoitavamman. Aloita siellä, missä olet, toimi sen mukaan, mikä on tärkeintä nykyisellä ikätasollasi, ja anna tietojen ohjata jokaista seuraavaa askelta eteenpäin.
Usein kysyttyjä kysymyksiä leimaamalla meistin ennaltaehkäisevä huolto
1. Kuinka usein leimaussuuttimet tulee huoltaa ennaltaehkäisevän huolto-ohjelman puitteissa?
Huoltovälit riippuvat muotin monimutkaisuudesta ja meistettävästä materiaalista. Mietojen terässovelluksien yleinen perustaso on 100 000 - 150 000 iskun välein. Aggressiiviset materiaalit, kuten ruostumaton teräs, vaativat kuitenkin 30-50 % lyhyempiä aikavälejä liiman kulumisen ja hilseilyn vuoksi, kun taas HSLA-teräkset saattavat tarvita 40{10}}60 % lyhyemmät välit hankaavien kulumiskuvioiden vuoksi. Tehokkain lähestymistapa yhdistää iskumäärän liipaisimet kalenteriin perustuviin maksimiarvoihin, joten yksikään meisti ei ole käyttämättä liian kauan tarkastusten välillä. Tarkenna aikavälejä käyttämällä useiden huoltojaksojen aikana kerättyjä todellisia kulumistietoja sen sijaan, että luottaisit yhteen kiinteään numeroon kaikissa työkaluissa.
2. Mitä eroa on leimausmuotin ennaltaehkäisevällä ja ennakoivalla huollolla?
Ennaltaehkäisevät huoltopalvelut kuolevat kiinteillä aikatauluilla aivohalvausten tai kalenteriajan perusteella nykyisestä tilasta riippumatta. Ennakoiva huolto käyttää reaaliaikaista-anturidataa, painostuksen allekirjoituksia ja analytiikkaa ennustaakseen, milloin vika ilmenee, ja käynnistää palvelun vain, kun mitattavissa oleva heikkeneminen osoittaa sen olevan tarpeen. Ennaltaehkäisevä ylläpito on perusta, joka on luotava ensin, koska se tuottaa historiallisia tietoja, joita ennakoivat järjestelmät tarvitsevat tarkkojen mallien rakentamiseen. Useimmat leimaustoiminnot hyötyvät ennaltaehkäisevien rutiinien hallinnasta ennen investoimista kunto-pohjaiseen tai ennakoivaan valvontatekniikkaan.
3. Mitkä ovat merkit siitä, että stanssausmeisti tarvitsee teroitusta?
Luotettavin indikaattori on pursekorkeus meistetyissä osissa, jotka ylittävät 0,003–0,005 tuumaa miedoissa terässovelluksissa. Muita mitattavia merkkejä ovat kutistuva leikkausnauha peitetyissä reunoissa, mittojen poikkeama reikäkooissa tai aihioissa profiileissa ja lisääntynyt puristustonni leikkausoperaatioiden aikana. Silmämääräinen tarkastus voi paljastaa pyöreän tai heijastavan leikkuureunan terävän viivan sijaan. Jos rei'issä näkyy lohkeilua, halkeilua tai toistuvaa vikaa pian teroituksen jälkeen, ongelma on edennyt kunnostamisen jälkeen vaihtoalueelle, mikä on usein merkki materiaalien yhteensopimattomuudesta tai välysongelmasta, jota hionta yksinään ei pysty ratkaisemaan.
4. Miten CMMS-ohjelmisto voi parantaa leimausmuotin huollon hallintaa?
CMMS-ohjelmisto poistaa tietoaukot, jotka pitävät kaupat reaktiivisina. Se automatisoi huoltojen ajoituksen seuraamalla iskujen määrää ennalta määritettyihin kynnysarvoihin nähden, lähettää hälytyksiä, kun kuopat lähestyvät huoltoikkunaansa, ja tallentaa yksityiskohtaiset tiedot jokaisesta huoltotapahtumasta, mukaan lukien poistettu materiaali, vaihdetut komponentit ja teknikon huomautukset. Ajan mittaan nämä tiedot mahdollistavat trendianalyysin, joka tunnistaa korkeiden-kustannusten laskut, toistuvat vikatilat ja todelliset hinta-/-osuma laskelmat. Nykyaikaiset alustat voivat noutaa iskumäärät suoraan painologiikkajärjestelmistä, mikä poistaa manuaaliset lokivirheet, jotka aiheuttavat useimmat ajoitusvirheet paperipohjaisissa järjestelmissä.
5. Miten muotin suunnittelu vaikuttaa-pitkän aikavälin ylläpitokustannuksiin?
Suunnittelun aikana tehdyt rakennusvalinnat määräävät suoraan elinkaaren huoltotaakan. Osiot mahdollistavat yksittäisten komponenttien vaihdon häiritsemättä viereisiä asemia, mikä lyhentää huoltoaikaa dramaattisesti verrattuna monoliittisiin lohkoihin, jotka vaativat täyden poiston paikallisen kulumisen vuoksi. Standardoitu komponenttien mitoitus koko muottikalustossa vähentää varaosavarastoa ja nopeuttaa teknikkojen pääsyä huollon aikana. Riittävät tarkastusetäisyydet, oikeat ajoitusmerkit uudelleen kokoonpanon tarkkuutta varten ja korkealuokkaiset työkaluteräkset korkean-kulumisen asemilla alentaa -tapahtumakohtaisia työkustannuksia. Työskentely YICHENin kaltaisten valmistajien kanssa, jotka suunnittelevat mukautetun leimauksen huollettavuutta suunnitteluvaiheessa, auttaa vähentämään hiukkasten kuormitusta ennen kuin ensimmäinen tuotantoisku syttyy.


