


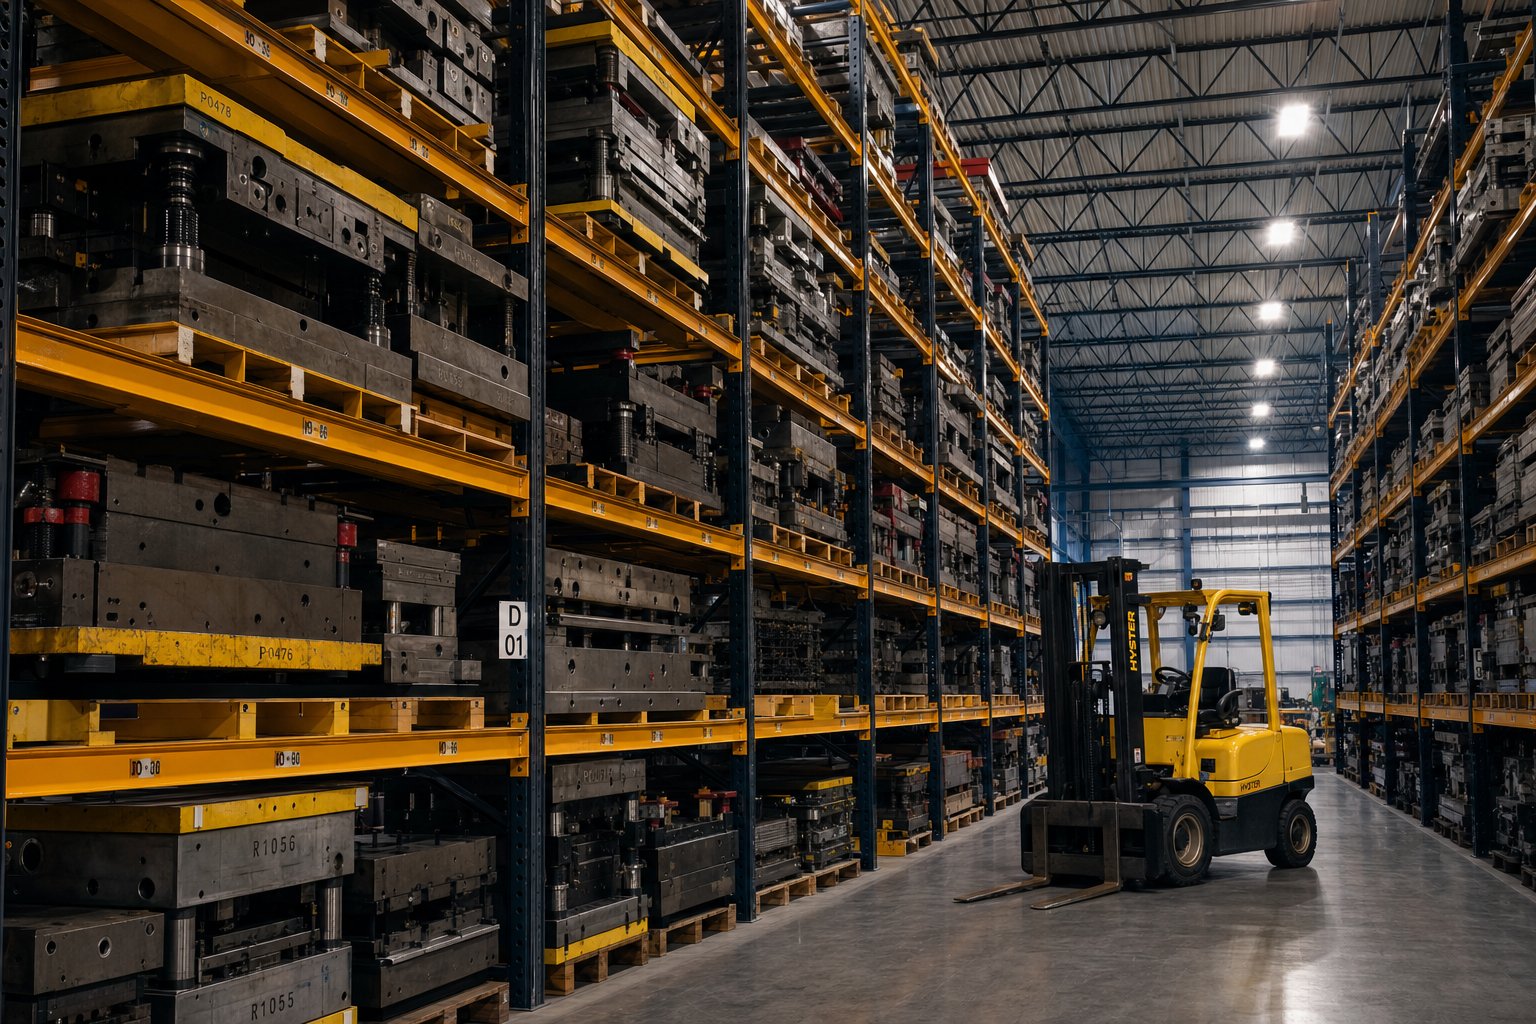
Leimaamalla säilytysjärjestelmät ja miksi niillä on merkitystä
Kuvitellayksi leimausmuottipainaa useita tuhansia puntia, maksaa kymmeniä tuhansia dollareita, istuen lavalla keskellä myymälääsi. Se on alttiina trukkiliikenteelle, kosteudelle ja vahingossa tapahtuville iskuille. Joka päivä se pysyy siellä, pelaat sekä sen tarkoilla pinnoilla että joukkueesi turvallisuudella. Tämä skenaario toistuu leimauslaitoksissa kaikkialla, ja juuri sen ongelman -tarkoitukseen rakennetut leimausmuotin säilytysjärjestelmät on ratkaistava.
Mitä ovat leimausmuotin säilytysjärjestelmät
Leimausmuotin säilytysjärjestelmät ovat suunniteltuja hylly- ja hyllyrakenteita, jotka on suunniteltu erityisesti tukemaan, suojaamaan ja järjestämään raskaita puristusmuotteja tuotantosarjojen välillä. Niissä on vahvistetut kuormitus{0}}kannattimet, tarkat pääsymekanismit ja turvalukitus, joita tavalliset varastohyllyt eivät pysty tarjoamaan.
Nämä järjestelmät eroavat yleiskäyttöisistä{0}}lavahyllyistä yhdestä yksinkertaisesta syystä: keskittyneen painon vuoksi. Tavallinen varastohylly jakaa suhteellisen kevyet kuormat laajalle palkin poikki. Leimaussuulake sitä vastoin painaa tuhansia kiloja pienelle jalanjäljelle, mikä luo pistekuormitusta-, jota perinteistä hyllyä ei koskaan suunniteltu käsittelemään. Tarkoituksenmukaiset -muovatut säilytystelineet vastaavat tähän teräsrakenteisilla rungoilla, raskailla-mittapylväillä ja hyllyrakenteilla, jotka on mitoitettu tyypillisesti2 000 - 6 000 paunaa tasoa kohden.
Useimpien järjestelmien ydinkomponentteja ovat vahvistetut pääpylväät (usein kanavateräksiset tai rakenteelliset I-palkit), säädettävät hyllykorkeudet eri muottien kokoja varten, integroidut turvalukot, jotka estävät tahattoman liikkeen, ja korroosionkestävät pintakäsittelyt, jotka suojaavat sekä telinettä että siinä olevia työkaluja.
Kuka tarvitsee tarkoituksenmukaista-säilytystilaa
Kolme ryhmää tekee tyypillisesti päätöksen investoida erityisiin työkalu- ja muottien säilytystelineisiin:
- Huoltopäällikötarvioimalla työpaikan turvallisuutta, eliminoimalla{0}lattiatason kompastumisvaarat ja vähentämällä katastrofaalisten hyllyvaurioiden riskiä raskaan kuorman aikana.
- Toiminnan johtajatrakentaa pääomakustannustapaus, jossa mitataan kuinka epäjärjestynyt varastointi pidentää kuoppien vaihtoaikoja ja kuluttaa painon käytettävyyttä.
- Insinööritjärjestelmävaatimusten määrittäminen, muotin painojen ja mittojen sovittaminen kuormitusarvoihin, pääsymenetelmiin ja tilojen rajoituksiin, kuten lattian kuormituskapasiteetti ja katon korkeus.
Jos osut johonkin näistä rooleista, huomaat, että tämä artikkeli kattaa koko maiseman: rakenteellisista I-palkkimuotitelineistä ja ulosvedettävistä-laatikostojärjestelmistä muotin säilytysalustaan, leveisiin hyllyihin ja mukautettuihin kokoonpanoihin. Löydät myös ohjeita turvallisuusvaatimustenmukaisuudesta, muottien säilyttämisestä varastoinnin aikana, valintakehyksestä, työnkulun integroinnista ja omistamisen kokonaiskustannuksista. Tavoitteena on tarjota sinulle yksi kattava resurssi hajautettujen tuotesivujen sijaan, jotka kertovat vain osan tarinasta.
Todellinen kysymys ei ole siitä, tarvitsevatko kuoppisi erityistä säilytystilaa. Se, vahingoittaako jo olemassa oleva tallennustila niitä hiljaa, ja mitä se itse asiassa maksaa.
Miksi yleissäilytys-epäonnistuu raskaiden leimausmuotien tapauksessa
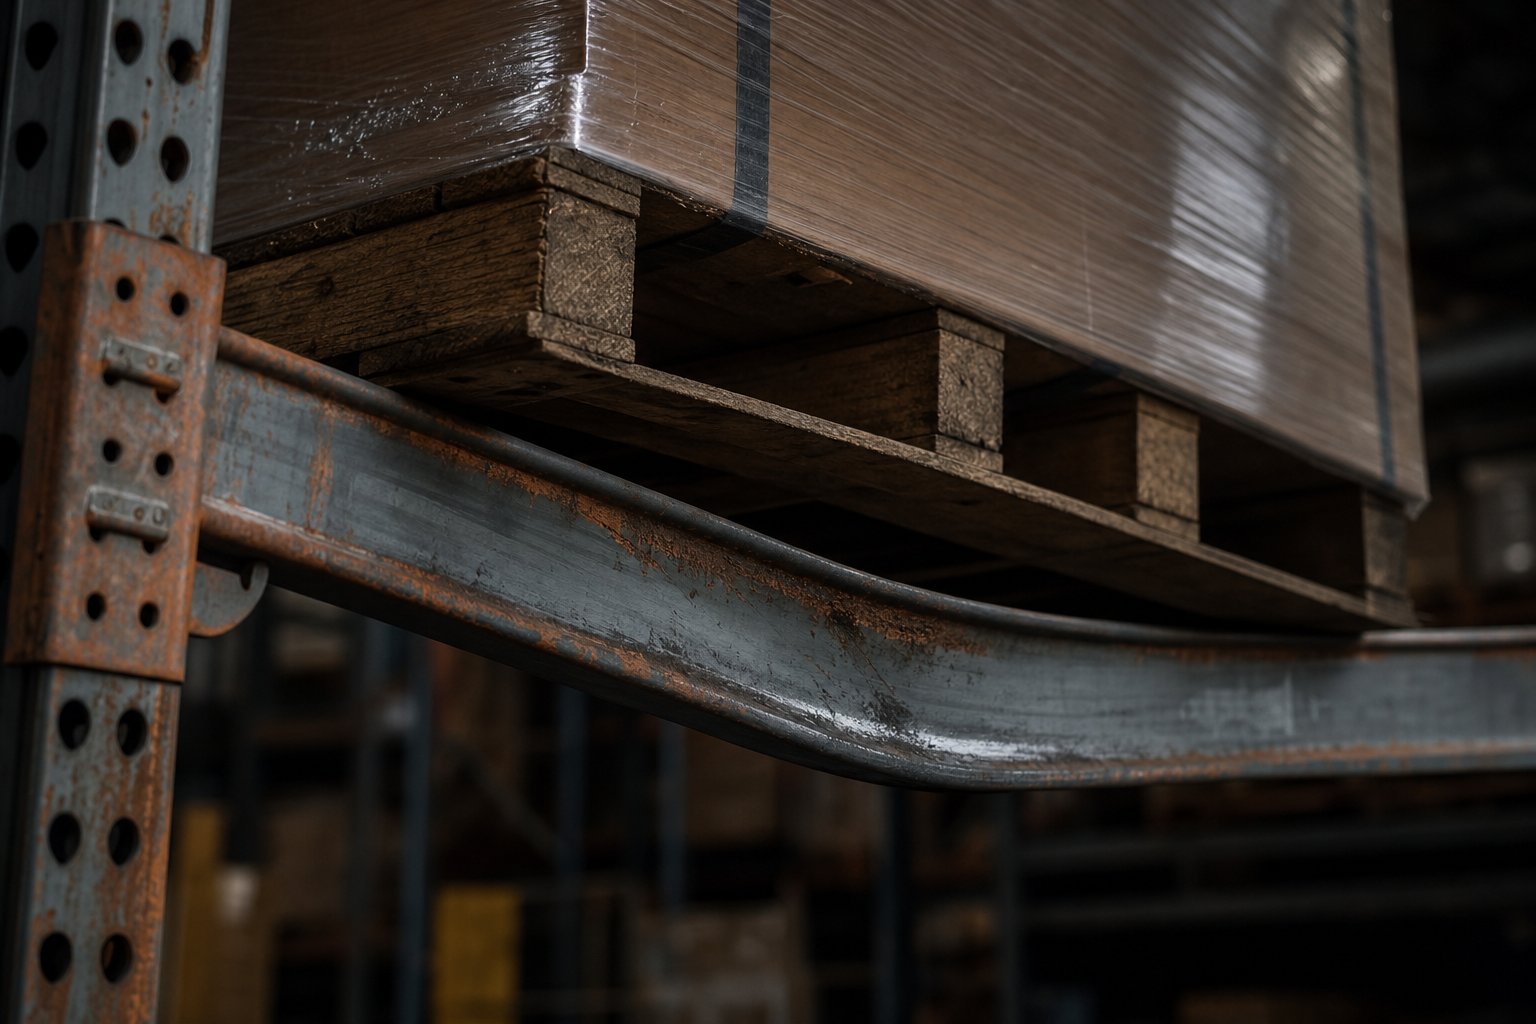
Leimausmuotti ei toimi kuin lavattu kulutustavaroiden laatikko. Se on tiheä, kompakti massa karkaistua työkaluterästä, joka keskittää tuhansia kiloja pieneen jalanjälkiin. Kun asetat tällaisen kuorman telineeseen, joka on suunniteltu tasaisesti jakautuneille laatikoille, luot alustan epäonnistumiselle, joka ei välttämättä paljasta itsestään ennen kuin se on katastrofaalinen.
Miksi vakiolavatelineet epäonnistuvat meistien leimaamisessa
Ydinkysymys liittyy siihen, kuinka paino saavuttaa palkin. Vakiolavatelineet on suunniteltutasaisesti jakautuneet kuormat-tuotteet, joiden paino jakautuu tasaisesti palkin koko jännevälille tasapohjaisten-kuormalavojen kautta. Leimausmuotti tekee päinvastoin. Se luo voimakkaan pistekuormituksen keskittäen koko massansa kapealle kosketusalueelle. Vaikka suulake painaa saman verran kuin lavalle asetettu kuorma, jolle palkki on mitoitettu, keskittynyt voima voi aiheuttaa taipuman, joka ylittää ANSI MH16.1 -standardeissa määritellyn sallitun L/180-suhteen. Tämä liiallinen taipuma johtaa palkin taipumiseen, liitosjännitykseen ja mahdolliseen rakenteelliseen vikaan.
Ajattele asiaa näin: kuvittele seisovasi jäätyneellä lammikolla lumikengissä tai seisoisi samalla jäällä tikkokengissä. Paino on sama, mutta paine neliötuumaa kohti on dramaattisesti erilainen. Raskaat leimausmuotit käyttävät tuon "tiikkakanta"-vaikutuksen tavallisiin telinepalkkiin.
Ongelma muodostuu korkeammilla varastointitasoilla.Ylikuormitus ja epätasainen kuorman jakautuminenovat johtavia varastohyllyjen romahtamisen syitä, ja kompaktien, raskaiden muottien säilyttäminen ylähyllyillä lisää rungon epävakauden ja kaatumisen riskiä. Ellei sitä ole erityisesti suunniteltu pistekuormituksille ANSI MH26.2 -standardin mukaisesti, tavallinen teräsverkkokansi voi myös epäonnistua keskitetyn painon alaisena-, mikä mahdollistaa usean-tuhannen- punnan pudotuksen ilman varoitusta.
Tässä ovat erityiset vikaskenaariot, jotka tekevät tavallisista lavatelineistä vaarallisen yhteensopimattomuuden muottien varastoinnissa:
- Säteen taipuma yli nimellisrajojen:Muottien aiheuttamat pistekuormat ylittävät jakautuneeseen painoon suunniteltujen palkkien taipumiskynnyksen, mikä voi aiheuttaa äkillisen romahtamisen.
- Kannen vika:Normaalit metalliverkko- tai aaltopahviteräksiset terassisoljet keskittyneessä kuormituksessa, joita ei ole koskaan suunniteltu käsittelemään.
- Pystysuoran ylikuormitus:Muottien painot ylittävät usein -tasokohtaisen kapasiteetin raskaassa hyllyjärjestelmässä, joka on rakennettu yleiseen varastokäyttöön, jännityspilareihin ja pohjalevyihin turvallisten kynnysten yli.
- Trukkien yhteensopivuusaukot:Vakiohyllysyvyydet ja palkkien korkeudet eivät usein vastaa välyksiä, joita tarvitaan leveiden tai omituisen muotoisten muottien turvalliseen sijoittamiseen, mikä lisää trukkien törmäysvaaraa, joka painaa suojapinnoitteita ja altistaa metallin korroosiolle.
Lattiasäilytyksen ja hätäratkaisujen piilotetut riskit
Kun telineet eivät vastaa tehtäväänsä, monet kaupat valitsevat oletuksena yksinkertaisimman vaihtoehdon: pinot lattialle. Se näyttää vaarattomalta. Lattia kestää selvästi painon, eikö niin? Rakenteellisesti ehkä. Mutta todelliset lattiavarastoinnin kustannukset mitataan vammoilla, korroosiolla ja menetetyllä tuotantoajalla.
Suoraan betonilattioilla istuvat meistit altistuvat seisovalle kosteudelle, kondensaatiolle ja lämpötilan vaihteluille, jotka kiihdyttävät pinnan korroosiota tarkkuus{0}}kiinnityspinnoissa ja leikkuureunoissa. Tämä korroosio ei vain vahingoita suulaketta-, se heikentää osien laatua, kun työkalu palaa puristimeen. Samaan aikaan myymälän lattialle hajallaan olevat kuorit muodostavat esteradan jalkaliikenteelle ja trukkien reiteille, mikä luo kompastumisvaaraa ja puristuskohtia, joita tavalliset turvakävelyt osoittavat jatkuvasti.
Improvisoidut ratkaisut tuovat omat vaaransa. Työntekijät turvautuvat usein puupaloihin tai romumateriaaliin tukemaan muotit työkorkeudella tai pitämään ne poissa kosteasta betonista. Näillä väliaikaisilla tuilla ei ole suunniteltuja kuormitusluokituksia, ja epävakaasta puupalikkasta luisuva muotti on yksi yleisimmistä puristusvammojen lähteistä työkaluhuoneissa. Riski moninkertaistuu muotin käsittelyn aikana,-kun trukki asettaa muotin epätasaiselle puupinolle, jopa pieni siirtymä voi saada tonnien terästä liukumaan odottamattomasti.
Yleisiä riittämättömiin järjestelmiin sidottuja muottivarastointivammoja ovat:
- Murskaa vammatmuotit luistavat tai kaatuvat epävakaisiin tukiin, erityisesti improvisoiduista puupaloista ilman suunniteltuja kuormitusrajoituksia.
- Tapahtumien{0}}vaikuttamakun muotit putoavat ylikuormitetuista tai taipuvista telinepalkeista, erityisesti ylemmillä säilytystasoilla.
- Tuki- ja liikuntaelimistön vammatjohtuu muottien hankalasta manuaalisesta sijoittamisesta lattia{0}}tasolle tai huonosti saavutettaviin säilytyspaikkoihin.
- Trukkiin liittyvät{0}}onnettomuudetsekaisissa lattiavarastoissa, joissa käytäväväli on riittämätön, mikä johtaa törmäyksiin varastoitujen työkalujen tai henkilökunnan kanssa.
- Liukastumis- ja kompastumisvaaramuotista, kuormalavoista ja väliaikaisista tuista, jotka tukkivat kävelyteitä ja trukkien kulkureittejä.
Ennaltaehkäisy alkaa tunnustamalla, että raskaat muottivarastoratkaisut eivät ole luksusta,{0}}ne ovat tekninen vaatimus. Leimaamalla telineen turvallisuus riippuu varastointijärjestelmän yhteensovittamisesta siinä olevan työkalun todellisiin kuormitusominaisuuksiin: keskitetty paino, kompakti jalanjälki ja tarve vakaaseen, turvalliseen sijoitukseen kaikilla säilytystasoilla. Mikä tahansa aukko telineen mitoituksen ja muotin vaatimusten välillä on aukko, jossa tapahtuu loukkaantumisia ja laitevaurioita.
Todellinen kysymys ei siis ole, kestääkö nykyinen kokoonpanosi fyysisesti. Kyse on siitä, pystyykö se pitämään suulakkeen turvallisesti, toistuvasti ja ilman, että se huonontaa työkaluja tai vaarantaa tiimiäsi. Ja tähän kysymykseen vastaaminen edellyttää, että ymmärrät koko valikoiman tallennusjärjestelmätyyppejä, jotka on suunniteltu erityisesti tätä työtä varten.
Vertaamalla kaikentyyppisiä muottivarastojärjestelmiä
Kaikkia muottivarastointia ei luoda tasa-arvoisesti, ja väärän tyypin valitseminen voi maksaa sinulle yhtä paljon kuin erillisen järjestelmän puuttuminen. Jokainen malli ratkaisee tietyn joukon ongelmia-painokapasiteetin, pääsynopeuden, lattiatilan, budjetin-ja näiden kompromissien ymmärtäminen erottaa älykkään investoinnin kalliista virheestä. Näin viisi pääjärjestelmätyyppiä asettuvat toisiaan vastaan.
Rakenteelliset I-Beam Die Racks
Nämä ovat muottien säilytysmaailman raskaiden nostajia. Rakenneteräksistä I-palkeista tai raskaista-mittaisista putkimaisista pylväistä (yleensä 3" x 3" tai 4" x 4" 7- tai 11 gaugea teräksestä valmistetut pylväät) tarjoavat korkeimman mahdollisen kuormituksen telinemäisessä muodossa. Hyllyt ovat yleensä kiinteää peltiä putkimaisten palkkikannattimien päälläkapasiteetti vaihtelee 250 - 500 puntaa neliöjalkaa kohti-käännettynä 2 000 - 6,000+ lbs per hyllytaso mitoista riippuen. Pylväiden korkeudet ovat 96", 120" tai 144" ja hyllyjen leveydet vaihtelevat välillä 72" - 120".
Pääsy on suoraviivaista: trukkien liukukappaleet kytkeytyvät päälle ja pois integroitujen haarukan sisäänvientitankojen kautta. Tämä yksinkertaisuus on sekä vahvuus että rajoitus. Tarvitset vapaata käytävää trukin ohjaamiseen, eikä nosturiin pääsyä ole sisäänrakennettu suunnitteluun. Nämä telineet toimivat parhaiten tiloissa, joissa on suuret muottivarastot, suuri yksittäisten muottipaino ja käytettävissä oleva trukkien infrastruktuuri.
Roll-Out Drawer Storage Systems
Kuvittele, että vedät hyllyä itseäsi kohti kuin jättimäistä laatikkoa ja paljastat koko muotin pinnan ylänosturille tai nostimelle. Tämä on käyttöönottojärjestelmien taustalla oleva-periaate. Hyllyt liukuvat eteenpäin 75–100 %:n laajennuksella raskaiden -lineaaristen laakereiden ansiosta. Kapasiteetti on jopa 4 000 puntaa hyllyä kohden manuaalisissa kokoonpanoissa ja jopa suurempi moottorikäyttöisissä versioissa.
Vaihtoehtoja ovat käsi-kampi, painike-moottoroitu tai täysin manuaalinen ulosveto-mekanismi. Turvalukitus estää useampaa kuin yhtä hyllyä avautumasta samanaikaisesti, ja lukitus-pitää laajennetun hyllyn paikallaan lataamisen aikana. Nämä järjestelmät ovat erinomaiset ahtaissa lattiatiloissa, joissa käytävän leveys rajoittaa trukkien pääsyä, tai tiloissa, joissa nostureiden käsittely on mahdollista. Vaihtoehto? Korkeammat alkukustannukset ja enemmän mekaanisia komponentteja, jotka vaativat säännöllistä huoltoa.
Die Storage Base and Block Systems
Muotisäilytysalustat noudattavat päinvastaista lähestymistapaa kuin pystysuorassa telineessä{0}}ne pitävät muotit lattiatasolla suunnitelluilla terästasoilla tai -lohkoilla. Sen sijaan, että pinottaisiin muotit pystysuunnassa, jokaisessa alustassa on yksi suulake tasaisella ja vakaalla korkeudella, joka on optimoitu trukin noutoa varten. Nämä ovat pohjimmiltaan tarkkoja-tasoitettuja teräsrunkoja tai -lohkoja, jotka korvaavat aiemmin käsitellyt improvisoidut puukannattimet.
Etuna on yksinkertaisuus ja välitön saavutettavuus. Pystysuuntaisen rakenteen puuttuminen tarkoittaa, että yläpuolella ei ole huolta, ei säteen taipumisriskiä eikä kiipeämistä ylemmille tasoille. Ne ovat ihanteellisia erittäin suurille progressiivisille muotteille, jotka ylittävät telinejärjestelmien leveys- tai painorajat, tai muotteihin, jotka siirtyvät tuotantoon ja poistuvat niin usein, että pystysuora varastointi lisää tarpeettomia käsittelyvaiheita. Rajoitus on ilmeinen: lattiatilan kulutus. Jokainen muotti vaatii oman jalanjälkensä ilman pystysuoran pinoamisen etua.
Leveät ja muottihyllyt
Leveät hyllyt ovat keskitie vakiolavatelineiden ja täysrakenteisten hyllyjen välillä. Näissä järjestelmissä käytetään vahvistettuja palkkeja, jotka ulottuvat laajemmille etäisyyksille (yleensä 72" - 96") ja painavampi-terassi, joka on suunniteltu kohtalaisille kuormille, jotka ylittävät yleiset hyllyt mutta jäävät painavimpien puristusmuotien alapuolelle. Niitä löytyy yleensä tiloista, joissa säilytetään ruiskumuottien säilytystelineitä kevyempien puristustyökalujen ohella, joissa muotin paino vaihtelee välillä 500 - 2 000 paunaa tasoa kohden.
Tämän luokan muottihyllyissä on usein säädettävät hyllykorkeudet pienemmillä askelvälillä (jopa 3 tuuman säädöt), mikä tekee niistä monipuolisia erilaisille työkaluvarastoille. Pääsy tapahtuu tyypillisesti trukilla tai käsikäyttöisellä-lavanostimella alemmille tasoille. Keskeinen rajoitus on kapasiteettikatto-nämä eivät kestä moninkertaista rakennetta{5}}. telineitä on helppo hallita.
Mittatilaustyönä hitsatut telineet
Kun vakiokokoonpanot eivät vastaa muottivalikoimaasi, räätälöidyt hitsatut telineet täyttävät aukon. Ne on valmistettu tarkat vaatimukset-tiettyjen hyllymittojen, epätyypillisten pylväsvälien-, integroitujen nosturin kiskojen kiinnitysten tai epätavallisten painonjakomallien mukaan. Ne ovat yleisiä autojen leimaamoissa, joissa meistien geometriat ovat ainutlaatuisia, joihin mikään hyllyjärjestelmä ei-mahdu puhtaasti.
Räätälöidyt ratkaisut tarjoavat täydellisen istuvuuden, mutta uhraavat joustavuuden. Hitsatun telineen uudelleenkonfigurointi eri muottikokoja varten tarkoittaa yleensä teräksen leikkaamista ja uudelleen-hitsausta, ei vain hyllyjen asennon säätämistä. Toimitusajat ovat pidempiä, ja suunnittelukustannukset lisäävät merkittävästi luettelovaihtoehtoja.
| Tyyppi | Paras | Tyypillinen kapasiteetti per taso | Pääsymenetelmä | Lattiatilan tehokkuus | Suhteellinen hinta |
|---|---|---|---|---|---|
| Rakenteelliset I-palkkitelineet | Suuret stanssausvarastot,{0}}suurten volyymien leimauslaitteet | 2 000–6, 000+ lbs | Haarukkatrukki haarukan sisäänvientitangoilla | Korkea (pinoaminen pystysuoraan) | Keski{0}}Korkea |
| Roll-Out Drawer Systems | Nosturi{0}}palvellut kaupat, tiukat käytävät, tarkka pääsy | 4 000–15 000 paunaa | Kattonosturi/nosturi hyllyn jatkamisen jälkeen | Erittäin korkea (kapea käytävä yhteensopiva) | Korkea |
| Die Storage Bases | Erittäin suuret/raskaat meistit,{0}}korkeat taajuudet | Yksi suulake per pohja (rajaton suunnittelun mukaan) | Haarukkatrukin suora nouto | Matala (yksi kuoppa per jalanjälki) | Matala |
| Leveät/muottihyllyt | Sekatyökalut, ruiskumuotit, sytyttimet | 500-2000 paunaa | Trukki tai lavanosturi | Keski{0}}Korkea | Matala-Keskitaso |
| Mittatilaustyönä hitsatut telineet | Ei--standardinmukaiset muotti geometriat, ainutlaatuiset laitteistorajoitukset | Vaihtelee tekniikan mukaan | Vaihtelee (haarukkatrukki, nosturi tai hybridi) | Optimoitu sovellukseen | Korkein |
Jokainen järjestelmätyyppi koskee painon, käyttötaajuuden, tilan ja budjetin tiettyä leikkauskohtaa. Oikea valinta riippuu harvoin vain yhdestä tekijästä-kyseessä on se, kuinka meistit, laitoksesi sijoittelu ja käsittelylaitteet toimivat yhdessä järjestelmänä. Ja tämä järjestelmä-tason ajattelu ulottuu itse telineen ulkopuolelle turvallisuusstandardeihin ja teknisiin sertifikaatteihin, jotka vahvistavat, voiko tietty kokoonpano todella toimia todellisissa-olosuhteissa.
Turvallisuusstandardit ja vaatimustenmukaisuus muottivarastointiasennuksille
Muottien säilytysteline saattaa näyttää kiinteältä. Hitsaukset ovat puhtaita, pylväät paksuja, ja myyntitiedot sisältävät vaikuttavat luvut. Mutta mistä tiedät, että nuo luvut ovat todellisia? Ilman vahvistettuja teknisiä standardeja ja säädöstenmukaisuutta luotat markkinointiväitteisiin, joissa on useita tonnin kuormia, jotka ripustetaan tiimisi pään yläpuolelle. Telineen OSHA-yhteensopivuuden leimaaminen ei ole valintaruututehtävä-se on ero järjestelmän, joka toimii arvioidulla tavalla, ja sellaisen järjestelmän välillä, joka on vahvistamaton.
OSHA:n vaatimukset raskaalle muottivarastolle
OSHA ei julkaise asetusta, jonka otsikko on "telineiden leimaaminen". Sen sijaan useat yleiset teollisuuden ja rakennusalan standardit koskevat suoraan raskaiden työkalujen varastointia. Tärkeimmät määräykset ovat peräisin29 CFR 1926 250ja 29 CFR 1910.176, jotka yhdessä muodostavat oikeudellisen kehyksen materiaalin turvalliselle varastointille teollisuuslaitoksissa.
Nämä määräykset vaativat, kun niitä sovelletaan raskaisiin työkaluihin ja stansseihin:
- Suojaus siirtymistä vastaan:Kaikki tasoihin varastoidut materiaalit on pinottava, hyllyttävä, lukittava, lukittava tai muutoin kiinnitettävä liukumisen, putoamisen tai sortumisen estämiseksi (1926.250(a)(1)). Leimausmuotteissa tämä tarkoittaa positiivisia pidätysmekanismeja-hyllyn reunuksia, pultteja tai telineitä, jotka estävät sivuttaisliikkeen seismisten tapahtumien tai vahingossa tapahtuvan trukin kosketuksen aikana.
- Lattian kuormitusrajat:Varastoitujen materiaalien paino ei saa ylittää turvallisia enimmäiskuormitusrajoja, ja työnantajien on ilmoitettava nämä rajat näkyvästi paunaa neliöjalkaa kohti kaikilla varastointialueilla (1926.250(a)(2)). Kun keskityt 4,000+ paunaan yhteen telineen jalanjälkiin, laattasi todellisella kapasiteetilla on väliä.
- Vapaat käytävät ja käytävät:Käytävät on pidettävä vapaana materiaalinkäsittelylaitteiden ja työntekijöiden turvallisen liikkumisen vuoksi (1926.250(a)(3)). Muottivarastoalueilla tämä tarkoittaa yleensä vähintään 12 -jalan käytävien säilyttämistä tavallisissa trukeissa tai leveämpiä välyksiä käytettäessä laajennettuja trukkeja päästäksesi ylemmille hyllytasoille.
- Varastoalueen siivous:Alueilla ei saa olla kerääntymiä, jotka aiheuttavat kompastumisen, tulipalon tai muita vaaroja (1926.250(c)). Lattiatasossa oleville lohkoille{2}}tai jalustalle säilytettävät meistit eivät saa estää hätäpoistumisreittejä.
- Kuormaluokitusten noudattaminen:Kohdan 1910.176(b) mukaan varastokuormat eivät saa ylittää telineiden, lattioiden tai tasojen nimelliskapasiteettia. Tämä on keskeinen sääntö, jonka vuoksi vahvistetun muottihyllyn kuormituskapasiteettia koskevat asiakirjat ovat laillisesti välttämättömiä-ei valinnaisia.
Se, mikä saa monet tilat yllättäen, on lähettämisvaatimus. Tarvitset kussakin telinepaikassa näkyviä kantavuuskylttejä, joissa ilmoitetaan hyllytason enimmäispaino. OSHA-tarkastuksen aikana näiden kylttien puuttuminen voi laukaista lainauksia riippumatta siitä, onko teline todella ylikuormitettu.
Tekniset sertifikaatit ja kuormitustestausstandardit
Kuulostaa yksinkertaiselta-tarkista vain tekninen tieto, eikö niin? Ongelmana on, että kaikki kuormitusluokitukset eivät ole yhtä uskottavia. Valmistaja voi tulostaa esitteeseen minkä tahansa numeron. Haluat PE-leimatun kantavuusasiakirjan.
Kuormadokumentaation ammattiinsinöörin (PE) sertifikaatti tarkoittaa, että lisensoitu insinööri on tarkistanut rakennelaskelmat, todennut materiaalin ominaisuudet ja vahvistanut, että ilmoitetut kapasiteetit vastaavat soveltuvia suunnittelumääräyksiä tietyissä olosuhteissa. Tämä ei ole kumileima. PE:t ovat henkilökohtaisesti vastuussa todistustensa oikeellisuudesta, mikä antaa näille luvuille painoarvoa, jota markkinointiväitteillä ei yksinkertaisesti ole.
Arvioidessaan raskaita työkaluja ja muottitelineitä, tässä ovat sertifioinnit ja standardit, jotka ostajien tulee tarkistaa ennen ostamista:
- PE-leimatut kantavuuspiirustukset:Yksityiskohtaiset suunnitteluasiakirjat, jotka osoittavat suurimmat sallitut kuormat per hyllytaso, per kenttä ja kumulatiiviset per runko, allekirjoittanut lisensoitu ammattiinsinööri.
- ANSI MH16.1 -yhteensopivuus:Rack Manufacturers Institute (RMI) -spesifikaatio teollisuusteräksisille säilytystelineille, joka kattaa suunnittelulaskelmat, kuormitusyhdistelmät ja turvallisuustekijät.
- Materiaalisertifikaatit:Teräslaadun vahvistavat myllysertifikaatit. Laadun 50 teräs (50 000 psi:n vähimmäismyötölujuus) rakennepalkeissa on tunnustettu laadun vertailukohta raskaille -kapasiteetin telineille-, jos valmistaja niin väittää, pyydä tehtaan todistusta.
- Hitsaussertifikaatit:AWS D1.1- tai D1.3-yhteensopivuus rakennehitsauksessa, erityisen tärkeä mittatilaustyönä valmistetuissa telineissä, joissa hitsin laatu määrittää suoraan kuormituksen-kestävyyden.
- Lataa testausdokumentaatio:Fyysisen kuormituksen testitulokset osoittavat suorituskyvyn nimelliskapasiteetilla, mieluiten 125 %:lla ilmoitetusta työkuormasta turvamarginaalin vahvistamiseksi.
Jos toimittaja ei pysty tuottamaan PE{0}}leimattua dokumentaatiota tai epäröi kysyttäessä ANSI MH16.1:stä, se on punainen lippu. Luetteloon painettu stanssaustelineen kantavuus ei tarkoita mitään ilman teknistä validointia. Hyvämaineiset valmistajat toimittavat nämä asiakirjat vakiokäytäntönä-ei lisämyyntinä.
Seisminen suunnittelu ja laitosten turvallisuustekijät
Tässä on yksityiskohta, jonka monet Kalifornian ulkopuoliset ostajat eivät huomaa: seismiset suunnitteluvaatimukset koskevat säilytystelineitä paljon useammilla alueilla kuin voisi odottaa. mukaanRack Manufacturers Institute, Yhdysvalloissa tapahtuu keskimäärin yli 50 maanjäristystä päivässä, ja kansainvälinen rakennussäännöstö edellyttää nyt, että kaikki lavatelinejärjestelmät on suunniteltava ja rakennettava kestämään seismistä aktiivisuutta-maantieteellisestä sijainnista riippumatta.
Leimausmuotin varastointia varten panokset vahvistetaan pelkällä massalla. Perinteinen varastohylly, jossa on pahvipakkauksia, saattaa vuotaa jotakin tuotetta seismisen tapahtuman aikana. 20,000+ paunaa työkaluterästä useilla tasoilla pitävä stanssaus on katastrofaalinen vaara, jos sitä ei ole suunniteltu sivuttaisvoimille. Usean -tonnisen kuopan siirtymisen seuraukset jopa kohtalaisen seismisen tapahtuman aikana ovat niin vakavia, että tämä tekijä ansaitsee vakavan huomion määrittelyn aikana.
Mitä muutoksia seismisten -mitoitettujen muottivarastointijärjestelmien järjestelmiin verrattuna standardimalleihin?
- Suuremmat pohjalevyt ja enemmän ankkuripultteja:Korkeammat seismiset vyöhykkeet vaativat leveämpiä pylväiden jalanjälkiä ja lisää betonia ankkurointia vastustaakseen kaatumismomentteja.
- Raskaampi teräs ja rungot suuremmilla jalanjäljillä:Maakiihtyvyyden aikana syntyvät sivuvoimat vaativat jäykemmät runkokokoonpanot kuin staattisen kuormituksen laskeminen yksinään edellyttäisi.
- Parannetut säteen{0}}--liitännät:Liittimien koot kasvavat rakenteen eheyden säilyttämiseksi dynaamisissa pyöräilykuormissa, joita staattisissa malleissa ei koskaan koe.
- Paksumman betonilaatan vaatimukset:Tukilaatat korkealla{0}}seismisillä alueilla saattavat olla useita tuumaa paksumpia kuin standardi, mikä lisää huomattavia kustannuksia, kun ne kerrotaan suuressa muottivarastoasennuksessa.
- Sivustokohtainen-suunnittelu:Seismisiä vaatimuksia ei enää luokitella laajojen "vyöhykkeiden" mukaan. Kahdella samassa osavaltiossa-jopa samassa kaupungissa-voi olla erilaiset suunnitteluvaatimukset tarkan GPS-koordinaatin, maaperän luokituksen ja rakennuskoodiluokan (vaihtelevat A:sta F) perusteella.
Käytännön merkitys? Et voi yksinkertaisesti ostaa Ohiossa sijaitsevalle laitokselle mitoitettua muottitelinettä ja asentaa sitä Memphisin tai Salt Lake Cityn lähellä olevaan tehtaaseen tarkistamatta seismisen yhteensopivuutta. Vastaavasti olemassa olevien telineiden siirtäminen uuteen tilaan edellyttää rakenteellista tarkastusta, jolla varmistetaan, että järjestelmä täyttää kaikki latauskriteerit uudessa paikassa. KonsultoimallaUSGS seismiset suunnittelukartattietyllä osoitteellasi antaa sinulle teline-insinöörisi tarvitsemat perusparametrit.
OSHA:n varastointimääräysten, PE--sertifioidun kuormitusdokumentaation ja seismisen suunnittelutekijöiden välillä muottien varastoinnin vaatimustenmukaisuus vaikuttaa enemmän kuin useimmat ostajat alun perin olettavat. Mutta nämä eivät ole byrokraattisia esteitä,{2}}ne ovat teknisiä takeita, jotka määrittävät, suojaako sijoituksesi todella työkalujasi ja ihmisiäsi pitkällä aikavälillä. Ja työkalujen suojaaminen ylittää rakenteellisen turvallisuuden. Se, miten meistit säilyvät säilytysaikansa aikana, -korroosionesto, ilmastonäkökohdat, huoltoprotokollat- vaikuttaa yhtä paljon siihen, toimivatko ne, kun ne palaavat painoon.
Parhaat käytännöt säilytyksen aikana
Rakenteellisesti vakaa teline pitää kuoleesi turvassa romahtamiselta. Mutta mikä suojaa heitä hiljaiselta, näkymättömältä vahingolta, kun he istuvat toimettomana? Korroosio, kosteuden tunkeutuminen ja laiminlyöty huolto tuotantoajojen välillä tuhoavat enemmän muotipintoja kuin trukkien törmäykset koskaan. Ironia on julmaa: sijoitat tarkoituksenmukaisesti -valmistettuihin muottien säilytystelineisiin kalliiden työkalujen suojaamiseksi, ja annat sitten ympäristöolosuhteiden hitaasti syödä sitä tarkkuutta, jota yrität säilyttää.
Leimaamalla korroosionesto ei ole loistotyötä. Se ei näy dramaattisissa vikakuvissa tai OSHA:n tapausraporteissa. Se ilmestyy viikkoja tai kuukausia myöhemmin, kun meisti palaa puristimeen ja ensimmäiset sadat osat tulevat ulos pintavikojen, mittojen ajautuman tai epäjohdonmukaisen materiaalivirran kanssa. Siihen mennessä vahinko on tehty-ja se jäljittää, mitä tapahtui (tai ei tapahtunut) varastoinnin aikana.
Korroosionesto ja ilmastonhallinta
Teräs syöpyy. Se ei ole uutinen. Se, mikä saa monet työkalupäälliköt epävarmaksi, on se, kuinka nopeasti se tapahtuu hallitsemattomissa tallennusympäristöissä. Meistosuulakkeessa, jossa on paljaat työkaluteräspinnat, voidaan havaita pinnan hapettumista jo 24-48 tunnissa, kun suhteellinen kosteus ylittää 60 %. Hiotut ja kiillotetut suljetut pinnat ovat erityisen haavoittuvia, koska niiden sileässä pinnassa ei ole suojaavaa oksidikerrosta-, koska ne ovat tehokkaita tuotannossa, mikä tekee niistä puolustuskyvyttömiä varastoinnissa.
Kolme suojakerrosta toimivat yhdessä estämään leimausmuotin korroosiota varastoinnin aikana:
- Kosketuskorroosionestoaineet:Suihkuta-ruosteenestoaineille rasva- tai öljy-kalvolla ja peitä paljaat teräspinnat kosteuden kosketuksen estämiseksi. Tuotteet kutenZERUST Axxanol Spray{0}}Gtarjoavat suojan jopa vuodeksi ulko-olosuhteissa ja kaksi vuotta sisätiloissa tarjoten suoran esteen työkaluteräksen ja ympäristön kosteuden välillä.
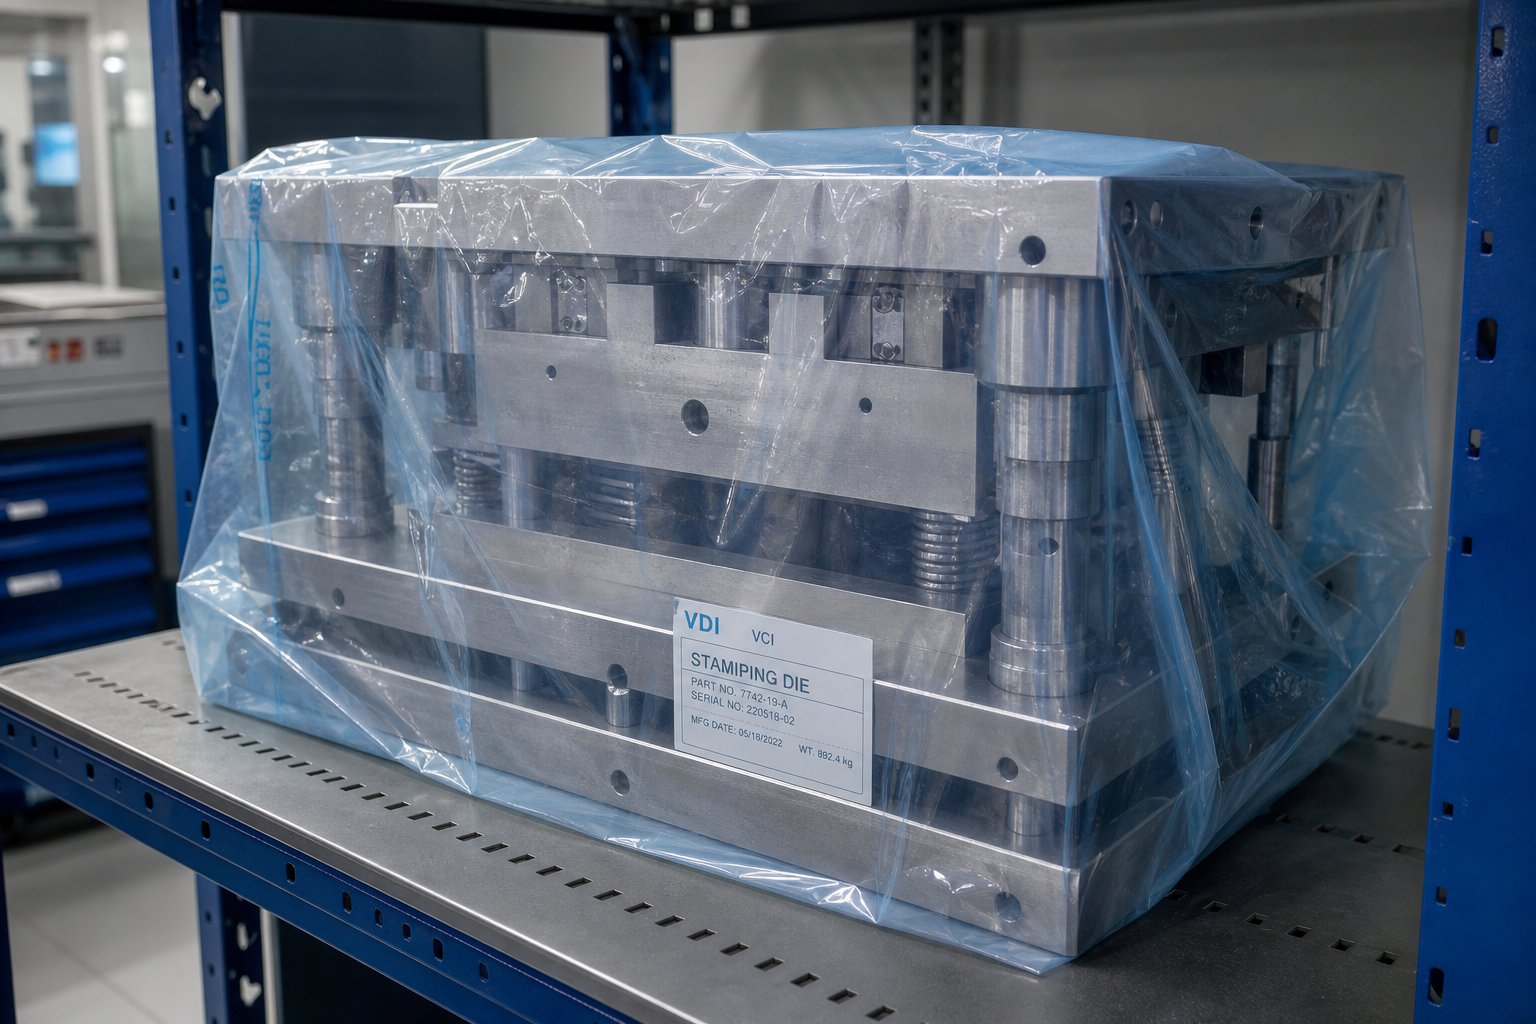
- Höyrykorroosion estoaine (VCI) materiaalit:VCI-teknologia vapauttaa näkymättömiä molekyylejä, jotka muodostavat suojakerroksen metallipinnoille suljetussa tilassa. VCI-kutistekalvot, -paketit ja -paperivuoraukset suojaavat vaikeasti--päästäviä sisäpintoja-onteloita, kanavia ja upotettuja alueita-, joita spraypinnoitteet eivät helposti peitä. Kriittinen vaatimus on kotelointi: VCI-molekyylit haihtuvat ulkoilmaan, joten suulakkeet on suljettava kalvoon tai kääreeseen, jotta tekniikka toimisi.
- Ilmasto{0}}hallitut varastoalueet:Suhteellisen kosteuden pitäminen alle 50 %:ssa ja vakaat lämpötilat eliminoivat kondensaatiojaksot, jotka laukaisevat leimahduksen ruosteen. Kosteissa ilmastoissa tai tiloissa, joissa lämpötila vaihtelee merkittävästi vuorojen välillä, on eniten hyötyä erityisistä ilmastovyöhykkeistä muottien varastointialueilla. Jopa peruskuivauksella suljetussa telinetilassa on mitattavissa oleva ero.
Huomaat, että nämä menetelmät eivät sulje toisiaan pois. Tehokkaimmat säilöntäohjelmat kattavat kaikki kolme kerrosta: suorakosketuspinnoitteet-paljatuille pinnoille, VCI-materiaalit suljetuille onteloille ja ympäristönhallinta itse säilytystilalle. Yhden kerroksen ohittaminen jättää raon, johon korroosio pääsee sisään.
Huoltoaikataulu tuotantoajojen välillä
Useimmat tilat pudottavat pallon tuotantoajojen välillä. Muotti irtoaa puristimesta, asetetaan telineeseen ja istuu koskemattomana, kunnes seuraava tilaus saapuu. Tämä ero-on sitten kaksi viikkoa tai kuusi kuukautta-on se, kun estettävissä olevat vahingot kasaantuvat hiljaa.
KutenArt Hedrick toteaa The FabricatorissaTodellinen ennaltaehkäisevä muotin huolto sisältää säännöllisiä aikataulutettuja toimia riippumatta siitä, kuinka hyvin meisti on suunniteltu: leikkausosien teroitus ennen niiden halkeilua, jousien vaihtaminen ennen vikaa, löystyneiden kiinnikkeiden tarkastaminen ja kulumista kiihdyttävien roskien puhdistaminen. Nämä tehtävät eivät lakkaa olemasta tarpeellisia vain siksi, että muotti on varastossa. Itse asiassa varastointi on ihanteellinen aika niiden suorittamiseen-kun tuotantopaine ei pakota pikanäppäimiin.
Tässä on vaiheittainen--muotin säilytyksen valmistelun tarkistuslista, jota on noudatettava aina, kun muotti tulee puristimesta:
- Puhdista kaikki pinnat huolellisesti.Poista etanat, suikaleet, voiteluainekertymät ja kaikki metalliset roskat leikkausasemista, ohjaustapeista ja sisäisistä kanavista. Paikalle jätetty leimausvoiteluaineen jäännös vetää puoleensa epäpuhtauksia ja voi ajan myötä muuttua happamaksi.
- Tarkasta vaurioiden ja kulumisen varalta.Tarkista leikkuureunojen halkeilu tai halkeilu, varmista, että kaikki kiinnittimet ovat tiukalla, etsi kulutuslevyistä ja nokkakiinnittimistä uurrettuja pintoja ja varmista, että kaikki jouset ovat ehjät. Dokumentoi havainnot muotin huoltokirjaan.
- Suorita kaikki asianmukaiset huoltotoimenpiteet.Jos leikkausosat tarvitsevat teroitusta tai jouset lähestyvät käyttöiän--loppua, korjaa se nyt sen sijaan, että havaitset ongelman seuraavan asennuksen yhteydessä. Varastointiaika on ilmaista huoltoaikaa.
- Kuivaa kaikki pinnat kokonaan.Puhdistusliuottimista, jäähdytysnesteestä tai kondensaatiosta peräisin oleva-kosteus-on poistettava ennen suojapinnoitteiden levittämistä. Paineilma ja nukkaamattomat{3}liinat toimivat esteettömillä alueilla; lämmin ilmankierto hoitaa sisäisiä onteloita.
- Käytä korroosiota{0}}estopinnoitteita.Suihkuta kaikki paljaat työkaluteräspinnat-leikkausreunat, muotopinnat, ohjauspinnat- sopivalla ruosteenestoaineella. Kiinnitä erityistä huomiota hiottuihin ja kiillotettuihin alueisiin, joissa ei ole suojaavaa pintaa.
- Asenna VCI-suojaus suljetuille alueille.Aseta VCI-paketit tai -arkit ylemmän ja alemman muotin puolikkaan väliin, onteloiden sisäpuolelle ja tarkkuuskomponenttien ympärille. Tiivistä kokoonpano VCI-kutistekalvolla varmistaen, että kaikki saumat on teipattu suojateipillä, jotta ilmapiiri pysyy suljettuna.
- Tallenna tallennuspaikka ja päivämäärä.Kirjaa muotin telineen sijainti, käytetty säilytystapa ja kaikki odottavat huoltokohteet seurantajärjestelmääsi. Aseta kalenterimuistutus säännöllisestä tarkastuksesta -tyypillisesti 90 päivän välein sisätiloissa säilytyksessä, useammin ulkotiloissa tai osittain{3}}suljetuissa ympäristöissä.
Tällä 90-päivän tarkastusvälillä on merkitystä. Jopa suljettuihin VCI-koteloihin voi muodostua reikiä käsittelyvaurioiden tai ympäristöaltistuksen vuoksi. Suojakääreen nopea visuaalinen tarkastus ja eheyden tarkastus estää kuuden kuukauden korroosio-ongelman kehittymisen huomaamatta.
Kuinka säilytysolosuhteet vaikuttavat kuolien pitkäikäisyyteen
Tässä on yhteys, joka tekee kaikesta tästä vaivannäöstä kannattavaa: varastointiolosuhteet määräävät suoraan tuotannon laadun, kun muotti palaa käyttöön. Suulake, joka on ollut hallitsemattomassa kosteudessa kolme kuukautta ilman suojaa, ei vain näytä karkealta-se toimii eri tavalla. Muovauspintojen pinnan hapettuminen lisää kitkakertoimia, muuttaa materiaalin virtauskuvioita ja tuottaa epäyhtenäisen osien geometrian. Syövytyt leikkuureunat murtuvat pikemminkin kuin kuluvat vähitellen, mikä johtaa ennenaikaiseen teroittamiseen tai osien vaihtamiseen. Pisteiset ohjauspinnat lisäävät välystä joka vedolla.
Kumulatiivinen vaikutus nopeuttaa stanssauksen hajoamista sen koko elinkaaren ajan. Jokainen säilytysjakso ilman asianmukaista säilytystä poistaa pienen mutta peruuttamattoman kerroksen käyttöikää. Vuosien ajoittaisen tuotannon aikana tuo kertyminen voi lyhentää suulakkeiden kokonaiskäyttöikää 20–40 %-järkevällä hinnalla, kun ottaa huomioon, että monimutkainen progressiivinen meisti voi edustaa kuusi{5}}numeroista investointia.
Huoltokykyä ja kestävyyttä silmällä pitäen suunnitelluissa muotteissa vastaavat paremmin asianmukaisia säilytysprotokollia. Kun pintakäsittelyt, materiaalivalinnat ja komponenttien suunnittelut optimoidaan -pitkän aikavälin suorituskyvyn vakauteen alusta alkaen-, kuten valmistajat pitävätYICHENkorostaa räätälöidyn leimausmuotin suunnittelussa,{0}}työkalut ovat luonnostaan joustavampia säilytysvälien aikana. Kovettuneet pinnoitteet kestävät hapettumista pidempään, tarkkuus-maapinnat säilyttävät viimeistelyn eheyden suojakalvojen alla, ja kestävät komponentit kestävät pienetkin ympäristön vaihtelut, joita esiintyy myös hyvin hoidetuilla-varastointialueilla.
Oikea muotin säilytys ei ole erillään muottivarastojärjestelmän valinnasta-se on yhtälön toinen puolisko. Teline suojaa fyysisiltä vaurioilta. Säilöntäprotokolla suojaa kemiallisilta ja ympäristövahingoilta. Yhdessä ne muodostavat täydellisen varastointistrategian, joka ylläpitää muotin tarkkuutta ja pidentää tuotantoaikaa kaikissa tuotantojaksoissa.
Silti edes paras säilytysohjelma ei voi kompensoida säilytysjärjestelmää, joka ei vastaa todellisia muotin ominaisuuksia. Paino, mitat, käyttötiheys ja tilojen rajoitukset vaikuttavat valintapäätökseen, joka määrittää, tarjoaako varastosijoituksesi todella lupaaman suojan ja tehokkuuden.
Kuinka valita oikea muottivarastojärjestelmä laitoksellesi
Järjestelmätyyppien tunteminen on yksi asia. Useimmat ostajat jäävät jumiin, kun tiedät, mikä niistä kuuluu laitoksellesi. Valmistajan teknisissä tiedoissa luetellaan kapasiteetit ja mitat, mutta ne selittävät harvoin, kuinka nämä luvut vastaavat todellisia-maailman rajoituksia. Tämä muottivarastojärjestelmän valinta ohjaa siltoja tämän aukon läpi käymällä läpi kolme tekijää, jotka vaikuttavat jokaiseen onnistuneeseen asennukseen: muotin ominaisuudet, laitoksen valmius ja pääsytavat.
Muottien ominaisuudet vastaavat tallennusjärjestelmän tyyppiä
Aloita itse kuoleista. Vedä työkaluvarastosi ja lajittele se painoluokan mukaan, koska paino on suurin yksittäinen määrittäjä, minkä järjestelmän tarvitset. 500 lb:n trimmaussuulake ja 12 000 lb:n progressiivinen siirtomuotti eivät kuulu samaan telineluokkaan-ja niitä yritetään pakottaa yhteen järjestelmään joko yli-kulutuksen kevyempiin työkaluihin tai ali-raskaiden tavaroiden tekniset tiedot.
Mitoilla on melkein yhtä suuri merkitys kuin painolla. 48" leveä muotti sopii mukavasti tavalliselle 72" hyllylle, mutta suuri autojen paneelisuulake, joka ulottuu 96" tai leveämpiin, vaatii laajennetut -leveät hyllyt tai erityiset muottipohjat. Korkeus on yhtä kriittinen-korkeat meistit vähentävät käytettävien hyllytasojen määrää, mikä tekee syömisestä hyllytason sisällä. ensimmäinen paikka.
Suurten osien stanssaustukea varten, kun progressiiviset meistit ovat usein yli 8 jalkaa pitkiä ja painavat 5 000–15 000 paunaa, rullattavat laatikkojärjestelmät tai lattiatasoiset muottipohjat toimivat yleensä pystysuorassa hyllyssä. Näiden työkalujen pelkkä jalanjälki tekee nosturista käytännöllisemmän kuin haarukkatrukin työntäminen, ja rullaavat hyllyt antavat nosturin kuljettajalle täyden näkyvyyden ylhäältä-sivulta ilman, että hän joutuisi ohjaamaan ahtaisiin hyllystöihin.
Käytä tätä päätösmatriisia sovittaaksesi muottivarastosi sopivaan järjestelmätyyppiin:
| Die painoluokka | Suositeltu järjestelmätyyppi | Vähimmäiskäytävän leveys | Lattiakuormitusvaatimus | Hakulaitteet |
|---|---|---|---|---|
| Alle 1000 paunaa | Leveät hyllyt | 10 jalkaa | 150-250 psf | Trukki tai lavanosturi |
| 1 000–3 000 paunaa | Rakenteelliset I-palkkitelineet | 12 jalkaa | 250-350 psf | Tavallinen trukki |
| 3 000–6 000 paunaa | Rakenteellinen I-palkki tai rullaava-laatikko | 12-14 jalkaa | 350-500 psf | Raskas{0}}haarukkatrukki tai nosturi |
| 6 000–15 000 paunaa | Rullaa{0}}laatikkojärjestelmät ulos | 8–10 jalkaa (nosturi-toimitettu) | 500-750 psf | Siltanosturi |
| Yli 15 000 kiloa | Säilytysalustat (lattiatasolla) | 14+ jalkaa (haarukkatrukki) tai nosturipaikka | 750+ psf | Raskas{0}}nosturi tai kelaauto |
Huomaa, kuinka käytävän leveysvaatimukset itse asiassa pienenevät raskaammilla muotteilla, kun nosturikäyttö korvaa trukit. Se on ristiriitaista, kunnes huomaat, että nosturi kulkee yläpuolella-ja eliminoi kääntösäteen, joka kuluttaa lattiatilaa trukkien-toimitettujen telineiden kanssa.
Tilojen valmistelu ja lattiakuormituksen arviointi
Rakennuksellasi on rajoituksia, ja niiden löytäminen asennuksen jälkeen on kallista. Raskaat telineen lattiakuormitusvaatimukset yllättävät usein laitoksen johtajat, jotka eivät ole koskaan aiemmin keskittäneet näin paljon painoa tietylle alueelle.
Lattian kantavuusilmaistaan puntina neliöjalkaa kohti (psf) ja vaihtelee rakennuksen jalanjäljen mukaan. Tyypillinen teollisuuslaatta kestää 150–250 psf tasaisesti jakautuneena kuormana. Mutta stanssausteline ei jaa painoa tasaisesti-se keskittää koko lavan kuorman neljästä kuuteen pylvään pohjalevyyn, joista jokainen on kooltaan noin 6" x 6". Tämä luo keskittyneen kuormituksen skenaarion, jossa tehokas paine kussakin pohjalevyssä voi ylittää 1000 psi, mikä on paljon korkeampi kuin standardilaatat sietävät ilman vahvistusta.
Ennen kuin sitoudut järjestelmään, varmista kolme asiaa laitoksestasi:
- Laatan paksuus ja vahvistus:Pyydä alkuperäiset rakennepiirustukset tai tee maatutka{0}} (GPR) vahvistaaksesi laatan syvyyden ja raudoitustangon asettelun. 6" vahvistamattomalla laatalla on dramaattisesti erilainen kapasiteetti kuin 8" laatalla, jossa on #5 raudoitustanko 12" keskuksissa.
- Maaperän olosuhteet laatan alla:Jopa oikein vahvistettu laatta voi laskeutua tai halkeilla, jos pohjan tiivistys ei ole riittävä keskittyneille kuormille. Geotekninen arviointi tunnistaa tämän riskin ennen kuin siitä tulee ongelma.
- Pylvään pohjalevyn koko:Telineen toimittajan tulee toimittaa pohjalevyn mitat ja ankkuripulttimallit. Suuremmat pohjalevyt jakavat kuorman laajemmalle laatta-alueelle vähentäen pistepainetta. Jos lattiakapasiteetti on marginaalinen, ylimitoitettujen pohjalevyjen määrittäminen on usein halvempaa kuin laatan vahvistaminen.
Katon korkeus on toinen rajoitus, joka saa ihmiset kiinni. Tarvitset tarpeeksi pystysuoraa tilaa ei vain itse telineelle, vaan myös trukin mastolle, joka on täysin ojennettuna ylähyllytason yläpuolelle. Pervaraston suunnittelustandardit, vähintään 19,7 tuuman etäisyys sisäänvedetyn maston yläosan ja yläpuolisten esteiden -palkkien, sprinklerilinjojen, valaistuksen tai itse katon väliin on jäätävä. Telineeseen, jossa on 120" ylähylly ja trukki, joka vaatii 160" mastonkorkeuden, tarvitset vähintään 180" (15 jalkaa) esteettömän kattokorkeuden.
Käyttötaajuuden ja hakumenetelmien suunnittelu
Kuinka usein kukin kuoppa lähtee varastosta? Tämä kysymys muokkaa asetteluasi enemmän kuin mikään teknissivun numero. Korkean-taajuuden kuoleet-viikottain tai useammin sisään ja ulos pyöräilevät-tarvitsivat maanpinnan-tason asennon tai alemmat telinehyllyt minimaalisilla noutovaiheilla. Matalataajuudet, ehkä kausiluonteiset tai varatyökalut, voivat olla ylemmillä tasoilla, joilla pääsy kestää kauemmin, mutta lattiatilaa jää aktiiviselle inventaariolle.
Ajattele sitä kuin kirjastoa. Kirjat, joihin viittaat päivittäin, menevät pöydälle. Ne, jotka tarkistat neljännesvuosittain, menevät keskimmäisille hyllyille. Kerran vuodessa avatut menevät ylimmälle hyllylle. Muottivarastointiasettelun tulee noudattaa samaa logiikkaa, jolloin sijainnin määritykset perustuvat tuotannon ajoitustietoihin mielivaltaisen sijoittelun sijaan.
Hakumenetelmän suunnittelu vaikuttaa myös suoraan käytävän leveyspäätöksiin. Trukin käytävien leveydet vastaavat telinettä palvelevaa konetyyppiä. Tavalliset vastapainotrukit tarvitsevat 12–13 jalkaa vapaata käytävää. Työntömastotrukit vähentävät sen 9-10 jalkaan. Nosturi{8}}toimivat järjestelmät voivat toimia niinkin kapeilla käytävillä kuin 6–8 jalkaa, koska kuorma kulkee pään yläpuolella. Jos laitoksessasi on kiinteä pylväsväli tai rajoitettu neliömetriä, valitsemasi hakumenetelmä saattaa sanella, mikä telinejärjestelmä on edes mahdollinen.
Jos tilat suunnittelevat automaattista hakua tai tulevaa integraatiota stanssausohjelmiston kanssa, harkitse myös apuohjelmien pääsyä tallennuspaikalle-virtaa moottoroiduille-hyllyille, datakaapelointia RFID-lukijoita varten tai paineilmaa automaattisia lukitusmekanismeja varten. Näiden apuohjelmien jälkiasentaminen telineen asennuksen jälkeen tarkoittaa purkamista, seisokkeja ja uudelleentyöstöä, jotka oikea ennakkosuunnittelu eliminoi kokonaan.
Oikean järjestelmän valitseminen on viime kädessä yhteensopiva harjoitus: muottien fyysisten vaatimusten, rakennuksesi rakenteellisen todellisuuden ja käyttötemposi on oltava samat. Tee tämä kohdistus oikein, ja säilytysjärjestelmästä tulee näkymätön lehdistöhuoneen tehokkuuden mahdollistaja eikä jatkuva kitkan lähde. Tämä tehokkuusyhteys-miten tallennustilan asettelu suoraan muokkaa muottien vaihtonopeutta ja työnkulkua-on todellinen toiminnallinen hyöty.
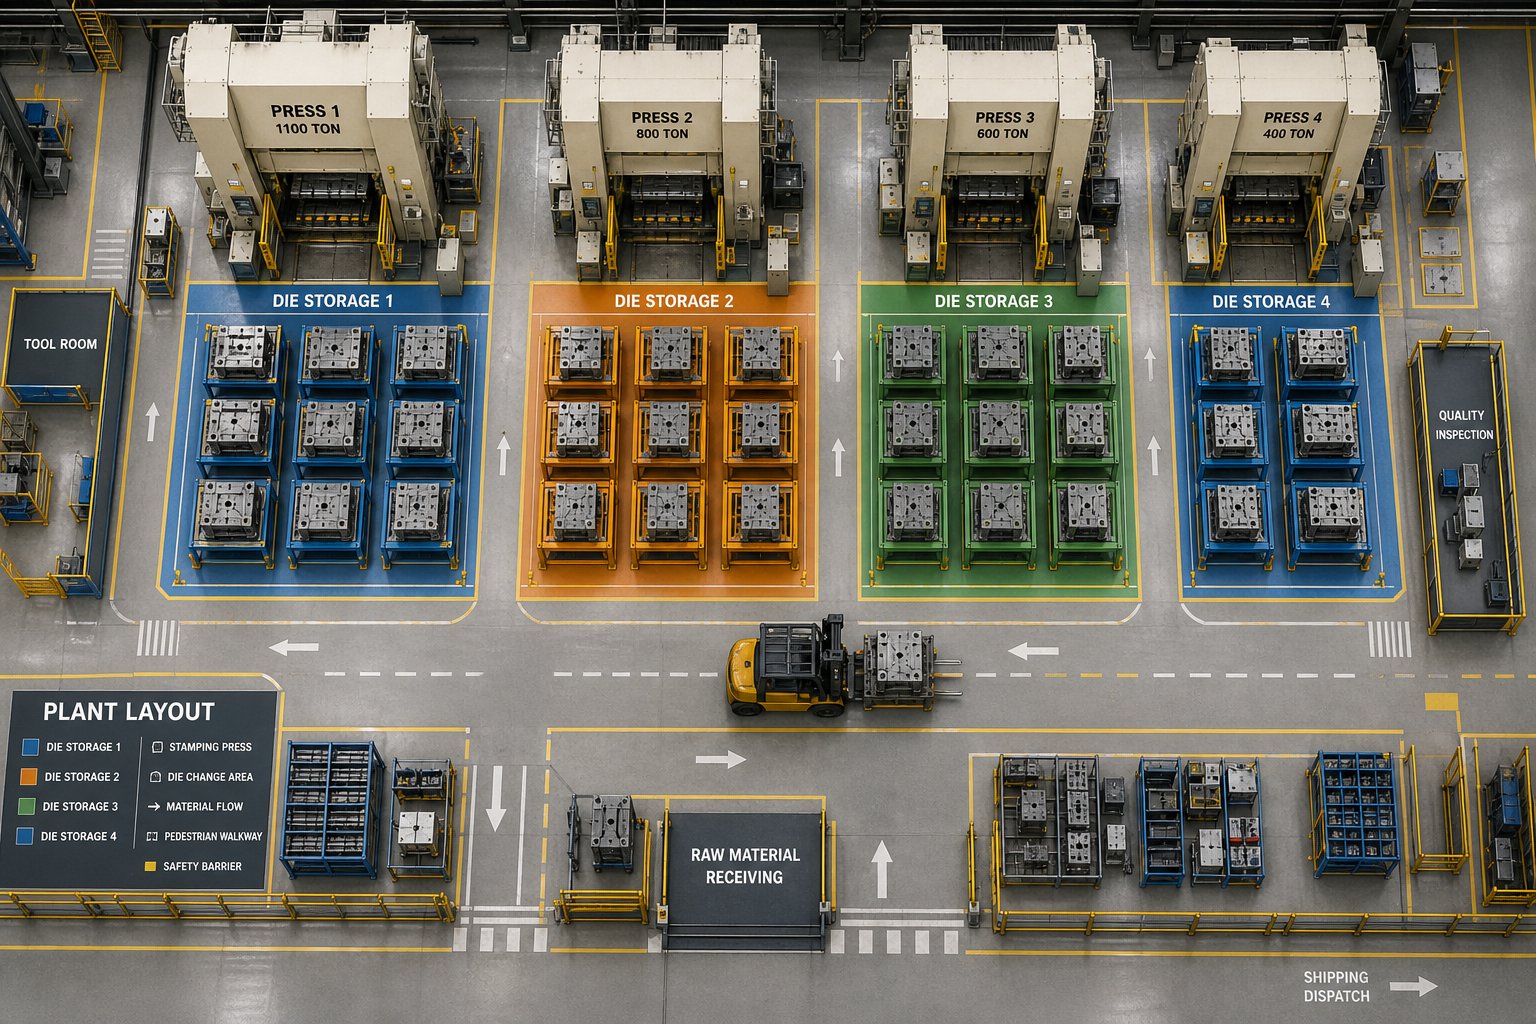
Muottivaraston integrointi lehdistöhuoneen työnkulkuun
Säilytys ei ole varastoongelma. Se on lehdistöhuoneen tehokkuusongelma varastonaamio yllään. Sillä hetkellä, kun tuotannon ajoittaja vaatii muottien vaihtoa, säilytysjärjestelmästäsi tulee ensimmäinen lenkki tapahtumaketjussa, joka määrittää, kuinka kauan puristimesi seisoo käyttämättömänä. Hyvin-järjestetty järjestelmä säästää minuutteja jokaisesta vaihdosta. Epäorganisoitunut lisää tunteja tuotantoviikkoon-, jota kukaan ei seuraa, koska ne jäävät "asetusaikaan".
Tallennusasettelun yhdistäminen meistinvaihtonopeuteen
Varastoinnin ja vaihtonopeuden välinen yhteys juontaa juurensa Toyotassa 1950-luvulla kehitettyyn metodologiaan.SMED (Single{0}}Minute Exchange of Die), jonka on luonut Shigeo Shingo, määrittelee asetusajan täydelliseksi aikaväliksi yhden ajon viimeisen hyvän osan ja seuraavan ensimmäisen hyvän osan välillä. Tämä aikaväli sisältää kaiken: seuraavan muotin paikantamisen, kuljetuksen puristimeen, sijoittamisen, kiinnittämisen ja alkusäätöjen tekemisen.
Tässä on se, mitä useimmat tilat kaipaavat: merkittävä osa vaihtoajasta tapahtuu ennen kuin lehdistö pysähtyy. SMED jakaa toiminnot "sisäisiin" tehtäviin (jotka edellyttävät puristimen olevan lepotilassa) ja "ulkoisiin" tehtäviin (joka voidaan suorittaa puristimen ollessa vielä käynnissä). Seuraavan muotin paikantaminen, hakeminen ja lavastaminen on täysin ulkoista työtä-, mikä tarkoittaa, että sen pitäisi tapahtua tuotannon aikana, ei puristuksen lopettamisen jälkeen. Mutta se on mahdollista vain, kun tallennustilan asettelu tukee sitä.
Kuvittele muotti, joka on säilytetty ylemmällä hyllytasolla rakennuksen perimmäisessä päässä. Nouto edellyttää haarukkatrukin lähettämistä, ruuhkaisilla käytävillä liikkumista, muotin vetämistä ja sen kuljettamista puristusalueelle. Tämä jakso voi kestää 20 minuuttia-20 minuuttia, mikä voisi mennä päällekkäin tuotannon kanssa, jos muotti olisi esilavastettu, mutta sen sijaan siitä tulee kuollut aika, koska kukaan ei aloittanut hakua riittävän aikaisin. Muotinvaihtotehokkuuden varastointi riippuu korkeataajuisten meistien sijoittamisesta lähelle niitä palvelevia puristimia, maanpinnan tasolla tai alemmassa hyllyssä, ja kuljetusreitit ovat selkeät, jotka eivät kilpaile muun liikenteen kanssa.
Vyöhyke{0}}pohjainen tallennustilan määritys ratkaisee tämän. Ryhmä kuolee ennemminkin lehdistön perusteella, kuin mielivaltaisen numeroinnin. Sijoita ne läheisyysjärjestykseen niin, että seuraava ajoitettu suulake on aina lyhyen, ennustettavan hakujakson sisällä. Tämä ennustettavuus mahdollistaa ulkoisen vaiheistuksen-ja mikä muuttaa tallennusasettelun staattisesta varastopäätöksestä dynaamiseksi tuotantomuuttujaksi.
Digitaalinen seuranta ja varastonhallintaintegraatio
Tietää, missä kuopan oletetaan olevan, ja tietää missä se todellisuudessa on, ovat kaksi eri asiaa. Tiloissa, joissa on satoja meistiä, manuaalinen seuranta-laskentataulukot, taulukartat, muisti-vikoja nopeasti. Muistia siirretään huollon aikana, palautetaan toiseen paikkaan tai lainataan koekäyttöön, eikä se koskaan kirjaudu takaisin sisään. Yhtäkkiä vaihtomiehistö viettää 15 minuuttia työkaluja, jotka olisi pitänyt tehdä tunti sitten.
RFID (Radio Frequency Identification) -tekniikka eliminoi tämän vikatilan kokonaan.Omaisuuteen kiinnitetyt RFID-tunnisteet lähettävät yksilöllisiä tunnisteitajonka lukijat tallentavat ilman suoraa-näköskannausta-, mikä tarkoittaa, että merkitty kuoppa kirjataan automaattisesti lokiin joka kerta, kun se ohittaa lukijan,-joka saapuu varastoon, lähtee lehdistölle tai palaa huollosta. Ei vaadi manuaalista tarkistusta, ei unohdettuja päivityksiä, ei mysteerisijainteja.
Lehdistöhuoneen muottiorganisaatiojärjestelmien käytännön toteutus näyttää tältä:
- RFID-tunnisteet jokaisessa suulakkeessa:Kestävät, metalliin kiinnitetyt{0}}UHF-tunnisteet kestävät teollisuusympäristön ja lähettävät identiteetin kiinteisiin lukijoihin telineen sisääntulopisteissä tai kädessä pidettäviin lukijoihin auditoinnin aikana.
- Kiinteät lukijat tallennusvyöhykkeillä:Portaali-tyyliset antennit telinekäytävän sisäänkäynnissä havaitsevat automaattisesti meistin liikkeen määrätyissä paikoissa ja niistä ulos.
- Ohjelmiston integrointi aikataulutuksen kanssa:Seurantajärjestelmä muodostaa yhteyden tuotannon suunnittelutyökaluihin ja ilmoittaa, kun tulevaa ajoa varten tarvittava matriisi ei ole odotetussa paikassa{0}}, mikä käynnistää noudon ennen kuin siitä tulee vaihtoviive.
- Digitaaliset huoltokirjat, jotka liittyvät asemaan:Jokaisen muotin säilytyspaikasta tulee solmu ylläpidon hallintajärjestelmässä, joka näyttää viimeisen-ajopäivän, iskumäärän, säilytystilan ja odottavat huoltotehtävät suoraan telineen sijaintitietueesta.
Viivakoodijärjestelmät tarjoavat alhaisemmat-kustannukset automaatiotyökalulle ja meistinseurannalle, vaikka ne vaativatkin viiva--näköskannauksen-joku fyysisesti osoittaa lukijaa jokaiseen tarraan. Pienemmille muottivarastoille (alle 50 työkalua) viivakoodit tarjoavat riittävän näkyvyyden. Tämän kynnyksen ylittävät manuaalisen skannauksen työkustannukset heikentävät tehokkuusetuja, joita yrität saada.
Lean-periaatteet, joita sovelletaan työkaluhuoneen järjestämiseen
Kevyt valmistus pitää hukkaan liikkeitä, odottamista ja etsimistä virheinä,{0}}jotka eivät eroa romuosista. Muottivarastointiin sovellettu kevyt ajattelu muotoilee uudelleen jokaisen työkalujen paikallistamiseen, hakemiseen tai lavastukseen käytetyn minuutin kustannusksi, jonka asianmukainen organisaatio voi poistaa. Tavoitteena ei ole vain siisti työkaluhuone. Se on järjestelmä, jossa oikea muotti saavuttaa oikean puristimen ilman hukkaan meneviä askeleita.
Käytännön organisaatiostrategioita, jotka tukevat tätä tavoitetta, ovat:
- Värikoodattu vyöhykemerkintä:{0}}Määritä jokaiselle painallukselle tai painolinjalle väri. Maalaa telineen paikat, lattiamerkinnät ja muottitunnisteet yhteensopivien kanssa, mikä luo välittömän visuaalisen linkin työkalujen ja sen määränpään välille.
- Taajuus{0}}perusteinen paikanmääritys:Aseta korkeat-pyörimissuuttimet ergonomisille pääsykorkeuksille (tasot 1–2) niihin liittyvien puristimien lähelle. Varaa ylemmät tasot ja etäasemat kausi- tai varatyökaluja varten.
- Varjolevyn periaatteet muottitarvikkeille:Tukilevyt, puristimet, välilevyt ja kohdistustyökalut säilytetään kiinteissä, merkittyihin paikkoihin niiden palveleman muotin vieressä. Puuttuvat tavarat näkyvät heti.
- Standardoidut hakutyönkulut:Dokumentoi jokaisen vaihdon tarkka järjestys-kumpi kuoppi, mikä telineen sijainti, mikä kuljetusreitti, mikä pysähdysalue-jotta kuka tahansa pätevä operaattori voi suorittaa ilman heimojen tietämystä.
- Visuaaliset hallintataulut:Näytä nykyiset kuoppien sijainnit, tulevat vaihtoaikataulut ja huoltotila varastoalueen sisäänkäynnissä, jolloin jokainen tiimin jäsen on tietoinen tilanteesta ilman ohjelmiston käyttöä.
Nämä käytännöt ovat suoraan linjassa 5S-metodologian-lajittele, suorista, hankaa, standardoi, ylläpitä-, joka tukee useimpia lean-ohjelmia, kanssa. 5S--yhteensopiva muottivarasto ei vain näytä järjestetyltä; se toimii itse lehdistöhuoneen jatkeena, jossa jokainen elementti on olemassa minimoimaan "saumaa tarvitaan" ja "die running" välillä.
Palkkaus lisääntyy ajan myötä. Nopeammat vaihdot tarkoittavat enemmän käytettävissä olevaa painoaikaa. Lisää puristusaikaa tarkoittaa, että pienemmistä eristä tulee taloudellisesti kannattavia. Pienemmät erät vähentävät varaston kantokustannuksia ja parantavat vastaavuutta asiakkaiden kysyntään. Se on kaskadi, joka alkaa jostakin näennäisen yksinkertaisesta asiasta, kuten siitä, mihin laitat muotin, kun se ei ole painossa,-ja päättyy mitattavissa olevaan tuotannon joustavuuden ja aikataulutuksen ketteryyden lisääntymiseen.
Nämä voitot eivät kuitenkaan ole ilmaisia. Tarkoituksenmukainen-tallennustila, seurantatekniikka ja organisoidut työnkulut vaativat kaikki pääomasijoituksia. Toiminnan johtajien edessä oleva kysymys ei ole siitä, toimivatko nämä parannukset-, vaan se, kuinka niiden arvo voidaan laskea suhteessa alkukustannuksiin ja rakentaa liiketoimintaa, joka oikeuttaa menot.
Omistuskustannukset ja oikeanlaisen säilytyksen ROI
Täällä useimmat kuolinsäilytyskeskustelut pysähtyvät. Käyttötiimi tietää, että nykyinen asennus maksaa heille-vaurioituneita työkaluja, hitaita vaihtoja ja turvallisuutta läheltä{2}}. Mutta kun pääomapyyntö laskeutuu talousjohtajan pöydälle, se on vain hintalappu teräkselle ja asennukselle. Ilman täydellistä kustannuskuvaa yhtälön molemmilla puolilla, ilmeisinkin päivitys kuolee komiteassa.
Virhe on verrata uuden järjestelmän ostohintaa näennäisiin kustannuksiin, joita aiheutuu tekemättä jättämisestä. "Ei tehdä mitään" ei ole ilmaista. Se vain piilottaa kustannukset budjettikohtiin, joita kukaan ei yhdistä: meistinkorjauslaskut, pitkittyneiden vaihtojen aiheuttamat ylityöt, työntekijöiden korvausvaatimukset, ruostuneiden työkalujen romuosat ja meistin käyttöiän näkymätön eroosio, joka ilmenee ennenaikaisina vaihtovuosina. Muottivarastojärjestelmän kustannusanalyysi, joka ottaa huomioon kaikki nämä tekijät, maalaa dramaattisesti erilaisen kuvan kuin pelkkä tarran hinta.
Kokonaisomistuskustannukset ostohinnan lisäksi
Omistuskustannukset (TCO) kattavat kaikki suorat ja epäsuorat kulut järjestelmän koko elinkaaren ajalta,{0}}ei vain ensimmäisenä päivänä maksamasi summa. Leimausmuottivarastointia vartenTCO:n tärkeimmät komponentitjakaa kolmeen luokkaan: hankintakustannukset, jatkuvat toimintakulut ja usein{0}}untamatta jäävät tehottomuuden vaihtoehtokustannukset.
Hankintakustannuksetulottuvat reilusti itse telineen ulkopuolelle. Maksat seuraavista:
- Varusteiden hankinta:Tilauksessasi määritellyt telineet, hyllyt, laatikkomekanismit, turvalukot ja pintapinnoitteet.
- Suunnittelu ja suunnittelu:PE-leimatut kuormituslaskelmat, seisminen analyysi (jos sovellettavissa) ja mukautetut asettelupiirustukset, jotka on räätälöity laitoksellesi.
- Sivuston valmistelu:Lattian vahvistus, ankkuripulttiasennus, sähkökäyttöisten roll{0}}hyllyjen käyttöajot ja kaikki lattian kuormituksen arvioinnin aikana havaitut laatan muutokset.
- Asennustyö:Kokoamisen, tasoituksen, ankkuroinnin ja lopputarkastuksen{0}}suorittelee yleensä valmistajan miehistö tai valtuutettu asentaja.
- Siirtymäkustannukset:Muotit siirretään nykyisistä paikoista uuteen järjestelmään, mukaan lukien mahdolliset väliaikaiset varastointijärjestelyt asennuksen aikana.
Yleinen budjetointivirhe on vain laitelinjan arvioiminen. Kohteen valmistelu ja asennus voivat lisätä laitteistokustannuksia 15–30 prosenttia, erityisesti tiloissa, jotka vaativat laatan päivityksiä tai seismistä ankkurointia. Työpaikkakyselyn suorittaminen ennen budjetin viimeistelyä estää epämiellyttävän yllätyksen, kun ostotilauksen allekirjoittamisen jälkeen saapuu kuusi-numeroinen lattiavahvistuslasku.
Jatkuvat käyttökustannuksetovat alhaisemmat tarkoitukseen rakennetuissa{0}}järjestelmissä kuin väliaikaisissa vaihtoehdoissa, mutta ne eivät ole nolla:
- Määräaikaistarkastus:Telineen eheystarkastuksia-etsivät vääntyneitä palkkeja, löystyneitä liitoksia, vaurioituneita pohjalevyjä ja ankkuripulttien kuntoa-pitäisi tehdä vähintään vuosittain, useammin-vilkkaalla liikenteellä.
- Mekaaninen huolto:Roll--laatikkojärjestelmät vaativat lineaarilaakerien voitelun, käyttömekanismien tarkastuksen ja kuluvien komponenttien satunnaista vaihtoa. Budjetti tälle valmistajan -suositeltujen huoltovälien mukaan.
- Uudelleenmääritys:Muottivalikoimasi kehittyessä-uusia työkaluja lisätään, vanhat meistit poistetaan käytöstä, meistin mitat muuttuvat uusien tuotteiden lanseerauksen myötä-säädettävien järjestelmien avulla voit sijoittaa hyllyt uudelleen ilman rakenteellisia muutoksia. Hitsatut räätälöidyt telineet voivat sitä vastoin vaatia leikkaamista ja uudelleen-valmistusta, mikä lisää kustannuksia joka kerta, kun työkaluseos vaihtuu.
- Kestävyys ja vaihtojakso:Hyvin rakennettu-teräsrakenteinen teline, jossa on asianmukainen pintapinnoite, voi kestää 20–30 vuotta ilman huonontumista. Halvemmat vaihtoehdot, joissa käytetään kevyempää-terästä tai riittämätöntä pintakäsittelyä, saattavat joutua vaihtamaan alle vuosikymmenessä, mikä nollaa hankintakustannussyklin paljon nopeammin.
Mahdollisuus kustannuksetovat vaikeimmin mitattavissa, mutta usein suurimmat. Joka tunti puristimesi seisoo käyttämättömänä, koska suulaketta ei voida paikantaa, noutaa tai sijoittaa turvallisesti, tuotantokapasiteetti menetetään. Jokainen muotti, joka palaa varastosta korroosiovaurioiden kanssa, vaatii suunnittelematonta huoltoa, joka syrjäyttää aikataulun mukaiset työt. Jokainen turvallisuustapahtuma laukaisee tutkimusajan, mahdolliset OSHA:n sakot ja aineettomat mutta erittäin todelliset kustannukset työvoiman moraalista ja luottamuksesta. Nämä eivät ole hypoteettisia,-ne tapahtuvat juuri nyt tiloissa, joissa käytetään lattiavarastointia tai alamittaisia hyllyjä, ja ne sekoittuvat kuukausittain.
Liiketilan rakentaminen muottivarastointiinvestoinneille
Rahoitustiimit eivät hyväksy tunteita. He hyväksyvät numerot. Siirtääksesi pääomapyynnön "kiva saada" arvosta "hyväksytty" tarvitset jäsennellyn ROI-kehyksen, joka muuntaa toiminnalliset parannukset dollariarvoiksi, joita talousjohtajasi voi arvioida kilpaileviin projekteihin verrattuna. Lähestymistapa heijastuutavallinen varastohyllyn ROI-menetelmä-arvioida alkukustannukset, arvioida toiminnalliset säästöt, analysoida-pitkän aikavälin hyödyt ja laskea nettotuotto-mutta mukautettuna säilytyksen erityisiin arvotekijöihin.
Tässä on sijoitetun pääoman tuottoprosentin laskentakehys, joka on jaettu neljään luokkaan, jotka kattavat riittämättömästä tallennustilasta tarkoituksenmukaiseen{0}}järjestelmään päivittämisen kaikki taloudelliset vaikutukset:
- Arvioi kuolinvaurioiden väheneminen.Vedä muotin korjaus- ja kunnostustiedot viimeisten 24 kuukauden ajalta. Eristä varastointiin liittyvät tapahtumat-: korroosio lattiasta tai suojaamattomasta säilytyksestä, fyysiset vauriot putoamisesta tai telinevaurioista, pinnan huonontuminen väärän sijainnin vuoksi. Kerro keskimääräiset vuosikorjauskustannukset prosenttiosuudella, jonka voit kohtuudella eliminoida asianmukaisella varastoinnilla. Useimmissa tiloissa tämä vaihtelee 40 %:sta 70 %:iin tallennustilaan liittyvistä{7}}korjauskuluista. Sisällytä tuotannon ajoituksen häiritsevien nopeutettujen korjausten kustannukset.
- Laske työvoimasäästöt nopeammista vaihdoista.Ajoita nykyinen muottihaku- ja esitysprosessisi-vaihdon kutsusta siihen hetkeen, kun meisti asetetaan puristimeen. Vertaa tätä hakuaikaan, joka on saavutettavissa organisoidun, helppopääsyisen telineen tallennus- ja esi-työnkulkujen avulla. Kerro vaihtokohtaiset ajansäästöt vuosittaisten vaihtojen määrällä ja täysin kuormitetun työvoiman määrällä (mukaan lukien edut ja yleiskulut). Jopa 10 minuutin parannus vaihtoa kohden, kerrottuna 200+ vuosittaisella asetuksella, tarkoittaa merkittävää työvoiman palautumista.
- Arvioi turvallisuusonnettomuuden ehkäisyarvo.Tarkista tapauslokistasi kuolemantapausten-käsittelyvammojen ja läheltä-menetysten varalta viimeisten 3–5 vuoden ajalta. Laske välittömät kustannukset (sairaanhoitokulut, työntekijöiden vakuutusmaksut, OSHA-rangaistukset) ja välilliset kustannukset (tutkinta-aika, tuotantoseisokit, korvaava työvoima, mahdolliset oikeudenkäynnit). Alan tiedot viittaavat siihen, että työtapaturmien välilliset kustannukset ovat kolmesta viiteen kertaa välittömät sairauskulut. Käytä konservatiivista vähennyskerrointa-esimerkiksi 50 % - 80 %-, mikä heijastaa vaaroja, jotka -rakennettu varastointi eliminoi: putoamisen ylikuormitetuista telineistä, puristusvammoista epävakaan lattiavaraston seurauksena ja trukkien onnettomuudet sekaisilla paikoitusalueilla.
- Projektituotannon käyttöaika lisääntyy.Jokaisella painalluksen tyhjäkäynnillä minuutilla on laskettavissa oleva hinta: tuntikohtainen painosi (sisältäen operaattorin, yleiskulut ja kuoletetut laitekustannukset) jaettuna 60:llä. Jos epäjärjestynyt varastointi lisää keskimäärin 15 minuuttia vaihtoa kohden kolmessa vuorossa, joissa on viisi painallusta, menetät satoja paino{2}}tunteja vuosittain. Muunna se tuottokapasiteetiksi tai kustannusten välttämiseksi sen mukaan, kuinka rahoitustiimisi mallintaa tuotannon arvoa. Tämä on usein suurin yksittäinen rivikohta ROI-tapauksessa-ja se, joka saa talousjohtajan huomion.
Nettosijoitetun pääoman tuottoprosentin laskemiseksi vähennä omistamisen kokonaiskustannukset (hankinta plus arvioidut elinkaaren käyttökustannukset) kaikkien säästöjen ja vältettyjen kustannusten summasta saman ajanjakson aikana -tyypillisesti 10–15 vuoden aikana rakenneteräsjärjestelmissä. Jaa alkusijoituksella ja kerro 100:lla ilmaistaksesi prosentteina. Hyvin-dokumentoidussa kotelossa muottien säilytystelineiden valmistajien raskaiden{7}}järjestelmien takaisinmaksuajat ovat rutiininomaisesti kahdesta neljään vuotta, ja raskaan kaluston hyllyjen kumulatiivinen ROI on 200–400 % kymmenen vuoden aikana.
Yksi tekijä vahvistaa näitä tuottoja merkittävästi: suojaamiesi muottien laatu. Asianmukaisen säilytyksen arvo moninkertaistuu, kun se yhdistetään alusta alkaen kestäviksi suunniteltujen muottien kanssa. Valmistajat pitävätYICHENinsinöörileimauksessa kiinnitetään huomiota vakaaseen tuotantosuorituskykyyn,{0}}valitsemalla materiaaleja, pintakäsittelyjä ja komponenttimalleja, jotka maksimoivat käyttöiän vaativissa olosuhteissa. Kun panostat sekä kestäviin työkaluihin että oikeaan varastointiin, yhdistävä vaikutus on voimakas: suulake kestää pidempään, koska se on rakennettu kestämään, ja säilytysjärjestelmä varmistaa, että mikään ei heikennä ajojen välistä pitkäikäisyyttä. 15 000 dollarin arvoisen muotin suojaaminen, joka on suunniteltu 500 000 lisälyönnille, tuottaa paljon enemmän sijoitetun pääoman tuottoprosenttia kuin sellaisen, joka oli jo lähestymässä käyttöikänsä-loppua- huonomman rakenteen vuoksi.
Esittele liiketoimintasi tapa, jolla pääomasijoitusehdotukset on rakennettu eri toimialoilla: johda yhteenveto, jossa kerrotaan kokonaisinvestointi, takaisinmaksuaika ja pääedut. Seuraa yksityiskohtaista peruskustannusanalyysiä, joka osoittaa, mitä riittämätön varastointi maksaa nykyään. Esitä sitten suositeltu ratkaisu toimittajan eritelmillä ja lopeta taloudelliset laskelmat käyttämällä läpinäkyviä oletuksia. Käsittele eri sidosryhmien prioriteetteja{3}}rahoitus näkee sijoitetun pääoman tuottoprosentin, toiminnot näkevät käytettävyyden lisääntymisen, turvallisuus näkee tapausten vähenemisen ja ylläpito pidentää kuorien käyttöikää.
Tilat, joissa edelleen säilytetään lattialla muotteja tai pakataan niitä tavallisiin lavatelineisiin, eivät säästä rahaa. He kuluttavat sen hajallaan, näkymättömillä tavoilla, joita ei koskaan näy yhdellä rivikohdalla. Asianmukainen muottivarastointijärjestelmän kustannusanalyysi tekee piilotetut kulut näkyväksi-ja muuttaa epämääräisen käsityksen "meidän pitäisi tehdä jotain" rahoitetuksi projektiksi, jolla on mitattavissa oleva tuotto.
Usein kysyttyjä kysymyksiä stanssaussäilytysjärjestelmistä
1. Mitä eroa on stanssausmuottihyllyillä ja tavallisilla lavahyllyillä?
Vakiolavahyllyt on suunniteltu tasaisesti jakautuneille kuormille tasapohjaisille{0}}lavoille. Leimausmuotit aiheuttavat vakavia pistekuormituksia, jotka keskittyvät tuhansia puntia kompaktiin jalanjälkiin, mikä voi aiheuttaa palkin taipumisen, kannen rikkoutumisen ja rakenteiden romahtamisen tavanomaisissa telineissä. Tarkoituksenmukaiset -muovatut säilytystelineet käyttävät rakenneteräksisiä I-palkkeja, raskaita-mittapylväitä ja vahvistettuja hyllyrakenteita, joiden mitoitus on 2 000–6,000+ paunaa tasoa kohden, jotta nämä keskittyneet voimat voidaan käsitellä turvallisesti.
2. Kuinka määritän, mikä muottivarastojärjestelmä sopii laitokselleni?
Yhdistä järjestelmäsi kolmeen tekijään: muotin ominaisuudet (painoluokka ja mitat), laitoksen valmius (lattian kantavuus, katon korkeus, käytävän leveys) ja pääsytaajuus. Alle 1 000 paunaa painavat kuoleet sopivat leveille hyllyille; 1 000-6 000 lbs toimii hyvin rakenteellisissa I-palkkitelineissä; 6 000-15 000 paunaa hyötyvät ulosvedettävät laatikkojärjestelmät nosturilla; ja yli 15 000 paunaa painavat muotit vaativat tyypillisesti lattiatason muotin säilytysalustat. Tarkista aina laatan paksuus ja raudoitus ennen asennusta.
3. Mitä OSHA:n vaatimuksia sovelletaan raskaaseen leimausmuotin varastointiin?
OSHA:n 29 CFR 1926.250 ja 29 CFR 1910.176 mukaiset määräykset edellyttävät, että varastoidut muotit on suojattava siirtymistä vastaan, että lattian kuormitusrajat on merkittävä selvästi paunassa neliöjalkaa kohti, että käytävät pysyvät vapaina materiaalinkäsittelylaitteille ja että varastokuorma ei koskaan ylitä telineen nimelliskapasiteettia. Tiloissa on oltava kantavuuskilvet jokaisessa telinepaikassa, ja PE-leimattujen teknisten asiakirjojen tulee vahvistaa kaikki ilmoitetut painoluokitukset.
4. Kuinka estät korroosion leimausmuotissa varastoinnin aikana?
Tehokas korroosionesto sisältää kolme suojakerrosta: ruiskutus-kosketuskorroosionestoaineille, jotka pinnoittavat paljaat työkaluteräspinnat, Vapor Corrosion Inhibitor (VCI) -kalvot ja -paketit, jotka suojaavat suljettuja onteloita ja vaikeasti saavutettavia--alueita, sekä ilmastoinnin, joka pitää suhteellisen kosteuden alle 50 %. Muotit tulee puhdistaa perusteellisesti, kuivata ja pinnoittaa ennen varastointia VCI-kutistekalvolla, joka sulkee kaikki saumat. Säännölliset tarkastukset 90 päivän välein havaitsevat suojaesteen viat ennen kuin vauriot kertyvät.
5. Mikä on tyypillinen sijoitetun pääoman tuottoprosentin takaisinmaksuaika investoitaessa tarkoituksenmukaisiin -muottivarastointijärjestelmiin?
Hyvin{0}}dokumentoidut raskaiden-muottivarastointijärjestelmien liiketoimintamallit osoittavat rutiininomaisesti kahdesta neljään vuotta kestävän takaisinmaksuajan, ja kumulatiivinen ROI saavuttaa 200–400 % kymmenen vuoden aikana. Palautukset tulevat neljästä lähteestä: pienemmät muotinkorjauskustannukset (40-70 %:n vähennys varastointiin- liittyvistä vaurioista), nopeammista vaihdoista johtuvat työvoimasäästöt, turvallisuushäiriöiden ehkäisy ja tuotannon käyttöajan lisäys. ROI moninkertaistuu entisestään, kun se yhdistetään kestäviksi suunniteltuihin meisteihin, kuten YICHENin kaltaisten valmistajien meisteihin, jotka optimoivat materiaalit ja pintakäsittelyt pitkän aikavälin suorituskyvyn takaamiseksi.


