


Mikä on progressiivinen teräsleimaus
Kuvittele yksi työkalu, joka lävistää, taivuttaa, muotoilee ja leikkaa teräsnauhan valmiiksi kappaleeksi - kaikki pysähtymättä. Tämä on progressiivisen stanssatun teräsmeiston ydinajatus, ja se on yksi tehokkaimmista menetelmistä, jotka on koskaan kehitetty valmistamaan suuria-teräskomponentteja tiukoilla toleransseilla ja vähäisellä työmäärällä.
Olitpa tuotantoinsinööri, joka optimoi sykliaikaa, tai hankintaammattilainen, joka arvioi -kappalekohtaista taloudellisuutta, tämän prosessin toiminnan - ja sen eron - ymmärtäminen on välttämätöntä oikean työkaluinvestoinnin tekemiseksi. Tässä oppaassa esitetään mekaniikka, materiaalinäkökohdat, kustannusrakenne ja huoltostrategiat, jotka määrittävät, sopiiko progressiivinen metallileimaus oikein teräsosiin.
Progressiivisen teräsleimauksen määrittely
Niinmikä on progressiivinen kuoppa, tarkalleen? Yksinkertaisimmillaan se on yksi työkalu, joka sisältää useita peräkkäin järjestettyjä asemia, jotka on asennettu leimauspuristimen sisään. Kelalla -syötetty teräsnauha etenee muotin läpi yhden tarkan askeleen (kutsutaan nousuksi) jokaisella painalluksella. Jokainen asema suorittaa eri toiminnon - lävistämällä, taivuttamalla, muotoilemalla tai leikkaamalla - samanaikaisesti nauhan eri osissa. Valmis osa putoaa loppuasemalla jokaisella painalluksella.
Progressiivinen teräsleimaus on suuren -volyymin metallinmuovausprosessi, jossa jatkuva teräsnauha etenee moni-aseman muotin läpi, ja jokainen asema suorittaa peräkkäisen toimenpiteen - lävistämällä, muotoilemalla, taivuttamalla tai leikkaamalla -, kunnes valmis osa irtoaa nauhasta jokaisella painalluksella.
Sana "progressiivinen" kuvaa tarkasti, mitä tapahtuu: teräs etenee muotin läpi asemalta asemalta, jokainen askel rakentaa viimeistä. Nauha pysyy yhdistettynä kantonauhalla (romurunko) koko sekvenssin ajan, mikä säilyttää asennonhallinnan ja eliminoi erillisen osien käsittelyn tarpeen toimintojen välillä. Tämä jatkuva luonne antaa progressiiviselle leimaukselle sen nopeusedun. - puristimet voivat toimia 25:stä yli 300:aan minuutissa, jolloin saadaan tuhansia identtisiä teräsosia tunnissa.
Miten se eroaa siirto- ja yhdistelmämuottimenetelmistä
Progressiivinen stanssaus ei ole ainoa lähestymistapa teräsosien meistämiseen ja leimaamiseen. Siirto- ja yhdistelmäsuulakeleimaus palvelevat kumpikin erilaisia tuotantoskenaarioita, ja väärän menetelmän valinta voi merkitä työkalujen ylikulutusta tai suorituskyvyn uhraamista.
Siirtomuotimeistamisessa työkappale erotetaan nauhasta prosessin varhaisessa vaiheessa. Mekaaniset sormet tai tarttujat siirtävät sitten yksittäistä aihiota itsenäisten asemien välillä. Tämä tekee siirtomuotista hyvin-soveltuvan suurempiin osiin, jotka eivät fyysisesti voi pysyä kiinni nauhassa, kun ne kulkevat useiden muovausvaiheiden läpi. Kompromissi-on hitaampi kiertonopeus ja monimutkaisemmat osien-käsittelymekanismit.
Yhdistelmäleimauksessa käytetään päinvastaista lähestymistapaa: se suorittaa useita leikkaustoimintoja -, kuten tyhjennyksen ja lävistyksen - yhdellä painalluksella yhdellä asemalla. Se on tehokas litteille osille, jotka vaativat suurta tarkkuutta yhdessä tasossa, mutta se ei pysty käsittelemään monivaiheisia-muovaussarjoja, kuten taivutuksia, vetoja tai kohokuvioita.
Progressiivisista meististä tulee ensisijainen valinta, kun tarvitset monimutkaista geometriaa, suurta äänenvoimakkuutta ja nopeita kiertoaikoja samassa paketissa. Niissä yhdistyvät siirtosuuttimien moni-toimintakyky ja yhden-aseman menetelmien nopeus - ilman erillistä osien käsittelyä asemien välillä.
| Kriteerit | Progressiivinen Die | Siirrä kuoppa | Yhdistetty kuolee |
|---|---|---|---|
| Tilavuuden sopivuus | Suuri määrä (yleensä 5,000+ osaa/vuosi) | Keskikokoinen tai suuri äänenvoimakkuus | Pieni tai keskikokoinen tilavuus |
| Pyörän nopeus | Nopea (jopa 300+ vetoa/min) | Keskitaso (hitaampi osan siirron vuoksi) | Kohtalainen |
| Osan monimutkaisuus | Korkea (useita mutkia, muotoja, lävistyksiä) | Korkea (suuret tai syvävedetyt{0}}osat) | Matala (tasainen, yksitasoinen{0}}lento) |
| Osan koko | Pienestä keskikokoiseen | Keskikokoisesta suureen | Pienestä keskikokoiseen |
| Työkalukustannukset | Korkea etuosa, alhainen{0}}kappaletta kohti äänenvoimakkuudella | Korkea edestä | Alempi edessä |
| Materiaalin käyttö | Hyvä (optimoitu kaistaleasettelu) | Parempi (ei kantonauhajätettä) | Hyvä |
| Asennusaika | Matala | Korkeampi | Matala |
Tuotantoinsinööreille, jotka käyttävät teräsosia mittakaavassa, progressiivinen stanssaus tuottaa jatkuvasti alhaisimmat{0}}osakustannukset, kun osien geometriaan liittyy useita toimintoja ja vuosittaiset määrät oikeuttavat työkaluinvestoinnin. Todellinen kysymys ei ole siitä, toimiiko prosessi -, vaan se, kuinka materiaalin valinta, muotin suunnittelu ja huoltostrategia muokkaavat sen pitkän ajan-taloutta.
Kuinka Progressive Die Stamping -prosessi toimii
Progressiivisen leimaussuuttimen nopeusetu johtuu yhdestä elegantista periaatteesta: jokainen painallus tekee hyödyllistä työtä jokaisella asemalla samanaikaisesti. Kun nauhan yksi osa lävistetään, toista taivutetaan ja toinen saa lopullisen rajansa - kaikki samassa hetkessä. Tämän muottiprosessin ymmärtäminen alusta loppuun paljastaa, miksi suorituskyky pysyy niin korkeana ja miksi teräksen mekaanisella käytöksellä on merkitystä kussakin vaiheessa.
Nauhojen syöttö ja materiaalin edistäminen
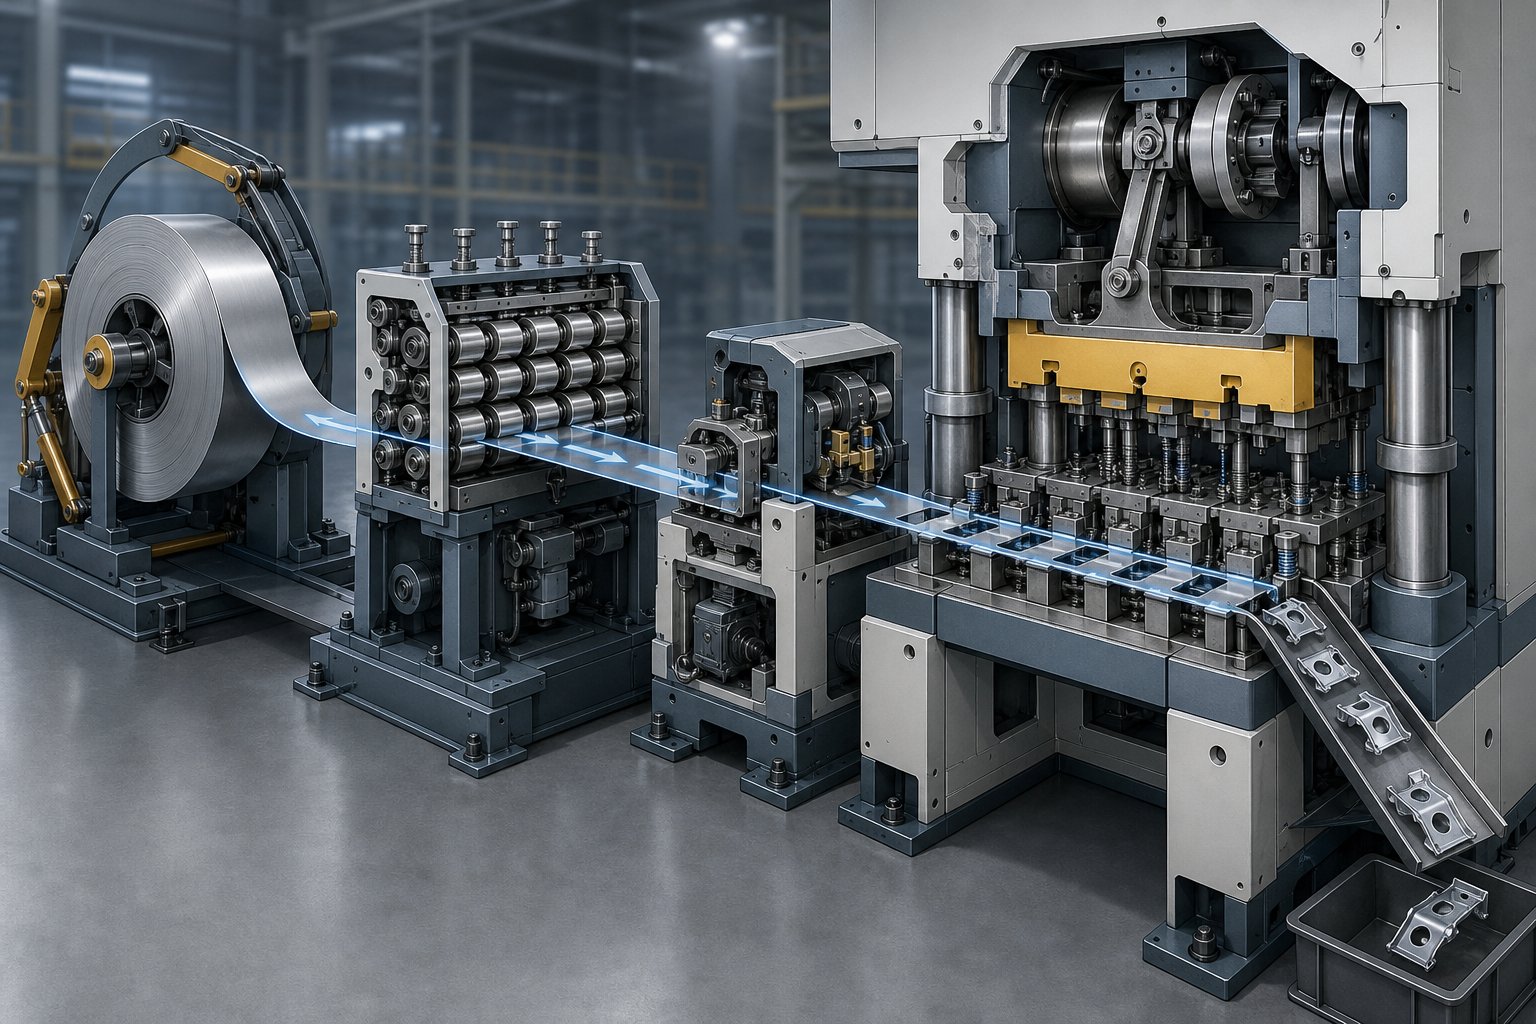
Theprogressiivinen stanssausprosessialkaa irrotusyksiköstä, jossa teräskela -, joka painaa tyypillisesti satoja tai tuhansia puntia -, asennetaan ja kelataan auki. Nauha kulkee suoristimen läpi, joka poistaa kelasarjan (kaarevuus, joka säilyy kelauksen jälkeen). Teräkselle tämä vaihe on kriittinen, koska jäännöskaarevuus aiheuttaa epätasaista syöttöä ja epäyhtenäistä kosketusta muotin pintojen kanssa.
Servosyöttölaite siirtää nauhaa suoristimesta tarkan etäisyyden - syöttövälin - jokaisella painalluksella. Tämä sävelkorkeus vastaa asemaväliä suulakkeen sisällä, joten jokainen asema vastaanottaa oikean osan kaistaleesta oikeaan aikaan. Syöttötarkkuus on nykyaikaisissa järjestelmissä tyypillisesti muutamassa tuhannesosassa tuumaa.
Kun nauha tulee suulakkeeseen, ohjaustapit ottavat haltuunsa asennonhallinnan. Nämä karkaistut tapit putoavat nauhaan-rei'itettyihin reikiin juuri ennen puristimen sulkeutumista, mikä korjaa pienen syöttövirheen ja lukitsee nauhan tarkasti. Ilman luotettavaa pilotointia mittavirheet kerääntyvät asemalta. Teräsnauhojen ohjausreikien välykset pidetään tyypillisesti 0,0005 - 0,001 tuumassa tiukan kohdistuksen säilyttämiseksi koko muotin pituudella.
Peräkkäiset asematoiminnot yhdellä painalluksella
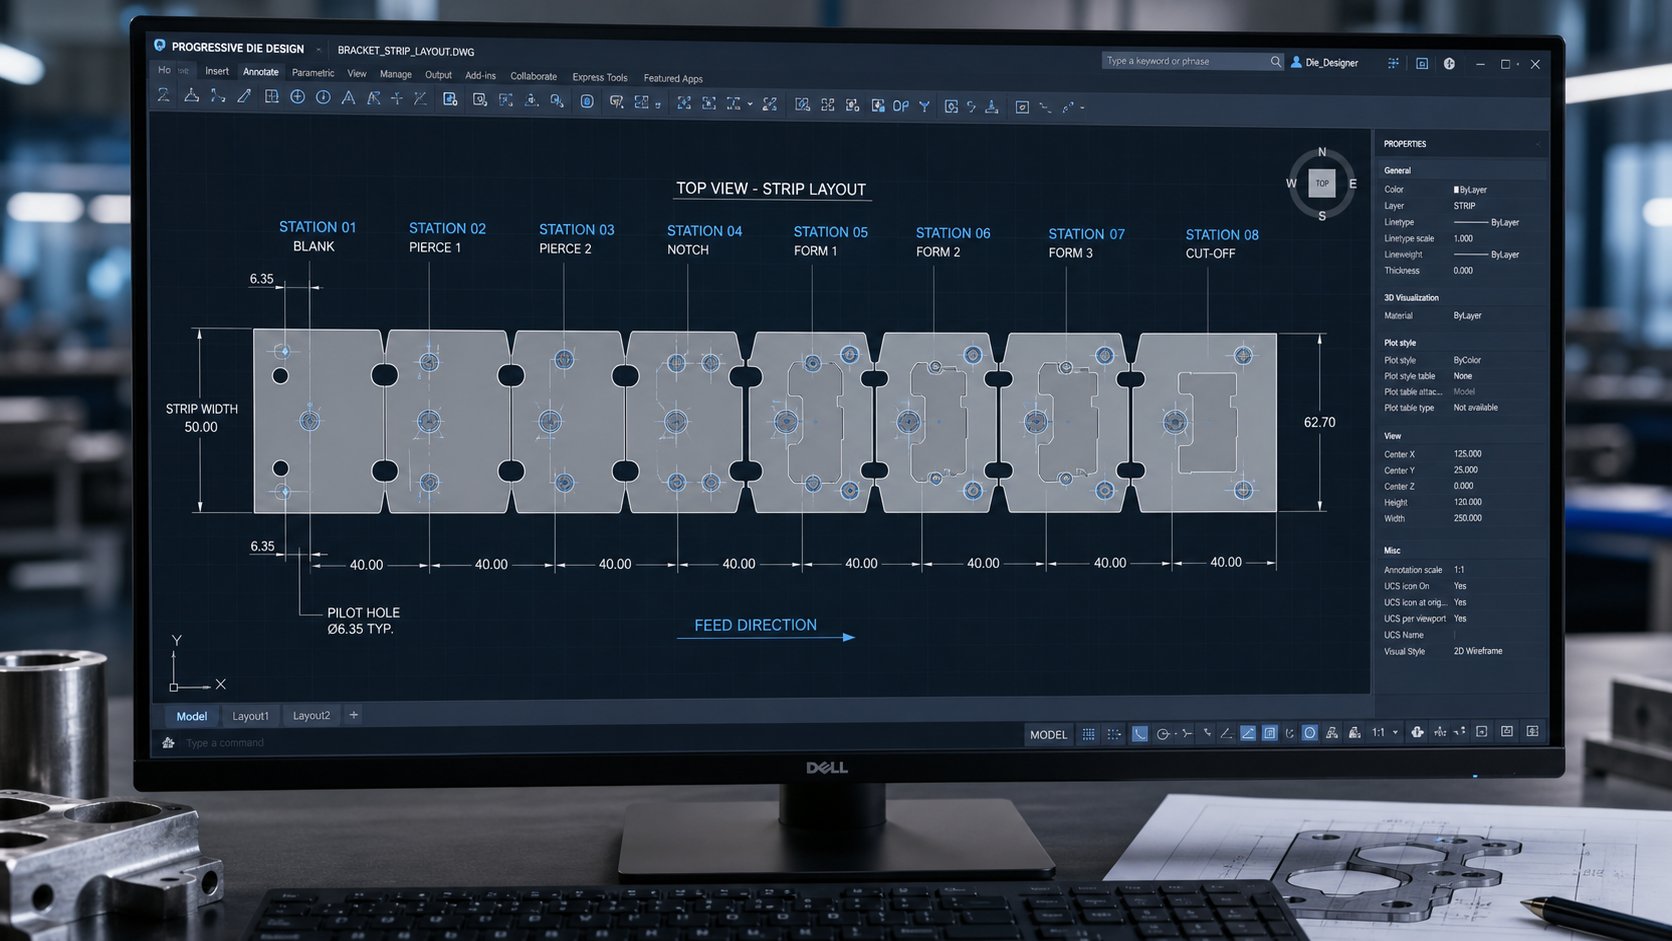
Tässä progressiivinen leimausprosessi tarjoaa tuottavuuden etunsa. Kun puristussylinteri laskeutuu, jokainen meistin asema suorittaa sille määrätyn toiminnon samanaikaisesti - saman nauhan eri osissa. Asema yksi voi puhkaista pilottireiät, asema 2 luo toiminnallisia aukkoja, asema kolme taivuttaa välilehteä, asema neljä muodostaa rivan ja asema viisi suorittaa lopullisen rajan.
Osa ei ole todella "täydellinen", ennen kuin se kulkee kaikkien asemien läpi. Matkan varrella se pysyy kytkettynä kantonauhaan (romurunkoon), joka toimii sekä kuljetusmekanismina että rekisteröintiviitteenä. Vasta viimeisellä asemalla valmis komponentti irtoaa nauhasta ja työntyy ulos tai kerääntyy muotin alle.
Tämä samanaikainen moni{0}}asematoiminto tarkoittaa, että progressiivinen meistipuristin tuottaa yhden valmiin osan iskua kohti - riippumatta siitä, kuinka monta toimintoa sen luomiseen tarvitaan. 12-asemainen meisti, joka toimii 150 iskulla minuutissa, tuottaa silti 150 osaa minuutissa, ei 150 jaettuna 12:lla.
Paina Mekaniikka ja syklien integrointi
Joten miten leimauspuristin toimii yhdessä progressiivisen muotin kanssa? Puristin toimittaa hallitun tonnimäärän mekaanisen tai servo-käyttöisen mäntimen läpi ja pyörittää ylemmän muotin puoliksi alaspäin alaspäin tarkalla iskunpituudella ja nopeudella. Vetoisuuden on ylitettävä yhdistetyt leikkaus- ja muovausvoimat kaikilla asemilla samanaikaisesti - keskeinen mitoitusnäkökohta terästä meistottaessa.
Steelin jousto-ominaisuudet lisäävät uuden kerroksen monimutkaisuutta. Jokaisen muovaustoimenpiteen jälkeen materiaali haluaa osittain palauttaa alkuperäisen muotonsa elastisen jännityksen vuoksi. Vahvemmat-teräkset ponnahtavat takaisin aggressiivisemmin, mikä edellyttää progressiivista puristuspuristinta tasaisen pohja-kuolleen-keskiasennon aikaansaamiseksi ja joissakin tapauksissa viipymäajan iskun alaosassa, jotta lyönti- tai kalibrointiasemat voivat asettaa muotoillun geometrian täysin.
Iskun nopeuden, sulkukorkeuden ja syöttöajoituksen tulee synkronoida täydellisesti. Syöttölaite vapauttaa nauhan vain, kun muotti on auki, ohjaajat kytkeytyvät ennen minkään leikkaamisen tai muovauksen alkamista ja puristin peruuttaa ennen kuin nostimet nostavat nauhan seuraavaa etenemistä varten. Mikä tahansa ajoitusvirhe johtaa nauhojen syöttöhäiriöihin, vaurioituneisiin ohjaimiin tai romutettuihin osiin.
Tässä on koko progressiivinen stanssausprosessi järjestyksessä:
- Kelan lataus - teräskela asennettuna kelaamiseen
- Suoristusliuska - litistetty kelasarjan poistamiseksi
- Voitelu - vähentää kitkaa ja työkalujen kulumista
- Servosyöttö - -nauhaa lisätty yhdellä askeleella vetoa kohti
- Ohjausnastan kiinnitys - liuska lukittu tarkkaan asentoon
- Asematoiminnot - leikkaus, lävistys, muotoilu, taivutus suoritetaan samanaikaisesti kaikilla asemilla
- Nauhan nosto - nostajat nostavat nauhaa poistaakseen alemmat muotin yksityiskohdat
- Syötön lisäys - -nauha siirtyy yhden askeleen eteenpäin seuraavaa jaksoa varten
- Viimeinen katkaisu - valmis osa erotettu kantonauhasta
- Osan poisto ja keräys - valmiit komponentit poistuvat suulakkeesta
Jokainen sykli toistuu sekunnin murto-osissa. Tämän prosessin jatkuva, keskeytymätön luonne - ei osien käsittelyä, ei uudelleensijoittamista, ei operaattorin väliintuloa toimintojen välillä - on juuri se, mikä tekee progressiivisesta teräsleimauksesta oletusvaihtoehdon suurien-volyymien tuotantoon, jossa teräsosat vaativat useita muovausvaiheita ja tiukkaa mittasäätöä.
Tietenkään kaikki teräslajit eivät toimi samalla tavalla progressiivisen muotin sisällä. Nauhansyötön luotettavuus, rajat jokaisella asemalla ja puristimen vetoisuusvaatimukset muuttuvat dramaattisesti riippuen siitä, käytätkö mietoa hiiliterästä vai -lujaa ruostumatonta terästä -, ja nämä materiaalierot ohjaavat muottien suunnittelun perustavanlaatuisia päätöksiä.
Teräslaadut ja materiaalin valinta progressiivisille muotteille
Progressiiviseen suuttimeen syöttämäsi teräslaji ei vaikuta vain viimeisen osan suorituskykyyn -, se sanelee lähes kaikki prosessiparametrit puristimen vetoisuudesta ja rei'itysetäisyydestä aseman määrään ja syöttöluotettavuuteen. Kaksi osaa, joilla on identtinen geometria, mutta eri teräslajit voivat vaatia olennaisesti erilaisia muottimalleja. Siksi progressiivinen leimausmateriaalien valinta on yksi varhaisimmista ja merkittävimmistä suunnittelupäätöksistä kaikissa projekteissa.
Yleiset teräslaadut progressiiviseen leimaamiseen
Mitkä teräkset todella toimivat hyvin moni{0}}aseman progressiivisessa muotissa? Vastaus riippuu osan toiminnasta, vaaditusta muovattavuudesta ja tuotantomäärästä. Tässä ovat yleisimmin määritellyt teräksen progressiivisen leimauksen luokat:
- Vähähiilinen{0}}teräs (1008, 1010, 1018)- Hiiliteräksen progressiivisen leimauksen työhevonen. Nämä lajikkeet tarjoavat erinomaisen sitkeyden, alhaisen myötörajan ja ennustettavan muovauskäyttäytymisen. Ne sopivat ihanteellisesti kiinnikkeisiin, pidikkeisiin, rungon osiin ja yleisiin rakenneosiin, joissa tarvitaan monimutkaisia mutkia ja vetoja ilman halkeamisvaaraa.
- 300-sarjan ruostumaton teräs (304, 316)- Valittu korroosionkestävyyteen lääketieteellisissä, ravitsemis- ja merisovelluksissa. Ruostumattomasta teräksestä valmistetun progressiivisen leimauksen työ-kovettuminen on korkeampi, mikä tarkoittaa, että jokainen muovausasema lisää nauhaan jäännösjännitystä. Tämä vaatii huolellista asemajärjestystä ja usein leveämpää asemaväliä.
- Luja{0}}matala{1}}seostettu (HSLA) teräs- Lajit, kuten HSLA 340, 420 ja 550, tarjoavat korkean myötörajan ja kohtuullisen muovattavuuden. Ne ovat yleisiä autojen rakennesovelluksissa, joissa painonpudotus on tärkeää. HSLA-teräkset vaativat huomattavasti enemmän puristusvoimaa ja tiukempaa joustokompensaatiota kuin lievä teräs.
- Jousiteräs (1074, 1095, 301 ruostumaton)- Käytetään osiin, joiden on taiputtava toistuvasti ilman pysyvää muodonmuutosta. Näillä korkea-hiilipitoisilla tai karkaistuilla lajeilla on rajallinen sitkeys, mikä rajoittaa muovaustoimenpiteiden vakavuutta kullakin asemalla. Muotisuunnittelijat lisäävät usein lisää asemia matalammilla muodostusaskelilla murtumisen välttämiseksi.
Materiaalin määrittäminen yksinkertaisesti "1008 teräkseksi" jättää silti tilaa merkittäville ominaisuuksien vaihteluille. KutenMetalForming-lehtihuomauttaa, että tyhjiö-ilmanpoistettu vähähiilinen-teräs, veto-laatuteräs ja kaupallinen-laatuteräs voivat kaikki kuulua samoihin eritelmiin, mutta toimia eri tavalla suuttimessa. Muotin vaatimukset - ei hankintaosaston halvin vaihtoehto - pitäisi määrittää lopullisen materiaalipyynnön.
Kuinka teräksen ominaisuudet vaikuttavat meistien suunnitteluun ja puristusvaatimuksiin
Jokaisella teräslaadulla on ainutlaatuinen sormenjälki mekaanisista ominaisuuksista, ja nämä ominaisuudet muuttuvat suoraan metallileimausmuotin suunnittelupäätöksiksi. Huomaat vaikutukset neljällä avainalueella:
Vetolujuus ja puristustonni.Suurempi vetolujuus tarkoittaa enemmän voimaa, joka tarvitaan jokaiseen leikkaus- ja muovausoperaatioon. 304 ruostumaton nauha, jonka vetolujuus on 75 ksi, tarvitsee noin 50 % enemmän estovoimaa kuin 1010 kevytteräs 50 ksi:n ollessa sama paksuus ja ympärysmitta. Kerro se kaikille aktiivisille asemille ja puristimen tonnimäärät kasvavat nopeasti. Puristimen alimitoitus ei vain pysähdy tuotantoa - se vahingoittaa työkaluja ja aiheuttaa mittavirheitä.
Taipuisuus ja pienin taivutussäde.Materiaalin prosentuaalinen venymä määrittää, kuinka tiukasti se voidaan taivuttaa ilman murtumista muodostusasemilla. Vähähiiliset teräkset, joiden venymä on 35–45 %, kestävät sisäpuolisia taivutussäteitä jopa 0,5 kertaa materiaalin paksuutta. HSLA-teräkset, joiden venymä on 15-20 %, saattavat tarvita 2x paksuutta tai enemmän. Tämä vaikuttaa suoraan siihen, kuinka paljon muodostumista voi tapahtua yhdellä asemalla ja kuinka monta asemaa meisti tarvitsee kokonaisuudessaan.
Työ-kovettuminen ja moni-asematehosteet.Jokainen kylmämuovaus{0}}työstää terästä, mikä lisää sen kovuutta ja vähentää sen jäljellä olevaa sitkeyttä. Materiaalit, joilla on korkea työstö-kovettuvuus -, kuten austeniittiset ruostumattomat teräkset -, menettävät muovattavuuden nopeammin kulkiessaan asemien läpi. Muotisuunnittelijat kompensoivat lisäämällä joutoasemia jännityksen uudelleenjakamiseen tai rajoittamalla kunkin muovausvaiheen vakavuutta. Työn-karkaisukäyttäytymisen huomioimatta jättäminen saattaa murtua myöhemmillä asemilla, joissa nauha on jo käyttänyt muovattavuuden.
Myöntövoimaa ja joustavuutta.Jokaisen taivutuksen tai muodon jälkeen teräs palautuu osittain alkuperäiseen muotoonsa. Korkeampi myötöraja tuottaa aggressiivisemman takaisinjousen, mikä tarkoittaa, että muovausasemien on taivutettava yli tavoitekulman. Progressiivisessa muotissa takaisinjoustokompensaatio on kalibroitava asemakohtaisesti, koska nauhan myötölujuus kasvaa työkarkaisun seurauksena sen eteneessä työkalun läpi.
Paksuusalueet ja niiden vaikutus prosessiin
Progressiiviset meistit käsittelevät teräksen paksuuksia noin 0,1 mm (0,004") - noin 6 mm (0,250"), vaikka tarkkuuskomponenttien yleisin alue on 0,2 mm:n ja 3 mm:n välillä. Tämän ikkunan jälkeen prosessista tulee yhä epäkäytännöllisempää - erittäin paksut materiaalit kestävät litistymistä ja jännityssyöttömekanismeja, kun taas ultra-ohuet kalvot taipuvat nauhan jännityksen alaisena ja niitä on vaikea ohjata luotettavasti.
Paksuus vaikuttaa progressiiviseen muotin suunnitteluun useilla toisiinsa liittyvillä tavoilla:
- Asemien asettelun tiheys- Paksummat materiaalit vaativat suurempia lävistysväliä-ja-suulakevälit, mikä tarkoittaa suurempia muotin osia jokaisessa asemassa. Tämä venyttää muotin kokonaispituutta ja vähentää sitä, kuinka monta asemaa mahtuu tiettyyn puristusaluskokoon.
- Pilot-nastan koko- Ohjausreikien on säilytettävä riittävä reunaetäisyys suhteessa nauhan paksuuteen. Paksummat nauhat tarvitsevat suurempia ohjaustappeja ja siten suurempia ohjausreikiä, mikä kuluttaa enemmän nauhan leveyttä ja vähentää materiaalin käyttöä.
- Leikkausvälys- Mietoteräksen vakiolähtökohta on noin 10 % materiaalin paksuudesta per sivu, mutta tämä muuttuu laadun mukaan. Vahvemmat-teräkset voivat vaatia yli 20 %:n välyksiä puolta kohti, jotta saavutetaan puhdas leikkaus ja minimoidaan pursekorkeus.
- Syötteen luotettavuus- Raskaammat nauhat vaativat kestävämpiä servosyöttölaitteita ja suurempaa nauhan kireyttä estämään syöttöhäiriöt. Päinvastoin erittäin ohuet nauhat saattavat tarvita tyhjiö- tai ilma-puhallusapua pitääkseen ne tasaisena muotin pintaa vasten iskujen välillä.
Teräslaadun ja paksuuden välinen vuorovaikutus luo rajoitteiden matriisin, jonka ympärille jokainen metallileimausmuotti on suunniteltava. 2 mm:n HSLA-nauha 80 ksi:n vetolujuudella ei käyttäytyy kuin 2 mm:n matala-hiilinauha 45 ksi:ssä -, vaikka paksuus on identtinen, puristimen vetoisuus, välykset ja aseman määrä vaihtelevat huomattavasti.
Nämä materiaaliin perustuvat{0}}rajoitukset eivät ole olemassa erikseen. Ne vaikuttavat suoraan suuttimen suunnittelupäätöksiin: kuinka monta asemaa sisällytetään, minne sijoitetaan pilotit, kuinka järjestyksessä muodostustoiminnot ja kuinka paljon kaistaleveyttä varata kantoaaltosiltoja varten. Jokaisesta materiaalista tulee suunnittelusyöte, joka muokkaa koko työkalun arkkitehtuuria.
Teräsosien progressiiviset muotisuunnittelun näkökohdat
Jokainen progressiivinen muotti alkaa suunnitteluongelmana: kuinka järjestät toimintosarjan teräsnauhaa pitkin niin, että materiaalin ominaisuudet, osan geometria ja tuotantotaloudet ovat linjassa? Vastaus muokkaa koko työkalun - sen pituuden, asemien lukumäärän, nauhan leveyden ja lopulta sen hinnan. Huono progressiivinen suutinsuunnittelu johtaa halkeileviin osiin, ennenaikaiseen työkaluvikaan ja materiaalin hukkaan. Strateginen suunnittelu muuttaa samat rajoitukset kevyeksi, kestäväksi progressiiviseksi leimaustyökaluksi, joka toimii luotettavasti miljoonien jaksojen aikana.
Asemien lukumäärän ja kaistaleasettelun optimointi
Kuinka monta asemaa progressiivinen kuoppa todella tarvitsee? Ei ole olemassa universaalia kaavaa. Asemien määrää ohjaavat osan geometria, vaadittavat toiminnot ja - kriittisesti - teräslaadun muovattavuusrajat asemaa kohti. Yksinkertainen litteä kannatin 1010 terästä, jossa on kolme lävistettyä reikää ja yksi mutka, saattaa vaatia vain 4-5 asemaa. Monimutkainen HSLA-autorakenneosa, jossa on useita mutkia, kohokuvioita ja tiukat toleranssit, voi vaatia 15 tai enemmän.
Logiikka toimii näin: jokainen muovausoperaatio voi rasittaa materiaalia vain rajoitetun määrän ennen halkeilua. Kun yksittäinen mutka ylittää teräksen turvallisen muodonmuutoskynnyksen, suunnittelijat jakavat sen kahdelle asemalle, joissa kummassakin on osittainen muovaus. Korkeampi-lujuus tai työstö
Tyhjät asemat - paikat, joissa ei tapahdu toimintoa - palvelevat tahallista suunnittelutarkoitusta. Ne tarjoavat jännityksenpoistoalueita, joissa nauha voi jakaa jäännösjännityksen uudelleen vaativien muovausvaiheiden välillä. Ne myös parantavat nauhan vakautta säilyttämällä tasaisen kantoradan jäykkyyden koko muotin pituudella. Tutkimusnauhan asettelun optimointivahvistaa, että asemien määrän minimointi kunnioittaen sekä ensisijaisuusrajoituksia (jotka toiminnot on tapahduttava ennen muita) että viereisyysrajoituksia (jotka toiminnot eivät voi jakaa asemaa läheisyyden vuoksi) on keskeinen haaste progressiivisessa leimausmuotin suunnittelussa.
Kaistan leveyden optimointi tapahtuu rinnakkain asemasuunnittelun kanssa. Leveämmille nauhoille mahtuu suurempia osia tai useita rivejä (kaksinkertaiset-osumaasettelut), mutta hukkaa enemmän materiaalia vetoa kohti. Suunnittelijat laskevat materiaalin käytön nettoosan pinta-alan suhteeksi nauhan bruttokulutukseen. Hyvin-optimoitu asettelu progressiivisille muotteille saavuttaa tyypillisesti 70-85 % käyttöasteen. Kannattimen sillat - kapeat uumat, jotka yhdistävät osia romurunkoon -, on oltava riittävän leveitä kestämään muovausvoimia repeytymättä, erityisesti alhaisemman sitkeyden teräksissä.
Suunnittelu-valmistettavuuteen-progressiivisessa terätyökalussa
DFM-vaiheen aikana tehdyt metallileimausmuotin suunnittelupäätökset estävät ongelmia, jotka muutoin syntyisivät tuhansia tunteja tuotannossa. Progressiivisten muottien teräsosissa useilla DFM-periaatteilla on suuri merkitys:
- Ominaisuuden vähimmäisväli- Liian lähelle toisiaan sijoitetut reiät ja leikkaukset muodostavat heikkoja meistiosia lävistysten väliin. Yleissääntö: Säilytä vähintään kaksinkertainen materiaalin paksuus vierekkäisten kohteiden välillä. Erittäin lujissa -teräksissä tämä minimi kasvaa, koska suurempi leikkausvoima keskittää enemmän jännitystä kapeisiin muotin osiin.
- Raesuuntainen kohdistus- Teräsnauhalla on vierintäsuunta, joka vaikuttaa sitkeyteen. Syytä vastaan kohtisuoraan suuntautuneet taivutukset kestävät tiukempia säteitä halkeilematta. Progressiivisen leimausmuotin suunnittelun on kohdistettava kriittiset mutkat suhteessa nauhan vierintäsuuntaan, mikä tarkoittaa, että osan suuntauksesta nauhan asettelun sisällä tulee rakenteellinen päätös, ei vain sisäkkäisyyden mukavuus.
- Sillan leveys kantonauhassa- Sillat pitävät osan nauhassa lopulliseen katkaisuun asti. Liian kapea ja repeytyvät muotoilun aikana, jolloin osa irtoaa ennenaikaisesti. Liian leveät ja ne hukkaavat materiaalia. Sillan leveys riippuu nauhan paksuudesta, vetolujuudesta ja vierekkäisten asemien muovausvoimien vakavuudesta.
- Sisäiset taivutussäteet- Laajalti hyväksytty ohje asettaa vähimmäistaivutussäteen, joka on yhtä suuri tai suurempi kuin materiaalin paksuus (R suurempi tai yhtä suuri kuin T). Terävämpi lisääminen lisää jännityskeskittymää, mikä johtaa osan halkeamiseen ja ennenaikaiseen vioittumiseen metallilevyn meistomuotissa.
Ohjausnastan sijoittaminen on toinen DFM{0}}kriittinen päätös. Pilotit tulisi sijoittaa tasaisin välein nauhaa pitkin, mieluiten kannatinraina-alueelle toiminnallisen osan geometrian sijaan. Niiden sijainti suhteessa muodostusasemiin määrää, kuinka paljon sijaintivirhettä kertyy operaatioiden välillä. Lentäjien sijoittaminen välittömästi ennen korkean -tarkkuusasemia - sen sijaan, että luottaisi aiempien asemien rekisteröintiin -, mittatarkkuus säilyy siellä, missä sillä on eniten merkitystä.
CAD/CAM ja simulointi stanssaussuunnittelussa
Kuvittele, että rakennat 12 aseman muotin, suoritat ensimmäisen tuotantokokeilusi ja huomaat, että asema 8 rikkoo osan, koska aikaisempien asemien kovettumisaste ylitti ennusteet. Tuo skenaario maksoi viikkoja ja kymmeniä tuhansia dollareita. Nykyaikainen progressiivinen suutinsuunnitteluohjelmisto eliminoi suuren osan tästä riskistä ennen kuin työkaluterästä on koneistettu.
Finite Element Analysis (FEA) simuloi materiaalin virtausta kunkin aseman läpi peräkkäin ennustaen ohenemista, venymien jakautumista ja murtumisriskiä. Teräkselle takaisinjoustoennuste on erityisen arvokas - simulaatio laskee, kuinka paljon kukin muodostunut piirre pomppii puristimen avautumisen jälkeen, jolloin insinöörit voivat kompensoida muotin geometriaa suunnittelun aikana kalliiden kokeiden-ja -puristimen virheiden sijaan. Kuten Manor Tool raportoi, FEA voi tunnistaa halkeamisriskit ennen työkalun rakentamista, mikä säästää yli 20 000 dollaria uudelleenkäsittelykustannuksissa ja eliminoi viikkoja kestäneet käynnistysviiveet yksittäisessä projektissa.
Alustat, kuten Cimatron, AutoForm ja Dynaform, antavat suunnittelijoille mahdollisuuden rakentaa täydellisen kaistaleasettelun digitaalisesti ja suorittaa sitten muodostussimulaatioita kaikissa asemissa peräkkäin.AutoFormin kaistaleasettelutyökalutantaa käyttäjien määrittää yhden tai kaksinkertaisen{0}}osan asetteluja, vertailla sisäkkäisiä vaihtoehtoja ja minimoida materiaalin käyttö - ja samalla vahvistaa muotoiltavuutta. Sillä välin Logopress3 ja vastaavat SolidWorks{4}}pohjaiset järjestelmät tarjoavat parametrisen komponenttien lisäyksen tavallisiin muottielementteihin, kuten nostoihin, ohjaimiin ja pidikkeisiin, mikä nopeuttaa yksityiskohtaista suunnittelua.
Käytännön hyöty on vähemmän suunnittelun iteraatioita. Ilman simulointia monimutkainen leimaussuulakesuunnittelu saattaa vaatia kolme tai neljä fyysistä kokeilua, ennen kuin tuotanto{1}}valmis geometria lukitaan. Validoidulla FEA:lla useimmat ohjelmat saavuttavat vakaan tuotannon yhdellä tai kahdella kokeilukerralla - mikä vähentää suoraan sekä työkalukustannuksia että julkaisuaikataulua. Tämän digitaalisen validointivaiheen aikana tehdyt tekniset päätökset tuottavat jopa 80 % kokonaistuotantokustannuksista, mikä tekee simulaatioinvestoinneista yhden korkeimpia-tuottotoimintoja kaikissa progressiivisissa muottiohjelmissa.
Suunnittelupäätökset asettavat rajat sille, mitä progressiivinen muotti voi tuottaa. Mutta näiden rajojen sisällä yksittäiset asematoiminnot - leikkaaminen, muotoilu, taivutus - muuttavat litteän teräsnauhan toiminnalliseksi geometriaksi. Se, kuinka nämä toiminnot järjestetään ja miksi tällä järjestyksellä on merkitystä erityisesti teräksen kannalta, määrittää, tulevatko osat oikein vai tulevatko romua.
Tärkeimmät leimaustoiminnot jokaisella meistillä
Jokaisella progressiivisen nostan asemalla on yksi työ -, mutta järjestys, jossa työt tapahtuvat, ei ole mielivaltainen. Sarja noudattaa logiikkaa, joka perustuu siihen, kuinka teräs muotoutuu, kuinka mitat muuttuvat jännityksen alaisena ja kuinka kohdistus on säilytettävä ensimmäisestä osumasta lopulliseen rajaan. Jos tilaat väärin, voit taistella purseita, halkeamia ja mittojen siirtymistä vastaan työkalun käyttöiän ajan. Tee se oikein, ja leimaussuulake tuottaa tasalaatuisia osia nopeasti minimaalisella toimenpiteellä.
Leikkaus- ja lävistystoimenpiteet
Leikkausoperaatiot hallitsevat tyypillisesti progressiivisen muotin varhaisia asemia. Miksi? Koska materiaalin poistaminen ennen sen muodostamista on paljon paremmin hallittavissa kuin yrittää lävistää tai tyhjentää sen jälkeen, kun nauha on jo taivutettu tai vedetty kolmiulotteiseen geometriaan. Litteä nauha muodostaa tasaisen, ennustettavan pinnan työkalujen rei'ityksille, mikä tarkoittaa puhtaampia leikkauksia, tasaisempia pursekorkeuksia ja pidempää meistin käyttöikää.
Yleisimmät teräsosien leikkaustoimenpiteet ovat:
- Lävistykset- luomalla sisäisiä reikiä, rakoja tai piirteitä käyttämällä metallilevyrei'ittejä, jotka työntävät materiaalia vastaavien muottien aukkojen läpi. Ohjausreiät lävistetään melkein aina asemalla yksi rekisteröinnin varmistamiseksi jokaista myöhempää toimintaa varten.
- Tyhjennys- leikkaa osan (tai sen osan) ulkoprofiili nauhasta. Progressiivisissa muotteissa tyypillistä on osittainen sammutus aikaisemmilla asemilla ja lopullinen sammutus viimeisellä asemalla.
- Lancing- kielekkeen tai säleikön leikkaaminen ja taivutus yhdellä vedolla erottamatta materiaalia kokonaan nauhasta. Käytetään usein kiinnitysominaisuuksien tai tuuletusaukkojen luomiseen.
- Leikkaaminen- materiaalin poistaminen nauhan reunasta, jotta muodostuu tilaa myöhempien asemien muovausoperaatioita varten tai osien ääriviivojen asteittainen määrittely.
- Trimmaus- ylimääräisen materiaalin poistaminen muovauksen jälkeen, yleensä myöhemmillä asemilla, joissa muovatut kohteet tarvitsevat lopullisen reunaprofiloinnin.
Teräksen kovuus vaikuttaa suoraan näiden leikkaustoimintojen suorittamiseen. Useimmille hiiliteräksille optimaalinen lävistys---väli on 5-10 % materiaalin paksuudesta per sivu. Kovemmat teräkset - HSLA-laadut tai työ-karkaistu ruostumaton teräs – vaativat tiukemmat välykset estämään liiallinen kaatuminen ja purseen muodostuminen, joskus 3-5 % per puoli. Liian tiukasti meneminen kiihdyttää lävistyksen kulumista ja lisää irrotusvoimia. Liian löystyminen tuottaa repaleisia reunoja ja ylisuuria purseita, jotka vaativat toissijaista purseenpoistoa.
Paksuudellakin on väliä. 2 mm matala-hiiliteräsnauha vaatii noin 0,10-0,20 mm välystä sivua kohden. Sama paksuus ruostumattomassa 304-teräksessä saattaa tarvita vain 0,08-0,12 mm, koska suurempi leikkauslujuus tuottaa puhtaamman murtumisvyöhykkeen tiukemmilla välyksillä. Nämä luvut muuttavat työkalun jokaisen stanssatun metalliosan geometriaa, mikä vaikuttaa lävistyshiomaprofiileihin, meistinpainikkeen reiän mittoihin ja teroitusvälien tiheyteen.
Muovaus- ja taivutusoperaatiot
Kun reiät on lävistetty ja profiilit on osittain muodostettu, nauha siirtyy muodostusalueelle. Taivutus-, veto-, lyönti-, kohokuviointi- ja suulakepuristusasemat muokkaavat litteää terästä kolmiulotteiseksi geometriaksi -, ja jokaisella on erityisiä haasteita teräksen elastisen palautumiskäyttäytymisen parissa.
Taivutuson yleisin muovausoperaatio progressiivisissa leimausmuotissa. Teräsnauhat taivutetaan lävistyssäteen yli muottikappaletta vasten laippojen, kielekkeiden, kanavien ja kiinnikkeiden valmistamiseksi. Kriittinen komplikaatio? Springback. Jokainen teräskaarte purkautuu osittain puristimen avautuessa ja osan kulma rentoutuu kohti tasaista. Korkeammalla myötörajalla olevat teräkset ponnahtavat takaisin enemmän - pehmeä teräs voi joustaa 1-2 astetta 90 asteen mutkissa, kun taas HSLA-teräkset voivat palautua 5-8 astetta tai enemmän.
Muotin sisällä olevia kompensaatiostrategioita ovat:
- Ylitaivutus- muodostuu kohdekulman ohi, joten jousto palauttaa osan takaisin spesifikaatioon. Tämä onyleisin korvausmenetelmäsen yksinkertaisuuden ja sovellettavuuden ansiosta useimpiin rutiinitaivutustoimintoihin.
- Keksiminen- kohdistamalla paikallista korkeaa painetta taivutuksen kärkeen materiaalin plastisesti deformoimiseksi koko sen paksuudelta, mikä eliminoi tehokkaasti elastisen palautumisen. Kolikointi vaatii huomattavasti enemmän vetoisuutta, mutta tuottaa tiukemmat kulmatoleranssit.
- Askel taivutus- hajottaa suuren-kulman taivutuksen useiksi pieniksi-kulman lisäyksiksi peräkkäisten asemien välillä, mikä lisää plastisen muodonmuutossuhdetta ja vähentää nettokimmoisuutta.
Piirustusasemat vetävät nauhan onteloon muodostaakseen kuppeja, syvennyksiä tai kuoria. Teräksen sitkeys rajoittaa sitä, kuinka syvälle veto voi mennä asemaa kohden - yli noin 40-50 % vetosuhteen yhdellä osumalla, vaarana on oheneminen tai murtuminen. Syvävedot jaetaan useille asemille progressiivisella syvyyden kasvulla.
Kohokuviointiluo matalia kohotettuja tai upotettuja piirteitä - ripoja, logoja, jäykistäviä helmiä - siirtämällä materiaalia paikallisesti leikkaamatta läpi.Ekstrudointityöntää materiaalia pienemmän aukon läpi ulokkeiden tai kaulusten muodostamiseksi, joita käytetään usein luomaan kierteitettyjä kiinnitysominaisuuksia yhdellä meistiniskulla.
Aseman sekvensointilogiikka teräsosille
Miksi toiminnan järjestyksellä on niin väliä? Kolme periaatetta ohjaa progressiivista stanssausaseman sekvensointia:
Lävistys edeltää muotoiluakoska litteä nauha tuottaa tarkemmat reikien sijainnit. Kun nauha on taivutettu, epämuodostunut geometria tekee lähes mahdottomaksi puhkaista reikiä niiden oikeaan loppuasentoon. Reiät, joiden täytyy ilmestyä muotoilluille alueille, lävistetään nauhan ollessa vielä tasainen ja siirretään sitten paikoilleen myöhemmässä muovaustoimenpiteessä.
Kriittiset mitat määritetään muotoilun jälkeen.Jos piirteen mittaan viitataan muodostetusta pinnasta, muovauksen on tapahduttava ensin -, muuten palautus ja materiaalivirta siirtävät ominaisuuden toleranssin ulkopuolelle. Tämä näyttää olevan ristiriidassa ensimmäisen periaatteen kanssa, ja tämä jännitys on juuri se syy, miksi progressiivinen suutinsuunnittelu vaatii huolellista sekvensointianalyysiä. Ratkaisu on usein puhkaista pilotti- ja ei-kriittiset reiät varhaisessa vaiheessa, muodostaa osa ja suorittaa lopullinen tarkkuuslävistys tai kalibrointi myöhemmillä asemilla.
Pilottireiät säilyttävät rekisteröinnin koko ajan.Asemasta yksi eteenpäin ohjausnastat kytkeytyvät nauhaan joka vedolla. Kaikki myöhemmät toiminnot viittaavat näihin ohjausreikiin, mikä tarkoittaa, että niiden sijoitustarkkuus määrää koko osan kumulatiivisen tarkkuuden. Pilotit lävistetään aina varhaisemmalla mahdollisella asemalla - usein aivan ensimmäisellä -, ja ne pysyvät kaikkien seuraavien leimaussuuttimen osien sijaintiankkurina.
Tässä on tyypillinen asemajärjestys teräksiselle asennuskannattimelle, jossa on kaksi reikää, taivutettu laippa ja jäykistysripa:
- Lävistä ohjausreiät kannatinliuskaan
- Lävistä toiminnalliset reiät (asennusraot, kevennyslovet)
- Lovi nauhan reunat määrittääksesi osan ääriviivat
- Kohokuoki jäykistävä joustinne nauhan ollessa vielä tasainen
- Tyhjäkäyntiasema (stressinpoisto, nauhan stabilointi)
- Taivuta laippa kohdekulmaan plus ylitaivutuskompensaatio
- Kolikko- tai lyöntilaippa lopulliseen kulmatoleranssiin
- Lopullinen leikkaus - irrota valmis osa kantonauhasta
Tämä järjestys kuvastaa yleissääntöä: metallin lävistystyökalut ja leikkaustoiminnot ryhmittyvät muotin etuosaan, muovaustoiminnot täyttävät keski- ja takaasemat, ja lopullinen erottelu tulee aina viimeisenä. Tyhjäkäyntiasemia esiintyy aina, kun nauha tarvitsee hengityksen raskaiden muovausvaiheiden välillä - erityisen tärkeää teräksille, joilla on korkea työstö-kovettuvuus ja joissa jäännösjännityksen muodostuminen uhkaa loppupään muovattavuutta.
Kunkin aseman työkalut kuluvat eri nopeudella riippuen siitä, mitä se tekee ja kuinka kovaa teräs työntää taaksepäin. Leikkausasemat heikkenevät hankaavan lävistyskulumisen seurauksena. Muovausasemat kärsivät uupumuksesta ja uupumuksesta. Kulutuskuvio - ja se, miten hallitset sitä -, ratkaisee viime kädessä, riittääkö noppaa 100 000 osumaa vai 10 miljoonaa.
Meistin huolto ja työkalujen käyttöikä terästä meistossa
Progressiivinen kuoppa ei epäonnistu kerralla. Se heikkenee vähitellen - lävistysreunat tylsiksi muodostaen säteet karhentuneiksi, välykset avautuvat - ja osien laatu ajautuu sen mukana. Teräs nopeuttaa tätä hajoamista enemmän kuin pehmeämmät materiaalit, koska sen leikkauslujuus, työ{4}}kovettuminen ja pintaoksidit ovat korkeammat. Miljoonia jaksoja luotettavasti toimivan ja jatkuvaa toimenpiteitä vaativan leimaussuulakkeen välinen ero johtuu kolmesta tekijästä: kulumisen kehittymisen ymmärtäminen, työkalujen pitäminen aikataulussa eikä vian jälkeen ja oikeiden työkalumateriaalien valinta kunkin aseman erityisvaatimuksiin.
Teräsleimausmuottimien kulumiskuviot ja vikatilat
Kun käytät terästä progressiivisen muotin läpi tuotantonopeudella, viisi erillistä vikamekanismia kilpailevat työkalusi tuhoamisesta. Jokainen kehittyy eri tavalla leimattavan teräslaadun mukaan, ja jokainen vaatii erilaisen vastatoimenpiteen. Tutkimus osoitteestaAHSS Insightstunnistaa nämä pääasialliset muodot kulumiseksi (hankaava ja liima), plastinen muodonmuutos, halkeilu, halkeilu ja hilseily.
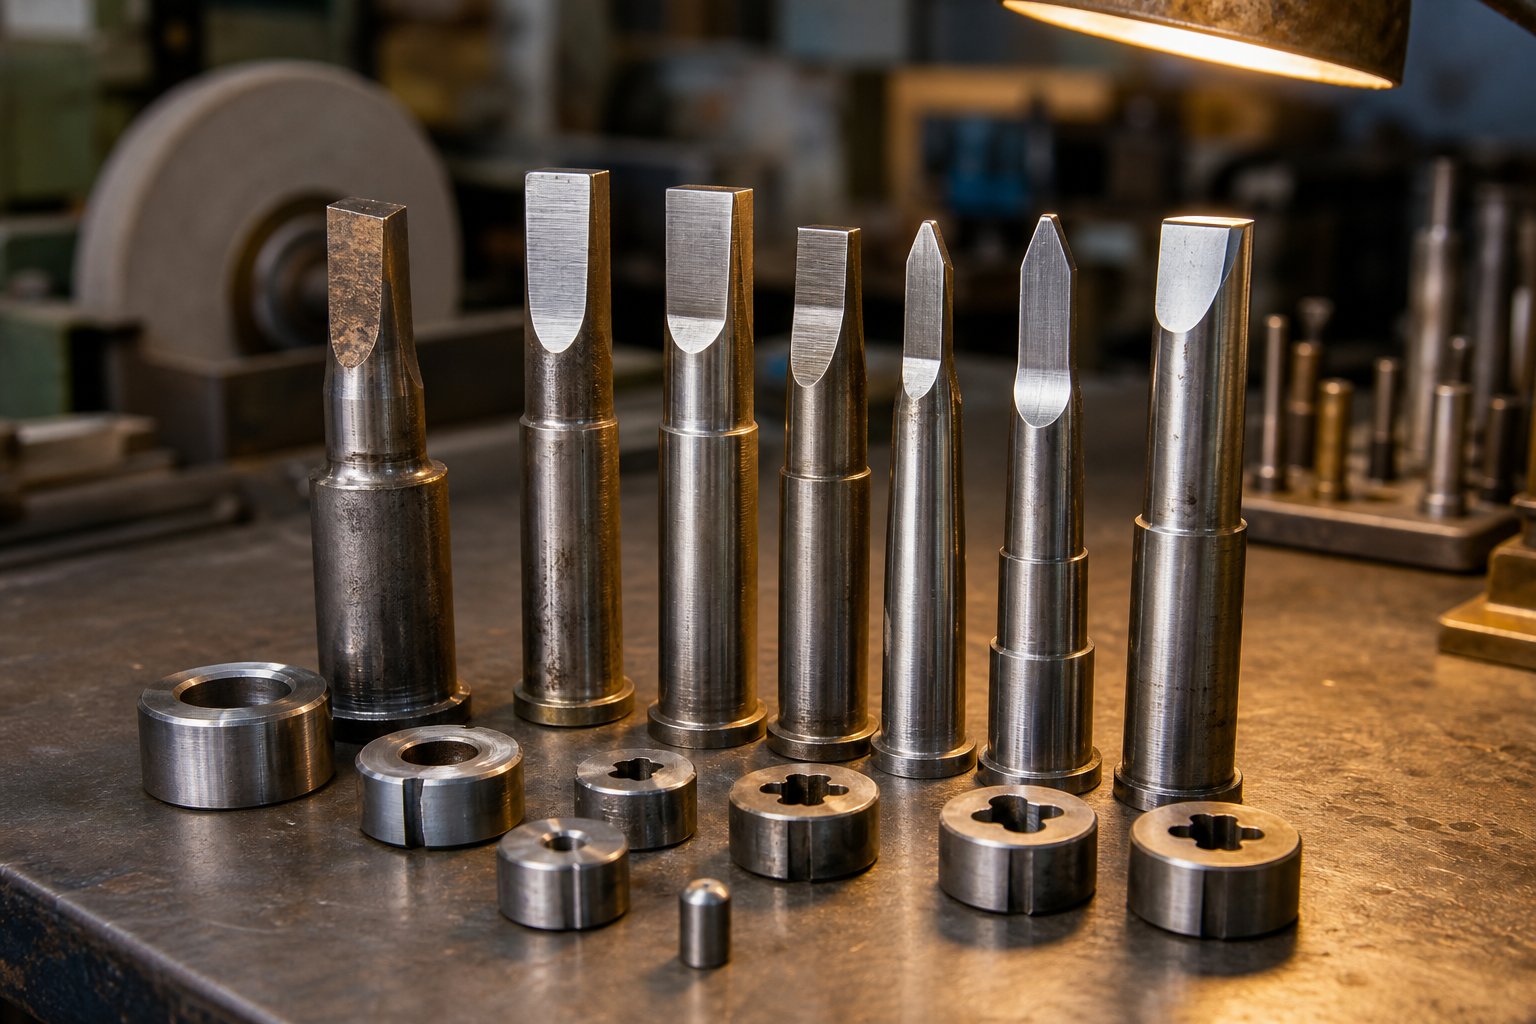
Hankaavaa kulumistaon yleisin hajoamismuoto teräsleimausmuotteissa. Kovat hiukkaset - kuumavalssatussa teräksessä-, kovametallit korkealla-lujilla laatuluokilla tai työstetty-aiemmista leikkauksista kovettuneet roskat - toimivat kuin mikroskooppiset hiomalaikat lävistys- ja meistipintoja vasten. Jokainen isku poistaa pienen määrän työkalumateriaalia, suurentaa vähitellen välyksiä ja lisää jäysteen korkeutta. Mitä kovempi työkappaleen teräs on, sitä nopeammin kuluminen etenee. HSLA ja kaksivaiheiset teräkset, joiden vetolujuus on yli 590 MPa, voivat kulua lävistyksiä neljästä viiteen kertaa nopeammin kuin lievä teräs.
Liiman kulumaa ja hilseilyäon erilainen haaste, erityisesti ruostumattoman teräksen progressiivisen leimauksen kanssa. Austeniittisen ruostumattoman teräksen liukuessa työkalun pintojen poikki syntyvä kitka ja lämpö muodostavat mikro-hitsauksia levyn ja muotin väliin. Kun nämä sidokset katkeavat, materiaali siirtyy pinnalta toiselle - yleensä pehmeämmältä pinnalta kovemmalle. Tämä kerääntyminen naarmuuntuu myöhempiä osia ja nopeuttaa tarttumista itsevahvistavassa syklissä. KutenValmistajahuomauttaa, työkalupintojen kiillotus ennen ja jälkeen pinnoituksen auttaa vähentämään sakkautumista, kun taas äärimmäisillä-painevoiteluaineilla tulee välttämättömiä suurten kosketuspaineiden hallinnassa.
Chipaaminenjohtuu syklisistä jännityksistä, jotka ylittävät työkalumateriaalin väsymislujuuden, tyypillisesti terävissä leikkausreunoissa. Mikrohalkeamat ydintyvät, leviävät toistuvalla kuormituksella ja saavat lopulta pieniä paloja irti lävistyksen tai meistin reunoista. Teräksen suurempi leikkauskestävyys vahvistaa iskuiskua lävistyksen aikana, mikä tekee halkeamisesta yleisempää leikkausasemilla, jotka käsittelevät paksumpia tai vahvempia laatuja.
Halkeilusyntyy, kun jännitykset ylittävät työkaluteräksen murtolujuuden. Jännityskeskittimet - hiontajäljet, terävät sisäkulmat tai suunnitteluominaisuudet, joiden säteet ovat riittämättömät - aiheuttavat halkeamia, jotka leviävät katastrofaalisesti. Eräässä tapaustutkimuksessa dokumentoitiin D2-työkaluteräksen murtuminen vain 5 000-7 000 kuormitusjakson jälkeen muodostettaessa 580 MPa:n ferriittibainiittiterästä verrattuna tyypilliseen 50 000 jakson käyttöikään, jolloin sama työkalu saavutetaan perinteisillä lajeilla.
Plastinen muodonmuutostapahtuu, kun kosketuspaine ylittää työkalumateriaalin myötörajan. Vahvemmat-teräkset keskittyvät enemmän kuormitukseen pienempiin kosketuspintoihin - erityisesti vetosäteillä ja lyöntiasemilla - aiheuttaen muotin pinnan sienimäisen tai painumisen. Kun muodonmuutos alkaa, muuttunut geometria luo vielä suuremman paikallisen jännityksen, mikä kiihdyttää lisävaurioita.
Nämä vikatilat näkyvät harvoin erillään. Liiman kuluminen muodostaa karkeita kohtia, joista tulee jännityksen nousuja, jotka aiheuttavat lohkeilua. Halkeamat reunat luovat epätasaisia leikkauskuormia, jotka nopeuttavat halkeilua. Jokaisella asemalla vallitsevan tilan tunnistaminen - ja sen ilmoittaminen työkaluteräksen toimittajallesi - on jokaisen tehokkaan leimausmuotin huoltostrategian perusta.
Ennaltaehkäisevän huollon ajoitus ja teroitusvälit
Kallein saatavilla oleva huoltostrategia on odottaa, että osat näyttävät huonoilta. Kun purseet näkyvät paljaalla silmällä, meistin kuluminen on jo edennyt reilusti yli optimaalisen teroituspisteen -, mikä tarkoittaa, että enemmän materiaalia on poistettava uudelleenhionnan aikana, mikä lyhentää työkalun yleistä käyttöikää ja lisää vaihtotiheyttä.
Tehokas ennaltaehkäisevä huolto alkaa objektiivisella mittauksella eikä visuaalisella arvioinnilla. Purseen korkeus on ensisijainen indikaattori: useimmat tarkkuusleimaustoimenpiteet laukaisevat uudelleenteroituksen, kun purseet ylittävät 10 % materiaalin paksuudesta. 1 mm:n teräsnauhan kynnys on vain 0,1 mm - tuskin havaittavissa ilman suurennusta, mutta selvästi mitattavissa pursemittarilla tai optisella vertailulaitteella.
Osumien määrän seuranta tarjoaa ajoituskehyksen. Jokaisella leimaussuulakkeella tulee olla dokumentoitu perusviiva: iskujen määrä tietyllä asemalla tyypillisesti suoritetaan ennen kuin purseen korkeus saavuttaa huoltokynnyksen. Nämä välit vaihtelevat dramaattisesti asematyypin ja teräslaadun mukaan:
- Lävistysasemat pehmeää terästä (1008-1010)- usein 150 000 - 250 000 osumaa teroitusten välillä
- Lävistysasemat ruostumatonta terästä (304, 316)- usein 50 000 - 100 000 osumaa liiman kulumisen ja hilseilyn vuoksi
- Lävistysasemat HSLA-teräksestä (590+ MPa)- joskus niinkin vähän kuin 30 000 - 80 000 osumaa paksuudesta ja pinnoitteesta riippuen
- Asemien muodostaminen- tarkastettu samanlaisin väliajoin, mutta huollettu pinnan kunnon perusteella eikä reunan terävyyden perusteella
Suunniteltujen huollon ja suunnittelemattomien vikojen välinen kustannus-ero on jyrkkä. Suunniteltu teroitus vie muotin offline-tilaan tuntikausia ja poistaa kontrolloidun määrän työkalumateriaalia (tyypillisesti 0,05-0,15 mm per hionta). Suunnittelematon vika - rikkinäinen meisti, murtunut muottiosa tai saumausasema - voi keskeyttää tuotannon päiviksi, kun varaosia valmistetaan, karkaistaan ja asennetaan. Suoran seisokkikustannusten lisäksi katastrofaaliset viat vahingoittavat usein viereisiä asemia, jolloin yhden-osan korjauksesta tulee usean aseman uusinta.
Muottien nostajien - jousikuormitteisten-osien leimaaminen, jotka nostavat nauhaa iskujen välillä, jotta se pääsee liikkumaan vapaasti -, vaatii myös määräaikaisen tarkastuksen. Kuluneet tai rikkinäiset nostimet mahdollistavat nauhan vetäytymisen alempien suulakkeiden pintojen yli syöttämisen aikana, mikä aiheuttaa naarmuja, syöttöhäiriötapahtumia ja nopeutettua kulumista alavirran asemissa. Nostimen jousen väsyminen on erityisen yleistä{5}}suurnopeuksissa, joissa miljoonia jaksoja kertyy nopeasti. Nostimen tarkastuksen sisällyttäminen jokaiseen määräaikaishuoltoikkunaan estää näitä toissijaisia vikoja leviämästä muotin läpi.
Progressiiviset teräsleimaamista käyttävät{0}}määräiset meistit seuraavat yhä useammin huoltotietoja digitaalisesti - kirjaamalla osumamäärät, teroituspäivämäärät, materiaalin poiston per hionta ja{2}}huollon jälkeiset pursemittaukset. Ajan mittaan nämä tiedot paljastavat kulumisnopeuden trendejä, jotka mahdollistavat ennakoivan ajoituksen: muotin huolto juuri ennen laatua, eikä sen jälkeen, kun se on jo tehnyt.
Työkalumateriaalin valinta pidentäen muotin käyttöikää
Suulakkeesi sisällä oleva työkaluteräs määrittää sen katon - mikään huolto-ohjelma ei voi ratkaista työkalun ja työkappaleen välistä perustavanlaatuista materiaalieroa. Oikean työkalumateriaalin valitseminen kunkin aseman vikatilaa varten on tehokkain päätös pidentää progressiivisen kovametallimeistin ja tavanomaisten työkaluteräskomponenttien käyttöikää.
Kolme työkalumateriaaliluokkaa hallitsee progressiivista meistirakennetta teräksen leimaamiseen:
Perinteiset työkaluteräkset- D2, A2, M2 ja S7 - muodostavat perusviivan. D2 (paljon-kromia, paljon{8}}hiiltä sisältävä kylmä-työteräs) on ollut alan standardi vuosikymmeniä korkean kulutuskestävyyden ja yksinkertaisen lämpökäsittelynsä ansiosta. A2 tarjoaa paremman sitkeyden hieman pienemmällä kulutuskestävyydellä, joten se sopii iskukuormitukselle alttiille asemille. M2 (pika{14}}nopea teräs) tarjoaa erinomaisen kuumakovuuden toimintoihin, joissa kitkan -syntymä lämpö on huolenaihe. S7 tarjoaa parhaan iskunkestävyyden paksun teräksen läpikäymiseen.
Jauhemetallurgian (PM) työkaluteräksetedustaa seuraavaa tasoa. Niiden valmistusprosessi - sumuttamalla sulaa metallia nopeasti jähmettyneeksi jauheeksi ja sitten tiivistämällä kuuma-isostaattisella puristamalla - tuottaa tasaisen mikrorakenteen pienillä, tasaisesti jakautuneilla karbideilla. Tuloksena on huomattavasti suurempi sitkeys vastaavalla kovuudella verrattuna perinteisiin harkko-valuteräksiin. Yhdessä dokumentoidussa tapauksessa vaihtaminen D2:sta PM-työkaluteräksiin palautti muotin käyttöiän 5 000 -7 000 syklistä odotettuun 40 000–50 000 jaksoon muodostettaessa 580 MPa AHSS-laatua – lähes 10-kertainen parannus ilman muita prosessimuutoksia.
Kovametalliterät- tyypillisesti volframikarbidilaadut - tarjoavat äärimmäisen kulumiskestävyyden korkean -kiertoleikkausasemille. Karbidi säilyttää mittavakauden pitkien tuotantosarjojen ajan ja kestää hankauskulumista paljon paremmin kuin mikään työkaluteräs. Kauppa-on hauraus: kovametalliterät on tuettava hyvin-ja suojattava sivuttaiskuormituksilta. Ne asennetaan yleensä vaihdettavina moduuleina lävistysasemille, kapeisiin{8}leikkauskohtiin ja kaikkiin asemiin, joissa käsitellään ruostumatonta tai HSLA-terästä suurella volyymilla.
Pintapinnoitteet pidentävät minkä tahansa perusmateriaalin käyttöikää lisäämällä kovan, alhaisen{0}}kitkan esteen työkalun ja työkappaleen väliin. Yleisimmät vaihtoehdot teräsleimaussovelluksiin:
| Työkalumateriaali / pinnoite | Kulutuskestävyys | Kovuus | Galling Resistance | Suhteellinen hinta | Paras sovellus |
|---|---|---|---|---|---|
| D2 (päällystämätön) | Hyvä | Kohtalainen | Reilu | Matala | Yleisleikkaus, pehmeä teräs |
| A2 (päällystämätön) | Kohtalainen | Hyvä | Reilu | Matala | Isku{0}}alttiit asemat, paksumpi teräs |
| M2 (päällystämätön) | Erittäin hyvä | Kohtalainen | Reilu | Keskikokoinen | Nopea{0}}leikkaus, lämmönkestävyys |
| PM Tool Steel | Erinomainen | Erinomainen | Hyvä | Korkea | AHSS-muodostavat,{0}}tehokkaat sovellukset |
| Kovametallisisäosa | Erinomainen | Matala | Hyvä | Korkea | High{0}}cycle-lävistys, ruostumaton teräs |
| TiN-pinnoite (PVD) | Hyvä parannus | Ei muutosta | Hyvä | Keskikokoinen | Yleinen kulumisen vähentäminen |
| TiCN-pinnoite (PVD) | Erittäin hyvä parannus | Ei muutosta | Erittäin hyvä | Keskikokoinen | Korkeampi kovuus, ruostumaton muotoilu |
| TiAlN-pinnoite (PVD) | Erinomainen parannus | Ei muutosta | Erinomainen | Keski{0}}Korkea | Korkean lämpötilan{0}}asemat, AHSS-leimaus |
| CrN-pinnoite (PVD) | Hyvä parannus | Ei muutosta | Erittäin hyvä | Keskikokoinen | Sinkitty teräs, -nestoutumaton |
Pinnoitteen valinta riippuu työkappaleen materiaalista. PVD-sovitettu TiAlN toimii hyvin päällystämättömiä kaksois-vaihe- ja AHSS-laatuja vastaan ja tuottaa puhtaammat reunat satojen tuhansien osumien yli. PVD-pinnoitteisiin voi kuitenkin kertyä sinkkiä sinkittyjen terästen meistossa -. Näissä tapauksissa ioninitridaus tai CrN-pinnoitteet ovat sopivampia. Yksi vertailu osoitti, että kromattu-työkalu epäonnistui 50 000 osan jälkeen, kun taas saman työkaluteräksen ioni-nitrattu CrN-pinnoitettu versio tuotti yli 1,2 miljoonaa osaa.
Käytännöllinen lähestymistapa suuriin progressiivisiin muotteihin: rakenna yleinen muotikenkä ja kulumattomat osat-edullisista valuraudasta tai niukka-seostetusta teräksestä ja asenna sitten korkealaatuinen-työkaluteräs- tai kovametalliterät keskittyneisiin kulumiskohteisiin. Tämä tasapainottaa kustannukset ja suorituskykyä, mikä mahdollistaa kohdennettuja materiaalipäivityksiä vain silloin, kun työkappale todella vaatii niitä. Paikat, joihin kohdistuu korkein kosketuspaine - tiukka sädemuovausasemat, halkaisijaltaan pienet-lävistyslävistykset ja vetohelmet - saavat ensiluokkaiset materiaalit, kun taas alhaisemmat-rasitusalueet pysyvät vakiolaatuisina.
Oikea pohjamateriaalin, pintakäsittelyn ja huoltoaikataulun yhdistelmä luo yhdistelevän vaikutuksen. Oikein valittu ja pinnoitettu työkaluteräs, joka on teroitettu kurinalaisella-laskennan aikataululla, voi tuottaa muotin käyttöiän miljoonissa osissa tuhansien sijaan. Tämä pitkäikäisyys merkitsee suoraan alhaisempia-osakustannuksia -, mikä tuo progressiivisen meistityökalun taloudellisuuden tarkalleen.
Kustannustekijät progressiivisissa terästyökaluissa
Kuoren käyttöikä miljoonissa vedoissa mitattuna kuulostaa vaikuttavalta -, mutta sillä on merkitystä vain, jos taloustekijät oikeuttavat työkalun rakentamisen. Progressiivinen stanssaus on yksi suurimmista ennakkoinvestoinneista suuriin-teräsleimausohjelmiin, ja sen ymmärtäminen, mitkä kustannukset (ja kuinka ne kuolevat) erottavat tietoon perustuvat hankintapäätökset kalliista yllätyksistä. Olitpa tuotantoinsinööri ohjelman kokoa määrittävässä tai hankintaammattilainen vertailemassa tarjouksia, progressiivisen työkalun taustalla oleva matematiikka määrittää, luoko prosessi arvoa vai vain etu{4}}kuorma kustannuksia.
Työkaluinvestoinnit ja muotikustannukset
Miksi progressiivinen muotti maksaa niin paljon enemmän kuin{0}}yhden aseman työkalu? Koska maksat jokaisesta asemasta, jokaisesta tarkkuus-maakomponentista, jokaisesta kovametalliterästä ja jokaisesta suunnittelutyöstä, jotka on pakattu yhteen integroituun järjestelmään. Kustannusero samaa osaa tarjoavien kauppojen välillä voi ollaylittää 50 prosenttia- vaihtelu, joka ei johdu mielivaltaisesta hinnoittelusta, vaan laillisista eroista siinä, miten kukin kauppa käsittelee osaa.
Yhdeksän ensisijaista tekijää vaikuttaa siihen, kuinka paljon maksat prog die buildista:
- Asemien määrä- Enemmän asemia tarkoittaa pidempää suutinta, tarkempia komponentteja ja enemmän suunnittelutunteja. 5-asemainen kannatinmuotti ja 15-asemainen autojen rakennemuotti eivät ole edes samassa kustannusuniversumissa.
- Osien geometria ja monimutkaisuus- Syvät vedot, tiukat ääriviivat, monisuuntaiset mutkat-ja simulointia tai prototyyppiä vaativat ominaisuudet lisäävät työkalujen kustannuksia. Tiukat toleranssit vaativat tiukempaa prosessinhallintaa, mikä johtaa kalliimpaan työkalurakenteeseen.
- Työkalumateriaaliluokka- D2-työkaluteräksestä valmistettu muotti maksaa huomattavasti vähemmän kuin yksi, joka vaatii PM-työkaluteräksiä ja kovametalliteräksiä korkealla-kulumisasemilla. Työkappaleen materiaali sanelee tämän valinnan - HSLA- tai ruostumattoman teräksen leimaus vaatii korkealaatuisia työkalumateriaaleja hyväksyttävän muotin käyttöiän saavuttamiseksi.
- Toissijaiset ominaisuudet- In-kierteitys, laitteiston asennus, sisään-sisäinen kokoonpano tai moni-osa-lyöntiä kohden- lisää asemia ja monimutkaisuutta, mikä nostaa kustannuksia.
- Vaaditut toleranssit- Osat, joilla on kriittisiä tasaisuusvaatimuksia, GD&T-huomautuksia tai alle tuhannesosaa sijaintivaatimuksia, tarvitsevat tarkempaa työkalujen valmistusta, parempia komponenttien sovituksia ja usein enemmän asemia kalibrointia ja lyöntiä varten.
- Myyjän sijainti, kapasiteetti ja markkinarako- Työvoimahinnat vaihtelevat maantieteellisesti, ja kapasiteettiin ladattu myymälä tarjoutuu eri tavalla kuin työnhakija. Myyjä, jonka markkinarako vastaa osatyyppiäsi, toimittaa yleensä kilpailukykyisemmän arvion.
Todellisten-progressiivisten leimausmuotit vaihtelevat noin 10 000 dollarista yksinkertaisemmista työkaluista 350 000 dollariin monimutkaisiin moni- asemasuulakkeisiin. Tämä ero heijastaa osien monimutkaisuuden, materiaalivaatimusten ja tuotantovaatimusten valtavaa vaihtelua. Yksinkertainen alussuulake ja 20 -aseman autojen liitinsuulake ovat molemmat "progressiivisia", mutta niillä ei ole juuri mitään yhteistä kustannusrakenteessa.
Tässä on keskeinen syy siihen, että progressiiviset työkalut maksavat enemmän kuin yksinkertaisemmat vaihtoehdot: panostat etukäteen{0}}nopeuteen. Yhden-aseman käsinsyötetty-suulake saattaa maksaa osan hinnasta, mutta se tuottaa murto-osan tuotosta. Progressiivinen työkalu- ja stanssausmenetelmä yhdistää viisi tai kymmenen erillistä toimintoa -, joista jokainen tarvitsee oman työkalun, asennuksen, operaattorin ja käsittelyvaiheen - yhdeksi integroiduksi järjestelmäksi, joka tuottaa valmiin osan joka vedolla. Tällä konsolidoinnilla on hintansa, mutta se maksaa osinkoja volyymilla.
Per-osatalous ja volyymikatko-tasainen
Progressiivisen muotin ja leimaamisen taloudellinen ominaisuus on radikaali kustannusten pienentäminen mittakaavassa. Tämä kallis etukäteistyökaluinvestointi jaetaan jokaiseen osaan, jonka meisti tuottaa -, ja koska hyvin hoidetut progressiiviset meistit kestävät miljoonia syklejä, työkalujen panos -kappaletta kohti lähestyy nollaa ajan myötä.
Harkitse suoraa esimerkkiä. 25 000 dollarin progressiivinen muotti lisää 1,00 dollaria kappaleelta 25 000 osalla. 250 000 osalla se lisää vain 0,10 dollaria. Kun 2,5 miljoonaa osaa - hyvin huolletun muotin käyttöiän aikana -, työkalujen panos putoaa yhteen penniin kappaletta kohden. Materiaali-, puristusaika- ja työkustannukset pysyvät suurin piirtein vakioina kappaletta kohden, mutta työkalujen kuoletuskäyrä taipuu jyrkästi alaspäin, kun tilavuus kertyy.
Milloin progressiivisesta suulakkeesta tulee edullisempi kuin yksinkertaisemmat menetelmät? Kynnys riippuu osan monimutkaisuudesta ja vaihtoehdosta, johon vertaat:
- vs. metallilevyjen valmistus (laser + jarrumuovaus)- Progressiiviset muotit rikkoutuvat tyypillisesti jopa 5 000–25 000 osalla vuodessa. Valmistusosien kustannukset pysyvät suhteellisen tasaisina volyymista riippumatta, koska työ pysyy kiinteänä -osakustannustena. Leimauskappaleen kustannukset romahtavat volyymin kasvaessa, koska työmäärä kappaletta kohden mitataan sentin murto-osissa.
- vs. yhden-aseman leimaus useilla asetuksilla- Jos osasi vaatii useita operaatioita erillisissä muotteissa ja käsittelyjen välillä, progressiivinen meisti rikkoutuu usein pienemmilläkin volyymeillä, koska se eliminoi toimintojen välisen-käsittelyn, vähentää WIP-varastoa ja vähentää työvoimaa. Katko-voi laskea jopa 10 000–50 000 osaan riippuen siitä, kuinka monta asetusta progressiivinen muotti korvaa.
- vs. siirtomuotin leimaaminen- Siirtomuotit sopivat osiin, jotka eivät pysy nauhalla, ja niiden kappalekustannukset ovat lähempänä progressiivista. Valinta perustuu yleensä osien geometriaan puhtaan talouden sijaan.
Monet ostajat tekevät virheen, että vertaavat vain työkalurivikohtaa ottamatta huomioon, mitä tapahtuu sen jälkeen, kun työkalut on maksettu. Toisena, kolmantena tai neljäntenä tuotantovuotena oleva progressiivinen muotti toimittaa osia olennaisesti paljaalla materiaalilla-plus-painallus-aikakustannuksilla. Joka vuosi muotoilu pysyy vakaana ja kysyntä jatkuu, tehokkaat työkalukustannukset kappaletta kohti pienenevät jatkuvasti.
Kokonaisomistuskustannukset, mukaan lukien ylläpito ja toissijaiset toiminnot
Työkalujen ostohinta on vain kustannustarinan ensimmäinen luku. Progressiivisen muottiohjelman kokonaiskustannukset (TCO) sisältävät kaikki kulut meistin suunnittelusta --käyttöiän loppuun -, ja loppupään kustannusten huomiotta jättäminen johtaa epätarkkoihin hankintapäätöksiin. Progressiivisia stanssauspalveluita arvioivien insinöörien ja ostajien tulisi ottaa huomioon koko kuva:
- Alkuperäinen muotin suunnittelu ja rakentaminen- Ennakkoinvestointi, joka sisältää CAD-/CAM-suunnittelun, FEA-simuloinnin, työkaluteräksen hankinnan, CNC-koneistuksen, lämpökäsittelyn, hionnan, kokoonpanon ja testauksen.
- Kokeilu ja pätevyys- Ensimmäinen-tuotetarkastus, mittojen validointi, prosessikykytutkimukset (Cpk) ja kaikki ennen tuotannon hyväksymistä vaadittavat tekniset muutokset.
- Määräaikaishuolto ja teroitus- Leikkuuasemien säännöllinen teroitus, muovauspintojen kiillotus, kuluneiden jousien ja nostinten vaihto. Taajuus riippuu teräslaadusta ja tilavuudesta, mutta HSLA-teräksillä budjetoidaan 2-4 aikataulutettua huoltoa 100 000 osaa kohden.
- Varaosat- Yksittäiset lävistimet, meistinpainikkeet, ohjaimet ja muovausosat kuluvat ja ne on vaihdettava muotin käyttöiän aikana. Kovametalliterät ovat kalliimpia vaihtaa, mutta niitä on vaihdettava paljon harvemmin.
- Paina aikaa ja energiaa- Tuntikohtaiset painomäärät vaihtelevat vetoisuuden, nopeuden ja laitteiston mukaan. Vahvemmille teräksille vaadittavat suuremman -tonnimäärän puristimien tuntihinnat ovat korkeammat.
- Materiaalikustannukset ja romu- Raakateräskelan hinta plus romun rungon arvo. Parempi kaistaleasettelun hyödyntäminen vähentää suoraan materiaalihukkaa. Teräsromulla on hyötykäyttöarvoa, mikä osittain korvaa nämä kustannukset.
- Toissijaiset toiminnot- Purseenpoisto, rumpupuhallus, lämpökäsittely, pinnoitus, maalaus, kierteitys tai laitteiston asettaminen leimaamisen jälkeen. Jokainen lisää kappalekohtaisia kustannuksia ja käsittelyä. Jotkut toiminnot (kuten in-stanssaus) voidaan sisällyttää progressiiviseen muotiin erillisen vaiheen - poistamiseksi korkeammilla työkalukustannuksilla, mutta alhaisemmilla jatkuvilla kappalekustannuksilla.
- Laaduntarkastus ja SPC- Mittaustyö, mittariinvestoinnit, CMM-aika ja kaikki vaaditut tuhoavat testaukset.
- Pakkaus ja logistiikka- Räätälöity pakkaus, osamäärät ja toimituskokoonpano loppuasiakkaasi tarpeiden mukaan.
- Tekniset muutokset- Kaikki suunnittelun muutokset työkalujen rakentamisen jälkeen edellyttävät muutoksia tai uudelleenrakentamista vaikuttaviin asemiin. Ohjelman elinkaaren myöhässä tehdyt muutokset ovat huomattavasti kalliimpia kuin alkuperäisen suunnittelun aikana tehdyt muutokset.
Käytännöllinen lähestymistapa TCO-analyysiin: pyydä edistyksellistä työkaluasi ja muottitoimittajaasi alkuperäisen rakenteen lisäksi myös arvioitu vuotuinen huoltobudjetti, joka perustuu suunniteltuihin määriin ja materiaaliluokkaan. Toimittajat, joilla on kokemusta tietystä teräslaadusta, voivat tarjota realistiset huoltovälit ja vaihtokomponenttien ennusteet. Tiimille, jotka hankkivat progressiivisia leimausmuotteja suurimääräisille-teräsosille,YICHENon yksi toimittaja, joka tukee tuotantoinsinöörejä ja hankintatiimejä koko elinkaaren ajan - alkuperäisestä muotin suunnittelusta skaalautuvaan massatuotantoon - ja auttaa määrittämään ohjelman kokonaiskustannukset ennen työkaluihin sitoutumista.
Kokonaiskustannuskuva paljastaa myös, missä mahdollisuudet kustannusten vähentämiseen piilevät. Investoimalla enemmän työkalujen alkulaatuun - parempiin työkaluteräksiin, PVD-pinnoitteisiin, kestävämpään suunnitteluun - alentaa usein TCO-kustannuksia pidentämällä huoltovälejä ja eliminoimalla suunnittelemattomat seisokit. Suulake, joka maksaa 20 % enemmän etukäteen, mutta toimii 3x pidempään teroitusten välillä, tarjoaa dramaattisesti pienemmät ohjelman kokonaiskustannukset koko elinkaarensa aikana.
Koko kustannusrakenteen ymmärtäminen auttaa{0}}tekemään päätöksiä paremmin. Kustannusanalyysi tapahtuu kuitenkin tyhjiössä, ellet osaa arvioida toimittajia, jotka lainaavat näitä lukuja - ja kuinka varmistaa, että heidän kykynsä todella vastaavat projektisi materiaali-, toleranssi- ja volyymivaatimuksia.
Progressive Die Partnerin hankinta teräksen leimaamiseen
Kustannusennusteet ovat vain yhtä luotettavia kuin niiden takana oleva toimittaja. Hyvin -suunnitellusta progressiivisesta suulakkeesta paperille tulee tuotantovastuu, jos myymälärakennuksessa ei ole teräsmateriaalien asiantuntemusta, laadukasta infrastruktuuria tai kunnossapitokykyä, joka tuottaa tasaisia tuloksia miljoonien syklien aikana. Progressiivisia muottivalmistajia arvioivien tuotantoinsinöörien ja hankintatiimien jäsennelty arviointikehys muuttaa subjektiiviset vaikutelmat objektiivisiksi vertailuiksi - ja estää kalliita keski{4}}ohjelman toimittajan vaihtoja.
Toimittajan arviointikriteerit Progressive Die Projects
Kun tarkastelet progressiivista leimaamisyritystä teräsohjelmaa varten, sertifioinnit ja lehdistölistat kertovat vain osan tarinasta. Todelliset erot näkyvät siinä, kuinka toimittaja käsittelee yksityiskohtia, jotka erottavat progressiiviset metallileimauspalvelut perustyön -liikkeen tarjouksista. Tässä on käytännön tarkistuslista, joka ohjaa arviointiasi:
- Sisäinen muotin suunnittelu ja rakentaminen-- Sisäisesti suuttimet suunnittelevat, koneistavat ja kokoavat toimittajat hallitsevat laatua ja läpimenoaikaa tiukemmin kuin työkaluhuoneen ulkoistaminen.
- Teräsmateriaalien asiantuntemus- Voiko toimittaja osoittaa kokemusta tietystä arvosanastasi? 304 ruostumattoman tai 590 MPa:n HSLA:n käyttö vaatii olennaisesti erilaisia työkalustrategioita kuin mieto hiiliteräs.
- Puristuslaivasto ja vetoisuusalue- Varmista, että käytettävissä oleva puristuskapasiteetti kattaa sekä nykyiset osatarpeesi että mahdollisen tilavuuden skaalaus ilman työkalujen muutoksia.
- Laadunhallinnan sertifiointi- ISO 9001 vähintään; IATF 16949 autoalan ohjelmille. Varmista, että soveltamisala kattaa leimaamisen ja työkalut, ei vain kokoonpanoa tai toissijaisia toimintoja.
- Ennaltaehkäisevän huollon dokumentaatio- Pyydä esimerkkihuoltolokeja. Toimittajat, jotka seuraavat osumamäärää, teroitusvälejä ja pursemittauksia muotilla, osoittavat kurinalaista työkalujen hoitoa.
- DFM-yhteistyökyky- Tarkistaako toimittaja osien geometrian ja ehdottaa parannuksia ennen tarjouksen tekemistä? Varhainen suunnittelu-valmistusta varten-muotinvalmistajaltavähentää työkalukustannuksia ja estää{0}}myöhäisen vaiheen uudelleentyöskentelyn.
- Viestintävastettavuus- Asiantuntijayhteyshenkilö ja säännölliset projektipäivitykset kertovat kumppanin-tason suhteesta ennemmin kuin tapahtumakohtaisesta suhteesta.
- Usean{0}}aseman muodostamisen toistettavuus- Pyydä dokumentoituja Cpk-tietoja kaltaisistasi osista. Tarkkuussuutin ja leimauskyky eivät tarkoita mitään ilman tilastollista näyttöä prosessin johdonmukaisuudesta.
Näiden kriteerien painottaminen ohjelman prioriteettien - toleranssiherkkyys, tilavuuden skaalaus, materiaalin vaikeus - perusteella luo objektiivisen tuloskortin, joka poistaa arvailut valintaprosessista.
Toimittajan valmiuksien sovittaminen projektin vaatimuksiin
Jokainen progressiivinen metallileimaamo ei sovi jokaiseen projektiin. Nopeiden-fosforipronssien liittimien leimaamisessa menestyvä toimittaja voi kamppailla paksujen autojen HSLA-kiinnikkeiden kanssa. Vastaavuus on tärkeämpää kuin yleinen maine.
Aloita määrittämällä ei--neuvottelevat: materiaalilaatu ja paksuus, vuotuinen tilavuusalue, kriittiset toleranssit ja mahdolliset toissijaiset toiminnot (pinnoitus, lämpökäsittely, in-stanssaus), jotka on integroitava leimaamiseen. Vertaa sitten näitä vaatimuksia kunkin ehdokkaan osoittamiin vahvuuksiin - ei markkinointivaatimuksiin, vaan dokumentoituun tuotantohistoriaan samanlaisilla materiaaleilla ja geometrioilla.
DFM-yhteistyön merkitystä ei voi liioitella. Toimittajat, jotka sitoutuvat suunnitteluvaiheessa - ilmoittamaan jyväsuunta-ongelmista, suosittelemaan säteen säätöjä tai ehdottamaan kaistaleasetteluvaihtoehtoja -, maksavat tyypillisesti pienemmät ohjelman kokonaiskustannukset kuin ne, jotka vain ilmoittavat mitä tahansa piirustusta. Tämä yhteistyö erottaa progressiiviset leimaus- ja valmistuskumppanit liikkeistä, jotka käsittelevät jokaista tarjouspyyntöä yksisuuntaisena-tapahtumana.
Tiimille, jotka hankkivat progressiivisia leimausmuotteja suuri{0}}volyymiteräsosiin, jotka edellyttävät tehokasta moni-asemamuovausta, tiukkaa toistettavuutta ja skaalautuvaa massatuotantoa,YICHENtukee tuotantoinsinöörejä ja hankintaammattilaisia ohjelman koko elinkaaren ajan - alkuperäisestä muotin suunnittelusta tilavuusramppiin. Heidän keskittymisensä metalliosien progressiivisiin stanssauspalveluihin asettaa ne tärkeäksi vaihtoehdoksi kaikissa strukturoiduissa toimittajien arvioinneissa, erityisesti ohjelmissa, joissa usean aseman muodostaminen ja tuotannon skaalautuvuus ovat ensisijaisia valintakriteereitä.
Laadunvalvonta ja tarkastukset tuotannossa
Toimittajan laatujärjestelmä määrittää, saatko johdonmukaisia osia vai hallitsetko jatkuvia poikkeamaraportteja. Katso sertifiointikilven ulkopuolelle ja tutki todellista tarkastusinfrastruktuuria ja palautemekanismeja.
Ensimmäinen{0}}artikkelitarkastus (FAI)validoi jokaisen kriittisen ulottuvuuden ennen tuotantoramppia. Perusteellinen FAI kattaa reiän sijainnin ja halkaisijan, taivutuskulmat, tasaisuuden, jäysteen korkeuden ja suunnan sekä ominaisuuksien ---yhteensopivuuden -, jotka on dokumentoitu virallisessa raportissa, joka voidaan jäljittää ohjaussuunnitelmaan. Pätevät progressiiviset muottivalmistajat toistavat tämän prosessin minkä tahansa muottimuutos- tai huoltotapahtuman jälkeen, eivät vain ensimmäisen lanseerauksen yhteydessä.
Tilastollinen prosessiohjaus (SPC)tarjoaa jatkuvan pulssin. X-pylväs- ja R-kaaviot, jotka seuraavat avainmittoja määritetyin aikavälein, paljastavat poikkeaman ennen kuin osat lähtevät määrittelystä. Progressiivisessa metallin leimaamisessa SPC on erityisen arvokas, koska se havaitsee asteittaisen lävistyskulumisen ja muodostuvan pinnan huonontumisen - hitaat vikatilat, jotka silmämääräisessä tarkastuksessa ohitetaan, kunnes osat ovat jo toleranssin ulkopuolella.
CMM-varmennus- ja visiojärjestelmätkäsitellä mittaustyötä tuotantonopeudella. Koordinaattimittauskoneet tarjoavat mikroni-tason tarkkuuden monimutkaisille 3D-geometrioille, kun taas automatisoidut näköjärjestelmät tarkastavat ominaisuuksia, kuten reiän sijainnin ja jäysteen esiintymisen linjanopeudella ilman käyttäjän riippuvuutta. Kuten JV Manufacturing korostaa, edistyneiden mittaustekniikoiden integrointi tuotantovirtaan lisää sekä tarkastusten nopeutta että luotettavuutta.
Laatujärjestelmän todellinen arvo tulee esiin, kun tarkastustiedot palaavat muottien huoltoaikatauluun. Kun SPC-kaaviot osoittavat mitan suuntautuvan kohti ylärajaansa, tämä signaali laukaisee ennaltaehkäisevän teroituksen tai säädön - ei ole korjaava toimenpide hylättyjen osien toimituksen jälkeen. Tämä suljetun-silmukan lähestymistapa yhdistää laadunvalvonnan suoraan työkalujen kuntoon ja varmistaa, että muotin huolto tapahtuu mitatun huonontumisen perusteella kalenterin arvausten sijaan. Tällä tavalla toimivat toimittajat toimittavat yhtenäisempiä osia pienemmillä ohjelman kokonaiskustannuksilla, mikä muuttaa laadunvalvonnan valvontatoiminnosta ennakoivaksi huoltotyökaluksi.
Usein kysyttyjä kysymyksiä progressiivisesta teräsleimauksesta
1. Mikä on progressiivinen stanssausteräsleimaus ja miten se toimii?
Progressiivinen stanssausteräsleimaus käyttää yhtä moni{0}}asematyökalua, joka on asennettu puristimeen, ja se muuttaa kela-syötetyn teräsnauhan valmiiksi osiksi. Jokaisella painalluksella nauha siirtyy yhden askeleen eteenpäin ja jokainen asema suorittaa eri toiminnon samanaikaisesti - lävistämällä, taivuttamalla, muotoilemalla tai leikkaamalla. Valmis osa poistuu loppuasemalta jokaisella vedolla, mikä mahdollistaa tuotantonopeuden 25 - yli 300 osaa minuutissa ilman manuaalista osien käsittelyä toimintojen välillä.
2. Mitkä teräslaadut soveltuvat parhaiten progressiiviseen stanssaukseen?
Vähähiiliset teräkset, kuten 1008, 1010 ja 1018, ovat yleisimpiä valintoja niiden erinomaisen sitkeyden ja ennustettavan muovauskäyttäytymisen vuoksi. . 300-sarjojen ruostumattomat teräkset (304, 316) toimivat hyvin korroosiota-kestävissä sovelluksissa, mutta vaativat leveämmän asemavälin- suuremman työstöasteen vuoksi. HSLA-teräkset palvelevat autojen rakenteellisia tarpeita, mutta vaativat suurempaa puristustonnia ja joustokompensaatiota. Jousiteräkset (1074, 1095) tarvitsevat enemmän asemia, joissa on matalammat muodostusvälit murtumisen välttämiseksi.
3. Kuinka paljon progressiivinen stanssaus maksaa ja milloin se nollautuu?
Progressiiviset meistityökalut vaihtelevat tyypillisesti 10 000 dollarista yksinkertaisista työkaluista 350 000 dollariin monimutkaisiin moni- asemasuulakkeisiin. Tasatulos-peltivalmistukseen verrattuna on yleensä 5 000–25 000 vuosittaista osaa. Verrattuna yksittäisen{12}}aseman leimaamiseen useilla asetuksilla, progressiiviset meistit voivat rikkoutua jopa 10 000–50 000 osassa. Työkaluosuus -kappaletta kohden laskee dramaattisesti volyymilla - 25 000 dollarin meistin lisää vain 0,10 dollaria kappaletta kohti 250 000 osalla ja yhden sentin 2,5 miljoonalla osalla.
4. Kuinka usein progressiiviset muotit tarvitsevat huoltoa terästä leimattaessa?
Huoltovälit riippuvat voimakkaasti käsiteltävästä teräslaadusta. Mietoa terästä (1008-1010) käyttävät lävistysasemat kestävät tyypillisesti 150 000 - 250 000 osumaa teroitusten välillä. Ruostumaton teräs vähentää sen 50 000-100 000 osumaan räjähdysten vuoksi, kun taas yli 590 MPa:n HSLA-teräkset saattavat vaatia huoltoa 30 000-80 000 osuman välein. Teroitus käynnistyy, kun purseen korkeus ylittää 10 % materiaalin paksuudesta. Toimittajat, kuten YICHEN, seuraavat osumamäärää ja terävöittävät tietoja mahdollistaakseen ennakoivan ajoituksen reaktiivisten korjausten sijaan.
5. Mitä eroa on progressiivisen ja siirtomuotin leimaamisen välillä?
Progressiivisessa stanssauksessa työkappale pysyy kiinnitettynä kantonauhaan kaikilla asemilla ja etenee automaattisesti jokaisella painalluksella mahdollistaen nopean{0}}pienten{1}}--keskikokoisten osien jatkuvan tuotannon. Siirtomuotin leimaus erottaa aihion nauhasta aikaisin ja käyttää sitten mekaanisia sormia yksittäisten osien siirtämiseen itsenäisten asemien välillä. Siirtomuotit sopivat suurempiin osiin, jotka eivät voi pysyä nauhalla muotoilun aikana, mutta toimivat hitaammin asemien välisten osien{5}}käsittelymekanismien vuoksi.


