


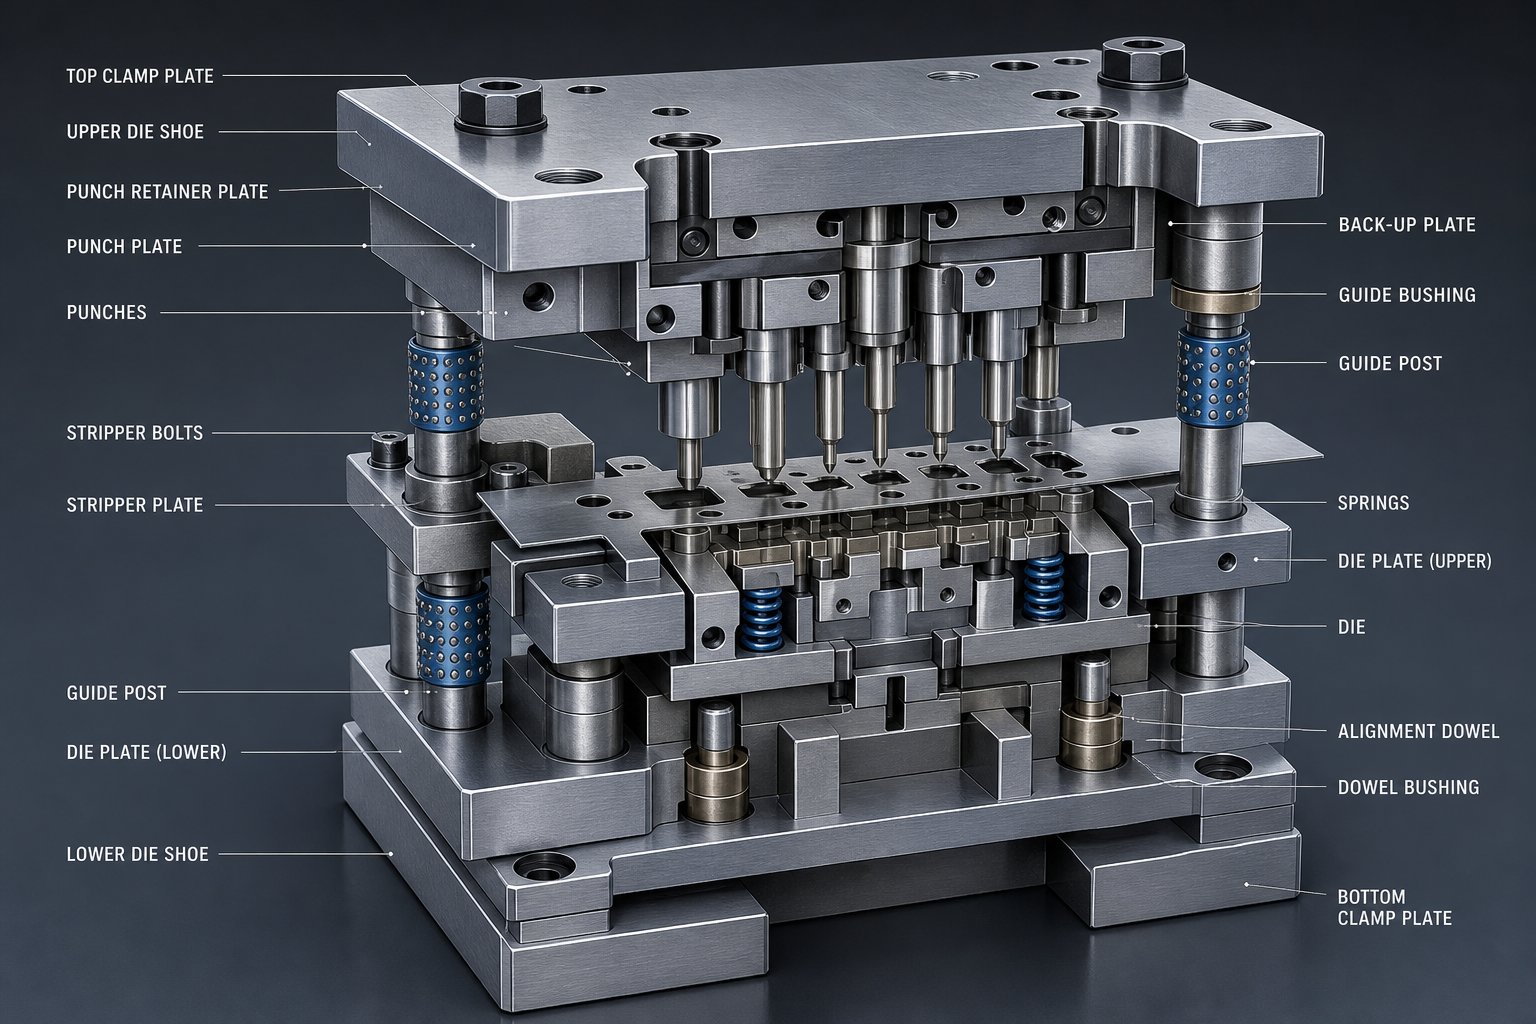
Mitä leimauspuristeosat ovat ja miksi niillä on merkitystä
Leimausmuotin osat ovat yksittäisiä tarkkuuskomponentteja meistomuotin sisällä, jotka yhdessä leikkaavat, muotoilevat ja muotoilevat metallilevyjä valmiiksi osiksi. Itse leimausmuotti on aräätälöity{0}}työkalukokoonpano asennettuna puristimeen, mutta sen todellinen kapasiteetti tulee kymmenistä toisistaan riippuvaisista elementeistä, joista jokainen vastaa tietystä mekaanisesta toiminnosta jokaisen puristusliikkeen aikana. Vuorovaikutusta absorboivista rakenteellisista kengistä ohjaustappeihin, jotka rekisteröivät nauhan sijainnin tuuman tuhannesosissa, jokaisella komponentilla on määrätty rooli määritettäessä, tulevatko leimatut osat puhtaina vai viallisina.
Mikä on leimauspuikko ja mitkä ovat sen osat
Joten mikä on meisti metallin leimaamisen yhteydessä? Se on erikoistyökalu, jota käytetään voimapuristimessa ohjatun voiman käyttämiseen, joka leikkaa, taivuttaa, vetää tai lävistää raakalevyn valmiiksi komponentiksi. Ajattele sitä kahtena puolikkaana, ylempi ja alempi, jotka sulkeutuvat toisiaan valtavan paineen alaisena. Ylempi puolikas kiinnittyy puristussylinteriin, alempi puolikas pultit puristinalustaan, ja niiden välissä on tarkasti suunniteltu leikkaussärmien järjestelmä, joka muodostaa pintoja, ohjaimia, jousia ja irrotuksia.
Tässä terminologia on tärkeä. Kun insinöörit sanovat "suulake", he saattavat tarkoittaa koko työkalukokoonpanoa tai he voivat tarkoittaa tiettyä leikkuuterää. Suulaketta käytetään yhden tai useamman toimenpiteen suorittamiseen metallilevyllä, mutta itse työkalu on rakennettu useista erillisistä osista, joista jokaisella on oma materiaalispesifikaationsa, toleranssinsa ja kulumiskuvionsa. Reaktiivisen ylläpidon ja ennakoivan työkalujen hallinnan välinen ero on sen ymmärtäminen, mihin meistiä käytetään järjestelmätasolla ja mihin kukin sisäinen komponentti osallistuu erikseen.
Työkaluinsinööreille ja meistisuunnittelijoille jokaisen osan toiminnan tunteminen tarkoittaa nopeampaa -syyanalyysiä, kun laatu heikkenee. Huoltoryhmille se tarkoittaa oikean komponentin vaihtamista oikealla aikavälillä oireiden jahtaamisen sijaan. Minkä arvoinen meistityökalujen tuntemus on? Se on perusta romun vähentämiselle, työkalun käyttöiän pidentämiselle ja puristimien pyörittämiselle.
Miksi järjestelmätason{0}}ymmärtäminen on tärkeää
Useimmat viitteet käsittelevät leimaussuulakkeita litteänä osaluettelona. Saat nimen, kuvan, ehkä lauseen toiminnasta. Tämä lähestymistapa menettää pointin. Nämä komponentit eivät toimi erillään. Kulunut ohjausholkki vaikuttaa meistin---kohdistukseen, mikä muuttaa leikkausvälystä, mikä aiheuttaa purseita, mikä laukaisee ennenaikaisen rei'ityksen. Yksi huonontunut osa kaskadee järjestelmän{7}}laajuiseksi laadun heikkenemiseksi.
Tämä opas ottaa toisenlaisen lähestymistavan. Sen sijaan, että luetellaan, mitkä muotit on tehty pala palalta, se ryhmittelee kaikki komponentit toiminnallisen roolinsa mukaan ja näyttää, kuinka nämä roolit liittyvät toisiinsa puristusviivan yli. Tuloksena on järjestelmä-tason kehys, jonka avulla voit diagnosoida ongelmia nopeammin ja määrittää komponentit älykkäämmin.
Tässä on kuusi tämän oppaan kattamaa toiminnallista luokkaa:
- Rakenteelliset komponentit- Stanssatut kengät, levyt ja rinnakkaiskappaleet, jotka muodostavat jäykän perustan ja imevät puristusvoiman.
- Komponenttien leikkaus ja lävistys- Lävistää, stanssaa nappia ja lisää, jotka leikkaavat metallilevyä tiettyihin geometrioihin.
- Komponenttien muotoilu ja taivutus- Muotoile lävistyksiä, pyyhi teräksiä ja vedä tyynyjä, jotka muuttavat materiaalia plastisesti ilman poistamista.
- Ohjaus- ja kohdistuskomponentit- Ohjaustapit, holkit, ohjaimet ja tukiohjaimet, jotka ylläpitävät toistettavan asennon.
- Irrotus- ja nostokomponentit- Kuorittimet, nostimet ja ohituslovet, jotka hallitsevat nauhan liikettä ja osien irtoamista.
- Jousi- ja voimakomponentit- Typpisylinterit, uretaani ja kierrejouset, jotka tuottavat hallittuja reaktiivisia voimia koko iskun ajan.
Jokainen luokka syöttää suoraan seuraavaan. Rakenteen eheys mahdollistaa tarkan ohjauksen. Tarkka ohjaus säilyttää leikkuuvälin. Oikea välys vähentää kuorintakuormia. Ja riittävä kuorintavoima pitää materiaalin virtaamassa luotettavasti jokaisen aseman läpi. Tämä keskinäinen riippuvuus on juuri se syy, miksi yksittäinen kulunut komponentti voi hiljaa heikentää koko leimaustoimintoa, ja miksi koko järjestelmän ymmärtäminen erottaa tehokkaat työkaluhuoneet reaktiivisiin korjausjaksoihin juuttuneista työkaluhuoneista.
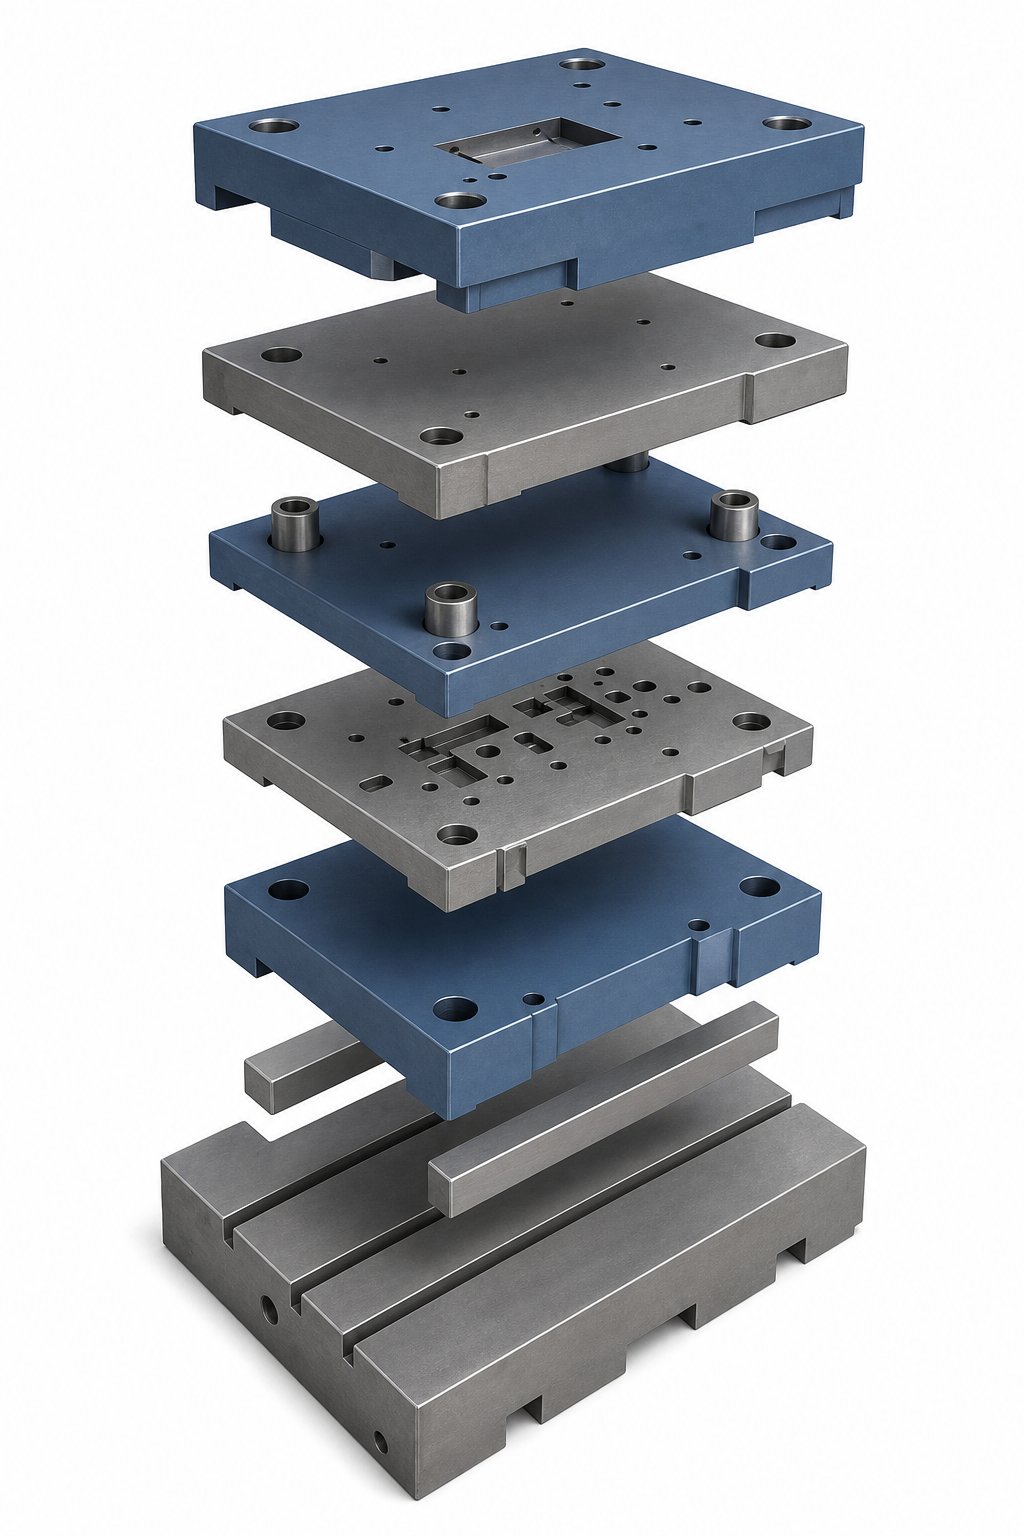
Die Foundationin muodostavat rakenneosat
Jokainen leimausmuotin toiminnallinen luokka riippuu ensin yhdestä asiasta: jäykästä, vakaasta alustasta, joka pitää kaiken kohdakkain toistuvien suurten{0}}tonniiskujen alla. Ilman tätä perustaa leikkausvälykset siirtyvät, muodostuvat geometriat vääristyvät ja ohjausjärjestelmät kuluvat ennenaikaisesti. Rakenneosat ovat suulakekokoonpanon hiljaisia työhevosia. Ne saavat harvoin huomiota, ennen kuin jokin poikkeaa, halkeilee tai kävelee pois paikaltaan, ja siihen mennessä olet jo romuttamassa osia.
Die Shoes ja niiden rooli rakenteen selkärangana
Kuvittele, että kiinnität tarkkuusleikkaustyökalun alustaan, joka taipuu joka kerta, kun puristusjakso. Juuri näin tapahtuu, kun stanssattu kenkä on alamitoitettu tai valmistettu väärästä materiaalista. Ylempi ja alempi meistinkengät toimivat työkalun kaikkien muiden komponenttien asennuspinnoina. Ylempi kenkä kiinnittyy puristussylinteriin, alemmat kengän pultit puristusalustaan tai tukilevyyn ja yhdessä ne kantavat täyden meistokuorman koko iskun ajan.
Materiaalivalinnalla on tässä väliä. Valurautakengät vaimentavat hyvin tärinää ja ovat kustannustehokkaita-kevyemmissä-kuormitussovelluksissa, kun taas teräskengät tarjoavat paremman jäykkyyden ja taipuman kestävyyden raskaammalla puristusvoimalla. Löydät useimmat metallileimaussuuttimet, jotka on varustettu teräskengillä, kun vetoisuus ylittää kohtuullisen tason tai kun tiukat toleranssit vaativat minimaalista joustavuutta työkalun jalanjäljen yli.
Kengän paksuus on suoraan sidottu puristuspainoon ja jänneväliin. Ohut kenkä, joka yhdistää leveän puristusalustan, kumartuu keskellä, vetää ohjaustapit pois linjasta ja avaa tilaa epätasaisesti leikkausasemien yli. Muotisuunnittelijat laskevat kengän vähimmäispaksuuden kuorman jakautumisen, tukemattoman jännevälin ja hyväksyttävien taipumarajojen perusteella. Tyypillisesti ne pitävät joustavuuden selvästi sen pisteen alapuolella, jossa se vaikuttaa lävistysväliin.
Vakioluettelossa olevat meistikenkäkoot kattavat yleiset puristusalustan mitat ja pulttimallit, joten ne ovat käytännöllinen valinta yleiskäyttöön{0}}työkaluihin. Räätälöidyt-koneistetut kengät ovat välttämättömiä, kun puristimessa on ei--standardikiinnitys, kun muotin jalanjälki on epäsäännöllinen tai kun painonpudotus on ratkaisevan tärkeää käsittelyn ja asennuksen kannalta. Joka tapauksessa muotikenkä on rakenteellinen lähtökohta, josta kaikki muut komponentit riippuvat.
Muottilevyt, tukilevyt ja pidikejärjestelmät
Näiden kenkien päälle on asennettu pino tarkasti{0}}koneistettuja levyjä, joilla jokaisella on tietty rakenteellinen rooli. Muottilevy on paikka, jossa varsinainen leikkaus- ja muotoilugeometria elää. Se sisältää taskut, aukot ja profiloidut reunat, jotka määrittelevät jokaisen leikkauksen naaraspuoliskon. Koska se vaimentaa suorat leikkausvoimat joka iskun yhteydessä, muottilevy on tyypillisesti koneistettu työkaluteräksestä ja karkaistu kestämään kulutusta.
Suoraan lävistyskärkien takana on taustalevy. Sen tehtävä on yksinkertainen, mutta kriittinen: jaa keskittyneet lävistyskuormat kengän laajemmalle alueelle estääksesi sienien muodostumisen, mikä tarkoittaa pehmeän kenkämateriaalin asteittaista hilseilyä toistuvien pistekuormien vaikutuksesta. Ilman karkaistua taustalevyä lävistyspäät uppoavat hitaasti kengän pintaan, muuttavat sulkukorkeutta ja heikentävät leikkauslaatua tuhansien osumien aikana.
Kiinnityslevyt pitävät lävistimet, lenkit ja muut työskentelyyksityiskohdat kiinteässä asennossa. Niissä käytetään tarkkoja-porattuja reikiä, jotka on sovitettu lävistysvarsiin, usein yhdistettynä pallo-lukko-, avain- tai pää-kiinnitysmenetelmiin, jotka mahdollistavat nopean vaihdon ilman, että koko yläpuoliskoa tarvitsee purkaa. Kuten Moeller Precision Tool huomauttaa, hyvin -suunnitellut pidikkeet lyhentävät muotin kokoonpanoaikaa ja auttavat eliminoimaan pinoamisen toleranssivirheet, jotka kertyvät, kun mukana on useita levyjä.
Nämä levyt pinotaan ja kiinnitetään yhteen käyttämällä karkaistuja tappeja, jotka lukitsevat niiden suhteelliset asennot. Kun levypino on kiinnitetty, se voidaan purkaa huoltoa varten ja koota uudelleen samaan linjaan joka kerta. Tämä toistettavuus tekee leimaussuulakkeesta luotettavan sadoilla tuhansilla puristusjaksoilla, ei vain ensimmäisellä sadalla.
Rinnakkaiset, nousuputket ja välikappaleet
Alemman muottilevyn alta löydät yhtäläisyyksiä: karkaistuja terästankoja, jotka nostavat muottikappaleen irti tukipinnasta. Miksi sillä erolla on väliä? Romuetanat ja valmiit osat tarvitsevat jonnekin. Jos leikkausasemien alla ei ole riittävästi tilaa, etanat pinoutuvat muotin aukkojen sisään, juuttuvat työkaluun ja aiheuttavat katastrofaalisia törmäyksiä. Rinnakkaukset luovat poistumisreitin ja tukevat samalla alempaa kenkää tasaisesti puristusalustan poikki.
Risers palvelevat eri tarkoitusta. Progressiivisissa muotteissa, joissa on useita asemia, eri toiminnot saattavat joutua istumaan eri korkeuksilla suhteessa liuskaviivaan. Nousulaitteet nostavat tiettyjä asemia tai yksityiskohtia vaaditun työskentelykorkeuden mukaisiksi, varsinkin kun yhdellä asemalla muodostettujen ominaisuuksien on tyhjennettävä työkalut seuraavilla asemilla nauhan edetessä.
Välikappaleet ja pysäytyslohkot täydentävät rakennejärjestelmää. Välikappaleet asettavat tarkat sulkukorkeudet muotin puolikkaiden väliin, kun taas rajoitinpalat toimivat kovina mekaanisina rajoitteina, jotka estävät yli-liikkumisen puristustörmäyksen aikana ja suojaavat herkkää leikkausta ja muotoutuvia yksityiskohtia katastrofaalisilta vaurioilta.
Minkä tahansa näistä rakenneosista määritetään kolme rajoitusta: puristusalustan koko määrittää jalanjäljen ja yhdensuuntaisen etäisyyden, sulkukorkeus määrittää pinon kokonaispaksuuden-ja syöttösuunta sanelee, missä tyhjennyskanavat on sijoitettava romun evakuointia varten.
| Rakennekomponentti | Ensisijainen toiminto | Tyypillinen materiaali | Yhteinen paksuusalue |
|---|---|---|---|
| Ylä-/alareunakengät | Asenna kaikki osat, ime puristustonni | Valurautaa tai terästä | 25 mm - 100 mm+ |
| Kuoppalevy | Sisältää leikkaus/muovausgeometrian | Työkaluteräs (karkaistu) | 19 mm - 50 mm |
| Taustalevy | Jakaa lävistyskuormia, estää sienestystä | Karkaistu teräs | 6 mm - 19 mm |
| Kiinnityslevy | Pitää lyöntejä ja lentäjät paikoillaan | Seosteräs tai työkaluteräs | 19 mm - 38 mm |
| Rinnakkaiset | Luo romuvälin muotin alle | Karkaistu teräs | 38 mm - 75 mm korkeus |
| Nousuputket/välikappaleet | Nostaa asemia, asettaa sulkukorkeuden | Teräs | Sovelluksesta-riippuvainen |
| Pysäytä lohkot | Estää yli{0}}matkustuksen kolaritapahtumien aikana | Teräs | Yhdistetty kärryrainan korkeuteen |
Rakenteelliset osat kuluvat harvoin dramaattisella tavalla kuin lävistimet tai meistinpainikkeet. Niiden vikatila on hienovaraisempi: asteittainen taipuminen, tappien löystyminen, kuluneet pultinreiät ja pinnan irrotus, joka siirtää linjausta hitaasti koko työkalussa. Tämä hiljainen rappeutuminen on juuri se, mikä tekee niistä seurannan arvoisia, koska siihen mennessä, kun rakenteellinen ongelma ilmaantuu leimattuihin osiin, se on jo vaikuttanut jokaiseen muotin leikkaus- ja muotoiluasemaan tuhansien iskujen ajan. Ja noilla leikkausasemilla lyöntiasemien, meistinpainien ja välyssuhteiden ansiosta osien laatu voitetaan tai menetetään suoraan.
Aihion muotoilevien osien leikkaaminen ja lävistäminen
Rakenteellinen jäykkyys pitää kaiken kohdakkain, mutta kohdistuksella on merkitystä vain sen vuoksi, mitä leikkuureunassa tapahtuu. Leimaustyökalun sisällä olevat lävistimet ja meistinpainikkeet ovat komponentteja, jotka todella koskettavat metallilevyä ja leikkaavat sen määrättyyn geometriaan. Jokainen reikä, lovi, rako ja tyhjä ääriviiva on olemassa, koska karkaistu meisti meni materiaalin läpi ja tarkasti sovitettuun aukkoon alla. Kun nämä meistetut osat ovat oikein, saat puhtaat reunat suurella nopeudella. Jos ymmärrät ne väärin, voit taistella purseita, rikkinäisiä iskuja ja mittojen ajautumista vastaan ensimmäisestä osumasta lähtien.
Rei'itystyypit ja niiden leikkaustoiminnot
Kun katsot progressiivisen tai yhdistetyn muotin sisälle, huomaat useita leimaussuuttimia, joista jokainen on hiottu tiettyyn profiiliin, joka määrittää sen tuottaman leikkauksen. Tässä ovat yleisimmät tyylit:
- Lävistyksiä- Luo sisäisiä reikiä työntämällä etana kokonaan materiaalin läpi. Pyöreät, pitkulaiset tai muotoillut profiilit ovat kaikki yleisiä.
- Tyhjiä lyöntejä- Leikkaa valmiin kappaleen koko ulkokehä. Etanasta tulee pikemminkin työkappale kuin romu.
- Leikkaavia lyöntejä- Poista materiaali nauhan reunasta leikkaamalla vain toiselta puolelta. Koska voima on epätasapainoinen, ne vaativat kantapään vastapäätä leikkuureunaa vastustaakseen sivuttaista taipumista.
- Leikkaa lävistimet- Leikkaa ylimääräinen materiaali tai kantoliuskat pois lähes valmiista osasta, tyypillisesti progressiivisen muotin viimeisessä asemassa.
Geometria määrittää, mitä lävistys leikkaa, mutta säilytysmenetelmä määrittää, kuinka se pysyy työkalussa. Pää--tyyppinen iskee istuimen kiinnityslevyssä olevaan vastaporatettuun taskuun, joka pysyy paikallaan yläpuolella olevan tukilevyn avulla. Pallo-lukituslävistys napsahtaa nopeasti-vaihtopidikkeeseen, mikä mahdollistaa vaihtamisen ilman ylemmän muotin puolikkaan purkamista. Kiinnitetyt lävistimet käyttävät litteää tai uraa, joka estää pyörimisen, mikä on kriittinen ei--pyöreille profiileille, joissa kulman suuntauksella on merkitystä.
Hylly-katalogi-leivit kattavat tavallisia pyöreitä ja yksinkertaisia muotoja yleisissä koossa. Kun kappaleen geometria vaatii epäsäännöllisiä profiileja, tiukkoja toleransseja tai epätavallisia materiaaleja, räätälöityjä-hiottelevia tarvitaan. Nämä ovat tyypillisesti lanka-EDM-leikkaus tai tarkkuus{6}}maadoitus, joka vastaa täsmälleen vaadittua ominaisuutta.
Die napit, stanssausterät ja leikkuureunat
Jokainen peltilävistys- ja meistipari toimii yhteensopivana järjestelmänä. Rei'itys muodostaa urosleikkausprofiilin ja meistinpainike muodostaa sen vastaanottavan naarasaukon. Muottinapit ovat karkaistuja, tarkkuus{2}}porattuja sylintereitä, jotka on painettu muottilevyyn. Niiden sisäinen geometria määrittää valmistettavan reiän tai aihion tarkan koon, ja niiden reunan kunto määrää suoraan leikkauslaadun.
Tavanomaisissa pyöreissä reikissä perinteinen hionta tuottaa suuttimet, jotka ovat riittävän tarkkoja useimpiin sovelluksiin. Kun toleranssit tiukentuvat alle muutaman tuuman tuhannesosan tai kun profiilissa on teräviä sisäkulmia ja monimutkaisia muotoja, lanka-EDM-työstö tulee suosituksi menetelmäksi. Langallinen EDM saavuttaa toleranssit +/-0,0001 - +/-0,0003 tuumaa ja voi tuottaa jopa 0,0005 tuuman sisäisiä säteitä, mikä tekee siitä ihanteellisen monimutkaisten stanssattujen näppäingeometrioiden luomiseen, joita progressiiviset meistit vaativat.
Poikkileikkaussuuttimet vievät tätä konseptia pidemmälle. Sen sijaan, että koneistaisimme monimutkaisen leikkausgeometrian suoraan muottilevyyn, insinöörit sopivat yksittäisiä karkaistuja teriä levyn sisällä oleviin taskuihin. Kun reuna kuluu tai halkeilee, vaihdat sen yksittäisen sisäosan sen sijaan, että työstäisit tai romuttaisit koko levyä. Tämä modulaarinen lähestymistapa vähentää ylläpitokustannuksia ja seisokkeja merkittävästi, erityisesti{3}}suuren volyymin tuotannossa, jossa paikallinen kuluminen on väistämätöntä.
Kuinka Punch{0}}to-Die -suhteet määräävät leikkauslaadun
Metallilävistimet ja suuttimen aukot eivät toimi itsenäisesti. Ne toimivat yhteensopivana parina, jonka erottaa huolellisesti valvottu rako, jota kutsutaan leikkausväliksi. Tämä rako ilmaistuna prosentteina materiaalin paksuudesta sivua kohden on suurin yksittäinen muuttuja määritettäessä reunan laatua, jäysteen korkeutta ja työkalun käyttöikää.
Kun välys on oikea, lävistimen ja muotin aukon aiheuttamat murtumisviivat kohtaavat siististi materiaalin paksuuden keskellä. Tuloksena on leikattu reuna, jossa on ennustettava kiillotussuhde (sileä, leikattu osa) murtumaan (karkeampi murtumisalue). Vähähiiliselle-teräkselle, jolla on oikea välys, tämä noudattaa suunnilleen yksi-kolmasosa leikkausta, kaksi-murtokuviota, kuten MetalForming Magazine selittää analyysissään materiaaliominaisuuksien ja välyksen valinnan välillä.
Kun välys on liian tiukka, lävistimen täytyy tunkeutua enemmän materiaalia läpi ennen murtumista. Tämä lisää leikkausvoimia, tuottaa enemmän lämpöä, nopeuttaa lävistysten kulumista ja voi aiheuttaa toissijaisen leikkauksen tai kaksinkertaisen{1}}murtumisreunan. Kun välys on liian löysä, materiaali rullautuu aukkoon ennen murtumista, jolloin syntyy liikaa purseita ja suuria kaatumisalueita.
Todellinen haaste? Tyhjennys ei ole universaali. Vahvemmat-materiaalit murtuvat aikaisemmin ja tarvitsevat yleensä enemmän välystä, kun taas pehmeämmät materiaalit kestävät tiukempia rakoja. Kun luotamme jokaisen materiaalin yhteen tyhjennysarvoon, yleinen myymälä-lattiatottumus takaa optimaalista huonommat tulokset ainakin joissakin meistissäsi ja lävistysissäsi. Yksityiskohtaiset ohjeet materiaalityypeittäin löytyvät myöhemmin tässä oppaassa.
Välyksen lisäksi peltilävistykset ja meistit epäonnistuvat ennustettavissa olevissa kuvioissa. Näiden vikatilojen varhainen tunnistaminen auttaa huoltotiimiä puuttumaan asiaan ennen kuin osien laatu heikkenee:
- Reunojen halkeilu- Yleisin vika, joka johtuu liiallisesta napsahtamisesta-iskun kautta, riittämättömästä välyksestä tai kohdistusvirheestä johtuvasta sivuttaispoikkeamasta.
- Hankaavaa kulumista- Leikkuureunan asteittainen himmennys kitkasta työkappaletta vasten, jota nopeuttavat hankaavat materiaalit, kuten ruostumaton teräs ja AHSS-laadut.
- Kiinnitys ja materiaalin nouto- Työkappaleen materiaali hitsautuu lävistimen pintaan lämmön ja paineen alaisena, kuten alumiinin ja ruostumattoman teräksen kanssa.
- Pään murtuminen- Rei'ityspää leikkautuu irti pidikkeen sisällä johtuen napsahtamisesta-iskusta tai epäasianmukaisesta kiinnittymisestä tukilevyä vasten.
- Sivusuuntainen taipuma ja taivutus- Ohut lyönnit taipuvat keskikuormituksen alaisena-, varsinkin lovioperaatioissa ilman riittävää kantapään tukea.
Jokainen vikatila juontaa juurensa tiettyyn perimmäiseen syyyn välyksen, kohdistuksen, materiaalin valinnan tai pitomenetelmän osalta. Leikkausjärjestelmä elää tai kuolee sen mukaan, kuinka tarkasti näitä muuttujia ohjataan, ja sillä hetkellä, kun meistin koskettaa nauhaa, jokaisen muotin ohjaavan osan tarkkuus määrittää, tapahtuuko tämä kytkeytyminen siellä, missä sen pitäisi.
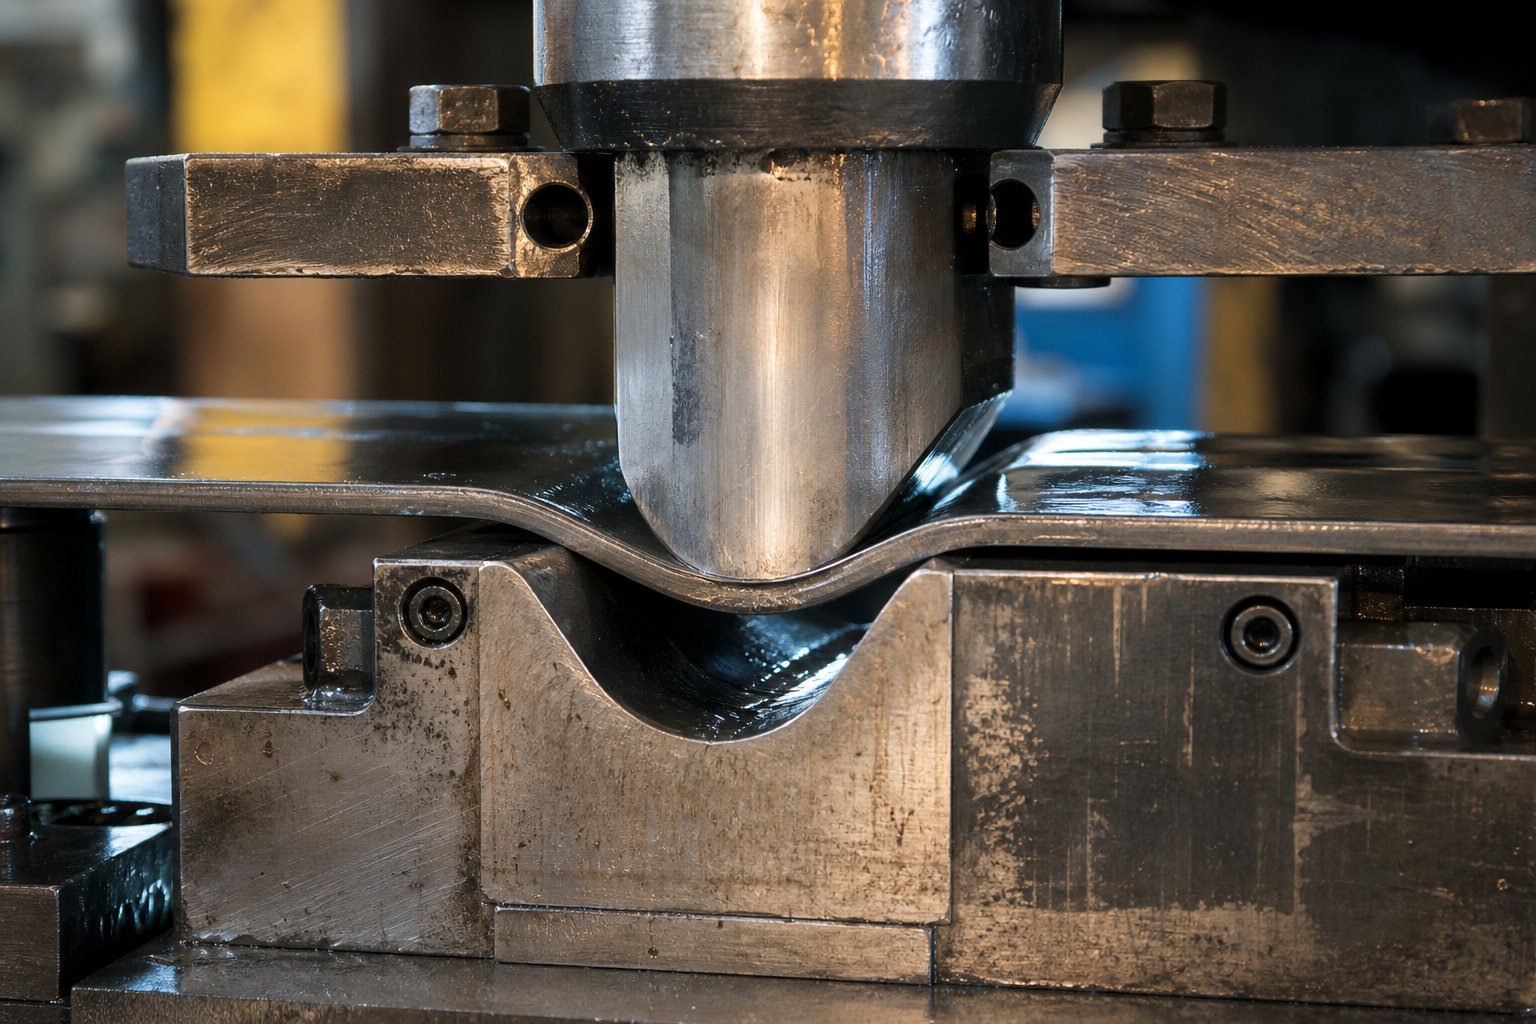
Muovaus- ja taivutuskomponentit muovin muodonmuutosta varten
Leikkaus poistaa materiaalia. Muodostaminen muotoilee sen uudelleen. Kun meistit ja meistinnapit leikkaavat metallilevyä litteiksi profiileiksi, muovaus- ja taivutuskomponentit ottavat nämä profiilit ja muotoilevat ne plastisesti kolmiulotteisiksi piirteiksi ilman materiaalin poistamista. Taivutukset, vedot, kohokuviot, lanset, rivat ja laipat ovat kaikki peräisin tämän luokan metallileimausmuotteista, ja niiden valmistamisesta vastaavat komponentit kohtaavat täysin erilaiset tekniset haasteet kuin niiden leikkaavat vastineet.
Kun leikkaus vaatii terävyyttä ja välyksen hallintaa, muovaus vaatii tarkkaa geometriaa, hallittua materiaalivirtaa ja huolellisesti kalibroitua reaktiivista painetta. Säädä oikea tasapaino ja osat tulevat ulos rypistymättömästi-tasaisella mittatarkkuudella. Jos ymmärrät väärin, taistelet halkeamia, takaiskua ja pintavirheitä vastaan, joita ei voi korjata millään alavirran korjauksella.
Rei'itysten, terästen taivutus- ja pyyhkimissuulakkeiden muotoilu
Muotoilut toimivat työntämällä metallilevyä naarasonteloon tai karkaistun reunan yli, jolloin materiaali pakotetaan taipumaan ja ottamaan pysyvästi uusi muoto. Toisin kuin lävistysleivit, jotka leikkaavat puhtaasti nauhan läpi, muodostavat lävistimet koskettavat laajaa pinta-alaa ja kohdistavat voimaa pidemmällä puristusiskulla. Ne tuottavat taivutuksia, piirrettyjä kuppeja, kohokuvioituja piirteitä ja lanseerattuja kielekkeitä riippuen niiden geometriasta ja vastaavista naarastyökaluista alla.
Taivutusteräkset ja pyyhkimuotit luovat kulmikkaita taivutuksia pyyhkimällä materiaalia kiinteän reunan yli tai V{0}}muotoiseen taskuun. Taivutusmenetelmä määrittää, kuinka muotin osat on suunniteltu:
- Ilman taivutus- Lävistin työntää materiaalin osittain V-muotoiseen aukkoon koskettamatta pohjaa. Taivutuskulma riippuu täysin meistin syvyydestä. Tämä vaatii vähemmän muotin puristustonnia ja tuottaa vähemmän työkalujen kulumista, mutta joustoa on vaikeampi hallita.
- Pohjaus- Rei'itys pakottaa materiaalin kokonaan V-muotoista muotin pintaa vasten luoden tiukan kosketuksen taivutusjalkoja pitkin. Tämä tuottaa paremman tarkkuuden ja vähemmän joustavuutta kuin ilmataivutus, koska materiaali mukautuu täysin muotin geometriaan.
- Keksiminen- Lävistin käyttää äärimmäistä voimaa, jopa 30 kertaa suurempaa kuin ilmataivutus, puristaen materiaalia taivutusvyöhykkeellä, kunnes se virtaa plastisesti ja kovettuu pysyvästi. Coining käytännössä eliminoi takaisinjouston, mutta vaatii huomattavasti raskaampia puristuskomponentteja ja suurempaa puristustonnia.
Kuinka nämä muovauskomponentit järjestetään, riippuu siitä, minkä tyyppisiä meistomuotit olet rakentamassa. Progressiivisissa muotteissa muovaus tapahtuu asteittain useiden asemien välillä. Matala esi-mutka yhdellä asemalla muuttuu 90 asteen laippaksi useita asemia myöhemmin, ja nauha sisältää osittain muodostuneita piirteitä jokaisen seuraavan toimenpiteen aikana. Siirtotyökaluiksi konfiguroidut ohutlevyn leimausmuotit käyttävät erilaista lähestymistapaa. Koska osa on erotettu nauhasta ja siirretty fyysisesti asemien välillä, siirtosuuttimet voivat suorittaa monimutkaisia syvävetoja yhdellä osumalla ilman, että nauhan jatkuvuudesta tarvitsee huolehtia. Yhdistelmäsuuttimet, jotka suorittavat kaikki toiminnot yhdellä vedolla, sisältävät harvoin muotoilupiirteitä, koska niiden geometria rajoittuu litteisiin leikkausprofiileihin.
Tällä erolla on merkitystä komponenttien suunnittelussa. Progressiivisten muottipuristimien tulee olla lyhyempiä ja niissä on otettava huomioon nauhanosto asemien välillä. Siirtomuotit voivat olla syvempiä ja aggressiivisempia, koska nauhan-syöttömekaniikka ei rajoita niitä. Erittäin lujille materiaaleille suunnitellut teräspuristusmuotit tarvitsevat myös suuremman säteen omaavia komponentteja halkeamisen estämiseksi, koska vahvemmat{5}}levyt kestävät vähemmän muodonmuutoksia ennen murtumista.
Vetotyynyt, painetyynyt ja typpijouset
Muovausleistit muokkaavat osaa, mutta painejärjestelmät ohjaavat materiaalin virtausta muotoilun aikana. Tässä vetotyynyt tulevat käyttöön. Vetolevy, jota kutsutaan myös tyhjäksi pidikkeeksi tai painetyynyksi, on paine{2}}kuormitettu levy, joka ympäröi muovaavaa meistiä ja kohdistaa hallitun pito-alasvoiman metallilevyyn, kun se vedetään onteloon.
Kuulostaako yksinkertaiselta? Todellisuus on vivahteikkaampi. Kuten stanssausasiantuntija Art Hedrick selittää, piirtoalustan todellinen tehtävä onei purista metallia ja luo virtausvastusta, vaan estää materiaalia rypistymästä sisäänvirtauksen ja puristuksen aikana. Ilman riittävää-pitämispainetta materiaalin sisäänpäin vedettäessä syntyvät puristusvoimat aiheuttavat laipan taipumisen ryppyihin. Liian paljon painetta, eikä materiaali voi virrata ollenkaan, mikä johtaa halkeamiin rei'ityssäteellä.
Näitä tyynyjä käyttävä voima tulee yhdestä kolmesta jousijärjestelmästä, joista jokaisella on omat ominaisuudet, jotka tekevät niistä soveltuvia erilaisiin sovelluksiin:
| Jousen tyyppi | Voiman kantama | Elinajanodote | Tyypillinen sovellus |
|---|---|---|---|
| Typpikaasujouset | Korkea (jopa useita tonneja yksikköä kohti) | 1-3 miljoonaa sykliä asianmukaisella huollolla | Syvät vedot, korkea-voimanpito-alas, tasainen paine vedon aikana |
| Uretaanijouset | Matalasta kohtalaiseen | 100 000-500 000 sykliä riippuen pakkaussuhteesta | Kuorijat, kevyet{0}}muovaustyynyt, ahtaat tilat |
| Mekaaniset kierrejouset | Matalasta kohtalaiseen | 500 000-1 miljoonaa sykliä suositellulla taipumalla | Yleinen riisuminen, kohtalainen pito-alennus, hinta-herkät sovellukset |
Oikean jousijärjestelmän valinta liittyy suoraan materiaalin paksuuteen ja vetolujuuteen. 1,5 mm:n teräksen veto 270 MPa:n vetovoimalla vaatii paljon pienemmän pitovoiman- kuin 1,5 mm:n ruostumattoman teräksen veto 600 MPa:n vetovoimalla. Typpikaasujouset ovat usein ainoa käytännöllinen vaihtoehto lujille materiaaleille-, koska ne voivat tuottaa suuremman voiman pienemmässä kuoressa ja tarjota tasaisemman paineen koko iskun ajan kuin mekaaniset vaihtoehdot.
Materiaalityyppi muuttuu myös muodostavien komponenttien geometriaa. Alumiini tunkeutuu aggressiivisesti päällystämätöntä työkaluterästä vastaan, mikä vaatii kiillotettuja pintoja tai{1}}purkausta estäviä pinnoitteita muovauslävistyksissä ja vetotyynyissä. Ruostumattomasta teräksestä valmistettu työ-kovettuu nopeasti, mikä tarkoittaa, että muodostussäteiden on oltava riittävän runsaita estämään halkeilu jo ensimmäisellä osumalla. Mieto teräs on anteeksiantavaisin, sietää tiukempia säteitä ja vaatii vähemmän pito-puristusvoimaa, minkä vuoksi se pysyy perusmateriaalina, johon kaikki muotoilukomponenttien tekniset tiedot viittaavat ensin.
Muotoilugeometrian ja paineensäädön välinen vuorovaikutus erottaa luotettavan tuotantosuulakkeen sellaisesta, joka tuottaa epäjohdonmukaisia osia. Ja tämä vuorovaikutus toimii vain, kun muovauslävistys kiinnittää materiaalin täsmälleen oikeaan paikkaan jokaisella vedolla, mikä on ohjaus- ja kohdistusjärjestelmän tehtävä, joka odottaa muotin seuraavassa toiminnallisessa kerroksessa.
Ohjaus- ja kohdistusjärjestelmät tarkkuusrekisteröintiin
Muovausleistit muotoilevat materiaalia hallitulla voimalla, mutta pelkkä voima ei tarkoita mitään, jos se osuu väärään paikkaan. Jokainen meistosuuttimen toiminta, olipa se leikkaus tai muovaus, riippuu siitä, että ylä- ja alapuoliskot kohtaavat täsmälleen samassa paikassa jokaisella vedolla. Vain muutaman tuhannesosan tuuman kohdistusvirhe muuttaa rei'itysvälin-suulakkeeksi-optimaalisesta tuhoavaksi, muuttaen puhtaat leikkaukset jäyksistyneiksi reunoiksi ja lyhentäen työkalun käyttöikää dramaattisesti. Tämän skenaarion estämisestä vastaavat leimausmuotin komponentit ovat ohjaus- ja kohdistusjärjestelmät, ja ne toimivat kahdella eri tasolla: kohdistavat muotin puolikkaat toisiinsa ja kohdistavat nauhamateriaalin työkaluihin.
Ohjaustapit, ohjausholkit ja kuulalaakerihäkit
Ohjaustapit, joita kutsutaan myös johtotapeiksi, ovat karkaistuja sylinterimäisiä pylväitä, jotka on asennettu toiselle muotin puolikkaalle ja jotka kytkeytyvät tarkkuus{0}}porattuihin holkkeihin vastakkaisessa puolikkaassa. Kun puristussylinteri laskeutuu, nämä pylväät liukuvat liitäntäholkkeihinsa ja pakottavat ylemmän ja alemman muotin toistettavaan kohdistukseen ennen kuin mikään lävistys koskettaa työkappaletta. Ilman niitä puristinluistille luontainen välys sen ulokkeisiin sallisi ylemmän muotin siirtymisen sivusuunnassa jokaisen iskun aikana, mikä johtaisi epätasaiseen kulumiseen ja epäyhtenäisiin osiin.
Kahta perustyyppiä ohjaus-tolppa- ja holkkijärjestelmiä on kaupallisesti saatavilla, kuten MetalForming Magazine kertoo analyysissään muottisarjan ohjausjärjestelmistä:
- Liukulaakerijärjestelmät- Ohjauspylväs kulkee kiinteän holkin sisällä, joka on tyypillisesti pronssi-pinnoitettu teräs tai kiinteä alumiinipronssi, ja pintojen välissä on pieni kulkuvälys. Itse-voitelevat grafiittitulpat ovat yleisiä näissä holkeissa. Liuk{5}}laakerijärjestelmät käsittelevät sivukuormat hyvin, koska koko holkin pinta tukee pylvästä.
- Kuulalaakeroidut häkkijärjestelmät- Tarkkuusteräspallojen häkki kulkee tolpan ja holkin välissä esikuormitettuna negatiivisella välyksellä (tyypillisesti 0,0001–0,0021 tuuman esijännitys valmistajan ja halkaisijan mukaan). Vierivä kosketin vähentää dramaattisesti kitkaa, mikä tekee niistä ihanteellisia nopean -lyhytiskuisen-progressiivisille meisteille.
Sopivuusluokan valinta määrittää, kuinka pylväs kiinnittyy muotikenkään. Puristus-sovitustolppa on asennettu pysyvästi alempaan kenkään, eikä sitä voida poistaa ilman hydraulipuristinta. Liuku-sovitettu tai irrotettava pylväs helpottaa kokoamista ja purkamista, mikä yksinkertaistaa pitkien progressiivisten muottien huoltoa, jotka on osittain hajotettava uudelleenhiontaa varten.
Yksi kriittinen suunnitteluperiaate jää usein huomiotta: ohjausholkin tulee kytkeytyä ohjaustolppaan muotin työtasolla aina kun mahdollista. Tämä kuormittaa pylvästä leikkauksen, sen vahvimman kunnon, ja estää taipumaa aiheuttavat taivutusmomentit. Holkin sijoittaminen korkealle ylempään kenkään kätevyyden vuoksi tuo käyttöön momenttivarren, joka mahdollistaa pylvään taipumisen kuormituksen alaisena, mikä heikentää linjausta, jota se oli suunniteltu ylläpitämään. Ohjainpylvään tulee myös ohittaa holkin pää suulakkeen ollessa kiinni, mikä varmistaa tasaisen kulumisen koko holkin pituudella.
Kuulalaakerijärjestelmät- tuovat kompromissin. Vaikka ne vähentävät kitkaa ja ylittävät nopeuden, ne ovat alttiina sivu{2}}kuormitukselle. Liialliset sivuttaisvoimat muotoilu- tai loveusoperaatioiden aikana työntävät yksittäiset pallot pistekosketusjännitykseen, ja ajan myötä pallot kaivavat jälkiä pylväs- tai holkkipintoihin. Ohjainpylvään toisella puolella näkyvät seurantaviivat ovat selvä osoitus siitä, että suulake tuottaa suurempia sivukuormia kuin{6}}kuulalaakerijärjestelmä on suunniteltu ottamaan vastaan.
Pilot-nastat ja varastooppaat nauhanhallintaan
Ohjaustapit kohdistavat muotin puolikkaat, mutta mikä kohdistaa nauhan muotin kanssa? Progressiivisessa muotissa materiaali liikkuu useiden asemien läpi, ja jokaisessa asemassa se on sijoitettava tuuman tuhannesosaan sen aiotusta sijainnista. Ohjaustapit käsittelevät tämän kohdistuksen kiinnittämällä nauhaan aiemmin lävistettyihin reikiin ja vetämällä materiaalin tarkkaan asentoon ennen kuin leikkaus tai muovaus alkaa kyseisellä asemalla.
Kuvittele sekvenssi: syöttölaite siirtää nauhaa eteenpäin yhden jakson verran, ohjaustapin kärjet menevät ensin reikiin antaakseen alustavan opastuksen, sitten paikannushalkaisijat kiinnittyvät ja vetää nauhan oikeaan asentoon. Pilottien mitoitus on tyypillisesti 0,0005-0,001 tuumaa ohjausreikistä riippuen materiaalityypistä ja paksuudesta. Liian suuri välys saa nauhan vaeltamaan. Liian pieni välys saa ohjaajat vetämään ja pidentämään reikiä ajan myötä.
Pilotin pituus on yhtä kriittinen. KutenPeter Ulintz selittää, pilottien on oltava riittävän pitkiä päästäkseen ohjausreikään ennen kuin muut lävistimet kytkeytyvät ja irrotuslaite koskettaa alempaa suulaketta, mutta riittävän lyhyitä, jotta ne eivät sitoudu tai vedä nauhaa ylöspäin, kun meisti avautuu. Tämän tasapainon vääristäminen aiheuttaa etenemisvirheitä, jotka pahenevat tuotantonopeudella.
Syötä{0}}rullan ajoitus suoraan pilottitoimintoon. Oikea järjestys edellyttää, että syöttörulla nousee (vapauttaa nauha) ennen kuin ohjauspaikan halkaisijat tulevat reikiin. Jos rulla edelleen tarttuu nauhaan, kun ohjaajat kytkeytyvät, syöttölaite taistelee ohjaajia vastaan, taivuttamalla niitä, pidentäen ohjausreikiä ja aiheuttaen ennalta arvaamattomia nauhan siirtymiä. Tämä ajoitusikkuna voi olla äärimmäisen kapea, varsinkin massanostimella varustetuissa muotteissa, joissa syöttötelan on pysyttävä auki, kunnes nostimet saavuttavat täyden liikeradan.
Pilottien lisäksi useat muut työkalukomponentit rajoittavat nauhaa sivusuunnassa ja pituussuunnassa:
- Varastooppaat- Kanavan-muotoiset kiskot, jotka on asennettu muottilevyyn, jotka rajoittavat nauhan sivulta-to-suuntaista liikettä, kun se syöttää muotin läpi.
- Tunnelin oppaat- Suljetut ohjaimet, jotka kiinnittävät nauhan molemmilta puolilta ja päältä ja estävät sitä nousemasta tai siirtymästä asemien välisillä alueilla.
- Kantapään lohkot- Muotin kehää pitkin sijoitetut karkaistut teräskappaleet, jotka vaimentavat sivuttaistyöntövoiman epätasapainoisesta leikkaus- tai muotoiluoperaatiosta, estäen koko ylemmän muotin siirtymisen alempaan nähden.
- Sormi pysähtyy- Mekaaniset pysäyttimet, jotka kiinnittyvät nauhan reunaan tai loveen ohjaamaan syöttöpituutta käsin syötetyissä meistissä.
- Automaattinen varaston pysähtyminen- Jousikuormitetut-tai nokka-toimiset pysäyttimet, jotka rajoittavat tarkasti nauhan etenemistä teho-syötetyissä sovelluksissa tarjoten toissijaisen syöttö-pituuden säätimen elektronisen syöttölaitteen takana.
Ajoitus ja kohdistus eri tyyppien mukaan
Ohjaavat vaatimukset muuttuvat oleellisesti riippuen käytössä olevan leimausmuotin tyypistä. Progressiivisen muotin on ylläpidettävä jatkuvaa nauhan hallintaa sisäänkäynnistä ulostuloon jokaisella asemalla, mikä tarkoittaa ohjaajia useissa paikoissa, koko pituudeltaan olevia varastoohjaimia ja nostajia, jotka nostavat nauhaa tasaisesti iskujen välillä. Jokainen ohjainjärjestelmän puristusmuottikomponentti toimii yhdessä pitääkseen jatkuvan nauhan indeksoituna tarkasti mahdollisesti kymmenien asemien läpi.
Siirtokuorilla on erilainen haaste. Osa erotetaan nauhasta aikaisin ja siirretään fyysisesti asemien välillä mekaanisten sormien tai siirtotankojen avulla. Tässä rekisteröinti riippuu pesälohkoista, kunkin aseman paikannusnastasta ja itse siirtomekanismin sijainnin tarkkuudesta eikä jatkuvan nauhan pilottirei'istä. Ohjaus monimutkaisuus siirtyy muotista siirtojärjestelmään.
Yhdistelmämuotteilla on se yksinkertaisin. Kaikki toiminnot tapahtuvat yhdessä asemassa yhdellä iskulla, joten kohdistus riippuu täysin ohjaustapin ja holkkijärjestelmästä, joka ylläpitää johdonmukaista ylä---alempaa kohdistusta. Ei ole ohjattavia pilotteja eikä nauhan etenemistä.
Suulaketyypistä riippumatta ohjausjärjestelmän kuluminen on usein aikaisin havaittavissa oleva signaali siitä, että kohdistus heikkenee työkalussa. Työkalun puolikkaat ohjaavat ja rekisteröivät puristusmuottikomponentit keräävät kulumista vähitellen, ja kuluminen ilmenee mitattavissa olevina oireina kauan ennen kuin se tuottaa selvää romua. Tässä on mitä kannattaa tarkkailla:
- Epätasainen pursekorkeus nauhan leveydellä- Osoittaa, että ohjaustappeihin ja holkkeihin on muodostunut liikaa välystä, mikä mahdollistaa ylemmän muotin siirtymisen sivusuunnassa. Korjaustoimenpide: mittaa pylvään---välys ja vaihda vaatimukset ylittävät holkit.
- Yksi-ohjaustapin kuluminen- Näyttää, että nauhaa vedetään jatkuvasti toiselle puolelle rekisteröinnin aikana. Usein syynä on ohjauspuolen kulunut ohjausholkki tai väärä syöttö-rullan noston ajoitus. Korjaustoimenpide: tarkasta holkit seurantajälkien varalta, tarkista rullan-noston ajoitus pyörivällä nokkakytkimellä.
- Kasvava mittavaihtelu ensimmäisen ja viimeisen aseman välillä- Ehdottaa kumulatiivista nauhan kohdistusvirhettä, joka kasvaa muotin pituuden yli. Korjaustoimenpide: tarkista ohjausreiän venymä, tarkista ohjausvälykset ja tarkasta varastoohjaimien kulumiseen liittyvä löysyys.
- Pallon seurantamerkit ohjauspylväissä- Paljastaa kuulalaakerien ohjausjärjestelmien liialliset sivukuormitukset-, tyypillisesti epätasapainoisista muovausvoimista. Korjaustoimenpide: lisää tai säädä kantapäitä vaimentamaan sivutyöntövoimaa tai muunna liukulaakeriholkeiksi-, jos sivukuormitus on jatkuvaa.
- Kuuluvaa napsahdusta tai sirkutusta tuotannon aikana- Ilmaisee lentäjiä, jotka taistelevat syöttölaitetta vastaan rulla-noston ajoituksen ajautuman tai kuluneiden rullan-nostomekanismien vuoksi. Korjaustoimenpide: kalibroi syötteen-vapautusajoitus uudelleen, tarkasta rullan-nostoliike ja varmista, että lentäjät eivät ole vääntyneet.
- Etenemisvirheet, jotka pahenevat puristusnopeuden myötä- Osoittaa signaalin viiveen syötteen-vapautusjärjestelmässä, jolloin ohjaimen signaalista todelliseen rullan nousuun kulunut aika tulee merkittäväksi suuremmilla nopeuksilla. Korjaustoimenpide: siirrä pilotin-vapautussignaalia viiveen kompensoimiseksi ja varmista, että viiveaika kalibroidaan uudelleen nopeuden muuttuessa.
Jokainen näistä oireista juontaa juurensa muotin osaan, joka on ylittänyt suunnitellun käyttötoleranssin. Ohjausjärjestelmä on itse asiassa muotin hermojärjestelmä. Kun se heikkenee, tiedot sijainnista menetetään ja jokainen alavirran toiminta kärsii. Menetetty tarkkuus iskee voimakkaimmin komponentteihin, jotka hallitsevat nauhan liikettä iskujen välillä: irroittajiin, nostoihin ja ohituslovisiin, jotka ohjaavat fyysisesti materiaalin sisäänmenoa, kulkemista muotin läpi ja sieltä poistumista.
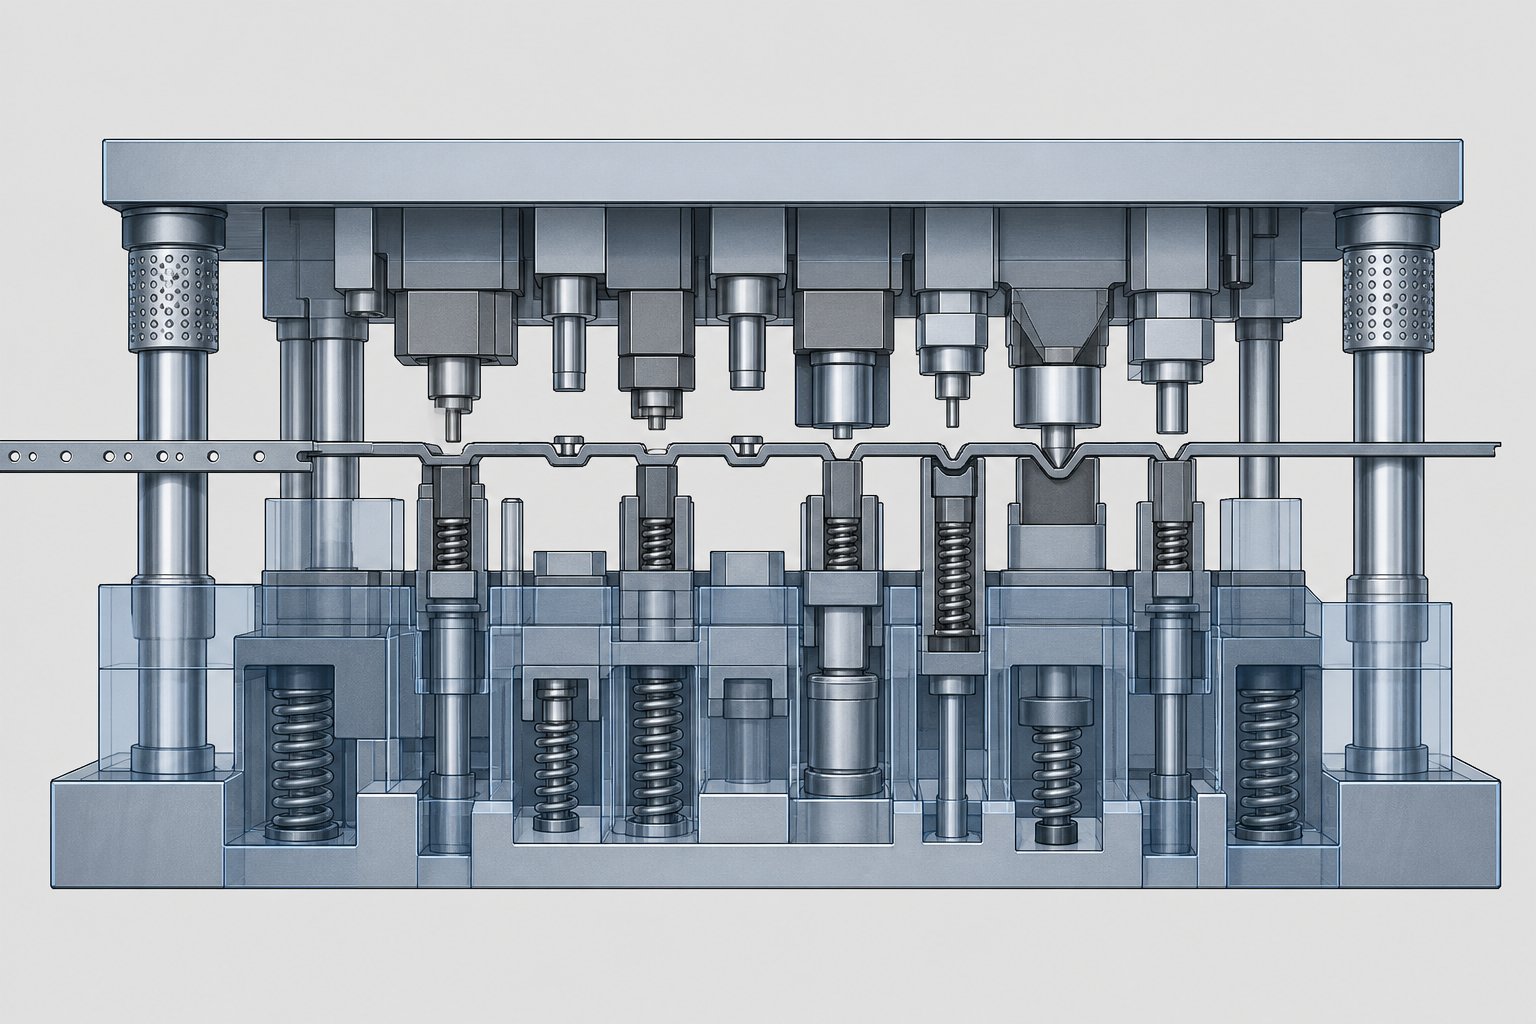
Kuoritus-, nosto- ja ohituslovikomponentit
Ohjausjärjestelmät kertovat muotille, missä materiaalin tulee olla. Kuoritus- ja nostokomponentit hallitsevat fyysisesti, pääseekö se perille. Joka kerta kun rei'itys leikkaa tai muodostaa nauhan, materiaali tarttuu rei'itykseen vetämisen aikana. Joka kerta kun puristin avautuu, nauhan on noustava puhtaasti muotin pinnan yläpuolelle, jotta se voi edetä seuraavalle asemalle vetäytymättä terävien reunojen tai muotoiltujen piirteiden yli. Ja joka kerta, kun edelliseltä asemalta muodostunut piirre kulkee alavirran aseman läpi, se tarvitsee vapauden kulkeakseen ilman törmäystä. Kaikista kolmesta toiminnosta vastaavat leimauskomponentit ovat irrottimet, nostimet ja ohituslovet, ja yhdessä ne muodostavat minkä tahansa progressiivisen muotin materiaalinkäsittelyn rungon.
Stripparit ja niiden kaksoistoiminto
Strippari tekee kaksi työtä yhdellä vedolla. Matkalla alas se pitää metallilevyn litteänä muotin alempaa pintaa vasten leikkauksen aikana. Nouseessaan se työntää materiaalin irti lävistyksestä vetäytyessään. Ilman riittävää kuorintaa lävistetyn metallin luonnollinen taipumus painua kokoon lävistimen rungon ympärille vetäisi nauhaa ylöspäin, vääristäisi ohjausreikiä ja tukkisi työkalun muutamalla vedolla.
Kaksi pohjimmiltaan erilaista kuorintakoneistoa palvelee näitä toimintoja, ja väärän valinta voi johtaa katastrofaalisiin työkaluvioihin.
Kevätstripparit (kelluvat)
Jousikuormittimet ovat jousikuormitettuja{0}}levyjä, jotka on asennettu ylempään meistikenkään ja jotka ympäröivät leikkuulävistyksiä. Ne laskeutuvat lyöntejä edelle jokaisella vedolla, litistävät materiaalia ja pitävät sitä lujasti alempaa muotin osaa vasten ennen kuin leikkaus alkaa. Kuten Art Hedrick selittää, tämä estää materiaalia takertumasta leikkauslyöntien väliin sisääntulon ja ulosvetämisen aikana, koska nauha on jo pidetty litteänä sen sijaan, että se olisi vapaana taipumaan kelasarjan tai varsijousen alla.
Paluuiskulla jousikuormitettu{0}}kuormitin pysyy painettuna materiaalia vasten, kun meistit vetäytyvät kokonaan metallilevystä. Jousen paine vapautuu vasta täydellisen lävistimen poiston jälkeen, jolloin nauha voi nousta vapaasti seuraavaa syöttöä varten. Tämä ohjattu järjestys eliminoi isku- ja iskukuormituksen, joka syntyy, kun irtonainen materiaali osuu jäykkää irrotuslevyä vasten.
Jousipoistolaitteet tarjoavat säädettävän paineen jousivalinnan kautta, mukautuvat materiaalin paksuuden vaihteluihin ja tuottavat puhtaamman kuorintatoiminnon. Kompromissi on korkeammat valmistuskustannukset, säännöllinen jousivaihto ja tarve tehdä tarkkoja pulttien esijännityslaskelmia.
Kiinteät stripparit (sillanpoistajat)
Kiinteät kuorintalaitteet, joita kutsutaan myös sillanpoistajiksi tai levynpoistajiksi, ovat jäykkiä levyjä, jotka on pultattu suoraan alempaan suulakkeeseen. Ne poistavat materiaalin lävistyksistä, kun ylempi muotti vetäytyy, luottaen kiinteään rakoon levyn ja muotin pinnan välillä vetääkseen arkin irti lävistimen varreista.
Ne ovat yksinkertaisia, edullisia eivätkä vaadi juuri mitään huoltoa. Mutta ne aiheuttavat perustavanlaatuisia ongelmia. Koska ne eivät pidä materiaalia litteänä leikkauksen aikana, nauha voi vapaasti taipua, siirtyä sivusuunnassa ja sitoutua lävistysten välillä. Meistien epätasapainoiset leikkauskulmat voivat työntää materiaalia sivusuunnassa, ja ulosvetämisen aikana metalli iskeytyy levyn alapintaa vasten lähettäen iskukuormituksia takaisin meistiin. Progressiivisissa meistiissä, joissa on useita lävistysasemia, sillanpoistajat luovat riittävän lävistyksen taipumisriskin, jotta useimmat kokeneet meistisuunnittelijat välttävät niitä kokonaan paitsi yksinkertaisissa sovelluksissa.
Irrotuspultin esijännitys ja matka
Jousenpoistolaitteen suorituskyky riippuu oikeasta pultin esijännityksestä ja liikelaskelmasta. Kuorituspultit (olkapultit) ripustavat irrotuslevyn ylemmästä kengästä, ja niiden olkapääpituus määrää, kuinka pitkälle levy voi kulkea suhteessa lävistyksiin. Keskeisiä suunnitteluparametreja ovat:
- Esilataus- Jousiin kohdistettu alkupuristus suulakkeen ollessa täysin auki, tyypillisesti 10-15 % jousen täydestä taipumasta. Tämä varmistaa, että irrottaja koskettaa materiaalia välittömällä voimalla sen sijaan, että se kelluisi vapaasti.
- Työmatkailu- Ylimääräinen jousen taipuma, joka syntyy, kun lävistimet kulkevat irrottimen läpi materiaaliin. Tämän on oltava riittävä, jotta lävistys tunkeutuu kokonaan ja alla olevaan stanssauspainikkeeseen tulee vapaata.
- Suurin taipumaraja- Jousia ei saa koskaan puristaa yli nimellisarvonsa, tyypillisesti 50 % muotijousien vapaasta pituudesta. Tämän rajan ylittäminen aiheuttaa ennenaikaisen väsymishäiriön.
Näiden laskelmien tekeminen väärin johtaa joko riittämättömään kuorintavoimaan (lävistys vetää nauhaa ylöspäin) tai yli-puristettuihin jousiin (jouset katkeavat, irroittimen pohjat tulevat ulos muotin pinnalla ja lävistimet eivät koskaan tartu materiaaliin täysin).
Nostimet, irrottajat ja poistojärjestelmät
Lyöntien välillä nauhan on noustava muotin pinnan yläpuolelle, jotta se voi edetä ilman vetämistä leikkuureunojen, nostokiskojen tai aiempien asemien muotoiltujen piirteiden yli. Nostimet hoitavat tämän kriittisen toiminnon.
Nostimet ovat jousikuormitettuja-tappeja tai kiskoja, jotka on asennettu alempaan suulakkeeseen ja jotka työntävät nauhaa ylöspäin, kun ylempi muotti vetäytyy. Ne nostavat nauhan tasaiselle syöttökorkeudelle luoden välyksen nauhan alapuolen ja muotin pinnan välille. Tanko-tyyliset nostimet ulottuvat nauhan leveydelle tasaisuuden säilyttämiseksi ja tukipisteiden välisen painumisen estämiseksi, mikä on erityisen tärkeää ohuiden materiaalien, jotka taipuvat helposti.
Nostokorkeuden on ylitettävä nauhan korkein muotoiltu piirre. Jos mikä tahansa alaspäin oleva-muoto, kohokuviointi tai piirretty piirre on nostimen korkeutta alempana, nauha vetää muotin pinnan poikki syöttämisen aikana, mikä aiheuttaa virheitä-, nauhan nurjahdusta ja progressiivista vauriota sekä työkalulle että työkappaleelle.
Tämä periaate kuulostaa ilmeiseltä, mutta se on yksi yleisimmistä progressiivisen muotin asennusvirheistä. Kun muovausasemaa lisätään tai sitä muutetaan muottien teknisten muutosten aikana, nostimen korkeudet on-arvioitava uudelleen jokaiselta alavirran asemalta, jotta varmistetaan, että riittävä välys on edelleen olemassa.
Shedderit ja positiiviset knockoutit palvelevat päinvastaista tehtävää: ne työntävät valmiita osia tai romuetanoita ulos muotista sen sijaan, että nostavat nauhaa. Kun meisti leikkaa osan nauhasta, tämä osa voi jäädä kiinni suuttimen aukkoon kitkan, öljyn tarttumisen tai tyhjiön vuoksi. Shedder on jousikuormitettu tappi tai levy muotinontelon sisällä, joka työntää osaa tai hylsyä alaspäin (tai ylöspäin) seuraavassa vedossa varmistaen, että se tyhjentää suulakkeen ennen seuraavaa jaksoa.
Kaksi poistotapaa ovat yleisiä:
- Jousikuormitettu{0}}poisto- Käyttää mekaanisia kierrejousia tai uretaanityynyjä työntämään osia onteloista. Yksinkertainen, luotettava ja riittävä useimpiin sovelluksiin, joissa osat putoavat painovoiman vaikutuksesta alkuperäisen siirtymisen jälkeen.
- Pneumaattinen poisto- Käyttää ajoitettuja ilmapuhalluksia osien tai etanoiden puhaltamiseen pois muotin ontelosta. Välttämätön nopeissa-sovelluksissa, joissa painovoima ei yksinään pysty evakuoimaan osia riittävän nopeasti iskujen välillä, tai ylöspäin suuntautuvaan heittoon painovoimaa vastaan.
Riittämätön irrotus aiheuttaa etanoiden pinoamista, kaksinkertaisia osumia jääneisiin osiin ja pintavaurioita myöhemmissä meistoissa. Nämä ovat joitain turhauttavimmista ajoittaisista vioista tuotannossa, koska ne näyttävät sattumanvaraisilta, kunnes jäljität ne heikentyneeseen poistojouseseen tai tukkeutuneeseen ilmakanavaan.
Ohituslovet ja niiden rooli materiaalivirrassa
Tässä on haaste, joka on ainutlaatuinen progressiivisille suulakkeille: asemalla 3 muodostetun piirteen täytyy kulkea asemien neljä, viisi, kuusi ja sen jälkeen ilman törmäystä näiden alavirran asemien työkaluihin. Tämä selvitys ei tapahdu vahingossa. Se vaatii tarkoituksellista materiaalin poistamista tai lisäämistä nauhan reunoja pitkin, ja juuri sen ohituslovet tarjoavat.
Metallileimausmuotin negatiivisten ja positiivisten ohituslovien ymmärtäminen on välttämätöntä kaikille progressiivisia työkaluja suunnitteleville tai vianetsinnöille. Kullakin tyypillä on erillinen tarkoitus ohjata nauhan kulkemista muotin läpi:
- Negatiiviset ohituslovet- Materiaali poistetaan nauhan reunasta tietyssä asemassa, jolloin muodostuu leikkaus tai kohokuvio, joka antaa tilaa aiemmin muodostetuille piirteille, jotka voivat kulkea seuraavien muotin osien läpi ilman häiriöitä. Kuvittele asemalle kaksi muodostettu alaspäin suuntautuva lansetti. Asemilla kolmesta kuuteen alemmat muottilohkot sijaitsevat liuskaviivalla tai sen yläpuolella. Ilman negatiivista lovea, joka on leikattu tuon lansetin rinnalle, muodostunut kieleke törmäisi alavirran teräksiin aina, kun nauha syöttyy eteenpäin.
- Positiiviset ohituslovet- Materiaalin poistamisen sijaan positiiviset lovet ovat alueita, joille jätetään tarkoituksella ylimääräistä materiaalia nauhan reunaan ja jotka ulottuvat ulospäin normaalin leikkausviivan yli. Tämä lisätty materiaali vahvistaa alustaa alueilla, joilla muovaustoimenpiteet heikentävät nauhan poikkileikkausta, estäen kannatinta venymästä, repeytymästä tai menettämästä jäykkyyttä asemien välillä.
Leimausmuotissa olevien ohituslovien tarkoitus ulottuu yksinkertaista välystä pidemmälle. Niiden suunnittelu vaikuttaa suoraan kolmeen tuotannon{1}}kriittiseen tulokseen:
- Nauhan vakaus- Lovien leveys, syvyys ja sijoitus määräävät, säilyttääkö kannatin riittävän jäykkyyden suoraa syöttämiseen. Yli-aggressiiviset negatiiviset lovet heikentävät kantolaitetta ja aiheuttavat nauhan vaeltelua.
- Syötön luotettavuus- Jos muodostunut ominaisuus koskettaa jotakin alavirran työkalua syötteen aikana, nauha pysähtyy, vinoutuu tai naarmuuntuu. Oikean kokoiset ohituslovet poistavat tämän kosketuksen kokonaan.
- Romumäärä- Jokainen negatiivinen lovi poistaa materiaalin, josta tulee romua. Leveämmät lovet merkitsevät enemmän jätettä. Suunnittelijat tasapainottavat välystarpeet materiaalinkäytön kanssa pitäen lovien leveyden minimissä, mikä takaa luotettavan välyksen sekä turvamarginaalin syöttövaihteluille.
Ohituslovisuunnittelu tapahtuu kaistaleasettelun aikana, tyypillisesti varhaisimmassa suunnitteluvaiheessa. Kuten Talan Products huomauttaa, huonosti suunniteltu kaistaleasettelu lisää romua, aiheuttaa epätasaisia voimia ja johtaa muotin kulumiseen tai nauhan kaatumiseen, ja ohituslovisuunnittelu on keskeinen tekijä tässä yhtälössä. Insinöörit tarkistavat usein loven geometrian useita kertoja näyteleimauskokeiden aikana ennen tuotantotyökalujen viimeistelyä.
Jokainen tässä osiossa käsitelty komponentti, kuorintalaitteet, nostimet, irrottimet ja ohituslovet, on olemassa pitämään materiaali virtaamassa ennustettavasti suuttimen läpi. Ne eivät muokkaa osaa suoraan. Niiden avulla muotoilukomponentit voivat tehdä työnsä varmistamalla, että materiaali saapuu oikeaan asentoon, pysyy tasaisena käytön aikana, tyhjentää työkalut toiminnan jälkeen ja tyhjenee siististi, kun se on valmis. Mutta luotettava materiaalivirta on vain puolet laatuyhtälöstä. Toinen puoli on se, tuottavatko leikkaus- ja muovaustoimenpiteet itse reunoja ja mittoja spesifikaatioiden sisällä, ja se riippuu siitä, kuinka tarkasti välystä ja toleranssia ohjataan työkalun jokaisen työskentelyosan välillä.
Osien laatua säätelevät välys- ja toleranssistandardit
Materiaalivirta saa nauhan sinne, missä sen on oltava. Välys ja toleranssi määräävät, mitä tapahtuu, kun työkalu kohtaa metallin. Jokainen leikattu reuna, jokainen leimatun osan mittamitta juontaa juurensa lävistimen ja muotin väliseen rakoon ja sitä ylläpitävien komponenttien kumulatiiviseen tarkkuuteen. Leimaussuulakesuunnittelussa teoriasta tulee mitattavissa oleva laatu ja missä pienet spesifikaatiovirheet aiheuttavat suurta tuotantopäänsärkyä.
Sinulla voi olla rakenteellisesti täydellinen ohutlevysuulake virheettömällä ohjausjärjestelmällä ja optimoidulla nauhaasettelulla, mutta jos leikkausvälykset ovat väärät tai komponenttien toleranssit ovat ajautuneet, puristimesta irtoavat osat kertovat sinulle välittömästi purseet, mittavaihtelut ja työkalun ennenaikainen kuluminen.
Rei'itys---välys prosentteina materiaalin paksuudesta
Välys on vaakasuora etäisyys lävistimen leikkuureunan ja muottipainikkeen leikkuureunan välillä ilmaistuna prosentteina materiaalin paksuudesta per sivu. Tällä "per puoli" erottelulla on merkitystä. 10 %:n välysmääritys tarkoittaa 10 %:a massapaksuudesta meistin kummallakin puolella, ei kokonaispaksuutta. Rako on suunniteltu kohdistamaan murtotasot, jotka alkavat sekä lävistimen että muotin reunoista, jotta ne kohtaavat siististi materiaalin poikkileikkauksen sisällä.
Keskeinen etäisyys valinnassa on materiaalin lujuus. KutenMISUMIn suunnittelutiimiselittää, vahvemmat, kovemmat materiaalit vaativat suuremman välyksen verrattuna heikompiin, pehmeämpiin materiaaleihin. Tämä johtuu siitä, että kovemmat materiaalit murtuvat aikaisemmin ja jyrkemmissä kulmissa, mikä vaatii enemmän tilaa leikkuureunojen välillä, jotta halkeamat yhtyvät kunnolla. Pehmeämmät materiaalit muotoutuvat enemmän ennen murtumista, sietävät tiukempia rakoja aiheuttamatta toissijaista leikkausta.
Työkappaleen paksuus on toinen muuttuja. Koska välys on määritelty prosentteina, paksumpi massa vaatii luonnollisesti suuremman absoluuttisen välin. 10 %:n välys 1,0 mm:n materiaalilla on 0,10 mm per sivu. 3,0 mm:n materiaalilla sama prosenttiosuus vaatii 0,30 mm:n sivua kohden, mikä on merkittävä ero meistintyökalujen asennuksen aikana vaaditussa tarkkuudessa.
Mitä tapahtuu, kun raivaus ohittaa kohteen?
- Riittämätön välys- Murtotasot lävistyksestä ja meististä eivät lähenty. Materiaali leikkaa kahdesti, mikä luo kaksinkertaisen-murtoreunatilan, jossa on toissijainen kiillotusalue. Leikkausvoimat kasvavat, lämmöntuotto lisääntyy ja lävistyksen kuluminen kiihtyy dramaattisesti. Muottityökalut taistelevat materiaalia vastaan sen sijaan, että leikkaavat sitä puhtaasti.
- Liiallinen välys- Materiaali rullaa muotin aukkoon ennen murtumista, jolloin muodostuu suuria kaatumisalueita ja näkyviä purseet poistumispuolelle. Reunan laatu heikkenee ja reiän tai aihion mittojen hallinta kärsii, koska materiaali vääntyy sivusuunnassa ennen kuin leikkaus on valmis.
Teollisuuden yleinen lähtötaso alkaa noin 10 %:sta per puoli pehmeälle teräkselle, mutta nykyaikainen työkalukehitys viittaa siihen, että hieman korkeammat arvot alueella 11-20 % voivat vähentää huomattavasti työkalun rasitusta ja pidentää käyttöikää. Käytä erityisiä sovelluksia varten aina materiaalintoimittajan tietolomakkeita ja vakiintuneita työkalukäsikirjoja, kutenICFG Handbook of Process Data for Stampingtai muottikomponenttien toimittajan tekniset kaaviot. Välysarvot vaihtelevat merkittävästi eri materiaaliperheissä alumiiniseoksesta edistyksellisiin korkealujuisiin teräksiin, ja yhden yleisen arvon käyttäminen kaikissa töissä takaa optimaalista huonommat tulokset.
Myös työkalujen kunto vaikuttaa raivauspäätöksiin. Kuluneet lävistimet ja meistinpainikkeet muuttavat tehokkaasti toiminnallista välystä reunasäteiden kasvaessa. Suulake, joka on asetettu tiukalle välykselle uusille työkaluille, voi ajautua hyväksyttävälle alueelle, kun reunat kuluvat, kun taas työkalu, joka on asetettu nimellisvälykseen uusiin komponentteihin, voi muodostaa liian suuren tehollisen välyksen hyvissä ajoin ennen seuraavaa suunniteltua uudelleenhiontaa.
Kuinka välys vaikuttaa jäysteen korkeuteen ja reunojen laatuun
Leimausinsinööreille selvitys ei ole abstrakti numero. Se ohjaa suoraan mitattavissa olevia laatuominaisuuksia, jotka määrittävät, läpäisevätkö osat tarkastuksen vai hylätäänkö ne. Minkä tahansa leimatun osan leikattu reuna sisältää neljä erillistä vyöhykettä, kutenThe Fabricator -lehdessä julkaistu tutkimusyksityiskohdat:
- Kierrätys- Plastinen muodonmuutos sisääntulopuolella, jossa meistin alun perin taivuttaa materiaalia alaspäin.
- Kiillotusalue- Tasainen pystysuora nauha, jonka meisti liukuu materiaalia vasten ennen murtuman alkamista.
- Murtuma-alue- Karkea, kulmikas pinta, jossa materiaali hajosi halkeamien leviämisenä lävistimen ja muotin reunoista.
- Hurina- Ulostulopuolella kohoavaa materiaalia, ei-toivottu sivutuote, joka kasvaa välyksen ja työkalujen kulumisen myötä.
Kiillotus- ja murtumisvyöhykkeiden välinen suhde muuttuu ennustettavasti välyksen myötä. Tiukempi välys lisää kiillotusvyöhykettä, koska lävistys tunkeutuu syvemmälle ennen murtuman alkamista. Löysempi välys vähentää kiillotusta ja lisää murtumisvyöhykettä, koska halkeamat alkavat aikaisemmin ja leviävät useamman materiaalin läpi. Kumpikin äärimmäinen aiheuttaa kelpaamattomia reunoja: liian tiukka kaksinkertainen leikkaus, liian löysä liiallinen purse ja kaatuminen.
Tässä on diagnoosisignaali, jota kokeneet metallileimaustyökalut ja meistiteknikot tarkkailevat: purseen suunnan vaihto. Normaaleissa olosuhteissa purseet muodostuvat tasaisesti leimatun osan muotin-puolelle (alalle). Kun välys ajautuu kauas optimaalisen alueen ulkopuolelle, purseet voivat ilmestyä lävistimen puolelle tai muodostua epäsäännöllisesti leikkausreunan ympärille. Tämä peruutus kertoo, että murtumismekaniikka on muuttunut perusteellisesti ja puhdistuma vaatii välitöntä korjausta.
Kehittyneillä -lujilla teräksillä, kuten DP980:lla, tehdyt tutkimukset osoittavat, että jäysteen korkeus kasvaa samanaikaisesti lisääntyneen välyksen ja työkalun kulumisen myötä. Kun leikkausjaksot kertyvät ja työkalun reunat himmenevät, tehollinen välys kasvaa ilman fyysisiä muutoksia meistin geometriaan. Sekä jäysteen korkeus että kiillotussyvyys kasvavat kulumisen edetessä, mikä tarjoaa mitattavissa olevan indikaattorin siitä, että muotin huolto lähestyy.
Komponenttien toleranssipinoaminen ja sen kumulatiivinen vaikutus
Välys määritetään rei'itys----rajapinnassa, mutta välyksen säilyttäminen riippuu puristusmäntimen ja muotin pinnan välisen ketjun jokaisen komponentin mittatarkkuudesta. Tässä kohtaa toleranssien pinoamisesta tulee kriittistä muotin suunnittelussa.
Mieti, mitä tyypillisessä progressiivisessa työkalussa on lävistimen kärjen ja meistinpainikkeen välissä: puristussylinteri, ylempi kenkä, taustalevy, pidikelevy, lävistimen runko, ohjaustapit, ohjausholkit, alakenkä ja muottilevy. Jokaisella komponentilla on oma mittatoleranssinsa. Ohjaustapin halkaisijassa on toleranssinauha. Holkin reiässä on toleranssinauha. Lävistimen rungon halkaisijassa on toleranssinauha. Muottilevyn reiän asennossa on toleranssinauha. Kun kaikki nämä vaihtelut kohdistuvat samaan suuntaan, kumulatiivinen siirtymä voi pahimmassa tapauksessa työntää todellisen välyksen selvästi määritetyn arvon ulkopuolelle.
Pahimpien{0}}kirjainten sietoanalyysi olettaa, että kaikki ominaisuudet ovat äärirajoillaan samanaikaisesti. Tämä takaa 100-prosenttisen kokoonpanon onnistumisen, mutta vaatii erittäin tiukat yksilölliset toleranssit, mikä nostaa valmistuskustannuksia. Tilastolliset menetelmät, kuten neliöjuuren summa, laskevat todennäköisen vaihtelun normaalijakauman perusteella, mikä mahdollistaa laajemmat yksilölliset toleranssit säilyttäen samalla hyväksyttävän kokoonpanotason suorituskyvyn. Useimmat tuotantomuotityökalut käyttävät hybridilähestymistapaa: kriittiset ominaisuudet, kuten lävistys---holkkisovitukset saavat tiukat toleranssit, kun taas vähemmän herkät ominaisuudet käyttävät vakiovalmistusrajoja.
Tuotantoajojen aikana toleranssit eivät vain pinoudu kasattaessa. Ne kasvavat. Ohjaa holkkien kulumista ja kehittää välystä. Lävistimen rungot kuluvat alle nimellishalkaisijan. Muottilevyn reiät suurenevat toistuvan lävistyksen seurauksena. Tapin reiät venyvät syklisestä kuormituksesta. Jokainen näistä muutoksista siirtää tehollista välystä leikkuureunassa, ja kumulatiivinen ajautuminen kiihtyy osumamäärän noustessa.
Tässä on yleisiä leimattuja{0}}osien virheitä ja toleranssi- tai välysehto, joka aiheuttaa kunkin:
- Liiallinen purse vain toisella puolella- Epätasainen välys, joka johtuu ohjausholkin kulumisesta tai muotin kengän taipumisesta, mikä siirtää meistin sivusuunnassa muotin aukkoon nähden.
- Nouseva jäysteen korkeus asteittain tuotantoajon aikana- Progressiivinen lävistysreunan kuluminen lisää tehollista välystä ilman asetusmuutoksia.
- Kaksois{0}}leikkausreuna- Liian tiukka välys, tyypillisesti toleranssipinoamisesta, jossa useat komponentit ovat alueensa pienellä puolella samanaikaisesti.
- Reiän-reikään-ulottuvuus asemien välillä- Ohjaustapin kuluminen tai holkin reiän suureneminen, joka aiheuttaa kumulatiivisen kohdistusvirheen nauhan poikki.
- Ajoittainen etanan vetäminen- Suulakkeen napin reiän kuluminen vähentää etanan kiinnittymiskitkaa, jolloin etanat voivat vetää takaisin materiaalin läpi meistin avulla.
- Osasta-osiin-muunnelma, joka pahenee nopeuden myötä- Muottikomponenttien lämpölaajeneminen suurilla iskutiheyksillä, mikä muuttaa tehollisia välyksiä ja sovituksia.
- Reunamurtumavyöhykkeen suhde muuttuu ajan myötä- Yhdistetty lävistys- ja muottinappien kuluminen muuttaa murtuman alkamispistettä ja halkeaman etenemisreittiä.
Jokaisella näistä vioista on erityinen korjauspolku, mutta kaikilla on yhteinen juuret: yhteenliittyvien komponenttien välinen tarkkuussuhde on ajautunut hyväksyttävien rajojen yli. Tämän poikkeaman seuranta pursemittauksen, mittojen trendin ja säännöllisen välyksen todentamisen avulla erottaa ennakoivan muottihuollon reaktiivisesta palontorjunnasta.
Insinöörit, jotka työskentelevät monimutkaisten välyksen optimoinnin ja jäysteen hallinnan haasteiden parissa, erityisesti moni{0}}aseman progressiivisissa muotteissa, joissa toleranssivuorovaikutukset yhdistyvät kymmenien komponenttien välillä, hyötyvät yhteistyöstä työkaluasiantuntijoiden kanssa, jotka ymmärtävät nämä keskinäiset riippuvuudet järjestelmätasolla.YICHENin mukautetut leimausmuottiratkaisutyhdistä insinöörit suunnitteluun-voimakkaan tuen välyksen määrityksille, materiaalivirran optimoinnille ja komponenttitason-tarkkuudelle, joka pitää toleranssipinoamisen hallittavissa rajoissa suurilla-tuotantomäärillä.
Välys ja toleranssi määrittelevät, minkä laadun muotisi voi tuottaa tänään. Mutta kuinka kauan se ylläpitää laatua, riippuu jostakin, jolla työkalut ovat syntyneet: materiaalin ominaisuuksista, lämpökäsittelystä ja pintapinnoitteista, jotka on levitetty jokaiseen työstettävään komponenttiin ennen kuin se tulee puristukseen.
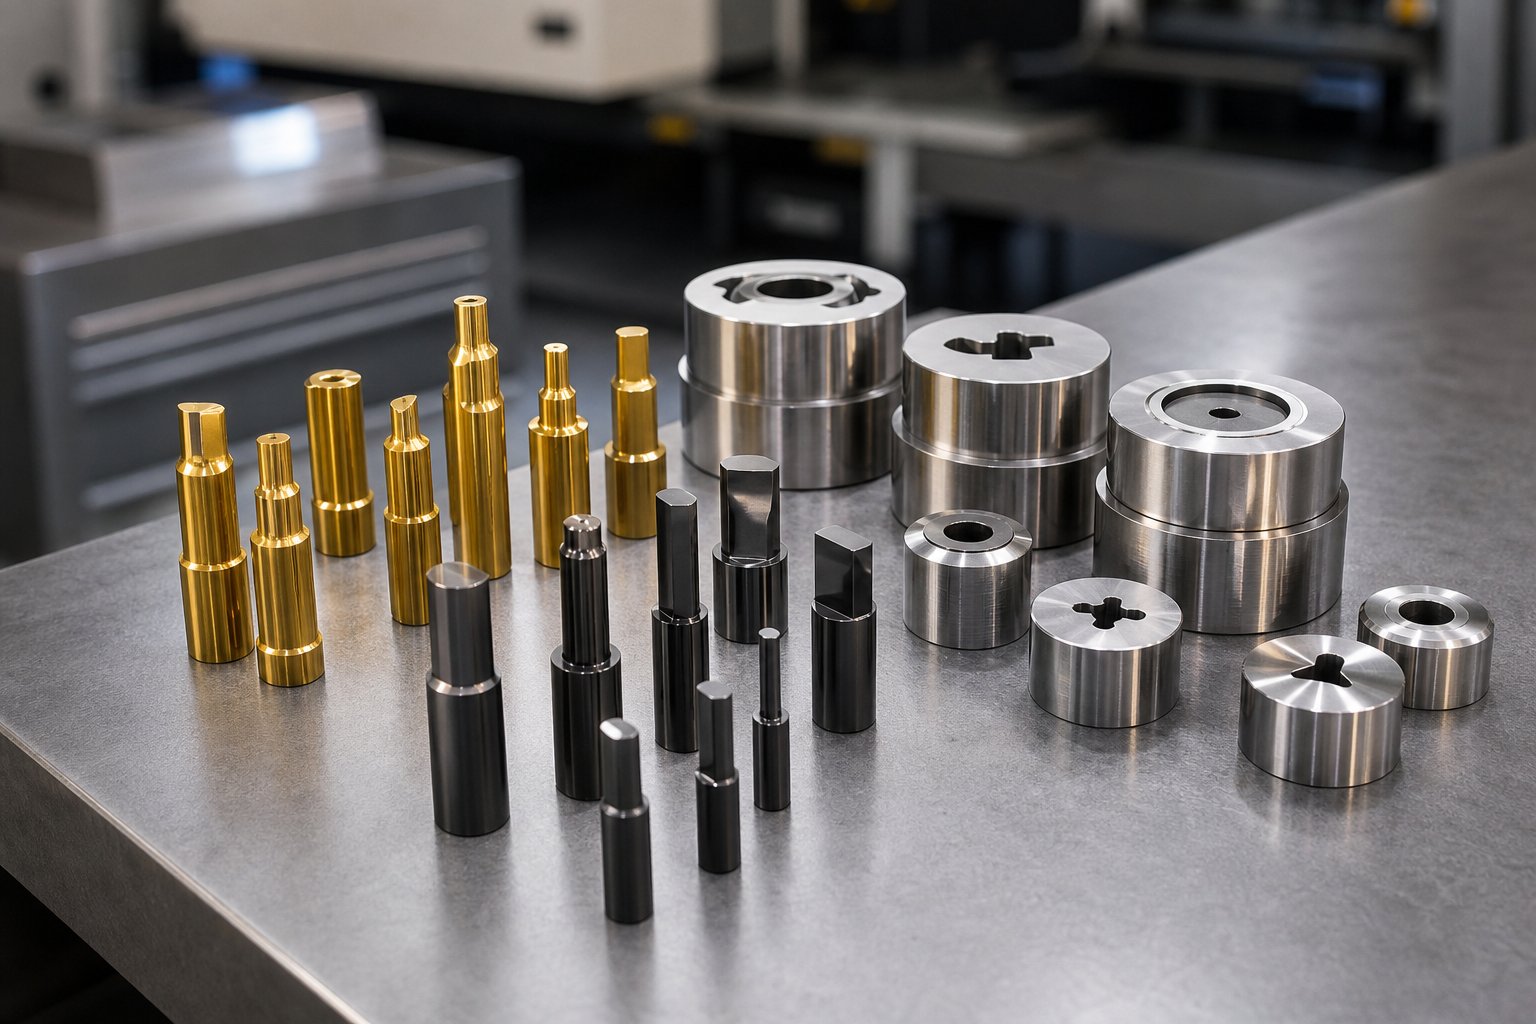
Materiaalit, pinnoitteet ja lämpökäsittelyt meistiosille
Välys ja toleranssi määrittävät yhteenliittyvien komponenttien välisen tarkkuussuhteen. Mutta fyysinen materiaali, josta nämä komponentit on valmistettu, määrittää, kuinka kauan tämä tarkkuus kestää tuotantoolosuhteissa. Täysin hiottu meistin, jolla on ihanteellinen välys, epäonnistuu silti ennenaikaisesti, jos se on valmistettu väärästä työkaluteräksestä, lämpökäsitelty väärin tai jätetty pinnoittamatta pintasuojausta vaativassa sovelluksessa. Materiaalin valinta, lämpökäsittely ja päällystystekniikka ovat niitä työkaluja, jotka erottavat miljoonia syklejä käyttävistä työkaluista, jotka tarvitsevat uudelleenhiontaa 50 000 osuman välein.
Työkaluteräksen valinta komponenttitoiminnon mukaan
Kaikilla meistosuuttimen komponenteilla ei ole samaa jännitysprofiilia, joten kaikki komponentit eivät tarvitse samaa materiaalia. Työkaluteräksen valitseminen toiminnan sijaan tavan mukaan on yksi vaikuttavimmista päätöksistä, joita meistisuunnittelija tekee.
Mieti, mitä kukin toiminnallinen ryhmä todella kokee tuotannon aikana:
- Leikkausosat (lävistimet, meistinnapit, terät)- Nämä kohtaavat hankaavaa kulumista materiaalin toistuvasta leikkauksesta, iskusta läpiviennistä- ja lämmön kerääntymisestä leikkuureunaan. Ne tarvitsevat maksimaalisen kovuuden ja kulutuskestävyyden. D--sarjan kylmätyöstötyökaluteräkset, kuten korkean kromipitoisuuden omaava D2, ovat tässä erinomaiset, koska kovametallihiukkasten ansiosta ne kestävät hankausta ja toistuvaa kosketusta, mikä pidentää työkalun käyttöikää pitkien tuotantoajojen aikana.
- Rakenteelliset komponentit (muotikengät, taustalevyt)- Nämä absorboivat vetoisuutta, vastustavat taipumista ja säilyttävät mittavakauden miljoonien syklien ajan. Sitkeys ja jäykkyys ovat tärkeämpiä kuin äärimmäinen pinnan kovuus. Keski-hiiliteräkset tai esikarkaistu-seosteräkset tarjoavat tarvittavan jäykkyyden ilman haurautta, jota korkeakovuusluokat aiheuttavat.
- Muovauskomponentit (muovausleistit, vetotyynyt, pyyhkimet)- Nämä koskettavat leveitä materiaalipintoja suurten puristuskuormien ja liukukitkan alaisena. Ne tarvitsevat tasapainon kovuuden ja kestävyyden välillä, jotta ne eivät murtuisi törmäyksessä. Ilmakarkaisulaadut, kuten A2, tarjoavat tämän tasapainon yhdistäen kohtuullisen kulutuskestävyyden ja riittävän sitkeyden kohtalaisiin-muovaussovelluksiin.
- Isku{0}}kuormitetut komponentit (loveilut, raskaat lyönnit)- Nämä vaimentavat toistuvia iskukuormituksia, jotka halkeilevat tai halkeilevat hauraita teräksiä. Iskunkestävät -S--sarjan laatulajit, kuten S7, on valmistettu iskunkestävyyttä varten ja ne kestävät toistuvia iskukuormituksia murtumatta.
Lämpökäsittelyprosessi muuttaa raakatyökaluteräksen käyttökuntoonsa kolmen vaiheen kautta: austenitointi (kuumennus kiderakenteen muuttamiseksi), karkaisu (nopea jäähdytys martensiitin muodostamiseksi) ja karkaisu (uudelleenkuumennus haurauden vähentämiseksi kovuuden säilyttämiseksi). Karkaisumenetelmä, olipa kyseessä vesi, öljy tai ilma, määrittää työkaluterästen sarjan ja määrittää mittastabiilisuuden karkaisun aikana. Ilma-karkaistut teräkset vääristävät vähemmän kuin vesikarkaistut-teräkset, millä on suuri merkitys monimutkaisille meistityökaluille, joilla on tiukat geometriset toleranssit.
Tarkat HRC-arvot ja karkaisuprotokollat saat aina terästoimittajasi teknisistä tiedoista. Kovuusalueet vaihtelevat laatujen mukaan: pehmeämmät esikarkaistut teräkset, kuten P20, toimivat noin 28-32 HRC:ssä, mikä helpottaa koneistusta, kun taas täysin karkaistujen kylmämuokkausterästen kovuus voi ylittää 60 HRC:tä. Oikean laadun ja lämpökäsittelyn yhdistelmän määrittäminen kullekin komponentille sen sijaan, että käytettäisiin yhtä laatua koko suuttimessa, optimoi sekä suorituskyvyn että kustannukset.
Pintapinnoitteet, jotka pidentävät komponenttien käyttöikää
Paraskin työkaluteräs kuluu lopulta. Pintapinnoitteet lisäävät toissijaisen suojakerroksen, joka vähentää kitkaa, estää materiaalin tarttumista ja pidentää uudelleenhiontaväliä. PVD (Physical Vapor Deposition) -pinnoitteet ovat yleisin tekniikka, jota käytetään stanssaukseen teknisissä sovelluksissa, jolloin komponenttien pinnoille kerrostetaan ohuita, erittäin kovia kalvoja suhteellisen alhaisissa lämpötiloissa, jotka eivät vaikuta alustan lämpökäsittelyyn.
Näin yleisimmät pinnoitteet sopivat leimaussovelluksiin:
- TiN (titaaninitridi)- Kullanvärinen-tavallinen yleis-pinnoite. Mikro-kovuus on noin 2200 HV, TiN tarjoaa hyvän yleisen kulutuskestävyyden lävistyksissä ja miedon teräksen tyhjennysoperaatioissa. Se on laajalti saatavilla, kustannustehokas-ja käytännöllinen ensimmäinen askel työkalun käyttöiän pidentämisessä tavallisissa muottikomponenteissa.
- TiCN (titaanikarbonitridi)- Kovempi, tiukempi päivitys TiN:ään, jonka mikro-kovuus on noin 3400 HV ja pienempi kitkakerroin 0,2 verrattuna TiN:iin 0,6. TiCN on erinomainen{5}}suorituskykyisten leikkausoperaatioiden suhteen ja on erityisen tehokas ruostumattoman teräksen metallin muotoilussa, jossa sen parannettu sitkeys kestää suurempia leikkausvoimia.
- DLC (Diamond{0}}Like Carbon)- Pienin saatavilla oleva kitkapinnoite, jonka kertoimet ovat alle 0,1 ja kovuus lähestyy 4000 HV. DLC on paras ratkaisu alumiinin työstämiseen-, koska sen hankausta estävät ominaisuudet estävät materiaalin tarttumisen, joka vaivaa pinnoittamattomia työkaluja pehmeillä metalleilla. Kun alumiini hitsautuu muovautuvaan lävistyspintaan, jokainen myöhempi osa poimii pintavirheitä. DLC eliminoi tämän vikatilan.
- CrN (krominitridi)- Tarjoaa alhaisen sisäisen jännityksen, erinomaisen tarttuvuuden alustaan ja korkean korroosionkestävyyden. Sen sitkeys ja kohtalainen kovuus (noin 2000 HV) tekevät siitä sopivan työkalujen muotoiluun ja muovien muovaussovelluksiin, joissa liiman kuluminen on ensisijainen huolenaihe kulumisen sijaan.
- Nitraus- Diffuusioprosessi eikä kerrostettu pinnoite. Typpiatomit tunkeutuvat teräksen pintaan ja muodostavat kovan kotelon lisäämättä mitattavaa paksuutta. Tämä tekee nitrauksesta ihanteellisen osille, joilla on tiukat mittavaatimukset, joihin ei voi sijoittaa pinnoitekerrosta, kuten tiiviisti -sovituvat ohjaustapit tai tarkkuussuulakepainikkeet.
Pinnoitteen valinta ei koske vain kovuutta. Kitkakerroin, pinnoitteen paksuus ja tartunta-ominaisuudet vaikuttavat kaikki siihen, parantaako tietty käsittely todella suorituskykyä tietyssä sovelluksessasi. Korkean-kovuuden pinnoite, jolla on huono tarttuvuus, irtoaa toistuvien iskujen vaikutuksesta puristussuuttimen sisällä, jolloin syntyy roskia, joka vaurioittaa sekä työkaluja että meistettyjä osia.
Milloin valita vakioluetteloosat verrattuna mukautettuihin komponentteihin
Jokainen tekniikan kuoliaa joutuu viime kädessä tämän päätöksen eteen: hanki vakioluettelokomponentit tai sijoita räätälöityihin-suunniteltuihin vaihtoehtoihin. Kumpikaan vastaus ei ole universaalisti oikea. Oikea valinta riippuu tuotantomäärästä, osien monimutkaisuudesta ja siitä, vastaavatko -hyllyn-spesifikaatiot suorituskykyvaatimuksiasi.
Tavallinen stanssaus luettelon toimittajalta toimitetaan tunnetulla materiaalisertifioinnilla, dokumentoidulla lämpökäsittelyllä ja vahvistetuilla suorituskykytiedoilla. Tilaat maanantaina, vastaanotat torstaina ja asennat luottavaisin mielin, että tekniset tiedot vastaavat valmistajan julkaisemia tietoja. Tällä ennustettavuudella on todellista arvoa, etenkin kun kyseessä ovat huoltokorvaukset, joissa seisokit maksavat komponenttikustannuksia pienemmäksi.
Räätälöidyt komponentit vievät kauemmin ja maksavat enemmän yksikköä kohti, mutta niiden avulla voit optimoida geometrian, materiaalin, pinnoitteen ja toleranssin täsmälleen sovelluksesi mukaan. Mukautettu lävistys, joka on hiottu omaan profiiliin, päällystetty sovelluskohtaisella DLC:llä ja pidetty tiukemmissa-kuin-vakiotoleransseissa, voi ylittää luettelon vastaavan suuruusluokan työkalun käyttöiässä, erityisesti vaativissa materiaaleissa, kuten edistyksellinen -luja teräs tai paksu ruostumaton teräs.
| Kriteerit | Vakioluettelokomponentit | Mukautetut-Suunnitellut komponentit |
|---|---|---|
| Toimitusaika | Päivistä 1-2 viikkoon varastosta | 4-14 viikkoa monimutkaisuudesta riippuen |
| Yksikköhinta | Alempi kappaletta kohti; tuotannon mittakaavaetuja | Korkeampi kappaletta kohti; kuvastaa suunnittelu-, ohjelmointi- ja asennuskustannuksia |
| Suorituskyky | Hyvä yleiskäyttöinen{0}}suorituskyky julkaistujen teknisten tietojen mukaisesti | Optimoitu tiettyyn sovellukseen; mahdollisesti 2-5x pidempi työkalun käyttöikä |
| Materiaalivaihtoehdot | Rajoitettu toimittajan vakiolaatuihin ja lämpökäsittelyihin | Mikä tahansa laatu, mukautettu lämpökäsittely, patentoidut pinnoitteet saatavilla |
| Geometrinen joustavuus | Rajoitettu luettelon muotoihin ja kokoihin | Rajoittamaton; täsmälleen osan geometriavaatimusten mukainen |
| Paras-Fit-sovellus | Vakioreikäkoot, yleiset toiminnot, huoltovaihdot, prototyyppityökalut | Ainutlaatuiset osien geometriat,{0}}suuret tuotantomäärät, vaativat materiaalit, tiukat toleranssit |
| Designin omistus | Jaettu; kuka tahansa kilpailija voi ostaa saman osan | Omistusoikeus; työkaluetu on yksin sinun |
Käytännön lähestymistapa, jonka useimmat työkaluhuoneet omaksuvat, on hybridi. Vakioluettelokomponentit hoitavat yksinkertaiset toiminnot: pyöreät lävistimet, yleiset ohjaushalkaisijat, vakioohjaintapit ja holkit. Mukautetut komponentit menevät sinne, missä suorituskyvyllä on eniten merkitystä: ensisijainen tyhjennysasema, kriittinen muotoilurei'itys, joka muotoilee kosmeettista pintaa, tai stanssauspainike, joka määrittää tiukan -toleranssiominaisuuden. Tämä strategia pitää kustannukset hallittavissa ja keskittää investoinnit sinne, missä se tuottaa parhaan tuoton työkalun käyttöiässä ja osien laadussa.
Kuten Jennison Corporation huomauttaa, mukautetut työkalut on suunniteltu pitämään erityiset toleranssit ja tuottamaan johdonmukaisuutta, jota mukautetut tai vakiotyökalut eivät voi vastata, kun osan geometria on ainutlaatuinen tai mitoitusvaatimukset ovat tiukat. Talous siirtyy ratkaisevasti kohti räätälöityjä suurempia määriä, jolloin ennakkoinvestointi kuolee tuhansien tai miljoonien syklien aikana ja osakohtainen kustannusetu yhdistyy jokaisella painalluksella.
Oikean materiaalin, pinnoitteen ja hankintastrategian valitseminen kullekin komponentille antaa muotityökaluille fysikaaliset ominaisuudet, jotka ylläpitävät laatua pitkien tuotantokampanjoiden ajan. Mutta komponenttitason ominaisuudet muuttuvat tuloksiksi järjestelmätasolla vain, kun kyseiset komponentit määritetään, hankitaan ja niitä ylläpidetään osana johdonmukaista strategiaa, joka on sidottu tiettyihin toiminta-, materiaali- ja tilavuusvaatimuksiisi.
Oikeiden muottikomponenttien valinta ja hankinta
Materiaalin ominaisuudet ja pinnoitteet antavat yksittäisille komponenteille fyysisen kestävyyden. Mutta komponenttitason joustavuus muuttuu tuotantotason-luotettavuudeksi vasta, kun jokainen muotin osa määritellään, hankitaan ja ylläpidetään osana yhtenäistä strategiaa. Ero muotin, joka kestää ennustettavasti miljoonia iskuja, ja jatkuvaa sammutusta vaativan suulakkeen välillä ei yleensä ole yksikään huono komponentti. Se on epäsuhta komponenttien eritelmien ja leimausoperaation, käsiteltävän materiaalin tai tavoiteltavan tuotantomäärän todellisten vaatimusten välillä.
Komponenttien teknisten tietojen vastaavuus leimaustoimintaasi
Tuotantovolyymi on vahvin yksittäinen komponenttilaatupäätösten tekijä. Kuvittele, että rakennetaan prototyyppisuulake 500 näyteosalle. Ensiluokkaiset työkaluteräkset, eksoottiset pinnoitteet ja räätälöidyt-hiomayksityiskohdat lisäävät kustannuksia, joita ei koskaan saada takaisin näin lyhyellä aikavälillä. Pehmeämmät ja halvemmat materiaalit, kuten esikarkaistu-P20 tai jopa miedot teräsosat, toimivat tässä täydellisesti, koska työkaluun ei koskaan kerry tarpeeksi iskuja kulumiselle. Osien leimaamisessa prototyyppimäärissä on kyse geometrian validoinnista, ei tuotannon selviämisestä.
Skaalaa sama geometria autojen leimaussuulakkeeksi, jonka odotetaan tuottavan 2 miljoonaa osaa vuodessa, ja laskenta kääntyy täysin. Jokainen meistin- ja leimausjärjestelmän komponentti on määriteltävä maksimaalisen kestävyyden takaamiseksi: korkealuokkaiset kylmä--työ- tai nopea{3}}nopeat teräkset, PVD- tai CVD-pinnoitteet, tarkat-maasovitukset ja karkaistut varakomponentit kauttaaltaan. Ennakkoinvestointi ylivertaisiin leimaustyökaluihin ja muottikomponentteihin maksaa itsensä takaisin monta kertaa lyhennetyllä seisokkiajalla, pidemmillä uudelleenhiontaväleillä ja tasaisella osien laadulla koko kampanjan ajan.
Leimattu materiaali on yhtä tärkeä. Pehmeä teräs on anteeksiantavainen: se kuluttaa työkaluja kohtalaisesti, kestää normaalit välykset, eikä rypisty helposti päällystämättömiin pintoihin. Ruostumaton terästyö-kovettuu aggressiivisesti ja vaatii kovempia työkaluteräksiä sekä kitkaa estäviä-pinnoitteita. Alumiininen sappi joutuessaan kosketuksiin päällystämättömän teräksen kanssa, vaatii DLC:tä tai kiillotettuja pintoja jokaisessa muotoilussa. Kehittyneet korkealujuus{6}}teräkset (AHSS), kuten DP600 ja DP980, aiheuttavat voimakasta kulumista, jokaThe Fabricator -lehdessä julkaistu tutkimusvahvistaa, aiheuttaa tavanomaisten muottimateriaalien epäonnistumisen voimakkaasta naarmuuntumisesta jo muutaman sadan meiston jälkeen ilman asianmukaisia pinnoitteita. AHSS-sovelluksissa suositellaan yhdistelmiä, kuten D2 ja PVD CrN- tai CVD TiC -pinnoitteita, jotta saavutetaan hyväksyttävä työkalun käyttöikä stanssausmetalleissa.
Nämä materiaaliin perustuvat-päätökset vaikuttavat kaikkiin toimintokategorioihin samanaikaisesti. Rakenteelliset komponentit saattavat tarvita parannettua terästä kestämään AHSS:n vaatimia suurempia muovausvoimia. Leikkauskomponentit tarvitsevat kovempia laatuja ja pinnoitteita. Muotoilutyökalut tarvitsevat-rakkautta ehkäiseviä hoitoja. Ohjausjärjestelmät tarvitsevat tiukempia sovituksia, jotta ne pitävät{6}}lujat materiaalit vaativat pienet välykset. Yhden kategorian määrittäminen erikseen ottamatta huomioon, kuinka leimattu materiaali rasittaa koko järjestelmää, johtaa heikoimman lenkin epäonnistumiseen ensin ja hidastaa tuotantoa.
Huoltovälit ja kulumisen seurantastrategia
Jopa täydellisesti määritellyt komponentit kuluvat. Tavoitteena ei ole eliminoida kunnossapitoa, vaan ennakoida se riittävän tarkasti, jotta et koskaan menetä tuotantoaikaa odottamattomiin häiriöihin. KutenStansomaticin huolto-ohjeetkorostaa, minkä tahansa leimaustyökalun huolto-ohjelman tavoitteena on nolla suunnittelematonta seisokkia, joka saavutetaan ennakoivalla tarkastuksella, joka on sidottu mitattavissa oleviin indikaattoreihin mielivaltaisten kalenteriaikataulujen sijaan.
Kolme mitattavissa olevaa signaalia kertovat, kun leimatut komponentit poikkeavat määrittelystä:
- Pursemittaus- Välittömin ja helppokäyttöisin ilmaisin. Purseen korkeus kasvaa, kun lävistysreunat himmenevät ja tehokas välys kasvaa. Määritä jäysteen peruskorkeus uusille työkaluille ja seuraa sitä säännöllisin väliajoin. Kun jäysteen korkeus lähestyy asiakkaasi suurinta sallittua määritystä, ajoita uudelleenhionta ennen kuin se ylittää rajan.
- Ulottuvuustrendi- Mittaa kriittisten osien ominaisuuksia määritetyin aikavälein (10 000 tai 50 000 osuman välein toleranssiherkkyydestä riippuen) ja piirrä tulokset. Mittojen ajautuminen yhteen suuntaan osoittaa tietyn osan progressiivista kulumista. Useita ominaisuuksia korreloiva ajautuminen ohjaa järjestelmän huononemista tai lämpökasvua.
- Silmämääräinen tarkastus- Muotoilevien lävistysten naarmujäljet, ohjauspylväiden seurantaviivat, muotinappien kiillotuskuluma ja irrotuslevyjen pinnan naarmuuntuminen antavat kaikki varhaisen varoituksen, ennen kuin ne vaikuttavat osien laatuun mitattavissa olevasti.
Lävistysten hiontavälit vaihtelevat suuresti materiaalin, pinnoitteen ja tuotantonopeuden mukaan, mutta periaate pysyy yhtenäisenä: hionta ennen reunan kunto heikkenee riittävästi vaikuttaakseen osan laatuun, ei sen jälkeen. Ohjainholkit on vaihdettava, kun mitattu välys ohjauspylvääseen ylittää järjestelmän alkuperäisen spesifikaation enemmän kuin leikkausvälysvaatimusten sallitun toleranssin kasvun. Holkki, jonka välys on kasvanut 0,001 tuumaa, siirtää tehokkaasti lyönti--to--suhdettasi samalla määrällä.
Ennaltaehkäisevien huoltoaikataulujen laatiminen osumamäärien mukaan, kuten Ming Chiang Precision suosittelee tarkastusta ja teroitusta 100 000 jakson välein, antaa huoltotiimille ennustettavan rytmin. Tarkka väli riippuu työkaluistasi, materiaaleistasi ja laatuvaatimuksistasi, mutta kehys pätee yleisesti.
Tässä on huoltoprioriteetit luokiteltu kriittisimmästä valvottavaksi vähiten, perustuen niiden välittömään vaikutukseen osien laatuun ja suunnittelemattomien seisokkien riskiin:
- Leikkausrei'itys ja meistinnapin reuna kunto- Ohjaa suoraan jokaisen leimatun osan jäysteen korkeutta ja reunan laatua. Wear täällä on nopein tie romulle.
- Ohjaustapin ja holkin välys- Vaikuttaa jokaisen leikkaus- ja muotoiluoperaation kohdistukseen samanaikaisesti. Hajoamisyhdisteet kaikilla asemilla.
- Ohjaustapin halkaisija ja kunto- Ohjaa nauhan rekisteröinnin tarkkuutta. Kuluneet pilotit aiheuttavat progressiivisen mittavirheen koko leimatun mekaanisen osan kokoonpanossa.
- Jousivoima (typpisylinterit, suutinjouset, uretaani)- Voimalla tapahtuva hajoaminen muuttaa irrotuskäyttäytymistä, muodostuspainetta ja materiaalin pitoa-. Jousien väsyminen ilman näkyvää varoitusta.
- Kuorijan ja nostokiskon kunto- Kuluneet nostimet aiheuttavat syöttöongelmia ja nauhan vetoa. Kuluneet irrottajat aiheuttavat etanan vetoa ja iskuvaurioita.
- Rakenteellinen kohdistus (tappitapit, kengän tasaisuus, taustalevyt)- Hitain hajoava, mutta vaikein havaita ilman purkamista. Määräaikaishuolto määräaikaishuoltojen aikana estää kumulatiivisen ajautumisen.
Yhteistyö oikean työkalutoimittajan kanssa
Komponenttien laatu alkaa toimittajasta niiden takana. Kun arvioit meisti- ja leimauskumppania, et osta vain metallia. Ostat teknistä harkintaa, valmistustarkkuutta, materiaalien jäljitettävyyttä ja kykyä ratkaista ongelmia, joihin --hyllystä löytyvät luettelot eivät pysty vastaamaan. Oikea kumppani ymmärtää, että meistin on integroitu järjestelmä, ei kokoelma itsenäisiä osia.
Tässä ovat tärkeimmät arviointikriteerit leimausmuottikomponentin kumppanin valinnassa:
- Täysi{0}}järjestelmäsuunnittelutuki - YICHENin mukautetut leimausmuottiratkaisutyhdistä työkaluinsinöörit suunnittelemaan-tason asiantuntemusta muottirakenteesta, komponenttien valinnasta, lävistyksistä, nostimista, ohituslovista, purseen hallinnasta, välyksen optimoinnista ja materiaalivirrasta. Tämän järjestelmätason-tuki tarkoittaa, että insinöörit saavat ratkaisuja toisistaan riippuvaisiin haasteisiin yksittäisten luetteloiden valintojen sijaan.
- Räätälöity valmistuskyky- Mahdollisuus tuottaa ei--standardeja geometrioita, omia profiileja ja sovellus-spesifisiä komponentteja, kun luettelovaihtoehdot eivät täytä suorituskykyvaatimuksia.
- Materiaalin jäljitettävyys ja sertifiointi- Jokaisen toimitetun komponentin dokumentoidut teräslaadut, lämpökäsittelytiedot ja kovuuden tarkistus. Jäljitettävyydestä ei- voida neuvotella autojen leimaussovelluksissa, joissa laatutarkastukset jäljittävät viat yksittäisiin työkalukomponentteihin.
- Tekninen vasteaika- Kuinka nopeasti toimittajasi voi tarjota teknisiä ohjeita, vaihtokomponentteja tai suunnittelumuutoksia, kun meisti on alhaalla ja tuotanto lopetetaan? Tunteilla on enemmän merkitystä kuin päivillä{1}}suuren volyymin leimausympäristöissä.
- Päällystys- ja pintakäsittelykumppanuudet- Pääsy koko valikoimaan PVD-, CVD- ja diffuusiokäsittelyjä, jotka on sovitettu sinun materiaaliisi ja sovellukseesi, ei rajoitu yhteen pinnoitustaloon.
- Prototyyppi-tuotantoon-skaalautuvuus- Kumppani, joka tukee sinua ensimmäisestä mallityökalusta tuotannon optimointiin ja jatkuvaan kunnossapitokorvaukseen ja ylläpitää suunnittelutiedon jatkuvuutta työkalun koko elinkaaren ajan.
Leimausteollisuus pyrkii edelleen kohti kevyempiä materiaaleja, tiukempia toleransseja ja suurempia tuotantonopeuksia. Nämä trendit tekevät komponenttien valinnasta vaativampaa, eivät vähemmän. Jokainen työkaluteräslaatua, pinnoitetyyppiä, välysmäärittelyä ja huoltoväliä koskeva päätös liittyy perustavanlaatuiseen suunnitteluhaasteeseen: kymmenien tarkkuuskomponenttien pitäminen yhdessä yhtenäisenä järjestelmänä, iskun jälkeen, miljoonien syklien aikana. Insinöörit, jotka lähestyvät työkalujaan tällä järjestelmätasolla{3}}ja sitä jakavat kumppanit tukevat jatkuvasti paremmin kuin ne, jotka pitävät muottikomponentteja vaihdettavina hyödykeostoina.
Usein kysyttyjä kysymyksiä muottiosien leimaamisesta
1. Mitkä ovat leimausmuotin pääkomponentit?
Leimaussuulakkeessa on kuusi toiminnallista komponenttikategoriaa: rakenneosat (stanssatut kengät, levyt, rinnakkaiset), leikkausosat (lävistimet, meistinnapit, insertit), muovausosat (muovausleistit, vetotyynyt, typpijouset), ohjausosat (ohjaustapit, holkit, ohjaustapit), irrotus- ja nostoosat (irrotusosat, jousiosat, nostimet, nostimet, nostolaitteet). uretaani, kierrejouset). Jokainen luokka riippuu muista tuottaakseen yhtenäisiä leimattuja osia. Kun määrität näitä komponentteja monimutkaisiin sovelluksiin, yhteistyö asiantuntijoiden, kuten YICHENin (https://www.yichen-group.com/stamping-die/) kanssa, tarjoaa järjestelmätason suunnittelutukea kaikissa toiminnallisissa luokissa.
2. Miten rei'itys-to- vaikuttaa leimattujen osien laatuun?
Lävistys---välys, meistin ja stanssausreunojen välinen rako ilmaistuna prosentteina materiaalin paksuudesta sivua kohden, ohjaa suoraan purseen korkeutta, reunan murtumissuhdetta ja mittatarkkuutta. Riittämätön välys aiheuttaa kaksinkertaisia-leikkausreunoja, lisää leikkausvoimia ja nopeuttaa lävistyskulumista. Liiallinen välys aiheuttaa suuria purseita ja kaatumisalueita. Optimaalinen arvo vaihtelee materiaalityypeittäin: kovemmat materiaalit tarvitsevat enemmän välystä, koska ne murtuvat aikaisemmin jyrkemmissä kulmissa, kun taas pehmeämmät materiaalit kestävät tiukempia rakoja. Purseen suunnan muutoksen valvonta on keskeinen diagnostinen signaali siitä, että välys on ajautunut hyväksyttävän alueen ulkopuolelle.
3. Mitä eroa on meistosuuttimessa jousistripperillä ja kiinteällä kuorintalaitteella?
Jousipoistaja on kelluva levy, joka on asennettu ylempään muottikengän jousiin, joka pitää materiaalin tasaisena ennen leikkaamisen aloittamista ja irrottaa sen lävistyksistä vetämisen aikana. Se tarjoaa säädettävän paineen, mukautuu paksuuden vaihteluun ja tuottaa hallitun irrotustoiminnan. Kiinteä (silta) irrotuskone on jäykkä levy, joka on pultattu alempaan suulakkeeseen, joka kuorii materiaalia puhtaasti paluuiskulla pitämättä sitä kiinni leikkaamisen aikana. Vaikka kiinteät kuorintalaitteet ovat halvempia ja yksinkertaisempia, ne mahdollistavat materiaalin taipumisen ja siirtymisen leikkauksen aikana, mikä aiheuttaa lävistyksen taipumisriskin. Useimmat edistykselliset meistisuunnittelijat pitävät parempana jousisuunnittelijoista erinomaisen nauhanhallinnan vuoksi.
4. Mitä ohituslovet ovat ja miksi ne ovat tärkeitä progressiivisissa leimausmuotteissa?
Ohitusurat ovat tarkoituksellisia materiaalimuutoksia nauhan reunaa pitkin, jotka hallitsevat muotoiltujen piirteiden kulkemista loppupään asemien läpi ilman törmäystä. Negatiiviset ohituslovet poistavat materiaalia luoden tilaa aiemmin muodostuneille piirteille, jotka kulkevat myöhempien suulakeosien läpi. Positiiviset ohituslovet jättävät ylimääräistä materiaalia nauhan reunaan vahvistamaan alustaa siellä, missä muovaustoimenpiteet muutoin heikentäisivät sitä. Oikea ohituslovisuunnittelu vaikuttaa suoraan nauhan vakauteen, syöttövarmuuteen ja romun määrään. Insinöörit yleensä tarkistavat loven geometrian useita kertoja näytekokeiden aikana ennen tuotantotyökalujen viimeistelyä.
5. Kuinka voin valita vakiomuotoisten luettelosuulakkeiden komponenttien ja räätälöityjen-osien välillä?
Päätös riippuu tuotantomäärästä, osien monimutkaisuudesta ja suorituskykyvaatimuksista. Vakioluettelokomponentit tarjoavat nopean toimituksen (päivistä kahteen viikkoon), alhaisemmat yksikkökustannukset ja tunnetut tekniset tiedot, joten ne sopivat ihanteellisesti huoltokorvauksiin, prototyyppityökaluihin ja yleisiin toimintoihin. Mukautetut komponentit vaativat pidemmät toimitusajat (4-14 viikkoa) ja korkeammat yksikkökustannukset-, mutta ne tarjoavat optimoidun geometrian, patentoidut pinnoitteet ja mahdollisesti 2-5 kertaa pidemmän työkalun käyttöiän. Useimmat työkaluhuoneet käyttävät hybridilähestymistapaa: luetteloosat vakiotoimintoihin ja mukautetut osat kriittisiin asemiin. YICHENin räätälöidyt leimausmuottiratkaisut (https://www.yichen-group.com/stamping-die/) tarjoavat suuren{11}}volyymin autosovelluksiin tarvittavan teknisen syvyyden komponenttien optimoimiseksi silloin, kun suorituskyky on tärkeintä.


