


Mikä on progressiivinen muotti ja miksi OEM-tehtaat luottavat siihen
Kuvittele yksi työkalu, joka lävistää, taivuttaa, muotoilee ja leikkaa metalliosan nopeasti peräkkäin ilman, että ihmiskäsi kosketa työkappaletta vaiheiden välillä. Tämä työkalu on progressiivinen meisti, ja se on jokaisen suuren -volyymin OEM-progressiivisen meisti- ja leimaustehtaan ytimessä, jota kohtaat tarkkuusmetallikomponenttien hankinnassa.
Mikä on progressiivinen kuoppa
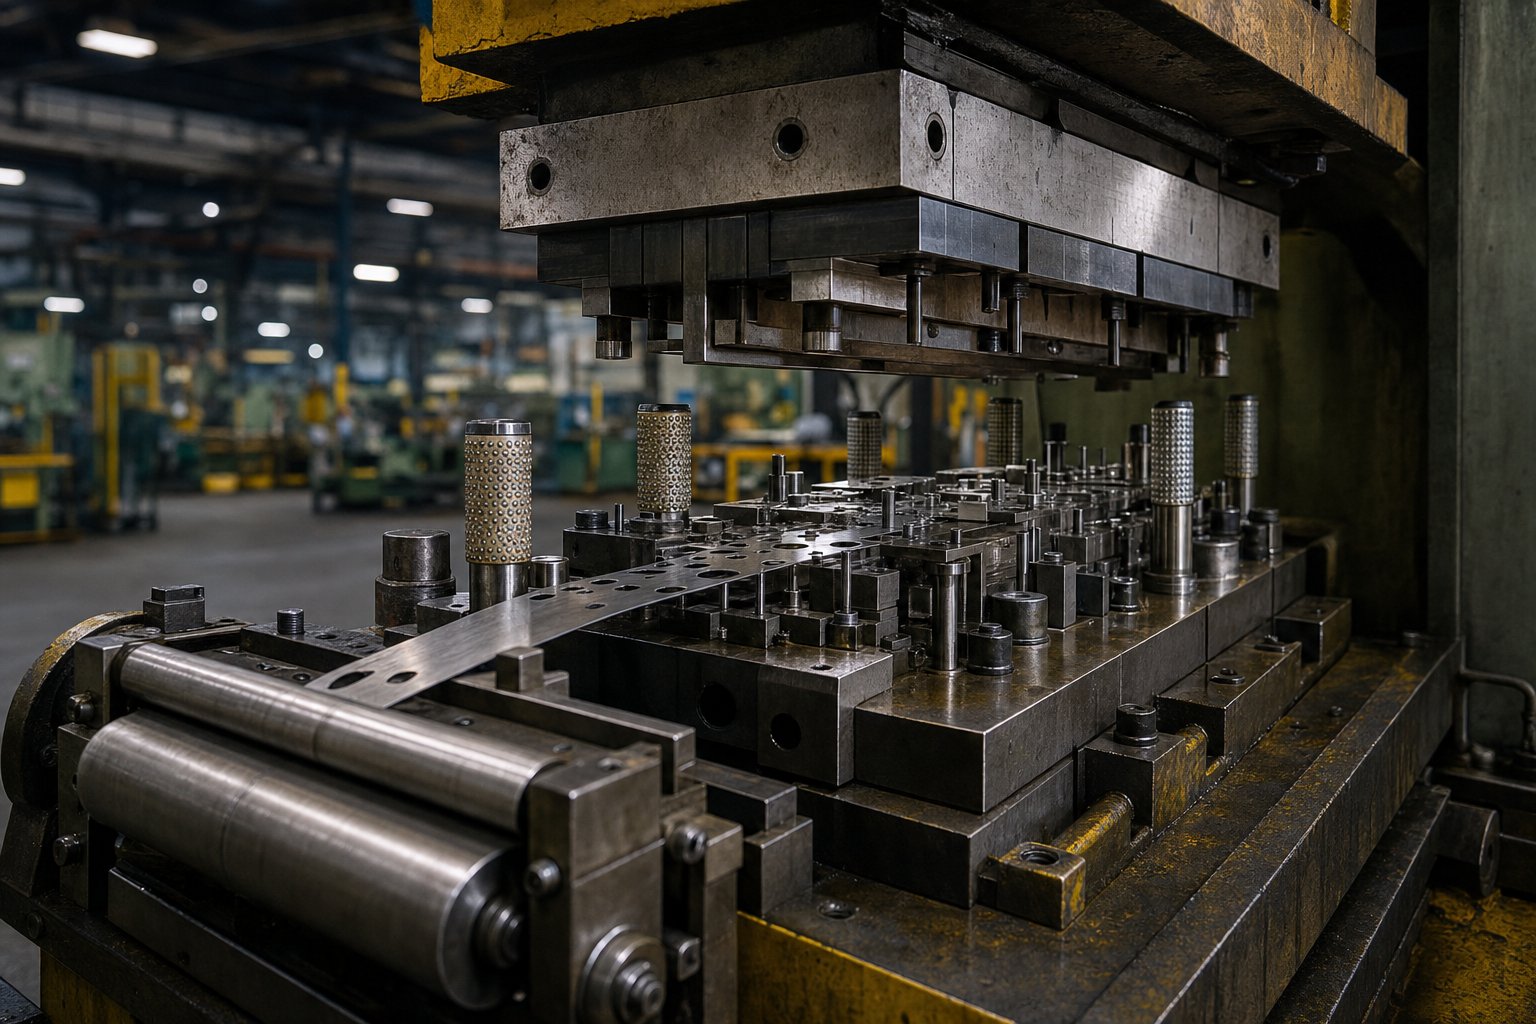
Progressiivinen meisti on erikoisleimaustyökalu, joka sisältää useita asemia, jotka on järjestetty peräkkäin yhden meistisarjan sisällä. Kelalla -syötetty metallinauha etenee näiden asemien läpi jokaisella painalluksella, ja jokainen asema suorittaa erillisen toiminnon, kuten lävistyksen, tyhjennyksen, taivuttamisen, muovauksen tai lyönnin, kunnes valmis osa erotetaan viimeisellä asemalla.
Avainkonsepti takanaprogressiivinen stanssauson samanaikainen, peräkkäinen toiminta. Samalla kun yksi kaistaleen osa lävistetään asemalla yksi, toista osaa taivutetaan asemalla kolme, ja vielä toinen on saavuttamassa rajan loppuasemalla. Jokainen puristimen isku tuottaa valmiin osan, kun nauha on edennyt kaikkien asemien läpi. Tämä jatkuva sykli tekee progesta niin tehokkaan suurille tuotantosarjoille.
Vertaile tätä yksivaiheisella-suulakkeella, joka suorittaa vain yhden toiminnon painallusta kohti yhdellä asemalla. Osa, joka vaatii viisi ominaisuutta, esimerkiksi kaksi reikää, taivutus, muoto ja viimeistely, vaatisi viisi erillistä meistiä, viisi puristusasetusta ja manuaalista käsittelyä kunkin vaiheen välillä. Progressiivinen stanssaus yhdistää kaikki nämä toiminnot yhdeksi työkaluksi ja yhdeksi puristusjaksoksi, mikä eliminoi osien käsittelyn, lyhentää syklin aikaa ja parantaa dramaattisesti mittojen yhtenäisyyttä kappaleesta toiseen.
Muutamia termejä, joita kohtaat toistuvasti työskennellessäsi leimaustehtaiden kanssa:
- Asemat- Yksittäiset paikat muotissa, joissa suoritetaan tietty leikkaus- tai muotoilutoiminto.
- Strip- Jatkuva metallilevynauha, joka on kelattu auki kelasta ja joka kulkee suulakkeen läpi.
- Ohjausreiät- Tarkkuusreiät, jotka on lävistetty nauhan alussa, jotka paikantavat materiaalin tarkasti jokaisella seuraavalla asemalla ohjausnappien avulla.
- Kantonauha- Materiaalin osa, joka yhdistää osittain muodostetut osat ja kuljettaa ne muotin läpi lopulliseen katkaisuun asti.
Kuinka OEM-tehtaat käyttävät progressiivisia muotteja
Kun tuotemerkin omistaja tai tuoteyritys tarvitsee tuhansia tai miljoonia leimattuja metalliosia, he harvoin rakentavat ja käyttävät työkaluja itse. Sen sijaan he tekevät yhteistyötä OEM:n progressiivisen muotti- ja leimaustehtaan kanssa, joka hoitaa sekä muottisuunnittelun että volyymituotannon heidän puolestaan.
Tässä suhteessa OEM-ostaja, tyypillisesti tuotantoinsinööri tai hankintatiimi, toimittaa osapiirustukset, tilavuusvaatimukset ja sovelluskontekstit. Leimaustehdas suunnittelee sitten progressiivisen muotin, rakentaa työkalut, validoi ensimmäiset tuotteet ja suorittaa jatkuvaa tuotantoa. Tehdas omistaa prosessiosaamisen; ostaja omistaa tuotteen suunnittelun ja suorituskykyvaatimukset.
Tämä työnjako on olemassa, koska asteittainen suuttimen suunnittelu ja käyttö vaativat syvää erikoistumista. Nauhojen asettelun optimointi, asemien järjestys, voiman tasapainottaminen ja pilotin rekisteröinti edellyttävät työkaluinsinöörejä, joilla on vuosien käytännön kokemusta{1}}. Ostoorganisaatiolle ulkoistaminen omalle leimaustehtaalle tarkoittaa pääsyä tähän asiantuntemukseen ilman omaa-työkaluhuonetta, puristinkalustoa tai meistihuoltotiimiä.
Tuloksena on suoraviivainen: hyvä toistettavuus, alhainen{0}}kappalehinta volyymin suhteen ja tasainen laatu tuotantosarjoissa, jotka voivat kattaa miljoonia vetoja. Mutta näiden etujen hyödyntäminen riippuu täysin siitä, mitä tapahtuu muotin sisällä ja tehtaan sisällä, mikä on juuri siellä, missä useimmat ostajat eivät näe näkyvyyttä.
Kuinka Progressive Die Stamping -prosessi toimii
Mitä todella tapahtuu muutaman sadan millisekunnin aikana yhden painalluksen ja seuraavan välillä? Theprogressiivinen stanssausprosession harhaanjohtavan yksinkertainen konseptiltaan, mutta erittäin tarkka toteutuksessa. Jokainen sykli muuttaa raakakelamassan valmiiksi komponentiksi tiukasti koreografoidun mekaanisten tapahtumien sarjan kautta.
Vaiheittaiset--vaiheet asemajärjestys
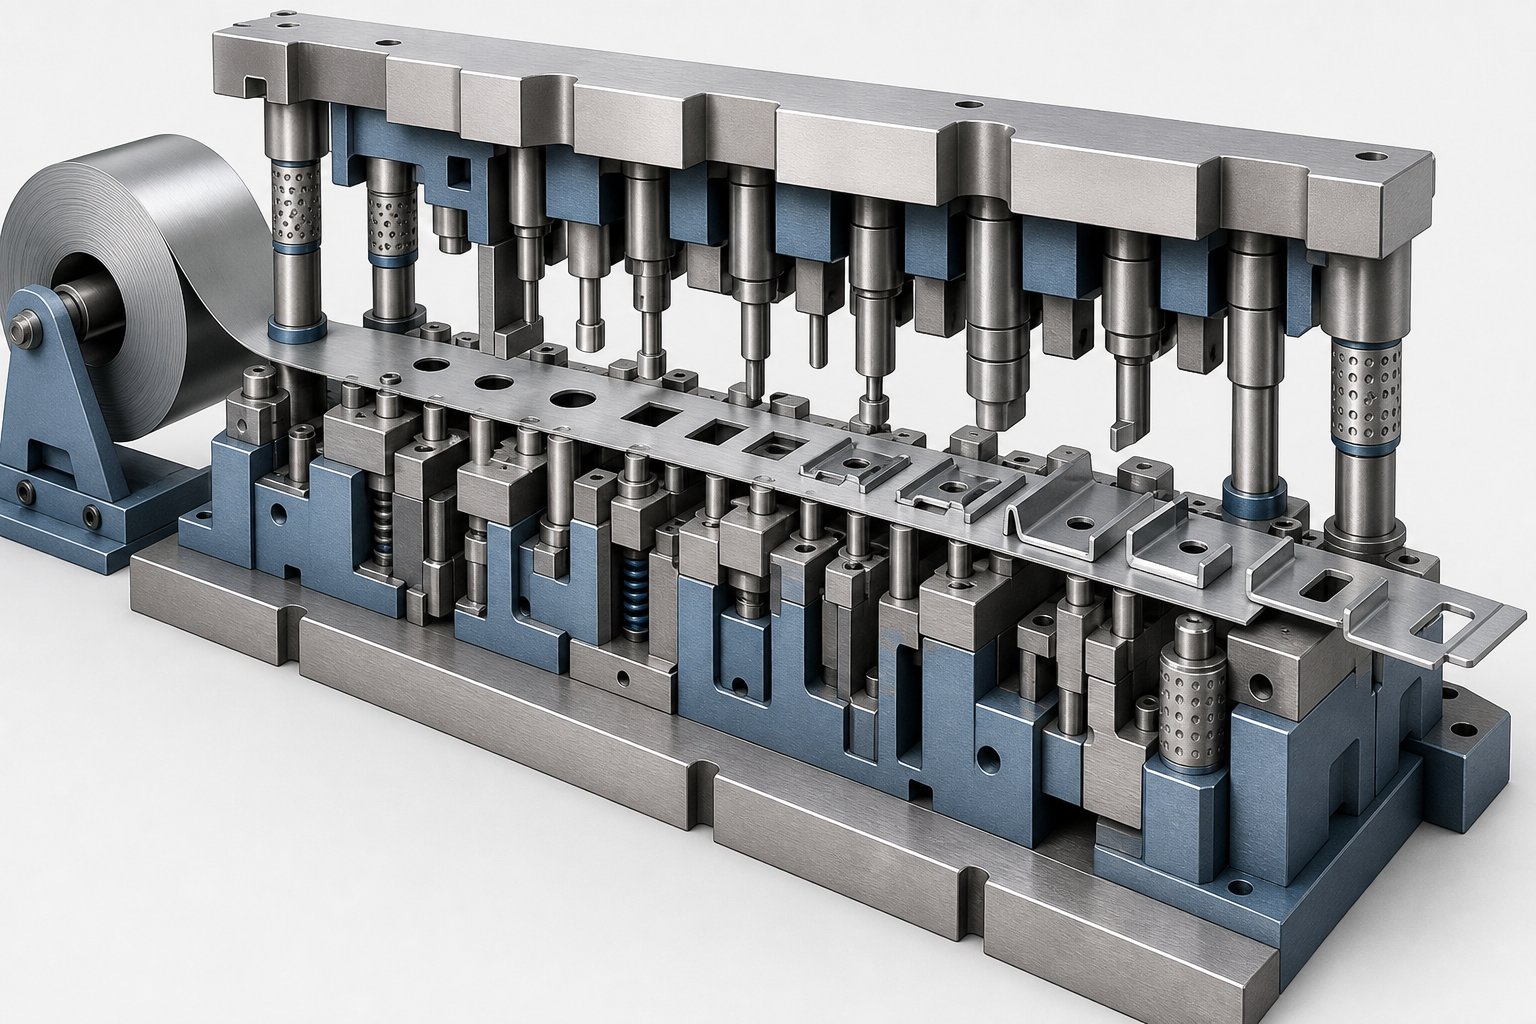
Kuvittele litteän metallinauhan kela, joka on ladattu irrotuskoneeseen, suoristettu tasoittimen läpi ja syötetty muotin aukkoon. Tästä eteenpäin progressiivinen leimausprosessi etenee kiinteässä järjestyksessä jokaisella painalluksella:
- Kelan syöttö ja suoristus- Nauha kelautuu kelasta, kulkee suoristimen läpi kaarevuuden poistamiseksi, ja servo- tai mekaaninen syöttölaite siirtää sen tarkan etäisyyden (syöttövälin) suuttimeen.
- Pilotin rekisteröinti- Ohjaustapit laskeutuvat aiemmin lävistettyihin reikiin lukitakseen nauhan tarkkaan asentoon ennen kuin leikkaus tai muotoilu alkaa. Tämä eliminoi kumulatiivisen syöttövirheen.
- Lävistykset ja tyhjennys- Lävistimet leikkaavat reikiä, uria tai profiiliosia. Nämä varhaiset asemat muodostavat usein perusominaisuuksia, joihin myöhemmin viitataan.
- Muotoilu ja taivutus- Asemat muotoilevat tasaisen aihion asteittain kolmiulotteiseksi-geometriaan taivuttamalla, piirtämällä tai kohokuvioiden.
- Keksiminen ja lyöminen- Jos vaaditaan tiukkoja toleransseja tai erityisiä pinnan viimeistelyjä, lyöntiasemat puristavat materiaalin lopullisiin mittoihin.
- Trimmaus ja katkaisu- Valmis osa erotetaan kantonauhasta ja työnnetään ulos muotista, kun taas romunauha ohjataan puristimen alla oleviin kouruihin.
Jokainen näistä toiminnoista suoritetaan samanaikaisesti eri kohdissa nauhaa pitkin yhden painalluksen aikana. Tämä päällekkäisyys on keskeinen syy progressiiviseen meistileimaukseen, joka saavuttaa suoritusnopeudet, joita yksittäiset -operaatiomenetelmät eivät pysty vastaamaan.
Nauhojen asettelun optimointi on tässä ratkaisevassa roolissa. Insinöörit määrittävät, kuinka osat sijoittuvat nauhaan, kuinka leveitä kannatinkielekkeitä tulee olla ja kuinka paljon materiaalia on osien välissä. Hyvin -suunniteltu asettelu voi nostaa materiaalin käytön yli 80 %, kun taas huonosti suunniteltu tuottaa liikaa romua ja nostaa kappalekustannuksia, mitä OEM-ostajat näkevät harvoin ennen kuin he tutkivat nauhan suunnittelua yksityiskohtaisesti.
Paina Mekaniikka ja Kiertonopeus
Tätä prosessia ohjaava progressiivinen meistipuristin on mitoitettu vastaamaan muotin vaatimuksia. OEM-ostajien tulisi ymmärtää muutama ydinspesifikaatio:
- Vetoisuus- Käytettävissä oleva kokonaisvoima iskua kohden, joka vaihtelee tyypillisesti 30 tonnista pienten liitoskappaleiden osalta 600 tonniin tai enemmän autojen rakenteellisiin osiin. Vetoisuuden tulee ylittää kaikkien asemavoimien summa plus turvallisuusmarginaali.
- Iskuja minuutissa (SPM)- Määrittää syklin nopeuden. Vakiotuotanto on usein 60–150 SPM, mutta nopea progressiivinen stanssaus pienempiin osiin voi ylittää 300–500 iskua minuutissa, erityisesti sähköliittimissä ja ohuissa{6}}osissa.
- Sängyn koko ja nauhan leveyskapasiteetti- Puristusalustan on mahduttava koko muotin pituus, joka kasvaa asemien määrän kasvaessa.
Tämä on pidettävä mielessä: monimutkaisempi osien geometria vaatii enemmän asemia, mikä tarkoittaa pidempää meistiä, mikä vaatii suuremman puristusalustan. Yksinkertaisen kannakkeen 6--aseman muotti sopii kompaktiin puristimeen, kun taas 20--aseman muotti monimutkaiseen liitinkokoonpanoon voi vaatia leveäpetiisen meistopuristimen, jossa on servosyöttökyky.
Suuremmat asemat jakavat myös muovausvoimat tasaisemmin nauhan poikki, mikä vähentää yksittäisen aseman rasitusta ja pidentää muotin käyttöikää. Mutta ne lisäävät työkalukustannuksia ja pidentävät muotin rakennetta. OEM-ostajien kannalta tämä kompromissi osien monimutkaisuuden, puristusvaatimusten ja työkaluinvestoinnin välillä on yksi varhaisimmista suunnittelupäätöksistä, jotka muokkaavat projektin taloudellisuutta, aihe, joka liittyy suoraan siihen, kuinka materiaalivalinnat vaikuttavat edelleen sekä muotin suunnitteluun että tuotantotuloksiin.
Materiaalinvalintaopas Progressiiviseen meistosta
Valitsemasi metalli ei vain määritä osan suorituskykyä. Se muokkaa muotin kulumisastetta, voitelustrategioita, puristusnopeusrajoituksia ja viime kädessä kappalehintaa. Silti useimmat OEM-ostajat määrittävät materiaalin pelkästään loppukäyttövaatimusten perusteella ottamatta huomioon, kuinka seos käyttäytyy, kun se virtaa moni-aseman progressiivisen suuttimen läpi. Progressiivisten leimausmateriaalien taustalla oleva tekninen peruste ansaitsee enemmän huomiota, koska se vaikuttaa suoraan työkalujen pitkäikäisyyteen ja tuotannon tehokkuuteen.
Kaksi laajaa luokkaa hallitsevat: rautametallit (hiiliteräkset ja ruostumattomat teräkset) ja ei--rautametallit (kupari, messinki ja alumiiniseokset). Jokaisella on erilliset muotoiluominaisuudet, jotka vaikuttavat siihen, miten meistotehdas suunnittelee ja ylläpitää muotia.
Rautapitoiset materiaalit progressiiviseen leimaamiseen
Hiiliteräs on edelleen teräksen progressiivisen leimauksen työhevonen. Sen saatavuus, kustannustehokkuus ja laaja valikoima mekaanisia ominaisuuksia tekevät siitä oletuslähtökohdan rakennetuille, pidikkeille ja alustakomponenteille. Keskeinen muuttuja on hiilipitoisuus:
- Vähähiilinen{0}}teräs (1008, 1010)- Erittäin taipuisa ja helppo muovata. Ihanteellinen syvävetoon, monimutkaisiin mutkoihin ja osiin, jotka vaativat suurta materiaalivirtaa. Hiiliteräksen progressiivinen leimaus näillä lajeilla toimii suuremmilla puristusnopeuksilla, koska pehmeä materiaali tuottaa vähemmän lävistyskulumista.
- Keski{0}}hiiliteräs (1045, 1050)- Parempi vetolujuus ja kovuus, sopii-kannattaville kannakkeille ja toiminnallisille laitteille. Pienempi taipuisuus tarkoittaa tiukempia taivutussäteitä ja enemmän huomiota takaisinjoustokompensaatioon muotin suunnittelussa.
- Korkea{0}}hiiliteräs (1070, 1095)- Käytetään jousiin, pidikkeisiin ja leikkuureunoihin. Muovattavuus on rajallinen, joten aseman sekvensoinnin on jaettava jännitys huolellisesti halkeilun estämiseksi.
Ruostumattomasta teräksestä valmistettu progressiivinen leimaus tuo suuremmat muovausvoimat ja suuremman muotin kulumisen hiiliteräkseen verrattuna. 300-sarja (304, 316) tarjoaa erinomaisen korroosionkestävyyden, ja se ei ole-magneettinen, joten se sopii-lääkinnällisiin laitteisiin, elintarvikkeiden jalostuslaitteisiin ja laivakomponentteihin. 400-sarja (410, 430) tarjoaa magneettisia ominaisuuksia ja kohtuullisen korroosionkestävyyden pienemmillä kustannuksilla, asentamalla laitepaneelit ja autojen viimeistelysovellukset. Molemmat sarjat kovettuvat nopeasti muovauksen aikana, mikä tarkoittaa, että ruostumattomasta teräksestä valmistetut meistit vaativat kovempia työkaluteräksiä tai kovametalliteräksiä kovassa{12}}kulumisasemissa ja aggressiivisempaa voitelua, jotta estetään ruostuminen.
Tyypilliset mitta-alueet rautametallien progressiiviselle meistolle ovat 0,15–6,0 mm, vaikka useimmat nopeat -nopeukset keskittyvät 0,3–3,0 mm:n alueelle, jossa puristusnopeudet ja muotin käyttöikä pysyvät suotuisina.
Ei--rautapitoiset materiaalit ja niiden sovellukset
Kun sähkönjohtavuus, lämpösuorituskyky tai painonpudotus vaikuttavat suunnitteluun, ei-rautametalliseokset astuvat sisään. Jokainen tuo mukanaan erityisiä muovauskäyttäytymiä, jotka vaikuttavat meistisuunnitteluun:
- Kupari (C110, C101)- Erittäin korkea sähkön- ja lämmönjohtavuus. Progressiivinen kuparileimaus tuottaa navat, virtakiskot ja akkuliittimet. Puhtaan kuparin pehmeys tarkoittaa pientä lävistyskulumista, mutta materiaalilla on taipumusta tarttua pintapintoihin (piippu), mikä vaatii erikoispinnoitteita tai voitelua.
- Messinki (C260, C280, C360)- Kupari-sinkkiseos, joka tarjoaa tasapainon lujuuden, korroosionkestävyyden ja ulkonäön välillä. Messingin progressiivinen leimaus palvelee sähkökoskettimia, koristeellisia laitteita ja putkistoja. Hyvä muovattavuus ja terästä alhaisempi jousto tekee siitä anteeksiantavaa moni-taivutusmuotteissa.
- Alumiini (3003, 5052, 6061)- Kevyt ja hyvä korroosionkestävyys. Alumiininen progressiivinen leimaus on yleinen autojen lämpösuojissa, LVI-lamppujen ja kulutuselektroniikan koteloissa. Alumiinin pehmeys mahdollistaa nopean-tuotannon, mutta sen taipumus sahautua työkaluteräksiin vaatii huolellista muotin pintakäsittelyä ja tasaista voitelua.
Alla olevassa taulukossa on koottu tekniset näkökohdat, joita OEM-ostajien ja tuotantoinsinöörien tulee ottaa huomioon valitessaan progressiivisia leimausmateriaaleja:
| Materiaali | Tyypillinen paksuusalue | Yleiset sovellukset | Tärkeimmät muotoilunäkökohdat |
|---|---|---|---|
| Vähähiilinen{0}}teräs (1008-1010) | 0.3 - 4.0 mm | Autojen kiinnikkeet, rakennepidikkeet, kotelot | Erinomainen sitkeys; alhainen kuolla kulumista; minimaalinen takaisku |
| Keski{0}}hiiliteräs (1045-1050) | 0.5 - 5.0 mm | Kanta{0}}kannattimet, hammaspyörät, laitteistot | Suuremmat muodostavat voimat; kompensaatiota tarvitaan |
| Ruostumaton teräs 300 sarja | 0.15 - 3.0 mm | Lääketieteelliset laitteet, elintarvikelaitteet, laivojen osat | Työ{0}}kovettuu nopeasti; vaatii kovametallityökaluja ja voimakasta voitelua |
| Ruostumaton teräs 400 sarja | 0.3 - 3.0 mm | Laitepaneelit, autojen verhoilu, magneettikomponentit | Kohtalainen työ{0}}karkaisu; halvemmat kuin 300 sarjaa |
| Kupari (C110, C101) | 0.1 - 2.0 mm | Sähköliittimet, virtakiskot, akkuliittimet | Pehmeä; altis materiaalin poimimiselle työkaluissa; erinomainen johtavuus |
| Messinki (C260, C360) | 0.15 - 3.0 mm | Sähkökoskettimet, koristetarvikkeet, putkiosat | Matala jousijousi; hyvä muovattavuus; kohtalaista kulumista |
| Alumiini (3003, 5052, 6061) | 0.2 - 4.0 mm | Lämpösuojat, LVI-komponentit, elektroniikkakotelot | Kevyt; räjähdysvaara vaatii pinnoitettuja työkaluja; saavutettavissa suuret puristusnopeudet |
Huomaa kuvio: pehmeämmät, sitkeämmät materiaalit mahdollistavat nopeammat kierrosnopeudet ja pidemmät välit muotin huollon välillä, kun taas kovemmat seokset vaativat kestävämpiä työkaluja ja tiukempaa prosessinhallintaa. Tämä kompromissi on juuri se, mikä muotoilee suuttimen suunnitteluvaiheen, jossa aseman sekvensointi, inserttien materiaalin valinta ja voimalaskelmat muuttavat materiaalivalinnat toimivaksi tuotantotyökaluksi.
Die Design Engineering and Tooling Economics
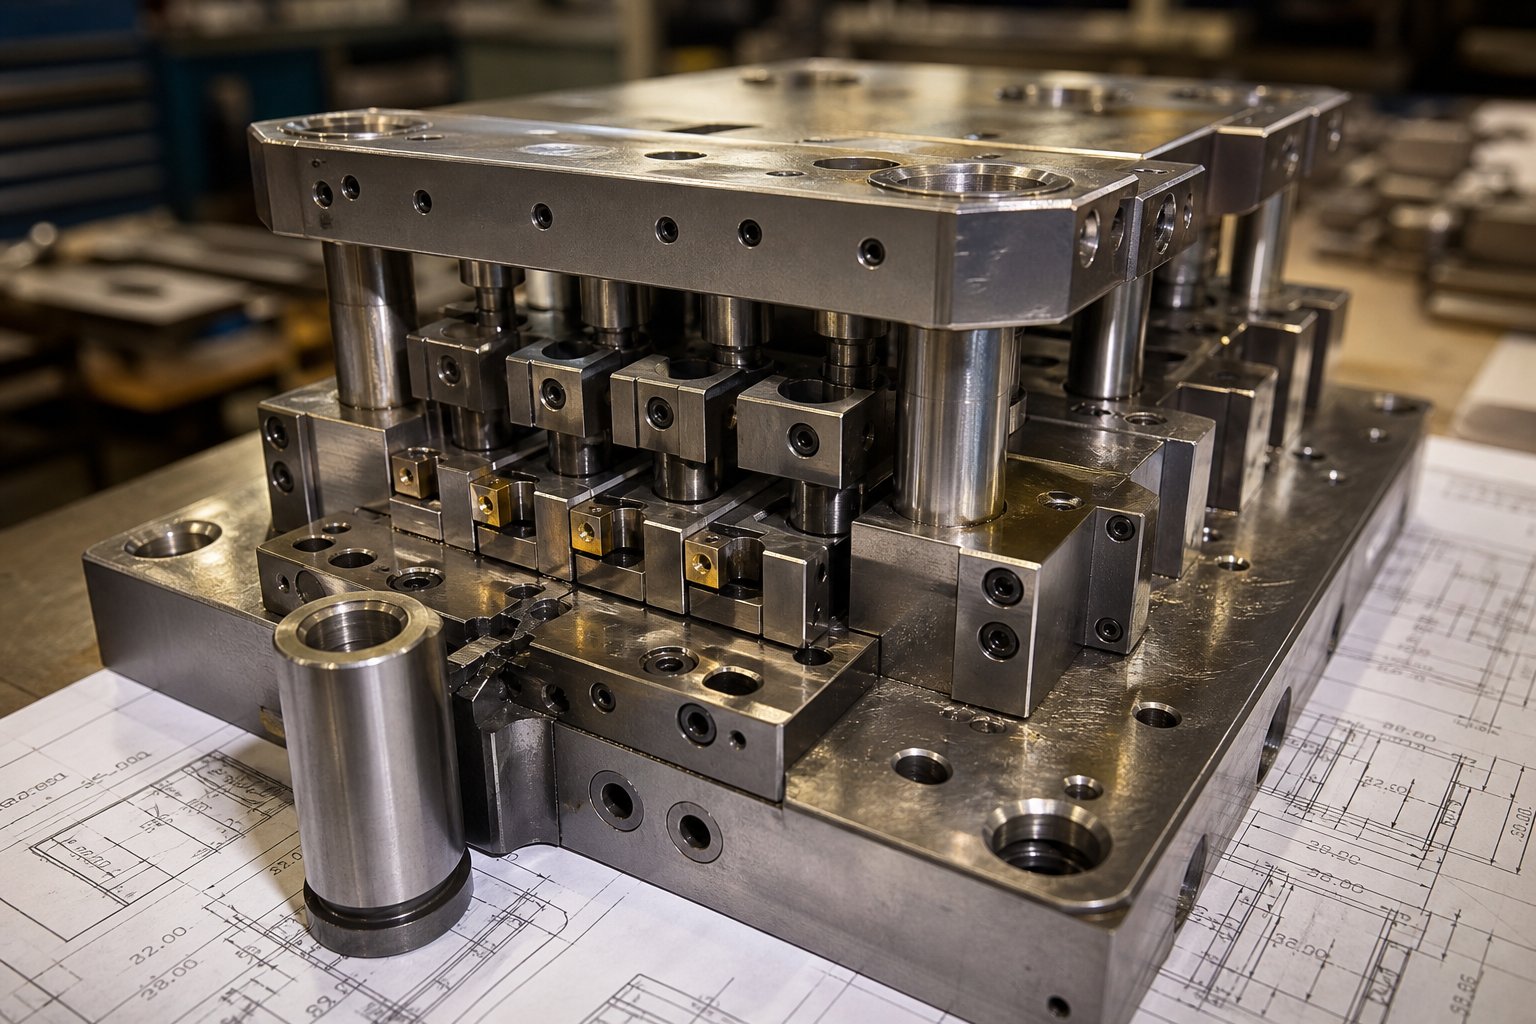
Progressiivinen leimausmuotin suunnitteluprojekti joko onnistuu tai epäonnistuu kauan ennen ensimmäistä tuotantoiskua. Suunnittelutyönkulku, joka muuttaa osapiirustuksen toimivaksi-moniasematyökaluksi, edellyttää tiivistä yhteistyötä OEM-ostajan suunnittelutiimin ja leimaustehtaan meistisuunnittelijoiden välillä, ja suurin osa projektin kustannusrakenteesta lukittuu siihen.
Tämä yhteistyö alkaa yleensä Design for Manufacturability -katsauksella. Tehtaan työkaluinsinöörit tutkivat osan geometrian, tunnistavat piirteitä, jotka voivat aiheuttaa nauhan epävakautta, ehdottavat muutoksia, jotka yksinkertaistavat muotin toiminnasta tinkimättä, ja merkitsevät toleranssihuomautuksia, jotka lisäävät työkalujen monimutkaisuutta. Tässä vaiheessa tehdyt DFM-muutokset eivät maksa mitään. Samoista muutoksista, joita pyydetään sen jälkeen, kun progressiivinen meistityökalu on jo rakennettu, tulee kalliiksi korjauksiksi.
Strip layout ja aseman suunnittelu
Nauha-asettelu on paikka, jossa progressiivinen leimausmuottisuunnittelu tulee sekä taiteen että tekniikan kurinalaiseksi. Työkaluinsinöörin on vastattava sarjaan toisistaan riippuvaisia kysymyksiä: Kuinka toiminnot tulisi järjestellä asemien välillä? Missä kantonauha tarvitsee vahvistusta tukeakseen osittain muodostuneita piirteitä? Kuinka leveitä kannatinkielekkeiden tulee olla, jotta nauhan jäykkyys säilyy ilman materiaalin hukkaa?
Useat tekijät vaikuttavat näihin päätöksiin:
- Voiman tasapainotus- Kullakin asemalla leikkaus- ja muovausvoimat on jaettava siten, että puristuskuorma pysyy keskellä. Epätasapainoiset voimat aiheuttavat epätasaista muotin kulumista ja nauhan taipumista.
- Materiaalivirran hallinta- Muovausasemien on otettava huomioon metallin venyminen ja oheneminen. Asemien järjestys vaikuttaa siihen, vääristääkö taivutus tai veto aikaisemmilla asemilla luotuja piirteitä.
- Romun optimointi- Kantonauhan leveys, jakoväli ja osan suunta nauhassa määräävät kaikki materiaalin käytön. Hyvin-suunniteltu asettelu voi vähentää romua useilla prosenttiyksiköillä naiiviin järjestelyyn verrattuna.
- Asemien määrä- Monimutkaisempi osien geometria vaatii enemmän asemia. Jokainen lisäasema lisää muotin pituutta, lisää työkalukustannuksia ja vaatii suuremman puristusalustan, mutta se myös jakaa rasitusta asteittain ja parantaa osien laatua.
Osa voi näyttää piirustuksessa suoraviivaiselta, mutta vaatia vähintään kaksitoista asemaa, kun insinöörit huomioivat ohjausreiät, tyhjäkäynnit nauhan stabilointiin ja progressiiviset muodostussekvenssit, jotka estävät materiaalin halkeilun. Liustojen asettelu on jatkuvasti yksi suurimmista kustannustekijöistä kaikissa progressiivisissa muottiohjelmissa, koska se sanelee melkein kaiken loppupään.
Työkalujen läpimenoajat ja kustannustekijät
Progressiivinen meistityökalut edustavat merkittävää etukäteissijoitusta, mutta talous muuttuu dramaattisesti volyymin suhteen. Ajattele asiaa näin: kymmeniä tuhansia dollareita maksava muotti lisää 5 000 kappaleen mielekkäitä kustannuksia osaa kohden, mutta 500 000 kappaleella sama investointi maksaa sentin murto-osat jokaiseen yksikköön. Alan tiedot osoittavat, että progressiiviset meistit voivat vaihdella noin 10 000 dollarista yksinkertaisemmista työkaluista 350 000 dollariin monimutkaisiin moni{10}}asemarakennuksiin, ja hyvin{11}}huolletut työkalut kestävät miljoonia puristusjaksoja.
Useat tekijät työntävät progressiivista leimaamista kohti tämän alueen yläpäätä:
- Korkeammat asemat ovat tärkeitä monimutkaisissa geometrioissa
- Tiukemmat toleranssit, jotka edellyttävät tarkkoja maadoituskomponentteja ja{0}}prosessin säätöominaisuuksia
- Kovemmat nauhamateriaalit, jotka nopeuttavat leikkaus- ja muotoilupintojen kulumista
- Vaatimukset in-kuolemantunnistimelle, automaattiselle romuntunnistimelle tai osien poistojärjestelmille
Työkalujen omistus on toinen näkökohta, jonka OEM-ostajat usein unohtavat. Jotkut tehtaat säilyttävät muotin omistuksen ja jaksottavat kustannukset kappalehintaan, kun taas toiset rakentavat työkaluja, jotka ostaja omistaa suoraan. Jokaisella mallilla on vaikutuksia pitkän aikavälin joustavuuteen, varsinkin jos odotat tuotannon siirtämistä toimittajien välillä.
Terämateriaalien valinta kovassa{0}}kulumisasemissa muokkaa suoraan muotin pitkäikäisyyttä. Perinteinen työkaluteräs (D2, A2, M2) sopii hyvin kohtalaisiin tuotantomääriin ja pehmeämpiin nauhamateriaaleihin. Mutta progressiivisissa kovametallimeistosuuttimissa volframikarbiditerät lävistyskärjeissä ja muovauspinnoissa voivat pidentää käyttöikää moninkertaisesti työkaluteräkseen verrattuna, varsinkin kun meistetään hankaavia ruostumattomia metalliseoksia tai ajetaan suurilla nopeuksilla. Kompromissi on hinta ja hauraus: kovametalliterät ovat kalliimpia ja vähemmän anteeksiantavia sivuttaisvoimia kohtaan, joten ne vaativat tiukempaa puristuskohdistusta ja jäykemmpää muottirakennetta.
Progressiivisten meistityökalujen läpimenoajat vaihtelevat suuresti monimutkaisuuden, tehdasruuhkan ja sen mukaan, sisältyykö prototyyppikokeiluihin. Yksinkertaiset suulakkeet voidaan toimittaa viikkoissa, kun taas monimutkaiset moni{1}}asematyökalut kattavalla kokeilulla ja validoinnilla voivat kestää useita kuukausia. OEM-ostajat, jotka ottavat käyttöön tehtaita varhaisessa suunnitteluvaiheessa ja tekevät DFM-yhteistyön valmiiksi ennen kuin sitoutuvat lopullisiin työkaluspesifikaatioihin, pyrkivät tiivistämään aikatauluja ja välttämään kalliita puolivälin -versioita.
Kaikki tämä suunnittelutyö ja työkaluinvestoinnit palvelevat yhtä tarkoitusta: osien tuotantoa mahdollisimman alhaisin kokonaiskustannuksin volyymin kasvaessa. Päätös investoida progressiiviseen työkaluun on järkevää vain suhteessa vaihtoehtoisiin leimausmenetelmiin, ja kannattavuuden paikan ymmärtäminen edellyttää selkeää-silmäistä vertailua eri prosessien välillä.
Progressiivinen stanssaus vs. muut menetelmät
Tiedät siis, että progressiiviset muotit tarjoavat alhaiset{0}}kappalehinnat volyymilla. Mutta onko progressiivinen stanssaus- ja leimaustapa todella sopiva sinulle? Se riippuu geometriasta, ajon koosta, materiaalin paksuudesta ja siitä, kuinka paljon olet valmis investoimaan työkaluihin etukäteen. Neljä ensisijaista leimausmenetelmää kilpailee OEM-projektin dollareista: progressiivinen muotti, siirtomuotti, yhdistelmämuotti ja nelisuulake (multislide). Jokaisella on erityinen makea paikka, ja väärän vaihtoehdon valitseminen tarkoittaa, että maksat joko liikaa kappaleelta tai liian paljon työkaluista, jotka eivät koskaan ansaitse investointejaan.
Progressive Die vs Transfer Die vs Compound Die
Erot näiden prosessien välillä johtuvat siitä, miten työkappale liikkuu, millaisia kappalegeometrioita kukin menetelmä käsittelee hyvin ja missä talous suosii toisiaan. Siirtomuotit esimerkiksi erottavat aihion nauhasta ajoissa ja siirtävät sen mekaanisilla sormilla itsenäisten asemien välillä. Tämä tekee niistä ihanteellisia suurempiin osiin, jotka vaativat syvempää vetoa ja monimutkaisempia muotoja, jotka eivät voi pysyä kiinni kannatinnauhassa. Yhdistelmämuotteissa on täysin erilainen lähestymistapa: ne suorittavat kaikki leikkaus- ja muotoilutoimenpiteet yhdellä puristusvedolla samassa tasossa, mikä tekee niistä nopeita ja edullisia yksinkertaisille litteille geometrioille, mutta ne eivät sovellu mihinkään, joka vaatii useita taivutuksia tai kolmiulotteista muotoilua.
Fourslide-leimaus lisää toisen vaihtoehdon. Pystypuristusvoiman sijaan se käyttää neljää vaakasuoraa työkaluliukua muotoilemaan materiaalia useista kulmista. Tämä menetelmä soveltuu erinomaisesti pienille, monimutkaisesti taivutetuille osille, kuten jousiliittimille, liitinkoskettimille ja lankamuodoille, joissa monisuuntaista taivutusta olisi vaikea saavuttaa tavanomaisessa progressiivisessa metallin leimaamisessa.
Alla olevassa taulukossa on eritelty, miten nämä muotit ja leimausmenetelmät vertautuvat OEM-päättäjille tärkeimpien{0}}kriteerien välillä:
| Kriteerit | Progressiivinen Die | Siirrä kuoppa | Yhdistetty kuolee | Fourslide / Multislide |
|---|---|---|---|---|
| Osan monimutkaisuus | Keskitaso korkeaan (moni-ominaisuus, moni-mutka) | Korkea (syvät piirrokset, suuret 3D-muodot) | Matala (tasainen, yksitasoinen{0}}lento) | Kohtalainen tai korkea (monimutkaiset usean{0}}kulman mutkat) |
| Ihanteellinen äänenvoimakkuusalue | Suuri määrä (sadoista tuhansista miljooniin) | Keskikokoinen tai suuri äänenvoimakkuus | Pieni tai keskimääräinen äänenvoimakkuus | Pieni tai keskimääräinen äänenvoimakkuus |
| Materiaalin paksuusalue | 0.1 - 6.0 mm tyypillinen | 0.5 - 10+ mm | 0.2 - 6.0 mm | 0.1 - 2.5 mm |
| Toleranssikyky | Tiukka (yhtenäinen aseman-to-rekisteröinti) | Tiukka (riippumaton asemalinjaus) | Sopii yhden koneen{0}}ominaisuuksiin | Keskitaso (moni{0}}akselin vaihtelu) |
| -kappalehinta volyymin mukaan | Pienin suurilla äänenvoimakkuuksilla | Kohtalainen | Matala yksinkertaisille osille | Kohtalainen |
| Investointi työkaluihin | Korkea | Korkea (plus siirtomekanismi) | Matalasta kohtalaiseen | Kohtalainen |
| Ihanteelliset sovellukset | Liittimet, kannakkeet, liittimet, moottorilaminaatiot | Suuret runkopaneelit, syvävedetyt{0}}kotelot, rakenneosat | Aluslevyt, yksinkertaiset aihiot, litteät välilevyt | Jousiklipsit, lankamuodot, pienet taivutetut kontaktit |
Kun progressiivinen stanssaus on oikea valinta
Progressiiviset meistit ansaitsevat sijoituksensa, kun useat olosuhteet ovat kohdakkain. Tarvitset niitä, kun kappaleesi vaatii useita toimenpiteitä, kuten lävistystä, muotoilua ja trimmausta, jotka suoritetaan tiukassa järjestyksessä toleransseilla, jotka vaativat toistettavan aseman-to{2}}rekisteröinnin. Tarvitset niitä, kun vuosimäärät oikeuttavat korkeammat työkalukustannukset dramaattisesti alhaisempien kappalehintojen ansiosta. Ja tarvitset niitä, kun syklin ajalla on väliä, koska pitkäkestoinen progressiivinen leimaaminen hyvin-suunniteltuun muotiin tuottaa osia nopeammin kuin mitkään siirto- tai yhdistelyvaihtoehdot, joiden monimutkaisuus on vertailukelpoinen.
Tilavuuskynnys, jossa progressiivinen työkalujen käyttö kannattaa, vaihtelee osan monimutkaisuuden ja materiaalin mukaan. Toimialan yleinen periaate pätee: mitä enemmän operaatioita osasi vaatii, sitä pienemmäksi tulee kannattavuus suhteessa näiden toimintojen suorittamiseen erillisissä asetuksissa. Yksinkertainen kiinnike, joka tarvitsee vain kaksi ominaisuutta, ei välttämättä oikeuta progressiivista muotia ennen kuin volyymit saavuttavat satoja tuhansia. Moni-mutkainen liitin, jossa on kahdeksan ominaisuutta, voi saavuttaa nollatulon paljon aikaisemmin, koska vaihtoehto, jossa on kahdeksan yksittäistä-käyttöasetusta ja osien käsittely niiden välillä, sisältää suuret työ- ja laaturiskit kaikilla äänenvoimakkuuksilla.
Milloin kannattaa etsiä muualta?
- Siirto kuoleeovat suositeltavia, kun osat ovat fyysisesti liian suuria pysyäkseen kantonauhalla, vaativat erittäin syvää vetoa (syvyys ylittää materiaalin leveyden) tai tarvitsevat toimenpiteitä pinnoilla, joihin ei pääse käsiksi, kun osa on liitetty nauhaan.
- Yhdiste kuoleeriittää, kun kappale on tasainen, geometria on yksinkertainen ja toleranssit ovat saavutettavissa yhdellä vedolla. Aluslevyt, välilevyt ja ensimmäiset{1}}käyttöaihiot kuuluvat tähän.
- Neliliukuleimausvoittaa, kun osat ovat pieniä, vaativat monisuuntaisia taivutuksia ja tilavuudet ovat matalalla---keskisuurella alueella, missä progressiivinen meistityökalu ei pysty kattamaan kustannuksiaan.
OEM-ostajat päättävät usein yksinkertaisesta kysymyksestä: kompensoivatko pitkän aikavälin progressiivisen leimauksen kappalekohtaiset säästöt ennustetun volyymielinkaarin aikana? Jos vastaus on kyllä ja osasi tarvitsee enemmän kuin kaksi muovausoperaatiota, progressiiviset muotit tarjoavat lähes aina parhaat kokonaiskustannukset.
Oikean menetelmän valitseminen on kuitenkin vain puolet yhtälöstä. Jopa sopivin prosessivalinta menettää arvonsa ilman tiukkaa laadunvalvontaa, jolla varmistetaan, että jokainen muotista lähtevä osa täyttää eritelmät isku iskun jälkeen miljoonien jaksojen aikana.
Progressiivisen leimauksen laadunvalvonta- ja toleranssistandardit
Progressiivinen leimaussuutin voidaan suunnitella loistavasti ja tuottaa silti romua, jos laadunvalvontajärjestelmät eivät vastaa työkalujen sisäänrakennettua tarkkuutta. OEM-ostajien kannalta on yhtä tärkeää ymmärtää, kuinka tehdas valvoo, mittaa ja dokumentoi osien laatua, kuin puristimen tonnimäärän tai aseman määrän arvioiminen. Parhaat progressiiviset metallileimauspalvelut eivät eroa toisistaan markkinointivaatimusten avulla, vaan todennettavissa olevien prosessiohjausten avulla, jotka pitävät mittavaihtelut tiukasti miljoonien syklien aikana.
Toleranssiominaisuudet materiaalin ja monimutkaisuuden mukaan
Mitä toleransseja voit realistisesti odottaa? Vastaus riippuu kolmesta toisiinsa liittyvästä muuttujasta: materiaalityypistä, osan monimutkaisuudesta ja projektisi oikeuttamasta työkaluinvestoinnin tasosta. Tavallinen progressiivinen metallimeistaus pitää tyypillisesti toleranssit välillä ±0,05 mm - ±0,10 mm useimmissa tuotantotöissä. Tiukemmat tekniset tiedot ovat saavutettavissa, ja johtavat tehtaat saavuttavat kriittisten ominaisuuksien sijaintitoleranssit jopa ±0,005 mm, vaikka tämä tarkkuus lisää työkalujen kustannuksia, huoltotiheyttä ja teroitusvaatimuksia huomattavasti.
Alla oleva taulukko järjestää saavutettavissa olevat toleranssialueet materiaalin ja monimutkaisuuden mukaan, mikä antaa OEM-tuotantoinsinööreille käytännön viitteitä määritellessään teknisiä tietoja:
| Materiaaliluokka | Yksinkertainen tasainen (vain lävistetty/tyhjä) | Kohtalainen muotoilu (1-2 mutkaa) | Monimutkainen moni{0}}taivutus (3+ taivuttaa, vetää) |
|---|---|---|---|
| Vähähiilinen{0}}teräs | ±0.03 - ±0,05 mm | ±0.05 - ±0,08 mm | ±0.08 - ±0,12 mm |
| Ruostumaton teräs (300/400) | ±0.04 - ±0,06 mm | ±0.06 - ±0,10 mm | ±0.10 - ±0,15 mm |
| Kupariseokset | ±0.03 - ±0,05 mm | ±0.05 - ±0,08 mm | ±0.08 - ±0,12 mm |
| Alumiiniseokset | ±0.04 - ±0,06 mm | ±0.06 - ±0,10 mm | ±0.10 - ±0,15 mm |
Huomaa kuvio: materiaalit, joissa on korkeampi työstö{0}}kovettuvuus (ruostumaton teräs, alumiini), lisäävät vaihteluväliä, mikä laajentaa monimutkaisten geometrioiden saavutettavia toleransseja. Pehmeämmät materiaalit, kuten vähähiilinen teräs ja kupari, pitävät tiukemmat mitat, koska niiden muodostus on ennakoitavampaa ja johdonmukaisempaa iskusta toiseen.
Toleranssit myös kiristyvät tai löystyvät ominaisuuden tyypin mukaan. Lävistettyjen reikien paikat pysyvät erittäin toistettavissa, koska ne muodostuvat jäykän lävistyksen-ja-välyksen avulla. Muotoillut tai taivutetut mitat vaihtelevat enemmän materiaalin ominaisuuksien vaihteluiden vuoksi kelojen välillä. Pätevä meistotehdas keskustelee näistä todellisuuksista DFM-arvioinnin aikana sen sijaan, että lupaisi peittoleransseja, jotka pätevät vain ihanteellisissa olosuhteissa.
In-Prosessin laadun valvonta
Kuinka moderni progressiivinen leimauskone ylläpitää nämä toleranssit satojen tuhansien osien tuotantojaksolla? Vastaus piilee kerroksellisissa tunnistus- ja tilastojärjestelmissä, jotka havaitsevat poikkeamat ennen kuin ne yhdistetään romuksi.
In-anturitedustavat ensimmäistä puolustuslinjaa. Kokeneet leimausinsinöörit kuvaavatkolme standardia havaitsemismenetelmääjonka pitäisi olla jokaisessa tuotannon progressiivisessa leimausmuotissa:
- Lentäjän virheen havaitseminen- Jousikuormitteinen-pilotti vetäytyy sisään, jos nauha ei ole edennyt oikein ja laukaisee anturin, joka pysäyttää puristuksen ennen kuin meisti sulkeutuu väärin kohdistetun materiaalin kohdalla.
- Mikroni (etäisyys) anturit- Mittaa rako, kun meisti on kiinni. Jos etana vetäytyy muotin onteloon tai nauha lukkiutuu, anturi havaitsee poikkeaman välittömästi.
- Tonnimittarit- Mittaa jatkuvasti jokaisen vedon aikana tarvittavaa voimaa. Asteittainen vetoisuuden lisäys paljastaa kiristyvät etutaskut tai meistin kuluminen ennen katastrofaalista vikaa.
Näiden perusteiden lisäksi edistyneet tehtaat asentavat syöttöjaksoantureita useisiin kohtiin suulakkeen varrella varmistaakseen nauhan etenemisen 50–70 %:ssa syöttöjaksosta, ei vain sulkemisen yhteydessä. Tämä antaa puristimen ohjausjärjestelmälle tarpeeksi aikaa pysäyttää painimen yläliikkeellä, hyvissä ajoin ennen kuin työkalut iskevät väärin sijoitettuun materiaaliin. Solkitunnistimet muotin sisäänkäynnissä havaitsevat nauhan esteet ennen kuin syöttömekanismi edes yrittää viedä materiaalia eteenpäin.
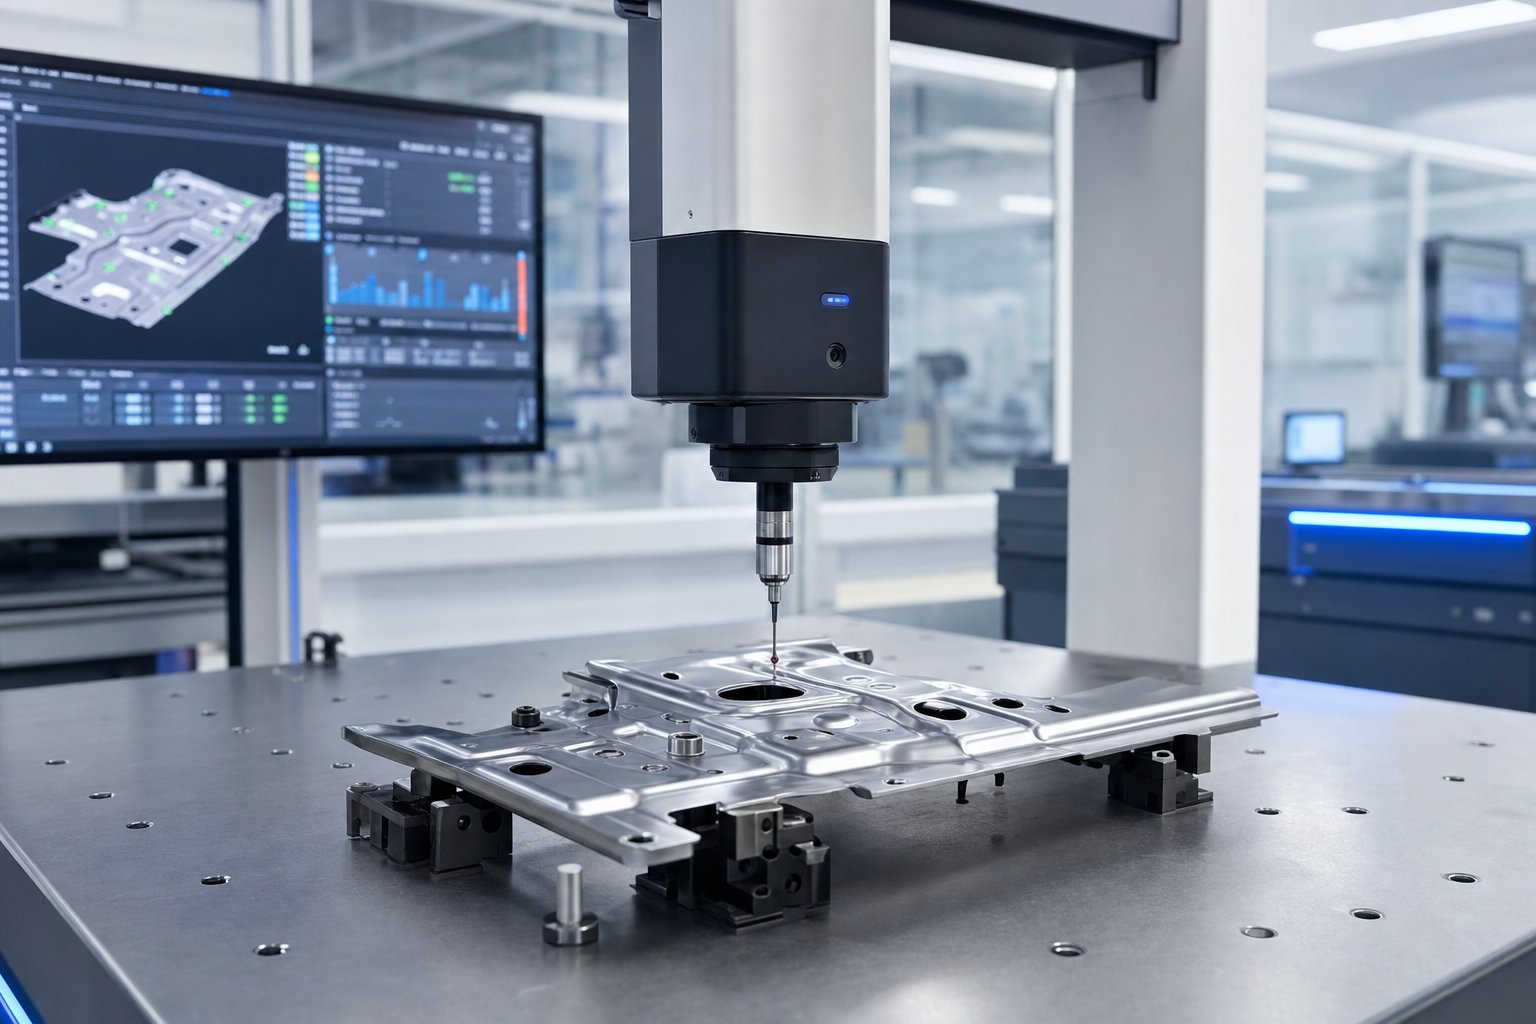
Automaattiset tarkastusjärjestelmätintegroi suoraan puristustoimintoihin, jotta voit tarkistaa mittatulostuksen hidastamatta tuotantoa. Näköjärjestelmät käyttävät kameroita, jotka on sijoitettu muotin ulostuloon, jotta ne tarkistavat ominaisuuksien läsnäolon, suunnan ja kokonaismittojen yhdenmukaisuuden täydellä puristusnopeudella. Lasermittausasemat ottavat näytteitä ulostyönnettyjen osien kriittisistä mitoista määrätyin väliajoin ja syöttävät tiedot suoraan SPC-ohjelmistoon. CMM (Coordinate Measuring Machine) -tarkastus tarjoaa suurimman tarkkuuden ensi-esineiden varmentamiseen ja säännöllisiin tarkastusmittauksiin, jolloin mittausepävarmuus on yleensä alle ±0,002 mm.
Tilastollisen prosessin ohjaus (SPC)yhdistää kaikki nämä tiedot. Sen sijaan, että tarkastaisi yksittäisiä osia ja tekisi hyväksyttyjä/hylättyjä päätöksiä, SPC seuraa prosessitrendejä ajan mittaan. Kontrollikaaviot paljastavat, onko vaihtelu vakaata, ajautuvaa vai suuntautuuko kohti määrittelyrajoja. Tällä erottelulla on merkitystä, koska vakaa prosessi hyväksyttävillä vaihteluilla voi toimia ilman valvontaa, kun taas ajelehtiva prosessi vaatii puuttumista ennen kuin se tuottaa vikoja.
Auto- ja lääketieteellisten OEM-asiakkaiden osalta nämä kontrollit virallistetaan PPAP-kehykseen (Production Part Approval Process). PPAP edellyttää, että tehdas osoittaa prosessikyvyn ennen tuotantoosien lähettämistä, mikä on dokumentoitu Cpk (Process Capability Index) -tutkimuksilla. TheAIAG-standardi vaatii vähintään 1,33 Cpk:nkriittisten ominaisuuksien osalta, mikä tarkoittaa, että prosessi käyttää enintään 75 % käytettävissä olevasta toleranssista ja pysyy hyvin-keskitettynä spesifikaatioiden rajoissa. Monet OEM-valmistajat vaativat Cpk-arvoa 1,67 tai korkeampi turvallisuus-kriittisten komponenttien osalta, mikä vaatii käytännössä, että prosessi käyttää alle 60 % toleranssialueesta.
Cpk-tutkimuksessa mitataan tilastollisesti merkitsevä otos, tyypillisesti 30 tai useampia peräkkäisiä osia, lasketaan prosessin keskiarvo ja keskihajonta sekä osoitetaan, että jakauma sopii hyvin sekä ylä- että alarajojen sisälle. Tehtaat, jotka investoivat reaaliaikaiseen-SPC:hen, voivat seurata Cpk:tä jatkuvasti ja havaita kapasiteetin heikkenemisen muutamassa minuutissa sen sijaan, että havaitsisi sitä työvuoron-lopun-tarkastuksissa.
Esitä suora kysymys OEM-ostajille, jotka arvioivat mahdollista leimaamiskumppania: voiko tehdas näyttää historiallisia Cpk-tietoja vastaavista tuotantoohjelmista? Prosessikykydataa valvovalla ja arkistoivalla tehtaalla on olennaisesti erilainen laatukulttuuri kuin pelkkään lopputarkastukseen perustuvalla tehtaalla. Tästä laadukkaasta infrastruktuurista tulee vieläkin kriittisempi, kun osat palvelevat säänneltyjä toimialoja, joissa sovelluskohtaiset vaatimukset{1}}asavat lisäsäätimiä tavallisten leimauskäytäntöjen lisäksi.
Teolliset sovellukset progressiivisille meistetyille osille
Säännellyt teollisuudenalat eivät vaadi vain tiukempia toleransseja. Ne määräävät kokonaisia laadunhallinnan ekosysteemejä, jotka muokkaavat leimaustehtaan toimintaa raaka-aineen vastaanottamisesta lopulliseen toimitukseen. Nämä vaatimukset vaihtelevat dramaattisesti riippuen siitä, mihin valmis osa päätyy, ja jokaisella vertikaalisella markkinalla on omat materiaalitoiveensa, mittavaatimusten ja dokumentaatio-odotukset, jotka OEM-progressiivisen meisti- ja leimaustehtaan on täytettävä.
Auto- ja LVI-sovellukset
Autojen osien progressiivinen leimaus muodostaa suurimman osan progressiivisista muotituotannosta maailmanlaajuisesti. Syy on selvä: nykyaikaisissa ajoneuvoissa on satoja leimattuja metalliosia, ja tilavuudet alustaa kohden oikeuttavat helposti progressiivisen työkaluinvestoinnin. Progressiiviset leimatut autonosat vaihtelevat pienistä sähköliittimistä suuriin rakenteellisiin vahvistuksiin, jotka kaikki tuotetaan nopeuksilla ja tasaisuustasoilla, joita mikään vaihtoehtoinen prosessi ei pysty vastaamaan taloudellisesti.
Yleisiä progressiivisia stanssattuja osia autoteollisuudessa ovat:
- Progressiiviset stanssatut kiinnikkeet moottorin kiinnitykseen, korirakenteeseen ja sisätiloihin
- Moottorilaminaatiot sähköajoneuvojen käyttömoottoreille ja käynnistysmoottoreille
- Johdinsarjajärjestelmien sähköliittimet, liittimet ja virtakiskot
- Rakenteelliset pidikkeet ja kiinnikkeet rungon-valkoiseen kokoonpanoon-
- Istuimen rungon osat ja säätömekanismit
Mikä tekee autoista ainutlaatuisen markkina-alueena? IATF 16949 -sertifikaatti. Tämä laadunhallintastandardi perustuu ISO 9001 -standardiin, mutta se lisää autoteollisuutta koskevia erityisvaatimuksia, jotka liittyvät edistyneen tuotteen laadun suunnitteluun (APQP), ohjaussuunnitelmiin ja vikatila-analyysiin (FMEA). Tehdasleimattujen autojen muottien on säilytettävä jäljitettävyys käämin lämpöerästä valmiiseen osaan, osoitettava prosessikyky jatkuvalla Cpk-valvonnalla ja vastata laatuhälytyksiin tunneissa eikä päivissä. Ajoneuvojen OEM-valmistajan linjakatkoksen kustannukset nousevat tuhansiin dollareihin minuutissa, mikä selittää, miksi autonvalmistajat pitävät leimaustoimittajansa valmistuksen tiukimpien pätevyysstandardien mukaisesti.
LVI-progressiivinen metallileimaus vie erilaista suunnittelutilaa. Tässä kriittinen vaatimus on tasainen tasaisuus ja mittojen tasaisuus suurissa populaatioissa yhden ominaisuuden tarkkuuden sijaan. Esimerkiksi lämmönvaihtimen rivat voivat olla geometrisesti yksinkertaisia, mutta pienetkin tasaisuuspoikkeamat heikentävät lämmönsiirtotehokkuutta, kun tuhansia ripoja pinoutuu yhteen lauhduttimen tai höyrystimen ytimessä.
Tyypillisiä LVI-progressiivisia leimattuja osia ovat:
- Lämmönvaihtimen rivat ja säleikkökuviot
- Asennuskannattimet ja kotelon osat ilmankäsittelykoneille
- Tuulettimen moottorien laminointi
- Ilmanvaihtopeltien siivet
- Kylmäaineletkun pidikkeet ja tukikannattimet
LVI-osat toimivat usein alumiinista tai pinnoitetusta teräksestä suurilla nopeuksilla, joissa muottien kulumiskuvioita on seurattava tarkasti, jotta vältetään asteittainen muodon heikkeneminen pitkien tuotantoajojen aikana. Useita satoja iskuja minuutissa tuottava eväsuulake tuottaa miljoonia osia ennen huoltoa, joten kovametalliterät ja in{1}}muottivoiman valvonta ovat välttämättömiä kestävän laadun kannalta.
Sähkö- ja lääkinnällisten laitteiden sovellukset
Sähköliittimien valmistus on vahvasti riippuvainen progressiivisista muotteista, koska osat ovat pieniä, monimutkaisia ja niitä tarvitaan valtavia määriä. Yksittäinen liitinkotelo voi sisältää kymmeniä yksittäisiä leimattuja koskettimia, joista jokainen vaatii tarkan jousigeometrian ja tasaisen kosketusvoiman. Kupari- ja messinkilejeeringit hallitsevat tätä tilaa johtavuutensa vuoksi, ja suuttimet ovat usein yli 20 asemaa, jotta saavutetaan monimutkainen moni-taivutusgeometria, jota nämä koskettimet vaativat.
Yleisiä progressiivisia leimattuja sähkökomponentteja ovat:
- Liittimet ja nastakoskettimet auto- ja teollisuusliittimiin
- Virtakiskot sähköautojen akuissa
- Suojatölkit ja EMI-kotelot RF-elektroniikkaan
- Lyijykehykset puolijohdepakkauksiin
- Akun koskettimet kulutuselektroniikkaan
Lääketieteellinen progressiivinen leimaus esittelee kaikkien pystysuorien tiukimmat prosessisäädöt. Kirurgisiin instrumentteihin, implantoitaviin laitteisiin tai diagnostisiin laitteisiin tarkoitettujen osien on täytettävä bioyhteensopivuusvaatimukset ja säilytettävä koko erän jäljitettävyys. Itse valmistusympäristö on tarkastelun kohteena:ISO 14644 -standardin mukaiset puhdastilatvalvoa ilmassa olevaa hiukkaskontaminaationa leimaamisen ja potilaiden kanssa kosketuksiin joutuvien komponenttien käsittelyn aikana. FDA:n 21 CFR Part 820 -määräykset edellyttävät validoituja prosesseja, dokumentoituja menettelyjä ja ympäristön seurantaa, jotka ylittävät huomattavasti tavanomaisen teollisen leimauskäytännön.
Progressiivisia leimattuja lääketieteellisten laitteiden osia ovat:
- Kirurgiset teräaihiot ja leikkausinstrumenttien komponentit
- Implanttien kiinnitysklipsit ja ankkurit
- Diagnostiikkalaitteiden kotelot ja suojaukset
- Katetrin vahvistusrenkaat
- Lääkkeen annostelumekanismin jouset ja koskettimet
Lääketieteellisiä OEM-valmistajia palvelevien tehtaiden on ylläpidettävä materiaalisertifiointeja jokaiselle kelalle, kirjattava kunkin tuotantoerän prosessiparametrit ja säilytettävä näytteitä pitkiä aikoja markkinoille saattamisen jälkeisen-jäljitettävyyden tukemiseksi. Laatujärjestelmän yleiskustannukset ovat huomattavat, mutta lääkinnällisten laitteiden määrät ja kappalehinta-heijastavat tätä investointia.
In-Die Assembly and Secondary Process Integration
Eräs ominaisuus, joka erottaa edistyneet meistotehtaat peruspuristinpajoista, on in-muottikokoonpano, kyky suorittaa muovauksen ja leikkaamisen lisäksi ilman osan irrottamista progressiivisesta muotista. Kuvittele kannatin, joka tarvitsee kierrereiän, niitatun sisäosan tai hitsatun mutterin. Perinteisesti nämä ominaisuudet vaativat toissijaisia operaatioita: leimattu osa lähtee puristimesta, siirtyy erilliseen työasemaan ja käy läpi lisäkäsittelyn. Jokainen siirto lisää kustannuksia, sykliaikaa ja laaturiskiä.
In-suulakekokoonpano eliminoi nämä siirrot integroimalla toissijaiset toiminnot suoraan muotin asemajärjestykseen:
- In-napauttaminen- Kierteen-muovaus- tai kierre-leikkauspäät, jotka on asennettu muotiin, luovat kierrereikiä puristusjakson aikana, jolloin saadaan -valmiin-kokoamisvalmius osa muotin ulostulossa.
- In-muottihitsaus- Resistanssi- tai laserhitsausasemat yhdistävät toissijaiset komponentit (mutterit, tapit, koskettimet) meistettyyn osaan, kun se pysyy telinenauhalla.
- In-suolaus- Puristusholkit, niitit tai kosketusnastat syötetään ja asennetaan muottiasemille, jolloin saadaan osakokoonpano, ei raakaleimaus.
- In-stanssaus ja niittaus- Useita liuska-syötettyjä komponentteja tuodaan yhteen, muodostetaan toistensa päälle ja kiinnitetään mekaanisesti suulakkeen sisään.
OEM-ostajille-muottikokoonpano merkitsee suoraan alhaisempia kokonaiskustannuksia. Esimerkiksi toissijaisen napautustoiminnon poistaminen poistaa arvovirrasta koneen, operaattorin, kiinnittimen ja prosessien välisen jonon. Kerro se useille ominaisuuksille ja useille sadoille tuhansille osille vuodessa, niin säästöt tulevat merkittäviksi. Se myös parantaa laatua, koska osa ei koskaan poistu muotin kontrolloidusta ympäristöstä, joten leimattujen ominaisuuksien ja lisättyjen komponenttien välistä sijaintitarkkuutta säätelee meistin tarkkuus eikä kiinnittimen toistettavuus.
Palvelettujen toimialojen laajuus ja prosessiintegraation syvyys, joka on saatavilla yhdessä progressiivisessa muotissa, korostavat, miksi tehtaan valinnalla on niin suuri merkitys. Toimittaja, joka pystyy pyörittämään IATF 16949 -standardin mukaisia autojen osia, puhdastilaprotokollan alaisia lääketieteellisiä osia ja sähköliittimien kokoonpanoa, toimii täysin eri kapasiteettitasolla kuin myymälä, joka käyttää vain puristinta. Useimmat OEM-ostajat tarvitsevat selkeimmän opastuksen sen ymmärtämisessä, miten tämä ominaisuus arvioidaan ja mitä on otettava huomioon hyväksynnän aikana.
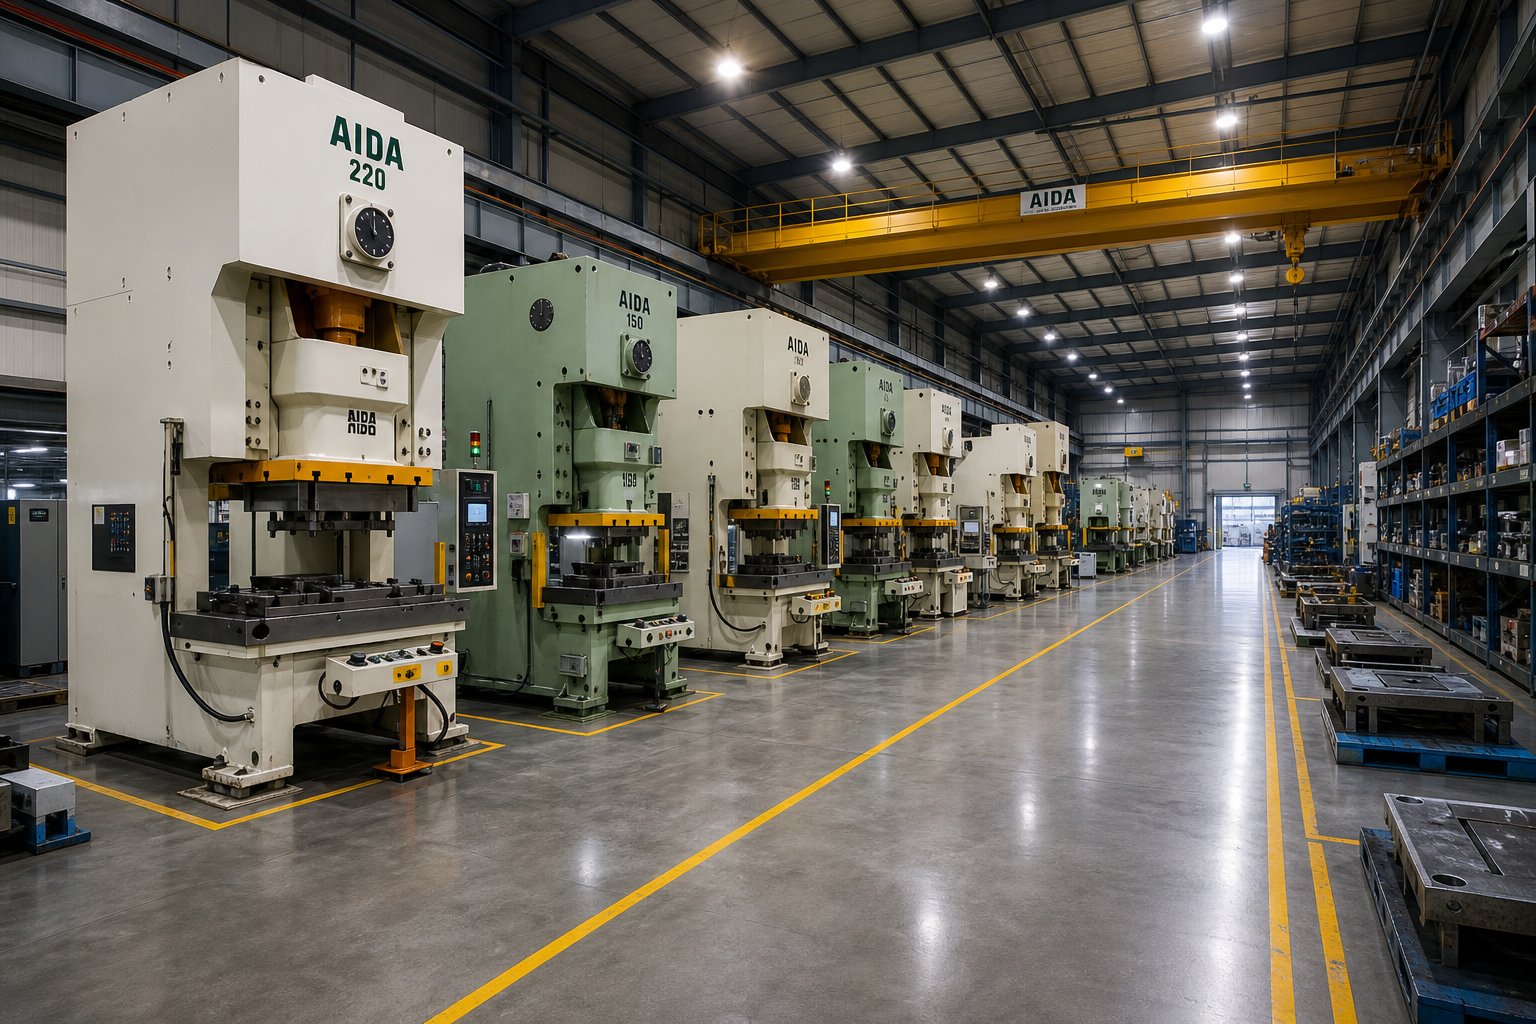
Kuinka arvioida ja valita OEM:n progressiivinen leimaustehdas
Tietäminen, mikä leimausmenetelmä sopii osallesi ja mitkä laatustandardit ovat voimassa, ei auta paljoakaan, jos valitsemasi tehdas ei pysty täyttämään näitä vaatimuksia johdonmukaisesti. Silti useimmat OEM-ostajat arvioivat progressiivisia muottivalmistajia pelkän kappalehinnan perusteella, ohittaen teknisen ja suhteellisen due diligence -tarkastuksen, joka määrittää, onnistuuko ohjelma todella koko tuotantonsa elinkaaren aikana. Strukturoitu pätevyyskehys eliminoi arvailun ja suojaa työkaluinvestointiasi alusta alkaen.
Teknisten valmiuksien arviointi
Kun kävelet tehtaalla tai tarkastelet toimittajan kykypakettia, etsit todisteita siitä, että heidän varusteensa, työkalujen asiantuntemus ja infrastruktuuri vastaavat sinun ohjelmasi vaatimuksia. Leimausmuotintoimittaja, joka lainaa aggressiivisesti hintaa, mutta jolla ei ole oikeaa puristusaluetta tai työkalusyvyyttä, maksaa sinulle paljon enemmän viiveissä, laatuongelmissa ja ohjelman keskivaiheissa{1}} kuin hieman korkeampi kappalehinta koskaan.
Tässä on mitä tulee arvioida minkä tahansa progressiivisen leimausyrityksen teknisen arvioinnin aikana:
- Paina tonnistoalue- Kattaako kalusto nykyisen ohjelmasi ja odotettavissa olevan kasvun? Etsi leveyttä, älä vain yhtä painallusta, joka tuskin sopii muottiisi. Tehdas, jossa käytetään 30–300+ tonnin puristimia, voi mukautua suunnittelun kehitykseen ilman uutta toimittajaa.
- Suurin nauhan leveys ja sängyn koko- Vahvistaa, pystyykö tehdas fyysisesti käyttämään stanssasi, mikä on erityisen tärkeää osille, joiden asemamäärä on suuri ja jotka tuottavat pitkiä työkaluja.
- Asemien laskentakyky- Kysy monimutkaisimmista suulakkeista, joita he tällä hetkellä käyttävät tuotannossa. Tehdas, jossa on 20+-aseman muotit, toimii eri suunnittelutasolla kuin kahdeksalla oleva tehdas.
- Oma-työkaluhuone- Tämä ei ole neuvoteltavissa-vakavissa ohjelmissa. Tehtaat, jotka suunnittelevat, rakentavat ja ylläpitävät sisäisesti muotit, reagoivat nopeammin teknisiin muutoksiin, valvovat laatua tiukemmin ja vähentävät läpimenoajan riskiä verrattuna työkalutyön ulkoistamiseen.
- Toissijaiset toiminnot ja sisään{0}}kokoonpano- Voiko tehdas toimittaa valmiita-osakokoonpanoja vai tarvitsetko lisätoimittajia kierteitykseen, hitsaukseen, pinnoitukseen tai asennukseen?
- Materiaalinkäsittelyjärjestelmät- Kelan tallennuskapasiteetti, servon syöttötarkkuus ja automaattinen osien käsittely suuttimen ulostulossa kaikki signaalituotannon kypsyysaste.
- Tarkastusinfrastruktuuri- CMM-laitteet, visiojärjestelmät, SPC-ohjelmisto ja in-die-sensing vahvistavat, että tehdas valvoo laatua sen sijaan, että tarkastaisi vain valmiita osia.
Tarkastusten aikana katso esittelykappaleen puristinlinjan ulkopuolelle. Tarkista työkaluhuoneesta aktiiviset ennaltaehkäisevät huoltolokit. Tarkista asiakkaan -omien työkalujen muotin säilytysehdot. Varmista, että mittareiden kalibrointitarrat ovat ajan tasalla. Nämä tiedot paljastavat, toimiiko laatujärjestelmä päivittäin vai onko se olemassa vain asiakirjakansioissa. Vienti-leimauslaitokset, jotka käyttävät ennaltaehkäisyä-perustuvia järjestelmiä, saavuttavat tyypillisesti 50–200 PPM:n vikaprosentin, kun taas linjan{10}}pään{11}}lajitteluun luottavat kaupat hyväksyvät huomattavasti korkeammat tasot.
Kumppanuusrakenne ja viestintä
Pelkästään tekniset valmiudet eivät tee luotettavaa OEM-metallileimauspalvelukumppania. Suhderakenne, eli se, kuinka tehdas on tekemisissä tiimisi kanssa ohjelman koko elinkaaren ajan, määrittää, johtaako tämä kyky johdonmukaiseen toimitukseen. Parhaat progressiivisten meistojen toimittajat pitävät ohjelmia yhteistyönä eikä liiketoimina.
Täydellinen OEM-kumppanuuden elinkaari seuraa tyypillisesti tätä kehitystä:
- Alustava suunnitteluneuvonta- Tehdas tarkistaa osakonseptisi, sovellusvaatimukset ja tilavuusennusteet ennen lainaamista. Täällä keskustellaan avoimesti progressiivisista leimaamis- ja valmistusvaihtoehdoista.
- DFM arvostelu- Työkaluinsinöörit ilmoittavat valmistettavuusongelmista, ehdottavat geometrian muutoksia ja suosittelevat materiaalivaihtoehtoja, jotka parantavat muotin käyttöikää ja alentavat kappalekustannuksia.
- Prototyyppien lähestymistapa- Pehmeät työkalut tai lanka-EDM-näytteet vahvistavat osan geometrian ennen sitoutumista karkaistuihin tuotantotyökaluihin.
- Työkalujen rakentaminen ja kokeilu- Tehdas rakentaa progressiivisen muotin, suorittaa ensimmäiset näytteet, mittaa tulokset tulosteen perusteella ja iteroi, kunnes mitat ja muotoilun laatu vastaavat vaatimuksia.
- PPAP-lähetys- Mittaraportit, Cpk-tutkimukset, ohjaussuunnitelmat ja prosessinkulun dokumentaatio osoittavat tuotantovalmiuden.
- Tuotanto nostetaan-- Alkuvaiheen alhainen-nopeuksinen tuotanto vahvistaa toimitusketjun logistiikan, pakkaamisen ja toimitusnopeuden ennen täyttä -volyymijulkaisua.
- Jatkuva tuotannonohjaus- Kanbanin täydentäminen, JIT-toimitusaikataulut, säännöllinen uudelleen-validointi ja jatkuva parantaminen ylläpitävät laadun ja saatavuuden ohjelman koko keston ajan.
Missä OEM-{0}}leimatehdassuhteet katkeavat? Kolme yleistä vikatilaa ilmaantuu toistuvasti:
- Viestintäaukot- Tehdas käsittelee ohjelmaasi tilauksen täyttämisenä kumppanuuden sijaan. Ei erityistä insinöörikontaktia, ei ennakoivia päivityksiä muotin kunnosta tai materiaalimuutoksista. Kuten alan ammattilaiset huomauttavat, toimittajat, jotka kommunikoivat ennakoivasti ja ilmoittavat mahdollisista viivästyksistä tai aineellisista ongelmista ennen niiden eskaloitumista, rakentavat luottamusta ja mahdollistavat nopeamman ongelmien ratkaisun.
- Työkalujen laiminlyönti- Ennaltaehkäisevää huoltoa lykätään, jotta puristimet pysyvät käynnissä, ja asteittainen muotin kuluminen heikentää vähitellen mitoitustehoa, kunnes osat alkavat epäonnistua kokoonpanotehtaissasi.
- Joustamaton skaalaus- Kysynnän kasvu tai tekniset muutokset osuvat seinään, koska tehtaalla ei ole puristuskapasiteettia, työkaluhuoneen kaistanleveyttä tai halukkuutta investoida muottien muutoksiin.
Näiden epäonnistumisten estäminen edellyttää selkeiden odotusten luomista kelpuutuksen aikana. Määritä tiedonsiirtonopeus, ylläpitoraportointivaatimukset ja kapasiteettipuskurit toimitussopimuksessasi sen sijaan, että oletat, että ne tapahtuvat orgaanisesti.
Tehtaat, jotka tukevat koko elinkaarta DFM-konsultoinnista skaalautuvaan massatuotantoon, kuten esimYICHEN, antaa tuotantoinsinööreille ja hankintatiimeille yhden yhteyspisteen progressiiviseen leimausmuotiin, jotka edellyttävät moni{0}}aseman muotoilua, tiukkaa toistettavuutta ja volyymin joustavuutta. Tämä integroitu malli, joka kattaa progressiivisen leimaamisen ja valmistuksen yhden toimintakehyksen alaisuudessa, vähentää kanavanvaihtoriskiä ja yksinkertaistaa tilivelvollisuutta ohjelmien mittakaavassa tai teknisten muutosten yhteydessä.
Lopulta oikean tehtaan valitseminen ei tarkoita halvimman tarjouksen löytämistä. Kyse on teknisen syvyyden, viestinnän kurinalaisuuden ja kumppanuussitoumuksen yhteensovittamisesta ohjelmasi monimutkaisuuden ja elinkaaren vaatimuksiin ja näiden ominaisuuksien varmistamisesta jäsennellyllä arvioinnilla ennen työkaludollarien sitoutumista.
Seuraavat vaiheet OEM-ostajille, jotka ovat valmiita hankkimaan progressiivisia muotteja
Arviointikehykset ja tekninen tietämys tuottavat arvoa vain silloin, kun ne muuttuvat toiminnaksi. Progressiivisia OEM-leimausohjelmia punnitsevien tuotantoinsinöörien ja hankintaammattilaisten tie eteenpäin edellyttää tässä oppaassa käsiteltyjen päätöskriteerien muuntamista konkreettiseksi projektin käynnistysjärjestykseksi, joka suojaa sekä työkaluinvestointeja että{1}}pitkän aikavälin tuotantotuloksia.
Kustannus---arvopäätöskehys
Jokainen progressiivinen stanssaus- ja leimausprojekti perustuu neljään vuorovaikutuksessa olevaan muuttujaan: työkaluinvestointi,{0}}kappalehinta, laatuvaatimukset ja tilavuusennusteet. Nämä eivät toimi itsenäisesti. Suurempi työkaluinvestointi kovametalliterään ja lisäasemille nostaa alkukustannuksia, mutta alentaa kappalehintaa ja pidentää huoltovälejä. Tiukemmat toleranssivaatimukset lisäävät työkalujen monimutkaisuutta, mutta voivat poistaa loppupään kokoonpanoongelmia, joihin liittyy piilokustannuksia. Volyymiennusteet määrittävät, kuinka nopeasti työkalut kuolevat, mutta liian optimistiset ennusteet lukitsevat pääoman muotteihin, jotka eivät koskaan saavuta kannattavuutta.
Oikea progressiivinen muottivalmistaja vähentää kokonaiskustannuksia pelkän kappalehinnan lisäksi. Tehtaat, jotka tarjoavat DFM-yhteistyötä, in-muottikokoonpanoa ja integroituja laatujärjestelmiä, eliminoivat kanavanvaihdot, toissijaiset toimittajat ja laadunvarmistukset, jotka nostavat lähtökustannuksia. Kun vertailet tarjouksia, arvioi ohjelman kokonaiskustannukset odotetun tuotannon elinkaaren ajalta sen sijaan, että erotat yksittäistä rivikohtaa. Toimittaja, joka tarjoaa korkeamman kappalehinnan, mutta toimittaa PPAP{4}}-valmiita osia Kanban-täydennyksellä ja nollalajittelulla, voi maksaa kolmen vuoden aikana halvemmalla kuin halvimman tarjouksen tekijä, joka vaatii jatkuvaa laatua.
Progressiivisen stanssausprojektin aloittaminen
Oletko valmis siirtymään tutkimuksesta sitoutumiseen? Nämä käytännön vaiheet asettavat ohjelman sujuvaan käynnistykseen:
- Valmistele täydelliset osapiirustukset GD&T-viitteillä- Määritä kriittiset mitat, peruspisteen rakenteet ja pinnan viimeistelyvaatimukset. Epätäydelliset tulosteet pakottavat toimittajat tekemään olettamuksia, jotka aiheuttavat tarjousten epäsuhtaisuutta ja keski{2}}yllätyksiä.
- Määritä vuotuiset volyymiarviot ja elinkaariennusteet- Sisällytä ylösajo-aikataulut, kysyntähuippuskenaariot ja ohjelman odotettu kesto. Nämä tiedot muokkaavat työkalujen suunnittelupäätöksiä muotin käyttöiän ja huollon suunnittelun ympärillä.
- Tunnista materiaali- ja viimeistelyvaatimukset- Määritä seoslaatu, karkaisu, paksuus ja mahdolliset leimauksen jälkeiset-käsittelyt (pinnoitus, pinnoitus, lämpökäsittely). Materiaalivalinnat vaikuttavat muotin suunnitteluun, joten sen varhainen lukitseminen estää kalliit työkalumuutokset.
- Hyödynnä mahdollisia tehdaskumppaneita ajoissa DFM-syötteen saamiseksi- Suurin-vaikutuskustannusten aleneminen tapahtuu ennen työkalujen suunnittelun alkamista. Erikoistuneet progressiiviset muottivalmistajat, kutenYICHENtarjoa DFM-konsultointia, joka auttaa tuotantoinsinöörejä optimoimaan osien geometrian tehokkaaseen moni-asemamuotoon ja skaalautuvaan massatuotantoon.
- Pyydä dokumentoitua näyttöä kyvystä- Pyydä Cpk-tietoja vastaavista ohjelmista, PPM-historiaa ja vertailukelpoisten toimialojen viittauksia. Progressiiviset stanssauspalvelut vaihtelevat valtavasti laadukkaan infrastruktuurin osalta, ja todisteet päihittävät väitteet joka kerta.
Minkä tahansa OEM-progressiivisen leimausohjelman kriittisin valintakriteeri ei ole kappalehinta vaan todistettu prosessikyky, mikä tarkoittaa tehdasta, joka pystyy osoittamaan tilastollisen hallinnan sinun kaltaisissasi osissa, ylläpitämään hallinnan miljoonien iskujen ajan ja viestimään läpinäkyvästi olosuhteiden muuttuessa.
Hyvin{0}}strukturoitu toimittajien sitoutuminen, joka perustuu täydellisiin spesifikaatioihin, realistisiin määriin ja varhaiseen DFM-yhteistyöhön, lyhentää läpimenoaikoja, estää ohjelman puolivälin-yllätykset ja luo perustan kumppanuudelle, joka tuottaa tasaista arvoa vuodesta toiseen. Tehtaat, jotka ansaitsevat pitkäaikaisia -OEM-suhteita, käsittelevät ohjelmaasi suunnitteluyhteistyönä heti ensimmäisestä päivästä lähtien, eivät ostotilauksena.
Usein kysyttyjä kysymyksiä OEM Progressive Die & Stamping Factorsista
1. Mikä on progressiivinen muotti ja miten se eroaa yksivaiheisesta -suulakkeesta?
Progressiivinen meisti on moniasemainen leimaustyökalu, jossa metallinauha etenee peräkkäisten toimintojen (lävistys, taivutus, muotoilu, trimmaus) läpi jokaisella painalluksella ja tuottaa valmiin osan joka syklissä. Toisin kuin yksivaiheinen meisti, joka suorittaa yhden toimenpiteen iskua kohden ja vaatii manuaalista käsittelyä vaiheiden välillä, progressiivinen meisti yhdistää kaikki toiminnot yhdeksi työkaluksi ja yhdeksi puristusjaksoksi. Tämä eliminoi osien käsittelyn, lyhentää kiertoaikaa ja parantaa mittojen yhtenäisyyttä, mikä tekee siitä ihanteellisen suuren-volyymin tuotantoon, jossa OEM-tehtaiden on tuotettava tuhansia tai miljoonia identtisiä metallikomponentteja tehokkaasti.
2. Kuinka paljon progressiivinen stanssaus maksaa ja milloin investointi maksaa itsensä takaisin?
Progressiiviset meistityökalut vaihtelevat tyypillisesti noin 10 000 dollarista yksinkertaisemmista työkaluista 350 000 dollariin monimutkaisiin moni-asemarakennuksiin. Investointi maksaa itsensä takaisin dramaattisesti alhaisempien-kappalekustannusten ansiosta. Kymmeniä tuhansia maksava muotti lisää 5 000 kappaleella mielekästä kustannuksia osaa kohti, mutta 500 000 kappaleessa sama investointi maksaa sentin murto-osia yksikköä kohti. Tasoituspiste riippuu osien monimutkaisuudesta, asemien lukumäärästä, materiaalista ja vuosivolyymista. Useita muovaustoimenpiteitä vaativat osat saavuttavat voittoa nopeammin, koska vaihtoehto erillisten yksittäisten{14}}operaatioasetusten suorittamiseen sisältää suuren työvoima- ja laaturiskin. YICHENin (https://www.yichen-group.com/stamping-die/progressive-stamping-die/) kaltaiset tehtaat auttavat OEM-ostajia optimoimaan muottisuunnittelua ja maksimoimaan työkaluinvestoinnin tuoton tehokkaan usean{22}aseman muodostamisen avulla.
3. Mitä toleransseja voidaan saavuttaa progressiivisella stanssauksella?
Saavutettavat toleranssit riippuvat materiaalityypistä ja osan monimutkaisuudesta. Yksinkertaisissa litteissä töissä, kuten lävistyksessä ja tyhjennyksessä, vähähiilinen teräs ja kupariseokset kestävät ±0,03–±0,05 mm. Kohtalainen muovaus yhdestä kahteen taivutuksella saavuttaa tyypillisesti ±0,05 - ±0,10 mm. Monimutkaiset monimutkaiset osat, joissa on vähintään kolme taitetta, vaihtelevat ±0,08 - ±0,15 mm. Materiaalit, joilla on korkeampi työstö{12}}kovettuvuus, kuten ruostumaton teräs ja alumiini, lisäävät joustavuutta. Johtavat tehtaat voivat saavuttaa jopa ±0,005 mm:n sijaintitoleranssit kriittisissä ominaisuuksissa, vaikka tämä vaatii suurempia työkaluinvestointeja, kovametalliteriä ja tiheämpiä huoltojaksoja.
4. Mitkä materiaalit sopivat parhaiten progressiiviseen stanssaukseen?
Yleisimpiä materiaaleja ovat vähähiilinen teräs (1008-1010) autojen kiinnikkeisiin ja koteloihin, ruostumaton teräs 300- ja 400-sarjat korroosionkestäviin lääkintä- ja laitteiden osiin, kupariseokset (C110, C101) sähköliittimiin ja väyläkiskoihin, koristekiskoihin, C6 ja rintaliivit (C306, rintaliivit) alumiini (3003, 5052, 6061) kevyisiin auto- ja LVI-komponentteihin. Materiaalivalinta vaikuttaa muotin kulumiseen, voitelutarpeisiin, puristusnopeuteen ja saavutettaviin toleransseihin. Pehmeämmät materiaalit, kuten kupari, mahdollistavat suuremmat nopeudet ja pidemmät huoltovälit, kun taas kovemmat seokset, kuten ruostumaton teräs, vaativat kovametallityökaluja ja aggressiivista voitelua ruostumisen estämiseksi.
5. Miten OEM-ostajien tulisi arvioida ja valita progressiivinen meistotehdas?
Arvioi tehtaita teknisten valmiuksien ja kumppanuusrakenteen mukaan. Tärkeitä teknisiä kriteerejä ovat puristimen vetoisuusalue, nauhan suurin leveys, aseman laskentakyky (kysy heidän monimutkaisimmista tuotantosuuttimistaan), sisäinen työkalutila muotin suunnittelua ja huoltoa varten, toissijaiset toiminnot ja sisäinen kokoonpanokyky sekä tarkastusinfrastruktuuri, mukaan lukien CMM, näköjärjestelmät ja SPC-ohjelmisto. Laitteiden lisäksi arvioi viestintäkuri, DFM-yhteistyöhalu, PPAP-dokumentaation laatu ja kapasiteettipuskurit kysynnän vaihteluiden varalta. Pyydä Cpk-tietoja vastaavista ohjelmista ja PPM-historiasta. Ennaltaehkäisyyn{6}} perustuvat tehtaat saavuttavat tyypillisesti 50–200 PPM-virheprosentin. Kriittisin tekijä on demonstroitu prosessikyky, ei pelkkä kappalehinta.


