


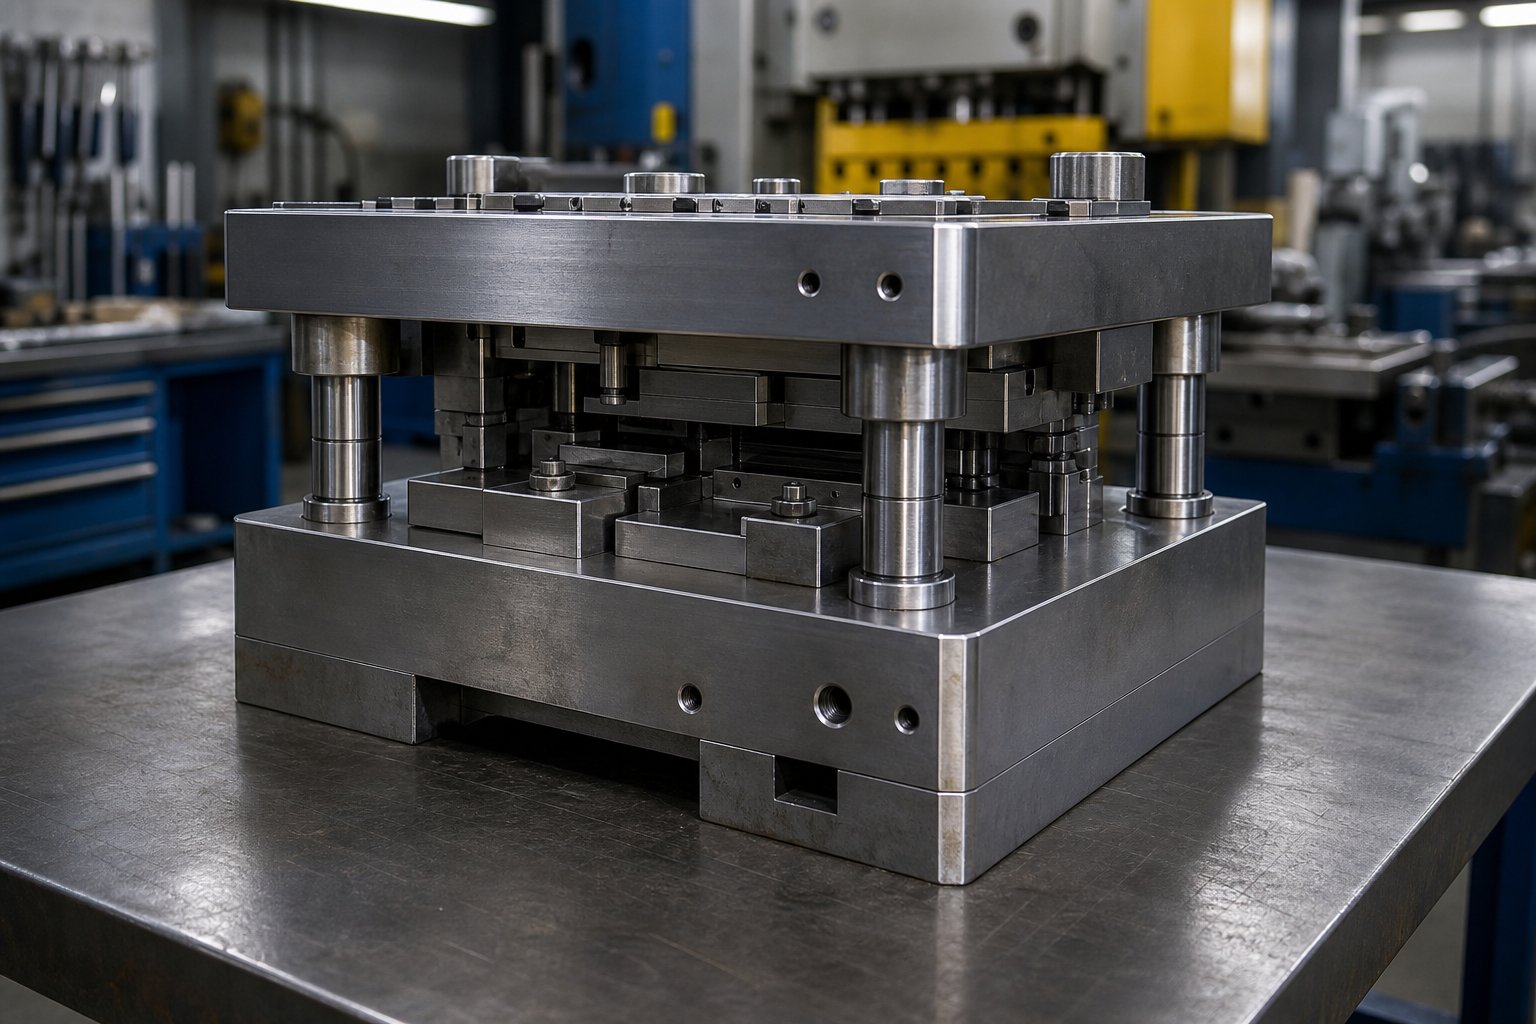
Mitä metallileimauspuristimet ovat ja miksi niillä on merkitystä
Kun leimaussuulake epäonnistuu, vaisto on syyllinen meistin, meistin painike tai materiaali. Mutta useimmat toistuvat epäonnistumiset juontavat juurensa johonkin vähemmän ilmeiseen: meisti asetettiin itsestään. Jos rakenteellinen kehys, joka pitää kaiken linjassa, vaarantuu, jokainenleikkaus- ja muotoilukomponenttisiihen asennettu perii tämän virheen. Sen ymmärtäminen, mitä meistisarja todellisuudessa on ja mitä se ei ole, on ensimmäinen askel kohti estettävissä olevien vikojen poistamista puristintoiminnoissasi.
Metallin leimaussuulakkeen määrittäminen
Metallileimaussuutinsarja on ylempien ja alempien meistikenkien, ohjaustappien ja holkkien uudelleenkäytettävä osakokoonpano, joka pitää kaikki leikkaus- ja muotoilukomponentit tarkasti kohdakkain puristuksen aikana. Se ei ole täydellinen meistosuulake, vaan pikemminkin rakenteellinen perusta, joka tarjoaa asennuksen ja toistettavan sijoituksen lävistyksille, meistinpainikkeille, irrottimille ja muille työskentelyelementeille.
Tämä ero saa hankintatiimit ja uudemmat lehdistöoperaattorit töihin useammin kuin odotatkaan. Täydellinen meistosuulake sisältää kaikki työstöelementit materiaalia leikkaavista ja muodostavista stansseista jousiin, jotka kuorivat työkappaletta. Muottisarja sen sijaan on luuranko. Ajattele sitä auton alustana: se ei tee näkyvää työtä, mutta mikään ei toimi ilman sitä.
Muottityökaluluettelossa on satoja rei'itysprofiileja, painikkeiden tyylejä ja jousiluokituksia. Mutta mikään näistä komponenteista ei toimi ohjeiden mukaisesti, ellei niiden alla oleva työkalun meistin runko säilytä suuntausta tuuman tuhannesosissa, iskun perään miljoonien syklien aikana. Se on muottisarjan tehtävä.
Miksi meistisarjat ovat jokaisen leimausoperaation perusta
Jokainen mitattavissa oleva laatutulos leimaamisessa, lävistettyjen reikien paikannustarkkuus, taivutuskulmien tasaisuus, aihion reunan tasaisuus riippuu siitä, että muotin ylä- ja alapuolisko sulkeutuvat täsmälleen samassa suhteessa joka kerta. Suulakesarja hallitsee tätä suhdetta kolmen mekanismin avulla: jäykkyys (muotikenkien tuottama), kohdistus (joka ylläpidetään ohjaustapeilla ja holkeilla) ja vakaus keskikuormituksen alaisena.
Kun jokin näistä mekanismeista heikkenee, vaikutukset kaskadoidaan. Leikkausvälykset muuttuvat epätasaisiksi, jolloin syntyy purseita rei'itetyn reiän toiselle puolelle. Muovausleistit koskettavat materiaalia pienessä kulmassa aiheuttaen joustovaihtelua. Äärimmäisissä tapauksissa kohdistusvirhe johtaa ohjauspintojen repeytymiseen tai katastrofaalisiin häiriöihin ylä- ja alatyökalujen välillä, vaarantaa käyttäjille ja kalliin korjauksen liikkeelle.
Seuraavassa kuvataan kaikki elementit, jotka saavat metallileimausmuottisarjat toimimaan tai epäonnistumaan: sisäiset komponentit ja niiden vuorovaikutus järjestelmänä, ohjaa järjestelmätyyppejä ja milloin kukin on tarkoituksenmukaista, postaa tiettyihin toimintoihin sovitetut kokoonpanot, stanssausmateriaalien vaihto-, spesifikaatiot ja hankintakriteerit, yleisimpien vikojen vianetsintä ja käyttöikää pidentävät huoltokäytännöt. Jokainen osa kohdistuu tiettyyn päätöskohtaan, jonka työkaluinsinöörit, meistisuunnittelijat ja huoltotiimit kohtaavat rakentaessaan, ostaessaan tai korjaaessaan näitä tärkeitä kokoonpanoja.
Looginen lähtökohta on itse muottisarjan sisällä, jossa kenkien, tappien, holkkien ja kantapalojen välinen suhde määrää kaiken seuraavan.
Tärkeimmät komponentit jokaisessa leimausmuotisarjassa
Useimmat viittauksetleimausmuotin komponentitlue kuin osaluetteloa: nimiluettelo lyhyillä kuvauksilla, ei selitystä siitä, kuinka nämä osat riippuvat toisistaan. Tämä lähestymistapa jättää insinöörit arvailemaan, kun jokin menee pieleen. Muottisarja ei ole kokoelma itsenäisiä kappaleita. Se on tarkkuusjärjestelmä, jossa kunkin komponentin suorituskyvyn määrittää sen suhde muihin. Näiden suhteiden ymmärtäminen erottaa oikein määritellyn muottisarjan sellaisesta, joka tuottaa kroonisia laatuongelmia.
Ylä- ja alareunakengät
Muottikengät ovat koneistettuja teräs- tai alumiinilevyjä, jotka muodostavat muottisarjan ylä- ja alaosan. Jokainen työelementti, lävistimet, stanssausnapit, irrottimet, pilotit, kiinnitetään suoraan tai epäsuorasti jompaankumpaan näistä kahdesta pinnasta. Heidän työnsä kuulostaa yksinkertaiselta: tarjoa tasainen, jäykkä alusta. Käytännössä toleranssit ovat vaativia.
Tasaisuudella on merkitystä, koska mikä tahansa poikkeama muotin kengän pinnassa johtaa suoraan epätasaiseen leikkausvälykseen tai epäyhtenäiseen muotokontaktiin muotin pinnan poikki. Jopa 0,001 tuumaa keskeltä kovera stanssauskenkä tuottaa osia, joilla on tiukempi välys keskiasemilla ja löysempi välys reunoilla. Tuloksena on vaihteleva pursekorkeus ja nopeutettu lävistyskuluminen paikallisilla alueilla.
Ylemmän ja alemman muottilevyn välinen rinnakkaisuus on yhtä kriittinen. Kuten Anchor Danly selittää, yhdensuuntaisuus mitataan aina suhteessa datumiin, ja se ohjaa kuinka hyvin kaksi pintaa toimivat suhteessa toisiinsa. Muottisarjassa peruspiste on alemman kengän asennuspinta. Jos ylempi kenkä ei ole samansuuntainen tämän viittauksen kanssa spesifikaatiossa, puristusisku tuottaa epätasaisen voiman jakautumisen koko suuttimelle, mikä luo olosuhteet ennenaikaiselle kulumiselle, naarmuuntumiselle ja mittojen poikkeamiselle stanssatuissa osissa.
Ohjaustapit, holkit ja kantapäät
Kuvittele, että suljet silmäsi ja yrität laittaa kannen laatikon päälle täsmälleen samaan asentoon joka kerta. Näin puristussylinteri tekee 200 iskulla minuutissa ilman ohjausjärjestelmää. Ohjaustapit ja holkit ratkaisevat tämän ongelman.
Ohjaustapit ovat karkaistuja teräspylväitä, jotka tyypillisesti puristetaan alempaan muotinkenkään. Kun puristin sulkeutuu, jokainen tappi menee vastaavaan holkkiin, joka on asennettu ylempään kenkään, pakottaen kaksi puoliskoa tarkasti sivusuunnassa kohdakkain ennen kuin mikään meistin koskettaa työkappaletta. MukaanMetallinmuodostuslehti, ohjausholkin tulee kytkeytyä ohjaustolppaan muotin työtasolla aina kun mahdollista, kuormittamalla pylväs leikkaukseen (sen vahvimmassa kunnossa) ja minimoimalla taipuman, joka aiheuttaisi virheellisen kohdistuksen ylemmän ja alemman puolikkaan välillä.
Itse holkit ovat useista materiaaleista. Pronssi-pinnoitettu teräs ja kiinteä alumiinipronssi, itsevoitelevan-grafiitin kanssa tai ilman, ovat yleisimpiä liukulaakerijärjestelmissä. Pylväs-ja-holkkipari toimii pienellä kulkuvälyksellä, joka mitataan tyypillisesti tuuman kymmenesosissa, mikä määrittää suurimman mahdollisen poikkeaman käytön aikana.
Kantapääpalikat palvelevat eri tarkoitusta. Nämä ovat muottisarjan sivuille tai taakse sijoitetut kulutuslevykokoonpanot, jotka vaimentavat muovaus- tai leikkausoperaatioiden aikana syntyvän sivuttaistyöntövoiman, joka ei ole keskitetty suuttimeen. Kun meistotoiminto tuottaa epätasapainoisia sivukuormia, koteloitu-kantarakenne estää näiden voimien siirtymisen kokonaan ohjaustappeihin. Jotkut insinöörit pitävät parempana, että ohjaustapit kytkeytyvät ensin kohdistuksen aikaansaamiseksi, jolloin kantapäät vaimentavat sivuttaisvoimia iskun työskentelyn aikana. Kantapäälevyn pintojen välisen kulkuvälyksen on oltava pienempi kuin tapin-ja-holkin välys, jotta tämä järjestely toimisi oikein. muuten ohjaustapit taipuvat kuormituksen alaisena ennen kuin kantalevyt ottavat vallan.
Kuinka komponentit toimivat yhdessä järjestelmänä
Tässä järjestelmätasolla{0}}on merkitystä. Jokainen puristusmuottikomponentti täyttää tietyn roolin, mutta nämä roolit ovat toisistaan riippuvaisia:
- Diekengät tarjoavat jäykkyyttä ja tasaisuutta varmistaen tasaisen voiman jakautumisen jokaisen asennetun elementin välillä.
- Ohjaustapit ja holkit tarjoavat kohdistuksen ohjaten ylemmän muotin sivuttaisasentoa alempaan nähden määritellyn välyksen sisällä.
- Kantapääpalat vaimentavat{0}}keskistä kuormitusta ja suojaavat ohjausyksiköitä voimilta, jotka muuten kiihdyttäisivät kulumista tai aiheuttaisivat taipumista.
Poista jokin toiminto ja muut kompensoivat huonosti. Täysin kohdistettu ohjausjärjestelmä, joka on asennettu taipuvaan muotikenkään, aiheuttaa silti kohdistusvirheitä kuormituksen alaisena. Jäykät kengät, joissa on kuluneet holkit, sallivat edelleen sivuttaisliikkeen. Ja ilman kantapäitä suulakkeessa, jossa on epäsymmetrinen muovauskuormitus, jopa uusiin ohjaustappeihin syntyy naarmuja tuhansien vetojen sisällä.
Alla olevassa taulukossa on kuvattu jokainen komponentti sen ensisijaisen tehtävän, tyypillisen materiaalin ja sen valvoman laadun mukaan valmiissa osassa:
| Komponentti | Ensisijainen toiminto | Tyypillinen materiaali | Laatutulos hallinnassa |
|---|---|---|---|
| Ylempi Die kenkä | Jäykkä asennusalusta lävistyksiä ja ylätyökaluja varten | A36 teräs, 4140 teräs tai 7075 alumiini | Tasainen leikkausvälys ja muotoilukosketus |
| Low Die Shoe | Jäykkä asennusalusta muottipainikkeille ja alatyökaluille | A36 teräs, 4140 teräs tai 7075 alumiini | Tasainen sulkukorkeus ja voiman jakautuminen |
| Ohjausnastat | Ylä- ja alapuoliskojen sivuttaissuuntaus | Karkaistu seosteräs (58-62 HRC) | Lävistettyjen reikien ja leikkausreunojen sijaintitarkkuus |
| Ohjausholkit | Tarkka laakeripinta ohjaustapeille | Pronssi-, alumiinipronssi- tai{0}}kuulalaakerikokoonpano | Kohdistuksen toistettavuus koko tuotantojakson ajan |
| Heel Blocks | Vaimenna sivuttaistyöntö{0}}keskisistä kuormista | Karkaistu työkaluteräs kulutuslevyt | Estää ohjaustapin taipumisen ja epätasaisen kulumisen |
Tämä järjestelmätason-ymmärrys muuttaa tapojasi lähestyä epäonnistumisia. Kun meisti tuottaa epäjohdonmukaista purseetta aihion osan toiselle puolelle, vaisto on säätää leikkuuvälystä meistin ja painikkeen kohdalla. Mutta jos perimmäinen syy on kulunut holkki, joka sallii 0,0005 tuuman sivuvälyksen, välyksen säätäminen on väliaikainen paikka. Näytelmä jatkuu, ja ongelma palaa muutaman tuhannen osuman sisällä. Sen tunnistaminen, että leimaussuuttimen komponentit toimivat vuorovaikutuksessa järjestelmänä, ohjaa sinut kohti todellista vian lähdettä eikä sen oiretta.
Ohjausjärjestelmä ansaitsee syvemmän huomion, koska se on suurin yksittäinen muuttuja meistinsarjan suorituskyvyssä ja kustannuksissa. Kaksi pohjimmiltaan erilaista laakeritekniikkaa, liukulaakeri ja kuulalaakeri, tarjoavat hyvin erilaisia kompromisseja tarkkuudessa, nopeudessa ja huoltovaatimuksissa.
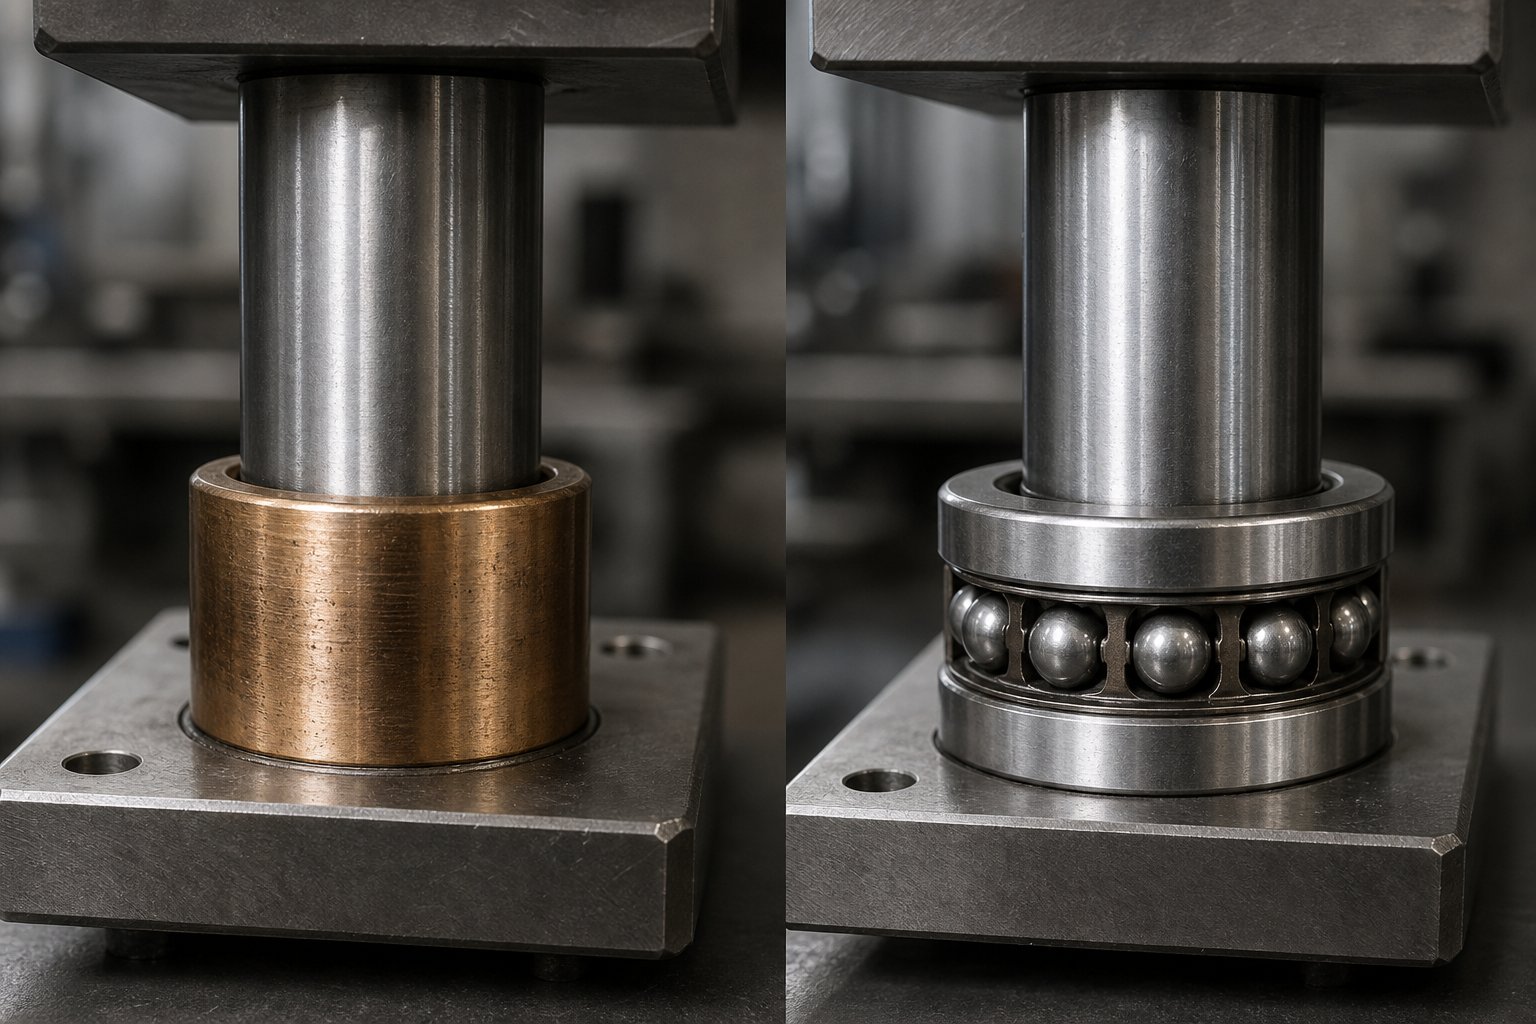
Liukulaakeri vs kuulalaakeriohjainjärjestelmät verrattuna
Ohjausjärjestelmä on paikka, jossa meistisarjan suorituskyky joko kestää tai hajoaa. Kaksi pohjimmiltaan erilaista teknologiaa kilpailee roolista, ja väärän valitseminen maksaa enemmän kuin niiden välinen hintaero. Se maksaa sinulle purseet, mittojen poikkeamat, suunnittelemattomat seisokit ja luottamuksen hidasta heikkenemistä puristimesta tuleviin osiin. Valinta liukulaakerin ja kuulalaakerin ohjauksen välillä perustuu sovellukseen-, ei ole kyse siitä, että toinen on yleisesti parempi kuin toinen.
Liukulaakerin opaspostit selitetty
Liukulaakerin ohjausjärjestelmä on yksinkertainen: karkaistusta teräksestä valmistettu ohjaustappi liukuu suoraan holkin sisään siten, että kahden pinnan välissä on pieni kulkuvälys. Holkit ovat tyypillisesti pronssi-pinnoitettua terästä, kiinteää alumiinipronssia tai grafiitti-kyllästettyä pronssia, joka tarjoaa itse-voiteluominaisuuksia. Suunnittelu on ollut puristusmuottisarjan kokoonpanojen selkäranka vuosikymmeniä, ja hyvästä syystä.
Edut ovat käytännöllisiä. Liukulaakerijärjestelmät maksavat vähemmän, ne vievät kompaktin kuoren, joka sopii tiukoille muottiasetteluille, ja sietävät olosuhteet, jotka tuhoavat vierintäelementtikokoonpanot. Pieni kohdistusvirhe, ilmassa leviävän hiekan aiheuttama kontaminaatio, karkea käsittely muotinvaihdon aikana, jopa ajoittainen sivukuormitus off--keskittymisoperaatioista - liukulaakerit vaimentavat tämänkaltaista väärinkäyttöä ennakoitavammin. Kuten Anchor Danly huomauttaa, liukulaakerisarjat epäonnistuvat ennakoitavammin, kun väärinkäyttöä ilmenee, eikä niissä ole vierintäelementtejä, jotka voivat Brinellillä, roiskeilla tai saastua roskista.
Kompromissit{0}} ovat yhtä selvät. Liukukitka tuottaa lämpöä suuremmilla iskutiheyksillä, mikä nopeuttaa kulumista ja voi aiheuttaa takertumista{2}}, jos voitelu on epätasaista. Vaatimattomilla nopeuksilla toimiva hydraulipuristin ei ehkä koskaan kohtaa tätä rajoitusta. Mutta työnnä liukulaakerijärjestelmää 200 -plus-iskulle minuutissa mekaanisella puristimella, niin huomaat nousevan ohjauslämpötilan, kiihtyvän holkkien kulumisen ja lopulta ahtauttavia jälkiä, jotka osoittavat, että järjestelmä toimii mukavan toiminta-alueensa ulkopuolella. Säännöllinen uudelleen-voitelu ei ole neuvoteltavissa- - liian vähän aiheuttaa kutinaa, liian paljon hienojakoisia aineksia, jotka muuttuvat liukupintojen välissä läpäiseväksi massaksi.
Kuulalaakeriohjaimen pylväskokoonpanot
Kuulalaakeroidut ohjausjärjestelmät korvaavat liukukoskettimen vierintäelementeillä. Pallohäkki kiertyy ohjauspylvään ulkohalkaisijan ympärille, ja laakerit pyörivät pylvään ja holkin ID:n välissä esikuormitetussa tilassa. Esijännitys, joka vaihtelee tyypillisesti välillä 0,0001 - 0,0021 tuumaa riippuenvalmistajan tiedot, eliminoi kulkuvälin kokonaan. Tuloksena on lähes-nolla kitka, minimaalinen lämmöntuotto ja kohdistuksen toistettavuus, joita tavalliset järjestelmät eivät pysty vastaamaan tuotantonopeuksilla.
Kuulalaakereiden ohjaus ansaitsee huippunsa, kun lyöntipuristimen meistisarja toimii nopeasti{0}}progressiivisesti. Kitkan vähentäminen pitää ohjausjärjestelmän lämpöstabiilina pitkien tuotantoajojen aikana, jolloin puristin ei koskaan jäähdy kunnolla. Tasaus pysyy yhtenäisenä riippumatta siitä, oletko 100 tai 100 000 samassa juoksussa. Ja koska vierintäkosketin tuottaa paljon vähemmän kulumisjäämiä kuin liukukosketin, huoltovälit venyvät huomattavasti liukulaakereihin verrattuna.
Mutta kuulalaakerijärjestelmissä on tiukat säännöt. Ne eivät siedä iskukuormitusta hyvin - syöttöhäiriö tai hylkypino voi Brinellytellä ajoradat, jolloin syntyy kolhuja, jotka aiheuttavat "halkeavaa" liikettä ja progressiivista kohdistuspoikkeamista. Saastuminen on yhtä rankkaa. Toisin kuin tavalliset holkit, jotka voivat upottaa pieniä hiukkasia, vierintäelementit jakavat roskat uudelleen laakerin radalle, mikä kiihdyttää vaurioita jokaisella vedolla. Raskaiden muovausoperaatioiden tai kulmanokkatyön aiheuttama sivukuormitus siirtyy suoraan yksittäisiin pistekosketuksessa oleviin kuulalaakereihin aiheuttaen jälkiä, jotka tunkeutuvat ohjauspylvään ulkohalkaisijaan tai holkin ID:hen.
Joissakin sovelluksissa esiintyy myös häkin virumista - tila, jossa pallohäkki ajautuu suunnitellusta asennostaan iskun aikana, mikä lopulta aiheuttaa laakerien luisumisen eikä vierimisen. Tämä synnyttää lämpöä, litteitä-pistelaakereita ja nopeuttaa kulumista. Korjaus on mekaaninen: positiivinen pysäytin tai puskuri, joka nollaa häkin asennon jokaisen vedon alaosassa.
Valinta liuku- ja kuulalaakerijärjestelmien välillä
Tuotantomäärä ja iskunopeus ovat ensisijaiset tekijät, mutta ne eivät ole ainoita tekijöitä. Rehellinen kysymys, kuten kokeneet työkaluvalmistajat sen sanoivat, on tämä: mitä pyydät meistiltä anteeksi? Peltilävistys ja meisti, joka on asetettu puhtaaseen, ilmasto{1}}hallittuun laitokseen, jossa on pitkiä tuotantoajoja, on oppikirjan kuulalaakerisovellus. Samat työkalut liikkuvat puristimien välillä liikkeessä, lattialla talvihiekka ja voiteluaikataulu, joka riippuu siitä, kuka muistaa ensin - siellä liukulaakerit säilyvät ja kuulalaakerit kallistuvat nopeasti.
Alla oleva taulukko kehystää päätöksen kriteerien perusteella, jotka ovat tärkeimpiä määritettäessä meistisarjoja puristussovelluksiin:
| Kriteerit | Liukulaakerijärjestelmä | Kuulalaakerijärjestelmä |
|---|---|---|
| Tarkkuusluokka | Kaupallinen (vakioajoväli) | Tarkkuus (esijännitetty, nolla välys) |
| Suurin suositeltu iskutaajuus | Jopa ~150 SPM (sovellus-riippuvainen) | 300+ SPM asianmukaisella huollolla |
| Huoltoväli | Voitele uudelleen-joka ajo; holkkien tarkastus usein | Öljyvoitelu määrätyin väliajoin; pidempi käyttöikä |
| Suhteellisten kustannusten indeksi | 1x (perustaso) | 1,5x–2,5x koosta ja esijänniteluokasta riippuen |
| Sivukuorman toleranssi | Hyvä - epäonnistuu ennustettavasti väärinkäytön aikana | Huono - aiheuttaa Brinelling- ja seurantavaurioita |
| Saastumiskestävyys | Kohtalainen - upottaa pieniä hiukkasia | Matalat - vierivät elementit jakavat roskat uudelleen |
| Ihanteellinen sovellus | Lyhyt-ajo, prototyyppi, raskas muovaus, likaiset ympäristöt | Suuri-volyymi progressiivinen leimaus, tiukka-toleranssityhjennys |
Huomaa, kuinka tarkkuusluokka liittyy suoraan saavutettaviin osien toleransseihin. Liukulaakerijärjestelmä, jonka kulkuvälys on 0,0004 tuumaa, tarkoittaa, että puristustoimintojen lävistysmuotit voivat siirtyä sivusuunnassa tällä määrällä jokaisella iskulla. Karkea-toleranssityhjennys on hyväksyttävää. Progressiiviselle muotin pitoreiän-asennon toleransseille, jotka ovat plus tai miinus 0,002 tuumaa kahdeksassa asemassa, kumulatiivinen välys tulee rajoittavaksi tekijäksi -, ja kuulalaakeroitu hydraulinen puristussuulakesarja, jossa ei ole kulkuvälystä, eliminoi sen kokonaan.
Todellinen kustannusvertailu ei ole ostohinta. Se on loppupään seuraus ohjainjärjestelmän ja sovelluksen välisestä yhteensopimattomuudesta: kohdistusongelmien jahtaaminen, lävistysten vaihtaminen ennenaikaisesti, mysteeripurseiden hallinta, jotka siirtyvät asemalta asemalle, ja seisokkien vaimentaminen, joka pienentää kahden järjestelmän alkuperäistä hintaeroa.
Ohjausjärjestelmän tyyppi ohjaa tarkkuutta ja nopeutta. Mutta erillinen päätös, joka vaikuttaa pääsyyn, syöttösuuntaan ja kuorman jakautumiseen, määrittää, missä nämä ohjaimet istuvat muotin kengissä. Tämä on määrityskysymys, ja se on johdonmukaisempi kuin useimmat insinöörit antavat sille tunnustusta.
Die Set Post -kokoonpanot ja milloin niitä käytetään
Ohjausnastasi istuma muottikengissä ei ole luettelon oletusarvo, jonka ohitat. Pylväskonfiguraatio määrää, kuinka nauhamateriaali tulee suuttimeen, mitkä sivut jäävät käsiksi käyttäjän väliintuloa varten ja kuinka hyvin muotin kenkäsarja vastustaa taipumista epäsymmetristen kuormien vaikutuksesta. Valitse väärä järjestely ja luo ruokinnan esteitä, huoltopäänsärkyä tai kohdistusongelmia, joita mitkään holkkipäivitykset eivät ratkaise. Neljä vakiomuottikokoonpanoa kattaa suurimman osan leimaussovelluksista, joista jokaisella on oma geometrinen logiikka.
Takaosa-Matkan jälkeiset sarjat ja etu-syöttöaukko
Taka-pylvään muottisarjat asettavat molemmat ohjaustapit muotin kenkien takareunaa pitkin. Tämä jättää etuosan ja molemmat puolet täysin esteettömäksi - juuri sen, mitä progressiivinen leimaus vaatii. Nauhamateriaali syöttyy yhdeltä puolelta muotin pinnan poikki ja poistuu toiselta ilman, että koskaan kohtaa ohjauspylvästä sen tiellä. Käyttäjät saavat selkeät näkymät nauhaan, helpon pääsyn syöttöhäiriön korjaamiseen ja tilaa lisälaitteille, kuten antureille tai ilma{5}}puhallusjärjestelmille.
Tämä on yleisin leimapatruunan kokoonpano kaupoissa, joissa käytetään kela{0}}progressiivista työtä. Pohjois-Amerikan työkaluhuoneissa laajimmin määritellyt Danly-suulakesarjat ovat saatavilla taka-jälkiasennuksena juuri siksi, että progressiivinen leimaus hallitsee suuria-volyymejä. Kompromiss- on rakenteellinen: kun molemmat tolpat ovat yhdessä reunassa, muottisarja kestää vähemmän etu-ta-keinumista raskaan kuormituksen aikana verrattuna kokoonpanoihin, jotka jakavat ohjauspisteitä laajemmin.
Keskitä-Viesti ja diagonaali-Viestin määritykset
Keskimmäiset-pylvään muottisarjat sijoittavat ohjaustapit vastakkaisten reunojen keskipisteisiin luoden tasapainoisen geometrian, joka jakaa kohdistusvoimat symmetrisesti. Tämä tekee niistä hyvin soveltuvia aihio- ja sekoitusoperaatioihin, joissa leikkausvoimat vaikuttavat enemmän tai vähemmän tasaisesti muotin pinnalla. Keskitetty sijoittelu vastustaa vääntymistä ja tarjoaa tasaisen kohdistuksen riippumatta siitä, mihin kohtaan työtaakka keskittyy.
Diagonaaliset{0}}postausjoukot jakavat eron. Tapit sijaitsevat vinottain vastakkaisissa kulmissa, mikä säilyttää kohtuullisen syöttövälin toisella reunalla ja parantaa samalla jäykkyyttä verrattuna takapylvään asetteluun. Kun tarvitset parempaa kuormanjakoa kuin taka-pylväs tarjoaa, mutta et pysty perustelemaan neljän-pylvään leimausmuotisarjan kustannuksia ja monimutkaisuutta, diagonaalinen sijoitus on käytännöllinen keskitie. Monet ankkuri-danly-suulakesarjat ovat saatavilla diagonaalisissa kokoonpanoissa juuri tästä syystä - ne palvelevat keskimääräisiä-volyymeja, joissa ei puhdas pääsy tai puhdas jäykkyys hallitse määrityksiä.
Neljä-muottisarjaa maksimaaliseen jäykkyyteen
Neljä-pylväskokoonpanoa sijoittaa ohjaustapin muottikengän jokaiseen kulmaan. Tuloksena on korkein saavutettavissa oleva kohdistustarkkuus ja maksimaalinen taipumuskestävyys pois-keskipisteestä tai raskaasta painokuormasta. Suuret yhdistelmämuotit, siirtomuotit ja kaikki sovellukset, joissa puristusvoimat ovat vakavia tai epäsymmetrisiä, hyötyvät tästä järjestelystä.
Hinta on pääsy. Kun pylväät ovat kaikissa neljässä kulmassa, nauhan syöttö vaatii pujottamista ohjauspylväiden läpi, ja käyttäjän pääsy muotin sisäpuolelle on rajoitettu. Tämä on hyväksyttävä -alennus suurikokoisille-muotteille, jotka eivät vaadi usein manuaalista toimenpiteitä ja joissa ylivoimainen meistisarjan suorituskyky kuormitettuna on käyttömukavuutta tärkeämpi. Neljä-jälkimuottisarjaa puristimille, jotka käsittelevät siirtotoimia, ovat olennaisesti vakiosuulakekokoonpano yli 200 tonnin tonnimäärillä.
Seuraavassa luettelossa on yhteenveto kustakin kokoonpanosta sen ensisijaisen edun ja parhaiten{0}}sopivan sovelluksen perusteella:
- Takaisin-viesti:Esteetön pääsy edestä ja sivulta. Paras progressiiviseen leimaamiseen kela{1}}syötetyllä nauhamateriaalilla.
- Keskus-viesti:Symmetrinen kuorman jakautuminen. Paras aihioon ja yhdistelmämuotteihin tasapainoisilla leikkausvoimilla.
- Diagonaalinen-viesti:Tasapainoinen jäykkyys osittaisella syöttövälysyksellä. Paras keskimääräiseen-volyymiin, jotka vaativat kohtuullista käyttöä ja parempaa vakautta.
- Neljä{0}}viestiä:Suurin kohdistustarkkuus ja taipumavastus. Paras suuriin yhdistelmämuotteihin, siirtomuotteihin ja suuriin{1}}vetoisuuksiin.
Nyrkkisääntö: sovita tolppajärjestely ensin syöttösuuntaan ja sitten kuorman jakautumiseen. Pääsy määrittää toteutettavuuden; jäykkyys määrää pitkäikäisyyden.
Viestin määrittäminen ei ole kosmeettista. Se on toiminnallinen päätös, joka on suoraan vuorovaikutuksessa ohjausjärjestelmän tyypin, muotin kengän mittojen ja puristimesi aiheuttamien voimien kanssa. Taka-pylvässarja kuulalaakeroiduilla ohjaimilla on erilainen eläin kuin neli-tolppasarja, jossa on liukulaakerit -, joista jokainen on optimoitu eri tuotantotodellisuuksiin. Mutta kumpikaan kokoonpano ei toimi potentiaalisesti, ellei itse meistinkengät ole valmistettu sovelluksen vetoisuus-, paino- ja lämpövaatimuksiin sopivasta materiaalista.
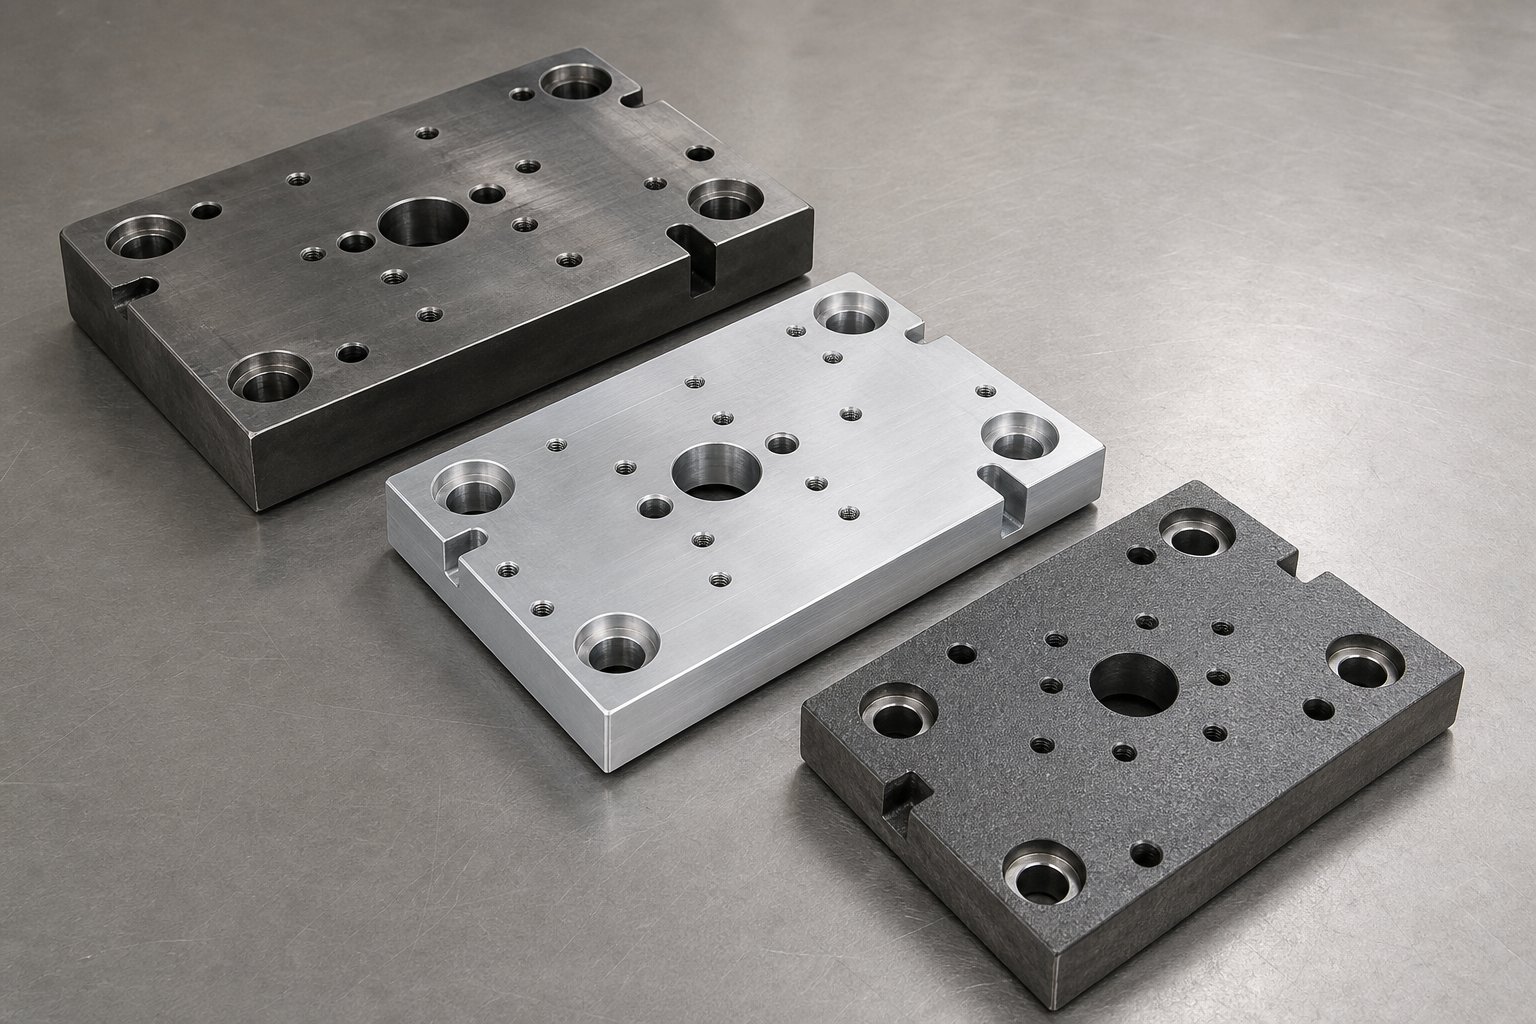
Die Shoe materiaalit ja niiden suorituskyvyn vaihto-
Muottisarjassa voi olla täydellinen ohjainlinjaus, ihanteellinen pylväskokoonpano ja oikea laakerijärjestelmä -, mutta ne toimivat silti huonommin, koska kengät itse taipuvat, vääntyvät tai painavat liikaa käyttötarkoitukseen. Muotin kengän materiaali on päätös, joka säätelee jäykkyyttä kuormituksen alaisena, lämpöstabiilisuutta pitkiä ajoja, logistiikan käsittelyä muotin vaihdon aikana ja pitkän -mittojen säilymisen miljoonien puristusjaksojen kautta. Silti useimmat tekniset tiedot ovat oletuksena terästä ottamatta huomioon, sopiiko se itse asiassa parhaiten. Kolme materiaaliperhettä kattaa erilaisia leimaussovelluksia: teräs, alumiiniseos ja valurauta. Jokainen ratkaisee eri ongelman, ja jokainen asettaa omat rajoitteensa.
Steel Die -kengät ja niiden lujuusedut
Teräs on oletuksena tuotantometallisuulakkeissa, ja hyvästä syystä. Kun metallipuristimeesi kohdistuu suuri vetoisuus, raskaita{1}}keskikuormituksia tai pitkiä keskeytymättömiä tuotantoajoja, mikään ei vastaa oikein määritellyn teräskengän jäykkyyttä ja taipumakestävyyttä. Yleisimmät arvosanat jakautuvat sovelluksen vakavuuden mukaan.
A36-rakenneteräs on lähtökohta - edullinen, laajalti saatavilla ja helppo työstää. Se toimii hyvin kevyessä-–-kohtalaisessa leimaamisessa, kun absoluuttinen taipumasäätö ei ole kriittinen. Mutta A36 kantaa rullauksesta ja leikkaamisesta aiheutuvaa jäännösjännitystä, joka voi vapautua ajan myötä, jolloin kenkä vääntyy hieman koneistuksen jälkeen. Teräsleimausmuottien, joiden odotetaan pitävän tiukasti samansuuntaisuutta satojen tuhansien syklien aikana, on tarpeen poistaa jännitys-A36 tai nostaa laatua.
4140 seosteräs on työhevonen vaativiin sovelluksiin. Karkaisun ja karkaisun jälkeen se tarjoaa korkeamman myötörajan ja väsymiskestävyyden kuin A36, mikä tarkoittaa, että kenkä taipuu vähemmän toistuvassa iskukuormituksessa ja säilyttää tasaisuutensa pidempään. Liikkeet, joissa on suuri-tonniyhdiste tai progressiiviset terässuulakkeet, määrittävät rutiininomaisesti 4140 sekä ylä- että alakenkiin, kun muotin tuotantomäärät ylittävät 500 000 osumaa.
Kompromissit{0}} ovat paino ja koneistuskustannukset. Teräksinen muotikenkä painaa noin kolme kertaa enemmän kuin vastaava alumiinikenkä. Suurelle progressiiviselle muotille ja kengille, joiden mitat ovat 36 x 60 tuumaa, mikä tarkoittaa satoja kiloja lisäpainoa, joka vaikuttaa nosturin kapasiteettiin, painon vetoisuuden jakoon ja meistin-vaihtoaikaan. Teräksen työstö kestää myös kauemmin, vaikka nykyaikaisella jyrsintätekniikalla voidaan saavuttaa pintatarkkuus, joka on verrattavissa hiontaan stanssauskenkäsovelluksissa.
Alumiiniset kengät painonpudotukseen
Milloin metallilevysuulakesarja hyötyy alumiinikengistä? Ei, kun puristustonni on rajoite - alumiinin pienempi moduuli tarkoittaa enemmän taipumaa samalla kuormituksella. Mutta kun suulake itsessään on raskas esine, jota nostetaan, kuljetetaan, varastoidaan ja puristetaan, alumiini muuttaa logistisen yhtälön kokonaan.
Kuvittele suuri progressiivinen teräskenkiä, joka painaa yhteensä 4000 puntaa. Korvaa nämä kengät alumiiniseoksella ja suulake putoaa noin 2800 paunaan. Tämä painonsäästö vaikuttaa jokaiseen kosketuspisteeseen: pienemmät nosturit, nopeammat muotinvaihdot, vähemmän puristuspalkkien kulumista ja vähemmän automaatiolaitteiden rasitusta muotin siirron aikana. Kasveille, jotka tekevät usein vaihtoja tai käyttävät puristimia lähellä painorajojaan, alumiinikengät ovat käytännöllinen välttämättömyys eikä luksusta.
Kaksi metalliseosta hallitsee alumiinikenkien metallisuulakesarjan markkinoita. 7075 alumiini on korkea-lujuus vaihtoehto - vanhenemiskäsittelyn jälkeen, sen vetolujuus lähestyy vähähiilisen-teräksen vetolujuutta säilyttäen alumiinin yhden-tiheyden edun. Mittojen vakaus on erinomainen, joten 7075 on valinta ohutlevysuulakkeisiin, jotka vaativat tiukkaa yhdensuuntaisuuden säilyttämistä ajan myötä. QC-7 (alumiinivalettu työkalulevy) tarjoaa samanlaisen lujuuden ja paremman tasaisuuden toimituksena, mikä vähentää koneistusta, joka tarvitaan kengän saattamiseksi toleranssiin.
6061 alumiini on kustannustehokas vaihtoehto. Se koneistetaan nopeammin, kestää korroosiota ilman lisäkäsittelyä ja maksaa alle 7075. Lujuus on pienempi, joten 6061 sopii kevyisiin---kohtalaisiin puristuskuormiin, joissa painonpudotus on tärkeämpää kuin absoluuttinen jäykkyys. Pienet metallin muovaussuuttimet elektronisille komponenteille, liitinkoteloille ja ohuille{8}}sammutuksille ovat tyypillisiä 6061-sovelluksia.
Alumiini myös imee hyvin iskuenergiaa. KutenValmistaja huomauttaa, alumiini on hyvä metalli iskunvaimennuksen kannalta, joten se on käytännöllinen valinta meistien tyhjentämiseen, kun{0}}napsahdus tarvitsee energian hajoamista sen sijaan, että se siirtyy puristuskehykseen. Erikoiseoksia voidaan lisätä antamaan alumiinille suurempi puristuslujuus kuin vähähiiliselle{2}}teräkselle, mikä laajentaa sen sovellettavuutta raakatiheysvertailun ehdottamaa pidemmälle.
Valurauta ja erikoismateriaalivaihtoehdot
Valurautalla on markkinarako, jota teräs tai alumiini ei täytä hyvin: tärinänvaimennus. Jokainen leimauspuristimen isku tuottaa iskuenergiaa, ja kuinka nopeasti tämä energia haihtuu, määrittää melutason, komponenttien väsymisasteet ja meistettyjen osien pinnan laadun. Valurauta on tässä erinomainen sisäisen mikrorakenteensa ansiosta.
Harmaa valurauta (Meehanite ja vastaavat kauppalaadut) sisältää hiutalegrafiittia jakautuneena koko rautamatriisiin. Nämä grafiittihiutaleet toimivat sisäisinä kitkapintoina - kun värähtelyenergia kulkee materiaalin läpi, grafiitin perustasoja pitkin tapahtuvat dislokaatioliikkeet muuttavat mekaanisen energian lämmöksi. Tulos onvaimennuskapasiteetti noin neljä kertaa teräksen, mikä tarkoittaa, että värinät vaimenevat paljon nopeammin valurautakengässä kuin vastaavassa teräslevyssä.
Pallorauta (nodulaarinen valurauta) tarjoaa keskitien. Sen pallomainen grafiittirakenne tarjoaa noin kaksinkertaisen vaimennuskapasiteetin teräkseen verrattuna samalla, kun mekaaniset ominaisuudet - lujuus ja sitkeys - ovat paljon lähempänä terästä kuin harmaalla raudalla. Pallorautakengät edustavat kustannustehokasta-ratkaisua, joka ei uhraa rakenteellista eheyttä metallinmuovaussuulakkeille, jotka tuottavat kohtalaista kuormitusta mutta hyötyvät pienemmästä tärinästä.
Huono puoli? Valurauta on vastaavan jäykkyyden vuoksi raskaampaa kuin teräs, eikä sitä voida helposti muokata valun jälkeen. Et jyrsi uusia kiinnitysreikiä tai siirrä ohjaustapin reikiä yhtä helposti kuin teräs- tai alumiinikengässä. Valurauta myös murtuu äärimmäisen ylikuormituksen aiheuttaman muodonmuutoksen sijaan, mikä tekee siitä sopimattoman sovelluksiin, joissa vahingossa esiintyvät vetoisuuspiikit ovat mahdollisia. Mutta keskimääräisessä-volyymituotannossa myymälöissä, joissa tärinänhallinta, melunvaimennus ja kustannusten hillitseminen ylittävät absoluuttisen jäykkyyden, valurautakengät ovat edelleen laillinen vaatimus.
Alla oleva vertailu kuvaa kunkin materiaaliperheen suorituskykyominaisuuksia, jotka vaikuttavat muotin kengän valintaan:
| Omaisuus | Teräs (A36/4140) | Alumiini (7075/QC-7) | Valurauta (harmaa/muovattava) |
|---|---|---|---|
| Suhteellinen paino | Raskas (perustaso) | Kevyt (~ 1/3 teräksestä) | Raskas (verrattavissa teräkseen) |
| Jäykkyys kuormitettuna | Korkein | Kohtalainen (alempi kimmomoduuli) | Korkea (harmaa) erittäin korkea (muovaava) |
| Koneistettavuus | Kohtalainen | Erinomainen (nopeat leikkausnopeudet) | Hyvä (mutta vaikeasti muokattava viesti{0}}lähetys) |
| Suhteellinen hinta | Keskikokoinen | Keskitaso-Korkea (7075) / Keskitaso (6061) | Matalasta keskitasoon |
| Tärinänvaimennus | Matala | Kohtalainen (hyvä iskunvaimennus) | Erinomainen (harmaarauta) / Hyvä (palottirauta) |
| Suositeltu käyttötapa | Suuren-tonnimäärän leimaus, progressiiviset ja yhdistelmämuotit | Suuret muotit painorajoituksilla, usein vaihdettavat meistit, sammutustoiminnot | Keskimääräinen-voimakkuustyö, tärinä-herkät toiminnot, melu-kriittiset ympäristöt |
Yksittäinen materiaali ei voita kaikilla kriteereillä. Päätös juontaa juurensa erityisiin rajoituksiin: vetoisuus- ja taipumarajat viittaavat teräkseen, paino- ja käsittelylogistiikka suosivat alumiinia ja tärinä- tai meluhuolet oikeuttavat valurautaa. Monissa liikkeissä saman puristinlinjan eri muotit käyttävät erilaisia kenkämateriaaleja kunkin toiminnon vaatimusten mukaan.
Materiaalin valinta asettaa fyysiset rajat sille, mitä meistisarja pystyy käsittelemään. Mutta todellinen määrittelyhaaste on sovittaa kaikki nämä muuttujat - opastyyppi, pylväskokoonpano ja kengän materiaali - meistin suorittamaan tiettyyn leimaustoimintoon. Progressiiviset, yhdistetyt ja siirtooperaatiot asettavat kukin erilliset vaatimukset, jotka muokkaavat jokaista stanssauspäätöstä eri tavalla.
Muottisarjojen yhdistäminen progressiivisiin yhdistelmä- ja siirtooperaatioihin
Voit määrittää oikean ohjausjärjestelmän, oikean pylväskokoonpanon ja oikean kengän materiaalin -, ja silti päädyt huonompaan suorituskykyyn. Miten? Jättämällä huomioimatta leimaustoimintotyypin, joka määrittää, kuinka kaikkien näiden muuttujien on toimittava yhdessä. Progressiivinen meisti ja yhdistelmämuotti asettavat olennaisesti erilaisia vaatimuksia muottisarjoilleen, vaikka ne leimaavat samanlaisia materiaaleja samanlaisilla tonnimäärillä. Siirtotoiminnot lisäävät toisen kerroksen kokonaan. Toimintotyyppi ei ole vain konteksti muottisarjapäätökselle -, se on organisointiperiaate, joka määrittää, mitkä kokoonpanon, ohjauksen ja materiaalin yhdistelmät todella toimivat.
Diesetit progressiiviseen leimaamiseen
Progressiiviset meistit siirtävät metallilevyliuskaa useiden asemien läpi peräkkäin suorittaen eri toiminnon jokaisella pysäkillä - lävisttämällä asemalla yksi, muodostaen asemalla kolme, tyhjentämällä asemalla seitsemän. Jokainen asema riippuu siitä, että kaistale rekisteröityy täsmälleen samaan poikittaiseen ja pitkittäiseen asemaan suhteessa meistisarjaan, osuman perään. Tämä rekisteröintivaatimus tekee progressiivisesta leimaamisesta vaativimman sovelluksen ohutlevyn leimaamiseen muottisarjan näkökulmasta.
Suulakesarjan geometria seuraa prosessin geometriaa. Progressiiviset meistit ovat pitkiä ja kapeita, ja kengän pituuden-leveyden{2}}suhde on usein 3:1 tai suurempi. Nauhan leveys määrää kengän leveyden, mutta asemien lukumäärä ja niiden välinen väli määrää kengän pituuden. Kahdentoista-aseman progressiivinen muotin, jonka jakoväli on 2 tuumaa, tarvitsee vähintään 24 tuuman työpituuden sekä ylimääräistä kenkämateriaalia ensimmäisen ja viimeisen aseman jälkeen ohjaustapin sijoittelua ja rakennetukea varten.
Ohjausvälillä on tässä enemmän merkitystä kuin missään muussa toimintotyypissä. Pitkällä, kapealla kengällä ohjaustapit ovat kaukana toisistaan syöttösuunnassa, mutta tiiviisti leveydellä. Tämä geometria tarjoaa erinomaisen vastustuskyvyn sivuttaisvirheille (suunta, joka on kriittisin meistin-to-kohdistuksessa), mutta vähemmän vastustuskykyä syöttösuunnassa tapahtuvaa kulmakiertoa vastaan. Kuulalaakeroidut ohjausjärjestelmät ovat progressiivisen leimaamisen standardi juuri siksi, että useiden asemien kumulatiivinen toleranssipino vaatii nolla{5}}välin kohdistusta. Liukulaakerijärjestelmä, jossa on jopa 0,0004 tuuman välys, tarkoittaa mitattavissa olevaa sijaintivirhettä asemilla, jotka ovat kaukana ohjaustapeista.
Takaisin-pylväs- tai diagonaali-pylväskonfiguraatiot hallitsevat progressiivisia sovelluksia, koska nauhan on mentävä sisään toiselta puolelta ja poistuttava toiselta ilman esteitä. Kuten Larson Tool selittää, progressiiviset meistit toimivat peräkkäisten asemien kautta, joissa metallikaistale syötetään suulakkeeseen ja liikkuu eri asemien läpi, joista jokainen suorittaa tietyn toiminnon, kuten leikkaamisen, taivutuksen tai lävistyksen. Tuo jatkuva nauhan syöttöreitti ei voi majoittaa ohjauspylväitä syöttölinjaan.
Progressiivisissa sovelluksissa käytettäviä lävistyspuristimia varten muottisarjassa on oltava myös apujärjestelmät: ohjausnastat, jotka rekisteröivät nauhan jokaisessa asemassa, anturit, jotka havaitsevat syöttöhäiriöt, ja typpijouset tai uretaanipoistolaitteet, jotka hallitsevat nauhan nostoa iskujen välillä. Kaikki nämä kiinnittyvät muottikenkiin ja vievät pystysuoraa kiinteistöä sulkukorkeuden sisällä. Kengän paksuuden tulee tasapainottaa jäykkyyttä puristimessa käytettävissä olevaa päivänvaloa vastaan.
Muotisarjat yhdistelmä- ja tyhjennysoperaatioihin
Yhdistelmämuotteissa on erilainen lähestymistapa. Sen sijaan, että yhdistelmäsuulake hajottaisi operaatioita useille asemille, se suorittaa kaksi tai useampia leikkaustoimintoja yhdellä vedolla - tyypillisesti tyhjentämällä ja lävistämällä samanaikaisesti. Lävistimet ja meistit toimivat molempiin suuntiin: meisti työntyy alas alemman muotin aukon läpi, kun taas alempaan kenkään asennetut lävistimet työntyvät ylöspäin työkappaleen läpi samalla hetkellä. Tämä tuottaa tasaisen, tarkan tyhjennyssuulakkeen osan, jossa on reiät, jotka pidetään tarkasti suhteessa aihion reunaan, kaikki yhdessä puristusjaksossa.
Kuormaprofiili erottaa yhdistelmätoiminnot stanssatun näkökulmasta. Koska kaikki leikkausvoimat vaikuttavat samanaikaisesti suhteellisen pienellä alueella, kokonaistonnimäärä on suuri, mutta yleensä hyvin{1}}keskitetty. Ei ole nauhan etenemistä, joka luo vaihtelua asemien-to{4}}asemien välillä, eivätkä voimat kulje muotin pinnan poikki iskun aikana samalla tavalla kuin muottien muodostaminen synnyttää liikkuvia kuormia.
Tämä keskitetty, tasapainotettu kuormitusprofiili suosii neljän-pylvään tai keski-pylvään muottisarjaa raskailla-teräskengillä. Neljän -pylvään järjestely vastustaa suurta välitöntä taipumaa, joka syntyy, kun kaikki lävistimet ja meistit kytkeytyvät samanaikaisesti. Teräskengät 4140:ssa tai -kevennetty A36 tarjoavat jäykkyyden, jota tarvitaan yhdensuuntaisuuden säilyttämiseen merkittävissä peittovoimissa - muovaussuulake saattaa vaatia 20 tonnia jaettuna muovaustyynyn poikki, kun taas samankokoinen sekoitussuojaussuulake voi vaatia 60 tai enemmän yhteen iskuon keskittyvää tehoa.
Yhdistelmätyön ohjausjärjestelmävaatimukset ovat vähemmän äärimmäiset kuin progressiivisen työn. Puristuspuikko sulkeutuu kerran, suorittaa toiminnon ja avautuu - ei ole kumulatiivista virhettä asemalta toiselle. Kaupallisen tarkkuusluokan liukulaakeriohjaimet sopivat hyvin keskimääräiseen -volyymiin yhdisteleimaukseen, vaikka tiukat -toleranssisuojaukset (lääketieteelliset komponentit, elektroniset liittimet, tarkkuusaluslevyt) hyötyvät edelleen kuulalaakerijärjestelmistä, jotka eliminoivat sivuvälykset kriittisen leikkaushetken aikana.
Yhdistelmäsuuttimet tuottavat myös tasapainoisen snap{0}}läpienergian, koska leikkauskehät jakautuvat symmetrisesti. Tämä tekee suulakkeesta vähemmän herkkiä heilumiselle tai kallistukselle läpimurron aikana, mutta kokonaisiskuenergia on korkea. Kengät, joilla on hyvät tärinänvaimennusominaisuudet - valurautaa tai paksu-profiiliteräs - auttavat hallitsemaan tätä energiaa siirtämättä liiallista väsymiskuormitusta ohjausyksiköihin.
Siirtomuottisarjan huomioitavaa
Siirtoleimaus toimii olennaisesti eri periaatteella kuin progressiivinen tai yhdistelmätyö. Sen sijaan, että syöttäisivät jatkuvaa nauhaa yhden muotin läpi, siirtojärjestelmät käyttävät mekaanisia sormia tai tarttujia yksittäisten aihioiden poimimiseen ja siirtämiseen erillisten muottiasemien välillä, jotka on asennettu yhteiseen palkkiin. Jokaisella asemalla on oma puristuspuikko ja - kriittisesti - oma muottisarja.
Tämä luo määrittelyhaasteen, jota ei esiinny progressiivisessa tai yhdistetyssä työkalussa: inter-stange alignment. Jokaisen siirtolinjan muottipuristimen on rekisteröitävä työkappaleensa samaan tilakoordinaattijärjestelmään kuin jokaisen muun aseman. Jos meistisarja numero kolme siirretään 0,002 tuumaa sivusuunnassa suhteessa meistisarjaan numero kaksi, asemalta kolme tuleva osa kuljettaa tämän virheen eteenpäin jokaiseen seuraavaan toimintoon. Loppupään asemien lävistimet ja meistit toimivat sitten jo väärässä paikassa olevaa osaa vastaan, mikä pahentaa mitta-ongelmia jokaisen siirron yhteydessä.
Siirtomuotit käsittelevät suuria tai monimutkaisia osia, jotka vaativat useita toimenpiteitä, joissa aihio leikataan ja siirretään sitten eri asemien kautta muotoilua, taivutus- tai muita toimenpiteitä varten. Jokainen asema toimii itsenäisesti, mikä antaa suunnittelijoille joustavuutta monimutkaisten muotojen tuottamiseen, mutta edellyttää, että jokainen yksittäinen muotisarja saavuttaa tiukan paikannustarkkuuden kannattimessa.
Siirtooperaatioissa käytettävät meistisarjat käyttävät tyypillisesti neljää-pylväskokoonpanoa, koska jokainen asema voi suorittaa raskaan muovauksen ja merkittäviä sivu-keskikuormituksia - syväveto-, laippa- tai trimmaustoimintoja, jotka synnyttävät sivuttaistyöntöä arvaamattomiin suuntiin riippuen osan geometriasta kyseisessä vaiheessa. Neli-pylvään järjestely kestää näitä kuormia ilman, että se luottaa pelkästään kantapääpaloihin. Teräskengät ovat vakiovarusteita, koska yksittäisten suutinsarjojen on säilytettävä mittojen vakaus toistuvissa raskaissa muovauskuormissa pitkien tuotantokampanjoiden aikana.
Yksi näkökohta, joka on ainutlaatuinen siirtotyölle: koska jokainen meistisarja on suhteellisen kompakti (käsittelee yhden toimenpiteen yksittäisellä osalla nauhan kahdentoista toimenpiteen sijaan), levymeistin ja meistin yhdistelmät voidaan optimoida jokaisessa asemassa itsenäisesti. Asemalla voidaan käyttää matalamuovaussuuttimia liukulaakeroiduilla ohjaimilla, koska kuormat ovat kohtuullisia. Asema neljä, joka suorittaa syvävedon voimakkaalla sivukuormituksella, saattaa vaatia kuulalaakeriohjaimet ja kengän maksimipaksuuden. Tämä per-asemien optimointi on ylellisyyttä, jota progressiivinen leimaus ei salli, jolloin yhden muottisarjan on palveltava kaikkia asemia samanaikaisesti.
Seuraava päätösjärjestys yhdistää toimintatyypin stanssausspesifikaatioon loogisessa järjestyksessä:
- Tunnista toiminnan tyyppi- progressiivinen, yhdistetty tai siirto -, koska se määrittää kuormitusprofiilin, geometrisen verhokäyrän ja pääsyvaatimukset.
- Määritä kuorman suuruus ja jakautuminen- keskitetty ja tasapainotettu (yhdistetty), jaettu asemille (progressiivinen) tai muuttuva asemakohtaisesti (siirto).
- Valitse viestiasetukset- taka-pylväs tai diagonaali progressiiviseen syötteen poistoon, keski-pylväs tai neljä-pylväs yhdistekuorman jakautumiseen, neljä-pylväs siirtojäykkyyteen.
- Määritä ohjausjärjestelmä- kuulalaakeri progressiiviseen tarkkuuteen ja nopeuteen, liukulaakeri tai kuulalaakeri yhdistelmälle tilavuuden perusteella, per-asemavalinta siirtoon yksilöllisten kuormitustarpeiden mukaan.
- Valitse kengän materiaali- teräs suuri-tonnimääräisiin seos- ja siirtoasemiin, alumiini suuriin progressiivisiin muotteihin, joissa on painorajoituksia, valurautaa, jossa tärinänvaimennus oikeuttaa kompromissin-.
Tämä järjestys toimii, koska jokainen päätös rajoittaa seuraavaa. Et voi valita älykkäästi pylväskokoonpanoa tietämättä, täytyykö nauhan syöttää muotin läpi. Et voi määrittää opasjärjestelmää tietämättä, onko kumulatiivisella aseman-to-tarkkuudella merkitystä. Et voi valita kenkämateriaalia ymmärtämättä tiettyjen muovausmuotien vetoisuus-, lämpö- ja käsittelyvaatimuksia.
Suunnittelun sivuhaaste on tietää, mikä muottisarjan kokoonpano sopii toimintatapaasi. Hankintapuolen-haaste on yhtä tärkeä: tämä tietämys muutetaan spesifikaatioksi, jonka toimittaja voi tarjota tarkasti ja rakentaa oikein. Tämä tarkoittaa, että määritetään tarkat mitat, toleranssit ja tuotantoparametrit ennen ensimmäistä keskustelua muottisarjan myyjän kanssa.
Oikean muottisarjan valitseminen ja määrittäminen
Yksi asia on tietää, miltä muottisarjan tulisi näyttää sovelluksessasi. Sen tiedon välittäminen toimittajalle oikean tuloksen tuottavalla tavalla on jotain aivan muuta. Suurin osa spesifikaatiovirheistä on suunnittelutarkoituksen ja hankinnan toteutuksen välinen kuilu. Työkaluinsinööri saattaa ymmärtää tarkalleen, minkä pylväskokoonpanon ja ohjausjärjestelmän toiminta vaatii, mutta jos ostotilauksesta puuttuu mitoitusrajoitukset, jotka sitovat valinnat puristimeen, toimitettu suutinsarja ei välttämättä sovi, ei toimi tai kestä. Tämän aukon kurominen umpeen vaatii kurinalaista lähestymistapaa mittojen, toleranssien ja tuotantoparametrien määrittämiseen ennen kuin tarjouspyyntö lähetetään.
Kriittiset mitat ja määritettävät toleranssit
Jokainen muottisarjan erittely jäljittää kahteen vertailupisteeseen: puristimeen, jossa se ajaa, ja osaan, jonka sen on autettava tuottamaan. Jos jompikumpi yhteys jää huomaamatta, ostat muottisarjan, joka toimii teoriassa mutta epäonnistuu käytännössä.
Aloita sulkukorkeudella. KutenMetalForming Magazine selittää, muotin sulkukorkeus viittaa meistikokoonpanon kokonaiskorkeuteen sen täysin suljetussa asennossa - ja sen on oltava kohdepuristimen minimi- ja enimmäiskorkeustilassa. Jos muotin sulkukorkeus ylittää käytettävissä olevan tilan, puristusrunko venyy ja liitokset puristuvat, jolloin syntyy liiallinen tonnimäärä, joka vahingoittaa sekä suulaketta että puristinta. Laske muotin maksimikorkeus vähentämällä puskurin paksuus puristimen sulkukorkeudesta, ja vähennä sitten painin{4}}säätöpituus saadaksesi muotin minimikorkeuden. Muottisarjasi suljetun korkeuden tulee osua näiden kahden numeron väliin, jossa on tilaa säätöön.
Päivänvalo - kenkien välinen avoin tila, kun muotti on täysin auki - määrittää, onko työkalusuulakkeissasi tarpeeksi pystysuoraa tilaa nauhan syöttämiseen, osien irrottamiseen ja romun poistamiseen. Kengän paksuus vaihtuu suoraan päivänvaloa vastaan kiinteällä sulkukorkeudella: paksummat kengät antavat enemmän jäykkyyttä, mutta kuluttavat työelementtien tarvitsemaa pystysuoraa tilaa.
Ohjaustapin halkaisija, holkkiluokka ja niiden välinen tarkkuussovitus määrittävät kohdistuskyvyn. Suuremmat tapit kestävät taipumista paremmin raskaassa kuormituksessa, mutta ne kuluttavat kenkäpinta-alaa, jota voidaan tarvita työkalujen kiinnityksissä. Holkkiluokka - kaupallinen, tarkkuus tai super-tarkkuus - asettaa suurimman sallitun sivuvälyksen käytön aikana. Ja samansuuntaisuustoleranssi ylemmän ja alemman kengän kiinnityspinnan välillä ohjaa kuinka leikkausvoimat jakautuvat tasaisesti muotin pinnalla. TheANSI B94.6 -standardimäärittää stanssattujen komponenttien toleranssit, joiden yhdensuuntaisuusvaatimukset ovat tyypillisesti 0,02 mm per 300 mm kengän pituutta tarkkuussovelluksissa.
Tuotantomäärä- ja nopeusvaatimukset
Arvioitu tuotantomääräsi määrää, ovatko kuulalaakerin ohjausjärjestelmän kustannukset perusteltuja vai tarjoavatko liukulaakerit riittävän suorituskyvyn pienemmillä investoinneilla. Tämä ei ole epämääräinen ohje -, se on laskettavissa oleva päätös.
Alle 50 000 osuman vuodessa kaupallisessa tarkkuusluokassa olevat liukulaakerisuulakkeet kestävät useimmat sovellukset ilman liiallista kulumista. Holkin vaihtoväli kohtuullisilla iskutiheyksillä antaa sinulle vuosien palvelun ennen kuin huoltokustannukset kertyvät. Laskelma vaihtelee 50 000 ja 500 000 vuotuisen osuman välillä: kuulalaakerin ohjaimet vähentävät kumulatiivista huoltoa, pitävät tiukemmat toleranssit pidemmillä ajoilla ja pitävät lävistyksen---kohdistuksen vakaana lämpöolosuhteiden muuttuessa pitkien tuotantojaksojen myötä.
Yli 500 000 osumaa vuodessa - varsinkin nopeassa-progressiivisessa leimauksessa - tarkkuuskuulalaakerijärjestelmät maksavat itsensä takaisin vähemmällä romulla, pidemmällä lyönnillä ja harvemmalla suunnittelemattomilla pysähdyksillä. Iskutaajuuden suhde on suoraviivainen: suuremmat nopeudet tuottavat enemmän lämpöä liukulaakerijärjestelmissä, mikä kiihdyttää kulumista ja vähentää tehokasta huoltoikkunaa. Kuulalaakerin ohjaimet pysyvät lämpöstabiileina 300{8}}plus-iskulla minuutissa, kun tavalliset järjestelmät vaativat voitelukatkoja keskiajossa.
Kuulostaako yksinkertaiselta äänenvoimakkuuden kynnysarvolta? Se on sitäkin vivahteikkaampi. Räätälöity metallileimaussuulake, joka toimii 100 000 sykliä, mutta jolla on plus-tai-miinus 0,001- tuuman toleranssit, saattaa tarvita kuulalaakerin ohjausta tilavuuksilla, jotka normaalisti sijoittuvat liukulaakerin alueelle. Toleranssivaatimukset ja tilavuus yhdessä määrittävät oikean ohjausjärjestelmän – kumpikaan tekijä ei yksin kerro kaikkea.
Työskentely muottisarjan toimittajan kanssa
Valmistele seuraavat tiedot ennen kuin otat yhteyttä leimausmuottien valmistajiin. Lainauskeskustelu ilman näitä yksityiskohtia pakottaa toimittajan olettamaan - ja olettamuksista tulee virheitä valmiissa muottisarjassa.
- Puristinmalli ja nimellinen vetoisuus- vahvistaa, että suutinsarja pysyy puristuskapasiteetin sisällä.
- Sulje korkeusalue- pienin ja suurin muotin korkeustila, joka ottaa huomioon tuen paksuuden ja painimen säädön.
- Tuen mitat ja T{0}}urakuvio- määrittää kengän jalanjäljen rajat ja kiinnitystavan.
- Syöttösuunta ja nauhan/aihion käsittelytapa- ajaa postkonfiguraation valinnan (back-post for coil-feed progressive, four-post for transfer).
- Arvioitu vuotuinen määrä ja aivohalvauksen tavoitetaajuus- määrittää opasjärjestelmän luokan ja kengän materiaaliluokan.
- Vaaditut osatoleranssit- leimatun osan mittatarkkuus jäljittelee meistisarjan kohdistuskykyä.
- Die painorajoitukset- nosturin kapasiteetin ja puristimen painorajoitukset voivat vaatia alumiinikenkiä teräksen sijaan.
- Ympäristöolosuhteet- likaiset tai korkean lämpötilan{1}}liikkeet saattavat suosia liukulaakereita kuulalaakerijärjestelmien sijaan kontaminaatiokestävyyden vuoksi.
Vakiosovelluksissa - yksinkertainen tyhjennys, yhden-aseman muodostaminen, lyhyt-ajo prototyyppien luominen - vakiintuneiden suulakevalmistajien luettelomuotisarjat tekevät työt ennustettavilla kustannuksilla ja läpimenoajalla. Valitset kengän koon, pylväskokoonpanon, ohjausjärjestelmän ja materiaalin käytettävissä olevista vaihtoehdoista, ja sarja saapuu valmiina asennettavaksi.
Vakiovaihtoehdot jäävät vajaaksi monimutkaisissa räätälöityissä metallileimausmuotteissa, jotka vaativat poikkeavia-kenkien geometrioita, epätavallisia ohjaustappien sijoitteluja, integroituja typpijakoputkia tai tiettyjen muovaussarjojen ympärille suunniteltuja meistisarjoja. Nämä raskaat suunnittelupäätökset Toimittajat pitävätYICHENerikoistuneet räätälöityihin leimausmuottiratkaisuihin, joissa insinöörit tarvitsevat tukea muottirakenteessa, komponenttien määrittelyssä, lävistimen ja nostimen integroinnissa, välyksen optimoinnissa ja materiaalivirrassa -, mikä tekee niistä vahvan resurssin, kun sovellusvaatimukset eivät mahdu siististi tavallisiin muottien valmistuskategorioihin.
Itse määrittelyprosessi on mukautettu viestintäharjoitus. Jokainen määrittelemäsi ulottuvuus rajoittaa toimittajan suunnittelutilaa tuottavalla tavalla. Jokaisesta määrittelemättömästä ulottuvuudesta tulee toimittajan tekemä päätös ilman kontekstiasi. Mitä täydellisemmät määrittelysi ovat, sitä todennäköisemmin toimitettu meistisarja toimii siten, kuin työkalusi tarvitsevat sitä ensimmäisestä osumasta lähtien.
Hyvin-määritelty, hyvin rakennettu{1}}muottisarja on vain niin hyvä kuin sen jatkuva suorituskyky lehdistössä. Ja edes parhaat tekniset tiedot eivät voi estää asteittaista heikkenemistä, jota jokainen leimaussuulakesarja kokee ajan myötä. Tuon heikkenemisen oireiden tunnistaminen varhaisessa vaiheessa - ennen kuin se ilmenee osan laadussa tai katastrofaalisena viana - on ero suunnitellun huoltopysähdyksen ja tuotantolinjan sammuttavan hätätilanteen välillä.
Yleisten muottisarjan ongelmien vianmääritys
Muottisarja ei petä kerralla. Se kuiskaa ennen kuin huutaa. Ohjaustappi, joka räjähtää toisella puolella, purse, joka liikkuu asemalta asemalle, reiän sijainti, joka ajautuu puoli tuhannesosaa vuorossa - nämä eivät ole satunnaisia laatutapahtumia. Ne ovat oireita, joiden syyt voidaan jäljittää, ja melkein kaikki ne viittaavat muottisarjaan eikä siihen asennettuun työvälineeseen. Silti useimmat kaupat hoitavat näitä oireita säätämällä stanssausmeistimiä, säätämällä leikkausväliä tai vaihtamalla puristusmeistit - väliaikaisia korjauksia, jotka peittävät todellisen ongelman sen pahentuessa alla.
Useimmat muottisarja-ongelmat johtuvat määrittely- tai asetusvirheistä, eivät komponenttivioista. Oikein määritelty meistinsarja, joka on asennettu väärin, huollettu puutteellisesti tai käytetty yli sen suunnitteluparametrit, epäonnistuu kauan ennen kuin sen komponentit saavuttavat materiaalin väsymisrajansa.
Väärän kohdistuksen ja räjähdysten diagnosointi
Ohjaustappien tai holkkien naarmuuntuminen on näkyvin oire kohdistusvirheestä - ja se on useimmiten virheellisesti diagnosoitu. Huomaat materiaalin siirtojälkiä, naarmuja tai metallitahroja tapin pinnalla tai holkin reiän sisällä. Nämä merkit kertovat, että kaksi pintaa koskettaa metallia-metalliin-kuormituksen alaisena, jolloin syntyy tarpeeksi lämpöä ja painetta mikro-hitsaamaan ja repeämään materiaalia pinnalta toiselle. Kuten JVM Manufacturing selittää, pienetkin kohdistusvirheet estävät asemia toimimasta sujuvasti, mikä aiheuttaa epätasaista kulumista ja mittojen epäjohdonmukaisuuksia, jotka luovat dominovaikutelman koko muottijärjestelmään.
Mikä sen aiheuttaa? Kolme juuriehtoa, yksin tai yhdistelmänä:
- Kuluneet holkit- tapin ja holkin välinen kulkuvälys on avautunut yli määritysten, jolloin ylempi kenkä voi siirtyä sivusuunnassa ennen kuin tappi keskittää sen. Tämä siirto tarkoittaa, että tappi tulee holkkiin pienessä kulmassa jokaisella iskulla keskittämällä kosketuspaineen yhdelle puolelle.
- Taipuneet stanssatut kengät- kenkä, joka on menettänyt tasaisuutensa toistuvien iskukuormituksen aiheuttamien keuhkojen vuoksi, jolloin holkin poraus kallistaa ohjaustapin akselin suuntaisesti. Tappi ja holkki on kohdistettu väärin vain kuormituksen alaisena, mikä tekee ongelmasta näkymätön staattisen tarkastuksen aikana.
- Virheellinen painonsäätö- jos puristussylinteri ei ole samansuuntainen palkin kanssa tai jos muotinpuristimet kohdistavat epätasaista voimaa asennuksen aikana, koko muottisarja toimii vinossa tilassa, jota mikään sisäinen kohdistus ei voi korjata.
Tarkastus on yksinkertaista, jos tiedät mitä etsiä. Vedä suulakesarja puristimesta ja tarkasta jokainen ohjaustappi hyvässä valaistuksessa. Särmäysjäljet näkyvät kiiltävinä, tahriintuneina täplinä - tyypillisesti tapin toisella puolella, mikä osoittaa suuntavirhettä. Tarkista vastaavan holkin reiän vastakkaisella puolella vastaavia merkkejä. Jos molemmissa tapeissa samassa pyörimisasennossa esiintyy naarmuja, ongelma liittyy todennäköisesti painallukseen (painimen yhdensuuntaisuus tai muotinkiristimen epätasaisuus). Jos se näkyy vain yhdessä tapissa tai eri asennoissa, epäile kengän taipumaa tai paikallista holkkien kulumista.
Korjaavat toimenpiteet seuraavat diagnoosia: vaihda kuluneet holkit ja rei'itä tarvittaessa. Palauta samansuuntaisuus-hiomalla kenkien kiinnityspinnat uudelleen. Tasoita puristin uudelleen-tai säädä puristimia tasaista paineen jakautumista varten. Vaikeissa tapauksissa, joissa ohjaustapin pinta on uurrettu, itse tappi on vaihdettava - uurrettu tappi nopeuttaa holkin kulumista jopa juuri kalvatussa reiässä.
Ennenaikainen kuluminen ja ohjaustapin vika
Ohjaustappien ei pitäisi kulua nopeasti. Oikein määritelty nasta oikeassa sovelluksessa kestää miljoonia jaksoja. Kun meistit ja ohjaustapit alkavat ilmaista ennenaikaista kulumista - naarmuja, halkaisijan pienenemistä tai pinnan pistesyöpymistä hyvissä ajoin ennen kuin niiden odotettu käyttöikä - käyttöolosuhteissa on ylittänyt suunnittelun rajat.
Yleisimmät syyt:
- Riittämätön voitelu- liukulaakerin ohjausjärjestelmät riippuvat tapin ja holkin välissä olevasta voiteluainekalvosta. Kun tämä kalvo hajoaa, kitkapiikit ja kuluminen kiihtyy eksponentiaalisesti. Alan tiedot osoittavat, että voitelu ei ole parannuskeino-kaikki, mutta sen puuttuminen on katastrofaalista - se ei voi palauttaa tylsistynyttä reunaa tai kohdistaa ohjaustappia uudelleen, mutta ilman sitä liukuvat pinnat synnyttävät kitkaa ja lämpöä, jotka tuhoavat sekä tapin että holkin lyhyessä järjestyksessä.
- Liialliset keskikuormat{0}}- kun leimaaminen synnyttää sivuttaistyöntövoiman, joka ylittää kantapalojen absorboiman määrän, jäljelle jäävä voima siirtyy ohjaustappeihin. Tapit on suunniteltu ensisijaisesti kohdistukseen, ei kuormitukseen-. Jatkuva sivukuormitus synnyttää taivutusjännityksen tapin puristussovituskohdassa-kengän kanssa, mikä lopulta väsyttää tapin tai kuluttaa soikean holkin.
- Väärä ohjaustapin materiaaliluokka- 58 HRC:hen karkaistu tappi sovelluksessa, jossa on suuria iskukuormituksia, halkeilee tai halkeilee pintaan. Nopeassa sovelluksessa 45 HRC:n tappi kuluu liian nopeasti{4}}. Materiaalilaadun on vastattava sekä kuormitustyyppiä (isku vs. liukuminen) että käyttönopeutta.
- Liukulaakerijärjestelmän nimellisiskunopeuden ylittäminen- jokaisella liukulaakerilla on PV (paine-nopeus) raja. Kun se ylittyy, voiteluainekalvo romahtaa, kitkan -syntymä lämpö kasvaa nopeammin kuin se haihtuu, ja tappi-holkkirajapinta siirtyy kulumisesta tuhoutumiseen. Tämä on klassinen vikatila, kun puristusmeistinlävistystoiminto siirretään kohtalaisesta-nopeasta puristimesta nopeampaan ilman ohjausjärjestelmän päivittämistä.
Kun huomaat ennenaikaista kulumista, vastusta impulssi vaihtamalla tappi ja holkki. Jos käyttöolosuhteet eivät ole muuttuneet, uudet komponentit seuraavat samaa vikarataa. Selvitä sen sijaan, mikä perimmäinen syy siihen liittyy, ja korjaa se - päivitä voitelumenetelmää, lisää tai muuta kantapääpalojen kokoa,-määritä uudelleen tappimateriaali tai päivitä kuulalaakerien ohjaukseen, jos sovellus on ohittanut liukulaakereiden ominaisuudet.
Parallelismin menetys ja sen vaikutus osien laatuun
Kengän samansuuntaisuus heikkenee ajan myötä. Jokainen painallus antaa iskuenergiaa kenkiin, ja toistuva kuormitus muuttaa vähitellen niiden geometriaa. Muutos mitataan tuuman tuhannesosissa -, joka on näkymätön silmälle, jota ei voida havaita satunnaisella käsittelyllä -, mutta se kaskadee osien laatuongelmiksi, jotka eivät näytä liittyvän meistisarjaan.
Kun ylempi kenkä menettää yhdensuuntaisuuden alemman kengän kanssa, lävistimen ja meistinpainikkeen välinen etäisyys muuttuu epätasaiseksi muotin pinnalla. Lävistetyn reiän toinen puoli näkee tiukemman välyksen, kun taas vastakkainen puoli avautuu. Tiukempi välys tuottaa puhdasta leikkausta, mutta nopeuttaa lävistyskulumista. Löysempi välys sallii materiaalin repeytymisen sen sijaan, että se leikkaa puhtaaksi, jolloin syntyy jäysteitä, jotka kasvavat asteittain huonommin jokaisen leikkauskohdan toisella puolella.
Vaikutukset yhdistetään sieltä. Epätasainen välys tarkoittaa epätasaisia leikkausvoimia, jotka synnyttävät epäsymmetrisiä snap{1}}läpikuormia, jotka nopeuttavat entisestään yhdensuuntaisuuden menetystä - itseään-vahvistava huononemisjakso. Muotoilutoimenpiteet kärsivät eri tavalla: ei--rinnakkaissuulakesarja tuottaa epätasaisen aihion-pitimen paineen, mikä aiheuttaa ryppyjä vedon toiselle puolelle ja ohenemista toiselle. Leimattujen osien mittapoikkeamasta tulee myymälän-lattian oire, mutta perimmäinen syy piilee muotin kengissä, ei muotoilua tekevissä metallisissa lävistyksissä ja muottikomponenteissa.
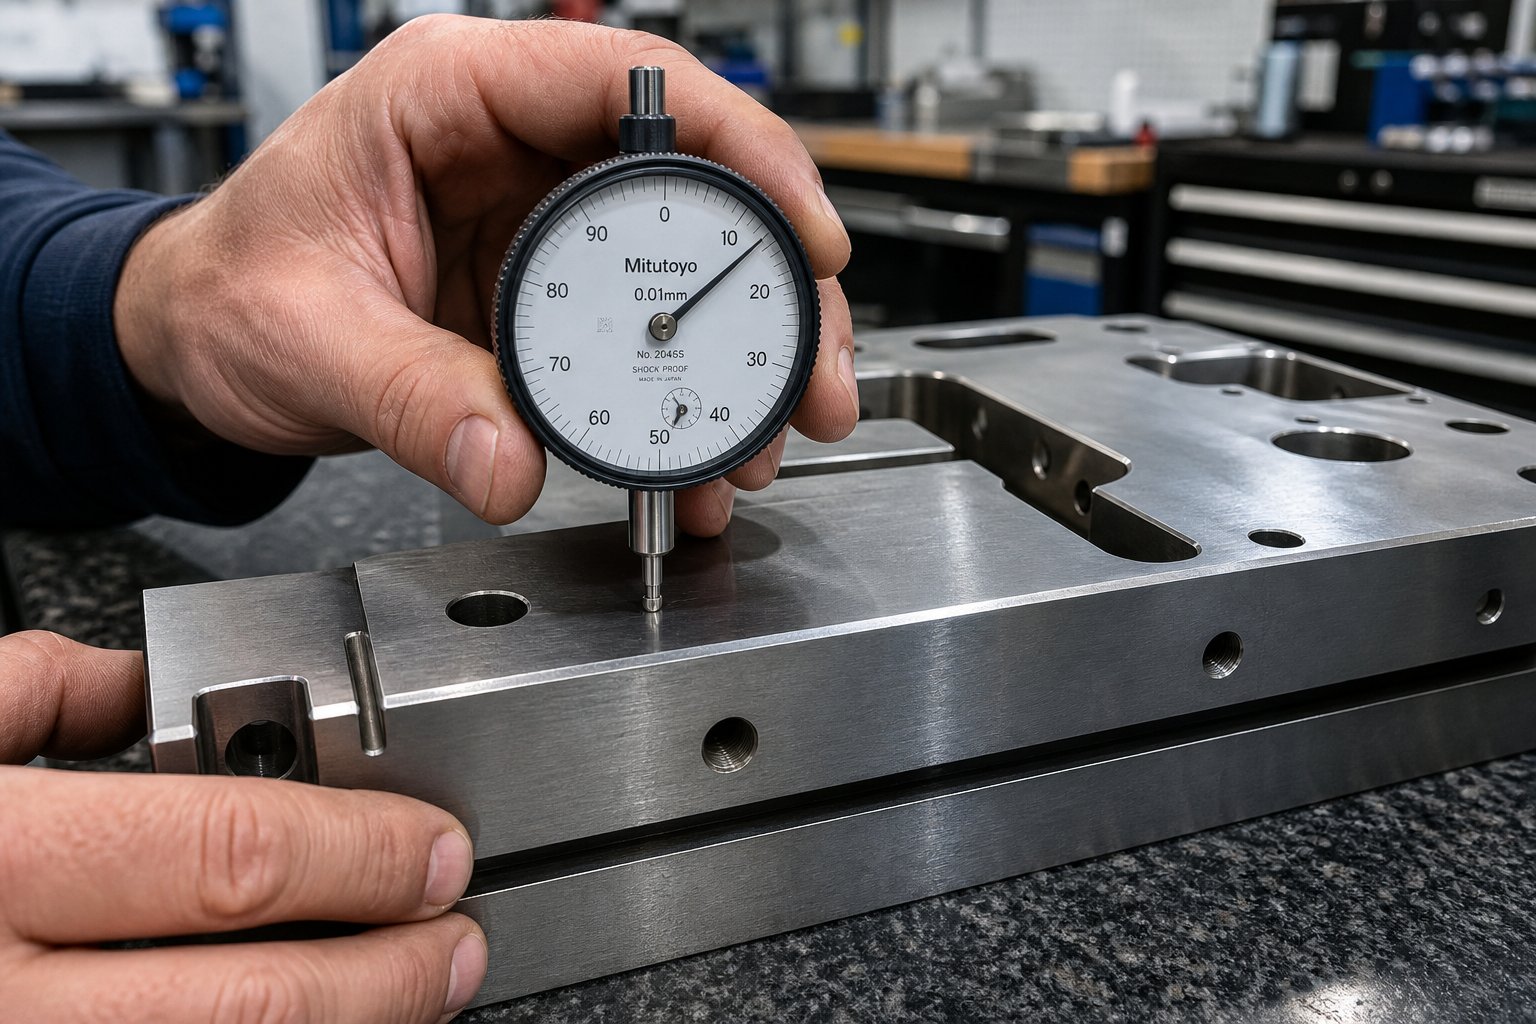
Yhdensuuntaisuuden mittaamiseen tarvitaan pintalevy ja mittakello tai korkeusmittari. Kun suutinsarja on suljettu eikä työtyökaluja ole asennettu, merkitse ylemmän kengän yläpinnan poikki samalla kun viitataan alemman kengän pohjapintaan. Tarkkuussovelluksissa poikkeaman tulee olla alkuperäisten määritelmien sisällä - tyypillisesti 0,0002–0,0005 tuumaa kengän pituutta kohti. Jos se ylittää tämän alueen, kengät on-hiottava uudelleen tasaisuuden ja yhdensuuntaisuuden palauttamiseksi.
Viiden-pisteen vianmäärityksen tarkistuslista
Kun muottisarja alkaa tuottaa laatuongelmia, käy läpi nämä viisi vikatilaa järjestelmällisesti. Jokainen yhdistää näkyvän oireen todennäköisimpään syyensä ja oikeaan toimenpiteeseen:
- Oire:Kulkujälkiä ohjaustapeissa tai holkeissa.Aiheuttaa:Kuluneet holkit, kengän taipuma tai puristusvirhe, joka luo kulmakosketuksen.Toimi:Vaihda holkit,-hio kengät uudelleen samansuuntaisuuden palauttamiseksi, varmista, että painat mäntä-vahvistaaksesi kohdistusta-, ja tarkista, että muotinpuristimet käyttävät tasaista puristusvoimaa.
- Oire:Ennenaikainen ohjaustapin halkaisijan pieneneminen tai pinnan uurtaminen.Aiheuttaa:Riittämätön voitelu, liiallinen sivukuorma yli kantapään kapasiteetin tai toiminta ylittää liukulaakerijärjestelmän PV-rajan.Toimi:Päivitä voitelumenetelmää tai -väliä, muuta kantapalojen kokoa sivuttaisvoimien vaimentamiseksi tai päivitä kuulalaakeroituihin ohjaimiin, jos nopeusvaatimukset ylittävät liukulaakerointikyvyn.
- Oire:Purseet ovat jatkuvasti raskaampia lävistettyjen tai peitettyjen piirteiden toisella puolella.Aiheuttaa:Ylempien ja alempien kenkien välinen rinnakkaishäviö luo epätasaisen leikkausvälin muotin pinnalla.Toimi:Mittaa kengän yhdensuuntaisuus pintalevyllä olevalla kellonäytöllä; -hio kengät uudelleen, jos poikkeama ylittää määrityksen.
- Oire:Progressiivinen mittapoikkeama reiän sijainnissa tai trimmauskohdassa tuotantoajon aikana.Aiheuttaa:Ohjausjärjestelmän lämpölaajeneminen (liukulaakerit kuumenevat suurella nopeudella) tai asteittainen holkkien kuluminen, joka avaa välysvaipan.Toimi:Tarkkaile ohjausjärjestelmän lämpötilaa tuotannon aikana; pienennä iskuntiheyttä tai vaihda kuulalaakeroituihin ohjaimiin lämmönvakauden varmistamiseksi. Vaihda holkit, jos välys ylittää määrityksen.
- Oire:Tarvitaan äkillinen puristimen vetoisuus ilman materiaalimuutoksia.Aiheuttaa:Muottisarjan sidos johtuen ohjainjärjestelmän kontaminaatiosta, puristusmuotin lävistyspino-ylös etanan kerääntymisestä tai ohjaustappi, joka on siirtynyt puristussovitusreiässään.Toimi:Puhdista ja tarkasta ohjainkokoonpanot, tyhjennä etanojen reitit, varmista, että tapin puristus{0}}sopivuus ja tarkista, onko kengän ja pehmusteen välissä vieraita esineitä.
Huomaa kuvio: jokainen vika tässä luettelossa juontaa juurensa joko teknisestä virheestä (väärä nopeuden ohjausjärjestelmä, alamittaiset kantapäät kuormalle) tai asennus- ja huoltoväliin (riittämätön voitelu, ohitetut yhdensuuntaisuustarkastukset, epätasainen kiinnitys). Komponenttien viat - ohjaustappi, jossa on sisäinen vika, tai holkki, jossa on -poikkeava-reikä -, ovat harvinaisia. Jos liikkeessäsi on toistuvia stanssausongelmia, vianetsintäpolku johtaa melkein aina sarjan määrittelyyn, asennukseen tai huolloon, eikä huonoon nastaerään.
Vikatilan tunnistaminen kertoo, mikä tänään on vialla. Toistumisen ehkäiseminen vaatii huolto- ja tarkastuskuria, joka havaitsee hajoamisen ennen kuin se saavuttaa kynnyksen, jossa osat rikkoutuvat. Tämä kurinalaisuus - mitä pitää tarkistaa, kuinka usein ja milloin kunnostetaan verrattuna vaihtamiseen - erottaa kaupat, jotka reagoivat kuolleisiin häiriöihin harvoin niitä kokevista kaupoista.
Investointiasi suojaavat huolto- ja elinkaarikäytännöt
Vianetsintä kertoo, mikä meni pieleen. Huolto estää sen jo alunperinkin menemään pieleen. Silti useimmat meistiliikkeet pitävät muottisarjan hoitoa reaktiivisena - ne korvaavat holkin, kun ryppyjä ilmaantuu,-hiovat kengän uudelleen sen jälkeen, kun osat ovat ylittäneet toleranssin, tai tilaavat uusia ohjaustappeja, kun vanhat eivät enää käy. Tämä reaktiivinen sykli maksaa seisokeissa, romussa ja hätähankinnoissa enemmän kuin jäsennelty ennaltaehkäisevä ohjelma koskaan maksaisi. Ero viisi vuotta kestävän ja viisitoista vuotta luotettavaa palvelua tarjoavan muottisarjan välillä johtuu melkein aina siitä, mitä tapahtuu tuotantoajojen välillä, ei niiden aikana.
Muottisarjojen rutiinitarkastusaikataulu
Käytännön tarkastustahti ei edellytä tuotannon pysäyttämistä päiviksi. Se edellyttää, että tiedetään, mitä tarkistetaan, kuinka usein ja mitä mittaukset tarkoittavat. Tässä on kehys, joka pitää stanssauslaitteiden suorituskyvyn spesifikaatioiden mukaisesti:
Jokainen tuotantokerta (ennen ja jälkeen):Tarkasta ohjaustapit ja holkit silmämääräisesti naarmujen, naarmujen tai värimuutosten varalta. Tarkista, että kuulalaakerikotelot palaavat oikeaan lepoasentoonsa (kuulalaakerijärjestelmät). Pyyhi tapit puhtaiksi ja etsi metallinsiirtoa tai upotettuja roskia. Liikuta sormella tapin pintaa - mikä tahansa tuntemasi epätasaisuus on karheutta, joka kiihdyttää holkin kulumista.
Neljännesvuosittain:Mittaa muotin kengän yhdensuuntaisuus käyttämällä pintalevystä viitattua mittakelloa. Vertaa lukemia perusmittauksiin, jotka kirjattiin, kun meistisarja oli uusi tai viimeksi kunnostettu. Hyväksyttävä ajautuminen riippuu tarkkuusluokasta, mutta yleisenä ohjeena poikkeama, joka on yli 0,0005 tuumaa kengän pituuden jalkaa kohti, vaatii huomiota. Tarkista ohjaustapin halkaisijat useissa kohdissa työskentelypituudella mikrometrin - kartiolla tai soikealla. Tämä osoittaa epätasaisen kuormituksen tai kohdistusvirheen, jota silmämääräinen tarkastus ei ehkä saa kiinni.
Vuosittain (tai 500 000 vedon välein sen mukaan, kumpi tulee ensin):Suorita muottikokoonpanon täysi mittatarkastus. Mittaa holkin reiän halkaisijat ja vertaa ohjaustapin OD laskeaksesi todellisen kulkuvälyksen. Kun kyseessä on kuulalaakerijärjestelmä, tarkista esijännitys tunteella - havaittava löysyys viittaa laakerien kulumiseen tai häkin vaurioitumiseen. Tarkista kengän kiinnityspinnat pintavaurioiden, naarmujen korroosion varalta pulttien kohdissa tai paikallisia painaumia, joissa työkaluja on kiristetty toistuvasti. Tämä vuositarkistus vastaa sitä, mitä kaikki kokeneet meistinvalmistajatyökalut suorittavat uudelleenrakennuksessa -, paitsi että huomaat ongelmia ennen kuin niitä tarvitaan.
Parhaat voitelu- ja varastointikäytännöt
Voiteluvaatimukset vaihtelevat jyrkästi ohjausjärjestelmätyyppien välillä, ja väärän voiteluaineen käyttö on lähes yhtä huonoa kuin ei ollenkaan.
Käytä liukulaakerijärjestelmissä laadukasta öljyä tai koneöljyä ohjaustappeihin ennen jokaista tuotantoa. Voiteluainekalvon on oltava paikallaan ennen kuin ensimmäinen isku - kuivana jopa hetkellisesti kiihdyttää kulumista suhteettomasti. Voitele uudelleen-pitkien ajojen aikana iskutaajuuden mukaisin väliajoin; nopeat-toiminnot saattavat vaatia keskivuoroista -vuorotyötä. Vältä liiallista-voitelua, joka tippuu nauhamateriaalille tai työpinnoille, mikä saastuttaa osia ja voi aiheuttaa muotoiluvirheitä.
Kuulalaakeroitujen ohjausjärjestelmien rasvaa ei suositella. Koska kuulalaakerikomponentit toimivat negatiivisella-välyksellä esikuormitetuissa olosuhteissa, rasvalla on taipumus pidättää epäpuhtaudet, jotka tunkeutuvat vierintäpuristussovitukseen ja synnyttävät lämpöä ja litteitä kohtia laakereihin. Käytä sen sijaan puhdistettua mineraaliöljyä, jonka viskositeetti on noin 290/340 SSU 100 F:ssa ja joka sisältää äärimmäisen -paineen lisäaineita ja ruosteenestoaineita. Voitelunastat - ohjauspylväät, joissa on poikittais-poratut voitelureiät -, voidaan liittää automaattisiin järjestelmiin, jotka toimittavat öljyä määrätyin väliajoin ilman manuaalista toimenpiteitä.
Varastointikäytännöt ovat yhtä tärkeitä kuin voitelu tuotannon aikana. Kun muottisarja menee varastoon tuotantokampanjoiden välillä, kolme ehtoa tuhoavat sen äänettömästi: ruoste, vääntyminen ja saastuminen.
- Ruosteenesto:Päällystä kaikki paljaat teräspinnat - ohjaustapit, holkkien reiät, kenkien pinnat - ruosteenesto-öljy- tai höyrykorroosionesto- (VCI) -kääreellä. Kosteus hallitsemattomassa stanssausympäristössä hyökkää suojaamattomiin karkaistuihin teräspintoihin muutamassa päivässä.
- Vääntymisen esto:Säilytä muottisarjat oikeilla muottien säilytysalustalla, joka tukee alempaa kenkää sen koko jalanjäljellä. Kahdella kapealla kiskolla, joiden välissä on tukematon jänne, säilytetty kenkä painuu ajan myötä oman painonsa alaisena - erityisesti alumiinikengät, jotka hiipivät helpommin kuin teräs. Älä koskaan pinoa raskaita esineitä varastoitujen meistisarjojen päälle.
- Saastumisen valvonta:Peitä varastoidut muottisarjat estääksesi hiekan, metallihiukkasten ja ilmassa kulkeutuvien roskien laskeutumisen ohjainkokoonpanoihin ja holkkireikiin. Varastosta vedetty ja puhdistamatta ajettava massasuulake syöttää ensin hankaavia hiukkasia suoraan laakerin reitille heti ensimmäisellä iskulla.
Milloin muottisarja on kunnostettava tai vaihdettava
Jokainen muottisarja saavuttaa pisteen, jossa pelkkä huolto ei voi palauttaa suorituskykyä. Kysymys kuuluu, vaatiiko tämä kynnys kunnostusta tai täydellistä vaihtoa - ja maksaako väärän puhelun soittaminen kumpaankin suuntaan rahaa. Vaihda liian aikaisin ja olet hylännyt huollettavat meistilaitteet. Kunnostat liian myöhään ja sijoitat korjausdollareita sarjaan, joka epäonnistuu pian uudelleen.
Päätöskehys perustuu olosuhteisiin-ei ikään-:
Kunnostetaan kun:
- Holkin vaihto palauttaa ohjaimen välyksen ohjeiden mukaiseksi.
- Kengän yhdensuuntaisuus voidaan korjata pintahiomalla ilman, että kengän paksuus pienenee alle jäykkyyden vaatiman vähimmäistason.
- Ohjaustappien pinnat on uurrettu, mutta tappien halkaisijat pysyvät toleranssin sisällä kiillotuksen jälkeen.
- Kantapään kulumislevyt voidaan tiivistää tai vaihtaa ilman, että se vaikuttaa yleiseen meistinkoneistuksen eheyteen.
Vaihda kun:
- Kengän yhdensuuntaisuus ylittää hiontatoleranssin -, mikä tarkoittaa, että tasaisuuden palauttamiseksi tarvittava materiaalin poisto pienentäisi kengän rakenteellisen vähimmäispaksuuden alapuolelle.
- Ohjaustapin kiinnitysreiät ovat pidentyneet, mikä tarkoittaa, että tapin puristussovitus-sovitus on vaarassa ja tappi voi siirtyä kuormituksen alaisena holkin tilasta riippumatta.
- Useat aiemmat kunnostukset ovat kuluttaneet käytettävissä olevan hiomamassan, joten kengät ovat liian ohuita kestämään taipumista täydessä puristusmäärässä.
- Suulakesarjan alkuperäinen erittely ei enää vastaa nykyisiä tuotantovaatimuksia - muuttuneet toleranssit, suuremmat määrät tai uudet puristuslaitteet, jotka vaativat erilaisia sulkukorkeuksia tai ohjauskokoonpanoja.
Tämä viimeinen kohta ansaitsee korostaa. Kun ikääntyvä muottisarja on suunniteltava uudelleen-pelkän monistamisen sijaan -, koska tuotantovaatimukset ovat kehittyneet, toleranssit ovat tiukentuneet tai alkuperäisellä suunnittelulla oli luontaisia rajoituksia -, saman varastosuulakkeen kokoonpanon vaihtaminen luetteloon saattaa säilyttää alkuperäiset ongelmat. Näitä tilanteita arvioivat insinöörit pitävätYICHENtukea työkaluinsinöörejä räätälöityillä leimaussuulakkeilla, jotka kattavat muottirakenteen, komponenttien suunnittelun, purseen hallinnan ja välyksen optimoinnin. Tällaisesta teknisestä tuesta tulee erityisen arvokasta, kun vaihtopäätös on myös mahdollisuus eliminoida kroonisia ongelmia, jotka koneistus kuolee takaisin alkuperäisiin spesifikaatioihin yksinkertaisesti siirtäisi eteenpäin.
Seuraava vaiheittainen--rutiini yhdistää huollon toistettavaksi prosessiksi, jonka mikä tahansa stanssaaja voi toteuttaa ilman lattialla jo olevia erikoislaitteita:
- Puhdista kaikki ohjauspinnat- pyyhi ohjaustapit, holkit ja kantapään pinnat puhtaiksi voiteluainejäämistä, metallihiukkasista ja roskista jokaisen tuotantoajon jälkeen.
- Tarkasta silmämääräisesti vaurioiden varalta- tarkista, onko kuulalaakerijärjestelmissä naarmuja, naarmuja, värimuutoksia tai häkin virumisen ilmaisimia.
- Mittaa kriittiset välykset- tarkista ohjaustappi-holkkiin-neljännesvuosittain käyttämällä kalibroituja mikrometrejä tai porausmittareita.
- Tarkista kengän yhdensuuntaisuus- osoittavat molemmissa kengissä pintalevyllä neljännesvuosittain verrattuna perusmittauksiin ja dokumentoivat mahdollisen poikkeaman.
- Voitele järjestelmätyypin mukaan- levitä liukulaakerin tappeihin sopivaa öljyä ennen jokaista ajoa; levitä puhdistettua mineraaliöljyä (ei rasvaa) kuulalaakerikokoonpanoihin valmistajan -määritetyin väliajoin.
- Tarkista asennuksen eheys- tarkista, että ohjaustapit pysyvät tiukasti kiinni puristin-sovitusreiissä, että kiinnityspultit on kiristetty ohjeiden mukaan ja ettei kenkien- ole kehittynyt-kiinnityskorroosiota.
- Asiakirja ja trendi- kirjaa kaikki mittaukset muotin kokoonpanohistorialokiin. Trendaavat tiedot paljastavat hajoamisasteet, jotka ennustavat, milloin kunnostusta tai vaihtoa tarvitaan, mikä mahdollistaa suunniteltujen hankintojen hätätilausten sijaan.
Ennakoivassa kunnossapidossa ei ole kyse täydellisyydestä. Kyse on 0,0003 -tuuman muutoksen saamisesta tällä vuosineljänneksellä ennen kuin siitä tulee seuraavalla neljänneksellä 0,002 tuuman ongelma, joka romuttaa osia ja pysäyttää puristuksen. Investointi tarkastusaikaan on vähäpätöinen verrattuna yhden hätäsuulakesarjan vaihtoon – ja tuotantovarmuus, joka tulee siitä, että tiedät, että muotisarjasi ovat määritysten mukaisia, ajetaan ajon jälkeen, erottaa työkalujaan hallinnoivat liikkeet työkaluvikojen johdosta.
Usein kysyttyjä kysymyksiä metallileimausstansseista
1. Mitä eroa on muottisarjalla ja täydellisellä leimausmuotilla?
Muottisarja on uudelleenkäytettävä osakokoonpano, joka koostuu ylemmistä ja alemmista muottikengistä, ohjaustapeista ja holkeista, joka mahdollistaa kaikkien työelementtien kohdistuksen ja asennuksen. Täydellinen leimaussuulake sisältää kaiken tähän runkoon asennetun - lävistimet, meistinpainikkeet, irrottimet, jouset ja pilotit. Ajattele meistisarjaa alustana: se ei suorita leikkaamista tai muotoilua suoraan, mutta jokainen toimiva komponentti riippuu siitä tarkkaan sijoitteluun. Hankittaessa räätälöityjä leimausmuottiratkaisuja toimittajat, kuten YICHEN (yichen-group.com/stamping-die/), suunnittelevat täydellisen muottirakenteen, mukaan lukien meistisarjan kehyksen, lävistysintegraation ja välyksen optimoinnin integroituna järjestelmänä.
2. Kuinka valitsen liukulaakerin ja kuulalaakerin ohjausjärjestelmän välillä muottisarjaani?
Päätös riippuu ensisijaisesti tuotantomäärästä, iskunopeudesta ja toleranssivaatimuksista. Liukulaakerijärjestelmät maksavat vähemmän ja sietävät paremmin kontaminaatiota ja sivukuormitusta, joten ne ovat ihanteellisia lyhyisiin ajoihin, prototyyppien valmistukseen ja likaisiin myymäläympäristöihin alle 150 SPM:n nopeuksilla. Kuulalaakerijärjestelmät eliminoivat kulkuvälyksen esikuormituksen ansiosta, mikä tarjoaa erinomaisen toistettavuuden 300+ SPM:llä suuren-volyymin progressiiviseen leimaukseen tiukoilla toleransseilla. Jos vuotuinen määräsi ylittää 500 000 osumaa tai osien toleranssit ovat tiukemmat kuin plus-tai -miinus 0,002 tuumaa, kuulalaakereiden ohjaus yleensä maksaa itsensä takaisin romun vähenemisen ja lyöntien pidemmän käyttöiän ansiosta.
3. Mikä aiheuttaa muotisarjan ohjaustappien nykimistä ja kuinka korjaan sen?
Kulkeutuminen näkyy kiiltävinä, tahriintuneina metallinsiirtojälkinä ohjaustappien pinnoilla, jotka johtuvat metallin---metallikontaktista kuormituksen alaisena. Kolme perusedellytystä aiheuttavat sen: kuluneet holkit, jotka mahdollistavat tapin kulman sisäänmenon, taipuneet suuttimet, jotka kallistavat holkin reikää yhdensuuntaisesti, tai virheellinen puristussäätö, joka luo vinoon toimintatilan. Korjaa se vaihtamalla kuluneet holkit ja riisien reiät tarvittaessa,-hiomalla kenkien pinnat uudelleen samansuuntaisuuden palauttamiseksi ja vahvistamalla linjaus-painamalla-. Jos tapin pinta on uurrettu, vaihda tappi kokonaan, koska uurrettu pinta nopeuttaa uuden holkin kulumista välittömästi.
4. Mitä muottisarjan jälkikokoonpanoa minun tulisi käyttää progressiiviseen leimaamiseen?
Taka-pylväs- tai diagonaali-pylväsmääritykset ovat vakiona progressiivisessa leimaamisessa. Taka-pylvässarjat sijoittavat molemmat ohjaustapit taakse jättäen etuosan ja sivut täysin esteettömäksi nauhan syöttämiseksi puolelta toiselle. Diagonaaliset-tolppasarjat tarjoavat paremman jäykkyyden taka-tolppaan säilyttäen samalla kohtuullisen syöttövälin toisella reunalla. Neljä-pylväskokoonpanoa, jotka tarjoavat maksimaalisen kohdistustarkkuuden, estävät nauhan syöttöreitit ja sopivat paremmin yhdistelmä- tai siirtomuotteihin, joissa jatkuvaa nauhan käyttöä ei vaadita.
5. Kuinka usein muottisarjat tulee tarkastaa ja mitkä mitat ovat tärkeimpiä?
Tarkista ohjaustapit ja holkit silmämääräisesti naarmujen tai naarmujen varalta ennen ja jälkeen jokaista tuotantoajoa. Mittaa muotin kengän yhdensuuntaisuus neljännesvuosittain käyttämällä pintalevyllä olevaa mittakelloa. Vertaamalla perusarvoihin - poikkeama, joka on yli 0,0005 tuumaa kengän pituuden jalkaa kohti, edellyttää korjaavia toimia. Suorita täysi mittatarkastus vuosittain tai 500 000 iskun välein ja tarkista holkin reiän halkaisija tapin ulkohalkaisijaa vastaan todellisen kulkuvälyksen laskemiseksi. Kun kyseessä on kuulalaakerijärjestelmä, tarkista esijännitys tunnuksilla havaittavan löysyyden varalta. Dokumentoi kaikki mittaukset huononemisnopeuksien trendin mukaan ja ennusta huollon ajoitus ennen kuin viat vaikuttavat osien laatuun.


