


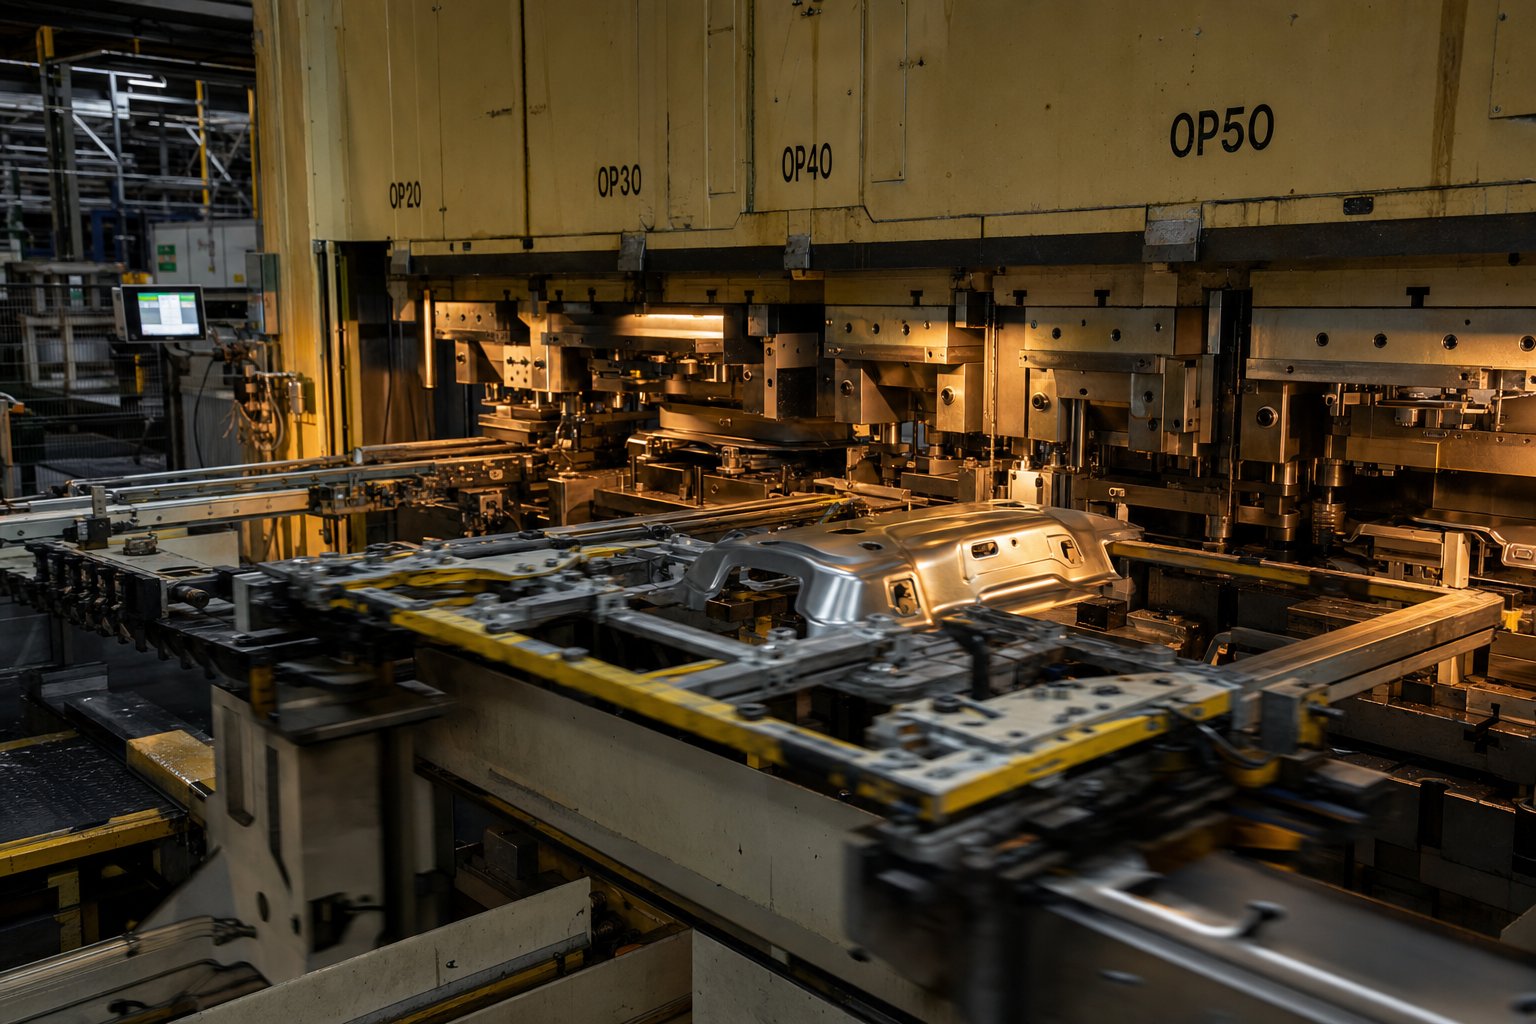
Mikä on Transfer Die -leimaus ja miksi se on olemassa
Kuvittele, että yrität syvävetää{0}}suurta auton öljypohjaa, kun työkappale on edelleen kiinnitetty metallinauhaan. Kantonauha vääntäisi, vääristäisi ja nälkäisi muodostuvan materiaalin ontelon. Tuo skenaario kuvaa tarkastimiksi siirtomuotti on olemassa.
Siirtoleimauksen määrittely
Siirtomuotin leimaus on moni-aseman metallinmuovausprosessi, jossa aihio erotetaan ensin raakanauhasta ja siirretään sitten sarjan itsenäisten muottiasemien läpi mekaanisella tai robottisiirtojärjestelmällä, ja jokainen asema suorittaa oman muovaustoimenpiteen vapaasti-kelluvalle työkappaleelle.
Avainlause tässä on "erotettu nauhasta". Progressiivisessa stanssauksessa osa pysyy kiinni kantonauhassa, kun se etenee asemien läpi. Siirtoleimauksessa aihiosta tulee vapaa-aine heti, kun se leikataan. Koordinoitu kiskojen, tarttujien tai sormien järjestelmä poimii tämän aihion ja siirtää sen asemalta toiselle suurella paikannustarkkuudella.
Miksi tyhjällä erottelulla on merkitystä
Kun työkappale pysyy kytkettynä perusmateriaaliinsa, jokainen muotoilutoiminto on rajoitettu. Vedon syvyys on rajoitettu, koska materiaali voi virrata vain nauhaan vielä kiinni olevilta sivuilta. Suurien osien geometriat voivat vääntyä telineeseen. Monen akselin muodostamisesta tulee lähes mahdotonta.
Aihion erottaminen poistaa kaikki nämä rajoitukset. Materiaali voi virrata vapaasti suutinonteloon joka suunnasta, mikä mahdollistaa syvävedon tasaisella seinämänpaksuudella ja monimutkaisilla 3D-ääriviivoilla. Saat vapauden nostaa, pyörittää ja sijoittaa uudelleen osaa asemien välillä, mikä avaa geometrioita, jotka kuolevat ja nauhaan sidottuja leimauskokoonpanoja ei yksinkertaisesti voida saavuttaa.
Minne Transfer Die leimaus sopii metallinmuovaukseen
Siirtomuottileimaus vie tilan progressiivisen leimauksen ja yksittäisten -operaatiopuristimien välillä. Se käsittelee osia, jotka ovat liian suuria, liian syviä tai geometrisesti liian monimutkaisia progressiiviseen muotiin, mutta silti tarvitsevat automatisoidun puristusmuovauksen toistettavuuden ja tilavuuden. Ajattele palosammuttimien kuoria, autojen rakenteellisia pylväitä tai laiterumpuja, joissa syvyys ylittää halkaisijan ja toleranssit pysyvät tiukoina.
Kauppa{0}}on nopeus. Siirtoleimauspuristin toimii tyypillisesti nopeudella 15–45 iskua minuutissa verrattuna 100 plus:aan progressiivisessa asennuksessa. Mutta geometrinen vapaus ja materiaalisäästöt tekevät tästä hitaammasta syklistä usein taloudellisemman valinnan.
Sen ymmärtäminen, mitä siirtomuotti voi tehdä ja mitä ei voi tehdä, alkaa ymmärtämällä, kuinka itse siirtomekanismi toimii, koska noiden tarttujan liikeprofiili sanelee kaiken aseman asettelusta painon ajoitukseen.
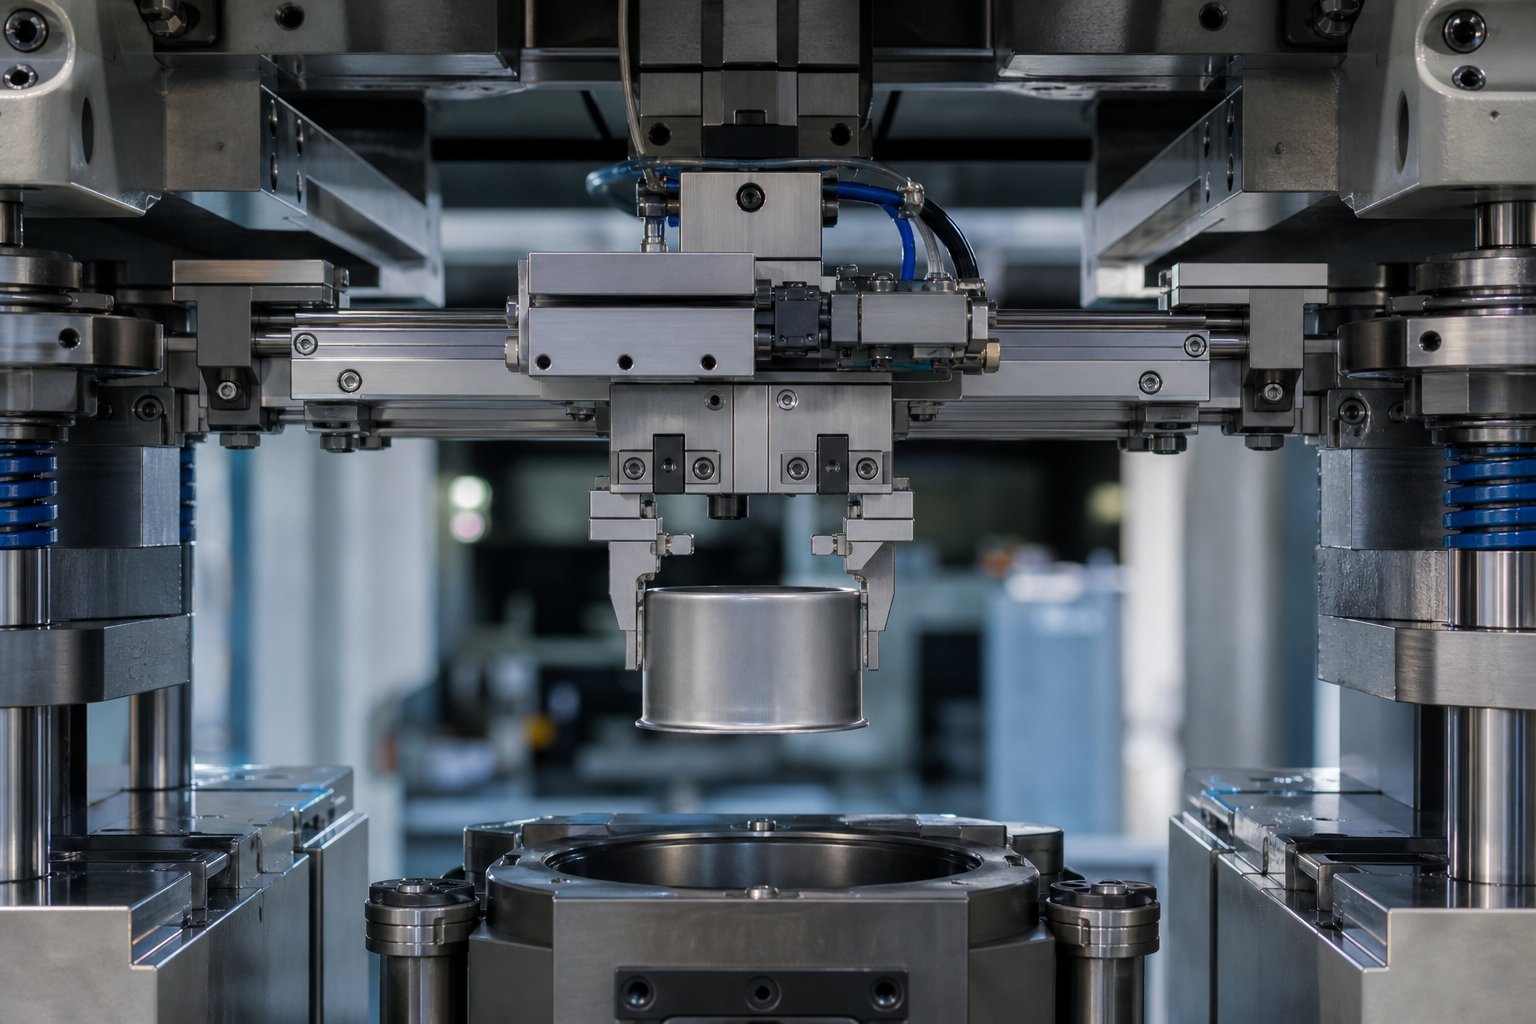
Kuinka siirtojärjestelmä siirtää fyysisesti osia asemien välillä
Siirtomekanismi on minkä tahansa sydänsiirtoleimauspuristin. Se sanelee syklin ajan, osien tarkkuuden ja mitkä geometriat voit tuottaa. Silti useimmat prosessin kuvaukset peittävät sen yhdellä lauseella. Tässä on mitä todella tapahtuu kuopan kasvojen välillä.
Siirtomekanismien tyypit
Siirtojärjestelmät jaetaan kolmeen luokkaan niiden tarjoamien liikeakseleiden perusteella. Oikea valinta riippuu osan monimutkaisuudesta, painosta ja tavoitenopeudesta.
Kahden-akselin järjestelmä liikkuu yhdessä tasossa, tyypillisesti nostaa ja eteenpäin (X-Z). Kaksi muotin pituutta kulkevaa kiskoa nousee nostaakseen osan alemmasta muotista, siirtääkseen sitä yhden askeleen seuraavalle asemalle ja laskeakseen sen paikantimille. Koska liike on yksinkertainen, kaksi-akselin siirtotyökalut tukevat suurempia iskuntiheyksiä, mutta se ei voi puristaa tai suunnata osia, jotka saattavat siirtyä ajon aikana.
Kolmen-akselin järjestelmä lisää puristusliikkeen. Kiskot nostavat, puristavat sisäänpäin osaan, ajavat eteenpäin, laskevat ja vapauttavat. Tämäkolmen-akselin liike X-Y-Z-tasoissamahdollistaa työkappaleen nostamisen riittävän korkealle muotista ja sijoittamisen tarkasti kehän -mittarajojen sisäpuolelle seuraavassa asemassa. Kolme-akselijärjestelmää asennetaan yleensä levy--tai puristus-, ja sormityökalut on suunniteltu poistamaan alemmat-muottiteräkset, nokat ja ohjauskomponentit paluupolulla.
Robottisiirto korvaa mekaaniset kiskot nivelletyillä roboteilla, jotka on sijoitettu yksittäisten puristimien väliin puristin-to-puristimeen. Jokainen robotti käyttää tyhjiökuppeja tai magneettisia pää{3}}tehosteita osien poimimiseen, siirtämiseen ja sijoittamiseen. Tyypilliset sykliajat vaihtelevat 1,5–3 sekuntia siirtoa kohden, mikä tekee robottijärjestelmistä hitaampia, mutta paljon joustavampia monimutkaisessa uudelleensijoittelussa, osien pyörittämisessä tai asemien välisessä kierrossa.
| Siirtotyyppi | Liikeakselit | Tyypillinen nopeus (SPM) | Paras-sovitusosien monimutkaisuus |
|---|---|---|---|
| Kaksi-akselia | Nosto + etumatka | 25 - 45 | Tasaiset tai matalat{0}}vetoosat vakaalla geometrialla |
| Kolme-akselia | Nosto + eteen + puristin | 15 - 30 | Syvä{0}}vedetyt kupit, laipalliset osat, epäsäännölliset muodot |
| Robotti | 6-akselinen nivel | 8 - 20 | Suuret paneelit, vaadittu liikevaihto, moni{0}}puristuslinjat |
Tarrain- ja sormityökalujen suunnittelu
Tarttujat tai sormet ovat ainoita komponentteja, jotka koskettavat fyysisesti työkappaletta muotin siirron aikana. Niiden suunnittelu vaikuttaa suoraan osien laatuun ja siirtovarmuuteen.
Mekaanisessa kolmiakselisessa -akselijärjestelmässä sormet on asennettu siirtokiskoihin jokaisella asemavälillä. Ne on mukautettu-profiloitu vastaamaan osan geometriaa kyseisessä muovausvaiheessa. Ensimmäisen-aseman sormi, joka tarttuu tasaiseen aihioon, ei näytä samalta kuin viidennen-aseman sormi, joka kantaa syvään-vedettyä kuppia. Suunnittelijoiden on varmistettava, että sormet tarjoavat riittävän puristusvoiman osan kiinnittämiseksi suuren-kiihtyvyyden aikana ilman, että kosmeettisia pintoja jätä tai ohuita seiniä muotoutuu.
Sijoittaminen julkaisun jälkeen on yhtä tärkeää. Kaksi-akselijärjestelmää tukeutuvat alempaan suulakkeeseen painettuun jousitappeihin, jotka pitävät suunnan, kunnes meisti sulkeutuu. Kolmi-akselin siirtopuristintyökalut käyttävät osien geometrian, sisäkkäisten lohkojen ja paikannusnastojen yhdistelmää säilyttääkseen sijainnin, kun sormet vedetään sisään. Robottijärjestelmissä tyhjiökupit tai magneetit tarttuvat osaan, jolloin työkappaleen on kelluttava vähintään 1 mm alemman muotin yläpuolella, jotta estetään magneettisen voiman vuotaminen muotin teräkseen.
Pituudella on myös väliä. Pidemmät nousuetäisyydet pakottavat suurempiin kiihtyvyyksiin siirtoiskun aikana, mikä voi aiheuttaa tärinää ja epävakaata osien liikettä, erityisesti käytettäessä ohutta-mittamateriaalia, jolta puuttuu jäykkyys. Raskaammat työkappaleet vaativat vahvemmat kiskot ja sormet, joilla on suurempi massa, mikä lisää inertiakuormitusta ja vaatii usein alhaisempaa käyttönopeutta.
Siirtoliikkeen synkronointi Press Stroke -toiminnon kanssa
Jokaisen siirtoliikkeen on suoritettava ikkunan sisällä puristimen ollessa auki. Kuvittele ajoitusjärjestys: painin saavuttaa yläkuolokohdan ja meisti avautuu. Osanostimet nostavat työkappaleen irti muotin alemmasta pinnasta. Siirtokiskot sulkeutuvat sisäänpäin, tarttujat tarttuvat osien reunoihin ja kiskot nostavat aihion irti kaikista muotin osista. Kokoonpano etenee yhden askeleen vaakasuunnassa, laskee osan seuraavan aseman paikantimille, vapauttaa ja vetäytyy aloitusasentoon, kaikki ennen kuin painin aloittaa alaspäin suuntautuvan työiskunsa.
Tätä koreografiaa ohjaavat pyörivät nokkakytkimet tai elektroniset nokkaprofiilit, jotka lähettävät signaaleja tarkassa kammen{0}}kulma-asennoissa. Tyypillinen siirtoleimauspuristin käyttää kolmea tai useampaa nokkasignaalia: paina-käytössä-, paina--kotiasennossa- ja purkaus-komento. Jos siirtojaksoa ei voida suorittaa loppuun käytettävissä olevan aukioloajan sisällä, puristusnopeuden on hidastettava. Käytännössä siirtoaika, ei muodostusvoima, on se tekijä, joka rajoittaa tuotantonopeutta.
Transfer-liikesimulaatioohjelmisto auttaa insinöörejä suunnittelemaan liikeprofiileja, jotka tasapainottavat inertiaa, tärinää ja nopeutta. Optimoimalla kiihtyvyyskäyrät voit nostaa syklin nopeuksia vaarantamatta sijaintitarkkuutta tai vaarantamatta osan epävakautta kuljetuksen aikana.
Kun osan liikkeen mekaniikka ymmärretään, seuraava kysymys tulee siitä, mitä aihiolle todella tapahtuu kullakin asemalla, jolla se vierailee, alkuperäisestä vedosta lopulliseen poistoon.
Vaiheittainen--vaiheinen prosessi tyhjästä luomisesta valmiiseen osaan
Teräskela tulee puristimen toiseen päähän. Valmis, mittatarkka osa poistuu toisesta. Näiden kahden pisteen välissä tiukasti koreografoitu operaatiosarja muuttaa tasaisen arkin monimutkaiseksi kolmiulotteiseksi geometriaksi yksi asema kerrallaan. Tässä on tarkalleen mitä tapahtuu kussakin vaiheessa.
Tyhjien luominen ja nauhan käsittely
Kaikki alkaa kelasta, joka painaa joskus useita tonneja ja joka on asennettu irrotuskoneeseen. Nauha syöttää suoristimen läpi, joka poistaa kelasarjan (kaarevuusmuistin kelaamisesta) ja toimittaa litteän massan puristimeen. Tasainen tasaisuus on tärkeää, koska jäljelle jäänyt keula- tai reuna-aalto etenee aihioon ja vaarantaa muotoilun tarkkuuden myötävirtaan.
Ensimmäisellä asemalla puristimen sisällä sulkumeisti leikkaa työkappaleen irti nauhasta. Tämä on siirtomuotin leimausprosessin ratkaiseva hetki: osa menettää fyysisen yhteyden perusmateriaaliin ja siitä tulee vapaasti-keljuva aihio. Tyhjä muoto ei aina ole yksinkertainen ympyrä tai suorakulmio. Insinöörit suunnittelevat usein kehitettyjä aihioita, joissa on optimoidut ääriviivat, toisinaan uurretut tai lovetut, ohjaamaan materiaalivirtaa myöhempien vetojen aikana ja minimoimaan leikkausjätteen myöhemmin.
Joissakin tuotantoasennuksissa aihiot tuotetaan offline-tilassa erillisellä aihiopuristimella, pinotaan ja syötetään sitten siirtopuristimeen automatisoidun{0}}pinoamislaitteen kautta. Tämä lähestymistapa erottaa tyhjennysnopeuden muovausnopeudesta, mikä on hyödyllistä, kun tyhjennystoiminto on nopeampi kuin siirtojakso tai kun useita aihion muotoja syötetään samaan puristimeen.
Usean{0}}aseman muodostussekvenssi
Kun aihio on luotu, siirtomekanismi tarttuu siihen ja alkaa kuljettaa sitä useiden itsenäisten meistiasemien läpi. Jokaisella asemalla on omat työkalunsa, jotka suorittavat yhden tai kaksi omistettua toimintoa vapaasti-kelluvalle työkappaleelle. Sarja on suunniteltu muotoilemaan kappaletta asteittain, koskaan ylittämättä materiaalin muovattavuusrajoja yhdellä osumalla.
Tässä on tyypillinen eteneminen-asemalta-tarkkuusleimausoperaatiolle:
- Piirustus- Aihio pakotetaan meistinonteloon meistin avulla muodostaen alkuperäisen kupin tai kuoren muodon. Aihiopidike ohjaa materiaalivirtausta ja estää laipan rypistymisen. Tämä asema määrittää ensisijaisen geometrian.
- Uudelleen-piirtäminen- Kun vaadittu syvyys ylittää sen, mitä yhdellä vedolla voidaan saavuttaa (yleensä yli 1,5:1 - 2:1 vetosuhteen), yksi tai useampi uudelleen{5}}vetoasema pienentää halkaisijaa ja lisää samalla syvyyttä. Jokainen uudelleen-veto syventää kuorta asteittain ohenematta seiniä hyväksyttävien rajojen yli.
- Trimmaus- Piirustusoperaatiosta jäljelle jäänyt ylimääräinen laippamateriaali leikataan pois. Trimmausasemat tuottavat puhtaan, mittatarkan kehän. Romu putoaa muotin läpi ja kuljetetaan ulos puristimesta.
- Lävistykset- Lävistimet luovat reikiä, rakoja tai muita sisäisiä ominaisuuksia. Lävistys sijoitetaan vedon jälkeen, koska litteään aihioon tehdyt reiät vääristyvät myöhemmän muovauksen aikana. Sen sijoittaminen tähän säilyttää reiän sijainnin tarkkuuden.
- Laippaus- Reunoja taivutetaan tai rullataan huulien, kiinnityslaippojen tai jäykistysripojen luomiseksi. Laippausasemat käyttävät muotolävistyksiä tai nokkakäyttöisiä liukukappaleita taivuttamaan materiaalia kulmissa suhteessa puristusliikkeen suuntaan.
- Keksiminen tai rajoittaminen- Suuri-tonnitiivistys tarkentaa kriittisiä mittoja, terävöittää säteitä, tasoittaa pintoja tai painaa yksityiskohtia. Pintakäsittelyllä saavutetaan standardimuovausta tiukemmat toleranssit, koska materiaali vääntyy plastisesti jäykkiä muottipintoja vasten äärimmäisen paineen alaisena.
Asemien määrä vaihtelee osan monimutkaisuuden mukaan. Yksinkertainen piirretty kuori voi vaatia neljä tai viisi asemaa. Monimutkainen auton rakennekomponentti, jossa on useita reikäkuvioita, laipat eri kulmissa ja tiukat mitoitetut huomiotekstit, voisi vaatia kymmenen tai enemmän. Toisin kuin progressiivinen stanssausprosessi, jossa nauha sanelee asemien etäisyyden, siirtosuulake layouts avaruusasemat mukautumaan suurimman osan profiiliin kussakin vaiheessa sekä tilaa sormityökaluille.
Tästä sekvenssistä tekee tehokkaan se, että jokaisen aseman meisti- ja leimaustyökalut voidaan optimoida itsenäisesti. Piirustusasema keskittyy kokonaan materiaalivirtaan. Trimmausasema keskittyy täysin puhtaaseen leikkaukseen. Ei ole pakko tehdä kompromisseja, kun osa kiinnitetään viereisiin asemiin kantonauhan kautta.
Lopputoimenpiteet ja osan poisto
Sarjan viimeiset asemat käsittelevät viimeistelytöitä ja sivuoperaatioita, jotka muutoin edellyttäisivät erillisiä koneita ja lisäkäsittelyä. Tämä on paikka, jossa siirtomuotin leimaaminen tarjoaa kapasiteettivajeen, jota harvat insinöörit hyödyntävät täysin.
Toissijaisiin toimintoihin- voi kuulua:
- Kierrepäät, jotka leikkaavat langat suoraan lävistettyihin reikiin
- Projektiohitsausyksiköt, jotka kiinnittävät muttereita, kiinnikkeitä tai pultteja
- Automaattiset syöttölaitteet, jotka lisäävät holkkeja, tiivisteitä tai osa{0}}osia
- Merkintä- tai kaiverrusasemat osien tunnistamista varten
Näiden toimintojen integrointi eliminoi jatkokäsittelyn, vähentää keskeneräistä--varastoa ja poistaa laaturiskin, joka liittyy osien siirtämiseen erillisten tuotantosolujen välillä. Osa, joka perinteisesti vaatisi leimaamista, kuljetusta laskuasemalle, sitten kuljetusta hitsauskennoon, poistuu sen sijaan puristimesta täysin valmiina.
Lopullisen muovaus- tai kokoonpanoaseman jälkeen siirtomekanismi siirtää valmiin osan poistoasentoon. Sieltä kuljetin, pinoamismekanismi tai robottipoiminta-ja-paikkajärjestelmä poistaa osan puristimesta. Osat voidaan pinota suoraan kuljetuskontteihin tai sijoittaa tarkastuskuljettimille linjan -laadun tarkistamista varten.
Koko sykli kelan syötöstä lopulliseen poistoon toistuu 2–4 sekunnin välein puristusnopeudesta ja siirron monimutkaisuudesta riippuen. Jokainen isku tuottaa yhden valmiin osan, ja poljinnopeus jatkuu keskeytyksettä tuotantoajoissa, jotka voivat ulottua satoihin tuhansiin kappaleisiin.
Tietenkin tämän suorituskyvyn tason saavuttaminen riippuu suuresti itse puristimen sovittamisesta muodostussekvenssin vaatimuksiin. Vetoisuuden, sängyn koon, iskunpituuden ja pehmustejärjestelmien on oltava linjassa muodostettavan osan geometrian ja materiaalin kanssa.
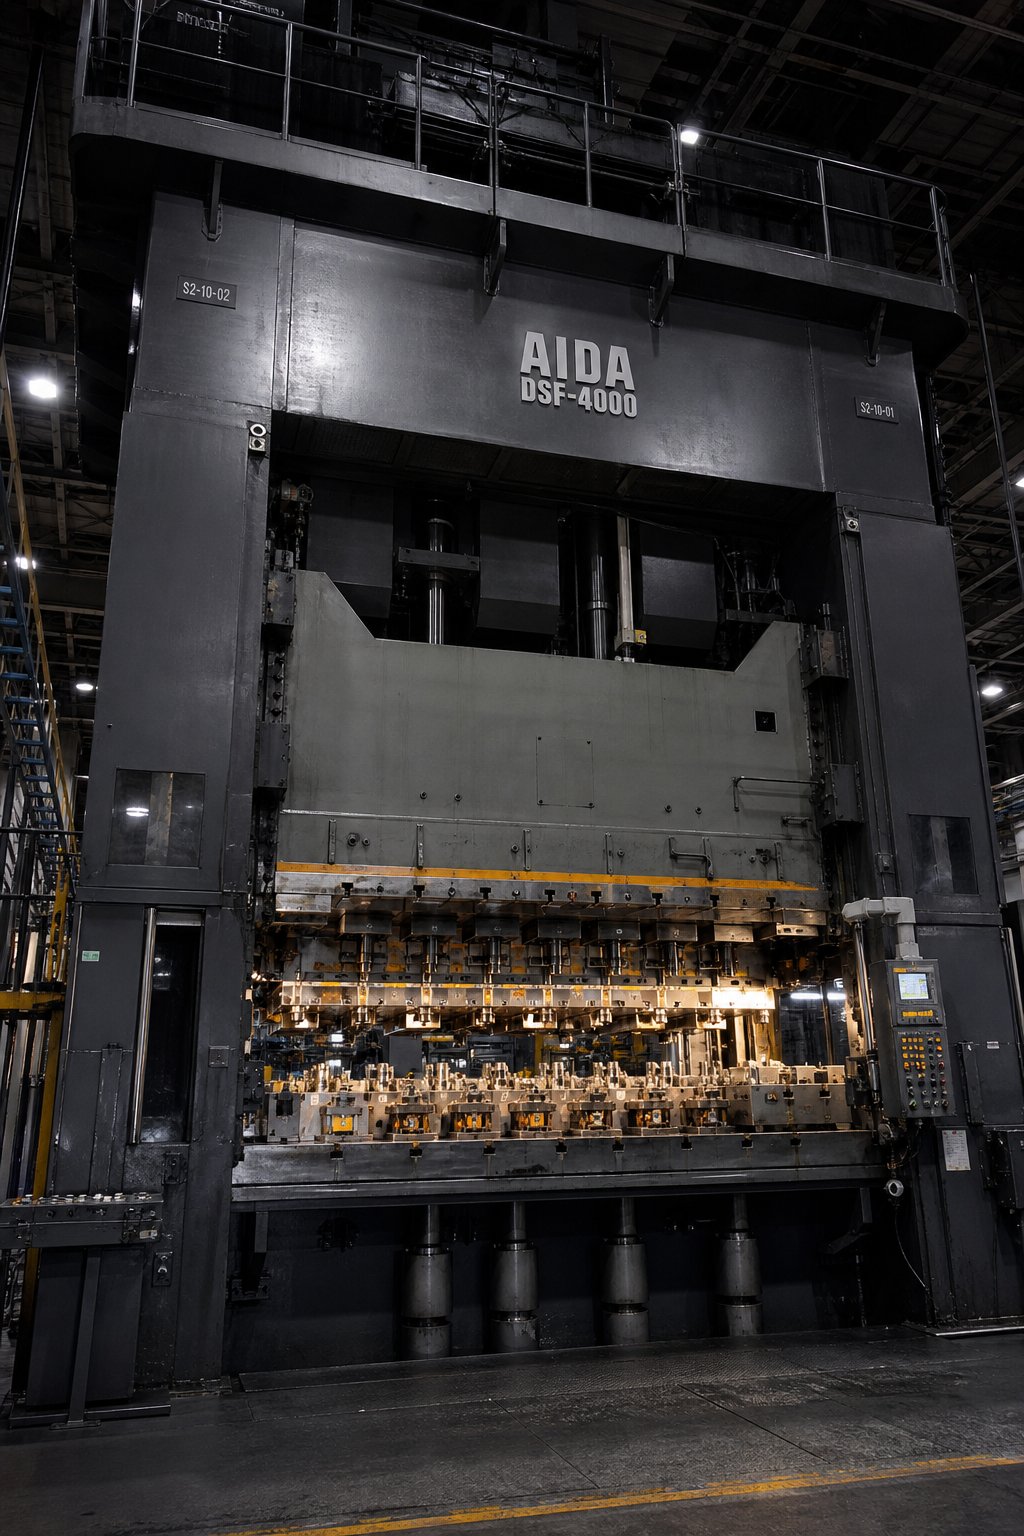
Puristusvaatimukset ja materiaalitiedot siirtoleimausta varten
Muotoilusarja toimii vain yhtä hyvin kuin sen takana oleva puristus. Voit suunnitella täydellisen aseman asettelun, mutta jos stanssauspuristimesta puuttuu vetoisuus syvävetoa varten, isku osan välystä varten tai pohjapinta kiskon välykseen, prosessi pysähtyy ennen kuin ensimmäinen aihio osuu onteloon. Oikean puristimen määrittäminen on yksi tärkeimmistä päätöksistä kaikissa siirtopuristinleimausprojekteissa, ja se on myös yksi yleisimmin ali-suunniteltuista.
Vetoisuus- ja sänkykokovaatimukset
Siirtomeistaus vaatii yleensä suurempaa vetoisuutta kuin vastaava progressiivinen meistopuristin, jossa on samankokoisia ominaisuuksia. Syy on selvä: aihiot ovat suurempia, vedot ovat syvempiä ja jokaisen aseman muodostava kuorma pinoutuu samaa liukumäkeä vasten. Progressiivinen meistipuristin voi käsitellä 200–400 tonnin pieniä ominaisuuksia. Siirtopuristin, joka muodostaa syvävedetyn kuoren paksusta aihiosta, toimii rutiininomaisesti 600–2 000 tonnin alueella, ja suuret auton rakenneosat työntyvät 2 500–3 000 tonnin alueelle.
Sängyn koko on yhtä kriittinen ja usein unohdettu. Pohjaan tulee mahtua kaikki peräkkäin järjestetyt itsenäiset muottiasemat sekä tilaa siirtokiskoille molemmille puolille. A-ikkunansiirtojärjestelmän- kauttasijoittaa kiskot puristusikkunan sisäpuolelle, mutta kehyksen ulkopuolelle, mikä kuluttaa ikkunan leveyttä, joka voisi muuten kuljettaa leveämmän kelan. Etu-ja-takajärjestelmät pitävät kiskot kokonaan puristimen ulkopuolella, mikä mahdollistaa koko ikkunan leveyden aihioita ja työkaluja varten. Kummassakin tapauksessa insinöörien on otettava huomioon sormityökalujen pyyhkäisysäde, puristinisku sekä paluupolun välys sormien ja alempien muotin osien välillä alustaa mitoittaessaan.
Kun osat muuttuvat monimutkaisemmiksi ja OEM-valmistajat vaativat vähemmän komponentteja kokoonpanoa kohden, voit odottaa enemmän asemia per muottisarja. Tämä suuntaus viittaa suurempiin tukiin ja vierekkäisiin useisiin-puristinjärjestelmiin, jotka voivat toimia erikseen tai synkronoida yhdeksi pitkäksi siirtolinjaksi, kun lisäasemia tarvitaan.
Iskun pituus ja nopeus huomioitavaa
Monet insinöörit määrittävät iskunpituuden pelkästään muovaussyvyyden perusteella. Se on virhe. Puristusiskun on myös tarjottava riittävä kampikulma, jotta siirtomekanismi suorittaa täyden liikejaksonsa suulakkeen ollessa auki. Siirtopuristimen asiantuntijoiden todistettu ohje on 4:1-suhde: jos osa vaatii 6 tuuman työiskun, määritä puristin, jonka kokonaisisku on vähintään 24 tuumaa. Tämä ylimääräinen liike ostaa kammen pyörimisasteet, joita siirto tarvitsee nostaakseen, siirtääkseen, laskeakseen ja vetäytyäkseen liikeprofiilia kiirehtimättä.
Nopeus on se kohta, jossa siirtopuristinleimaus eroaa jyrkimmin progressiivisesta meistityöstä. Progressiivinen meistipuristin pyörii yleensä 40–100{10}plus iskua minuutissa, koska nauha etenee kiinteää askelta eteenpäin minimaalisella mekaanisella monimutkaisuudella. Siirtopuristin pyörii tyypillisesti 10-30 SPM. Rajoittava tekijä ei ole muodostuva voima tai materiaalinen käyttäytyminen. On siirtoaika. Puristimen on pidettävä auki, kunnes tarttujat ovat suorittaneet täyden syklinsä. Link-motion-puristinkäytöissä käytettävissä oleva siirtoikkuna kutistuu entisestään, koska painin pysyy yläkuolopisteessä vähemmän kampiasteita kuin tavallinen epäkeskokäyttö.
Servo{0}}puristimet tarjoavat kiertotavan. Ohjelmoitava liukuliike voi viipyä yläkuolokohdassa, mikä antaa siirtojärjestelmälle lisää millisekunteja liikkeensä loppuun saattamiseen ilman, että kokonaissyklin määrä vähenee. Tämä joustavuus tekee servopuristimista yhä suositumpia siirtosovelluksissa, joissa sykliaika on kilpailukykyinen erottaja.
Pehmustejärjestelmät ja tarkkuusvaatimukset
Siirtomuotin sisällä olevat syvävetoasemat{0}} perustuvat hydraulisiin tai typpityynyjärjestelmiin, jotka on rakennettu puristuspalkkiin. Nämä tyynyt toimivat aihion pidikkeinä vetoiskun aikana ja kohdistavat kontrolloitua painetta aihion laippaan materiaalin virtauksen säätelemiseksi muottipesään. Ilman riittävää tyynyn määrää muodostuu ryppyjä. Liian suurella paineella materiaali repeytyy.
Monipisteinen tyynynhallinta on vakiona nykyaikaisissa siirtopuristimissa. Yhden yhtenäisen voiman sijaan yksittäiset suulakkeen alla olevat sylinterit kohdistavat erilaisia paineita eri kohdissa aihion yli. Tämä kompensoi epäsymmetrisiä osien geometrioita, joissa materiaalin virtausnopeudet vaihtelevat puolelta toiselle.
BDC (Bottom-dead center){1}}-tarkkuus on toinen määritys, joka erottaa kykenevän siirtopuristimen riittämättömästä. Koska jokainen asema suorittaa muovauksen tiukoille toleransseille, mikä tahansa vaihtelu painimen asennossa BDC:ssä muuttuu suoraan osan mittojen vaihteluksi. Tasainen BDC 0,025 mm:n sisällä on tyypillistä laadukkaalle siirtotyölle. Puristinkehyksen lämpölaajeneminen pitkien tuotantoajojen aikana voi ajautua BDC:hen, joten hydrauliset ylikuormitusjärjestelmät ja automaattinen{6}}sulkukorkeuden kompensointi ovat vakiovarusteita.
| Erittely | Transfer Die Stamping Press | Progressive Die Press |
|---|---|---|
| Tonnialue | 600 - 3 000 tonnia | 100 - 800 tonnia |
| Tyypillinen nopeus (SPM) | 10 - 30 | 40 - 100+ |
| Sänkyalue | 3 000 x 1 500 mm ja suurempi | 1500 x 800 mm tyypillinen |
| Iskun pituus | 300 - 600 mm (4:1-sääntö käytössä) | 50 - 200 mm |
| Materiaalin paksuus | 1.0 - 6.0 mm yleistä | 0.2 - 3.0 mm yleistä |
| Tyynyjärjestelmä | Monipistehydrauliikka, suuri vetoisuus | Yksittäinen-piste tai jousi-pohjainen |
| BDC tarkkuus | ± 0,025 mm | ± 0,05 mm |
Materiaalivalinta liittyy suoraan puristuskapasiteettiin. Siirtomuottipuristus käsittelee paksumpia, tyypillisesti 1,0–6,0 mm:n mittakaavoja, koska vapaasti-kelluva aihio ja itsenäinen asemarakenne sopivat suurempiin muovausvoimiin paksun massan vaatimuksiin. Mieto teräs, luja, matala-seostettu teräs (HSLA) ja ruostumaton teräs ovat yleisimpiä alustoja. 5000- ja 6000-sarjan alumiiniseokset sopivat hyvin syvävetoon, mutta vaativat huolellista pehmusteen viritystä alhaisempien sitkeysmarginaalien vuoksi. Kuparia ja messinkiä käytetään sähkökoteloissa ja lämmönvaihtimissa, joissa johtavuudella on merkitystä, vaikka niiden korkeammat materiaalikustannukset ajavat insinöörit kohti progressiivista työkalua pienempiä kupari- tai messinkiosia varten.
Pehmeämmät olosuhteet, kuten hehkutetut tai puoli{0}}kovat olosuhteet, sopivat syvävedon-siirtotyöhön, koska ne mahdollistavat suuremman plastisen muodonmuutoksen ennen murtumista. Kovemmat olot vähentävät muovattavuutta ja lisäävät takaisinjoustoa, mikä vaatii usein ylimääräisiä iskupisteitä saavuttaakseen lopulliset mitat. Materiaalin temperoinnin sovittaminen muovausjärjestykseen suunnittelun varhaisessa vaiheessa estää kalliita aseman lisäyksiä muotin rakentamisen jälkeen.
Kun puristus- ja materiaaliparametrit on lukittu, todellinen suunnitteluhaaste siirtyy itse kappalegeometriaan: mitä muotoja voit muodostaa, kuinka syvälle voit piirtää ja mitkä välisäännöt pitävät ominaisuudet ennallaan koko asemasarjan ajan.
Suunnittelusäännöt ja geometriset rajoitukset siirrettäville muottiosille
Puolet yhtälöstä on tietää, mitä lehdistö voi tarjota. Toinen puoli on tietää, mitä kappaleen geometria vaatii ja pysyykö se muovattavuuden sisällä jokaisessa asemassa. Alla olevat suunnittelusäännöt antavat insinööreille konkreettisia kynnysarvoja, jotka on arvioitava varhaisessa vaiheessa, ennen kuin työkaluteräs leikataan ja ennen kuin asemamäärät ylittävät budjetin.
Piirrä suhteet ja syvyysrajat
Vetosuhde, aihion halkaisijan ja lävistimen halkaisijan välinen suhde, on kriittisin yksittäinen luku missä tahansa syvävedon{0}}siirtomuotissa. Ylitä materiaalin raja ja kuppi murtuu lävistyssäteellä. Pysy hyvin sisällä ja tuhlaa asemat tarpeettomaan konservatiivisuuteen.
Yhden vetotoiminnon maksimivetosuhteet riippuvat voimakkaasti substraatista. Julkaistut DFM-ohjeet tarjoavat seuraavat rajat optimaalisella voitelulla ja aihion pidikevoimalla:
| Materiaali | Suurin vetosuhde (yksittäinen veto) | Suurin piirtosuhde (uudelleenpiirtäen) |
|---|---|---|
| CRS DC04 (syvävetoteräs) | 2.0:1 | 3.5:1 |
| Ruostumaton 304 | 1.8:1 | 3.0:1 |
| Alumiini 5052-O | 1.8:1 | 3.2:1 |
| Kupari C11000 | 2.1:1 | 4.0:1 |
| Messinki C26000 | 2.0:1 | 3.5:1 |
Kun vetosyvyys ylittää noin 1,5 kertaa lävistimen halkaisijan, suunnittele vähintään yksi uudelleenvetopiste-. Jokainen myöhempi pienennys ei saa ylittää 20-25 % aiemmasta vaipan halkaisijasta vetolaatuiselle teräkselle. Ohuemmat mittarit ja kovempi luonne vähentävät näitä prosenttiosuuksia entisestään. Kutensyvä{0}}piirroksen suunnitteluperiaatteetKorosta, kaiken lopulliseen osan muotoon tarvittavan materiaalin on oltava mukana ensimmäisessä arvonnassa, joten aihioiden mitoitus tehdään etukäteen eikä se voi muuttua alkuperäisen aseman jälkeen.
Seinien oheneminen piirtämisen aikana noudattaa ennustettavaa kaavaa. Keski-seinä venyy 5-15 % ohuemmaksi kuin alkuperäinen aihio. Lävistyssäteen alakulma ohenee jopa 20 %, mikä tekee siitä kriittisen vikavyöhykkeen. Samaan aikaan laippa-alue paksunee 10-20 % kehäpuristuksen seurauksena. Määritä piirustuksiin seinämän vähimmäispaksuus nimellisarvon sijaan, jotta se kuvastaa piirrettyjen osien todellista käyttäytymistä.
Ominaisuuden väli- ja verkon leveyssäännöt
Reiät, raot ja aukot eivät voi jäädä mihin tahansa siirto{0}}muotin osaan. Liian lähelle reunoja tai toisiaan sijoitetut ominaisuudet vaarantavat materiaaliraidan, joka pitää kaiken koossa, varsinkin suurten-kiihtyvyyksien siirtoliikkeissä asemien välillä, joissa tarttujat kohdistavat puristusvoiman osien seiniin.
Tässä ovat välisäännöt, joita insinöörien tulee noudattaa:
- Reiän-reunan-etäisyys:Vähintään 2,0 kertaa materiaalin paksuus 3,0 mm:iin asti; nosta 2,5 tonniin paksumpia mittareita varten. Suorakaiteen muotoiset ominaisuudet tarvitsevat 2,5–3,0 tonnia kulmien suuremman jännityksen vuoksi.
- Reiän---väli:Vähimmäisetäisyys keskeltä-keskipisteeseen-, 2,0 kertaa materiaalin paksuus vakiotyökaluilla; 1,5 t tarkoilla-ohjatuilla lyönnillä. Pienemmät etäisyydet voivat aiheuttaa rainan romahtamisen lävistyksen aikana.
- Reiän-taivutusetäisyys-:Vähintään 2,0 t plus sisäinen taivutussäde (2,0 t + R) pehmeälle teräkselle; nosta 2,5 tonniin + R ruostumattoman teräksen osalta. Tätä lähempänä olevat reiät vääristävät, soikeavat tai muodostavat reunahalkeamia laippauksen aikana.
- Pienin reiän halkaisija:1,0 kertaa materiaalin paksuus vakiotyökaluilla. Tämän kynnyksen alapuolella lävistimen käyttöikä putoaa 3-5x ja ohjausvaatimukset kasvavat huomattavasti.
- Laipan vähimmäispituus:4 kertaa materiaalin paksuus. Lyhyempiä laippoja ei voida muodostaa luotettavasti ilman erityisiä nokkatyökaluja.
- Tarraimen kosketusvyöhykkeet:Säilytä vähintään 5 mm tasaista, muotoilematonta pintaa osien reunoissa, joihin siirtosormet tarttuvat. Ominaisuudet pitoalueella luovat epävakautta ja pinnan jälkiä.
Nämä arvot pätevät laajalti kaikissa siirtotöissä käytettävien leimaussuulakkeiden tyypeissä. Muista, että progressiiviset leimausmateriaalit, kuten ohut-messinki- tai kuparinauha, käyttävät usein tiukempia välisääntöjä, koska kantonauha tarjoaa rakenteellista tukea, jota vapaana-kelluva aihio puuttuu. Progressiivisessa kuparisessa tai messingin progressiivisessa leimauksessa osat pysyvät kytkettyinä, joten rainan eheys siirron aikana ei ole ongelma. Siirtomuotin osien on oltava itsestään-tukevia joka vaiheessa, mikä tekee konservatiivisesta ominaisuusvälistä ei--neuvoteltavissa.
Kuinka geometria ohjaa asemien määrää
Jokainen osasi geometrinen piirre liittyy ainakin yhteen asemaan stanssauksessa. Tämän suhteen ymmärtäminen antaa sinun arvioida työkalukustannukset ja puristimen koon ennen kuin yksityiskohtainen muotin suunnittelu edes alkaa.
Muutama nyrkkisääntö suurten osien meistotukeen:
- Jokainen vetovähennys lisää yhden aseman.Osa, jonka lopullinen vetosuhde on 3,5:1 DC04-teräksestä, tarvitsee alkuvedon ja vähintään kaksi uudelleen{3}}vetoasemaa.
- Muotoilun jälkeinen lävistys lisää yhden aseman reikäkuvioryhmää kohti.Eri suunnassa tai korkeudella olevat reiät voivat vaatia erilliset asemat tai nokka{0}}käyttöiset yksiköt.
- Jokainen ainutlaatuinen taivutuskulma tai laipan suunta lisää yhden asemanellei yhdistelmäliukulla voi muodostaa samanaikaisesti useita laippoja.
- Trimmaus vaatii yleensä yhden aseman, vaikka monimutkaiset leikkauslinjat, jotka on jaettu kahteen iskuun, vähentävät leikkausvoimaa ja parantavat reunan laatua.
- Tiukkojen toleranssien lyöminen tai lyöminen lisää yhden aseman.Mikä tahansa mitta, joka pysyy alle ±0,08 mm muodostetulla pinnalla, tarvitsee todennäköisesti erillisen lyönnin.
Yksinkertainen piirretty kuppi, jossa on leikattu laippa ja neljä lävistettyä reikää, saattaa tarvita viisi asemaa. Rakenteellinen autoteline, jossa on kaksi vetovähennystä, epäsymmetriset laipat, useita reikäkuvioita eri korkeuksilla, ja kolikkoasema voi vaatia kymmenen tai enemmän. Teräksen progressiivisessa leimaamisessa monet näistä toimenpiteistä tapahtuvat samalla nauhalla minimaalisella nousulla, mutta kantonauhan kannen geometriarajoitukset vetävät syvyyttä ja osakokoa työntäen monimutkaiset ja suuret osat suoraan siirtoalueelle.
Nämä geometriset säännöt määrittävät, kuuluuko osa siirtosuuttimeen. Seuraava askel on ymmärtää, kuinka siirtosuulakeleimaus vertaa pää-päähän-progressiiviseen leimaamiseen kaikilla päätöksentekotekijöillä, tilavuudesta ja nopeudesta hintaan ja monimutkaisuuteen.
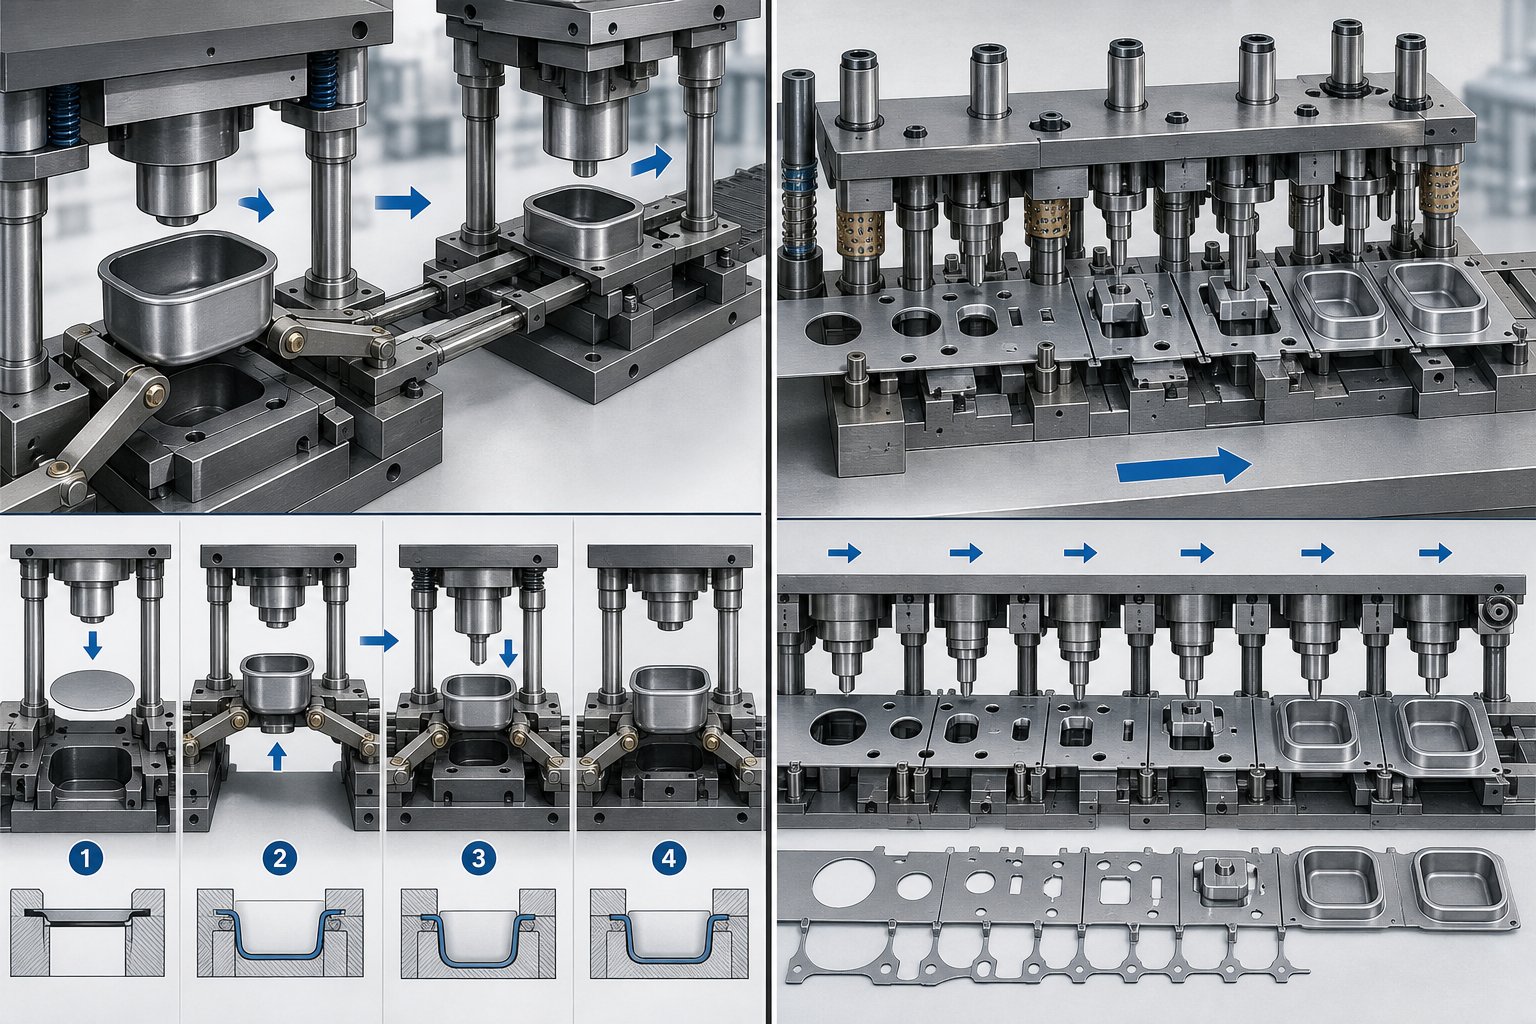
Transfer Die vs Progressive Die Stamping
Geometriset suunnittelusäännöt kertovat, voidaanko osa muodostaa siirtosuuttimeen. Mutta yleisempi insinöörien kohtaama kysymys ei ole "voidaanko se muodostaa", vaan "pitääkö se muodostaa siirtosuulakkeessa vai progressiivisessa muottissa?" Vastaus riippuu siitä, kuinka geometria, tilavuus, nopeus ja hinta vaikuttavat tietyn osan kohdalla. Tässä on vertailu, joka siirtyy yleisten asioiden ohi päätöksentekologiikkaan, joka todella ohjaa työkalustrategiaa.
Geometriaa ja kokorajoituksia verrattu
Mikä on progressiivinen kuoppa? Se on yksi suulakelohko, joka sisältää useita integroituja asemia, joiden läpi jatkuva metallinauha etenee yhden askeleen puristusiskua kohden, ja jokainen ominaisuus lisätään peräkkäin samalla kun osa pysyy kiinnitettynä kantonauhaan. Tämä kantonauha on sekä vahvuus että rajoitus progressiiviselle stanssaukselle. Se tarjoaa sisäänrakennetun-kuljetusmekanismin, minkä vuoksi progressiivinen leimaus tuottaa äärimmäisen nopeuden. Mutta se myös rajoittaa jokaisen muodostusoperaation siihen, mitä liitetty raina voi sietää ilman nurjahdusta, repeytymistä tai viereisten asemien vääristymistä.
Siirtomuotin leimaaminen poistaa tämän rajoituksen kokonaan. Koska aihio on vapaasti-kelluva, jokainen asema voi kohdistaa muovausvoiman mistä tahansa suunnasta ja mistä tahansa syvyydestä huolehtimatta siitä, kuinka tämä voima etenee kantonauhan läpi viereisiin osiin. Tämä ero luo selkeän geometrian jaon:
- Piirustussyvyys:Progressiiviset meistit rajoittavat tyypillisesti vetosyvyyden 1,0-1,5 kertaa lävistimen halkaisijaan, ennen kuin nauha muuttuu epävakaaksi. Siirtomuotit saavuttavat rutiininomaisesti 3,5:1 tai syvemmät uudelleenvetoasemilla.
- Osan koko:Progressiivinen metallileimaus toimii parhaiten osissa, jotka sopivat noin 25–500 mm:n nauhan leveyteen. Siirtomuotit käsittelevät aihioita 150 mm - 1500 mm tai suurempia.
- Usean{0}}akselin muodostaminen:Progressiiviset muotit muodostuvat ensisijaisesti puristimen iskun suunnassa. Siirtomuotit mahdollistavat pyörimisen, kääntämisen ja nokka{1}}ohjatut sivutoiminnot jokaisella asemalla, koska mikään ei yhdistä osaa nauhaan.
- Ominaisuuden käyttöoikeus:Progressiivisten leimaussuulakkeiden suunnittelussa on pidettävä kaikki ominaisuudet saatavilla ylhäältä tai alhaalta suhteessa nauhatasoon. Siirtoasetukset voivat muodostaa piirteitä työkappaleen kaikilla puolilla, mukaan lukien alileikkaukset, jotka olisivat mahdottomia kytketyllä aihiolla.
Käytännön sääntö kokeneilta työkaluinsinööreiltä: jos osa voidaan sijoittaa taloudellisesti nauhamuotoon eikä se ylitä kohtalaista vetosyvyyttä, progressiiviset meistit yleensä voittaa. Jos osa vaatii täyttä 360 asteen muovausvapautta, syviä kuppeja tai jalanjälkeä, joka ei mahdu kaistaleasetteluun tehokkaasti, siirto on varteenotettava reitti.
Nopeuden ja volyymin kompromisseja
Tuotantonopeus on se, missä progressiivisella leimaamalla on selkein etunsa. Progressiivinen leimausprosessi toimii jatkuvasti, koska nauha syöttyy automaattisesti jokaisella painalluksella. Ei ole odotettavaa mekaanista siirtoa, ei tarttujan kytkeytymistä, ei nostoa-ja-etusykliä, joka kuluttaa kammen kulmaa. Tuloksena on 40–100 -+ SPM tyypillisissä progressiivisissa muotteissa, ja nopeat progressiiviset kokoonpanot ylittävät 200 SPM pienissä liitinosissa.
Siirtomuotin leimaus toimii 10-30 SPM alueella useimmissa sovelluksissa. Pullonkaula ei ole muodostusvoima vaan siirtoaika: puristimen on pidettävä auki, kunnes tarttujat suorittavat täyden liikkeensä. Jopa servo-käyttöisillä puristimilla, jotka pysyvät yläkuolopisteessä, vapaan-kelluvan osan siirtämisen mekaaninen todellisuus tilan läpi rajoittaa järjestelmän pyörimisnopeutta.
Tämä nopeusero kapenee osien kasvaessa. Progressiivinen meisti, joka käyttää suurta kannaketta 300 mm nauhan leveydellä, voi saavuttaa vain 30-40 SPM, koska syöttöpituus iskua kohti on huomattava ja vetoisuusvaatimukset hidastavat puristusta. Samaa osaa 20-25 SPM:n nopeudella 20-25 SPM käyttävä siirtosuulake, jossa on syvemmälle muovauskyky, saattaa itse asiassa tuottaa enemmän käyttökelpoisia osia tunnissa, kun otetaan huomioon toissijaiset toiminnot, joita progressiivinen versio tarvitsee alavirtaan.
Myös volyymikynnykset vaikuttavat asiaan. Progressiiviset leimausmuotit oikeuttavat suuremman suunnittelun monimutkaisuuden, kun vuotuiset määrät saavuttavat 500 000 kappaletta tai enemmän. Siirtomuotit ovat taloudellisesti järkeviä pienemmillä volyymeillä, joskus jopa 50 000 - 100 000 vuodessa, koska niiden työkalut ovat modulaarisia ja yksittäisten asemien muuttaminen maksaa vähemmän, kun rakennemuutoksia ilmenee.
Kustannus- ja työkaluinvestointierot
Työkalukustannukset eivät ole yksinkertainen "yksi on halvempi" -vertailu. Kustannusrakenne eroaa olennaisesti näiden kahden lähestymistavan välillä.
Progressiiviset meistit keskittävät kaikki toiminnot yhdeksi integroiduksi muottilohkoksi. Tämä tekee itse työkalusta monimutkaisen suunnitella ja rakentaa, mikä vaatii tiukkaa kohdistusta kaikilla asemilla, monimutkaisia kaistaleasetteluja ja tarkkaa pilotointia. Progressiivisen leimausmuotin alustavat työkalukustannukset ovat tyypillisesti korkeammat, koska mikä tahansa virhe yhdessä asemassa voi vaarantaa koko työkalun. Kuitenkin, kun se on rakennettu ja validoitu, -osakohtainen hinta laskee dramaattisesti mittakaavassa, koska sykliajat ovat nopeita ja työmäärä kappaletta kohti on minimaalinen.
Siirtomuotteissa käytetään erillisiä, itsenäisiä muottisarjoja jokaisella asemalla. Jokaisen aseman työkalut ovat yksinkertaisempia erikseen, mutta kokonaisinvestointi sisältää useita muottisarjoja sekä siirtomekanismin ja sormityökalut. Yhdistetty kustannukset ylittävät usein progressiivisen muotin vastaavan osan monimutkaisuuden osalta. Kauppa-on joustavuus: jos yksi asema tarvitsee muutoksia, vaihdat vain sitä asemaa koskematta muihin. Suunnittelumuutokset tuotannon alkamisen jälkeen maksavat vähemmän siirtoasetuksissa, koska modulaarisuus sisältää vaikutuksen.
Materiaalin käyttö on toinen kustannusvipu. Progressiiviset meistit luovat kantonauhan rungon, josta tulee romu, kun osat on leikattu irti. Osan geometriasta riippuen luurankojäte voi kuluttaa 30-50 % saapuvasta materiaalista. Siirtomuotit tyhjentävät työkappaleen optimoiduilla muodoilla, jotka voivat olla tiukasti nauhan päällä, jolloin materiaalin käyttöaste on usein 75-85 % pyöreissä tai lähes pyöreissä osissa. Kun materiaalikustannukset hallitsevat (ruostumaton teräs, nikkeliseokset, paksu massa), käyttöetu voi kompensoida suuremmat työkaluinvestoinnit.
| Päätöstekijä | Siirtoleimaus | Progressiivinen stanssaus |
|---|---|---|
| Osan kokovalikoima | 150 mm - 1,500+ mm | 25 mm - 500 mm tyypillinen |
| Piirustussyvyysominaisuus | Jopa 3,5:1 tai syvemmälle (uudelleenpiirroksin) | Rajoitettu 1,0-1,5:1 kantonauhalla |
| Tuotantonopeus (SPM) | 10 - 30 | 40 - 100+ (200+ pienille osille) |
| Työkalukustannukset (suhteellinen) | Korkeampi kokonaismäärä; modulaarinen ja helpompi muokata | Korkea etuosa; kallista vaihtaa kerran rakennettuna |
| Materiaalin käyttö | 75 - 85% tyypillistä optimoiduille aihioille | 50 - 70 % (operaattorista tulee romu) |
| Geometrinen monimutkaisuus | Syväpiirrokset, moni-akseli, suuret 3D-muodot | Kohtalaiset piirrokset, pääasiassa tasomaisia piirteitä |
| Paras äänenvoimakkuusalue | 50,000 - 500,000+ vuosittain | 500,000 - miljoonaa vuodessa |
| Suunnittelun muutoksen joustavuus | Yksittäisiä asemia muokattu itsenäisesti | Muutokset vaativat usein täydellisen muottikäsittelyn |
Keskitie on olemassa osille, jotka voivat teknisesti toimia kummassakin prosessissa. Kohtalaisen syvä kiinnike, jossa on vakioreikäkuviot ja yksinkertaiset laipat, saattaa leimata progressiivisesti tai siirtosuuttimessa. Kun molemmat ovat mahdollisia, kallistustekijät ovat vuosivolyymi (suuri määrä suosii progressiivista), materiaalikustannusherkkyys (kalliit seokset suosivat siirtoa paremman hyödyntämisen vuoksi) ja odotetut suunnittelumuutokset (epävakaat mallit suosivat siirron modulaarisuutta). Osaava leimausinsinööritiimi arvioi tulostus-, materiaali-, tilavuus- ja loppukokoonpanovaatimukset ennen kuin suosittelee yhtä reittiä toisen päälle.
Tämä vertailu selventää, mikä prosessi sopii tiettyyn osaan. Mutta oikean prosessin valitseminen on vasta alkua. Sen vahvistaminen, että valittu siirtosuuttimen suunnittelu todella tuottaa vaatimustenmukaisia osia ilman kalliita koe--ja-virheiteraatioita karkaistulla työkaluteräksellä, vaatii erilaisia suunnittelutyökaluja: simulointia ja prototyyppien luomista.
Simulointi ja prototyyppien valmistus Transfer Die Designissa
Oikean prosessin valitseminen ja geometristen rajoitusten asettaminen paperille on yksi asia. Näiden valintojen todistaminen tuottaa mukaisia osia ennen kuuden numeron sitoutumista karkaistuun työkaluteräkseen on jotain aivan muuta. Tässä simulaatio ja prototyyppi muodostavat sillan suunnittelutarkoituksen ja tuotantotodellisuuden välillä.
Muodostussimulaatio ja FEA-validointi
Elementtianalyysin avulla insinöörit voivat seurata materiaalivirtaa digitaalisesti, asemalta asemalta, ennen kuin metallia leikataan. Ohjelmisto ennustaa tarkalleen, missä harvennukset lähestyvät vikarajoja, mihin ryppyjä muodostuu riittämättömän aihion pidikkeen paineen alla ja kuinka paljon palautuu osalle puristimen avauduttua.
Työnkulku noudattaa loogista järjestystä:
- Tuo CAD-geometriakunkin aseman lävistimen, meistin ja aihion pidikkeen pinnoille.
- Määrittele materiaalin ominaisuudetmukaan lukien myötölujuus, työ{0}}kovettumiskäyrät, anisotropiakertoimet ja kitkaarvot tietylle käytettävälle lejeeringille ja voitelulle.
- Simuloi jokaista asemaa peräkkäin, joka kuljettaa jännityksen ja venymän tilan yhdestä operaatiosta eteenpäin seuraavan syöttöehtona. Tämä peräkkäinen ketjutus on kriittinen, koska vedosta aiheutuvat jäännösjännitykset vaikuttavat trimmauskäyttäytymiseen, mikä puolestaan vaikuttaa laippaustarkkuuteen.
- Analysoi tuloksetrajakaavioiden (FLD), mittakohteiden ja seinän{0}}ovennusmääritysten muodostamista vastaan.
Simulaatioalustojen muodostaminen, jotka on suunniteltu leimausprosesseihin, kuten neKeysightin kuvaamatarjoaa virtuaalisen puristin-linjaympäristön, jossa mikä tahansa siirtomuottiprosessi voidaan määrittää, testata ja optimoida kauan ennen fyysisten työkalujen tuotantoa. Tämä lähestymistapa havaitsee viat, kuten halkeamat, liiallisen ohenemisen ja mittapoikkeamat konseptivaiheessa, kun muutokset maksavat tuntikausia suunnitteluaikaa viikkojen muottien uusimisen sijaan. Toisin kuin progressiivinen meistityökalu, jossa nauhan jatkuvuus lisää simulaation monimutkaisuutta, siirtosuulakesimulaatio käsittelee jokaista asemaa itsenäisenä muodostustapahtumana vapaalla aihiolla, mikä tekee peräkkäisestä analyysistä yksinkertaisempaa.
Fyysiset prototyyppien lähestymistavat
Simulaatio korjaa suurimman osan muovausongelmista, mutta fyysisellä validoinnilla on silti merkitystä pinnan laadun varmistamisessa, materiaalin käyttäytymisen tarkistamisessa reunoilla ja luottamuksen rakentamisessa ennen täyttä tuotantoinvestointia. Insinööreillä on useita prototyyppipolkuja budjetista ja aikajanasta riippuen:
- Pehmeiden työkalujen kokeilut:Kirksite (sinkkiseos) tai kevytteräsmuotit koneistettu lähes{0}}tuotantogeometriaan. Nämä työkalut kestävät satoja ja tuhansia osumia, mikä riittää vahvistamaan vetosyvyyden, materiaalivirtauksen ja yleisen muovattavuuden ilman läpimenoaikaa tai karkaistujen progressiivisten työkalu- ja meistisarjojen kustannuksia.
- 3D-painetut muottilevyt:Tutkimuksen vahvistanutAsnafi et ai. (2019)osoitti, että 3D-painetut maraging-teräsosat, jotka on tuotettu laser-pohjaisella jauhepetifuusiolla, selvisivät 50 000 muotoiluvedosta ja 100 000 trimmausiskusta 2 mm:n DP600-teräksellä hyväksytyllä pinnanlaadulla. Lomakkeiden validoinnissa ja lyhytkestoisessa tuotannossa 3D{12}}tulostetut lisäosat lyhentävät toimitusajan suunnilleen puoleen verrattuna perinteiseen työkalujen valmistukseen ja vastaavat suorituskykyä.
- Inkrementaalinen muodostus:Erittäin pienissä määrissä tai varhaisessa -konseptityön-todistuksessa CNC-inkrementtimuovaus tuottaa edustavan osien geometrian ilman erityisiä muotteja. Se ei voi toistaa tuotantojännityspolkuja tarkasti, mutta se varmistaa, onko perusmuoto saavutettavissa valitussa materiaalissa.
Jokainen lähestymistapa palvelee eri valmiusastetta. Pehmeät työkalut varmistavat, että muovausjärjestys toimii. 3D-painetut lisäkkeet vahvistavat kulumiskäyttäytymisen ja pinnan viimeistelyn lähes -tuotantoolosuhteissa. Inkrementaalinen muovaus vastaa peruskysymykseen, onko geometria ylipäänsä mahdollista.
Teknisten muutosten vähentäminen ennakkoanalyysin avulla
Tekniset muutokset muotin rakentamisen jälkeen ovat kalliita. Yksittäinen asemamuutos karkaistuun työkaluteräkseen voi maksaa 15 000–50 000 dollaria ja lisätä viikkoja projektin aikajanaan. Kerro tämä useille siirtosuulakkeen asemille, ja myöhäisvaiheen muutokset{6}}uhkaavat projektin elinkelpoisuutta.
Simulaatio pakkaa riskin suunnitteluvaiheeseen, jossa iteraatiot ovat halpoja. Alan kokemus vahvistaa, että jännityskeskittymien, lämpöongelmien ja väsymispisteiden tunnistaminen virtuaalivaiheessa mahdollistaa sujuvamman siirtymisen valmistukseen ja rajoittaa loppupään häiriöitä. Erityisesti siirtosuulakeleimauksessa peräkkäinen asemasimulaatio havaitsee ongelmat, kuten riittämättömän materiaalin-uudelleenvetovaiheissa tai palautuskertymän useiden osumien välillä. Nämä ongelmat ilmenevät vasta, kun koko muovaussekvenssi on järjestyksessä.
Kokeneet siirtomuottien toimittajat ymmärtävät tämän validointisyklin ja sisällyttävät sen projektiensa aikatauluihin.YICHEN, tukee esimerkiksi toteutettavuusanalyysiä ja prosessin validointia usean -aseman muovauksen yhteydessä, mikä auttaa valmistusinsinöörejä arvioimaan, onko siirtoleimaus käyttökelpoinen heidän tietyn osan geometriassa ennen sitoutumista täysiin työkaluinvestointeihin. Heidän lähestymistapansa siirtoleimausmuotin suunnitteluun korostaa vakaata toistettavuutta simuloinnista tuotantoon, mikä tarkoittaa vähemmän yllätyksiä fyysisen kokeilun aikana ja lyhyempää polkua konseptista validoituun työkaluun.
Insinööreille, jotka arvioivat progressiivisia metallin leimauspalveluita verrattuna siirtomuottimenetelmiin, simulaatio tarjoaa objektiivisia tietoja päätöksen tueksi. Suorita molemmat kokoonpanot digitaalisesti, vertaile materiaalin käyttöä, asemien määrää ja ennustettua vikariskiä ja anna tulosten ohjata työkaluinvestointia pelkän intuition sijaan.
Simulointi ja prototyyppien luominen vaarantavat{0}}työkalujen rakentamisen. Mutta jopa täydellisesti validoitu muotti kuluu lopulta. Sen ymmärtäminen, kuinka siirtopuristimet hajoavat ajan myötä, ja kuinka tätä heikkenemistä voidaan hallita ennakoivasti, määrittää, tuottaako työkalu yhtenäisiä osia 200 000 iskulla vai kahdella miljoonalla.
Rajoitukset ja milloin siirtoleimausta EI saa käyttää
Simulaatiolla voidaan varmistaa, että osa muodostuu oikein. Se ei voi kertoa, onko siirtomeistaminen edullisin tapa valmistaa se. Jokaisella prosessilla on rajansa, ja insinöörit, jotka ymmärtävät, missä tämä epäonnistuu, tekevät parempia työkaluinvestointeja kuin ne, jotka valitsevat sen oletuksena, koska geometria sopii.
Tuotantonopeus- ja volyymirajoitukset
Konkreettisin rajoitus on nopeus. Siirtomuotin leimaus toimii tyypillisesti 10-30 iskulla minuutissa. Pieniä liittimiä tai kiinnikkeitä tuottava nopea progressiivinen meistinjärjestelmä toimii nopeudella 40–100 -plus SPM, joissakin kokoonpanoissa yli 200 SPM. Tuo aukko ei ole virityskysymys. Se on rakenteellista. Puristimen on pidettävä auki, kun tarttujat nostavat, etenevät, laskevat ja vedetään sisään. Mikään optimointi ei poista vapaasti kelluvan aihion siirtämisen fysiikkaa avaruudessa.
Osien, joissa vuotuinen kysyntä ylittää miljoona kappaletta ja geometria pysyy progressiivisten muottirajojen sisällä, nopeussakko tekee siirtoleimauksesta väärän valinnan. Maksat geometrisesta vapaudesta, jota et tarvitse, kun jätät kiertoajan pöydälle.
Nopeuden lisäksi laajempi kustannusrakenne muodostuu eri tavalla kuin monet insinöörit odottavat. Siirtopuristimet kuluttavat enemmän lattiatilaa suurempien sänkypinta-alojen ja kiskovälin ansiosta. Säätimet ovat kehittyneempiä, koska siirtoliikkeen on synkronoitava tarkasti painalluksen kanssa. Huoltovaatimukset kasvavat, koska hallitset sekä muotit että mekaaninen siirtojärjestelmä, jossa on omat kulutusosat: kiskot, sormet, nokkamekanismit ja servokäytöt.
Kun progressiiviset tai yhdistelmämuot ovat parempia
Jokainen leimattu osa ei tarvitse siirtosuuttimen tarjoamaa muotoiluvapautta. Useat yleiset skenaariot suosivat selvästi vaihtoehtoisia työkaluja:
- Pienet litteät osat yksinkertaisella tyhjennyksellä ja lävistyksellä:Yhdistelmäsuulake tuottaa nämä yhdellä vedolla erinomaisella litteydellä ja samankeskisyydellä. Yhdistelmäleimaus eliminoi useiden asemien tarpeen kokonaan, mikä vähentää sekä työkalukustannuksia että aluslevyjen, välilevyjen, laminointien ja vastaavien tasomaisten geometrioiden sykliaikaa.
- Suuri{0}}volyymiosat kohtalaisella vetosyvyydellä:Jos osa sopii kantonauhalle ja vetosyvyys jää alle 1,5:1, progressiivinen leimaus ja valmistus takaavat alhaisemmat -kappalehinnat yli 500 000 vuodessa. Progressiivinen työkalu käsittelee muotoilua, lävistystä ja katkaisua yhdessä integroidussa muotissa ilman siirtomekanismeja.
- Erittäin tiukkaa tasaisuutta vaativat osat:Yhdistelmäsuulake kohdistaa tyhjennys- ja muovausvoimia symmetrisesti yhdessä osumassa, mikä tuottaa litteämpiä osia kuin moni{0}}aseman siirto, jossa kumulatiivinen käsittely aiheuttaa pieniä vääristymiä.
- Erittäin pienet vuosimäärät (alle 10 000 kappaletta):CNC-työstö, laserleikkaus ja puristusjarrumuovaus tai hydroforming voivat tuottaa osia taloudellisemmin, koska ne välttävät kokonaan omistetun meistiinvestoinnin.
- Yksinkertaiset symmetriset muodot ilman toissijaisia piirteitä:Syvävedetyt kupit, joissa ei ole reikiä, laippoja ja tiukkoja toleransseja, voivat toimia yksittäisillä-toimivetopuristimilla manuaalisella lastauksella murto-osalla siirtotyökalukustannuksista.
Yhteinen lanka näissä skenaarioissa on, että kappaleen geometria ei vaadi moni-akselin muodostamisvapautta vapaalla-kelluvalla aihiolla. Kun progressiiviset stanssauspalvelut voivat tarjota tarvittavat ominaisuudet nauha{3}}pohjaisten rajoitusten puitteissa, tämä reitti voittaa melkein aina kappalekohtaisen hinnan mittakaavassa.
Asennusaika ja vaihtoa koskevat näkökohdat
Siirtomuottivaihdot vievät kauemmin kuin progressiiviset muottien vaihdot. Kun progressiivinen työkalun vaihto voi kestää 30–90 minuuttia hyvin-järjestetyssä puristimessa, siirtosuuttimen vaihtoon kuuluu useiden itsenäisten muottiasemien vaihtaminen, siirtokiskojen uudelleenkohdistaminen, sormityökalujen vaihtaminen jokaisella askeleella ja siirtoliikeprofiilin uudelleen-synkronointi uuden aseman asettelun kanssa. Kokonaisvaihtoajat ovat 2–4 tuntia. Monimutkaiset usean{10}}aseman asetukset voivat kestää koko työvuoron pidemmälle.
Useat tekijät vaikuttavat tähän kestoon. Jokaisen aseman muotti on pultattava, säädettävä ja kohdistettava erikseen. Siirtosormet on vaihdettava vastaamaan uutta kappalegeometriaa jokaisessa muovausvaiheessa. Kiskon nousua voidaan tarvita säätää, jos uusi työ käyttää eri asemaväliä. SMED-metodologia auttaa erottamaan sisäiset ja ulkoiset asennustoiminnot: seuraavan-työn lavastaminen, sormityökalujen esi-kokoaminen varakiskosarjaan ja puristinparametrien esi-lataus tapahtuu samalla kun nykyinen työ on käynnissä.
Vaihtovaikutusta vähentäviä strategioita ovat standardisoidut meistinkorkeudet kaikissa asematyökaluissa, jotka poistavat sulku-korkeuden säädöt, pika-vaihtokiinnitysjärjestelmät, jotka korvaavat pulttiliitokset, ja ohjelmoitavat puristusohjaimet, jotka tallentavat täydelliset parametrisarjat kullekin osanumerolle. Usein vaihtavien valmistajien tulisi myös harkita puristimien omistamista tuoteperheille, joiden aihioiden koko ja asemamäärä ovat samanlaiset. Näin minimoidaan eniten aikaa vievät kiskon ja sormien vaihdot.
Kontrasti on jyrkkä liikkeissä, jotka harjoittavat progressiivista leimaamista ja valmistusta siirtotöiden ohella. Progressiivinen työkalu on yksi integroitu yksikkö, joka putoaa puristimeen yhtenä kokonaisuutena. Siirtomuotti on järjestelmä itsenäisistä komponenteista, jotka on asennettava ja synkronoitava erikseen. Tuo monimutkaisuus on geometrisen vapauden hinta, ja se on taloudellisesti järkevää vain silloin, kun osa sitä todella vaatii.
Nämä rajoitukset määrittävät rajaehdot siirtosuulakkeen leimauksen valinnassa. Mutta kun prosessi on sopiva, työkaluinvestoinnin tuoton maksimointi riippuu siitä, kuinka hyvin hallitset meistin kulumista ja huoltoa työkalun käyttöiän aikana.
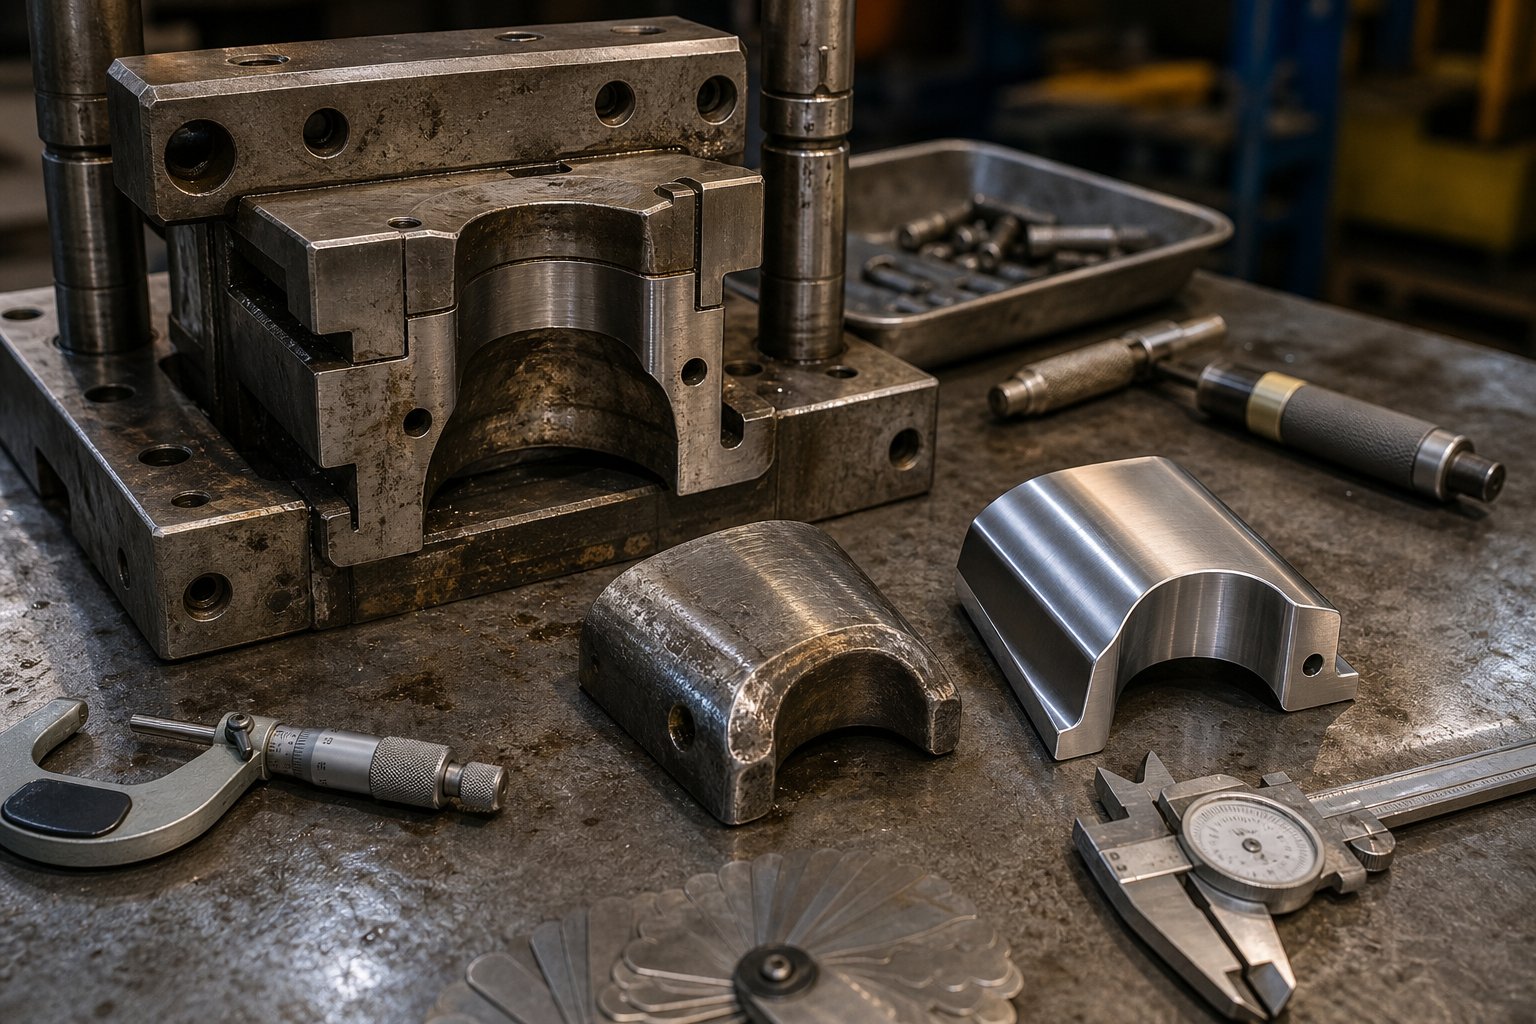
Työkalujen huolto ja meistien elinkaaren hallinta
Siirtokuoret ansaitsevat satojen tuhansien, joskus miljoonien iskujen ylityksen. Mutta geometrinen vapaus, joka tekee niistä arvokkaita, luo myös ainutlaatuisia kulumiskuvioita, jotka eroavat perustavanlaatuisesti samoista materiaaleista valmistettujen progressiivisten työkalujen ominaisuuksista. Näiden mallien ymmärtäminen ja niiden ennakoiva hallinta erottaa suulakkeen, joka toimittaa yhtenäisiä osia viisi vuotta, sellaisesta, joka ajautuu toleranssin ulkopuolelle kuukausien kuluessa.
Yleisiä kulumiskuvioita siirtomuotteissa
Siirtomuotit keskittävät muodostavat voimat itsenäisille asemille, joista jokainen altistuu erilaisille jännitysprofiileille. Kulumismerkit noudattavat ennustettavia kaavoja:
- Piirrä säteen eroosio:Veto- ja uudelleenvetoasemien{0}}syöttösäde näkee suurimman materiaalivirran. Hiomakuluminen pyöristää asteittain sädeprofiilia, mikä muuttaa materiaalin virtausominaisuuksia ja lisää seinämien ohenemista. Tämä on yleensä ensimmäinen asema, joka tarvitsee huomiota.
- Reunojen himmennys:Lävistys- ja leikkausasemat menettävät leikkuureunansa asteittain. Teollisuuden tiedot viittaavat siihen, että yli 60 % leimattujen osien mittavirheistä juontavat juurensa työkalun kulumiseen, ja leikkuureunan -vaurioituminen on pääasiallinen syy jäysteen muodostumiseen.
- Tarraimen sormen kuluma:Toisin kuin progressiiviset leimaustyökalut, joissa nauha kuljettaa itsensä, siirtosuuttimet riippuvat sormista, jotka kytkeytyvät osaan tuhansia kertoja vuorossa. Kosketuspinnat kuluvat, puristusvoima heikkenee ja asennon tarkkuus poikkeaa. Sormien kuluminen on ainutlaatuista siirtojärjestelmissä, ja se jää usein huomiotta rutiininomaisessa meistintarkastuksessa.
- Tyhjän pidikkeen pinnan naarmu:Ruostumatonta terästä tai alumiinia prosessoivat vetoasemat aiheuttavat liimakulumaa painetyynyn pinnoille, joissa työkappaleen materiaali kiinnittyy muotin pintaan ja naaroittaa myöhempiä osia.
Siirtomuottien rakenteellinen etu on, että jokainen asema kuluu itsenäisesti. Raskasta materiaalivirtaa käsittelevä vetoasema hajoaa nopeammin kuin alavirran lävistysasema, joka näkee vain paikallisen leikkausvoiman. Voit vetää ja huoltaa yhden korkean-kulumisaseman purkamatta koko työkalua, mikä on mahdotonta integroidulla progressiivisella leimauskoneella, jossa kaikki toiminnot jakavat yhden muottilohkon.
Ennaltaehkäisevän huollon aikataulu
Tehokas siirtosuulakkeiden aikataulutus seuraa lyönti{0}}laskennan liipaimia eikä kalenteriväliä, koska asemat kuluvat eri nopeudella riippuen niiden suorittamasta toiminnasta. Vetoasema saattaa tarvita säteen tarkastuksen 50 000 vedon välein, kun taas lyöntiasemalla on 200 000 toleranssi.
- Jokainen tuotantokerta:Osien laadun silmämääräinen tarkastus jokaisella asemalla, tarttujan kiinnittymisen tarkastus ja voitelujärjestelmän vahvistus.
- Joka 25 000-50 000 lyöntiä:Piirrä sädemittaukset alkuperäisiin spesifikaatioihin verrattuna, leikkaa{0}}reunan tarkastus suurennuksella, tarttujan sormipuristusvoiman tarkistus ja kiinnittimen vääntömomenttitarkistukset suurissa-shokkiasemissa.
- Joka 100 000 - 250 000 lyöntiä:Täysi asemien purkaminen suuressa-kulumisasennoissa, vetosäteiden pinnan uudelleenhionta, lävistysten vaihto trimmaus- ja lävistysasemissa sekä siirtokiskon kohdistuksen tarkastus.
- Joka 500,000+ veto:Kaikkien asemien täydellinen purkaminen, meistikenkien pinnoitus, ohjausjärjestelmän vaihto ja siirtomekanismin huolto, mukaan lukien kiskon suoruus, sormityökalut ja nokka- tai servokäytön kalibrointi.
Suulakeanturit ja{0}}puristinvalvontajärjestelmät nopeuttavat siirtymistä aika-perustaisesta kunnon-huoltoon. Vetoasemille upotetut voimaanturit havaitsevat tonniston virumisen, joka ilmaisee säteen kulumista. Siirtokiskoissa olevat läheisyysanturit ilmoittavat asentovirheestä ennen kuin se tuottaa viallisia osia. Ennaltaehkäisevät huoltotutkimukset vahvistavat, että iskun{6}}määrään- perustuvat liipaisimet, jotka on kalibroitu todellisten kulumistietojen perusteella mielivaltaisten aikaväleiden sijaan, ylittävät jatkuvasti kiinteät aikataulut vähentäen sekä suunnittelemattomia seisokkeja että tarpeettomia huoltotapahtumia.
Kuoren eliniän pidentäminen ennakoivan johtamisen avulla
Muotin elinkaarihallinta alkaa suunnitteluvaiheessa, ei ensimmäisen vian jälkeen. Insinöörit, jotka suunnittelevat kulumista alusta alkaen, määrittävät kovemmat työkaluteräkset korkeavirtausasemilla, levittävät PVD-pinnoitteita säteiden piirtämiseen ja suunnittelevat modulaarisia sisäosia, jotka voidaan vaihtaa ilman koko muottilohkon uudelleen-koneistamista.
Keskeiset käytännöt, jotka pidentävät siirtomuotin käyttöikää:
- Suunnittele vaihdettavat terät kaikilla vetosäteillä ja{0}}korkeasti kuluvilla kosketuspinnoilla, jotta uudelleenhionta tai vaihtaminen ei vaadi täydellistä purkamista.
- Määritä pintakäsittelyt (TiCN, CrN tai nitraus) asemilla, jotka käsittelevät ruostumatonta terästä tai alumiinia liiman kulumisen estämiseksi.
- Säilytä työkohtaisia sormityökalusarjoja, jotta vaihto ei pakota kuluneita tarttujat käyttämään uudelleen.
- Seuraa kulumistietoja asemakohtaisesti itsenäisesti ja rakenna historiaa, joka ennustaa huoltovälit kasvavalla tarkkuudella ajan myötä.
- Dokumentoi kaikki huoltotoimenpiteet aivohalvausten määrällä, löydöksillä ja korjaavilla vaiheilla luodaksesi suljetun-silmukan parannussyklin.
Työskentely kokeneen siirtomuottitoimittajan kanssa tekee tässä mitattavissa olevan eron.YICHENsuunnittelee alusta alkaen työkaluarkkitehtuuriin sisäänrakennettuja kulumisen hallintaa sisältäviä siirtoleimausmuotit ottaen huomioon, kuinka suuret ja monimutkaisemmat robottisiirtoa vaativat metalliosat hajoavat tuotannon elinkaaren aikana. Niiden painopiste vakaassa toistettavuudessa tarkoittaa, että huoltovälit ovat ennakoitavissa pikemminkin kuin reaktiivisia, ja insinöörit voivat suunnitella huoltoikkunoita tuotantoaikataulujen ympärille sen sijaan, että he joutuisivat sekoittamaan odottamattomien laadunvaihteluiden jälkeen.
Tärkeintä: siirtomuotin huolto ei ole vaikeampaa kuin progressiivisten työkalujen ylläpito, mutta se on erilaista. Modulaarisuus, joka antaa sinulle geometrisen vapauden, antaa sinulle myös kohdistetun huoltokyvyn. Käytä sitä. Seuraa kulumista asemakohtaisesti, huolla sitä tarvitsevat asemat ja jätä loput käynnissä. Asematason-tarkkuus on elinkaaren hallinnan etu, joka tekee siirtokuorista pitkän-tuotantovälineen lyhytikäisen-kulutuksen sijaan.
Usein kysyttyjä kysymyksiä siirtoleimauksesta
1. Mitä eroa on siirtosuuttimella ja progressiivisella meistillä?
Ydinero on siinä, kuinka työkappale liikkuu muovausasemien läpi. Siirtomuotin leimaamisessa aihio erotetaan metallinauhasta ja siirretään mekaanisilla tarttujalla tai roboteilla itsenäisten muottiasemien kautta vapaana{1}}kelluvana osana. Progressiivisessa stanssauksessa osa pysyy kiinni kantonauhassa kaikkien toimintojen ajan. Tämä ero tarkoittaa, että siirtomuotit käsittelevät syvävetoa yli 3,5:1-suhteissa, osia 1 500 mm:iin asti ja usean -akselin muotoilua, kun taas progressiiviset meistit tarjoavat nopeammat kiertonopeudet 40-100+ SPM, mutta rajoittavat vetosyvyyden noin 1,0-1,5-kertaiseen rei'ityshalkaisijaan.
2. Kuinka nopeasti siirtomuotinleimauspuristin käy muihin leimausmenetelmiin verrattuna?
Siirtopuristimet toimivat tyypillisesti 10–30 iskulla minuutissa (SPM) osan koosta ja siirtomekanismin tyypistä riippuen. Kaksi-akselijärjestelmää saavuttaa 25-45 SPM yksinkertaisemmissa osissa, kolmen-akselijärjestelmän nopeus on 15-30 SPM ja robottisiirtolinjat toimivat 8-20 SPM:llä. Nopeuden pullonkaula ei ole muodostusvoima, vaan aika, joka tarttujat tarvitsevat nosto-{13}}edistä-lasku-sisäänveto -syklinsä loppuun. Servokäyttöiset puristimet voivat parantaa tätä pysymällä yläkuolopisteessä, jolloin siirtojärjestelmälle saadaan ylimääräisiä millisekunteja kokonaistehoa heikentämättä.
3. Minkä tyyppiset osat soveltuvat parhaiten siirtomuotin leimaamiseen?
Siirtomuotti leimaa osia, jotka ovat liian suuria, syviä tai geometrisesti liian monimutkaisia progressiivisille meisteille. Ihanteellisia ehdokkaita ovat syvävedetyt kuoret, kuten sammuttimen rungot, suuret autojen rakennepilarit, laiterummut, öljypohjat ja kaikki komponentit, joiden vetosyvyys ylittää 1,5 kertaa aihion halkaisijan. Myös osat, jotka vaativat moni-akselin muotoilua, kiertoa asemien välillä tai toissijaisia toimenpiteitä, kuten kierteitystä ja hitsausta, ovat hyödyllisiä. Prosessi käsittelee materiaalipaksuudet 1,0-6,0 mm teräksissä, alumiinissa, ruostumattomassa teräksessä, kuparissa ja messingiseoksissa.
4. Mitkä ovat tärkeimmät suunnittelusäännöt siirtoleimattujen osien osalta?
Tärkeimmät suunnittelusäännöt sisältävät vähintään 2,0 kertaa materiaalin paksuuden olevan reiän---reiän välisen etäisyyden, vähintään 2,0 tonnin reiän---reiän välisen etäisyyden ja 2,0 tonnin reiän-taivutusetäisyyden sekä taivutussäteen. Minimireiän halkaisijan tulee olla yhtä suuri kuin materiaalin paksuus. Laipan pituuden on oltava vähintään 4t ja tarttujan kosketusvyöhykkeillä 5 mm tasaista muotoilematonta pintaa osien reunoilla. Vetotoiminnoissa yksi-vetosuhde on enintään noin 2,0:1 syvävetoteräkselle-, ja uudelleenvetoasemia tarvitaan, kun syvyys ylittää 1,5 kertaa lävistimen halkaisijan. Jokaisen uudelleen{21}}vedon tulisi pienentää halkaisijaa enintään 20–25 %.
5. Kuinka ylläpidät siirtosuuttimia niiden käyttöiän maksimoimiseksi?
Siirtomuotin huolto seuraa lyönti{0}}laskennan liipaimia eikä kalenteriväliä, ja jokaista asemaa seurataan itsenäisesti. Vedon säteet tulee tarkastaa 25 000{5}}50 000 vedon välein, suuren{13}}kulumisen asennon purkaminen tapahtuu 100 000{14}}250 000 vedon jälkeen ja täydelliset purkaukset yli 500 000 vedon jälkeen. Kriittisiä kulumiskohtia ovat vetosäteiden eroosio, lävistysreunojen tummuminen ja tarttujasormen heikkeneminen. Vaihdettavien sisäosien suunnittelu-kuluville pinnoille, PVD-pinnoitteiden levittäminen hankaaville materiaaleille ja puristusvoima-anturien käyttö olosuhteisiin perustuvassa seurannassa pidentävät meistin käyttöikää merkittävästi. Toimittajat, kuten YICHEN, suunnittelevat kulumisen hallinnan työkaluarkkitehtuuriin alusta alkaen.


