


Mitä siirtoleimaus on ja miksi insinöörit valitsevat sen
Kun osa on liian suuri, liian syvä tai geometrisesti liian monimutkainen pysyäkseen kiinni metallinauhassa koko muotoilun ajan, tarvitset toisenlaisen lähestymistavan. Tuo lähestymistapa onsiirtomuotin leimaaminen.
Siirtoleimauksen määrittäminen
Siirtomuotin leimaaminen on metallin muovausprosessi, jossa yksittäiset aihiot erotetaan kelasta tai levystä ja siirretään sitten mekaanisesti itsenäisten muottiasemien välillä siirtojärjestelmällä, joka nostaa, siirtää ja asettaa jokaisen osan peräkkäisiä toimenpiteitä varten, kuten vetäminen, lävistäminen, taivutus ja leikkaus.
Kriittinen ero tässä on erottelu. Toisin kuin progressiivinen stanssaus, jossa työkappale pysyy kytkettynä jatkuvaan nauhaan alusta loppuun, siirtoleimaus vapauttaa aihion aikaisin. Mekaaninen tai servo{2}}siirtomekanismi kuljettaa jokaisen kappaleen useiden asemien läpi yhdessä puristimessa. Jokaisella asemalla on oma erityinen suulake, joka suorittaa tietyn toiminnon, ja osa muotoutuu asteittain sen liikkuessa linjan läpi.
Miksi tämä prosessi on olemassa erillisenä kategoriana
Kuvittele, että sinun täytyy syvä-piirtää autojen rakenteellinen kannatin tai muodostaa suuri laitekotelo, jossa on moniakselinen geometria-. Tämän osan pitäminen kytkettynä nauhaan aiheuttaa materiaalin virtausongelmia, rajoittaa vetosyvyyttä ja rajoittaa käytettävissäsi olevia muotoilukulmia. Siirtomuotit ratkaisevat tämän käsittelemällä vapaasti-seisovia aihioita, joita voidaan pyörittää, sijoittaa uudelleen ja muotoilla useista suunnista.
Osien tyypeillä, jotka hyötyvät eniten tästä prosessista, on muutamia yhteisiä piirteitä:
- Suuremmat geometriat, jotka ylittävät käytännölliset nauhaleveydet
- Syvävedot, jotka vaativat useita uudelleenpiirtovaiheita
- Monimutkaiset muodot, jotka sisältävät kierteitystä, ripoja, pyörteitä tai moniakselisia taivutuksia
- Osat, jotka vaativat toimenpiteitä työkappaleen molemmille puolille
Siirtomuotit täyttävät aukon, jota ei yksi{0}}osumatyökalu tai progressiivinen leimaus pysty korjaamaan tehokkaasti. Niissä yhdistyvät stanssauksen moni-aseman tuottavuus ja geometrinen vapaus, jonka vain ilmainen aihio tarjoaa.
Tämä artikkeli on rakennettu prosessin{0}}suunnitteluresurssiksi. Löydät asemien -asemien-mekaniikka, siirtojärjestelmän valintakriteerit, DFM-säännöt, kustannusanalyysikehykset ja rehelliset ohjeet siitä, milloin tämä menetelmä kannattaa ja milloin ei. Tavoitteena on antaa sinulle tekninen pohja, jonka avulla voit tehdä työkaluja koskevia päätöksiä luottavaisin mielin alkaen siitä, miten prosessi todella toimii kussakin vaiheessa.
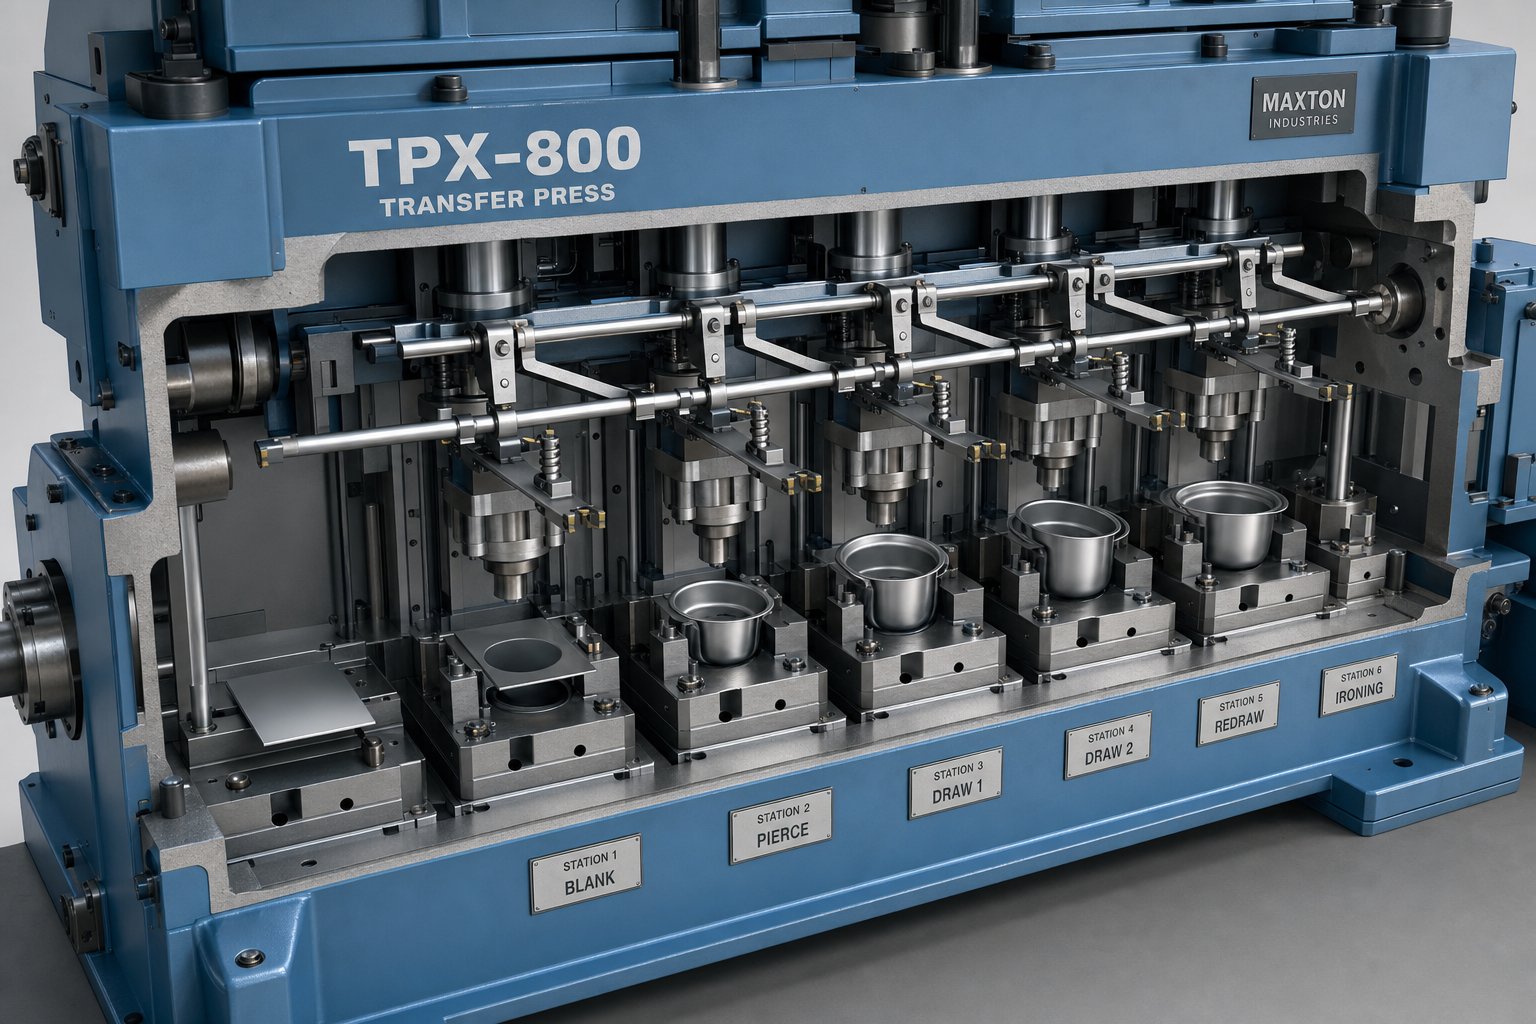
Kuinka Transfer Die Stamping toimii asemakohtaisesti
Vapaasti seisova-aihio ei liiku itsestään. Jokainen siirtomuotin leimauslinja riippuu tarkasta koordinaatiosta materiaalin syötön, muovaustoimintojen ja mekaanisen järjestelmän välillä, joka kuljettaa osia asemalta toiselle. Näin kukin vaihe toimii käytännössä.
Kelasta tyhjään erotukseen
Useimmat linjat alkavat kelankäsittelyjärjestelmällä, joka purkaa metallilevyn ja syöttää sen tyhjennysasemaan. Leimaussyöttötapa, joko kela-syötetyt tai pinoamiskoneesta ladatut esi{2}}leikatut aihiot, määrittää, kuinka rivi alkaa. Kelan syöttö toimii hyvin neliön tai suorakaiteen muotoisille aihioille, kun taas esileikatut aihiot tarjoavat paremman materiaalin hyödyntämisen epäsäännöllisissä muodoissa. Vuonna akela/siirtohybridiasetus, progressiivinen tyhjennyssuulake erottaa materiaalin ja siirtojärjestelmä poimii tuloksena olevan aihion kaikkia myöhempiä toimenpiteitä varten.
Tyhjällä laadulla on tässä väliä. Pursesuunta, tasaisuus ja mittojen tasaisuus vaikuttavat kaikki siihen, kuinka luotettavasti siirtosormet tarttuvat ja sijoittuvat työkappaleeseen ensimmäisessä muovausasemassa.
Asemien toiminnot järjestyksessä
Erottamisen jälkeen aihio kulkee sarjan itsenäisten muottiasemien läpi, joista jokainen suorittaa tietyn muovaus- tai leikkausoperaation. Tyypillinen siirtopuristimen leimausjärjestys näyttää tältä:
- Tyhjentävä - tasainen arkki leikataan haluttuun profiiliin
- Ensimmäinen piirros - alkuperäinen kuppi tai kuori muotoutuu
- Piirrä uudelleen - kuorta syvennetään tai muotoillaan uudelleen yhdessä tai useammassa vaiheessa
- Rei'itetään - reikää, rakoa tai piirrettä muodostettuun geometriaan
- Taivutus- tai laippareunat - taitetaan lopullisiin kulmiin
- Piirustus tai kohokuviointi - paikalliset alueet saavat tarkan paksuuden tai pinnan yksityiskohdat
- Leikkaus - ylimääräinen materiaali ja alustaominaisuudet poistetaan valmiin osan valmistamiseksi
Kaikki osat eivät vaadi kaikkia näitä asemia. Jotkut ohittavat uudelleenpiirtämisen; toiset lisäävät tyhjäkäynnillä olevia asemia romun poistamiseksi tai pitävät pituuden lyhyenä. Asemien lukumäärä kerrottuna sävelkorkeuden pituudella (tyypillisesti aihion koon ohjaama) täytyy mahtua puristusalustaan, joten asemien määrä on aina fyysinen rajoite, ei vain prosessin mieltymys.
Paina ja siirrä ajoituksen koordinointi
Siirtomekanismi nostaa, siirtää ja asettaa jokaisen osan asemien väliin aikaikkunassa, kun puristussylinteri on auki. Tämä ajoitussuhde on koko linjan sydän. Siirron on suoritettava koko liikesyklinsä, mukaan lukien sormen paluu, ennen kuin painin laskeutuu seuraavaa iskua varten.
Mekaanisessa siirtopuristimessa nokka{0}}käyttöiset liikkeet kiinnitetään puristimen kammen kulmaan, mikä tarkoittaa, että jokainen nosto, puristus ja eteneminen tapahtuu samassa kohdassa jokaisella kierroksella. Servo{2}}käyttöiset järjestelmät tarjoavat ohjelmoitavia liikeprofiileja, jotka voivat säätää aloitusaikoja, kiihtyvyksiä ja viipymäpisteitä itsenäisesti. Tämä joustavuus mahdollistaa suuremmat iskut minuutissa, koska liikkeen päällekkäisyydet, kuten etenemisen aloittaminen ennen kuin nosto on valmis, voidaan hienosäätää ilman mekaanisia muutoksia.
Puristimen tekniset tiedot rajoittavat suoraan sitä, mitä siirtomuotti voi saavuttaa. Vetoisuus määrittää suurimman muovausvoiman, joka on käytettävissä kaikilla asemilla samanaikaisesti. Sängyn koko rajoittaa asemien määrää ja väliä. Iskun pituuden on mahduttava sekä vetosyvyys että riittävä välys, jotta meiston syöttösormet pääsevät sisään ja poistumaan ilman häiriöitä. Epäsopivuus näiden parametrien ja osavaatimusten välillä tarkoittaa, että suulake ei joko sovi, ei muotoudu oikein tai käy kannattavalla nopeudella.
Nämä mekaaniset suhteet puristimen iskun, siirtoliikkeen ja aseman asettelun välillä selittää, miksi puristusleimausinsinöörit investoivat voimakkaasti ennakkoarviointiin. Mutta itse siirtomekanismia on useita konfiguraatioita, joista jokainen sopii eri osien geometrioihin ja tuotantovaatimuksiin.
Siirtojärjestelmätyypit ja oikean valitseminen
Siirtomekanismi erottaa moni{0}}asemapuristimen itsenäisten työkalujen rivistä. Se sanelee kuinka nopeasti voit juosta, mitä osien geometrioita voit käsitellä ja kuinka paljon aikaa vaihdot vievät. Väärän järjestelmätyypin valitseminen sovelluksellesi tarkoittaa, että lyöntejä minuutissa jätetään pöydälle tai, mikä pahempaa, taistelua epävakautta vastaan joka kerta, kun linja nopeutuu.
Kolmi-akseli vs. kaksi-akselin siirtomekanismit
Kaksi-akselijärjestelmää toimii yhdessä tasossa, tyypillisesti nosto ja eteenpäin (X-Z-liike). He nostavat osan muotin pinnalta, kuljettavat sen eteenpäin seuraavalle asemalle ja laskevat sen alas. Asemointi sormen vetäytymisen aikana perustuu jousitappeihin, jotka estävät työkappaletta siirtymästä ennen muotin sulkeutumista. Nämä järjestelmät toimivat hyvin osissa, joiden profiilit ovat yhdenmukaiset ja jotka eivät vaadi uudelleensuuntaamista asemien välillä.
Kolmi-akselijärjestelmät lisäävät kiinnitysakselin tuottaen nosto-puristus-etenemisliikkeen X-Y-Z-tasoissa. Tämän kolmen-akselin liikkeen avulla siirtotyökalut voivat tarttua työkappaleeseen turvallisesti, nostaa sen irti alemmista -suulakekomponenteista, siirtää sen seuraavalle asemalle ja sijoittaa sen tiukoille ympärysmittareille. KutenMetal Forming Magazine toteaa, osien geometrian, sisäkkäisten lohkojen ja paikannusnastojen yhdistelmä säilyttää suunnan sormen vetäytymisen aikana näissä järjestelmissä.
Kolme-akselikokoonpanoa on yleensä levy--- tai puristuskiinnitetty-, ja siirtopuristimen työkalukomponentit on suunniteltu tarjoamaan tilaa sormien paluureitille välttäen samalla häiriöitä alempien-muottiterästen, nokkien ja ohjauskomponenttien kanssa. Die{5}}asennetuilla versioilla voidaan saavuttaa nopeammat iskunopeudet lyhyempien matkojen ansiosta, vaikka ne lisäävätkin suunnittelun monimutkaisuutta.
Servo{0}}käyttöiset järjestelmät ja niiden edut mekaanisiin siirtoihin verrattuna
Perinteiset nokka{0}}siirtopuristimet sitovat jokaisen liikkeen puristuskammen kulmaan. Nosto-, etenemis- ja kiinnitysajoitukset ovat kiinteät, joten ne eivät voi mukautua eri osien painoihin tai geometrioihin ilman mekaanista säätöä. Tämä jäykkyys toimii hyvin omistetuissa linjoissa, jotka käyttävät yhtä osaperhettä vuosia.
Servo{0}}ohjatut järjestelmät muuttavat yhtälöä. Liikeprofiileista tulee ohjelmoitavia, joten käyttäjä voi säätää matkamatkoja, kiihtyvyyskäyriä ja ajoitusta, jolloin kukin akseli alkaa ja lopettaa liikkeensä. Käytännön edut ovat merkittäviä:
- Nopeampi vaihto - uutta liikeprofiilia latautuu digitaalisesti kameran vaihtamisen sijaan
- Suurempi SPM-potentiaali - liikkeen päällekkäisyys (aloitus eteneminen ennen noston valmistumista) voidaan hienosäätää-ilman laitteistomuutoksia
- Epäsymmetrinen osien käsittely - eri kiihtyvyysprofiilit kummallakin puolella kompensoivat epätasaista painon jakautumista
- Vähentynyt tärinä - pyöristetyt liikesiirrot ja optimoidut G-voimat parantavat aihion vakautta nopeudella
Suuremmat, raskaammat työkappaleet vaativat vahvempia siirtovarsia ja sormia, mikä lisää järjestelmän hitautta ja vaatii usein hitaampia käyttönopeuksia. Siirto-liikesimulaatio auttaa määrittämään profiilin, joka tasapainottaa hyväksyttävät hitaustasot, tarkan paikantamisen ja pitkän siirto{2}}järjestelmän käyttöiän. Ohuet materiaalit ovat päinvastainen haaste: vähemmän jäykkyys tekee niistä alttiita tärinälle voimakkaiden -kiihtyvyyksien aikana.
| Attribuutti | Kaksi-akselia (mekaaninen) | Kolmi-akseli (mekaaninen) | Servo{0}}käyttöinen (2 tai 3 akselia) |
|---|---|---|---|
| Liikeakselit | Nosto + etumatka | Nosto + puristin + eteenpäin | Ohjelmoitava (2 tai 3 akselia) |
| Nopeusalue (SPM) | Kohtalainen (kiinteä käyrä) | Kohtalainen (kiinteä käyrä) | Korkea (optimoitavissa oleva päällekkäisyys) |
| Osapainon kapasiteetti | Vaaleasta keskikokoiseen | Keskiraskasta | Täysi valikoima (profiilista{0}}riippuvainen) |
| Vaihtoaika | Pitkä (mekaaninen vaihto) | Pitkä (mekaaninen vaihto) | Lyhyt (digitaalisen profiilin lataus) |
| Parhaat-Fit-sovellukset | Yksinkertaiset geometriat, yhtenäiset profiilit | Syväpiirrokset, suuret paneelit,{0}}monitasoiset osat | Sekatuotanto, epäsymmetriset osat, korkeat{0}}SPM-tavoitteet |
Valinta riippuu viime kädessä järjestelmän sovittamisesta tuotantotodellisuuteesi. Erityinen suuri-volyymilinja, joka käyttää yhtä syvävedettyä-koteloa kymmenen vuoden ajan, voi oikeuttaa vankan kolmiakselisen mekaanisen järjestelmän. Laitos, joka leimaa useita osanumeroita jaetuille siirtopuristimille, hyötyy servojoustavuudesta ja nopeammasta vaihdosta. Osien geometria, paino, nopeustavoitteet ja asemavälit rajoittavat kukin kenttää, mutta päätös riippuu myös siitä, kuinka työkaluyhdistelmäsi kehittyy laitteen käyttöiän aikana.
Tietenkin siirtojärjestelmä on vain puolet yhtälöstä. Toinen puoli on, onko siirtosuulake ollenkaan oikea työkalustrategia vai pystyykö progressiivinen meisti hoitamaan työn pienemmillä kustannuksilla ja lyhyemmällä toimitusajalla.
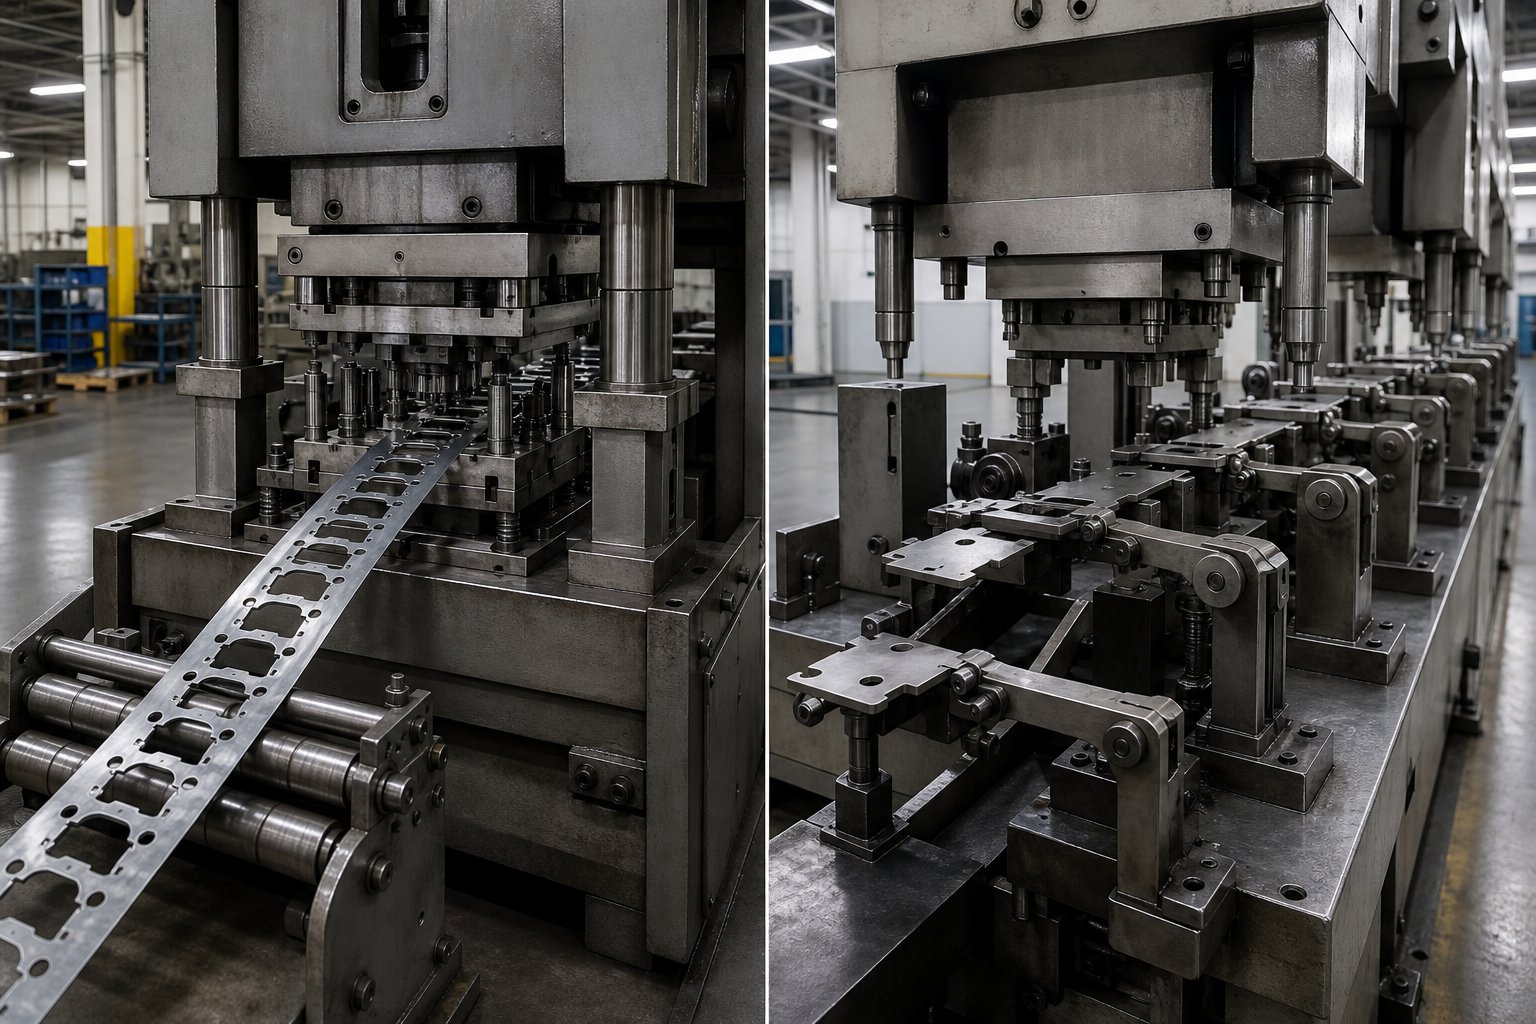
Transfer Die Stamping vs Progressive Die Stamping
Joten mikä on progressiivinen kuoppa, ja milloin osa kasvaa sen yli? Progressiivinen leimaussuulake pitää työkappaleen kiinni jatkuvassa metallinauhassa, kun se etenee jokaisen aseman läpi. Tämä liuskaliitäntä on sekä prosessin suurin tehokkuusetu että sen perustavanlaatuinen geometrinen rajoitus. Progressiiviset muotit loistavat nopeudessa ja materiaalinkäytössä osissa, jotka voidaan muodostaa täysin kiinnitettyinä. Siirtomuotit ottavat haltuunsa, kun siitä tulee rajoitus.
Todellinen kysymys ei ole, mikä menetelmä on parempi. Se on se, mikä menetelmä vastaa osasi erityisvaatimuksia, volyymiä ja budjettia.
Keskeiset valintakriteerit kullekin prosessille
Useat mitattavissa olevat tekijät määräävät, onko progressiivinen stanssaus vai siirtomeistaus oikea istuvuus:
- Osageometrian monimutkaisuus- Progressiivinen metallileimaus käsittelee litteät tai matalat{1}}muodostetut geometriat tehokkaasti, mutta osat, jotka vaativat syviä kuppeja, moniakselin taivutuksia tai työkappaleen molemmilla puolilla suoritettavaa toimintaa, tarvitsevat siirtosuuttimen tarjoaman vapauden.
- Osan koko- Nauhan leveys ja puristusalustan mitat rajoittavat progressiivisia muotteja. Kun osa ylittää suurimmassa mitassa noin 300-450 mm, nauhan eheyden säilyttäminen on epäkäytännöllistä. Siirtotyökalut käsittelevät suuria kuoria, kehyksiä ja rakennepaneeleja ilman tätä rajoitusta.
- Piirrä syvyys- Progressiivinen leimaus pystyy hallitsemaan matalia vedoksia, tyypillisesti alle 1:1 syvyys---halkaisijasuhteita. Deeper-piirustukset vaativat useita uudelleenpiirustusvaiheita aihion ollessa vapaassa tilassa, joita vain siirtojärjestelmät tukevat.
- Materiaalin paksuus- Erittäin ohut massa (alle 0,5 mm) syöttää ja ohjaa hyvin progressiivisissa muotteissa. Paksummat materiaalit, varsinkin yli 3 mm, synnyttävät suurempia muovausvoimia ja merkittävämpää joustoa, mikä suosii usein siirtoasetuksia, joissa aseman-to{5}}uudelleenasemointi parantaa hallintaa.
- Toleranssivaatimukset- Molemmilla menetelmillä saavutetaan tiukat toleranssit, mutta siirtosuuttimet mahdollistavat yksittäisten aseman säädöt vaikuttamatta ylävirran toimintoihin. Progressiiviset meistit edellyttävät, että koko nauha pysyy tarkasti kohdistettuna, mikä tekee paikallisista korjauksista vaikeampaa.
| Kriteeri | Progressiivinen stanssaus | Siirtoleimaus |
|---|---|---|
| Osan koko | Pienestä keskikokoiseen (rajaa nauhan leveys) | Keskikokoinen tai suuri (rajoittuu puristussänkyyn) |
| Piirrä syvyys | Matala (yleensä alle 1:1-suhde) | Syvä (1:1 tai suurempi, useita uudelleenpiirroksia) |
| Asemien määrä | Usein 8-20+ yhdessä noppaa | Tyypillisesti 4-12 itsenäistä asemaa |
| Materiaalin käyttö | Korkeampi (jatkuva nauha, vähemmän romua) | Keskitaso (tyhjä sisäkkäisistä kohdista riippuen) |
| Työkalukustannukset | Korkeampi etuosa (yksi monimutkainen muottilohko) | Alempi asemaa kohti, mutta kumulatiivisesti asemien lukumäärän kanssa |
| Ihanteellinen äänenvoimakkuusalue | Suuri määrä (500 000+ vuodessa) | Keskitaso tai korkea (50 000–500 000+ vuodessa) |
Harmaa vyöhyke, jossa molemmat menetelmät kilpailevat
Kaikki osat eivät kuulu siististi yhteen luokkaan. Keskikokoinen-kiinnike, jossa on kohtalainen vetosyvyys ja muutama lävistetty ominaisuus, voisi teknisesti toimia joko progressiivisessa tai siirtosuuttimessa. Tulet kohtaamaan tämän harmaan vyöhykkeen säännöllisesti, ja päätös johtuu usein toissijaisista tekijöistä kuin kovista rajoista.
Harkitse piirrettyä koteloa, jonka halkaisija on noin 150 mm ja jonka syvyys---suhde on 1:1, neljä lävistettyä reikää ja laipallinen reuna. Progressiivinen puristussuulake voi muodostaa tämän osan, jos materiaali on riittävän ohutta ja nauhan leveys mukautuu vetoon ilman liiallista kantajamateriaalia. Siirtomuotti suorittaa saman vähemmillä muovausrajoituksilla, mutta vaatii erillisen sammutusvaiheen ja siirtomekanismin.
Esitä näissä rajatapauksissa kolme kysymystä:
- Tarvitseeko osa operaatioita useilla tasoilla, jotka vaatisivat nauhan leikkaamista progressiivisessa työkalussa?
- Tasaavatko leveän progressiivisen nauhan materiaalinkäyttöhäviöt korkeamman SPM:n kustannusedun?
- Perusteleeko tuotantomäärä progressiivisen muotin rakentamisen tyypillisesti pidemmän läpimenoajan?
Jos vastaat ensimmäiseen kysymykseen kyllä, siirto voittaa oletuksena. Jos vastaus on ei, päätös siirtyy taloudelle.
Kustannus- ja volyymiristipisteet
Progressiiviset meistit tarjoavat yleensä alhaisemmat{0}}kappalekustannukset erittäin suurilla määrillä, koska ne toimivat nopeammin ja pitävät materiaalihukan minimaalisena. Heidän työkalusijoituksensa on kuitenkin etu-ladattu yhteen monimutkaiseen muottilohkoon. Siirtolevyt jakavat tämän investoinnin itsenäisille asemille, jotka maksavat erikseen, mutta kasvavat asemien määrän kasvaessa.
Jakopiste, jossa progressiivinen leimaus tulee halvemmaksi osaa kohti, riippuu monimutkaisuudesta. Yksinkertaisissa litteissä osissa, joissa on muutama mutka, progressiivinen metallileimaus voittaa lähes kaikki yli 100 000 kappaletta vuodessa. Syvä-vedetyissä tai moniakselisissa osissa siirtosuuttimet pysyvät usein kilpailukykyisinä satoihin tuhansiin asti, koska vaihtoehtona olisi kohtuuttoman monimutkainen progressiivinen muotti tai toissijaiset toiminnot, jotka heikentävät kappalekohtaista etua.
Ajattele asiaa näin: jos osasi voi pysyä nauhalla ja muodostua kokonaan ilman, että nauhasta tulee vastuuta, progressiivinen on todennäköisesti tehokkain polkusi. Sillä hetkellä, kun liuskaliitos pakottaa kompromisseihin geometriassa, vetosyvyydessä tai toleranssisäädössä, siirtotyökalut ansaitsevat paikkansa. Myös materiaalilla itsessään on rooli tässä päätöksessä, koska eri metalliseokset asettavat omat muodostusrajansa, jotka ovat suoraan vuorovaikutuksessa prosessin valinnan kanssa.
Materiaalin valinta- ja muovattavuusohjeet
Jokaisella muovausprosessilla on materiaalirajat, ja nämä rajat määräävät, toimiiko osasi sujuvasti vai taisteleeko muotia vastaan jokaisella asemalla. Siirtomuotin leimaamisessa materiaalin valinta vaikuttaa aseman määrään, puristimen vetoisuuteen, muotin kulumisnopeuteen ja takaisinjoustokompensoinnin monimutkaisuuteen. Oikean metalliseoksen valinta ei ole vain vahvuuspäätös. Se on prosessin -tekninen päätös.
Metallit ja seokset, jotka soveltuvat siirtomuovaukseen
Siirtomuotit käsittelevät laajaa valikoimaa progressiivisia leimausmateriaaleja, mutta jotkin seokset sopivat luonnollisesti tämän prosessin moni{0}}syvä-veto-luonneeseen. Näin yleisimmät perheet toimivat:
Matala-hiiliteräs (SPCC, DC01-DC06)jää työhevoseksi. Kun venymäarvot ovat 28-42 % ja r-arvot 1,5 ja 2,0 välillä, nämä arvot vetoavat syvästi ja ennustettavasti. Teräksen progressiivinen leimaus kattaa monia yksinkertaisempia osia tässä materiaaliperheessä, mutta kun vetosyvyys tai osan koko ylittää progressiivisen nauhan rajat, siirtotyökalut ottavat vallan ilman muovattavuusrajoituksia.
Luja{0}}heikko{1}}seostettu teräs (HSLA)tarjoaa 450-700 MPa vetolujuuden kohtuullisella venymällä (18-25%). Se vaatii suuremman puristimen vetoisuuden ja huolellisen aseman sekvensoinnin venymän lokalisoinnin välttämiseksi, mutta siirtosuuttimet sopivat tähän itsenäisesti optimoitujen asemien kautta.
Ruostumaton teräs (304, 316, 430)tarjoaa ainutlaatuisen haasteen. Austeniittiset teräslajit, kuten 304 ja 316, kovettuvat nopeasti muovauksen aikana, ja niiden lujuus kasvaa 10-20 % jokaisen vedon jälkeen. Tämä tarkoittaa, että jokainen peräkkäinen asema näkee kovemman, joustavamman työkappaleen. Vaikka ruostumattomasta teräksestä valmistettu progressiivinen leimaus toimii hyvin matalissa, pienissä osissa, syvemmät ruostumattoman teräksen vedot vaativat melkein aina siirtotyökaluja, koska itsenäiset asemat voidaan virittää käsittelemään asteittain kasvavaa kovuutta.
Alumiiniseokset (5052, 6061)ovat kevyitä ja johtavia, mutta niillä on alhaisemmat r--arvot (0,6-1,0), joten ne ovat alttiita ohenemaan syvävedon aikana. Siirtolevyt kompensoivat jakamalla vetoa useammille asemille pienemmillä vähennyksillä askelta kohti.
Kupari ja messinki (C110, C260)tarjoavat erinomaisen sitkeyden, ja kuparinen progressiivinen leimaus käsittelee useimmat liittimet ja päätteet progressiivisissa muotteissa. Suuremmat kupariset virtakiskot tai syvävedetyt messinkikotelot{1}} hyötyvät kuitenkin siirtotyökaluista, kun osan koko tai vetogeometria on suurempi kuin nauhan kantama.
| Materiaaliperhe | Tyypillinen paksuusalue | Pidentymä (%) | Transfer Die Soveltuvuus Huomautuksia |
|---|---|---|---|
| Vähähiilinen{0}}teräs (DC01-DC06) | 0.5 - 6.0 mm | 28 - 42% | Erinomainen syväpiirto{0}}suorituskyky; korkea r-arvo tukee monivaiheista arvontaa |
| HSLA terästä | 0.8 - 4.0 mm | 18 - 25% | Hyvä lujuus-/-paino; tarvitsee suuremman vetoisuuden ja enemmän vetoasemia |
| Ruostumaton teräs (304, 316) | 0.3 - 3.0 mm | 40 - 55% | Korkea työkarkaisu; vaatii aseman-asemittain-voimansäätöä |
| Ruostumaton teräs (430) | 0.3 - 3.0 mm | 22 - 30% | Ferriittiset; vähemmän työkarkaisua kuin 304, mutta pienempi venymä |
| Alumiini (5052, 6061) | 0.5 - 4.0 mm | 12 - 25% | Matala r--arvo; tarvitsee lisää piirustusvaiheita harventumisen välttämiseksi |
| Kupari (C110) | 0.3 - 2.0 mm | 30 - 45% | Erittäin sitkeä; sopii syvävedettyihin{0}}sähkökoteloihin |
| Messinki (C260) | 0.3 - 3.0 mm | 35 - 50% | Hyvä muovattavuus; tarkkaile ryppyjä ilman kunnollista voitelua |
Paksuusalueet ja muovattavuusrajoitukset
Materiaalin paksuus skaalaa suoraan kaksi kriittistä prosessimuuttujaa: puristimen vetoisuus ja asemamäärä. Paksumpi massa vaatii enemmän voimaa jokaisella muotoilu- ja tyhjennysasemalla, ja kaikkien aktiivisten asemien kumulatiivisen vetoisuuden tulee pysyä puristuskapasiteetin sisällä. 3 mm:n HSLA-teräksestä valmistettu osa saattaa vaatia 400+ tonnia jaettuna kuudelle asemalle, kun taas saman geometrian 1 mm matala{5}}hiiliteräs voi vaatia vain 120 tonnia.
Paksuus vaikuttaa myös siihen, kuinka monta vetovaihetta kappale tarvitsee. R--arvo (plastinen jännityssuhde) kertoo kuinka hyvin materiaali kestää ohenemista vedon aikana. Matala-hiilinen teräs, jonka r--arvo on lähellä 2,0, voi saavuttaa noin 2,0:1 vetosuhteen yhdellä asemalla. Alumiini arvolla r=0.7 saattaa kestää vain 1,5:1, ennen kuin seinän oheneminen on mahdotonta hyväksyä, mikä tarkoittaa, että tarvitset ylimääräisen uudelleenpiirtoaseman. Jokainen lisätty asema lisää työkalukustannuksia, pidentää läpimenoaikaa ja vaatii enemmän puristusalustan pituutta.
Tarkkuusleimaussovelluksissa, joissa toleranssit ovat tiukat, paksummat materiaalit lisäävät myös mittavaihteluita asemasta toiseen, koska elastinen talteenotto skaalautuu paksuuden myötä. Tässä kohtaa palautumisesta tulee hallitseva haaste.
Springback-palkitsemisstrategiat
Springback on elastinen palautuminen, joka tapahtuu, kun muodostuspaine vapautetaan. Jokainen materiaali ponnahtaa takaisin, mutta suuruus vaihtelee dramaattisesti. HSLA-teräkset ja austeniittiset ruostumattomat teräslajit tuottavat huomattavasti enemmän joustavuutta kuin mieto teräs, ja joskus vaaditaan 3-5 asteen ylitaivutus tavoitekulmaan osumiseksi.
Siirtomuotin leimaus tarjoaa itse asiassa rakenteellisen edun takaisinjouston hallintaan. Koska jokainen asema toimii itsenäisesti, insinöörit voivat soveltaa erilaisia kompensointistrategioita jokaisessa vaiheessa. Ajärjestelmällinen lähestymistapamuotisimulaatiossa käytetään neljää vaihetta: mittaa odotettu takaiskun suuruus, lievennä sitä prosessimuutoksilla, kuten lyömällä tai silittämällä, ohjaa toistettavuutta arvioimalla herkkyyttä materiaalin vaihteluille ja kompensoi sitten taivuttamalla muotin pintoja.
Käytännössä tämä tarkoittaa:
- Vetopisteet voivat sisältää silitysosia, jotka vähentävät seinämän paksuuden vaihtelua ja lukitsevat geometrian
- Taivutusasemat ylitaivuttavat lasketun määrän materiaalin vetolujuuden ja paksuuden perusteella
- Loppuasemat voivat kolikoida tai lyödä kriittisiä ominaisuuksia tuodakseen mitat toleranssiin
- Simulaatio vahvistaa kompensointivektorin ennen kuin työkaluterästä työstetään
Materiaalit, joilla on korkea työstö{0}}kovettuvuus, kuten ruostumaton 304, muuttavat palautumiskäyttäytymistään ensimmäisestä vedosta viimeiseen asemaan, koska jokainen muovausvaihe lisää myötölujuutta. Tämä progressiivinen kovettuminen on mallinnettava asemalta, ei oletettava vakioksi. Se on yksi tärkeimmistä syistä, miksi kehittyneet -lujat materiaalit siirtävät projekteja progressiivisista työkaluista siirtotyökaluihin: itsenäiset asemat mahdollistavat itsenäisen kompensoinnin, kun taas progressiivinen liuska pakottaa yhden, kompromissin kompensointistrategian kaikille yhdistetyille asemille.
Materiaalin ominaisuudet asettavat rajat sille, mikä on fyysisesti mahdollista. Seuraava haaste on itse osan suunnittelu niin, että näitä rajoja kunnioitetaan joka asemalla, jolloin valmistettavuussäännöt ja muovaussimulaatio ovat välttämättömiä.
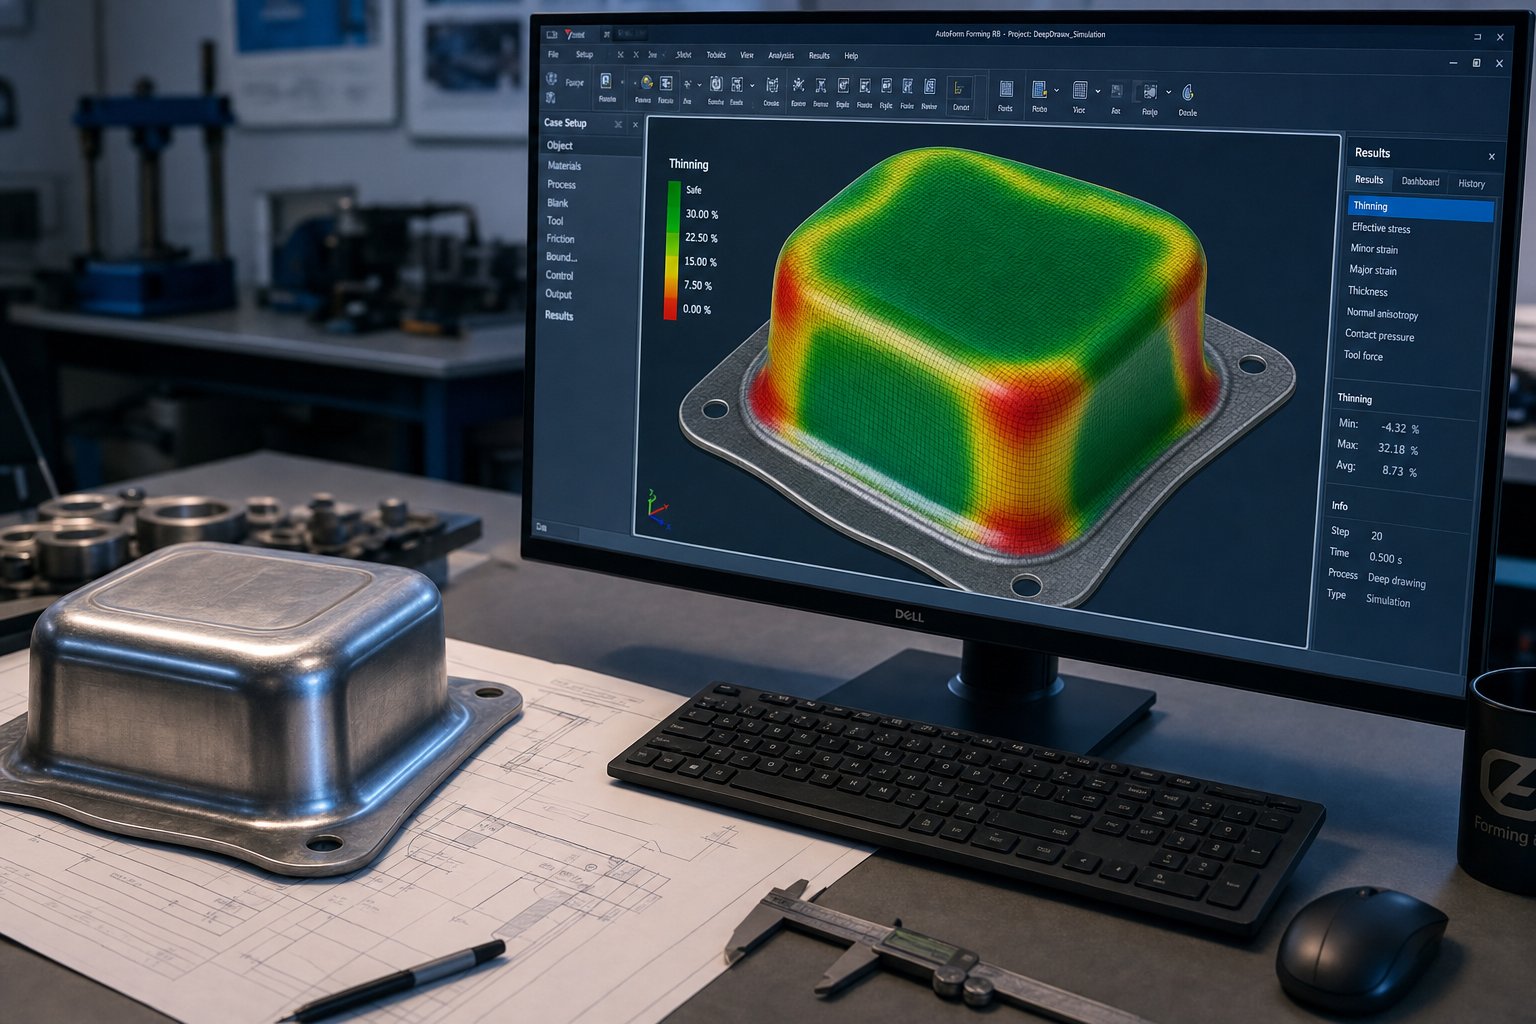
Suunnittelu valmistettaviksi siirtoleimauksessa
Materiaalin ominaisuudet määrittelevät, mikä on fyysisesti mahdollista. Osan suunnittelu määrittää, noudatetaanko fyysisiä rajoja vai rikotaanko niitä kullakin asemalla. Hyvin -suunniteltu siirtomuotin osa virtaa jokaisen vaiheen läpi ylikuormittamatta materiaalia, häiritsemättä työkaluja ja pakottamatta tarpeettomia asemia sekvenssiin. Huonosti suunniteltu tuottaa romua, lisää työkalukustannuksia ja pidentää toimitusaikaa kuukausilla.
Alla olevat DFM-säännöt eivät ole teoreettisia mieltymyksiä. Ne ovat rajoituksia, jotka johtuvat siitä, kuinka metalli itse asiassa käyttäytyy, kun siirtosuutin sulkeutuu siihen.
Aseman asettelulogiikka ja sekvensointisäännöt
Asemien sekvensointi siirtosuulakkeessa ei ole mielivaltaista. Jokaisen toimenpiteen tulee ottaa huomioon, mitä materiaali on jo kokenut ja mitä sen on vielä tehtävä. Tavoitteena on hallita jännityksen kertymistä, välttää häiriötä muodostuvien piirteiden välillä ja minimoida asemien kokonaismäärä.
Muutama periaate ohjaa sitä, kuinka kokeneet meistininsinöörit suorittavat toimintojen järjestyksen:
- Piirrä ennen lävistystä- Tasaiseen aihioon tehdyt reiät vääristyvät, jos materiaalia vedetään myöhemmin. Suorita aina suuret muovaustoimenpiteet ennen lävistettyjen osien lisäämistä, elleivät reiät ole tarpeeksi kaukana muotoutuneista alueista pysyäkseen ennallaan.
- Karkea muoto ennen lopullista muotoa- Jaa syväveto useille asemille asteittain pienemmillä vähennyksillä. Ensimmäinen veto 45-50 %:n vähennyksellä, jota seuraavat uudelleenvedot 25-30 %:lla ja 15-20 %:lla, ehkäisee repeytymistä ja minimoi asemien määrän.
- Leikkaa muotoilun jälkeen- Viimeiset trimmausasemat poistavat ylimääräisen laippamateriaalin vasta, kun kaikki veto- ja laippaustoimenpiteet on suoritettu. Liian aikainen leikkaus poistaa materiaalia, jota seuraavat vetoasemat tarvitsevat ohjattua virtausta varten.
- Erota raskas muotoilu tarkkuusominaisuuksista- Voimakkaat-voimanvetoasemat aiheuttavat tärinää ja vähäistä asennon vaihtelua. Muotoilu, kohokuviointi ja tiukka-toleranssilävistys kuuluvat myöhemmille asemille, joissa voimat ovat pienemmät ja osien asemointi on vakaampaa.
- Sisällytä käyttämättömät asemat strategisesti- Tyhjät asemat ilman työkaluja mahdollistavat romun poistumisen muotista, tarjoavat tilaa osien nostajille ja pitävät asemien välisen nousun tasaisena ilman, että työkalu häiritsee.
Jokainen lisäasema lisää kustannuksia ja vaatii enemmän puristusalustan pituutta. Osa, joka tarvitsee kaksitoista asemaa muodostaakseen turvallisesti, ei välttämättä mahdu saatavilla olevaan puristimeen, mikä työntää projektia kohti suurempaa konetta tai uudelleensuunnittelua. Tästä syystä asemien lukumäärästä tulee suora taloudellinen vipu: osan geometrian monimutkaisuuden vähentäminen poistaa usein aseman, mikä vähentää työkalukustannuksia 8-15 % eliminoitua vaihetta kohden.
Ominaisuuden sijoittelun ja geometrian rajoitukset
Minne sijoitat osien piirteitä ja kuinka aggressiivisesti mitoitat ne, määrittää suoraan, pystyykö siirtosuulake muodostamaan geometrian luotettavasti. Toisin kuin progressiivinen leimaustyökalu, joka muodostaa piirteitä asteittain samalla kun nauha säilyttää kireyden, vapaasti-seisova aihio siirtosuuttimessa on täysin riippuvainen meistin ontelosta ja aihion pidikkeestä sijoittamisessa. Tämä tarkoittaa, että ominaisuuksien sijoitussäännöt ovat joissakin suhteissa tiukemmat.
Noudata näitä ohjeita, kun tarkennat osien siirtomuottituotantoa:
- Minimietäisyys reiästä-reunaan-- Pidä lävistetyt reiät vähintään 1,5–2 kertaa materiaalin paksuuden verran reuna- tai taivutusviivasta. Lähemmäs sijoittaminen aiheuttaa vääristymiä myöhemmän muovauksen aikana tai luo purse{4}}heikkoja vyöhykkeitä.
- Piirrä-paksuussuhde-- Sylinterimäisessä vedossa yksittäinen asema saavuttaa tyypillisesti 1,5:1 - 2:1 syvyyssuhteen-:-halkaisijaan materiaalista riippuen. Tämän ylittäminen vaatii lisää uudelleenpiirustusasemia, joista jokainen lisää työkalukustannuksia.
- Minimi sisäsäteet- Sisäkulmasäteiden tulee olla vähintään 3-4 kertaa materiaalin paksuus, jotta ne voidaan muodostaa luotettavasti ilman halkeamia. Työntäminen 2-kertaiseksi paksummaksi on mahdollista, mutta vaatii ylimääräisiä vetovaiheita ja lisää hylkäysriskiä.
- Ominaisuusvälit- Säilytä vähintään 3-kertainen materiaalin paksuus vierekkäisten kohteiden (reiät, kohokuviot, rivat) välillä, jotta vältetään niiden vastaavien jännityskenttien välinen vuorovaikutus.
- Tasaiset seinämän paksuustavoitteet- Suunnittele tietoisesti siitä, että sivuseinät ohuet piirtämisen aikana. Määritä seinänpaksuuden toiminnalliset toleranssit sen sijaan, että oletetaan, että osa tulee esiin kaikkialla levyn nimellismitalla.
- Runsaat vetokulmat syvillä ominaisuuksilla- Jo 1-2 astetta syväys helpottaa osien poistamista ja vähentää muotin kulumista pystypinnoilla.
Jokaisella näistä säännöistä on kustannusvaikutus. Tiukemmat säteet tarkoittavat enemmän asemia. Tarkempi reiän sijoitus lisää riskiä ja tiukempia prosessiikkunoita. Progressiivinen leimausprosessi voi joskus välttää nämä rajoitukset, koska kantonauha tarjoaa sisäänrakennetun materiaalituen ominaisuuksien ympärille. Siirtotyökaluissa aihio seisoo yksinään, ja jokaisen ominaisuuden on kestettävä muodostusvoimia ilman ulkoista vahvistusta.
Kuinka muotoilusimulaatio vahvistaa muottisuunnittelun
Nyrkkisäännöt vievät sinut toteuttamiskelpoiseen lähtökohtaan. Simulaatiolla pääset validoituun malliin. Koko asemasarjan äärellisten elementtien analyysi paljastaa ongelmia, joita mikään manuaalinen laskelma ei voi ennustaa: vierekkäisten kohteiden välisen paikallisen ohenemisen, rypistymisen tukemattomissa laippavyöhykkeissä tai asemien väliset ponnahdusvaikutukset, jotka yhdistyvät toleranssin ulkopuolisiin lopullisiin mittoihin.
MukaanKeysightin tutkimus leimaussimulaatiosta, virtuaalinen validointi prosessisuunnitteluvaiheessa auttaa määrittämään aihion optimaalisen muodon, arvioimaan muottipinnan suunnittelua ja ennustamaan veto-käyttäytymisen oikean muovattavuuden varmistamiseksi - ennen kuin fyysiset työkalut valmistetaan. Tämä eliminoi kalliit kokeilu-ja-virhesilmukat, jotka vaivasivat perinteistä muottikehitystä.
Vankka simulointityönkulku siirtomuotti- ja leimausprojekteille noudattaa tätä järjestystä:
- Mallin aihion geometria ja materiaalin ominaisuudet (jännitys-venymäkäyrä, r-arvo, paksuus)
- Määritä kunkin aseman työkalugeometria, mukaan lukien lävistys-, meisti- ja aihioiden pidikkeen pinnat
- Simuloi kutakin muodostusvaihetta peräkkäin, siirtäen aiempien asemien jännityshistoriaa eteenpäin
- Arvioi muodostusrajakaaviot (FLD) jokaisella asemalla tarkistaaksesi kaventumis- tai halkeamisriskin
- Arvioi takaisinjousto jokaisen toimenpiteen jälkeen ja lopullisen vapautuksen yhteydessä
- Toista muotin geometriaa, säteitä tai aseman määrää, kunnes kaikki elementit ovat turvallisten muovausrajojen sisällä
Kriittinen näkemys on, että simuloinnin tulee mallintaa kaikkien asemien kumulatiivinen vaikutus, ei vain jokaisen aseman erikseen. Aihio, joka kestää aseman 3 hyväksyttävällä ohennuksella, voi epäonnistua asemalla 5, koska aikaisemmista toimenpiteistä kertynyt rasitus jätti riittämättömän sitkeyden. Tämä peräkkäinen riippuvuus tekee progressiivisesta stanssausprosessista yksinkertaisemman simuloitavan joissakin tapauksissa - nauhaliitos rajoittaa materiaalin virtausta ennustetuilla tavoilla. Siirtomuotisimuloinnin on seurattava täysin vapaata työkappaletta jokaisen uudelleenasemointi- ja muovaustapahtuman aikana.
Monimutkaisia siirtomuottiprojekteja määrittäville insinööreille toimittajat, jotka integroivat simulaation tarjousvaiheeseen, voivat tunnistaa asemien määrävaatimukset, ilmoittaa DFM-ongelmat ja ehdottaa geometrian muutoksia ennen työkaluinvestoinnin aloittamista.YICHENin siirtoleimausmuottisuunnittelutiimi tukee tällaista DFM-arviointia projektin varhaisissa vaiheissa käyttämällä moni-asemasimulaatiota robottisiirron toteutettavuuden, muodostussekvenssien ja mittojen toistettavuuden tarkistamiseen ennen työkaluteräkseen sitoutumista. Tämä lähestymistapa tiivistää kehitysaikatauluja ja vähentää kalliiden keski-rakenteen muutosten riskiä.
Simulaatio varmistaa, onko suunnittelusi tuotettava. Seuraava kysymys on, onko taloudellisesti perusteltua - kuinka monta osaa sinun on leimattava, ennen kuin työkaluinvestointi alkaa maksaa itsensä takaisin, ja missä on kustannusten jako suhteessa vaihtoehtoisiin valmistusmenetelmiin.
Tuotantovolyymitalous ja kustannussuunnittelu
Tuotettava malli on vain puolet yhtälöstä. Toinen puoli on, voitko perustella investoinnin. Siirtoleimaus vaatii huomattavaa etupääomaa, ja tämä pääoma alkaa ansaita tuottoaan vasta, kun tuotantomäärä ylittää kynnyksen, jota monet projektit eivät koskaan saavuta. Sen ymmärtäminen, missä tämä kynnys on ja mikä ajaa sen korkeammalle tai alemmaksi, erottaa tietoon perustuvat työkalupäätökset kalliista virheistä.
Äänenvoimakkuuden kynnykset ja{0}}takaisin ajattelu
Leimaustaloustiede pyörii kuoletuksen ympärillä. Kuusi numeroa maksava muotti tuottaa osia pennin hintaan, mutta vain jos käytät tarpeeksi osia, jotta alkuinvestointi on ohutta. Erityisesti siirtomuotteissa tasoituspiste on yleensä korkeampi kuin progressiivinen työkalu, koska koko työkalupaketti sisältää useita itsenäisiä asemia ja siirtomekanismin.
Kuinka korkealle? Se riippuu osan monimutkaisuudesta ja siitä, mihin vertaat. Osien, joita valmistetaan tällä hetkellä progressiivisilla meisto- ja valmistusmenetelmillä, kuten laserleikkauksella, puristusjarrutuksella tai hitsauksella, leimaamisesta tulee kannattavaa, kun vuotuiset määrät ylittävät noin 10 000 - 20 000 yksikköä. Staub Manufacturing huomauttaa, että edistyneet laserjärjestelmät voivat nyt tukea 30 000–50 000 vuosiyksikköä kustannustehokkaasti-, mikä tarkoittaa, että siirtoleimauksen on osoitettava selkeät{11}}kappalesäästöt näiden kynnysarvojen ylittämiseksi työkalukulujen perustelemiseksi.
Yksinkertaisemmissa osissa, jotka voisivat toimia nopeassa progressiivisessa stanssausasetuksessa, laskenta muuttuu edelleen. Progressiivinen meistipuristin, joka pyörii 60-100+ iskulla minuutissa ajaa per-kappale, maksaa niin aggressiivisesti, että siirtotyökalut voittaa vain silloin, kun osan geometria tekee progressiivisen tuotannon fyysisesti mahdottomaksi tai kun progressiivinen meisti itsessään tulee kohtuuttoman monimutkaiseksi.
Ajattele katkosta-ei edes yhtenä numerona, vaan kolmen muuttujan muovaamana vaihteluvälinä: työkalukustannus,-osakustannusten delta verrattuna vaihtoehtoiseen prosessiin ja vuotuinen volyymisitoumus. Kalliimman työkalupaketin poisto vaatii joko suuremman kustannus-deltan tai suuremman volyymin. Yksinkertaisempi siirtomuotti, jossa on vähemmän asemia, katkeaa jopa nopeammin.
Työkalujen kustannustekijät ja toimitusaikatekijät
Mikä itse asiassa määrittää, maksaako siirtomuottipakettisi 100 000 dollaria vai 500 000 dollaria? Ajurit pinoutuvat ennustettavaan hierarkiaan. Tässä ovat tärkeimmät kustannustekijät vaikutusjärjestyksessä:
- Asemien lukumäärä- Jokainen itsenäinen asema lisää stanssausterästä, työstötunnit ja koeajan. 12-asemainen muotti maksaa suunnilleen kaksi kertaa enemmän kuin 6-asemainen muotti, ei siksi, että jokainen asema on yhtä kallis, vaan koska kumulatiivinen monimutkaisuus kasvaa määrän mukana.
- Die monimutkaisuus asemaa kohti- Yksinkertainen tyhjennysasema maksaa murto-osan syvävetoasemasta-, jossa on typpijousia, nokka-ohjattuja sivutoimia ja tarkkoja-maavetorenkaita.Toimialan hankintatiedotosoittaa, että koneistus ja monimutkaisuus muodostavat 30-50 % muotin kokonaiskustannuksista.
- Itse muotin materiaaliluokka- Ensiluokkaiset työkaluteräkset, kuten SKD11, tai kovametalliteräkset korkeaan-kulutusalueille lisäävät materiaalikustannuksia 20-40 % verrattuna pehmeämpiin esikarkaistuihin teräksiin, jotka sopivat lyhyempiin ajoihin.
- Toleranssivaatimukset ja pinnan viimeistely- Luokka-Näkyvien autojen paneelien pintamuotit vaativat laajaa käsin täplitystä ja kiillotusta. Rakenteelliset osat, joiden kosmeettiset vaatimukset ovat löysempiä, ohittavat tämän-intensiivisen vaiheen.
- Kokeilu- ja validointijaksot- Suulakkeen testaus puristimessa, ajoituksen säätäminen ja osan mittojen tarkistaminen lisäävät tyypillisesti 10–15 % projektin kokonaiskustannuksista. Monimutkaiset geometriat voivat vaatia useita kokeiluita.
Läpimenoaika noudattaa samaa kaavaa. Normaalit siirtomuottiprojektit kestävät 8-16 viikkoa suunnittelun julkaisusta ensimmäisen artikkelin hyväksymiseen. Jokainen lisätty asema pidentää tätä aikajanaa, koska enemmän työkaluterästä on työstettävä, enemmän komponentteja on koottava ja useammat asemat vaativat yksittäisen tarkastuksen ennen kuin koko sarja voidaan suorittaa. Projektit, jotka vaativat progressiivisia metallin leimauspalveluita aihiolle sekä erillisen siirtomuotin muovaukseen, lisäävät koordinointiaikaa työkalujen rakennusten välillä.
Per-osakustannusten vertailu eri menetelmien välillä
Kun muotti on rakennettu ja validoitu, siirtoleimauksen pala{0}}talousarvosta tulee vakuuttava. Jaksoajat 6-15 iskua minuutissa monimutkaisille osille (korkeammat yksinkertaisemmille geometrioille) tarkoittavat suoritustehoa, jota valmistus ei pysty vastaamaan. Kappaleen, jonka laserleikkaus, jarrupuristimeen muodostuminen ja osakomponenttien hitsaus kestää 4 minuuttia, voi kestää 4-8 sekuntia siirtomuotissa.
Mieti, kuinka erilaisia menetelmiä verrataan tilavuudessa kohtalaisen monimutkaisen vedetyn ja lävistetyn osan kohdalla:
- Valmistus (laser + jarrun painaminen)- Pieni työkaluinvestointi, korkea-osahinta. Taloudellinen alle 5000-10000 yksikköä vuodessa. Joustava suunnittelun muutoksiin.
- Yksittäinen{0}}osuma kuolee- Kohtuulliset työkalukustannukset operaatiota kohden, mutta useat asetukset ja käsittely toimintojen välillä nostavat työvoimakustannuksia kappaletta kohti. Käyttökelpoinen 5 000-30 000 yksikölle, jossa geometria on yksinkertainen.
- Progressiiviset stanssauspalvelut- Alhaisin-osahinta erittäin suurilla volyymeilla (500 000+). Progressiivinen meistopuristin, joka toimii korkealla SPM:llä, kuluttaa työkalukustannukset nopeasti, mutta itse meisti on kallis ja geometrian on oltava nauha{5}}yhteensopiva.
- Siirtoleimaus- Korkeammat työkalukustannukset kuin yksittäinen-isku, usein alhaisempi kuin vastaavan monimutkainen progressiivinen meisti. Kappalehinta laskee alle 20 000–50 000 kappaletta osien monimutkaisuudesta ja aseman määrästä riippuen.
Keskeinen näkemys on tämä: siirtomuotit ovat taloudellisen keskitien valmistuksen joustavuuden ja progressiivisen muotin tehokkuuden välillä. Ne palvelevat monimutkaisia osia keskisuurilla---suurilla volyymeilla, joissa progressiivinen työkalut ovat geometrisesti mahdottomia ja valmistus on liian hidasta. Kustannusetu-kappaletta kohti tuotantoon verrattuna kasvaa jokaisen tuotetun yksikön myötä, mutta voitto toteutuu vain, jos volyymiennuste on tarkka ja vakaa.
Epätarkat volyymiennusteet ovat yksi yleisimmistä katumuksen lähteistä investointien leimaamisessa. Yliarvioimalla kysynnän kalliita työkaluja ei hyödynnetä. Sen aliarvioiminen tarkoittaa, että valitsit valmistuksen, kun leimaamalla olisi voitu säästää merkittävästi tuotteen elinkaaren aikana. Tämän epävarmuuden vuoksi kunnossapidon suunnittelulla ja muotin pitkäikäisyydellä on yhtä paljon merkitystä kuin alkuperäinen kustannusanalyysi - ennenaikaisesti kuluva tai odottamatta epäonnistunut meisti muuttaa koko taloudellista kuvaa.
Työkalujen huolto ja vianetsintä Siirtomuotit
Ennenaikaisesti kuluva tai puolivälissä{0}}vikainen muotti ei maksa vain korjausta. Se häiritsee aikatauluja, romuttaa materiaalia ja siirtää koko-osakustannuslaskelman, joka oikeuttai työkaluinvestoinnin. Siirtomuotin leimaus lisää toisen ylläpitoalueen tavallisen meistinhoidon lisäksi: itse siirtomekanismin. Tarraimet kuluvat, ajoitus ajautuu ja servoprofiilit huononevat. Molempien järjestelmien pitäminen terveenä vaatii erilliset aikataulut ja erilaiset tarkastuskriteerit.
Ennaltaehkäisevät huoltoaikataulut ja kulumisilmaisimet
Siirtoleimauspuristinlinjan huoltopoljinnopeus jakaantuu kahteen luokkaan: meistikomponentit ja siirtojärjestelmän komponentit. Jokainen noudattaa omaa rytmiään, koska ne kuluvat eri nopeudella ja osoittavat erilaisia oireita, kun ne hajoavat.
Die komponenttien välit:
- Joka vuoro- Puhdista lastut ja etanat muotin onteloista, tarkista voiteluvirtaus vetämisasemissa, tarkasta silmämääräisesti lävistyskärjet ja leikkuureunat ilmeisten vaurioiden varalta ja varmista, että romureitit ovat esteettömät.
- Viikoittain tai 50 000-100 000 vedon välein- Mittaa pursekorkeus lävistetyissä kohteissa, tarkista ohjaustappien välys mittakelloilla, tarkista irrotuslevyt ja typpijouset väsymisen varalta ja tallenna mittatrendit kriittisten osien ominaisuuksista SPC-tietojen avulla.
- Kuukausittain tai 100 000-300 000 iskua kohden- Hio leikkuureunat uudelleen, kun jäysteen korkeus ylittää määrityksen, pukea säteet, joissa näkyy ryppyjä tai poiminta, tarkista muotin kohdistus ja levyn tasaisuus ja vaihda kuluneet paikannusnastat tai mittauskappaleet.
- Suuri kunnostus 70-80 % odotetusta kuolinajasta- Täydellinen purkaminen, kaikkien kulutuspintojen mittatarkastus, jousien ja kiinnittimien vaihto ja koko asemasarjan uudelleen-pätevyys. Suunnittelemalla tämän ennaltaehkäisevän huollon ennen käyttöiän--loppua vältytään puolivälissä-viiltä, jotka aiheuttavat paljon kalliimpia suunnittelemattomia seisokkeja.
Siirtojärjestelmän aikavälit:
- Joka vuoro- Tarkista tarttujan sormet kulumisen, halkeamien tai kohdistusvirheiden varalta. Varmista, että sormen sulkemisvoima on yhtenäinen kaikissa asemissa. Tarkista, että anturit havaitsevat osien läsnäolon oikein kussakin paikassa.
- Viikoittain- Mittaa siirtotangon suoruus ja tarkista kiinnitysmekanismien löysyys. Tarkista servokäytön palaute asentovirheiden tai kirjattujen tietojen -virhepiikkien varalta.
- Kuukausittain- Voitele siirtokiskon laakerit ja kuularuuvit. Tarkista nokan seuraajat (mekaanisissa järjestelmissä) tasaisten kohtien varalta. Kalibroi osien-läsnäoloanturit uudelleen, jos hylkäysmäärät ovat lisääntyneet ilman näkyvää muotin kulumista.
Tärkeimmät mitattavissa olevat indikaattorit, jotka laukaisevat suunnittelemattoman huollon stanssauspuristinlinjalla, ovat nouseva purseen korkeus, kaventuva kirkas leikkauskaista leikkausreunoilla, lisääntynyt puristustonni iskua kohden (osoittaa tylsistä leikkausreunoista tai kitkan kertymisestä) ja mittapoikkeama SPC-kaavioissa. Tarkkaile siirtopuolella lisääntyviä osien kohdistusvirheitä, ajoittaisia syöttöhäiriövirheitä ja sijoitteluvaiheen aikana kuuluvia iskuja, jotka viittaavat ajoitus- tai sijaintivirheisiin.
Yleiset vikatilat ja perussyyt
Siirtomuottitoiminnoissa on joitain yhteisiä vikatiloja progressiivisen leimauksen kanssa, mutta ne tuovat myös ainutlaatuisia ongelmia, jotka liittyvät muotinsiirtomekanismiin ja työkappaleen vapaaseen -seisomiseen.
Syöttöhäiriö ja virherekisteröinti- Kun aihio saapuu asemalle hieman poikkeavasta-asennosta, rei'itetyt reiät siirtyvät, seinät muuttuvat epätasaisiksi ja leikkausviivat harhailevat. Syyt ovat lähes aina siirtojärjestelmässä eikä itse suulakkeessa. Tarraimen sormen kuluminen vähentää puristusvoimaa, mikä mahdollistaa osan siirtymisen kiihdytyksen aikana. Nokkaohjattujen järjestelmien ajoituksen ajautuminen siirtää sijoitusikkunaa suhteessa painimen laskeutumiseen. Jopa osan painon muutokset materiaalin paksuuden vaihteluerästä erään voivat muuttaa aihion hidastumista pesäkohtaansa.
Rypistymistä vetopisteissä- Rypyt muodostuvat, kun puristusjännitys tukemattomilla laippaalueilla ylittää materiaalin nurjahdusvastuksen. Siirtomuotteissa tämä johtaa usein aihion pidikkeen voiman heikkenemiseen (kuluneet typpijouset tai hydraulinen painehäviö), aihion koon vaihteluun ylävirran tyhjennystoimenpiteestä tai voiteluaineen epäjohdonmukaisuudesta, joka muuttaa aihion ja muotin pinnan välistä kitkakerrointa. Kutenleimausprosessin asiantuntijat huomauttavat, liiallinen rypistyminen voi myös johtaa halkeamiseen, koska ryppyisen materiaalin täytyy rypistyä ennen kuin se virtaa suulakkeen onteloon, mikä rajoittaa metallin virtausta ja aiheuttaa liiallista ohenemista.
Halkeilu ja repeytyminen- Rypistymisen vastakohta, halkeamia tapahtuu, kun vetojännitys ylittää materiaalin muodostusrajan. Syitä ovat riittämätön voitelu, kuluneet vetosäteet, jotka luovat paikallisia jännityskeskittymiä, tai liiallinen aihion pidikkeen voima, joka rajoittaa materiaalivirtausta. Siirtomuotissa halkeamia syntyy myös kumulatiivisesta venymisestä, kun ylävirran asemat ohentavat materiaalia ennustettua enemmän, jättäen riittämättömäksi sitkeyden myöhempiä muovaustoimenpiteitä varten.
Die murtuminen- Rei'ityskärjet murtuvat, meistin estää halkeamia ja lisää lastua. Yleisiä perimmäisiä syitä ovat väärin sijoitettujen aihioiden aiheuttama ylikuormitus, työkaluteräksen väärä lämpökäsittely, etanan vetäminen (jolloin aihio kiinnittyy meistiin ja palaa -suuttimeen) ja väsymisen kertyminen toistuvista latausjaksoista ilman jännityksen lievitystä.
Pintakäsittelyn heikkeneminen- Naarmuja, naarmuja ja suulakeviivoja ilmaantuu, kun voitelu epäonnistuu, muotin pinnat karheutuvat kulumisesta tai roskia kerääntyy vetoonteloihin. Siirtomuotit ovat erityisen herkkiä, koska jokaisen aseman muotin pinta koskettaa vapaata aihiota, joka voi kuljettaa edellisen toimenpiteen hiukkasia.
Vianetsintäkehys siirtosuulakkeisiin liittyville ongelmille
Kun vika ilmenee, vaisto on säädellä meistiä. Mutta siirtoleimauksessa perimmäinen syy on usein muualla: siirron ajoituksessa, saapuvassa materiaalissa tai puristuskunnossa. Järjestelmällinen oireen-syy-lähestymistapa estää turhia ponnisteluja väärään korjaukseen.
| Oire | Todennäköinen syy | Korjaustoimet |
|---|---|---|
| Osa väärässä asemassa (reiät -sijainnista, epäsymmetriset seinät) | Tarttuja sormi kulumista; ajoitusryömintä siirron ja painalluksen välillä; pesälohkon kuluminen | Vaihda kuluneet sormet; kalibroi siirron ajoitus uudelleen kampikulman painamiseksi; uudelleen-peruspistepesälohkot |
| Ryppyjä piirretyissä kuorissa | Tyhjän pidikkeen voiman heikkeneminen (jousiväsyminen tai hydraulinen menetys); tyhjä ylimitoitettu; ylimääräinen voiteluaine laippavyöhykkeellä | Vaihda typpijouset tai palauta hydraulipaine; tarkista aihion mitat; säädä voiteluaineen levityskuviota |
| Halkeaminen tai repeäminen vetosäteillä | Kulunut tai rappeutunut vetosäde; riittämätön voitelu; materiaalierän vaihtelu (pienempi venymä); liiallinen aihion pidikkeen voima | Kiillota tai hio vetosäteet; palauttaa voiteluvirtauksen; tarkistaa saapuvan materiaalin sertifiointi; vähennä pidikkeen voimaa asteittain |
| Mittojen poikkeama (asteittainen, ennustettava) | Huippureunan kuluminen lisää pursetta; ohjaustappien välyksen löysääminen; lämpölaajeneminen pitkien ajojen aikana | Hio reunat uudelleen aikataulun mukaan; mittaa ja vaihda ohjaustapit; salli lämpenemisjakson-tai säädä muotin kompensaatiota |
| Satunnaiset syöttöhäiriövirheet (osa ei saavu asemalle) | Siirrä sormen sulkemisvoima epäjohdonmukainen; osa juuttunut edelliseen asemaan tyhjiön tai naarmuuntumisen vuoksi; anturin suuntausvirhe | Säädä sormikiinnitysmekanismia; lisää ilmapuhallus-pois tai nosta tappeja tahmeaseen asemaan; kohdistaa anturit uudelleen |
| Rei'itys tai insertti rikkoutunut | Etanan vetäminen; väärin sijoitettu tyhjä, joka aiheuttaa pois-keskilatauksen; väsymyshalkeilu liiallisista iskuista ilman huoltoa | Lisää etanan pidätysominaisuuksia (ylipaine, tyhjiö); korjaa ylävirran paikannusongelma; ajoita stressin lievitys tai korvaaminen 70 %:n käyttöikään |
| Pinnan naarmuja tai naarmuja | kuolla pinnan karhennus; roskat vetoontelossa; voiteluaine elokuva erittely; osan vetäminen siirron aikana | Puola kuolla pinnat; puhdista ontelot joka vuorossa; muuta voiteluaineen tyyppiä tai lisää virtausta; säädä siirron korkeutta välttääksesi vedon |
Tehokkain vianetsintätapa on erottaa muotteihin- liittyvät viat siirtoon liittyvistä-vioista ennen toimenpiteisiin ryhtymistä. Pikatesti: jos vika on johdonmukainen kaikissa samassa paikassa olevissa osissa, syynä on todennäköisesti muotti. Jos se on ajoittaista tai vaihtelee asennossaan osasta toiseen, katso ensin siirtojärjestelmää, materiaalin vaihtelua tai puristimen kuntoa. Tämä erottelu säästää tunteja väärältä säädöltä ja suojaa meistipintoja tarpeettomilta korjauksilta.
Kunnossapitokuri ja järjestelmällinen vianetsintä suojaavat työkaluinvestointiasi sen koko elinkaaren ajan. Mutta edes täydellisesti huollettu meisti ei voi pelastaa projektia, jonka ei olisi alun perin pitänyt käyttää tätä prosessia -, mikä nostaa esiin viimeisen, yhtä tärkeän kysymyksen: mistä tiedät, onko siirtosuulakkeen leimaus oikea valinta tiettyyn sovellukseesi, ja mitä sinun pitäisi etsiä kumppanista, joka voi auttaa sinua soittamaan puhelun?
Tietää, milloin siirtomuovia tulee käyttää, ja oikean kumppanin valinta
Kaikki osat eivät kuulu siirtomuottiin. Prosessi tuottaa poikkeuksellista lisäarvoa monimutkaisille, keski{1}}--suurille sovelluksille, mutta sen pakottaminen väärään projektiin tuhlaa pääomaa, pidentää aikatauluja ja tuottaa osia, jotka olisi voitu tehdä tehokkaammin muulla tavalla. Rehellisyys siitä, milloin lähteä pois, on yhtä tärkeää kuin tietää, milloin kannattaa sijoittaa.
Kun siirtoleimaus ei ole oikea istuvuus
Useat olosuhteet osoittavat, että tämä prosessi on väärä työkalu työhön:
- Erittäin pienet määrät (alle 10 000 vuodessa)- Työkaluinvestointi ei yksinkertaisesti voi kuolla. Kuuden-aseman siirtomuotti, joka maksaa 150 000 dollaria-300 000 dollaria, tuottaa osia pennin hintaan, mutta vain jos leimaa niitä tarpeeksi. Alle 10 000 vuosiyksikköä valmistavat valmistusmenetelmät, kuten laserleikkaus ja puristusjarrutus, tuottavat saman osan pienemmillä kokonaiskustannuksilla, vaikka kappalehinta on korkeampi.
- Erittäin yksinkertaiset geometriat- Tasainen kannake, jossa on kaksi reikää ja yksi mutka, ei vaadi useita itsenäisiä asemia. Progressiiviset leimausmuotit käsittelevät tämän luokan osia nopeammin ja halvemmalla. Jos geometria ei koskaan vaadi aihion olevan vapaasti-seisoimassa muovausta varten, ei ole mitään syytä lisätä siirtoa monimutkaisuuteen.
- Ultra-ohuet foliomateriaalit (alle 0,2 mm)- Foliomateriaalista puuttuu jäykkyys, jota tarvitaan, jotta siirtosormet tarttuisivat ja asettuisivat tarkasti. Aihio muotoutuu oman painonsa vaikutuksesta kuljetuksen aikana ja pienetkin siirtotangon kiihtyvyysvoimat aiheuttavat rypistymistä tai asentovirheitä. Progressiiviset meistit, jotka pitävät ohuen materiaalin tukinauhan päällä kauttaaltaan, ovat luonnollinen valinta tässä.
- Osat, jotka vaativat erittäin korkean SPM:n- Siirtomekanismit lisäävät liikejakson jokaisen painalluksen välillä. Jopa nopeimmat servo-käyttöiset järjestelmät rajoittavat käytännön nopeudet selvästi alle sen, mitä progressiivinen meisti saavuttaa samalla puristimella. Jos vuotuinen volyymi vaatii 80+ iskua minuutissa tuotantotavoitteiden saavuttamiseksi, progressiivinen meisti- ja leimaustyökalut ovat lähes aina ratkaisu.
- Yksinkertaiset sylinterimäiset vedot ilman sivuominaisuuksia- Tavallinen kuppi, jossa ei ole lävistyksiä, laippauksia tai leikkausta, voi usein toimia yhdellä-lyönnillä syvävedolla paljon pienemmillä työkaluinvestoinneilla. Siirtotyökalut ansaitsevat paikkansa, kun useita operaatioita on tehtävä peräkkäin, ei silloin, kun yksi operaatio riittää.
Yhteinen säiettä: siirtomuotin leimaaminen ratkaisee moni-operaatioita, geometrisesti monimutkaisia tilavuusongelmia. Poista mikä tahansa näistä kolmesta ehdosta ja yksinkertaisempi prosessi todennäköisesti voittaa.
Mitä etsiä Transfer Die Partnerista
Oikeiden siirtosuulakkeiden toimittajan valitseminen on yhtä tärkeää kuin oikean prosessin valinta. Tämän monimutkaisuuden stanssaus- ja leimausprojektit vaativat kumppaneita, jotka tuovat suunnittelusyvyyttä, ei vain koneistuskapasiteettia. Progressiivista leimaamista hyvin rakentavalla liikkeellä ei automaattisesti ole moni-aseman sekvensointiosaamista, robottiintegraatiokokemusta tai simulaatioinfrastruktuuria, joka siirtää projektien kysyntää.
Kun arvioit mahdollisia kumppaneita, aseta nämä ominaisuudet tärkeysjärjestykseen:
YICHENse on esimerkki siitä, miltä tämä näyttää käytännössä. Heidän suunnittelutiiminsä tukee usean -aseman muodostamisen arviointia, robottisiirtointegraatiota ja toistettavuuden validointia lainausvaiheesta lähtien, mikä antaa insinööreille konkreettisen resurssin monimutkaisiin siirtomuottiprojekteihin, jotka edellyttävät DFM-yhteistyötä ennen työkaluihin sitoutumista.
Tämän esimerkin lisäksi arvioinnin tulisi kattaa:
- Moni{0}}asemasuunnittelumahdollisuus- Voiko toimittaja suunnitella ja rakentaa koko asemasarjan-talon sisällä vai teettääkö hän yksittäisiä asemia alihankintana? Yhtenäinen suunnittelun ohjaus varmistaa tasaisen-linjan korkeuden, tasaiset sulkukorkeudet ja koordinoidun ajoituksen kaikissa työkaluissa.
- Sisäinen{0}}muodostussimulaatio- Toimittajat, jotka suorittavat FEA-pohjaisia simulaatioita-ennen terän leikkausta, huomaavat ohenemis-, rypistymis- ja palautumisongelmat ajoissa. Tämä vähentää suoraan kokeilujaksoja ja lyhentää läpimenoaikaa.
- Kokemusta robotti- tai servosiirrosta- Siirron liikeprofiilien, sormen paluupolkujen ja häiriövähennysten ymmärtäminen on erikoisosaamista. Kumppani, joka on suunnitellut työkalut tietyille siirtojärjestelmätyypeille, voi optimoida asemavälit ja osien suunnan maksimaalisen SPM:n saavuttamiseksi.
- Toleranssin varmistusmenetelmät- Kysy, kuinka he vahvistavat mittojen mukaisuuden. Ensimmäisen artikkelin CMM-tarkastus on vakio, mutta vahvat kumppanit tarjoavat myös SPC-tietoja koeajoista, kriittisten mittojen GR&R-tutkimuksista ja dokumentoidut kykyindeksit (Cpk) ennen tuotannon hyväksyntää.
- DFM yhteistyöhalu- Parhaat toimittajat eivät rakenna vain piirtämääsi. Ne vähentävät ominaisuuksia, jotka lisäävät asemien määrää, ehdottavat geometrian muutoksia, jotka parantavat muovattavuutta, ja ehdottavat materiaalivaihtoehtoja, jotka vähentävät vetoisuus- tai palautushaasteita.
- Viestintä- ja projektinhallintarakenne- Siirtomuottiprojekteihin osallistuu useita yrityksiä (puristimen valmistaja, siirtojärjestelmän toimittaja, muottirakentaja, leimaustehdas). Kumppani, jolla on selkeät projektinhallintaprosessit ja reagoiva viestintä, ehkäisee viivästyksiä, jotka kertyvät päätösten jumissa osapuolten välillä.
Punaiset liput sisältävät toimittajat, jotka lainaavat kysymättä siirtojärjestelmän teknisistä tiedoista, jotka eivät voi selittää asemansa järjestyslogiikkaa tai joilla ei ole simulointikykyä ja jotka luottavat täysin fyysiseen kokeiluun. Nämä aukot johtavat suoraan pidempiin läpimenoaikoihin, useammiksi kokeilutoistoiksi ja korkeampiin projektin kokonaiskustannuksiin.
Projektimääritysten tarkistuslista insinööreille
Kokoa nämä osat ennen kuin lähetät tarjouspyynnön millekään siirtomuottitoimittajalle. Epätäydelliset tiedot johtavat epätarkkoihin lainauksiin, vääriin odotuksiin ja keskipitkän -projektin laajuuden muutoksiin, jotka nostavat kustannuksia:
- Täydellinen osapiirustus- 3D-CAD-malli ja 2D-tulostus täydellisillä GD&T-huomioteksteillä. Sisällytä kaikki toiminnon kannalta tärkeät-mitat-, jotka on erikseen merkitty.
- Materiaalin erittely- Laji, temperointi, paksuus ja mahdolliset suuntavaatimukset (raesuuntaus suhteessa muovaussuuntaan).
- Vuotuinen määrä ja eräkoko- Vuotuinen kokonaiskysyntä, tyypilliset tilausmäärät ja tuotteen arvioitu käyttöikä vuosina. Tämä määrittää muotin käyttöiän vaatimukset ja huoltovälit.
- Toleranssivaatimukset- Määritä, mitkä mitat vaativat Cpk-vahvistuksen ja mitkä kykyindeksit ovat hyväksyttäviä (1,33, 1,67 tai korkeammat).
- Pintakäsittelyvaatimukset- Tunnista kosmeettiset pinnat, hyväksyttävät merkkisyvyydet ja mahdolliset leimaamisen jälkeiset-viimeistelyvaatimukset (maalaus, pinnoitus, jauhemaalaus), jotka vaikuttavat siihen, kuinka aggressiivisesti meisti voi koskettaa osaa.
- Toissijaiset toiminnot- Luettele kaikki jälki-leimaustyöt (hitsaus, kierretys, kokoonpano, lämpökäsittely), jotta muotin suunnittelija voi ottaa huomioon peruspisteen ominaisuudet ja käsittelypinnat.
- Puristus- ja siirtojärjestelmän tekniset tiedot- Vetoisuus, alustan koko, iskun pituus, sulkukorkeus, siirtotyyppi (servo tai mekaaninen), nousualue, nostokorkeus ja puristusetäisyys. Jos painokonetta ei ole vielä valittu, ilmoita se nimenomaisesti.
- Näyteosat tai prototyypit- Fyysiset näytteet, vaahtomuovimallit tai 3D{2}}painetut esitykset auttavat toimittajia arvioimaan käsittelyyn ja suuntautumiseen liittyviä haasteita, joita piirustukset eivät yksinään pysty välittämään.
- Laatu- ja sertifiointivaatimukset- ISO 9001, IATF 16949 tai toimialakohtaiset-standardit, jotka toimittajalla on oltava.
Tämä tarkistuslista ei ole byrokraattinen. Jokainen esine vaikuttaa suoraan muotin suunnitteluun, siihen, kuinka monta asemaa tarvitaan ja mitä työkalut maksavat. Yhdenkin elementin puuttuminen, erityisesti siirtojärjestelmän tekniset tiedot, voi pakottaa suunnittelun uudelleen, kun projekti on jo käynnissä. Täydellinen paketti etukäteen on tehokkain tapa saada tarkka tarjous, realistinen aikajana ja meisti, joka tuottaa vaatimustenmukaisia osia ensimmäisestä tuotantokierroksesta lähtien.
Transfer Die Stamping UKK
1. Mitä eroa on siirtosuuttimella ja progressiivisella meistillä?
Ydinero on siinä, kuinka työkappale liikkuu muotin läpi. Progressiivisessa leimaamisessa osa pysyy kiinni jatkuvassa metallinauhassa kaikissa muovausoperaatioissa. Siirtomuotin leimaamisessa aihio erotetaan kelasta aikaisin, sitten mekaaninen tai servo{2}}siirtojärjestelmä nostaa ja kuljettaa sen itsenäisten muottiasemien välillä. Tämä erottelu antaa siirtomuotteille mahdollisuuden käsitellä suurempia osia, syvempiä vedoksia ja moniakselisia geometrioita, joita olisi mahdotonta muodostaa materiaalin pysyessä nauhalla. Progressiiviset muotit toimivat tyypillisesti nopeammin ja sopivat suuriin-volyymiin pieniin osiin, kun taas siirtomuotit palvelevat keskikokoisia{7}}--kokoisia monimutkaisia osia, jotka tarvitsevat vapaasti-seisovan muovauksen.
2. Minkä tyyppiset osat soveltuvat parhaiten siirtomuotin leimaamiseen?
Siirtomuottileimaus toimii parhaiten osissa, joilla on kolme yhteistä ominaisuutta: geometrinen monimutkaisuus, keskikokoinen---koko ja tuotantomäärät ylittävät noin 20 000 yksikköä vuodessa. Erityisiä esimerkkejä ovat syvävedetyt-auton rakennekannattimet, suuret laitekotelot, moni-akselilla muotoillut paneelit ja osat, jotka vaativat toimenpiteitä työkappaleen molemmilla puolilla. Useita uudelleenpiirustusvaiheita, raskaita laippauksia tai eri suuntiin muotoiltuja piirteitä vaativat osat hyötyvät eniten, koska vapaasti{8}}seisova aihio voidaan siirtää asemien välillä. Yksinkertaiset litteät osat, joissa on minimaalista muovausta tai erittäin pieniä osia, toimivat paremmin progressiivisilla muotilla tai{10}}yksityistyökaluilla.
3. Kuinka monta asemaa tyypillinen siirtomuotti vaatii?
Useimmissa siirtomuottiprojekteissa käytetään 4–12 itsenäistä asemaa, vaikka tarkka määrä riippuu osan monimutkaisuudesta, vetosyvyydestä ja toissijaisten ominaisuuksien, kuten rei'itetyn reikien tai laippojen, määrästä. Yksinkertainen piirretty kuori, jossa on leikkaus, saattaa tarvita vain 4–5 asemaa, kun taas monimutkainen autopaneeli, jossa on useita uudelleenpiirroksia, lävistyksiä, taivutuksia ja lyöntejä, voi vaatia 10–12 asemaa. Jokainen lisäasema lisää noin 8-15 % työkalukustannuksia ja vaatii enemmän puristusalustan pituutta. Toimittajat, kuten YICHEN, käyttävät muovaussimulaatiota tarjousvaiheessa määrittääkseen optimaalisen asemamäärän ennen työkaluteräkseen sitoutumista, mikä auttaa insinöörejä tasapainottamaan muovattavuusvaatimukset kustannusrajoitusten kanssa.
4. Mikä tuotantomäärä tekee siirtomuotin leimaamisesta kustannustehokasta-?
Siirtomuotin leimaamisen-tasoituspiste on tyypillisesti 20 000–50 000 vuosiyksikköä verrattuna valmistusmenetelmiin, kuten laserleikkaukseen ja puristusjarrutukseen. Tämä kynnys kuitenkin siirtyy osan monimutkaisuuden, asemien lukumäärän ja siirtymän vaihtoehtoisen prosessin perusteella. Yksinkertaiset osat, joissa on vähemmän asemia, hajoavat vielä nopeammin, kun taas monimutkaiset terät, joissa on 10+ asemaa, tarvitsevat suurempia määriä investoinnin kuolettamiseksi. Osien, jotka voisivat teoreettisesti toimia progressiivisessa muotissa, siirtotyökaluilla on taloudellista järkeä vain, jos geometria ei ole fyysisesti yhteensopiva nauhapohjaisen muovauksen kanssa tai kun vastaava progressiivinen muotti olisi kohtuuttoman monimutkainen.
5. Miten valitset servo--ja mekaanisten siirtojärjestelmien välillä?
Valinta riippuu tuotantoyhdistelmästäsi, vaihtotiheydestä ja osien ominaisuuksista. Mekaaniset nokkakäyttöiset järjestelmät sitovat kaikki liikkeet kiinteään puristuskammen kulmaan, mikä tekee niistä luotettavia ja kestäviä erityislinjoille, jotka käyttävät yhtä osaperhettä vuosia. Servo{3}}käyttöiset järjestelmät tarjoavat ohjelmoitavia liikeprofiileja, joiden avulla käyttäjät voivat säätää matkamatkoja, kiihtyvyyttä ja ajoitusta digitaalisesti. Tämä tekee niistä ihanteellisia tiloihin, joissa leimataan useita osanumeroita jaetuilla puristimilla, käsitellään epäsymmetrisiä tai vaihtelevan painoisia osia tai tavoitellaan maksimiiskuja minuutissa liikkeen päällekkäisyyden optimoinnin avulla. Servojärjestelmät vähentävät myös vaihtoaikaa merkittävästi, koska uudet profiilit latautuvat digitaalisesti sen sijaan, että ne vaatisivat fyysisiä nokkavaihtoja.


