


Mitä työkalujen ja meistien prototyyppien tekeminen tarkoittaa metallileimaisille osille
Kuvittele, että sitoisit kuusi numeroa tuotantosuolaan vain, jotta osa ponnahtaa takaisin kaksi astetta toleranssin yläpuolelle ensimmäisellä painalluksella. Tämä skenaario toteutuu useammin kuin sen pitäisi, ja se on melkein aina estettävissä. Metallileimattujen osien työkalu- ja meistiprototyyppi on olemassa juuri näiden ongelmien ratkaisemiseksi ennen kuin niistä tulee kalliita ongelmia.
Työkalun ja meistin prototyyppien määrittely
Metallileimattujen osien työkalujen ja meistien prototyyppien suunnittelu, valmistus ja validointi tilapäisten tai -kestoltaan lyhennettyjen muottien validoimiseksi leimattujen osien näytekappaleiden valmistamiseksi varmistaen muovattavuuden, mittojen tarkkuuden ja materiaalin käyttäytymisen ennen investoimista täysiin tuotantotyökaluihin.
Käytännössä metallileimausprototyyppi on fyysinen osa, joka on valmistettu tarkoitukseen -valmistetusta suulakkeesta, joka heijastaa suunniteltua tuotantogeometriaa, mutta käyttää vähemmän kestäviä materiaaleja tai yksinkertaistettua rakennetta. Tavoitteena ei ole massatuotanto. Se on oppimista: sen varmistamista, että osa muotoutuu oikein, täyttää mittatavoitteet ja käyttäytyy ennustetulla tavalla todellisissa puristusolosuhteissa.
Miksi prototyyppien valmistus on erillinen tekniikan ala
Prototyyppimetallileimaus ei ole vain pienempi versio tuotannosta. Se on erillinen suunnitteluala, jolla on oma suunnittelulogiikka. Tuotantotyökaluissa, joita usein kutsutaan kovatyökaluiksi, käytetään korkealuokkaisia työkaluteräksiä, kuten SKD11, tai kovametalliteräksiä, jotka on valmistettu kestämään satoja tuhansia puristusjaksoja. Prototyyppityökalut sitä vastoin asettavat nopeuden, sopeutumiskyvyn ja tiedonkeruun etusijalle pitkäikäisyyden sijaan.
Alumiinista tai esikarkaistu{0}}teräksestä valmistettua pehmeää työkalua voidaan valmistaa nopeammin ja muokata helpommin, mikä tekee siitä ihanteellisen geometrian iterointiin ja materiaalivasteen testaamiseen. Tämän joustavuuden ansiosta insinöörit voivat tutkia suunnittelun muunnelmia ilman, että karkaistun teräksen uudelleentyöstämiseen vaaditaan aikaa ja kustannuksia. Kuri keskittyy maksimaalisen oppimisen saamiseen minimaalisella työkaluinvestoinnilla.
Prototyyppivaiheen ohittamiseen liittyvät keskeiset riskit
Prototyyppien leimaamisen ohittaminen ja suoraan tuotantomuotiin siirtyminen lisää riskejä:
- Kallista muotin uusintatyötä, kun toleranssit puuttuvat ensimmäisistä-artikkelin osista. Pelkästään kokeilu ja validointi vastaavat10-15% stanssauksen kokonaiskustannuksista
- Tuotteiden lanseeraukset viivästyvät, kun karkaistua terästä uudelleen{0}}koneistetaan tai romutetaan
- Materiaalijätettä prototyyppileimauksista, jotka olisi voitu saada kiinni halvalla-pehmeällä työkalulla ensin
- Piilotetut suunnitteluvirheet, kuten jännityspisteet, materiaalin muodonmuutos tai sovitusongelmat, jotka paljastuvat vain todellisissa muovausolosuhteissa
Kun progressiivinen kuoppa maksaa keskimäärin 15 000–30 000 dollaria ja monimutkaiset siirtokuoret ylittävät 500 000 dollaria, matematiikka suosii, että osa budjetista kuluu vahvistukseen etukäteen. Prototyyppien tekeminen ei ole alustavaa kohteliaisuutta. Se on metallilevyn muovaukseen sovellettua riskitekniikkaa.
Todellinen kysymys ei ole siitä, tehdäänkö prototyyppi, vaan miten. Vastaus riippuu osan monimutkaisuudesta, materiaalivalinnasta ja itse muotin rakentamiseen käytetystä menetelmästä.
Vaiheittainen{0}}työkalu ja malliprototyyppiprosessi
Jokainen prototyyppien tekeminen noudattaa jäsenneltyä työnkulkua, mutta jokainen vaihe tuottaa palautetta, joka voi palata taaksepäin ja muokata aikaisempia päätöksiä. Koko valmistusleimausprosessin ymmärtäminen suunnittelun kuitista validoituihin osiin auttaa sinua ennakoimaan, missä iteraatiot tapahtuvat, ja suunnittelemaan aikajanasi sen mukaisesti.
Osasuunnittelusta prototyyppien suunnitteluun
Leimausprosessi alkaa hyvissä ajoin ennen kuin metalli koskettaa puristinta. Kun työkalukumppani saa osasuunnitelmasi, ensimmäinen toimenpide on perusteellinen suunnittelun tarkistus. Insinöörit arvioivat 3D CAD -mallin ja 2D-piirustukset muovattavuusongelmia varten: tiukat säteet, syvät vedot, ohuet seinät ja ominaisuudet, joita voi olla vaikea leimata metallilevyyn. Ne ilmoittavat mahdollisista ongelmista ajoissa, joten korjaukset maksavat vain tarkistetun tiedoston.
Sieltä CAD-malli muunnetaan prototyyppisuulakeasetteluksi. Tämä sisältää asemien lukumäärän (jos käytetään progressiivista lähestymistapaa), kaistaleasettelun, materiaalin syöttösuunnan ja aihion koon määrittämistä. Muotin asettelu ottaa huomioon, kuinka metallin leimausprosessi etenee isku iskulta, ennakoiden missä materiaalin virtaus, venyminen ja puristus haastavat geometrian.
Prototyyppisuuttimen valmistus
Die valmistus on paikka, jossa konseptista tulee fyysinen työkalu. Monimutkaisuudesta ja toleranssivaatimuksista riippuen valmistukseen voi sisältyä muottilohkojen CNC-työstö, monimutkaisten profiilien lanka-EDM tai molempien yhdistelmä.Lanka EDMon erityisen arvokas prototyyppisuulakkeille, koska ohjelmia voidaan helposti korjata mahdollistamaan tehokkaat säädöt iteroinnin aikana, ja se saavuttaa toistettavuuden 0,0002 tuuman sisällä ohjelman luomisen jälkeen. Teolliset metallileimaustyöstökeskukset käsittelevät meistikenkien rouhintaa ja muotoilua, kun taas EDM käsittelee tarkkuusprofiileja ja tiukkoja sisäsäteitä.
Tässä on peräkkäinen työnkulku alusta -kirjautumiseen:
- Suunnittelutarkistus ja tulevan osamallin muovattavuuden arviointi
- CAD-valmistelu, mukaan lukien nauhan asettelu, aihioiden kehitys ja muottiarkkitehtuuri
- Prototyyppisuulakesuunnittelu asemasekvenssien ja välyslaskelmien kanssa
- Die valmistus CNC-työstyksellä, lanka-EDM:llä tai hybridimenetelmillä
- Muotin kokoonpano, kohdistuksen tarkistus ja puristimen asennus
- Ensimmäinen-artikkelileimaus alkuperäisistä näyteosista
- Mittamittaus, tarkastus ja vertailu spesifikaatioihin
- Iterointi: meistinsäädöt, uudelleen-leimaus ja uudelleen{1}}mittaus
- Lopullinen validointi ja tuotantotyökalujen vaihto
Ensimmäiset-artikkelien leimaus- ja iterointisyklit
Kun käytät prototyyppiä ensimmäistä kertaa, keräät tietoja, et tuota valmiita tuotteita. Ensimmäiset-artikkelin osat paljastavat, kuinka materiaali itse asiassa käyttäytyy muodostuvan paineen alaisena. Insinöörit mittaavat jokaisen ominaisuuden toleranssimäärityksiä vasten ja etsivät poikkeamia takaisinjousetuksista, ohenemista vetokulmissa tai rypistymistä puristusvyöhykkeissä.
Harvoin ensimmäinen yritys tuottaa osia, jotka täyttävät kaikki ulottuvuudet. Iteraatio on sisäänrakennettu prosessiin. Muottipinta saattaa vaatia uudelleen-koneistuksen kompensoidakseen palautumisen. Vetosäde saattaa vaatia avaamista halkeamisen estämiseksi. Jokainen metallilevyn leimaus, mittaus, säätö ja uudelleen{5}}leimaus kaventaa todellisen ja tavoitegeometrian välistä kuilua. Odotetaan kahdesta neljään iteraatiosilmukkaa kohtalaisen monimutkaisissa osissa.
Validointi- ja tuotantotyökalujen vaihto
Lopullinen validointi tapahtuu, kun prototyyppiosat täyttävät jatkuvasti mitta- ja toiminnalliset vaatimukset pienellä näyteajolla. Tässä vaiheessa suunnittelutiimi dokumentoi kaiken opitun: todelliset takaiskuarvot, optimaaliset puristusparametrit, materiaalin käyttäytymistä koskevat huomautukset ja iteroinnin aikana tehdyt geometrian muutokset.
Tästä tietopaketista tulee tuotantotyökalujen suunnitelma. Sen sijaan, että aloittaisi oletuksista, tuotantomuotisuunnittelija työskentelee vahvistettujen, empiirisesti validoitujen tietojen perusteella. Kanavanvaihto muuttaa prototyyppien tietämyksen tuotannon varmaksi, ja prototyyppien valmistusmenetelmän valinta määrittää suoraan, kuinka paljon tästä tiedosta voit poimia.
Prototyyppimenetelmien vertailu ja milloin niitä käytetään
Kaikkia prototyyppisuulakkeita ei rakenneta samalla tavalla, ja väärän menetelmän valitseminen omalta osaltasi voi hukata sekä aikaa että budjettia. Oikea metallileimaustyökalujen lähestymistapa riippuu muutamasta muuttujasta: kuinka monimutkainen geometriasi on, mitä materiaalia ja mittaa muotoilet, kuinka tiukat toleranssien tulee olla ja kuinka monta näyteosaa tarvitset ennen tuotantoon sitoutumista.
Tässä on käytännön erittely yleisimmistä menetelmistä, missä kukin niistä on erinomaista ja missä kukin epäonnistuu.
Pehmeät työkalut{0}}pienen äänenvoimakkuuden vahvistamiseen
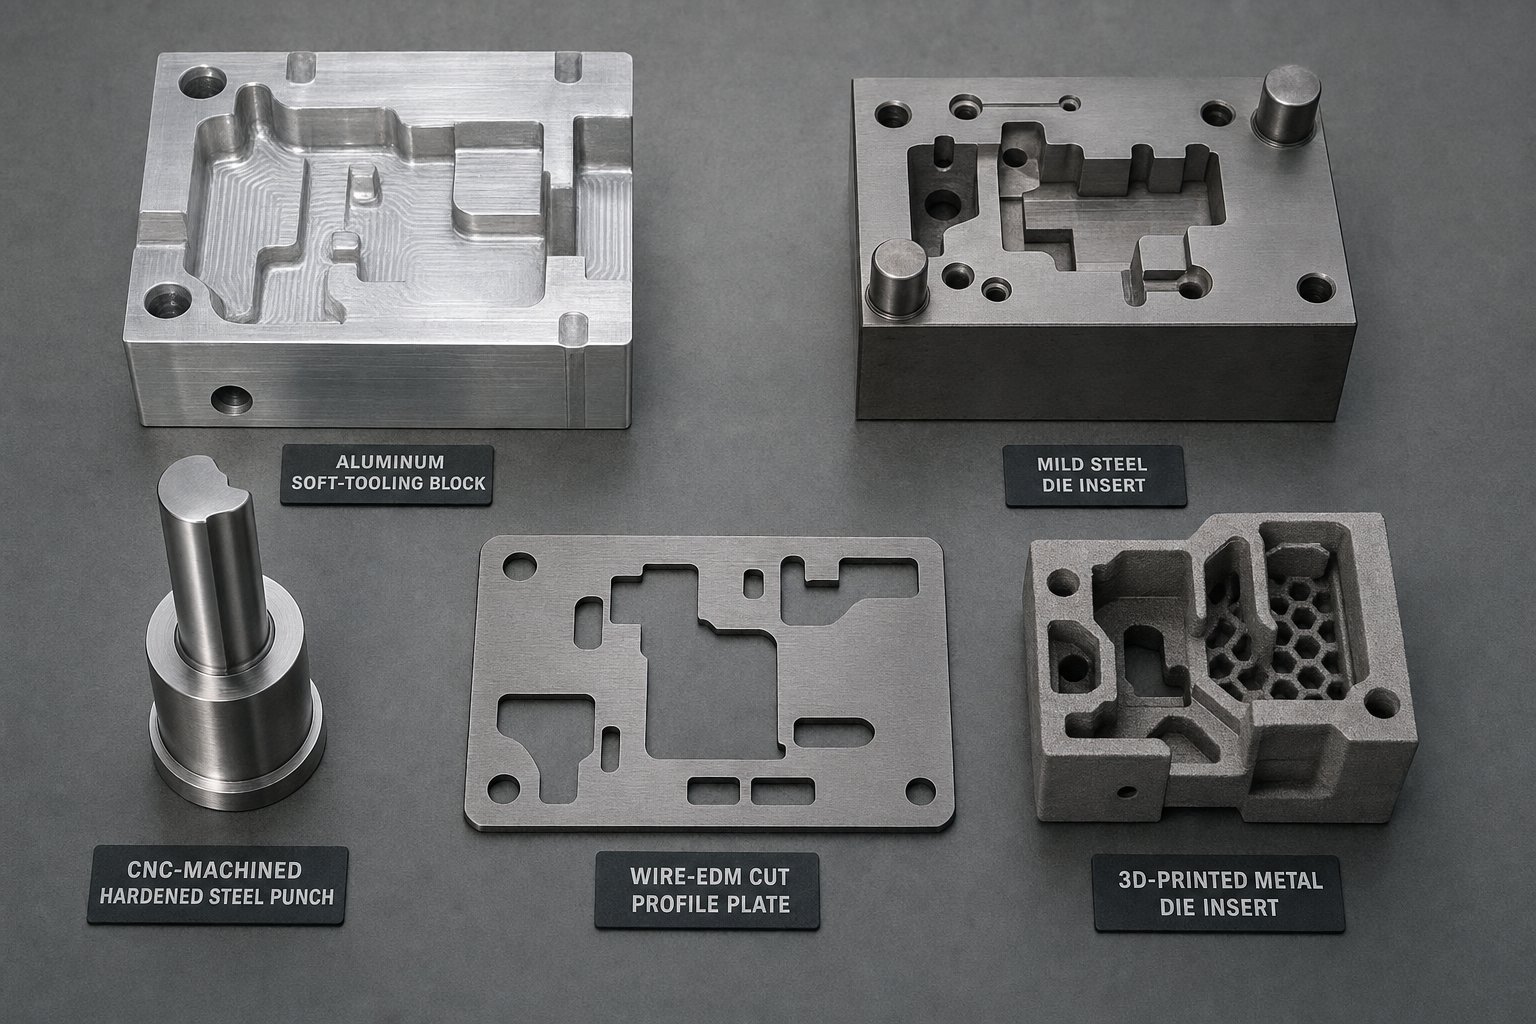
Pehmeissä työkaluissa käytetään alumiiniseoksia (tyypillisesti 6061 tai 7075) tai pehmeää terästä muottikomponenttien valmistukseen. Koska nämä materiaalit koneistetaan nopeasti ja maksavat vähemmän kuin työkaluteräs, pehmeät työkalut tarjoavat nopeimman käsittelyn pienimmällä alkuinvestoinnilla. Vaihtoehto on kuolla elämä. Alumiinimuotit kestävät tyypillisesti 500–5 000 iskua ennen kuin kuluminen heikentää osien laatua, joten ne sopivat varhaisen-vaiheen validointiin pitkien prototyyppiajojen sijaan.
Pehmeät työkalut toimivat parhaiten, kun sinun on tarkistettava perusmuovattavuus, testattava uusi nauhaasettelu tai vahvistettava, että progressiivinen stanssausprosessi tuottaa aiotun geometrian. Se soveltuu vähemmän osiin, jotka vaativat tiukkoja toleransseja alle +/-0,05 mm, koska pehmeämmät muottimateriaalit taipuvat enemmän puristuskuormituksen vaikutuksesta ja kuluvat nopeammin leikkuureunoissa. Pehmeät työkalut tarjoavat kuitenkin nopeasti vastaukset yksinkertaisiin mutkoihin, mataliin vedoin ja neliliukumäistämisgeometrioihin.
CNC{0}}koneistetut ja lanka-EDM-prototyyppisuuttimet
Kun kappaleesi vaatii tarkempia toleransseja tai vaatii monimutkaisempia muovaustoimenpiteitä, CNC{0}}koneistetut prototyyppimuotit esi-karkaistusta työkaluteräksestä (usein D2 tai A2, 45–55 HRC) muodostavat umpeen pehmeän työkalun ja täyden tuotantomuotin välisen kuilun. Nämä muotit käsittelevät tiukemmat välykset ja kestävät pidempään kulumista, tyypillisesti 10 000 - 50 000 laukausta riippuen muodostettavasta materiaalista ja muotin kovuudesta.
Wire EDM täydentää CNC-työstöä monimutkaisilla sisäprofiileilla, terävillä kulmilla ja ominaisuuksilla, joihin perinteisellä jyrsinnällä ei päästä. Molempien prosessien yhdistäminen yhdessä muottirakenteessa on yleinen käytäntö. Nopeat prototyyppilaitteet nykyaikaisissa työkaluhuoneissa voivat valmistaa nämä muotit kahdesta neljään viikossa monimutkaisuudesta riippuen. Tämä menetelmä sopii osiin, joiden geometrinen monimutkaisuus on kohtalainen tai korkea, ja joiden mittatarkkuuden prototyyppien aikana on vastattava tarkasti tuotantoolosuhteita.
Kun 3D--painetuissa stanssauslisäkkeissä on järkeä
Additiivinen valmistus on tullut prototyyppikeskusteluun, vaikka sen rooli on edelleen erikoistunut. Tutkimus osoitteessaOaklandin yliopistoosoitti, että pinnoitetuilla 3D-painetuilla muottiteräksillä voidaan leimata 50 000 osaa 1-mm-paksuista DP980-ultra-suurilujista teräksistä, joiden kuluminen on verrattavissa perinteisiin D2-työkaluterästeräksiin. Molemmat kokoonpanot tuottivat osia hyvässä pintakunnossa koko ajon ajan.
3D-tulostettujen liitteiden ensisijainen etu on geometrinen vapaus. Monimutkaiset muotin pinnan ääriviivat, jotka vaativat pitkää CNC-aikaa tai useita EDM-asetuksia, voidaan tulostaa suoraan, mikä vähentää monimutkaisten muotojen valmistusaikaa. Tekniikka soveltuu parhaiten nopeaan prototyyppien tekemiseen metallimeistoissa, joissa meistigeometria on hyvin muotoiltu ja perinteinen koneistus ei maksa-kustannuksia. Se on vähemmän käytännöllinen suurille litteille muottipinnoille tai yksinkertaisille geometrioille, joissa CNC-työstö on nopeampaa ja taloudellisempaa.
Sovitusmenetelmä osan ominaisuuksiin
Prototyyppimenetelmän valinta on viime kädessä päätösmatriisi. Tasapainotat nopeuden ja tarkkuuden, kustannusten ja muotin käyttöiän sekä geometrisen monimutkaisuuden ja valmistuskyvyn. Alla oleva taulukko yhdistää nämä tekijät yhdeksi viitekehykseksi:
| Menetelmä | Die Materiaali | Tyypillinen elämä (laukaukset) | Toleranssikyky | Toimitusaika | Paras-Fit Use Case |
|---|---|---|---|---|---|
| Pehmeät työkalut (alumiini) | 6061/7075 Alumiini | 500 - 5,000 | +/- 0.08 - 0.13 mm | 1 - 2 viikkoa | Varhaiset muovattavuuden tarkistukset, yksinkertaiset taivutukset,{0}}pienen volyymin validointi |
| Pehmeä työkalu (mieto teräs) | 1018/1045 terästä | 2,000 - 10,000 | +/- 0.05 - 0.10 mm | 2 - 3 viikkoa | Kohtalainen geometria, paksummat mittarit, lyhyet prototyyppiajot |
| CNC{0}}koneistettu (esi-karkaistu työkaluteräs) | D2/A2 kohdassa 45-55 HRC | 10,000 - 50,000 | +/- 0.025 - 0.05 mm | 2 - 4 viikkoa | Tiukat-toleranssiosat, tuotannon-edustava validointi |
| Wire EDM Prototype Dies | D2/A2 työkaluteräs | 10,000 - 50,000 | +/- 0.013 - 0.025 mm | 3 - 5 viikkoa | Monimutkaiset profiilit, terävät sisäkulmat, hieno aihio |
| 3D-Painetut muottilevyt | Maraging teräs / työkaluteräsjauhe | 5,000 - 50,000+ | +/- 0.05 - 0.10 mm | 1 - 3 viikkoa | Monimutkaiset muotoillut pinnat, nopea iteraatio geometriassa |
Muutamia kuvioita syntyy. Jos leimaa ohutta alumiinia tai messinkiä yksinkertaisilla taivutusgeometrioilla, pehmeillä työkaluilla saat vastaukset muutamassa päivässä. Jos osasi sisältää moni-aseman progressiivisen stanssausprosessin tiukoilla paikkatoleransseilla, esikarkaistut CNC--koneistetut meistit ovat ylimääräisen toimitusajan arvoisia. Ja jos geometriasi on niin monimutkainen, että koneistuskustannukset nousevat kierteisesti, 3D--tulostetut terät voivat itse asiassa olla nopeampi ja taloudellisempi tapa.
Valitsemasi menetelmä määrää myös, kuinka edustavia prototyyppituloksesi ovat. Pehmeämmät muottimateriaalit taipuvat eri tavalla, kuluvat nopeammin eivätkä välttämättä toista karkaistujen tuotantotyökalujen pintakäsittelyä. Tämä prototyypin ja tuotantokäyttäytymisen välinen kuilu on tärkeintä, kun materiaalin ominaisuudet tulevat kuvaan, erityisesti kuinka eri metallit reagoivat muodostusvoimiin tavoilla, joita CAD-mallit eivät yksin pysty täysin ennustamaan.
Materiaalin valinta ja sen vaikutus prototyyppituloksiin
Suulake, joka muodostaa virheettömästi vähähiilisen -hiilisen teräksen, saattaa tuottaa-erityisiä osia, kun vaihdat ruostumattomaan teräkseen tai alumiiniin. Jokainen metallilevyn leimausmateriaali kantaa omaa persoonallisuuttaan muovauspaineen alaisena: ainutlaatuinen takaisinjoustokäyttäytyminen, erilaiset taipumukset naarmuuntumiseen ja vaihtelevat kovettumisnopeudet, jotka muuttavat osan vuorovaikutusta muotin pintojen kanssa. Prototyyppien tekeminen väärällä materiaalilla tai sopivalla korvikkeella voi tuottaa harhaanjohtavaa tietoa, joka suistaa tuotannon työkaluja koskevat päätökset.
Kuinka materiaalin ominaisuudet vaikuttavat prototyyppien suunnitteluun
Kun suunnittelet prototyyppisuulakkeen, leimaustyökalun materiaalivalintojen ja välysten on heijastettava tiettyä metalliseosta, jota aiot käyttää tuotannossa. Eri metallit virtaavat, venyvät ja puristuvat pohjimmiltaan eri tavoin kylmälevymeistauksen aikana. Mieto teräs on suhteellisen anteeksiantavaa: sillä on kohtalainen myötöraja, hyvä sitkeys ja ennustettava käyttäytyminen vetooperaatioissa. Ruostumaton teräs sitä vastoin työstö{3}}kovettuu nopeasti, mikä tarkoittaa, että se vahvistuu huomattavasti sitä muovattaessa, mikä vaatii suurempaa puristusvoimakkuutta ja erilaisia raivausstrategioita. Alumiiniseokset ponnahtavat takaisin aggressiivisemmin muotoilun jälkeen ja ovat alttiita naarmuuntumaan päällystämättömiä suulakepintoja vasten.
Nämä erot vaikuttavat kaikkiin muotin suunnittelun ulottuvuuksiin lävistys---suulakkeesta ja vetosäteen mitoituksesta pinnan viimeistelyvaatimuksiin ja voitelustrategiaan. Prototyyppisuulake, joka on rakennettu ottamatta huomioon materiaalikohtaista-käyttäytymistä, tuottaa osia, jotka kertovat hyvin vähän siitä, miltä tuotanto todella näyttää.
Springback-käyttäytyminen yleisissä leimausmetalleissa
Backback on metallilevyn taipumus palata osittain kohti alkuperäistä litteää muotoaan muovauskuorman vapautumisen jälkeen. Se tapahtuu, koska elastinen palautuminen tapahtuu plastisen muodonmuutoksen rinnalla taivutuksen aikana. Takaisinjousituksen suuruus vaihtelee merkittävästi seoksen ja paksuuden mukaan.
A vertaileva tutkimus V-takaisinjoustimen taivutuksestaalumiiniseoksessa 6061-T6, ruostumattomassa teräksessä 304 ja vähähiilisessä{4}}teräksessä havaittiin, että vähähiilinen teräs joustaa vähiten, ja seuraavaksi tuli SS 304, ja Al 6061-T6 palautuu eniten. Tutkimus paljasti myös, että materiaalin paksuus on noin 54 % vaikutuksesta takaisinjouston suuruuteen, kun taas materiaalityypin osuus noin 37 %. Ohuemmat levyt joustavat takaisin enemmän kuin paksummat kaikissa testatuissa metalliseoksissa.
Mitä tämä tarkoittaa prototyyppien valmistuksessa? Jos tuotanto-osasi valmistetaan 0,5 mm alumiinista, prototyyppisuulakkeesi on suunniteltava ylitaivutuskompensaatiolla, joka on ominaista kyseiselle seokselle ja mittausyhdistelmälle. Paksumman mittarin tai erilaisen metalliseoksen käyttäminen prototyyppien valmistuksen aikana vääristää palautustietoja ja tekee iterointijaksoista vähemmän hyödyllisiä. Autoteollisuussovelluksissa käytetty kuumaleimausprosessi käsittelee palautumista muodostamalla korkeammissa lämpötiloissa, joissa materiaali on taipuisampaa, mutta useimmissa kylmämuovatussa prototyyppityössä kompensointi on sisällytettävä meistigeometriaan.
Miksi prototyyppimateriaalin on vastattava tuotantotarkoitusta?
Kuvittele käyttäväsi prototyyppiäsi miedolla teräksellä, koska se on halvempaa ja helpompi hankkia, kun taas tuotantotavoitteesi on 304 ruostumaton teräs. Pehmeät teräsosat tulevat ulos mitoiltaan täydellisesti. Ilmoittaudut suuttimen suunnitteluun ja sitoudut tuotantotyökaluihin. Sitten kun tuotanto aloitetaan ruostumattomasta teräksestä, osat ponnahtavat entisestään takaisin, muotit sappivat muutaman sadan vedon sisällä ja seinämän paksuus vetokulmissa poikkeaa spesifikaatiosta. Jokainen prototyyppien valmistuksen aikana vahvistettu oletus osoittautuu epäluotettavaksi.
Tästä syystä kokeneet työkaluinsinöörit vaativat prototyyppien luomista todellisen tuotannon{0}}tarkoitusmateriaalin kanssa oikealla mittareilla. Syvävetoprosessi on erityisen herkkä materiaalin valinnalle, koska laipassa olevat puristusvoimat aiheuttavat materiaalin paksuuntumista, joka vaihtelee seoksen mukaan. KutenMetalForming Magazinehuomauttaa, että{0}}tasopuristus syväveton aikana lisää levyn paksuutta vetokulmissa, ja jos muotin välyksiä ei säädetä kyseisen materiaalin paksuuntumiskäyttäytymisen mukaan, räpyttelystä tulee väistämätöntä.
Tässä ovat tärkeimmät materiaalikohtaiset{0}}muodostusnäkökohdat, jotka sinun tulee arvioida prototyyppien luomisen aikana:
- Springbackin suuruus:Alumiiniseokset ja lujat{0}}teräkset joustavat huomattavasti enemmän kuin lievä teräs, mikä vaatii ylitaivutuskompensaation suuttimen geometriassa
- Vihainen taipumus:Ruostumattomat teräkset ja alumiini ovat erittäin alttiita muottien pintojen liimakulumiselle, vaativat kiillotettuja työkaluja, asianmukaisia välyksiä ja asianmukaisia pinnoitteita tai voiteluja.
- Työn kovettumisaste:Austeniittiset ruostumattomat teräkset (304, 316) kovettuvat nopeasti muovauksen aikana, mikä lisää vaadittua tonnimäärää ja muuttaa materiaalin virtausominaisuuksia puolivälissä{2}}
- Pintaherkkyys:Kupari ja messinki näkyvät helposti kosmeettisissa merkinnöissä, mikä vaatii peili{0}}kiillotettuja muottipintoja ja hallittua voitelua näkyvien vikojen välttämiseksi
- Paksuuden vaihtelu kuormituksen alaisena:Jokainen metalliseos paksuuntuu ja ohenee eri tavalla vedon aikana, mikä vaikuttaa suoraan lävistyksen---välysvaatimuksiin
Mittaripaksuus yhdistää kaikki nämä tekijät. 1,5 mm matalan -hiiliteräksen sopivan välyksen omaava suulake puristuu, jos muodostat sen läpi 2,0 mm ruostumatonta terästä, koska paksumpi, kovempi materiaali lisää kitkaa ja lisää paksuutta puristusvyöhykkeissä. Prototyyppityökalut paljastavat nämä vuorovaikutukset fyysisesti tavalla, jota jopa hyvin{5}}kalibroidut CAD-simulaatiot voivat vain arvioida. Todellinen muovausympäristö esittelee muuttujia, kuten lämpötilan nousun, voitelun hajoamisen ja mikro-mittakaavan pinnan vuorovaikutuksen, joita digitaalisten mallien on vaikea sietää.
Tämä simulaation ja todellisuuden välinen kuilu johtuu juuri siitä, miksi fyysinen prototyyppien tekeminen on edelleen välttämätöntä, vaikka laskennalliset työkalut kehittyvät entistä kehittyneemmiksi.
CAE-simulointi esi{0}}prototyyppien vahvistusvaiheena
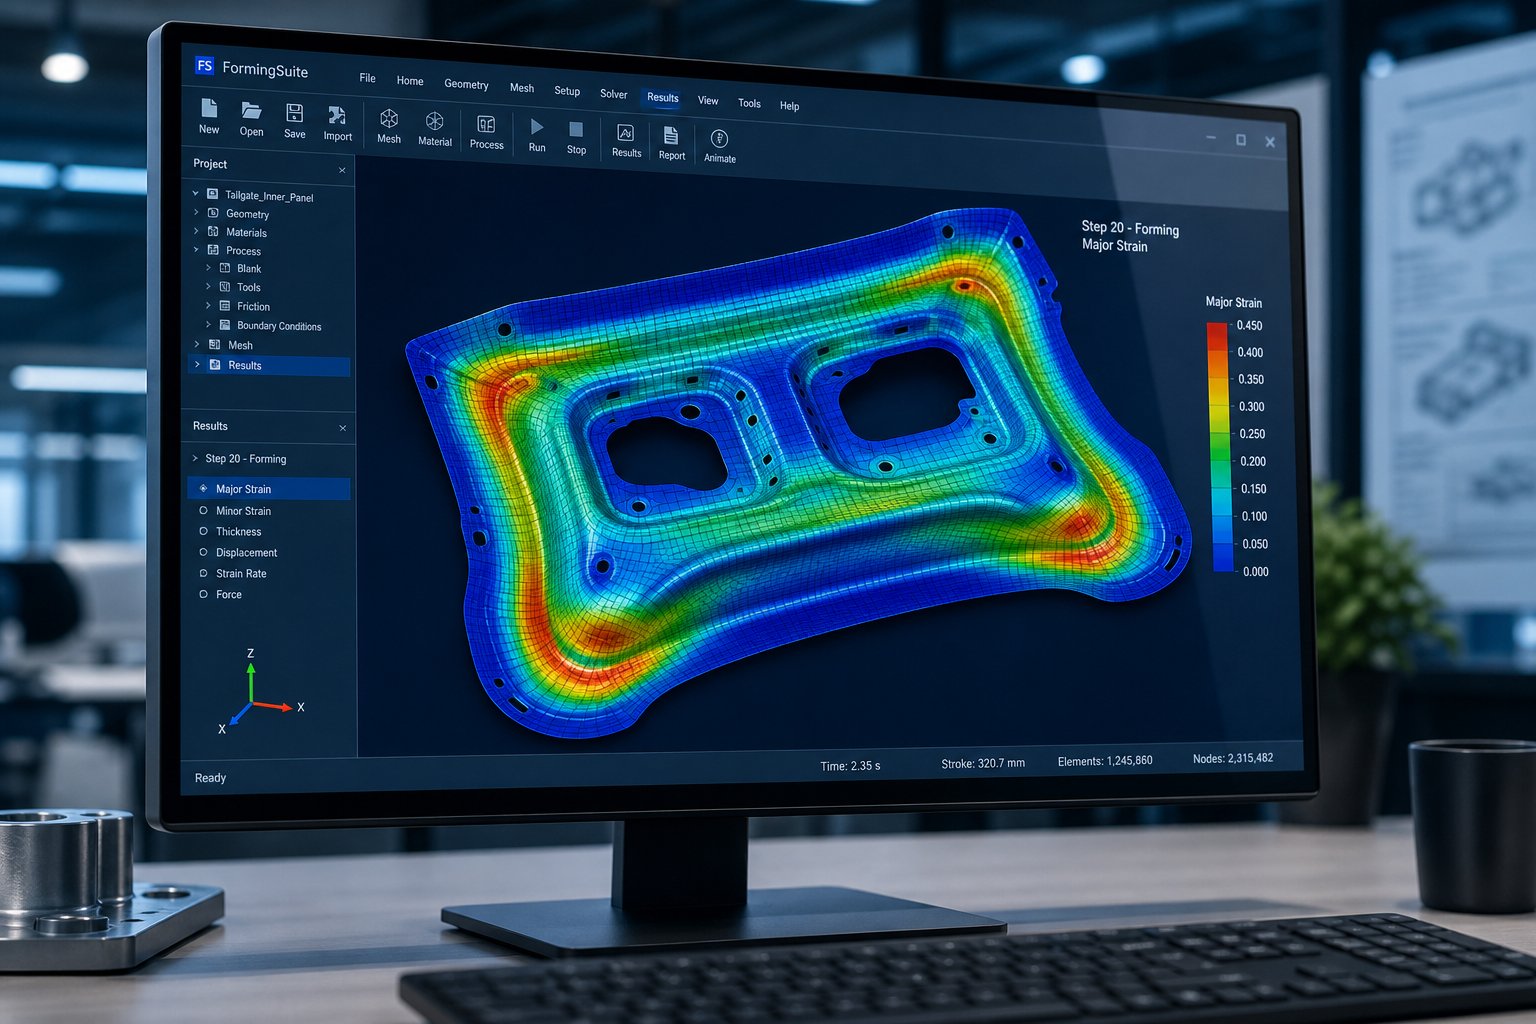
Vaikka se onkin hienostunut, fyysinen prototyyppien tekeminen maksaa silti oikeaa rahaa ja reaaliaikaista jokaista iterointisykliä. Mitä jos voisit poistaa yhden tai kaksi näistä jaksoista ennen teräksen leikkaamista? Juuri sinne CAE-simulointi sopii työnkulkuun. Metallilevyn muovauksen äärelliselementtianalyysi toimii virtuaalisena koealustana, jolloin insinöörit voivat testata meistien rakenteita, aihioiden muotoja ja prosessiparametreja digitaalisesti ennen fyysisiin työkaluihin sitoutumista. Se ei korvaa prototyyppiteknologiaa, mutta se kaventaa dramaattisesti sitä epävarmuuden ikkunaa, johon ensimmäisen fyysisen kuolinyrityksen on puututtava.
Mitä CAE-simulaatio ennustaa ennen teräksen leikkaamista
Nykyaikainen muovaussimulaatioohjelmisto jäljittelee fyysistä puristinympäristöä uskomattomalla tarkkuudella. Aihio mallinnetaan elementtien verkkona, työkalugeometria määritellään jäykiksi pinnoiksi ja puristusiskua simuloidaan inkrementaalisesti laskemalla muodonmuutos jokaisessa aikavaiheessa. Tuloksena on yksityiskohtainen kartta siitä, kuinka peltisi käyttäytyy todellisissa muovausolosuhteissa.
MukaanAHSS Insights, nämä ohjelmat ovat osoittautuneet tarkkoiksi aihion liikkeen, jännitysten, aihion ohenemisen, ryppyjen, soljen ja muodostumisen vakavuuden ennustamisessa tavanomaisten muovausrajakäyrien mukaan. Erityisesti simulaatio tunnistaa kolme vikaluokkaa ennen metallin muodostumista:
- Harvennus ja halkeamat:Liiallinen venytys pystysuorassa seinässä tai yli tiukoilla säteillä vähentää paksuutta. Noin 20 %:n oheneminen merkitsee suurta halkeamisriskiä varsinaisen leimaamisen aikana.
- Rypistyminen ja lommahdus:Puristusvoimat laipoissa tai tukemattomilla alueilla aiheuttavat harjanteita, jotka heikentävät osien laatua. Simulaatio paljastaa, missä aihion pidikkeen painetta tai vetopalojen paikkaa on säädettävä.
- Springback poikkeama:Muovauksen jälkeinen elastinen palautuminen ennustetaan suunnattuna osoittaen mitkä piirteet siirtyvät toleranssista ja suunnilleen kuinka paljon.
Nämä ennusteet ovat korvaamattomia teknisissä leimaussovelluksissa, joissa käytetään monimutkaisia geometrioita tai edistyneitä materiaaleja. Niiden avulla meistisuunnittelijat voivat säätää säteitä, sijoittaa piirtohelmiä uudelleen tai muokata aihion muotoa ennen valmistuksen aloittamista.
Simulaatioulostulot, jotka ohjaavat prototyyppien suunnittelua
Hyvin{0}}suoritettu muotoilusimulaatio tuottaa useita suorituksia, jotka kertovat suoraan, kuinka prototyyppisuulake on suunniteltu ja rakennettu:
- Rajakaavioiden muodostaminen (FLD):Piirrä suuret ja pienet venymät aihion jokaisessa pisteessä materiaalin muodostusrajakäyrää vasten, osoittaen tarkasti, missä osa on turvallinen, marginaalinen tai vaarassa rikkoutua
- Paksuuden jakautumiskartat:Visualisoi ohenemista ja paksuuntumista koko osassa korostaen alueita, joissa muotinvälykset saattavat vaatia säätöä tai joissa materiaali puristuu
- Springback-ennusteet:Näytä post{0}}muodostuspoikkeama nimellisgeometriasta, ohjaa ylitaivutuskompensaatiota, joka on rakennettu muotin pintoihin
- Tyhjän muodon optimointi:Määritä ihanteellinen aloitusaihion ääriviiva, jotta muotoiltu osa vaatii mahdollisimman vähän leikkausta ja materiaalin käyttö on tehokasta
- Puristuskuormituskäyrät:Arvioi tarvittava vetoisuus iskun läpi ja varmista, että valitulla puristimella on riittävä kapasiteetti prototyyppien valmistukseen
Nämä lähdöt toimivat mallina prototyyppisuunnittelijalle. Sen sijaan, että luottaisi pelkästään kokemukseen ja peukalosääntöihin, insinööri aloittaa kvantitatiivisilla ennusteilla siitä, missä ongelmia esiintyy. FEA-työkalut, kuten AutoForm, PAM-STAMP ja LS-DYNA, luovat nämä tulokset tunneissa tai päivissä, paljon nopeammin kuin fyysinen koejakso. Käytännön hyöty metalliosien nopeasta prototyyppien valmistuksesta on vähemmän yllätyksiä ensimmäisellä puristusosalla.
Simuloinnin rajoitukset ja miksi fyysinen prototyyppien tekeminen on edelleen välttämätöntä
Simulointi on tehokasta, mutta se toimii idealisoiduilla tuloilla. Themetallin muovausteollisuustunnustaa, että mikä tahansa simulaatio on vain yhtä hyvä kuin ennusteiden luomiseen käytetty data. Materiaalikortit eivät välttämättä kaappaa erien-eriin-muunnelmia. Kitkamallit arvioivat todellista voitelukäyttäytymistä. Ja kuten AHSS Insights huomauttaa, paikallisia muovattavuusongelmia, kuten leikatun reunan venyvyyttä, ei voida ennustaa, koska kaikkia tuotannon reunavaikutuksia on vaikea mallintaa.
Springback-ennustus on toinen alue, jossa simulointi tarjoaa suuntaa, mutta ei aina absoluuttista tarkkuutta. Käyttäjät raportoivat, että simulointi vähentää stanssausten määrää kahdestatoista tai useammasta kolmeen tai neljään, mikä on merkittävä parannus, mutta ei poistaminen. Jäljellä oleva ero virtuaalisten ja fyysisten tulosten välillä on juuri se, minkä prototyyppityökalut ratkaisevat.
Ajattele suhdetta näin: simulointi eliminoi selvästi huonot ideat ja rajaa suunnittelusi suurella todennäköisyydellä{0}}alkupisteeseen. Fyysinen prototyyppi vahvistaa sitten, mitä simulaatio ennusti, havaitsee, mitä se jäi huomaamatta, ja luo empiiriset tiedot, joita tarvitaan tuotantotyökalujen viimeistelemiseen luotettavasti. Yhdessä ne tiivistävät aikajanat ja vähentävät iterointikustannuksia paljon tehokkaammin kuin kumpikaan menetelmä yksinään.
Todellinen voitto simuloinnin yhdistämisestä fyysisiin prototyyppipintoihin valmistettavuuden suunnittelun-ja-tarkistuksen aikana. Prototyyppitulokset paljastavat ongelmia, joita CAD-geometria tai virtuaalimallit eivät odottaneet, ja ne vaikuttavat suoraan osien suunnitteluun.
DFM-palautesilmukka, joka säästää tuotannon työkalukustannuksia
Simulointi kaventaa ikkunaa. Prototyyppityökalut kaventaa sitä entisestään. Mutta prototyyppien korkein-arvotulos ei ole vain mittojen mukainen osa. Suunnittelutieto virtaa takaisin puristinpajasta CAD-malliisi. Jokainen prototyypin leimausajo tuottaa empiiristä näyttöä siitä, mikä toimii, mikä epäonnistuu ja mitä tarvitsee muuttaa itse osan suunnittelussa, ei vain työkaluissa. Tämä fyysisten prototyyppitulosten ja peltileimauksen suunnitteluversioiden välinen palautesilmukka erottaa yhden kalliin kokeilun systemaattisesta polusta kohti tuotettavaa, kustannustehokasta tuotantoosaa{6}}.
Kuinka prototyyppitulokset ajavat suunnittelun tarkistuksia
Kun prototyyppiosat irtoavat puristimesta, ne sisältävät tietoa, jota simulaatio tai piirustustarkistus ei voi täysin ennustaa. Kulman säde, joka näytti riittävältä CAD:ssa, osoittaa mikro{1}}halkeilua mikroskoopilla. 12 mm korkeaksi tarkoitettu laippa pullistuu siirtymäkohdassa, koska materiaalivirtaus ei ollut tasaista. Taivutusviivan lähellä oleva reikä vääristyy soikeaan muotoon, koska se oli sijoitettu liian lähelle muodonmuutosvyöhykettä.
Jokainen näistä havainnoista käynnistää tietyn suunnittelun tarkistuksen. Insinööri ei vain pyydä meistinvalmistajaa korjaamaan työkaluja. Sen sijaan itse kappalegeometria päivittyy: säde avautuu 1,0T:sta 1,5T:iin, laipan korkeus pienenee 2 mm, reikä siirretään 4 mm kauemmaksi taivutusviivasta. Nämä muutokset etenevät kokoonpanomallin kautta, ja päivitetty rakenne{7}}validoidaan uudelleen seuraavassa prototyypin iteraatiossa.
Tämä on DFM-palautesilmukka toiminnassa. Fyysiset tulokset paljastavat, miltä suunnittelun todellisuudessa pitää näyttää luotettavaa leimaamista varten, ja osapiirustus konvergoi kohti geometriaa, joka sekä täyttää toiminnalliset vaatimukset että muotoutuu siististi. Silmukka käy tyypillisesti kahdesta neljään sykliä kohtalaisen monimutkaisilla osilla ennen kuin se saavuttaa vakaan, tuotettavan rakenteen.
Yleiset DFM-havainnot prototyyppileimauksen aikana
Tietyt ongelmat tulevat esiin toistuvasti leimausprototyyppiprojekteissa riippumatta toimialan tai osan monimutkaisuudesta. Näiden yleisten mallien tunnistaminen auttaa insinöörejä ennakoimaan muutoksia ja rakentamaan toleranssia aikajanaillaan.
- Taivutussäteen vähimmäisrikkomukset:Sisäiset säteet, jotka on määritetty alle 1,0–1,5 kertaa materiaalin paksuuden, aiheuttavat halkeilua tai liiallista ohenemista ulkokuidussa, erityisesti ruostumattomassa teräksessä ja lujissa metalliseoksissa
- Ominaisuusväliristiriidat:Reiät, raot tai kohokuviot, jotka sijaitsevat lähempänä kuin 2 kertaa materiaalin paksuutta taivutusviivasta, reunasta tai viereisestä piirteestä, vääristyvät muotoilun aikana, koska ympäröivä materiaali ei kestä muodonmuutosta
- Materiaalin ohennus vetokulmissa:Syväveto keskittyy venymään lävistyssäteillä, pienentäen seinämän paksuutta alle vähimmäismäärän ja luomalla heikkoja kohtia, jotka voivat epäonnistua käyttökuormituksessa
- Toleranssipino{0}}ongelmat:Useita muotoiltuja piirteitä, jotka keräävät mittavaihteluita enemmän kuin kokoonpano pystyy absorboimaan, mikä edellyttää peruspisteen uudelleenjärjestelyä tai säätöominaisuuksien, kuten uurrettujen reikien lisäämistä
- Vedon kulman riittämättömyys:Pystyseinät ilman riittävää kohotuskulmaa saavat osan lukkiutumaan lävistimeen sisäänvetämisen aikana, mikä vahingoittaa sekä osaa että työkaluja
- Ohitusloven mitoitusvirheet:Negatiiviset ja positiiviset ohituslovet peltiä muovaussuulakkeissa säätelevät nauhan etenemistä ja estävät materiaalin nurjahduksen asemien välillä, mutta väärän kokoiset lovet voivat joko sitoa nauhan tai sallia virheen kohdistuksen aiheuttaen mittojen ajautumisen progressiivisen muottisarjan poikki.
Leimausmuotissa olevien ohituslovien tarkoitus tulee erityisen selväksi prototyyppiajoissa, joissa nauhan syöttöongelmia ilmenee, jotka eivät olleet ilmeisiä muotin asettelussa. Ohituslovien varhainen fyysinen validointi ohutlevyn muovauskäyttäytymisessä säästää merkittävästi tuotantotyökalujen uusintatyötä, jossa nauhan ohjausongelmat moninkertaistuvat nopeiden{1}}puristusjaksojen aikana.
Yhteistyöllinen DFM-tarkistus työkalukumppanisi kanssa
Palautesilmukka toimii nopeimmin, kun suunnitteluinsinööri ja työkalukumppani tarkastelevat prototyyppituloksia yhdessä, eivät välitä raportteja edestakaisin sähköpostiketjujen kautta. Yhteistyöllinen DFM-arviointi tarkoittaa, että molemmat osapuolet istuvat saman pöydän ääressä, olivatpa ne fyysisiä tai virtuaalisia, ja käyvät läpi jokaisen poikkeaman ja ymmärtävät, mikä on työkalujen korjaus verrattuna siihen, mikä vaatii osan suunnittelun muutosta.
Tässä nykyaikaiset prototyyppikumppanit erottavat itsensä. Kauppa, joka yksinkertaisesti leimaa osasi ja antaa sinulle mittausraportin, jättää sinun tulkitsemaan tuloksia yksin. Kumppani, joka integroi DFM-osaamisen suoraan prototyyppisykliin, tunnistaa perimmäiset syyt nopeammin ja ehdottaa suunnittelumuutoksia, jotka ratkaisevat muovausongelmia osan toiminnasta tinkimättä. Esimerkiksi YICHEN jäsentää työnkulkunsa ympärilleennopea CNC-prototyyppi integroidulla DFM-palauttimella, jossa prototyyppien valmistus yhdistetään tekniseen tarkasteluun, jotta jokainen iterointisykli tuottaa sekä osia että käyttökelpoisia suunnitteluohjeita.
Tehokas yhteistoiminnallinen DFM-tarkistus noudattaa käytännön kaavaa. Työkaluinsinööri tunnistaa muovausvian ja selittää sen mekaanisen syyn. Suunnitteluinsinööri arvioi, voidaanko kyseistä ominaisuutta muokata sopivuuden tai toiminnan vaikuttamatta. Yhdessä ne muodostavat tarkistuksen, joka tyydyttää sekä valmistettavuuden että suorituskyvyn. Muutama keskeinen leimaussuunnitteluvinkki nopeuttaa tätä prosessia: mittaa kriittiset kohdat aina yhteisestä peruspisteestä, salli joustavuus ei--toiminnallisissa säteissä ja määritä materiaalin jyväsuunta piirustuksessa, jotta muotin suunnittelija voi suunnata taivutukset maksimaalisen muovattavuuden saavuttamiseksi.
DFM-palautesilmukka tekee enemmän kuin parantaa nykyistä osaa. Se rakentaa institutionaalista tietoa siitä, mikä leimaamisessa toimii ja mikä ei. Jokaisesta prototyyppien aikana dokumentoidusta löydöstä tulee seuraavan projektin suunnitteluohje, joka lisää tuottoa ajan myötä. Ja hankintapäälliköt, jotka arvioivat prototyyppien iteraatioiden kustannuksia, harkitsevat tätä: jokainen prototyyppien valmistuksen aikana havaittu DFM-versio välttää tuotantosuulakkeen muutoksen, joka voi maksaa 5–20 kertaa enemmän, kun karkaistu työkalu on rakennettu.
Kun käytössä on DFM{0}}validoitu geometria, seuraava käytännön kysymys on investoinnin kvantifiointi: kuinka paljon prototyyppityökalut itse asiassa maksavat suhteessa tuotantotyökaluihin ja miten tuotto mitataan?
Prototyyppityökalupäätösten kustannus- ja aikajanakonteksti
DFM-havainnot kertovat, mitä korjata. Seuraava kysymys on käytännöllinen: mitä tämä validointi todellisuudessa maksaa, kuinka kauan se kestää ja milloin matematiikka oikeuttaa kulutuksen? Näitä kysymyksiä hankintapäälliköt ja suunnitteluinsinöörit kysyvät useimmiten, mutta konkreettisia vastauksia on yllättävän vaikea löytää. Tosiasia on, että prototyyppityökalujen investoinnit skaalautuvat sen mukaan, kuinka edustavia tulosten on oltava, ja oikea valinta riippuu metallileimauksen tuotantomäärästäsi.
Prototyypin suhteelliset kustannukset vs. tuotantotyökalut
Prototyyppityökalut ovat tyypillisesti 10–35 % vastaavista tuotantotyökalukustannuksista menetelmästä ja monimutkaisuudesta riippuen. Pehmeä alumiinisuulake yksinkertaiselle kannakkeelle voi maksaa muutaman tuhannen dollarin, kun taas täysin karkaistu progressiivinen tuotantosuulake samalle osalle voi nousta 25 000 - 50 000 dollariin. Kuilu kasvaa entisestään monimutkaisissa siirtomuotteissa, joissa tuotantotyökalut voivat ylittää 500 000 dollaria ja edustavan prototyypin muotti pysyy edelleen alle 100 000 dollarissa.
Miksi niin laaja valikoima? Prototyyppi kuolee vaihtaa pitkäikäisyyden nopeuteen ja sopeutumiskykyyn. Ne ohittavat lämpökäsittelyvaiheet, käyttävät halvempia materiaaleja ja yksinkertaistavat ominaisuuksia, joilla on merkitystä vain suurilla-määrän kiertonopeuksilla. Maksat riittävästä käyttöiästä suunnitelmasi vahvistamiseksi, et selviytyäksesi miljoonasta painalluksesta. Juuri tämä kompromissi tekee metalliosien prototyypeistä taloudellisesti kannattavia riskin-vähennysinvestoinneina tuotantokustannusten sijaan.
Prototyping-menetelmän toimitusaika-odotukset
Läpimenoaika seuraa tarkasti muotin materiaalia ja valmistuksen monimutkaisuutta.Pehmeä työkalu vaatii pienemmän investoinnin ja lyhyemmän toimitusajankuin kova työkalu, koska pehmeät materiaalit koneistetaan nopeammin eivätkä vaadi lämpökäsittelyä tai laajaa hiontaa. Kun muutoksia tarvitaan, palaat tuotantoon nopeammin pehmeällä työkalulla, koska kovettamattoman materiaalin uudelleenkäsittely on yksinkertaista.
Tässä on mitä odottaa yleisiltä lähestymistavoilta:
- Pehmeät työkalut (alumiini):1-2 viikkoa suunnittelun hyväksymisestä ensimmäisiin nopeisiin prototyyppiosiin puristimesta
- Pehmeät työkalut (pehmeä teräs):2-3 viikkoa, hieman pidempi materiaalin kovuudesta ja työstöajasta johtuen
- CNC{0}}koneistettu esi-karkaistu työkaluteräs:2-4 viikkoa, lisäaika lämpökäsittelyyn ja pintakäsittelyyn
- Wire EDM prototyyppi kuolee:3–5 viikkoa monimutkaisille geometrioille, jotka vaativat useita EDM-asetuksia
- 3D-painetut muottilevyt:1–3 viikkoa, ja rakennusaika riippuu lisäysmäärästä ja jälkikäsittelyvaatimuksista
Jokainen iterointisykli lisää noin 3–7 päivää muottien muutosten laajuudesta riippuen. Budjetoi kahdesta neljään iteraatiosilmukkaa kohtalaisen monimutkaisille osille, mikä tarkoittaa, että prototyyppien kokonaisaikajana aloituksesta validoituihin osiin on yleensä 4–10 viikkoa.
Prototyyppien sijoitetun pääoman tuottoprosentti vs. tuotantoon siirtyminen
Prototyyppien valmistuksen taloudellinen peruste perustuu yksinkertaiseen periaatteeseen. Suunnitteluvirheen korjauskustannukset kymmenkertaistuvat jokaisessa tuotantovaiheessa. Jos geometriaongelman korjaaminen maksaa 500 dollaria prototyypin iteroinnin aikana, sama korjaus maksaa 5 000 dollaria, kun tuotantotyökalut leikataan, ja 50 000 dollaria tai enemmän, jos vialliset osat saapuvat kokoonpanolinjoille tai asiakkaille. Prototyyppien valmistus on este, joka pysäyttää tämän eksponentiaalisen kustannusten nousun.
Käytännöllinen ROI-kaava leimattujen osien prototyyppien ominaisuuksille näyttää tältä: (Vältyn tuotannon kustannukset + Nopeamman käynnistyksen arvo) jaettuna prototyyppiinvestoinneilla. Kun yksittäinen tuotantomuottimuutos maksaa 8 000–20 000 dollaria uudelleen-koneistuksessa,-karkaisussa ja uudelleen-validaatiossa, jopa yhden tällaisen muuntamisen välttäminen prototyyppien avulla maksaa usein koko prototyyppityökaluohjelman.
Alla oleva taulukko yhdistää kustannus-, toimitusaika- ja volyymi-ohjeet yhdeksi päätöskehykseksi:
| Prototyyppien valmistusmenetelmä | Suhteellinen hinta (% tuotantotyökaluista) | Tyypillinen läpimenoaika | Tavoitetuotantomäärä |
|---|---|---|---|
| Pehmeät työkalut (alumiini) | 5% - 15% | 1 - 2 viikkoa | Pieni määrä: alle 10 000 osaa |
| Pehmeä työkalu (mieto teräs) | 10% - 20% | 2 - 3 viikkoa | Pieni tai keskimääräinen tilavuus: jopa 50 000 osaa |
| CNC-koneistettu (esikarkaistu-teräs) | 15% - 30% | 2 - 4 viikkoa | Keskimääräinen tai suuri äänenvoimakkuus: 10,000 - 500,000+ osaa |
| Wire EDM Prototype Dies | 20% - 35% | 3 - 5 viikkoa | Keskimääräinen tai suuri äänenvoimakkuus: tarkkuus{0}}kriittiset sovellukset |
| 3D-Painetut muottilevyt | 10% - 25% | 1 - 3 viikkoa | Mikä tahansa tilavuus: monimutkaisen geometrian validointi |
Siitä syntyy kuvioäänenvoimakkuuteen{0}} perustuva päätöslogiikka: Pienen-volyymin tuotannossa, jossa on alle 10 000 osaa, pehmeät työkalut tai vaihtoehtoiset menetelmät ovat usein kustannustehokkaampia- kuin investoiminen kestäviin koviin työkaluihin. Keskimääräisten -volyymien 10 000 ja 100 000 osan välillä hinta per osa oikeuttaa kestävämmät prototyyppisuuttimet, jotka vastaavat tarkasti tuotantoolosuhteita. Suurien{11}}volyymien, yli 100 000 osaa ohjelmien kohdalla prototyyppityökaluinvestoinnista tulee pyöristysvirhe verrattuna tuotantosuulakkeiden kustannuksiin, ja prioriteetti siirtyy kokonaan tulosten tarkkuuteen ja edustavuuteen.
Viime kädessä kysymys ei ole siitä, onko sinulla varaa prototyyppiin. Kyse on siitä, onko sinulla varaa olla tekemättä. Prototyyppien valmistuskulut, jotka edustavat 10–30 prosenttia tuotannon työkalukustannuksista, estää rutiininomaisesti alkuperäisen työkalubudjetin kokonaan ylittävät korjauslaskut. Säästöä syntyy entisestään, kun otetaan huomioon, että validoidut prototyyppitiedot syötetään suoraan tuotantosuuttimen suunnitteluun, mikä eliminoi arvailun ja vähentää koejaksoja karkaistuilla työkaluilla.
Kustannukset ja aikajana kehystävät liiketoimintapäätöksen. Mutta kun prototyyppiosat ovat käsissäsi, esiin tulee erilainen haaste: kuinka arvioit ne riittävän tarkasti, jotta voit luottaa siihen, että näistä tuloksista rakennettu tuotantotyökalu toimii odotetusti?
Prototyyppileimattujen osien arviointi ja hyväksyminen
Sinulla on prototyyppiosat käsissäsi. Mittaukset tulostetaan ensimmäiseen-artikkeliraporttiin. Mutta tässä on kysymys, joka saa kokeneitakin tiimejä hämmentämään: mistä tiedät, että nämä tulokset ovat riittävän hyviä tuotantotyökaluille? Koepuristimella pehmeästä prototyyppisuuttimesta valmistettu leimattu osa käyttäytyy eri tavalla kuin sama geometria, joka muodostuu karkaistussa työkalussa tuotantonopeudella. Raakamittauksista luotettaviksi teknisiksi päätöksiksi tulee ymmärtäminen, mitä mitataan, mitä hyväksyntäkriteereitä on sovellettava kussakin vaiheessa ja miten prototyypin ja tuotantotietojen välinen kuilu voidaan kuroa umpeen.
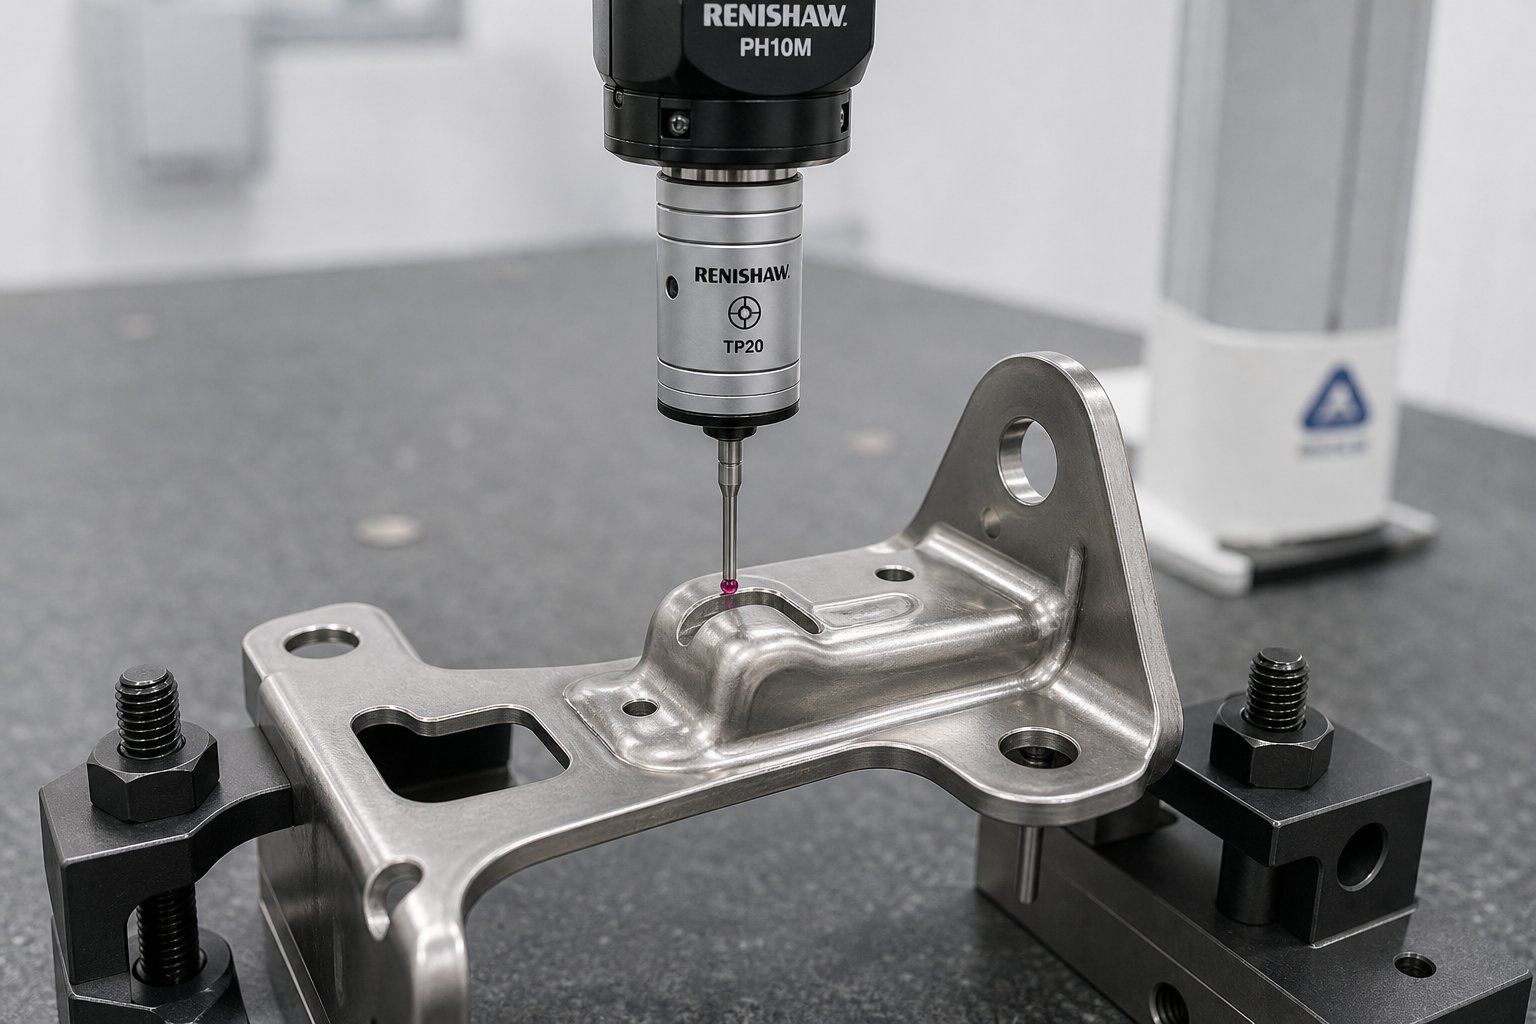
Prototyyppileimattujen osien tarkastusmenetelmät
Valitsemasi tarkastusmenetelmä riippuu siitä, mitä sinun on opittava. Varhaiset iterointisyklit vaativat nopeutta ja laajaa kattavuutta. Lopullinen validointi vaatii tarkkuutta ja jäljitettävyyttä. Useimmat prototyyppileimausohjelmat käyttävät menetelmien yhdistelmää, joista jokainen sopii eri kysymykseen.
- Koordinaattimittauskone (CMM):Korkean{0}}tarkkuuden yhden pisteen{1}}mittauksen standardi. CMM:t mittaavat yksittäisiä piirteitä, kuten reikien sijaintia, taivutuskulmia ja profiilimittoja muutaman mikronin tarkkuudella. Paras lopulliseen validointiin ja GD&T-yhteensopivuustarkistuksiin, joissa jäljitettävyys kalibrointistandardeihin on tärkeää.
- 3D-optinen skannaus (laser tai strukturoitu valo):Tallentaa koko{0}}pintageometrian minuuteissa ja luo pistepilven, jota voidaan verrata suoraan CAD-malliin.3D laserskannauson erinomainen joustoanalyysissä, trimmausviivan tarkastuksessa ja pinnan poikkeamien tunnistamisessa koko osassa, ei vain erillisiä pisteitä. Erityisen arvokas iteroinnin aikana, kun haluat nähdä koko muodonmuutoskuvan nopeasti.
- Go/no{0}}go-mittarit:Toiminnalliset mittarit, jotka varmistavat, ovatko tärkeät ominaisuudet, kuten reikien halkaisijat, rakojen leveydet tai muotoiltu profiilit toleranssialueille. Ne tarjoavat nopeita hyväksyttyjä/hylättyjä vastauksia konepajakerroksessa ilman metrologialaboratoriota, joten ne ovat ihanteellisia osien tarkistamiseen iteraatiosyklien välillä.
- Optiset vertailijat ja näköjärjestelmät:Hyödyllinen litteiden profiilien, reunaolosuhteiden ja jäysteen korkeuden tarkastamiseen prototyyppien metallimeistoissa. Ne tarjoavat nopean 2D-vertailun toleranssipeittokuviin ja toimivat hyvin ominaisuuksissa, joita CMM:ien on vaikea tutkia, kuten ohuita reunoja tai teräviä kulmia.
- Toiminnallisen sopivuuden testaus:Leimatun osan kokoaminen liitososiin tai kiinnikkeisiin sovituksen, välyksen ja liitännän geometrian tarkistamiseksi. Mikään mittaraportti ei korvaa tätä testiä sen varmistamiseksi, että osa todella toimii sille tarkoitetussa ympäristössä.
Käytännön malli leimaamiseen valmistusprototyyppien valmistuksessa näyttää tältä: käytä 3D-skannausta varhaisten iteraatioiden aikana tunnistaaksesi laajoja trendejä ja ponnahduskuvioita koko osassa, vaihda CMM-mittaukseen kriittisten peruspisteiden ja GD&T-kutsutekstien lopulliseen validointiin ja käytä go/no{1}}go-mittareita nopeaan tarkistukseen puristusajojen välillä, kun tarvitset vain vahvistaa tietyn säädön.
Hyväksymiskriteerit iteroinnin ja lopullisen validoinnin aikana
Yksi yleisimmistä virheistä prototyyppien valmistuksessa on tuotantotason{0}}hyväksymiskriteerien soveltaminen varhaisiin iteraatioosiin. Kun olet ensimmäisellä tai toisella koeajalla, tavoitteena on oppiminen, ei kelpoisuus. Prototyyppiosien pitäminen lopputuotannon toleransseilla tässä vaiheessa johtaa turhautumiseen ja tarpeettomiin korjaussykleihin, jotka hidastavat projektia sen sijaan, että ne kiihdyttäisivät sitä.
Iteraatiosyklien aikana kokeneet tiimit soveltavat kevennettyjä kriteerejä, jotka keskittyvät trendin arvioimiseen absoluuttisen yhdenmukaisuuden sijaan. Esitämäsi kysymykset ovat suuntaavia: Liikkuuko paluu ennustettuun suuntaan? Paraneeko vetokulman oheneminen edelliseen iteraatioon verrattuna? Väheneekö reiän vääristymä, kun siirrämme piirrettä kauemmaksi taivutusviivasta? Jos trendi on lähentymässä kohti tavoitetta, iteraatio toimii, vaikka yksittäiset mitat jäävät lopullisen spesifikaation ulkopuolelle.
Lopulliseen validointiin sovelletaan erilaisia sääntöjä. Tässä vaiheessa osien on täytettävä vetotoleranssit johdonmukaisesti vähintään 5–10 peräkkäisen prototyypin muotin osuman näytteessä. Kriittisten mittojen, erityisesti mittojen, jotka määräävät sopivuuden ja toiminnan kokoonpanossa, on oltava tuotantoa vastaavien -vyöhykkeiden sisällä. Ei--kriittisillä ominaisuuksilla voi olla hieman lievempiä toleransseja, jos dokumentoit odotetun parannuksen siirtyessäsi karkaistuihin tuotantotyökaluihin, joissa välykset ovat tiukemmat ja muottipinnat vakaammat.
Yksinkertainen kehys erottaa kaksi vaihetta:
| Kriteerit | Iteroinnin aikana | Lopullinen vahvistus |
|---|---|---|
| Toleranssi bändi | 1,5x - 2x nimellinen toleranssi | Nimellinen piirustustoleranssi |
| Näytteen koko | 1 - 3 osaa säätöä kohden | 5 - 10 peräkkäistä osaa |
| Keskity | Trendin suunta ja parannusnopeus | Absoluuttinen yhdenmukaisuus ja toistettavuus |
| Dokumentaatio | Poikkeamahuomautukset, vertailu aikaisempaan iteraatioon | Täydellinen ensimmäinen{0}}artikkelin tarkastusraportti GD&T:n kanssa |
| Päätöksen tulos | Jatka iterointia tai muuta lähestymistapaa | Hyväksytään tuotantotyökalujen suunnitteluun |
Prototyyppitulosten tulkitseminen tuotantoennusteita varten
Vaikka lopulliset validointiosat täyttävät piirustustoleranssit, prototyyppitulokset eivät ennusta täydellisesti tuotantotulosta. Useat tekijät luovat systemaattisen aukon prototyypin ja tuotantoosien laadun välille, joka sinun on otettava huomioon, kun suunnittelet eteenpäin.
Prototyyppisuuttimet kuluvat nopeammin, koska niissä käytetään pehmeämpiä materiaaleja. Kun pehmeä alumiini tai esikarkaistu teräsmuotti Prototyyppiajon lopussa valmistetuissa osissa voi olla enemmän jäysteitä, hieman suurempia reikiä tai pienempi mittojen yhtenäisyys verrattuna ensimmäisiin osumiin. Täyskarkaistujen D2- tai kovametalli{5}}muottien tuotantotyökalut pitävät tiukemmat mitat paljon pidemmillä ajoilla.
Myös lehdistöeroilla on merkitystä. Prototyyppisuuttimet toimivat usein koepuristimilla, joiden vetoisuus, iskunopeus ja sulkukorkeus ovat erilaiset kuin tuotantopuristimella. Nopeus vaikuttaa materiaalin käyttäytymiseen, erityisesti nopeudelle{2}}herkkien metalliseosten kohdalla. Osa, joka on muodostettu nopeudella 30 iskua minuutissa prototyyppien valmistuksen aikana, käyttäytyy hieman eri tavalla 120 iskulla minuutissa tuotannossa johtuen lämmön kertymisestä suulakkeessa ja materiaalin jännitys{6}}nopeusvaikutuksista.
Tämän aukon korjaamiseksi dokumentoi prototyyppitulokset niiden tuottaneiden olosuhteiden ohella. Tallenna puristusnopeus, vetoisuus, voitelutyyppi, suulakkeen lämpötila ajon aikana ja mittaushetkellä jo suuttimessa olevien osumien määrä. Tämän kontekstin ansiosta tuotantomuotisuunnittelija voi ennakoida mitkä mitat kiristyvät (parempi meistin tarkkuus), mitkä siirtyvät (erilainen puristusdynamiikka) ja mitkä tarvitsevat seurantaa tuotantomuotin kokeilun aikana.
Tuotannossa käytettävät ohutlevyn leimauslaitteet sisältävät myös muuttujia, kuten kelan -syöttömateriaalin vaihtelun, automaattiset voitelujärjestelmät ja in-stanssauksen, jotta prototyyppiympäristö ei välttämättä toistu. Näiden erojen merkitseminen vahvistusdokumentaatiossa estää väärän luottamuksen. Et väitä, että prototyyppi edustaa tarkasti tuotantoa. Dokumentoit, mitä opit ja mikä on vielä vahvistettavaa tuotantokokeilun aikana.
Prototyyppitulosten perusteellinen dokumentointi luo sillan tuotantoon. Kun jokainen mittaus yhdistetään prosessikontekstiin, tuotantotyökalusuunnittelija työskentelee todellisen datan perusteella oletusten sijaan. Tämä tietopaketti, joka yhdistää tarkastustulokset, iterointihistorian ja prosessiolosuhteet, muodostaa perustan oikean tuotantokumppanin valinnassa ja varmistaa, että siirtyminen validoidusta prototyypistä luotettavaan tuotantoon tapahtuu ilman perääntymistä.
Siirtyminen tuotantoon ja oikean kumppanin valinta
Validoidut prototyyppitiedot, yksityiskohtaiset tarkastusraportit ja DFM{0}}tarkistettu osasuunnittelu ovat projektikansiossasi. Tekninen riski on suurelta osin poistunut. Jäljelle jää toteutus: kaiken prototyyppien aikana opitun muuntaminen tuotantotyökaluiksi, jotka toimivat luotettavasti volyymilla. Tässä siirtymävaiheessa projektit joko kiihtyvät tai pysähtyvät, ja erot johtuvat melkein aina siitä, kenen kanssa olet tehnyt yhteistyötä prototyyppien valmistuksessa ja voiko kyseinen kumppani viedä tietämystä eteenpäin tuotantoon.
Mitä etsiä prototyyppikumppanilta
Kaikki työkaluliikkeet, jotka voivat leikata stanssaa, eivät ole varustettuja tukemaan täydellistä prototyyppien -tuotantoa-kaaria. Ihanteellisessa kumppanissa yhdistyvät valmistuskyky ja tekninen harkinta, nopea toimitus ja menetelmällinen dokumentointi sekä ketteryys prototyyppien tekemiseen ja tuotanto{3}}mittakaavaan. Kun arvioit teollisten metallileimausratkaisujen tarjoajia, etsi seuraavat kriteerit:
- Integroitu nopea CNC-prototyyppi ja peltivalmistus saman katon alla:Yhteistyökumppanit pitävätYICHENin nopeat prototyyppipalvelutyhdistä CNC-työstö, ohutlevyn valmistus ja varhainen DFM-palaute yhteen työnkulkuun, eliminoi kanavanvaihtoviiveet eri toimittajien välillä ja säilyttää institutionaalisen tietämyksen muuttumattomana iteraatiosyklien aikana
- Prototyyppiprosessiin integroitu-talon DFM-asiantuntemus:Kumppanisi ei tule vain leimata osia ja antaa sinulle mittausraporttia. Niiden pitäisi tunnistaa muotoiluongelmien perimmäiset syyt, ehdottaa suunnittelun muutoksia ja auttaa sinua saavuttamaan tuotettavan geometrian nopeammin
- Selkeä viestintä iteraatio-odotuksista:Uskottava kumppani asettaa realistiset odotukset etukäteen siitä, kuinka monta iteraatiosykliä budjetille, mitä kukin sykli maksaa ja mikä laukaisee laajuuden muutoksen verrattuna vakiosäätöön.
- Prototyyppi-tuotannon jatkuvuuteen-:Osasi prototyyppejä valmistavan liikkeen tulee joko rakentaa tuotantotyökalusi tai siirtää täydellinen tietopaketti (jousiarvot, puristusparametrit, materiaalihuomautukset, muottien muutoshistoria) kenelle tahansa.
- Materiaalin hankintamahdollisuus{0}}tarkoituksenmukaisten metalliseosten tuotantoon:Tarvitset prototyyppiosia, jotka on leimattu varsinaisesta tuotantomateriaalista oikeaan mittaan. Kumppani, jolla on vakiintuneet toimituskanavat, välttää viiveet erikoismetalliseosten hankinnassa
- Tarkastus- ja dokumentointiinfrastruktuuri:CMM-ominaisuus, 3D-skannaus ja strukturoitu ensimmäisen-artikkelin raportointi varmistavat, että prototyyppilöydökset muuttuvat käyttökelpoisiksi tuotantotyökaluiksi sen sijaan, että{2}}tehtaan lattiahavaintoja.
Yhteinen lanka näillä kriteereillä on tiedon jatkuvuus. Jokainen iterointisykli prototyyppien valmistuksen aikana tuottaa oivalluksia siitä, kuinka osasi käyttäytyy todellisissa muovausolosuhteissa. Kun tämä tieto pysyy yhden organisaation sisällä nopeasta metallilevyn prototyyppien valmistuksesta tuotantosuulakesuunnitteluun, mikään ei häviä toimittajien välisessä käännöksessä.
Varmistamme sujuvan prototyypin-siirtymisen-tuotantoon
Kanavanvaihdon validoidusta prototyypistä tuotantotyökaluihin sitoutumisen pitäisi tuntua jatkolta, ei uudelleenkäynnistykseltä. Muutamalla käytännön askeleella tämä tapahtuu ilman perääntymistä:
Lukitse ensin osasuunnittelu ennen tuotantotyökalujen aloittamista. DFM-palautesilmukan olisi pitänyt konvergoida vakaalle geometrialle prototyyppien valmistuksen aikana. Jos toistat edelleen osien suunnittelua, kun tuotantotyökalujen valmistus alkaa, vaadit tarkat korjauskustannukset, jotka prototyyppien oli tarkoitus estää.
Toiseksi siirrä koko prosessikonteksti ulottuvuustietojen rinnalla. Tuotantomuotisuunnittelijat tarvitsevat muutakin kuin lopputarkastusraportin. He tarvitsevat iteraatiohistoriaa: mikä epäonnistui, mitä säädettiin, mitä joustokompensaatiota sovellettiin, mikä puristusvoimakkuus ja nopeus tuottivat mukaisia osia. Tämä konteksti muokkaa tuotantomuotin suunnittelupäätökset lämpökäsittelyn spesifikaatioiden, pinnan viimeistelyvaatimusten ja tyhjennysstrategioiden perusteella.
Kolmanneksi määritä, mitkä prototyyppilöydöt vaativat tuotantotyökalujen muutoksia ja mitkä ne korjaantuvat itsestään-kovemmilla muottimateriaaleilla ja nopeammilla puristusnopeuksilla. Jotkut pehmeässä prototyyppityökalussa havaitut mittapoikkeamat häviävät, kun tuotantomuotit rakennetaan täysin karkaistusta teräksestä tiukemmat välykset. Toiset jatkuvat tai muuttuvat. Prototyyppikumppanisi kokemus nopeasta osien prototyypistämisestä samankaltaisten geometrioiden ja materiaalien välillä auttaa erottamaan nämä kaksi.
Ota seuraava askel kohti validoituja leimattuja osia
Edessäsi olevat päätökset tislataan ytimekkääksi sarjaksi: valitse prototyyppimenetelmä, joka vastaa osan monimutkaisuutta ja toleranssivaatimuksia, vaadi tuotanto{0}}tarkoitusmateriaalia ensimmäisestä leimauksesta lähtien, hyödynnä simulaatiota fyysisten iteraatiosyklien vähentämiseksi, käytä DFM-tarkistusta osien geometrian tarkentamiseen ennen sitoutumista kovetettuun kumppanin kaarituotantoon ja valitse prototyyppien kapasiteetti.
Näiden vaiheiden ohittaminen ei säästä aikaa. Se siirtää kustannuksia ja riskejä alavirtaan, missä korjaukset ovat eksponentiaalisesti kalliimpia. Metallileimattujen osien työkalujen ja muotin prototyyppien tekeminen ei ole yläpuolella. Se on insinööritiede, joka muuttaa epävarmat suunnitelmat tuotanto-valmiiksi geometriaksi määrällisesti luotettavasti. Investointi on pieni suhteessa tuotantovälineisiin. Tuotto mitataan vältetyllä uudelleentyöstöllä, nopeammilla lanseerauksilla ja osilla, jotka toimivat oikein ensimmäisellä tuotantopuristimella.
Usein kysyttyjä kysymyksiä metallileimattujen osien työkalujen ja meistien prototyypeistä
1. Kuinka paljon prototyyppityökalut maksavat verrattuna tuotantotyökaluihin?
Prototyyppityökalut maksavat yleensä 10–35 % vastaavasta tuotantotyökalusta valitusta menetelmästä riippuen. Pehmeät alumiinisuuttimet yksinkertaisille geometrioille voivat olla niinkin alhaisia kuin 5–15 prosenttia tuotantosuulakkeiden kustannuksista, kun taas CNC--koneistetut esi-karkaistun teräksen prototyyppimuotit tiukemmilla toleransseilla voivat olla 20–35 prosenttia. Investointi on perusteltua, koska yksittäinen tuotantomuottimuutos maksaa tyypillisesti 8 000–20 000 dollaria, mikä tarkoittaa, että yksi vältetty uusintajakso maksaa usein koko prototyypin työkaluohjelman.
2. Mikä on tyypillinen prototyyppileimausmuotin läpimenoaika?
Toimitusajat vaihtelevat 1-5 viikkoa prototyyppimenetelmästä riippuen. Pehmeä alumiinityökalu tarjoaa nopeimman käsittelyn 1–2 viikossa. Pehmeän teräksen työstäminen kestää 2–3 viikkoa, CNC-koneistettu esi-karkaistu työkaluteräs 2–4 viikkoa ja lanka EDM-prototyyppisuulakkeet vaativat 3–5 viikkoa monimutkaisten geometrioiden saavuttamiseksi. Jokainen iterointisykli lisää noin 3–7 päivää. Useimmat projektit saavuttavat validoidut osat yhteensä 4–10 viikossa, mukaan lukien 2–4 iteraatiosilmukkaa kohtalaisen monimutkaisille osille.
3. Miksi prototyyppimateriaalin tulisi vastata tuotanto-tarkoitusseosta?
Eri metalleilla on ainutlaatuinen palautumiskäyttäytyminen, raju taipumus ja kovettumisaste, jotka vaikuttavat suoraan mittatuloksiin. Jos käytät prototyyppiä miedolla teräksellä, mutta aiot valmistaa ruostumattomasta teräksestä, validoitu muotin geometria toimii eri tavalla tuotantoolosuhteissa, koska ruostumaton teräs joustaa enemmän, kovettuu nopeasti muotoilun aikana ja iskee päällystämättömiä muottipintoja vasten. Testaus todellisella tuotantoseoksella ja mittareilla varmistaa, että jokainen iterointisykli tuottaa merkityksellistä tietoa, joka siirtyy luotettavasti tuotantotyökalujen suunnitteluun.
4. Voiko CAE-simulaatio korvata leimattujen osien fyysisen prototyypin?
Ei. CAE-simulaatio ja fyysinen prototyyppien luominen täydentävät toisiaan. Simulaatio ennustaa ohenemista, rypistymistä ja ponnahdusta ennen teräksen leikkaamista, kaventaa suunnitteluikkunaa ja eliminoi selkeästi toimimattomat lähestymistavat. Simulointi kuitenkin perustuu idealisoituihin syötteisiin, eikä se pysty kaappaamaan täysin erän-to-materiaalin vaihtelua, todellisia-kitkaolosuhteita tai reuna-olosuhteiden vaikutuksia. Fyysinen prototyyppi vahvistaa simulaatioennusteita, havaitsee digitaalisten mallien huomaamatta jääneet ongelmat ja luo empiiristä dataa, jota tarvitaan tuotantotyökalujen viimeistelyyn. Yhdessä ne vähentävät iterointijaksoja kahdestatoista tai useammasta kolmeen tai neljään.
5. Miten arvioit, ovatko prototyyppileimatut osat valmiita tuotannon työkaluihin?
Lopullinen validointi vaatii osia, jotka täyttävät johdonmukaisesti piirtotoleranssit 5–10 peräkkäisen iskun aikana prototyypin muotista. Sopivuutta ja toimintaa ohjaavien kriittisten mittojen on oltava tuotannossa{3}}vastaavien toleranssien rajoissa. Insinöörit käyttävät CMM-mittauksia GD&T-yhteensopivuuteen, 3D-optista skannausta täydelliseen-pinnan joustoanalyysiin ja toiminnallisen sopivuuden testaamiseen yhteensopivien komponenttien kanssa. Tulokset tulee dokumentoida yhdessä prosessiolosuhteiden kanssa, mukaan lukien puristusnopeus, tonnimäärä, voitelutyyppi ja iskujen määrä, jotta tuotantotyökalujen suunnittelija voi ottaa huomioon järjestelmälliset erot prototyyppien ja tuotantoympäristöjen välillä.


