


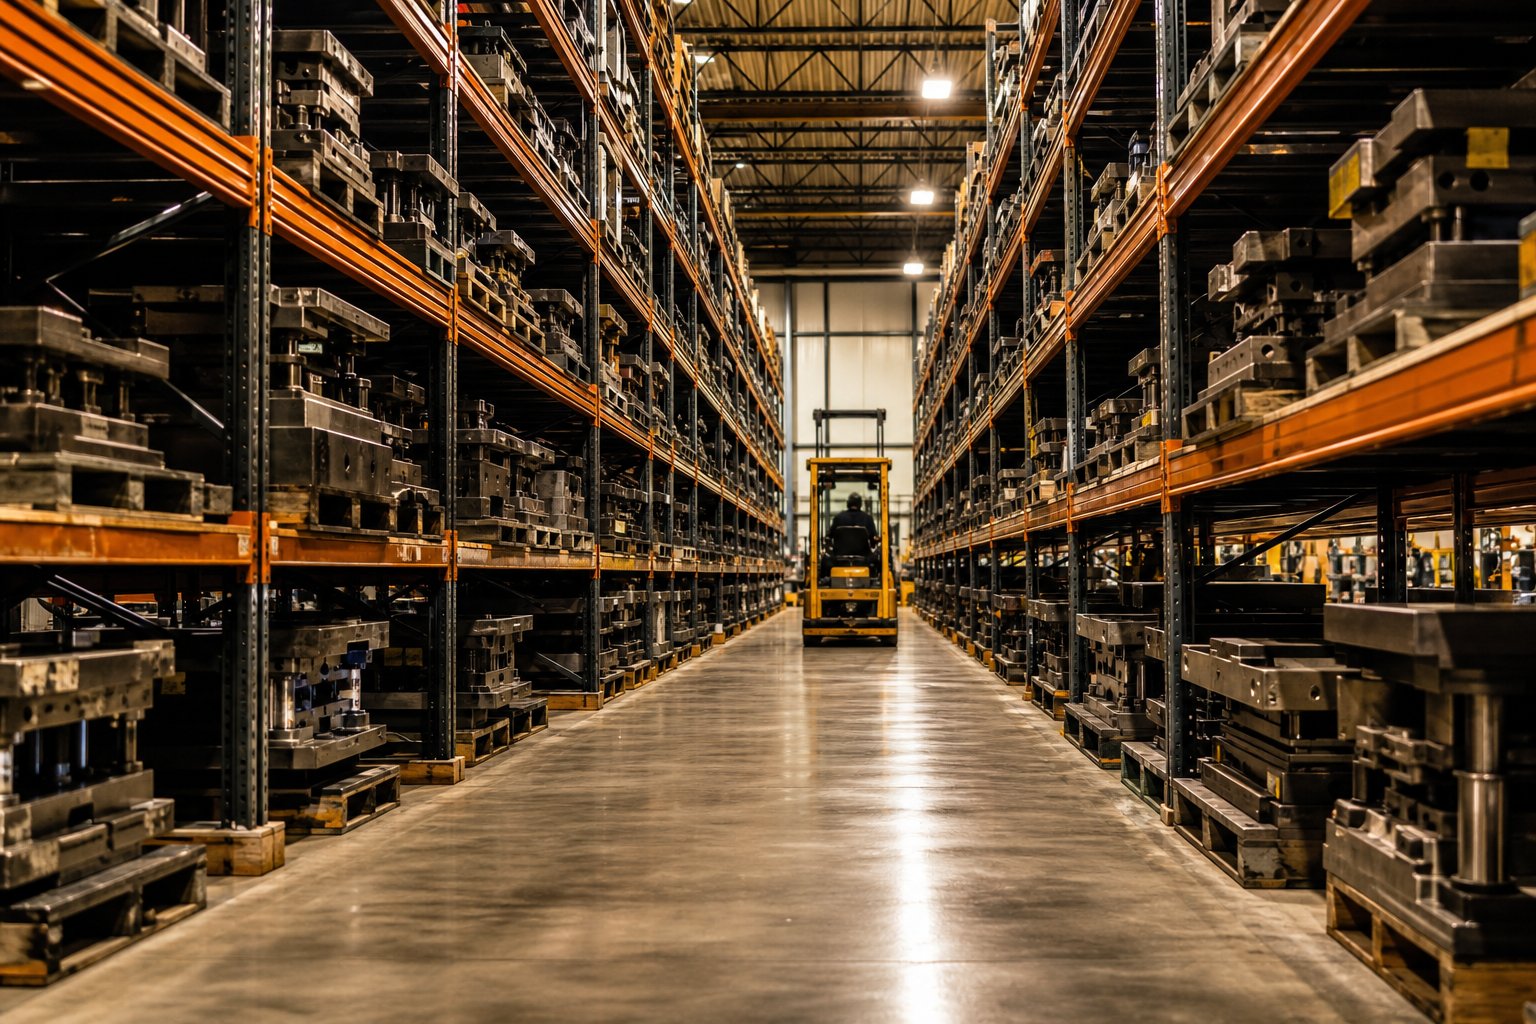
Mitä ovat leimaussäilytystelinejärjestelmät
Kuvitellayksi progressiivinen die, joka painaa 15 000 puntaaistuu hyllyllä, joka on suunniteltu lavalle asetetuille kulutustavaroille. Tämä yhteensopimattomuus on juuri se syy, miksi puristintyökaluille on olemassa erikoisvarastointiluokka.
Leimausmuotit säilytystelinejärjestelmät ovat raskaita{0}}teollisia hyllyrakenteita, jotka on suunniteltu erityisesti järjestämään, suojaamaan ja tarjoamaan turvallisen pääsyn leimausmuotteihin, joiden paino vaihtelee muutamasta sadasta paunasta kymmeniin tuhansiin puihin hyllytasoa kohden.
Toisin kuin tavalliset varastohyllyt, jotka on rakennettu tasaisesti jakautuneille pahvikuormille, näissä järjestelmissä käytetään vahvistettuja teräsrunkoja, leveämpiä hyllyväliä ja niihin pääsee -ystävällisiin malleihin, kuten ulos vedettäviin-laatikoihin tai trukkien-yhteensopiviin hyllyihin. Niiden tarkoitus on suoraviivainen: pitää kalliit työkalut turvassa, järjestyksessä ja valmiina seuraavaa puristusajoa varten.
Mikä tekee telineistä erikoisluokan
Tavalliset kaupalliset hyllyt käsittelevät tasaisia, kevyitä kuormia, jotka jakautuvat koko hyllypinnalle. Muottien leimaaminen on päinvastainen haaste. Ne keskittävät massiivisen painon pieniin, epäsäännöllisiin jalanjälkiin. Raskaaseen käyttöön tarkoitettu stanssaushyllyjärjestelmä selittää tämän paksummilla teräskannilla, pienemmällä palkkivälillä ja rakenneosilla, jotka on mitoitettu keskittymään pistekuormitukseen jakautuneen lavapainon sijaan. Kantavuus vaihtelee tyypillisesti 1 500 - 15 000 puntaa tasoa kohden, ja hyllypinta-alat ja korkeudet ovat säädettävissä kunkin laitoksen työkaluvaraston mukaan.
Kuka tarvitsee erityistä leimaamista
Kaikki toiminnot, joissa käytetään leimauspuristimia useilla muottisarjoilla, hyötyvät erikoistelineistä puristusmuotteille. Yleisimpiä ympäristöjä ovat autojen leimaamot, jotka pyörittävät kymmeniä meistiä päivittäin, laitevalmistajat, jotka hallitsevat progressiivisia ja siirtomuotit, ja ilmailuliikkeet, jotka varastoivat tarkkoja työkaluja, jotka vaativat huolellista suojaa ajojen välillä. Työkalu- ja muottiliikkeet, metallivalmistajat ja muovin ruiskuvalulaitokset luottavat myös näihin järjestelmiin pitääkseen raskaat muotit ja muotit saatavilla ilman liiallista lattiatilaa.
Tämä opas on toimittaja{0}}neutraali resurssi työkalupäälliköille, huoltotiimille ja laitossuunnittelijoille, jotka arvioivat leimausmuotin organisaatioratkaisuja. Edellisissä osissa kerrotaan, miksi yleiset telineet epäonnistuvat stanssauskuormituksen alaisena, vertaillaan kaikkia tärkeimpiä telinetyyppejä ja tarjotaan käytännöllinen kehys oikean järjestelmän valitsemiseen.
Miksi vakiolavatelineet eivät sovellu raskaaseen varastointiin
Työkalupäälliköiden yleinen kysymys suunnitteluprosessin varhaisessa vaiheessa: voiko lavahyllyissä olla leimausmuotit? Teknisesti palkki saattaa tukea raakapainoa. Mutta pelkkä paino ei ratkaise sitä, onko teline turvallinen tai sopiva. Todellinen ongelma on, kuinka tuo paino saavuttaa teräksen.
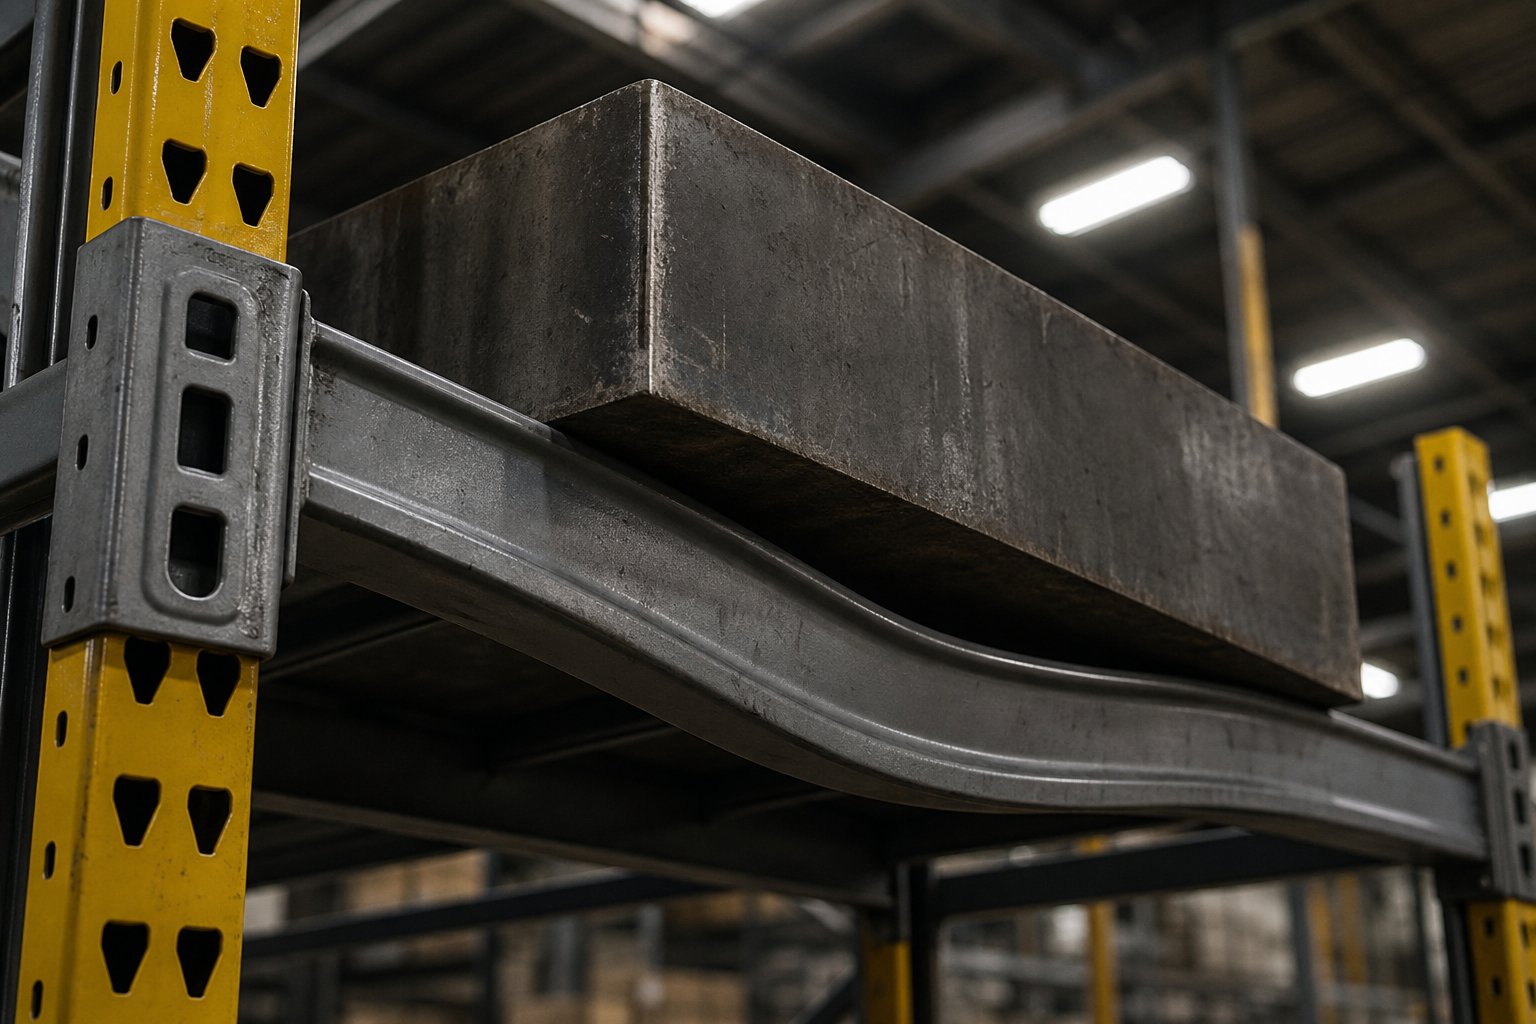
Vakiovalintainen lavahyllystö on suunniteltu yhden perusoletuksen ympärille: kuorma ontasaisesti jakautunutkoko säteen pinnan poikki sivulta--sivulle ja edestä-taakse-. Lavat laatikot, käärityt tavarat ja ristiin{5}}pinotut laatikot täyttävät tämän oletuksen. Kahdella kapealla kiskolla istuva 5 000 punnan leimaussauva ei. Tämä suutin luo keskittyneitä pistekuormia tiettyihin kosketuskohtiin, mikä luo olennaisesti erilaisen jännitysprofiilin kuin teline oli suunniteltu käsittelemään.
Vakiolavahyllyjen rakenteelliset riskit stanssattujen kuormien alla
Tekninen ero johtuu taivutusmomentista. Kun paino jakautuu tasaisesti, palkin jännitys jakautuu ennustettavasti jännevälille. Kun kompakti muotti keskittää tuhansia kiloja säteen keskipisteeseen tai kahden kapean kosketusliuskan poikki, suurin taivutusmomentti nousee dramaattisesti näissä kohdissa. mukaanRack Manufacturers Institute (RMI), pistekuorman sijoittaminen telineeseen, joka on suunniteltu yksinomaan tasaisesti jakautuneille kuormille, voi aiheuttaa säteen liiallisen taipumisen ja mahdollisen vian. ANSI MH16.1 -standardi rajoittaa säteen taipuman vaakasuuntaisen säteen pituuden L/180:aan, mutta tämä luokitus edellyttää jakautunutta kuormitusta. Keskitetty muottimassa voi ylittää tämän kynnyksen, vaikka kokonaispaino näyttää olevan telineen lähetetyn kapasiteetin sisällä.
Ajattele asiaa näin: kaksi 5 000 -punnan kuormaa voivat käyttäytyä täysin eri tavalla samalla palkilla. Yksi levitys 48 neliöjalkaa lavapinnalle luo lempeän, tasaisen paineen. Toinen, joka lepää 24 tuuman leveän muottikengän päällä, keskittää saman voiman kapeaan nauhaan, moninkertaistaen paikallisen jännityksen. Palkki ei välitä pelkästään kokonaispainosta. Se välittää siitä, mihin ja miten paino laskeutuu.
Yleiset epäonnistumisskenaariot ja niiden seuraukset
Lavahyllyjen vikaantuminen raskaan muottikuorman alla ei aina tapahdu katastrofaalisesti ensimmäisenä päivänä. Useammin näet progressiivisen hajoamisen, joka yhdistyy ajan myötä, kunnes jokin antaa. Tässä ovat tietyt vikatilat, jotka tekevät muottien varastoinnista tavallisiin hyllyihin vakavan riskin:
- Säteen taipuma yli turvarajojen:Keskittynyt pistekuorma saa palkit taipumaan kosketusvyöhykkeellä ylittäen L/180 taipumastandardin ja luoden kaskadirakenteen riskin. Pysyvästi muotoaan muuttaneet palkit menettävät{2}}kuormituksen kestävyyden jopa muotin poistamisen jälkeen.
- Hitsausväsymys palkin-suoraan{1}}liitäntöihin:Toistuvat lastaus- ja purkujaksot raskailla muottiliittimien jännityshitsauksilla niiden suunniteltua väsymisikää pidemmälle, erityisesti kun palkkiliittimet muotoutuvat näkyvään V{0}}muotoon epätasaisen kuormituksen vaikutuksesta.
- Riittämätön kannen tuki:Teräsverkkokansi tai ohuet teräspaneelit, jotka on mitoitettu hajautetuille lavakuormille, voivat puhkaista tai romahtaa kapeiden muotin jalkojen alla. Kuten RMI huomauttaa, kannen suunnittelussa on otettava huomioon erityinen kuorma ja sille asetettu kuormalava.
- Haarukkatrukin vauriot ahtaista väleistä:Vakiotelineisiin varastoidut muotit vaativat usein kapeita käytävän konfiguraatioita, jotka työntävät trukkien välykset vaarallisiin marginaaleihin, mikä lisää törmäystiheyttä pystytukien ja jäykistysten kanssa.WorkSafe-ohjeetkorostaa, että vaurioituneet pystytuet voivat vaarantaa koko telinerakenteen.
- Väärien telineiden aiheuttamat meistinpinnan vauriot:Ilman tarkoituksenmukaisia -rakennettuja tukipintoja, stanssattujen korkeuksien muutos, tarkkuus-maapinnat koskettavat paljaita teräsreunoja, ja työkalujen kohdistus kärsii. Jokainen poisto- ja palautusjakso voi aiheuttaa leikkausreunojen halkeamisen tai ohjaustappien vääntymisen.
Turvallisuusriskit lisäävät taloudellisia riskejä. Käsittelet leimausmuotin varastoinnin turvallisuusvaaroja, joita ovat telineen romahtaminen henkilökunnan päälle, murskausvammat, kun muotit poistetaan taipuneilta hyllyiltä, ja kaatuminen tapahtumiin, kun ylimmät-raskaat muottikuormat muuttavat telineen painopistettä. Yksittäinen progressiivinen muotti, joka liukuu pois kaarevalta palkin päältä, edustaa mahdollisesti kuolemaan johtavaa tapausta laitoksessa, jossa työntekijät työskentelevät lähellä.
Lattian pinoaminen, toinen yleinen pikakuvake, tuo omat ongelmansa: rajallinen saavutettavuus, joka vaatii jatkuvaa sekoittamista, pintavaurio -on-suulakkeessa, epäjärjestynyt varasto, joka pidentää puristimen vaihtoaikoja, ja valtava lattiatilan kulutus, joka voisi palvella tuotantoa.
Ydin takeaway on yksinkertainen. Vakiohyllyt on suunniteltu hajautettujen varastokuormien ympärille. Leimausmuotit tuottavat tiivistettyjä massoja, jotka rikkovat kaikkia näissä malleissa olevia oletuksia. Kysymys ei ole siitä, kestääkö teline teknisesti painon. Kyse on siitä, kestääkö teline kyseisen painon turvallisesti kyseisissä kosketuspisteissä tuhansien kuormitusjaksojen ajan ilman progressiivista rakenteellista vikaa. Useimmille vakiojärjestelmille rehellinen vastaus on ei.
Telinejärjestelmätyypit verrattuna muottivarastointiin
Vakiohyllyjen rakenteelliset ongelmat herättävät ilmeisen seurannan-: mitkä järjestelmät todella toimivat? Vastaus riippuu muotin varastoprofiilistasi, käyttötaajuudesta ja käytettävissä olevasta lattiatilasta. Viisi suurta telinekategoriaa hallitsee stanssaustelineiden tyyppien vertailua, joista jokainen ratkaisee painon ja pääsyn haasteet eri tavalla.
Ulosvedettävät-laatikot ja liukuhyllyt-
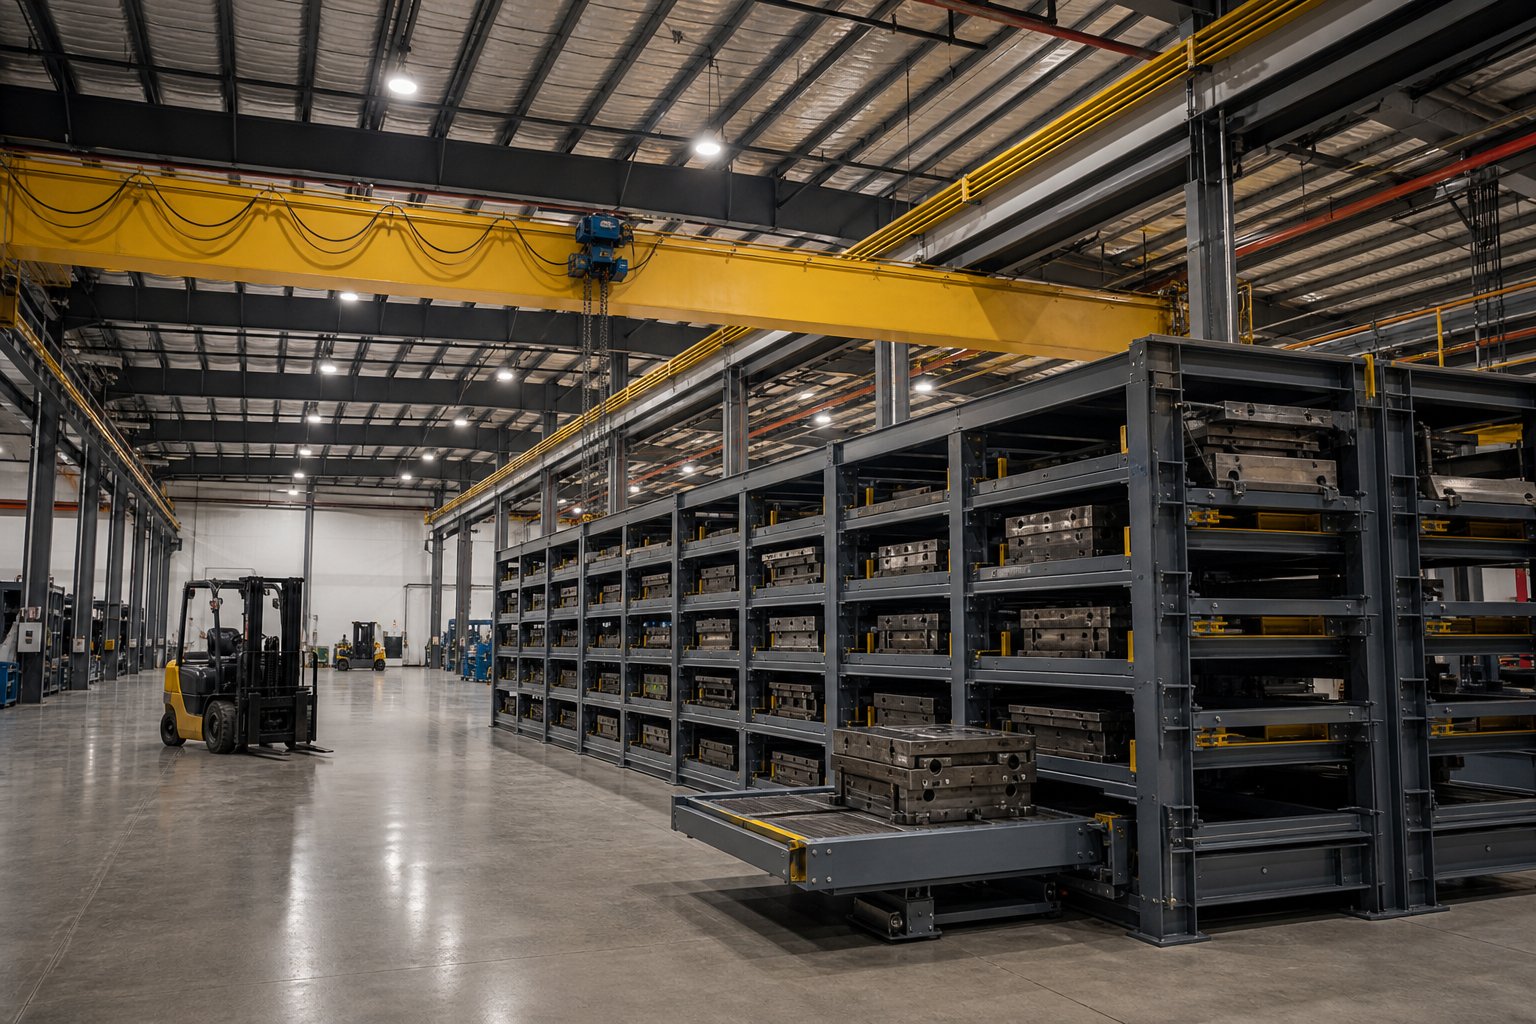
Ulosvedettävät-laatikon muottitelineet ovat korkeataajuisten-leimausoperaatioiden työhevonen. Jokainen hylly toimii raskaiden-lineaaristen laakereiden tai telatelojen varassa, ja ne liukuvat ulospäin ja tarjoavat täyden pääsyn nostureille, nostureille tai trukkeille. Kuormaat ja purat kuopat pystysuorassa sen sijaan, että yrität riskialtista vaakasuoraa vetoa syvältä telinetilan sisältä.
Näiden järjestelmien kapasiteetit vaihtelevat tyypillisesti 4 000 paunasta hyllyä kohti vakioyksiköissä aina 15 000 paunaan per hylly moottoroiduissa muottien säilytyskokoonpanoissa. Myös pidennysalueet vaihtelevat: manuaaliset ja{5}}käsikampimallit tarjoavat yleensä 100 %:n hyllyn pidennyksen, kun taas raskaammat moottoroidut yksiköt tarjoavat noin 75 %:n pidennyksen rakenteen vakauden säilyttämiseksi äärimmäisissä kuormituksissa. Valinnaiset turvalukot estävät useampaa kuin yhtä laatikkoa avautumasta samanaikaisesti, mikä eliminoi painopisteen siirtymisen aiheuttaman kaatumisriskin.
Nämä järjestelmät ovat loistavia tiloissa, jotka pyöräilevät päivittäin. Kompromissi on hinta per paikka ja tasojen välinen pystysuora tila laatikon liikkumistilan huomioon ottamiseksi.
Uloke- ja leveä{0}}väli -palkkikokoonpanot
Leimausmuotin uloketeline käyttää avoimia{0}}etuvarsia, jotka ulottuvat yhdestä pylväslinjasta, mikä luo esteettömän pääsyn edestä ja sivuilta. Laatikoiden välissä ei ole pystysuoraa pystytukia, jotka häiritsevät trukin sijoittelua. Tämä muotoilu käsittelee ylimitoitettuja hyllyn leveyksiä ylittäviä meistiä, ja säädettävät varren korkeudet sopivat erilaisille sulkukorkeuksille työkaluille tuhlaamatta pystysuoraa tilaa.
Rajoitus? Ulokevarret luottavat momenttivastukseen pilariliitoksen kohdalla. Äärimmäisen raskaille muotille vipuvarsi luo huomattavan taivutusjännityksen pohjaan, mikä vaatii vankkaa pilarin ankkurointia ja leveämpiä pohjajalanjälkiä. Uloke toimii parhaiten keskipainoisissa -puomissa (noin 2 000–8 000 puntaa käsivartta kohti), joissa sivuttaispääsy ja joustava käsivarsien etäisyys ylittävät raakakuormitustarpeen.
Leveät-jännevälit I-palkit täyttävät ulokkeen joustavuuden ja maksimaalisen kantavuuden välisen aukon. Näissä käytetään rakenteellisia I-palkkihyllyjä, jotka ulottuvat raskaiden-mittapylväiden väliin, usein 72-120 tuuman leveydellä. I-palkkiprofiili tarjoaa korkean poikkileikkausmoduulin, mikä tarkoittaa, että hylly kestää taipumista myös keskittyneissä pistekuormissa. Hyllyrakenteeseen integroidut haarukan sisääntulopalkit mahdollistavat trukkien liukumisen päälle ja pois ilman erillistä nosturikäyttöä. Laitokset, joissa on sekoitettua muottivarastoa ja haarukkatrukkiin perustuva materiaalinkäsittely, osuvat usein tähän kokoonpanoon.
Pystysäilytys ja lattia{0}}tasoiset muotit
Pystysuorat muottivarastotorniratkaisut käyttävät automatisoituja nostomekanismeja muotit varastoimaan pinotuissa osastoissa pienikokoisen pystysuuntaisen jalanjäljen sisällä. Yhdessä tornissa voi olla tusinaa tai useampia muotit lattiatilassa, jonka kaksi perinteistä telinepaikkaa vievät. Pääsy on peräkkäistä eikä satunnaista: järjestelmä hakee yhden kuopan kerrallaan hissitason kautta. Tämän ansiosta tornit ovat ihanteellisia matalataajuuksisille-suulakkeille tai arkistoiduille työkaluille, jotka eivät vaadi välitöntä käyttöä, mutta vaativat silti järjestettyä, suojattua tallennustilaa.
Lattiatason-muottipohjat sijaitsevat monimutkaisuusspektrin vastakkaisessa päässä. Nämä ovat pohjimmiltaan vahvistettuja terästasoja maanpinnan tasolla, joissa on joskus matalaprofiiliset rullat tai telat, jotka liukuvat muotit paikoilleen. Ne eivät vaadi pystysuuntaista rakennetta, ei nosturivaraa ja minimaalista asennusta. Kompromissi on ilmeinen: lattiapohjat kuluttavat massiivisia neliömetriä. Ne sopivat erittäin raskaisiin muotiin (yli 15 000 puntaa), joissa nostaminen korkeisiin telineasentoihin aiheuttaa kohtuuttomia riskejä, tai tiloissa, joissa on alhainen kattoväli, joka estää monitasoisen varastoinnin.
| Tyyppi | Pääsymenetelmä | Tyypillinen kuormituskapasiteetti tasoa kohden | Jalanjäljen tehokkuus | Paras |
|---|---|---|---|---|
| Rullaa{0}}laatikko | Liu'utettava{0}}hylly, jossa on nosturi/nosturi | 4,000 - 15, 000 paunaa | Korkea (pystysuuntainen pinoaminen täydellä pääsyllä) | Korkeataajuinen-muotinvaihto, paina jarrutyökaluja |
| Ulokkeet | Avaa-etutrukin tai -nosturin sijoitus | 2,000 - 8, 000 lbs per käsi | Keskitaso (vaatii leveät käytävät) | Ylisuuret meistit, muuttuvat muotin mitat |
| Leveä-jänneväli I- | Haarukkatrukki liu'utetaan{0}}haarukan sisääntulopalkkien kautta | 5,000 - 20, 000+ lbs | Korkea (moni{0}}taso, tiheä välimatka) | Sekakokoiset varastot, trukkiin perustuvat{0}}toiminnot |
| Pysty säilytystorni | Automaattinen hissin nouto | 2,000 - 10, 000 lbs sijaintia kohden | Erittäin korkea (minimaalinen lattiatila) | Matala-suulakkeet, arkistoidut työkalut, tila{1}}rajoitetut tilat |
| Lattia-tason muottipohja | Haarukkatrukin suora sijoitus tai rullaliuku | 15,000+ lbs | Matala (yksi{0}}taso, suuri jalanjälki) | Erittäin raskaat meistit, pieni kattovara |
Jokainen järjestelmätyyppi koskee tiettyä painon, pääsynopeuden ja tilan leikkauskohtaa. Oikea valinta tulee harvoin vain yhteen muuttujaan. Se riippuu siitä, kuinka raskaimmat kuoleet, useimmin vaihdetut kuopat ja laitoksesi rajoitukset ovat vuorovaikutuksessa. Tämä vuorovaikutus alkaa niiden rakennesuunnitteluperiaatteiden ymmärtämisestä, jotka määrittävät, pystyykö tietty telinerakenne käsittelemään tietyn kuormitusprofiilin turvallisesti.
Rakennustekniikka raskaan{0}}telinetelineen takana
Monet telineiden toimittajat mainitsevat I{0}}palkkirakentamisen myyntivalttina. Harva selittää, miksi sillä on todella merkitystä muottivarastoinnin kannalta. Ero ei ole markkinointikielessä. Se on mitattavissa oleva tekninen etu, joka perustuu siihen, kuinka teräksen poikkileikkaukset kestävät taivutusta keskittyneiden kuormien alaisena.
I-palkki vs. rulla-muovatun teräksen suorituskyky kuormitettuna
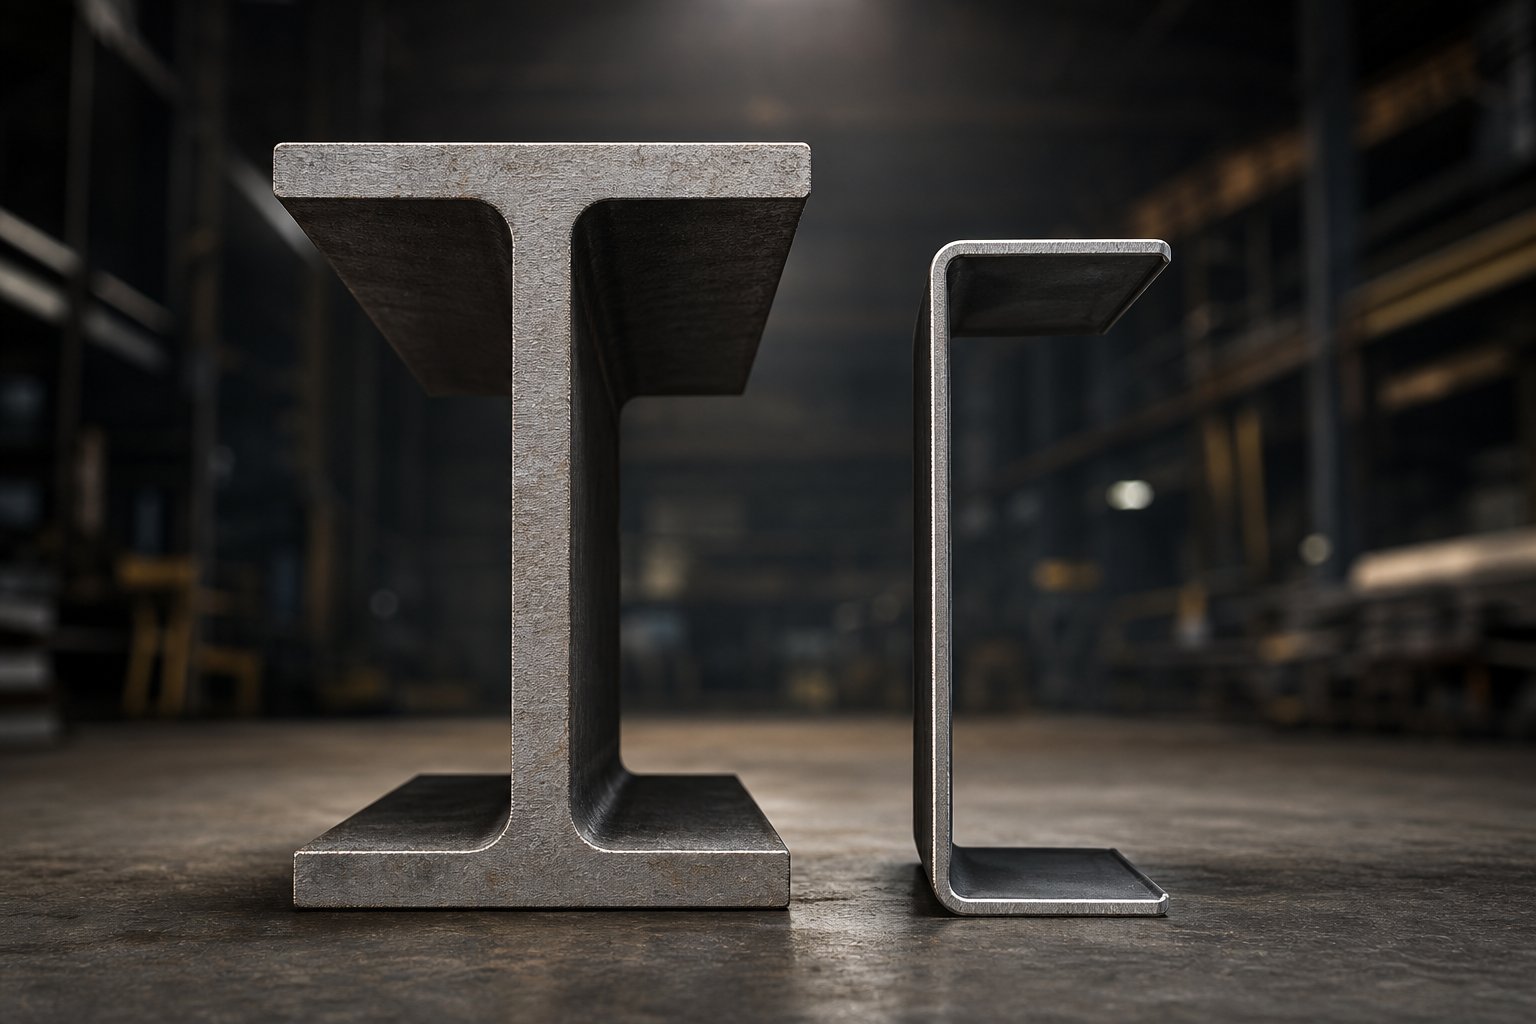
Rulla{0}}muovatut telineet valmistetaan syöttämällä litteää teräslevyä useiden rullien läpi, jotka muotoilevat sen C-kanaviksi, hattuosiksi tai laatikkoprofiileiksi. Prosessi on nopea, kustannustehokas-ja tuottaa kevyitä komponentteja, jotka ovat ihanteellisia yleiseen varastointiin. KutenPatterson Pope huomauttaa, rulla{0}}telineet on helpompi asentaa, säätää ja konfiguroida uudelleen, joten ne sopivat luonnollisesti tiloihin, joissa SKU-profiilit vaihtuvat säännöllisesti ja kuormitukset ovat kevyitä tai kohtalaisia.
Rakenteellisissa hyllyissä käytetään kuumavalssattua,{0}}matala{1}}terästä, joka on pultattu yhteen sen sijaan, että se kiinnitetään. Tulos on raskaampi, vaikeampi konfiguroida uudelleen, mutta pohjimmiltaan vahvempi stressissä. Rakenteelliset järjestelmät tarjoavat noin 20-30 % enemmän kantavuutta kuin vastaavat rulla-telineet, ja niiden paksumpi teräs kestää taipumista ajan myötä, mikä estää palkin painumisen ja pystysuoran vaurion, joka kerääntyy korkean kuormituksen ympäristöissä.
Muottivarastoinnin osalta kuilu näiden kahden lähestymistavan välillä levenee dramaattisesti. Tästä syystä: kriittinen suorituskykymittari ei ole vain raakapainokapasiteetti. Se on poikkileikkausmoduuli, geometrinen ominaisuus, joka määrittää, kuinka hyvin palkki kestää taipumista tietyssä kohdassa.
Tiivistetyt pistekuormat meistämismuotteista vaativat rakenneosia, joilla on korkea poikkileikkausmoduuli, ei hajautettuja kuormitusprofiileja, joiden ympärille tavallinen lavahylly on suunniteltu. Palkin taipumakestävyys skaalautuu hitausmomentin myötä, ja I-palkkiprofiilit keskittävät materiaalin laippoihin, joissa taivutusjännitys on suurin, mikä tarjoaa ylivoimaisen jäykkyyden teräsnaulaa kohti verrattuna rulla{2}}muovattuihin kanaviin tai putkiin.
Kuvittele kaksi samanpainoista palkkia. Yksi on rulla-muovattu C--kanava, jonka materiaali on jakautunut suhteellisen tasaisesti sen profiiliin. Toinen on kuumavalssattu I-palkki, jonka ylä- ja alareunassa on leveät laipat, jotka on erotettu ohuella nauhalla. Keskijänteessä keskijännitetyssä muottikuormituksessa I-palkki taipuu huomattavasti vähemmän, koska sen materiaali on kauempana neutraalista akselista, mikä lisää hitausmomenttia. Tämä geometrinen etu tarkoittaa, että muottien säilytystelineiden I-palkkirakenne kestää saman pistekuorman pienemmällä materiaalilla, pienemmällä taipumalla ja leveämmällä turvamarginaalilla.
Hitsauksen eheys liitoskohdissa noudattaa samanlaista logiikkaa. Rulla-muotojärjestelmissä käytetään tavallisesti kielekkeitä-ja-rakoliittimiä tai pisaraliittimiä, jotka kiinnittyvät pystysuoraan reikiin. Nämä liitännät toimivat hyvin hajautettujen kuormien alla, mutta keskittävät jännityksen pieniin kosketuskohtiin, kun niihin kohdistuu voimakasta pistekuormitusta. Rakenteelliset pulttiliitokset sitä vastoin jakavat kiinnitysvoimat suuremmille laakeripinnoille. Itse pultit voidaan kiristää tiettyihin esijännitysarvoihin, ja liitäntä voidaan suunnitella kulmalevyillä tai jäykisteillä, joissa raskaiden hyllykuormien momenttivoimat siirtyvät pilareihin.
Pylväsmitta ja risti{0}}jäykistykset täydentävät kehyksen vakautta. Raskaaseen käyttöön tarkoitettujen hyllyjen rakennesuunnittelu vaatii tarpeeksi paksuja pylväitä kestämään lommahduksen useiden muottien -kuormitettujen hyllyjen yhdistetyn aksiaalisen kuormituksen alaisena sekä muotin ulosvetämisen aiheuttamia sivuttaisvoimia (10 000 -naulan hyllyn liu'uminen ulos rullaushyllystä aiheuttaa merkittävän vaakasuuntaisen voiman pilarin pohjaan). Diagonaalinen poikki-jäykistys rungon syvyyssuunnassa estää heilumisen, kun taas pylväsparien väliset vaakasuorat tuet pitävät järjestelmän suorassa epäsymmetrisen kuormituksen alaisena. Ohuet-mittarenkaat-pylväät saavuttavat nurjahdusrajansa jopa risti{12}}jäykistyksillä paljon nopeammin kuin raskaat rakennepilarit samalla kumulatiivisella muottipainolla.
PE-Sertifioidut suunnittelujärjestelmät vs. räätälöity valmistus
Kaikkia raskaita{0}}muottihyllyjä ei luoda samalla prosessilla. Markkinoita palvelee kolme erillistä luokkaa, joista jokainen sopii eri toimintaprofiileihin:
- PE--sertifioidut telinejärjestelmät:Ne ovat lisensoitujen ammattiinsinöörien suunnittelemia, ne on analysoitu muottien painoon ja tilan olosuhteisiin liittyvillä rakennelaskelmilla ja leimattu PE-sinetillä. Ne täyttävät ANSI/RMI MH16.1 -standardit, sisältävät dokumentoidut kuormitusluokitukset ja täyttävät rakennusmääräykset ja lupavaatimukset. PE-sertifioidut stanssaushyllyjärjestelmät ovat oikea valinta aina, kun paikalliset rakennusmääräykset edellyttävät rakennelaskelmia raskaille varastointiasennuksille, kun seisminen suunnittelu on pakollista tai kun laitoksesi vakuutusyhtiö vaatii dokumentoitua suunnittelua.
- Tavalliset kaupalliset raskaat{0}}hyllyt:Valmistetut tuotteet myydään julkaistuilla kuormituskaavioilla, jotka perustuvat standardoituun testaukseen. Nämä järjestelmät toimivat, kun muotin painot ovat valmistajan testaamien parametrien sisällä ja asennusolosuhteet (lattiakapasiteetti, seisminen vyöhyke, katon korkeus) vastaavat luettelon oletuksia. Ne maksavat vähemmän kuin räätälöidyt{2}}ratkaisut ja toimitetaan nopeammin, mutta sinä perit vastuun varmistaa, että tietyt kuormasi vastaavat julkaistuja arvioita.
- Räätälöidyt{0}}hitsatut valmistetut ratkaisut:Paikalliset valmistusliikkeet ovat rakentaneet laitoksen tarkkojen vaatimusten mukaisesti. Ne voivat olla kustannus-tehokkaita yksinkertaisissa, matalan-tason muottipohjaissa tai ainutlaatuisissa kokoonpanoissa, joissa ei ole luetteloituja tuotteita. Riskinä on teknisen dokumentaation puute: ilman PE-arviointia, stankojen kantavuussuunnittelu perustuu täysin valmistajan kokemukseen ja harkintaan. Hitsattu teline ilman teknisiä laskelmia voi kestää vuosia tai saavuttaa piilotetun vikarajan, kun painavampi suulake tulee varastoon.
Päätös näiden luokkien välillä riippuu usein vastuusta ja kuorman suuruudesta. PE--sertifioidut järjestelmät tarjoavat sekä rakenteellista luotettavuutta että dokumentoitua vaatimustenmukaisuutta muottivarastoissa, joissa yksittäisten hyllyjen kuormitus ylittää 5 000 puntaa. Kevyemmille työkaluille, joita säilytetään kohtalaisella korkeudella, tavalliset kaupalliset raskastelineet ja julkaistut kuormakaaviot tarjoavat riittävän suorituskyvyn pienemmillä kustannuksilla. Räätälöity valmistus täyttää aukot, joissa geometria on epätavallinen, mutta sen pitäisi silti sisältää teknisen tarkastuksen, kun kuormitukset ovat merkittäviä.
Rakenteen takana olevan teräksen ymmärtäminen on yhtälön toinen puoli. Toinen puoli, joka on yhtä kriittinen, on varmistaa, että valitsemasi järjestelmä täyttää turvallisuusmääräykset ja tarkastusstandardit, jotka ohjaavat suurta-teollista varastointia.
Turvallisuusvaatimustenmukaisuus ja OSHA-standardit muottivarastointia varten
Kolmen tason korkeudelle varastoitu 12 000 punnan progressiivinen muotti aiheuttaa seurauksia, joita mikään tavallinen varastokuorma ei koskaan tekisi, jos tukirakenne rikkoutuu. Silti raskaiden meistihyllyjen turvallisuusvaatimusten noudattaminen on edelleen yksi leimausalan laiminlyötyimmistä aiheista. Yksikään kilpailija ei käsittele sitä perusteellisesti, ja monet laitokset käyttävät telinejärjestelmiä ilman dokumentoituja kuormitusarvoja, asianmukaista ankkurointia tai määräaikaisia tarkastuksia.
Tässä on mitä sinun on tiedettävä: OSHA ei julkaise erillistä säädöstä, joka säätelee erityisesti stanssattuja säilytystelineitä. Sen sijaan täytäntöönpano perustuuYleinen velvollisuuslauseke(TTT-lain 5(a)(1) pykälä yhdistettynä alan konsensusstandardeihin. Tämä tarkoittaa, että velvollisuutesi ovat todellisia, vaikka yhdessäkään asetuksessa ei mainita "säilytystä" nimellä.
OSHA:n vaatimukset raskaalle teollisuushyllylle
OSHA käyttää yleistä velvollisuutta koskevaa lauseketta mainitakseen työnantajia telineisiin liittyvistä vaaroista, kuten puuttuvista kapasiteettimerkinnöistä, riittämättömästä ankkuroinnista ja ylikuormituksesta. KutenJJ Kellerin turvallisuusresurssitSelitä, jopa ilman telineen romahtamista, järjestelmiä, jotka painuvat tai osoittavat merkkejä ylikuormituksesta, voidaan pitää onnettomuuksina, jotka odottavat tapahtumista. OSHA viittaa ANSI/MH 16.1:een (Design, Testing and Utilisation of Industrial Steel Storage Racks) tarkastusten aikana, mikä kattaa ankkuroinnin, kuormitusarvot, kuorman konfiguroinnin, tarkastuksen ja huollon.
Leimausmuotin varastoinnissa kuormitusluokitusvaatimukset ovat erittäin tärkeitä. Telineen julkaistu kapasiteetti voi olla 10 000 puntaa hyllytasoa kohden tasaisesti jakautuneen kuormituksen perusteella. Aseta samalle hyllylle 10 000 punnan painoinen muotti, jolla on keskittynyt jalanjälki, ja todellinen rakenteellinen kysyntä voi ylittää arvosanan tietyissä kohdissa. Tämä kuilu oletetun kapasiteetin ja todellisen keskittyneen kuormituksen välillä on OSHA-viitaukset ja rakenteelliset viat. Suunnitellut kuormitusluokitukset, jotka ottavat huomioon erityiset muotin painot ja kosketusjalanjäljet, ovat ainoa puolustettavissa oleva lähestymistapa.
OSHA:n{0}}lisävaatimuksia muottitallennukselle ovat:
- Käytävän välys:OSHA:n varastointiohjeissa edellytetään merkityt rajat pysyville käytäville ja riittävää tilaa käsittelyvälineille. Haarukkatrukilla tai siltanosturilla haetut meistit tarvitsevat leveämmät välykset kuin tavallinen lavavarasto.
- Yläpuolella sprinklerin välys:Sääntö 1910.159(c)(10) edellyttää vähintään 18 tuuman pystysuoraa tilaa varastoitujen materiaalien ja yläpuolisten sprinklerien välillä. Korkeat hyllypinot korotetuissa telineissä voivat helposti ylittää tämän kynnyksen.
- Työntekijöiden koulutus:Työntekijöiden, jotka poistavat ja asettavat muotit, on ymmärrettävä kuormitusluokitukset, oikeat sijoitusmenetelmät ja vahinkoilmoitusvelvollisuudet. OSHA odottaa koulutettuja käyttäjiä, ei oletuksia pätevyydestä.
Seismisen suunnittelun ja telineen tarkastusprotokollat
Raskaiden muottihyllyjen seisminen ankkurointi ansaitsee erityistä huomiota, koska varastoitu massa lisää seismisen riskiä eksponentiaalisesti. Teline, jossa on 60 000 kiloa työkaluja neljällä tasolla, tuottaa valtavia sivuttaisvoimia jopa kohtalaisen maan liikkeen aikana.SJF:n ankkurointiohjeetHuomaa, että seismisen suunnittelukategorian C tai sitä korkeamman tason tilat vaativat tyypillisesti kaksi ankkuria pilaria kohden, halkaisijaltaan suurempia kiinnikkeitä, lisättyä upotussyvyyttä ja mahdollisesti vahvistettuja laattoja tai suunniteltuja jalustoja.
Itse betonilaatasta tulee usein heikko lenkki. Ennen asennusta arvioi laatan paksuus, puristuslujuus (PSI), olemassa olevat halkeamat ja raudoitustangon sijoitus. Jos laatta ei kestä ankkurikuormia seismisessä vaatimuksessa, mikään raskas-teräs telineessä ei estä vikaa.
Muottivarastohyllyjen tarkastusprotokollien tulisi olla yleisempiä ja tiukempia kuin yleiset varastojärjestelmät. Ahtaissa tiloissa toimivat raskaat laitteet lataavat ja purkavat muotit. Haarukkatrukin piikkien iskeminen, keskimuotin sijoittaminen pois-keskipisteestä ja toistuva raskas pyöräily heikentävät rakenteiden eheyttä ajan myötä. Vaurioituneet telineen osat on eristettävä välittömästi ja pätevän henkilöstön on arvioitava ne käyttämällä valmistajan -hyväksymiä korjauskomponentteja, ei koskaan improvisoituja korjauksia.
Käytä tätä tärkeysjärjestettyä muottivarastohyllyn turvatarkastusten tarkistuslistaa laitoksesi perustana:
- Kuormitusluokituksen vahvistus:Varmista, että lähetetyt kuormauskapasiteetit vastaavat todellisia keskitettyjä suulakekuormia, eivät hajautettuja kuormalavoja. Laske uudelleen, jos muotin painot ovat kasvaneet asennuksen jälkeen.
- Seismisen ankkuroinnin vahvistus:Varmista, että jokainen pilarin pohjalevy on ankkuroitu hyväksytyillä kiinnikkeillä oikeilla vääntömomenttiarvoilla ja upotussyvyydellä seismisen suunnitteluluokkasi mukaan.
- Käytävän vapauden validointi:Mittaa todelliset välykset laitevaatimuksiin nähden kuukausittain, erityisesti layoutmuutosten tai uusien muottien lisäyksen jälkeen.
- Telinevaurioiden tarkastusaikataulu:Suorita silmämääräisiä tarkastuksia viikoittain{0}}vilkkaan liikenteen varastotiloissa. Etsi vääntyneitä pylväitä, vääristyneitä palkkiliittimiä, halkeamia hitsejä ja puuttuvia poikittaisjäykisteitä. Suorita kattavat rakennetarkastukset neljännesvuosittain.
- Kuljettajan koulutustiheys:Kouluta koko muotinkäsittelyhenkilöstö uudelleen vähintään kerran vuodessa ja aina, kun uusia hyllykokoonpanoja, raskaampia meistiä tai erilaisia materiaalinkäsittelylaitteita otetaan käyttöön.
Kriittinen ajattelutavan muutos muottien varastoinnin turvallisuuden kannalta on tämä: et varastoi kulutustavaroita, joissa vika tarkoittaa vaurioitunutta varastoa. Tallennat keskittyneitä massoja, jotka voivat tappaa. Jokaisen kuormitusarvoja, ankkuroimista ja tarkastustiheyttä koskevien päätösten tulee heijastaa tätä todellisuutta. Vaatimustenmukaisuus ei ole paperityötä. Se on raja hallitun toiminnan ja katastrofaalisen epäonnistumisen välillä.
Turvallisuusstandardit määrittelevät, mitä telineiden tulee kestää. Seuraavaksi pohditaan, kuinka hyllyt sopivat sitä ympäröivään fyysiseen infrastruktuuriin nosturin yläpuolella olevasta lattiasta sen alla olevaan lattialaattakapasiteettiin.
Telineen integrointi materiaalinkäsittelyyn ja tilojen suunnitteluun
Telinejärjestelmä, joka on mitoitettu raskaimmalle muotillesi, ei tarkoita mitään, jos nosturi ei pääse ylähyllylle tai trukkisi ei voi kääntyä käytävässä. Muottihyllyjen materiaalinkäsittelyn integraatiossa rakenteellinen kapasiteetti kohtaa toiminnallisen todellisuuden. Telinettä ei ole olemassa erillään. Se on olemassa nostureiden, trukkien, lattialaattojen ja liikennemuotojen ekosysteemissä, joiden kaikkien on toimittava yhdessä.
Nosturin pääsy- ja ylätilavaatimukset
Kattosiltanosturit ovat ensisijainen tapa lastata ja purkaa muotit monitasoisista telineistä, erityisesti rulla-laatikostojärjestelmissä, joissa hylly ulottuu ulospäin ja muotti nousee pystysuunnassa. Tämä pystysuora nostopolku vaatii esteettömän tilan jokaisen telinetilan yläpuolelle. PerOSHA 1910.179(b)(6), nosturin ja mahdollisen esteen välissä on oltava vähintään 3 tuumaa pään yläpuolella ja 2 tuumaa sivuttain. Käytännössä telinenostureiden pääsyvaravaatimukset ylittävät selvästi tämän säännösten mukaisen vähimmäistason. Tarvitset tarpeeksi korkeutta koukkulohkolle, takilalle, itse muotille nostetussa asennossa ja turvallisen liikkumavaran ylätelinetason yläpuolelle.
Harkitse matematiikkaa: jos korkein telinetasosi on 10 jalan korkeudella ja ulosvedettävä muotti on 18 tuumaa korkea ja sen yläpuolella on 24 tuumaa takila ja koukkulohko, nosturikoukkusi täydessä nostimessa tarvitsee vähintään 13,5 jalkaa esteetöntä pystysuoraa tilaa. Lisää tilaa sprinklereille, valaistukselle, LVI-kanaville ja rakennepalkeille, ja monet tilat huomaavat, että niiden yläpuolella oleva ympäristö rajoittaa telineen korkeutta enemmän kuin lattiatila.
Ulottuva-hyllyväli lisää uuden ulottuvuuden. Kun laatikko työntyy kokonaan ulos, muotin tulee tyhjentää telinerunko molemmilta puolilta, eikä etuylitys saa häiritä viereisiä käytäviä tai nosturin lähestymisteitä. Moottoroidut raskaat laatikot, jotka ulottuvat 75 %, edellyttävät edelleen nosturin lähestymiskulman ja nosturin leviämisen suunnittelua.
Trukkikäytävän suunnittelu ja lattian kantavuus
Haarukkatrukin käytävän leveys muottihyllyissä riippuu työkalujasi käsittelevästä laiteluokasta. Thevakiokaavaon suoraviivainen: suorakulmainen pinomitta plus kuorman pituus plus vapaa tila. Tyypillinen 5 000 punnan vastapainotrukki, joka käsittelee 48 tuuman muottia, vaatii noin 12-13 jalkaa käytävän leveyttä. Työntömastotrukit vähentävät sen 8-10 jalkaan, mutta useimpiin muotinkäsittelyyn liittyy raskaampia vastapaino- tai erikoistrukkeja, joiden kääntösäteet ovat tavallisia varastolaitteita leveämmät.
Muotit lisäävät vaikeutta, jota kuormalavat eivät tee: epäsäännölliset kuorman mitat. Haarukkatrukissa oleva 96 tuuman progressiivinen muotti muuttaa käytävän leveyden laskentaa merkittävästi verrattuna tavalliseen 48 tuuman lavaan. Sinun kannattaa laskea pisimmän muotti, ei keskimääräisen, perusteella, jotta vältytään luomasta käytäviä, jotka sopivat useimpiin työkaluihin, mutta jättävät suurimmat sarjasi loukkuun.
Raskaiden muottitelineiden lattian kantavuus on rajoitus, joka piilee kaiken muun alla. KutenCisco-Eaglen suunnitteluresurssitkorostaa, että sekä betonilaatan että maan pohjan tulee tukea yhdistettyä telineen ja muotin painoa. Neli-tasoinen muottiteline, jossa on yhteensä 40 000 puntaa tiivisteitä, jotka latautuvat neljän pylvään pohjalevyn läpi, joista kukin saattaa kuljettaa 10 000 tai enemmän paunaa muutaman neliötuumaiseen laattaan. Tyypilliset varastolaatat ovat 4–8 tuumaa paksuja, mutta paksuus ei yksin määritä kapasiteettia. Betonin puristuslujuus (PSI), raudoitustankojen etäisyys, liitospaikat ja pohjan tiivistys vaikuttavat kaikki siihen, kestääkö lattiasi turvallisesti asennusta.
Ennen kuin määrität telinejärjestelmän, kerää seuraavat tärkeimmät tilojen mitat:
- Lattialaatan paksuus, vahvistustyyppi ja puristuslujuus (PSI)
- Yläpuolella oleva estekorkeus (nosturin kiitorata, sprinklerit, valaistus, kanavat, rakenneosat)
- Käytettävissä oleva käytävän leveys telineestä lähimpään vastakkaiseen esteeseen
- Rakenna pylväiden etäisyys ja läheisyys suunniteltuihin telinepaikkoihin
- Oven aukon mitat muotin kuljetukseen varastotilaan ja sieltä pois
- Etäisyys ehdotetusta telineestä puristuslinjoihin ja esitysalueisiin
Muottivaraston suunnittelun tulisi minimoida kulkureitti telineiden ja puristimien välillä. Jokainen ylimääräinen kuljetusmatkan jalka lisää aikaa vaihtoihin, lisää trukkiliikennettä tuotantoalueilla ja lisää käsittelyvaurioiden todennäköisyyttä. Sijoita korkeataajuiset muotit lähimmäksi niille määritettyjä puristuslinjoja, ja niissä on erillinen esitysalue, jonne seuraava meisti voidaan esi-asentaa ja tarkastaa ennen vaihtoikkunan avautumista. Matalataajuiset tai arkistoidut levyt voivat olla etäisemmissä paikoissa, joissa pidemmät hakuajat ovat hyväksyttäviä.
Liikenteen sujuvuus ratkaisee yhtä paljon kuin läheisyys. Yksisuuntaiset käytävät-estävät ristiriidat kuormattujen ja kuormittamattomien trukkien välillä. Erilliset saapuvat ja lähtevät polut varastoalueelle pitävät tuotantoliikenteen liikkeessä ilman pullonkauloja. Kun nosturi- ja trukkipolut menevät päällekkäin, selkeät toimintatavat ja fyysinen erottelu vähentävät riskiä, että samanaikaiset toiminnot aiheuttavat puristuskohtia.
Näiden fyysisten parametrien dokumentointi ennen yhteydenottoa telineiden toimittajaan poistaa yleisimmät projektin viivästykset: asennuksen puolivälissä havaitseminen,{0}}että lattia ei kestä kuormaa, nosturi ei pääse ylätasolle tai käytävät ovat liian kapeita lattiallasi oleville laitteille. Tämä dokumentaatio syöttää myös suoraan operatiiviseen kysymykseen, jonka jokainen työkalupäällikkö lopulta kysyy: kuinka oikea muottivarastointi todella vähentää puristimen vaihtoaikaa?
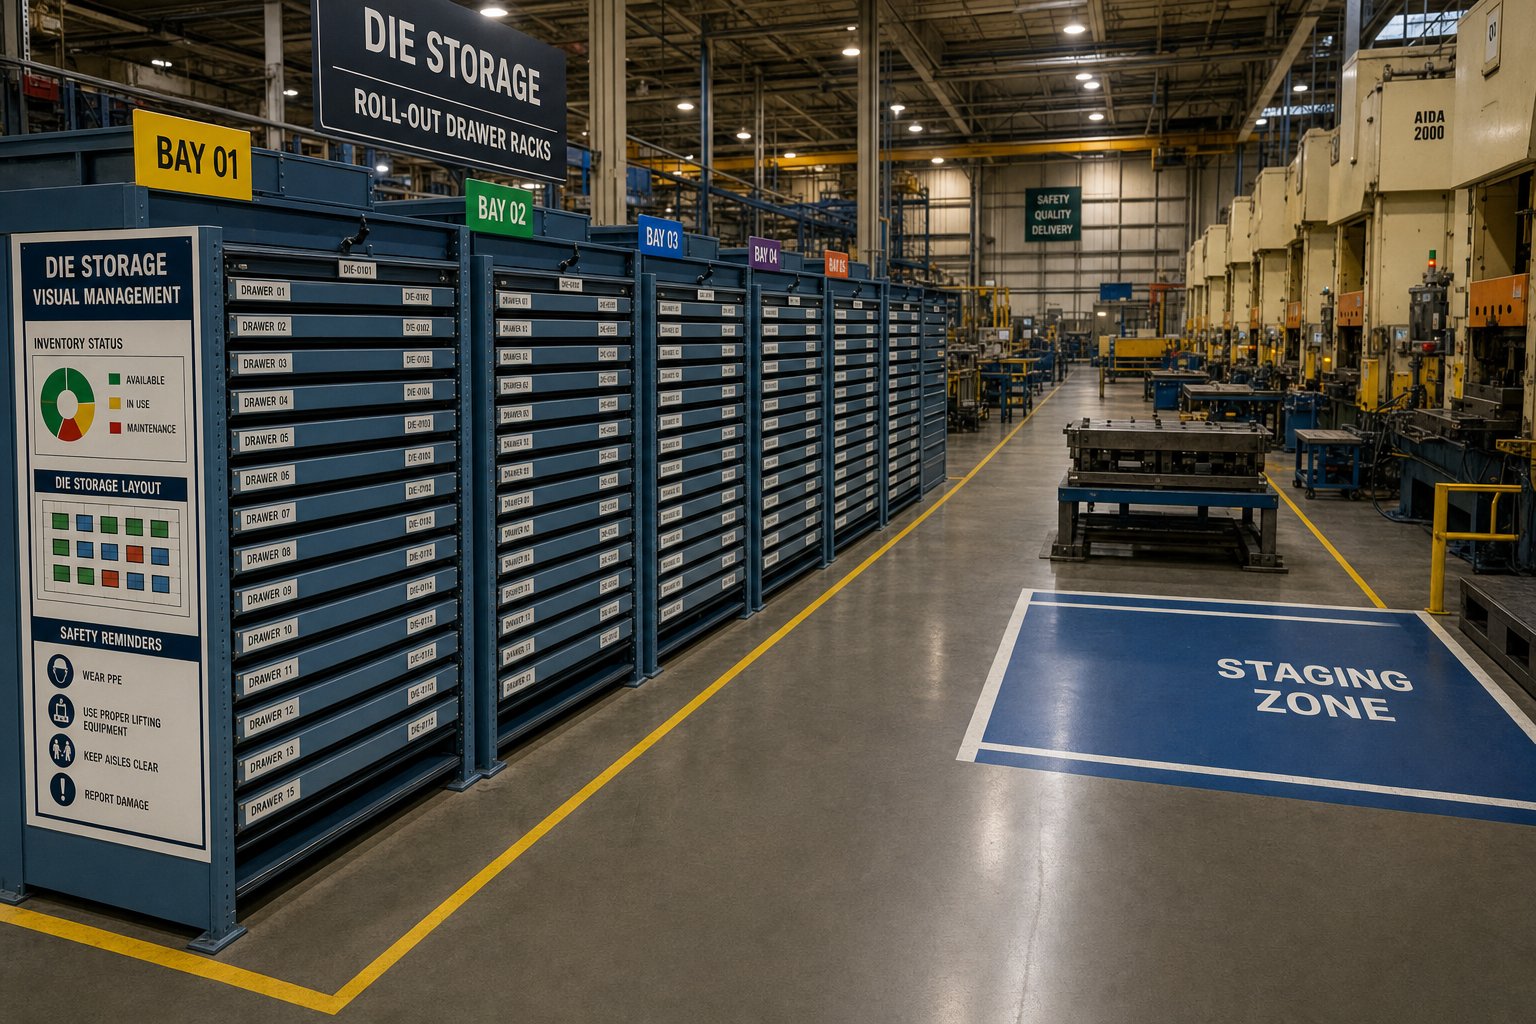
Die Storage Organisation and Press Vaihtotehokkuus
Jokainen minuutti, jonka puristin seisoo käyttämättömänä muotinvaihdon aikana, maksaa rahaa. Ei vain menetetyissä tuotantomäärissä, vaan loppupään aikatauluhäiriöissä, ylityössä ja toimitusikkunoissa. Useimmat toiminnot jättävät huomiotta, kuinka suuri osa tuosta joutoajasta ei ole peräisin itse puristimesta, vaan takaisin varastoalueelta, jossa seuraavan muotti pitäisi olla valmiina ja odottamassa.
SMED-puristimen vaihdon stanssaus ei ole kevyttä menetelmää. Se on suora sovellus sen ydinperiaatteesta: sisäisten asetustoimintojen muuntaminen ulkoisiksi. Jos tiimisi ei pysty paikantamaan, tarkastamaan ja järjestämään seuraavaa muotia puristimen ollessa vielä käynnissä nykyinen työ, vaihtokello alkaa kauan ennen kuin kukaan koskettaa tukilevyä.
Kuinka Die Organization nopeuttaa lehdistön vaihtoa
TheSMED-metodologiaShigeo Shingon kehittämä jakaa siirtymisen neljään vaiheeseen: sisäisen ja ulkoisen toiminnan erottaminen, sisäisen muuntaminen ulkoiseksi, kaikkien toimintojen virtaviivaistaminen ja uuden menettelytavan standardointi. Oikea stanssaus mahdollistaa suoraan kaksi ensimmäistä vaihetta. Kun meistit on järjestetty omistettuihin, merkittyihin paikkoihin strukturoidussa hyllyjärjestelmässä, haku-ja-hakuvaiheesta tulee ulkoinen toiminta, joka tapahtuu puristimen lopettaessa nykyisen ajon.
Mieti, mitä tapahtuu ilman järjestettyä tallennustilaa. Trukin kuljettaja saa vaihtosignaalin, ajaa lattia-pinotulle muottialueelle, käyttää aikaa oikean työkalun tunnistamiseen visuaalisesti samankaltaisten sarjojen joukosta, mahdollisesti siirtää muita muotteja päästäkseen käsiksi tarvittavaan ja kuljettaa sen sitten puristimeen. Tämä jakso saattaa kestää 20–45 minuuttia ennen kuin varsinainen mekaaninen vaihto edes alkaa. Hyvin-järjestetyllä telinejärjestelmällä käyttäjä siirtyy tunnettuun paikkaan ja paikkanumeroon, irrottaa muotin yhdellä vedolla ja asettaa sen puristimen viereen. Hakuaika laskee 5-10 minuuttiin.
Näin teline lyhentää vaihtoaikaa koko työnkulussa:
- Poistaa hakuajan:Määritetyt telineasennot, joissa on selkeät merkinnät ja digitaalinen varastonseuranta, tarkoittavat, että käyttäjät eivät koskaan etsi työkaluja. Seuraavan nostan sijainti tiedetään ennen vaihdon alkamista.
- Tukee rinnakkaislavastusta:Rullaus-laatikostojärjestelmät ja erityiset esitysalueet antavat tiimien esi-asemoida saapuvan muotin ja tarkastaa sen visuaalisesti, kun puristin suorittaa nykyisen tuotantonsa.
- Vähentää kuljetusvaurioita:Oikealle korkeudelle suunnitelluille hyllyille varastoidut meistit tulevat ulos vahingoittumattomina ja kohdakkain. Aikaa ei hukata, kun löytää halkeilevan leikkuureunan tai taipuneen ohjaustapin puristimesta.
- Ottaa käyttöön ennakoitavat työnkulut:Kun jokainen suulake elää johdonmukaisessa paikassa, vaihtomenettelyt voidaan standardoida standardoiduilla työohjeilla, joita jokainen koulutettu käyttäjä voi noudattaa samalla tavalla.
- Palautusnopeudet:Vaihdon jälkeen lähtevä noppa palaa heti määrättyyn paikkaansa sen sijaan, että se laskeutuisi väliaikaiseen lattiapaikkaan, jossa se estää pääsyn tai unohdetaan.
Visuaalinen hallinta vahvistaa näitä etuja. Varjostuslevyt muottitarvikkeille, värikoodatut telinealueet puristuslinjalla ja tilailmaisimet (valmis, tarvitsee huoltoa, tuotannossa) tekevät varastotilasta tietojärjestelmän pelkän pitoalueen sijaan. Kuten5S-metodologiakorostaa, että hyvin{0}}järjestetty työympäristö helpottaa nopeampia vaihtoja eliminoimalla ei--arvoa-lisäävän liikkeen ja päätöksenteon-.
Säilytysolosuhteet, jotka pidentävät muotin käyttöikää
Vaihtonopeus on yksi etu. Die pitkäikäisyys on toinen, ja nämä kaksi liittyvät toisiinsa. Varastossa hajoava muotti vaatii suunnittelematonta huoltoa, mikä häiritsee tuotannon aikataulutusta ja pidentää vaihtoikkunoita. Oikea muotin säilytys muotin käyttöiän pidentämiseksi ei ole toissijainen näkökohta. Se edistää suoraan painon käytettävyyttä.
Väärin varastoidut matriisit kärsivät mitattavissa olevia vaurioita ajan myötä. Raskas progressiivinen meisti, joka lepää kahdella kapealla tukipisteellä sen täyden pohjan sijaan, kehittää jännityskeskittymiä tukemattomiin jänteisiin. Viikkojen tai kuukausien aikana tämä jatkuva kuormitus voi aiheuttaa hienovaraista vääntymistä, erityisesti pitkissä, ohuissa kengissä. Tarkkuus-hiotut pinnat jättivät suojaamattomia kosketuksia paljaisiin teräshyllyihin, kerääntyen naarmuja ja korroosiota, jotka vaikuttavat osien laatuun, kun muotti palaa tuotantoon. Ohjaustapit ja holkit, jotka ovat alttiina liikkeen ilmalle ilman suojakansia, houkuttelevat epäpuhtauksia, jotka nopeuttavat kulumista seuraavan puristusajon aikana.
Leimausmuotin ylläpidon ja varastoinnin parhaat käytännöt toimivat yhdessä järjestelmänä. Järjestellyt hyllyt tekevät kuntoon{1}} perustuvan huollon käytännöllisen, koska jokaisella suulakkeella on tiedossa oleva sijainti ja käytettävissä oleva tarkastuspaikka. Huoltoryhmät voivat suunnitella silmämääräisiä tarkastuksia ja ennaltaehkäiseviä töitä ilman, että se vetää muotit satunnaisista lattiapinoista tai navigoi ylikuormituissa paikoissa. Tämä ennustettavuus tukee sellaista ennakoivaa huoltokulttuuriaalan ohjeistus suosittelee: tarkastelee jokaisen muotin matkan vaihetta varastoinnista puristimeen tunnistaakseen olosuhteet, jotka vaarantavat työkalut.
Myös ympäristönsuojelulla on oma roolinsa. Erillisiin hyllyasemiin voi sisältyä korroosiota-estäviä käytäntöjä: suojapinnoitteita hyllypinnoille, kuivausainepakkauksia suljetuissa paikoissa tai ilmasto{2}}säädeltyjä vyöhykkeitä tarkkuustyökaluja varten. Lastauslaitureiden lähellä olevilla avoimilla lattia-alueilla varastoiduissa muotteissa on lämpötilavaihteluita, kosteusaltistusta ja ilman epäpuhtauksia, jotka nopeuttavat pinnan hajoamista tuotantosyklien välillä.
Muotin pitkäikäisyys riippuu viime kädessä kahdesta yhdessä toimivasta tekijästä: valmistuslaadusta ja varastointiolosuhteista. Ylläpidettävyyttä ajatellen suunniteltu muotti, jossa on vankka rakenne, helposti saatavilla olevat kuluvat komponentit ja vakaa mittasuorituskyky, tarvitsee silti asianmukaista tukea ajojen välillä säilyttääkseen -sisäänrakennetut kestävyysominaisuudet. Valmistajat pitävätYICHENSuunnittele niiden leimausmuotit kiinnittäen huomiota pitkään käyttöikään ja vakaaseen tuotantokykyyn, mikä tarkoittaa, että muotit saapuvat kestäviksi suunniteltuina. Oikea varastointi täydentää suunnitteluinvestointeja säilyttämällä kohdistuksen, ehkäisemällä pintavaurioita ja varmistamalla, että meisti palaa puristimeen samassa kunnossa kuin se lähti valmistajan lattialta.
Linkki on suoraviivainen: hyvin{0}}rakennettu muotti yhdistettynä hyvin-suunniteltuun tallennusjärjestelmään luo yhtenäisen työkalujen hallintastrategian. Muotin suunnittelu pitää sen toiminnassa tuotantorasituksen alaisena. Telinejärjestelmä pitää sen suojattuna vähintään 80 % sen käyttöiästä, joka kuluu odottamaan seuraavaa ajoa. Riko jompikumpi puolet yhtälöstä, ja meistin käyttöikä lyhenee, ylläpitokustannukset nousevat ja vaihtoikkunat laajenevat, kun tiimit käsittelevät vahinkoja, jotka oikea varastointi olisi estänyt.
Nämä toiminnalliset edut, nopeammat vaihdot ja pidempi muotin käyttöikä toteutuvat vain, kun telinejärjestelmä vastaa tiettyä työkaluprofiilia. Muuttujat, jotka määrittävät oikean istuvuuden, menevät rakenteellisen kapasiteetin lisäksi kysymyksiin pääsytaajuudesta, suuttimen mitoista ja siitä, miten varastosi kehittyy ajan myötä.
Kuinka valita oikea telinejärjestelmä muotillesi
Telinejärjestelmän valitseminen tuntuu ylivoimaiselta, kun katselet valikoimaa vaihtoehtoja, joista jokainen lupaa maksimaalisen kapasiteetin ja optimaalisen pääsyn. Todellisuus on yksinkertaisempaa kuin miltä se näyttää. Oikea järjestelmä paljastaa itsensä, kun käsittelet toiminnallisia muuttujiasi järjestyksessä sen sijaan, että ostat ensin ostotoimintoja.
Ajattele sitä leimaustelineen valintaoppaana, joka on rakennettu laitoksesi rajoitusten ympärille, ei toimittajan tuotevalikoimaan. Jokainen päätös perustuu kouralliseen mitattavissa oleviin tuloksiin, joihin sinulla on jo pääsy.
Arviointimuuttujat telineiden valinnassa
Ennen kuin otat yhteyttä mihinkään toimittajaan, kerää tiedot, jotka vaikuttavat päätöksentekoon. Tämän vaiheen väliin jättäminen on yleisin yksittäinen syy siihen, että tilat päätyvät telineisiin, jotka toimivat joissakin muotteissa, mutta epäonnistuvat toisissa. Tässä on muottien säilytystelineen ostajien tarkistusluettelo:
- Suurin yksittäisen muotin paino nykyisessä ja arvioidussa varastossasi
- Die jalanjäljen mitat (pituus, leveys ja sulkukorkeus) suurimmalle ja pienimmälle sarjalle
- Käyttötaajuus per muotti: kuinka usein kukin työkalu kiertää varastoinnin ja puristuksen välillä?
- Käytettävissä oleva lattiatila muottivarastointiin, mukaan lukien tuleva laajennusalue
- Vapaa kattokorkeus miinus yläpuolella olevat esteet (nosturit, sprinklerit, kanavat)
- Käytettävissä olevat materiaalinkäsittelylaitteet: trukkiluokka, nosturikapasiteetti ja takila
- Lattialaatan kapasiteetti ja kunto (paksuus, PSI-luokitus, raudoitustyyppi)
- Budjettivalikoima, joka sisältää asennuksen, ankkuroinnin ja kaiken tarvittavan PE-tekniikan
Paino ja käyttötiheys ovat ensisijaiset lajittelumuuttujasi. Kolme kertaa viikossa vaihdettavalla 2 000 kilon painoisella meistillä on täysin erilaiset telinetarpeet kuin kahdesti vuodessa vedettävällä 14 000 kilon painoisella meistillä. Ryhmittele varastosi käyttötasoihin, päivittäisiin tuotantomuotteihin, viikoittaisiin kiertoihin ja arkistoituihin työkaluihin, ja huomaat heti, ettei mikään yksittäinen hyllytyyppi palvele kaikkia kolmea optimaalisesti.
Vastaa telineiden tyyppiä toimintaprofiiliisi
Muotisäilytystelinejärjestelmän valitseminen riippuu hallitsevasta toimintaskenaariostasi sovittamisesta sille suunniteltuun järjestelmään. Alla oleva taulukko kartoittaa yleiset varastoprofiilit suositeltuihin kokoonpanoihin:
| Toimintaskenaario | Suositeltu telinetyyppi | Päättely |
|---|---|---|
| Korkein-taajuuden pienet puristimet (alle 5 000 paunaa, päivittäiset muutokset) | Roll-Out Drawer Systems | Täysi pääsy yläpuolelle mahdollistaa nopean nosturin poiston. Laatikot pitävät jokaista muottia omistetussa, merkittyssä asennossa välitöntä noutoa varten. Pystysuuntainen pinoaminen maksimoi lattiatilan kiireisissä työkaluhuoneissa. |
| Harvinaiset raskaat progressiiviset kuoleet (8 000–20, 000+ lbs, kuukausittain tai vähemmän) | Leveät-jänneväli I-palkkitelineet tai lattia-tasoiset muottitelineet | Raskaiden progressiivisten muottien säilytyshyllyt vaativat maksimaalisen rakenteellisen kapasiteetin. I-palkkihyllyt käsittelevät keskittyneet kuormat ilman taipumista. Lattiatason-jalustat eliminoivat raskaimpien työkalujen nostoriskin, kun kattoväli tai nosturin kapasiteetti rajoittaa pystysuoraa varastointia. |
| Sekalaiset varastot (vaihtelevat painot, vaihtelevat tiheydet) | Yhdistelmä: Roll-out vetolaatikot + leveät-väli I-palkkipaikat | Paras hyllyjärjestelmä sekamuotoisille muottivarastoille yhdistää vetolaatikkojärjestelmät korkean -pyörinnän kevyille meisteille ja I-palkkipaikat raskaampaan ja harvempaan työkaluun. Näin vältytään yli-kevyiltä muottipaikoilta tai alirakentamiselta-raskailta. |
| Ylisuuret muotit vaihtelevilla mitoilla | Ulokehyllyt | Avoin-eturakenne mahdollistaa epäsäännölliset jalanjäljet ilman pystysuuntaisia häiriöitä. Säädettävät varren korkeudet joustavat vaihtuvilla muottiprofiileilla. Ulosvedettävä-uloke lisää nosturin pääsyä raskaampiin nippuihin. |
| Tila{0}}rajoitetut tilat kohtuullisilla muottipainoilla | Pystysuuntaiset säilytystornit | Minimaalinen lattiajalanjälki varastoi useita muotit pystytasossa. Automaattinen haku kompensoi peräkkäisen pääsyn rajoituksen. Ihanteellinen, kun lattiatila on sitova rajoitus. |
Huomaa, että budjetti on tarkoituksella viimeinen arviointijaksossa. Budjetista aloittaminen johtaa alimitoitettuihin järjestelmiin, jotka vaativat ennenaikaista vaihtoa tai vaarallisia kiertotapoja. Painosta, tiheydestä ja tilasta alkaen johtaa oikein mitoitettuun järjestelmään, jossa budjetista tulee kysymys siitä, mikä sopiva vaihtoehto sopii taloudelliseen ikkunaan, ei siitä, vaarantuvatko turvallisuus ja toiminta.
Muutama päätössääntö yksinkertaistaa reunatapauksia. Jos yli 60 % muotistasi painaa alle 5 000 puntaa ja ne vaihtuvat usein, asettelusi ankkuroi -vedettävät laatikot. Jos raskaimmat muotit ylittävät nosturikapasiteetin ylemmillä telinetasoilla, ne kuuluvat lattian -tason jalustalle tilarajoituksesta huolimatta. Jos suulakkeesi mitat vaihtelevat yli 50 % koko varastosta, kiinteä-leveys hyllyt tuhlaa tilaa, ja uloke- tai säädettävät I{10}}palkkikokoonpanot ansaitsevat parhaansa.
Yksi tekijä, joka harvoin esiintyy telinetoimittajakeskusteluissa, mutta vaikuttaa suoraan tallennusjärjestelmän spesifikaatioihin: itse muotti. Standardoidut pohjamitat, integroidut haarukkataskut ja kenkään sisäänrakennetut nostolaitteet tekevät telineiden valinnasta yksinkertaisempaa. Et suunnittele hankalaa geometriaa tai improvisoi tukikehnoja epäsäännöllisille muodoille.
Työkalupäälliköt hyötyvät yhteistyöstä meistivalmistajien kanssa, jotka ottavat huomioon koko elinkaaren, mukaan lukien varastointi- ja käsittelyvaatimukset, suunnitteluvaiheessa.YICHENinSuunnittelu keskittyy ylläpidettävyyteen ja vakaaseen tuotantosuorituskykyyn tarkoittaa, että niiden suuttimet on suunniteltu käytännöllistä käsittelyä silmällä pitäen: tasaiset jalanjäljet, helppopääsyiset nostopisteet ja vankka rakenne, joka sietää toistuvien hyllytys- ja palautusjaksojen mekaanisia todellisuuksia. Kun muotit saapuvat varastointiystävällisellä-geometrialla, oikean hyllyjärjestelmän määrittäminen tulee kapasiteetin ja käyttötavan yhteensovittamisesta sen sijaan, että se kompensoisi suunnitteluvirheitä.
Valintaprosessi tiivistyy tähän: dokumentoi muuttujasi, ryhmittele muotti painon ja tiheyden mukaan, sovita jokainen ryhmä kyseiselle profiilille suunniteltuun telinetyyppiin, varmista, että laitteiston rajoitukset tukevat kokoonpanoa ja varmista, että suulaketoimittajasi suunnittelee työkalut, jotka toimivat normaaleissa säilytyskehyksissä. Noudata tätä järjestystä, ja asentamasi järjestelmä palvelee sekä tämän päivän varastoa että raskaampaa ja monimutkaisempaa työkalua, jonka toimintosi väistämättä hankkii seuraavaksi.
Usein kysyttyjä kysymyksiä säilytyshyllyjärjestelmien leimaamisesta
1. Pystyvätkö tavalliset lavahyllyt turvallisesti pitämään leimausmuotit?
Vakiolavatelineet on suunniteltu tasaisesti jakautuneille kuormille, ei meistämismuotien aiheuttamille keskittyneille pistekuormille. 5000 -naulan kapealla jalanjäljellä lepäävä muotti synnyttää paikallisen taivutusjännityksen, joka voi ylittää palkin turvallisen taipumarajan, vaikka kokonaispaino olisi telineen ilmoitetun kapasiteetin sisällä. Tämä epäsopivuus johtaa progressiiviseen säteen taipumiseen, hitsausliittimien väsymiseen ja mahdolliseen romahtamiseen. Tarkoituksenmukaisessa-muovatussa säilytystelineessä käytetään I-palkkirakennetta ja vahvistettuja kansia, jotka on suunniteltu erityisesti keskittyneitä raskaita kuormia varten.
2. Millaiset telinejärjestelmät sopivat parhaiten leimaussäilytykseen?
Viisi päätyyppiä palvelee erilaisia toiminnallisia tarpeita. Ulosvedettävät Ulokehyllyt käsittelevät ylimitoitettuja muotteja, joiden mitat vaihtelevat. Leveät-väliset I-palkkitelineet tukevat 5 000-20,000+ paunaa sekalaisille varastoille käyttämällä trukin liukua-pääsyssä. Pystysuorat säilytystornit maksimoivat lattiatilan matalataajuisille työkaluille. Lattiatason muottipohjat sopivat erittäin painaviin, yli 15 000 paunaan painaviin muotiin, joissa korkea varastointi aiheuttaa kohtuuttoman riskin. Oikea valinta riippuu muotin painoalueesta, käyttötaajuudesta ja tilojen rajoituksista.
3. Kuinka oikea muottivarastointi lyhentää puristimen vaihtoaikaa?
Järjestäytynyt stanssaus tukee suoraan SMED-metodologiaa muuttamalla meistinhaun ja -haun sisäisestä asennustoiminnosta ulkoiseksi, joka suoritetaan puristimen ollessa vielä käynnissä. Strukturoidulla hyllyllä varustetut tilat lyhentävät tyypillisesti muottihaun 20-45 minuutista 5-10 minuuttiin eliminoimalla hakuajan, mahdollistamalla rinnakkaisvaiheen ja estämällä kuljetusvaurioita, jotka aiheuttavat viiveitä puristimessa. Määritetyt telineasennot, joissa on selkeät merkinnät, antavat käyttäjille mahdollisuuden mennä suoraan tunnettuun paikkaan sen sijaan, että he metsästäisivät lattialle pinottuja muotit.
4. Mitä OSHA-vaatimuksia sovelletaan raskaisiin stanssattuihin säilytyshyllyihin?
OSHA valvoo muottien varastointiturvallisuutta yleisen velvoitteen mukaisesti ja viittaa ANSI/MH16.1-standardeihin tarkastuksissa. Keskeisiä vaatimuksia ovat ilmoitetut kuormakapasiteetit, jotka heijastavat todellisia keskittyneitä muottikuormia, seisminen ankkuroiminen hyväksytyillä kiinnikkeillä oikealla vääntömomentilla ja upotussyvyydellä, riittävä käytäväväli käsittelylaitteita varten, 18{4}} tuuman sprinklerivälys ja dokumentoitu käyttäjäkoulutus. Tilojen tulee suorittaa viikoittain silmämääräisiä tarkastuksia vilkkaasti liikennöidyillä alueilla ja neljännesvuosittain kattavat rakennetarkastukset eristämällä välittömästi kaikki vaurioituneet telineosat.
5. Kuinka valitsen laitokselleni oikean stanssaushyllyjärjestelmän?
Aloita dokumentoimalla toimintamuuttujasi: muotin enimmäispaino, muotin jalanjäljen mitat, käyttötaajuus työkalua kohti, käytettävissä oleva lattiatila, katon korkeus, materiaalinkäsittelylaitteet, lattialaatan kapasiteetti ja budjetti. Ryhmä siirtyy käyttöoikeustasoihin - päivittäiseen tuotantoon, viikoittaiseen kiertoon ja arkistoituun työkaluun. Yhdistä jokainen taso sopivan hyllytyypin mukaan: rullaa -laatikot usein kevyille muotteille, I-palkkitelineet tai lattiatelineet raskaaseen harvoin työskentelyyn ja yhdistelmäjärjestelmät sekavarastoon. Varmista, että toimitilojen rajoitukset tukevat kokoonpanoa ennen viimeistelyä. Työskentely muottien valmistajien, kuten YICHENin kanssa, jotka suunnittelevat työkaluja standardoiduilla pohjalla ja integroiduilla käsittelysäännöillä, yksinkertaistaa määrittelyprosessia.


