


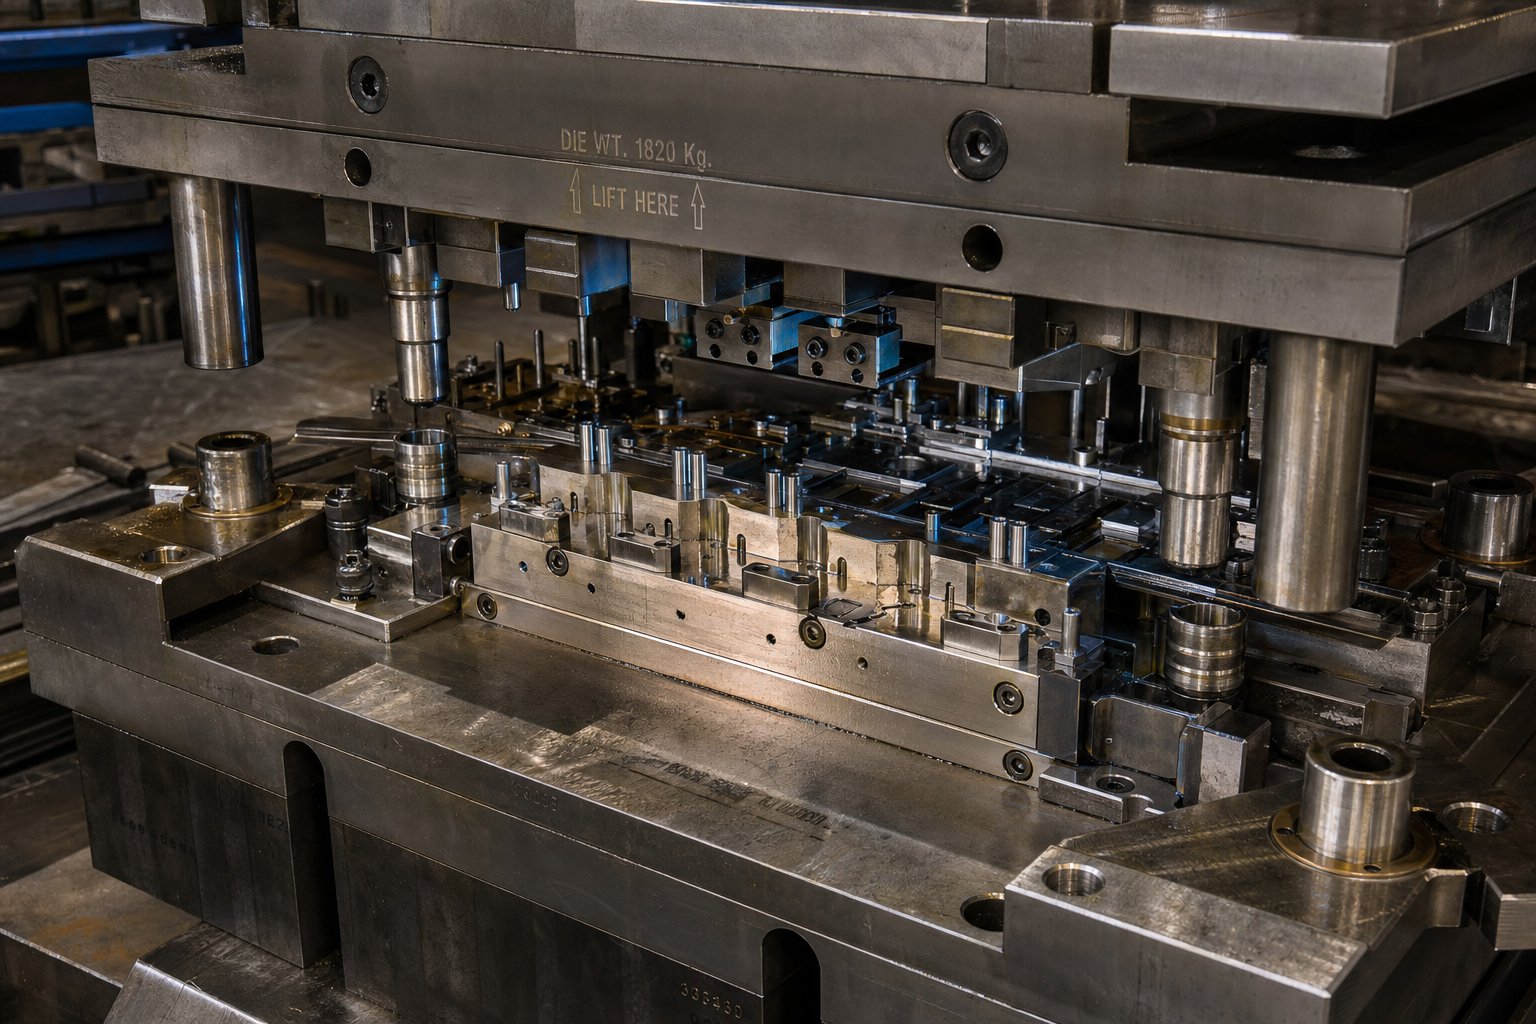
Mitä leimaamalla muottisuunnittelu todella sisältää
Kuvittele, että otat litteän teräslevyn ja muutat siitä valmiin auton kiinnikkeen, sähköliittimen tai rakenneosan, kaikki sekunnissa. Tämä muutos on se, minkä leimausmuotin suunnittelu tekee mahdolliseksi. Silti insinöörit aliarvioivat rutiininomaisesti, kuinka paljon varhaiset suunnittelupäätökset muokkaavat kaikkea loppupäässä, osien laadusta työkalukustannuksiin tuotannon käytettävyyteen.
Leimausmuotin suunnittelu on insinööritiede, jossa luodaan tarkkuustyökaluja, jotka leikkaavat ja muotoilevat metallilevyä haluttuun muotoon ohjatun plastisen muodonmuutoksen avulla käyttämällä mekaanisen tai hydraulisen puristimen voimaa.
Leimausmuotin suunnittelun määrittely metallinmuovauksessa
Niinmikä on metallileimaussen ytimessä? Leimaussuulake on räätälöity{0}}työkalu, joka on tyypillisesti valmistettu karkaistusta työkaluteräksestä ja joka kohdistaa voiman tasaiseen metallilevyyn ja muotoilee sen valmiiksi geometriaksi. Prosessi on luokiteltu kylmämuovaukseksi, mikä tarkoittaa, että ulkoista lämpöä ei syötetä tarkoituksella. Kitka leikkaamisen ja muovauksen aikana synnyttää lämpöä, mutta materiaalin muutos perustuu pelkästään mekaaniseen voimaan.
Jokainen suunnitteluvalinta, lävistysgeometriasta välysarvoihin ja asemajärjestykseen, määrittää suoraan reunan laadun, mittatarkkuuden ja sen, kuinka monta osia voidaan tuottaa ennen huoltoa. Valmistuskustannusanalyysin tutkimus viittaa siihen, että yli 70 prosenttia osan kokonaiskustannuksista on sidottu varhaisiin suunnittelupäätöksiin. Peltileimauksessa nämä päätökset elävät muotin sisällä.
Miksi Die Design Fundamentals -periaatteet ovat tärkeitä jokaiselle leimatulle osalle
Perusasioiden vääristäminen ei tuota vain huonoa osaa. Se kaskadoidaan romuksi, työstetään uudelleen, puristetaan seisokkeja ja työkalujen uusintoja, jotka rikkovat budjetin ja aikataulun. Insinöörit, jotka hallitsevat perusperiaatteet, meistityyppien valinnan, tyhjennysmenetelmän, asemajärjestyksen ja materiaalivirran hallinnan, välttävät kalliita koe--ja-virhesilmukoita, jotka vaivaavat-suunniteltujen työkalujen alla.
Tämä artikkeli yhdistää oppikirjateorian käyttökelpoiseen metodologiaan. Kävelet jäsennellyn kehyksen läpi, joka kattaa muottityypit, komponenttien toiminnot, välyksen periaatteet, progressiivisen muottilogiikan, vikojen ehkäisyn, simulointityönkulut ja materiaalin valinnan. Jokainen osa on rakennettu täyttämään standardiviitteiden jättämät aukot.
Oikean meistintyypin valitseminen sovellukseesi
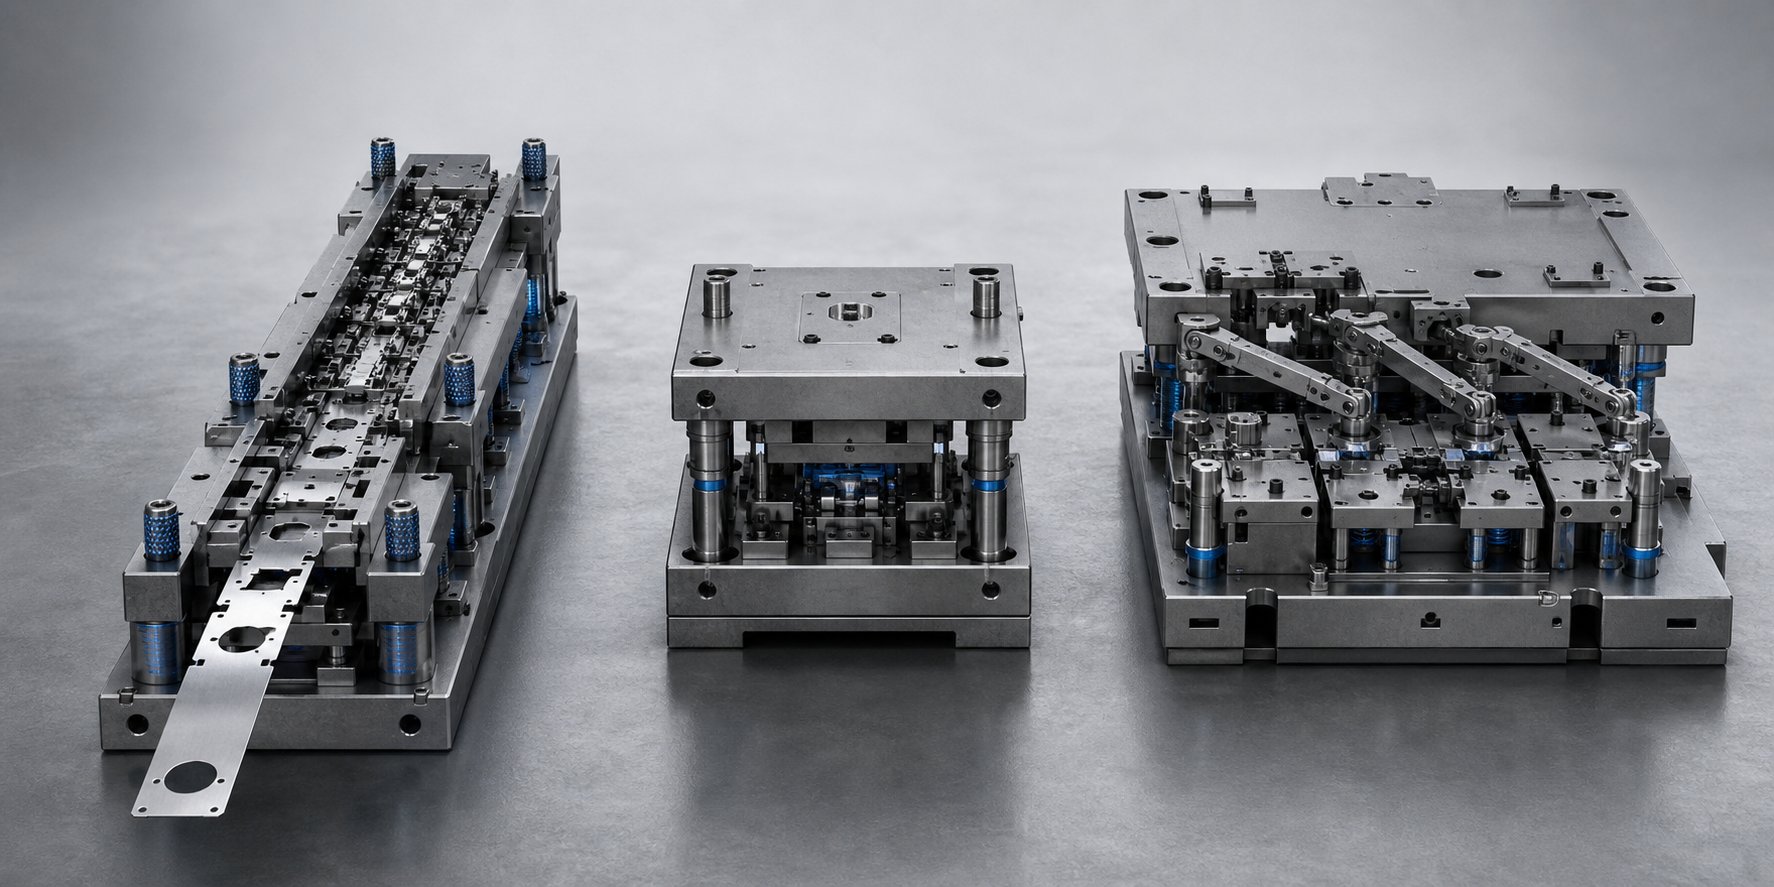
Suulaketyypin valinta on yksi niistä päätöksistä, jotka näyttävät paperilla yksinkertaisilta, mutta määrittelevät hiljaa, saavuttaako projekti kustannus- ja laatutavoitteensa. Valitse väärä arkkitehtuuri ja joko kulutat liikaa yksinkertaisen osan työkaluihin tai kamppailet pitämään toleranssit muotilla, jota ei koskaan suunniteltu sinun geometriasi mukaan. Tuotantolattiat hallitsevat kolme päätyyppiä leimausmuotit: progressiivinen, yhdistelmä ja siirto. Jokainen ratkaisee erilaisen suunnitteluongelman, ja sen ymmärtäminen, missä ne ovat erinomaisia, estää sellaiset yhteensopimattomuudet, jotka lähettävät projektit takaisin piirustuspöydälle.
Progressiiviset muotit suuren{0}}volyymin jatkuvaan tuotantoon
Progressiivinen leimausmuottion pohjimmiltaan miniatyyri tuotantolinja, joka sisältyy yhteen työkaluun. Peltikäämi syötetään suulakkeeseen jatkuvana nauhana, joka etenee kiinteää nousua jokaisella puristusiskulla. Jokainen asema kaistalla suorittaa erillisen toimenpiteen, lävistää ohjausreiän, lävistää piirteen, lovi profiilin, taivuttaa laippaa, kunnes valmis osa erottuu lopullisessa asemassa. Jokainen isku tuottaa valmiin komponentin.
Tämä jatkuva syöttötapa tarjoaa poikkeuksellisen suorituskyvyn. Puristusnopeudet voivat olla useita satoja iskuja minuutissa, ja koska nauha pysyy kytkettynä koko ajan, manuaalista käsittelyä ei tarvita toimintojen välillä. Kompromissi on suurempi etukäteissijoitus työkaluihin ja rajoitettu joustavuus suunnittelun muutoksiin, kun meisti on rakennettu. Progressiiviset suulakkeet loistavat, kun tuotantomäärät oikeuttavat tämän investoinnin, tyypillisesti satojen tuhansien ja miljoonien osien erissä, ja kun osien geometria on pieni tai keskikokoinen, ja siinä on useita ominaisuuksia, jotka voidaan järjestellä eri asemilla.
Yhdistetyt muotit tiukoille{0}}toleranssitasoisille osille
Kun kappaleesi on suhteellisen tasainen ja vaatii poikkeuksellista samankeskisyyttä tai sijaintitarkkuutta ominaisuuksien välillä, yhdistelmäsuulake on tarkkuustyökalu työhön. Toisin kuin progressiiviset meistit, jotka toimivat peräkkäisten asemien kautta, yhdistelmämuotti suorittaa kaksi tai useampia leikkaustoimintoja samanaikaisesti yhdellä painalluksella yhdellä asemalla. Klassinen esimerkki: ulkoprofiilin tyhjennys ja sisäreiän lävistäminen samassa hetkessä.
Koska kaikki leikkaus tapahtuu yhdellä sulkemisella, sisä- ja ulkoääriviivojen välinen suhteellinen paikannustarkkuus on luonnostaan parempi. Myös osien tasaisuus hyödyttää, koska useista asemansiirroista ei aiheudu kumulatiivisia muodonmuutoksia. Ajattele tiivisteitä, tarkkuusaluslevyjä, instrumenttien osia ja laminointilevyjä. Rajoitus on, että yhdistelmämuotit käsittelevät vain leikkaustoimenpiteitä. Ne eivät voi taivuttaa tai vetää materiaalia, mikä rajoittaa ne 2D-profiileihin. Työkalukustannukset jäävät progressiivisten meistien alapuolelle, joten ne sopivat hyvin pieniin ja keskisuuriin tuotantomääriin, joissa tarkkuus on suurempi kuin läpimenonopeus.
Siirtotyökalut suurelle tai syvälle{0}}vedetylle geometrialle
Jotkut osat ovat yksinkertaisesti liian suuria tai vaativat liian paljon kolmiulotteista muotoilua, jotta ne pysyisivät kiinni telinenauhassa. Siirtoleimaus ratkaisee tämän erottamalla yksittäiset aihiot kelasta ensimmäisessä asemassa ja siirtämällä jokainen aihio sitten mekaanisesti seuraavien muodostusasemien välillä robottivarsia tai siirtotankoja käyttäen. Jokainen asema toimii itsenäisesti, mikä tarkoittaa, että osaa voidaan siirtää, pyörittää tai jopa kääntää toimintojen välillä.
Tämä riippumattomuus nauhan geometriasta tekee siirtomuotista valinnan{0}}autojen leimausmuotit, kuten koripaneelit, öljypohjat ja rakennekannattimet, jotka vaativat syvävetoa tai monimutkaista tilamuotoilua. Siirtojärjestelmät kuluttavat myös vähemmän materiaalia osaa kohti, koska mikään kantonauha ei yhdistä työkappaleita, mikä vähentää materiaaliintensiivisten komponenttien romukustannuksia. Kompromissi on kaiken kaikkiaan monimutkaisempi järjestelmä, joka sisältää usein useita painalluksia koordinoidussa linjassa ja jossa on yleensä hitaammat syklin nopeudet kuin nopeat{4}}progressiiviset toiminnot.
Die Type Comparison Framework
| Kriteerit | Progressiivinen Die | Yhdistetty kuolee | Siirrä kuoppa |
|---|---|---|---|
| Osan monimutkaisuus | Moni{0}}osia, joissa on taivutuksia, muotoja ja leikkauksia | Litteät profiilit, joilla on tiukka sijaintitarkkuus | Suuri tai syvä{0}}piirretty 3D-geometria |
| Tuotantomäärä | Korkeasta ultrakorkeaan-(100 000 - miljoonia) | Matalasta keskikokoiseen (1 tk - 100 000) | Keskitasoa korkeaan (10 000 - miljoonia) |
| Toleranssikyky | Hyvä, ohjaajan tarkkuus ja meistin tarkkuus | Erinomainen samankeskisyys ja tasaisuus | Hyvä, riippuu siirtopaikasta |
| Työkalukustannukset | Korkea alkuinvestointi | Kohtalainen | Korkea (muotti plus siirtomekanismi) |
| Materiaalin käyttö | Keskitaso (kantoainenauhasta tulee romu) | Korkea yksinkertaisille profiileille | Korkea (ei vaadi kantoliuskaa) |
| Pyörän nopeus | Erittäin nopea (satoja SPM) | Kohtalainen | Kohtalainen (hitaampi kuin progressiivinen) |
| Ihanteelliset sovellukset | Sähköliittimet, kiinnikkeet, pidikkeet, pienet autonosat | Aluslevyt, tiivisteet, laminaatit, instrumenttilevyt | Runkopaneelit, öljypohjat, rakenneosat, laiterummut |
Oikea leimausmuottityyppi ei ole koskaan yleinen vastaus. Se syntyy kappaleen geometrian, tilavuusennusteen ja toleranssivaatimustesi risteyksestä. Oikea valinta tässä vaiheessa luo perustan kaikelle seuraavalle: komponenttien mitoitukselle, välyslaskelmille ja asemalle-asemalogiikalla-, joka muuttaa raakanauhan valmiiksi osiksi.
Surun ydinkomponentit ja miten ne toimivat yhdessä
Suulaketyypin valitseminen antaa sinulle arkkitehtuurin. Mutta arkkitehtuuri ilman ymmärrystä yksittäisistä puristusmuottikomponenteista on kuin rakennustyylin valitseminen tietämättä, mitä pilarit, palkit ja liitokset todella tekevät. Joten mistä meistit on tehty toiminnallisesti? Jokainen metallileimaussuutin on kokoonpano toisistaan riippuvaisia elementtejä, joista jokaisella on erityinen rooli leikkaamisessa, muotoilussa, materiaalin ohjauksessa tai kohdistuksen ylläpitämisessä. Kun yksi komponentti epäonnistuu tai on huonosti määritelty, koko järjestelmä kärsii.
Ylempi ja alempi mallikenkäkokoonpano
Muottikengät muodostavat työkalun rakenteellisen selkärangan. Alempi kenkä kiinnittyy puristusalustaan, kun taas ylempi kenkä kiinnittyy puristussylinteriin, jolloin syntyy jäykkä runko, joka tukee kaikkia muita komponentteja valtavan kuormituksen alaisena. Niiden välissä olevat ohjaustapit ja holkit varmistavat, että ylä- ja alapuoliskot ovat kohdakkain toistettavalla tarkkuudella, usein 0,0001 tuuman toleranssien sisällä. Käytettävissä on kaksi yleistä vaihtoehtoa: kitka-tyyppiset suorat tapit perussovelluksiin ja kuulalaakerien ohjaustapit, jotka liukuvat häkkilaakereiden päällä tasaisemman erotuksen ja pidemmän käyttöiän takaamiseksi.
Kantapäälohkot lisäävät toisen kerroksen vakautta. Asennettuna muottisarjan sivuille, ne vaimentavat muotoilun aikana syntyvän sivuttaistyöntövoiman ja estävät ylemmän muotin siirtymisen sivusuunnassa kuormituksen alaisena. Kengät, ohjaustapit ja kantapääpalat muodostavat yhdessä kohdistusjärjestelmän, joka pitää lyöntien---kohdistuksen yhtenäisenä miljoonien painallusten aikana.
Punch and Die Block -suhteet
Jos meistinkengät ovat luuranko, lävistimet ja stanssauskappaleet ovat käsiä, jotka suorittavat varsinaisen lävistystyön. Lävistin on urospuolinen elementti, joka on tyypillisesti asennettu ylempään suuttimeen. Sen kärjen geometria, olipa se pyöreä, pitkulainen, neliö tai muokattu-profiloitu, määrittää levylle asetettavan leikkauksen tai muodon. Kun puristin ajaa meistiä alaspäin, se menee alla olevassa muottilohkossa olevaan liitäntäonteloon.
Muottilohko on naaraspuolinen vastine, ja meistin ja muottilohkon välinen rako mahdollistaa materiaalin erottumisen tai hallitun muodonmuutoksen. Tämä ero ei ole mielivaltainen. Se on suunniteltu materiaalityypin ja paksuuden perusteella, ja se vaikuttaa suoraan reunan laatuun, purseen muodostumiseen ja työkalujen kulumiseen. Muottipainikkeet, vaihdettavat sisäosat, jotka reunustavat meistilohkon aukkoja, heijastavat lävistysprofiilia ja ovat tyypillisesti hieman suurempia, jotta saadaan tarvittava leikkausvälys.
Poistajat, nostimet ja pilottijärjestelmät
Komponenttien leikkaaminen ja muotoilu olisi hyödytöntä ilman tarkkaa materiaalin hallintaa. Kun meisti lävistää tai muodostaa levyn, elastinen palautuminen saa metallin tarttumaan lävistimeen tiukasti. Jousikuormitteiset kuorintalevyt ratkaisevat tämän käyttämällä käänteistä voimaa ylösliikkeen aikana, työntämällä nauhan puhtaasti irti lävistyksestä ja samalla puristamalla materiaalin litteäksi leikkausliikkeen aikana vääntymisen estämiseksi.
Progressiivisen muotin asemien välillä nostimet nostavat nauhaa hieman muotin pinnan yläpuolelle. Tämä vähentää kitkaa syöttämisen aikana, estää nauhaa takertumasta alempiin muotin ominaisuuksiin ja varmistaa tasaisen etenemisen oikealla nousulla. Pilotit, pienet tarkkuusnastat, jotka tekevät esi-rei'itettyjen reikien nauhaan, käsittelee aseman-to{4}}rekisteröinnin. Ne vetävät nauhan tarkasti kohdakkain ennen jokaista painallusta ja säilyttävät ominaisuuden-ja-tarkkuuden koko etenemisen ajan.
Muottikomponenttien leimaaminen toiminnon mukaan
- Leikkauskomponentit:Lävistimet, meistinnapit, peittoterät, leikkausteräkset
- Muodostavat komponentit:Taivutusleivit, piirustuslisäkkeet, lohkojen lyöminen, kohokuviointiyksityiskohdat
- Materiaalinkäsittelykomponentit:Irrotuslevyt, nostimet, syöttökiskot, romukourut, etanan kevennykset
- Tasauskomponentit:Ohjaustapit, ohjausholkit, kantapäät, lenkit, tapit
Jokainen toiminnallinen ryhmä riippuu muista. Kohdistuskomponentit pitävät leikkaus- ja muotoiluelementit rekisterissä. Materiaalinkäsittelykomponentit varmistavat, että nauha on asetettu oikein ennen leikkaamista ja tyhjennetään kunnolla sen jälkeen. Kun insinöörit suunnittelevat nämä järjestelmät integroiduksi kokonaisuudeksi yksittäisten osien sijaan, tuloksena on suulake, joka käy luotettavasti nopeudella, kestää toleranssia pitkillä tuotantoajoilla ja yksinkertaistaa huoltoa, kun kuluvat komponentit on vaihdettava.
Näiden elementtien vuorovaikutuksen ymmärtäminen paljastaa myös ongelmien alkuperän. Purseongelma saattaa johtua kuluneesta muottipainikkeesta, mutta se voi yhtä helposti johtua ohjaustavasta, joka on kehittänyt ylimääräistä välystä ja siirtää rei'ityskohdan pois-keskipisteestä. Tällainen juurisyy-syyn ajattelu riippuu tiedosta, kuinka välys lävistimen ja meistinlohkon välillä vaikuttaa leikkaukseen, josta alkaa juuri seuraava suunnittelulogiikan kerros.
Purseenpoistoperiaatteet ja purseenhallinta
Välys on luultavasti väärinymmärretyin parametri koko muottiprosessissa. Insinöörit muistavat usein oletusnumeron, käyttävät sitä yleisesti ja ihmettelevät sitten, miksi heidän leimattujen metallilevyjen reunat ovat epäjohdonmukaisia tai miksi niiden lävistimet kuluvat ennenaikaisesti. Tosiasia on, että lävistys-to-ei ole kiinteä arvo. Se on laskettu suhde, joka muuttuu jokaisen materiaalin, jokaisen paksuuden ja jokaisen laatuvaatimuksen mukaan.
Kuinka raivaus vaikuttaa leikkauslaatuun ja meistin käyttöikään
Kun meisti laskeutuu muotin aukkoon, metallilevy ei erotu puhtaasti yhdessä tapahtumassa. Leikkausreuna muodostuu erillisiksi vyöhykkeiksi, joista kuhunkin vaikuttaa se, kuinka paljon välystä on lävistimen ja stanssausreunojen välillä. Huomaat neljä ominaista aluetta missä tahansa leikatussa reunassa: kaatuminen (jossa materiaali vedetään leikkauskohtaan), leikkausvyöhyke (tasainen, kiillotettu nauha), murtumisalue (karkeampi murtopinta) ja purse (ohut kohotettu huuli alareunassa).
Oikea välys kohdistaa lävistimen reunasta ja muotin reunasta lähtevät murtotasot siten, että ne kohtaavat siististi materiaalin paksuuden sisällä. Kun välys on liian tiukka, nämä murtotasot ohittavat toisiaan, mikä pakottaa toissijaisen leikkauksen, joka lisää dramaattisesti leikkausvoimaa ja nopeuttaa lävistyksen kulumista. Kun välys on liian suuri, materiaali repeytyy pikemminkin kuin leikkautuu, jolloin syntyy raskaita purseita, karkeaa murtumisvyöhykettä ja huonoa mittojen hallintaa valmiissa kappaleessa.
Reunojen laadun lisäksi välys vaikuttaa suoraan työkalun pitkäikäisyyteen. Lävistystyökalujen rasitusta koskeva tutkimus osoittaa, että välyksen lisääminen perinteisistä arvoista kohti 11-20 % materiaalin paksuudesta voi vähentää merkittävästi lävistyskomponenttien rasitusta lävistyksen aikana ja pidentää käyttöikää tinkimättä hyväksyttävistä reunoista monissa sovelluksissa.
Välyksen valinta materiaalityypin ja paksuuden mukaan
Välys ilmaistaan aina prosentteina materiaalin paksuudesta per sivu. Tämä tarkoittaa meistin kummallakin puolella olevaa rakoa suhteessa muotin avausasteikkoon verrannollisesti työkappaleesi paksuuden kanssa. 10 %:n sivu-välys 1,0 mm:n massassa tarkoittaa 0,1 mm:n rakoa meistin kummallakin puolella.
Mikä määrää sen prosentin? Materiaalin sitkeys ja kovuus. Pehmeämmät, sitkeämmät materiaalit, kuten alumiinileikkaus, pienemmällä voimalla ja kestävät tiukempia välyksiä. Kovemmat materiaalit, kuten -luja teräs, vastustavat muodonmuutoksia aggressiivisemmin, mikä vaatii suurempia rakoja, jotta murtumisalueet pääsevät etenemään oikein ilman ylikuormitusta työkaluja.
Tässä monet insinöörit joutuvat vaikeuksiin: he poimivat yhden numeron muistista ja käyttävät sitä kaikkiin peltileimausmuotteihinsa. Käytännössä jopa saman progressiivisen muotin sisällä eri reiät voivat vaatia erilaisia välysprosentteja riippuen ominaisuuden geometriasta, toleranssivaatimuksista ja työkalun odotetusta käyttöiästä. Käytä aina materiaalin -välyskaavioita työkalukäsikirjoista tai rei'itystoimittajasi teknisiä tietoja sen sijaan, että luottaisit yleiseen oletusarvoon.
Pursesuunnan ohjaus Die Layoutissa
Jokainen meistotoimenpiteen leikkaus tuottaa jäysteen materiaalin toiselle puolelle. Tarkkuusstanssauksessa insinöörit eivät vain yritä minimoida pursekorkeutta. Ne suuntaavat strategisesti toiminnallisten vaatimusten ja loppupään toimintojen perusteella, mikä osan pinta kantaa purseet.
Purse muodostuu aina materiaalin lävistystä vastakkaiselle puolelle. Jos lävistin tulee sisään ylhäältä, purse ilmestyy alapinnalle. Tämä tarkoittaa, että jäysteen suuntaa ohjataan päättämällä, leikataanko piirre ylhäältä vai alhaalta meistiasettelussa. Myöhemmin taivutettavien osien kohdalla insinöörit suuntaavat purseet taivutussäteen sisäpuolelle estääkseen halkeilun reunassa. Asennuspinnoille tai kosmeettisille pinnoille purseet suunnataan poispäin kriittiseltä puolelta.
Progressiivisissa muotteissa purseiden suunnan hallinta tulee monimutkaisemmaksi, koska useat asemat leikkaavat piirteitä eri suunnasta. Huolellinen nauhasuunnittelu varmistaa, että kaikki purseet päätyvät valmiin osan hyväksyttävälle puolelle.
Selvitysohjeet materiaaliluokittain
| Materiaaliluokka | Suhteellinen välysalue (% per puoli) | Reunan ominaisuudet | Keskeinen huomio |
|---|---|---|---|
| Alumiini (pehmeä) | 10-15% | Suurempi kaatumisvyöhyke, sileä leikkausnauha, minimaalinen murtuma | Galling riski; saattaa tarvita päällystettyjä lävistyksiä |
| Mieto teräs / vähähiilinen{0}}teräs | 10-12% | Tasapainoinen leikkaus-/-murtumasuhde, kohtalainen purse | anteeksiantavaisin; tavallinen perusmateriaali |
| Ruostumaton teräs | 12-16% | Työstö-karkaistu reuna, suurempi pursetaipumus | Lisääntynyt leikkausvoima; tarkkaile lävistyksen kulumista tarkasti |
| Korkea{0}}lujuus teräs (HSLA, AHSS) | 18-20%+ | Hallitseva murtumaalue, minimaalinen leikkausvyöhyke, mahdollinen mikrohalkeilu | Edellyttää vankkaa lävistyssuunnittelua ja säännöllistä tarkastusta |
Nämä alueet edustavat yleisiä lähtökohtia, jotka on vedetty julkaistuista työkalusuunnittelutiedoista. Todellinen etäisyys on validoitava materiaalisertifikaattisi, tuotantomäärätavoitteidesi ja hyväksyttävien reunalaatustandardien perusteella. Myös työkalujen kunto vaikuttaa. Kun lävistimet kuluvat, tehokas välys kasvaa, joten alkuperäisen asetusarvon tulee ottaa huomioon odotettu kuluminen huoltovälin aikana.
Lupapäätökset eivät ole olemassa erillään. Ne ovat vuorovaikutuksessa kaikkien muiden suunnitteluparametrien kanssa, erityisesti sen, miten toiminnot järjestyvät asemien välillä. Selkäarvo, joka tuottaa hyväksyttäviä reunoja erillään, voi aiheuttaa nauhan vääristymistä tai kohdistusvirheitä yhdistettynä vierekkäisiin muodostustoimintoihin, minkä vuoksi aseman sekvensointilogiikka ansaitsee oman kurinalaisen lähestymistapansa.
Progressiivinen Die Station Sekvensointilogiikka
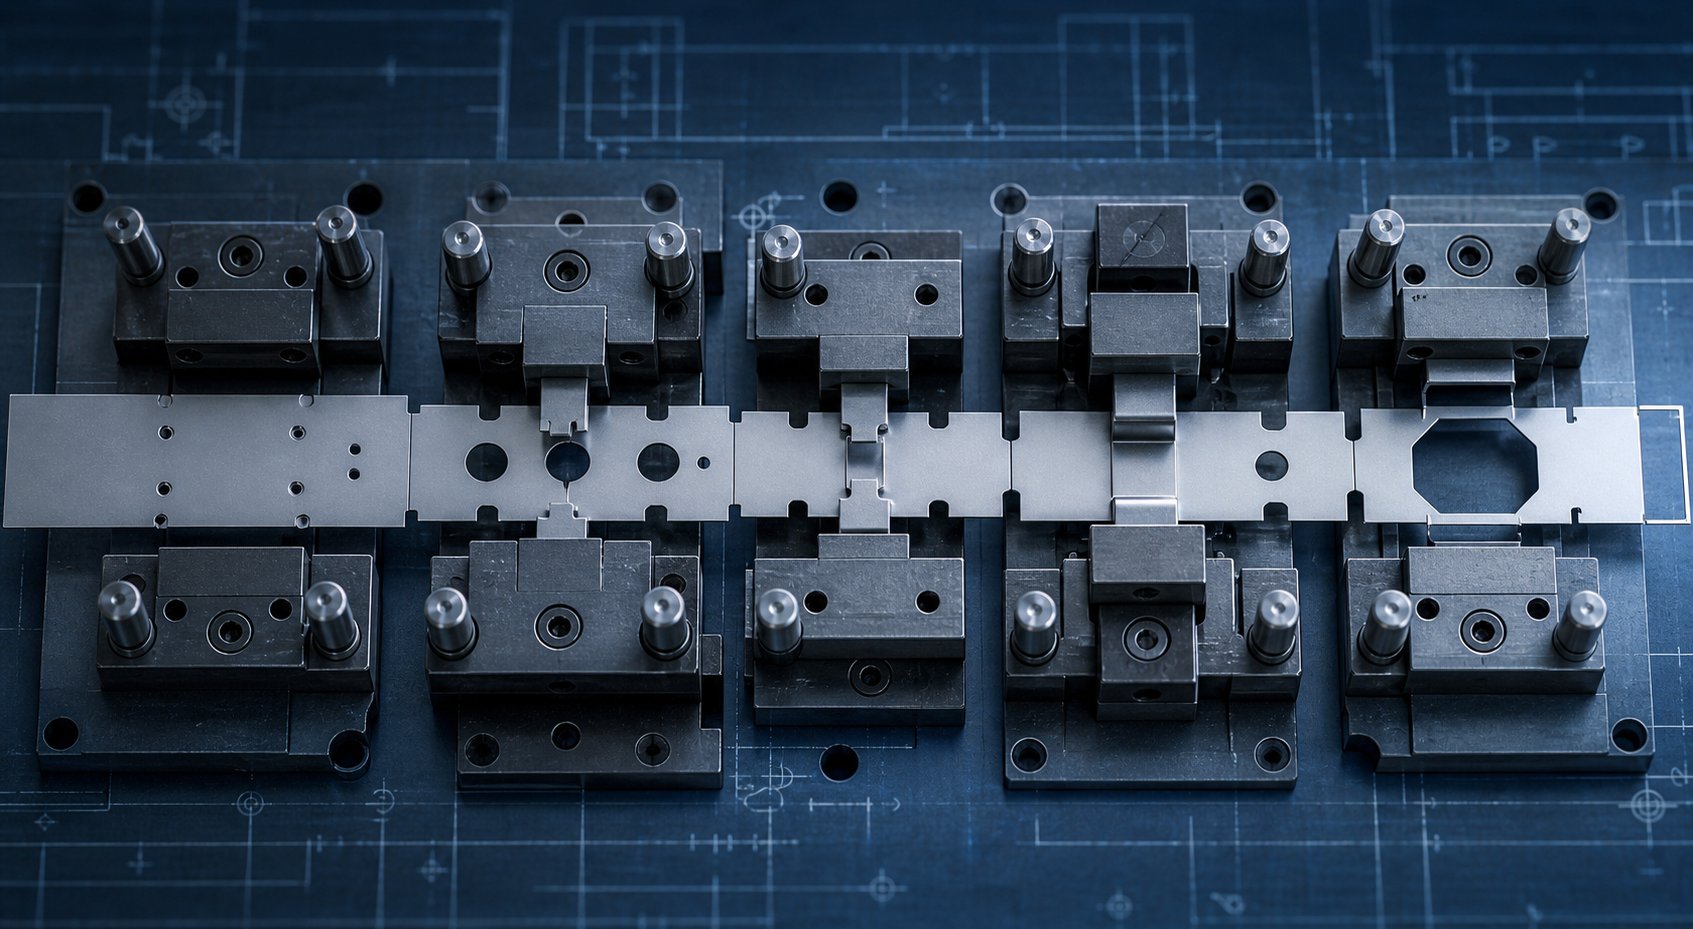
Progressiivisessa nopassa voi olla kymmenen, kaksikymmentä tai jopa enemmän asemia, mutta silti ei ole mitään satunnaista toimintojen esiintymisjärjestyksessä. Leimausprosessi noudattaa tiukkaa suunnittelulogiikkaa, jossa jokainen asema riippuu sitä edeltävistä ja rajoittaa sen jälkeisiä. Järjestyksen vääristäminen ei ole pieni haitta. Se vääristää ominaisuuksia, vetää nauhat pois rekisteristä ja tuottaa romua, joka syö tuloksesi. Tässä leimaussuunnittelu erottaa kokeneet työkaluinsinöörit niistä, jotka vielä oppivat kantapään kautta.
Toimintajakson ja asemien lukumäärän määrittäminen
Kun suunnittelet vaihetyökaluja uudelle progressiiviselle muotille, ensimmäinen kysymys ei ole "mitä operaatioita tarvitsen?" vaan pikemminkin "mitä täytyy tapahtua ensin tukeakseen kaikkea muuta?" Vastaus alkaa melkein aina peruspisteiden asettamisesta. Ohjausreiät lävistetään aivan ensimmäisellä asemalla, koska ne toimivat sijaintiviittauksina jokaisessa myöhemmässä toiminnossa. Perustetun mukaanprogressiiviset muottien valmistussäännöt, pilottireikien lävistystoimenpiteet tulee aina suorittaa ensimmäisellä asemalla, jotta varmistetaan kohdistustarkkuudet koko nauhan etenemisen ajan.
Kantonauhan ominaisuudet tulevat seuraavaksi. Nämä ovat rakenteellisia liitoksia, jotka kuljettavat työkappaletta fyysisesti asemalta asemalle. Ilman vahvaa alustaa, joka on perustettu varhain, nauhalta puuttuu jäykkyys syöttää tarkasti puristusvoimien vaikutuksesta. Kantoaaltogeometrian määrittävät loveustoimenpiteet seuraavat tyypillisesti välittömästi pilotoinnin jälkeen.
Sieltä yleinen sekvensointiperiaate kulkee näin: leikkaa tasaiset piirteet ensin, muoto toiseksi, tyhjät viimeisenä. Lävistykset ja lovet tapahtuvat, kun materiaali on vielä tasainen, koska jo muodostettuihin pintoihin tehdyt reiät vääristyvät arvaamattomasti. Muovaustoimenpiteet etenevät vähiten ankarista vakavimpiin, jolloin materiaalille saadaan hallittu reitti tasaisesta lopulliseen geometriaan. Jos kohokuviointi on olemassa, se tehdään usein aikaisin, jotta estetään muiden ominaisuuksien muodonmuutos. Tyhjennys, toimenpide, joka erottaa valmiin osan kantonauhasta, tapahtuu aina loppuasemalla, koska osaa ei voi enää indeksoida, kun se on vapaa.
Kuulostaako yksinkertaiselta? Haasteena on se, että todellisissa osissa on kymmeniä ominaisuuksia monimutkaisilla geometrisilla suhteilla. Automaattisten sekvensointimenetelmien tutkimus tunnistaa kaksi perusrajoitustyyppiä, jotka hallitsevat järjestystä: ensisijaisuusrajoitukset, jotka sanelevat, että tietyt toiminnot on suoritettava ennen muita valmistettavuussääntöjen perusteella, ja vierekkäisyyden rajoitukset, jotka estävät liian lähellä toisiaan olevien ominaisuuksien leimaamisen samalla asemalla, jotta vältetään heikkojen osien muodostuminen muottiteräkseen.
Tasapainottavat voimat asemilla
Kuvittele progressiivinen meisti, jossa kaikki raskaat lävistystoimenpiteet keskittyvät toiselle puolelle ja kaikki muodostuskuormat keskittyvät toiselle. Mitä tapahtuu? Puristussylinteri kallistuu mikroskooppisesti tuon epätasapainoisen momentin alla, suutin taipuu epäsymmetrisesti ja nauha kävelee sivuttain. Tuloksena on virherekisteröinti, joka yhdistetään jokaisella vedolla.
Voimien tasapainottaminen nauhan asettelussa on kriittinen, mutta usein huomiotta jätetty näkökohta leimaustyökalujen suunnittelussa. Insinöörit tekevät tämän useilla tekniikoilla. Porrastetut leikkaukset jakavat leikkausvoimat tasaisemmin muotin leveydelle ja syöttösuunnassa. Sen sijaan, että kaikki reiät lävistetään yhdellä asemalla, niiden jakaminen kahdelle vierekkäiselle asemalle puolittaa hetkellisen leikkauskuorman ja vähentää puristimen iskuja.
Tyhjäkäyntiasemilla, paikoilla, joissa ei tapahdu leikkausta tai muovausta, on kaksi tarkoitusta. Ne tarjoavat fyysistä tilaa vastakkaisia voimia synnyttävien operaatioiden väliin ja antavat kantonauhalle mahdollisuuden stabiloitua ennen seuraavaa muodonmuutostapahtumaa. Merkittävissä muovauskuormissa olevissa meistiissä tyhjäkäyntiasemat estävät myös yhden toimenpiteen vetämästä materiaalia pois viereiseltä asemalta.FEA{0}}pohjainen sekvenssisuunnittelututkimusosoittaa, että jännitysjakaumat ja työskentelykovettuminen siirtyvät jokaisesta vaiheesta seuraavaan, mikä tarkoittaa, että voimaprofiili myöhemmillä asemilla riippuu siitä, mitä tapahtui ylävirtaan. Epätasapainoinen vääntömomentti progressiivisen muotin kahden puoliskon välillä on dokumentoitu syy nauhan virheelliseen kohdistukseen ja kiihtyneeseen kulumiseen.
Strip Layout Optimization ja materiaalin käyttö
Asemien sekvensointi ei tapahdu erillään nauhan geometriasta. Nauhan leveys, syöttötiheys ja ohituksen lovirakenne vaikuttavat kaikki toimintojen järjestelyyn, ja ne määrittävät yhdessä materiaalin käytön eli ostetun kelan prosenttiosuuden, josta tulee valmiita osia romun rungon sijaan.
Liuskan leveys asetetaan osan suurimmalla mitalla, joka on kohtisuorassa syöttösuuntaa vastaan, plus kannatinleveydellä molemmilla puolilla sekä marginaalilla syöttövälystä materiaalin ohjaimissa. Syöttöväli, etäisyys, jonka nauha etenee jokaisella puristusiskulla, määräytyy osan mitan syöttösuunnassa sekä asemien välisen rakenteellisen eheyden edellyttämän vähimmäisrainan mukaan.
Ohituslovet ovat ominaisuuksia, joita suunnittelijat käyttävät nauhan etenemisen ohjaamiseen ja oikean syötön tarkistamiseen. Niitä on kahta lajiketta. Positiiviset ohituslovet ovat kielekkeitä, jotka työntyvät ulos nauhan reunasta ja tunnistetaan anturilla tai mekaanisella sormella nauhan edetessä. Negatiiviset ohituslovet peltileimausmuotissa ovat nauhan reunassa olevia leikkauksia, jotka palvelevat samaa indeksointitarkoitusta, mutta poistavat materiaalia sen sijaan, että jättäisivät ulkonevan kielekkeen. Valinta positiivisten ja negatiivisten ohituslovien välillä riippuu käytettävissä olevan nauhan leveydestä, romun käsittelyyn liittyvistä näkökohdista ja siitä, häiritseekö lovi viereisiä toimintoja.
Materiaalin saannon optimointi vaatii iterointia osien suunnan, sisäkkäisjärjestelyn ja aseman määrän välillä. Osan pyörittäminen nauhan sisällä, kahden osan sijoittaminen vastakkaisiin suuntiin tai useiden osien ajaminen nauhan leveyden poikki ovat kaikki strategioita, jotka vähentävät romun rungon prosenttiosuutta. Jokainen säätö sisäkkäin kuitenkin syöttää takaisin sekvensointilogiikkaan, koska se muuttaa mitkä toiminnot voivat jakaa aseman ja kuinka voimat jakautuvat.
Aseman sijoittelun suunnittelu: peräkkäinen päätöskehys
Kun insinööri suunnittelee uutta progressiivista muottiliuskaa, päätökset tehdään kurinalaisessa järjestyksessä. Vaiheiden ohittaminen tai niiden uudelleenjärjestely synnyttää lähes aina konflikteja, jotka vaativat kallista uudelleensuunnittelua.
- Analysoi valmiin kappaleen geometria ja tunnista kaikki tarvittavat leimaustoimenpiteet (lävistys, loveus, muotoilu, piirtäminen, aihio).
- Kartan ensisijaisuuden rajoitukset: määritä, mitkä toiminnot on edeltävä muita materiaalivirran, perusvaatimusten ja valmistettavuussääntöjen perusteella.
- Karttaa läheisyysrajoitukset: tunnista toiminnot, jotka eivät voi jakaa asemaa läheisyysrajoitusten tai työkalujen vahvuusongelmien vuoksi.
- Perustele pilottireiät ja kantonauhan geometria ensimmäisille asemille vakaan kohdistus- ja syöttöjärjestelmän luomiseksi.
- Järjestä leikkaustoimenpiteet tasaiselle materiaalille ennen muovaustoimenpiteitä, järjestele muodot pienimmästä vakavimpaan muodonmuutokseen.
- Tasapainota kuormien katkaisua ja muotoilua asemien välillä, lisää tyhjäkäyntiasemia tarvittaessa voimanjaon ja nauhan vakauden hallitsemiseksi.
- Määritä nauhan leveys, syöttöväli ja osan suuntaus materiaalin käytön maksimoimiseksi samalla kun noudatat aseman etäisyysvaatimuksia.
- Suunnittele ohituksen loven geometria (positiivinen tai negatiivinen) syötteen tarkistamista ja nauhan etenemisen hallintaa varten.
- Aseta tyhjennys- tai katkaisutoiminto loppuasemaan erottaaksesi valmiin osan alustasta.
- Vahvista koko sarja voimatasapainoa, nauhan jäykkyyttä ja toleranssipinoa vastaan-ja toista tarpeen mukaan.
Tämä kehys ei ole yhden{0}}passin harjoitus. Nauhojen asettelusuunnittelu on luonnostaan iteratiivinen, ja kokeneet insinöörit odottavat käyvänsä läpi useita konsepteja ennen tehokkaimman ja kestävimmän ratkaisun löytämistä. Lopputuloksena on leimaustyökalujärjestelmä, joka toimii luotettavasti nopeudella, säilyttää toleranssin koko tuotantojakson ajan ja minimoi materiaalihukan, kolme tulosta, jotka juontavat suoraan ensimmäisten sekvensointipäätösten logiikkaan.
Asemajärjestys määrittää, mitä tapahtuu ja missä järjestyksessä. Mutta jopa täydellisesti järjestetyssä meistissä syntyy viallisia osia, jos geometria itsessään rikkoo materiaalin muovausrajoja. Ominaisuuksien vähimmäisetäisyys, taivutussäteet, vetosyvyyssuhteet ja takaisinjouston kompensointi asettavat kaikki omat rajoitteensa sille, mitä meisti voi onnistuneesti saavuttaa, rajoituksia, jotka kuuluvat suoraan valmistettavuuden suunnitteluun.
Valmistettavuutta ja vikoja ehkäisevä suunnittelu
Täydellisesti järjestetyt meistit ihanteellisilla välyksillä tuottaa silti romua, jos osan geometria itse taistelee materiaalin fyysisiä rajoja vastaan. Tässä metallileimaussuunnittelu siirtyy työkalusuunnittelusta tuotesuunnittelualueeseen. Jokaisen leimatun metalliosan piirteen, jokaisen reiän, taivutuksen, laipan ja vedon on kunnioitettava materiaalin kykyä virrata, venyä ja palautua. Rikkoo näitä rajoja ja suulakkeesta tulee vikageneraattori riippumatta siitä, kuinka hyvin se on rakennettu.
Leimattavan geometrian ominaisuuksien vähimmäissäännöt
Ajattele näitä sääntöjä fysiikan{0}}ohjatuina rajeina, jotka erottavat leimattavan osan toivelistasta. Ne eivät ole mielivaltaisia. Ne kuvastavat sitä, mitä materiaali ja työkalut voivat fyysisesti kestää ilman ennenaikaista vikaa.
Ensimmäinen sääntö koskee reiän-reunan-etäisyyttä. Kun stanssattu reikä on liian lähellä osan reunaa tai muuta ominaisuutta, niiden välisestä kapeasta uumasta puuttuu rakenteellinen lujuus, joka kestää muodonmuutoksia muotoilun aikana. Yleinen periaate on, että materiaalirainan kahden piirteen välillä tai piirteen ja reunan välillä tulee olla vähintään 1,0-2,0 kertaa materiaalin paksuus. Pudota kynnyksen alapuolelle, niin näet vääristymiä, halkeamia tai{7}}vedosongelmia.
Taivutussäteet noudattavat samaa logiikkaa. Sisäisen taivutussäteen on oltava 1,0-1,5 kertaa materiaalin paksuus tai suurempi, riippuen lejeeringistä ja taivutussuunnasta suhteessa raesuuntaan. Tätä tiukempi säde keskittää jännityksen mutkan ulkokuidulle, kunnes materiaali halkeilee. Tarkat vähimmäisarvot vaihtelevat huomattavasti materiaalien välillä, joten käytä aina materiaalintoimittajasi tietolehteä sen sijaan, että käytät yhtä yleisarvoa.
Piirustussuhteet asettavat rajan sille, kuinka syvälle voit vetää kupin tai kuoren litteästä aihiosta yhdellä toimenpiteellä. Suhteen ylittäminen ja materiaali ohenee vikapisteensä yli. Syvät osat vaativat tyypillisesti useita vetovaiheita, joissa on välihehkutus tai huolellisesti ohjatut materiaalin virtausreitit. Nämä eivät ole numeroita, jotka opettelet ulkoa kerran. Ne muuttuvat jokaisen materiaalilaadun, luonteen ja paksuuden yhdistelmän mukaan, joita muotisi kohtaa.
Vielä yksi leimaamisen suunnitteluvinkki, jonka kokeneet insinöörit ottavat huomioon varhaisessa vaiheessa: kaikkien lovien tai leikkausten sisäkulmien säteen tulee olla vähintään 0,5 kertaa materiaalin paksuus. Terävät sisäkulmat luovat jännitysnousuja sekä osaan että muottiteräkseen, mikä nopeuttaa molempien väsymisvikaa.
Estää rypistymistä, halkeilua ja palautumista suunnittelun avulla
Kolme vikaa muodostaa suurimman osan leimaushylkeistä maailmanlaajuisesti, ja jokainen niistä johtaa suoraan tiettyyn muotin suunnitteluparametriin, joka joko jätettiin huomiotta tai laskettiin väärin.
Rypistyvätulee näkyviin, kun materiaalia virtaa onteloon liian vähällä rajoituksella. Kuvittele, että työnnät paperiarkin pöydän poikki kupin muotoon. Ilman jotain, joka pitää reunoja alhaalla, ylimääräinen materiaali taittuu taitoksi. Meistosuuttimessa riittämätön aihion pidikevoima sallii laippamateriaalin puristua venymisen sijaan, jolloin syntyy ryppyjä vedettyihin osiin. Muotin suunnittelun vastatoimiin kuuluu vetohelmiä, kohotettuja harjanteita, jotka on koneistettu sideaineen pintaan, jotka lisäävät paikallisesti kitkaa ja ohjaavat materiaalin syöttöä vetoonteloon. Aihion pidikkeen paineen ja vanteen geometrian säätäminen antaa insinööreille hienon hallinnan materiaalin virtauskuvioihin.
Halkaisuon päinvastainen vikatila. Kun rypistyminen tarkoittaa, että liian paljon materiaalia virtaa liian vapaasti, halkeaminen tarkoittaa, että vaadittavalle muodonmuutokselle on liian vähän materiaalia. Liiallinen vetosyvyys suhteessa aihion kokoon, terävät lävistyssäteet tai riittämätön voitelu pakottavat paikallisen ohenemisen, kunnes materiaali murtuu. Suunnittelukorjaus sisältää lävistyksen kärjen säteen lisäämisen, materiaalivirtauksen uudelleenjakamisen vanteen sijoittelun kautta tai yksittäisen syvävedon jakamisen useisiin progressiivisiin vaiheisiin, jotka mahdollistavat materiaalin jännityksen jakamisen asteittain.
Springbackon ehkä turhauttavin vika, koska se on jossain määrin väistämätöntä. Jokainen taivutettu metallimeistokomponentti palautuu osittain kohti alkuperäistä litteää tilaa, kun puristin avautuu. Tätä elastista palautumista ohjaa materiaalin myötöraja: vahvemmat-materiaalit joustavat takaisin aggressiivisemmin. Die suunnittelijat kompensoivatylitaivuttavaakohdekulman yli oleva osa niin, että takajousto tuo sen oikeaan loppuasentoon. Muita strategioita ovat taivutusvyöhykkeen muodostaminen materiaalin paikallistamiseksi sen elastisuusrajan yli, suuttimen kulman laajentaminen tai pienemmän lävistyssäteen käyttäminen plastisen jännityksen lisäämiseksi taivutusalueella.
Tolerance Stack{0}}Up and GD&T Accommodation
Yksi leimattu metalliosa voi kulkea viiden, kymmenen tai useamman muovausaseman läpi. Jokainen asema esittelee pienen määrän mittavaihtelua, ja nämä vaihtelut yhdistyvät. 0,05 mm:n siirto asemalla 3 saattaa olla hyväksyttävä erikseen, mutta kun se pinotaan samanlaisilla siirroilla asemilla 5 ja 8, lopullisen ominaisuuden sijainti ajautuu pois määrittelystä.
Tämä on paikkaGD&T:n periaatteettulee välttämättömäksi muottisuunnittelulle, ei vain osasuunnittelulle. Suunnittelijat katkaisivat toleranssipinon ketjun määrittämällä osien ominaisuudet suhteessa toiminnallisiin peruspisteisiin sen sijaan, että ketjuttaisivat mittoja ominaisuudesta toiseen. Peruspisteen viitekehykseen viittaavat asennonohjaimet varmistavat, että kunkin ominaisuuden toleranssi on riippumaton kumulatiivisen sijasta, mikä yksinkertaistaa dramaattisesti sekä muotin suunnittelua että tarkastusta.
Käytännössä meistisuunnittelijat osoittavat tiukempia toleransseja muovausasemille, jotka tuottavat perusominaisuuksia ja sallivat hieman laajemmat toleranssit vähemmän kriittisissä operaatioissa. Tämä heijastaa sitä, kuinka valmis osa tarkastetaan ja kootaan: peruspinnat paikantavat osan sen liitoskokoonpanossa, joten nämä pinnat tarvitsevat korkeimman muovaustarkkuuden. Toissijaiset ominaisuudet, jotka viittaavat näihin peruspisteisiin, voivat absorboida enemmän vaihtelua vaikuttamatta toimintaan.
Palautesilmukka toimii molempiin suuntiin. GD&T-viitteet valmiissa osapiirustuksessa määräävät, kuinka tiukasti kukin stanssausasema on rakennettava ja ylläpidettävä. Päinvastoin, realistisen leimausprosessikyvyn pitäisi kertoa tuotteen suunnittelijan määrittelemistä toleransseista. Kun nämä kaksi puolta kommunikoivat aikaisin, tuloksena on metallileimattu osa, joka on sekä valmistettava että toiminnallisesti oikea ilman liiallisia työkalukustannuksia.
Yleiset viat: perussyyt ja korjaavat toimet
- Rypistyminen:Johtuu riittämättömästä aihion pidikkeen paineesta tai rajoittamattomasta materiaalin virtauksesta suulakkeen onteloon. Korjaava toimenpide: lisää tai säädä vetohelmiä, lisää aihion pidikkeen voimaa, suunnittele sideaineen pinnan geometria uudelleen.
- Halkaisu/repiminen:Syynä on liiallinen vetosyvyys, tiukka lävistyssäde tai sitkeysrajat ylittävä materiaalin jännitys. Korjaustoimenpiteet: lisää lävistimen kärjen sädettä, lisää vetovaiheita, optimoi aihion muoto, paranna voitelua.
- Springback:Syynä on elastinen palautuminen muotoilun jälkeen, erityisesti erittäin lujissa{0}}materiaaleissa. Korjaava toimenpide: taivuta muottikulmaa yli, taivuta vyöhykettä, käytä pienempää lävistyssädettä plastisen muodonmuutoksen lisäämiseksi.
- Halkeilu mutkissa:Syynä on materiaalin minimin alapuolella oleva taivutussäde tai raesuuntaan suuntautuva taivutus. Korjaustoimenpide: lisää taivutussädettä vähintään 1,0 T:iin, suuntaa osa uudelleen taivuttamaan kohtisuoraan rakeeseen nähden.
- Liialliset purseet:Syynä on kuluneet leikkuureunat tai virheellinen rei'itys--meistinväliin. Korjaustoimenpide: teroita tai hio työkaluja, laske uudelleen ja säädä välys materiaalispesifikaatioiden mukaan.
- Vääristymä/vääristymä:Johtuu epätasaisesta jännityksenpoistosta tai epätasapainoisista muovausvoimista kappaleessa. Korjaustoimet: lisää jäykistäviä ripoja tai helmiä, lisää lyönti- tai tasoitusasemia.
- Aseman poikkeama asemien välillä:Syynä on toleranssipino-peräkkäisten muodostusoperaatioiden kautta. Korjaavat toimet: määritä toiminnalliset datamitat GD&T:n avulla, määritä tiukempi toleranssi datan{2}}muodostusasemille, validoi tilastollisella toleranssianalyysillä.
Jokainen näistä vioista on estettävissä, kun suunnittelussa noudatetaan materiaalirajoja ja muotti kompensoi tunnettuja fyysisiä käyttäytymismalleja. Yhteinen lanka on, että ennaltaehkäisy tapahtuu ruudulla, suunnitteluvaiheessa, ei puristinlattialla kokeilun aikana. Mikä herättää käytännön kysymyksen: kuinka insinöörit validoivat kaikki nämä parametrit ennen teräksen leikkaamista? Vastaus piilee simulaatiotyönkuluissa, joiden avulla voit testata materiaalivirtaa, ennustaa takaiskua ja tunnistaa vikavyöhykkeet virtuaalisesti kauan ennen kuin ensimmäinen muotin komponentti koneistetaan.
Simulointi-ohjautuvat suunnittelutyönkulut
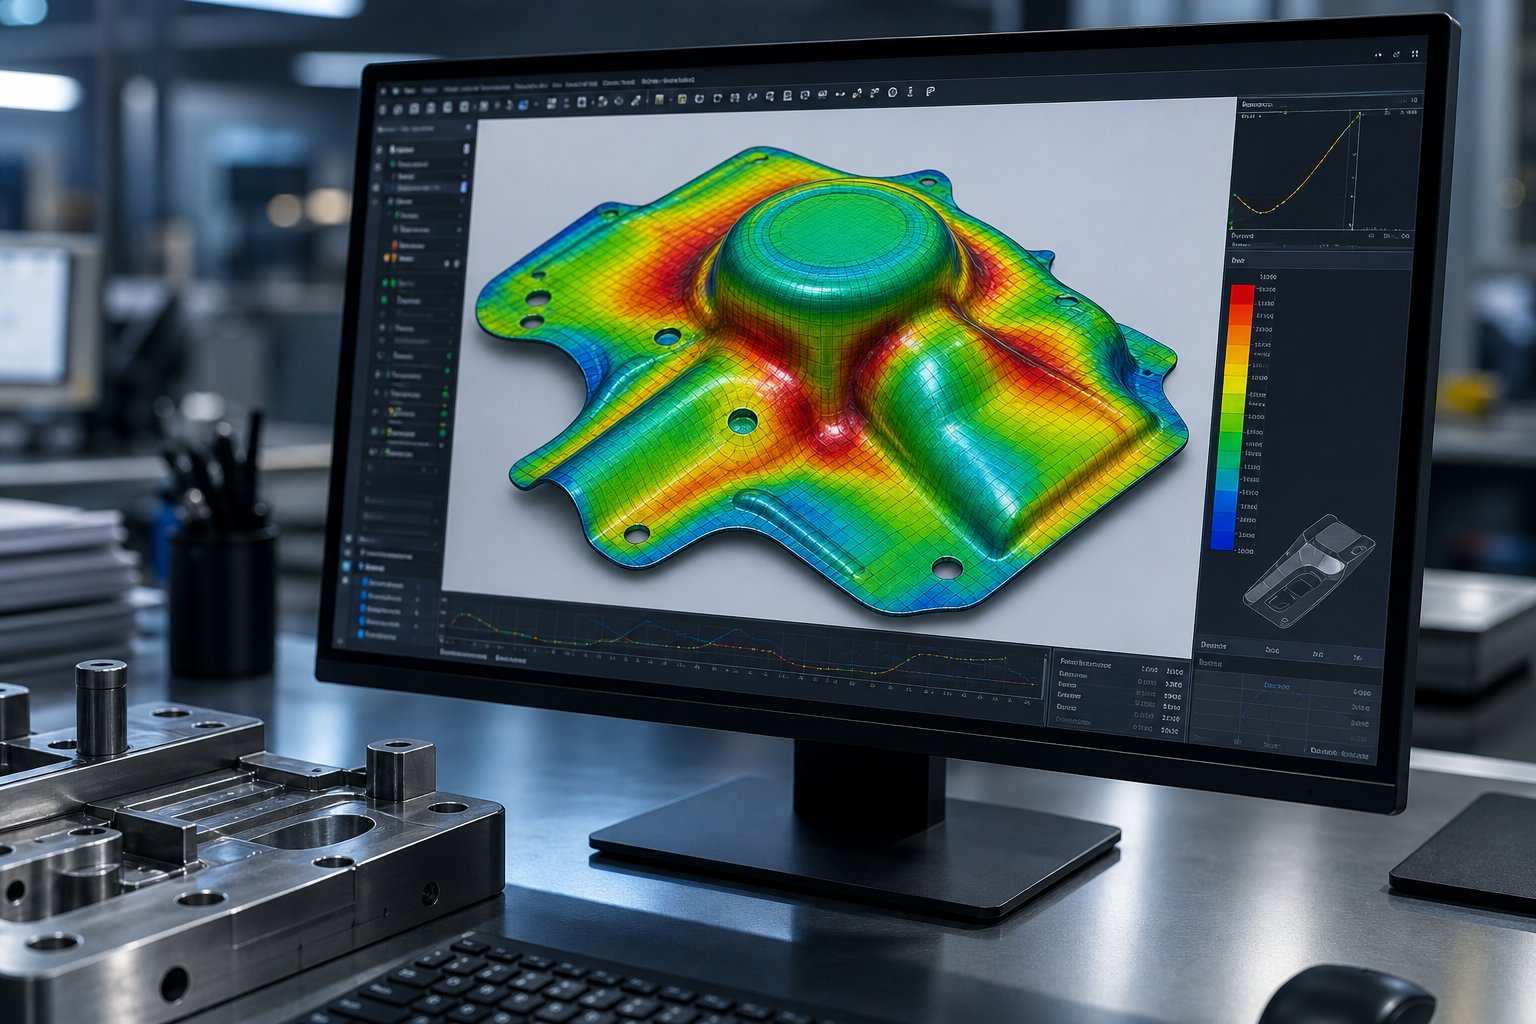
Teräksen leikkaus on kallista. Sen leikkaaminen, koska kokeilu paljasti virheen metallileimausmuotissasi, on paljon kalliimpaa. Moderni leimaustekniikka on siirtänyt vikojen havaitsemispisteen puristinlattialta tietokoneen näytölle, jossa iteraatiot maksavat minuutteja viikkojen sijaan. Simulointiin perustuvat-työnkulut eivät korvaa teknistä harkintaa. Ne vahvistavat sitä antamalla sinun testata ideoita, murtaa virtuaalisia osia ja tarkentaa parametreja ennen kuin yksi D2-lohko koneistetaan.
CAD-mallinnusstandardit muottikomponenteille
Jokainen meistisuunnittelun työnkulku alkaa 3D-parametrisesta CAD:stä. Et vain piirrä muotoja. Olet rakentamassa täysin rajoitettua digitaalista mallia, jossa yhden parametrin, esimerkiksi lävistimen kärjen säteen, muuttaminen etenee automaattisesti siihen liittyvien ominaisuuksien, kuten välystaskujen, irrotusaukkojen ja yhteenliittyvien muotin onteloiden kautta. Tämä parametrinen lähestymistapa mahdollistaa nopean iteroinnin suunnittelun tarkistusten aikana ilman, että kymmeniä riippuvia mittoja muokataan manuaalisesti.
Geometrian luomisen lisäksi CAD toimii häiriötuomarina. Automaattinen törmäyksentunnistus tunnistaa liikkuvien komponenttien väliset törmäykset ennen kuin ne tapahtuvat fyysisessä tilassa: nostin, joka törmää muodostavaan lyöntiin alakuolopisteessä, pilotti, joka rikkoo irrottajataskua vetäytyessään. Kokoonpano-tason liikesimulaatio vahvistaa jokaisen komponentin täyden kinemaattisen verhokäyrän sen iskusyklin ajan. Kun suunnittelu on jäädytetty, automaattinen piirustusten luominen tuottaa-valmistusvalmiita yksityiskohtia tulosteita, BOM-taulukoita ja kokoonpanonäkymiä suoraan 3D-päämallista, mikä eliminoi suunnittelun ja rakentamisen väliset transkriptiovirheet.
FEA Formability Simulation ja Springback Prediction
Kun CAD käsittelee työkalujen geometriaa, elementtianalyysi käsittelee materiaalin käyttäytymistä.Metallilevyn muotoilusimulaatiotoistaa digitaalisesti sen, mitä tapahtuu aihiolle, kun se koskettaa lävistyksiä, virtaa piirtohelmien yli ja venyy muotinonteloihin. Ohjelmisto yhdistää aihion tuhansiin elementteihin, määrittää materiaalin ominaisuudet (myötölujuus, venymä-kovettuminen, anisotropiaarvot) ja laskee muodonmuutoksen määritellyissä prosessiolosuhteissa.
Tulos paljastaa tarkalleen, missä ongelmia esiintyy. Harvennuskartat korostavat vyöhykkeitä, jotka lähestyvät materiaalin murtumisrajoja. Puristusosoittimet osoittavat ryppyille alttiita alueita. Muodostuvia rajakäyriä vastaan piirretyt venymäkaaviot osoittavat, kuinka lähellä kukin alue on epäonnistumiselle. Kehittyneiden -lujien terästen tai alumiiniseosten parissa työskenteleville insinööreille nämä ennusteet ovat kriittisiä, koska tällaisilla materiaaleilla on suuri joustovoima, mikä tekee mittatarkkuuden saavuttamisesta jatkuvaa haastetta.
Springback-ennuste on se, missä simulaatio tuottaa osan suurimmista arvoistaan metallin leimaustyökaluille. Ratkaisija seuraa jännitysjakaumaa koko muovausjakson läpi ja laskee, kuinka paljon elastista palautumista tapahtuu puristimen avautuessa. Tämän jälkeen insinöörit soveltavat kompensoituja meistipintoja taivuttamalla tai muotoilemalla uudelleen työkalun geometriaa niin, että takaisinjousitus tuo osan aiottuun lopulliseen muotoonsa. Tämä kompensointi voidaan jopa automatisoida ohjelmiston sisällä, jolloin muokatut työkalupinnat ovat valmiita CAM-ohjelmointia varten.
Virtuaalisesta validoinnista fyysiseen kokeiluun
Simulaatio ei poista fyysistä kokeilua. Se vähentää dramaattisesti tarvitsemasi testisilmukan määrää.Fraunhofer IWU:n tutkimusosoittaa, että sekä muotin että puristuskoneen elastisten käyttäytymismallien sisällyttäminen simulaatioon tuottaa virtuaalisia täpläyskuvioita, jotka vastaavat läheisesti todellisia tuloksia{0}}, jolloin insinöörit voivat korjata muotin pintoja suunnitteluvaiheessa sen sijaan, että ne suorittaisivat kalliita manuaalisia korjauksia tehtaalla.
Todellinen voima ilmenee palautesilmukassa. Fyysiset koetulokset, mitatut takaiskukulmat, todelliset harvennusjakaumat, havaitut rypistymispaikat, palautetaan simulaatiomalliin validointitietoina. Kun ennusteet kohtasivat todellisuutta, luottamus kasvaa. Siellä missä ne erosivat, malli kalibroidaan uudelleen: kitkakertoimet säädetään, materiaalikäyrät jalostetaan, reunaehdot korjataan. Peräkkäisten projektien aikana tämä iteratiivinen jalostus rakentaa simulointiympäristön, jonka ennusteet tarkentuvat aina tietyille puristuslaitteille, materiaaleille ja muotinrakennusmenetelmille.
Simulointi-ohjattu muottisuunnittelu vähentää tyypillisesti fyysisiä kokeilu-iteraatioita 50 % tai enemmän, tiivistäen kehitysaikajanat kuukausista viikkoihin ja muuntaen kalliin painallus-lattiaongelmien-ratkaisun edullisiksi-virtuaaliseksi optimointiksi.
Tämä virtuaalinen---fyysinen silmukka edustaa muottien suunnittelumenetelmien nykytasoa. Mutta edistyneinkään simulointi ei pysty kompensoimaan työkaluja, jotka kuluvat ennenaikaisesti tai epäonnistuvat tuotantokuormituksessa. Lävistyksiä, muottilohkoja ja kulutusosia varten tehdyt materiaalivalinnat määräävät, täyttääkö validoitu malli todella ennustetun käyttöiän puristuslattialla. Päätös riippuu työkaluteräksen ominaisuuksien sovittamisesta tuotantovaatimuksiisi.
Die materiaalin valinta ja pinnoitusstrategiat
Simulaatiosi ennusti 500 000 osumaa ennen huoltoa. Liuskasi asettelu on optimoitu, välykset on valittu ja asemajärjestys on luodinkestävä. Silti meisti epäonnistuu 80 000 iskun kohdalla, koska lävistysmateriaali ei kestänyt korkean -lujan puristetun teräksesi toistuvaa iskukuormitusta. Materiaalivalinnalla suunnittelun tarkoitus kohtaa fyysisen todellisuuden, ja sen vääristäminen tekee tyhjäksi jokaisen investoimasi alkupään optimoinnin.
Teräsleimausmuotien ydinhaaste on, että mikään yksittäinen materiaali ei loista kaikessa. Kulutuskestävyys, sitkeys ja puristuslujuus vetää kilpaileviin suuntiin. Laatu, joka pitää partakoneen terän miljoonia leikkauksia varten, hajoaa kovan iskun vaikutuksesta. Laji, joka on tarpeeksi kova vaimentaa iskukuormitusta, tylsyy nopeasti hankaavissa olosuhteissa. Insinöörin tehtävänä on tunnistaa, mikä vikatila näkyy ensin kussakin tietyssä sovelluksessa, ja valita sitten laatu, joka vastustaa tätä hallitsevaa mekanismia.
Työkaluteräslaadut rei'ityksiin, stansseihin ja kulutusosiin
Neljä työkaluteräsperhettä kattaa suurimman osan metallileimaussovelluksista. Jokaisella on erillinen suorituskykyalue, jonka määrittelevät sen karbidipitoisuus, seoskoostumus ja lämpökäsittelyvaste.
AISI D2on oletusvalinta, kun hankaus tai liima kuluminen rajoittaa työkalun käyttöikää. Sen korkea kromi- ja hiilipitoisuus tuottaa tiiviin kovametallirakenteen, joka mahdollistaa leikkuureunojen geometrian säilyttämisen pitkien tuotantoajojen aikana. Löydät D2:n tyhjennys- ja lävistysrei'istä suuriin-volyymeihin autojen leimaussovelluksiin, joissa reunojen terävyys vaikuttaa suoraan purseen korkeuteen ja osien laatuun. Rajoitus on hauraus: kun halkeilua tai halkeilua ilmenee käytön aikana, D2 ei ole enää oikea vastaus.
AISI A2astuu, kun yksikään vikatila ei selvästi hallitse. Se tarjoaa tasapainoisen yhdistelmän kulutuskestävyyttä ja sitkeyttä, mikä tekee siitä sopivan progressiivisiin muottiasemiin, joissa lävistykset kokevat samanaikaisesti sekä hankausta että kohtalaista iskua. Alle 100 000 osan tuotantomäärissä tai sekaolosuhteissa A2 tarjoaa taloudellisen keskitien ilman D2:n haurausriskiä.
AISI S7on työkaluteräsperheen iskunvaimennin. Kun stanssausasemillasi on raskaan-teräslevyn leimaus tai suuri-tonnimääräinen lävistys, toistuvat iskujännitykset rikkovat korkeampia-karbidilaatuja ennen kuin kulumisesta tulee ongelma. S7:n ylivoimainen sitkeys vaimentaa syklisiä iskuja, jotka aiheuttaisivat halkeamia D2- tai vastaavissa kulumiskeskittyneissä{7}}laaduissa. Se vaihtaa jonkin verran reunan pysyvyyttä kykyyn selviytyä rankaisemalla mekaanisia kuormia aivohalvauksen jälkeen.
AISI M2on kulutuskestävyyden ja puristuslujuuden leikkauspisteessä. Verrattuna D2:een, se kestää paremmin plastista muodonmuutosta kuormituksen alaisena. S7:ään verrattuna se säilyttää korkeamman kulutuskestävyyden. M2:ta käytetään yleisesti lävistyksissä, joiden on säilytettävä sekä reunageometria että mittatarkkuus jatkuvassa puristusrasituksessa. Tämä skenaario on tyypillinen paksujen tai -lujien materiaalien tarkassa lävistyksessä.
Pintapinnoitteet ja kovametallisisäkkeet pidentämään muotin käyttöikää
Kun perustyökaluteräs saavuttaa suorituskykykaton, pintatekniikka pidentää muotin käyttöikää entisestään. Kaksi ensisijaista teknologiaa palvelevat tätä roolia leimaamisessa: ohut-kalvopinnoitteet ja kovametalliterät.
PVD-pinnoitteet(Physical Vapor Deposition) levitä ohuita kerroksia erittäin kovia yhdisteitä, tyypillisesti 2-5 mikronia paksuja, suhteellisen alhaisissa lämpötiloissa, noin 500 Celsius-asteessa. Koska prosessi toimii viileänä, se säilyttää terävät leikkausreunat, jotka ovat kriittisiä tarkan lävistyksen kannalta metallissa meistomuotissa. PVD-pinnoitteet, kuten TiN, TiCN ja AlTiN, vähentävät kitkaa, kestävät liiman kulumista ja ylläpitävät puristusjännitystä pinnoitekerroksessa, mikä lisää sitkeyttä murtumista vastaan keskeytetyissä toimissa.
CVD-pinnoitteet(Chemical Vapor Deposition) rakentaa paksumpia, 5-20 mikronia kerroksia korkean lämpötilan kemiallisilla reaktioilla. Tuloksena on erinomainen lämmönkestävyys ja tarttuvuus, mutta prosessi pyöristää hieman leikkuureunaa ja jättää pinnoitteen vetojännitykseen. Leimaussovelluksissa CVD toimii parhaiten sellaisten komponenttien muodostamisessa, joissa jatkuvasta materiaalikontaktista johtuva lämmön kertyminen on ensisijainen hajoamismekanismi eikä reunan terävyys.
Kovametalliterätedustavat aggressiivisin lähestymistapa kulutuskestävyyteen. Kiinteät volframikarbidityökalut voivat pidentää muotin käyttöikää 500-1000 % verrattuna perinteisiin työkaluteräksiin sovelluksissa, joissa käytetään hankaavia työkappaleen materiaaleja tai suuria tuotantomääriä. Kompromissi on hauraus: kovametalliterät on rajoitettu pieniiskustoimintoihin, kuten hienosammutukseen ja matalaan vetoon, joissa iskukuormitus on minimaalinen.
Regrind vs. Coat -päätös
Tässä kustannus{0}}hyötyajattelulla on merkitystä. Päällystämättömät työkaluteräslävistimet voidaan hioa uudelleen useita kertoja, kun reunat himmenevät, mikä palauttaa suorituskyvyn suhteellisen alhaisilla kustannuksilla. Pinnoitettu työkalu toimii pidempään hiontojen välillä, mutta maksaa enemmän etukäteen, ja jotkin pinnoitteet vaikeuttavat uudelleenhiontaa-ja-uudelleenmaalausprosessia. Päätös riippuu tuotannon matematiikasta:
- Pieni-volyymi tai prototyyppiajot:Pinnoittamaton A2 tai D2 säännöllisellä uudelleenhiontalla on tyypillisesti kustannustehokkain reitti.
- Suuri{0}}volyymituotanto:PVD{0}}pinnoitetut lävistimet vähentävät vaihtotiheyttä, ja pidennetty käyttöaika huoltotapahtumien välillä kompensoi usein pinnoitusinvestointeja lyhentyneen seisokkiajan ansiosta.
- Hiomamateriaalit (ruostumaton, HSLA):Kovametalliterät tai raskaat{0}}pinnoitteet maksavat itsensä nopeasti takaisin, kun päällystämättömät työkalut hajoavat tuhansissa iskuissa kymmenientuhansien sijaan.
Edistyneet pinnoitteet, kuten TiN tai DLC, voivat pidentää muotin käyttöikää 30-50 % vähentämällä kitkaa ja kulumista, erityisesti ruostumattoman teräksen meistossa. Tärkeintä on sovittaa pinnoitteen kemia työkappaleen materiaalin ja toimintatyypin mukaan sen sijaan, että käyttäisit oletusarvoisesti mitä tahansa toimittajasi varastossa olevaa pinnoitetta.
Suulakemateriaalien vertailu ominaisuuksien ja sovellusten mukaan
| Materiaaliluokka | Edustava luokka | Suhteellinen kulumiskestävyys | Suhteellinen sitkeys | Tyypilliset sovellukset |
|---|---|---|---|---|
| Korkea-hiilipitoisuus korkea-kromi | D2 | Korkea | Matalasta kohtalaiseen | Suuri-äänenvoimakkuuden tyhjennys, lävistysleivit, meistinpainikkeet autojen leimaussuulakkeisiin |
| Ilma-kovettuminen (tasapainotettu) | A2 | Kohtalainen | Kohtalainen | Progressiiviset muottiasemat, joissa kulutus ja isku, keskimääräinen{0}}tuotanto |
| Iskunkestävä- | S7 | Matalasta kohtalaiseen | Korkea | Voimakkaat-lävistykset, lyöntejä, voimakkaita-iskupisteitä |
| Nopea{0}}teräs | M2 | Korkea | Kohtalainen | Tarkkuuslävistys suurella puristuskuormalla, paksun materiaalin lävistys |
| Sementoitu karbidi | Volframikarbidi | Erittäin korkea | Matala | Hieno aihio, suuri{0}}hiomamateriaalin käsittely, kulutusterät |
| PVD{0}}pinnoitettu työkaluteräs | D2 + TiCN/AlTiN | Erittäin korkea (pinta) | Perusteräsriippuvainen | Pitkäkestoinen-lävistys, ruostumattomasta teräksestä valmistettu meisto, alennettu-kitkamuovaus |
Näiden materiaali- ja pinnoituspäätösten navigoiminen jokaiselle lävistimelle, muottilohkolle ja kulumiskomponentille monimutkaisen progressiivisen muotin poikki on yksi työkalusuunnittelun vivahteikasimmista haasteista. Jokainen asema voi vaatia erilaista laatua sen erityisen kuormitusprofiilin, työkappaleen vuorovaikutuksen ja tavoitehuoltovälin perusteella. Insinöörit, jotka tarvitsevat tukea työkaluterästen laatujen ja pinnoitteiden sovittamiseksi tiettyihin tuotantovaatimuksiin, voivat hyödyntää räätälöityjä muottiratkaisuja asiantuntijoilta, kutenYICHEN, joka suunnittelee materiaalivalinnat lävistyksiä, muottilohkoja ja kulutusosia varten perustuen todellisiin työkappaleen materiaaleihin, tuotantomääriin ja muotin käyttöikään yhden -koko-sopii-kaikkiin oletusasetuksen sijaan.
Materiaalivalinta sulkee yksittäisten komponenttien suunnittelun silmukan. Mutta leimausmuottiprojekti ei ole kokoelma yksittäisiä päätöksiä. Suulakkeen tyyppi, välys, asemajärjestys, simulaation validointi ja materiaalivalinnat toimivat yhdessä järjestelmänä. Näiden säikeiden yhdistäminen johdonmukaiseksi projektin työnkuluksi erottaa toimivan suulakkeen sellaisesta, joka tuottaa jatkuvaa tuotantoa.
Näiden perusteiden toteuttaminen käytännössä
Yksilölliset suunnittelupäätökset ovat voimakkaita. Yhdistettynä kurinalaiseen työnkulkuun ne yhdistetään meistiksi ja leimausjärjestelmiksi, jotka saavuttavat laatutavoitteet jo ensimmäisellä tuotantokerralla sen sijaan, että olisivat kuukausia kestäneet kalliita kokeiluita. Ero sujuvasti etenevän projektin ja uudelleentyöskentelyn välillä juontuu lähes aina siihen, seurasiko suunnittelutiimi jäsenneltyä päätössekvenssiä vai hyppäsikö suoraan CAD-mallinnukseen perustelematta oletuksiaan.
Suunnittelupäätösten tarkistuslista uusille muottiprojekteille
Jokaisella metallileimausprosessilla on sama peruspäätöspolku osan monimutkaisuudesta tai tuotantomäärästä riippumatta. Kun aloitat uuden stanssausprojektin, näiden vaiheiden läpikäyminen estää sellaiset perääntymiset, jotka horjuttavat aikatauluja ja budjetteja.
- Määritä osavaatimukset kokonaan.Kerää valmis osapiirustus, jossa on täydelliset GD&T-viitteet, materiaalispesifikaatio, vuotuinen volyymiennuste ja tavoitehinta kappaletta kohti. Tunnista toiminnalliset perustiedot, kriittiset--laadun mitat ja kaikki loppupään kokoonpanon rajoitukset, jotka vaikuttavat purseiden suuntaan tai toleranssien prioriteettiin.
- Valitse suulakkeen tyyppi.Yhdistä kappaleen geometria-, tilavuus- ja toleranssitarpeesi progressiivisia, yhdistelmiä tai siirtoarkkitehtuureja vastaan. Anna osan tehdä päätöstä sen sijaan, että laiminlyö sen, mitä myymäläsi teki viimeksi.
- Määritä etäisyydet asemaa kohti.Laske rei'itys-to-välyksenä prosentteina materiaalin paksuudesta jokaisessa leikkausoperaatiossa käyttämällä materiaalikohtaisia-työkalutietoja yleisen oletusarvon sijaan. Ota huomioon jäysteen suuntavaatimukset jokaisessa lävistetyssä ja peitetyssä ominaisuudessa.
- Järjestä asemat ja optimoi nauhan asettelu.Määritä ensin pilotit ja kantoaaltogeometria, sekvenssileikkaukset ennen muotoja, etene vähimmästä vakavimpaan muodonmuutokseen, tasapainota voimat nauhan leveydellä ja aseta aihio loppupisteeseen.
- Vahvista simulaatiolla.Suorita FEA-muovattavuusanalyysi varmistaaksesi materiaalivirtauksen, tarkista oheneminen rajakäyrien suhteen, ennusta takaisinjouston suuruus ja käytä kompensaatiota muotin pinnoille ennen valmistusta varten vapauttamista.
- Valitse työkaluteräslajit ja -pinnoitteet.Yhdistä kunkin komponentin materiaali sen vallitsevan vikatilan mukaan: kulumista kestävät-laadut hankausolosuhteisiin, iskunkestävät-laadut iskukuormitukseen ja pinnoitteet tai kovametallisisäkkeet, kun perusteräs saavuttaa suorituskykykaton.
- Vapauta rakentamista varten ja sulje sitten silmukka kokeilussa.Käytä fyysisiä kokeilutuloksia simulaation ennusteiden validointiin, kitka- ja materiaalimallien tarkentamiseen ja instituutioiden tiedon rakentamiseen, joka parantaa tarkkuutta seuraavassa projektissa.
Suunnittelun perusteiden yhdistäminen tuotannon menestykseen
Huomaa, kuinka jokainen tarkistuslistan vaihe riippuu sitä edeltävästä. Et voi laskea etäisyyksiä tuntematta materiaaliasi. Et voi järjestellä asemia tietämättä, mitä toimintoja osasi vaatii. Et voi valita työkaluterästä ymmärtämättä kunkin aseman kohtaamia voimia. Nämä perusteet eivät ole itsenäisiä aiheita, joita opiskelet erikseen. Ne muodostavat yhdistetyn järjestelmän, jossa vahvuus yhdellä alueella vahvistaa jokaista ja heikkous yhdellä alueella heikentää loput.
Insinöörit, jotka sisäistävät tämän järjestelmän{0}}tason ajattelun, viettävät vähemmän aikaa palontorjuntaan puristinlattialla. Niiden metalliosien leimausohjelmat käynnistyvät nopeammin, pitävät toleranssin pidempään huoltojaksojen välillä ja kuluttavat vähemmän materiaalia osaa kohden. Palkkaus ei ole abstrakti. Se näkyy alentuneina romumäärinä, harvempana suunnittelemattomina muotinvetoina ja leimausosina, jotka läpäisevät tarkastuksen ilman lajittelua tai uudelleenkäsittelyä.
Tiimille, jotka navigoivat monimutkaisissa projekteissa, joissa muottirakenne, tyhjennysoptimointi, materiaalivirtahaasteet ja komponenttitason päätökset kohtaavat, työskentely kokeneen työkalukumppanin kanssa nopeuttaa polkua konseptista tuotanto{1}}valmiisiin työkaluihin.YICHENin mukautetut leimausmuottiratkaisutyhdistä työkaluinsinöörit asiantuntemukseen näiden perusteiden kaikilta osin alkuperäisestä meistityypin valinnasta materiaali- ja pinnoitusstrategioihin, auttaen muuntamaan järkevän suunnittelumenetelmän suunnitelluiksi suunnitelluiksi ensimmäisestä päivästä lähtien.
Stamping Die Design Fundamentals FAQ
1. Mitä eroa on progressiivisten, yhdistelmä- ja siirtoleimausmuotien välillä?
Progressiiviset meistit syöttävät jatkuvan nauhan useiden asemien läpi, joista jokainen suorittaa eri toiminnot, joten ne ovat ihanteellisia suuria{0}}volyymeja pienille osille. Yhdistelmäsuuttimet suorittavat kaksi tai useampia leikkaustoimintoja samanaikaisesti yhdellä vedolla, mikä tarjoaa erinomaisen samankeskisyyden litteille profiileille, kuten aluslevyille ja laminoinneille. Siirtomuotit erottavat yksittäiset aihiot ja siirtävät niitä asemien välillä käyttämällä mekaanisia varsia, jotka sopivat suuriin tai syvävedettyihin osiin, kuten autojen koripaneeleihin, joita ei voida kiinnittää telineeseen.
2. Kuinka määrität oikean rei'ityksen-leimausvälin-välittämiseksi?
Välys lasketaan prosentteina materiaalin paksuudesta per sivu, joka vaihtelee materiaalityypin mukaan. Pehmeät materiaalit, kuten alumiini, kuluttavat tyypillisesti 10-15 % per puoli, pehmeä teräs 10-12 %, ruostumaton teräs 12-16 % ja lujat teräkset 18-20 % tai enemmän. Oikea arvo riippuu materiaalin kovuudesta, sitkeydestä, hyväksyttävästä reunan laadusta ja työkalun tavoitekestosta. Insinöörien tulisi viitata materiaalikohtaisiin välyskaavioihin työkalutoimittajilta sen sijaan, että soveltaisivat yhtä yleistä oletusarvoa kaikissa toiminnoissa.
3. Mikä aiheuttaa rypistymistä, halkeilua ja ponnahdusta leimatuissa osissa?
Rypistymistä tapahtuu, kun aihion pidikkeen paine on riittämätön ja materiaali virtaa liian vapaasti suulakkeen onteloon aiheuttaen puristussolkia. Halkeilu tapahtuu, kun vetosyvyys ylittää materiaalin sitkeysrajat tai lävistyssäteet ovat liian tiukat, mikä pakottaa paikallisen ohentamisen murtumaan asti. Takaisinjousi johtuu elastisesta palautumisesta taivutuksen jälkeen, erityisesti erittäin lujissa materiaaleissa. Muotisuunnittelijat torjuvat näitä vetohelmillä rypistymistä varten, monivaiheisilla vetohelmillä halkaisua varten ja ylitaivutus- tai koottuilla takaisinjousituksen kompensoimiseksi.
4. Miksi asemasekvensoinnilla on väliä progressiivisessa meistisuunnittelussa?
Asemien sekvensointi määrittää, toimiiko progressiivinen suulake luotettavasti vai tuottaako se romua. Ohjausreiät on puhkaistava ensin, jotta voidaan määrittää sijaintidata kaikkia myöhempiä toimintoja varten. Kantonauhan geometria seuraa nauhan jäykkyyden säilyttämiseksi. Leikkausoperaatiot edeltävät muotoilua, koska jo-muovattuihin pintoihin tehdyt reiät vääristyvät arvaamattomasti. Voimat on tasapainotettava asemien välillä, jotta estetään nauhan virheellinen kohdistus. Tyhjennys tapahtuu aina viimeisenä, koska osaa ei voi indeksoida erotuksen jälkeen. Väärä sekvensointi johtaa kumulatiiviseen toleranssipoikkeamiseen, kaistalekävelyyn ja ennenaikaiseen meistin kulumiseen.
5. Miten valitset oikean työkaluteräksen muottikomponenttien leimaamiseen?
Valinta riippuu kunkin komponentin hallitsevan vikatilan tunnistamisesta. D2-korkea-kromiteräs soveltuu suuriin-tilavuuksiin, joissa kuluminen rajoittaa käyttöikää. A2 tarjoaa tasapainoisen kulutuskestävyyden ja sitkeyden sekakunnossa{6}}progressiivisille muottiasemille. S7 vaimentaa raskaan iskukuormituksen paksujen{9}}lävistysoperaatioiden aikana, kun D2 halkeilee. M2{13}}nopea teräs kestää suuria puristuskuormia säilyttäen samalla reunan geometrian. Äärimmäisen kulutuskestävyyden takaamiseksi kovametalliterät pidentävät käyttöikää 500-1000 % perinteisiin teräksiin verrattuna. Yhteistyökumppanit, kuten YICHEN (https://www.yichen-group.com/stamping-die/), auttavat insinöörejä sovittamaan laatuja ja pinnoitteita tiettyihin tuotantovaatimuksiin.


