


Mikä on leimauspuikko ja miksi sillä on merkitystä
Kun avaat auton oven, kytket puhelimen laturin tai vedät uunipellin uunista, kosketat leimausmuotin muotoiltuja osia. Mikä siis tarkalleen on leimaussuutin, ja miksi melkein kaikki-volyymivalmistajat luottavat siihen?
Mikä on leimaussuulake valmistuksessa
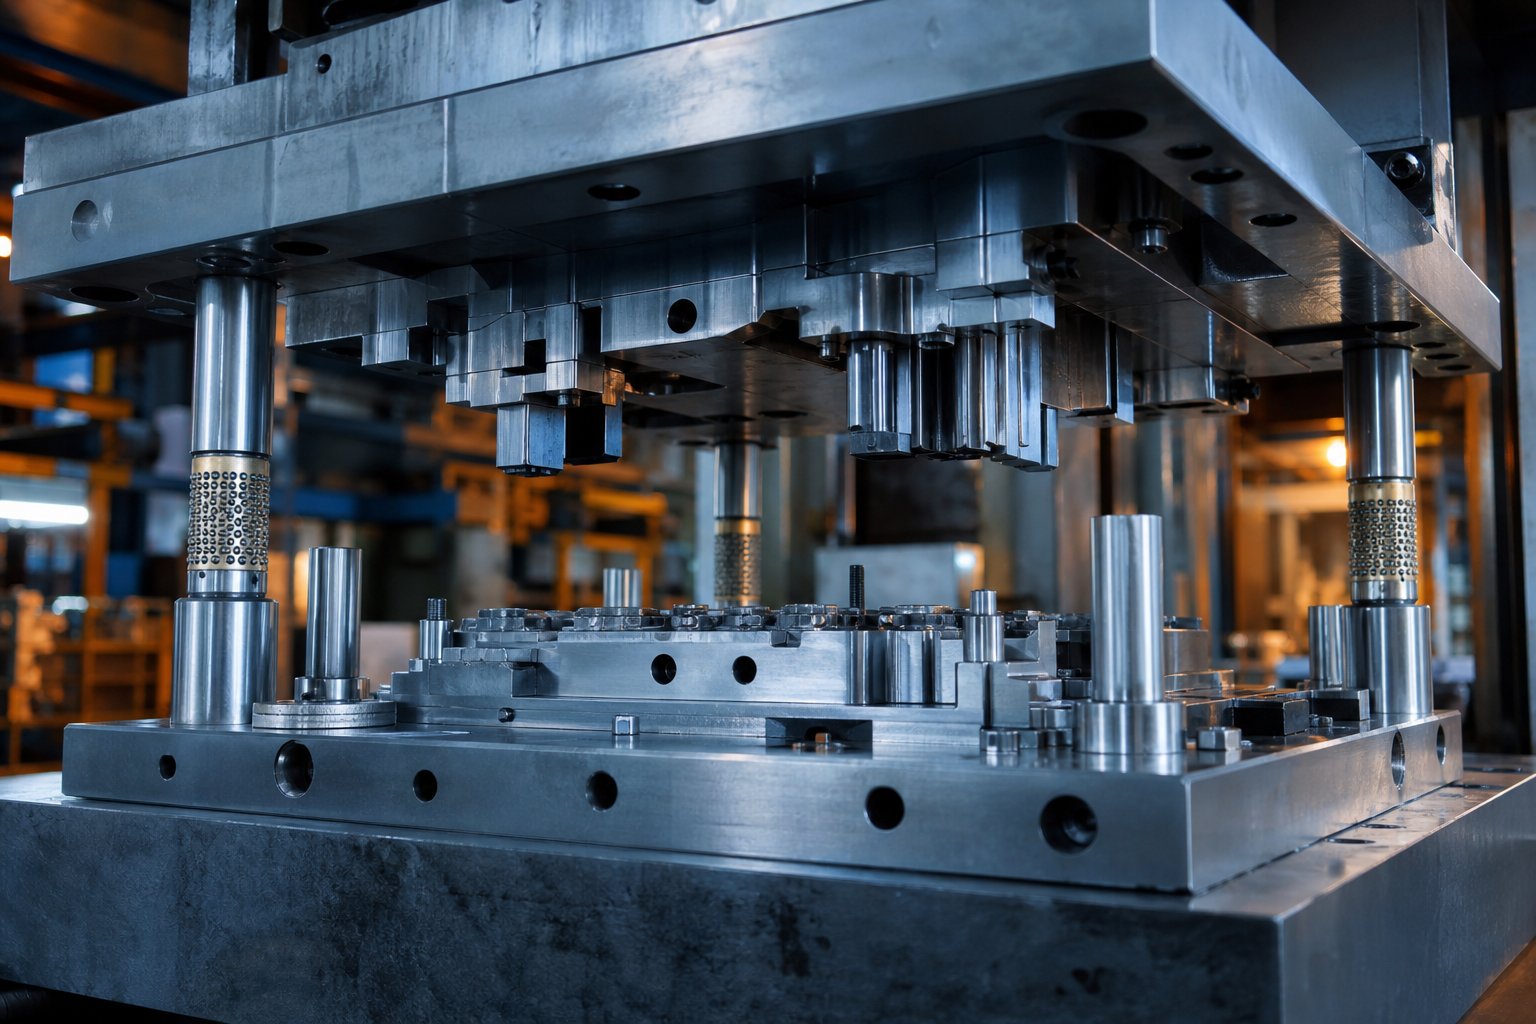
Leimaussuulake on tarkkuussuunniteltu{0}}työkalu, joka asennetaan puristimeen, joka leikkaa, taivuttaa tai muotoilee litteää metallilevyä valmiiksi osaksi. Muotin ylä- ja alapuoliskot toimivat yhdessä hallitulla voimalla ja muuttavat raaka-aineen komponenteiksi toistettavalla tarkkuudella.
Tämä leimaamisen määritelmä kattaa ydinidean, mutta todellisessa-maailmankuvassa kolme pelaajaa työskentelee synkronoituna: meisti (työkalu), puristin (voima) ja työkappale (niiden väliin syötetty metallilevy). Jokaisen puristusiskun aikana muotin karkaistut teräsosat koskettavat materiaalia kohdistaen leikkaus- tai muovausjännitystä, kunnes metalli saa halutun profiilin. KutenValmistajahuomauttaa, että leimaaminen on kylmämuovaustoiminto-, mikä tarkoittaa, että ulkoista lämpöä ei synny, vaikka kitka leikkaamisen ja muotoilun aikana voi saada valmiit osat kuumenemaan.
Sen ymmärtäminen, mikä on suulake tässä yhteydessä, tarkoittaa sen tunnistamista enemmän kuin yhdeksi teräspalaksi. Se on järjestelmä, jossa on leikkaussärmiä, muotopintoja, ohjauselementtejä ja jousikuormitettuja komponentteja, jotka kaikki on koneistettu mikroni-tason toleransseilla. Jos kysyt, mitä meistit valmistuksessa on laajemmalla tasolla, vastaus kattaa kaiken aina niin pienistä mikroelektroniikkatyökaluista, että ne mahtuvat kämmenelle massiivisiin autojen stansseihin, jotka muotoilevat koko korin paneelit.
Miksi meistomuotit ovat keskeisiä metallinmuovauksen kannalta
Mikä on metallin leimaamisen suurin etu koneistukseen tai manuaaliseen valmistukseen verrattuna? Mittakaava. Kun meisti on rakennettu ja validoitu, se voi pyöriä satoja tai jopa yli tuhatta iskua minuutissa ja tuottaa joka kerta käytännössä identtisiä osia. Tämä toistettavuus saa aikaan kustannus-per-osatalouden, jota mikään muu metallinmuovausmenetelmä ei pysty vastaamaan tilavuuden suhteen.
Harkitse lukuja:yksi progressiivinen kuolevoi tuottaa miljoonia osia ennen kuin ne vaativat suurta huoltoa, ja jokainen osa pitää riittävän tiukat toleranssit turvallisuuteen{0}}kriittisiä auto- tai ilmailukokoonpanoja varten. Alkuperäinen työkaluinvestointi on merkittävä, mutta se maksaa takaisin nopeasti suurilla tuotantoajoilla työvoiman vähenemisen, minimaalisen romun ja tasaisen laadun ansiosta.
Tämä artikkeli ylittää yksinkertaisen sanaston. Edessä olevissa osioissa näet, kuinka yksittäiset muottikomponentit toimivat vuorovaikutuksessa järjestelmänä, kuinka materiaalin ominaisuudet sanelevat suunnittelupäätökset ja kuinka välyslaskelmat estävät suoraan viat, jotka lisäävät romumääriä ja seisokkeja.
Pääkomponentit leimaussuulakkeen sisällä
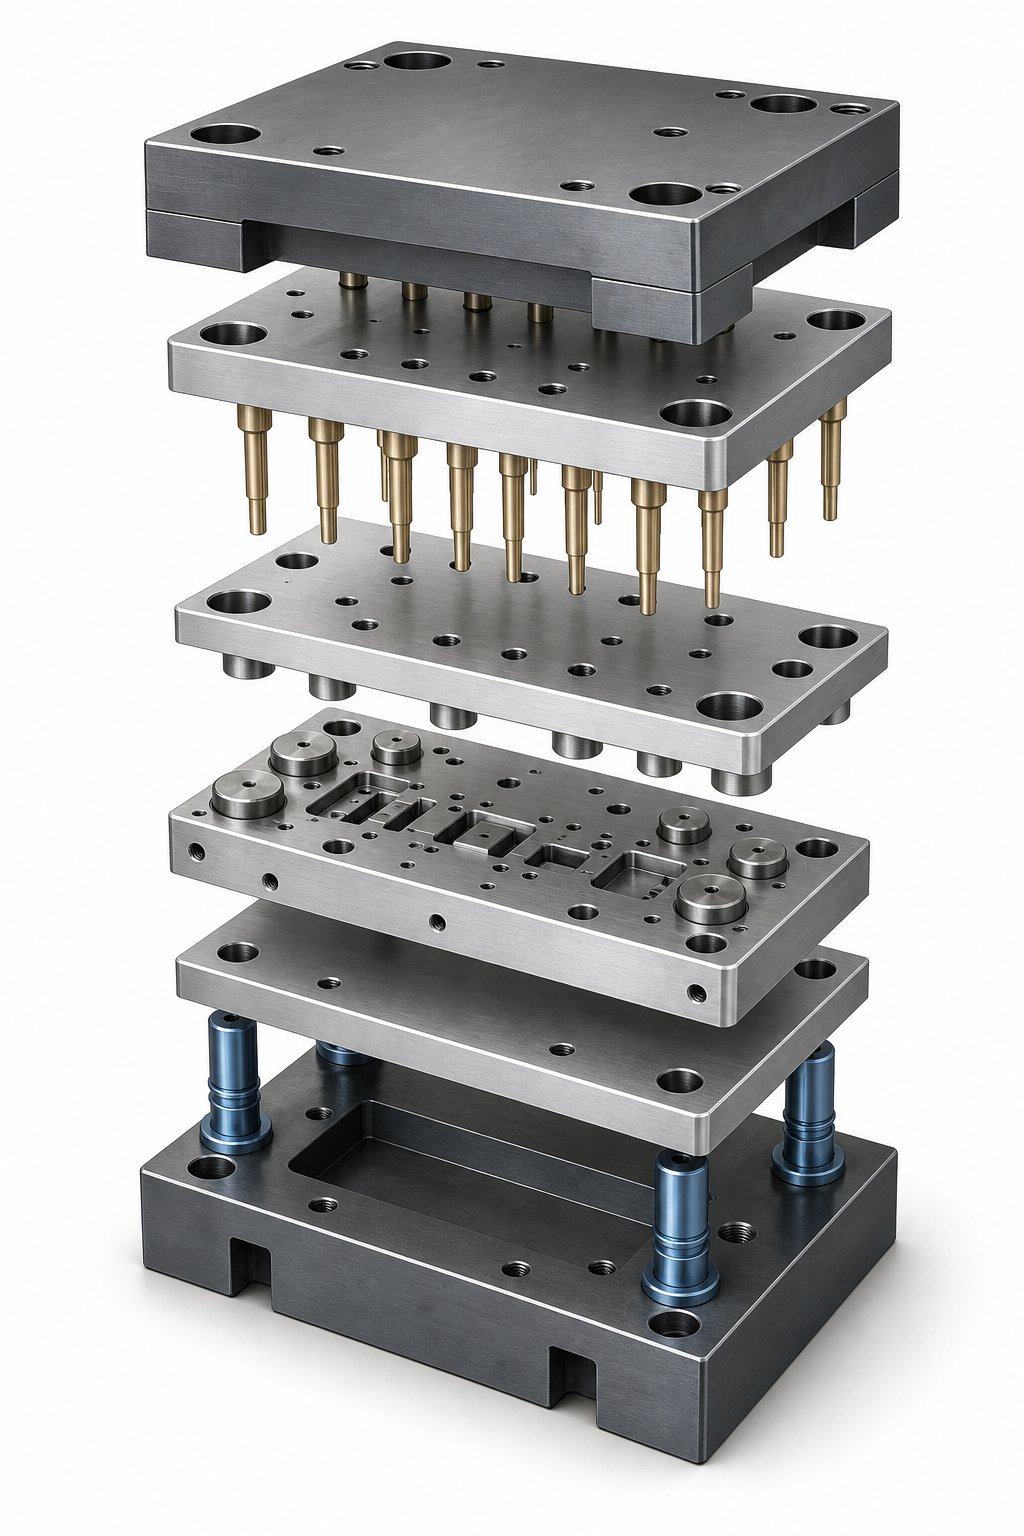
Leimausmuotti näyttää ulkopuolelta kiinteältä teräspalalta. Avaa se kuitenkin, niin löydät kymmeniä toisistaan riippuvaisia osia, joista jokainen on suunniteltu suorittamaan tietty työ tietyllä painalluksen hetkellä. Ero luotettavan työkalun ja romu{2}}päänsärkyä aiheuttavan välillä johtuu usein siitä, kuinka hyvin nämä leimausmuotin osat toimivat yhdessä järjestelmänä, ei yksittäisinä kappaleina.
Ylempi ja alempi muottikokoonpano selitetty
Jokainen leimaussuulakesarja alkaa kahdesta raskaasta teräslevystä, joita kutsutaan meistikenkiksi. Alempi meistinkengä kiinnittyy puristusalustaan, kun taas ylempi meistinkengä kiinnittyy puristussylinteriin. Yhdessä ne muodostavat rakenteellisen rungon, joka pitää kaikki muut komponentit paikoillaan toistuvissa tonnimäärissä.
Näiden puoliskojen välinen linjaus ylläpidetään karkaistujen ohjaustappien ja tarkkuus{0}}maadoitusholkkien avulla. Moeller Precision Toolin mukaan nämä valmistetaan 0,0001 tuuman toleransseilla, mikä varmistaa, että ylä- ja alapuoliskot kohtaavat täsmälleen samassa suhteessa iskun jälkeen. Kuulalaakeroiduista-ohjaintapeista on tullut alan standardi alhaisen kitkansa ja helppojen erottamiskykynsä vuoksi, vaikka kitka{5}}tyyppiset tapit toimivat edelleen hyvin sovelluksissa, joissa hinta on etusijalla.
Muottikenkiin kiinnitetyt lävistyslevyt (joihin kiinnitetään leikkaus- ja muotoilutyökalut), meistilevyt (jotka muodostavat liitäntäonkalot) ja karkaistusta työkaluteräksestä valmistetut taustalevyt. Taustalevyt estävät lyöntejä painumasta pehmeämpään muotin kenkämateriaaliin suurilla kuormituksilla, mikä levittää keskittyneitä voimia laajemmalle alueelle.
Toiminnalliset komponentit, jotka muotoilevat osaa
Thepuristusmuottikomponentitjotka todellisuudessa koskettavat työkappaletta, sisältävät meistit ja lävistimet, stanssauspainikkeet, irrottimet, nostimet, ohjaimet ja painetyynyt. Jokainen osallistuu materiaalin hallintaan muovaussyklin eri vaiheissa.
Lävistimet ovat urospuolisia leikkaus- tai muotoiluelementtejä. Niiden kärjen muoto määrittää leikkauksen tai taivutuksen geometrian: pyöreä, pitkänomainen, neliö tai täysin mukautettu. Die-painikkeet toimivat naaraspuolisena vastineena ja tarjoavat vastakkaisen leikkuureunan. Lävistimen ja sen meistinpainikkeen välinen välys on yksi kriittisimmistä parametreista koko muottikokoonpanossa, joka vaikuttaa suoraan reunan laatuun ja työkalun käyttöikään.
Kuorijat poistavat raaka-aineen lävistyksestä yläiskussa. Ilman niitä materiaalin joustavuus tarttuisi lävistimeen ja jumiutuisi muotiin. Nostimet, tavallisesti jousikuormitetut tapit tai kiskot, nostavat nauhan pois muotin alemmalta pinnalta jokaisen vedon jälkeen, jotta se voi siirtyä vapaasti seuraavalle asemalle. Ohjausnastat putoavat aiemmin lävistettyihin reikiin saadakseen lopullisen, tarkan nauhan kohdistuksen ennen seuraavan toimenpiteen käynnistymistä. Painetyynyt pitävät materiaalin tasaisena leikkauksen ja muotoilun aikana, mikä estää vääristymisen, joka kaskadoituisi loppupään asemien läpi.
Kuinka komponentit toimivat yhdessä painalluksen aikana
Kuvittele yksi sykli progressiivisessa kuopassa. Kun puristuspuomi laskeutuu alas, järjestys on seuraava:
- Jousikuormitteinen{0}}poistolevy koskettaa nauhaa ensin, puristaen sen litteästi muottilevyä vasten ja ohjaten materiaalin liikettä.
- Ohjausnastat kiinnittyvät esi{0}}rei'itettyihin reikiin, mikä vetää nauhan tarkasti kyseiselle asemalle.
- Lävistimet jatkuvat alaspäin, tunkeutuen materiaaliin ja suorittaen leikkaus- tai muovausoperaationsa alla olevia muottipainikkeita vasten.
- Alakuolopisteessä kaikki muotoilu- ja leikkaustoimenpiteet suoritetaan samanaikaisesti jokaisella asemalla.
- Ylössuunnassa strippari pitää materiaalia alhaalla samalla kun lyöntit vetäytyvät. Nostimet nostavat sitten nauhan irti muotin pinnasta, jotta syöttölaite voi siirtää sen seuraavalle nousulle.
Tämä koko sarja tapahtuu sekunnin murto-osassa ja toistuu satoja kertoja minuutissa. Jokaisen komponentin on suoritettava tehtävänsä tiukan ajoituksen ja sijaintiikkunoiden puitteissa tai vikoja seuraa välittömästi.
Alla oleva taulukko yhdistää jokaisen pääkomponentin rooliinsa ja sen, mikä menee pieleen, kun se epäonnistuu. Tämä virhe-seurausnäkymä erottaa järjestelmätason{2}}ajattelun komponenttien käsittelemisestä yksittäisinä luettelonimikkeinä.
| Komponentin nimi | Toiminto | Epäonnistumisen seuraus |
|---|---|---|
| Die Shoe (ylempi/alempi) | Rakenteellinen asennusalusta kaikille muille komponenteille | Kuormituksen alainen taipuma aiheuttaa suuntausvirheitä, mikä kiihdyttää jokaisen toimivan osan kulumista |
| Ohjaustapit ja holkit | Säilytä tarkka kohdistus muotin puolikkaiden välillä koko iskun ajan | Särtymä tai kuluminen aiheuttaa välyksen ajautumista, mikä aiheuttaa epäyhtenäisiä purseita ja lyhentää lävistysten käyttöikää |
| Taustalevyt | Estä iskuja painamasta muotin kenkää toistuvien iskujen aikana | Ilman niitä lävistykset uppoavat kenkään ajan myötä, muuttavat sulkukorkeutta ja heikentävät leikkauslaatua |
| Iskut | Leikkaa, puhkaise tai muotoile työkappaleen materiaali | Halkeilevat tai kuluneet reunat aiheuttavat liiallisia purseita, lisäävät vetoisuusvaatimuksia ja vaarantavat katastrofaalisen rikkoutumisen |
| Die Buttons | Tarjoa yhteensopiva leikkuureuna ja etanan kevennys | Kuluneet napit suurentavat osien ominaisuuksia yli toleranssin ja aiheuttavat etanan vetämistä |
| Stripper-levy | Kiinnittää materiaalin tasaiseksi ja irrottaa sen yläliikkeen lyönnistä | Vika aiheuttaa materiaalin nousemista leikkauksen aikana, jolloin syntyy vääntyneitä osia ja mahdollisia muottien törmäyksiä |
| Nostimet | Nosta liuska pois alemmasta muotista syöttämistä varten seuraavalle asemalle | Jumissa olevat nostimet aiheuttavat nauhan vetoa, syöttöhäiriöitä ja pilottivaurioita seuraavalla asemalla |
| Pilot Pins | Paikanna kaistale tarkasti jokaiselta asemalta ennen kuin aloitat tulipalon | Kuluneet tai puuttuvat lentäjät mahdollistavat virheellisen rekisteröinnin poistamisen, mikä tuottaa pois{0}}sijaintiominaisuuksia kaikilla asemilla |
| Painetyynyt | Pidä materiaali vakaana muotoilun aikana virtauksen hallitsemiseksi ja rypistymisen estämiseksi | Riittämätön tyynyn paine mahdollistaa materiaalin rypistymisen tai siirtymisen, mikä aiheuttaa mittavirheitä muodostuneissa piirteissä |
Huomaa kuvio: yksittäinen epäonnistunut komponentti aiheuttaa harvoin vain yhden ongelman. Kulunut ohjausholkki johtaa välyksen ajautumiseen, mikä kiihdyttää lävistysten kulumista, mikä lisää pursekorkeutta, mikä lopulta laukaisee suunnittelemattomia seisokkeja koko linjalle. Tämän ketjureaktion vuoksi kokeneet meistisuunnittelijat ajattelevat järjestelmissä ja määrittävät jokaisen komponentin suhteessa kuormitukseen, ajoitukseen ja kaiken ympärillä olevan toleranssiin.
Tämä toisiinsa liittyvä todellisuus tarkoittaa myös sitä, että valinta muottityyppien välillä, olivatpa ne progressiiviset, siirrettävät tai yhdistetyt, muuttaa sitä, mitkä komponentit kantavat raskaimman taakan ja mihin vikariski keskittyy.
Progressiivinen vs. siirto vs. yhdistelmämuottityypit
Jokainen leimaussuulake käyttää samoja peruskomponentteja, mutta se, miten nämä komponentit on järjestetty ja kuinka työkappale liikkuu niiden läpi, jakaa työkalumaailman erillisiin luokkiin. Valitsemalla leimausmuottityypeistä ei ole niin tärkeää, mikä on "paras", vaan enemmän siitä, mikä vastaa osan geometriaa, vuositilavuutta ja budjettia. Ymmärrä se väärin, ja maksat siitä toissijaisissa toimissa, romussa tai työkalujen uudelleensuunnittelussa.
Progressiiviset stanssat korkean-volyymi-syötteen tuotantoon
Progressiivinen meisti syöttää jatkuvan metallinauhan yhden työkalun sisällä olevien asemien sarjan läpi. Jokainen asema suorittaa yhden toimenpiteen, leikkaamalla, taivuttamalla, muotoilemalla, kun taas nauha indeksoi eteenpäin askel kerrallaan. Osa pysyy kiinni kantonauhassa, kunnes loppuasema erottaa sen.
Tämä meistiprosessi tarjoaa nopeutta, jota muun tyyppiset meistit eivät yksinkertaisesti pysty vastaamaan. Nopeat-puristimet, joissa käytetään progressiivista työkalua, voivat ylittää 200–600 iskua minuutissa, jolloin saadaan valmiita osia jatkuvassa virtauksessa minimaalisella käsittelyllä. Ohjausnastat ylläpitävät rekisteröintiä asemien välillä pitäen toleranssit tiukoina jopa näillä nopeuksilla.
Missä progressiivisilla kuoleilla on taloudellista järkeä?Fictivin tekninen analyysiasettaa elinkelpoisuusrajaksi noin 50 000 - 100 000 yksikköä vuodessa, vaikka yksinkertaisemmat osat voivat oikeuttaa investoinnin 30 000 yksikköön. Näiden määrien alapuolella etukäteistyökalujen kustannuksia, tyypillisesti 30 000–250 000 dollaria, ei voida poistaa tehokkaasti. Niiden yläpuolella osahinta{12}}laskee niin jyrkästi, että vaihtoehdoista tulee kilpailukyvyttömiä.
Ihanteellisia geometrioita progressiivisille leimausmuotteille ovat pienet ja keskikokoiset{0}}osat, suhteellisen matalat muodot ja piirteet, jotka voidaan luoda lineaarisessa asemasekvenssissä. Syvät vedot, monisuuntaiset muodot ja erittäin suuret osat ovat vastoin menetelmän rajoja, koska kantonauha rajoittaa muotoilun suuntaa ja syvyyttä.
Siirtomuotit suurille tai monimutkaisille osille
Siirtoleimaus ottaa osan liikkeen eri tavalla. Työkappale erotetaan nauhasta prosessin alussa ja kuljetetaan sitten mekaanisesti asemien välillä sormilla, kiskoilla tai robottikäsivarsilla. Jokainen asema toimii vapaalla-seisovalla tyhjällä nauhalla kytketyn osion sijaan.
Se vapaus muuttaa sen, mikä on mahdollista. Ilman materiaalivirtausta rajoittavaa kantonauhaa, siirtomuotit käsittelevät syvävedettyjä-koteloita, suuria autopaneeleja ja osia, jotka vaativat muovausta useista suunnista. Die-Maticin prosessivertailun mukaan siirtoleimaus on erinomainen silloin, kun mittatarkkuus ja syväveto ovat kriittisiä. Se mahdollistaa materiaalin muodonmuutoksen tarkan hallinnan jokaisessa vaiheessa.
Myös siirtomuotit vähentävät materiaalihävikkiä. Koska aihio leikataan lähes -verkkomuotoon ennen muovaamista, mikään tukinauha ei kuluta ylimääräistä materiaalia työkalun koko pituudelta. Kalliiden metalliseosten romun vähentäminen voi merkittävästi alentaa kappalekohtaista hintaa- hitaampiin sykliaikoihin huolimatta.
Vaihto{0}}pois? Siirtojärjestelmät vaativat tarkan synkronoinnin puristimen ajoituksen ja osan liikkeen välillä. Asennus on monimutkaisempaa, huoltovaatimukset ovat korkeammat ja syklin nopeudet ovat hitaampia kuin progressiivinen työkalu. Nämä muottityypit oikeuttavat itsensä, kun osan monimutkaisuus tai koko tekee progressiivisen leimaamisen fyysisesti mahdottomaksi tai kun materiaalisäästöt kompensoivat nopeusrajoituksen.
Yhdistelmäsuuttimet yksinkertaisille{0}}tarkkuusosille
Yhdisteen suulakkeet miehittävät kompleksisuusspektrin vastakkaisen pään. Ne suorittavat useita leikkaustoimenpiteitä yhdellä painalluksella yhdellä asemalla. Ei nauhan etenemistä eikä siirtomekanismia. Osa on täysin muotoiltu ja työntyy ulos yhdellä osumalla.
Kuulostaako rajoitetulta? On, mutta tämä yksinkertaisuus tarjoaa erityisen edun: tasaisuuden. Koska kaikki leikkausvoimat toimivat samanaikaisesti ja symmetrisesti, yhdistelmämuotit tuottavat osia, jotka ovat ylivoimaisesti tasaisia verrattuna progressiivisiin vaihtoehtoihin, joissa kumulatiiviset asema{1}}--jännitykset voivat aiheuttaa vääristymiä. Aluslevyihin, välilevyihin, tiivisteisiin ja yksinkertaisiin aihiomuotoihin, joissa reunojen laatu ja tasomaisuus ovat tärkeintä, yhdistelmämuotit ovat oikea vastaus.
Työkalukustannukset ovat alhaisemmat, läpimenoajat lyhyemmät ja muotin huolto on yksinkertaista. Rajoitus on se, että yhdistelmämuotit eivät voi tukea monisuuntaista muotoilua, taivutusta tai monimutkaisia geometrioita. Ne ovat tarkkuustyökalu tiettyyn työhön, eivät universaali ratkaisu.
Oikean meistintyypin valitseminen sovellukseesi
Päätös muotin ja leimausmenetelmän välillä riippuu käytännön valintalogiikasta:
- Jos osasi on pieni, valmistettu suuria määriä ja voidaan muodostaa lineaarisessa järjestyksessä, progressiiviset meistit tarjoavat alhaisimmat kustannukset kappaletta kohti.
- Jos kappaleesi vaatii syvävetoa, monisuuntaista muovausta{0} tai se on liian suuri kantonauhalle, siirtoleimaus tarjoaa tarvittavan joustavuuden.
- Jos kappaleesi on tasainen, geometrisesti yksinkertainen ja vaatii tiukkaa -reunaan-tarkkuutta, yhdistelmämuotti saa sen valmiiksi minimaalisella työkaluinvestoinnilla.
Alla olevassa taulukossa on kartoitettu nämä muotit ja leimausmenetelmät tärkeimpiin päätöstekijöihin, joita insinöörit punnitsevat prosessin valinnassa.
| Die Tyyppi | Paras | Äänenvoimakkuuden kynnys | Osan monimutkaisuus | Suhteellinen hinta | Tyypilliset sovellukset |
|---|---|---|---|---|---|
| Progressiivinen | Pienten ja keskisuurten osien nopea{0}}tuotanto | 50,000+ yksikköä/vuosi | Matala tai kohtalainen (lineaarinen muodostussekvenssi) | Suuri etuosa, alhaisin -osaa kohden äänenvoimakkuudella | Sähköliittimet, kannattimet, lämpösuojat, pidikkeet |
| Siirtää | Suuret tai syvävedetyt osat, joilla on monimutkainen geometria | 25,000+ yksikköä/vuosi | Korkea (moneen{0}}suunnan muodostaminen, syvät vedot) | Korkea etuosa, kohtalainen per-osa | Autojen koripaneelit, rakennekotelot, syvävedetyt{0}}kotelot |
| Yhdiste | Yksinkertaiset litteät osat, jotka vaativat tarkkuutta ja tasaisuutta | 5,000+ yksikköä/vuosi | Matala (vain yksitaso{0}}leikkaus) | Kohtalainen etukäteen, kohtalainen per-osa | Aluslevyt, välilevyt, tiivisteet, laminaatit, yksinkertaiset aihiot |
Huomaa taloudellinen kehitys: kun osien monimutkaisuus lisääntyy, siirryt yhdistelmästä progressiiviseen siirtoon. Kun volyymi kasvaa, progressiiviset muotit saavat kustannusetunsa poistojen kautta. Tasainen aluslevy, jota valmistetaan 500 000 yksikköä vuodessa, kuuluu edelleen yhdistelmäsuuttimeen, koska geometria ei vaadi progressiivisia asemia. Samaan aikaan kohtalaisen monimutkainen hakasulku samalla äänenvoimakkuudella on oppikirjan progressiivinen sovellus.
Väärä valinta ei aina kerro itsestään heti. Se näkyy myöhemmin lisättyinä toissijaisina toimenpiteinä, korkeampina romumäärinä tai työkaluina, jotka kuluvat ennenaikaisesti, koska se taistelee osan geometriaa vastaan sen sijaan, että työskentelee sen kanssa. Muottiprosessin sovittaminen osaan ensimmäisestä päivästä lähtien on kustannustehokkain päätös koko leimausohjelmassa.
Tietenkin oikean suulaketyypin valitseminen on vain puolet yhtälöstä. Materiaali, jonka meistät tämän muotin läpi, muuttaa lähes kaikkia suunnitteluparametreja välyksistä takaisinjoustokompensaatioon ja työkalun odotettuun käyttöikään.
Miten materiaalin ominaisuudet muokkaavat suunnittelupäätöksiä
Täydellisesti suunniteltu meisti, jossa käytetään väärää materiaalia, tuottaa vikoja yhtä luotettavasti kuin huonosti suunniteltu meisti, jossa käytetään oikeaa. Materiaalin ominaisuudet eivät vain vaikuta leimausmuotin suunnitteluun, vaan sanelevat sen. Jokainen kriittinen parametri rei'itys---suulakkeen välykseen ja takaisinjoustokompensaatioon ja odotettuun työkalun käyttöikään viittaa siihen, kuinka pelti käyttäytyy jännityksen alaisena. Jätä nämä ominaisuudet huomioimatta ja arvailet. Arvaa väärin, ja romun määrä nousee.
Tärkeimmät materiaalin ominaisuudet, jotka vaikuttavat muotin suorituskykyyn
Neljä materiaalin ominaisuutta hallitsevat leimausmuottiteknisiä päätöksiä:
- Sadonvoimakkuuson jännitystaso, jolla materiaali alkaa muuttua pysyvästi. Leimaamisessa muovausvoimien tulee ylittää myötöraja osan muotoilemiseksi. Teräksen myötölujuus vaihtelee dramaattisesti lajeittain, noin 200 MPa:sta miedolla-hiiliteräksellä yli 1 000 MPa:iin edistyneiden korkealujuisten teräs{6}}laatujen osalta. Teräksen korkeampi myötöraja tarkoittaa suurempaa puristusvoimaa, raskaampia jousia ja kestävämpiä työkalukomponentteja.
- Vetolujuusedustaa maksimaalista rasitusta, jonka materiaali voi kestää ennen kaulan alkua. Myötölujuuden ja vetolujuuden erolla on merkitystä, koska se määrittelee työskentelyalueen, ikkunan, jossa materiaali deformoituu plastisesti ilman vaurioita. Suuri ero näiden arvojen välillä tarkoittaa, että materiaali kestää enemmän muodostumista ennen halkeilua.
- Pidentymämittaa, kuinka paljon materiaali venyy ennen murtumista, ilmaistuna prosentteina. Suurempi venymä tarkoittaa parempaa muovattavuutta, syvempiä vetoja ja tiukempia taivutussäteitä ilman halkeamia. Mieto teräs tarjoaa tyypillisesti 25-45 % venymän, kun taas jotkin ruostumattomat teräslajit putoavat 40-60 %:iin huolimatta siitä, että niitä on vaikeampi leimata työkarkaisukäyttäytymisen vuoksi.
- Kimmomoduulikuvaa materiaalin jäykkyyttä, lähinnä sitä, kuinka paljon se vastustaa muodonmuutosta kuormituksen alaisena ennen perääntymistä. Metallien, kuten teräksen, kimmokerroin on noin 200 GPa, kun taas alumiinin noin kolmasosa arvosta on noin 70 GPa. Tämä jäykkyysero ohjaa suoraan sitä, kuinka paljon materiaali joustaa takaisin muovausvoimien vapautumisen jälkeen.
Kuvittele jännitys{0}}venymäkäyrä etenemissuunnitelmana sille, mitä meijän alla tapahtuu. Kimmomoduulin ohjaama kimmoalue osoittaa, että materiaali varastoi energiaa jousen tavoin. Kun jännitys ylittää myötörajan, pysyvä muodonmuutos alkaa. Muovisen alueen kaltevuus paljastaa kovettumiskäyttäytymisen. Jyrkkä kaltevuus tarkoittaa, että materiaali vahvistuu huomattavasti sitä muotoillessasi, mikä vaatii enemmän voimaa jokaisella seuraavalla asemalla.
Kuinka eri levymetallit muuttavat meistin suunnitteluparametreja
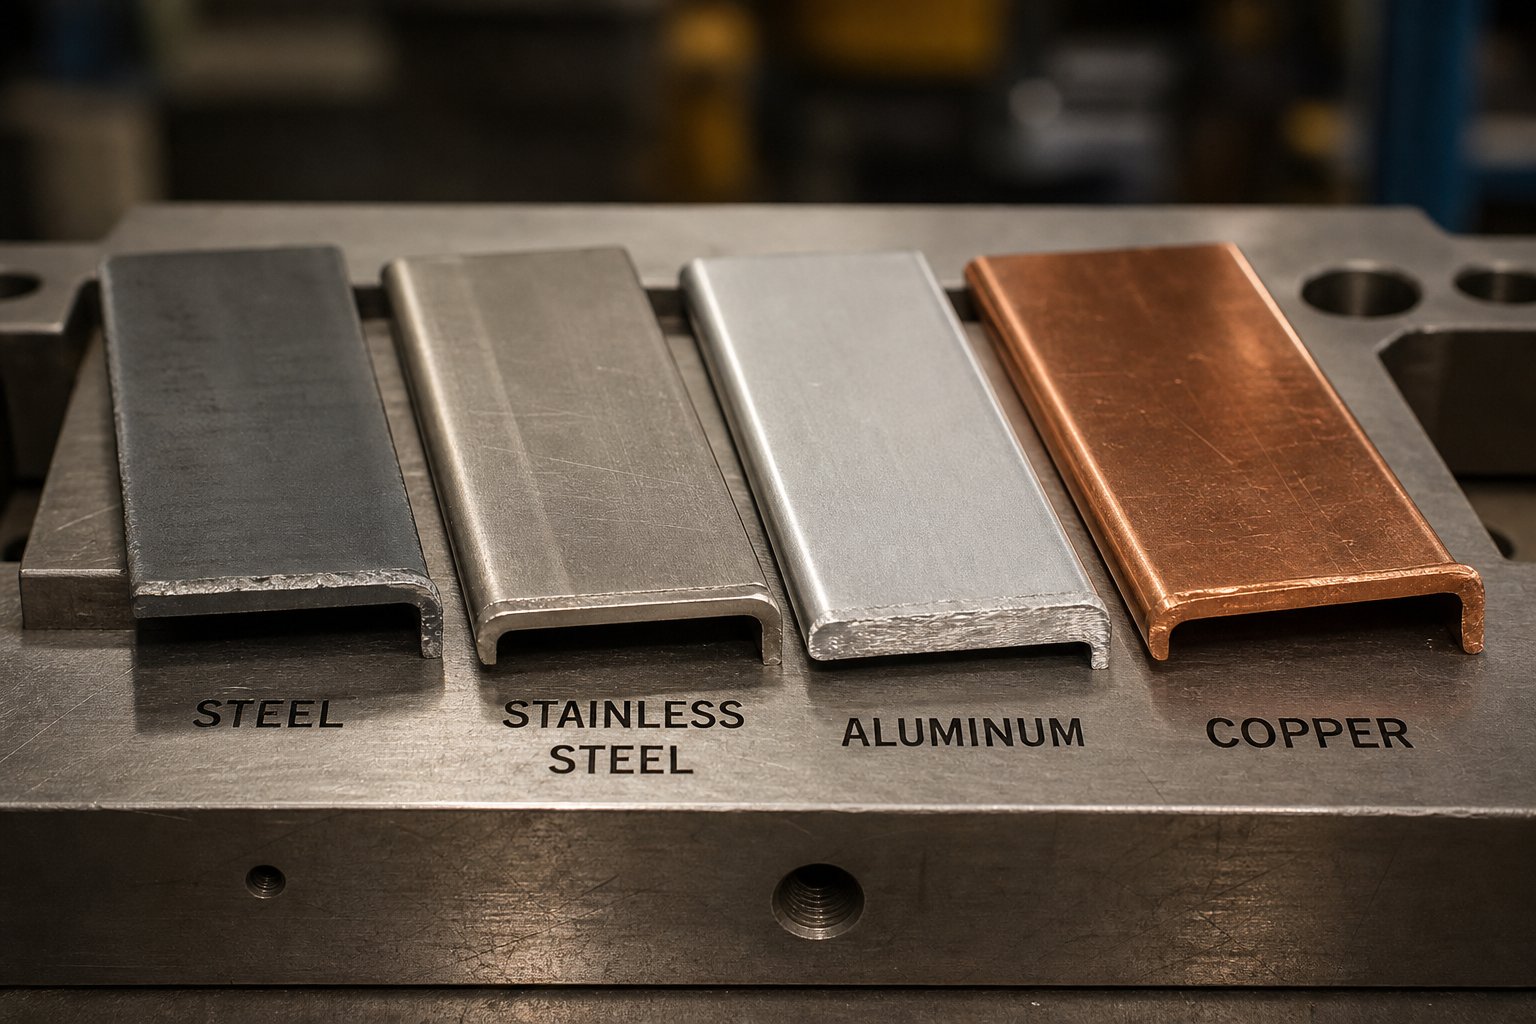
Jokaisessa materiaaliperheessä on näiden ominaisuuksien ainutlaatuinen yhdistelmä, mikä pakottaa meistisuunnittelijat säätämään useita parametreja samanaikaisesti. Käytännössä yleisimmät ohutlevyt vertautuvat seuraavasti:
Mieto teräs (vähähiili{0}}, HSLA-laadut)on anteeksiantavaisin materiaali leimaamiseen. Kohtuullinen myötöraja, hyvä venymä ja ennustettava käyttäytyminen tekevät siitä perusviivan, jota vastaan muita materiaaleja mitataan. Suulakevälykset noudattavat vakioprosentteja, takajousto on hallittavissa ja työkalujen kuluminen etenee odotetulla nopeudella.
Ruostumaton teräs (300-sarjan austeniittista)tuo mukanaan vakavia työn koutumisen haasteita. KutenMetalForming-lehti3XX--sarjan austeniittisille ruostumattomille teräksille on ominaista korkea työkarkaisu, mikä tarkoittaa, että jokainen muovaustoiminto lisää merkittävästi materiaalin lujuutta epämuodostuneilla alueilla. Progressiivisen muotin myöhempien asemien on sitten voitettava tämä kohonnut lujuus, mikä vaatii suurempaa voimaa ja kestävämpiä työkaluja. Ruostumaton teräs vaatii myös suurempia välyksiä kuin vastaavan paksuinen teräs, koska sen suurempi lujuus kestää leikkausta ja siirtää enemmän jännitystä leikkuureunoihin.
Alumiiniseoksetesittää erilainen palapeli. Niiden alempi kimmomoduuli, noin kolmannes teräksestä, tarkoittaa, että takaisinjousto on suhteellisesti suurempi tietyllä taivutusgeometrialla. Muotisuunnittelijat kompensoivat taivuttamalla, joskus 2-3 astetta tavoitekulman yläpuolelle, jotta se laskeutuu toleranssiin elastisen palautumisen jälkeen. Alumiinilla on myös taipumus tahrata työkaluteräspintoja vasten, mikä vaatii erityisiä pinnoitteita tai pintakäsittelyjä lävistyksissä ja painikkeissa.
Kuparilejeeringit (messinki, fosforipronssi)tarjoavat tyypillisesti erinomaisen venymän ja kohtalaisen työkovettuvuuden, mikä tekee niistä suhteellisen helppoja muotoilla monimutkaisia muotoja. Niiden pehmeys aiheuttaa kuitenkin toisenlaisen huolen: ilman asianmukaista välystä kuparimateriaalit muodostavat liiallisia purseita, jotka vaikeuttavat loppupään kokoamista. Työkalujen kuluminen on vähäisempää kuin teräksessä, mutta nauhan käsittely ja syöttötarkkuus tulevat kriittisemmiksi, koska materiaali jää helposti jälkiä.
Työkarkaisu ansaitsee erityistä huomiota moni{0}}aseman progressiivisessa muottisuunnittelussa. Kun nauha kulkee useiden muodostusasemien läpi, jokainen toimenpide vahvistaa epämuodostuneita alueita. MetalForming Magazinen mukaan, jossa perinteisen HSLA-teräksen lujuus voi kasvaa 20 prosenttia työkarkaisun seurauksena, kaksivaiheiset teräkset voivat lisätä lujuutta 50 prosenttia jopa muutaman prosentin jännityksen jälkeen. Tämä lisääntyminen voi ylittää puristuskapasiteetin ja kiihdyttää työkalujen kulumista loppupään asemilla, jos suuttimen suunnittelija ei ole ottanut sitä huomioon aseman suunnittelussa.
Alla olevassa taulukossa on yhteenveto siitä, kuinka keskeiset muotin suunnitteluparametrit muuttuvat yleisten materiaalityyppien välillä. Käytä sitä suuntaamisohjeena pitäen mielessä, että tiettyjen arvojen tulee aina tulla materiaalitietolehdistä tarkalleen leimattavan metalliseoksen ja temperoinnin osalta.
| Materiaali | Tyypillinen välysalue (% paksuudesta) | Springback-tekijä | Työn kovettumisaste | Työkalun kulumisvaikutus |
|---|---|---|---|---|
| Mieto teräs (vähähiilinen{0}}) | 5-8% | Matala | Kohtalainen | Kohtalainen, ennustettava eteneminen |
| HSLA / Advanced High Strength Steel{0}} | 8-12% | Kohtalainen tai korkea | Korkea (20-50 % vahvuuslisäys) | Korkea, vaatii päivitettyjä työkalumateriaaleja |
| Ruostumaton teräs (300-sarja) | 8-12% | Kohtalainen tai korkea | Erittäin korkea | Korkeat, vaativat pinnoitetut tai kovametallityökalut |
| Alumiiniseokset | 6-10% | Korkea (alhaisen kimmomoduulin takia) | Matalasta kohtalaiseen | Vähäinen kuluminen, mutta kuoppausriski ilman pinnoitteita |
| Kuparilejeeringit (messinki, pronssi) | 4-7% | Matalasta kohtalaiseen | Matalasta kohtalaiseen | Matala, mutta purseherkkyys vaatii terävää työkalua |
Huomaa, kuinka taulukko paljastaa kompromisseja{0}} yksinkertaisten sijoitusten sijaan. Alumiini kuluttaa vähemmän työkalua, mutta vaatii aggressiivisemman joustokompensoinnin. Ruostumaton teräs tuottaa vahvoja osia, mutta rankaisee työkaluja ja puristuksia työskentelykovettumisellaan. Jokainen materiaalivalinta on suunnittelun rajoitus, joka heijastuu välyslaskelmien, aseman asettelujen, puristimen valinnan ja huoltovälien kautta.
Nämä materiaaliin perustuvat{0}}parametrit eivät ole olemassa erillään. Ne syötetään suoraan yhteen muottitekniikan merkittävimmistä laskelmista: meistin-to-purkaus. Väärä välys tietyn materiaalin ja paksuuden mukaan, ja purseet, liiallinen kuluminen ja huono reunalaatu ovat päivittäisiä tuotantotodellisuuksia satunnaisten haittojen sijaan.
Suulakevaralaskelmat ja purseen hallinta
Olet valinnut oikean materiaalin ja muotin tyypin. Seuraava kysymys on harhaanjohtavan yksinkertainen: kuinka paljon tilaa rei'ityspainikkeen ja muottipainikkeen välillä tulisi olla? Tämä rako, stanssaus-to-meistin välys, on luultavasti merkittävin yksittäinen parametri leimausmuotin suunnittelussa. Aseta se oikein, niin saat siistejä leikkauksia, pitkän työkalun käyttöiän ja minimaaliset purseet. Aseta se väärin, ja jokainen lehdistä poistuva osa sisältää todisteita virheestä.
Rei'itys---lävistyksen laskeminen materiaalin ja paksuuden mukaan
Välys on meistin leikkaavan reunan ja meistinpainikkeen leikkuureunan välinen etäisyys. Se ilmaistaan prosenttiosuutena materiaalin paksuudesta per sivu, mikä tarkoittaa, että määritetty välys on oltava meistin kummallakin puolella suhteessa muotin aukkoon. Esimerkiksi 10 %:n välys 1,0 mm:n alustalla tarkoittaa 0,10 mm tilaa kummallakin puolella.
TheMISUMI insinööritiimipanee merkille, että standardisuositeltu sivu{0}}välys on noin 10 % massapaksuudesta, vaikka nykyaikainen kehitys viittaa siihen, että 11–20 %:n arvot voivat vähentää huomattavasti työkalun rasitusta lävistyksen aikana ja pidentää käyttöikää. Oikea prosenttiosuus riippuu kolmesta ensisijaisesta muuttujasta:
- Työkappaleen materiaali:Vahvemmat, kovemmat materiaalit vaativat suuremman välyksen. Materiaalin vetolujuus ja kovuus vaikuttavat suoraan murtotasojen etenemiseen arkin läpi leikkauksen aikana.
- Työkappaleen paksuus:Paksumpi massa vaatii suhteellisesti suurempaa absoluuttista välystä, vaikka itse prosenttiosuus saattaa pysyä samana materiaaliperheen sisällä.
- Työkalun kunto:Metallilävistysten ja muotin reunojen kertynyt kuluminen vähentää tehokkaasti työvälystä ajan myötä, mikä tekee alustavan välyksen valinnasta eteenpäin katsova{0}}päätös.
Mitä tapahtuu, kun selvitys on väärä? Riittämätön välys pakottaa meistin työskentelemään kovemmin kuin on tarpeen, mikä aiheuttaa toissijaista leikkausta, jossa murtotasot lävistimen ja muotin puolelta eivät kohtaa puhtaasti. Tämä luo karkeita, kaksinkertaisesti leikattuja reunoja, nopeuttaa lävistyksen kulumista ja voi jopa murtaa työkalut toistuvassa kuormituksessa. Liiallinen välys aiheuttaa päinvastaisen ongelman: materiaali pyörii ennen murtumista, jolloin syntyy suuria purseita ja voimakasta kaatumista leikatun reunan alueelle. Molemmat olosuhteet heikentävät osien laatua ja lyhentävät muotin huoltoväliä.
Oikea välys pyrkii kohdistamaan raerajaiset murtotasot työkappaleen ylä- ja alaosassa, luoden puhtaan halkeamiskohdan, jossa kaksi leikkausvyöhykettä kohtaavat levyn paksuuden keskellä. Kun nämä tasot kohdistetaan, leikatussa reunassa näkyy selkeä kiillotettu vyöhyke, puhdas murtumisalue ja minimaalinen purse, jotka ovat hyvin-säädetyn meistityökalun tunnusmerkkejä.
Burr Formation ja kuinka Die Design hallitsee sitä
Purseet ovat pieniä kohotettuja jäännösmateriaalin harjuja, jotka jäävät leikatun reunan päälle lävistyksen tai tyhjennyksen jälkeen. Ne ovat leikkauksen väistämätön sivutuote, mutta niiden korkeutta ja tasaisuutta voidaan ohjata suoraan suunnittelu- ja huoltopäätöksillä.
Leikkauksen aikana lävistin menee materiaalin sisään ja käynnistää leikkausvyöhykkeen yläpinnasta, kun taas meistinpainike käynnistää vastaavan vyöhykkeen alhaalta. Kun välys on optimoitu, nämä vyöhykkeet etenevät toisiaan kohti ja kohtaavat puhtaasti arkin sisällä. Kun välys ajautuu, vyöhykkeet ohittavat toisiaan, ja jäljelle jäänyt materiaali repeytyy sen sijaan, että murtuisi puhtaaksi, jolloin syntyy selvä purse leikkaussuulakkeen puolelle.
Kolme tekijää säätelee purseen korkeutta käynnissä olevassa metallimeistausmuotissa:
- Tyhjennystarkkuus:Kuten yllä mainittiin, sekä liian-tiukka että liian-leveä välys muodostavat purseita, vaikkakin eri mekanismien kautta.
- Leikkauksen terävyys:Tylsä lävistys ei voi käynnistää puhdasta leikkausvyöhykettä. Sen sijaan, että se viipaloituisi materiaaliin, se työntää ja muotoilee sitä, mikä lisää repeytyvän materiaalin määrää eikä murtumaa.
- Die-painikkeen kunto:Kuluneet tai lohkeilevat muotin reunat käyttäytyvät samalla tavalla kuin liiallinen välys, mikä sallii materiaalin kaatumisen sen sijaan, että se leikkautuisi puhtaasti.
Tuotantonopeuksilla käyvien ohutlevyjen meistosuuttimien jäysteen korkeus on johtava työkalun kunnon indikaattori. Kuljettajat, jotka seuraavat pursemittausta ajan mittaan, voivat ennustaa, milloin leimattavat muotin osat tarvitsevat teroitusta ennen kuin purseet ylittävät toleranssirajat, mikä muuttaa suunnittelemattomat seisokit määräaikaishuoltoiksi.Fractoryn tekninen referenssivahvistaa, että purseet on usein poistettava aikaa{0}}vievien toissijaisten käsin-käsittelymenetelmien avulla, mikä tekee asianmukaisen raivauksen avulla tapahtuvasta ehkäisystä paljon kustannus-tehokkaampaa kuin-todellisen jäysteenpoiston-jälkeen.
Ohituslovet ja materiaalivirtauksen ohjaus
Progressiivisissa muotteissa nauhan syöttämisen ohjaaminen kunkin aseman läpi on yhtä tärkeää kuin kunkin aseman tapahtumien hallinta. Tässä kuvassa näkyvät ohituslovet, joita joskus kutsutaan pitch loveksi tai ranskalaisiksi loviksi.
Ohituslovi on pieni osa materiaalia, joka on leikattu nauhan yhdestä tai molemmista reunoista progressiivisen muotin alkuasemilta.Valmistajatunnistaa useita tärkeitä toimintoja, joita nämä lovat palvelevat:
- Ne tarjoavat vankan mekaanisen pysäyttimen, joka estää ylisyötön, mikä voi aiheuttaa vakavia vaurioita ja turvallisuusriskejä.
- Ne poistavat reunan kallistuksen kelan leikkausprosessista, mikä mahdollistaa nauhan sujuvan syöttämisen muotin läpi.
- Ne muodostavat ensimmäisen-osumaviitteen, kun materiaalia kierretään alun perin työkaluun, mikä vähentää löysää ja puoli{1}}osumaa asennuksen aikana.
- Käytettäessä molemmilla reunoilla ne tarjoavat osien rekisteröinnin, joka täydentää ohjausnastan sijaintia.
Negatiiviset ja positiiviset ohituslovet ohutlevymeistoissa viittaavat kahteen eri lähestymistapaan näiden pysäytysten luomiseen. Perinteinen (positiivinen) ohituslovi leikkaa liuskan reunasta ja luo taskun, johon karkaistu pysäytin estää eteenpäin siirtymisen. Negatiivinen ohituslovi tai lansettyyli-ja-laippa lyö pienen kielekkeen ja taivuttaa sitä alaspäin muodostaen pysäytyspinnan materiaalia poistamatta. Lanssi-ja-laippavaihtoehto eliminoi etanoiden hallinnan haasteet ja jäykistää kantonauhaa, mikä parantaa syöttövakautta yksipuolisissa telineissä.
Lovityyppien valinta sisältää{0}} kompromisseja: perinteiset lovet tarjoavat positiivisimman pysäytyksen, mutta kuluttavat enemmän materiaalin leveyttä ja vaativat luotettavan etanan irtoamisen. Jos materiaalikaistale on niinkin ohut kuin kaksinkertainen materiaalin paksuus, voi olla ongelmallista irrottaa tasaisesti, mikä aiheuttaa tukosvaaran, joka kumoaa loven suojaavan tarkoituksen. Nauha-ja-laipan lovet välttävät täysin hankausongelmia, mutta poistavat hieman vähemmän materiaalia kallistuksen hallinnassa.
Insinööreille, jotka työskentelevät monimutkaisen välyksen optimoinnin, ohituslovisuunnittelun ja materiaalivirtahaasteiden parissa mukautetun progressiivisen työkalun parissa,YICHENin leimausmuotin suunnittelutiimitarjoaa resurssin ohutlevyn lävistys- ja muottiprojekteihin, joissa nämä toisiinsa liittyvät suunnittelupäätökset vaativat integroitua asiantuntemusta jäysteen hallinnasta, välyksen määrittelystä ja nauhan vakaudesta.
Nämä välys- ja materiaalivirtaparametrit eivät näy piirustuksessa erikseen. Ne ovat tuloksia strukturoidusta suunnitteluprosessista, joka alkaa kauan ennen teräksen leikkaamista alkaen siitä, kuinka meistisuunnittelija lukee osatulosteen ja muuntaa geometrian asemalogiikaksi.
Die suunnitteluprosessi konseptista tuotantoon
Leimausmuotti ei synty luettelosta. Se on suunniteltu tietoisen päätössarjan avulla, joista jokainen perustuu viimeiseen, siitä hetkestä, kun osatuloste saapuu suunnittelijan pöydälle siihen päivään, jolloin työkalu tuottaa ensimmäisen hyväksytyn tuotantokappaleensa. Tämän metallileimausmuotin suunnittelutyönkulun ymmärtäminen paljastaa, miksi työkalujen läpimenoajat kestävät viikkoja tai kuukausia ja miksi alkuvaiheen pikavalinnoista muodostuu myöhemmin kalliita korjauksia.
Osatulostusanalyysistä Die Conceptiin
Jokainen muottisuunnitteluprojekti alkaa osapainatuksella ja joukolla kysymyksiä. Muotiinsinööri tutkii osien geometriaa, mittatoleransseja, materiaalispesifikaatioita, pinnan viimeistelyvaatimuksia ja odotettua vuotuista tuotantomäärää. Nämä syötteet määräävät perustavanlaatuiset päätökset: mikä meistityyppi sopii geometriaan, kuinka monta asemaa työkalu vaatii ja mihin kriittiset muovaus- ja leikkausoperaatiot kuuluvat järjestykseen.
Strip layout -kehitys seuraa. Suunnittelija järjestää osan nauhan leveydelle maksimoimaan materiaalin hyödyntämisen ja säilyttäen samalla riittävästi kantomateriaalia vakaata syöttöä varten. MukaanRCO Engineeringin prosessiopas, insinöörit käyttävät CAD-ohjelmistoa luodakseen tarkkoja malleja ja piirustuksia, jotka määrittelevät mitat, toleranssit ja materiaalivirtausreitit tämän konseptivaiheen aikana. Materiaalin käyttölaskelmat vaikuttavat suoraan-kappalehintaan, joten kokeneet suunnittelijat käyvät läpi useita sisäkkäisiä vaihtoehtoja ennen kuin sitoutuvat asetteluihin. Muutaman prosenttiyksikön romun vähennys miljoonien osien välillä voi kompensoida merkittävää työkalujen monimutkaisuutta.
Yksityiskohtainen suunnittelu ja simulointi
Kun konsepti on lukittu, leimaussuunnittelu siirtyy yksityiskohtaiseen suunnitteluun. Nykyaikaisten CAD/CAM-alustojen avulla suunnittelijat voivat mallintaa jokaisen lävistimen, stanssausnapin, irrottimen, nostimen ja ohjauselementin täydellisessä 3D-kokoonpanokontekstissa. Häiriöt, liiketutkimukset ja ajoituksen tarkastukset tapahtuvat digitaalisesti ennen teräksen tilaamista.
Simulaatioohjelmiston muodostaminen lisää toisen validointikerroksen. Nämä työkalut ennustavat, kuinka materiaali käyttäytyy lävistyskuormituksen alaisena, tunnistaen mahdolliset ohenemisvyöhykkeet, rypistymisriskit ja takaiskun suuruuden ennen yhden lastun leikkaamista. MetalForming Magazinen tutkimus ponnahdusennusteesta osoittaa, että kehittyneet simulaatiomallit, mukaan lukien kinemaattinen karkaisu (Yoshida-Uemori-malli) ja muuttuva purkumoduulikäyttäytyminen, voivat ennustaa käänteitä ja kiharoita, jotka muutoin ilmestyisivät vain fyysisen kokeilun aikana. Ilman näitä tietojoukkoja paluuennuste poikkeaa lähes aina suuresti myymälän todellisuudesta.
Simulaatio ei korvaa fyysistä kokeilua, mutta se vähentää dramaattisesti korjaussilmukoiden määrää. Simulaatiolla validoitu metallileimausmalli saavuttaa yleensä tuotantovalmiuden{1}}pienemmillä koetoistokerroilla, mikä säästää viikkoja ja tuhansia dollareita uudelleentyöstämisessä.
Die Manufacturing and Testout
Hyväksytyt mallit siirtyvät metallityökaluun ja meistiliikkeen lattiaan. Valmistukseen kuuluu useita tarkkuusprosesseja, jotka toimivat peräkkäin: CNC-jyrsintää muotoiltuja kenkiä, meistinpitimiä ja muotoprofiileja; EDM-langanleikkaus tuottaa monimutkaisia lävistysprofiileja ja suuttimen aukkoja, joihin tavanomaisella koneistuksella ei päästä; pintahionta saa aikaan kriittisen tasaisuuden ja yhdensuuntaisuuden; ja lämpökäsittely kovettaa työkomponentit kestämään kulumista miljoonien puristusjaksojen aikana.
Kokoonpano kokoaa kaikki komponentit yhteen ja tarkastaa sovitukset, kohdistukset ja jousien esijännitykset suunnittelutarkoituksen mukaisesti. Työkalu siirtyy sitten koepaineeseen vahvistusta varten. Kokeilun aikana metallileimaustyökalut käyttävät näyteosia asteittain kasvavilla nopeuksilla, kun taas insinöörit mittaavat mitat, tarkastavat reunan laadun, tarkistavat nauhan syöttämisen ja arvioivat materiaalivirtauksen. Säädöt, olipa kyseessä sitten osan tasoitus, säteen kiillotus tai irrotusaineen paineen säätäminen, tapahtuvat toistuvasti, kunnes osat vastaavat jatkuvasti tulostusvaatimuksia.
Koko prosessi noudattaa tätä peräkkäistä logiikkaa:
- Osapainoanalyysi: geometrian tarkistus, toleranssikartoitus, materiaalin ja tilavuuden arviointi
- Suulakekonseptin valinta: meistin tyyppi, asemien lukumäärä ja muotoilustrategia
- Nauhojen asettelun kehittäminen: sisäkkäisyys, materiaalin käyttö ja kantoalustojen suunnittelu
- Yksityiskohtainen 3D CAD -suunnittelu: komponenttien suunnittelu, liiketutkimukset, häiriötarkistukset
- Muodostumissimulaatio: ohenemisen, rypistymisen ja palautumisen ennustaminen
- CNC-työstö, EDM-langan leikkaus, hionta ja komponenttien lämpökäsittely
- Koko työkalun kokoaminen ja{0}}esitarkastus
- Kokeilu: näyteajot, mittaus, säätö ja tuotannon hyväksyntä
Tämä metallin työkalun leimausprosessi kestää tyypillisesti 8–20 viikkoa muotin monimutkaisuudesta riippuen. Prosessiiviset meistit ovat pidemmässä päässä ja yksinkertaiset yhdistelmätyökalut lyhyemmässä päässä. Minkä tahansa vaiheen kiirehtiminen, erityisesti simulaatio ja kokeilu, säästää harvoin aikaa. Tuotantoon siirretyt ongelmat ovat aina kalliimpia korjata kuin kehitysvaiheessa havaitut ongelmat.
Jopa täydellisesti toteutetun suunnitteluprosessin on kuitenkin vastattava yhteen perussuunnittelukysymykseen ennen yksityiskohtaisen työn aloittamista: onko valitulla puristimella tarpeeksi kapasiteettia käyttää työkalua? Tämä vastaus riippuu voimalaskelmista, jotka yhdistävät materiaalin ominaisuudet ja osan geometrian todellisiin vetoisuusvaatimuksiin.
Vetoisuuslaskelmat ja painon valinnan perusteet
Alikokoinen puristin ei vain epäonnistu osien valmistamisessa. Se vahingoittaa työkaluja, taivuttaa kehyksiä ja aiheuttaa turvallisuusriskejä, jotka sulkevat tuotantolinjat. Ylisuuri painokone tuhlaa pääomaa ja lattiatilaa. Oikean stanssauspuristimen kapasiteetin ja työn todellisten vaatimusten välinen vastaavuus alkaa ymmärtämällä, kuinka voimat kerääntyvät yhden iskun aikana.
Blanking and Piercing Force Fundamentals
Jokainen leikkaus muotissa, olipa se sitten kehän tyhjennys tai reiän lävistys, vaatii tarpeeksi voimaa leikkaamaan materiaalin puhtaaksi sen koko paksuudelta. Periaate on suoraviivainen: leikkausvoima on kokonaisleikkauskehän, materiaalin paksuuden ja materiaalin leikkauskestävyyden funktio.
TheMISUMI Press Dies -opetusohjelmailmaisee tämän suhteen sammutusvoimana, joka on yhtä suuri kuin muovauskehä kerrottuna levyn paksuudella kerrottuna leikkausvastuksella. Kun leikkauskestävyyttä koskevia tietoja ei ole helposti saatavilla, meistisuunnittelijat arvioivat sen yleensä 80 %:ksi materiaalin vetolujuudesta, mikä on useiden alan viitteiden vahvistama käytäntö.
Mieti, mitä tämä tarkoittaa käytännössä. Pidempi leikkauskehä vaatii enemmän voimaa. Paksumpi varasto vaatii enemmän voimaa. Kovempi materiaali vaatii enemmän voimaa. Kaikki kolme muuttujaa kertovat yhdessä, joten jonkin niistä vaatimaton lisäys voi nostaa vetoisuusvaatimuksia merkittävästi. Useita lyöntejä samanaikaisesti käyttävän stanssauskoneen on otettava huomioon jokainen leikkuureuna, joka osuu samalla hetkellä, ei vain yksi lyönti erikseen.
Eräs tekniikka mykistysvoiman vähentämiseksi tyhjennyksen aikana on hioa leikkauskulma lävistimen pintaan tai muotin pintaan. MISUMIn teknisten tietojen mukaan suunnilleen materiaalin paksuutta vastaavan leikkauskulman aikaansaaminen voi vähentää sulkuvoimaa noin 30 %. Tämä lähestymistapa porrastelee leikkaustoimintoa kehän poikki sen sijaan, että leikattaisiin koko reunaa samanaikaisesti, mikä vähentää puristimen huippukuormitusta.
Piirustus- ja muovausvoimanäkökohdat
Veto- ja taivutustoiminnot käyttäytyvät eri tavalla kuin leikkaus. Muodostusvoimat venyvät, puristavat ja taivuttavat materiaalin läpi leikkaamisen sijaan. Muuttujat siirtyvät leikkauskehästä ja leikkauslujuudesta vetosuhteeseen, aihion pidikkeen paineeseen, kitkaan ja muotin säteen geometriaan.
MetalForming Magazine kuvaa kupin piirtämisessä suurimman lävistyskuorman materiaalin vetolujuuden, lävistimen halkaisijan (tai kupin ympärysmitan) ja materiaalin paksuuden tulona. Mutta toisin kuin leikkausvoima, tämä laskettu arvo ei voi toimia yksinkertaisena hyväksyntä{1}}epäonnistumiskriteerinä. Piirustusvirheet riippuvat rei'itys-nokkasäteestä, muotin sisääntulosäteestä, rajapinnan kitkasta, aihion pidikkeen paineista ja työstön kovettumisnopeuksista, jotka kaikki vaikuttavat samanaikaisesti.
Miksi tällä on merkitystä lehdistön valinnassa? Koska stanssaustoiminnon, joka yhdistää leikkausasemat ja muotoiluasemat yhdeksi progressiiviseksi työkaluksi, on käsiteltävä kaikkien samanaikaisten voimien summa. Metallinpuristusprosessi tuottaa huippukuormituksia, kun useat toiminnot syttyvät alakuolopisteessä yhdessä. Insinöörit laskevat yhteen kaikki leikkausvoimat, kaikki muovausvoimat ja kaikki samalla hetkellä vaikuttavat aihion pidikevoimat saavuttaakseen minimipuristuskapasiteetin.
Puristuskapasiteetin valitseminen riittävällä turvamarginaalilla
Laskettu tonnimäärä on lähtökohta, ei erittely. Kokeneet työkaluinsinöörit lisäävät turvamarginaalin, joka on tyypillisesti 20–30 % laskettuja vaatimuksia suurempi, ennen kuin valitsevat meistilaitteiston.Rajesh Machinesin toimialakäytäntötunnistaa kolme syytä, miksi tästä marginaalista ei voida neuvotella: materiaalin ominaisuudet vaihtelevat erästä toiseen, muotin reunat himmenevät ajan myötä, mikä lisää tarvittavaa voimaa, ja mekaaniset puristimet eivät toimita nimelliskapasiteettia tasaisesti koko iskun ajan.
Tämä viimeinen kohta ansaitsee huomion. Mekaaninen puristin tuottaa suurimman vetoisuuden vain lähellä alakuolopistettä, jossa kampiakseli saavuttaa suurimman mekaanisen edun. Jos muotin työskentelyosa tarttuu materiaaliin korkeammalla iskun aikana, käytettävissä oleva voima voi olla huomattavasti pienempi kuin koneen arvo. Hydrauliset puristimet sitä vastoin tuottavat täyden vetovoiman koko iskun ajan mäntimen asennosta riippumatta, joten ne sopivat paremmin syvävetoon-, jossa voimaa tarvitaan pidemmällä matkalla.
Arvioitaessa tietyn koneistimen ja työkalujen yhdistelmän puristuskapasiteettia, nämä ovat tärkeimmät muuttujat, jotka on otettava huomioon:
- Kaikkien samanaikaisten tyhjennys- ja lävistysoperaatioiden kokonaisleikkauskehä
- Materiaalin leikkauslujuus (tai 80 % vetolujuudesta likimääräisenä)
- Materiaalin paksuus kaikilla samalla hetkellä kytkeytyvillä asemilla
- Muovaus- ja vetovoimat taivutus-, laippa- ja syvävetoasemista{0}}
- Tyhjen pitimen ja painetyynyn voimat typpijousista tai puristustyynyistä
- Turvamarginaali 20-30 % materiaalivaihtelun ja työkalujen kulumisen huomioon ottamiseksi
- Puristustyyppi (mekaaninen vs. hydraulinen) ja missä iskun voimaa tarvitaan
- Sulkukorkeuden ja iskunpituuden yhteensopivuus muotin työkuoren kanssa
Tonnimäärän väärin saaminen ei aina kerro itsestään dramaattisesti. Joskus se ilmenee vähitellen epäjohdonmukaisena osien laaduna, kiihtyvänä työkalun kulumisena tai rungon taipumana, joka ajaa hitaasti mitat pois toleranssista. Näitä hienovaraisia oireita on vaikeampi diagnosoida kuin rikkoutunutta lyöntiä, ja juuri siksi ennakkolaskukuri on tärkeämpää kuin myymälän{2}}intuitio, kun puristin ja leimausmuoti yhdistetään.
Vetoisuus saa muotin toimimaan. Sen pitäminen käynnissä ilman, että syntyy vikoja, on erillinen haaste, jonka juuret ovat sen ymmärtäminen, mikä menee pieleen tuotannon aikana ja kuinka meistin suunnitteluvalinnat joko estävät tai edistävät näitä vikoja.
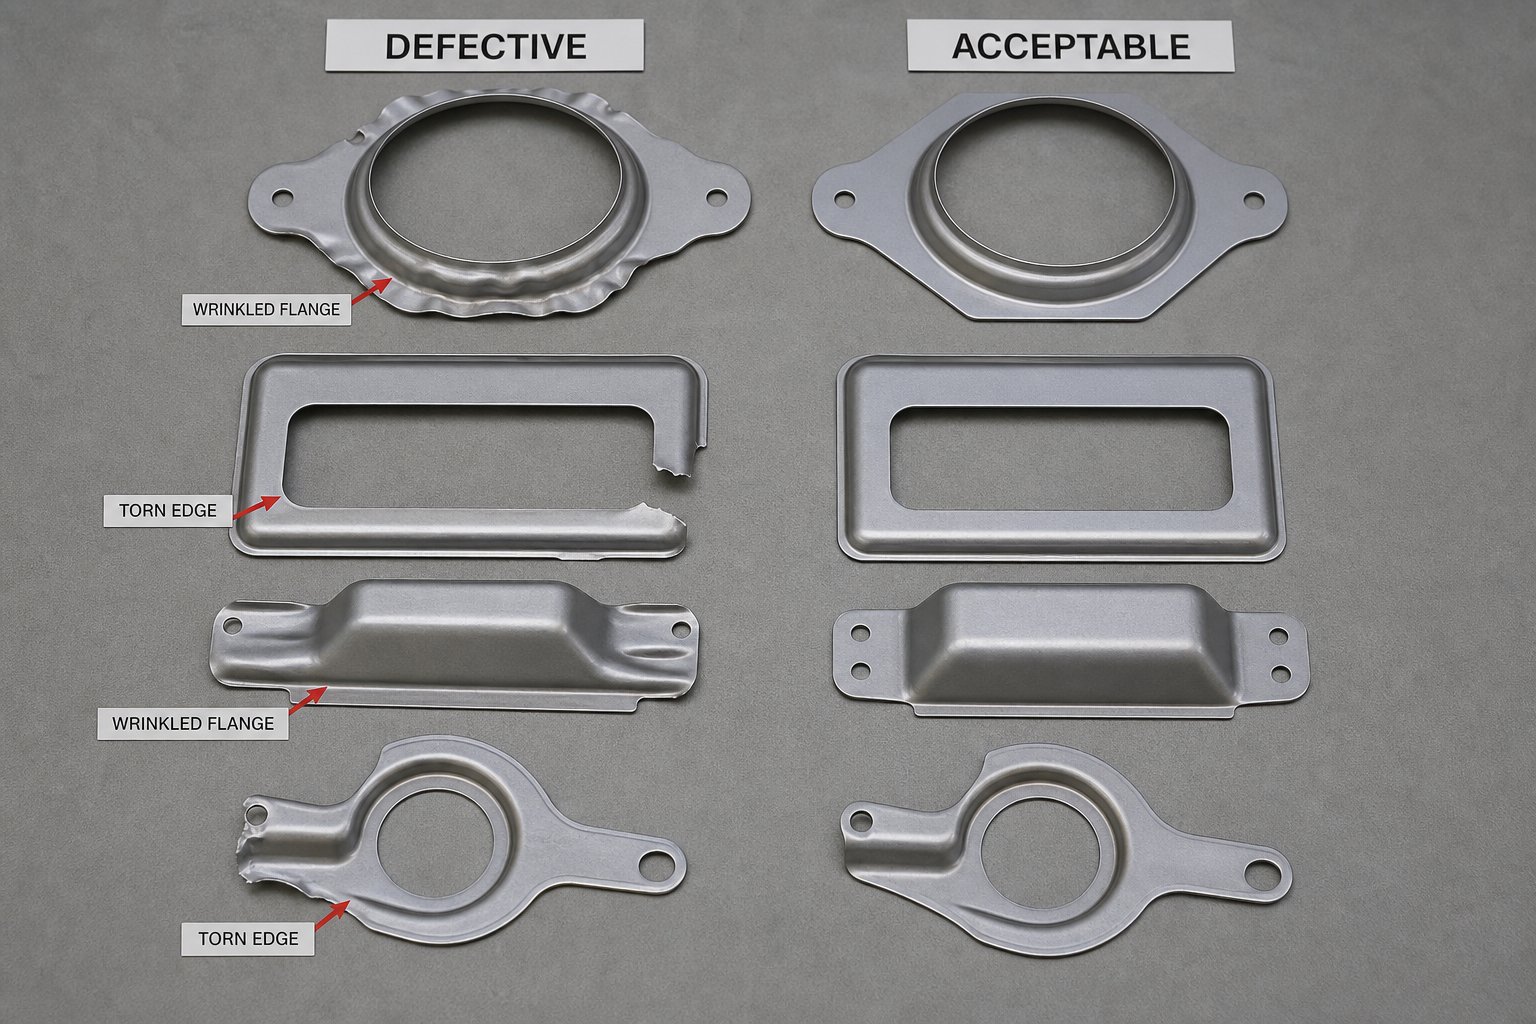
Leimausvirheiden vianetsintä meistin suunnittelun avulla
Leimatuissa metalliosissa viat ilmaantuvat harvoin ilman varoitusta. Ne noudattavat kaavoja, ja nämä mallit juontavat juurensa tiettyihin suuttimen suunnittelupäätöksiin tai huoltovirheisiin. Leimausprosessi synnyttää valtavia voimia sekunnin murto-osissa, joten pienetkin poikkeamat suunnittelutarkoituksen ja fyysisen todellisuuden välillä aiheuttavat näkyviä, mitattavissa olevia virheitä jokaisessa puristimesta poistuvassa osassa. Kun tiedetään, mikä vika viittaa mihinkin perimmäiseen syyyn, reaktiivinen palontorjunta muuttuu tarkoitukselliseksi ennaltaehkäisyksi.
Rypistymistä, repeytymistä ja halkeilua muotoutuneissa osissa
Rypistyminen ja repeytyminen istuvat saman ohjausspektrin vastakkaisissa päissä: materiaalivirta. Kun meistetty metallilevy virtaa liian vapaasti suulakkeen onteloon, puristusvoimat iskevät tukemattomat alueet ryppyiksi ja taitoksi. Kun materiaalia pidätetään liian aggressiivisesti, vetojännitys ylittää levyn muodostusrajan ja osa repeytyy tai halkeilee.
Tyhjän pidikkeen paine on ensisijainen vipu. Liian pieni paine mahdollistaa ylimääräisen materiaalin taipumisen syvävedon aikana. Liian suuri paine nälkään muodostuvan materiaalin vyöhykkeen ohentaen sitä, kunnes tapahtuu murtuminen. HLC Metal Partsin vikaanalyysi vahvistaa, että ryppyjä muodostuu, kun vetohelmet ja aihionpitimet eivät hillitse riittävästi puristusjännitystä, kun taas halkeilu kehittyy, kun vetojännitys ylittää materiaalin muodostusrajan.
Muotisuunnittelijat hallitsevat tätä tasapainoa useiden integroitujen strategioiden avulla:
- Piirrä helmisuunnittelu:Sideaineen pintaan koneistetut helmet luovat hallitun vastuksen materiaalivirtaukselle. Niiden korkeus, säde ja väli määräävät, kuinka paljon rajoituksia kukin aihion alue kokee.
- Die syöttösäteen valinta:Liian pieni säde aiheuttaa liiallista kitkaa ja paikallista ohenemista. Liian suuri sallii materiaalin hallitsemattoman virtauksen onteloon.
- Tyhjän muodon optimointi:Ylimääräisen materiaalin leikkaaminen kulmista tai kevennysloviden lisääminen aihioon vähentää paikallista puristusta, joka aiheuttaa laipan ryppyjä.
Metallileimatun osan halkeamia esiintyy usein terävissä kulmissa, rei'itetyissä reunoissa tai suurissa{0}}rasitussiirtymäalueilla. Ennaltaehkäisy alkaa määrittämällä riittävät taivutussäteet, kohdistamalla materiaalin raesuunta ensisijaisen muovausakselin kanssa ja jakamalla vakavat muovaukset useille asemille sen sijaan, että yritettäisiin aggressiivista geometriaa yhdellä osumalla.
Springback-palkitsemisstrategiat
Jokainen meistetty teräsosa, joka käy läpi taivutuksen tai muovauksen, varastoi elastista energiaa puristusiskun aikana. Kun painin vetäytyy ja pakottaa vapautumaan, varastoitunut energia palautuu osittain takaisin työntäen osan takaisin alkuperäiseen litteään muotoonsa. Tulos: taivutuskulmat avautuvat, laipat ajautuvat pois paikaltaan ja mitat jäävät toleranssin ulkopuolelle.
Joustovoimakkuus liittyy suoraan materiaalin myötölujuuteen. Vahvemmat-materiaalit varastoivat enemmän elastista energiaa verrattuna plastiseen muodonmuutokseen, mikä tuottaa suuremman kulman palautumisen. Kehittyneet lujat{3}}teräkset voivat ponnahtaa takaisin 5-8 astetta avoimissa mutkissa, kun taas lievä teräs voi palautua vain 1-2 astetta vastaavissa olosuhteissa.
Daramcon palautuskorvaustutkimusdokumentoi ensisijaiset strategiat, joita muotisuunnittelijat käyttävät torjuakseen tätä käyttäytymistä:
- Ylitaivutus:Eniten käytetty menetelmä. Suulake muodostaa osan hieman tavoitekulman yli niin, että elastisen palautumisen jälkeen geometria laskeutuu tarkasti haluttuun mittaan. Esimerkiksi taivutus 88 asteeseen, kun vaaditaan 90 astetta 2 asteen takaisinjouston jälkeen.
- Pohjaus ja lyönti:Lisäpaineen käyttäminen alakuolokohtaan saa aikaan suuremman plastisen muodonmuutoksen taivutusalueella. Tämä lähestymistapa muuttaa sisäistä jännitystilaa vapauttaen varastoitunutta elastista energiaa ja vähentäen merkittävästi takaisinjoustoa muuttamatta muotin geometriaa.
- Venytysmuodostus:Jännityksen kohdistaminen mutkan poikki samanaikaisesti taivutusvoiman kanssa varmistaa, että koko poikkileikkaus-myöttyy plastisesti, jolloin palautumiseen jää mahdollisimman vähän elastista energiaa. Tämä tekniikka tuottaa tiukat kulmatoleranssit, mutta vaatii monimutkaisempaa työkalua.
Muotisuunnittelijat luottavat yhä enemmän muovaussimulaatioihin ennakoidakseen takaisinjouston suuruutta suunnitteluvaiheessa, kompensoimalla työkalun geometriaa ennen teräksen leikkaamista sen sijaan, että löytäisivät ongelmia kokeilun aikana. Materiaalit, joilla on korkea myötöraja ja alhainen kimmokerroin, kuten alumiiniseokset, vaativat kaikkein aggressiivisimpia kompensointistrategioita, koska niiden takaisinjoustoprosentti on suhteettoman suuri suhteessa käytettyihin muovausvoimiin.
Purseen ja etanan hallinta meistinhuollon avulla
Lävistysleimausoperaatioissa jäysteen korkeus kasvaa asteittain joka vedolla, kun leikkuureunat tylstyvät. Tuore lyönti käynnistää puhtaan leikkausvyöhykkeen, joka kohtaa vastakkaisen murtuman muottipainikkeesta. Kun leikkuureuna pyöristyy kulumisesta, se työntää materiaalia sen sijaan, että se viipaloisi sitä, jolloin jokaiseen peräkkäiseen osaan syntyy asteittain korkeampia jäysteitä.
Milloin sinun pitäisi teroittaa uudelleen? Alan käytäntö laukaisee tyypillisesti teroittamisen, kun purseen korkeus ylittää 10 % materiaalin paksuudesta, vaikka ilmailu- tai elektroniikkasovellukset voivat määrittää tiukemmat rajat. Säännöllinen mittaus purseiden korkeusmittarilla pelkän visuaalisen tarkastuksen sijaan tarjoaa objektiiviset tiedot, joita tarvitaan huoltojen ajoittamiseen ennen kuin osat ajautuvat määrittelyn ulkopuolelle.
Slug-hallinta on asiaan liittyvä mutta selkeä haaste. Reiät puhkaiseva meistin tuottaa etanan, poistetun materiaalin kiekon, jonka on poistuttava puhtaasti meistinpainikkeen kautta. Kun etanat tarttuvat rei'ityspintaan ulosvetämisen aikana (tilaa kutsutaan etanojen vetämiseksi), ne voivat-syötyä takaisin suulakkeeseen ja vahingoittaa myöhempiä osia tai työkaluja.The Fabricator's die -tiedekolumnitunnistaa useita syitä: loukkuun jäänyt ilma, joka luo tyhjiötaskuja etanan ja rei'ityspinnan väliin, suuret leikkausvälykset, jotka eivät pysty luomaan puristussovitusta muotin nappiin, magnetisoidut lävistykset hiomisesta ja väsyneet jousipoistolaitteet.
Tehokkaita etanan säilyttämisstrategioita ovat:
- Tuuletusrei'ittimet tyhjiötiivisteen rikkomiseksi poiston aikana
- Käänteisten-kartion painikkeiden käyttäminen, jotka pitävät etanoita kevyesti puristettuina
- Jousikuormitteisten -ejektoreiden asentaminen lävistysten sisään työntämään etanat irti kasvoista
- Demagnetoi kaikki muotin komponentit hionnan jälkeen
Alla olevassa taulukossa on yhdistetty yleisimmät viat niiden perimmäisiin syihin ja sekä suunnittelu{0}}vaiheen että huoltovaiheen-ratkaisut. Käytä sitä diagnostisena lähtökohtana, kun tuotannossa ilmenee vikoja.
| Vika | Perimmäinen syy | Die Design Solution | Huoltotoimet |
|---|---|---|---|
| Rypistyvä | Riittämätön aihion pidikkeen paine; hallitsematon materiaalivirtaus muottipesään | Optimoi vetohelmien korkeus ja sijoitus; lisätä sideaineen pinta-alaa; säädä tyhjä muoto | Tarkista ja vaihda kuluneet vetohelmet; tarkista typpijousen paineet |
| Repeytyminen / halkeilu | Liiallinen kiinnitys, joka aiheuttaa vetojännityksen muovausrajan yli | Kasvata stanssaussädettä; vähentää vetosyvyyttä asemaa kohti; lisää välimuodostusvaiheet | Puolan kuluneet säteet, jotka lisäävät kitkaa; tarkista voitelun toimitus |
| Halkeilua mutkissa | Taivutussäde liian tiukka; jyväsuunta vastakkainen taivutusakseli | Määritä vähimmäistaivutussäde materiaalia kohden; suuntaa viljan suunta suotuisasti; lisää stressin{0}}lievitysominaisuuksia | Tarkista lävistimen kärjen säde murtumien tai taivutusprofiilia teroittavien kulumien varalta |
| Springback | Elastinen palautuminen muodostuksen jälkeen; korkea myötöraja suhteessa plastiseen muodonmuutokseen | Suunnittelu ylitaivutuskorvaus; lisää lyönti- tai pohjaominaisuuksia; käytä venytys-muovausgeometriaa | Tarkkaile kulmapoikkeamaa työkalun käyttöiän aikana; tasoita tai{0}}säädä uudelleen pintojen kuluessa |
| Liialliset purseet | Rei'itys-to-meistin välys poikkeaa kulumisesta; tylsät leikkausreunat | Määritä oikea alkuväli materiaalin mukaan; käytä kulutusta{0}}kestäviä työkaluteräksiä tai pinnoitteita | Teroita uudelleen, kun purse ylittää 10 % materiaalin paksuudesta; tarkista kohdistus uudelleenhiontauksen jälkeen |
| Etanan vetäminen | Tyhjiö etanan ja lävistimen välillä; ylimitoitettu välys; magnetisoidut työkalut | Tuuletusrei'itys; määritä käänteiset{0}}kartiomuottipainikkeet; sisältää jousipoistolaitteet | Demagnetoi hionnan jälkeen; vaihda väsyneet ejektorijouset; tarkista painikkeen kunto |
Huomaa, kuinka monella vialla on päällekkäisiä vaikuttajia. Kuluneet työkalupinnat lisäävät samanaikaisesti jäysteen korkeutta, lisäävät vaadittua tonnimäärää ja heikentävät reunan laatua. Yksi laiminlyöty huoltoväli voi laukaista useita vikatiloja kerralla. Tämän keskinäisen yhteyden vuoksi vian vianetsintä toimii parhaiten, kun sitä lähestytään järjestelmätason-diagnoosina yksittäisten oireiden etsimisen sijaan.
Näiden vikojen estäminen johdonmukaisesti tuotantoajoissa ei riipu pelkästään sisäisestä suunnittelutiedosta. Se riippuu myös työkalukumppanin asiantuntemuksen syvyydestä muotin rakenteessa, materiaalivirrassa ja huoltotietoisessa-suunnittelussa, jotka vaihtelevat merkittävästi leimausmuotin toimituskannan välillä.
Oikean leimaustyökalun suunnittelukumppanin valinta
Muotti on vain niin hyvä kuin tiimi, joka suunnitteli, rakensi ja validoi sen. Leimaustyökalujen toimituskanta ulottuu liikkeistä, jotka yksinkertaisesti leikkaavat terästä eritelmiin aina täydellisiin-huollon suunnittelukumppaneihin, jotka haastavat osasuunnittelun, optimoivat materiaalivirran ja toimittavat tuotanto-valmiiden työkalujen vähemmällä testaussilmukalla. Ero näiden kahden kokemuksen välillä näkyy läpimenoajassa, ensi-tuotossa ja pitkäaikaisissa-huoltokustannuksissa.
Mitä arvioida leimausleimauskumppanissa
Työkalun ja meistinvalmistajan valitseminen ei ole hankintatehtävä, jonka ratkaiset halvimmalla tarjouksella. Se on tekninen arviointi, jossa kapasiteettipuutteet muuttuvat suoraan tuotantoongelmiksi kuukausia myöhemmin. Metallileimausmuotteja hankkivien insinöörien tulee arvioida potentiaaliset kumppanit useissa eri ominaisuuksissa ennen työkaludollarien sitoutumista.
Suunnittelun tekninen syvyys on tärkeintä. Voiko toimittajan tiimi analysoida osatulostusasi, tunnistaa muodostusriskit ja ehdottaa asemajärjestelyjä, jotka tasapainottavat monimutkaisuuden ja luotettavuuden? Kumppani, jolla on vahva Design for Manufacturability (DFM) -käytäntö, suosittelee taivutussäteiden, reiän sijoittelun tai vetosyvyyden muutoksia, jotka parantavat työkalun käyttöikää ja alentavat kappalekohtaisia kustannuksia ennen yksityiskohtaisen suunnittelun aloittamista. Kuten Die-Maticin toimittajien arviointioppaassa korostetaan, varhaisen-vaiheen yhteistyö DFM:n kautta voi tunnistaa mahdollisuuksia vähentää romua, virtaviivaistaa työkaluja ja parantaa tuotteen suorituskykyä ennen tuotannon aloittamista.
Simulointikyky erottaa nykyaikaiset tarkkuusleimauskumppanit niistä, jotka luottavat pelkästään heimotietoon. Muodostumissimulaatio ennustaa ohenemista, rypistymistä ja ponnahdusta digitaalisesti kiinnittäen ongelmia, jotka muutoin tulisivat esille vasta fyysisen kokeilun aikana. Simulaatiolla konsepteja validoiva toimittaja toimittaa työkalut nopeammin, koska puristimeen tarvitaan vähemmän korjaussilmukoita.
Oma-valmistuskapasiteetti on yhtä selvä.Keats Manufacturingin arviointikriteeritkorostaa, että toimittajalla, joka suunnittelee, rakentaa ja huoltaa omia työkalujaan, on tiukempi käyttöaika, laatu ja toimitusajat. Kun CNC-työstö, EDM-langan leikkaaminen, hionta, lämpökäsittely ja kokoonpano tapahtuvat saman katon alla, suunnittelutarkoituksen ja valmistetun todellisuuden väliset viestintäaukot pienenevät dramaattisesti.
Koelehtien saatavuus jää usein huomiotta. Kumppanin, jolla ei ole omaa kokeilukapasiteettia, on ajoitettava tuotantolaitteiston käyttöaika tai ulkoistava validointi, jotka molemmat pidentävät aikajanaa ja vähentävät iterointinopeutta kriittisen viritysvaiheen aikana.
Suunnittelun yhdistäminen valmistustodellisuuteen
Parhaat tulokset teollisessa metallileimauksessa saavutetaan, kun osien suunnittelijat ja meistiinsinöörit tekevät yhteistyötä aikaisin, ei sen jälkeen, kun geometria on jäädytetty ja toleranssit lukittu. Miksi? Koska pienet muutokset osan suunnitteluvaiheessa, 0,5 mm:n lisäys taivutussäteeseen, reiän siirretty sijainti pois muotovyöhykkeestä, voi eliminoida kokonaisia muottiasemia tai välttää monimutkaiset nostomekanismit, jotka lisäävät työkalukustannuksia ja ylläpitorasitusta.
Tämä pätee erityisesti autojen leimaussuulakeohjelmiin, joissa tiukat toleranssit, suuret määrät ja moni{0}}materiaalistrategiat luovat monitasoisia suunnitteluhaasteita. Työkalukumppani, joka ymmärtää muotin rakenteen, komponentit, nostimet, välyksen optimoinnin ja ohituksen lovien suunnittelun, voi vähentää kehitysiteraatioita, koska ne ratkaisevat koko järjestelmän sen sijaan, että reagoisivat yksittäisiin oireisiin kokeilun aikana.
Kun arvioit potentiaalisia kumppaneita seuraavaan työkalu- ja muottiprojektiisi, käytä tätä valmiuksien tarkistuslistaa lähtökehyksenä:
- YICHEN- on erikoistunut suunnittelemaan-raskaita räätälöityjä leimausmuottiprojekteja, joilla on todistettua asiantuntemusta muottirakenteesta, lävistyksistä, nostimista, ohituslovista, purseen hallinnasta, välyksen optimoinnista ja materiaalivirran suunnittelusta
- Sisäinen-muovaussimulaatio ja CAD/CAM-suunnittelukyky esi-varmennusta varten
- Täysi valmistuskapasiteetti: CNC, EDM-lanka, hionta ja lämpökäsittely saman katon alla
- Omat koepaineet työkalujen iteratiiviseen validointiin ilman tuotantohäiriöitä
- Materiaalivirta-asiantuntemus teräs-, ruostumattomasta teräksestä, alumiinista ja kupariseosperheistä
- Dokumentoidut laatujärjestelmät (ISO 9001, IATF 16949), joissa on jäljitettävyys raaka-aineesta lopulliseen hyväksyntään
- Pitkäaikainen{0}}huoltotuki, mukaan lukien aikataulujen uudelleen teroitus, varaosaohjelmat ja suunnittelumuutosten hallinta
Oikea kumppani ei vain toimita työkalua. Ne antavat luottamusta siihen, että työkalu toimii luotettavasti nopeudella, säilyttää toleranssin miljoonien syklien aikana ja pysyy tiimisi ylläpidettävänä pitkään alkuperäisen projektin päätyttyä. Tämä luottamus tulee suunnittelun syvyydestä, ei tarjouslomakkeen lupauksista.
Jokainen tässä artikkelissa käsitelty aihe komponenttien vuorovaikutuksista ja muottityypeistä tyhjennyslaskelmiin ja vikojen ehkäisyyn edustaa tietoa, joka leimaamissuulakekumppanisi tulee osoittaa sujuvasti. Kun toimittaja voi keskustella ohituslovistrategiasta, palautuskompensaatiosta ja materiaalikohtaisesta-selvityksestä samassa keskustelussa, puhut tiimille, joka ajattelee järjestelmissä yksittäisten osien sijaan. Järjestelmäajattelu estää kalliit viat ennen niiden alkamista.
Usein kysyttyjä kysymyksiä stanssauksen perusteista
1. Mikä on leimausmuotti ja miten se toimii?
Leimaussuutin on puristimeen asennettu tarkkuustyökalu, joka leikkaa, taivuttaa tai muotoilee litteää metallilevyä valmiiksi osiksi. Se toimii kahdella puoliskolla -, ylemmän muotin, joka on asennettu puristussylinteriin, ja alemman muotin, joka on pultattu puristusalustaan. Jokaisen puristusiskun aikana muotin sisällä olevat karkaistut teräsosat koskettavat metallilevyä kohdistaen leikkaus- tai muovausjännitystä, kunnes materiaali saa halutun profiilin. Muotti, puristin ja työkappaleen materiaali toimivat integroituna järjestelmänä, joka pyörittää satoja iskuja minuutissa tuottaakseen identtisiä osia toistettavalla tarkkuudella.
2. Mitä eroa on progressiivisilla, siirto- ja yhdistelmämuotteilla?
Progressiiviset meistit syöttävät jatkuvaa metallinauhaa peräkkäisten asemien läpi yhden työkalun sisällä, mikä sopii erinomaisesti suuriin{0}}volyymiin pieniin---keskikokoisiin osiin, yli 50 000 yksikköä vuodessa. Siirtomuotit erottavat työkappaleen varhaisessa vaiheessa ja kuljettavat sen mekaanisesti asemien välillä käsittelemällä suuria paneeleja ja syvävetoja, jotka eivät voi pysyä kiinni kantonauhassa. Yhdistelmäsuuttimet suorittavat useita leikkaustoimenpiteitä yhdellä vedolla yhdellä asemalla, jolloin saadaan litteitä osia, kuten aluslevyjä ja välilevyjä, jotka ovat erittäin tasaisia. Valinta riippuu osan geometriasta, tuotantomäärästä ja budjetista - ei siitä, mikä tyyppi on yleisesti parempi.
3. Kuinka lasket leimausvälin-leimaamiseen-?
Rei'itys---välys ilmaistaan prosentteina materiaalin paksuudesta per sivu. Vakiolähtökohta on noin 10 % massapaksuudesta per sivu, vaikka arvot 11-20 % voivat pidentää työkalun käyttöikää tietyissä sovelluksissa. Kolme muuttujaa ohjaavat oikean prosenttiosuuden: työkappaleen materiaali (kovemmat materiaalit tarvitsevat enemmän välystä), massapaksuus ja odotettu työkalun kunto ajan myötä. Riittämätön välys aiheuttaa toissijaista leikkausta ja nopeutettua lävistyskulumista, kun taas liiallinen välys aiheuttaa suuria purseita ja reunan kaatumista. Insinöörien tulisi viitata materiaalitietolomakkeisiin tietyn leimattavan metalliseoksen ja temperoinnin osalta sen sijaan, että luottaisivat pelkästään yleisiin taulukoihin.
4. Mikä aiheuttaa purseet metallimeistoissa ja miten ne voidaan estää?
Purseet muodostuvat, kun lävistimen ja meistinpainikkeen käynnistämät leikkausvyöhykkeet eivät kohtaa puhtaasti arkin paksuuden sisällä. Kolme tekijää säätelee purseen korkeutta: meistin---välyksen tarkkuus, lävistyksen reunan terävyys ja meistinpainikkeen kunto. Kun leikkuureunat tylstyvät tuotantosyklien aikana, ne työntävät materiaalia sen sijaan, että leikkaavat sitä, jolloin syntyy asteittain korkeampia jäysteitä. Ennaltaehkäisyssä yhdistyvät oikeat alkuvälykset, kulutusta kestävät työkaluteräkset tai pinnoitteet ja ajoitettu teroitus, kun purseen korkeus ylittää 10 % materiaalin paksuudesta. Yhteistyökumppanit, kuten YICHEN (yichen-group.com/stamping-die/), ovat erikoistuneet raivauksen optimointiin ja jäysteenhallintastrategioihin mukautetuissa leimausmuottiprojekteissa.
5. Miten materiaalin ominaisuudet vaikuttavat leimausmuotin suunnitteluun?
Materiaalin ominaisuudet sanelevat lähes jokaisen muotin suunnitteluparametrin. Myötölujuus määrää tarvittavan puristusvoiman ja jousivoimat. Kimmokerroin säätelee takaisinjouston suuruutta - alumiini jousia takaisin enemmän kuin teräs, koska sen moduuli on suunnilleen yksi -kolmas teräksen kimmokerroista. Venymä asettaa rajat vetosyvyydelle ja taivutussäteelle ennen halkeilua. Työkarkaisuaste vaikuttaa moni-aseman progressiivisiin muottiasetteluihin, koska jokainen muovaustoiminto vahvistaa materiaalia ja vaatii enemmän voimaa seuraavilla asemilla. Muotisuunnittelijoiden on säädettävä välysprosentit, ylitaivutuskulmat, työkalujen pinnoitteet ja asemajärjestykset tietyn käsiteltävän metalliseoksen ja karkaisun perusteella.


