


Ruostumattomasta teräksestä valmistetun litteän nauhan leimaus
Saat oikean luokan, muotin suunnittelun ja jopa puristusnopeuden oikean, ja silti päädyt romuosiin. Miksi? Koska ruostumattomasta teräksestä valmistetun litteän nauhan leimaaminen ei ole vain yksi tieteenala. Se sijaitsee materiaalitieteen, nauhageometrian ja prosessitekniikan risteyksessä. Käsittele mitä tahansa näistä erillään, niin jokin alavirran puolella katkeaa.
Tämä opas kattaa kyseisen risteyksen kokonaisuudessaan. Olitpa sitten määrittelemässä materiaalia, suunnittelemassa työkaluja tai vianetsintää tuotantoongelmia, löydät täältä päätösten väliset yhteydet erillisten viitteiden sijasta.
Mikä on litteä nauhaleimaus
Litteän nauhan stanssaus on kylmämuovausprosessi, jossa kapea ruostumattomasta teräksestä valmistettu nauha syötetään progressiivisten tai yksiasemaisten{1}}suulakkeiden läpi tarkkuusosien valmistamiseksi. Jokainen painallus leikkaa, taivuttaa tai muodostaa nauhan valmiiksi komponenteiksi. Nauha pysyy kiinnitettynä kantonauhaan eteneessään asemalta asemalta, ja valmis osa erottuu viimeisessä vaiheessa.
Ruostumattomasta teräksestä valmistettu metallimeistaus nauhamuodossa noudattaa samaa perusmekaniikkaa kuin leveämpi levymeistaus: meistin laskeutuu muottikappaleeseen, leikkaamalla tai muuttaen materiaalia korkean paineen alaisena. Ero on mittakaavassa, toleransseissa ja materiaalin käyttäytymisessä, kun se on kapea ja ohut.
Litteä nauhaleimaus on prosessi, jossa syötetään kapeaa-leveää ruostumatonta, tyypillisesti alle 50 mm leveää ruostumatonta terästä tarkkuustyökaluilla, jotta saadaan aikaan suuria{2}}osia peräkkäisten tyhjennys-, lävistys- ja muotoilutoimenpiteiden avulla.
Miksi nauhavarasto eroaa vakioarkista
Kuvittele ajavasi 12 mm-leveää puoli-kovaa ruostumatonta 301-nauhaa 20-aseman progressiivisen meistin läpi nopeudella 300 iskua minuutissa. Kohtaamasi haasteet eivät ole samankaltaisia kuin 600 mm leveän arkkiaihion leimaaminen.
Nauhakanta esittelee ainutlaatuisia muuttujia. Leveystoleransseilla on enemmän merkitystä, koska pienikin vaihtelu vaikuttaa siihen, miten nauha kulkee ohjauskiskojen ja ohjaustappien läpi.Reunan kunto, olipa se leikattu, leikattu tai purseet poistettu, vaikuttaa suoraan purseen muodostumiseen ja muotin kulumiseen. Ja kela{1}}, kaarevuus, joka säilyy kelaamisen varalta, voi aiheuttaa syöttöhäiriöitä, jos tasaisuutta ei hallita ennen materiaalin pääsyä suuttimeen.
Erityisesti ruostumattoman teräksen leimaamisessa työkarkaisu lisää näitä ongelmia. Nauha, joka syöttää puhtaasti asemalla yksi, voi käyttäytyä hyvin eri tavalla asemalla 15, koska kumulatiivinen jännitys muuttaa sen mekaanisia ominaisuuksia. Tästä syystä materiaalin käyttäytymistä, nauhan geometriaa ja muottien suunnittelua on pidettävä yhtenä järjestelmänä eikä kolmena erillisenä rivikohtana teknisissä tiedoissa.
Valitsemasi laatu, määrittämäsi luonne ja ostotilaukseesi asettamasi toleranssit vaikuttavat kaikki työkalun käyttöikään, osien laatuun ja tuotantonopeuteen.
Ruostumattoman teräksen laatuvalinta nauhaleimaukseen
Arvosanan valinta muokkaa kaikkea leimaamisprosessia seuraavaa. Valitse väärä seos nauhasovellukseesi, niin voit taistella palautumista, ennenaikaista muotin kulumista tai halkeilua vastaan jokaisella asemalla. Haasteena on, että arvosanat käyttäytyvät eri tavalla ohuessa nauhamuodossa kuin raskaammassa levyssä, joten kokemus toisesta ei aina käänny toiseen.
Austeniittiset arvot nauhan leimaamiseen
Lähes kolme neljäsosaa ruostumattoman teräksen sovelluksista käyttääausteniittiset 300-sarjan laatuja, ja nauhaleimaus ei ole poikkeus. Tärkeimmät pelaajat ovat 301, 304 ja 316, joista jokaisella on erilainen käyttäytyminen lyönnin alla.
301 ruostumattoman teräksen leimaus suosii sovelluksia, jotka vaativat suurta lujuutta muotoilun jälkeen. Alhaisemmalla nikkelipitoisuudella (6-8%) 301-työ kovettuu nopeasti, mikä tarkoittaa, että se lujuu nopeasti muodonmuutoksen aikana. Tämä tekee siitä ihanteellisen jousiominaisuuksia vaativille nauhaosille, kuten kosketussormille ja klipsikiinnikkeille. Kompromissi on, että progressiivisten meistien on otettava huomioon kasvava kovuus jokaisella asemalla.
304 ruostumattomasta teräksestä valmistettu leimaus sopii syvempään vetoon ja monimutkaisempaan muotoiluun. Sen korkeampi nikkelipitoisuus (8-10 %) hidastaa työskentelyn-kovettumista, jolloin materiaali pääsee virtaamaan repeytymättä yhtä helposti. Kun nauhaosaan liittyy huomattavaa venytystä tai monivaiheista vetoa, 304 antaa sinulle enemmän muotoilutilaa ennen kuin materiaali jäykistyy.
316 ruostumattomasta teräksestä valmistettu leimaus tulee käyttöön, kun korroosionkestävyys ohjaa eritelmiä, erityisesti meri-, kemian- tai lääketieteellisissä ympäristöissä. Lisätty molybdeeni (noin 2 %) parantaa pistesyöpymiskestävyyttä, mutta ei muuta muovattavuutta dramaattisesti verrattuna 304:ään. Insinöörien, jotka määrittävät nauhaosille 316 ss -leimaamisen, pitäisi odottaa samanlaista venymiskäyttäytymistä kuin 304:ssä, ja molybdeenin lisäyksestä johtuva liuoksen vahvistuminen aiheuttaa hieman korkeampia voimavaatimuksia.
Martensiittiset ja erikoisluokat
Jokainen nauhaosa ei tarvitse austeniittisen teräksen taipuisuutta. Kun sovellus vaatii suurta kovuutta, kulutuskestävyyttä tai korkeaa{1}}lämpötilan vakautta, martensiittiset ja erikoislaadut tulevat keskusteluun.
410 ss -leimaus toimii hyvin nauhakomponenteissa, kuten venttiilien istukkaissa, jousialuslevyissä ja kulutusnauhoissa, joissa kovuus lämpökäsittelyn jälkeen on ensisijainen vaatimus. Martensiittisena laatuna, jossa on 11,5-13,5 % kromia, 410 tarjoaa kohtalaisen korroosionkestävyyden, mutta sillä voidaan saavuttaa huomattavasti korkeampi kovuus kuin millään austeniittisella laadulla. Rajoitus on muovattavuus. Monimutkaiset taivutukset tai syvävedot ohuessa 410 nauhassa voivat halkeilla, joten osien geometrian on pysyttävä suhteellisen yksinkertaisena.
321 ruostumattomasta teräksestä valmistetut meistot vastaavat täysin eri tarpeisiin. Titaanilla stabiloitu kromi-karbidin saostumisen estämiseksi, 321 palvelee korkeissa-lämpötiloissa, joissa herkistyminen heikentäisi käytössä olevia 304- tai 316-standardeja. Ajattele pakokaasukomponentteja, anturikoteloita tai ilmailun kiinnikkeitä, jotka ovat alttiina jatkuvalle lämpökierrolle.
Temperin valinta ja sen vaikutus muotin suorituskykyyn
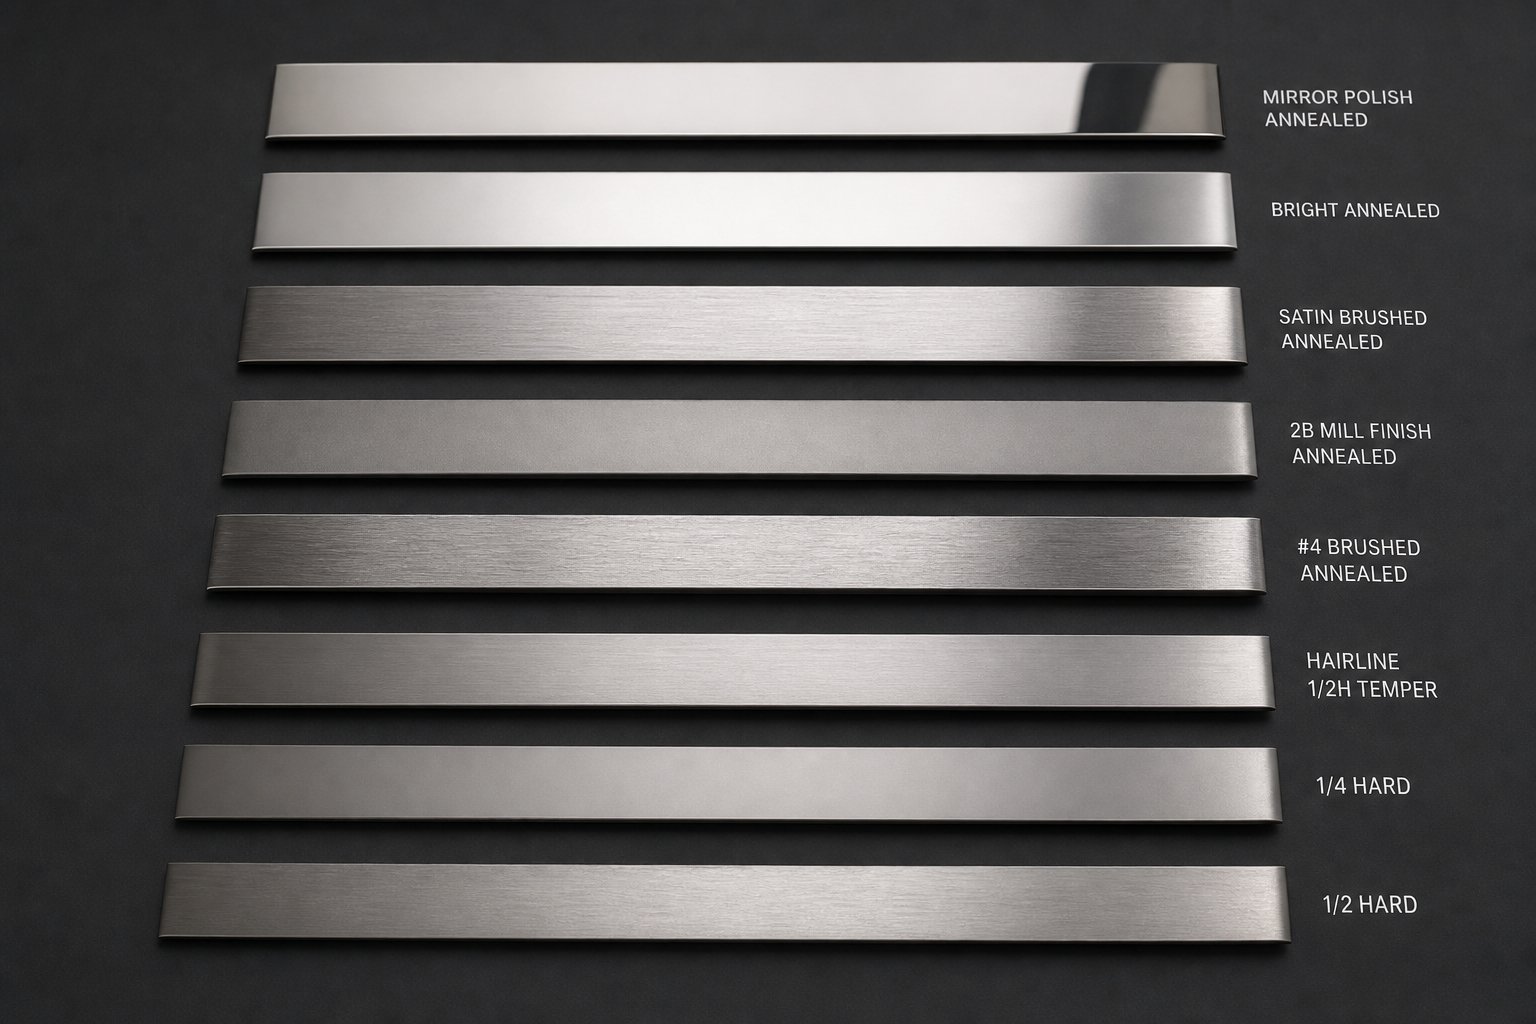
Arvosanan valinta on vain puolet yhtälöstä. Nauhan ostotilauksessa määrittämäsi temperointiehto muuttaa lajin käyttäytymistä muotin alla.
Hehkutettu nauha tarjoaa maksimaalisen taipuisuuden ja pienimmät muovausvoimat, joten se sopii osiin, joissa on tiukat taivutussäteet tai syvät vedot. Neljännes-- ja puoli{2}}kovat olosuhteet vaihtavat muovattavuuden lisäämään valmiin osan lujuutta, mikä vähentää tai eliminoi jälki-leimauksen lämpökäsittelyn. Täys-kova nauha, joka on saatavana pääasiassa malleissa 301 ja 302, tarjoaa jousimaisia-ominaisuuksia, mutta rajoittaa muotoilun pehmeisiin mutkoihin ja yksinkertaiseen tyhjennykseen.
Tässä on käytännön vaikutus: kun maltti kasvaa, takaisku kasvaa, koska suurempi osa jännitys{0}}venymäkäyrästä pysyy elastisena. Muotisuunnittelijasi on kompensoitava tiukemmilla yli-taivutuskulmilla tai in-meistillä. Samaan aikaan kovemmat olot lisäävät leikkausasemilla vaadittavaa leikkausvoimaa, mikä kiihdyttää lävistyksen ja meistin kulumista.
| Luokka | Muovattavuusluokitus | Tyypillinen kovuusalue | Yleiset nauhasovellukset |
|---|---|---|---|
| 301 | Hyvä (korkea työ{0}}kovettuvuus) | Katso toimittajan tuoteselosteesta HRB/HRC luonteen mukaan | Jouset, pidikkeet, kosketussormet, kiinnitysosat |
| 304 | Erinomainen (kohtalainen työ{0}}kovettuvuus) | Katso toimittajan tuoteselosteesta HRB/HRC luonteen mukaan | Piirretyt osat, kannattimet, suojaukset, lääketieteelliset komponentit |
| 316 | Erinomainen (samanlainen kuin 304) | Katso toimittajan tuoteselosteesta HRB/HRC luonteen mukaan | Laivalaitteistot, kemiallinen käsittely, kirurgiset instrumentit |
| 410 | Rajoitettu (pieni venymä) | Katso HRC:n toimittajan tietolehti lämpö{0}}käsittelyolosuhteiden mukaan | Venttiilikomponentit, kulutusliuskat, terät, jousialuslevyt |
| 321 | Hyvä (samanlainen kuin 304) | Katso toimittajan tuoteselosteesta HRB/HRC luonteen mukaan | Pakokaasuosat, anturikotelot,{0}}korkean lämpötilan kannattimet |
Käytännön sääntö: pyydä aina mekaanisten ominaisuuksien sertifiointia nauhakeloillasi. Vaihtelu luontaisen alueen sisällä on normaalia, ja kun tiedät, mihin tietty erä putoaa, voit ennakoida, suuntautuuko muodostuskäyttäytyminen kohti prosessiikkunasi tiukkaa vai anteeksiantavaa loppua.
Arvosana ja luonne lukitsee materiaalin persoonallisuuden. Mutta itse nauha, sen reunan kunto, tasaisuus ja mittatoleranssi määräävät, muuttuuko tämä persoonallisuus hyviksi osiksi vai turhauttaviksi romumääriksi.
Nauhapaperin tekniset tiedot, jotka parantavat leimauksen laatua
Materiaalitoimittajasi toimittaa kelan, joka vastaa tilaamaasi laatua ja laatua. Se läpäisee saapuvan tarkastuksen. Ja silti osat alkavat epäonnistua asemalla kahdeksan. Purseet ilmestyvät sinne, missä niiden ei pitäisi. Syöttöhillot pysäyttävät tuotannon muutaman sadan vedon välein. Mikä meni pieleen?
Useimmiten vastaus löytyy nauhavaraston teknisistä tiedoista, joita et maininnut ostotilauksessasi. Reunojen kunto, tasaisuus, camber, leveystoleranssi, paksuustoleranssi ja pinnan viimeistely ovat muuttujia, jotka erottavat kauniisti juoksevan nauhateräksen materiaalista, joka taistelee työkalujasi jokaisella vedolla. Nämä eivät ole toissijaisia yksityiskohtia. Ne ovat suora linkki hankintapäätösten ja tuotantotulosten välillä.
Reunaolosuhteet ja niiden leimausvaikutukset
Kun pääkela leikataan kapeaksi nauhaksi, leikkausprosessi jättää taakseen reunaprofiilin, jolla on todellisia seurauksia muotillesi. Leimatuissa peltituotannossa esiintyy kolme yleistä reunatyyppiä, ja jokainen käyttäytyy eri tavalla lävistyksen alla.
Halkaistut reunatovat oletusarvoja. Leikkausveitset leikkaavat peruskelan läpi ja muodostavat neliömäisen-reunan, jonka toisella puolella on tyypillinen purse. Sillä purseiden suuntauksella on väliä. Jos se on stanssauksen aikana meistiä päin eikä lävistystä, saat epäjohdonmukaista leikkauslaatua tyhjennysasemilla ja nopeutettua kulumista suulakkeen sisääntulosäteissä. Halkeamat reunat toimivat monissa sovelluksissa, mutta ne edellyttävät, että muotin suunnittelija tietää, kummalla puolella purse on, ja ottaa sen huomioon välysasetuksissa.
Leikatut reunatjohtuu erilaisesta leikkausmekanismista, joka tuottaa puhtaamman pinnan, mutta voi aiheuttaa mikro{0}}säröilyä reunaan kovemmissa olosuhteissa. Teräksessä, jota käytetään leimaussovelluksissa, joihin liittyy myöhempää reunan muotoilua tai laippausta, mikro-halkeamista tulee halkeamien alkupisteitä jännityksen alaisena.
Purseet tai käsitellyt reunatkäy läpi toissijaisen prosessin, joka poistaa halkaisun jäysteen kokonaan ja voi pyöristää tai suoraviivaistaa reunaprofiilin hallitulle geometrialle. Tämä reunatyyppi pidentää muotin käyttöikää, koska se eliminoi hankaavan purseen, joka muodostaa ohjauskiskoja ja syöttömekanismeja. Kuten tarkkuus{2}}uudelleenrullauksen asiantuntijat huomauttavat, käsitellyt reunat parantavat myös muovattavuutta estämällä reunan halkeilua taivutusoperaatioiden aikana. Tämä on merkittävä etu, kun nauhaosasi sisältää tiukat -sädelaipat.
Kustannusero halkaistujen ja käsiteltyjen reunojen välillä on todellinen, mutta niin on myös kuluneiden työkalujen vaihtaminen tai osien romuttaminen reunasta{0}}alkuisilla halkeamilla. Sovelluksesi tekee oikean valinnan.
Tasaisuuden ja camberin tekniset tiedot
Kuvittele nauhakela, joka kiertyy syöttölaitteeseen. Jos materiaali kantaa jäännöskaareutta kiertymisestä (coil-set) tai kumartuu sivusuunnassa sen leveyden poikki (varsijousi), se ei kulje suoraan ohjauskiskojen ja ohjaustappien läpi. Seurauksena on syöttöhäiriöitä, virheitä-ja asteittainen vaurioituminen työkalujen rekisteröinnissä.
Nauhakalvon ja nauhan litteys viittaa siihen, kuinka tasomaisesti materiaali on, kun se kelataan auki ja asetetaan tasaiselle pinnalle. Aaltoilu leveyssuunnassa tai pituussuuntaiset aaltoilut saavat nauhan nousemaan pois muotin pinnasta asemien välillä, mikä heikentää muotosyvyyttä ja häivyttää kohdistuksen. Nopeudella pyörivien progressiivisten meistien kohdalla jopa pieni aaltoilu yhdistyy 20 aseman yli osiin, jotka ajautuvat toleranssin ulkopuolelle.
Camber on sivusuuntainen kaarevuus nauhan pituudella. Kuvittele, että nauha kaareutuu kevyesti toiselle puolelle kuin matala kaari. Kapeassa massassa pienikin camber-arvo tarkoittaa, että kantonauha kulkee sivuttain muotin läpi vetäen ohjaustapit irti-keskipisteestä ja muodostaen epäsymmetrisiä jäysteitä. Mitä kapeampi nauhasi, sitä herkempi prosessistasi tulee kallistumaan, koska materiaalin leveys vähenee sivusuunnassa, ennen kuin lentäjät menettävät yhteyden.
Tasaisuuden ja kallistuksen määrittäminen ostotilauksessa ei ole valinnaista tarkkuusleimauksessa. Se eroaa koko kelan -kädet irti ja käyttäjän väliintuloa muutaman minuutin välein tarvitsevan meistin välillä.
Tarkkuusosien leveys- ja paksuustoleranssit
Tiukemmat sisääntulevan materiaalin toleranssit antavat muotisuunnittelijallesi enemmän tilaa työskennellä. Tästä syystä: muotin välys, meistin ja muottilohkon välinen rako, asetetaan prosentteina materiaalin paksuudesta. Jos nauhasi saapuu kelan paksuusvaihtelulla, huolellisesti lasketusta välyksestä tulee joillakin alueilla liian tiukka ja toisilla liian löysäksi. Liian tiukka aiheuttaa liiallista lävistyskulumista ja ryppyjä. Liian löysä aiheuttaa reunojen-vierittymistä ja painavia purseita.
Leveyden vaihtelu luo rinnakkaisongelman. Muotin ohjauskiskot ja nostimet on koneistettu kiinteään mittaan. Nauha, joka kulkee nimellisarvoa leveämmin, sitoutuu ohjaimiin. Kapeampi nauha kulkee sivusuunnassa, mikä heikentää rekisteröinnin tarkkuutta.
Toimialan{0}}vakiotoleranssittarkkuusnauhan vaihteluväli +/-0,0001" erittäin ohuille mitoille (0,002"-0,003") +/-0,001" paksummalle materiaalille, joka on yli 0,031". Leveystoleranssit noudattavat samanlaista kaavaa, kiristyvät mieluummin nauhan kaventuessa. Alle 0,250" nauhaleveyksille, jotka luokitellaan tyypillisesti nauhaksi (0,250") +/-0,001" - +/-0,005" ovat yleisiä leveysalueesta riippuen.
Kun leimattu metallilevy tai nauhasovellus vaatii tiukkoja osien toleransseja, et voi saavuttaa niitä ilman yhtä tiukkaa tulevan materiaalin hallintaa. Suulakkeessa voi olla vain raaka-aineen sallimat mitat.
Tämä kuuluu ostotilaukseesi, kun hankit nauhaa tarkkuusleimausta varten:
- Reunatilan tyyppi (halkaistu, pursetettu, pyöristetty tai mukautettu) ja purse{0}}sivusuunta määritetty
- Suurin pursekorkeus, jos raon reunat ovat hyväksyttäviä
- Tasaisuustoleranssi (maksimipoikkeama pituusyksikköä kohti)
- Camber-toleranssi (maksimi sivujousi per yksikköpituus)
- Leveystoleranssi määritetyllä mittausmenetelmällä
- Paksuustoleranssi mittauspaikalla (keskipiste, reunat tai molemmat)
- Pinnan viimeistelyvaatimus (karheusarvo tai visuaalinen standardi)
- Kelan sisähalkaisija ja suurin ulkohalkaisija syöttölaitteen yhteensopivuuden varmistamiseksi
- Kela-asettaa suuntavalinta (purso-sisään tai purso-uloskäämi)
- Mekaanisten ominaisuuksien sertifiointi kelaa tai lämpöä kohti
Jos jokin näistä puuttuu hankintaasiakirjoista, toimittajasi tekee päätöksen puolestasi, ja niiden oletusarvo ei välttämättä vastaa sitä, mitä työkalusi odottaa. Jokainen määrittelemätön parametri on muuttuja, joka voi siirtyä käämien välillä ja työntää prosessiasi hiljaa kohti vikarajaansa.
Materiaalitietojen lukitseminen rajoittaa tulevaa vaihtelua. Seuraava haaste on suunnitella stanssausvälykset ja työkalut, jotka toimivat tuossa kontrolloidussa verhokäyrässä, varsinkin kun ohut nauha vaatii perustavanlaatuisen erilaisen lähestymistavan välyksen laskemiseen kuin raskaampi ulottuvuus.
Ohut nauhamateriaalin suunnitteluun liittyviä näkökohtia
Paksumpi materiaali antaa anteeksi huolimattomat välykset. Ohut nauha ei. Kun meistät ruostumatonta teräsnauhaa alle 0,5 mm:n paksuisena, puhtaan leikkurin ja repaleisen reunan välinen marginaali kutistuu dramaattisesti, ja jokaisella työkalupäätöksellä on vahvempia vaikutuksia osien laatuun ja meistin käyttöikään.
Ruostumattoman teräksen tarkkuusleimauksen periaatteet eivät muutu ohuemmilla mittareilla, mutta niiden käyttötapa muuttuu. Välykset, jotka tuottavat täydellisiä osia 1,0 mm:n levyssä, voivat aiheuttaa liiallisia purseita tai lävistysmurtumia 0,1 mm:n nauhassa. Syyn ymmärtäminen vaatii lähempää tarkastelua, kuinka leikkausmekaniikka skaalautuu paksuuden mukaan.
Ohut nauhan välyslaskelmat
Meistinvälys on meistin leikkaavan reunan ja muottipainikkeen leikkuureunan välinen rako, ilmaistuna amateriaalin paksuuden prosenttiosuus per sivu. 10 %:n välys 1,0 mm:n alustassa tarkoittaa 0,1 mm tilaa lävistimen kummallakin puolella. Tarpeeksi yksinkertainen. Mutta kun käytät samaa 10 %:sta 0,05 mm:n nauhaa, saat 0,005 mm kullekin sivulle, mikä haastaa jopa tarkan-maatyökalun jatkuvan ylläpidon.
Tässä on se, mikä tekee ohuesta nauhasta ristiriitaisen: itse prosenttiosuutta on usein nostettava hieman tavalliseen arkkityöhön verrattuna. Miksi? Koska murtotasojen työkappaleen ylä- ja alaosassa on oltava kohdakkain puhtaan leikkausmurtuman aikaansaamiseksi. Erittäin ohuessa materiaalissa leikkausvyöhyke kasvaa suhteessa kokonaispaksuuteen, mikä tarkoittaa, että halkeaman etenemisreitillä on vähemmän työskentelysyvyyttä. Liian tiukka välys näissä mittareissa ei tuota puhtaampia leikkauksia. Sen sijaan se tuottaa liiallista leikkausvoimaa, nopeuttaa lävistimen kulumista ja voi saada meistin katkeamaan tunkeutumisen aikana.
Ohuessa nauhaleimauksessa tiukemmat absoluuttiset välykset eivät automaattisesti tarkoita puhtaampia leikkauksia. Paksuusvälyksen prosenttiosuus-- on usein säädettävä huolellisesti ylöspäin, jotta murtuma kohdistuu oikein, koska leikkaus---murtumasuhde käyttäytyy eri tavalla materiaalin paksuuden pienentyessä.
Erityisesti ruostumattoman teräksen leimaamiseen,alan ohjeistus ehdottaavälykset 12 % - 15 % per puoli pehmeille austeniittisille laaduille, skaalaus jopa 20 % täysin -kovissa olosuhteissa. Nämä arvot edustavat yleisiä lähtökohtia standardiarkkimittareille. Kun työskentelet alle 0,25 mm:n nauhan kanssa, sinun on luettava työkalutekniikan käsikirjoista laatu--- ja paksuus-kohtaiset välyssuositukset ja tarkistettava sitten koeajojen kautta, koska todellisen-käyttäytyminen näissä mitoissa on erittäin herkkä työkalun kunnon ja puristimen kohdistukselle.
Tarkkuudella on tässä merkitystä tavalla, jolla se ei yksinkertaisesti ole raskaammilla mittareilla. Puristimella, jonka paininpoikkeama on 0,02 mm, ei ole merkitystä leikattaessa 2,0 mm:n massaa, mutta sama taipuma edustaa 40 %:n välyssiirtymää 0,05 mm:n nauhassa. Tästä syystä ruostumattomasta teräksestä valmistettujen nauhojen metallileimaus vaatii usein suoria-sivupuristuksia minimaalisella taipumalla rako-runkokoneen sijaan vetoisuusvaatimuksesta riippumatta.
Työkalumateriaalin ja pinnoitteen valinta
Ruostumaton teräs on luonteeltaan hankaavaa. Sen kromipitoisuus, sama elementti, joka tarjoaa korroosionkestävyyden, nopeuttaa muotin kulumista sekä hioma- että liimamekanismien avulla. Nauhaleimauksessa tämä ongelma pahenee, koska iskumäärä on suurempi materiaalin painoyksikköä kohden, mikä tarkoittaa, että lävistimet ja stanssaukset kerääntyvät kulumaan nopeammin kuin raskaammissa{2}}mittausoperaatioissa.
Perinteinen D-2-työkaluteräs, vaikka se on suosittu yleisleimauksessa, aiheuttaa erityisen ongelman ruostumattoman nauhan kanssa. D-2:n korkea kromipitoisuus voi joutua kosketuksiin ruostumattoman teräksen kromin kanssa, mikä aiheuttaa kylmähitsausta tai siirtymistä pinnasta pintaan. Tämä "poimija" kerää ruostumatonta materiaalia rei'ityspinnalle, mikä heikentää leikkauslaatua ja aiheuttaa lopulta kuoppaa, joka vahingoittaa sekä työkalua että työkappaletta.
Parempia vaihtoehtoja leimausmuotin valmistukseen ovat:
- Jauhemetalli (PM) työkaluteräksetkuten CPM-laadut tai vanadiini{0}}karbiditeräkset, jotka tarjoavat erinomaisen sitkeyden ja kulutuskestävyyden perinteisiin takotyökaluteräksiin verrattuna
- Alumiininen pronssimuovausasemia varten, koska se on täysin erilainen kuin ruostumaton ja kestää liiman poimimista
- Kiinteä kovametallilyöntien lyhentämiseen pitkäkestoisissa-sovelluksissa, mikä tarjoaa poikkeuksellisen käyttöiän, mutta vaatii huolellista puristusasetusta sen haurauden vuoksi iskukuormituksessa
Pinnoitteet laajentavat yhtälöä entisestään. Fysikaalinen höyrypinnoitus (PVD) -pinnoitteet, kuten titaaninitridi (TiN) tai alumiinititaaninitridi (AlTiN), lisäävät ohuen kerroksen korkean-kovuuden materiaalia, joka vähentää kitkaa ja estää kromin---vuorovaikutuksen, joka aiheuttaa kuoppaa. Kemialliset höyrypinnoituspinnoitteet (CVD) tarjoavat samanlaisia etuja paremman tarttuvuuden ansiosta monimutkaisille geometrioille. Nauhaleimauksessa, jossa lävistyksen poikkileikkaus- on pieni ja herkkä, PVD on yleensä suositeltava, koska se laskeutuu alhaisemmissa lämpötiloissa eikä vaaranna vääristää hienoja työkaluja.
Investointi ensiluokkaisiin työkaluteräksiin ja pinnoitteisiin maksaa itsensä takaisin teroitusten välillä. Kun progressiivisessa muotissasi on 15–25 tyhjennys- ja lävistysasemaa kerrottuna miljoonilla iskuilla tuotantoajoa kohti, jopa 30 %:n parannus teroitusvälissä merkitsee merkittäviä käyttöaikahyötyjä.
Kuorinnan ja osien poistamisen haasteet
Leikkasit osan siististi. Se näyttää täydelliseltä. Mutta se ei jätä iskua. Tämä skenaario on yleinen ohuen nauhan leimaamisessa, ja se johtuu fysiikasta, joka tulee hallitsevaksi pienessä mittakaavassa.
Ohuet nauhaosat tarttuvat lävistyksiin kahdesta syystä. Ensinnäkin pinta-alan-/-massasuhde on erittäin korkea. Pienellä, gramman murto-osia painavalla levyllä on suhteellisen suuret tasaiset pinnat, jotka luovat tyhjiön ja pintajännityksen rei'ityspintaa vasten. Toiseksi takaisinjousto lävistetyssä reiässä saa etanan tai osan tarttumaan lävistimeen sivuttain, erityisesti kovemmissa olosuhteissa, joissa elastinen palautuminen on huomattavaa.
Sillanpoistajat, yksinkertaisin ja halvin vaihtoehto, epäonnistuvat usein tässä työssä nauhamateriaalin kanssa. Kuten työkaluinsinöörit ovat dokumentoineet, sillanpoistajat eivät pidä materiaalia alaspäin leikkausprosessin aikana, mikä mahdollistaa sivuttaisliikkeen, joka rasittaa lyöntejä. Vedon aikana nauha iskee poistolevyä vasten ja lähettää iskun ohuisiin iskuihin, jotka voivat murtua toistuvan törmäyksen seurauksena.
Paine{0}}kuormitetut (jousi)poistajat ratkaisevat molemmat ongelmat. Ne kiinnittävät nauhan tasaisesti muotin pintaa vasten ennen lävistystä ja sen aikana, estäen sivuttaisliikkeen. Paluuiskulla ne irrottavat nauhan lyönnistä vähitellen äkillisen iskun sijaan. Korkeammat alkukustannukset ovat helposti perusteltuja pienemmillä lävistysmurtumilla ja vähemmällä tuotantokatkoksia juuttuneiden osien vuoksi.
Muita tekniikoita luotettavaan poistoon nauhatyössä ovat:
- Positiivinen ilmapuhallus rei'ityspinnan läpi murtaakseen tyhjiön etanan pidättyessä
- Jousikuormitetut ejektorin tapit lävistimen rungossa peitettyjä osia varten
- Kiillotetut lävistyspinnat (pinnan karheus alle Ra 0,2 mikrometriä) tartunnan minimoimiseksi
- Käytä samoja PVD-pinnoitteita, joita käytetään kulutuksenkestävyyteen, jotka myös vähentävät kitkakerrointa kuorinnan aikana
Jokainen juuttunut osa on mahdollinen kolari. Progressiivisessa työstössä, joka toimii suurella nopeudella, yksittäinen kiinnitetty etana voi kaskadoitua taipuneiksi lenkkeiksi, rikkoutuneiksi lävistyksiksi ja vaurioituneiksi osiksi muutamassa vedossa. Luotettavaan kuorimiseen sijoittaminen ei tarkoita mukavuutta. Kyse on koko kuopan suojelemisesta.
Meistinvälys ja työkalut käsittelevät yksittäisen leikkauksen. Riisuminen hoitaa jälkivaikutukset. Mutta laajempi kysymys siitä, kuinka järjestyksessä useita toimintoja jatkuvasti syötetylle nauhalle ja onko progressiivinen työkalu edes oikea valinta volyymillesi, vaatii toisenlaisen suunnittelupäätöksen.
Progressiivinen stanssaus vs. lyhyt{0}}runkotyökalut nauhaosille
Äänenvoimakkuus muuttaa kaiken. Kymmenen miljoonan kappaleen vuosikäyttöön tarkoitettu nauhaosa vaatii täysin erilaisen työkalustrategian kuin sama geometria viidensadan kappaleen kohdalla. Työkalujen kustannukset, läpimenoaika ja prosessinohjausinfrastruktuuri skaalautuvat vastaavasti, ja väärä valinta kumpaankin suuntaan kuluttaa rahaa: liiallinen investoiminen progressiivisiin työkaluihin lyhyellä aikavälillä tai suuren volyymin vajoaminen yhden-aseman menetelmillä, jotka eivät pysy tahdissa.
Erityisesti ruostumattomasta teräksestä valmistettujen nauhojen kohdalla tällä päätöksellä on ylimääräistä painoa. Materiaalin työ-kovettuminen ja hankaava luonne tarkoittavat, että työkaluvalinnoilla on suuria seurauksia muotin käyttöikään ja{2}}osakohtaisiin kustannuksiin mittakaavassa.
Progressiivinen stanssaus suuren{0}}volyymin nauhatuotantoon
Progressiivinen stanssaus on nauhamuotoisen pitkäkestoisen-progressiivisen leimaamisen työhevonen. Yksi suulakesarja sisältää useita peräkkäin järjestettyjä asemia, joista jokainen suorittaa yhden toimenpiteen: pilottireiän tyhjennys, ominaisuuksien lävistäminen, mutkien muodostaminen, kriittisten mittojen määrittäminen ja lopuksi valmiin osan erottaminen kantonauhasta. Nauha etenee yhden askelpituuden per painallus, joten jokainen sykli tuottaa valmiin osan.
Mikä tekee tästä menetelmästä hallitsevan{0}}suurten volyymien nauhatöissä? Nopeus ja johdonmukaisuus. Hyvin suunniteltu-progressiivisesti juokseva ruostumaton nauha kestää 200–600 tai enemmän iskua minuutissa osan monimutkaisuudesta ja materiaalin paksuudesta riippuen. Näillä nopeuksilla yksi painallus voi tuottaa kymmeniä tuhansia identtisiä osia, joiden mitat ovat toistettavat, joita yksittäisten asemien-to{7}}käsittely ei yksinkertaisesti pysty vastaamaan.
Taloudellisuus vahvistaa nopeusetua. Progressiivinen meistityökalut vaihtelevat tyypillisesti 30 000 dollarista yli 250 000 dollariin, mutta kustannukset kuolevat koko tuotantomäärän mukaan. 500 000 osan kohdalla jopa 100 000 dollarin meisti lisää vain 0,20 dollaria kappaleelta työkalukustannuksia. Noin 50 000 vuosiyksikön alapuolella tämä kuoletusmatematiikka alkaa kuitenkin toimia sinua vastaan. Tämän kynnyksen vuoksi progressiiviset stanssauspalvelut kohdistuvat yleensä ohjelmiin, joilla on jatkuvaa suurta kysyntää kertatilausten sijaan.
Ruostumattomassa nauhassa progressiiviset meistit tarjoavat myös prosessiedun nopeuden lisäksi. Koska nauha ei koskaan poistu meististä toimintojen välillä, osan rekisteröinti pysyy lukittuna pilotti-nastan tarkkuuteen koko muodostussekvenssin ajan. Tällä on merkitystä, kun kumulatiivinen työkarkaisu muuttaa materiaalin käyttäytymistä asemien välillä. Voit ennustaa ja kompensoida näitä siirtymiä meistin suunnittelun aikana sen sijaan, että taistelet eri toimintojen välisen osien käsittelyn aiheuttamaa satunnaisvaihtelua vastaan.
Kelojen käsittely ja syöttö kapealle varastolle
Alle 50 mm leveän nauhan juokseminen suurella nopeudella tuo syöttöhaasteita, joita leveämpi kela ei kohtaa. Nauhassa on vähemmän jäykkyyttä sen leveydellä, mikä tekee siitä alttiita nurjahdukselle, vääntymiselle ja sivusuunnassa syöttöradalla. Ratkaise nämä ongelmat ja saat keskeytymättömän tuotannon. Jätä ne huomioimatta ja saat syöttöhäiriöitä, kuolee kaatumisia ja romua.
Servo syöttölaitteetovat tavallinen indeksointiratkaisu tarkkuusnauhaleimaukseen. Servomoottori käyttää syöttöteloja, jotka tarttuvat nauhaan ja ajavat sitä ohjelmoitavan pituuden verran, synkronoituna puristusjakson kanssa. Ohjelmoitavuus on tärkeää, koska ruostumattomassa nauhassa, erityisesti kovemmissa olosuhteissa, voi esiintyä syöttö-pituuden vaihtelua pitopaineen alaisena. Servoohjaus mahdollistaa reaaliaikaisen-kompensoinnin, jota mekaaniset tai pneumaattiset syöttölaitteet eivät pysty tarjoamaan.
Ohjausnastat pysyvät lopullisena rekisteröintiviranomaisena muotin sisällä. Jopa täydellisesti viritetyllä servosyöttimellä tapit korjaavat mahdolliset jäännössijaintivirheet vetämällä nauhan tarkkaan linjaan ennen kunkin aseman kytkeytymistä. Kapealla nauhalla ohjausreiän halkaisijan ja tapin ---välyksen on oltava riittävän tiukka sivusuunnan hallitsemiseksi ilman sidontaa, tyypillisesti 0,01–0,02 mm:n kokonaisvälys tarkkuustyötä varten.
Myös syöttölaitteen ja muotin sisääntulon väliset ohjausjärjestelmät vaativat huomiota. Leveä tukki kulkee luonnollisesti suoraan, koska sen hitausmomentti vastustaa sivusuuntaista liikettä. Kapeassa nauhassa ei ole sitä ylellisyyttä. Rulla-tyyliset reunaohjaimet tai kanava-tyyppiset paperiohjaimet pitävät nauhan keskellä syöttöpolun läpi. Jousikuormitteiset-mallit ottavat huomioon leikatun nauhan pienen leveyden vaihtelun ilman, että ne puristavat niin tiukasti, että ne vääntävät nauhan tai lisäävät vetoa, joka vaikuttaa syöttötarkkuuteen.
Yksi usein{0}}väistämättä jäänyt yksityiskohta: kelan voittojännitys. Nauhakelojen sisähalkaisijat ovat pienet suhteessa niiden leveyteen, mikä tarkoittaa, että materiaali kelautuu enemmän kierrettä{2}} kuin suurempiin tuurnaan kääritty leveä materiaali. Suoristus tai tasoitin decoilerin ja syöttölaitteen välillä on välttämätöntä. Ilman sitä jäännöskaarevuus nostaa nauhan pois suulakkeen pinnasta asemien välillä, mikä aiheuttaa epäyhtenäisiä muotosyvyyksiä ja hämärtää kohdistusvirheitä.
Prototyyppi ja lyhyt{0}}runkomenetelmät
Progressiivinen työkalut ovat järkeviä, kun volyymi oikeuttaa investoinnin ja muotoilu jäätyy. Kun kumpikaan ehto ei täyty, tarvitset vaihtoehtoisia menetelmiä, jotka silti tuottavat hyväksyttäviä ruostumattomia nauhaosia ilman pääomasitoumusta.
Yhdiste kuoleesuorittaa useita toimintoja yhdellä painalluksella yhdellä asemalla. Ne ovat halvempia kuin progressiiviset työkalut, koska ne vaativat vähemmän asemia eivätkä ne tarvitse nauhankannatinrakennetta. Kompromissi on läpimenokyky: osia on käsiteltävä erikseen toimintojen välillä, jos tarvitaan useita yhdistelmiä, ja iskuntiheys pysyy alhaisempana, koska jokainen osuma tekee enemmän työtä samanaikaisesti.
Siirrä työkaluterottaa osan nauhasta aikaisin ja siirtää sitä mekaanisesti asemien välillä. Tämä lähestymistapa sopii osiin, joiden geometria repiisi kantonauhan, kuten syvä{1}}vedetyt nauhakupit. Mekaaninen siirtomekanismi rajoittaa kuitenkin nopeutta verrattuna progressiivisten meistien jatkuvaan-virtauslogiikkaan, ja ylimääräinen käsittelyriski kasvaa ohuempien ja hauraampien nauhaosien myötä.
Lanka EDM ja laserleikkausohitusleimaus kokonaan prototyyppimäärille. Näillä menetelmillä leikataan osia suoraan nauhamateriaalista ilman kovia työkaluja, jolloin saadaan tarkat profiilit tunneissa viikkojen sijaan. Osakohtainen hinta on suuruusluokkaa korkeampi kuin leimaaminen, mutta kun tarvitset viisikymmentä osaa toiminnalliseen testaukseen ennen sitoutumista 150 000 dollarin progressiiviseen muotiin, hinta on vähäpätöinen verrattuna virheellisen suunnittelun työkalujen riskiin.
On syytä huomata, että päätöskehys eroaa hieman verrattaessa hiiliteräksen progressiivista leimaamista ruostumattomaan. Ruostumattoman nauhan korkeammat materiaalikustannukset ja suuttimen suurempi kulumisnopeus nostavat tilavuuskynnyksen progressiiviseen työkaluinvestointiin hieman korkeammalle kuin vastaavat hiiliteräsohjelmat. Työkalujen lisäylläpitokustannukset iskua kohden ovat yksinkertaisesti suuremmat ruostumattoman teräksen kanssa, mikä tarkoittaa, että tarvitset enemmän osia, joille se levitetään.
Tässä on jäsennelty päätöksentekoprosessi työkalustrategian valitsemiseksi:
- Määritä vuotuinen määrä ja kokonaiskäyttöikä. Jos vuosimäärä ylittää 50 000 yksikköä monivuotisella kysynnällä, progressiivinen työkalut ovat todennäköisesti perusteltuja.
- Arvioi osan monimutkaisuus. Laske erillisten toimintojen määrä (lävistys, muotoilu, trimmaus). Osat, jotka vaativat viittä tai useampaa peräkkäistä toimenpidettä, suosivat voimakkaasti progressiivisia muotteja.
- Arvioi toleranssivaatimukset. Jos kriittiset mitat vaativat +/-0,05 mm tai tiukempia useissa ominaisuuksissa, progressiiviset meistit pilottipinnirekisteröinnillä toimivat vaihtoehtoja paremmin.
- Vahvista suunnittelun kypsyys. Progressiivinen stanssaus vaatii jäädytetyn suunnittelun. Jos osa toistuu edelleen, käytä ensin lanka-EDM:ää tai yhdistelmämuotteja validointiajoihin.
- Laske kokonaiskustannukset. Vertaa progressiivisia stanssauskustannuksia, jotka on jaksotettu käyttöiän aikana, lyhytkestoisten menetelmien -osakustannuksiin kerrottuna samalla määrällä. Sisällytä muottihuolto, teroitusvälit ja arvioitu romumäärä jokaiselle lähestymistavalle.
- Tekijän läpimenoaika. Progressiivisten meistien rakentaminen vaatii 12–20 viikkoa. Jos tuotanto on aloitettava neljän viikon kuluttua, lyhytkestoiset-menetelmät kurovat umpeen, kun taas pitkäkestoisia{5}}progressiivisia leimaustyökaluja valmistetaan.
Oikea vastaus ei useinkaan ole pelkästään yksi tai toinen menetelmä. Monet onnistuneet ohjelmat alkavat yhdistelmämuotteilla tai lanka{1}}leikatuilla prototyypeillä suunnittelun validointia varten, minkä jälkeen siirrytään progressiiviseen työkaluun, kun tilavuus kasvaa ja geometria lukittuu. Tämä vaiheittainen lähestymistapa suojaa pääomaa ja toimittaa samalla tuotantokelpoisia osia-jokaisessa vaiheessa.
Työkalustrategia määrittää, kuinka osat valmistetaan. Mutta sen ymmärtäminen, mihin nämä osat päätyvät ja kuinka sovellusvaatimukset palaavat materiaali- ja prosessipäätöksiin, täydentää suunnittelukuvaa.
Leimatun ruostumattoman teräsnauhan tärkeimmät sovellukset-
Jokainen tähän mennessä käsitelty materiaalipäätös ja työkaluvalinta palvelee viime kädessä yhtä asiaa: valmiin osan työtä todellisessa maailmassa. Sovellusvaatimukset eivät vaikuta vain laatu- ja luonnevalintaan. He sanelevat sen. Kosketusjousi, jonka on kestettävä miljoona taivutussykliä, vaatii erilaisia nauhaominaisuuksia kuin kirurginen terä, joka koskettaa ihmiskudosta, vaikka molemmat alkavat kapeasta ruostumattomasta kierteestä, joka syötetään progressiivisen suuttimen kautta.
Ymmärtäminen, mihin meistetut ruostumattomasta teräksestä valmistetut osat päätyvät, auttaa insinöörejä työskentelemään taaksepäin suorituskykyvaatimuksista oikeaan materiaalin, karkaisun ja prosessin yhdistelmään.
Sähkökoskettimet ja liitinjouset
Kun tarvitset pienen osan, joka taipuu toistuvasti ilman pysyvää sarjaa, kestää korroosiota kosteissa ympäristöissä ja säilyttää mittavakauden vuosien ajan, kuvailet kontaktijousta. Tässä 301 ruostumaton nauha hallitsee.
Miksi juuri 301? Sen pienempi nikkelipitoisuus (6-8 %) aiheuttaa sentyöskennellä nopeamminkuin muut austeniittiset teräslajit, mikä tarkoittaa, että puoli{0}}kova tai kolme-neljännes-kova karkaisu tarjoaa jousiominaisuudet, jotka kilpailevat erityisten jousiterästen kanssa samalla kun ne lisäävät luontaista korroosionkestävyyttä. Sähkönjohtavuus on näissä sovelluksissa toissijainen, koska kosketusvoima ja pintarajapinta hoitavat sähköisen kytkennän. Tärkeää on väsymisikä: kyky taipua miljoonia kertoja halkeilematta.
Liitinjouset, akun koskettimet, RF-suojauspidikkeet ja SIM-kortin poistomekanismit ovat kaikki riippuvaisia tästä ominaisuuksien yhdistelmästä. Nauhan muotokerroin sopii näihin osiin täydellisesti, koska valmiit komponentit ovat tyypillisesti kapeita, ohuita ja niitä valmistetaan valtavia määriä, juuri sellainen profiili, jossa progressiivinen stanssaus on erinomainen.
Lääketieteelliset laitteet ja ilmailukomponentit
Lääketieteen ja ilmailun sovelluksilla on yhteinen säike: vika ei ole vaihtoehto, ja materiaalin jäljitettävyys on pakollista. Tämän lisäksi heidän vaatimukset poikkeavat jyrkästi.
Lääketieteelliset nauhaosat, mielestäsi kirurgiset niitit, kelausjouset, implanttiankkurit ja diagnostisten antureiden kotelot vaativat ennen kaikkea bioyhteensopivuutta. Grade 316L (vähähiilinen) on vakio, koska sen molybdeenipitoisuus vastustaa kehon nesteiden aiheuttamaa kuoppia, kun taas alhainen hiilipitoisuus estää herkistymisen hitsaus- tai sterilointijaksojen aikana. Pintakäsittelyllä on tässä erittäin suuri merkitys. Potilaan kosketukseen tarkoitettujen leimattujen nauhaosien on täytettävä tiukat pinnan karheusvaatimukset bakteerien tarttumisen ja kudosten ärsytyksen estämiseksi.
Ilmailu ajaa erilaisia prioriteetteja. Ruostumattomasta teräksestä valmistettujen ilmailun osien leimaaminen tarkoittaa sellaisten laatujen käyttöä, jotka säilyttävät mekaaniset ominaisuudet korkeissa lämpötiloissa ja äärimmäisessä lämpösyklissä. Laatu 321, stabiloitu titaanilla kromi-karbidisaostumista vastaan, palvelee pakojärjestelmän osia ja moottoritilan kannakkeita. Rakenteellisissa pidikkeissä ja kiinnityselementeissä 304 ruostumattomasta teräksestä leimatut osat, jotka on valmistettu hehkutetusta tai neljännes{6}}kovasta karkaisusta, tarjoavat monimutkaisiin geometrioihin tarvittavan muovattavuuden samalla kun ne tarjoavat riittävät lujuus---painosuhteet kohtuullisissa käyttölämpötiloissa.
Molemmat teollisuudenalat vaativat täydellistä materiaalisertifiointia, erän jäljitettävyyttä ja prosessin validointia, vaatimuksia, joita progressiivinen stanssaus tukee hyvin sen luontaisen toistettavuuden ja tilastollisen prosessinhallintakyvyn ansiosta.
LVI- ja teollisuusanturikomponentit
Kaikki leimatut nauhan osat eivät ole korkean{0}}profiilin sovelluksessa. LVI-järjestelmät ja teollisuusanturit kuluttavat miljoonia leimattuja ruostumattomia nauhakomponentteja vuosittain bimetallitoimielementeistä ja termostaattijousista suojakiinnikkeisiin, asennuskiinnikkeisiin ja tarkkuusanturien koteloihin.
LVI-progressiivinen leimaus tuottaa komponentteja, kuten pellin liitosklipsiä, liekkianturin kiinnikkeitä ja kanavan{0}}liitosjousiklipsiä, sellaisina tilavuuksina, jotka oikeuttavat progressiivisen työkalun käyttämisen. Näissä osissa käytetään tyypillisesti 304:ää hehkutetussa tai neljännes{3}}kovassa tilassa, mikä tasapainottaa riittävän korroosionkestävyyden kosteissa ympäristöissä ja muovattavuutta, jota tarvitaan monimutkaisten kannattimien geometrioissa. LVI-progressiiviset metallileimaustoiminnot toimivat usein jatkuvasti useissa vuoroissa, mikä tekee muotin käyttöiästä ja materiaalin yhtenäisyydestä erityisen tärkeitä kustannus-/-osatalouden kannalta.
Teollisuusanturit lisäävät tarkkuuskerroksen. Leimatut nauhaosat toimivat kalvoelementteinä paineantureissa, jousikoskettimina lämpötila-antureissa ja suojakoteloina sähkömagneettiselle -herkälle elektroniikalle. Nämä sovellukset vaativat usein tiukempia toleransseja kuin LVI-työt, ja ne voivat määrittää erikoisluokat, kuten 321 korkean lämpötilan anturikoteloille tai 316 kemiallisille{6}}altistusympäristöille.
Tässä on yhteenveto yleisistä sovellusluokista ja niiden tyypillisistä arvo- ja luonnepareista:
- Kosketinjouset ja liitinpidikkeet:301 tai 302, puoli-kova tai täysi-kova luonne
- Akun koskettimet ja RF-suojat:301, kolme-neljäsosaa-vaikeasti joustavia
- Kirurgiset instrumentit ja implanttikomponentit:316L, hehkutettu
- Ilmailun kiinnikkeet ja pakokaasuelementit:321 tai 304, hehkutettu neljännes{2}}kovaksi
- LVI-pellin pidikkeet ja liekkianturin kiinnikkeet:304, hehkutettu neljännes-kovaksi
- Paineanturin kalvot:316 tai 304, hehkutettu (maksimaalinen sitkeys syvävetoon)
- Termostaatti ja toimilaitteen jouset:301, puoli-kova - kolme-neljännes-kovaa
- EMI-suojakotelot:304 tai 301, neljännes-kova
Huomaa kuvio: sovelluksen vaatimukset siirtyvät suoraan taaksepäin määrityksesi laatu- ja lämpötilasarakkeisiin. Osan huoltoympäristö, mekaaniset vaatimukset ja säädöskonteksti rajoittavat materiaalin valintaa kauan ennen kuin meistisuunnittelija piirtää yhden aseman asettelun.
On arvokasta tietää, mihin osat päätyvät. Tietäminen, mikä menee pieleen tuotannon aikana, ja kuinka korjata se nopeasti, pitää nämä osat virrassa. Takaisinveto, työkarkaisu, voiteluhäiriöt ja purseen muodostuminen ovat toistuvia vihollisia, jotka pysäyttävät nauhan leimauslinjat, ja jokaisella on tunnistettavissa olevat syyt ja todistetut korjaavat toimet.
Ruostumattomasta teräksestä valmistettujen nauhojen yleisten leimaushaasteiden vianmääritys
Progressiivinen suulake voi toimia täydellisesti viikkoja ja alkaa sitten tuottaa romua näennäisesti yhdessä yössä. Joustokulmat ajautuvat. Muoto-asemille ilmestyy halkeamia. Purseet kasvavat yli määritysten. Osat sappivat iskuja vasten. Näillä epäonnistumisilla on harvoin yksi dramaattinen syy. Ne muodostuvat vähitellen kulumisen, materiaalin vaihtelun ja prosessin ajautuman vuorovaikutuksessa asemien välillä.
Ero kannattavasti toimivan leimauslinjan ja romun ja seisokkien kautta rahaa vuotavan leimauslinjan välillä johtuu usein siitä, kuinka nopeasti perimmäiset syyt tunnistat. Ruostumattomasta teräksestä valmistetut meistot tarjoavat kapeamman virheikkunan kuin mieto teräs, koska materiaalin korkea lujuus, nopea työstökovettuminen ja kromi{1}}rikas pinta luovat vaurioitumistiloja, joita pehmeämmät metallit eivät yksinkertaisesti esiinny.
Springbackin hallinta muotoilluissa nauhaosissa
Backback on materiaalin elastinen palautuminen taivutusvoiman poistamisen jälkeen, jolloin taivutuskulma avautuu hieman. Jokainen metalli jousta jossain määrin takaisin, mutta ruostumaton nauha vahvistaa ongelmaa. Korkeampi myötöraja tuottaa suuremman takaisinjouston, ja ruostumattomien laatujen myötölujuus on huomattavasti korkeampi kuin miedolla teräksellä vastaavissa lämpötiloissa. Mitä ohuempi nauha on taivutussäteeseen nähden, sitä huonompi se on.
Kuinka paljon paluuta sinun pitäisi odottaa? Ruostumattomasta teräksestä tiukassa mutkassa, jossa sisäsäde on yhtä suuri kuin materiaalin paksuus, takaisinjousto on tyypillisesti 2-4 astetta. Kun säteen-paksuussuhde- kasvaa, tämä luku nousee nopeasti. Kohtuullisilla säteillä (6 t - 20 t) hehkutettu 304 voi ponnahtaa takaisin 4 - 15 astetta. Puolikova 301, jota käytetään yleisesti meistetyissä ruostumattomasta teräksestä valmistettujen jousikomponenttien valmistuksessa, voi ylittää 40 astetta suurilla säteillä ilmamuovauksen aikana.
Kolme käytännöllistä strategiaa ohjaa takaisinjoustoa nauhameistauksessa:
- Yli-taivutus:Suunnittele muovauspuikko taipumaan tavoitekulman ohi ennustetun takaisinjoustomäärän verran. Jos osasi tarvitsee 90 astetta ja materiaali joustaa 5 astetta taaksepäin, lävistys muodostuu 85 astetta. Tämä on yleisin lähestymistapa ja toimii hyvin, kun palautus on johdonmukainen eri materiaalierissä.
- In-koin:Kovausvaiheen lisääminen alkuperäisen taivutuksen jälkeen muuttaa plastisesti materiaalia mutkan kärjessä, jolloin elastinen jännitys muuttuu pysyväksi muodonmuutokseksi. Coining vähentää takaisinjouston vaihtelua, koska se pakottaa materiaalin yli myötörajan paikallisesti riippumatta saapuvasta kovuuden vaihtelusta. Kompromissi on suurempi puristustonni kyseisellä asemalla.
- Lämpötilan valinta:Hehkutettu nauha tuottaa vähemmän takaiskua kuin puoli{0}}kovat tai täys{1}}kovat olosuhteet. Kutenmateriaalitiedot vahvistavat, puoli-kova 301 näyttää 4–43 takaisinjoustoastetta samalla sädealueella, kun hehkutettu 304 näyttää vain 2–15 astetta. Jos osasi ei vaadi suuria jousiominaisuuksia käytössä, pehmeämmän temperoinnin määrittäminen poistaa suuren osan ongelmasta jo alkuvaiheessa.
Yksi nauhalle ominaista hienovaraisuus: jyvien suunta on tärkeä. Taivuttaminen kohtisuorassa vierintäsuuntaan nähden vähentää takajousta ja parantaa tasaisuutta. Kapeassa nauhamassassa valssaussuunta kulkee pitkin nauhan pituutta, joten poikittaiskaartot (leveyden poikki) käyttäytyvät ennakoitavammin kuin syöttösuuntaa pitkin muodostuvat pitkittäiset mutkat.
Työkarkaisu ja sen kumulatiivinen vaikutus
Austeniittinen ruostumaton teräs on meta{0}}stabiili rakenne. Kun muotoilet sitä, erityisesti 301:n kaltaiset nikkelipitoisuudet, osa austeniitista muuttuu martensiitiksi. Tämäjännitys-indusoitu vaihemuutostekee materiaalista kovempaa ja hauraampaa jokaisella muovaustoimenpiteellä. Yhdessä-asemassa tämä vaikutus on rajoitettu. 20-asemaisessa progressiivisessa suulakkeessa se kerääntyy.
Kuvittele, että nauhasi tulee suuttimeen hehkutettuna ja 55 % venymä on käytettävissä. Asema kolme puhkaisee pilottireiät, asema kuusi muodostaa matalan vedon, asema kymmenen lisää laipan ja asema viisitoista kolikkoa piirteen. Jokainen toimenpide kuluttaa osan materiaalin jäljellä olevasta sitkeydestä. Asemaan 15 mennessä muodostusvyöhykkeellä oleva nauha on saattanut menettää puolet tai enemmän alkuperäisestä venymiskapasiteetistaan. Työnnä sitä pidemmälle ja halkeamat alkavat jännityspitoisuuksissa.
Austeniittisen ruostumattoman teräksen työkarkaisuaste (kylmäkarkaisuindeksi) on noin 0,34, mikä on merkittävästi korkeampi kuin hiiliteräksellä. Tämä tarkoittaa, että jäännösjännitys kasvaa nopeammin jokaisella muodonmuutosvaiheella. Mitä suurempi kertynyt martensiittipitoisuus on, sitä suurempi on jäännösjännitys ja sitä todennäköisempää on halkeilu seuraavien muovaustoimenpiteiden aikana.
Käytännön vastatoimia ovat mm.
- Asemien järjestys:Suorita ankarimmat muovaustoimenpiteet muotin etenemisen aikaiseen vaiheeseen, kun materiaali säilyttää maksimaalisen taipuisuuden. Varaa myöhemmät asemat kevyitä toimenpiteitä, kuten trimmausta, lyöntiä tai lopullista katkaisua varten.
- Välikehotus:Erityisen vaativia kappalegeometrioita varten suunnittele tyhjäkäyntiasemat (ei toimintaa), jotka sallivat nauhan rentoutua raskaiden muovausvaiheiden välillä. Vaikka tämä pidentää suulaketta, se estää kumulatiivista rasitusta saavuttamasta kriittisiä tasoja.
- Arvosanan säätö:Jos halkeilu jatkuu aseman optimoinnista huolimatta, harkitse vaihtamista 301:stä 304:een tai 305:een. Korkeampi nikkelipitoisuus stabiloi austeniittifaasin, mikä vähentää martensiittisen muunnosnopeutta ja antaa sinulle enemmän muovauskapasiteettia asemaa kohden, ennen kuin materiaalityö -kovettuu epäonnistumaan.
- Piirustussyvyyden hallinta:Jaa kokonaisvetosyvyys useille asemille sen sijaan, että yrität aggressiivista yhden{0}}aseman vetoa. Jokainen lisäveto pysyy materiaalin hetkellisen taipuisuuden sisällä sen sijaan, että se kuluisi loppuun yhdellä toimenpiteellä.
Kun halkeilua esiintyy satunnaisesti eikä jatkuvasti, epäile materiaalin vaihtelua kelaerien välillä. Suuri osa hehkutetun spesifikaation kovasta päästä alkaa pienemmällä käytettävissä olevalla sitkeydellä, ja prosessisi, joka toimii hyvin pehmeämmillä erillä, voi työntää kovempaa materiaalia rajojen yli samoilla asemilla. Tästä syystä kelakohtainen mekaaninen ominaisuussertifikaatti, jota on käsitelty aikaisemmissa osioissa, maksaa osinkoja tuotannon vianmäärityksen aikana.
Voitelu- ja pintasuojausstrategiat
Voitelu ruostumattoman metallin meistossa palvelee kahta tarkoitusta: vähentää kitkaa työkappaleen ja työkalujen välillä ja estää kalkkia, kun kromi{0}}rikkaat pinnat kylmät-hitsaavat työkaluteräkseen paineen alaisena. Jos käytät voiteluainetta väärin, vaurioitat osia vaurioitumalla tai kemiallisen hyökkäyksen seurauksena. Kumpikaan tulos ei ole hyväksyttävä.
Historiallisesti ruostumattomasta teräksestä valmistettu leimaus on tukeutunut voimakkaastiklooratut parafiinivoiteluaineetkoska niiden äärimmäinen -paineen suorituskyky esti rappeutumisen tehokkaasti. Ongelma? Kloorijäämät aiheuttavat pistekorroosiota ruostumattomille pinnoille, jos niitä ei poisteta kokonaan leimaamisen jälkeen. Nauhaosien, joissa on suuri pinta--ala---tilavuussuhde-, muodostuneen osan jokaisen halkeaman puhdistaminen on vaikeaa ja kallista. Kaikista jäännösklooratuista kalvoista tulee korroosion alkamispaikka käytössä.
Nykyaikaiset vaihtoehdot poistavat tämän riskin kokonaan. Öljyttömät, täyssynteettiset voiteluaineet, jotka on suunniteltu erityisesti ruostumattomille alustoille, tarjoavat tarvittavan rajavoitelun ilman kloorattua kemiaa. Nämä koostumukset tarjoavat lisäetuja nauhan leimaamiseen:
- Vaatii vähemmän aggressiivista vesipohjaista puhdistuskemiaa leimauksen jälkeiseen-poistoon
- Paranna loppuhitsauksen laatua puhtaampien pintojen ansiosta
- Tarjoaa paremman biohajoavuuden kuin öljy{0}}pohjaiset tai klooratut vaihtoehdot
- Vähennä energiankulutusta puhdistusprosessin aikana
Ruostumattoman teräksen pinta itsessään luo voiteluhaasteita kemian valinnan lisäksi. Hiiliteräkseen verrattuna ruostumattomalla teräksellä on kovempi, tasaisempi pintaprofiili, joka ei pidä voiteluainetta yhtä helposti. Öljyaltaat karkeampien pintojen mikroskooppisissa laaksoissa, mutta ruostumattoman nauhan sileä pinta mahdollistaa voiteluaineen puristumisen pois muodostuvan paineen alaisena. Tämä tarkoittaa, että levitysmenetelmällä on yhtä suuri merkitys kuin voiteluaineen tyypillä. Telapinnoitus- tai tiputusjärjestelmät, jotka levittävät tuoretta voiteluainetta juuri ennen muotin sisääntuloa, ovat tehokkaampia kuin tulvajärjestelmät, jotka luottavat syöttöreitin aikaisemmasta jäännöskalvosta.
Leimaamisen jälkeinen puhdistus- on suunniteltava osaksi tuotantoprosessia, ei jälkikäteen. Valmiisiin ruostumattomasta teräksestä valmistettuihin meistoihin jääneet voiteluainejäämät voivat häiritä myöhempiä prosesseja, kuten hitsausta, passivointia tai kokoonpanoa. Lääketieteessä tai elintarvike{3}}kosketusovelluksissa puhdistuksen validointi lisää prosessinhallintaa toisen kerroksen, joka alkaa voiteluaineen valinnasta.
Kun nämä vikatilat yhdistetään, tässä on diagnostinen viite yleisimmille ruostumattoman teräsnauhan leimaamisessa havaituille vioista:
| Vika | Todennäköiset perussyyt | Suositellut korjaavat toimet |
|---|---|---|
| Liiallinen jousto | Materiaalin luonne odotettua kovempi; taivutussäde liian suuri paksuuteen nähden; ilma-muovausgeometria | Kasvata{0}}taivutuskulmaa; lisää kolikoiden asema; määritä pehmeämpi luonne; pienennä taivutussädettä osan suunnittelun salliessa |
| Halkeilu muotoasemilla | kumulatiivinen työkarkaisu ylittää sitkeyden; aggressiivinen vetosyvyys; jyvä-suuntavirhe; materiaalierä kovuusspesif | Jakaa muodostus useammille asemille; lisää tyhjäkäynnillä olevia hätäapuasemia; vaihda korkeampaan-nikkeliluokkaan; Tarkista saapuvan materiaalin ominaisuudet erää kohti |
| Naakka lyönnillä tai kuolla kasvoilla | Ruostumattoman työkappaleen ja D-2-työkaluteräksen välinen kromi---kromivuorovaikutus; riittämätön voitelu; liiallinen lyöntiaika | Vaihda PM-työkaluteräkseen tai kovametalliin; levitä PVD-pinnoite (TiN tai AlTiN); päivitä voiteluaine synteettiseen ei--kloorattuun kaavaan; kiillota lävistyspinta alle Ra 0,2 mikrometriä |
| Liiallinen purseen muodostuminen | Liian löysä muotin välys; rei'itys tai muotin reuna kulunut; materiaalin paksuus yli nimellisen; väärä välys malttitilanteen kannalta | Uudelleen-hiotaan tai vaihdetaan kuluneet työkalut; tarkista ja säädä muotin välys; vahvistaa tulevan paksuustoleranssi; laske välys uudelleen, jos luonne muuttuu |
| Osa tarttuu lyöntiin | Tyhjiövaikutus ohuisiin osiin; joustorei'itys; karkea lävistyspinta; riittämätön kuorintavoima | Lisää ilmapuhallus lävistimen kautta; lisää irrottimen jousen painetta; puola booli kasvot; levitä matalakitkainen{0}}PVD-pinnoite |
| Syöttövirhe tai tukos | Liiallinen kallistus tulevassa nauhassa; kela-joukko ei litistetty; ohjauskiskot liian tiukalla tai liian löysällä; ohjaustapin kuluminen | Kiristä kallistuksen erittely ostotilauksessa; lisää tai säädä suoristus; kalibroi ohjaimen välys uudelleen; vaihda kuluneet ohjaustapit |
| Pinnan naarmuuntumista tai jälkiä | Roskat kuolee; karkea kuolla pinnat; riittämätön voitelu muodostusasemilla; nauha vetää nostimet | toteuttaa kuolla puhdistus aikataulu; kiillota kaikki kosketuspinnat; säädä voiteluaineen levityskohtaa ja määrää; tarkista nostimen korkeus ja ajoitus |
| Pistekorroosiota valmiissa osissa | Kloorattu voiteluaineen jäännös; riittämätön jälki{0}}leimauksen puhdistus; hiiliterästyökalujen tai -käsittelyn aiheuttama saastuminen | Vaihda kloorittomaan{0}}synteettiseen voiteluaineeseen; toteuttaa validoitu puhdistusprosessi; erottaa ruostumattoman teräksen käsittely hiiliterästoiminnoista |
Jokainen tämän taulukon vika juontaa juurensa prosessiketjussa aiemmin tehtyihin päätöksiin: materiaalin määrittely, suutinsuunnittelu, työkalujen valinta tai voiteluaineen valinta. Vianetsintä on nopeampaa, kun tunnistat nämä yhteydet sen sijaan, että käsittelet jokaista oiretta erikseen.
Tuotantoongelmien ratkaiseminen pitää osat liikkeellä tänään. Täydellisen spesifikaatiopaketin rakentaminen, joka estää näiden ongelmien toistumisen uusien ohjelmien välillä, erottaa reaktiivisen palontorjunnan ennakoivasta prosessisuunnittelusta, ja se edellyttää jokaisen päätöspisteen yhdistämistä yhdeksi yhtenäiseksi työnkuluksi.
Materiaalin valinnasta tuotantoon{0}}Valmiit nauhaosat
Yksittäiset päätökset aiheuttavat yksittäisiä ongelmia. Insinööri, joka valitsee laadun ottamatta huomioon muotin välystä tai määrittelee temperoinnin ymmärtämättä sen takaiskuvaikutuksia työkaluihin, päätyy virheenkorjaukseen edellisessä osiossa käsitellyistä vioista. Vastalääke on peräkkäinen määrittelytyönkulku, joka linkittää jokaisen päätöksen sitä edeltäviin ja jälkeisiin päätöksiin luoden ruostumattomasta teräksestä leimatun osapaketin, jossa jokainen elementti vahvistaa muita.
Ajattele asiaa näin: sovelluksesi kertoo, mitä osan on tehtävä. Tämä suorituskykyvaatimus kaventaa arvosanaa ja luonnetta. Arvosana ja luonne sanelevat, mitä sinun on vaadittava nauhatoimittajaltasi. Nämä materiaalin ominaisuudet asettavat rajat muotin välykselle, työkalumateriaalille ja kuorintastrategialle. Kokonaiskuva, monimutkaisuus, tilavuus ja toleranssi määräävätkö, investoitko progressiiviseen työkaluun vai aloitatko lyhyen-keston vaihtoehdoista.
Ohita linkki tuossa ketjussa ja arvaat. Arvaus maksaa.
Nauhaleimauserittelypaketin rakentaminen
Jokainen onnistunut nauhaleimausohjelma noudattaa samaa loogista järjestystä, olipa osa sitten akun kosketinjousi tai ilmailu-anturin kiinnike. Tässä on päätöksenteon työnkulku, joka on esitetty numeroitu polku sovellusvaatimuksista tuotantovalmiisiin työkaluihin:
- Määritä sovellusvaatimukset.Aloita lopusta: huoltoympäristö, mekaaniset kuormitukset, väsymisjaksot, korroosiolle altistuminen, lämpötila-alue, sääntelyrajoitukset ja sähkö- tai lämpötehovaatimukset. Näistä vaatimuksista ei voida-neuvotella, ja kaikki muu joustaa niiden mukaisesti.
- Valitse luokka ja luonne.Yhdistä sovelluksesi vaatimukset oikeaan ruostumattomaan seokseen. Tarvitsetko jousiominaisuuksia korroosionkestävillä? 301 puoli-kovaa. Tarvitsetko syvämuovattavuutta ja bioyhteensopivuutta? 316L hehkutettu. Tarvitsetko korkean lämpötilan-vakautta? 321 hehkutettu. Varmista, että valitun karkaisun venymä ja myötölujuus ovat rajoissa, joita osan geometria voi todella käyttää ilman halkeamia tai liiallista takajousta.
- Määritä nauhan hankintaparametrit.Kirjoita ostotilaus, joka ohjaa jokaista muuttujaa, joille muotisi on herkkä: reunaolosuhteet pursesuuntauksella, tasaisuustoleranssi, camber-raja, leveys- ja paksuustoleranssit, pinnan viimeistely, kelan ID/OD ja mekaanisten ominaisuuksien sertifiointi erää kohti. Kaikesta, joka jätetään määrittelemättä, tulee muuttuja, joka siirtyy kelojen toimitusten välillä.
- Suunnittele muotinvälykset ja työkalut.Laske rei'itys---välys prosenttiosuutena määritetystä paksuusalueesta, ottaen huomioon laadun kovuus ja temper. Valitse työkaluteräs- tai kovametallilajit, jotka kestävät kromi---kromirappausta. Määritä PVD-pinnoitteet kriittisille muovaus- ja tyhjennysasemille. Suunnittele kuorintajärjestelmät (jousipoistajat, ilmapuhallus, ejektorin tapit) sopivat nauhan paksuuteen.
- Valitse tuotantomäärästrategia.Sovita työkaluinvestoinnit kysyntään. Yli 50 000:n vuosivolyymeille jäädytetyillä malleilla progressiiviset meistit tarjoavat alhaisimmat osakustannukset-. Käytä prototyypeissä tai suunnittelu-iteraatiovaiheissa lanka-EDM:ää tai yhdistelmämuotteja. Keskimääräisessä-siirtymätyössä harkitse siirtotyökaluja. Suunnittele vaiheittainen investointi: vahvista geometria lyhytkestoisilla-menetelmillä ennen kuin sitoudut pitkäkestoiseen progressiiviseen leimaustyökaluun.
- Perustele prosessinhallintalaitteet.Määritä voitelutyyppi ja levitysmenetelmä (ei--kloorattu synteettinen ruostumaton teräs),-leimauksen jälkeinen puhdistusprotokolla, tarkastuskriteerit, SPC-parametrit ja muotin huoltovälit. Dokumentoi nämä osapiirustuksen ohella, jotta tuotantotiimeillä on täydellinen valmistuspaketti pelkän geometrian spesifikaation sijaan.
Tämä järjestys ei ole mielivaltainen. Jokainen vaihe rajoittaa seuraavassa vaiheessa käytettävissä olevia vaihtoehtoja. Eteenpäin hyppiminen, esimerkiksi progressiivisen muottiasettelun valitseminen ennen materiaalin luonteen vahvistamista, pakottaa kalliin uudelleentyöskentelyn, kun todellisuus ei vastaa olettamuksia.
Hehkutetun teräksen leimaussovelluksissa, joissa suurin muovattavuus on etusijalla, järjestys on vielä tärkeämpi. Hehkutetun nauhan alhaisempi myötöraja tarkoittaa, että tiukemmat muotinvälykset ovat saavutettavissa, mutta sen taipumus purseiden tarttumiseen ja kumimaiseen leikkauskäyttäytymiseen vaatii erityisiä työkalupinnoitteita ja voiteluaineita, jotka on integroitava alusta alkaen sen sijaan, että ne paikattaisiin ongelmien ilmaantumisen jälkeen.
Materiaalinvalintaresurssit leimattuja osia varten
Erittelypaketin rakentaminen vaatii luotettavaa materiaalitietoa. Haet useista lähteistä riippuen siitä, missä päätöksen vaiheessa olet.
Toimittajan tietolomakkeet ovat edelleen nauhamateriaalikohtaisten mekaanisten ominaisuuksien, käytettävissä olevien tempereiden ja mittatoleranssien arvovaltainen lähde. Pyydä näitä arvosanan valintaprosessin-varhaisessa vaiheessa, koska julkaistut vaihteluvälit vaihtelevat tuottajien ja valssaamoiden välillä.
Alan käsikirjat, kuten ASM Metals Handbook ja SSINA-suunnitteluohjeet, tarjoavat arvosanan{0}}vertailutietoja, muovattavuusluokituksia ja muotinpoiston lähtökohtia, jotka auttavat ensimmäisissä toteutettavuusarvioinneissa ennen kuin otat yhteyttä tiettyyn toimittajaan.
Insinööreille ja hankintatiimeille, jotka arvioivat leimattuja teräslevyjä ja nauhavaihtoehtoja useissa seosperheissä,YICHENin materiaalit-sivutarjoaa käytännöllisen lähtökohdan. Se kattaa ruostumattoman teräksen, alumiinin, messingin ja muut metalliseokset, joita käytetään yleisesti meistetyissä ja koneistetuissa metalliosissa. Se on järjestetty tavalla, joka auttaa sinua rajaamaan ehdokkaita ennen kuin sukeltaa yksityiskohtaisiin toimittajan spesifikaatioihin. Konsolidoitu referenssi, joka kattaa materiaaliperheet, säästää aikaa, kun sovelluksesi vaatimukset eivät ole vielä lukittuneet yhteen metalliseosjärjestelmään.
Yhdistä nämä resurssit sen sijaan, että luottaisit mihinkään yksittäiseen. Yhdistetty materiaaliviittaus auttaa sinua ehdokkaiden luettelossa. Toimittajan tietolomakkeet vahvistavat tarkat ominaisuudet tietylle nauhalomakkeelle. Ja työkalukäsikirjat kääntävät nämä ominaisuudet käyttökelpoisiksi muotin suunnitteluparametreiksi.
Tämän työnkulun lopussa tavoitteena on spesifikaatiopaketti, jota vastaan muotinrakentaja, materiaalintoimittaja ja puristinoperaattori voivat toteuttaa ilman epäselvyyttä. Kun jokainen sidosryhmä työskentelee saman integroidun asiakirjan pohjalta, ruostumattomasta teräksestä valmistetun litteän nauhan stanssausprosessi etenee suunnitellulla tavalla: ennustettavasti, kannattavasti ja laadukkaasti.
Usein kysyttyjä kysymyksiä ruostumattomasta teräksestä valmistetusta litteästä nauhasta
1. Mikä tekee litteän nauhan leimaamisesta eroaa tavallisesta peltileimauksesta?
Litteä nauhaleimaus sisältää kapeaa ruostumatonta terästä, joka on tyypillisesti alle 50 mm leveä, progressiivisten tai yksiasemaisten{1}}muotien läpi. Toisin kuin leveämpi arkkileimaus, nauhamassa tuo ainutlaatuisia haasteita, kuten tiukemmat leveystoleranssit ohjauskiskojen läpi kulkemiseen, reunaolosuhteiden herkkyys, joka vaikuttaa jäysteen muodostumiseen, ja kelan -kaarevuus, joka aiheuttaa syöttöhäiriöitä. Työkarkaisu sekoittuu myös progressiivisten muottiasemien välillä, koska kapea kaistale kerää jännitystä eri tavalla kuin yksittäin käsitellyt levyaihiot.
2. Mikä ruostumaton teräslaatu sopii parhaiten nauhaleimaussovelluksiin?
Paras arvosana riippuu sovelluksesi vaatimuksista. 301 on erinomainen jousikomponenttien ja kosketussormien suhteen nopean työskentelynsä ansiosta-kovettuminen. 304 sopii syvemmälle vedolle ja monimutkainen muotoilu korkeamman venymisensä ansiosta. 316 palvelee korroosio-kriittisiä ympäristöjä, kuten lääketieteellisiä laitteita ja merenkulun laitteistoja. 410}, kun taas 3 kovaa kulumista{{6} kohonneet{8}}lämpötilasovellukset. Kukin laatu on yhdistettävä oikeisiin lämpöolosuhteisiin, hehkutetusta maksimaalisen muovattavuuden saavuttamiseksi täysin -koviin jousiominaisuuksiin, jotta saavutetaan optimaaliset leimaustulokset.
3. Miten lasket ohuen ruostumattoman teräsnauhan muotin välyksen?
Ohuen nauhan suuttimen välys ilmaistaan prosentteina materiaalin paksuudesta per sivu. Teollisuuden ohjeistus ehdottaa 12–15 % per puoli pehmeille austeniittisille laaduille, skaalaus jopa 20 % täys-kovissa olosuhteissa tavallisilla arkkimittauksilla. Alle 0,25 mm:n nauhan prosenttiosuutta on usein lisättävä hieman, koska leikkaus-/-murtumasuhde käyttäytyy eri tavalla pienemmillä paksuuksilla. Liian tiukka välys ohuissa mitoissa luo liiallisen leikkausvoiman ja nopeuttaa lävistyksen kulumista sen sijaan, että se tuottaisi puhtaampia leikkauksia. Lue työkalusuunnittelun käsikirjoista arvosanakohtaiset arvot ja vahvista ne kokeilujen kautta.
4. Milloin valita nauhaosien progressiivinen stanssaus lyhytkestoisten{1}}työkalujen sijaan?
Progressiivinen stanssaus on perusteltua, kun vuotuinen määrä ylittää noin 50 000 yksikköä usean vuoden kysynnällä ja osan suunnittelu on jäätynyt. Progressiiviset muotit maksavat 30 000 dollarista yli 250 000 dollariin, mutta ne kuolevat suurissa määrissä, joskus lisäävät alle 0,20 dollaria per osa. Prototyypeissä tai suunnittelu{10}}iteraatiovaiheissa lanka-EDM tai yhdistelmämuotti tarjoavat nopeamman käsittelyn ilman suuria pääomasitoumuksia. Monet ohjelmat käyttävät vaiheittaista lähestymistapaa: vahvista geometria ensin lyhyen{12}}ajon menetelmillä ja siirry sitten progressiiviseen työkaluun, kun äänenvoimakkuus kasvaa ja suunnittelu lukkiutuu.
5. Miten estetään ruostumatonta teräsnauhaa leimaamalla?
Ruostumattomien työkappaleiden ja työkaluteräksen välinen kromi{0}}to-kromi-vuorovaikutus on otettava huomioon. Vaihda D-2:sta jauhemaisiin metallityökaluteräksiin tai kovametalliin, käytä PVD-pinnoitteita, kuten TiN tai AlTiN, ja käytä ei--kloorattuja synteettisiä voiteluaineita, jotka on suunniteltu ruostumattomille alustoille. Käytä yli-taivutusstrategioita, joissa lävistys ylittää kohdekulman, lisää sisään-sauvausasemia taivutusalueiden plastiseen muotoon muuttamiseen tai määritä pehmeämpiä lämpöolosuhteita, jos käyttövaatimukset sen sallivat. YICHENin materiaalisivu osoitteessa yichen-group.com/materials voi auttaa insinöörejä vertailemaan metalliseosvaihtoehtoja, jotka tasapainottavat muovattavuuden ja takaisinjouston käyttäytymisen.


