


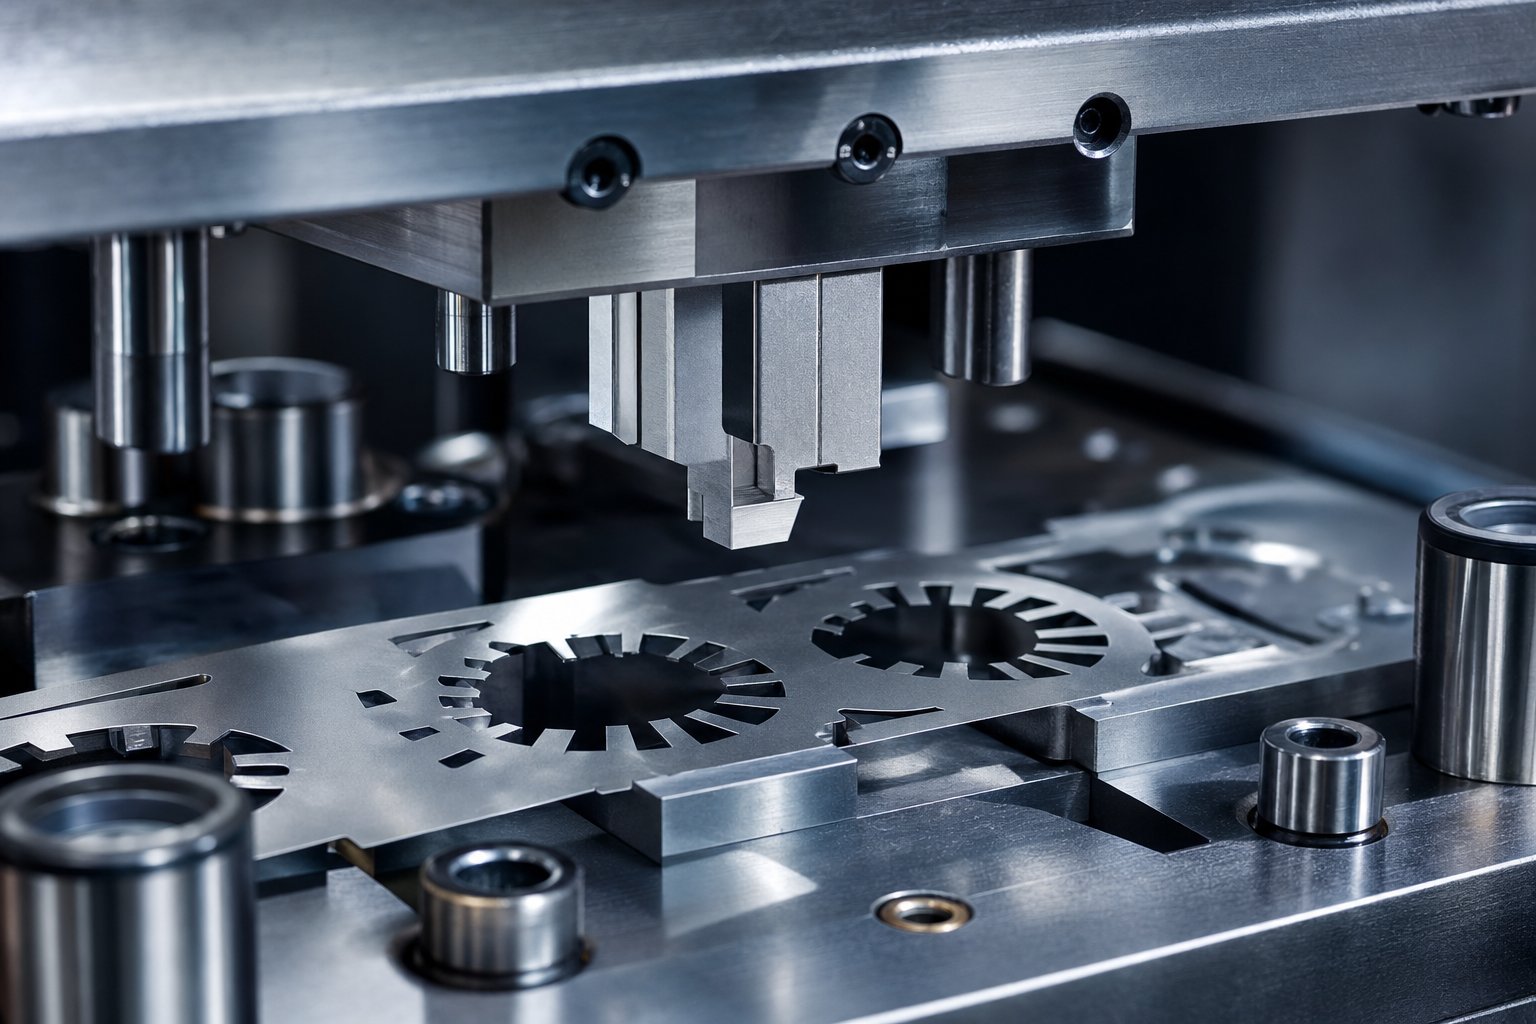
Mikä erottaa sähköteräksen välyksen tavallisesta leimaamisesta
Sähköteräsmeiston rei'itysväli on meistin leikkaavan reunan ja meistinpainikkeen leikkuureunan välinen rako, joka on määritelty sivua kohden prosentteina materiaalin paksuudesta. Tämä määritelmä kuulostaa samalta kuin mikä tahansa muu peltilävistys- ja meistitoiminto. Mekaniikka on sama. Kaava on sama. Mutta väärän tekemisen seuraukset ovat radikaalisti erilaisia.
Kun leimaa mietoa terästä tai alumiinia, puhdistumavirhe ilmenee kosmeettisena virheenä tai jälkikäsittelyä vaativana purseena. Kun leimaa sähköterästä, tyhjennysvirhe heikentää hiljaa jokaisen puristimesta lähtevän laminoinnin magneettista suorituskykyä. Ydinhäviö kasvaa. Läpäisevyys laskee. Näistä laminoinneista rakennettu moottori tai muuntaja käy kuumemmin ja vähemmän tehokkaasti, ja perimmäinen syy on näkymätön kenellekään, joka ei mittaa reunan laatua leimausvaiheessa.
Rei'itysvälin määrittäminen sähköterässovelluksissa
Perusperiaate on edelleen selkeä. Teräksen lävistysvälys on tila, jossa murtotasot lävistyspuolen ja muotin puolelta kohtaavat siististi, mikä tuottaa hallitun leikkauksen materiaalin läpi. KutenMISUMIn tekninen referenssiselittää, oikea välys pyrkii kohdistamaan raerajojen murtotasot työkappaleen ylä- ja alaosassa puhtaan halkeaman luomiseksi leikatun reunan kohdalle. Yleisissä materiaaleissa perinteinen 10 %:n sääntö on toiminut lähtökohtana vuosikymmeniä.
Sähköteräs ei kuitenkaan ole yleinen materiaali. Piiteräslaadut sisältävät 2–6,5 painoprosenttia piitä, mikä tekee materiaalista huomattavasti hauraamman kuin vähähiilisen -hiiliteräksen. Tämä hauraus muuttaa leikkausvyöhykkeen, kiillotusvyöhykkeen ja murtumisvyöhykkeen kehittymistä leikkauksen aikana. Klassinen "yksi-kolmasosa leikkaus, kaksi-katko" -sääntö, jonka MetalForming Magazine kuvaa vähähiiliselle teräkselle-, ei päde tässä. Sähköinen teräs murtuu nopeammin ja vähemmän plastista muodonmuutosta, mikä vaatii raivausstrategiaa, joka perustuu sen ainutlaatuiseen käyttäytymiseen.
Miksi yleiset tyhjennystaulukot eivät ole silikoniteräksisiä?
Useimmat välysviitteet ryhmittelevät materiaalit kovuuden tai vetolujuuden mukaan. Kovemmat materiaalit saavat enemmän välystä. Pehmeämmät materiaalit saavat vähemmän. Tämä runko toimii rakenneseoksille. Se hajoaa sähköteräkselle, koska se jättää huomiotta yhden tekijän, joka tekee tästä materiaalikategoriasta ainutlaatuisen: leimattu reuna vaikuttaa suoraan sähkömagneettiseen toimintaan.
Sähköteräksen leimattu reuna ei ole vain geometrinen raja. Se on mekaanisesti rasitetun materiaalin vyöhyke, jossa magneettiset domeenit häiriintyvät, läpäisevyys romahtaa ja ydinhäviöt kasvavat. Tutkimukset osoittavat, että meistämisen-aiheuttama jännitys voi lisätä ydinhäviötä 5-8 % jännitteettömään materiaaliin verrattuna. Valitsemasi välys määrää, kuinka syvälle vaurioitunut alue ulottuu laminointiin, kuinka korkea purse on ja kuinka hyvin valmiit laminaatit pinoutuvat yhteen.
Sähköteräsleimauksessa välyspäätökset eivät vaikuta vain mittatarkkuuteen, vaan jokaisen näistä laminoinneista rakennetun valmiin komponentin magneettiseen suorituskykyyn.
Kuka tarvitsee materiaalia{0}}erityisiä selvitystietoja
Jos sinäsuunnittele progressiiviset muotit moottorien laminointiin, määritä työkalut muuntajan sydämen tuotantoa varten tai tee vianetsintä leimaamalla sähkömoottorien valmistuksessa, yleiset välyskaaviot jättävät sinut arvailemaan. Tarvitset tietoja, jotka kuvaavat piipitoisuutta, rakeiden suuntausta, laminoinnin paksuutta ja sähkömagneettisia suorituskykytavoitteita, joita asiakkaasi odottaa valmiilta ytimeltä.
Tämä resurssi korjaa tämän aukon. Korkean-piimetalliseosten murtumismekaniikasta laadun ja mittarin mukaan annettuihin välyssuosituksiin. Tavoitteena on käytännön opastus, jota voit soveltaa todellisiin työkalupäätöksiin sen sijaan, että autojen korin paneelien leimaamisesta lainattu yksi-koko-sopii-prosentteja.
Haaste alkaa materiaalitasolta. Piiteräksen kiteinen rakenne ja hauras murtumiskäyttäytyminen luovat leikkausdynamiikan, jota ei yksinkertaisesti ole kirjoitettu käsittelemään vakioviitteitä.
Sähköteräksen murtumismekaniikka rei'itysoperaatioiden aikana
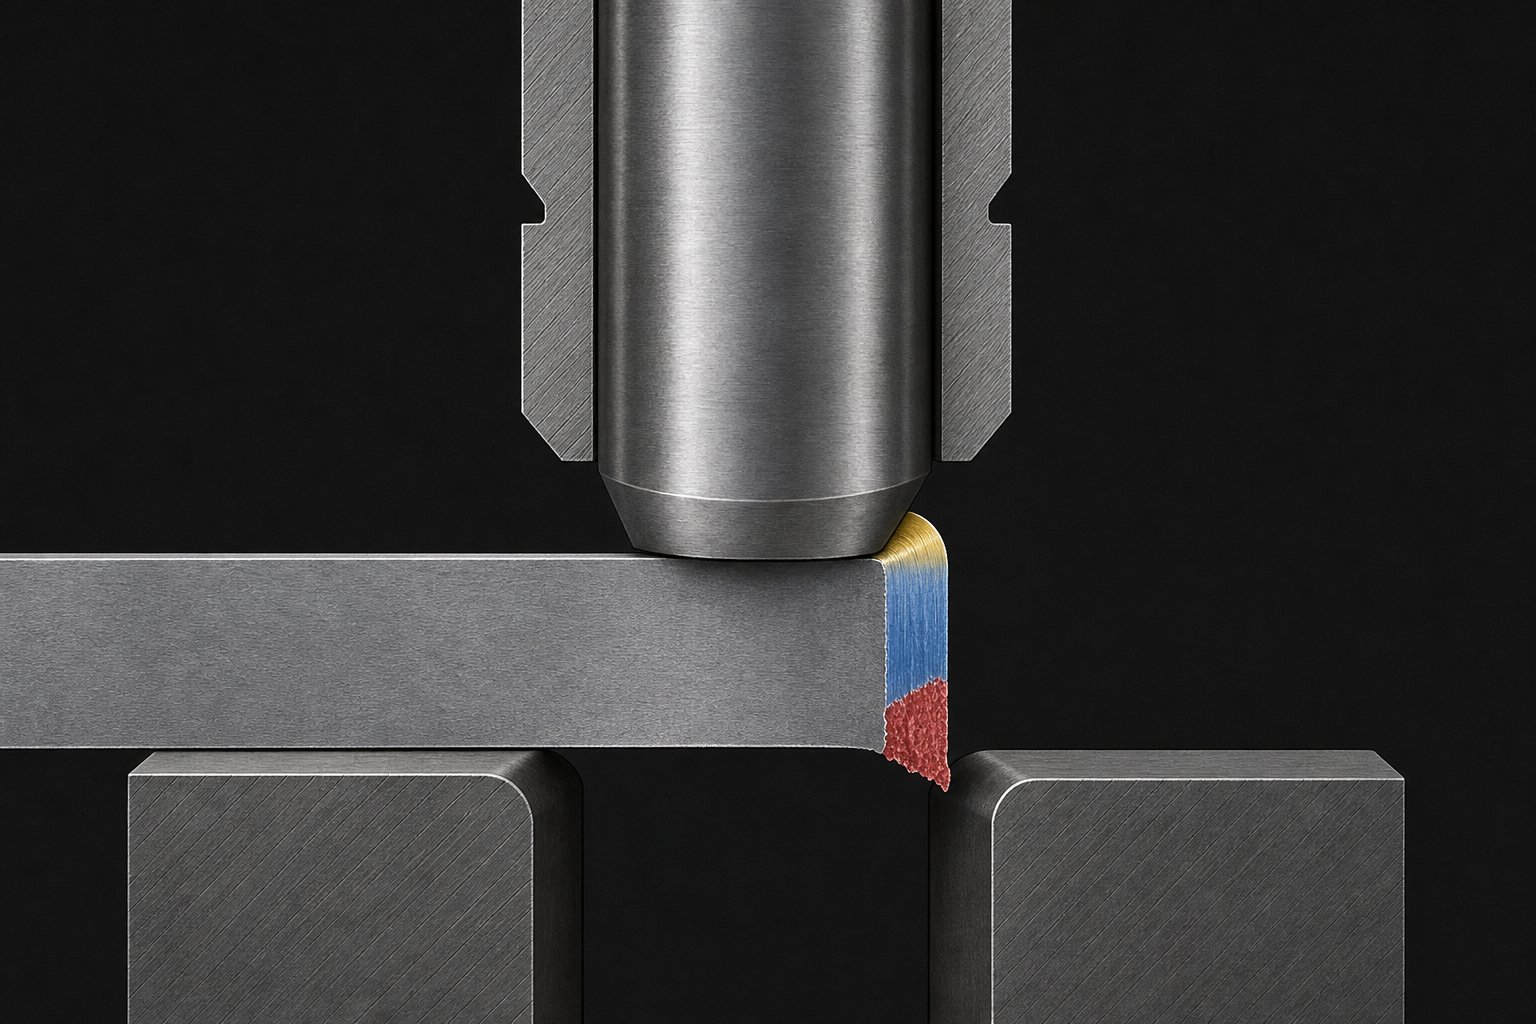
Piiteräs ei toimi kuin lievä teräs muotin ja lävistyksen alla. Tämä yksittäinen tosiasia muokkaa kaiken leikatun reunan muodostumisesta. Kun meistin laskeutuu työkappaleeseen, se muodostaa muodonmuutosvyöhykkeiden sarjan, jotka useimmat meistisuunnittelijat oppivat neljänä erillisenä ominaisuutena: kaatuminen, kiillotus, murtuma ja purse. Vähähiilisessä-teräksessä nämä vyöhykkeet noudattavat suhteellisen ennustettavia mittasuhteita. Sähköteräs kirjoittaa nämä mittasuhteet uudelleen, koska se murtuu aikaisemmin, vähemmän muovivirtauksella ja sen kiteisen mikrorakenteen sanelemia polkuja pitkin.
Hauras murtumiskäyttäytyminen korkea{0}}piiteräksessä
Piipitoisuus 2–6,5 % lisää asteittain materiaalin kovuutta ja haurautta samalla, kun se vähentää taipuisuutta. Rakeisen-piiteräksen venymä voi olla niinkin alhainen kuin 11 % verrattuna tyypillisen vähähiilisen meistoteräksen 30-40 %:iin. Mitä se tarkoittaa lävistyksen reunassa? Materiaali siirtyy elastisesta muodonmuutoksesta halkeilun alkamiseen paljon nopeammin.
FEM-simulaatiotutkimus rakeisella-piiteräksellä vahvistaa tämän käyttäytymisen.Materialsissa (MDPI) julkaistut tutkimuksetosoittavat, että vastaava muovinen jännitys keskittyy voimakkaasti leikkuureunaan ja hajoaa eksponentiaalisesti vain 10-15 mikrometrin sisällä leikkauspinnasta. Halkeaman etenemisvaihe alkaa aikaisemmin lävistysiskussa, ja halkeamat voivat alkaa yhdestä leikkuureunasta ja levitä paksuuden läpi sen sijaan, että kohtaisivat symmetrisesti molemmilta puolilta. Tämä eroaa pohjimmiltaan tasapainoisesta leikkausmurtumasta, jota tavalliset Daytonin lävistys- ja muottiviitteet kuvaavat sitkeille materiaaleille.
Raerakenteen ja halkeamien leviämisen erot
Kuvittele kaksi sähköteräslevyä puristimessasi. Yksi on CRGO (kylmävalssattu rae-orientoitu), jonka kidehila on kohdistettu vierintäsuuntaan. Toinen on CRNGO (kylmävalssattu-ei--raesuuntainen-), jossa on satunnaisesti jakautuneet raesuuntaukset. Kun metalli lävistää ja leikkaa näiden materiaalien läpi, halkeama seuraa eri polkuja kussakin.
CRGO-teräksessä suuntautuva raerakenne luo edullisia murtotasoja. Halkeamat pyrkivät etenemään vierintäsuuntaan kohdistettuja raerajoja pitkin, jolloin muodostuu murtumapinta, joka voi näyttää epäsäännölliseltä, kun meisti leikkaa raesuuntauksen poikki. CRNGO-teräs, jolla on isotrooppinen raejakauma, murtuu tasaisemmin kaikkiin suuntiin, mutta sen korkeammissa piilaaduissa on silti selkeää haurautta, joka rajoittaa kiillotusvyöhykkeen kehitystä.
Kuinka vakiokiillotusalueen odotukset muuttuvat
Vakiovälysviitteet ennustavat kiillotusvyöhykkeen, joka on noin -kolmannes materiaalin paksuudesta, jotta miedolla teräksellä on oikea välys. Sähköteräs tuottaa johdonmukaisesti kapeamman kiillotusvyöhykkeen ja suhteellisesti suuremman murtumisvyöhykkeen. Materiaali ei yksinkertaisesti virtaa tarpeeksi kauan leikkausjännityksen alaisena luodakseen pidennetyn kiillotetun pinnan kosketuksen.
Tutkimukset osoittavat, että piiteräksen kiillotetun alueen laatu riippuu suuresti välyksestä ja leikkausnopeudesta. Pienillä välyksillä (noin 0,04 mm 0,3 mm materiaalilla) muodostuu tasaisempi kiillotettu profiili ja vähemmän murtumia. Kasvata välystä kriittisen kynnyksen yli, ja murtuma-alue alkaa aikaisemmin, halkeaman liikerata muuttuu vähemmän ennustettavaksi ja syviä pintataskuja muodostuu liiallisesta vetojännityksen keskittymisestä.
Tästä syystä hakeminenyleiset metallilävistimet ja meistitsähköteräksen etäisyystiedot aiheuttavat ongelmia. Välys, joka tuottaa puhtaan kiillotus-/-murtumasuhteen miedossa teräksessä, voi aiheuttaa piiteräksessä kokonaan murtuman-hallinnallisen reunan tai työntää muovirasitusta syvemmälle laminointiin, jos se on asetettu liian tiukaksi. Hauras murtumismekaniikka vaatii välysarvot, jotka on kalibroitu tietyn laadun piipitoisuuden ja raerakenteen mukaan, eikä pelkästään sen paksuuden mukaan.
Nämä materiaalin -tason murtumiserot vaikuttavat suoraan käytännön kysymykseen: mikä puhdistumaprosentti todella toimii kullekin sähköteräslaadulle, ja miten tämä luku vaihtelee todellisessa moottori- ja muuntajatuotannossa käytettävien CRGO- ja CRNGO-materiaalien välillä?
Välyssuositukset sähköteräslaadun ja -tyypin mukaan
Vastaus vaihtelee enemmän kuin useimmat leimausviitteet antavat ymmärtää. CRGO- ja CRNGO-teräkset kuuluvat samaan materiaaliperheeseen, mutta niiden raerakenteet, piitasot ja loppukäyttö-suorituskyky vaativat työntövälin valintaa eri suuntiin. Oikea valinta tarkoittaa sen ymmärtämistä, kuinka kukin laatuluokka reagoi leikkausvaikutukseen ja mitä valmiin laminoinnin on saatava aikaan sähköisesti.
CRGO vs CRNGO -selvitysvaatimukset
Raesuuntautunut-sähköteräs, jota käytetään pääasiassa muuntajan ytimissä, sisältää piipitoisuutta tyypillisesti 3,0–3,5 %. Sen kiteet on kohdistettu valssaussuunnassa monimutkaisen metallurgisen prosessin avulla, mikä antaa sille poikkeukselliset magneettiset ominaisuudet tällä akselilla, mutta merkittävän herkkyyden mekaaniselle rasitukselle, joka on kohtisuorassa rakeiden kohdistusta vastaan. Leimaamisen aiheuttamat reunavauriot häiritsevät huolellisesti suunniteltua verkkoalueen rakennetta, mikä tekee etäisyyden hallinnasta kriittistä muuntajan sydämen tehokkuuden säilyttämisen kannalta.
CRGO-laadut, kuten M6, vaativat yleensä tiukemman välyksen, tyypillisesti 3–5 % materiaalin paksuudesta per sivu. Tiukempi välys tuottaa puhtaamman leikkausleikkauksen ja vähemmän halkeamien vajoamista rakeiden rajojen yli, mikä vähentää jännitys{4}}vyöhykkeen syvyyttä leikkausreunassa. Kompromissi on nopeutettu lävistyskuluminen, mutta muuntajasovelluksissa, joissa jokaisella watin murto-osalla on merkitystä, tämä kompromissi hyväksytään.
Ei--raesuuntaiset-teräkset, kuten M19, M36 ja M47, palvelevat moottorin laminointia, jossa magneettisten ominaisuuksien on oltava yhdenmukaisia kaikkiin suuntiin. Niiden isotrooppinen raerakenne murtuu tasaisemmin japrogressiivinen M{0}}numeroluokitusjärjestelmäheijastaa kasvavaa perustappiovarausta siirtyessäsi M19:stä M47:ään. Nämä CRNGO-laadut sietävät laajempaa välysikkunaa, yleensä 5–8 % per puoli, koska niiden satunnainen raesuuntaus ei luo samoja edullisia halkeamia, jotka tekevät CRGO:sta niin herkän välyksen vaihtelulle.
Vakioalueet yleisten sähköteräslaatujen mukaan
Seuraava taulukko järjestää yleiset välysalueet laatuluokan, tyypillisen piipitoisuuden ja ensisijaisen käyttökohteen perusteella. Nämä ovat lähtökohta-suosituksia, joita useimmat meistisuunnittelijat tarkentavat koeleikkauksilla erityisissä puristus- ja työkalukokoonpanoissaan.
| Luokkaluokka | Edustavat arvosanat | Piisisältö | Tyypillinen välys (% per puoli) | Ensisijainen sovellus |
|---|---|---|---|---|
| CRGO (jyvä{0}}suuntautunut) | M6, M5, M4 | 3.0% - 3.5% | 3% - 5% | Muuntajaytimet,{0}}tehokkaat kelat |
| CRNGO (vähähäviö) | M19 | 2.8% - 3.2% | 5% - 7% | Ensiluokkaiset moottorilaminaatiot, generaattorit |
| CRNGO (Medium Loss) | M27, M36 | 2.0% - 2.8% | 5% - 8% | Vakiomoottorilaminaatiot, pienet muuntajat |
| CRNGO (suurempi menetys) | M43, M47 | 1.5% - 2.2% | 6% - 8% | Kustannus-herkät moottorisovellukset |
Huomaa kuvio: silikonipitoisuuden kasvaessa materiaali haurastui ja suositeltu välysalue kapenee ja siirtyy tiukemmin. M19, yleisin liikkeenohjaustuotteiden laatu, sijaitsee keskialueella, jossa se murtuu riittävän siististi toimiakseen kohtuullisen välyksen ikkunan poikki, mutta vaatii silti enemmän tarkkuutta kuin pehmeä teräs.
Kuinka piisisällön prosenttiosuus vaikuttaa puhdistumavalintaan
Minkä tahansa leimatun materiaalin tyhjennyskaava alkaa suoraviivaisesta suhteesta:
Sivuväli=cxt
Jossacon poistokerroin (ilmaistuna desimaalilukuna) jaton materiaalin paksuus. Tämä tyhjennysyhtälö näyttää yksinkertaiselta, mutta haasteena on valita oikea arvoctietylle materiaalillesi. Sähköteräksen välyslaskelmassa piipitoisuus on ensisijainen valintaa ohjaava muuttuja.
Suuremmat piipitoisuudet vähentävät taipuisuutta ja venymää. 6,5-prosenttisella piiteräksellä (käytetään erikoistuneissa korkeataajuisissa sovelluksissa) ei ole lähes mitään plastisen muodonmuutoskyvyn kykyä. Se murtuu melkein välittömästi lävistyksen yhteydessä ja käyttäytyy lähempänä keraamia kuin metallia. Kun piitä on 2 %, materiaali säilyttää riittävän sitkeyden, joten murtumiskäyttäytyminen eroaa vain vähän -hiilestä teräksestä. Näiden ääriarvojen välillä jokainen piin prosenttiyksikkö siirtää ihanteellista välyskerrointa.
Käytännön vaikutus: välyslaskelma, joka tuottaa erinomaisia tuloksia M47:lle (pienempi pii, sitkeämpi), aiheuttaa todennäköisesti liiallisen reunajännityksen M6:lle (korkeampi pii, erittäin hauras poikittaissuunnassa). Et voi vain valita yhtä tyhjennysprosenttia ja soveltaa sitä koko sähköterästuotevalikoimaasi. Jokainen laatuperhe tarvitsee oman validoidun välystekijänsä, joka vahvistetaan pursemittauksella ja näyteosien reunatarkastuksella.
Nämä -luokkakohtaiset suositukset olettavat laminoinnin vakiopaksuudeksi 0,35–0,65 mm. Kun tuotantovaatimukset tunkeutuvat ohuempiin alle 0,3 mm:n mittaisiin mittoihin, välyslaskelma tuottaa niin pienet absoluuttiset arvot, että työkalujen tarkkuuteen ja valmistuksen toleranssiin liittyy täysin erilaisia haasteita.
Ohuen-laminoinnin välyslaskelmat ja haasteet
Varauslaskin antaa sinulle numeron. Levitä 5 % per puoli 0,5 mm:n materiaalille, niin saat 0,025 mm välystä. Se on pieni, mutta hallittavissa laadukkailla työkaluilla. Käytä samaa 5 % - 0,15 mm materiaalia korkeataajuisen-muuntajan laminointiin, jolloin saat 0,0075 mm per puoli. Eli 7,5 mikronia. Tässä mittakaavassa rei'itys- ja muottipainikkeen välinen rako on pienempi kuin monet muotinvalmistustoleranssit, ja perinteiset prosenttimääräiset{13}}säännöt alkavat hajota käytännössä.
Miksi ohut{0}}mittauslaminaatiot haastavat perinteiset tyhjennyssäännöt
Nykyaikaisissa tehokkaissa{0}}moottoreissa ja suurtaajuisissa-muuntajissa käytetään yhä enemmän sähköteräslaminaatioita, joiden paksuus on 0,1–0,35 mm (0,004–0,014 tuumaa). Ohuemmat mittarit vähentävät pyörrevirtahäviöitä, jotka skaalautuvat laminoinnin paksuuden neliöön. Fysiikan-vetoinen työntö kohti ohuempaa materiaalia on säälimätöntä sähköajoneuvojen vetomoottoreissa ja ensiluokkaisissa muuntajamalleissa. Leimaamisen haaste seuraa suoraan.
Kun suoritat välyslaskelman alle-0,3 mm:n materiaalille, tuloksena saadut absoluuttiset välysarvot putoavat yksinumeroiselle mikronialueelle. Prosenttisääntöihin rakennettu meistinkokolaskin ei tee eroa 0,025 mm:n välyksen 0,5 mm:n ja 0,005 mm:n välyksen välillä 0,1 mm:n massassa. Molemmat ovat "5% per puoli". Mutta näiden kahden arvon säilyttämisen valmistustodellisuus on täysin erilainen. Ohuempi materiaali vaatii työkalujen tarkkuutta, joka lähestyy tavanomaisen lanka-EDM:n ja jigihiontakyvyn rajoja.
Absoluuttiset välysarvot alle 0,3 mm:n paksuudella
Mieti, miltä nämä numerot todella näyttävät tuotannossa. 0,2 mm:n CRNGO-laminoinnissa 6 %:n välyksellä per sivu tavoiterako on 0,012 mm (noin puoli tuhannesosaa tuumaa). 0,1 mm:n -raesuuntautuneessa laminoinnissa 4 %:n välyksellä työskentelet 0,004 mm:llä per puoli. Näillä mitoilla vain 2-3 mikronin välysvirhe edustaa 25-50 %:n poikkeamaa nimellisarvosta. Tällaista suhteellista virhettä pidettäisiin katastrofaalisena missä tahansa tarkkuustekniikan kontekstissa.
Käytännön seuraus: ohuilla mittareilla kaikki välyspoikkeamat vahvistuvat. 3-mikronin virhe 0,5 mm materiaalissa muuttaa tehollisen välyksen 5 %:sta 5,6 %:iin. Sama 3 mikronin virhe 0,15 mm:n materiaalissa siirtää sinut 5 %:sta 7 %:iin, mikä saattaa siirtyä kokonaan hyväksyttävän ikkunan ulkopuolelle. Purseen korkeus reagoi suhteettoman paljon. Tiukkoja metallileimaustoleransseja koskeva tutkimus vahvistaa, että +/- 0.001 tuuman tarkkuuden saavuttaminen on jo vaativaa standardisovelluksissa. Ohut sähköteräslaminaatiot ylittävät selvästi tämän kynnyksen.
Tarkkuusvaatimukset nykyaikaisille{0}}korkeataajuisille laminointimuotteille
Näillä paksuuksilla muotinvalmistustoleransseista tulee merkittävä osa itse välyksestä. Muottikiekkolaskin voi tuottaa ihanteellisen geometrian, mutta todellinen kysymys on, pystyykö meistinrakentaja pitämään tämän geometrian jokaisella leikkausasemalla progressiivisessa muotissa. Toleranssipino-johtimien EDM-tarkkuudesta, välikappaleiden sovituksesta, muottilevyn tasaisuudesta ja kokoonpanon kohdistuksesta kuluttaa kaikki osan tyhjennysbudjetistasi.
Useat tekijät lisäävät vaikeutta samanaikaisesti:
- Työkalujen taipuma- halkaisijaltaan pienet lävistyskärjet taipuvat kuormituksen alaisena, mikä siirtää tehollista välystä dynaamisesti leikkausiskun aikana
- Terminen kasvu- lämmön kerääntyminen nopean-leimauksen aikana aiheuttaa mikroni-suulakekomponenttien laajenemista, mikä muuttaa välystä tuotantoajojen jatkuessa
- Paina kohdistus- painin-vahvistamaan yhdensuuntaisuutta ja nivelten kulumista lisäävät välyksen vaihtelua, joka on merkityksetön 0,5 mm:n leveydellä, mutta hallitseva 0,15 mm:n leveydellä
- Teroitus johdonmukaisuus- jokainen uudelleenhionta poistaa materiaalia lävistyspinnasta, ja jos sitä ei pidetä täysin yhdensuuntaisena, välys muuttuu epätasaiseksi profiilin kehällä
Jokainen näistä muuttujista voi yksittäin aiheuttaa vain 1-2 mikronia epävarmuutta. Mutta kun kokonaispuhdistumatavoitteesi on 7 mikronia, nämä muuttujat muodostavat yhdessä suurimman osan toleranssibudjetistasi. Muotinvalmistajan kyvystä tulee yhtä tärkeä kuin itse välyksen määrittelystä.
Tämä todellisuus pakottaa ajattelun muutoksen. Ohuille-laminoinneille välyksen määrittäminen paperille on vain puolet ongelmasta. Toinen puoli varmistaa, että määrittämäsi välys todella on kärjessä koko tuotannon ajan todellisissa lämpö- ja mekaanisissa olosuhteissa. Ja tämä herättää syvemmän kysymyksen: vaikka saavuttaisit täydellisen välyksen mekaanisesti, mitä tapahtuu materiaalin magneettiselle suorituskyvylle näissä leikkausreunoissa?
Kuinka välys vaikuttaa magneettisiin ominaisuuksiin ja ydinhäviön suorituskykyyn
Tässä on kysymys, joka erottaa sähköisen teräksen leimaamisen kaikista muista meistisovelluksista: mitä leikattu reuna tekee materiaalin kyvylle kuljettaa magneettivuoa? Yleisessä leimaamisessa vastauksella ei ole väliä. Kannatin, lämpösuoja tai alustakomponentti joko täyttää mittatoleranssin tai ei. Leikkausreunalla ei ole geometrian lisäksi toiminnallisia seurauksia. Sähköteräslaminaatiot ovat erilaisia. Leikkausreunasta tulee sähkömagneettisesti aktiivinen vyöhyke, jossa materiaalin ydintoiminto, magneettivuon johtaminen ja muotoilu, vaarantuu pysyvästi itse leikkaamisen seurauksena.
Tässä kohtaa lyöntiväli lakkaa olemasta puhtaasti mekaaninen päätös ja muuttuu sähkömagneettiseksi. Valitsemasi välys ei määrää ainoastaan purseen korkeutta ja mittatarkkuutta, vaan myös sitä, kuinka suuri osa jokaisesta laminaatista on magneettisesti heikentynyt ennen kuin se koskaan saavuttaa moottorin tai muuntajan.
Magneettinen kuollut alue leimatuilla reunoilla
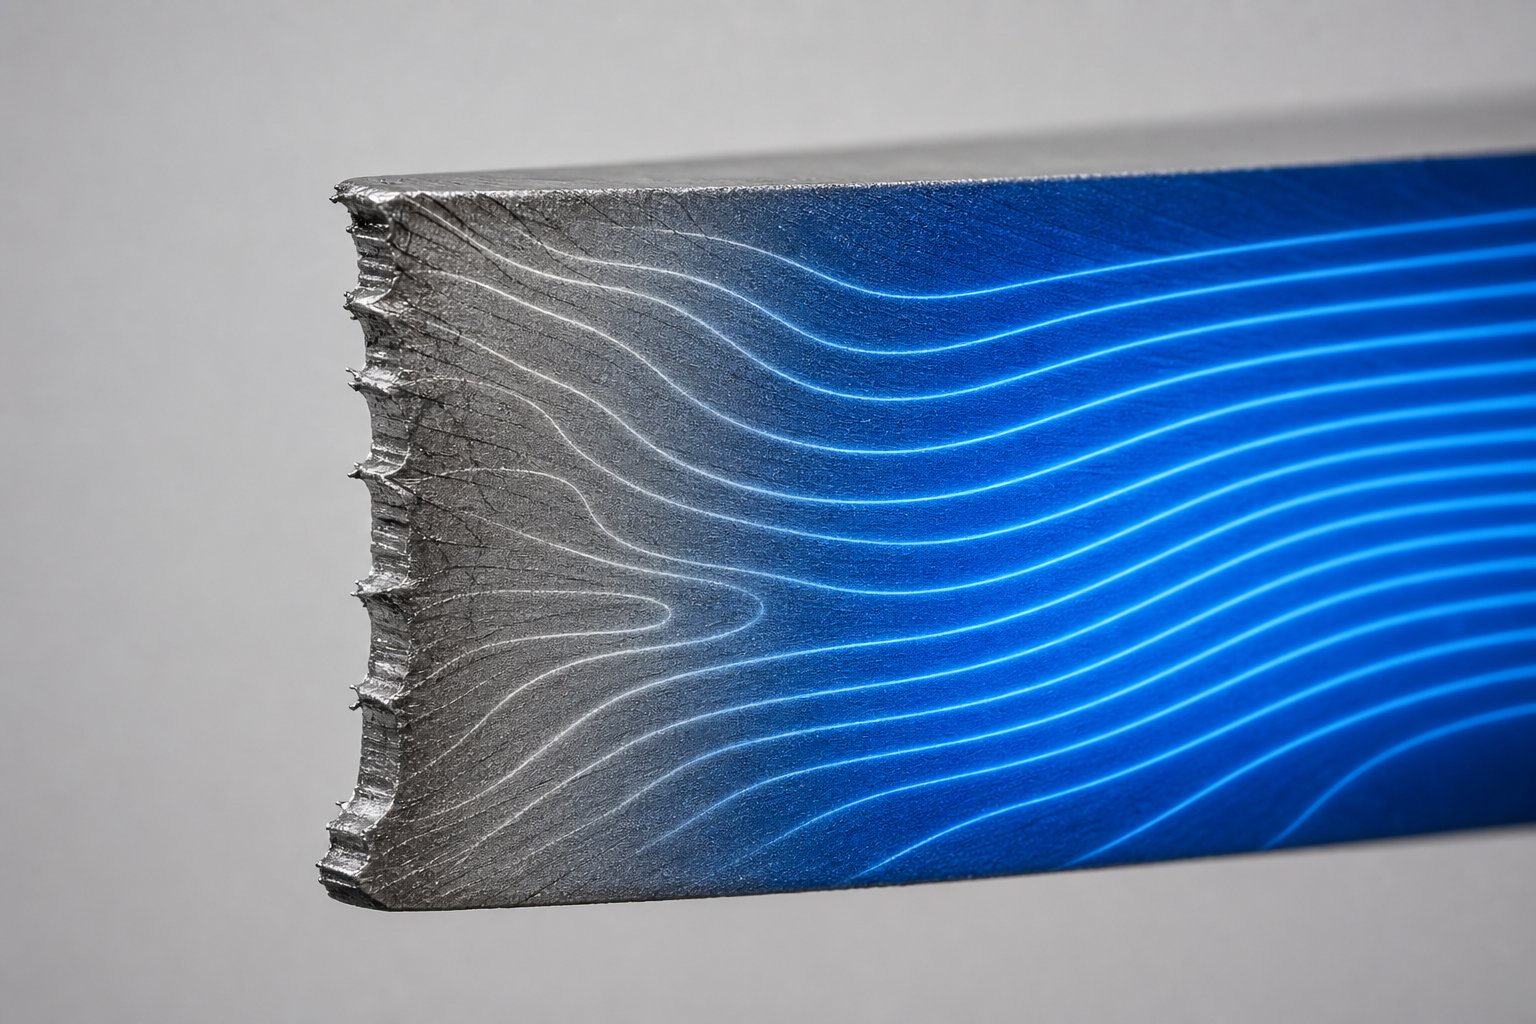
Kun meisti leikkaa sähköteräksen läpi, leikatun reunan välittömässä läheisyydessä oleva materiaali käy läpi vakavan plastisen muodonmuutoksen. Sen jälkeen, kun meisti vetäytyy ja suojus vapauttaa osan, tämä epämuodostunut vyöhyke ei ponnahda takaisin alkuperäiseen tilaansa. Mikrorakenne muuttuu pysyvästi. Dislokaatiotiheys kasvaa jyrkästi, jäännöspuristus- ja vetojännitykset lukittuvat kidehilaan ja tehokkaan vuon johtumisen mahdollistava magneettialueen rakenne häiriintyy.
Tätä vaurioitunutta aluetta kutsutaan usein magneettisesti kuolleeksi alueeksi. Se ei ole kirjaimellisesti kuollut magneettivuolle, mutta sen magneettinen permeabiliteetti putoaa niin dramaattisesti, että se käyttäytyy melkein kuin ei--magneettinen sulkeuma laminoinnin sisällä. Tutkimus osoitteestaGentin yliopistomittasi tämän hajoamisen suoraan M270-35A suuntaamattomasta piiteräksestä. Heidän havainnot ovat silmiinpistäviä: materiaalin tilaa edustavilla jännitystasoilla lähellä leikkausreunoja suhteellinen magneettinen permeabiliteetti laski jopa 94 % jännittämättömään tilaan verrattuna. Materiaali, jonka läpäisevyys alkoi noin 6 000, putosi noin 380:een plastisen muodonmuutoksen ja kuormituksen vapautumisen jälkeen, mikä simuloi tarkasti sitä, mitä tapahtuu leimatulla reunalla.
Kuollut alue ei ole olemassa vain ohuena viivana reunassa. Elektronien takaisin-sirontadiffraktiota (EBSD) ja nano-kovuuskartoitusta käyttävät tutkimukset osoittavat, että leikkaus-indusoitu muodonmuutos voi tunkeutua 0,3–0,5 mm laminointiin jokaiselta leikkauspinnalta. Jos staattorihampaat ovat vain 3-5 mm leveitä, vastakkaisten reunojen vaurioituneet alueet voivat kuluttaa 15-30 % hampaan kokonaispoikkileikkausalasta. Hampaan magneettisesti tehokas leveys on pienempi kuin piirustuksessa näkyvä fyysinen leveys.
Pursekorkeuden ja reunajännityksen välinen kompromissi
Tässä sähköteräkselle ominaista suunnitteluongelmaa ei voida väistää. Tiukempi välys ja löysempi välys ratkaisevat kumpikin yhden ongelman ja luovat toisen.
Tiukka välys, 3-5 %, tuottaa puhtaamman leikkausreunan minimaalisella purseella. Matala pursekorkeus hyödyttää suoraan pinoamiskerrointa, todellista terästä olevan laminointipinon prosenttiosuutta verrattuna purseiden ilmaraoihin ja pinnoitteen paksuuteen. Pinoamiskertoimen parannus 95 %:sta 97 %:iin saattaa kuulostaa triviaalilta, mutta 200 mm:n pituisessa moottoriytimessä se tarkoittaa aktiivisempaa magneettista materiaalia yksikköpituutta kohti, mikä merkitsee korkeampaa vääntömomenttitiheyttä tai pienentyneen sydämen pituutta. Jokainen moottorisuunnittelija haluaa maksimaalisen pinoamiskertoimen.
Mutta tiukka välys keskittää lävistysvoiman kapeaksi muodonmuutosnauhaksi. Leikkauksen vieressä olevaa materiaalia puristetaan voimakkaammin, jolloin syntyy suurempia jäännösjännityksiä välittömästi pintaan. Tutkimukset vahvistavat, että pienemmät leikkausvälykset aiheuttavat suurempia jäännösjännityksiä lähellä leikkauspintaa, vaikka kokonaistunkeutumissyvyys pienenee. Kuollut alue on kapeampi, mutta vakavammin vaurioitunut.
Löysempi välys, 6-8 %, mahdollistaa materiaalin murtumisen pienemmällä puristusmuodonmuutoksella välittömässä reunassa. Jäännösjännitys on suuruudeltaan pienempi. Halkeaman etenemisreitistä tulee kuitenkin vähemmän hallittua, murtumisvyöhyke laajenee ja pursekorkeus kasvaa. Korkeammat purseet heikentävät pinoamiskerrointa, aiheuttavat mahdollisia oikosulkuja laminointien välillä ja saattavat vaatia toissijaisia purseenpoistotoimenpiteitä. Löysemmästä etäisyydestä johtuva kuollut alue on leveämpi, mutta vähemmän intensiivinen syvyysyksikköä kohti.
Molempia ei voi optimoida samanaikaisesti. Purseen korkeuden pienentäminen vaatii tiukempaa välystä, mikä lisää reunajännityksen voimakkuutta. Reunajännityksen vähentäminen vaatii löysempää välystä, mikä kasvattaa jäysteen korkeutta. Jokainen sähköteräslaminointiin tarkoitettu sulkumuottisarja sisältää kompromissin näiden kilpailevien vaatimusten välillä riippumatta siitä, tunnistiko muotin suunnittelija kompromissin nimenomaisesti vai ei.
Välin liittäminen ydinhäviö- ja pinoamiskertoimeen
Magneettinen kuollut alue muuttuu suoraan mitattavissa oleviksi suorituskykymittariksi. Sydänhäviö, ilmaistuna W/kg tietyllä vuontiheydellä ja taajuudella, on käytössä olevan sähköteräksen ensisijainen eritelmä. Gentin yliopiston tutkimus osoitti, että plastisesti muotoiltu piiteräs tilassa, joka vastaa materiaalia lähellä leikkaavia reunoja, osoitti sydämen kokonaishäviöt nousevan 19,1 W/kg:sta 37,9 W/kg:iin 400 Hz:llä ja 1 T huippuvuon tiheydellä. Se on lähes kaksinkertainen häviö, joka johtuu puhtaasti muodonmuutoksesta{7}} liittyvistä vaurioista. Häviöerotusanalyysi paljasti, että hystereesihäviö, mikrorakennevaurioille herkin komponentti, kasvoi jopa 270 % korkeilla jännitystasoilla.
Lävistysvoimalaskuri tai meistosimulaatio voi kertoa, kuinka paljon voimaa puristin tarvitsee leikatakseen materiaalin läpi. Se ei voi kertoa sinulle, kuinka nämä voimat jakautuvat uudelleen jäännösjännityksenä laminointireunan sisällä. Tämä sähkömagneettinen seuraus on näkymätön pelkästään mekaaniselle analyysille.
Yhteys välyksen ja sydänhäviön välillä toimii kahden rinnakkaisen polun kautta. Ensinnäkin suora läpäisevyyden heikkeneminen kuolleessa vyöhykkeessä pakottaa jäljellä olevan vahingoittumattoman materiaalin kuljettamaan enemmän virtaa korkeammalla kyllästymisellä, mikä lisää hystereesihäviöitä koko laminoinnin ajan. Toiseksi liiallisen välyksen aiheuttama purseen korkeus heikentää pinoamiskerrointa. Ei--suuntautuneita sähköteräksiä koskevassa tutkimuksessa havaittiin, että noin6 % magneettihäviöstä voidaan ottaa talteen optimoimalla sammutusvälys. Kun otetaan huomioon, että tämä parannus ei aiheuta materiaalikustannuksia, ei suunnittelumuutoksia eikä lisäkäsittelyvaihetta, se on yksi moottorinvalmistajien käytettävissä olevista tehokkuuden lisäyksistä.
Käytännön isku skaalautuu geometrian mukaan. Staattorin kapeat hampaat ja ohuet roottorisillat ovat haavoittuvimpia, koska kuollut alue vie suuremman osan niiden kokonaisleveydestä. 10 mm leveä staattorihaarukka, jonka molemmilla puolilla on 0,4 mm kuollutta aluetta, menettää noin 8 % tehokkaasta magneettisesta poikkileikkauksestaan. Samat 0,4 mm kuolleet alueet 3 mm leveässä hampaan kärjessä poistavat yli 25 % magneettisesti aktiivisesta materiaalista. Tästä syystä moottorisuunnittelijat, jotka työskentelevät{11}}suorituskykyisten sovellusten parissa, erityisesti sähköajoneuvojen veto- ja servokäytöissä, huolehtivat tiiviisti välyksen optimoinnista leimausvaiheessa. Lävistysvoimalaskin saattaa olla tasapainossa, mittatoleranssi saattaa olla täydellinen ja purseen korkeus saattaa olla ohjeiden mukainen, mutta jos kuollut alue kuluttaa neljänneksen hampaan leveydestä, moottorin suorituskyky jää alle FEA:n ennusteen, joka olettaa tasaiset materiaaliominaisuudet.
Sähköisessä teräsleimauksessa optimaalinen välys tasapainottaa mekaanisen reunan laadun ja sähkömagneettisen suorituskyvyn. Tiukempi välys parantaa pinoamiskerrointa, mutta syventää reunajännitystä. Löysempi välys vähentää jännityksen voimakkuutta, mutta kasvattaa jäysteen korkeutta. Tämä kompromissi puuttuu yleisestä leimaamisesta, ja siksi sähköteräs vaatii omaa raivaustekniikkaa.
Oikean tasapainon saavuttaminen tarkoittaa sen ymmärtämistä, mitä välysarvoa tavoitellaan, vaan myös sitä, kuinka tämä arvo vaikuttaa eri laminointigeometrioihin eri tavalla. Roottorin ja staattorin laminoinnit kohtaavat selkeitä rajoituksia, ja leveällä roottorin hampaalla toimiva välysstrategia voi epäonnistua kokonaan, kun sitä sovelletaan kapeaan staattorin uran geometriaan.
Roottori vs staattori laminoinnin tyhjennysstrategiat
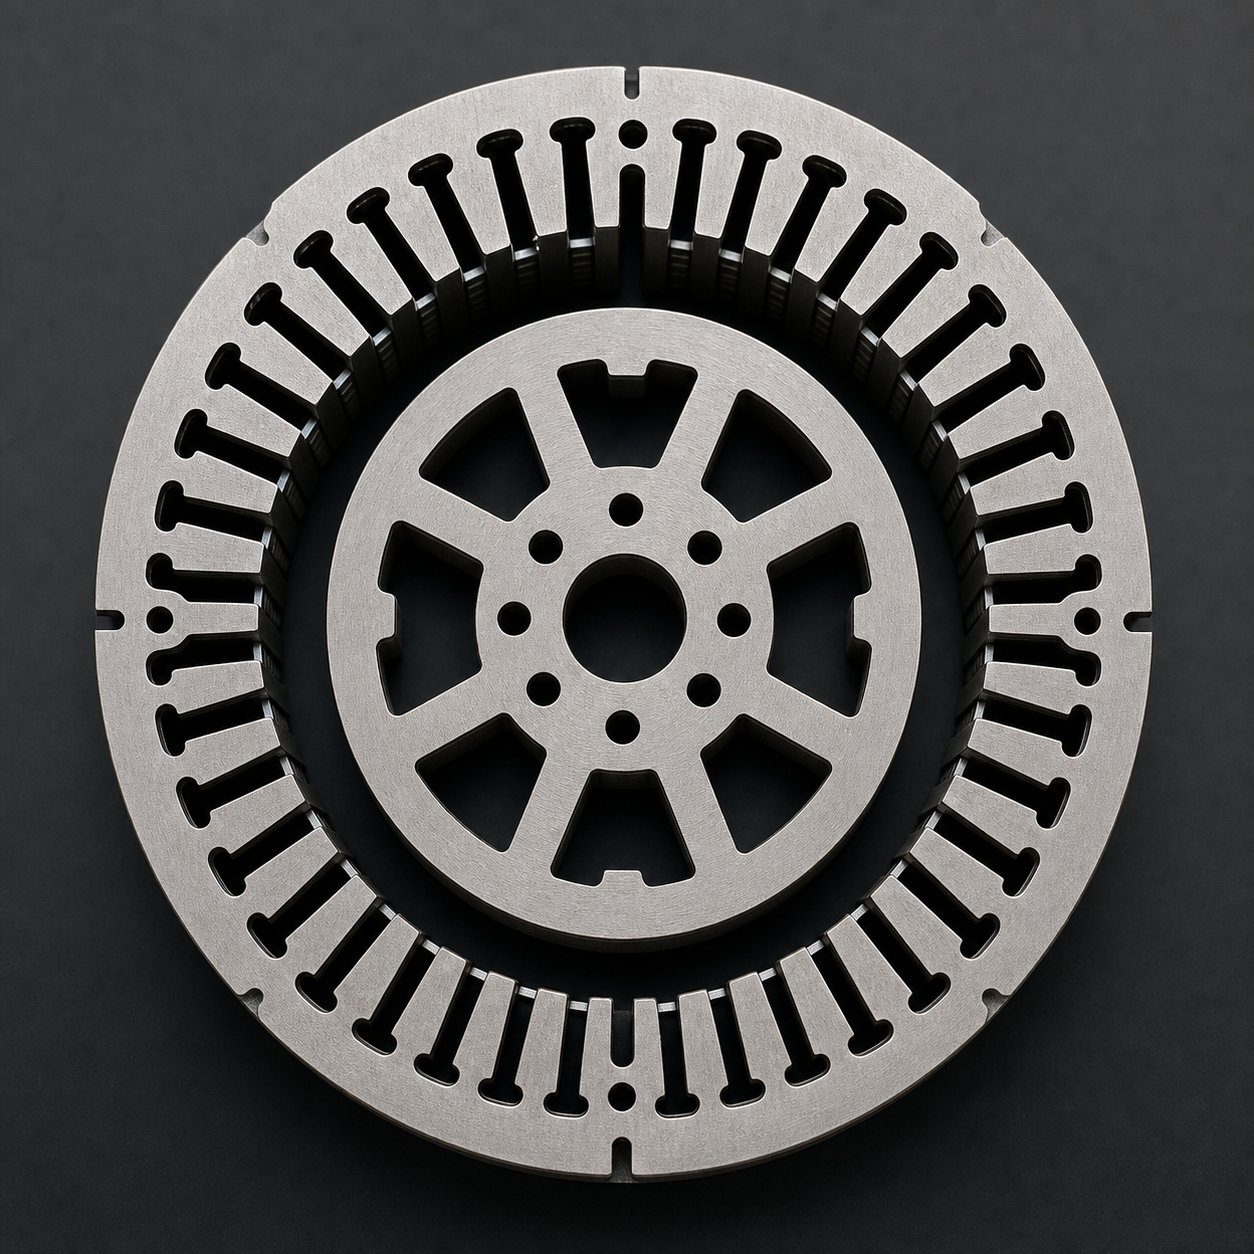
Yksi moottoriydin sisältää kaksi pohjimmiltaan erilaista meistoa, jotka on valmistettu samassa progressiivisessa muotissa, usein samasta sähköteräsnauhasta. Silti staattorin ja roottorin laminointien välysprioriteetti on täysin erilainen. Niiden identtinen käsittely on yleinen pikakuvake, joka uhraa molempien osien suorituskyvyn. Tarkkuusmuottien rakentajat pitävätYICHENinsinööriaseman-spesifiset välykset progressiivisissa muotteissaan juuri siksi, että roottorin ja staattorin geometriat vaativat erilaisia optimointitavoitteita koko muottisarjalle.
Staattorin aukkojen geometria ja tiukat toleranssivaatimukset
Staattorin laminoinnit ovat sellaisia, joissa välystoleranssi saa rangaistuksen. Kuvittele staattori, jossa on 48 uraa, joista jokaista erottaa kapeimmasta kohdastaan vain 3-4 mm leveä hammas. Nämä hampaat määrittelevät ilmaraon rajan. Mikä tahansa hampaiden leveyden tai raon asennon mittapoikkeama muuttuu suoraan ilmaraon epätasaiseksi kootussa moottorissa. Kuten oikosulkumoottorin toleransseja koskeva tutkimus vahvistaa, tyypillinen staattorin reiän toleranssi on +/-0,02 - 0,1 mm moottorin koosta riippuen, ja rakojen yhteensopimattomuus luo epäsymmetrisen magneettivuon, joka lisää sydämen häviöitä ja kuumenemista.
Tämä mittaherkkyys työntää staattorin raon lävistystä kohti tiukempaa välystä, tyypillisesti 3-5 % sivua kohti raon ja hampaiden geometriassa. Aiemmin käsitelty reunajännityssakko hyväksytään, koska vaihtoehtoinen, ilmavälin vaihtelua avaava mittapoikkeama maksaa moottorin suorituskyvyssä enemmän kuin leikkausreunan paikallinen läpäisyhäviö. Suurilla vuotiheyksillä toimivilla staattorin hampaiden kärjillä ei yksinkertaisesti ole varaa geometriseen epätarkkuuteen, jonka löysempi välys aiheuttaa lisääntyneen murtumisalueen epäsäännöllisyyden vuoksi.
Roottorin laminoinnin välyksen joustavuus ja rajoitukset
Roottorilaminaatiot tarjoavat enemmän liikkumavaraa. Orava-häkkiinduktiomoottoreissa roottorin kolot täytetään painevaletulla-alumiinilla leimauksen jälkeen. Hieman korkeammalla raon reunalla on tässä vähemmän merkitystä, koska valuprosessi mukautuu pienten reunavirheiden ympärille. Ratkaisevaa on roottorin ulkohalkaisija, joka määrittää moottorin ilmavälin roottorin puolelta. Tämän ulkopinnan toleranssin on oltava tiukka, tyypillisesti +/-0,01 - 0,05 mm samoja alan toleranssistandardeja kohti.
Tämä tarkoittaa, että roottorin tyhjennys, viimeinen ulkopinnan leikkaus, vaatii silti tarkkuutta. Mutta sisäiset korttipaikan ominaisuudet voivat toimia hieman löysemmällä välyksellä (5-8 %) vähentääkseen reunajännitystä ja pidentäen lävistimen käyttöikää toiminnallisesta suorituskyvystä tinkimättä. Vaihdat tehokkaasti pienen lisäyksen uran purseeseen pidempään työkalun käyttöikään ja vähentämään roottorin hampaiden magneettisia vaurioita, mikä on tärkeää moottoreille, jotka toimivat suurilla nopeuksilla, joissa roottorin ydinhäviöt ovat merkittäviä.
| Tyhjennysprioriteetti | Staattorin laminointi | Roottorin laminointi |
|---|---|---|
| Mitattoleranssi | Kriittinen (ilmavälin säätö) | Kriittinen OD:ssa, kohtalainen paikoissa |
| Burrin korkeustoleranssi | Tiukka (pinoutuskerroin, eristyksen eheys) | Keskitasoinen (purse{0}}valettu täyttö mahtuu hieman purseeseen) |
| Reunastressiherkkyys | Korkea (kapeat hampaat, suuri vuontiheys) | Kohtalainen tai suuri (nopeudesta{0}}riippuvaiset häviöt) |
| Tyypillinen välysalue | 3 % - 5 % per puoli | 5 % - 8 % per puoli (raot), 4 % - 6 % (OD tyhjä) |
| Ensisijainen vikatila | Ilmaraon epätasaisuus, raon mittapoikkeama | OD samankeskisyyshäviö, liian suuri roottorihäviö nopeudella |
Progressive Die Station-by-Aseman tyhjennysstrategia
Moottorilaminointiin tarkoitetuissa moni-asemissa progressiivisessa muotissa yhden "suulakkeen välyksen" käsite on harhaanjohtava. Jokainen asema suorittaa eri toiminnon erilaisilla geometrisilla rajoituksilla, ja kunkin aseman etäisyyden tulisi heijastaa sen erityistä tehtävää. Rei'itysvetoisuuslaskin saattaa antaa sinulle kokonaisvoimavaatimukset, mutta raivaussuunnittelu tapahtuu asemalta.
Harkitse tyypillistä asemajärjestystä. Ohjausreiät lävistetään ensin kohtuullisella välyksellä (6-8 %), koska niiden tehtävänä on nauhan sijoittaminen loppuosan geometrian sijaan. Seuraavaksi tulevat roottorin ura-asemat, joissa käytetään usein 5–7 %:n välystä tasapainottaakseen reunan laatua sen tosiasian kanssa, että nämä ominaisuudet saavat painevaletun täytön. Staattorin ura-asemat vaativat tiukempaa välystä (3-5 %), koska jokaisella hampaan geometrialla on merkitystä ilmavälin suorituskyvylle. Sekä roottorin ulkohalkaisijan että staattorin ulkohalkaisijan loppusammutusasemat toimivat tarkkuudella (4-6 %), koska nämä pinnat määrittävät moottorin kriittiset magneettipiirin mitat.
Moottorilaminointiin tarkoitettu progressiivinen meistirakenne sisältää myös negatiiviset ja positiiviset ohituslovet metallilevyn leimausmuotteissa nauhan etenemisen ja asemien välisen materiaalivirran hallitsemiseksi. Nämä ominaisuudet edellyttävät omia välysnäkökohtia, jotka ovat erillään toiminnallisesta laminointigeometriasta, koska ne vaikuttavat nauhan syöttötarkkuuteen ja kohdistuksen johdonmukaisuuteen jokaisen puristusiskun koko sisään- ja ulostyöskentelyjakson aikana.
Aseman -asemittain-lähestymistapa tarkoittaa, että yksi progressiivinen suulake voi sisältää neljä tai viisi erilaista välysmääritystä sen pituudella. Tämän kaltaisen tarkkuuden valmistaminen vaatii meistinrakentajia, joilla on todistetusti kyky sähköterässovelluksissaYICHENin moottorin staattorin ja roottorin tarkkuusleimausmuotitedustavat tarvittavaa teknistä kurinalaisuutta: jokainen asema on maadoitettu ja sovitettu tiettyyn etäisyyskohteeseensa, ja kumulatiivista toleranssipinoa-hallitaan koko muottisarjassa tasaisen laminoinnin laadun ylläpitämiseksi miljoonien puristusjaksojen aikana.
Tämä moni{0}}tuotearkkitehtuuri toimii tuotannossa vain niin kauan kuin kukin asema säilyttää tavoitearvonsa ajan mittaan. Sillä hetkellä, kun piiteräksen hankaava luonne alkaa kuluttaa leikkuureunoja, huolellisesti suunniteltu välyskartta alkaa ajautua, ja tieto siitä, miten ajautuminen etenee, on välttämätöntä suuttimeen suunnittelemasi suorituskyvyn ylläpitämiseksi.
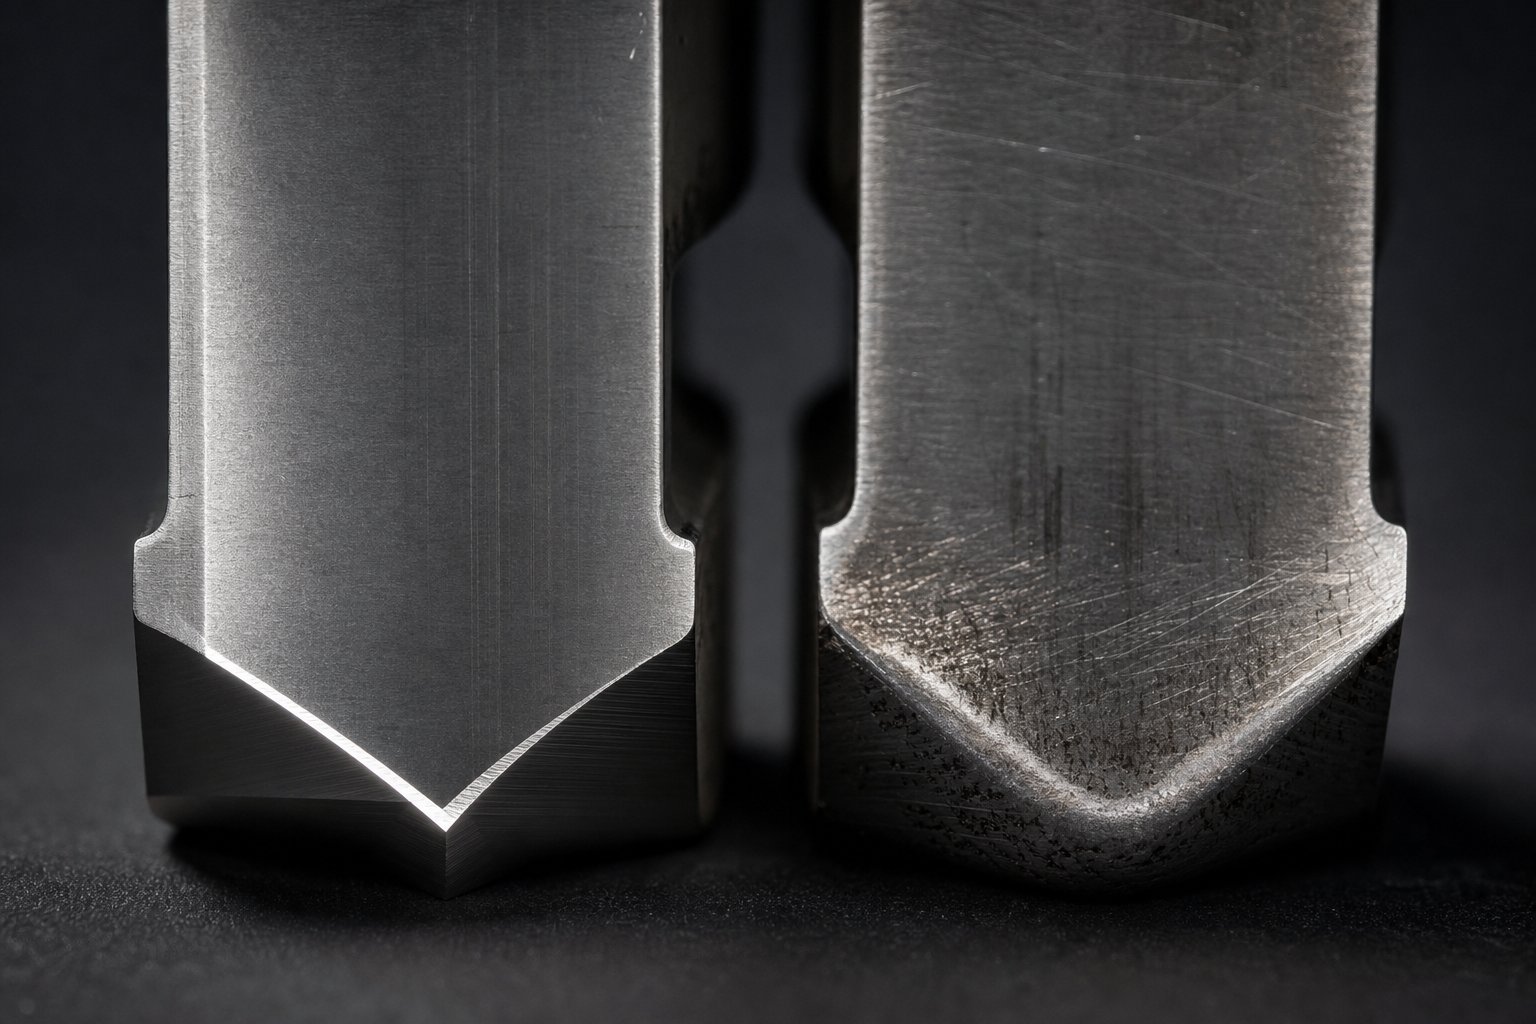
Työkalujen kulumiskuviot ja stanssaus silikoniteräsleimauksessa
Piiteräs ei vain murtu eri tavalla lävistyksen alla. Se myös tuhoaa lävistyksen nopeammin. Sama pii, joka tekee sähköteräksestä hauraan ja magneettisesti tehokkaan, tekee siitä myös hankaavaa. Pii muodostaa kovia oksidisulkeuksia ja vahvistaa rautamatriisia luoden materiaalin, joka hioo leikkuureunat pois joka vedolla. Sähköteräksessä käytettävät meistysmeistit kuluvat 2–5 kertaa enemmän kuin identtiset työkalut, joita käytetään vähähiilisessä-teräksessä, piipitoisuudesta ja tuotantonopeudesta riippuen. Tällä kiihtyvällä kulumisella on suora ja jatkuva vaikutus huolellisesti määritettyihin välysarvoihin.
Miksi piiteräs nopeuttaa lävistys- ja stanssauskulumista
Ajattele asiaa näin. Joka kerta kun meisti menee nauhaan, leikkuureunat naarmuuntuvat materiaalia, joka on pääosin sidottu mikroskite-hankaavilla hiukkasilla. Yli 2 % piipitoisuus nostaa teräsmatriisin Vickers-kovuutta ja edistää kovien silikaattisulkeuksien muodostumista, jotka jakautuvat raerakenteeseen. Nämä sulkeumat toimivat kuin upotettu hiekkapaperi lävistimen kylkeä ja meistinleikkausreunaa vasten jokaisen iskujakson aikana.
Kulutusmekanismi on pääasiassa hankaava eikä liima. KutenMetalForming Magazinen työkaluanalyysikertoo, että hankaavaa kulumista tapahtuu, kun työkalun materiaali kuluu pois kitkan seurauksena, ja vahvemmat{0}}materiaalit, joissa on kovat hiukkasfaasit, nopeuttavat tätä prosessia dramaattisesti. Sähköteräs, jossa on vähintään 3 % piitä, kuuluu suoraan tähän luokkaan. Irrotusvoimat ovat myös kohonneet, koska hauras murtumiskäyttäytyminen luo teräviä reunafragmentteja, jotka vetäytyvät lävistyspintaa vasten vetäytymisen aikana.
Korkeammat piilaadut pahentavat ongelmaa. M19-laatu, jossa on noin 3 % piitä, kuluttaa työkaluja huomattavasti nopeammin kuin M47, jonka piipitoisuus on 1,8 %. Siirry 6,5-prosenttiseen piiteräkseen, jota käytetään erikoistuneissa korkeataajuisissa hylsyissä, ja olet tekemisissä materiaalin kanssa, joka on niin hankaavaa, että tavanomaiset työkaluteräkset rikkoutuvat murto-osassa normaalista huoltovälistään. Lävistysteholaskin saattaa kertoa, että puristimella on riittävä vetoisuus, mutta vetoisuus ei yksinään ennusta, kuinka nopeasti leikkuureunat pyöristyvät ja siirtävät tehokkaan välyksen määritysten ulkopuolelle.
Kuinka kuluminen muuttaa tehollista puhdistumaa ajan myötä
Tässä on kriittinen yhteys, jota useimmat meistinhuolto-ohjelmat kaipaavat. Kuluminen ei yksinkertaisesti himmennä reunaa. Se muuttaa leikkausrajapinnan geometriaa, ja geometrian muutos tarkoittaa välyksen muutosta. Kun lävistimen reuna pyörii hankaavasta kosketuksesta, tehokas leikkauspiste siirtyy sisäänpäin alkuperäisestä terävästä kulmasta. Samanaikaisesti muottipainikkeen reuna vetäytyy ulospäin. Nettotuloksena on toiminnallisen välyksen asteittainen kasvu, joka kertyy joka tuhannella vedolla.
Kuvittele, että asetat muotin 5 %:n välykselle sivua kohden 0,35 mm M19-materiaalilla. Tämä on 0,0175 mm per sivu. 500 000 osuman jälkeen hankaava kuluminen on pyöristänyt jokaista leikkuureunaa ehkä 0,005-0,010 mm. Tehokas etäisyys on ajautunut 5 %:sta 6,5-8 %:iin ilman, että kukaan on koskenut suulakkeeseen. Kappale näyttää edelleen katsottuna hyväksyttävältä, mutta purseen korkeus on kasvanut 0,02 mm:stä 0,04 mm:iin, mittatarkkuus on siirtynyt ja magneettinen kuollut alue kussakin leikkausreunassa on laajentunut, koska murtumismekaniikka 8 %:n välyksellä poikkeaa olennaisesti 5 %:n murtumismekaniikasta.
Tämä hajoaminen on asteittaista ja jatkuvaa. Ei ole olemassa yhtä vikatapahtumaa, joka laukaisee hälytyksen. Sen sijaan laminoinnin laatu heikkenee asteittain, kunnes joko pursemittaus osoittaa poikkeaman tai asiakkaan moottoritesti paljastaa kohonneita ydinhäviöitä. Siihen mennessä valmiiksi ytimeksi voi jo pinota tuhansia laminaatteja, joiden reunalaatu on huonompi.
Työkalumateriaalit ja pinnoitteet pidentämään muotin käyttöikää
Tämän kulumiskuvion hallinta vaatii työkalustrategian, joka on sovitettu piiteräksen hankausvaatimuksiin. Vakio D2-työkaluteräs, yleisleimauksen oletusvalinta, kuluu liian nopeasti sähköterästuotannossa säilyttääkseen välyksen vakauden kohtuullisten teroitusvälien välillä. Kuten teollisuusanalyysi vahvistaa, D2:ssa voi ilmetä ennenaikaista lohkeilua ja kulumista, kun sitä käytetään vahvempien ja kovempien materiaalien kanssa, joten työkalujen kovuuden ja sitkeyden tasapaino on ensisijainen huolenaihe.
Useat eskalointistrategiat pidentävät muotin käyttöikää ja välyksen vakautta sähköterässovelluksissa:
Pintapinnoitteettavanomaisten työkaluterästen päälle levitettynä on ensimmäinen puolustuslinja. TiN (titaaninitridi) lisää kovan, vähäkitkaisen-pintakerroksen, joka vähentää hankaavaa kulumista 30-50 % pinnoittamattomiin työkaluihin verrattuna. TiCN (titaanikarbonitridi) tarjoaa korkeamman kovuuden ja paremman suorituskyvyn sovelluksissa, joissa korkean nopeuden leimaaminen lisää lämpöä. AlCrN (alumiinikrominitridi) tarjoaa erinomaisen hapettumisenkestävyyden ja lämpöstabiilisuuden korkeimmilla tuotantonopeuksilla, säilyttäen suojaominaisuudet lämpötiloissa, joissa TiN alkaa hajota.
Jauhemetallurgian (PM) työkaluteräksettarjoavat parannetun alustan. Niiden mikrorakenteessa on pieniä, tasaisesti jakautuneita kovametallihiukkasia, jotka kestävät hankauskulumista johdonmukaisemmin kuin perinteiset työkaluteräkset, joissa on suurempia, epäsäännöllisesti jakautuneita kovametallihiukkasia. PM-teräkset toimivat myös parempina alustoina pintapinnoitteille luoden yhdistelmäkulumisjärjestelmän, jossa pinnoite kestää alkuhankauksen ja alusta kestää hajoamista, jos pinnoite vaurioituu paikallisesti.
Kiinteät kovametallilävistimet ja stanssausterätedustavat huippuluokan ratkaisua{0}}suuren volyymin sähköteräksen tuotantoon. Volframikarbidityökalut tarjoavat kovuuden yli 90 HRA, mikä ylittää dramaattisesti jopa pinnoitetut työkaluteräkset kulutuskestävyyden suhteen. Kompromissi on hauraus. Kovametallilävistimet vaativat tarkan kohdistuksen, eivätkä ne voi sietää sivuttaista kuormitusta, jonka terästyökalut imevät halkeilematta. Nopeissa{6}}progressiivisissa muotteissa, jotka pyörivät miljoonia kierroksia piiteräksellä, kovametalliin investoinnit maksavat itsensä tyypillisesti takaisin, koska teroitusvälit ovat pitkiä ja välysajaosta aiheutuva romu vähenee.
Valinta noudattaa prioriteettijärjestystä, joka on sidottu tuotantomäärään ja asteen vakavuusasteeseen:
- Optimoi alkuvara- aloita oikealla arvosanallasi. Laskimen lyönti voi mallintaa voimavaatimuksia, mutta välyksen tarkkuus asennuksen yhteydessä määrittää, kuinka paljon ajautumista suulake kestää ennen kuin laatu heikkenee rajojen yli.
- Valitse sopiva pinnoite- sovita pinnoitteen kovuus ja lämpöstabiilisuus tuotantonopeuteen ja piipitoisuuteen. TiN kohtuulliseen -volyymimääräiseen M47-tuotantoon. TiCN tai AlCrN suurien{5}}volyymien M19- tai CRGO-leimaukseen suurella nopeuksilla.
- Laadi teroitusaikataulu pursevalvonnan perusteella- mittaa jäysteen korkeus määritetyin väliajoin (joka 50 000-100 000 vedon välein korkeapiipitoisille laaduille). Kun purse ylittää kynnyksesi, teroita välittömästi sen sijaan, että odotat näkyvää huononemista tai mittojen hylkäämistä.
- Arvioi kovametallin päivityskriteerit- jos teroitusvälit putoavat alle 200 000 iskun tai pinnoitteen käyttöikä ei kata käytännön huoltoikkunoita, siirry kovametallityökaluihin niillä asemilla, joissa kuluminen on kriittisintä laminoinnin laadulle.
Pursemittaus toimii tässä kaksinkertaisena. Se varmistaa osien laadun välitöntä tuotannon hyväksymistä varten, ja se tarjoaa epäsuoran mittarin työkalun kunnosta ja tehokkaasta välyksestä. Purseen korkeuden trendikaavio, joka on piirretty vetomäärää vastaan, paljastaa tietyn rei'itys-materiaaliyhdistelmäsi kulumiskäyrän. Kun kaltevuus jyrkkenee, mikä osoittaa kiihtyvän jäysteen kasvun, tiedät, että leikkuureuna on kulunut yli sen kohdan, jossa pinnoite on ehjä ja pohjamateriaali kuluu suoraan piiterästä vasten. Tämä käännekohta kertoo, milloin teroittaa muotin pidempään käyttöikään verrattuna odottamiseen, kunnes reuna on niin huonontunut, että uudelleenhionta poistaa ylimääräisen materiaalin.
Työkalun kulumisen, tehokkaan välyksen ja laminoinnin laadun välinen vuorovaikutus luo dynaamisen järjestelmän, jota ei voida hallita pelkillä staattisilla määrityksillä. Tarvitset välysarvon, joka toimii muotin huoltovälin alussa, ja valvontajärjestelmän, joka kertoo, kun kuluminen on siirtänyt tehokkaan välyksen hyväksyttävien rajojen yli. Näiden rajojen määrittäminen, dokumentointi suunnittelupiirustuksiin ja niiden tarkastaminen tuotannossa yhdistää raivaustekniikan teknisen tietämyksen tarkkuuslaminointimuotin ostamisen ja käytön käytännön todellisuuteen.
Tuotantovälin määrittäminen ja oikean kumppanin valitseminen
Sähköteräsleimauksen oikean meistinvälin tunteminen on yksi asia. Tuon välyksen saaminen suulakkeeseen, todennettu kokeilun aikana ja ylläpitäminen tuotannon aikana on jotain aivan muuta. Insinööritiedon ja tuotantotodellisuuden välinen kuilu piilee usein siinä, kuinka välysvaatimukset viestitään, mitataan ja pannaan täytäntöön toimitusketjussa laminointivalmistajan, meistisuunnittelijan ja muotinrakentajan välillä.
Monet sähköteräsleimauksen tyhjennysongelmat eivät johdu puristimesta vaan ostotilauksesta. Piirustus, joka määrittelee "standardin mukaisen välyksen" tai viittaa yleiseen lävistystonnilaskuriin, ei anna meistinrakentajalle toimivia ohjeita materiaalille, joka vaatii luokkakohtaista -asemakohtaista{2}} välyssuunnittelua. Käytännön haasteena on kääntää kaikki edellisissä osissa käsitellyt dokumentaatioksi, jonka tarkkuusmeisti voi suorittaa johdonmukaisesti.
Teknisten piirustusten ja stanssaustilausten hyväksyminen
Kun annat ostotilauksen moottorin laminointimuotista, välysmäärittelysi on oltava riittävän selkeä, jotta kaksi erilaista muotinrakentajaa tuottaisi saman toiminnallisen tuloksen. Tämä tarkoittaa yhden yleisen prosenttiosuuden ylittämistä ja etäisyyden määrittelemistä yksittäisten asemien ja ominaisuustyyppien tasolla.
Tehokas tyhjennysdokumentaatio sisältää useita elementtejä, jotka useimmat yleisimmät meistitilaukset jättävät huomiotta:
Materiaaliluokka ja kunto.Määritä tarkka sähköteräslaatu (M19, M6 jne.), toimittaja, paksuus toleranssilla ja pinnoitetyyppi. Eri pinnoitteet lisäävät nauhan teholliseen paksuuteen mikroneja, jotka vaikuttavat välyslaskelmiin. Sähkösovelluksiin suunniteltu välys- ja ryömintälaskin käsittelee välilyöntejä eri kontekstissa, mutta periaate on samanlainen: jokainen mittamuuttuja tarvitsee selkeän määritelmän oletuksen sijaan.
Asemakohtaiset--asemien raivauskohteet.Määritä tavoiteprosentti ja absoluuttinen arvo kullekin asemakategorialle yhden välysarvon sijaan: ohjausreiät, roottorin raot, staattorin raot, pimennys OD ja kaikki toissijaiset ominaisuudet. Sisällytä jokaiselle hyväksyttävä toleranssialue. Tekniset tiedot "staattoriraon välys: 4% per puoli +/-0,003 mm" antaa meistinrakentajalle mitattavissa olevan tavoitteen epäselvän ohjeen sijaan.
Viitereunat ja peruspisterakenne.Määritä, mitkä pinnat ovat välysviittauksia. Sulkuasemassa välys mitataan muotin aukosta meistiin. Mutta mikä ulottuvuus pidetään nimellisenä: lyönti vai meisti? Vastaus on erilainen, kun kyseessä on osa-on-rei'itysmalleja ja osa-on-muottimalleja. Määritä, mikä komponentti kuljettaa osan mittaa ja mikä välipoikkeamaa.
Hyväksymiskriteerit.Määritä, mitä standardileikkaustoleranssit tarkoittavat tietyssä sovelluksessasi. Ilmoita suurin sallittu pursekorkeus (tyypillisesti 0,02–0,04 mm sähköteräslaminoinneissa), vähimmäiskiillotusprosentti ja mahdolliset reunan laatuvaatimukset, jotka on sidottu loppupään ydinhäviömäärittelyihin. Nämä mitattavissa olevat tulokset antavat molemmille osapuolille yhteisen määritelmän menestyksestä.
Selvityksen tarkastus- ja laadunvalvontamenetelmät
Välin määrittäminen paperille on merkityksetöntä ilman varmennusmenetelmiä, jotka vahvistavat, että meisti todella toimittaa kyseiset arvot käytännössä. Kolme ensisijaista varmennustapaa palvelevat muotin elinkaaren eri vaiheita.
Muottikomponenttien optinen mittaus.Ennen kuin suutin koskaan osuu tuotantoon, fyysinen välys lävistimen ja suutinosien välillä voidaan mitata käyttämällä optisia vertailulaitteita, koordinaattimittauslaitteita (CMM) tai näköjärjestelmiä. Tämä mittavarmennus vahvistaa, että muotinrakentaja osui kohdegeometriaan. KutenLamistacksin dokumentaatio moottorin laminointileimauksestahuomauttaa, että CMM-tarkastus on vakiokäytäntö leimattujen komponenttien mittojen, tasaisuuden ja pystysuunnassa, ja samaa tekniikkaa sovelletaan itse muotin komponenttien tarkistamiseen ennen kokoamista.
Koeleikkaukset pursemittauksella.Luotettavin raivausvarmennus on toimiva: leimaa näyteosat ja mittaa tulokset. Optisella profilometrillä tai jopa kalibroidulla mittakellolla mitattu jäysteen korkeus kertoo, tuottaako tehokas välys hyväksyttävän reunalaadun. KutenKEYENCEn tekninen viite pursemittaukseenselittää, 3D-optiset profiloijat voivat kaapata leimatun reunan koko pinnan topografian jopa sekunnissa ja tunnistaa korkeimmat pursepisteet ja niiden sijainnit ilman tavanomaista profiilin jäljitystä vaivaavia paikannusvirheitä. Tämä tekee pursemittauksesta käytännöllisen tuotannon todentamistyökaluna pelkän laboratorioharjoituksen sijaan.
Poikkileikkaus-metallografinen analyysi.Kriittisissä sovelluksissa leikkaamalla leimattu laminaatti reunan läpi ja kiillottamalla poikkileikkaus -paljastuu koko leikkausprofiili: kaatumissyvyys, kiillotuspituus, murtumiskulma ja purseen muodostuminen. Tämä menetelmä näyttää todellisen murtumismekaniikan työssä ja vahvistaa, tuottaako välyksesi odotetun kiillotus- ja murtumisvyöhykkeiden tasapainon. Se on hidas ja tuhoisa, joten se on kokeilu- ja validointityökalu tuotannontarkastusmenetelmän sijaan. Mutta se tarjoaa täydellisimmän kuvan välyksen suorituskyvystä ja paljastaa suoraan plastisen muodonmuutoksen syvyyden, joka ohjaa magneettista kuollutta aluetta.
Uuden sähköterässuulakkeen käytännön tarkastusjakso seuraa loogista etenemistä: optinen mittaus rakennuksen yhteydessä geometrian vahvistamiseksi, testileikkaukset kokeilun aikana toiminnan suorituskyvyn vahvistamiseksi ja säännöllinen pursemittaus tuotannon aikana kulumisen -ajettavan välyksen poikkeaman seuraamiseksi. Jokainen menetelmä havaitsee eri vikatilat eri elinkaaren vaiheissa.
Yhteistyötä sähköterässovelluksiin tarkoitettujen Precision Die Buildersin kanssa
Pitkän muotin käyttöiän, alhaisen purseen, minimaalisen reunajännityksen ja suuren mittatarkkuuden tasapainottaminen yhteen välyserittelyyn on tekninen optimointi. Mutta tämän spesifikaation toteuttaminen luotettavasti miljoonien tuotantoiskujen aikana vaatii meistinvalmistajan kykyä, joka ylittää yleisen leimaamisosaamisen.
Sähköteräslaminoinnin ominaisuudet, joita monilta yleiskäyttöisiltä meistipajoilta puuttuu: sub-mikronin hiontatarkkuus välyksissä-kriittisissä teräsosissa, ymmärrys siitä, kuinka piipitoisuus vaikuttaa kulumiskuvioihin ja huoltoväleihin, kokemus moni-progressiivisesta meististä, kokoonpanotason arkkitehtuuri ja moottoreiden laminoinnin laatujärjestelmät, jotka edellyttävät komponenttien tuotantoa.
Muottikumppanin valitseminen sähköterästyötä varten edellyttää osoitettua kykyä tietyllä sovellusalueella. Tässä on mitä arvioida:
- Tarkkuusleimausmuotin kokemus moottorin staattorin ja roottorin tuotannosta - YICHENon esimerkki tästä kriteeristä, ja se palvelee moottorin, sähkö{0}}teräksen ja uusien-energiakomponenttien valmistajia tarkkuusleimausmuotteilla, jotka on suunniteltu erityisesti piiteräksen vaatimia tiukkoja välystoleransseja varten. Niiden keskittyminen staattorin ja roottorin progressiivisiin muotteihin tarkoittaa, että moni-välys, asema-spesifinen arkkitehtuuri on sisäänrakennettu niiden ydinvalmistusalaan sen sijaan, että sitä pidettäisiin erityispyynnönä.
- Todennettavissa oleva toleranssikyky- pyydä dokumentoitua näyttöä siitä, että myymälä voi säilyttää +/-0,003 mm:n välysarvot kaikissa progressiivisen muotin asemissa. Pyydä näytetarkastusraportteja vastaavista sähköteräsmuottiprojekteista.
- Materiaalikohtaista-työkalujen tuntemusta- muotinvalmistajan tulee suositella lävistysmateriaaleja, pinnoitteita ja hiontavälejä oman sähköteräslaadusi perusteella yleisten ohjeiden sijaan. Piiteräksestä kokenut kauppa tietää, että M19 3 % piipitoisuudella kuluu eri tavalla kuin M47 1,8 %:lla.
- Integroitu kokeilu- ja validointiominaisuus- muotinrakentajat, jotka suorittavat koeleikkauksia samalla laadulla ja mittareilla, joita käytät tuotannossa, mittaavat sitten jäysteen korkeuden ja mittojen tarkkuuden määrityksiäsi vastaavasti, toimittavat meistit, jotka toimivat ensimmäisessä asennuksessa sen sijaan, että ne vaatisivat viikkojen-puristussäätöä.
- Huoltodokumentaatio ja tuki- tarkkuussuulakekumppani tarjoaa teroitusspesifikaatiot, välyksen palautumismenettelyt ja suositellut tarkastusvälit, jotka on räätälöity tuotantomääräsi ja materiaalisi hankaavuuden mukaan.
Kustannusero yleisen leimausmuotin ja erityisesti sähköteräksen välysvaatimuksia varten suunnitellun välillä on merkittävä ostohetkellä. Kokonaiskustannuslaskelmaan sisältyy kuitenkin väärästä reunalaadusta johtuvat romut, ylimääräisistä kuolleista vyöhykkeistä aiheutuvat ytimen menetysmaksut, väärän työkalumateriaalin valinnan aiheuttama lyhennetty muotin käyttöikä ja ongelmien vianmääritykseen käytetty suunnitteluaika, jonka oikein määritetty meisti olisi estänyt. Kun huomioidaan sähkömagneettinen suorituskyky, erityisesti arvokkaissa -sähköajoneuvon vetomoottoreissa ja ensiluokkaisissa muuntajaytimissä, tarkkuussuulakkeisiin tehty investointi maksaa itsensä takaisin laminoinneilla, jotka todella tarjoavat moottorin tai muuntajan magneettisen suorituskyvyn.
Sähköteräksen rei'itysoikeuden saaminen ei ole yksittäinen päätös, joka tehdään laskimella. Se on toisiinsa liittyvien teknisten valintojen ketju: materiaalituntemus ohjaa välyksen valintaa, välysarvot muunnetaan suoritettaviksi spesifikaatioiksi, spesifikaatiot tarkistetaan toiminnallisilla mittauksilla ja tuotannon laatua ylläpidetään kulumisen seurannan ja oikea-aikaisen huollon avulla. Jokainen lenkki tässä ketjussa riippuu edellisestä, ja koko järjestelmä riippuu viime kädessä yhteistyöstä meistinrakentajan kanssa, joka ymmärtää, että sähköteräksen leimaaminen on olennaisesti erilaista tieteenalaa kuin rakennemetallien leimaaminen.
Usein kysyttyjä kysymyksiä sähköteräksen rei'itysvälistä
1. Mikä on suositeltu meistinvälys M19 sähköteräkselle?
M19-sähköteräs, yksi yleisimmin käytetyistä CRNGO-laaduista moottorilaminoinneissa, toimii tyypillisesti parhaiten 5–7 %:n välyksellä materiaalin paksuuden puolta kohti. Tämän alueen piipitoisuus on noin 3 %, mikä tekee siitä hauraamman kuin mieto teräs, mutta vähemmän hauras kuin korkeammat -pii-CRGO-laadut. Tarkka arvo tällä alueella riippuu laminoinnin paksuudesta, piirteiden geometriasta ja siitä, asetatko etusijalle minimaalisen pursekorkeuden vai pienennetyn reunajännityksen. Staattorin aukkojen ominaisuuksissa, joissa mittatarkkuus on kriittinen, suuntaa alapäätä kohti. Ruiskuvalettua alumiinia vastaanottavien roottorin uraominaisuuksien yläpää tarjoaa pidemmän työkalun käyttöiän ja hyväksyttävän reunalaadun.
2. Miten lävistimen välinen välys vaikuttaa moottorisydänhäviöön sähköteräslaminaatioissa?
Tyhjennys vaikuttaa suoraan ydinhäviöön kahden mekanismin kautta. Ensinnäkin plastinen muodonmuutos kussakin leikatussa reunassa luo magneettisesti vaurioituneen alueen, jossa läpäisevyys voi laskea jopa 94 %, mikä pakottaa ympäröivän materiaalin kuljettamaan enemmän virtaa korkeammalla kyllästymisellä ja lisää hystereesihäviöitä. Tutkimukset osoittavat, että tämä vaikutus voi lähes kaksinkertaistaa ydinhäviöt vaikutusalueella. Toiseksi liiallinen välys lisää jäysteen korkeutta, mikä heikentää pinoamiskerrointa ja vähentää aktiivisen magneettisen materiaalin määrää ytimen pituusyksikköä kohti. Tutkimukset osoittavat, että pelkkä sammutusvälyksen optimointi voi palauttaa noin 6 % magneettihäviöstä, mikä tekee siitä yhden kustannustehokkaimmista-tehokkuuden parannuksista ilman materiaaleja tai moottorin rakennetta muuttamatta.
3. Miksi ohut-sähköteräs vaatii erilaisia välysnäkökohtia kuin vakiopaksuus?
Kun laminoinnin paksuus putoaa alle 0,3 mm, tavallinen prosenttiosuus-pohjainen välyskaava tuottaa absoluuttiset arvot yksi-numeroisen mikronin alueella. Esimerkiksi 5 %:n välys 0,15 mm:n materiaalissa vastaa vain 7,5 mikronia sivua kohden. Tässä mittakaavassa normaalit valmistusmuuttujat, kuten työkalun taipuma, lämpölaajeneminen, puristimen kohdistus ja uudelleenhiontaus, aiheuttavat kukin 1-2 mikronia epävarmuutta, mikä yhdessä kuluttaa suurimman osan toleranssibudjetista. 3 mikronin virhe 0,15 mm:n massassa siirtää tehollisen välyksen 5 %:sta 7 %:iin, mikä saattaa ylittää hyväksyttävän ikkunan kokonaan. Tämä vaatii poikkeuksellista muotinvalmistustarkkuutta ja tekee muotinvalmistajan kyvystä yhtä tärkeän kuin itse välyksen määrittely.
4. Mitä eroa on CRGO- ja CRNGO-selvitysvaatimuksilla?
Muuntajan ytimissä käytettävät CRGO-teräkset (grain{0}}oriented) vaativat tiukemman välyksen, tyypillisesti 3–5 % sivua kohti, koska niiden kohdistettu kiderakenne on erittäin herkkä reunajännitykselle, joka häiritsee huolellisesti suunniteltuja magneettialueen kuvioita. CRGO:n halkeamat seuraavat yleensä raerajaa pitkin suositeltuja tasoja, mikä tekee murtumiskäyttäytymisestä vähemmän ennustettavaa leveämmällä välyksellä. Moottorilaminoinneissa käytetyt CRNGO-teräkset (ei--rae--oriented) kestävät leveämmän 5–8 %:n ikkunan sivua kohden, koska niiden satunnainen rakejakauma murtuu tasaisemmin kaikkiin suuntiin. Isotrooppinen rakenne tarkoittaa, että leikkaussuunta suhteessa raelinjaukseen ei ole huolenaihe, mikä antaa muotisuunnittelijoille enemmän joustavuutta välyksen valinnassa.
5. Kuinka tarkkailet lävistyksen välistä välystä sähköterästuotannon aikana?
Purseen korkeuden mittaus on käytännöllisin epäsuora menetelmä työkalun kulumisen aiheuttaman välysryömin seuraamiseen. Kun lävistys- ja muotin reunat kuluvat piiteräksen hankaavasta luonteesta johtuen, tehokas välys kasvaa vähitellen, mikä saa purseen korkeuden kasvamaan suhteessa. Purseetrendikaavion laatiminen vetolukua vastaan paljastaa kulumiskäyräsi. Kun rinne jyrtyy, se kertoo suojapinnoitteiden kulumisesta läpi ja perusmateriaalin hajoamisesta suoraan. Korkean-piilaadun, kuten M19, kohdalla mittaaminen 50 000–100 000 vedon välein havaitsee ajautumisen ennen kuin se heikentää laminoinnin laatua. Poikkileikkauksen metallografinen analyysi kokeilun aikana määrittää murtumaprofiilin perusviivan, kun taas optiset profilaattorit mahdollistavat nopean tuotanto{12}}lattian varmennuksen.


