


Mikä on progressiivinen leimauspuikko ja miksi sillä on merkitystä
Jos hankit suuria{0}}volyymeja metalliosia, kohtaat termin "progressiivinen stanssaus" aikaisin ja usein. Mutta mikä on progressiivinen kuoppa tarkalleen, ja miksi se on lähes jokaisen vakavan tuotantoleimauskeskustelun keskipisteessä?
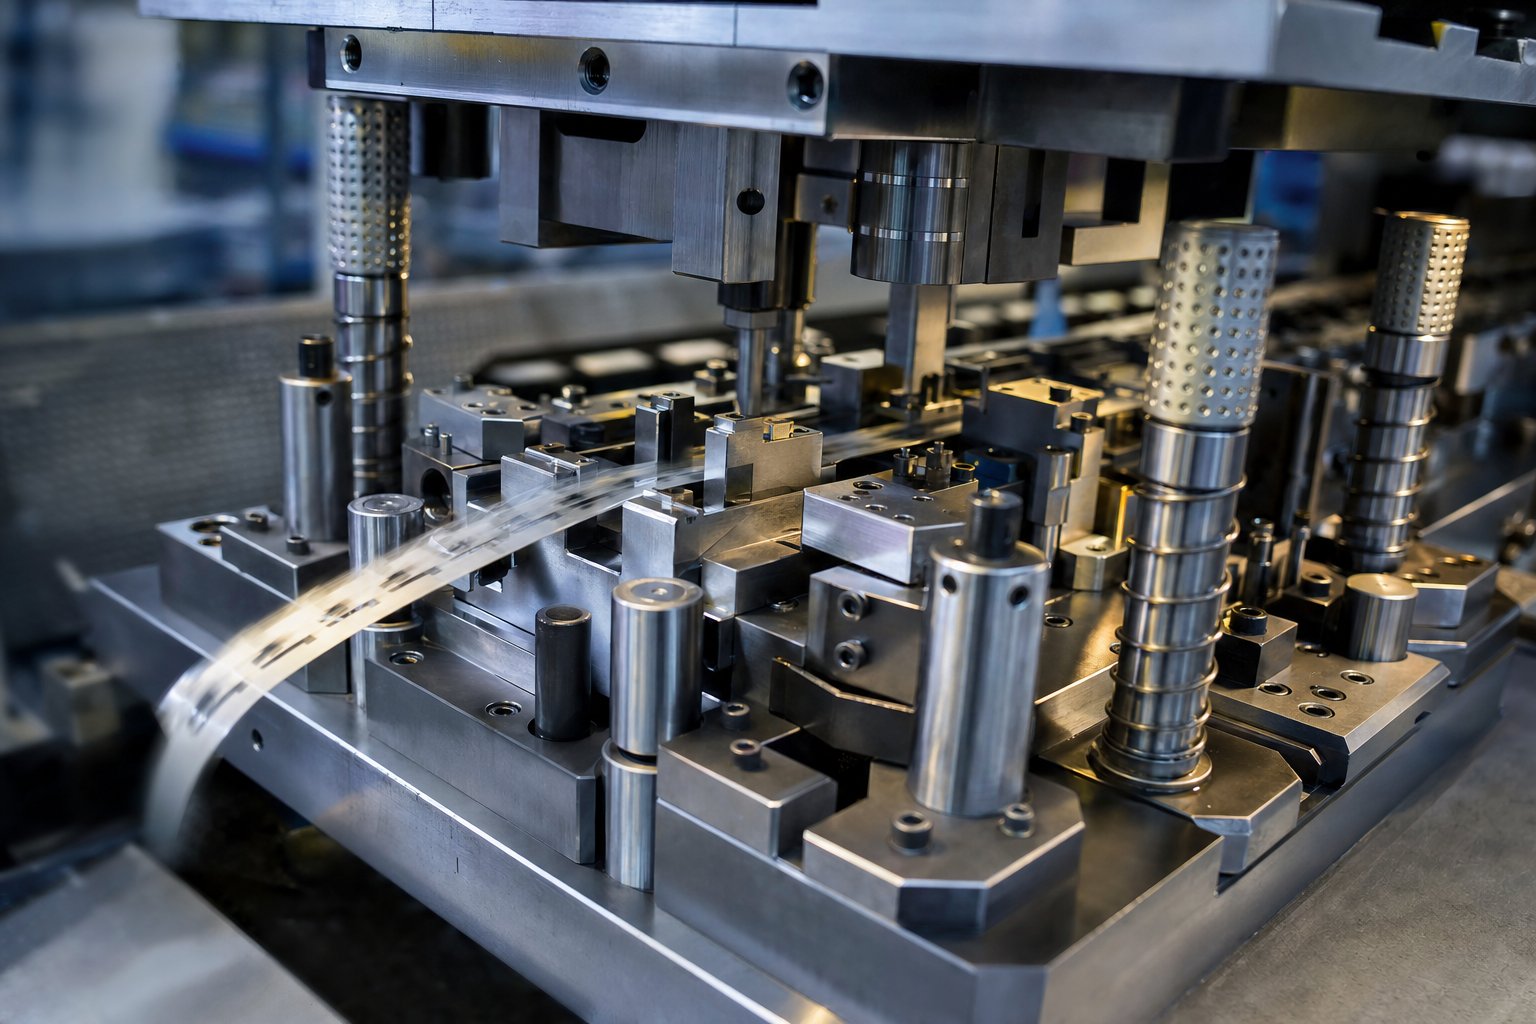
Progressiivinen leimaussuulake on yksi työkalu, joka sisältää useita peräkkäin järjestettyjä asemia. Jatkuva metallinauha syöttyy muotin läpi, mikä lisää kiinteää nousua jokaisella painalluksella. Jokainen asema suorittaa erillisen toimenpiteen - lävistämällä, taivuttamalla, muotoilemalla tai leikkaamalla - niin, että valmis osa putoaa päästä jokaisella puristusjaksolla.
Progressiivisen kuopan määritteleminen
Ajattele sitä kokoonpanolinjana, joka on puristettu yhteen työkaluteräslohkoon. Sen sijaan, että osa siirrettäisiin erillisten koneiden välillä, materiaali itse kulkee muotin sisällä olevien asemien kautta. Nauha pysyy yhdistettynä kantokielekkeillä lopulliseen katkaisuun asti, mikä pitää kaiken kohdakkain ja eliminoi manuaalisen käsittelyn toimintojen välillä. Yksi-vaiheinen meisti sen sijaan suorittaa vain yhden toimenpiteen vetoa kohden - yksi mutka, yksi reikä, yksi aihio. Tämä yksinkertaisuus toimii prototyypeissä tai lyhyissä ajoissa, mutta se vaatii useita asetuksia ja enemmän työtä monimutkaisen osan suorittamiseksi. Progressiiviset leimausmuotit yhdistävät kaikki nämä vaiheet yhdeksi jatkuvaksi sykliksi, jolloin saadaan valmis kappale jokaisella puristimen vedolla.
Miksi progressiivinen leimaus hallitsee{0}}suurten volyymien tuotantoa?
Syy, miksi progressiivinen stanssaus hallitsee keskikokoista---suurta tuotantoa, johtuu kolmesta asiasta: nopeudesta, toistettavuudesta ja materiaalitehokkuudesta. Nykyaikaiset, progressiiviset meistit käyttävät puristimet voivat saavuttaa satoja iskuja minuutissa, mikä tarkoittaa tuhansia identtisiä osia tunnissa ilman käyttäjän toimenpiteitä. Hyvin hoidetun progressiivisen muotin miljoonasosa on mitoiltaan identtinen ensimmäisen kanssa. Materiaalihävikki pysyy vähäisenä, koska liuskojen asettelut on optimoitu käyttämään mahdollisimman paljon kelan leveyttä.
Tuotantoinsinööreille ja hankintatiimeille, jotka arvioivat progressiivisia leimausmuottivalmistajia, tämän prosessin ymmärtäminen teknisellä tasolla on välttämätöntä. Se muokkaa jokaisen loppupään päätöksen - lainaamisesta laatuodotuksiin. Edessä olevat osiot erittelevät tarkalleen kuinka materiaali virtaa progressiivisen suulakkeen läpi asemalta asemalta ja mitä se tarkoittaa osakustannuksillesi ja aikajanallesi.
Kuinka Progressive Die Stamping -prosessi toimii
Progressiivinen leimaussuulake näyttää ulkopuolelta petollisen yksinkertaiselta - painavasta työkaluteräskappaleesta, joka on pultattu puristimeen. Mutta sisällä kymmenet tarkasti koneistetut asemat toimivat yhdessä jokaisen vedon aikana. Ymmärtäminen, mitä kullakin asemalla tapahtuu ja kuinka nauha liikkuu niiden välillä, antaa sinulle teknisen perustan arvioida osien toteutettavuutta, kysyä parempia kysymyksiä lainauksen aikana ja pitää valmistajat vastuussa laadusta.
Asema-a-asemien toiminta selitetty
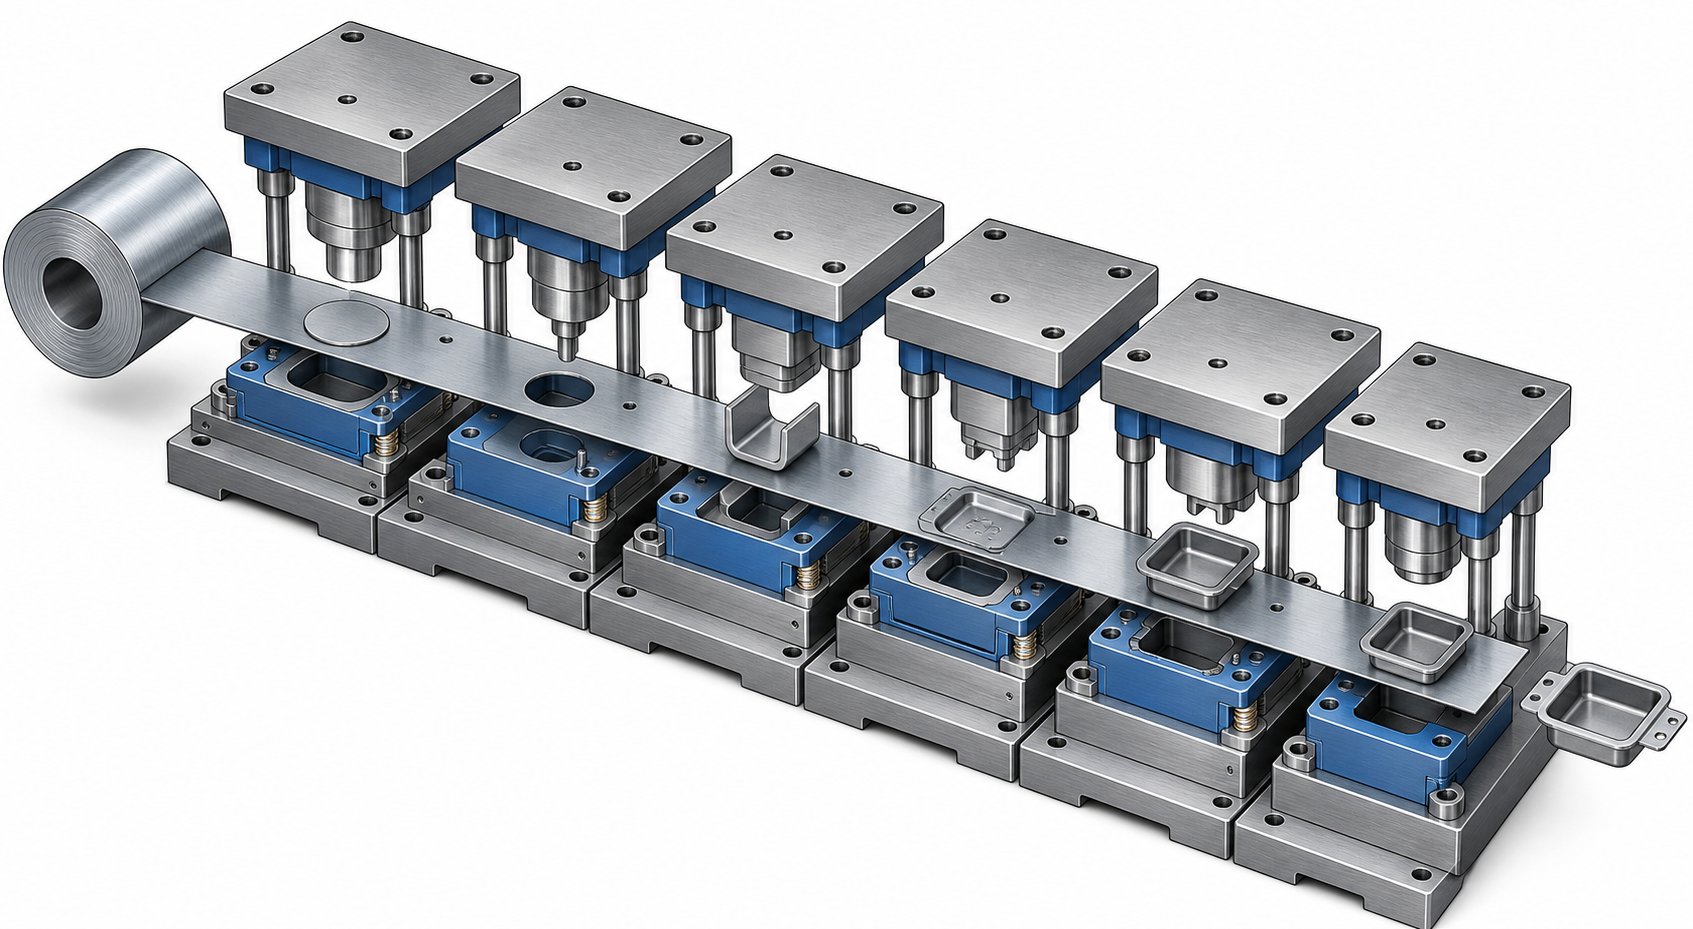
Kuvittele litteää metallia - terästä, kuparia, alumiinia - olevaa kelaa, joka on ladattu irrotuskoneeseen ja kierretty suoristimen läpi, joka poistaa kelasarjan. Nauha menee progressiiviseen suulakkeeseen ja etenee yhden tarkan askeleen, jota kutsutaan nousuksi, jokaisella painalluksella. Jokainen asema suorittaa tietyn muovaus- tai leikkausoperaation nauhan eri osassa samanaikaisesti. Tässä on tyypillinen järjestys aloittamisesta valmiiseen osaan:
- Pilottireiän lävistys:Ensimmäinen asema lävistää nauhaan pieniä, tarkasti sijoitettuja pilottireikiä. Nämä reiät kiinnittävät kohdistustappeja (pilotteja) alavirran asemilla varmistaen, että nauha rekisteröidään tuuman tuhannesosien tarkkuudella jokaisella vedolla.
- Tyhjennys ja lävistys:Myöhemmät asemat leikkaavat profiilin ääriviivat ja sisäosat - reikiä, rakoja, lovia - poistaen materiaalia, joka ei ole osa valmiista komponentista.
- Muodostaminen:Taivutus-, piirustus- tai kohokuviointitoiminnot muokkaavat nauhan litteitä osia kolmiulotteiseksi{0}}geometriaan. Monimutkaisuudesta riippuen muovaus voi ulottua useille asemille materiaalivirran ohjaamiseksi ja halkeilun välttämiseksi.
- Luominen:Korkeapaineinen-puristustoiminto jalostaa paksuutta paikallisilla alueilla, terävöittää piirteitä tai tasoittaa pintoja tiukoille toleransseille. Pintaus on yleistä osille, jotka vaativat tarkan tasaisuuden tai kalibroidun materiaalin siirtymisen.
- Trimmaus:Ylimääräinen materiaali, kielekkeet tai muovausoperaatioiden jäämät poistetaan, jolloin osan lopullinen profiili puhdistetaan.
- Raja (erottelu):Loppuasema katkaisee valmiin osan kantoliuskasta. Valmis komponentti putoaa roskakoriin tai kuljettimelle, kun taas jäljelle jäänyt runkonauha poistuu kierrätystä varten.
Kriittinen näkemys tässä on samanaikaisuus. Kun asema kuusi katkaisee valmiin osan, asema yksi puhkaisee pilottireikiä uuteen nauhaosaan, ja jokainen asema välillä työskentelee eri osassa eri valmistumisvaiheessa. Yksi painallus, yksi valmis osa - joka sykli.
Nauhojen asettelu ja materiaalivirta
Nauhan asettelu on tekninen suunnitelma, joka tekee kaiken tämän mahdolliseksi. Ennen kuin terästä koneistetaan suulaketta varten, insinöörit suunnittelevat CAD-ohjelmiston avulla tarkasti, kuinka osat sijoittuvat nauhaan, mitkä toiminnot tapahtuvat millä asemilla ja kuinka paljon materiaalia siltaa ominaisuuksien välillä, jotta kantonauhan eheys säilyy koko prosessin ajan.
Hyvin{0}}suunniteltu nauha-asettelu tasapainottaa useita kilpailevia vaatimuksia:
- Materiaalin käyttö:Osien ominaisuuksien järjestäminen komponenttien välisen romun minimoimiseksi. Jopa muutama prosenttiyksikkö parantuneesta tuotosta voi säästää tuhansia dollareita miljoonan{1}}osaajon aikana.
- Kantajan vahvuus:Liitoskielekkeiden, jotka kiinnittävät osan nauhaan, on oltava riittävän vahvoja vetääkseen sen jokaisen aseman läpi ilman vääristymiä, mutta kuitenkin riittävän ohuita erottuakseen puhtaasti katkaisuhetkellä.
- Muodostussekvenssilogiikka:Toimenpiteet tulee tilata niin, että aiemmat leikkaukset eivät heikennä myöhempien mutkien vaatimia alueita eivätkä muodostuneet piirteet häiritse nauhan tasaista etenemistä alavirran asemien läpi.
- Springback-korvaus:Insinöörit käyttävät FEA-simulaatiota ennustaakseen, kuinka metalli palautuu elastisesti muovauksen jälkeen, ja suunnittelevat tarkoituksellisen ylitaivoituksen muotin geometriaan.
Nauhan asettelu on missäprogressiivinen meisti ja leimaaminenasiantuntemus todella näyttää. Vähemmän kokenut kauppa saattaa tuottaa toimivan asettelun; taitava työkaluinsinööri tuottaa sellaisen, joka toimii nopeammin, kuluttaa vähemmän materiaalia ja vaatii vähemmän huoltotoimenpiteitä miljoonien syklien aikana.
Iskunopeudet ja tuotantonopeus
Nopeus on se kohta, jossa progressiivinen metallimeistaus vetää pois kaikista muista muovausmenetelmistä. Koska nauha syöttää jatkuvasti ja kaikki asemat toimivat rinnakkain, lähtönopeus on yhtä suuri kuin puristusiskunopeus - yksi valmis osa per veto.
Tyypilliset progressiiviset meistopuristimen nopeudet vaihtelevat osan monimutkaisuuden ja materiaalin mukaan:
| Sovellustyyppi | Tyypillinen iskutaajuus | Esimerkkiosat |
|---|---|---|
| Suuret kiinnikkeet / rakenneosat | 25-80 lyöntiä minuutissa | Autojen kiinnikkeet, LVI-kotelot |
| Keskikokoiset{0}}liittimet ja liittimet | 100-400 lyöntiä minuutissa | Sähkökoskettimet, pidikkeet, kiinnikkeet |
| Pienet tarkkuuskomponentit | 400–1,500+ lyöntiä minuutissa | Mikro-liittimet, akun koskettimet, johtokehykset |
Yläpäässä nopeat metallileimauslinjat, jotka käyttävät pieniä tarkkuusosia erityisissä puristimissa -, kuten Bruderer tai vastaavat-nopeat alustat -, voivat ylittää 1 500 iskua minuutissa. Tämä tarkoittaa yli 2 miljoonaa osaa yhden 24 tunnin tuotantopäivän aikana. Jopa kohtuullisilla nopeuksilla, 200 iskua minuutissa, progressiivinen leimaussuulake tuottaa 12 000 osaa tunnissa ilman, että kukaan käyttäjä kosketa materiaalia toimintojen välillä.
Se, mikä pitää nämä nopeudet saavutettavissa, ei ole pelkkä painallus -, vaan koko järjestelmä toimii yhdessä. Automaattiset kelan syöttölaitteet vievät nauhaa eteenpäin mikroni-tarkkuudella jokaisella vedolla. In-suulakeanturit valvovat nauhan asentoa ja muodostusvoimia reaaliajassa ja pysäyttävät puristuksen välittömästi, jos havaitaan syöttöhäiriö tai rikkoutunut rei'itys. Voitelujärjestelmät käyttävät tarkkoja määriä leimausöljyä kitkan ja lämmön kertymisen vähentämiseksi, mikä on erityisen kriittistä nopeissa metallimeistosovelluksissa, joissa lämmön kerääntyminen voi vääristää osia tai pehmentää työkalun reunoja.
Tämä rinnakkaisten toimintojen, jatkuvan syötön ja automatisoidun valvonnan yhdistelmä tekee progressiivisesta leimaamisesta satojen tuhansien tai miljoonien volyymeihin tähtäävien valmistajien tuotantohevosen. Mutta raakanopeudella on merkitystä vain, jos osat tulevat oikein -, ja se riippuu suuresti siitä, kuinka yksi meistityyppi vertautuu toiseen tietyssä sovelluksessa.
Progressiiviset meistit verrattuna vaihtoehtoisiin matriisityyppeihin
Jokainen leimattu osa ei kuulu progressiiviseen muotiin. Geometria voi olla liian suuri, tilavuus liian pieni tai muovaus liian syvä, jotta nauhasyötetty prosessi ei pysty käsittelemään sitä tehokkaasti. Kun tiedät, missä progressiiviset muotit ovat loistavia - ja missä eivät -, säästät sinut liialliselta-investoimiselta työkaluihin, jotka taistelevat osasi fysiikkaa vastaan.
Progressive Dies vs Transfer Dies
Suurin ero progressiivisten ja siirtomuotien välillä johtuu siitä, kuinka työkappale liikkuu prosessin läpi. Progressiivisessa muotissa osa pysyy kytkettynä kantonauhaan alusta loppuun ja erottuu vasta lopullisessa katkaisuasemassa. Siirtomuotissa aihio erotetaan nauhasta aikaisin ja siirretään itsenäisesti asemien välillä mekaanisilla tarttujalla tai siirtosormilla.
Miksi tällä on väliä? Kun osa irtoaa nauhasta, sitä voidaan kiertää, kääntää tai vetää syvälle ilman liitetyn kantorainan rajoituksia. Tämä tekee siirtomuotista paremman valinnan isommille komponenteille, syvävedetyille-geometrioille ja osille, jotka vaativat operaatioita useilta sivuilta. Siirtomuotit säästävät myös materiaalia - ei ole kantonauhan runkoa romutettavaksi tuotannon jälkeen.
Kompromissi on nopeus. Siirtomekanismit eivät vastaa nauhasyötetyn progressiivisen muotin iskunopeuksia{1}}, ja työkalujen kokoonpano on yleensä monimutkaisempi. Pienistä---keskikokoisille osille suurilla määrillä ja kohtalaisella vetosyvyydellä progressiivinen meistityökalu voittaa syklin ajan ja -osakustannuksia kohden. Osien, jotka ovat suurempia kuin noin 12 tuumaa tai jotka vaativat suuremman vetosyvyyden kuin liitetty nauha sallii, siirtosuulake on yleensä oikea valinta.
Progressive Dies vs Compound and Tandem Dies
Yhdistelmäsuuttimet suorittavat useita toimintoja samanaikaisesti yhdellä painalluksella - leikkaus, lävistys ja tyhjennys tapahtuvat kerralla. Ne tuottavat erittäin litteitä osia, joilla on erinomainen samankeskisyys sisä- ja ulkopinnan välillä. Ajattele aluslevyjä, yksinkertaisia tiivisteitä ja litteitä aihioita, joissa geometrinen tarkkuus yhdessä tasossa on kriittinen.
Kuulostaako tehokkaalta? Se on - yksinkertaisille litteille osille. Mutta yhdistelmämuotit eivät voi muodostaa, taivuttaa tai luoda kolmiulotteisia piirteitä. Sillä hetkellä, kun osasi tarvitsee ylös taivutetun jalan, alaspäin käännetyn välilehden tai kohokuvioidun kylkiluon, olet ylittänyt sen, minkä yhdistelmämuotti voi tehdä. Progressiiviset meistit käsittelevät tätä monimutkaisuutta säilyttäen samalla korkean suorituskyvyn.
Tandem-linjasuulakkeet (jota joskus kutsutaan linjasuulakkeiksi) ottavat toisenlaisen lähestymistavan: yksittäiset yksittäiset{0}}operaatiosuuttimet on järjestetty peräkkäin, kukin omassa puristimessaan tai puristinasemassaan, ja niiden välillä on automaattinen siirto. Näet tandem-linjoja raskaissa-autojen paneelileimauksissa, joissa jokainen osuma vaatii valtavan vetoisuuden ja osat ovat liian suuria yhdelle progressiiviselle työkalulle. Joustavuus on suuri -, voit järjestää uudelleen tai vaihtaa yksittäisiä muotit romuttamatta koko sarjaa -, mutta lattiatilavaatimukset, asennusaika ja pääomakustannukset ovat kaikki huomattavasti suuremmat.
Yksivaiheiset -suulakkeet, yksinkertaisin vaihtoehto, suorita yksi toimenpide per veto. Ne sopivat ihanteellisesti prototyyppien tekemiseen, lyhyisiin ajoihin tai aiemmin leimattujen osien toissijaisiin operaatioihin. Muutaman tuhannen kappaleen tuotantomäärien osalta useiden yksivaiheisten osien-käyttökustannukset ylittävät nopeasti työkaluinvestoinnin progressiiviseen työkalu- ja meistiratkaisuun.
Sopivan muottityypin valitseminen sovellukseesi
Päätös ei ole aina ilmeinen. Osa, jonka monimutkaisuus on kohtalaisen monimutkainen, 50 000 kappaletta vuodessa, saattaa oikeuttaa progressiivisen meistityökalun yhdelle valmistajalle, mutta ei toiselle, riippuen materiaalikustannuksista, toleranssitarpeista ja käytettävissä olevasta puristuskapasiteetista. Tässä on vierekkäinen--vertailu kompromissien selventämiseksi:
| Kriteerit | Progressiivinen Die | Siirrä kuoppa | Yhdistetty kuolee | Tandem Line Die | Single{0}}Stage Die |
|---|---|---|---|---|---|
| Tilavuuden sopivuus | Korkea (100 000+ osaa/vuosi) | Keskitasoa korkeaan (10 000–500 000+) | Keskitasoista korkeaan (yksinkertaiset osat) | Keskitaso tai korkea (isot paneelit) | Matala (prototyypit, lyhyet ajot) |
| Osan kokovalikoima | Pienestä keskikokoiseen-(jopa ~12") | Keskikokoinen ja suuri (6" - 36"+) | Pienestä keskikokoiseen (vain tasainen) | Suuret (autopaneelit, rakenteelliset) | Mikä tahansa koko |
| Monimutkaisuuskyky | Kohtalainen tai korkea (taivutukset, muodot, lävistykset) | Korkea (syvät vedot, usean{0}}akselin muodostaminen) | Matala (tasainen, yksitasoinen{0}}lento) | Korkea (raskas muotoilu, suuret vedot) | Vain yksittäinen käyttö |
| Tyypilliset työkalukustannukset | $30K–$250K+ | $50K–$500K+ | $10K–$60K | 100 000 $ – $ 1 M+ (koko rivi) | 2 000–20 000 dollaria per kuole |
| Ihanteelliset käyttötapaukset | Sähkökoskettimet, kiinnikkeet, pidikkeet, liittimet | Syvävedetyt{0}}kotelot, suuret kotelot, putket | Aluslevyt, litteät aihiot, yksinkertaiset tiivisteet | Autojen koripaneelit, raskaat rakenneosat | Prototyypit, toissijaiset toiminnot, erittäin pieni äänenvoimakkuus |
Muutamia käytännön peukalosääntöjä: jos osasi on litteä ja yksinkertainen, aloita yhdistemuotti. Jos se on suuri, syvävetoinen-tai tarvitsee operaatioita molemmille puolille, katso siirtotyökaluja. Jos se on painava-mittapaneeli, joka mitataan jaloissa tuumien sijaan, tandem-viiva on järkevä. Ja jos osasi on pieni---keskikokoinen, geometrisesti monimutkainen ja sitä tarvitaan volyymeissä, joissa -kappalehinnalla on enemmän merkitystä kuin ennakkoinvestoinnilla, - progressiiviset meistit ovat melkein aina ratkaisu.
Valitsemasi leimaustyökalu ja muottityyppi eivät määritä vain osakustannuksia, vaan myös sitä, mitkä valmistajat voivat realistisesti palvella sinua. Progressiivisiin muotteihin erikoistunut myymälä ei saa omistaa siirtotöiden vetoisuutta tai sänkykokoa ja päinvastoin. Tämä todellisuus tulee erityisen tärkeäksi, kun alan -spesifiset vaatimukset - materiaalisertifioinnit, jäljitettävyys ja puhdastilaprotokollat - rajoittavat vaihtoehtoja entisestään.
Toimiala-Erityiset vaatimukset, jotka vaikuttavat valmistajan valintaan
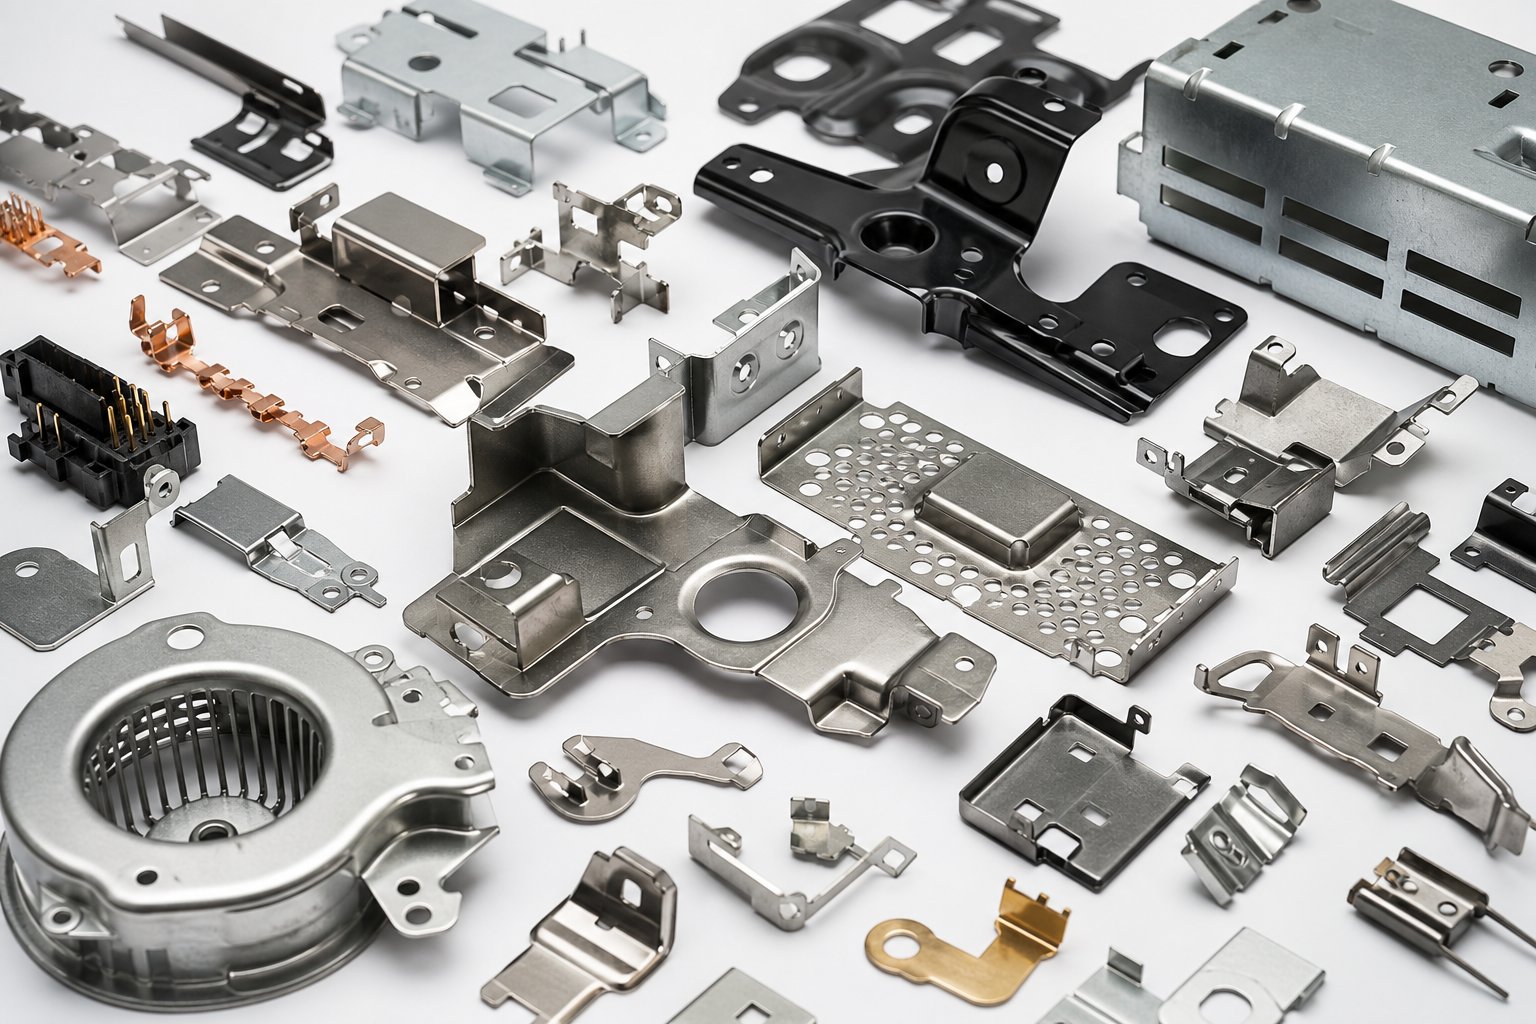
Progressiivinen kuoppa on progressiivinen kuoppa, eikö niin? Nauhasyötön ja asemapohjaisen{0}}muovauksen fysiikka ei muutu toimialojen välillä. Mutta näihin toimiin liittyvät vaatimukset - toleranssit, sertifioinnit, materiaalin jäljitettävyys, puhtausstandardit - vaihtelevat niin dramaattisesti, että yhdelle alalle täydellisesti sopiva valmistaja voi olla täysin väärä toisella.
Auto- ja kuljetusvaatimukset
Autojen komponenttien progressiivinen leimaus vaatii yhdistelmän tiukkaa mittojen hallintaa, valtavia määriä ja tiukkaa prosessidokumentaatiota. Liittimet, liittimet, kannakkeet ja rakenteelliset pidikkeet vaativat kaikki sijaintitoleranssit, jotka voivat pudota 0,005 mm:iin kriittisten ominaisuuksien kohdalla. Usein useiden miljoonien kappaleiden vuotuisilla volyymeillä jopa pienetkin poikkeamat muotin nousussa tai materiaalin palautusseoksessa merkittäviksi romumääriksi.
Tätä tilaa palvelevat valmistajat tarvitsevat IATF 16949 -sertifikaatin ja niiden on suoritettava APQP (Advanced Product Quality Planning) ja PPAP (Production Part Approval Process) -protokollat. Saatat myös kohdata erän{2}}tason jäljitettävyyden, tilastollisen prosessinohjauskaavion ja taattujen CPK-arvojen 1,33 yläpuolella kriittisillä mitoilla. Kauppa, jossa näitä järjestelmiä ei ole käytössä, ei yksinkertaisesti voi olla autoteollisuuden tason toimittaja, riippumatta siitä, kuinka hyvin ne leikkaavat terästä.
Lääketieteellisten laitteiden ja elektroniikan tarkkuusstandardit
Lääketieteellinen progressiivinen leimaaminen tuo täysin erilaisen monimutkaisuuden kerroksen. Implantoitaviin laitteisiin, lääkeannostelujärjestelmiin tai kirurgisiin instrumentteihin tarkoitettujen osien on täytettävä ISO 13485 -laatustandardit ja vaadittava usein bioyhteensopivan materiaalin sertifikaatteja. Jäljitettävyys ylittää erätason -, jotkut sovellukset vaativat sarja-numero-tason seurantaa raakakelasta valmiiseen osaan. Puhdastila- tai valvottu{7}ympäristövalmistus saattaa myös olla tarpeen, jotta estetään hiukkaskontaminaation osissa, jotka koskettavat kehon nesteitä.
Elektroniikka leimaaminen jakaa lääketieteen alan painopisteen mikro{0}}tarkkuudessa, mutta lisää ainutlaatuisia materiaalihaasteita. Kuparin progressiivinen leimaus -, jossa käytetään fosforipronssia, berylliumkuparia tai hapettomia-kupariseoksia -, vaatii työkalut, jotka on optimoitu pehmeämmille, kumimaisemmille materiaaleille, jotka käyttäytyvät hyvin eri tavalla kuin hiiliteräs lävistyskuormituksessa. Myös pinnoituksen yhteensopivuudella on väliä: kulta-, tina- tai nikkelöintiin tarkoitettujen osien jäysteen korkeus on säädettävä yksi-mikronin tarkkuudella, jotta pinnoitteet tarttuvat tasaisesti silloittamatta ominaisuuksia.
- Autot:IATF 16949, APQP/PPAP, CPK-raportointi, materiaalisertifikaatit OEM-spesifikaatioiden mukaan
- Lääketieteelliset laitteet:ISO 13485, bioyhteensopivuustestaus (ISO 10993), laitteen päätietueet, validoidut prosessit
- Elektroniikka:IPC-standardien noudattaminen, RoHS/REACH-materiaaliilmoitukset, pinnoitteen tartuntavaatimukset
- Puolustus/ilmailu:AS9100-sertifiointi, DFARS{1}}yhteensopiva materiaalin hankinta, täydellinen jäljitettävyys, valvottu dokumentaatio
- LVI/Teollisuus:UL/CSA-komponenttien tunnistus, suolasumukorroosiotesti, materiaalipaksuuden tarkastus ASTM-standardien mukaan
LVI- ja teollisuussovellukset
Progressiivinen LVI-leimaus on lääketieteen tai elektroniikkatyön tarkkuusspektrin vastakkainen pää -, mutta se ei tee siitä yksinkertaista. Suuret kannatinleimaukset, asennuslevyt, tuulettimen kotelot ja lämmönvaihtimen komponentit muodostetaan tyypillisesti hiiliteräksisen progressiivisista leimausmateriaaleista, joiden mitat ovat 1–3 mm tai raskaampia. Prioriteetit siirtyvät kohti kustannusten -per-optimointia, korroosionkestävyyttä materiaalivalinnalla tai jälki{7}}leimauspinnoitteilla ja rakenteellista kestävyyttä miljoonien lämpöjaksojen aikana.
Tätä alaa palvelevat valmistajat tarvitsevat suuri{0}}tonnipainoisia puristimia, joissa on suuri sänkykoko, vankat työkalut, jotka on suunniteltu raskaille-materiaaleille, ja tehokkaat romunhallintajärjestelmät pitämään progressiiviset metallileimauskustannukset kilpailukykyisinä. Toleranssit ovat löysempiä kuin elektroniikan tai lääketieteen - tyypillisesti plus tai miinus 0,1–0,2 mm -, mutta pelkät materiaalivoimat vaativat erilaista insinööriosaamista kuin mikro{7}}tarkkuustyö.
Puolustus- ja ilmailusovellukset asettavat lisädokumentaatiovaatimukset osan vaatimalle tarkkuustasolle. Materiaalisertifikaattien on jäljitettävä tehtaalle täydellä kemiallisten ja mekaanisten ominaisuuksien todennuksella. Erän hallinta, ensimmäisen-artikkelin tarkastusraportit ja kontrolloitu-tarkistuspiirustusten hallinta eivät ole-neuvoteltavissa. Liikkeen, jolla ei ole AS9100-sertifikaattia tai ei ole perehtynyt DFARS-materiaalin hankintavaatimuksiin, on vaikeuksia läpäistä toimittajan pätevyysauditointeja.
Ostajille takeaway: älä oleta, että jollakin alalla menestyvä valmistaja siirtää tämän ominaisuuden automaattisesti toiselle. Nopeita-kupariseoksesta valmistettuja liittimiä 1 200 iskulla minuutissa käyttävällä liikkeellä ei ehkä ole kokemusta raskaasta muovaus- ja korroosiotestauksesta, jota hiiliteräksen asteittainen LVI-leimaus vaatii. Sitä vastoin suurille teollisille kiinnikkeille optimoidulta valmistajalta saattaa puuttua mikro-tarkkuustyökalut ja puhdastila-infrastruktuuri, joita tarvitaan lääketieteelliseen progressiiviseen leimaamiseen. Yhdistä valmistajan todistettu toimialakokemus todelliseen sovellukseesi -, ei vain heidän koneluetteloonsa.
Progressiivinen suutinsuunnittelu- ja kehitysprosessi
Oikean valmistajan valitseminen teollisuuden sopivuuden perusteella on vain osa yhtälöä. Se, mitä tapahtuu ostotilauksen allekirjoittamisen ja tuotantoosien vastaanottamisen välillä, voi kestää kuukausia -, ja tuon ikkunan aikana tehdyt tekniset päätökset määräävät, toimiiko progressiivinen leimaustyökalusi virheettömästi miljoonia syklejä vai vaikeutuuko loputtomien säätöjen läpi puristinlattialla.
Useimmat ostajat eivät koskaan näe tätä vaihetta yksityiskohtaisesti. He lähettävät osapiirustuksen, saavat tarjouksen ja odottavat näytteitä. Mutta progressiivisen leimausmuotin suunnitteluprosessin ymmärtäminen antaa sinulle vipuvaikutusta: tiedät, milloin hylätä, milloin hyväksyä ja mitkä virstanpylväät osoittavat, että työkalukumppanillasi on aito suunnittelusyvyys verrattuna leikkaus-ja-lähestymistapaan.
Suunnittelu- ja simulointivaihe
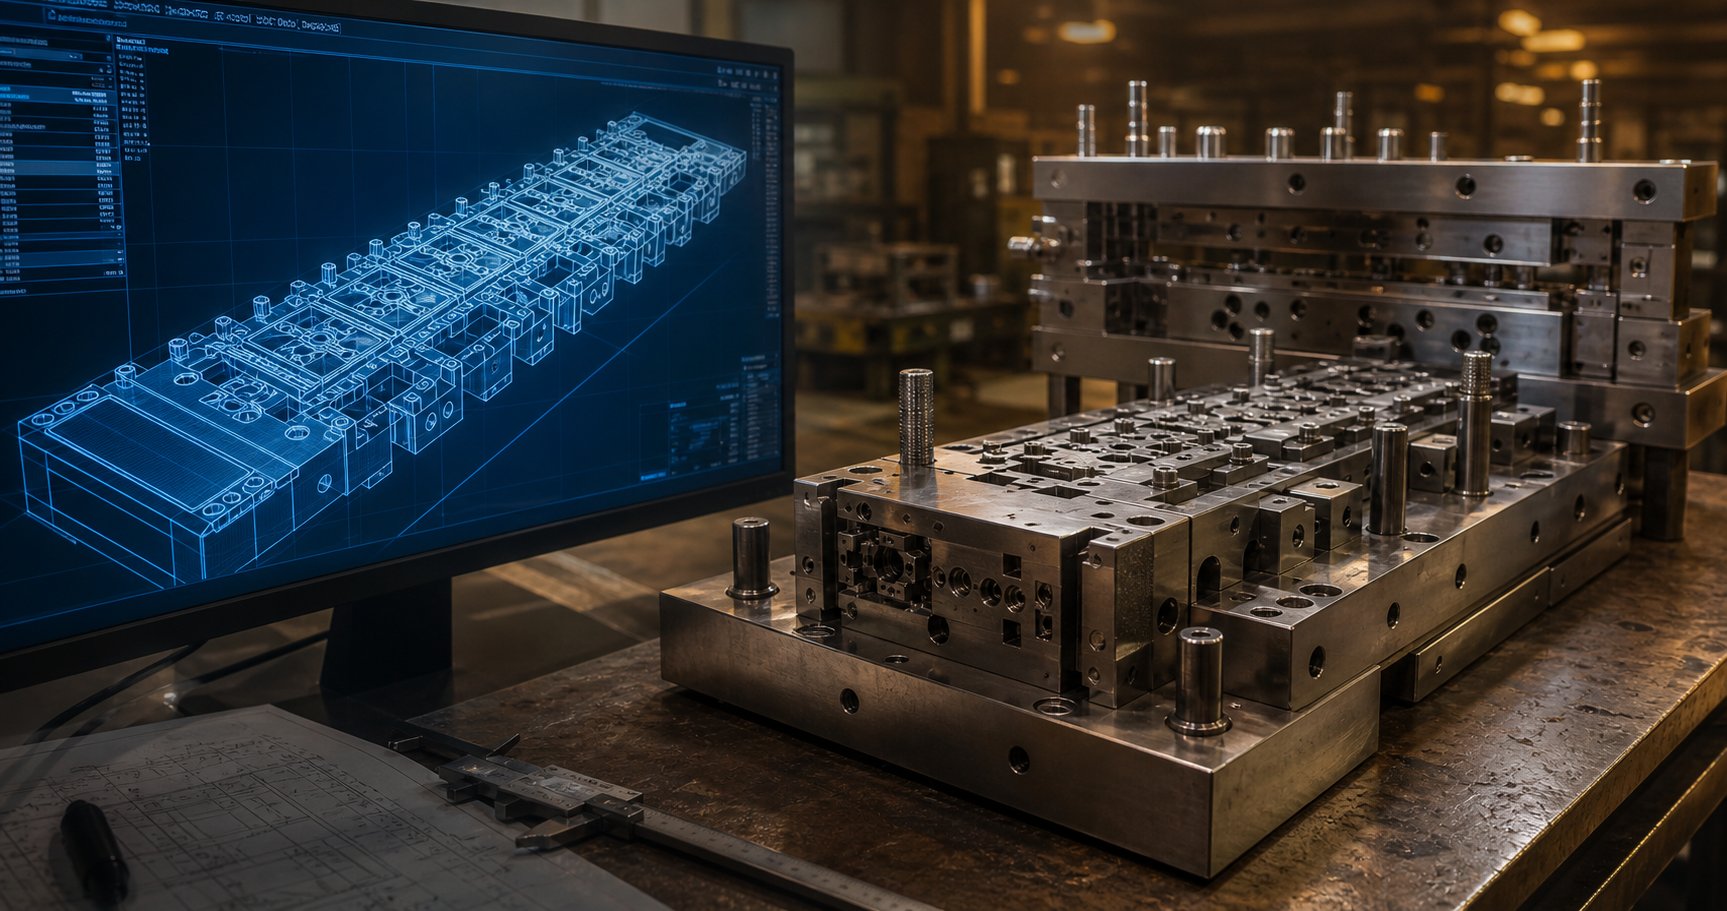
Jokainen progressiivinen muotti alkaa liuskaasetelmana - 2D- tai 3D-CAD-malli, joka näyttää tarkalleen, kuinka osa on käämin päällä, mitkä toiminnot tapahtuvat kullakin asemalla ja kuinka kantonauha yhdistää kaiken. Insinöörit käyttävät CAD/CAM-alustoja määrittääkseen lävistysgeometriat, meistinvälykset, pilottipaikat ja muovaussekvenssit ennen kuin terästä leikataan.
Tässä pätevät valmistajat erottavat itsensä: he suorittavat finite element analysis (FEA) -simuloinnin ehdotetulle mallille. Työkalujen, kuten inkrementaalisen muovauksen simulointiohjelmiston - mukaan lukien alustat, kuten AutoForm ProgSim -, avulla insinöörit voivat käytännössä kokeilla muotia tietokoneella. Simulaatio ennustaa materiaalin ohenemisen, rypistymisriskin, takaiskukulmat ja tarvittavan muovaustonnimäärän kullakin asemalla. Se jopa automaattisesti-säätää painetyynyn voimat havaitessaan mahdollisen ryppyjen muodostumisen.
Miksi tämä kiinnostaa sinua ostajana? Koska simulointi-ohjattu progressiivinen leimausmuotin suunnittelu havaitsee ongelmat, jotka muuten ilmaantuisivat viikkoja myöhemmin fyysisen kokeilun aikana, - niiden korjaaminen tarkoittaa karkaistun työkaluteräksen uudelleenhiontaa tai kokonaisten muottiosien romuttamista. KutenMetalForming Magazinehuomauttaa, että suunnittelijoilla on usein maksimaalinen vapaus prosessin alkuvaiheessa, mutta vain vähän valmistustietämystä, ja tämä aukko kapenee nopeasti, kun kova työkalut ovat käynnissä. Simulaatio sulkee tämän tietovajeen ennen kuin raha on sitoutunut teräkseen.
Tässä vaiheessa sinun pitäisi odottaa, että tarkistat ja hyväksyt:
- Liustojen asettelupiirustukset, joissa näkyy osien suunta, asemajärjestys ja materiaalin käyttöprosentti
- FEA-tulokset korostavat muodostuvia riskialueita (halkeamia, ryppyjä, liiallista ohenemista)
- Takaisinjousituksen kompensointistrategia mutkille ja muotoille
- Alustavat vetoisuusarviot ja painon valinta
- Progressiivisten leimausmateriaalien vahvistus: - seoslaatu, karkaus, paksuus ja kelan leveys
Prototyping ja Die Tryout
Kun suunnittelu on validoitu virtuaalisesti, muottikomponentit valmistetaan CNC-jyrsinnällä, langan EDM:llä ja tarkkuuspintahionnalla. Nykyaikaiset lanka-EDM-koneet leikkaavat monimutkaisia lävistys- ja meistiprofiileja 0,005 mm:n tarkkuudella, kun taas CNC-suurnopeus{2}}jyrsintä käsittelee 3D-muovauspintoja ja meistikenkätaskuja. Lämpökäsittely kovettaa kriittiset komponentit 58-62 HRC:hen, ja viimeistelyhionta tuo kaiken lopullisiin mittoihin.
Die tryout on paikka, jossa progressiivinen työkalut kohtaavat todellisuuden. Koottu muotti menee koepuristimeen, ja valmistaja ajaa näyteliuskoja alhaisella nopeudella, lisää asteittain iskunopeutta samalla kun tarkastaa osia jokaisessa vaiheessa. Insinöörit tarkistavat:
- Mittatarkkuus suhteessa osien painatustoleransseihin
- Purseen korkeus ja reunojen kunto lävistetyissä osissa
- Taivutuskulmat ja takajousto nimellisarvoja vasten
- Nauhasyötön johdonmukaisuus ja pilotin sitoutuminen
- Muotoilupinnan viimeistely ja mahdolliset tahrattumisen tai materiaalin kerääntymisen merkit työkaluissa
Odotettavissa useita kokeilutoistoja. Jopa simulaatiolla pienet säädöt ovat normaaleja -, jotka säätelevät muotorei'itystä 0,05 mm, keventävät tiukkaa välystä tai säätelevät ohjausreiän asentoa. Valmistaja, joka väittää, että kokeilutoistoja ei ole, joko yksinkertaistaa liikaa tai käyttää erittäin yksinkertaisia osia. Tärkeää on se, kuinka nopeasti ne yhdistyvät vakaaksi prosessiksi.
Ensimmäiset-kokeilun artikkelinäytteet lähetetään sinulle mittojen hyväksymistä varten - tyypillisesti FAIR- (First Article Inspection Report)- tai PPAP-paketin kautta toimialastasi riippuen. Tämä on viimeinen porttisi ennen tuotantolupaa.
Tyypilliset läpimenoajat ideasta tuotantoon
Yksi vähiten{0}}käsitellyistä progressiivisten työkaluohjelmien näkökohdista on aikajana. Ostajat saavat usein epämääräisiä arvioita ja kohtaavat sitten viiveitä ymmärtämättä mihin aika todellisuudessa menee. Tässä on realistinen erittely:
| Vaihe | Tyypillinen kesto | Avaintoiminnot |
|---|---|---|
| Suunnittelu ja simulointi | 3-5 viikkoa | Nauhojen asettelu, FEA, suunnittelun tarkistus, ostajan hyväksyntä |
| Die valmistus | 6-10 viikkoa | CNC-työstö, lanka-EDM, lämpökäsittely, hionta, kokoonpano |
| Kokeilu ja näytteenotto | 2-4 viikkoa | Ensimmäinen kokeilu, säädöt, näytteen lähettäminen, ostajan hyväksyntä |
| Tuotannon validointi | 1-2 viikkoa | Ajo-nopeudella-, SPC-tietojen kerääminen, lopullinen allekirjoitus-pois |
| Kokonais | 12-20 viikkoa |
Monimutkaiset muotit, joilla on tiukat toleranssit tai monet muovausasemat pyrkivät pitempään päähän. Yksinkertainen kiinnitystyökalu neljällä tai viidellä asemalla voi lyödä lyhyemmät aikajanat. Myöhäisen-vaiheen suunnittelun muutos muotin valmistuksen alkamisen jälkeen voi maksaa jopa puolet alkuperäisestä työkalun hinnasta ja lisätä viikkoja aikatauluun -, minkä vuoksi suunnittelun jäätyminen ennen teräksen leikkaamista on kriittistä.
Nykyaikainen valmistustekniikka on tiivistänyt nämä aikajanat vuosikymmenen takaiseen verrattuna. Nopeat-CNC-työstökeskukset poistavat materiaalia nopeammin. Langallinen EDM toimii ilman valvontaa yön yli. Simulointi havaitsee ongelmat, jotka aiemmin vaativat useita fyysisiä koe--ja-uudelleenkäsittelyjaksoja. Yhdessä nämä edistysaskeleet ovat parantaneet ensimmäisten-artikkelien onnistumisprosentteja ja vähentäneet kokeiluiden iteraatioiden määrää alan keskiarvosta neljästä viiteen kierrokseen kahteen tai kolmeen hyvin-simuloiduissa progressiivisissa leimaustyökaluohjelmissa.
Ostajille käytännön merkitys on suoraviivainen: kysy valmistajalta, mitä simulointityökaluja he käyttävät, kuinka monta kokeilu iteraatiota he tyypillisesti tarvitsevat ja sisältääkö heidän tarjousaikansa tuotannon validoinnin vai vain ensimmäiset näytteet. Nämä vastaukset paljastavat enemmän suunnittelukyvystä kuin mikään laiteluettelo koskaan -, ja ne ennustavat suoraan, kuinka suulake toimii, kun se saavuttaa täyden-nopean tuotannon.
Tarkkuusominaisuudet ja laitteet, jotka määrittelevät laadun
Suunnittelun kurinalaisuus muottikehityksen aikana luo perustan -, mutta se, mikä viime kädessä määrää osien laadun päivästä toiseen, on meistiä käyttävien laitteiden tarkkuus. Kaksi valmistajaa voi rakentaa identtisen nauha-asetelman, mutta silti valmistaa osia, joilla on mitattavasti erilainen mittasuhteet puristinalustojen, syöttöjärjestelmien ja valvontatekniikan mukaan. Kun arvioit potentiaalista kumppania, nämä laitteisto- ja prosessitiedot kertovat, pystyykö heidän myymälänsä todella saavuttamaan suunnittelutiiminsä lupaamat numerot.
Toleranssiominaisuudet eri materiaaleihin
Jokainen materiaali käyttäytyy eri tavalla progressiivisessa stanssauksessa. Kuparilejeeringit virtaavat helposti, mutta ponnahtavat takaisin arvaamattomasti tiukoissa mutkissa. Ruostumaton teräs-kovettuu nopeasti ja vaatii suurempia lävistysvoimia. Alumiini naarmuuntuu työkalupintoja vasten, jos voitelu ei ole tarkasti hallittua. Nämä käytökset vaikuttavat suoraan saavutettavissa oleviin toleransseihin -, ja parhaat valmistajat tietävät, mitkä valikoimat ovat realistisia tietylle materiaali- ja ominaisuusyhdistelmällesi sen sijaan, että antaisivat yleisnumeron jokaiselle työlle.
Erittäin tarkka metallileimaus voi saavuttaa jopa ±0,025 mm (±0,001 tuumaa) toleransseja kriittisissä ominaisuuksissa, kuten reikien sijainnissa ja muotomitoissa. Ilmailu- ja lääketieteellisissä sovelluksissa jotkin toiminnot ulottuvat ±0,0127 mm:n (±0,0005 tuuman) alueelle erikoistyökalujen ja valvotun{5}}ympäristötuotannon ansiosta. Mutta nämä ääripäät eivät ole universaaleja - ne riippuvat materiaalityypistä, paksuudesta, ominaisuuden geometriasta ja siitä, kuinka monen aseman läpi nauha kulkee ennen kyseisen toimenpiteen saavuttamista.
Tässä on käytännöllinen viite, joka osoittaa, mitä tarkkuusleimauksella tyypillisesti saavutetaan yleisillä materiaaleilla ja ominaisuustyypeillä:
| Ominaisuuden tyyppi | Hiiliteräs | Ruostumaton teräs | Kupari/pronssilejeeringit | Alumiini |
|---|---|---|---|---|
| Reiän sijainti (lävistetty) | ±0,05 mm | ±0,05 mm | ±0,03 mm | ±0,05 mm |
| Reiän halkaisija | ±0,025 mm | ±0,038 mm | ±0,025 mm | ±0,038 mm |
| Taivutuskulma | ±0,5 astetta | ±1,0 astetta | ±0,5 astetta | ±1,0 astetta |
| Tasaisuus (yli 25 mm jänneväli) | ±0,05 mm | ±0,08 mm | ±0,05 mm | ±0,08 mm |
| Profiilin/verhoilun mitat | ±0,05 mm | ±0,08 mm | ±0,05 mm | ±0,08 mm |
| Keksittyjä ominaisuuksia | ±0,01 mm | ±0,02 mm | ±0,01 mm | ±0,02 mm |
Huomaa, että ruostumaton teräs ja alumiini pyrkivät kohti löysempiä taivutustoleransseja. Se ei ole työkalujen rajoitus - vaan materiaalinen käyttäytyminen. Ruostumaton teräs jousia takaisin aggressiivisemmin korkeamman myötörajan ansiosta, ja alumiinin alhainen kimmokerroin tekee tarkasta kulman hallinnasta vaikeampaa ilman toissijaisia lyöntioperaatioita. Valmistajan, joka lainaa ±0,25 astetta ruostumattomasta teräksestä tehdyssä mutkassa selittämättä kompensointistrategiaansa, pitäisi herättää kysymyksiä.
Puristimen tekniset tiedot, jotka vaikuttavat osien laatuun
Leimauspuristin ei ole vain runko, joka kulkee ylös ja alas. Sen tekniset tiedot määräävät suoraan, mitä osia voit valmistaa ja kuinka johdonmukaisesti ne tulevat ulos. Kun arvioit valmistajan laiteluetteloa, keskity näihin parametreihin:
- Vetoisuus:Suurin voima, jonka puristin voi tuottaa alakuolopisteessä. Alitonnimäärä johtaa epätäydelliseen muotoon ja mittojen vaihteluun. Puristin, joka käy 80 %:lla+ nimelliskapasiteetista jokaisella vedolla, väsyy nopeammin ja ajautuu nopeammin kuin puristin, joka käy 60 %:lla.
- Sängyn koko:Määrittää suuttimen suurimman jalanjäljen. Muoti, joka tuskin sopii sänkyyn, ei jätä tilaa typpijousille, romukouruille tai in-suulakeantureille - kaikille asioille, jotka vaikuttavat laatuun nopeudella.
- Iskun pituus:On oltava syvimmässä muodossa suulakkeessa sekä riittävä nauhaväli syöttöä varten. Liian lyhyt isku tarkoittaa, että suulake ei voi avautua täysin luotettavaa nauhan etenemistä varten.
- Nopeuskyky:Mitoitettu iskuina minuutissa (SPM). Nopealla-leimauspuristimella, joka on rakennettu tarkkuustyöskentelyyn 800-1 500 SPM:llä, on täysin erilainen rungon jäykkyys, laakerirakenne ja dynaaminen tasapainoominaisuudet kuin yleiskäyttöisellä puristimella, jonka teho on 60 SPM.
- Syötteen tarkkuus:Nauhaa eteenpäin vievän servosyöttöjärjestelmän tai mekaanisen syöttöjärjestelmän on säilytettävä jakotarkkuus ±0,01 mm iskun jälkeen iskun jälkeen. Nopeudella 1 000 SPM syöttömekanismi indeksoi nauhan yli 16 kertaa sekunnissa - kaikki epäjohdonmukaiset yhdisteet sijaintivirheiksi jokaisella alavirran asemalla.
Suurinopeuksinen progressiivinen stanssaus suorituskyvyn yläpäässä perustuu tarkoituksella{0}}rakennettuihin puristusalustaan.Brudererin BSTL 350-88esimerkiksi tuottaa 350 kN voimaa 870 x 536 mm:n alustalla ja toimii nopeuksilla 100 - 1 200 iskua minuutissa. Sen käyttö{7}}vipujärjestelmä jakaa ram-kuormituksen runkoon tasaisen tarkkuuden takaamiseksi nopeudella, ja OPC UA -liitäntä liitetään oheislaitteiden valvontajärjestelmiin prosessin täyden läpinäkyvyyden takaamiseksi. Tämän luokan puristimissa on minimaaliset-välykset ja kitkaa{10}}vähentävät voitelujärjestelmät, jotka säilyttävät mittatarkkuuden jopa pitkien nopean leimauksen tuotantoajon aikana.
Mitä tämä tarkoittaa käytännössä? 1 200 SPM:n nopeudella liitinsuuttimella yksi puristin tuottaa yli 1,7 miljoonaa osaa päivässä. Osakohtainen hinta laskee dramaattisesti verrattuna yleiskäyttöiseen-puristimeen, joka käyttää samaa meistiä 200 SPM:llä -, ei pelkästään raakakapasiteetin vuoksi, vaan siksi, että-nopeat leimauspuristimen alustat ylläpitävät tiukempaa prosessinhallintaa nopeudella, jolloin syntyy vähemmän romua ja vähemmän osia, jotka vaativat{9}}uudelleenkäsittelyä.
In-Die Monitoring and Quality Assurance
Progressiivisen muotin ajaminen satoja iskuja minuutissa tarkoittaa, että ongelmat kehittyvät nopeasti. Rikkinäinen lävistys nopeudella 800 SPM tuottaa 13 viallista osaa sekunnissa, ennen kuin käyttäjä edes huomaa, että jokin kuulostaa vialta. Tästä syystä sisäisestä-seurannasta on tullut ei--neuvoteltavissa missään vakavassa tuotantoympäristössä.
Nykyaikaiset progressiiviset meistit sisältävät useita anturityyppejä upotettuna suoraan työkaluihin:
- Voimaanturit:Muovausasemien alle asennetut pietsosähköiset punnituskennot havaitsevat muutokset lävistysvoimassa, jotka ilmoittavat työkalun kulumisesta, materiaalin vaihtelusta tai rikkoutuneista komponenteista. Äkillinen voimanpudotus tarkoittaa, että lyönti katkesi. Asteittainen nousu tarkoittaa, että suulake on kulunut ja tarvitsee huoltoa.
- Tukosten tunnistus:Läheisyys- tai optiset anturit vahvistavat, että nauha on edennyt oikeaa askelta ennen kuin puristin suorittaa iskunsa. Jos nauhaa ei syötetty - tai se syötettiin lyhyeksi -, puristus pysähtyy ennen kuin meisti sulkeutuu väärin asetetun aihion kohdalla.
- Osa{0}}anturit:Varmista ennen seuraavaa iskua, että jokainen valmis osa on irronnut muotista. Suulakkeeseen juuttunut osa, joka iskee kaksinkertaisesti-voi vahingoittaa työkaluja, joiden korjaaminen maksaa kymmeniä tuhansia.
- Etanan tunnistus:Varmista, että suojukset ovat pudonneet irti suulakkeesta. Jäljelle jääneet etanat aiheuttavat pintavirheitä ja voivat murtaa iskuja myöhemmissä iskuissa.
Puristimen jälkeiset automaattiset tarkastusjärjestelmät käyttävät -paitsi puristimen jälkeen näkökameroita, lasermittausta ja pyörrevirtatestausta kriittisten mittojen varmistamiseksi 100 % osista tuotantonopeudella. Tämä ei ole näytteenottoa -, vaan jokaisen kappaleen toleranssit tarkistetaan ennen pakkausasemalle saapumista.
Ostajien kysymys ei ole "tarkistatko osia?" - jokainen valmistaja sanoo kyllä. Todellinen kysymys on, käyvätkö ne sisään-punnerrustunnistuksen automaattisella painalluksen pysäytyksellä ja tekevätkö ne 100-prosenttisesti sisäänrakennetun tarkastuksen verrattuna säännölliseen näytteenottoon. Ero määrittää, tuottaako työkaluvika 13 huonoa osaa vai 13 000 ennen kuin joku saa sen kiinni.
Nämä tarkkuusominaisuudet ja valvontajärjestelmät edustavat laadun laitteistopuolta. Pelkkä laitteisto ei kuitenkaan takaa tuloksia -, kun kyseistä laitetta käyttävä valmistaja tarvitsee oikeat prosessit, kokemuksen ja viestintäkäytännöt toimiakseen johdonmukaisesti. Tämä arviointi vaatii katsomista koneluettelon ulkopuolelle kokonaan.
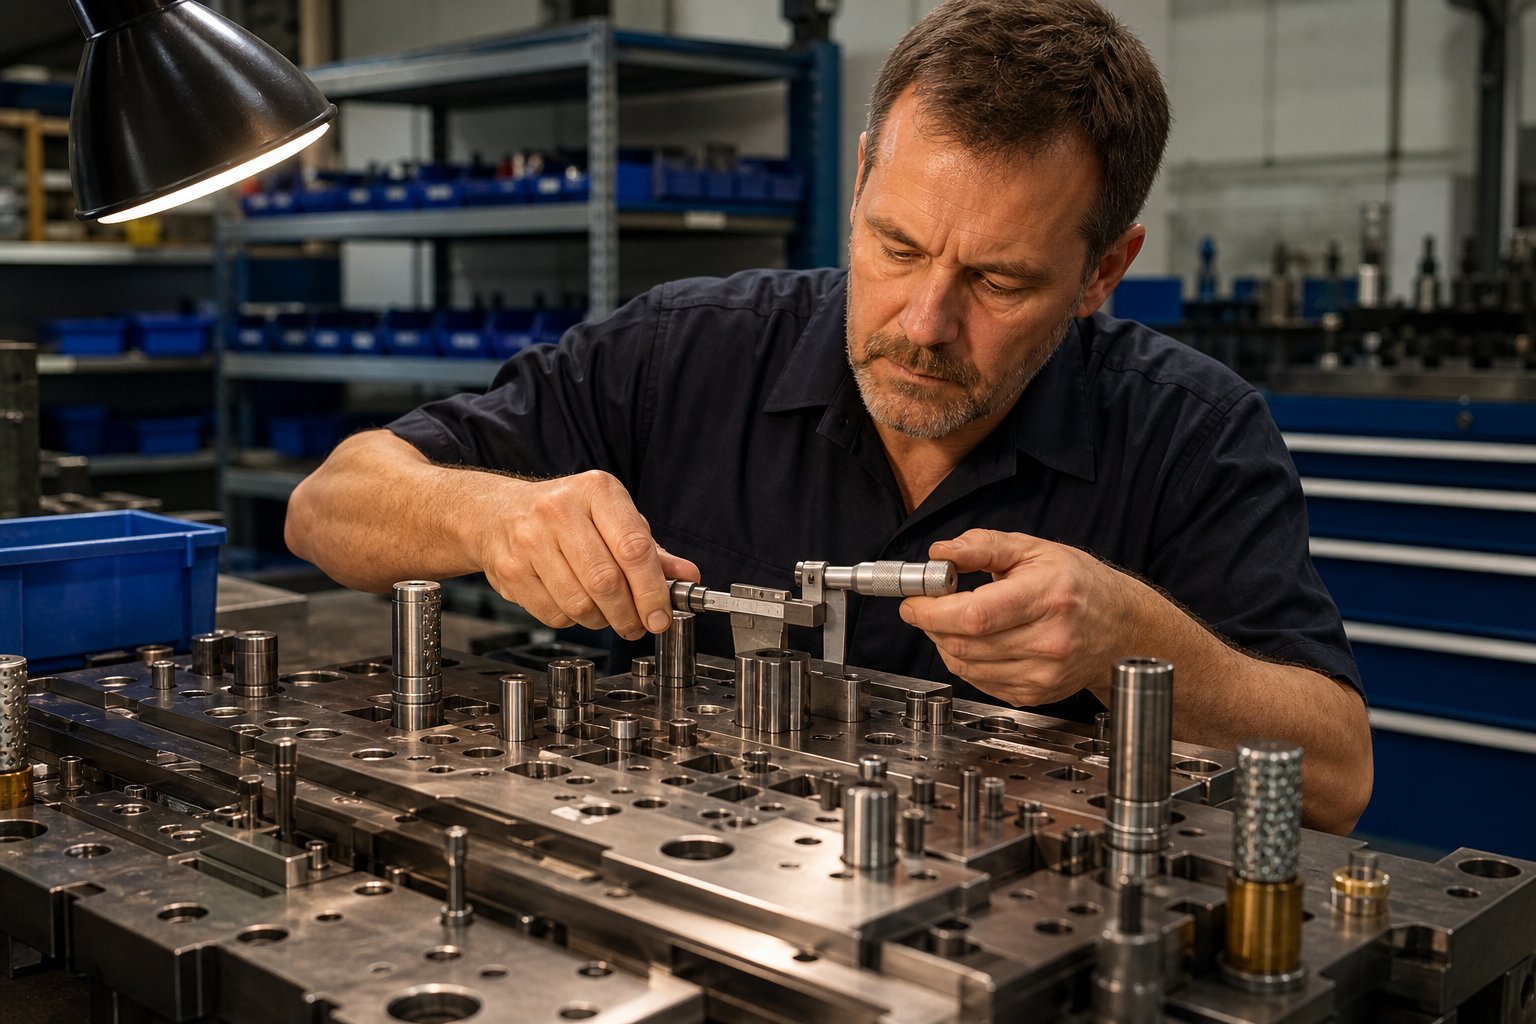
Kuinka arvioida ja valita edistyksellisiä muottivalmistajia
Laitetiedot ja toleranssitaulukot kertovat valmistajanvoitehdä teoriassa. Mutta tuottavatko ne todella johdonmukaisia tuloksia projektissasi, volyymeillasi, aikajanallasi? Se on eri kysymys -, ja siihen vastaaminen edellyttää edistyvien muottivalmistajien arvioimista prosessien kypsyyden, viestintätottumusten ja toimitusketjun sopivuuden perusteella, ei vain koneluetteloita.
Kuvittele, että olet rajannut hakusi kolmeen tai neljään leimausmuottivalmistajaan, jotka kaikki väittävät olevansa samanlaisia. Kuinka erottaa aidosti kykenevät kumppanit niistä, jotka lainaavat aggressiivisesti ja kamppailevat sitten loputtomien kokeilutoistojen läpi? Alla oleva viitekehys antaa tuotantoinsinööreille ja hankintatiimeille jäsennellyn tavan arvioida progressiivisten meistojen toimittajia ennen työkaludollarien sitoutumista.
Vihreät liput, jotka ovat merkki laadukkaasta kumppanista
Tietyt indikaattorit korreloivat johdonmukaisesti valmistajien kanssa, jotka toimittavat ajallaan, osuvat toleransseihin ensimmäisellä tuotantokerralla ja kommunikoivat ennakoivasti, kun ongelmia ilmenee. Kun arvioit progressiivista muottivalmistajaa, etsi seuraavat signaalit:
- Simulaatio{0}}ohjattu muottisuunnittelu:He käyttävät FEA:ta ja muovaussimulaatioohjelmistoa (AutoForm, DEFORM tai vastaava) kaistaleasettelujen vahvistamiseen ennen teräksen leikkaamista. Tämä tarkoittaa vähemmän kokeilutoistoja ja nopeampaa tuotantoaikaa.
- Oma-työkaluhuone täydellä koneistuskyvyllä:CNC-jyrsintä, lanka-EDM, pintahionta ja lämpökäsittely saman katon alla. Valmistaja, joka ulkoistaa tärkeitä muottikomponentteja, menettää laadun ja aikajanan hallinnan.
- Dokumentoitu koe- ja validointiprosessi:He voivat kuvata normaalin koejaksonsa - kuinka monta iteraatiota he tyypillisesti tarvitsevat, mitä tietoja he keräävät kussakin vaiheessa ja mitkä ovat poistumiskriteerit. Omat kokeilu- ja validointipalvelut mahdollistavat työkalujen testaamisen realistisissa olosuhteissa ennen toimitusta.
- Materiaalin jäljitettävyysjärjestelmät:Täydelliset asiakirjat kelojen toimittajalta valmiiden osien - tehtaan sertifioinnit, eränumerot ja saapuvat tarkastustiedot. Ei-neuvoteltavissa autoteollisuuden, lääketieteen ja ilmailualan sovelluksissa.
- Läpinäkyvä viestintä ja tekninen pääsy:Heidän insinöörinsä puhuvat suoraan insinööreillesi. Suunnittelupäätökset selitetään, ei vain jaeta. He kutsuvat sinut todistamaan koeajoja ja jakamaan ulottuvuustietoja avoimesti.
- Referenssit omalla toimialallasi:He voivat nimetä asiakkaita (tai ainakin kuvata sovelluksia) alallasi. Metallileimausmuottivalmistajien yleisellä kyvyllä on vähemmän merkitystä kuin todistetulla kokemuksella materiaaleistasi, toleransseistasi ja sertifiointivaatimuksistasi.
- Skaalautuvuus ja joustava kapasiteetti:He voivat käsitellä nykyiset volyymit ja kasvaa kanssasi. Kysy lehdistön käyttöasteesta - 95 %:n kapasiteetilla toimivalla liikkeellä ei ole puskuria kiireellisiä tilauksiasi tai volyymien lisäyksiä varten.
Valmistajan kaltainenYICHEN, esimerkiksi sijoittaa progressiivisen leimausmuotin kykynsä suuren -volyymituotannon ympärille, jossa on usean aseman muodostaminen ja skaalautuva tulos -, joka tarkistaa useat näistä laatikoista toistettavan massatuotannon tarpeessa. Mitä tahansa potentiaalista kumppania arvioitaessa avain on varmistaa nämä väitteet laitoskäynneillä, näyteajoilla ja referenssitarkastuksilla sen sijaan, että ottaisi markkinointikieltä nimellisarvoon.
Varteenotettavat punaiset liput
Punaiset liput eivät aina tarkoita, että valmistaja on epäpätevä - joskus ne osoittavat vain, että valmistajan vahvuudet ja tarpeet eivät vastaa toisiaan. Mutta tietyt mallit ennustavat johdonmukaisesti ongelmia loppupäässä:
- Ei simulointikykyä:Kauppa, joka luottaa täysin kokeneeseen -perustaiseen meistisuunnitteluun ilman FEA-vahvistusta, tarvitsee todennäköisesti enemmän kokeiluita, pidempiä aikajanaa ja siihen liittyy suurempi riski tehdä ohjelman puolivälissä{1}}muutoksia, jotka maksavat sinulle rahaa.
- Epämääräiset tai välttelevät toimitusaika-arviot:"Noin 12 viikkoa, ehkä pidempään" ilman vaihekohtaista-vaihekohtaista-erittelyä viittaa siihen, että he eivät ole kartoittaneet omaa prosessiaan tarpeeksi hyvin tulosten ennustamiseksi. Vertaa tätä yksityiskohtaiseen aikatauluun, jossa suunnittelun, koneistuksen, kokeilun ja validoinnin virstanpylväät on määritelty selkeästi.
- Haluttomuus jakaa toleranssitietoja tai CPK-historiaa:Jos leimausmuottitoimittaja ei näytä sinulle vastaavien aikaisempien työpaikkojen kykytutkimuksia, heillä ei ehkä ole näitä tietoja -, mikä tarkoittaa, että he eivät mittaa prosessikapasiteettia järjestelmällisesti.
- Ei asiakasreferenssejä toimialallasi:Myymälä, joka ei ole koskaan leimattu lääketieteellisen -titaanin tai joka harjoittaa IATF--yhteensopivaa tuotantoa, kohtaa jyrkän oppimiskäyrän projektissasi. Maksat siitä koulutuksesta viivästyksistä ja laatuongelmista.
- Yhden{0}}lähteen riippuvuus ilman varasuunnitelmaa:Jos heidän ainoa langallinen EDM-koneensa hajoaa ohjelman -välissä, mitä tapahtuu muottillesi? Kysy kriittisen polun laitteiden redundanssi- ja valmiussuunnittelusta.
- Hinta selvästi muita tarjouksia alempi:Tarjous, joka on 30-40 % kilpailijoita alhaisempi, tarkoittaa yleensä sitä, että jotain jätettiin pois - vähemmän kokeiluita budjetoituja, ohuempia suutinrakennetta, heikompaa työkaluterästä tai toleranssivaatimuksiasi koskevia oletuksia, jotka eivät vastaa painoasi.
- Ei myynnin jälkeistä{0}}tukirakennetta:Progressiiviset meistit kuluvat miljoonien syklien aikana. Valmistaja, jolla ei ole huolto-, vianetsintä- tai korjauspalveluita, jättää sinut pulaan, kun muovausrei'itys kuluu yli kuuden kuukauden tuotannon jälkeen.
Kotimaan vs offshore-hankintanäkökohdat
Kotimainen -versus{1}}offshore-päätös progressiivisesta meistityökalusta sisältää kompromisseja, jotka menevät paljon yksikköhintaa pidemmälle. Kun hankit hyödykeosan, sen lähettäminen meren yli lisää kustannuksia, mutta ei muuta tuotetta olennaisesti. Progressiivinen kehitystyö on kuitenkin iteratiivista ja yhteistoiminnallista -, ja maantiede vaikuttaa suoraan siihen, miten tämä yhteistyö etenee.
Tältä kokonaiskustannuskuva itse asiassa näyttää, kun otat huomioon piilotetut muuttujat:
| Tekijä | Kotimainen hankinta | Offshore Sourcing |
|---|---|---|
| Työkalujen ennakkokustannukset | Korkeampi (yleensä 30-50 % enemmän) | Alempi noteerattu hinta |
| Rahti ja tariffit | Minimaalinen | Voidaan lisätä 15-25% kokonaiskustannuksiin |
| Toimitusaika (suunnittelu läpi tuotannon) | 12-18 viikkoa tyypillisesti | 16-28 viikkoa sisältäen toimituskulut |
| Viestintänopeus | Saman{0}}päivän vastaukset, sama aikavyöhyke | 12-16 tunnin vastausviiveet, kielimuurit |
| Osallistuminen kokeiluun | Mahdollisuus osallistua henkilökohtaisesti | Epäkäytännöllinen useimmille iteraatioille |
| Teknisen muutoksen käänne | päivää | Viikot (plus lähetys uudelleen, jos fyysistä korjausta tarvitaan) |
| IP-suojaus | Vahva oikeudellinen kehys, täytäntöönpanokelpoiset NDA:t | Muuttuva täytäntöönpano lainkäyttöalueen mukaan |
| Toimitusketjun katkeamisriski | Matala | Kohonnut (satamien myöhästymiset, geopoliittinen epävakaus, tullit) |
Kokeilun iteratiivisuus on kriittinen tekijä, jonka monet ostajat aliarvioivat. Kuten Manor Tool huomauttaa, aikavyöhykeaukot ja kommunikaatioesteet hidastavat tuotannon muutoksia - ja asteittainen suulakekehitys on olennaisesti sarja tuotantomuutoksia, kunnes prosessi vakiintuu. Kun koenäytteesi tarvitsevat 0,03 mm:n säätöä muotorei'ityksessä, palautesilmukka kestää kotimaassa yhden päivän, kun taas offshore-alueella viikon tai enemmän, kun huomioidaan viestintäviive, uudelleenvalmistus ja uudelleentoimitus.
Offshore-hankinta voi kuitenkin olla järkevää, kun todistettuja, vakaita muottimalleja kopioidaan (ei kehitetä tyhjästä), kustannusherkissä ohjelmissa-, joissa pidemmät aikajanat ovat hyväksyttäviä, tai kun offshore-kumppanilla on pitkä kokemus tarkasta sovelluksestasi. Riski kasvaa jyrkästi, kun kehität monimutkaisia uusia työkaluja, joissa iteratiivinen suunnitteluyhteistyö edistää menestystä.
IP-suojaus ansaitsee erityistä huomiota. Progressiivinen muottisuunnittelusi - nauhan asettelu, asemajärjestys, muotoilugeometria ja materiaalitiedot - edustaa merkittävää teknistä arvoa. Kotimaiset sopimukset, joissa on täytäntöönpanokelpoisia salassapitosopimuksia ja selkeät teollis- ja tekijänoikeuslausekkeet, tarjoavat vahvemman suojan kuin offshore-järjestelyt, joissa lainkäyttö vaihtelee lainkäyttöalueen mukaan. Kilpailluilla markkinoilla omistettujen osien suunnittelussa tämä huomio yksin voi oikeuttaa kotimaisen palkkion.
RFQ:n parhaat käytännöt tarkan lainauksen tekemiseen
Progressiivisten stanssausten toimittajilta saamiesi tarjousten laatu kuvastaa suoraan antamiesi tietojen laatua. Epämääräiset tarjouspyynnöt tuottavat pehmustettuja tarjouksia, jotka ovat täynnä varahinnoittelua. Yksityiskohtaiset, hyvin -strukturoidut tarjouspyynnöt tuottavat tarkan hinnoittelun ja paljastavat mahdolliset ongelmat jo - ennen kuin olet sitoutunut kumppaniin.
Kun lähetät tarjouspyynnön leimausmuottivalmistajille, sisällytä:
- Täydelliset osatiedot:2D-mitoitetut piirustukset GD&T-kuviteilla, 3D STEP- tai Parasolid-mallit ja materiaalitiedot, mukaan lukien seos, karkaus ja paksuus toleransseineen.
- Vuosimäärä ja ohjelman kesto:Suulake, joka on suunniteltu 500 000 osalle vuodessa viiden vuoden aikana (2,5 miljoonaa osumaa käyttöiän aikana), vaatii erilaisen rakenteen kuin se, joka on suunniteltu 50 000 osalle vuodessa. Tämä vaikuttaa suoraan muotin materiaalin valintaan, kulumispinnoituspäätöksiin ja varaosien suunnitteluun.
- Tunnistetut kriittiset mitat:Merkitse, mitkä toleranssit ovat toiminnallisesti kriittisiä ja mitkä ovat neuvotteluvaraa. Tämä auttaa muotisuunnittelijoita kohdistamaan suunnittelutyötä sinne, missä sillä on eniten merkitystä.
- Toissijaiset toiminnot:Määritä pinnoitus-, lämpökäsittely-, purseenpoisto- tai kokoonpanovaatimukset. Nämä vaikuttavat materiaalin valintaan ja prosessin sisäisiin päätöksiin.
- Laatudokumentaatiovaatimukset:PPAP-taso, tarkastustiheysodotukset, SPC-raportointitarpeet ja sertifiointivaatimukset (IATF 16949, ISO 13485, AS9100).
- Tavoiteaikajana:Milloin tarvitset tuotantoosia? Tuosta päivämäärästä taaksepäin työskentely auttaa valmistajia arvioimaan toteutettavuutta rehellisesti sen sijaan, että ne lainaisivat aggressiivista aikajanaa, jota he eivät voi pitää.
- Pakkaus- ja toimitustiedot:Bulkkisäiliön, lokeropakkauksen, teippi--ja-rulla-- -pakkausvaatimukset voivat vaikuttaa muotin suunnittelupäätöksiin, erityisesti osien suuntaukseen ja kuntoon leikkauksessa.
Vielä yksi käytäntö, joka erottaa kokeneet hankintatiimit aloittelijoista: pyydä jokaista valmistajaa jakamaan tarjouksensa työkalukustannuksiin, kappalehintaan volyymin mukaan ja mahdollisiin toistuviin kuluihin (huolto, varaosat, tarkastus). Yksittäinen-summatarjous kätkee tärkeitä tietoja siitä, mihin rahat menevät, ja tekee omenoiden-to-omenoiden vertailusta useiden progressiivisten muottivalmistajien välillä lähes mahdotonta.
Kun jäsennelty arviointikehys ja yksityiskohtaiset tarjouspyynnöt ovat käsissä, viimeinen haaste siirtyy poislöytäminenoikea valmistajarakentaminenoikea suhde - joka ylläpitää laatua ja viestintää tuotantovuosien ajan, ei pelkästään ensimmäisen artikkelin hyväksynnän kautta.
Onnistuneen progressiivisen leimaamiskumppanuuden rakentaminen
Pätevän valmistajan löytäminen on yksi asia. Kumppanuuden rakentaminen, joka tarjoaa tasaisen laadun miljoonille osille tuotantovuosien aikana, on jotain aivan muuta. Ero kaupallisen toimittajasuhteen ja todellisen valmistuskumppanuuden välillä johtuu sovelluksesi vaatimusten, niiden todistettujen ominaisuuksien ja ohjelmasi kohtaamien pitkän aikavälin tuotantovaatimusten- yhteensopivuudesta -.
Ominaisuuksien yhdistäminen sovellukseesi
Jokainen tässä artikkelissa käsitelty päätös - muottityypin valinta, toimiala-erityiset sertifioinnit, suunnitteluprosessien kypsyys, laitteiden tarkkuus ja hankintastrategia - viittaa yhteen periaatteeseen: oikea progressiivinen leimausyritys projektiisi on se, jonka vahvuudet vastaavat erityistarpeitasi, ei se, joka tarjoaa alhaisimman numeron tarjouslomakkeella.
Tässä on mitä se tarkoittaa käytännössä:
- Äänenvoimakkuus ja skaalautuvuus:Jos ohjelmasi vaatii pitkäkestoista progressiivista leimaamista satoihin tuhansiin tai miljooniin osiin vuosittain, kumppanisi tarvitsee puristuskapasiteettia, meistirakenteen laatua ja ylläpitojärjestelmiä, jotka on rakennettu tätä jatkuvaa tuotantoa varten. Prototyyppiajoille optimoitu kauppa ei skaalaudu kanssasi.
- Suunnitteluyhteistyö:Progressiiviset stanssauspalvelut, jotka sisältävät simulointi-ohjatun suunnittelun, läpinäkyvät kokeiluprosessit ja suoran insinöörin-insinöörin-välityksen, vähentävät kehitysvaiheen riskejä ja nopeuttavat vakaaseen tuotantoon kuluvaa aikaa.
- Alan{0}}todistettu kokemus:Valmistaja, jolla on dokumentoitua menestystä alallasi - olipa se sitten auto-, elektroniikka-, lääketieteellinen tai LVI-alalla -, ymmärtää jo toleranssisi, materiaalihaasteet ja dokumentaatiovaatimukset ilman dollarin oppimiskäyrää.
- Kokonaiskustannusnäkymä:Työkalukustannukset, kappalehinta, ylläpitokulut, romumäärät ja laatuvirhekustannukset vaikuttavat kaikki suuren volyymin meistojen todellisiin kustannuksiin. Kumppani, joka käyttää hyvin-huollettuja luokan A työkaluja optimoiduilla nopeuksilla, tuottaa pienemmät kokonaiskustannukset kuin halvempi meisti, joka vaatii jatkuvaa puuttumista.
Progressiiviset OEM-leimausohjelmat kattavat usein viidestä kymmeneen vuotta jatkuvaa tuotantoa. Tälle elinkaarelle rakennettu meisti -, jossa on vaihdettavat kulutusterät, kovametallileikkauskomponentit ja dokumentoidut huoltoaikataulut -, on tehokkaampi kuin halvempi työkalu, joka tarvitsee täyden kunnostuksen ensimmäisen miljoonan käyttöjaksonsa jälkeen. Ennakkosijoituksesi suojaa osittaista-talouttasi ohjelman keston ajan.
Ottaa seuraava askel luottavaisin mielin
Kun olet valmis siirtymään tutkimuksesta toimintaan, prosessi on suoraviivainen. Valmistele yksityiskohtainen tarjouspyyntö, jossa on täydelliset osatiedot, tilavuusennusteet ja kriittiset toleranssitiedot. Tunnista kaksi tai neljä valmistajaa, joiden ominaisuudet vastaavat sovellusprofiiliasi. Arvioi heidän vastauksiaan paitsi hinnan, myös suunnittelun syvyyden, aikajanan selkeyden, viestinnän laadun ja halukkuuden jakaa samankaltaisten ohjelmien prosessikapasiteettitietoja.
Tiimille, jotka hankkivat progressiivisia metallileimauspalveluita, jotka vaativat tehokasta moni-asemamuovausta, tiukkaa toistettavuutta ja skaalautuvaa massatuotantoa, valmistajat, kutenYICHENedustavat progressiivisen leimausyrityksen tyyppiä, joka on rakennettu suuren{0}}volyymin ja moni-aseman muovaustarkkuuden ympärille. Niiden keskittyminen skaalautuvaan tuotantoon on linjassa tässä käsiteltyjen arviointikriteerien kanssa - insinööriohjattu-muottikehitys, kapasiteetti jatkuvaan-suurten volyymien ajoihin ja infrastruktuuri, joka ylläpitää ulottuvuuksien yhdenmukaisuutta miljoonien syklien aikana.
Riippumatta siitä, minkä kumppanin lopulta valitset, aseta nämä perusasiat tärkeysjärjestykseen: varmista simulointikyky suunnitteluvaiheessa, osallistu mahdollisuuksien mukaan koeajoihin, vaadi jäsenneltyä laatudokumentaatiota ensimmäisestä päivästä alkaen ja luo selkeät viestintäkanavat suunnittelutiiminsä ja heidän välillään. Progressiivinen muotti on pitkäaikainen-tuotantoresurssi -, ja sen takana olevan valmistajan tulee olla pitkäaikainen-kumppani, joka pystyy kasvamaan ohjelmasi vaatimusten mukaisesti.
Usein kysyttyjä kysymyksiä progressiivisen leimauksen valmistajista
1. Mikä on progressiivinen leimaussuulake ja miten se toimii?
Progressiivinen leimaussuulake on moni{0}}asematyökalu, joka suorittaa peräkkäisiä metallintyöstötoimenpiteitä jatkuvalle metallinauhalle, kun se etenee puristimen läpi. Jokainen asema hoitaa tietyn tehtävän - lävistää, tyhjentää, muotoilla, muodostaa, leikata tai katkaista - ja kaikki asemat toimivat samanaikaisesti nauhan eri osissa. Tämä tarkoittaa sitä, että jokaisella painalluksella valmistetaan yksi valmis osa, mikä tekee prosessista erittäin tehokkaan suurille-volumeille, jotka vaihtelevat satoista tuhansista miljooniin osiin vuosittain.
2. Kuinka valitsen progressiivisen ja siirtosuulakkeen välillä?
Valinta riippuu osan koosta, geometrian monimutkaisuudesta ja tilavuudesta. Progressiiviset meistit sopivat parhaiten pienille---keskikokoisille osille (jopa noin 12 tuumaa) suurilla määrillä ja kohtuullisilla muovaussyvyyksillä, mikä takaa erinomaiset sykliajat ja alhaisemmat osakustannukset-. Siirtomuotit soveltuvat paremmin isommille komponenteille, syvävedetyille-geometrioille tai osille, jotka vaativat toimenpiteitä usealla sivulla, koska aihio irtoaa nauhasta aikaisin ja sitä voidaan pyörittää tai kääntää asemien välillä. Jos osasi ylittää sen, minkä yhdistetty kantonauha sallii vetosyvyyden tai koon suhteen, siirtotyökalut ovat yleensä oikea lähestymistapa.
3. Kuinka kauan progressiivisen leimausmuotin kehittäminen ideasta tuotantoon kestää?
Tyypilliset läpimenoajat vaihtelevat 12–20 viikkoa, ja ne on jaettu neljään vaiheeseen: suunnittelu ja simulointi (3-5 viikkoa), muotinvalmistus, mukaan lukien CNC-työstö, lankojen EDM ja lämpökäsittely (6–10 viikkoa), koe ja näytteenotto (2–4 viikkoa) ja tuotannon validointi (1–2 viikkoa). Monimutkaiset muotit, joissa on monia muovausasemia tai tiukat toleranssit, suuntautuvat kohti pidempää päätä, kun taas yksinkertainen kannatintyökalu voi osua lyhyemmille aikajanalle. Myöhäisen vaiheen suunnittelumuutokset teräksen leikkaamisen alkamisen jälkeen voivat lisätä viikkoja ja huomattavia kustannuksia, joten suunnittelun viimeistely ennen valmistuksen aloittamista on erittäin tärkeää.
4. Mitä toleransseja progressiivisilla leimausmuottimilla voidaan saavuttaa?
Saavutettavissa olevat toleranssit riippuvat materiaalityypistä, ominaisuuksien geometriasta ja osan monimutkaisuudesta. Valmistajat pitävät tyypillisesti ±0,03 - ±0,05 mm reikiä hiiliteräksessä tai kupariseoksissa. Luodut ominaisuudet voivat olla ±0,01 mm. Taivutuskulmat vaihtelevat enemmän - ±0,5 astetta hiiliteräkselle ja kuparille, mutta ±1,0 astetta ruostumattomalle teräkselle ja alumiinille suuremman takajousteen ansiosta. Tarkat sovellukset ilmailu- ja lääkealalla voivat painaa ±0,0127 mm:iin (±0,0005 tuumaa) erikoistyökalujen avulla, vaikka nämä äärimmäisyydet vaativatkin hallittua-ympäristötuotantoa ja tarkoitukseen rakennettuja{14}}puristinalustoja.
5. Pitäisikö minun hankkia progressiiviset leimauslevyt kotimaassa vai ulkomailta?
Kotimainen hankinta tarjoaa nopeamman viestinnän, helpomman osallistumisen kokeiluun, lyhyemmän teknisen muutoksen läpimenon (päiviä verrattuna viikkoihin) ja vahvemman IP-suojan täytäntöönpanokelpoisten NDA-sopimusten avulla. Offshore-hankinta maksaa tyypillisesti 30–50 % vähemmän etukäteen, mutta lisää rahtia ja tariffeja 15–25 %, pidentää toimitusaikoja 4–10 viikolla ja aiheuttaa viestintäviiveitä, jotka hidastavat iteratiivista kokeiluprosessia. Offshore voi toimia toistetuissa, todistetuissa muottirakenteissa, joissa yhteistyö on vähäistä. Uusille, monimutkaisille työkaluille, jotka edellyttävät iteratiivista suunnittelupalautetta, kotimaiset valmistajat tarjoavat yleensä parempia ohjelman kokonaistuloksia korkeammista noteeratuista hinnoista huolimatta.


