


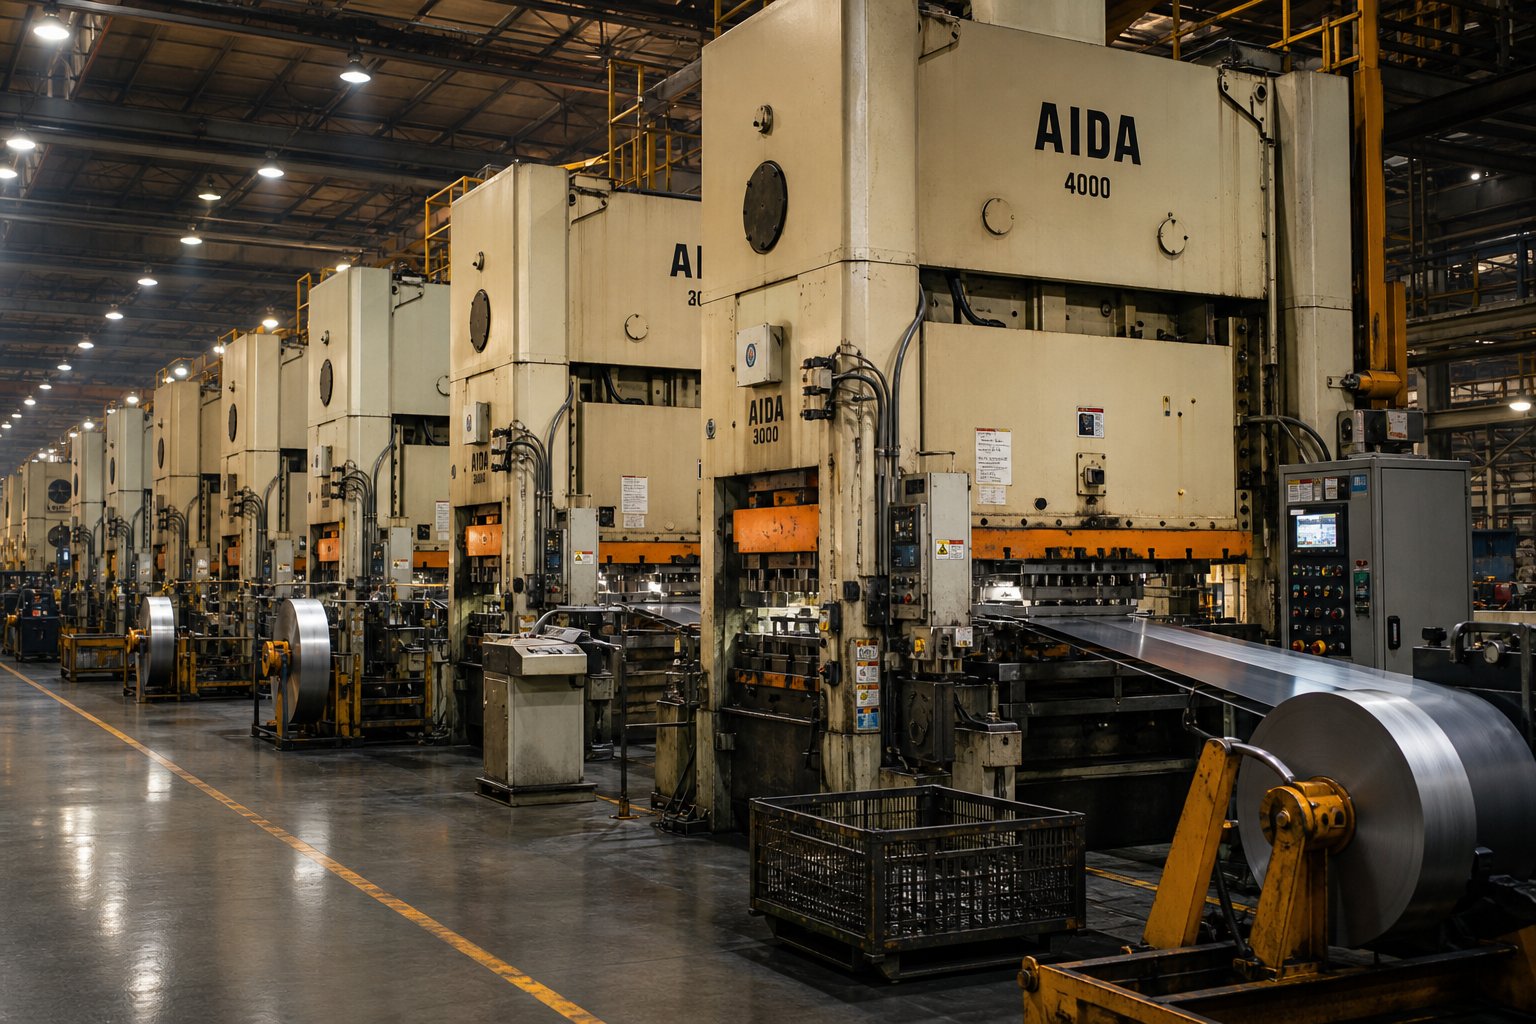
Mikä on progressiivinen metallileimaus tukkumyynnissä
Kun hankit leimattuja metalliosia, ostotilauksen toisessa päässä oleva tehdas toimii maailmassa, jota et ehkä koskaan näe. He puhuvat lyönnillä minuutissa, kaistaleina ja die-asemia. Puhut yksikkökustannuksista, toimitusajasta ja laatuvaatimuksista. Tämä ero mitä aprogressiivinen metallileimaus tukkumyyntitehdastietää ja mitä hankintatiimit yleensä ymmärtävät, missä kalliita virheitä tapahtuu.
Tämä artikkeli täyttää tämän kuilun. Se on suunniteltu ostajille, insinööreille ja hankinnan ammattilaisille, jotka haluavat tehdä tietoon perustuvia päätöksiä sen sijaan, että luottaisivat siihen, mitä toimittaja päättää paljastaa.
Mitä progressiivinen metallileimaus todella tarkoittaa
Kuvittele, että syötät litteän metallinauhan koneeseen ja saat valmiin, monimutkaisen osan toiselta puolelta jokaisella painalluksella. Se on progressiivista metallin leimaamista yksinkertaisimmassa muodossaan.
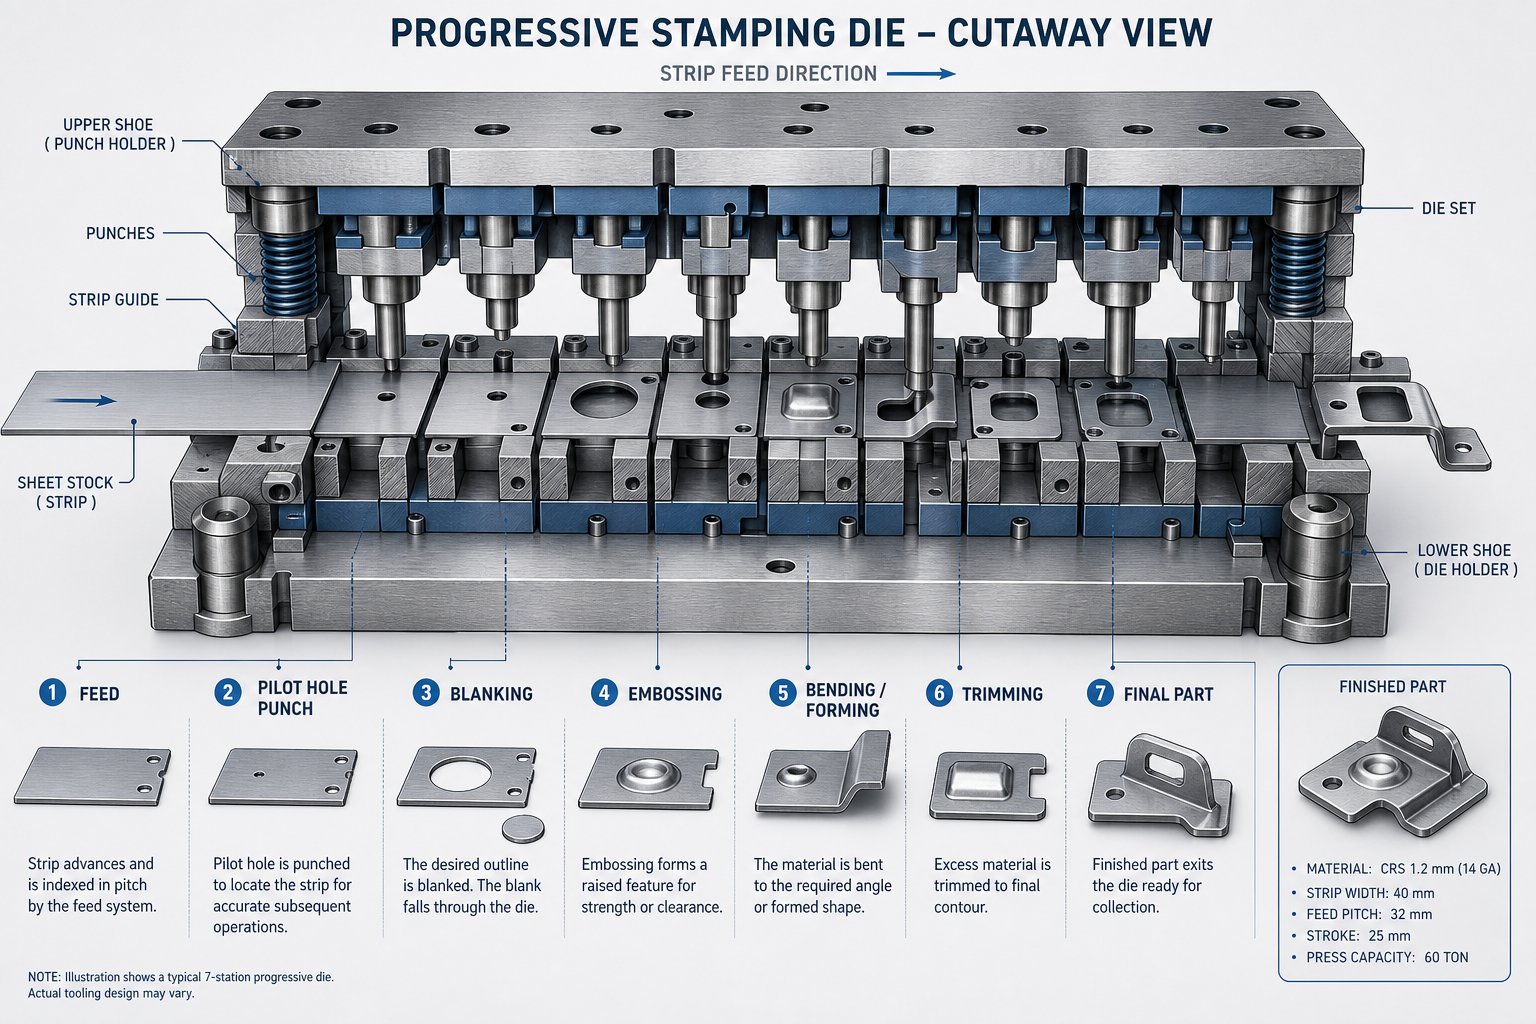
Näin se toimii: jatkuva metallinauha, joka yleensä kelataan auki kelasta, etenee yhden muottityökalun läpi, joka sisältää useita peräkkäin järjestettyjä asemia. Jokainen asema suorittaa tietyn toimenpiteen, kuten rei'ityksen, laipan taivutuksen tai ylimääräisen materiaalin leikkaamisen. Nauha liikkuu eteenpäin kiinteän etäisyyden, jota kutsutaan nousuksi, jokaisella painalluksella. Kun metalli saavuttaa lopullisen aseman, valmis osa irtoaa kantonauhasta, valmiina käyttöön tai toissijaiseen käsittelyyn.
Progressiivinen muotti on yksi työkalu, jossa on useita peräkkäisiä asemia, jotka muuttavat litteän metallinauhan valmiiksi osaksi yhdellä jatkuvalla puristusjaksolla, tuottaen täydellisen komponentin jokaisella vedolla.
Termi "progressiivinen" kuvaa tarkalleen mitä tapahtuu: metalli etenee suulakkeen läpi asemalta asemalta, jokainen askel rakentaa edellistä. Alan lyhennettynä viitataan tähän usein proge-suulakeasetukseksi, ja laajemman progressiivisen stanssauksen ja leimaamisen tieteenalan juuret ulottuvat yli vuosisadan taakse, ja sitä on jalostettu nykyaikaisilla työkalumateriaaleilla, servo{1}}puristimilla ja digitaalisilla laatujärjestelmillä.
Miksi tukkukaupan tehtaat toimivat eri tavalla kuin työpaikat
Kaikki metallileimaustoimenpiteet eivät toimi samalla tavalla. Työpaja on ensisijaisesti-to-tilausoperaatioiden käsittely mukautettuja, kertaluonteisia osia, joissa on monimutkaisia ja monipuolisia työnkulkuja, jotka vaihtelevat projektista toiseen. Progressiiviset tukkumeistotehtaat sitä vastoin rakennetaan täysin erilaisen mallin ympärille: erikoistyökalut, suuret tuotantomäärät{5}}ja kustannusrakenteet, jotka palkitsevat mittakaavan.
Erotuksella on merkitystä hankintojen kannalta. Tukkutehdas investoi voimakkaasti progressiiviseen meistityökaluun, joka on suunniteltu suorittamaan miljoonia jaksoja. Tämä etukäteispääoma, joka voi vaihdella 10 000 dollarista yksinkertaisempiin työkaluihin ja 250 000 dollariin tai enemmän monimutkaisiin moni-asemasuulakkeisiin, lyhennetään koko tuotantomäärästä. Kun 25 000 osaa, 25 000 dollarin progressiivinen meisti lisää 1,00 dollaria kappaleelta. 250 000 osalla se lisää penniäkään. Tämä kuoletuslogiikka ohjaa kaikkea siihen, miten tukkutehtaat tarjoavat tilauksia, aikatauluttavat ja priorisoivat tilauksia.
Työpajat käyttävät paljon aikaa koneen asennukseen, koska jokainen tilaus on erilainen. Tukkuleimaustoiminta minimoi vaihdon suorittamalla pitkiä, keskeytymättömiä tuotantokampanjoita, joissa puristimet tuottavat tuhansia identtisiä osia tunnissa. Heidän työnkulkunsa ovat standardoituja ja lineaarisia pikemminkin kuin monimutkaisia ja vaihtelevia. Laitteet, henkilöstö, laatujärjestelmät ja lattian asettelut heijastavat tätä suuren-volyymin ja suuren-toistettavuuden suuntaa.
Tämän toiminnallisen eron ymmärtäminen ennen tarjouspyynnön antamista auttaa sinua esittämään parempia kysymyksiä, tulkitsemaan tarjouksia tarkasti ja välttämään vääriä odotuksia vähimmäistilausmääristä, työkalujen omistajuudesta ja toimitusajoista. Seuraavissa osioissa kerrotaan tarkalleen, mitä progressiivisen suulakkeen sisällä tapahtuu, joten voit arvioida toimittajia tietämyksen perusteella arvausten sijaan.
Kuinka Progressive Die Stamping -prosessi toimii
Tiedät peruskonseptin: metallinauha menee sisään, valmis osa tulee ulos. Mutta mitä näiden kahden pisteen välillä oikein tapahtuu? Progressiivisen stanssausprosessin ymmärtäminen asematasolla antaa sinulle kriittisen edun, kun ilmoitat tekniset tiedot tehtaalle. Tiedät, mitkä toiminnot luovat mitä ominaisuuksia, ja mikä tärkeintä, tunnistat, kun toimittaja lainaa monimutkaisuutta, jota osasi ei itse asiassa vaadi.
Asema-asemien mukaan-Progressive Die Operations -jakauma
Kuvittele metallikela, joka on asennettu irtokelaimeen. Nauha syöttää suoristimen läpi kaarevuuden poistamiseksi, sitten servosyöttölaite siirtää sen progressiiviseen leimauskoneeseen tarkan, kiinteän etäisyyden jokaisella painalluksella. Ohjaustapit putoavat esi-rei'itettyihin reikiin lukitakseen nauhan tarkkaan asentoon ennen kuin leikkaus tai muotoilu alkaa. Tämä rekisteröintivaihe sallii progressiivisen leimaussuulakkeen säilyttää toistettavat toleranssit miljoonien jaksojen aikana.
Muotin sisällä toiminnot tapahtuvat tarkoituksellisessa järjestyksessä. Jokainen asema perustuu siihen, mitä edellinen loi. Tässä on tyypillinen järjestys:
- Lävistykset- Lävistimet luovat reikiä, rakoja tai aukkoja liikkumattomaan-tasaiseen nauhaan. Nämä ominaisuudet toimivat usein pilottipaikkoina myöhemmille asemille ja toiminnallisina aukkoina valmiissa kappaleessa. Jos komponenttisi tarvitsee asennusreikiä tai tuuletusaukkoja, ne ovat peräisin täältä.
- Tyhjennys/lovittaminen- Kappaleen ulkoprofiili alkaa muotoutua, kun materiaalia leikataan pois nauhan reunoista. Lovi poistaa osia osan rajalta samalla kun se pysyy kiinnitettynä kantonauhaan kuljettamista varten muiden asemien läpi.
- Muodostaminen- Kolmiulotteisia{1}}muotoja syntyy tästä. Ribot, kanavat, kohokuvioidut piirteet tai piirretyt osat painetaan materiaaliin. Tässä litteästä metallista alkaa tulla rakennekomponentti, jolla on syvyys ja ääriviivat.
- Taivutus- Kielekkeet, laipat, pidikkeet ja vinot ominaisuudet luodaan taittamalla materiaalia laskettuja taivutusviivoja pitkin. Takaisinjousikompensointi on sisäänrakennettu progressiiviseen leimausmuotin suunnitteluun tässä vaiheessa, ja työkalut taivutetaan tarkoituksella yli- elastisen materiaalin palautumisen huomioon ottamiseksi.
- Keksiminen- Lokaloitu pakkaus parantaa mittatarkkuutta tai luo hienoja pintayksityiskohtia. Kun piirustuksesi vaatii tiukasti hallittua paksuutta tai tiettyä pintarakennetta yhdelle alueelle, lyöntiasemat tarjoavat tämän tason tarkkuuden.
- Trimmaus/leikkaus- Viimeinen asema erottaa valmiin osan kantonauhasta. Ylimääräinen materiaali leikataan ja valmis pala putoaa keräysastiaan tai kuljettimeen tarkastettavaksi.
Kaikki osat eivät vaadi kaikkia kuutta toimintatyyppiä. Yksinkertainen litteä kannake tarvitsee vain lävistyksen, loven ja katkaisun. Monimutkainen autoliitin voi vaatia kymmenen tai useamman aseman, jotka yhdistävät useita muotoilu- ja taivutusvaiheita. Progressiivinen konesuulake on suunniteltu erityisesti kappalegeometrian mukaan, minkä vuoksi yksityiskohtaisilla tulosteilla on niin paljon merkitystä lainausvaiheessa.
Miksi prosessien ymmärtäminen on tärkeää hankinnoissa
Kun ymmärrät kunkin aseman tekemisen, voit puhua tehtaan kieltä. Ymmärrät, että kappale, jossa on kolme erillistä taivutuskulmaa, tarvitsee vähintään kolme muovausasemaa, että erittäin tiukat reiän-asennon toleranssit voivat vaatia erityisiä kalibrointivaiheita ja että kohokuvioidun logon lisääminen tarkoittaa lyöntiaseman lisäämistä työkaluun.
Tämä tieto vaikuttaa suoraan kustannuskeskusteluihin. Jokainen suuttimeen lisätty asema lisää työkaluinvestointeja ja muotin kokonaispituutta. Toisaalta ominaisuuksien yhdistäminen tai ei--kriittisten toleranssien lieventäminen voi poistaa asemat kokonaan. Ostajat, jotka ymmärtävät nämä suhteet, neuvottelevat tehokkaammin, koska he ymmärtävät, mikä ohjaa hinnoittelua työkalutasolla, ei vain osatasolla.
Nopea progressiivinen stanssausvahvistaa tätä taloutta. Kun puristin käy nopeudella 200–1 500 iskua minuutissa, jopa pienet tehottomuudet nauhan asettelussa tai asemassa laskevat yhdisteen miljooniin osiin. Hyvin -suunniteltu nauhaasettelu maksimoi materiaalin käytön. Tavoitteena on tyypillisesti 75–85 prosentin käyttö osan geometriasta riippuen, ja se varmistaa tasapainoiset voimat muotissa epätasaisen kulumisen estämiseksi.
Näiden asemien kautta syöttävä materiaali ei kuitenkaan ole passiivinen osallistuja. Eri metallit käyttäytyvät eri tavalla kussakin toimintatyypissä, ja tämä käyttäytyminen muokkaa suoraan suuttimen suunnittelupäätöksiä, työkalukustannuksia ja viime kädessä sitä, mitä maksat osasta.
Materiaalin valinta ja sen vaikutus muotin suorituskykyyn
Metallinauha ei ole vain raaka-aine. Se on aktiivinen muuttuja, joka määrittää, kuinka kauan työkalusi kestävät, kuinka nopeasti puristin voi toimia ja miltä per-osakustannukset näyttävät tuotantokampanjan lopussa. Kaksi osaa, joilla on identtinen geometria, mutta erilaiset progressiiviset leimausmateriaalit voivat vaihdella dramaattisesti työkaluinvestoinnin ja huoltotiheyden suhteen. Tämä ero virtaa suoraan lopputuloksellesi tukkumyyntimäärillä.
Kun määrität materiaalin piirustuksessasi, määrität myös implisiittisesti suuttimen välykset, lävistysten kulumisasteet, voiteluvaatimukset ja puristimen vetoisuuden. Näiden liitäntöjen ymmärtäminen auttaa välttämään kalliiden metalliseosten liiallisen määrittelyn, kun ne ovat tarpeettomia, ja halpojen alustojen alimäärittämistä, jotka tuhoavat työkalut tai tuottavat romua.
Yleisimmät materiaalit ja niiden vaikutus muottisuunnitteluun
Neljä materiaaliperhettä hallitsee progressiivista stanssausta tukkutason mittakaavassa. Jokainen niistä tuo selkeän yhdistelmän muovattavuutta, lujuutta ja työkalujen vuorovaikutusta, joka muokkaa muotin suunnittelua.
Hiiliteräs- Tämä on suuren-volyymin leimaamisen työhevonen. Hiiliteräksen progressiivinen leimaus hyötyy materiaalin ennustettavasta käyttäytymisestä leikkaus- ja muovausoperaatioissa. Matala-hiililaadut (1008, 1010, 1018) tarjoavat erinomaisen muovattavuuden, mikä tarkoittaa, että ne taipuvat ja venyvät halkeilematta. Ne tuottavat myös puhtaat leikkausreunat normaaleissa välyksissä, noin 10 prosenttia materiaalin paksuudesta per sivu. Työkalujen kuluminen on kohtalaista ja muotin huoltovälit pysyvät pitkinä. Kompromissi-on rajoitettu korroosionkestävyys ilman pinnoitusta tai pinnoitusta, mutta rakenteellisten kannattimien, rungon osien ja laitteistojen osalta hiiliteräs tarjoaa parhaan kustannus--suorituskykysuhteen.
Ruostumaton teräs- Ruostumattomasta teräksestä valmistettu progressiivinen leimaus lisää lujuutta ja{1}}kovettuvuutta, mikä vaatii enemmän työkaluilta. Austeniittiset teräslajit, kuten 304 ja 316, tarjoavat korroosionkestävyyden ja kauniin viimeistelyn, mutta ne vaativat 15–20 prosenttia enemmän leikkausvoimaa kuin vastaava -paksu hiiliteräs. Muovausasemilla tapahtuva työstökarkaisu nopeuttaa lävistysten kulumista ja voi aiheuttaa ryppyjä, jos voitelu on riittämätön. Suulakevälysten on yleensä lisättävä hieman, ja työkaluteräkset on päivitettävä{10}}korkean kulumisen tasolle tai pinnoitettava titaaninitridillä hyväksyttävän käyttöiän ylläpitämiseksi. Tuloksena on korkeammat työkalukustannukset ja tiheämpiä teroitusvälejä.
Kuparilejeeringit- Kuparin progressiivinen leimaus kattaa useita substraatteja, mukaan lukien puhdas kupari (C110), messinki (C260, C270) ja fosforipronssi (C510, C521). Nämä materiaalit ovat erinomaisia sähkö- ja lämmönjohtavuussovelluksissa. Puhdas kupari on äärimmäisen pehmeää ja taipuisaa, mikä kuulostaa ihanteelliselta muovaukseen, mutta aiheuttaa haasteita: se tarttuu iskuihin ja synnyttää purseet, jos välykset ovat liian tiukat. Messinki tarjoaa paremman työstettävyyden ja pidemmän työkalun käyttöiän itsevoitelevien ominaisuuksiensa ansiosta. Fosforipronssi on kovempaa ja joustavampaa, mikä vaatii ylimääräistä ylitaivutusta. Kaiken kaikkiaan kupariseokset kuluttavat vähemmän työkaluja kuin teräkset, mutta niiden korkeammat raaka-ainekustannukset kompensoivat osan tästä edusta.
Alumiini- Alumiininen progressiivinen leimaus houkuttelee kaikkialla, missä painonpudotus on tärkeää. Seokset, kuten 5052 ja 6061, ovat yleisiä LVI-, elektroniikkakoteloissa ja autojen lämpösuojissa. Alumiini on pehmeää ja hyvin muovautuvaa, mutta sillä on taipumus muodostaa{5}}reunaa työkalupinnoille, mikä vaatii jatkuvaa puhdistusta tai erikoispinnoitusta rei'ityspinnoille. Se myös naarmuuntuu helposti, joten muotin kiillotus- ja käsittelyprotokollan on oltava tiukempi. Leikkausvälykset ovat hieman pienempiä kuin hiiliteräs, tyypillisesti noin 8 prosenttia paksuudesta, jotta voidaan minimoida jäysteen muodostuminen näille pehmeämmille alustoille.
Miten materiaalin paksuus ja laatu vaikuttavat tukkuhintoihin
Tässä on hinnoittelutodellisuus, jota monet ostajat kaipaavat: kovemmat, vahvemmat materiaalit eivät vain maksa enemmän kiloa kohden. Ne maksavat enemmän leimausprosessin jokaisessa vaiheessa. Korkeampi-lujuusaste lisää puristimen vetoisuusvaatimuksia, nopeuttaa muotin kulumista, tiukentaa välystoleransseja ja lyhentää huoltojaksoja. Jokainen näistä tekijöistä lisää kustannuksia, jotka yhdistetään pitkällä tuotantojaksolla.
Harkitse muotinpoistoa käytännön esimerkkinä. Perinteinen "10 prosentin paksuus" -sääntö toimii hyvin vähähiiliselle-teräkselle. Mutta kutenMetalForming Magazinehuomauttaa, että tämän säännön soveltaminen yleisesti kaikkiin materiaalityyppeihin on yksi yleisimmistä leimausvirheistä. Erittäin lujilla-teräksillä on myötölujuudet, jotka ovat paljon lähempänä niiden vetolujuutta, mikä tarkoittaa, että muodonmuutoksia tapahtuu hyvin vähän ennen murtumista. Tämä muuttaa leikkausdynamiikkaa kokonaan, mikä vaatii säädettyjä välyksiä, muutettuja lävistysgeometrioita ja joskus leikkauskulmia, jotka on hiottu lävistyspinnoiksi iskukuormituksen hallitsemiseksi.
Paksummat mittarit vahvistavat näitä vaikutuksia. 3 mm:n ruostumattomasta teräksestä valmistettu osa vaatii huomattavasti enemmän puristusvoimaa, tiukemman muottikomponenttien kohdistuksen ja raskaamman -johdejärjestelmän kuin saman osan 0,8 mm:n versio. Kun tukkutehdas tarjoaa teräksen progressiivista leimaamista eri mittareilla, näet usein epälineaarisia hinnoitteluhyppyjä tietyillä paksuuskynnyksillä, koska itse leimaustoiminto muuttuu olennaisesti erilaiseksi näiden pisteiden yläpuolella.
| Materiaalityyppi | Muovattavuusluokitus | Tyypilliset sovellukset | Työkalujen kulumistekijä | Suhteellinen kustannusvaikutus |
|---|---|---|---|---|
| Vähähiilinen{0}}teräs (1008-1018) | Korkea | Kannakkeet, rakenneosat, laitteistot, autojen paneelit | Matalasta kohtalaiseen | Alin perusviiva |
| Ruostumaton teräs (304, 316) | Kohtalainen | Lääketieteelliset laitteet, elintarvikelaitteet, laivavarusteet, koristeelliset koristeet | Korkea | 1,5x - 2.5x perustaso |
| Kupari/messinki (C110, C260) | Korkea | Sähköliittimet, liittimet, lämmönvaihtimet, virtakiskot | Matala | 2x - 3x perusviiva (materiaali-ohjattu) |
| Phosphor Bronze (C510) | Kohtalainen | Jouset, kytkinkomponentit, laakerielementit | Kohtalainen | 3x - 4x perusviiva (materiaali-ohjattu) |
| Alumiini (5052, 6061) | Korkea | LVI-komponentit, kotelot, lämpösuojat, kevyet kannattimet | Matala (kertymisriskillä) | 1,2x - 1.8x perustaso |
"Suhteellinen kustannusvaikutus" -sarake heijastaa kokonaistaloudellista -osakohtaista kokonaistaloudellisuutta volyymin perusteella, ei vain raaka-aineen hintaa. Se ottaa huomioon työkalujen kulumisen, huoltotiheyden, puristusnopeusrajoitukset ja kullekin alustalle tyypillisen romumäärän. Kiloa kohden halvalta näyttävä materiaali voi päätyä kalliimmaksi per valmis osa, jos se tuhoaa työkaluja tai pakottaa hitaamman puristusnopeuksia.
Hankintatiimille käytännöllinen ratkaisu on tämä: keskustele materiaalivalinnasta aina tehtaan kanssa ennen teknisten tietojen lukitsemista. Pieni tason säätö, kuten 430 ruostumattoman teräksen korvaaminen 304:llä, kun korroosiovaatimukset sen sallivat, voi merkittävästi vähentää työkalujen kulumista ja pidentää muotin käyttöikää vaarantamatta osan toimivuutta. Tällainen optimointi tapahtuu vain, kun ostajat ymmärtävät, miksi materiaalivalinnat kulkevat tukkuleimaustarjouksen jokaisen kustannusrivin läpi.
Materiaalikustannukset ovat kuitenkin vain yksi kerros hinnoitteluyhtälöstä. Omistuksen kokonaiskustannukset tukkumyynnissä sisältävät työkalujen poistot, huoltoaikataulut, romuhinnat ja määrätason{1}}katkaisupisteet, joita monet hankintatiimit eivät koskaan näe tarjouksessa.
Tukkuhinnoittelun ja kustannusrakenteen ymmärtäminen
Useimmissa toimittajien tarjouksissa näkyy yksikköhinta ja työkalurivikohta. Se on kuin näkisi jäävuoren vesirajan yläpuolelta. Progressiivisen stanssauksen todellinen taloudellinen tukkumyynti on alla olevissa kerroksissa: kuoletuskäyrät, lyönti{2}}elinkaarit, volyymin rajapisteet ja toistuvat kustannukset, jotka eivät koskaan näy yhtenä rivinä ostotilauksessa. Tehtaat ymmärtävät tämän dynamiikan intuitiivisesti. Ostajat, jotka eivät, neuvottelevat sokeasti.
Työkaluinvestoinnit ja poistot tuotantoajoissa
Progressiivinen kuoppa on pääoma, ei vain kulu. Sen kustannukset, 30 000 dollarista yli 250 000 dollariin riippuen aseman määrästä, materiaalityypistä ja toleranssivaatimuksista, jakautuvat jokaiseen sen tuottamaan osaan käyttöiän aikana. Tämä matematiikka muuttaa kaiken siinä, miten arvioit osahinnoittelua-.
Harkitse suoraa esimerkkiä. 12-asemainen progressiivinen suulake autotelineeseen maksaa 80 000 dollaria. Jos ohjelmasi kokonaismäärä on 200 000 kappaletta, työkalut maksavat 0,40 dollaria jokaisesta osasta. 2 000 000 kappaleen kohdalla se putoaa 0,04 dollariin. Itse kuoppa ei muuttunut, mutta talous muuttui kymmenkertaiseksi.
Kuorien elinajanodote on tässä kriittinen muuttuja. Perinteisistä työkaluteräksistä, kuten D2 tai A2, valmistetut teräsleimausmuotit antavat tyypillisesti 500 000 - 1 000 000 iskua ennen kuin ne vaativat teroitusta tai osien vaihtoa. Progressiiviset kovametallileimausmuotit, joissa käytetään volframikarbiditeriä korkean-kulumisasemilla, nostavat tämän luvun 2 000 000 iskuon tai enemmän. Kovametallityökalujen alkukustannukset ovat 30–50 prosenttia korkeammat, mutta monivuotisessa tuotantoohjelmassa harvemmat huoltoseisokit ja pidemmät kunnostusvälit tekevät siitä usein halvemman vaihtoehdon tuotettua osaa kohden.
Tehtaat, jotka käyttävät pitkiä{0}}progressiivisia leimausohjelmia, suunnittelevat nämä huoltojaksot tuotantoaikatauluihinsa. Jokainen teroitustapahtuma maksaa rahaa (yleensä 2 000 - 8 000 dollaria muotin monimutkaisuudesta riippuen) ja poistaa pienen määrän materiaalia leikkauspinnoilta, mikä tarkoittaa, että jokaisessa suulakkeessa on rajallinen määrä kokonaiskunnostuksia, ennen kuin vaihto on tarpeen. Ostajat, jotka vertailevat vain etukäteistyökaluja koskevia tarjouksia kysymättä muotin odotettua käyttöikää ja huoltotahtia, puuttuvat merkittävästä kustannustekijästä.
Volyymitasot ja{0}}osakustannusdynamiikka
Tukkutehtaiden hinnoittelu rakentuu volyymitasojen ympärille, koska niiden sisäinen kustannusrakenne on epälineaarinen. Asennusaika, ensimmäinen-artikkelin tarkastus ja tuotannon ajoitus luovat kiinteän yleiskulut, joka jaetaan kokonaismäärälle. Tästä syystä per-osahinta laskee jyrkästi tietyissä keskeytyspisteissä, usein 50 000, 100 000 ja 500 000 yksikköä vuodessa.
Minimitilausmäärät ovat olemassa samasta syystä. Progressiivisten meistien käyttäminen 500 osalle ei ole taloudellista järkeä, kun asennus, käämitys, ensimmäisen-kappaleen tarkistus ja purkaminen kuluttavat enemmän aikaa ja kustannuksia kuin itse tuotanto. Tukkutehtaiden MOQ-määrät alkavat tyypillisesti 10 000 - 50 000 kappaleesta, mikä kuvastaa pistettä, jossa puristimen ajoaika hallitsee kiinteitä valmistelukustannuksia.
Mutta tarjouksessasi oleva osahinta-osahinta ei silti kata kokonaiskustannuksia. Useimmat hankintatiimit jättävät huomioimatta tavarantoimittajia vertaillessaan seuraavat asiat:
- Työkalujen huolto ja teroitus- toistuvat kulut, jotka kasvavat vanhenemisen myötä, tyypillisesti 2 000–8 000 $ sykliä kohden
- Romumäärä äänenvoimakkuudella- jopa 2 %:n romuprosentti 1 000 000 osasta tarkoittaa 20 000 hukkaan materiaali- ja puristusaikayksikköä
- Materiaalijätettä osan ulkopuolella- kantonauha, hylsymateriaali ja reunalistat, joita materiaalin käyttöaste ei onnistunut
- Saapuva rahti raakakelavarastossa- teräs- ja kuparikelat ovat raskaita, ja niiden toimituskulut näkyvät harvoin kappalekohtaisissa tarjouksissa
- Lähetys ja pakkaus- irtotavaraosat tarvitsevat mukautetun hylsyn, välilevyt tai-korroosionestopakkauksen, joka lisää 0,02–0,15 dollaria kappaleelta
- Laadun hylkäämis- ja lajittelukulut- kun vikoja lipsahtaa läpi, suoja- ja korjaustyö ylittää usein itse osien kustannukset
- Die varastointi tuotantoajojen välillä- suuret progressiiviset muotit vaativat ilmasto{1}}säädeltyä varastointia, ja jotkin tehtaat veloittavat tästä kampanjan välillä
- Teknisten muutosten kustannukset- olemassa olevan muottiväliohjelman muuttaminen-voi maksaa 20-50 prosenttia alkuperäisen työkalun hinnasta
A realistinen all{0}}kustannuskaavasisältää perusyksikköhinnan plus asennuskulut jaettuna määrällä, plus lähetyskulut yksikköä kohden, tariffille altistuminen ja{0}}tuotannon jälkeiset lisäosat-, kuten pinnoitus tai pakkaus. Kun verrataan kahta tehdasta, jotka tarjoavat progressiivisia muotit eri yksikköhinnoilla, pienempi luku ei aina ole pienempi kokonaiskustannus. Toimittaja, joka lainaa 0,12 dollaria per osa sopimukseen sisällytetyllä vuosihuollolla, voi tarjota paremman taloudellisen tuloksen kuin 0,08 dollaria, jossa on huolto, romun vaihto ja nopeutettu toimitus laskutetaan erikseen.
Hankinta-ammattilaisille toimittava vaihe on kokonaiskustannuserittelyn pyytäminen yksittäisen yksikköhinnan hyväksymisen sijaan. Kysy, miten työkalujen poistot lasketaan, minkä käyttöiän tehdas takaa ennen kunnostusta ja mitkä toistuvat kustannukset jäävät sisälle vai ei. Tämä läpinäkyvyys erottaa tietoisen tukkukaupan kumppanuuden kauppasuhteesta, jossa jokaisella laskulla tulee yllätyksiä.
Hinta ei tietenkään merkitse mitään, jos osat epäonnistuvat kentällä. Numeroiden takana oleva tehdas ratkaisee yhtä paljon kuin itse numerot, mikä herättää vaikeamman kysymyksen: kuinka arvioit, pystyykö toimittaja toimittamaan tarjouksensa johdonmukaisesti, tilaus tilauksen jälkeen?
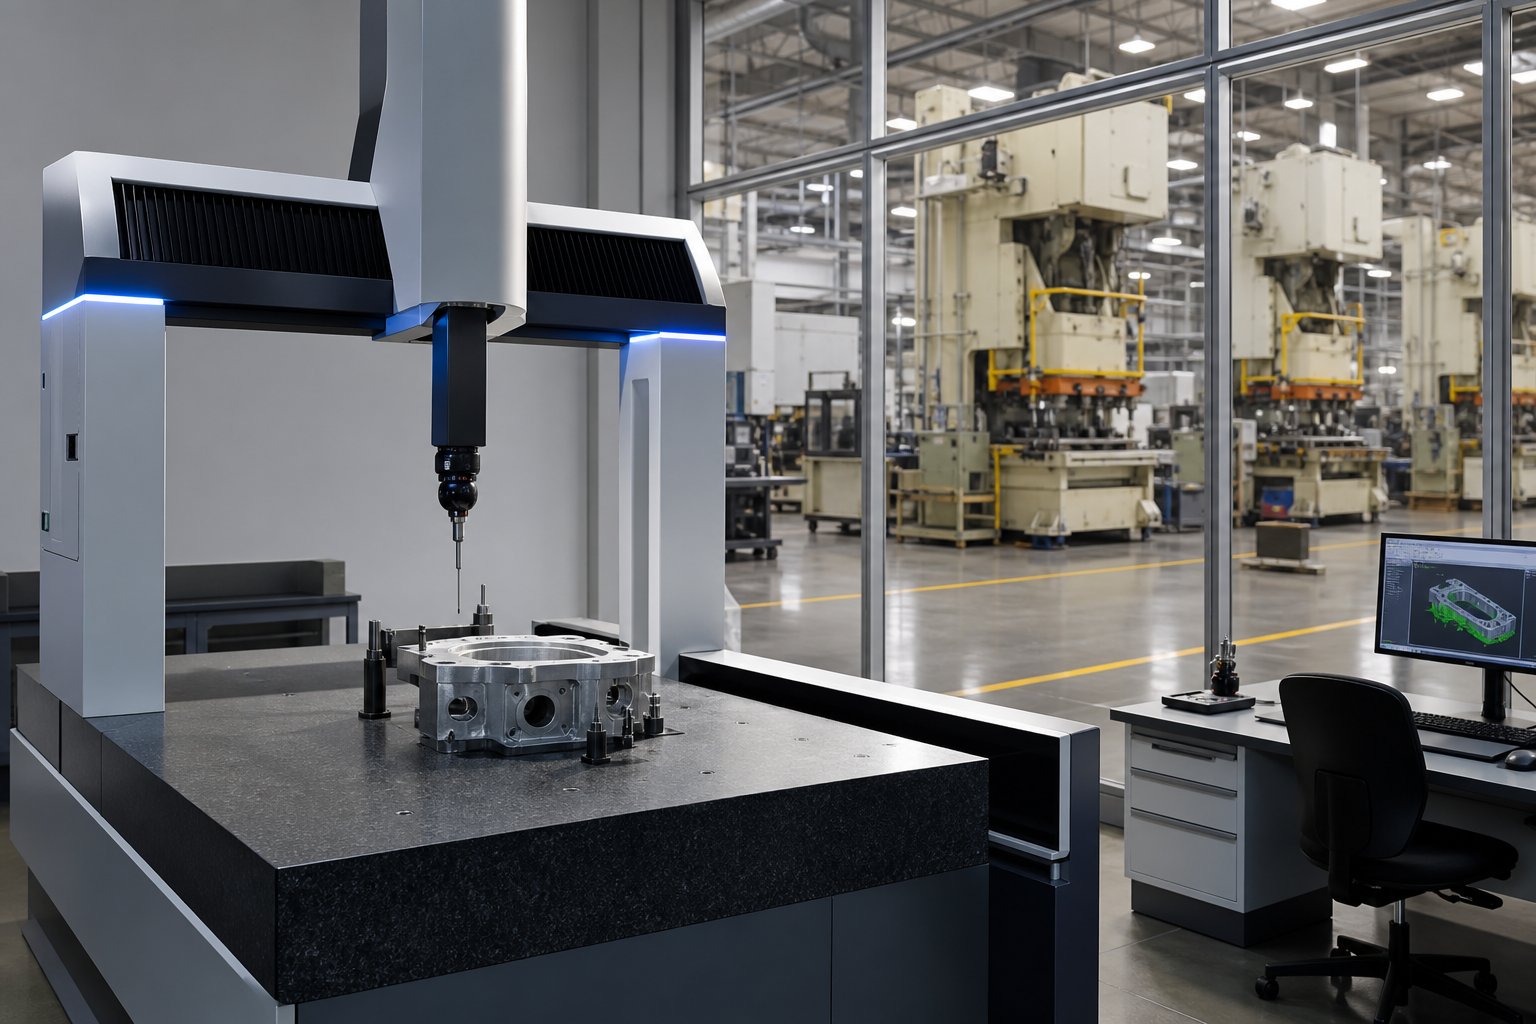
Progressiivisen leimaustukkutehtaan arviointi
Hienostunut verkkosivusto ja kilpailukykyinen tarjous ei kerro juuri mitään siitä, pystyykö meistintehdas todella pitämään toleranssit miljoonan{0}}osan ajossa. Todellinen signaali tulee siitä, mitä järjestelmiä toimittaja toimii kulissien takana, mitkä laitteet täyttävät lattian ja kuinka he reagoivat, kun kysyt erityisiä, epämiellyttäviä kysymyksiä. Useimmat hankintaryhmät arvioivat edistyksellisiä muottivalmistajia pelkästään hinnan ja toimitusajan perusteella. Tämä lähestymistapa toimii siihen asti, kunnes kolmas lähetyksesi saapuu ulottuvuuksien poikkeamana, jota kukaan ei ole saanut kiinni, koska kukaan ei ole mitannut.
Seuraavassa on puitteet, joilla voidaan erottaa kykenevät tukkukumppanit tehtaista, jotka näyttävät hyvältä paperilla, mutta joilla ei ole infrastruktuuria jatkuvaan mittakaavaan.
Sertifikaatit, jotka osoittavat aitoja laatujärjestelmiä
Jokainen leimausmuottitoimittaja listaa sertifikaatit kotisivuillaan. Harvat ostajat ymmärtävät, mitä nämä sertifioinnit tosiasiallisesti valvovat päivittäin. Tässä on mitä tärkeimmät standardit tarkoittavat käytännössä, eivät vain periaatteessa.
ISO 9001:2015on perusviiva. Se vahvistaa, että progressiivisella leimausyrityksellä on dokumentoidut prosessit, sisäiset tarkastukset, kalibroidut laitteet, koulutettu henkilökunta ja korjaavien toimenpiteiden järjestelmä. Se ei vaadi tilastollista prosessinohjausta, muodollista tuotantoosan hyväksyntää tai mitään rakenteellista vikojen ehkäisymenetelmää. Ajattele sitä todisteena, että tehtaalla on laadunhallintajärjestelmä. Se ei kerro, kuinka tiukka järjestelmä on erityisesti suurien{4}}volyymien leimaamiseen.
IATF 16949:2016siellä todellinen prosessikuri elää. Tämä ISO 9001:n päälle rakennettu auto{2}}standardi määrää APQP:n, PPAP:n, FMEA:n, SPC:n ja MSA:n keskeisiksi laatutyökaluiksi. Metallileimausmuotin valmistajan, jolla on IATF 16949, on ylläpidettävä ohjaussuunnitelmia jokaiselle osanumerolle, suoritettava tilastollinen prosessinohjaus kriittisillä mitoilla, suoritettava vikatilan analyysi ennen tuotannon aloittamista ja toimitettava viralliset tuotantoosan hyväksyntäpaketit ennen toimitusta. Valvontatarkastuksia tehdään 6-12 kuukauden välein, ja ennalta ilmoittamattomat auditoinnit ovat mahdollisia. Tämä standardi ei ole valinnainen autojen toimitusketjuissa, mutta sen tiukkuus hyödyttää ostajia kaikilla toimialoilla, jotka vaativat toistettavaa äänenvoimakkuuden tarkkuutta.
ISO 14001käsittelee ympäristöjohtamista. Vaikka se on vähemmän suoraan sidottu osien laatuun, se on merkki toiminnan kypsyydestä. Jätevirtoja, energiankäyttöä ja kemikaalien käsittelyä sertifioidulla järjestelmällä hallinnoivalla tehtaalla on yleensä tiukempi toiminta. Sillä on merkitystä myös ostajille, joiden organisaatiot seuraavat toimitusketjun kestävyyden mittareita.
Kriittisen varmennusvaiheen useimmat tiimit jättävät väliin: varmista, että sertifiointialue kattaa nimenomaisesti leimaamisen ja työkalut tuotantopaikalla, jossa osat valmistetaan. Yritys voi pitää IATF 16949:n kokoonpanotoimintaa varten yhdessä paikassa samalla kun se käyttää sertifioimattomia leimauspuristimia toisessa paikassa. Pyydä varsinaista varmennetta, tarkista sivuston osoite jatarkista IATF 16949 -listauksetIATF:n valvontatietokannan kautta.
Tehdastarkastuskysymykset ja punaiset liput
Sertifioinneilla pääset suosikkeihin. Tarkastuskysymykset määrittävät, kuka pysyy siinä. Kun vierailet tai etänä arvioit edistyksellisiä muottivalmistajia, seuraavat kysymykset paljastavat toimintakyvyn:
- SPC-toteutus:Mitä kriittisiä mittasuhteita seuraat kontrollikaavioilla ja mikä on reaktiosuunnitelmasi, kun mittaus jää kontrollirajojen ulkopuolelle?
- PPAP-ominaisuus:Voitko tarjota mallin PPAP-paketista aikaisemmasta ohjelmasta, mukaan lukien ilmaispiirrokset, mittaraportit, prosessin vuokaaviot ja Cpk-tutkimukset?
- Ensimmäinen{0}}artikkelitarkastus:Mitä laitteita käytät FAI:ssa, ja säilytätkö ensimmäiset{0}}ja viimeiset-näytteet jokaisesta tuotantoajosta?
- Puristuslaivasto ja vetoisuusalue:Mikä on pienin ja suurin käytettävissä oleva puristimen vetoisuus ja kuinka monta puristinta voi käyttää progressiivisia meistiä samanaikaisesti?
- Tuotantokapasiteetti ja aikataulut:Mikä on tämänhetkinen kapasiteetin käyttöaste ja miten käsittelet kysyntäpiikkejä tai kiireisiä tilauksia syrjäyttämättä olemassa olevia ohjelmia?
- Työkalujen omistus ja huolto:Suunnitteletko, rakennatko ja huoltatko muotit kotona-? Mikä on ennaltaehkäisevän huollon aikataulusi, ja voitko jakaa viimeisimmät muottihuoltolokit?
- Materiaalin jäljitettävyys:Voitko jäljittää valmiin osan tiettyyn kelaerään, puristaa ja meistillä, josta se tuli?
- Tekninen muutosprosessi:Kuinka kauan tyypillinen muottimuutos kestää, ja kuka vastaa asiakkaan -aloitettujen ja prosessien{1}}parannusmuutosten kustannukset?
Laitteiston mittarit lisäävät kontekstia näihin vastauksiin. Astrukturoitu sivustotarkastustulee arvioida lehdistön määrää suhteessa asiakaskuntaan, työkaluhuoneen henkilöstömäärään, aktiivisiin muotinhuoltolokiin ja näyttääkö lattialla olevissa SPC-kaavioissa reaaliaikaisia{0}}tietoja tai pölyisiä tulosteita viimeiseltä vuosineljännekseltä. Neliömetrit yksinään merkitsevät vähän, mutta neliömetrit yhdistettynä laitetiheyteen, organisoituun materiaalivirtaan ja näkyvään 5S-kuriin kertovat, kuinka tehokkaasti tila tuottaa osia.
Toimintavuodet osoittavat selviytymisen ja kertyneen prosessitiedon, mutta vain, jos ne yhdistetään todisteisiin uudelleensijoittamisesta. 30-vuotta-vanha tehdas, jossa on 30 vuotta vanhoja puristimia, joiden työkaluhuoneessa ei ole CNC-lanka-EDM:ää, ei ole sama kuin jatkuvasti modernisoitunut tehdas.
Yhtä tärkeää on tietää, minkä pitäisi saada sinut poistumaan. Nämä ovat punaiset liput, jotka osoittavat, että leimausmuotin toimittaja ei voi luotettavasti tukea tukkutuotantoa:
- Sertifikaatit viittaavat vanhentuneeseen ISO/TS 16949 -standardiin, joka korvattiin vuonna 2016 ja joka ei ole enää voimassa
- Kyvyttömyys tai haluttomuus toimittaa PPAP-näytedokumentteja aikaisemmista ohjelmista
- Ei omistautunutta laatuinsinööriä, ja tarkastusvastuut on osoitettu tuotantooperaattoreille
- Ulkoistettu työkalujen suunnittelu ja huolto, mikä lisää läpimenoaikariskiä ja vähentää vastuuta työkalun suorituskyvystä
- Epämääräisiä vastauksia muotin odotettavissa olevasta käyttöiästä, huoltoväleistä tai teroitusten välisistä iskumääristä
- Ei CMM- tai optisia mittauslaitteita{0}}mittojen tarkistamista varten
- Sertifikaatin laajuus, jossa ei nimenomaisesti mainita metallileimausta tai jossa on eri fyysinen osoite kuin tuotantolaitoksella
- Vastustuskyky asiakkaiden auditoinneille tai vaatiminen, että sertifiointi yksinään eliminoi tarkastuskäyntien tarpeen
- Ei dokumentoitua prosessia saapuvan materiaalin todentamiseksi, se perustuu täysin tehtaan sertifikaatteihin ilman riippumattomia tarkastuksia
Osaava tukkukumppani suhtautuu näihin kysymyksiin tervetulleina, koska heidän järjestelmänsä tuottavat jo vastaukset. Vastustus tai epämääräiset vastaukset ovat itsessään diagnostisia. Tehdas, joka ei pysty selkeästi muotoilemaan SPC-metodologiaansa tai laatimaan pyynnöstä huoltolokia, kertoo sinulle jotain tärkeää sen toiminnasta, kun et ole katsomassa.
Arviointikriteerit kuitenkin vaihtelevat sen mukaan, millä toimialalla osat palvelevat. LVI-yksikköön tarkoitettu kiinnike kohtaa erilaiset dokumentaatio-, toleranssi- ja jäljitettävyysvaatimukset kuin implantoitavaan lääkinnälliseen laitteeseen suunnattu liitin, ja toimittajan tarkistusprosessin on heijastettava nämä erot.
Alan sovellukset ja erittelyerot
Toleranssi, joka tyydyttää yhden toimialan, voi sulkea osan toisesta toimialasta. Sama progressiivinen stanssaustehdas saattaa valmistaa kannakkeita ilmankäsittelykoneille ja kosketusjousia kirurgisiin instrumentteihin, mutta dokumentaatiopaketti, tarkastustiheys ja materiaalin jäljitettävyysvaatimukset näiden kahden tilauksen takana eivät näytä samalta. Ostajat, jotka käyttävät yhtä erittelymallia kaikissa leimatuissa osissaan joko yli-määrityksen (maksamalla tarkkuudesta, jota he eivät tarvitse) tai alle -määrityksen (luovat noudattamisriskin loppupäässä).
Tietäen, mihin osasi päätyvät, määrittää, mitä sinun tulee vaatia toimittajaltasi. Näin vaatimukset eroavat sektoreilla, jotka kuluttavat edistyksellisimpiä meistettyjä komponentteja.
Auto- ja LVI-sovellukset
Autojen komponenttien progressiivinen leimaus edustaa suurimmat yksittäiset markkinat tukkukaupan progressiivisille muottitoiminnoille. Ajattele rakenteellisia kiinnikkeitä, istuinrungon osia, sähköliittimiä, anturikoteloita, virtakiskoja ja alustan kiinnikkeitä. Näillä osilla on yhteisiä piirteitä: kohtalainen monimutkaisuus, tiukat mutta saavutettavissa olevat toleranssit ja valtavat vuotuiset volyymit, jotka oikeuttavat autoteollisuudelle omistettujen kuomujen käytön monivuotisissa ohjelmissa.
Autojen leimausten toleranssi-odotukset ovat tyypillisesti +/-0,05–+/-0,10 mm kriittisillä mitoilla, ja Cpk-arvo on 1,67 tai korkeampi miltä tahansa turvallisuuden kannalta merkittäväksi luokitellulta ominaisuudelta. Tämä Cpk-vaatimus ei ole valinnainen. Se tarkoittaa, että prosessin on oltava riittävän keskitetty ja kykenevä, jotta vähemmän kuin 3,4 vikaa miljoonaa mahdollisuutta kohden jää spesifikaatioiden ulkopuolelle. Autojen OEM-valmistajia ja Tier 1 -toimittajia palvelevien tehtaiden on osoitettava tämä kyky PPAP-paketin osana toimitetuilla alustavilla prosessitutkimuksilla.
IATF 16949 -sertifiointi on käytännössä pakollinen tällä alalla. Se pakottaa APQP-suunnittelun ennen työkalun rakentamista, PFMEA:n jokaiselle tuotantoprosessille, SPC-valvonnan kriittisissä mitoissa ajon aikana ja muodollisen PPAP-toimituksen ennen ensimmäistä toimitusta. Tyypillinen progressiivinen PPAP-leimaus kestää 8–12 viikkoa työkalun -käynnistä hyväksyttyyn osan toimituslupaan. Jos toimittajasi ei voi opastaa sinua näiden keskeisten työkalujen läpi sujuvasti, he eivät ole valmiita autotyöhön riippumatta siitä, mitä heidän tarjouksessaan sanotaan.
LVI-progressiivinen metallileimaus on prosessikapasiteetin osalta merkittävästi päällekkäistä autoteollisuuden kanssa, mutta dokumentoinnin intensiteetti vaihtelee. Kannakkeet, asennuslevyt, tuuletinmoottorien kotelot, lämmönvaihtimen rivat ja kanavaliittimet ovat yleisiä LVI-progressiivisia leimaussovelluksia. Tilavuudet ovat suuria, materiaalit pyrkivät käyttämään hiiliterästä ja alumiinia, ja toleranssit ovat yleensä lievempiä, usein +/-0,10 - +/-0,25 mm ei-kriittisten ominaisuuksien osalta. ISO 9001 -sertifikaatti riittää tyypillisesti tähän IATF 16949:n sijaan, vaikka jotkut suuret LVI-alkuperäisvalmistajat ottavat käyttöön autotyylisiä laatuvaatimuksia turvallisuuteen liittyville komponenteille, kuten kaasuventtiilien koteloille.
Käytännön ero ostajien kannalta molemmilla sektoreilla: autoalan ohjelmat vaativat raskaampaa dokumentaatiota etukäteen ja jatkuvaa SPC-raportointia jokaisen lähetyksen yhteydessä. LVI-ohjelmat hyväksyvät yleensä tarkastusraportit ja materiaalisertifikaatit vaatimatta täyttä PPAP-tiukkaa. Autoteollisuuden-tason asiakirjojen määrittäminen LVI-osille lisää kustannuksia ilman lisäarvoa. LVI-tason dokumentaation määrittäminen{4}}autojen osille aiheuttaa tarkastusvirheitä ja mahdollisia linjan sammutuksia.
Elektroniikan ja lääkinnällisten laitteiden vaatimukset
Elektroniikkaleimaus siirtää keskustelun rakenteellisesta lujuudesta mittatarkkuuteen ja materiaalin johtavuuteen. Liittimet, suojatölkit, liitinkotelot, johtokehykset ja EMI-tiivisteet vaativat toleransseja +/-0,025 - +/-0,05 mm. Osat ovat pienempiä, ohuempia (usein 0,1-0,5 mm materiaalipaksuus) ja usein valmistettu kupariseoksista, jotka on valittu erityisesti niiden sähköisten ominaisuuksien perusteella. Fosforipronssi tarjoaa jousiominaisuudet kosketinelementeille. Berylliumkupari tarjoaa väsymiskestävyyden korkean syklin sovelluksissa. Messinkityöt yleiskäyttöisiin terminaaleihin.
Elektroniikkaleimausten laatudokumentaatio vaihtelee asiakaskohtaisesti. Kulutuselektroniikan ostajat voivat hyväksyä ISO 9001 -standardin vakiomittaraporttien kanssa. Televiestintä ja puolustuselektroniikka pyrkivät usein lähemmäs autojen tiukkuutta, mikä vaatii ohjaussuunnitelmia ja SPC-tietoja kriittisistä ominaisuuksista, kuten koskettimien väliltä ja jousivoiman ominaisuuksista.
Lääketieteellinen progressiivinen leimaus tuo kaikkien alojen korkeimman dokumentointitaakan.ISO 13485säätelee lääkinnällisten laitteiden komponenttien laadunhallintajärjestelmiä ja vaatii valmistajia säilyttämään täydellisen jäljitettävyyden raaka-aineerästä jokaisesta tuotantovaiheesta lopulliseen jakeluun. Tämä tarkoittaa, että leimaustoimittajasi on seurattava, mikä tietty kela on tuottanut minkäkin erän osia, millä puristimella, millä muotilla, kuka tarkastaa ja millä mittaustuloksilla.
Materiaalirajoitukset kiristyvät huomattavasti. Kirurgiset instrumentit ja implantoitavat laitekomponentit vaativat bioyhteensopivia metalliseoksia, tyypillisesti 316L tai 17-4 PH ruostumatonta terästä, joiden materiaalisertifikaatit ovat jäljitettävissä tehtaalle asti. FDA:n ainutlaatuinen laitetunnistusjärjestelmä ja EU:n lääkinnällisiä laitteita koskeva asetus lisäävät jäljitettävyysvaltuuksia, jotka jatkuvat komponenttien toimittajille. Lääketieteellisiä asiakkaita palvelevan progressiivisen muottitehtaan on ylläpidettävä suunnitteluhistoriatiedostoja, validoituja prosesseja ja CAPA-järjestelmiä, jotka täyttävät sääntelyn valvonnan.
Lääketieteellisten leimausten toleranssit vaihtelevat suuresti sovelluksen mukaan. Kirurgiset instrumentit saattavat vaatia +/-0,01 - +/-0,025 mm kriittisillä liitännöillä, jotka lähestyvät hienoa peittoaluetta. Diagnostiikkalaitteiden kotelot saattavat kestää +/-0,05 mm. Keskeinen ero muihin sektoreihin verrattuna ei ole vain itse toleranssialue, vaan prosessin suorituskyvyn todistava dokumentaatio: validoidut mittausjärjestelmät, dokumentoidut kykytutkimukset ja erätason tarkastustietueet, joita säilytetään laitteen koko markkina-ajan.
| Teollisuussektori | Tyypillinen toleranssialue | Vaaditut sertifikaatit | Yleiset materiaalit | Tilavuusominaisuudet |
|---|---|---|---|---|
| Autoteollisuus | +/-0.05 to +/-0.10 mm (Cpk >= 1.67) | IATF 16949 (pakollinen) | Hiiliteräs, luja{0}}teräs, kupariseokset liittimiin | 100 000 - useaan -miljoonaan vuodessa; monivuotisia ohjelmia |
| LVI | +/-0,10 - +/-0,25 mm | ISO 9001 (standardi); IATF 16949 (tulemassa turvaosiin) | Hiiliteräs, alumiini, galvanoitu teräs | 50 000 - 500 000+ vuosittain; kausittaiset kysyntäsyklit |
| Elektroniikka | +/-0,025 - +/-0,05 mm | ISO 9001; asiakaskohtaiset-vaatimukset vaihtelevat | Kupari, messinki, fosforipronssi, berylliumkupari | 100 000 milj. lyhyemmät tuotteiden elinkaaret |
| Lääketieteelliset laitteet | +/-0,01 - +/-0,05 mm | ISO 13485 (pakollinen); FDA/EU MDR-yhteensopivuus | 316L ruostumaton, 17-4 PH, titaani, bioyhteensopivat seokset | 10 000 - 500 000; pitkiä pätevyysjaksoja |
Yllä oleva taulukko korostaa mallia, jolla on merkitystä hankintapäätösten kannalta: kun siirryt LVI-tilasta lääketieteelliseen suuntaan, toleranssirajat tiukenevat, dokumentointitaakka kasvaa ja pätevyysajat pidentyvät. Tehdas, joka on erinomaista suurien-volyymien LVI-kannattimissa, ei ole automaattisesti varustettu lääketieteelliseen progressiiviseen leimaamiseen. Päinvastoin on myös totta: LVI-osien lääketieteellisen tason dokumentaatiomaksujen maksaminen kuluttaa budjettia parantamatta tuloksia.
Ostajille, jotka hallitsevat leimattujen komponenttien sekaportfoliota eri aloilla, tehokkain tapa on sovittaa jokainen osa toimittajalle, jonka sertifiointialue, mittauskyky ja dokumentointijärjestelmät vastaavat tiettyä loppukäyttövaatimusta. Oikeiden kysymysten esittäminen arvioinnin aikana ja vastausten yhdistäminen tässä kuvailtuihin -alakohtaisiin vaatimuksiin estää sekä yli-suunnittelun että vaatimustenmukaisuuden puutteet.
Erittelyjen kohdistus kattaa kuitenkin vain sen, minkä osan tulee olla. Mitä tapahtuu sen jälkeen, kun se lähtee muotista, purseen poistamisesta pinnoittamiseen ja lopulliseen kokoonpanoon, määrittää, saapuuko kyseinen osa todella valmiina tuotantolinjallesi ilman ylimääräistä käsittelyä.
Laadunvalvonta ja sivutoiminnot tukkutuotannossa
Leimattu osa, joka mittaa oikein ensimmäisen kappaleen kohdalla, ei takaa, että miljoonasosa on identtinen. Pitkät tuotantokampanjat esittelevät muuttujia, joita lyhyet ajot eivät koskaan kohtaa: asteittainen lävistyskuluminen, joka muuttaa reiän halkaisijaa mikroneilla tuhatta iskua kohden, voiteluaineen hajoaminen, joka aiheuttaa ryppyjä muodostusasemilla, kela{1}}kierukka{2}}materiaalin vaihtelu, joka muuttaa hienovaraisesti takaisinjoustokäyttäytymistä. Progressiiviset tarkkuusmetallileimat vaativat valvontajärjestelmiä, jotka kiinnittävät nämä ajautumat ennen kuin ne tuottavat romua, eivät sen jälkeen.
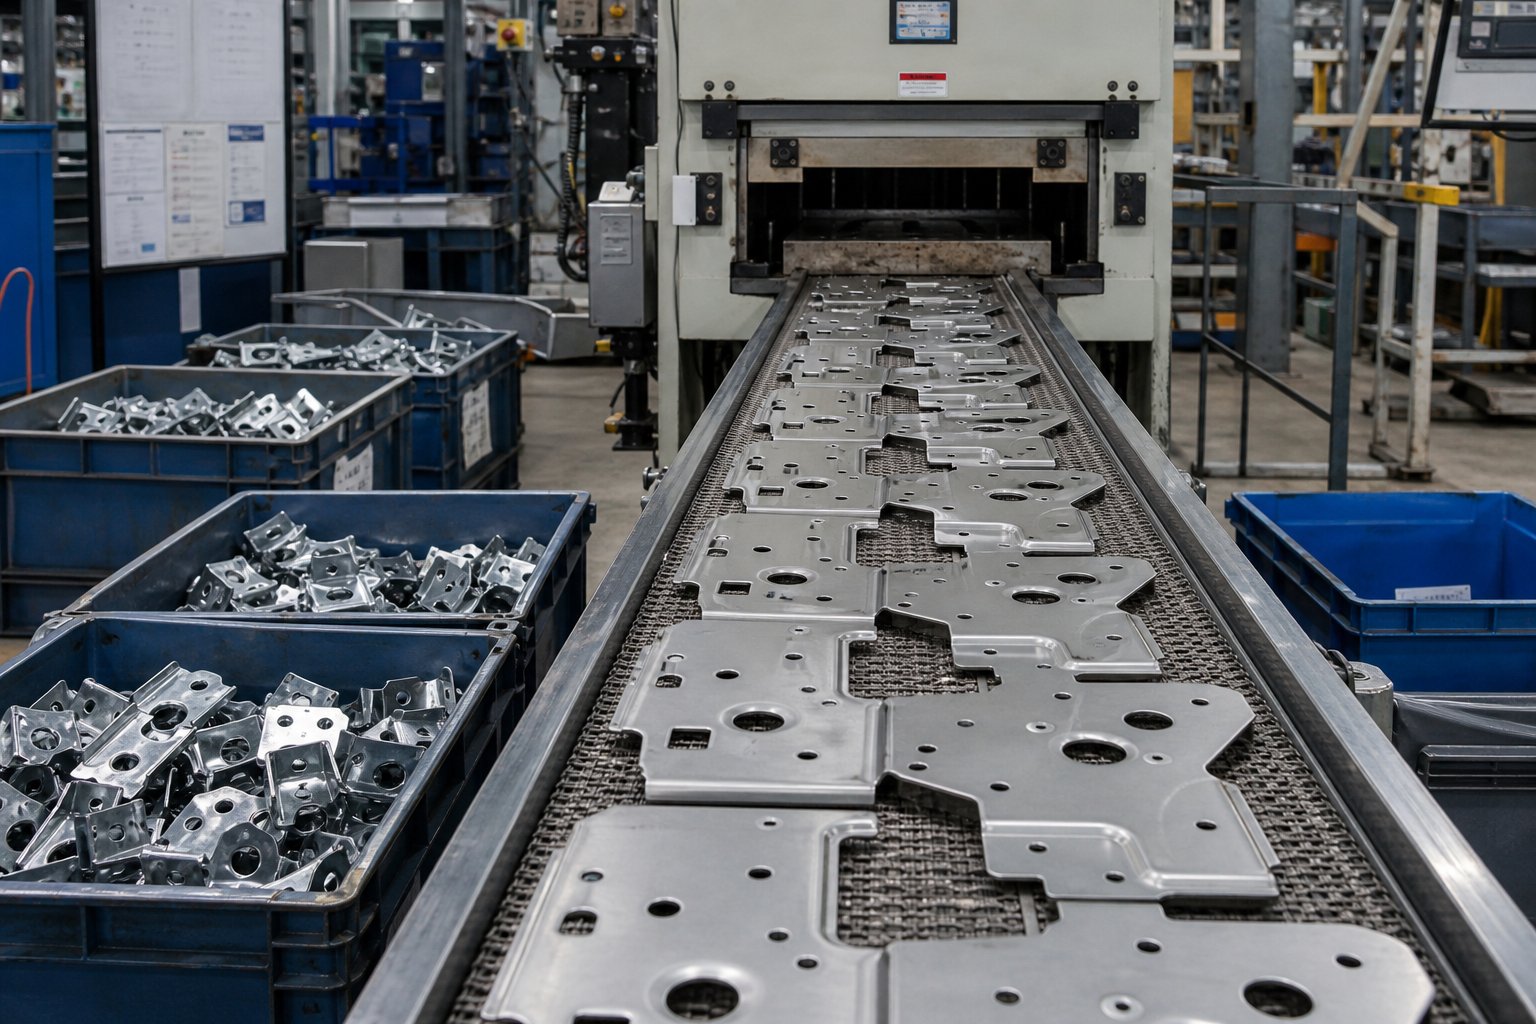
Monet hankintatiimit ovat myös jättäneet huomiotta sen, mitä tapahtuu sen jälkeen, kun osa lähtee muotista. Pinnoitus-, lämpökäsittely-, purseenpoisto- ja{1}}alakokoonpanovaiheet voivat pidentää päiviä tai viikkoja toimitusaikaan, kun ne ulkoistetaan kolmansille osapuolille. Tukkutehdas, joka hoitaa nämä toiminnot saman katon alla, tiivistää aikajanat ja eliminoi sormen-osoittamisen myyjien välillä, kun jokin menee pieleen.
Laadunvalvonta ensimmäisestä artikkelista massatuotantoon
Laatu tukkutason mittakaavassa ei ole lopullinen tarkastusportti. Se on jatkuva palautesilmukka, joka alkaa ensimmäisestä artikkelista ja jatkuu keskeytyksettä viimeiseen lähetettyyn kappaleeseen. Tässä on, kuinka kykenevät progressiiviset leimaus- ja valmistustoiminnot muodostavat tämän silmukan.
Ensimmäinen{0}}artikkelitarkastus (FAI)määrittää perustilanteen. Ennen täyden tuotantoajon alkamista tehdas tuottaa pienen erän, tyypillisesti 30-50 kappaletta, mittaa jokaisen kriittisen mittasuhteen ohjaussuunnitelmaa vasten ja dokumentoi tulokset. Tämä tietojoukko vahvistaa, että meisti-, puristin-, materiaali- ja asetusparametrit yhdessä tuottavat osia spesifikaatioiden mukaisesti. Mahdolliset mittaongelmat korjataan tässä vaiheessa, jolloin säätökustannukset ovat minimaaliset.
Tilastollinen prosessiohjaus (SPC)sitten ottaa haltuunsa massatuotannon aikana. Sen sijaan, että tarkastaisi jokaista osaa, mikä on mahdotonta nopeudella 400 iskua minuutissa, käyttäjät ottavat näytteitä määrätyin väliajoin ja piirtävät mittaukset ohjauskartoille. Nämä kaaviot seuraavat sekä keskiarvoa että kriittisten ulottuvuuksien jakautumista ajan kuluessa. SPC:n voima on kuviontunnistuksessa: reiän halkaisijan asteittainen nousutrendi signaloi lävistyksen kulumisesta ennen kuin osat todella putoavat toleranssin ulkopuolelle. Äkillinen taivutuskulman muutos kelan vaihdon jälkeen merkitsee materiaalin vaihtelua, joka vaatii kompensaatiota.Progressiivisen leimausvoiman valvonnan tutkimusvahvistaa, että meistovoiman ja osan geometrian välinen suhde on suora ja mitattavissa, mikä tekee reaaliaikaisista-voimatiedoista luotettavan mittayhteensopivuuden välityspalvelimen.
Reaaliaikainen{0}}prosessien seurantalisää toisen kerroksen manuaalisen näytteenoton lisäksi. Nykyaikaiset progressiiviset metallin leimauspalvelut integroivat kuormitusanturit puristuspylväisiin, jotka mittaavat meistovoiman jokaisella iskulla. Kun pakotetut allekirjoitukset poikkeavat vahvistetuista perusarvoista, järjestelmä ilmoittaa poikkeamasta. Tonnipiikki saattaa viitata syöttöhäiriöön, jossa nauha ei edennyt oikeaa nousua ja meisti yrittää lävistää kaksinkertaisen paksuuden. Asteittainen voiman lisääntyminen tuhansien jaksojen aikana merkitsee meistin kulumista, joka muuttaa leikkausdynamiikkaa. Nämä anturiohjatut järjestelmät mahdollistavat alan autonomisen laadunvalvonnan: itse puristin varoittaa käyttäjiä ongelmista ennen kuin viallisia osia kertyy.
Muotin kulumisen seuranta ansaitsee erityistä huomiota, koska se on suurin yksittäinen mittapoikkeaman lähde pitkäkestoisessa{0}}tuotannossa. Leikkuureunat himmenevät asteittain, ja samalla jäysteen korkeus kasvaa, reikien halkaisijat avautuvat hieman ja leikkauspinnat karheutuvat. Tukkukauppiaat hoitavat tämän ajoitetuilla huoltoväleillä, jotka perustuvat iskujen määrään kalenteriajan sijaan. Tyypillinen huoltoliipaisin voi olla 200 000 - 500 000 iskun välein riippuen materiaalin kovuudesta ja muotin rakenteesta. Huoltotapahtumien välillä SPC-tiedot vahvistavat, pysyykö suulake hyväksyttävien kulumisrajojen sisällä.
Burring takaa erityisesti oman ohjausprotokollansa. Suuri-volyymituotanto lisää pieniä ongelmia: 0,05 mm:n purse ensimmäisessä työvuorossa voi kasvaa 0,15 mm:ksi kolmannella vuorolla, kun lävistysreunat heikkenevät. Ohjaussuunnitelmat määrittelevät kullekin ominaisuudelle suurimman sallitun purseen korkeuden, ja tarkastustiheys kasvaa, kun meisti lähestyy huoltoväliään. Sähkö- tai lääketieteellisiin sovelluksiin tarkoitetuissa progressiivisissa tarkkuusmeistoissa pursekorkeusrajat voivat olla jopa 0,05 mm:n tiukkoja, mikä edellyttää aggressiivisempaa valvontaa ja lyhyempiä teroitusjaksoja.
Syöttöhäiriön tunnistus täydentää valvontakuvaa. Kun nauha ei etene oikein, meisti lävistää piirteitä väärään paikkaan, mikä tuottaa romua ja mahdollisesti vahingoittaa työkaluja. Anturijärjestelmät havaitsevat syöttöhäiriöt yhdellä iskulla vertaamalla pilottitapin kiinnitysvoimaa tai nauhan asentoa odotettuihin arvoihin ja pysäyttäen puristuksen ennen kuin seuraava sykli pahentaa ongelmaa. Nopeudella 600 iskua minuutissa yhden-sekunnin tunnistusviive voi tarkoittaa 10 vaurioitunutta osaa yhden sijaan.
Toissijaiset toiminnot ja sisäinen{0}}integraatio
Leimattu osa on harvoin valmis osa. Useimmat komponentit tarvitsevat vähintään yhden jälkileimaustoimenpiteen, ennen kuin ne ovat valmiita koottavaksi. Kun nämä toiminnot tapahtuvat saman katon alla puristimen kanssa, saavutat lyhyemmät toimitusajat, yksinkertaisemman logistiikan ja selkeämmän vastuun. Kun ne ulkoistetaan, saat aikataulun epävarmuutta ja lisää toimitusjaksoja.
Tässä on yleisimmät toissijaiset toiminnot ja miksi integraatiolla on merkitystä:
Purseenpoisto ja pinnan viimeistely- Melkein kaikissa leimatuissa osissa on leikkaustoimenpiteiden aiheuttamaa pursetta. Rumpujäysteenpoisto, tärinäviimeistely tai nauhahionta poistaa terävät reunat ja valmistelee pinnat pinnoitusta varten. Kun osat käsitellään kotona-, ne siirtyvät puristimesta purseenpoistoon muutamassa tunnissa. Ulkoistaminen lisää vähintään 3-7 päivää kuljetusta ja jonotusaikaa.
Pinnoitus ja pinnoitus- Sinkkipinnoitus, nikkelipinnoitus, tinaus, jauhemaalaus ja e-pinnoitus suojaavat leimattuja osia korroosiolta tai tarjoavat erityisiä pintaominaisuuksia. Integroitu avaimet käteen -toiminto, jossa on-talon pinnoitusominaisuus, eliminoi leimattujen osaohjelmien yleisimmän läpimenoajan vaihtelun lähteen. Ulkoiset pinnoitustoimittajat toimivat omien aikataulujensa mukaan, jakavat osia useilta asiakkailta yhteen ja ottavat käyttöön käsittelyn, joka voi vahingoittaa herkkiä ominaisuuksia. Oma-pinnoitus antaa leimaustehtaalle suoran hallinnan telineen suunnitteluun, kylpykemiaan ja prosessien järjestykseen.
Lämpökäsittely- Hiiliteräsosat, jotka vaativat tiettyjä kovuusalueita, jousikarkaisukomponentit, jotka tarvitsevat jännityksenpoistoa, tai ruostumattomasta teräksestä valmistetut osat, jotka vaativat passivointia, hyötyvät kaikki paikan päällä tapahtuvasta lämpökäsittelystä-. Muotoilun jälkeinen lämpökäsittely lukitsee mittavakauden ja poistaa taivutustöistä aiheutuvat jäännösjännitykset. Kun osat ulkoistetaan, ne kulkevat lämpökäsittelijälle, ovat jonossa, prosessoidaan panosuuneissa riippumattomien töiden ohella ja palaavat päiviä myöhemmin. Mittatarkistukset on toistettava lämpökäsittelyn jälkeen, koska lämpökierto voi aiheuttaa vääntymistä, mikä tarkoittaa, että tämän vaiheen ulkoistaminen kaksinkertaistaa tarkastustyön.
Kokoonpano ja osa{0}}kokoonpano- Joissakin progressiivisissa muottioperaatioissa kiinnittimen asettaminen, hitsaus, niittaus tai komponenttien kokoaminen integroidaan suoraan -suulakkeessa tai välittömästi alavirtaan. In-suulaketoiminnot, kuten mutterin työntäminen tai kosketinhitsaus, tapahtuvat, kun osa on vielä kiinnitetty nauhaan, mikä takaa paikannustarkkuuden, jota prosessin jälkeinen kokoonpano ei voi helposti täsmätä. Suoraan puristimesta syötettävät loppupään kokoonpanosolut eliminoivat-toimipaikkojen välisen toimituksen ja vähentävät-töiden-varastoa.
Integroinnin kustannusvaikutus on suoraviivainen: jokainen ulkoistettu toiminta lisää kuljetuskustannuksia, jonotusaikaa, käsittelyvaurioriskiä ja viestintäkerroksen, jossa viat voivat jäädä huomaamatta. Tehdas, joka tarjoaa progressiivisia metallileimauspalveluita integroiduilla toissijaisilla toiminnoilla, tarjoaa tyypillisesti 15–30 prosenttia lyhyemmät toimitusajat verrattuna viimeistelyn ulkoistamiseen yksinkertaisesti poistamalla kuljetuspäivät ja toimittajan aikatauluriippuvuudet aikajanalta.
Hankintaryhmille käytännön kysymys toimittajien arvioinnissa ei ole vain se, leimaako tehdas osat hyvin, vaan voiko se toimittaa ne valmiina. Toimittaja, joka käsittelee kaikkea kelavarastosta pinnoitettuihin, purseenpoistoon ja koottuun komponentteihin yhden laatujärjestelmän alaisuudessa, antaa sinulle yhden vastuullisuuspisteen ja yhden aikajanan hallittavaksi. Tällä yhdistämisellä on paljon enemmän merkitystä tukkumyynnissä, missä mahdollinen viive moninkertaistuu tuhansien yksiköiden välillä, jotka odottavat jonossa ulkopuolisessa prosessorissa.
Laatujärjestelmät ja toissijaiset ominaisuudet kertovat, mitä tehdas voi tehdä. Jäljellä oleva kysymys on, onko kyseinen tehdas oikea{1}}pitkän aikavälin kumppani tiettyyn tuotantoohjelmaasi, kun otetaan huomioon volyymipolusi, materiaalien monimutkaisuus ja aikataulusi.
Tukkutehdaskumppanin valitseminen tuotantotarpeisiisi
Sinulla on arviointikriteerit. Ymmärrät kustannusrakenteet, materiaalidynamiikan, laatujärjestelmät ja miltä sivutoiminnot näyttävät saman katon alla. Jäljellä oleva haaste on saada kaikki tämä tieto päätökseksi, joka vastaa tuotantoasi. Progressiivisen muottivalmistajan valitseminen ei tarkoita "parhaan" tehtaan löytämistä abstraktilla termillä. Kyse on oikean sopivuuden löytämisestä volyymipolullesi, osien monimutkaisuuteen ja toimitusketjun rajoituksiin.
Päätöskehys tuotantokumppanin valinnassa
Jokainen hankintapäätös on viiden muuttujan leikkauspisteessä. Punnitse niitä ohjelman prioriteettien mukaan, niin kavennat progressiivisten meistojen toimittajien kentän kahteen tai kolmeen, jotka aidosti vastaavat tarpeitasi.
Tilavuusvaatimukset- Vuotuinen määräsi määrää, tarvitsetko tehdasoptimoidun-pitkäaikaista progressiivista leimaamista vai keskimääräistä joustavuutta{2}}joustavaa. Ohjelma, joka kuluttaa 2 000 000 osaa vuodessa, tarvitsee kumppanin, jolla on useita suuria -tonnipainoisia puristimia, automatisoitu kelojen käsittely ja aikataulutussyvyys keskeytymättömän toimituksen takaamiseksi. 50 000 kappaleen vuosiohjelma tarvitsee toimittajan, joka on valmis toteuttamaan lyhyempiä kampanjoita hautaamatta tilaustasi suurempien asiakkaiden taakse. Kysy suoraan: missä tilaukseni on suhteessa tyypilliseen tilauskokoon?
Materiaalin monimutkaisuus- Jos osissasi käytetään tavallista vähähiilistä terästä-, melkein mikä tahansa tehdas pystyy käsittelemään niitä. Mutta jos määrität fosforipronssia, jossa on tiukat jousivoimavaatimukset, tai 17–4 PH ruostumatonta materiaalia ja biologisen yhteensopivuuden jäljitettävyyttä, kenttä kapenee nopeasti. Yhdistä materiaalisi toimittajaan, jolla on dokumentoitu kokemus substraatin käyttämisestä progressiivisessa työkalussa, ei sellaista, joka sanoo "voimme kokeilla sitä".
Suvaitsevaisuuden tarpeet- Tehtaalla, joka käyttää LVI-kannattimia +/-0,15 mm:ssä koko päivän, ei välttämättä ole mittausinfrastruktuuria tai muotin huoltoa koskevaa kurinalaisuutta pitääkseen +/-0,025 mm elektroniikan kosketinjousessa. Varmista, että toimittajan osoittamat Cpk-arvot vastaavissa ominaisuuksissa vastaavat piirustuksesi vaatimuksia.
Toissijaiset toiminnot- Jos osat tarvitsevat pinnoitusta, lämpökäsittelyä tai kokoonpanoa ennen kuin ne ovat käyttökelpoisia, integroidulla-jälkikäsittelyllä varustettu toimittaja eliminoi aikatauluriskin ja kuljetusvauriot. Jos osasi toimitetaan-leimattuina, tämä tekijä painaa vähemmän.
Maantieteelliset näkökohdat- Läheisyys vaikuttaa rahtikustannuksiin, toimitusajan joustavuuteen ja kykyysi suorittaa käyntejä tai tarkastuksia. Kotimainen hankinta tarjoaa lyhyemmät logistiikkaketjut ja yksinkertaisemman IP-suojauksen. Offshore-hankinta voi tarjota alhaisemman -osahinnan, mutta tuo mukanaan tariffien, pidemmän meriliikenteen ja viestinnän monimutkaisuuden aikavyöhykkeiden välillä. Kumpikaan ei ole yleisesti parempi. Oikea valinta riippuu toimitusketjun vaihtelun sietokyvystäsi ja kokonaiskustannuslaskelmastasi.
Jäsennelty arviointimenetelmä pisteyttää potentiaaliset toimittajat näissä ulottuvuuksissa sen sijaan, että laskettaisiin oletusarvoisesti se, joka palauttaa halvimman tarjouksen. Tehtaat, joilla on vahvat räätälöinti- ja suunnitteluominaisuudet,-omaiset kokeilu- ja validointitilat sekä skaalautuvat tuotantojärjestelmät, toimivat yleensä luotettavasti monivuotisissa OEM-progressiivisissa leimausohjelmissa, joissa johdonmukaisuus on tärkeämpää kuin alkuperäinen hinta.
Tukkukauppakumppanuuden aloittaminen luottavaisin mielin
Kuvittele, että olet tunnistanut toimittajan, joka valitsee oikeat ruudut. Miltä polku alustavasta keskustelusta vakaaseen-tilatuotantoon todellisuudessa näyttää? Progressiivisen stanssauspalvelun elinkaari noudattaa ennustettavaa järjestystä, ja sen ymmärtäminen etukäteen auttaa sinua suunnittelemaan realistisia aikatauluja ja välttämään yllätyksiä.
- Alustava selvitys ja toteutettavuusarviointi- Toimitat 2D-piirustuksia tai 3D-CAD-malleja, määrität materiaalin, vuosimäärän ja toleranssivaatimukset. Tehdas arvioi valmistettavuuden, tunnistaa mahdolliset suunnittelun--leimausparannukset ja määrittää, sopiiko kappaleen geometria progressiiviseen työkaluun verrattuna vaihtoehtoisiin menetelmiin.
- Tarjous ja työkaluehdotus- Toimittaja palauttaa yksityiskohtaisen tarjouksen, joka kattaa meistin kustannukset, -osahinnan määrittämilläsi volyymitasoilla, stanssauksen odotetun käyttöiän ja työkalun valmistusajan. Tässä voit soveltaa aiempien osien omistamisen kokonaiskustannuskehystä: kysy huoltoväleistä, romuoletuksista ja siitä, mikä on sisällytetty vai ei.
- Design for manufacturability (DFM) -yhteistyötä- Molempien osapuolten insinöörit tarkentavat osien geometriaa optimoidakseen nauhan asettelun, vähentääkseen asemien määrää mahdollisuuksien mukaan ja ratkaistakseen työkaluihin liittyviä riskejä aiheuttavat ominaisuudet. Tämä vaihe voi säästää 10–30 prosenttia työkalukustannuksissa, jos olet avoin pienille suunnittelumuutoksille, jotka eivät vaikuta osan toimintaan.
- Työkalujen suunnittelu ja rakentaminen- Suulake on suunniteltu CAD-tekniikalla, tarkistettu ohjaussuunnitelman mukaisesti ja valmistettu. Monimutkaisessa moni-asemassa progressiivisessa muotissa tämä vaihe kestää tyypillisesti 6–12 viikkoa asemien lukumäärästä ja materiaalista riippuen. Metallileimausmuottivalmistajat, joilla on omat-työkaluhuoneet, hallitsevat tätä aikajanaa suoraan; muottirakentamisen ulkoistaminen lisää toimittajien koordinointiriskiä.
- Työkalun kokeilu ja ensimmäinen{0}}artikkelin hyväksyntä- Valmiissa muotteissa suoritetaan koenäytteet tuotantopuristimessa. Ensimmäinen-artikkelin tarkastus tarkistaa kaikki kriittiset mitat piirustukseen nähden. Oikaisut tehdään, uusintanäytteet tuotetaan tarvittaessa, ja virallinen hyväksyntäpaketti (PPAP autoteollisuudelle tai vastaava asiakirja muille aloille) lähetetään uloskirjautumista varten.
- Pilottituotantoajo- Rajoitettu tuotantoerä, usein 1 000–5 000 kappaletta, vahvistaa prosessin vakauden tuotantonopeudella koenopeuden sijaan. Tämän ajon SPC-tiedot vahvistavat Cpk-arvot ja muodostavat perustason ohjauskaaviot jatkuvaa seurantaa varten.
- Massatuotanto ja jatkuva tarjonta- Kun hyväksyntä on varmistettu, tehdas ajoittaa ohjelmasi tavallisiin tuotantokampanjoihin. Jatkuva laaturaportointi, suutinhuolto sovitun aikataulun mukaan ja säännöllinen uudelleen-kelpoisuus pitävät ohjelman käynnissä ilman, että se heikkenee ajan myötä.
Tämä elinkaari pätee riippumatta siitä, onko ohjelmassasi 50 000 kappaletta vuodessa vai 5 000 000 kappaletta. Erona on työkaluinvestointien laajuus, varmuuskopioiden määrä ja aikataulutustiheys. Suuren-volyymin ohjelmissa jotkut ostajat tilaavat kaksoiskappaleet etukäteen, joten tuotanto jatkuu keskeytyksettä huoltojaksojen aikana.
Konkreettisena esimerkkinä tämän elinkaaren ympärille rakennetusta tehtaasta,YICHENin Progressive Stamping Diepalvelu tukee tuotantoinsinöörejä ja hankintatiimejä kaikissa vaiheissa toteutettavuusarvioinnista skaalautuvaan massatuotantoon. Niiden keskittyminen moni-aseman muodostamiseen tiukan toistettavuuden kanssa on linjassa aikaisemmissa osioissa esitettyjen arviointikriteerien kanssa:-talon työkalut, suuren-volyymin progressiivinen meistininfrastruktuuri ja prosessi, joka perustuu OEM-progressiivisten leimausohjelmien tarjoamiseen tukkutason mittakaavassa.
Minkä tahansa toimittajan valitsetkin, kumppanuus onnistuu tai epäonnistuu viestinnän laadun perusteella DFM- ja kokeiluvaiheen aikana. Tehtaat, jotka investoivat aikaa yhteistyöhön etukäteen, kysyvät loppukäyttösovelluksestasi, ehdottavat materiaalivaihtoehtoja ja ilmoittavat toleranssiominaisuuksista, jotka lisäävät tarpeettomia kustannuksia, tarjoavat yleensä sujuvamman tuotannon ja vähemmän yllätyksiä loppupäässä. Lainaus on vain numero. Sen taustalla oleva suhde määrittää, pitääkö tämä luku paikkansa koko ohjelmasi koko tuotanto-iän ajan.
Usein kysyttyjä kysymyksiä progressiivisista metallileimaustukkutehtaista
1. Mitä eroa on progressiivisen stanssatun tukkuliikkeen ja työpajan välillä?
Tukkumyyjätehdas investoi omistettuun progressiiviseen työkaluun, joka on suunniteltu miljoonille sykleille ja kattaa nämä kustannukset suurilla{0}}tuotantomäärillä. Työpajat käsittelevät räätälöityjä, pienimääräisiä{2}}tilauksia, joissa konetta vaihdetaan usein. Tukkumyynti toimii pitkiä, keskeytymättömiä kampanjoita satoja tai tuhansia vetoja minuutissa, mikä tuottaa huomattavasti alhaisemmat -osakustannukset, kun vähimmäistilausmäärät, tyypillisesti 10 000–50 000 kappaletta, täyttyvät. Heidän laitteistonsa, henkilöstönsä ja laatujärjestelmänsä on optimoitu toistettaviksi mittakaavassa pikemminkin kuin joustavuutta eri projekteissa.
2. Kuinka paljon progressiivinen stanssaus maksaa ja miten se kuoletetaan?
Progressiiviset meistityökalut vaihtelevat 30 000 dollarista yksinkertaisemmista työkaluista yli 250 000 dollariin monimutkaisiin moni- asemasuulakkeisiin. Kustannukset poistetaan koko tuotantomäärältä. Esimerkiksi 80 000 dollarin stanssaus, joka tuottaa 200 000 osaa, lisää 0,40 dollaria kappaleelta, mutta 2 000 000 osan kohdalla se laskee 0,04 dollariin. Muotin käyttöikä riippuu rakenteesta: perinteiset työkaluteräsmuotit kestävät 500 000–1 000 000 iskua ennen huoltoa, kun taas kovametalli-teräskappaleet ylittävät 2 000 000 iskua. Ostajien tulee kysyä muotin odotettua käyttöikää, huoltovälejä ja teroituskustannuksia ymmärtääkseen todellisen pitkän aikavälin{26}}yksikkötalouden.
3. Mitä sertifikaatteja progressiivisen stanssatun tukkumyyjätehtaan tulisi olla?
ISO 9001 on lähtökohta, joka vahvistaa dokumentoidut prosessit ja kalibroidut laitteet. IATF 16949 on pakollinen autoteollisuuden toimitusketjuille, ja se pakottaa käyttöön tiukat työkalut, kuten SPC, PPAP ja FMEA. ISO 13485 koskee lääkinnällisten laitteiden komponenttien valmistajia, mikä edellyttää täyden erän jäljitettävyyttä. Kun tarkistat sertifikaatteja, varmista, että soveltamisala kattaa nimenomaisesti metallileimauksen tietyssä tuotantopaikassa, jossa osat valmistetaan. Tarkista IATF:n listaukset virallisen valvontatietokannan kautta sen sijaan, että luottaisit pelkästään toimittajien väitteisiin.
4. Kuinka lasken progressiivisten stanssattujen osien kokonaisomistuskustannukset?
Kokonaiskustannukset ylittävät selvästi ilmoitettua yksikköhintaa. Työkalujen ylläpitoon ja teroittamiseen (2 000–8 000 dollaria sykliä kohden), romun määrässä, kantonauhajätteessä, saapuvassa kelakuljetuksessa, lähtevässä pakkauksessa (0,02–0,15 dollaria kappaleelta), laadun hylkäämiseen ja lajitteluun, muottien varastointiin ajojen välillä ja mahdollisiin teknisten muutosten kustannuksiin (20–50 prosenttia alkuperäisen työkalun hinnasta). Toimittaja, joka tarjoaa korkeamman yksikköhinnan huollon kanssa, voi tarjota paremman kokonaistaloudellisuuden kuin halvemmalla, joka laskuttaa nämä tuotteet erikseen.
5. Mitkä materiaalit sopivat parhaiten suuren-volyymin progressiiviseen stanssaukseen?
Matala-hiiliteräs (1008-1018) tarjoaa parhaan kustannus-/-suorituskykysuhteen korkealla muovattavuudella ja kohtuullisella työkalujen kulumisella, ja se sopii erinomaisesti kiinnikkeisiin ja rakenneosiin. Ruostumaton teräs (304, 316) tarjoaa korroosionkestävyyden, mutta lisää leikkausvoimaa 15–20 prosenttia ja nopeuttaa työkalun kulumista. Kupariseokset sopivat sähkösovelluksiin, joissa työkalujen kuluminen on alhainen, mutta materiaalikustannukset ovat korkeammat. Alumiini sopii kevyille komponenteille, mutta aiheuttaa{13}}reunojen muodostumista työkalupintoihin. Materiaalivalinnat vaikuttavat suoraan muotin välyksiin, puristusmäärään, huoltosykleihin ja viime kädessä kappalekohtaisiin kustannuksiin tilavuuden mukaan.


