


Mitä progressiivinen stanssaus tarkoittaa tukkukauppiaille
Kun hankintatiimit arvioivat suurten-volyymien metalliosien hankintavaihtoehtoja, yksi valmistusmenetelmä tuottaa jatkuvasti alhaisimmat-osakustannukset koko mittakaavassa: progressiivinen meisti ja leimaus. Silti useimmat ostajat neuvottelevat hinnoittelusta ymmärtämättä täysin prosessin toimintaa ja jättävät marginaalin pöydälle jokaisessa tarjoustarkistuksessa.
Mikä on progressiivinen stanssaus
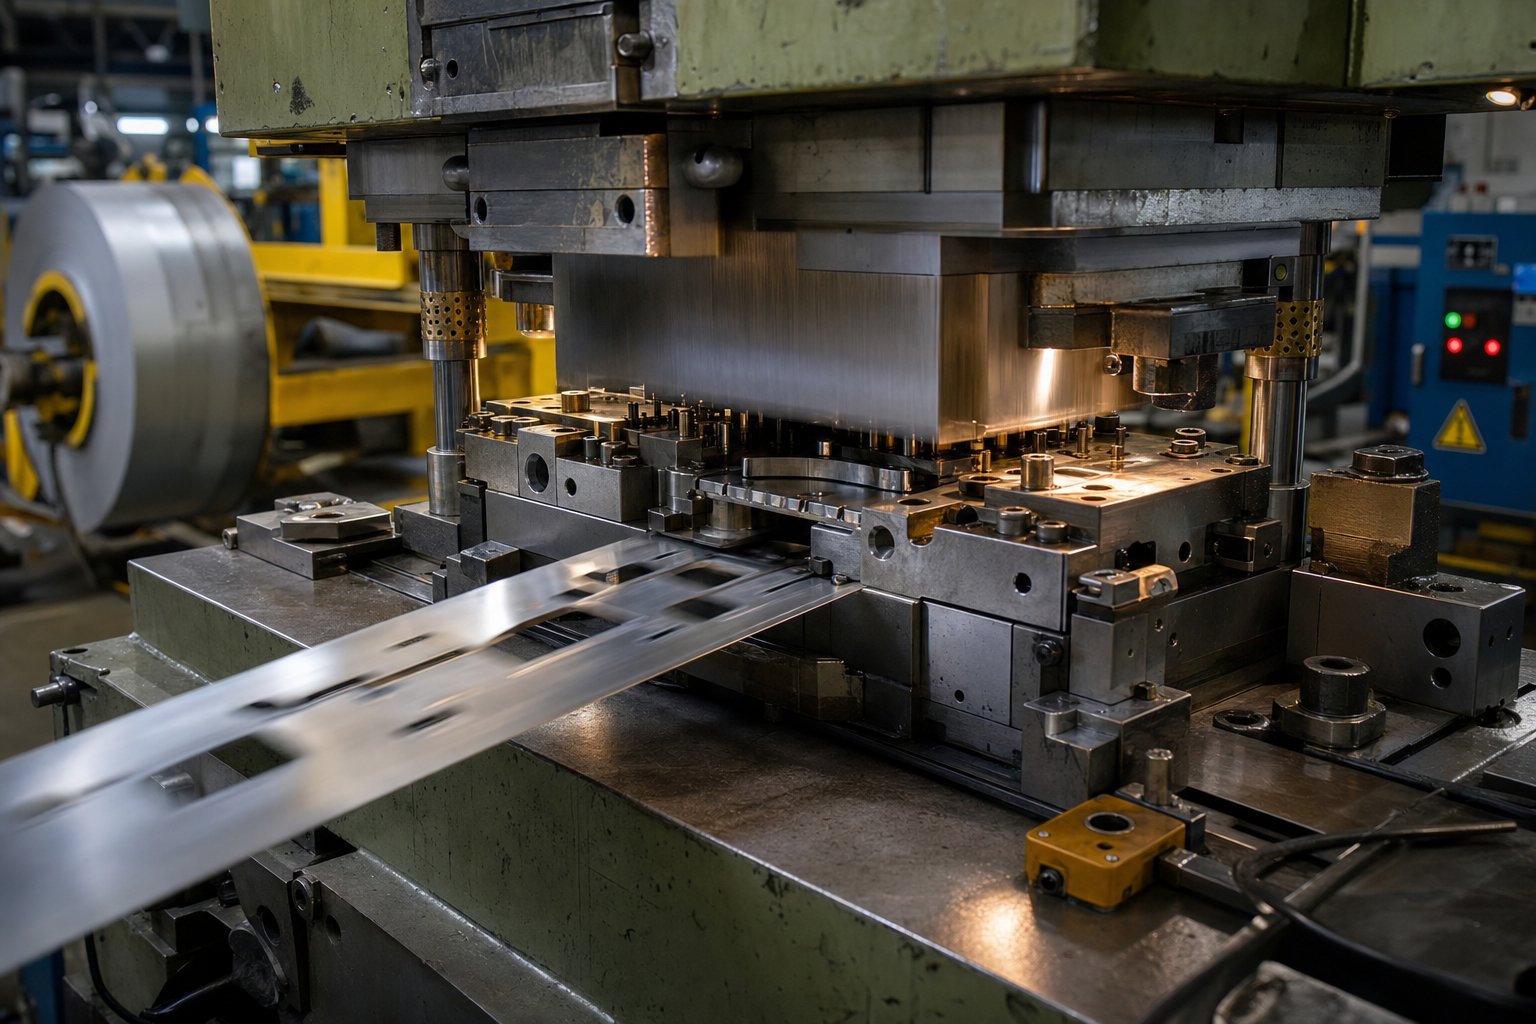
Niinmikä on progressiivinen kuoppa, tarkalleen? Kuvittele pitkä, tarkasti{0}}suunniteltu työkalu, joka on asennettu leimauspuristimeen. Jatkuva metallinauha, joka syötetään kelasta, etenee tämän työkalun läpi asemalta jokaisella painalluksella. Jokainen asema suorittaa tietyn muovausoperaation - rei'ittää, taivuttaa laippaa, muotoilee pintaa tai leikkaa profiilin. Kun nauha saavuttaa lopullisen aseman, valmis osa erottuu ja putoaa käyttövalmiina.
Sana "progressiivinen" kuvaa nauhan matkaa: se etenee peräkkäisten operaatioiden kautta, kukin rakentaa viimeiselle. Ei siirtämistä, ei käyttäjän väliintuloa vaiheiden välillä. Yksi painallus tuottaa valmiin osan ja samalla siirtää seuraavan materiaaliosan paikoilleen. Tuotantonopeudella tämä progressiivinen leimausjakso toistuu satoja kertoja minuutissa ja tuottaa tuhansia identtisiä osia tunnissa toleranssien ollessa muutaman tuuman tuhannesosassa.
Tämä nopeuden, toistettavuuden ja minimaalisen työpanoksen yhdistelmä tekee progressiivisesta muotista hallitsevan menetelmän metalliosien tukkutuotannossa.
Miksi tukkuostajien on ymmärrettävä prosessi
Tämä artikkeli on tehty päätöksenteon-tukiresurssiksi, joka kaventaa teknisen prosessitiedon ja kaupallisen ostostrategian välistä kuilua. Hallitsetpa sitten autojen liittimien, LVI-kannattimien tai sähkökomponenttien hankintaa, ohjelmasi taloudellisuus riippuu valinnoista, jotka on tehty kauan ennen puristimen käynnistymistä.
Progressiivisen muotin toiminnan ymmärtäminen vaikuttaa suoraan ostajan kykyyn neuvotella hinnoittelusta, arvioida toimittajan kykyjä ja optimoida ohjelman kokonaiskustannuksia työkaluinvestoinneista -osahintaan.
Seuraavissa osioissa käydään läpi materiaalin valinta,-suunnittelu-valmistettavuuden kompromisseihin, työkalukustannusten poisto, toimittajan kelpuutuskriteerit ja laadunvarmistusmenetelmät -, jotka perustuvat siihen, mitä tukkuostajien on tiedettävä suojatakseen katteitaan. Tavoitteena on käytännöllinen vipuvaikutus, ei tekninen käsikirja.
Kuinka progressiivinen stanssausprosessi toimii askel askeleelta
Yksi asia on tietää, mitä progressiivinen kuola tekee. Sen takana olevan mekaanisen järjestyksen ymmärtäminen antaa sinulle sanaston kysyä parempia kysymyksiä toimittajakeskustelujen aikana ja havaita tarjottujen ohjelmien tehottomuuksia. Näin muottiprosessi todella etenee raakakelasta valmiiksi osaksi.
Strip Layout ja asemajärjestys
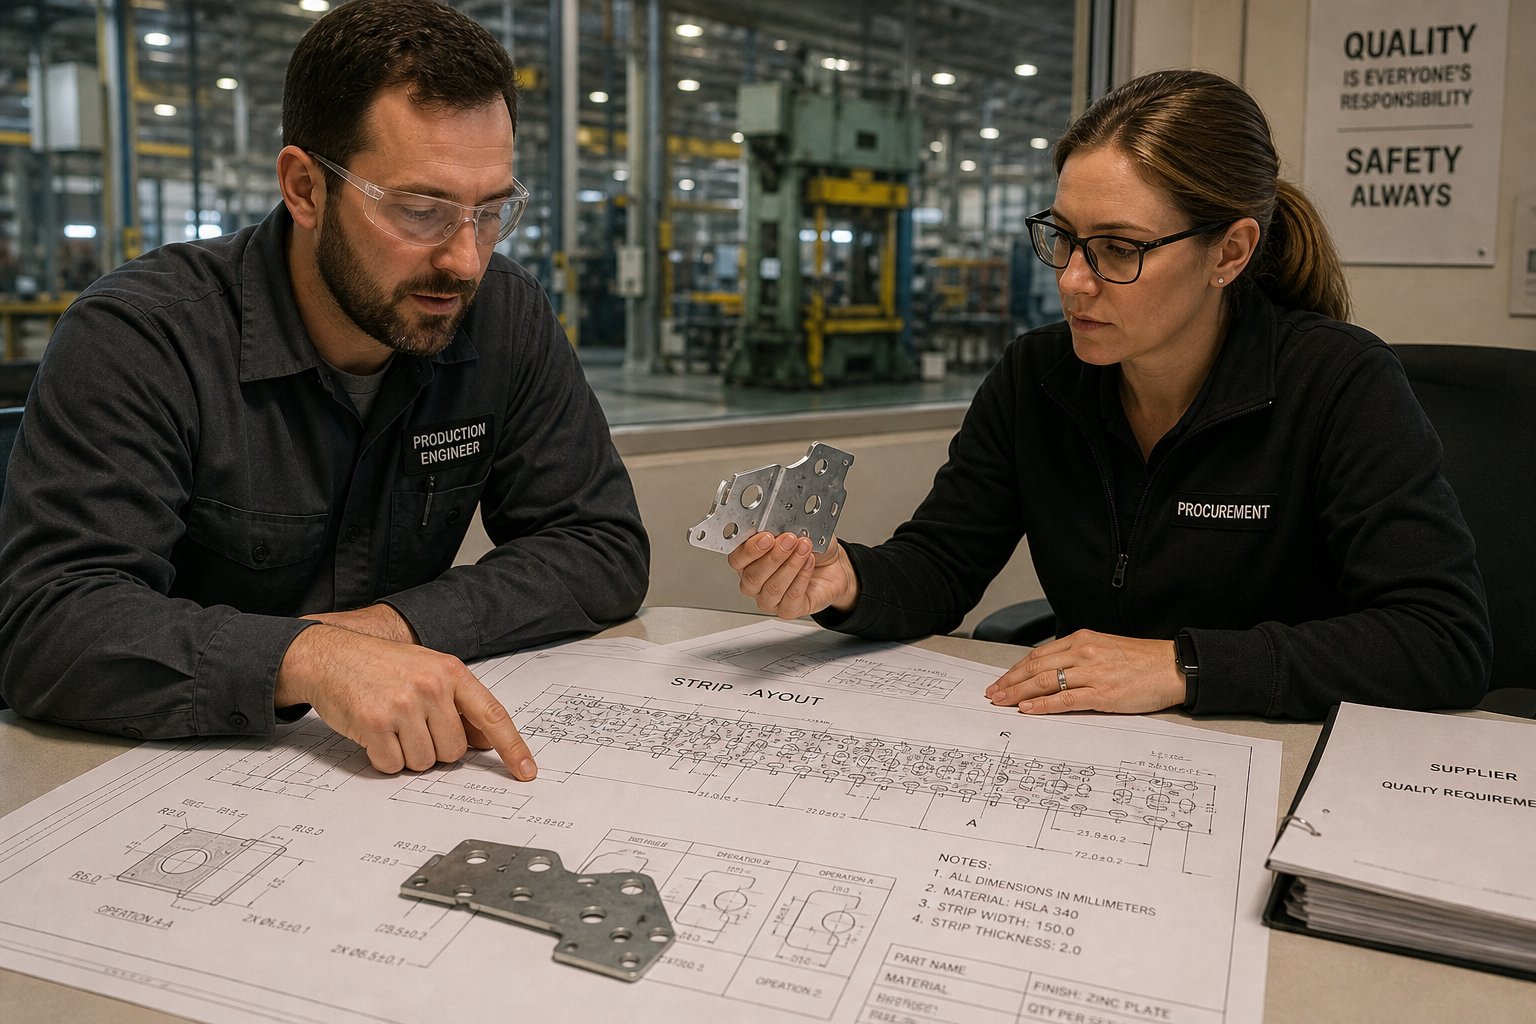
Jokainen progressiivinen muotti alkaa kaistaleasettelusta - suunnittelusuunnitelmasta, joka kartoittaa jokaisen muovausoperaation tiettyyn asemaan työkalun varrella. Kuvittele, että rullaat metallinauhaa auki ja merkitset tarkalleen, missä kukin lävistys, taivutus ja leikkaus tapahtuu materiaalin liikkuessa vasemmalta oikealle muotin läpi.
Insinöörit aloittavat sijoittamalla pilottireiät lähelle nauhan reunoja. Nämä pienet, tarkasti rei'itetyt reiät rekisteröivät nauhan jokaisella asemalla varmistaen, että jokainen seuraava toimenpide laskeutuu juuri sinne, missä sen pitäisi. Sieltä muodostusvaiheet rakentuvat peräkkäin: asemalla kaksi rei'itetystä reiästä tulee referenssipiste asemalla 5 taivutetulle laipalle. Loppuasema erottaa valmiin osan kantoliuskasta.
Asemien lukumäärä vaikuttaa suoraan suulakkeen monimutkaisuuteen ja sykliaikaan. Yksinkertainen litteä pesukone saattaa tarvita kolme tai neljä asemaa. Moni-taivutettu sähköliitin, jossa on kohokuvioituja ominaisuuksia, voi vaatia vähintään kaksitoista. Useammat asemat merkitsevät pidempää ja kalliimpaa kuoppaa -, mutta ne myös tarkoittavat, että jokainen yksittäinen toiminto pysyy yksinkertaisena ja toistettavana, mikä pitää laadun tasaisena miljoonien jaksojen aikana.
Paina Toiminta- ja iskunopeudet
Leimauspuristin ajaa ylemmän muotin puoliksi alaspäin iskun läpi suorittaen jokaisen aseman toiminnot samanaikaisesti. Joka kerta kun painin nousee, nauha etenee yhden tarkan askeleen -, jota kutsutaan etenemiseksi - ja seuraava veto toistaa koko sekvenssin.
Tässä volyymitalous muotoutuu. Nopeat progressiiviset meistopuristimet toimivat satoilla tai jopa tuhansilla iskuilla minuutissa, ja ne tuottavat valmiin osan jokaisella työkierrolla. 400 iskulla minuutissa, se on 24 000 osaa tunnissa yhdellä painalluksella. Tämä suorituskyky tekee progressiivisesta leimausprosessista taloudellisesti hallitsevan tukkumyynnin määrissä - työ- ja koneaikakustannuksista -osaa kohden tulee lähes mitättömiä.
Konseptista valmiiseen osaan
Kuulostaako monimutkaiselta? Täysiprogressiivinen stanssausprosessiseuraa yllättävän lineaarista polkua. Tässä sarja raaka-aineesta laatikkoosiin:
- Litteän metallimassan kela latautuu irrotuskoneeseen ja syötetään suoristimeen, joka poistaa nauhan luonnollisen käpristymän.
- Oistettu nauha menee puristimeen ja kohdistuu muotin ensimmäisen aseman kanssa ohjauskiskojen avulla.
- Puristusjaksot ja pilottilävistykset rekisteröivät nauhan tarkasti.
- Jokaisella peräkkäisellä vedolla nauha indeksoi eteenpäin yhden etenemispituuden, joka kulkee lävistys-, muotoilu-, taivutus- ja lyöntiasemien läpi.
- Loppuasemalla valmis osa irtoaa kantonauhasta katkaisutoiminnolla.
- Valmiit osat putoavat muotin läpi keräysastiaan tai kuljettimeen, kun taas romurunkomateriaali poistuu vastakkaiselta puolelta.
Tämä jatkuva virtaus - kela sisään, osa ulos - toimii keskeytyksettä tuntikausia tai päiviä kerrallaan, ja sitä rajoittavat vain kelan pituus ja ajoitettu meistinhuolto. Tuloksena on tuotantomenetelmä, jossa johdonmukaisuus on sisäänrakennettu-enkä tarkastettu-, koska sama työkalu suorittaa identtiset toiminnot jokaiselle osalle.
Tämä mekaaninen toistettavuus riippuu kuitenkin suuresti yhdestä alkupään päätöksestä, jonka monet ostajat jättävät huomiotta: mitä materiaalia alun perin syötät puristimeen.
Materiaalinvalintaopas progressiivisiin leimausprojekteihin
Valitsemasi metalli ei vain määritä, mitä valmis osasi voi tehdä -, se muokkaa ohjelman jokaista kustannusmuuttujaa. Progressiiviset leimausmateriaalit käyttäytyvät eri tavalla jatkuvassa nopeassa-muovauksessa, ja erot vaihtelevat muotin käyttöiän, iskuntiheyden, romumäärän ja viime kädessä tukkuyksikköhinnan mukaan. Väärän lejeeringin valitseminen voi hiljaa heikentää marginaaleja kauan ennen kuin kukaan huomaa.
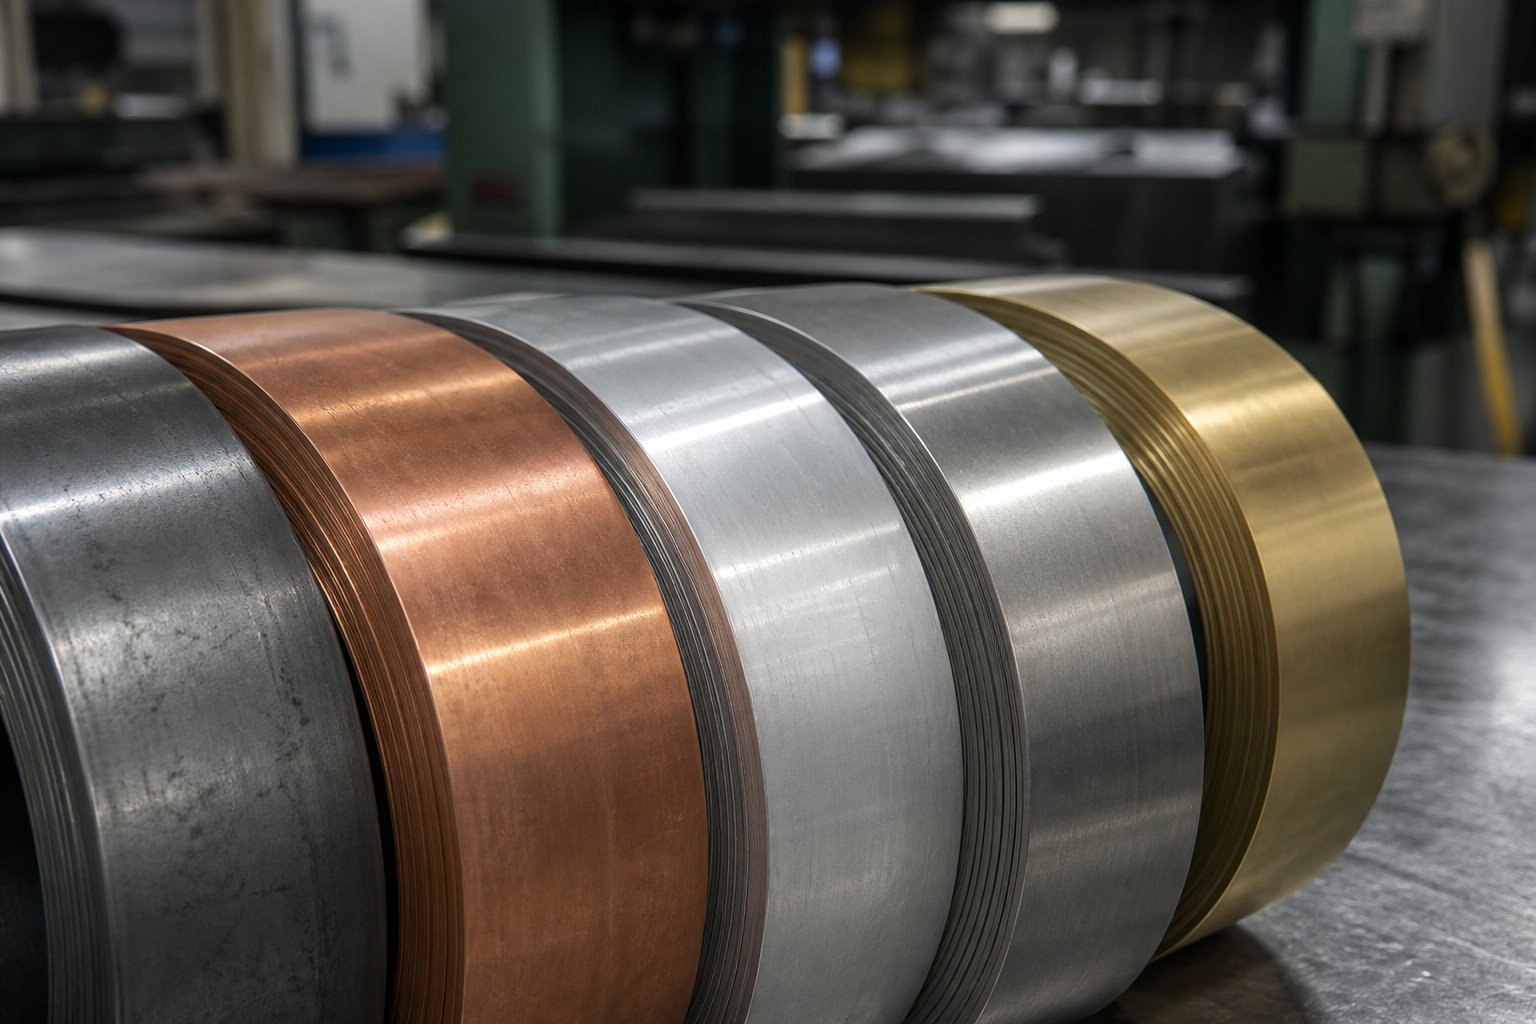
Yleiset metallit progressiiviseen leimaamiseen
Viisi materiaaliperhettä kattaa suurimman osan progressiivisesta muottityöstä. Jokainen tarjoaa selkeän tasapainon muovattavuuden, lujuuden ja kustannusten välillä, mikä tekee siitä sopivan tiettyihin sovelluksiin. Näin ne verrataan, kun ne syötetään moni-aseman suuttimen läpi tuotantonopeudella:
| Materiaali | Tyypilliset sovellukset | Suhteellinen hinta | Muovattavuus | Die Wear Impact |
|---|---|---|---|---|
| Hiiliteräs | Kannakkeet, kotelot, rakenneosat | Matala | Korkea | Matalasta kohtalaiseen |
| Ruostumaton teräs | Lääketieteelliset laitteet, elintarvikelaitteet, laitteet | Korkea | Keskikokoinen | Korkea |
| Alumiini | Kotelot, jäähdytyslevyt, kevyet kokoonpanot | Keskikokoinen | Erittäin korkea | Matala |
| Kupari | Sähköliittimet, liittimet, virtakiskot | Keski{0}}korkea | Korkea | Matala |
| Messinki | Sähkökoskettimet, koristetarvikkeet, venttiilit | Keski{0}}korkea | Korkea | Matala |
Hiiliteräksen progressiivinen leimaus hallitsee rakenteellisia ja yleiskäyttöisiä{0}}osia, koska se yhdistää alhaiset raaka-ainekustannukset erinomaisen muovattavuuden ja ennustettavan käyttäytymisen kanssa muovausasemien kautta. Ruostumaton teräs sitä vastoin kestää muodonmuutoksia - erinomaisesti korroosionkestävyyden vuoksi, mutta se vaatii enemmän muovausvoimaa ja kovempaa työkalua. Kuparisella progressiivisella leimauksella ja messingillä on yhteinen maine vakaasta nauhansyötöstä ja hellävaraisesta työkalukosketuksesta, minkä vuoksi ne ovat vakiona tarkkuussähkökomponenteissa. Alumiininen progressiivinen leimaus on erinomainen kevyissä sovelluksissa ja tukee suuria-nopeuksia, vaikka sen taipumus takaisinjoustoon vaatii huolellista muotin kompensointia tiukoissa-toleranssiosissa.
Miten materiaalivalinta vaikuttaa tuotantotalouteen
Tässä tukkuhintakuvasta tulee kiinnostava. Pehmeämmät, sitkeämmät materiaalit - kupari, alumiini ja vähähiilinen teräs - mahdollistavat nopeamman iskunnopeuden, koska ne virtaavat muovausasemien läpi pienemmällä vastuksella. Pienempi vastus tarkoittaa vähemmän rasitusta lävistyksissä ja meistiosissa, mikä tarkoittaa suoraan työkalun pidempää käyttöikää huoltovälien välillä. Muottipuristettu alumiini voi kestää kaksi tai kolme kertaa pidempään teroitusjaksojen välillä verrattuna samaan työkaluun, joka muodostaa ruostumatonta terästä.
Kovemmat materiaalit kääntävät tämän yhtälön. Teräksen progressiivinen leimaus lujilla-seoksilla tai ruostumattomilla seoksilla lisää muovausvoimaa jokaisella asemalla, nopeuttaa lävistyksen kulumista ja vaatii usein kovametallia tai pinnoitettua työkalua, jotta muotin käyttöikä säilyy hyväksyttävänä. Toimittajat kompensoivat käyttämällä hitaampia puristusnopeuksia ja ajoittamalla tiheämpiä huoltoja -, jotka molemmat lisäävät tarjottua osahintaa-.
Materiaalin paksuus lisää toisen kerroksen. Paksumpi massa vaatii enemmän vetoisuutta iskua kohden ja rajoittaa puristimen pyörimisnopeutta. Useimmat progressiiviset leimaukset toimivat tehokkaasti 0,010 - 0,250" paksuusalueella, vaikka jokaisella materiaalilla on oma makea kohtansa. Materiaalin mukavan paksuusikkunan yli työntäminen ei vain hidasta tuotantoa -, vaan se voi vaarantaa mittatarkkuuden eri asemilla ja lisätä romua.
Materiaalitiedot, joita ostajien tulee pyytää
Kun annat tarjouspyynnön progressiiviselle leimausohjelmalle, epämääräiset materiaalihuomautukset kutsuvat vaihtelua. Saapuvan kelan vaihtelut merkitsevät vaihtelua valmiissa osissasi, korkeampina romumäärinä ja mahdollisina hylätyinä erinä. Hankintaryhmien tulee määrittää nämä tiedot etukäteen:
- Seoslaatu- tarkka nimitys (esim. C26000 messinki, 304 ruostumaton, 5052-H32 alumiini) yleisten sukunimien sijaan
- Lämpö- tai kovuustila-, joka ohjaa muovattavuutta ja palautumiskäyttäytymistä muotin kautta
- Paksuustoleranssi- tiukemmat nauhat vähentävät asemien-to-vaihtelua, mutta voivat rajoittaa hankintaa erikoistehtaisiin
- Pintakäsittely- myllyviimeistely, kiillotettu tai-esipinnoitettu, riippuen siitä, onko toissijainen viimeistely suunniteltu
- Kelan leveys ja reunan kunto- raon leveyden toleranssi ja reunatyyppi (raon reuna vs. purseet) vaikuttavat nauhan syöttövakauteen
Tiukemmat saapuvan materiaalin tiedot vähentävät valmiiden osien vaihtelua ja minimoivat romun, mutta ne ovat korkealaatuisia. Kompromissi on suoraviivainen: hieman enemmän maksaminen tasaisesta kelavarastosta maksaa yleensä vähemmän kuin hylkyjen, suuttimen säätöjen ja tuotantokatkosten käsitteleminen, jotka johtuvat -ei--materiaalista. Työskentele toimittajasi kanssa löytääksesi spesifikaatiotaso, joka tasapainottaa raaka-ainekustannukset ja prosessin vakauden tietyissä vuosimäärissäsi.
Materiaalin valinta asettaa rajat, mutta se, miten suunnittelet osan näiden rajojen sisällä, määrittää, otatko täyden arvon progressiivisesta suulakkeesta - vai jätätkö tehokkuusetuja käyttämättä yli-monimutkaisessa nauhaasettelussa.
Kuinka osien suunnittelu lisää progressiivisten meistityökalujen kustannuksia ja tehokkuutta
Kaikilla osatulosteisiin piirtämilläsi piirteillä on suora hintavaikutus progressiivisen muotin sisällä. Kaksi millimetriä lähemmäs reunaa siirretty reikä, tarpeettoman kiristetty taivutussäde, +/-0,001" toleranssi, kun +/-0,005" toimisi täydellisesti - jokainen päätös lisää asemia, lyhentää työkalun käyttöikää tai pakottaa hitaampiin puristusnopeuksiin. Tukkuostajalle tämä tarkoittaa, että Manor Toolin teknisen analyysin mukaan CAD-vaiheessa tehdyt progressiiviset muottisuunnitteluvalinnat voivat muodostaa jopa 80 % kokonaistuotantokustannuksista. Valmistettavuuden suunnittelun ymmärtäminen antaa hankintatiimeille todellista vaikutusvaltaa tarjouksen tekemisessä – ei vain hintaneuvotteluissa, vaan kustannusten ehkäisyssä.
Ominaisuusvälien ja kaistaleasettelun optimointi
Kuvittele osasi yhtenä pienenä palana pitkää metallinauhaa, joka etenee progimuotin läpi. Tämän nauhan on pysyttävä koossa - tarpeeksi vahvasti, jotta se voidaan työntää ja vetää tusinan tai useamman aseman läpi ilman nurjahdusta, repeytymistä tai kohdistusvirheitä. Ominaisuuksien välissä oleva materiaali (kutsutaan sillaksi tai verkkoksi) on se, mikä säilyttää rakenteellisen eheyden.
Kun piirteet ovat liian lähellä toisiaan, niiden välinen verkko ohut vaarallisen. Ohuet rainat muotoutuvat syöttövoimien vaikutuksesta aiheuttaen virheellisen kohdistuksen loppupään asemilla ja tuottaen -toleranssin ulkopuolella olevia osia{2}}. Suunnittelijat kompensoivat joko lisäämällä tyhjäkäynnillä olevia asemia jännityksen uudelleenjakamiseksi tai hidastamalla puristusnopeutta -, jotka molemmat lisäävät osakustannuksiasi-.
Yleinen suunnittelusääntösillan vähimmäispaksuuson 1,25-1,5 kertaa materiaalin paksuus. Jos kyseessä on 1,5 mm:n arkki, se tarkoittaa, että materiaalia jätetään vähintään 1,875–2,25 mm rei'itettyjen kohtien sekä piirteiden ja nauhan reunan väliin. Reiän-reunan väliset etäisyydet- noudattavat samanlaista periaatetta: reikien keskipisteiden tulee olla vähintään kaksi kertaa materiaalin paksuuden verran kaukana kaikista reunasta tai muodostuneista piirteistä, jotta vältetään vääristymät lävistyksen aikana.
Miksi tällä on merkitystä tukkuhinnan kannalta? Optimoitu etäisyys parantaa suoraan materiaalin käyttöä - sen kelavaraston prosenttiosuus, josta tulee valmiita osia romun rungon sijaan. Alan vertailuarvot tavoittelevat vähintään 75 % materiaalin käyttöä hyvin-suunniteltuun nauha-asetteluun. Kun ostat miljoonia osia vuosittain, jopa 3–5 %:n käyttöasteen parannus merkitsee merkittäviä raaka-ainesäästöjä, jotka vaikuttavat noteerattuihin kappalehintoihin.
Geometrinen monimutkaisuus ja asemien lukumäärä
Tässä on suhde, joka hallitsee progressiivista leimausmuotin suunnittelun taloustiedettä: jokainen erillinen muovausoperaatio, jonka osasi vaatii, muuttuu vähintään yhdelle meistiasemalle. Yksinkertaiset litteät osat - aluslevy, jossa on kaksi reikää, esimerkiksi - saattaa tarvita vain kolme tai neljä asemaa. Moni-taivutuskiinnike, jossa on kohokuvioidut piirteet, piirretyt syvennykset ja tiukat sijaintitoleranssit, voi vaatia vähintään kaksitoista asemaa.
Jokainen lisäasema lisää muotin fyysistä pituutta, vaatii tarkempia-maatyökalukomponentteja ja lisää suunnitteluaikaa suunnittelun ja rakentamisen aikana. Korkean -kulumisen asemissa käytetyt progressiiviset kovametallileimausmuotit lisäävät kustannuksia, mutta pidentävät huoltovälejä merkittävästi - kannattava kompromissi pitkäaikaisissa-ohjelmissa. Tuloksena on suurempi etukäteissijoitus työkaluihin.
Vastakohta on kuitenkin se, että asemien määrä ei heikennä -osatehokkuutta odotetulla tavalla. Olipa suulakkeessasi kuusi tai kuusitoista asemaa, puristin tuottaa silti yhden valmiin osan iskua kohden samalla kiertonopeudella. Lisää asemia tarkoittaa, että jokainen yksittäinen toimenpide pysyy yksinkertaisena ja asteittainen - vähentäen materiaalin rasitusta, minimoiden takaiskun ja parantaen tuottoasteita. Tästä syystä asemien määrän lisääminen nostaa työkalukustannuksia, mutta säilyttää tai jopa parantaa osatuotantotaloudellisuutta tukkumyyntimäärillä.
Käytännön kysymys ostajille tulee: onko osasuunnittelun geometrinen monimutkaisuus todella välttämätöntä toiminnalle vai onko se hiipinyt sisään suunnitteluvalintojen kautta, joita DFM-arviointi voisi yksinkertaistaa?
Suunnittelumuutokset, jotka alentavat tukkukustannuksia
Työskentely muottisuunnittelijan kanssa tuotekehityksen alkuvaiheessa on suurin yksittäinen{0}}palautustoiminto, jota hankintatiimi voi harjoittaa. Piirustusvaiheessa tehdyt DFM-muutokset eivät maksa mitään. Samat muutokset karkaistun progressiivisen muotin rakentamisen jälkeen voivat maksaa kymmeniä tuhansia dollareita uusintatyönä - tai vaatia täysin uuden työkalun.
Tässä ovat käytännölliset DFM-suositukset, jotka vähentävät jatkuvasti työkalujen monimutkaisuutta ja tukkuosien kustannuksia:
- Säilytä tasainen materiaalipaksuus- paikallista ohentamista tai sakeuttamista vaativien ominaisuuksien suunnittelu pakottaa lisää lyöntiasemia ja vaikeuttaa nauhan käyttäytymistä muotin poikki.
- Vältä ominaisuuksia, jotka vaativat toissijaisia toimintoja- Jos hana, hitsaus tai koneistettu pinta voidaan poistaa tai korvata in-muottivaihtoehdolla (kuten suulakepuristetut reiät tai kierteet), poistat jälki-puristimen käsittelyn ja siihen liittyvät kustannukset.
- Suunnittelu nauhan etenemistä ajatellen- suuntaa mutkat ja muodot siten, että ne toimivat nauhan kulkusuunnan mukaan eivätkä sitä vasten. Ominaisuudet, jotka vaativat nauhan nostamisen tai muodon muuttamisen pystysuunnassa, vaativat joustavaa rainaa, mikä lisää monimutkaisuutta.
- Määritä toleranssit vain niin tiukasti kuin toiminta vaatii- kutsuu ulos +/-0,001" kaikkialla, kun vain yksi kriittinen käyttöliittymä vaatii, se pakottaa koko muotin rakentamaan ja ylläpitämään tämän standardin mukaisesti. Valikoiva toleranssi antaa stansseja optimoida siellä, missä tarkkuus on tärkeintä.
- Noudata vähimmäistaivutussäteitä- sisäisten taivutussäteiden tulee olla yhtä suuria tai suurempia kuin materiaalin paksuus. Terävämmät mutkat lisäävät halkeiluriskiä, nopeuttavat lävistyksen kulumista ja saattavat vaatia lisämuovausasemia asteittain saavuttamiseksi.
- Yhdistä osat mahdollisuuksien mukaan- jos kokoonpanossa käytetään kolmea erillistä meistoa, joista voi muodostua yksi progressiivinen muotin osa, työkaluinvestointi maksaa usein takaisin, koska käsittelyä, pakkausta ja kokoonpanotyötä ei tarvita.
Huomaat kuvion: jokainen suositus vähentää asemien määrää, eliminoi toissijaisen käsittelyn tai pidentää työkalun käyttöikää. Nämä eivät ole abstrakteja suunnitteluasetuksia -, ne ovat suoria kustannusvipuja. Toimittaja, joka tarjoaa varhaista toimittajan osallistumista tai muodollista DFM-arviointia ennen työkalujen lainaamista, ilmaisee, että hän ajattelee ohjelman kokonaiskustannuksissa, ei vain myyntihinnassa.
Osageometria määrittää, mitä muotin on tehtävä. Mutta kuinka paljon tuo suutin maksaa - ja kuinka nämä dollarit kuolevat tuotantomäärillesi -, riippuu mittakaavan työkaluinvestoinnin taloudellisuuden ymmärtämisestä.
Progressiivisen leimauskustannustalouden ymmärtäminen tukkumyynnissä
Työkalukustannukset hallitsevat jokaista progressiivista metallileimausta koskevaa alustavaa keskustelua - ja numero, jonka ostajat ymmärtävät väärin ensimmäistä kertaa. Kuusi-numeroinen sijoitus näyttää valtavalta erikseen. Jaettuna monivuotisessa tuotantoohjelmassa, jossa on satoja tuhansia tai miljoonia osia, samasta investoinnista tulee yksikkökustannusten pyöristysvirhe. Ero hyvän tukkumyyntiohjelman ja marginaalin{6}}poiston välillä johtuu usein siitä, kuinka hyvin ostajat ymmärtävät tämän kuoletusmatematiikan.
Työkalujen etukäteissijoitus vs{0}}osakustannus
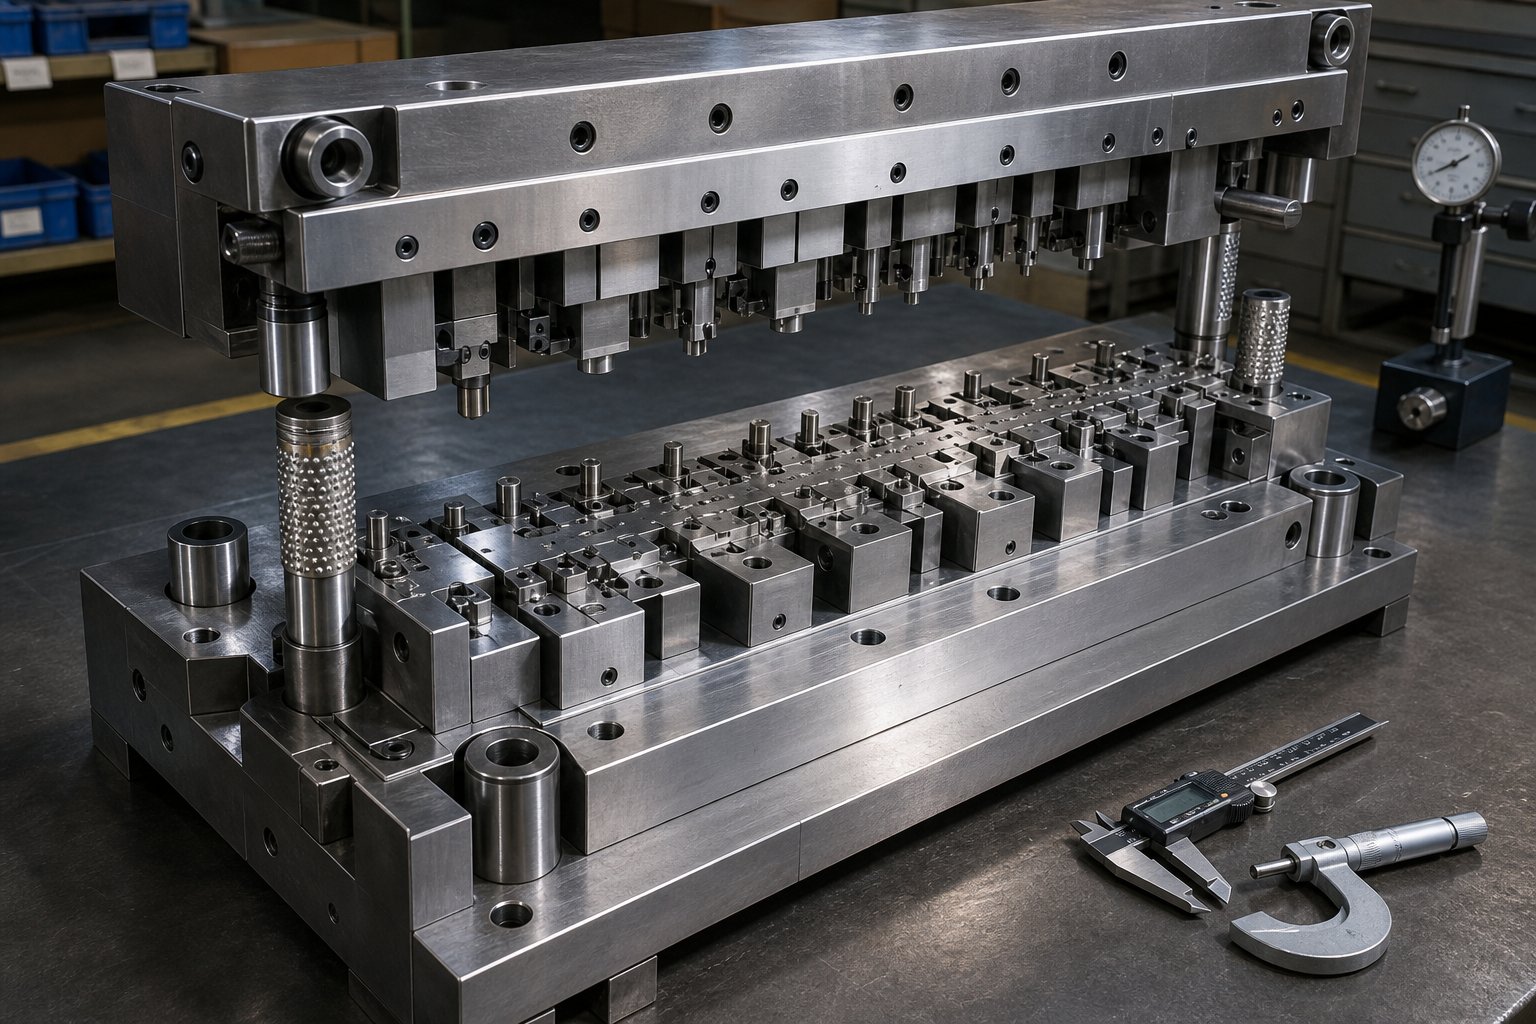
Progressiiviset muotit edustavat merkittäviä pääomasijoituksia. Työkalujen hinta vaihtelee tyypillisesti 30 000 dollarista yli 250 000 dollariin riippuen aseman määrästä, toleranssivaatimuksista, materiaalityypistä ja osan monimutkaisuudesta. Yksinkertaiset hiiliteräsgeometriat, joissa on vähän muovausasemia, sijaitsevat alapäässä. Korkean-toleranssin ruostumattomasta teräksestä valmistetut osat, joissa on kaksitoista-plus-asemaa, kovametallisisäosat ja in-sisäinen työntö kohti yläaluetta.
Tässä on tukkuostajien kannalta tärkeä kehys: työkalukustannukset jakautuvat jokaiseen osaan, jonka meisti tuottaa käyttöikänsä aikana. 50 000 dollarin stanssaus, joka tuottaa 500 000 osaa, lisää vain 0,10 dollaria kappaletta kohti työkalujen kuoletukseen. Sama meisti, joka tuottaa vain 5 000 osaa, lisää 10,00 dollaria kappaleelta - satakertainen ero{11}}työkalukuormitukseen verrattuna pelkkään tilavuuteen. Tästä syystä progressiivinen metallimeistaus tulee taloudellisesti hallitsevaksi suuremmilla määrillä, ja siksi toimittajat kysyvät vuotuisia volyymivelvoitteita ennen tarjouksen tekemistä.
Pitkän aikavälin progressiivisen leimauksen taloudellinen kannattavuus alkaa yleensä noin 50 000–100 000 vuosiyksiköstä, vaikka hyvin yksinkertaiset osat voivat oikeuttaa työkalujen käyttämisen alemmilla kynnyksillä. Kriittinen kysymys ei ole vain tämän vuoden määrä -, vaan ohjelman koko elinikäinen määrä. Miljoonalle tai useammalle iskulle taattu meistin voi palvella viiden vuoden ohjelmaa, ja kuoletuslaskelman tulee heijastaa tätä koko horisonttia. Ostajat, jotka arvioivat työkaluinvestointeja yhden vuoden tuotantoon verrattuna, hylkäävät usein progressiiviset meistot ennenaikaisesti ja menettävät kustannusedun, joka syntyy, kun matematiikka vastaa koko tuotantoohjelmaa.
Mikä ohjaa progressiivista leimaamista tukkuhinnoittelua
Kun saat tarjouksen tukkuleimatuista osista, yksikköhinta yhdistää useita taustalla olevia kustannustekijöitä.Toimialan erittelyttyypillisesti materiaali kuluttaa 45-55 % kappalekohtaisista kustannuksista, työvoima 15–25 %, yleiskustannukset 10–20 %, laatujärjestelmät 2–8 % ja pakkaus 2–5 %. Mutta nämä prosenttiosuudet vaihtelevat erityisten ohjelmaparametreidesi mukaan. Tässä on se, mikä liikuttaa neulaa eniten:
| Kustannustekijä | Mihin se vaikuttaa | Vaikutus yksikköhintaan |
|---|---|---|
| Die monimutkaisuus (asemien määrä, toleranssit) | Työkalujen poisto osaa kohti, huoltotiheys | Korkeat - asemaa lisää ja tiukemmat toleranssit lisäävät sekä työkalukustannuksia että huoltovälejä |
| Materiaalin tyyppi ja paksuus | Raaka-ainekustannukset, iskunopeus, muotin kulumisnopeus | Korkean - kovemmat tai paksummat materiaalit hidastavat tuotantoa ja lyhentävät työkalun käyttöikää |
| Osan geometria | Romumäärä, materiaalin käyttö, muovaustoimenpiteiden lukumäärä | Keskikokoiset ja korkeat - monimutkaiset muodot vähentävät käyttöä ja lisäävät asemien määrää |
| Vuotuinen volyymivastuu | Työkalujen kuoletusaste, asennuskustannusten hajonta, materiaalin ostovoima | Korkeat - korkeammat sitoutuneet volyymit vähentävät-yksikkökohtaista kiinteiden kustannusten kohdentamista |
| Toissijaiset toiminnot vaaditaan | Jälki-lehdistön käsittely, prosessin lisävaiheet, työ | Keskikokoinen - pinnoitus, kierteitys tai kokoaminen lisää suoria kustannuksia kappaletta kohti |
| Laatu- ja tarkastusvaatimukset | Mittaustaajuus, dokumentointi, sertifioinnin yleiskulut | Matalat tai keskisuuret - auto- tai ilmailutiedot lisäävät 2-8 % kappalekohtaiseen hintaan |
Jokainen näistä tekijöistä on vuorovaikutuksessa muiden kanssa. Ruostumattomasta teräksestä valmistettu osa, jolla on tiukat toleranssit ja pieni vuositilavuus, maksaa dramaattisesti erilaisen yksikköhinnan kuin saman geometrian pehmeä teräs kymmenkertaisella määrällä. Kun tarjoukset näyttävät hurjasti erilaisilta toimittajien välillä, se johtuu usein siitä, että jokainen toimittaja tekee erilaisia oletuksia yhdestä tai useammasta näistä muuttujista -, minkä vuoksi tarjouspyyntösi on naulattava jokainen parametri selkeästi.
Ohjelman kokonaiskustannukset osahinnan ylittävät
Yksikköhinta on se numero, johon ostajat kiinnittyvät. Kokonaishinta on luku, joka todella määrittää marginaalisi. Progressiiviset leimausohjelmat sisältävät usein toissijaisia toimintoja, jotka on niputettu tarjoushintaan - tai, mikä vaarallisempaa, jätetään sen ulkopuolelle. Yleisiä post-{4}}lehdistöprosesseja ovat:
- Pintakäsittelyt- sinkkipinnoitus, nikkelipinnoitus, anodisointi, e-pinnoitus tai passivointi materiaalista ja loppukäyttöympäristöstä{2}} riippuen
- Lämpökäsittely- karkaisu tai jännitys{1}}poistohehkutus osille, jotka vaativat tiettyjä mekaanisia ominaisuuksia
- Purseenpoisto ja viimeistely- rullaus, tärinäviimeistely tai manuaalinen purseenpoisto terävien reunojen poistamiseksi lävistetyistä kohdista
- Kokoonpanotoimenpiteet- PEM-kiinnittimen asettaminen, osakokoonpanojen-hitsaus tai leimattujen osien integrointi muihin komponentteihin
- Pakkaus ja etiketöinti- vienti-laatuiset pakkaukset, sarjat, erien erottelu tai mukautettu pakkaus valmiiden pintojen suojaamiseksi
Leimattu osa, jonka hinta on 2,00 dollaria, voi realistisesti laskea lähemmäs 2,85 dollaria, kun pintakäsittely, pakkaus ja huolinta lisätään. Nämä rivikohdat muuttavat hiljaa ohjelman kokonaistaloudellisuutta, jos et ota niitä huomioon tarjousten vertailussa.
Suorien tuotantokustannusten lisäksi tukkuostajien tulee ottaa huomioon logistiikkakulut (erityisesti kansainvälisen hankinnan osalta), laatukustannukset (saapuva tarkastus, hylkäyksen hallinta, takuun altistuminen) ja varastonhallintakustannukset, jotka on sidottu vähimmäistilausmääriin tai yleisiin julkaisuaikatauluihin. Alhaisimman kappalehinnan ilmoittava toimittaja ei välttämättä toimita alhaisinta ohjelman kokonaiskustannuksia, kun otat huomioon pidemmät toimitusajat, korkeammat hylkäysmäärät tai turvavaraston tarpeen.
Tarjousten vertaileminen kokonaiskustannuksista pelkän yksikköhinnan sijaan erottaa strategiset hankinnat kaupallisista ostoista -, ja se on kehys, joka suojaa tukkukaupan katteita monivuotisen progressiivisen leimausohjelman ajan.
Kustannustaloudet kertovat sinulle, mitä käytät. Mutta ne eivät vastaa perustavanlaatuisempaan kysymykseen: onko progressiivinen stanssaus todella oikea valmistusmenetelmä tiettyyn sovellukseesi vai palvelisiko erilainen muotoilutapa sinua paremmin?
Päätä, milloin progressiivinen stanssaus sopii vaatimuksiisi
Progressiiviset meistit tarjoavat vertaansa vailla olevan -osatalouden mittakaavassa -, mutta mittakaava ei ole jokaisessa ohjelmassa. Väärän muovausmenetelmän valitseminen tilavuudelle, osakokolle tai suunnittelun vakaudelle voi lukita sinut työkalukustannuksiin, joita et koskaan tarvitse takaisin, tai tuotantonopeuksiin, joita et koskaan tarvitse. Vaihtoehtojen rehellinen arviointi säästää usein tukkuostajien rahaa enemmän kuin aggressiiviset hintaneuvottelut koskaan voisivat.
Progressive Die vs Transfer Die vs Compound Die
Neljä ensisijaista leimausmenetelmää kilpailevat tuotantodollareistasi. Jokaisella on erillinen markkinarako, jonka määrää tilavuus, monimutkaisuus ja osan geometria. Näin ne vertautuvat hankintapäätösten kannalta tärkeimpien kriteerien välillä:
| Kriteerit | Progressiivinen Die | Siirrä kuoppa | Yhdistetty kuolee | Yhden{0}}aseman leimaus |
|---|---|---|---|---|
| Ihanteellinen äänenvoimakkuusalue | 100,000+ vuodessa | 25 000-500 000 vuodessa | 10 000-250 000 vuodessa | 500-25 000 vuodessa |
| Osan kokorajoitukset | Pienet tai keskikokoiset (rajoittavat puristusalustan ja nauhan leveyden) | Keskikokoinen ja suuri (osat käsitellään erikseen) | Pienestä keskikokoiseen (vain litteä geometria) | Mikä tahansa koko, johon puristin mahtuu |
| Monimutkaisuuskyky | Korkea - moni-mutka, moni--osat järjestyksessä | Erittäin korkeat - syvävedot, vapaa-tilan manipulointi, leikkaukset, langoitus | Matalat - yksitasoiset-operaatiot (leikkaus + muoto yhdellä vedolla) | Alhainen - yksi operaatio vetoa kohti |
| Työkalukustannukset | Korkea (30 000 $ – 250 000 $+) | Korkea (40 000 $ – 300 000 $+) | Keskikokoinen (10 000–60 000 dollaria) | Matala (2 000–20 000 dollaria) |
| -Osahinta volyymin mukaan | Alin | Matalasta keskikokoiseen | Keskikokoinen | Korkein |
| Vaihdon joustavuus | Matala - die on projektikohtainen- | Keskitasoa - yksittäistä asemaa voidaan muokata | Matalasta kohtalaiseen | Korkeat - nopeat kuopan vaihdot ajojen välillä |
Progressiivinen meistipuristin on erinomainen, kun tarvitset monimutkaisia osia suurella äänenvoimakkuudella ilman, että käyttäjä osallistuu mahdollisimman paljon. Nauha pysyy kytkettynä koko ajan, mikä antaa sinulle nopeuden ja rekisteröintitarkkuuden, jota muut menetelmät eivät pysty vastaamaan. Siirtomuotit loistavat, kun osat tarvitsevat vapaata-tilakäsittelyä - kiertoa, syvävetoa tai toimintoja, jotka vaativat pääsyn työkappaleen useisiin pintoihin. Ne vähentävät myös materiaalihukkaa poistamalla kantonauhan, mikä on tärkeää, kun raaka-ainekustannukset ovat korkeat. Yhdistelmäsuuttimet käsittelevät yksinkertaisia litteitä osia tehokkaasti ja suorittavat leikkauksen ja muotoilun yhdellä puristusvedolla erittäin tarkasti yksitasoiselle-geometrialle. Yksi-aseman leimaaminen on järkevää prototyyppien valmistuksessa, pienien-volyymien ajoissa tai niin suurissa osissa, että vain yksi operaatio mahtuu meistileimauspuristimeen kerrallaan.
Kun progressiivinen stanssaus ei ole oikea valinta
Sen tunnistaminen, mihin progressiiviset muotit eivät sovi, säästää kalleimmalta virheeltä hankinnan leimaamisessa: maksamasta työkaluista, jotka eivät koskaan saavuta nollatulostaan. Tässä on skenaarioita, joissa vaihtoehdot palvelevat sinua paremmin:
Pienet vuosivolyymit.Jos ennustettu kysyntäsi on alle 50 000 osaa vuodessa ilman kasvupolkua, työkalujen kuoletuksen matematiikka toimii harvoin. Maksat progressiivisesta konesuulakkeesta, joka on rakennettu suorittamaan miljoonia jaksoja ja käyttää sitten murto-osaa sen kapasiteetista. Yksittäinen-asema tai yhdistelmämuotit - tai jopa laserleikkaus ja CNC-muovaus - voivat tuottaa alhaisemmat ohjelman kokonaiskustannukset.
Säännölliset suunnittelumuutokset.Progressiiviset muotit ovat pohjimmiltaan jäädytettyä geometriaa. Kun karkaistu työkaluteräs on leikattu, muutokset tarkoittavat uusintatyötä tai täydellistä uudelleenrakentamista. Jos tuotteesi kehittyy edelleen tai jos odotat teknisiä muutoksia kuuden kuukauden välein, progressiivisen muottiasennuksen pysyvyydestä tulee pikemminkin velka kuin omaisuus. Siirtomuotit tarjoavat enemmän modulaarisuutta juokseville osille.
Erittäin paksut materiaalit.Useimmat progressiiviset leimauspuristimet toimivat tehokkaasti 0,010" - noin 0,250" massalla. Tämän lisäksi asemakohtaiset muovausvoimat kasvavat, nauhan syöttö tulee ongelmalliseksi, ja taloudellinen tilanne siirtyy hydraulisiin puristustoimintoihin tai siirtosuutinprosesseihin, jotka on suunniteltu käsittelemään raskasta{3}}mittatyötä.
Erittäin suuret osat.Progressiivinen leimauspuristin siirtää materiaalia peräkkäisten asemien - kautta, mikä tarkoittaa, että muotin pituuden on sovittava jokainen asema plus nauhan leveys. Suuret osat, kuten rakennepaneelit, kuoret tai kehykset, ylittävät usein käytännön muotin mitat. Siirtomuotit käsittelevät näitä siirtämällä yksittäisiä aihioita itsenäisten asemien välillä poistamalla kaistaleen -kokorajoituksen kokonaan.
Volyymikynnykset ja päätöskriteerit
Oikean muotoilutavan valinta ei ole yksittäinen-muuttujapäätös. Se on matriisi, jossa tilavuus, geometria, vakaus ja aikajana risteävät. Ennen kuin sitoudut progressiiviseen sijoitukseen, vastaa näihin kysymyksiin rehellisesti:
- Mikä on arvioitu vuotuinen volyymi?- Alle 50 000 yksikköä, tarkista, tekeekö työkalujen poisto progressiivisista leimauskustannuksista- kilpailukykyisiä. Yli 100 000, se melkein varmasti tekee.
- Kuinka vakaa osasi suunnittelu on?- Jos suunnittelu on viimeistelty ja validoitu, progressiivinen työkalut ovat turvallisia. Jos muutokset ovat todennäköisiä ensimmäisen vuoden aikana, harkitse joustavampia menetelmiä, kunnes malli jäätyy.
- Mitä toleransseja vaaditaan?- Progressiiviset muotit pitävät tiukasti, toistettavissa miljoonien osien toleranssit. Jos sovelluksesi ei vaadi tätä johdonmukaisuutta, saatat investoida liikaa-ominaisuuksiin.
- Tarvitaanko toissijaisia operaatioita?- Ominaisuudet, kuten kierteitys, syvät leikkaukset tai moni-akselin muotoilu, joita ei voi tapahtua progressiivisen muotin sisällä, lisää post{2}}puristuskustannukset. Siirtomuotit voivat joskus suorittaa nämä-jonossa.
- Kuinka kauan tuotantoohjelman odotetaan kestävän?- Viisivuotinen-ohjelma, jossa on 75 000 osaa vuodessa, on yhteensä 375 000 yksikköä - progressiivisen die-alueen sisällä. Yhden-vuoden projekti samalla vuositasolla ei välttämättä oikeuta pelkän muottirakentamisen läpimenoaikaa.
Kun vastaukset keskittyvät kohti suurta äänenvoimakkuutta, vakaata suunnittelua ja pitkää ohjelman kestoa, progressiiviset meistit tarjoavat parhaan taloudellisuuden laajalla marginaalilla. Kun ne hajottavat - pieni määrä tänne, suunnittelu epävakautta sinne, suuri osakoko muualla -, päätöksentekokehys viittaa siirto-, yhdistelmä- tai hybridilähestymistapoihin. Oikea vastaus ei aina ole nopein tai halvin muotoilumenetelmä. Se vastaa kaupallista todellisuuttasi.
Kun olet varmistanut, että progressiivinen stanssaus vastaa volyymi- ja suunnitteluvaatimuksiasi, seuraava haaste on yhtä tärkeä: löytää toimittaja, joka pystyy täyttämään nämä vaatimukset johdonmukaisesti vuodesta toiseen.
Progressiivisen leimaustoimittajan arvioiminen ja valinta
Progressiivinen muotti on vain yhtä luotettava kuin sitä pyörittävä kauppa. Voit määrittää täydellisen materiaalin, optimoida kaikki ominaisuudet valmistettavuutta varten ja sitoutua määrään, joka tekee työkalujen matematiikasta työtä -, mutta jos toimittajallasi ei ole laitteita, laatujärjestelmiä tai kaupallista kurinalaisuutta johdonmukaiseen toteuttamiseen, mikään näistä pohjatöistä ei suojaa marginaalejasi. Toimittajan pätevyys OEM-progressiivisiin leimausohjelmiin vaatii enemmän tarkkuutta kuin muutaman tarjouksen kerääminen ja pienimmän numeron valitseminen. Tässä on jäsennelty kehys, jolla erotetaan aidot progressiiviset työkalu- ja muottikumppanit liikkeistä, jotka vain omistavat puristimen.
Varmennettavat sertifikaatit ja laatustandardit
Sertifikaatit eivät ole vain seinälaattoja. Ne edustavat auditoituja, dokumentoituja järjestelmiä, jotka ohjaavat toimittajan laatua, jäljitettävyyttä ja jatkuvaa parantamista. Tukkuostajat, jotka hallitsevat toimitusketjun riskiä tuhansissa tai miljoonissa osissa, nämä valtuustiedot toimivat ensimmäisenä suodattimena.
ISO 9001:2015määrittää perustilanteen. Tämä standardi vahvistaa, että toimittajalla on muodollinen laadunhallintajärjestelmä, joka kattaa prosessidokumentaation, korjaavat toimenpiteet ja johdon arvioinnin. Jokaisen progressiivisen leimaus- ja valmistusliikkeen, joka lainaa tukkumyyntiohjelmia, tulisi pitää tämä minimissään. Jos he eivät, luotat täysin epävirallisiin valvontatoimiin, jotka saattavat selviytyä henkilöstömuutoksista tai tuotantopaineista.
IATF 16949:2016Merkittävä merkitys autojen komponenttien progressiivisessa leimaamisessa. Tämä ISO 9001:n autoteollisuus-erityinen laajennus lisää vaatimuksia vikojen ehkäisylle, tuotantoosien hyväksyntäprosessille (PPAP), edistyneelle tuotelaadun suunnittelulle (APQP) ja suurten OEM-valmistajien asiakaskohtaisille-vaatimuksille. KutenFabconin toimittajien arviointikehyskorostaa, että ISO 9001 ei yksinään sisällä autoteollisuuden -spesifisiä PPAP- ja APQP-vaatimuksia -, joten kaikissa Tier-1- tai Tier-2-autoohjelmissa IATF 16949:n soveltamisala, joka kattaa leimaus- ja työkalutoiminnot, on lähtökohta, ei eroava tekijä.
toimialakohtaiset-sertifikaatitlisää toinen kerros loppumarkkinoistasi riippuen. AS9100D hallitsee ilmailu- ja avaruusalan toimitusketjuja. ISO 13485 koskee lääkinnällisten laitteiden komponenttien toimittajia. NADCAP kattaa erikoisprosessit, kuten lämpökäsittelyn tai pinnoituksen. Kun arvioit potentiaalista kumppania, varmista, että sertifiointialue sisältää nimenomaisesti ohjelmallesi liittyvät toiminnot - toimittaja, joka on sertifioitu kokoonpanotöihin, mutta ei leimaamista, ei ole osoittanut, että heidän puristustoimintansa täyttää standardin.
Miksi tällä on kaupallisesti merkitystä? Sertifioidut tavarantoimittajat kantavat pienemmän riskin laadukkaista päästöistä, mikä tarkoittaa vähemmän hylättyjä eriä, vähemmän saapuvaa tarkastustyötä ja vähemmän takuualtistusta loppupäässä. Useita vuosia käynnissä olevissa tukkuohjelmissa tämä riskien vähentäminen muodostaa todellisen marginaalisuojan.
Arvioitavat tekniset valmiudet
Sertifikaatit kertovat, kuinka toimittaja hallitsee laatua. Tekniset ominaisuudet kertovat, pystyvätkö ne todella tekemään osuutesi tehokkaasti tarvitsemillasi määrillä. Kun vierailet laitoksessa tai tarkastelet kykyesittelyä, sinun tulee arvioida seuraavaa:
- Paina tonnistoalue- kattaako toimittajan kalusto osasi geometrian ja materiaalin edellyttämät muovausvoimat? Kauppa, jossa on vain kevyitä{1}}puristimia, ei pysty käyttämään tehokkaasti paksuja ruostumattomia osia, kun taas raskas-tonnitila ei ehkä ole optimoitu ohuiden kupariliuskojen herkälle-nopeukselle.
- Sängyn koko ja ruokintapituus- suuremmat osat ja meistit, joissa on enemmän asemia, tarvitsevat pidempiä puristusalustoja. Varmista, että toimittaja pystyy fyysisesti sovittamaan muotin mitat ilman, että se juoksee laitteensa reunalla.
- Iskunnopeusominaisuus- nopeat{1}}progressiiviset muottipuristimet, joissa on 400+ iskua minuutissa, tarjoavat eri taloudellisuuden kuin hitaammat mekaaniset puristimet 60–100 kierrosta minuutissa. Yhdistä toimittajan nopeus kapasiteettivaatimuksiisi.
- Oma-muotin suunnittelu ja kapasiteetti- toimittajat, jotka suunnittelevat, rakentavat ja ylläpitävät progressiivisia muotit saman katon alla, säilyttävät täyden hallinnan työkalujen laadusta ja muuttavat kiertokulkua. Ulkoistetut työkaluhuoneet lisäävät läpimenoaikariskiä, vähentävät vastuullisuutta ja hidastavat teknisiä muutoksia.
- Materiaalinkäsittelyjärjestelmät- kelojen käsittelylaitteiden (kierukoiden, suoristuslaitteiden, servosyöttöjen) on vastattava materiaalityyppiäsi, paksuuttasi ja kelan painoasi. Puutteellinen materiaalinkäsittely aiheuttaa nauhansyötössä epäjohdonmukaisuuksia, jotka näkyvät valmiiden osien mittavaihteluina.
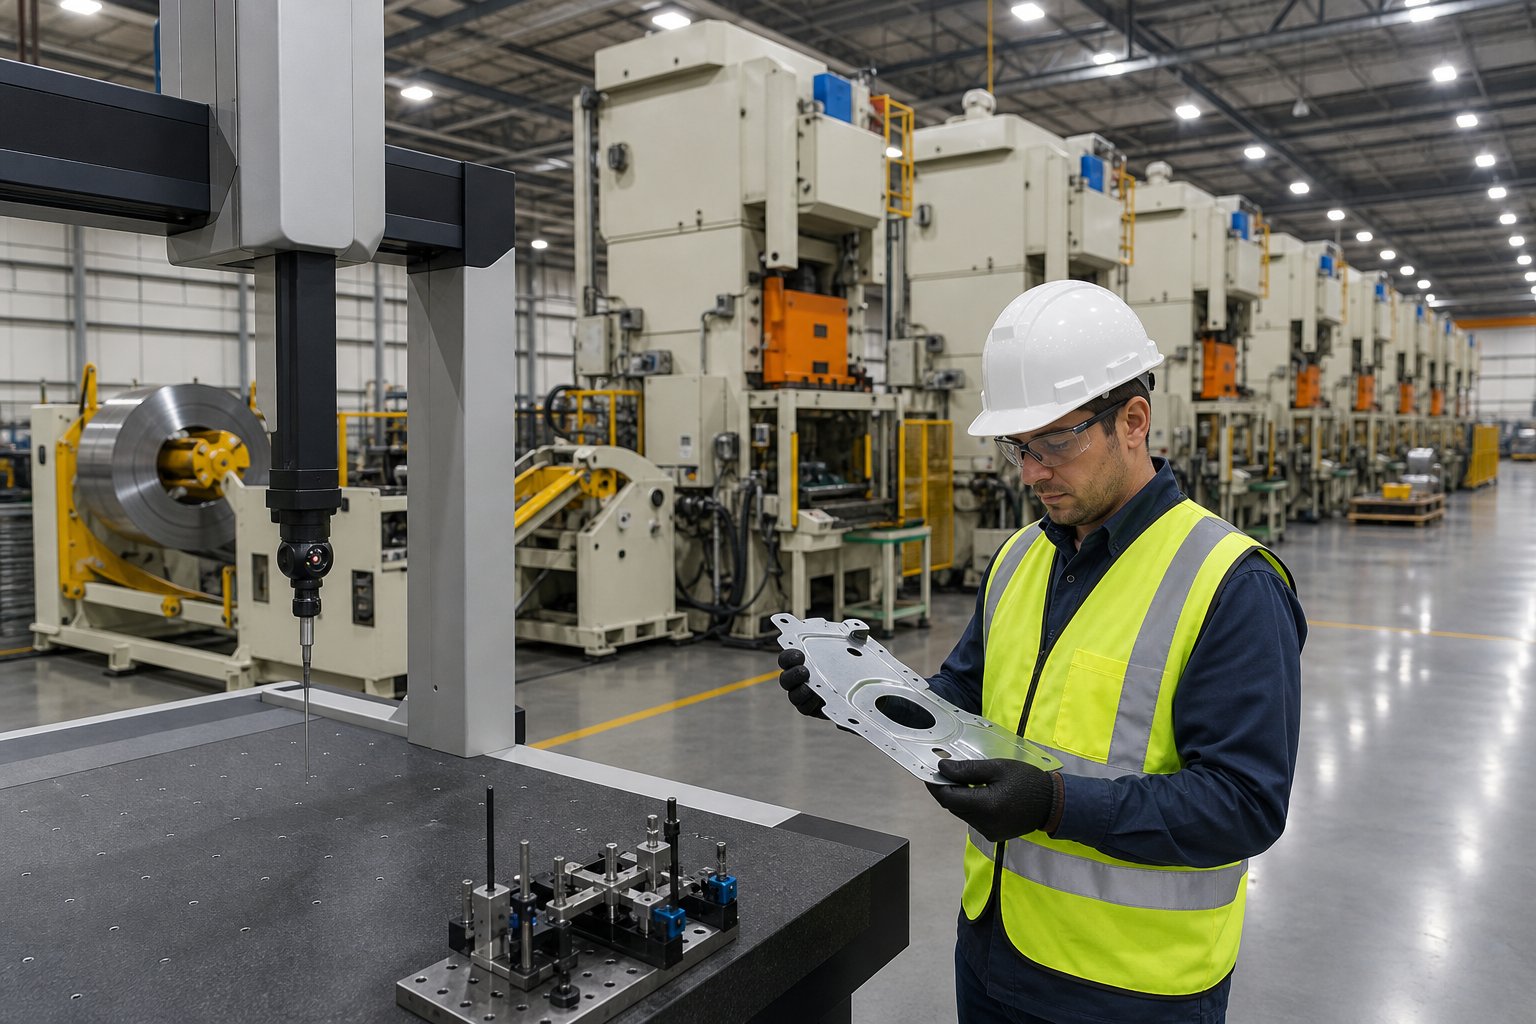
- Tarkastuslaitteet- koordinaattimittauskoneet (CMM), optiset vertailijat, näköjärjestelmät, pinnan profilometrit ja aktiivinen SPC-valvonta osoittavat toimittajan, joka varmistaa laadun eikä olettaa. Kysy, onko tarkastus integroitu tuotantokulkuun vai suoritetaanko se vain suorituksen jälkeisenä-tarkastuksena.
Käytännön vinkki: pyydä tilakierros, joka sisältää työkaluhuoneen ja aktiiviset lehdistölinjat, ei vain kokoushuoneesittelyä. Muottien huoltolokit, aktiiviset SPC-kaaviot puristuslinjoilla ja kalibroidut mittarit nykyisten tarrojen kanssa kertovat päivittäisestä-to{2}}mahdollisuudesta enemmän kuin mikään esite. Toimitukseensa luottavat toimittajat pitävät tämän tason valvonnasta tervetulleita.
Suhde ja kaupalliset tekijät
Tekniset valmiudet tarjoavat sinulle päteviä osia. Kaupallinen rakenne määrittää, saapuvatko osat silloin, kun tarvitset niitä, sovittuun hintaan kuluttamatta hankintatiimisi kaistanleveyden hallintaan liittyviä poikkeuksia. Tukkumyyntisuhteen elinkaari ulottuu paljon ensimmäisen ostotilauksen jälkeen.
Ylelliset tilaukset ja aikataulutetut julkaisutmuodostavat selkärangan edistyksellisimpien leimaustukkumyyntiohjelmien. Apeittotilausantaa sinun sitoa vuotuisen volyymin neuvotellulla hinnoittelulla samalla kun ajoitat toimitukset pienemmissä erissä tuotantosi kulutuksen mukaan. Tämä rakenne antaa toimittajalle näkemyksen ostaa materiaalia tehokkaasti ja ajoittaa painoaikaa, samalla kun saat joustavuutta toimitusajoissa ilman, että jokaisen lähetyksen ehtoja neuvotellaan uudelleen.
Kanban ja JIT toimitusvaihtoehdotviedä tätä joustavuutta pidemmälle. Toimittajat, jotka tarjoavat juuri--ajoissa toimitusohjelmia, ylläpitävät valmiiden tuotteiden varastoa puolestasi ja toimittavat niitä vastaan vetosignaaleja kiinteiden aikataulujen sijaan. Tämä vähentää varaston kantokustannuksia ja vanhentumisriskiä - erityisen arvokasta autojen komponenttien progressiivisessa leimaamisessa, jossa kysyntä voi muuttua OEM-rakennusaikataulujen myötä. Kompromissi on se, että JIT-valmiudet edellyttävät toimittajalta puskurivarastoa, mikä voi näkyä hieman korkeampana yksikköhinnana tai vähimmäissitoumuskynnyksissä.
Läpimenoajan läpinäkyvyyserottaa luotettavat kumppanit optimistisista lainaajista. Kysy suoraan: mikä on alkuperäisen muotin rakentamisen läpimenoaika? Ensimmäinen tuotantoajo työkalun hyväksynnän jälkeen? Toistuvia tilauksia olemassa oleville työkaluille? Toimittaja, joka antaa sinulle selkeät, realistiset aikajanat - ja sitten täyttää ne -, on arvokkaampi kuin yksi tarjous kaksi viikkoa nopeammin, mutta jatkuvasti myöhässä. Sekä työkalujen että tuotannon läpimenoaikojen läpinäkyvyys on yksi vahvimmista toiminnan kypsyyden mittareista.
Tekninen tuki tarjouksen aikanapaljastaa pitkän{0}}kumppanuuden laadun. Tarkasteleeko toimittaja piirustuksesi ja ilmoittaako DFM:n huolenaiheet ennen hinnoittelua, vai lainaavatko he vain lähettämääsi viestiä ja antavatko ongelmien ilmetä kokeilun aikana? Progressiivinen leimauskumppani, joka investoi suunnitteluaikaa etukäteen - ja suosittelee toleranssien säätöjä, materiaalivaihtoehtoja tai kaistaleen asettelun optimointia -, ajattelee ohjelman kokonaiskustannuksia, ei vain tilauksen voittamista. Tämä varhainen yhteistyö, kuten aiemmin DFM-osiossa käsiteltiin, estää kalleimmat yllätykset kaikissa leimausohjelmissa.
Arvioi kaikki nämä tekijät yhdessä painotetun tuloskortin avulla, joka kuvastaa ohjelman prioriteetteja. Sertifiointi- ja laatujärjestelmät saattavat painaa 20 %, työkalut 25 %, toleranssit 20 %, lisäarvopalvelut 15 % ja kaupalliset ehdot 20 %. Kunkin ehdokkaan objektiivinen pisteytys näiden kriteerien perusteella poistaa harhaa, joka johtuu hienostuneesta myyntiesityksestä tai yhdestä alhaisesta tarjouksesta, joka ei ota huomioon piilotettua riskiä.
Oikean toimittajan valinta luo perustan. Mutta paraskin kumppanisuhde vaatii selkeitä sopimuksia siitä, miten laatua mitataan, valvotaan ja ylläpidetään miljoonien syklien aikana, jotka määrittelevät tukkumyyntiohjelman.
Laadunvarmistusmenetelmät, jotka ylläpitävät yhtenäisyyttä koko mittakaavassa
Pätevä toimittaja, jolla on oikeat sertifikaatit ja laitteet, tarvitsee edelleen järjestelmän, joka havaitsee ongelmat ennen kuin ne lisääntyvät tuotantoajon aikana. Kun progressiivinen leimauskone pyörii satoja iskuja minuutissa, yksi havaitsematon työkalun kulumistapahtuma voi tuottaa tuhansia epäsäännöllisiä osia minuuteissa. Laatu tukkumyynnissä ei tarkoita vikojen tarkastamista -, vaan niiden suunnittelusta reaaliaikaisen-seurannan, strukturoidun näytteenoton ja dokumentoitujen sopimusten avulla, jotka eivät jätä mitään olettamusten varaan.
Kohdassa-Prosessin laadunvalvonta
Nykyaikaiset progressiiviset meistit integroivat anturit suoraan työkaluun. Nämä järjestelmät valvovat nauhan syöttötarkkuutta, muodostusvoimaa kriittisillä asemilla ja rei'itystilaa reaaliajassa - havaiten poikkeaman ennen viallisten osien kerääntymistä. Kuvittele muotti, joka tuottaa progressiivisia meistettyjä kiinnikkeitä autojen kokoonpanoa varten. Jos ohjaustappi kuluu hieman ja nauhan kohdistus ajautuu jopa 0,05 mm, alavirran ominaisuudet siirtyvät toleranssin ulkopuolelle. In-anturit havaitsevat ajautumisen muutamassa vedossa ja laukaisevat automaattisen puristuksen pysäytyksen ennen kuin satoja romuosia kasaantuu.
Voimien valvonta on yhtä tärkeää. Jokainen suulakkeen asema tuottaa ominaisen voimamerkin normaalin toiminnan aikana. Kun lyönti tylsää, etana vetäytyy taaksepäin tai materiaalin paksuus vaihtelee, tämä allekirjoitus muuttuu.Tilastollisen prosessin ohjaus (SPC)kaaviot seuraavat näitä voimalukemia ja keskeisten osien mittoja jatkuvasti ja piirtävät datapisteitä, jotka paljastavat trendejä -, kuten työkalun asteittaisen kulumisen tai painonpoiston - paljon ennen kuin ne ylittävät toleranssirajat. Hvac-progressiivisissa leimausohjelmissa, joissa käytetään miljoonia kiinnikkeitä tai leikkeitä vuosittain, SPC muuttaa laadun reaktiivisesta lajittelusta ennakoivaksi ylläpidoksi. Korjaat syyn ennen kuin vikoja on olemassa sen sijaan, että havaitset ne tuotantoajon jälkeen.
Tarkastusmenetelmät{0}}suurten volyymien ajoille
Mikään yksittäinen tarkastustekniikka ei kata kaikkia laaturiskejä. Tehokkaat tukkuohjelmat yhdistävät useita menetelmiä, joista jokainen löytää sen, mitä muut saattavat jättää huomiotta:
- Ensimmäinen{0}}artikkelitarkastus (FAI)- Alkuperäisten tuotantonäytteiden kattava mittavarmennus CAD-mallia vastaan käyttämällä CMM:ää ja toiminnallisia mittareita. Tämä vahvistaa, että muotti tuottaa vaatimustenmukaisia osia ennen kuin täysi-nopeuksinen tuotanto alkaa.
- Näytteenottosuunnitelmat käynnissä-- säännöllistä vetoa käynnissä olevasta puristimesta määrätyin väliajoin (esim. joka 2.000 osa tai jokainen kelan vaihto) varmistaakseen, että kriittiset mitat pysyvät SPC-ohjausrajojen sisällä.
- Automatisoidut näköjärjestelmät- kameraa, joka on integroitu muotin ulostuloon tai kuljettimille, jotka tarkastavat täydellä tuotantonopeudella jokaisen osan puuttuvien ominaisuuksien, purseiden, halkeamien tai mittapoikkeamien varalta. Erityisen arvokas alumiiniosien progressiiviseen leimaamiseen, joissa pintakosmetiikka on tärkeää.
- CMM-vahvistus- koordinoi mittauskoneen tarkastuksia näyteosista monimutkaisten geometristen toleranssien, sijaintisuhteiden ja todellisten-sijaintiominaisuuksien vahvistamiseksi, joita käsimittarit eivät pysty havaitsemaan.
- Lopulliset tarkastusprotokollat- satunnainen näytteenotto valmiista erämääristä suojaustarkastuksena ennen lähetystä, jolla varmistetaan, ettei ajon viimeisen osan aikana tapahtunut laatupoikkeamista.
Nämä menetelmät muodostavat kerrostetun puolustuksen. In-anturit ja SPC käsittelevät reaaliaikaista-estoa. Näytteenottosuunnitelmat ja visiojärjestelmät tarjoavat jatkuvan todentamisen. Lopputarkastukset toimivat viimeisenä porttina ennen kuin osat saapuvat vastaanottavaan telakkaan. Kun kaikki viisi kerrosta toimivat yhdessä, todennäköisyys, että vaatimustenvastainen erä saavuttaa tuotantolinjasi, laskee dramaattisesti.
Mitä ostajien tulee vaatia laatusopimuksissa
Vain keskustelussa esiintyvät laatuodotukset muuttuvat lopulta laatukiistoiksi. Vaatimusten virallistaminen ennen ensimmäistä tuotantojaksoa suojaa molempia osapuolia - jaTuotantoosan hyväksymisprosessi (PPAP)tarjoaa alan{0}}standardikehyksen juuri siihen.
PPAP-dokumentaatio varmistaa, että toimittaja ymmärtää kaikki tekniset tiedot ja että tuotantoprosessi pystyy jatkuvasti täyttämään ne ilmoitetulla tuotantonopeudella. Prosessi sisältää jopa 18 elementtiä - suunnitteludokumentaatiota, prosessin vuokaavioita, ohjaussuunnitelmia, mittausjärjestelmäanalyysiä, mittatuloksia ja alustavia prosessikykytutkimuksia. Useimmissa tukkukaupan progressiivisissa leimausohjelmissa tason 3 toimitus (osanäytteet täydellisine tukitiedoineen) antaa ostajille riittävät todisteet siitä, että meisti, puristin ja prosessi on validoitu ennen kuin ne sitoutuvat täyttämään volyymin.
Kolme PPAP-elementtiä ansaitsevat hankintatiimien erityishuomiota:
- Valvontasuunnitelmat- nämä dokumentoivat tarkalleen, mitkä ominaisuudet mitataan, kuinka usein, millä laitteilla ja mitkä korjaavat toimet käynnistävät, kun arvot poikkeavat. Tiettyyn osaan sidottu valvontasuunnitelma varmistaa, että tarkastusta ei jätetä käyttäjän harkintaan.
- Measurement System Analysis (MSA)- Gage R&R -tutkimukset vahvistavat, että osien tarkastamiseen käytetyt mittarit ja kiinnikkeet tuottavat toistettavia ja toistettavia tuloksia. Ilman validoituja mittausjärjestelmiä itse tarkastustiedoista tulee epäluotettavia.
- Prosessikykytutkimukset (Cpk)- ensimmäisten tuotantoajojen tulee osoittaa, että kriittisten ulottuvuuksien Cpk on 1,33 tai korkeampi, mikä vahvistaa, että prosessilla on tarpeeksi marginaalia pysyäkseen toleranssin sisällä, vaikka normaalia vaihtelua esiintyy ajan myötä.
Näiden odotusten vahvistaminen muodollisessa laatusopimuksessa ennen työkalujen rakentamisen alkamista - ei sen jälkeen, kun ensimmäinen ongelmallinen lähetys saapuu - estää tukkuleimausohjelmien kalleimmat kiistat. Romujen korjaustyöt, eristyslajittelut ja rivi{3}}alennusmaksut juontavat kaikki epäselvyydet, jotka dokumentoitu PPAP-prosessi poistaa etukäteen.
Kun laatujärjestelmät on määritelty ja toimittajan kyky varmistettu, jäljellä oleva muuttuja on suoritus -, joka siirtyy alkuperäisestä tiedustelusta työkalujen hyväksyntään ja vakaaseen-tilatuotantoon, joka toimittaa osat telakkaan viikosta toiseen.
Tiedustelusta täydelliseen tuotantoon oikean Progressive Die Partnerin kanssa
Jokainen tukkuleimausohjelma noudattaa ennustettavaa kaaria - ensimmäisestä sähköpostista liitteenä olevista osapiirustuksista aina satamaan saapuvien aikataulujen mukaisten lähetysten tasaiseen rytmiin. Kun tiedät, miltä kukin vaihe näyttää, voit asettaa realistiset aikajanat, kysyä oikeat kysymykset oikeilla hetkillä ja välttää viiveet, jotka johtuvat kummankin puolen epäselvistä odotuksista.
Tukkuostajan matka tiedustelusta tuotantoon
Olitpa sitten hankkimassa progressiivisia leimausmuotit uuden tuotteen lanseerausta varten tai siirtämässä olemassa olevaa osaa toisesta muovausmenetelmästä, polku konseptista täysimääräiseen{0}}volyymituotantoon seuraa tyypillisesti tätä järjestystä:
- Alustava tiedustelu osapiirustuksella- lähetä 2D-tulosteet tai 3D-CAD-mallit sekä materiaalitiedot, vuotuiset volyymiennusteet ja tavoitehinnoittelu. Mitä täydellisempi pakettisi, sitä nopeampi ja tarkempi vastaus.
- DFM-tarkistus ja kaistaleasetteluehdotus- toimittajan suunnittelutiimi analysoi kappaleesi geometrian, suosittelee suunnittelun optimointia ja ehdottaa kaistaleasettelua, joka näyttää aseman järjestyksen ja materiaalin käytön. Odota kaksi tai kolme iteraatiota tässä.
- Progressiivinen meistityökalujen suunnitteluhyväksyntä- kun nauhan asettelu on viimeistelty, yksityiskohtainen muotin suunnittelu alkaa. Tarkistat ja hyväksyt työkalukonseptin ennen teräksen leikkaamista, lukitset aseman määrän, materiaalivirtauksen ja kriittiset muovausstrategiat.
- Työkalujen rakenne- tarkkuustyöstö, kokoonpano ja progressiivisen leimausmuotin sisäinen testaus. Aikajana vaihtelee 8 - 16 viikon välillä monimutkaisuudesta ja asemien lukumäärästä riippuen.
- Ensimmäiset{0}}artikkelinäytteet- alkuperäistä tuotantonäytettä lähetetään mittatietojen kera tarkastettavaksi. Tämä on tilaisuutesi tarkistaa sopivuus, toiminta ja viimeistely ennen kuin sitoudut volyymiin.
- PPAP hyväksyntä- virallinen dokumentaatiopaketti, joka vahvistaa prosessin valmiudet, mittausjärjestelmät ja ohjaussuunnitelmat, jotka vastaavat laatuvaatimuksiasi.
- Tuotantoramppi-täyteen äänenvoimakkuuteen- puristin toimii tuotantonopeudella aikataulutetuilla julkaisuilla yleistilauksesi mukaan. Jatkuva SPC-valvonta ylläpitää johdonmukaisuutta koko ohjelman ajan.
Jokainen vaihe perustuu viimeiseen. DFM-tarkistuksen kiirehtiminen viikon säästämiseksi maksaa usein kuukausia työkalujen uudelleentyöstämisestä myöhemmin. Toimittajat, jotka opastavat sinua tämän kehityksen läpi selkein virstanpylväin ja rehellisin aikajanain - sen sijaan, että kertoisivat sinulle, mitä haluat kuulla -, ovat ne, jotka tarjoavat luotettavia progressiivisia meistillä leimauspalveluita monivuotisten ohjelmien aikana.
Ota seuraava askel pätevän muottitoimittajan kanssa
Tuotantoinsinöörien ja hankintatiimien, jotka ovat valmiita siirtymään tutkimuksesta tekoihin, ensisijaisena tavoitteena on löytää kumppani, joka on valmis tukemaan koko edellä kuvattua matkaa - varhaisesta DFM-yhteistyöstä skaalautuvaan tukkutuotantoon. Tämä tarkoittaa toimittajaa, jolla on todistetusti kyky moni-progressiivisissa leimaussuuttimissa, todistettu toistettavuus suurilla-volyymiajoilla ja suunnittelusyvyys ohjelman optimoimiseksi ennen työkalujen aloittamista.
YICHENin progressiivinen leimausmuottiominaisuudet rakentuvat juuri tämän mallin ympärille: autamme ostajia hankkimaan progressiivisia meistityökaluja suuria-volyymeja sisältäville metalliosille, jotka vaativat tehokasta moni-asemamuovausta, tiukkaa syklin-to-toistettavuutta ja tuotantojärjestelmiä, jotka on suunniteltu skaalautumaan ohjelman kasvun mukaan. Jos määräsi oikeuttavat progressiivisen työkalun käyttämisen ja suunnittelusi on lähestymässä vakautta, osatietojesi käyttäminen käynnistää kellon prosessissa, joka - hyvin hoidettuna - tarjoaa alhaisimmat kestävät -osakohtaiset kustannukset metallin muovauksessa.
Usein kysyttyjä kysymyksiä Progressive Die and Stamping -tukkumyynnistä
1. Mikä on vähimmäistilausmäärä, jotta progressiivinen stanssaus olisi kustannustehokasta?
Progressiivinen stanssaus tulee yleensä taloudellisesti kannattavaksi 50 000 - 100 000 vuosiyksiköllä, vaikka hyvin yksinkertaiset osat voivat oikeuttaa työkalujen käyttämisen alemmilla kynnyksillä. Keskeinen laskelma sisältää etukäteissijoituksen (yleensä 30 000–250 $,000+) jakamisen ohjelman koko elinkaaren ajalle yhden vuoden tuotannon sijaan. Viisivuotinen ohjelma, jossa on 75 000 osaa vuodessa, on yhteensä 375 000 yksikköä, mikä oikeuttaa mukavasti progressiivisen työkalun käyttöönoton, vaikka yhden vuoden määrä vaikuttaakin rajalta. Ostajien tulee arvioida koko tuotantohorisontti, mukaan lukien ennustettu kasvu, tehdessään tätä päätöstä.
2. Miten progressiivinen meistileimaus eroaa tukkuostajien siirtomuotista?
Progressiivinen stanssaus pitää metallinauhan kytkettynä kaikilla muovausasemilla, mikä mahdollistaa suurimmat tuotantonopeudet (satoja iskuja minuutissa) ja alhaisimmat -osakustannukset pienille---keskisille osille yli 100 000 vuotuisen volyymin osalta. Siirtoleimaus erottaa yksittäiset aihiot ja siirtää ne itsenäisten asemien välillä, mikä tekee siitä paremmin sopivan suurempiin osiin, syväpiirrettyihin geometrioihin tai komponentteihin, jotka edellyttävät vapaata-tilakäsittelyä. Siirtomuotit vähentävät myös materiaalihukkaa poistamalla kantonauhan, mutta ne toimivat tyypillisesti hitaammin. Valinta riippuu osan koosta, geometrisesta monimutkaisuudesta ja siitä, mahtuuko nauha{10}}fyysisesti osien mitat.
3. Mitkä materiaalit sopivat parhaiten suuren-volyymin progressiiviseen leimaamiseen?
Hiiliteräs, alumiini, kupari, messinki ja ruostumaton teräs kattavat suurimman osan progressiivisista leimaussovelluksista. Pehmeämmät materiaalit, kuten kupari ja alumiini, mahdollistavat nopeamman iskunopeuden ja pitemmän huoltovälien käyttöiän, mikä merkitsee alhaisempia{1}}osakustannuksia. Hiiliteräs tarjoaa parhaan tasapainon alhaisten raaka-ainekustannusten ja hyvän muovattavuuden välillä rakenneosille. Ruostumaton teräs kestää korroosiota, mutta vaatii kovempaa työkalua, hitaampia nopeuksia ja tiheämpää huoltoa. Ostajien tulee määrittää tarjouspyynnöissään tarkat seoslaadut, karkausolosuhteet, paksuustoleranssit ja pinnan viimeistelyvaatimukset minimoidakseen tuotannon vaihtelut ja romun.
4. Kuinka kauan kestää siirtyä ensimmäisestä tiedustelusta täyteen tuotantoon progressiivisen muottitoimittajan kanssa?
Tyypillinen aikajana ensimmäisestä tiedustelusta tuotannon{0}}nousuun kestää 14–28 viikkoa osan monimutkaisuudesta riippuen. Tämä sisältää DFM-tarkistuksen ja kaistaleasettelun iteraatiot (2-4 viikkoa), muottisuunnittelun hyväksynnän (2-3 viikkoa), työkalujen rakentamisen (8–16 viikkoa), ensimmäisen artikkelin näytteen lähettämisen ja tarkistamisen (1–2 viikkoa) ja PPAP-hyväksynnän (1–3 viikkoa). Monimutkaiset osat, joissa on vähintään 12 asemaa, tiukat toleranssit tai kovametalliterät työntyvät kohti pidempää päätä. Ostajat voivat lyhentää aikajanaa toimittamalla täydelliset osatiedot etukäteen, reagoimalla nopeasti hyväksymisvaiheiden aikana ja valitsemalla toimittajat, joilla on omat suuttimen suunnittelu- ja valmistusominaisuudet, sen sijaan, että ne ulkoistavat työkaluja.
5. Mitä laatusertifikaatteja progressiivisen leimaamisen tukkumyyjällä tulisi olla?
ISO 9001:2015 on vähimmäisperustaso, joka vahvistaa, että muodolliset laadunhallintajärjestelmät ovat käytössä. Autoteollisuuden toimitusketjuohjelmille IATF 16949:2016 on välttämätön, koska se lisää PPAP-, APQP- ja vikojen ehkäisyä koskevia vaatimuksia, joita ISO 9001 ei yksinään kata. Ilmailu- ja avaruusohjelmat vaativat AS9100D:n, kun taas lääkinnällisten laitteiden komponentit vaativat ISO 13485:tä. Sertifiointien lisäksi ostajien tulee varmistaa, että toimittajan sertifioitu kattavuus kattaa nimenomaisesti leimaus- ja työkalutoiminnot ja että he ylläpitävät validoituja mittausjärjestelmiä (vahvistettu Gage R&R -tutkimuksilla), dokumentoituja ohjauskapasiteetin suunnitelmia (C3 ppk prosessin korkeampi mitoitus).


