


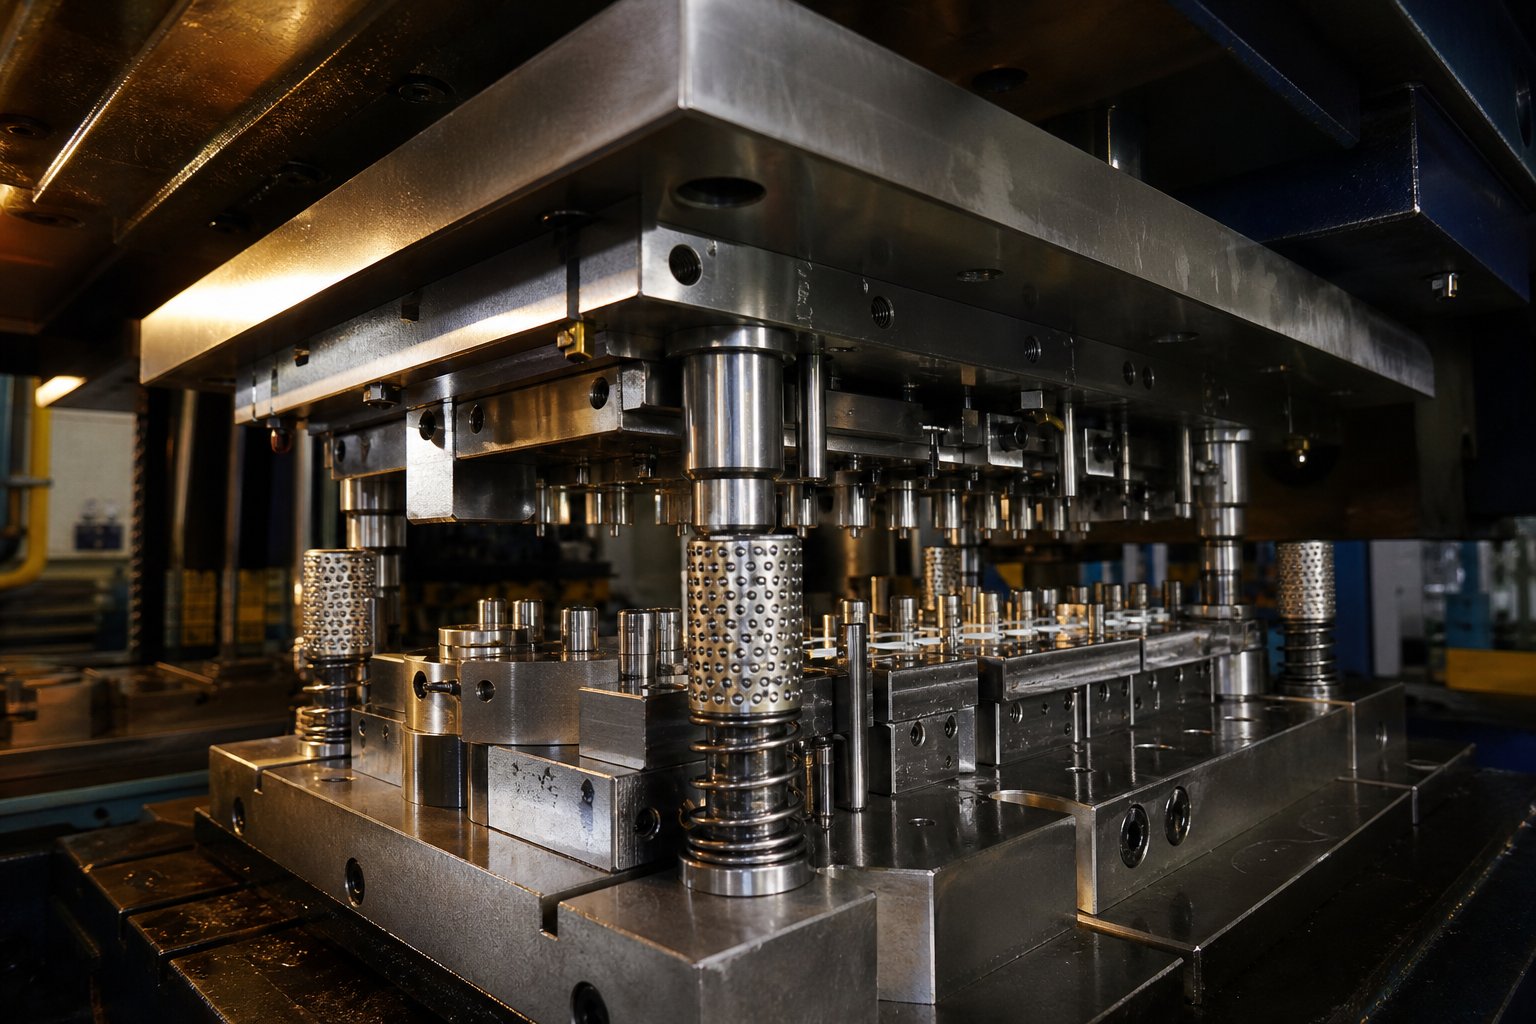
Mikä on tuotantoleimaussuulake ja miksi sillä on merkitystä
Tuotantokäyttöinen leimaussuulake on tarkasti{0}}suunniteltu työkalu, joka on valmistettu karkaistusta teräksestä tai kovametalliteräksistä ja joka on suunniteltu tuottamaan identtisiä metalliosia suurella volyymilla toistettavalla tarkkuudella satojen tuhansien tai miljoonien puristusiskujen aikana. Toisin kuin prototyypit tai lyhytkestoiset{2}}pehmeät työkalut, se edustaa pitkän ajan-pääomasijoitusta valmistuksen johdonmukaisuuteen.
Tuotantojakson leimaamissuulakkeen määrittely
Kun kuulet "stamping dies" tuotantokontekstissa, keskustelu keskittyy työkaluihin, jotka selviävät äärimmäisistä käyttösykleistä ajautumatta pois toleranssista.Tuotantokäyttöinen metallileimausmuottiTyypillisesti siinä on karkaistu työkaluteräsrakenne (laadut kuten D2, A2 tai kovametalliterät), tarkkuus-hiotusleikkaus- ja muovausyksityiskohdat sekä suunnitellut nauhan ohjausjärjestelmät, jotka pitävät materiaalin indeksoituna tuuman tuhannesosien tarkkuudella asemasta toiseen.
Näissä muotteissa on pilotit, positiiviset irrottimet ja kestävät jousijärjestelmät, jotka ylläpitävät kohdistusta jatkuvassa{0}}suuren nopeuden käytössä. Jokainen komponentti on rakennettu kestämään kulumista, taipumista ja lämpövääristymiä miljoonien osumien aikana, joten vakiosuulakkeesta tulee toistettavan tulosteen perusta kertakäyttöisen prototyyppityökalun sijaan.
Kuinka tuotantomuotit eroavat prototyyppityökaluista
Prototyypit ja lyhytkestoiset{0}}muotit palvelevat eri tarkoitusta. Ne vahvistavat osien geometrian nopeasti ja edullisesti käyttämällä usein pehmeämpiä materiaaleja, kuten alumiinia, sinkki-seoksia tai ei--lämpökäsiteltyä-terästä. Kompromissi on käyttöikä ja tarkkuus. Prototyyppileima- ja meistisarja voi kestää 1 000–10 000 osumaa, ennen kuin kuluminen vaikuttaa osien laatuun, kun taas tuotantoluokan työkalu on suunniteltu 100 000 - reilusti yli 1 000 000 sykliin täydellä toleranssilla.
| Attribuutti | Prototyyppi / Short{0}}Run Die | Tuotanto Run Die |
|---|---|---|
| Ensisijainen materiaali | Alumiini, pehmeä teräs, pehmeät seokset | D2, A2, M2, kovametalliterät |
| Odotettu käyttöikä (osumat) | 1,000 – 10,000 | 100,000 – 1,000,000+ |
| Toleranssikyky | Keskitaso (±0,005" tyypillinen) | Tiukka (±0,001" tai parempi) |
| Tyypillinen läpimenoaika | 1-4 viikkoa | 8-16 viikkoa |
Erot ylittävät materiaalin kovuuden. Tuotantomuotteissa on vaihdettavia osia, tarkkoja-maaohjauspylväitä ja in-meistintunnistin, kaikki ominaisuudet, jotka puuttuvat nopeita tarkistusajoja varten tehdystä vakiosuulakkeesta.
Kun tuotantoputkesta tulee oikea sijoitus
Milloin on järkevää sitoa budjetti? Päätökseen vaikuttaa kolme tekijää:
- Volyymi-odotukset- Jos ohjelmasi vaatii kymmeniä tuhansia osia tai enemmän, meistien ja leimaamisen tuotantoluokka{1}}palakohtainen taloudellinen suorituskyky on huomattavasti parempi kuin toistuvia lyhyitä{2}}työstöjaksoja.
- Osa kriittisyys- Turvakomponentit, yhtenäistä sovitusta vaativat kokoonpanot tai automatisoituja jatkoprosesseja syöttävät osat vaativat toistettavuuden, jonka vain karkaistut työkalut tarjoavat.
- Toleranssivaatimukset- Kun tekniset tiedot kiristyvät alle ±0,002", pehmeämmät työkalut eivät yksinkertaisesti pysty pitämään mittoja merkityksellisissä määrissä.
Ennakkokustannukset ovat korkeammat ja toimitusaika pidempi, mutta oikein määritetty tuotantosuulake maksaa itsensä takaisin poistamalla romun, vähentämällä puristimen seisokkeja ja toimittamalla osittaisen{0}}to{1}}yhdenmukaisuuden, josta loppupään toiminnot riippuvat. Todellinen kysymys ei ole siitä, onko sinulla varaa tuotantotyökaluihin, vaan se, selviävätkö volyymi- ja laatutavoitteesi ilman niitä.
Tämä kustannus{0}}/-ominaisuuksien välinen kompromissi herättää syvemmän kysymyksen: minkä tyyppinen muottiarkkitehtuuri sopii parhaiten tuotantoskenaarioosi?
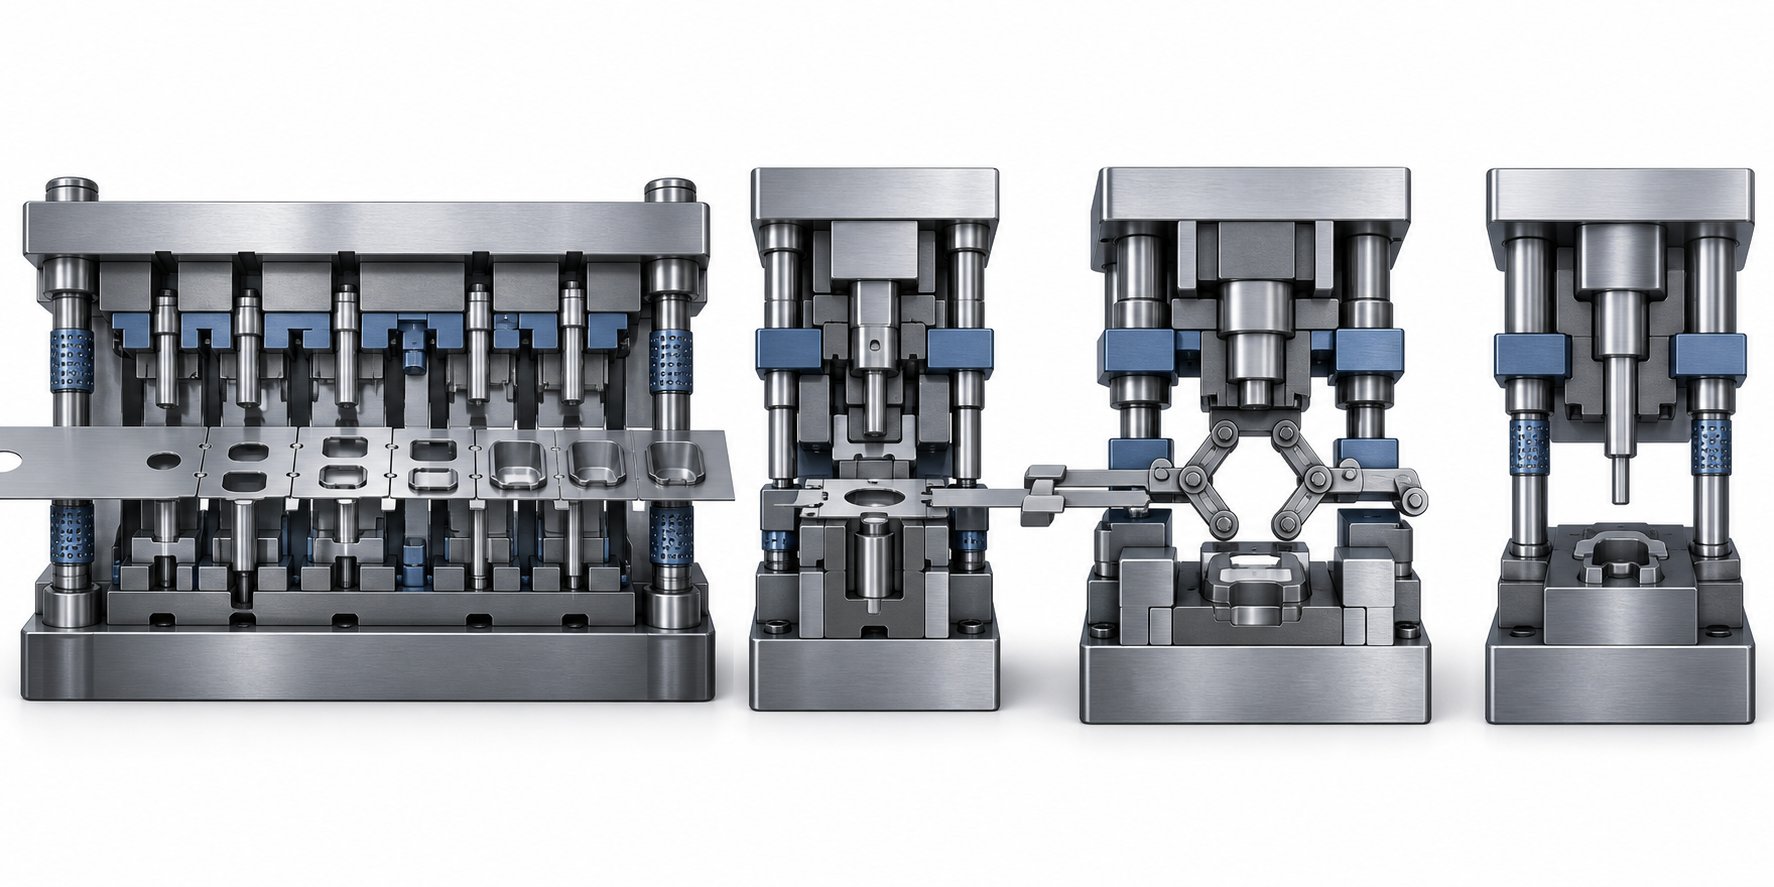
Tuotantomääriin yhdistetyt leimausmuottityypit
Leimausmuottityyppien joukosta valitseminen ei ole pelkästään insinöörityötä. Se on tuotannon suunnittelupäätös, joka lukitsee syklin nopeuden, yksikkökustannuskäyrän ja kapasiteettirajoitukset ohjelman elinkaaren ajaksi. Jokainen muottiarkkitehtuuri ratkaisee erilaisen tilavuuden, osan monimutkaisuuden ja painotalouden yhtälön.
Progressiiviset meistit suuriin{0}}volyymiin jatkuviin ajoihin
Kuvittele jatkuva metallinauha, joka syöttää yhden muottisarjan, jossa on useita asemia, joista jokainen suorittaa erillisen toiminnon - lävistys, taivutus, lyönti, trimmaus - yhdellä painalluksella. Se on pitkän aikavälin progressiivinen leimaaminen toiminnassa. Työkappale pysyy kiinni kantonauhassa ensimmäisestä osumasta lopulliseen erotteluun, mikä eliminoi osien käsittelyn toimintojen välillä.
Tämä arkkitehtuuri hallitsee suuren{0}}volyymin tuotantoa syystä.Progressiiviset leimaus- ja valmistuslinjatvoi toimia nopeudella 200–600+ iskua minuutissa ja tuottaa monimutkaisia valmiita osia minimaalisella työvoimalla. Kompromissi on se, että etukäteistyökalujen kustannukset - progressiiviset meistit vaihtelevat 30 000 dollarista yli 250 000 dollariin riippuen asemien määrästä ja toleranssivaatimuksista -, mutta -osakohtainen hinta laskee dramaattisesti, kun volyymit oikeuttavat investoinnin. Taloudellinen elinkelpoisuus alkaa tyypillisesti noin 50 000 - 100 000 vuosiyksiköllä.
Pitkäkestoinen-progressiivinen leimaus vähentää myös materiaalihukkaa optimoitujen nauhaasettelujen ansiosta ja eliminoi toissijaiset toiminnot rakentamalla useita muovausvaiheita suoraan muotiin.
Yhdistelmäsuuttimet tiukkaan{0}}toleranssin tasaisuuteen
Yhdistelmäsuuttimessa on erilainen lähestymistapa: useita leikkaus- ja muotoilutoimintoja tapahtuu samanaikaisesti yhdellä painalluksella, mutta ilman peräkkäistä aseman etenemistä. Koko osa valmistuu kerralla.
Tämä tekee yhdistelmämuotteista ihanteellisia litteiden osien - aluslevyille, välilevyille, sähkölaminoinneille -, joissa ylivoimainen tasaisuus ja samankeskisyys ovat tärkeämpiä kuin geometrinen monimutkaisuus. Koska kaikki toiminnot tapahtuvat yhdessä tasossa yhden iskun aikana, osat tulevat ulos tasaisemmin kuin ne, jotka on valmistettu progressiivisilla menetelmillä, joissa nauhan kireys voi aiheuttaa pieniä vääristymiä.
Työkalukustannukset ovat alhaisemmat kuin progressiiviset meistit, ja yksinkertaisempi rakenne tarkoittaa vähemmän intensiivistä huoltoa. Yhdistelmäsuuttimet rajoittuvat kuitenkin suhteellisen yksinkertaisiin geometrioihin, eivätkä ne sovellu syvävedetyille-tai moni{2}}taivutettaville osille.
Siirto- ja yksi{0}}asemasuulakkeet suurille tai syvävedetyille-osille
Kun osan geometria on liian suuri kantonauhalle tai kun syväveto repiisi liitoskohdat, siirtomuotteista tulee vastaus. Tässä aihio erotetaan nauhasta aikaisin ja siirretään itsenäisten asemien välillä mekaanisilla sormilla tai automaatiolla. Tämä avaa suunnittelumahdollisuuksia - kierteitystä, ripoja, uritusta ja syvävetoa -, joita progressiiviset menetelmät eivät pysty toteuttamaan.
Yhden aseman{0}}suulakkeet palvelevat erityisiä operaatioita suuremmissa osissa tai silloin, kun tuotantomäärät eivät oikeuta moni-aseman monimutkaisuutta. Ne tarjoavat alhaisemmat työkalukustannukset, mutta vaativat enemmän käsittelyä ja hitaampia jaksoaikoja.
| Die Tyyppi | Paras äänenvoimakkuusalue | Osan monimutkaisuus | Tyypillinen kiertonopeus | Suhteellinen työkalukustannus |
|---|---|---|---|---|
| Progressiivinen | 50 000 – 1 000,000+ osaa/vuosi | Korkea (moni{0}}toiminto) | 200 – 600+ SPM | Korkeasta erittäin korkeaan |
| Yhdiste | 10 000 - 500 000 osaa/vuosi | Matala tai kohtalainen (litteät osat) | Korkea (yksi veto) | Matalasta keskikokoiseen |
| Siirtää | 25 000 - 500 000 osaa/vuosi | Korkea (suuri tai syvä{0}}vedetty) | Kohtalainen | Korkea |
| Yksi{0}}asema | 1000-50000 osaa/vuosi | Matalasta kohtalaiseen | Matalasta kohtalaiseen | Matala |
Suulaketyypin valinta on tuotannon suunnittelupäätös, ei vain insinöörin mieltymys. Valitsemasi arkkitehtuuri määrittää kustannuskäyräsi, suorituskyvyn enimmäismääräsi ja ylläpitorasituksen koko ohjelman elinkaaren ajaksi.
Muottien tyyppien ja niiden tilavuuden mukaisten kohtien ymmärtäminen on vasta ensimmäinen kerros. Seuraava muuttuja - tuotantomäärätavoitteesi - tarkentaa entisestään sitä, kuinka itse muoti määritellään aseman määrästä sen sisällä olevan työkaluteräksen laatuun.
Tuotantomäärärajat, jotka ohjaavat suunnittelupäätöksiä
Vuotuinen osamääräsi ei riitä täyttämään riviä ostotilauksessa. Se sanelee meistimateriaalin, aseman määrän, puristimen yhteensopivuuden ja viime kädessä jokaisen työkalusta irtautuvan kappaleen kustannusrakenteen. Silti volyymiluokitukset metallileimauksessa ovat yllättävän epämääräisiä koko teollisuudessa. Tässä on käytännöllinen kehys, joka yhdistää tuotantomäärän muotin sisällä oleviin teknisiin valintoihin.
Lyhytaikainen tuotanto ja siltatyökalut
Lyhyen aikavälin leimaus kattaa tyypillisesti alle 10 000 - 50 000 osan tuotantomäärät. Näillä volyymeilla sitoutuminen täysin karkaistuun, moni{5}}aseman progressiiviseen työkaluun on harvoin taloudellisesti järkevää. Ennakkoinvestointi työkaluihin on edelleen suuri suhteessa valmistettujen osien määrään, joten suunnittelijat yksinkertaistavat aina kun mahdollista.
Miltä se näyttää käytännössä? Vähemmän muottiasemia, pehmeämmät terämateriaalit (-lämpö-käsittelemätön teräs tai jopa sinkki-pohjaiset seokset) ja virtaviivaiset geometriat, jotka vähentävät työstöaikaa. Tähän luokkaan kuuluvat myös siltatyökalut - tilapäiseen tuotantoon sopivat{5}}muotit, jotka on rakennettu lopullisen työkalun kehittelyn aikana. Se saa osat markkinoille odottamatta 12–20 viikkoa karkaistua progressiivista työkalua.
Lyhyt-metallileimausmuotit voivat käyttää manuaalista tai puoli{1}}automaattista toimintaa ja asettaa nopeuden-tuotannon- etusijalle pitkäikäisyyden sijaan. Ne ovat riittävän hyviä markkinoille lanseerauksiin, suunnittelun validointiin tai ohjelmiin, joissa kysyntä ei ole vielä vakiintunut tarpeeksi oikeuttaakseen täyden tuotantoinvestoinnin.
Keskipitkän ja pitkän aikavälin äänenvoimakkuuden kynnysarvot
Keski{0}}tuotanto kattaa yleensä 10 000–100 000 osaa. Tällä alueella talous muuttuu. Karkaistut terästyökalut ovat perusteltuja, koska osakustannus laskee merkittävästi, kun se jakautuu kymmeniin tuhansiin yksiköihin. Muottirakenteet kasvavat monimutkaisemmiksi - progressiivisiksi tai siirtoarkkitehtuureista tulee elinkelpoisia, ja tiukemmat toleranssit ovat kestäviä, koska työkaluteräs kestää kumulatiivista kulumista.
Pitkäaikainen metallileimaus ylittää 100 000 osan kynnyksen ja ulottuu miljooniin. Tässä työkalukustannukset ovat absoluuttisesti korkeat, mutta alhaiset kappaletta kohti, ja painopiste siirtyy kokonaan tuotannon tehokkuuden, puristimen käytettävyyden ja osien yhtenäisyyden maksimoimiseen äärimmäisissä käyttösykleissä.
Näillä tilavuuksilla nopea leimaaminen tulee normiksi. Puristimet toimivat klo800+ vetoa minuutissavaativat meistit, jotka on suunniteltu erityisesti tätä käyttösuhdetta varten - erittäin paksut meistinkengät, suuret rullaohjaintapit, minimoitu nauhan nosto ja kestävät osien poistojärjestelmät. Suurinopeuksinen meistopuristin näillä nopeuksilla syöttää materiaalia yli 13 kertaa sekunnissa, mikä tarkoittaa, että jokaisen muotin sisällä olevan osan on siedettävä äärimmäisiä hitausvoimia ilman taipumista, siirtymistä tai rikkoutumista.
Nopea tuotanto tällä tasolla edellyttää myös tiiviimpää integrointia muotin ja apulaitteiden välillä: servosyöttöjen, suoristimet, voittokelat ja in{0}}suulakeanturit on toimittava synkronoituna järjestelmänä itsenäisten komponenttien sijaan.
Kuinka tilavuustavoitteet muotoilevat muottimäärittelyn
Tuotantomäärä, johon sitoudut, värähtelee muotin jokaisen suunnitteluparametrin läpi. Harkitse, kuinka nämä keskeiset tiedot muuttuvat äänenvoimakkuuden kasvaessa:
- Asemien lukumäärä- Pienten-äänenvoimakkuuksien laitteet voivat käyttää 3–5 asemaa; suuren-volyymin progressiiviset meistit käyttävät yleensä 10 - 20+ asemaa toimintojen yhdistämiseksi ja toissijaisen käsittelyn poistamiseksi.
- Die materiaaliluokka- Lyhytkestoisissa{1}}työkaluissa käytetään karkaisemattomia tai puoli{2}}karkaistuja teräksiä; keskitason-käyttötyökalut nousevat karkaistuihin D2- tai A2-arvoihin; pitkäkestoiset työkalut voivat sisältää M2--nopeita teräs- tai kovametalliteräsosia kulumis--kriittisissä lävistys- ja meistiosissa.
- Pintakäsittelyt- Suurimääräiset-suulakkeet saavat usein TiN-, TiCN- tai muita PVD-pinnoitteita kitkan vähentämiseksi, kipinöinnin estämiseksi ja teroitusvälien pidentämiseksi satoihin tuhansiin osumiin.
- Paina yhteensopivuus- Suuremmat erät oikeuttavat puristinlinjojen, joissa on servosyöttö, muotinsuojajärjestelmä ja automaattinen romunpoisto. Lyhyt-suuttimet voivat toimia yleiskäyttöisissä-puristimissa, joissa on manuaaliset syöttöasetukset.
- Strip layout optimointi- Suurilla määrillä jopa pienet materiaalinkäytön parannukset (tiukempi sisäkkäisyys, kapeammat kantonauhat) säästävät tuhansia dollareita raaka-aineista ohjelman keston aikana.
Materiaalin tyyppi ja paksuus vaikuttavat myös voimakkaasti muotin spesifikaatioon. Tuotantomassat käsittelevät yleensä hiiliterästä (0,005 - 0,250" paksu), ruostumatonta terästä, alumiinia, kupariseoksia ja messinkiä. Kovemmat ja paksummat työkappalemateriaalit vaativat kovempia muottiteräksiä, suurempia välyksiä ja tiheämpiä huoltovälejä. Esimerkiksi ruostumaton teräs ja lujat seokset vaativat usein kovametalliteräksiä leikkausasemilla kestämään hankaavaa kulumista, joka hajottaisi nopeasti tavanomaiset työkaluteräkset tuotantomäärissä.
Nämä tilavuuteen perustuvat -määritykset eivät määritä vain sitä, kuinka meisti toimii ensimmäisenä päivänä, vaan kuinka se kestää koko käyttöikänsä. Tämä kestävyyskysymys johtaa suoraan rakenteellisiin valintoihin - karkaistu rakenne, terän suunnittelu ja komponenttien suunnittelu -, jotka erottavat tuotantosuulakkeen lyhytikäisestä-prototyyppityökalusta.
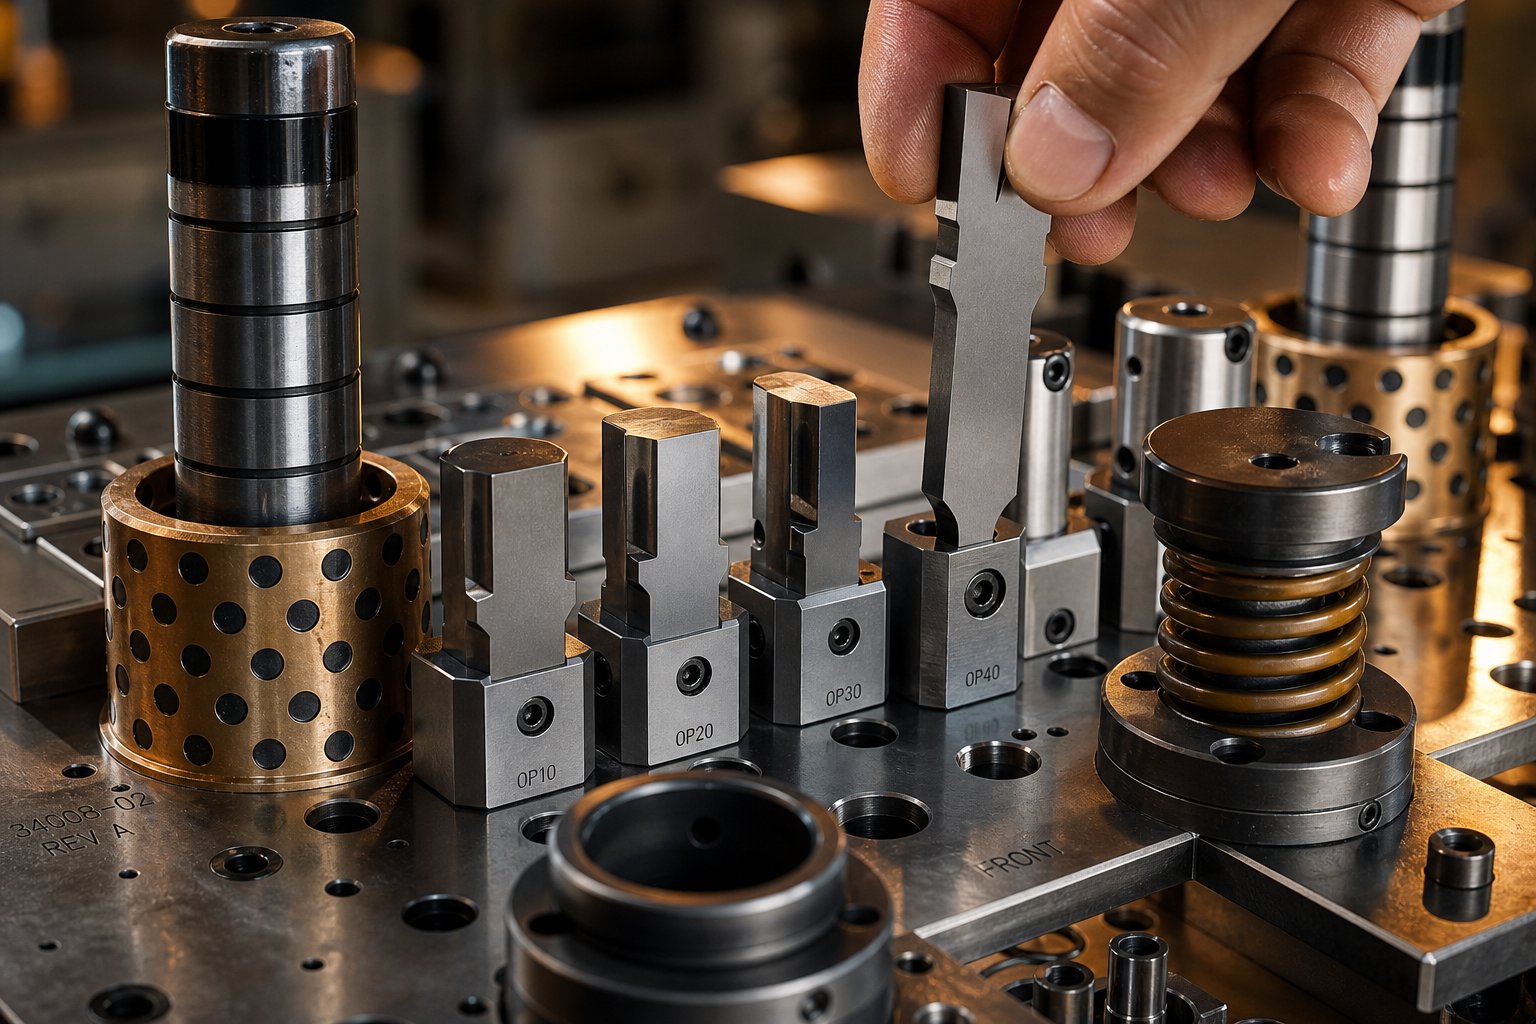
Die Rakennusmenetelmät Tuotanto Run pitkäikäisyys
Viikon ja kolme vuotta pyörivä meisti voivat näyttää ulkopuolelta samanlaisilta. Ero piilee rakennuspäätöksissä, jotka on haudattu - kunkin lävistimen teräslajin sisään, ovatko leikkausyksityiskohdat kiinteitä vai terät-tyylisiä ja kuinka jokainen komponentti kestää miljoonien puristusjaksojen kumulatiivista väsymistä. Nämä rakenteelliset valinnat erottavat teräsleimausmuotit, jotka on rakennettu tuotannon kestävyyttä varten, työkaluista, jotka on suunniteltu kestämään lyhyt validointi.
Karkaistu työkaluteräs ja kovametalliteräsrakenne
Materiaalin valinta tuotantomuotin sisällä ei ole yksittäinen päätös. Se on aseman -asemien-arviointi, joka sovittaa jokaisen yksityiskohdan jännitysympäristön oikeaan meistoteräkseen.
Yleisimmät vaihtoehdot jakautuvat seuraavasti:
- D2 (korkea-hiilipitoisuus, korkea-kromi)- Tyhjennys- ja lävistysasemien alan vertailukohta. D2 tarjoaa poikkeuksellisen kulutuskestävyyden HRC 60-62:ssa, joten se on oletusarvo hiiliteräkselle ja pehmeämmille metalliseoksille. Sen heikkous on hauraus - karkeat karbidit toimivat jännityksen keskittäjinä voimakkaiden iskujen aikana.
- A2 (ilma-kovettuva)- Tarjoaa tasapainoisen profiilin, jolla on pienempi kulutuskestävyys kuin D2, mutta huomattavasti suurempi sitkeys. A2:n mitat muuttuvat myös noin 40 % vähemmän lämpökäsittelyn aikana kuin öljy{5}}karkaistuvat teräkset, joten se on ihanteellinen yksityiskohtaisiin lävistysgeometrioihin, joissa jälki-lämpökäsittelyn{7}}tarkkuudella on merkitystä.
- M2 (pikateräs{1}})- Käytetään asemilla, joissa nopean käytön aiheuttama kitkalämmitys-pehmentäisi tavanomaisia kylmä{2}}työteräksiä. M2 säilyttää kovuutensa korkeissa lämpötiloissa, joten se soveltuu 600+ iskulla minuutissa toimiviin meistiin.
- DC53 (tehostettu kylmä{1}}työteräs)- D2:n nykyaikainen kehitys, joka saavuttaa 62-64 HRC:n ja tarjoaa suunnilleen kaksi kertaa D2:ta lujempaa. DC53:n korkean lämpötilan karkaisun yhteensopivuus tekee siitä myös erinomaisen alustan PVD-pinnoitteille, kuten TiN tai DLC.
- Kovametalliterät- Varattu korkeimmille-kulumisasemille tai hankaavien materiaalien, kuten ruostumattoman teräksen ja -lujien metalliseosten, käsittelyyn. Karbidin kovuus on yli 90 HRA ja se kestää työkaluterästä 5-10 kertaa kauemmin, vaikka se vaatii huolellista tukea, jotta vältytään halkeilulta iskukuormituksen alaisena.
Valintalogiikka on suoraviivainen: sovita puristusmuottiteräslaatu työkappaleen materiaalin hankaavuuteen, aseman hallitsevaan jännitystilaan (kuluminen vs. isku) ja odotettu osumamäärä ennen huoltoa. Lävistysleikkaus 0,040" ruostumatonta terästä nopeudella 400 iskua minuutissa kohtaa täysin erilaisen kulumisympäristön kuin muovausasema, joka taivuttaa 0,020" kuparia -, ja kunkin aseman muottiteräksen tulisi heijastaa tätä eroa.
Insert{0}}Tyyli vs. Solid Die -rakenne
Tässä tuotantoajattelu poikkeaa jyrkästi prototyyppilogiikasta. Kiinteät meistit -, joissa meisti tai meistin yksityiskohta työstetään suoraan yhdestä lohkosta -, tarjoavat erinomaisen jäykkyyden ja tarkkuuden. Lyhyillä juoksuilla tämä yksinkertaisuus toimii hyvin. Mutta kun kärjessä on 80 000 miljoonan kappaleen{7}}osaa, et halua vetää koko muottiosaa uudelleenhiontaa varten.
Insert{0}}style -rakenne ratkaisee tämän erottamalla kuluvat osat rakenteen muotin rungosta. Lävistys- tai leikkausosa on vaihdettava kappale, joka on puristettu tai pultattu pidikkeeseen tai taskuun, jolloin se voidaan vaihtaa häiritsemättä muuta muottikokoonpanoa.
Tuotantoedut ovat merkittäviä:
- Nopeampi huolto- Kulunut sisäosa voidaan vaihtaa tai hioa ja asentaa uudelleen minuuteissa tuntien sijaan. Muotti pysyy puristimessa pidempään.
- Pienemmät uudelleenhiontakustannukset- Teroitat pienen terän ison monoliittisen kappaleen sijaan, mikä vähentää materiaalin poistoa ja koneistusaikaa.
- Vähentynyt seisokkiaika- Varastossa pidetyt varaosat tarkoittavat nollaa odotusaikaa uudelleenhiontaan. Vaihda, jatka ja teroitta kulunutta lisäosaa offline-tilassa.
- Materiaalin optimointi- Kallis kovametalli- tai PM-teräs menee vain sinne, missä kuluminen sitä vaatii. Tukipidike voi olla kovempaa, halvempaa terästä, joka kestää iskuja ilman äärimmäistä kovuutta.
Kiinteillä muotteilla on edelleen rooli tuotannossa, kun jäykkyys on ensiarvoisen tärkeää - raskaat muovausasemat tai suuret tyhjennysoperaatiot, joissa liitosliitännät voivat aiheuttaa taipumaa. Mutta usean aseman progressiivisen muotin lävistyksessä, trimmauksessa ja yksityiskohtien leikkaamisessa terärakenne on tuotantostandardi, koska se alentaa suoraan -osumakohtaista-kustannuksia työkalun elinkaaren aikana.
Tärkeät leimauspuristuksen komponentit, jotka mahdollistavat tuotannon pitkän käyttöiän
Tuotantosuutin on järjestelmä, ei yksittäinen työkalu. Jokaisella komponentilla on rooli tarkkuuden ylläpitämisessä miljoonien syklien aikana. Kun yksi elementti pettää tai ajautuu, osan laatu kärsii välittömästi. Tässä on kriittiset leimausmuotin komponentit ja niiden vaikutus:
- Muottisarja (yläkenkä, alakenkä, ohjaustolpat)- Perustus, johon kaikki muut meistityökalut ja komponentit asennetaan. Tarkkuus-hiotut muottikengät säilyttävät yhdensuuntaisuuden ylä- ja alapuoliskojen välillä, kun taas ohjaustolpat ja holkit (valmistettu 0,0001" toleranssiin) varmistavat toistettavan kohdistusiskun iskun jälkeen.
- Iskut- Leikkaus- ja muotoilutyökalut, jotka koskettavat suoraan työkappaleeseen. Tuotantolävistimet ovat tyypillisesti-karkaistuja ja tarkkoja-hiottuja, ja niitä on saatavana vakio- tai mukautettuina kärkigeometrioissa osaprofiilin mukaan.
- Die napit- Lyöntien vastine, joka tarjoaa vastakkaisen leikkaavan reunan. Muottinapit on siirretty hieman isommaksi kuin lävistimen nokka (tyypillisesti 5-10 % materiaalin paksuudesta sivua kohden) oikean leikkausvälin saavuttamiseksi.
- Stripparit- Pidä nauhaa litteänä muotin pintaa vasten ja irrota materiaalia rei'istä vetämisen aikana. Tuotantomuotit käyttävät ohjattuja irrottimia (jousi{2}}kuormitettuja levyjä) yksinkertaisten kiinteiden irrottimien sijaan, mikä parantaa nauhan hallintaa ja estää etanan vetämisen suurilla nopeuksilla.
- Lentäjät- Tarkkuusnastat, jotka rekisteröivät nauhan jokaisessa asemassa syöttämällä aiemmin lävistettyihin reikiin. Ne kompensoivat pienet syöttöepätarkkuudet ja varmistavat, että jokainen asema toimii oikein sijoitetulla materiaalilla.
- Muottijouset (mekaaniset tai typpikaasu)- Anna voima, joka ohjaa irrottimen painetta, tyynyn pitovoimaa ja osan irtoamista. Typpikaasujouset tuottavat tasaisemman voiman pidemmällä matkalla ja ovat yleisiä tuotantosuulakkeissa, jotka vaativat suurempaa kuorintavoimaa.
- Pitimet- Pidä lävistimet ja meistinpainikkeet paikoillaan muottilevyjen sisällä. Pallo-lukon pidikkeet mahdollistavat nopean lävistyksen vaihtamisen ilman, että meistiä irrotetaan puristimesta.
- Taustalevyt- Lävistyspäiden takana olevat karkaistut levyt, jotka jakavat iskuvoiman ja estävät lyöntejä ajautumasta pehmeämpiin meistikenkiin ajan myötä.
Jokainen näistä komponenteista on suunniteltu estämään tietyt vikatilat, jotka tulevat väistämättömiksi pitkän tuotannon aikana. Ohjatut irrottimet estävät etanan vetämisen -, jossa leikattu etana tarttuu rei'ityspintaan ja kuljetetaan takaisin ylös, tukkien meistin tai merkitsemällä seuraavan osan. Oikean kokoiset pilotit estävät väärin-indeksoituja nauhoja tuottamasta -toleranssin -osia. Taustalla varustetut lyönnit estävät pään leviämisen, mikä muuttaisi lyöntikohtaa tuuman tuhannesosilla satojen tuhansien osumien aikana.
Leimaussuutinsarja kokonaisuutena tarkasteltuna toimii tarkkuuskoneena eikä staattisena työkaluna. Jokainen välys, jousinopeus ja pinnan viimeistely on suunniteltu pysymään vakaina koko muotin koko tuotanto-iän ajan -, ja kun jokin kuluu, insertti-pohjainen rakennusfilosofia varmistaa, että se voidaan palauttaa nopeasti ilman koko kokoonpanon uudelleenrakentamista.
Kaikkien näiden rakenteellisten päätösten tekeminen oikein ei tapahdu myymälässä. Se alkaa paljon aikaisemmin, suunnitteluvaiheessa, jossa toteutettavuusanalyysi, simulointi ja tarkkuustyöstö yhdistyvät tuodakseen tuotantomuotin konseptista ensimmäiseen hyväksyttyyn osaan.
Die Engineering prosessi toteutettavuudesta ensimmäiseen artikkeliin
Tuotantoajon leimaussuutin ei ala koneistuskeskuksessa. Se alkaa kysymyksellä: voidaanko tämä osa muodostaa luotettavasti, tällä toleranssilla, tässä materiaalissa, tuotantonopeudella? Tähän kysymykseen vastaava suunnittelun elinkaari kestää kuukausia ja sisältää useita validointivaiheita ennen kuin teräs kohtaa nauhan tuotantopuristimessa. Jokainen vaihe vähentää riskiä, ja minkä tahansa niistä ohittaminen moninkertaistaa kustannukset loppupäässä.
Toteutettavuusanalyysi ja DFM-yhteistyö
Jokainen leimaustyökalu- ja muottiprojekti alkaa toteutettavuusarvioinnista. Insinöörit arvioivat osan geometriaa suhteessa muovausrajoihin - vähimmäistaivutussäteet suhteessa materiaalin paksuuteen, vetosyvyyssuhteisiin ja siihen, voidaanko piirteitä tuottaa leimauksessa ilman toissijaista koneistusta.
Tässä DFM (Design for Manufacturability) -yhteistyö tuotesuunnittelijan ja meistisuunnittelijan välillä kannattaa. Kattava DFM-analyysi vahvistaa, että taivutussäteet vastaavat tai ylittävät materiaalin paksuuden, että lävistyshalkaisijat ovat riittävän suuria rikkoutumisen estämiseksi ja että toleranssistrategiat kohdistavat keskiarvoihin työkalun luonnollisen kulumisen kompensoimiseksi muotin elinkaaren aikana.
Progressiivisille muotteille tämä vaihe määrittää myös nauhan asettelun - asemien järjestyksen, materiaalin käytön, kantonauhan leveyden ja ohjausstrategian. Käyttämättömät asemat suunnitellaan usein etukäteen tulevien teknisten muutosten huomioon ottamiseksi ilman, että vaaditaan täyttä stanssausta. Nauhojen asettelupäätökset rajoittavat materiaalikustannuksia osaa kohden koko ohjelmaa varten, mikä tekee tästä yhden prosessin korkeimpia-vipuvaikutteisia suunnittelutoimintoja.
CAE-simulaatio ja virtuaalinen kuoppakokeilu
Kuvittele, että voisit testata kuolaasi ennen kuin se on fyysisesti olemassa. Juuri tämän CAE-simulaatio (Computer{1}}Aided Engineering) tarjoaa. Elementtianalyysin avulla insinöörit mallintavat, kuinka pelti käyttäytyy muovausvoimien alaisuudessa - ennustaen, mistä halkeamat voivat alkaa, missä rypistyminen kehittyy, missä liiallinen oheneminen luo heikkoja kohtia ja kuinka paljon palautumista on odotettavissa puristimen avautumisen jälkeen.
Virtuaalikokeilutantaa valmistajille mahdollisuuden tunnistaa ja korjata mahdolliset viat ennen tuotannon aloittamista, mikä vähentää merkittävästi fyysisten koe{0}}ja-virheiden aiheuttamia kustannuksia. Simulaatio optimoi myös aihion ääriviivat materiaalin käytön maksimoimiseksi ja ennustaa tarvittavan vähimmäispuristusvoiman - kriittiset tiedot oikean stanssauskoneen ja puristuslinjan valinnassa.
Simulointi on erityisen arvokasta haastaville materiaaleille, kuten kehittyneille -lujille teräksille ja alumiiniseoksille, koska näillä materiaaleilla on suuri joustovoima, jota on vaikea hallita pelkällä fysikaalisella iteraatiolla. Digitaalinen joustokompensointi säätää muotin geometriaa ennen koneistusta, joten ensimmäinen fyysinen kokeilu on lähempänä lopullista määritystä.
Tarkkuustyöstö, kokoonpano ja koeajot
Kun simulointi on validoitu ja muotin suunnittelu on valmis, valmistus alkaa. Tuotantomuotin työstöjärjestys valmistuksessa seuraa tyypillisesti tätä etenemistä:
- CNC-jyrsintä- Muottikenkien, kiinnityslevyjen ja muotoyksityiskohtien karkea ja puoli{1}}työstö lähes-verkkogeometriaan.
- Lämpökäsittely- Työkaluteräsosien karkaisu ja karkaisu HRC-arvojen saavuttamiseksi, mitä seuraa jännityksen poistaminen.
- Lanka EDM- Lävistysprofiilien, stanssausaukkojen ja monimutkaisten geometrioiden tarkkuusleikkaus 0,0001":n toleranssiin, joihin perinteisellä jyrsinnällä ei päästä.
- Pinnan hionta- Vastapintojen, muottipintojen ja lävistyslevyjen viimeistely yhdensuuntaisuuden ja pinnan viimeistelyvaatimusten saavuttamiseksi.
- Kokoaminen ja asennus- Komponenttien asteittainen kokoaminen muottisarjaan, kriittisten pintojen sininen-sovitus ja välysten tarkistaminen jokaisessa asemassa.
Kun suulake on koottu, se siirtyy koepuristimiin ensimmäistä näytteenottoa varten. Koeajot vahvistavat materiaalin virtauksen, vahvistavat mittatarkkuuden ja paljastavat kaikki ongelmat, joita simulaatio ei pystynyt täysin ennustamaan - asemien välistä hienovaraista vuorovaikutusta, nauhan nostokäyttäytymistä tai romun poisto-ongelmia, jotka ilmenevät vain todellisissa puristusolosuhteissa.
Ensimmäinen artikkelin tarkastus on viimeinen portti. Koeajon osat läpikäyvät täysimittaisen raportoinnin osatulostusta vastaan, sisältäen usein CMM-mittauksen, optisen skannauksen ja GD&T-vahvistuksen. Ajoneuvojen stanssausohjelmissa tämä syötetään suoraan PPAP-lähetykseen (Production Part Approval Process), joka vapauttaa muotin täyteen tuotantoon.
Toimittajat pitävätYICHENtarjoavat päästä{0}}päähän-päähän tämän elinkaaren - alkuperäisestä toteutettavuudesta ja CAE-simulaatiosta tarkkuuskoneistukseen, koeajoihin ja lopulliseen mittatarkastukseen -, mikä antaa hankintatiimeille yhden vastuun konseptista tuotantoon-valmiisiin työkaluihin.
Suunnitteluinvestointi tähän prosessiin on huomattava, mutta se määrää suoraan muotin tuotantotalouden. Jokainen vältetty simulaatioiteraatio, jokainen kokeilusilmukka eliminoitu, ja jokainen ensimmäinen-artikkelin hyväksyminen aikataulussa merkitsee alhaisempia ohjelman kokonaiskustannuksia -, mikä tulee selvemmäksi, kun tarkastelet, kuinka työkaluinvestoinnit kuolevat koko tuotantomäärässä.
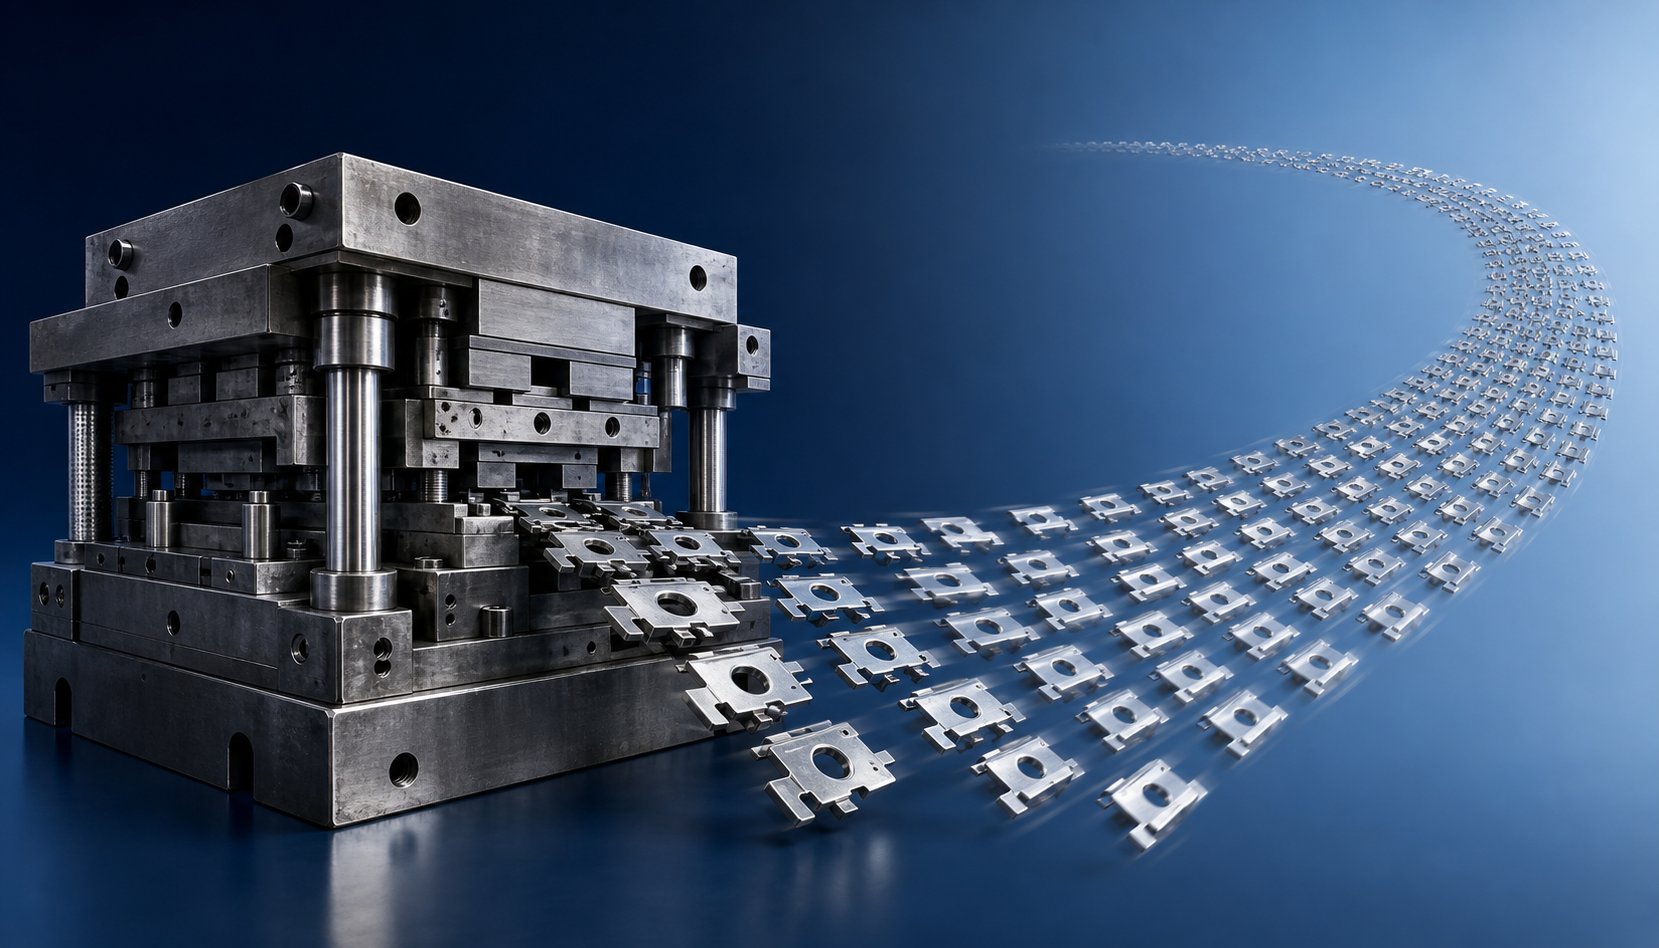
Kustannukset-per-Osa Tuotantotalouden Run Die Investment
Tässä on matematiikka, joka ohjaa jokaista työkalupäätöstä: 100 000 dollarin meisti, joka tuottaa 1 000 000 osaa, lisää 0,10 dollaria kappaleelta. Sama meisti, joka tuottaa vain 5 000 osaa, lisää 20,00 dollaria kappaleelta. Suulake itsessään ei ole muuttanut - vain sen läpi virtaavaa tilavuutta. Tämä kuoletuslogiikka määrittää, onko tuotantotason työkalut järkevä investointi vai kallis virhe, ja sen ymmärtäminen erottaa strategisen hankinnan arvailusta.
Kuinka kuoletuskustannukset kuolevat tuotantomäärissä
Ajattele tuotantoajon leimaamista kiinteinä kustannuksina, jotka jaetaan jokaisen sen tuottaman osan kesken. Mitä enemmän osia käytät, sitä pienempi työkalujen osuus kussakin yksikössä on. Pienillä volyymeilla tämä panos hallitsee kappalehintaasi. Suurilla määrillä siitä tulee mitätöntä - usein vain penniä per osa -, jolloin raaka-aine ja puristusaika ovat ensisijaisia kustannustekijöitä.
Tästä syystä suurempi alkuperäinen meistininvestointi tuottaa usein pienempiä ohjelman kokonaiskustannuksia suurissa sarjoissa. 150 000 dollarin progressiivinen muotti, jossa on 15 asemaa, voi näyttää kalliilta 40 000 dollarin yksinkertaistetun työkalun rinnalla, mutta jos progressiivinen meisti eliminoi kolme toissijaista toimenpidettä (jäysteenpoisto, kierteitys ja erillinen muovausvaihe), loppupään säästöjä yhdisteen osaa kohti jokaisessa tuotetussa yksikössä. Kerro tämä -osakohtainen säästö 500 000 kappaleella, niin kalliista työkalusta tulee halvempi ohjelma.
Suhde ei ole{0}}lineaarinen käytännössä. Varhainen tuotanto kattaa työkalukustannukset nopeasti - ensimmäiset 10 000 osaa kantavat raskaan-yksikkötaakan. Mutta kun volyymi nousee yli 50 000:n ja sitten 100 000:n, jaksotetut työkalukustannukset tasoittuvat kohti nollaa, kun taas eliminoitujen toissijaisten toimintojen{11}}osasäästöt kasvavat edelleen. Tämä on taloudellinen moottori jokaisen päätöksen takana investoida{13}}tuotantotason työkaluihin lyhytkestoisten{14}}vaihtoehtojen sijaan.
Tuotannon hinnoitteluun vaikuttavat tekijät
Die hinnoittelu ei ole yksittäinen numero, joka on vedetty luettelosta. Se kuvastaa kaiken työkaluun suunnitellun monimutkaisuutta. Kun saat tarjouksen tuotantotyökaluista, hinta muodostuu seuraavista ensisijaisista kustannustekijöistä:
- Asemien lukumäärä- Jokainen progressiivisen muotin asema lisää suunnitteluaikaa, koneistusta, lämpökäsittelyä ja sovitusta. 6-asemainen meisti maksaa huomattavasti vähemmän kuin 16-asemainen meisti, joka suorittaa samat toiminnot optimoidussa järjestyksessä.
- Die materiaaliluokka- D2-työkaluteräs maksaa vähemmän kuin M2{3}}pikateräs, joka maksaa vähemmän kuin kovametalliterät. Työkappaleen materiaalin hankauskyky ja tavoiteosumat teroitusten välillä määräävät, minkä asteen työkaluvalmistaja määrittelee.
- Osan monimutkaisuus- Tiukat säteet, syvät vedot, läheiset-toleranssiominaisuudet ja useat taivutusakselit lisäävät koneistusaikaa ja erillisten komponenttien määrää muotin sisällä.
- Toleranssivaatimukset- Pito ±0,001" vaatii tarkkuushiontaa, tiiviimpiä komponenttien sovituksia ja tarkempaa tarkastusta kuin ±0,005". Jokainen askel tiukempi lisää kustannuksia sekä alkuperäiseen rakentamiseen että jatkuvaan ylläpitoon.
- Toissijaiset toiminnot, jotka on rakennettu muotiin- In-kierteitys, sisään-muottikokoonpano, kosketinhitsaus tai anturin integrointi eliminoivat jatkoprosessit, mutta lisäävät itse työkalun monimutkaisuutta (ja kustannuksia).
- Puristimen vetoisuusvaatimukset- Suuremmat, paksummat tai vahvemmat{1}}osat vaativat muotteja, jotka on valmistettu kestämään suurempia muovausvoimia. Raskaammat meistinkengät, suuremmat ohjaustolpat ja vankemmat jousijärjestelmät lisäävät materiaali- ja koneistuskustannuksia.
Progressiivinen meistityökalut vaihtelevat yleensä 30 000 dollarista yli 250 000 dollariin riippuen siitä, kuinka nämä tekijät yhdistyvät. Korkean-toleranssin ruostumattomasta teräksestä valmistetut osat, joissa on monia muovausasemia, sijaitsevat tämän alueen huipulla, kun taas yksinkertaiset hiiliteräsgeometriat, joissa on vähemmän operaatioita, laskeutuvat alapäähän.
Työkalujen ROI:n vertailu ajonpituuksien välillä
Kannattavuuskysymys on suoraviivainen: millä volyymilla kalliimpi tuotantosuulake tuottaa pienemmät kokonaiskustannukset kuin toistuvat lyhyet{0}}työkalujaksot? Vastaus riippuu erityisestä kustannusrakenteesta, mutta malli on johdonmukainen eri toimialoilla.
| Tekijä | Lyhyt-Suorita pehmeä työkalu | Tuotanto-Suorita karkaistuja työkaluja |
|---|---|---|
| Ennakkokustannusluokka | $5,000 – $30,000 | $30,000 – $250,000+ |
| Odotettu kuolinelämä | 1 000 - 50 000 osumaa | 500 000 – 2 000,000+ osumaa |
| -Osakustannustrendi mukaan | Pysyy korkealla (rajoitettu poisto) | Laskee jyrkästi äänenvoimakkuuden kasvaessa |
| Huoltotaajuus | Säännöllinen vaihto tai uusiminen | Suunniteltu teroitus pitkillä väliajoilla |
Lyhytkestoisessa-metallileimauksessa - sanotaan 5 000–20 000 osaa - matematiikka suosii usein pehmeitä työkaluja. Kulutat vähemmän etukäteen, hyväksyt lyhyemmän kuoliniän ja jatkat eteenpäin. Mutta kun kysyntä ylittää 50 000 kappaletta, talous kääntyy päinvastaiseksi. Lyhyt-suulakkeet kuluvat ja vaativat vaihto- tai uudelleenrakennusjaksoja, jotka lisäävät sekä kustannuksia että toimitusaikaa. Samaan aikaan tuotantosuulake toimii edelleen alkuperäisen teroitusaikataulunsa mukaisesti ja sisältää osia-minuuttia kohden-, jota pehmeä työkalu ei pysty vastaamaan.
On myös piilotettu kustannusetu, jota yllä oleva taulukko ei kata: in-die-toiminnot. Tuotantomuotit voivat integroida napautuksen, laitteiston asettamisen, koskettimien kokoonpanon tai jopa prosessin aikana tapahtuvan tunnistuksen suoraan puristusliikkeeseen. Jokainen suuttimeen yhdistetty toiminto eliminoi alavirran käsittelyvaiheen, erillisen koneen ja siihen liittyvän laaturiskin prosessien välillä liikkuvista osista. Suuren vuosittaisen volyymin suuren sarjan leimauksissa nämä arvot{5}}lisäävät parranajon senttiä osaa kohden, mikä merkitsee huomattavia säästöjä ohjelman keston aikana.
Hinta-per-osa yhtälö kertoo kuitenkin vain puolet tarinasta. Suulake, joka tuottaa erinomaisen taloudellisen kokemuksen ensimmäisenä päivänä, mutta heikkenee 200 000 osuman jälkeen - ja vaatii suunnittelemattomia uusintoja tai tuottaa romua -, poistaa nämä säästöt nopeasti. Toinen puoli taloudellisesta kuvasta on se, kuinka hyvin suulake säilyttää suorituskykynsä koko suunnitellun käyttöiän ajan, mikä riippuu täysin huoltostrategiasta ja kyvystä havaita vikatilat ennen kuin ne kaskadoituvat seisokkiin.
Die Elinikä ja huolto tuotannon elinkaaren ajan
Kuinka monta osumaa tuotanto kuolee todellisuudessa kestää? Vastaus vaihtelee 250 000:sta reilusti yli 7 miljoonaan - ja tieteen asiantuntijanaArt Hedrick toteaa, jotkut kuoleet tekevät 7 miljoonaa osumaa päivässä viiden vuoden ajan ennen eläkkeelle siirtymistä. Tämä valtava valikoima ei ole epämääräisyyttä - se heijastaa todellisia eroja muottiteräslaadussa, työkappaleen materiaalissa, puristusolosuhteissa ja huoltokurissa. Suulakkeiden käyttöikää säätelevien muuttujien ymmärtäminen ja huoltostrategian rakentaminen niiden ympärille erottaa työkaluinvestoinneistaan maksimaalisen arvon puristavat kaupat niistä, jotka jatkuvasti sammuttavat suunnittelemattomia seisokkeja.
Odotettu kuomun käyttöikä rakenteen ja materiaalien mukaan
Ei ole olemassa yleistä osumamäärää, joka määrittelee nostan käyttöiän päättymisen. Sen sijaan käyttöikä on useiden vuorovaikutuksessa olevien muuttujien tulos, joista jokainen pystyy leikkaamaan työkalun käyttöiän puoleen - tai kaksinkertaistamaan sen:
- Dieteräslaatu- Kiinteästä kovametallista valmistetut työkalut tarjoavat olennaisesti erilaisen käyttöiän kuin perinteiset työkaluteräkset, kuten A2 tai D2. Päivittäminen CPM (jauhemetallurgia) -teräksiin tai kovametalliteräksiin korkean-kulumisen asemissa voi pidentää käyttöikää 3–10 kertaa tavallisiin kylmätyöteräksiin verrattuna.
- Työkappaleen materiaali- Kovemmat, paksummat ja hankaavammat materiaalit lyhentävät työkalun käyttöikää huomattavasti. Esimerkiksi alumiinileimausmuotit kohtaavat paradoksin: alumiini on pehmeää, mutta oksidikerroksensa vuoksi erittäin hankaavaa. Se kiihtyy työkaluteräspintoja vasten ja kiihdyttää kulumista tavoilla, joilla mieto teräs ei. Lujat -teräkset ja ruostumattomat seokset aiheuttavat suurempia leikkausvoimia, mikä lisää reunojen murtumisnopeutta.
- Puristusnopeus ja vakaus- Hyvin hoidettu-puristin, jossa on tiukka männän yhdensuuntaisuus, pidentää muotin käyttöikää. Kulunut puristin, jossa on liiallinen taipuma, tärinä tai epäyhtenäinen sulkukorkeus, toimii kuin hidas{3}}hylky työkaluissa. Jopa tarkasti{5}}rakennettu meisti epäonnistuu ennenaikaisesti puristimessa, joka ei pysty pitämään kohdistusta kuormitettuna.
- Leikkauksen geometria- Suuremmat ja vahvemmat meistosuuttimen osat kestävät kumulatiivista väsymistä paremmin kuin pienet, hauraat lisäosat. Ohuet lävistimet tai kapeat leikkausominaisuudet keskittävät jännityksen ja ovat herkempiä halkeilemaan pitkien ajojen aikana.
- Lämpökäsittelyn tarkkuus- Oikein lämpökäsitellyissä-muottiosissa on kovuuden ja sitkeyden tasapaino, jota tarvitaan pitkäaikaiseen-suorituskykyyn. Huonosti lämpökäsitellyt-komponentit -, joissa karkaisu oli epätasaista tai karkaisulämpötilat poikkesivat -, pehmenevät ennenaikaisesti tai halkeilevat tuotantokuormituksessa.
Kaikki nämä tekijät huomioon ottaen luotettavin tapa arvioida tietyn muotin odotettu käyttöikä on viitata samanlaisten työkalujen tuotantohistoriaan, jossa käytetään vertailukelpoisia materiaaleja samoilla nopeuksilla. Ilman tätä vertailuarvoa arvaat -, ja metallisuuttimen leimaamisessa arvaus johtaa joko ennenaikaiseen meistin vaihtamiseen (rahahukkaan) tai odottamattomaan epäonnistumiseen puolivälissä- (hukkaan tuotanto).
Ennaltaehkäisevät huolto- ja uudelleenhionta-aikataulut
Todellinen ennaltaehkäisevä huolto pitää muotin suorituskyvyn vaatimusten mukaisesti. Se ei ole sama asia kuin meistikorjaus -, mikä tapahtuu, kun huolto laiminlyödään ja jokin menee rikki. Erotuksella on väliä.Ennaltaehkäisevä huoltosisältää aikataulutetut toiminnot, jotka suoritetaan riippumatta siitä, näyttääkö muotti tarvitsevan niitä, koska kuluminen on kumulatiivista ja usein näkymätöntä, kunnes se tuottaa romua.
Tuotannon ylläpito-ohjelma sisältää tyypillisesti:
- Teroitusvälit- Leikkausreunat himmenevät asteittain, mikä aiheuttaa purseita ja syöttöongelmia. Teroitusaikataulut asetetaan osumamäärän perusteella (esimerkiksi 50 000 - 150 000 iskun välein materiaalista ja teräslaadusta riippuen), ei odoteta, kunnes valmiisiin osiin ilmestyy purseita.
- Kevään vaihto- Kierrejouset ja kaasusylinterit väsyvät miljoonien syklien aikana. Vaihda ne niiden nimellisen elinkaaren mukaisesti, älä sen jälkeen, kun rikkoutuminen on aiheuttanut muotin törmäyksen.
- Tarkasta löystyneiden osien varalta- Tarkista kaikki ruuvit, tapit ja pidikkeet jokaisen ajoitetun vedon yhteydessä. Yksi löysä vaarna voi sallia muotin osan siirtymisen, mikä vahingoittaa jokaista alavirtaa olevaa asemaa.
- Pinnan kunnon tarkastukset- Tarkasta kulutuslevyt, nokkapinnat ja muovausyksityiskohdat naarmuuntumisen tai pintavaurioiden varalta. Hio ja asenna uudelleen tarpeen mukaan, ennen kuin mittapoikkeama saavuttaa osan.
- Puhdistus ja voitelu- Poista etanan kertyminen, voiteluainejäämät ja roskat. Voitele kaikki liitäntäpinnat korroosion estämiseksi tuotantoajojen välillä.
Leikkausosia teroitaessa hiontatekniikalla on väliä. Väärän hiomalaikan - käyttö, joka latautuu vapaasti hajoamisen sijaan, - tuottaa liiallista lämpöä, joka voi pehmentää tai halkeilla muotin osaa. Jäähdytysneste ja sopiva pyörän valinta (joka on sovitettu hiottuun työkaluteräkseen) estävät lämpövaurioita teroittamisen aikana. Oikeat leikkauskulmat tulee säilyttää myös hionnan aikana, jotta leikkausvoimat pysyvät tasapainossa muotin poikki.
Demagnetoi kaikki osat hionnan jälkeen. Pintahiomakoneet käyttävät voimakkaita magneetteja työkappaleiden kiinnittämiseen, ja magnetoidut lävistimet houkuttelevat metallisia roskia ja edistävät etanoiden vetämistä tuotannon aikana.
Yleiset vikatilat ja lieventäminen suunnittelun avulla
Jopa kurinalaisessa kunnossapidossa tuotantomuotit kohtaavat vikatiloja, jotka on parasta käsitellä suunnitteluvaiheessa eikä myymälässä. Kun tiedät, mikä epäonnistuu - ja miksi -, insinöörit voivat rakentaa ennaltaehkäiseviä ominaisuuksia alusta alkaen:
- Etanan vetäminen- Leikatut etanat tarttuvat rei'ityspintaan ja kulkeutuvat takaisin nauhaan vahingoittaen osia ja suulaketta. Syitä ovat juuttuneet ilmat (tyhjiö), suuret leikkausvälit, magnetoidut lävistimet ja tahmeat voiteluaineet. Suunnittelun kevennykset: rei'ityspinnan tuuletus (ilmanpoistoreiät), käänteiset-kartiomuottipainikkeet, jotka pitävät etanat puristettuina, jousikuormitetut etananpoistolaitteet ja oikea leikkausvälys, joka ylläpitää häiriösovitusta etanan ja matriisin välillä.
- Irrota tukoksia- Nauha etenee liian pitkälle, liian lyhyeksi tai vinossa sivusuunnassa, mikä asettaa materiaalin pois paikaltaan seuraavaa asemaa varten. Lievennykset: ylisuuret pilotit, jotka korjaavat itse-pienet syöttövirheet, positiiviset nauhannostimet, jotka estävät vedon, sisään-syöttöhäiriöanturit, jotka pysäyttävät puristuksen ennen vaurioita, ja syöttö-pituuden valvontajärjestelmät.
- Punch rikkoutuminen- Pienet-lävistimet tai lävistimet, joilla on suuri pituus---halkaisijasuhde keskittävät taivutusjännityksen ja napsahtavat tuotantokuormituksen alaisena. Lievennyksiä: ohjatut irrottimet, jotka tukevat lävistystä lähellä leikkauskohtaa, porrastetut lävistyspäät, jotka lisäävät poikki-poikkileikkausta pois kärjestä, leikkauskulmat, jotka vähentävät läpivientivoimaa, ja asianmukaiset tukilevyt, jotka estävät pään sienikasvua.
- Galling- Työkappaleen materiaali hitsautuu paineen ja lämmön vaikutuksesta muotin pintaan repimällä kappaleen ja naarmuuntaen työkalun. Yhteinen ruostumattoman teräksen, alumiinin ja titaanin kanssa. Lievennykset: PVD-pinnoitteet (TiN, TiCN, DLC) muovauspinnoille, kiillotetut muottisäteet, asianmukainen voitelu ja korkean kromi- tai vanadiinipitoisuuden omaavien, tarttumista vastustavien muottiterästen valinta.
- Muottiosan halkeilu- Hionnasta, liiallisesta voiman keskittymisestä tai väärästä lämpökäsittelystä aiheutuva lämpöjännitys johtaa halkeamien leviämiseen kovetetuissa muotin yksityiskohdissa. Lievennykset: jännityksen-poistokarkaisu hionnan jälkeen, oikeat fileen säteet geometrian siirtymissä ja terävien sisäkulmien välttäminen, jotka toimivat halkeamien alkupisteinä.
Jokainen näistä vioista maksaa paljon enemmän kuin itse rikkinäinen komponentti. Yksittäinen vedetty etana progressiivisen muotin läpi voi vahingoittaa työkalun jokaista asemaa. Rikkoutunut rei'itys voi kaataa muotin, mikä vaatii päivien korjausta ja tuhansia dollareita varaosia. Suunnittelemalla näitä tiloja vastaan alusta alkaen - sen sijaan, että niitä korjattaisiin niiden esiintymisen jälkeen -, tuotantomalli pysyy kannattavana koko sen aiotun käyttöiän ajan.
Yhtä tärkeää on tietää, milloin kuoppa saavuttaa-elämän-pään. Keskeytyskriteerit vaihtelevat, mutta yleisiä indikaattoreita ovat: mittojen poikkeama, jota ei voida korjata teroituksella, kumulatiivinen säätö, joka ylittää suunnittelutoleranssin, toistuvat viat samalla asemalla asianmukaisesta korjauksesta huolimatta tai materiaalin kunnon heikkeneminen, jossa lämpötarkastus tai mikrohalkeamat tekevät tuotannon lisää riskejä.
Suorituskyvyn ylläpitäminen miljoonien syklien aikana on yksi pitkäikäisyysyhtälön puoli. Toinen puoli varmistaa, että muotista tulevat osat todella täyttävät spesifikaatiot - ei vain ensimmäisessä artikkelissa, vaan jatkuvasti koko tuotantojakson ajan. Tämä todentaminen riippuu laatujärjestelmistä, jotka on suunniteltu suoraan suuttimeen.
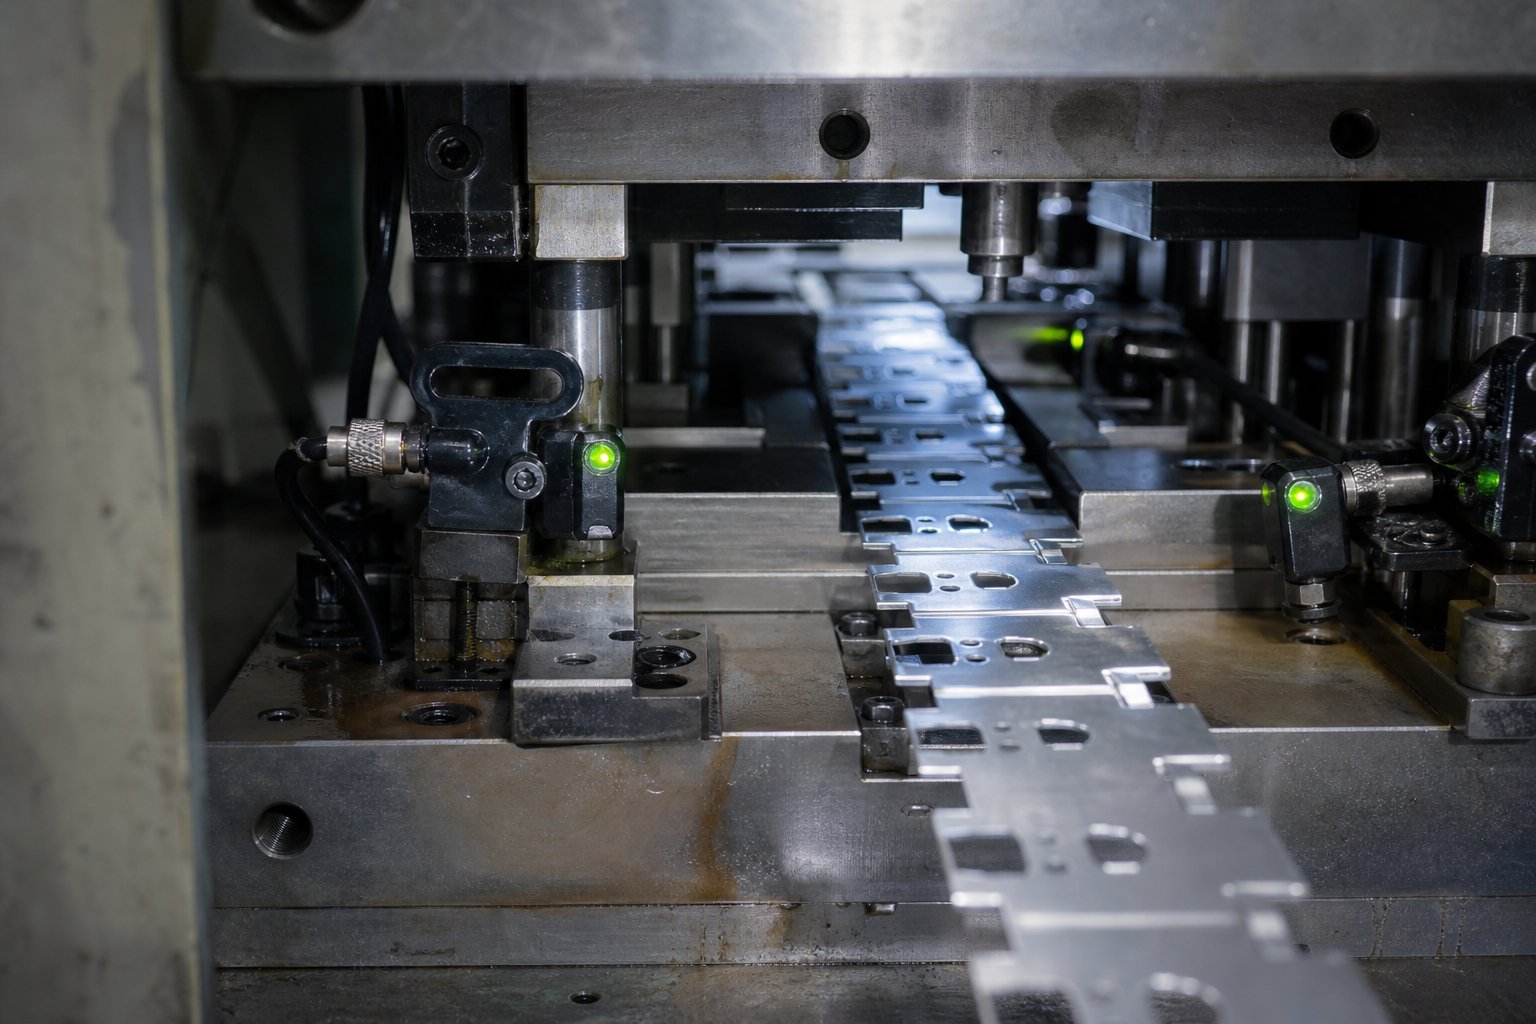
Laadunvalvonta sisäänrakennettu tuotantoajon leimausmuotteihin
Laatu ei tapahdu tuotantolinjan lopussa. Hyvin -suunnitellussa metallilevyn leimaussuuttimessa se on sisäänrakennettu itse työkaluun - upotettuna antureihin, nauhan ohjausominaisuuksiin ja validointiprotokolliin, jotka havaitsevat ongelmat ennen kuin ne tuottavat romua. Erotuksella on väliä: osien jälkitarkastuksessa havaitaan viat, mutta in-laatujärjestelmät estävät ne.
In-Die-anturit ja automaattinen valvonta
Kun nopea{0}}leimauspuristin toimii vähintään 400 iskulla minuutissa, yksittäinen syöttöhäiriö voi johtaa meistin törmäykseen millisekunnissa. Ihmisen reaktioaika ei voi suojata työkalua. Siksi tuotantomuotit sisältävät elektronisia anturijärjestelmiä, jotka valvovat jokaista iskua ja pysäyttävät puristuksen heti, kun jokin poikkeaa normaalista.
Yleisiä{0}}die-sensing-tekniikoita ovat:
- Syöttöhäiriön tunnistus- Läheisyys- tai valosähköiset anturit varmistavat, että nauha on edennyt oikeaa askelta, ennen kuin puristin suorittaa seuraavan iskunsa. Jos syöttö jää alle tai ylittää, puristus pysähtyy ennen kuin ohjaajat pakottavat väärin kohdistetun materiaalin leikkausasemille.
- Osien poistoanturit- Valosähköiset silmät vahvistavat, että valmiit osat ja romut ovat tyhjentäneet suulakkeen ennen seuraavaa sykliä. Takaisin työkaluun tarttunut osa aiheuttaa välittömiä vaurioita.
- Kuorinnan asennon valvonta- Jousikuormittajien alla olevat anturit havaitsevat, onko kuorinta palanut täysin takaisin jokaisen vedon jälkeen. Kuormittajan asennon valvonta kussakin kulmassa havaitsee myös vedetyt etanat -, jos yksi kulma nousee odotettua korkeammalle, etana on todennäköisesti jäänyt loukkuun.
- Tupla{0}}tyhjä tunnistus- Anturit mittaavat materiaalin paksuuden suuttimen sisääntulossa ja pysäyttävät puristuksen, jos kaksi materiaalikerrosta syöttää samanaikaisesti.
- Kameran palautuksen vahvistus- Sivu{1}}nokkareiden tulee vetäytyä kokonaan sisään ennen kuin puristin avautuu. Anturit vahvistavat nokan asennon estääkseen häiriöt liikkuvien osien välillä.
Nykyaikaiset meistinsuojaohjaimet käyttävät resolver-pohjaista ajoitusta, joka on tarkka kampiakselin pyörimisasteesta -kolmasosa, mikä mahdollistaa alle 10 millisekuntia kestävien tapahtumien havaitsemisen. Ohjain tarkkailee kutakin anturia ohjelmoitujen ajoitusikkunoiden suhteen - joidenkin signaalien tulee olla hetkellisiä (osan irtoaminen), toisten jatkuvia (materiaalin läsnäolo) ja toisten syklisiä (nauhan syöttö). Fail-safe logiikka havaitsee myös vialliset anturit: jos syklinen anturi pysyy aktiivisena koko iskun ajan, järjestelmä ilmoittaa siitä sen sijaan, että se olettaisi normaalin toiminnan.
Paras käytäntö on kytkeä pysyvästi kaikki muotti{0}}anturit alemmassa muottikengässä olevaan liitäntärasiaan, joka on liitetty puristin-asennettuun liitäntään yhdellä pääkaapelilla. Tämä eliminoi johdotusvirheet asennuksen aikana ja estää kaapelien kulumisen, joka aiheuttaa useimpien anturivikojen tuotantoympäristöissä.
Ohituslovet ja nauhanhallintaominaisuudet
Anturit havaitsevat suuret syöttöhäiriöt, mutta entä hienovaraiset indeksointivirheet, jotka kuuluvat anturin toleranssien rajoihin, mutta tuottavat silti viallisia osia? Tässä ohituslovet toimivat mekaanisena laatuporttina peltileimausmuotin sisällä.
Leimausmuotissa olevien ohituslovien tarkoitus on yksinkertainen: ne aiheuttavat fyysisiä häiriöitä, jotka estävät väärin{0}}indeksoitua nauhaa etenemästä alavirran asemille. Progressiivisissa muotteissa negatiiviset ja positiiviset ohituslovet toimivat yhdessä ja varmistavat nauhan asennon mekaanisesti joka iskulla.
- Positiiviset ohituslovet- Pieni kieleke tai ulkonema, joka on lyöty nauhaan varhaisessa asemassa. Jos nauha syöttää oikein, tämä kieleke kulkee myöhemmissä asemissa vaarattomasti kohokuvion läpi. Jos nauha yli-syöttyy tai ali-syöttyy, kieleke koskettaa kiinteää terästä ja estää fyysisesti etenemisen - pysäyttäen puristimen tai tukkien nauhan ennen kuin viallinen osa voidaan valmistaa.
- Negatiiviset ohituslovet- Nauhaan leikattu lovi tai rako, jonka on kohdistettava vastaavan anturin tai mekaanisen ominaisuuden kanssa alavirtaan. Jos kohdistus epäonnistuu, nauha ei voi jatkaa.
Metallileimausmuotteissa olevat negatiiviset ja positiiviset ohituslovet luovat yhdessä{0}}vikaturvallisen indeksoinnin varmistusjärjestelmän, joka toimii elektronisista antureista riippumatta. Vaikka anturi toimisi väärin tai ohitetaan, mekaaninen lovijärjestelmä estää vahingollisimman lopputuloksen: osien valmistamisen väärin sijoitetusta materiaalista. Tämä redundanssi on kriittinen-nopeassa leimauspuristimessa, jossa yksikin väärin indeksoitu osuma voi vahingoittaa useita asemia samanaikaisesti.
Die Validation ja PPAP-hyväksyntä
Ennen kuin tuotantosuulake vapautetaan täysimääräiseen -volyymikäyttöön, sen on läpäistävä muodollinen vahvistussekvenssi, joka osoittaa, että se pystyy tuottamaan vaatimustenmukaisia osia toistuvasti - ei vain kerran, vaan jatkuvasti normaaleissa tuotantoolosuhteissa.
Validointiprosessi noudattaa tyypillisesti tätä järjestystä:
- Kuole koe- Ensimmäinen näytteenotto koepuristimella materiaalivirtauksen, nauhan syöttämisen ja osien muodostuksen tarkistamiseksi. Insinöörit tarkkailevat jokaista asemaa ja tarkistavat poikkeavuuksia, kuten rypistymistä, ohenemista tai poisto-ongelmia.
- Ensimmäinen artikkelitarkastus (FAI)- Koeajon osat mitataan täysimittaisesti osapiirustuksen mukaan. Jokainen GD&T-huomautus, reiän sijainti, taivutuskulma ja pinnan viimeistelyvaatimus tarkistetaan tyypillisesti CMM- ja optisten mittausjärjestelmien avulla.
- Ulottuvuusraportointi- Tulokset dokumentoidaan muodollisessa mitta-asettelussa, joka näyttää todelliset mitatut arvot suhteessa nimellisarvoon ja toleranssiin jokaiselle kriittiselle ominaisuudelle.
- Tuotantoosan hyväksymisprosessi (PPAP)- Autoteollisuudessa ja muilla säännellyillä aloilla PPAP-paketit vahvistavat toimittajan kyvyn tuottaa luotettavasti osia, jotka täyttävät kaikki asiakkaiden vaatimukset. APPAP-lähetys sisältää 18 elementtiä: suunnittelutietueet, prosessin vuokaaviot, ohjaussuunnitelmat, mittausjärjestelmän analyysit, SPC-tutkimukset, mittatulokset, materiaalisertifioinnit ja paljon muuta.
PPAP ei ole kertaluonteinen-tapahtuma. Se vaaditaan uudelleen aina, kun työkaluja muutetaan, siirretään tai ei ole käytössä yli vuoden. Tämä varmistaa, että kaikki muutokset - niin pienet kuin - tarkistetaan ennen kuin tuotantoa jatketaan.
Laatu alkaa muotin suunnittelusta, ei lopputarkastuksesta. Anturit, ohituslovet ja validointiprotokollat ovat teknisiä päätöksiä, jotka tehdään kuukausia ennen ensimmäisen tuotantoosan toimitusta.
Nämä laatujärjestelmät suojaavat suulaketta ja sen valmistamia osia. Mutta jopa paras suunniteltu työkalu, jota valvovat parhaat anturit, riippuu lopulta laajemmasta päätöksestä: kuka sen on rakentanut, mitä ominaisuuksia he toivat projektiin ja voivatko he tukea työkaluja sen koko tuotannon elinkaaren ajan. Tämä kysymys johtaa suoraan toimittajan arviointiin.
Oikean tuotantokumppanin valitseminen
Tuotantoajon leimaussuulake on vain yhtä luotettava kuin sen takana oleva kumppani. Maailman paras muottirakenne hajoaa, jos toimittajalta puuttuu koneistustarkkuus, se ei pysty suorittamaan kunnollista koeajoa tai jos toimittaja on hiljaa viikkoja kesken rakentamisen. Hankintapäälliköille, jotka arvioivat muotti- ja leimaustoimittajia - erityisesti ohjelmissa, joissa on mukana autojen leimausmuottimia tai muita korkean -kriittisiä sovelluksia -, valintakriteerit ulottuvat huomattavasti tarjottua hintaa pidemmälle.
Tärkeimmät arviointiominaisuudet muottitoimittajassa
Kaikki kuomukaupat eivät ole samanarvoisia. Jotkut ovat erikoistuneet suunnitteluun, mutta ulkoistavat koneistuksen. Toiset koneistavat kauniisti, mutta niiltä puuttuu simulointikyky. Vahvimmat tuotantomuottikumppanit ovat vertikaalisesti integroituja - ja hoitavat koko prosessin toteutettavuudesta lopputarkastukseen saman katon alla. Tämä integrointi eliminoi kanavanvaihtovirheet, tiivistää aikajanat ja antaa sinulle yhden pisteen vastuun, kun ongelmia ilmenee.
Arvioidessasi potentiaalisia levymeistausmuottitoimittajia, aseta ne seuraaviin kriteereihin:
- Vertikaalisesti integroitu suunnittelu-tarkistusmahdollisuuden-kautta- Toimittaja hoitaa CAE-simuloinnin, DFM-yhteistyön, tarkkuustyöstön, kokoonpanon, stanssauksen ja mittatarkastuksen sisäisesti. Tämä on vahvin prosessiohjauksen ja aikataulun luotettavuuden indikaattori.
- Oma-tarkkuuskoneistuskapasiteetti- Langan EDM, CNC-jyrsintä ja pintahionta suoritetaan-työmaalla sen sijaan, että ne olisivat viljelty. Etsi laiteluetteloita ja koneen teknisiä tietoja, jotka vastaavat muotti monimutkaisuutta.
- Kuolla koepuristimet- Erilliset koepuristimet (ei ajojen välissä lainattuja tuotantopuristimia), joiden tonnimäärä vastaa tuotantoolosuhteitasi. Kokeilu alamittaisella puristimella peittää ongelmat, jotka tulevat esiin myöhemmin tuotannossa.
- Metrologia- ja tarkastuslaitteet- CMM:t, optiset vertailijat ja pinnanmittaustyökalut, jotka pystyvät vahvistamaan jokaisen osapiirustuksen GD&T-huomautuksen. Pyydä esimerkkimittaraportteja aiemmista ohjelmista.
- Materiaalin hankinnan läpinäkyvyys- Sertifioitu muottiteräs, joka on peräisin tunnetuilta tehtailta ja on täysin jäljitettävissä. Varmista, että toimittaja toimittaa materiaalitestausraportit ja lämpökäsittelytiedot vakioasiakirjoina.
- Insinööriviestinnän kurinalaisuus- Säännölliset edistymispäivitykset, DFM-palaute päivien (ei viikkojen) sisällä ja selkeät muutosten{1}}hallintaprotokollat. Hiljaisuus työkaluvaiheen aikana on varoitusmerkki siitä, että ongelmat pahenevat ilman ratkaisua.
- Elinkaarituki- Halukkuus tukea uudelleenhiontaa, varaterätoimitusta ja teknisiä muutoksia tuotannon käynnistämisen jälkeen. Toimittaja, joka katoaa toimituksen jälkeen, jättää sinut hoitamaan huoltoa yksin.
Lisää IATF 16949 -sertifiointi, PPAP-lähetysmahdollisuus ja kokemus asiakaskohtaisista-laatuvaatimuksista arviointiisi autoteollisuudelle ja muille säännellyille{0}}alan ohjelmille. Ne eivät ole neuvoteltavissa-autojen leimausmuotitilassa, jossa jäljitettävyys- ja prosessidokumentaatiostandardit ovat erityisen tiukat.
Tutkimuksesta tarjouspyyntöihin-valmiisiin määrityksiin
Olet tunnistanut pätevät toimittajat. Seuraava vaihe on tuotantovaatimusten muuntaminen tarjouspyyntöpaketiksi, joka antaa sinulle tarkat, vertailukelpoiset tarjoukset -, ei arvioita, jotka on täytetty satunnaisilla tiedoilla, koska tiedot puuttuivat.
Täydellisen metallileimasimen tarjouspyynnön tulee sisältää:
- Osapiirustukset- 2D-tulosteet täydellisillä GD&T-huomioteksteillä ja 3D-CAD-mallilla (STEP tai alkuperäinen muoto). Sisällytä versiotaso ja kaikki odottavat ECN-muutokset.
- Materiaalin erittely- Saapuvan kelan tai aihion seos, karkaistuminen, paksuus ja mahdolliset pinnan viimeistelyvaatimukset.
- Vuotuiset volyymitavoitteet- Sisällytä nostoennusteet-, jos mahdollista. Ero 50 000 ja 500 000 vuosittaisen osan välillä muuttaa jokaista muotin sisällä olevaa spesifikaatiota.
- Toleranssihuomautukset- Korosta kriittiset mitat erillään yleisistä toleransseista. Ota esiin kaikki ominaisuudet, jotka edellyttävät Cpk-tutkimuksia.
- Toissijaiset toiminnot- Määritä, pitääkö työkaluun olla sisäänrakennettu napauttaminen, laitteiston asettaminen, pinnoituksen valmistelu tai sisään-suolaustunnistin, verrattuna siihen, että työkalua käsitellään myöhemmin.
- Lehdistötiedot- Jos sinulla on nimetty puristinlinja, ilmoita sängyn koko, vetoisuus, sulkukorkeus ja syöttölaitteiden tiedot, jotta muotti on suunniteltu tiettyä tuotantoympäristöäsi varten.
Toimittajat pitävätYICHEN, jotka tarjoavat päästä -päähän-päähän CAE-simulaatiosta ja DFM-yhteistyöstä tarkkuuden koneistuksen, koeajojen ja mittatarkastuksen avulla, voivat ottaa tämän tarjouspyyntöpaketin ja palauttaa hinnan - lisäksi toteutettavuusarvion, joka tunnistaa riskit ennen työkaluihin sitoutumista. Tämä konsultoiva lähestymistapa, jossa stanssaus- ja leimauskumppanisi ilmoittaa mahdollisista ongelmista tarjouksen aikana sen sijaan, että havaitse niitä kokeilun aikana, on selkein merkki toimittajasta, joka suojaa ohjelman aikajanaa ja budjettia.
Olitpa hankkimassa ensimmäistä autojen leimaussuutinta tai vaihtamassa vanhenevaa työkalua suurella-volyymilinjalla, kehys pysyy samana: arvioi kyky ennen kustannuksia, varmista integraatio ennen korvausvaatimuksia ja valitse kumppani, jonka prosessikuri vastaa sitä tarkkuutta, jota odotat itse muotilta.
Usein kysyttyjä kysymyksiä tuotantoleimausmeistä
1. Kuinka kauan tuotantoajon leimausmuotit kestävät?
Tuotantoajon leimaussuulake kestää tyypillisesti 500 000 ja yli 2 000 000 osumaa, ja jotkin korkealaatuiset -suulakkeet tekevät 7 miljoonaa osumaa päivässä vuosien ajan. Elinikä riippuu muotin teräslaadusta, työkappaleen materiaalin kovuudesta, puristusnopeudesta, huoltokurista ja lämpökäsittelyn laadusta. Kovametalliterät voivat kestää tavallisia työkaluteräksiä 5–10 kertaa pidempään{11}}kulumisasemilla. Säännöllinen ennaltaehkäisevä huolto, mukaan lukien määräaikainen teroitus 50 000–150 000 iskun välein, jousien vaihto ja pinnan tarkastukset, maksimoivat työkaluinvestoinnin tuoton.
2. Mitä eroa on progressiivisella muotilla ja yhdistelmäsuulakkeella?
Progressiivinen meisti liikuttaa jatkuvaa metallinauhaa useiden asemien läpi peräkkäin ja suorittaa erilaisia operaatioita (lävistys, taivutus, trimmaus) kullakin asemalla yhdellä painalluksella. Se on erinomaista suuren-äänenvoimakkuuden monimutkaisissa osissa, joiden nopeus on 200–600+ iskua minuutissa. Seosmuotti suorittaa kaikki leikkaus- ja muotoilutoimenpiteet samanaikaisesti yhdellä vedolla ilman aseman etenemistä, mikä tekee siitä ihanteellisen tasaisille osille, kuten aluslevyille ja laminoinneille, joissa ylivoimainen tasaisuus ja samankeskisyys ovat kriittisiä. Progressiiviset meistit maksavat enemmän, mutta kestävät enemmän monimutkaisuutta, kun taas yhdistelmämuotit tarjoavat yksinkertaisemman rakenteen ja vähemmän huoltoa geometrisesti yksinkertaisille osille.
3. Kuinka paljon tuotantoajon leimausmuotti maksaa?
Tuotantoajon leimaussuuttimet vaihtelevat tyypillisesti 30 000 dollarista yli 250 000 dollariin riippuen asemien lukumäärästä, meistin materiaalilaadusta, osan monimutkaisuudesta, toleranssivaatimuksista ja siitä, onko työkaluun sisäänrakennettu toissijaiset toiminnot, kuten kierteitys tai laitteiston lisääminen. Keskeinen taloudellinen näkemys on kuoletus: 100 000 dollarin stanssaus, joka tuottaa 1 000 000 osaa, lisää vain 0,10 dollaria kappaleelta. Suuremmat ennakkoinvestoinnit tuottavat usein alhaisemmat ohjelman kokonaiskustannukset, koska toissijaiset toiminnot poistetaan ja osakohtaisia kustannuksia pienennetään mittakaavassa. Toimittajat, kuten YICHEN, tarjoavat toteutettavuusarviointeja tarjousten ohella auttaakseen ostajia ymmärtämään todellisen hinta---arvosuhteen ennen sitoutumista.
4. Mitä materiaaleja käytetään tuotantoleimausmuotien valmistukseen?
Tuotantoleimausmuotteissa käytetään karkaistuja työkaluteräksiä, jotka valitaan asemakohtaisesti kulumis- ja iskuvaatimuksen perusteella. Yleisiä valintoja ovat D2 (korkea-hiili, korkea-kromi, HRC 60-62 pimennykseen), A2 (ilmakarkaistu{10}}erinomaisella sitkeydellä ja mittastabiiliudella), M2 (korkea-nopeuksinen teräs kohonneeseen-käyttöön), DC:n lämpötila yli 60 dp3PM (60dh3PM) kylmämuokattu teräs, jonka sitkeys on kaksinkertainen D2:een verrattuna) ja kovametalliterät (yli 90 HRA hankaavien materiaalien, kuten ruostumattoman teräksen, käsittelyyn). PVD-pinnoitteita, kuten TiN ja TiCN, käytetään usein vähentämään kitkaa ja pidentämään teroitusvälejä.
5. Mitä minun pitäisi sisällyttää tarjouspyyntöön tuotantoleimausta varten?
Täydellisen tarjouspyyntöpaketin tulee sisältää 2D-osapiirustukset täydellisillä GD&T-viitteillä ja 3D-CAD-mallilla, materiaalispesifikaatiot (seos, karkaistuminen, paksuus), vuotuiset tilavuustavoitteet nousuennusteilla, kriittiset toleranssit Cpk-vaatimuksilla, toissijaiset käyttötarpeet ja lehdistötiedot (sängyn koko, vetoisuus, sulkukorkeus, syöttölaitteet). Täydellisten tietojen antaminen etukäteen mahdollistaa sen, että toimittajat voivat palauttaa tarkkoja tarjouksia sen sijaan, että arvioitaisiin varautuneisuutta. Täyden -palvelun kumppanit, kuten YICHEN, voivat käyttää tätä pakettia toimittaakseen hinnoittelun lisäksi toteutettavuusarvioinnin, joka tunnistaa riskit ennen työkaluihin sitoutumisen aloittamista.


