


Ohituslovien ymmärtäminen ja niiden rooli progressiivisessa muotin suorituskyvyssä
Jokainen juoksenut työkalu- ja meistiinsinööriprogressiivinen leimausoperaatiotietää tunteen: nauha syöttää sujuvasti tuhat lyöntiä, sitten yhtäkkiä kiinni, rekisteröidä väärin tai roikkuu nostimessa. Useimmiten syyllinen jäljittää nauhan asettelun yhteen pieneen mutta kriittiseen ominaisuuteen. Tämä ominaisuus on ohituslovi.
Ohituslovet ovat tahallisia materiaalimuutoksia, jotka on tehty nauhan reunaan progressiivisessa leimausmuotissa. Niiden tarkoitus on hallita, miten nauha on vuorovaikutuksessa nostajien, ohjaajien ja muiden muotin komponenttien kanssa, kun se etenee asemalta asemalle. Negatiivisissa ja positiivisissa ohituslovissa ohutlevyn meistosuuttimessa nämä kohokuvioominaisuudet määräävät, poistaako nauha sisäiset esteet puhtaasti vai vetääkö se pintoja vasten, jotka heikentävät jakokulman tarkkuutta ajan myötä.
Konsepti on suoraviivainen. Toteutus on paikka, jossa asiat kiinnostavat.
Mitä ovat ohituslovet progressiivisissa muotteissa
Kuvittele metallinauha, joka pujotetaan progressiivisen muotin läpi, jossa on kahdeksan tai kymmenen asemaa. Jokaisen painalluksen välillä nauhan on noustava, edettävä yksi askelpituus ja asettuttava takaisin paikoilleen seuraavaa toimenpidettä varten. Nostimet nostavat nauhaa tyhjentääkseen alemmat muotipinnat, ja lentäjät vetävät nauhan lopulliseen kohdistukseen. Ohituslovet ovat olemassa, jotta kaistale pääsee kulkemaan näiden nostimien ja ohjaajien yli tai ympärillä roikkumatta, raahaamatta tai törmäämättä.
Käytännössä ohituslovi on paikallinen kohokuvio tai katkaisuominaisuus, joka on lisätty kaistaleasetteluun, joka estää häiriöt syöttämisen, muotoilun, trimmauksen tai osien siirron aikana. Se ei ole kosmeettinen yksityiskohta tai jälkiajattelu. Se on tahallinen nauhanohjausmekanismi, jonka suunnittelija määrittelee layout-vaiheessa, hyvissä ajoin ennen teräksen leikkaamista.
On olemassa kaksi perustyyppiä: positiiviset ohituslovet, jotka pitävät materiaalia nauhassa kielekkeellä{0}}, ja negatiiviset ohituslovet, jotka poistavat materiaalin nauhan reunasta kokonaan. Kukin tyyppi luo erilaisen mekaanisen suhteen nauhan ja muottikomponenttien välille, joita sen on kuljettava.
Miksi loven tyypin valinnalla on merkitystä nauhanhallinnassa
Täällä monet insinöörit aliarvioivat päätöksen. Lovan geometrinen suuntaus ohjaa suoraan nauhan syöttövoimaa, jakovälin tarkkuutta ja aseman-to{2}}rekisteröintiä. Positiivinen lovi pitää materiaalin ehjänä, säilyttäen nauhan jäykkyyden, mutta vaatii, että säilytetty kieleke kulkee nostopintojen yli. Negatiivinen lovi leikkaa materiaalin pois, mikä tarjoaa nostimen välyksen mutta vähentää paikallista nauhan jäykkyyttä.
Väärä valinta ei aiheuta vain pientä vaivaa. Se aiheuttaa syöttövirheitä, joita esiintyy jokaisessa loppupään asemissa, heikentää kohdistusta, joka näkyy valmiiden osien mittavaihteluina, ja nopeuttaa muotin kulumista tavoilla, jotka lyhentävät huoltovälejä. Negatiivisissa ja positiivisissa ohituslovissa ohutlevymeistoissa tämä yksittäinen geometriapäätös heijastuu koko tuotantoprosessin läpi.
Valinta positiivisten ja negatiivisten ohituslovien välillä ei ole kosmeettista. Se muuttaa perusteellisesti nauhan vuorovaikutusta jokaisen alavirran aseman kanssa, mikä vaikuttaa syöttövastukseen, pilotin kytkeytymiseen ja kumulatiiviseen paikannustarkkuuteen koko muotin alueella.
Tämä opas on kirjoitettu työkaluinsinööreille, jotka jo ymmärtävät progressiivisen muotin perusteet, mutta tarvitsevat selkeyttä loven geometriapäätöksissä. Et löydä johdattelevia selityksiä siitä, mitä progressiivinen muotti on tai kuinka nauhansyöttö toimii. Sen sijaan keskitytään tiettyihin geometrisiin, toiminnallisiin ja materiaaliin -johtaviin tekijöihin, jotka määrittävät, mikä lovityyppi kuuluu kaistaleasetteluun.
Ero alkaa geometriasta. Se, miten kukin lovityyppi fyysisesti vuorovaikuttaa nauhan kanssa ja mitä se tarkoittaa syöttömekaniikkasi kannalta, riippuu täysin siitä, pysyykö materiaali vai meneekö se.
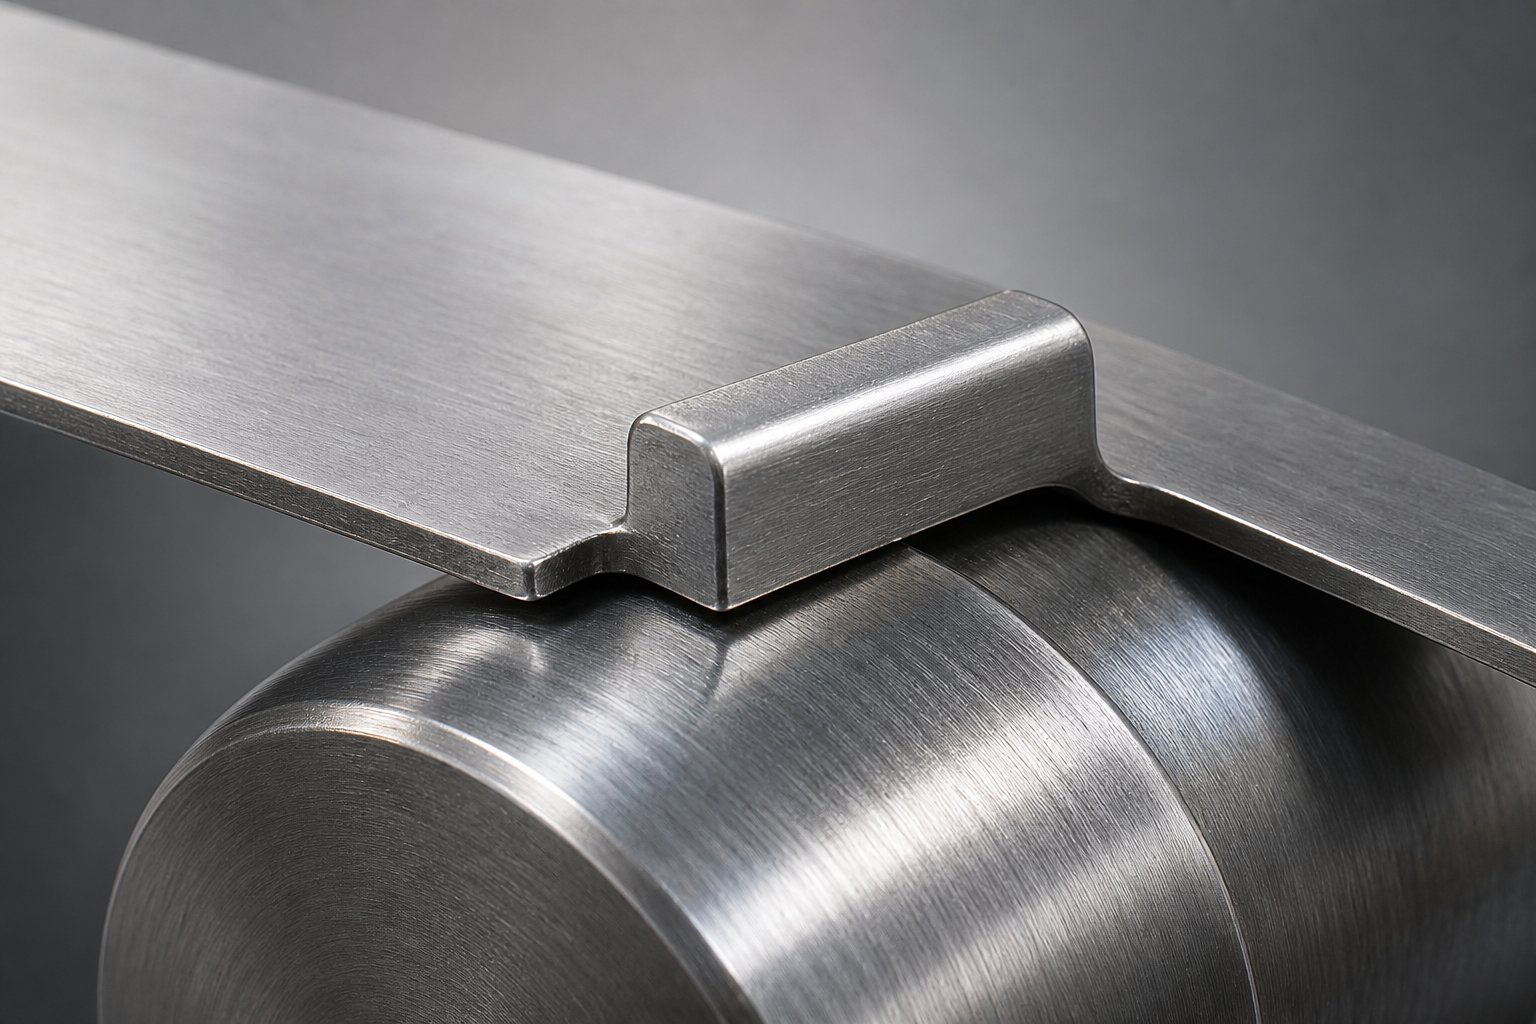
Positiivisen ohituksen lovien geometria ja toiminnallinen mekaniikka
Positiivinen ohituslovi jättää materiaalia nauhaan. Sen sijaan, että leikattaisiin pois osa nauhan reunasta ja hävittäisiin se romuna, meisti luo kielekkeen-kaltaisen ulokkeen, joka pysyy fyysisesti kiinni nauhassa. Tämä pidätetty kieleke ulottuu sisään- tai ulospäin nauhan reunasta muodostaen pienen mutta tarkoituksella muotoillun piirteen, jonka nauha kuljettaa jokaisen seuraavan aseman läpi.
Käytännöllinen tulos: nauhan leveys loven kohdalla pysyy olennaisesti ehjänä. Materiaalia ei häviä. Etanoita ei tarvitse hallita. Nauha säilyttää rakenteellisen jatkuvuutensa, ja tällä jatkuvuudella on suora vaikutus siihen, kuinka nauha käyttäytyy syöttämisen aikana.
Positiivinen lovien geometria ja materiaalin säilyvyys
Positiivisen loven leikkausprofiili on tyypillisesti osittainen leikkaus, joka vapauttaa kielekkeen kolmelta sivulta jättäen sen kiinni yhdestä reunasta. Kuvittele pieni suorakaiteen tai puolisuunnikkaan muotoinen kieleke, joka on leikattu etureunastaan, takareunastaan ja toiselta sivulta, mutta joka pysyy kytkettynä vastakkaista sivureunaa pitkin saranan tavoin. Kieleke voi taipua hieman suhteessa nauhatasoon, mutta se ei irtoa.
Monet suunnittelijat lisäävät kulman helpotusta kielekkeen etureunaan vähentääkseen syöttövastusta. Tämä kohokuvio, joka on yleensä 5-15 astetta materiaalin paksuudesta riippuen, estää kielekkeen etummaista kulmaa tarttumasta nostopintoihin nauhan edetessä. Geometria toimii kuten alansetin ja laipan nousun pysäytin, jossa lanseerattu osa taivutetaan sekä pysäyttimen että jäykistysominaisuuden luomiseksi kantonauhaan.
Koska kieleke pysyy kiinni, nauhan jäykkyys loven kohdalla säilyy. Tällä on eniten merkitystä ohuissa-materiaaleissa, joissa syöttöjännityksen aiheuttama venymä voi aiheuttaa paikallista nurjahdusta tai aaltoilua. Nauha, jolla on korkeat venymäominaisuudet, on erityisen herkkä vääristymille missä tahansa kohdassa, jossa poikkileikkausala pienenee. Pitämällä materiaali paikoillaan, positiiviset lovet välttävät luomasta tätä heikkoa kohtaa kokonaan.
Kuinka positiiviset lovat ovat vuorovaikutuksessa nostajien ja lentäjien kanssa
Kun nauha etenee yhden askelpituuden, säilytetty kieleke kulkee nostimen kruunun yli. Kieleke kulkee nostimen yläpintaa pitkin ja nauha syöttyy eteenpäin ilman häiriöitä. Kun puristin sulkeutuu, ohjaajat kiinnittävät nauhan ohjausreikien kautta lopullista kohdistusta varten, vetäen nauhan tarkkaan linjaan ennen muotoilun tai leikkaamisen aloittamista.
Vuorovaikutus on sujuvaa, koska yhdenkään nauhan reunan ei tarvitse pudota rakoon tai tyhjentää sitä. Kieleke olennaisesti siltaa nostimen säilyttäen johdonmukaisen kosketuksen ja ennustettavan mykistysvoiman nostimen pintaa vasten. Tämä tuottaa pienemmän syöttövastuksen verrattuna kokoonpanoihin, joissa leikatun reunan on liikuttava muotin komponenttien ympärillä.
Ohituslovet ohutlevyn muovaussovelluksissa tämä alhainen{0}}vastus muuttuu suoraan paremmaksi äänentason yhtenäisyydeksi ja pienemmäksi kumulatiiviseksi virheeksi moni-aseman muottien välillä.
- Materiaali pysyy nauhassa kiinnitettynä ulokkeena
- Liuskageometria on tyypillisesti kolmipuoleinen leikkaus, jossa on yksi reuna ja kulmikas kohokuvio etupinnassa
- Syöttövastus on pienempi, koska leikkausreuna ei tartu nostimen tai muotin pintoihin
- Nauhan jäykkyys säilyy loven kohdalla, mikä hyödyttää lommahdukselle altista ohutta materiaalia
- Etanoita ei synny, mikä eliminoi etanan hallinnan huolenaiheet loviasemassa
Tämä retentioon{0}} perustuva lähestymistapa toimii hyvin, kun nauhan jäykkyys on etusijalla. Mutta mitä tapahtuu, kun välys, ei jäykkyys, tulee hallitsevaksi tekijäksi? Tämä siirtää geometriaa vastakkaiseen suuntaan, materiaalin poistamiseen materiaalin säilyttämisen sijaan.
Negatiivisen ohituksen loven geometria ja toiminnallinen mekaniikka
Kun positiivinen lovi pitää materiaalia nauhassa, negatiivinen ohituslovi vie materiaalia pois. Erityinen rei'itys poistaa määritellyn osan nauhan reunasta luoden aukon tai leikkauksen, jonka avulla nauha voi poistaa nostimet ja muut muotin komponentit ilman fyysistä kosketusta. Poistettu etana putoaa suulakkeen aukon läpi ja heitetään pois. Jäljelle jää nauhareuna, jossa on tarkoituksellinen rako siellä, missä materiaali oli kerran olemassa.
Tämä lähestymistapa ratkaisee toisenlaisen ongelman. Sen sijaan, että nauha ylittäisi nostimet, se yksinkertaisesti välttää ne kokonaan. Tyhjiö tarjoaa pysty- ja sivuttaisvaran nostimen liikkumiselle, mikä eliminoi mahdollisen nauhan tarttumisen, vetäytymisen tai roikkumisen nostimen kruunuun syöttöjakson aikana. Suulakkeissa, joissa nostimen korkeus on huomattava tai joissa nauhan paksuus tekee pintojen yli ajamisesta epäkäytännöllistä, tämä välys-ensimmäinen filosofia ohjaa suunnittelua materiaalin poistamiseen.
Negatiivisen loven geometria ja materiaalin poisto
Leikkausprofiili on suoraviivainen. Lävistin laskeutuu nauhan reunan läpi ja poistaa määritellyn alueen, joka on tyypillisesti suorakaiteen tai puolisuunnikkaan muotoinen. Etana irtoaa siististi nauhasta ja työntyy alaspäin vastaavan suuttimen aukon kautta. Tuloksena on lovi, jossa on terävät sisäkulmat ja paljaat leikatut reunat sen kehällä.
Lovien mittoja säätelee vaadittava välys. Leveyden on mukauduttava nostimen runkoon sekä mahdolliseen sivuttaisliikkeeseen ruokinnan aikana. Syvyyden on tarjottava riittävä pystysuora välys, jotta nauhan reuna ei kosketa nostinta missään vaiheessa puristusjakson aikana. Syvemmät lovet lisäävät välysmarginaalia, mutta poistavat enemmän materiaalia nauhan poikki-leikkauksesta.
Purseen suunnasta tulee tässä käytännön huolenaihe. Koska rei'itys leikkaa nauhan läpi, ohituslovet purseiden muodostusleimaus luo kohotetun reunan leikkauksen muotin puolelle. Jos purse osoittaa ylöspäin syöttämisen aikana, se voi tarttua johteisiin, nostopintoihin tai muihin muotin osiin. Suunnittelijat suuntaavat tyypillisesti muotin siten, että purseen suunta osoittaa alaspäin, pois liukuvista kosketuspinnoista. Kun tämä suuntaus ei ole mahdollista, toissijainen purseenpoistotoiminto tai viistetty reunan kohotus muotin pinnoilla lieventää häiriötä.
Toisin kuin progressiivisessa muottikirjallisuudessa kuvatut lansetti-ja-laippavaihtoehdot, joissa lansetoitu osa taivutetaan alas pysäytyksen muodostamiseksi ja kannakkeen jäykistämiseksi, negatiivinen lovi ei tuota toissijaista rakenteellista hyötyä. Sen ainoa panos on selvitys. Etana poistuu järjestelmästä, ja nauha liikkuu kevyempänä, mutta vähemmän jäykänä kyseisessä paikassa.
Kuinka negatiiviset lovet vaikuttavat nauhan syöttämiseen ja rekisteröintiin
Materiaalin poistamisella nauhan reunasta on suora seuraus: paikallisia jäykkyyspudotuksia. Materiaalimoduuli ei muutu, mutta taivutusvoimia vastustava poikki-pinta-ala lovien kohdalla pienenee. Erittäin ohuille tai kapeille nauhoille tämä pienennys voi luoda saranapisteen, jossa nauha taipuu syöttöjännityksen vaikutuksesta, mikä aiheuttaa epäjohdonmukaista nousun etenemistä ja kohdistuspoikkeamista asemien välillä.
Jäljellä oleva poikkileikkaus{0}} antaa kuitenkin enemmän kuin tarpeeksi rakenteellista tukea paksummille tai leveämmille materiaaleille. Näissä sovelluksissa pienempi häiriö nostimiin tarjoaa puhtaamman syöttötoiminnan. Nauha ei aja minkään yli. Se yksinkertaisesti syöttää eteenpäin avoimen tilan läpi, jolloin nostimet nousevat ja laskevat tyhjiön sisällä koskematta koskaan nauhan reunaan. Tämä tekee negatiivisista lovista erityisen tehokkaita muotissa, jossa on korkea nostokorkeus ja joissa säilytetyn kielekkeen on taiputtava liikaa nostimen kruunun poistamiseksi.
Yksi vaihto{0}}insinöörien kohtaama: negatiiviset lovet voivat tuottaa hieman korkeamman syöttövastuksen kuin positiiviset kollegansa. Syy on mekaaninen. Leikatut reunat loven kehällä, varsinkin jos purseet kehittyvät tuotannon aikana, voivat takertua muotin pintoihin, massaohjaimiin tai kiskon siirtymiin. Jos näitä reunoja ei kevennetä kunnolla viisteillä tai säteillä, nauha epäröi jokaisella syöttövälillä. Leikkausreunan myötöraja on suurempi kuin perusmateriaalin leikkaustoimenpiteen aiheuttaman työkarkaisun vuoksi, mikä tekee reunasta jäykemmän ja vähemmän mukautuvan koskettaessaan muita pintoja.
Rekisteröintikäyttäytyminen eroaa myös positiivisista lovista. Koska nauhan reunan katkaisee aukko, ohjaajien on kytkettävä nauha paikoissa, joissa on täysi materiaali. Tyhjyys itsessään ei voi vaikuttaa sivuttaiseen sijoittumiseen. In kuolee missäpysähdykset toimivat pilottien rinnalla kaistaleiden rekisteröinnissä, loven asento on koordinoitava huolellisesti, jotta aukko ei osu kohdakkain minkään kohdistuksen tai tunnistusominaisuuden kanssa.
- Materiaali poistetaan nauhan reunasta, jolloin syntyy aukko tai aukko
- Tyhjiögeometria on tyypillisesti suorakaiteen tai puolisuunnikkaan muotoinen, ja se on mitoitettu tyhjentämään nostimen runkoja ja liikettä
- Paikallinen nauhan jäykkyys vähenee lovien kohdalla pienentyneen{0}}poikkileikkausalan vuoksi
- Nostimen välys on puhtaampi ja luotettavampi, etenkin paksuissa tai korkeissa{0}}nostimissa
- Leikkausreunat ovat herkkiä purseen kertymiselle, mikä voi lisätä syöttövastusta muotin käyttöiän ajan
- Etanoiden hallinta vaaditaan, ja poistettu materiaali tulee ulos alla olevan suuttimen aukon kautta
Molemmat lovityypit ratkaisevat saman perusongelman, mutta niiden geometriset lähestymistavat luovat selvästi erilaisia suorituskykyprofiileja. Todellinen kysymys minkä tahansa nauhaasettelun kohdalla ei ole se, mikä tyyppi on parempi erikseen, vaan se, mikä vaihto-joukko sopii käytettävään materiaaliin, puristusnopeuteen ja meistinkokoonpanoon.
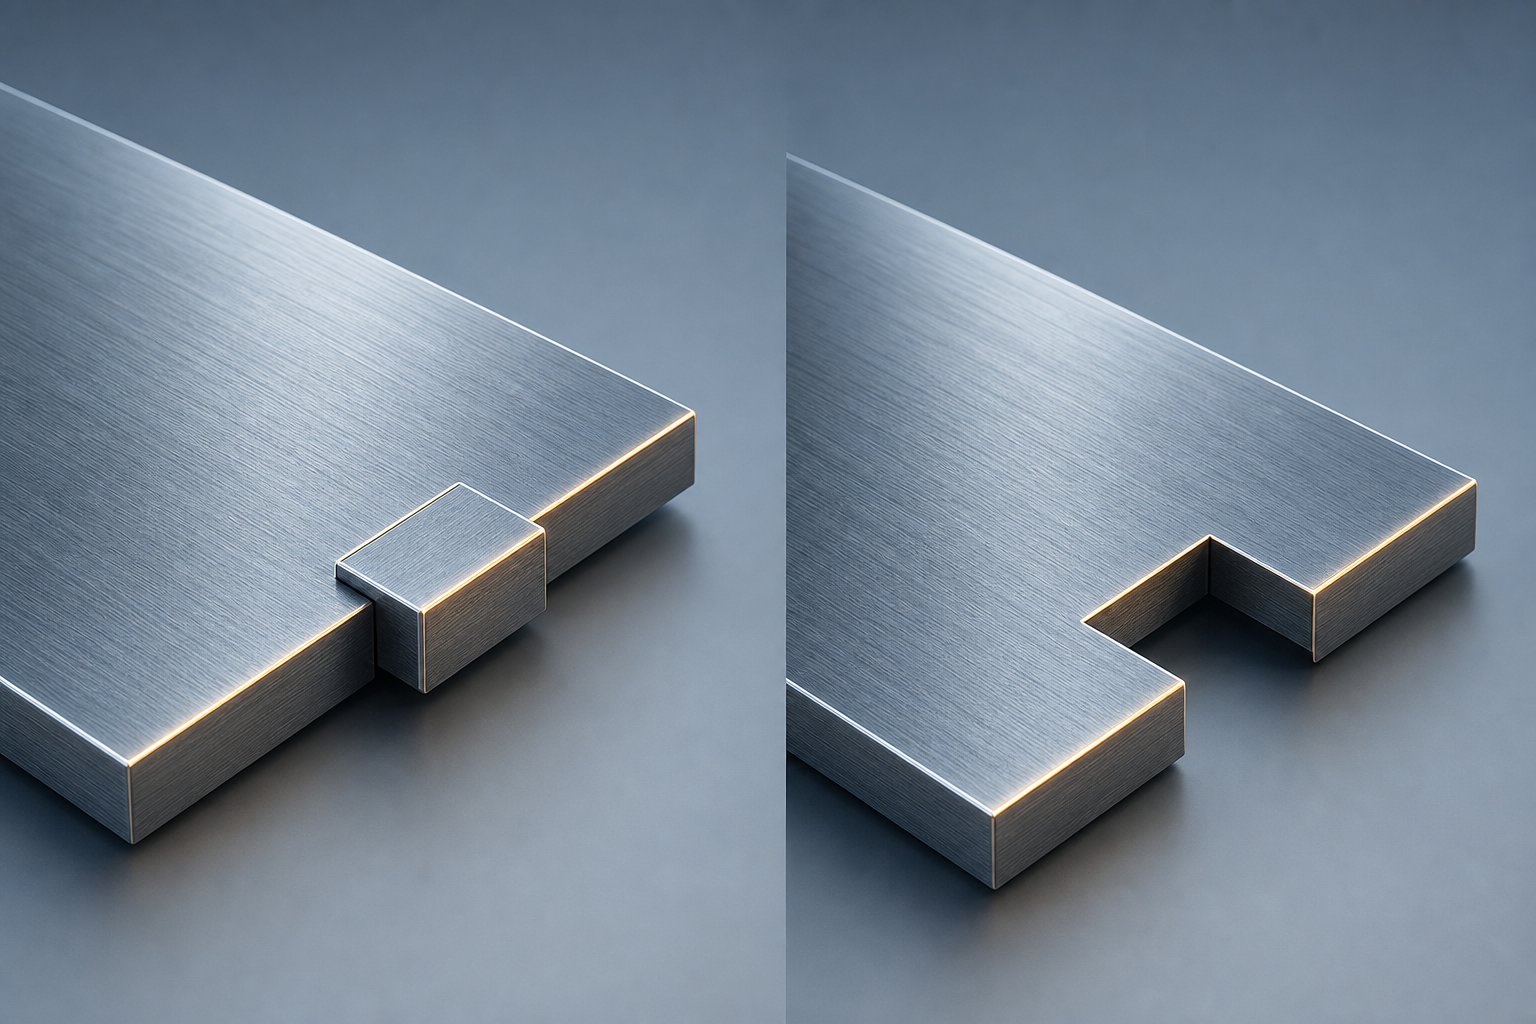
Positiivisten ja negatiivisten ohituslovien vierekkäinen-vertailu-
Jokainen lovityyppi on kuvattu erikseen, mutta kaistaleasettelupäätökset tehdään harvoin erikseen. Punnitset kompromisseja useiden ominaisuuksien kanssa samanaikaisesti: syöttövastus nauhan jäykkyyttä vastaan, nostimen välys etanoiden hallinnan monimutkaisuutta vastaan, purseiden suunta rekisteröintikäyttäytymistä vastaan. Työkaluinsinöörit tarvitsevat yhden viittauksen, joka sijoittaa kaikki olennaiset attribuutit vastineen viereen, jotta päätös tulee näkyviin yhdellä silmäyksellä.
Mikään laajalti saatavilla oleva lähde ei tällä hetkellä esitä tätä vertailua jäsennellyssä muodossa. Ohituslovilevyn muotoilun tarkoitus on yleisesti ymmärretty, mutta attribuutti-tason jakautuminen, joka ohjaa geometrian valintaa nauhan asettelun aikana, on edelleen hajallaan heimojen tietämyksen ja sisäisten suunnittelustandardien välillä. Alla olevassa taulukossa on koottu nämä tekijät muotoon, johon voit viitata suoraan arvioidessasi loven tyyppiä uudelle meistinohjelmalle.
Attribuutti-per-lovityyppien ominaisuuksien vertailu
| Attribuutti | Positiivinen ohituslovi | Negatiivinen ohituslovi |
|---|---|---|
| Strip sitoutumismenetelmä | Materiaalin pysyminen: nauhan reunaan jää kieleke, joka muodostaa sillan muotin osien yli | Materiaalin poisto: nauhan reunasta lävistetään etana, jolloin syntyy tyhjiö, joka puhdistaa muotin osat |
| Ruokintavastusprofiili | Pienempi yleinen vastus; kieleke kulkee sujuvasti nostimen pinnoilla ja kulmapoisto vähentää vastusta | Hieman suurempi vastuspotentiaali; leikatut reunat voivat tarttua meistin pintoihin, jos muodostuu purseita tai kevennys ei ole riittävä |
| Rekisteröinnin tarkkuuden käyttäytyminen | Tasainen nauhan leveys, jota säilytetään lovien kohdalla, tukee vakaata ohjauksen kiinnittymistä ja sivuttaista paikkaa | Katkos nauhan reuna loven kohdassa; lentäjien on osallistuttava täysillä{0}}materiaaliosilla, jotka ovat kaukana tyhjiöstä |
| Nauhan jäykkyysisku | Minimaalinen vähennys; säilytetty kieleke säilyttää poikkileikkausalueen{0}}ja estää nurjahduksen syöttöjännityksen vaikutuksesta | Lokalisoitu pienennys verrannollinen loven syvyyteen ja leveyteen; ohuet tai kapeat nauhat voivat taipua lovien kohdalta |
| Nostimen vuorovaikutusmekaniikka | Kieleke kulkee nostimen kruunun yli; kosketusta hallitaan kielekkeen etureunan kohokuviogeometrian avulla | Ei kosketusta nostimeen; tyhjä tila tarjoaa täyden tilan nostimen liikenteelle nostimen korkeudesta riippumatta |
| Etanan hallintavaatimukset | Ei mitään; mitään materiaalia ei erotu nauhasta, mikä eliminoi etanan irtoamisen ja hävittämisongelmat | Pakollinen; etanan on poistuttava puhtaasti suulakkeen aukosta, ja kerääntyminen tai tukkeutuminen voi pysäyttää tuotannon |
| Purseen suunnan huomioitavaa | Purse muodostuu kielekkeen leikattuihin reunoihin; tyypillisesti suunnattu poispäin liukupinnoilta siten, että se vaikuttaa mahdollisimman vähän syöttöön | Purse muodostuu koko loven kehälle; suunta on kriittinen, koska ylöspäin{0}}päin olevat purseet tarttuvat ohjaimiin ja nostoihin |
| Ihanteelliset käyttötapaukset | Ohuet materiaalit, kapeat nauhat, pitkät etenemissuulakkeet, jotka vaativat kumulatiivista tarkkuutta, sovellukset, jotka ovat herkkiä nauhan nurjahdukselle | Paksu materiaali, leveät nauhat, joissa on runsaasti jäljellä olevaa jäykkyyttä, korkeat nostokorkeudet, nopeat{0}}sovellukset, jotka eivät vaadi nostimen häiriöitä |
Kun jokainen tyyppi on parempi kuin toinen
Taulukko paljastaa selkeän kuvion. Positiiviset lovet suojaavat sitä, mitä nauhassa jo on: jäykkyyttä, leveyttä ja tasaista pintakosketusta. Negatiiviset lovet luovat sen, mitä nauha tarvitsee: avointa tilaa, pystysuoraa välystä ja vapautta nostimen kosketuksesta. Suorituskykyetu vaihtelee sen mukaan, mikä tekijä rajoittaa tiettyä sovellusta.
Ohuille{0}}materiaaleille, joissa myötöraja on alhainen suhteessa syöttövoimiin ja nauha on taipuvainen nurjahtamaan, positiiviset lovet ovat tehokkaampia, koska ne estävät poikkileikkausalueen poistamisen jo ennestään hauraalta nauhalta. Kun nauha on vain 0,5 mm paksu ja 30 mm leveä, usean millimetrin syvän loven leikkaaminen voi luoda saranapisteen, joka vaeltelee syöttäessä. Säilytetty kieleke estää tämän säilyttämällä nauhan eheyden koko leveydeltä.
Paksumman massan tapauksessa laskuri käännetään. 2,0 mm:n nauhalla, jonka leveys on 100 mm, on huomattava taivutuskestävyys, vaikka materiaali on poistettu. Lovi on pieni prosenttiosuus koko-poikkileikkauksesta, ja jäykkyyden väheneminen on merkityksetöntä. Tässä prioriteetti siirtyy nostimen välykseen. Paksu materiaali, joka kulkee nostimen kruunun yli, synnyttää suuria kosketusvoimia ja kiihtyy kulumista sekä kielekkeelle että nostimen pinnalle. Materiaalin poistaminen poistaa kulumismekanismin kokonaan. Tietyn materiaalin myötölujuuden ja vetolujuuden välisen suhteen ymmärtäminen auttaa ennustamaan, muuttuuko kiinnitetty kieleke plastisesti nostimen kosketuskuormituksen vaikutuksesta vai pysyykö elastisena ja ajaako se puhtaasti.
Kapeat nauhat noudattavat ohuen{0}}materiaalin logiikkaa paksuudesta riippumatta. Kapean nauhan reunamateriaalia on saatavilla rajoitetusti, joten poisto vaikuttaa suhteettomasti sen rakenteelliseen käyttäytymiseen. Positiiviset lovet säilyttävät sen pienen poikkileikkauksen{3}}. Leveät nauhat noudattavat paksun-materiaalilogiikkaa, jossa runsaasti jäljellä olevaa leveyttä kompensoi paikalliset jäykkyyshäviöt.
Nopeat{0}}sovellukset sisältävät dynaamisen elementin. Suuremmilla puristusnopeuksilla nauhan inertia syöttämisen aikana suurentaa mitä tahansa vastuslähdettä. Välilehti, joka tarttuu hetkellisesti nostimeen nopeudella 60 lyöntiä minuutissa, on haitaksi. Sama saalis nopeudella 400 iskua minuutissa muuttuu virherekisteröintitapahtumaksi, joka leviää jokaiselle alavirran asemille. Nopeissa -nopeissa muotteissa, joissa nostimen välys on tiukka, negatiiviset lovet poistavat muuttujan kokonaan poistamalla häiriölähteen.
Valitse lovityyppi, joka säilyttää parhaiten sovelluksesi kannalta kriittisimmän nauhan ominaisuuden. Jos jäykkyys on rajoittava tekijä, säilytä materiaali. Jos välys on rajoittava tekijä, poista se.
Tämä päätösperiaate kuulostaa yksinkertaiselta, mutta sen tehokas soveltaminen edellyttää, että tiedetään tarkalleen kuinka syvä, kuinka leveä ja missä kulmassa loven geometria leikataan. Näissä mittaparametreissa teoria kohtaa käytännön ja missä suhteelliset suhteet materiaalin paksuuteen ja nauhan leveyteen määräävät, tarjoaako valitsemasi loven tyyppi todella aiotun suorituskyvyn.
Suunnitteluparametrit loven syvyydelle, leveydelle ja kulmakosketukselle
Lovityypin valitseminen on vain puolet päätöksestä. Toinen puoli mitoittaa sen oikein. Positiivinen lovi väärällä kielekkeen syvyydellä soljet nostokoskettimen alla. Liian matala negatiivinen lovi ei tarjoa välystä nostimen saavuttaessa täyden liikeradan. Molemmat viat juontavat juurensa samaan perussyyn: geometriaa ei suhteutettu materiaalin ja nauhan ominaisuuksiin, jotka ohjaavat todellista suorituskykyä-.
Haasteena on, että mikään yleinen kaava ei kata kaikkia sovelluksia. Lovimittoja ohjaa toisiinsa liittyvien tekijöiden hierarkia, ja sen ymmärtäminen, mikä tekijä on etusijalla tietyssä muotissasi, estää koe--ja-virhesyklejä, jotka kuluvat läpi koeajan ja budjetin.
Lovien syvyys ja leveys suhteessa materiaalin paksuuteen
Lovien syvyys on mitta, joka ohjaa välystä negatiivisille loville ja kielekkeen projektiopituutta positiivisille loville. Molemmissa tapauksissa materiaalin paksuus ankkuroi aloitussuhteen. Yleinen periaate pätee: loven syvyyden tulee tarjota toimiva välys tai kielekkeen kiinnitys vaarantamatta nauhan kykyä syöttää tasaisesti jännityksen alaisena.
Negatiivisissa lovissa syvyyden on ylitettävä nostimen kulkukorkeus plus mahdollinen pystysuora nauhan liike syöttöjakson aikana. Jos nostin nousee 4 mm ja nauha värähtelee 0,5 mm etenemisen aikana, vähintään 5 mm:n loven syvyys tarjoaa luotettavan välyksen. Merkittävästi syvemmälle meneminen poistaa materiaalia, jota ei tarvinnut poistaa, mikä vähentää nauhan jäykkyyttä tarpeettomasti. Liian matalat negatiiviset lovet puolestaan jättävät nauhan reunan vaarallisen lähelle nostimen kruunua--vedon yläosassa, jossa pienikin nauhan painuma aiheuttaa kosketuksen ja roikkumisen.
Positiivisten lovien kohdalla kielekkeen syvyys määrittää, kuinka kauas säilytetty materiaali ulkonee nauhan rungosta. Liian syvät kielekkeet materiaalin paksuuteen nähden muuttuvat ulokkeiksi, jotka ovat alttiita plastisille muodonmuutoksille nostimen kosketuskuormituksen vaikutuksesta. Kun kieleke taipuu pysyvästi, se ei enää tyhjennä nostinta seuraavilla iskuilla. Nauhamateriaalin kimmomoduuli asettaa rajan tähän. Joustoalueellaan taipuva kieleke palaa paikalleen jokaisen kosketuksen jälkeen. Se, joka ylittää teräksen tai minkä tahansa käytetyn materiaalin myötörajan, muuttuu pysyväksi ja siitä tulee toistuva ruokintatuki.
Lovien leveys noudattaa samanlaista logiikkaa. Negatiivisten lovien kohdalla leveyden on mukauduttava nostimen runkoon sekä sivuttaisnauhan vaeltelemiseen ruokinnan aikana. Positiivisissa lovissa leveys määrittää kielekkeen sivumitan ja vaikuttaa suoraan sen taivutusjäykkyyteen. Leveämpi kieleke jakaa nostimen kosketusvoimat suuremmalle alueelle, mikä vähentää paikallista jännityksen keskittymistä. Kapeampi kieleke keskittää voiman ja on herkempi väsymys pitkien tuotantoajojen aikana.
Seuraava prioriteettijärjestys ohjaa mitoituspäätöksiä, kun useat tekijät kilpailevat:
- Materiaalin paksuus:Määrittää syvyyden ja leveyden perussuhteet. Paksumpi massa kestää syvempiä negatiivisia lovia ilman jäykkyyden menetystä; ohuempi massa vaatii matalampaa geometriaa rakenteen jatkuvuuden säilyttämiseksi.
- Nauhan leveys:Määrittää kuinka paljon{0}}poikkileikkauspinta-alaa jää jäljelle loven leikkaamisen jälkeen. Kapeat nauhat rajoittavat suurinta sallittua loven syvyyttä materiaalin paksuudesta riippumatta.
- Asemien lukumäärä:Pidemmät meistit kerääntyvät asentovirheeseen. Jokaisen loven sijainnin on säilytettävä nauhan eheys, joka on riittävä kuljettamaan nauha kaikkien jäljellä olevien asemien läpi ilman progressiivista taipumaa.
- Ruokintapaikka:Pidemmät nousupituudet lisäävät momenttivartta tukipisteiden välillä. Lovien sijainnit nostajien keskivälissä{1}} kokevat maksimaalisen painumisen, mikä edellyttää matalampia lovia tai jäykempää liuskan geometriaa.
- Nostokorkeus:Asettaa suoraan vähimmäisetäisyysvaatimuksen negatiivisille loville ja vähimmäisajokyvyn-positiivisille loville.
Kulmakuvio ja reunakäsittely ruokintatehoa varten
Syvyys ja leveys saavat geometrian oikealle alueelle. Kulmakuvio saa sen ruokkimaan ilman vastusta.
Positiivisissa lovissa kielekkeen etureuna on pinta, joka koskettaa ensimmäisenä nostajia nauhan siirron aikana. Ilman helpotusta tuossa reunassa on neliömäinen olkapää, joka tarttuu nostimen kruunuun aiheuttaen hetkellisen epäröinnin nauhan liikkeessä. Lisäämällä 5–15 asteen viisteen tai kulmapoiston kielekkeen etupinnalle mahdollistaa sen luiskaamisen tasaisesti nostimen pinnan yli. Kielekkeestä tulee tehokkaasti kiila, joka nousee esteen yli sen sijaan, että törmää siihen.
Negatiivisille loville leikkauskehä on kriittinen pinta. Purseet ja terävät reunat loven seinämiä pitkin voivat tarttua materiaalin ohjaimiin, suulakepintoihin tai kiskon siirtymiin, kun nauha kulkee läpi. Murtoreunat, tyypillisesti 0,1–0,3 mm:n viisteet, joita käytetään muotin rakentamisen aikana tai toissijaisten jäysteenpoistotoimenpiteiden kautta, vähentävät tätä häiriötä. Kun teräksen kimmokerrointa leikatussa reunassa on nostettu leikkaus-työkarkaisulla, reuna on jäykempi ja vähemmän taipuisa kosketuspintoja vastaan. Viiste pehmentää geometristä siirtymää ilman, että materiaalin ominaisuuksien muutoksia tarvitaan.
Nämä kulmaparametrit skaalautuvat materiaalin paksuuden mukaan. Ohuempi materiaali, jolla on pienempi taivutusvastus, tarvitsee vähemmän aggressiivisia kevennyskulmia, koska kosketusvoimat ovat luonnostaan pienempiä. Paksumpi massa tuottaa suurempia voimia nostimen vuorovaikutuksen aikana, mikä vaatii jyrkempiä kohotuskulmia estääkseen vastuksen lisääntymisen pisteeseen, jossa nauhan eteneminen epäröi tai nousun tarkkuus heikkenee.
Kun suunnittelukäsikirjat tai vakiintuneet yritysstandardit tarjoavat tietylle materiaaliperheelle tietyt mittasuhteet, nämä arvot edustavat validoituja lähtökohtia. Teräksen kimmomoduuli, teräksen myötöraja tietylle lajillesi ja kimmokerroin metallien tiedot materiaalisertifioinneista antavat sinulle mekaaniset ominaisuudet, joita tarvitaan laskemaan, pysyykö tietty kielekkeen geometria elastisena odotettavissa olevissa nostokuormituksessa. Suunnittelijat, jotka aloittavat näillä lasketuilla mittasuhteilla ja tarkentavat kokeilun aikana, saavuttavat jatkuvasti vakaan tuotannon nopeammin kuin ne, jotka mittaavat pelkän visuaalisen arvioinnin perusteella.
Geometria ei kuitenkaan yksin kerro kaikkea. Samat loven mitat toimivat eri tavalla alumiinissa kuin ruostumattomassa teräksessä. Materiaalin -spesifinen käyttäytyminen, mukaan lukien työstökarkaisu, venymisrajat ja leikkausreunojen venymäkarkaisu, tuo käyttöön toisen tason suunnittelun säätöä, joka muuttaa juuri määrittämiäsi parametreja.
Materiaali-lovityypin valinnassa huomioitavaa
Täydellisesti pehmeälle teräkselle mitoitettu lovi voi repeytyä alumiinissa tai aiheuttaa ruostumattoman teräksen{0}}syöttöhäiriöitä. Edellisessä osassa määritetyt geometriset parametrit olettavat geneerisen materiaalivasteen, mutta todellinen nauhamassa ei toimi geneerisesti. Jokainen materiaaliperhe tuo mukanaan oman myötörajan, venymäkapasiteetin ja venymäkovetuskäyttäytymisen yhdistelmän, joka muuttaa loven geometrian suorituskykyä tuotantoolosuhteissa.
Tämä on aukko, jonka useimmat suunnitteluviitteet jättävät avoimeksi. He tunnustavat, että materiaalilla on merkitystä, ja jatkavat sitten selittämättä sen merkitystä. Tosiasia on, että loven tyyppi mieltymys, kielekkeen geometria, helpotuskulmat ja jopa huoltovälit muuttuvat mielekkäästi, kun vaihdat kelan kelaa. Näiden muutosten ymmärtäminen ennen kokeilua estää käynnissä olevien osien kalliita iterointijaksoja, vikojen havaitsemista, geometrian säätämistä ja uudelleenkäynnistystä.
Loistava käyttäytyminen alumiinissa ja teräksessä
Alumiini on erityinen haaste ohituslovisuunnittelulle: sen pienempi myötöraja kuin teräsekvivalentti tarkoittaa, että materiaali deformoituu plastisesti pienemmillä syöttövoimilla, ja sen suurempi venymä mahdollistaa merkittävän venymisen ennen murtumista. Ohuelle-alumiinille positiiviset lovet ovat yleensä parempia. Säilytetty kieleke vastustaa repeytymistä syötteen aikana, koska materiaalin taipuisuus mahdollistaa kielekkeen taipumisen nostopintojen yli murtumatta kiinnityskohdassa. Kieleke absorboi kosketuskuormituksia elastisen ja lievän plastisen muodonmuutoksen kautta halkeamisen sijaan.
Sama sitkeys aiheuttaa kuitenkin riskin. Jos kielekkeen geometria sallii liiallisen taipumisen, alumiinikielekkeet voivat muuttua pysyväksi jo muutaman sadan vedon jälkeen. Alumiinin alhainen myötöjännitys, jonka teräs vastustaisi, ylittyy helposti, mikä tarkoittaa, että kimmorajansa yli taivutetut kielekkeet pysyvät taivutettuina. Suunnittelijat kompensoivat tekemällä positiiviset lovet leveämmiksi ja matalammiksi alumiinista ja jakamalla nostimen kosketusvoimat laajemmalle alueelle paikallisten jännitysten pitämiseksi materiaalin suhteellisuusrajan alapuolella.
Negatiiviset lovet ohuessa alumiinissa ovat ongelmallisia. Materiaalin poistaminen jo pehmeästä, joustavasta nauhasta luo saranapisteen, joka vaeltelee ruokinnan aikana. Nauha poikkeaa tyhjässä paikassa aiheuttaen sävelkorkeuden epäjohdonmukaisuutta, joka kerääntyy asemille. Paksummalle alumiininauhalle, joka on tyypillisesti yli 1,5 mm, jäljellä oleva poikkileikkaus- antaa riittävän tuen ja negatiiviset lovet tulevat elinkelpoisiksi.
Mieto teräs sen sijaan tarjoaa anteeksiantavimman ympäristön lovisuunnittelulle. Sen tasapainoinen yhdistelmä teräksen kohtalaista myötörajaa (tyypillisesti 200 - 350 MPa), kohtuullista venymää (20 - 30 prosenttia) ja ennustettavaa työkarkaisukäyttäytymistä tekee siitä sietävän molempia lovityyppejä. Pehmeän teräksen positiiviset loviliuskat säilyttävät geometriansa nostimen kosketuksessa, koska materiaali on riittävän jäykkää kestämään pysyvää taipumaa, mutta kuitenkin riittävän taipuisaa vaimentaakseen satunnaisia ylikuormituksia halkeilematta. Negatiiviset lovet leikataan siististi minimaalisella purseella, eivätkä leikatut reunat kovettu liikaa leikkaustoimenpiteen aikana.
Tämä toleranssi antaa suunnittelijalle vapauden optimoida muita tekijöitä. Kun leimaa pehmeää terästä, voit valita loven tyypin puhtaasti muotin asettelun rajoitusten, nostimen kokoonpanon tai puristusnopeusvaatimusten perusteella sen sijaan, että materiaalirajoitukset pakottaisivat sinut yhteen tyyppiin.
Lovisuunnittelun säädöt ruostumattomalle ja-lujalle teräkselle
Ruostumaton teräs, erityisesti 300-sarjan austeniittiset laatulajit, tuo mukanaan vaikeuden, jota pehmeä teräs ja alumiini eivät aiheuta: aggressiivinen työkarkaisu. KutenMetalForming Magazineselittää, jännityskarkaisu ja työstökarkaisu vahvistavat materiaalia muodonmuutoksen jatkuessa, ja uudemmat teräslaadut{0}}kovettuvat enemmän kuin perinteiset lujat{1}}laadut. 3XX--sarjan austeniittisilla ruostumattomilla teräksillä on erityisen hyvä työkarkaistuvuus.
Ruostumattoman teräksen negatiivisille loville leikkaustoiminto, joka luo loven, on itsessään muotoiluoperaatio. Leikatut reunat läpikäyvät merkittävän plastisen muodonmuutoksen lävistyksen aikana, ja austeniittisessa ruostumattomassa teräksessä tämä muodonmuutos kovettaa reunamateriaalia huomattavasti yli perusnauhan myötörajan. Tuhansien vetojen tuotantoajon aikana kumulatiivinen vaikutus on mitattavissa: leikatut reunat loven kehällä muuttuvat asteittain kovemmiksi ja jäykemmiksi. Jos tavanomaisen HSLA-teräksen lujuus voi kasvaa 20 prosenttia työkarkaisun seurauksena, ruostumattomat teräkset voivat lähestyä 50 prosenttia tai enemmän raskaasti työstetyillä vyöhykkeillä. Tämä karkaistu reuna lisää syöttövastusta muotin käyttöiän ajan, kun jäykempi reuna tarttuu aggressiivisemmin ohjauspintoihin ja muotin osiin.
Teräksen vetokerroin ei muutu työkarkaisun myötä, mutta teräksen myötöraja leikkausreunassa kasvaa oleellisesti. Se, mikä alkaa mukautuvasta reunasta, joka taipuu hieman kosketuksessa, muuttuu jäykiksi reunaksi, joka vastustaa taipumista ja siirtää syöttökuormat suoraan nauhan runkoon. Pitkillä ruostumattoman teräksen tuotantoajoilla tämä progressiivinen karkaisu tarkoittaa, että negatiivinen lovisyöttökyky heikkenee ennustettavasti muotin käyttöiän aikana, mikä edellyttää tiheämpiä huoltovälejä tai aggressiivisempaa alkukevennysgeometriaa odotetun kovettumisen kompensoimiseksi.
Ruostumattoman teräksen positiiviset lovet välttävät leikkausreunan-kovettumisongelman nauhan reunassa, mutta tuovat esiin oman huolensa. Kielekkeen kiinnityskohta, jossa kolme leikattua sivua kohtaa yhden liitetyn reunan, on jännityksen keskittymisalue. Ruostumattomassa teräksessä toistuvat nostimen kosketuskuormitukset voivat tässä vaiheessa aiheuttaa väsymishalkeamia, koska kielekkeen liitoskohdassa oleva kovettunut materiaali muuttuu hauraaksi suhteessa ympäröivään perusmateriaaliin. Reilut säteet kielekkeen sisäkulmissa ja hieman leveämmät kiinnitysleveydet vähentävät tätä riskiä jakamalla jännityksen suuremmalle alueelle.
Lujat{0}}teräkset, mukaan lukien kaksois-faasi (DP), kompleksifaasi (CP) ja puristus-karkaistut teräkset, aiheuttavat päinvastaisen ongelman kuin alumiini. Näillä materiaaleilla on korkea myötöraja, mutta pienempi venymä. Esimerkiksi DP1000-laatu tarjoaa erinomaisen lujuuden, mutta rajallisen kyvyn muuttaa muotoaan plastisesti ilman murtumista. Erittäin lujan teräksen positiiviset lovet{7}}voivat murtua kiinnityskohdassa, jos kielekkeen geometria synnyttää jännityskeskittymiä. Teräksen kimmokerroin pysyy suunnilleen vakiona eri lajeissa (noin 200 GPa), mutta kapea rako myötörajan ja murtolujuuden välillä näissä teräksissä jättää hyvin vähän tilaa plastisille muodonmuutoksille ennen rikkoutumista.
Korkean{0}}teräksen leikkausreunojen tutkimukset vahvistavat, että leikkaamisen aikana ilmenevät viat toimivat jännityksen nostajina ja halkeamien alkupisteinä. AMetals-lehdessä julkaistu tutkimushavaitsivat, että lujat teräkset voivat heikentää väsymiskykyä jopa 40 prosenttia lävistys- ja leikkaustoimenpiteiden aiheuttamien valmistusvirheiden vuoksi. Ohituslovisovelluksissa tämä tarkoittaa, että molemmat lovityypit vaativat huolellista reunanlaadun hallintaa erittäin lujassa-teräksessä. Negatiivisten lovien leikkausreunojen on oltava puhtaita ja murtumisvyöhykkeen syvyyden on oltava minimaaliset, jotta vältytään halkeamien alkamispaikoilta. Positiivisissa loviliitoksissa tulee välttää teräviä sisäkulmia, jotka keskittävät jännityksen materiaalin rajoitetun taipuisuuden yli.
| Materiaaliperhe | Suositeltu lovityyppi | Keskeinen huolenaihe | Parametrien säätöopas |
|---|---|---|---|
| Alumiini (ohut) | Positiivinen etusija | Kielekkeen pysyvä muodonmuutos alhaisesta myötörajasta; nauhan nurjahdus tyhjissä paikoissa | Leveämmät, matalammat välilehdet; pienentyneet nostimen kosketuskuormat; Vältä negatiivisia lovia alle 1,5 mm:n nauhoissa |
| Pehmeää terästä | Molemmat tyypit elinkelpoisia | Minimaalinen materiaali{0}}rajoitus; optimoida sen sijaan muotin asettelun ja nopeustekijöiden mukaan | Vakiosuhteet ovat voimassa; materiaali sietää molempia geometrioita yleisillä paksuusalueilla |
| Austeniittista ruostumatonta terästä | Positiivinen mieluummin pitkille lennoille | Progressiivinen työkarkaisu negatiivisilla lovilla leikatuilla reunoilla lisää syöttövastusta muotin käyttöiän ajan | Aggressiiviset alkupoistokulmat negatiivisissa lovissa; suuret säteet positiivisissa välilehdissä; lyhyemmät huoltovälit |
| Luja{0}}teräs (DP, CP, AHSS) | Negatiivinen mieluiten paksulle mittarille | Vähentynyt venymä aiheuttaa liuskan murtuman jännityskeskittymispisteissä positiivisessa loven geometriassa | Reilut sisäiset säteet kaikissa loven kulmissa; puhtaat leikatut reunat minimaalisella murtumisalueella; vältä teräviä välilehtien risteyksiä |
| Puristin-karkaistu teräs (22MnB5) | Negatiivinen mieluummin | Erittäin alhainen sitkeys-jälkikarkaisu; kielekkeet murtuvat toistuvan syklisen kuormituksen aikana nostimen kosketuksesta | Maksimoi reunan laatu; harkitse kaksi{0}}vaiheista leikkausta negatiivisille loven reunoilla; Vältä positiivista välilehden geometriaa |
Tämän taulukon kuvio paljastaa periaatteen, joka kannattaa sisäistää: materiaalit, joilla on korkea venymä ja alhainen myötöraja, suosivat positiivisia lovia, koska pidätetty kieleke voi ottaa vastaan kosketuskuormia ilman pysyvää muodonmuutosta. Materiaalit, joilla on alhainen venymä ja korkea myötöraja, suosivat negatiivisia lovia, koska näissä materiaaleissa olevat kielekkeet murtuvat ennemmin kuin taipuvat. Tietyn lejeeringin jännityskarkaisu- ja työstökarkaisuominaisuudet määräävät sitten, kuinka loven geometria vanhenee tuotantoiän aikana.
Pelkkä materiaalivalinta ei kuitenkaan sulje lovisuunnittelun silmukkaa. Sama materiaali, joka kulkee kuuden-aseman suulakkeen läpi nopeudella 100 iskua minuutissa, käyttäytyy eri tavalla kuin 20-aseman suulakkeen nopeudella 500 iskua minuutissa. Nauhojen asettelun monimutkaisuus ja puristusnopeus tuovat dynaamisia tekijöitä, jotka vahvistavat tai vaimentavat juuri kuvailtuja materiaalin -spesifisiä käyttäytymismalleja.
Strip Layout ja Press Speed Factors Lovi valinnassa
Lovigeometria, joka syöttää virheettömästi kuuden-aseman suulakkeessa, joka toimii 80 iskulla minuutissa, voi tulla toistuvaksi kohdistusvirheeksi 20-asemassa 400 iskulla. Ero ei ole itse lovessa. Se on sitä ympäröivä järjestelmäkonteksti: kuinka monta asemaa nauhan tulee kulkea, kuinka pitkälle se kulkee vetoa kohden ja kuinka nopeasti puristin kiertää syöttötapahtumien välillä. Nämä muuttujat vahvistavat tai tukahduttavat kunkin lovityypin vahvuuksia ja heikkouksia tavoilla, joita materiaalin ominaisuudet eivät yksinään pysty ennustamaan.
Nauhan etenemissuunta ja asemalaskennan vaikutus
Pidemmät progressiiviset meistit kerääntyvät sijaintivirheeseen. Jokainen asema, jonka läpi kaistale kulkee, aiheuttaa pienen rekisteröintivarianssin, ja nämä varianssit pinoavat. Kun kaista saavuttaa aseman viisitoista tai kaksikymmentä, kumulatiivinen poikkeama alkuperäisestä pilotin rekisteröinnistä voi ylittää hyväksyttävät toleranssit, jos nauhan sivuttaista sijaintia ei ylläpidetä johdonmukaisesti jokaisessa välipisteessä.
Positiiviset ohituslovet tarjoavat tässä etua. Koska pidätetty kieleke säilyttää nauhan leveyden loven kohdassa, nauha tarjoaa tasaisen reunan ohjauksen kytkeytymistä ja ohjauskiskon kosketusta varten koko etenemisen ajan. Sivuttaista vertailupintaa häiritseviä aukkoja ei ole. Ohjaimet ja anturit, mukaan lukien kaikkiinduktiivinen läheisyysanturikäytetään nauhan sijainnin valvontaan, katso yhtenäinen nauhan reuna loven sijainnista riippumatta. Tämä johdonmukaisuus auttaa säilyttämään kumulatiivisen tarkkuuden pitkillä muotin etenemisvaiheilla, joissa jopa 0,02 mm:n poikkeama asemaa kohti muodostaa merkityksellisen virheen katkaisuasemassa.
Lyhyemmät meistit, joissa on vähemmän asemia, kohtaavat vähemmän kertyneitä virheitä. Neljän- tai kuuden-aseman suulakkeessa nauha kulkee rajoitetun syöttötapahtuman läpi ennen kuin osa erottuu. Tässä negatiiviset lovet tarjoavat riittävän kohdistustarkkuuden yksinkertaisemmilla työkaluilla, koska paikkavirheiden yhdistämisen mahdollisuuksia on yksinkertaisesti vähemmän. Materiaalin poiston hyöty on suurempi kuin pieni jäykkyyshäviö, kun nauhan tarkkuus on säilytettävä vain muutamassa asemassa. Kokeneet muottisuunnittelijat käyttävät usein hyväkseen moderniamateriaalin sisäkkäisohjelmisto materiaalin pituudelleoptimointi kaistaleasettelun aikana, mutta lovityyppinen päätös perustuu silti siihen, kuinka monta asemaa optimoitu asettelu vaatii ja kuinka paljon kumulatiivista virhettä osien toleranssit voivat absorboida.
Lehdistönopeutta ja tuotantomäärää koskevat näkökohdat
Nopeus muuttaa nauhansyötön fysiikkaa. Alhaisilla puristusnopeuksilla nauha etenee hallitulla, näennäis-staattisella liikkeellä, jossa inertiavaikutukset ovat merkityksettömiä. Suurilla nopeuksilla nauhadynamiikasta tulee hallitseva. Nauha kiihtyy ja hidastuu aggressiivisesti jokaisen syöttöjakson aikana aiheuttaen värähtelyä, pomppimista ja hetkellistä kosketuksen katkeamista ohjaimiin. Mikä tahansa syöttövastuksen lähde, olipa se kuinka vähäinen pienellä nopeudella, vahvistuu mitattavissa olevaksi äänenkorkeuden epäjohdonmukaisuudeksi suurella nopeudella.
Nopeissa{0}}metallin muovausoperaatioissa, joissa on yli 250 iskua minuutissa, syöttövastuksen minimoiva lovityyppi on etusijalla. Jos muotin geometria sallii jommankumman tyypin, eivätkä materiaalin ominaisuudet pakota päätöstä, puristusnopeus on usein ratkaiseva tekijä. Positiiviset lovet ja hyvin-kevytetyt kielekkeet vähentävät vastusta nopeudella, koska leikkausreunaa ei ole kiinni. Negatiiviset lovet aiheuttavat nollan nostimen häiriötä, millä on merkitystä, kun aggressiivinen nostimen ajoitus suurella nopeudella ei jätä juuri mitään välysmarginaalia nauhan ja nostimen kruunun väliin.
Tuotantomäärä lisää uuden ulottuvuuden. Suuret-volyymit paljastavat kulumismekanismin, jota lyhyemmät ajot eivät koskaan paljasta. Lovikokoonpano, joka syöttää täydellisesti 50 000 iskua, voi kehittää progressiivisen vastuksen 500 000 vedolla, kun reunat kuluvat, purseet kasvavat ja liuskan geometria heikkenee. Pitkissä tuotantokampanjoissa lovityypin valitseminen, jolla on parempi kulutuskestävyys tietyssä materiaalissa, vähentää suunnittelemattomia seisokkeja ja pidentää huoltovälejä.
Prioriteettijärjestys vaihtelee sen mukaan, vaatiiko sovelluksesi nopeutta vai tarkkuutta:
- Nopeat{0}}sovellusprioriteetit (yli 250 SPM):Minimoi ensin syöttövastus; varmista, että nostimen välysmarginaali ylittää nauhan dynaamisen värähtelyn; valitse lovityyppi, jolla on pienin vastuskerroin; asettaa etusijalle tietyn materiaalin kulutuskestävyys; optimoida kulman helpotus inertiasyöttövoimille
- Alhaisen-nopeuden tarkkuussovellusprioriteetit (alle 150 SPM):Maksimoi rekisteröinnin tarkkuus ensin; valitse lovityyppi, joka säilyttää nauhan jäykkyyden johdonmukaista ohjauksen kytkemistä varten; minimoi kumulatiivinen sijaintivirhe kaikilla asemilla; aseta loven geometrian mittastabiilius etusijalle muotin käyttöiän sijaan; varmista lovien sijoituskoordinaatit kaikilla tunnistus- ja rekisteröintiominaisuuksilla
Yhteinen lanka on ennakoitavuus. Juoksepa sitten nopeasti tai hitaasti, loven on toimittava samalla tavalla miljoonan vedon aikana kuin yhdellä iskulla. Tämä ennustettavuus riippuu siitä, kuinka loven geometria huononee ajan myötä, mikä tuo keskustelun suoraan kulumiskäyttäytymiseen ja meistin käyttöiän hallintaan.
Wear Patterns and Die Life Impact lovityypin mukaan
Lovi, joka ruokkii täydellisesti ensimmäisenä päivänä, ei ruoki täydellisesti kolmensadan päivänä. Jokainen tuotantoisku altistaa lävistys- ja meistinpinnat puristusiskulle, hankaavalle kosketukselle nauhamateriaalin kanssa ja mikro-mittakaavassa olevalle väsymisjaksolle. Tuhansien tai miljoonien osumien aikana nämä voimat muokkaavat leikkausgeometriaa hienovaraisilla mutta kumulatiivisilla tavoilla. Työkaluinsinöörien kriittinen näkemys on, että positiiviset ja negatiiviset lovet eivät kulu samalla tavalla. Niiden hajoamismallit vaihtelevat sijainnin, etenemisnopeuden ja havaittavien oireiden osalta, mikä tarkoittaa, että myös niiden ylläpitostrategioiden on oltava erilaisia.
Näiden erojen huomioimatta jättäminen johtaa reaktiiviseen vianetsintään: nauha alkaa rekisteröidä väärin, joku vetää meististä ja vasta sitten tiimi löytää kuluneen loven geometrian, joka on huonontunut viikkoja. Kunkin tyypin kulumistunnisteen ymmärtäminen muuttaa tämän reaktiivisen syklin ennustavaksi.
Kulumisen eteneminen Positive Notch -työkaluissa
Positiivisia loviliuskoja muodostavat lävistysreunat kuluvat kolmea leikattua sivua pitkin, jotka vapauttavat kielekkeen nauhan rungosta. Nämä reunat ovat työpintoja, jotka säilyttävät välilehden terävän geometrian, ja ne hajoavat asteittain ennustettavan sekvenssin kautta.
Muotin käyttöiän alkuvaiheessa leikkuureunat ovat teräviä ja erottelevat selkeästi kielekkeitä minimaalisella purseella. Välilehden ympärysmitta on tarkkaan-määritelty, ja sen kulmapoistogeometria säilyy ennallaan. Tuotannon jatkuessa liima- ja kulumismekanismit kiertävät lävistimen reunoja asteittain. Lävistys- ja meistikulumiskuvioiden ymmärtäminen paljastaa, että toistuvat jännitysjaksot aiheuttavat mikroskooppisia halkeamia, jotka lopulta etenevät suurempiin vaurioihin väsymiskulumisen kautta. Tämä mekanismi on erityisen tärkeä kielekkeen kehän ohuille osille.
Huomaat huononemisen tietyn oireketjun kautta:
- Kielekkeen reunat kehittävät säteitä siellä, missä terävät kulmat olivat aiemmin, mikä vähentää kielekkeen profiilin määrittelyä
- Liusteen leikattuihin reunoihin alkaa muodostua purseita, jolloin syntyy kohoavaa materiaalia, joka tarttuu nostopintoihin nauhan siirron aikana
- Kielekkeen kulmikas kohokuvio tasoittuu tehokkaasti, kun etureuna pyörii, lisää kosketuspinta-alaa nostimien kanssa ja lisää vastusta
- Syöttövastus kasvaa vähitellen, mikä on mitattavissa lisäämällä kaistaleiden kohdistusvirheitä alavirran pilottiasemilla
- Osat alkavat näyttää mittapoikkeamaa, joka on yhdenmukainen progressiivisen nousuvirheen kertymisen kanssa
Avainsana tässä on vähitellen. Positiivinen lovien kuluminen ei aiheuta äkillisiä vikoja. Se lisää hitaan, lineaarista syöttövastusta, jota usein ei huomaa, kunnes rekisteröintitoleranssi ylittyy. Insinöörit, jotka valvovat kaistaleiden rekisteröintitietoja ajan mittaan, voivat tunnistaa nousutrendin ja suunnitella huollon ennen kuin heikkeneminen saavuttaa vikakynnyksen.
Koska kielekkeet on työstetty leikatuista reunoistaan alkuperäisen muovausoperaation aikana, muodonmuutoskarkaisu näillä leikkauspinnoilla antaa aluksi jonkin verran kestävyyttä hankausta vastaan. Kuitenkin, kun kovettunut kerros kuluu, alla oleva pehmeämpi materiaali kuluu nopeammin, jolloin syntyy joskus käännekohta, jossa kuluminen kiihtyy alustavan vakaan jakson jälkeen.
Kulumisen eteneminen negatiivisen loven työkaluissa
Negatiiviset lovet kuluvat leikkauskehässä, suorakaiteen tai puolisuunnikkaan muotoisessa reunassa, joka leikkaa materiaalia nauhasta. Tämän ympärysmitan pyöriessä toiminnallinen seuraus eroaa positiivisesta loven kulumisesta: poistettu alue kutistuu tehokkaasti.
Tässä on syy, miksi sillä on merkitystä. Kun rei'itysreuna pyörii, se ei enää leikkaa puhdasta, täyteen{1}}leveää aukkoa. Lovi tulee hieman kapeammaksi ja matalammaksi kuin sen alkuperäinen suunnittelugeometria. Jokainen reunan pyöristämiseen menetetty millimetrin tuhannesosa pienentää nauhan reunan ja nostimen rungon välistä vapaata tilaa. Kymmenien tuhansien lyöntien aikana rako kapenee, kunnes nauha alkaa koskettaa nostajaa uudelleen, mikä aiheuttaa samat-katkosongelmat, joita lovi on suunniteltu estämään.
Samanaikaisesti jäysteen muodostuminen pahentaa ongelmaa. Kun rei'itys himmenee, purseet kasvavat korkeammiksi nauhan leikatuilla reunoilla.Mate Precision Technologies suositteleeteroitustyökaluja, kun reunat ovat kuluneet 0,01 tuuman (0,25 mm) säteelle. Huomaa, että toistuva-kosketus toimii paremmin kuin odottaminen, että rei'itys muuttuu erittäin tylsäksi. Tämä periaate on erityisen tärkeä negatiivisen loven työkaluissa, koska purseet eivät ole vain laatukysymys. Ne häiritsevät suoraan ruokintaa tarttumalla ohjauskiskoihin, muotipintoihin ja nostimen kruunuihin nauhan edetessä. Tutkimus aiheestasivuttaispurseen muodostuminen lovioperaatioissavahvistaa, että jäysteen vakavuus kasvaa, kun lävistimen ja muotin välyksen suhteet siirtyvät alkuperäisistä suunnitteluarvoistaan, mitä tapahtuu reunojen kuluessa ja tehokkaan välyksen kiristyessä.
Vikatila negatiivisille loville on yleensä äkillisempi kuin positiivisten lovien kohdalla. Syöttövastus pysyy suhteellisen vakaana riittävän välyksen ollessa olemassa, ja sitten piikit jyrkästi, kun pienennetty loven geometria vihdoin antaa nauhan--nostaa kosketuksen. Tämä tekee negatiivisen loven kulumisen vaikeammaksi havaita asteittaisen trendin seurannan avulla, ja se ilmenee todennäköisemmin äkillisenä tuotantokatkona.
Ylläpitostrategiat lovityypin mukaan
Uudelleenhiontaprotokollat eroavat toisistaan, koska kulumispaikat ja toiminnalliset tavoitteet vaihtelevat.
Positiivisen loven työkaluissa uudelleenhionta keskittyy terävien kielekkeen erotusreunojen palauttamiseen. Tavoitteena on palauttaa-terävät leikkausviivat kielekkeen kolmelle vapautetulle sivulle, jotta välilehden geometria palaa-suunniteltuun profiiliinsa. Tämä tarkoittaa tyypillisesti lävistyspinnan pintahiontaa kuluneen kerroksen poistamiseksi ja leikkuureunan geometrian palauttamiseksi. Jos työkalusi on alun perin viimeistelty EDM-langan työstyksellä monimutkaisille kielekeprofiileille, uudelleenhionnan on säilytettävä nämä ääriviivat sen sijaan, että pelkkä lävistyspinta tasoitetaan.
Negatiivisen loven työkaluissa uudelleenhionta palauttaa täyden välyksen geometrian. Tavoitteena on palauttaa lävistimen ympärysmitta alkuperäisiin mittoihinsa, jotta nauhaan leikattu aukko vastaa suunniteltua leveyttä ja syvyyttä. Koska kulumisen toiminnallinen seuraus on pienentynyt välys, pienetkin uudelleenhiontamäärät palauttavat mielekkään suorituskyvyn. Suulakkeen aukon purseenpoisto on yhtä tärkeää, koska etanan kulku ja irtoaminen voivat huonontua kulumisen kertyneen muotinontelon sisällä.
Molemmissa tapauksissa uudelleenhiontabudjetti on rajallinen. Jokainen teroitus poistaa materiaalia rei'ityspinnasta ja lyhentää sitä vähitellen. Kun kumulatiivinen uudelleenhionta lähestyy meistin pituustoleranssia, vaihtaminen tulee välttämättömäksi jatkuvan teroituksen sijaan.
Kunkin lovityypin erillisen kulumiskuvion ymmärtäminen mahdollistaa ennakoivan huoltoaikataulun reaktiivisen vianmäärityksen sijaan. Positiiviset lovet hajoavat vähitellen lisääntyvän syöttövastuksen myötä. Negatiiviset lovet heikkenevät välyksen pienentymisen vuoksi, mikä lopulta laukaisee äkillisiä nauhan katkeamisia-. Tarkkaile sen mukaisesti.
Kulumiskäyttäytyminen täydentää kuvan siitä, kuinka kukin lovityyppi toimii koko elinkaarensa ajan. Alkuperäisestä geometrian valinnasta materiaali-spesifiseen mitoitukseen, kaistaleasettelun integrointiin ja lopuksi kunnossapidon suunnitteluun, ohituslovin suunnittelun päätöskehys kattaa koko muottiohjelman. Näiden säikeiden yhdistäminen toimivaksi toteutussekvenssiksi antaa työkaluinsinööreille selkeän tien suunnittelutarkoituksesta validoituun tuotantoon.
Toteutustyönkulku ja räätälöityjen meislien suunnitteluresurssit
Jokainen tähän mennessä käsitelty konsepti geometrian valinnasta materiaalikäyttäytymiseen kulumisen hallintaan yhtyy yhteen kohtaan: sillä hetkellä, kun teet lovisuunnittelun teräkseen. Tämä sitoutuminen tapahtuu työnkulun sisällä, ja työnkulkua suorittavat insinöörit tuottavat järjestelmällisesti parempia tuloksia kuin ne, jotka hyppäävät konseptista leikkaukseen ilman jäsenneltyä polkua heidän välillään.
Negatiivisten ja positiivisten ohituslovien todellisuus peltiä muodostavien leimausmuotien osalta on, että mikään yksittäinen tekijä ei ohjaa päätöstä erikseen. Materiaalityyppi ilmoittaa loven mieltymyksen. Nauhan leveys rajoittaa syvyyttä. Puristusnopeus siirtää etusijaa jäykkyyden ja välyksen välillä. Asemien määrä määrittää, kuinka paljon kumulatiivista virhettä siedät. Nämä tekijät ovat vuorovaikutuksessa, ja toteutustyönkulun on otettava ne kaikki huomioon oikeassa järjestyksessä.
Päätöskehys työkaluinsinööreille
Kun istut alas uuden kaistaleasettelun kanssa, lovityypin päätös seuraa loogista etenemistä. Vaiheiden ohittaminen tai niiden uudelleenjärjestäminen luo aukkoja, jotka tulevat esiin kokeilun aikana, usein salaperäisinä ruokinta-ongelmina, jotka vastustavat nopeita korjauksia. Seuraava jakso heijastaa sitä, kuinka kokeneet työkalu- ja meistivalmistajat lähestyvät ohitusloven suunnittelua ensimmäisistä periaatteista alkaen:
- Arvioi materiaalin tyyppi ja paksuus.Tunnista metalliseosperhe, mittari, myötöraja, venymä ja työstökovetusominaisuudet. Tämä määrittää, pakottavatko materiaaliin perustuvat-rajoitukset sinua kohti positiivisia vai negatiivisia lovia, ennen kuin muita tekijöitä otetaan huomioon.
- Arvioi nauhan leveys ja asemien lukumäärä.Laske jäljelle jäävä poikki{0}}leikkauspinta-ala loven geometrian käytön jälkeen. Määritä kuinka monta asemaa kaistaleen tulee kulkea ja arvioi kumulatiivinen sijaintivirhetoleranssi loppuasemalla.
- Määritä nostimen vaatimukset.Määritä nostimen tyyppi (pyöreä, tanko tai nauha), nostimen korkeus ja nostimen sijainti suhteessa nauhan reunaan. Kartoita nostimen liike kaistaleen asentoa vasten jokaisessa puristusjakson kohdassa tunnistaaksesi mahdolliset häiriövyöhykkeet.
- Valitse lovityyppi prioriteettitekijän perusteella.Jos jäykkyyden säilyttäminen on rajoittava rajoitus (ohut materiaali, kapea nauha, pitkä muotti, tarkkuustoleranssi), valitse positiivinen. Jos välys on rajoittava rajoitus (paksu tuki, korkeat nostolaitteet, nopea toiminta,{1}}leveä nauha, jossa on runsaasti jäykkyyttä), valitse negatiivinen.
- Mitat loven geometria verrannollinen varaston parametreihin.Aseta syvyys, leveys ja kulman kohokuvio käyttämällä suhteellisia suhteita, jotka määritetään materiaalin paksuuden, nostimen liikematkan ja nauhan jäykkyysvaatimusten perusteella. Tee materiaalikohtaisia säätöjä-työskentelyn kovettumiskäyttäytymisen, venymärajojen ja reunan laatuvaatimusten mukaan.
- Vahvista kokeilun kautta ja säädä.Aja suulake progressiivisilla nopeuden lisäyksillä. Valvo nauhan rekisteröintiä pilottiasemilla. Mittaa nousun tarkkuus koko muotin pituudelta. Varmista, että syöttövastus pysyy vakaana ja ettei liuska-kosketa-nostoa koko nostosyklin aikana. Tarkenna kohokuvioita, loven syvyyttä tai reunakäsittelyä havaitun suorituskyvyn perusteella.
Tämä sarja ei ole jäykkä. Joissakin hankkeissa on rajoituksia, jotka romahtavat useita vaiheita yhdeksi ilmeiseksi johtopäätökseksi. 0,3 mm:n alumiininauha 20-aseman suulakkeessa vaatii käytännössä positiivisia lovia ennen kuin edes arvioit nostimen korkeutta. 3,0 mm korkea-lujuus teräs neljän-aseman sulkumuotissa osoittaa negatiivisiin loviin ennen kuin nauhan leveys tulee laskelmaan. Mutta monissa sovelluksissa, jotka jäävät näiden ääripäiden väliin, jokaisen vaiheen läpikäyminen estää yleisen virheen optimoida yhden tekijän ja jättää huomiotta toisen, joka lopulta ohjaa suorituskykyä.
Dokumentaatiolla on tässäkin merkitystä. Muotinvalmistaja, joka tallentaa jokaisen geometriapäätöksen perustelut, ei vain lopullisia mittoja, luo viitteen, joka nopeuttaa tulevia ohjelmia samanlaisissa materiaaleissa ja asetteluissa. Kun samanlainen sovellus tulee liikkeelle kuusi kuukautta myöhemmin, dokumentoitu perustelu poistaa tarpeen johtaa jokaista parametria uudelleen ensimmäisistä periaatteista.
Suunnittelun yhdistäminen räätälöityihin muottiratkaisuihin
Ohituslovisuunnittelua ei ole olemassa tyhjiössä. Se on yksi elementti monimutkaisessa muottirakenteessa, joka sisältää lävistimet, nostimet, ohjaimia, ohjauskiskoja, kannattimia ja yleisiä nauhanhallintajärjestelmiä. Lovigeometrian on integroitava jokaiseen näistä komponenteista. Täydellisesti mitoitettu lovi, joka on ristiriidassa ohjaajan sijoittelun kanssa, häiritsee nostimen kiskon geometriaa tai aiheuttaa etanan irtoamisongelmia muotikengässä, antaa nolla-arvon riippumatta siitä, kuinka hyvin sen mittasuhteet vastaavat teknisiä laskelmia.
Tämä integraatiohaaste on paikka, jossa monet työkaluohjelmat pysähtyvät. Yksittäiset suunnitteluparametrit ovat järkeviä erikseen, mutta niiden yhdistäminen toimivaksi muottikokoonpanoksi vaatii kokemusta komponenttien välisten tila- ja ajoitussuhteiden hallinnasta. Nostimen liike on sovitettava yhteen lovivälin kanssa. Pilotin sisääntuloajoituksen on oltava linjassa nauhan asennon kanssa lovi-ohjatun ruokinnan jälkeen. Lovileikkausoperaatioiden pursesuunta ei saa häiritä alavirran muodostusasemia. Etanan poistopolkujen negatiivisista lovista on vapautettava yhdensuuntaiset kohdat ja kuolettava kenkien aukot ilman esteitä.
Työskentely kokeneiden muottisuunnittelutiimien kanssa varmistaa, että nämä integrointitiedot saavat tarvitsemansa huomion.YICHENin mukautetut leimausmuottiratkaisutvastaa juuri tähän suunnitteluluokkaan-raskaaseen haasteeseen, jossa ohituksen lovien optimoinnin on sovitettava yhteen muotin rakenteen, nostimen integroinnin, välyksen hallinnan ja materiaalivirran ohjauksen kanssa koko muottikokoonpanossa. Työkaluinsinööreille, jotka ovat työskennelleet suunnitteluteorian läpi ja ovat valmiita muuttamaan geometriapäätökset tuotantotyökaluiksi, kumppanuus tiimin kanssa, joka hoitaa koko integroinnin laajuuden, estää iteratiivisen uudelleentyöskentelyn, joka kuluttaa koebudjetteja.
Työnkulku sulkee silmukan. Nauha-asettelu ohjaa loven tyypin valintaa. Lovigeometria ajaa mitoitusta. Asemien mitoitusten validointi. Validointi joko vahvistaa suunnittelun tai syöttää korjaukset takaisin geometriaan. Kulumisen valvonta varmistaa koko tuotannon ajan, että validoitu geometria pysyy suorituskyvyn sisällä, kunnes seuraava ajoitettu huoltotapahtuma palauttaa sen määritysten mukaiseksi.
Jokainen leimausmuotti kertoo tarinan nauhansa kautta. Lovat, olivatpa ne positiivisia tai negatiivisia, ovat tämän tarinan lukuja. Ne määrittelevät, miten materiaali liikkuu, missä se pysähtyy ja miten se rekisteröidään. Niiden oikea saaminen tarkoittaa, että nauha syöttää sujuvasti ensimmäisestä osumasta viimeiseen. Niiden vääristäminen tarkoittaa, että nauhat taistelevat noppaa vastaan joka asemalla. Ero näiden tulosten välillä ei ole onnea. Se on suunnittelua, jota sovelletaan systemaattisesti suunnittelutarkoituksesta tuotannon validointiin.
Usein kysyttyjä kysymyksiä leimausmuotin ohitusloveista
1. Mitä eroa on positiivisten ja negatiivisten ohituslovien välillä progressiivisessa leimausmuotissa?
Positiivinen ohituslovi pitää materiaalia nauhassa kielekkeenä-kuin uloke, joka kulkee nostajien yli syöttämisen aikana ja säilyttää nauhan jäykkyyden. Negatiivinen ohituslovi poistaa materiaalia nauhan reunasta ja muodostaa tyhjiön, joka tarjoaa tilaa nostajille ilman fyysistä kosketusta. Valinta niiden välillä riippuu siitä, asettaako sovelluksesi etusijalle nauhan jäykkyyden (positiivinen) vai nostimen välyksen (negatiivinen). Ohuet materiaalit ja kapeat nauhat hyötyvät yleensä positiivisista lovista, kun taas paksu materiaali ja nopeat toiminnot toimivat usein paremmin negatiivisilla lovilla.
2. Kuinka määritän oikean loven syvyyden ja leveyden kaistaleasettelulleni?
Lovien syvyys ja leveys suhteutetaan ensisijaisesti materiaalin paksuuteen, nostimen liikekorkeuteen ja nauhan leveyteen. Negatiivisissa lovissa syvyyden on ylitettävä nostimen liike ja mahdollinen pystysuora nauhan värähtely ruokinnan aikana. Positiivisten lovien kohdalla kielekkeen syvyyden tulee pysyä materiaalin elastisen taipuma-alueen sisällä nostimen kosketuskuormituksen alaisena. Leveys mahtuu nostimen runkoon sekä sivusuunnassa olevaan nauhaan. Mitoituksen tärkeysjärjestys alkaa materiaalin paksuudella ja ottaa sitten huomioon nauhan leveyden, asemien lukumäärän, syöttövälin ja nostimen korkeuden tässä järjestyksessä.
3. Mikä ohituslovityyppi sopii parhaiten ruostumattoman teräksen leimaamiseen?
Positiiviset lovet ovat yleensä edullisia pitkillä tuotantoajoilla austeniittisessa ruostumattomassa teräksessä. Syynä on leikkausreunojen kovettuminen. Kun negatiiviset lovet lävistetään ruostumattomaan teräkseen, leikatut reunat kovettuvat asteittain tuotannon aikana, mikä lisää syöttövastusta muotin käyttöiän ajan. Ruostumattomat teräslajit voivat nähdä jopa 50 prosentin lujuuslisäyksen raskaasti työstetyillä vyöhykkeillä. Positiiviset lovet välttävät tämän ongelman nauhan reunassa, vaikka suunnittelijoiden on lisättävä reilut säteet kielekkeiden liitoksiin estääkseen väsymishalkeilun toistuvista nostimen kosketuskuormista.
4. Miten ohituslovien kulumiskuviot vaikuttavat meistien huoltoaikatauluun?
Positiiviset ja negatiiviset lovet kuluvat eri tavalla ja vaativat erillisiä seurantamenetelmiä. Positiiviset lovityökalut heikkenevät vähitellen lävistysreunojen pyöriessä, jolloin kielekkeisiin muodostuu purseet, jotka lisäävät hitaasti syöttövastusta. Tämä mahdollistaa trendien-ennustavan ylläpidon. Negatiiviset lovet heikkenevät vähentämällä aukon kokoa reunojen pyöristyessä, mikä lopulta aiheuttaa äkillisiä nauhan-kipuja, kun välys ei riitä. Negatiivinen lovien kuluminen on vaikeampi havaita ajoissa, minkä vuoksi intervalliin perustuvat{6}}teroitusaikataulut ovat sopivampia kuin pelkkä kunnonvalvonta.
5. Voinko käyttää sekä positiivisia että negatiivisia ohitusloveja samassa progressiivisessa muotissa?
Kyllä, kokeneet meistisuunnittelijat yhdistävät joskus molemmat tyypit yhdeksi nauha-asetelmaksi, kun eri asemilla on erilaisia rajoituksia. Esimerkiksi asemat, joissa on korkeita nostoja, voivat käyttää negatiivisia lovia raivaukseen, kun taas alavirran asemat kapealla kantoalueella käyttävät positiivisia lovia jäykkyyden säilyttämiseksi. Tärkeintä on varmistaa johdonmukainen ruokintakäyttäytyminen koko etenemisen ajan. Työskentely räätälöityjen meistisuunnittelutiimien, kuten YICHENin (yichen-group.com/stamping-die/), kanssa auttaa koordinoimaan moni-love-tyyppisiä asetteluja, joissa nostajien, ohjaajien ja loven geometrian integroinnin on toimittava yhtenäisenä järjestelmänä.


