


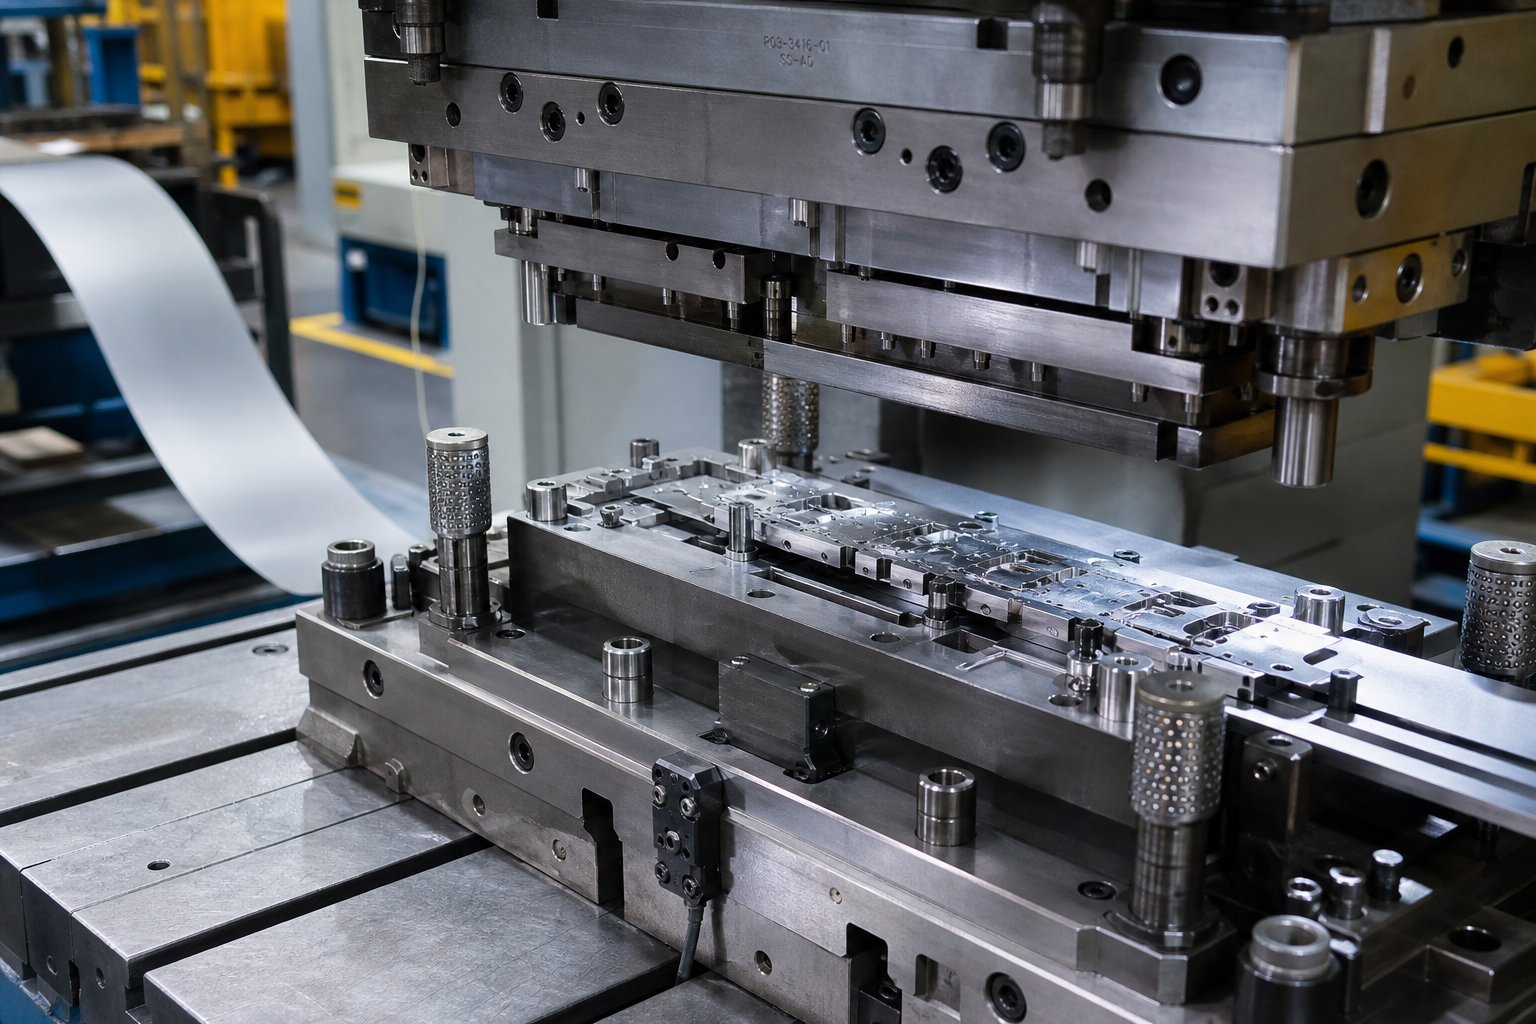
Mitä metallileimatyökalu ja meistti todella tarkoittaa
Hae "metallileimatyökalu ja meisti" ja löydät kaiken 15 dollarin käsityömarkkinoilta myytävistä käsipostimerkeistä 200 000 dollarin autoteollisuuden tuotantolinjoille suunniteltuihin progressiivisiin meisteihin. Tämä valikoima aiheuttaa todellista hämmennystä ostajille, jotka yrittävät hankkia oikean ratkaisun. Korjataan se.
Metallileimatyökalun ja -stangon määritteleminen
Metallileimatyökalu ja -suulake viittaa laajaan luokkaan tarkkuusinstrumentteja, joita käytetään metallin merkitsemiseen, leikkaamiseen, muotoiluun tai muotoiluun voiman avulla. Ne vaihtelevat kädessä pidettävistä merkintäleimoista monimutkaisiin teollisuusmuotteisiin, jotka{0}}tuottavat metallilevykomponentteja.
Leimauksen määritelmä muuttuu kontekstin mukaan. Korupajassa leimaaminen tarkoittaa kuvion painamista pintaan. Tehdaslattialla se tarkoittaa litteän metallilevyn muuntamista valmiiksi kappaleiksi yli 1500 iskun minuuttinopeudella. Molemmat ovat voimassa, mutta ne edustavat täysin erilaisia investointeja, läpimenoaikoja ja suunnitteluvaatimuksia.
Artisan Stamps vs Industrial Stamping Dies
Joten mikä on leimaustyökalu käytännössä? Tässä taajuudella on väliä:
- Käsin leimatovat käsikäyttöisiä karkaistuja terästyökaluja, joihin lyötiin vasaralla jälkiä, kuten sarjanumeroita, logoja tai kirjaimia. Ne ovat kannettavia, edullisia-ja soveltuvat pieniin-volyymeihin tai kertaluonteisiin-merkintätehtäviin.
- Koneen leimatintegroitava hydraulipuristimiin tai pistepyyhkeisiin järjestelmiin toistettavan, suuremman tilavuuden{0}}merkintämiseksi tuotantolinjoilla.
- Teolliset leimausmuotitovat yksi---tarkkuustyökaluja, jotka leikkaavat ja muotoilevat metallilevyjä haluttuihin muotoihin. Metallileimausmuotti on aerikoistunut, räätälöity{0}}instrumenttikoostuu lävistimestä ja ontelosta, joka on asennettu ohjattuihin meistikenkiin ja jotka on suunniteltu tuottamaan tuhansia tai miljoonia identtisiä osia.
Mitä on metallin leimaaminen teollisella tasolla? Se on prosessi, jossa litteitä metallilevyjä syötetään näiden tarkkuusmuotin puolikkaiden väliin, jossa valtava puristusvoima muuttaa raaka-aineen valmiiksi komponenteiksi, joiden toleranssit ovat jopa 0,0002 tuumaa.
Miksi terminologia on päällekkäinen
Sekaannus johtuu siitä, että sekä käsityöläiset että teolliset työkalut suorittavat saman perustavanlaatuisen toiminnan: kohdistavat voimaa metalliin muotoillun instrumentin kautta. Mitä muotit ovat valmistuksessa? Ne ovat mukautettuja metallionteloita, jotka määrittävät osien geometrian. Mitä leimaaminen on käsityöstudiossa? Se painaa kuviota pintaan. Sama verbi, hyvin eri mittakaava.
Ajattele sitä spektrinä. Toisessa päässä käsileima merkitsee yksittäistä sarjanumeroa. Toisessa progressiivinen muotti suorittaa kymmeniä peräkkäisiä leikkaus- ja muovausoperaatioita jatkuvasti syötetylle metallinauhalle ja tuottaa valmiin osan vasta loppuasemalla. Työkalukustannukset, suunnittelun monimutkaisuus ja tuotantokapasiteetti näiden kahden päätepisteen välillä eroavat suuruusluokittain, ja tämä aukko on juuri se paikka, jossa kalliita hankintavirheitä tapahtuu.
Leimausmuottityypit ja milloin niitä käytetään
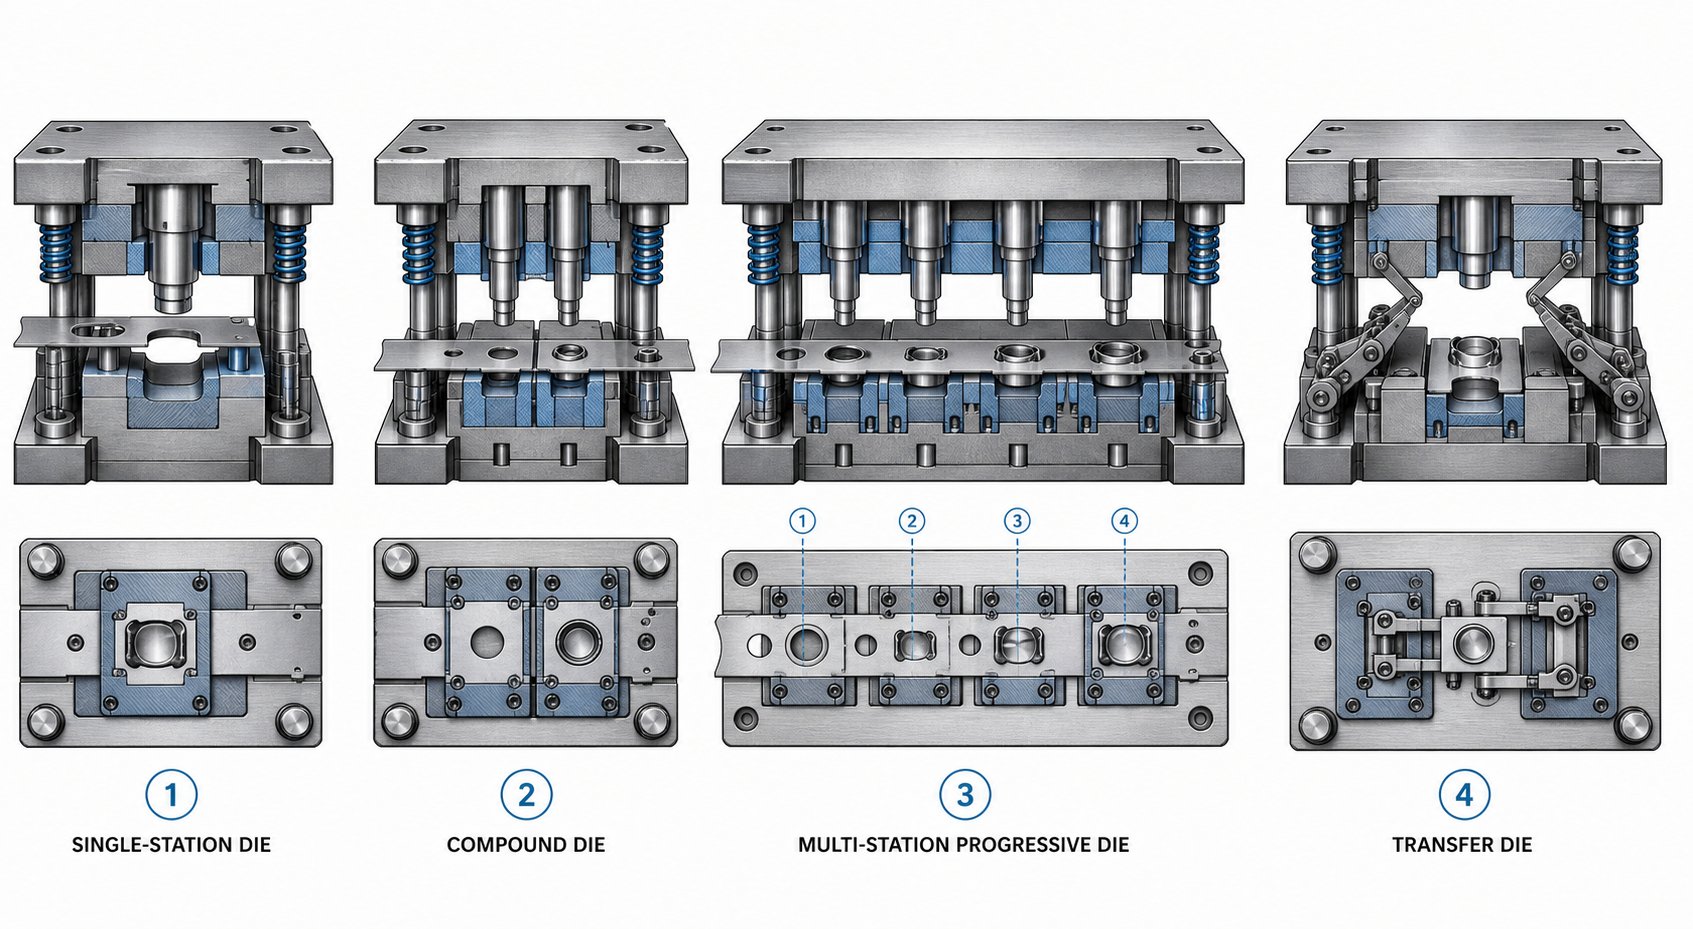
Tämä spektri käsileimasta progressiiviseen suulakkeeseen herättää ilmeisen seuraavan kysymyksen:minkä tyyppinen leimausmuotti sopii projektiisi? Väärän tuotteen valitseminen on yksi kalleimmista ostajien tekemistä virheistä. Valitse kappalegeometriaasi varten liian yksinkertainen meisti, niin kulutat rahaa toissijaisiin operaatioihin. Yli-suunnittele työkalut vaatimattomaan tuotantoon, etkä koskaan saa takaisin investointejasi. Näin neljä päätyyppiä leimausmuotit hajoavat käytännössä.
Yksinkertaiset ja yhdistetyt meistit
Yksinkertaiset meistit suorittavat yhden toimenpiteen puristusiskua kohden. Yksi veto, yksi leikkaus, yksi taivutus tai yksi muoto. Siinä se. He ovat pienen-volyymin tuotannon ja prototyyppituotannon työhevosia, joissa joustavuus on tärkeämpää kuin nopeus. Useita yksinkertaisia muotteja voidaan järjestää tandempuristuslinjaan, jolloin osat ladataan manuaalisesti tai robotilla asemien välillä. Tämä asetus pitää yksittäisten työkalujen kustannukset alhaisina, mutta työ- ja sykliaika kasvaa nopeasti suuremmilla määrillä.
Yhdistetyt muotit ottavat seuraavan askeleen suorittamalla useita leikkaustoimintoja yhdellä vedolla. Kuvittele valmistavasi aluslevyä: yhdessä puristusjaksossa yhdistelmämuotti lävistää samanaikaisesti keskireiän ja tyhjentää ulkohalkaisijan. Tuloksena on litteä, tarkka osa, joka valmistuu yhdellä osumalla. Koska kaikki tapahtuu kerralla, yhdistemuotit tuottavat litteämpiä osia kuin progressiiviset vaihtoehdot ja työkalut ovat nopeampia ja halvempia rakentaa. Vaihto-pois? Ne rajoittuvat suhteellisen yksinkertaisiin, litteisiin geometrioihin. Kun osasi tarvitsee taivutusta, syvämuovausta tai monimutkaisia peräkkäisiä operaatioita, yhdistelmämuotit eivät pysy perässä.
Progressiiviset terät suuriin{0}}volyymiin
Progressiiviset meistit ovat paikkoja, joissa suuren volyymin{0}}metallileimausmuotit todella loistavat. Metallikela kulkee peräkkäisten asemien läpi, joista jokainen suorittaa tietyn toimenpiteen - leikkaa, lävistää, taivuttaa ja muodostaa -, kun nauha etenee kiinteää matkaa (jakoa) jokaisella painalluksella. Työkappale pysyy kiinni kantonauhassa koko prosessin ajan ja valmis osa erottuu vasta loppuasemalla.
Tuotantonopeudet voivat saavuttaa1500 osaa minuutissapienille komponenteille. Progressiiviset meistit toimivat usein ilman valvontaa kelojen syöttölaitteiden ja suoristuslaitteiden kanssa, mikä tarkoittaa, että yksi käyttäjä voi valvoa useita puristimia samanaikaisesti. Vaihetyökalujen käsite on tässä keskeinen: kukin suulakkeen asema edustaa erillistä valmistusvaihetta, ja näiden vaiheiden järjestys määrää osan laadun, materiaalin käytön ja syklin ajan. Huonosti järjestetyt vaiheet aiheuttavat jännityskeskittymiä, materiaalin ohenemista tai syöttöhäiriöitä, jotka tappavat tuottavuuden.
saalis? Progressiiviset muotit vaativat suuria ennakkoinvestointeja ja tarkkuutta. Yhden aseman vaurioituminen tarkoittaa koko muottisarjan vetämistä korjausta varten. Ne eivät myöskään sovellu syvävedetyille osille, koska kantonauha rajoittaa materiaalin virtausta.
Siirtomuotit ja erikoiskokoonpanot
Siirtoleimaus ratkaisee progressiivisten meistien rajoitukset erottamalla jokainen osa metallinauhasta heti ensimmäisenä toimenpiteenä. Mekaaniset sormet tai kiskot siirtävät sitten yksittäisiä aihioita itsenäisten asemien välillä muotoilua, taivutusta, piirtämistä tai pujotusta varten. Koska mikään kantonauha ei rajoita materiaalin virtausta, siirtomuotit ovat erinomainen tuottamaan suuria, syvävedettyjä tai geometrisesti monimutkaisia komponentteja, kuten autojen koripaneeleja ja putkisovelluksia.
Kolmen-akselin siirtojärjestelmät voivat tarttua, nostaa, siirtää ja laskea osia tarkkoihin asentoihin kullakin asemalla, mikä mahdollistaa toiminnot, jotka olisivat mahdottomia yhdistetyllä nauhalla. Joustavuus maksaa: siirtosuuttimet vaativat kehittyneitä mekaanisia ja elektronisia ohjaimia, enemmän meistinsuoja-antureita ja aihioiden pinoamisjärjestelmiä. Asennusajat ovat pidempiä, ja huoltotarve kasvaa mekaanisen monimutkaisuuden myötä.
Muotteja ja leimausratkaisuja arvioivien ostajien valinta progressiivisen ja siirron välillä riippuu usein osan syvyydestä ja koosta. Jos komponentti on suhteellisen litteä ja pieni, progressiivinen voitto nopeudessa ja hinnassa -per-osa. Jos se on suuri, syvä tai vaatii kiertoa toimintojen välillä, siirto on tyypillisesti ainoa toimiva tie.
| Die Tyyppi | Tuotantomäärä | Osan monimutkaisuus | Työkalujen kustannusalue | Tyypillinen kiertonopeus |
|---|---|---|---|---|
| Yksinkertainen (Line) Die | Matalasta keskikokoiseen | Yksittäinen toiminta; yksinkertainen geometria | $5,000 - $30,000 | 7 - 30 osaa/min |
| Yhdistetty kuolee | Keskitasoa korkeaan | Litteät osat; moni-leikkaus yhdellä vedolla | $10,000 - $50,000 | 20 - 60 osaa/min |
| Progressiivinen Die | Korkeasta erittäin korkeaan | Monimutkaiset moni{0}}käyttöosat (rajoitettu vetosyvyys) | $30,000 - $250,000+ | 50 - 1,500 osaa/min |
| Siirrä kuoppa | Keskitasoa korkeaan | Suuret, syväpiirretyt{0}}tai monimutkaiset 3D-osat | $50,000 - $500,000+ | 10 - 40 osaa/min |
Oikea leimaussuulakkeen tyyppi ei aina ole ilmeinen pelkän osan geometrian perusteella. Materiaalin käyttäytyminen muodostumispaineen alaisena, vaaditut toleranssit ja vuotuiset volyymitavoitteet vaikuttavat kaikkiin yhtälöön. Nämä materiaali- ja prosessimekaniikka ovat siellä, missä päätöksenteon seuraava kerros-muuttuu tekniseksi - ja josta monet hankintavirheet alkavat hiljaa.
Kuinka metallileimausprosessi toimii askel askeleelta
Projektiisi sopivan muottityypin tietäminen on vain puolet kuvasta. Toinen puoli ymmärtää, mitä metallille todella tapahtuu, kun puristusjakso alkaa. Monet ostajat määrittävät työkaluja ymmärtämättä alla olevaa mekaniikkaa, ja tämä kuollut piste johtaa toleranssiongelmiin, liialliseen romuun ja turhautumiseen edestakaisin muotiliikkeissä. Näin metallileimausprosessi toimii raakakelasta valmiiseen osaan.
Tyypillinen leimausjakso seuraa toistettavaa sekvenssiä joka kerta, kun puristussylinteri laskeutuu:
- Materiaalin syöttö- kelamateriaali kelautuu suoristimen läpi ja syöttyy suuttimeen tarkalla etäisyydellä.
- Kiinnitys/kuoriminen- irrotuslevy koskettaa arkkia pitäen sitä tasaisesti muotin pintaa vasten nousemisen tai nurjahduksen estämiseksi.
- Leikkaus ja muotoilu- lävistin laskeutuu arkin läpi muottipesään suorittaen määrätyn toimenpiteen (tyhjennys, lävistys, taivutus, piirtäminen tai muotoilu).
- Osa/etanan erotus- leikatut etanat putoavat suuttimen aukon läpi; muodostuneet osat joko jäävät kantonauhalle tai irtoavat mekaanisten iskujen tai ilmapuhallusten kautta.
- Ramin sisäänveto- rei'itys vetäytyy, irrottaja pitää arkin alhaalla estääkseen sitä nousemasta rei'ityksen mukana, ja syöttölaite siirtää nauhan seuraavaan nousuasentoon.
Tämä sarja toistuu satoja tai tuhansia kertoja minuutissa puristusnopeudesta, materiaalista ja osan monimutkaisuudesta riippuen. Jokainen meistinprosessin toiminto kohdistaa voiman eri tavalla metallilevyyn, ja näiden erojen ymmärtäminen auttaa välttämään väärän työkalun määrittämistä.
Perusleimaustoiminnot selitetty
Jokainen metallilevyn leimausosa valmistetaan jollain viiden perusoperaation yhdistelmällä. Ajattele niitä rakennuspalikoina - progressiivinen noppa voi ketjuttaa kuusi tai kahdeksan niistä peräkkäin, kun taas yksinkertainen noppa suorittaa vain yhden.
Tyhjennysleikkaa levystä tasaisen muodon. Lävistetty-pala on valmis osasi (tai aihio jatkokäsittelyä varten). Jäljelle jäänyt luuranko on romua. Tyhjennys tuottaa tarkat osien ääriviivat ja on lähtökohta komponenteille, kuten aluslevyille, kannakkeille ja hammaspyörien aihioille.
Lävistyksettekee reikiä tai leikkauksia arkkiin. Jäljelle jäänyt arkki on sinun osasi ja rei'itetyt-etanat ovat romua. Se on mekaanisen tyhjennyksen käänteinen, vaikka molemmissa käytetään lyönti-ja-leikkaustoimintoa. Löydät lävistyksiä lähes kaikista leimatuista osista, jotka tarvitsevat kiinnitysreikiä, tuuletusaukkoja tai sähkökatkoja.
Taivutusmuuttaa arkin muotoaan suoraa akselia pitkin kulmien, laippojen tai kanavien luomiseksi. Materiaalia ei poisteta. Taivutusvara- ja takajoustelaskelmat ohjaavat suulakkeen suunnittelua, ja niiden vääristäminen tuottaa osia, jotka eivät täytä painomittoja.
Piirustusvetää tasaisen metallilevyn kolmiulotteiseen onkaloon, jolloin syntyy kuppeja, laatikoita tai koteloita ilman saumoja. Syväveto saavuttaa merkittävän syvyyden ilman repeämistä ohjaamalla huolellisesti materiaalin virtausta suutinonteloon.
Muodostaminenmuotoilee metallia uudelleen materiaalia poistamatta sisältäen toiminnot, kuten kohokuvioinnin, kohokuvioinnin, kihartamisen ja laippauksen. Muotoilu lisää rakenteellisia piirteitä tai koristeellisia yksityiskohtia muuten litteään meistettyyn osaan.
Tyhjennys vs lävistys vs piirtäminen
Tyhjennyksen ja lävistyksen välinen mekaaninen sekaannus saa kokeneet ostajatkin näkemään muottiehdotuksia. Molemmat ovat lävistysleimausoperaatioita, joissa käytetään identtistä leikkausfysiikkaa - meistin työntää arkin läpi muotin aukkoon. Ainoa ero on se, minkä kappaleen pidät.
Tyhjennyksessä geometriakuopan avaaminenmäärittää valmiiden osien mitat. Lävistyksessä geometriaboolimäärittää reiän koon. Tämä erotus vaikuttaa suoraan siihen, miten välys asetetaan ja mikä komponentti (lävistys tai meisti) pysyy nimellismitassa.
Piirustus eroaa pohjimmiltaan molemmista. Leikkauksen sijaan metallin puristusprosessi vedossa sisältää plastisen muodonmuutoksen, jossa levymateriaali virtaa säteittäisesti sisäänpäin vetosäteen yli ja onteloon. Haaste? Sen virtauksen hallinta. Liian paljon pidätystä aihion pidikkeestä ja materiaali ohenee tai repeytyy. Liian vähän hillintää ja ryppyjä muodostuu ylimääräisen materiaalin puristuessa. Tekijät, kuten aihion pidikkeen voima, vetopalojen geometria, voitelu ja vetovaiheiden lukumäärä, vaativat kaikki monimutkaistavat työkalujen suunnittelua. Tästä syystä syvävedetyt osat maksavat usein työkalulle huomattavasti enemmän kuin tasaiset aihiokomponentit, joiden ulkomitat ovat vertailukelpoiset.
Muotinpoiston rooli
Meistinvälys on meistin leikkaavan reunan ja suulakkeen aukon vastaavan reunan välinen rako. Se ilmaistaan tyypillisesti prosentteina materiaalin paksuudesta per sivu. Kuulostaa yksinkertaiselta, mutta virheellinen välys on yksi yleisimmistä laatuongelmien ja ennenaikaisten työkaluvikojen syistä kaikissa leimausvalmistusprosessissa.
Useimmissa miedoissa terässovelluksissa välys on 5–10 % materiaalin paksuudesta per sivu. Kovemmat materiaalit, kuten ruostumaton teräs, vaativat suuremman välyksen (jopa 12-15 %), kun taas pehmeämmät metallit, kuten alumiini tai messinki, käyttävät tiukempaa välystä. Alävistys- ja meistinvaralaskurimateriaalityypin, paksuuden ja halutun reunan laadun perusteella, jotta voidaan suositella tiettyä rakoarvoa.
Kun välys on liian tiukka, meisti vaatii enemmän voimaa leikkaamaan materiaalin läpi, mikä tuottaa liiallista lämpöä ja kiihdyttää sekä meistin että meistin kulumista. Sattumasta tulee riski, kun materiaali hitsautuu mikroskooppisesti työkalun pintoihin. Kun välys on liian suuri, metalli taipuu sen sijaan, että se leikkaa puhtaaksi, jolloin leikkausreunaan syntyy raskaita purseita, repaleisia irtoalueita ja epäyhtenäisiä osien mittoja.
Ihanteellinen välys tuottaa puhtaan leikkausvyöhykkeen, joka kattaa noin kolmanneksen materiaalin paksuudesta, ja sen jälkeen hallitun murtumisvyöhykkeen. Näet pienen, tasaisen purseen (yleensä alle 10 % paksuudesta) - ei raskaita, veitsenteräviä-teräviä purseita, jotka osoittavat puhdistuma-ongelmia. Hyvin-säädetyssä metallileimauksen valmistusprosessissa oikea välys pidentää myös muotin käyttöikää dramaattisesti, koska leikkausvoimat jakautuvat tasaisesti sen sijaan, että ne keskittyisivät työkalun reunoihin.
Materiaalin ominaisuudet, muotin välys ja muovausmekaniikka vaikuttavat vuorovaikutukseen sen määrittämiseksi, kuinka kauan työkalusi kestää ennen kuin se tarvitsee teroitusta tai vaihtoa. Tämä kestävyysyhtälö alkaa siitä, mitä itse suulake on valmistettu - työkaluteräslaadusta, sen lämpökäsittelystä ja kulumisen estämiseksi käytetyistä pintapinnoitteista.
Muottimateriaalien ja työkaluteräksen valintaopas
Leimausmuotin geometria määrittää, minkä muodon se tuottaa. Leimausmuottiteräs määrittää, kuinka kauan se tuottaa tämän muodon tarkasti. Valitse väärä materiaali, niin näet ennenaikaisen lohkeilun, liiallisen kulumisen tai katastrofaalisen halkeilun puolivälissä -joista -, mikä tarkoittaa suunnittelemattomia seisokkeja ja hätäkorjauskustannuksia. Silti monet ostajat pitävät materiaalin valintaa jälkiajatuksena ja hyväksyvät sen, minkä heidän stanssauksensa oletusarvoisesti tekevät, kyseenalaistamatta, onko se optimaalinen käyttötarkoitukseensa.
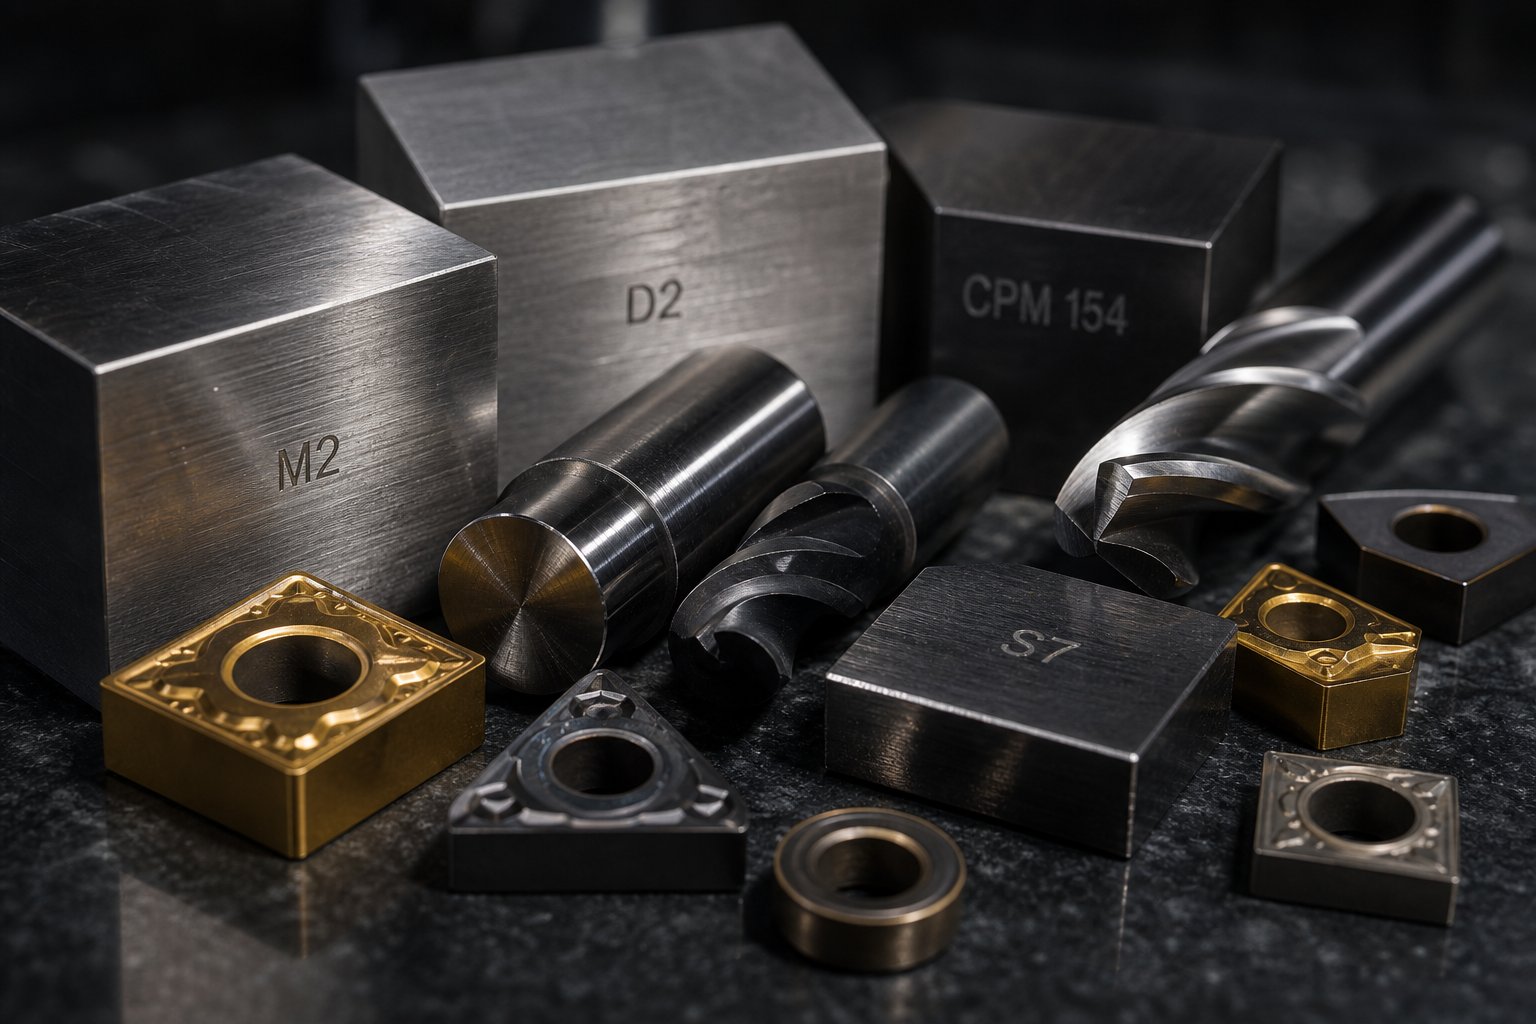
Työkaluteräslajit leimausmuotteihin
Työkaluteräs on hiiliseosterästen perhe, joka on suunniteltu erityisesti kovuuteen, kulutuskestävyyteen ja kykyyn pitää muotoa toistuvassa rasituksessa. Tuossa perheessä eri laatuja palvelevat erittäin erilaiset tehtävät teräsleimausmuotteissa. Näin tärkeimmät luokat jakautuvat metallipuristusmuotteille:
Hiilityökaluteräs (W--sarja)on sisääntulopiste. Vesi-kovettuva ja suhteellisen halpa, nämä laatulajit sopivat lyhytkestoisille-työkaluille ja prototyyppisuulakkeille, joissa tilavuustavoitteet jäävät alle muutaman tuhannen osan. Ne kuluvat nopeasti tuotanto-olosuhteissa, mutta alhaisten kustannusten ansiosta ne ovat käytännöllisiä rajoitetussa käyttöiässä.
Kylmä{0}}työtyökaluteräkset (D2, A2)hallitsevat yleis{0}}leimausta. D2 on korkea-hiilinen, korkea-kromilaatu, joka tunnetaan poikkeuksellisesta kulutuskestävyydestään, mikä tekee siitä ihanteellisen tiivistämiseen, lävistykseen ja muovaukseen, jotka vaativat pieniä toleransseja. A2 tarjoaa ilmakarkaisun-paremmalla sitkeydellä ja mittapysyvyydellä lämpökäsittelyn aikana - vahva valinta lävistyksille, joissa iskukuormitus on kohtalainen. Kun ostajat kysyvät stanssausteräksen leimaamisesta yleistä tuotantoa varten, D2 ja A2 kattavat useimmat skenaariot.
Iskunkestävä{0}}teräs (S7)täyttää tietyn markkinaraon. Kun D2 on erinomainen kulutuskestävyyden suhteen, S7 uhraa jonkin verran kulutuskestävyyttä korkean iskunkestävyyden vuoksi. Se soveltuu-raskaita lyöntejä, paksua-materiaalin leikkausta ja kaikkia asemia, joissa työkalu vaimentaa merkittäviä mekaanisia iskuja. Kutenalan ammattilaiset huomauttavat, oletusajattelu "S7 leikkausosille, D2 muotoosille" säilyy laajalti - ja vaikka se onkin järkevä lähtökohta, se estää usein insinöörejä tutkimasta parempia-sovitusvaihtoehtoja.
Pikateräs-(M2)säilyttää kovuuden korkeissa lämpötiloissa, joissa kylmät{0}}työlajit pehmenevät. Nopeissa{2}}progressiivisissa muotteissa, jotka tuottavat merkittävää kitkalämpöä, tai kuumaleimaussovelluksissa M2 säilyttää leikkuureunansa D2:n hajoamiskohdassa. Se saavuttaa noin 62{7}}64 HRC:n karkaisun jälkeen, ja sitä käytetään yleisesti leikkaustyökaluissa ja korkean lämpötilan meistoissa.
Volframikarbidiistuu kestävyysspektrin ääripäässä. Kovametallileimausmuotit tarjoavat vertaansa vailla olevan kulutuskestävyyden ultra-suuriin-volyymeihin - miljooniin hankaviin materiaaleihin, kuten ruostumattomaan teräkseen tai piiteräslaminaatioihin. Kauppa-on hauraus ja hinta. Kovametalliteriä käytetään tyypillisesti valikoivasti-kulumisasemilla kokonaisten muottikokoonpanojen sijaan, jolloin insinöörit voivat kohdistaa kestävyyden juuri sinne, missä tilavuus sitä eniten vaatii.
Alumiinisten leimausmuotien materiaalivalinnat muuttuvat, koska alumiinin pehmeys luo erilaisia haasteita. Kallistuksesta -, jossa työkappaleen materiaali hitsautuu työkalun pintaan -, tulee ensisijainen vikatila hankaavan kulumisen sijaan. Kiillotettu D2 tai A2 asianmukaisilla pinnoitteilla on usein parempi kuin kovemmat laatut, koska pinnan laatu on tärkeämpää kuin raakakovuus alumiinia muovattaessa.
Kovuuden, sitkeyden ja kulutuskestävyyden vaihto-
Tässä on epämiellyttävä totuus puristeteräksen leimaamisesta: mikään yksittäinen laatu ei maksimoi kaikkia kolmea kriittistä ominaisuutta samanaikaisesti. Kovuus, sitkeys ja kulutuskestävyys ovat jännityksessä, ja yhden työntäminen korkeammalle vaarantaa melkein aina toisen.
Kovuus(mitattu Rockwell C -asteikolla tai HRC) määrittää pinnan muodonmuutoskestävyyden. Korkeampi kovuus tarkoittaa, että leikkuureuna säilyttää geometriansa pidempään. D2 saavuttaa 62-64 HRC; A2 iskee 63-65 HRC asianmukaisen lämpökäsittelyn jälkeen.
Kovuusmittaa kykyä vaimentaa iskuja murtumatta. Kova muotti taipuu ennen kuin se rikkoutuu. S7 60-62 HRC:ssä tarjoaa lähes kaksi kertaa iskunkestävyyden D2:een vastaavalla kovuudella, koska sen mikrorakenne sisältää vähemmän suuria karbidihiukkasia, jotka toimivat halkeamien alkamispaikoina.
Kulutuskestävyyskuvastaa kuinka hyvin työkalun pinta kestää materiaalin poistoa hankauksen tai tarttumisen kautta. Kovat kromikarbidit D2:ssa luovat mikroskooppisen panssarin hankaavia levymetalleja vastaan, mutta samat karbidit tekevät teräksestä alttiimman halkeilemaan äkillisissä kuormituksissa.
Käytännön merkitys? Noin 80 % ennenaikaisista muotinvioista johtuu väsymishalkeilusta tai -halkeamisesta -, ei asteittaisesta kulumisesta. Maksimikovuuteen kiinnittyneet ostajat päätyvät usein hauraaseen työkaluun, joka murtuu yllättäen. Älykkäämpi lähestymistapa on valita lujin materiaaliriittäväkulutuskestävyys tietyille materiaali-, paksuus- ja tilavuusvaatimuksillesi.
Jauhemetallurgiset (PM) teräkset, kuten CPM 10V, edustavat modernia ratkaisua tähän-vaihtoon. Sumuttamalla sulaa terästä hienoksi jauheeksi ja tiivistämällä sitä paineen alaisena valmistajat tuottavat erittäin tasaisen karbidijakauman. Tuloksena on materiaali, jossa on korkea seosainepitoisuus kulutuskestävyyden vuoksi, samalla kun se säilyttää sitkeyden, jota tavanomaiset samalla kovuudella olevat teräkset eivät pysty vastaamaan. Suuren -volyymin progressiivisten meistien meistossa kehittyneitä korkealujuisia{6}}teräksiä PM-laadut tarjoavat usein alhaisimmat kokonaiskustannukset huolimatta siitä, että materiaalikustannukset ovat 5–10 kertaa korkeammat kuin standardi D2.
Pintakäsittelyt ja pinnoitteet, jotka pidentävät kuomien käyttöikää
Jopa optimaalisella pohjamateriaalivalinnalla, pintatekniikka lisää toisen suojakerroksen, joka johtaa suoraan pidempiin teroitusväliin, vähemmän naarmuuntumista ja tasaisemman leimattujen teräsosien laatua muotin käyttöiän aikana.
Nitrausdiffundoi typpeä muotin pintaan suhteellisen alhaisissa lämpötiloissa ja muodostaa erittäin kovan kotelon (jopa 70 HRC-ekvivalenttia) työkalun geometriaa vääristämättä. Se on erityisen tehokas D2:lle ja A2:lle pohjakäsittelynä ennen lisäpinnoitteiden levittämistä - duplex coating -tekniikka, joka parantaa tarttuvuutta ja jäykkyyttä myöhemmissä pinnoitekerroksessa.
Titaaninitridi (TiN)lisää kullan{0}}värisen PVD-pinnoitteen, joka nostaa pinnan kovuuden noin 2 300 HV:iin ja vähentää kitkaa materiaalin virtauksen aikana. Se on kustannustehokas ensimmäinen vaihe pehmeää terästä ja alumiinia prosessoivien muottien muovaamiseen.
Titaanikarbonitridi (TiCN)perustuu TiN:ään, jolla on korkeampi kovuus (noin 3 000 HV) ja parempi suorituskyky hankaavia materiaaleja vastaan. Ruostumattomista tai lujista metalliseoksista valmistettujen meistettyjen teräsosien tapauksessa TiCN on huomattavasti tehokkaampi kuin perus TiN.
Kromipinnoitustarjoaa paksun, vähäkitkaisen{0}}pinnan, joka on ihanteellinen piirtämiseen. Sen itse-voitelevat ominaisuudet vähentävät alumiini- ja ruostumattomasta teräksestä valmistetuissa vedoissa, joissa liima-ainekuluminen hallitsee.
Diamond{0}}Like Carbon (DLC)pinnoitteet tarjoavat äärimmäisen kovuuden ja erittäin alhaiset kitkakertoimet. Niitä käytetään yhä useammin kehittyneiden -lujien terästen muovaukseen, jossa vakiopinnoitteet hajoavat nopeasti.
Tärkein oivallus? Päällystyspäätökset eivät ole riippumattomia alustamateriaalista. Huonosti valitulle pohjateräkselle levitetty laadukas pinnoite on rahan hukkaan heitettyä - pehmeämpi alusta muuttaa muotoaan kuormituksen vaikutuksesta ja halkeilee jäykän pinnoitteen alta. Metallipajat, jotka käsittelevät materiaalien valintaa ja pintasuunnittelua yhtenäisenä järjestelmänä erillisen rivikohdan sijaan, tarjoavat jatkuvasti pidempään{3}}työkaluja.
| Die Materiaali | Kovuusalue (HRC) | Parhaat sovellukset | Suhteellinen hinta | Odotettu kuolinelämä |
|---|---|---|---|---|
| Hiilityökaluteräs (W1/W2) | 58-65 | Lyhyen -ajon prototyyppien valmistus, pienen-volyymin merkinnät | Matala ($) | 10 000 - 50 000 osumaa |
| D2 (kylmätyö) | 62-64 | Tyhjennys, lävistys, muotit; suvaitsevaisuustyö | Keskikokoinen ($$) | 250,000 - 1,000,000+ osumaa |
| A2 (kylmätyö) | 63-65 | Tyhjennys lyöntejä, leikata kuolee; kohtalaisia iskusovelluksia | Keskikokoinen ($$) | 200 000 - 800 000 osumaa |
| S7 (iskunkestävä) | 60-62 | Raskas tyhjennys, paksun materiaalin leikkaus, voimakkaat-iskut | Keskikokoinen ($$) | 150 000 - 500 000 osumaa |
| M2 (suuri{1}}nopeus) | 62-64 | Nopeat{0}}progressiiviset meistit, korkean lämpötilan toiminnot | Keskitaso-korkea ($$$) | 500,000 - 2, 000 000 osumaa |
| Volframikarbidi | 74-78 (HRA-vastaava) | Ultra-suuri määrä-tuotanto, hiomamateriaalit, laminointi | Korkea ($$$$) | 5 000,000+ osumaa |
| PM Steels (CPM 10V) | 62-65 | Suuri-volyymi progressiiviset muotit, AHSS-muovaus, äärimmäinen kuluminen | Korkea ($$$$) | 2 000, 000 - 5 000,000+ osumaa |
Materiaalin valinta ja pintakäsittely yhdessä määrittelevät kuinka monta hyvää osaa muotista tulee ennen kuin se tarvitsee huomiota. Mutta paraskaan meistoteräs ei voi kompensoida virheellistä suunnittelua. Se, miten muotin geometria, asemajärjestys ja komponenttiarkkitehtuuri yhdistyvät suunnittelun aikana, erottaa ongelmattomat työkalut-työkaluista, jotka taistelevat sinua jokaisella tuotantokierroksella.
Die Design Principles and Engineering Fundamentals
Oikeasta teräslaadusta valmistettu, mutta virheellinen geometria, huono asemajärjestys tai riittämätön materiaalivirtauksen säätö suutin tuottaa silti huonoja osia. Leimausmuotin suunnittelussa materiaalitiede kohtaa mekaanisen tarkkuuden, ja se on vaihe, jossa syntyy eniten estettävissä olevia työkaluvikoja. Ennen teräksen leikkaamista tehdyt tekniset päätökset määrittävät sen, toimiiko meisti luotettavasti miljoonia syklejä vai tuleeko siitä huoltopäänsärky ensimmäisestä päivästä lähtien.
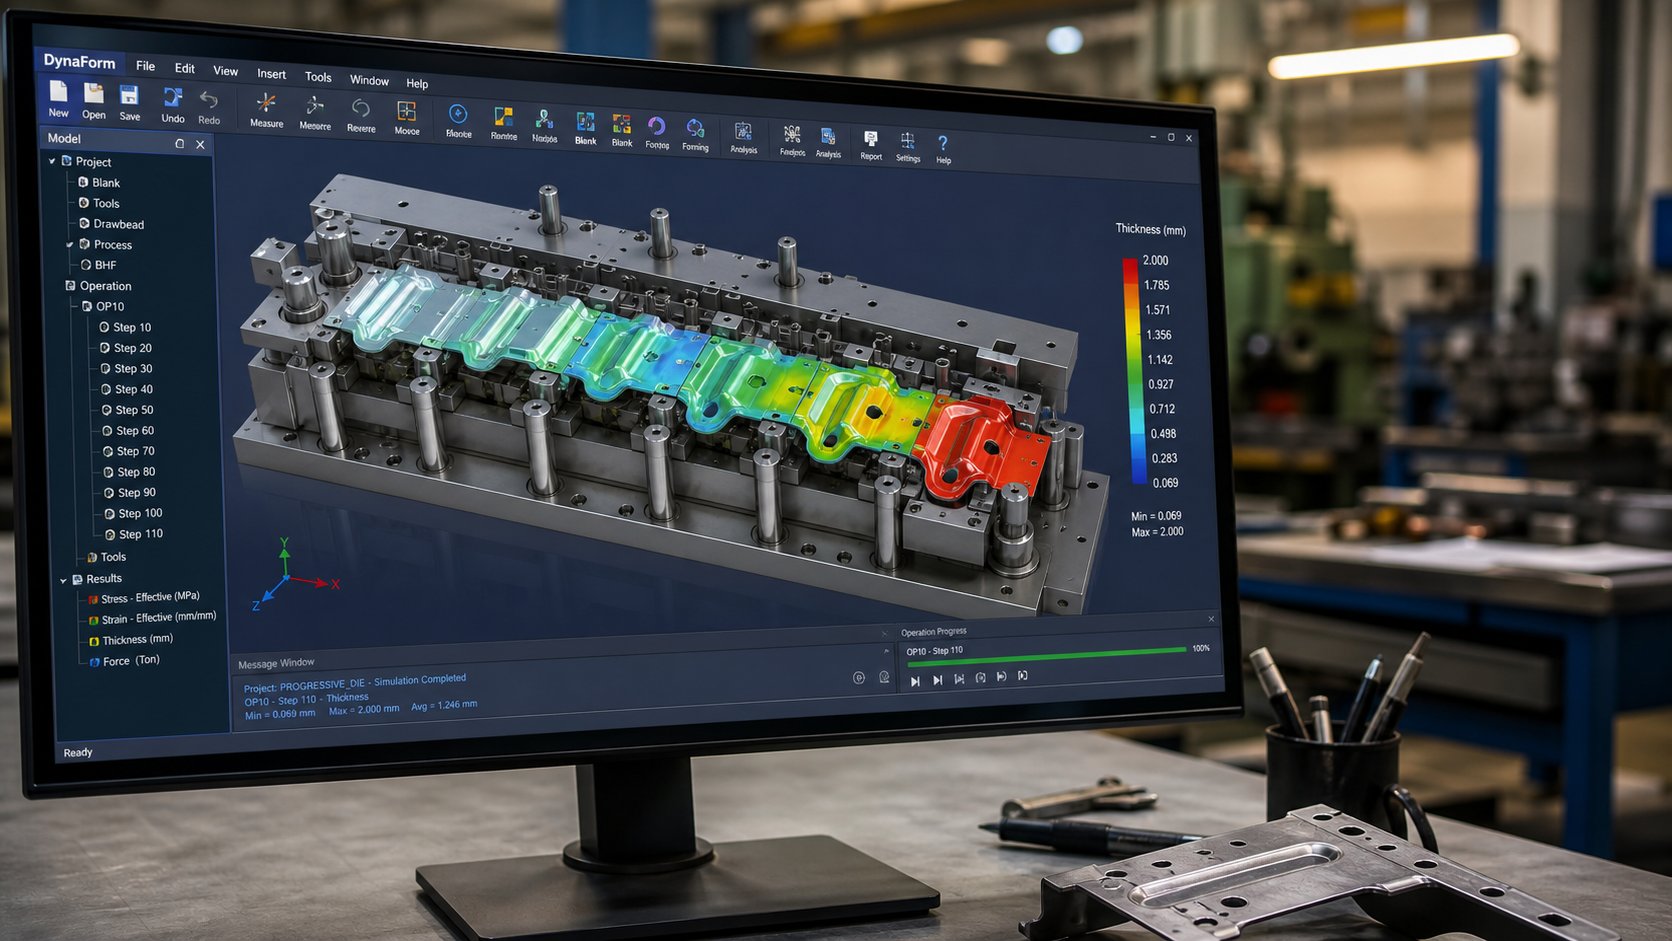
CAD/CAM- ja CAE-simulointi stanssaustekniikassa
Nykyaikainen metallileimausmuottisuunnittelu on edennyt paljon käsin-luonnoiteltujen asettelujen ja kokeilu-ja-error-koonnusten ulkopuolelle. Kuvittele, että kuluttaisit 150 000 dollaria progressiiviseen nostaan, jotta huomaat ensimmäisen kokeen aikana, että materiaali rypistyy asemalla kuusi tai halkeaa arvonnan aikana. Tämä skenaario tapahtuu edelleen, kun kaupat ohittavat digitaalisen validoinnin, mutta se on täysin estettävissä.
Nykyinen suunnittelutyönkulku perustuu kolmeen integroituun ohjelmistoluokkaan, jotka toimivat peräkkäin:
CAD (tietokoneavusteinen{0}}suunnittelu)alustat, kuten SolidWorks, Siemens NX ja CATIA, luovat yksityiskohtaisia 3D-malleja jokaisesta meistin komponentista. Erikoislisäosat-, kuten Logopress3 ja 3DQuickPress, automatisoivat kaistaleasettelun luomisen, taipumattomia laskelmia ja vakiokomponenttien sijoittelua. Nämä työkalut luovat digitaalisen suunnitelman, jonka loppupään järjestelmät kuluttavat.
CAE (tietokoneavusteinen{0}}tekniikka)simulaatioohjelmistot, kuten AutoForm tai DYNAFORM, suorittavat elementtianalyysin koko leimausprosessista ennen kuin yksittäinen teräspala koneistetaan. Insinöörit voivat ennustaa materiaalivirtauksen, tunnistaa mahdollisen rypistymisen tai halkeamisen, laskea joustokompensaation ja optimoida aihion muodon - digitaalisesti. Tämä virtuaalinen kokeiluvaihe vaarantaa projektin, lyhentää fyysistä vahvistusjaksoa ja lisää dramaattisesti ensi-onnistumisprosenttia.
CAM (tietokoneavusteinen{0}}valmistus)ohjelmisto muuntaa validoidut suunnitelmat CNC-työstörateiksi - G--koodi, joka käyttää jyrsimiä, sorveja, lanka-EDM:itä ja hiomakoneita leikkaamaan todelliset muotin komponentit spesifikaatioiden mukaan.
Edistyneet leimausmuotitoimittajat yhdistävät kaikki kolme vaihetta jatkuvaksi digitaaliseksi säikeeksi. Esimerkiksi,YICHENin leimauslevypalvelu kattaa toteutettavuusanalyysin ja CAE-simuloinnin tarkkuuskoneistuksen, koeajojen ja tarkastuksen avulla -, jotka kuvaavat nykyaikaisten meistisuunnittelun työnkulkujen toimintaa alkuperäisestä konseptista validoituun tuotantotyökaluun. Tämä päästä-päähän-digitaalinen lähestymistapa tarkoittaa, että suunnitteluvirheet tulevat esiin ohjelmistossa, ei puristimen lattialla.
Suunnittelu--valmistettavuuden ja leimaamisen rajoituksiin
Edes hienostunein simulaatio ei voi pelastaa osaa, jota ei koskaan suunniteltu leimaamalla. Design-for-Manufacturability (DFM) on käytäntö, jossa osien geometriaa muokataan sen ympärille, mitä metallilävistimet ja meistit voivat realistisesti tuottaa -, ja siinä osien suunnittelijan ja meistisuunnittelijan välinen yhteistyö tuottaa tulosta.
Tärkeimmät DFM-periaatteet, jotka vaikuttavat suoraan leimaussuunnitteluun, ovat:
- TaivutussäteetSisäisen taivutussäteen - tulee olla vähintään yhtä suuri kuin materiaalin paksuus. Terävämmät mutkat rasittavat materiaalia ja vaativat aggressiivisempia työkaluja, jotka kuluvat nopeammin.
- Reikien sijoitus- reikien tulee sijaita vähintään 1,5 kertaa materiaalin paksuuden verran kaukana mutkista, reunoista ja vierekkäisistä rei'istä. Rikkomukset vääristävät ominaisuuksia ja halkeilevat materiaalia.
- Reikien mitoitus- vähimmäisreiän halkaisijan tulee olla yhtä suuri tai suurempi kuin materiaalin paksuus. Pienemmät reiät vaativat hauraita lyöntejä, jotka ovat alttiita rikkoutumaan.
- Toleranssit- yli-ei--kriittisten ominaisuuksien sietäminen voi räjähdysmäisesti nostaa muottikustannuksia. Siirtyminen +/- 0.05mm:stä +/- 0.005mm:iin voi vaatia kovametallityökaluja, optista hiontaa ja lisätarkastuksia prosessin aikana.
- Materiaalin valinta- lujat-teräkset ja eksoottiset seokset tuovat joustohaasteita ja nopeuttavat muotin kulumista. Suunnittelu muovattavamman materiaalin ympärille yksinkertaistaa työkaluja huomattavasti.
Liustojen asettelu, erityisesti progressiivisissa muotteissa, noudattaa näitä periaatteita kaikilla asemilla. Toimenpiteet järjestyvät loogisesti: lävistys ja loveus tapahtuvat varhaisessa vaiheessa tasaisessa materiaalissa, kun taas taivutus ja muotoutuminen tapahtuu myöhemmillä asemilla profiilin muodostuksen jälkeen. Ominaisuudet, kuten negatiiviset ja positiiviset ohituslovet ohutlevymeistoissa, antavat kantonauhan taipua muotoiltujen piirteiden ympärille ilman häiriöitä, kun se etenee työkalun läpi. Tämän sekvensoinnin väärin saaminen aiheuttaa mittapoikkeaman, materiaalin ohenemisen tai suoran työkaluvaurion.
DFM:ssä ei ole kyse luovuuden rajoittamisesta - vaan sen varmistamisesta, että osasi voidaan tuottaa luotettavasti, taloudellisesti ja volyymilla. Insinöörit, jotka ottavat yhteyttä muottitoimittajansa suunnitteluprosessin varhaisessa vaiheessa, säästävät rutiininomaisesti 15-30 % työkalukustannuksista säätämällä ei-kriittisiä ominaisuuksia, ennen kuin mitään sitoutuu teräkseen.
Pääosat ja niiden toiminnot
Jokaisella leimaussuulakkeella, yksinkertaisesta tyhjennystyökalusta moni-aseman progressiiviseen suulakkeeseen, on yhteinen rakenteellinen anatomia. Näiden metallileimauskomponenttien ymmärtäminen auttaa ostajia arvioimaan ehdotuksia, esittämään perusteltuja kysymyksiä ja havaitsemaan mahdollisia laatupuutteita toimittajien tarjouksissa.
- Die kenkä (ylempi ja alempi)- pohjalevyt, jotka kiinnitetään puristussylinteriin ja alustaan. Ne pitävät kaikki muut komponentit linjassa ja imevät jokaisen puristusiskun täyden vetoisuuden.
- Ohjaustapit ja holkit- tarkkuus-maadoituselementit, jotka on asennettu muotikenkiin, varmistavat täydellisen pystysuoran kohdistuksen ylemmän ja alemman puoliskon välillä. Kuulalaakeroituja häkkejä- käytetään erittäin-tarkoissa muotissa tasaisemman liikkeen ja tiukemman toistettavuuden takaamiseksi.
- Rei'ityslevy (lävistysteline)- ylempään muotikenkään kiinnitetty karkaistu levy, joka paikantaa ja pitää kaikki leikkaus- ja muotoilulävistykset tiukasti paikoillaan.
- Iskut- miespuoliset työkomponentit. Lävistysrei'it leikkaavat reikiä, pimennyslävistimet leikkaavat osien kehyksiä ja muovausleivit luovat mutkia tai vetoa. Jokainen on muokattu-tehtävänsä mukaan.
- Muottikappale (suulakepainike/insertti)- lävistimen naaraspuolinen vastine, joka sisältää tarkasti lävistysprofiilin mukaisen ontelon sekä lasketun välyksen. Kuluvat -suuttimet ovat usein vaihdettavia kovametallikomponentteja.
- Stripper levy- pitää arkin litteänä leikkauksen aikana ja irrottaa sen sisäänvetäytymisrei'istä jokaisen vedon jälkeen. Jousikuormitetut kuorintalaitteet myös puristavat materiaalia estääkseen liikkeen muotoilun aikana.
- Lentäjät- kartiomaiset tai bullet-nokkanastat, jotka kytkeytyvät esi-rei'itettyihin reikiin sijoittaakseen nauhan tarkasti jokaiseen asemaan ennen muita toimenpiteitä. Ne korjaavat pienet syöttövirheet ja varmistavat aseman-to{5}}tarkkuuden.
- Varaston ohjaimet ja nostimet- kiskot, jotka pitävät nauhan keskellä sen syöttäessä, ja jousikuormitetut elementit-, jotka nostavat nauhan irti muotin pinnasta muodostamisen jälkeen, jotta se voi liikkua vapaasti.
Näiden puristusmuottikomponenttien vuorovaikutus ajoitetaan tarkasti puristusjaksoon. Jopa muutaman mikronin epätasapaino ohjaustappien välillä voi johtaa lävistysmurtumiseen, purseen muodostumiseen tai mittojen ajautumiseen koko tuotantojakson ajan. Tästä syystä pätevät meistinrakentajat validoivat jokaisen komponentin suunnittelutarkoituksen vastaisesti käyttämällä koordinaattimittauslaitteita ja optista tarkastusta ennen lopullista kokoonpanoa.
Kun suunnittelu ja komponenttiarkkitehtuuri on määritelty, nousee esiin käytännön kysymys: mitä tämä tarkkuus oikeastaan maksaa? Muotin monimutkaisuus, materiaalivalinnat, toleranssivaatimukset ja tuotantomäärätavoitteet vaikuttavat hinnoitteluyhtälöön, joka on monien ostajien mielestä läpinäkymätön - ja jossa epäselvät odotukset johtavat budjettiyllätyksiin.
Kustannustekijät ja hinnoittelu muottivalmistuksessa
Työkalulainat työkalujen ja muottien valmistuksessa tuntuvat usein mustilta laatikoilta. Kaksi toimittajaa voivat tarkastella samaa osapiirustusta ja palautushintaa 30 000 dollarin erolla. Tämä aukko tarkoittaa harvoin jonkun ylihinnoittelua - se tarkoittaa yleensä sitä, että jokainen kauppa tulkitsi tarpeitasi eri tavalla, ehdotti erilaisia suulaketyyppejä tai oletti erilaisia stankojen käyttöiän tavoitteita. Kun ymmärrät, mikä todellisuudessa aiheuttaa kustannuksia, voit vertailla tarjouksia tasavertaisesti ja välttää turhien ominaisuuksien maksamisen.
Mikä aiheuttaa leimaustyökalujen kustannuksia
Kaikilla kustannustekijöillä ei ole yhtä painoarvoa. Tässä on se, mikä vaikuttaa työkalujen kokonaishintaan korkeimmasta pienimpään:
- Die monimutkaisuus ja asemien lukumäärä- 12{5}}aseman progressiivinen muotti maksaa eksponentiaalisesti enemmän kuin 4-asemainen työkalu. Jokainen lisäasema lisää suunnittelutekniikkaa, tarkkuustyöstöä ja kokoonpanotunteja. Monimutkaiset geometriat, jotka vaativat tiukkoja muovaustoimenpiteitä, moninkertaistavat kustannukset nopeasti.
- Toleranssivaatimukset- hyppääminen +/- 0.1mm:stä +/- 0.02 mm:iin voi kaksinkertaistaa työkalukustannukset. Tiukemmat toleranssit vaativat kovempia työkaluteräksiä, langan EDM-leikkausta, optista hiontaa ja enemmän validointijaksoja.
- Vaadittu kuolee elämä- 100 000 osumaan taatussa suulakkeessa käytetään erilaisia materiaaleja ja lämpökäsittelyjä kuin 5 000 000 sykliä varten rakennetussa suulakkeessa. Kovametalliterät, PM-teräkset ja korkealuokkaiset pinnoitteet pidentävät käyttöikää, mutta lisäävät merkittävästi alkuinvestointeja.
- Materiaali leimataanRuostumattoman teräksen tai edistyneen -lujan teräksen käsittelyssä - muotit tarvitsevat kovempia, kulumista-kestävämpiä työkaluja kuin pehmeän teräksen tai alumiinin meistot. Hankaavat työkappaleen materiaalit nopeuttavat kulumista, mikä vaatii korkealaatuisia muottiteräksiä.
- Osakoko ja puristustonni- suuremmat osat tarvitsevat suurempia stanssattuja kenkiä, painavampia levyjä ja suurempia puristimia. Itse muotin materiaalikustannukset skaalautuvat fyysisen koon mukaan.
- Toissijaiset ominaisuudet- in-kierrätys, sisään-muottikokoonpano, anturit ja automaattinen tarkastus lisäävät suunnittelun monimutkaisuutta tavallisten leikkaus- ja muotoilutoimintojen lisäksi.
Yksinkertaiset tyhjennysmuotit voivat maksaa 8 000–25 000 dollaria, kun taas moni-aseman progressiiviset meistit monimutkaisille leimausosille vaihtelevat 30 000 dollarista reilusti yli 250 000 dollariin. Suuri-volyymi autojen siirtomuotit voivat ylittää 500 000 dollaria. Nämä luvut tuntuvat jyrkältä, kunnes lasket, kuinka paljon ne tuottavat osaa kohti muotin käyttöiän aikana.
Kustannus-/-Osatalous ja epätasainen määrä-
Tässä matematiikka kääntyy leimaamisen puoleen. Räätälöity metallileimaussuulake on etukäteisvaraus, joka kasvattaa -osakustannuksia kohti penniä volyymin kasvaessa. Harkitse todellista skenaariota:
- Mukautettu investointi: 12 000 dollaria
- Per-osahinta leimauksella: 0,45 $
- Per-osahinta CNC-työstyksellä (ei työkaluja): 3,50 dollaria
E Tämän luvun alapuolella leimattujen metalliosien koneistus on kaiken kaikkiaan halvempaa. Sen yläpuolella jokainen ylimääräinen metallileimattu osa säästää 3,05 dollaria vaihtoehtoon verrattuna. 20 000 osan kohdalla tuo 12 000 dollarin meistin lisää vain 0,60 dollaria kappaleelta, kun taas CNC-työstö olisi maksanut yhteensä 70 000 dollaria -, mikä tarkoittaa yli 49 000 dollarin säästöä.
Ostajien jatkuvasti tekemä virhe? He arvioivat työkalukustannukset yksittäisen tilauksen perusteella elinkaaren määrän sijaan. Jos tilaat 5 000 yksikköä vuosittain kolmen vuoden ajan, todellinen volyymi on 15,000 - reilusti yli tauon-jopa useimpien räätälöityjen metallileimojen kohdalla. Jokainen uusintatilaus saapuu nopeammin (ei uusien työkalujen läpimenoaikaa) ja halvemmalla (vain -osahinta plus asennus). Valmistustalouden leimaaminen palkitsee-pitkän aikavälin ajattelun.
Materiaalikustannukset lisäävät etua entisestään. Kun metalliosien leimaamisessa käytetään kalliita seoksia, kuten ruostumatonta terästä tai berylliumkuparia, meiston ylivoimainen materiaalinkäyttö (optimoidut nauhaasettelut vähentävät hukkaa) tuo säästöjä jokaisella tuotantokierroksella.
Kuinka arvioida ja vertailla lainauksia
Kun räätälöityjen metallileimausmuotien tarjoukset vaihtelevat hurjasti, ongelma on lähes aina epäjohdonmukainen toimittajien välillä. Ayksityiskohtainen kustannusanalyysiosoittaa, että yksikköhinta yhdistää viisi taustalla olevaa tekijää: materiaalit (45-55 %), työvoima (15-25 %), yleiskustannukset (10–20 %), laadunvarmistus (2–8 %) ja pakkaukset (2–5 %). Tämän lisäksi ajokohtaiset asennusmaksut, tarkastusvaatimukset ja jälkikäsittely voivat lisätä 0,10–1,00 dollaria kappaleelta, ellei niitä ole määritetty etukäteen.
Saadaksesi todella vertailukelpoisia tarjouksia, tarjouspyyntösi on määritettävä yksityiskohtia, jotka poistavat arvailun:
- Nimeä tarkat materiaalistandardit jäljitettävyysvaatimuksilla - "Q235B per GB/T 700" ei vain "hiiliteräs"
- Määritä toleranssiluokat numeerisesti - "±0,05 mm kriittisissä rei'issä" ei "tiukat toleranssit"
- Määritä vuotuiset määräennusteet ja odotettu kuolinaika osumien kokonaismääränä
- Mainitse pintakäsittelyt, pinnoitustiedot ja pakkausstandardit selkeästi
- Pyydä eritellyt tarjoukset, joissa erotetaan työkalukustannukset,{0}}kappalehinta, asennuskulut ja mahdolliset toistuvat tarkastusmaksut
Ilman näitä huomiotekstejä voit vertailla lainauksia, jotka heijastavat täysin erilaisia oletuksia laatutasosta, kuolemien elinajanodoteesta ja siitä, mitä se sisältää. Alhaisin työkalujen hinta ei välttämättä ole paras hinta-laatusuhde, jos se tuottaa 100 000 osuman takuun, kun tarvitset 2 000 000.
Kustannusten selkeys auttaa sinua investoimaan viisaasti, mutta jopa täydellisesti määritelty muotti alkaa heikentyä heti, kun se tulee tuotantoon. Se, miten ylläpidät investointeja - ja milloin huomaat sen epäonnistuvan -, määrittää, pysyvätkö hintasi-osakohtaiset-ennusteet vuosien mittaan vai heikkenevätkö hiljaa laadun heikkeneessä.
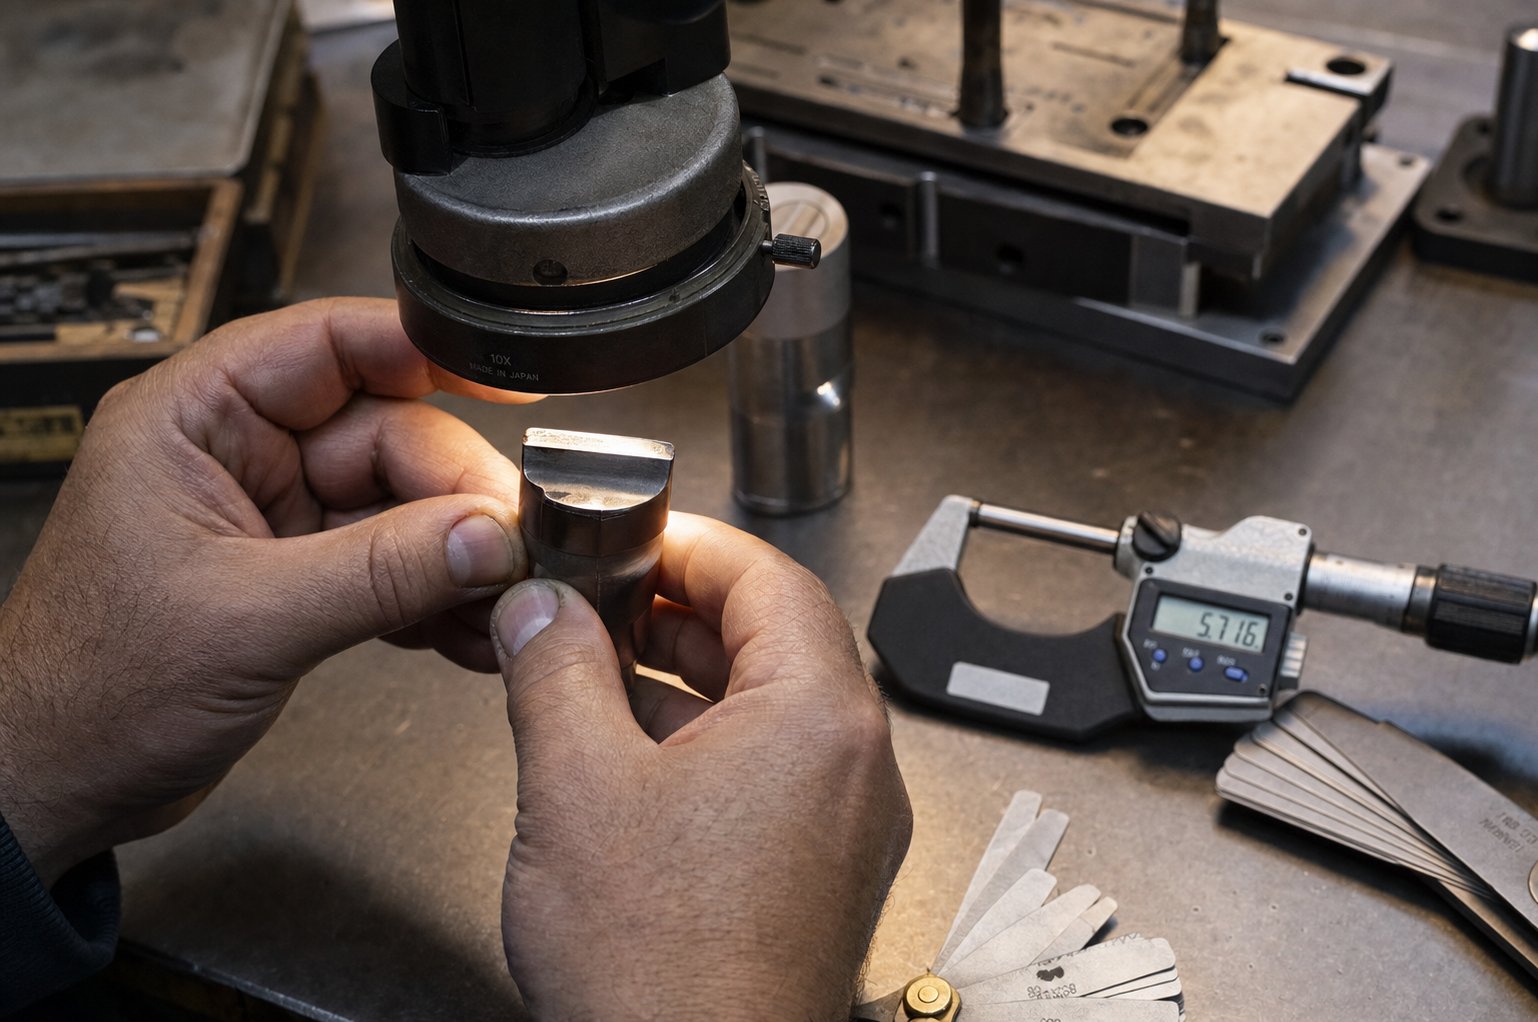
Die Huolto, Vianetsintä ja Elinikä
100 000 dollarin progressiivinen kuoppa ei petä kerralla. Se hajottaa hiljaa - hieman korkeampi purse tällä viikolla, mitta ajautuu 0,01 mm ensi kuussa, pintanaarmu, jota ei ollut eilen. Ostajat, jotka investoivat voimakkaasti metallileimaustyökaluihin mutta laiminlyövät rakenteellisen huollon, menettävät rutiininomaisesti 30–50 % muotin potentiaalisesta käyttöiästä. Osat irtoavat jatkuvasti meistopuristimesta, mutta laatu heikkenee niin vähitellen, että kun joku huomaa, vaurio vaatii kallista korjausta yksinkertaisen ylläpidon sijaan.
Ennaltaehkäisevät huoltoaikataulut ja parhaat käytännöt
Tehokas leimaustyökalujen ylläpito yhdistää aikaan{0}}perustuvat tarkastukset veto-laskennan laukaisimiin. 500 000 osumaa kuukaudessa ajava noppi tarvitsee terävämpiä väliä kuin yksi pyöräily 20 000. Käytännön aikataulu jakautuu seuraavasti:
Per vuoro:Tarkista, onko näkyvissä purseita, syöttöhäiriöitä, etanoiden kerääntymistä ja epänormaalia puristusääntä. Varmista, että voitelu saavuttaa kaikki kosketuspisteet. Nämä nopeat havainnot havaitsevat ongelmat ennen kuin ne kaskadoidaan.
Viikoittain:tarkasta lentäjät, jouset, ohjaustapit ja romun evakuointireitit. Puhdista kiinnijääneet hienoainekset ja kuivuneet voiteluaineet asemista, joihin kertyy toistuvasti roskia.
Kuukausittain tai dokumentoiduin iskuvälein:mittaa leikkuu-reunojen kuluminen, tarkista lävistys-meistinvälys-rakutulkeilla ja tarkista teroitustarpeet todellisten kulumistietojen perusteella mielivaltaisten aikataulujen sijaan. Vaihda jouset, joissa on yli 10 % vapaa{5}}pituushäviö.
Vuosittain:suorittaa täydellisen purkamisen, metrologisen tarkastuksen ja kumulatiivisen kulumisen arvioinnin. Päivitä PM-tietueet ja säädä aikavälejä sen mukaan, mitä historia näyttää.
Pääperiaate? Huoltotiheyden tulee noudattaa tuotantotodellisuutta - materiaalin hankausta, osien kriittisyyttä ja muotin monimutkaisuutta -, ei yleinen kalenteri. Tarkkuussuulake, joka pyörittää hiovaa ruostumatonta terästä suurella nopeudella, tarvitsee tiukemmat tarkistusjaksot kuin yksi peittävä lievä teräs vaatimattomilla tilavuuksilla.
Muottiongelmien diagnosointi osavioista
Kun laatu luistaa, leimattu osa itse kertoo, mistä etsiä. Jokainen vikakuvio liittyy tiettyyn muotin tilaan. Tässä on tarkistuslista, joka yhdistää oireet perimmäisiin syihin:
- Purseen korkeuden lisääminen- kuluneet leikkuureunat tai rei'itys-meistin-välys on avautunut yli spesifikaatioiden. Teroitus tai uudelleenhionta palauttaa kunnon.
- Kalling (materiaalin kerääntyminen muotin pinnoille)- tiukat vetovälykset, huono pinnanlaatu tai riittämätön voitelu. Kiillota kosketuspinnat ja tarkista välyksen geometria.
- Halkeama tai reunamurtuminen- työkaluteräksen ylikuormitus, materiaalien yhteensopimattomuus tai stanssauskone, joka tuottaa liikaa tonnia. Lopeta tuotanto välittömästi ja tarkasta liitososat.
- Mittasuhteet- kohdistusvirhe kuluneista ohjaustapeista, löysästä kiinnityslaitteistosta tai epäyhtenäisestä puristussulkukorkeudesta. Tarkista asetukset ennen kuin oletat, että leimausmuotin osat on vaihdettava.
- Pintanaarmuja tai naarmuja- juuttunutta roskaa, kuivunutta voiteluainetta tai kuluneita kosketuspintoja nauhan reitille. Perusteellinen puhdistus ratkaisee tämän usein ilman työkalujen leimauskomponenttien vaihtoa.
- Syöttöhäiriöt tai nauhan seurantavirheet- ohjauksen kuluminen, väärä syöttökulma tai esteitä varastoradalla. Tarkista etenemiseen- liittyvät komponentit ensin.
- Kevätväsymys (heikko kuorinta tai epäjohdonmukainen tyhjä pito)- käyttöikänsä jälkeen jouset menettävät voimansa vähitellen. Mittaa vapaa pituus spesifikaatioiden mukaan ja vaihda ennakoivasti.
Kriittinen diagnostiikkaperiaate kokeneilta työkalu- ja muottipajoilta: tarkista aina asennus ja huolto ennen työkalujen vaihtamista. Loukkuun jääneet etanat, löysät pultit ja tukkeutuneet romureitit jäljittelevät kulumiseen liittyviä vikoja, mutta niiden korjaaminen ei maksa mitään. Suoraan leimaustyökalun korjaamiseen siirtyminen ilman perusasioiden tarkistamista vie aikaa ja aiheuttaa joskus uusia ongelmia.
Korjaa vs. korvaa päätöskehys
Jokainen meisti saavuttaa lopulta pisteen, jossa rutiiniteroitus ja komponenttien vaihto eivät enää pidä vakaata prosessia. Kysymys ei ole siitä, tuleeko tämä kohta -, vaan se, tunnistatko sen ennen kuin upotat korjausdollareita työkaluihin, jotka kaipaavat uudelleenrakentamista.
Jatka teroitustakun reunan kuluminen on tasaista, muotti palaa spesifikaatioihinsa uudelleenhionnan jälkeen ja osan laatu vakiintuu välittömästi huollon jälkeen. Normaali leikkausreunan-kuluminen hyvin-suunnitellussa muotissa on huoltoongelma, ei rakenteellinen.
Korjaus tai kunnostuskun vaurio on paikallinen - halkeama lävistys, kulunut ohjausholkki, yksi asema menettää sietokyvyn. Yksittäisten stanssausmuotin osien vaihtaminen on järkevää, jos työkalun loppuosa pysyy mitoiltaan vakaana ja vika ei toistu.
Vaihda tai suunnittele uudelleenkun näet toistuvan kohdistuksen häviämisen varmennetun huollon jälkeen, kroonista mittapoikkeamaa, joka palaa päivien kuluessa huollosta, rakenteellisia halkeamia muotin kengissä tai levyissä tai samassa asemassa vikaa pian jokaisen korjausjakson jälkeen. Tässä vaiheessa muotin kertynyt kuluminen ylittää sen, mitä komponenttien vaihtaminen voi korjata.
Ratkaiseva tekijä on hahmontunnistus. Yksi epäonnistuminen on tapahtuma. Sama vika, joka toistuu kunnollisen korjauksen jälkeen, on trendi -, ja trendit viittaavat suunnittelun rajoituksiin, materiaalin väsymiseen tai tuotantovaatimuksiin, jotka ovat ylittäneet alkuperäisen työkalun spesifikaation. Yksityiskohtaisten huoltotietueiden (osumamäärät, vikakoodit, korjaustoimenpiteet ja jälkeiset-palvelun laadun tulokset) pitäminen muuttaa tämän päätöksen vaistonvaraiselta tietoon perustuvaksi-analyysiksi.
Asianmukainen huolto pidentää muotin käyttöikää 2-3 kertaa verrattuna ajon-to-vikaan tapahtuviin lähestymistapoihin, mutta se luo myös dokumentaation, jota tarvitset, kun on aika hankkia vaihtotyökalut. Tämä hankintaprosessi -, jossa tiedetään, mitä määritellä, mitä kysymyksiä kysyä ja mitä pätevän muottikumppanin tulee toimittaa – seuraava kerros ostajan virheitä kerääntyy hiljaa.
Kuinka määrittää ja hankkia mukautettu leimausmuotti
Huoltolokit kertovat, kun kuoppa on saavuttanut käyttöikänsä lopun. Mitä tapahtuu seuraavaksi - ostaessaan sen korvaavan tai määrittämällä upo-uuden työkalun -, ostajat joko virtaviivaistavat prosessia tai toistavat kaikki virheet, jotka vaivasivat heidän alkuperäistä työkaluaan. Ero johtuu yleensä valmistautumisesta. Hyvin-strukturoidulla tarjouspyynnöllä saat tarkat ja vertailukelpoiset tarjoukset muutamassa päivässä. Epämääräinen laukaisee viikkoja kestäviä selventäviä sähköpostiviestejä ja lainauksia, jotka perustuvat oletuksiin, joita et koskaan hyväksynyt.
Mitä tietoja muottivalmistajasi tarvitsee
Jokainen pätevä metallileimausmuottivalmistaja tarvitsee saman ydinpaketin, ennen kuin he voivat tehdä vastuullisen lainauksen. Jos yksikin elementti puuttuu, kauppa pakottaa liikkeen arvaamaan -, ja nämä arvaukset vaikuttavat hintaan, toimitusaikaan tai pahimmassa tapauksessa noppasi suorituskykyyn.
Tässä on mitä sinun tulee valmistaa ennen kuin otat yhteyttä leimausmuottien valmistajiin:
- Osapiirustukset GD&T:llä- sisältävät täydelliset geometriset mitoitukset ja toleranssit. Peruspisteviitteet, sijaintitoleranssit ja tasaisuusvaatimukset kertovat meistisuunnittelijalle, mikä vetotyökalujen monimutkaisuus on. Kuten ohutlevyn valmistuksen asiantuntijat huomauttavat, valmistaja soveltaa oletusarvoja ilman määriteltyjä toleransseja, jotka eivät välttämättä vastaa suunnittelutavoitteitasi.
- Materiaalin erittely- sano tarkka standardi ja arvosana (esim. "SUS304 per ASTM A240" tai "SPCC per JIS G3141"). Eri materiaalit vaativat erilaisia muottiteräksiä, välyksiä ja pinnoitteita.
- Vuotuiset volyymiennusteet- arvioidut vuotuiset määräsi ja käyttöiän kokonaisvolyymi määrittävät sen, onko liikkeessä yksinkertaista meistiä vai progressiivista työkalua, jossa on kovametalliterät, jotka on valmistettu miljoonille jaksoille.
- Toleranssivaatimukset ominaisuuden mukaan- tunnistaa, mitkä mitat ovat tärkeitä verrattuna yleisiin. Yli-kaiken sietäminen nostaa työkalukustannuksia. kriittisten ominaisuuksien määrittäminen alla tuottaa osia, jotka eivät kokoonnu.
- Pintakäsittelyn odotukset- määritä Ra-arvot tai visuaaliset standardit kosmeettisille pinnoille. Koristeellinen ulkopaneeli vaatii kiillotettuja muottipintoja, joita piilotettu rakennetuki ei vaadi.
- Toissijaiset toiminnot- huomioi kaikki in-stanssaus, laitteiston lisäys tai jälki-leimausprosessit, jotka vaikuttavat siihen, miten meisti toimittaa valmiit osat.
Tärkeitä kysymyksiä potentiaalisille toimittajille
Täydellinen tarjouspyyntöpaketti antaa sinulle tarjoukset. Oikeat kysymykset erottavat osaavat metallileimausmuottivalmistajat liikkeistä, jotka kamppailevat projektisi kanssa. Kun arvioit mitä tahansa leimaustyökalua ja muotintoimittajaa, ota huomioon prosessin kapasiteetti pelkän hinnan sijaan:
- Mitä CAD/CAM- ja CAE-simulointityökaluja käytät muotin suunnittelussa? Muodossimulaatioita harjoittavat kaupat havaitsevat ongelmat digitaalisesti sen sijaan, että löytäisivät niitä kalliin fyysisen kokeilun aikana.
- Mitkä työkaluteräslaadut ja pintakäsittelyt ovat vakiona materiaalilleni ja tilavuudelleni? Vastaus paljastaa, suunnitteleeko toimittaja sovellustasi vai käyttääkö oletusarvoisesti yksi-koko-kaikkiin sopiva{2}vaihtoehto.
- Mitä kokeilu- ja validointiprosessisi sisältää? Yksittäinen osuma lehdistössä ei ole validointi. Etsi dokumentoitua T0/T1-näytteenottoa, mittaraportointia ja CPK-prosessikykyanalyysiä useiden tuotantosyklien ajalta.
- Kuinka käsittelet teknisiä muutoksia muotin hyväksynnän jälkeen? Joustavuus ECN:ien mukauttamiseen ilman täydellistä uudelleensuunnittelua - joutoasemien tai modulaaristen lisäosien avulla - suojaa investointiasi tuotesuunnittelun kehittyessä.
- Mikä on dokumentoitu muotin käyttöikä, ja mikä takuu kattaa ennenaikaisen vian?
Pätevä metallityökalu- ja meistikumppani vastaa näihin kysymyksiin yksityiskohtaisesti, ei yleisin perustein. Jos vastaus kysymykseen "mitä simulaatiotyökaluja käytät?" on epämääräinen, se on merkki siitä, että kauppa luottaa kokeilu--ja-virhemenetelmiin, jotka maksavat sinulle aikaa ja rahaa kehityksen aikana.
Tarjouspyynnöstä tuotantoon-Valmiit työkalut
Parhaat leimausmuotit valmistajasuhteet eivät ole kaupallisia. He seuraavat jäsenneltyä kehityspolkua, joka vahvistaa jokaisen oletuksen ennen kuin sitoutuu tuotantomääriin. Tältä polku näyttää täyden palvelun-kumppanin kanssa:
- Toteutettavuusanalyysi- toimittaja tarkistaa osan geometrian, materiaalin ja leimausrajoitusten toleranssit. He tunnistavat mahdolliset muodostuvat riskit, ehdottavat DFM-parannuksia ja vahvistavat, että projekti on elinkelpoinen, ennen kuin lainaavat yksityiskohtaisia työkaluja.
- CAE-simulaatio ja nauhan asettelu- -muodostussimulaatio validoi materiaalivirran, ennustaa paluumatkan ja optimoi aseman sekvensoinnin. Nauhan asettelu lukittuu materiaalin hyödyntämiseen ja tuotantologiikkaan.
- Die suunnittelun tarkistus ja hyväksyntä- tarkastelet ja hyväksyt täydellisen 3D-suulakkeen suunnittelun, mukaan lukien komponenttien materiaalit, välysmääritykset ja stanssauksen odotetun käyttöiän dokumentaation.
- Tarkkuustyöstö ja kokoonpano- CNC-jyrsintä, langan EDM, hionta ja lämpökäsittely tuottavat muottikomponentteja vaatimusten mukaisesti. Kokoonpano kokoaa kaiken yhteen tarkastetulla kohdistuksella.
- Koeajot ja T0/T1 näytteenotto- suulake toimii tuotantoluokan-puristimella, joka tuottaa näyteosia piirustustasi vasten. Säädöt koskevat kaikkia fyysisessä kokeilussa havaittuja jousto- tai mittapoikkeamia.
- Mittatarkastus ja validointi- CMM-mittaukset, ensimmäisen-artikkelin tarkastusraportit ja prosessikykytutkimukset vahvistavat, että suulake täyttää vaatimukset ennen toimitusta.
- Tuotannon julkaisu ja jatkuva tuki- validoitu muotti saapuu tuotantoympäristöösi huoltodokumentaation, suositeltujen teroitusvälien ja varaosien teknisten tietojen kera.
Tämä päästä{0}}päähän-päähän työnkulku erottaa todellisen metallileimaustyökalun ja meistinkumppanin liikkeestä, joka toimittaa yksinkertaisesti koneistetun teräslohkon.YICHENin leimauslevypalvelu on esimerkki tästä koko{0}}elinkaarilähestymistavasta -, joka vie hankintapäälliköt ja työkaluinsinöörit toteutettavuudesta ja CAE-simulaatiosta koneistukseen, koeajoihin ja tarkastuksiin. Täydellinen kattavuus tarkoittaa, että ongelmat tulevat esiin kehityksen aikana eikä tuotantokerroksessa, ja mukautettu metallileimaussuulakkeesi saapuu validoituna ja tuotantovalmiina sen sijaan, että se vaatisi lisävirheenkorjausta laitoksessasi.
Kun arvioit leimausmuotin valmistajia, aseta etusijalle kumppanit, jotka omistavat koko prosessin simuloinnista validoituun työkaluun. Alhaisempi tarjous liikkeestä, joka luovuttaa sinulle testaamattoman supan ja katoaa, maksaa pitkällä aikavälillä enemmän pitkien koejaksojen, teknisten muutosten ja tuotannon viivästyneiden julkaisujen vuoksi. Kallein virhe metallin leimaustyökalujen ja stanssausten hankinnassa ei ole työkaluista liian suuri maksaminen - se on alimaksua kyvystä ja jokaisen ongelman periminen, jota toimittaja ei pystynyt ratkaisemaan.
Usein kysyttyjä kysymyksiä metallileimatyökalusta ja meististä
1. Mitä eroa on metallileimasimella ja leimausmuotilla?
Metallileima on kädessä pidettävä tai kone{0}}käyttöinen työkalu, joka painaa merkintöjä, kuten sarjanumeroita tai logoja, pintaan. Leimaussuulake on räätälöity-tarkkuusinstrumentti, joka koostuu meististä ja ontelosta, joka on asennettu ohjattuihin muotikenkiin ja joka on suunniteltu leikkaamaan, taivuttamaan, vetämään tai muotoilemaan metallilevyä valmiiksi kappaleiksi suurella volyymilla. Molemmat kohdistavat voimaa muotoillun instrumentin läpi, mutta leimausmuotteihin liittyy huomattavasti enemmän suunnittelun monimutkaisuutta, suurempia työkaluinvestointeja ja tuotantokapasiteettia mitattuna tuhansina tai miljoonina identtisinä osina muottisarjaa kohti.
2. Kuinka paljon mukautettu metallileimausmuotti maksaa?
Mukautetun leimausmuotin kustannukset vaihtelevat laajasti monimutkaisuuden mukaan. Yksinkertaiset tyhjennysmuotit alkavat noin 5 000 - 25 000 dollaria, yhdistelmämuotit maksavat 10 000 - 50 000 dollaria, progressiiviset muottimet vaihtelevat 30 000 - yli 250 000 dollaria ja suuret siirtomuotit autoteollisuuden sovelluksiin voivat ylittää 500 000 dollaria. Ensisijaisia kustannustekijöitä ovat asemien lukumäärä, toleranssivaatimukset, stanssauksen käyttöikä, leimattava materiaali ja osan koko. Täyden-palvelun toimittaja, kuten YICHEN (https://www.yichen-group.com/stamping-die/), tarjoaa toteutettavuusanalyysin etukäteen, jotta ostajat ymmärtävät kustannusvaikutukset ennen kuin sitoutuvat työkaluinvestointeihin.
3. Mikä työkaluteräs on paras muotin leimaamiseen?
Paras työkaluteräs riippuu sovelluksestasi. D2 (korkea-hiilinen, korkea-kromi) tarjoaa erinomaisen kulutuskestävyyden yleiseen tyhjennykseen ja muovaukseen 62-64 HRC:ssä. A2 tarjoaa paremman sitkeyden ilma-kovettumisen vakauden ansiosta kohtalaisiin-iskulävistyksiin. S7 kestää raskaita iskukuormituksia paksun materiaalin{14}}leikkauksessa. M2--nopea teräs säilyttää kovuuden korkeissa lämpötiloissa nopeassa{17}}progressiivisissa muotteissa. Volframikarbidi tarjoaa maksimaalisen kulutuskestävyyden ultra-suuriin-volyymeihin, yli 5 miljoonaan osumaan. Jauhemetallurgialaadut, kuten CPM 10V, tasapainottavat kulutuskestävyyttä ja sitkeyttä edistyneille lujalle terässovelluksille.
4. Milloin minun pitäisi valita progressiivinen muotti siirtomuotin sijaan?
Valitse progressiivinen meisti, kun osat ovat suhteellisen litteitä, pieniä tai keskikokoisia ja niitä tarvitaan suuria määriä (50 - 1, 500+ osaa minuutissa). Progressiiviset meistit pitävät työkappaleen liitettynä kantonauhaan peräkkäisten asemien ajan, mikä tekee niistä ihanteellisia monimutkaisille monitoimiosille ilman syvää vetoa. Valitse siirtosuutin, kun osat ovat suuria, vaativat syvävetoa tai tarvitsevat kiertoa toimintojen välillä. Siirtomuotit erottavat ensin jokaisen aihion, sitten mekaaniset sormet siirtävät yksittäisiä kappaleita itsenäisten asemien välillä, mikä mahdollistaa materiaalin virtauksen, jota yhdistetty nauha ei voi vastaanottaa.
5. Mistä tiedän, milloin leimaussuulake on korjattava tai vaihdettava?
Tarkkaile osien laatuindikaattoreita: jäysteen korkeuden nousu ilmoittaa leikkuureunojen kulumisesta, mittojen poikkeama viittaa ohjaustapin kulumiseen tai kohdistusvirheeseen, ja aaltoilu osoittaa välys- tai voiteluongelmia. Jatka teroitusta, kun reunan kuluminen on tasaista ja laatu vakiintuu huollon jälkeen. Korjaa, kun vauriot ovat paikallisia yksittäisissä komponenteissa, kuten halkeilemassa tai kuluneessa holkissa. Vaihda tai suunnittele uudelleen, kun huomaat toistuvan kohdistuksen häviämisen varmennetun huollon jälkeen, jatkuvan mittapoikkeaman palautuvan päivien kuluessa huollosta, rakenteellisia halkeamia meistinkengissä tai kun sama asema vioittuu toistuvasti asianmukaisen korjauksen jälkeen. Yksityiskohtaiset huoltotiedot, joissa on osumamäärät ja vikakoodit, muuttavat tämän päätöksen arvailusta tietoihin{4}} perustuvaksi analyysiksi.


