


Mikä on manuaalinen siirtoleimaus ja miksi sillä on merkitystä
Kun saat työkalutarjouksen aleimattu metalliosa, rivikohdat selittävät harvoin hinnan takana olevaa prosessifilosofiaa. Yksi yleisimmin väärinymmärretyistä menetelmistä noiden numeroiden takana on manuaalinen siirtoleimaus, prosessi, joka yhdistää usean-aseman muodostamisen tarkkuuden ja käsien-ohjauksen. Olitpa tuotantoinsinööri, joka arvioi tuotantomenetelmiä tai ostaja, joka yrittää purkaa toimittajan ehdotusta, tämän prosessin ymmärtäminen muuttaa tapaa, jolla luet jokaisen pöydälläsi olevan tarjouksen.
Manuaalisen siirron stanssauksen määrittäminen
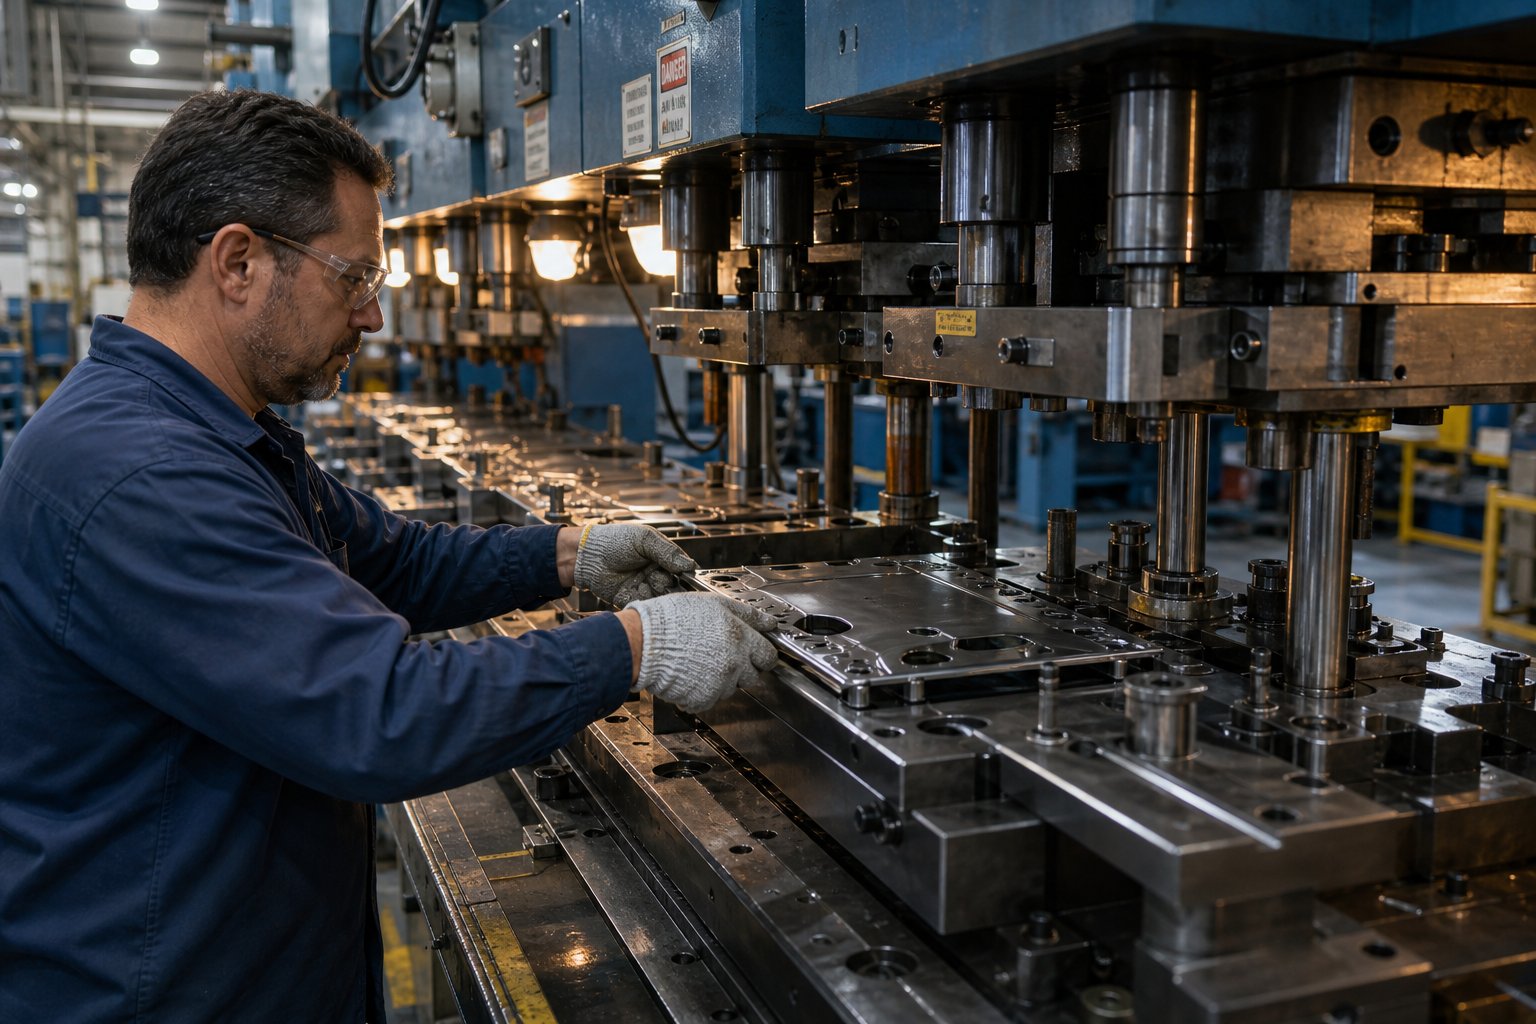
Manuaalinen siirtomuotin leimaus on metallin muovausprosessi, jossa ihminen liikuttaa fyysisesti yksittäisiä työkappaleita erillisten meistiasemien välillä puristimessa, ja jokainen asema suorittaa erillisen toiminnon, kuten tyhjennyksen, piirtämisen, lävistyksen tai trimmauksen, kunnes lopullinen osan geometria on saavutettu.
Muutamat termit sotkeutuvat yleensä keskusteluun, joten selvitetään ne. Asiirtomuottiviittaa itse työkaluun, sarjaan itsenäisiä meistiasemia, jotka on suunniteltu muodostamaan asteittain osa. Asiirto painaon kone, jossa nämä asemat sijaitsevat ja joka tarjoaa vetoisuuden muovausta varten.Siirtoleimauson laajempi prosessiluokka. Kun sana "manuaalinen" edeltää mitä tahansa näistä, se osoittaa, että osien liike asemien välillä riippuu taitavasta käyttäjästä eikä robottikäsistä tai mekaanisista sormista.
Miten se eroaa automaattisesta siirrosta ja progressiivisista meistä
Kuvittele progressiivinen muottikokoonpano: jatkuva metallinauha syöttää sarjan asemia, ja osa pysyy kytkettynä tähän nauhaan lopulliseen katkaisuun asti. Nauha itse toimii kuljetusmekanismina. Automaattisessa siirtoleimauksessa yksittäiset aihiot liikkuvat asemien välillä mekaanisten tarttujajen tai robottijärjestelmien avulla ilman ihmisen väliintuloa.
Manuaalinen siirto on näiden lähestymistapojen välillä. Kuten automaattinen siirto, työkappale on vapaa yksittäinen aihio eikä osa jatkuvaa nauhaa. Tämä mahdollistaa osan kiertämisen, kääntämisen tai siirtämisen asemien välillä, mikä mahdollistaa monimutkaiset geometriat, joita liuskasyötetyt progressiiviset muotit eivät yksinkertaisesti pysty tuottamaan. Kriittinen ero on se, että koulutettu kuljettaja hoitaa jokaisen siirron käyttämällä tuntopalautetta ja silmämääräistä tarkastusta jokaisessa vaiheessa. Ei ole olemassa robottitarttujaa, ei ohjelmoitavia liikeratoja, vain kokeneita käsiä, joita ohjaa prosessitieto.
Progressiiviset meistit loistavat{0}}suurella volyymilla, pienemmillä osilla. Automatisoidut siirtolinjat käsittelevät suuria tai monimutkaisia osia tuotantonopeuksilla. Manuaalinen siirto vie tilan, jossa osien monimutkaisuus vaatii ilmaista-tilan manipulointia, mutta volyymit tai budjetit eivät oikeuta pääomasijoituksia automaatioon.
Miksi tällä prosessilla on edelleen merkitystä nykyaikaisessa valmistuksessa
Saatat ihmetellä, miksi mikään kauppa turvautuisi manuaaliseen osien käsittelyyn Teollisuus 4.0:n aikakaudella. Vastaus on talous ja joustavuus. Jokaista leimattua osaa ei käytetä 500 000 kappaletta vuodessa. Jokaisella projektilla ei ole läpimenoaikaa tai budjettia robottiintegraatioon. Eikä jokaisen osan geometria pysy jähmeänä tarpeeksi kauan oikeuttaakseen automaattisen työkalun.
Manuaalinen siirtomuotin leimaaminen on edelleen olennaista pieni{0}}--keskimääräisessä tuotannossa, prototyyppien validoinnissa ja osissa, joiden koko tai muotoilun monimutkaisuus sulkee pois progressiivisen nauhan syöttämisen. Käyttäjästä tulee sisäänrakennettu-laaduntarkistuspiste, joka havaitsee materiaaliviat, syöttöhäiriöt tai muodostaa poikkeavuuksia reaaliajassa. Tuo inhimillinen elementti tuo vaihtelua, kyllä, mutta se tuo myös mukautumiskykyä, jota jäykkä automaatio ei voi vastata.
Tämä artikkeli on toimittaja{0}}neutraali suunnitteluresurssi. Ei myyntipuhetta, ei brändisuosikkia. Tavoitteena on antaa sinulle tekniset ja taloudelliset puitteet arvioida, kuuluuko manuaalinen siirto seuraavaan projektiisi, ja auttaa sinua näkemään tarkalleen, mitä työkalutarjouksen sisällä piilee.
Kuinka manuaalinen siirtoleimaus toimii askel askeleelta
Kuvittele itsesi seisomassa lehdistössä. Vasemmalla puolellasi on pino litteitä metalliaihioita. Muottisänky ulottuu edessäsi kolmella, neljällä, ehkä kuudella peräkkäin järjestetyllä asemalla, joista jokainen on työkaluilla tietyn muovausoperaation suorittamiseen. Sinun tehtäväsi on ohjata metallilevypala jokaisen aseman läpi ja muuttaa se tasaisesta aihiosta valmiiksi kolmiulotteiseksi osaksi. Tämä on siirtomuotin leimaaminen vaiheittaisessa prosessissa sen oleellisimmassa muodossa, ja jokainen tekemäsi liike vaikuttaa mittatarkkuuteen ja osien laatuun.
Lastaus ja ensimmäisen aseman toiminnot
Jakso alkaa nollavalmisteella. Liikkeen asetuksista riippuen aihiot saapuvat joko valmiiksi-leikattuna erillisestä aihiotoimenpiteestä tai leikattuina kelavarastosta offline-tilassa ja pinottuina lavalla puristimen lähellä. Käyttäjä valitsee aihion, tarkastaa sen visuaalisesti pintavikojen tai purseiden varalta ja sijoittaa sen ensimmäisen meistiaseman paikannusominaisuuksiin. Nämä paikantimet, tyypillisesti ohjausnastat tai pesälohkot, varmistavat, että aihio on tarkasti linjassa ennen puristusjaksoja.
Kun aihio on paikallaan, käyttäjä aktivoi painalluksen kahden{0}}käsiohjaimen avulla (turvavaatimus, jonka mukaan molemmat kädet pidetään poissa suulakkeesta). Oinas laskeutuu, ja ensimmäinen asema suorittaa toimintansa. Monissa tapauksissa tämä aloitusasema käsittelee piirustuksen tai lomakkeen, joka määrittää osan ensisijaisen muodon. Materiaali pakotetaan muotinonteloon, jolloin syntyy syvyyttä ja ääriviivaa siellä, missä tasainen levy oli hetkiä aikaisemmin.
Männän vetäytyessä alempaan muotiin rakennetut osanostimet nostavat työkappaleen muotin pinnan yläpuolelle. Tämä on operaattorin vihje. Osittain muodostettuun osaan pääsee nyt käsiksi noutoa varten. Se istuu hieman kohotettuna jousikuormitettujen nostinten päällä, mikä helpottaa tarttumista ja vähentää riskiä, että osa tarttuu onteloon.
Inter-Asemien siirto ja operaattorin työnkulku
Tässä manuaalinen elementti todella määrittää prosessin. Käyttäjä kurottautuu sisään, tarttuu työkappaleeseen, nostaa sen irti ensimmäisestä asemasta ja sijoittaa sen uudelleen seuraavaan asemaan. Tämä kuulostaa yksinkertaiselta, mutta vaatii kehittynyttä taitoa. Osa on suunnattava oikein, sijoitettava tarkasti seuraavan aseman paikannusominaisuuksiin ja vapautettava puhtaasti ennen kuin seuraava isku voi tapahtua.
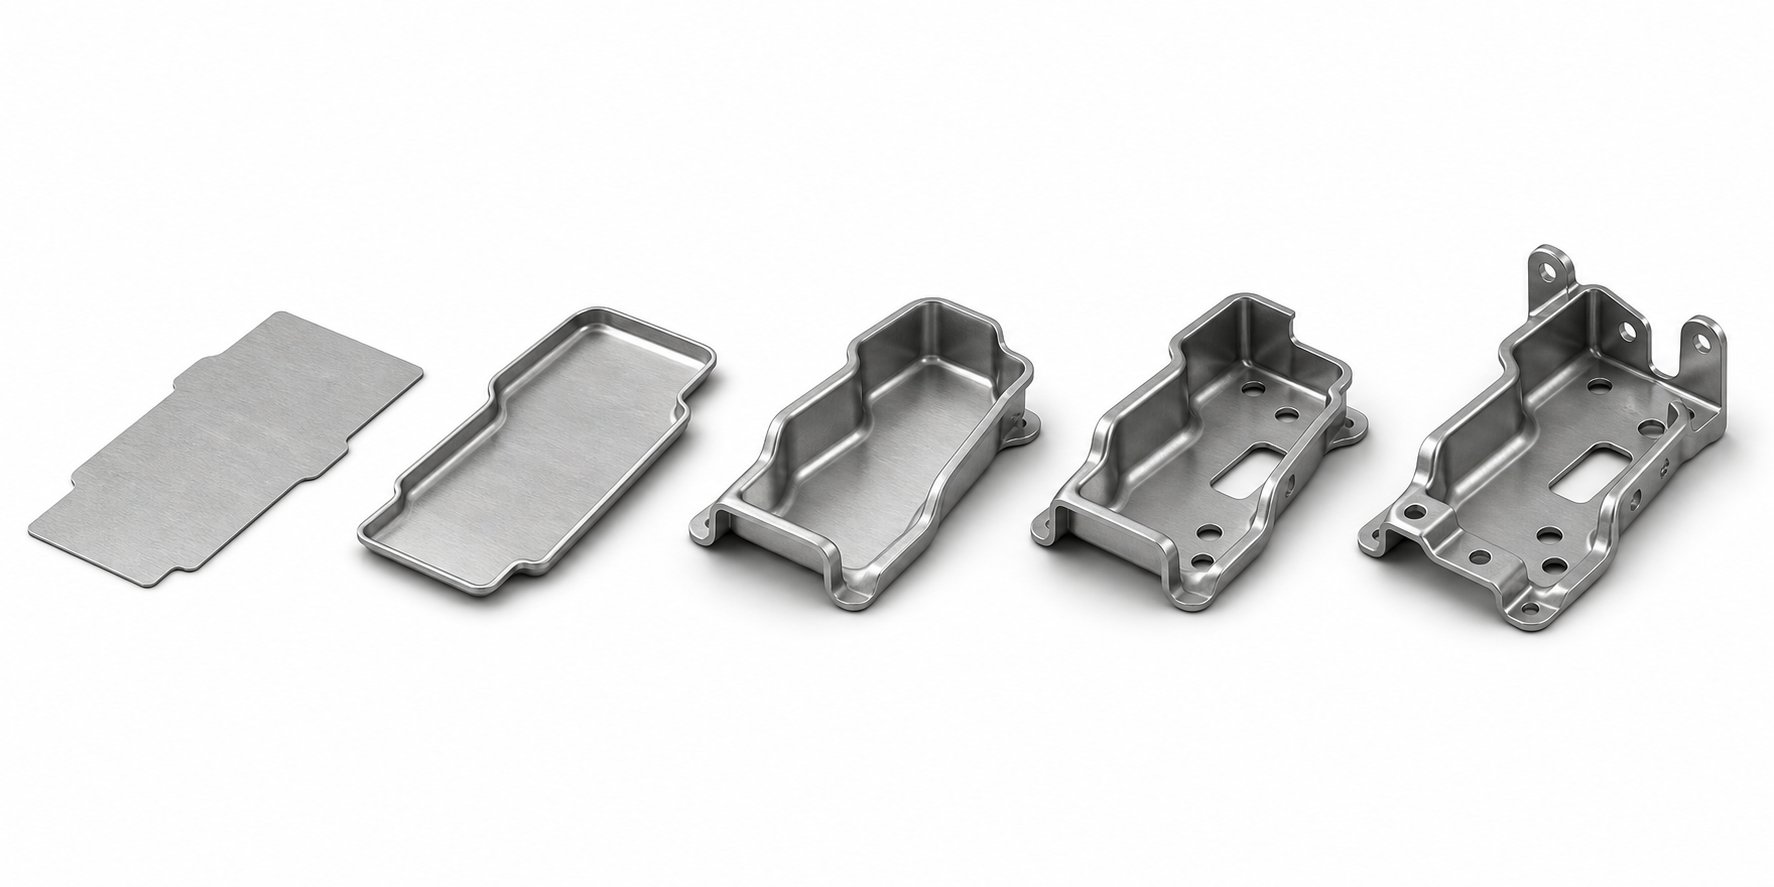
Jokainen asema suorittaa erillisen toimenpiteen huolellisesti suunnitellussa järjestyksessä, joka on suunniteltu muotoilemaan osaa asteittain ilman materiaalin ylikuormitusta. Tyypillinen usean{1}}aseman työnkulku voi näyttää tältä:
- Aseman 1 - arvonta:Tasainen aihio muotoillaan alkuperäisen kupin tai kuoren muotoon, mikä määrittää kappaleen syvyyden ja perusmuodon.
- Asema 2 - Piirrä uudelleen tai uudista:Piirrettyä muotoa jalostetaan edelleen, syvennetään tai muotoillaan uudelleen tiukemmiksi säteiksi ja määritellymmiksi piirteiksi.
- Asema 3 - Pierce:Reiät, raot tai muut sisäiset ominaisuudet lävistetään osittain muodostettuun osaan, kun sitä pidetään valvotussa asennossa.
- Asema 4 - Laippa tai muoto:Reunat taivutetaan, laippataan tai muotoillaan lopullisen geometrian ja mittojen mukaan.
- Asema 5 - Leikkaa:Ylimääräinen materiaali vetolaipasta tai kehästä leikataan pois, jolloin muodostuu lopullinen ulkoprofiili.
Jokaisen aseman välillä käyttäjä suorittaa nopean silmämääräisen tarkastuksen. Onko arvonta yhtenäinen? Syntyykö halkeamia tai ryppyjä? Tuliko lävistys puhtaita reikiä ilman liiallista pursetta? Tämä sisäänrakennettu-laatuportti tekee manuaalisesta stanssausaseman työnkulusta ainutlaatuisen. Automaattinen järjestelmä luottaa antureisiin ja prosessin jälkeiseen-tarkastukseen. Ammattitaitoinen käyttäjä havaitsee hienovaraiset poikkeavuudet näön ja kosketuksen kautta reaaliajassa ja havaitsee usein ongelmat ennen kuin ne leviävät romuksi.
Kuljettajan rooli siirtomuotin leimaamisessa ylittää yksinkertaisen materiaalinkäsittelyn. Kokeneet puristinkäyttäjät kehittävät tuntoherkkyyttä sille, miltä osa "tuntuu" sijoituksen aikana. Osa, joka ei istu tasaisesti paikantimiin, voi olla merkki työkalujen kulumisesta, mittojen siirtymisestä materiaalin vaihtelusta tai edellisen aseman muodostusongelmasta. Tämä palautesilmukka, joka esiintyy jokaisessa siirrossa, toimii jatkuvana-prosessin valvontana.
Lopullinen muotoilu, trimmaus ja osan irrotus
Viimeinen asema käsittelee tyypillisesti lopulliset trimmaus-, lyönti- tai uusintatoiminnot, jotka tuovat kriittiset mitat toleranssiin. Coining käyttää suurta paikallista voimaa terävöittääkseen piirteitä, tasoittaakseen pintoja tai saavuttaakseen tiukan mittojen hallinnan tietyillä alueilla. Restrike-toiminto-muuvaa ominaisuuksia, jotka ovat saattaneet palata hieman alkuperäisen muodostamisen jälkeen.
Kun viimeinen puristusisku on suoritettu, käyttäjä poistaa valmiin osan ja asettaa sen keräysastiaan tai tarkastusasemaan. Joissakin asetuksissa tämä lopullinen poisto toimii toisena laaduntarkistuksena, jolloin käyttäjä mittaa osan go/no{1}}go-kiinnitystä vasten ennen kuin se poistuu puristusalueelta.
Koko tämän jakson ajan puristusohjaimet ja turvajärjestelmät tukevat käyttäjän työnkulkua. Kahdella-kädellä tapahtuva käyttö estää paininta pyöräilemästä käden ollessa muotin alueella. Valoverhot antavat toissijaisen suojan pysäyttäen puristuksen, jos käyttäjän keho rikkoo anturitason väärällä hetkellä. Muotin kohdistusominaisuudet, kuten ohjaustapit ja kantapäät, kuten on todennutMetalForming Magazine, varmista, että ylempi ja alempi muotin puoliskot kohtaavat tarkasti puristimen mekaanisesta kunnosta riippumatta.
Manuaalisen siirron sykliajat vaihtelevat tyypillisesti muutamasta sekunnista yli minuuttiin asemaa kohden riippuen osan koosta, monimutkaisuudesta ja asemien lukumäärästä. Verrattuna automaattisiin siirtojärjestelmiin, joissa on 15–45 iskua minuutissa, manuaalinen lähestymistapa on huomattavasti hitaampi. Mutta nopeus ei ole pääasia. Arvo on joustavuus, pienemmät pääomavaatimukset ja operaattorin kyky mukautua prosessin vaihteluihin lennossa.
Tämä vaiheittainen--vaiheittainen esittely paljastaa prosessin, jossa ihmisen harkinta sisältyy jokaiseen vaiheeseen. Suorituskyvyn ja mukautuvuuden välinen kompromissi-muovaa jokaisen päätöksen siitä, milloin manuaalinen siirto on järkevää, ja tämä kompromissi{4}} tulee erityisen teräväksi, kun vertaat sitä muihin leimausmenetelmiin.
Milloin valita manuaalinen siirto muiden leimausmenetelmien sijaan
Jokainen leimausmenetelmä on olemassa, koska se ratkaisee tietyt rajoitukset paremmin kuin vaihtoehdot. Insinöörien ja ostajien haasteena on sovittaa oikea prosessi todelliseen tuotantoskenaarioonsa sen sijaan, että lähdettäisiin oletusarvoisesti siihen, mihin toimittaja sattuu erikoistumaan. Manuaalisen siirron tai progressiivisen stanssauksen, automaattisen siirron tai yhdistelmämuottimenetelmän välillä on valittava kourallinen mitattavissa olevia muuttujia: osan koko, vuosimäärä, geometrinen monimutkaisuus, budjetti ja aikajana.
Manuaalinen siirto vs. progressiivinen stanssaus
Progressiiviset meistit pitävät työkappaleen kiinni kantonauhassa koko muovausjakson ajan. Tämä nauha toimii sekä kuljetusmekanismina että paikkaviitteenä. Se toimii kauniisti pienillä osilla, joita valmistetaan suurilla määrillä, mutta se asettaa kovia rajoituksia. Jos osasi on liian suuri tehokkaaseen nauhansyöttöön tai jos se vaatii syvää vetoa, joka repiisi kantonauhan, progressiivinen työkalu ei yksinkertaisesti ole mahdollista.
Manuaalinen siirto poistaa nauhan kokonaan. Jokainen aihio on vapaa yksittäinen kappale, mikä tarkoittaa, että käyttäjä voi kääntää sitä, kääntää sitä tai siirtää sitä asemien välillä. Osat, jotka vaativat operaatioita useilla pinnoilla, syvän ontelon muodostamista tai epäsymmetrisiä geometrioita, jotka vaativat uudelleensuuntaamista, ovat saavutettavissa. Kauppa-on nopeus ja työvoimakustannukset. Progressiivinen stanssaus tuottaa osia sellaisella nopeudella, jota manuaalisilla menetelmillä ei voida lähestyä, ja osa-{5}}työkomponentti putoaa lähelle nollaa hyvin-toimivassa progressiivisessa linjassa.
Milloin käyttää manuaalista siirtomuotista leimaamista progressiivisen sijasta? Kun kappaleen geometria vaatii vapaata-tilakäsittelyä, kun vuosimäärät putoavat alle kynnyksen, jossa progressiivinen työkaluinvestointi maksaa itsensä takaisin, tai kun suunnittelu on vielä kehittymässä ja tarvitset joustavuutta aseman toimintojen muokkaamiseen romuttamatta kokonaista progressiivista nauhasuulaketta.
Manuaalinen siirto vs. automaattiset siirtolinjat
Automaattiset siirtojärjestelmät käyttävät mekaanisia sormia tai robottikäsivarsia osien siirtämiseen asemien välillä tuotantonopeudella 15-45 iskua minuutissa. Niissä yhdistyvät siirtomuotin geometrinen joustavuus ja automaation läpijuoksu. Kuulostaa idealta, eikö?
Saalis on pääomasijoitus ja läpimenoaika. Automaattiset siirtolinjat vaativat huomattavia etukäteiskustannuksia robotiikkaan, ohjelmointiin, integrointiin ja kuhunkin osaan liittyvään--varren lopputyökaluun. Tämä investointi maksaa komeasti takaisin suurilla volyymeillä, mutta se luo tasokynnyksen, jonka alapuolella manuaalinen käyttö on taloudellisempaa. Monilla valmistajilla tämä jakopiste on jossain 50 000 - 150 000 osan välillä vuodessa riippuen osien monimutkaisuudesta, sykliajasta ja työmäärästä.
Manuaalinen siirto tarjoaa myös nopeamman asennuksen uusien osien käyttöönotolle. Ei ole robottipolun ohjelmointia, ei tarttujan suunnittelua eikä integraatiovirheenkorjausta. Kokenut kuljettaja voi aloittaa uuden muottisarjan käytön mahdollisimman lyhyellä vaihtoajalla. Lyhyitä tuotantoajoja, suunnittelunäytteitä tai siltatuotantoa varten automaattisia työkaluja rakennettaessa manuaalinen käsittely tarjoaa välittömän kyvyn ilman automaation läpimenoaikoja.
Päätösmatriisi leimausmenetelmän valinnassa
Seuraava taulukko järjestää tärkeimmät valintakriteerit neljälle yleiselle leimausmenetelmälle. Käytä sitä siirtomuotin leimausmenetelmän valintaoppaana rajataksesi vaihtoehtoja ennen kuin pyydät toimittajia yksityiskohtaisten tarjousten saamiseksi.
| Kriteerit | Manuaalinen siirto | Automaattinen siirto | Progressiivinen Die | Yhdistetty kuolee |
|---|---|---|---|---|
| Osan kokovalikoima | Keskikokoisesta suureen | Keskikokoisesta suureen | Pienestä keskikokoiseen | Pienestä keskikokoiseen |
| Ihanteellinen vuosimäärä | 1,000 - 50,000 | 50,000 - 500,000+ | 100,000+ | 10,000 - 200,000 |
| Geometrinen monimutkaisuus | Korkea (usean{0}}akselin muodostaminen, syvävedot) | Korkea (usean{0}}akselin muodostaminen, syvävedot) | Keskitaso korkeaan (rajoitettu nauhamuotoon) | Matala (tasaiset tai yksinkertaiset mutkat) |
| Työkalujen läpimenoaika | 6 - 12 viikkoa | 12 - 20 viikkoa (sisältää automaation integroinnin) | 8 - 16 viikkoa | 4 - 8 viikkoa |
| Pääomasijoitus | Matala tai kohtalainen (vain kuolemien hinta) | Korkea (murot + robotiikka + integraatio) | Kohtalainen tai korkea (monimutkainen nauhamuotti) | Matala |
| Joustavuutta suunnittelun muutoksiin | Korkea (yksittäiset asemat helposti muokattavissa) | Keskitaso (saattaa vaatia uudelleenohjelmointia) | Matala (nauhan asettelun muutokset ovat kalliita) | Kohtalainen |
| Suorituskyky | Matala (operaattorin -tahti) | Korkea (15 - 45 SPM) | Korkea (20 - 60+ SPM) | Kohtalainen tai korkea |
| Käyttäjäriippuvuus | Korkea | Matala | Matala | Matalasta kohtalaiseen |
Tästä vertailusta syntyy muutamia kaavoja. Manuaalisella siirrolla on erillinen markkinarako: geometrisesti monimutkaiset osat, joiden volyymi on liian pieni automaatioon, tai projektit, joissa suunnittelun sujuvuus vaatii työkaluja, jotka voivat mukautua ilman suuria uudelleeninvestointeja. Se ei ole nopein tapa. Se ei ole mittakaavassa halvin. Mutta se täyttää aukon, jota mikään muu yksittäinen lähestymistapa ei kata yhtä taloudellisesti tavoitevolyymialueellaan.
Rajoitukset ansaitsevat rehellisen tunnustuksen. Käyttäjän vaihtelu vaikuttaa syklin johdonmukaisuuteen. Pitkien työvuorojen aiheuttama väsymys voi heikentää laatua. Ja suorituskyky ei koskaan vastaa automatisoituja vaihtoehtoja. Jos ennuste näyttää volyymien nousevan yli 50 000 osaa vuodessa vakaan geometrian kanssa, manuaalisen ja automaattisen siirtosuuttimen vertailu alkaa suosia automaatiota puhtaasti osakohtaisesti.
Todellinen päätös ei ole vain siitä, mikä menetelmä on halvin tänään. Kyse on siitä, mikä menetelmä sopii tuotantotodellisuuteesi juuri nyt, samalla kun jätetään kannattava polku eteenpäin volyymien kasvaessa. Tällä eteenpäin katsovalla-linssillä on merkitystä varsinkin, kun alat arvioida, mitä materiaaleja ja geometrioita prosessi pystyy käsittelemään toleranssin sisällä.
Materiaalit, toleranssit ja osien geometrian sopivuus
Oikean leimausmenetelmän valinta on vain puolet yhtälöstä. Toinen puoli on tietää, toimivatko materiaalisi, paksuuksesi ja osan geometria todella kyseisen menetelmän kykyjen puitteissa. Manuaalinen siirtomuotin leimaus on monipuolinen, mutta se ei ole universaali. Tietyt metallit käyttäytyvät paremmin useilla muovausasemilla, tietyt mittarit aiheuttavat käsittelyhaasteita käyttäjille ja tietyt geometriat vaativat enemmän asemia kuin prosessi voi taloudellisesti perustella. Näiden rajojen ymmärtäminen auttaa sinua välttämään lainauksia, jotka perustuvat oletuksiin, jotka eivät vastaa osasi todellisuutta.
Käsinsiirtoon soveltuvat metallit ja seokset
Parhailla materiaaleilla siirtomuotin leimaamiseen on yhteinen piirre: ne kestävät monivaiheista muovausta ilman halkeilua, liiallista joustavuutta tai työ{1}}kovettumista niin pitkälle, että myöhemmät asemat eivät voi muokata niitä enempää. Koska kukin manuaalisen siirtoasetuksen asema suorittaa erillisen toimenpiteen vapaasti-seisovalle aihiolle, materiaalin on säilytettävä tarpeeksi taipuisuutta koko muovausjakson ajan, jotta se saavuttaa lopullisen geometrian ilman vaurioita.
Mieto teräs (laadut kuten DC01 - DC06) on edelleen työhevonen. Sen hyvä muovattavuus, ennakoitavissa oleva käyttäytyminen ja alhaiset kustannukset tekevät siitä ihanteellisen rakennekannattimiin, koteloihin ja yleisiin -meistoihin. Ruostumaton teräs (304, 316, 430) tarjoaa korroosionkestävyyden, mutta vaatii suurempaa puristusvoimakkuutta ja lisää joustavuutta, mikä tarkoittaa lisäasemia uudelleeniskua tai kalibrointia varten. Alumiiniseokset (1xxx, 3xxx, 5xxx, 6xxx sarjat) muovautuvat helposti ja painavat vähemmän, mutta niiden taipumus sahautua työkalupintoja vasten vaatii huolellista voitelun hallintaa ja joskus erikoistuneita pinnoitteita.
Kupari- ja messinkileima hyvin sähkö- ja koristekomponentteihin, mikä tarjoaa erinomaisen sitkeyden ja tasaisen materiaalivirran. Erikoislejeeringit, kuten HSLA-teräkset (340-700 MPa) ja kehittyneet lujat teräkset (AHSS/DP/TRIP), ovat yhä yleisempiä autosovelluksissa, joissasiirtomuotin leimaaminenmahdollistaa näiden vaativien materiaalien vaatimat syvävedot ja monimutkaiset geometriat. Vahvemmat-materiaalit tarvitsevat kuitenkin yleensä enemmän muodostusasemia, koska jokaisen yksittäisen vedon tai taivutuksen on oltava vähemmän aggressiivinen halkeilun välttämiseksi.
Yksi käsinsiirrolle ainutlaatuinen tekijä: käyttäjä käsittelee työkappaletta fyysisesti jokaisen aseman välillä. Materiaalit, jotka tuottavat teräviä jäysteitä (kovemmat ruostumattomat teräkset, AHSS) tai pidättävät lämpöä muodostamasta kitkaa, aiheuttavat ergonomisia ongelmia. Näitä metalliseoksia käyttävissä liikkeissä käytetään usein käsinevaatimuksia, jäysteenpoistoa asemien välillä tai muunneltuja käsittelytekniikoita, jotka lisäävät sekunteja jokaiseen sykliin.
Paksuusalueet ja muovattavuusnäkökohdat
Materiaalin paksuus vaikuttaa suoraan kahteen asiaan manuaalisessa siirrossa: mitä puristin voi muodostaa ja mitä käyttäjä käsittelee. Yleinen metallin paksuusalue siirtomuotissa on 0,5 mm - 8,0 mm, vaikka käytännöllinen makea paikka manuaalisissa toiminnoissa kapenee jonkin verran osan koon ja painon perusteella.
Ohuemmista materiaaleista (alle 1,0 mm) muodostuu helposti, mutta ne ovat käsittelyhaasteita. Suuri, ohut aihio on levyke ja sitä on vaikea sijoittaa tarkasti paikantaviin pesiin. Se voi muuttaa muotoaan oman painonsa vaikutuksesta siirron aikana, mikä aiheuttaa epäjohdonmukaisuuksia, joita automaattiset tarttujat välttyisivät. Paksumpi massa (yli 4,0 mm) vaatii huomattavasti suuremman puristusvoiman ja tuottaa raskaampia työkappaleita, jotka väsyttävät käyttäjää nopeammin, erityisesti useiden tuntien työvuoroissa.
Muovattavuusarvot määrittävät, kuinka aggressiivisesti kukin asema voi muokata materiaalia ennen seuraavaa siirtoa. Hyvin muovattava materiaali, kuten syvä{1}}veto-laatuinen pehmeä teräs, saattaa saavuttaa lopullisen geometrian neljällä asemalla, kun taas vähemmän sitkeä ruostumaton teräslaji vaatii kuusi tai seitsemän asemaa saavuttaakseen saman muodon repeytymättä. Enemmän asemia merkitsee enemmän siirtoja, pidempiä jaksoaikoja ja korkeampaa kumulatiivista operaattorin käsittelyä, mikä kaikki vaikuttavat osakustannuksiisi.
| Materiaalityyppi | Tyypillinen paksuusalue | Muovattavuusluokitus | Yleiset sovellukset |
|---|---|---|---|
| kevytteräs (DC01-DC06) | 0.5 - 6.0 mm | Korkea | Kannakkeet, rakennevahvikkeet, kotelot |
| Ruostumaton teräs (304, 316, 430) | 0.5 - 4.0 mm | Keskikokoinen | Lääketieteelliset kotelot, laitepaneelit, elintarvikelaitteet |
| Alumiini (1xxx, 3xxx, 5xxx, 6xxx) | 0.5 - 5.0 mm | Korkeasta Erittäin korkeaan | Jäähdytyslevyt, kotelot, kevyet rakenneosat |
| Kupari | 0.5 - 3.0 mm | Korkea | Sähkökiskot, liittimet, lämmönvaihtimet |
| Messinki | 0.5 - 3.0 mm | Korkea | Koristetarvikkeet, sähkökoskettimet, putkiosat |
| HSLA / AHSS (340-1500 MPa) | 0.8 - 8.0 mm | Matalasta keskitasoon | Autojen rakenneosat, turvallisuus{0}}kriittiset osat |
Saavutettavat toleranssit ja puristimen vetoisuusvaatimukset
Toleranssikyky on silloin, kun manuaalisen siirron stanssaustoleranssit tarvitsevat rehellisen kontekstin. Itse työkalu voi pitää tiukat mitat. Teollisuuden tiedot osoittavat standardituotannon toleranssit ±0,05 mm muotoilluilla osilla ja ±0,03 mm rei'itetyillä rei'illä. Tarkkojen kolausasemat saavuttavat ±0,02 mm kriittisillä pinnoilla. Nämä luvut ovat saavutettavissa manuaalisella siirrolla, mutta varoituksella: käyttäjän sijoittelun johdonmukaisuus tuo muuttujan, jonka automaattiset järjestelmät eliminoivat.
Kun robotti sijoittaa osan muottiasemaan, sijainnin toistettavuus on millimetrin sadasosissa jokaisessa syklissä. Kun ihminen-käyttäjä asettaa saman osan, toistettavuus riippuu paikannusominaisuuden suunnittelusta, käyttäjän taidoista ja väsymisasteesta. Hyvin -suunnitellut pesät ja ohjausnastat kompensoivat tämän ohjaamalla osan tarkkaan asentoon riippumatta siitä, kuinka tarkasti käyttäjä pudottaa sen. Mutta jos toleranssipinosi vaatii paikannustarkkuutta enemmän kuin passiiviset paikannusominaisuudet voivat pakottaa, näet manuaalisissa toimissa korkeammat hylkäysluvut verrattuna automaattisiin vastaaviin.
Lävistystoleransseissa samat-tasoreiät, jotka on rei'itetty yhteen asemaan, pitävät ±0,05 mm (noin ±0,002 tuumaa) luotettavasti, koska meisti käsittelee kaiken paikannustarkkuuden sisäisesti. Ongelmia ilmaantuu, kun reiän-reiän ja{5}} väliset suhteet kattavat useita asemia, koska jokainen siirto tuo pienen paikkamuuttujan. Tiukasti toleranssit ominaisuudet, jotka viittaavat useisiin asemiin, voivat vaatia hyväksyviä toimintoja tai toissijaisia mitoitusosuuksia, jotka lisäävät kustannuksia.
Puristimen vetoisuusvaatimukset riippuvat materiaalityypistä, paksuudesta ja erityisestä muovaustoimenpiteestä. Yleinen sääntö: pehmeän teräksen vedot vaativat noin 0,7-1,0 tonnia aihion kehän senttimetriä kohti, kun taas lävistys vaatii noin 80 % materiaalin vetolujuudesta kerrottuna leikkauspinta-alalla. Siirtopuristimet vaihtelevat tyypillisesti 200–1 500 tonnin välillä, ja useimmat manuaaliset siirtosovellukset kuuluvat 200–600 tonnin alueelle, koska suurimmat puristimet oikeuttavat yleensä automaattisen käsittelyn.
Osien geometrian soveltuvuus manuaaliseen siirtoleimaukseen suoraan aseman lukumäärän ja muovauksen vakavuuden mukaan. Syvät vedot (jopa 250 mm:n syvyyteen useiden uudelleenpiirtämisasemien välillä), monimutkaiset moni-taivutusgeometriat ja epäsymmetriset ominaisuudet toimivat kaikki hyvin, koska vapaasti-seisova aihio mahdollistaa täyden pääsyn 360 asteeseen. Kuitenkin jokainen geometrinen piirre, joka vaatii erillisen muotoilutoimenpiteen, lisää toisen aseman ja toisen manuaalisen siirron. Kuusi erillistä ominaisuutta sisältävä osa, joka vaatii kuusi asemaa, on toteutettavissa. Kaksitoista asemaa vaativa osa työntää taloudellisen asian kohti automaatiota yksinkertaisesti siksi, että kumulatiivinen työmäärä kappaletta kohti tulee kohtuuttomaksi.
Materiaalivalinnan, paksuuden, toleranssien ja geometrian monimutkaisuuden välinen vuorovaikutus määrittää, miltä työkalusi todella näyttää. Ja juuri nämä tekijät ohjaavat työkalujen suunnittelua koskevia päätöksiä, joita useimmat ostajat eivät koskaan näe tarjouksessa, varsinkin kuinka meistiasemat on järjestetty ja mitkä ominaisuudet antavat käyttäjälle mahdollisuuden saavuttaa yhdenmukaisia tuloksia tuhansien syklien aikana.
Työkalusuunnittelu manuaaliseen siirtoleimaukseen
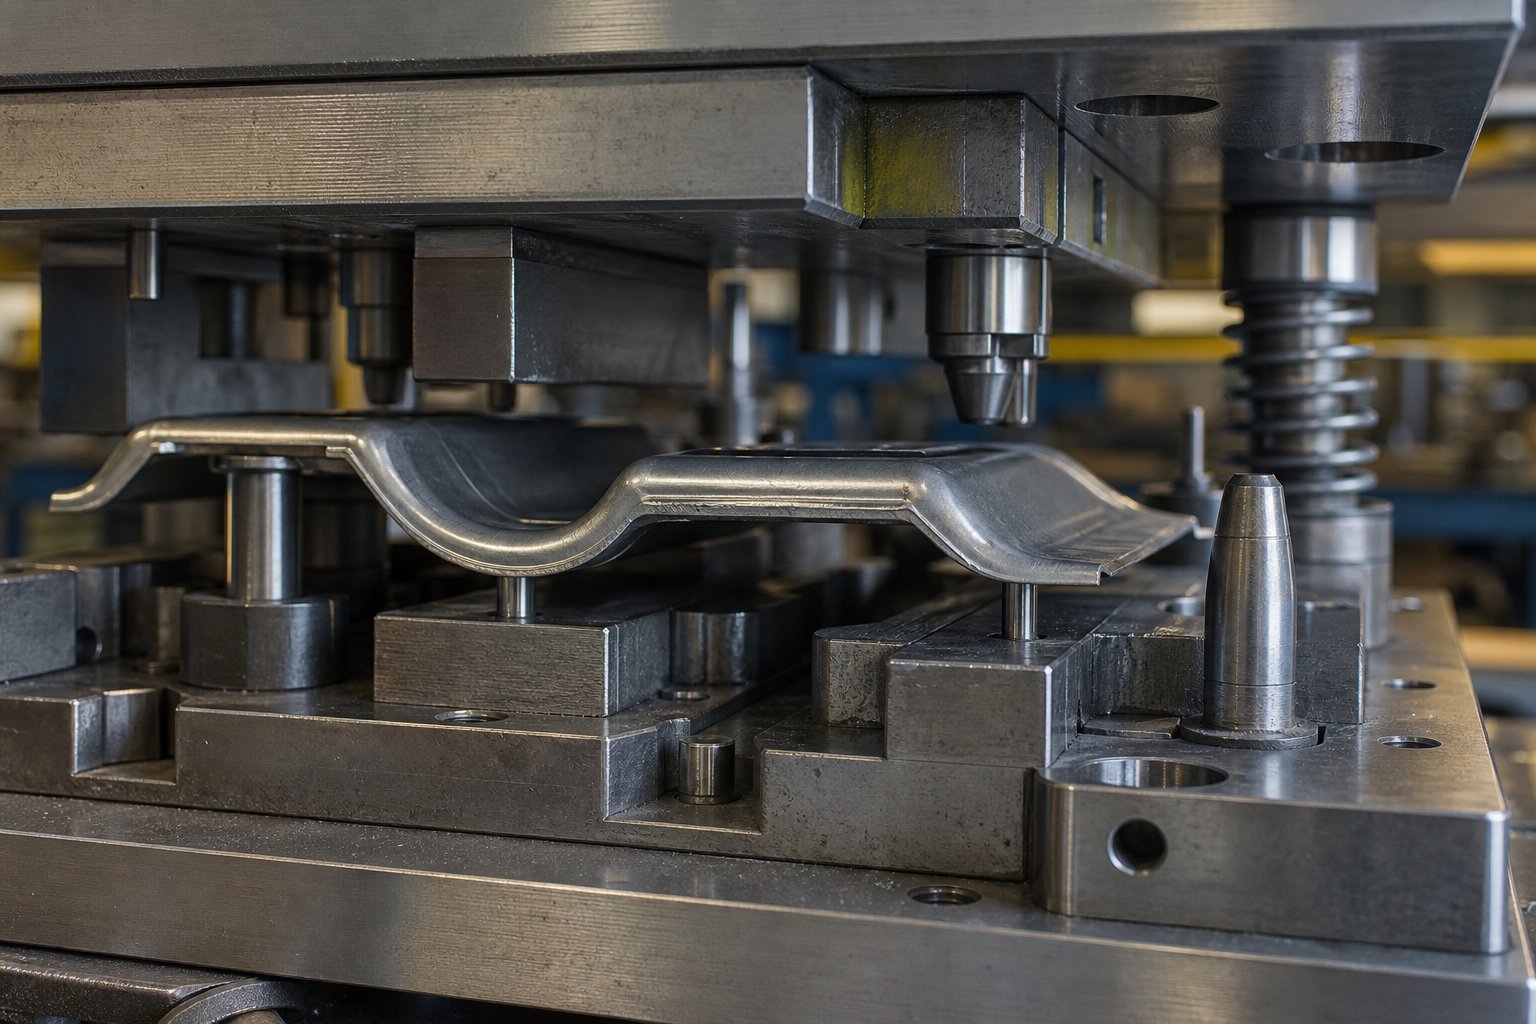
Työkalutarjous saattaa sisältää asemien lukumäärän, materiaalityypin ja puristimen vetoisuuden, mutta se selittää harvoin itse muotiin upotetun suunnittelufilosofian. Kun osia siirretään käsin robottisormien sijaan, kaikki muotin asettelun osat muuttuvat. Asemien välit levenevät. Paikannusominaisuudet antavat anteeksiantavampia sisääntulokulmia. Osien poimintapisteet on muotoiltu ihmisen otetta varten mekaanisen puristusvoiman sijaan. Nämä tiedot eivät näy erillisinä rivikohtina, mutta ne vaikuttavat suoraan työkalukustannuksiin, sykliaikaan ja valmiiden osien yhtenäisyyteen.
Die Station Layout manuaalista käsittelyä varten
Automaattisissa siirtojärjestelmissä asemat voidaan pakata tiiviisti yhteen, koska mekaaniset varret seuraavat ohjelmoituja polkuja millimetri{0}}tason toistettavuudella. Pituus, eli asemien välinen etäisyys keskeltä-keskipisteeseen-, on minimoitu siirtomatkan vähentämiseksi ja nopeuden maksimoimiseksi. Manuaaliset toiminnot kääntävät tämän prioriteetin. Asemien välissä on oltava käyttäjän käsivarret, vartalo ja näkölinjat.
Kuvittele kurkotasi puristussänkyyn asettaaksesi osittain muodostetun osan pesään, kun taas toinen kätesi pitää edelleen kiinni edellisen aseman osasta. Jos asemat ovat liian lähellä toisiaan, käyttäjän kädet törmäävät muotin osiin, yläkengän ohjaustappeihin tai viereisen aseman työkappaleeseen. Manuaalisten siirtosuulakkeiden suunnitteluominaisuuksien parissa työskentelevät työkalusuunnittelijat ottavat tämän huomioon lisäämällä jakopituutta yli sen, mitä osan geometria ehdottomasti vaatii, jolloin käyttäjällä on fyysinen tila tarttua, suunnata ja vapauttaa jokaiseen työkappaleeseen ilman häiriöitä.
Myös kuomun korkeudella on väliä. Automaattisissa asetuksissasyöttölinjan korkeuson optimoitu puhtaasti siirtomekanismin nopeuden ja iskun tehokkuuden vuoksi. Manuaalista käsittelyä varten muottipinnan, jolle käyttäjä asettaa ja noutaa osia, on oltava mukavalla työskentelykorkeudella, tyypillisesti vyötärön ja rintakehän keskitason välillä. Jos asemat vaativat kuljettajaa kurkottamaan liian korkealle tai taipumaan liian alas toistuvasti, väsyminen kiihtyy ja sijoitustarkkuus heikkenee työvuoron aikana.
Puristussängyn asettelu noudattaa samaa logiikkaa. Muottisarjat on sijoitettu siten, että käyttäjä pääsee kaikkiin asemiin yhdestä seisoma-asennosta tai minimaalisella sivuttaisliikkeellä. Jos meistissä on viisi tai useampia asemaa, asettelu voi porrastaa poiminta- ja sijoitusvyöhykkeitä, jotta kriittiset liikkeet pysyvät käsivarren ulottuvilla ilman, että käyttäjän tarvitsee nojata muotin pinnan yli.
Ominaisuuksien, pesien ja pilottijärjestelmien paikantaminen
Tässä on manuaalisen siirtoleimauksen työkalusuunnittelun ydinhaaste: käyttäjä ei aseta osia robottitarkkuudella. Ammattitaitoinen henkilö saattaa saavuttaa sijoituksen toistettavuuden 1-2 mm:n sisällä hyvänä päivänä, mutta muotin paikannusominaisuuksien on otettava huomioon tämä vaihtelu ja ohjattava työkappale täsmälleen vaadittuun asentoon joka kerta.
Useat suunnitteluelementit tekevät tämän:
- Ohjausnastat:Suippenevat tapit, jotka kytkeytyvät osaan aiemmin lävistettyihin reikiin. Käyttäjä pudottaa työkappaleen suunnilleen tappien yli ja kartio ohjaa sen tarkasti keskelle, kun osa asettuu painovoiman vaikutuksesta tai meisti sulkeutuu.
- Pesälohkot:Muotoillut alemmat muottipinnat, jotka on muotoiltu vastaamaan osan nykyistä muotoiltua geometriaa. Esimerkiksi kartiomainen-osa asettuu automaattisesti oikeaan paikkaan yksinkertaisesti sen muodon vaikutuksesta, että se on vuorovaikutuksessa ontelon kanssa.
- Raidekiskot ja pysäkit:Fyysiset reunat, jotka estävät osaa liukumasta oikean asennon ohi X- tai Y-akselilla. Käyttäjä työntää osaa, kunnes se koskettaa pysäytintä, mikä eliminoi arvailun yhteen tai useampaan suuntaan.
- Pidä{0}}nastat alhaalla:Jousikuormitetut tapit, jotka pidättävät osan paikoilleen sen jälkeen, kun käyttäjä vapauttaa sen pitäen sen vakaana, kunnes ylempi muotti laskeutuu alas ja tarttuu työkappaleen muotoilua varten.
- Lyijy{0}}viisteissä:Runsaat sisääntulokulmat pesäominaisuuksissa, jotka ohjaavat osan keskustaa kohti, vaikka käyttäjän alkuperäinen sijoitus olisi hieman poissa{0}}kohteesta.
Näiden paikannusominaisuuksien yhdistelmä siirtosuuttimen työkaluissa luo tehokkaasti järjestelmän, jossa ihmisen karkea sijoitus jalostetaan tarkkaan muotin sijoitteluun. Mitä parempi paikannusjärjestelmä, sitä vähemmän kuljettajan taitoa vaaditaan sykliä kohden ja sitä johdonmukaisempia tuloksena olevista osista tulee tuotantoajojen aikana.
Yksi manuaaliseen työhön liittyvä suunnittelunäkökohta: paikannusominaisuudet eivät voi estää käyttäjän sormia sijoittamisen aikana. Pesä, joka vangitsee täydellisesti osan geometrian, mutta vaatii käyttäjän pujottelemaan työkappaleen tiukkojen-väliseinien väliin, aiheuttaa haparointia ja hidastaa syklin aikaa. Työkalujen suunnittelijat laajentavat sisääntulovälyjä ja lisäävät leikkauksia, jotta osat voidaan pudottaa sisään ylhäältä luonnollisella käden liikkeellä sen sijaan, että kierrettäisiin sisään sivulta.
Ohituslovet ja Inter{0}}asemien suunnitteluelementit
Leimausmuotin suunnittelun ohituslovet palvelevat tiettyä toiminnallista tarkoitusta, jota monet työkalulainat eivät koskaan selitä. Nämä ovat koneistettuja kohotusalueita muottikengissä tai ohjauslevyissä, jotka sallivat osittain muodostettujen osien kulkemisen asemien välillä häiritsemättä viereisiä työkalukomponentteja. Progressiivisessa muotissa nauhankannatin käsittelee pysty- ja vaakasuoraa asemointia jatkuvasti. Siirtotyössä osa kulkee asemien välisen avoimen tilan läpi ja mikä tahansa tällä reitillä ulkoneva muotin komponentti muodostaa tukoksen.
Manuaalisessa siirrossa ohituslovilla on lisämerkitys. Käyttäjä nostaa osan ylös ja ulos yhdestä asemasta, siirtää sitä sivusuunnassa ja laskee seuraavalle. Pystysuora nostokomponentti tarkoittaa, että osan on poistettava kaikki ylemmät muottikomponentit, irrotuslevyt tai ohjaustapit liikeradalta. Irrotuslevyihin leikatut lovet tai yläkenkiin koneistetut kohokuviot luovat pystysuoran välyksen vaarantamatta työkalun rakenteellista eheyttä.
Muita inter{0}}asemien suunnitteluelementtejä, jotka eroavat manuaalisten ja automaattisten siirtomuovien välillä, ovat:
- Ohjauspylvään sijoitus yläkengässä:Pylväät sijaitsevat melkein aina ylemmässä muotin puolikkaassa alemman sijasta, mikä pitää muotin alapinnan vapaana, jotta käyttäjä pääsee käsiksi ja poistaa esteet osan siirtotieltä.
- Lisääntynyt avauskorkeus:Puristusisku ja muotin sulkukorkeus on määritelty tarjoamaan runsaasti avointa päivänvaloa ylemmän ja alemman muotin puolikkaan väliin, jolloin käyttäjällä on aikaa ja tilaa sijoittaa osia ennen seuraavaa sykliä.
- Jousikuormitetut{0}}nostimet pidennetyllä liikeradalla:Osat nostetaan korkeammalle muotoonteloista kuin automaattisissa asetuksissa, mikä tekee niistä helpompia tarttua ilman, että ne ulottuvat syvälle muotitaskuun.
- Ergonomiset pitopinnat muotoiltuissa osissa:Työkalujen suunnittelijat lisäävät toisinaan pieniä ei-{0}}toimivia litteitä vyöhykkeitä tai laippoja osan geometriaan nimenomaan antaakseen käyttäjille tartuntakohdan, ja nämä ominaisuudet leikataan pois myöhemmässä asemassa.
- Aseman näkyvyys:Suulakkeen ylemmät osat on suunniteltu minimoimaan visuaaliset esteet, jotta käyttäjä voi nähdä paikannusominaisuudet ja varmistaa oikean sijoituksen ennen puristusiskun aloittamista.
- Romukourujen reititys:Trimmausromun on poistuttava muotista putoamatta käyttäjän siirtoalueille tai vaatimatta manuaalista poistamista, mikä rikkoo käsittelyrytmin.
Jokainen näistä elementeistä lisää kustannuksia muotin rakentamiseen. Leveämpi asemaväli tarkoittaa suurempia stanssattuja kenkiä ja suurempia puristusalustoja. Ylä-asennetut ohjaustolpat vaativat erilaisia valmistusmenetelmiä kuin tavalliset alemmat-pylvään muottisarjat. Laajennetut nostimet lisäävät komponentteja ja huoltopisteitä. Nämä eivät ole mielivaltaisia suunnitteluvalintoja; ne ovat suora tekninen vastaus siihen, että prosessisilmukassa on koneen sijaan ihminen.
Tasapaino, jonka työkalusuunnittelijat löytävät tarkkuuden ja ergonomian välillä, määrittää viime kädessä sen, mitä maksat muotista ja mitä maksat työosasta. Muotin, joka on suunniteltu siten, että käyttäjän pääsy on huono, rakentaminen saattaa maksaa vähemmän, mutta se tuottaa hitaampia jaksoaikoja, enemmän sijoitusvirheitä ja korkeampia romumääriä. Tämä vaihto-ennakkotyökaluinvestoinnin ja jatkuvan tuotannon tehokkuuden välillä on juuri se taloudellinen arvoitus, joka määrittää, pysyykö manuaalinen siirto kustannus-tehokkaana volyymillesi vai alkavatko luvut osoittaa kohti automatisointia.
Manuaalisen siirron kustannusrakenne ja tuotantotalous
Työkalupuolen taloudellisessa palapelissä on peilikuva tuotantolattialla. Jokainen manuaalisen siirron stanssauskustannusanalyysi osuu lopulta samaan kysymykseen: missä volyymissa pienempi pääomainvestointi lakkaa kompensoimasta korkeampaa työvoimaosaa-? Vastaus ei ole yksittäinen numero. Se riippuu muotin monimutkaisuudesta, kuljettajan palkoista, sykliajasta ja siitä, kuinka monta osaa tarvitset työkalujen kuluttamiseen. Useimmat työkalulainaukset hämärtävät tätä suhdetta esittämällä kertasumman-sumppaamatta paljastamatta osien taloudellisia tietoja, jotka määräävät, säästätkö todella rahaa vai lykkäätkö sitä.
Työkalu Investointi- ja pääomakustannukset
Manuaalisiin siirtomuotteihin vaaditaan pienemmät ennakkoinvestoinnit kuin automatisoituihin siirtojärjestelmiin selkeästä syystä: ostat muottiasemia ilman robotiikkaa, ohjelmointia, -lopetta-varren työkaluja ja integrointitekniikkaa, joita automaatio vaatii. Manuaalinen siirtosuulakesarja kohtalaisen monimutkaiselle osalle saattaa kuulua samalle yleiselle alueelle kuin progressiivinen muotti, jolla on samanlainen asemamäärä, kun taas saman osan automatisoitu siirtolinja voi vaatia kaksi tai kolme kertaa enemmän investointeja, kun otetaan huomioon mekaanisten käsittelyjärjestelmien ja ohjainten integrointi.
Siirtomuottityökalujen investointivertailu hajoaa entisestään, kun otetaan huomioon läpimenoaika. Manuaaliset siirtotyökalut toimittavat tyypillisesti 6–12 viikossa, koska rakennat meistiasemia yksin. Automatisoidut järjestelmät lisäävät viikkoja tai kuukausia tarttujan suunnitteluun, liikkeen ohjelmointiin, valumatestaukseen ja integraation virheenkorjaukseen. Tämä pidennetty aikajana aiheuttaa omat kustannukset viivästyneinä tuotantotuloina ja pidempään--markkinoille tuloon.
Muottien monimutkaisuus ohjaa edelleen työkalujen perushintaa siirtotavasta riippumatta. Enemmän asemia tarkoittaa enemmän työkaluterästä, enemmän koneistusaikaa ja enemmän koejaksoja. Viiden-aseman manuaalinen siirtosuulake maksaa enemmän kuin kolmen-aseman muotti, samasta syystä isompi talo maksaa enemmän kuin pienempi: enemmän materiaalia, enemmän työtä, enemmän suunnittelua. Asemien lukumäärä määräytyy osan geometrian ja materiaalin muovattavuuden mukaan, ei sen mukaan, liikuttaako osaa robotti vai henkilö.
-Osakohtaiset kustannustekijät ja työvoimanäkökohdat
Tässä kohtaa per-osakustannus manuaalisen siirron stanssaustodellisuus eroaa jyrkästi automatisoiduista vaihtoehdoista. Thevakiokustannuskaavaleimattujen osien nippujen materiaali (45-55 %), työ (15-25 %), yleiskustannukset (10-20 %), laatu (2-8 %) ja pakkaus (2-5 %) yksikköhintaan. Manuaalisessa siirrossa työvoiman osuus laajenee merkittävästi verrattuna automatisoituihin menetelmiin, koska operaattori on aktiivisesti mukana jokaisessa syklissä.
Harkitse kustannustekijöitä, jotka yhdistetään kussakin tuotetussa osassa:
- Kierrosaika:Manuaaliset siirtosyklit toimivat hitaammin kuin automaattiset järjestelmät. Jos robottilinja voi tuottaa 20–40 osaa minuutissa, manuaalinen toiminta saattaa tuottaa 2–8 osaa minuutissa aseman määrästä riippuen. Tämä ero skaalaa suoraan työkustannukset kappaletta kohti.
- Operaattorin palkat:Länsimarkkinoiden ammattitaitoiset lehdistöoperaattorit ansaitsevat tyypillisesti 18-25 dollaria tunnissa. Jokainen sykliajan sekunti tarkoittaa mitattavissa olevaa työmäärää osaa kohti. 30 sekunnin manuaalinen sykli hintaan 20 dollaria/tunti lisää noin 0,17 dollaria suorassa työssä ennen yläkuormitusta.
- Romuhinnat:Kuljettajan vaihtelevuus voi tuottaa hieman korkeampia romumääriä kuin automatisoidut järjestelmät, erityisesti vuorojen siirtymien tai pitkien ajojen aikana, jolloin väsymys kerääntyy. Jokainen romutettu osa kattaa kaikki materiaali- ja käsittelykustannukset hylkäämispisteeseen asti.
- Kattoteho:Päivittäisen enimmäistuotannon rajoittavat ihmisen nopeus, taukoaikataulut ja vuororakenteet. Et voi yksinkertaisesti suorittaa manuaalisia toimintoja nopeammin vastataksesi kasvavaan kysyntään lisäämättä vuoroja tai käyttäjiä.
Materiaalikustannukset pysyvät suunnilleen vakiona siirtotavasta riippumatta, koska sama aihio syöttää sekä manuaalisia että automaattisia asemia. Yleiskustannukset, laaduntarkastus- ja pakkauskustannukset vaihtelevat myymälöittäin, mutta ne eivät muutu dramaattisesti pelkästään siirtomekanismin perusteella.
Tuotantomäärien{0}}tasainen analyysi
Tasapainon{0}}manuaalinen vs. automaattinen leimauslaskenta noudattaa ennustettavaa logiikkaa. Manuaalisella siirrolla on alhaisemmat kiinteät kustannukset (työkaluinvestointi), mutta korkeammat muuttuvat kustannukset (työvoima per osa). Automaatio kääntää tämän suhteen: korkeat kiinteät kustannukset kuoletetaan suurelta volyymilta, minimaalisella muuttuvalla työmäärällä kappaletta kohti. Jossain risteyspisteessä kokonaiskustannuskäyrät leikkaavat.
Sen sijaan, että tarjoaisit täysin omasta tilanteestasi riippuvia{0}}erotuslukuja, tässä on puitteet tämän analyysin suorittamiseen omassa projektissasi:
- Laske manuaaliset kokonaiskustannukset:Työkaluinvestointi + (-osa työstä + materiaali + yleiskustannukset) kerrottuna arvioidulla vuosimäärällä.
- Laske automaattiset kokonaiskustannukset:Työkaluinvestointi + automaatiopääoma + integrointikustannukset + (-osamateriaalia kohti + minimaalinen työvoima + yleiskustannukset) kerrottuna arvioidulla vuosimäärällä.
- Etsi risteys:Ratkaise tilavuus, jossa molemmat yhtälöt tuottavat yhtä suuret kokonaiskustannukset. Tämän äänenvoimakkuuden alapuolella manuaali voittaa. Sen yläpuolella automaatio voittaa.
Useat tekijät nostavat kannattavuusrajaa korkeammalle (eduttavat manuaalista siirtoa pidempään): korkeat automaation integrointikustannukset, lyhyet tuotteen elinkaaret, jolloin työkalut eivät kestä tarpeeksi kauan kuluakseen, toistuvat suunnittelumuutokset, jotka vaatisivat uudelleenohjelmointia, ja osat, joiden geometria vaatii kalliita mukautettuja-varren päätytyökaluja. Tekijät, jotka vetävät kynnystä alemmaksi (eduttavat aikaisempaa automaatiota): korkeat paikalliset työmäärät, tiukat sykliaikavaatimukset, erittäin johdonmukaiset toleranssivaatimukset ja monivuoroiset tuotantoaikataulut, joissa käyttäjän väsymys muuttuu laatumuuttujaksi.
Crossover-vyöhykkeen lähellä sijaitsevissa projekteissa työkalukustannukset vaihtelevat 5 000 dollarista yksinkertaisista muotista 100 dollariin,000+ monimutkaisissa moni-aseman progressiivisissa sarjoissa osoittavat, kuinka laaja investointihaja voi olla. Manuaaliset siirtotyökalut kohtalaisen-monimutkaisille osille ryhmittyvät yleensä tämän alueen alimmalle osalle, minkä vuoksi se pysyy taloudellisesti houkuttelevana alle 50 000 kappaleen vuosivolyymeille, joissa automaation palkkiota ei voida levittää tarpeeksi ohueksi oikeuttaakseen sen.
Rehellinen takeaway: manuaalinen siirtosuulakeleimaus ei ole halpa per osa mittakaavassa. Sisäänpääsy on halpaa. Pienempi este työkaluinvestoinneille antaa sinun aloittaa tuotannon nopeammin, validoida suunnittelusi todellisissa olosuhteissa ja tuottaa tuloja samalla kun keräät automaatiopäätöksen perusteeksi tarvittavia volyymitietoja. Tämä elinkaarinäkökulma, joka alkaa manuaalisesti ja skaalautuu kohti automaatiota kysynnän osoittaessa itsensä, muokkaa sitä, miten älykkäät suunnittelutiimit suunnittelevat leimausinvestointejaan alusta alkaen.
Käyttäjän taidot, turvallisuus ja ergonomiset tekijät manuaalisessa siirtoleimauksessa
Pienempi este työkaluinvestoinnille on piilotettu kustannusrivillä, jota useimmat lainaukset eivät koskaan erittele: inhimillinen elementti. Jokainen automaatioon säästetty dollari kompensoi osittain operaattorin taitovaatimusten siirron stanssauspuristintoimintojen kysyntä. Puristimessa seisova henkilö ei vain liikuta metallia asemien välillä. He suorittavat reaaliaikaisen-laaduntarkastuksen, ylläpitävät paikannustarkkuutta kosketuspalautteen avulla ja ylläpitävät fyysistä tulosta useiden tuntien toistuvien liikkeiden aikana. Sen ymmärtäminen, mitä se vaatii ja mitä suojauksia se vaatii, muuttaa tapaa, jolla arvioit manuaalisen siirron toteutettavuutta ja todellisia käyttökustannuksia.
Kuljettajan taitovaatimukset ja koulutus
Manuaalisen siirron meistileimausoperaattorin koulutus ylittää paljon peruspuristintoiminnan. Pätevän käyttäjän on ymmärrettävä muodostusjärjestys käsitteellisesti, tietäen, mitä kukin asema tekee materiaalille ja miksi järjestyksellä on merkitystä. Se tieto ei ole koristeellinen. Sen avulla käyttäjä voi havaita, kun jokin menee vikaan asemalla kolme, ennen kuin se tuottaa romua asemalla viisi.
Ydinosaamista ovat:
- Muodostussekvenssin ymmärtäminen:Ymmärtää kuinka materiaali virtaa, missä oheneminen tapahtuu ja miltä oikein muodostettu välivaihe näyttää verrattuna sellaiseen, jossa on varhaisia merkkejä halkeilusta tai rypistymisestä.
- Viantunnistus asemien välillä:Tunnistaa pinnan halkeamat, ylivenytystä osoittava appelsiininkuoren rakenne, rei'itetyn pinnan epäsäännöllisyydet ja mittapoikkeamat asemavirheestä tai työkalujen kulumisesta.
- Käsittelytekniikka vaihtelevalle osageometrialle:Tarttuu osittain muotoiltuihin osiin ilman, että ohuita seiniä muotoutuu, epäsymmetristen muotojen pyörittäminen oikeaan suuntaan ja työkappaleiden sijoittaminen paikannusominaisuuksiin tasaisella tarkkuudella satojen toistojen aikana.
- Lehdistöohjauksen tuntemus:Iskunvalitsimien käyttäminen, yhden{0}}iskun ja tuuman tilan ymmärtäminen ja hätäpysäytystoimintojen käytön ajankohdan ja ohjeet.
Tämä taitokokonaisuus kehittyy kuukausien, ei päivien aikana. Useimmat kaupat yhdistävät uudet käyttäjät kokeneiden ohjaajien kanssa pidennetyn-nousujakson ajaksi alkaen yksinkertaisemmista muottisarjoista (kaksi tai kolme asemaa, anteeksiantavat toleranssit) ennen kuin siirtyvät monimutkaiseen moni-asematyökaluun, jossa sijoitustarkkuus vaikuttaa suoraan osien yhteensopivuuteen. KutenOSHA 1910.217(f)(2)edellyttää, että työnantajien on koulutettava ja opastettava käyttäjät turvalliseen työtapaan ennen minkään toiminnan aloittamista ja varmistettava riittävän valvonnan avulla, että oikeita menettelytapoja noudatetaan.
Turvajärjestelmät ja protokollat manuaalista siirtoa varten
Siirtomuotin leimaamisen turvallisuusvaatimukset eivät ole-neuvoteltavissa. Kun käyttäjä kurkottaa muotin puolikkaan väliin työkappaleen sijoittamiseksi tai noutamiseksi, tahattoman puristusiskun seuraukset ovat vakavia. Jokainen manuaalinen siirtoasetus perustuu kerrostettuihin suojatoimiin, jotka on suunniteltu siten, että yksikään vika ei johda käyttäjän loukkaantumiseen.
Oikein konfiguroitu manuaalinen siirtopuristin sisältää seuraavat turvaelementit:
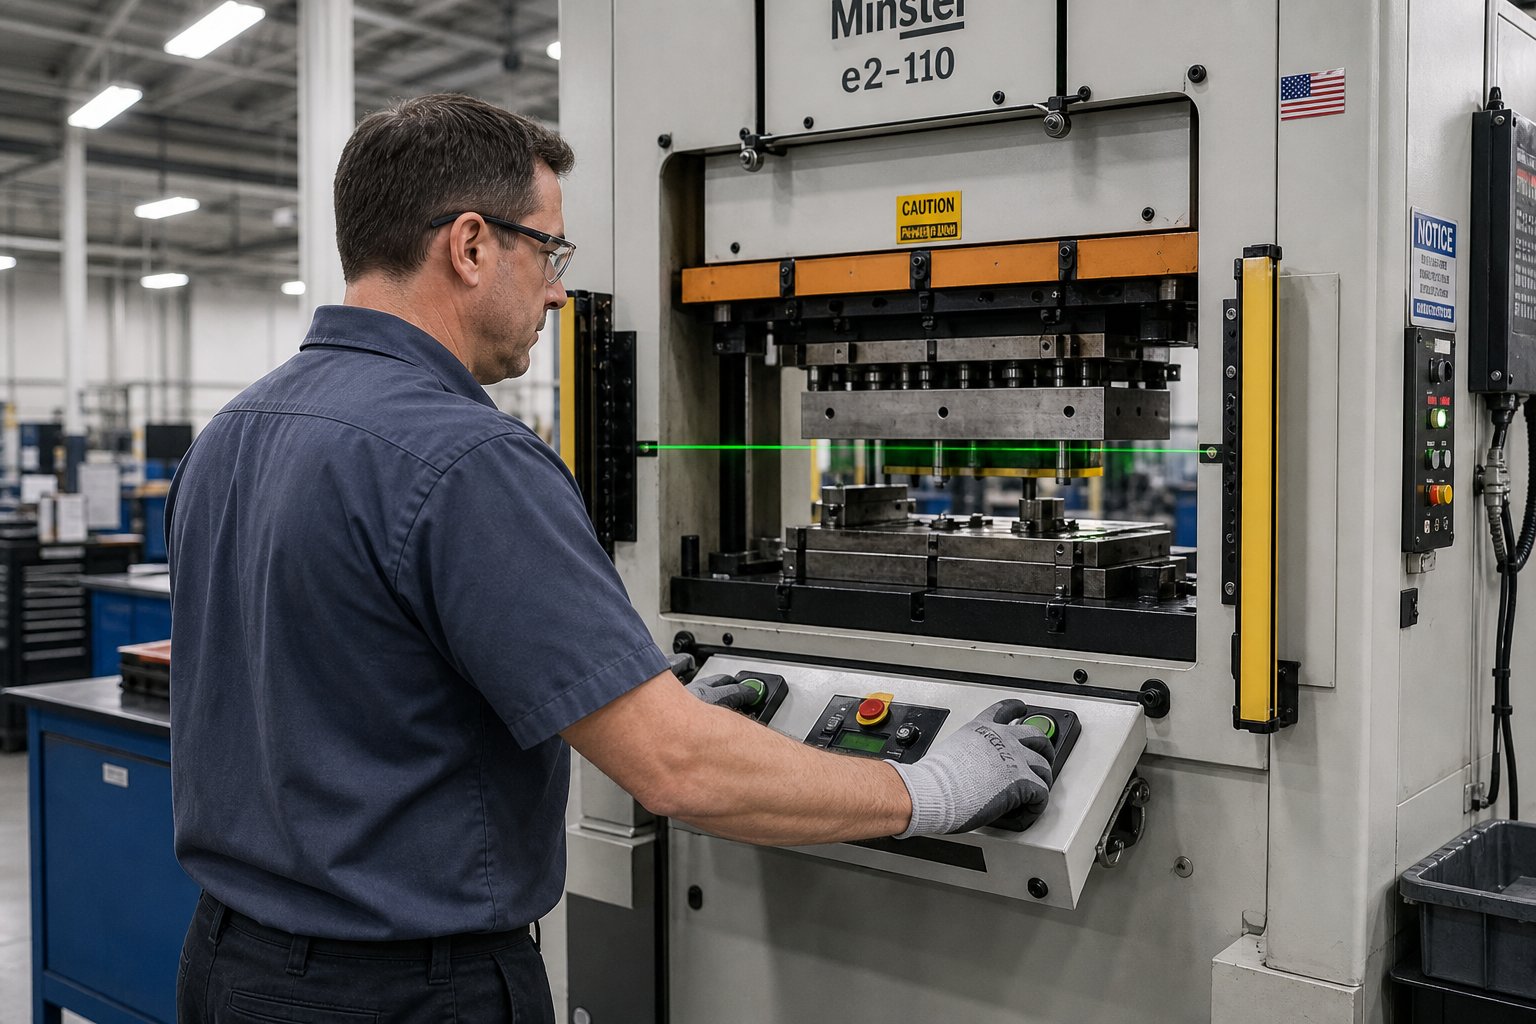
- Kaksi{0}}käsiohjainta:Painallus aktivoituu vain, kun käyttäjän molemmat kädet painavat samanaikaisesti erillisiä ohjauspainikkeita, mikä varmistaa, että kädet ovat poissa käyttöpisteestä muotin sulkemisen aikana. OSHA-vaatimusten mukaan nämä säätimet on suojattava tahattomalta käytöltä ja suunniteltu estämään aktivoituminen, ellei molempia käsiä käytetä samanaikaisesti.
- Läsnäolotunnistimet (valoverhot):Valosähköiset tunnistuskentät käyttäjän ja toimintapisteen välissä. Jos jokin käyttäjän kehon osa rikkoo valotason alasvedon aikana, puristus pysähtyy välittömästi. Turvaetäisyyden mittauskentästä suulakkeeseen on täytettävä kaava Ds=63 tuumaa/sekunti x Ts, jossa Ts on puristuksen pysäytysaika.
- Muotisuojat ja estelaitteet:Fyysiset kotelot tai lukitut esteet, jotka estävät käsiä pääsemästä toimintapisteeseen, paitsi taulukon O-10 etäisyys/aukkovaatimusten mukaisten määrättyjen aukkojen kautta.
- Toistojen esto{0}}mekanismit:Ohjausominaisuudet varmistavat, että puristin ei voi käynnistää toista iskua ilman, että käyttäjä on vapauttanut ja aktivoinut ohjaimet kokonaan, mikä estää pyöräilyn.
- Lukitus-/merkintämenettelyt:Pakolliset energiaeristysprotokollat muotin vaihdon, säädön tai minkä tahansa huoltotoimenpiteen aikana. Jokaisella painalluksella tarvitaan päävirtakatkaisin, joka voidaan lukita Off-asentoon.
- Jarrujen valvontajärjestelmät:Laitteet, jotka estävät automaattisesti peräkkäiset iskut, jos pysähtymisaika lyhenee yli turvallisten rajojen, OSHA 1910.217(b)(14) mukaisesti.
- Säännölliset tarkastusohjelmat:Viikoittainen kytkin-/jarrumekanismien, -toistumisen estoominaisuuksien ja yhden-tahtisten mekanismien testaus sekä vaatimustenmukaisuuden todistavat huoltokirjat.
Nämä järjestelmät toimivat yhdessä redundanttina turvallisuusarkkitehtuurina. Kaksi-käsiohjainta pitää kädet poissa normaalin pyöräilyn aikana. Valoverho tarttuu virheisiin. Suojus estää ulottuvuuden-pääsyn ympäriltä. Jarruvalvonta varmistaa, että puristin voi todella pysähtyä käskystä. Poista kaikki kerrokset ja riskiprofiili muuttuu dramaattisesti.
Ergonomia ja väsymyksen hallinta
Manuaalisten leimaustoimintojen ergonomiset tekijät ovat yksi vähiten käsitellyistä kustannustekijöistä prosessissa. Toistuva liike, jatkuva seisominen ja työkappaleiden fyysinen nosto ja asettaminen satoja tai tuhansia kertoja työvuorossa aiheuttavat kumulatiivista rasitusta, joka vaikuttaa sekä käyttäjän terveyteen että osien laatuun.
Tutkimus aiheestatyöhön- liittyvät tuki- ja liikuntaelinten sairaudettunnistaa tarkat riskitekijät, jotka esiintyvät manuaalisessa siirtotyössä: toistuva yläraajojen käyttö, voimakas tarttuminen ja pitkittyneet hankalat asennot. Nämä altistukset korreloivat olkapään törmäyksen, rannekanavaoireyhtymän ja selkävammojen kanssa, kun niitä ei hoideta.
Erityisiä ergonomisia haasteita manuaalisessa siirrossa ovat:
- Osien painorajoitukset:Yli 5 kg painavien työkappaleiden toistuva nostaminen nopeuttaa hartioiden ja selän väsymistä. Yli 10 kg painavat osat vaativat yleensä mekaanista apua tai kahden henkilön käsittelyä, mikä häiritsee syklin yhtenäisyyttä.
- Aseman korkeuden optimointi:Muottipintojen tulee sijaita kyynärpään korkeudella (noin 900-1100 mm lattiasta) taipumisen ja pään yläpuolelle ulottumisen minimoimiseksi. Väärät korkeudet asemien välillä pakottavat käyttäjän säätämään jatkuvasti asentoa.
- Toistuvan liikkeen kertyminen:Viiden-aseman meisti, joka toimii 4 sykliä minuutissa, tarkoittaa, että käyttäjä suorittaa noin 20 erilaista poiminta-ja-liikettä minuutissa tai yli 9 000 per kahdeksan-tunnin vuoro. Tämä toisto lisää stressiä ranteisiin, käsivarsiin ja hartioihin.
- Vuoron keston vaikutukset laatuun:Tutkimukset osoittavat johdonmukaisesti, että väsymys heikentää hienomotorista hallintaa ja valppautta. Jakson ajan vaihtelu kasvaa siirtymän edetessä, jolloin sijoitustarkkuus laskee ja vikojen havaitsemisasteet laskevat neljännen tai viidennen tunnin jatkuvan käytön jälkeen.
Valmistajat lieventävät näitä vaikutuksia useilla strategioilla: pyörittämällä käyttäjiä puristinasemien välillä liikekuvioiden vaihtelemiseksi, ajoittamalla pakolliset mikro-tauot 60-90 minuutin välein, käyttämällä -väsymistä estäviä mattoja ohjaajapisteillä ja asettamalla osapainokynnykset, jotka laukaisevat mekaaniset nostoavustukset. Jotkin kaupat rajoittavat manuaalisen siirron kuuden{5}}tuntiin tehokkaat tuotantoikkunat kahdeksan tunnin työvuorossa, budjetoimalla aikaa lepoon, venyttelyyn ja aseman kiertoon.
Ergonomian ja osien laadun välinen yhteys on suora. Ranneväsymästä kärsivä käyttäjä sijoittaa osia vähemmän tarkasti. Henkilö, jolla on selkärasitusta, kiirehtii tiedostamatta jaksoja vähentääkseen taivutusaikaa. Nämä hienovaraiset käyttäytymismuutokset lisäävät romun määrää ja mittojen vaihtelua tavoilla, jotka eivät tule näkyviin ennen kuin SPC-kaaviot alkavat ajautua tuotantoajon myöhään. Tämän todellisuuden tunnustaminen on olennaista jokaiselle manuaalista siirtoa suunnittelevalle, koska se ei vaikuta pelkästään ihmisten turvallisuuteen, vaan puristimesta tulevan materiaalin todellisiin kustannuksiin ja laatuun.
Tämä ihmisestä{0}}riippuvainen tuotantotodellisuus muokkaa myös sitä, miten suunnittelutiimit ajattelevat leimatun osan laajempaa elinkaarta. Prosessi, joka nojaa tähän vahvasti operaattorin johdonmukaisuuteen, herättää luonnollisesti kysymyksen: missä vaiheessa tuote on niin kypsä, että on perusteltua poistaa tämä vaihtelu automaation avulla?
Prototyypistä tuotantoon
Kysymys siitä, milloin automatisoida, ei tule äkillisenä päätöksentekokohtana. Se syntyy vähitellen, kun tuotantodataa kertyy, kysyntäennusteet tiivistyvät ja kuilu manuaalisen toiminnan ja liiketoiminnan vaatiman välillä muuttuu mitattavaksi. Älykkäät suunnittelutiimit eivät pidä manuaalista siirtosuulakeleimausta pysyvänä ratkaisuna tai väliaikaisena kompromissina. He pitävät sitä testausvaiheena, tietoisena vaiheena tuotannon elinkaaressa, joka validoi kaiken sekvenssien muodostamisesta materiaalin käyttäytymiseen ennen pääoman sijoittamista automatisointiin.
Prototyyppien luominen ja suunnittelun validointi manuaalisen siirron avulla
Kuvittele, että olet suunnitellut uuden rakenteellisen kannakkeen, joka vaatii syvävedon, kaksi piirtämistä uudelleen, lävistyskuvion ja lopullisen trimmauksen. Geometria näyttää toteuttamiskelpoiselta simulaatiossa, mutta simulaatio ei kuvaa sitä, kuinka materiaali itse asiassa käyttäytyy viiden muovausaseman välillä, kuinka palautus kerääntyy asemalta asemalle tai tuottaako ehdotettu aihion koko tasaisen reunan laadun trimmauksen jälkeen. Tarvitset fyysisiä osia vastataksesi näihin kysymyksiin, ja manuaalinen siirtomuotin leimaus prototyyppien luomista varten antaa sinulle juuri tämän mahdollisuuden ilman täyden automatisoinnin kustannuksia ja läpimenoaikaa.
Prototyyppien ja{0}}pienen volyymin vahvistusten aikana suunnittelutiimit käyttävät manuaalista siirtoa useiden asioiden suorittamiseen samanaikaisesti:
- Muodostussekvenssin vahvistus:Toimiiko suunniteltu asematilaus todella? Kestääkö materiaali jokaisen vedon ohenematta liikaa? Pesivätkö välimuodot oikein seuraavilla asemilla?
- Asemien määrän optimointi:Alkuperäinen suutinsuunnittelu saattaa sisältää kuusi asemaa, mutta manuaaliset ajot paljastavat, että asemat kolme ja neljä voidaan yhdistää yhdeksi osumaksi materiaalin eheyttä vaarantamatta. Tämä löytö säästää koko aseman verran työkalukustannuksia tuotantoversiossa.
- Materiaalivirran validointi:Todellinen{0}}piirtokäyttäytyminen poikkeaa usein FEA-ennusteista, erityisesti säteiden siirtymissä ja laipan reunoissa. Varsinaisten aihioiden ajaminen manuaalisten asemien läpi tuottaa mitattavissa olevia ohenemistietoja, ryppykuvioita ja palautusarvoja, jotka tarkentavat simulaatiomallia.
- Toleranssipinon vahvistus:Ominaisuudet, jotka kattavat useita asemia, keräävät paikannusvaihtelua. Manuaaliset ajot ja huolelliset mittaukset asemien välillä paljastavat, mihin toleranssibudjetti kuluu, jolloin insinöörit voivat lisätä paikannusominaisuuksia tai lopettaa toimintoja ennen kuin sitoutuvat lopulliseen työkaluun.
Tämä validointitapa heijastaa mitävalmistuksen skaalaussuunnitelmatkuvaile kaikkia valmistusmenetelmiä: todista prosessi pienellä volyymilla joustavalla työkalulla ennen kuin investoi{0}}suuren volyymin tuotantoinfrastruktuuriin. Manuaalinen siirtovaihe toimii kuten DVT (Design Validation Test) -vaihe, joka on tarkoitettu erityisesti leimaamiseen, mikä tuottaa fyysisiä todisteita, jotka tukevat tai kyseenalaistavat teknisiä oletuksia.
Yksi aliarvostettu etu: manuaalisten ajojen avulla voit arvioida osien käsittelyominaisuudet ennen kuin määrität tarttujan suunnittelun automaatiota varten. Huomaat, että osalla on taipumus takertua aseman kaksi onteloon tai taipua suunnitellussa noutokohdassa tarttuessaan tai että trimmauspurset häiritsevät pesän istumista asemalla neljä. Nämä oivallukset antavat suoraa tietoa seuraavasta automaattisen siirtojärjestelmän suunnittelusta, mikä estää kalliita keski{2}}integraatio-yllätyksiä.
Skaalaus manuaalisesta automaattiseen siirtoon
Paras aika suunnitella automaatiota on silloin, kun käytät vielä manuaalisesti. Tulevaisuuden robottikäsittelyä ennakoivat mallit maksavat hieman enemmän etukäteen, mutta säästävät kymmeniä tuhansia jälkiasennuksessa, kun tilavuusvaatimukset saapuvat.
Skaalaus manuaalisesta automaattiseen siirtoleimaukseen ei ole binäärikytkin. Se on suunniteltu siirtymä, joka tapahtuu, kun tietyt indikaattorit täsmäävät. Suunnittelutiimit, jotka lähestyvät tätä tarkoituksella rakentavat manuaalisen-vaiheensa automaation yhteensopivuutta silmällä pitäen ja pitävät manuaalista ajanjaksoa tiedonkeruuna mahdollisen automaatiomäärityksen kannalta.
Miltä automaatio{0}}valmis muottisuunnittelu näyttää käytännössä? Muutamat manuaalisen työkaluvaiheen aikana tehdyt keskeiset päätökset tuottavat tulosta myöhemmin:
- Standardoitu asemaväli:Suunnittelemme yhtenäiset etäisyydet keskipisteestä-keskuksiin-kaikkien asemien välillä, vaikka manuaalinen käsittely ei sitä ehdottomasti edellytäisi. Robottisiirtojärjestelmät suosivat yhtenäistä sävelkorkeutta, koska se yksinkertaistaa liikkeen ohjelmointia ja mahdollistaa identtiset siirtomekanismit jokaisen asemaparin välillä.
- Määritellyt nouto- ja palautus{0}}vyöhykkeet:Vaikka käyttäjä ottaa otteen sieltä, missä se on mukavaa, tasaisten referenssipintojen tai määrättyjen kosketusalueiden lisääminen muotin suunnitteluun luo valmiita-tarttujan liitäntäpisteitä tulevaa--varren työkaluja varten.
- Anturin asennusehdot:Sisältävät kierrereiät tai kiinnitysominaisuudet lähelle pesiä ja paikantavat tapit, joihin osa-anturit lopulta asennetaan. Nämä anturit vahvistavat oikean sijoituksen ennen kuin puristus käy automatisoidussa tilassa.
- Tasainen osan korkeus siirtokorkeudessa:Nostimen korkeuden asettaminen niin, että osa nousee samaan korkeuteen kaikilla asemilla, sovittamalla robottikäsivarsien suosimaan kiinteään siirtotasoon.
Näistä lisäkustannuksista aiheutuvat lisäkustannukset alkuperäisen muotin rakentamisen aikana ovat vaatimattomia, tyypillisesti lisääen 5-10 % manuaaliseen muotin hintaan. Niiden jälkiasennus myöhemmin, sen jälkeen, kun meisti on kovettunut, todistettu ja valmistuksessa, maksaa huomattavasti enemmän ja vaatii usein muotin vetämistä pois käytöstä viikkojen ajan.
Suunnittelemme investointeja{0}}pitkän aikavälin tuotannon kasvua varten
Siirtomuotin tuotannon elinkaarisuunnittelu edellyttää rehellistä volyymiennustetta yhdistettynä selkeisiin liipaisupisteisiin siirtymäpäätöksille. Useimmat tiimit tekevät virheen, että käsittävät manuaalista-automaatiopäätöstä{2}} tulevana ongelmana. Kun kysyntä ylittää manuaalisen kapasiteetin, olet jo jäljessä ja yrität määrittää automaatiota samalla kun suoritat ylityövuoroja tilausten täyttämiseksi.
Neljä merkkivaloa ilmaisevat valmiutta automatisoitua:
- Tasaiset laatumittarit:Manuaaliset ajot tuottavat Cpk-arvot yli 1,33 kriittisillä mitoilla useissa tuotantoerissä. Prosessi on vakaa ja suulake on todistettu. Epävakaan prosessin automatisointi vain tuottaa automatisoitua romua nopeammin.
- Vakaat sykliajat:Operaattoreiden-to-operaattoreiden välinen sykliajan vaihtelu on kaventunut alle 10 prosenttiin. Tämä tarkoittaa, että muodostussekvenssi on hyvin-ymmärretty ja toistettavissa, mikä tarkoittaa ennustettavia robotin liikeprofiileja.
- Manuaalisen kapasiteetin ylittävät volyymiennusteet:Kun kysyntäennusteet ylittävät sen, mitä kahdessa{0}}vuorossa manuaalinen käyttö voi tuottaa (ergonomiset taukoaikataulut ja realistiset päivätuotot huomioon ottaen), läpijuoksukatto pakottaa keskusteluun.
- -Osakustannus, joka ylittää automaation katkon{1}}rajan:Kustannusanalyysiosion viitekehyksen avulla kumulatiiviset työvoimakustannukset kappaletta kohti kerrottuna vuosimäärällä ylittävät nyt automaatiopääoman jaksotetut kustannukset. Matematiikka on kääntynyt.
Tiimeillä, jotka seuraavat näitä mittareita ensimmäisestä manuaalisesta tuotantoajosta lähtien, on dataan perustuvia{0}}siirtymäpisteitä mieluummin kuin sisäistä-tuntumaa koskevia päätöksiä. He tietävät tarkalleen, milloin jako tapahtuu, koska he ovat mitanneet tuloja koko ajan.
Vielä yksi huomio: manuaalinen-vaihesuulake jatkaa usein rooliaan myös automaation saapumisen jälkeen. Siitä tulee työkalu näytteiden suunnitteluun, suunnittelun iteraatioihin ja-pienen volyymin muunnelmien tuotantoon, kun taas automaattinen linja käsittelee suuren-volyymin perusosan. Sen sijaan, että manuaalinen ominaisuus luopuisi kokonaan, kokeneet valmistajat pitävät sitä rinnakkaisena resurssina joustavuudelle, jota automatisoidut linjat eivät voi ohjelmoidulla jäykkyydellä tarjota.
Tämä elinkaarinäkökulma muotoilee uudelleen tapasi, jolla luet työkalulainausta. Manuaaliseen siirtoon tarkoitettu muotti ei ole vain tuotantoväline tämän päivän volyymeille. Se on mahdollisesti ensimmäinen investointi monivaiheiseen tuotantostrategiaan, strategiaan, joka tuottaa täyden arvon vain, jos osaat myös arvioida kumppaneita, jotka rakentavat ja tukevat työkaluja kussakin kasvuvaiheessa.
Oikean siirtoleimauskumppanin valitseminen
Tuotannon elinkaaristrategia on vain niin vahva kuin sen toteuttava toimittaja. Voit suunnitella täydellisen vaiheittaisen lähestymistavan manuaalisista prototyyppiajoista automatisoituun suurien{1}}volyymien tuotantoon, mutta jos työkalujasi rakentavalla kumppanilla ei ole riittävää suunnittelusyvyyttä tukemaan tätä kehitystä, törmäät kykymuureihin pahimmillaan mahdollisilla hetkillä. Siirtoleimaustoimittajan valitseminen erottaa sujuvasti skaalautuvat tiimit niistä, jotka aloittavat toimittajan arvioinnit uudelleen kesken projektin-.
Tärkeimmät arviointiominaisuudet siirtokumppanissa
Kaikki siirtopuristimen omistavat leimausliikkeet eivät kelpaa aidoksi siirtomuottikumppaniksi. Erona on suunnittelukyky, ei vain valmistuskapasiteetti. Myymälä saattaa suorittaa siirtokuormituksia pätevästi, mutta moni-asematyökalujen suunnittelu, joka tasapainottaa muotoilun vakavuuden, materiaalivirran ja käyttäjän tai robotin käsittelyn viidellä tai useammalla asemalla, vaatii erikoiskokemusta, joka usein puuttuu yleisistä työpaikoista.
Kun suoritat siirtomuottitoimittajan laadunarvioinnin, aseta nämä arviointikriteerit etusijalle:
- Usean{0}}aseman suutinsuunnittelun asiantuntemus:Voiko toimittaja osoittaa kokemusta suutinten suunnittelusta neljällä tai useammalla muovausasemalla? Pyydä tapaustutkimuksia, jotka osoittavat, kuinka he määrittelivät asemien lukumäärän, muodostusjärjestyksen ja materiaalivirran monimutkaisille geometrioille. Toimittajat, joilla on aidot moni-aseman siirtomuottivalmistajan ominaisuudet, puhuvat sujuvasti vedon pienennyssuhteista, keskitason stabiilisuudesta ja asemien välisestä toleranssin kertymisestä.
- Kokemusta sekä manuaalisista että robottisiirtokokoonpanoista:Kumppanit, jotka ovat suunnitelleet työkaluja molemmille menetelmille, ymmärtävät asetteluerot, paikannusominaisuuksia koskevat vaatimukset ja ergonomiset näkökohdat, jotka muovaavat muottien arkkitehtuuria. Tällä kaksoiskokemuksella on merkitystä varsinkin, jos elinkaarisuunnitelmasi ennakoi siirtymistä manuaalisista toiminnoista automatisoituihin.
- Simulointi ja virtuaalinen validointi:Käyttääkö toimittaja FEA:ta muodostussimulaatioihin jasiirtosimulaatioohjelmistotarkistaaksesi raivausreitit ja SPM-kyvyn ennen muotin rakentamista? Kuten alan asiantuntijat korostavat, CAD-suunnittelua on paljon helpompaa muuttaa kuin kokonaan rakennettua meistiä. Toimittajat, jotka ohittavat tämän vaiheen, maksavat virheenkorjauskustannukset sinulle kokeilun aikana.
- Materiaalinkäsittely suurempia tai monimutkaisia osia varten:Suuremmat aihiot, joilla on taipumus painua kuljetuksen aikana, paneelit, jotka vaativat tartuntapuristimet useissa kohdissa, ja osat, jotka tarvitsevat uudelleen suuntaamista asemien välillä, vaativat kaikki erityistä siirtotekniikkaa. Arvioi, onko toimittaja käsitellyt osia projektisi vaatimalla koko- ja monimutkaisuustasolla.
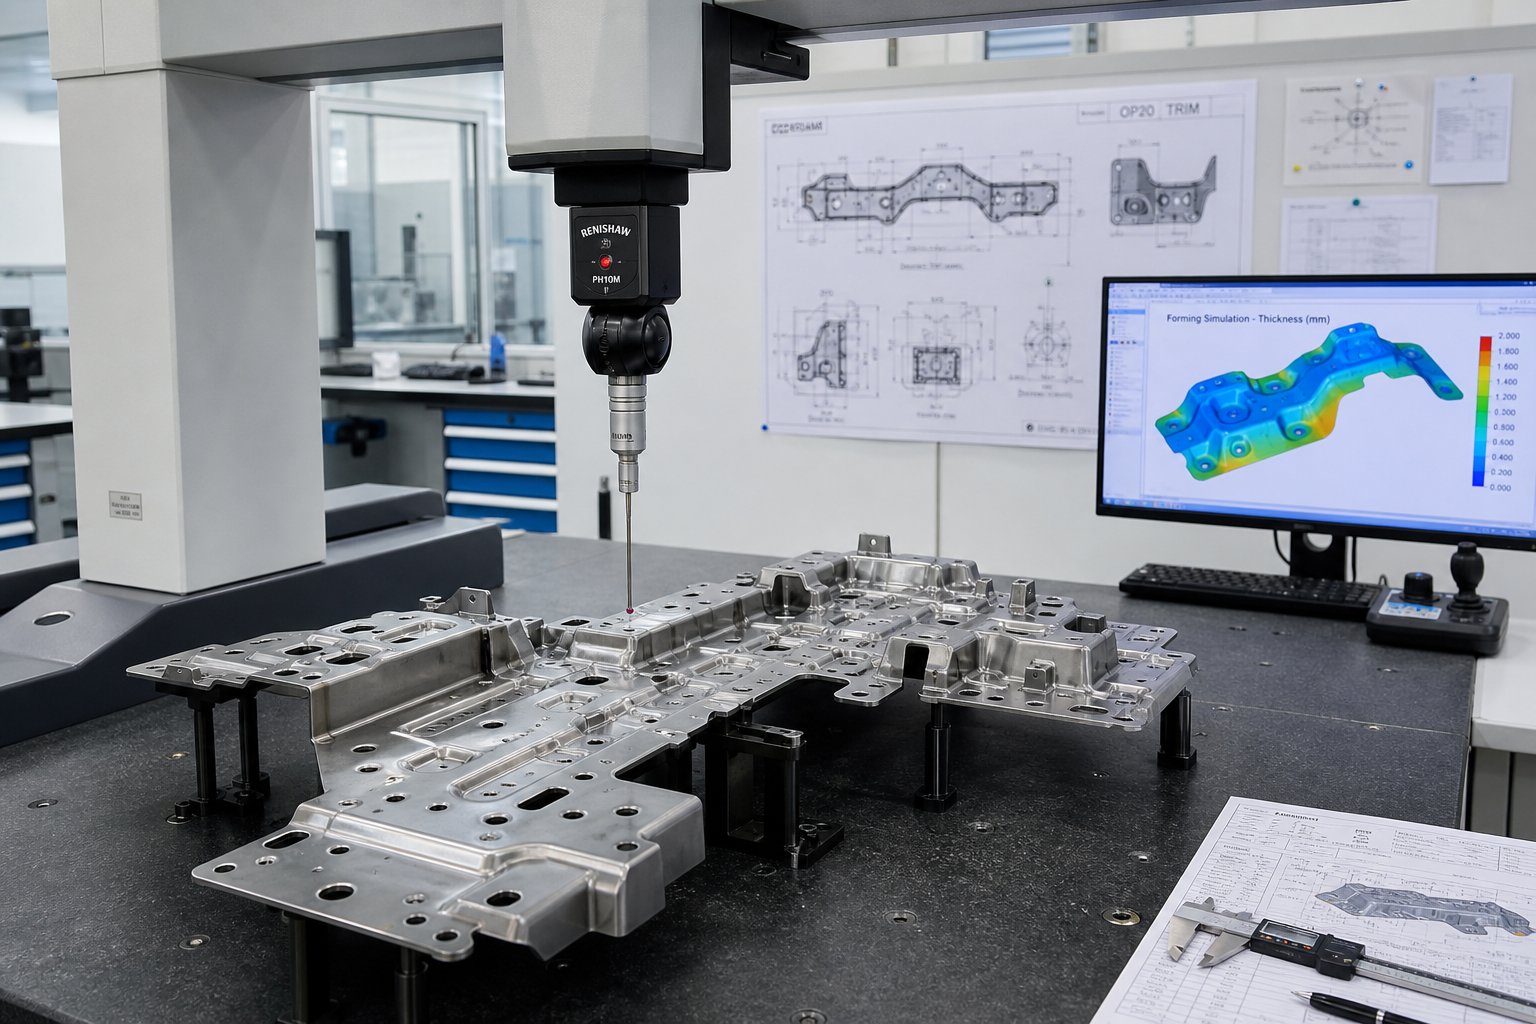
- Toleranssin varmistusominaisuudet:Varmista, että toimittaja käyttää CMM-laitteita, toiminnallisia mittareita ja SPC-ohjelmia, jotka voivat vahvistaa osasi vaatimat mittavaatimukset. Toimittaja, joka lainaa tiukkoja toleransseja ilman metrologista infrastruktuuria niiden todentamiseksi, tekee lupauksia, joita he eivät pysty todistamaan.
- Kokeilulehdistön saatavuus:Toimittajat, joilla on omat{0}}koepuristimet, jotka vastaavat tuotantopuristimen tonnimäärää ja sänkykokoa, voivat korjata työkalut ennen niiden toimitusta. Ilman tätä tuotantopuristimestasi tulee kokeilualusta, joka vie aikaasi virheenkorjaukseen.
Suunnittelutuen arviointi monimutkaiselle moni{0}}asemamuodostelulle
Siirtoleimauskumppanin arviointikriteerit ulottuvat pidemmälle kuin toimittaja voi valmistaa. Yhtä tärkeää on se, mitä he voivat suunnitella. Monimutkaiset osat, jotka vaativat syvävetoa, useita uudelleenpiirroksia, muotoiltujen pintojen lävistämistä ja eri asemilla luotujen ominaisuuksien välisiä tiukkoja sijaintitoleransseja, vaativat työkalutoimittajalta yhteistä suunnittelutukea.
Kysy mahdollisilta kumppaneilta arvioinnin aikana seuraavat kysymykset:
- Kuinka määrität tietylle osan geometrialle ja materiaalille vaadittavien asemien vähimmäismäärän?
- Mitä muotoilusimulaatiotyökaluja käytät, ja voitko jakaa näyteraportteja, joissa näkyy ennustettu harvennus, rypistymisriski ja palautumiskompensaatio?
- Miten suunnitellaan paikannusjärjestelmiä, jotka kompensoivat käyttäjän sijoittelun vaihtelua manuaalisessa siirrossa, ja miten ne muuttuvat siirryttäessä robottikäsittelyyn?
- Mikä on prosessisi ensimmäisen-artikkelin tarkastuksen ja tuotannon osan hyväksyntään (PPAP tai vastaava)?
- Voitko tukea valmistettavuuden suunnittelun-palautetta-ennen geometrian jäädyttämistä?
Aitoa suunnittelukumppanuutta tarjoavat toimittajat käsittelevät näitä kysymyksiä teknisesti sen sijaan, että he poikkesivat myyntikielestä. Esimerkiksi,YICHENjäsentää siirtoleimaussuuttimiensa ympärille auttaakseen insinöörejä arvioimaan useiden{0}}asemien muodostamista suurempia tai monimutkaisia osia varten. Tuki kattaa robottisiirtokokoonpanot ja toistettavuuden validoinnin. Tällainen suunnittelun -eteenpäin asettaminen, jossa toimittajan prosessi alkaa yhteistoiminnalla arvioimalla pelkän hinnan ilmoittamisen sijaan, osoittaa, kuinka syvällistä suunnittelutukea sinun tulee odottaa kaikilta vakavasti otettavalta siirtokumppanilta.
Punaisia lippuja arvioinnin aikana ovat: toimittajat, jotka ilmoittavat asemamäärän kysymättä materiaalisi muovattavuustietoja, kumppanit, jotka eivät pysty selittämään paikannusstrategiaansa tietylle osageometrialle, ja kaupat, jotka pitävät koeajoa yksittäisenä-päivänä eikä iteratiivisena mittaus-, säätö- ja uudelleentarkistusprosessina.
Miksi vakaa toistettavuus on tärkeää tuotannon luottamuksen kannalta
Viime kädessä se, mikä erottaa toimivan siirtomuotin kannattavasta, on toistettavuus tuotantoerien välillä. Suulake, joka tuottaa hyviä osia kokeilun aikana, mutta ajautuu 5 000 osuman jälkeen, aiheuttaa piilokustannuksia lisääntyneiden tarkastusten, eristämistoimien ja asiakkaiden laadunvarmistusten ansiosta. Arvioinnissasi tulee selvittää, kuinka toimittaja varmistaa mittavakauden työkalun koko tuotantoiän ajan.
Tärkeimmät arvioitavat toistettavuustekijät:
- Työkaluteräksen valinta ja lämpökäsittely:D2-, A2- ja M2-työkaluteräkset, joissa on asianmukainen karkaisu ja karkaisu, kestävät kulutuspintojen ja leikkausreunojen kulumista. Kysy, mitä materiaaleja toimittaja määrittelee korkean-kulumisen asemille ja miten ne määrittävät, milloin terien vaihto on tarpeen.
- Ennaltaehkäisevän huollon suunnittelu:Tarjoaako toimittaja suositeltua huoltoaikataulua osumamäärään sidottuna? ITD Precision -dokumenttien laadunvalvontatutkimuksen mukaan ennakoivan työkalun huollon ajoittaminen tuotantosykleihin vikojen sijaan pidentää työkalun käyttöikää ja ylläpitää osien laatua pidemmillä käyttöajoilla.
- SPC-tiedot kokeilusta ja alkutuotannosta:Toimittajat, jotka toimittavat Cpk-tietoja ensimmäisten{0}}artikkelien osien ohella, osoittavat prosessikykyä pikemminkin kuin vain mittojen mukaisuutta muutamilla näytteillä.
- Dokumentoidut muovausprosessin ikkunat:Tonniasetukset, voitelutiedot, aihion sijoituskriteerit ja hyväksyttävät materiaalin ominaisuusalueet tulee dokumentoida ja toimittaa työkalujen mukana. Ilman näitä tuotantotiimisi arvailee parametreja, jotka työkaluvalmistaja on jo optimoinut kehityksen aikana.
Tuotantovarmuus tulee tiedosta, että osanumero 10 000 vastaa osaa numero 10 toleranssialueellasi. Tämä luottamus rakentuu toimittajan valinnan aikana, eikä sitä havaita sen jälkeen, kun työkalut saapuvat lattiallesi. Valitsemasi siirtomuotin leimauskumppani ei muotoile pelkästään sitä, mitä maksat työkaluista tänään, vaan myös sitä, miltä laatukustannukset, romumäärät ja asiakastyytyväisyys näyttävät osan koko tuotantoiän ajan.
Usein kysytyt kysymykset manuaalisesta siirtoleimauksesta
1. Mitä eroa on manuaalisen siirtomuotin leimaamisen ja progressiivisen stanssauksen välillä?
Progressiivisessa stanssauksessa jatkuva metallinauha syöttää asemien läpi pysyen samalla kiinni kantonauhassa lopulliseen katkaisuun asti. Manuaalinen siirtomeistin leimaaminen käyttää yksittäisiä vapaasti{1}}seisovia aihioita, joita käyttäjä siirtää fyysisesti erillisten meistiasemien välillä. Tämä mahdollistaa työkappaleen pyörittämisen, kääntämisen tai siirtämisen toimintojen välillä, mikä mahdollistaa monimutkaiset geometriat, kuten syvävedot ja moni-akselin muodostamisen, joita nauha-syötetyt progressiiviset meistit eivät pysty tuottamaan. Progressiiviset meistit loistavat-suurten volyymien pienempien osien kanssa, kun taas manuaalinen siirto käsittelee keskikokoisia-ja-suuria osia, joilla on monimutkainen geometria pienemmillä volyymeilla.
2. Mitkä tuotantomäärät oikeuttavat manuaalisen siirtomuotin leimaamisen automaattisen siirron sijaan?
Manuaalinen siirtomeistaus on tyypillisesti edullisin vuotuisille volyymeille 1 000 - 50 000 osaa. Nollapiste, jossa automaattinen siirto tulee kustannustehokkaammaksi-, on yleensä 50 000–150 000 osaa vuodessa riippuen osan monimutkaisuudesta, sykliajasta, työmäärästä ja automaation integrointikustannuksista. Manuaaliseen siirtoon liittyy pienempiä pääomainvestointeja, mutta korkeammat työkustannukset{12}}osaa kohden, joten volyymin kasvaessa kertyneet työvoimakustannukset ylittävät lopulta automaatioinvestoinnin, joka jakautuu useampaan kappaleeseen.
3. Mitä toleransseja voidaan saavuttaa manuaalisella siirtosuuttimella?
Manuaalisella siirtosuulakkeella voidaan saavuttaa noin ±0,05 mm:n toleranssi muotoilluissa piirteissä ja ±0,03 mm:n toleransseissa rei'itetyissä paikoissa, ja tarkkojen lyöntiasemien toleranssit saavuttavat ±0,02 mm kriittisillä pinnoilla. Käyttäjän sijoittelun vaihtelu tuo kuitenkin esiin tekijän, jonka automatisoidut järjestelmät eliminoivat. Hyvin -suunnitellut paikannusominaisuudet, kuten ohjaustapit, pesälohkot ja mittakiskot, kompensoivat ohjaamalla työkappaleen tarkkaan asentoon käyttäjän sijainnin pienistä vaihteluista huolimatta, mikä ylläpitää tiukkaa mittojen hallintaa tuotantoajojen aikana.
4. Mitä turvajärjestelmiä tarvitaan manuaaliseen siirtomuotin leimaamiseen?
Manuaalinen siirtomuotin leimaaminen vaatii OSHA 1910.217 -standardien mukaisia kerrostettuja turvajärjestelmiä. Tärkeitä osia ovat kaksi-käsiohjainta, jotka varmistavat, että molemmat kädet ovat vapaat puristuksen aikana, läsnäolo-tunnistavat valoverhot, jotka pysäyttävät puristimen, jos käyttäjä rikkoo anturitason, fyysiset muotinsuojat tai estelaitteet, toistumisen estomekanismit, jotka estävät ei-toivotun toisen iskun, jarrujen valvontajärjestelmät ja lukitus-/merkintätoimenpiteet huoltoa varten. Nämä ylimääräiset suojatoimenpiteet varmistavat, että yksittäinen vika ei voi johtaa käyttäjän loukkaantumiseen siirtoprosessin aikana.
5. Miten arvioit ja valitset siirtomuottileimaustoimittajan?
Arvioi tavarantoimittajia usean -aseman muottisuunnittelun asiantuntemuksen (vähintään neljä muovausasemaa), kokemuksen sekä manuaalisista että roboteista siirtokokoonpanoista, FEA-muovaussimulointiominaisuuksien, suurempien tai monimutkaisten osien materiaalinkäsittelyosaamisen, toleranssin tarkistusinfrastruktuurin, kuten CMM-laitteiden ja SPC-ohjelmien, sekä{1}}talon koepainon saatavuuden perusteella. YICHENin kaltaiset toimittajat tarjoavat suunnittelutukea-ennakkoarviointia varten moni-aseman siirtomuotteille, mikä auttaa insinöörejä arvioimaan muotoilun toteutettavuutta ennen työkaluihin sitoutumista. Punaiset liput sisältävät asemien määrän lainaamisen kysymättä materiaalin muovattavuutta tai kyvyttömyyttä selittää paikannusominaisuusstrategiaa tietylle geometrialle.


