


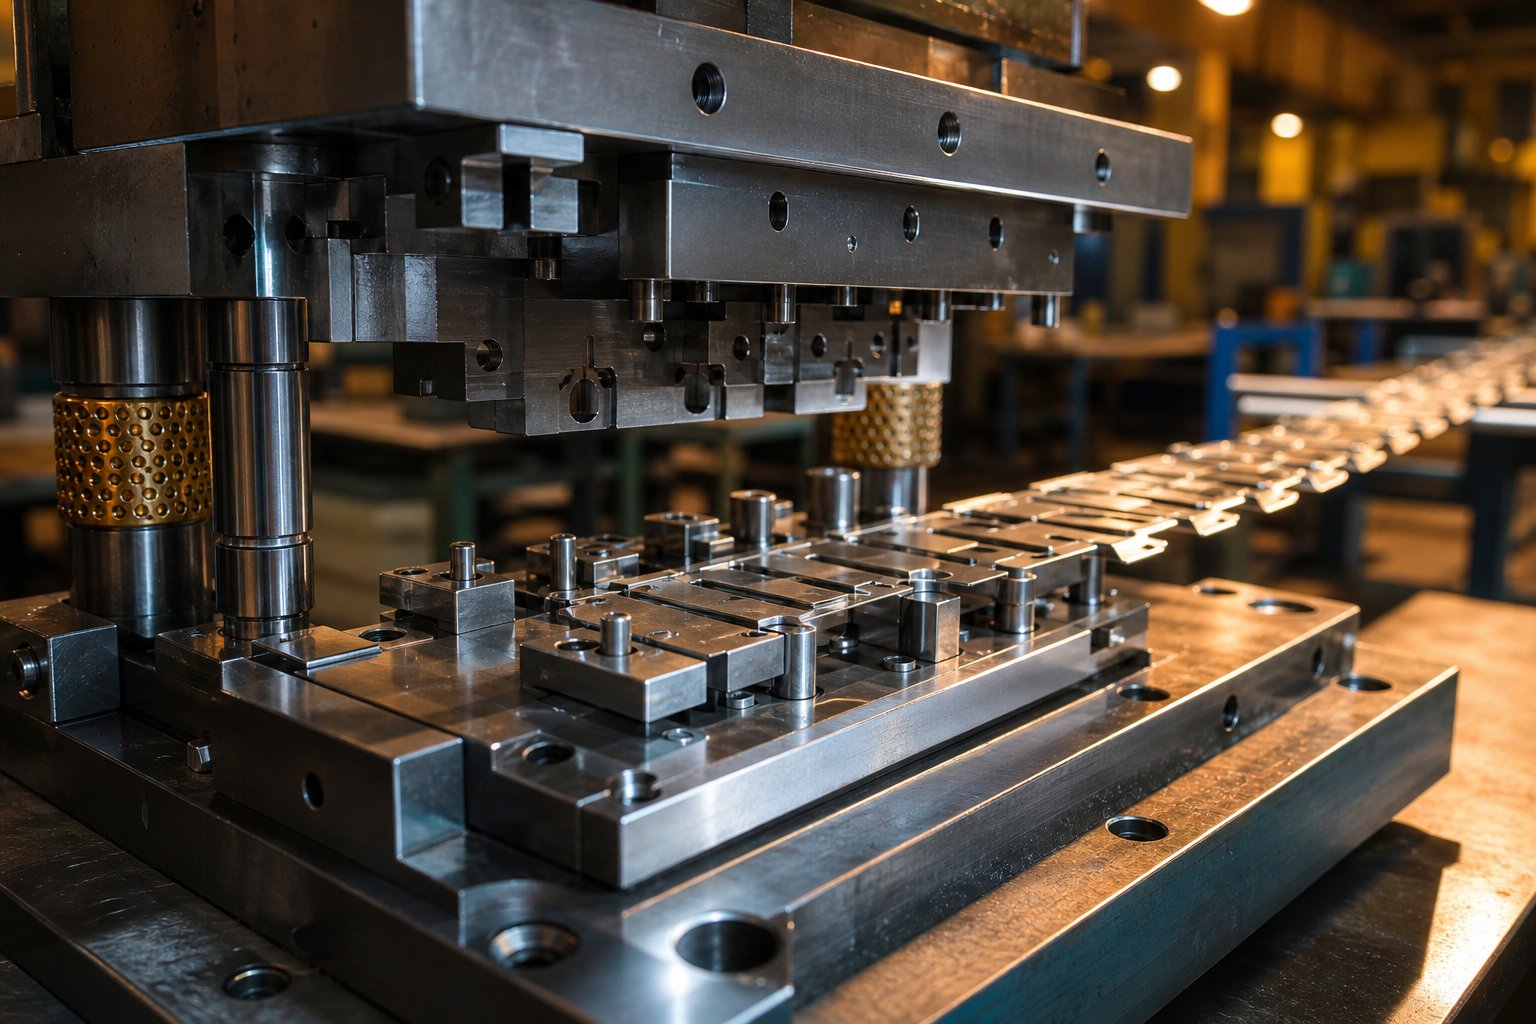
Päätä, mikä meistityyppi sopii osallesi ja tuotantomäärällesi
Metallin meistomuotin rakentaminen alkaa kauan ennen kuin terästä leikataan. Aloitat valmiista kappaleesta ja työskentelet taaksepäin ja käännät{1}}sen geometrian työkaluiksi, jotka voivat toistaa sen tuhansia tai miljoonia kertoja puristuskuormituksen alaisena. Tämä käänteinen-suunnitteluvaihe on muottien valmistuksen-ydin, ja se alkaa yhdestä perustavanlaatuisesta päätöksestä: minkä tyyppinen leimaussuulake vastaa osaa, volyymiä ja budjettia.
Mitä kuoleet siis tarkalleen ottaen ovat? Yksinkertaisimmillaan muotti on tarkkuustyökalu, joka muotoilee metallilevyä leikkaamalla, muotoilemalla tai molemmilla meistopuristimen iskun aikana. Sen ymmärtäminen, mitä meistit valmistuksessa on, auttaa selventämään, miksi muotin tyypin valinnalla on niin suuri merkitys. Väärä valinta johtaa turhiin työkaluinvestointeihin, liiallisiin osahintoihin- tai laatuongelmiin, jotka vaivaavat sinua tuotannon aikana.
Kolme ensisijaista leimausmuottityyppiä kattavat suurimman osan käyttökohteista: yksi-asema, yhdistelmä ja progressiivinen.
Single{0}}Station vs Compound vs Progressive Dies
Kukin suulaketyyppi on eri vyöhykkeellä monimutkaisuus{0}}volyymi-kustannusympäristössä. Näin ne vertaavat:
| Die Tyyppi | Ihanteellinen osien monimutkaisuus | Tyypillinen vuosimäärä | Suhteellinen työkalukustannus |
|---|---|---|---|
| Yksi{0}}asema | Yksinkertainen (yksi toimenpide vetoa kohti: tyhjä, lävistys tai muoto) | Matala tai kohtalainen (prototyyppi 50 000 asti) | Matala |
| Yhdiste | Kohtalainen (useita samanaikaisia leikkauksia yhdellä vedolla, litteät osat) | Keskitaso korkeaan (50 000 - 500 000+) | Keskikokoinen |
| Progressiivinen | Korkea (moni{0}}vaiheiset sarjat: leikkaa, muotoile, taivu asemien yli) | Korkea (100 000 - miljoonia) | Korkea |
Yhden{0}}aseman metallileimausmuotit toimivat parhaiten, kun tarvitset yhden toimenpiteen iskua kohden, joten työkalut ovat yksinkertaisia ja asennus nopea. Yhdistelmäsuuttimet yhdistävät toiminnot, kuten tyhjennyksen ja lävistyksen, yhdeksi vedoksi, mikä tarjoaa tiukemmat toleranssit ominaisuuksien välillä, koska kaikki leikataan samanaikaisesti. Progressiiviset leimausmuotit syöttävät metallinauhan useiden asemien läpi peräkkäin ja tuottavat valmiin osan jokaisella puristusjaksolla suurella nopeudella.
Yhdistä die-valintasi budjettiin ja varusteisiin
Myymäläsi{0}}kerroksen ominaisuudet vaikuttavat suuresti siihen, mikä polku on järkevä. Jos talossasi on CNC-jyrsintä ja lanka-EDM, voit rakentaa yhden-aseman tai yksinkertaisen yhdistelmämuotin.Progressiiviset metallileimausmuotit, joiden monimutkainen kaistaleasettelu ja moni{0}}asema ajoitus edellyttävät usein erikoistunutta suunnittelukokemusta ja laitteita, jotka kannustavat tiimejä ulkoistamaan tiettyjä toimintoja.
Tämä artikkeli kattaa koko kirjon käsin -asennetuista prototyyppisuulakkeista-tuotantotason progressiivisiin työkaluihin. Aiotpa koneistaa jokaisen komponentin itse tai ulkoistaa lämpökäsittely- ja EDM-työt, osapiirustuksen muuttaminen toimivaksi leimausmuotiksi noudattaa samaa loogista järjestystä. Ensimmäinen muuttuja, joka muokkaa jokaisen loppupään päätöksen, on kullekin muotin komponentille valitsemasi työkaluteräs.
Valitse oikeat työkaluteräslaadut lävistyksille ja muottilohkoille
Työkaluteräs ei ole yksi-koko-sopiva-kaikkiin. Jokaisella puristusmuotin komponentilla on erilainen jännitysprofiili: meistit kestävät puristusiskuja ja hankausta kulumista jokaisessa osumassa, meistinkappaleet vastustavat liukukosketusta leikkuureunaa pitkin, irrottimet hallitsevat syklistä väsymistä ja tukilevyt vaimentavat jakautuneen kuorman. Oikean leimaustyökalumateriaalin valitseminen kullekin roolille ohjaa suoraan sitä, kuinka kauan stanssasi toimii uusintahiontojen välillä ja kuinka johdonmukaisina osat pysyvät tuotantokampanjan ajan.
Monimutkaisilla tuotantotyökaluilla, jotka usein vaativat investointeja100 000–500 000 USD, väärän teräslaadun valitseminen on kallis virhe. Käytät budjettia ennenaikaisten epäonnistumisten vuoksi tai yli-määrität materiaalia siellä, missä sitä ei tarvita. Tavoitteena on sovittaa kulutuskestävyys, sitkeys ja kovuus kunkin komponentin todelliseen käyttökuntoon.
Työkaluteräksen valintakriteerit stanssauskomponenttien mukaan
Viisi teräslaatua (plus kovametalli) kattavat suurimman osan tuotannossa olevista teräspuristusmuotteista. Näin ne yhdistetään todellisiin sovelluksiin:
| Teräsluokka | Tyypillinen kovuus (HRC) | Ensisijainen kulumisominaisuus | Paras-Fit-sovellus |
|---|---|---|---|
| D2 | 58-62 | Erinomainen kulutuskestävyys | Tyhjennyslävistimet, muottiprofiilit pehmeälle teräkselle ja messingille |
| A2 | 57-62 | Tasapainoinen kuluminen ja sitkeys | Muotoilut, keskimääräiset-lävistykset, yleiskäyttöiset-muotiosat |
| S7 | 54-58 | Korkea iskun/iskun kestävyys | Raskaat muovausleistimet, paksut-varastotoimenpiteet, voimakkaat{1}}iskuasemat |
| M2 | 62-65 | Kuuma kovuus, reunanpidätys nopeudella | Nopeat{0}}progressiiviset asemat, pienet lyönnit |
| Karbidi (volframi) | 70-75+ | Äärimmäinen kulutuskestävyys | Ultra-suuri volyymi-terät (miljoonia osumia), hankaavaa metallia leimaamiseen |
D2 on edelleen yleisen aihion ja lävistyksen työhevonen metallileimausmateriaalien valinnassa. Sen korkea kromi- ja hiilipitoisuus tarjoaa poikkeuksellisen kulutuskestävyyden, mutta se voi halkeilla kovissa iskuissa. Kun lävistimeen kohdistuu voimakas iskukuormitus, kuten paksun ruostumattoman teräksen meistomassan lävistäminen, A2 tarjoaa paremman sitkeyden, mutta kulumisikää heikennetään hieman. S7 vie tätä vaihtoa-edemmälle ja vaimentaa toistuvan iskun D2:n tai A2:n murtuessa. M2, nopea{11}}nopea teräs, säilyttää kovuutensa, vaikka progressiiviset muottiasemat tuottavat lämpöä korkeammalla kiertonopeudella.
Miten materiaalin valinta vaikuttaa kuomien käyttöikään ja huoltoväleihin
Kovuuden ja osumamäärän välinen suhde ei ole lineaarinen. HRC 60:n D2-lävistys, joka sammuttaa pehmeän teräksen, voi tuottaa 100 000–150 000 iskua, ennen kuin jäysteen korkeus ilmaisee tarvittavan uudelleenhiontauksen. Sama ruostumattoman teräksen lyöntileikkaus putoaa 30 000-50 000 osumaan, koska pelti on kovaa karkaisua.itse työkalun kovuus. Alumiinin meistossa on erilainen haaste: pehmeämpi levy ei kuluta reunoja yhtä nopeasti, mutta päällystys (materiaalin tarttuminen muotin pintaan) tulee ensisijaiseksi murtumistilaksi.
Tässä pinnoitteet muuttavat taloutta. PVD-sovitettu titaaninitridi (TiN) lisää kovan, vähäkitkaisen-kerroksen, joka pidentää merkittävästi muotin käyttöikää miedoissa terästöissä. Ruostumattomasta teräksestä valmistettujen metallien ja alumiinimetallin leimaamisessa titaanikarbonitridi (TiCN) ylittää TiN:n vähentämällä levyn ja työkalun pinnan välistä kemiallista affiniteettia. Kehittyneillä -lujilla teräksillä tehdyt tutkimukset osoittavat, että PVD--pinnoitetut työkalut voivat tuottaa samoissa olosuhteissa yli 1,2 miljoonaa osaa verrattuna 50 000:een kromi{10}}pinnoitettuihin vaihtoehtoihin.
Kuvittele, että käytät progressiivista meistiä nopeudella 60 iskua minuutissa ruostumattomalla teräksellä. Ilman TiCN-pinnoitetta vedät muotista huoltoa varten joka työvuorossa. Sen avulla voit juosta kokonaisen viikon. Tämä ero käyttöajassa oikeuttaa usein pinnoituskustannukset moninkertaisesti, varsinkin kun huomioidaan tuotannon menetys muotinvaihdon aikana.
Jauhemetallurgian (PM) työkaluteräkset tarjoavat vielä toisen tason. Niiden hieno, tasaisesti jakautunut kovametallirakenne tarjoaa sekä korkean kulutuskestävyyden että iskunkestävyyden, joita perinteiset harkko{1}}valulaadut eivät pysty vastaamaan. Yhdessä dokumentoidussa tapauksessa vaihtaminen D2-laadusta PM-laatuun samalla kovuudella pidensi työkalun käyttöikää 5 000 -7 000 työkierrosta yli 40 000 sykliin, kun muodostetaan erittäin lujaa terästä.
Teräslaatu ja pinnoitteen valinta loivat perustan. Seuraava haaste on kääntää kappaleen geometria täsmällisiksi lävistys- ja meistimuodoiksi, jotka tuottavat sen, ja tämä työ tapahtuu CAD/CAM-ympäristössä, jossa välykset, kaistaleasettelut ja asemajärjestykset muotoutuvat.
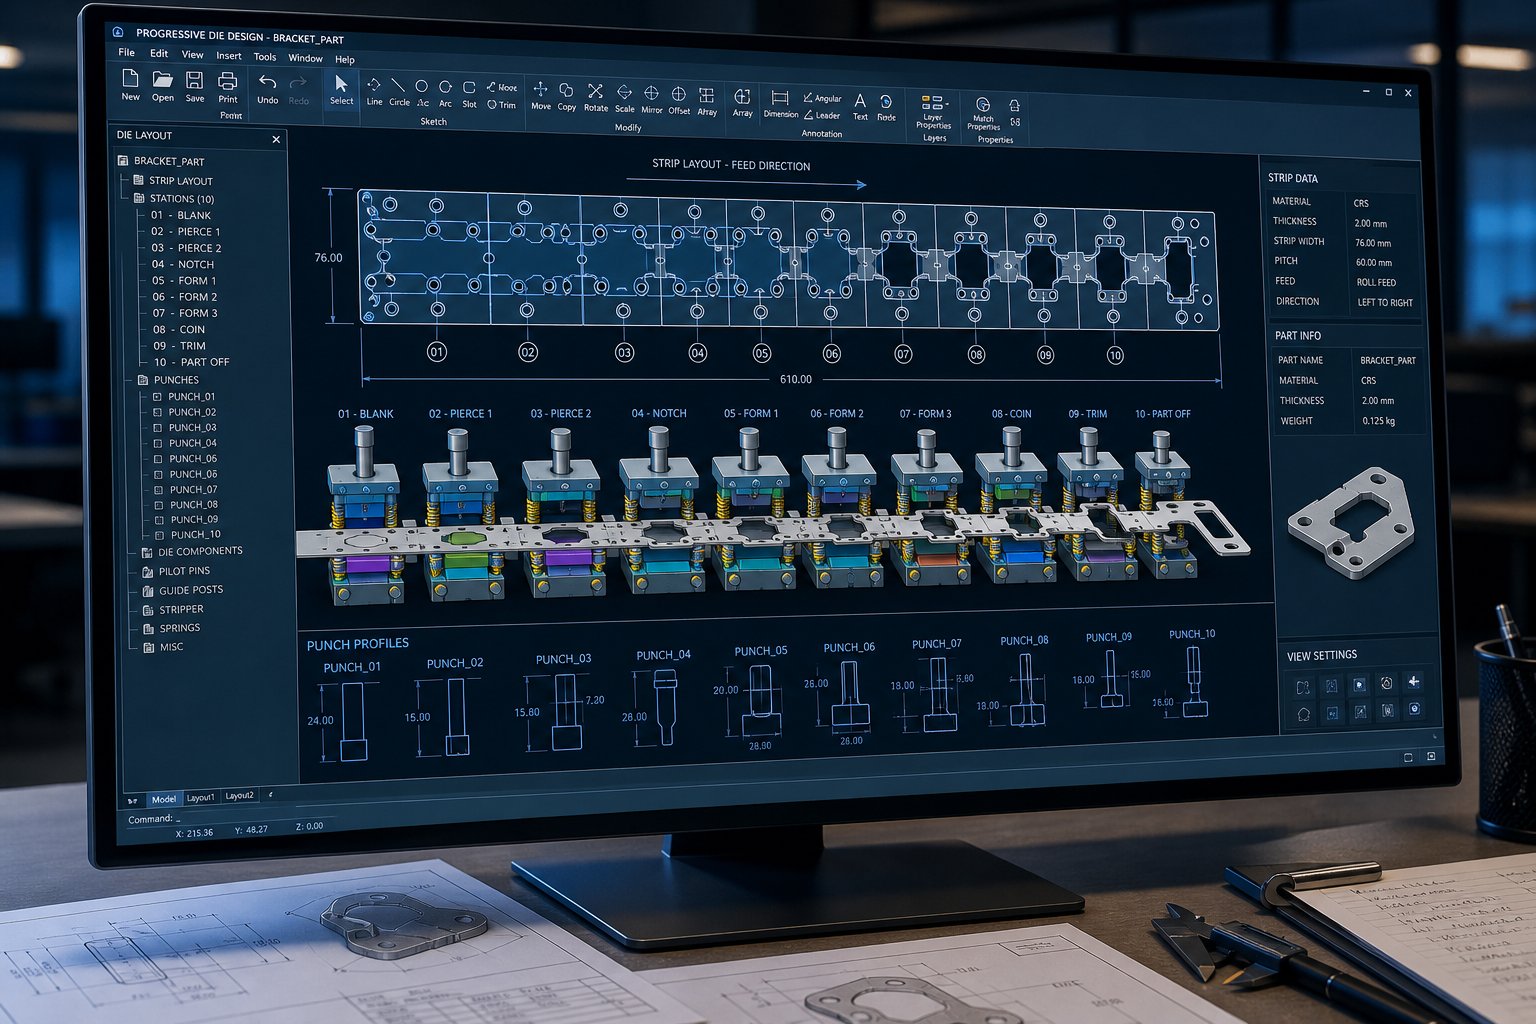
Suunnittele meistigeometria ja kaistaleasettelu CAD{0}}CAM-simulaatiolla
Olet valinnut työkaluteräksesi. Seuraava kysymys on: millaisia tarkat muodot näiden terästen on oltava? Tässä kohtaa leimausmuotin suunnittelu siirtyy materiaalitieteestä geometriaan, ja se on vaihe, joka erottaa toimivan muotin kalliista paperipainosta.
Työnkulku alkaa valmiista osapiirustuksestasi. Tiedät jo materiaalityypin ja paksuuden. Näistä kahdesta syötteestä päätät minkä tahansa leikkaussuuttimen kriittisimmän ulottuvuuden: meistin-to-välys.
Välys on meistin leikkaavan reunan ja meistinpainikkeen leikkuureunan välinen rako, ilmaistuna amateriaalin paksuuden prosenttiosuus per sivu. Tee se oikein, niin saat puhdasta leikkausta minimaalisella purseella. Ymmärrät sen väärin, ja kohtaat liiallisia purseita, ennenaikaista lävistyskulumista, etanan vetämistä tai jopa murtuneita työkaluja. Suositeltu välys vaihtelee materiaalin mukaan, koska kovemmat, suuremman-vetolujuuden-metallit tarvitsevat enemmän tilaa, jotta murtotasot asettuvat puhtaasti levyn paksuuden läpi.
Rei'itys---muottivarataulukko tavallisille ohutlevyille
Kun suunnittelet metallileimausmuotin suunnittelua, käytä näitä välysalueita aloituspisteinä. Hienosäädä-omien toleranssivaatimustesi ja työkalujen kuntosi mukaan.
| Arkki materiaali | Paksuusalue | Suositeltu välys (% per puoli) | Huomautuksia |
|---|---|---|---|
| Mieto teräs (vähähiilinen) | 0.5 - 3.0 mm | 8 - 12% | Normaali perusviiva; kasvaa kohti 12 % työkalun pidempään käyttöikään |
| Ruostumaton teräs (304/316) | 0.5 - 2.5 mm | 10 - 15% | Työ{0}}karkaisu lisää leikkausvoimaa; tiukempi välys lisää purseriskiä |
| Alumiini (5052, 6061) | 0.5 - 3.0 mm | 5 - 8% | Pehmeämpi materiaali mahdollistaa pienemmän raon; tarkkaile stanssaamista muotin pinnoilla |
| Messinki (C26000) | 0.5 - 2.0 mm | 5 - 8% | Puhdas leikkaus pienemmillä välyksillä; anteeksiantava materiaali prototyyppimuotteihin |
Yksi käytännöllisimmistä leimaussuunnitteluvinkeistä, joka kannattaa muistaa: nykyaikainen työkalututkimus viittaa siihen, että juokseminen kohti näiden alueiden yläpäätä (11-20 % per puoli teräksellä) voi vähentää merkittävästi työkalun rasitusta lävistyksen aikana ja pidentää käyttöikää, vaikka se lisää hieman purseen korkeutta. Vaihdat pienen toissijaisen purseenpoistovaiheen dramaattisesti pidempiin uudelleenhiontaväleihin.
Rei'itysmitan osalta vähennä välys kummaltakin sivulta, kun haluat pitää reiän koon suuttimessa. Kun haluat pitää aihion kokoa, lisää välys rei'itykseen. Tämä on perustavanlaatuinen metallilevyn leimaamisen suunnittelulogiikka, joka ohjaa jokaista rakentamaasi CAD-mallia.
Rakennuskaistaleiden asettelu ja asemajärjestys CAD-muodossa
Progressiivisille peltileimausmuotteille kaistaleasettelu on etenemissuunnitelmasi. Se määrittelee kuinka raakakelavarasto muuttuu valmiiksi osiksi asemakohtaisesti. Ajattele sitä aikajanana: jokainen asema suorittaa yhden tai kaksi toimintoa, ja nauha siirtää kiinteää säveletäisyyttä osumien välillä.
Kiinteä nauha-asettelu sisältää viisi elementtiä:
- Ohjausreiät- Rei'itetty ensimmäisessä asemassa ja seuraavien asemien ohjausnastat rekisteröivät nauhan tarkasti. Ilman niitä kumulatiivinen syötevirhe tuhoaa ominaisuuksien-to-tarkkuuden.
- Kantonauhan leveys- Materiaali, joka yhdistää osasi kelaan sen kulkiessa muotin läpi. Liian kapea ja repeytyy; liian leveä ja hukkaat materiaalia.
- Asemien väli (pitch)- Sen on oltava tasainen ja otettava huomioon suurin aseman jalanjälki sekä riittävä erotus muottilevyjen rakenteellisen eheyden varmistamiseksi.
- Negatiiviset ja positiiviset ohituslovet- Peltileimausmuotteissa nämä lovet vapauttavat taivutusten ja muotojen vieressä olevaa materiaalia, mikä estää häiriöt, kun osa muotoutuu ja pysyy kiinni telineessä.
- Romun optimointi- Sisäkkäiset osat tai säätämällä nauhan leveyttä materiaalin käytön maksimoimiseksi. Jopa 2-3 %:n parannus tuottoyhdisteissä suuriksi säästöiksi suurilla volyymeilla.
CAD-järjestelmäsi rakentaa tämän asettelun ensin tasaiseksi esitykseksi, minkä jälkeen jokainen asema mallinnetaan 3D-muodossa sen varmistamiseksi, että lävistimet, nostimet ja muotoilutyökalut eivät törmää toisiinsa tai nauhaan sen edetessä.
Tässä metallileimaussuunnittelu siirtyy suunnittelusta tekniseen validointiin. CAE-simulaatiossa elementtianalyysillä voit muotoilla, taivuttaa ja leikata kappalettasi käytännössä ennen kuin terästä koneistetaan. Ohjelmisto ennustaa materiaalin ohenemista, rypistymistä ja ponnahdusta, mikä merkitsee ongelmia, jotka muuten ilmaantuisivat vain kalliiden fyysisten kokeilujen aikana.Alan paras käytäntönoudattaa systemaattista strategiaa: mittaa takaisku simulaatiossa, lievennä sitä prosessimuutoksilla, säätele vaihtelua ja kompensoi sitten muotin pinnat vastaavasti. Tämän lähestymistavan on todistettu vähentävän merkittävästi kokeilutoistoja ja varmistavan yhtenäisen mittojen noudattamisen paneelin tuotanto-iän ajan.
Tiimille, joilla ei ole{0}}talon sisäistä FEA-kykyä, kokeneiden stansseja valmistajien simulaatiopalvelut voivat nopeuttaa tätä validointivaihetta huomattavasti.YICHENin leimaamalla kuolla palvelutsisältää esimerkiksi toteutettavuusanalyysin ja CAE-simuloinnin varhaisena-vaiheen tarjontana, mikä auttaa insinöörejä vahvistamaan meistigeometrian ja nauhan asettelut ennen koneistukseen sitoutumista. Tämä etu-lataa ongelmanratkaisun-digitaaliseen vaiheeseen, jossa muutokset maksavat tunteja viikkojen sijaan.
Perusteellisen leimaussuunnittelun CAD- ja simulointityön tulos on suoraviivainen: vähemmän yllätyksiä, kun karkaistu teräs osuu metallilevyyn ensimmäistä kertaa. Jokainen laskettu etäisyys, jokainen sekvensoitu asema ja jokainen ohjelmistossa ennustettu palautustila on yksi iteraatio vähemmän poltettu koepuristuksessa. Kun geometria on validoitu ja liuskojen asettelu lukittu, painopiste siirtyy näiden digitaalisten mallien muuntamiseen fyysisiksi muottikomponenteiksi tarkkuuskoneistuksen avulla.
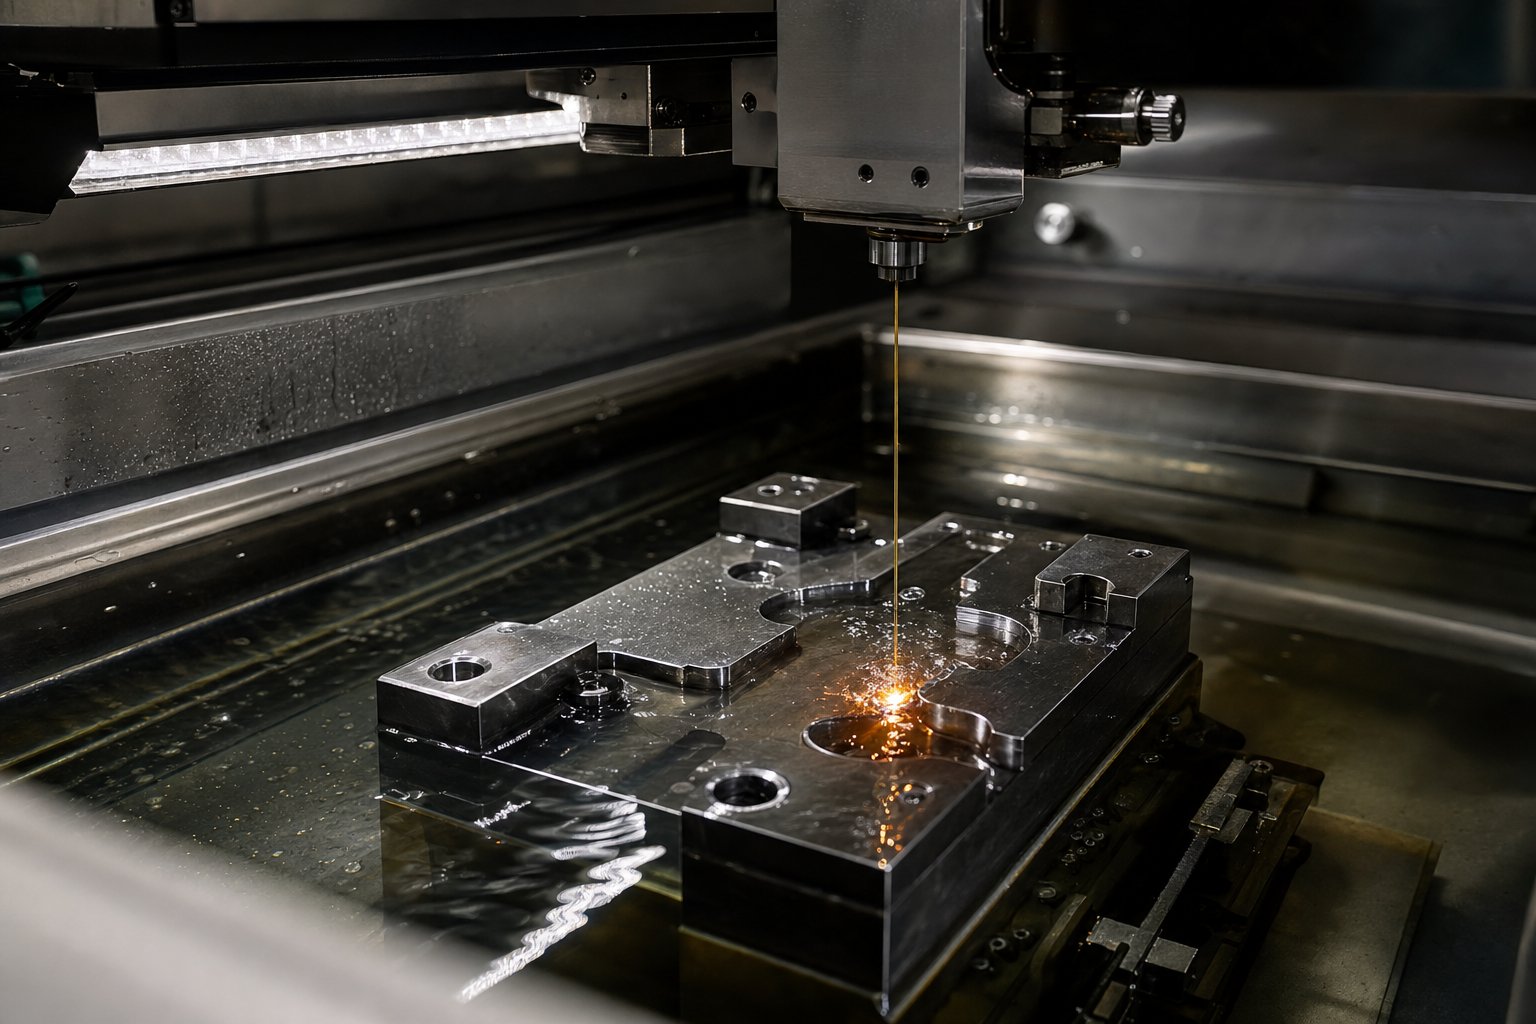
Koneen muottikomponentit CNC-jyrsinnällä ja langan EDM:llä
CAD-mallisi on lukittu. Nauhojen asettelut on vahvistettu. Jokainen välys lasketaan millimetrin sadasosaan. Teräsaihiot istuvat myymälässä ja odottavat, että niistä tulee tarkkuusleimaustyökaluja. Tämä on vaihe, jossa digitaalisesta geometriasta tulee fyysistä metallia, ja noudattamasi järjestys määrittää, sopivatko komponentit yhteen mikroni{4}}tarkkuudella vai vaativatko ne tuntikausia käsin sovittamista.
Työstöprosessissa noudatetaan tarkoituksellista järjestystä: karkea CNC-jyrsintä poistaa irtomateriaalia muottilohkoista ja meistinpitimistä, tarkkuus pintahionta tuo kriittiset pinnat tasaisiksi ja yhdensuuntaisiksi, ja lanka-EDM leikkaa monimutkaiset profiilit ja tiukat -toleranssiaukot, jotka määrittävät leikkaus- ja muovausgeometriaasi. Jokainen toiminto perustuu viimeiseen, ja vaiheiden ohittaminen tai uudelleenjärjestäminen aiheuttaa ongelmia loppupäässä.
CNC-jyrsintästrategia muottilohkoille ja rei'itysprofiileille
Rouhinta on nopeutta, ei tarkkuutta. Poistat mahdollisimman paljon materiaalia aikayksikköä kohden ja jätät kontrolloidun varastovaran viimeistelyajoihin. Nykyaikaiset nopeat rouhintastrategiat, kuten mukautuva jyrsintä (kutsutaan myös trokoidiseksi jyrsimiseksi), käyttävätpieni säteittäinen kosketus suurella aksiaalisyvyydellä, säilyttää tasaisen lastukuorman koko leikkauksen ajan. Tämä lähestymistapa pidentää työkalun käyttöikää 50{2}}200 % verrattuna tavanomaiseen täysleveään uraan, millä on merkittävää merkitystä, kun irrotat karkaistua työkaluterästä tunti toisensa jälkeen.
Kriittinen päätös tapahtuu leimaustyöstön työnkulun alussa: koneistatko{0}}pehmeän ennen lämpökäsittelyä vai kova-jyrsitkö esi-lämpökäsitellyt-aihiot?
- Pehmeä koneistus ensin- Jyrsintä stanssauskappaleet ja lävistysprofiilit hehkutetussa tilassa (yleensä HRC 20-25), jossa leikkaus on nopeampaa, työkalujen kuluminen on vähäisempää ja voit käyttää aggressiivisempia parametreja. Sen jälkeen lähetät osat lämpökäsittelyyn ja palaat lopuksi-hiontaan lopullisiin mittoihin. Tämä on perinteinen lähestymistapa ja pysyy kustannustehokkaana useimmissa metallileimaustyökaluprojekteissa.
- Kovajyrsintä esi{0}}karkaistut aihiot- Aloita aihioista, jotka on jo lämpö-käsitelty työkovuuteen (HRC 58-62). Nykyaikaiset CNC-keskukset, joissa on jäykät karat ja keraamiset tai CBN-terät, voivat karkaistua ja viimeistellä suoraan D2- tai A2-karkaisun. Tämä eliminoi lämpökäsittelyn aiheuttaman mittavääristymän, mikä vähentää viimeistelyhiontaan tarvittavaa massavaraa. Kompromissi on hitaampi materiaalin poistonopeus ja korkeammat teräkustannukset rouhinnan aikana.
Riippumatta siitä, minkä polun valitset, vakiokäytäntö edellyttää, että 0,010-0,020 tuumaa per puoli jätetään viimeistelyaineeksi jyrsittyjen pintojen rouhintatyön jälkeen. Tämä lisäys varmistaa viimeistelyleikkauksen siististi karhennetun pinnan työstökarkaistun kerroksen alta ja mahdolliset geometriset virheet rouhinnasta. Ohentaminen vaarantaa viimeistelytyökalun vuorottelevan leikkaamisen ja hankaamisen, mikä heikentää sekä pinnan laatua että mittasuhteita.
Viimeistelykierroksilla parametrit muuttuvat dramaattisesti. Syöttönopeudet laskevat 30-60 prosenttiin rouhintaarvoista, leikkaussyvyys kutistuu 0,010–0,030 tuumaan ja leikkausnopeus kasvaa 10–20 prosenttia. Tavoitteena ei ole enää materiaalin poistonopeus, vaan pinnan viimeistely ja mittatarkkuus. Uusi leikkuureuna on pakollinen viimeistelyä varten, koska kulunut terä tuottaa karkeampia Ra-arvoja ja tuo mukanaan mittaryömin, joka voi työntää tiukat toleranssit pois ominaisuuksista.
Taskuominaisuudet, ohjaustappireiät, tapinreiät ja jousitaskut tulevat kaikki pois CNC-jyrsimestä. Mutta leimausmuotin määrittävät profiilit, leikkuureunat, aukot ja monimutkaiset muovausääriviivat vaativat täysin erilaista tekniikkaa.
Lanka-EDM ja Sinker-EDM monimutkaiseen meistigeometriaan
Lanka-EDM-muunnettu työkalu ja stanssaus. Ennen sen laajaa käyttöönottoa muotinvalmistajat luottivat jigihiontaan, käsin sovittamiseen viiloilla ja kivillä ja tuntien penkkityöhön saavuttaakseen profiilit ja välykset, jotka lanka-EDM nyt leikkaa yhdellä asennuksella. Kuvittele, että käytät koko vuorokäden-sovittamalla monimutkaisen muotin aukon lyöntiprofiilia vastaavaksi, tarkistamalla Preussin sinisellä, kaapimalla, uudelleen-tarkistamalla. Sama geometria tulee nykyään lanka-EDM-koneesta, jolla on toleranssit0,0001 tuumaa tai tiukempi, jonka pintakäsittely ei usein vaadi lisätyötä.
Ymmärtäminen, milloin käytetään lanka-EDM:ää verrattuna uppo-EDM:ään, on välttämätöntä tehokkaan työkalun leimaamiseen metalliprojekteihin:
| Ominaisuus | Lanka EDM | Sinker EDM |
|---|---|---|
| Paras geometriatyyppi | Profiilien-kautta, aukkoja ja 2D-ääriviivaleikkauksia | Sokeat ontelot, 3D-muodostuspinnat, monimutkaiset muottien muodot |
| Leikkaustyökalu | Ohut messinki tai päällystetty lanka (jopa 0,020 mm) | Muokattu-grafiitti- tai kuparielektrodi |
| Tyypillinen toleranssi | 0,0001 tuumaa (0,0025 mm) tai parempi | 0,0001 tuumaa (0,0025 mm) |
| Pintakäsittely | Tasaisempi; saavutettavissa oleva Ra < 0,2 um kuorimalla passeja | Hieman karkeampi; saattaa vaatia viimeistelyä- |
| Asennuskustannukset | Alempi (lanka on vakiovaruste) | Korkeampi (muokattu elektrodi on koneistettava ensin) |
| Ihanteellinen muottisovellus | Muottinappien aukot, lävistysprofiilit, irrotussisäkkeet | Piirustusontelot, lyönnit, 3D-muotoleivit |
Tyypillisessä tyhjennys- tai lävistysmuotissa lanka-EDM hoitaa leijonanosan tarkkuustyöstä. Se leikkaa osien ääriviivat määrittävät muottinappien aukot, muotoilee lävistysprofiileja karkaistusta työkaluteräsaihiosta ja muodostaa kevennysaukot leikkuureunojen alle. Koska lanka kulkee kokonaan työkappaleen läpi, jokainen leikkaus on luonnostaan läpimenevä-profiili, joka kohdistetaan täydellisesti läpimenevien-reikien ja aukkojen kanssa, jotka hallitsevat leikkausmuotin geometriaa.
Sinker EDM ansaitsee paikkansa työkaluleimausoperaatioissa, jotka vaativat kolmiulotteisia muovauspintoja. Yhdistelmäkaareilla varustettu vetorei'itys, pintakuvioidut pinnat tai muotoontelo, jossa on vetokulmat ja säteet, joihin lanka ei pääse käsiksi, vaativat mukautetun-koneistetun elektrodin, joka "uppoaa" muotonsa muottiteräkseen. Kompromissi-on aikaa ja kustannuksia: jokainen elektrodi on CNC{5}}koneistettu (usein grafiitista), ja itse elektrodi kuluu prosessin aikana, mikä vaatii joskus useita elektrodeja yhteen onteloon.
Muottikomponenttien pintakäsittely vaikuttaa suoraan sekä osien laatuun että muotin pitkäikäisyyteen. Karkeat pinnat luovat kitkaa, joka nopeuttaa liiman kulumista, erityisesti ruostumatonta tai alumiinia meistottaessa. Alan paras käytäntö suosittelee, että Ra-arvot ovat alle 0,2 um (noin 600-karkeus) työstetyillä muottipinnoilla ennen pinnoitteen levittämistä. Leikkausreunoissa langan EDM-kuivatussyötteet voivat saavuttaa tämän tason suoraan. Upotus-EDM- tai CNC-jyrsinnällä koneistettujen pintojen muotoilussa lisäkiillotus tai läppäys tuo viimeistelyn tavoitealueelle. PVD-pinnoitetut lävistimet ja muottiosat vaativat tämän pinnan valmistelua, koska pinnoitteet lisäävät taustalla olevaa karheutta sen sijaan, että ne peittävät sitä.
Teollisen metallin leimaamisen aikana saavutettu tarkkuus asettaa tiukat rajoitukset seuraavalle. Jopa tarkimmin koneistettu D2-muottilohko on edelleen pehmeässä tai välitilassa, jos noudatat pehmeää-työstöpolkua, ja metallurginen muunnos, joka antaa sille työskentelykovuuden, tuo omat mittasiirtymänsä. Näiden muutosten hallinta kontrolloidun lämpökäsittelyn ja-kovettumisen jälkeisen viimeistelyn avulla on ketjun seuraava kriittinen lenkki.
Lämpökäsittely ja suojapinnoitteet
Koneistettu muottilohko, joka istuu työpöydälläsi HRC 20:ssä, ei ole toimiva muottikomponentti. Se näyttää oikealta, se mittaa oikealta, mutta siitä puuttuu kovuus ja kulutuskestävyys, jotta se kestäisi jopa muutaman sadan painalluksen. Lämpökäsittely on metallurginen muunnos, joka muuntaa pehmeän, työstettävän työkaluteräksen työpinnaksi, joka pystyy tuottamaan satoja tuhansia puristettuja teräs- tai meistettyjä alumiiniosia ilman mittojen poikkeamaa.
Prosessi on ajatukseltaan suoraviivainen, mutta toteutuksessa anteeksiantamaton. Jokaisella luokalla on erityiset lämpötilaikkunat, jäähdytysvaatimukset ja karkaisuprotokollat. Poikkeaa, ja saat halkeilua, liiallista vääristymistä tai epäjohdonmukaista kovuutta, mikä johtaa ennenaikaiseen meistin epäonnistumiseen.
Täysi lämpökäsittelyjakso sisältää neljä vaihetta:
- Stressinpoisto karkean koneistuksen jälkeen- Aggressiivinen materiaalin poisto CNC-jyrsinnän aikana aiheuttaa sisäisiä jännityksiä, jotka voivat aiheuttaa vääntymistä austenitisoinnin aikana.Stressi lievittää noin 1200-1250 astetta F(teräksen kriittisen lämpötilan alapuolella) rentouttaa nämä lukkiutuvat-jännitykset ennen kuin todellinen muutos alkaa. Tämä vaihe on erityisen tärkeä monimutkaisille suutinkomponenteille tai epätasapainoisille poikkileikkauksille.
- Austenitisointi (korkea-lämpöhaihtuminen)- Teräs saatetaan sen tiettyyn austenitointilämpötilaan ja pidetään siellä tarpeeksi kauan, jotta kiderakenne muuttuu täysin. Nyrkkisääntönä on yksi-puoli tuntia per paksuustuuma ja vähintään 45-minuuttia. Lämpötila on tässä kriittisin muuttuja. Älä koskaan ylitä minkään laadun ylärajaa, koska ylikuumeneminen aiheuttaa epätasaisia tuloksia, mukaan lukien alhainen sammutettu kovuus ja mittojen epävakaus.
- Sammutus- Muunnettu teräs on jäähdytettävä riittävän nopeasti, jotta muodostuu martensiitti, kova mutta hauras rakenne, joka antaa työkaluteräkselle leikkauskyvyn. Sammutusväline on -luokkakohtainen ja ei--neuvoteltavissa.
- Karkaisu (useita ajoja)- Karkaistu teräs on vaarallisen hauras. Karkaisu kontrolloiduissa lämpötiloissa vähentää sisäistä jännitystä ja tasapainottaa kovuutta sitkeyteen nähden. Ilma-karkaisulaadut, kuten D2 ja A2, vaativat kaksinkertaisen karkaisun, kun taas nopeat{6}}nopeuksiset teräkset, kuten M2, tarvitsevat kolminkertaisen karkaisun, jolloin osa jäähdytetään noin 125 asteeseen F jokaisen jakson välillä.
Lämpökäsittelysyklit tavallisille teräslaaduille
Jokainen teräsmuottien leimaamisessa käytetty teräslaji noudattaa omaa lämpöreseptiään. Väärän syklin ajaminen väärällä laadulla tuottaa arvaamattomia tuloksia ennenaikaisesti kuluvista pehmeistä kohdista aina -halkeamiin, jotka tuhoavat koko komponentin.
| Teräsluokka | Austenisoiva alue | Sammutusväline | Karkaisualue | Tavoiteltu työkovuus (HRC) |
|---|---|---|---|---|
| D2 | 1010-1030 astetta (1850-1890 astetta F) | Ilmaa | 200-540 astetta (400-1000 astetta F) | 58-62 |
| A2 | 940-980 astetta (1725-1800 astetta F) | Ilmaa | 175-540 astetta (350-1000 astetta F) | 57-62 |
| S7 | 940-955 astetta (1725-1750 astetta F) | Ilma (keskeytetty öljy suurille osille) | 205-620 astetta (400-1150 astetta F) | 54-58 |
| O1 | 790-815 astetta (1450-1500 astetta F) | Öljy (lämmitetty 100-125 asteeseen F) | 175-315 astetta (350-600 astetta F) | 57-62 |
| M2 | 1190-1230 astetta (2175-2250 astetta F) | Keskeytetty öljy- tai suolakylpy 540 asteessa | 540-595 astetta (1000-1100 astetta F), kolminkertainen temperointi | 62-65 |
Huomaa, että S7, iskunkestävä-laatu, jota käytetään raskaisiin muovauslyönteihin, ei kehitä täyttä kovuutta suuremmissa osissa, ellei öljyn sammutus keskeydy, vaikka se on luokiteltu ilmakarkaisuksi. Tämä on yksi niistä yksityiskohdista, jotka saavat liikkeet ilman syvää lämpökäsittelykokemusta.
Vääristymä lämpökäsittelyn aikana on väistämätöntä.Metallurginen muutos yhdistettynä lämpölaajenemiseenmuuttaa mittoja jokaisessa uunin läpi kulkevassa komponentissa. Tiukat toleranssit omaavien meistiosien osalta tämä tarkoittaa, että et voi koneistaa lopullisiin mittoihin ennen lämpökäsittelyä. Vakiokäytäntö on jättää 0,005-0,010 tuumaa hiomamassaa kaikille kriittisille pinnoille, ja hyväksytään, että jälkikovettuva viimeistelytyö tuo kaiken määritysten mukaiseksi. Hiiliteräksisten stanssaussuulakkeiden osissa, joissa käytetään O1:tä, öljysammutus aiheuttaa enemmän vääristymiä kuin D2:ssa tai A2:ssa käytetty ilmakarkaisu, mikä tekee runsaista massavarauksista entistä tärkeämpää.
Pintojen pinnoitukset ja viimeistely lämpökäsittelyn jälkeen
Kun karkaistut muottikomponentit ovat takaisin uunista, viimeistelyvaihe palauttaa mittatarkkuuden ja lisää pintaominaisuuksia, joita paljas työkaluteräs ei voi saavuttaa yksinään.
Viimeistelyhionta on ensimmäinen. Pintahiomakoneet palauttavat meistipalojen pinnat tasaisiksi (tyypillisesti 0,0002 tuuman sisällä), kun taas lieriömäinen hionta palauttaa lävistimen halkaisijat tavoitemittoihinsa. Kriittisten liitäntäpintojen, kuten muotin osan-ja-liitosten ja irrotuspintojen, limittäminen varmistaa tiiviin kosketuksen, jota tarvitaan tasaiseen voiman jakautumiseen puristuskuormituksen alaisena.
PVD-pinnoitteet ovat viimeinen suorituskykykerros. Levitettynä tyhjiökammiossa riittävän alhaisissa lämpötiloissa (noin 200{2}}500 astetta), jotta vältetään lämpökäsitellyn alustan pehmeneminen, nämä ohutkalvopinnoitteet muuttavat dramaattisesti muotin pinnan vuorovaikutusta metallilevyn kanssa:
- TiN (titaaninitridi)- Kullanvärinen-, pintakovuus noin 2400 HV. Toimii hyvin teräksen leimaamiseen miedolla ja vähähiilisellä-massalla. Vähentää kitkaa ja liiman kulumista yleisesti-käyttöön tarkoitetussa tyhjennyksessä ja muovauksessa.
- TiCN (titaanikarbonitridi)- Korkeampi kovuus kuin TiN (noin 3000 HV) ja pienempi kitkakerroin. Suositeltu valinta ruostumattoman teräksen ja alumiinin leimaamiseen. Sen alentunut kemiallinen affiniteetti näihin materiaaleihin taistelee pinnoittamattomia muottipintoja tuhoavaa kuoppaa, erityisesti 316 ruostumattoman teräksen meistosovelluksissa, joissa materiaalin nikkeli- ja molybdeenipitoisuus tekee siitä poikkeuksellisen alttiita tarttumiselle.
- AlCrN (alumiinikrominitridi)- Poikkeuksellinen hapettumisenkestävyys ja lämpöstabiilisuus. Soveltuu parhaiten nopeisiin-progressiivisiin toimintoihin, joissa muotin pintalämpötila nousee pitkien tuotantoajojen aikana.
Pinnoitteen valinnassa ei ole kyse vaikeimman vaihtoehdon valitsemisesta. Kyse on pinnoitteen ominaisuuksien sovittamisesta työkappaleen materiaaliin. Leimattuja alumiiniosia valmistava meisti hyötyy eniten TiCN:n-nestoominaisuuksista, ei AlCrN:n lämmönkestävyydestä. Muotoileva hiiliteräs kohtuullisella nopeudella toimii täydellisesti tavallisen TiN:n kanssa murto-osalla AlCrN:n kustannuksista.
Yksi kriittinen vaatimus: alustan pinta on kiillotettava Ra 0,2 mikrometriin tai parempaan ennen pinnoitusta. PVD-pinnoitteet ovat tyypillisesti 2-5 mikrometriä paksuja. Ne mukautuvat substraatin topologiaan sen sijaan, että ne täyttäisivät tai tasoittaisivat sitä, joten kaikki hiontajäljet tai EDM-tekstuuri alla vahvistuvat, eivät piiloudu.
Karkaistujen, hiottujen ja pinnoitettujen komponenttien avulla pidät yksittäisiä tarkkuusosia, joiden on nyt yhdistettävä yhtenäinen järjestelmä. Kokoonpanovaihe, jossa toleranssit pinotaan, kohdistusmenetelmät osoittautuvat ja jousipaineet viritetään, muuttaa yksittäiset komponentit toimivaksi koepuristimeksi valmiiksi muottisarjaksi.
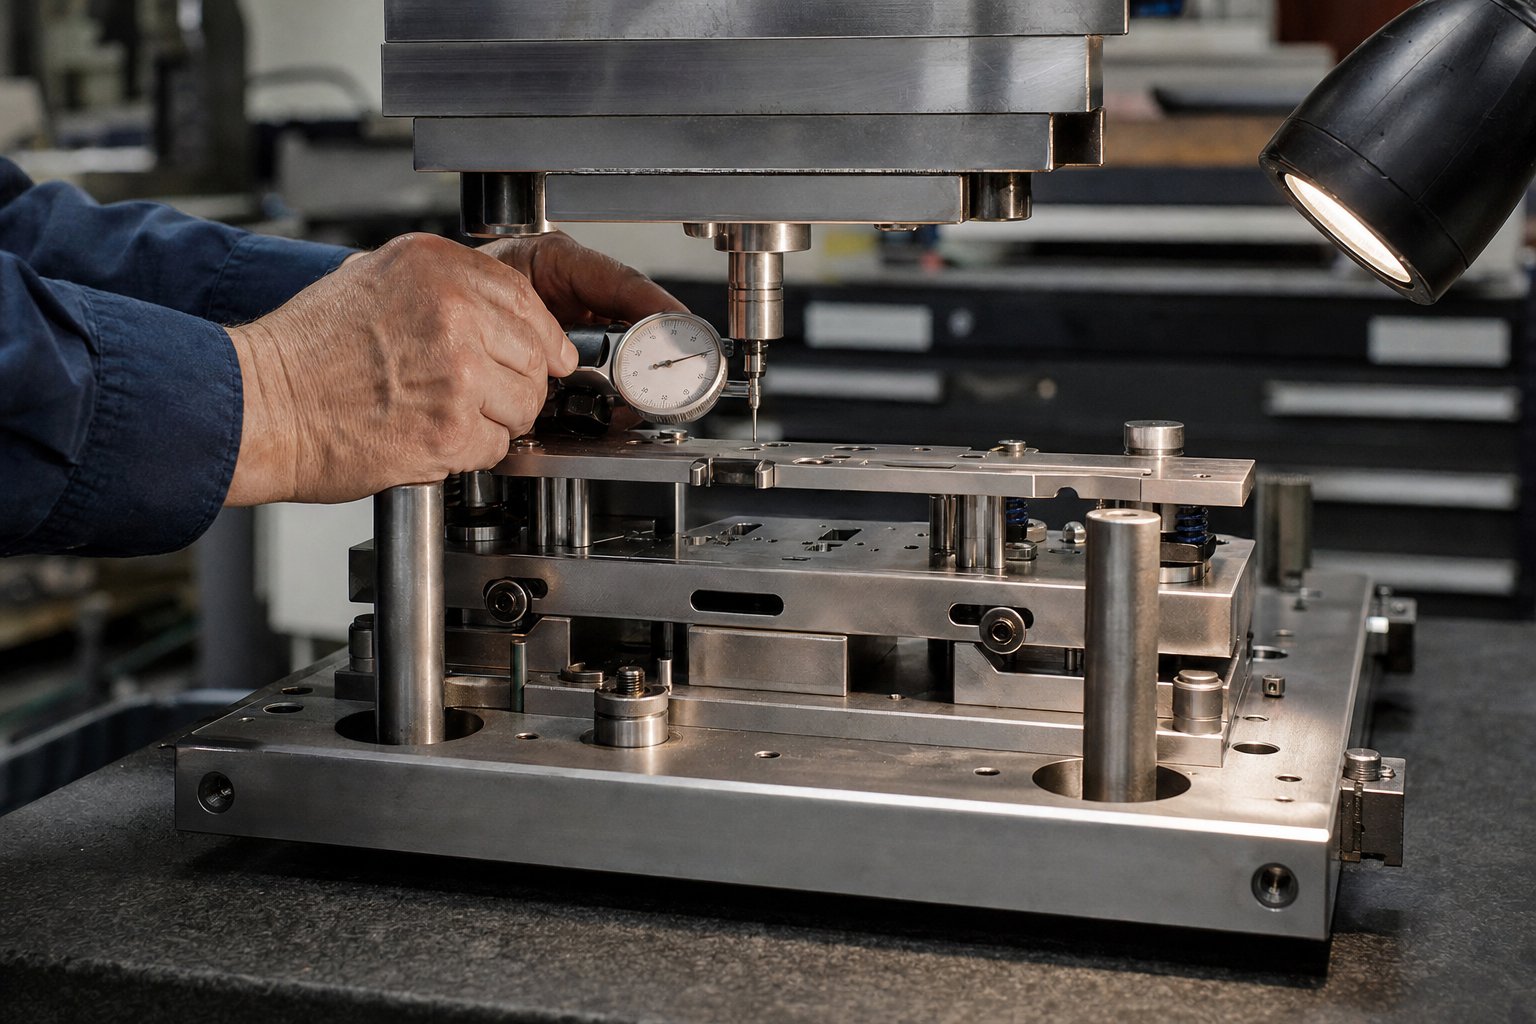
Kokoa ja kohdista koko muottisarja
Sinulla on nyt kokoelma karkaistuja, hiottuja ja pinnoitettuja puristusmuottikomponentteja, jotka istuvat penkilläsi. Jokainen on mittatarkka yksinään. Haasteena on, että yksilöllinen tarkkuus ei takaa kootun tarkkuutta. Kun pultat kaksikymmentä tai enemmän osaa yhteen, jokainen toleranssinauha pinoutuu, ja kumulatiivinen tulos määrittää, kohtaavatko lävistysreunasi suuttimen aukot suunnittelemallasi välyksellä vai ajautuvatko kohdistusvirheeseen, joka tuottaa romua ensimmäisellä osumalla.
Tässä kokoonpanovaiheessa kokeneet metallityökalujen ja meistien ammattilaiset erottavat itsensä osia vain koneistavista liikkeistä. Prosessi vaatii systemaattista sekvensointia, huolellista mittausta jokaisessa vaiheessa ja tekniikoita, jotka kompensoivattoleranssipino-useiden komponenttien kesken. Vaikka jokainen yksittäinen osa olisi spesifikaatioiden sisällä, yhdistetty vaihtelu voi ylittää toiminnalliset rajat, jos kokoonpanomenetelmät eivät ota sitä huomioon.
Komponenttien kohdistusmenetelmät ja toleranssipino-Ylös
Kuvittele viisi stanssauskomponenttia pinottuina muotin kengän ja muotin pinnan väliin, joista jokaisen asematoleranssi on plus tai miinus 0,01 mm. Pahimmassa-skenaariossa nämä pienet vaihtelut kerääntyvät plus tai miinus 0,05 mm:n sijaintisiirtymään leikkuureunassa. Se riittää synnyttämään epätasaisia purseita, nopeuttamaan lävistyksen kulumista toisella puolella tai aiheuttamaan etanan vetämistä.
Tämän pinon{0}}hallinta perustuu kahteen ensisijaiseen strategiaan:
- Match{0}}hionta- Sen sijaan, että työstäisit kutakin levyä itsenäisesti absoluuttiseen mittaan, hiotaan toisiaan vastaavia pintoja yhteen tai yhteensopiviin sarjoihin. Tämä varmistaa, että kahden komponentin välisessä rajapinnassa on lähes -nollarako riippumatta siitä, mihin kukin osa osui yksilöllisen toleranssialueensa sisällä. Jakolinjan jakavat muotiosat hiotaan sarjana, mikä takaa samantasoisuuden, jota itsenäinen hionta ei voi luvata.
- Valikoiva sovitus- Mittaa komponenttien todelliset mitat lämpökäsittelyn ja viimeistelyn jälkeen ja yhdistä osat strategisesti. Lävistyslevyn reikä, joka mitataan hieman toleranssin yläpäätä kohti, yhdistetään lävistimen varren kanssa alemmassa päässä, jolloin koottu istuvuus pysyy tavoitevälin sisällä. Tämä menetelmä vaihtaa vaihdettavuuden tarkkuuteen, mikä on oikeaa kauppaa meisti- ja leimaussovelluksissa, joissa suorituskyky on tärkeämpää kuin osien vaihdon mukavuus.
Kolme rakenteellista elementtiä ylläpitävät lyönti-----kohdistusta juoksevan puristimen dynaamisten kuormitusten alla:
- Ohjainpylväät ja holkit- Tarkkuus-hiotut tolpat, jotka on puristettu alempaan kenkään, kytkeytyvät ylemmän kengän karkaistuihin holkkeihin. Kuulalaakeroidut ohjatut pylvässarjat pitävät kohdistuksen 0,005 mm:n sisällä tai paremmin, mikä estää sivuttaissiirtymän jopa vetoisuuden noustessa. Suurella nopeudella toimivissa muotti- ja leimauskokoonpanoissa esiladatut pallo-holkit poistavat tavallisten pronssiholkkien salliman välyksen.
- Kantapään lohkot- Muottikengän reunoihin pultatut karkaistut teräskappaleet vaimentavat leikkaus- ja muotoiluoperaatioiden aikana syntyneet sivuvoimat. Ilman kantapäitä, sivu{2}}kuormitus vinoista leikkauksista tai epäsymmetrisistä kaistaleasetteluista työntää ylemmän kengän sivuttain ohjauspylväitä vasten, mikä nopeuttaa holkkien kulumista ja huonontaa kohdistusta ajan myötä.
- Tappitapit- Tarkkuustapit lukitsevat jokaisen osan asennon suhteessa levyyn, johon se asennetaan. Kun muottiosa on paikoillaan, kaksi tapitappia kiinnittävät sen pyörimistä ja sivusuuntaista ajamista vastaan, joten osan irrottaminen ja uudelleenasentaminen teroitusta varten palauttaa sen joka kerta täsmälleen samaan paikkaan.
Kuorituskoneen suunnittelu ja jousipainelaskelmat
Kuorituslevy toimii petollisen kriittisenä toimintona missä tahansa leimaustyökalu- ja muottikokoonpanossa. Se pitää levymateriaalin litteänä muotin pintaa vasten leikkaamisen aikana, estää nauhaa nousemasta paluuiskun lävistyksellä ja ohjaa pienempiä lävistyksiä, jotka muuten taipuisivat kuormituksen vaikutuksesta. Alimitoitettu irrotusvoima saa materiaalin tarttumaan lävistyksiin, jolloin syntyy raju napsahdus, joka vaurioittaa osia ja aiheuttaa mittavaihteluja osiin. Ylimitoitettu voima hukkaa puristusvoiman ja kiihdyttää jousen väsymistä.
Tarvittavan kuorintavoiman laskeminen alkaaitse leikkausvoimaa:
- Leikkausvoima= Leikkauksen ympärysmitta x Materiaalin paksuus x Leikkauslujuus
- Irrotusvoima= 10% - 20% leikkausvoimasta
- Suunniteltu kuorintavoima= Kuoritusvoima x 1,3 turvallisuuskerroin (minimi)
Vaihetyökaluissa ja progressiivisissa muotteissa, jotka käyttävät myös kuorintaa puristuspintana muotoilun aikana, kaksinkertaista laskettu puristusvoima leikkaamisen aikana ja kolminkertaista puristusvoima muovauksen aikana. Tämä varmistaa, että nauha ei voi siirtyä sivusuunnassa työn aikana, mikä on yksi yleisimmistä mittojen vaihtelun lähteistä monimutkaisissa progressiivisissa työkalu- ja meistileimausoperaatioissa.
Jousen valinta seuraa voimavaatimuksesta:
- Typpikaasujouset- Toimita kaksi tai kolme kertaa kierrejousen voima samalla jalanjäljellä. Ne ylläpitävät tasaisemman voiman koko iskun ajan ja ovat luotettavia nopeuksilla yli 600 iskua minuutissa. Suositellaan tuotannon progressiivisissa muotteissa, joissa tasainen puristuspaine vaikuttaa suoraan osien laatuun.
- Mekaaniset kierrejouset- Pienemmät kustannukset ja helpompi huoltaa. Soveltuu pienempien -volyymien sovelluksiin ja meisteihin, joissa tilan rajoitteet ovat minimaaliset. Valitse jousinopeus, joka tuottaa täyden kuorintavoiman käytettävissä olevan taipumaliikkeen sisällä.
Kun kohdistusstrategia on päätetty ja jousivoima laskettu, fyysinen kokoonpano noudattaa tiettyä järjestystä. Eteenpäin hyppääminen tai vaiheiden ohittaminen aiheuttaa ongelmia, jotka jatkuvat koko kokoonpanon läpi.
- Tarkasta ja poista purseet kaikki meistinkengät ja varmista, että kiinnityspinnat ovat tasaiset 0,0002 tuuman etäisyydellä ja samansuuntaiset ylhäältä-alhaalta{2}}.
- Paina ohjauspylväät alempaan kenkään (tai asenna ohjatut tolppakokoonpanot) ja varmista, että ne ovat kohtisuorassa kengän pintaan nähden.
- Asenna kantapääpalat ja kiinnitä hylsykantaruuveilla, jotka on kiristetty ohjeiden mukaan.
- Kiinnitä muotin osat alempaan kenkään käyttämällä tappeja ja ruuvaa sitten alas hylsykantaruuveilla. Tarkista terävien -reunojen asennot suhteessa ohjauspylvään keskipisteisiin.
- Asenna kuorintalevy ylempään kenkään jousineen niiden lasketulla esijännityskorkeudella. Varmista, että vapaaliike vastaa vaadittua kuorintaiskua.
- Asenna lävistimet rei'ityslevyyn ja aseta kukin varsi kokonaan tukilevyä vasten. Varmista, että rei'ityskärjet ulottuvat oikean etäisyyden irrotuspinnan alapuolelle.
- Kokoa ylempi kenkä ohjaustolppiin ja laske kokoonpano tarkistaaksesi lävistimen pääsyn muotin aukkoihin. Tarkista tasainen välys kaikkien leikkuureunojen ympärillä rakotulkeilla tai tarkastelemalla kevyttä rakoa.
- Käytä lopullista vääntömomenttia kaikkiin kiinnikkeisiin risti{0}}kuviojärjestyksessä,-tarkista kriittiset mitat uudelleen ja kirjaa koottu sulkukorkeus puristimen asennusta varten.
Tämä viimeinen mittatarkistus ennen kuin meisti lähtee penkiltä on vakuutuksesi. Kaikki tässä havaitut kohdistusvirheet korjataan muutamassa minuutissa välilevyllä tai uudelleenhiotulla pinnalla. Sama kokeilun aikana havaittu virhe maksaa tuntikausia painoaikaa, purkamista ja uudelleenkäsittelyä. Täysin koottu ja pöytään tarkastettu muottisarja on valmis koepuristukseen, jossa leimatut osat paljastavat, tuottavatko suunnittelu-, koneistus- ja kokoonpanopäätöksesi todella mukaisia tuloksia todellisissa puristusolosuhteissa.
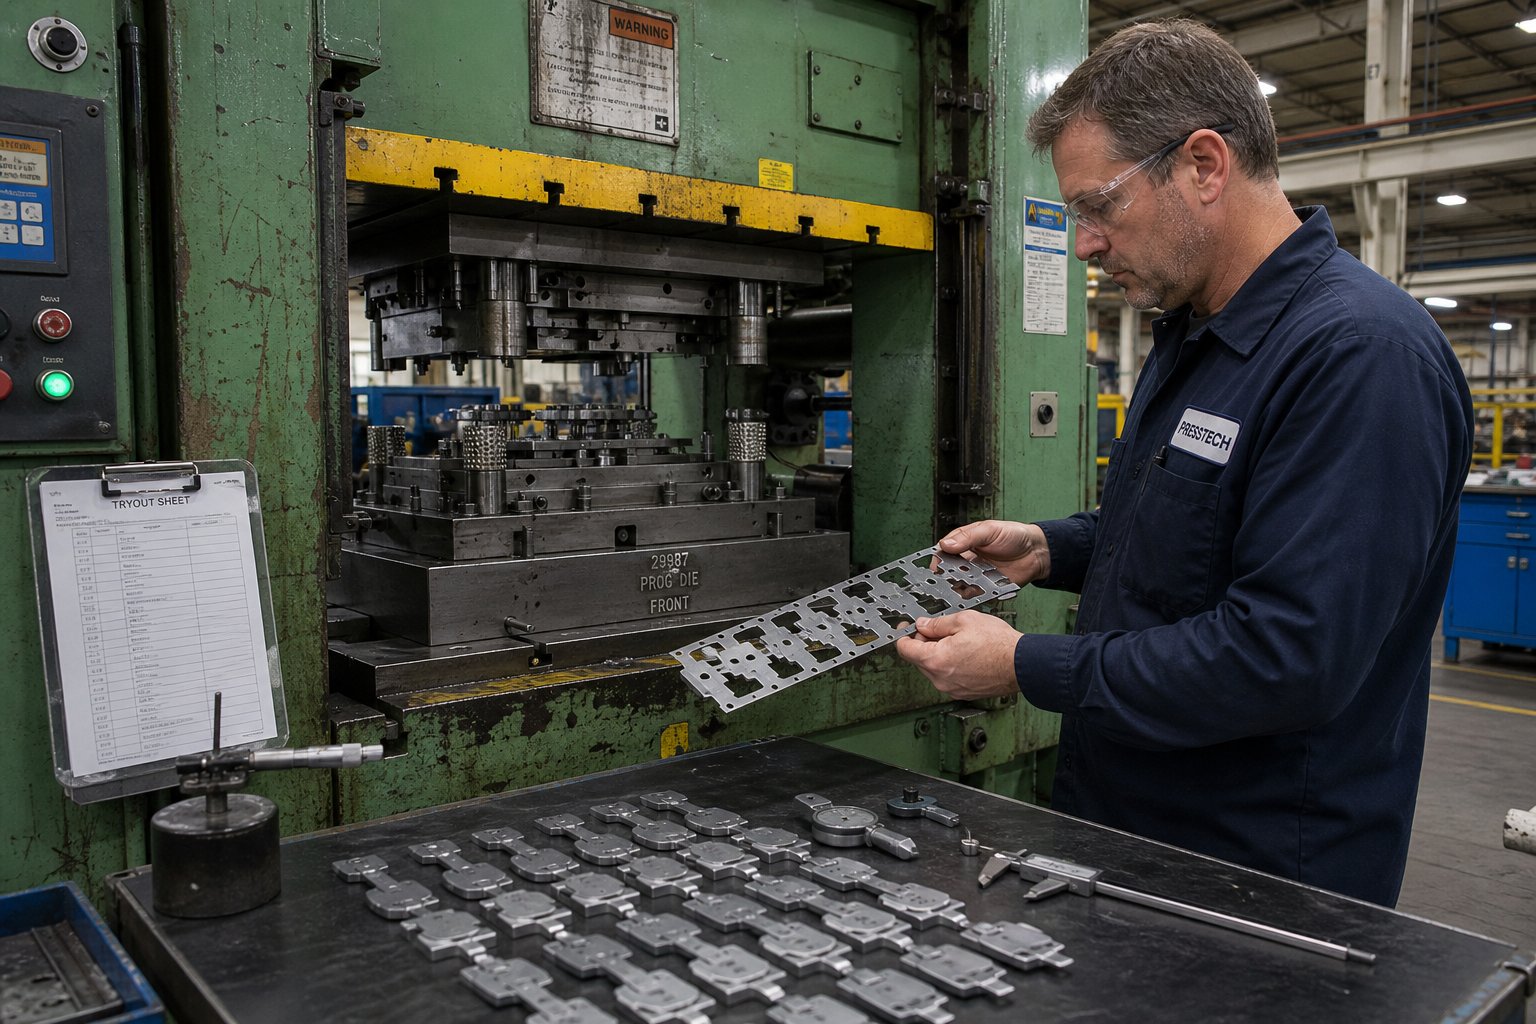
Suorita kokeiluja ja virheenkorjausta, kunnes osat täyttävät vaatimukset
Suulakkeesi kootaan, tarkastetaan penkillä ja mitataan tulostamista varten. Kaikki tarkastetaan. Joten miksi useimmat uudet meistit eivät vieläkään pysty tuottamaan mukaisia osia heti ensimmäisellä osumalla? Koska leimaussuutin ei toimi erikseen. Se toimii puristimen sisällä aidolla materiaalilla, jonka ominaisuudet vaihtelevat, dynaamisilla kuormilla ja nopeuksilla, joita yksikään pöytätarkastus ei voi toistaa. Kokeiluvaiheessa saat selville, kuinka stanssasi todella toimii puristusleimausolosuhteissa, ja järjestelmällisesti umpeen suunnittelutarkoituksen ja fyysisen todellisuuden välisen aukon.
Ajattele kokeilua jokaisen suunnittelun, materiaalin valinnan, koneistuksen ja kokoonpanon aikana tekemäsi päätöksen loppukokeena. Hyvä uutinen: jäsennelty lähestymistapa ensimmäisen-osumaarviointiin ja iteratiiviseen korjaukseen saa suurimman osan tiedoista muutamassa iteraatiossa sen sijaan, että viikkoja kestäisi turhauttavaa arvailua.
Valmistautuminen ensihittejä varten
Kuorintakoe alkaa puristimen valinnalla ja asetuksella. Mikä on leimauskone tässä yhteydessä? Se on kone, joka tuottaa hallitun voiman tarkan lineaarisen iskun kautta sulkemalla muotin puolikkaat yhteen riittävällä tonnimäärällä metallilevyn leikkaamiseen ja muodostamiseen. Miten leimauspuristin toimii erityisesti kokeilun aikana? Asetat mäntimen ryömintänopeudelle (yleensä 10-20 % tuotantonopeudesta), määrität sulkukorkeuden kokoonpanon aikana tallennettujen mittojen perusteella ja varmistat, että meisti on tasaisesti paikallaan palkissa tasaisella puristuspaineella.
Ensimmäisten osumien tulisi aina ajaa pienemmällä nopeudella kolmesta syystä:
- Hitaampi nopeus antaa sinulle aikaa kuulla ja nähdä ongelmat ennen kuin ne aiheuttavat vahinkoa. Isku, joka osuu väärään-muotin osaan täydellä nopeudella, voi rikkoa työkalut. Ryömintänopeudella tunnet häiriöitä ja voit pysäyttää puristuksen.
- Alennettu nopeus eristää muotin suorituskyvyn inertiavaikutuksista. Tuotantonopeudella nauhan dynamiikka, irrottajan pomppiminen ja typpijousivaste muuttuvat. Kokeilu alhaisella nopeudella varmistaa, että meisti toimii geometrisesti ennen dynaamisten muuttujien käyttöönottoa.
- Voit turvallisesti käyttää pehmeitä varmennusmateriaaleja. Lyijylangan, muovailumassan tai pehmeän alumiinitiivisteen vetäminen muotin läpi hitaalla nopeudella mahdollistaa sulkukorkeuksien, välyskuvioiden ja muovaussyvyyden tarkistamisen vaarantamatta karkaistua työkaluterästä.
Syötä lyhyt nauha tuotantolaatuista-materiaalia (sama seos, sama paksuus, sama lämpö) ensimmäisten näyteosien läpi. Älä koskaan kokeile satunnaisen romun kanssa. Materiaalin ominaisuudet vaikuttavat suoraan meistoprosessin kaikkiin osa-alueisiin leikkausvoimasta ja purseen muodostumisesta takaisinjoustoon ja vetokäyttäytymiseen. Eri materiaalin käyttäminen kuin tuotantospesifikaatioissa takaa, että virheenkorjaus on virheellinen.
Ensimmäinen-osumatarkastus ja yleisten vikojen diagnoosi
Ota ensimmäiset näyteosat ja tutki niitä järjestelmällisesti. Mittaa purseen korkeus mikrometrillä tai pursemittarilla. Tarkista ominaisuuden-mitat-osan tulosteesta. Tarkista muodostuneet pinnat halkeamien, ryppyjen ja pintamerkintöjen varalta. Vertaa vasenta-ja-oikeaa ja etureunaa-vs
Purseen korkeus on paras yksittäinen tilan tarkkuuden osoitin. Puhdas-leikattu reuna minimaalisella purseella (yleensä alle 10 % materiaalin paksuudesta) kertoo, että meistin--välys on oikea. Ominaisuuden toisella puolella oleva liiallinen purse merkitsee epätasaista välystä, joka yleensä juontaa juurensa lävistysvirheeseen, muotin osan siirtymään tai paininmäntimen kallistukseen väärän suunnittelun sijasta.
Tässä on diagnostinen kehys yleisimmille vioille, joita kohtaat tarkkuusleimauskokeilun aikana:
| Vika | Perimmäinen syy | Korjaustoimet |
|---|---|---|
| Liiallinen purse (yksipuolinen) | Lävistys-kiinnitysvirhe-; epätasainen välys | Tarkista uudelleen-oppaan pylvään kohdistus; välilevyn lävistysasento; tarkista muotin osan tappien paikat |
| Liiallinen purse (yhtenäinen ympäri) | Tylsät leikkuureunat tai riittämätön välys | Teroita lävistys- ja stanssausreunoja; lisää välystä, jos rakenne oli liian tiukka |
| Halkeaa muodostuneille alueille | Liiallinen aihion pidikkeen voima; riittämätön materiaalivirta; terävä säde | Vähennä pitopainetta; puola piirtää säteet; lisää stanssaussädettä; säädä voiteluainetta |
| Rypyt laipoissa tai seinissä | Riittämätön aihion pidikkeen voima; ylimääräistä materiaalia puristusalueella | Lisää typpijousen esijännitystä; lisää tai syvennä piirtohelmiä; muuttaa tyhjän muotoa |
| Springback (yli-taipunut) | Elastinen palautuminen ylittää korvauksen; materiaalin myötöraja suurempi kuin nimellisarvo | Lisää ylitaivutuskulmaa; lisää jäykistyshelmi; lisää viipymistä iskun alaosassa |
| Etanan vetäminen (etanat tarttuvat lyöntiin) | Riittämätön muotin-sivuväli; tyhjiövaikutus; ei etanan pidätysominaisuuksia | Lisää etanan pidätysurat muotin aukkoon; lisää välystä hieman; lisää ilmapuhallus |
| Reiän sijainti toleranssin ulkopuolella | nauhan syöttöhäiriö; ohjaustappi ei kytkeydy; ajoitusvirhe progressiivisessa järjestyksessä | Tarkista syötteen pituus; tarkista ohjaustapin kunto ja kiinnityssyvyys; säädä rehun vapautusaikaa |
| Pinnan naarmuja tai naarmuja | Karkea kuolla pinnat; riittämätön voitelu; materiaalin tarttuvuus työkaluihin | Kiillota muottipinnat arvoon Ra < 0,2 um; muuta voiteluaineen tyyppiä tai sovellusta; päällystä muotipinnat |
Esimerkki leimausvian diagnosoinnista käytännössä: vedät osan progressiivisesta muotista ja huomaat raskaan purseen vain pimennetyn ominaisuuden oikealla puolella. Ensimmäinen vaistosi saattaa olla uudelleen-teroittaminen, mutta tasainen terävyys kärjessä estää sen. Todellinen syy on usein 0,01-0,02 mm:n sivuttaissiirtymä meistin aukkoon nähden. Tämän varmistaminen koeleikkauksella pehmeän lyijyn läpi varmistaa epätasaisen painamisen syvyyden vastakkaisilla puolilla. Korjaus on lävistyslevyn sovittaminen tai ohjauspylvään kohdistuksen korjaaminen, ei vielä terävän reunan uudelleenhionta.
Iteratiiviset säädöt ja ajoituksen optimointi
Kenenkään ei pitäisi odottaa uuden suulakkeen toimivan täydellisesti yhden korjausjakson jälkeen. Leimausprosessissa on liian monta vuorovaikutuksessa olevaa muuttujaa-yhden otoksen täydellisyyden saavuttamiseksi. Kokeneet muotinvalmistajat suunnittelevat kolmesta viiteen koetoistoa tyypilliselle tuotantosuulalle ja enemmän monimutkaisille progressiivisille työkaluille.
Jokainen iteraatio noudattaa samaa silmukkaa:
- Suorita näyteosia (vähintään 20–30 kappaletta nähdäksesi vaihtelun, ei vain yhtä osumaa).
- Mittaa kriittiset mitat ja kirjaa tulokset tietolehteen.
- Tunnista suurin yksittäinen poikkeama spesifikaatiosta.
- Diagnosoi perimmäinen syy käyttämällä yllä olevaa vikakehystä.
- Tee yksi korjaus kerrallaan ja suorita sitten{0}}näytteitä uudelleen varmistaaksesi, että korjaus toimi ilman uusia ongelmia.
Tämä viimeinen kohta on kriittinen. Useiden muuttujien samanaikainen muuttaminen tekee mahdottomaksi tietää, mikä auttoi ja mikä satutti. Tämä kurinalainen lähestymistapa heijastaa mitäleimausasiantuntijat suosittelevat: prosessimuuttujien vuorovaikutuksen ymmärtäminen ja systemaattinen, tietoihin{0}} perustuva lähestymistapa sen sijaan, että tekisit useita muutoksia kerralla ja toivoisit parasta.
Yleisiä iteratiivisia säätöjä progressiivisen muottivirheenkorjauksen aikana ovat:
- Shimming lyöntejä- Välilevyjen lisääminen tai poistaminen rei'ityspitimien alle leikkaussyvyyden säätämiseksi ja oikean suuttimen ajoituksen ylläpitämiseksi teroituksen jälkeen. Kuten alan käytäntö vahvistaa, dokumentoi aina hionnan aikana poistetun materiaalin tarkka määrä ja aseta vastaava välilevy lävistimen pidikkeen alle. Älä koskaan ylitä kolmea välilevyä ennen kuin yhdistät yhdeksi saman paksuiseksi vaihtolevyksi.
- Ajoituksen säätö progressiivisissa muotteissa- Varmista, että irrottimet koskettavat nauhaa ennen kuin lävistimet tarttuvat ja pysyvät kosketuksessa, kunnes lävistimet vetäytyvät kokonaan sisään. Paineen-järjestelmän liikkeen on aina ylitettävä työ-matkaetäisyys, jotta estetään nauhan nostaminen ja virheellinen-rekisteröinti asemien välillä.
- Piirustushelmien muokkaaminen- Helmen korkeuden, säteen tai sijainnin muuttaminen materiaalin virtauksen ohjaamiseksi vetoonteloihin. Korkeammat helmet lisäävät pidätysvoimaa; alemmat helmet päästävät materiaalin virtaamaan vapaammin.
- Typpijousen paineen säätäminen- Kaasujousen esijännityksen säätäminen kuorinta- tai aihion-pitovoiman muuttamiseksi. Aloita lasketuilla arvoilla ja hienosää-osien todellisen laadun perusteella.
Yksi leimausesimerkkiskenaario, joka havainnollistaa kaskadiefektiä: näennäisen yksinkertainen korjaus, kuten rei'itystelineen säätö, jotta ajoitus palautetaan teroituksen jälkeen, jos se jätetään huomiotta, pakottaa asennushenkilön laskemaan sulkukorkeutta täyden leikkauksen saavuttamiseksi. Tämä matalampi sulkukorkeus ajaa muodostusasemia liian syvälle, jolloin syntyy liiallinen vetoisuus, joka voi vahingoittaa suulaketta tai puristinta. Vetoisuus tarkkailee laukaisua, joku nostaa hälytysrajoja ja suulake toimii nyt väärinkäytöksessä, joka lyhentää sen käyttöikää dramaattisesti. Kaikki siksi, että yksi välilevy jäi väliin.
Kaksi vahvistustekniikkaa auttavat sinua virheenkorjauksessa ilman kalliiden työkalujen riskiä:
- Tunnista{0}}sinistyvät pinnat- Levitä ohut kerros Preussin sinistä (layout dye) stanssaus- tai lävistyspinnoille ja sulje sitten suulake materiaalipalalle tai suoraan (ei--leikkauspinnoille). Sinisen siirron paljastama kosketuskuvio näyttää tarkalleen missä meisti koskettaa ja missä on rakoja. Käytä tätä tarkistaaksesi muodostuvan pinnan sopivuuden, irrottimen pinnan kosketusten tasaisuuden ja piirtääksesi tyynyn kiinnityskuvioita.
- Pehmeän materiaalin jäljennöksen testaus- Vie lyijylanka, muovailusavi tai pehmeä alumiini suulakkeen läpi hitaalla nopeudella. Puristettu materiaali paljastaa sulkukorkeudet jokaisella asemalla ja näyttää tarkalleen kuinka paljon työvälystä on ylä- ja alakomponenttien välillä. Tämä tekniikka on korvaamaton sen varmistamiseksi, että kaikki progressiivisen suulakkeen asemat saavuttavat oikean syvyyden samanaikaisesti ilman, että yksikään asema laskeutuisi pohjaan ennenaikaisesti tai ei muodostu täysin.
Erittäin tarkka metallileimaus edellyttää, että koetuloksesi eivät osoita vain yhden{0}}osan vaatimustenmukaisuutta, vaan myös jatkuvaa toistettavuutta. Suorita viidenkymmenen tai useamman osan sarja viimeisten korjausten jälkeen ja varmista, että mitat pysyvät vakaina ilman ajautumista. Mittojen poikkeama lyhyellä aikavälillä merkitsee lämpö-, kulumis- tai kohdistusongelmaa, joka vain pahenee tuotantonopeuden ja -volyymin myötä.
Kokeiluvaihe päättyy, kun osat täyttävät jatkuvasti painomitat, pinnan laatu läpäisee visuaalisen ja tuntotarkastuksen ja pursekorkeudet ovat määritelmien mukaisia kaikilla leikkausasemilla. Tässä vaiheessa suulake validoidaan sen aiotun geometrian mukaan. Jatkuvaan tuotantoon siirtyminen asettaa kuitenkin uudet vaatimukset: anturit, nopeuden optimointi, dokumentointi ja huoltosuunnittelu, jotka pitävät muotin suorituskyvyn testauslaadussa satojen tuhansien syklien ajan.
Skaalaa validoidusta työkalusta tuotantoon-valmiit tulokset
Kokeilun läpäisevä muotti tuottaa mukaisia osia hitaalla nopeudella lyhyissä purskeissa. Tuotanto-valmis muotti tekee saman täydellä kierrostaajuudella, vuoro toisensa jälkeen, samalla kun tarkkailee itseään ongelmien varalta ja dokumentoi jokaisen laaduntarkistuspisteen matkan varrella. Näiden kahden osavaltion välinen kuilu on se paikka, jossa monet tiimit aliarvioivat siihen liittyvää työtä.
Tämän kuilun kurominen umpeen tarkoittaa älykkyyden, nopeuden ja kurinalaisuuden lisäämistä työkaluihin, jotka jo osoittautuvat geometrisesti oikeaksi. Tässä on se, mikä muuttuu, kun siirrät validoidun metallileimausmuotin jatkuvaan tuotantoon.
Anturit, nopeuden optimointi ja huollon suunnittelu
Kokeilun aikana katselit jokaista vetoa. Tuotannossa muotti käy ilman valvontaa tuntikausia. Anturit korvaavat silmäsi ja korvasi:
- Tukosilmaisimet- Läheisyys- tai valosähköiset anturit varmistavat, että nauha on edennyt oikeaa askelta ennen painalluksia. Lyhyt-syöttötila lähettää iskun jo-lävistetylle alueelle ja vahingoittaa työkaluja välittömästi.
- Slug anturit- Tunnista, tyhjentävätkö etanat muotin aukkoa jokaisen osuman jälkeen. Pidätetty etana pinoutuu seuraavan aihion alle ja voi murtaa muotin osan tai tuottaa viallisen osan.
- Tonnimittarit- Mittaa voimassaolevat allekirjoitukset jokaisella vedolla. Asteittainen lisäys merkitsee reunan himmenemistä; äkillinen piikki merkitsee kaksinkertaista-osumaa, syöttöhäiriötä tai vierasmateriaalia suulakkeessa.
- Erota anturit-- Varmista, että valmiit metallileimausosat irtoavat puhtaasti ennen seuraavaa sykliä, jotta vältytään meistin törmäyltä progressiivisessa työkalussa.
Kun anturit ovat paikoillaan, nostat syklin nopeutta asteittain. Aloita 60–70 %:lla tavoiteiskuista minuutissa ja varmista, että nauhan dynamiikka, strippausajan ajoitus ja osan irrotus toimivat samalla tavalla kuin kokeilun aikana. Suuren volyymin leimaus tuo inertiavaikutuksia, jotka muuttavat nauhan nousua, typpijousien reagointia ja etanoiden kulkemista muotin aukkojen läpi. Lisää nopeutta 10 %:n välein, kunnes saavutat tavoitenopeuden ilman laatupoikkeamia tai anturivikoja.
Huoltoaikataulu lukkiutuu suunnitellussa käyttöiässä. Määritä uudelleenhiontavälit kokeilutietojen perusteella: jos purseen korkeus saavutti hylkäyskynnyksen 80 000 osuman kohdalla validoinnin aikana, ajoita teroitus 70 000:een ennaltaehkäisevänä toimenpiteenä. Dokumentoi jousien vaihtovälit, voitelukohdat ja tarkastuspisteet.Strukturoidut huolto-ohjelmat puristus- ja meistolaitteistoilleon osoitettu pidentävän työkalun käyttöikää jopa 50 % ja vähentävän suunnittelemattomia seisokkeja 30-45 % reaktiivisiin lähestymismuotoihin verrattuna.
Tuotannon validointi ja laadun tarkistuspisteet
Säänneltyjen teollisuudenalojen teollinen metallileimaus vaatii enemmän kuin oikealta näyttäviä osia. Tarvitset tilastollisen todisteen siitä, että prosessisi tuottaa vaatimustenmukaisia metallilevyosia johdonmukaisesti ja ennustettavasti.
Prosessikykytutkimukset kvantifioivat tämän todisteen. Cpk-indeksi mittaa, kuinka hyvin prosessin tuotos keskittyy toleranssialueella.Yleensä vaaditaan Cpk-arvo, joka on suurempi kuin 1,33, mikä vastaa alle 64 miljoonasosaa. Tämän määrän saavuttaminen tarkoittaa vähimmäisotoskoon suorittamista (tyypillisesti 30–50 peräkkäistä osaa vakaasta prosessista) ja mitta-analyysin suorittamista jokaiselle kriittiselle ominaisuudelle.
Autoteollisuuden leimausohjelmien osalta tuotantoosan hyväksymisprosessi (PPAP) virallistaa nämä vaatimukset jäsennellyksi toimituspaketiksi. PPAP-dokumentaatio sisältää yleensä:
- Ensimmäiset-artikkelien tarkastusraportit ilmapallopiirroksilla
- Prosessin vuokaaviot ja ohjaussuunnitelmat
- Mittausjärjestelmän analyysi (Gage R&R), joka varmistaa tarkastuslaitteiden suorituskyvyn
- Kykytutkimukset (Cpk) kriittisistä ulottuvuuksista
- Materiaalisertifikaatit jäljitetään tiettyihin kelaeriin
- FMEA (Failure Mode and Effects Analysis), joka kattaa leimausprosessin
Ilmailu- ja avaruusohjelmat lisäävät omia vaatimuksiaan vaatien usein täyttä jäljitettävyyttä raaka-aineen lämpöerästä valmiiden osien sarjoitukseen. Kaikilla säännellyillä toimialoilla yhteinen lanka on, että räätälöidyn metallileimausmuotin on tuotettava osia validoidussa, dokumentoidussa ja toistettavissa olevassa prosessissa, ei vain läpäistävä visuaalinen tarkastus ajon lopussa.
Autojen OEM-valmistajat ja Tier{1}}1 toimittajat odottavat ennaltaehkäisyyn-perustuvia laatujärjestelmiä pikemminkin kuin loppu--lajittelua. Vientilaatuiset autoleimausmuotit ja niiden ympärille rakennetut prosessit saavuttavat tyypillisesti 50-200 PPM:n vikasuhteen, kun niitä käytetään asianmukaisen prosessinhallinnan ja kunnossapidon mukaisesti.
Milloin tehdä yhteistyötä kokeneen meistinvalmistajan kanssa
Ymmärrät nyt koko työnkulun osan piirtämisestä tuotannon validointiin. Käytännön todellisuus on tässä: useimmat valmistajat hyötyvät yhteistyöstä erikoistuneen meistipajan kanssa tuotantotyökaluja varten, erityisesti monimutkaisten progressiivisten meistien tai{1}}volyymien autojen leimaussovelluksissa, joissa kokeilu-ja-virheiden kustannukset mitataan kuudella numerolla.
Prototyypin yhden{0}}aseman rakentaminen omassa liikkeessäsi opettaa sinulle perusasiat. Skaalaaminen 20-asemaiseen progressiiviseen muotiin, joka toimii 400 iskulla minuutissa autolinjalla, on erilainen haaste, joka vaatii erikoislaitteita, syvällistä prosessiosaamista ja vuosien iteratiivista kokemusta tässä artikkelissa kuvattujen ongelmien virheenkorjauksesta.
Ulkoistamispäätös ei ole epäonnistuminen. Se on riskin jakamista. Omistautunut meistivalmistaja maksaa sijoituksensa simulointiohjelmistoihin, tarkkuustyöstökeskuksiin, koepuristimiin ja kokeneisiin työkaluvalmistajiin sadoissa projekteissa. Hyödyt keskitetystä kyvystä ilman, että joudut kantamaan ylimääräisiä kustannuksia.
Valmistajille, hankintapäälliköille ja työkaluinsinööreille, jotka ovat valmiita siirtymään muottien-valmistusprosessin ymmärtämisestä tuotantotyökaluista tarjousten pyytämiseen,YICHENin leimaamalla kuolla palveluttukee koko työnkulkua toteutettavuusanalyysistä ja CAE-simulaatiosta tarkkuuskoneistukseen, koeajoihin ja lopputarkastukseen. Tämä päästä-to-päähän -ominaisuus eliminoi koordinointiriskin työn jakamisesta useiden toimittajien kesken.
Tärkeimmät kriteerit muotti{0}}valmistuskumppanin arvioinnissa: talon CAE-simulointi- ja toteutettavuusanalyysikyky, täydellinen CNC-työstö- ja lanka-EDM-kapasiteetti, omistetut koepuristimet validointia varten ennen toimitusta, CMM- ja optiset tarkastuslaitteet mittojen todentamiseen, laatujärjestelmän sertifioinnit (ISO 9001 -vähintään autojen suunnittelu- ja huolto-ohjelmat sekä tukiohjelmat IATF 164949). muotin tuotanto-ikä.
Rakennatpa sitten seuraavan leimausmuotisi kokonaan-talossa tai työskentelet yhteistyössä tuotantotason-työkalujen asiantuntijan kanssa, tämän oppaan tiedot antavat sinulle sanaston, päätöksentekokehykset ja tekniset vertailukohdat, joiden avulla voit hallita prosessia luotettavasti. Jokainen vaihe oikean suulaketyypin valinnasta lämpökäsittelyyn, kokoonpanoon, kokeiluun ja tuotannon validointiin noudattaa loogista ketjua, jossa tietoon perustuvat päätökset kussakin vaiheessa yhdistetään suulakkeeksi, joka osuu ominaisuuksiin ensimmäisellä kokeilukerralla ja osuu siihen ohjelman keston ajan.
Usein kysytyt kysymykset metallileimausstangon tekemisestä
1. Kuinka paljon metallileimausmuotin valmistaminen maksaa?
Metallileimausmuotin kustannukset vaihtelevat suuresti monimutkaisuuden mukaan. Yksinkertaiset yksi-asemamuotit prototyyppien valmistukseen voivat maksaa muutaman tuhannen dollarin, kun taas autoteollisuuden monimutkaiset progressiiviset muotit vaativat yleensä 100 000–500 000 dollaria. Keskeisiä kustannustekijöitä ovat asemien määrä, materiaalivalinta (D2 vs. kovametalliterät), toleranssivaatimukset ja se, tarvitaanko CAE-simulaatiota ja useita kokeiluita. Yhteistyö kokeneen meistivalmistajan, kuten YICHENin, kanssa voi auttaa hallitsemaan kustannuksia varhaisen toteutettavuusanalyysin ja optimoidun suunnittelun avulla ennen koneistukseen sitoutumista.
2. Mikä on paras työkaluteräs muotin leimaamiseen?
Yksittäistä parasta työkaluterästä ei ole olemassa, koska jokaiseen muotin osaan kohdistuu erilaisia jännityksiä. D2 (HRC 58-62) on yleisen aihion työhevonen, jolla on erinomainen kulutuskestävyys. A2 tarjoaa paremman sitkeyden iskuja vaimentavien lävistysten muodostamiseen. S7 käsittelee raskaita{11}}iskuja paksulla materiaalilla. M2 säilyttää kovuuden suurilla nopeuksilla progressiivisissa muottiasemissa. Kovametalliterät palvelevat erittäin{12}}suurten volyymien sovellutuksia, joissa on yli miljoonia osumia. Oikea valinta riippuu työkappaleen materiaalista, tuotantomäärästä ja hyväksyttävistä hiontaväleistä.
3. Mikä on oikea rei'itys-muotisväli-levymeistossa?
Rei'itys---välys ilmaistaan prosenttiosuutena materiaalin paksuudesta per sivu ja vaihtelee metallilevytyypin mukaan. Pehmeä teräs vaatii 8-12 % välystä sivua kohden, ruostumaton teräs tarvitsee 10-15 % työstökarkaisun vuoksi, ja alumiini ja messinki toimivat parhaiten 5-8 %:lla. Näiden alueiden yläpäätä kohti ajaminen vähentää työkalun rasitusta ja pidentää meistin käyttöikää, vaikka se voi hieman lisätä purseen korkeutta. Käytä aina tuotantolaatuista materiaalia kokeilun aikana varmistaaksesi tyhjennysasetukset tarkasti.
4. Kuinka monta osaa leimaamalla voi valmistaa ennen kuin se tarvitsee huoltoa?
Uudelleenhiontojen välinen käyttöikä riippuu työkaluteräslaadusta, työkappaleen materiaalista ja pintapinnoitteista. D2-lävistyssammutus pehmeää terästä tuottaa tyypillisesti 100 000{11}}150 000 iskua ennen kuin pursekorkeussignaalit hiovat uudelleen. Sama ruostumattoman teräksen meistoleikkaus laskee 30 000-50 000 osumaan. PVD-pinnoitteet pidentävät näitä aikavälejä dramaattisesti. TiCN-pinnoitettuja erikoislujaa terästä leimaavat työkalut ovat tuottaneet yli 1,2 miljoonaa osaa verrattuna 50 000:een kromattujen vaihtoehtojen osalta. Jauhemetallurgian työkaluteräkset voivat pidentää käyttöikää 5 000–7 000 syklistä yli 40 000 sykliin verrattuna perinteiseen D2:een.
5. Mitä eroa on progressiivisella muotilla ja yhdistelmäsuulakkeella?
Yhdistelmäsuutin suorittaa useita leikkaustoimintoja (kuten tyhjennyksen ja lävistyksen) samanaikaisesti yhdellä painalluksella, jolloin saadaan litteitä osia, joissa on tiukat ominaisuus-to{1}}toleranssit. Progressiivinen suulake syöttää nauhamateriaalia asemien sarjan läpi, joista jokainen suorittaa yhden tai kaksi toimintoa ja täydentää täysin muodostuneen osan jokaisella isolla suurella nopeudella. Yhdistelmäsuuttimet sopivat kohtalaiseen---suuriin litteisiin osiin (50 000-+ 500 000 vuodessa), kun taas progressiiviset meistit käsittelevät monimutkaisia monivaiheisia osia suurilla määrillä (100 000 000 000 000) taivutuksilla, muotoilla ja useilla leikkauksilla. Progressiiviset meistit maksavat enemmän, mutta tarjoavat alhaisemmat osakustannukset mittakaavassa.


