


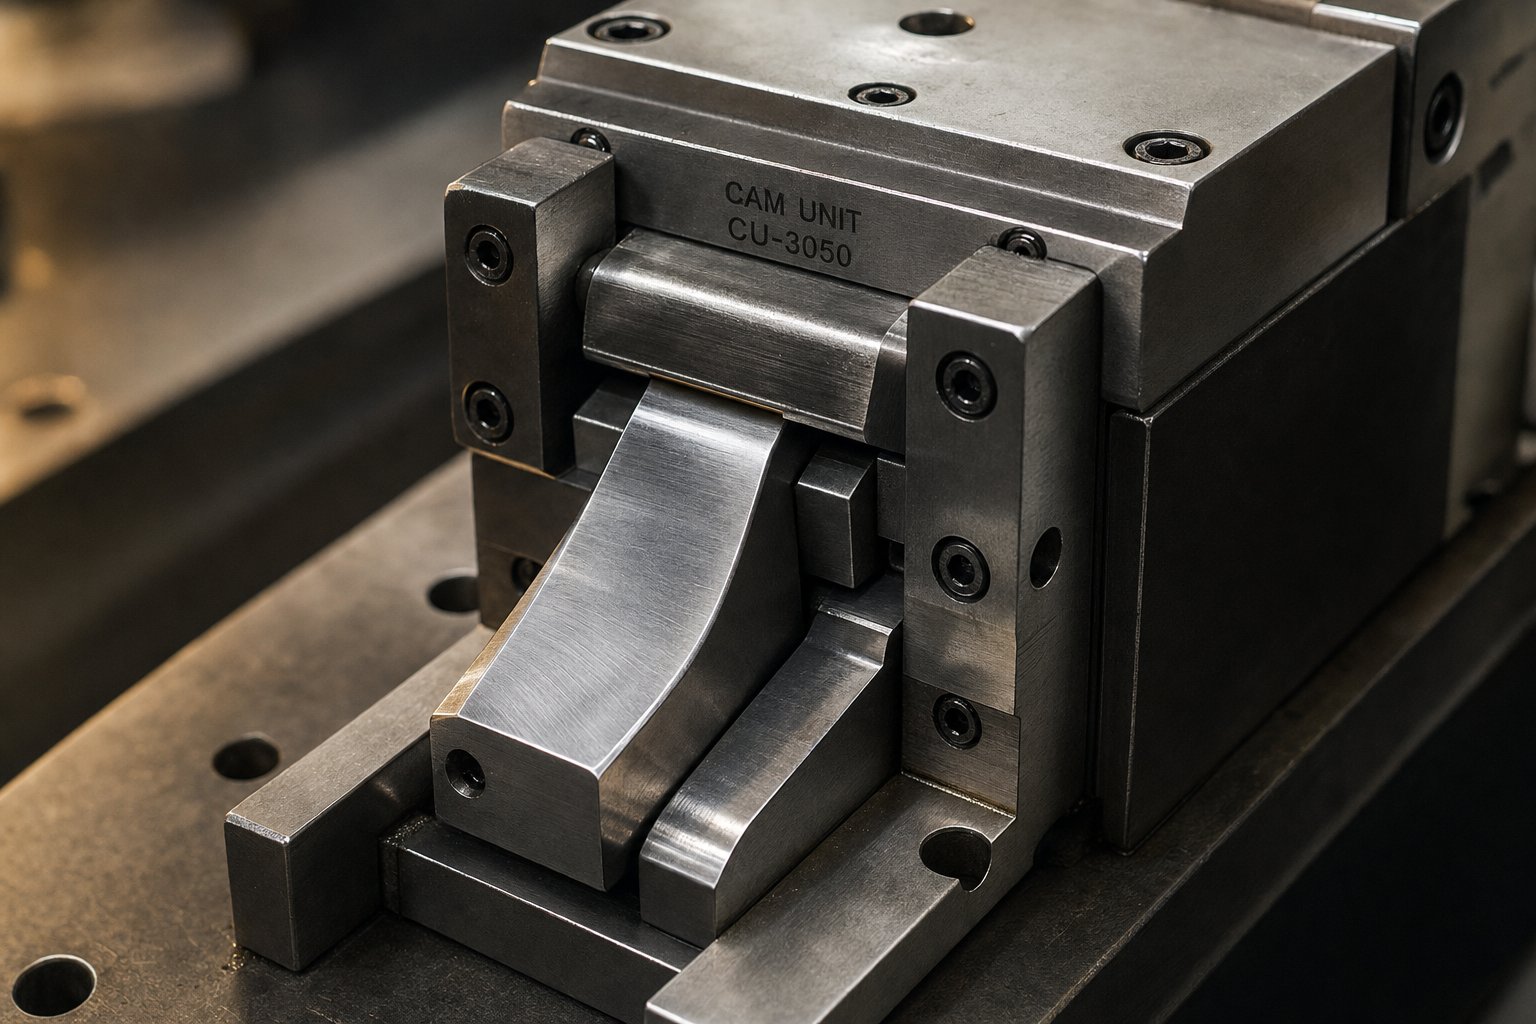
Mitä nokkayksiköt tekevät meistien leimaamisessa ja miksi laatu on tärkeää
Kun meistetty osa tarvitsee reiän sivuseinään, kulmaan muodostetun laipan tai puristusliikkeeseen nähden kohtisuoran trimmausleikkauksen, pelkkä painimen pystyliike ei pysty tekemään työtä. Siellä nokkayksiköt tulevat mukaan. Nämä mekaaniset kokoonpanot elävät muotin sisällä ja ohjaavat puristimen alaspäin suuntautuvan voiman vaakasuoraan tai kulmaliikkeeseen, mikä tekee muuten mahdottomista toiminnoista rutiinia.
Mitä nokkayksikkö tekee leimaussuuttimen sisällä
Niinmikä on nokkayksikkö leimausmuotissa? Ajattele sitä liikkeen kääntäjänä. Puristussylinteri liikkuu suoraan alaspäin, mutta nokkayksikkö muuntaa tämän energian ohjatuksi sivuiskuksi. Tämän ansiosta lävistimet, muototeräkset ja trimmausterät voivat kytkeytyä työkappaleeseen sivulta tai yhdistetyssä kulmassa eikä suoraan ylhäältä.
Nokkayksikkö on itsenäinen -mekaaninen kokoonpano, joka on integroitu puristussuuttimeen, joka muuntaa puristussylinterin pystysuuntaisen voiman ja liikkeen vaaka- tai kulmavoimaksi ja liikkeeksi, mikä mahdollistaa lävistys-, muotoilu- ja trimmaustoiminnot, joita ei voida suorittaa pelkästään puristusliikkeen suunnassa.
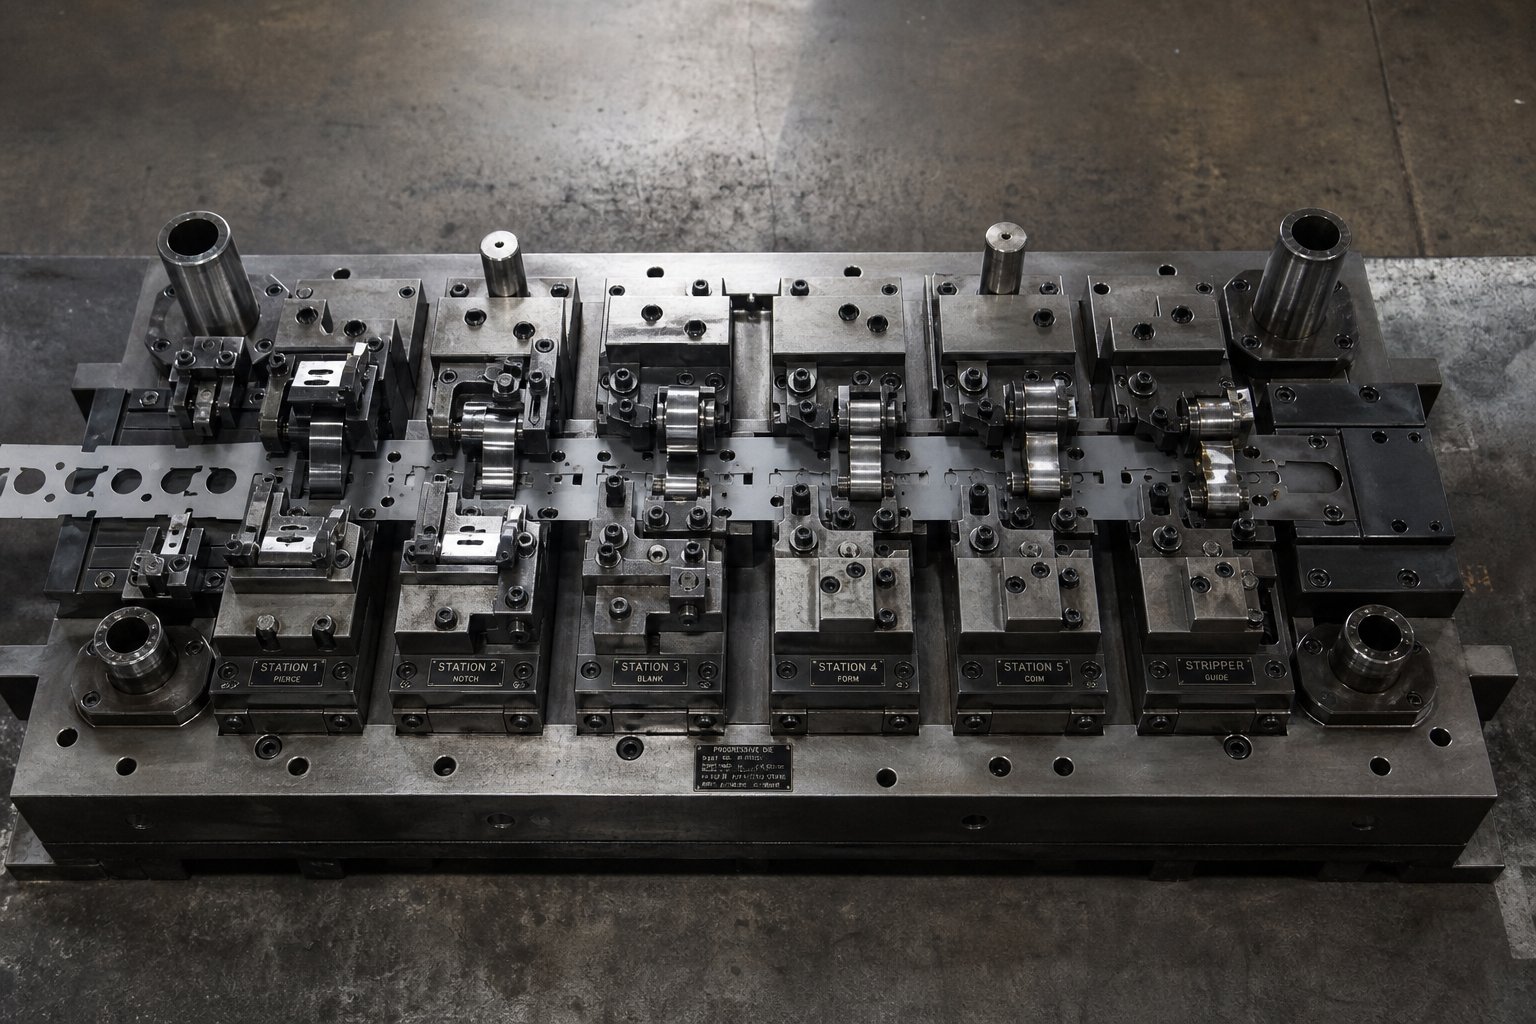
Progressiivisessa muotissa saatat löytää useita nokkayksiköitä työskentelemässä eri asemilla, joista jokainen suorittaa erillisen toiminnon: yksi lävistää sivuttaisen reiän, toinen leikkaa laipan reunaa, kolmas muodostaa kielekkeen ulospäin. Nokkayksikön toiminto progressiivisessa muotissa on laajentaa sitä, mitä yhdellä painalluksella voidaan saavuttaa ilman toissijaisia toimintoja tai lisälaitteita.
Miksi nokkayksiköt ovat kriittisiä suorituskyvyn kannalta
Täällä laatu tulee keskusteluun. Joka kerta kun puristus käy, nokkayksikön ohjaimen, luistin ja pidikkeen on toimittava mikroni{1}}tasolla. Kaikki välys, taipuma tai kohdistusvirhe muuttuu suoraan leimatun osan mittojen vaihteluksi. Nokkayksikkö, jossa on löysät sovitukset tai pehmeät kosketuspinnat, synnyttää välyksen, joka kerääntyy tuhansien jaksojen aikana, mikä siirtää osien mitat vähitellen toleranssin ulkopuolelle.
Jäykkyys merkitsee yhtä paljon. Lävistyksen aikana luistin tulee vastustaa metallilevyn läpi murtuvan meistin reaktiovoimaa taipumatta. Jos yksikkö poikkeaa edes hieman, reiän sijainti poikkeaa ja purseolosuhteet huononevat. Lyhyesti sanottuna nokkayksiköiden toiminta metallileimauksessa ei ratkaise vain sitä, voidaanko ominaisuus tuottaa, vaan sitä, voidaanko se tuottaa johdonmukaisesti koko tuotantojakson ajan.
Muistisuunnittelijoille ja työkaluinsinööreille, jotka määrittävät nokkayksiköitä uusiin projekteihin, nokkayksiköiden tarkoitus meistisuunnittelussa on muutakin kuin pelkkä liikkeen muuntaminen. Nämä komponentit asettavat katon saavutettavalle osien tarkkuudelle. Edessä olevissa osioissa kerrotaan tarkasti, miten tämä tarkkuus on suunniteltu, mikä erottaa premium-yksikön perusyksiköstä ja kuinka sovittaa kokoonpanot tiettyihin leimaussovelluksiin.
Kuinka nokkayksiköt muuttavat puristusvoiman kulmaliikkeeksi
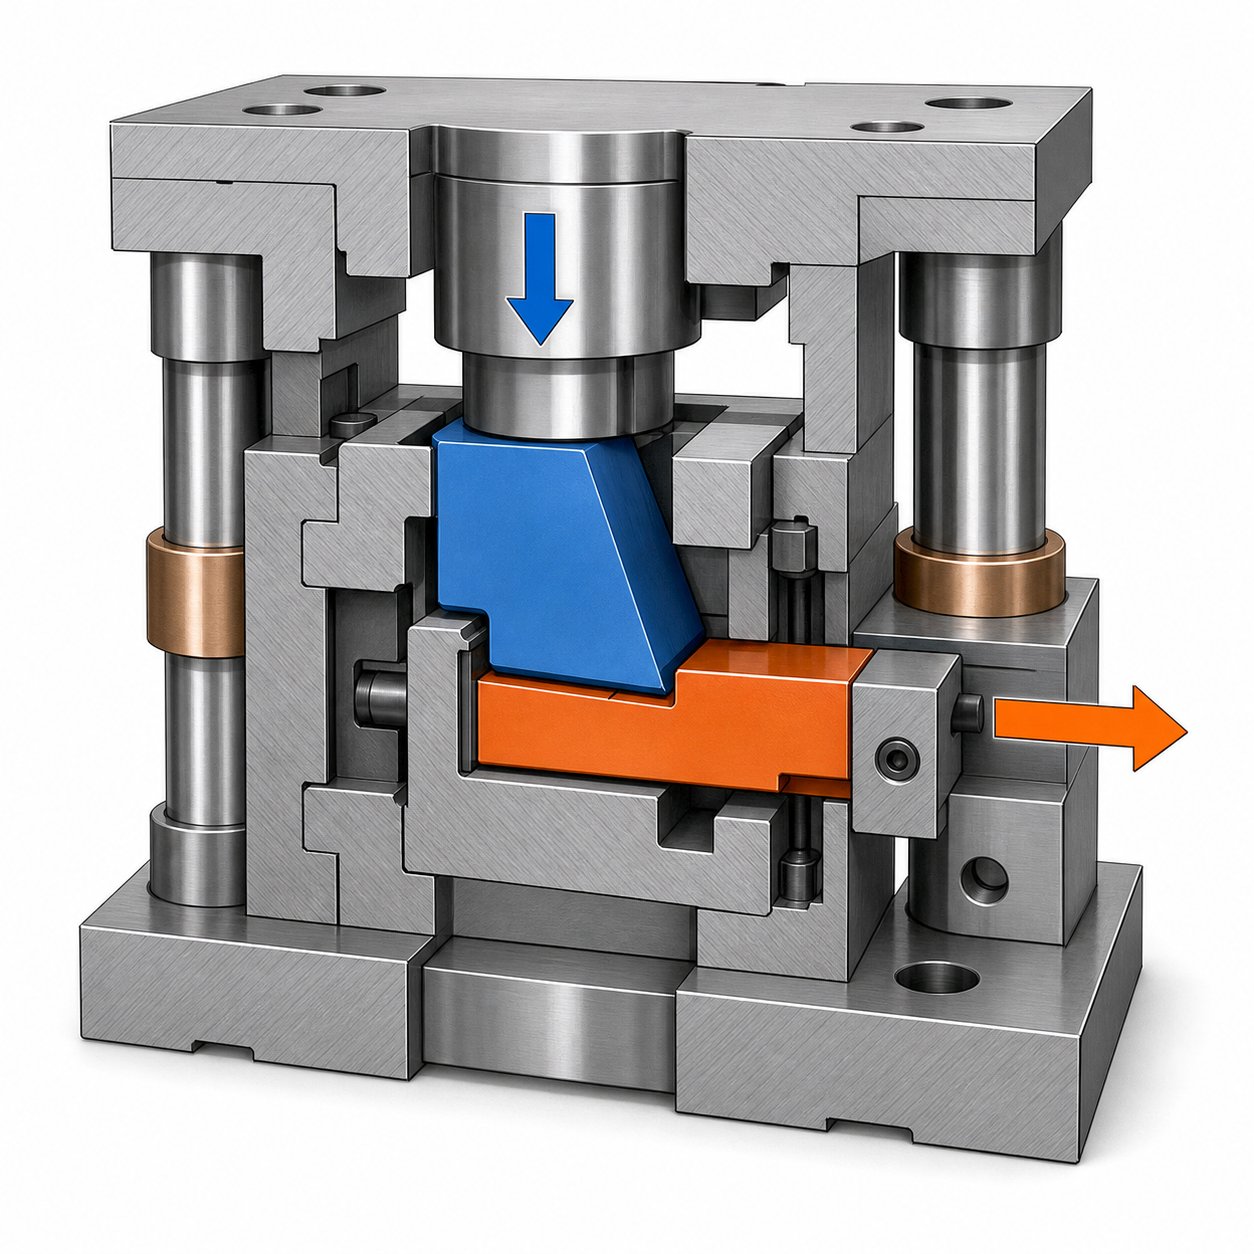
Konsepti kuulostaa suoraviivaiselta: pystysuuntainen voima menee sisään, sivusuuntainen liike tulee ulos. Mutta nokkayksikön sisällä oleva mekaniikka on tarkoituksellisempaa kuin yksinkertainen kiila. Kun ymmärrät, kuinka nokkaohjain muuntaa pystyvoiman vaakasuuntaiseksi liikkeeksi, voit ymmärtää, miksi toleranssit, materiaalivalinnat ja palautusmekanismit ovat niin tärkeitä määritettäessä yksiköitä vaativiin sovelluksiin.
Kuinka pystysuuntaisesta puristusvoimasta tulee lateraalinen liike
Kuvittele, että ylempi muotti laskeutuu työkappaletta kohti. Tähän ylempään muotiin on pultattu kiinnitin, kiilan muotoinen teräskomponentti, jonka pinta on tarkasti hiottu. Kun puristin sulkeutuu, tämä kulmikas pinta koskettaa sopivaa pintaa kelassa, joka sijaitsee alemmassa muottikokoonpanossa. Geometria on yksinkertainen, mutta tehokas: kuljettajan kalteva pinta työntyy luistia vasten suunnitellussa kulmassa, tyypillisesti 15-30 astetta pystysuoraan nähden, eikä liukumäellä ole muuta vaihtoehtoa kuin kulkea sivusuunnassa ohjattua reittiä pitkin.
Suhde noudattaa perustrigonometriaa. 15 asteen kulma ja 50 mm pystysuuntainen puristusliike tuottaa noin 13,4 mm sivuttaisliukuliikkeen, ja voimankerroin toimii sinun eduksesi. Samassa 15 asteen kulmassaihanteellinen mekaaninen etu on noin 3,7:1, mikä tarkoittaa, että jokainen pystysuoran puristusvoiman newtoni tuottaa lähes neljä newtonia vaakasuuntaista työvoimaa liukumäellä. Jyrkemmät kulmat antavat enemmän iskua puristusliikeyksikköä kohden, mutta uhraavat voiman lisääntymisen, kun taas matalammat kulmat tuottavat valtavan voiman mutta minimaalisen iskun.
Liukumäki kulkee karkaistuilla kulutuslevyillä, jotka tarjoavat alhaisen{0}}kitkan, uhrautuvat kosketuspinnat. Nämä levyt pitävät metallin-to-metallikosketuksen loitolla itse tarkkuus-kiinnitysrungosta. Sillä välin pidike, olennaisesti kotelo, joka sisältää koko kokoonpanon, ohjaa luistia yhtä liikeakselia pitkin minimaalisella välyksellä. Kun ohjausvälys jää alle 0,02 mm, luisti kulkee oikein ja sen kantama lävistys- tai muototyökalu osuu työkappaleeseen täsmälleen samassa kohdassa joka työkierrossa.
Tässä on nokkayksikön toimintajaksosarja jaettuna sen erillisiin vaiheisiin:
- Ota yhteyttä:Puristin laskeutuu ja kuljettajan kulmassa oleva kasvo saa alkukosketuksen luistin liitäntäpintaan.
- Aja eteenpäin:Jatkuva puristusliike työntää luistia sivusuunnassa sen työiskun läpi, kun kuljettaja kiilautuu syvemmälle.
- Asua:Puristin saavuttaa alemman kuollutkohdan ja luisti pitää täysin ulos vedettynä asennossaan kuljettajan kosketuspaineen alaisena.
- Työviiva:Oleskelun aikana liukulevylle asennettu lävistys- tai muototyökalu suorittaa työkappaleen lävistyksen, trimmauksen tai muotoilun.
- Palata:Puristin peruuttaa, ohjain irtoaa ja luisti palautuu perusasentoonsa jousivoiman tai positiivisen palautusmekanismin avulla.
Yllä selitetty nokan liukuohjaimen kulmageometria paljastaa, miksi kosketuspintojen tarkkuushionta ei ole -neuvoteltavissa. Jos kuljettajan kulma poikkeaa jopa puoli astetta spesifikaatiosta, huomaat iskunpituuden muutoksia ja voiman jakautumisen siirtymiä, jotka näkyvät mittojen vaihteluina leimatuissa osissasi.
Kevään palautus vs. positiivinen palautusmekanismi
Kun kuljettaja vetäytyy, jonkin on vedettävä luisti takaisin alkuasentoonsa ennen kuin seuraava puristusjakso alkaa. Tässä kaksi pääasiallista palautusfilosofiaa eroavat toisistaan, ja valinnalla on todellisia seurauksia luotettavuudelle ja nopeudelle.
Kevätpaluu on yksinkertaisin tapa. Puristetut kierrejouset tai typpikaasujouset varastoivat energiaa eteenpäin ajettaessa ja vapauttavat sen työntämään luistin kotiin, kun kuljettaja nostaa pois. Mekanismi on edullinen, helppohoitoinen ja täysin riittävä kohtalaisiin puristusnopeuksiin ja lyhyempiin iskuihin. Rajoitus? Jousien väsymys. Satojen tuhansien syklien aikana jousivoima heikkenee vähitellen ja takaisinvetonopeus hidastuu. Suuremmilla puristusnopeuksilla paluuiskulle on vähemmän aikaa, ja heikentävä jousi ei välttämättä vetäydy kokonaan sisään ennen seuraavan syklin alkamista. Epätäydellinen vetäytyminen tarkoittaa, että kuljettaja{6}}kiinnittää uudelleen luistin, joka ei ole paikallaan, jolloin syntyy törmäys, joka voi vaurioittaa kuljettajan kasvoja, naarmuttaa kulutuslevyjä tai murtaa luistin rungon.
Positiivinen tuotto ottaa täysin erilaisen lähestymistavan. Varastoituneen jousienergian sijaan mekaaninen vivusto, usein kantapää tai vangittu paluuohjain, vetää luistia fyysisesti taaksepäin puristimen avautuessa. Takaisinveto on ajastettu itse puristusliikkeeseen, joten se tapahtuu samalla nopeudella ja samaan asentoon riippumatta jaksojen määrästä tai puristusnopeudesta. Ajan myötä ei tapahdu heikkenemistä, koska paluuvoima syntyy mekaanisesti kuluvan jousielementin sijaan.
Kun verrataan jousipalautusta vs. positiivisen palautuksen nokkayksikköä, kompromissit jäävät sovelluksen vaatimuksiin:
| Kriteeri | Kevään paluu | Positiivinen tuotto |
|---|---|---|
| Vetäytymisen johdonmukaisuus ajan myötä | Hajoaa jousien väsyessä | Jatkuva, mekaanisesti ajettu |
| Maksimi puristusnopeuden soveltuvuus | Matala tai kohtalainen (epätäydellisen palautuksen riski korkealla SPM:llä) | Suuri nopeus mahdollistaa tasaisen ajoituksen |
| Monimutkaisuus ja hinta | Pienemmät alkukustannukset, yksinkertaisempi muotoilu | Korkeammat kustannukset, lisäkomponentit |
| Huoltoväli | Jouset vaativat säännöllisen tarkastuksen ja vaihdon | Pidemmät välit, vähemmän kuluvia esineitä |
| Epätäydellisen vetäytymisen vaara | Lisääntyy syklien määrän ja nopeuden myötä | Poistettu tehokkaasti |
Suurella-volyymituotannolla, jota käytetään suurella iskulla minuutissa, positiivinen tuotto on usein määritetty valinta juuri siksi, että se poistaa muuttujan yhtälöstä. Et lyö vetoa siitä, että kevään kunto pysyy riittävänä 500 000 tuotantojakson ajan. Puristusliike itsessään takaa täydellisen vetäytymisen joka kerta, mikä tarkoittaa tasaista kuljettajan sitoutumista, tasaista kulumisen jakautumista ja ennustettavaa nokka-ajoitusta suhteessa muihin meistinasemiin.
Tämä luotettavuusero on yksi syy siihen, miksi positiivisia palautusmekanismeja esiintyy niin usein korkealaatuisissa-leimausmuotin nokkayksiköissä. Ennakkokustannukset ovat korkeammat, mutta hyöty on pienempi ajoitukseen liittyvien-vikojen riski ja ennakoitavampi huoltoaikataulu muotin käyttöiän ajan.
Tietenkin sen ymmärtäminen, kuinka voima muuttuu liikkeeksi ja kuinka liuku palaa, on vain osa määrittelykuvaa. Nokkayksiköitä on useita eri kokoonpanoja, kompakteista kokoonpanoista tiukoiksi suulakekuoriksi puristetuista raskaisiin-kuormitusyksiköihin, jotka on suunniteltu suuria-tonnimääräisiä lävistyksiä varten. Oikean kokoonpanon sovittaminen tiettyyn leimausoperaatioon on paikka, josta todelliset suunnittelupäätökset alkavat.
Kamerayksiköiden tyypit ja milloin kukin kokoonpano on määritettävä
Kaikki nokkayksiköt eivät sovi kaikkiin muotteihin. Leimaustoiminto, käytettävissä oleva tila ja vetoisuusvaatimukset vaikuttavat kaikki siihen, mikä kokoonpano kuuluu työkaluihisi. Silti nokkayksiköiden luokittelu yksinkertaistetaan usein yhdeksi luettelosivuksi selittämättä, milloin kukin tyyppi on järkevä. Kun ymmärrät muotti-asennetun ja antennikamerayksikön erot ja tiedät, miten tavallisia, raskaita-ja kompakteja versioita verrataan, saat selkeämmän polun tuotannossa kestäviin määrittelypäätöksiin.
Die{0}}Asennetut vs. ilmakamerayksiköt
Perimmäisin ero progressiivisten meistien nokkayksikkötyyppien välillä on se, missä kokoonpano elää suhteessa meistisarjaan.
Muotti-asennetut nokkayksiköt pultataan suoraan muottikenkään, tyypillisesti alakenkään, ja toimivat itsenäisinä-kokoonpanoina. Kuljetin, luisti, pidike, kulutuslevyt ja palautusmekanismi sijaitsevat kaikki yhdessä kompaktissa pakkauksessa, joka kiinnitetään vakiokiinnikkeillä ja tappeilla. Koska kaikki on suulakekuoren sisällä, muotti-asennetut yksiköt kulkevat työkalujen mukana varastoinnin, asennuksen ja vaihdon aikana. Ne ovat oletusvalinta, kun toiminta voidaan suorittaa käytettävissä olevan muottitilan sisällä ja vaadittu iskunpituus mahtuu yksikön nimellisliikenteeseen.
Antennikamerayksiköt, joita joskus kutsutaanlentävät kamerat, ota erilainen lähestymistapa. Liikkuva nokkaliukukokoonpano kiinnittyy ylempään muotikenkään ja liikkuu ylös ja alas puristussylinterin kanssa. Tämä asennusasento vapauttaa alemmassa kengässä tilaa muille osille, kuten nostimille, siirtosormille tai lisäasemille. Antennokkaat määritetään yleensä, kun sinun on päästävä työkappaleen vaikeisiin alueisiin, kun iskun tarve ylittää sen, minkä -suuttimella asennettu yksikkö voi tuottaa käytettävissä olevassa tilassa, tai kun alempi suulake on liian täynnä tavanomaisen yksikön mahduttamiseksi.
Milloin valitset toisen toisen sijaan? Die{0}}asennetut yksiköt sopivat useimpiin tavallisiin sivuttaisrei'itys-, trimmaus- ja muotoiluoperaatioihin tilan salliessa. Ilmakamerat ansaitsevat paikkansa monimutkaisissa progressiivisissa muotteissa, joissa on tiukat asemavälit, sovelluksissa, jotka vaativat sivurei'istämisen syvälle-vedetyissä osissa tai kun nostimet ja lentäjät kuluttavat jo pohja-kenkäkiinteistön. Kompromissi on, että antenniyksiköt lisäävät ylemmän muottikokoonpanon monimutkaisuutta ja vaativat tarkempaa huomiota ajoitukseen suhteessa nauhan etenemiseen.
Vakio-, raskaat{0}}- ja kompaktit kokoonpanot
Sekä muotti-asennettavissa että antennikategorioissa nokkayksiköt eroavat toisistaan edelleen niiden kantavuuden ja fyysisen koon mukaan. Oikean luokan valitseminen tarkoittaa kolmen muuttujan tasapainottamista: kuinka paljon voimaa toiminta vaatii, kuinka pitkälle liukumäen on kuljettava ja kuinka paljon tilaa sinulla on muotissa.
Vakionokkayksiköt kattavat laajimman valikoiman jokapäiväistä leimaamista. Ne tarjoavat kohtuullisen vetoisuuden, tyypilliset iskunpituudet ja jalanjäljen, joka sopii mukavasti useimpiin progressiivisiin ja siirtosuulakeasetteluihin. Suurin osa lävistys- ja kevyistä leikkaustoimenpiteistä autojen ja laitteiden leimaamisessa, vakioyksiköt hoitavat työn ilman, että ratkaisua suunnitellaan liikaa.
Raskaaseen -käyttöön tarkoitettuun nokkayksikköön on rakennettu paksummat runko-osat, leveämmät kulutuslevyn kosketuspinnat ja vankempi palautusmekanismi. Nämä yksiköt määritetään, kun toimintoon kuuluu paksumman materiaalin leikkaaminen, korkean -lujan teräksen muodostaminen tai suurien-kehän leikkaus, joka synnyttää merkittäviä sivusuuntaisia reaktiovoimia. Lisätty massa ja jäykkyys estävät taipumisen kuormituksen alaisena pitäen luistin raiteilla vaativien leikkausten aikana.
Toisessa ääripäässä kompakti nokkayksikkö ahtaisiin muottitiloihin on suunniteltu pienennetyllä kuorella erityisesti meistiä varten, joissa aseman -to{1}}jako on kapea tai joissa vierekkäiset työkalut jättävät vain vähän tilaa. Kompaktit yksiköt uhraavat jonkin verran vetokapasiteettia ja iskunpituutta vastineeksi mahtumisesta tiloihin, joihin tavalliset yksiköt eivät yksinkertaisesti pysty mahtumaan. Ne esiintyvät usein suuritiheyksisissä progressiivisissa muotteissa, jotka tuottavat pieniä, monimutkaisia osia, joissa on useita sivullisia piirteitä lähellä toisiaan.
Seuraavassa taulukossa on yhteenveto siitä, miten näitä kokoonpanoja verrataan määrittelyn aikana tärkeiden kriteerien välillä:
| Kokoonpano | Tyypillinen tonnimäärä | Iskun pituus | Suhteellinen jalanjälki | Yleiset sovellukset |
|---|---|---|---|---|
| Vakio | 5 - 30 kN | 10 - 30 mm | Keskikokoinen | Sivulävistys, kevyt trimmaus, liuskan muotoilu |
| Raskas{0}}tehtävä | 30 - 150+ kN | 15 - 50 mm | Suuri | Paksu{0}}leikkaus, korkea-luja teräslävistys, suuret-kehän leikkaukset |
| Kompakti | 3 - 15 kN | 5 - 20 mm | Pieni | Tiukka-askel progressiiviset meistit, pieni piirrelävistys, rajoitettu muotoilu |
| Antenni (lentävä) | 5 - 50 kN | 10 - 40 mm | Ylä-muotti asennettu | Sivulävistykset syvässä vedossa, ahtaat alempien{0}}kenkien asettelut, usean{1}}kulman toiminnot |
Huomaa, että alueet menevät päällekkäin. 20 kN:n lävistysoperaatio tilavassa suulakkeessa voisi käyttää joko tavallista tai kompaktia yksikköä. Päätös riippuu usein käytettävissä olevasta kirjekuoresta ja siitä, kuinka paljon marginaalia haluat kuormituskapasiteetille. Yksikön määrittäminen 80 %:ksi sen nimellisvetoisuudesta 95 %:n sijaan pidentää käyttöikää ja ylläpitää tiukempaa liukujen seurantaa ajan myötä.
Kokoonpanon valinta on myös vuorovaikutuksessa yksikköön sisäänrakennettujen laatumääritteiden kanssa. Kompakti nokkayksikkö, jossa on löysät toleranssit, taipuu helpommin kuormituksen alaisena kuin samankokoinen{1}}tarkkuusrakennettu versio, koska siinä on vähemmän materiaalia, joka kestää muodonmuutosta. Tämä koon, rakenteen laadun ja suorituskyvyn välinen suhde on juuri se syy, miksi sen ymmärtäminen, mitä nokkayksikön sisällä tapahtuu komponenteittain, on yhtä tärkeää kuin oikean ulkoisen kokoonpanon valitseminen.
Kriittiset osat nokkayksikön sisällä
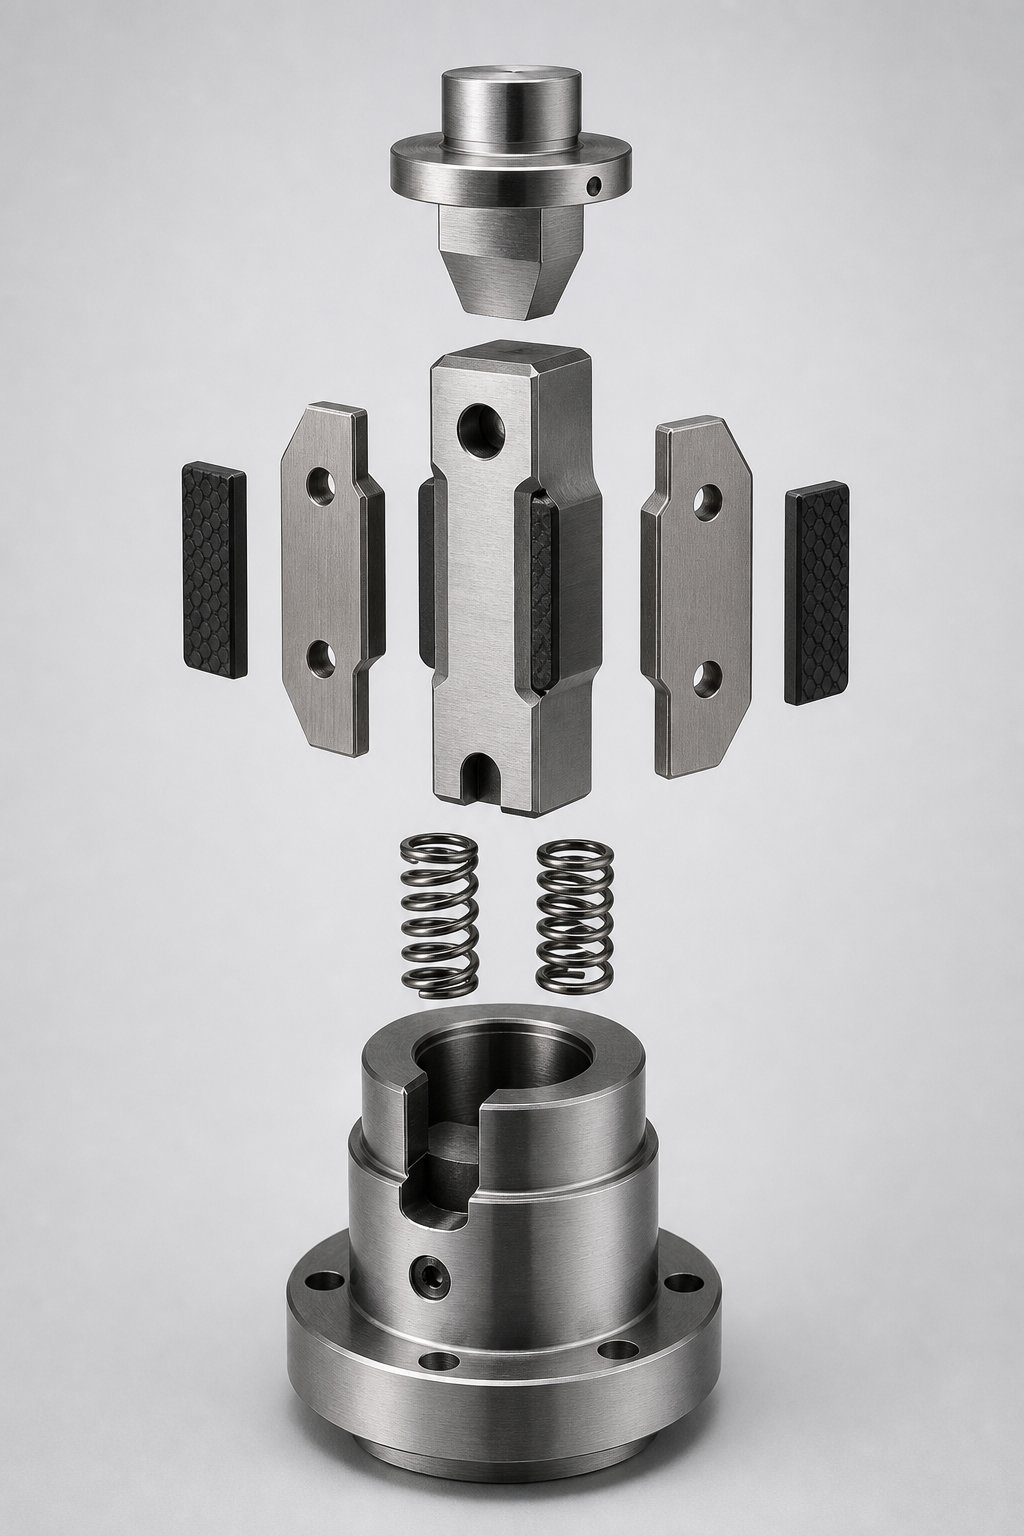
Irrota minkä tahansa nokkayksikön ulkokotelo ja löydät yllättävän pienen määrän osia. Silti jokaisella niistä on erityinen suunnitteluvastuu, ja jokaisen yksittäisen komponentin laatu määrittää, tuottaako kokoonpano mikroni{1}}tasoisen johdonmukaisuuden vai lisääkö leimattujen osien vaihtelua. Kun tiedät, mitä kukin kappale tekee ja miten ne toimivat vuorovaikutuksessa, saat sanaston arvioida tavarantoimittajia ja diagnosoida ongelmia ennen kuin niistä tulee romua.
Ohjain, liukumäki ja pidike selitetty
Nämä kolme elementtiä muodostavat nokkayksikön rakenteellisen ytimen. Kaikki muut komponentit tukevat, suojaavat tai nollaavat niitä.
Thekuljettajaon kiilan muotoinen{0}}teräselementti, joka käynnistää liikkeen. Sen kulmassa oleva pinta kiinnittyy kelkan yhteensopivaan pintaan, kun puristin sulkeutuu, jolloin pystysuuntainen puristimen liike muuttuu sivuvoimaksi. Kuljettajan kosketuspinta on tyypillisesti tarkkuus-hiottu ja karkaistu kestämään muodonmuutoksia toistuvissa iskukuormituksessa. Jos tämä pinta kuluu tai aaltoilee, luisti ei enää saa puhdasta, tasaista työntöä ja iskun pituus alkaa vaihdella jaksoittain.
Theliukumäkion työnsuoritus{0}}elementti. Se kantaa lävistimen, muototeräksen tai leikkuuterän ja toimittaa työkalut työkappaleeseen suunnitellussa kulmassa. Liukumäki kulkee pidikkeen sisällä ohjatuilla pinnoilla ja sen on kuljettava samaa reittiä samaan päätepisteeseen jokaisella vedolla. Sen runko on koneistettu tiukoille toleransseille ja karkaistu kestämään sekä ylhäältä tulevaa käyttövoimaa että alla olevasta työkappaleesta tulevaa reaktiovoimaa. Kaikki liukukappaleen mittamuutokset, joko kulumisesta tai taipumisesta, näkyvät välittömästi paikkavirheenä leimatussa ominaisuudessa.
Thepidikeon kotelo, joka sisältää ja ohjaa koko kokoonpanoa. Se tarjoaa vertailupinnat, jotka rajoittavat liukumatkaa yhdelle akselille, absorboivat muotin kenkään siirtyvät asennusvoimat ja ylläpitävät kohdistuksen kuljettajan radan ja liukuradan välillä. Ajattele sitä yksikön luurankona. Löysillä ohjausvälyillä koneistettu pidike mahdollistaa luistin ajautumisen sivusuunnassa työskentelyn aikana, mikä aiheuttaa välyksen, joka pilaa mittojen toistettavuuden.
Nokkayksikön välys vaikuttaa osien laatuun yksinkertaisessa geometriassa: jos luisti voi siirtyä jopa 0,03 mm sivusuunnassa ohjaimissaan, sen kantama meisti siirtyy saman verran. 200 000 osan tuotantojaksolla välys kasvaa pintojen kuluessa ja Cpk-lukusi alkavat liukua väärään suuntaan. Nokkayksikön ohjaimen, luistin ja pidikekomponenttien välinen tarkkuussovitus pitää välyksen lähellä nollaa ajon alussa ja minimoi sen kasvun ajan myötä.
Kulutuslevyt, palautusjouset ja grafiittisisäkkeet
Kolmen ydinrakenneelementin lisäksi useat tukikomponentit suojaavat kokoonpanoa ja pitävät sen toiminnassa satojen tuhansien puristusjaksojen ajan.
Kulutuslevyt, joita joskus kutsutaan nokkalevyiksi, ovat ohuita karkaistuja levyjä, jotka on sijoitettu luistin ja pidikkeen väliin jokaisessa kosketinrajapinnassa. Ne toimivat uhrauspinnoina, jotka vaimentavat kitkaa ja mikro-hankausta, jotta tarkkuus-maaliukukappaleen runko ja pidikkeen ohjaimet pysyvät vahingoittumattomina. Kun kulutuslevyt heikkenevät, vaihdat ne sen sijaan, että hioisit uudelleen tai korvaat paljon kalliimman luistin tai pidikkeen. Niiden materiaalin laatu, kovuus ja pinnan viimeistely vaikuttavat suoraan siihen, kuinka kauan yksikkö toimii ennen huoltoa.
Liukulevyyn tai kulutuslevyihin upotetut grafiittisisäkkeet tarjoavat itse-voitelun korkean-syklin sovelluksissa, joissa nestevoitelu on epäkäytännöllistä tai saattaisi saastuttaa työkappaleen. Kun luisti liikkuu edestakaisin, grafiitti siirtää ohuen kiinteän-voiteluainekalvon liitäntäpinnalle, mikä vähentää kitkaa ja lämmön muodostumista ilman ulkoista huoltoa. Yli 30 iskua minuutissa jatkuvasti pyörivissä muotteissa nämä lisäkkeet pidentävät komponenttien käyttöikää huomattavasti.
Paluujouset, olivatpa ne kierrejouset tai typpikaasujouset, varastoivat energiaa eteenpäin suuntautuvan iskun aikana ja vapauttavat sen vetääkseen luistin takaisin, kun kuljettaja vapautuu. Positiivisissa-palautuskokoonpanoissa mekaaninen kantapala korvaa jousitoiminnon kokonaan. Joka tapauksessa palautusmekanismin on toimitettava tasainen vetäytymisvoima ja ajoitus koko yksikön käyttöiän ajan.
Tässä on yhteenveto jokaisesta komponentista ja sen laadun{0}}kriittisistä toiminnoista:
- Kuljettaja:Siirtää pystysuuntaisen puristusvoiman liukukappaleeseen tarkkuus{0}}maakulmakoskettimen kautta; kovuus ja pinnan eheys määräävät tarttumisen johdonmukaisuuden.
- Dia:Kuljettaa työtyökalut lateraalisen iskun läpi; mittojen vakaus kuormituksen alaisena sanelee leimatun osan ominaisuuden sijainnin tarkkuuden.
- Pidike:Ohjaa ja rajoittaa liukumatkaa; ohjaa tyhjennyksen laatua ja ohjaa vastaiskua ja{0}}pitkän aikavälin toistettavuutta.
- Kulutuslevyt (nokkalevyt):Tarjoa uhrautuvat, vähäkitkaiset{0}}kosketuspinnat; materiaalin laatu ja kovuus asettavat huoltovälin ennen vaihtoa.
- Grafiittiset lisäkkeet:Tarjoa itse{0}}voitelun korkean syklin-käyttöön; vähentää kitkaa-ajettua lämpöä ja pidentää liuku- ja kulutuslevyn käyttöikää.
- Palautusjouset tai positiivinen palautusmekanismi:Palauta liukukansi kotiasentoon; voiman johdonmukaisuus ajan myötä määrittää vetäytymisvarmuuden nopeudella.
Näistä tukikomponenteista kulumislevyt ovat lähes aina ensimmäiset, jotka osoittavat kulumista. Nauroitus, pinnan karhennus ja paksuuden pienentäminen osoittavat kaikki, että uhrautuva kerros tekee tehtävänsä, mutta lähestyy käyttöiän loppua. Insinöörit, jotka määrittävät ensiluokkaisia kulutuslevymateriaaleja, tyypillisesti työkaluteräksiä, jotka on karkaistu yli 58 HRC:llä ja joissa on hieno pintakäsittely, pitävät vaihtovälit huomattavasti pidemmät kuin tavallisia mieto{3}}teräsnokkalevyjä.
Kun nokkayksikön sisäiset osat ja toiminnot on selitetty, seuraa luonnollinen kysymys: mitkä materiaalivalinnat, kovuustasot ja valmistustoleranssit erottavat premium-kokoonpanon budjettivaihtoehdosta? Vastaus löytyy mitattavissa olevista suunnittelukriteereistä, jotka jokainen työkaluinsinööri voi arvioida ennen tilauksen tekemistä.
Mikä tekee kamerayksiköstä-laadukkaan
Tiedät, mitä nokkayksikön sisällä on ja kuinka kukin komponentti vaikuttaa suorituskykyyn. Mutta kun kahdella yksiköllä on samat ulkomitat ja iskuarvo, mikä oikeuttaa toisen maksamaan huomattavasti enemmän kuin toinen? Ero piilee materiaalivalinnassa, lämpökäsittelyn syvyydessä, pinnan viimeistelyn laadussa ja valmistustoleransseissa, joista mikään ei näy ulkopuolelta. Nokkayksiköiden laadun arvioiminen leimausmuotteissa tarkoittaa luettelon teknisten tietojen tarkastelua sekä metallurgian ja koneistuksen tarkkuutta, jotka määrittävät todellisen -käyttöiän.
Materiaalit, kovuus ja pintakäsittelyt, jotka määrittelevät laadun
Nokkayksikön runko ja luisti kestävät toistuvia suuria{0}}kuormitusiskuja, joskus miljoonia muotin valmistusiän aikana. Vakioyksiköissä käytetään usein tavanomaista työkaluterästä, jonka HRC-taso on läpi-koholla. Ensiluokkaiset yksiköt alkavat investoinneista-valetuista tai taotuista seosteräsrungoista, jotka tarjoavat erinomaisen rakerakenteen ja väsymiskestävyyden ennen kuin lämpökäsittely edes alkaa.
Korkealaatuisten-nokkayksiköiden materiaali- ja kovuuserittelyjen osalta kerrokset eroavat toisistaan seuraavasti:
- Dian rungot:Kotelo-karkaistu 58–62 HRC:hen kosketuspinnoilla säilyttäen samalla sitkeän, sitkeän ytimen. Tämä yhdistelmä kestää pinnan kulumista muuttumatta hauraaksi iskukuormituksessa.
- Ajurit:Läpi-karkaistu 56-60 HRC:hen tarkkuushiotuilla kulmilla. Kosketuspinnan on kestettävä muodonmuutoksia miljoonien kiinnitysjaksojen aikana ilman, että aaltoilu kehittyy.
- Kiinnitysohjeet:Karkaistu 54-58 HRC:hen ja hiottu peilipintaiseksi, mikä minimoi kitkan liukua vasten ja vähentää liiman kulumista.
- Käytä levyjä:Nopeat työkaluteräkset tai jauhemetallurgiateräkset, jotka on karkaistu yli 60 HRC:ssä ja tarjoavat uhrautuvan kerroksen, joka kestää huomattavasti pidempään kuin pehmeät-teräkset.
Pintakäsittelyt lisäävät suorituskykyä entisestään. Plasmanitys luo typen-diffuusiokerroksen pinnan alle, mikä lisää kovuutta ja kulutuskestävyyttä ilman mittavääristymiä. Kotelo-karkaistujen kromi-mangaaniterästen tutkimus osoittaa, ettäduplex plasmanitriding, jota seuraa DLC-pinnoitusvoi pidentää väsymisikää yli 85 % hankausolosuhteissa, jotka ovat täsmälleen samanlaisia toistuvia liukukosketuksia, joita nokkayksikön pinnat kokevat. Nitrattu kerros vahvistaa pinnan kovuutta, kun taas nokkayksikön kulutuspintojen DLC-pinnoite tarjoaa ultra-kovan, vähäkitkaisen-päällyskerroksen, jolla on poikkeuksellinen kemiallinen stabiilisuus.
DLC- eli timantin{0}}kaltaiset hiilipinnoitteet sopivat erityisen hyvin{1}}sovelluksiin, joissa käyttöaika on korkea. Näissä amorfisissa hiilikalvoissa yhdistyvät sp3 (timantin-kaltainen) ja sp2 (grafiitti-kaltainen) sidosrakenteet, jolloin pinnan kovuusarvot ylittävät 1300 HV pitäen kitkakertoimet niinkin alhaisina kuin 0,1. Nokkayksikön luistien, jotka kulkevat 40+ iskulla minuutissa ilman nestevoitelua, DLC vähentää lämmön muodostumista ja liiman kulumista ohjauspinnoilla, jotka määräävät paikannustarkkuuden.
Pelkästään nitraus tarjoaa kustannustehokkaan{0}}välitien. Prosessi diffundoi typpeä terässubstraattiin noin 450-550 celsiusasteen lämpötiloissa, mikä luo karkaistun kotelon ilman tavanomaiseen hiiletykseen liittyviä mittamuutoksia. Nokkayksiköissä tämä tarkoittaa, että komponentit voidaan ensin viimeistellä ja sitten nitrata, jolloin hionnan aikana muodostunut tarkkuusgeometria säilyy.
Valmistustoleranssit ja tarkkuusstandardit
Materiaalin laatu asettaa kestävyyden katon. Valmistustoleranssit asettavat katon tarkkuudelle. Hienoimmasta työkaluteräksestä koneistettu luisti tuottaa silti epäyhtenäisiä osia, jos sen ohjauspinnat hiotaan löysäksi.
Nokkayksiköiden valmistuksen toleranssistandardit vaihtelevat huomattavasti laatutasojen välillä. Vakioluokan-yksiköiden mittatoleranssit ovat tyypillisesti plus tai miinus 0,05 mm kriittisillä ohjauspinnoilla. Tämä riittää moniin sovelluksiin, mutta sallii jopa 0,1 mm:n kokonaisasentovaihtelun liukukappaleen ja sen kotelon välillä. Premium-yksiköt kiristävät ikkunan plus-miinus 0,03 mm:iin tai paremmin, mikä vähentää sallittua vaihtelua 40 % ja parantaa suoraan leimattujen osien mittojen yhtenäisyyttä.
Mistä tuo tarkkuus tulee?TarkkuushiontaCNC{0}}-ohjattujen pinta- ja lieriömäisten hiomakoneiden avulla saavutetaan sub-mikronin toistettavuus karkaistuissa teräsosissa. CBN-hiomalaikat (cubic boorinitridi) säilyttävät muotonsa leikattaessa karkaistuja työkaluteräksiä, joiden kovuus on yli 58 HRC. Nokkayksikön tarkkuushionta ja pintakäsittely toimivat yhdessä: komponentti kovetetaan ensin, sitten viimeistely-hiotaan lopullisiin mittoihin. Näin varmistetaan, että mittaamasi geometria on se geometria, joka toimii muotissa.
Mittatoleranssien lisäksi myös geometrisilla toleransseilla on merkitystä. Luistin laakeripintojen tasaisuus, vastakkaisten ohjauspintojen yhdensuuntaisuus ja työpinnan kohtisuora kulkuakseliin nähden vaikuttavat kaikki siihen, kuinka siististi luisti kulkee iskunsa aikana. Mittasuhteiltaan oikea mutta geometrisesti vino liukumäki sitoutuu, aiheuttaa epätasaista kulumista ja poikkeaa -akselista kuormituksen alaisena.
Myös ohjaus- ja kontaktipintojen pintakäsittely erottaa laatutasot. Maapinta, jonka Ra 0,2 mikrometriä tuottaa vähemmän kitkaa ja jakaa kuorman tasaisemmin kuin pinta, joka on viimeistelty Ra 0,8 mikrometriin. Pienempi kitka tarkoittaa vähemmän lämpöä, vähemmän lämpöä tarkoittaa vähemmän lämpölaajenemista jatkuvan käytön aikana, ja pienempi laajeneminen tarkoittaa tiukempaa asennon yhdenmukaisuutta tuotantovuoron aikana.
Seuraava taulukko yhdistää nämä laatuindikaattorit arviointikehykseksi, johon voit viitata vertaillessasi nokkayksiköiden toimittajia:
| Laatuindikaattori | Vakioluokka | Premium-luokka | Miksi sillä on merkitystä |
|---|---|---|---|
| Mittojen toleranssi (ohjauspinnat) | +/- 0.05 mm | +/- 0.03 mm tai tiukempi | Rajoittaa suoraan saavutettavissa olevaa leimattujen osien tarkkuutta |
| Liukupinnan kovuus | 50-55 HRC | 58-62 HRC (kotelokarkaistu) | Kestää kulutusta ja säilyttää geometrian miljoonien syklien aikana |
| Kuljettajan kosketuspintojen kovuus | 52-56 HRC | 56-60 HRC | Estää muodonmuutoksia toistuvan iskun vaikutuksesta |
| Pintakäsittely | Ei mitään tai perusnitraus | Plasmanitys + DLC tai edistynyt nitraus | Pidentää kulumisikää, vähentää kitkaa, parantaa väsymiskestävyyttä |
| Pintakäsittely (Ra) | 0.6 - 0.8 mikrometriä | 0.1 - 0.3 mikrometriä | Pienempi kitka, vähemmän lämpöä, tasaisempi kuorman jakautuminen |
| Rungon materiaali | Perinteinen työkaluteräs | Investointi-valettu tai taottu seosteräs | Erinomainen väsymiskestävyys ja rakeisuus |
| Odotettu käyttöikä ennen huoltoa | 200 000 - 500 000 sykliä | 800,000 - 2,000,000+ sykliä | Vähemmän keskeytyksiä, pienemmät kokonaishuoltokustannukset |
Käytä tätä tarkistuslistana. Kun toimittaja ilmoittaa nokkayksikön, kysy luistin ja ohjaimen erityisistä kovuusarvoista, ohjauspintojen toleranssiluokista, onko pintakäsittelyä tehty ja mihin pintakäsittelyvaatimuksiin kosketuspinnat on hiottu. Nämä neljä tietopistettä kertovat enemmän todellisesta-suorituskyvystä kuin mikään vetoisuus tai iskunpituus yksinään.
Ensiluokkaisten standardien mukaan rakennettu nokkayksikkö maksaa enemmän etukäteen. Mutta kun suulakkeesi pyörii nopeudella 35 iskua minuutissa ja tuottaa turvallisuuteen{2}}kriittisiä autoteollisuuden kannakkeita, ero 300 000 syklin ja 1 200 000 syklin välillä ei ole akateeminen. Se on kahden odottamattoman seisokin vuosineljänneksen ja nollan ero. Yksikön materiaaleihin rakennettu laatu, lämpökäsittely ja koneistustarkkuus maksavat itsensä takaisin käytettävyydessä, osien yhtenäisyydessä ja alhaisemmissa romumäärissä.
Nämä laatuominaisuudet eivät kuitenkaan ole olemassa erillään. Niiden arvo toteutuu vain, kun oikea nokkayksikön kokoonpano kohtaa oikean leimaussovelluksen. Yksikkötyypin sovittaminen toimintatyyppiin, tonnimäärään ja käytettävissä olevaan muottitilaan on se paikka, jossa spesifikaatiopäätökset yhdistetään toimivaksi muottisuunnitteluksi.
Sopiva nokkayksikön tyyppi leimaussovellukseesi
Tietäen, miltä laatu näyttää nokkayksikön sisällä, on vain puolet yhtälöstä. Toinen puoli on oikean kokoonpanon valitsemista tiettyä leimaamista varten. Täydellisesti rakennettu nokkayksikkö toimii silti huonommin, jos se ei sovi tehtävään työhön. Lävistys, muotoilu ja trimmaus asettavat kukin omat mekaaniset vaatimukset luistimelle, ohjaimelle ja pidikkeelle, ja näiden vaatimusten pitäisi ohjata teknisiä päätöksiäsi alusta alkaen.
Nokkayksiköiden valitseminen lävistystä, muotoilua ja trimmausta varten
Jokainen leimaustoiminto rasittaa nokkayksikköä eri tavalla. Nokkayksikön valitseminen lävistysoperaatioon verrattuna muotoilu- tai trimmausasemaan alkaa tunnistamalla, mitä luisti kokee työskentelyn aikana.
Lävistys synnyttää äkillisen,{0}}suuren reaktiovoiman heti, kun rei'itys murtuu arkin läpi. Luistin on kestettävä tämä iskukuormitus ilman, että se taipuu sivusuunnassa tai reiän asento poikkeaa. Jäykkyys ja minimaalinen välys ovat hallitsevia vaatimuksia. Raskas- tai vakioyksikkö, jossa on korkealuokkaiset ohjaustoleranssit, selviää tästä parhaiten, koska se pitää lävistyksen akselilla läpi läpimurtotapahtuman.
Muodostustoiminnot käyttäytyvät eri tavalla. Luistin työntää materiaalia muotoon asteittain, mikä edellyttää hallittua iskun liikettä ja vakaata viipymisjaksoa täydellä laajennuksella, samalla kun muototeräs pitää työkappaletta muottionteloa vasten. Voima kasvaa asteittain piikkien sijaan, mutta liukukappaleen on säilytettävä sijaintitarkkuus koko vedon ajan, ei vain yhdellä lyönnillä{2}}. Johdonmukainen viipyminen kuormituksen alla on tässä kriittinen ominaisuus.
Leikkaaminen jää jonnekin väliin. Trimmiterä leikkaa materiaalia määrättyä reunaa pitkin, ja leikkausvoiman on pysyttävä tasaisena leikkauksen alusta loppuun. Jos liukukappale taipuu tai tärisee puolivälissä-, trimmausreunaan kehittyy aaltoilua tai epätasainen purse. Trimmausmeistien nokkayksikön spesifikaatioissa tulee asettaa etusijalle tasainen liike, tasainen voimansiirto ja riittävä vetoisuus, jotta leikkaus saadaan valmiiksi epäröimättä.
Seuraavassa taulukossa on kuvattu kukin toimintatyyppi tärkeimpien nokkakokoonpanon, vetoisuusluokan ja laatumääritteiden mukaan:
| Toiminnan tyyppi | Suositeltu kokoonpano | Vetoisuusluokka | Kriittiset laatuominaisuudet |
|---|---|---|---|
| Lävistykset (reiät, raot) | Vakio- tai raskas{0}}muotti-asennettu | Keskitasoa korkeaan | Maksimaalinen jäykkyys, minimaalinen välys, iskun{0}}kuormituskestävyys |
| Muotoilu (taivutukset, laipat, kohokuviot) | Vakio positiivisella tuotolla | Matalasta keskikokoiseen | Hallittu viipymä, johdonmukainen iskun päätepiste, tasainen liike |
| Trimmaus (reunaleikkaukset, reunaleikkaukset) | Raskaaseen-käyttöön tai vakiomuotoon, stanssattu- | Keskitasoa korkeaan | Tasainen voima koko leikkauksen ajan, vapaa liikkuvuus-, liukuvakaus |
| Moni{0}}kulmalävistys | Antenni (lentävä kamera) | Keskikokoinen | Kulman joustavuus, ylä-muotin välys, ajoituksen tarkkuus |
| Yhdistetty lävistys ja muoto | Raskas{0}}käyttö pidennetyllä iskulla | Korkea | Kantavuus peräkkäisille voimille, viipymä ja läpimurto yhdellä vedolla |
Huomaa, että lävistys ja trimmaus kallistuvat korkeampiin vetoluokkiin, mutta eri syistä. Lävistys tarvitsee välittömän voiman leikkaakseen materiaalin läpi siististi, kun taas trimmaus tarvitsee jatkuvaa voimaa pidemmälle leikkuureunalle. Nokkayksikkö on mitoitettava kussakin tapauksessa huipputarpeen mukaan.
Vetoisuus, vetoisuus ja tilarajoitukset valintakriteereinä
Kun toimintatyyppi ohjaa yleistä suuntaasi, käytännön määrittelyprosessi kaventaa valinnan tiettyyn yksikköön. Tämä on nokkayksikön vetoisuuden ja iskun valintaopas, joka on tislattu toistettavaan sekvenssiin, joka toimii kaikissa sivusuulaketoiminnoissa.
- Laske tarvittava nokkavoima:Aloita osan geometriasta ja materiaaliominaisuuksista. Lävistystä varten kerro leikattu ympärysmitta materiaalin paksuudella ja leikkauslujuudella. Käytä trimmaamiseen samaa kaavaa koko trimmausviivan pituudella. Arvioi muotoilua varten voima taivutuspituuden, materiaalin paksuuden ja vetolujuuden perusteella. Lisää 20–25 %:n turvamarginaali materiaalivaihteluiden, voitelun epäjohdonmukaisuuden ja työkalun ajan mittaan kulumisen huomioon ottamiseksi.
- Määritä iskun pituus:Mittaa piirteen syvyys, joka meistin tai muototeräksen on kuljettava toimenpiteen suorittamiseksi loppuun, ja lisää sitten välys lähestymisetäisyyttä varten (tyypillisesti 3-5 mm ennen kosketusta) ja yliliike tarvittaessa. Kokonaismäärästä tulee vähimmäisvaatimus nokkaiskusta.
- Tarkista kuoppatilan kirjekuori:Mittaa käytettävissä oleva tasku muotikengässä, johon nokkayksikkö kiinnitetään. Ota huomioon viereiset työkalut, irrotusvälit ja kaikki lähellä olevat nosto- tai ohjausmekanismit. Yksikön pidikkeen mittojen ja tarvittavan asennusvälin on mahduttava tähän vaippaan häiritsemättä.
- Tarkista painalluksen ajoituksen yhteensopivuus:Varmista, että käytettävissä oleva puristusisku tarjoaa riittävän kuljettajan kytkentäliikettä vaaditun nokkaiskun aikaansaamiseksi suunnitellussa kuljettajan kulmassa. Jos puristin laskee alas ennen kuin kuljettaja kytkeytyy täysin, luisti ei saavuta täyttä liikettä.
- Arvioi palautusmekanismin sopivuus:Jos puristusnopeus on yli 25–30 iskua minuutissa, arvioi, voiko jousipalautus vetää luistin luotettavasti sisään käytettävissä olevan aikaikkunan sisällä. Jos ei, määritä positiivinen tuotto.
- Vahvista vetoisuusmarginaali:Valitse yksikkö, joka vastaa vähintään 125 % lasketusta voimatarpeesta. Nokkayksikön käyttäminen maksimiarvollaan tai lähellä sitä nopeuttaa kulumista ja lyhentää huoltojaksojen välistä huoltoväliä.
Nokkayksikön koon valitseminen muottitilan rajoitusten vuoksi edellyttää usein iterointia vaiheiden 3 ja 6 välillä. Saatat huomata, että riittävän vetoisuudeltaan yksikkö on liian suuri käytettävissä olevaan tilaan nähden tai että sopivasta kompaktista yksiköstä ei ole riittävää voimakapasiteettia. Tässä kokoonpanon kompromisseista tulee todellisia suunnittelupäätöksiä luettelon valintojen sijaan.
Monimutkaisissa muottiprojekteissa, erityisesti niissä, joissa on useita nokka-asemia, tiukat välykset tai epätavalliset materiaalivirtauskuviot, vakioluetteloyksiköt eivät joskus pysty täyttämään kaikkia rajoituksia samanaikaisesti. Mukautettu integrointi tulee välttämättömäksi, kun leimaustoiminto vaatii nokkakuoren, iskun tai tonnimäärän yhdistelmän, joka ei kuulu vakiotarjonnan piiriin. Raskaissa suunnitteluprojekteissa, joihin liittyy muotin rakennetta, komponenttien vuorovaikutusta, välyksen optimointia ja materiaalivirtausta, työskentely sellaisen suunnittelukumppanin kanssa, joka ymmärtää koko muotin kontekstin, ei vain nokkayksikköä erikseen, estää kalliit uudelleensuunnittelujaksot. Työkaluinsinöörit, jotka arvioivat mukautettuja nokkayksiköiden integrointia monimutkaisiin muottirakenteisiin, voivat kuulla resursseja, kutenYICHENin leimausmuottiratkaisut, jossa muotin suunnittelun asiantuntemus ulottuu rakenteeseen, komponentteihin, välykseen ja materiaalivirtaukseen liittyviin näkökohtiin, jotka kaikki vaikuttavat nokkayksiköiden valinnassa.
Riippumatta siitä, päädytkö luetteloyksikköön vai mukautettuun ratkaisuun, yllä oleva määrittelyjärjestys pitää päätöksen mitattavissa olevien kriteerien pohjalta. Voima, isku ja tila ovat mitattavissa. Kun ankkuroit valintasi näihin lukuihin tottumuksen tai tuotemerkin tutun sijaan, asentamasi nokkayksiköllä on parhaat mahdollisuudet toimia luotettavasti ensimmäisestä osumasta miljoonasosaan.
Oikean yksikön saaminen kuoppaan on kuitenkin vasta alkua. Se, miten tämä yksikkö asennetaan, kohdistetaan ja tarkistetaan muotin rakentamisen aikana, määrittää, merkitseekö sen komponenttien tarkkuus todellisuudessa tarkkuutta myymälässä.
Nokkayksiköiden asennuksen ja kohdistuksen parhaat käytännöt
Nokkayksikkö, joka on rakennettu huipputoleransseihin ja karkaistu vaativiin vaatimuksiin, epäonnistuu silti, jos se on asennettu huonosti. Näihin komponentteihin valmistuksen aikana tehty tarkkuushiominen merkitsee vain puristimen tarkkuutta, jos asennusprosessi säilyttää kaikki suunnittelijan suunnittelemat geometriset suhteet. Asennusohjeista ei kuitenkaan keskustella yksityiskohtaisesti. Muotinvalmistajat luottavat usein työkaluhuoneen veteraanien väliseen heimotietoon, ja kun tiedossa on aukkoja, seuraukset näkyvät ennenaikaisena kulumisena, epäjohdonmukaisina osien mitoina ja salaperäisinä ajoitusongelmina, jotka vastustavat diagnoosia.
Nokkayksikön asennuksen kohdistusmenettelyllä on merkitystä, koska pienetkin virheet lisääntyvät toistuvan kuormituksen aikana. Ohjain, joka koskettaa luistia 0,05 mm -keskipisteestä ensimmäisellä vedolla, koskettaa sitä 0,05 mm -keskipisteestä jokaisella vedolla, ja tämä yksipuolinen{5}}kuormituskuvio nopeuttaa ohjauspintojen toisella puolella kulumista, kun taas toinen puoli kulkee kuormittamattomana. Yli 500 000 syklin jälkeen hienovaraisesta kohdistusvirheestä tulee mitattavissa oleva välysongelma.
Asennusmenettelyt ja kohdistusvaatimukset
Nokkayksikön oikea asennus noudattaa tarkoituksellista järjestystä. Kiirehtiminen tai varmennusvaiheiden ohittaminen aiheuttaa ongelmia, jotka ilmenevät vasta tuotannon alkaessa ja seisokeista tulee kalliita.
Pulttien kiristysmomentti ja järjestys.Nokkayksikön pidikkeet kiinnitetään muottikenkään tarkkuuskantaruuvilla, tyypillisesti neljästä kahdeksaan yksikön koosta riippuen. Näiden kiinnittimien kiristäminen noudattaa risti-kuviota, joka on samanlainen kuin sylinterinkannen kiristäminen, jotta puristusvoima jakautuu tasaisesti pidikkeen pohjalle. Epätasainen pultin vääntömomentti vääristää pidikkeen runkoa mikroskooppisesti puristaen liukuohjaimia toisella puolella ja avaamalla välyksen toisella puolella. Vääntömomenttiarvojen tulee noudattaa nokkayksikön valmistajan määrityksiä, tavallisesti 40-80 Nm vakioyksiköissä, eikä kalibroitu momenttiavain ole neuvoteltavissa.
Tapin rekisteröinti.Pultit kiinnittävät yksikön paikoilleen, mutta tapit muodostavat toistettavan asennon. Kaksi tarkkuustappitappia, jotka on puristettu sekä pidikepohjassa että suulakkeen kengässä oleviin reikäihin, lukitsevat nokkayksikön X-Y-asentoon niin, että se palaa täsmälleen samaan paikkaan aina, kun meisti puretaan ja kootaan uudelleen huoltoa varten. Ilman vaarnatappeja yksikkö siirtyy hieman jokaisen uudelleenasennuksen aikana, ja liukuohjaimen-to-suuntaus muuttuu joka kerta. Kalvotut reiät tulee työstää H7-toleranssiin nokkayksikön koe-asennuksella ja tarkistaa ennen lopullista kiinnitystä.
Säätö kuljettajan kytkentäkorkeudelle.Nokkayksikön ajurin kytkentäkorkeuden säätö on yksi rakennusprosessin unohdettomimmista vaiheista. Ylämuotiin asennetun ohjaimen tulee koskettaa luistin liitäntäpintaa täsmälleen oikeassa kohdassa puristusiskussa. Jos kytkeminen alkaa liian aikaisin, luisti saavuttaa täyden liikeradan ennen alempaa kuollutta kohtaa ja pysyy liiallisen puristuksen alaisena. Jos kytkeminen alkaa liian myöhään, luisti ei välttämättä saavuta täyttä iskua ennen kuin puristin peruuttaa, mikä johtaa epätäydelliseen työvaiheeseen.
Shimming suorittaa tämän säädön. Tarkkuushiotut välilevyt, jotka on sijoitettu kuljettajan kiinnityspinnan ja ylemmän muottikengän väliin, nostavat tai laskevat kuljettajan aloitusasentoa ohjatuin askelin, tyypillisesti 0,1 mm:n välein. Tavoitteena on saavuttaa luistin täysi liike täsmälleen alemmassa kuolopisteessä tai juuri ennen sitä. Ohjaimen geometriaan on sisäänrakennettu 1-2 mm:n yliliike, jotta luistin saavuttaa päätepisteensä ilman, että se luottaa puristusiskun viimeiseen osaan.
Virhe ohjaimen ja luistin välillä on yleisin nokkayksikön ennenaikaisen vian syy. Kun kuljettajan kulmassa oleva pinta ei kohtaa liukulevyn liitäntäpintaa suorassa, kuorma keskittyy yhteen reunaan sen sijaan, että se jakautuisi koko kosketusleveydelle. Tämä reunakuormitus synnyttää paikallista lämpöä, nopeuttaa pinnan kulumista ja voi lopulta lohkaista kovettuneet kontaktipinnat. Ratkaisu on huolellinen kohdistuksen tarkastus muotin rakentamisen aikana: sinistä ohjaimen kosketuspinta, sulje muotti hitaasti käsin ja tarkista liukukappaleen kosketuskuvio. Täysi, tasainen kosketus leveydeltä varmistaa oikean kohdistuksen. Toiselle puolelle vinoutunut kuvio osoittaa, että kuljettaja tai liukumäki on asetettava uudelleen.
Yleisiä asennusvirheitä, jotka vaarantavat nokkayksikön suorituskyvyn
Jopa kokeneet meistien valmistajat joutuvat toisinaan asennusvirheisiin, jotka heikentävät nokkayksikön suorituskykyä. Nämä ovat yleisimmät nokkayksikön asennusvirheet leimausmuotteissa, jotka aiheuttavat suurimman osan ennenaikaisista huoltokutsuista:
- Riittämätön välys nokkayksikön ja viereisten muotin osien välillä.Nokkayksiköt tuottavat lämpöä käytön aikana ja laajenevat hieman. Jos viereiset lävistimet, nostimet tai irrotuslevyt asetetaan liian lähelle, lämpökasvu aiheuttaa häiriöitä. Luistin voi takertua osittain iskun aikana tai pidikekotelo voi koskettaa viereisiä työkaluja välittäen tärinää, joka nopeuttaa kulumista. Säilytä vähintään 2–3 mm:n välys nokkayksikön kuoren kaikilla puolilla ja tarkista välys dynaamisesti käyttämällä puristinta käyttönopeudella ja tarkistamalla, onko todistajanjälkiä.
- Väärä esijännitys palautusjousissa.Paluujouset on esijännitettävä tiettyyn kokoonpuristettuun pituuteen asennuksen yhteydessä, jotta ne tarjoavat riittävän vetäytymisvoiman ensimmäisestä iskun jälkeen. Ali-esikuormitetut jouset mahdollistavat luistimen ryömimisen eteenpäin paluuvaiheen aikana, erityisesti suuremmilla puristusnopeuksilla. Yli-esikuormitetut jouset lisäävät tarpeetonta vastusta eteenpäin liikkeelle, mikä lisää kuljettajan kulumista ja vähentää liukupyörässä käytettävissä olevaa työvoimaa. Noudata valmistajan ilmoittamaa vapaata pituutta ja asennettua pituutta tarkasti ja varmista jarrusatulalla ennen muotin sulkemista.
- Kuljettajan kytkentäkulma ei täsmää.Ohjauskulman ja luistin liitäntäpinnan kulman on oltava identtiset. Jos meisti on rakennettu korvaavalla ohjaimella, joka ei täsmälleen vastaa alkuperäistä spesifikaatiota, tai jos ohjain on hiottu uudelleen hieman eri kulmassa, kytkeytymisgeometria muuttuu. Jo puolen-asteen epäsuhta saa aikaan viivakosketuksen koko-kasvokontaktin sijaan, mikä keskittyy stressiin ja nopeuttaa pinnan hajoamista. Tarkista aina mukana toimitettujen vaihtoohjainten kulma tarkkuusasteen tai sinitangon avulla ennen asennusta.
- Nokan ajoituksen tarkistamatta jättäminen suhteessa muihin stanssattuihin asemiin.Progressiivisessa muotissa, jossa on useita nokkayksiköitä tai nokka{0}}toimia tavanomaisten pystyasemien vieressä, ajoituksella on väliä. Jos yhden nokkayksikön etuisku menee päällekkäin nauhan nostojakson kanssa, luisti voi törmätä nauhaan tai häiritä ohjaajan kytkentää. Vastaavasti, jos kaksi nauhan vastakkaisilla puolilla olevaa nokkayksikköä ampuu hieman eri hetkillä, epäsymmetriset voimat voivat siirtää nauhan pois -keskipisteestä. Ajoituksen vahvistaminen vaatii hidasta-puristin pyörittämistä sen koko iskulla ja tapahtumajärjestyksen tarkkailua jokaisella asemalla. Kaikki häiriöt tai päällekkäisyydet vaativat kuljettajan kytkentäpisteiden uudelleen sovittamista tai säätämistä.
Näiden virheiden seuraukset vaihtelevat ärsyttävistä katastrofaalisiin. Epätasainen kuluminen lyhentää huoltovälejä ja aiheuttaa progressiivista mittapoikkeamaa leimattuihin osiin. Epätäydellinen isku tarkoittaa, että piirteet eivät ole täysin muodostuneet tai reikiä ei ole lävistetty puhtaasti, jolloin syntyy romua. Ajoitushäiriöt voivat törmätä työkalukomponentit yhteen, mikä voi tuhota lyöntejä, nokkeja tai itse meistin yhdellä vedolla.
Varmentaminen testipyöräilyn avulla.Luotettavin tapa varmistaa oikea asennus on mitata luistin todellinen liike koeajon aikana ja verrata sitä laitteen spesifikaatioihin. Aseta valitsin tai LVDT-anturi liukupintaa vasten, paina puristusta hitaasti useiden täydellisten vetojen ajan ja tallenna kokonaismatka. Sen tulee vastata nimellisiskua 0,05 mm:n sisällä. Jos ajo ei riitä, kuljettajan kytkentäkorkeutta on säädettävä. Jos liike vaihtelee iskun mukaan, etsi löysät kiinnityspultit, riittämätön tapin kiinnitys tai vieraita esineitä liukuohjaimista.
Nokkayksikön ajoituksen tarkistaminen progressiivisessa muotissa laajentaa saman indikaattoriin{0}} perustuvan lähestymistavan aikatasoon. Kiinnitä osoittimet useisiin nokka-asemiin samanaikaisesti, pyöritä puristinta hitaalla nopeudella ja varmista, että jokainen yksikkö saavuttaa täyden ulottuvuuden oikealla kampikulmalla suhteessa alakuolokohtaan. Dokumentoi nämä ajoitusarvot alkuperäisen rakentamisen aikana, jotta ne toimivat lähtökohtana tuleville huoltovertailuille.
Oikea asennus on kertaluonteinen{0}}huomioinvestointi, joka tuottaa tulosta koko tuotantojaksolle. Mutta jopa täydellisesti asennettu nokkayksikkö kuluu lopulta. Sen tunnistaminen, milloin kuluminen on edennyt tarpeeksi pitkälle vaikuttaakseen osien laatuun, ja ymmärtäminen, kuinka alkuperäiset laatuvalinnat vaikuttavat siihen, kuinka kauan se kestää, yhdistää asennuskurin laajempaan kysymykseen elinkaarikustannuksista.
Ylläpito, elinkaari ja kokonaiskustannukset
Kuusi kuukautta sitten täydellisesti asennettu nokkayksikkö ei pysy täydellisenä ikuisesti. Jokainen painallus synnyttää kitkaa, lämpöä ja mikro-hankausta liukuohjaimiin, kulutuslevyihin ja ohjaimen kosketuspintoihin. Kysymys ei ole siitä, tarvitseeko nokkayksikkö lopulta huoltoa, vaan kuinka kauan se toimii ennen kuin huononeminen vaikuttaa leimattuihin osiin, ja kuinka paljon tämä aikaväli maksaa sinulle seisokkeista ja osien vaihtamisesta muotin käyttöiän aikana.
Kulutusilmaisimet ja käyttöikäodotukset
Nokkayksikön kiinniotto matkalla ulos ennen kuin se tuottaa romua alkaa havaittavissa olevien huononemismerkkien tunnistamisesta. Useimpiin tarkastuksiin ei tarvita eksoottisia instrumentteja, vain kurinalaisia tarkastusrutiineja ja ymmärrystä siitä, miltä normaali näyttää ja mikä merkitsee ongelmia.
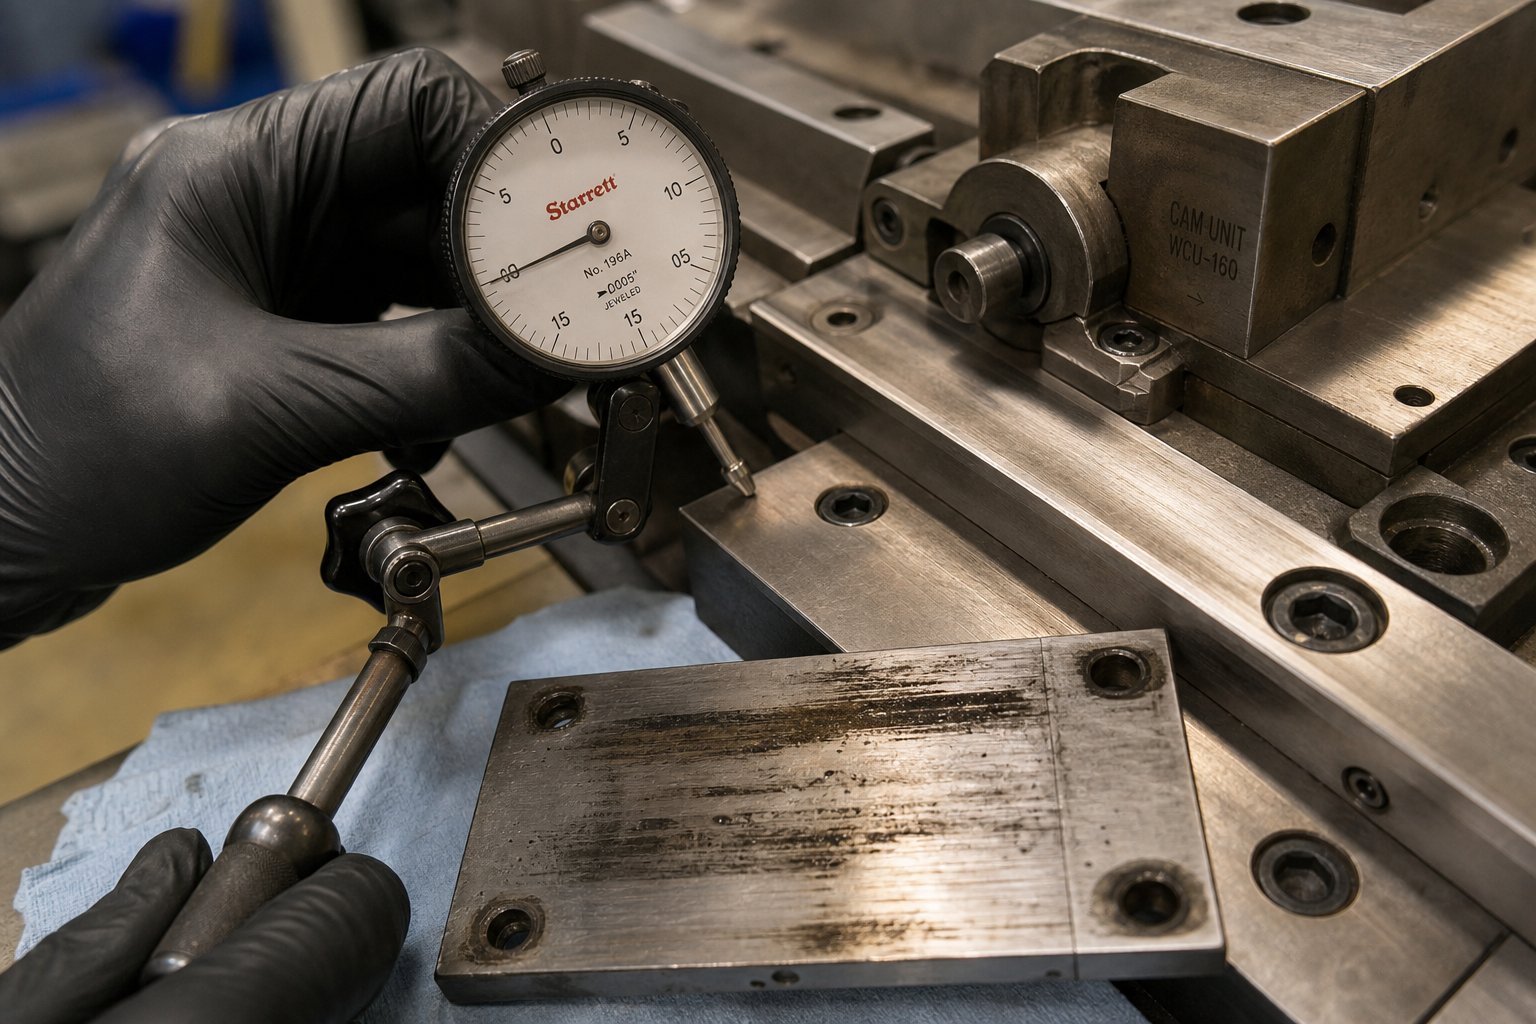
Lisääntynyt vastaisku luussa.Tämä on usein varhaisin mitattavissa oleva oire. Kun ohjauspinnat ja kulutuslevyt kuluvat, liukukappaleen ja pidikkeen välinen välys kasvaa. Se, mikä alkoi asennuksen yhteydessä 0,01 mm:n kokonaisvälystyksestä, voi hiipiä 0,05 mm:iin tai yli useiden satojen tuhansien jaksojen jälkeen. Nokkayksikön välyksen mittaus ja tarkastus on yksinkertaista: asenna mittakello liukupinta vasten kohtisuoraan sen kulkuakseliin nähden, kohdista kevyttä sivuttaista painetta ja mittaa kokonaispoikkeama. Mikä tahansa valmistajan sallitun välyksen ylittävä arvo tarkoittaa, että yksikkö on vaihdettava kulumislevyyn tai ohjainpinnan kunnostukseen.
Näkyviä naarmuja kulutuslevyissä.Vedä nokkayksikköä suunnitellussa huoltotapahtumassa ja tarkasta kulutuslevyn pinnat hyvässä valaistuksessa. Kevyt, tasainen kiillotus on normaalia ja osoittaa tervettä sisäänmurtoa-. Syvät urat, suunnatut naarmut tai paikallinen materiaalin poisto osoittavat epäpuhtauksien tunkeutumista, voiteluhäiriötä tai kohdistusvirhettä, joka keskittää kuorman kapealle nauhalle. Tietäen, milloin nokkayksikön kulutuslevyt on vaihdettava, riippuu pinnan kunnosta ja mitattavissa olevasta paksuushäviöstä. Jos levy on kulunut enemmän kuin 0,03-0,05 mm alkuperäisestä paksuudestaan tai jos naarmu on riittävän syvä, jotta kynsi tarttuu, vaihto on myöhässä.
Epäjohdonmukaiset osien mitat kyseiseltä asemalta.Kun nokkakäyttöinen ominaisuus alkaa ajautua toleranssin ulkopuolelle tai kun Cpk-arvot kyseisellä asemalla laskevat tuotantoajon aikana ilman työkalujen säätöä, nokkayksikkö on pääepäilty. Lävistettyjen reikien tai leikattujen reunojen sijainnin vaihtelut johtuvat usein kasvavasta välysestä tai liukukappaleesta, joka ei enää saavuta täyttä päätepistettään johdonmukaisesti.
Kevätvoiman heikkeneminen.Jousi{0}}palautusyksiköiden vetäytymisvoima heikkenee ajan myötä. Yksinkertainen tarkistus on mitata luistin paluunopeus tai asento kiinteässä kampikulmassa hitaan pyöräilyn aikana. Jos luisti ei enää saavuta aloitusasentoonsa odotetun kammen kulman verran tai jos paluu tuntuu hitaalta verrattuna alkuperäisiin säätöarvoihin, jouset on vaihdettava. Typpikaasujouset menettävät painetta vähitellen, ja ne on tarkastettava mittarilla määräajoin.
Hyvin-määritetty nokkayksikön huoltoaikataulu suuren-volyymin leimaamista varten sitoo nämä tarkastukset syklien laskennan virstanpylväisiin kalenteripäivien sijaan. Meistin, joka pyörii nopeudella 30 iskua minuutissa, kaksi vuoroa päivässä, kerää noin 250 000 sykliä kuukaudessa. Ensiluokkainen yksikkö, jossa on kotelo-karkaistut liukut, DLC{8}}pinnoitetut kulutuspinnat ja tarkkuus-maaohjaimet, saattaa ajaa 1,5–2 miljoonaa sykliä, ennen kuin välys ylittää toleranssin. Tavallinen-luokan yksikkö samoissa olosuhteissa saattaa tarvita huoltoa 300 000–500 000 syklin välein. Tämä ero, 4–6-kertainen huoltoväli, on se, että alkuperäinen laatuinvestointi maksaa itsensä takaisin, koska huoltotapahtumat vähenevät ja suunnittelemattomat pysähdykset vähenevät.
Elinkaarisuunnittelu ja milloin premium-kamerayksiköt on määritettävä
Premium-nokkayksiköiden kokonaisomistuskustannukset ylittävät huomattavasti ostohinnan. Se sisältää jokaisen kulumislevyn vaihdon, jokaisen puristusseisokkitunnin nokkahuollon aikana, jokaisen romuerän, joka syntyy, kun huonontunut yksikkö työntää osia vaatimuksista ennen kuin kukaan saa sen kiinni. Kun lasket nämä kustannukset muotin koko tuotanto-ajalta, aritmetiikka suosii usein korkealaatuista-yksikköä laajalla marginaalilla.
Harkitse konkreettista esimerkkiä. Tavallinen nokkayksikkö, jonka hinta on 800 dollaria, vaatii huoltoa 400 000 jakson välein. Premium-vastine 1 400 dollarilla kulkee 1 200 000 jaksoa palvelujen välillä. Yli 3-miljoonaa tuotantojaksoa kestävän tuotantoohjelman vakioyksikkö tarvitsee seitsemän palvelutapahtumaa, kun taas premium-yksikkö kaksi. Ota huomioon 500 dollaria osien ja työn huoltotapahtumaa kohti sekä 2 000 dollaria per tunti menetetty tuotanto jokaisen huoltopysähdyksen aikana, ja premium-yksikkö säästää tuhansia dollareita huolimatta siitä, että se maksaa enemmän etukäteen.
Kaikki sovellukset eivät oikeuta premium-spesifikaatiota. Skenaariot, joissa korkealaatuisiin-kamerayksiköihin sijoittaminen tuottaa mitattavissa olevaa tuottoa, ovat erityisiä ja tunnistettavissa olevia:
- Suuri{0}}volyymituotanto:Ohjelmat, joissa on yli 500 000 osaa vuodessa, kerääntyvät jaksot riittävän nopeasti, jotta huoltovälierot johtavat suoraan tuotantokatkosten vähenemiseen ja huollon työvoimakustannuksiin.
- Tiukat{0}}toleranssit:Kun leimattujen ominaisuuksien toleranssit ovat plus-miinus 0,1 mm tai tiukempi, premium-yksiköiden hitaampi takaiskun kasvu pitää Cpk-tavoitteet pidempään ilman puolivälin säätöjä tai nokkayksiköiden huoltoa.
- Turvallisuus{0}}kriittiset osat:Autojen rakenneosilla, turvatyynyjen koteloilla ja jarrujärjestelmän leimauksilla on laatuvaatimuksia, joissa mittojen poikkeama ei ole vain epämiellyttävää vaan mahdollisesti vaarallista. Laadukkaat nokkayksiköt vähentävät todennäköisyyttä, että -ei-osat pääsevät kokoonpanoon.
- Sovellukset, joissa suunnittelemattomat seisokit ovat kalliita:Juuri ajoissa toimivat toimitusketjut, joissa on sopimusperusteiset toimitussakot, tai puristuslinjat, jotka syöttävät loppupään kokoonpanotoimintoja ilman puskurivarastoa, eivät pysty sietämään yllättäviä huoltoseisokkeja. Pidemmät huoltovälit tarkoittavat ennakoitavampaa aikataulua.
- Multi{0}}progressiiviset meistit:Metrit, joissa on neljä tai useampia nokka-asemia, moninkertaistavat huoltotiheyden ongelman. Jos jokainen vakioyksikkö tarvitsee huoltoa eri jaksomäärillä, suulake tulee puristimesta toistuvasti. Kaikkien asemien premium-yksiköt synkronoivat huoltovälit ja vähentävät vuosittaista kokonaismäärää.
Insinööreille, jotka arvioivat nokkayksiköiden spesifikaatioita suuttimen suunnittelun laajemmassa kontekstissa, nokkayksikön laadun ja ympäröivien muottikomponenttien välinen vuorovaikutus on tärkeää. Nostimen ajoitus, lävistyksen terävyys, purseiden suunta ja materiaalin virtauskuviot vaikuttavat kaikki siihen, kuinka kovaa nokkayksikkö toimii jokaisen jakson aikana. Suulake, jossa on reunavälykset tai huonosti kontrolloitu nauhansyöttö, rasittaa nokkaa lisää, mikä lyhentää jopa premium-yksikön käyttöikää. Tämä kokonaisvaltainen näkemys tarkoittaa, että työskentely koko järjestelmän ymmärtävän muottisuunnittelukumppanin kanssa tuottaa arvoa pelkän komponenttivalinnan lisäksi.YICHENin mukautetut leimausmuottiratkaisutVastaa juuri tähän integraatiohaasteeseen yhdistämällä asiantuntemus muotin rakenteesta, komponenteista, lävistyksistä, nostojista, jäysteen hallinnasta ja välyksestä malleissa, joissa nokkayksikön pitkäikäisyys optimoidaan yhdessä muotin yleisten suorituskykytavoitteiden kanssa sen sijaan, että sitä käsitettäisiin erillisenä spesifikaationa.
Yllä kuvatut nokkayksikön kulumisilmaisimet ja käyttöikä-odotukset antavat sinulle käytännöllisen seurantakehyksen. Yhdistä se laadukkaisiin-spesifikaatiopäätöksiin suunnitteluvaiheessa, ja rakennat muotit, joissa nokkahuolto on ennakoitavissa, harvoin eikä koskaan syystä, jonka vuoksi tuotanto pysähtyy odottamatta. Tämä ennustettavuus, enemmän kuin mikään yksittäinen tekninen ominaisuus, tekee korkealaatuisista-nokkayksiköistä meistien leimaamiseen hintansa arvoisia.
Usein kysyttyjä kysymyksiä leimausmeistien nokkayksiköistä
1. Mikä on leimausmuotissa oleva nokkayksikkö ja mitä se tekee?
Nokkayksikkö on itsenäinen{0}}mekaaninen kokoonpano, joka muuntaa puristussylinterin pystysuuntaisen voiman vaaka- tai kulmaliikkeeksi. Tämä sallii leimausmuotit suorittaa lävistys-, muotoilu- ja leikkaustoimenpiteitä kulmissa, joita puristusisku ei yksin voi saavuttaa. Sisällä kiilan muotoinen ohjain kiinnittyy ohjattuun liukukappaleeseen puristussulkemisen aikana ja työntää sitä sivusuunnassa niin, että asennetut lävistimet tai muototyökalut voivat vaikuttaa työkappaleen sivuseiniin, laippoihin tai kulmiin.
2. Kuinka valitsen jousipalautuksen ja positiivisen palautuksen nokkayksiköiden välillä?
Jousipalautusyksiköt ovat yksinkertaisempia ja halvempia, ja ne sopivat kohtalaisiin puristusnopeuksiin ja lyhyempiin iskuihin. Jouset kuitenkin väsyvät ajan myötä eivätkä välttämättä vedä luistia kokonaan sisään suuremmilla nopeuksilla. Positiivinen paluuyksiköt käyttävät mekaanista vivustoa, joka on sidottu puristusliikkeeseen, mikä takaa täydellisen vetäytymisen joka syklissä nopeudesta tai kierrosten lukumäärästä riippumatta. Korkean-volyymin tuotannossa yli 25–30 iskua minuutissa tai kun tasainen ajoitus on kriittistä, positiivinen tuotto eliminoi epätäydellisen takaisinvedon riskin ja vähentää suunnittelematonta huoltoa.
3. Mitä laatuindikaattoreita minun tulee tarkistaa, kun vertaan nokkayksiköiden toimittajia?
Keskity neljään mitattavaan kriteeriin: luistin ja ohjaimen kovuusarvot (premium-yksiköt saavuttavat 58-62 HRC:n kotelo-karkaistuissa objektilaseissa), ohjauspinnan toleranssit (premium-luokan pitoisuus plus/miinus 0,03 mm vs. 0,05 mm standardi), pintakäsittelyt, kuten plasmanitraus- tai DLC-pinnoitusalueet ja kosketuspinnat, jotka pidentävät käyttöikää. mikrometriä verrattuna standardin 0,8:aan). Nämä datapisteet ennustavat todellisen syklin käyttöiän ja mittojen yhdenmukaisuuden paljon paremmin kuin pelkät tonnimäärät.
4. Kuinka usein nokkayksiköt tulee tarkastaa ja huoltaa suuren-volyymin leimauksessa?
Huoltovälit on sidottava syklien määrään kalenteripäivien sijaan. Vakioluokan-nokkayksiköt tarvitsevat tyypillisesti huoltoa 300 000–500 000 jaksolla, kun taas premium-yksiköt, joissa on DLC-pinnoitteet ja tarkkuus-maaohjaimet, voivat suorittaa 1,5–2 miljoonaa jaksoa huoltojen välillä. Tärkeimmät tarkastuskohteet ovat liukuvälyksen mittaaminen kellonäytön avulla, kulumislevypintojen tarkasteleminen naarmujen tai paksuushäviön varalta, palautusjousen voiman tarkistaminen ja leimattujen osien mittatrendien seuranta nokkakäyttöisiltä asemista.
5. Milloin kannattaa sijoittaa premium-nokkayksiköihin tavallisten sijaan?
Premium-kamerayksiköt tarjoavat mitattavissa olevan tuoton tietyissä skenaarioissa: tuotantomäärät ylittävät 500 000 osaa vuodessa, tiukat -toleranssiominaisuudet 0,1 mm tai vähemmän, turvallisuus-kriittiset auto- tai rakennekomponentit, sovellukset, joissa suunnittelemattomat seisokit aiheuttavat sopimussakkoja, ja useat huoltovälit lyhentävät kameroiden synkronointiväliä. Insinöörit, jotka työskentelevät suunnittelussa-raskaita projekteja, joissa on monimutkaisia muottirakenteita, voivat kuulla kumppaneita, kuten YICHEN (yichen-group.com/stamping-die/), jotka yhdistävät nokkayksikön laadun kokonaisvaltaiseen meistisuunnitteluun, joka kattaa rakenteen, välyksen ja materiaalivirran.


