


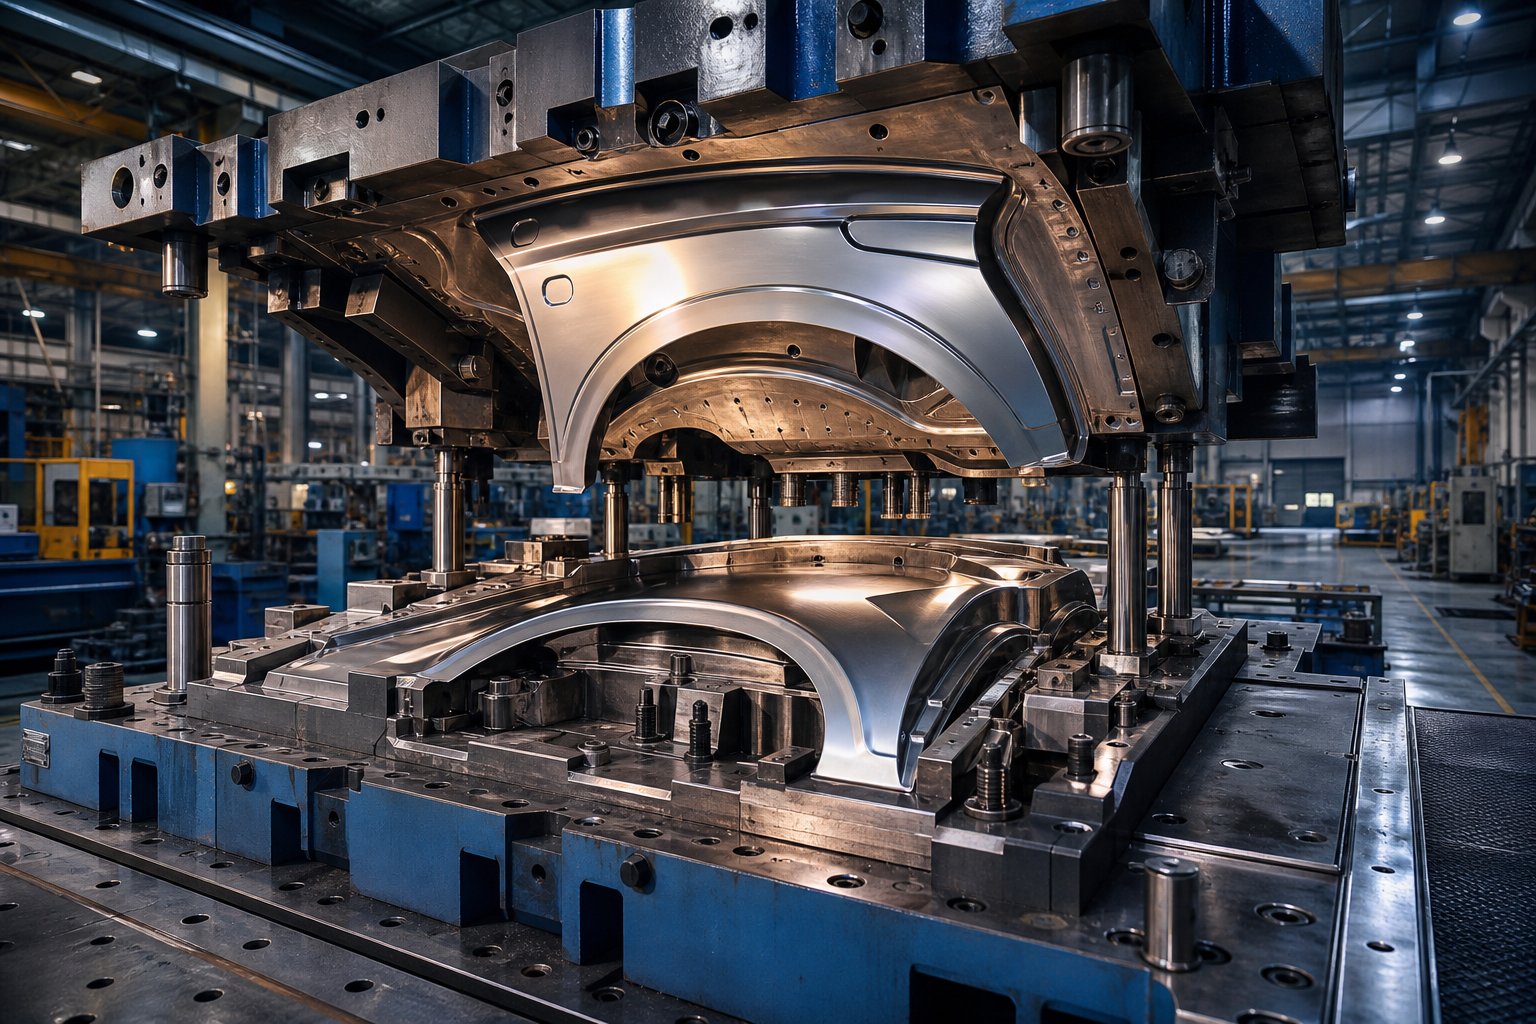
Mikä on auton siiven leimauspuikko ja miksi se maksaa mitä se tekee
Kun etsithalpa auton siipien leimausmuotti, sinun on tiedettävä tarkalleen, mitä ostat, ennen kuin voit arvioida, onko hinta kohtuullinen. Auton siipi, jota kutsutaan Pohjois-Amerikan englanniksi fenderiksi, on koripaneeli, joka kaareutuu etu- tai takapyörän yli. Tämän paneelin muodostaminen litteästä metallilevystä vaatii erikoisen metallileimaussuuttimen, joka pystyy tuottamaan yhdistelmäkäyriä, teräviä piirreviivoja ja tarkkoja reunalaippoja yhdellä painalluksella tai tiukasti järjestetyllä toimintosarjalla.
Auton siipien leimaussuutin on tarkkuustyökalu, joka koostuu yhteensopivista ylä- ja alateräsosista, jotka leikkaavat, vetävät ja muodostavat litteän metallilevyn ajoneuvon kolmiulotteiseksi lokasuojapaneeliksi ja jotka täyttävät luokan A pintakäsittelyn ja rungon-raon mittastandardit.
Mikä tekee auton siipien leimaamisesta ainutlaatuisen
Toisin kuin litteissä kannakkeissa tai rakenteellisissa vahvistuksissa käytetyt leimaussuuttimet, lokasuojan muotin täytyy hallita syviä vetosyvyyttä, venytystä kuperille pinnoille ja tiukkoja säteiden siirtymiä kerralla. Monimutkainen geometria tarkoittaa, että stanssauspinnat vaativat peililaatuista-koneistusta, ja pienetkin poikkeamat aiheuttavat näkyvää aaltoilua valmiissa paneelissa. Tästä syystä autojen korin paneelien leimausmuotit maksavat huomattavasti enemmän kuin piilorakenneosille rakennetut leimausmuotit.
Tärkeimmät toiminnot autojen koripaneelien valmistuksessa
Täydellinen siipien muottisarja suorittaa tyypillisesti veto-, trimmaus-, laippaus- ja iskuoperaatioita. Piirustus muodostaa perusmuodon, leikkaus poistaa ylimääräisen materiaalin jalaippaus taivuttaa reunojaluodaan kiinnityspinnat, joissa paneeli kiinnittyy ajoneuvon koriin. Jokainen prosessin asema lisää kustannuksia koko työkalupakettiin.
Nopea terminologiahuomautus: alan kirjallisuudessa näet termejä leimausmuotit, stanssausleimat ja jopa ruiskumuotit käytettynä löyhästi. Leimausmuotit ja meistomuotit viittaavat samaan peltityökaluun. Muotti muotoilee tarkasti ottaen nestemäistä tai sulaa materiaalia, kun taas metallileimausmuotti muotoilee kiinteää metallilevyä puristusvoiman alaisena. Tämän eron tunteminen auttaa välttämään sekaannuksia, kun vertaat eri alennustyökaluja tarjoavien toimittajien tarjouksia.
Näiden muotin takana olevat tekniset vaatimukset, vetosyvyydestä pinnan viimeistelyn toleransseihin, muodostavat hintalapun ja määrittävät, mistä oikeutettuja säästöjä voidaan löytää.
Tekniset vaatimukset, jotka ohjaavat auton siipien hinnoittelua
Jokaisella metallileimausmuotin alennuksella on lattia, piste, jonka alapuolella työkalut eivät yksinkertaisesti pysty tuottamaan hyväksyttävää auton siipipaneelia. Lattian sijaintipaikan ymmärtäminen auttaa sinua erottamaan todelliset säästöt leikattavista kulmista. Kolme teknistä vaatimusta asettavat lähtötilanteen: vetosyvyys, pinnan viimeistelyaste ja korin istuvuuden mittatoleranssi.
Piirrä syvyys ja muotoilun monimutkaisuus lokasuojan geometrialle
Kuvittele, että vedät litteän teräsaihion meistin päälle, joka pakottaa sen pyöränkaaren muotoiseen onteloon. Metalli venyy, puristuu ja virtaa samanaikaisesti yhdistelmäkäyrien yli. Tyypillinen auton siipipaneeli vaatii 150–250 mm:n vetosyvyyden, ja jotkin muotoillut mallit työntyvät yli 300 mm. Tämä syvyys yhdistettynä pyörän aukon tiukoihin säteisiin ja rungon puolta kulkeviin piirrelinjoihin tarkoittaa, että metallilevyn meistomuotien on ohjattava materiaalin virtausta tarkasti joka pisteessä.
Kontekstia varten yksinkertainen rakennetuki saattaa tarvita vain 20–40 mm vetosyvyyttä minimaalisella kaarevalla. Muovausvoimat, aihion pidikkeen paineen kalibrointi ja vetoasemien lukumäärä skaalautuvat syvyyden mukaan. Syväveto vaatii vankempia, räätälöityjä metallileimausmuotteja, joissa on suurempi puristustonni, tiukempi säteen hallinta ja usein lisälyöntitoimintoja lopullisen geometrian saavuttamiseksi. Jokainen näistä tekijöistä lisää metallileimaustyökalun kustannuksia.
Runkopaneelien pintakäsittely ja mittastandardit
Auton siipipaneelit ovat A-luokan pintoja, eli ne ovat asiakkaan nähtävissä maalauksen jälkeen. Mukaanautoteollisuuden metrologiset standardit, Luokan A pintojen on oltava virheettömän sileitä, jatkuvia eikä niissä saa olla paljaalla silmällä havaittavia epätäydellisyyksiä. Ne palvelevat myös rakenteellisia ja aerodynaamisia rooleja, joten laatuvaatimuksista ei- voida neuvotella hinnasta riippumatta.
Koripaneelien mittatoleranssit ovat yhtä tiukat. AJD Power -tutkimushavaitsi, että 41 % autojen laatuongelmista juontaa juurensa geometrisiin laatuvirheisiin. Valmiin ajoneuvon paneeli---paneeliraot ovat tyypillisesti +/- 0.5 mm, mikä tarkoittaa, että itse leimatun lokasuojan on oltava tarkka tiukemmille arvoille, jotta kokoonpanon pinoaminen- otetaan huomioon. Näkymättömät osat, kuten kiinnikkeet tai vahvistukset, voivat kulkea +/- 1.0 mm tai leveämmäksi ilman seurauksia.
| Parametri | Auton siiven (lokasuoja) paneeli | Rakennekiinnike / vahvistus |
|---|---|---|
| Piirrä syvyys | 150 - 300 mm | 20 - 40 mm |
| Pinnan viimeistelyaste | Luokka A (näkyvä, maali{0}}valmis) | Luokka C/D (piilotettu, vain toimiva) |
| Mitattoleranssi | +/- 0.3 - +/- 0.5 mm | +/- 0.8 - +/- 1.5 mm |
| Tyypillinen asemien lukumäärä | 4 - 6 (piirrä, leikkaa, laippa, lyö uudelleen) | 1 - 3 (tyhjä, muoto, lävistää) |
| Pinnan karheus (Ra) | 0.4 - 0.8 mikrometriä | 1.6 - 3.2 mikrometriä |
Tämä vertailu kertoo sinulle ostajana seuraavasti: vetosyvyys, pinnan viimeistely ja ytimen mittatoleranssit yhteensopivissa reunoissa eivät ole neuvoteltavissa-. Kaikkien alennettujen auton siipien leimausmuotin on silti osuttava näihin numeroihin tai paneelissa näkyy aaltoilua maalauksen jälkeen, aukot näyttävät epätasaisilta kasattaessa tai osa ei pultaudu kunnolla. Neuvoteltavissa olevat alueet ovat yleensä piilolaippojen toleransseja, sisäisiä jäykisteiden geometrioita ja alueita, joita peittävät koristeet tai vierekkäiset paneelit. Kun tiedät, mitkä tekniset tiedot voit rentoutua ja mitkä eivät, on ensimmäinen askel työskennelläksesi muottitoimittajan kanssa edullisemmalla-tarjouksella, joka tuottaa edelleen{5}}tuotannon arvoisia osia.
Valitsemasi muottikokoonpanon tyyppi, joko progressiivinen, siirto- tai tandemlinja, moninkertaistaa tai hillitsee näitä kustannustekijöitä merkittävästi.
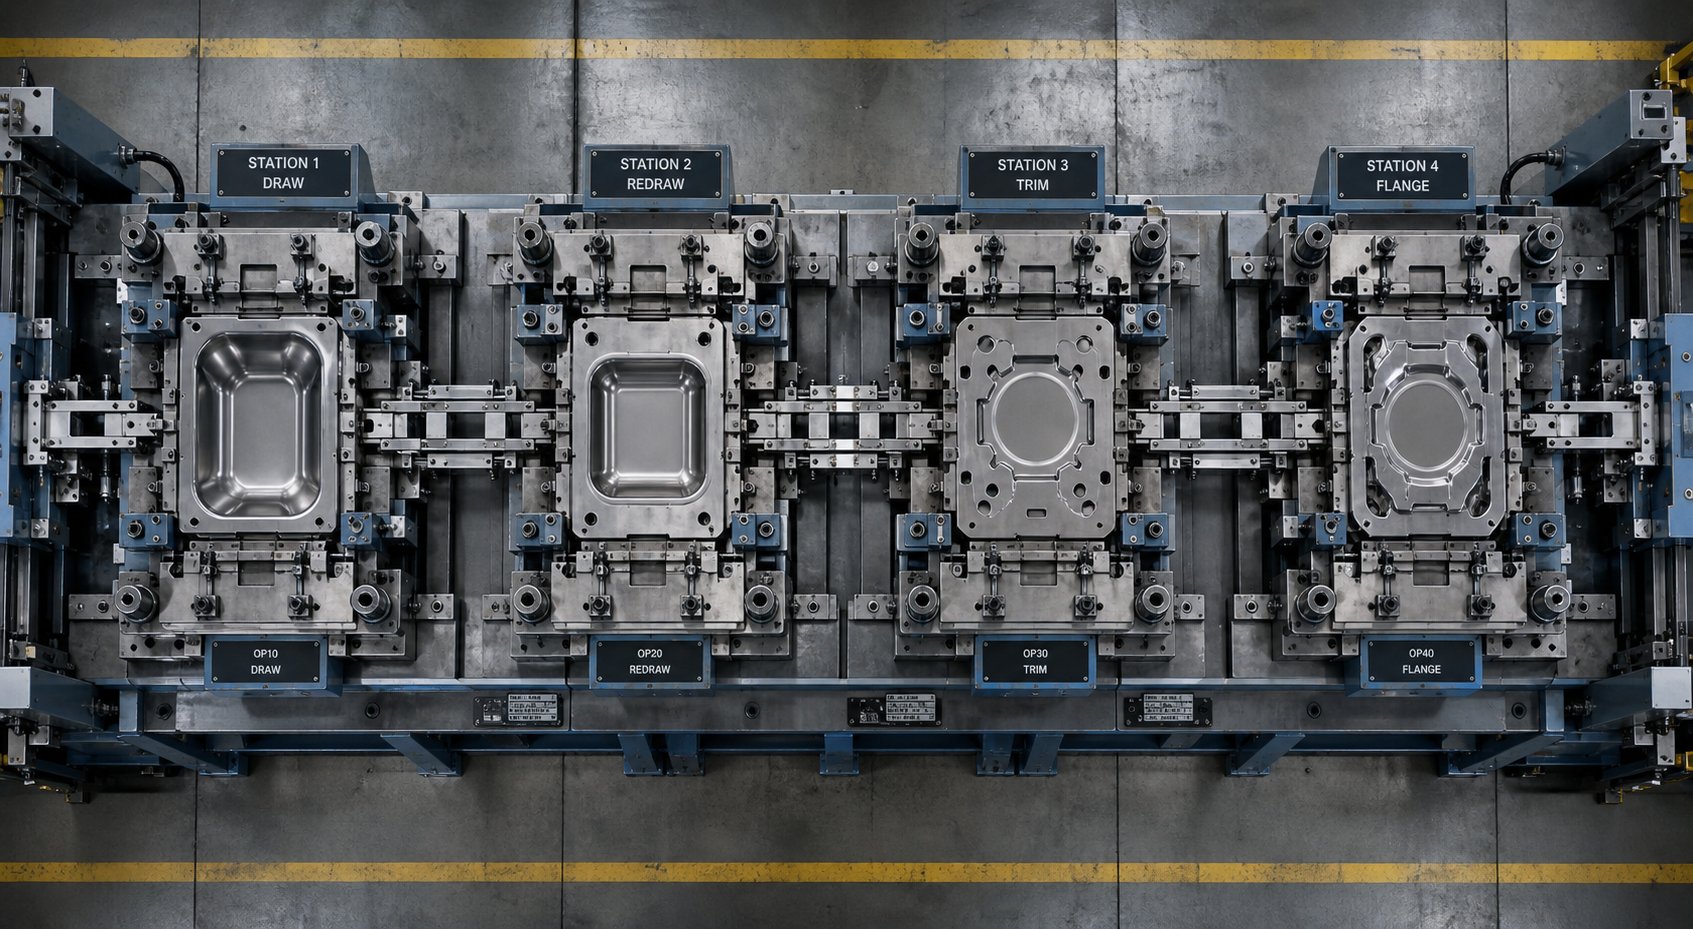
Auton siipipaneelien leimaamisessa käytetyt muottityypit
Muotin konfigurointi on yksi ensimmäisistä kustannussitoumuksista, joita teet, usein ennen kuin yksittäinen teräslohko leikataan. Valinta progressiivisen nostan, siirtosauman tai tandem-linjan välillä määrittää, kuinka monta asemaa tarvitset, kuinka monimutkainen kukin leima- ja muottipari tulee ja lopulta kuinka paljon tilaa on alennuspolulle. Erityisesti auton siipipaneeleissa osan koko ja muovaussyvyys kaventavat vaihtoehtoja nopeasti.
Progressiiviset meistit pienempiin siipipaneelivaihtoehtoihin
Progressiiviset meistit syöttävät kelanauhaauseiden asemien kautta, jotka on asennettu yhdelle yhteiselle leimausmuottisarjalle. Jokainen painallus siirtää nauhaa eteenpäin yhden askelman etäisyyden ja suorittaa eri toiminnot jokaisessa asemassa, stanssausleikkauksista muotoiluun ja trimmaamiseen. Ne juoksevat nopeasti, usein 60-100 plus iskua minuutissa, ja ne tarvitsevat vain vähän työtä, koska kelan syöttölaite automatisoi materiaalin käsittelyn.
Kuulostaa idealta, eikö? Saalis on koko. Progressiiviset meistit sopivat parhaiten pienille---keskisille osille, jotka pysyvät kiinni nauhankannattimessa koko muovauksen ajan. Täysikokoinen-etulokasuojapaneeli on yksinkertaisesti liian suuri ja liian syvä-vedetty pysyäkseen yhteydessä kelanauhaan useiden asemien kautta. Pienemmät siipipaneeliversiot, kuten neljännespaneelin laajennukset tai jälkimarkkinasarjoissa käytetyt pyöränkaaren osat, voivat kuitenkin joskus sopia progressiiviseen kokoonpanoon. Kun he tekevät niin, meistileimauskustannukset laskevat huomattavasti, koska kaikki elää yhdessä työkalussa yhdellä painalluksella.
Siirto- ja Tandem Line -holkit täysikokoisiin{0}}lokasuojiin
Täysikokoiset-auton siipipaneelit vaativat melkein aina siirtomuotteja tai tandem-linjamuotteja. Vuonna asiirtomuotin asennus, yksittäiset aihiot liikkuvat asemien välillä yhdellä painalluksella mekaanisten kiskojen tai servo{0}}sormien avulla. Jokainen asema käsittelee yhden toiminnon: vetää, trimmaa, laippaa tai lävistää. Osa liikkuu vapaasti, mikä mahdollistaa syvävedon ja pyörimisen asemien välillä, molemmat kriittisiä lokasuojan geometrialle.
Tandem line die ottavat toisenlaisen lähestymistavan. Jokainen toimenpide on omassa puristimessaan, ja osat siirretään puristimien välillä robotin tai kuljettimen avulla. Tämä järjestely tarjoaa joustavuutta, koska voit ylläpitää yhtä asemaa vetämättä koko mukautettua metallileimausmuottipakettia offline-tilaan. Se vaatii kuitenkin useita puristimia ja enemmän lattiatilaa.
Muottien ja leimauskustannusten näkökulmasta siirto- ja tandemlinjakokoonpanot alkavat tyypillisesti noin 100 000 dollarista yhdelle asemalle ja voivat työntää kokonaisen lokasuojalinjan reilusti yli 500 000 - 1 000 000 dollaria, kun kaikki veto-, trimmaus- ja laippatoiminnot sisältyvät. Alla oleva taulukko esittää nämä erot vierekkäin.
| Die Tyyppi | Tyypilliset asemat | Suhteellinen kustannusalue | Paras-äänenvoimakkuus | Alennuslähteiden elinkelpoisuus |
|---|---|---|---|---|
| Progressiivinen Die | 5 - 15 | $15,000 - $60,000 | 50,000+ osaa/vuosi | Korkea (yksinkertaisempi rakenne, yksi työkalu) |
| Siirrä kuoppa | 4 - 6 | $250,000 - $750,000+ | 20,000 - 500,000+ osaa/vuosi | Kohtalainen (säästöt aseman vähentämisen tai materiaalilaadun ansiosta) |
| Tandem Line kuolee | 4 - 7 (erilliset painallukset) | $500,000 - $1,000,000+ | 100,000+ osaa/vuosi | Alempi (korkea perustason monimutkaisuus) |
Hankintatiimien tärkein ominaisuus: jos kappaleen geometria mahdollistaa progressiivisen leimausmuotisarjan, olet jo kustannustehokkaimmalla-polulla. Täysikokoisille -lokasuojapaneeleille, jotka vaativat siirtoa tai tandem-linjan muotteja, alennusmahdollisuudet siirtyvät kokoonpanon valinnasta materiaalin valintaan, asemien määrän vähentämiseen ja hankintastrategiaan. Nämä vivut toimivat itse muotin elinkaaren sisällä alkuperäisestä CAD-suunnittelusta lopulliseen kokeiluhyväksyntään.
Kuoleman elinkaarivaiheet ja kustannussäästöt
Jokainen tarjouksen dollari juontaa juurensa rakennusprosessin tiettyyn vaiheeseen. Silti useimmat toimittajat antavat sinulle kiinteämääräisen-hinnan erittelemättä, mihin rahat menevät. Kun ymmärrät, kuinka kustannukset kertyvät askel askeleelta, voit määrittää tarkalleen, missä alennettuun auton siipien leimausmuotit laskevat kustannuksia ja uhkaavatko nämä vähennykset osien laatua vai heijastavatko ne vain älykkäämpiä prosessivalintoja.
CAD-suunnittelusta lopulliseen kokeiluhyväksyntään
Auton siiven muotti liikkuu ennustettavan sekvenssin läpi. Jokainen vaihe kuluttaa suunnittelutunteja, koneaikaa tai materiaalia, ja jokainen niistä tarjoaa erilaista joustavuutta hintaan. Tässä on koko elinkaari peräkkäin ja huomautukset siitä, miten kukin vaihe vaikuttaa kokonaiskustannuksiin:
- Tuotetiedot ja DFM-arvostelu- Insinöörit analysoivat lokasuojan CAD-mallin valmistettavuuden. Kustannusvaikutus on alhainen absoluuttisesti dollareina (tyypillisesti 3–5 prosenttia kokonaissummasta), mutta täällä tehdyt päätökset jatkuvat jokaisessa loppuvaiheessa. Geometrian muutos tässä vaiheessa ei maksa melkein mitään; sama muutos koneistuksen jälkeen voi maksaa kymmeniä tuhansia.
- Die face suunnittelu ja prosessisuunnittelu- Leimausmuotin osat on järjestetty: vetorenkaan geometria, teräsprofiilien leikkaus, aihion pidikkeen ääriviivat ja laippa-aseman työkalut. Tämä vaihe määrittää toimintojen lukumäärän ja puristusvaatimukset. Se edustaa noin 10-15 prosenttia työkalukustannuksista.
- CAE-simulaatio ja virtuaalinen kokeilu- Muotoilusimulaatioohjelmisto ennustaa halkeamia, ryppyjä, ohenemista ja palautumista ennen metallin leikkaamista.Keysightin leimaussimulaatiotutkimusosoittaa, että jokaisen fyysisen kokeilu iteroinnin korjaaminen voi maksaa yli 30 000 dollaria. Näiden silmukoiden vähentäminen simuloinnin avulla alentaa suoraan lopullista hintaa.
- Muottikappaleiden valu tai karkea koneistus- Raakamuotit on joko valettu rautaseoksista tai karkeasti-koneistettu taotuista teräsaihioista. Materiaalikustannukset voivat tässä vaiheessa vaihdella 20-30 prosentin välillä meisti- ja leimausinvestoinneista, joten se on ensisijainen kohde alennusstrategioissa arvosanan korvaamisen kautta.
- Tarkkuus CNC-työstö ja EDM- Muottipinnat viimeistellään-lopulliseen geometriaan. Työ- ja kone{3}}tuntihinnat ovat suurin yksittäinen kustannustekijä, usein 30–40 prosenttia kokonaiskustannuksista. Tämän työn hankkiminen alueilta, joilla työstötyön määrä on alhaisempi, on yleinen tapa alentaa hinnoittelua.
- Lämpökäsittely ja pintakäsittely- Lävistysten, leikkausterästen ja vetorenkaiden kriittiset kulumispinnat kovettuvat ja pinnoitetaan. Kustannukset ovat kohtuulliset (5-10 prosenttia), mutta vaikuttavat suoraan kuolinikään.
- Fyysinen koe- ja korjaussilmukat- Valmis muotti toimii puristimella, jossa on tuotantolaatuista-peltiä. Insinöörit mittaavat paneelien tarkkuuden, takaiskun ja pinnan laadun ja korjaavat sitten käsin-tai uudelleen-koneistavat ongelmakohdat. Jokainen korjaussilmukka lisää kustannuksia. Hyvin-simuloidut meistit kulkevat usein yhdessä tai kahdessa silmukassa; huonosti suunniteltuja työkaluja voi tarvita neljä tai viisi.
- Lopullinen hyväksyntä ja tuotannon julkaisu- Ulottuvuusraportit, CPK-vahvistus ja allekirjoitus-off-dokumentaatio sulkevat projektin. Hallinnolliset kustannukset ovat pienet, mutta viiveet viivästyttävät tuotannon alkamispäivämääriä.
Missä alennusmahdollisuudet todella syntyvät
Kun elinkaari on kartoitettu, voit nähdä, että lailliset alennukset metallileimaustyökaluista eivät näy tyhjästä. Ne ovat peräisin neljältä erityisalueelta:
- Suunnittelun yksinkertaistaminen (vaiheet 1-2)- Muovausasemien vähentäminen viidestä neljään tai trimmauksen ja laippatoiminnon yhdistäminen yhdeksi asemaksi vähentää koneistustilavuutta ja meistiteräksen painoa. Jälkimarkkinoiden lokasuojaa palvelevan räätälöidyn metallileimasimen kohdalla piilo{2}}laipan toleranssien lieventäminen voi poistaa kokonaisen iskuaseman.
- Materiaalin korvaaminen (vaihe 4)- Valurautaisen muottilohkon valitseminen taotun työkaluteräslohkon sijaan vähän kuluville-alueille, kuten aihioiden pidikkeille, säästää 15–25 prosenttia raaka-aineista. Muottimetallin leimauspinta toimii edelleen, varsinkin kun se yhdistetään kohdennettuihin pintakäsittelyihin vaiheessa 6.
- Simulaatio{0}}kokeilun vähentäminen (vaiheet 3 ja 7)- Investoimalla enemmän virtuaaliseen validointiin etukäteen katkaisee fyysisiä kokeilusilmukoita. Koska jokainen silmukka voi käyttää 30 000 dollaria tai enemmän puristusajassa, työssä ja uudelleen{4}}koneistuksessa, pudottaminen neljästä iteraatiosta kahteen merkitsee 60 000 dollarin säästöä monimutkaisessa lokasuojassa.
- Alueellinen työvoimakustannusetu (vaihe 5)- CNC-työstö on työvoimavaltaisin vaihe-. Viimeistelytyöstön hankkiminen alueilla, joilla ammattitaitoisten meistivalmistajien työmäärät ovat 40–60 prosenttia alhaisemmat, pienentää suoraan suurinta yksittäistä kustannuslohkoa muuttamatta suunnittelua tai materiaalitietoja.
Kriittinen näkemys tässä on, että mikään näistä strategioista ei vaadi sinua hyväksymään huonompaa osaa. Ne siirtävät kustannukset pois prosessista putoamatta alle luokan A pinta- ja mittatoleranssivaatimusten määrittelemän laatulattian. Toimittajan, joka tarjoaa metallileimaustyötä alennuksella, pitäisi pystyä osoittamaan yksi tai useampi näistä mekanismeista. Jos he eivät pysty selittämään, mistä säästöt tulevat, se on tutkimisen arvoinen punainen lippu.
Näistä vipuista materiaalivalinta ansaitsee syvempää huomiota. Työkaluteräslaji, joka on valittu kullekin leimausmuotin komponentille, vetolevistyksestä trimmausreunoihin, luo laajimman kustannusvaihtelun, johon ostajat voivat suoraan vaikuttaa tarjousvaiheessa.
Työkaluteräslaadut ja kuinka materiaalivalinta luo alennuksia
Työkaluteräs voi muodostaa 20–30 prosenttia täydellisen metallisuuttimen kustannuksista, ja eri laatuluokissa on hintalappuja, jotka vaihtelevat kertoimella kolme tai enemmän. Tästä leviämisestä on peräisin monet lailliset alennusmuotit auton siipien leimaamiseen. Toimittaja, joka valitsee yhden lajin toisen sijasta, ei välttämättä tee kulmia. Ne saattavat sovittaa teräksen kunkin aseman todellisiin kulumisolosuhteisiin sen sijaan, että määrittäisivät tavanomaisesta laadukkaasta metalliseoksesta kaikkialla.
Yleiset työkaluteräslaadut autojen lokasuojan meistiin
Autojen korin paneelien teräsleimausmuotit valmistetaan yleensä vakiintuneesta -kylmätyöstö- ja{1}}nopeiden työkaluterästen perheestä. Jokainen laatu tasapainottaa kolme kilpailevaa ominaisuutta: sitkeys, kulutuskestävyys ja puristuslujuus. Yhden lisääminen vähentää usein toista, joten laadun valinta riippuu siitä, missä teräs sijaitsee muotin sisällä.
Arvontapisteet tarvitsevat sitkeyttä ennen kaikkea. Vetolävistys ja rengas kestävät toistuvia suuria{1}}vetoiskuja, kun ne muodostavat lokasuojan yhdistelmäkäyrät. Lajit, kuten D2 (korkea hiilipitoisuus, runsaasti kromia, noin 61 HRC), tarjoavat hyvän kulutuskestävyyden ja kohtalaisen sitkeyden, mikä tekee niistä yleisen lähtötason muottiteräksen leimaamisessa autoteollisuudessa. Suurempien-iskujen vetorenkaita varten noin 57 HRC:n S7 tarjoaa erinomaisen iskunkestävyyden, millä on merkitystä muodostettaessa syvää pyörän -kaaren geometriaa.
Trimmaus- ja laippa-asemat kohtaavat toisenlaisen haasteen. Leikkausreunat koskettavat metallilevyä suurella nopeudella ja niiden on kestettävä hankausta kulumista ilman lohkeilua. Tässä M2-pika-nopeuksinen teräs (62 HRC) tai jauhemetallurgialajit, kuten PM M4, tarjoavat erinomaisen reunanpitävyyden. Kovametallileimaussuuttimet, joissa käytetään volframikarbidisia sisäosia vakavimmissa kulumiskohdissa, pidentävät muotin käyttöikää entisestään, mutta edulliseen hintaan.
Alla olevassa taulukossa verrataan laatuja, joita yleensä näet lokasuojan muottien teräsleimaustyökaluissa:
| Teräsluokka | Tyypillinen kovuus (HRC) | Suhteellinen materiaalikustannus | Odotettu kuolinelämä (hitit) | Paras sovellus Wing Die -sovelluksessa |
|---|---|---|---|---|
| S7 | 54 - 57 | Matala | 200,000 - 400,000 | Vetorei'itys, vetorengas (suuri vaikutus) |
| A2 | 58 - 62 | Matala - Keskitaso | 300,000 - 500,000 | Tyhjät pidikkeet, kohtalaista{0}}kulumista muodostavat |
| D2 | 58 - 61 | Keskikokoinen | 400,000 - 700,000 | Trimmiteräkset, laippaosat |
| M2 | 60 - 62 | Keskitaso - Korkea | 600,000 - 1,000,000 | Kuluneet reunat-, lävistyksiä |
| PM M4 (PS4) | 60 - 62 | Korkea | 800,000 - 1,500,000 | Kovaa{0}}kulumista verhoilu- ja laippaosat |
| Volframikarbidi (terät) | 75+ (HRA-asteikko) | Erittäin korkea | 1,500,000 - 3,000,000+ | Korjaa{0}}reunat, rei'itys |
Huomaa kuvio: kun siirryt ylöspäin taulukossa, kustannukset nousevat ja meistin käyttöikä pitenee. Ostaja, joka etsii alennusta auton siipien leimaussuuttimesta, voi kohdistaa-alempiin kustannusluokkiin asemille, joissa kulumisaste on hallittavissa, ja varaa premium-teräkset vain kriittisiin trimmausreunoihin. Tämä valikoiva lähestymistapa metallisuulakkeisiin voi vähentää materiaalikustannuksia 30-50 prosenttia verrattuna D2- tai M2-määritykseen.
Pintakäsittelyt, jotka kompensoivat alhaisemmat materiaalikustannukset
Tässä taloustiede kiinnostaa. Edullisempi-perusteräs yhdistettynä oikeaan pintakäsittelyyn voi lähestyä kalliimman käsittelemättömän teräslajin muotin käyttöikää murto-osalla hinnasta.
Kolme pinnoiteperhettä hallitsee autojen meistoterässovelluksia:
- PVD-pinnoitteet (TiN, TiAlN, CrN)- Suhteellisen alhaisissa lämpötiloissa (noin 200–500 astetta C) käytettynä PVD välttää vääristymisriskin.AHSS Insightsin tutkimusosoittaa, että leikkausteräkselle levitetty PVD{0}}TiAlN-pinnoite tuottaa huomattavasti puhtaammat reunat 200 000 osan jälkeen verrattuna pinnoittamattomiin työkaluihin. Useat maailmanlaajuiset autonvalmistajat määrittelevät PVD:n yksinomaan, koska se säilyttää mittatarkkuuden.
- Ionitridaus- Luo kovan diffuusiokerroksen suoraan työkalun pintaan. Ionitriding alemmissa lämpötiloissa kuin kaasunitraus minimoi hauraan valkoisen kerroksen ja välttää vääristymät. Nitridauksen ja PVD-pintamaalin yhdistäminen, prosessi, jota kutsutaan kaksipuoleiseksi pinnoitukseksi, tuotti yli 1,2 miljoonaa osaa dokumentoiduissa tuotantokokeissa, kun taas kromi{6}}pinnoitetuissa työkaluissa vain 50 000 osaa.
- TD (lämpödiffuusio) pinnoitteet- Erittäin kovat vanadiinikarbidikerrokset, jotka on sidottu metallurgisesti alustaan. Tehokas, mutta levitetään korkeissa lämpötiloissa, mikä vaatii uudelleenkovettamista ja huolellista mittojen hallintaa.
Käytännön vaikutus halpatyökalujen ostajiin: S7- tai A2-teräksen määrittäminen duplex-nitriding-plus-PVD-käsittelyllä voi tuottaa vähintään 500 000 osumaa vetoasemalla, mikä on päällekkäistä käsittelemättömän D2- tai M2-tason kanssa suunnilleen puolella yhdistetyistä materiaali- ja käsittelykustannuksista. Tämä ei ole teoreettinen harjoitus. Se on mekanismi monien kilpailukykyisten tarjousten takana kokeneiden teräsleimaustyökalujen toimittajilta.
Jäljelle jäävä kysymys ei ole vain siitä, kestävätkö teräs ja pinnoite, vaan onko taloudellisuus järkeä sinun tuotantomääräsi ja paneelisovelluksesi kannalta. Päätös riippuu työkaluinvestoinnin sovittamisesta todellisiin ajomääriin ja loppukäyttövaatimuksiin-.
Kun edullisista työkaluista on taloudellista järkeä siipipaneeleissa
On hyödyllistä tietää, mitä muotiin menee ja mitkä teräslaadut säästävät rahaa, mutta todellinen päätös on seuraava: oikeuttaako projektisi todella edullisen auton siipien leimausmuotin vai kulutatko lopulta enemmän kunnostukseen ja vaihtoihin kuin säästät etukäteen? Vastaus riippuu kolmesta muuttujasta, tuotantomäärästä, siitä, kuinka näkyvä valmiin paneeli on loppuasiakkaalle, ja kuinka paljon korjaustyötahtia toimintosi voi kestää menettämättä rahaa.
Volyymikynnykset, jotka oikeuttavat budjettityökalujen käytön
Leimausteollisuus toimii{0}}vakiintuneen taloudellisen periaatteen mukaan. Alle noin 5000 osaa,pehmeä työkalu tai CNC{0}}pohjainen valmistusmaksaa yleensä vähemmän, koska työkalujen poistot murskaavat{0}}osakohtaisen taloudellisuuden pienillä määrillä. Yli 50 000 osaa vuodessa, kova leimaustyökalut maksaa itsensä takaisin nopeasti, ja premium-suulakkeista tulee ilmeinen investointi, koska pitkäikäisyys on tärkeää tällä volyymilla.
Auton siipilevyjen alennustyökalut ovat näiden ääripäiden välissä, noin 10 000 - 50 000 osaa vuodessa. Tällä alueella tarvitset leimauksen saavuttaaksesi hyväksyttävät -osakustannukset, mutta kokonaismääräsi ei vaadi miljoonien osumien arvoa. Metallileimausmuotti, joka on rakennettu S7- tai A2-teräksestä M2:n sijaan tai jossa on neljä asemaa viiden sijasta, tarjoaa tarpeeksi käyttöikää tälle tuotantoikkunalle huomattavasti pienemmällä alkuinvestoinnilla.
Ajattele asiaa näin. Täyshintainen-lokasuojan meistinsarja, jonka hinta on vähintään 500 000 dollaria, on järkevää, kun valmistat 200 000 paneelia vuodessa suurelle OEM-alustalle. Sama investointi 15 000{12}}yksikön vuosittaisella ajolla tarkoittaa, että maksat yli 33 dollaria osasta vain työkalujen poistosta ennen kuin materiaali, puristusaika tai työ edes tulevat yhtälöön. Budjetti kuolee puolet kustannuksista leikkaa tuon poiston 16 dollariin tai alle ja tuo osakohtaisen taloustieteen kilpailualueelle.
Jälkimarkkinoiden ja vaihtopaneelien skenaariot
Volyymibändit kertovat vain puolet tarinasta. Loppukäyttösovellus-määrittää, kuinka tiukka laatukuoresi tulee olla ja kuinka paljon siedät pieniä puutteita. Useat markkinasegmentit sopivat luonnollisesti mukautettuihin leimausmuotteihin, jotka on rakennettu budjettipolulle:
- Jälkimarkkinoiden vaihtolokasuojat- Nämä paneelit kilpailevat hinnalla, ja ostajat odottavat toiminnallista istuvuutta OEM--identtisen luokan A täydellisyyden sijaan. Hieman kevennetyt pintastandardit ja leveämmät rakojen toleranssit ovat hyväksyttäviä, mikä tarkoittaa, että harvemmat kokeilulenkit ja alemman -laatuluokan teräkset ovat käyttökelpoisia.
- Klassiset auton kunnostuspaneelit- Tuotantomäärät ovat pieniä, usein yhteensä 2 000–10 000 yksikköä. Paneelit viimeistellään yleensä käsin-rungon täyteaineella ja maalikorjauksella, joten budjettityökalujen pienet pinnan aaltoilut korjataan alavirtaan alhaisin rajakustannuksin.
- Pieni{0}}erä OEM-vaihtoehtoja- Alueelliset ajoneuvoohjelmat, vähäisten-volyymien sähköajoneuvojen käynnistykset tai rajoitetun -painoksen mallit, joiden käyttöikä ei koskaan ylitä 20 000–30 000 yksikköä. Tässä alumiinileimausmuotit tai alennettu-aseman siirtotyökalut pitävät investoinnin suhteessa tuloihin.
- Prototyyppi ja esituotanto{0}}tarkistus- Kun tarvitset 500–5 000 leimattua paneelia kokoonpanon sopivuuden, maalausprosessien tai törmäyssuorituskyvyn tarkistamiseen ennen tuotantotason -työkalujen sitoutumista. Jälkimarkkinoilla myytävät metallileimausmuotit sopivat joskus myös tähän tarkoitukseen.
Vertaa näitä skenaarioita tilanteisiin, joissa premium-työkalut ovat ainoa järkevä valinta:
- Suuri{0}}volyymi OEM-tuotanto- Vuosittain yli 100 000 paneelia tuottavat alustat tarvitsevat miljoonien osumien luokituksen. Tässä mittakaavassa ennenaikaisen puristusvian aiheuttamat seisokit ovat katastrofaalisen kalliita.
- Lippulaiva näkyvät paneelit- Luksus- tai premium-merkkiset lokasuojat, joissa mikä tahansa pintavika aiheuttaa takuuvaatimuksen. Asiakkaan palautuskustannukset ylittävät huomattavasti työkalusäästöt.
- Useita{0}}malleja jaettuja kuoppia- Työkalu, joka on suunniteltu käyttämään useita ajoneuvoversioita yli kymmenen vuoden ajan-pitkän alustan käyttöiän. Pitkäikäisyys ja mittavakaus miljoonien syklien aikana eivät ole-neuvoteltavissa.
- Turvallinen{0}}viereinen geometria- Siipipaneelit, joihin on integroitu jalankulkijoiden iskuja vaimentavat rakenteet tai anturien kiinnitysominaisuudet, joiden mittatarkkuus vaikuttaa suoraan säädösten noudattamiseen.
Päätös ei ole binaarinen. Se on spektri, ja useimmat hankintatiimit huomaavat projektinsa olevan jossain puhtaan budjetin ja puhtaan palkkion välissä. Tasapainotuksena ei ole pelkkä muottihinta, vaan kokonaiskustannuskuva paneelin koko tuotantoiän ajalta, mukaan lukien ylläpito, seisokit ja -osakohtaiset poistot.
Budjettileimausmuottimien kokonaisomistuskustannukset
Auton siiven muotin alempi ostohinta tuntuu voitolta paperilla. Mutta laskun summa ja työkalujen todelliset omistuskustannukset ovat kaksi hyvin erilaista numeroa. Metallileimaussuulakkeissa on jatkuvia kuluja, jotka kertyvät hiljaa tuotantoiän aikana, ja budjettityökaluja varten nämä kulut tulevat yleensä nopeammin ja useammin. Jos et ota huomioon huoltojaksoja, meistin käyttöikää, muutoskustannuksia ja puristimen seisokkeja, alennusosto voi päätyä maksamaan enemmän leimattua lokasuojaa kohden kuin täysihintainen muotti.
Muotti, joka maksaa vähiten tuotettua osaa kohti, ei ostohetkellä käytettyä dollaria kohti, on todellinen paras tarjous autojen leimaamisessa.
Huoltovälit ja teroituskustannukset
Jokainen leimaussuulake vaatii säännöllistä huoltoa. Leikkaa reunat himmeäksi, vetopintoihin muodostuu mikro-halkeama ja meistimeistit kuluvat leikkaussäteillään. Auton siipien muottipuristuksen tuotanto-laatuisen teräslevyn tyypilliset huoltovälit ovat 30 000–80 000 osumaa teräslaadusta ja pinnoitteen laadusta riippuen. Budjettimuotit, jotka on rakennettu alhaisemman-kovuuden teräksistä tai ilman kaksipuolista pinnoitetta, osuvat alueen lyhyemmälle päähän.
Mitä huoltotapahtuma käytännössä maksaa? Se ei ole vain työkaluvalmistajan penkkiaika.MetalForming-lehtikorostaa, että suunnittelematon muottihuolto voi olla neljä kertaa kalliimpaa kuin suunniteltu huolto, koska se sisältää paineen seisokit, asennustyön, laadun{0}}laboratorion tarkastuksen, romun ja menetetyn tuotantokatteen todellisen korjauksen lisäksi. Yksittäinen rikki, joka maksaa osissa 25 dollaria, voi tuottaa yli 500 dollaria kokonaiskustannuksia, kun huomioidaan nämä loppupään vaikutukset.
Erityisesti budjettisiipipuomien osalta odota seuraavia toistuvia huoltotoimenpiteitä:
- Trimmausreunojen teroitus- 30 000–60 000 osuman välein A2- tai D2-laadun teräksille. Jokainen uudelleenhionta maksaa 500–2 000 dollaria riippuen reunan pituudesta ja saavutettavuudesta.
- Piirrä pinnan kiillotus- Kiinnitys ja poiminta vetorenkailla vaativat kivitystä tai-uudelleenkiillotusta luokan A pinnan siirtymisen säilyttämiseksi. Budjettityökalut ilman PVD-pinnoitetta tarvitsevat tätä useammin.
- Muotinnostimien leimaus ja jousien vaihto- Typpikaasujouset ja mekaaniset stanssausmuotinnostimet väsyvät ajan myötä. Budjettikokonaisuuksissa käytetään joskus kevyempiä-käyttökomponentteja, jotka on vaihdettava lyhyemmällä aikavälillä.
- Muottipuristimien leimaaminen ja kohdistuksen tarkastukset- Muottiosat siirtyvät toistuvien puristuskuormien aikana. Leimauspuristimien tarkistaminen ja kiristäminen on tavallinen ennaltaehkäisevä vaihe jokaisessa huoltoikkunassa.
Teollisuuden arvioiden sitoumusvuosihuolto 5-10 prosenttia muotin alkuperäisestä arvosta, skaalaus käytön intensiteetin mukaan. 300 000 dollarin budjetin aggressiivisesti toimiva lokasuojan huolto saattaa vaatia 15 000 - 30 000 dollaria vuodessa. Ensiluokkainen 500 000 dollarin suulake kovemmilla teräksillä ja paremmilla pinnoitteilla saattaa maksaa saman tai vähemmän vuosihuollossa ja tuottaa enemmän osia huoltoikkunoiden välillä.
Katkosaikariski ja{0}}osakustannusten poisto
Täällä matematiikka tulee epämukavaksi ostajille, jotka keskittyvät vain tarran hintaan. Kuvittele kaksi skenaariota lokasuojapaneelille, jonka vuosituotantotarve on 30 000 yksikköä:
| Kustannustekijä | Budget Die (alennus) | Premium Die (täysi hinta) |
|---|---|---|
| Ostohinta | $280,000 | $500,000 |
| Odotettu kuolinelämä | 400 000 osumaa | 1 200 000 osumaa |
| Vuosittaiset ylläpitokustannukset | $25,000 | $18,000 |
| Huoltotaajuus | 35 000 osuman välein | 70 000 osuman välein |
| Suunnittelemattomat seisokkitapahtumat (vuosittain) | 3 - 5 | 0 - 1 |
| Arvioidut seisokkikustannukset (tapahtumaa kohden) | $2,000 - $5,000 | $2,000 - $5,000 |
| Työkalujen poisto osaa kohti (käyttöiän aikana) | $0.70 | $0.42 |
Budjettisuulake säästää 220 000 dollaria ostohetkellä, mutta se kuluu noin 13 tuotantovuoden aikana 30 000 osalla vuodessa, kun taas premium-suulake kestää 40 vuotta tällä vauhdilla, mikä käytännössä ylittää ajoneuvon alustan. Vielä tärkeämpää on, että budjettisuulakkeen korkeampi huoltotiheys tarkoittaa enemmän painalluksia, enemmän laaduntarkistuksia uudelleenkäynnistyksen jälkeen ja enemmän mahdollisuuksia suunnittelemattomaan epäonnistumiseen linjasi pysäyttämisessä.
Suunnittelemattomat seisokit ovat hiljainen budjetin tappaja. Jokainen tapahtuma ei maksa vain korjaustyötä. Se pakottaa asennustyöntekijän vetämään muotin, työkaluvalmistajan diagnosoimaan ja korjaamaan ajanpaineen alaisena, laatulaboratorion tarkistamaan osat uudelleen-korjauksen jälkeen ja tuotannon suunnittelun ajoittamaan myöhemmän vaiheen toiminnot uudelleen. Näillä kertyneillä tunneilla ja kadonneilla osilla on todellinen tulovaikutus, jota ei koskaan näy muotin ostotilauksessa.
Lokasuojatyökalun metallilävistimet ja meistit, erityisesti lävistyslävistimet ja leikkausteräkset, ovat komponentteja, jotka ovat alttiimpia budjettirakenteiden ennenaikaisille epäonnistumisille. Alemman-laatuluokan teräkset halkeilevat mieluummin kuin kuluvat vähitellen, mikä tarkoittaa, että viat ovat yleensä äkillisiä eivätkä ennakoitavissa. Et voi suunnitella huoltoikkunaa ilman varoitusta napsahtavan leiman ympärille.
Tarkoittaako tämä, että budjettityökalut ovat aina huono juttu? Ei ollenkaan. Se tarkoittaa, että sinun on laskettava kokonaisomistuskustannukset rehellisesti. 15 000 -yksikön jälkimarkkinalokasuojan, joka sisältää yhteensä 60 000 osaa neljän vuoden aikana, 280 000 dollarin budjetti on täysin järkevä 4,67 dollarin osakohtainen työkalukustannus, eikä se lähelle käyttöikää. Premium-suulake maksaisi 8,33 dollaria per osa samalla ajon aikana, rahaa, jota et koskaan saisi takaisin.
Tärkeintä on sovittaa muotin käyttöikä todellisiin tuotantovaatimuksiin. Budjettityökalut ovat taloudellisesti järkeviä, kun koko käyttöikäsi pysyy hyvin muotin nimelliskapasiteetin sisällä. Se tulee kalliiksi, kun työnnät sen rajoja kohti, koska siellä huolto lisääntyy, metallin leikkuureunojen meistit heikkenevät odotettua nopeammin ja näkyvien lokasuojapaneelien pinnanlaatu alkaa poiketa vaatimuksista.
Laadukkaat vaihdot-siipipaneeleissa ovat erityisen anteeksiantamattomia. Pyyhkäisyä kehittävä piirustuspinta siirtää tämän tekstuurin jokaiseen leimaamaansa paneeliin. Toisin kuin piilotettu rakennetuki, pintavikoja sisältävä lokasuoja ei voi mennä asiakkaan luo. Jokainen romutettu tai korjattavaksi lähetetty paneeli heikentää sen -osasäästön, jonka budjettisi piti tuottaa.
Älykkäämpi tapa ei ole valita halvan ja kalliin välillä. Se on suunniteltu älykkäästi, joten kulutat vähemmän tinkimättä ominaisuuksista, jotka pitävät osahintasi alhaisina koko tuotantoikkunan ajan. Tämä suunnittelun-ensimmäinen lähestymistapa kustannusten vähentämiseen on se, missä säästöjä syntyy.
Suunnittelun yksinkertaistamisstrategiat oikeutettua kustannusten alentamista varten
Muotin kustannusten suunnittelu ennen kuin yksittäinen teräslohko koneistetaan, on pohjimmiltaan erilaista kuin halvemman muotin ostaminen sen jälkeen, kun se on jo suunniteltu. Ensimmäinen lähestymistapa säilyttää osien laadun ja poistaa tarpeettoman monimutkaisuuden. Toinen tarkoittaa yleensä, että joku ohitti vaiheet, joista maksat myöhemmin. Jokainen kokenut metallileimaustyökalu ja stanssaaja tietää, että suurimmat kustannussäästöt tapahtuvat näytöllä, ei myymälässä.
Muovausasemien vähentäminen menettämättä osien eheyttä
Jokainen auton siiven muotin asema edustaa kymmeniä tuhansia dollareita koneistetussa teräksessä, suunnittelutunteja ja koeaikaa. Jos voit poistaa yhden aseman viiden-aseman siirtosuuttimesta, vähennät noin 20 prosenttia työkalukustannuksista yhdellä päätöksellä. Kysymys kuuluu, kestääkö osa tuon tiivistymisen tinkimättä pinnan laadusta tai mittatarkkuudesta.
Tässä se tulee käytännönläheiseksi. Tyypillinen lokasuojan muotisarja sisältää veto-, ensimmäisen trimmauksen, toisen trimmauksen tai lävistyksen, laippa- ja iskuasemat. Uudelleenlyönnillä korjataan takaisinjousto ja kiristetään säteitä, jotka eivät täysin muodostuneet vedossa. Mutta nykyaikaisten simulointityökalujen ja optimoidun vetohelman geometrian avulla monet lokasuojapaneelit voivat saavuttaa lopullisen muodon itse vetoasemassa, mikä eliminoi lyönnin kokonaan. Samoin trimmauksen ja lävistyksen yhdistäminen yhdeksi asemaksi käyttämällä progressiivista metallilävistys- ja meistiasettelua tässä yksittäisessä työkalussa vähentää sekä teräksen määrää että puristimen asetuksia.
Jokaista asemaa ei voi yhdistää. Et voi yhdistää syvävetoa trimmaukseen, koska osa on edelleen sideaineessa muotoilun aikana. Mutta ei--kriittiset lävistykset, ohjausreiät ja piiloreunojen toissijaiset laipat ovat yleisiä tiivistyskohteita. Metallisestin, joka käsittelee kaksi lähekkäin olevaa reikää yhdellä vedolla sen sijaan, että jokaiselle leikkaukselle osoitettaisiin erilliset asemat, vähentää kustannuksia muuttamatta valmiin paneelin geometriaa.
Seuraavat strategiat tuottavat johdonmukaisesti 15–40 prosentin kustannussäästöjä auton siipien muottipakkauksissa, kun niitä käytetään suunnitteluvaiheessa:
- Poista iskuasemat- Käytä simulointia-optimoitua vetovanteen ja aihion pidikkeen painetta saavuttaaksesi lopullisen geometrian piirustyksessä. Pelkästään tämä voi poistaa 50 000–80 000 dollaria siirtomuottisarjasta.
- Yhdistä trimmaus- ja lävistystoiminnot- Asenna metallilevyrei'ittimet ja meistit rei'itystä varten suoraan trimmausaseman muotikenkään sen sijaan, että omistaisit erillisen aseman.
- Rentouta toleranssit näkymättömillä{0}}pinnoilla- Piilotetut liitoslaipat, jotka kiinnittyvät vierekkäisten paneelien alle tai moottoritilaan, eivät vaadi luokan A pintatarkkuutta. +/- 0.8 mm:n hyväksyminen +/- 0.5 mm:n sijaan näissä ominaisuuksissa voi yksinkertaistaa metallilevyn lävistystä ja meistin geometriaa näissä asemissa.
- Optimoi aihion muoto ja sisäkkäisyys - Tyhjä optimointiohjelmisto, kuten Dynaformluo sisäkkäisiä asetteluja, jotka minimoivat romun. Jos säästät jopa kymmenen senttiä materiaalia kappaletta kohden 100 000{5}}yksikön ajon aikana, saadaan takaisin 10 000 dollaria, mikä vähentää materiaalin säästöjä, mikä vähentää myös aihion pidikkeen monimutkaisuutta, koska tiukempi aihio vaatii vähemmän sisäänvetoa.
- Käytä yleisiä stanssauskenkästandardeja- Suunnittelemalla muotti sopimaan olemassa oleviin puristustukikavoimiin ja vakioleikkurin komponentteihin vältetään pohjalevyjen ja ohjausjärjestelmien mukautettu valmistus.
- Vähennä vetosyvyyttä tuotesuunnittelun yhteistyön avulla- Jos ajoneuvon suunnittelija voi hyväksyä 10 mm pienemmän kruunun korkeuden lokasuojan ei--kriittisessä osassa, muovausvoimat putoavat, materiaalin oheneminen vähenee ja metallin meistin ja meistin geometria muuttuu vähemmän aggressiiviseksi. Tämä yksittäinen geometrian myönnytys voi poistaa muodostuvan vakavuusongelman, joka muuten vaatisi ylimääräisen aseman.
Suunnittelukumppanuudet, jotka vähentävät todellisia kustannuksia
Nämä strategiat eivät tapahdu erikseen. Ne edellyttävät tiivistä yhteistyötä muottisuunnittelijan, leimausinsinöörin ja paneeligeometriasta vastaavan tuoteryhmän välillä. Tehokkaimmat kustannussäästöt tulevat toimittajilta, jotka sitoutuvat DFM-vaiheeseen ennen työkalujen tarjoamista ja vähentävät rakentavasti ominaisuuksia, jotka lisäävät kustannuksia lisäämättä toiminnallista arvoa.
Design for Manufacactability -arvioinnit tekevät kalliit päätökset varhaisessa vaiheessa. Yksi dokumentoitu tapaus koski kolmiosaisen kokoonpanon yhdistämistä yhdeksi progressiiviseksi leimaukseksi, eliminoimalla kaksi muottisarjaa, kaksi osanumeroa ja kaiken inter-toimintojen käsittelyn. Tällainen tiivistysajattelu pätee suoraan lokasuojan muottiohjelmiin, joissa osakokoonpanoja, kuten kannattimia tai vahvistushuulia, voidaan joskus integroida pääpaneelin muodostussarjaan.
Toimittajat pitävätYICHEN, joka tukee autoteollisuuden OEM-, tason-1 ja tason 2 suunnittelutiimejä leimausprosessin optimoinnilla ja ohutlevyn valmistuksen tapaustutkimuksilla, edustavat suunnittelukumppanuustyyppiä, joka tuottaa nämä säästöt. Heidän lähestymistapansa dokumentoida prosessitapaustutkimuksia rakenteellisista ja koriin liittyvistä metalliosista antaa hankintatiimeille näkemyksen siitä, kuinka suunnittelun yksinkertaistaminen tapahtui vertailukelpoisissa projekteissa. Kun toimittaja voi näyttää sinulle aiemman lokasuoja- tai rakennepaneeliohjelman, jossa aseman vähentäminen tai yhdistäminen tuotti mitattavissa olevia kustannussäästöjä, arvioit todisteita lupausten sijaan.
Ero tuotannossa kestävän alennuksen ja loppupään ongelmia aiheuttavan alennuksen välillä juontuu lähes aina tähän suunnitteluvaiheeseen. Optimoimattomasta mallista valmistetussa halvemmassa suulakkeessa on vain ohuemmat marginaalit kaikkialla. Kustannus-alennettu muotti, joka on rakennettu yksinkertaistetusta, simulointi-validoidusta suunnittelusta, alkaa paremmasta perustasta. Ennakkoinvestointi on pieni suhteessa työkalujen kokonaiskustannuksiin, tyypillisesti 10–15 prosenttia, mutta se määrittää, käytetäänkö loput 85 prosenttia tehokkaasti vai tarpeettomasti.
Kun suunnittelustrategiat on lukittu, jäljellä oleva haaste siirtyy toteutukseen: löytää ja pätevöittää toimittajia, jotka pystyvät toimittamaan optimoidun suunnittelun tarjotulla hinnalla korvaamatta huonolaatuisia materiaaleja tai ohittamatta koetarkastusta.
Alennusmuottitoimittajien hankinta ja arviointi
Optimoitu muottisuunnittelu tuottaa säästöjä vain, jos sitä rakentavalla toimittajalla on valmiudet, prosessikuri ja materiaalien eheys toteuttaa tarjottu hinta. Hankintaryhmät, jotka hankkivat edullisia auton siipien leimaussuulakkeita, kohtaavat erityisen haasteen: metallileimausmuottien valmistajaehdokkaiden erottaminen, jotka vähentävät kustannuksia teknisen tehokkuuden ansiosta, niistä, jotka vähentävät kustannuksia ohittamalla validointivaiheet tai korvaamalla dokumentoimattomia materiaaleja. Alla olevat arviointikriteerit antavat sinulle jäsennellyn tavan tehdä tämä ero.
Toimittajan arviointikriteerit autoteollisuudelle
Kun vertailet eri toimittajien tarjouksia ohutlevypuristeista, 30–50 prosentin hintaerot ovat yleisiä. Kysymys on aina siitä, mistä tämä aukko johtuu. Seuraavassa taulukossa on kartoitettu arviointitekijät, jotka ovat tärkeimmät autojen leimalevyjen hankinnassa, sekä miltä vahva suorituskyky näyttää kullakin alueella.
| Arviointitekijä | Mitä etsiä | Punainen lippu |
|---|---|---|
| Suunnitteluyhteistyö ja tapaustutkimusten läpinäkyvyys | Toimittaja sitoutuu DFM-vaiheessa, jakaa dokumentoituja prosessitapaustutkimuksia vastaavista autoalan ohjelmista. Esimerkki: YICHEN julkaisee leimaamisen ja ohutlevyn valmistuksen tapaustutkimuksia OEM-, Tier-1- ja Tier-2-autotiimeille. | Ei teknistä osallistumista ennen lainaamista; kieltäytyy jakamasta viitteitä tai aiempia projektitietoja. |
| Kokeilukyky | Oma-puristinkapasiteetti vastaa tuotantotonnia; dokumentoitu kokeilusilmukan historia korjaustietueineen. | Ulkoistaa kokeilun kolmannen osapuolen{0}}lehdistöliikkeille ilman mittavalvontaa. |
| Materiaalin sertifiointi | Tarjoaa myllysertifikaatit kaikille työkaluteräksille ja valuraudalle; määrittelee lämpökäsittelyparametrit ja pintapinnoitusprosessit. | Ei pysty tunnistamaan käytettyjä teräslajeja; ei jäljitettävyyttä raakalohkosta valmiiseen metallileimasimeulakomponenttiin. |
| Volyymin joustavuus | Tarjoaa porrastetun hinnoittelun eri tuotantomäärille; mahtuu sekä 10 000 yksikön jälkimarkkinaajot että 100 000 yksikön OEM-ohjelmat. | Yksi kiinteä tarjous tilavuudesta riippumatta; ei keskustelua tuotantotarpeidesi mukauttamisesta. |
| Simulointi- ja validointityökalut | Käyttää CAE-muodostussimulaatiota fyysisten testisilmukoiden vähentämiseen; tarjoaa ohennus- ja takaiskuraportit ennen koneistuksen aloittamista. | Luottaa täysin kokemukseen{0}}perustaiseen muottipinnan kehittämiseen ilman simulaatiodokumentaatiota. |
| Muotin huoltotuki | Tarjoaa huolto-oppaat, varaosaluettelot leima-suulakesarjan komponenteille ja teroitusohjeet toimituksen yhteydessä. | Ei dokumentaatiota peruskokoonpanopiirustuksen lisäksi; ei post{0}}toimituksen teknistä tukea. |
Näistä tekijöistä hyvin pisteytyvä toimittaja, kuten suunnitteluyhteistyötä ja läpinäkyvää prosessidokumentaatiota tarjoavat toimittajat, toimittaa paljon todennäköisemmin metallipuristusmuottipaketin, joka toimii tarjouksen mukaisesti. Toimittajat, jotka tarjoavat alhaisen hintatarjouksen, mutta eivät pysty selittämään simulointitapaansa tai materiaalin hankintaansa, toimittavat todennäköisimmin työkaluja, jotka epäonnistuvat aikaisin tai vaativat kalliita korjaussilmukoita toimituksen jälkeen.
Suositellut seuraavat vaiheet hankintatiimeille
Käytä tätä vaiheittaista--tarkistuslistaa siirtyäksesi alkuperäisestä tiedustelusta stanssauskoneen hyväksyntään ja tuotantojulkaisuun:
- Määrittele laadukas lattiasi- Määritä, mitkä toleranssit ja pintastandardit eivät ole neuvoteltavissa- (luokan A näkyvät pinnat, runkovälin mitat) ja mitkä voivat taipua (piilotetut laipat, sisäiset ominaisuudet). Tämä antaa toimittajille tilaa ehdottaa-alennettuja malleja.
- Pyydä teknisen{0}}vaiheen tarjouksia- Pyydä toimittajia tarjoamaan tarjous DFM-arvioinnin perusteella, ei vain olemassa olevan CAD:n perusteella. Toimittajat, jotka ovat valmiita investoimaan suunnittelutunteja ennen ostotilauksen saamista, ovat merkki valmiuksista ja pitkäaikaisesta kumppanuudesta-.
- Vaadi materiaalien ja prosessien läpinäkyvyyttä- Jokaisessa tarjouksessa on ilmoitettava työkaluteräslaadut asemakohtaisesti, pintakäsittelymenetelmät ja odotettu muotin käyttöikä osumissa. Jos toimittaja ei pysty erittelemään näitä, hänen alennuksensa piilottaa todennäköisesti julkistamattomia kompromisseja.
- Vertaa kokonaiskustannuksia, älä ostohintaa- Rakenna yksinkertainen malli käyttämällä ostohintaa, arvioitua vuosihuoltoa, odotettua muotin käyttöikää ja tuotantomäärääsi laskeaksesi -osakohtaiset työkalukustannukset. Halvimmat paperileimapuristimet eivät aina ole halvimpia valmistettua osaa kohden.
- Tarkastuskoe- ja korjaushistoria- Pyydä tietueita aiemmista lokasuoja- tai koripaneeliohjelmista.Toimittajan laaduntarkastuskehyksetsuosittelemme prosessinhallintatoimenpiteiden, materiaalin jäljitettävyyden ja vaatimustenvastaisuuden hallinnan varmistamista ennen työkalusopimusten myöntämistä.
- Vahvista luotsiasemalla- Arvokkaissa-muottiohjelmissa kannattaa harkita yhden aseman myöntämistä pilottiversioksi ennen koko leimapatruunan käyttöönottoa. Tämä testaa toimittajan koneistuksen laatua, viestintäkuria ja toimitusvarmuutta rajoitetulla taloudellisella altistumalla.
- Tee huolto- ja varaosasopimuksia- Varmista ennen muotin toimitusta, että trimmausterät, lävistysten vaihdot ja typpijousisarjat ovat saatavilla jatkuvina varaosina. Muotti ilman saatavilla olevia varaosia tulee kalliiksi nopeasti ostohinnasta riippumatta.
Insinööritiimien, jotka arvioivat metallileimausmuottivalmistajien vaihtoehtoja auton siipien työkaluille, tulisi käsitellä tapaustutkimuksen saatavuutta ja prosessin läpinäkyvyyttä kelpoisuuskriteereinä, ei valinnaisia lisäominaisuuksia. Toimittajat pitävätYICHEN, joka tukee Tier-1 ja Tier-2 autoalan hankintoja koskevia päätöksiä julkisesti dokumentoiduilla leimausprosessin tapaustutkimuksilla, tarjoaa sellaisen todisteen, joka vähentää alennushankintapäätösten riskiä. Kun toimittaja pystyy osoittamaan, kuinka se onnistui alentamaan kustannuksia vastaavalla koripaneeliohjelmalla ilman, että meistin käyttöiästä tai pinnan laadusta kärsitään, teet hankintapäätöksen, joka perustuu tietoihin eikä toivoon.
Usein kysyttyjä kysymyksiä edullisista auton siipien leimausmuotteista
1. Mikä on auton siipien leimausmuotin tyypillinen hintaluokka?
Auton siiven leimaussuulake vaihtelee noin 250 000 dollarista yksinkertaistetusta siirtomuotista yli 1 000 000 dollariin täyden tandemlinjan asennuksessa. Alennusvaihtoehdot, jotka kohdistuvat jälkimarkkinoille tai{6}}keskimääräiseen tuotantoon, putoavat tyypillisesti 150 000–350 000 dollarin välillä käyttämällä halvempia{11}}teräslaatuja, kuten S7 tai A2, vähentämällä muovausasemia ja hankkimalla koneistusta alueilta, joilla on kilpailukykyinen työvoimataso. Lopullinen hinta riippuu vetosyvyydestä, toimintojen määrästä, työkaluteräksen valinnasta ja siitä, vähentääkö simulointi fyysisiä kokeilusilmukoita.
2. Kuinka kauan alennusleimaus kestää premiumiin verrattuna?
S7- tai A2-teräksestä valmistetut edullisten autojen siipimuotit kestävät tyypillisesti 200 000 - 500 000 osumaa, kun taas korkealuokkaiset M2-, PM M4- tai volframikarbiditeräkset voivat saavuttaa 1 000 000 - 3 000 000 osumaa. Duplex-pintakäsittelyt, kuten ioninitridaus yhdistettynä PVD-pinnoitteisiin halvempien-terästen käyttöön, voi kuitenkin pidentää budjettisuulakkeiden käyttöikää yli 500 000 osumaan, mikä kaventaa eroa huomattavasti. Muotin käyttöiän sovittaminen todelliseen tuotantomäärään on tärkeämpää kuin osumamäärän maksimointi.
3. Voiko alennettu auton siipipuikko edelleen tuottaa luokan A pintalaatuisia paneeleja?
Kyllä, jos muotti täyttää tietyt ei-{0}}neuvoteltavat vaatimukset. Luokan A pinnan laatu riippuu meistin pinnan työstötarkkuudesta, piirtopinnan kiillotuksesta ja oikeasta aihion pidikkeen paineen hallinnasta kuin meistin kokonaiskustannuksista. Oikeutetut alennusstrategiat vähentävät kustannuksia aseman yhdistämisen, kulumattomien pintojen materiaalien vaihtamisen ja työstön aikana saavutettujen alueellisten työvoimaetujen ansiosta. Nämä lähestymistavat säilyttävät näkyvien runkopaneelien peilipinnat{5}}viimeistelypinnat ja vähentävät kustannuksia muualla työkalupaketissa.
4. Mikä tuotantomäärä oikeuttaa investoimaan lokasuojan alennettuun leimausmuotiin?
Alennettujen auton siipien leimausmuotti on taloudellisesti järkevintä 10 000 - 50 000 osan vuosimäärillä. Alle 5 000 yksikköä CNC-valmistus tai pehmeät työkalut ovat usein yleisesti halvempia. Yli 50 000 yksikköä vuodessa, korkealuokkaiset työkalut maksavat takaisin nopeasti pidemmän meistin käyttöiän ja alhaisemman huoltotiheyden ansiosta. Jälkimarkkinoiden vaihtopaneelit, klassisten autojen kunnostusajot, pienten{11}}volyymien sähköautojen käynnistykset ja tuotantoa edeltävät validointierät ovat ensisijaisia sovelluksia, joissa budjettityökalut tarjoavat vahvan osista{13}}taloudellisuuden.
5. Miten arvioin, tekeekö alennusmuottitoimittaja näkemyksiä vai alentaako kustannuksia todella?
Pyydä materiaalisertifikaatteja, joissa määritellään työkaluteräslajit asemakohtaisesti, pyydä CAE-simulaatioraportteja, jotka osoittavat muovauksen validoinnin ennen koneistusta, ja tarkastele vertailukelpoisten autojen paneeliohjelmien testikorjaustiedot. Perusteltuja-kustannuksia alentavat toimittajat, kuten YICHEN, julkaisevat prosessitapaustutkimuksia ja sitoutuvat DFM-vaiheessa optimoimaan suunnitelmat ennen tarjouksen jättämistä. Punaisia lippuja ovat kyvyttömyys tunnistaa teräslajeja, ei talon-koepuristuskapasiteettia, kieltäytyminen jakamasta aikaisempia projektiviitteitä ja tarjoukset ilman osan geometrian teknistä tarkastusta.


