


Mitä ovat meistileimatut osat ja miksi niillä on merkitystä
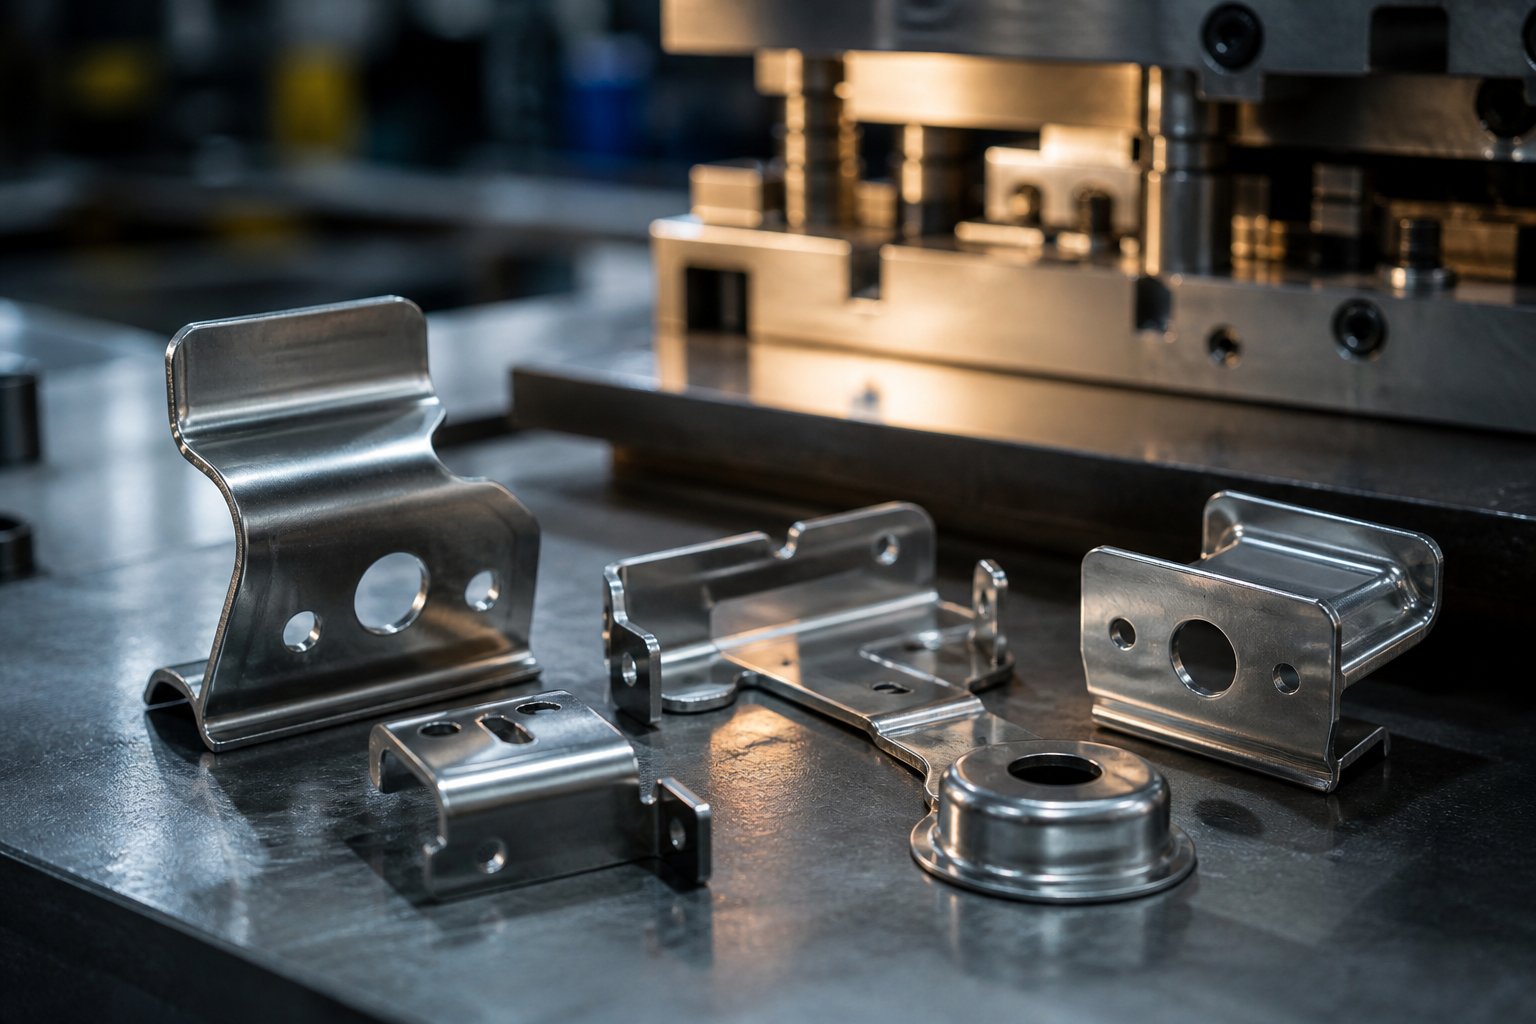
Poimi mikä tahansa metallikiinnike, sähköliitin tai autopidike, ja sinulla on todennäköisesti kädessäsi komponentti, joka alkoi litteästä metallilevystä. Se ei saavuttanut lopullista muotoaan koneistuksen tai valun kautta, vaan hallitun voiman avulla, joka kohdistettiin tarkkuustyökaluilla meistopuristimen sisällä. Nämä ovat stanssattuja osia, ja ne muodostavat valtavan osan metallikomponenteista, joita löytyy kaikesta kulutuselektroniikasta raskaisiin laitteisiin.
Mitä ovat stanssatut osat
Muottimeistetut osat ovat metalliosia, jotka on valmistettu puristamalla metallilevyä karkaistuun työkaluun (kutsutaan meistiksi) tai sen läpi, joka leikkaa, taivuttaa tai muodostaa materiaalin tietyksi geometriaksi yhdellä tai useammalla puristusiskulla.
Joten mikä on kuoppa tarkalleen? Se on erikoistunut, -erinomainen--tarkkuustyökalu, joka on suunniteltu leikkaamaan ja muotoilemaan metallilevyä haluttuun muotoon tai profiiliin. Muotin työstöosat on tyypillisesti valmistettu karkaistavasta työkaluteräksestä tai kovametallista, ja muotilla suoritetaan tarkat toiminnot-lävistys, tyhjennys, taivutus, veto-, jotka muuttavat raaka-aineen valmiiksi meistoosiksi.
Kuvittele keksileikkuri, joka toimii tonnien voimalla, pitää toleranssit jopa 0,0002 tuumaa ja pyörii miljoonia syklejä tarkkuutta menettämättä. Tämä on leimausmuotin takana olevan suunnittelun mittakaava. Toisin kuin subtraktiiviset prosessit, jotka poistavat materiaalia, meistit ja meistäminen toimivat yhdessä ja muokkaavat metallia mahdollisimman pienellä jätteellä, mikä tekee prosessista nopean, toistettavan ja kustannustehokkaan tilavuuden suhteen.
Miksi Die Design määrittää osien tulokset
Tässä useimmat insinöörit kompastuvat: he määrittävät osan geometrian, toleranssit ja materiaalin piirustukseen ottamatta huomioon, kuinka työkalupäätökset alkupäässä sanelevat, ovatko tekniset tiedot saavutettavissa. Suhde muotin suunnittelun ja osien laadun välillä on suora ja anteeksiantamaton.
Jokainen valmiin leimatun osan ominaisuus juontaa juurensa johonkin muotin sisällä:
- Reunan laaturiippuu lävistimen ja muottikappaleen välisestä leikkausvälistä-tyypillisesti noin 10 % materiaalin paksuudesta puhtaan leikkausleikkauksen saavuttamiseksi.
- Mittojen tarkkuusluottaa ohjausjärjestelmiin, ohjaimiin ja meistikenkien rakenteelliseen jäykkyyteen pitäen kaiken linjassa iskun perään.
- Pintakäsittelysiihen vaikuttavat muotin pinnan kunto, voitelun toimitus ja muovausnopeus.
- Geometrinen johdonmukaisuuspitkien tuotantoajojen ajan riippuvat kulumista{0}}kestävät materiaalit ja oikeat huoltovälit.
Kun meistileimasimet osuvat metallilevyyn, työkalut eivät vain muokkaa osaa-, vaan koodaavat laatua jokaiseen kappaleeseen.Hyvin{0}}suunniteltu muottituottaa tuhansia identtisiä komponentteja ilman toissijaisia toimintoja. Huonosti suunniteltu tuottaa romua, purseita, mittapoikkeamia ja kalliita seisokkeja.
Tämä artikkeli on osa{0}}ensimmäistä näkökulmaa. Sen sijaan, että luetteloimme muotin komponentteja erikseen, jäljitämme, miten kukin työkalupäätös-suulakkeen tyyppi, materiaalin valinta, tyhjennysstrategia, muovausmenetelmä- näkyy valmiissa komponentissa, jota pidät kädessäsi. Olitpa sitten määrittelemässä leimattuja osia uudelle tuotteelle tai vianetsintää olemassa olevan linjan laatuongelmia, sen ymmärtäminen, mitkä ovat muotit ja kuinka ne muokkaavat tuloksia, antaa sinulle vipuvaikutuksen, jotta osat valmistetaan oikein ensimmäisellä kerralla.
Leimausmuottityypit ja milloin niitä käytetään
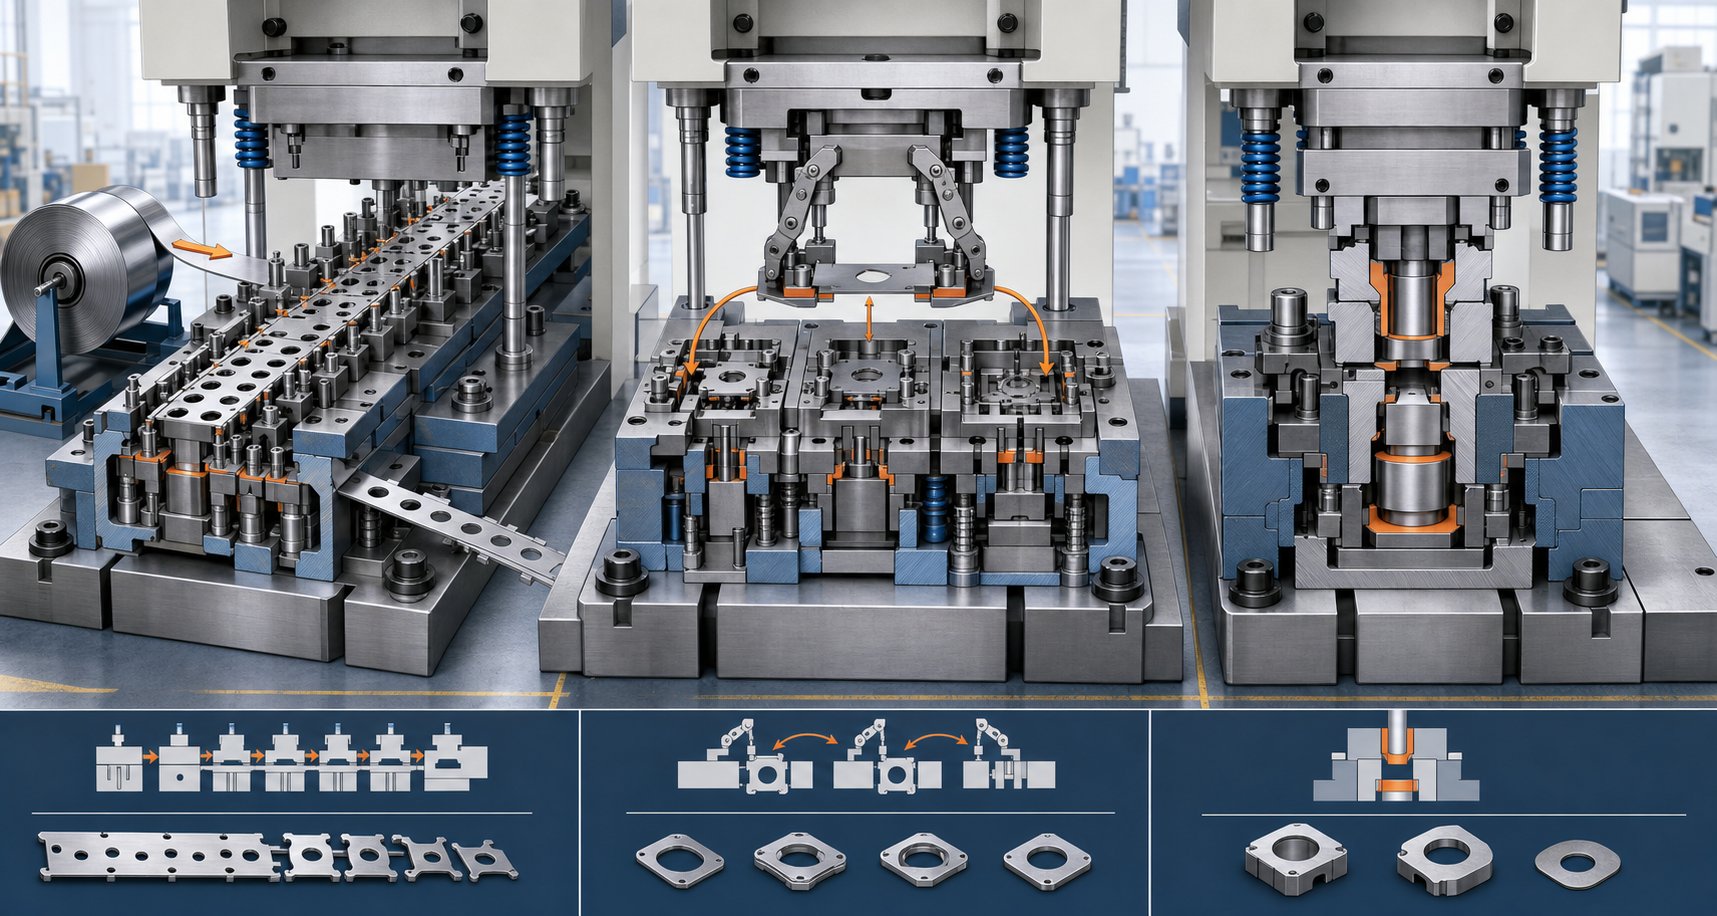
Die-tyyppi on tien ensimmäinen haara. Valitse väärin ja maksat liikaa työkaluista, joita et tarvitse, tai taistelet laatuongelmista, koska meistin arkkitehtuuri ei vastaa osasi geometriaa. Kolme ensisijaista leimausmuottityyppiä kattavat suurimman osan tuotantoskenaarioista: progressiivinen, siirto ja yhdistelmä. Jokainen käsittelee erilaisia osien monimutkaisuuden, koon ja tilavuuden yhdistelmiä-, ja jokainen tuottaa täysin erilaisen kustannus-per-osatalouden.
Mikä metallileimausmuotin arkkitehtuuri sopii projektiisi? Se riippuu siitä, miltä valmis osasi näyttää, kuinka monta tarvitset ja kuinka tiukat toleranssisi ovat.
Progressiiviset muotit suuritehoisille{0}}monimutkaisille osille
Progressiiviset muotit ovat suuren{0}}volyymin leimaamisen työhevosia. Jatkuva metallilevynauha syöttyy suulakkeeseen ja etenee sarjan asemien läpi, joista jokainen suorittaa eri toiminnon-lävistää reiän, lovi reunan, muodostaa mutkan, leikkaa profiilin. Kun nauha saavuttaa lopullisen aseman, täysin valmis osa erottuu kantonauhasta.
Huomaat, että progressiiviset meistit eivät koskaan vapauta työkappaletta toimintojen välillä. Nauha itsessään toimii kuljettimena pitäen jokaisen ominaisuuden tarkassa linjassa asemasta toiseen. Tämä tekee niistä ihanteellisia pienille ja keskikokoisille-osille, joissa on useita ominaisuuksia: sähkökoskettimet, kiinnikkeet, pidikkeet, liittimet ja liittimet.
Vaihtoehto? Korkeammat etukäteistyökalujen kustannukset ja rajoitettu joustavuus suunnittelun muutoksiin, kun meisti on rakennettu. Mutta satojen tuhansien tai miljoonien tuotantosarjojen kustannukset osaa kohden laskevat merkittävästi, mikä tekee progressiivisista muotista erittäin taloudellisia ajan myötä. Jaksojen nopeudet ovat nopeita-usein 100–1 500 iskua minuutissa osan monimutkaisuudesta riippuen,-koska toimintojen välillä ei ole manuaalista käsittelyä.
Siirtomuotit suurille tai syvävedetyille{0}}osille
Kun osa on liian suuri pysyäkseen liitettynä nauhaan, tai sen geometria vaatii syvävetoa ja monimutkaista kolmiulotteista muotoilua, siirtomuotit astuvat sisään. Sen sijaan, että liikkuisi suulakkeen läpi kantonauhalla, yksittäiset aihiot leikataan ensin ja siirretään sitten mekaanisesti itsenäisten asemien välillä tarttujan tai sukkulan avulla.
Tämä erottelu antaa siirtosuulakkeille keskeisen edun: jokainen asema voi suorittaa raskaita muovausoperaatioita-syväveto,-lyönti, laippaus-ilman nauhan etenemisen geometrisia rajoituksia. Suuret autopaneelit, sylinterimäiset kotelot ja syvän kupin muotoiset komponentit vaativat yleensä tätä lähestymistapaa.
Myös siirtomuotit säästävät materiaalia. Koska osien välillä ei ole liitosrataa (tapa, jolla progressiiviset muotit käyttävät kantonauhaa), poistat romun, mikä vähentää kunkin kappaleen materiaalikustannuksia. Kompromissi on pidemmät asennusajat, suurempi työkalujen monimutkaisuus ja hieman hitaammat työkierron nopeudet verrattuna progressiiviseen leimaamiseen.
Yhdistelmäsuuttimet litteille tarkkuusosille
Yhdistelmämuotteissa on täysin erilainen lähestymistapa. Ne suorittavat useita leikkaustoimintoja-tyhjennyksen ja lävistyksen, esimerkiksi-yhdellä painalluksella. Kaikki tapahtuu samanaikaisesti eikä peräkkäin. Tämän vuoksi ne sopivat-hyvin litteisiin osiin, jotka edellyttävät tiukkaa sijaintitarkkuutta ominaisuuksien välillä, kuten aluslevyt, välilevyt, litteät kosketuslevyt ja tiivisteet.
Koska kaikki leikkaus tapahtuu kerralla, reikien, urien ja ulkoprofiilin välinen suhde pysyy lukittuna. Ei ole kumulatiivista paikannusvirhettä asemalta-asemalle{2}}siirtoon. Peltileimausmuotteissa, jotka tuottavat yksinkertaisia litteitä geometrioita kohtuullisilla tilavuuksilla, yhdistelmämuotti tarjoaa erinomaisen tarkkuuden alhaisemmilla työkalukustannuksilla kuin progressiiviset vaihtoehdot.
Rajoitus on selvä: yhdistelmämuotit eivät kestä taivutusta, muotoilua tai syvävetoa. Ne ovat yksitasoisia{1}}työkaluja. Jos osasi tarvitsee kolmiulotteisen muotoilun, tarvitset eri leimausmuottiarkkitehtuurin tai toissijaisia operaatioita loppupäässä.
Three Die -arkkitehtuurien vertailu
| Kriteerit | Progressiivinen Die | Siirrä kuoppa | Yhdistetty kuolee |
|---|---|---|---|
| Paras osa geometria | Pienet ja keskikokoiset{0}}osat, joissa on useita ominaisuuksia (taivutukset, reiät, muodot) | Suuret osat, syvä{0}}piirretyt muodot, monimutkainen 3D-geometria | Litteät osat, jotka vaativat tarkan reiän-reunan{1}}suhteen |
| Tyypillinen tuotantomäärä | Korkea (100 000 - miljoonia) | Keskitaso tai korkea (10 000 - satoja tuhansia) | Matalasta keskikokoiseen (1 tk - 100 000) |
| Saavutettavat toleranssit | +/-0,05 mm - +/-0,1 mm | +/-0,1 mm - +/-0,2 mm | +/-0,025 mm - +/-0,05 mm |
| Suhteellinen työkalukustannus | Korkea | Korkea | Matalasta keskikokoiseen |
| Pyörän nopeus | Erittäin nopea (100-1, 500+ SPM) | Keskitaso (15-80 SPM) | Kohtalainen tai nopea (50-300 SPM) |
Päätöksentekokehys: Dietyyppisi valitseminen
Näiden kolmen arkkitehtuurin välillä valitsemisen ei tarvitse olla arvailua. Käy läpi nämä kysymykset järjestyksessä, ja oikea vastaus tulee yleensä ilmeiseksi:
- Onko osa tasainen ilman mutkia tai muotoja?Jos kyllä, yhdistelmämuotti antaa todennäköisesti parhaan tarkkuuden-kustannussuhteeseen{1}}.
- Vaatiiko kappale useita operaatioita (taivutukset, vedot, muotoilut) leikkauksen lisäksi?Jos kyllä, tarvitset joko progressiivisen tai siirtomuotin.
- Voiko osa pysyä kiinni telinenauhassa kaikkien toimintojen ajan?Jos osa on riittävän pieni eikä vaadi syvää vetoa, progressiivinen nosturi on paras nopeus ja hinta -per-kappaletta kohden.
- Onko osa liian suuri nauhan syöttämiseen vai vaatiiko se syvävetoa enemmän kuin nauhan eteneminen sallii?Jos kyllä, siirtosuutin käsittelee geometrian tinkimättä.
- Mikä on vuotuinen tuotantomääräsi?Suuret volyymit (100 000+) oikeuttavat työkaluinvestoinnin progressiivisiin muotiin. Keskikokoiset tilavuudet voivat suosia siirtoa tai yhdistettä monimutkaisuudesta riippuen. Pienet tilavuudet voivat viitata yhdistelmämuotteihin tai yksinkertaisempiin työkaluihin toissijaisilla toimilla.
- Kuinka tiukat toleranssisi ovat?Jos tasaisuus ja reiän sijainnin tarkkuus ovat kriittisiä yksinkertaisessa kappaleessa, yhdistelmämuotti antaa tiukimmat tulokset. Jos ominaisuuksien-to-tarkkuus ratkaisee monimutkaisen geometrian, progressiiviset meistit ja tarkkuuspilotit ylläpitävät johdonmukaisuutta.
Valitsemasi leimaussuutin määrittää katon valmiin osan -toleranssien, pinnan laadun ja tuotannon taloudellisuuden suhteen. Mutta die-arkkitehtuuri on vain puolet yhtälöstä. Jokaisessa näissä muottityypeissä joukko kriittisiä komponentteja toimii yhdessä ja muotoilee metallia, ja näiden komponenttien vuorovaikutuksen ymmärtäminen erottaa hyvän osan romutusta.
Tärkeimmät leimausmuottikomponentit, jotka muotoilevat osiasi
Muottiarkkitehtuuri antaa sinulle suunnitelman, mutta rakenteen sisällä olevat yksittäiset leimausmuottikomponentit tekevät varsinaisen työn. Jokaisella on erityinen rooli metallilevyn leikkaamisessa, ohjaamisessa tai ohjauksessa sen muuttuessa valmiiksi osaksi. Kun nämä muotin osat toimivat harmoniassa, saat puhtaat reunat, tarkat mitat ja toistettavan laadun ajon toisensa jälkeen. Kun edes yksi elementti on pois päältä, viat näkyvät nopeasti.
Ajattele muottikokoonpanoa tarkkuusinstrumenttina, jossa on kymmeniä toisistaan riippuvaisia osia. Kun ymmärrät, kuinka jokainen kappale vaikuttaa metalliin, saat todellista vipuvaikutusta määriteltäessä toleransseja tai diagnosoitaessa puristinlattian laatuongelmia.
Punch and Die Block -vuorovaikutus
Peltilävistyksen ja muottilohkon suhde on jokaisen leikkausoperaation sydän. Lävistin laskeutuu metallilevyyn, kun taas muottilohko muodostaa vastakkaisen leikkuureunan alla. Näiden kahden pinnan välinen rako-tunnetaan nimellä leikkausvälys-säätelee lähes kaikkea leikkuureunan laadusta.
Kun välys on optimoitu (tyypillisesti5-15 % materiaalin paksuudestaseoksesta riippuen), metalli leikkaa puhtaasti. Lävistin työntää materiaalia sen leikkauslujuuden yli, ja murtuma etenee siististi lävistimen reunan ja muottilohkon aukon välillä. Etana putoaa vapaasti suulakkeen läpi, ja jäljelle jäävässä reiässä tai profiilissa on sileä leikkausvyöhyke minimaalisella purseella.
Aseta tämä välys liian tiukaksi ja nostat leikkausvoimaa, nopeuttaat lävistysten kulumista ja vaarannat työkalun rikkoutumisen. Liian löysä ja materiaali rullaa mieluummin kuin leikkuu, jolloin syntyy repaleisia reunoja ja ylisuuria purseita, jotka vaativat toissijaista viimeistelyä. Muottilohkon porausgeometria vaikuttaa myös etanan pysyvyyteen-jos etanat eivät irtoa puhtaasti, ne pinoutuvat ja vahingoittavat seuraavaa osaa tai itse meistiä.
Die-kengät, ohjausjärjestelmät ja kohdistus
Kuvittele, että puristin pyörii nopeudella 600 iskua minuutissa ylä- ja alapuoliskon ollessa jopa muutaman tuuman tuhannesosan vinossa. Jokainen lävistys laskeutuisi-keskipisteeseen, leikkausvälys siirtyisi toiselle puolelle ja osien reunan laatu tai mittapoikkeama olisi epätasaista. Siksi meistrikengät ja ohjausjärjestelmät ovat niin tärkeitä.
Muottikengät ovat paksuja teräs- tai alumiinilevyjä, jotka toimivat koko muottikokoonpanon rakenteellisena perustana. Ylempi kenkä kantaa lyöntejä ja strippareita; alempi kenkä pitää muottilohkot, nostimet ja muottityynylevyn, joka tukee osien muodostamista. Yhdessä niiden on pysyttävä täysin yhdensuuntaisina ja jäykinä kuormitettuna.
Kahden kengän yhdistäminen,ohjaustapit ja holkitsäilyttää kohdistus koko puristusliikkeen ajan. Nämä tarkkuus{1}}maakomponentit valmistetaan 0,0001 tuuman toleransseilla. Kuulalaakeri--tyyppiset ohjaustapit vähentävät kitkaa ja mahdollistavat suuremmat puristusnopeudet, kun taas kitka{5}}tyyliset tapit tarjoavat lisäkallistusta sivuttaisvoimien vastustamiseksi. Molemmat tyypit varmistavat, että ylempi ja alempi puolisko rekisteröivät täsmälleen jokaisen syklin, pitäen meistosuuttimen osat oikeassa suhteessa toisiinsa.
Nostimet, kuorintalaitteet ja materiaalinhallinta
Leikkaus ja muovaus saavat kaiken huomion, mutta materiaalin ohjauskomponentit määrittävät hiljaa, toimiiko progressiivinen muotisi tasaisesti vai jumiutuuko 50 vedon välein.
Nostimet nostavat metallinauhaa asemien välillä niin, että se puhdistaa muottipalojen pinnat ja kaikki alla olevat muodostuneet piirteet. Ilman niitä nauha vetäisi alemman suulakkeen poikki aiheuttaen naarmuja, syöttöhäiriöitä ja sijaintivirheitä. Jousikuormitteiset{2}}nostimet nostavat nauhan tasaiselle korkeudelle, jolloin se pääsee vapaasti eteenpäin seuraavalle asemalle.
Stripparit palvelevat kaksinkertaista tehtävää. Ne pitävät levyä litteänä muottikappaletta vasten leikkauksen aikana (estävät vääristymisen) ja ne vetävät materiaalia irti lävistimestä sen vetäytyessä sisään. Ilman irrotuslaitetta pelti nousisi meistin mukana ja menettäisi asemansa kokonaan. Mekaaniset kuorintalaitteet käyttävät jousipainetta, kun taas uretaanikuormittajat luottavat elastiseen puristukseen-molemmat pitävät materiaalin siellä, missä se kuuluu.
Pilotit ovat tarkkuusnastat, jotka menevät aiemmin lävistettyihin reikiin, kun nauha etenee jokaiselle asemalle. Ne hienosäätävät-nauhan asennon ennen leikkausta tai muotoilua, korjaamalla mahdolliset syöttövirheet ja varmistaen, että ominaisuuksien-to-tarkkuus pysyy spesifikaatioiden sisällä koko osassa.
Komponentin viite: Mitä kukin osa tekee
- Iskut- Leikkaus- tai muotoilutyökalut, jotka painavat metallilevyyn reikiä, profiileja tai muotoiltuja piirteitä.
- Die lohkot (painikkeet)- Karkaistut terät, jotka tarjoavat vastakkaisen leikkuureunan; niiden reikäkoko siirtyy suurempia kuin meistin määritetyn välyksen verran.
- Die kengät- Ylä- ja alateräslevyt, jotka toimivat rakenteellisena perustana kaikkien työosien asennuksessa.
- Stripparit- Jousikuormitteiset-levyt tai uretaanielementit, jotka pitävät arkin tasaisena leikkauksen aikana ja irrottavat sen rei'istä, kun se vedetään takaisin.
- Nostimet- Jousikäyttöiset-kiskot tai tapit, jotka nostavat nauhaa tasaisen etenemisen takaamiseksi asemien välillä.
- Lentäjät- Tarkat paikannusnastat, jotka menevät esi-rei'itettyihin reikiin kohdistaakseen nauhan ennen jokaista toimenpidettä.
- Jouset- Mekaaniset tai typpikaasuelementit, jotka tarjoavat hallitun voiman irrottimille, nostajille ja painetyynyille.
- Taustalevyt- Lävistysten taakse sijoitetut karkaistut levyt jakavat iskukuormat ja estävät lävistyspäiden uppoamisen pehmeämpiin meistikenkiin.
Jokainen näistä leimausmuotin osista vaikuttaa lopulliseen osan lopputulokseen. Kulunut pilotti mahdollistaa paikannusliikkeen. Heikko kuorintajousi mahdollistaa materiaalin nousemisen ja vääntymisen. Halkeileva taustalevy antaa lyönnin työntyä kenkään. Muottikokoonpano toimii järjestelmänä-ja osasi laatu on vain niin hyvä kuin järjestelmän heikoin lenkki.
Nämä komponentit eivät tietenkään toimi tyhjiössä. Leimaamasi materiaali-sen paksuus, kovuus ja sitkeys-asettaa vaatimuksia jokaiselle muotin sisällä olevalle elementille ja sanelee, kuinka aggressiivisesti kukin kuluu ajan myötä.
Kuinka työkappaleen materiaali vaikuttaa meistin valintaan
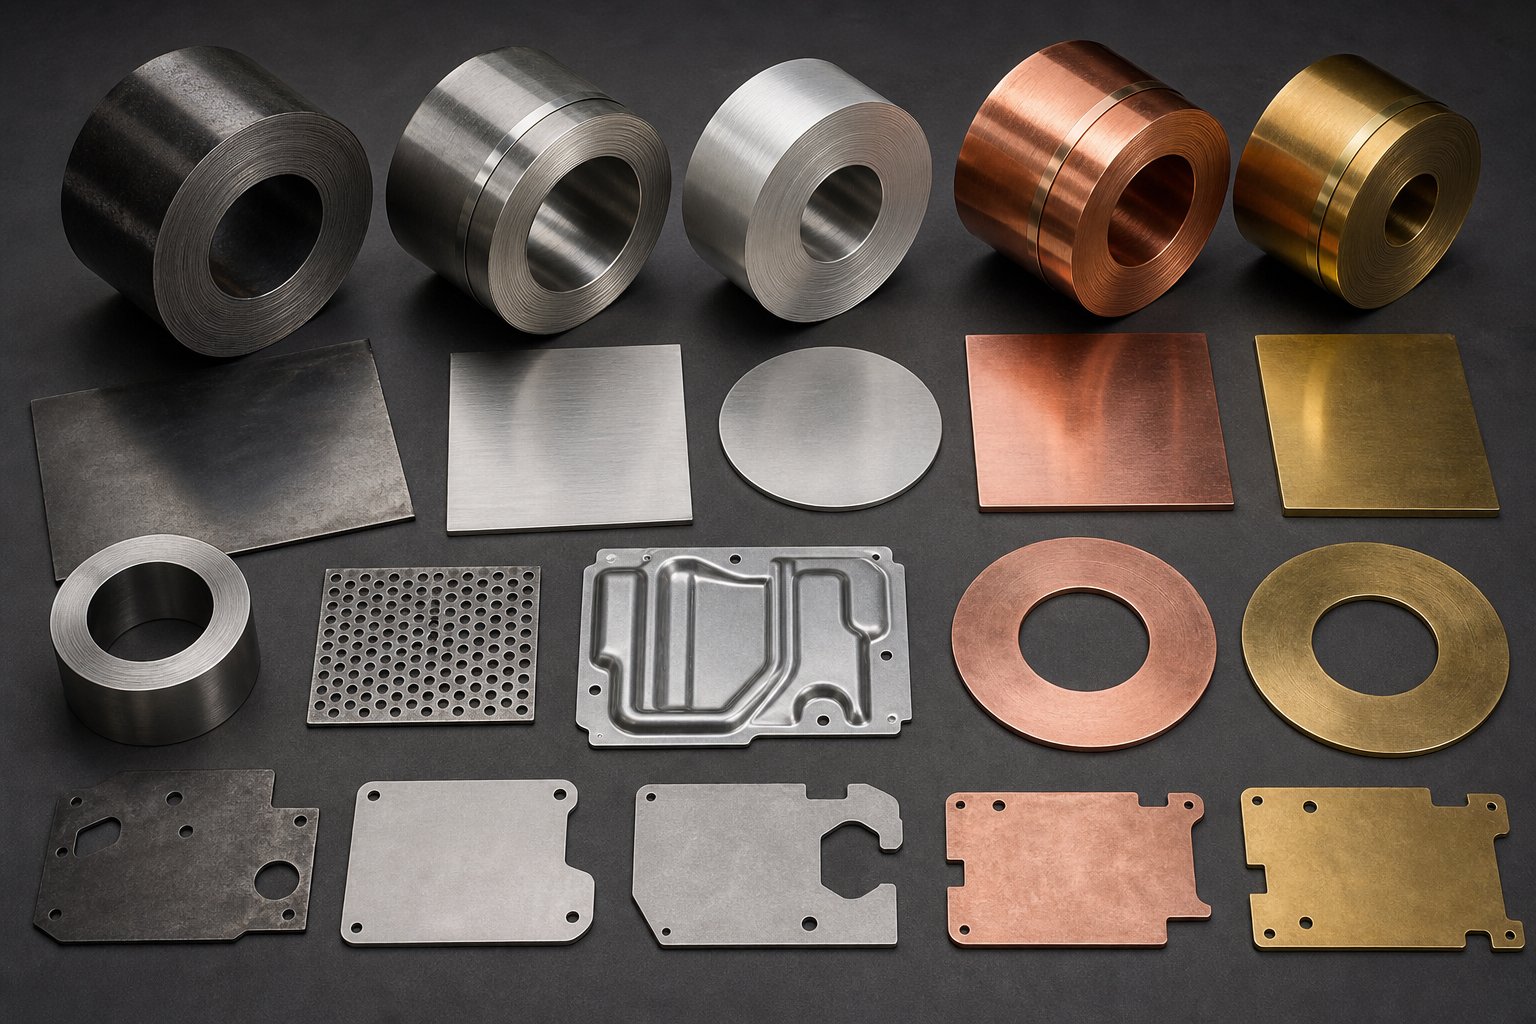
Pehmeälle teräkselle valmistettu suulake ei toimi samalla tavalla, kun ruostumaton teräs ajetaan sen läpi. Kelan materiaali määrää lähes kaikki työkalun sisällä olevat tekniset parametrit: leikkausvälys, lävistysgeometria, muotoilusäteet, jousivoima, puristusvoimakkuus ja jopa työkalukomponenttien pintapinnoite. Jätä huomioimatta nämä materiaaliin perustuvat vaatimukset, niin voit palaa lävistysten läpi, tuottaa liiallisia purseita tai halkeaa osia muotoilun aikana.
Kun määritetään meistileimattuja osia, materiaalitietolehti ei ole vain hankintatieto-se on jokaisen työkalupäätöksen lähtökohta. Neljä tärkeintä ominaisuutta: vetolujuus, kovuus, sitkeys ja paksuus. Jokainen muuttaa sitä, kuinka ohutlevysuulake on suunniteltava tuottamaan hyväksyttäviä osia.
Teräksen ja ruostumattoman teräksen leimaamiseen liittyviä huomioita
Teräs on edelleen yleisin leimattujen komponenttien materiaali, mutta "teräs" kattaa laajan valikoiman käyttäytymismalleja. Pehmeä teräs (tyypillisesti alle 350 MPa:n vetolujuus) on anteeksiantava-leikkaus, muotoutuu ilman liiallista takajousta ja aiheuttaa kohtalaista muotin kulumista. Ruostumaton teräs on täysin eri eläin.
Ruostumattomien laatujen, kuten 304 ja 316, vetolujuus ylittää 500 MPa, ne kovettuvat nopeasti muovauksen aikana ja tuottavat huomattavasti enemmän lämpöä lävistys---materiaalirajapinnassa. Näitä kovempia seoksia prosessoivissa teräsleimausmuotteissa huomaat, että useat tekniset säädöt tulevat pakollisiksi:
- Tiukemmat välykset- Kovemmat materiaalit vaativatlisääntyneet puhdistumaprosentitennenaikaisen lävistysmurtuman ja liiallisten leikkausvoimien estämiseksi. Ruostumaton teräs tarvitsee tyypillisesti 10-15 % materiaalin paksuudesta per puoli, kun taas pehmeä teräs 6-10 %.
- Suuremmat muodostusvoimat- Puristimen vetoisuusvaatimukset hyppäävät 50–60 % siirryttäessä miedosta teräksestä ruostumattomaan. Alimittaiset puristimet johtavat epätäydelliseen muotoiluun, lyöntijälkoihin ja nopeutuneeseen kulumiseen kaikissa työkalun osissa.
- Takaisinjousikorvaus- Ruostumattoman teräksen suurempi myöhön-/-vetosuhde tarkoittaa parempaa elastista palautumista taivutuksen jälkeen. Muotisuunnittelijoiden on taivutettava yli-2–4 astetta (joskus enemmän) osuakseen kohdekulmiin, ja lyöntien muodostaminen saattaa vaatia muunneltuja säteitä takapotkun huomioon ottamiseksi.
- Nopeutettu muotin kuluminen- Ruostumattoman teräksen hankaava luonne vaatii ensiluokkaista leimattua terästä lävistys- ja muottilohkorakenteissa. D2- tai M2-työkaluteräkset, usein TiN- tai AlCrN-pinnoitteilla, ovat välttämättömiä reunojen terävyyden säilyttämiseksi pitkien tuotantoajojen aikana.
Tulos? Ruostumattomasta teräksestä valmistetut meistomuotit maksavat enemmän etukäteen, koska ne vaativat parempia materiaaleja, tiukempia valmistustoleransseja ja kestävämpiä puristuskehyksiä. Mutta tämä investointi maksaa itsensä takaisin tasaisena osien laaduna ja pidempinä hiontavälinä.
Alumiinin ja kupariseoksen käyttäytyminen meistiissä
Alumiini tuo leimausprosessiin aivan erilaiset haasteet. Se on noin kolmasosa teräksen tiheydestä ja suhteellisen pehmeä,-mikä kuulostaa siltä, että sen pitäisi olla helppo leimata. Käytännössä tuo pehmeys aiheuttaa ongelmia, joita teräs ei koskaan tee.
Suurin ongelma alumiinin leimausmuotteissa on räpyttely. Alumiini on "tahmea" metalli, jolla on taipumus kylmä-hitsata mikroskooppisia hiukkasia muotin pinnalle korkeapainekontaktin aikana. Kun kiilto alkaa, se lumipalloja: jokainen myöhempi veto poimii lisää materiaalia, naarmuttaa seuraavaa osaa ja lopulta vahingoittaa muotia yksinkertaisen kiillotuksen lisäksi. Sattuman ehkäisy edellyttää monitasoista{5}strategiaa:
- Die pinnoitteet- PVD-pinnoitteet, kuten Titanium Nitride (TiN) tai Diamond{1}}Like Carbon (DLC), luovat tarttumattoman esteen alumiinin ja työkaluteräksen pinnan välille.
- Pintakäsittely- Peili-kiillotusmuodostuspinnat vähentää kitkan-syntymää lämpöä, joka on liiman kulumisen ensisijainen laukaisin.
- Työkaluteräksen valinta- Korkeat{1}}vanadiiniteräkset (kuten CPM 10 V) tarjoavat erinomaisen kestävyyden alumiinin liimakulumista vastaan.
- Erikoisvoitelu- Kloorittomat-synteettiset nesteet tarjoavat rajavoitelun värjäämättä alumiinipintaa.
Alumiinilla on myös selvä jousto-enemmän kuin teräksellä-, koska sen kimmokerroin on suunnilleen yksi -kolmas teräksen kimmokerroista (noin 10 000 ksi vs. 30 000 ksi). Taivutukset, jotka pitävät kulman teräksessä, ponnahtavat merkittävästi takaisin alumiinissa, mikä vaatii yli-taivutus- tai jännitys-kevennysominaisuuksia, jotka on rakennettu muotiin.
Kupari- ja messinkilejeeringit ovat pehmeysspektrin toisessa päässä. Ne muodostuvat helposti minimaalisella takaiskulla, mutta niiden pehmeys tarkoittaa, että ne ovat alttiita pintajäljelle karkeista meistinpinnoista. Kuparin leimaaminen vaatii tyypillisesti kiillotettua työkalua ja huolellisia irrottimen paineasetuksia kosmeettisten vaurioiden välttämiseksi. Toisaalta kupariseokset aiheuttavat hyvin vähän muotin kulumista, joten työkalujen käyttöikä on erinomainen jopa tavallisilla työkaluteräksillä.
Kuinka materiaalin paksuus ohjaa meistitekniikkaa
Seoksesta riippumatta massan paksuus on suurin yksittäinen muuttuja välyksen laskennassa. Alan-vakiokaava on yksinkertainen:
Leikkausvälys (per puoli)=Materiaalin paksuus x välyskerroin
Thepuhdistumakerroin vaihtelee tyypillisesti 5-10 %materiaalin paksuudesta riippuen lejeeringin kovuudesta ja halutusta reunan laadusta. Tarkkuussovelluksissa käytetään alapäätä (noin 5 %) minimaalisen purseen ja sileän leikkauspinnan saavuttamiseksi. Yleinen leimaus käyttää 8-10 % muotin käyttöiän pidentämiseen ja leikkausvoimien vähentämiseen.
Esimerkiksi leimaamalla 1,0 mm:n pehmeää terästä 8 %:n kertoimella saat 0,08 mm:n välyksen per puoli. Vaihda 2,0 mm:n ruostumattomaan teräkseen 12 %:lla, niin näet 0,24 mm:n sivua kohden-kolminkertainen lisäys, joka vaatii täysin erilaiset suutinpalojen mitat ja rei'ityskoon.
Paksuus ohjaa myös näitä asiaan liittyviä päätöksiä:
- Iskun voima- Paksummat materiaalit vaativat enemmän leikkausvoimaa, mikä tarkoittaa suurempia lävistyspoikkileikkauksia-, jotta vältetään nurjahdus.
- Stripperin voima- Paksumpi materiaali tarttuu lävistimeen tiukemmin ja vaatii vahvempia jousia tai typpisylintereitä materiaalin kuorimiseksi luotettavasti.
- Ominaisuuden vähimmäiskoko- Yleissääntönä on, että pienin reiän halkaisija ei saa olla pienempi kuin materiaalin paksuus. Lyö mitä tahansa pienempää ja vaarana on työkalun rikkoutuminen.
- Säteiden muodostus- Pienin taivutussäde ja paksuus. Teräs sallii tyypillisesti 1T:n (kerran paksuuden) taivutussäteen, kun taas alumiini vaatii usein 2T tai 3T halkeilun välttämiseksi.
Leimattujen osien materiaalivertailu
| Materiaali | Tyypillinen paksuusalue | Suhteellinen muodostusvoima | Springback-trendi | Die Wear Rate |
|---|---|---|---|---|
| Mieto teräs | 0,3 mm - 6.0 mm | Keskitaso (perustaso) | Matalasta kohtalaiseen | Kohtalainen |
| Ruostumaton teräs | 0,2 mm - 4.0 mm | Korkea (1,5-1,7x pehmeä teräs) | Korkea | Korkea |
| Alumiini | 0,3 mm - 6.0 mm | Matala (0,3-0,5x pehmeä teräs) | Korkea (pieni moduuli) | Matala (mutta vaarallinen) |
| Kupari | 0,1 mm - 3.0 mm | Matalasta kohtalaiseen | Erittäin matala | Erittäin matala |
| Messinki | 0,2 mm - 4.0 mm | Kohtalainen | Matala | Matala |
Materiaalin valinta ei määritä vain sitä, mitä kelassa tapahtuu,{0}} se vaikuttaa jokaisen työkalupäätöksen läpi lävistyskovuudesta puristimen tonnimäärään ja huoltoväleihin. Näiden parametrien saaminen oikeaan suunnitteluvaiheessa estää tuotannon laatuun syövyttävät loppupään ongelmat: liian nopeasti kasvavat purseet, kulmaa pitävät mutkat ja pinnat, jotka jättävät jälkiä tai sappia ensimmäisen tuhannen vedon aikana.
Nämä loppupään ongelmat ansaitsevat oman tarkastelun. Jopa täydellisesti yhteensopivilla materiaaleilla ja välyksillä, tuotannossa voi ilmetä tiettyjä puutteita-, ja jokainen niistä johtuu hallittavasta perimmäissyystä muotin sisällä.
Yleisimmät viat puristetuissa osissa ja niiden estäminen
Jopa täydellisesti suunniteltu muotti tuottaa lopulta viallisen osan. Ero hyvin suoritetun-leimaustoiminnon ja romu{2}}raskasleimauksen välillä johtuu siitä, että ymmärrämme, miksi vikoja tapahtuu, ja korjaamme perimmäiset syyt ennen kuin ne laajenevat. Purseet, takaisku, ryppyjä, halkeamia ja oheneminen ovat viisi vikaa, jotka muodostavat suurimman osan hylätyistä meistetyistä osista. Jokainen niistä seuraa suoraan tiettyyn työkalutilaan tai prosessiparametriin, jota voidaan ohjata.
Purseen muodostumisen ja leikkuuvälin ohjaus
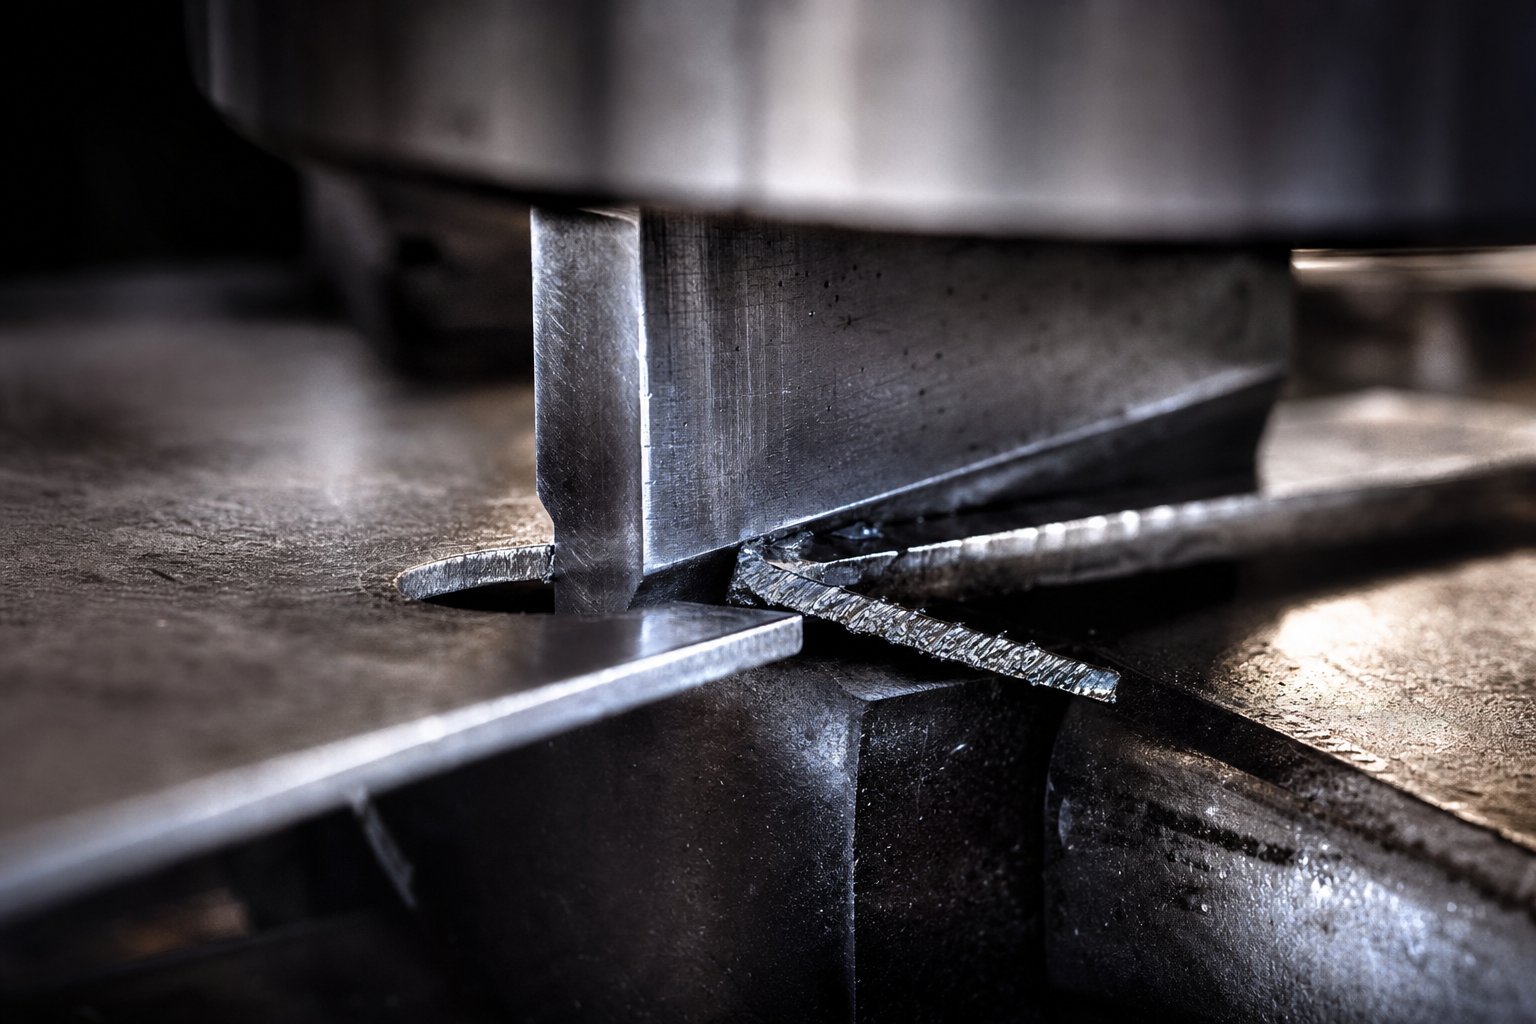
Purseet ovat kohotettuja, teräviä reunoja, jotka muodostuvat meistetun osan leikkausprofiilia pitkin lävistyksen, tyhjennyksen tai leikkaamisen jälkeen. Ne ovat yleisin valitus leimattujen osien valmistuksessa, ja ne viittaavat melkein aina metallilävistysten ja muottilohkon väliseen välysongelmiin.
Näin tapahtuu muotin sisällä leikkausiskun aikana: meisti koskettaa levyä, työntää sen leikkauslujuuden yli ja materiaali murtuu linjaa pitkin, joka yhdistää meistin reunan muottilohkon reunaan. Kun välys on optimoitu, murtumaviivat kohtaavat siististi, jolloin muodostuu tasainen leikkausvyöhyke minimaalisella kiertymisellä ja tiukka, lähes näkymätön purse. Kun välys on liian tiukka, leikkausvoimat piiskaavat ja materiaali repeytyy leikkauksen sijaan. Kun välys on liian suuri, metalli rullaa rakoon ennen murtumista jättäen jäljelle repaleisen reunan ja ylimitoitettua purseetta.
Teollisuuden ohje pehmeälle teräkselle on 5-8 % materiaalin paksuudesta per sivu. Ruostumaton teräs ja vahvemmat seokset nostavat tätä vaihteluväliä 10-15 %:iin. Tämän numeron saaminen oikeaan suunnitteluvaiheessa on tärkeää, mutta se on vain puoli voittoa.
Die Wear tuo käyttöön toisen muuttujan. Kun stanssausmeistit ja meistilohkot kiertävät tuotantoa, niiden leikkuureunat pyöristyvät vähitellen. Tämä progressiivinen himmennys lisää tehokkaasti toiminnallista välystä yli sen suunniteltua arvoa, ja purseen korkeus kasvaa asteittain jokaisella tuhannella vedolla. Purseen korkeuden valvonta tuotannon aikana antaa varhaisen varoituksen, kun uudelleenhionta tai lävistys on tarpeen. Osa, joka mittasi asennuksen yhteydessä 0,05 mm:n purseet, saattaa hiipiä 0,15 mm:iin 200 000. osuman mennessä-reilusti hyväksytyt rajat monissa sovelluksissa.
Springbackin, rypistymisen ja halkeilun ehkäisy
Muotoiluvirheet ovat mutkikkaampia kuin leikkausvirheet, koska niihin liittyy pikemminkin materiaalin käyttäytyminen rasituksessa kuin pelkkä välysmittaus.
Springbackon metallin elastinen palautuminen taivutusvoiman vapautumisen jälkeen. Osa palaa osittain kohti alkuperäistä litteää muotoaan jättäen sinulle taivutuskulman, joka on muutaman asteen poissa tavoitteesta. Erittäin lujat{2}}materiaalit osoittavat enemmän joustavuutta, koska ne säilyttävät enemmän elastista energiaa. Ratkaisuja ovat mmkompensoi muotin kulmaa suunnittelun aikana(yli-taivutus odotetun takajoustomäärän verran), käyttämällä pohja- tai lyöntilyöntejä, jotka muuttavat plastisesti taipuman kärkeä, ja lisäämällä jäykistäviä ripoja lähellä taivutusviivaa geometrian lukitsemiseksi.
Rypistyvänäkyy aaltoina-kuten solkia piirrettyjen osien laipassa tai seinässä. Se tapahtuu, kun puristusjännitys ylittää arkin nurjahduskestävyyden-tyypillisesti siksi, että aihion pidikevoima on liian pieni tai vetohelmet eivät rajoita materiaalin virtausta tehokkaasti. Aihion pidikkeen paineen lisääminen, vetopalojen geometrian optimointi ja voitelujakauman säätäminen ratkaisevat yleensä ongelman.
Halkeilutapahtuu, kun vetojännitys ylittää materiaalin sitkeysrajan. Näet sen tiukoilla taivutussäteillä, syvällä-vedetyillä kulmilla ja alueilla, joilla materiaali ohenee liikaa. Yleisiä syitä ovat liian-pienet lävistyssäteet, aggressiivinen yksitasoinen-piirustus ja huono raesuuntaus. Ennaltaehkäisystrategioissa keskitytään jännityksen levittämiseen: suuremmat säteet, monivaiheinen muovaus, välihehkutus syvävetoa varten ja kriittisten mutkien kohdistaminen raesuuntaan sen suuntaisen sijaan.
Ohituslovien rooli materiaalivirrassa
Progressiivinen meistileimaus lisää vikaluokan, jota muut muottityypit eivät kohtaa: syöttöhäiriöihin liittyvät{0}}mittavirheet. Kun nauha ei siirrä tarkkaa lyöntiväliä eteenpäin, jokainen osan piirre siirtyy pois paikaltaan. Tässä kohtaa negatiiviset ja positiiviset ohituslovet metallilevyn leimausmuotteissa ovat välttämättömiä.
Ohituslovi (kutsutaan myös pitch loveksi tai ranskalaiseksi loveksi) on pieni osa materiaalia, joka on leikattu pois nauhan yhdestä tai molemmista reunoista progressiivisen muotin alkuasemilla. Leimausmuotissa olevien ohituslovien tarkoitus on kolmiosainen: ne tarjoavat vankan mekaanisen pysäyttimen, joka estää ylisyötön, poistavat reunan kallistuksen, joka muutoin saisi nauhan kulkemaan epätasaisesti, ja luovat vertailupinnan syöttö-pituuden tarkistusantureille.
Negatiiviset ohituslovet leikattu materiaalipoisnauhan reunasta luoden avoimen raon, johon pysäytyskappale tarttuu. Positiiviset ohituslovet suuntaavat pienen kielekkeen alaspäin luoden ulkonevan piirteen, joka kohdistuu muotin pysäytyspintaa vasten. Molemmat lähestymistavat ohjaavat nauhan etenemistä, mutta ne palvelevat erilaisia suunnittelukonteksteja. Negatiiviset lovet ovat yleisempiä leveämmille, paksummille nauhoille, joissa reunan kallistus on huolenaihe. Positiiviset lovet (lansetti-ja-laippatyyli) toimivat hyvin kapeille kantoaluksille, koska nejäykistää kantolaitetta ja auttaa ruokintaatuottamatta irtonaista etanaa, joka vaatii irrottamisen.
Ohituslovien pellinmuodostustarkoituksen ymmärtäminen auttaa selittämään, miksi jotkut progressiiviset meistit toimivat virheettömästi, kun taas toiset syövät jatkuvasti väärin. Ilman näitä lovia edes -tarkkuusservosyöttimet eivät voi taata, että nauha ei hiipi aiotun asennon ohi-yksi vakava syöttöhäiriö voi kaataa koko muotin, mikä maksaa paljon enemmän kuin pieni määrä materiaalia, jonka lovi kuluttaa.
Vika-to-Ratkaisuviitteeseen
- Liialliset purseet- Syy: kuluneet leikkuureunat tai väärä rei'itys--meistinväliin. Ratkaisu: säilytä oikea välys (5-15 % materiaalin paksuudesta per puoli lejeeringistä riippuen), hio uudelleen tai vaihda lävistimet aikataulun mukaan ja tarkista työkalun kohdistus.
- Springback- Syy: elastinen palautuminen mutkissa, erityisesti erittäin lujissa-materiaaleissa. Ratkaisu: taivuta yli-kompensoidun kulman verran, käytä pohja-/kiinnitysiskuja tai lisää jäykistäviä ominaisuuksia.
- Rypistyvä- Syy: riittämätön aihion pidikkeen voima tai riittämätön vetopalon kiinnitys. Ratkaisu: lisää pitopainetta, suunnittele vetohelmet uudelleen ja optimoi aihion muoto materiaalivirran ohjaamiseksi.
- Halkeilu- Syy: vetojännitys, joka ylittää materiaalin sitkeyden terävillä säteillä tai syvällä vedolla. Ratkaisu: lisää muovaussäteitä, käytä monivaiheista-piirustusta, valitse korkeampi-muovausmateriaali ja kohdista taivutukset raesuuntaan.
- Materiaalin oheneminen- Syy: liiallinen vetosyvyys tai liian-pieni lävistyssäde keskittyvä jännitys. Ratkaisu: Optimoi aihion koko, paranna voitelua, pienennä vetosuhdetta vaihetta kohti ja jaa jännitys uudelleen simulointi-ohjatun meistigeometrian avulla.
- Syöttöhäiriö/mittamuutos- Syy: nauhan ylisyöttö tai asennon poikkeama progressiivisissa muotteissa. Ratkaisu: sisällytä ohituslovit positiivisen sävelkorkeuden säätöön, ylläpidä ohjausnastan kuntoa ja käytä syötteen-varmistusantureita.
Jokainen näistä vioista on estettävissä muotin suunnitteluvaiheessa. Haasteena on, että ratkaisut ovat usein vuorovaikutuksessa-välyksen kiristäminen purseiden vähentämiseksi lisää leikkausvoimaa, mikä nopeuttaa lävistysten kulumista, mikä lopulta tuo purseita takaisin. Tehokas vikojen ehkäisy edellyttää järjestelmätason näkemystä siitä, miten välys, materiaalivirta, loven suunnittelu ja muotoiluparametrit toimivat yhdessä. Monimutkaisille progressiivisille muotteille, joissa ohitusloveometria, pursesäätö ja materiaalivirran optimointi risteävät, työskentele kokeneiden työkaluasiantuntijoiden, kuten esim.YICHENvoi auttaa insinöörejä ratkaisemaan nämä toisiinsa liittyvät muuttujat ennen kuin kovat työkalut julkaistaan.
Vikojen ehkäisy on laatuyhtälön yksi puoli. Toinen puoli on tietää, kuinka paljon laatua muotiin tulee rakentaa-, ja tämä päätös riippuu tuotantomäärästä, odotetusta työkalun käyttöiästä ja luokitusjärjestelmästä, joka ohjaa meistien rakennetta.
Die Luokittelu ja tuotantomäärä päätökset
Kuinka paljon laatua muotiin pitäisi rakentaa? Se ei ole temppukysymys. Ylirakentaminen 5 000{5}}osaisen prototyypin ajoa varten kuluttaa rahaa. Sen alirakentaminen 3-miljoonan kappaleen vuosittaisella sitoumuksella hukkaa paljon enemmän seisokkien, uudelleentyöstöjen ja ennenaikaisen työkalun vaihdon vuoksi. Teollisuus ratkaisee tämän ongelman muottiluokitusjärjestelmällä, joka sovittaa työkaluinvestoinnit tuotantotodellisuuteen.
Kolme luokkaa -A, B ja C-määrittävät meistityökalujen laadun spektrin, ja jokaisella on erityisiä vaikutuksia osien toleransseihin, pinnan viimeistelyyn, työkalun käyttöikään ja kappalehintaan. Silti useimmat insinöörit kohtaavat nämä termit ilman selkeää selitystä siitä, mikä erottaa yhden luokan toisesta tai milloin kukin on taloudellisesti järkevää.
Die-luokat ja niiden merkitys osien laadulle
Ajattele muottiluokkia teknisen tarkkuuden tasoina. C-luokan alueella oleva vakiosuulake on rakennettu täysin eri tarkoitukseen kuin luokan A leimaussuulakesarja, joka on suunniteltu suorittamaan miljoonia jaksoja. Näin ne hajoavat:
Luokka A - Suurin tarkkuus, maksimaalinen käyttöikä
Luokan A työkalut ovat laatupyramidin huipulla. Nämä metallileimausmuottisarjat on suunniteltu äärimmäisen luotettaviksi, valmistettu kovimmista saatavilla olevista työkaluteräksistä ja valmistettu tiukimpiin mittatoleransseihin. Master Products Co.:n mukaan A-luokan meistit palvelevat korkealaatuisia-tuotantosovelluksia, mukaan lukien tarkkoja komponentteja, joilla on monimutkainen geometria, pienet toleranssit ja korkealuokkaiset pintakäsittelyt-autojen koripaneelit ja kuluttajalaitteet, jotka ovat parhaita esimerkkejä.
Luokka A on edelleen jaettu kahteen alatyyppiin:
- Tyyppi 1- Ulkopaneelien venyttämiseen ja piirtämiseen käytettäviä suurempia meistiä. Nämä tuottavat osia, jotka näkyvät selvästi valmiissa tuotteessa, joten jokaisen leimatun kappaleen on oltava täysin sileä ja -virheetön.
- Tyyppi 2- Korkein mahdollinen työkaluvalmistuksen tarkkuus. Valmistettu erikoistyökaluteräksistä, kovametalliteräksistä,-tehokkaasta keramiikasta ja alumiinisuuttimesta. Jos projektiisi liittyy erittäin suuria määriä tai poikkeuksetta lähellä toleransseja, tyypin 2 progressiiviset meistit ovat vastaus.
Joissakin sovelluksissa A-luokan meisti tuottaa useita miljoonia osia elinkaarensa aikana ilman suuria uusintoja. Tämä pitkäikäisyys johtuu materiaalivalinnoista (kovametalli kriittisissä kulumispisteissä, korkealuokkaiset työkaluteräkset muualla) ja rakennusmenetelmistä, joissa jäykkyys ja lämpöstabiilisuus asetetaan etusijalle alkuperäisten kustannussäästöjen sijaan.
Luokka B - Tuotannon työhevonen
Luokan B työkalusuuttimet edustavat yleisintä luokkaa kaupallisessa ja teollisessa leimaamisessa. Nämä muotit on edelleen rakennettu kestävien työkaluterästen toleranssien lyhentämiseksi, mutta ne on suunniteltu tiettyä tuotantomäärää silmällä pitäen sen sijaan, että ne olisi suunniteltu jatkuvaa käyttöä varten. Määrität tavoitemäärän -esim. 500 000 kappaletta-, ja luokan B suutin on rakennettu tuottamaan luotettavasti kyseinen tilavuus marginaalilla.
Käytännön ero? Luokka B käyttää standardinmukaisia D2- tai A2-työkaluteräksiä ilman kovametalliteräksiä tai eksoottisia pinnoitteita, joita löytyy luokan A rakennuksista. Ohjausjärjestelmät ovat tarkkuus-hiottuja, mutta ne eivät välttämättä sisällä kuulalaakereita-, jotka pidentävät{5}}nopean syklin käyttöikää. Tuloksena on leimaussuutinsarja, joka tarjoaa erinomaisen osien laadun pienemmällä investoinnilla, sillä huoltovälit ovat lyhyemmät ja työkalun kokonaiskesto on rajallinen.
Luokan C - lyhyt-käyttö ja prototyyppityökalut
Luokka C on sisääntulopaikka. Nämä ovat halvempia-muotteja, jotka sopivat pieniin- tai keskimääräisiin-volyymiin projekteihin, prototyyppiajoihin tai sovelluksiin, joissa ei vaadita tiukkoja toleransseja ja korkealaatuisia viimeistelyjä. Luokan C muotti voi käyttää pehmeämpiä työkaluteräksiä, yksinkertaistettuja ohjausjärjestelmiä ja vähemmän monimutkaista rakennetta kustannusten pitämiseksi alhaisina ja toimitusajat lyhyinä.
Milloin valitset C-luokan? Kun tarvitset 500–10 000 osaa suunnittelun validointiin, markkinoille sopivuuden testaamiseen tai siltatuotantoon, kun pysyvää työkalua rakennetaan. Osat eivät vastaa luokan A tulosteen johdonmukaisuutta, mutta ne ovat toimivia ja edustavat lopullista geometriaa.
Tuotantovolyymi investointikehyksenä
Luokkavalinta ei ole subjektiivinen{0}}se perustuu matematiikkaan. Peruskysymys on yksinkertainen: oikeuttaako parempien työkalujen aiheuttama-osakustannusten aleneminen suuremman ennakkoinvestoinnin?
Harkitse tasatulon{0}}logiikkaa. Luokan C muotti saattaa maksaa 15 000 dollaria, mutta vaatii toissijaisia purseenpoistotoimenpiteitä 0,05 dollaria per osa. Saman komponentin A-luokan muotti saattaa maksaa 80 000 dollaria, mutta se eliminoi nuo toissijaiset toiminnot kokonaan. Millä äänenvoimakkuudella kalliista suulakkeesta tulee halvempi vaihtoehto? Tässä esimerkissä noin 1,4 miljoonaa osaa. Tämän luvun alapuolella yksinkertainen työkalu voittaa. Sen lisäksi A-luokan sijoitus maksaa itsensä takaisin ja säästää rahaa jokaisella vedolla.
Materiaalin valinta muotin sisällä noudattaa samaa logiikkaa. Työkaluterässuuttimet maksavat 3-5 kertaa vähemmän kuin vastaavat kovametallit, mutta kovametallin kulutuskestävyys voi olla 10–30 kertaa suurempi. Työkaluteräslävistys on ehkä hiottava uudelleen 100 000 iskun välein. Samalla asemalla oleva kovametallisisäke voi suorittaa 2-3 miljoonaa osumaa ennen kuin se vaatii huomiota. Suuren volyymin tuotannossa kovametallisuutin tarjoaa alhaisemmat kokonaiskustannukset jyrkästä alkuhinnasta huolimatta.
Hybridilähestymiset täyttävät kuilun. Kovametalliterästen käyttö kriittisissä korkeissa-kulumispisteissä työkaluteräksisen muottirungon sisällä tarjoaa poikkeuksellisen kulutuksenkestävyyden siellä, missä se on tärkeintä, samalla kun kokonaiskustannukset pysyvät hallittavissa. Edistyneet pinnoitteet, kuten TiN tai TiCN, joita levitetään työkaluteräskomponentteihin, voivat myös pidentää käyttöikää merkittävästi ja kaventaa pinnoittamattoman teräksen ja kiinteän kovametallin välistä suorituskykyeroa ilman täyttä kustannuspalkkiota.
Tilavuustasot ja suutinluokkasuositukset
- Prototyyppi/esituotanto-(alle 5 000 osaa)- Luokan C työkalut. Odottaa työkalun käyttöikää 5 000-50 000 iskua. Käytä tavallisia työkaluteräksiä, yksinkertaistettu rakenne. Hyväksy laajemmat toleranssit ja suunnittele toissijaiset toiminnot. Tavoite: validoida osan geometria minimiinvestoinnilla.
- Pieni määrä (5 000-100 000 osaa vuodessa)- Luokan C tai huonon{1}}luokan B työkalut. Odottaa työkalun käyttöikää 50 000-500 000 iskun verran. Työkaluteräsrakenne, jonka kovuus on kohtalainen (58-62 HRC). Soveltuu osiin, joissa ±0,1 mm toleranssit ovat hyväksyttäviä.
- Keskimääräinen määrä (100 000-500 000 osaa vuodessa)- Luokan B työkalut. Odotettavissa oleva työkalun käyttöikä on 500 000-1 500 000 iskua ajoitetuilla uudelleenhionnoilla. Laadukkaat{11}}työkaluteräkset (D2, A2), tarkkuusohjainjärjestelmät ja suunnitellut huoltovälit. Tämä taso edustaa usein makeaa kohtaa, jossa työkaluinvestoinnit tasapainottavat osakohtaista taloutta.
- Suuri määrä (500 000–2 000 000 osaa vuodessa)- Luokan A tyypin 1 työkalut. Työkalun käyttöikä on yli 2 000 000 iskua. Ensiluokkaiset työkaluteräkset valikoiduilla kovametalliteräksillä korkean{7}}kulumisen asemissa. Tiukat toleranssit (±0,05 mm tai parempi), minimaaliset toissijaiset toiminnot ja optimoidut syklinopeudet.
- Erittäin suuri määrä (2 000,000+ osaa vuodessa)- Luokan A tyypin 2 työkalut. Odota työkalun käyttöikää 5 000,{5}} iskua. Täydelliset kovametalliterät kaikilla leikkausasemilla, erikoistuneet meistikenkien materiaalit ja progressiiviset meistiarkkitehtuurit, jotka on suunniteltu maksimaaliseen käyttöikään. Suulakkeesta itsestään tulee merkittävä pääoma omalla huoltoaikataulullaan ja uusintaohjelmallaan.
Huomaa malli: volyymin kasvaessa sijoitat enemmän suulakkeeseen vähentääksesi -osakustannuksia, eliminoidaksesi toissijaiset toiminnot, pidennät huoltovälejä ja minimoit seisokit. Muottisarjassa ei ole kyse arvostuksesta-, vaan työkaluinvestoinnin sovittamisesta tuotantoprosessisi taloudelliseen todellisuuteen.
Oikean luokan valinta määrittää myös, mitä muovausoperaatioita meisti voi kestää käyttöiän aikana. Luokan B stanssaus, joka käsittelee yksinkertaista tyhjennystä ja lävistystä, voi kestää huomattavasti sen nimellistilavuuden yli. Sama luokka, joka yrittää korkean-tarkkuuden lyöntiä tai syvävetoa tiukoilla toleransseilla, kuluu nopeammin, koska muovaustoimenpiteet aiheuttavat jatkuvaa puristuskuormitusta työkalupinnoille-kuormituksia, jotka vaativat materiaalin kimmoisuutta vain korkeamman-luokan rakentamisen tarjoamaan.
Muovausoperaatiot, jotka määrittävät leimatun osan geometrian
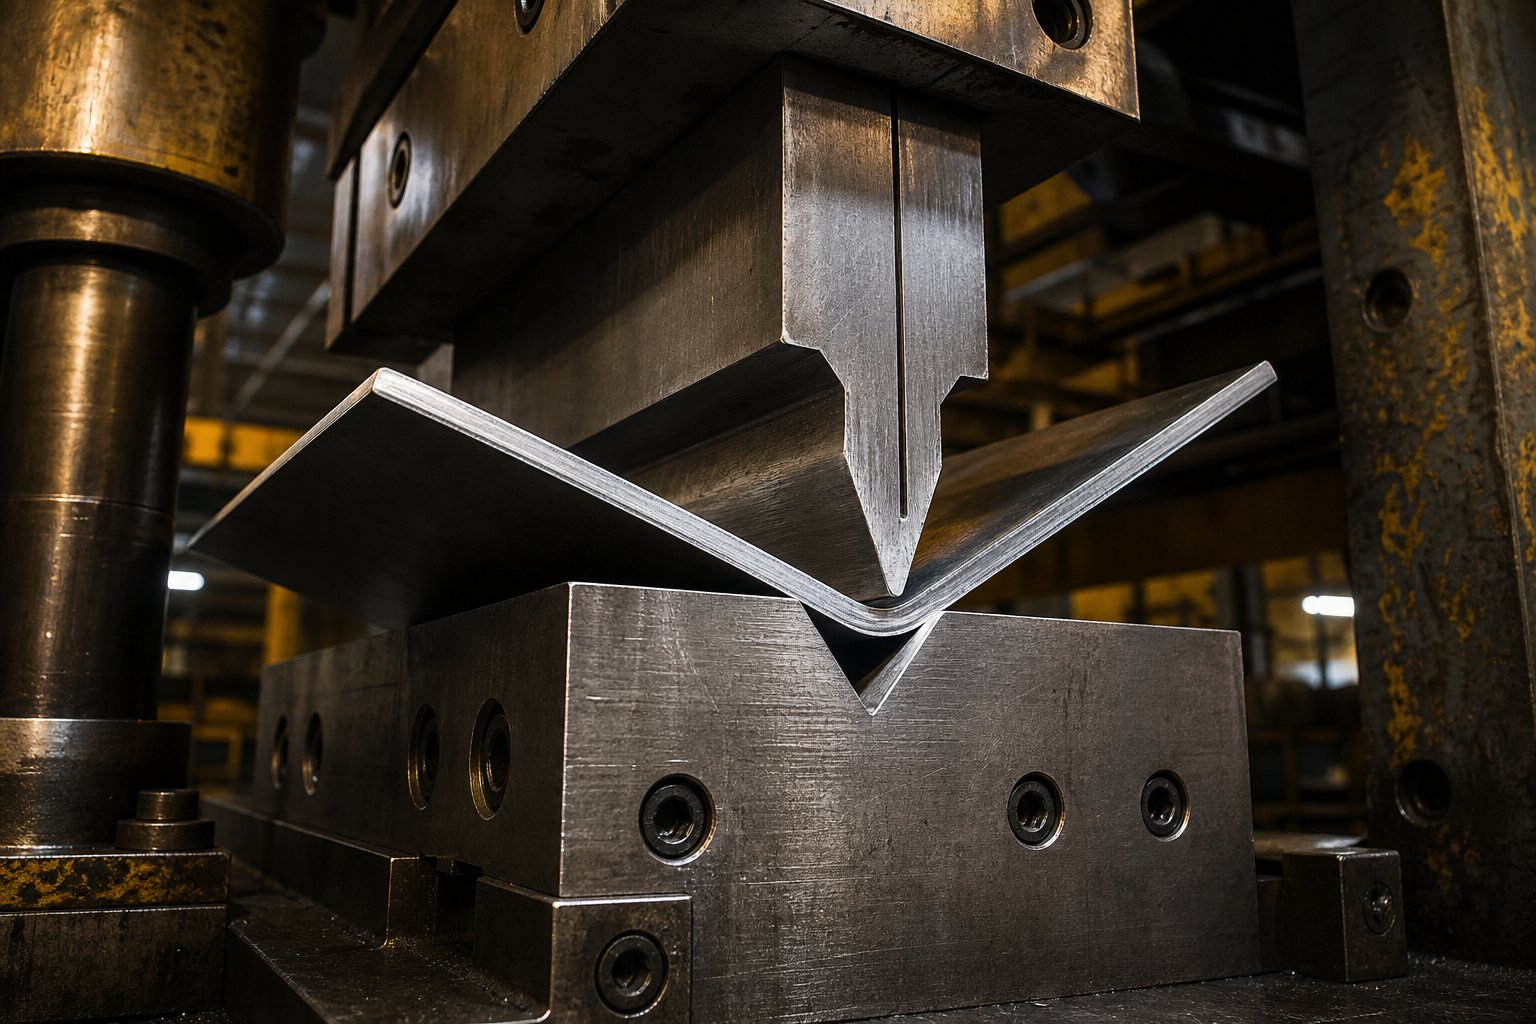
Leikkaus erottaa metallin. Muodostaminen muotoilee sen uudelleen. Jokainen meistetty komponentti, joka ylittää litteän profiilin-jokainen kannatin, jossa on mutka, jokainen kotelo, jossa on piirretty seinä, jokainen kosketus kohokuvioidun rivan kanssa-, johtuu geometriasta muotin sisällä tehdystä muotoilutoimenpiteestä. Nämä toiminnot altistavat metallilevyn kontrolloidulle jännitykselle, puristukselle tai molemmille, ja kohdistetun voiman ja materiaalin ominaisuuksien välinen tasapaino ratkaisee, saatko tarkan osan vai kasan romua.
Muovauksen tekee hankalaksi se, että vastustat metallin luonnollista kestävyyttä pysyvää muodonmuutosta vastaan. Arkki haluaa ponnahtaa taaksepäin, soljella, ohenea tai halkeilla. Hyvin-suunniteltu muovausasema ennakoi näitä suuntauksia ja kanavoi ne ennakoitavaan lopputulokseen. Kun ymmärrät, kuinka kunkin tyyppinen meistipuristustoiminto muuttaa litteän materiaalin kolmiulotteiseksi geometriaksi, voit määrittää leimauskomponentit, jotka ovat todella tuotantokelpoisia-, ja tehdä vianmäärityksiä, kun osat irtoavat puristimesta spesifikaation jälkeen.
Taivutus- ja laippaustyöt leimausmuotteissa
Taivutus on yleisin muovaustoiminto leimaamisessa. Se muuttaa levyn muotoa suoraa akselia pitkin luoden ominaisuuksia, kuten kielekkeitä, kanavia, kiinnikkeitä ja asennuslaippoja. Kuulostaa yksinkertaiselta-mutta oikean taivutuskulman saavuttaminen jatkuvasti koko tuotantoajon aikana on yksi leimattujen osien valmistuksen vaikeimmista haasteista.
Kolme ensisijaista taivutusmenetelmää näkyvät leimausmuotin sisällä:
- V-taivutus- Rei'itys pakottaa arkin V-muotoiseen onteloon muottilohkossa. Lopullinen kulma riippuu siitä, kuinka syvälle lävistys tunkeutuu. Ilmataivutus (jos lävistin ei mene pohjaan) tarjoaa joustavuutta, koska samalla työkalulla voidaan saavuttaa erilaisia kulmia. Pohja (jossa rei'itys istuu kokonaan) tarjoaa tiukemman kulman hallinnan, mutta lukitsee sinut yhteen geometriaan.
- U-taivutus- Rei'itys ajaa arkin U-muotoiseen kanavaan muodostaen kaksi yhdensuuntaista taitetta yhdellä vedolla. Lävistimen alla oleva painetyyny pitää arkin tasaisena muotoilun aikana, estäen pohjaa taipumasta. Tämä menetelmä luo kanavaosioita ja C-muotoisia profiileja tehokkaasti.
- Pyyhi taivutus- Arkin toinen reuna kiinnitetään, kun rei'itys pyyhkii vapaan osan säteen yli. Tämä lähestymistapa toimii hyvin progressiivisten meistien sisällä, koska se ei vaadi arkin liikkumista suhteessa nauhankannattimeen. Se on tapa luoda-laippoja ja kielekkeitä osiin, jotka pysyvät liitettyinä nauhaan käsittelyn aikana.
Menetelmästä riippumatta jokainen mutka esittelee molemmatpuristus sisäsäteellä ja jännitys ulkosäteellä. Tämä kaksoisjännitystila johtuu siitä, että ulkopinnalla tapahtuu halkeilua, kun taivutussäde on liian tiukka-materiaali kirjaimellisesti loppuu venymisestä.
Tämän vian estämiseksi on olemassa vähimmäistaivutussäteen säännöt. Yleinen ohje on, että sisäpuolen taivutussäteen tulee olla vähintään yksi kertaa materiaalin paksuus (1T) pehmeälle teräkselle. Kovemmat materiaalit tarvitsevat enemmän tilaa: ruostumaton teräs tarvitsee usein 1,5 - 2T ja alumiiniseokset, kuten 6061-T6, saattavat tarvita 2 - 3T riippuen luonteesta ja rakeesta.
Raesuunta on tärkeä, koska metalli on hieman heikompi kohtisuorassa valssaussuuntaan nähden. Taivutuspoikkijyvä (suoraan telan suuntaan) mahdollistaa tiukemmat säteet ilman halkeamia. Taivutuspitkinrakeet pakottavat halkeaman{0}}ulkoiset kuidut venymään heikoimmassa suunnassaan. Mikäli mahdollista, suuntaa kriittiset mutkat rakeen poikki-se on ilmainen muovattavuuden parannus, joka ei maksa mitään muotin monimutkaisuuden vuoksi.
Laippaus noudattaa samoja periaatteita kuin taivutus, mutta toimii kaarevalla akselilla suoran akselin sijaan. Joustava laippa (kupera käyrä) kiristää ulkoreunan ja aiheuttaa halkeamisen. Kutistuva laippa (kovera käyrä) puristaa ulkoreunaa ja voi rypistyä. Molemmat vaativat huolellista huomiota laipan leveyteen ja kohokuvion geometriaan pysyäkseen materiaalirajojen sisällä.
Piirustus, lyönti ja kohokuviointi monimutkaiseen osien geometriaan
Kun osa tarvitsee syvyyttä-kuppi, kuori, kotelo-yksinkertainen taivutus ei vie sinua perille. Piirtäminen, kohokuviointi ja kohokuviointi käyttävät täysin erilaisia lähestymistapoja kolmiulotteisten leimattujen komponenttien luomiseen litteästä materiaalista.
Syvä piirustus
Piirustus on vaativin muotoilutoiminto. Litteä aihio vedetään meistinonteloon, jolloin se muunnetaan ontoksi, kupin muotoiseksi osaksi ohjatun materiaalivirran avulla. Tärkein ero muista muovausmenetelmistä: metalli todella virtaasisäänmuotti sen sijaan, että venyisi vain muodon yli.
Aihion ulkoreunan päällä on paine{0}}kuormattu aihion pidike (vetoalusta) ja ohjaa sitä, kuinka paljon materiaalia syötetään onteloon. Liian pieni pitovoima ja metalli rypistyy puristuessaan sisäänpäin. Liikaa, eikä materiaali pääse valumaan, mikä johtaa ohenemiseen tai repeytymiseen lävistyssäteellä. Tämä tasapaino aihion pidikkeen paineen ja materiaalivirtauksen välillä määrittää, onnistuuko vai epäonnistuuko veto.
Syvävedettyjä osia ovat öljypohjat, keittoastiat, autojen ovipaneelit, sylinterimäiset kotelot ja juomatölkkien rungot. Saavutettavissa oleva vetosyvyys riippuu materiaalin sitkeydestä, aihion halkaisijan -/-lävistyssuhteesta ja voitelusta. Normaalille pehmeälle teräkselle ensimmäisen-vedon pienennyssuhde (aihion halkaisija ja lävistimen halkaisija) on tyypillinen noin 2:1. Syvemmät osat vaativat useita vetovaiheita, joissa on välihehkutus muovattavuuden palauttamiseksi.
Keksiminen
Kolikolla saavutetaan se, mitä muilla muovausmenetelmillä ei: erittäin tiukat mittatoleranssit täydellisen plastisen muodonmuutoksen kautta. Toisin kuin taivutus tai veto,-jossa elastinen takajousto muuttaa lopullista geometriaa-puristaa metallia niin äärimmäisen paineen alaisena, että elastista palautumista ei tapahdu käytännössä lainkaan. Materiaali mukautuu täysin lävistimen ja muotinontelon pintoihin.
Kuvittele kolikot taskussasi. Jokainen aloitti tavallisena etanana ja puristettiin täydellisesti yksityiskohtaiseen muotoon ilman palautusta. Teollinen kolikointi toimii samalla tavalla ja tuottaa piirteitä, joiden toleranssit ovat jopa ±0,01 mm. Kompromissi on puristimen vetoisuus: lyönti vaatii 5–10 kertaa suurempia voimia kuin ilmataivutus, mikä tarkoittaa raskaampia puristimia ja vankempaa meistirakennetta. Se on yleensä varattu pienille alueille tai tietyille ominaisuuksille kokonaisten osien sijaan.
Kohokuviointi
Kohokuviointi luo kohotettuja tai upotettuja piirteitä venyttämällä metallilevyä matalaan syvennykseen. Toisin kuin piirtämisessä, kohokuviointi ei aiheuta merkittävää materiaalivirtausta piirrerajan ulkopuolelta-metalli venyy paikallisesti mukautuakseen rei'itysgeometriaan. Saavutettava syvyys riippuu materiaalin paksuudesta, sitkeydestä ja lävistimen sädegeometriasta.
Löydät kohokuvioituja piirteitä leimatuista osista kaikkialta: jäykistysrivat kiinnikkeissä, tunnistusmerkit koteloissa, koristekuvioita paneeleissa ja paikannuskuopat kokoonpanon kohdistusta varten. Koska kohokuviointi käyttää jännitystä metallin vääntämiseen, liian-syvien piirteiden yrittäminen aiheuttaa ohenemista ja mahdollisia halkeamia piirteiden reunoissa.
In-Metterin kokoonpano: useiden osien yhdistäminen muotin sisällä
Edistyksellisimmät progressiiviset ja siirtomuotit eivät vain muodosta yksittäisiä osia,{0}}ne kokoavat ne. In-muottikokoonpanossa yhdistetään useita leimattuja komponentteja itse muotissa, mikä eliminoi loppupään käsittely-, kiinnitys- ja liitosvaiheet kokonaan.
Miten tämä toimii? Harkitse meistettyä mekaanista osakokoonpanoa, kuten saranoitua kiinnikettä: yksi muottiasema muodostaa pohjan, toinen kääntövarren ja seuraava asema puristaa, niittaa tai napsauttaa nämä kaksi yhteen ennen kuin valmis kokoonpano poistuu muotista. Jokainen puristusisku tuottaa täydellisen monikomponenttikokoonpanon yksittäisten osien sijaan, jotka on kerättävä, kuljetettava ja liitettävä myöhemmin.
In-stanssauson yksi yleisimmistä sovelluksista. Kiinnitysmutterit ja nastat syötetään, suunnataan ja puristetaan automaattisesti esi-rei'itettyihin reikiin, kun nauha on vielä suulakkeessa. Puristusvoima syrjäyttää materiaalia kiinnittimen alta leikattuihin uriin, mikä luo vahvan mekaanisen sidoksen ilman hitsausta tai taputusta. Joissakin toiminnoissa asennetaan kuusi tai useampia kiinnikkeitä puristusjaksoa kohden, mikä tuottaa miljoonia täysin koottuja osia vuodessa ilman toissijaisia toimenpiteitä.
In-stanssaus, in-muottihitsaus ja in-niitaus noudattavat samanlaista logiikkaa: tuo toissijainen toimintasisäänmieluummin kuin suorittaa sen ulkona. Hyöty ylittää työvoiman säästöjä. Koska osa on edelleen ohjaajien paikoillaan ja irrottajien pitelemässä sitä kokoonpanon aikana, paikannustarkkuus on parempi kuin mihin tahansa alavirran kiinnityslaitteeseen. Kokoatte osia niiden korkeimmassa mittavarmuudessa.
Muodostustoimintojen vertailu
| Toiminnan tyyppi | Saavutettava geometria | Tyypilliset toleranssit | Pintakäsittelyn vaikutus | Die Complexity Level |
|---|---|---|---|---|
| V-Taivutus | Kulmaominaisuudet, kielekkeet, yksinkertaiset laipat | ±0,5 asteen kulma; ±0,1 mm lineaarinen | Minimaalinen (pieni merkintä kosketuspisteissä) | Matala |
| U-Taivutus | Kanavat, C-osiot, rinnakkaiset-seinäprofiilit | ±0,5 asteen kulma; ±0,15 mm lineaarinen | Matala (tyynyn kosketus voi kiillottaa pintoja) | Matalasta kohtalaiseen |
| Pyyhi Taivutus | Laipat, kielekkeet progressiivisissa nauhaosissa | ±1 asteen kulma; ±0,1 mm lineaarinen | Minimaalinen | Matala |
| Syvä piirustus | Kupin muodot, kuoret, kotelot, sylinterimäiset kotelot | ±0,1 - ±0,25 mm seinän asento | Korkea (vetojälkiä, ohenevia viivoja mahdollisia) | Korkea |
| Keksiminen | Hienoja yksityiskohtia, teräviä kulmia, kirjaimia, tarkkoja pintoja | ±0,01 - ±0,025 mm | Erinomainen (peili{0}}muotin pinnan viimeistely) | Kohtalainen tai korkea |
| Kohokuviointi | Matalat kohotetut/upotetut piirteet, kylkiluut, logot, paikannuskuopat | ±0,05 - ±0,1 mm syvyys | Hyvä (toistaa muotin pintarakenteen) | Matalasta kohtalaiseen |
| Laippaus (venytys) | Kaarevat ulkoreunat, sädelaipat | ±0,2 - ±0,3 mm | Keskinkertainen (jännitys voi ohenea ulkoreunaa) | Kohtalainen |
| In-Die Assembly | Monikomponenttikokoonpanot, kiinnikkeiden asennukset | ±0,05–±0,1 mm (sijainti) | Riippuu liittymismenetelmästä | Erittäin korkea |
Jokainen muovausoperaatio asettaa erilaisia vaatimuksia työkalumateriaaleille, puristusmäärälle ja meistirakenteen laadulle. Taivuttaminen on helposti lähestyttävää ja anteeksiantavaa. Piirtäminen vaatii huolellista aihion pidikkeen viritystä ja korkean -muovuttavuuden materiaaleja. Metallityö vaatii äärimmäistä puristuskapasiteettia, mutta tarjoaa vertaansa vailla olevaa tarkkuutta. In-suulakekokoonpano nostaa progressiivisen suuttimen monimutkaisuuden ylärajaansa, mutta eliminoi kokonaiset tuotantosolut alavirtaan.
Valitsemasi muovausoperaatio ei vain muokkaa osaa{0}}se määrittää muodon tarkistamiseen tarvittavan tarkastusstrategian. Monimutkaiset muodot tuovat mukanaan enemmän muuttujia, enemmän potentiaalia ulottuvuuksille ja enemmän pintoja, jotka tarvitsevat mittausta. Tämä todellisuus tekee laadunvarmistuksesta ja muotin huollosta erottamattomia muottien suunnittelun aikana tehdyistä muotoilupäätöksistä.
Yhdenmukaisten osien laaduntarkastus ja meistinhuolto
Leimaussuulake ei ilmoita, kun se alkaa tuottaa huonoja osia. Hajoaminen on asteittaista-leikkausreuna pyöristyy hieman, ohjausholkki löystyy muutaman mikronin, jousi väsyy ja menettää painetta. Osat näyttävät ensisilmäyksellä vieläkin hyviltä. Mutta mitat kertovat todellisen tarinan. Ilman harkittua tarkastusstrategiaa, joka on sovitettu toleranssivaatimuksiisi, laatu voi ajautua valvomatta tuhansia iskuja ennen kuin joku huomaa ongelman kokoonpanolinjalla tai pahempaa pellolla.
Tarkastus ja huolto ovat saman kolikon kaksi puolta. Mittaat osat varmistaaksesi, että ne vastaavat vaatimuksia. Mutta samat mittaukset paljastavat myös niitä tuottavan koneen kunnon. Purse, joka kasvaa 0,02 mm 50 000 vetoa kohden, kertoo, että lävistimen reuna on kulunut. Reiän asento, joka siirtyy 0,03 mm toiselle puolelle, kertoo, että ohjaustapit tarvitsevat huomiota. Tarkastustietojen käsitteleminen diagnostiikkatyökaluna-ei pelkkänä hyväksymis-/hylkäysporttina-muuttaa laadunvalvonnan reaktiivisesta palontorjunnasta ennakoivaksi huolloksi.
Tarkastusmenetelmät leimattujen osien varmentamiseen
Kaikki osat eivät tarvitse samantasoista mittaustarkastusta. Koristeellinen peitelevy, jossa on suuria toleransseja, ei takaa samaa tarkastusinvestointia kuin ilmailu- ja avaruusliitin, jonka sijaintivaatimukset ovat ±0,025 mm. Tarkastusmenetelmän sovittaminen toleranssialueeseesi ja tuotantomäärään pitää laatukustannukset suhteessa todelliseen riskiin.
Koordinaattimittauskoneet (CMM)
CMM:t ovat kultainen standardi monimutkaisille leimatuille osille, joissa on tiukat geometriset toleranssit. Kosketusanturi tai optinen anturi liikkuu osan pinnan poikki ja tallentaa tarkat 3D-koordinaatit, joita ohjelmisto vertaa CAD-malliin tai GD&T-kutsuteksteihin. CMM:t varmistavat todellisen sijainnin, tasaisuuden, yhdensuuntaisuuden, profiilitoleranssit ja kulmasuhteet, joita mikään yksinkertaisempi työkalu ei pysty sieppaamaan luotettavasti.
Milloin tavoitat CMM:n? Aina kun joudut tarkistamaan useita toisiinsa liittyviä piirteitä monimutkaisen geometrian-reikäkuvioissa, jotka viittaavat peruspisteen pintoihin, taivutuskulmiin suhteessa lävistettyihin piirteisiin tai piirrettyihin{1}}seinien asemiin suhteessa laippatasoon. CMM-tarkastus on perusteellinen, mutta suhteellisen hidas, joten se sopii parhaitenensimmäisen artikkelin tarkastukset (FAI), säännöllinen näytteenotto tuotannon aikana ja kriittisten{0}}mittojen osien lopullinen validointi.
Optiset vertailijat ja näköjärjestelmät
Optiset vertailijat projisoivat osan suurennetun siluetin näytölle, jossa käyttäjä peittää sen referenssiprofiilia vasten. Ne ovat nopeita, intuitiivisia ja erinomaisia 2D-profiilien todentamisessa: reunan ääriviivat, säteet, lovien syvyydet ja pienet piirteiden geometriat. Nykyaikaiset näköjärjestelmät automatisoivat tämän prosessin kameroilla ja reunan{3}}tunnistusalgoritmeilla, jotka mittaavat kymmeniä ominaisuuksia sekunnissa ilman käyttäjän subjektiivisuutta.
Nämä työkalut sopivat hyvin litteisiin leimattuihin osiin, joissa profiilin tarkkuudella on väliä-tyhjennetyillä komponenteilla, yhdistelmä-suulakkeella ja progressiivisilla-muottiosilla, joissa sinun on varmistettava, että leikatut reunat vastaavat suunniteltua geometriaa. Ne ovat nopeampia kuin CMM 2D-työssä, mutta niistä puuttuu muodostuneiden ominaisuuksien edellyttämä 3D-ominaisuus.
Go/No{0}}Go-mittarit ja toiminnallinen mittaus
Suuren-volyymin tuotannossa, jossa nopeus on tärkeämpää kuin yksityiskohtaiset mittaustiedot, go/no-go-mittarit tarjoavat välittömän läpäisyn/hylkäämisen vahvistuksen. Karkaistu mittatappi tarkistaa, että reikä on toleranssin sisällä: jos "go"-tappi menee sisään vapaasti ja "no-go"-tappi ei, reikä menee ohi. Toiminnalliset mittarit simuloivat liitosolosuhteita-jos leimattu osa asettuu mittariin oikein, se asettuu kokoonpanoonsa.
Nämä työkalut eivät kerro sinulleKuinka paljonominaisuus poikkeaa-vain jos se on rajojen sisällä. Siksi ne ovat ihanteellisia käyttäjän-tason tarkistuksiin puristimessa, jossa tarvitset nopean vastauksen muutaman sadan vedon välein ilman, että vedät osia tarkastuslaboratorioon. Tarkkuussatulat ja mikrometrit täydentävät go/no{4}}go-tarkastuksia antamalla todelliset mitta-arvot, kun mittaus on lähellä rajaa.
Pinnan profilometria
Pinnan viimeistelyvaatimukset näkyvät piirustuksissa Ra (karheuskeskiarvo) huomioteksteinä. Profilometri vetää timantti{1}}kärkistä kynää osan pinnan poikki ja luo karheusprofiilin. Tällä on merkitystä leimatuille osille, jotka ovat yhteydessä tiivisteisiin, liukupintoihin tai sähkökontakteihin, joissa pinnan rakenne vaikuttaa suoraan toimintaan.
Profilometria havaitsee myös mittatarkastuksille näkymättömiä muovausongelmia: muottijäljet kuluneista muovauspinnoista, naarmuja irroittimen ja nauhan väliin jääneistä roskista sekä alumiinin leimaamisesta aiheutuvia kuoppikuvioita. Jos pinnan viimeistelymäärittelysi on tiukempi kuin Ra 0,8 mikrometriä, profilometrian tulisi olla osa tavallista tarkastusprotokollaasi.
Die Huolto ja sen vaikutus osien johdonmukaisuuteen
Tämä on todellisuus, jonka monet insinöörit jättävät huomioimatta, kun ne määrittävät meistillä leimattuja osia: ostossa hyväksymäsi meisti ei ole sama meisti 500 000 iskulla. Jokainen sykli poistaa mikroskooppisen määrän materiaalia leikkausreunoista, pyöristää muotoilusäteiden yli ja kuormittaa kulumista ohjauspintoihin. Kysymys ei ole siitä, hajoaako meisti-, vaan se, kuinka hallitset huononemista niin, että osat pysyvät suurimman iskumäärän toleranssin sisällä.
Puristinmuottikomponenttien ennaltaehkäisevä huolto noudattaa ajoitettua sykliä, ei odota-kunnes-se{2}}katkaisee.Art Hedrick of Dieology LLCtekee kriittisen eron: todellinen muotin huolto sisältää leikkausosien teroittamisen normaalin kulumisen vuoksi, jousien vaihtamisen ennen niiden odotetun käyttöiän päättymistä, meistien säännöllisen puhdistamisen ja löystyneiden tappien tai osien tarkastamisen. Jos hitsaat jatkuvasti rikkoutuneita tyynyjä, kaivaat törmättyjä osia pois vetoasemilta tai vaihdat irti leikattuja lenkkejä, se on kuollakorjaus-ja se on merkki järjestelmällisistä suunnittelu- tai asennusongelmista, joita ylläpito ei yksin pysty korjaamaan.
Kuinka kuluminen ilmenee osien laadussa
Muotin kuluminen ei kosketa kaikkia työkalukomponentteja samalla tavalla. Leikkausreunat hajoavat nopeimmin, koska ne kokevat suurimman paikallisen jännityksen. Näin kuluminen näkyy osissasi:
- Purseen kasvu- Kun lävistysreunat pyörivät, tehollinen välys kasvaa ja jäysteen korkeus hiipii ylöspäin. Purseen korkeuden seuraaminen tuotantoajoissa antaa suoran kulumiskäyrän muotillesi ja lävistyksille.
- Mittasuhteet- Kuluneet ohjaustapit ja holkit sallivat ylemmän muotin kengän siirtymisen hieman alempaan nähden, jolloin reikien paikat ja leikatut reunat siirtyvät nimellisestä.
- Pinnan hajoaminen- Muotoileviin pintoihin syntyy mikroskooppisia naarmuja, naarmuja tai kiillotuskuvioita, jotka siirtyvät jokaiseen kosketukseensa koskeviin osiin.
- Taivutuskulman vaihtelu- Kuluneet muovausleistit, joilla on suurentuneet säteet, tuottavat hieman erilaisia taivutusgeometrioita kuin tuoreet työkalut, mikä johtaa kulmapoikkeamiin pitkillä ajoilla.
- Syötevirheet- Kuluneet lentäjät eivät enää korjaa nauhan asentoa samalla valtuudella, mikä mahdollistaa kumulatiivisen syötteen poikkeaman, joka näkyy ominaisuutena-ja-ominaisuuden välivirheitä.
Ennaltaehkäisevän huollon aikataulu
Asianmukainen huoltoaikataulu rakentuu iskumäärien, ei kalenteripäivien, ympärille. Suolalla ei ole väliä, käytiinkö se viime viikolla vai viime kuussa-se väliä kuinka monta sykliä se on suorittanut edellisen huollon jälkeen. Tyypillisiä huoltovälejä ovat:
- 50 000-100 000 vedon välein- Tarkista leikkuureunojen kuluminen, tarkista näyteosien pursekorkeus, puhdista roskat etanan pudotuskanavista ja tarkista jousen kunto.
- 150 000-250 000 vedon välein- Hio leikkausosat uudelleen (poistaa vain 0,05-0,1 mm teroitusta kohden lämpökäsittelyn säilyttämiseksi), vaihda kuluneet ohjaimet, tarkasta ohjaustappien välykset ja voitele kaikki kulutuspinnat uudelleen.
- 500 000-1 000 000 vedon välein- Täysi purkutarkastus. Tarkista muotin kengän tasaisuus ja yhdensuuntaisuus, mittaa kaikki kriittiset välykset, vaihda jouset näkyvästä tilasta riippumatta, tarkasta muovauspinnat suurennuksessa ja tarkista kaikkien asemien kohdistus.
Nämä aikavälit vaihtelevat leimattavan materiaalin mukaan. Ruostumaton teräs ja lujat seokset{1}}kiihdyttävät kulumista huomattavasti,{2}}voit puolittaa yllä olevat aikavälit. Kupari ja pehmeä alumiini laajentavat niitä. Varsinaiset osamitat kertovat, onko aikataulu riittävän aggressiivinen vai vaatiiko säätöä.
Uudelleenhionta vs. vaihto
Joka kerta kun rei'itys tai meistikappale hiotaan uudelleen, se lyhenee. Tämä korkeushäviö on kompensoitava komponentin alla olevilla välilevyillä oikean sulkukorkeuden ja ajoituksen säilyttämiseksi suhteessa muihin asemiin. Useiden uudelleenhiontojen jälkeen kumulatiivinen materiaalin poisto saavuttaa lopulta pisteen, jossa komponentti ei enää tarjoa riittävää tarttumista tai lujuutta. Siinä vaiheessa vaihto on ainoa vaihtoehto.
Oikeat tiedot siitä, kuinka paljon materiaalia kustakin leikkausosasta on poistettu, antavat sinun ennustaa vaihtoajankohdan sen sijaan, että havaitset sen, kun osat alkavat epäonnistua tarkastuksessa. Tässä kohtaa muotikengän roolilla rakenteellisena perustana on väliä-sen tasaisuuden ja jäykkyyden tulee pysyä vakaana, vaikka säätöpinoja kertyy uudelleenhiottujen osien alle.
Tärkeimmät laaduntarkistuspisteet meistetyille osille
- Reunan kunto- Pursekorkeus määrittelyn mukainen (yleensä alle 0,1 mm, tarkkuussovelluksissa alle 0,05 mm). Tasainen leikkauskaistasuhde kaikissa leikkausprofiileissa.
- Tasaisuus- Osa on määritetyn tasaisuustoleranssin sisällä, kun se asetetaan graniittipintalevylle. Ei vääntymistä, öljyn-puristamista tai jäännösjännityksen vääristymiä muovaustoiminnoista.
- Reiän asento- Kaikkien GD&T-huomiotekstien lävistettyjen ominaisuuksien todellinen sijainti, joka on vahvistettu CMM:llä tai optisella mittauksella suhteessa ensisijaiseen datapisteeseen.
- Taivutuskulma- Kaikki muodostuneet piirteet kulmatoleranssin sisällä (tyypillisesti ±0,5 astetta ±1 asteeseen luokasta riippuen). Mitattu astelevyillä, kulmamittareilla tai CMM:llä määritellyistä mittauspisteistä.
- Pintakäsittely- Ra-arvot huomiotekstivaatimusten sisällä. Ei kuoppijälkiä, naarmuja tai voiteluaineen tahroja kosmeettisilla pinnoilla.
- Mittatarkkuus määritettyjen toleranssien sisällä- Osien kokonaismitat, ominaisuusvälit ja profiilin vaatimustenmukaisuus on tarkistettu piirustuksen vaatimusten mukaisesti käyttämällä toleranssialueelle sopivaa tarkastusmenetelmää.
Jokainen tarkistuspiste syöttää takaisin ylläpitopäätössilmukkaan. Kun reunan kunto heikkenee, teroitit. Kun reikien paikat ajautuvat, tarkastat ohjaimet. Kun taivutuskulmat muuttuvat, tarkistat muodostuvan lävistyksen kunnon. Itse osat ovat rehellisin diagnostiikkatyökalu, jonka avulla voit arvioida jokaisen muotin sisällä olevien työkalukomponenttien kuntoa.
Tarkastuksessa havaitaan ongelmia. Huolto korjaa ne. Mutta tehokkain lähestymistapa on suunnitella osia, jotka ovat luonnostaan anteeksiantavia, jotta saadaan -geometrioita, jotka kestävät normaalia muotin kulumista putoamatta vaatimuksista. Ominaisuudet on mitoitettu ja sijoitettu siten, että työkalut voivat hengittää. Tässä kohtaa leimaussääntöjen-suunnittelu- ja kokeneet työkalukumppanit voivat auttaa insinöörejä välttämään osien määrittämistä, jotka näyttävät hyvältä paperilla, mutta taistelevat joka vedolla.
Suunnittelu--leimaus- ja asiantuntijatyökaluille
Katsastus ja huolto pitävät muotin käynnissä. Mutta halvin ratkaistava laatuongelma on se, jota et koskaan luo. Leimausrajoituksia silmällä pitäen suunnitellut osat tuottavat vähemmän vikoja, vaativat vähemmän aggressiivista työkalua ja kestävät normaalia muotin kulumista ajautumatta pois vaatimuksista. Ero osan, joka leimaa siististi ja joka taistelee joka syklissä, välillä johtuu yleensä kourallisesta suunnittelusäännöistä, joita sovelletaan CAD-vaiheen varhaisessa vaiheessa.
Joten mitä meistityökalujen vuorovaikutus todella vaatii kappaleen geometrialta? Se vaatii ominaisuuksia, joita voidaan leikata, muotoilla ja irrottaa ilman, että materiaalin käyttäytyminen tai työkalumekaniikka ylitetään luotettavien rajojen yli. Jokainen alla oleva sääntö juontaa juurensa fyysiseen todellisuuteen muotin sisällä-, ja minkä tahansa niistä huomiotta jättäminen luo tarkat viat, joita käsiteltiin aiemmin tässä artikkelissa.
Suunnittelu--leimaussäännöille, joita insinöörien tulee noudattaa
Nämä ohjeet pätevät laajalti kaikissa leimausmuotin suunnitteluprojekteissa. Ne edustavat vuosikymmenien metallileimaustyökalu- ja meistikokemuksen konsensusta, joka on tislattu toimiviin rajoituksiin, joita voit soveltaa osien suunnittelussa:
- Pidä reikien halkaisijat materiaalin paksuuden tasolla tai sen yläpuolella.Materiaalin paksuutta pienempien reikien rei'itys voi aiheuttaa työkalun rikkoutumisen. Ruostumattomasta teräksestä ja lujista metalliseoksista-reiän halkaisijan tulee olla pienin2x materiaalin paksuus.
- Säilytä reiän-reunan-vähimmäisetäisyys 2x materiaalin paksuus.Liian lähellä vapaata reunaa vääntyy leikkaamisen aikana, koska ympäröivä materiaali ei kestä leikkauskuormitusta.
- Välireiät vähintään 2-3x materiaalin paksuuden etäisyydellä toisistaan.Pienemmät etäisyydet aiheuttavat reikien välisen pinnan taipumisen myöhempien muovaustoimenpiteiden aikana.
- Pidä ominaisuudet vähintään 2,5-kertaisena materiaalipaksuutena plus taivutussäde poissa taivutuslinjoista.Kaikki tämän muodonmuutosvyöhykkeen sisällä venyy, siirtyy tai vääristyy, kun mutka muodostuu.
- Lisää taivutusta helpottavia leikkauksia kohtiin, joissa mutkat kohtaavat reunoja.Kohotusleveyden tulee olla vähintään materiaalin paksuus ja kevennyspituuden tulee ylittää taivutussäde. Tämä estää repeytymisen taipuneiden ja litteiden osien siirtymäkohdassa.
- Suuntaa kriittiset mutkat kohtisuoraan raesuuntaan nähden.Taivuttaminen jyvän poikki mahdollistaa tiukemmat säteet halkeilematta-ilmainen parannus, joka ei maksa mitään muotin monimutkaisuuden vuoksi.
- Määritä sisäinen taivutussäde yhtä suuri tai suurempi kuin 1T pehmeälle teräkselle ja 2T alumiinille.Tiukemmat säteet keskittävät jännitystä ja aiheuttavat halkeamia mutkan ulkopinnalle.
- Vältä tarpeettoman tiukkoja toleransseja.Varaa ±0,05 mm:n tekniset tiedot ominaisuuksiin, joissa sopivuus tai toiminta sitä todella vaatii. Oletusarvo on ±0,1 mm tai leveämpi ei--kriittisille mitoille työkalukustannusten pienentämiseksi ja muotin käyttöiän pidentämiseksi.
- Standardoi taivutussäteet osan poikki.Saman säteen käyttäminen kaikissa mutkissa vähentää muodostusasemien määrää ja yksinkertaistaa muotin suunnittelua.
- Suunniteltu minimilaipan pituus 3x materiaalin paksuus.Lyhyemmät laipat eivät voi sulkea muotin aukkoa eivätkä muodostu ollenkaan. Tavoite 4x saadaksesi puhtaat tulokset riittävällä meistinvälillä.
Näiden sääntöjen noudattaminen ei rajoita luovuutta,{0}}se ohjaa sen luotettaviin geometrioihin. Näiden rajoitusten mukaisesti suunnitellut osat toimivat suuremmilla nopeuksilla, kuluttavat työkaluja hitaammin ja tarjoavat tasaisen laadun pitkien tuotantoajojen aikana.
Yhteistyötä monimutkaisten leimattujen osien työkaluasiantuntijoiden kanssa
Vakiomuotoilusäännöt käsittelevät yksinkertaisia geometrioita. Mutta monet sovellukset vaativat enemmän: tiukat toleranssit monimutkaisissa 3D-muodoissa, suuri-volyymituotanto ilman toissijaisia operaatioita tai progressiiviset muotit, joissa ohitusloveometrian, välyksen optimoinnin ja materiaalivirran on toimittava yhdessä virheettömästi. Nämä hankkeet menevät pidemmälle kuin yleiset suuntaviivat voivat koskea, ja ne vaativat erikoistuneita leimaustyökaluja ja meistinosaamista.
Milloin sinun tulisi ottaa yhteyttä omistautuneeseen meistisuunnittelukumppaniin? Pidä sitä pakollisena, kun osasi sisältää jotain seuraavista:
- Monimutkaiset progressiiviset muottiasettelut, joissa on yli kahdeksan asemaa
- Moni-materiaali tai moni-komponentti-muottikokoonpano
- Syvävedetyt{0}}geometriat, jotka edellyttävät hallittua materiaalivirtausta ja piirtohelmisuunnittelua
- Toleranssit alle ±0,05 mm muotoilluissa piirteissä
- Suuri{0}}volyymituotanto (500 000+ vuodessa), jossa jokaisen toissijaisen toiminnon poistaminen oikeuttaa edistyneen työkaluinvestoinnin
Muotti on teknisin termein paljon enemmän kuin leikkaustyökalu-se on tarkkuusvalmistusjärjestelmä. Oikea työkalukumppani tuo simulointivalmiudet, materiaalivirta-analyysin ja iteratiivisen prototyyppien valmistuksen, joka estää kalliit versiot kovan työkalun rakentamisen jälkeen. He ymmärtävät, kuinka lävistyksen kuluminen, irrotusvoima, ohjaajan kytkentä ja ohituslovisuunnittelu toimivat vuorovaikutuksessa järjestelmänä yksittäisten muuttujien sijaan.
Insinööreille, jotka kohtaavat nämä monimutkaiset metallin leimaussuuttimen haasteet-erityisesti projektit, jotka sisältävät mukautetun muottirakenteen, purseenhallintastrategioita, välyksen optimoinnin ja edistyneen materiaalivirran suunnittelun-YICHENin leimauslevyratkaisut yhdistävät sinut työkaluasiantuntijoihin, jotka työskentelevät kaikilla muottien suunnittelun monimutkaisilla alueilla. Niiden keskittyminen progressiiviseen ja siirtosuulakekehitykseen, mukaan lukien nostimen suunnittelu, ohituslovisuunnittelu ja tarkka välyksen hallinta, tekee niistä vahvan vaihtoehdon, kun projektisi vaatii enemmän kuin hyllyltä saatavien työkalujen--ratkaisut voivat tarjota.
Olitpa sitten määrittelemässä ensimmäistä leimattua komponenttia tai optimoimassa olemassa olevaa tuotantosuulaketta, tie johdonmukaisiin tuloksiin kulkee samojen perusperiaatteiden kautta: suunnittelu materiaali- ja prosessirajojen sisällä, valitse tilavuudellesi sopiva muottiarkkitehtuuri ja tee yhteistyötä asiantuntijoiden kanssa, jotka ymmärtävät, kuinka jokainen työkalun sisällä oleva päätös näkyy valmiissa osassa, jota pidät kädessäsi.
Usein kysytyt kysymykset puristetuista osista
1. Mikä on meisti metallin leimaamisessa?
Muotti on erikoistunut tarkkuustyökalu, joka on valmistettu karkaistusta työkaluteräksestä tai kovametallista ja joka leikkaa, taivuttaa tai muotoilee metallilevyä tietyksi geometriaksi hallitulla puristusvoimalla. Se koostuu ylemmistä ja alemmista puoliskoista, jotka sisältävät lävistyksiä, muottilohkoja, irrottimia, nostimia ja ohjausjärjestelmiä, jotka yhdessä muuntavat litteän materiaalin valmiiksi komponenteiksi. Meistit voivat suorittaa operaatioita, kuten lävistystä, tyhjennystä, taivutta ja vetää, pitäen toleranssit jopa 0,0002 tuumaa miljoonien tuotantosyklien aikana.
2. Mitkä ovat kolme päätyyppiä leimausmuotit?
Kolme ensisijaista leimausmuottiarkkitehtuuria ovat progressiiviset, siirto- ja yhdistelmämuotit. Progressiiviset meistit liikuttavat jatkuvaa metallinauhaa peräkkäisten asemien läpi suurien-volyymien monimutkaisten osien läpi nopeudella 100-1 500 iskua minuutissa. Siirtomuotit siirtävät mekaanisesti yksittäisiä aihioita itsenäisten asemien välillä ja käsittelevät suuria tai syvävedettyjä osia, jotka ovat liian suuria nauhan etenemiseen. Yhdistelmäsuuttimet suorittavat useita leikkaustoimintoja samanaikaisesti yhdellä vedolla, mikä tarjoaa tiukimmat toleranssit litteille tarkkuusosille, kuten aluslevyille ja välilevyille.
3. Kuinka estät purseet stanssattuihin osiin?
Purseenesto alkaa stanssauksen ja muottilohkon välisen leikkausvälin optimoinnilla, tyypillisesti 5-8 % materiaalin paksuudesta sivua kohden pehmeälle teräkselle ja 10-15 % ruostumattomalle teräkselle. Alkuvälysasetusten lisäksi terävien leikkausreunojen säilyttäminen ajoitetulla uudelleenhiontalla on välttämätöntä, koska muotin kuluminen lisää asteittain purseen korkeutta tuotantoajoissa. Purseen korkeuden valvonta säännöllisin väliajoin antaa varhaisen varoituksen, kun työkaluhuoltoa tarvitaan. Oikea työkalun kohdistus, oikea puristustonni ja sopiva meistinkengän jäykkyys edistävät myös siistit reunat ja minimaalisen purseen muodostumisen.
4. Mitä eroa on luokan A, luokan B ja luokan C leimausmuotilla?
Muottiluokat edustavat tuotantomäärävaatimuksiin sovitettuja työkalujen laatutasoja. Luokan A meistit käyttävät korkealuokkaisia työkaluteräksiä kovametalliteräksillä, niillä saavutetaan tiukimmat toleranssit ja ne kestävät 2-5 miljoonaa tai enemmän iskua, ja ne sopivat yli 500 000 kappaletta vuodessa. Luokan B muotteissa käytetään tavallisia korkealaatuisia{13}työkaluteräksiä, kuten D2 tai A2, joiden tuotantoikä on 500 000–1 500 000 iskua. Luokan C meistit tarjoavat edullisemman rakenteen prototyyppien tekemiseen tai lyhyisiin alle 50 000 iskuihin, hyväksyen laajemmat toleranssit vastineeksi nopeammista läpimenoajoista ja pienemmistä ennakkoinvestoinneista.
5. Mitä ohituslovet ovat progressiivisissa leimausmuotissa?
Ohituslovet ovat pieniä osia materiaalista, jotka on leikattu nauhan reunoista progressiivisen muotin varhaisissa asemissa nauhan syötön etenemisen ohjaamiseksi. Negatiiviset ohituslovet poistavat materiaalia ja muodostavat avoimia rakoja, jotka kiinnittyvät pysäytyslohkoihin ja estävät ylisyötön. Positiiviset ohituslovet ohjaavat kielekkeitä alaspäin, jotta ne kohdistuvat rajoitinpintoja vasten, jäykistäen kapeita kannattimia samalla kun ohjataan nousua. Molemmat tyypit varmistavat, että nauha etenee täsmälleen oikealla etäisyydellä puristusiskujen välillä, estäen syöttöhäiriöihin liittyvät-mittavirheet ja suojaavat suulaketta asennon poikkeaman aiheuttamilta törmäysvaurioilta.


