


Mikä kelpuutetaan suureksi osaksi stanssausleimauksessa
Milloin tekeeleimattu metalliosaylittää rajan "standardista" "suurelle osalle" alueelle? Teollisuus puhuu raskasmetallien leimaamisesta jatkuvasti, mutta harvoin vetää selkeää rajaa. Jos etsit isojen osien stanssauspalvelua, tarvitset kovia lukuja, ennen kuin voit edes aloittaa toteutettavuuden arvioinnin.
Suurten osien määrittäminen stanssausleimauksessa
Osa on yleensä "suuri" stanssauksessa, kun se ylittää 24 tuumaa missä tahansa yksittäisessä mitassa tai kun se vaatii yli 72 tuumaa suuremman puristusalustan työkalun sovittamiseksi. Mutta mitat eivät yksin kerro kaikkea. Materiaalin paksuudella on ratkaiseva rooli: yli 3 mm:n (noin 0,120 tuuman) varastosta leimatut osat tulevat raskaalle alueelle, jossa muotoilun fysiikka muuttuu dramaattisesti. Worthy Hardwaren raskasta leimaamista koskevan yleiskatsauksen mukaan tämä prosessi käsittelee tyypillisesti materiaaleja, joiden paksuus vaihtelee välillä 0,079 tuumasta 0,5 tuumaan, joskus jopa paksumpia, ja ne vaativat useita satoja tonneja voimaa käyttäviä puristimia.
Painollakin on väliä. Kun valmis aihio tai muotoiltu komponentti ylittää sen, mitä käyttäjä voi turvallisesti sijoittaa käsin, olet tekemisissä osien kanssa, jotka vaativat mekaanista käsittelyä, robottisiirtoa tai erityistä automaatiota. Ajattele progressiivisia leimattuja autonosia, kuten täyspitkiä-runkokiskoja, rakenteellisia poikkipalkkeja tai suuria kannakekokoonpanoja. Nämä komponentit voivat painaa missä tahansa 10 - yli 100 kiloa valmiissa tilassaan.
Miksi osan koko muuttaa kaiken
Kuvittele leimatun osan jalanjäljen kaksinkertaistamista. Et ole vain tuplannut haastetta. Olet yhdistänyt sen. Materiaalivirtausta on vaikeampi hallita suuremmalla pinnalla. Tasaisuuden säilyttäminen 36 tuuman aihiossa vaatii tasaisen paineen jakautumisen, jota pienemmät osat eivät koskaan vaadi. Rekisteröintitarkkuus, kyky pitää jokainen muovausasema kohdistettuna samaan peruspisteeseen, heikkenee aihioiden mittojen kasvaessa.
Autojen metallileimauksessa autokomponenttien progressiivisia leimauslinjoja suunnittelevat insinöörit kohtaavat näitä skaalausongelmia päivittäin. 8 tuumaa leveä lokasuojan kiinnike käyttäytyy ennustettavasti. Skaalaa tämä konsepti täydelliseksi rakennepaneeliksi, ja jokainen toleranssipino-, jokainen palautusmuunnelma ja jokainen nauhasyötön epäjohdonmukaisuus vahvistuu laajemmassa geometriassa.
Tässä on se, mikä erottaa tavallisen leimaamisen suuresta{0}}osatyöstä käytännön tasolla:
- Tyhjä käsittely- Suuret aihiot vaativat erilliset syöttöjärjestelmät, painavammille keloille mitoitettu kelatelineet ja servo-syötteet pidennetyillä iskupituuksilla
- Vetoisuusvaatimukset- Voimavaatimuksen asteikko sekä kehän pituudella (leikkausoperaatioissa) että pinta-alalla (muovauksessa), painaen puristusvaatimukset 400–1,100+ tonnin alueelle
- Kuolla paino- Suurikokoiset-suulakkeet voivat painaa useita tonneja, mikä vaatii nosturin pääsyn ja erityisiä muotinvaihtomenettelyjä
- Nauhan leveysrajoitukset- Progressiiviset muotit suurille osille tarvitsevat laajemman kelavaraston, mikä rajoittaa saatavilla olevia toimittajia ja pidentää materiaalien läpimenoaikoja
- Toissijaisen toiminnan monimutkaisuus- Ylimitoitettujen leimausten purseenpoisto, tarkastus ja käsittely vaativat kumpikin-suurempia laitteita ja lattiatilaa
Suurten osien meistotuki ei ole vain suurempi versio tavallisesta leimaamisesta. Se on erilainen suunnitteluala, jossa puristuskapasiteetti, materiaalien käyttäytyminen ja työkalujen suunnittelu risteävät tavoilla, jotka vaativat erikoisosaamista. Todellinen kysymys ei ole siitä, voidaanko osa leimata. Kyse on siitä, ovatko muovausprosessi, laitteet ja talous linjassa kyseisessä mittakaavassa.
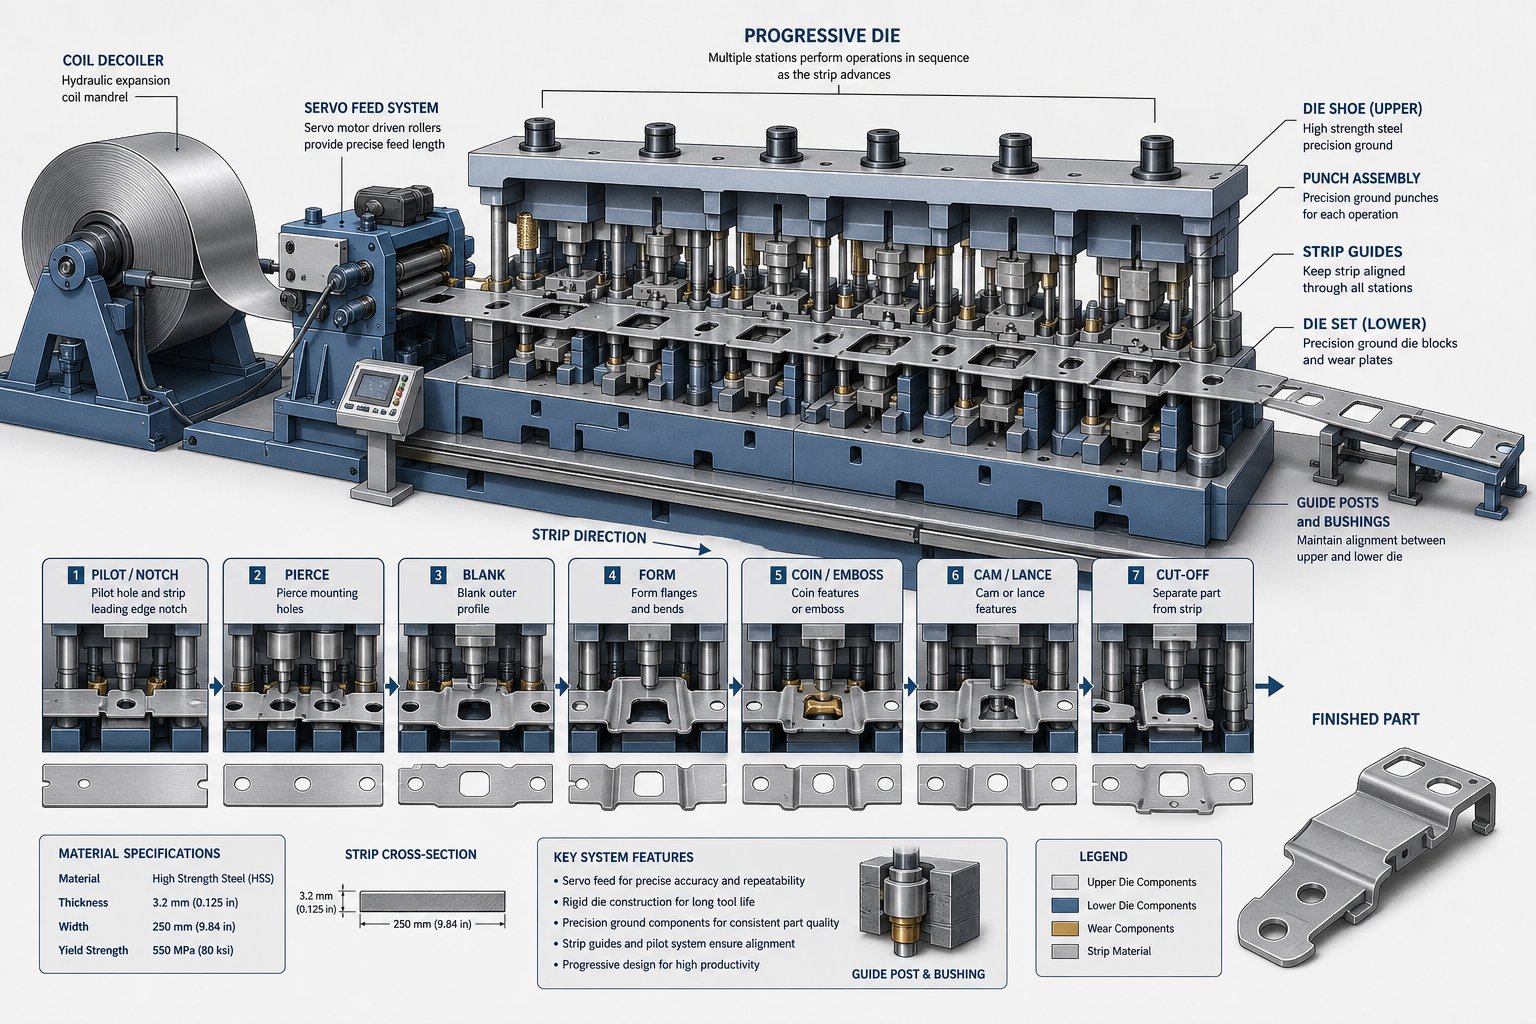
Kuinka stanssaus toimii eri tavalla suurille osille
Työkaluperiaatteet eivät muutu, kun lisäät leimattua osaa. Se muuttuu, kuinka väkivaltaisesti nuo periaatteet rankaisevat sinua yksityiskohtien huomiotta jättämisestä.Progressiivinen metallin leimaus6 tuuman kiinnikkeessä on anteeksiantava. Suorita sama prosessilogiikka 36 tuuman rakennekomponentissa, ja jokainen syöttöepäjohdonmukaisuus, jokainen nauhan taipuma, jokainen kohdistusvirhe moninkertaistuu paljon suuremmalla kankaalla.
Tuotantomenetelmien mekaanisten erojen ymmärtäminen suuressa mittakaavassa ei ole akateemista. Se määrittää, voidaanko osaa ylipäätään tehdä ja perusteleeko taloustiede lähestymistapa.
Kuinka Progressive Dies käsittelee ylisuuria osia
Progressiivinen metallileimaus sitoo kaikki muodostusasemat yhteen yhdeksi muottisarjaksi, jolloin jokainen osa pysyy kytkettynä alkuperäiseen nauhaan alustan kautta lopulliseen katkaisuasemaan asti. Suurille osille tämä luo haasteita, joita pienemmät työt eivät koskaan kohtaa.
Ensimmäinen ongelma on sävelkorkeus. Jakoväli on etäisyys, jonka nauhan on edettävä jokaisen puristusiskun välillä, ja se vastaa suoraan osan pituutta syöttösuunnassa. Osa, joka mittaa 30 tuumaa syöttösuunnassa, tarvitsee vähintään 30 tuuman jakovälin sekä minkä tahansa kantajamateriaalin siltojen asemien välillä. Kerro se kahdeksalla tai kymmenellä muodostusasemalla, niin näet meistin, joka ulottuu 20 jalkaa tai enemmän. KutenFabricatorin perussarjahuomauttaa, että progressiiviset meistit vaativat kaikki tarvittavat asemat, jotka on asennettu yhdelle yhteiselle muottisarjalle, ajastettu ja sekvensoitu vakiosyöttöetäisyyttä varten. Suuressa mittakaavassa tuo yksittäinen muottisarja on valtava, tarkka{1}}hiottu työkalu.
Nauhasyöttäminen tuo uuden vaikeusasteen. Raskaampi kelavarasto, usein 36–60 tuumaa leveä, vaatii servosyöttöjärjestelmiä, joilla on suurempi vetovoima ja pidempi iskunkapasiteetti. Kelan paino nousee nopeasti. 48 -tuumaa-leveä 4 mm:n teräskela, jonka ulkohalkaisija on tavallinen, voi helposti ylittää 10 000 paunaa, mikä vaatii raskaita -kelauksia, koneellisia suoristuslaitteita ja syöttölinjoja, jotka on suunniteltu tätä massaa varten. Syötön tarkkuus pitkien tuotantoajojen aikana heikkenee, kun kelan halkaisija pienenee ja nauhan jännitys muuttuu, joten syöttöjärjestelmä tarvitsee reaaliaikaisen kompensoinnin pitääkseen nousutoleranssin tuhansien jaksojen aikana.
Rekisteröinti on kolmas kriittinen tekijä. Progressiiviset meistit suurille osille käyttävät ohjaustappeja, jotka työnnetään esi-rei'itettyihin reikiin lukitakseen nauhan asennon jokaisella asemalla. Mutta leveämmät nauhat ovat alttiimpia sivusuunnassa, reuna-aaltoille ja kallistumiselle. Jos nauha ajautuu muutamalla tuhannesosalla 40- tuuman leveydellä, kumulatiivinen vaikutus kohteen sijaintiin alavirran asemilla voi työntää osia toleranssin ulkopuolelle. Suuremmat pilotit, tiukemmat holkkisovitukset ja lisäsivuohjausmekanismeja ovat tarpeen.
Tulos? Progressiiviset stanssauspalvelut suurille komponenteille eivät vaadi vain suurempia puristimia, vaan myös täydellisen syöttö- ja ohjausekosysteemin, joka on mitoitettu vastaamaan.
Vaihtoehdot siirto- ja tandemlinjalle
Kun osan geometria kasvaa liian suureksi pysyäkseen kiinni kannatinliuskassa, tai kun muovausjakso vaatii osaa pyörittää tai kääntää toimintojen välillä, siirtosuulakkeesta tulee käytännöllinen tie eteenpäin.
Siirtojärjestelmät irrottavat osan mistä tahansa nauhamateriaalista. Yksittäiset aihiot irrotetaan pinosta, syötetään ensimmäiseen asemaan ja siirretään sitten mekaanisesti muotista muotiin tartuntosormilla varustettujen kiskojen avulla. MukaanMetallinmuodostuslehti, siirtopuristimissa on tyypillisesti suorat{0}}puoleiset kehykset, joissa on vähintään kaksi kiertokankea, vetoisuus 300 - yli 3 000 tonnia ja yli 275 tuuman pituiset kannattimet kaikille asemille.
Kaksi-akselinsiirtojärjestelmää liu'uttavat osia eteenpäin asemalta asemalle. Kolme-akselijärjestelmää lisäävät pystysuoran noston, poimimalla osia ja sijoittamalla ne tarkasti kehän mittausrajojen sisälle. Tämä kolmas akseli on kriittinen syvävedetyille suurille-osille, kuorille ja komponenteille, jotka vaativat uudelleensijoittamista toimintojen välillä. Kuten Standard Die International selittää, siirtomuotin leimaaminen mahdollistaa osien käsittelyn eri kulmissa vapaassa tilassa, mikä mahdollistaa toiminnot, kuten leikkaukset, rivat ja kierteet, joita progressiiviset meistit eivät yksinkertaisesti pysty saavuttamaan suurilla geometrioilla.
Tandempuristinlinjat vievät tätä modulaarisuutta pidemmälle. Sen sijaan, että yhden liukumäen alla olisi useita asemia, tandem-linja käyttää erillistä puristinta jokaiseen meistinoperaatioon, tyypillisesti neljästä kuuteen puristinta peräkkäin. Lyijypuristin käsittelee ensisijaista vetoa, kun taas seuraajapuristimet suorittavat trimmaus-, lävistys-, taivutus- ja lyöntitoimintoja. Tämä kokoonpano sopii osiin, jotka ovat liian suuria tai liian geometrisesti monimutkaisia, jotta jopa siirtopuristin voi käsitellä yhdessä kehyksessä.
Tandem-linjat edustavat ylimitoitettujen autojen paneelien ja rakenneosien progressiivisten metallileimauspalvelujen ylärajaa. Suurimpien laitteistojen tukimitat ovat 4 500 x 2 500 mm tai enemmän, ja lyijypuristimet ylittävät 2 000 tonnia. Iskutaajuudet vaihtelevat 6 iskusta minuutissa tavallisilla mekaanisilla käytöillä aina 18 tai useampaan iskuun minuutissa, kun käytetään servomekaanisia puristimia jatkuvassa toimintatilassa.
Joissakin laitoksissa on yhdistettyjä puristuslinjoja, jotka voivat toimia tavallisena progressiivisena puristimena suurella nopeudella, siirtopuristimena hitaammilla nopeuksilla tai hybridinä: progressiivinen useille ensimmäisille asemille, sitten leikkaamalla osia nauhasta ja siirtämällä ne seuraaville muottiasemille. Tällä joustavuudella on merkitystä, kun yhden laitoksen on tuotettava sekoitus suuria-osien geometrioita ilman, että kullekin on osoitettava erillisiä rivejä.
Näin neljää ensisijaista lähestymistapaa verrataan{0}}suuren formaatin työhön:
| Menetelmä | Suurin osakokoalue | Ihanteelliset geometriatyypit | Tuotantonopeus | Työkalujen monimutkaisuus |
|---|---|---|---|---|
| Progressiivinen Die | Jopa ~36 tuumaa (rajoitetaan nauhan leveydellä ja puristusalustalla) | Litteät tai matalat{0}}muovatut osat, joissa piirteet ovat samassa tasossa | Korkea (jopa 1500 iskua/min pienemmille osille; 7-30 isolle) | Korkea - kaikki asemat yhdellä kuoppisarjalla |
| Siirrä kuoppa | Enintään ~60+ tuumaa (rajoitettu tukien pituudella) | Syväveto, kuoret, aksiaalisesti symmetriset osat, moni-kulman muotoilu | Keskitaso (6-18 vetoa/min) | Keskitasoiset - yksittäiset asemat ja siirtomekanismi |
| Yhdistetty kuolee | Jopa ~24 tuumaa (yksi-vedon rajoitus) | Litteät aihiot, jotka vaativat samanaikaisen leikkauksen ja muotoilun yhdellä vedolla | Korkea (yksi veto suorittaa osan) | Matalasta kohtalaiseen - yksi noppaa, yksi operaatiosarja |
| Tandem Line | 60+ tuumaa (erillinen painallus toimintoa kohti) | Suuret autopaneelit, syvät rakenneosat, monimutkaiset monikäyttöiset osat | Matala tai kohtalainen (6-18 vetoa/min) | Matala per noppaa, korkea järjestelmä{0}}taso (4-6 painallusta koordinoitu) |
Valinta näiden menetelmien välillä ei ole puhtaasti tekninen. Tuotantomäärä, osien monimutkaisuus ja käytettävissä oleva puristuskapasiteetti vaikuttavat kaikki. Progressiivinen lähestymistapa saattaa olla fyysisesti toteutettavissa tietylle suurelle osalle, mutta jos se vaatii 2 400 - tonnin painoisen puristimen 240 tuuman sängyllä, jota toimittajallasi ei ole, siirto- tai tandemvaihtoehdosta tulee todellinen ratkaisu.
Fyysisen toteutettavuuden ja käytännön rajoitusten leikkauspiste on juuri se paikka, jossa prosessin valintapäätökset tehdään, ja missä väärän polun valinta maksaa kuukausia työkalujen läpimenoaikaa ja satoja tuhansia upotettua pääomaa.
Oikean stanssausmenetelmän valitseminen osan koon mukaan
Tietäminen, mitä kukin prosessi voi tehdä, on vain puolet ongelmasta. Vaikeampi kysymys: kumpaa sinun pitäisi itse asiassa käyttää tiettyyn osaan? Kun arvioit suurten osien stanssauspalvelua, valintalogiikka ei ole yksinkertainen vuokaavio. Se on peräkkäinen eliminointiprosessi, jossa fysiikka käyttää veto-oikeuttaan vaihtoehdot ennen kuin taloustiede saa äänestyksen.
Prosessin valintakriteerit ylikokoisille leimauksille
Aloita itse osasta. Sen jalanjälki suhteessa käytettävissä olevaan puristusalustaan on ensimmäinen portti. Jos osan projisoitu pinta-ala (mukaan lukien kantonauhan marginaalit progressiivista työtä varten) ylittää sen, minkä puristusalustaan mahtuu, tämä menetelmä on poissa pöydältä. Mikään älykäs meistisuunnittelu ei muuta tätä rajoitusta.
Vedon syvyys on seuraava suodatin. Matalat muodot, jotka ovat alle 25 % aihion halkaisijasta, voivat usein jäädä progressiivisessa muotissa olevaan kantonauhaan. Syväveto, mikä tahansa, joka lähestyy syvyys---suhdetta 1:1, vaatii yleensä aihion liikkumisen vapaasti. Tämä tarkoittaa siirtoleimausta. Monimutkaiset laipat, joissa on moni-akselin taivutukset, yhdistävät tämän. Jokainen ylimääräinen muovausakseli lisää aseman, lisää sävelkorkeutta ja vaatii tarkempaa aihion asemointia toimintojen välillä.
Toleranssipino{0}}käyttäytyy eri tavalla suuressa mittakaavassa. Pienten osien tarkkuusleimauksessa +/-0,05 mm:n pitäminen 4- tuuman mittojen poikki on rutiinia. Skaalaa sama toleranssivaatimus 30 tuuman mittaan ylisuuressa meistossa, ja taistelet samanaikaisesti muotin lämpölaajenemista, puristuskehyksen elastista taipumista ja nauhan kohdistuspoikkeamista vastaan. Tarkka metallileimaus suuressa muodossa vaatii paitsi parempia työkaluja myös jäykemmät puristimet, lämpötilasäädellyt ympäristöt ja reaaliaikaisen valvonnan.
Geometriarajoitukset ovat vuorovaikutuksessa koon kanssa tavoilla, jotka poistavat vaihtoehdot nopeasti. Osa, jossa on alaleikkaukset, vaatii nokalla{1}}toimivia sivutoimia. 40 -tuuman osassa nokkayksiköistä tulee massiivisia, mikä lisää painoa ja monimutkaisuutta jo ylimitoitettuun suulakkeeseen. Osa, joka tarvitsee sekä syvävetoa että tarkkuuslävistettyjä piirteitä vedetyssä seinässä, voi vaatia, että veto tapahtuu siirtolinjalla ja lävistys tapahtuu toissijaisessa tarkkuussuulakkeessa ja -leimauksessa. Nämä eivät ole teoreettisia reunatapauksia. Ne ovat yleisiä skenaarioita suurissa rakenneosissa.
Volyymivaatimusten sovittaminen prosessitalouteen
Fyysinen toteutettavuus kaventaa vaihtoehtojasi. Volyymi määrittää, mikä selviytymisvaihtoehto on taloudellisesti järkevä.
Progressiiviset meistit suosivat suurta volyymia, koska niiden työkalukustannukset ovat valtavat, mutta niiden kiertoaika on nopea. Suurten osien osalta vaadittu puristustonni nostaa pääomakustannukset vieläkin korkeammalle. Saatat tarvita 1 200 -tonnisen puristimen, jossa käytetään progressiivisia tarkkuusmeistoja rakenteellista kiinnitystä varten. Jos vuotuinen volyymi on vain 50 000 kappaletta, poistojen matematiikka ei ehkä koskaan toimi. Siirtomuotit, joilla on alhaisemmat -asemakohtaiset työkalukustannukset ja kyky toimia olemassa olevilla laitteilla, voivat olla käytännöllisempiä keskikokoisille suurille komponenteille, vaikka kappalekohtainen sykliaika olisikin hitaampi.
Suuri-tarkkuus leimaus mittakaavassa luo jännitystä: tiukemmat toleranssit vaativat enemmän muovausasemia, mikä lisää muotin pituutta ja puristusvaatimuksia, mikä lisää kustannuksia, mikä nostaa-tasapainoa. Insinöörien on arvioitava rehellisesti, onko jokainen tulosteen toleranssi toiminnallisesti tarpeellinen vai voidaanko joitain mittoja lieventää taloudellisempien prosessipolkujen avaamiseksi.
Suurien osien prosessin valintaa ohjaa ensinnäkin fyysinen toteutettavuus: voidaanko osa valmistaa tällä tavalla? Vasta kun tähän kysymykseen on vastattu, taloustiede astuu keskusteluun: pitäisikö se tehdä tällä tavalla tällä volyymilla?
Tässä on peräkkäinen arviointi, jota jokaisen insinöörin tulee noudattaa valitessaan prosessia ylisuurille leimauksille:
- Kartoita osan jalanjälki käytettävissä olevien puristusalustan mittojen mukaan, mukaan lukien kaistalemarginaalit progressiivisia lähestymistapoja varten
- Arvioi vetosyvyys ja selvitä, voiko osa pysyä kiinni kannatinliuskassa koko muovauksen ajan
- Laske tarvittavien muovaus-, lävistys- ja trimmausoperaatioiden määrä arvioidaksesi aseman lukumäärän
- Arvioi toleranssivaatimukset suhteessa osan kokoon ja tunnista ominaisuudet, jotka vaativat suurta-tarkkuusleimausta verrattuna niihin, joilla on rajoituksia
- Tunnista geometriset rajoitukset (alleleikkaukset, moni-akselin mutkat, sivuliikkeet), jotka poistavat tietyt prosessityypit
- Laske vetoisuusvaatimukset materiaalin, paksuuden ja kokonaisleikkaus/muotokehän perusteella
- Vertaa olemassa olevia toteuttamiskelpoisia menetelmiä ennustettuun vuosimäärään ja kappaleen tavoitehintaan
- Toissijaisten toimintojen tekijä, kompensoivatpa sitten{0}}jälkileimausprosessit, kuten koneistus tai hitsaus monimutkaisemman muotin tarpeen
Kun saavut vaiheeseen seitsemän, fysiikka on jo tehnyt suurimman osan päätöksenteosta. Jäljellä oleva valinta toteutettavissa olevien menetelmien välillä on se, missä tuotantomäärä, työkalubudjetti ja aikajanan rajoitukset määräävät lopullisen polun eteenpäin. Ja tämä viimeinen polku muokkaa suoraan materiaalin käyttäytymistä muodostuvan paineen alaisena koko kappaleen mittakaavassa.
Materiaalien käyttäytyminen ja valinta suuriin{0}}leimauksiin
Pehmeästä teräksestä leikattu 6 tuuman kannake ei juurikaan välitä jyväsuunnasta. 40 tuuman rakennepaneeli leikattu samasta kelasta? Se välittää intensiivisesti. Pienessä mittakaavassa merkityksettömästä materiaalin käyttäytymisestä tulee hallitseva vikatila, kun osien mitat ulottuvat kahden tai kolmen jalan valssattua metallia pitkin. Sama metalliseos, sama paksuus, sama toimittaja, mutta fysiikka muuttuu, koska etäisyys voimistaa jokaista anisotrooppista omituisuutta, jonka valssaamo leipoo kyseiseen levyyn.
Täällä useimmat keskustelut suurten osien stanssauspalveluista vaikenivat. Toimittajat listaavat materiaaleja, joita he voivat käyttää. He selittävät harvoin, miksi nämä materiaalit käyttäytyvät eri tavalla mittakaavassa tai kuinka väärän laadun valinta kaskadi romumääräksi, mikä tuhoaa tuotantotalouden.
Raesuunta ja reunojen laatu ylisuurilla aihioilla
Jokaisessa metallilevykelassa on suunnattu sormenjälki valssausprosessista. KutenValmistaja selittää, rullaus tuo mukanaan bulkkiplastisen muodonmuutoksen, joka pidentää ja pyörittää kiderakeita luoden anisotropiaa: mekaanisia ominaisuuksia, jotka vaihtelevat mittaussuunnan mukaan. R--arvo, leveysvenymän ja paksuuden venymän suhde, joka mitattiin vetotestauksen aikana, kvantifioi tämän suuntakäyttäytymisen. Kun r--arvot eroavat merkittävästi valssaussuunnassa, poikittaissuunnassa ja 45 astetta rullaukseen nähden, materiaali ohenee, rypistyy ja ponnahtaa takaisin eri tavalla riippuen siitä, kuinka aihio on suunnattu kelaan nähden.
Pienestä osasta et ehkä koskaan huomaa. Suurella aihiolla anisotropiasta tulee väistämätöntä. Harkitse 36{10}}tuuman leikkausleikkausta, joka on kohtisuorassa vierintäsuuntaan nähden. Koko tätä reunaa pitkin materiaalin kiteinen rakenne on johdonmukainen leikkaustoiminnalle. Reunan laatu, eli puhtaan leikkausvyöhykkeen suhde murtumisvyöhykkeeseen ja purseen korkeus, pysyy suhteellisen tasaisena. Kierrä samaa leikkausta 90 astetta ja leikkaat jyviä pitkin. Reunamerkki vaihtuu. Purseen korkeus kasvaa, kaatumissyvyys muuttuu ja murtuma-alue karhenee. Laajennetuilla leikkauslinjoilla, jotka ovat tyypillisiä suurten osien aihiolle, nämä erot yhdistyvät mitattavissa oleviksi laatuvaihteluiksi leikkauksen toisesta päästä toiseen, erityisesti leikkauksissa, jotka kaatuvat useiden raesuuntausten poikki.
Muovattavuus suurilla pinnoilla on kohta, jossa anisotropia iskee eniten. Teräksen progressiivisessa leimauksessa leveällä nauhamassalla muovausasemien tulee ottaa vastaan materiaalia, joka virtaa helpommin yhteen suuntaan kuin toiseen. 30 tuumaa ulottuva piirtotoiminto ohenee epätasaisesti pinnallaan, jos aihion r-arvoprofiilia ei oteta huomioon meistigeometriassa. Tulos: paikallinen oheneminen joillakin alueilla, rypistyminen toisilla ja epäjohdonmukainen seinämän paksuus, joka epäonnistuu tarkastuksessa.
Tasaisuuden hallinta tyhjennyksen aikana lisää uuden haasteen. Suuret levyt ovat alttiita kelasarjan, varsijousen ja reuna-aaltojen jäännösjännityksille. Kun leikkaat suuren aihion irti nauhasta, sisäiset jännitykset jakautuvat uudelleen. 48{7}} tuuman aihiossa voi olla 0,030 tuumaa tai enemmän keulaa, joka ei ollut näkyvissä, kun materiaalia oli rajoitettu kelaksi. Alumiinin progressiivisessa leimauksessa tämä ongelma pahenee, koska alumiinin pienempi kimmomoduuli tarkoittaa, että jäännösjännitykset aiheuttavat suhteellisesti enemmän vääristymiä. Tasoitus ennen tyhjennystä auttaa, mutta tasoittimen on oltava mitoitettu nauhan leveydelle, ja ylitasoitus voi aiheuttaa työkarkaisua, joka vähentää muovattavuutta myötävirtaan.
Materiaalilaadun valinta suuriin{0}}osien leimaamiseen
Oikean metalliseoksen valinta suurelle leimatulle komponentille ei ole vain lujuudesta ja kustannuksista kiinni. Kyse on siitä, kuinka materiaali käyttäytyy muodostuvan pinnan poikki mitattuna jaloissa, ei tuumissa. Jokainen materiaaliperhe tarjoaa erilaisia kompromisseja-mittakaavassa.
Hiiliteräksen progressiivinen leimaus kattaa laajimman valikoiman suuria{0}}osia. Miedot teräkset, kuten 1008 ja 1010, tarjoavat erinomaisen muovattavuuden ja ennustettavan käyttäytymisen suurilla vetoilla. HSLA-laadut (luokat 340, 420, 550 MPa) säästävät painoa paksuuden vähentämisen ansiosta, mutta niissä on huomattavasti enemmän joustavuutta. Kaksivaiheiset teräkset (DP590, DP780) yhdistävät korkean lujuuden ja kohtuullisen venymän, mutta niiden työ{12}}kovettuminen tekee niistä arvaamattomia pitkillä muovauskierroksilla. Mitä korkeampi lujuusaste, sitä aggressiivisemmin takaisinjousto on kompensoitava muotin suunnittelussa.
Alumiiniseokset muodostavat erilaisen ongelmajoukon. 5000-sarja, erityisesti leimaus-laatu 5754 ja laajalti käytetty 5052, tarjoavat rakennepaneeleille hyvän muovattavuuden ja korroosionkestävyyden. Alumiinin taipumus Luders-nauhan muodostumiseen (näkyviä venytysjälkiä) suurilla vetopinnoilla vaatii kuitenkin huolellista aihion pidikkeen paineen säätämistä. 6000-sarjan seokset, kuten 6061, tarjoavat suuremman lujuuden, mutta vaativat liuoslämpökäsittelyn ja ikääntymiskarkaisun, mikä vaikeuttaa tuotantoprosessia. Alumiininen progressiivinen leimaus suurille osille vaatii tiukempia muotinvälytyksiä kuin teräs, koska alumiini tarttuu helpommin työkalupintoja vasten ja tämä iskutaipumus kasvaa kosketuspinnan kasvaessa.
Ruostumattomat teräkset tuovat yhtälöön korkeat{0}}kovettumisnopeudet. Austeniittiset laadut, kuten 304 ja 316, kovettuvat nopeasti muovauksen aikana, mikä tarkoittaa, että lopullisen muovausaseman loppuun saattamiseen tarvittava voima voi olla dramaattisesti suurempi kuin ensimmäinen. Ruostumattoman teräksen progressiivisessa suurten komponenttien meistossa tämä progressiivinen karkaisu tarkoittaa, että tonnimäärälaskelmissa on otettava huomioon kumulatiivinen työkarkaisu kaikilla asemilla, ei vain hetkellinen voima missä tahansa asemassa. Ferriittiset ruostumattomat teräslajit (409, 430) tarjoavat alhaisemman työkarkaisun ja paremman muovattavuuden sovelluksissa, joissa korroosionkestävyys on tärkeää, mutta äärimmäinen sitkeys on vähemmän kriittinen.
Kuparin progressiivinen leimaus ja messingin progressiivinen leimaus ovat kapeampi{0}} suurissa osissa, tyypillisesti rajoittuen sähkökiskoihin, lämmönvaihdinlevyihin ja RF-suojakoteloihin, joissa johtavuus tai lämpöominaisuudet ohjaavat materiaalin valintaa korkeammista kustannuksista huolimatta.
| Materiaaliperhe | Tyypillinen paksuusalue (suuret osat) | Muovattavuusluokitus | Springbackin vakavuus | Yleiset suuret{0}}osasovellukset |
|---|---|---|---|---|
| Mild Steel (1008/1010) | 1.0 - 6.0 mm | Erinomainen | Matala | Rakennekiinnikkeet, alustan osat, kotelot |
| HSLA-teräs (340-550 MPa) | 1.2 - 5.0 mm | Hyvä | Keskitaso korkeaan | Autojen runkokiskot, poikkipalkit, vahvikkeet |
| Dual{0}}Phase Steel (DP590-DP780) | 1.0 - 3.5 mm | Kohtalainen | Korkea | Törmäys{0}}kriittiset autojen rakenteet, B-pilarit |
| Alumiini 5052/5754 | 1.0 - 4.0 mm | Hyvä | Kohtalainen | Runkopaneelit, lämpösuojat, laivakomponentit |
| Alumiini 6061 | 1.5 - 6.0 mm | Kohtalainen | Keskitaso korkeaan | Rakenteelliset rungot, ilmailu-avaruuskannattimet (jälki-lämpö-käsitelty) |
| Ruostumaton 304/316 | 0.8 - 4.0 mm | Hyvä (mutta korkea työskentelykyky) | Korkea | Ruokalaitteiden paneelit, arkkitehtoniset verhoukset, lääketieteelliset kotelot |
| Ruostumaton 409/430 (ferriitti) | 1.0 - 3.0 mm | Hyvä | Kohtalainen | Pakokaasukomponentit, laitepaneelit |
| Kupari / Messinki | 0.5 - 3.0 mm | Erinomainen | Matalasta kohtalaiseen | Kiskot, lämmönvaihtimet, RF-suojaus |
Takaisinjousikompensointi on kohtaa, jossa materiaalivalinta ja osakoko törmäävät tuskallisimmin. Pienessä osassa taivutat muutaman asteen yli ja kutsut sitä valmiiksi. DP780-teräksestä valmistetussa 30- tuuman laipassa takajousto voi ylittää 8–12 astetta, ja se vaihtelee taivutuksen pituudella paikallisen paksuuden vaihtelun, kitkan ja lämpötilan perusteella. Tämän kompensoiminen edellyttää meistin geometriaa, joka tarkoituksella yli{10}}muodostaa osan ja luottaa sitten elastiseen palautumiseen sen palauttamiseksi nimellisarvoon. Mitä pidempi taivutusviiva on, sitä enemmän tällä viivalla pisteitä, joissa takaisinjoustokäyttäytyminen poikkeaa ennusteesta. Vahvemmat materiaalit vahvistavat tätä epälineaarisuutta, ja suuremmat osat antavat tälle vahvistukselle enemmän tilaa ilmaista itseään.
Juuri täällä äärellisten elementtien analyysistä (FEA) tulee ei--neuvoteltavissa. KutenKeysightin analyysi pellin muovaussimulaatiostaselittää, FEA{0}}pohjaiset virtuaaliset stanssauskokeilut voivat ennustaa palautumista, ryppyjä, ohenemista ja halkeamia ennen kuin fyysisiä työkaluja rakennetaan. Simulaatio kaappaa materiaaliominaisuuksien, työkalun geometrian ja prosessiparametrien, kuten aihion pidikevoiman ja voitelun, välisen vuorovaikutuksen. Kymmeniä tai satoja tuhansia dollareita maksavien-suurten muotoisten meistien ohenemisen tai rypistymisen havaitseminen säästää käytännöllisesti katsoen kuukausien uusintatyötä.
Simuloinnin tarkkuus riippuu oikeiden materiaalitietojen syöttämisestä. Yleiset käsikirjan arvot eivät vähennä sitä suuren-osien työssä. Tarvitset todellisia vetolujuustestitietoja tietystä kelaerästä, mukaan lukien r-arvot 0, 45 ja 90 astetta vierintäsuuntaan. Mitä enemmän materiaalitietoja syötät FEA-malliin, sitä luotettavammin se ennustaa, mitä tapahtuu, kun 42 tuuman aihio osuu vetorei'itykseen ja metalli alkaa virrata riittävän suurella pinta-alalla paljastamaan arkin kaikki piilotetut epäjohdonmukaisuudet.
Aineellinen käyttäytyminen mittakaavassa ei ole toissijainen näkökohta. Se on muuttuja, joka määrittää, tuottaako muotti osia vai romua. Ja voimat, joita tarvitaan materiaalin työntämiseen muotoon ylisuuren komponentin koko geometriassa, määrittävät, mitä puristuskapasiteettia todella tarvitset.
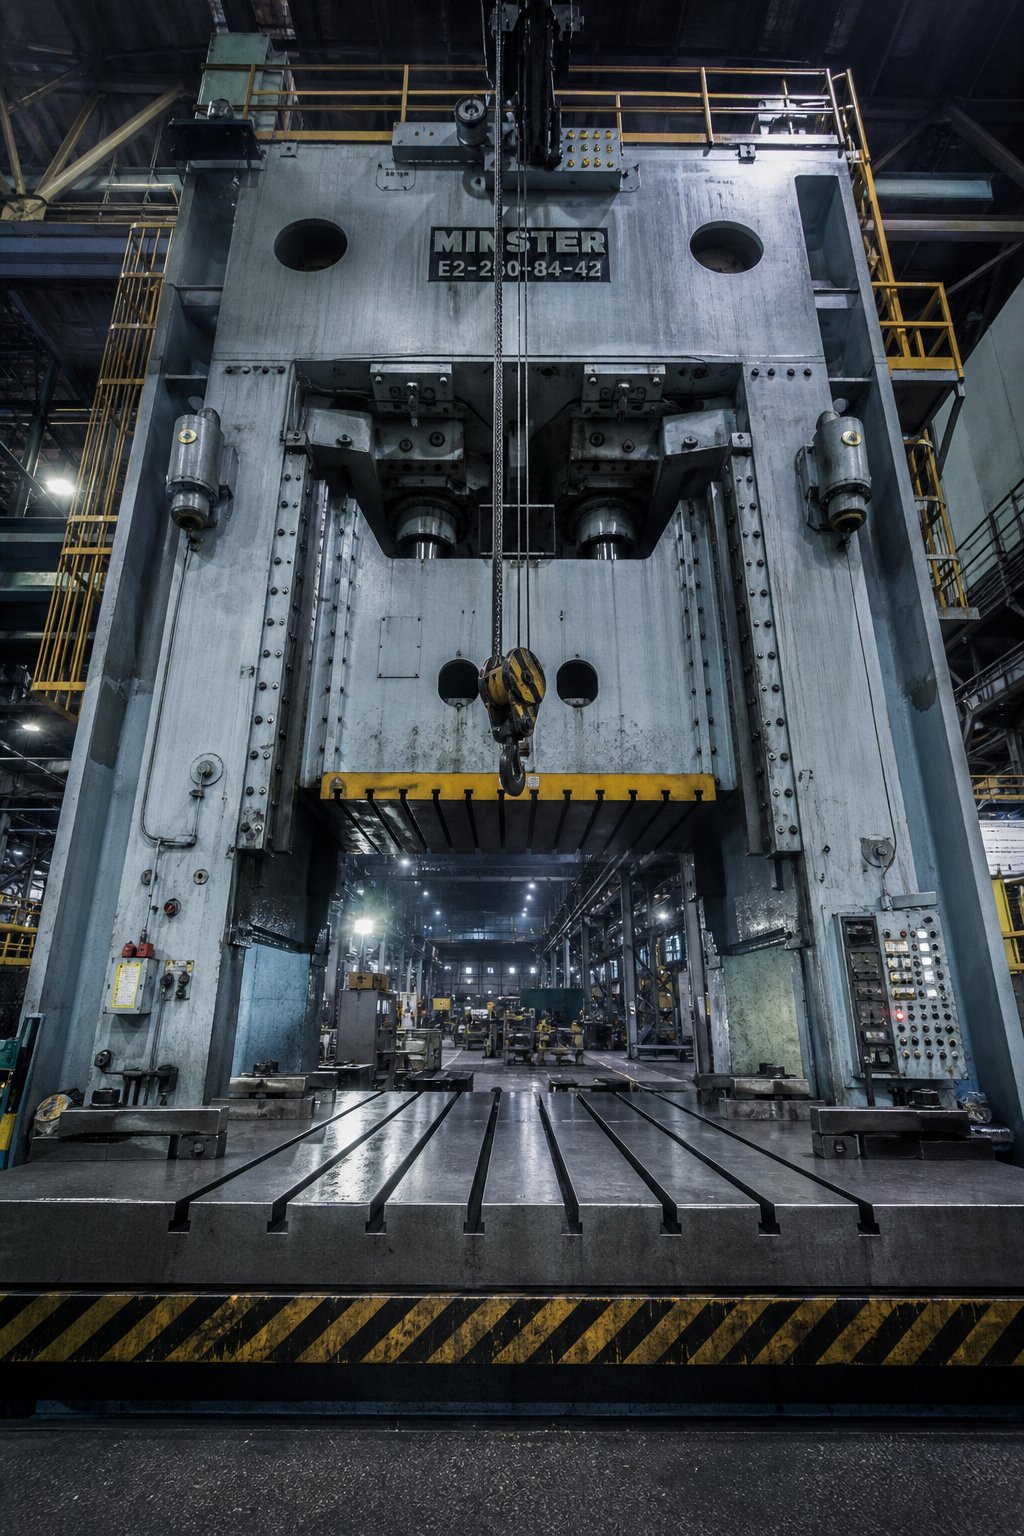
Puristuskapasiteetin ja vetoisuuden skaalaus suurille komponenteille
Materiaalin käyttäytyminen kertoo, mitä voimia metalli kestää. Puristuskapasiteetti kertoo, pystyykö laitteistosi välittämään nämä voimat ylisuuren komponentin koko geometriassa. Nämä kaksi todellisuutta törmäävät puristuskehyksessä, ja kun ne eivät ole kohdakkain, suuria-osia ei yksinkertaisesti tapahdu. Mikään älykäs meistirakenne ei kompensoi puristinta, jolta puuttuu vetoisuus, pohjapinta-ala tai sulkukorkeus muovaussarjan suorittamiseksi.
Tämä on rajoitus, joka tappaa projektit hiljaa. Insinöörit suunnittelevat osan, valitsevat materiaalin, suunnittelevat muovausjärjestyksen ja huomaavat sitten, että vaadittua progressiivista leimauskonetta ei ole heidän toimittajansa tiloissa. Ymmärtäminen, kuinka vetoisuusasteikko osien koon mukaan ja kuinka sängyn mitat ja sulkukorkeus ovat vuorovaikutuksessa muotin geometrian kanssa, erottaa toteuttamiskelpoiset projektit kalliista vääristä aloituksista.
Paina suuri{0}}muotoleimauksen tonnimäärävaatimukset
Tonnimäärä raskaissa leimausasteikoissa kahdella erillisellä mekanismilla riippuen toimintatyypistä. Tyhjennys- ja lävistysoperaatioiden asteikko kehällä. Muotoilu- ja piirustusoperaatioiden mittakaava pinta-alalla. Molemmat lisääntyvät materiaalin paksuudella. Kun osa on riittävän suuri, jotta siihen voidaan sisällyttää merkittäviä määriä kaikkia kolmea toimintatapaa, kokonaistonnimäärä nousee nopeasti.
Aihion ja lävistyksen osalta peruslaskenta on yksinkertainen: leikkauskehä (tuumina) kerrottuna materiaalin paksuudella (tuumina) kerrottuna materiaalin leikkauslujuudella (tonneina neliötuumaa kohti). KutenValmistajan vetoisuuslaskentaopasYksityiskohtien mukaan tämä kaava käyttää koko materiaalin paksuutta kompensoimaan tylsää ja kulunutta työkalua, koska todellinen leikkaus tapahtuu puolivälissä materiaalin läpi. Suuressa osassa, jossa on 200 tuuman kokonaisleikkauskehä 4 mm:n pehmeästä teräksestä, pelkistysmäärä voi ylittää 150 tonnia, ennen kuin otat huomioon muovauksen.
Piirustusoperaatioissa käytetään samanlaista kehä{0}}pohjaista laskentaa, mutta leikkauslujuus korvataan murtovetolujuudella, koska kuoren seinämät ovat jännityksessä vedon aikana. Suuressa vedossa, jonka halkaisija on 30 tuumaa tai enemmän, vetovoima voi kilpailla tai ylittää aihion tonnimäärän, erityisesti vahvemmissa-progressiivisissa meistomateriaaleissa, kuten HSLA tai kaksivaiheiset teräkset.
Mutta nämä raakalaskelmat kuvaavat vain osan kuvasta. Suuren komponentin progressiivinen meisti ei suorita yhtä toimenpidettä iskua kohden. Se suorittaa ne kaikki samanaikaisesti. Jokainen muotin asema vaatii voimaa samalla hetkellä, kun puristin saavuttaa alimman kuollutkohdan. Sinun on laskettava yhteen jokaisen lävistysrei'in, jokaisen muovausaseman, jokaisen jousikuormittajan, jokaisen typen painetyynyn, jokaisen käytettävän nokan ja jokaisen romuleikkurin kuormat. 12-asemaisella progressiivisella meistillä, joka käyttää raskasta materiaalia, kumulatiivinen kuorma voi helposti nousta 800–1 200 tonniin.
Materiaalin paksuus on kerroin, joka tekee suuresta-osista erityisen julman. Paksuuden kaksinkertaistaminen ei vain tuplaa voimaa. Se kaksinkertaistaa voiman jokaisella asemalla samanaikaisesti. Osa, joka vaatii 400 tonnia 2 mm:n terästä, vaatii noin 800 tonnia 4 mm:n terästä, mikäli geometria on sama. Yhdistä tämä paksuuden lisäys suurille osille ominaisiin pidempiin leikkausreunoihin, ja näet, miksi raskaat meistotoimenpiteet vaativat rutiininomaisesti 600–2,{11}} tonnin puristusta.
Tarvittavaa puristuskapasiteettia laskevien insinöörien tulee ottaa huomioon myös energiatarve, ei vain voima. Puristimella voi olla riittävä vetoisuus, mutta riittämätön vauhtipyörän energia ylläpitämään tätä voimaa iskun työosan läpi. Riittämätön energia saa puristimen pysähtymään alakuolopisteeseen, mikä on yleinen vikatila käytettäessä suuria progressiivisia meistiä nopeuksilla, jotka ylittävät moottorin kyvyn-syöttää vauhtipyörää uudelleen iskujen välillä.
Sängyn koko- ja sulkukorkeusrajoitukset
Vetoisuus saa huomion, mutta sängyn koko ja sulkukorkeus eliminoivat hiljaa enemmän projekteja kuin voimakapasiteetti koskaan tekee. 1 000 tonnin painoinen puristin on suurelta osin hyödytön, jos sen alustan mitat ovat 60 x 40 tuumaa ja muotti vaatii 96 x 48 tuumaa.
Puristusalustan mitat määrittelevät suuttimen suurimman jalanjäljen. Suuria osia palvelevissa progressiivisissa muotteissa sängyssä ei ole vain osan leveyttä ja pituutta, vaan koko muottisarja, mukaan lukien kaikki asemat, romuputket, ohjausmekanismit ja nauhaohjaimet. 10-aseman progressiivinen suulake 30-tuumaa-leveälle osalle voi helposti ulottua 120 tuumaa syöttösuunnassa. Puristusalustan on tuettava tätä pituutta ja samalla on tarjottava pultti alaspäin T-urakuviossa varmaa kiinnitystä varten.
Sulkukorkeus on etäisyys painimen alapinnasta puristusalustan yläosaan, kun painin on alhaalla kuollupisteessä ja säätö on asetettu kokonaan{0}}. Kuten MetalForming Magazine selittää, tämä mitta eroaa muotin korkeudesta, joka vähentää tukilevyn paksuuden. Suulakkeen sulkukorkeuden (sen täysin suljetun kokonaismitan) on oltava minimi- ja enimmäiskorkeustilassa. Jos se ei sovi, suulake joko ei voi sulkeutua kokonaan tai se laskeutuu pohjaan ennen kuin painin suorittaa iskunsa, jolloin syntyy katastrofaalisia ylikuormitusvoimia, jotka vahingoittavat sekä suulaketta että puristuskehystä.
Suurissa-osien muotteissa sulkukorkeus on erityisen rajoitettu. Monimutkaiset muovaussarjat vaativat korkeita muottikokoonpanoja, joissa on syvät vetoontelot, useita pystysuoraan pinottuja painetyynyjä ja paksuja muottikengät, jotka vastustavat taipumista. Suuri siirtosuulake saattaa tarvita 24–36 tuumaa sulkukorkeutta vain muovausgeometrian, painejärjestelmien ja rakenteellisen kengän paksuuden mukautumiseksi. Puristimen on tarjottava tämä pystysuora tila ja samalla riittävä iskunpituus sarjan syvimpään vetoon.
Tukilevyn kapasiteetti asettaa painorajan, joka on helppo jättää huomiotta. Suuren-muodon progressiiviset muotit voivat painaa 5–15 tonnia tai enemmän. Tuen on kestettävä tämä staattinen kuorma tasaisesti ilman, että se poikkeaa puristimen valmistajan ohjeista. Puristimen vetoisuus- ja taipumamäärittelyissä oletetaan, että muotin kuorma jakautuu tasaisesti kahdelle-kolmankselle pohjapinta-alasta. Kapea suulake, joka keskittää kuorman ylisuuren sängyn keskelle, tai pitkä suulake, joka kuormittaa vain yhden tuen pään, luo epätasaisen taipuman, joka huonontaa osien laatua ja nopeuttaa kulumista.
Myös muotinvaihtologistiikka kärjistyy koon myötä. Useita tonneja painavat muotit vaativat vaihtoa varten nosturipääsyn, vierivän tukijärjestelmän tai erityisiä muottikärryjä. Nopeat muotinvaihtojärjestelmät, jotka on suunniteltu 500 -punnan painoisille meisteille, eivät skaalaudu usean- tonnin työkaluihin. Suuria-osien leimaamista suorittavat laitokset tarvitsevat nosturikapasiteetin, joka on mitoitettu niiden raskaimmalle muotille, sekä tilaa puristuspylväiden välillä työkalun sivu{7}}- tai etukuormitusta varten.
Arvioitaessa, voiko suurten osien meistämispalvelu todella tuottaa komponenttisi, seuraavat puristimen tekniset tiedot ovat tärkeitä:
- Sänkyalue- Yhteensä käytettävissä oleva tukipinta molemmilla akseleilla, mikä varmistaa, että muotin jalanjälki sopii kiinnitysmarginaaliin
- Sulkukorkeus- Suurin ja pienin muotin-korkeustila (puristimen sulkukorkeus miinus palkin paksuus, painimen säätöalue), varmistaa, että muottikokoonpano sopii suljettuun asentoonsa
- Vetoisuus- Nimelliskapasiteetti iskun kohdassa, jossa esiintyy huippukuormitus, ei vain tyyppikilven numeroa
- Liukuveto- Puskurin kokonaisliike, jonka on ylitettävä syvin vetosyvyys sekä välys osien poistoa ja siirtoa varten
- Syöttölinjan korkeus- Nauhansyötön keskilinjan korkeus suhteessa tukiosan yläosaan, jonka on vastattava muotin läpimenolinjaa-oikea materiaalin syöttäminen
- Bolster T--urakuvio- Urojen etäisyys, leveys ja syvyys, joiden on mukauduttava muotin kiinnitysmalliin ja vastattava muotin kengän pulttikuviota
Hyvämaineiset toimittajat julkaisevat yksityiskohtaisia laiteluetteloita, joissa toisinaan luetellaan kymmeniä puristimia tonnimäärän, sänkykoon ja iskun mukaan, antavat konkreettisen uskottavuuden signaalin. Voit vertailla osasi vaatimuksia sen julkaistuihin ominaisuuksiin-ennen kuin ensimmäinen keskustelu tapahtuu.
Puristuskapasiteetti määrittää, mikä on fyysisesti mahdollista. Mutta puristimen sisällä oleva suulake, työkalu, joka todella muotoilee metallia, tuo omat suunnitteluhaasteet, jotka yhdistetään osan kokoon. Se, miten nämä muotit on suunniteltu jäykkyyttä, ohjausta ja huollettavuutta varten suuressa mittakaavassa, on itsekuria.
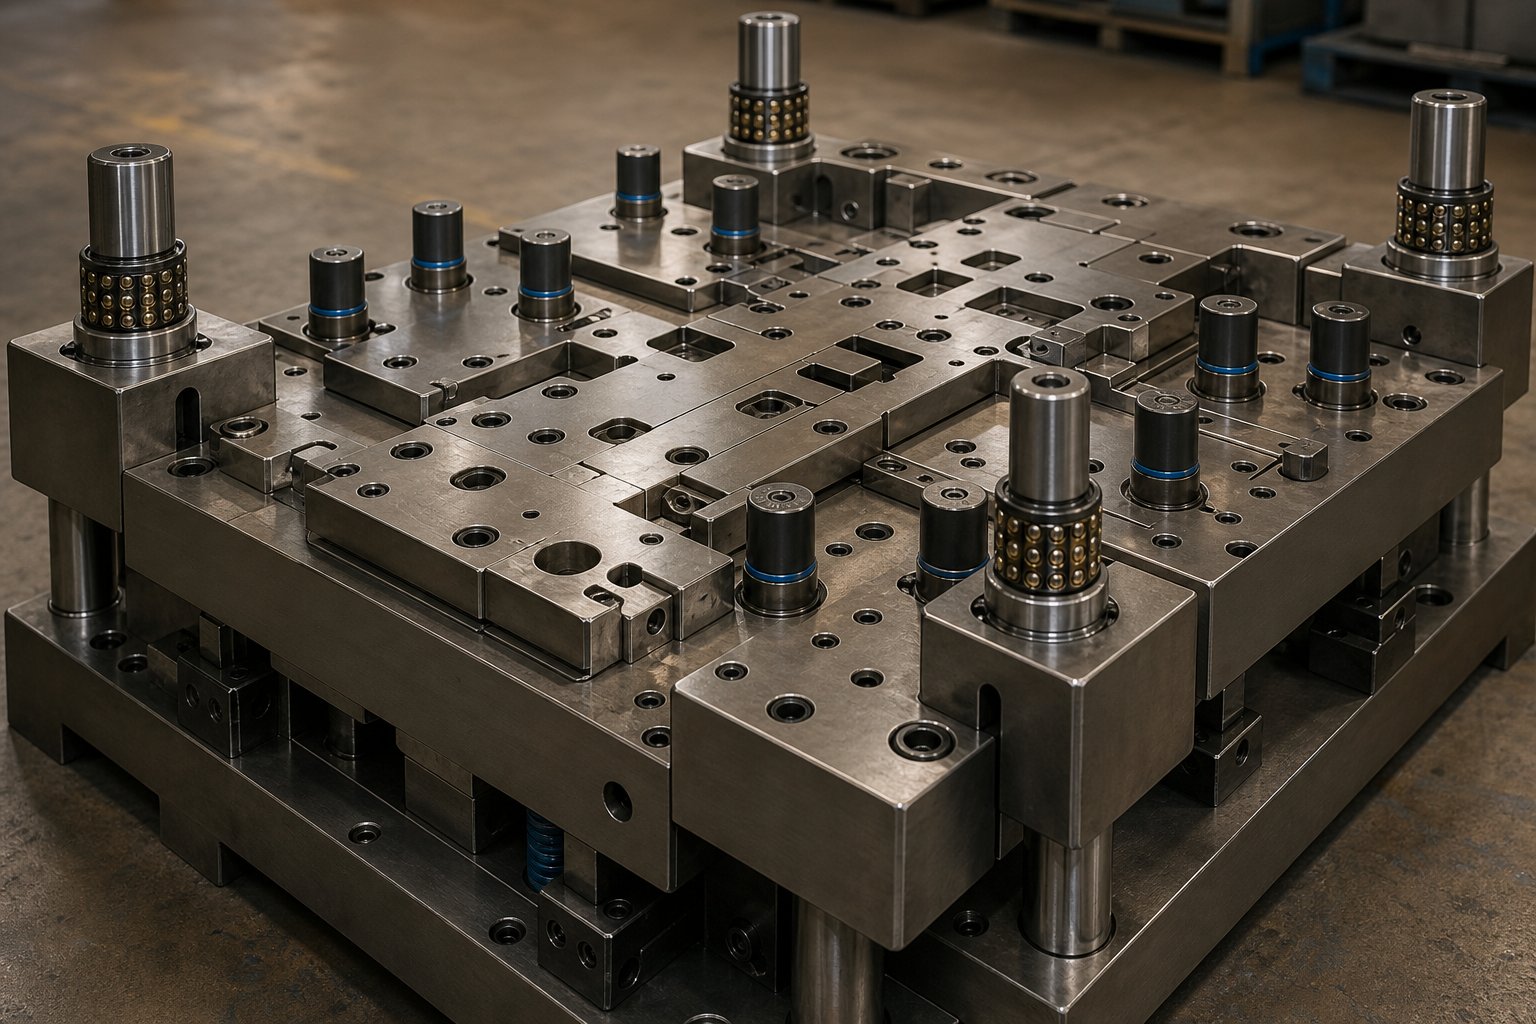
Suurten osien suunnitteluun liittyvät näkökohdat
Puristin, jossa on riittävästi vetoisuutta ja pohjapinta-alaa, vain asettaa näyttämön. Itse suulake, tarkkuustyökalu, joka todella koskettaa metallia ja pakottaa sen muotoon, täyttää täysin erilaiset suunnitteluvaatimukset, kun se skaalataan suuriin{1}}osien mittoihin. Pienet taipumat kengässä jäävät huomaamatta 6-tuumaisen kiinnikkeen kompaktissa suulakkeessa. 60 tai 80 tuumaa ulottuvassa muotissa sama suhteellinen taipuma tarkoittaa tuuman tuhannesosia kohdistusvirheitä muovauspinnan poikki. Lävistimet kaipaavat paritusonteloitaan. Muodostuneet piirteet ajautuvat pois toleranssista. Leikkausreunat kuluvat epätasaisesti. Kuoppa ei vain kasva. Jokainen siinä oleva rakenne-, ohjaus- ja painejärjestelmä on suunniteltava uudelleen, jotta se säilyttää tarkkuuden jäykkyyttä aktiivisesti taistelevalla jänteellä.
Tämä on alue, jolla progressiiviset muottivalmistajat erottavat itsensä yleisistä leimausliikkeistä. Kuka tahansa voi rakentaa toimivan pienen muotin. Suuren muotin rakentaminen, joka säilyttää toleranssin miljoonien syklien aikana, vaatii rakennesuunnittelua, joka on lähempänä sillan suunnittelua kuin kellojen valmistusta.
Rakenne- ja ohjausjärjestelmän suunnittelu suurille muotteille
Muotikenkä on perusta. Pienissä muotteissa tavallinen esi-karkaistu stanssauskenkä luettelovarastosta hoitaa tehtävänsä. Suuren-muodon työkaluissa kengän on oltava räätälöity-jäykkyyden vuoksi. Kuvittele stanssauskenkä, joka ulottuu 90 tuumaa syöttösuunnassa. Täysi vetoisuuden ollessa alakuolokohdassa kenkä haluaa kumartua ylöspäin keskeltä puristustukien välissä. Jos se taipuu jopa 0,002 tuumaa keskijännevälissä, leikkausvälykset keskiasemien poikki siirtyvät, reunan laatu heikkenee ja lävistimen käyttöikä lyhenee.
Suuret muottikengät koneistetaan yleensä jännitys{0}}kevytetystä levystä (S50C tai vastaava keskihiiliteräs) paksuudella 4–8 tuumaa jännevälistä ja kuormituksesta riippuen. Kuten Ming Chiangin suuttimen suunnitteluoppaassa selitetään, muottisarjan materiaalien valinnassa noudatetaan "oikea materiaali oikeaan paikkaan" -periaatetta: kenkä toimii iskuja vaimentavana-perustuksena ja käyttää sitkeyttä vaimentamaan tärinää ja suojaamaan tarkkuuskomponentteja suorilta iskuvaurioilta. Suuressa mittakaavassa tästä iskunvaimennuksen roolista tulee kriittinen, koska iskuenergia on suhteellisesti suurempi ja resonanssivärähtelymuodot syntyvät alhaisemmilla taajuuksilla.
Ohjausjärjestelmät skaalautuvat sekä kooltaan että kokoonpanoltaan. Tavallinen kahden-pylvään muottisarja tarjoaa riittävän kohdistuksen kompaktille työkalulle. Suuret-muotoiset meistit ja leimauskokoonpanot vaativat neljä-pylväs- tai keski{5}}ohjattua kokoonpanoa, jotta estetään ylemmän kengän kulmakiertyminen pois-keskilatauksen aikana. Neljä kulmaohjaintolppaa jakavat kohdistusvoimat muotin kaikkiin neljään kvadranttiin, mikä estää kuormituksen muodostumisen muodostuvan pitkän muotin toiseen päähän.
Itse ohjauspylväiden halkaisija kasvaa ja saavuttaa usein 2–4 tuumaa, ja niissä käytetään tarkkuuskuulalaakereita-pronssiholkkien sijaan kitkan vähentämiseksi ja kohdistustarkkuuden ylläpitämiseksi raskaassa sivukuormituksessa. Jotkut suuret progressiivisten muottivalmistajat määrittävät sisäisen ohjauspylväsjärjestelmän ulompien ohjauspylväiden lisäksi luoden kaksoisohjausarkkitehtuurin-. Ulommat tolpat käsittelevät karkeaa kohdistusta alkuperäisen sulkemisen aikana, kun taas sisätolpat tarjoavat mikroni{6}}tarkkuuden lopullisessa muodostusasennossa. Tämä kaksoisohjaustapa on erityisen arvokas progressiivisissa konesuulakkeissa, joissa aseman-to{10}}asemien kohdistuksen on pysyttävä yhtenäisenä koko muotin pituuden ajan.
Typpijousijärjestelmät ovat ainutlaatuinen skaalaushaaste. Pienessä suulakkeessa yksi typpisylinteri tarjoaa tasaisen aihion pidikkeen tai erotuspaineen. Suuressa suulakkeessa, jonka painetyyny ulottuu 40 tuumaa, saatat tarvita 8, 12 tai jopa 20 typpisylinteriä, jotka on järjestetty laskettuun kuvioon, jotta voima jakautuisi tasaisesti tyynyn pinnalle. Jos sylintereitä ei ole asetettu oikein, painetyyny kallistuu kuormituksen alaisena, mikä aiheuttaa epätasaisen materiaalin virtauksen vedon aikana tai epäyhtenäisen irrotusvoiman, joka jättää etanat juuttumaan suuttimeen.
Typpijousen sijoittelun suunnittelu edellyttää tarvittavan voiman jakautumisen kartoittamista painetyynyn pinnan poikki, minkä jälkeen valitaan sylinterin reikien koot ja paikat, jotka takaavat jakautumisen hyväksyttävällä tasaisella tasolla, tyypillisesti 5-10 % vaihtelulla tyynyn pinnalla. Kunkin sylinterin esijännityksen ja iskun on otettava huomioon asennuslevyn differentiaalinen taipuma. Pidemmällä iskulla tehdyt korkeammat muotit saattavat vaatia jakoputkeen kytkettyjä järjestelmiä, jotka tasaavat paineen kaikissa sylintereissä hydraulisesti ja varmistavat tasaisen tyynyn liikkeen epätasaisesta kuormituksesta huolimatta.
Suurten{0}}muotoisten meistien pilottitappistrategia noudattaa eri logiikkaa kuin kompakti työkalut. Tavallisissa progressiivisissa muotteissa kaksi tai kolme ohjaajaa rekisteröi nauhan riittävästi kullakin asemalla. Leveällä nauhalla, joka syötetään suuren suuttimen läpi, sivusuuntainen nauhan ajautuminen ja reuna-aalto tarkoittavat, että materiaalin sijainti on vähemmän ennustettavissa sen koko leveydellä. Talan Productsin teknisessä ohjeessa huomautetaan, että ohjaajat menevät reikiin, jotka on tehty varhaisemmilla asemilla ja että kun nämä reiät vaativat tiukkoja toleransseja, telineessä olevat erilliset ohjausreiät säilyttävät tarkkuuden ilman, että toiminnallisia ominaisuuksia venytetään. Suuria muotteja varten insinöörit lisäävät usein ylimääräisiä reuna-ohjainohjaimia tai jousikuormitettuja keskitysmekanismeja väliasemille, jotta kumulatiivinen ajautuminen ei vahingoita alavirran osien sijaintia. Mitä leveämpi kaistale, sitä enemmän ohjauspisteitä tarvitaan rajoittamaan materiaalin luonnollista taipumusta vaeltaa.
Räätälöity meistisuunnittelu monimutkaisille suurille geometrioille
Rakenteellisen jäykkyyden ja ohjauksen lisäksi suuren muotin työkomponentit, lävistimet, nostimet, irrottimet ja muovausterät vaativat kaikki suunnittelulähestymistapoja, jotka eroavat pohjimmiltaan pienten{0}}työkalujen käytöstä.
Suurilla progressiivisilla meistillä olevien nostajien on nostettava raskas nauha riittävän korkealle poistamaan muodostuneet piirteet, kun se etenee seuraavalle asemalle. Kapealla nauhalla kevyet tapinnostimet hoitavat työn. 48-tuuman-leveällä 3 mm teräsnauhalla nauhan paino nostopisteiden välillä voi aiheuttaa painumista, joka vääntää telineen tai vetää muotin pinnoilla. Täysi nauhaleveydelle ulottuvat tangonnostimet tai kiskotyyliset nostojärjestelmät tarjoavat tarvittavan hajautetun tuen. Talan Productsin suunnittelumetodologiassa korostetaan, että nostinten välinen roikkuminen voi solkittaa kantotelineet, erityisesti ohuilla materiaaleilla. Suuressa mittakaavassa paksutkin materiaalit painuvat oman painonsa alla leveillä tukemattomilla jänteillä.
Ohitusurat ovat kriittisiä suurten muottien romun hallinnassa. Kun tyhjennys- tai trimmausoperaatio synnyttää etanan, joka on leveämpi kuin nauha voi kuljettaa alavirran asemien ohi, tämä romu on ohjattava uudelleen joko pudottamalla suoraan muotin läpi tai lovitettuna, jotta se pääsee välttymään myöhempien lävistys- ja muotoiluasemien ohi. Pienessä muotissa romun hallinta on jälkikäteen. Suuressa progressiivisessa muotissa, jossa etanat voivat olla 8–12 tuumaa leveitä, juuttunut etana voi kaataa muotin, taivuttaa lävistyksiä ja vahingoittaa muovauspintoja. Oikea ohitusloveometria, painovoimaa tukevat kulmassa olevat romukourut ja ilma-räjähdysputken poisto ovat tärkeitä suunnittelun ominaisuuksia.
Purseen suunnan säätö pitkillä leikkausreunoilla vaatii huolellista suunnittelua. Jokainen leikkaus tuottaa jäysteen materiaalin toiselle puolelle. 36 tuuman trimmauslinjalla jäysteen suunta määrittää, mikä valmiin osan pinta kantaa kyseisen kohotetun reunan. Progressiivisille stanssatuille kiinnikkeille ja rakenneosille, jotka ovat vuorovaikutuksessa muiden kokoonpanojen kanssa, purseen sijainti on toiminnallinen vaatimus, ei kosmeettinen. Muotisuunnittelijan on suunnattava leikkausvälykset siten, että purseet näkyvät hyväksytylle pinnalle, mikä saattaa edellyttää pitkien leikkausten jakamista segmenteiksi, joilla on vastakkaiset välyssuunnat, tai toissijaisten ajoasemien lisäämistä purseiden poistamiseksi kokonaan.
Välyksen optimointi suurilla pinnoilla tapahtuvaa muovausta varten tuo mittakaavavaikutelman. Meistinvälys, meistin ja ontelon välinen rako, ohjaa materiaalivirtausta vedon ja muotoilun aikana. Pienellä vedolla tasainen välys kehän ympäri toimii hyvin. Suurella vedolla, joka ulottuu 30 tuumaa tai enemmän, materiaali virtaa eri nopeuksilla eri suunnista johtuen rakeiden suunnasta ja kitkan vaihtelusta. Muuttuva välys, tiukempi alueilla, joilla materiaalilla on taipumus ohenemaan, ja löysempi alueilla, joissa rypistyminen uhkaa, auttaa hallitsemaan materiaalin jakautumista. Tämä muuttuva välyskartoitus tulee tyypillisesti FEA-simulaatiosta ja sitä tarkennetaan koeajon aikana.
Huoltopääsy ajaa toisen suunnittelupäätöksen, joka on ainutlaatuinen suurille työkaluille: komponenttien segmentointi. Yksi-osainen irrotuslevy, jonka pituus on 80 tuumaa, olisi mahdotonta hioa tasaiseksi, sitä on vaikea kuumentaa-käsitellä tasaisesti ja sitä olisi epäkäytännöllistä poistaa huoltoa varten. Sen sijaan suuret muotinpoistajat, lävistimen kiinnityslevyt ja jopa stanssausterät segmentoidaan osiin, jotka voidaan irrottaa, hioa uudelleen tai vaihtaa yksitellen purkamatta koko muottia. Segmentointi mahdollistaa myös eri materiaalien käytön eri vyöhykkeille sovittamalla komponenttien materiaalit paikalliseen kulumisvakavuuteen. Kuten suuttimen suunnittelun parhaat käytännöt osoittavat, hylsyissä ja teräsissä käytetään nopeaa -nopeuksia terästä (SKH9) HRC 60-62 äärimmäisen kulutuskestävyyden saavuttamiseksi, kun taas rakennelevyissä kylmätyöstötyökaluterästä (SKD11) HRC 58-60. Suuressa segmentoidussa muotissa kuluvat alueet saavat ensiluokkaista terämateriaalia, kun taas vähemmän rasittavat alueet käyttävät halvempia laatuja, mikä optimoi kustannukset tinkimättä kestävyydestä siellä, missä sillä on merkitystä.
Näissä suunnittelun{0}}intensiivisissä päätöksissä tekeville työkaluinsinööreille on tärkeää työskennellä asiantuntijoiden kanssa, jotka ymmärtävät muotin rakenteen, komponenttien suunnittelun ja materiaalivirran välisen vuorovaikutuksen suuressa mittakaavassa.YICHENin mukautetut leimausmuottiratkaisutkäsittelee tätä risteystä suoraan yhdistämällä insinöörit meistisuunnittelun asiantuntemukseen, joka kattaa kaiken lävistimen ja nostimen konfiguroinnista ohituslovistrategiaan, purseen hallintaan ja välyksen optimointiin suuria{0}}muotoisia sovelluksia varten. Kun työkaluhaasteeseen kuuluu useita tonneja painavan ja vähintään kuusi jalkaa kattavan muotin monimutkaisuuden hallinta, teknisen kumppanin, jolla on pitkä kokemus suutinsuunnittelusta, lyhentäminen lyhentää polkua konseptista tuotantoon{2}}valmis työkaluihin.
Tässä ovat kriittiset muotin suunnitteluelementit, jotka vaativat erityistä huomiota suuressa mittakaavassa:
- Die kengän jäykkyys- Mukautetut-paksuudet kengät, jotka on suunniteltu niin, että taipuma on mahdollisimman pieni keskijännevälissä täydessä muovauskuormituksessa
- Ohjepostin konfigurointi- Neljä-pylväs- tai kaksois--ohjainjärjestelmää (ulko- ja sisäpuoli), jotka estävät räjähtämisen ja ylläpitävät aseman-to{4}}suuntausta
- Typpijousen asettelu- Useita{1}}sylinterikuvioita, jotka on laskettu tasaiselle paineen jakautumiselle suurille tyynyille, jakoputkiston tasaus tarvittaessa
- Pilottistrategia- Lisääntynyt ohjaustiheys leveillä kaistaleilla, mukaan lukien lisäreunaohjaimet ja välikohteet
- Nostinjärjestelmän suunnittelu- Tanko- tai kisko{1}}-tyyppiset nostimet, jotka estävät nauhan painumisen leveillä tukemattomilla jänteillä
- Ohita lovien geometria ja romun hallinta- Suunnitellut etanoiden raivausreitit painovoima-avusteisilla kouruilla ja ilma-puhalluksella suuria etanoita varten
- Puren suunnan suunnittelu- Välyksen suunta on kartoitettu toiminnallisiin purse-sivuvaatimuksiin kaikilla pitkillä leikkausreunoilla
- Muuttuva muodostusvälys- FEA-ohjatut välyskartat, jotka huomioivat anisotrooppisen materiaalin virtauksen suurten vetopintojen yli
- Komponenttien segmentointi- Kuorijat, pidikkeet ja leikkuuterät jaettuna huollettaviin osiin vyöhykekohtaisilla-materiaalilaaduilla
- Lämmönhallinta- Lämmön kertymisen huomioon ottaminen suurissa muotteissa suuren-nopean käytön aikana, mukaan lukien jäähdytyskanavat tai lämpökatkot korkean{2}}kitkavyöhykkeillä
Jokainen näistä elementeistä on vuorovaikutuksessa muiden kanssa. Huonosti suunniteltu typpijousen asettelu luo epätasaisen irrotusvoiman, mikä nopeuttaa ohjauspylväiden kulumista, mikä heikentää lävistystä-onteloon, mikä muuttaa pursekuvioita arvaamattomasti. Suuressa-muodossa nämä peräkkäiset vuorovaikutukset vahvistavat etäisyyden yli, mikä tekee integroidusta suunnitteluajattelusta komponenttikohtaisen-komponenttikohtaisen-spesifikaation sijaan eron luotettavasti toimivan ja jatkuvaa toimenpiteitä vaativan muotin välillä.
Muotin suunnitteluoikeuden saaminen suojaa merkittävää pääomasijoitusta. Ja tuo investointi, itse työkalukustannukset, herättää omat kysymyksensä taloudesta, poistoista ja siitä, missä{1}}suurten osien stanssaus on taloudellisesti järkevää verrattuna vaihtoehtoisiin valmistusmenetelmiin.
Kustannustaloudellisuus ja työkalupoistot suurille osille
Hyvin{0}}suunniteltu muotti ratkaisee suunnitteluongelman. Mutta tekninen toteutettavuus ja taloudellinen kannattavuus ovat kaksi erillistä keskustelua. Suuri-osa progressiiviset ja siirtomuotit edustavat eräitä merkittävimmistä pääomasitoumuksista metallinvalmistuksessa, ja talous käyttäytyy eri tavalla kuin kompakteihin työkaluihin perehtyneet insinöörit saattavat odottaa. Ennakkoinvestointi on suurempi. Poistokäyrä on jyrkempi. Ja huoltotaakka muotin elinkaaren aikana aiheuttaa kustannuksia, joita pienemmät työkalut harvoin aiheuttavat.
Silti yksikään toimittaja tässä tilassa ei esitä taloudellista logiikkaa läpinäkyvästi. Löydät laiteluetteloita ja ominaisuusesitteitä, mutta harvoin rahoituskehys kertoo, oikeuttaako tietty osasi tietyllä volyymillasi ollenkaan työkaluinvestointia. Tämä on aukko, jonka tämä osio täyttää.
Työkaluinvestoinnit ja poistot suurille muotteille
Muottikustannusasteikot, joissa on kolme päätekijää: muovausasemien lukumäärä, muotin fyysinen koko ja valmiin osan tarkkuusvaatimukset. Shaoyi Metal Technologyn alan tietojen mukaan tyypilliset työkalut ovat 15 000–60 000 dollaria pienten ja keskikokoisten komponenttien tuottaville tavallisille progressiivisille muotteille. Mutta suuret-osat toimivat täysin eri tasolla. Ylimitoitettujen autojen paneelien siirto- ja linjasuulakkeet saavuttavat rutiininomaisesti 250 000 - yli 1 000 000 dollaria, kun koko muottisarja sisältää veto-, trimmaus-, laippa- ja lävistystoiminnot.
Miksi dramaattinen hyppy? Jokainen kustannustekijä yhdistyy suuressa mittakaavassa. Enemmän asemia tarkoittaa enemmän koneistustunteja. Suuremmat muottikengät vaativat raskaampia raakateräsaihioita ja pidemmät CNC-sykliajat. Leveämmät leikkaus- ja muovausterät vaativat korkealuokkaisia työkaluteräksiä suurempina määrinä. Kokeiluvaihe, jossa suulake testataan ja säädetään todellisessa puristimessa, kestää kauemmin, koska suuria meistiä on fyysisesti vaikeampi ladata, sovittaa ja iteroida. Pelkästään kokeilu ja vahvistus muodostavat tyypillisesti 10-15 % muotin kokonaiskustannuksista, ja kuusinumeroisella työkalulla se on huomattava rivikohta.
Suulakemateriaalin osuus kokonaisinvestoinneista on 20-40 %. Suurten-volyymien metallileimausohjelmiin, jotka odottavat vähintään 500 000 osumaa muotin käyttöiän aikana, työkaluvalmistajat määrittelevät kriittisissä kulumispisteissä huippuluokan, kuten SKD11:n tai umpikovametalliterät. Nämä materiaalit kestävät hankausta miljoonien syklien aikana, mutta aiheuttavat huomattavia raaka-ainekustannuksia, varsinkin kun ne leikataan ylisuuriin teriin, joita suurten osien työkalut vaativat. Lyhyemmillä tuotantosarjoilla halvemmat metalliseokset voivat alentaa alkukustannuksia, mutta ne vaihtavat pitkäikäisyyden säästöihin, mikä vaatii tiheämpää huoltoa tai aikaisempaa vaihtoa.
Poisto on paikka, jossa matematiikka joko toimii tai ei. 50 000 dollarin progressiivinen meisti, joka jakautuu 500 000 osaan, lisää vain 0,10 dollaria kappaletta kohden työkalukustannuksia. Sama meisti, joka on jaettu vain 5 000 osaan, lisää 10,00 dollaria kappaleelta, kuten Fictivin progressiivinen leimausanalyysi osoittaa. Suurien-osien meistien, jotka maksavat useita kertoja tämän summan, tasatulokynnys siirtyy dramaattisesti ylöspäin. 300 000 dollarin siirtomuottisarja tarvitsee huomattavia vuosimääriä, ennen kuin{16}}kappalekohtainen työkaluosuus laskee tasolle, joka kilpailee vaihtoehtoisten valmistusmenetelmien kanssa.
Minimitilausmäärät ovat olemassa juuri tämän kuoletustodellisuuden vuoksi. OEM-progressiiviset leimausohjelmat sitoutuvat tyypillisesti vuosimääriin, jotka varmistavat, että työkaluinvestointi maksaa itsensä takaisin yhdestä kolmeen tuotantovuodessa. Jos ennustettu volyymi ei pysty kattamaan työkalukustannuksia kohtuullisen takaisinmaksuajan kuluessa, projekti tarvitsee joko yksinkertaisemman muottimenetelmän, yhteisen-työkalujärjestelyn tai täysin erilaisen valmistusmenetelmän.
Per-osatalousmittakaava
Kun työkalut on maksettu, stanssauksen pala{0}}talousarvosta tulee erittäin vakuuttava. Talan Productsin kustannusanalyysi osoittaa, että progressiivinen meistipuristin voi tuottaa 4 000 tai enemmän osaa tunnissa, ja työvoimakustannukset mitataan sentin murto-osissa kappaleelta. Työkalujen maksamisen jälkeen kappalehinta -putoaa minimiin: raaka-aine, koneaika ja ripaus työtä. Noilla taloudellisilla tiedoilla pitkäkestoinen metallileimaus hallitsee kaikkia valmistusvaihtoehtoja yksikkökohtaisesti.
Mutta suuret-osien terät aiheuttavat hankaluuden, jonka pienemmät työkalut välttävät: ylläpitokustannukset ovat merkittävä prosenttiosuus elinkaaritaloudesta. Alan arvioiden mukaan muotin vuosihuolto on 5-10 % muotin alkuperäisestä arvosta riippuen käyttöintensiteetistä. 30 000 dollarin kompaktilla muotilla se on 1 500 - 3 000 dollaria vuodessa. 250 000 dollarin suuruisessa siirtomuotissa se on 12 500 - 25 000 dollaria vuodessa teroituksesta, välilevyistä, jousien vaihdosta ja terän uudelleenhionnasta. Tämän huollon laiminlyöminen ei säästä rahaa. Se johtaa osien purseisiin, kiihtyvään kulumiseen ja mahdolliseen katastrofaaliseen meistinvikaan, joka maksaa paljon enemmän kuin ennaltaehkäisevä hoito.
Suuren sarjan leimausten elinkaarikustannusten on vastattava neljää erillistä kustannusluokkaa:
- Alkutyökaluinvestointi- Kertaluonteinen pääomapanos-muotin suunnitteluun, valmistukseen ja kokeiluun
- Tuotantokustannukset -kappaletta kohti- Materiaali, puristusaika, työ ja yleiskustannukset kohdistettu osaa kohden aktiivisten ajojen aikana
- Määräaikaishuolto- Säännölliset teroitusvälit, typpijousen vaihto, ohjausholkkien kuluminen ja komponenttien tarkastus
- Die kunnostus- Suuret kunnostukset pidennetyin väliajoin (yleensä 500 000–2 000 000 syklin välein materiaalin vakavuudesta riippuen), mukaan lukien terän vaihto, muovauspintojen uudelleenhionta ja rakennetarkastus
OEM-metallileimauspalveluissa, joissa käytetään lujia materiaaleja suuressa mittakaavassa{0}}, huoltovälit tiivistyvät. Kaksivaiheinen-teräs ja ruostumaton teräs kuluttavat leikkuureunat nopeammin kuin mieto teräs, mikä lyhentää teroitustapahtumien välistä jaksojen määrää. Suulake, joka suorittaa 200 000 osumaa 1008 teräksen huollon välillä, saattaa vaatia huomiota DP780:n 80 000 osuman välein. Tämä nopeutettu huoltoaikataulu vaikuttaa suoraan todellisiin{10}}osakustannuksiin, vaikka työkalut olisivat kokonaan poistuneet.
Tilavuuden jakopiste, jossa leimaamisesta tulee valmistusta halvempaa, siirtyy osan monimutkaisuuden ja materiaalin mukaan. Talanin tietojen mukaan yksinkertaisten suurien geometrioiden osalta pehmeän teräksen risteys on 3 000–7 000 osaa vuodessa vakiokokoisille komponenteille. Suurissa osissa, jotka vaativat suuria-tonnipainoisia puristimia ja monimutkaisia moni-aseman muotteja, tämä crossover työntää huomattavasti korkeammalle, usein 10 000–25 000 vuosiyksikön alueelle, ennen kuin taloustiede suosii leimaamista laserleikkauksen ja puristusjarrun muovauksen sijaan.
Suurien-osien stanssaus tulee kustannustehokkaaksi-vain tietyt tilavuuskynnykset, ja kynnysarvot vaihtelevat dramaattisesti osan monimutkaisuuden, materiaalilaadun ja muotin huollon intensiteetin mukaan. Yksinkertainen kevytteräskannatin 15 000 vuosiyksiköllä oikeuttaa työkalut helposti. Monimutkainen HSLA-rakennekomponentti samalla tilavuudella ei ehkä katkea edes kolmeen vuoteen.
Rakentaessaan liiketoimintamallia suurten{0}}osien stanssaukselle verrattuna vaihtoehtoiseen valmistukseen, insinöörien tulee mallintaa nämä kustannustekijät tarkasti:
- Kokonaisinvestointi työkaluihin, mukaan lukien suunnittelu, valmistus, kokeilu ja tekniset muutokset käyttöönoton aikana
- Arvioitu vuotuinen volyymi ja kokonaiskäyttöikä ohjelman odotetun keston aikana
- Tuotantokustannukset-kappaletta kohden tavoitejaksonopeuksilla, mukaan lukien materiaalin tuottohäviöt suurista-muotoisista nauha-asetteluista
- Vuotuiset huoltokustannukset, jotka perustuvat materiaalin vakavuuden ja odotettujen osumien lukumäärään huoltovälien välillä
- Suulakkeen kunnostuskustannukset suurilla virstanpylväillä, mukaan lukien tuotannon seisokit peruskorjauksen aikana
- Vertaile kappalehintaa{0}}vaihtoehtoisilla menetelmillä (laser plus muovaus, hitsaukset tai valut) samalla tilavuudella
- Takaisinmaksuaika: millä kumulatiivisella määrällä leimauksen kokonaiskustannukset (työkalut plus tuotanto ja huolto) ylittävät vaihtoehtoisen valmistuksen kokonaiskustannukset
- Riskitekijät, mukaan lukien suunnittelun muutoksen todennäköisyys, volyymiennusteen luottamus ja materiaalikustannusten volatiliteetti
Takaisinmaksulaskenta ei ole vain aritmeettista. Se vaatii rehellistä volyymiennustetta. Optimistinen ennuste, joka oikeuttaa työkaluinvestoinnin, mutta joka ei koskaan toteudu todellisissa tilauksissa, jättää sinulle kuusi-numeroisen omaisuuden, joka ei tuota tuottoa. Konservatiivinen ennuste suojaa pääomaa, vaikka se tarkoittaisi vähemmän optimaalisen kappalekohtaisen prosessin valitsemista ensimmäisten vuosien aikana ja siirtymistä stanssaukseen, kun volyymit ovat loppuneet.
Taloustiede kertoo, kannattaako jatkaa. Mutta he eivät kerro sinulle, milloin sinun pitäisi kävellä pois kokonaan. Jotkut suuret osat, tilavuudesta riippumatta, kasvojen geometrian rajoitukset, materiaalirajoitukset tai toleranssivaatimukset, jotka tekevät stanssauksesta väärän vastauksen riippumatta siitä, kuinka numerot toimivat paperilla.
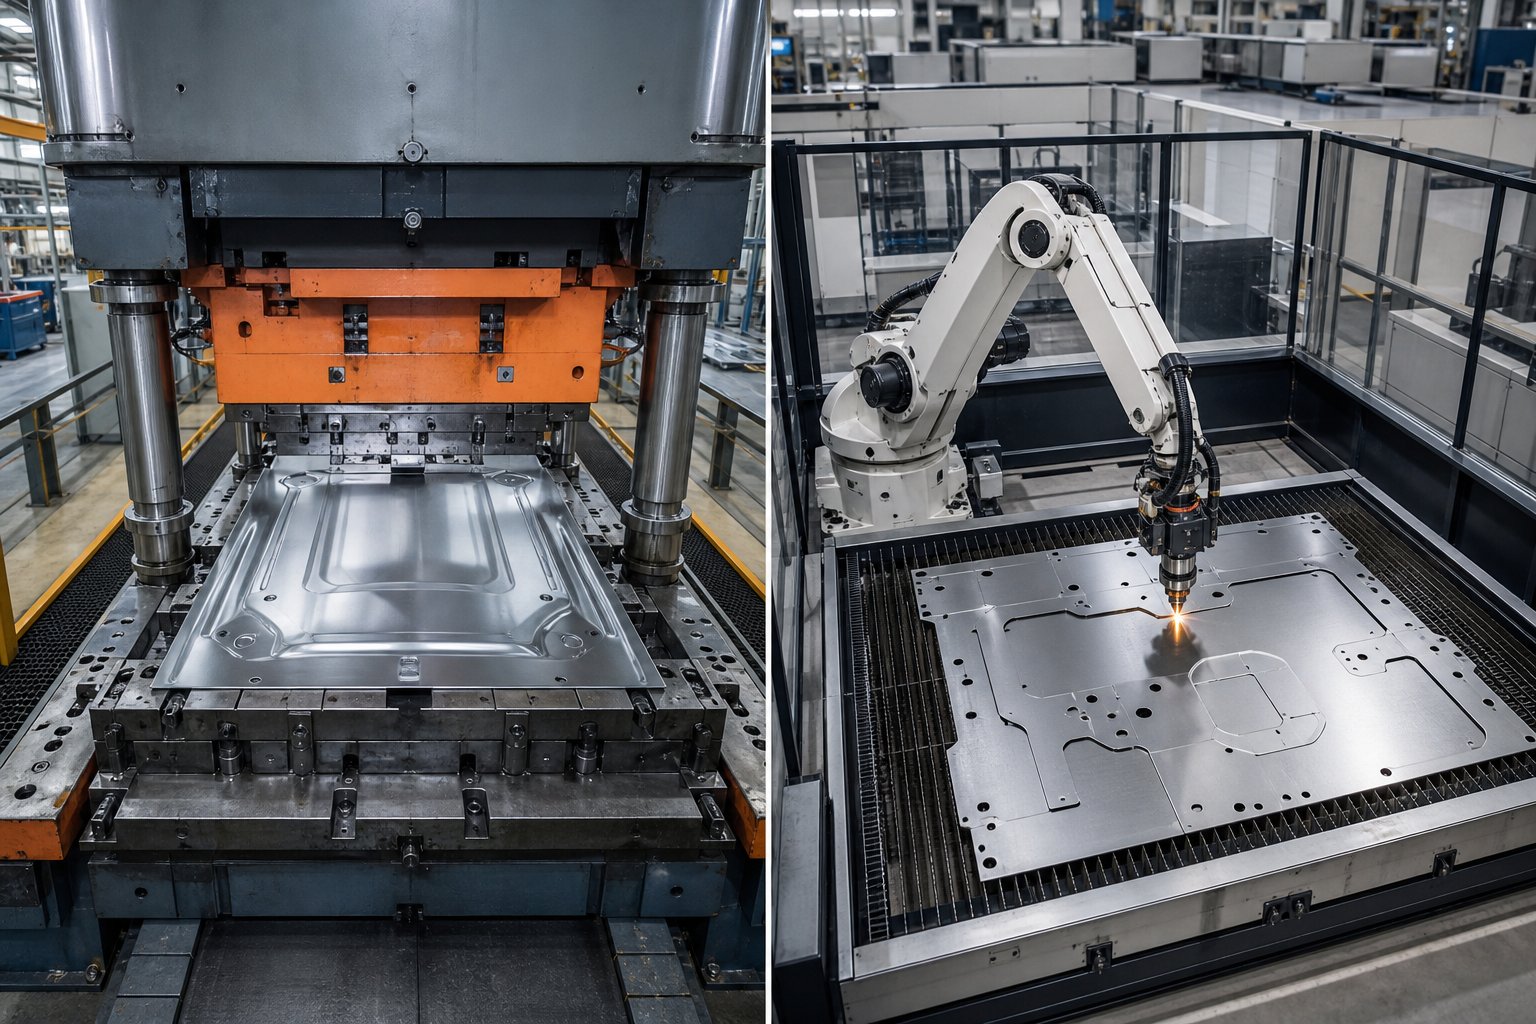
Prosessin rajoitukset ja milloin valita vaihtoehtoja
Jokaisella valmistusprosessilla on katto. Muotti leimaa kattoonsa, kun osien geometria, materiaalirajoitukset tai tilavuustodellisuudet ylittävät sen, mitä meisti voi fyysisesti tai taloudellisesti tuottaa. Useimmat metallilevyn leimauspalvelut eivät tarjoa näitä tietoja vapaaehtoisesti. He lainaavat sitä, mitä he voivat tehdä, eivät sitä, mitä heidän ei pitäisi yrittää. Mutta rehellinen prosessin arviointi vaatii ymmärrystä, missä raja menee, koska osan pakottaminen väärällä menetelmällä maksaa enemmän kuin oikean vaihtoehdon valitseminen alusta alkaen.
Kun stanssaus ei ole oikea vastaus
Suurin käytännöllinen osakoko stanssausta varten on noin 72–96 tuumaa syöttösuunnassa progressiivista työtä varten ja hieman suurempi autojen ulkopaneeleja käsitteleville tandemlinjoille. Tämän lisäksi mikään tavallinen puristinsänky ei mahduta työkaluja, ja räätälöityistä puristusasennuksista tulee projekti sinänsä.
Geometria asettaa tiukemmat rajat kuin koko. Osia, joissa on äärimmäiset vetosuhteet ja mitä tahansa, joka lähestyy syvyys---halkaisijasuhdetta yli 2:1, ei yleensä voida vetää yhdellä kertaa ilman välihehkutusta. Alileikkaukset, sisääntulon ominaisuudet ja sisäinen geometria, joka vaatii sivulta pääsyn, eivät yksinkertaisesti voi muodostua pystysuorassa puristusiskussa ilman nokkakäyttöisiä mekanismeja, jotka lisäävät valtavasti monimutkaisuutta ja kustannuksia. Suuressa mittakaavassa näistä nokkayksiköistä tulee epäkäytännöllisen massiivisia.
Tietyt materiaalit kestävät suuria{0}}muotoisia leimauksia geometriasta riippumatta. Työ-kovettuvat metalliseokset, kuten 300-sarjan ruostumaton teräs, muuttuvat jatkuvasti vaikeammiksi muodostaa useilla asemilla, ja suuren muotin kumulatiivinen vetoisuus voi ylittää käytettävissä olevan puristuskapasiteetin. Yli 8 mm paksu levy siirtyy yleensä puristinjarru- tai hydraulipuristimen alueelle progressiivisten meisto- ja valmistusmenetelmien sijaan, koska tarvittavat voimat ylittävät sen, mitä tavanomaiset meistopuristimet tuottavat tehokkaasti.
Harkitse näitä skenaarioita, joissa vaihtoehdot ovat tehokkaampia kuin meistillä:
- Pieni äänenvoimakkuus monimutkaisen geometrian kanssa- Laserleikkaus ja puristusjarrumuovaus tuottaa valmiit osat ilman työkaluinvestointeja, ihanteellinen alle 3 000 yksikön ajoille
- Tiukat toleranssit paksulla levyllä- CNC-työstö levyvarastosta pitää toleranssit, joita leimaus ei voi kohdistaa raskaaseen materiaaliin
- Monimutkaiset 3D-kotelot sisäisillä ominaisuuksilla- Yksittäisistä kappaleista tehdyt hitsaukset mahdollistavat alaleikkaukset, sisäiset jäykisteet ja ominaisuudet, jotka ovat mahdottomia yhdellä meistotoimenpiteellä
- Orgaaniset muodot epätasaisilla seinäosilla-- Valukappaleet käsittelevät geometrioita, joita mikään tasainen-tyhjä muodostussekvenssi ei voi replikoida
Jopa hvac-progressiivisessa metallileimauksessa, jossa suuret kanavakomponentit ja rakenteelliset kotelot ovat yleisiä peltileimaustuotteita, insinöörit kohtaavat rutiininomaisesti osia, jotka ylittävät käytännön leimausrajat. Esimerkiksi ylisuuri liitäntälaatikko, jossa on sisäiset ohjauslevyt ja hitsatut laipat, saattaa vaikuttaa leimausehdokkaalta pelkän tilavuuden perusteella, mutta sen geometria tekee valmistuksesta nopeamman ja halvemman polun.
Vaihtoehtojen vertailu suurille{0}}muotoisille metallikomponenteille
Päätös ei ole aina binaarinen. Hybridimenetelmät toimivat hyvin suurille komponenteille, joissa stanssaus käsittelee suuren -volyymin toistettavat toiminnot (tyhjennys, alkumuovaus, lävistys), kun taas toissijaiset prosessit täydentävät ominaisuuksia, joita meisti ei pysty tuottamaan. Rakenteellinen autoteline voidaan asteittain leimata sen ensisijaisen geometrian mukaan, sitten robottihitsaamalla lisäämään kulman, joka vaatisi epäkäytännöllisen nokkamekanismin muotissa. Nämä metallileimausratkaisut yhdistävät prosessin vahvuudet sen sijaan, että yksi menetelmä pakottaisi tekemään kaiken.
Osien, joilla on vähän{0}}volyymivaatimuksia, työkaluinvestointi stanssaukseen ei yksinkertaisesti kestä. Kuten Hoteanin tuotantokustannusanalyysi osoittaa, laserleikkauksen keskimääräiset -yksikkökustannukset ovat huomattavasti alhaisemmat kuin leimaamalla alle 3 000 kappaleen erissä, kun huomioidaan 15 dollarin000+ työkalukustannukset, jotka leimaaminen vaatii ennen yksittäisen osan valmistamista. Tämä ero kasvaa entisestään, kun suuret{8}}osatyökalut maksavat moninkertaisia tavallisia muottihintoja.
Näin tärkeimmät vaihtoehdot vastustavat suurten -muotoisten metalliosien stanssausta:
| Menetelmä | Ihanteellinen äänenvoimakkuusalue | Geometrinen monimutkaisuus | Toleranssikyky | Suhteellinen kpl{0}}hinta (pieni tilavuus) | Suhteellinen kpl{0}}hinta (korkea määrä) |
|---|---|---|---|---|---|
| Die leimaus | 10,000+ vuosittain | Kohtalainen (rajoittuu vetosyvyyteen ja yhden{0}}akselin muodostamiseen) | +/-0,005 tuumaa standardi; +/-0,001 tuumaa hienosammuksella | Erittäin korkea (työkalujen poistot hallitsevat) | Erittäin alhainen |
| Laserleikkaus + muotoilu | 1 - 5 000 vuodessa | Korkea (kaikki 2D-profiilit, mutkat rajoittavat jarrutyökalut) | +/-0,004 tuumaa leikkaus; +/-0,010 tuumaa muodostettu | Matala (ei työkaluja) | Korkea (työvoima{0}}intensiivinen kappaletta kohti) |
| CNC-työstö | 1 - 2 000 vuodessa | Erittäin korkea (kaikki työstettävät geometriat) | +/-0,001 tuumaa tai parempi | Kohtalainen (materiaalihävikki isolla lautasella) | Erittäin korkea (hidas sykliaika) |
| Hitsaukset | 1 - 5 000 vuodessa | Erittäin korkea (sisäiset ominaisuudet, moni{0}}tasokokoonpanot) | +/-0,015 tuumaa tyypillinen; +/-0,005 tuumaa kalusteineen | Keskitasoinen (työ ja kiinnitys) | Korkea (hitsaus ei skaalaudu lineaarisesti) |
| Castings | 500 - 100,000+ vuosittain | Erittäin korkea (orgaaniset muodot, vaihteleva seinämän paksuus) | +/-0,010 tuumaa sijoitusvalettu; +/-0,030 tuumaa hiekkavalettu | Kohtuullinen (kuvion hinta pienempi kuin meistin kustannukset) | Matalasta kohtalaiseen |
Huomaa crossover. Pienillä volyymeilla jokainen vaihtoehto päihittää kokonaiskustannusten. Suurilla volyymeilla stanssaus päihittää kaiken kappalekohtaisen taloudellisuuden kannalta. Harmaa vyöhyke, noin 3 000 - 15 000 vuosiyksikköä suurille osille, on paikka, jossa päätös vaatii yksityiskohtaista mallintamista nyrkkisääntöjen sijaan. Geometria vihjailee tasapainoon: yksinkertainen litteä kannake kulkee leimausalueelle pienemmillä volyymeilla kuin monimutkainen syvävedelty-kuori.
Valukappaleet ansaitsevat erityistä huomiota suurille rakenneosille. Investointivalu ja hiekkavalu käsittelevät geometrioita, joita meisto ei voi jäljitellä, ja niiden työkalukustannukset (kuviot mieluummin kuin karkaistun teräksen muotti) ovat tyypillisesti 30-60 % alhaisemmat kuin vastaavat meistomuotit. Kompromissi on löysemmät toleranssit, pidemmät läpimenoajat kappaletta kohti ja kriittisten liitäntöjen toissijaiset työstövaatimukset. Osien, joissa painon optimointi vaihtelevan seinämän paksuuden avulla on tärkeämpää kuin tiukka mittojen hallinta, valu voittaa usein tilavuudesta riippumatta.
Rehellinen kehystys: stanssaus on oikea vastaus, kun äänenvoimakkuus on suuri, geometria on yhteensopiva litteän-aihion muovauksen kanssa ja toleranssit vastaavat prosessin luonnollisesti tuottamia asioita. Kun jokin näistä ehdoista epäonnistuu, vaihtoehdot eivät ole kompromisseja. Ne ovat parempia teknisiä päätöksiä. Avainasemassa on tunnistaa, mikä ehto rikkoutui, ennen kuin sijoittaa pääomaa huonommin toimiviin työkaluihin.
Puolet toimittajan arvioinnin haasteesta on tietää, milloin leimata ja milloin valmistaa. Toinen puoli on kumppanin löytäminen, jolla on tarvittavat laitteet, työkalujen asiantuntemus ja suunnittelusyvyys, jotta voit suorittaa sen polun, joka sopii juuri sinun suuren{1}}muotoisen komponentin kannalta.
Arvioi stanssauspalveluntarjoajia suuriin töihin
On helppoa löytää toimittaja, joka voi leimata osasi. Sellaisen, joka leimaa suuren osasi luotettavasti, toleranssilla monivuotisessa tuotantoohjelmassa, on täysin erilainen haku. Ominaisuuksia, jotka erottavat pätevät metallileimaustoimittajat ylimitoitettuihin töihin varustetuista toimittajista, ei ole lueteltu jokaisen yrityksen esitteessä. Sinun on tiedettävä, mitä kysyä, mitä tarkistaa ja mitkä punaiset liput osoittavat, että myymälä ylittää todellisen kapasiteettinsa.
Tärkeimmät vahvistusmahdollisuudet suuressa-osien leimaustoimittajassa
Puristimen tonnimäärä on ilmeinen lähtökohta, mutta älä pysähdy tyyppikilven numeroon. Kysy, missä huipputonnimäärä on saatavilla iskussa. 1 000 tonnin puristin, joka on mitoitettu alakuolokohtaan, tuottaa tämän voiman vain BDC:ssä. Jos muovausoperaatiosi huippu on 2 tuumaa pohjan yläpuolella, käytettävissä oleva tonnimäärä voi olla 15-20 % pienempi puristintyypistä riippuen. Tarvitset todellisen kuormituskäyräsi mukaisen kapasiteetin, ei luettelon spesifikaatioita.
Sängyn enimmäiskoko on yhtä tärkeä. Räätälöity metallileimausyritys, joka väittää suuren-osien kapasiteetin, mutta joka käyttää puristimia 48 tuuman sängyillä, ei voi majoittaa 80 tuuman progressiivista meistiä, jota rakenteellinen kiinnike vaatii. Vahvista sängyn mitat molemmilla akseleilla ja varmista useita tonneja painavien meistien tukikuormitus.
Sisäinen-työkaluhuone erottaa vakavat progressiivisten meistojen toimittajat liikkeistä, jotka ulkoistavat jokaisen huoltotapahtuman. Suuret muotit tarvitsevat säännöllistä teroitusta, typpijousihuoltoa ja ohjausholkin vaihtoa. Jos toimittaja toimittaa 8 tonnin muotin ulkopuolelta jokaista huoltojaksoa varten, katsot viikkojen seisokkeja tapahtumaa kohti verrattuna päiviin sisäisellä työkaluhuoneella. Kuten KMC Manufacturingin työkalut osoittavat, integroidut työkalu- ja meistitoiminnot, jotka hoitavat suunnittelun, rakentamisen ja huollon saman katon alla, tarjoavat nopeamman läpimenon ja tiukemman työkalujen laadun hallinnan ohjelman koko elinkaaren ajan.
Simulaatio- ja FEA-ominaisuudet osoittavat, pystyykö toimittaja ennakoimaan ongelmia ennen teräksen leikkaamista. Suuren-muodon työssä virtuaaliset koepelit säästävät kymmeniä tuhansia fyysisiä kokeiluita. Kysy, suorittavatko he muotoilusimulaatioita-talossa tai luottavat siihen, että meistinvalmistaja hoitaa ne itsenäisesti. Parhaat metallileimauspalvelut lähelläni tai missä tahansa, ylläpitävät simulaatioinsinöörejä, jotka tekevät yhteistyötä suoraan puristinoperaattoreiden ja meistisuunnittelijoiden kanssa.
Toissijainen toimintakapasiteetti jää usein huomiotta. 36 - tuuman leimauksen purseenpoisto vaatii laitteiston, joka on mitoitettu kyseiselle jalanjäljelle. Mittatarkastus koordinaattimittauskoneilla vaatii riittävän suuren mittauskäyrän koko osan geometrian kaappaamiseen. Jos toimittaja ulkoistaa tarkastuksen kolmannen osapuolen{5}}laboratoriolle, ensimmäisen artikkelin hyväksynnän läpimenoajat venyvät päivistä viikkoihin. Myös lisätarpeet, kuten metallin leimaamisen etiketöintipalvelut, muuttuvat logistisesti monimutkaisiksi, kun osat ovat ylimitoitettuja ja vaativat erikoiskiinnityksen merkintöihin.
Logistiikka ansaitsee tarkastelun. Suuret leimatut komponentit luovat käsittely- ja kuljetushaasteita, joita pienemmät osat eivät koskaan kohtaa. Pakkauksen tulee estää muodonmuutos kuljetuksen aikana.Ylimitoitettujen metallituotteiden toimitussisältää erikoislaatikoita, kuorma{0}}spesifisiä kiinnitysmenetelmiä ja mahdollisesti ylimitoitettuja rahtilupia. Varmista, että toimittajallasi on materiaalinkäsittelylaitteet, esitystila ja kuljetuskumppanuudet osien siirtämiseksi ilman vaurioita.
Laatusertifikaatit antavat perustason uskottavuuden signaalin. ISO 9001 tarkoittaa dokumentoitua laatujärjestelmää. IATF 16949 signaloi autoteollisuuden{4}tason prosessinohjausta. Suuressa-osatyössä näillä sertifikaateilla on merkitystä, koska ne pakottavat tilastollisen prosessinohjaus- ja mittausjärjestelmän analyysiprotokollat, jotka havaitsevat ajautumisen ennen kuin siitä tulee romua. Wisconsinissa ja Keskilännen teollisuuskäytävän toisella puolella sijaitsevilla metallileimausyrityksillä on usein molemmat sertifikaatit, mikä kuvastaa alueen autoteollisuuden ja raskaiden laitteiden OEM-kysynnän keskittymistä.
Yhteistyötä Die Design Specialistien kanssa
Toimittajan arviointia ei pitäisi aloittaa tarjousvaiheessa. Suurin-arvo sitoutuminen alkaa konseptin kehittämisen aikana, kun osan geometria on vielä tarpeeksi joustava mukautuakseen työkalujen realiteetteihin. Työskentely työkaluinsinöörien kanssa, jotka ovat erikoistuneet suurten-muotojen suuttimen suunnitteluun varhaisessa vaiheessa, estää kalliita havaintoja siitä, että osaa ei voida taloudellisesti leimata piirretyksi.
Tällä varhaisella yhteistyöllä on merkitystä, koska suuren-osien suunnitteluun liittyy-osien suunnittelijalle näkymättömiä kompromisseja. 2-asteen vetolisäys syvävedettyyn seinään voi säästää 40 000 dollaria työkaluissa poistamalla nokkamekanismin. Pieni toimintojen siirto voisi vähentää asemien lukumäärää kymmenestä kahdeksaan, mikä supistaa supistimen pienemmäksi puristusluokkaksi. Nämä optimoinnit tapahtuvat vain, kun meistitekniikan asiantuntemus tulee keskusteluun ennen kuin osatulostus jäädytetään.
YICHENin mukautettu leimausalustatarjoaa yhden tien insinööreille, jotka etsivät tämän tyyppistä erikoistunutta yhteistyötä, yhdistämällä työkalutiimit suunnitteluosaamiseen, joka kattaa rakenteen, materiaalivirran optimoinnin ja komponenttien suunnittelun suuriin{0}}muotoisiin sovelluksiin. Kun haaste keskittyy siihen, kuinka rakentaa suulake, joka hallitsee monimutkaisuutta laajalla alueella ja säilyttää samalla tarkkuuden, omistettujen meistisuunnitteluresurssien käyttö nopeuttaa suunnittelua-tuotantoon{3}}aikajanalla.
Kaikki toimittajat, jotka pystyvät pyörittämään muottiasi, eivät voi suunnitella sitä hyvin. Jotkut Wisconsinin metallileimausyritykset käyttävät erinomaisia puristushuoneita, mutta ulkoistavat meistisuunnittelun kolmansille osapuolille ilman näkyvyyttä puristimen erityisominaisuuksista, joissa työkalua käytetään. Parhaat tulokset saadaan toimittajista tai toimittaja-plus-työkaluvalmistajien kumppanuuksista, joissa suuttimen suunnittelija ymmärtää kohdepuristimen taipumiskäyttäytymisen, lämpöominaisuudet ja syöttöjärjestelmän rajoitukset ennen kuin ensimmäinen rivi piirretään CAD:ssa.
Kun valitset suurten{0}}osien stanssausleimaustuottajia, painota näitä arviointiperusteita voimakkaasti:
- Lehdistökannan monipuolisuus- Useita puristuksia, jotka kattavat tarvittavan vetoisuuden ja sänkykokoalueen, mikä takaa varakapasiteetin, jos yksi kone on pois käytöstä huollon vuoksi
- Oma-työkaluhuone suurella-suulakkeella- Pääsy nosturiin, pintahiomakoneet ylimitoitettuja komponentteja varten ja CNC-työstökapasiteetti terän vaihtoon
- Die suunnittelun asiantuntemusta- Olipa sitten-sisäinen tai omistautunut työkalukumppani, kyky suunnitella erityisesti suuriin-muotohaasteisiin, mukaan lukien taipuman hallinta, tasainen paineen jakautuminen ja nauhaohjaus
- FEA ja muodostussimulaatio- Simuloinnin aktiivinen käyttö materiaalivirran validoimiseen, paluuveden ennustamiseen ja aihion pidikkeen paineen optimoimiseen ennen fyysistä kokeilua
- Laadukas infrastruktuuri- CMM-kapasiteetti, jonka mittausmäärät ylittävät suurimman osan mittasi, sekä tilastolliset prosessinohjausjärjestelmät, jotka seuraavat kriittisiä ulottuvuuksia reaaliajassa
- Materiaalinkäsittely ja logistiikka- Suurille kelapainoille mitoitettu kelankäsittelylaitteet, aihioiden automaattinen pinoaminen, nosturit muotin vaihtoon ja ratkaisut ylisuurten osien toimitusta varten
- Sertifikaatit ja alan kokemus- ISO/IATF-sertifioinnit sekä todistettu ohjelmahistoria, jossa on samankokoisia, monimutkaisia ja materiaalisia osia
- Teknisen muutoksen joustavuus- Halukkuus ja kyky muokata suuria muotteja ohjelman puolivälissä-, kun suunnittelussa tehdään muutoksia, ilman uudelleenrakentamista tyhjästä
- Maantieteellinen ja toimitusketju sopiva- Kokoonpanotoimintojesi läheisyys vähentää rahtikustannuksia ja nopeampi vastaus, tai vakiintuneet rahtikumppanuudet luotettavaa pitkän matkan-toimitusta varten
Muotisuunnittelun asiantuntemus ansaitsee korostuksen erottajana, joka erottaa riittävät toimittajat poikkeuksellisista. Mikä tahansa kauppa, jossa on riittävän suuri puristin, voi iskeä metalliin voimalla. Toimittaja, joka ymmärtää, miksi typpijousen layout tarvitsee kaksitoista sylinteriä kahdeksan sijasta tai miksi pilottistrategia edellyttää välirekisteröintiä 48- tuuman nauhalle, on se, joka toimittaa osia toleranssilla osumasta yhdestä yhteen miljoonaan. Tämä tekninen syvyys, olipa kyseessä sitten oma tai erikoistunut suuttimen suunnittelukumppani, muuttaa suurten osien stanssauspalvelun hyödykekaupasta todella toimivaksi tuotantoohjelmaksi.
Usein kysytyt kysymykset suurten osien stanssauspalvelusta
1. Mikä koko sopii suureksi osaksi stanssauksessa?
Osa katsotaan tyypillisesti suureksi, kun se ylittää 24 tuumaa yhdessä mitassa tai vaatii yli 72 tuuman puristusalustan. Yli 3 mm:n (0,120 tuuman) materiaalin paksuus työntää myös komponentteja suurelle{5}}alueelle. Paino on toinen tekijä: kun valmiit aihiot ylittävät sen, mitä käyttäjät voivat turvallisesti käsitellä manuaalisesti, mekaaninen siirto tai robottiautomaatio tulee tarpeelliseksi, mikä merkitsee suurta-osien luokittelua.
2. Kuinka paljon tonnimäärää tarvitaan suurten-osien stanssaukseen?
Vetoisuusvaatimukset suurille osille, joissa on sekä leikkauskehä että muovauspinta-ala kerrottuna materiaalin paksuudella. 12-asemainen progressiivinen stanssaus, joka käyttää raskasta tavaraa, vaatii yleensä 800–1 200 tonnia tai enemmän. Materiaalin paksuuden kaksinkertaistaminen karkeasti kaksinkertaistaa voiman jokaisella asemalla samanaikaisesti, minkä vuoksi raskaat ylimitoitettujen komponenttien meistotoimenpiteet vaativat rutiininomaisesti 600–2,000+ tonnin puristuksia.
3. Mitä eroa on suurten osien progressiivisen ja siirtomuotin leimaamisen välillä?
Progressiiviset meistit pitävät osan kiinni nauhassa kaikissa muovausasemissa, joten ne sopivat ihanteellisesti suurien{0}}volyymien tuotantoon osien, jotka mahtuvat nauhan leveyden rajoihin ja jotka eivät vaadi syvää vetoa. Siirtomuotit irrottavat osan nauhasta käyttämällä mekaanisia sormia yksittäisten aihioiden siirtämiseen asemien välillä. Siirtoleimaus sopii suuremmille geometrioille, syvemmille piirroille ja osiin, jotka vaativat uudelleensijoittamista toimintojen välillä. Yli 36 tuuman ylisuurille komponenteille siirto- tai tandemlinjat tulevat usein ainoaksi fyysisesti toteuttamiskelpoiseksi vaihtoehdoksi.
4. Kuinka paljon työkalut maksavat suurten-osien stanssaukseen?
Pienille ja keskikokoisille{0}}komponenteille tarkoitettujen vakiomuotoisten progressiivisten muottien hinta on yleensä 15 000–60 000 dollaria. Suuret-osien siirto- ja linjasuulakkeet ylisuurille rakenne- tai autopaneeleille voivat vaihdella 250 000 dollarista yli 1 000 000 dollariin, kun koko muottisarja sisältää veto-, trimmaus-, laippa- ja lävistystoiminnot. Pelkästään stanssausmateriaalin osuus kokonaisinvestoinneista on 20{16}}40 %. Vuosihuolto lisää 5-10 % alkuperäisestä muotin arvosta. Nämä kustannukset kuolevat yli tuotantomäärän, jolloin suuret-osien stanssauskustannukset-tehoavat vain tietyt määrärajat, usein 10 000–25,{21}} vuosiyksikköä ylittäessä. YICHENin räätälöidyt leimausmuottiratkaisut (https://www.yichen-group.com/stamping-die/) auttavat työkaluinsinöörejä optimoimaan muottirakenteen ja komponenttien suunnittelun hallitakseen suurikokoisten työkaluohjelmien kustannuksia.
5. Milloin kannattaa valita vaihtoehtoja isojen osien stanssauksen sijaan?
Muotti ei ehkä ole oikea ratkaisu, kun vuotuiset määrät putoavat alle 3 000 - 5 000 yksikköä, kun osien geometriaan liittyy äärimmäisiä vetosuhteita yli 2:1, alileikkaukset vaativat epäkäytännöllisiä nokkamekanismeja tai materiaaleja, joiden paksuus on yli 8 mm. Laserleikkaus ja puristusjarrumuovaus toimivat paremmin pienikokoisissa monimutkaisissa profiileissa. CNC-työstö sopii tiukkaan{10}}toleranssin paksuihin levytöihin. Hitsaukset käsittelevät monia{12}tasokokoonpanoja, joissa on sisäisiä ominaisuuksia. Valukappaleet erottuvat orgaanisista muodoista vaihtelevilla seinäosuuksilla. Hybridilähestymistavat, joissa leimaus yhdistetään toissijaisiin prosesseihin, tarjoavat usein parhaan tasapainon kustannusten ja kykyjen välillä.


