


Mitä meisti ja leimaaminen todella tarkoittavat valmistuksessa
Kuvittele, että pidät kädessäsi auton ovipaneelia, älypuhelimen suojusta tai pientä sähköliitintä. Jokainen näistä alkoi litteänä metallilevynä. Prosessi, joka muutti ne täsmällisiksi, kolmiulotteisiksi{2}}osiksi?Die ja leimaa. Se on suurten-volyymien metallimuovauksen selkäranka, mutta monet insinöörit ja hankinta-ammattilaiset kohtaavat terminologian ilman selkeää kuvaa siitä, miten kaikki sopii yhteen.
Tämä artikkeli opastaa sinut muotin ja leimaamisen koko elinkaaren läpi työkalukonseptista ja materiaalien valinnasta aina tuotannon{0}}lattian vianetsintään. Arvioitpa toimittajia, määrität osia tai vain rakennat teknistä sanastoasi, jokaisesta osiosta löydät käytännönläheisiä yksityiskohtia.
Mikä on stanssaus valmistuksessa
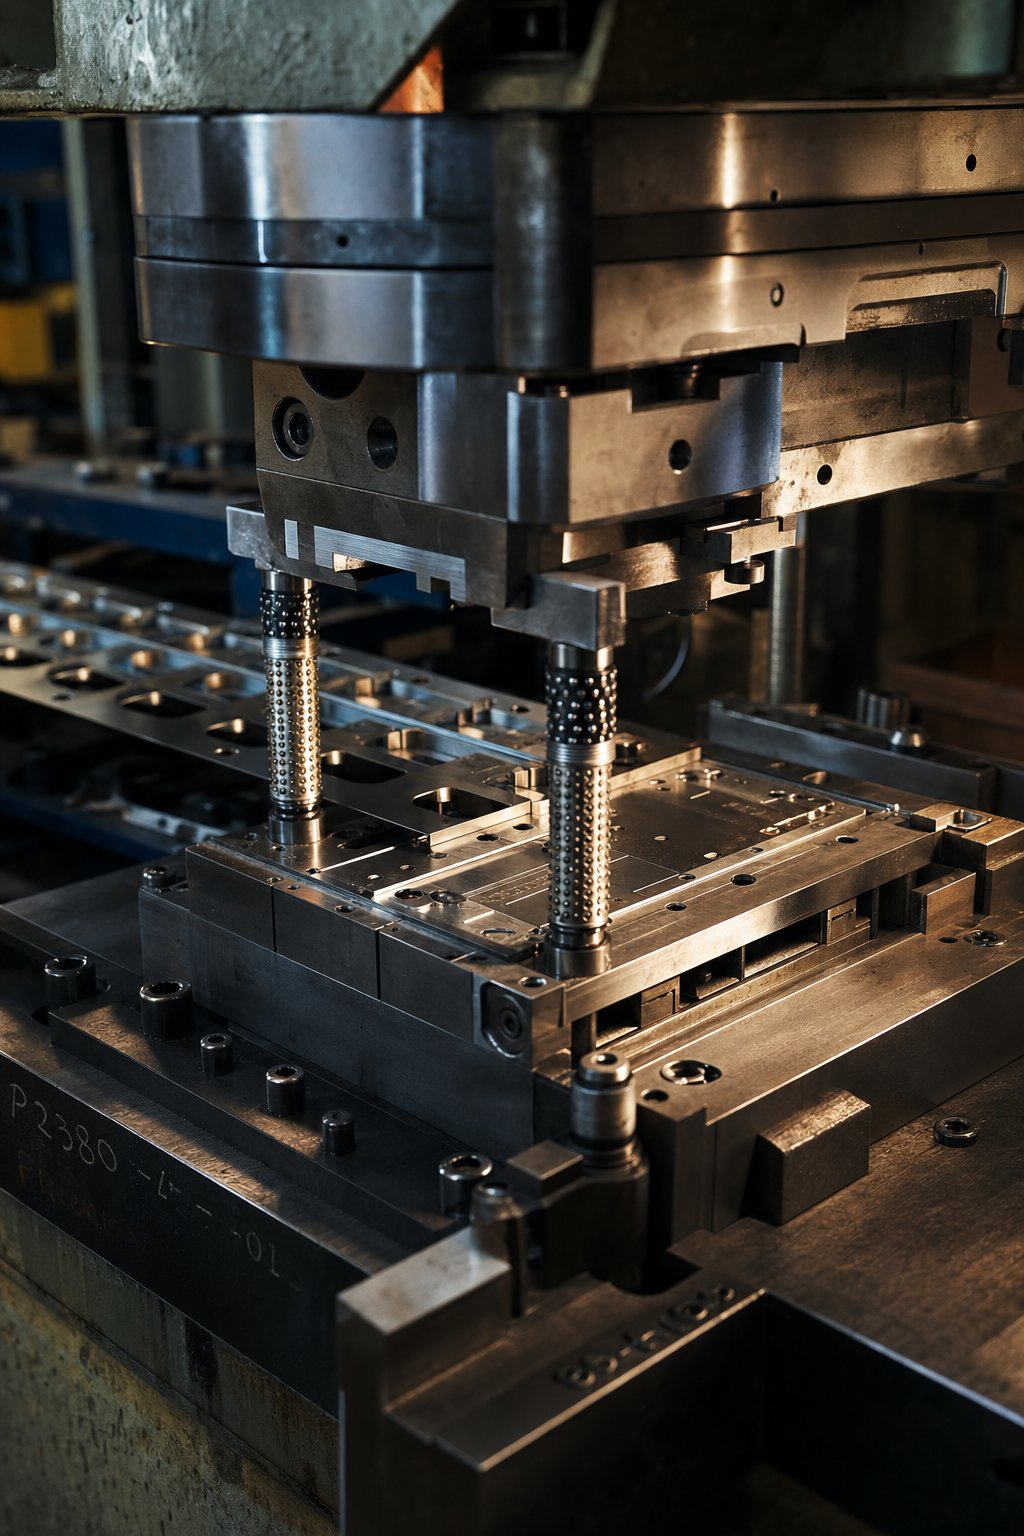
Joten mikä on kuoppa? Valmistuksessa muotti on tarkkuus{0}}koneistettu työkalu, joka on suunniteltu tietyllä ontelolla, profiililla tai leikkaussärmien sarjalla, joka muotoilee raaka-ainetta voiman vaikutuksesta. Ajattele sitä erittäin erikoistuneena muotina, mutta sen sijaan, että kaataisit siihen nestettä, painat kiinteää metallilevyä sitä vasten suurella nopeudella.
Leimaussuutin koostuu tyypillisesti kahdesta toisiaan täydentävästä puolikkaasta:
- Ylempi meisti (lävistys)- Puristussylinteriin kiinnitetty liikkuva osa. Se laskeutuu materiaaliin ja kohdistaa voimaa työkappaleen leikkaamiseen tai muodostamiseen.
- Alempi muotti (muotilohko)- Puristusalustalle asennettu kiinteä komponentti. Se sisältää ontelon tai leikkuureunan, joka vastaanottaa meistin ja määrittää lopullisen osan geometrian.
Kun ihmiset kysyvät "mitä meistit valmistuksessa on" tai "mitä ovat meistit", he viittaavat näihin räätälöityihin{0}}työkalusarjoihin, joista jokainen on suunniteltu yhdelle osalle tai osaperheelle. Muotit vaihtelevat kämmenen{2}}kokoisista mikroelektroniikkatyökaluista massiivisiin kokoonpanoihinpainaa useita tonneja koko auton koripaneeleille. Leikkaus- ja muotoiluosat on tyypillisesti valmistettu karkaistusta työkaluteräksestä tai kovametalliteräksistä kestämään miljoonia puristusjaksoja.
Mitä leimaaminen on ja miten se liittyy meistiin
Jos työkalu on meisti, leimaaminen on prosessi, joka saa sen toimimaan. Mitä leimaaminen tarkalleen ottaen on? Se on nopea -metallinmuovaustoiminto, jossa puristin työntää metallilevyä muotiin tai sen läpi valmiiden tai puolivalmiiden komponenttien valmistamiseksi. Puristin antaa voiman, muotti antaa geometrian ja peltistä tulee osa.
Metallileimaus on valmistusprosessi, jossa käytetään puristimeen asennettuja erikoismuotteja leikkaamaan, taivuttamaan tai muotoilemaan litteitä metallilevyjä tarkasti muotoiltuiksi komponenteiksi tuotantonopeudella.
Suhde muotin suunnittelun ja leimaustulosten välillä on symbioottinen. Täydellisesti suunniteltu meisti, joka on yhdistetty vääriin puristusparametreihin, tuottaa silti romua. Sitä vastoin hyvin-viritetty puristin ei voi kompensoida huonoa muotin geometriaa. Jokainen muotin muuttuja rei'itys---muotin välykseen pinnan viimeistelyyn, vaikuttaa suoraan osan laatuun, sykliaikaan ja työkalun kestoon.
Mihin metallileimausta käytännössä käytetään? Kaikkea litteiden muotojen poistamisesta kaistaleista sylinterimäisten kuppien-vetämiseen ja hienojen pintayksityiskohtien luomiseen. Yksi progressiivinen meisti voi suorittaa tusinaa peräkkäistä toimenpidettä yhdellä puristusiskulla ja muuttaa jatkuvan metallikelan valmiiksi osiksi yli 1 000 iskun minuutissa.
Miksi meistäminen ja leimaaminen ovat tärkeitä nykyaikaisessa valmistuksessa
Neljä ominaisuutta tekevät tästä prosessista lähes korvaamattoman keskipitkän{0}}--suuren volyymin tuotannossa:
- Toistettavuus- Kun meisti on validoitu, jokainen sen tuottama osa on mitoiltaan identtinen, olipa kyseessä sitten ensimmäinen tai miljoonasosa.
- Tiukat toleranssit- Oikein suunnitellut meistit pitävät toleranssit tuuman tuhannesosissa, mikä usein eliminoi toissijaisen koneistuksen.
- Kustannustehokkuus mittakaavassa- Korkeat etukäteistyökalut kompensoivat erittäin alhaisella-osahinnalla, kun tuotanto käynnistyy.
- Monipuolisuus eri toimialoilla-- Autojen korirakenteet, ilmailu- ja avaruuskannattimet, elektroniset liittimet, lääkinnällisten laitteiden kotelot ja kuluttajalaitteiden paneelit perustuvat kaikki leimattuihin komponentteihin.
Monipuolisuus ulottuu myös materiaaleihin. Mieto teräs, ruostumaton teräs, alumiini, kupari ja messinki leimataan rutiininomaisesti, ja jokainen tuo mukanaan ainutlaatuiset muovattavuusominaisuudet, jotka vaikuttavat muotin suunnitteluvalintoihin.
Kun määritelmät ovat paikoillaan, todellinen syvyys alkaa työkalutasolta, jossa oikean muottityypin valitseminen määrittää, saavuttaako projekti kustannus-, nopeus- ja laatutavoitteet vai ohittaako kaikki kolme.
Leimausmuottityypit ja milloin niitä käytetään
Väärän muottityypin valitseminen projektiisi on kuin vasaran valitseminen viimeistelypuusepäntöihin. Saatat saada tuloksia, mutta tuhlaa materiaalia, aikaa ja budjettia matkan varrella. Jokaisella neljällä päätyypillä leimausmuotit on erillinen suorituskyky, ja niiden kompromissien ymmärtäminen-on nopein tapa sovittaa työkaluinvestoinnit tuotantotodellisuuteen.
Progressiiviset kuopat ja miten ne toimivat
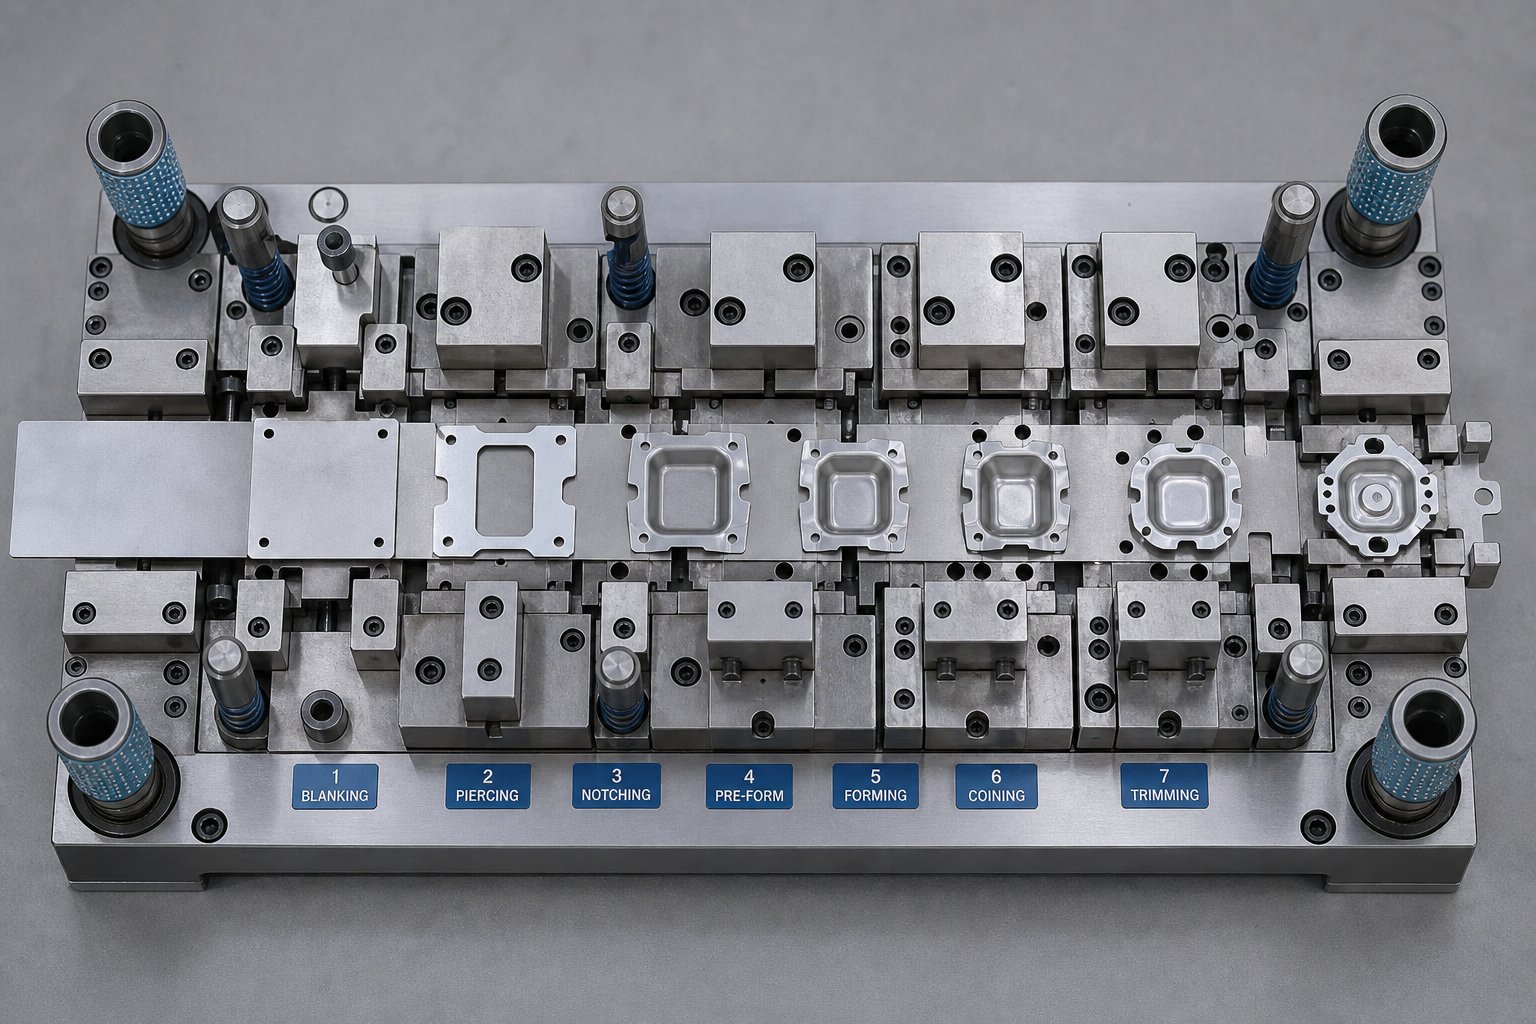
Theprogressiivinen stanssausprosessipyörii yhden, elegantin konseptin ympärillä: jatkuva metallinauha syöttää sarjan asemia yhdessä muotin sisällä, ja jokainen asema suorittaa eri toiminnon, leikkaa, taivuttaa, muotoilee tai lävistää peräkkäin. Nauha toimii omana kuljettimenaan ja kuljettaa osittain muodostetun osan asemalta toiselle jokaisella puristusiskulla. Loppuasemalla valmis komponentti erotetaan kantonauhasta.
Miksi tällä on väliä? Nopeus. Hyvin -suunniteltu progressiivinen meisti voi tuottaa monimutkaisia osia yli useiden satojen iskujen minuuttinopeudella säilyttäen samalla tiukat toleranssit kaikissa asemissa. Tämä tekee progressiivisista muotista työhevonen suurimääräisten-autoleimausmuotien, elektronisten liittimien ja pienten tarkkuuskiinnikkeiden takana.
Plussat
- Erittäin korkea suorituskyky minimaalisella manuaalisella käsittelyllä
- Tiukka mittayhteensopivuus asemalta asemalle
- Minimaalinen materiaalihukkaa optimoitujen kaistaleasettelujen ansiosta
- Pienemmät työvoimakustannukset, kun tuotanto on käynnissä
Miinukset
- Suuremmat alkuinvestoinnit työkaluihin usean{0}}aseman monimutkaisuuden vuoksi
- Osageometrian rajoitukset: syvät vedot ja erittäin suuret osat ovat vaikeasti sovitettavissa työkappaleen pysyessä kiinni nauhassa
- Suunnittelun muutokset rakentamisen jälkeen ovat kalliita{0}}ja aikaa vieviä
Siirtomuotit suurempia ja monimutkaisia osia varten
Mitä tapahtuu, kun osasi on liian suuri tai liian syvälle vedetty pysyäkseen yhteydessä nauhaan? Siellä siirtomuotin leimaaminen ottaa vallan. Tässä lähestymistavassa aihio leikataan vapaaksi raaka-aineesta ensimmäisessä asemassa ja siirretään sitten fyysisesti seuraavien asemien välillä mekaanisilla sormilla tai automaattisilla tarttujalla.
Koska työkappale on riippumaton kantonauhasta, siirtoleimaus mahdollistaa syvemmät vedot, suuremmat geometriat ja toiminnot, kuten kierteityksen tai uurretuksen, jotka olisivat mahdottomia progressiivisessa asennuksessa. Ilmailu- ja avaruusteollisuuden rakenneosat, suuret laitepaneelit ja raskaat autojen koriosat käyttävät usein tätä menetelmää. Kompromissi-on hitaampi syklinopeus ja suurempi asennuksen monimutkaisuus verrattuna progressiiviseen työkaluun, mutta suunnittelun vapaus on huomattavasti suurempi.
Usein -huomattava etu: siirtomuotit eliminoivat kantonauhan yhdistävät osat progressiivisessa nauhassa, mikä voi vähentää kunkin kappaleen raaka-aineen kulutusta ja pienentää suurempien komponenttien kokonaiskustannuksia.
Yhdistelmä- ja yhdistelmämuotti
Yhdistelmäleimaus suorittaa useita leikkaustoimintoja yhdellä painalluksella. Kuvittele aluslevyn tyhjentämistä: ulkohalkaisija ja sisäreikä lävistetään samanaikaisesti yhdellä alaspäin suuntautuvalla liikkeellä. Tuloksena on litteä, erittäin tarkka osa, joka valmistetaan nopeasti ja kustannustehokkaasti-. Yhdistelmäsuuttimet ovat erinomaiset yksinkertaisissa geometrioissa, joissa tasaisuus ja reunan laatu ovat kriittisiä, kuten tiivisteet, välilevyt ja sähkölaminaatiot.
Yhdistelmäsuuttimet menevät askeleen pidemmälle. Ne suorittavat sekä katkaisu- että muotoiluoperaatiot yhdellä vedolla, jolloin saadaan osa, joka ei ole vain muotoiltu, vaan myös taivutetaan tai vedetään samassa osumassa. Kun osasi on kohtalaisen monimutkainen, mutta tilavuus ei oikeuta investoimaan täysin progressiiviseen työkaluun, yhdistelmämuotti täyttää aukon siististi.
Keskeinen ero: yhdistelmämuotti vain leikattu; yhdistelmämuotit leikataan ja muotoillaan. Niiden välillä valinta riippuu siitä, vaatiiko valmis kappale ei--tasogeometriaa.
Suulaketyyppien konsolidoitu vertailu
Arvioitaessa metallilevyn leimausmuotit uudelle projektille, alla olevassa taulukossa on kartoitettu kukin tyyppi työkaluinsinööreille ja hankintapäälliköille tärkeimpien päätöstekijöiden mukaan:
| Die Tyyppi | Paras-osien monimutkaisuuteen | Ihanteellinen tuotantomäärä | Tyypillinen toleranssialue | Suhteellinen työkalukustannus | Pyörän nopeus |
|---|---|---|---|---|---|
| Progressiivinen | Pienet ja keskikokoiset, kohtalaisen monimutkaiset osat (taivutukset, reiät, muodot) | Suuri määrä (100 000+ vuodessa) | ±0,025 mm - ±0,1 mm | Korkea | Erittäin nopea (200-1, 500+ SPM) |
| Siirtää | Suuret tai syvälle vedetyt osat, joissa on monimutkaisia piirteitä | Keskikokoinen tai suuri äänenvoimakkuus (10 tkm–500 000+) | ±0,05 mm - ±0,15 mm | Korkea | Keskitaso (15-80 SPM) |
| Yhdiste | Litteät, yksinkertaiset osat vaativat tarkat leikkausreunat | Pienestä suureen äänenvoimakkuus (joustava) | ±0,025 mm - ±0,075 mm | Matalasta keskikokoiseen | Nopea (100-400 SPM) |
| Yhdistelmä | Kohtalaisen monimutkaiset osat, jotka tarvitsevat leikkausta ja muotoa yhdellä osumalla | Pieni tai keskimääräinen äänenvoimakkuus (1K-50K) | ±0,05 mm - ±0,1 mm | Keskikokoinen | Keskitaso (60-200 SPM) |
Huomaa, että mikään yksittäinen meistityyppi ei hallitse jokaista saraketta. Progressiiviset kuorit voittaa nopeuden, mutta vaativat suuria etukäteissijoituksia. Siirtomuotit tarjoavat geometrisen vapauden sykliajan kustannuksella. Yhdistelmäsuuttimet pitävät yksinkertaisten osien kustannukset alhaisina, kun taas yhdistelmämuotit tarjoavat keskipolun kohtalaiseen monimutkaisuuteen kohtuullisella tilavuudella.
Oikea valinta riippuu viime kädessä kolmesta kysymyksestä: kuinka monimutkainen osa on, kuinka monta sitä tarvitset vuodessa ja mitä toleransseja sovellus vaatii? Niihin vastaaminen ohjaa sinut kohti leimauspuikkoja, jotka tasapainottavat kustannukset ja kapasiteetin ilman yli- tai ali-investointeja työkaluihin.
Tietenkin suulaketyypin valitseminen on vain puolet yhtälöstä. Jokainen tyyppi luottaa edelleen joukkoon ydinleimaustoimintoja, tyhjennystä, lävistystä, taivutus-, vetäminen ja paljon muuta, jotka määrittelevät, mitä metallille todellisuudessa tapahtuu kullakin asemalla.
Sovellusten kanssa selitetyt ydinleimaustoiminnot
Jokainen leimattu osa, olipa kyseessä litteä aluslevy tai syvävedetty-autokuppi, johtuu muotonsa tietystä toimintosarjasta, joka suoritetaan suulakkeen sisällä. Nämä toiminnot ovat leimausprosessin sanasto, ja kunkin ymmärtäminen auttaa ennustamaan, kuinka malli käyttäytyy puristimen alla, missä vikoja saattaa esiintyä ja mitkä toleranssit ovat realistisesti saavutettavissa.
Kuvittele, että selaat valmiin osan toimintataulukkoa. Näet termit kuten tyhjennys, lävistys, taivutus, piirtäminen ja lyöminen järjestyksessä. Jokainen merkintä edustaa erillistä vuorovaikutusta lävistimen ja muotin välillä. Tässä on mitä kussakin vaiheessa todella tapahtuu ja miksi sillä on merkitystä suunnittelullesi.
Tyhjennys- ja lävistystoimenpiteet
Leikkaaminen ja lävistys ovat molemmat leikkausoperaatioita, mikä tarkoittaa, että ne erottelevat materiaalia pakottamalla meistin arkin läpi ja suuttimen aukkoon. Ero on siinä, minkä kappaleen pidät.
Aihiossa nauhasta meistetty kappale on haluttu työkappale. Ajattele keksien leikkaamista taikinasta: keksi on aihio ja jäljelle jäänyt taikina on romua. Lävistyksessä (jota joskus kutsutaan lävistysleimaukseksi) itse nauha pysyy työkappaleena, ja pienet rei'it tai raot poistetaan.
Kriittinen suunnitteluparametri molemmissa toiminnoissa on meistin-to-välys, joka on meistin ja muotin leikkuureunojen välinen rako. Tämä välys ilmaistaan prosentteina materiaalin paksuudesta ja vaihtelee materiaalityypin mukaan. Pehmeälle teräkselle tyypillinen välys on noin 5-10 % sivua kohden. Liian pieni välys aiheuttaa liiallista työkalun kulumista ja kaksoisleikkausjälkiä; liian paljon aiheuttaa raskaita purseita ja huonon reunan laadun. Tämän tasapainon saaminen oikeaan määrittää, tuottaako metallilevyn leimausprosessisi puhtaat reunat vai syntyykö romua, joka jumittaa muotin.
Taivutus, muotoilu ja piirtäminen
Kun litteä aihio tai nauha on leikattu muotoon, seuraava operaatioryhmä muuttaa sen kolmiulotteiseksi osaksi.
- Taivutus- Yksinkertainen kulmamuodonmuutos suoraa akselia pitkin. Yleisiä sovelluksia ovat kannakkeet, kanavat ja laipat. Ensisijainen suunnittelurajoite on takaisinjousto: materiaalin elastinen palautuminen saa sen osittain taipumaan meistin vetäytymisen jälkeen. Insinöörit kompensoivat osan taivuttamalla kappaletta muutaman asteen kohdekulman yli, jotta se rentoutuu takaisin oikeaan asentoon.
- Muodostaminen- Monimutkainen ääriviivojen muotoilu, joka taivuttaa materiaalia kaarevia tai yhdistelmäakseleita pitkin. Käytetään autojen koripaneeleihin, laitekoteloihin ja rakenteellisiin jäykisteisiin. Keskeinen rajoite on materiaalin virtauksen säätely estämään rypistymistä puristuneilla alueilla ja ohenemista venyneillä alueilla.
- Piirustus- Peltiä vedetään muottipesään syvyyden luomiseksi, jolloin syntyy onttoja muotoja, kuten kuppeja, tölkkejä ja koteloita. Suunnitteluhaaste tässä on aihion pidikkeen voiman hallinta: liian pieni mahdollistaa laipan rypistymisen, kun taas liian suuri rajoittaa materiaalin virtausta ja repeytyy lävistyssäteellä.
Springback ansaitsee erityisen korostuksen, koska se vaikuttaa lähes kaikkiin toimintoihin, jotka muuttavat metallia leikkaamatta sitä. Kehittyneillä lujilla-teräksillä ja alumiiniseoksilla on huomattavasti enemmän joustavuutta kuin miedolla teräksellä, mikä joskus vaatiiiteratiiviset simulaatio- ja kompensointistrategiatmuotin suunnittelun aikana mittojen yhteensopivuuden saavuttamiseksi. Takaisinjousituksen mittaamisen, lieventämisen, hallinnan ja kompensoinnin systemaattisesta lähestymistavasta on tullut näiden materiaalien vakiokäytäntö.
Coining, kohokuviointi ja toissijaiset toiminnot
Leikkauksen ja muotoilun lisäksi useat viimeistelytoimenpiteet parantavat leimatun osan ominaisuuksia tai lisäävät toimivia yksityiskohtia. Mitä on stanssaus suhteessa näihin toissijaisiin vaiheisiin? Vaikka meistileikkaus viittaa laajasti kaikkiin muotin suorittamiin leikkaustoimintoihin (mukaan lukien tyhjennys ja lävistys), termi kattaa myös tarkat trimmaus- ja loveustoimenpiteet, jotka puhdistavat muodostuneet osat ennen kuin ne lähtevät puristimesta.
- Keksiminen- Korkeapaineinen-puristustoiminto, joka puristaa metallia lävistimen ja muotin pintojen väliin, jolloin se virtaa ja täyttää työkalun ontelon kaikki yksityiskohdat. Yleisiä käyttökohteita ovat sähkökoskettimet, jotka vaativat tarkan paksuuden, tarkkuuden ja laakeripinnat. Ensisijainen rajoite on vaadittava erittäin suuri vetoisuus, usein kolmesta viiteen kertaa suurempi kuin muovausoperaatioissa samalla materiaalilla.
- Kohokuviointi- Nostaa tai syventää kuvioita, tekstiä tai pintakuvioita arkkiin leikkaamatta sitä läpi. Käytetään brändäykseen, kylkiluiden jäykistämiseen ja lämpösuojien toiminnallisiin tekstuureihin. Rajoite on tasaisen materiaalin paksuuden säilyttäminen, jotta kohokuvioitu ominaisuus ei luo heikkoa kohtaa tai vääristä ympäröivää geometriaa.
- Stanssattu leikkaus ja toissijaiset toiminnot- Alkumuovauksen jälkeen osat saattavat tarvita leikattuja laippoja, kierrereikiä tai piste{1}}hitsattuja sisäosia. Progressiiviset meistit voivat integroida nämä vaiheet loppupään asemilla, kun taas itsenäiset osat voivat siirtyä erityisiin kiinnikkeisiin. Suunnittelun tarkoituksena on varmistaa, että toissijaiset operaatiot eivät vääristä aiemmissa muovausvaiheissa saavutettua osan geometriaa.
Kukin näistä toiminnoista voidaan yhdistää yhdeksi suulakkeeksi tai jakaa useille asemille riippuen osan monimutkaisuudesta ja tuotantomäärästä. Progressiivinen meisti voi esimerkiksi tyhjentyä ja lävistää kahdella ensimmäisellä asemalla, muodostaa kolmannella, vetää neljännellä ja kolikoida kriittisen pinnan viidennellä yhdellä painalluksella ja suorittaa koko leimausprosessin alle sekunnissa.
Kun tiedät, mitä kukin toiminta vaatii työkaluilta, johtaa suoraan seuraavaan kriittiseen kysymykseen: mitä materiaaleja ja suunnitteluparametreja insinöörien on määriteltävä varmistaakseen, että meisti toimii luotettavasti satojen tuhansien tai jopa miljoonien syklien aikana?
Die Materials and Design Huomioitavaa insinööreille
Suulake voi olla täydellisesti muotoiltu ja silti epäonnistua ennenaikaisesti, jos se on rakennettu väärästä materiaalista. Geometria saa kaiken huomion suunnittelutarkasteluissa, mutta sen geometrian takana oleva teräs määrittää, kestääkö muotityökalusi viisikymmentätuhatta iskua vai viisi miljoonaa. Leimausmuotin suunnittelu on pohjimmiltaan materiaalitekniikan haaste, joka on naamioitu geometriaongelmaksi.
Die Materiaalin valinta ja pintakäsittelyt
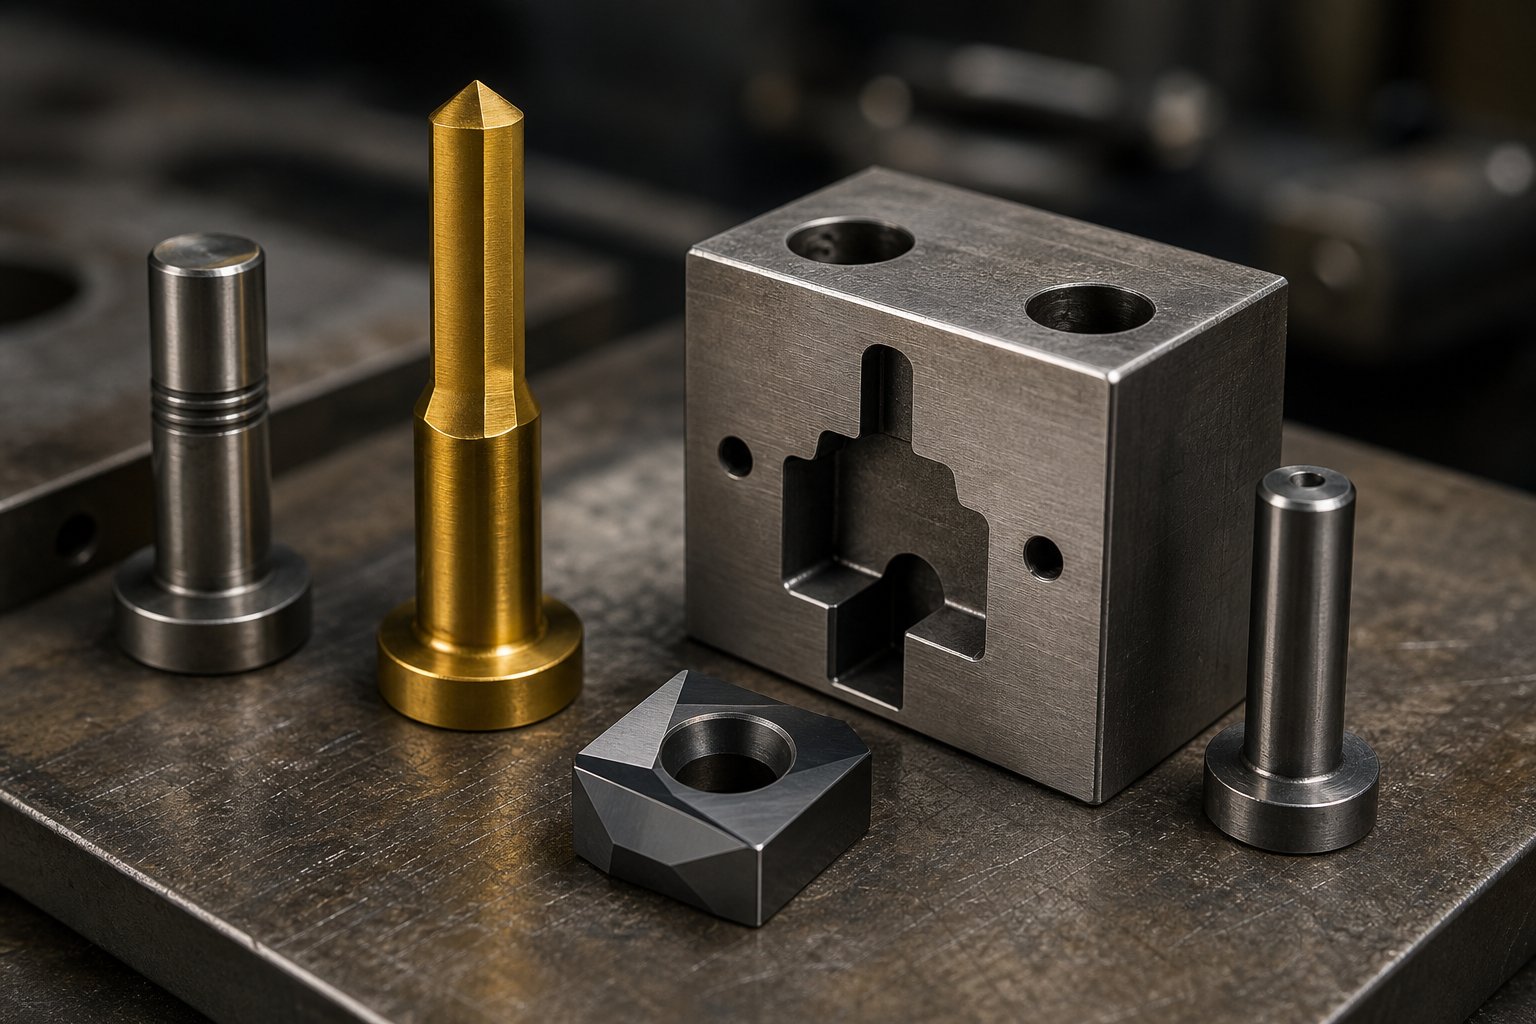
Jokainen metallisuulake alkaa työkaluteräksestä, ja valitsemasi laatu asettaa suorituskyvyn katon. Päätös perustuu kolmen kilpailevan ominaisuuden tasapainottamiseen: kovuus, sitkeys ja kulutuskestävyys. Paina liian lujasti yhtä, ja uhraat toisen.
Tässä ovat yleisimmät teräsleimausmuotteissa käytetyt materiaaliperheet:
- D2 työkaluterästä- Korkea-hiilinen, korkea-kromiteräs, jolla on poikkeuksellinen kulutuskestävyys. Sen tiivis kovametallirakenne tekee siitä ihanteellisen aihio- ja lävistyssuuttimiin, joissa käytetään hiomamateriaaleja pitkien tuotantokampanjoiden aikana. Vaihto-pois? D2 onhauraampi kuin muut työkaluteräksetja voi halkeilla suurissa{0}}iskukuormituksessa.
- A2 työkaluterästä- Ilma-karkaistu, keski-seostettu teräs, joka tarjoaa tasapainoisen profiilin kulutuskestävyydestä ja sitkeydestä. A2 vastustaa lohkeilua paremmin kuin D2, joten se on monipuolinen meistien ja monimutkaisten lävistysgeometrioiden muodostamiseen, kun iskuvoimat ovat merkittäviä.
- M2{1}}pikateräs (HSS)- Säilyttää kovuuden korkeissa lämpötiloissa, jotka syntyvät{1}}suurten nopeuksien aikana. Tämä ominaisuus, joka tunnetaan nimellä punainen kovuus, estää leikkuureunojen pehmenemisen nopean pyöräilyn aikana. M2 kattaa tavanomaisten työkaluterästen ja kovametallin välisen kuilun.
- Volframikarbiditerät- Kun kulutuskestävyyden on oltava äärimmäistä, kovametalli on vertaansa vailla. Se on huomattavasti kovempaa kuin mikään teräs, mutta myös hauraampi, joten sitä käytetään tyypillisesti lisäkkeinä korkean-kulumisen alueilla mieluummin kuin täyssuulakemateriaalina. Carbide oikeuttaa kustannukset satojen tuhansien tai miljoonien osien aikana.
Perusmateriaali on vain osa yhtälöä. Pintakäsittelyt pidentävät suulakkeiden käyttöikää dramaattisesti muuttamatta bulkkiominaisuuksia. Titaaninitridi (TiN) pinnoitteet lisäävät kovan, vähäkitkaisen kerroksen, joka vähentää ruostumattoman teräksen muodostusta. Titaanikarbonitridi (TiCN) tarjoaa entistä korkeamman kovuuden hankaavammille työkappalemateriaaleille. Nitraus diffundoi typpeä muotin pintaan, mikä luo kulumista kestävän kotelon ja säilyttää samalla ytimen sitkeyden. Oikean pinnoitteen sovittaminen työkappaleen materiaaliin ja tuotantomäärään on yksi nopeimmista tavoista alentaa metallipuristusmuottien osakustannuksia- ilman täydellistä muotin uusimista.
Käytännön nyrkkisääntö: lyhyet ajot ja prototyypit voivat usein oikeuttaa taloudelliset teräkset, kuten O1; keskimääräiset -volyymipuvut A2; ja suuri-volyymi tai hankaavat sovellukset vaativat D2- tai kovametalliteriä edistyneillä pinnoitteilla.
Kriittiset suunnitteluparametrit die-insinööreille
Materiaalivalinta antaa muotille sen kestävyyden. Leimaussuunnitteluparametrit antavat sille tarkkuuden. Useat laskutoimitukset on lukittava ennen kuin CNC-ohjelma kirjoitetaan:
- Lyö-läpivienti-- Leikkausreunojen välinen rako ilmaistuna prosentteina materiaalin paksuudesta per sivu. Vakiokäytäntö suosittelee noin 10 %:a per puoli lähtökohtana, vaikka kovemmat materiaalit vaativat enemmän välystä ja hieno{3}}sammutussovellukset vaativat paljon vähemmän. Liian tiukka lisää työkalun kulumista; liian löysä tuottaa raskaita purseita.
- Strip layout optimointi- Osaaihioiden järjestäminen kelanauhalle materiaalin käytön maksimoimiseksi. Jopa 2-3 %:n parannus asettelun tehokkuuteen tuo merkittäviä säästöjä miljoonan osan ajon aikana.
- Ohjauskepin sijoittelu- Pilotit rekisteröivät nauhan jokaisella asemalla tasaisen kohdistuksen säilyttämiseksi. Väärin sijoitetut tai kuluneet pilotit aiheuttavat kumulatiivisen sijaintivirheen, joka näkyy väärin kohdistetuina reikinä tai epäyhtenäisinä trimmilinjoina alavirtaan.
- Asemien järjestys- Progressiivisissa muotteissa toimintojen järjestyksellä on väliä. Lävistys edeltää tyypillisesti muovausta, koska litteäksi nauhaksi stanssatut reiät ovat mitoiltaan vakaampia kuin taivutuksen jälkeen lävistetyt reiät. Sekvensointipäätökset vaikuttavat suoraan loppuosan sietokykyyn.
Jokainen näistä parametreista on vuorovaikutuksessa muiden kanssa. Esimerkiksi materiaalin paksuuden muuttaminen aaltoilee välysarvot, puristustonnilaskelmat ja nauhan leveysvaatimukset. Kurillinen metallileimausmuotin suunnitteluprosessi dokumentoi nämä keskinäiset riippuvuudet varhaisessa vaiheessa, jotta loppupään muutokset eivät kaskadi kalliiksi muottien uudelleenkäsittelyksi.
Työkappaleen materiaalin ominaisuudet ja niiden vaikutus muotin suunnitteluun
Et voi suunnitella metallilevysuulaketta erillään materiaalista, jota se leimaa. Työkappaleen vetolujuus, sitkeys ja paksuus määräävät välysarvot, muovausvoiman ja takaisinjoustokompensointistrategian. Pehmeälle teräkselle suunniteltu muotti ei toimi samalla tavalla ruostumattomalla teräksellä tai alumiinilla, vaikka osan geometria olisi identtinen.
Harkitse kolmea keskeistä vuorovaikutusta:
- Vetolujuus ja muovausvoima- Vahvemmat-materiaalit vaativat enemmän puristusvoimaa ja rasittavat suuttimen osia enemmän. Tämä tarkoittaa kovempia muottimateriaaleja ja kestävämpää muottirakennetta.
- Muovattavuus ja muovattavuus- Materiaalit, joilla on suuri venymä (kuten kupari tai pehmeä teräs) valuvat helposti monimutkaisiin muotoihin. Matala-muovattavuus rajoittaa saavutettavia vetosyvyyttä ja tiukkoja säteitä.
- Taaksepäin taipumus- Materiaalit, joilla on suurempi myötöraja ja kimmokerroin, ponnahtavat takaisin aggressiivisemmin muotoilun jälkeen.Lujat{0}}teräkset ja alumiinivaativat ylitaivutuskompensaation, joka on rakennettu suoraan muotin geometriaan.
Alla olevassa taulukossa on kartoitettu yleisimmät työkappaleen materiaalit suhteessa tekijöihin, jotka vaikuttavat eniten meistityökalun valintaan ja suunnittelupäätöksiin:
| Työkappaleen materiaali | Muovattavuusluokitus | Springback-trendi | Die Wear Impact | Tyypillinen välys (% per puoli) |
|---|---|---|---|---|
| Mieto teräs (vähähiilinen) | Korkea | Matalasta kohtalaiseen | Kohtalainen | 5-8% |
| Ruostumaton teräs (304/316) | Kohtalainen | Korkea | Korkea (hankaava, työ{0}}kovettuu) | 8-12% |
| Alumiini (5052/6061) | Kohtalainen tai korkea | Korkea | Matala (mutta altis ryppyille) | 8-10% |
| Kupari (C110) | Erittäin korkea | Matala | Matala | 5-7% |
| Messinki (C260) | Korkea | Matalasta kohtalaiseen | Matalasta kohtalaiseen | 5-8% |
Huomaa kuvio: kovemmat ja vahvemmat materiaalit vaativat leveämpiä välyksiä ja kulutuksenkestävämpiä-muottiteräksiä. Esimerkiksi ruostumaton teräs-kovettuu nopeasti muovauksen aikana, mikä nopeuttaa muotin kulumista ja usein oikeuttaa TiN-pinnoitettujen tai kovametalli{4}}terästen työkalujen. Alumiini ei kuluta suulaketta yhtä aggressiivisesti, mutta sillä on taipumus sappiutua (kylmä-hitsaus muotin pintaan), minkä vuoksi vähäkitkaiset pinnoitteet ovat välttämättömiä.
Nämä materiaaliin perustuvat-päätökset vaihtelevat aina alkuperäisestä muotin suunnittelusta huoltoaikatauluihin asti. Muotti, joka on suunniteltu huolellisesti kiinnittäen huomiota työkappaleen ominaisuuksiin, ei ainoastaan tuota parempia osia ensimmäisenä päivänä, vaan myös säilyttää mittatarkkuuden paljon syvemmällä käyttöiässä, mikä johtaa suoraan kysymykseen siitä, kuinka se alun perin rakennetaan.
Die Build -prosessi suunnittelusta kokeilun kautta
Kuoppa ei synny yhdessä yössä. Alkukappalepiirustuksen ja ensimmäisen tuotanto{1}}laatuleimatun komponentin välissä on jäsennelty, monivaiheinen-työnkulku, joka muuttaa raakatyökaluteräksen tarkkuusinstrumentiksi, joka pystyy toistamaan saman toiminnon miljoonia kertoja. Muotinvalmistusprosessissa tekniikan teoria kohtaa fyysisen todellisuuden, ja jokainen tässä käytetty pikakuvake näkyy myöhemmin romuna, uudelleentyöstönä tai ennenaikaisena työkaluvikana.
Olitpa työkaluinsinööri, joka hallinnoi rakennelmaa sisäisesti, tai hankintapäällikkö, joka arvioi toimittajan kykyjä, kunkin vaiheen tapahtumien ymmärtäminen auttaa sinua esittämään parempia kysymyksiä, asettamaan realistiset aikajanat ja havaitsemaan punaiset liput ajoissa.
Toteutettavuusanalyysi ja CAE-simulointi
Jokainen vakava muotinvalmistusprojekti alkaa kysymyksellä: voidaanko tämä osa todella leimata piirretyksi? Toteutettavuusanalyysi on ensimmäinen portti, ja se tutkii osien geometriaa, materiaalivalintaa, paksuutta, toleransseja ja odotettua tuotantomäärää määrittääkseen, onko malli valmistettava ilman liiallista riskiä.
Kun toteutettavuus on vahvistettu, tietokoneavusteinen suunnittelu (CAE) ottaa käyttöön. Finite element analyysin (FEA) avulla insinöörit mallintavat digitaalisesti, kuinka pelti käyttäytyy muotin sisällä: missä materiaali ohenee, missä se rypistyy, missä takaisinjousto vetää mittoja vaatimuksista. Simulaatioohjelmisto ennustaa nämä viat ennen kuin terästä leikataan, jolloin insinöörit voivat säätää vetosäteitä, aihion pidikkeen painetta ja meistin geometriaa virtuaalisessa ympäristössä kalliiden fyysisten kokeiden-ja-virheiden sijaan.
Kustannussäästöt ovat tässä huomattavat. näkemysten mukaanKeysightin muodostussimulaatiotutkimus, virtuaaliset stanssauskokeilut voivat poistaa suurimman osan muovattavuusongelmista ennen prototyyppien valmistuksen aloittamista, leikkaamalla viikkoja kehitysaikatauluista ja välttäen kalliita työkalumuutoksia kovettamisen jälkeen. Simulointi ei ole valinnaista vaikeiden materiaalien, kuten kehittyneiden -lujien terästen tai alumiiniseosten, kohdalla. se on ainoa käytännöllinen tapa ennustaa ja kompensoida takaiskun suuruudet, jotka muuten edellyttäisivät useita fyysisiä korjausjaksoja.
CNC-työstö, EDM ja kokoonpano
Kun simulaatiotiedot on validoitu, stanssaus alkaa. Tämä vaihe muuttaa karkaistut teräslohkot tarkkuuspinnoiksi, jotka muotoilevat jokaisen muotin tuottaman osan. Sarja noudattaa tyypillisesti tätä polkua:
- CNC-jyrsintä- Karkea ja puoli{1}}muottikappaleiden, rei'ityspitimien ja irrotuslevyjen koneistus. Viisi-akselin CNC-keskusta käsittelee monimutkaisia muotoja yhdessä kokoonpanossa, mikä vähentää kumulatiivisia sijaintivirheitä.
- Lämpökäsittely- Muottikomponentit läpikäyvät tyhjiöuunikarkaisun tavoitekovuuden saavuttamiseksi (yleensä HRC 58-62), mitä seuraa karkaisu kovuuden ja sitkeyden tasapainottamiseksi.
- Lanka EDM- Monimutkaiset lävistysprofiilit ja tiukat-toleranssiaukot leikataan hienolla messinkilankaelektrodilla. Lanka-EDM saavuttaa jopa ±0,005 mm:n toleranssit karkaistulla teräksellä, mikä tekee siitä välttämättömän monimutkaisissa peitto- ja lävistysgeometrioissa.
- Pinnan hionta- Varmistaa yhteensopivien pintojen tasaisuuden siten, että ylempi ja alempi muotinpuolikkaat ovat täsmälleen kohdakkain koko sulkukorkeudella.
- Kokoonpano- Ohjaustapit, holkit, jouset, ohjaimet ja irrotuskomponentit on asennettu yhteen. Muotinvalmistaja suorittaa kuivaajon ja pyörittää manuaalisesti koottua työkalumuotia tarkistaakseen häiriöt, ennen kuin se näkee puristuksen.
Työkalu ja stanssaus elää näissä yksityiskohdissa. Jokaisen komponentin tulee mahtua mikrometrien sisällä sen suunnittelutarkoituksesta, koska kaikki huolimattomuus yhdistyy jokaisella painalluksella. Tästä syystä kokeneet meistivalmistajat luottavat suljetun-silmukan metrologiaan ja tarkastavat kriittiset mitat kussakin vaiheessa sen sijaan, että odottaisivat lopullista kokoonpanoa paljastamaan virheet.
Koeajot, säätö ja lopputarkastus
Kokeiluvaiheessa noppa todistaa itsensä tai paljastaa heikkoutensa. Koottu muotti asennetaan koepuristimeen, ja näyteosat leimataan tuotanto{1}}edustavalla materiaalilla. Nämä ensimmäiset-kappaleen osat mitataan sitten GD&T-spesifikaatioita vastaan käyttämällä koordinaattimittauskoneita (CMM) ja optisia vertailulaitteita.
Harvoin meisti tuottaa täydellisiä osia ensimmäisellä osumallaan. Iteratiivinen säätöprosessi, jota joskus kutsutaan spotting- tai blue{1}}sovitukseksi, hienosäätää-muovauspintoja, korjaa joustokompensaation ja optimoi lyöntivälit todellisten osien mittojen perusteella. Jokainen sykli tuottaa dataa, joka ohjaa seuraavan säädön, kunnes kaikki kriittiset mitat ovat toleranssin sisällä.
Lopputarkastus dokumentoi kaiken: mittaraportit, materiaalitodistukset, kovuustestitulokset ja pinnan viimeistelymittaukset. Vasta tämän kattavan validoinnin jälkeen muotti vapautetaan tuotantoon.
Täyden-palvelun muottirakentajat järjestävät koko työnkulun saman katon alle.YICHENesimerkiksi vie räätälöityjä leimausmuottiprojekteja läpi koko sarjan toteutettavuustarkistuksesta ja CAE-simulaatiosta CNC-koneistukseen, koeajoihin ja lopputarkastukseen, mikä antaa valmistajille ja hankintapäälliköille yhden vastuun konseptista tuotantovalmiisiin työkaluihin{0}}. Lukijoille, jotka arvioivat työkalujen valmistuskumppaneita, tämä päästä-to-päähän -malli eliminoi vaiheiden jakamisesta useille toimittajille aiheutuvan koordinoinnin.
Tässä kuvatut meistinvalmistustyökalut ja -teknologiat edustavat vakiintuneita parhaita käytäntöjä työkalujen ja meistien valmistuksessa. Mutta teollisuus ei pysy paikallaan. Servopuristintekniikan edistysaskel, digitaalinen simulointi ja liitetyt tehdasjärjestelmät muokkaavat tuotantolattian mahdollisuutta, nostaen työkierron nopeuksia ja alentavat vikatiheyttä kuin koskaan ennen.
Nykyaikaiset leimaustekniikat muuttavat teollisuutta
Muottirakennusprosessi voi noudattaa vakiintunutta-järjestystä, mutta kutakin vaihetta ohjaavat laitteet ja ohjelmistot ovat muuttuneet dramaattisesti. Leimaustekniikka kehittyy tavoilla, jotka vaikuttavat kaikkeen aina siihen, kuinka puristin antaa voimaa siihen, miten insinööri ennustaa viat kuukausia ennen kuin meisti saapuu myymälään. Jos määrität työkaluja tai arvioit toimittajia, näiden edistysten ymmärtäminen auttaa sinua esittämään tarkempia kysymyksiä ja tunnistamaan, mitkä ominaisuudet todella muuttuvat paremmiksi osiksi.
Servopuristintekniikka ja sen edut
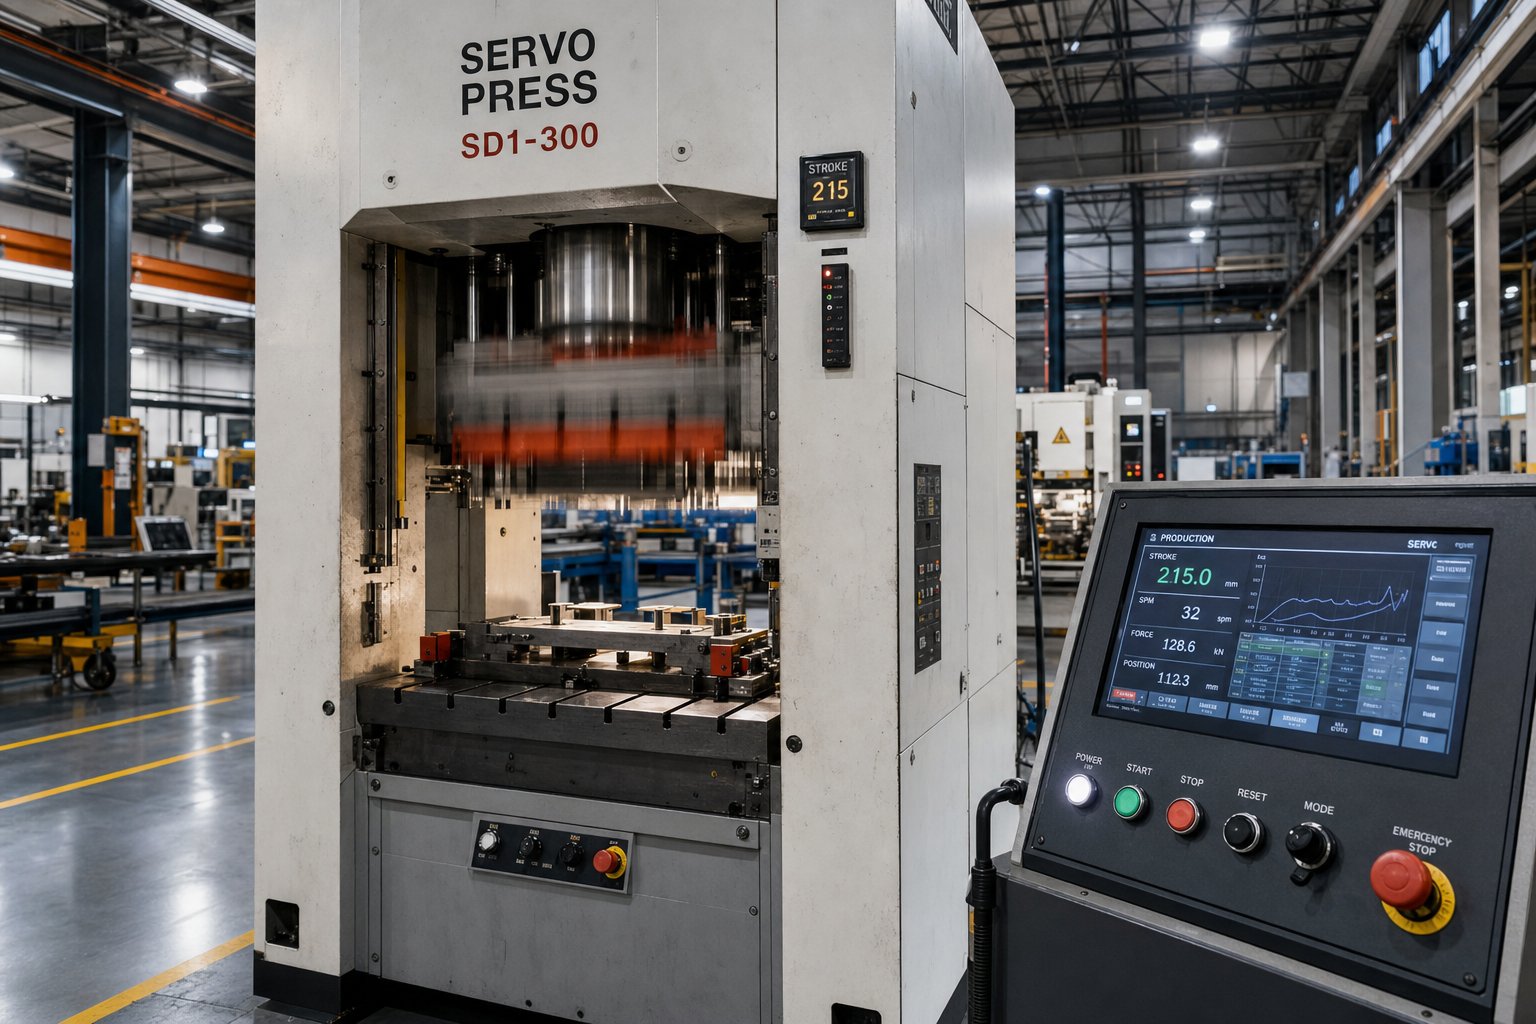
Kuinka leimauspuristin toimii perinteisessä kokoonpanossa? Vauhtipyörä varastoi liike-energiaa, kytkin kytkeytyy ja painin laskeutuu kammen geometrian saneleman kiinteän liikeprofiilin läpi. Nopeus on vakio. Viipymäaika on mitätön. Saat sen, mitä mekaaninen kytkentä antaa sinulle, ja vaikeasti-muovattavat-materiaalit joko yhdessä tai repeytyvät.
Servo--leimauspuristin kirjoittaa nämä rajoitukset uudelleen. Vauhtipyörän ja kytkimen sijasta asuoravetoinen-servomoottoriohjaa luistin asentoa, nopeutta ja viipymisaikaa täysin ohjelmoitavan iskuprofiilin kautta. Insinöörit voivat hidastaa paininta materiaalin kosketushetkellä, pitää sitä alakuolokohdassa antaakseen metallin virrata ja kiihdyttää iskun ei--toimivien osien läpi, kaikki yhdessä syklissä.
Käytännön hyödyt yhdistyvät nopeasti:
- Muuttuva nopeus iskun sisällä- Mahdollistaa hitaamman muovausnopeuden syvävetoon alumiinille tai{1}}lujalle teräkselle, mikä vähentää repeytymistä ja ohenemista tinkimättä syklin kokonaisajasta.
- Ohjelmoitava viipyminen- Lävistimen pitäminen täydellä syvyydellä antaa materiaalin rentoutua, mikä parantaa mittatarkkuutta ja vähentää takaiskua vaikeissa geometrioissa.
- Energiatehokkuus- Servomoottori käyttää virtaa ensisijaisesti syklin työjakson aikana ja käyttää regeneratiivista jarrutusta hidastuksen aikana, mikä johtaa huomattavasti pienempään kokonaisenergiankulutukseen verrattuna jatkuvasti käyviin mekaanisiin puristimiin.
- Vähentynyt melu ja tärinä- Pehmeät-kosketuskontaktiprofiilit eliminoivat tavanomaiselle nopealle-leimaukselle ominaisen iskuniskun, pidentäen muotin käyttöikää ja parantaen myymälän-lattian olosuhteita.
Edistyksellisten materiaalien käsittelyyn suunnitelluissa leimaustyökaluissa servopuristimet avaavat lukituksen ja muodostavat ikkunoita, joita ei yksinkertaisesti ole kiinteissä{0}}iskukoneissa. Meistileimauskoneesta ja itse meististä tulee koordinoitu järjestelmä kahden itsenäisen laitteiston sijaan.
Simulaatioohjelmisto Die Designissa
Fyysinen koe{0}}ja-koepuristuksen virhe on kallista. Jokainen epäonnistunut iteraatio polttaa painoajan, suunnittelutyön, romuaihiot ja aikataulumarginaalin. FEA-pohjainen muovaussimulointiohjelmisto korjaa tämän monistamalla digitaalisesti koko leimausvalmistusprosessin ennen kuin yksittäinen teräslohko koneistetaan.
Nykyaikaiset simulointityökalut ennustavat, missä materiaali ohenee turvallisten rajojen yli, missä tapahtuu rypistymistä liiallisen puristuksen vuoksi, missä takaisinjousto työntää mitat toleranssin ulkopuolelle ja onko valittu vetopalon geometria ja aihion pidikevoima optimoitu. Insinöörit testaavat kymmeniä kokoonpanoja tunneissa viikkojen sijaan säätämällä aihion muotoa, piirustussyvyyttä ja helmien asettelua virtuaaliympäristössä.
Sijoitetun pääoman tuotto on vakuuttava. Alan tiedot autojen meistiohjelmista osoittavat, että simulointi-ohjattu työkalu vaatii tyypillisesti vain yhdestä kahteen fyysistä kokeilu-iteraatiota verrattuna kolmesta kuuteen iteraatioon, jotka on kehitetty ilman simulointia. Simulaatiomaksut edustavat yleensä 3–8 % työkalujen kokonaiskustannuksista, mutta eliminoitujen uusien työstöjen ja tiivistetyn aikajanan säästöt tuottavat jatkuvasti 5–10-kertaisen investoinnin vastineeksi.
Puristimen osien meistossa, joissa käytetään lujia yli 590 MPa:n teräksiä tai alumiinipaneeleja, pelkkä jousikompensointi voi lisätä kolmesta viiteen fyysistä korjausjaksoa ilman simulointia. Tämän kompensaation rakentaminen suoraan muottien geometriaan simulaatiotiedoista muuttaa usean viikon -virheenkorjausharjoituksen ennakoitavaksi, kontrolloiduksi vaiheeksi.
Teollisuus 4.0 -integrointi leimaustoimintoihin
Leimaamisen valmistuskerros yhdistetään. Teollisuus 4.0:n periaatteet, anturien, IoT-laitteiden ja pilvianalyysin lähentyminen, muuttavat eristetyistä koneista peräisin olevat puristimet dataa luoviksi{2}}solmuiksi verkotetulla tuotantolinjalla. Tässä ovat tärkeimmät tekniikat, jotka muokkaavat päivittäistä toimintaa:
- In-die force anturit- Upotetut punnituskennot tarkkailevat muovaus- ja leikkausvoimia reaaliajassa ja havaitsevat työkalun kulumisen tai materiaalin vaihtelun, ennen kuin se tuottaa -spesifisiä osia. Äkilliset voimapiikit laukaisevat automaattiset puristuspysähdykset, jotka suojaavat sekä suulaketta että tuotetta.
- Ennakoiva huolto tärinän ja lämpötilan valvonnan avulla- Puristuslaakerien, ohjauspylväiden ja muottikomponenttien anturit seuraavat tärinää ja lämpöpoikkeamaa. Koneoppimisalgoritmien lippuvarhaisia varoitusmerkkejä kulumisesta tai uhkaavasta viasta, jolloin huoltoryhmät voivat puuttua asiaan ennen kuin vika pysäyttää tuotannon.
- Quick{0}}die{1}}change (QDC) -järjestelmät- Hydraulinen kiinnitys, automaattinen tukien siirto ja esi-asennettu työkalut vähentävät muotin vaihtoa tunneista minuutteihin. Korkean-sekoituksen tuotantolinjoilla QDC lisää suoraan käytettävissä olevaa puristimen käytettävyyttä.
- Tilastollinen prosessinohjaus (SPC) lehdistössä- Yhdistetyt leimauslinjat syöttävät mittoja ja pakottavat tiedot keskitettyihin SPC-hallintapaneeleihin. Trendit näkyvät reaaliajassa, mikä mahdollistaa prosessin korjaukset ennen kuin romu kerääntyy eikä sen jälkeen, kun erä hylätään lopputarkastuksessa.
- Digitaaliset kaksoset- Fyysisen puristimen ja meistin virtuaaliset kopiot simuloivat toimintoja, tunnistavat pullonkauloja ja vahvistavat parametrien muutokset ennen kuin ne saavuttavat tuotantokerroksen, mikä vähentää riskiä prosessin optimoinnin aikana.
Yhdessä nämä tekniikat siirtävät leimausprosessin reaktiivisesta ennakoivaan. Sen sijaan, että odottaisivat vian ilmaantumista osaan, yhdistetyt järjestelmät ilmoittavat viat aiheuttavat olosuhteet ja puuttuvat alkuvirtaan. Tuloksena on korkeampi käyttöaika, pienemmät romumäärät ja huoltoaikataulut, jotka perustuvat laitteiden todelliseen kuntoon mielivaltaisten kalenterivälien sijaan.
Nämä edistysaskeleet lisäävät tuottavuutta, mutta ne eivät poista meistin kulumisen perustodellisuutta. Jopa kaikkein kehittynein servopuristimella ja anturilla{1}}varustettu tuotantolinja on edelleen riippuvainen kurinalaisesta huollosta ja nopeasta viandiagnoosista, jotta osat pysyvät toleranssirajoissa pitkällä aikavälillä.
Leimausvirheiden huolto ja vianetsintä
Anturiverkot ja servopuristimet voivat ilmoittaa poikkeavuuksista, mutta jonkun täytyy silti avata suulake, diagnosoida perimmäinen syy ja korjata se. Leimausmuotin huolto on tapa, jossa tuotannon pitkäikäisyys joko suojataan tai heikkenee hiljaa, yksi väliin jäänyt tarkastus kerrallaan. Kurillinen huolto-ohjelma ei vain estä vikoja. Se pitää osien laadun vakaana satojen tuhansien osumien ajan, pitää osakustannukset ennakoitavissa-ja välttää peräkkäiset viat, jotka muuttavat pienestä purseesta täydellisen painalluksen pysähtymisen.
Ennaltaehkäisevät huoltoaikataulut ja parhaat käytännöt
Hyvä huolto-ohjelma yhdistää aikaan{0}}perustuvat tarkastukset veto{1}}laskennan laukaisimiin. Kalenterivälit varmistavat, että rutiinihoitoa ei koskaan jätetä väliin raskaiden tuotantoviikkojen aikana, kun taas osumiin perustuvat
Tältä näyttää käytännöllinen aikataulu tyypilliselle leimaussuulakkeelle, jossa on keskimääräistä---suurta tuotantoa:
- Vuoroittain- Silmämääräinen tarkastus osien purseiden, suulakkeen syvennysten, epänormaalin melun ja voiteluaineen toimituksen vahvistuksen varalta. Ilmoita kaikki reunaan liittyvät{2}}laatumuutokset välittömästi.
- Päivittäin- Tarkasta pilotit, jouset, ohjaimet ja romun virtausreitit. Puhdista kosketuspinnat ja varmista, että tärkeät laitteet pysyvät turvassa.
- Viikoittain- Mittaa kuluvat osat dokumentoitujen palvelukriteerien mukaan. Vääntömomentti-tarkista kiinnikkeet löystymishistorialla ja päivitä osumat-per-huoltotietueita.
- Kuukausittain- Syväpuhdista kohdat, jotka ovat alttiita kontaminaatiolle. Tarkista ohjaimet, välilevyt ja ajoituksen vakaus. Suunnittele teroitus kulumistrendien perusteella arvausten sijaan.
- Veto{0}}laskennan liipaisimet- Ajoita teroitustarkistukset ja komponenttien vaihtaminen kunkin prosessisuulakkeen todellisten osumien-per-huoltotietojen perusteella, ei mielivaltaisten kalenterivälien perusteella.
Taajuuden tulisi kiristää, kun materiaali muuttuu hankaavammaksi (ruostumaton teräs kuluttaa työkaluja nopeammin kuin kupari), kun osien toleranssit ovat vaativia tai kun muottien monimutkaisuus luo enemmän paikkoja kohdistushäviöille.Ennaltaehkäisevän huollon asiantuntijoiden alan opastustasuosittelee laatimaan aikataulut perusmittausten, kuten seisokkien taajuuden,{0}}ensimmäisen{0}}aikakyvyn ja suorituskyvyn vaihtelun, ympärille sen sijaan, että ottaisit käyttöön yhden -koko-sopii-mallin.
Keskeisiä leimaussuulakkeen komponentteja, jotka vaativat huomiota jokaisessa PM-pysähdyksessä, ovat leikkuureunat ja lävistimet, irrotuslevyt ja -jouset, ohjaustapit ja holkit, ohjaustapit ja romun evakuointireitit. Kulunut jousi, joka ei enää kuori osaa puhtaaksi, tai ohjausholkki, joka kehittää välystä, aiheuttaa mittapoikkeaman kauan ennen kuin se aiheuttaa katastrofaalisen vian.
Yleisten leimausvirheiden vianmääritys
Kun puristimesta alkaa tulla osia, joissa on näkyviä laatuongelmia, vastusta tarvetta hioa meisti välittömästi uudelleen. Monet leimausmuodostusongelmat juontavat juurensa asennuksen ajautumiseen, voiteluhäiriöihin tai löysään laitteistoon pikemminkin kuin työkalun todelliseen kulumiseen. Systemaattinen lähestymistapa säästää aikaa ja välttää tarpeettomat muottikorjaukset.
Aloita yksinkertaisimmista ja palautuvimmista syistä: loukkuun jääneistä etanoista, tukkeutuneista romupoluista, huonosta voiteluaineen toimituksesta, syöttötiheyteen liittyvistä ongelmista ja löysät asennuspinnat. Vasta kun olet sulkenut nämä pois, sinun tulee siirtyä syvemmälle leikkuureunoihin, kuluneisiin ohjaimiin tai vaurioituneisiin teriin.
Alla olevassa taulukossa on kartoitettu yleisimmät viat niiden perimmäisiin syihin ja korjaaviin toimenpiteisiin:
| Vian tyyppi | Ensisijaiset syyt | Korjaavat toimet | Ennaltaehkäisystrategiat |
|---|---|---|---|
| Rypistyvä | Riittämätön aihion pidikkeen voima; virheellinen vetohelmien suunnittelu; liiallinen materiaalivirtaus onteloon | Lisää aihion pidikkeen painetta; uudelleensuunnittelu piirtää helmiä; tarkista typpijousen tai tyynyn paine | Tarkista aihion pidikkeen voima kokeilun aikana; seurata tyynyn painetta joka vuorossa; simuloida materiaalivirtaa ennen tuotantoa |
| Repiminen | Liiallinen oheneminen tiukoista säteistä; riittämätön voitelu; materiaalin vetolujuus ylittää suunnitteluoletukset | Lisää vetosäteitä; parantaa voiteluaineen toimitusta; tarkista saapuvan materiaalin tiedot muotin suunnittelua vastaan | Määritä minimisäteet muotin suunnittelun aikana; tehdä voitelutarkistuksia vuoroa kohden; toteuttaa saapuvan materiaalin tarkastus |
| Purseen muodostuminen | Kuluneet leikkuureunat; liiallinen lyönti--kiinnittämiseen; haljentunut rei'itys- tai stanssauspainike | Teroita tai hio leikkuureunat uudelleen; palauttaa oikea välys; vaihda vaurioituneet sisäosat | Raidan teroitusvälit osumamäärää vastaan; tarkasta reunat ajoitetuissa PM-pysähdyksissä; käytä kulumista{0}}kestäviä pinnoitteita |
| Springback | Riittämätön ylitaivutuskorvaus; materiaalin myötölujuuden vaihtelu; kuluneet muotopinnat | Lisää ylitaivutuskulmaa muotin geometriassa; säätää vetoisuus; tarkista materiaalierän johdonmukaisuus | Rakenna palautuskompensaatio CAE-simulaatiosta; valvoa materiaalisertifiointeja lot{0}}to-lot; tarkasta muodostuvat pinnat kuukausittain |
| Mittasuhteet | Kuluneet ohjausnastat; lämpölaajeneminen pitkien ajojen aikana; löysä kuolla asennus; ohjausholkin kuluminen | Vaihda kuluneet lentäjät; salli lämpöstabiloituminen ennen mittaamista; retorque-asennuslaitteistot; huoltooppaat | Seuraa ulottuvuustrendejä osumamäärän perusteella; ottaa käyttöön lämpenemisprotokollan{0}}pitkiä ajoja varten; tarkista lentäjät ja oppaat jokaisella PM-välillä |
Huomaa kuvio: useimpiin korjaaviin toimenpiteisiin kuuluu muotin palauttaminen suunniteltuun tilaan uusien ratkaisujen keksimisen sijaan. Jos sama vika toistuu varmennetun korjauksen jälkeen, perimmäinen syy on todennäköisesti itse meistin suunnittelussa tai käyttöikänsä lopussa, ei viimeisessä säädössä.
Pidennä kuolien elinikää ennakoivalla hoidolla
Kolme tekijää hallitsee muotin pitkäikäisyyttä enemmän kuin mikään muu: voitelu, materiaalin laadunvalvonta ja puristimen kohdistus.
- Voitelu- Oikea voiteluaineen tyyppi, levitysmäärä ja peittoalue vähentävät kitkaa-muovauspintojen aiheuttamaa kulumista ja estävät rappautumista. Voiteluaine, joka toimi miedolla teräksellä, voi epäonnistua kokonaan ruostumattomassa teräksessä. Sovita voiteluaine työkappaleen materiaaliin ja tarkista toimitus joka vuorossa.
- Materiaalin laadunvalvonta- Saapuvan kelan paksuuden, kovuuden tai pinnan viimeistelyn vaihtelut pakottavat muotin toimimaan suunnitteluikkunansa ulkopuolella. Pienetkin murtolujuuden poikkeamat nopeuttavat leikkuureunojen kulumista ja muotoilusäteitä. Materiaalien epäjohdonmukaisuudet koostumuksessa tai pinnan laadussa ovat yksi yleisimpiä perimmäisiä syitä ennenaikaisiin virheisiin tarkkuusleimauksessa.
- Paina kohdistus- Puristin, jossa on painimen samansuuntaisuusongelmia, jakaa voiman epätasaisesti muottisarjoille, mikä aiheuttaa yksipuolista kulumista, jota ei voi voittaa millään huollolla. Säännöllinen puristuskalibrointi suojaa jokaista siinä olevaa suulaketta.
Kuinka kauan kuoleman pitäisi kestää? Tyypilliset elinikäodotukset vaihtelevat valtavasti. Oikein huollettu karkaistu D2-sammutusmuotti, joka leimaa pehmeää terästä, voi saada useita miljoonia osumia. Sama geometria ruostumattoman teräksen muovaussovelluksessa saattaa vaatia lisäosan vaihtamista 200 000-300 000 iskun kohdalla. Suulakemateriaali, työkappaleen materiaali, tuotantonopeus ja huoltokuri muuttavat tätä määrää. Muotit, jotka kestävät pisimpään, ovat ne, jotka on rakennettu realistisine huolto-odotuksin ja joita ylläpidetään todellisten kulumistietojen perusteella pikemminkin kuin optimististen oletusten perusteella.
Huolto pitää kuopan käynnissä. Mutta jossain vaiheessa kysymys siirtyy työkalun ylläpidosta siihen, oliko investointi tuohon työkaluun ylipäänsä perusteltu ja kuinka kustannusten ja tuotantomäärien tulisi ohjata seuraavaa työkalupäätöstä.
Investointien kustannustekijät ja volyymipäätökset
Muotti, joka pyörii kauniisti, mutta ei koskaan saavuta tasoaan-tasaista määrää, ei ole menestystarina. Se on kallis hyllykoriste. Työkalupäätökset ovat suunnittelupäätöksiä, kyllä, mutta ne ovat myös taloudellisia päätöksiä. Ymmärtäminen, mikä ohjaa kustannuksia ja kuinka tuotantomäärä muuttaa taloudellisuutta, auttaa sinua investoimaan oikeaan työkalutasoon ilman, että käytät liikaa kykyjä, joita et koskaan käytä, tai alikulutusta työkaluun, joka ei kestä ajoa.
Mikä aiheuttaa leimausmuotin kustannuksia
Kaksi lainausta näennäisesti identtisistä leimatuista metalliosista voivat erota suuruusluokkaa. Tämä aukko johtuu yleensä työkaluista, ei itse metallista. Jennison Corporationin kustannuserittelyn mukaan työkalujen monimutkaisuus on suurin yksittäinen kustannustekijä kaikissa leimausprojekteissa, ja seuraavat tekijät lisäävät sitä:
- Asemien lukumäärä- Jokainen toimenpide (lävistys, taivutus, muotoilu, trimmaus) vaatii oman asemansa progressiivisessa meistissä. Yksinkertainen kiinnike, joka vaatii kolme asemaa, maksaa murto-osan autokotelosta, joka vaatii kaksikymmentä.
- Muodostamisen vaikeus- Syvät vedot, tiukat säteet ja yhdistelmäkäyrät vaativat kehittyneempää meistigeometriaa, tiukempia koneistustoleransseja ja usein servopuristimen yhteensopivuutta. Monimutkainen muotoilu merkitsee suoraan enemmän suunnittelutunteja ja enemmän CNC-aikaa.
- Die materiaaliluokka- Esikarkaistusta teräksestä valmistettu prototyyppityökalu maksaa paljon vähemmän kuin tuotantosuulake, jossa käytetään D2-teräkappaleita TiN-pinnoitteilla, jotka on mitoitettu miljoonille sykleille. Odotettu käyttöikä sanelee aineellisia investointeja.
- Toleranssivaatimukset- Tarkkuusleimaus, jonka toleranssit ovat alle ±0,05 mm, vaatii lankojen EDM-profiileja, tiukempia välyksiä ja iteratiivisempia koejaksoja. Jokainen desimaalin tarkkuuden paikka lisää kustannuksia epälineaarisesti.
- Osan koko- Suuremmat osat tarvitsevat suurempia muottilohkoja, suurempia puristimia ja enemmän raakaterästä. Auton rungon meistetty teräsrakennetuki vaatii huomattavasti enemmän työkalumassaa kuin sormenpään kokoinen liitin.
- Integroidut toissijaiset toiminnot- In-kierteitys, PEM-kiinnittimen asettaminen tai progressiiviseen muotiin sisäänrakennettu vastushitsaus lisää etukäteistyökalujen monimutkaisuutta. Nämä lisäykset kuitenkin usein vähentävät kokonaiskustannuksia -osakohtaisesti poistamalla loppupään käsittelyn ja erillisen kiinnityksen.
Takeaway: työkalukustannukset eivät ole mielivaltaisia. Se heijastaa kvantitatiivisia päätöksiä monimutkaisuudesta, kestävyydestä ja tarkkuudesta. Nopein tie oikeankokoiseen-investointiin on sen ymmärtäminen, mitä tekijöitä projektisi todella vaatii, ja mitkä tekijät ovat mukavia-omistaa-.
Tuotantomäärän kynnysarvot ja suulaketyypin valinta
Volyymi muuttaa kaiken leimaustaloudessa. 80 000 dollaria maksava muotti lisää 16 dollaria per osa 5 000 kappaleen sarjassa, mutta vain 0,16 dollaria per osa 500 000 kappaletta kohden. Tuo asymptoottinen kustannuskäyrä, kutenautojen leimauskustannustutkimusvahvistaa, mikä tekee äänenvoimakkuudesta suuren taajuuskorjaimen teollisessa metallileimauksessa.
Näin vuotuiset volyymi-odotukset sopivat sopiviin investointitasoihin:
| Vuotuinen määrä | Suositeltu die-lähestymistapa | Perustelut |
|---|---|---|
| Alle 5000 osaa | Yksinkertaiset yhdistelmämuotit tai käsin{0}}siirtotyökalut; harkitse laserleikkausta vaihtoehtona | Työkalujen poisto osaa kohden on liian korkea, jotta monimutkaiset muotit eivät voi nousta |
| 5 000 - 50 000 osaa | Yhdistelmäsuuttimet tai lyhyet progressiiviset meistit, joissa on vähemmän asemia | Kohtuulliset työkaluinvestointien korvaukset{0}}osatyö- ja sykliaikakustannuksia kohti |
| 50 000 - 200 000 osaa | Täysin progressiiviset meistit karkaistuilla osilla | Nopea{0}}pyöräily ja tiukat toleranssit oikeuttavat työkalujen kulutuksen. per-osahinta laskee jyrkästi |
| 200,000+ osaa | Monimutkaiset progressiiviset tai siirtomuotit, joissa on kovametalliterät, automatisoitu materiaalinkäsittely ja in{0}}muotti toissijaiset toiminnot | Maksimaalinen automaatio ja kestävyys minimoivat -osakohtaiset kustannukset ja työvoiman; kuolee elämä miljoonissa aivohalvauksissa |
Nämä kynnysarvot vaihtelevat osan monimutkaisuuden ja nykyisen valmistustavan mukaan. Metallileimattu osa, jolla on yksinkertainen geometria, saattaa oikeuttaa leimaamisen pienemmillä tilavuuksilla, kun taas syvävedetyt komponentit saattavat tarvita suurempia määriä työkalujen kompensoimiseksi. Kriittinen kysymys ei ole vain "kuinka monta osaa tarvitsen?" mutta "mikä on nykyinen per-osahintani ja millä volyymilla leimaaminen voittaa?"
Työkaluinvestoinnin ROI:n laskeminen
Työkalujen ROI ei ole mysteeri. Se on aritmeettinen, mutta se vaatii katsomista kappalehinnan lisäksi kokonaiskustannuksiin. Ydinkaava on yksinkertainen:
Kokonaiskustannukset=kiinteät kustannukset (suunnittelu + työkalut + asennus) + (muuttuva yksikköhinta x tilavuus)
Muuttuvat yksikkökustannukset sisältävät raaka-aineen, puristusajan (koneen tuntihinnan ja syklin nopeuden perusteella), työn ja yleiskustannukset. Toimialan arviomallit osoittavat tyypillisesti raaka-aineen olevan 60-70 % metallileimauskomponenttien muuttuvasta kappalehinnasta, puristusajan ja työn jakaessa loput.
Sijoitetun pääoman tuottoprosentin laskeminen epäonnistuu usein loppupään säästöjen huomiotta jättämisessä. Tiukemmilla toleransseilla suunniteltu meisti voi maksaa enemmän etukäteen, mutta se voi eliminoida toissijaiset työstö-, purseenpoisto- tai tarkastustoimenpiteet, jotka muutoin lisäävät kustannuksia jokaiselle yksittäiselle osalle. Vastaavasti metalliosien leimaaminen integroiduilla in-suulakkeilla (kierteitys, laitteiston asettaminen) vähentää käsittelyvaiheita ja laaturiskiä, joka liittyy liikkuviin osiin työasemien välillä.
Kun arvioit, onko työkaluinvestointi järkevää projektillesi, käy läpi tämä päätöksen tarkistuslista:
- Määritä odotettu käyttöiän kokonaismäärä, ei vain ensimmäistä tilausta. Viiden-vuoden näkymä muuttaa matematiikkaa merkittävästi verrattuna yhteen vuosittaiseen ostoon.
- Laske nykyiset -osakohtaiset kustannukset käyttämällä olemassa olevia menetelmiä (koneistus, laserleikkaus, manuaalinen valmistus) ja sisällytä kaikki toissijaiset toiminnot, tarkastukset ja käsittely.
- Hanki työkalutarjouksia, jotka määrittävät meistin odotetun käyttöiän iskuina, jotta voit kuolettaa tarkasti koko elinkaaren aikana.
- Vertaa -osakustannuksia odotetulla volyymilläsi nykyiseen tapaasi. Sisällytä materiaalin romumäärät, koska tehokas kaistaleasettelu progressiivisissa muotteissa vähentää usein hukkaa verrattuna yksittäiseen aihion leikkaamiseen.
- Loppupään kustannusten eliminointitekijä: poistavatko tiukemmat leimaustoleranssit koneistusvaiheen? Poistavatko in-in die-toiminnot erillisen kokoonpanoaseman?
- Arvioi riski: mitä tapahtuu, jos volyymi jää ennakoitua pienemmäksi? Voisiko suulake toimia toissijaisena osana tai sitä voidaan muuttaa taloudellisesti?
- Arvioi saapumisen kokonaiskustannukset, mukaan lukien logistiikka, pakkaus, laatudokumentaatio ja toimittajaviestinnän yleiskulut, ei vain kappalehintaa.
Leimausosat tulevat dramaattisesti halvemmiksi volyymimittakaavassa, mutta vain, jos työkaluinvestointi on kalibroitu realistiseen kysyntään. Yliinvestoiminen monimutkaiseen progressiiviseen muotiin 3 000 kappaleen vuosittaisella ajolla on yhtä turhaa kuin aliinvestointi yksinkertaiseen yhdistelmätyökaluun, joka kuluu 500 000 kappaleen sopimuksen puolivälissä.
Rahoituskehys selventää, mikä työkalupolku on valittava. Mutta oikean investointitason valitseminen on vain osa hankintayhtälöä. Yhtä tärkeää on valita kumppani, jolla on tekninen syvyys ja laatujärjestelmät investoinnin toteuttamiseksi. Päätöksellä on omat arviointikriteerinsä.
Oikean leimaustyökalukumppanin valitseminen projektiisi
Tietäen, mitä työkaluja tarvitset ja kuinka paljon investoida, on merkitystä vain, jos työkalua rakentava kumppani pystyy täyttämään vaatimukset. Leimaussuulake on vain niin hyvä kuin sen takana oleva tiimi, ja väärä toimittaja voi muuttaa hyvin-suunnitellun projektin kuukausia kestäviksi korjauksiksi, toleransseiksi jääneiksi ja tuotantoviiveiksi. Mikä sitten erottaa kyvykkään meistivalmistajan sellaisesta, joka näyttää hyvältä paperilla?
Laadunvalvontamenetelmät leimaustuotannossa
Metallileimauksen laatu ei ole asia, jota kiinnität lopussa. Se on sisäänrakennettu muottisuunnitteluun, sitä valvotaan koko tuotannon ajan ja tarkistetaan jokaisessa siirtymäkohdassa. Toimittaja, jolla on kypsät laatujärjestelmät, huomaa ongelmat alkuvaiheessa, ennen kuin ne muodostuvat kalliiksi romuksi tai linjaseisoksiksi.
Etsi näitä tarkastuskontaktipisteitä arvioidessasi mahdollista kumppania:
- Ensimmäinen{0}}artikkelitarkastus (FAI)- Uuden tai uudelleen muokatun muotin alkuperäiset osat mitataan koko GD&T-piirustusta vasten sen varmistamiseksi, että työkalu tuottaa vaatimustenmukaisen geometrian ennen tuotannon aloittamista.
- SPC on-prosessissa- Tilastollinen prosessinohjaus seuraa kriittisiä mittoja määritetyin aikavälein ajon aikana ja havaitsee ajautumisen ennen kuin osat jättävät toleranssin. Tässä tapahtuu reaaliaikaisia-korjauksia.
- Lopputarkastus- Valmiiden erien mitta-, pinta- ja toimintavaatimusten kattava tarkastus ennen toimitusta. Dokumentaatio sisältää mittausraportit, materiaalisertifikaatit ja erän jäljitettävyyden.
Näitä tarkistuspisteitä tukevat mittaustyökalut ovat yhtä tärkeitä. Koordinaattimittauskoneet (CMM:t) käsittelevät monimutkaisia 3D-geometrioita. Optiset vertailijat tarkistavat profiilit ja säteet nopeasti. Go/no{4}}go-mittarit mahdollistavat nopean läpäisyn/hylkäämisen seulonnan tuotantokerroksessa hidastamatta syklin aikaa. Toimittaja, joka luottaa tarkkuustyössään yksinomaan kädessä pidettäviin työntöihin, on punainen lippu.
Osaavat muotinvalmistajat rakentavat laatua itse työkaluun ominaisuuksien, kuten hallittujen välysten,{0}}itsesuuntautuvien ohjainten ja kulumista-kompensoivien terien avulla, joten meisti tuottaa luonnostaan hyviä osia sen sijaan, että se luottaisi alavirran lajitteluun virheiden havaitsemiseksi.
Mitä etsiä leimauspuristintoimittajalta
Mikä todella on työkalu- ja meistivalmistaja? Tarkkuustyökaluja rakentavan käsityöläisen perinteisen määritelmän lisäksi termi kattaa nykyään suunnittelukyvyn, simulaatioosaamisen ja tuotannon{0}}laajuusjärjestelmät. Parhaat meistivalmistajat yhdistävät{2}}työkalujen valmistustaidot digitaalisen suunnittelun hienostuneisuuteen.
Kun siirryt tutkimuksesta tarjouspyyntöön, arvioi mahdollisia kumppaneita näiden kriteerien perusteella:
- Päästä-päähän-todistetus käytännössä - YICHENEsimerkiksi kattaa koko työnkulun toteutettavuusanalyysistä ja CAE-simulaatiosta CNC-koneistukseen, koeajoihin ja lopputarkastukseen saman katon alta. Tämä yksittäinen-lähdemalli näyttää, miltä täyden palvelun-muistivalmistaja näyttää käytännössä: suunnittelu-, rakennus- ja validointivaiheiden välillä ei ole koordinointiaukkoja, ja yksi vastuullisuuspiste räätälöidyn metallin leimaamisesta on konseptista tuotanto-valmis toimitukseen.
- CAE-simulointikyky- Toimittajat, jotka suorittavat muovaussimulaatioita ennen teräksen leikkaamista, havaitsevat palautumis-, ohenemis- ja rypistymisongelmat digitaalisesti, mikä säästää viikkoja kestäviltä fyysisiltä koejaksoilta.
- Oma-koneistuskapasiteetti- CNC-jyrsintä, langan EDM ja pintahionta-työmaalla tarkoittavat nopeampaa käsittelyä ja tiukempaa kriittisten mittojen hallintaa kuin ulkoistamalla työstövaiheet.
- Kokeile lehdistön saatavuutta- Toimittaja, jolla on omat koepuristimet, voi iteroida nopeasti ilman, että se kilpaile tuotantopuristusajasta ja tiivistää polun ensimmäisestä näytteestä hyväksyttyyn työkaluun.
- Tarkastuslaitteet- CMM:t, optiset järjestelmät ja pinnan karheuden testaajat tulee kalibroida, dokumentoida ja integroida työnkulkuun sen sijaan, että niitä pitäisi käsitellä jälkikäteen.
- Materiaalin jäljitettävyys- Täydellinen dokumentaatio raakatyökaluteräksestä valmiiseen muotiin, mukaan lukien lämpökäsittelytiedot ja kovuustodistukset, varmistaa, että voit tarkastaa laadun missä tahansa työkalun käyttöiässä.
- Viestintävastettavuus- Luotettavat valmistajat pitävät viestintää ydinominaisuusna, eivät kohteliaisuudena. Etsi kumppaneita, jotka tarjoavat ennakoivia tilapäivityksiä, vastaavat nopeasti teknisiin kysymyksiin ja tekevät yhteistyötä suunnittelumuutoksilla sen sijaan, että katoavat virstanpylväiden väliin.
Kokemus ja erikoistuminen täydentävät kuvaa. Muottivalmistajat, joilla on todistettu kokemus alaltasi, olipa kyse sitten auto-, elektroniikka- tai kulutushyödykkeistä, tuovat laitoskohtaista tietoa sovelluksesi mukaisista toleransseista, materiaaleista ja vikatiloista. Pyydä vertailuprojekteja samanlaisista materiaaleista ja monimutkaisuudesta ja varmista, että heidän työkalu- ja muottitiimillään on toimikausi eikä jatkuva vaihtuvuus.
Oikea kumppani ei vain rakenna kuolaa. Ne suojaavat tuotantosi aikajanaa, pitävät toleranssisi koko työkalun käyttöiän ajan ja tarjoavat nykyaikaisten toimitusketjujen vaatiman dokumentaation ja jäljitettävyyden. Olitpa hankkimassa ensimmäistä leimaussuutinta tai yhdistämässä toimittajia olemassa olevaan ohjelmaan, arviointikriteerien sovittaminen toimittajan osoittamiin kykyihin on luotettavin tie tutkimuksesta tuotantoon{2}}valmiisiin työkaluihin.
Usein kysyttyjä kysymyksiä meististä ja leimaamisesta
1. Mitä eroa on progressiivisella muotilla ja siirtosuulakkeella?
Progressiivinen meisti pitää työkappaleen kiinni jatkuvassa metallinauhassa, kun se liikkuu useiden asemien läpi yhdessä työkalussa, mikä tekee siitä ihanteellisen pienille --keskisuurille-tilavuuksille nopeuksilla, jotka ylittävät useita satoja iskuja minuutissa. Siirtomuotti erottaa aihion nauhasta ensimmäisessä asemassa ja käyttää mekaanisia sormia tai tarttuja siirtääkseen sitä asemien välillä itsenäisesti. Tämä mahdollistaa syvemmät vedot, suuremmat geometriat ja toiminnot, kuten kierteityksen, jotka ovat mahdottomia, kun osa pysyy kantonauhalla. Progressiiviset muotit lisäävät nopeutta ja kustannuksia osakohtaisesti suurilla määrillä, kun taas siirtomuotit tarjoavat suuremman suunnitteluvapauden monimutkaisille tai ylikokoisille komponenteille.
2. Kuinka valitset oikean stanssausmateriaalin leimausprojektiin?
Suulakemateriaalin valinta riippuu tuotantomäärästä, työkappaleen materiaalista ja vaadituista toleransseista. Lyhyisiin ajoihin ja prototyyppien valmistukseen taloudelliset teräkset, kuten O1, ovat riittävät. Keskimääräisessä-volyymituotannossa käytetään tyypillisesti A2-työkaluterästä sen kulutuskestävyyden ja sitkeyden tasapainon vuoksi. Suuri-volyymi tai hankaavat sovellukset vaativat D2-työkaluteräs- tai volframikarbiditerät yhdistettynä pintakäsittelyihin, kuten TiN- tai TiCN-pinnoitteisiin. Myös työkappaleen materiaalilla on väliä: ruostumaton teräs-kovettaa ja nopeuttaa muotin kulumista, mikä usein oikeuttaa kovametalliterät, kun taas alumiinilla on taipumus tunkeutua pinnoittamattomia pintoja vasten, minkä vuoksi vähäkitkaiset pinnoitteet ovat välttämättömiä tilavuudesta riippumatta.
3. Mikä aiheuttaa purseet metallileimauksessa ja miten korjaat ne?
Purseet leimautuneissa osissa johtuvat ensisijaisesti kuluneista leikkuureunoista, liiallisesta rei'itys---välistä tai halkeilevista rei'itys- ja meistinpainikkeista. Kun välys ylittää materiaalin paksuuden optimaalisen alueen, leikkaustoiminto jää epätäydellisiksi, jolloin karkea materiaali kiinnittyy leikkausreunaan. Korjaava lähestymistapa sisältää leikkuureunojen teroittamisen tai uudelleenhiontamisen alkuperäisen profiilin palauttamiseksi, oikeiden välysarvojen tarkistamisen ja palauttamisen sekä vaurioituneiden terästen vaihtamisen. Ennaltaehkäisystrategioihin kuuluu teroitusvälien seuranta osumamäärän perusteella, reunojen tarkastaminen määräaikaishuoltopysähdyksissä ja kulumista kestävien pinnoitteiden levittäminen huoltovälien pidentämiseksi.
4. Millä tuotantovolyymilla on taloudellisesti järkevää investoida leimausmuotteihin?
Tasatulos{0}} riippuu osan monimutkaisuudesta, nykyisestä valmistusmenetelmästä ja meistin tyypistä. Yleisesti ottaen alle 5 000 osan vuotuiset määrät oikeuttavat harvoin monimutkaisten työkalujen käyttämisen, ja niitä voidaan palvella paremmin laserleikkauksella tai yksinkertaisilla yhdistelmillä. 5 000–50 000 osaa, yhdistelmämuotti tai lyhyet progressiiviset meistit alkavat kompensoida työ- ja sykliaikakustannuksia -osaa kohden. Yli 50 000 osaa sisältävät täysprogressiiviset meistit, joissa on karkaistut terät, vähentävät jyrkästi{13}}osakustannuksia. Avainlaskennassa verrataan nykyistä osahintaasi, mukaan lukien kaikki toissijaiset toiminnot, jaksotettuihin työkalukustannuksiin sekä leimauskappaleen hintaan koko käyttöiän aikana, ei vain yksittäisessä tilauksessa.
5. Mitä sinun tulee ottaa huomioon, kun valitset leimausmuotin toimittajaa?
Arvioi toimittajat kuuteen ydinominaisuuteen verrattuna: CAE-simulaatio muovausongelmien havaitsemiseksi digitaalisesti ennen koneistusta, sisäinen CNC-jyrsintä ja lanka-EDM mittojen hallintaan, erityiset koepuristimet nopeaan iterointiin, kalibroidut tarkastuslaitteet, kuten CMM:t ja optiset vertailijat, täydellinen materiaalin jäljitettävyys raakateräksestä valmiiseen kommunikaatioon ja projektiin vastaaminen. Täyden -palvelun kumppanit, kuten YICHEN, kattavat toteutettavuusanalyysin lopputarkastuksella saman katon alla, mikä poistaa vaiheiden väliset koordinaatioaukot. Varmista myös toimialakohtainen-kokemus, pyydä vertailuprojekteja samanlaisista materiaaleista ja monimutkaisuudesta ja varmista, että työkalutiimi on vakaa eikä suuri vaihtuvuus.


