


Mitä ohituslovet ovat ja miksi niillä on merkitystä leimaamalla meistit?
Kun sinäajaa progressiivista leimaamalla tuotantonopeudella, jokaisen nauhalle muodostuneen osan on kuljettava loppupään asemien läpi törmäämättä työkaluihin. Tämä yksittäinen vaatimus ohjaa yhtä käytännöllisimmistä suunnittelupäätöksistä, joita työkalun ja meistien valmistaja kohtaa: minne ja miten ohituslovet leikataan.
Ohituslovien määritelmä progressiivisissa muotteissa
Ohituslovi on tahallinen materiaalin poisto progressiivisen muotin kantoliuskasta, joka luo tilaa aiemmin muodostetuille piirteille, jotka pääsevät kulkemaan seuraavien asemien läpi törmäämättä lävistyksiin, muottilohkoihin, irrottimiin tai nostimiin.
Leimausmuotissa olevien ohituslovien tarkoitus on yksinkertainen. Kun nauha osoittaa eteenpäin, piirteet, kuten lansetit, kohokuviot, vedetyt kupit ja taivutetut kielekkeet, työntyvät nauhatason ylä- tai alapuolelle. Ilman välyspolkua nämä ominaisuudet törmäävät alavirran työkalukomponentteihin ja puristin jumiutuu. Ohituslovet ohutlevymuovauksessa antavat kullekin ulkonevalle elementille turvallisen käytävän kulkemista varten pitäen nauhan liikkeessä ja puristimen käynnissä.
Miksi häiriöntorjunta on keskeinen suunnitteluhaaste?
Muodostettujen piirteiden ja muotin komponenttien välinen häiriö ei ole vähäinen haitta. Se aiheuttaa nauhatukoksia, romutettuja osia, rikkoutuneita lyöntejä ja suunnittelemattomia seisokkeja, jotka syövät tuotantokohteita. Jokainen suunnitteluun, asennukseen tai huoltoon osallistuva työkalu- ja meistiammattilainen tarvitsee selkeän käsityksen siitä, kuinka ohituslovet estävät häiriöt leimaussuuttimessa, koska vaihtoehtona on reaktiivinen vianmääritys pysäytetyssä puristimessa.
Tässä artikkelissa käsitellään ohutlevyn muovauksen ohituslovien mekaniikka, tyypit, suunnitteluprosessit, materiaalinäkökohdat ja vikatilat. Tavoitteena on antaa sinulle täydellinen, käytännöllinen viite häiriön ehkäisyyn heti suunnitteluvaiheessa tuotannon ongelmien jahtaamisen sijaan.
Ymmärtää kuinka nauhahäiriöt kehittyvät muodostusasemilla
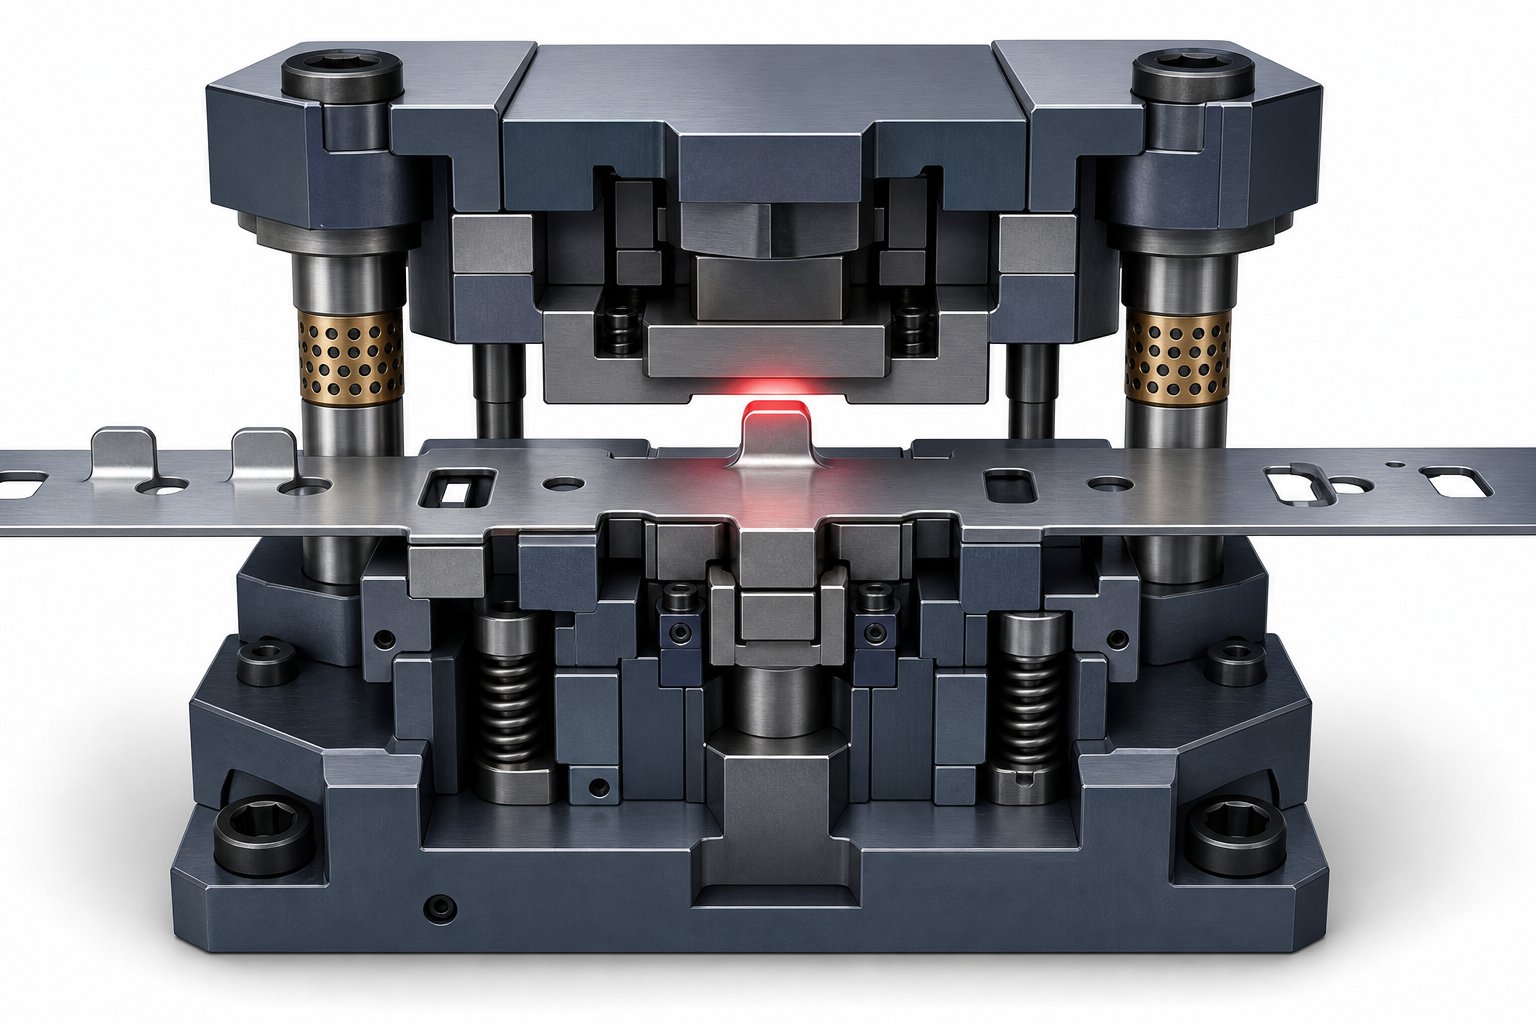
Kuvittele, että metallilevynauha etenee progressiivisen muotin läpi asema asemalta satoja iskuja minuutissa. Jokainen asema suorittaa tietyn metallin muovausoperaation: yksi lyö lansettia, seuraava vetää kupin, toinen taivuttaa kielekettä. Jokainen näistä toimenpiteistä siirtää materiaalia pysyvästi nauhatason ylä- tai alapuolelle. Nauha liikkuu jatkuvasti eteenpäin kantaen mukanaan ulkonevia piirteitä, ja juuri siitä törmäysriski alkaa.
Kuinka muodostuneet ominaisuudet luovat törmäysriskejä nauhan etenemisen aikana
Progressiivisessa muotissa nauha indeksoituu eteenpäin yhden jakovälin verran jokaisella puristusjaksolla. Vastavirtaan muodostetut ominaisuudet vievät nyt tilaa, jota myös alavirran työkalukomponentit tarvitsevat. Piirretty kuppi, joka istuu nauhatason alapuolella, liikkuu suoraan kohti seuraavan aseman stanssauspintaa. Liuskan yläpuolella oleva taivutettu kieleke kulkee suoraan irrotuslevyyn. Muotoilun aikana käytetty myötövoima on muokannut materiaalia pysyvästi uudelleen, eikä uusi geometria kutistu takaisin mahtuakseen siististi seuraavan aseman läpi.
Ongelma yhdisteet muotit monilla asemilla. Jokainen ylimääräinen muodostustoiminto lisää toisen ulkonevan piirteen, jonka on tyhjennettävä jokainen seuraava asema, jonka läpi se kulkee.Muotintekijäkahdentoista{0}}aseman progressiivisen työkalun suunnittelussa saattaa olla tarpeen seurata häiriöpolkuja ominaisuuksille, jotka on luotu jo asemalla kaksi aina aseman 11 asti.
Tässä ovat yleisimmät häiriöskenaariot, jotka kehittyvät nauhan etenemisen aikana:
- Ylöspäin-suuntautuvat muodot (lansetit, kohokuviot, taivutetut kielekkeet) törmäävät irrotuslevyihin tai ylempiin lävistyksiin, kun meisti sulkeutuu
- Alaspäin-suuntautuvat vedot tai suulakepuristetut piirteet, jotka koskettavat muotinpintoja tai alempia työkaluja nauhan siirron aikana
- Sivusuuntaiset mutkat tai muotoillut laipat takertuvat ohjauskiskoihin, mikä estää tasaisen nauhan liikkumisen asemien välillä
- Muodostetut ominaisuudet iskevät jousikuormitetut{0}}nostotapit, jotka nostavat nauhaa syöttöä varten
Tuotantoajojen ratkaisemattomien häiriöiden seuraukset
Kun muodostettu ominaisuus osuu alavirran komponenttiin, tulokset ovat välittömiä ja kalliita. Nauha jumiutuu ja pysäyttää puristuksen syklin puolivälissä. Prosessissa olevat osat murskautuvat tai vääntyvät toleranssin yli. Lävistimet napsahtavat, stanssaavat lastut ja irrottajat taipuvat. MukaanMetallforming Magazine, jopa näennäisesti pienet ajoitus- tai tyhjennysongelmat progressiivisissa muotteissa voivat tuottaa tarpeettomia tonnimääriä, jotka vahingoittavat sekä meistiä että itse puristinta.
Häiriöihin liittyvien{0}}tukosten aiheuttamat suunnittelemattomat seisokit eivät maksa vain korjaustunteja. Se häiritsee tuotantoaikatauluja, romuttaa materiaalia ja pakottaa reaktiivisen vianetsinnän paineen alaisena. Älykkäämpi tapa on ennaltaehkäisy suunnittelulla, joka puuttuu kaikkiin mahdollisiin törmäyksiin kaistaleasettelussa ennen kuin meisti osuu puristimeen. Suunnittelu-vaiheajattelu on juuri se, mikä ohjaa ohituslovien geometriaa, sijoitusta ja kokoa koskevia päätöksiä.
Kuinka ohittaa lovet mekaanisesti estävät häiriöt
Liuskahäiriö on geometriaongelma, ja ohituslovet ratkaisevat sen geometrialla. Periaate on petollisen yksinkertainen: irrota osa nauhamateriaalia tarkasta kohdasta niin, että nauhan edetessä ulkoneva muotoiltu piirre vie tilan, jossa materiaali ennen oli. Materiaalin puuttuminen reitillä ei tarkoita törmäystä loppupään työkaluihin. Haasteena on laskea tarkasti, kuinka paljon materiaalia on poistettava, mistä se poistetaan ja kuinka tämä poisto vaikuttaa nauhan rakenteelliseen käyttäytymiseen sen syöttäessä muotin läpi.
Vapaan kirjekuoren luominen materiaalin poiston avulla
Ajattele välysverhoa kolmiulotteisena{0}}käytävänä, jonka läpi muodostuneen kohteen on kuljettava koskematta mihinkään. Ohituslovi määrittää käytävän lattian, seinät ja katon poistamalla nauhamateriaalin, joka muuten peittäisi sen.
Lovigeometrian tulee ottaa huomioon muodostetun piirteen kolme ulottuvuutta:
- Korkeus tai syvyys- kuinka pitkälle piirre ulottuu nauhatason ylä- tai alapuolelle
- Jalanjälki- suunnitelma-näkymä alue, jolla karttakohde sijaitsee kaistan varrella ja poikki
- Tyhjennysmarginaali- lisätilaa ominaisuuskuoren ulkopuolella syöttötarkkuuden, materiaalin takaiskun ja puristimen taipuman vaihteluiden huomioon ottamiseksi
Lovi ei tarvitse olla dramaattisesti suurempi kuin sen poistama ominaisuus, mutta sen on otettava huomioon todelliset{0}}olosuhteet. Materiaalin käyttäytyminen jännityksen alaisena noudattaa s-s-käyrää (jännitys-venymäkäyrä), joka paljastaa, kuinka nauha muotoutuu elastisesti ennen pysyvän myönnyksen saavuttamista. Tällä on merkitystä, koska nauhamateriaalin kimmomoduuli määrää sen, kuinka paljon kantoaine taipuu syöttövoimien vaikutuksesta, mikä voi siirtää muodostettua piirrettä hieman sen nimellisasemaan nähden. Ainoastaan teoreettisen ominaiskäyrän kokoinen lovi, jossa ei ole välysmarginaalia elastiselle taipumalle, vaarantaa tuotanto-olosuhteissa ajoittaisen kosketuksen.
Välysmarginaali vaihtelee tyypillisesti 0,5–2,0 mm piirrerajan ulkopuolella riippuen materiaalin jäykkyydestä, puristusnopeudesta ja syöttöjärjestelmän tarkkuudesta. Paksummat, jäykemmät nauhat, joilla on korkeammat myötöraja- ja myötöraja-arvot, säilyttävät asennon johdonmukaisemmin, mikä mahdollistaa tiukemmat välysmarginaalit. Ohuemmat ja joustavammat materiaalit vaativat suurempia marginaaleja, koska nauha voi painua tai lepata nostimien välissä nopean-syötön aikana.
Kuinka kaistaleväli ja piirteiden geometria määräävät lovien sijoittelun
Lovien sijoitus on erottamaton nauhan noususta - kiinteästä etäisyydestä, jota nauha etenee jokaisella painalluksella. Kun nauha indeksoi yhden askeleen eteenpäin, asemalla N luotu muodostettu piirre saapuu asemalle N+1.. Jos työkalut asemalla N+1 vievät saman pystysuoran tilan kuin tämä piirre, kaistaleessa on jo oltava ohituslovi juuri siinä paikassa, jossa piirre tulee, kun se saavuttaa aseman.
Tässä on logiikka käytännössä. Kuvittele asemalle 3 muodostettu piirretty kuppi, joka ulkonee 8 mm nauhan alapuolelle. Asemalla 4 alempi muottipala nousee 2 mm:n etäisyydelle nauhan alapuolelta. Ilman väliintuloa kuppi törmää siihen suulakekappaleeseen, kun nauha syöttyy eteenpäin. Ratkaisu: asemalla 2 tai 3 lovilävistin poistaa materiaalia nauhasta kohdasta, joka on yhden askeleen verran ennen kupin muodostusta. Kun kuppi on vedetty asemalla 3, liuska etenee ja kuppi liikkuu lovettuun aukkoon - kulkien vapaasti aseman 4 muottilohkon yli.
Nauhan jakovälin, piirteen koon ja loven mittojen välinen suhde noudattaa selkeää hierarkiaa. Strip pitch määrittää tilakehyksen. Muodostetun piirteen verhokäyrä, mukaan lukien mahdollinen materiaalin s-käyrän käyttäytymisen perusteella ennustettu takaisku, määrittää vaaditun vähimmäisaukon. Materiaalin sisäkkäisohjelmisto materiaalin pituudelle ja nauhan asettelulle auttaa insinöörejä visualisoimaan, kuinka lovien sijoitus on vuorovaikutuksessa viereisten ominaisuuksien, ohjaustapin reikien, kannatintankojen ja kiinnityspisteiden kanssa koko muotin pituudelta. Tämä ohjelmisto-ohjattu asettelusuunnittelu estää ristiriidat ohitusloven ja muun kriittisen nauhageometrian välillä.
Lovien mittojen tulee myös noudattaa etenemissuuntaa. Liian kapea lovi syöttösuunnassa ei tarjoa tarpeeksi tilaa, kun ominaisuus indeksoituu siihen. Liian leveä lovi heikentää kantonauhaa hyväksyttävien rajojen yli. Näiden rajoitusten tasapainottaminen erottaa toiminnallisen ohituksen lovesta, joka joko ei pysty estämään häiriöitä tai luo uusia syöttöongelmia alavirtaan.
Positiiviset ja negatiiviset ohituslovet selitetty
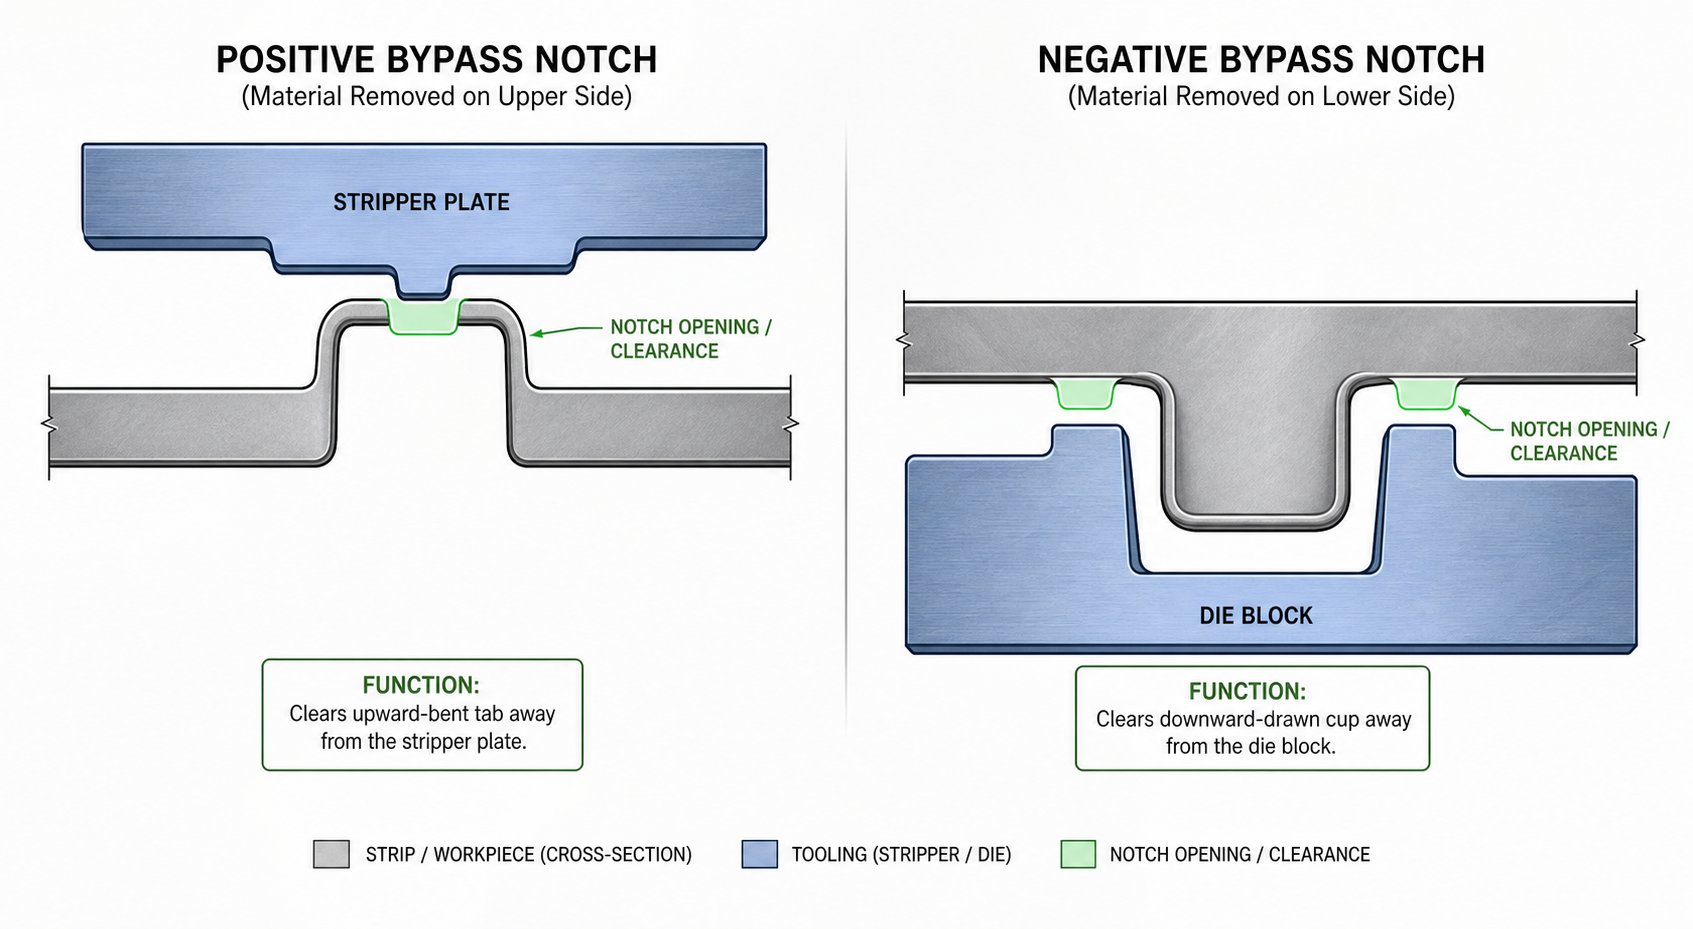
Lovien mittojen tasapainottaminen nauhan eheyden kanssa herättää ilmeisen-seurantakysymyksen: mihin suuntaan loven tulee avautua suhteessa muodostettuun piirteeseen? Vastaus jakaa ohituslovet kahteen perusluokkaan - positiiviseen ja negatiiviseen -, ja erotus määrittää, onko raivauskäytävä nauhatason ylä- vai alapuolella. Negatiivisten ja positiivisten ohituslovien ymmärtäminen peltileimausmuotissa on olennaista oikean häiriöratkaisun valinnassa jokaisella asemalla.
Positiiviset ohituslovet ylöspäin{0}}päin suuntautuvia ominaisuuksia varten
Positiivinen ohituslovi poistaa materiaalin nauhasta samalla puolella kuin muodostetun piirteen ulkonema. Kun lansetti, kohokuviointi tai taivutettu kieleke työntyy ylöspäin nauhan yläpuolelle, lovi avautuu ylöspäin luoden välyksen ylempiä muotin osia, kuten irrotuslevyjä, nokkakiinnittimiä tai tyhjäkäyntilävistyksiä vastaan seuraavassa asemassa.
Kuva 90 astetta ylöspäin taivutettua liuskaa asemalla 4. Asemalla 5 irrotuslevy laskeutuu pitämään nauhaa tasaisena tyhjennystoimenpiteen aikana. Ilman välystä kielekkeen kärki törmää kyseisen kuorintalaitteen alapuolelle. Positiivinen ohituslovi -, joka on leikattu nauhaan välilehden indeksoidussa kohdassa suhteessa asemaan 5 -, poistaa materiaalin, joka muuten pakottaisi törmäyksen yläpuolelle. Liuska kulkee avoimen tilan läpi, irrotin koskettaa vain litteää nauhaa ja puristin jatkaa käyntiä.
Negatiiviset ohituslovet alaspäin{0}}suuntautuville ominaisuuksille
Negatiivinen ohituslovi toimii vastakkaiseen suuntaan. Se poistaa materiaalin piirteen ulkonemaa vastakkaisella puolella ja luo tilaa nauhatason alle. Tämä tyyppi koskee alaspäin-päin olevia ominaisuuksia, kuten vedettyjä kuppeja, pursotettuja ulokkeita tai kolikon-muotoisia syvennyksiä, jotka muutoin joutuisivat kosketuksiin alempien muottikappaleiden, nostopintojen tai ejektorin tappien kanssa alavirran asemissa.
Terminologia voi aluksi tuntua ristiriitaiselta. "Negatiivinen" ei tarkoita, että lovi olisi vähemmän tärkeä - se viittaa tiukasti suuntaukseen suhteessa muodostussuuntaan. Käytännössä ohuita ja positiivisia ohituslovia peltiä muovaussuulakkeissa esiintyy suunnilleen yhtä usein, koska useimmissa progressiivisissa muottiliuskoissa on molempiin suuntiin ulkonevia piirteitä.
Molempien tyyppien yhdistäminen monimutkaisissa kaistaleasetteluissa
Monimutkaiset osat, joissa on monisuuntainen muotoilu, vaativat usein molemmat lovet samassa nauhaasettelussa. Harkitse osaa, jossa on ylöspäin kohokuviointi toisessa asemassa ja alaspäin vedetty toisessa. Jokainen ominaisuus synnyttää oman häiriöriskinsä eri alavirran asemilla, joten kaistale saattaa tarvita positiivisen loven toiselle ja negatiivisen loven toiselle - joskus samassa nousukohdassa kantoaaltoa pitkin.
Kun molemmat tyypit esiintyvät yhdessä, nauhan jäykkyydestä tulee kriittinen rajoitus. Jokainen lovi poistaa materiaalia, ja yhdistetyt poistot nauhan molemmilta puolilta läheisistä paikoista voivat ohentaa kannatinta kohtaan, jossa se nurjahtaa tai syöttöhäiriö. Insinöörien, jotka työskentelevät ohuilla ja positiivisilla ohituslovilla peltileimaussuuttimessa, on varmistettava, että materiaalin kokonaispoisto missä tahansa poikkileikkauksessa jättää silti riittävästi kantovoimaa vetääkseen nauhan luotettavasti muotin läpi.
Alla olevassa taulukossa on yhteenveto tärkeimmistä eroista positiivisten ja negatiivisten ohituslovien välillä:
| Ominaista | Positiivinen ohituslovi | Negatiivinen ohituslovi |
|---|---|---|
| Muodostetun piirteen suunta | Ylöspäin (kaistaletason yläpuolella) | Alaspäin (kaistaletason alapuolella) |
| Tyypillinen häiriöpiste | Irrotuslevyt, ylälävistimet, nokkaliukulevyt | Muottilohkot, nostotapit, ejektorimekanismit |
| Lovien sijainti suhteessa nauhaan | Avautuu ylhäältä (sama puoli kuin ulkonema) | Avautuu pohjasta (ulokkeen vastakkaisella puolella) |
| Yleisiä sovelluksia | Lansetit, ylöspäin suuntautuvat mutkat, kohokuviot, kohotetut kielekkeet | Piirretyt kupit, pursotetut ulokkeet, alaspäin suunnatut kolikkomuodot |
Oikean loven tyypin valinta on suoraviivainen päätös, kun yksittäinen piirre työntyy yhteen suuntaan. Monimutkaisuus moninkertaistuu monisuuntaisilla osilla, joissa molemmat tyypit toimivat rinnakkain ja nauhan kantokyky on laskettava uudelleen jokaisessa osassa. Kantavuus-lujuuslaskelma riippuu suuresti materiaalin ominaisuuksista - paksuudesta, myöhemmästä käyttäytymisestä ja siitä, kuinka nauha reagoi asteittaiseen työstökovettumiseen kunkin lovialueen ympärillä.
Materiaali- ja paksuustekijät, jotka muodostavat lovisuunnittelun
Kantavuus{0}}voimalaskelmat eivät ole abstrakteja matematiikan harjoituksia. Ne riippuvat suoraan siitä, mistä nauha on valmistettu, kuinka paksu se on ja kuinka sen mekaaniset ominaisuudet muuttuvat progressiivisen muovauksen aikana. Ohituslovi, joka toimii täydellisesti 1,0 mm:n kylmävalssatussa teräksessä, voi aiheuttaa nauhan nurjahduksen 0,5 mm:n HSLA:ssa tai jättää riittämättömän välyksen 1,5 mm:n alumiiniin. Jokainen materiaalimuuttuja vaikuttaa lovien kokoon, sijoitteluun ja puhtaasti pyörivän ja tuotantonopeudella jumiutuvan muotin väliseen marginaaliin.
Paksuuden ja myöntölujuuden vaikutukset lovien mitoitukseen
Materiaalin paksuus ohjaa ohituslovisuunnittelua kahdella yhdistetyllä tavalla. Ensinnäkin paksumpi materiaali tuottaa korkeampia muotoiltuja piirteitä. Veto, joka siirtää materiaalia alaspäin, työntyy kauemmaksi nauhan alapuolelle 1,2 mm:n materiaalissa kuin 0,6 mm:n materiaalissa, yksinkertaisesti siksi, että materiaalia on enemmän syrjäytettävää. Tämä korkeampi ominaisuus tarvitsee suuremman välyksen kirjekuoren, mikä vaatii leveämmän tai syvemmän loven. Toiseksi paksummat nauhat kestävät paremmin taipumista ja painumista ruokinnan aikana, mikä tarkoittaa, että muotoiltu piirre pitää nimellisasennossaan tasaisemmin. Voit usein päästä eroon tiukemmasta välysmarginaalista paksussa massassa, koska nauha ei lepata tai taipu niin paljon nostimien välillä.
Myötolujuus ottaa käyttöön joustomuuttujan. Kun muodostat piirteen erittäin-lujasta materiaalista - sanotaan, dual-phase 590 tai HSLA 420 -, metalli ponnahtaa takaisin aggressiivisemmin meistin vetäytymisen jälkeen. Taivutus, jonka on tarkoitus saavuttaa 90 astetta, voi rentoutua 87 tai 85 asteeseen. Vedetty kuppi voi avautua hieman. Tämä elastinen palautuminen muuttaa tehokkaan piirteen verhokäyrää, joka loven on poistettava. Jos mitoit loven aiotun geometrian perusteella jousitetun geometrian sijaan, saatat päätyä joko ylimääräiseen välykseen (hukkaa nauhamateriaalia) tai, mikä vaarallisempaa, riittämättömään välykseen tietyissä piirteiden reunoissa, joissa takajousto työnsi profiilia ulospäin.
Myötölujuuden ja takaisinjouston välinen suhde on hyvin dokumentoitu leimaustieteessä. KutenArt Hedrick toteaa The Fabricatorissa, jos metallissa ei ole riittävästi jännitystä sen myötörajan - saavuttamiseksi, tapahtuu piste, jossa se muuttaa pysyvästi plastisesti muotoaan - elastinen palautuminen. Ohituslovisuunnittelussa tämä tarkoittaa, että loven mitoituksessa käytetyn piirrekuoren tulee aina heijastaa jälki-jousen geometriaa, ei teoreettista lävistysgeometriaa. Teräksen myötöraja vaihtelee suuresti eri laatujen välillä, ja jokainen laatu tuottaa erilaisen jousiprofiilin, joka vaikuttaa suoraan urasi tarvitsemaan välykseen.
Harkitse käytännön esimerkkiä. Muodostat ylöspäin suuntautuvan lansetin 0,8 mm DP780-teräksestä. Lävistyskulma on 45 astetta, mutta myötöraja tässä lajissa saa lansetin ponnahtamaan takaisin noin 42 asteeseen. Peitsmen kärki on nyt hieman korkeammalla nauhatason yläpuolella kuin 45 asteen geometria voisi ennustaa. Ohituslovesi on sovitettava tämä 42 asteen asento, ei 45 asteen suunnittelutarkoitus. Tämän eron huomioimatta jättäminen kutsuu ajoittaiseen kosketukseen tuotantonopeudella.
Nauhan leveyden rajoitukset ja kantoaallon eheyden rajoitukset
Jokainen ohituslovi poistaa materiaalia kantonauhasta, ja tämä poistaminen vähentää suoraan nauhan kykyä vastustaa taipumista syötteen aikana. Telineen tulee pysyä riittävän vahvana vetääkseen koko nauhan - kaikkine muodostuneine piirteineen - tasaisesti suulakkeen läpi ilman nurjahdusta, vääntymistä tai syöttöhäiriötä. Tämä asettaa kovan ylärajan lovien koolle.
Raidan leveys on ensisijainen rajoitus. Kapea kaistale tarjoaa vähemmän työstettävää materiaalia, joten jokainen lovi edustaa suurempaa prosenttiosuutta käytettävissä olevasta-poikkileikkauksesta. Kuvittele 40 mm leveä nauha, jonka toiselle puolelle on leikattu 12 mm:n ohituslovi. Tämä yksittäinen lovi pienentää tehollisen kantoleveyden 28 mm:iin kyseisessä poikki-leveydessä - 30 prosenttia. Leveämmässä 80 mm:n nauhassa sama lovi edustaa vain 15 prosentin vähennystä, mikä jättää paljon enemmän rakenteellista marginaalia.
Kantotangon mitat ovat yhtä tärkeitä. Kuten kohdassa todettiinTelineen suunnitteluohjeet The Fabricatorilta, vaatii noin 10 prosenttia osan painosta sen siirtämiseen vaakasuunnassa, ja jos mukana on useita kulkuja, kantolaitteen on kestettävä kumulatiivista voimaa ilman taivutusta. Ohituslovi, joka leikkaa liian syvälle kantopalkkiin, voi pudottaa nauhan taivutusvastuksen tämän kynnyksen alapuolelle, mikä aiheuttaa nauhan painumisen asemien välillä ja syöttöhäiriön.
Käytännön sääntö: loven leveys ei saa koskaan ylittää 60–70 prosenttia kannatintangon leveydestä missään poikkileikkauksessa. Kun useita lovia ilmaantuu lähekkäin nauhan varrella, niiden yhteisvaikutusta kantovoimaan on arvioitava järjestelmänä, ei yksittäin.
Työn kovettaminen ja elastinen palautuminen
Muovaustoimenpiteet eivät vain muokkaa metallia -, vaan muuttavat sen ominaisuuksia paikallisesti. Työkarkaisu lisää vyöhykkeen myötörajaa ja vetolujuutta samalla, kun se vähentää taipuisuutta. Tällä on merkitystä ohitusloven suunnittelussa kahdella eri tavalla.
Ensinnäkin lovitoiminta itsessään tuo työstökarkaisun loven reunoihin. Leikkaus, joka luo loven, muuttaa plastisesti muotoaan kapeaa materiaalinauhaa leikkauskehällä. Tämä karkaistu vyöhyke on jäykempi ja hauraampi kuin ympäröivä nauha. Jos myöhempi muovausasema vaatii nauhan taipumista lähelle loven reunaa, kovettunut materiaali vastustaa taipumista ja voi halkeilla. Insinöörien on sijoitettava lovet siten, että niiden karkaistut reunat eivät osu kohdalle alueiden kanssa, joilla kannattimen täytyy muuttaa muotoaan syöttämisen aikana -, erityisesti kaistaleasetteluissa, joissa käytetään joustavia rainoja tai venyviä kantovälineitä.
Toiseksi muotoiltujen piirteiden työstökarkaisu vaikuttaa niiden lopulliseen geometriaan. Muovauksen aikana merkittävää jännityskovettumista kokevalla piirteellä voi olla hieman erilainen lopullinen profiili kuin hehkutettuun materiaaliin muodostuneella identtisellä ominaisuudella. Metallien kimmokerroin ei muutu työkarkaisun myötä, mutta tehollinen myötöraja nousee, eli raskaasti työstetyillä vyöhykkeillä tapahtuu vähemmän elastista palautumista. Tämä voi itse asiassa vähentää takaiskua paikallisesti, jolloin ominaisuus pysyy lähempänä sen suunniteltua geometriaa. Materiaalimoduulin (joka pysyy vakiona) ja kohonneen myötölujuuden (joka kasvaa muodonmuutoksen myötä) välinen vuorovaikutus määrittää ominaisuuden nettomuodostusasennon.
Elastinen palautuminen muotoilun jälkeen ansaitsee erillisen huomion. Jopa sen jälkeen, kun muodostunut piirre on saavuttanut lopullisen asemansa, nauha jatkaa mikro-mittakaavan elastisia liikkeitä syöttäessään seuraavien asemien läpi. Puristusvärinä, nostimen toiminta ja kiihdytysvoimat indeksoinnin aikana aiheuttavat ohimeneviä kuormia. Teräksen kimmomoduuli - tyypillisesti noin 200 GPa hiiliteräksillä ja 70 GPa alumiiniseoksilla - määrittää kuinka paljon nauha taipuu näiden ohimenevien kuormien vaikutuksesta. Nauha, jolla on pienempi kimmokerroin metallien arvo (kuten alumiini), taipuu enemmän samalla syöttövoimalla, mikä saattaa siirtää muotoiltuja piirteitä lähemmäksi työkalupintoja. Tämä dynaaminen käyttäytyminen vahvistaa riittävien välysmarginaalien tarvetta ohituslovisuunnittelussa, erityisesti pehmeämmille materiaaleille, jotka toimivat suurilla puristusnopeuksilla.
Nämä materiaalin -ohjatut muuttujat - paksuus, myötökäyttäytyminen, työstökovetusvyöhykkeet ja elastinen taipuma - muodostavat perustan, jolla jokainen lovimitta lepää. Ilman niitä huomioon pelkkä paperin geometriaan suunniteltu lovi aiheuttaa lopulta häiriöitä tuotantokerroksessa. Näiden materiaalisten realiteettien muuttaminen luotettavaksi suunnitteluksi vaatii jäsenneltyä suunnittelusarjaa, jossa vaiheittainen toteutusprosessi tulee juuri tähän.
Vaiheittainen--vaiheittainen suunnitteluprosessi ohitusloven käyttöönottamiseksi
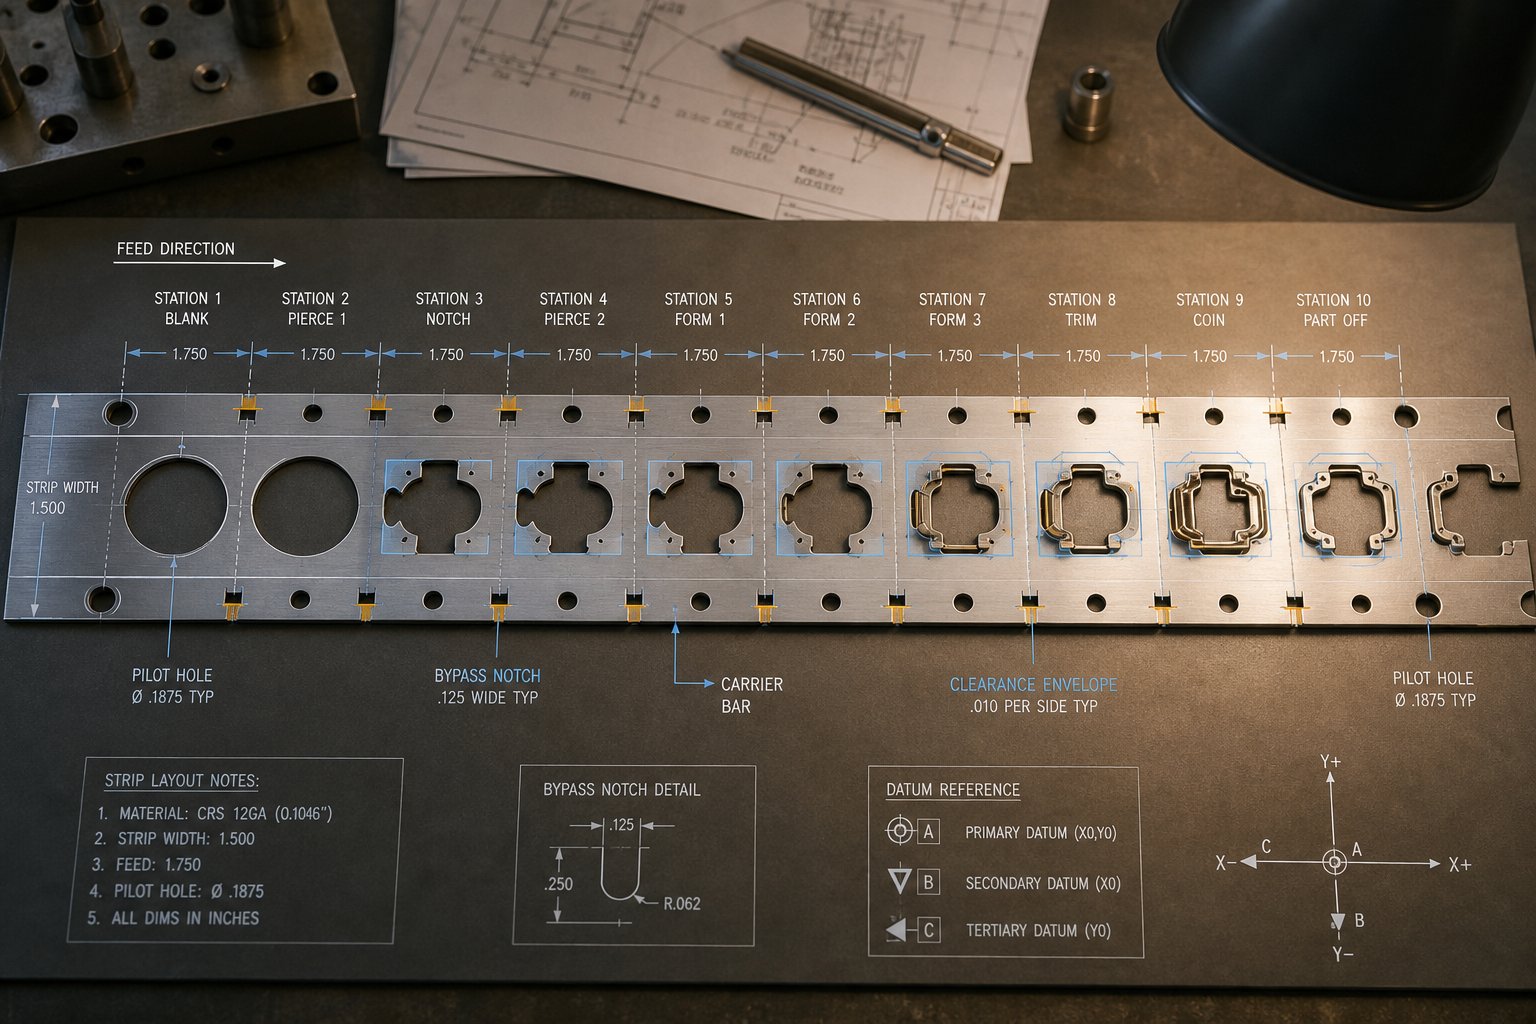
Materiaalin ominaisuudet kertovat, mitä loven tulee sisältää. Suunnittelujakso kertoo, kuinka pääset raakahäiriöriskistä validoituun loven geometriaan, joka toimii luotettavasti tuotantonopeudella. Työkaluinsinöörit eivät johda tätä prosessia - he noudattavat rakenteellista logiikkaa, joka rakentuu ongelman tunnistamisesta ulottuvuustodennuksen kautta, ja jokainen vaihe riippuu sitä edeltävästä.
Häiriöriskien kartoitus kaistaleasettelussa
Prosessi alkaa koko kaistaleasettelun -asemakohtaisella-tarkastuksella. Etsit jokaista muodostunutta piirrettä, joka työntyy kaistaletason ylä- tai alapuolelle ja seuraa sen reittiä kaikkien alavirran asemien läpi. Asemalla 3 muodostettu lanssi ei tarvitse vain raivausta asemalla 4 -, vaan se tarvitsee tyhjennyksen jokaiselta asemalta, jonka läpi se kulkee, kunnes osa irtoaa kantoalustasta.
Tässä on looginen suunnittelujärjestys, jota kokeneimmat työkaluinsinöörit noudattavat:
- Tunnista häiriöitä{0}}tuottavat asemat- Tarkista jokainen muodostusasema ja luetteloi kaikki ominaisuudet, jotka syrjäyttävät materiaalia nauhatasosta. Huomaa kunkin ominaisuuden suunta (ylös tai alas), korkeus ja jalanjälki.
- Kartoita muodostettu piirrekuori, mukaan lukien palautus- Laske todellinen pylvään-jousitusgeometria sen sijaan, että luottaisit nimellisiin rei'itysmittoihin. Teräksen myötöraja tietylle materiaalilaadulle määrittää, kuinka paljon elastista palautumista tapahtuu, ja tämä palautuminen määrittää todellisen välysvaatimuksen.
- Määritä tarvittava välys- Lisää turvamarginaali (yleensä 0,5–2,0 mm) ominaisuuden kirjekuoreen. Tämä marginaali ottaa huomioon syöttötoleranssin, puristimen taipuman ja dynaamisen nauhan liikkeen nopeudella.
- Määritä loven geometria- Määritä loven muoto, leveys, pituus ja tarkka sijainti kaistaleessa. Suorakaiteen muotoiset lovet sopivat useimpiin sovelluksiin. Epäsäännöllisen muotoiset ominaisuudet saattavat tarvita muotoiltuja lovettuja profiileja, jotka on usein valmistettu EDM-langan työstyksellä tiukoille-säteisille kulmille, joita tavanomaisilla meistillä ei voida saavuttaa puhtaasti.
- Varmista, että lovi ei heikennä nauhaa vähimmäiskantolujuuden alapuolelle- Laske jäljellä oleva poikkileikkaus-lovetusta kohdasta ja varmista, että se kestää syöttövoimat, joita tarvitaan nauhan vetämiseen kaikkien alavirran asemien läpi ilman nurjahdusta.
- Varmista, että lovien sijoittelu ei ole ristiriidassa ohjaimien, sidetankojen tai nauhan ohjausominaisuuksien kanssa- Risti-vertaa loven sijainti ohjaustapin reikiin, pidikkeen kiinnityskohtiin, nostimen kosketusvyöhykkeisiin ja muihin ominaisuuksiin, jotka riippuvat kyseisessä kohdassa olevasta materiaalista.
Minkä tahansa vaiheen ohittaminen tässä sarjassa aiheuttaa tuotantoongelmia. Vaiheessa 2 useimmat virheet syntyvät - insinöörit, jotka mittaavat lovia CAD-geometriasta eikä jälkitodellisuudesta-, päätyvät välyksiin, jotka näyttävät hyvältä näytöllä, mutta tuottavat ajoittaisia osumia painossa.
Lovigeometrian laskeminen ominaisuuden kirjekuoresta
Lovien muodon ja mittojen määrittäminen on pohjimmiltaan verho{0}}sovitusharjoitus. Otat muodostetun piirteen kolmiulotteisen rajan - korkeuden, leveyden syöttösuunnassa ja leveyden nauhan poikki - ja projisoit sen nauhatasoon määrittääksesi minimiaukon.
Syötteen{0}}suuntamitta on erityisen tärkeä. Lovi on oltava riittävän pitkä (kaistan kulkusuunnassa), jotta muodostunut piirre jää kokonaan avoimeen tilaan, kun kaistale indeksoituu seuraavaan asemaan. Jos nauhaväli on 25 mm ja piirteen jalanjälki ulottuu 10 mm syöttöakselilla, lovi tarvitsee vähintään 10 mm plus vapaavarat sekä etureunassa että takareunassa. Käytännössä useimmat suunnittelijat lisäävät 1–1,5 mm per sivu, jolloin syöttösuunnan loven pituus on noin 12–13 mm tässä esimerkissä.
Lovien syvyys (mitattuna kohtisuorassa nauhan reunaan nähden) riippuu siitä, kuinka pitkälle piirre ulkonee nauhan leveydeltä. Laskennassa käytetään jälleen varsinaista jälki{1}}muotoilugeometriaa. Lujilla -materiaaleilla, joissa teräksen myötöraja saavutetaan suhteellisen pienellä venymällä, takaisinjousto voi siirtää ominaisuuden rajaa ulospäin mitattavan verran. Teräksen kimmokerroin - noin 200 GPa useimmille hiili- ja metalliseoslaaduille - ohjaa tätä elastista palautumista, joten syvyyslaskelman on sisällytettävä se.
Monimutkaiset loviprofiilit, jotka noudattavat ei--suorakaiteen muotoisia piirrerajoja, vaativat tiukempia työstötoleransseja lovi- ja meistilohkossa. EDM-langanleikkaus on vakiomenetelmä näiden tarkkuusprofiilien valmistuksessa karkaistusta työkaluteräksestä, mikä tuottaa terävät sisäkulmat ja sileät leikkauspinnat, jotka estävät pursehäiriöitä tuotantoajojen aikana.
Nauhan eheyden ja syöttöluotettavuuden tarkistaminen loveuksen jälkeen
Täydellisen kokoinen lovi, joka estää häiriöt mutta aiheuttaa nauhan taipumisen tai syöttöhäiriön, ei ole ratkaissut ongelmaa - se on vaihtanut vikatilan toiseen. Varmennuksella varmistat, että ohituslovi ja kannatinnauha voivat olla rakenteellisesti rinnakkain.
Tarkastus on periaatteessa suoraviivainen: laske kannattimen pienin poikki{0}}poikkipinta-ala lovetussa kohdassa ja vertaa sitä nauhan syöttämiseen tarvittavaan voimaan. Kuten Talan Products huomauttaa progressiivisessa muotin suunnitteluoppaassa, kantolevyn leveyden tulee olla vähintään kaksi kertaa materiaalin paksuus, ja nauhan on kestettävä kumulatiivisia syöttövoimia ilman taivutusta. Ohituslovi, joka rikkoo tätä minimiä, luo heikon kohdan, jossa teline taittuu jännityksen vaikutuksesta tai painuu nostajien väliin.
Raakavoiman lisäksi insinöörit varmistavat, että lovi ei laskeudu ohjaustapin reikään tai sen viereen. Pilotit ylläpitävät nauhan rekisteröintiä jokaisella asemalla, ja lovi, joka poistaa materiaalia liian läheltä pilottipaikkaa, heikentää nauhan kykyä paikantaa tarkasti. Samoin lovi ei saa olla päällekkäin nostimen kosketusvyöhykkeiden - alueiden kanssa, joissa jousikuormitetut tapit työntyvät ylöspäin nauhassa nostaakseen sen syöttöä varten. Jos nostin työntyy avoimeen loveen kiinteän materiaalin sijaan, nauha putoaa siinä kohdassa ja syöttöhäiriö.
Monimutkaisissa progressiivisissa muottiasetteluissa, joissa useat ohituslovet, ohjausreiät, nostimet ja kiinnitystangot kilpailevat rajoitetuista nauhakiinteistöistä, näiden haasteiden parissa työskentelevät työkaluinsinöörit voivat neuvotellaYICHENin leimausmuottiratkaisuträätälöityihin malleihin, jotka käsittelevät ohituksen lovien optimointia sekä kantonauhan suunnittelua, nostimen koordinointia ja materiaalivirtahaasteita.
Kun tarkastus vahvistaa, että nauhan eheys, pilotin kohdistus ja nostimen toiminta pysyvät ennallaan loveuksen jälkeen, malli on valmis työkalun rakentamiseen. Mutta edes hyvin-suunniteltua lovea ei ole olemassa erillään - sen on suoritettava muiden häiriönestomenetelmien-saapumismenetelmien rinnalla, jotka palvelevat eri tarkoituksia samassa muotissa. Ohituslovien vertailun ymmärtäminen näihin vaihtoehtoihin auttaa insinöörejä valitsemaan oikean työkalun kuhunkin tiettyyn välysongelmaan.
Ohita lovia verrattuna vaihtoehtoisiin häiriöntorjuntamenetelmiin
Ohitusurat ovat suorin häiriöratkaisu - poista materiaali, luo välys, ongelma ratkaistu. Mutta ne eivät ole ainoa työkalu stanssaussuunnittelijan sarjassa. Riippuen osan geometriasta, nauhan rajoituksista ja tuotantovaatimuksista, muut menetelmät voivat saavuttaa saman tavoitteen erilaisin kompromissin. Niiden välillä valitseminen ei ole arvailua; se noudattaa päätöskehystä, joka perustuu piirteiden geometriaan, kaistaleasettelun rajoituksiin ja kustannustodellisuuteen.
Ohituslovet vs. nousulovet progressiivisissa muotteissa
Jako- ja ohituslovet sekoitetaan usein, koska molempiin liittyy materiaalin leikkaaminen nauhasta. Niiden tarkoitukset ovat kuitenkin pohjimmiltaan erilaiset. Asävelkorkeus(kutsutaan joskus ranskalaiseksi loveksi) poistaa pienen osan nauhan reunasta ensisijaisesti tarjotakseen vankan rajoittimen ylisyöttöä vastaan ja poistaakseen reunan kallistuksen, joka häiritsee nauhan tasaista kulkua. Se ohjaa rekisteröintiä, ei selvitystä. Ohituslovi sitä vastoin on olemassa yksinomaan vapaan verhon luomiseksi muodostuneelle piirteelle, joka kulkee alavirran aseman läpi.
Se, missä nämä kaksi lähestymistapaa leikkaavat, on niiden vaikutus nauhan lujuuteen. Molemmat poistavat materiaalia ja molemmat pienentävät kanto{1}}poikkileikkausta leikkauskohdassa. Suulakkeissa, joissa molempia on, insinöörien on otettava huomioon kumulatiivinen materiaalihäviö. Jakouurteet ovat yleensä pienempiä - usein vain kaksi tai kolme kertaa materiaalin paksuus leveydessä -, kun taas ohituslovet skaalautuvat muodostetun kohteen verhoon ja voivat olla huomattavasti suurempia. Yhdistetty vaikutus kantoaineen jäykkyyteen on tärkeämpi kuin kumpikaan lovi erikseen, erityisesti lujissa materiaaleissa, joissa jännityskarkaisu ja leikkausreunojen ympärillä tapahtuva työstökarkaisu tekevät jäljellä olevasta nauhasta jäykempää, mutta hauraampaa.
Yksi tärkeimmistä kallistuslovien tarjoamista eduista on niiden toissijainen tehtävä meistin{0}}suojamekanismina. Yhdistettynä läheisyysantureiden kanssa pykälän rajoitin voi ilmoittaa puristimelle, että nauha on indeksoitu oikein ennen seuraavan iskun laukaisemista. Ohitusurat eivät sovellu tähän tarkoitukseen - ne ovat puhtaasti tyhjennysominaisuuksia, joilla ei ole rekisteröinti- tai suojaroolia.
Kun aseman ohittaminen tai kaistaleen nosto ovat parempia vaihtoehtoja
Kaikki häiriöongelmat eivät vaadi materiaalin leikkaamista pois. Kaksi yleistä vaihtoehtoa välttää materiaalin poistamisen kokonaan.
Asema ohittaajättää yhden tai useamman tyhjän (joutokäynnin) aseman muodostustoimintojen väliin. Logiikka on yksinkertainen: jos muodostettu piirre ei kohtaa työkaluja seuraavassa asemassa, koska asema on tarkoituksella tyhjä, ei ole mitään törmättävää. Tämä menetelmä toimii hyvin, kun ominaisuuden ulkonema on vaatimaton ja häiriöriski on olemassa vain yhdessä alavirran sijainnissa. Kompromissi on muotin pituus - jokainen tyhjäkäyntiasema lisää muotin fyysistä jalanjälkeä, lisää nauhan kulutusta osaa kohti ja nostaa materiaalikustannuksia. Suuren-volyymin ajoissa tämä materiaalin lisäkulutus kasvaa nopeasti.
Aseman ohitus sopii tilanteisiin, joissa teräksen myötöraja tai muut materiaalitekijät tekevät muodostuneen ominaisuuden suhteellisen matalaksi ja vain yksittäinen alajuoksuasema aiheuttaa ristiriitoja. Siitä tulee epäkäytännöllistä, kun ominaisuuden täytyy kulkea useiden asemien läpi tai kun puristusalustan koko rajoittaa jo muotin pituutta.
Nauhan nostokäyttää jousikuormitettuja nostotappeja tai kiskoja nostaakseen koko nauhan muotin pinnan yläpuolelle indeksoinnin aikana. Kun nauha nousee korkeammalle, alaspäin-päin olevat ominaisuudet saavat välyksen alempien muottipalojen ja ejektoreiden yli ilman materiaalin poistoa. Nauha laskeutuu vain, kun puristin sulkeutuu ja nostimet puristuvat. Tämä lähestymistapa säilyttää nauhan täydellisen eheyden - materiaalia ei häviä - ja se toimii erityisen hyvin matalassa vedossa tai kolikkomuodoissa.
Rajoitus on korkeus. Nostimet voivat nostaa nauhaa vain niin pitkälle, että sen sijaan ylemmistä suutinkomponenteista tulee häiriöongelma. Syvälle piirretyille piirteille tai korkeille ylöspäin{2}}suuntautuville muotoille nauhan nostaminen ei yksin riitä tarjoamaan tarpeeksi tilaa. Se lisää myös muotin alemman kengän monimutkaisuutta ja vaatii nostojousien ja tappien huoltoa pitkien tuotantoajojen aikana.
Osan uudelleensuuntausottaa täysin eri kulman. Suunnittelija muuttaa osan suuntaa nauhan asettelussa sen sijaan, että se mukautuisi häiriöihin sen syntymisen jälkeen, jotta ongelmallinen ominaisuus ei enää ole ristiriidassa loppupään työkalujen kanssa. Osan kääntäminen 90 tai 180 astetta tai sen sijoittaminen eri tavalla voi joskus poistaa törmäyspolun kokonaan. Tämä lähestymistapa on tehokkain suunnitteluvaiheen alussa, ennen työkalujen rakentamista. Siitä tulee epäkäytännöllistä osille, joilla on monimutkainen geometria -, kuten osissa, joissa yhdistetään progressiivinen leimaus toissijaisiin toimintoihin, kuten hydroforming tai spinmuovaus -, joissa osien suunta on lukittu prosessin sekvensointivaatimuksilla, joita ei voida järjestää uudelleen ilman valmistusprosessin perusteellista uudelleensuunnittelua.
Päätöskehys oikean menetelmän valitsemiseksi
Kun päätät, mikä häiriönestomenetelmä{0}}sopii tiettyyn tilanteeseen, harkitse näitä neljää tekijää järjestyksessä:
- Ominaisuuden geometria- Korkeat tai syvät ulkonemat vaativat ohituslovia tai aseman ohittamista. Matalat ominaisuudet voidaan usein hallita pelkällä nauhanostolla.
- Nauhojen asettelun rajoitukset- Jos kannatin on jo kapea tai erittäin lovettu, toisen ohituslovon lisääminen voi painaa nauhan vähimmäislujuuden alapuolelle. Aseman ohittaminen tai nostaminen voi olla turvallisempaa.
- Tuotantomäärä- Suuret-volyymit lisäävät materiaalin hukkaa aseman ohittamisesta. Ohitusurat kuluttavat vähemmän nauhaa osaa kohti kuin tyhjäkäyntiasemien lisääminen.
- Kustannukset ja monimutkaisuus- Osien uudelleensuuntaus ei maksa mitään materiaalin tai työkalujen osalta, kun se on toteutettu, mutta se vaatii nauhan asettelun uudelleensuunnittelua. Ohitusurat lisäävät lävistysasemia. Nostimet lisäävät mekaanisia komponentteja ja huoltovälejä.
Päätökseen vaikuttavat myös teräksen moduuli ja materiaalin myötöraja/vetolujuussuhde. Materiaalit, joiden riittoisuus-/{2}}lujuussuhde on korkea, palautuvat enemmän ja luovat korkeampia tehokkaita kuoria, joita pelkkä nauhanosto ei välttämättä kestä. Materiaalit, joiden moduuliarvot ovat alhaisemmat, taipuvat enemmän syöttökuormituksen alaisena, mikä tekee tiukkojen-välysten ohituslovista riskialttiimpia suurella nopeudella.
Alla olevassa taulukossa on jäsennelty vertailu kaikkien viiden menetelmän välillä:
| Menetelmä | Mekanismi | Paras käyttökotelo | Strip Strength Impact | Kuolla monimutkaisuus | Rajoitukset |
|---|---|---|---|---|---|
| Ohita lovia | Materiaalin poisto luo vapaan kirjekuoren | Korkeat tai syvät piirteet, jotka kulkevat useiden asemien ohi | Kohtalainen - vähentää operaattorin poikkileikkausta- | Lisää loveusrei'itys-/meistisarjan | Ei saa ylittää kantoaallon vahvuusrajoja; mitoituksessa on otettava huomioon jousto |
| Nousujälki | Reunamateriaalin poisto rehun ohjausta ja rekisteröintiä varten | Nauhojen rekisteröinti, ylisyötön esto, reunakaaren poisto | Matala - pieni poistoalue | Minimaalinen - vakioreunaleikkaus | Ei anna tilaa muodostuneille piirteille; eri ensisijainen tarkoitus |
| Asema ohittaa | Tyhjät asemat poistavat työkalut piirrepolulta | Matalat ominaisuudet yhden{0}}aseman häiriöillä | Ei mitään - materiaalia ei ole poistettu | Lisää suulakkeen pituutta ja aseman määrää | Jätteet nauhat materiaalia; epäkäytännöllinen usean{0}}aseman tyhjennystarpeisiin |
| Nauhan nosto | Jousitapit tai kiskot nostavat nauhan alemman työkalun yläpuolelle | Matalat alaspäin olevat piirteet muottipalojen tai ejektoreiden päällä | Ei mitään - materiaalia ei ole poistettu | Lisää nostimen komponentteja ja huoltoa | Rajoitettu nostokorkeus; ei auta ylempien{0}}suulakkeiden häiriöihin |
| Osan uudelleensuuntaus | Liustojen asettelun uudelleensuunnittelu törmäysreittien poistamiseksi | Varhaisen{0}}vaiheen suunnittelu, jossa ominaisuusristiriidat voidaan välttää | Ei mitään - materiaalia ei ole poistettu | Vaatii täydellisen asettelun uudelleensuunnittelun | Lukittu prosessin sekvensoinnilla moni{0}}operaatioosiin (esim. hydroforming- tai spinmuovaustoissijaiset vaiheet) |
Käytännössä monet progressiiviset meistit käyttävät näiden menetelmien yhdistelmää. Ohituslovet käsittelevät kriittisiä korkean{1}}ulokkeen ominaisuuksia. Nostimet hoitavat matalat. Joutoasema saattaa ilmestyä sinne, missä muotin pituus sallii ja materiaalikustannukset ovat toissijaisia yksinkertaisuuden kannalta. Parhaat kaistaleasettelut ovat sellaisia, joissa kutakin menetelmää sovelletaan sinne, missä se parhaiten sopii, sen sijaan, että pakotettaisiin yksi lähestymistapa jokaiselle asemalle.
Jopa paras{0}}valittu menetelmä voi epäonnistua, jos sitä ei ylläpidetä ja valvota pitkien tuotantoajojen ajan. Erityisesti ohituslovit ovat alttiina progressiiviselle kulumiskuviolle -, purseen kertymiselle ja mittapoikkeamille, jotka heikentävät välysmarginaaleja hiljaa, kunnes häiriöt palaavat. Näiden vikatilojen tunnistaminen ennen kuin ne pysäyttävät puristuksen, on ero määräaikaishuollon ja hätäkorjauksen välillä.
Yleiset ohituslovin vikatilat ja niiden estäminen
Ohituslovi voidaan suunnitella täydellisesti paperille ja silti epäonnistua tuotannossa. Kulumista kertyy, mitat ajautuvat ja purseet kasvavat näkymättömästi tuhansien puristusiskujen aikana, kunnes eräänä päivänä nauha juuttuu ja puristus pysähtyy syklin puolivälissä. Nämä vikatilat ovat ennustettavissa ja estettävissä -, mutta vain, jos tiedät mitä etsiä ja lisäät vastatoimia sekä muotin suunnitteluun että huoltoaikatauluun.
Tässä on viisi yleisintä ohituslovihäiriötä, niiden perimmäiset syyt ja käytännöt, jotka estävät niitä pääsemästä tuotantolattialle.
Riittämätön välys ja ajoittainen häiriö nopeudella
Tämä on petollisin vikatila, koska se ei ilmoita itsestään heti. Muotti voi toimia puhtaasti asetusnopeudella tai kokeilun aikana, ja alkaa sitten tuottaa ajoittaisia osumia, kun tuotanto kiihtyy täydelle iskulle minuutissa. Miksi? Suuremmilla nopeuksilla dynaamiset voimat kasvavat. Nauha pomppii hieman nostimien välissä nopean indeksoinnin aikana, muodostuneet piirteet värähtelevät elastisen alueensa sisällä ja puristuspoikkeama kuormituksen alaisena siirtää työkalujen asentoa millimetrin murto-osilla.
Hitaalla nopeudella tuskin riittävän välyksen kokoinen lovi menettää tuon marginaalin tuotantodynamiikassa. Muodostunut piirre puristaa meistin komponentin kerran viidessäkymmenessä tai sadassa vedossa - ei riitä jumiutumaan puristimeen välittömästi, mutta tarpeeksi uurtamaan piirteen pintaa, synnyttämään roskia ja lopulta eskaloitumaan pisteeseen.
- Perimmäinen syy:Staattisesta geometriasta laskettu välysmarginaali huomioimatta dynaamista nauhan liikettä, puristuspoikkeamaa nopeudella tai pahimmassa-tapauksen syöttötoleranssipinoa-.
- Ennaltaehkäisy:Kokovaramarginaalit tuotantonopeusolosuhteille, ei kokeiluolosuhteille. Lisää vähintään 0,5 mm staattisen ominaiskäyrän yli tavallisissa-nopeuksissa ja 1,0–1,5 mm nopeissa-puristimissa, joissa on yli 200 iskua minuutissa. Vahvista tyhjennys hidas{8}}liikkeen havainnolla tuotannon-alkuvaiheen aikana, tarkkailemalla muodostuneen piirteen todistajanjälkiä, jotka osoittavat{10}}läheistä kontaktia.
Liika heikkous ylimitoista lovia
Vaisto välttää riittämätöntä välystä heilahtelee joskus liian pitkälle toiseen suuntaan. Ylisuuri lovi tarjoaa runsaasti tilaa, mutta poistaa niin paljon kantajamateriaalia, ettei nauhaa voi enää syöttää luotettavasti. Oireet ilmenevät asemien välisenä nurjahduksena, sivusuuntaisena ajautumisena tai epäjohdonmukaisena ohjaajan sitoutumisena -, jotka kaikki aiheuttavat rekisteröintivirheitä ja osittaista-to{4}}mittojen vaihtelua.
Tämä ongelma pahenee työkarkaistussa nauhamateriaalissa. Kun nauha on jo läpikäynyt jännityskarkaisun ylävirran muovausoperaatioista, siitä tulee jäykempi mutta hauraampi muodonmuutosvyöhykkeellä loven ympärillä. Ylisuuri lovi alueella, jossa muodonmuutoskovettuminen on vähentänyt sitkeyttä, keskittää taivutusjännityksen kavennetussa poikkileikkauksessa ruokinnan aikana. Sen sijaan, että se taipuisi kevyesti, teline halkeilee tai taittuu heikosta kohdasta.
- Perimmäinen syy:Lovien mitat on määritetty varmistamatta kantolaitteen poikkileikkauksen vähimmäisvaatimuksia{0}} tai kumulatiivisen materiaalin poiston huomioimatta jättämistä, kun nauhan läheisyydessä on useita lovia.
- Ennaltaehkäisy:Noudata sääntöä, jonka mukaan loven leveys ei saa koskaan ylittää 60–70 prosenttia kannatintangon leveydestä missään yksittäisessä poikkileikkauksessa. Kun useat lovet ryhmittyvät yhteen, arvioi niiden yhteisvaikutus taivutuskestävyyteen. Jos välysvaatimukset vaativat suuremman loven kuin teline voi tukea, suunnittele liuskaasettelu uudelleen - lisää kannattimen leveyttä, lisää toinen kannatin tai yhdistä ohituslovi nostimeen, jotta pienempi lovi ja vaatimaton nauhan korkeus saavuttavat saman välyksen yhdessä.
Progressiivinen kuluminen ja jäykkyys tuotantoajoissa
Ohituslovet ja meistinpainikkeet kuluvat kuten mikä tahansa leikkaustyökalu. Erona on, että loven kuluminen jää usein valvomatta, koska lovi ei ole näkyvä osaominaisuus - se on prosessiominaisuus, joka katoaa romunauhan mukana. Satojen tuhansien iskujen aikana lovireunat tylstyvät ja leikkuuvälys lävistimen ja meistinpainikkeen välillä avautuu. Lopputulos: lovien mitat kutistuvat hieman, koska pyöristetyt lävistysreunat eivät leikkaa materiaalia siististi ja loven aukko päätyy suunniteltua pienemmäksi.
Tämä mittahäviö voi olla vain 0,1 - 0,3 mm sivua kohden, mutta kun alkuperäinen välysmarginaali oli tiukka, jopa tämä pieni pienennys voi työntää muodostuneen piirteen takaisin ajoittaiseen kosketukseen myötävirran työkalujen kanssa. KutenAsiasta kertoo MetalForming Magazine, halkeaminen on yleisin vikamekanismi leikattaessa vahvempia{0}}materiaaleja, ja tuloksena oleva reunan heikkeneminen vähentää suoraan jokaisen leikkauksen tarkkuutta -, mukaan lukien ohituslovileikkaukset.
Purseen muodostuminen tuo toisen riskikerroksen. Ohituslovet purseen muodostuminen meistämisessä noudattaa samaa mekaniikkaa kuin mikä tahansa leikkaus: materiaali siirtyy leikattua reunaa pitkin ja nauhan toiselle puolelle muodostuu pieni kohotettu huuli. Tuo pursehuuli työntyy tilaan, jonka loven piti luoda. Pitkillä matkoilla jäysteen korkeus kasvaa, kun meisti tylstyy edelleen, mikä vähentää asteittain tehokasta välystä reunasta sisäänpäin.
Purseen suunnalla on väliä. Normaalissa lävistys-through-suulakekokoonpanossa purse muodostuu nauhan muotin puolelle. Jos ohituslovi on positiivinen lovi (poistaa ylöspäin suuntautuvan piirteen), purse työntyy alaspäin eikä yleensä häiritse ominaisuutta, jonka se on suunniteltu poistamaan. Mutta jos pursesuunta on kohdistettu piirteen ulkoneman - kanssa, mikä voi tapahtua negatiivisilla lovilla tai käänteisillä työkaluasetuksilla -, purseesta tulee toissijainen interferenssipinta.
- Perimmäinen syy:Ennaltaehkäisevässä huolto-ohjelmassa ei tehty suunniteltua lovi{0}}rei'itystarkastusta, eikä jäysteen suuntaa otettu huomioon välyskäytävään nähden alkuperäisen suunnittelun aikana.
- Ennaltaehkäisy:Sisällytä lyöntien teroitus samaan huoltojaksoon kuin meistien muotoilu. Seuraa lovien mittoja säännöllisin väliajoin käyttämällä go/no{1}}go-mittareita tai näyteliuskojen näkötarkastusta. Suuntaa meistin ja meistin suunnittelun aikana siten, että jäysteen suunta on poispäin välyskäytävästä. Jos jäysteen suuntaa ei voida suunnata suotuisasti, lisää välysmarginaalia odotetun maksimipurseen korkeudella -, joka on tyypillisesti 5–10 prosenttia materiaalin paksuudesta tavallisilla leikkausvälyksillä. Jotkut kaupat käyttävät induktiivista läheisyysanturia, joka on asennettu loviaseman lähelle, havaitsemaan liiallisen purseen kasvun aiheuttamat nauhan korkeusvaihtelut{8}}, mikä laukaisee huoltovaroituksen ennen häiriötä.
Pilot PIN-ristiriidat ja rekisteröintivirheet
Ohituslovet ja ohjausnastat kilpailevat samasta rajoitetusta kiinteistöstä. Lentäjät tarvitsevat kiinteää, litteää materiaalia kiinnittääkseen ja paikantaakseen nauhan tarkasti jokaisella asemalla. Ohituslovi, joka on asetettu liian lähelle ohjauspaikkaa, voi heikentää kohdistusta kahdella tavalla: se poistaa materiaalia, jota vastaan ohjaajan on vastustettava, tai se heikentää ohjausreiän ympärillä olevaa vyöhykettä siten, että ohjaaja muuttaa reiänsä reunaa kiinnittymisen aikana sen sijaan, että se kohdistaisi nauhan positiivisesti.
Kun rekisteröinti ajautuu, jokainen loppupään toiminto siirtyy sen mukana. Tyhjennysprofiilit siirtyvät pois-keskipisteestä, reikien sijainnit siirtyvät ja muodostuneet piirteet eivät enää ole kohdakkain suunniteltujen ohituslovien aukkoihin seuraavissa asemissa. Alkuperäinen häiriöongelma palauttaa -, ei siksi, että lovi olisi alimitoitettu, vaan koska nauha ei ole enää siinä paikassa, jossa malli sen oletettiin olevan.
- Perimmäinen syy:Lovigeometria määritetty ilman ristiviittausta{0}}pilottimerkkien sijainneista ja niiden tarttumisvyöhykkeistä koko nauhan etenemisessä.
- Ennaltaehkäisy:Säilytä vähintään kahden materiaalin paksuuden (tai 2 mm, sen mukaan, kumpi on suurempi) vähimmäisetäisyys loven reunan ja lähimmän ohjausreiän kehän välillä. Kartoita kaistaleen suunnittelun aikana lentäjän käyttöalueet poissulkemisalueiksi, joihin mikään loviraja ei voi vaikuttaa. Jos tilarajoitukset pakottavat loven lähelle pilottia, vahvista ohjausvyöhykettä paikallisella kantovälilehdellä tai siirrä pilotti kaistan tinkimättömään osaan.
Jokaisella näistä vikatiloista on yhteinen säike: ne kehittyvät vähitellen ja hiljaa tuotannon aikana ja ilmoittavat harvoin itsestään ennen kuin puristus pysähtyy. Rakennusten havaitseminen ja ennaltaehkäisy sekä alkuperäisessä suunnittelussa että käynnissä olevassa huolto-ohjelmassa havaitsevat huonontumisen aikaisin - ennen kuin se saavuttaa nauhatukosten ja hätäkorjausten pisteen. Tämä ennakoiva ajattelutapa ei päde vain epäonnistumisten välttämiseen, vaan laajemman parhaiden käytäntöjen luomiseen, jotka pitävät ohituslovet toiminnassa luotettavasti muotin koko käyttöiän ajan.
Parhaat käytännöt luotettavaan ohituslovin suorituskykyyn
Epäonnistumisen ehkäiseminen ei ole sama asia kuin jatkuvan,{0}}pitkän aikavälin suorituskyvyn saavuttaminen. Yllä käsitellyt vikatilat kertovat, mitä tulee välttää. Parhaat käytännöt kertovat, mitä tulee aktiivisesti rakentaa jokaiseen suutinsuunnitteluun, jokaiseen nauhan asettelun tarkistukseen ja jokaiseen huoltojaksoon, jotta ohituslovet tekevät työnsä hiljaa työkalun koko käyttöiän ajan. Ero nostan välillä, joka suorittaa 500 000 osumaa ilman häiriöihin liittyvää-seisokkia, ja sen, joka tarvitsee hätähuollon 50 000 osuman kohdalla, johtuu melkein aina siitä, kuinka tarkoituksellisesti näitä käytäntöjä noudatettiin ensimmäisestä päivästä lähtien.
Vakiomarginaalien standardointi materiaaliluokan mukaan
Yksi yksinkertaisimmista parannuksista, jonka työkalutiimi voi tehdä, on lopettaa vapaan marginaalin uudelleenlaskeminen tyhjästä jokaista uutta työtä varten. Luo sen sijaan vakiovälitaulukot materiaaliluokan, paksuusalueen ja ominaisuuden tyypin mukaan. Kun tiedät, mikä on tietyn lajin myötöraja ja miten se käyttäytyy muovauksessa, voit määrittää oletusmarginaalit, jotka kuvastavat todellisia tuotantoolosuhteita teoreettisten minimien sijaan.
Käytännön luokitus voisi näyttää tältä:
| Materiaaliluokka | Tyypillinen tuottovoimakkuusalue | Suositeltu ohituksen loven vapaa marginaali |
|---|---|---|
| Pehmeä teräs (CRS, 1008/1010) | 170 - 250 MPa | 0.5 - 1.0 mm per sivu |
| HSLA / rakenneteräs | 340 - 550 MPa | 1.0 - 1.5 mm per sivu |
| Edistyksellinen luja{0}}teräs (DP, TRIP) | 590 - 980 MPa | 1.5 - 2.0 mm per sivu |
| Alumiiniseokset (5xxx, 6xxx) | 100 - 310 MPa | 1.0 - 1.5 mm per sivu |
| Ruostumaton teräs (301, 304) | 250 - 500 MPa | 1.0 - 1.5 mm per sivu |
Nämä marginaalit ottavat huomioon teräksen kimmokertoimen (noin 200 GPa hiili- ja seosteräksillä) ja matalamman vetokerroin teräksen vaihtoehdot, kuten alumiinin (noin 70 GPa), jotka taipuvat enemmän syöttökuormituksen alla ja vaativat laajempaa välystä. Suuremman tuoton-lujuusmateriaalit ponnahtavat takaisin aggressiivisemmin ja työntävät muotoiltuja piirteitä aiotun kuoren ulkopuolelle. Teräksen myötöraja edistyneissä -lujissa laatulajeissa voi siirtää ominaisuuden tehollista rajaa 0,5 mm tai enemmän lävistysgeometriaan verrattuna, minkä vuoksi nämä teräslajit tarvitsevat suuremmat marginaalit.
Standardointi ei tarkoita työ{0}}kohtaisten muuttujien huomioimista. Se tarkoittaa, että aloitetaan todistetusta perusviivasta ja tehdään säätöä vain, kun tietty geometria vaatii sitä - sen sijaan, että arvaillaan joka kerta tuoreelta. Dokumentoi taulukko, päivitä se sitä mukaa, kun tuotantotiedot vahvistavat tai tarkentavat arvoja, ja aseta se kaikkien tiimin suunnittelijoiden saataville.
Lovisuunnittelun koordinointi kaistalesuunnittelun kanssa
Ohituslovia ei ole erikseen nauhassa. Ne jakavat tilan ohjaustapin reikien, kannatintankojen, sidontakielekkeiden, nostimen kosketusalueiden ja kaltevuuslovien kanssa. Lovi käsittely jälkiajatuksena - jotain, joka on lisätty muodostussekvenssin viimeistelyn jälkeen - melkein takaa ristiriidat. Parempi lähestymistapa integroi ohituksen lovien suunnittelun nauhan asetteluun heti ensimmäisestä iteraatiosta lähtien.
Tässä ovat tärkeimmät koordinointipisteet:
- Ohjausnastan suojavyöhykkeet- Kartoita ensin jokainen pilottipaikka. Mikään ohitusloven reuna ei saa tunkeutua ohjausreiän kehän kahden materiaalipaksuuden sisällä. Pilotit ovat nauhan rekisteröintiselkäranka, ja niiden ympäröivän materiaalin heikentäminen heikentää jokaista myöhempää toimintaa.
- Kantotangon eheys- Arvioi operaattorin poikkileikkaus-jokaisessa lovessa. Jos useat lovet ryhmittyvät lähelle samaa nousukohtaa, niiden yhdistetyn poiston on silti jätettävä tarpeeksi materiaalia kestämään syöttövoimia. Kannatangot, jotka putoavat alle vähimmäistaivutusvastuksen, tarvitsevat uudelleen - leveämmät alustat, kaksinkertaiset-kannattimien asettelut tai lovien asennot on jaettava uudelleen.
- Nostimen kosketusalueet- Nostimet työntävät nauhaa ylöspäin nostaakseen sen indeksointia varten. Avoimeen loveen työntävä nostin ei tarjoa tukea. Risti-vertaa nostimen paikat loveen ja varmista, että kiinteä materiaali on jokaisen nostotapin alla.
- Sidetangot ja joustavat nauhat- Liuska-asetteluissa, joissa osien liittäminen kannattimeen käytetään sidetankoja, lovien sijoittaminen ei saa katkaista näitä liitoksia. Lovi, joka vahingossa katkaisee sidetangon, vapauttaa osan ennenaikaisesti, mikä aiheuttaa tukoksia tai osien katoamista muotissa.
Lovitarkoituksen dokumentointi muotin suunnittelutietueissa on yhtä tärkeää. Kun huoltoteknikko teroittaa loven uudelleen kahden vuoden kuluttua, hänen on tiedettävä, miksi tämä lovi on olemassa, mikä ominaisuus se poistaa ja mitkä ovat kriittiset mitat. Ilman tätä dokumentaatiota hyvää tarkoittava huolto-voi vahingossa pienentää lovin vaaditun välyksen alapuolelle - ja palauttaa juuri ne häiriöt, jotka lovi on suunniteltu estämään. KutenArt Hedrick korostaa, jokaisen painatuksen yksityiskohdan on oltava selkeästi määritelty ilman tulkinnalle varaa, ja ohituslovimääritykset ansaitsevat saman tarkkuuden kuin mikä tahansa muotoilumitta.
Sisällytä nämä tiedot stanssaukseen tai täydentävään huoltoasiakirjaan jokaisesta ohituslovesta:
- Asema ja ominaisuus lovi tyhjenee
- Pienimmät hyväksyttävät loven mitat (leveys, syvyys, syöttösuunnan{0}}pituus)
- Suurin sallittu pursekorkeus ennen uudelleenteroitusta
- Lävistimen teroitusväli (iskuina tai tuotantotunteina)
- Purseen suunta ja sen suhde raivauskäytävään
Yhteistyötä kokeneiden ratkaisuntarjoajien kanssa
Yksinkertaisten yksittäisten{0}}ominaisuuksien poistamisongelmissa kokenut sisäinen-suunnittelija hoitaa ohituslovin suunnittelun vaikeuksitta. Haaste kärjistyy, kun työskentelet monimutkaisten moni-asemaisten progressiivisten meistien kanssa, joissa kymmeniä muotoiltuja piirteitä kulkee useiden alavirran asemien läpi, missä kantovoima on tiukka ja missä nostimet, lentäjät ja sidontatangot kilpailevat samasta nauhakiinteistöstä. Näissä skenaarioissa koordinointityö moninkertaistuu ja suunnittelupäätökset heijastuvat koko nauhan asettelun läpi.
Näihin suunnittelu--raskaita projekteihin osallistuvat insinöörit hyötyvät yhteistyöstä palveluntarjoajien kanssa, jotka ovat erikoistuneet räätälöityihin progressiivisiin muottiratkaisuihin - -tiimeihin, jotka ovat ratkaisseet ohituslovin optimointihaasteita satojen työkalukokonaisuuksien aikana ja ymmärtävät, kuinka loven geometria on vuorovaikutuksessa muotin rakenteen, komponenttien suunnittelun, purseen hallinnan, tyhjennyssuunnittelun ja materiaalivirran kanssa yhtenäisenä järjestelmänä.YICHENin leimausmuottiratkaisuttarjoavat tällaista integroitua tukea erityisesti progressiivisissa muottiprojekteissa, joissa useiden liuskaohjausominaisuuksien on toimittava yhdessä ilman kompromisseja. Tämän kokemuksen syventäminen lyhentää suunnittelusykliä, vähentää kehitysiteraatioita ja toimittaa muotit, jotka toimivat siististi ensimmäisestä osumasta käyttöiän loppuun.
Ennaltaehkäisyn -by-suunnittelun filosofia kulkee läpi kaikki tämän artikkelin parhaat käytännöt: standardoi välysmarginaalit, koordinoi lovien sijoittelu koko kaistaleasettelun kanssa, dokumentoi aikomuksesi tulevaa huoltoa varten ja ota käyttöön erikoisosaamista, kun monimutkaisuus ylittää rutiinityön. Ohituslovet estävät häiriöt leimaussuuttimessa vain, jos ne on suunniteltu tarkoituksella, validoitu perusteellisesti ja huollettu johdonmukaisesti. Aseta nämä kolme elementtiä oikein, ja nauha syöttyy siististi, puristin jatkaa toimintaansa ja häiriöistä tulee ongelma, jonka ratkaisit piirustuspöydällä sen sijaan, että taistelet tuotantokerroksessa.
Usein kysyttyjä kysymyksiä leimausmuotin ohitusloveista
1. Mikä on ohituslovien tarkoitus progressiivisessa leimausmuotissa?
Ohitusurat ovat tarkoituksellisia materiaalin poistoja, jotka on leikattu kantoliuskaan, jotka luovat välyskäytäviä aiemmin muodostetuille kohteille -, kuten lansseille, piirretyille kupeille, kohokuvioituille ja taivutetuille kielekkeille -, jotta ne voivat kulkea alavirran asemien läpi törmäämättä lävistyksiin, muottilohkoihin, irroittajiin tai nostajiin. Ne poistavat nauhojen tukoksia, osien vaurioita ja työkalun rikkoutumisen puuttumalla törmäysriskeihin jo suunnitteluvaiheessa sen sijaan, että reagoisivat tuotantokerroksessa tapahtuviin häiriintymiin.
2. Mitä eroa on positiivisten ja negatiivisten ohituslovien välillä?
Positiivinen ohituslovi poistaa nauhamateriaalin samalta puolelta kuin muodostetun kohteen ulkoneman suunta, tyypillisesti puhdistaen ylöspäin{0}}päin olevat kohdat, kuten lansetit tai taivutetut kielekkeet irrotuslevyjä vasten. Negatiivinen ohituslovi poistaa materiaalin vastakkaiselta puolelta, jolloin liuskatason alle syntyy tilaa alaspäin -päin suuntautuville ominaisuuksille, kuten piirretyille kupeille tai puristetuille kohoille. Monimutkaiset osat, joissa on monisuuntainen muotoilu, vaativat usein molempia tyyppejä samassa nauhaasettelussa, ja insinöörien on varmistettava, että yhdistetty materiaalin poisto ei vaaranna kantonauhan eheyttä.
3. Kuinka määrität oikean koon ohituslovelle?
Lovien mitoitus alkaa muodostetun piirteen kolmiulotteisesta verhokäyrästä -, mukaan lukien sen jälki-joustogeometria, ei nimellismittoja. Lisää 0,5 - 2,0 mm välysmarginaali sivua kohden materiaaliluokan, puristusnopeuden ja syöttöjärjestelmän tarkkuuden mukaan. Lovi on oltava riittävän pitkä syöttösuunnassa, jotta se sisältää kokonaan piirteen jalanjäljen sekä etu- ja takamarginaalit. Kriittinen on se, että loven leveys ei saa koskaan ylittää 60–70 prosenttia kannatintangon leveydestä missään poikkileikkauksessa, jotta nauhan syöttövarmuus säilyy.
4. Mikä aiheuttaa ohituksen lovien epäonnistumisen tuotannon aikana?
Yleisimpiä vikatiloja ovat riittämätön välys, joka aiheuttaa ajoittaista kosketusta tuotantonopeudella, ylisuuret lovet, jotka heikentävät kantolaitetta ja aiheuttavat syöttöhäiriöitä, progressiivinen lävistyskuluminen, joka kutistaa asteittain loven mittoja pitkillä kierroksilla, lovien reunojen purseet, jotka vähentävät tehokasta välystä, ja lovien sijoittelu, joka on ristiriidassa ohjaustappien sijainnin kanssa, mikä johtaa kohdistusvirheisiin. Jokainen vika kehittyy vähitellen ja hiljaa, minkä vuoksi lovien kunnon ja loven mittojen aikataulun tarkastuksen tulisi olla osa jokaista ennaltaehkäisevää huolto-ohjelmaa.
5. Milloin sinun tulee käyttää ohituslovia kaistaleen noston tai aseman ohittamisen sijaan?
Ohitusurat ovat suositeltava ratkaisu korkeille tai syvälle muodostuneille osille, joiden täytyy kulkea useiden alavirran asemien läpi, missä kaistaleen nosto ei pysty tarjoamaan riittävää vapaakorkeutta ja aseman ohittaminen kuluttaisi liikaa nauhamateriaalia ja pidentäisi muotin pituutta. Liustojen nosto toimii parhaiten matalissa alaspäin suuntautuvissa kohteissa, kun taas aseman ohittaminen sopii yhden aseman häiriöihin, joissa on vaatimattomat ulkonemat. YICHENin (https://www.yichen-group.com/stamping-die/) kaltaiset toimittajat, kuten YICHEN (https://www.yichen-group.com/stamping-die/), tarjoavat räätälöityjä leimausmuottiratkaisuja, jotka optimoivat ohituslovien, nostimen koordinoinnin ja kantonauhasuunnittelun yhdistelmän integroituna järjestelmänä.


