


Auton leimaussuulakkeen ja sen roolin ymmärtäminen ajoneuvojen valmistuksessa
Kuvittele yksi työkalu, joka tuottaa tuhansia identtisiä ajoneuvon osia päivästä toiseenalle{0}}millimetrin tarkkuudella. Juuri tätä autojen leimausmuotit tekevät. Se on tuntematon työhevonen lähes jokaisen nykyaikaisessa autossa näkemäsi metallilevykomponentin takana lokasuojasta ja ovipaneeleista pinnan alle piilotettuihin rakenteellisiin vahvistuksiin.
Mikä on auton leimauspuikko
Autojen leimaussuulake on tarkkuussuunniteltu työkalu, joka koostuu yhteensopivista karkaistuista työkaluteräskomponenteista ja joka leikkaa, taivuttaa, vetää tai muotoilee litteitä metallilevyjä kolmiulotteisiksi ajoneuvon osiksi kontrolloidun puristusmäärän alaisena.
Kuvittele muotin kaksi puoliskoa, jotka on puristettu meistopuristimeen. Ylempi puolisko laskeutuu valtavalla voimalla, ja niiden välissä oleva litteä metallilevy muuttuu sekunnin murto-osassa monimutkaiseksi muotoilluksi komponentiksi. Leikkaus- ja muovausosat on tyypillisesti valmistettu erikoiskarkaistusta materiaalistatyökaluteräksetja kova{0}}kulumisalueilla kovametalliterät tai kulumista-kestävät pinnoitteet pidentävät työkalun käyttöikää.
Leimaus on kylmämuovaus{0}}. Suulakkeeseen tai levymateriaaliin ei tarkoituksella kohdisteta ulkoista lämpöä. Leikkauksen ja muovauksen aikana syntyvä kitka tarkoittaa kuitenkin, että meistetut osat poistuvat usein työkalusta kosketuskuumina. Tämä prosessi voi pyöriä poikkeuksellisilla nopeuksilla, ja jotkut meistit suorittavat yli 1 000 iskua minuutissa pienemmille komponenteille.
Miksi leimaamalla muotit ovat tärkeitä ajoneuvojen tuotannossa
Autojen leimausmuotit ovat tärkeässä asemassa ajoneuvojen valmistusketjussa. Ne sijaitsevat suoraan leimauspuristimen ja rungon -valkoisessa kokoonpanossa- välissä ja muuttavat raakakelamassan täsmällisiksi komponenteiksi, jotka hitsausrobotit ja liimajärjestelmät yhdistävät muodostaen ajoneuvon rakenteen ja kuoren.
Miksi tällä on niin väliä? Koska nykyaikaiset ajoneuvot sisältävät satoja leimattuja osia, ja jokaisen on täytettävä tiukat mittatoleranssit oikean istuvuuden, rakenteellisen eheyden ja törmäyssuorituksen varmistamiseksi. Yksi progressiivinen muottijärjestelmä voi integroida useita muovausoperaatioita yhdeksi jatkuvaksi isoksi, mikä eliminoi käsittelyvirheet ja leikkausjaksojen ajat kiinnikkeissä, liittimissä ja pienissä rakenneosissa. Suuremmat siirto- ja tandem-linjasuuttimet käsittelevät lakaisuisia koripaneeleja ja syvävedettyjä rakenneosia, jotka määrittävät ajoneuvon muodon ja lujuuden.
Näiden muottien tarkkuus ja kestävyys vaikuttavat suoraan kustannustehokkuuteen, osien yhtenäisyyteen ja tuotantonopeuteen. Niiden avulla valmistajat voivat valmistaa miljoonia yhtenäisiä komponentteja vuodessa samalla, kun{1}}osakustannukset pysyvät alhaisina. Polttoainetehokkuuden, törmäysturvallisuuden ja sähköistyksen säädösten lisääntyessä autojen leimausmuotit kehittyvät nopeasti käsittelemään edistyksellisiä lujia teräksiä, alumiiniseoksia ja täysin uusia komponenttigeometrioita, joita sähköajoneuvojen alustat vaativat.
Tässä artikkelissa käydään läpi koko maisema: muottityypit ja niiden sovittaminen tiettyihin komponentteihin, materiaalien valintastrategiat, progressiivinen leimausprosessi yksityiskohtaisesti, kuinka sähköistys muokkaa muottisuunnittelua, kokeilu- ja validointityönkulku ennen massatuotantoa, vikatilan vianmääritys ja mitä etsiä meistinvalmistuskumppanilta. Jokainen osio rakentaa käytännön puitteet insinööritiimeille, jotka tekevät työkaluja koskevia päätöksiä nopeasti muuttuvalla-toimialalla.
Autotuotannossa käytetyt leimausmuottityypit
Kaikki autojen muotit eivät ole keskenään vaihdettavissa. Kappaleen geometria, tarvitsemasi tilavuus ja leimaamasi materiaali määräävät, mikä meistiarkkitehtuuri on järkevä. Valitse väärin, ja kohtaat liian suuria työkalukustannuksia, liikaa romua tai kiertoaikoja, jotka eivät pysy tuotantotavoitteiden tahdissa. Joten miten insinööritiimit lajittelevat vaihtoehdot?
Progressiiviset, siirto- ja tandemlinjat selitettyinä
Neljä ensisijaistaleimausmuotityypithallitsevat autojen peltituotantoa. Jokaisella on oma roolinsa valmistusketjussa.
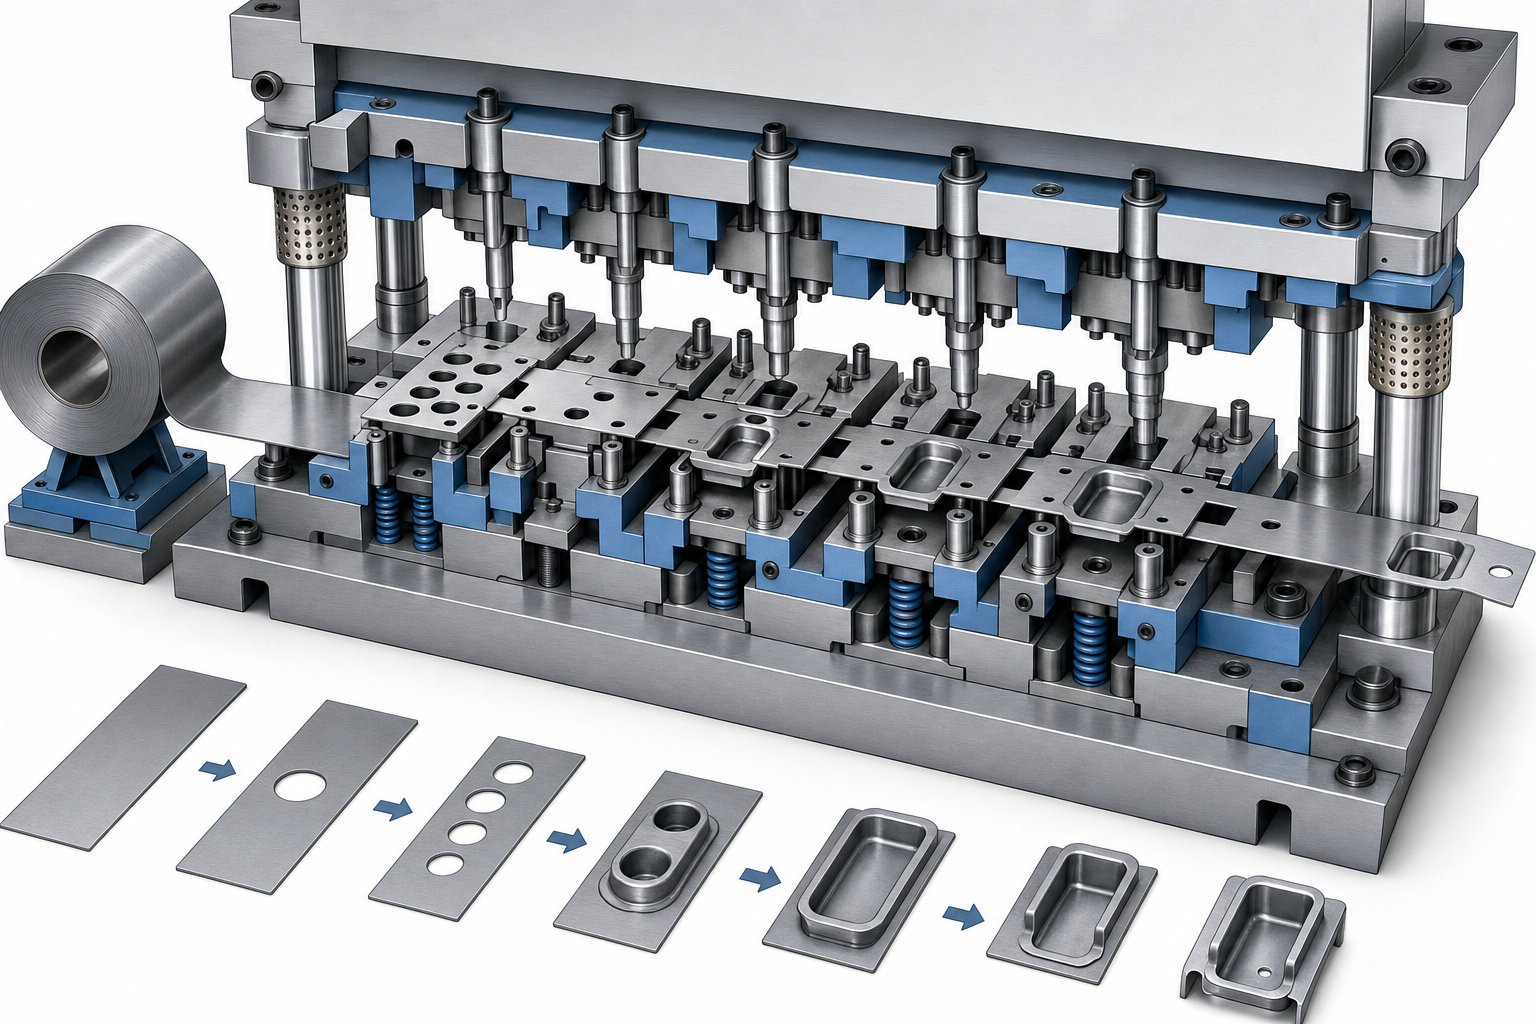
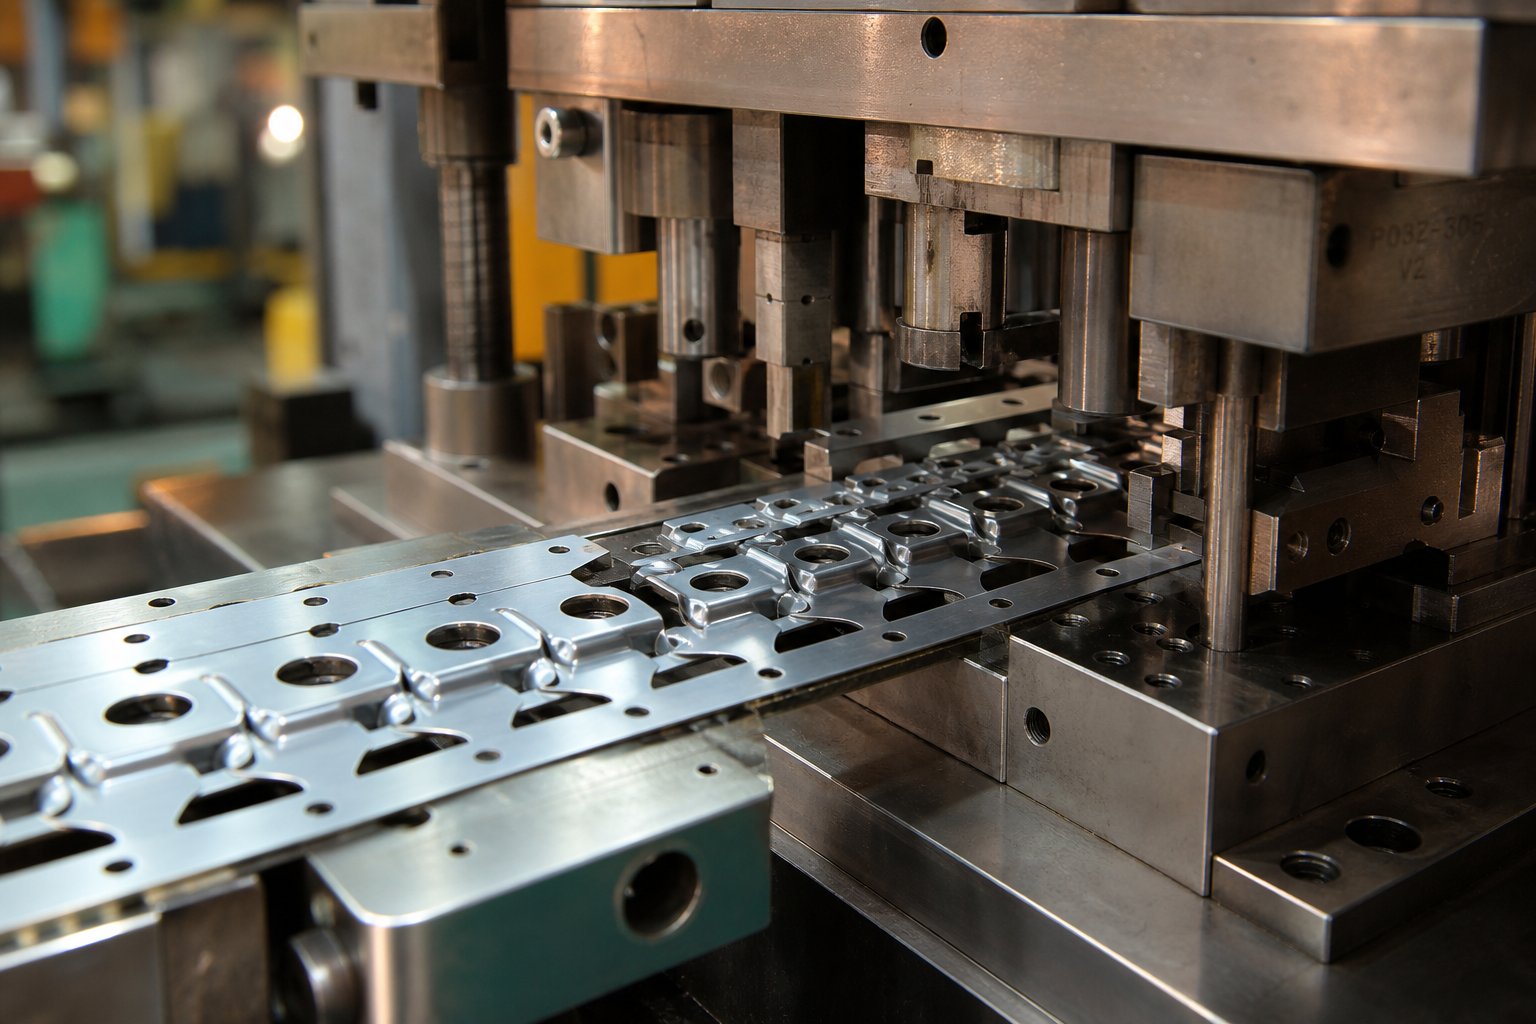
Progressiivinen kuoleekäytä jatkuvaa metallinauhaa, joka etenee useiden asemien läpi yhdessä muottisarjassa. Jokainen asema suorittaa yhden toimenpiteen, kuten lävistyksen, taivutuksen, lyönnin tai trimmauksen, ja valmis osa putoaa lopulliselle katkaisuasemalle. Progressiiviset muotit loistavat{2}}pienten komponenttien nopeassa tuotannossa, usein 30–60 tai enemmän iskua minuutissa. Löydät ne valmistavan turvavyön kiinnikkeitä, kiinnikkeitä, sähkökoteloita ja pieniä rakenteellisia vahvistuksia.
Siirto kuoleejärjestää useita itsenäisiä stanssausasemia yhdellä suurella-tonnipuristimella. Yksittäiset aihiot, ei yhdistetty nauha, liikkuvat asemien välillä mekaanisten syöttötankojen tai robottikäsivarsien avulla. Tämä asetus käsittelee keskikokoisia---suuria rakenneosia, jotka ovat liian monimutkaisia tai liian suuria progressiiviseen työkaluun. Tyypillisiä tuotteita ovat rakenteelliset poikkipalkit, ripustuskomponentit, vahvistuspaneelit ja monimutkaisen muotoiset palkkien kaltaiset osat.
Tandem-linja kuoleelisää joustavuutta. Useita painalluksia järjestetään peräkkäin, ja jokainen sisältää yhden -operaatiosuulakkeen. Robottivarsien lataaminen, siirtäminen ja purkaminen puristimien välillä. Tandem-linjat ovat vakiovalinta suurille ulkokorin paneeleille, kuten konepelleille, oville, kattopaneeleille ja lokasuojaille, joissa jokainen muovausvaihe vaatii riippumattoman puristusmäärän ja prosessin hallinnan.
Yhdiste kuoleesuorittaa kaksi tai useampia leikkaustoimintoja yhdellä painalluksella, yleensä tyhjennys ja lävistys samanaikaisesti. Niillä on markkinarako keskikokoisille-tasaisille komponenteille, joissa samankeskisyys ja reunojen kohdistus ovat tärkeitä. Autoteollisuudessa näet niiden tuottavan vahvistuslevyjä ja yksinkertaisia kiinnikkeitä, joissa nopeus ja sijaintitarkkuus ovat tärkeämpiä kuin syvämuovauskyky.
Muottityyppi vastaa auton osien geometriaa
Valinta siirtomuotin ja progressiivisen muotin välillä autoteollisuuden sovelluksissa riippuu osan koosta, muotoilun monimutkaisuudesta ja vuotuisista tilavuusvaatimuksista. 500 000 yksikköä vuodessa leimattu kiinnike oikeuttaa progressiivisen työkalun. 150 000 kappaletta valmistettu syvävedetty rakennekotelo sopii siirtoon. A-luokan ulkopaneeli, jossa on tiukat pinnanlaatustandardit, kuuluu tandem-sarjaan.
Alla oleva taulukko esittää tämän päätöksen{0}}tukityökaluna, jossa verrataan neljää päätyyppiä leimausmuotit autoteollisuuden ohjelmien suunnittelijoille tärkeimpien parametrien välillä.
| Die Tyyppi | Tyypillisiä autonosia | Materiaalin paksuusalue | Tuotantovolyymin sopivuus | Suhteellinen työkalukustannus |
|---|---|---|---|---|
| Progressiivinen Die | Kannakkeet, pidikkeet, pienet vahvistukset, sähkökotelot | 0,3 mm - 3.2 mm | Korkea (300 000+ yksikköä/vuosi) | Kohtalainen |
| Siirrä kuoppa | Rakenteelliset poikkipalkit, ripustusosat, suuret vahvistukset | 0,8 mm - 6.0 mm | Keskitasoa korkeaan (100 000 - 500 000 yksikköä/vuosi) | Korkea |
| Tandem Line Die | Konepellit, ovet, lokasuojat, kattopaneelit, suuret rungon sivut | 0,6 mm - 2.0 mm | Keskitaso (50 000 - 300 000 yksikköä/vuosi) | Matala per stange, korkea kokonaisuus (useita painalluksia) |
| Yhdistetty kuolee | Vahvistuslevyt, yksinkertaiset lävistetyt kannakkeet, litteät rakenneosat | 0,5 mm - 4.0 mm | Keskitaso tai korkea (100 000+ yksikköä/vuosi) | Matalasta kohtalaiseen |
Huomaa kompromissit. Progressiiviset meistit tarjoavat alhaisimmat{1}}osakustannukset suurilla määrillä, mutta ne eivät kestä suurta paneeligeometriaa. Tandem-linjat tarjoavat suurimman joustavuuden ja itsenäisen prosessiohjauksen jokaisessa vaiheessa, mutta vaativat kuitenkin huomattavaa lattiatilaa ja robottiintegraatiota. Siirtojärjestelmät jakavat eron ja käsittelevät monimutkaisia geometrioita kohtuullisella nopeudella tarvitsematta useita puristuskoneita.
Oikea valinta riippuu myös materiaalin käyttäytymisestä. Kehittyneet -lujat teräkset ja alumiiniseokset vaikeuttavat muovaustoimenpiteitä ja työntävät toisinaan osia, jotka normaalisti sopivat progressiiviseen työkaluun, siirtoasetuksiin, joissa jokainen asema voidaan virittää itsenäisesti. Suulaketyypin ja materiaalin ominaisuuksien välinen vuorovaikutus muokkaa jokaista työkaluinvestointipäätöstä autoteollisuudessa.
Leimaamalla materiaalin valinta ja rakentaminen
Suulakkeen tyyppi määrittää prosessiarkkitehtuurin, mutta se, mistä meisti on valmistettu, määrittää, kuinka kauan se kestää, kuinka hyviltä osat näyttävät ja mikä osumakohtaisesta hinnasta todella tulee. Progressiivinen meisti, joka pyörii nopeudella 40 iskua minuutissa, näkee miljoonia iskuja elinkaarensa aikana. Jos työkaluteräs ei kestä tätä väärinkäyttöä, tarkastelet ennenaikaista kulumista, suunnittelemattomia seisokkeja ja romuosia, jotka eivät koskaan pääse kokoonpanoon.
Työkaluteräslaadut ja kovametallisisäkkeet autojen muotteihin
Kolme työkaluteräsperhettä hallitsee autojen puristusmuottirakennetta, joista jokainen on suunniteltu eri kovuuden, sitkeyden ja kulutuskestävyyden tasapainoon.
AISI D2on klassinen kylmätyöstöteräs tyhjennys- ja lävistystöihin. 58-62 HRC-karkaistu se tarjoaa erinomaisen kulutuksenkestävyyden korkean kromi- ja hiilipitoisuutensa ansiosta. D2 on erinomainen leikkausasemilla, joissa reunan pysyvyys on tärkeintä. Vaihtoehto? Se on suhteellisen hauras, joten se on alttiina halkeamiselle vakavissa iskukuormituksessa.
AISI A2tarjoaa keskitien tasapainottaen kohtalaisen kulutuskestävyyden ja paremman sitkeyden kuin D2. Se on ilma-karkaisu, joka vähentää vääristymiä lämpökäsittelyn aikana ja toimii hyvin muovausoperaatioissa keskisuurilla tuotantomäärillä. Suunnittelutiimit määrittävät usein A2:n trimmaus- ja laippausasemille, joissa vaaditaan jonkin verran iskunkestävyyttä ja kunnollisen työkalun käyttöikää.
AISI S7asettaa iskunkestävyyden etusijalle ennen kaikkea. Kovettunut 54-58 HRC:hen, se imee äkilliset kuormitukset halkeilematta, joten se on ihanteellinen raskaisiin muovaus- ja vetotoimintoihin, joissa muotti kestää merkittävää mekaanista rasitusta jokaisessa jaksossa. Monimutkaiset rakenneosat ovat usein riippuvaisia S7:stä iskunkestävissä vyöhykkeissä.
Asemille, joissa esiintyy äärimmäistä hankaavaa kulumista,kovametallisisäosatpidentää muotin käyttöikää 500{2}}1000 % verrattuna perinteisiin työkaluteräksiin. Nämä volframikarbidikomponentit juotetaan tai kiinnitetään mekaanisesti muotin runkoon paikallisilla korkealla-kulumisalueilla, kuten leikkausreunoissa ja vetosäteissä. Niiden hauraus rajoittuu pieniin -iskuvyöhykkeisiin, mutta lyhennetyillä huoltoväleillä tuotto on huomattava suurissa autoteollisuuden ohjelmissa.
Jauhemetallurgian (PM) työkaluteräkset edustavat uudempaa tasoa. Niiden valmistusprosessi tuottaa hienompia, tasaisemmin jakautuneita karbideja kuin perinteinen harkkometallurgia, mikä tuottaalähes 10-kertainen iskunkestävyyden parannusvastaavalla kovuudella. Kun tavalliset D2-työkalut epäonnistuivat vain 5 000 -7 000 syklin jälkeen ja muodostivat 580 MPa ferriittibainiittiteräksen, PM-laatuun siirtyminen palautti työkalun käyttöiän 40 000-50 000 sykliin.
Erikoispinnoitteet parantavat entisestään suorituskykyä perusteräslaadusta riippumatta:
- TiN (titaaninitridi):Yleiskäyttöinen-pinnoite, joka vähentää kitkaa ja pidentää työkalun käyttöikää 30-50 % monissa sovelluksissa
- TiCN (titaanikarbonitridi):Korkeampi kovuus kuin TiN, sopii AHSS-laatujen leikkaamiseen ja lävistykseen
- CrN (krominitridi):Tehokas tarttumista vastaan muodostettaessa galvanoituja teräksiä, joissa PVD-pinnoitteet, kuten TiAlN, voivat aiheuttaa sinkin kertymistä
- TiAlN (titaanialumiininitridi):Erinomainen pinnoittamattomille edistyneille korkealujille{0}}teräksille, jolloin saadaan puhtaammat leikkausreunat jopa 200,000+ osan jälkeen
Myös hakumenetelmällä on merkitystä. PVD-pinnoitteet kiinnittyvät alemmissa lämpötiloissa säilyttäen muotin kovuuden ilman mittojen vääristymisen riskiä. CVD- ja lämpödiffuusioprosessit luovat vahvempia metallurgisia sidoksia, mutta vaativat noin 1000 asteen lämpötiloja, mikä mahdollisesti pehmentää alustaa ja vaatii uudelleenkovettamista. Useat maailmanlaajuiset autonvalmistajat käyttävät nyt vain PVD{4}}-pinnoitteita tästä syystä.
Luokan A pintamuotit vs. rakenneosien meistit
Kaikki leimaussuulakkeet eivät vaadi samaa rakennusfilosofiaa. Luokan A pintamuotit ja rakennekomponenttimuotit muodostavat jokaisen materiaali- ja viimeistelypäätöksen.
Luokan A pinta kuoleevalmistaa ulkokorin paneeleita: ovia, konepeltejä, lokasuojat ja kattopinnat. Nämä osat saavat maalatun kirkaslakan, mikä tarkoittaa, että kaikki suulakkeen pinnan epätasaisuudet siirtyvät suoraan paneeliin ja näkyvät kuluttajille. Työkaluvalmistajat käsin-hiovat ja kiillottavat nämä muotit vähintään 0,2–0,4 mikrometrin Ra:n pintakäsittelyyn käyttämällä asteittain hienompia kiviä ja kiillotuspapereita. Jopa ihmisen hiuksen kaltainen virhe, joka putoaa luokan A suulakkeeseen, jättää näkyvän jäljen leimattuihin paneeliin. Tässä valitut työkaluteräkset ja pintakäsittelyt asettavat pinnan eheyden, voitelevuuden ja materiaalin kestävyyden etusijalle raakakulumiskestävyyden sijaan.
Rakennekomponentti kuoleeaseta etusijalle mittatarkkuus ja joustosäätö. Sisävahvikkeet, B-pilarit ja rungon osat eivät vaadi peilipinnoitteita, mutta niiden on säilytettävä tiukat GD&T-toleranssit miljoonien jaksojen aikana. Tässä muotin materiaalin valinnassa keskitytään puristuslujuuteen ja väsymisikään. Kovemmat työkaluteräkset ja aggressiiviset pinnoitteet ovat hyväksyttäviä, koska kosmeettinen pinnan laatu on toissijaista.
Valitessaan muotin materiaaleja mihin tahansa autoohjelmaan, insinöörit punnitsevat useita toisiinsa vaikuttavia tekijöitä:
- Tuotantomäärä:Lyhyet ajot alle 100 000 osaa voi käyttää A2; yli 1 000 000 tilavuudet oikeuttavat kovametalliterät tai PM-teräkset
- Leimattava metallilevy:AHSS-laadut, joiden vetolujuus on yli 980 MPa, lähestyvät itse työkalun kovuutta vaatien kovempia alustoja ja pakollisia pinnoitteita.
- Piirustuksen syvyys ja muovauksen vakavuus:Syvät vedot lisäävät kosketuspainetta ja lämpöä, mikä kiihdyttää kulumista ja naarmuuntumisriskiä
- Pintakäsittelyvaatimukset:Luokan A paneelit tarvitsevat erittäin kiillotetut muottipinnat, joissa on alhainen{0}}kitka; rakenneosat kestävät enemmän utilitaristisia viimeistelyjä
AHSS ja alumiiniseokset ansaitsevat erityistä huomiota leimausmuotin materiaalien valinnassa. Kaksifaasi- ja martensiittisten terästen kovuusarvot voivat olla 4–5 kertaa korkeampia kuin lievän teräksen, ja jotkin martensiittiset teräkset ylittävät 57 HRC:n. Tällä tasolla ohutlevyn kovuus lähestyy itse suulaketta. Vakiopäällystämätön D2 ei riitä; PVD-päällystetyt tai ioni-nitridoidut alustat ovat välttämättömiä työkalun hyväksyttävän käyttöiän ylläpitämiseksi.
Alumiini on erilainen haaste. Hankaavan kulumisen sijaan alumiinilla on taipumus liimautumiseen ja kalkkiutumiseen, mikro-hitsaamalla itsensä muotin pintaan kitkan ja lämmön vaikutuksesta. Erittäin kiillotetut pinnat, joissa on vähäkitkainen-pinnoite, torjuvat tätä taipumusta. Oikea yhdistelmä alustan kovettumista ja pintakäsittelyä voi tarkoittaa eroa 50 000 osaa kestävän muotin ja yli 1,2 miljoonan kappaleen valmistuksen välillä.
Materiaalivalinta on vain lähtökohta. Se, miten suulake toimii käytännössä, riippuu yhtä lailla siitä, mitä tapahtuu kokeilun ja validoinnin aikana, missä simulaatioennusteet kohtaavat fyysisen todellisuuden ja iteratiiviset säädöt tuovat työkalun tuotantovalmiiksi.
Autojen komponenttien asteittainen leimausprosessi
Tietäminen, mistä noppa on tehty, kertoo vain puolet tarinasta. Suurien{1}}volyymien autojen osien progressiivisen leimaamisen todellinen taika piilee siinä, kuinka prosessi koreografoi kymmeniä operaatioita yhdeksi jatkuvaksi virtaukseksi. Kun puristimia pyörii 25-200 iskua minuutissa tai enemmän, progressiivinen meisti tuottaa valmiin osan joka iskulla, kun nauha on ladattu täyteen. Nopeus ja toistettavuus tekevät siitä hallitsevan valmistusmenetelmän pienten-ja-keskikokoisten autojen osissa, joita valmistetaan miljoonia.
Kuinka progressiivinen stanssausprosessi toimii asemakohtaisesti
Kuvittele, että metallilevykela rullautuu leimauspuristimeen. Nauha etenee tarkalla askeleella, jota kutsutaan stanssaukseksi, ja jokainen asema, jonka se kulkee, suorittaa täsmälleen yhden toiminnon. Kun nauha saavuttaa loppuaseman, täysin muodostunut osa erottuu ja putoaa keräysastiaan. Tässä on progressiivinen stanssausprosessi jaettuna peräkkäisiin vaiheisiin:
- Kelan syöttö ja oikaisu:Metallikela syöttää suoristimen läpi jäännöskaarevuuden poistamiseksi, sitten servosyöttimeen, joka siirtää nauhaa tarkalla jakoetäisyydellä jokaisella painalluksella.
- Pilottireiän lävistys:Ensimmäinen asema lävistää ohjausreiät kantoliuskaan. Nämä pienet reiät toimivat tarkkuusrekisteröintipisteinä jokaiselle seuraavalle asemalle.
- Pilotin kiinnitys:Kun nauha etenee, karkaistut ohjaustapit kussakin alavirran asemassa menevät ohjausreikiin, korjaaen mahdolliset pienet syöttövirheet ja lukitsevat nauhan paikalleen ennen puristimen sulkeutumista.
- Lävistykset ja tyhjennys:Leikkausasemat lävistävät sisäreiät, raot ja osittaiset tyhjät ääriviivat, joita tarvitaan lopullisen osan geometriaan.
- Muotoilu ja piirtäminen:Taivutus-, piirustus- ja lyöntiasemat muokkaavat litteän aihion kolmiulotteiseksi{0}}komponentiksi. Jokainen muovausvaihe on asteittainen, jakaen rasituksen useille asemille sen sijaan, että materiaali pakotettaisiin yhteen osumaan.
- Kohokuviointi ja kohokuviointi:Asemat käyttävät paikallisesti korkeaa painetta saavuttaakseen tiukat toleranssit kriittisiin ominaisuuksiin, kuten laakeripintoihin tai paikannuskielekkeisiin.
- Lopullinen leikkaus ja katkaisu:Viimeinen asema katkaisee valmiin osan kantonauhasta. Jäljelle jäänyt luurankoromu poistuu suulakkeesta kierrätystä varten.
Jokainen asema on mekaanisesti synkronoitu puristusiskuun, joten koko sekvenssi tapahtuu samanaikaisesti ladatun nauhan poikki. Yksi osa poistuu, kun taas seuraavat kuusi tai seitsemän ovat prosessin puolivälissä -ylävirran asemilla.
Auton osien kaistaleasettelun optimointi
Progressiivinen stanssaussuunnittelu on paikka, jossa kustannusten hallinta alkaa. Asettelu on pohjimmiltaan suunnitelma, joka sanelee, kuinka osa on suunnattu, sijoitettu ja liitetty metallinauhaan. Hyvin-optimoidut asettelukohteetmateriaalin käyttöaste yli 75 %, mikä tarkoittaa, että alle neljännes kelakannasta tulee romua. Kun leimaa miljoonia kiinnikkeitä tai vahvikkeita vuodessa, jopa 2-3 %:n käyttöasteen parannus merkitsee merkittäviä raaka-ainesäästöjä.
Tehokkuuden maksimoimiseksi on olemassa useita asettelustrategioita:
- Yksi rivi, yksi syöttö:Osat suorassa linjassa nauhaa pitkin. Yksinkertainen muottirakenne, mutta usein pienempi materiaalin saanto.
- Kulmapää (pesäkkä):Osat kallistuvat kulmaan niin, että ne lukittuvat toisiinsa kuin palapelin palaset, jolloin saadaan talteen materiaalia, joka muuten olisi luurankoromua.
- Useita{0}}riviä asettelut:Kaksi tai useampia osaa on valmistettu rinnakkain leveämmällä kelalla, mikä lisää iskua kohti.
Kriittinen minkä tahansa asettelun kannalta onkantonauha, luuranko, joka pitää osat yhdessä niiden eteneessä muotin läpi. Kannattimen suunnittelussa on tasapainotettava kaksi kilpailevaa vaatimusta: riittävä jäykkyys työntämään nauha luotettavasti jokaisen aseman läpi ilman nurjahdusta ja riittävä joustavuus pystysuuntaisen liikkeen huomioon ottamiseksi muodostettaessa asemien materiaalia alaspäin. Insinöörit käyttävät kiinteitä kannattimia litteisiin osiin, joissa on yksinkertainen mutka, ja venyviä rainakannattimia strategisilla leikkauksilla osiin, jotka vaativat syvää vetoa tai monimutkaista pystymuovausta.
Silta, ohut materiaaliosa vierekkäisten osien ja osien ja nauhareunan välillä, säilyttää rakenteellisen eheyden. Yleinen suunnittelusääntö asettaa sillan vähimmäispaksuudeksi 1,25–1,5 kertaa materiaalin paksuus, mikä pitää alustan vakaana tuhlaamatta ylimääräistä materiaalia.
Ohjausnastan sijainti kantotelineessä on yhtä kriittinen. Tappien on kytkeydyttävä puhtaisiin, pyöreisiin reikiin, jotka on tehty aikaisemmissa asemissa, ja nämä reiät on sijoitettava kannattimen vakaisiin osiin, jotka eivät muutu muotoaan alavirran muovauksen aikana. Virheellinen kohdistus kulkee jokaisen seuraavan aseman läpi ja tuottaa -toleranssista poikkeavia osia-.
Simulaatioohjelmisto on muuttanut tapaa, jolla insinöörit lähestyvät sekä nauhan asettelua että prosessin validointia. Nykyaikaisten CAE-alustojen avulla suunnittelijat voivat mallintaa koko leimaussarjan virtuaalisesti, isku vedolta, ennustaen materiaalin virtauksen, ohenemisen ja mahdolliset viat, kuten halkeamat tai ryppyjä, ennen kuin terästä leikataan.Virtuaalinen koerajakaavioiden ja paksuuskaavioiden muodostaminen tunnistaa ongelma-alueet varhaisessa vaiheessa, mikä mahdollistaa osien geometrian, piirustuspalojen sijoittelun tai asemajärjestyksen muuttamisen ilman kallista fyysistä iteraatiota. Tämä ennakoiva-ja-optimointitapa voi poistaa 80–90 % perinteisestä kokeiluajasta, koska stanssaaja tietää jo, että työkalu tuottaa hyvän osan, kun se osuu puristimeen.
Myös kantoradan venymistä simuloidaan. Insinöörit mallintavat rainan muodonmuutoksia muodostusasemien aikana ja varmistavat, että ohjausreiät pysyvät vakaina ja että kannatin säilyttää tarpeeksi lujuuden siirtääkseen nauhaa työkalun koko pituudelta. Ilman tätä vaihetta kahta tai kolmea testiosaa varten toimiva teline voi epäonnistua katastrofaalisesti jatkuvien tuotantoajojen aikana.
Autoteollisuuden ohjelmissa, jotka tuottavat miljoonia identtisiä osia, progressiivinen meistinprosessi tarjoaa vertaansa vailla olevan yhdistelmän nopeutta, johdonmukaisuutta ja kustannustehokkuutta. Mutta työkalu itsessään on tuotantovalmis vasta sen jälkeen, kun se on selvinnyt tiukasta koe- ja vahvistusjaksosta, jossa virtuaaliset ennusteet kohtaavat fyysisen metallilevyn ja iteratiivinen toleranssien valintaprosessi alkaa.
Kuinka sähköistys ja keveys muuttavat sähköajoneuvojen leimausmuotit
Jokainen tähän mennessä käsitelty progressiivinen meisti, siirtojärjestelmä ja tandemlinja on kehitetty aikakaudella, jota hallitsevat pehmeät teräsrunkopaneelit ja polttoarkkitehtuurit. Se aikakausi on päättymässä. Sähköajoneuvojen alustat vaativat pohjimmiltaan erilaisia peltikomponentteja, erilaisia materiaaleja ja sen seurauksena erilaista muottitekniikkaa. Pelkästään akku, joka edustaa tyypillisesti 20–25 % sähköauton kokonaispainosta, tuo mukanaan leimattuja komponentteja, joilla ei ole ennakkotapausta perinteisessä ajoneuvosuunnittelussa. Meistiinsinööreille tämä muutos ei ole asteittainen. Se kirjoittaa uudelleen tonnimäärää, pinnoitusstrategiaa ja takaiskukompensaatiota koskevat säännöt.
Sähköajoneuvojen akun koteloa ja rakennemuottia koskevat vaatimukset
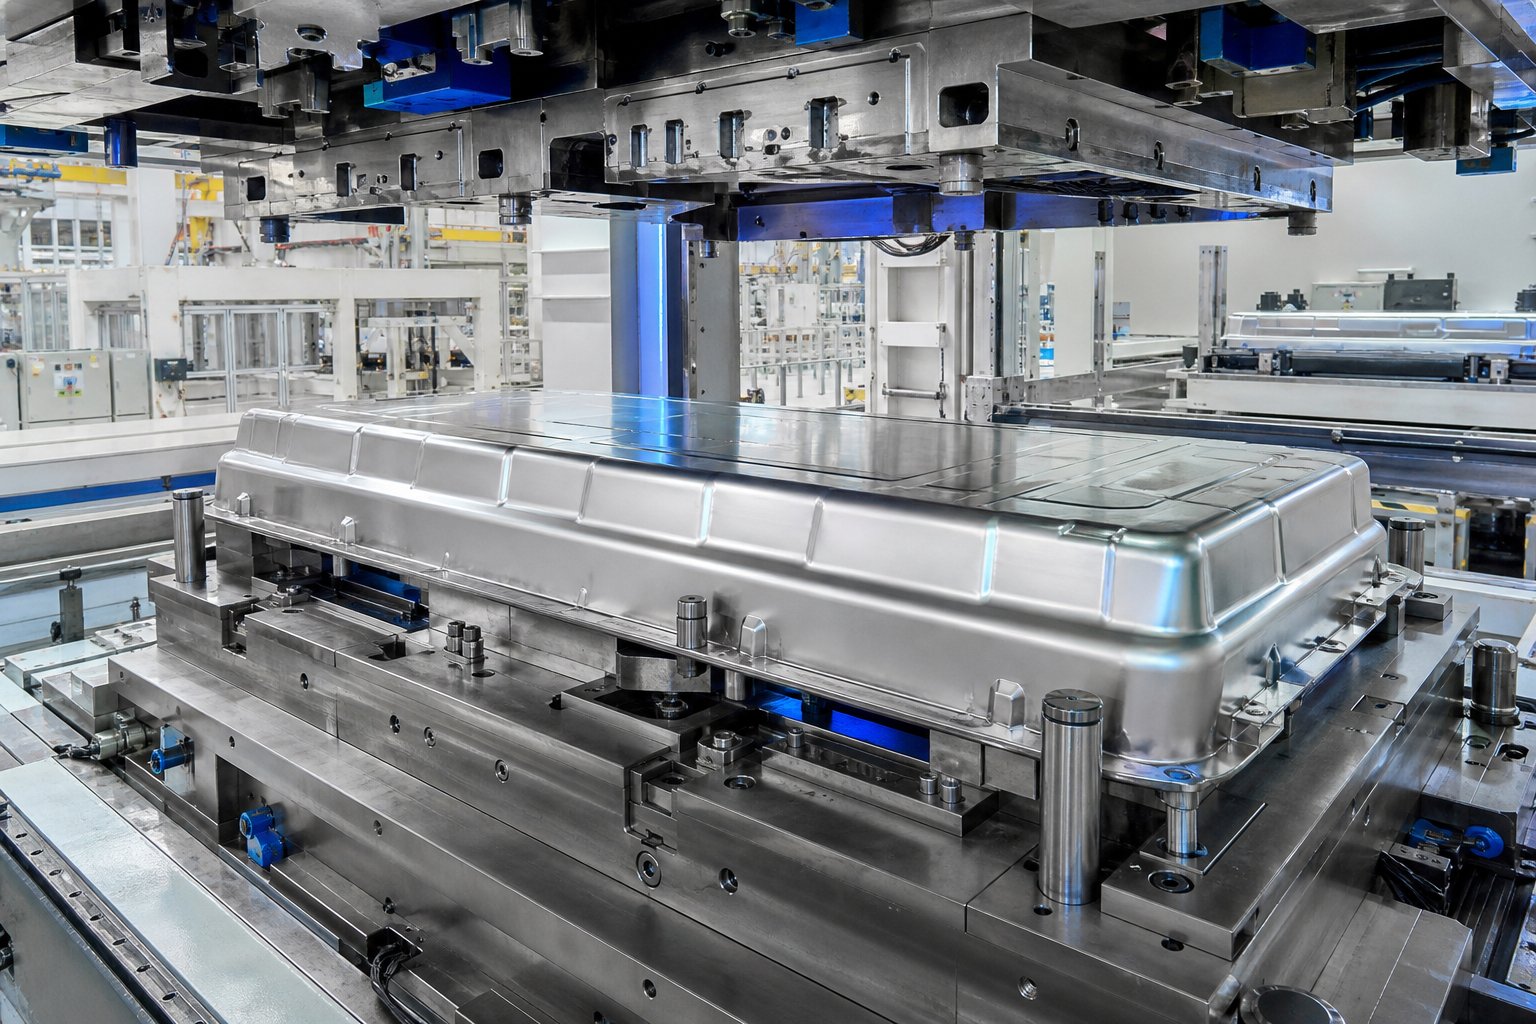
Kuvittele sähköauton alaosa. Siellä missä perinteisessä autossa on voimansiirtotunneli ja pakoputkisto, sähköautossa on litteä, rullalauta{1}}tyylinen akkukotelo, joka ulottuu lähes koko akselivälille. Tämän kotelon leimaaminen metallilevystä luo eräitä suurimmista ja syvimmistä autoteollisuuden paneeleista.
Akkukotelot vaativat suuria{0}}muotoisia muotteja, jotka pystyvät muodostamaan yli 2 metriä pitkiä paneeleja. Vedon syvyys on vakava, koska kotelossa on oltava akkumoduuleita, mutta samalla säilytetään rakenteellinen jäykkyys törmäyssuojaa varten. Materiaalivalinta lisää haastetta. Alumiinilejeeringit (5000- ja 6000-sarjat) ovat suosittuja niiden painonsäästöjen vuoksi, mutta niiden taipumus naarmuuntumiseen ja takaisinjoustoon tekee meistisuunnittelusta huomattavasti monimutkaisempaa kuin vastaavat pehmeät teräskomponentit.
Myös teräs{0}}pohjaiset ratkaisut kehittyvät nopeasti. Cleveland-Cliffs ja AutoForm esittelivät yksi-osasta leimattua akkulokeroa, jossa käytettiin räätälöityä-hitsattua aihiota (TWB), joka yhdistää edistyksellisen korkean-lujan teräksen lattian iskuilta suojaamiseen heikomman-lujuuden, paremmin muovautuvan teräksen kanssa alueilla, jotka vaativat vakavia muodonmuutoksia. Niiden alkuperäinen suunnittelu sijoitti AHSS:n (M1500- tai M1700-laatu) tasaiseen pohjaan ja pehmeän teräksen kulmiin ja sivuseiniin, mikä loi hashtag{10}}muotoisen kokoonpanon, joka minimoi hitsauslinjan liikkeen leimaamisen aikana.Simulaatio ja fyysiset kokeet vahvistettutuloksena saatu alusta täytti laipan tasaisuusvaatimukset, joiden vaihtelu oli enintään plus tai miinus 1,5 mm, ei halkeamia tai ryppyjä, jotka kaikki muodostuivat yhdellä painalluksella.
Tämä lähestymistapa eliminoi ylimääräisen{0}}akun lattiasuojauksen tarpeen ja vähentää osien määrää verrattuna moniosaisiin alumiinipuristuskokoonpanoihin Mutta itse muotin täytyy hallita kahden teräslaadun hurjasti erilaisia muotoutumiskäyttäytymistä yhdessä työkalussa. Vetohelmet tarvitsevat paikallista viritystä, aihion pidikkeen painevyöhykkeistä tulee materiaalikohtaisia-, ja takaisinjoustokompensaation on otettava huomioon ero AHSS- ja pehmeäteräsprofiilien välillä.
Akkukotelon lisäksi sähköauton -spesifisiä rakenneosia ovat moottorin kiinnikkeet, sähkökäyttöisten yksiköiden ympärille suunnitellut apurungon etu- ja takavahvikkeet sekä korkeajännitteisiä järjestelmiä suojaavat kolarirakenteet. Jokainen esittelee geometrioita, joita perinteisellä ICE-aikakaudella ei koskaan tavattu, ja pakkausrajoitukset johtuvat akkumoduulin sijoittamisesta moottorin ja voimansiirron reitittämisen sijaan.
Muottien suunnittelu edistyneelle{0}}lujalle teräkselle ja alumiinille
Sekoitettu{0}}materiaalirunkostrategiat ovat nyt vakiona sähköajoneuvo-ohjelmissa. Yksittäisen ajoneuvon alustassa voidaan käyttää ultra-lujaa-puristin-karkaistua terästä turvahäkkinä, kaksifaasi- tai TRIP-teräksiä rakenteiden vahvistamiseen ja alumiinia sulkimissa ja akkukoteloissa. Jokainen materiaali asettaa erilliset vaatimukset sen muodostaville peltileimausmuotteille.
Kuulostaako monimutkaiselta? Se on. AHSS-laadut, joiden vetolujuus on yli 980 MPa, voivat saavuttaa kovuusarvot4-5 kertaa korkeampi kuin pehmeä teräs, joidenkin martensiittisten laatujen ollessa yli 57 HRC. Tällä tasolla metallilevy lähestyy itse muotin kovuutta. Vakiotyökalustrategiat romahtavat näissä olosuhteissa. D2-työkaluteräs, joka kesti 50 000 kierrosta miedolla teräksellä, voi epäonnistua katastrofaalisesti 5 000–7 000 työkierron jälkeen 580 MPa:n ferriitti{12}}bainiittilaadulla, puhumattakaan 1180 MPa:n kaksifaasiteräksestä.
Vahvemmat{0}}materiaalit vaativat myös suuremman puristustonnimäärän, toisinaan 2–4 kertaa sen, mitä pehmeä teräs vaatii vastaavan osan geometriasta. Tämä lisääntynyt voima kaskadi koko muottijärjestelmän läpi: raskaammat meistinkengät, jäykemmät ohjaustolpat, vahvistetut puristuskannattimet ja muokatut vetopalojen mallit, jotka ohjaavat materiaalin virtausta halkeilematta arkkia. AHSS:n mahdollistama pienempi paksuus lisää paradoksaalisesti rypistymistaipumusta, mikä vaatii suurempia aihionpidinvoimia, jotka nopeuttavat entisestään vetosäteiden ja sideainepintojen kulumista.
Alumiininen leimaussuulakerakenne tarjoaa täysin erilaisen vikatilan. Kovien levypintojen hankaavan kulumisen sijaan alumiini tarttuu työkaluun mikro-hitsauksen kautta kitka{2}}kuumennetuissa kosketuspisteissä. Tämä iskumekanismi muodostuu asteittain, jolloin siirtyneet alumiinihiukkaset naarmuttavat myöhempiä paneeleja ja heikentävät pinnan laatua. Muottipinnat on kiillotettava erittäin alhaisiin karheusarvoihin (alle Ra 0,2 mikrometriä) ja suojattava matalakitkaisilla pinnoitteilla, jotka on optimoitu alumiinin tarttumiskäyttäytymiselle.
Alla olevassa taulukossa verrataan, kuinka nämä materiaalin siirtymät muuttuvat betonimuotin teknisiksi eroiksi:
| Parametri | Perinteinen kevyt teräs | AHSS (DP/TRIP 780-1180 MPa) | Alumiini (5000/6000-sarja) |
|---|---|---|---|
| Vetoisuuskerroin (verrattuna pehmeän teräksen perusviivaan) | 1x | 2x - 4x | 0.6x - 0.8x |
| Ensisijainen kulumismekanismi | Hankaavaa kulumista | Hioma + liima kuluma, lohkeilu | Liiman kuluminen/halkeama |
| Suulakepinnoitusvaatimus | Valinnainen (kromaus yleinen) | Pakollinen (PVD TiAlN tai ioninitriding) | Pakollinen (pienkitkainen -PVD, DLC tai kiillotettu CrN) |
| Suositeltu työkaluteräs | D2, valurautaiset sisäosat | PM-työkaluteräkset, kovametalliterät korkealla-kulumisalueilla | Kiillotettu D2 tai A2 erikoispinnoitteilla |
| Springback-palkitsemisstrategia | Minimaalinen ylikääntö (1-3 astetta) | Aggressiivinen ylitaivutus (5-10+ astetta), moni-askelmuovaus, simulaatio-ohjattu kompensointi | Kohtalainen ylikuormaus, stressiä lievittävät ominaisuudet, iän{0}}kovettuminen |
| Piirrä helmisuunnittelu | Normaalit pyöreät helmet | Muokattu geometria, suurempi pidätysvoima, reunahalkeamisvaara | Matalat helmet, kiillotetut pinnat, kontrolloidut voitelualueet |
| Pinnan viimeistelyn herkkyys | Kohtalainen | Matala (rakenneosat hallitsevat) | Erittäin korkea (rappujen esto + luokan A paneelit) |
Huomaa strategian ero. AHSS vaatii raa'aa-voiman sitkeyttä muotin alustalta, ja pinnoitteet toimivat ensisijaisesti kulumissuojana levymateriaalia vastaan, joka on lähes yhtä kovaa kuin työkalu. Alumiini vaatii hienostuneisuutta peili-kiillotettujen pintojen ja kitkaa-minimoivien pinnoitteiden kanssa, jotka estävät pehmeämpää levyä kiinnittymästä muotin pintaan. Yksittäinen EV-runko-valkoisessa{7}}ohjelmassa saattaa edellyttää molempien strategioiden käyttämistä eri muottisarjoissa, joskus saman siirtosuuttimen eri asemissa.
Simulaatiolla on suuri rooli alumiinin leimausmuotin suunnittelussa ja AHSS-suulakesuunnittelussa. Vakava takaisku, joka havaittiin erittäin lujissa-teräksissä akkukoteloissa, joissa alkuperäiset TWB-mallit tuottivat vääntymistä, joka rikkoi 1,5 mm:n tasaisuusvaatimusta-tiiviille laippoille, tunnistettiin ja korjattiin iteratiivisella AutoForm-simulaatiolla, ennen kuin fyysinen prototyyppi vahvisti korjauksen. Virtuaalinen kokeilu ei ole enää valinnainen näille materiaaleille. Se on ainoa taloudellisesti kannattava tapa lähestyä toimivaa muottisuunnittelua, kun fyysinen iterointi 2-metriä-pitkällä syvävetotyökalulla maksaa viikkoja ja satoja tuhansia dollareita silmukkaa kohti.
Nämä materiaali- ja geometriahaasteet eivät lopu muotin suunnitteluun. Ne siirtyvät suoraan koekäyttöön, jossa simulaatioennusteet kohtaavat todellisen metallilevykäyttäytymisen, ja iteratiivinen mittatarkkuuden, pinnan laadun ja rakenteellisen suorituskyvyn vahvistamisprosessi määrittää, onko meisti todella -valmis tuotantoon.
Kokeilu ja validointi ennen massatuotantoa
Leimaustyökalu ja meisti voivat näyttää virheettömältä myymälässä ja silti tuottaa paneeleja, joissa on halkeamia, ryppyjä tai mittapoikkeamia, joita mikään kokoonpanotehdas ei hyväksy. Juuri koneistetun muotin ja tuotanto{1}}hyväksytyn työkalun välistä kuilua kurotetaan umpeen kokeilulla, joka on tiukka, iteratiivinen validointijakso, joka kuluttaa tyypillisesti 30 % työkalujen kokonaiskustannuksista ja noin 40 % suunnittelun kokonaisaikajanasta. Ohita tai kiirehdi tämä vaihe, ja laatuongelmat siirtyvät alavirtaan runkoon-valkoisessa kokoonpanossa-, jossa niiden korjaaminen tulee eksponentiaalisesti kalliimmaksi.
Mitä sitten tapahtuu sen hetken välillä, kun meisti lähtee koneistuskeskuksesta ja sen päivän välillä, kun se käy täydellä tuotantonopeudella? Leimausmuotin koeprosessi noudattaa fyysisten tarkistusten, mittaussilmukoiden ja iteratiivisten korjausten strukturoitua sarjaa, joita kaikkia säätelevät OEM{0}}-kohtaiset hyväksymisstandardit.
Die Tryout -vaiheet Spottingista OEM-hyväksyntään
Jokainen auton leimaussuulake käy läpi samat perustavanlaatuiset validointivaiheet, vaikka kunkin vaiheen syvyys ja tarkkuus skaalautuvat osien kriittisyyden mukaan. Luokan A ulkopaneelisuulake viettää kuukausia kokeilussa. Yksinkertainen kiinnityspuikko voi tyhjentyä päivissä. Tässä on peräkkäinen työnkulku:
- Kuoleman tarkkailu:Muottipintojen oikea kosketusjakauma tarkistetaan ennen osien leimaamista. Puhdas aihio asetetaan ylemmän ja alemman muotin puolikkaan väliin, maalattu sinisellä layout-värillä. Puristin sulkeutuu, ja väriaineen siirtokuvio paljastaa, missä kosketus tapahtuu ja missä rakoja jää. Työkaluvalmistajat hiovat käsin-korkeat kohdat poistaen niin vähän kuin0,05 mm kerrallaan, ja tarkista sitten- uudelleen. Tämä sykli toistuu, kunnes vähintään 80 % kosketuspinta-ala on saavutettu täplällisten alueiden poikki. Täysi neljän toimenpiteen muottisarjaa varten pelkkä tarkkailu voi vaatia neljästä viiteen kuukautta huolellista manuaalista työtä.
- Ensimmäinen tuotantokokeilu-aikeilu:Suulake asennetaan puristimeen, joka vastaa tai jäljittelee läheisesti tuotantopuristinlinjan vetoisuutta, nopeutta ja pehmusteominaisuuksia. Ensimmäiset paneelit leimataan pienemmällä nopeudella, ja insinöörit tarkastavat silmämääräisesti vakavia vikoja: halkeamia, vakavia ryppyjä tai materiaalin virtausongelmia.
- Paneelimittaus ja GD&T-vahvistus:Leimatut paneelit asetetaan tarkistuskiinnikkeeseen ja mitataan OEM:n määrittelemien geometristen mitoitus- ja toleranssiohjeiden (GD&T) mukaan. Kriittiset peruspisteet, reikien sijainnit, laippakulmat ja profiilin toleranssit varmistetaan käyttämällä koordinaattimittauskoneita (CMM) tai kannettavia mittausvarsia.
- Sinisen-valon tai valkoisen-valon skannaus:Täys-pinnan 3D-skannaus kaappaa miljoonia datapisteitä leimatulla paneelilla ja luo digitaalisen kaksoiskappaleen, joka on peitetty CAD-nimellisgeometriaa vasten. Väripoikkeamakartat paljastavat välittömästi toleranssin ylittävät alueet ja näyttävät insinööreille tarkalleen, missä meisti tarvitsee korjausta.
- Teknisten muutosten iteraatiot:Mittaustietojen perusteella meistisuunnittelijat muokkaavat työkalujen pintoja, säätävät vetohelmiä, lisäävät tai poistavat materiaalia muotosäteiltä tai{0}}koneistavat uudelleen teräksiä. Jokainen muutos laukaisee uuden kokeilusilmukan: leimaa paneelit, mittaa, vertaa toleranssiin, säädä uudelleen.
- OEM-paneelin hyväksyntä ja tilausosto-:Asiakkaan laatutiimi tarkastaa lopulliset näytepaneelit ulkonäköstandardien, mittamäärittelyjen ja toiminnallisten kokoonpanotarkastusten suhteen. Ulkopaneelien silmämääräiset tarkastukset kontrolloidussa valaistuksessa (öljy-kivetys tai kohokohtien tarkistus) paljastavat pintavirheitä, joita mittauslaitteet eivät näe. Vasta kun kaikki kriteerit on täytetty, OEM myöntää muodollisen muottihyväksynnän.
Iteraatiosilmukoiden määrä vaihtelee. Yksinkertaiset rakenneosat voivat vaatia kaksi tai kolme kierrosta. Monimutkaiset luokan A paneelit, joissa on tiukat jousto- ja pintavaatimukset, voivat käydä läpi kymmenen tai useamman korjauskierroksen ennen ostoa-.
Simulaatio---fyysiseen validointiin
Virtuaalinen kokeilu, jossa käytetään simulointiohjelmistoa, on muuttanut perusteellisesti tapaa, jolla insinöörit suhtautuvat muottien validointiin ja hyväksymiseen autoalan ohjelmissa. Ennen kuin terästä leikataan, elementtianalyysi ennustaa materiaalin virtauksen, ohenemisjakaumat, rypistymisvaaravyöhykkeet ja takaiskun suuruuden koko muovausjakson ajan. Nämä ennusteet ohjaavat alustan muotin pinnan kompensointia, vetopalojen sijoittelua ja aihion pidikkeen paineasetuksia.
Mutta simulointi ei poista fyysistä kokeilua. Se puristaa sen.Virtuaalikokeiluttunnistaa ja ratkaista suurimman osan muovausongelmista digitaalisesti, joten fyysinen muotti saapuu painoon jo lähellä tuotantolaatua. Sen sijaan, että insinöörit havaitsivat jakaantuman ensimmäisessä osumassa ja viettäisivät viikkoja vianetsinnässä, insinöörit tietävät jo, missä materiaali ohenee, ja ovat{1}}ennakkokompensoineet sen. Fyysinen kokeilu toimii sitten vahvistuksena eikä tutkijana.
Jos simulaation ennusteiden ja fyysisten tulosten välillä ilmenee eroja, insinöörit tutkivat perimmäisiä syitä: materiaalin ominaisuuksien vaihtelua simulointisyötteen ja todellisen kelan välillä, puristuksen taipuma kuormituksen alaisena, jota simulaatio ei havaitse, tai kitkaolosuhteet, jotka poikkeavat mallinnetusta kertoimesta. Jokainen poikkeama palaa takaisin simulaatiomalliin, mikä parantaa tarkkuutta seuraavaa ohjelmaa varten.
Suhde toimii molempiin suuntiin. Fyysiset kokeilutiedot, erityisesti sinisen valon{1}}skannaustulokset, jotka on peitetty simulaatioennusteiden kanssa, vahvistavat muodostussimuloinnin tarkkuuden. OEM-valmistajat vaativat tätä korrelaatiota yhä useammin osana muottien validointi- ja hyväksyntästandardejaan. Jos simulaatiosi ennusti plus- tai miinus 0,5 mm:n takaiskun ja fyysinen paneeli näyttää plus- tai miinus 2,0 mm, työkaluvalmistajan on osoitettava perimmäisen syyn ymmärtäminen ennen kuin OEM hyväksyy korjauspolun.
Yleiset kokeilun aikana löydetyt ongelmat jakautuvat ennakoitaviin luokkiin:
- Splitit:Materiaalin oheneminen muovausrajan yli, tyypillisesti tiukoilla säteillä tai kun vetosyvyys ylittää materiaalin sitkeyden. Korjaaviin toimenpiteisiin kuuluvat säteiden lisääminen, vetohelmien lisääminen materiaalivirran suuntaamiseksi uudelleen tai aihion muodon muuttaminen.
- Rypyt:Riittämätön pidätysvoima sideainealueella tai liiallinen materiaalin puristus. Ratkaisut vaihtelevat aihion pidikkeen paineen lisäämisestä lukkohelmien lisäämiseen tai sideaineen geometrian muokkaamiseen.
- Springback poikkeama:Elastinen palautuminen puristimen avautumisen jälkeen ajaa paneelin toleranssin ulkopuolelle. Korjaukseen kuuluu meistipintojen uudelleen-työstäminen yli-kompensoimiseksi. Joskus se vaatii useita iteraatioita, koska jokainen muutos siirtää takaiskukuvion muualle paneelissa.
- Pintaviat:Vain säädetyssä valaistuksessa näkyvät viat, mukaan lukien vahvistusrivien päällä olevat nielujäljet, epätäydellisistä täplistä johtuvat muottijäljet tai materiaalin virheellisestä virtauksesta johtuvat liukujäljet. Näiden ratkaiseminen luokan A muotteilla vaatii erittäin tarkkaa paikallista hiontaa ja uudelleen{1}}kiillotusta.
Jokainen korjaava toimenpide seuraa samaa silmukkaa: muokkaa muottia, leimaa uudet paneelit, mittaa, vertaa. Se on huolellista työtä, mutta se erottaa työkalun, joka leimaa hyväksyttäviä osia, työkalusta, jolla on luokan A toleranssit 12 iskulla minuutissa, vuoro toisensa jälkeen viiden tai useamman tuotantovuoden ajan.
Muottien validointi vahvistaa, että työkalusta voi tehdä hyviä osia. Hyvien osien pitäminen miljoonien syklien aikana tuo mukanaan täysin erilaisen kurinalaisuuden: suunniteltu huolto, kulumisen seuranta ja järjestelmällinen vikatilan hallinta, joka estää pienistä ongelmista muodostumasta odottamattomiksi linjakatkoiksi.
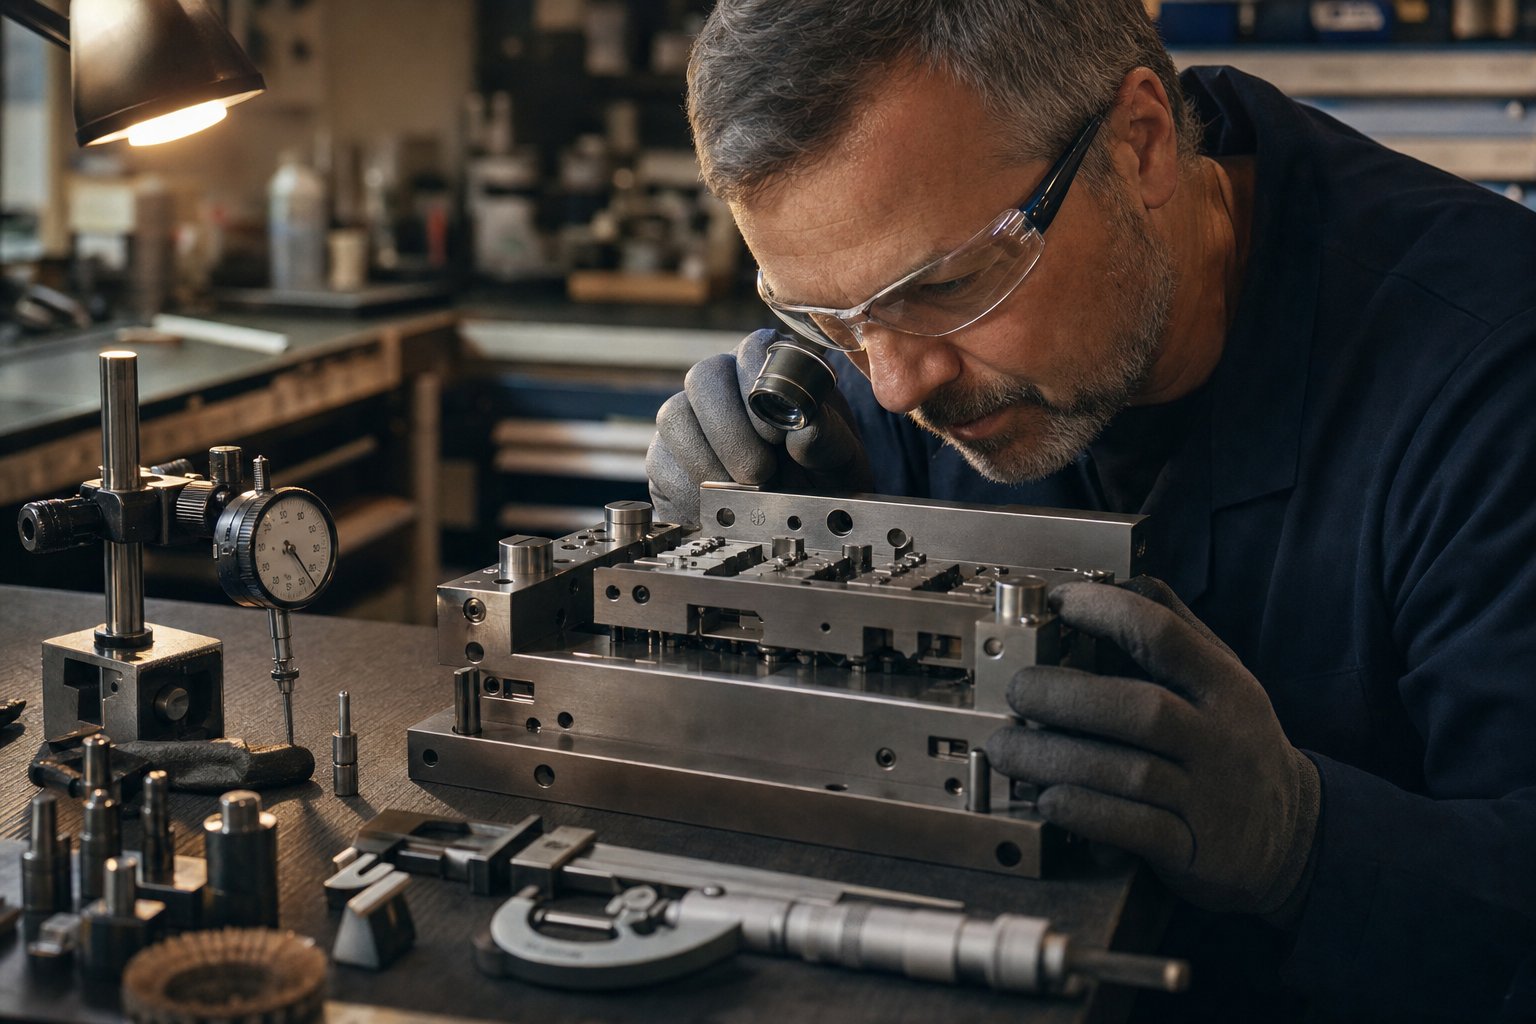
Muottien vikatilojen leimaaminen ja huollon vianmääritys
Validointi vahvistaa, että meisti voi tuottaa hyviä osia. Hyvien osien pitäminen miljoonien syklien aikana on täysin erilainen haaste. Nopeiden autojen{2}}leimauksessa yksi tunti suunnittelematon seisokki voi maksaa 26 000–260 000 $ tai enemmän tehtaan koosta riippuen. Useimmat leimausmuotin vikatilat ja korjausskenaariot ovat kuitenkin ennustettavissa, mikä tarkoittaa, että ne ovat estettävissä. Reaktiivisen palontorjunnan ja ennakoivan hallinnan välinen kuilu johtuu siitä, että ymmärretään, kuinka muotit hajoavat, ja laaditaan meistomuotin huoltoaikataulu, joka ottaa kiinni kulumisesta ennen kuin siitä tulee romua.
Yleiset stanssausvikatilat autojen leimaamisessa
Jokainen muotti kertoo tarinan kulumiskuvioidensa kautta. Kun tiedät mitä etsiä, fyysiset todisteet viittaavat suoraan perimmäiseen syyyn. Tässä ovat vikatilat, joita tuotantotiimit kohtaavat useimmin autojen leimauslinjoilla:
Huippuluokan kuluminen ja rikkoutuminen.Tämä on yleisin vikatila. Metallilevyn ja leikkauspintojen välinen kitka pyöristää vähitellen reunaprofiilia ja tuottaa asteittain suurempia purseita meistettyihin osiin. AHSS-laaduilla hioma-aineen kulumisnopeus kiihtyy dramaattisesti, koska arkkimateriaalin kovuus lähestyy itse työkalun kovuutta. Lävistysasemien kovametallileimausmuotit kestävät tätä heikkenemistä paljon pidempään kuin perinteiset työkaluteräkset, mutta jopa kovametalliterät vaativat lopulta uudelleenhiontaa tai vaihtamista.
Piirrä säteen erittely.Muotoilusäteet kokevat voimakasta kosketuspainetta, kun metallilevy virtaa niiden yli jokaisen iskun aikana. Ajan mittaan mikro-kiillotus siirtyy kiillotukseen ja sitten pinnan karhentamiseen, joka merkitsee jokaisen läpikulkevan paneelin. Luokan A muotteissa jopa hienovarainen säteen heikkeneminen tulee näkyviin leimatun paneelin pinnalle.
Halkeilu lämpöväsymyksestä ja mekaanisesta ylikuormituksesta.Syklinen kuormitus aiheuttaa mikro-halkeamia jännityskeskittymispisteissä, kuten terävissä sisäkulmissa, fileiden siirtymissä ja alueilla, joissa on pintavikoja. Nämä halkeamat kasvavat asteittain jokaisella painalluksella. Lämpöväsymys pahentaa ongelmaa erityisesti suurissa-nopeuksissa, joissa kitkan -syntyneet lämpöjaksot aiheuttavat laajenemis- ja supistumisjännitystä muotin pinnalle. Jos niitä ei havaita, mikro-halkeamat leviävät, kunnes tapahtuu katastrofaalinen murtuma.
Galling.Erityisen ongelmallista alumiinin ja kehittyneiden -lujien terästen kanssa, hankausta esiintyy, kun materiaali siirtyy levyltä muotin pinnalle mikro-hitsauksen kautta kitka-kuumennetuissa kosketuspisteissä. Alumiinilla siirretty materiaali rakentuu asteittain ja uurtelee myöhempiä paneeleja. AHSS:n avulla äärimmäiset kosketuspaineet voivat poistaa PVD-pinnoitteet ja aiheuttaa liiman kulumista paljaalle alustalle. Galling on erityisen salakavala, koska se kiihtyy, kun se on aloitettu, ja jokainen sykli painaa aiemmin siirrettyä materiaalia syvemmälle muotin pintaan.
Ajoituksen ja syötteen{0}}ongelmia.Progressiiviset meistit riippuvat tarkasta synkronoinnista puristusiskun, nauhan syötön etenemisen ja ohjaustapin kytkeytymisen välillä. Kun syöttötaso poikkeaa, ohjaajan ajoitus siirtyy tai nauhannostimet sitoutuvat, nauha saapuu asemille, jotka ovat hieman poissa{1}}asennosta. Tulokset vaihtelevat väärin rei'itetyistä rei'istä ja vääristyneistä ominaisuuksista katastrofaaliseen etanan vetoon, jossa leikatut etanat vedetään takaisin muotin pintaan vahingoittaen leikkuureunoja ja muodostaen pintoja yhdellä vedolla.
Alla olevassa taulukossa on kartoitettu nämä vikatilat niiden perimmäisiin syihin, tuotantokerroksessa näkyviin oireisiin ja korjaaviin toimenpiteisiin niiden ratkaisemiseksi:
| Vikatila | Perimmäiset syyt | Näkyviä oireita | Korjaavat toimet |
|---|---|---|---|
| Huippuluokan kulumaa | Hankaava kosketus metallilevyyn, riittämätön suuttimen kovuus materiaalilaadulle, riittämätön voitelu | Kasvavat purseet meistetyissä osissa, lisääntynyt leikkausvoima, karkeat leikkausreunat | Teroita tai hio leikkuureunat, käytä PVD-pinnoitteita, päivitä kovametalliteriksi korkean{0}}kulumisen asemiin, tarkista voiteluaineen toimitus |
| Piirrä säteen erittely | Korkea kosketuspaine muovauksen aikana, materiaalin otto, huono pintakäsittely säteellä, riittämätön pinnoite | Muotoiltuissa paneeleissa naarmujälkiä, vetosäteillä näkyvää naarmua, luokan A osissa pinnan karheutumista | Kiillota ja palauta sädepinnat, käytä matalakitkaisia pinnoitteita (CrN tai DLC), lisää voitelua vetosäteillä, tarkista aihion pidikkeen paineasetukset |
| Lämpöväsymyshalkeilu | Syklinen lämmitys/jäähdytys muotin pinnalla, nopea{0}}käyttö, terävät sisäiset kulmat luovat jännityksen keskittymisen | Hienoja halkeamia (lämpötarkistus) työpinnoilla, mahdollisesti halkeilua tai halkeilua | Lisää viilun säteitä jännityksen keskittymisen vähentämiseksi, alenna puristusnopeutta, jos mahdollista, valitse työkaluteräkset, joilla on korkeampi lämpöväsymiskestävyys (S7 tai kuuma{1}}työlaatu), ajoita tarkastusvälit osumamäärien perusteella |
| Mekaaninen ylikuormitushalkeilu | Liiallinen puristustonni, etanoiden pinoaminen, kaksinkertaiset-osumatapahtumat, riittämätön muottiosan paksuus | Muotin osien äkillinen murtuminen, näkyvä halkeamien leviäminen kulmista tai asennusrei'istä | Tarkista vetoisuusasetukset, asenna ylikuormitussuoja, suunnittele uudelleen poikkileikkaukseltaan riittämättömät osat{0}}, tarkista etanan kertyminen vuorovälein |
| Galling (alumiini) | Liiman kuluminen mikro-hitsauksesta, riittämätön pinnan kiillotus, kuiva tai huonosti voideltu kontakti, tiukka vetovälys | Materiaalin kerääntyminen muotin pinnoille, progressiivinen naarmuuntuminen meistettyihin osiin, lisääntyvä vetovoima | Kiillota muottipinnat alle Ra 0,2 mikrometriä, levitä DLC- tai kiillotettuja CrN-pinnoitteita, optimoi voitelutyyppi ja peitto, avaa vetovälykset mahdollisuuksien mukaan |
| Galling (AHSS) | Äärimmäisen kosketuspaineen poistavat pinnoitteet, korkea levykovuus, pinnoitteen irtoaminen alustasta | Pinnoitteen menetys{0}}korkean kulumisen alueilla, liimamateriaalin siirtyminen, pinnan naarmuuntuminen muotoutuneissa osissa | Päivitä PM-työkaluteräsalustoille, käytä monikerroksisia PVD-järjestelmiä (TiAlN), lisää muotin kovuutta alustatasolla, varmista pinnoitteen tarttuvuus hiukkasten pysäyttämisen aikana |
| Syöttö- ja ajoitushäiriöt | Pick drift, lentäjän kuluminen, nostimen kiskon kiinnittyminen, servosyöttövirhe, nauhan nurjahdus | Väärin rei'itetyt reiät, mittojen vaihtelu osista{0}}osiin | Tarkista syöttökulman ja ohjauksen kunto, tarkasta nostimen kiskot roskien tai kulumisen varalta, tarkista servosyöttölaitteen kalibrointi, puhdista romureitit estääksesi etanan vetämisen |
Ennaltaehkäisevät huoltoaikataulut ja tarkastuspöytäkirjat
Reaktiivinen ylläpito maksaa kolme-viisi kertaa enemmän kuin suunniteltu toimenpide. Hyvin-strukturoitu leimausmuotin huoltoaikataulu sitoo tarkastus- ja huoltotehtävät tuotantoon-perustaisiin triggereihin, erityisesti vetolaskemiin, sen sijaan, että luottaisivat pelkästään kalenteripäiviin. Muotit eivät kulu samalla nopeudella. Työkalu, joka käyttää 200 000 osumaa kuukaudessa 1180 MPa:n kaksivaiheisella teräksellä, hajoaa paljon nopeammin kuin yksi 50 000:n pehmeän teräksen kiinnike leimaaminen.
Tehokkain tapa yhdistää aikaan{0}}perusteiset tarkistuksetvedon{0}}määrään- perustuvat triggeritdokumentoiduilla osumilla-per-huoltovälejä tunnetuille kuluville tuotteille. Tässä on käytännön kehys:
- Per vuoro:Silmämääräinen tarkastus osien purseet, epänormaalit puristusäänet, etanan kerääntyminen romun reitteihin ja voiteluaineen toimituksen vahvistus. Ilmoita kaikki reunaan liittyvät{1}}laatumuutokset välittömästi.
- Päivittäin:Tarkasta pilotit, jouset, ohjaimet, nauhan seuranta ja toista{0}}ongelmaasemat. Puhdista romureitit ja kosketuspinnat. Kirjaa kaikki viat, säädöt tai seisokkien syyt.
- Viikoittain:Mittaa toistuvia kuluvia kohteita dokumentoitujen kriteerien mukaan. Kiristysmomentti-tarkista kiinnikkeet, jotka ovat löystyneet. Päivitä kunkin kriittisen aseman osumat-per-palveluhistoria.
- Iskun-määrä-perustuu (yleensä 50 000–150 000 osuman välein materiaalin ja meistin monimutkaisuudesta riippuen):Kaikkien leikkuureunojen täydellinen teroitus, pinnoitteen kunnon tarkastus, jousivapaan{0}}pituuden tarkistus, ohjaustapin ja holkkien huolto sekä kriittisten muotoiltujen ominaisuuksien mittatarkastus.
- Vuosittaiset tai tärkeimmät{0}}laskennan virstanpylväät:Täydellinen purkaminen, täydellinen metrologinen katsaus, kumulatiivinen kulumistrendianalyysi ja PM-standardin tarkistus historiatietoihin perustuen.
Iskun{0}}määrän liipaisin on kriittinen, koska se heijastaa todellista muotin kuormitusta kuluneen ajan sijaan. Kolme viikkoa käyttämättömänä istunut muotti tarvitsee puhdistusta ja ruosteenestoa, ei teroitusta. Kahdessa viikossa 400 000 osumaa saanut stanssaus tarvitsee täyden reunatarkastuksen riippumatta siitä, mitä kalenteri sanoo.
Löydösten kirjaaminen jokaisella PM-pysähdyksellä rakentaa tietopohjan jatkuvalle parantamiselle. Kun pystyt seuraamaan, että Station 4:n lävistys tarvitsee jatkuvasti uudelleenhiontaa 120 000 osuman kohdalla, kun Station 7 kestää 200 000, voit suunnitella teroitusaikatauluja, jotka estävät purseen{7}}laadun karkaamisen irrottamatta meistiä ennenaikaisesti. Tämä historia paljastaa myös, milloin rutiinihuolto ei enää riitä, kun aseman huoltovälit lyhenevät jatkuvasti, mikä osoittaa, että perusongelma on siirtynyt normaalista kulumisesta suunnitteluun tai materiaalien yhteensopimattomuuteen, jota mikään teroitus ei ratkaise.
Ennakoiva muottihuolto pidentää työkalun käyttöikää, vähentää suunnittelemattomia seisokkeja ja vakauttaa osien laadun vuosia kestävien tuotantokampanjoiden aikana. Se tuottaa myös institutionaalista tietämystä, jota suunnittelutiimit tarvitsevat arvioidessaan, pystyykö muottikumppani tukemaan koko ohjelman elinkaarta alkuperäisestä rakentamisesta vuosikymmenien tuotantopalveluun.
Oikean autoleimauspuristimen toimittajan valitseminen
Virheettömiä osia leimaava muotti on vain yhtä luotettava kuin kumppani, joka sen rakensi, huoltaa ja tukee sitä ajoneuvoohjelmassa, joka voi kestää vuosikymmenen tai enemmän. Edelliset osiot käsittelivät kaiken materiaalin valinnasta vikatilan ehkäisyyn, mutta kaikki tämä tieto elää tai kuolee yhden päätöksen perusteella: mihin metallileimausmuotin valmistajaan luotat työkaluinvestointisi. Valitse hyvin, niin saat yhteistyön suunnittelusuhteen, joka ennakoi ongelmat ennen kuin ne saavuttavat painolattian. Jos valitset huonosti, perit laadun epävakauden, toimitusviiveet ja kalliin havainnon, ettei työkalukumppanisi voi tukea suunnittelumuutoksia ohjelman puolivälissä.
Mikä sitten erottaa osaavan autojen leimausmuotin toimittajan sellaisesta, joka vain ilmoittaa kilpailukykyisen hinnan? Arviointi menee paljon syvemmälle kuin hinta-per-työkaluvertailu.
Pääkriteerit leimauspuristimen valmistajan arvioimiseksi
Kun suunnittelutiimit lähestyvät leimausmuotin valmistuskumppanien valintaa, he tarvitsevat jäsennellyn viitekehyksen, joka kattaa tekniset valmiudet, laatujärjestelmät ja elinkaaren valmiuden. Tässä ovat tärkeimmät kriteerit:
- Suunnittelu- ja simulointikyky:Voiko toimittaja suorittaa leimaussimulaatioita (AutoForm, PAM-STAMP tai vastaava) talossa-? Tarjoavatko ne suunnittelusta-valmistettavuutta-(DFM) koskevaa palautetta osien kehittämisen aikana? Simulaatioosaamisen omaava kumppani tunnistaa muodostumisriskit ennen muotin rakentamisen aloittamista, tiivistää koeaikajanat ja vähentää iteraatiosilmukoita.
- Materiaali- ja prosessiosaaminen:Onko valmistajalla dokumentoitua kokemusta ohjelman vaatimista materiaaleista? AHSS-, alumiini- ja sekamateriaaliaihioiden{0}}muovaus vaatii erilaisia työkalustrategioita. Toimittaja, jolla on pitkä kokemus vain miedosta teräksestä, kamppailee nykyaikaisten sähköajoneuvojen ja kevyiden alustojen tuomien pinnoitus-, vetoisuus- ja palautushaasteiden kanssa.
- Puristuskapasiteetti kokeilua varten:Muottirakentajan, jolla ei ole riittävää puristimen vetoisuutta ja sänkykokoa sisäiseen{0}}kokeiluon, on ulkoistettava validointi lisäämällä kustannuksia, läpimenoaikaa ja viestintätasoja. Varmista, että niiden koepuristimet vastaavat tai jäljittelevät läheisesti tuotantopuristimen ominaisuuksia, mukaan lukien pehmustejärjestelmät, liukunopeus ja vetoisuus.
- Laatusertifikaatit: IATF 16949Sertifiointi on autoteollisuuden laadunhallintastandardi ja osoittaa, että toimittaja ylläpitää OEM-valmistajien vaatimaa prosessikuria, jäljitettävyyttä ja jatkuvaa parantamista. ISO 9001 tarjoaa laajemman laadunhallinnan perustan. Molempien pitäisi olla ei--neuvoteltavia perusvaatimuksia vakavalle autoteollisuuden työkaluohjelmalle.
- Koko elinkaaren tuki:Parhaat kumppanuudet ulottuvat prototyyppityökaluista tuotannon käynnistämiseen, jatkuvaan ylläpitoon ja suunnittelumuutosten toteuttamiseen. Toimittaja, joka rakentaa muotin, mutta ei voi tukea keski-käyttöiän kunnostusta, varaosien valmistusta tai-materiaalimuutosten uudelleensuunnittelua, jättää sinut pulaan, kun tuotantovaatimukset muuttuvat.
- Prototyyppi- ja näytteenottopalvelut:Mahdollisuus tuottaa prototyyppiosia ennen tuotantotyökaluihin sitoutumista antaa tiimillesi mahdollisuuden vahvistaa sopivuuden, toiminnan ja kokoonpanon yhteensopivuuden varhaisessa vaiheessa. Tämä saa kiinni suunnitteluongelmiin, kun muutokset ovat halpoja, ei sen jälkeen, kun karkaistut tuotantosuut on jo leikattu.
- Tuotantovolyymin joustavuus:Ohjelmasi määrät voivat muuttua markkinoiden kysynnän muutosten tai alustalaajennusten vuoksi. Kumppani, jolla on sekä suuren-volyymin progressiiviset muottiominaisuudet että joustavuus pienempien-volyymien siirtoihin tai prototyyppiajoihin, mukautuu ohjelmasi kanssa sen sijaan, että se pakottaisi sinut hankkimaan useita toimittajia.
- Viestintä- ja yhteistyöinfrastruktuuri:Responsiivinen suunnittelutuki, selkeä projektin virstanpylväiden seuranta ja läpinäkyvä tekninen viestintä koe-iteraatioiden aikana ovat yhtä tärkeitä kuin koneistuksen tarkkuus. Huono viestintä on yksi yleisimmistä punaisista lipuista toimittajasuhteissa, mikä usein osoittaa syvempiä organisaatioongelmia, jotka tulevat esiin kriittisten ohjelman virstanpylväiden aikana.
Arvioi yksittäisten kriteerien lisäksi, kuinka nämä ominaisuudet integroituvat. Toimittaja, jolla on erinomainen CNC-koneistus, mutta ei simulointikykyä, rakentaa juuri sen, mitä piirrät, vaikka suunnitteluun sisältyy muodostusriskejä, jotka simulaatio olisi ilmoittanut viikkoja aikaisemmin. Toimittaja, jolla on vahva suunnittelu mutta riittämätön puristusinfrastruktuuri, ei voi validoida omaa työtään. Haluat koko ketjun yhdistettynä saman katon alle.
Miten YICHEN tukee autoteollisuuden leimausohjelmia
Kun näitä arviointiperusteita sovelletaan todellisiin{0}}toimittajiin,YICHENtarjoaa konkreettisen esimerkin autoteollisuuden leimausohjelman tuen ympärille rakennetusta valmistuskumppanista. Heidän kykynsä kattaa kaikki kriteerit, joita suunnittelutiimien tulisi arvioida.
YICHEN tukee OEM-, Tier-1- ja Tier-2-insinööritiimejä leimaamalla ja ohutlevyjen valmistuspalveluilla, jotka kattavat rakenneosat, sisäosat, alustaosat ja kuorma-autoihin liittyvät metallikokoonpanot. Tällä leveydellä on merkitystä, koska se osoittaa kokemusta useista muottityypeistä ja materiaaliperheistä pikemminkin kuin kapea erikoistuminen yhteen komponenttiluokkaan. Kumppani, joka on valmistanut alustan kiinnikkeitä, rakenteellisia vahvistuksia ja sisäpuolen metalliverhoilua, ymmärtää, kuinka erilaiset meistiarkkitehtuurit, materiaaliluokat ja toleranssivaatimukset vaikuttavat toisiinsa ajoneuvoohjelmassa.
Niidenautoteollisuuden sivutarjoaa prosessitapaustutkimuksia, joita suunnittelutiimit voivat tarkastella arvioidessaan, vastaako toimittajan osoittama kyky heidän erityisiä ohjelmavaatimuksiaan. Tiimille, jotka ovat leimausmuotin valmistuskumppanien valinnan alkuvaiheessa, tällaiset dokumentoidut projektitodisteet ovat arvokkaampia kuin yleiset kykyvaatimukset.
Se, mikä tekee tämäntyyppisestä integroidusta kumppanista arvokkaan, on elinkaaren jatkuvuus. Kun sama organisaatio, joka suunnitteli ja rakensi muotin, tukee myös kokeilua, tuotantoramppia ja jatkuvaa kunnossapitoa, institutionaalinen tieto pysyy ennallaan. Insinöörit, jotka ymmärtävät, miksi tietty vetohelmi sijoitettiin tiettyyn paikkaan, ovat samat, jotka diagnosoivat muodostumisongelman kolmen vuoden kuluttua tuotannosta. Tämä jatkuvuus eliminoi tietopuutteet, jotka vaivaavat ohjelmia, joissa suunnittelu, rakentaminen ja ylläpito on jaettu erillisten toimittajien kesken.
Riippumatta siitä, minkä toimittajan lopulta valitset, yllä oleva arviointikehys antaa tiimillesi jäsennellyn polun päätöksenteon läpi. Hinnalla on aina väliä, mutta autoleimauksessa halvin muotti on harvoin halvin ohjelman koko elinkaaren aikana. Oikea kumppani toimittaa työkalut, jotka toimivat luotettavasti vuosia, mukautuvat teknisten muutosten saapuessa ja ylläpitävät mittavakauden, joka pitää kokoonpanolinjasi liikkeessä keskeytyksettä.
Usein kysytyt kysymykset autojen leimausmuotteista
1. Mitä eroa on progressiivisella muotilla ja siirtomuotilla autojen leimaamisessa?
Progressiivinen meisti käyttää jatkuvaa metallinauhaa, joka etenee useiden asemien läpi yhdessä muottisarjassa ja tuottaa pieniä osia, kuten kiinnikkeitä ja pidikkeitä suurella nopeudella (30-60+ iskua minuutissa). Siirtomuotti käyttää yksittäisiä aihioita, jotka mekaaniset tangot tai robotit siirtävät itsenäisten asemien välillä ja jotka käsittelevät väliaineista-suuria rakenteellisia osia, jotka ovat liian monimutkaisia nauha-pohjaiseen etenemiseen. Valinta riippuu osan koosta, muovauksen monimutkaisuudesta ja vuositilavuudesta. Alle 300 mm:n osat, joiden tilavuus on yli 300 000 yksikköä vuodessa, sopivat tyypillisesti progressiiviseen työkaluun, kun taas suuremmat rakenneosat, joilla on monimutkainen geometria, sopivat siirtoasennelmiin, joissa jokainen asema voidaan virittää itsenäisesti vetoisuuden ja materiaalivirran säätöön.
2. Kuinka kauan auton leimaussuulake kestää ennen kuin se on vaihdettava?
Muotin käyttöikä vaihtelee merkittävästi leimattavan metallilevyn, tuotantonopeuden ja huollon laadun mukaan. Hyvin hoidettu-progressiivinen stanssattu pehmeä teräs voi tuottaa vähintään miljoona osaa ennen suurta kunnostusta. Kuitenkin, kun meistataan edistyneitä korkealujuusteräksiä (AHSS), joiden paine on yli 980 MPa, työkalun käyttöikä voi laskea 50 000-100 000 iskuun ilman asianmukaisia pinnoitteita ja PM{11}}-luokan työkaluteräksiä. Kovametalliterät kovassa{14}}kulumisasemissa pidentävät käyttöikää 500–1000 % perinteisiin työkaluteräksiin verrattuna. Ennaltaehkäisevä huolto, joka on sidottu aivohalvausten lukumäärän liipaisimiin kalenteripäivien sijaan, on tehokkain yksittäinen strategia kuopan pitkäikäisyyden maksimoimiseksi ja odottamattomien vikojen välttämiseksi.
3. Miksi stanssaus on niin tärkeää ennen massatuotantoa autojen leimaamisessa?
Die tryout muodostaa sillan juuri koneistetun työkalun ja tuotanto{0}}valmiiden suorituskyvyn välillä. Se kuluttaa tyypillisesti 30 % työkalujen kokonaiskustannuksista ja 40 % suunnittelun aikajanasta, koska jopa täydellisesti koneistetut meistit voivat tuottaa paneeleja, joissa on halkeamia, ryppyjä tai mittapoikkeamia. Prosessi sisältää stanssauksen kosketusten todentamista varten, alustavan paneelin leimaamisen, GD&T-mittauksen CMM:ien avulla, koko-pinnan 3D-skannauksen CAD-geometriaa vastaan ja iteratiiviset korjaukset, kunnes OEM-hyväksyntäkriteerit täyttyvät. Kokeilun väliin jättäminen tai kiirehtiminen ajaa laatuongelmat alavirtaan-valkoiseen kokoonpanoon-, jossa korjauksista tulee eksponentiaalisesti kalliimpia.
4. Miten sähköautojen leimausmuotit eroavat perinteisistä autoista?
Sähköajoneuvojen alustat sisältävät leimattuja komponentteja, joilla ei ole ennakkotapausta perinteisessä ajoneuvosuunnittelussa, erityisesti akkukotelot, jotka voivat olla yli 2 metriä pitkiä ja joissa vetosyvyys on suuri. Näissä akkuhyllyissä käytetään usein alumiiniseoksia, jotka ovat alttiita naarmuuntumiselle tai räätälöityjä{2}}hitsattuja aihioita, joissa AHSS ja mieto teräs yhdistetään, mikä vaatii muotteja, jotka hallitsevat hurjasti erilaisia muovauskäyttäytymistä yhdessä työkalussa. Sähköajoneuvojen korirakenteet käyttävät myös sekamateriaalistrategioita, joissa yksi alusta saattaa tarvita puristus-karkaistulle teräkselle, kaksifaasiteräksille ja alumiinisulkimille optimoituja muotit, joista kukin vaatii erilaisia pinnoitteita, vetoisuusasetuksia ja joustokompensaatiota, jota perinteiset pehmeän -teräs-ajan työkalut eivät koskaan vaatineet.
5. Mitä minun tulee ottaa huomioon valittaessa autojen leimausmuotin valmistajaa?
Arvioi toimittajia useiden integroitujen ominaisuuksien avulla: -talon leimaussimulaatio riskien varhaiseen tunnistamiseen, dokumentoitu materiaaliosaaminen, joka vastaa ohjelman teräs- tai alumiinilaatuja, puristuskapasiteetti, joka toistaa tuotantoolosuhteet kokeilua varten, IATF 16949 -sertifikaatti autoteollisuuden laatualalle ja täydellinen elinkaarituki prototyypistä tuotannon ylläpitoon. YICHENin kaltaiset kumppanit, jotka tukevat OEM-, Tier{5}}1- ja Tier-2-tiimejä rakenne-, alusta-, sisätilojen ja kuorma-autoihin liittyvien leimattujen osien osalta, osoittavat monimutkaisten ohjelmien vaatiman laajuuden. Priorisoi toimittajat, joissa suunnittelu, rakentaminen ja ylläpito sijaitsevat saman katon alla, jotta institutionaalinen tietämys pysyy ennallaan ohjelman koko elinkaaren ajan.


