


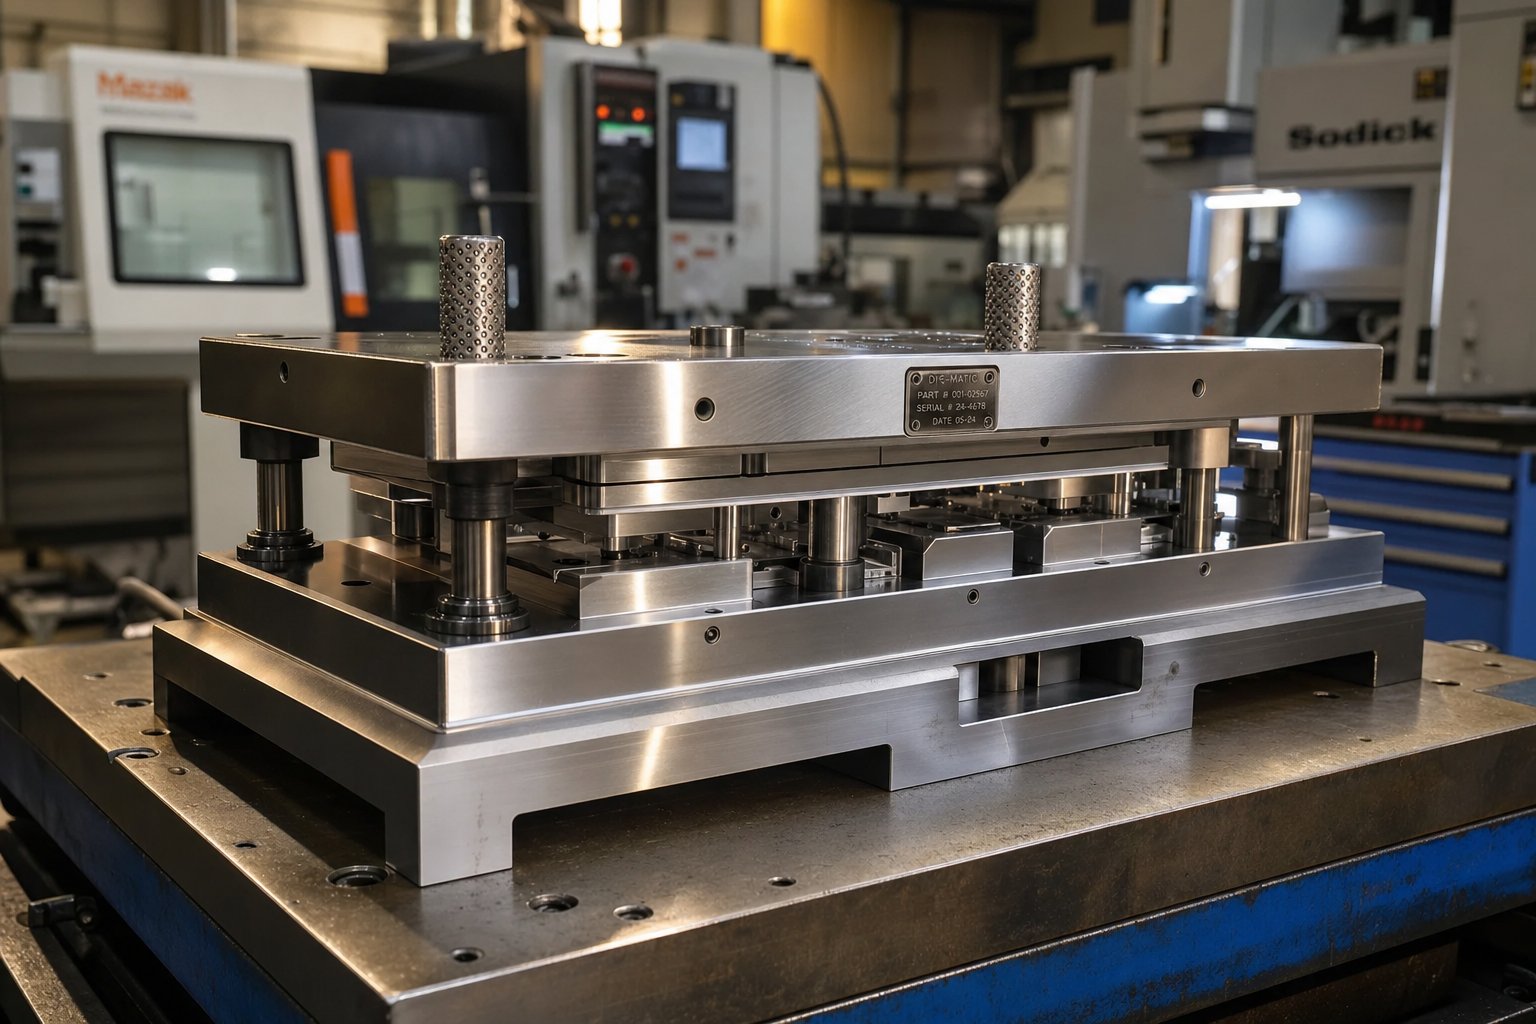
Mitä leimauskoneen valmistaja todella tekee
Kun kuulet termin "leimausmuottivalmistaja", se voi viitata kahteen asiaan: ammattitaitoiseen kauppiaaseen, joka rakentaa ja huoltaa leimausmuotit, tai erikoisliikkeeseen, joka käyttää niitä. Joka tapauksessa työhön kuuluu raakatyökaluteräksen muuttaminen tarkkuusinstrumenteiksi, jotka pystyvät muotoilemaan metalliosia tuotantonopeudella. Se on ammatti, joka sijaitsee aivan tekniikan, metallurgian ja korkean tason koneistuksen risteyksessä.}}
Leimausmuotinvalmistaja on asiantuntija, joka tulkitsee teknisiä piirustuksia, suunnittelee muotin geometriaa, ohjelmoi CNC-koneita, kokoaa karkaistuja teräskomponentteja ja validoi valmiit työkalut koepuristusajoilla valmistaakseen leimausmuotteja, jotka leikkaavat, muotoilevat ja muotoilevat peltiä toistettavalla tarkkuudella.
Leimauspuristimen valmistajan roolin määrittäminen
Tämän roolin laajuus ulottuu paljon pidemmälle kuin koneen käyttö. Muottivalmistaja lukee ja tulkitsee piirustuksia, CAD-tiedostoja ja mittamäärityksiä ymmärtääkseen tarvittavan osan tarkan geometrian. Sieltä he laskevat toleransseja, suunnittelevat koneistusjaksoja ja määrittävät, kuinka kukin leimaussuulake toimii puristuskuormituksen alaisena. mukaanYhdysvaltain työtilastotoimisto, työkalujen ja meistien valmistajat rakentavat tarkkuustyökaluja tai metallimuotoja, joita käytetään metallin, muovin ja muiden materiaalien leikkaamiseen, muotoiluun ja muovaukseen.
Vastuut kattavat koko elinkaaren: työkalujen ja meistien suunnittelukonsepteista CNC-ohjelmointiin, komponenttien asennukseen, pinnan viimeistelyyn ja viimeisiin testiajoihin. Kun valmis meisti leimaa ensimmäisen osansa koepuristimessa, meistinvalmistaja tarkastaa vikojen varalta, mittaa mittatarkkuuden ja säätää, kunnes kaikki täyttää vaatimukset. Ontariossa, Kanadassa, tämän ammatin oppisopimuskoulutusohjelmat vaativat noin8000 tuntiayhdistettynä-työ--työ- ja luokkahuonekoulutukseen, mikä kuvastaa asiantuntemusta.
Taidot, jotka erottavat kuoppien valmistajat muista
Se, mikä erottaa pätevän meistisuunnittelijan yleisestä koneistajasta, on yhdistelmä analyyttistä päättelyä, käden taitoa ja syvää materiaalituntemusta, jotka toimivat yhdessä tiukoilla toleransseilla, joskus 0,0001 tuuman sisällä. Tarkka meisti- ja leimaustyö vaatii useiden tieteenalojen pätevyyttä samanaikaisesti. Tulet huomaamaan, että parhaat harjoittajat yhdistävät digitaalisen sujuvuuden vaistonvaraiseen-käden ja säätelevät muotti leimat sopivaksi sen jälkeen, kun ne on tarkistettu mittauslaitteilla.
Ydinosaamista ovat:
- Die suunnittelu ja nauhat layout kehitys
- CNC-ohjelmointi ja moni{0}}akselin koneistus
- Johdon ja upottimen EDM-toiminta
- Pinnan hionta peili{0}}viimeistelytoleranssien mukaan
- Lämpökäsittelyn tuntemus työkaluterästen karkaisuista ja karkaisuista
- Pressin asennus, kokeilu ja tuotannon validointi
Nämä taidot eivät ole olemassa erillään. Jokainen leimaussuulake on ainutlaatuinen pulma, jossa osien geometria, materiaalin käyttäytyminen ja tuotantomäärä vaikuttavat kaikki työkalun rakentamiseen. Suulaketyypin ja sovelluksen välinen vuorovaikutus ratkaisee viime kädessä, vaatiiko projekti yksinkertaisen-yhden aseman työkalun vai monimutkaisen moni-aseman progressiivisen meisterin.
Leimausmuottityypit ja milloin niitä käytetään
Saatavilla olevien leimausmuottityyppien tunteminen on yksi asia. Säästät itse asiassa rahaa, kun ymmärrät, mikä tyyppi sopii tiettyyn osaan, budjettiisi ja tuotantotavoitteisiisi. Useimmat hankintainsinöörit näkevät meistinvalmistajansa meistintyyppisuosituksia ilman selkeää selitystä sille, miksi yksi lähestymistapa päihittää toisen. Tässä on valinnan perustelut, jotka harvoin täsmennetään.
Progressiiviset terät suuriin{0}}volyymiin
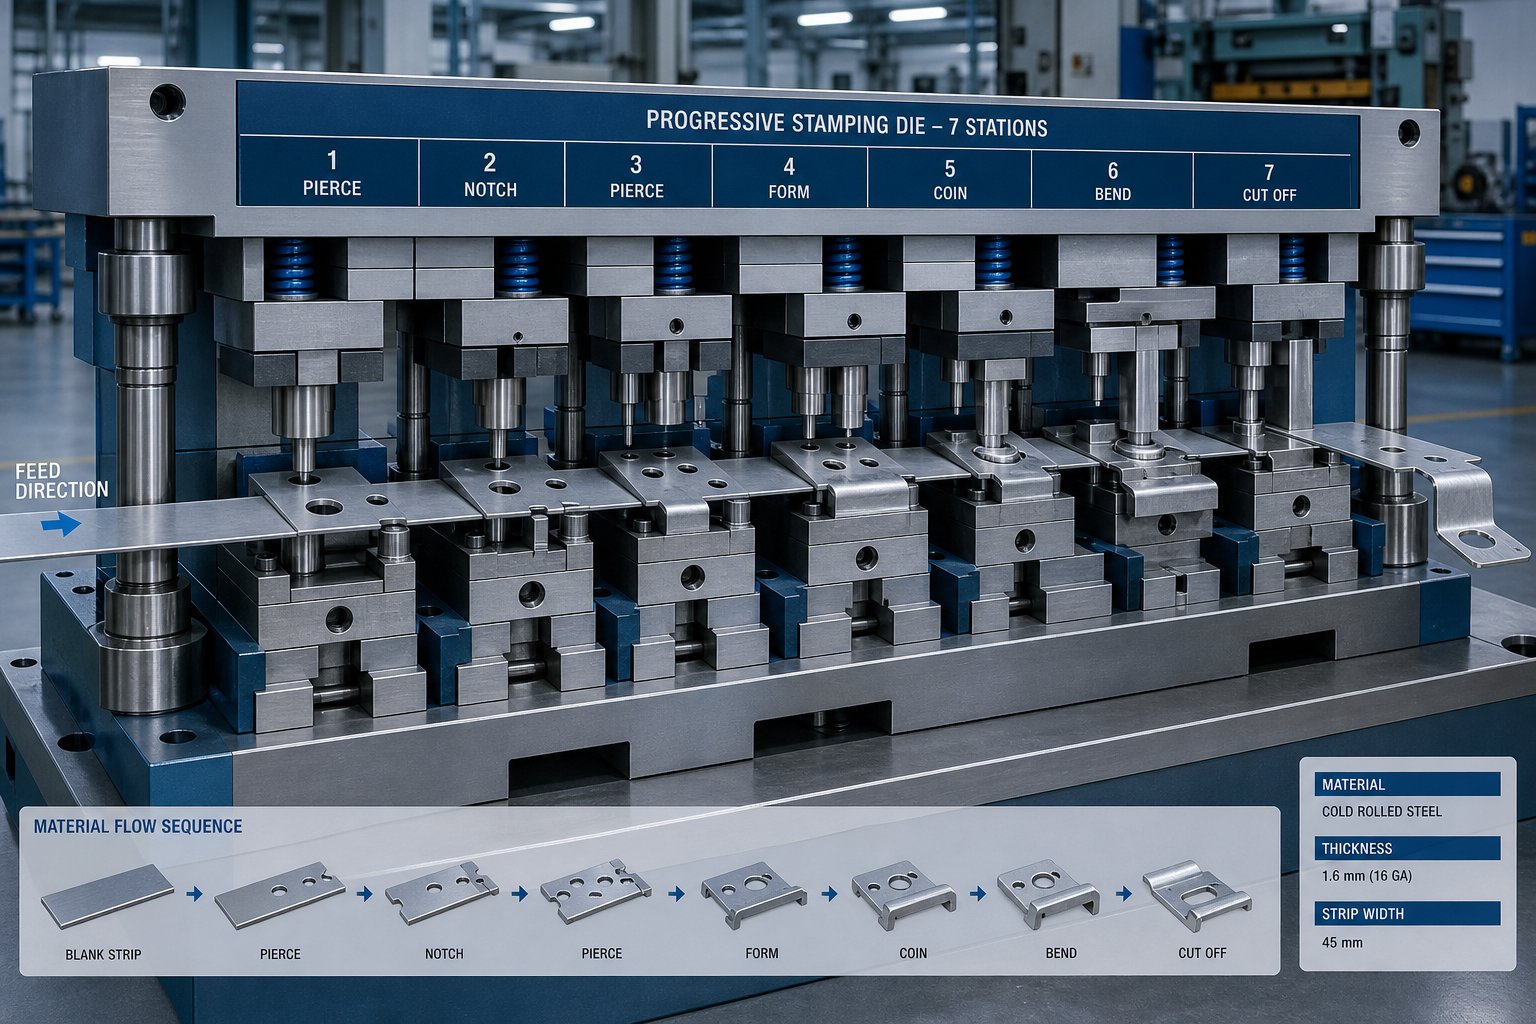
Kuvittele, että metallilevykela syöttää jatkuvasti suulakkeen läpi, jossa on useita asemia, joista jokainen suorittaa eri leikkauksen, taivutuksen tai muodon. Se on progressiivinen leimausmuottisuunnittelu toiminnassa. Työkappale pysyy kiinni alustalistalla alusta loppuun liikkuen asemalta, kunnes valmis osa irtoaa lopussa. Tämä arkkitehtuuri mahdollistaa sykliajat mitattuna iskuina minuutissa eikä osina tunnissa, joten se on vakiovalinta autojen leimaussuulakkeille, sähköisille metallileimausliittimille ja kaikille komponenteille, joita valmistetaan satoja tuhansia vuosittain.
Vaihtoehto? Korkeammat alkutyökalukustannukset ja pidemmät suunnitteluaikaajat. Progressiiviset muotit vaativat huolellista nauhasuunnittelua ja tarkkaa koneistusta jokaisella asemalla. Mutta kun volyymi oikeuttaa investoinnin, kappalekohtainen-hinta laskee dramaattisesti ja toistettavuus pysyy tiukkana miljoonien jaksojen ajan.
Siirto- ja yhdistelmämuotti
Suuremmat osat, jotka eivät voi jäädä kiinni telineeseen, tarvitsevat toisenlaisen lähestymistavan. Siirtomuotit erottavat ensin aihion, sitten mekaaniset sormet siirtävät yksittäisen työkappaleen itsenäisten muotoiluasemien kautta. Tämän ansiosta siirtotyökalut ovat ihanteellisia syvävedetyille-koteloille, rakennetuille ja komponenteille, jotka ovat liian leveitä tai liian syviä progressiivista nauhansyöttöä varten. Muistileimaus siirtojärjestelmillä käsittelee monimutkaisia 3D-geometrioita, jotka muutoin edellyttäisivät useita erillisiä toimintoja.
Yhdisteen suulakkeet miehittävät kompleksisuusspektrin vastakkaisen pään. Ne suorittavat useita operaatioita, leikkaamalla, lävistämällä ja joskus muotoilemalla, yhdellä painalluksella. Ajattele litteitä aluslevyjä, yksinkertaisia välilevyjä tai laminointipinoja. Tuloksena on korkea tasaisuus, erinomainen samankeskisyys ominaisuuksien välillä ja kohtuulliset työkalukustannukset. Yksinkertaisten osien geometriassa keskimääräisillä tilavuuksilla yhdistemuotit tarjoavat usein parhaan tasapainon nopeuden ja taloudellisuuden välillä.
Single{0}} Station ja Specialty Dies
Kaikki projektit eivät vaadi moni{0}}asematyökaluja. Veto-, tyhjennys-, lävistys- ja yhdistelmämuotit käsittelevät pienempiä-volyymejä tai erikoisleimaussovelluksia, joissa joustavuus on tärkeämpää kuin syklin nopeus. Tyhjennysmuotti lävistää litteitä profiileja levyvarastosta. Vetomuotti venyttää materiaalia kupin tai kuoren muotoon. Nämäyksi{0}}aseman metallileimausmuotitrakentaminen maksaa vähemmän ja niitä on nopeampi muokata suunnitelmien kehittyessä, mikä tekee niistä käytännöllisiä prototyyppiajoihin tai kapean tuotantoon.
| Die Tyyppi | Paras | Tyypillinen äänenvoimakkuusalue | Suhteellinen hinta | Monimutkaisuustaso |
|---|---|---|---|---|
| Progressiivinen | Pienistä ja keskikokoisista{0}}osista monimutkaisilla ominaisuuksilla | 100,000+ vuodessa | Korkea | Korkea |
| Siirtää | Suuret tai syvävedet{0}}osat | 25,000 - 500,000+ | Korkea | Korkea |
| Yhdiste | Litteät osat, joissa on useita ominaisuuksia samassa tasossa | 10,000 - 200,000 | Keskikokoinen | Matalasta keskitasoon |
| Tyhjennys | Yksinkertaiset litteät profiilit | 5,000 - 100,000 | Matala | Matala |
| Piirrä | Kupin, kuoren tai kotelon muodot | 5,000 - 100,000 | Keskikokoinen | Keskikokoinen |
Oikean tyypin valinta perustuu kouralliseen käytännön kriteereihin, jotka sinun tulee arvioida ennen tarjousten pyytämistä:
- Osakoko ja kirjekuoren enimmäismitat
- Vuotuinen tuotantomäärä ja odotettu työkalun käyttöikä
- Toleranssivaatimukset ja ominaisuuden monimutkaisuus
- Materiaalityyppi ja levyn paksuus
Muottien ja leimaamisen oikea hankkiminen tässä vaiheessa estää kalliit uudelleensuunnittelut myöhemmin. Täällä tekemäsi valinta määrää myös, mitä materiaaleja meistivalmistajasi tulee käyttää, mitä työkaluteräslaatuja käytetään ja kuinka kauan työkalut kestävät tuotantokuormituksella.
Die valmistusprosessi ideasta tuotantojulkaisuun
Oikean muottityypin valinta on vasta lähtökohta. Alkuperäisen päätöksen ja tuotantovalmiuden -työkalun välillä tapahtuu kuukausien suunnittelua, tarkkuustyöstöä ja iteratiivista validointia. Useimmat ostajat eivät koskaan näe tätä prosessia kokonaisuudessaan, mikä vaikeuttaa budjettien suunnittelua, realististen aikataulujen asettamista tai sen tietämistä, milloin heidän panoksiaan tarvitaan. Näin työkalujen ja muotin valmistus todella etenee vaihe vaiheelta.
- Konseptin tarkistus ja toteutettavuusarviointi
- Strip layout kehitys
- Yksityiskohtainen muotoilu
- Leimausmuotin osien CNC-työstö
- Komponenttien kokoonpano ja asennus
- Lämpökäsittely ja pintakarkaisu
- Kokeilupuristin juoksee
- Korjaus ja virheenkorjaus
- Tuotannon kirjautuminen-pois
Jokainen virstanpylväs edustaa päätösporttia, jossa stansseja ja usein asiakas vahvistaa valmiutensa ennen siirtymistä eteenpäin. Minkä tahansa vaiheen ohittaminen tai kiirehtiminen lisää ongelmia loppupäässä.
Toteutettavuusanalyysi ja meistisuunnittelu
Ennen kuin terästä leikataan, stanssausmuotinvalmistaja arvioi, voidaanko osa todella muotoilla vedettynä. Tämä toteutettavuusvaihe sisältää osan geometrian, seinäkulmien, vetosyvyyden ja materiaalin venytysrajojen analysoinnin. Insinöörit käyttävät FEA-pohjaista muovaussimulaatiota, jota kutsutaan joskus CAE-analyysiksi, ennustaakseen, kuinka metallilevy käyttäytyy muotin sisällä. Nämä simulaatiot ilmoittavat ongelmista, kuten liiallisesta ohenemisesta, rypistystaipmuksesta tai takaiskusta, ennen kuin yksi työkaluteräskappale tilataan.
Tutkimuskohdeleimaussimuloinnin optimointivahvistaa, että elementtimenetelmät voivat ennustaa muodostusvirheitä, kuten repeytymistä ja rypistymistä, analysoimalla venymän jakautumista, paksuuden vaihtelua ja muodostusrajoja virtuaalisten kokeiden aikana. Tällainen ennakkoanalyysi lyhentää kehityssyklejä ja vähentää kallista uudelleentyöstöä.
Kun toteutettavuus on vahvistettu, leimausmuotin suunnitteluvaihe alkaa. Insinöörit kehittävät kaistaleasettelun, joka määrittää, kuinka litteä aihio syöttää kunkin aseman läpi, kuinka materiaalin käyttö maksimoidaan ja missä romu syntyy. Suulakearkkitehtuuri, mukaan lukien levyn mitoitus, ohjausjärjestelmät ja asemajärjestys, viimeistellään CAD-muodossa. Tässä die-konseptista tulee rakennettava suunnitelma.
Koneistus, kokoonpano ja lämpökäsittely
Tämän suunnittelun muuttaminen fyysiseksi työkaluksi vaatii tarkkuutta joka vaiheessa. CNC-jyrsintä leikkaa stansseja ja lävistysprofiileja lähes{1}}verkkomuotoon. Lanka-EDM käsittelee monimutkaiset ääriviivat ja tiukat sisävälykset, joihin perinteisellä jyrsinnällä ei päästä. Pintahionta tuo kriittiset yhteensopivuuspinnat mikroneina mitattuihin tasaisuustoleransseihin.
Kun yksittäiset leimausmuotin osat on koneistettu, kokoonpano alkaa. Muotinvalmistajat asentavat lävistimet pidikkeisiin, kohdistavat leikkuureunat, asettavat sulkukorkeudet ja varmistavat, että jokainen komponentti liikkuu tarkoitetulla tavalla. Tämä sovitusprosessi riippuu suuresti käsistä-ja taidoista, sillä jopa muutaman tuhannestuuman suuntausvirhe voi aiheuttaa ennenaikaista kulumista tai osien vikoja.
Lämpökäsittely seuraa kriittisten kulumisosien kokoonpanoa. Karkaisu- ja karkaisuprosessit nostavat työkaluteräksen kovuuden vaaditulle tasolle, tyypillisesti välillä 58-62 HRC leikkuureunoilla. Järjestys on tärkeä: koneistus tapahtuu ennen karkaisua, koska täysin karkaistu teräs on paljon vaikeampaa ja kalliimpaa leikata. Lämpökäsittelyn jälkeen viimeistelyhionta palauttaa tarkat mitat, jotka voivat muuttua hieman kovettumisjakson aikana.
Kokeilu, virheenkorjaus ja tuotantojulkaisu
Kun muotti on koottu ja karkaistu, se siirtyy koepuristimeen. Tässä teoria kohtaa todellisuuden. Muotinvalmistaja käyttää näyteosia, tarkastaa ne halkeamisen, rypistymisen, mittapoikkeamien ja pintavirheiden varalta ja jäljittää sitten jokaisen ongelman perimmäissyyn.Keysightin analyysi virtuaalisista kokeistapanee merkille, että ensimmäisten kokeilujen aikana ilmenevät viat ovat sekä aikaavieviä että kallista korjata, minkä vuoksi ennakkosimulaatiosta on tullut standardi leimaustyökalu- ja meistipajoissa.
Mukautettujen metallileimausmuotien virheenkorjaus on harvoin{0}}kertakäsittely. Backback saattaa vaatia kompensaatiosäätöjä. Jakaminen saattaa vaatia tarkistettuja vetosäteitä tai lisämuovausasemia. Rypistyminen voi vaatia aihion pidikkeen paineen säätämistä tai geometrian muutoksia. Jokaista korjausta seuraa uusi koeajo, kunnes osat vastaavat jatkuvasti tulostusvaatimuksia.
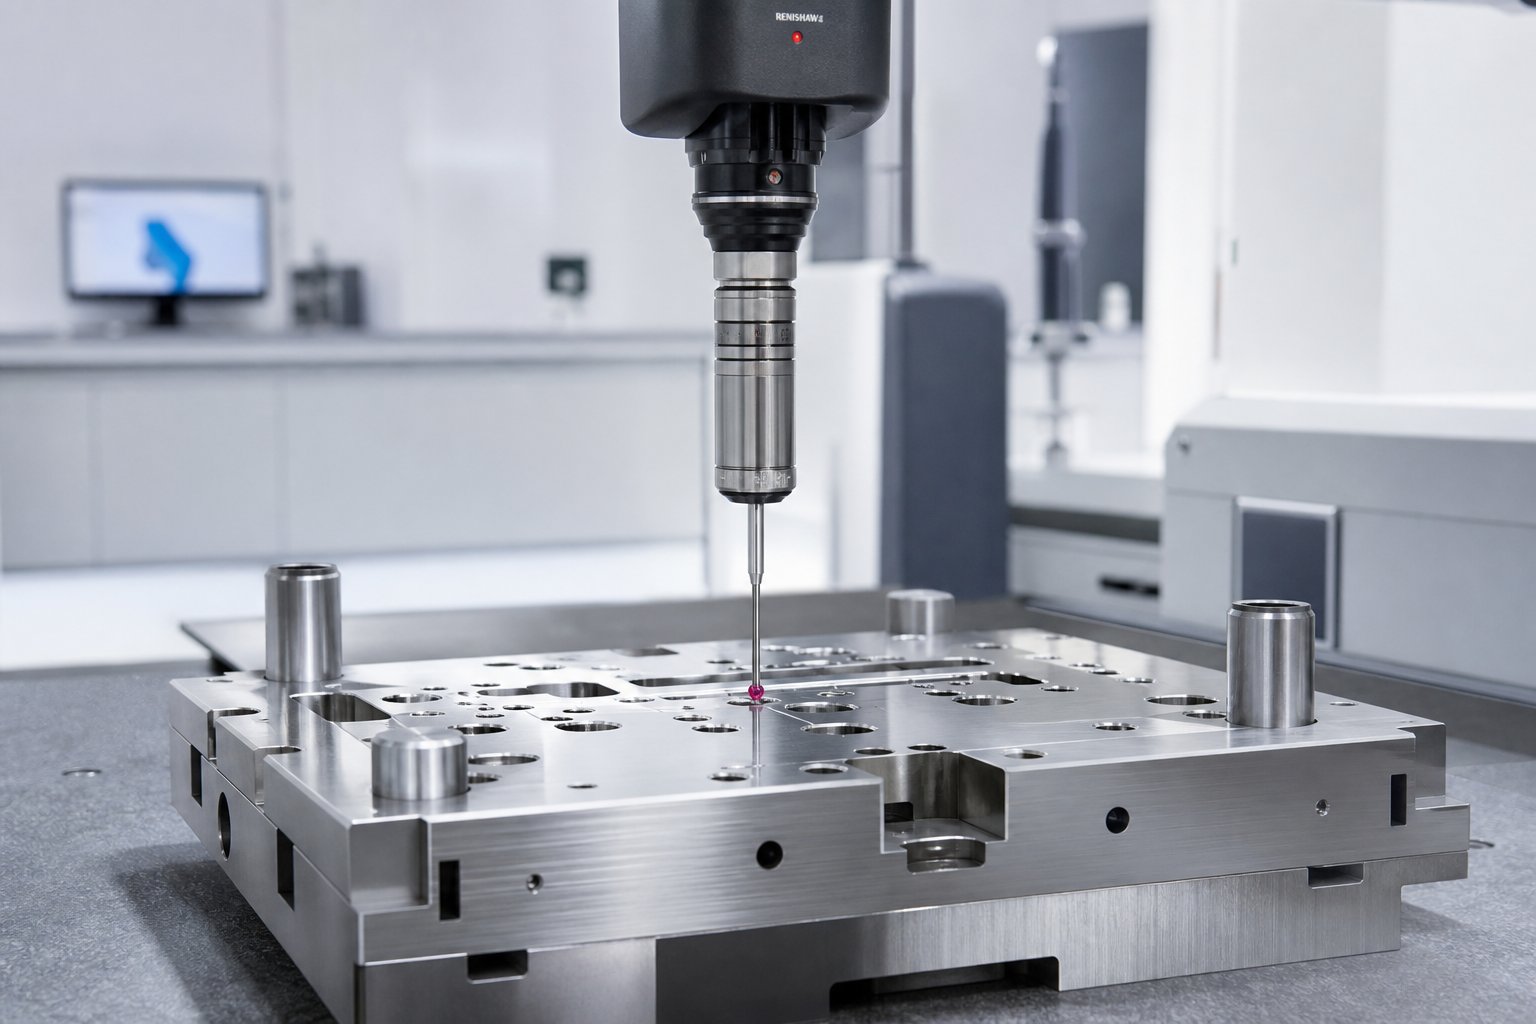
Tuotanto{0}}poistetaan, kun mittatarkastus, usein CMM:n kautta, vahvistaa, että osat ovat tilastollisesti merkityksellisen näytteen toleranssin sisällä. Tässä vaiheessa muotin valmistusvaihe on valmis ja työkalu siirtyy tuotantolattialle.
Tämä koko sarja toteutettavuudesta kirjautumiseen{0}}on myös piilossa suurimmat kustannus- ja aikajanamuuttujat. Ymmärtäminen, mikä ohjaa näitä muuttujia, antaa ostajille paljon enemmän vaikutusvaltaa suunnittelussa ja neuvotteluissa.
Die materiaalin valinta ja työkaluteräslaadut
Suulakkeesi sisällä oleva teräs määrittää, kuinka kauan se kestää, kuinka usein se tarvitsee huoltoa ja viime kädessä, mitä kukin leimattu osa maksaa sinulle tuotantoajon aikana. Silti materiaalin valinta on yksi vähiten keskusteltuja aiheita ostajien ja leimausmuotinvalmistajan välillä. Useimmissa lainauksissa luetellaan arvosana, kuten "D2", selittämättä, miksi tämä arvosana valittiin tai mitkä vaihtoehdot voisivat palvella sinua paremmin. Tässä on se, mikä ajaa tämän päätöksen.
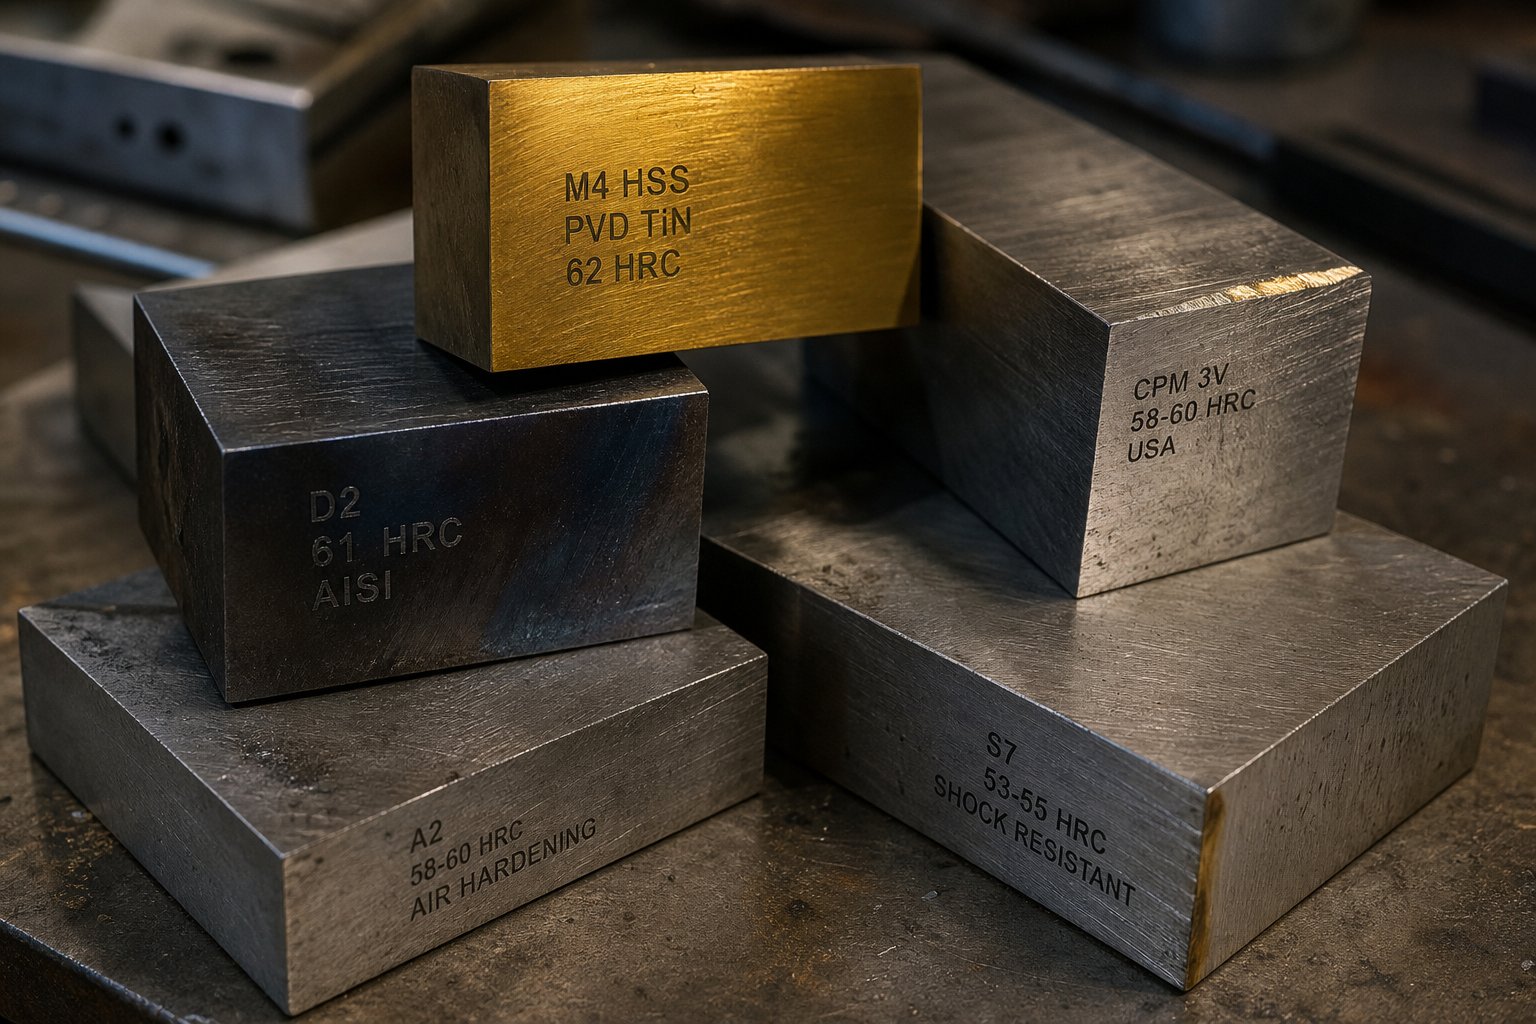
Yleiset työkaluteräslaadut leimausmuotteihin
Jokainen metallileimaussuulake tasapainottaa kolmea kilpailevaa ominaisuutta: kovuus muodon säilyttämiseksi kuormitettuna, kulutuskestävyys pitkäikäisyyteen ja sitkeys iskun vaimentamiseen halkeilematta. Mikään yksittäinen puristusmuotti ei maksimoi kaikkia kolmea, joten laadun valintaan liittyy aina sovelluksesi mukaisia kompromisseja.
D2on suuren{0}}äänenvoimakkuuden sammutuksen ja lävistyksen työhevonen. Sen korkea hiili- ja kromipitoisuus (1,40-1,60 % C, 11,00-13,00 % Cr) tarjoaa poikkeuksellisen kulutuskestävyyden 54-61 HRC:ssä.D2 on yleisesti käytössäaihio-, leimaus-, leikkuu- ja trimmausmuotteissa, joissa poikkeuksellinen sitkeys ei ole ensisijainen vaatimus. Pitkäkestoisille-teräsleimausmuotteille, jotka tuottavat satoja tuhansia osia, D2 on edelleen oletusvalinta.
A2tarjoaa keskitien. Hieman vähemmän kromia (4,75–5,50 %) ja hiiltä (0,95–1,05 %) kuin D2:ssa, se saavuttaa 57–62 HRC:n, mutta säilyttää kohtalaisen sitkeyden. A2 toimii hyvin muovaussovelluksissa, lyönnissä ja suurissa meistimuotissa, joissa työkalu kohtaa kulumisen ohella taivutusjännitystä. Ajattele sitä tasapainoisena vaihtoehtona metallileimausmuotteille, joiden täytyy sekä leikata että muotoilla materiaalia.
S7sijaitsee spektrin sitkeyspäässä. Sen pienempi hiilipitoisuus (0,45-0,55 %) ja pelkistetty kromi (3,00-3,50 %) antavat käyttökovuuden 48-58 HRC ja erinomaisen iskunkeston. S7 soveltuu raskaaseen muotoiluun, kylmätaivutusmuotteihin ja metallipuristusmuotteihin, jotka ovat alttiina äkillisille iskukuormituksille. Jos stanssasi halkeilee kulumisen sijaan, S7 korjaa perimmäisen syyn.
M2 ja M4nopeat{0}}nopeuksiset teräkset sopivat toimintoihin, joissa kohonnut lämpötila ja nopeus ylittävät tavanomaiset kylmä{1}}työteräkset. Nämä laatuluokat säilyttävät kovuuden korkeammissa käyttölämpötiloissa, joten ne sopivat korkean-iskun-sovelluksiin.
Äärimmäiseen-kulutusasemille, erityisesti progressiivisissa muotteissa, joissa käytetään hankaavia ruostumattomia tai -lujia materiaaleja,kovametallisisäosattarjota askel{0}}muutos pitkäikäisyyteen. Kovametallileimaussuuttimet tai kovametalli{2}}asennetut asemat voivat pidentää käyttöikää 500-1000 % verrattuna perinteisiin työkaluteräksiin, vaikka niiden hauraus rajoittaa käyttöä vähäisissä töissä, kuten hienotyöstössä ja matalassa vedossa. Alumiiniset meistomuotit sitä vastoin antavat usein etusijalle pinnan viimeistelyn ja naarmuuntumisenkestävyyden raakakovuuden sijaan, koska pehmeämmät työkappaleen materiaalit tarttuvat usein työkalupintoihin kulumisen sijaan.
| Luokka | Kovuus (HRC) | Ensisijainen käyttötapaus | Suhteellinen hinta | Odotettu kuolinelämä |
|---|---|---|---|---|
| D2 | 54 - 61 | Suuri{0}}äänenvoimakkuuden tyhjennys ja lävistys | Matalasta keskitasoon | Pisin perinteisistä teräksistä |
| A2 | 57 - 62 | Muotoilu, lyönti ja tasapainotetut sovellukset | Matalasta keskitasoon | Kohtalainen pitkä |
| S7 | 48 - 58 | Raskaat-mittamuovaavat ja iskun{1}}kuormitetut muotit | Keskikokoinen | Keskitasoinen (käyttöä-rajoitettu) |
| M2/M4 | 60 - 65 | Nopeat-nopeat ja{1}}korkean lämpötilan toiminnot | Keskitasoista korkeaan | Pitkä sopivissa sovelluksissa |
| Karbidi | 70+ | Äärimmäistä{0}}kulutusta kestävät lisäosat hankaaville materiaaleille | Korkea | Huomattavasti pidempi kuin työkaluteräkset |
Oikea laatu riippuu kolmesta yhdessä toimivasta tekijästä: tuotantomäärästäsi, meistettävästä työkappaleen materiaalista ja valmiin osan toleranssivaatimuksista. Muottivalmistaja, joka valitsee materiaalia esittämättä yksityiskohtaisia kysymyksiä kaikista kolmesta, arvailee ennemmin kuin suunnittelee.
Pintakäsittelyt ja pinnoitteet
Jopa paras meistoteräs hyötyy pinnan parannuksesta. Pinnoitteet ja käsittelyt lisäävät kovemman, alhaisemman-kitkakerroksen, joka vähentää hilseilyä, hidastaa kulumisen etenemistä ja pidentää huoltoseisokkien välisiä aikavälejä.
Yleisiä pinnoitusvaihtoehtoja ovat:
- TiN (titaaninitridi)- yleiskäyttöinen-PVD-pinnoite, joka lisää pinnan kovuutta ja vähentää kitkaa
- TiCN (titaanikarbonitridi)- kovempaa kuin TiN ja parempi kulutuskestävyys leikkaus- ja lävistysasemissa
- TD (Toyota Diffusion / Thermo{0}}Reactive Deposition)- CVD-perheprosessi, joka luo äärimmäisen kovan vanadiinikarbidikerroksen, joka on tehokas lujassa teräksessä-muovauksessa
- TiAlN (titaanialumiininitridi)- toimii hyvin korkeissa lämpötiloissa, jotka syntyvät nopean-leimauksen aikana
Tutkimus osoitteestaAHSS-sovellusohjeetosoittaa pinnoitteiden käytännön eron: kromattu -D2-työkalu epäonnistui 50 000 osan jälkeen, kun taas sama työkaluteräs ioninitrauksella ja PVD-krominitridipinnoite tuotti yli 1,2 miljoonaa osaa. Se ei ole marginaalinen parannus. Se on täysin erilainen kustannus-per-osa yhtälö.
Nitraus, sekä kaasu- että plasma (ioni) -lajit, luo kovetetun pintakerroksen diffuusoimalla typpeä teräkseen. Ionitridaus toimii alhaisemmissa lämpötiloissa kuin kaasunitraus, mikä vähentää vääristymisriskiä ja rakentaa kulumista kestävän-pinnan. Kromipinnoitus, joka oli aikoinaan tavallinen lähestymistapa, on jäänyt pois suosiosta mikrohalkeilutaipumusten ja ympäristöongelmien vuoksi. Tutkimukset osoittavat, että se ei ole paras vaihtoehto kehittyneiden -lujien terästen meistien käsittelyyn.
Yksi käytännön huomautus: pinnoitteet tulee levittää ensimmäisen kokeilun ja virheenkorjauksen jälkeen. Muotin geometrian säätäminen pinnoituksen jälkeen tarkoittaa, että poistat juuri sen kerroksen, josta juuri maksoit. Kokeneet meistit tekevät kaikki korjaukset ensin ja tekevät sitten lopullisen pintakäsittelyn ennen tuotannon vapauttamista.
Materiaali- ja pinnoitevalinnat laskeutuvat suoraan projektin kustannuksiin ja aikajanalle. PVD-pinnoitetusta jauhemetallurgisesta teräksestä valmistettu muotti maksaa etukäteen enemmän kuin tavallinen D2-suulake, mutta tämä investointi muuttaa ylläpidon matematiikan täysin monivuotisella tuotantokaudella.
Modernit tekniikat muokkaavat kauppaa
Teräslaadun ja pinnoitteen valinta ovat teknisiä päätöksiä, jotka perustuvat vuosikymmenten metallurgiseen tietämykseen. Mutta tapa, jolla leimausmuotin valmistaja soveltaa tätä tietämystä alkuperäisestä suunnittelun validoinnista myymälän toteuttamiseen, on muuttunut dramaattisesti. Digitaaliset työkalut ja edistyneet työstöalustat tiivistävät aikajanat, eliminoivat arvailut ja antavat pohjaa sille, mitä pätevä meisti voi tarjota.
CAE-simulointi ja digitaalinen prototyyppi
Viime vuosikymmenen suurin harppaus meistityökalujen suunnittelussa ei ole uusi kone. Se on kyky leimata osa käytännössä ennen kuin terästä leikataan. FEA-pohjaisen muovaussimuloinnin avulla insinöörit voivat kopioida digitaalisesti koko levyn muovausprosessin: syväveto, venytysmuovaus, laippaus ja trimmaus. Ohjelmisto kartoittaa jännitysjakauman, ennustaa paksuuden vaihtelua, merkitsee rypistyvyöhykkeitä ja laskee takaiskun muodonmuutoksen, kaikki tunneissa eikä viikkoissa koepuristuksessa.
Mitä tämä käytännössä tarkoittaa? MukaanCAE-simulaatioasiantuntijoiden alan tiedot, valmistajat, jotka integroivat simulaation työkalujen suunnittelupalveluiden työnkulkuun, vähentävät tyypillisesti kokeilutoistoja 30-50 %. Tämä tarkoittaa suoraan lyhyempiä läpimenoaikoja ja pienempiä muutoskustannuksia. Muotoilurajakaavion analyysi tunnistaa halkeaman -riskivyöhykkeet ja puristusperäisen rypistymisen ennen koneistuksen aloittamista, jolloin suunnittelijat voivat säätää aihion muotoa, sideaineen painetta ja piirtää vanan geometriaa, kun muutoksia on vielä vapaasti tehtävä.
Springback-kompensaatio yksin oikeuttaa simulointiinvestoinnin moniin projekteihin. Sen sijaan, että insinöörit havaitsivat, että muotoiltu paneeli ponnahtaa toleranssista ulos muotin kovettamisen jälkeen, insinöörit{1}}kompensoivat työkalun pinnan geometrian digitaalisesti. Tuloksena on meisti, joka tuottaa mitoiltaan oikeat osat ensimmäisestä tuotantokierroksesta lähtien.
Nopea{0}}koneistus ja automaatio
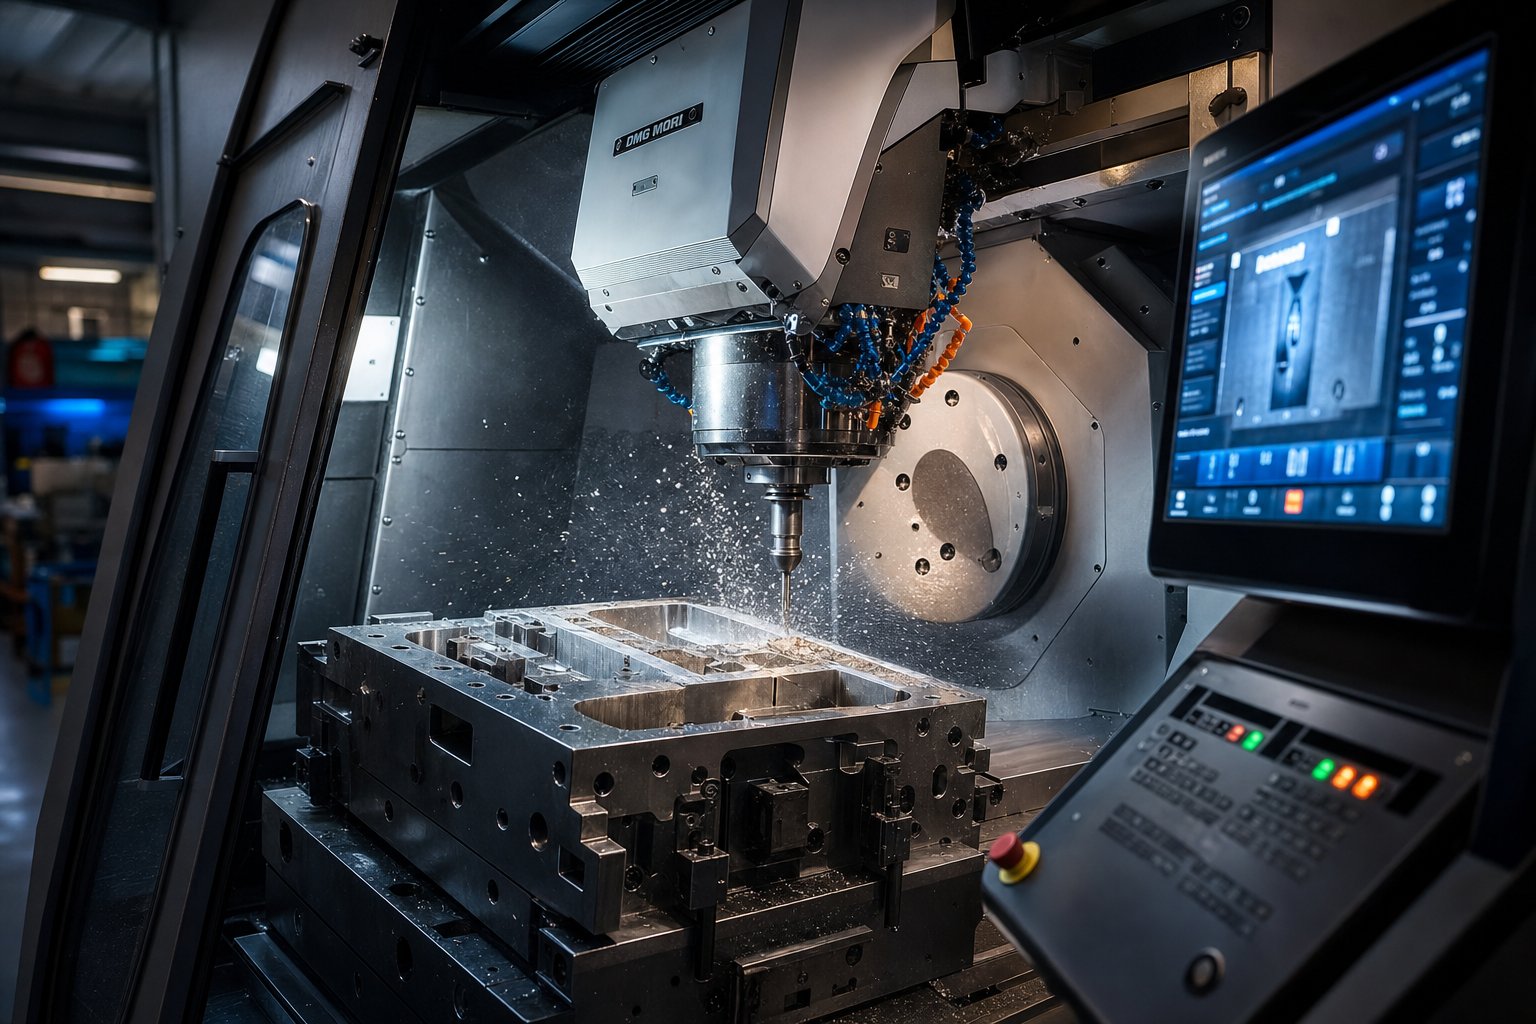
Tehtaalla 5-akselinen nopea koneistus on määritellyt uudelleen sen, mikä on mahdollista stanssausleikkauksessa. Perinteinen 3-akselinen CNC vaati useita asetuksia ja laajaa käsinkäsittelyä. Nykyaikaiset 5-akseliset järjestelmät koneistavat monimutkaiset meistipinnat yhdellä kiinnityksellä, säilyttäen optimaaliset työkalukulmat koko leikkauksen ajan. Tämä tuottaa erinomaisen pintakäsittelyn suoraan koneesta, mikä vähentää tai eliminoi manuaalisen kiillotusajan.
Automaatiotyökalut ja meistit käyttävät nyt automatisoituja EDM-kennoja, jotka käyvät ilman valvontaa yön yli ja lataavat ja indeksoivat työkappaleita ilman käyttäjän väliintuloa. Robottikiillotusjärjestelmät tarjoavat tasalaatuisen pintakäsittelyn suurilla muottipinnoilla, joissa käsinkiillotus lisää vaihtelua. Työkaludynamiikka eroaa tässä automaatiosta leimaustuotantokerroksessa. Muotipajassa automaatio tähtää tarkkuuteen ja toistettavuuteen kertakäyttöisissä työkaluissa. Tuotannossa se kohdistaa suorituskyvyn identtisiin osiin.
5-akselisen HSM:n ja automatisoitujen toissijaisten prosessien yhteisvaikutus on mitattavissa: kerran 12–16 viikon työstöajan vaatineet metallileimaustyökalut voidaan usein toimittaa 8–10 viikossa tarkkuudesta tinkimättä.
Digitaaliset kaksoset ja{0}}dataan perustuva ylläpito
Leimaustyökalujen nouseva raja on anturien upottaminen suoraan suulakkeeseen. Nämä instrumentoidut työkalut seuraavat reaaliajassa iskumäärää, tonnimäärää sykliä kohden, lämpötilan vaihteluita ja mittojen siirtymää. Atapaustutkimus autoleimauslaitoksesta12 nopealla{1}}puristimella havaittiin, että 68 % odottamattomista seisokeista olisi voitu estää 4–48 tunnin ennakkovaroituksella, käyttämällä puristimen antureista ja osien tarkastusjärjestelmistä jo saatavilla olevia tietoja.
Digitaaliset kaksoisalustat korreloivat nämä signaalit puristimien ja meistisarjojen välillä ennustaen kulumisen etenemistä ja ajoittaen huollon ennen vikojen ilmenemistä. Progressiiviset muottien kulumiskuviot näkyvät osien laatumittareissa kolme päivää ennen katastrofaalista työkaluvikaa. Näitä järjestelmiä ottavat laitokset raportoivat ennustetarkkuuden saavuttavan 85–92 % kuuden kuukauden kuluessa käyttöönotosta.
Ostajille tämä tarkoittaa, että sisäänrakennetulla-meistintunnistimella varustettu meisti maksaa etukäteen enemmän, mutta tarjoaa alhaisemmat käyttöiän kustannukset, koska yllätyskatkaisut vähenevät ja käyttöikä pitenee.
Tekniikat, jotka muokkaavat leimausmuottivalmistajien kauppaa tänään:
- 3D-muovaussimulaatio Forming Limit Diagram -analyysillä
- Topologia{0}}optimoidut muottirakenteet painon ja jäykkyyden mukaan
- Nopea{0}}5-akselinen CNC-työstö
- Automatisoidut lanka-EDM-kennot ilman valvontaa
- In-suulaketunnistin voiman, lämpötilan ja iskun seurantaan
- Digitaaliset kaksoisalustat ennakoivaan huoltoon ja kuolemien elinkaaren seurantaan
Nämä ominaisuudet eivät ole jakautuneet tasaisesti eri toimialoilla. Osa myymälöistä toimii huipputasona, kun taas toiset luottavat menetelmiin, jotka eivät ole muuttuneet vuosikymmeniin. Tämä aukko luo todellisia eroja siinä, mitä meistiprojekti maksaa, kuinka kauan se kestää ja kuinka valmis työkalu toimii, kun se saavuttaa puristuslattian.
Die-projektien kustannustekijät ja läpimenoajat
Teknologiakuilu muottipajojen välillä muokkaa suoraan kahta muuttujaa, joista ostajat välittävät eniten: mitä työkalu maksaa ja milloin se saapuu. Silti kustannukset ja läpimenoaika ovat meistämismuotinvalmistajan kanssa työskentelyn läpinäkymättömimmät näkökohdat. Lainaukset vaihtelevat hurjasti kaupasta toiseen, aikajanat venyvät ilman selkeää selitystä, ja kunkin numeron taustalla olevat tekijät jaetaan harvoin asiakkaan kanssa. Tämä läpinäkyvyyden puute ei tarkoita, että matematiikka olisi tuntematon. Se tarkoittaa, että kehystä ei ole koskaan laadittu tarpeeksi selkeästi, jotta ostajat voivat kysyä oikeita kysymyksiä.
Mikä aiheuttaa leimausmuotin kustannuksia
Jokainen räätälöity metallileimausmuottitarjous on yhdistelmä päätöksiä, joista osan teet sinä, osan meistinvalmistaja ja osan fysiikan sanelee. Kun ymmärrät, mitkä muuttujat painavat eniten, voit optimoida kustannukset ennen ensimmäisen ostotilauksen tekemistä.
Suurin yksittäinen kustannustekijä on stanssauksen monimutkaisuus, erityisesti asemien lukumäärä ja kullekin suoritettavat toiminnot. Toimialan kustannusarviotiedot osoittavat, että jokainen lisäasema progressiivisessa muotissa lisää kokonaiskustannuksia noin 8-12 % lisätyn suunnitteluajan, koneistustuntien ja kokoonpanotyön ansiosta. Viiden-aseman tyhjennys- ja lävistysmeisti on pohjimmiltaan erilainen sijoitus kuin kahdentoista{5}}aseman progressiivinen työkalu muotoilulla, nokkatoiminnoilla ja napauttamalla.
Osan koolla on väliä, koska se määrää meistisarjan fyysisen mittakaavan, joka jakautuu materiaalikustannuksiin, koneistusaikaan ja koekäyttöön tarvittavaan puristimen vetoisuusluokkaan. 200 tonnin puristimen sisään mahtuva suulake käyttää vähemmän työkaluterästä ja toimii laajemmin saatavilla olevilla laitteilla kuin 600 tonnin koneen.
Tässä ovat ensisijaiset kustannustekijät, jotka on lueteltu laskevassa järjestyksessä mukautetun metallileimaustyökalun tarjouksen tyypillisen vaikutuksen mukaan:
- Die monimutkaisuus- asemien määrä, nokkatoiminnot,-kierteitys, nostomekanismit ja erikoisominaisuudet
- Osageometria ja toleranssit- tiukemmat toleranssit siirtävät koneistuksen tavallisesta CNC:stä tarkkuus-EDM- ja jigi-hiontaan, jolla on huomattavasti korkeammat tuntihinnat
- Työkaluteräslaatu ja karkaisu- premium-luokan, kuten M4 tai kovametalli{2}}asennetut asemat maksavat moninkertaisesti standardin D2:n, ja lämpökäsittely lisää sekä kustannuksia että aikataulutusaikaa
- Osakoko ja meistinkuori- suuremmat meistit vaativat enemmän raaka-ainetta, pidempiä työstöjaksoja ja raskaampia käsittelylaitteita
- Vuotuinen tuotantomäärä- suuret-volyymiohjelmat oikeuttavat luokan A työkalut ensiluokkaisella rakenteella, kun taas pienemmät volyymit voivat käyttää kevyempiä-käyttöön tarkoitettuja rakennelmia
- Pintakäsittelyt ja pinnoitukset- PVD-pinnoitteet, TD-käsittely tai typpitys lisäävät ennakkohintaa, mutta vähentävät-osakohtaisia kustannuksia pidennetyn muotin käyttöiän ansiosta
- Suunnittelu ja simulointi laajuus- täydellinen CAE-muovausanalyysi ja DFM-tarkistukset lisäävät suunnittelutunteja, mutta vähentävät usein projektin kokonaiskustannuksia havaitsemalla ongelmat ennen koneistuksen alkamista
Työkaluluokka vaikuttaa yhtälöön edelleen. Luokan A muotit, jotka on suunniteltu usein yli miljoonan iskun tuotantoajoille, käyttävät karkaistuja korkealaatuisia teräksiä ja ne on rakennettu helpottamaan huoltoa. Alkuinvestointi on suurempi, mutta kappalekohtainen poisto- laskee jyrkästi volyymin myötä. Luokan C eli "pehmeät" työkalut sopivat prototyypeille ja lyhyille alle 10 000 osan ajoajoille, mikä takaa kestävyyden nopeudella ja alhaisemmilla alkukustannuksilla. Työkaluluokan sovittaminen todellisiin volyymitarpeisiisi on yksi tehokkaimmista tavoista-mitoittaa räätälöidyt metallisuuttimesi sijoitus.
Die-investointi ja osan yksikkökustannukset ovat käänteisesti sidoksissa tuotannon kestoon. Korkealaatuisempi-suulake alentaa kappalekohtaisia-kustannuksia, minimoi suunnittelemattomia seisokkeja ja alentaa kokonaiskustannuksia - tehden etukäteisnumerosta paljon vähemmän merkityksellisen kuin käyttöiän luku.
Yksi usein huomiotta jäävä muuttuja on se, kuinka paljon oma suunnittelu vaikuttaa kustannuksiin. Toleranssit, jotka ovat tiukemmat kuin toiminnalliset vaatimukset vaativat, tarpeettomat ominaisuudet, jotka lisäävät muovausasemia, tai materiaalivalinnat, jotka nopeuttavat muotin kulumista, lisäävät hintaa. Muistivalmistajan mukaan ottaminen suunnittelusta valmistettavuuskeskusteluihin ennen osan geometrian viimeistelyä voi vähentää työkalun kustannuksia osan suorituskyvystä tinkimättä. Räätälöidyt tarkkuusleimausprojektit hyötyvät valtavasti tästä yhteistoiminnallisesta lähestymistavasta, koska geometrian säädöt, jotka vaikuttavat vähäisiltä CAD-näytöllä, voivat poistaa kokonaisia stanssausasemia.
Tyypilliset läpimenoaikatekijät
Aikajanat turhauttavat ostajia enemmän kuin maksavat, osittain siksi, että muuttujat ovat vähemmän intuitiivisia. Mukautettu metallileimasin ei yksinkertaisesti liiku lineaarisen jonon läpi. Useat rinnakkaiset ja peräkkäiset prosessit kilpailevat resursseista, ja pullonkaulat siirtyvät myymäläkapasiteetin, materiaalien saatavuuden ja tarvittavien suunnitteluiteraatioiden määrän mukaan.
Yleisimpiä läpimenoaikatekijöitä ovat:
- Suunnittelun tarkistusjaksot- jokainen suunnittelumuutoskierros nollaa suunnittelutunnit ja saattaa vaatia päivitettyjä simulaatioajoja. kolme tarkistusjaksoa voivat lisätä viikkoja projektiin, joka muuten sujuisi sujuvasti
- Materiaalin hankinta- vakiotyökaluteräkset, kuten D2 ja A2, ovat yleensä saatavilla muutamassa päivässä, mutta erikoislaadut, suuret muottilohkot tai tuodut seokset voivat lisätä viikkoja aikatauluun
- Työstön monimutkaisuus- muotti, jossa on monimutkaiset 3D-pinnat, tiukat sisävälykset ja useita nokkamekanismeja, vaatii yksinkertaisesti enemmän tunteja CNC- ja EDM-koneissa kuin tasainen tyhjennystyökalu
- Lämpökäsittelyn aikataulu- kaupalliset lämpökäsittelylaitokset toimivat omilla aikatauluillaan, ja suuret tai monimutkaiset muottiosat saattavat vaatia useita käsittelyjaksoja
- Kokeile iteraatioita- ensimmäinen-artikkelileimaus tuottaa harvoin täydellisiä osia välittömästi; jokainen korjaus-ja-uudelleenyritysjakso lisää aikaa, ja monimutkaiset muodostustoiminnot saattavat vaatia useita virheenkorjauskierroksia
- Tarkastus ja dokumentointi- ohjelmaa, jotka vaativat PPAP-dokumentaatiota, CMM-raportteja tai asiakkaiden todistajien kokeita, rakentavat lisävaiheita julkaisuprosessiin
Tässä on intuitiivinen totuus, jonka kokeneet työkaluinsinöörit ymmärtävät: suunnitteluvaiheen kiirehtiminen pidentää lähes aina kokonaistoimitusaikaa. Kun tekniset pikakuvakkeet jättävät epäselvyyksiä nauhan asettelussa tai asemajärjestykseen, nämä raot tulevat näkyviin koneistuksen aikana uudelleentyöskentelynä, kokoonpanon aikana sopivuusongelmina tai kokeilun aikana osavirheinä. Jokainen näistä loppupään korjauksista maksaa enemmän aikaa kuin säästetyt suunnittelutunnit. Hyvin -suunnitelluista muotteista valmistetut räätälöidyt metallileimat pääsevät tuotantoon nopeammin kuin nopealla suunnittelulla valmistetut, vaikka alkuperäinen suunnitteluvaihe kestää pidempään.
Kaupan kapasiteetti on toinen muuttuja, jota ostajat näkevät harvoin. Kymmenen viikon kohdalla tarjottu räätälöity metallileimaprojekti edellyttää käytettävissä olevaa koneaikaa ja ammattitaitoista työvoimaa kussakin vaiheessa. Jos myymälä toimii täydellä kapasiteetilla, koneistuksen, EDM:n ja kokoonpanon väliset aikatauluvälit voivat venyttää kalenteria lisäämättä tuottavia tunteja. Nykyisestä ruuhkasta ja aikataulutusmenetelmistä kysyminen tarjousvaiheessa antaa sinulle paremman kuvan siitä, onko ilmoitettu aikajana realistinen.
Tuottavimmat keskustelut leimausmuottivalmistajan kanssa tapahtuvat, kun saavut perille ja ymmärrät selkeästi nämä kustannus- ja aikajanan tekijät. Sinun ei tarvitse tietää tarkkoja dollarilukuja tai viikkolaskuja etukäteen. Sinun on tiedettävä, mitä vipuja hallitset, mitä myymälä hallitsee ja missä molempien osapuolten välinen yhteistyö tiivistää aikataulua ja pienentää kokonaisinvestointia. Tämä perusta helpottaa myös osaavien kumppanien erottamista kaupoista, jotka vain kertovat sinulle, mitä haluat kuulla.
Kuinka arvioida leimauskoneen valmistaja
Kustannusten ja läpimenoajan ohjaavien tekijöiden tietäminen on hyödyllistä vain, jos pystyt erottamaan leimausmuottivalmistajat, jotka pitävät lupauksensa, ja ne, jotka eivät tee. Arviointiprosessilla on merkitystä, koska pieleen mennyt muottiprojekti ei vain tuhlaa työkaludollareita. Se viivästyttää tuotteen julkaisua, rasittaa tuotantoaikatauluasi ja pakottaa kalliita puoliväliin -korjauksia. Tarkasteletpa paikallista kauppaa tai ulkomaisten metallileimausmuottivalmistajien ehdotuksia, signaalit, jotka erottavat luotettavat kumppanit riskialttiista, ovat erittäin johdonmukaisia.
Varoitusmerkit, jotka ilmoittavat vaarasta
Jotkut punaiset liput näkyvät lainausvaiheessa. Muut tulevat näkyviin vasta, kun esität oikeat-seurantakysymykset. Jos leimausmuotinvalmistajalla on useita näistä ominaisuuksista, käsittele niitä kumulatiivisina riskiindikaattoreina yksittäisten omituisuuksien sijaan.
- Ei sisäistä{0}}suunnittelumahdollisuutta- myymälä, joka ulkoistaa stanssauksen
- Kokeilutietojen näyttäminen epäonnistui- jos he eivät voi tuottaa näyteosia, mittaraportteja tai painaa tonnimäärätietoja aikaisemmista projekteista, heidän prosessissaan ei ole dokumentointikuria
- Ei CMM-tarkastuslaitteita- ilman koordinaattimittauskykyä, mittojen validointi perustuu pintalevyihin ja käsimittareihin, jotka eivät riitä tiukkaan-toleranssityöhön
- Materiaalitodistukset puuttuvat- hyvämaineiset muottiliikkeet tarjoavat työkaluterästehtaan sertifikaatteja ja voivat jäljittää jokaisen kappaleen sen lähteeseen. Tämän käytännön puuttuminen on merkki-leikkauskulttuurista
- Haluttomuus keskustella kuopan huollosta- muottivalmistaja, joka välttelee jatkuvaa tukea, varaosia tai huoltodokumentaatiota, rakentaa todennäköisesti työkaluja, joiden takana he eivät aio seistä
- Lainaus ilman osan geometrian tarkistamista- mikä tahansa kauppa, joka haluaa antaa sinulle kiinteän numeron sanallisen kuvauksen tai 2D-luonnoksen perusteella, on arvioiva, ei suunnittelu
Kiinnitä huomiota siihen, kuinka nopeasti kauppa sanoo kyllä. Parhaat metallileimausmuottivalmistajat vähentävät geometriaa, mikä aiheuttaa tuotantoongelmia. Kaupat, jotka ottavat vastaan kaiken ilman kysymyksiä, huomaavat ongelmia myöhemmin, aikajanallasi ja budjetillasi.
Kykevän kumppanin indikaattorit
Vihreät liput osoittavat kohti leimausmuottitehdasta, joka kohtelee projektiasi insinöörihaasteena eikä kauppana. Nämä indikaattorit korreloivat vahvasti oikea-aikaisen-toimituksen, ensimmäisen-kokeilun onnistumisen ja pitkän-suorituskyvyn kanssa.
- Täysi sisäinen{0}}CAE-simulaatio- ennen koneistuksen aloittamista tehdyt muovausanalyysit, ponnahdusennusteet ja ohennustutkimukset, mikä vähentää koe-iteraatioita merkittävästi
- Dokumentoitu kokeilumenetelmä- selkeät menettelyt näyteajoille, vikojen luokittelulle, perussyyanalyysille ja korjaavien toimenpiteiden seurannalle
- Läpinäkyvä virstanpylväsraportointi- säännölliset projektipäivitykset valokuvilla, koneistuksen edistymisellä ja aikatauluennusteilla tilauksen ja toimituksen välisen hiljaisuuden sijaan
- Pystysuoraan integroitu koneistus- CNC-jyrsintä, langan EDM, pintahionta ja lämpökäsittely hoidetaan saman katon alla, mikä eliminoi alihankkijoiden väliset hand-off-viiveet-
- Päästä-päähän-prosessin omistajuus- kauppa ottaa vastuun alustavasta toteutettavuustarkistuksesta lopulliseen tarkastukseen ja tuotannon julkaisuun
- Halukkuus tukea kuoliaa tuotantoelämän ajan- mukaan lukien huollon suunnittelu, varaosien toimittaminen ja tekniset muutokset osavolyymien kehittyessä
Näitä ominaisuuksia osoittava metallileimausmuotin valmistaja toimii kehityskumppanina, ei vain ostotilausta täyttävänä myyjänä. Esimerkiksi,YICHENin leimausmuottitoiminta havainnollistaa tätä täydellistä{0}}palvelumallia käytännössä: niiden työnkulku kattaa toteutettavuusarvioinnin ja CAE-simuloinnin tarkkuuskoneistuksen, koeajojen ja mittatarkastuksen avulla. Kaikkia hallitaan sisäisesti. Tällainen vertikaalinen integraatio antaa ostajille yhden vastuun ja eliminoi pirstoutuneisiin toimitusketjuihin liittyvän koordinointiriskin.
Kun vertaat useiden leimausmuottivalmistajien ehdotuksia, painota näitä laadullisia indikaattoreita yhtä voimakkaasti kuin hintaa. Alempi tarjous liikkeestä, josta puuttuu puolet yllä olevista vihreistä lipuista, maksaa yleensä yhteensä enemmän, kun otat huomioon pidennetyt aikajanat, lisäkokeilukierrokset ja toimitus{1}}korjaukset. Arviointi, jonka suoritat ennen hankkeen myöntämistä, muokkaa suoraan sen aikana kokemaasi kokemusta ja määrittää viime kädessä, saapuvatko leimatut osat tuotantoon aikataulussa ja vaatimusten mukaisesti.
Siirtyminen tutkimuksesta tarjouskilpailuun{0}}valmis kumppanuuteen
Mahdollisten kumppaneiden arvioiminen on yksi asia. Ensimmäiseen valmisteltuun keskusteluun käveleminen itse asiassa nopeuttaa projektiasi. Ero tuottavan alkusitoutumisen ja viikkojen edestakaisen-ja-edelleen selvennyksen välillä johtuu yleensä siitä, kuinka täydellinen pyyntöpakettisi on lähetettyäsi sen. Hyvin-valmistettu tarjouspyyntö antaa leimausmuottitoimittajallesi tarvittavat tiedot, jotta hän voi vastata todelliseen suunnitteluehdotukseen arvauksen sijaan.
RFQ-paketin valmistelu
Ennen kuin otat yhteyttä muotisuunnittelupalvelujen tarjoajaan, kerää asiakirjat, jotka mahdollistavat tarkan toteutettavuusarvioinnin ja tarjouksen. Jos edes yksi näistä tuotteista puuttuu, se pakottaa liikkeen tekemään olettamuksia, ja oletukset paisuttavat hinnoittelua riskin kattamiseksi.
- 3D CAD-malli STEP- tai IGES-muodossa, joka edustaa nykyistä suunnitteluversiota
- 2D-piirustus, jossa on GD&T-viitteet, kriittiset mitat ja peruspisteviitteet selkeästi tunnistettuina
- Leimatun osan materiaalitiedot, mukaan lukien laatu, temperointi ja levyn paksuus
- Vuotuinen tilavuusennuste ja työkalun odotettu käyttöikä
- Toleranssiluokitukset, jotka erottavat kriittiset ominaisuudet vakiomitoista
- Pinnan viimeistelyvaatimukset ja kaikki kosmeettiset standardit
- Tavoiteaikajana, mukaan lukien aikataulua ohjaavat kovat julkaisupäivät
- Budjettivalikoima, jos saatavilla, jotta kauppa voi suositella sopivaa työkaluluokkaa
Tämä tarkistuslista pätee riippumatta siitä, hankitko mukautettuja leimaussuulakkeita uuden tuotteen lanseerausta varten tai vaihdatko vanhentuvia työkaluja ja meittejä olemassa olevaan ohjelmaan. Mitä täydellisempi pakettisi on, sitä vertailukelpoisempia ja tarkempia saamasi tarjoukset ovat. Strukturoidut tarjouspyynnöt, joissa on selkeästi määritellyt tekniset tiedot, poistavat laajuuden epäselvyyden ja vähentävät tarjousten vaihtelua, mikä tekee omenoiden-to-omenoiden vertailusta mahdotonta.
Parhaat tulokset tarkkuusleimausprojekteissa saadaan ottamalla meistivalmistaja mukaan tuotekehityksen aikaisessa vaiheessa sen sijaan, että mallit on jäädytetty. Varhainen yhteistyö avaa DFM-palautteen, joka yksinkertaistaa geometriaa, vähentää asemia ja tiivistää sekä kustannuksia että toimitusaikaa.
Kuvittele viimeisteleväsi metallileimausmuotin suunnittelun vain oppiaksesi lainauksen aikana, että pieni säteen muutos voisi poistaa koko muovausaseman. Tämä keskustelu on ilmainen konseptin kehittämisen aikana. Suunnittelun jäädyttämisen jälkeen siitä tulee tekninen muutos, joka nollaa aikajanasi.
Mitä odottaa ensimmäisen yhteydenoton jälkeen
Kun tarjouspyyntöpakettisi saapuu pätevään myymälään, ennustettavissa oleva sitoutumisjärjestys avautuu. Kun tiedät, mitä seuraavaksi tapahtuu, voit suunnitella sisäisiä resursseja ja asettaa realistisia odotuksia sidosryhmien kanssa.
Tyypillinen järjestys näyttää tältä:
- Ensimmäinen toteutettavuusarviointi- meistinvalmistaja arvioi kappaleesi geometrian, materiaalin ja tilavuuden varmistaakseen, että projekti on elinkelpoinen ja tunnistaakseen mahdolliset muotoiluhaasteet
- Alustava lainaus oletuksineen- suunta-arvio, joka perustuu alustavaan tarkasteluun, jossa huomioidaan kaikki avoimet kysymykset tai selvennystä vaativat suunnittelualueet
- Suunnittele-valmistettavuuspalautetta-- erityisiä suosituksia geometrian säätöihin, jotka vähentävät työkalujen monimutkaisuutta, parantavat muovattavuutta tai pidentävät muotin käyttöikää
- Virallinen ehdotus aikajanalla- yksityiskohtainen tarjous, joka kattaa muotin rakentamisen, kokeilun ja toimituksen virstanpylväät sen jälkeen, kun kaikki tekniset kysymykset on ratkaistu
- Projektin{0}}aloitus- vahvistus nauhan asettelun suunnasta, teräksen hankinnasta ja ensimmäisestä suunnittelun tarkistusportista
Tämä eteneminen kestää tyypillisesti kahdesta neljään viikkoa ensimmäisestä yhteydenotosta -alkuun, riippuen osan monimutkaisuudesta ja siitä, kuinka nopeasti molemmat osapuolet voivat ratkaista avoimet asiat. Mukautettu leimaprojekti, jossa on selkeä dokumentaatio, etenee tämän vaiheen läpi nopeammin, koska puuttuvien tietojen etsimiseen kuluu vähemmän aikaa.
Lukijoille, jotka ovat valmiita siirtymään tutkimuksesta tekoihin,YICHENin leimausmuottitiimi noudattaa täsmälleen tätä sitouttamismallia: toteutettavuusarviointi, CAE-simulointi, koneistus, koeajot ja tarkastus, jokaisessa vaiheessa on selkeät suoritukset. Heidän työnkulkunsa antaa hankintapäälliköille ja työkaluinsinööreille konkreettisen polun alkuperäisestä tiedustelusta tuotantoon{1}}validoituun työkaluun, joka näkyy jokaisessa virstanpylväässä.
Riippumatta siitä, minkä leimausmuotin toimittajan lopulta valitset, periaatteet pysyvät samoina. Saavuthan täydelliset asiakirjat mukana. Ota käyttöön riittävän ajoissa hyötyäksesi DFM-syötteestä. Arvioi kumppaneita prosessin kurinalaisuuden, ei vain hinnan perusteella. Käsittele työkaluinvestointia sellaisena kuin se on: perusta, joka määrittää osakohtaisen-kustannussi, laadun yhdenmukaisuuden ja tuotannon käytettävyyden tulevina vuosina.
Usein kysyttyjä kysymyksiä stanssausleimauskoneista
1. Mitä leimausmuotinvalmistaja tekee?
Leimaava meistivalmistaja tulkitsee teknisiä piirustuksia, suunnittelee muotin geometrian, ohjelmoi CNC-koneita, kokoaa karkaistuja teräskomponentteja ja validoi valmiit työkalut koepuristusajoilla. Tehtävässä yhdistyvät CAD/CAM-taidot, metallurgian tiedot, EDM- ja hiontataidot sekä ongelmanratkaisutaidot-muottimien valmistukseen, jotka leikkaavat, muotoilevat ja muotoilevat peltiä toistettavalla tarkkuudella. Monet oppisopimusohjelmat vaativat noin 8 000 tuntia koulutusta, mikä heijastaa tähän ammattiin liittyvän asiantuntemuksen syvyyttä.
2. Kuinka paljon leimausmuotti maksaa?
Leimausmuotin hinta riippuu useista muuttujista: muotin monimutkaisuudesta ja asemien lukumäärästä, osan koosta, toleranssivaatimuksista, työkaluteräslaadusta, vuotuisesta tuotantomäärästä ja pintakäsittelyistä. Jokainen lisäasema progressiivisessa suulakkeessa voi lisätä kokonaiskustannuksia noin 8-12 %. Kiinteän hintaluokan sijaan ostajien tulisi ymmärtää, että työkaluluokka (luokka A suurelle volyymille vs. luokka C prototyypeille) ja suunnittelun monimutkaisuus ovat suurimmat kustannustekijät. Muistivalmistajan ottaminen mukaan suunnittelun valmistettavuuden palautteen saamiseksi varhaisessa vaiheessa voi vähentää asemia ja vähentää työkaluinvestointeja merkittävästi.
3. Mitä eroa on progressiivisella muotilla ja siirtosuuttimella?
Progressiiviset meistit syöttävät jatkuvan metallilevynauhan useiden asemien läpi, kun taas työkappale pysyy kiinni kannatinnauhassa, mikä tekee niistä ihanteellisia pienille ja keskikokoisille osille, joiden vuotuinen tilavuus on yli 100 000. Siirtomuotit erottavat ensin aihion, sitten mekaaniset sormet siirtävät yksittäisiä työkappaleita itsenäisten muovausasemien välillä. Siirtotyökalut sopivat suurempiin tai syvävedettyihin osiin, jotka eivät voi jäädä nauhalle, kuten rakennetuet ja kotelot. Progressiiviset meistit tarjoavat nopeammat sykliajat, kun taas siirtomuotit käsittelevät monimutkaisempia 3D-geometrioita.
4. Kuinka kauan meistomuotin rakentaminen kestää?
Leimausmuotin läpimenoaika riippuu suunnittelun tarkistusjaksoista, materiaalin hankinnasta, koneistuksen monimutkaisuudesta, lämpökäsittelyn ajoituksesta ja vaadittujen koetoistojen määrästä. Keskeisiä aikajanaa pidentäviä tekijöitä ovat useat suunnittelun muutoskierrokset, erikoistyökaluteräksen hankinta, monimutkaiset 3D-työstötoimenpiteet ja toistuvaa virheenkorjausta vaativien haasteiden muodostaminen. Suunnitteluvaiheen kiirehtiminen pidentää usein yleistä läpimenoaikaa, koska työstö-, kokoonpano- tai kokeiluvaiheen aikana korjaustyönä tulee esiin ratkaisemattomia teknisiä aukkoja.
5. Mikä työkaluteräs on paras muotin leimaamiseen?
Paras työkaluteräs riippuu sovelluksestasi. D2 tarjoaa poikkeuksellisen kulutuskestävyyden suureen-volyymiin ja lävistykseen. A2 tarjoaa tasapainon kovuuden ja sitkeyden välillä muovaus- ja metallitöissä. S7 tarjoaa erinomaisen iskunkestävyyden raskaisiin-mittatöihin, joissa halkeilu on huolenaihe. M2/M4-pika{11}}nopeateräkset säilyttävät kovuuden korkeissa lämpötiloissa korkean{12}}iskunopeuden{13}}sovelluksissa. Kovametalliterät pidentävät käyttöikää dramaattisesti äärimmäisissä{15}}kulumisasemissa, mutta ne on rajoitettu{16}}vähän iskun vaikutuksiin. Pintapinnoitteet, kuten TiN-, TiCN- ja TD-käsittelyt, pidentävät edelleen muotin käyttöikää perusteräslaadusta riippumatta.


