


Mitä ohituslovet tekevät progressiivisessa leimauksessa
Kun käytät progressiivista meistiä tuotantonopeudella, jokaisen vedon on osuttava täsmälleen oikeaan paikkaan. Jopa muutaman tuuman tuhannesosan ajautuva nauha tuottaa romua, vahingoittaa työkaluja ja sammuttaa puristimen. Ohitusurat ovat yksi tärkeimmistä mekaanisista suojakeinoista tätä lopputulosta vastaan, mutta ne saavat kuitenkin paljon vähemmän huomiota kuin pilotit tai automaattiset syöttöjärjestelmät useimmissa meistinsuunnittelukeskusteluissa.
Tämä opas kattaanegatiiviset ja positiiviset ohituslovet metallilevyn leimausmuotteissayksityiskohtaisesti perusmekaniikasta valintakriteereihin, materiaalivaikutuksiin, vikatiloihin ja suunnittelusääntöihin. Kutsutpa niitä pitkittäisloviksi, ranskalaisiksi loviksi tai ohituspysäyksiksi, positiivisen ja negatiivisen geometrian valitsemisen taustalla olevat periaatteet määräävät, kuinka luotettavasti leimaussuulakkeesi toimii miljoonien syklien aikana.
Mitä ovat ohituslovet progressiivisissa muotteissa
Ohitusurat ovat tarkoituksellisia geometrisia piirteitä, jotka on leikattu kantonauhaan tai muodostettu sille, jotka kytkeytyvät vastaaviin muotin sisällä oleviin komponentteihin. Niiden tarkoituksena on fyysisesti ohjata nauhan etenemistä, estää ylisyöttö ja varmistaa, että jokainen asema vastaanottaa työkappaleen oikeassa paikassa.
Kuvittele nauha, joka etenee kymmenen{0}}aseman progressiivisen meistin läpi. Automaattinen syöttölaite työntää sitä eteenpäin yhden askeleen per veto. Ohituslovi, olipa sitten nauhaan jätetty kieleke tai nauhan reunaan leikattu tasku, kohtaa vastakappaleen tai olakkeen muotissa. Tämä mekaaninen kosketus luo kovan pysäytyksen, fyysisen rajan, jota nauha ei voi ylittää syöttölaitteen ylityksestä tai käyttäjän virheestä huolimatta.
Miten ne eroavat pilottirei'istä? Pilotit ovat pyöreitä tappeja, jotka menevät esi-rei'itettyihin reikiin hienosäätääkseen-nauhan sijaintia syötteen päätyttyä. Ne korjaavat pienet rekisteröintivirheet. Ohitusurat sitä vastoin estävät karkean ylisyötön ennen kuin lentäjät edes kytkeytyvät. Ohjausnasta, jonka koko on0,0005 - 0,001 tuuman välysei voi kompensoida nauhaa, joka on ylittänyt puolivälin. Se on ohitusloven tehtävä: nauhan kulkuetäisyyden kova mekaaninen rajoitus.
Miksi ohituslovet ovat kriittisiä nauhan rekisteröinnille
Huono nauharekisteröinti kaskadi nopeasti. Väärin kohdistetut osumat pidentävät ohjausreikiä, mikä heikentää edelleen rekisteröintiä loppupään asemilla. Osat ajautuvat toleranssin ulkopuolelle. Lävistää kosketusmateriaalin väärään paikkaan, jolloin syntyy epätasaisia sivukuormia, jotka halkaisevat leikkuureunat tai napsauttavat lävistyksiä kokonaan. Vakavissa tapauksissa yksittäinen ylisyöttötapahtuma voi kaataa koko muottiosan, mikä johtaa korjauskustannuksiin, jotka pienentävät kuukausien materiaalisäästöjä.
Leimausmuotissa olevien ohituslovien tarkoitus ulottuu ylisyötön estämisen lisäksi. Kuten muottisuunnittelun asiantuntija Art Hedrick in totesiValmistaja, jakouurteet poistavat myös reunan kallistuksen viillosta kelasta, luoden puhtaan referenssireunan, joka mahdollistaa nauhan sujuvan syöttämisen ohjainten läpi. Ilman tätä suoraa reunaa kaarrettu materiaali tarttuu materiaalin ohjaimiin, mikä aiheuttaa epäsäännöllisiä syöttöpituuksia jopa nykyaikaisissa servosyöttölaitteissa.
Ohitusurat rajoittavat fyysisesti nauhan liikettä niin, että jokainen asema vastaanottaa työkappaleen oikeassa paikassa riippumatta syöttölaitteen tarkkuudesta, kelan kunnosta tai käyttäjän taitotasosta.
Kolme järjestelmää toimivat yhdessä luotettavan etenemisen takaamiseksi: automaattinen syöttölaite tarjoaa nimellisen etenemisen, ohituslovet valvovat enimmäisliikerajat ja poistavat kallistuksen, ja ohjaustapit takaavat lopullisen tarkkuuden. Yhden elementin poistaminen siirtää riskin muille. Kun kaikki kolme toimivat koordinoidusti, leimaussuutinsarja säilyttää toistettavuuden pitkien tuotantoajojen aikana, jopa asennuksen aikana, jolloin useimmat meistin törmäykset tapahtuvat.
Kriittinen kysymys jokaiselle meistisuunnittelijalle ei ole se, käyttääkö ohituslovia, vaan minkä tyyppistä käyttää. Tämä päätös riippuu siitä, jätätkö materiaalin nauhalle (positiivinen) vai poistatko sen (negatiivinen), ja jokaisella geometrialla on selkeät edut riippuen nauhan leveydestä, tuotantonopeudesta ja materiaalin käyttäytymisestä.
Kuinka positiiviset ohituslovet toimivat ja milloin niitä tulee käyttää
Materiaalin jättäminen nauhalle sen leikkaamisen sijaan saattaa kuulostaa epäintuitiiviselta ominaisuuden kannalta, jonka tarkoitus on hallita etenemistä. Kuitenkin positiivinen ohituslovi tekee juuri niin, ja sen takana oleva geometria ratkaisee useita ongelmia, joita perinteiset lovia tuottavat tavanomaiset{1}.
Kuinka positiiviset ohituslovet ohjaavat nauhan etenemistä
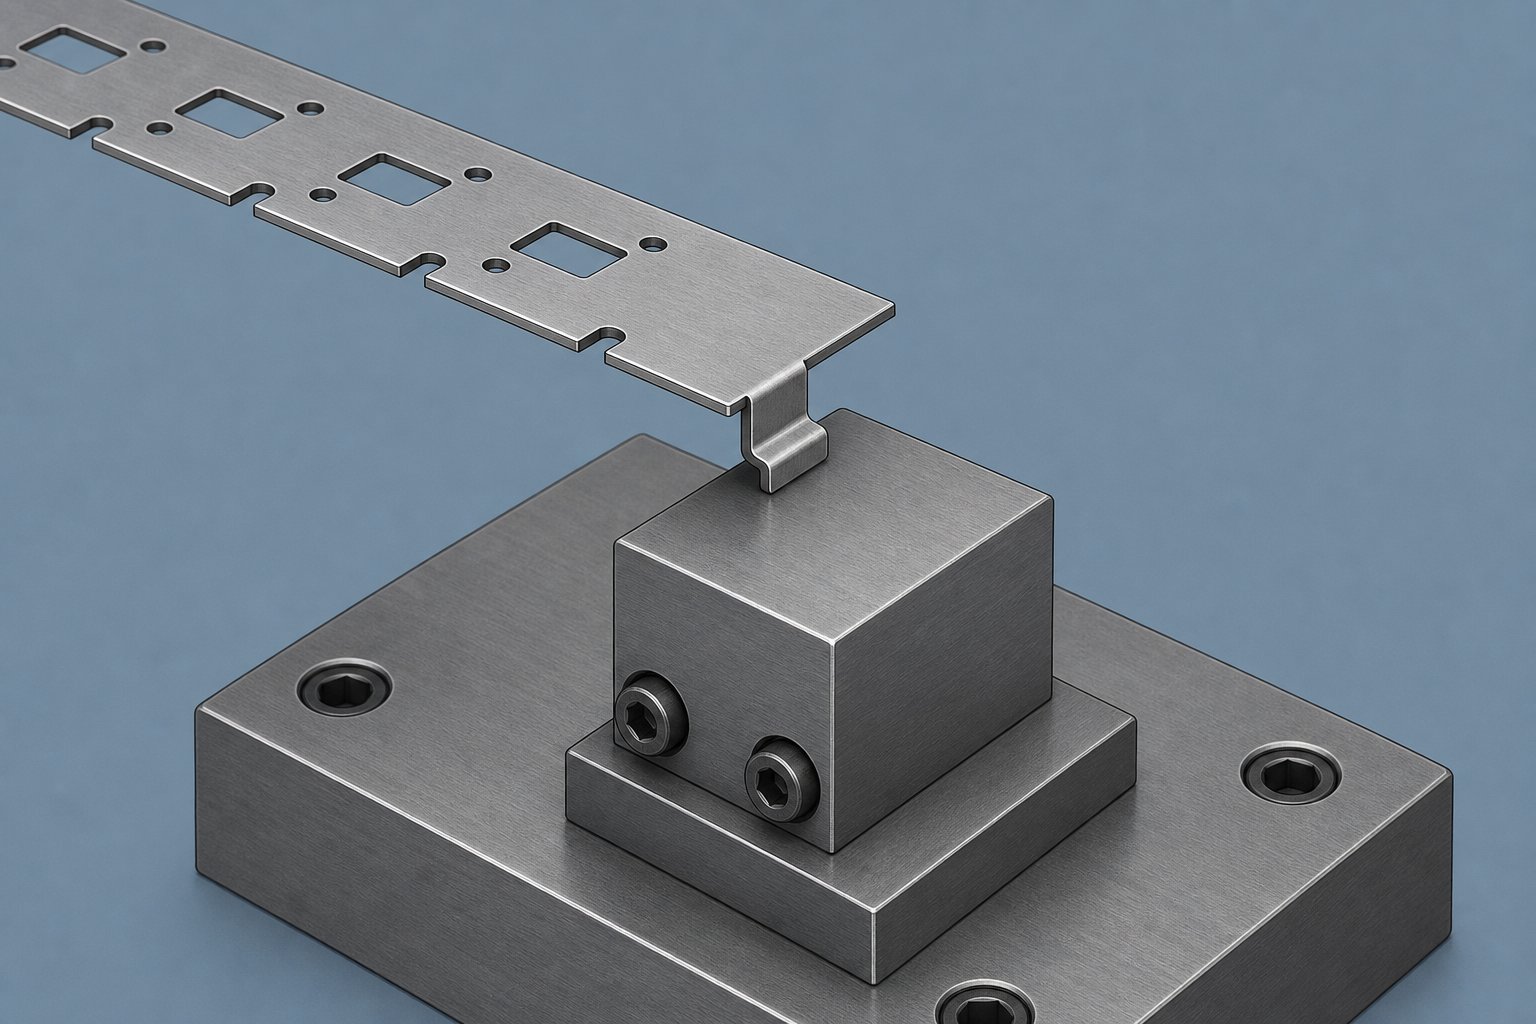
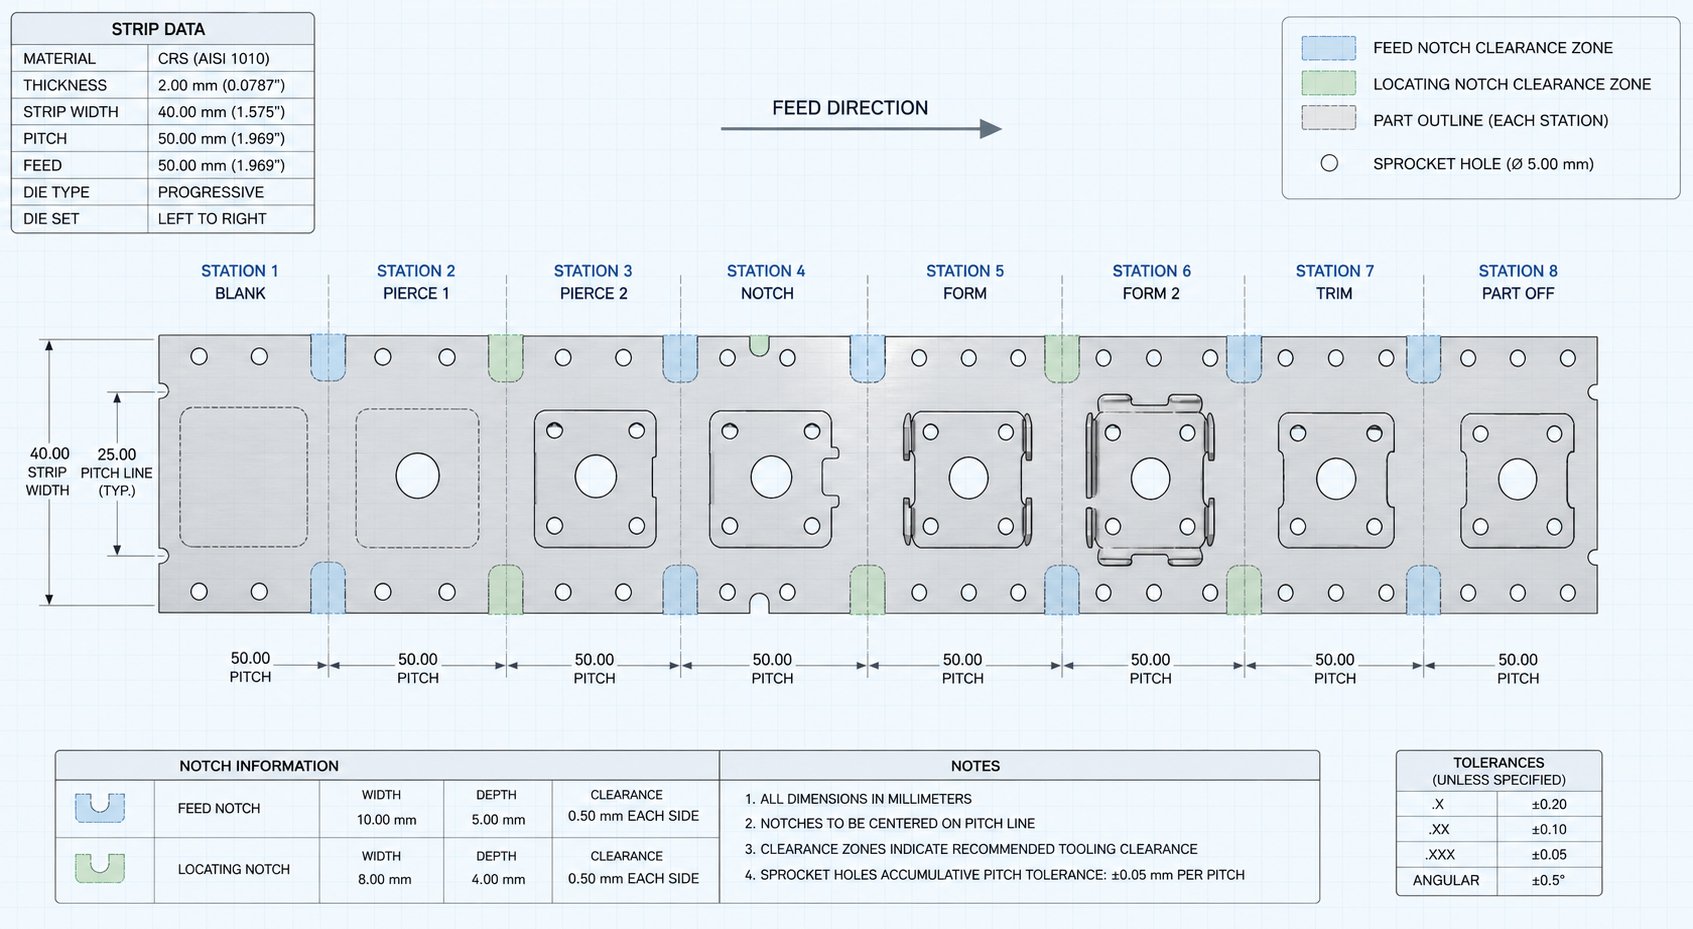
Positiivinen ohituslovi luodaan lanseeraamalla pieni osa kantonauhasta ja muodostamalla se alaspäin (tai toisinaan ylöspäin) nauhan tasosta ulos työntyvän kielekkeen tuottamiseksi. Kuvittele suorakaiteen muotoinen kieleke, joka on tyypillisesti 3-6 mm leveä ja työntyy 1-1,5 kertaa materiaalin paksuuden nauhan pinnan alle kohtisuoraan syöttösuuntaan nähden. Kieleke pysyy kiinni telineessä toisesta päästä, jolloin nauhan reunaan muodostuu ulokelaippa.
Syötön etenemisen aikana tämä muotoiltu kieleke kulkee eteenpäin nauhan kanssa, kunnes se koskettaa karkaistua pysäytyskappaletta tai olaketta, joka on koneistettu alempaan muotinkenkään. Tämä fyysinen törmäys pysäyttää nauhan liikkeen täsmälleen oikealla etäisyydellä. Geometria on itse-rajoittava: kieleke ei voi ohittaa pysäytyslohkoa, joten ylisyöttö tulee mekaanisesti mahdottomaksi riippumatta siitä, kuinka paljon voimaa syöttölaite käyttää.
Miksi jättää materiaali kiinni sen sijaan, että se lävistetään? Vastaus sisältää sekä luotettavuuden että nauhan eheyden. Lanseerattu-ja-muotoiltu välilehti ei tuota etanaa. Ei ole olemassa pientä romunpalaa, jonka pitäisi poistua muotin aukon kautta, ei ole vaaraa, että etana vetäytyisi takaisin muotin onteloon paluuiskun aikana. Kaikille, jotka tuntevat etanan vetämisen aiheuttamat päänsäryt lävistysleimausoperaatioissa, tämä etu yksin oikeuttaa lähestymistavan.
Myös kielekkeen kulmasuunnalla on merkitystä. Suurin osa positiivisista ohituslovista on muodostettu 90 asteen kulmaan nauhan pintaan nähden, mutta pienet 80-85 asteen kulmansäädöt voivat saada aikaan kiilaamisen pysäytyskappaletta vasten. Tämä lisää pitovoimaa ja parantaa syötön hallintaa paksummissa materiaaleissa, joissa nauhan liikemäärä on suurempi.
Tyypillisiä sovelluksia positiivisille loville
Positiiviset ohituslovet metallilevyssäExcelin muodostaminen tietyissä skenaarioissa, joissa nauhan eheys ja romun hallinta ovat etusijalla. Harkitse kapeaa, esimerkiksi 25 mm leveää kantonauhaa, joka syöttää pienen liitinosan. Perinteisen loven leikkaaminen reunasta poistaa poikkileikkauksen-jo ennestään minimaalisesta alustasta. Kadonnut materiaali heikentää nauhaa juuri siinä kohdassa, jossa syöttövoimat keskittyvät, mikä aiheuttaa nurjahduksen tai repeytymisen nopean käytön aikana.
Lance{0}}ja-muotolove välttää tämän kokonaan. Materiaali pysyy telineessä. Poikkileikkauksen lujuus- pysyy ennallaan. Muodostettu laippa itse asiassa jäykistää nauhaa paikallisesti, mikä helpottaa sujuvaa syöttöä nostokiskojen läpi, mikä on etu, jonka ovat huomanneet yksipuolisten kantoasettelujen kanssa työskentelevät meistisuunnittelun ammattilaiset.
Ohituslovien tarkoitus ohutlevymuovauksessa ulottuu myös romutalouteen. Jokainen muotin tuottama etana lisää materiaalihukalaskelmia. Suuren-volyymin tuotannossa, jossa materiaalikustannukset hallitsevat osien hinnoittelua, pienenkin lovin poistaminen kustakin etenemisestä moninkertaistuu mitattavissa oleviksi yli miljoonan-iskun säästöiksi.
- Etanoiden hallintaa ei tarvita- eliminoi etanan vetämisriskin ja poistaa etananpoistokanavien tarpeen muotissa
- Säilyttää operaattorin poikkileikkauksen-- kriittinen kapeille nauhoille, joissa materiaalin poistaminen vaarantaisi syötön vakauden
- Jäykistää nauhaa paikallisesti- muotoiltu laippa lisää jäykkyyttä loven kohtaan, mikä helpottaa sujuvaa liikkumista nostokiskojen läpi
- Vähentää romua kulkua kohti- nauhasta ei poisteta materiaalia, mikä parantaa materiaalin käyttöä-kustannusherkissä töissä
- Yksinkertaisempi meistirakenne loviasemassa- lävistys- ja muovausosa korvaa täydellisen-läpiviennin etanan tyhjennysreiällä
Positiiviset mallit sisältävät rajoituksia. Muodostetun kielekkeen tulee vapauttaa nostomekanismit nauhan noustessa vetojen välillä. Nopeissa-suulakkeissa, jotka pyörivät yli 600 iskua minuutissa, alaspäin-ulottuva kieleke voi tarttua nostimen kiskoihin tai häiritä kaistaleen nousun ajoitusta. Nämä häiriöriskit työntävät jotkin sovellukset kohti vaihtoehtoa: materiaalin poistaminen kokonaan, jolloin muodostuu negatiivinen loven geometria, joka kytkeytyy suuttimeen vastakkaisesta suunnasta.
Kuinka negatiiviset ohituslovet toimivat ja niiden vahvuudet
Kun muodostunut kaistaleen alapuolelle työntyvä kieleke aiheuttaa välysongelmia suurella nopeudella, ratkaisu kääntää geometrian kokonaan. Sen sijaan, että negatiivinen ohituslovi jättäisi materiaalia nauhalle, se poistaa pienen osan nauhan reunasta luoden taskun, joka kiinnittyy suulakkeeseen rakennettuun karkaistuun ulokkeeseen. Nauha itsessään kantaa tyhjiön; noppa kantaa pysäytintä.
Negatiivisten ohituslovien mekaniikka ja materiaalin poisto
Negatiivinen ohituslovi tuotetaan leimaamalla pieni suorakaiteen tai puolisuunnikkaan muotoinen osa kantonauhan toisesta tai molemmista reunoista. Tähän operaatioon käytetyt meistysmeistit ovat tyypillisesti kapeita, leveydeltään 3 - 8 mm ja tunkeutuvat 2 - 5 mm nauhan reunaan kantolevyn leveydestä ja materiaalin paksuudesta riippuen. Leikkaustoiminto noudattaa samaa leikkausmekaniikkaa kuin mikä tahansa tyhjennysoperaatio: meisti laskeutuu vastinpuristimen aukkoon, materiaali murtuu leikkaus-ja-murtosekvenssin kautta, ja nauhasta irtoaa nauha.
Se sipuli vaatii huomiota. Lovi on tyypillisesti ohut suikale, joskus jopa kaksi kertaa materiaalin paksuus sen kapeimmassa mitassa. Näin pienen palan luottaminen luotettavasti on tunnettu haaste. Suulakkeen aukon alla olevan etanan poistoreiän on tarjottava riittävä vetokulma, yleensä 0,5-1 astetta per sivu, jotta etanoiden pinoaminen estetään. Tyhjiöapu tai positiivinen etanan poisto jousikuormitettujen potkureiden kautta on välttämätön-nopeissa sovelluksissa, joissa painovoima ei yksinään pysty poistamaan etanoita tarpeeksi nopeasti.
Kun lovettu tasku on leikattu, se etenee nauhan mukana, kunnes se saavuttaa karkaistun avainkappaleen, joka on tarkkuus{0}}hiottu teräsuloke, joka on asennettu muotinkenkään. Näppäinlohko menee loven taskuun ja loven takaseinä koskettaa avainlohkon pintaa pysäyttäen nauhan etenemisen oikealla etäisyydellä. Geometrialla on tässä väliä: loven syvyyden tulee ylittää avaimen lohkon projektio 0,3–0,5 mm, jotta se mahdollistaa puhtaan kiinnittymisen ilman sitoutumista, kun taas loven leveyden on otettava huomioon järjestelmän syöttötoleranssi sekä nauhan lämpölaajeneminen pitkien tuotantoajojen aikana.
Kulmakuvio loven etureunassa, tyypillisesti 3–5 astetta, mahdollistaa nauhan kulkemisen avainlohkon yli syöttöä siirrettäessä ilman tarttumista. Takareuna pysyy neliömäisenä tai hieman alileikkauksena, mikä luo positiivisen pysäytyspinnan, joka pysäyttää nauhan liikkeen. Näppäinlohkon sivujen ja loven seinien välinen välys on yleensä 0,05–0,10 mm sivua kohden, riittävän tiukka sivusuuntaisen ajautumisen estämiseksi, mutta riittävän löysä välttääkseen takertumisen, koska ohituslovet aiheuttavat purseen muodostumisen leimausjäämiä, jotka kerääntyvät kiinnityspinnoille pitkien juoksujen aikana.
Lovien geometrian ja jäysteen korkeuden välinen suhde on suora. Tylsä lovilävistys aiheuttaa kaatumisen sisääntulopuolelle ja selvän purseen leikkauksen muotin puolelle. Tämä purse työntyy lovitaskuun vähentäen tehokkaasti sen toiminnallista syvyyttä. Tuhansien vetojen aikana asteittainen purseen muodostuminen voi estää näppäinlohkoa asettumasta täysin paikalleen, mikä heikentää rekisteröinnin tarkkuutta. Oikean lävistyksen---välyksen ylläpitäminen, tyypillisesti 5–10 prosenttia materiaalin paksuudesta sivua kohden pehmeälle teräkselle, pitää purseet hyväksytyissä rajoissa ja pidentää huoltovälejä.
Missä negatiiviset lovimallit toimivat parhaiten
Negatiiviset lovet peittävät nauhan reunan sen sijaan, että ne ulkonevat nauhatason alapuolelle. Mikään ei esiinny. Nauha pysyy tasaisena, mikä tarkoittaa, että nostokiskot, ilmanpuhallusjärjestelmät-ja nauhantunnistusanturit toimivat ilman häiriöitä. Yli 600 iskua minuutissa pyöriville meisteille tämä litteä profiili tulee välttämättömäksi.
Kuvittele leveä, vähintään 75 mm halkaisijaltaan oleva kantonauha, joka syöttää suurta autotelinettä. 4 mm:n poistaminen kustakin reunasta lovetaskuja varten ei juurikaan vaikuta telineen kantavaan-poikkipintaan. Nauha säilyttää rakenteellisen eheyden samalla kun se saavuttaa aggressiivisen syötön ohjauksen positiivisen mekaanisen kosketuksen ansiosta. Poistettu materiaali luo syvennyksen, johon muotin uloke menee sisään, mikä olennaisesti rakentaa pysäyttimen geometrian työkaluun nauhan sijaan.
Tämä lähestymistapa tarjoaa myös päättäväisemmän pysäytystoiminnon. Koneistettuun taskuun menevä avainkappale kytkeytyy kosketuksella koko pintaan loven seinämän poikki ja jakaa syötön pysäytysvoimat suuremmalle alueelle kuin yksittäinen kieleke osuu olkapäähän. Tämä hajautettu kosketus kestää paremmin muodonmuutoksia raskaan nauhan äkillisen hidastumisen aikana nopeudella.
- Litteä nauhaprofiili- ei ulkonevia kielekkeitä, jotka häiritsevät nostimia, antureita tai{1}}nopeita liuskakuljetusmekanismeja
- Aggressiivinen rehun pysäytys- koko pintakosketus avainkappaleen ja loven seinämän välillä jakaa pysäytysvoimat, mikä vähentää paikallista muodonmuutosta
- Poistaa reunan kallistuksen- leikkaustoiminto leikkaa epäsäännölliset viiltojen reunat, mikä muodostaa puhtaan vertailupinnan paperin ohjaimille
- Kahden{0}}lovin rekisteröinti- leikkausurat molemmissa nauhan reunoissa ja parillisten avainlohkojen käyttö estää nauhan sivusuunnan siirtymisen leimausrei'itysoperaatioiden aikana
- Yhteensopiva nopean{0}}automaation kanssa- ei muodostuneita piirteitä, jotka tarttuisivat kiinni, taivuttaisivat tai väsyisivät kohonneella iskutiheydellä
- Ensimmäisen-iskun pysäytysominaisuus- loven pysäytin toimii etureunan-paikantimena meistin alkuasennuksen aikana, mikä vähentää puoli-osumien tai irtonaisten romujen riskiä käynnistyksen yhteydessä
Kauppa-on selvä: negatiiviset lovet kuluttavat nauhamateriaalia, tuottavat etanoita, joita on hallittava, ja tuovat mukanaan leikkaavia särmiä, jotka kuluvat ajan myötä. Leveämmille nauhoille, joissa nämä rangaistukset ovat hallittavissa, tämän mallin luotettavuus ja nopeusyhteensopivuus tekevät siitä hallitsevan valinnan suuria-progressiivisia meistitoimintoja varten. Kysymys ei ole siitä, kumpi tyyppi on yleisesti parempi, vaan se, mitkä rajoitukset sovelluksesi asettavat, päätös, joka tulee selvemmäksi, kun nämä kaksi geometriaa asetetaan vierekkäin.
Positiivisten vs negatiivisten ohituslovien valintaopas
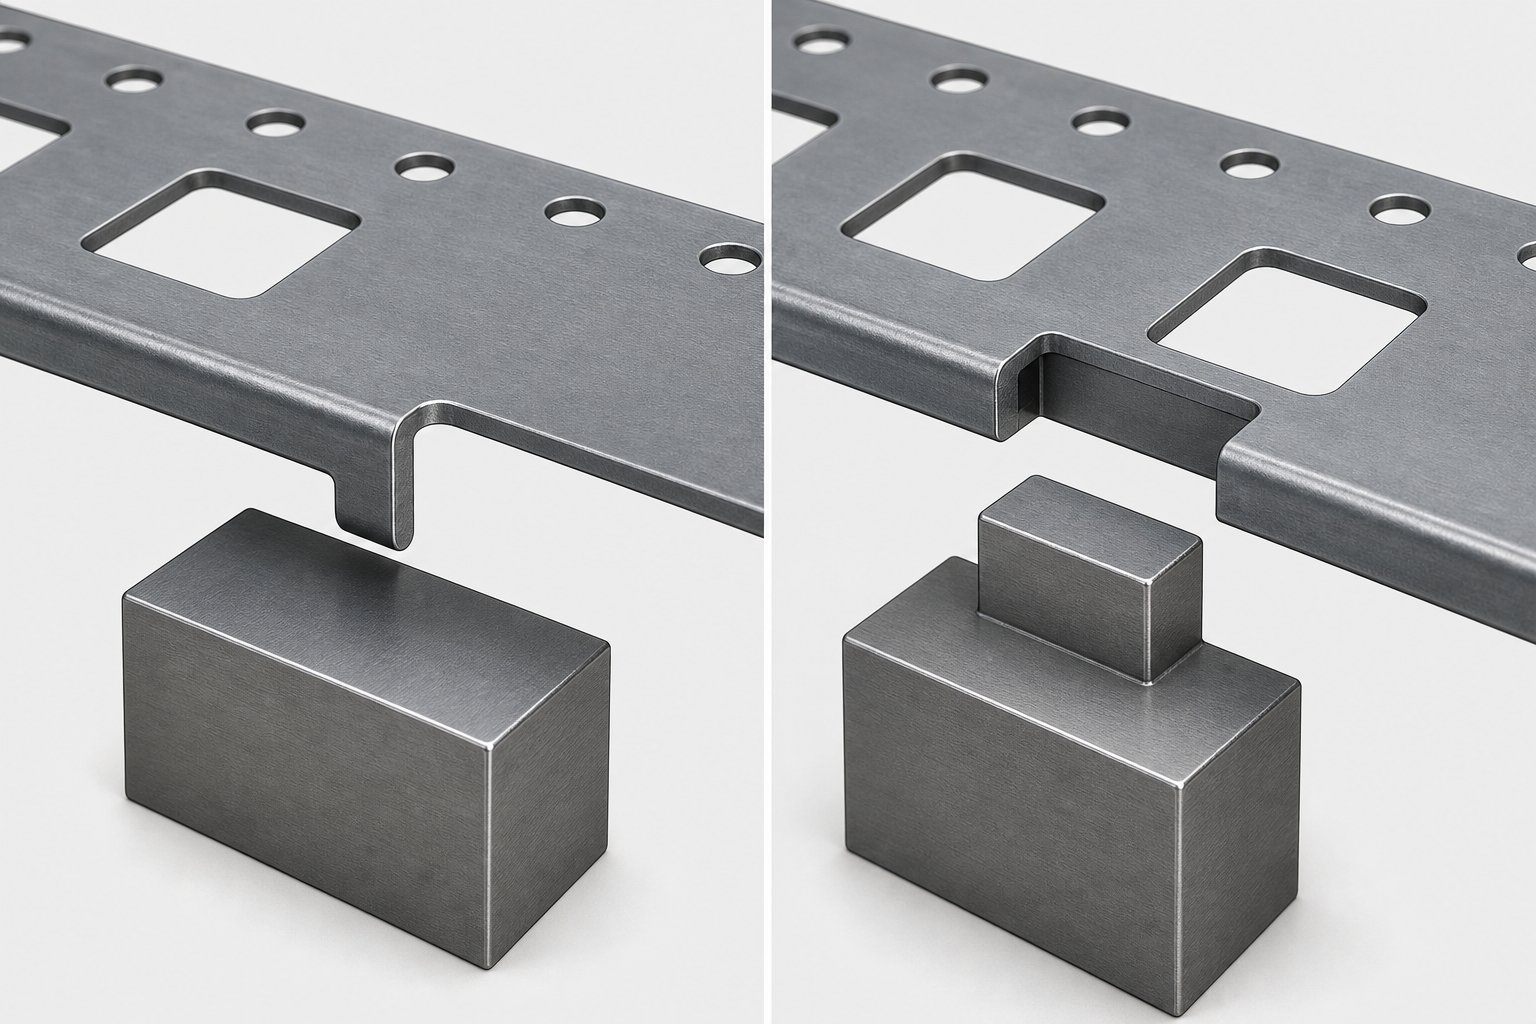
Molempien lovien geometrioiden sijoittaminen vierekkäin paljastaa, että valinta niiden välillä on harvoin sitä, että toinen on toista parempi. Kyse on lovisuunnittelun sovittamisesta tiettyyn nauhan leveyden, tuotantonopeuden, materiaalin käyttäytymisen ja romun käsittelyrajoitusten yhdistelmään. Alla olevassa taulukossa on koottu mekaaniset ja toiminnalliset erot yhdeksi viitteeksi, jota voit käyttää työkalujen ja meistien suunnittelun tarkasteluissa.
Positiiviset vs negatiiviset ohituslovet verrattuna
| Suunnittelun ulottuvuus | Positiivinen ohituslovi | Negatiivinen ohituslovi |
|---|---|---|
| Toimintamekanismi | Nauhan alle muodostettu lansetoitu kieleke koskettaa muotissa olevaa pysäytyskappaletta | Nauhan reunassa leikattu tasku vastaanottaa avainlohkon ulokkeen muotista |
| Materiaalin poisto | Kantoliuskaan ei ole jäänyt --materiaalia | Kyllä - etana on leikattu nauhan reunasta |
| Nauhan lujuuden vaikutus | Minimaalinen - kantoaallon poikkileikkaus säilyy; paikallinen jäykkyys kasvaa muodostuneessa kielekkeessä | Kohtalainen - poikkileikkaus pienenee kussakin loven kohdassa leikkaussyvyyden verran |
| Etanan hallinta | Ei vaadita | Tarvitaan etanoiden välysreiät, vetokulmat ja mahdollinen tyhjiö tai potkurin poisto |
| Tyypillinen nauhan leveysalue | Kapeita tai keskikokoisia kaistaleita (alle 50 mm), joista materiaalin poistaminen vaarantaisi kannattimen eheyden | Keskikokoiset tai leveät nauhat (40 mm ja enemmän), joissa reunojen poistamisella on minimaaliset rakenteelliset vaikutukset |
| Nopeuden soveltuvuus | Pienet tai kohtalaiset nopeudet (tyypillisesti alle 600 SPM); välilehtien häiriöriski kasvaa nopeuden myötä | Keskinopeuksista suuriin (600+ SPM); litteä nauhaprofiili välttää nostimen ja anturin häiriöt |
| Purseriski | Matala - lansettileikkaus tuottaa hallitun murtuman yhdelle reunalle; ei etanan ulostuloa | Suurempi - leikkausvaikutus luo purseet stanssauksen puolelle, mikä voi pienentää toiminnallista loven syvyyttä ajan myötä |
| Reunan kallistuksen korjaus | Ei - ei poista reunamateriaalia, joten kelan leikkaamisen aiheuttama kaarre jää | Kyllä - leikkaustoiminto leikkaa epäsäännölliset reunat, mikä parantaa nauhan ohjausta kiskojen läpi |
| Yleiset vikatilat | Kielekkeen taipuminen tai leikkaus liiallisesta syöttövoimasta; välilehden häiriö nostimiin; progressiivinen väsymyshalkeilu lanssin juuressa | Slug veto, joka täyttää loven taskun; purseen muodostuminen estää näppäinlohkon kytkeytymisen; loven reuna halkeilee työstökovettumisesta |
Useat tässä taulukossa olevat erottimet vaikuttavat lopulliseen suunnittelupäätökseen. Nauhan leveys on usein ensimmäinen suodatin. Kun työskentelet kapealla kuin 30 mm kannakkeella, jopa 3–4 mm:n poistaminen reunasta negatiivisen loven vuoksi kuluttaa merkittävän osan poikkileikkauksesta. Syöttövoimat keskittyvät pienennetylle alueelle ja väsymishalkeilusta tulee todellinen tuotantoriski. Positiivinen lovi sivuuttaa tämän kokonaan pitämällä materiaalin paikoillaan.
Nopeus on toinen kriittinen suodatin. Nopeat-metallin muovaustoimenpiteet yli 600 iskun minuutissa vaativat litteän nauhaprofiilin. Jokainen millisekunti nostimen liikenteessä on tärkeä, ja kaistaleen alapuolella oleva kieleke voi tarttua, taipua tai väsyä tavoilla, jotka yhdistyvät nopeasti kohonneella iskunopeudella. Negatiiviset lovet pitävät kaiken tasalla, minkä vuoksi ne hallitsevat autojen ja liittimien leimauslinjoja, joissa sykliajat mitataan sekunnin murto-osissa.
Romun käsittely on kolmas eroava tekijä, joka usein kaataa tasapainon. Negatiivinen lovi tuottaa etanan joka vedolla. Yli miljoonan-tuotantosyklin aikana nämä pienet palat kerääntyvät. Jos etanoiden poistojärjestelmä epäonnistuu edes hetkeksi, etanat pinoutuvat muotin aukkoon, estävät avaimen lukituksen ja laukaisevat syöttöhäiriöitä. Liikkeet, joissa on erinomainen etananhallintakuri, ottavat tämän rangaistuksen helposti. Liikkeet, jotka toimivat laihalla minimaalisilla muottihuoltoväleillä, voivat kokea positiivisia lovia anteeksiantavampia.
Edge camber, toistuva päänsärky halkeaman kelan kanssa, lisää toisen huomion. Negatiiviset ohituslovet metallilevyjä muodostavissa meistysmeistissä leikkaavat luonnostaan nauhan reunaa ja poistavat kelan leikkaamisen aikana syntyneen kallistuksen. Positiiviset lovet eivät tarjoa tällaista korjausta, joten jos saapuva materiaali saapuu epäjohdonmukaisilla reunoilla, saatat joutua lisäämään erillisen trimmausaseman tai hyväksymään camberin aiheuttaman syötön epävakauden.
Valintakriteerien tarkistuslista muotisuunnittelijoille
Sen sijaan, että punnittaisiin kaikkia tekijöitä samanaikaisesti, kokeneet työkalu- ja meistileimausinsinöörit tekevät peräkkäisen päätöksentekoprosessin. Jokainen kriteeri joko poistaa yhden vaihtoehdon tai kaventaa kenttää. Käytä tätä tarkistuslistaa nauhan asettelun tarkistuksen aikana löytääksesi oikean loven geometrian järjestelmällisesti.
- Nauhan leveys ja kannattimen poikkileikkaus- Mittaa käytettävissä oleva kantoaallon leveys osan geometrian sisäkkäisyyden jälkeen. Jos kannatin on pienempi kuin kaksi kertaa suunniteltu loven syvyys kummallakin puolella, positiivinen lovi säilyttää rakenteellisen eheyden. Leveämmät kannattimet, joissa on runsaasti materiaalia, kestävät negatiivisten lovien vaatiman poiston.
- Materiaalin tyyppi ja paksuus- Kovemmat materiaalit aiheuttavat suurempia purseita negatiivisissa lovissa, mikä nopeuttaa näppäinpalojen kulumista. Ohuet materiaalit, joiden paksuus on alle 0,5 mm, voivat repeytyä muotoilluissa kielekkeissä positiivisissa kuvioissa. Yhdistä loven tyyppi sen mukaan, miten erityinen metalliseos käyttäytyy leikkaus- tai taipuessa tuotantolämpötiloissa.
- Tuotantonopeus- Jos tavoitteesi ylittää 500–600 lyöntiä minuutissa, painota negatiivisia lovia niiden tasaisessa profiilissa. Tämän kynnyksen alapuolella kumpi tahansa tyyppi toimii luotettavasti, jos nostimen ajoitus mahtuu kaikkiin kielekkeisiin.
- Osageometrian rajoitukset- Tarkista, ovatko muodostetut piirteet, piirustusasemat tai nokka{1}}ohjatut toiminnot lähellä nauhan reunaa ristiriidassa lovien sijainnin kanssa. Positiiviset kielekkeet työntyvät nauhan alle ja voivat häiritä alempia muotin osia. Negatiiviset taskut sijaitsevat nauhatasossa, mutta kuluttavat reunakiinteistöjä, joita muodostuneet ominaisuudet saattavat tarvita.
- Romun käsittelyvaatimukset- Arvioi etananhallintakykyäsi. Jos suulake toimii ilman valvontaa tai ilman käyttäjän toimia, slug{2}}vapaa positiivinen lovi vähentää yhtä vikatilaa. Jos vankat etanoiden raivausjärjestelmät ovat jo käytössä muissa tyhjennysasemissa, lovien lisääminen jätevirtaan on triviaalia.
- Työkalujen huoltoon liittyviä näkökohtia- Positiiviset lovet ovat kiinteitä lohkoja, joissa ei ole teroittavia leikkuureunoja. Negatiiviset lovet vaativat säännöllistä uudelleenhiontaa purseiden kasvaessa. Ota suunnittelemasi huoltovälit huomioon päätöksessäsi. Pidemmät teroitusvälit suosivat positiivisia malleja; lyhyemmät, kurinalaiset intervallit tukevat negatiivisia geometrioita ilman ongelmia.
Näiden kuuden kriteerin suorittaminen peräkkäin eliminoi arvailun. Monissa tapauksissa kaksi ensimmäistä suodatinta yksin osoittavat selvästi yhteen geometriaan. Kun vastaus jää epäselväksi kaikkien kuuden jälkeen, olet todennäköisesti vyöhykkeellä, jossa joko tyyppi toimii ja toissijaiset mieltymykset, kuten suunnittelijan tuntemus, myymälän standardikäytännöt tai asiakkaan spesifikaatiot, ottavat vallan.
Se, mitä tarkistuslistakohde tai vertailutaulukko eivät kuitenkaan kaappaa, on se, kuinka valittu lovi mitoitetaan ja sijoitetaan suhteessa ohjaimiin, asemaväliin ja nostimen geometriaan. Mekaaninen periaate ratkeaa, kun valitset positiivisen tai negatiivisen. Mittojen toteutus, missä lovi sijaitsee, kuinka syvälle se leikataan ja mitä välyksiä se tarvitsee, määrittää, onko tämä periaate luotettava tuotanto vai jatkuvia syöttöhäiriöongelmia.
Suunnitteluohjeet ohitusloven mitoittamiseksi ja sijoittamiseksi
Oikean lovityypin valitseminen on puoli voittoa. Toinen puoli on mitoitus ja sijoittelu niin, että nauha pysähtyy luotettavasti, veto vedon perään ilman, että syöttöä yli-rajoitetaan tai rakennemateriaalin kantaja nääntyy. Nämä kokosäännöt muuttavat suunnittelun tarkoituksen myymälän-lattiatodellisuudeksi.
Lovien syvyyden ja leveyden nyrkkisäännöt
Lovien syvyys on ensimmäinen mitta, joka kiinnitetään, ja se skaalautuu suoraan kantolevyn leveyden mukaan. Poista liikaa ja nauha lukkiutuu syöttövoiman alaisena. Poista liian vähän ja avainlohkon kiinnitys tulee tarpeeksi matalaksi, jotta purseen muodostuminen tai lämpölaajeneminen kumoaa pysäytyksen muutamassa tuhannessa vedossa.
Negatiivisille ohitusloville yhteinen aloituskohta on 15-25 prosenttia nauhan leveydestä kummallakin puolella. Esimerkiksi 60 mm leveä kannatin tukee 9 - 15 mm:n lovitaskuja, jotka on leikattu kummastakin reunasta säilyttäen samalla riittävän poikkileikkauksen vakaaseen syöttöön. Kapeammat nauhat vaativat konservatiivisempia prosenttiosuuksia. Jos nauhan kokonaisleveys on alle 30 mm, sinun on yleensä parempi käyttää positiivista lansetta-ja-muotoilua, joka estää materiaalin poistamisen kokonaan.
Syöttösuunnassa mitatun loven leveyden on vastattava järjestelmäsi syöttötoleranssia sekä pieni marginaali nauhan lämpökasvulle tuotannon aikana. Tyypillinen servosyöttölaite, jonka jakotarkkuus on 0,05 mm, mahdollistaa avainlohkon mitan loven leveyden plus yhteensä 0,15–0,25 mm. Sitä tiukempi, ja avainlohko sidotaan taskussa. Leveämpi ja nauha ylittää ennen pidätystä.
Kulmasäteet lovetun taskun sisällä ansaitsevat huomiota. Terävät sisäkulmat toimivat jännityksen nostajina. Pienikin 0,3–0,5 mm:n säde loven kulmissa estää väsymishalkeilun, joka muuten alkaisi satojen tuhansien syöttöiskujen jälkeen. Kiinnityspaloissa käytettävillä karkaistuilla työkaluteräksillä sovitettu filee jakaa kosketusjännityksen tasaisemmin.
Näiden tarkkojen sisäisten geometrioiden saavuttaminen, erityisesti avainlohkoissa ja muottiterissä, on paikka, jossa EDM-langan leikkaaminen osoittautuu välttämättömäksi. Ammattitaitoinen työkalu ja meistinvalmistaja voi ohjelmoida avainlohkoprofiileja plus- tai miinustoleransseilla 0,0005 tuumaa, jolloin saadaan jopa 0,050 mm:n sisäkulmasäteet hienolla langalla kontrolloidulla nopeudella. Koska EDM-lanka katkaisee lämpökäsittelyn jälkeen, avainlohko säilyttää mittavakauden ilman kovettumisen aiheuttamia vääristymiä, mikä on kriittinen etu, kun kiinnitysgeometrian on pysyttävä yhtenäisenä miljoonien jaksojen ajan. EDM-langan kautta levitetty 0,25 - 0,5 asteen kartiomaisuus mahdollistaa myös näppäinpalojen uudelleenhionnan muuttamatta kiinnitysmitta työpinnassa.
Sijoitus suhteessa asemaväliin ja ohjaajiin
Lovien sijainti nauhan pituudella vaikuttaa siihen, miten se on vuorovaikutuksessa ohjaajien, nostajien ja syöttöjärjestelmän kanssa. Yleinen lähestymistapa sijoittaa loven{1}}leikkausaseman progressiivisen muotin ykköselle tai kahdelle, jotta jokainen seuraava asema hyötyy loven tarjoamasta syöttörajoituksesta ja kallistuksen korjauksesta.
Lovipaikan ja pilotin sijainnin välinen suhde on peräkkäinen, ei redundantti. Pilotit kiinnittävät nauhan tyypillisesti asemalla kaksi tai kolme sen jälkeen, kun lovi on jo rajoittanut karkeaa ylisyöttöä. Kuten MetalForming Magazine kertoo, syöttötelan on vapautettava nauha ennen kuin ohjauspaikan halkaisijat tulevat ohjausreikiin. Ohituslovi tarjoaa karkean pysäyttimen, joka saa nauhan pilotin sieppausalueelle, ja pilotti suorittaa sitten lopullisen tarkkuuden, korjaaen usein viimeiset 0,05–0,10 mm paikkavirhettä.
Asemaväli määrittää, kuinka pitkälle love-tasku tai kieleke kulkee ennen näppäinlohkon tai pysäyttimen kytkemistä. Lovi on leikattava siten, että sen takareuna on täsmälleen yhden jakoetäisyyden päässä kiinnityspisteestä. Mikä tahansa virhe tässä yhdistetään eri asemilla. Jos loven leikkaus on 0,02 mm:n päässä todellisesta noususta, tämä virhe leviää jokaisen alavirran aseman läpi, mikä luo progressiivisen kohdistuspoikkeaman, jota ohjaajat eivät välttämättä pysty täysin korjaamaan.
Lift-vuorovaikutus lisää toisen rajoitteen. Jousikuormitetuilla nostokiskoilla varustetuissa muotteissa nauha nousee iskujen välillä irti muotin pinnasta, jotta syöttö pääsee eteenpäin. Positiivisen ohitusliuskan, joka ulkonee nauhan alapuolelle, on vapautettava nostokisko täydellä nostokorkeudella. Jos sarkain tarttuu, nauha ei voi siirtyä eteenpäin, ja seuraava veto tuottaa tupla-osuman. Negatiivisissa lovissa avainlohkon on vetäydyttävä kokonaan nauhatason alapuolelle, ennen kuin nostimet nostavat nauhaa, tai loven seinä tarttuu lohkon reunaan ja leikkaa toissijaisen lastun kiinnitystaskuun.
- Leikkaa lovet ensimmäiseen tai toiseen asemaansyöttösäädön määrittämiseksi ennen muovaus- tai tyhjennystoimenpiteiden alkamista alavirtaan
- Säilytä lovi-ja-pilottivälit tarkalla äänenkorkeuden kerrannaisellaniin, että molemmat järjestelmät viittaavat samaan etenemisen perusviivaan
- Tarkista avainlohkon korkeus nostimen liikkeen suhteenvarmistaaksesi, että lohko tyhjentää nauhan nostovaiheen aikana ja kytkeytyy vain syötön pysäytyksen aikana
- Siirrä lovet tukikiskoista vähintään 1 mmestääksesi häiriöt loven reunan ja ohjauskanavan seinien välillä
- Aseta kaksi lovea symmetrisesti molempiin nauhan reunoihinkun sivusuunnassa ohjaus on kriittinen, erityisesti leveillä nauhoilla, jotka ovat alttiita sivusuuntaan leimaamisen aikana
- Koordinoi lovien ajoitus syötteen-vapautussignaalien kanssajoten syöttölaite avautuu ennen kuin liuska koskettaa avainlohkoa, mikä estää moottoria taistelemasta mekaanista pysäytystä vastaan
Kun sekä ohjaimia että ohituslovia käytetään yhdessä, työkalun ja muotin rakenteen on varmistettava, ettei ohjaaja taistele lovea vastaan. Jos lovi pysäyttää nauhan 0,05 mm todellisesta asennosta ja ohjaaja vetää sitä eteenpäin, loven seinämä kokee leikkausjännityksen näppäinkappaletta vasten jokaisella vedolla. Ajan myötä toistuva kuormitus väsyttää loven reunaa. Ratkaisu on mitoittaa lovi siten, että se pysäyttää nauhan hieman pilotin sieppausikkunan ohi, jolloin ohjaaja vetää nauhaa takaisin lopulliseen asentoon sen sijaan, että se työntäisi sitä eteenpäin. Tämä hienovarainen suuntapoikkeama, joka on rakennettu loven leikkauskohtaan muotin rakentamisen aikana, eliminoi ristiriidan ja pidentää sekä loven että pilotin käyttöikää.
Projekteissa, joissa nauhan geometria, nopeusvaatimukset tai materiaalien käyttäytyminen ylittävät nämä ohjeet, työskentely kokeneen meistisuunnittelukumppanin kanssa voi estää kalliita kokeiluja-ja-virheitä lehdistössä. Joukkueet kloYICHENerikoistuneet räätälöityihin leimausmuottiratkaisuihin, jotka käsittelevät ohituslovien, nostojärjestelmien ja tarkkuuskomponenttien, kuten avainlohkojen ja lävistysten, välistä vuorovaikutusta erityisesti monimutkaisissa asetteluissa, joissa standardipeukalosäännöt vaativat projektikohtaista -tarkistusta.
Lovien geometrian ja oikean sijainnin saaminen on viime kädessä kysymys mekaanisten rajoitusten koordinoinnista. Mutta nämä rajoitukset muuttuvat sen mukaan, mitä materiaalia syötät suulakkeen läpi. Lovi, joka toimii virheettömästi 1,0 mm:n kylmävalssatussa teräksessä, voi halkeilla, vääntyä tai menettää kiinnittymisen, kun sama suulake käyttää 0,5 mm:n fosforipronssia, mikä johtuu täysin eroista materiaalien reagoinnissa ohituslovien aiheuttamiin voimiin.
Materiaalin ominaisuudet, jotka ohjaavat ohituslovisuunnittelupäätöksiä
Ohituslovi ei ole vain geometrinen ominaisuus. Se on mekaaninen rajapinta, joka altistuu toistuvalle iskukuormitukselle, leikkausjännitykselle ja sykliselle muodonmuutokselle aina, kun liuska pysähtyy näppäinkappaletta tai pysäytintä vasten. Käyttöliittymän toiminta riippuu täysin siitä, mistä nauha on tehty. Kaksi materiaalia, joilla on identtinen paksuus ja nauhaleveys, voivat vaatia täysin erilaisia lovimalleja myötörajan, kovettumiskäyttäytymisen ja sitkeyden perusteella.
Kuinka materiaalin ominaisuudet vaikuttavat lovien suorituskykyyn
Aloita myötölujuudesta. Suunnitellut meistykset johtuvat materiaalin myötörajan ylittävien muovausvoimien aiheuttamasta plastisesta muodonmuutoksesta, kutenMetalForming Magazineselittää. Sama periaate säätelee lovisidontaa. Kun liuska koskettaa näppäinkappaletta suurella nopeudella, loven seinämään kohdistuu keskittynyt puristuskuormitus. Materiaalit, joilla on suurempi myötöraja, kestävät muodonmuutoksia kyseisessä kosketuskohdassa säilyttäen loven geometrian pidempien tuotantoajojen ajan. Pehmeämmät seokset, kuten hehkutettu kupari tai alumiini, muotoutuvat asteittain siten, että loven seinämä kasvaa hieman jokaisella vedolla, kunnes kiinnityssyvyys katoaa.
Teräksen myötöraja vaihtelee dramaattisesti eri laatujen välillä. Mieto teräs 250 MPa:n paineella käyttäytyy hyvin eri tavalla loven kiinnityskohdassa kuin kaksivaiheinen teräs 600 MPa:ssa. Vahvemmat-materiaalit pitävät terävämmät lovien reunat, mutta siirtävät myös suuremmat iskuvoimat avainlohkoon, mikä nopeuttaa suulakkeen komponentin kulumista nauhan sijaan. Olet pohjimmiltaan valitsemassa, missä kuluminen tapahtuu: vaihdettavassa nauhassa vai muottikomponentissa, jonka huolto vaatii huoltoseisokkia.
Nauhamateriaalin kimmokerroin määrää, kuinka paljon takajousta lovi kokee leikkauksen jälkeen. Materiaalit, joilla on korkea kimmokerroin, kuten teräs noin 200 GPa:lla, joustavat vähemmän takaisin loven vetäytymisen jälkeen jättäen loven taskun lähemmäksi suunniteltua geometriaa. Alumiinin, jonka kimmokerroin on noin 70 GPa, saattaa vaikuttaa siltä, että sen pitäisi joustaa vähemmän takaisin alhaisemman jäykkyyden vuoksi, mutta sen pienemmät myötörmäysteräksen ominaisuudet merkitsevät sitä, että se joutuu plastiseen muodonmuutokseen aikaisemmin, mikä johtaa erilaiseen kimmopalautumisen ja pysyvän jäykkyyden tasapainoon. Käytännön vaikutuksena on, että loven geometriaa on kompensoitava eri tavalla jokaisessa materiaaliperheessä, jotta saavutetaan sama lopullinen loven mitta.
Jännityskarkaisu ja työkarkaisu tuovat käyttöön ajasta{0}}riippuvan muuttujan, jota materiaalin staattiset ominaisuudet eivät voi sietää. Joka kerta kun liuska koskettaa näppäinlohkoa, loven seinämä kokee paikallisen plastisen muodonmuutoksen. Tämä muodonmuutos vahvistaa materiaalia kosketusalueella. Tuhansien jaksojen aikana loven reuna muuttuu asteittain kovemmaksi ja hauraammaksi kuin ympäröivä kantajamateriaali. Perinteisillä lujilla-matala{6}}seostetuilla teräksillä tämä vahvistus voi olla 20 prosenttia suurempi kuin -vastaanotettu olosuhde. Karkeat laskelmat osoittavat, että edistyneille lujille{10}}lujuuksille, kuten kaksoisfaasiteräksille, jo muutaman prosentin venymä voi lisätä paikallista lujuutta 50 prosentilla litteän{13}}levyn ominaisuuksiin verrattuna.
Tämä paikallinen kovettuminen aiheuttaa lopulta halkeamia. Lovireuna, joka on nyt hauras työkarkaistumisesta, murtuu seuraavan iskukuormituksen alaisena, ei muodonmuutosta. Pienet sirut irtoavat, saastuttaen suulakkeen ja heikentävät sitoutumisen laatua. Materiaalit, joiden venymäarvot ovat korkeat, yli 30 prosenttia miedoilla teräksillä, kestävät enemmän jaksoja ennen tämän vikapisteen saavuttamista, koska ne voivat absorboida toistuvia muodonmuutoksia kuluttamatta sitkeyttä. Matala-venymämateriaalit, kuten jousiteräkset tai täysin karkaistut ruostumattomat teräkset, saavuttavat halkeamisrajan paljon nopeammin, mikä vaatii joko useammin uurrettavan-asemien vaihtamisen tai vaihtamista positiiviseen loveen, joka jakaa syötön pysäytysvoimat suuremmalle kielekealueelle.
Lovien suunnittelussa on otettava huomioon materiaalin jännitys-kovettuminen koko tuotantojakson ajan, ei vain sen mekaaniset ominaisuudet, koska loven tarttumisvyöhyke vahvistuu ja haurastuu asteittain jokaisen syöttöjakson aikana.
Paksuuden ja nauhan leveyden säädöt
Materiaalin paksuus määrittää suoraan lovien minimikiinnityssyvyyden. Avainkappaleen tulee työntyä loveen riittävän syvälle, jotta nauha ei ajaudu sen yli syötteen aikana. Ohuille materiaaleille, joiden paksuus on alle 0,5 mm, tämä tarkoittaa, että näppäinpalkin korkeudesta tulee kriittinen suhde nauhan paksuuteen. Liian matala, ja nauha taipuu lohkon yli. Liian syvä, ja lohko koskettaa loven taskun pohjaa luoden toissijaisen leikkausliikkeen, joka vahingoittaa molempia komponentteja.
Paksummat materiaalit, yli 2,0 mm, synnyttävät huomattavasti suuremman vauhdin syöttöajon aikana. Kineettinen energia, jonka loven on absorboitava jokaisella iskulla, asteikkoutuu sekä massalla että nopeudella. Kohtuullisella syöttönopeudella oleva 2,5 mm:n nauha osuu näppäinlohkoon huomattavasti suuremmalla voimalla kuin 0,8 mm:n nauha samalla nopeudella. Syvemmät lovet ja suuremmat kosketuspinnat jakavat tämän voiman, mutta syvemmät leikkaukset poistavat myös enemmän kantajamateriaalia.
Nauhan leveys määrittää katon, kuinka syvälle negatiivinen lovi voi turvallisesti mennä. Kutenkantonauhan suunnitteluperiaatteetsanelee, kantolaitteen on pysyttävä riittävän vahvana kestämään taipumista ruokinnan aikana. Poistamalla 25 prosenttia 40 mm:n nauhan kustakin reunasta, telineen poikkileikkaus jää 20 mm. Erittäin lujalle-teräkselle se saattaa riittää. Pehmeässä alumiiniseoksessa, jonka myötölujuus on -kolmannes, sama geometria painuu syöttövoiman vaikutuksesta. Sinun täytyy skaalata loven syvyys käänteisesti materiaalin lujuuden kanssa: pehmeämmät metalliseokset saavat matalammat lovet ja luottavat enemmän tarkkuuteen näppäinkappaleen geometriaan kuin raakaan tarttumissyvyyteen.
Lujat{0}}teräkset tarjoavat oman säätönsä. Voimat, joita vaaditaan loven leikkaamiseen näistä laatuluokista, vaativat raskaampia lävistyksiä, kestävämpiä suulakeosia ja tiukempia välyksiä näiden materiaalien tuottaman voimakkaan purseen hallitsemiseksi. Kuparilejeeringit ja alumiini leikkaavat siististi pienemmällä voimalla, mutta muotoutuvat kiinnityskohdasta. Jokainen materiaaliperhe työntää lovea eri suuntaan, ja ainoa yleinen sääntö on, että mikään yksittäinen geometria ei toimi kaikissa niissä ilman muutoksia.
Nämä materiaaliin perustuvat-käyttäytymiset eivät vaikuta vain alkuperäiseen suunnitteluun. Ne ennustavat, kuinka lovi heikkenee ajan myötä, mitkä vikatilat näkyvät ensin ja kuinka usein huoltoa tarvitaan. Tämä ennakoiva suhde materiaalin ominaisuuksien ja vikakuvioiden välillä on juuri se, mikä erottaa ennakoivan lovien huollon reaktiivisesta vianmäärityksestä sen jälkeen, kun meisti on jo tuottanut romua.
Vikatilat ja ohitusloviongelmien vianmääritys
Ohituslovi, joka toimii täydellisesti sadan tuhannen iskulla, voi epäonnistua kokonaan viidensadan tuhannen iskulla. Hajoaminen on asteittaista, mikä johtuu samoista materiaalikäyttäytymisistä, joita on käsitelty edellä: paikallinen jännityskovettuminen tartuntapinnoilla, progressiivinen purseen kertyminen ja sykliset iskuvoimat, jotka väsyvät sekä nauhan että muotin komponentteja. Sen tunnistaminen, mikä epäonnistuu ja miksi se epäonnistuu, ennen kuin romu alkaa kerääntyä, erottaa käytettävyyttä ylläpitävät kaupat niistä, jotka ovat juuttuneet reaktiiviseen palontorjuntaan.
Yleiset vikatilat kullekin lovityypille
Negatiiviset ja positiiviset ohituslovet epäonnistuvat pohjimmiltaan eri tavoin, koska niiden mekaniikka on erilainen. Negatiivinen lovi perustuu leikattuun taskuun ja ulkonevaan avainlohkoon. Positiivinen lovi perustuu muodostettuun kielekkeeseen ja kiinteään pysäyttimeen. Jokaisella geometrialla on omat kulumismallinsa, ja jokainen vaatii erilaisen diagnostisen lähestymistavan.
Negatiivisten lovien kohdalla häiritsevin vika on etanan vetäminen. Nauhan reunasta leikattu pieni suikale kiinnittyy rei'ityspintaan vetämisen aikana ja kulkeutuu takaisin suulakkeeseen. Tämä etana kerääntyy lopulta lovitaskuun loppupään asemalla ja estää osittain tai kokonaan avainlohkon pääsyn sisään. Nauha kulkee läpi ilman pidätystä, ja seuraava osuma laskeutuu väärään paikkaan.Progressiiviset muotin vianetsintätiedotvahvistaa, että alipainevaikutus lävistimen ja etanan välillä yhdistettynä riittämättömään välykseen tai kuluneisiin poistojärjestelmiin ovat ensisijaisia tekijöitä. Jousiheittimet, ilmapuhallus-ja oikea etanan poistovedot vähentävät riskiä, mutta kuluneet lävistimet, joiden pintaviimeistely on heikentynyt, ovat edelleen juuri laukaisin.
Purseen muodostuminen on hidas{0}}polttovirhetila. Jokainen isku tuottaa pienen purseen loven puolelle. Tämä purse työntyy taskuun vähentäen tehokkaasti toiminnallista tarttumissyvyyttä muutamalla mikroneilla tuhatta vetoa kohden. Lopulta avainlohko ei asetu kokonaan paikalleen, ja pysäyttimestä tulee epäluotettava. Materiaalit, jotka on työstetty aikaisempien muovausoperaatioiden aikana, tai korkean{5}}lujuuden arvot, jotka ylittävät 500 MPa myötörajan, tuottavat korkeampia jäysteitä ja nopeuttavat tätä hajoamista.
Lovireunojen halkeilua esiintyy pitkillä tuotantoajoilla, erityisesti materiaaleissa, jotka ovat alttiita jännityskovettumiselle. Näppäinkappaleen toistuva isku loviseinää vasten kovettuu ja haurastuu vähitellen tätä vyöhykettä. Kun paikallinen sitkeys on käytetty loppuun, mikro-halkeamat alkavat ja leviävät. Lastut irtoavat loven reunasta, saastuttaen suulakkeen ontelon ja heikentäen edelleen kiinnityksen laatua.
Positiivisissa lovissa hallitseva vika on kielekkeen taipuminen tai leikkaus. Kun nauhan liikemäärän kohdistama taipuva voima ylittää liuskan vastuksen, kieleke deformoituu eteenpäin sen sijaan, että se pysäyttäisi nauhan. Tämä tapahtuu, kun syöttönopeus on liian suuri suhteessa materiaalin paksuuteen tai kun lanssin juureen muodostuu väsymishalkeamia, jotka heikentävät kielekkeen kiinnityskohtaa. Kun kieleke taipuu edes hieman, se ei enää kosketa pysäytyskappaletta oikeassa kulmassa, ja jokainen myöhempi isku lisää muodonmuutosta.
Välilehden häiritseminen nostajien kanssa on{0}}asetuksiin liittyvä vika. Jos nostokiskon korkeutta ei soviteta kielekkeen projisointisyvyyden kanssa, kieleke tarttuu kiskoon kaistaleen noston aikana. Nauha ei pääse etenemään vapaasti, ja seuraava syöttöisku painaa materiaalin syöttölaitteen ja estokohdan väliin. Progressiivinen kielekkeen muodonmuutos toistuvista iskuista muuttaa myös kiinnittymisajoitusta: kun kieleke siirtyy kosketuspintaan, tehokas pysäytysasento siirtyy eteenpäin muodonmuutoksen verran, mikä aiheuttaa pienen mutta kumulatiivisen kohdistusvirheen.
| Lovityyppi | Vikatila | Oireet | Perimmäinen syy | Korjaustoimet |
|---|---|---|---|---|
| Negatiivinen | Etana vedettävä lovitaskuun | Ajoittainen ylisyöttö; mitoiltaan pitkät osat; satunnaisia syöttöhäiriöhälytyksiä | Punch kuluminen lisää etanan tarttuvuutta; riittämätön etanan raivaus; ei tyhjiön helpotusta | Teroita tai vaihda lovi; lisää jousiejektori tai ilmapuhallus; lisää muotin avautumissyvyys 1 asteeseen per sivu |
| Negatiivinen | Purseen muodostuminen vähentää tarttumissyvyyttä | Asteittainen mittapoikkeama osissa; näppäinlohkon merkit alenevat nauhalla; syöttöhäiriön taajuuden lisääminen vaihdon aikana | Rei'itys-to-suulakeväli kulunut yli vaatimukset; materiaalin myötöraja suurempi kuin alkuperäisessä suunnittelussa oletettiin; ei suunniteltua uudelleenhiontaa | Palauta meistin-meistin välys 5-10 %:iin materiaalin paksuudesta per sivu; toteuttaa vetoon perustuva-teroitusaikataulu |
| Negatiivinen | Lovi reuna halkeilee | Metallilastuja kuolla ontelossa; nauhassa näkyvä epäsäännöllinen lovettu seinä; rekisteröinnin äkillinen menetys | Jännityskovettuminen tarttumisalueella pitkillä ajoilla; terävät sisäkulmat, jotka toimivat jännityksen keskittäjinä; hauraita materiaalilaatuja | Lisää 0,3-0,5 mm kulmasäteet loven geometriaan; vähentää avainlohkon tarttumisvoimaa optimoimalla välystä; harkitse materiaalin vaihtoa tai lyhyempiä huoltovälejä |
| Negatiivinen | Avainlohkon kuluminen | Sitoutumissyvyys vähenee ajan myötä; pysäytysasennon ajautuminen; näppäinlohkon pinta, jossa näkyy pyöristystä tai ryppyjä | Riittämätön näppäinlohkon kovuus suhteessa nauhamateriaaliin; riittämätön voitelu kiinnityspinnassa; iskuvoimat, jotka ylittävät suunnitteluoletukset | Vaihda avainlohko kovametalli-kärjellä; levitä TiN-pinnoite kiinnityspinnoille; Tarkista, että syöttönopeus on suunnitteluparametrien sisällä |
| Positiivista | Kielekkeen taivutus tai leikkaus | Strip overfeeding; vääntyneet kielekkeet näkyvissä ulostulokaistalla; epäjohdonmukaiset osien pituudet | Syöttövoima ylittää resistanssin; väsymyshalkeamat pistorasian juuressa; materiaalin paksuus aliarvioitu | Lisää välilehden leveyttä tai paksuutta; vähentää syöttönopeutta; tarkasta lävistin kulumisen varalta, joka ohenee kielekkeen juuria |
| Positiivista | Välilehdet häiritsevät nostolaitteita | Nauhan tukkeutuminen vetojen välillä; lommahdus syöttölaitteen ja muotin välillä; kuultava tarttumisääni kaistaleen noston aikana | Nostimen kiskon korkeutta ei ole koordinoitu ulokkeen kanssa; välilehti yli-muodostettu suunnittelusyvyyden ulkopuolelle | Säädä nostimen korkeutta niin, että kieleke tyhjenee vähintään 0,5 mm; tarkista muodostussyvyys painatusta vastaan; retime nostimen käyttö, jos säädettävissä |
| Positiivista | Progressiivinen kielekkeen muodonmuutos | Osat muuttuvat vähitellen mittasuhteiltaan; pysäytysasennon hiipiminen eteenpäin tuotantoajon aikana; välilehti, joka näyttää sienestystä | Toistuva isku, joka ylittää kielekkeen materiaalin paikallisen myötörajan; työstökarkaistu alue muuttuu hauraaksi ja halkeilevaksi | Koveta pysäytyslohkon pinta kielekkeen muodonmuutoksen vähentämiseksi; harkitse raskaampaa{0}}mittakaistaa, jos se on sallittua; lyhentää tarkastusvälejä |
Nauhojen syöttöhäiriöiden ja nurjahduksen vianmääritys
Työntekijät näkevät harvoin itse loven epäonnistuvan. He huomaavat loppupään seuraukset: osat, jotka mittaavat epäjohdonmukaisesti, nauhat, jotka taipuvat asemien välillä, ja lävistykset, jotka kuluvat ennen aikataulua. Näiden oireiden yhdistäminen takaisin lovijärjestelmään on diagnostinen haaste.
Epäjohdonmukaiset osien mitat, varsinkin kun osan pituus vaihtelee pieniä määriä tuotantoajon aikana, osoittavat yleensä kohdistuspoikkeaman, joka johtuu lovien heikentyneestä kiinnityksestä. Näppäinlohko ei enää pidätä nauhaa kokonaan, joten jokainen osuma osuu hieman eteenpäin tai alle nimellisasennon. Liuskavälin mittaaminen loven kytkentäpisteessä sen sijaan, että luottaisi pelkästään osan mittoihin, eristää, onko kohdistusvirhe peräisin lovesta vai alavirran muodostusasemasta. Jotkut suuren äänenvoimakkuuden -toiminnot integroivat induktiivisen läheisyystunnistimen lähellä näppäinlohkoa havaitsemaan, onko liuska täysin paikoillaan pysäytintä vasten jokaisella iskulla, mikä laukaisee painalluksen pysähtymisen, jos kytkeminen epäonnistuu.
Asemien välinen vääntyminen osoittaa yli{0}}rajoitettuun syöttötilaan. Tämä tapahtuu, kun ohituslovi pysäyttää nauhan ennen kuin syöttölaite on lopettanut iskunsa ja vangitsee materiaalia muotin ja syöttöyksikön väliin. KutenPeter Ulintz selittää MetalFormingissa, ylimääräinen materiaali jää loukkuun ja solki, kun meisti avautuu ja nostimet nostavat nauhaa. Juurikiinnityksen tarkoituksena ei ole löysätä loven kiinnitystä, vaan ajastaa syöttölaitteen vapautus uudelleen niin, että se avautuu ennen kuin nauha koskettaa pysäytintä. Pneumaattiset syöttöjärjestelmät saattavat vaatia 35–45 millisekunnin viiveen kompensointia puristusnopeudesta riippuen tämän yli-rajoitetun tilanteen estämiseksi.
Työkalun ennenaikainen kuluminen toistuvista virheistä{0}}seuraa ennustettavaa ketjua: huonontunut loven kiinnittyminen mahdollistaa nauhan laskeutumisen hieman irti-asennosta, joten se lävistää kosketusmateriaalia väärissä paikoissa ja synnyttää epätasaisia sivukuormia. Nämä sivukuormat kiihdyttävät reunan lohkeilua ja ohjaavat kulumista useilla asemilla samanaikaisesti. Jos huomaat nopeutettua lävistyskulumista useilla asemilla kerralla, yhteinen nimittäjä on lähes aina rekisteröintiongelma ylävirtaan, ja ohituslovijärjestelmä on ensimmäinen paikka tutkia.
Lovijärjestelmän osien tarkastusvälit tulee määrätä iskunmäärän perusteella pelkän visuaalisen arvioinnin sijaan. Negatiivisia geometrioita tuottavat lovet vaativat tyypillisesti arvioinnin 200 000 - 500 000 iskun välein materiaalin kovuudesta ja välysolosuhteista riippuen. Avainlohkot tulee tarkistaa kasvojen kulumisen ja naarmuuntumisen varalta samoilla väliajoin, ja vaihto käynnistyy, kun kiinnityssyvyys on pienentynyt 15-20 prosenttia nimellisarvosta. Positiivisissa lovijärjestelmissä liuskanäytteistä 100 000 vedon välein mitattu kielekkeen projisointisyvyys havaitsee progressiivisen muodonmuutoksen, ennen kuin se yhdistyy kohdistuspoikkeamaan. Induktiivinen läheisyysanturi, joka on asennettu valvomaan nauhan saapumisasentoa, antaa jatkuvan,-reaaliaikaisen palautteen ilman manuaalista näytetarkistusta. Tämä on erityisen arvokasta linjoilla, joilla on pitkiä valvomattomia työvuoroja.
Näiden vikamallien ja niiden korjaavien toimenpiteiden dokumentointi luo kullekin muotille ominaisen huoltotietokannan. Ajan mittaan nämä tiedot paljastavat, sopiiko tietty lovimalli hyvin-sovellukseen vai poistaisiko perustavanlaatuinen geometrian muutos positiivisesta negatiiviseksi tai päinvastoin toistuvat viat niiden lähteellä. Tämä päätös palaa takaisin nauhan asettelu- ja materiaalinkäyttökuvaan, jossa loven tyyppi ja sijoitus eivät vaikuta pelkästään rekisteröintivarmuuteen, vaan kokonaiskustannuksiin osaa kohden.
Strip Layout Optimization ja Custom Die Engineering tuki
Vikatilan tiedot syötetään suoraan kaistaleen asettelupäätöksiin, koska jokainen loven geometria vie tilaa, joko fyysisesti materiaalin poiston kautta tai toiminnallisesti varaamalla reunojen välys kielekkeille. Kulutettu tila kilpailee osan geometrian kanssa samasta nauhakiinteistöstä, mikä tekee lovien suunnittelusta erottamattoman materiaalin käytön ja kustannus-per-osalaskelman.
Ohitusloven vaikutus kaistaleiden asetteluun ja materiaalien käyttöön
Harkitse aritmetiikkaa. Negatiivinen ohituslovi, joka leikataan 4 mm:n kaistaleen jokaisesta reunasta 60 mm:n kannattimen poikki, kuluttaa 8 mm kokonaisleveyttä, mikä voisi muuten edistää osien sisäkkäisyyttä. Yli 500 000 kierrosta tuottavan kelan 8 mm merkitsee merkittäviä raaka-ainekustannuksia, erityisesti kalliissa metalliseoksissa, kuten berylliumkuparissa tai ruostumattomassa teräksessä, joissa kilohinta tekee jokaisen millimetrin tärkeän.
Positiiviset lovet välttävät tämän leveysrangaistuksen, mutta tuovat käyttöön erilaisen rajoituksen. Muodostettu kieleke työntyy nauhatason alapuolelle, mikä tarkoittaa, että muotinvalmistajan on otettava huomioon pystysuora välys alemmassa kengässä. Tämä etäisyysvaatimus voi rajoittaa sitä, kuinka tiukasti asemat sijaitsevat, pakottamalla toisinaan pidemmän nousun ja vähentäen osien määrää kelan pituutta kohti. Kustannusherkissä-suuren-volyymiajoissa jopa 2 mm:n askellisäys etenemistä kohti yhdistetään miljoonien vetojen aikana.
Nykyaikainen materiaalin sisäkkäisohjelmisto materiaalien pituuden optimointiin vahvistaa nämä kompromissit ennen kuin terästä leikataan. Nauhojen asettelualustat mallintavat loven geometriaa kantolaitteen lujuusvaatimusten mukaan ja tarkistavat, kestääkö jäljellä oleva poikkileikkaus syöttövoimia ilman nurjahdusta. Kutennauhan asettelun suunnitteluperiaatteetVahvistaa, että teollisuus tavoittelee vähintään 75 prosentin materiaalin käyttöä, ja lovien suunnittelu vaikuttaa suoraan siihen, onko tämä vertailuarvo saavutettavissa tietyllä osan geometrialla.
Simulaatiotyökalut ennustavat myös, kuinka lovien sijoittelu on vuorovaikutuksessa tyhjän sisäkkäisyyden kanssa. Kulmikas-kulkuasetelma, joka kallistaa osia tiiviimpää pakkausta varten, voi siirtää optimaalista lovea, jotta vältetään häiriöt nauhan reunan lähellä olevien osien ominaisuuksiin. Näitä vuorovaikutuksia on vaikea ratkaista manuaalisesti, minkä vuoksi CAD{3}}-pohjaisesta validoinnista on tullut vakiokäytäntö. Insinöörit iteroivat ohjelmistoympäristön lovien syvyyden, sijainnin ja tyypin läpi vertaamalla materiaalin käyttöprosentteja kussakin kokoonpanossa ennen kuin sitoutuvat työkaluihin.
Validointityönkulku noudattaa tyypillisesti tätä järjestystä: määritä osan geometria ja sisäkkäisyyssuunta, määritä kantolevyn leveys ja sillan mitat, sijoita lovien piirteet ehdotettuihin paikkoihin, suorita rakenteellinen tarkastus alustan poikkileikkaukselle kussakin lovikohdassa ja varmista, että näppäinlohkon tai pysäytyslohkon paikat eivät ole ristiriidassa muodostusasemien tai nostomekanismien kanssa. Ohjelmisto ilmoittaa kaikista kokoonpanoista, joissa kantojännitys ylittää sallitut rajat, mikä kehottaa suunnittelijaa pienentämään loven syvyyttä, leventämään nauhaa tai vaihtamaan negatiivisesta positiiviseen loveen, joka säilyttää materiaalin.
Työskentely räätälöityjen muottiratkaisujen kanssa monimutkaisiin loveusmalleihin
Normaalit suunnittelusäännöt käsittelevät useimmat sovellukset puhtaasti. Haasteena tulee, kun osien geometria, materiaalin käyttäytyminen tai nopeusvaatimukset työntävät negatiivisen ja positiivisen ohituksen lovilevyn leimaamiseen alueelle, jossa peukalosääntö on ristiriidassa toistensa kanssa. Esimerkiksi kapea nauha nopeassa-puristimessa 800 SPM:llä tarvitsee negatiivisen loven tasaisen profiilin, mutta se ei voi säästää reunamateriaalia. Paksu luja{5}}teräs vaatii syvää tarttumista, mutta tuottaa iskuvoimia, jotka murtavat tavalliset näppäinpaloja viikkojen kuluessa.
Nämä reunakotelot hyötyvät erikoistuneesta meistisuunnittelusta. Joukkueet kloYICHENTyöskentele työkaluinsinöörien kanssa räätälöityjen leimausmuottiratkaisujen parissa, jotka ratkaisevat juuri nämä suunnitteluristiriidat ja tuovat asiantuntemusta muottirakenteesta, lävistimen ja nostimen integroinnista, ohituslovien optimoinnista, purseen hallinnasta ja materiaalivirtauksesta projekteihin, joissa standardit eivät ole käytettävissä.
- Ristiriitaiset nauhan leveys- ja nopeusvaatimukset- kun sovellus vaatii sekä kapeaa kantoaaltoa että nopeaa-nopeaa tasaista-profiilista syöttämistä, mikä edellyttää hybridiloveometrioita tai vaihtoehtoisia rekisteröintistrategioita
- Aggressiiviset materiaaliominaisuudet- vahva-lujuus tai kovettuva-seokset, jotka nopeuttavat avainkappaleiden kulumista tai halkeilevat lovien reunoja normaaleilla huoltoväleillä ja vaativat erikoispinnoitteita, kovametalliteriä tai geometrian muutoksia
- Useita{0}}riviä tai monimutkaisia sisäkkäisiä asetteluja- kaistalekokoonpanot, joissa lovien sijoittelun on navigoitava useiden osien ääriviivojen ympäri, piirrettävä asemat ja kamera{1}}ohjatut toiminnot vaarantamatta rekisteröintiä
- Tiukat materiaalinkäyttötavoitteet- projektia, joissa materiaalikustannukset ohjaavat suunnittelua ja jokainen loven syvyyden millimetri on perusteltava simulaatiolla validoitujen kantovoiman lujuuslaskelmien perusteella
- Pidennetty valvomattomia tuotantoajoja- meistit, joiden on säilytettävä rekisteröinnin luotettavuus satojen tuhansien iskujen välillä huollon, vaativien lovien ja avainlohkojen välillä, jotka on suunniteltu pitämään käyttöiän mahdollisimman pitkään
Tavoitteena ei ole korvata meistisuunnittelijan harkintaa, vaan täydentää sitä sovelluskohtaisella-suunnittelulla, kun projekti ylittää yleiset ohjeet. Riippumatta siitä, liittyykö ratkaisu geometrian muutokseen, meistikomponenttien materiaalipäivitykseen tai loven ja pilotin koordinointistrategian täydellinen uudelleenarviointi, kokeneiden meistinvalmistajien resurssien käyttö lyhentää tietä suunnittelukonseptista validoituun tuotantotyökaluun.
Usein kysyttyjä kysymyksiä leimausmuotin ohitusloveista
1. Mitä eroa on positiivisten ja negatiivisten ohituslovien välillä progressiivisissa muotteissa?
Positiivinen ohituslovi jättää materiaalia nauhalle lanseeraamalla ja muodostamalla alaspäin kielekkeen, joka koskettaa suulakkeen pysäytyskappaletta. Negatiivinen ohituslovi poistaa materiaalia nauhan reunasta ja muodostaa taskun, joka vastaanottaa karkaistun avainkappaleen ulokkeen muotista. Positiivinen tyyppi ei tuota etanaa ja säilyttää kannattimen poikkileikkauksen lujuuden, joten se on ihanteellinen kapeille nauhoille. Negatiivityyppi luo litteän nauhaprofiilin, joka sopii suuriin-nopeisiin operaatioihin yli 600 iskua minuutissa, mutta vaatii slug-hallintaa ja pienentää kantolevyn leveyttä jokaisessa lovessa.
2. Miten ohituslovet eroavat ohjausrei'istä progressiivisissa leimausmuotissa?
Ohituslovet ja ohjausreiät palvelevat erilaisia rekisteröintitoimintoja peräkkäisessä suhteessa. Ohituslovet tarjoavat kovan mekaanisen pysäyttimen, joka estää nauhan karkean ylisyötön ja rajoittaa maksimimatkaa syöttölaitteen käyttäytymisestä riippumatta. Ohjausreiät sitä vastoin vastaanottavat tarkkuusnastat, jotka hienosäätävät-nauhan sijainnin syöttöiskun päätyttyä ja korjaavat tyypillisesti viimeisen 0,05–0,10 mm:n sijaintivirheen. Lentäjät eivät voi kompensoida kaistaa, joka on ylittänyt puolivälin, minkä vuoksi ohituslovet toimivat karkeana rajoitteena, kun taas lentäjät tarjoavat lopullisen tarkkuuden.
3. Milloin minun tulee käyttää positiivisia ohitusloveja negatiivisten sijasta?
Positiiviset ohituslovet ovat parempi valinta, kun kantonauha on kapea (alle 30-50 mm) ja reunamateriaalin poistaminen vaarantaisi rakenteen eheyden, kun etanoiden hallinta on huolenaihe käyttäjän vähäisten toimenpiteiden tai huoltoaikataulujen vuoksi, kun tuotantonopeus jää alle 600 iskua minuutissa ja kun romun vähentäminen on etusijalla, koska materiaalia ei poisteta nauhasta. Ne toimivat hyvin myös materiaaleissa, jotka ovat alttiita etanan vetämiselle, jolloin etanan poistaminen poistaa prosessista kokonaan yleisen vikatilan.
4. Mikä aiheuttaa ohituslovien vikoja leimausmuotissa ja miten korjaat ne?
Negatiivisten lovien osalta yleisimpiä vikoja ovat näppäinlohkon kiinnittymisen estävä naarmujen vetäminen, toiminnallista loven syvyyttä vähentävä jäysteen muodostuminen ajan mittaan ja loven reunan halkeilu, joka johtuu työstökovetuksesta pitkillä ajoilla. Positiivisille loville ensisijaiset ongelmat ovat liiallisen syöttövoiman aiheuttama kielekkeen taipuminen ja kielekkeen häiriö nostimen kiskoihin. Korjaavia toimenpiteitä ovat lyöntien teroitus lyönti-laskennan mukaan (200 000-500 000 vedon välein), oikean lyöntivälin ylläpitäminen 5-10 %:ssa materiaalin paksuudesta per sivu, kulmasäteiden lisääminen jännityksen keskittymisen estämiseksi ja projektin nostimen syvyyden koordinointi.
5. Miten materiaalin ominaisuudet vaikuttavat ohitusloven suunnitteluun progressiivisissa muotteissa?
Materiaalin myötölujuus, jännitys-kovettumistaipumus, venymä ja paksuus vaikuttavat kaikki loven geometriapäätöksiin. Korkeammalla myötörajalla materiaalit säilyttävät loven reunan muodon pidempään, mutta siirtävät suuremmat iskuvoimat avainlohkoihin, mikä nopeuttaa muotin komponenttien kulumista. Työstele-kovettuvia materiaaleja asteittain hauraaksi loven tarttumisvyöhykkeellä, mikä lopulta aiheuttaa reunahalkeamia. Matala-venymämateriaali rikkoutuu nopeammin ja saattaa vaatia positiivisia lovia, jotka jakavat voimat suuremmille kielekealueille. Paksummat materiaalit tarvitsevat syvemmän tartunnan estääkseen yliajoa-, kun taas pehmeämmät seokset, kuten alumiini, vaativat matalampia lovia ja tiukempia avainlohkotoleransseja kompensoimaan muodonmuutoksia kosketuspisteessä.


